


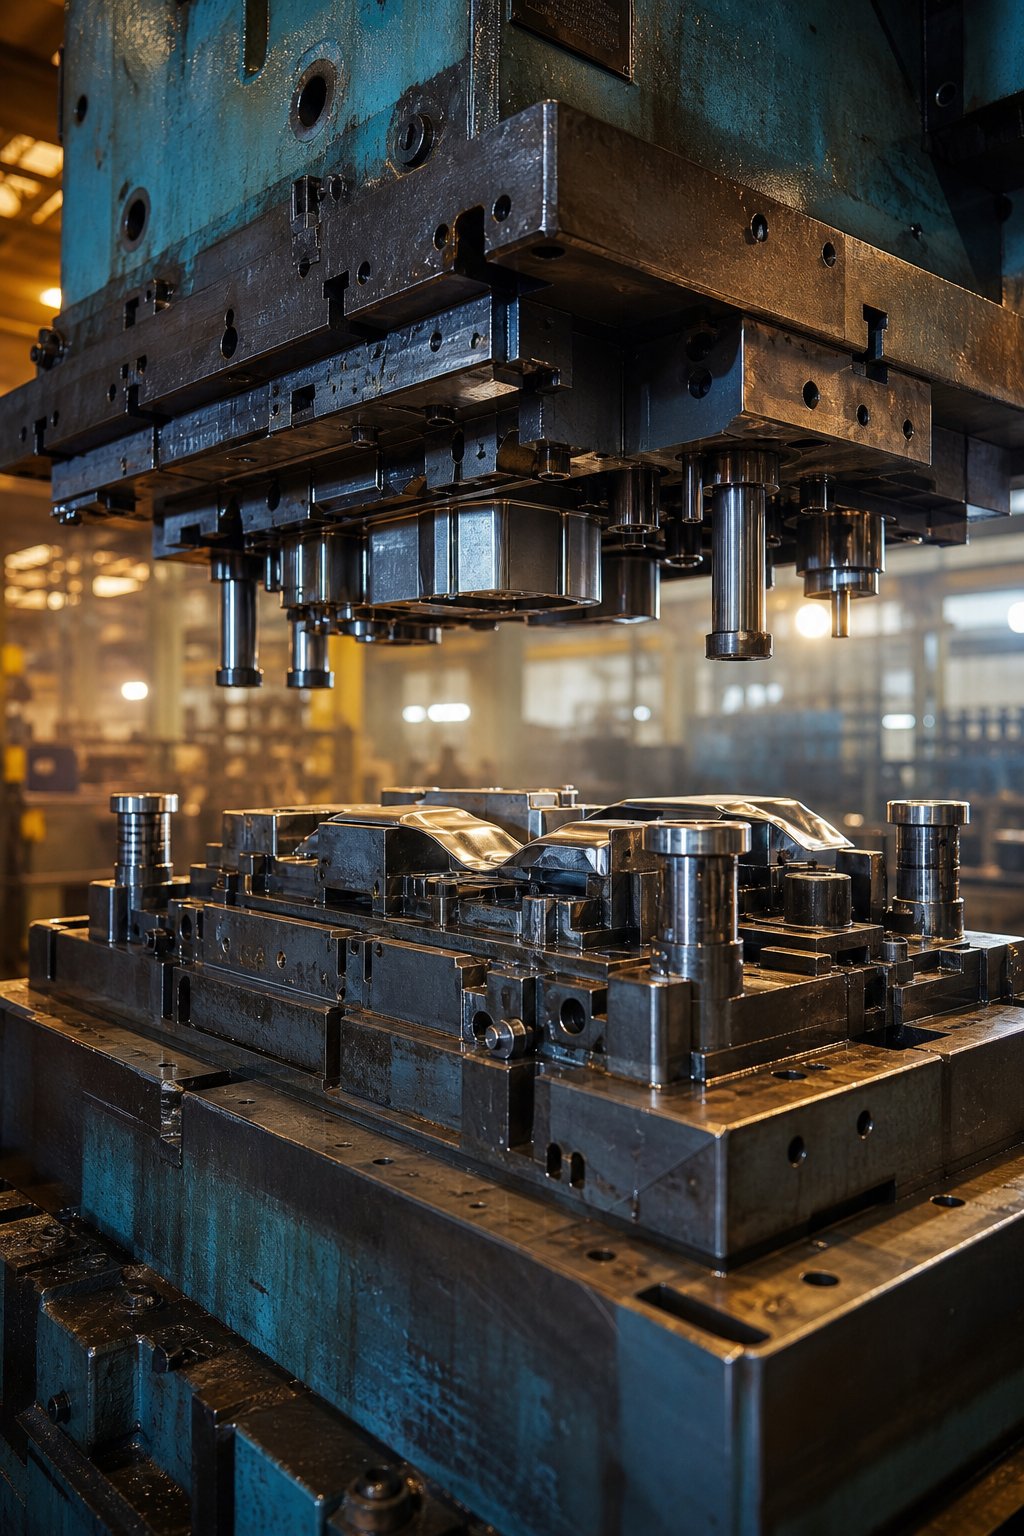
Co jsou raznice pro automobilový průmysl a proč na nich záleží
Když se z plochého svitku oceli stane blatník, konstrukční kolejnice nebo držák přišroubovaný hluboko uvnitř vašeho vozidla, k přeměně dojde uvnitř lisovacího lisu, poháněného účelovým-nástrojem. Tímto nástrojem je matrice a její správné nastavení určuje, zda výrobní program dosáhne svých cílů v oblasti nákladů, kvality a načasování.
Definování lisovacích forem pro automobily
Automobilové lisovací nástroje jsou precizně{0}}konstruované sady nástrojů, obvykle vyrobené z kalené nástrojové oceli nebo karbidových-litin s vloženými slitinami, které řežou, tvarují a tvarují plechy na součásti vozidel pomocí řízené síly prostřednictvím vysokotonážního lisu.
Každá sada matric se skládá ze sladěných horních a spodních polovin obsahujících razníky, bloky matric, odstraňovače a vodicí systémy, které spolupracují na výrobě opakovatelných dílů při výrobní rychlosti. JakoMSPjak to popisuje, lisovací raznice jsou nástroje, které tvarují a stříhají plechové díly, vyvinuté pomocí softwaru CAD a analytických programů, které pak zkušení výrobci raznic převedou do fyzických nástrojů. Při výrobě automobilových dílů tvoří tyto nástroje páteř každého panelu karoserie, konstrukčních výztuh a kovových součástí interiéru sjíždějících z linky.
Proč výběr matrice vede k úspěchu výroby
Představte si, že byste specifikovali matrici, která produkuje čisté díly, ale nedokáže držet krok s vaším časem takt, nebo takovou, která běží rychle, ale generuje zmetkovitost, která snižuje vaši marži. Výběr matrice leží na průsečíku tří konkurenčních tlaků:
- Výrobní náklady- investice do nástrojů, četnost údržby a využití materiálu, to vše se odvíjí od výběru typu matrice a konstrukce.
- Kvalita dílu- rozměrová přesnost, povrchová úprava a kontrola otřepů závisí na správných vůlích, řízení toku materiálu a kvalitě konstrukce matrice.
- Doba cyklu- počet stanic, kompatibilita rychlosti lisu a způsob přenosu dílů přímo určují zdvihy za minutu.
Pro konstruktéry OEM, kteří specifikují automobilová razidla na nové platformě, tyto kompromisy-vyvažují proveditelnost programu od nejranější koncepční fáze. Pro týmy úrovně 1 a úrovně 2, které investují do aktiv matrice, aby získaly zakázky na výrobu, může nesprávná volba zablokovat nepříznivou ekonomiku po dobu životnosti programu.Lisování kovů v automobilovém průmyslupožadují, aby se obě skupiny sladily s typem matrice, materiálem a kvalitou konstrukce dříve, než bude ocel vůbec řezána.
Rozhodnutí se rychle mění. Geometrie součásti, roční objem, jakost materiálu a dostupnost lisu, to vše se vzájemně ovlivňuje a každý typ matrice nese odlišný profil silných stránek a omezení. Části, které jsou před námi, rozdělují tyto typy vedle sebe, procházejí tím, jak se vyrábějí raznice, a mapují technické-obchody, které oddělují ziskový lisovací program od problematického.
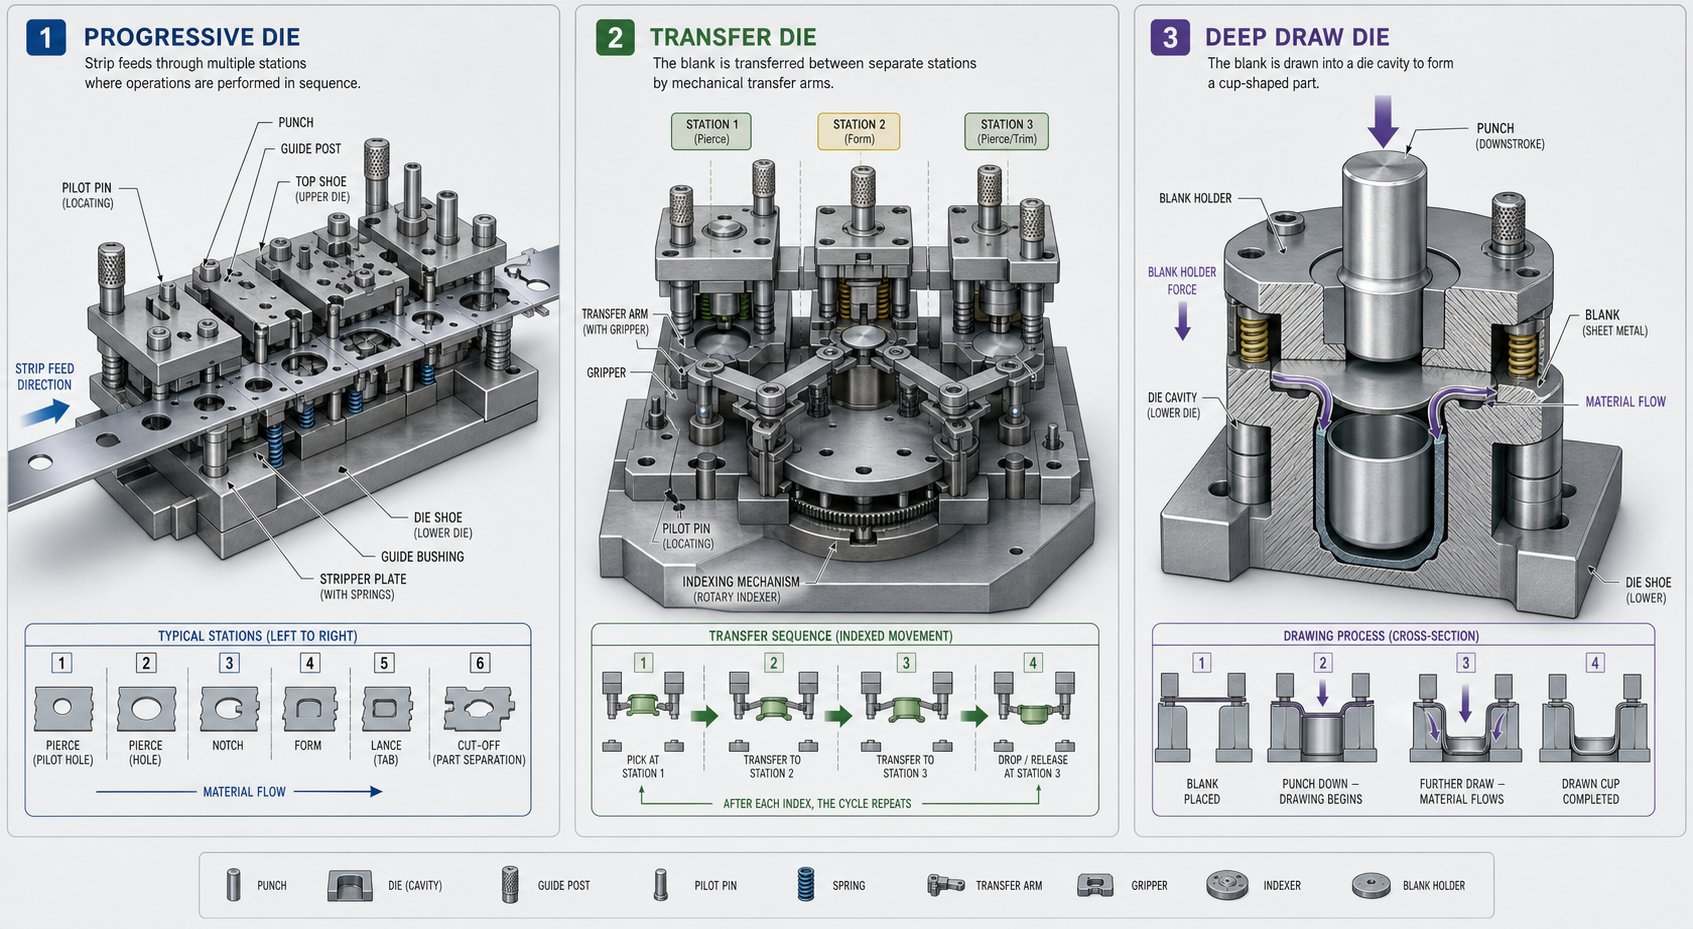
Kompletní srovnání typů automobilových lisovacích nástrojů
Každý typ matrice řeší jiný výrobní problém. Geometrie součásti, cílové objemy a jakost materiálu řídí rozhodnutí, ale pochopení toho, jak každá konfigurace skutečně funguje, je základem pro to správné rozhodnutí. Níže je uveden-vedle{3}}rozpis hlavních lisovacích forem pro plechy, které se dnes používají v programech pro vozidla.
| Typ matrice | Princip fungování | Nejlepší{0}}vhodné automobilové díly | Rozsah objemu výroby | Úroveň složitosti | Klíčová omezení |
|---|---|---|---|---|---|
| Progresivní | Kovový pás postupuje přes několik stanic v jedné sadě matric; každý zdvih dokončí jednu operaci na stanici | Držáky, kotvy bezpečnostních pásů, elektrické konektory, drobné konstrukční výztuhy | Vysoká (100 000 a více ročně) | Střední až vysoká | Velikost dílu omezená šířkou pásu a lisovacím ložem; hlubší tahy jsou obtížné |
| Převod | Jednotlivé polotovary se mechanicky nebo roboticky pohybují mezi nezávislými lisovacími stanicemi | Konstrukční příčníky, závěsné konzoly, velké výztuhy karoserie | Střední až vysoká (50 000+) | Vysoký | Vyšší kapitálové náklady; pomalejší doba cyklu než progresivní; vyžaduje automatizační infrastrukturu |
| Tandem | Řada jednočinných{0}}lisů uspořádaných v řadě; přesuny dílů mezi lisy | Velká karoserie-v-bílých panelech (dveře, kapoty, blatníky) | Střední až vysoká | Vysoký | Velká podlahová plocha; významné kapitálové investice; komplexní logistika |
| Sloučenina | Více řezných operací (vysekávání + děrování) prováděných současně jedním zdvihem | Přesné ploché díly, podložky{0}}jako součásti, výztužné desky | Střední až vysoká | Střední | Omezeno na relativně ploché geometrie; vyšší náklady na nástroje než-jednooperační matrice |
| Kombinace | Operace řezání a tváření kombinované v jediném zdvihu | Tvarované držáky s otvory, elektrické svorky, podložky hnacího ústrojí | Střední až vysoká | Střední až vysoká | Složitá konstrukce matrice; kratší intervaly údržby |
| Deep Draw | Držák polotovaru a děrování vtahujte materiál do dutiny, abyste vytvořili dutou nebo misk{0}}tvarovanou geometrii | Palivové nádrže, konstrukční kryty, díly panelů karoserie, kryty baterií | Střední až vysoká | Vysoký | Vyžaduje přesné řízení toku materiálu; náchylné k pomačkání a trhání |
| Trim/Pierce | Po dokončení tvarování odstraňuje přebytečný materiál a přidává otvory nebo štěrbiny | Finální{0}}fáze zpracování téměř všech lisovaných dílů karoserie a konstrukčních dílů | Všechny svazky | Nízká až střední | Sekundární operace přidává čas cyklu; břity se na AHSS rychle opotřebovávají |
Konfigurace progresivních a přenosových matric
Progresivní matrice udržují kovový pás připojený během celého procesu. Představte si, jak se cívka podává do lisu: s každým zdvihem se pás posouvá dopředu a na každé stanici současně probíhá nová operace, ať už řezání, ohýbání, ražení nebo embosování. Hotová část se odděluje od nosného pásu až v konečné stanici. Díky tomu je progresivní lisovací nástroj výjimečně účinný pro menší součásti vyráběné ve velkých objemech, jako jsou montážní držáky, elektrické kryty a konektorové svorky. Ve skutečnosti je měděné progresivní lisování běžné pro přípojnice EV a vysokovodivé vývody, kde záleží na přísných tolerancích a rychlém výkonu.
Přenosové raznice mají jiný přístup. Polotovar se brzy odřízne a poté jej mechanické prsty nebo robotická ramena převážejí mezi nezávislými stanicemi. Každá stanice může být optimalizována pro jednu operaci, včetně hlubokého tažení, které by bylo na progresivním pásu nepraktické.Přenosové systémylesk pro větší, geometricky složité automobilové díly, jako jsou konstrukční příčníky a součásti zavěšení, kde se díl jednoduše nevejde do omezení progresivního pásu.
Tandemové linie matric tuto logiku dále rozšiřují. Namísto stanic v rámci jednoho lisu je řada jednotlivých lisů uspořádána za sebou s automatizovaným přenosem dílů mezi nimi. Najdete zde tandemová nastavení produkující plnou-karosérii{3}}v-bílých panelech, kapotách a vnějších dveřích, kde každý krok tvarování vyžaduje vlastní vyhrazenou tonáž lisu a profil zdvihu.
Složené, kombinované a hlubokotažné matrice
Složené matrice provádějí více řezných akcí v jednom tahu, myslete na současné zaslepení vnějšího profilu a proražení vnitřních otvorů. Odměnou je těsná soustřednost mezi prvky, což je důležité pro přesné ploché díly, jako jsou výztužné desky a podložky hnacího ústrojí. Složené zápustky jsou těžší, pokud jde o počáteční náklady na nástroje, ale rychle se vrátí při objemu tím, že odpadá manipulace s díly mezi operacemi.
Kombinované zápustky jdou o krok dále tím, že spojují řezání a tváření v jediném zdvihu. Držák, který potřebuje jak děrovaný otvor, tak vytvarovanou přírubu, může sejít z lisu připravený k montáži. To snižuje sekundární operace a náklady na-manipulaci s díly, ačkoli konstrukce a údržba lisovacích nástrojů jsou stále složitější.
Raznice pro hluboké tažení zvládají nejnáročnější geometrii v automobilovém lisování. Plochý polotovar je vtažen do dutiny matrice lisovníkem, zatímco držák polotovaru řídí tok materiálu, aby se zabránilo mačkání. Části panelu karoserie, palivové nádrže a součásti krytu baterie elektromobilu – to vše závisí na hlubokém tažení. Proces vyžaduje pečlivou pozornost věnovanou poloměrům kreslení, přítlaku držáku polotovaru a mazání, zvláště když výrobci přecházejí na hliníkové panely, které jsou méně shovívavé než měkká ocel.
Ořízněte a propíchněte matrice při dokončovacích operacích
Téměř každý tvarovaný automobilový díl vyžaduje dokončovací průchod. Ořezávací a děrovací matrice odstraní přebytečný materiál příruby, který zbyl z operací kreslení, přidejte montážní otvory a vyřízněte drážky pro prvky sestavy. Tyto matrice jsou umístěny za procesem, často jako konečná stanice v přenosové lince nebo jako samostatné operace v tandemovém uspořádání.
Zatímco ořezávací a děrovací raznice mají jednodušší koncepci, jejich břity snášejí vysokou míru opotřebení, zejména při ořezávání pokročilých-ocel s vysokou pevností. Kvalita břitu přímo určuje, zda díl projde rozměrovou kontrolou, takže výběr nástrojové oceli a plány údržby těchto zápustek si zaslouží stejnou pozornost jako fáze tváření.
Prvním rozhodnutím je přizpůsobení správného typu matrice geometrii a objemu vašeho dílu. Dalším úkolem je porozumět tomu, co se stane, když hraniční část může jít oběma směry, což je přesně místo, kde se progresivní-proti-převodu- stává kritickým.
Rámec rozhodování progresivní matrice vs
Spousta automobilových dílů spadá do šedé zóny, kde by technicky mohla fungovat progresivní matrice nebo přenosová matrice. Ukotvení bezpečnostních pásů je jednoznačně progresivní oblastí a vnitřní-vnitřek dveří jednoznačně patří na přestupní linku. Ale co střední-výztuha konstrukce s mírnou hloubkou tažení a ročním objemem 200 000? Tam začíná skutečná inženýrská debata.
Když progresivní umírá Překonají přenosová razítka
Progresivní nastavení raznice a ražení vítězí v rychlosti. Vzhledem k tomu, že pás zůstává připojen a indexuje se dopředu při každém zdvihu lisu, můžete běžet vysokými zdvihy za minutu s minimální-náročností manipulace. Celá operace probíhá v jediné sadě matric, což znamená jeden stisk, jedno nastavení a konzistentní opakovatelnost mezi stanicí.
Progresivní matrice jsou silnější volbou, když je váš díl relativně malý, má mělké tažení nebo jednoduché ohyby a vyžaduje vysoký roční objem. Myslete na montážní držáky, elektrické svorky a malé konstrukční výztuhy. Integrovaná konstrukce stanice také snižuje pracovní závislost, protože podavač svitků a část madla lisu se pohybují automaticky. U automobilových součástí poskytuje progresivní lisování nejlepší návratnost investic, když díly zůstávají v rámci šířky pásu a nevyžadují otáčení nebo překlápění mezi operacemi.
Když převod zemře, jsou lepší volbou
Přenášecí matrice si vydobyjí své místo, jakmile velikost dílu přesáhne to, co může pás nést, nebo když geometrie vyžaduje operace, které se na připojeném nosiči jednoduše nemohou stát. Hlubší tažení, rotace části pro řízení směru otřepů-a více{2}}tvarování se stávají přístupnými, protože každý polotovar se mezi stanicemi pohybuje nezávisle.
Využití materiálu je dalším faktorem, který se přiklání k přenosu. Progresivní matrice vytváří šrot nosných-pásů, který jde přímo k recyklaci, au silnějších nebo dražších materiálů se tento odpad rychle hromadí. Přenosové systémy umožňujívnořená zaslepovací rozvrženíkteré z každého plechu vylisují více dílů, čímž se u vysokopevnostních ocelí a hliníku ušetří značné-náklady. Údržba matrice také bývá jednodušší, protože každá stanice je nezávislá jednotka, snáze přístupná a seřiditelná než těsně zabalené stanice s programem.
Rozhodovací kritéria pro části se střední{0}}složitostí
Když se součást nachází mezi dvěma přístupy, tyto faktory převažují:
- Prahová hodnota velikosti dílu- Pokud obálka dílu v libovolném směru přesahuje zhruba 300–400 mm, podávání pásu se stává nepraktickým a pravděpodobnou cestou je přenos.
- Hloubka kreslení- mělké formy (pod 25–30 mm) fungují dobře v progresivních stanicích; hlubší misky nebo kanály upřednostňují přenosové nastavení, kde lze tlak držáku polotovaru optimalizovat na stanici.
- Míra zmetkovitosti materiálu- drahé nebo tlusté zásoby zvyšují cenovou penalizaci za plýtvání přepravcem-a tlačí rozhodnutí k převodu s vnořeným zatemněním.
- Dostupnost tonáže lisu- progresivní matrice spojují všechny tvářecí síly do jediného zdvihu lisu; pokud je váš dostupný lis tonážní-omezený, rozdělovací operace mezi předávací stanice rozloží náklad.
- Sekundární provozní potřeby- pokud součást vyžaduje otáčení, překlápění nebo operace z více směrů, přenosový systém poskytuje tuto flexibilitu bez omezení vačkovým-mechanismem uvnitř progresivního pásu.
Za zmínku stojí ještě třetí cesta. Pro velké panely karoserie, jako jsou dveře, kapoty a vnější blatníky, není ideální ani jedna progresivní matrice, ani standardní nastavení převodu. Tandemové lisovací linky používají řadu jednotlivých lisů uspořádaných za sebou, z nichž každý je určen pro jednu fázi tváření nebo ořezávání, s robotickým přenosem mezi nimi. Kapitálové investice jsou značné, ale pro velkoobjemové vnější panely vyžadující přísné povrchové-standardy kvality zůstávají tandemové konfigurace průmyslovým standardem u hlavních výrobců OEM.
Volba mezi těmito přístupy uzamkne náklady na nástroje, dobu cyklu a ekonomiku zmetkovitosti po celou dobu životnosti programu. Ale typ kostky je jen polovina rovnice. To, jak se tato matrice zkonstruuje, od bloku surové nástrojové oceli až po tolerance na úrovni mikronů -připraveného nástroje s udržením mikronů{3}}, určuje, zda bude fungovat tak, jak je navrženo, nebo bude od prvního dne bolet na údržbu.
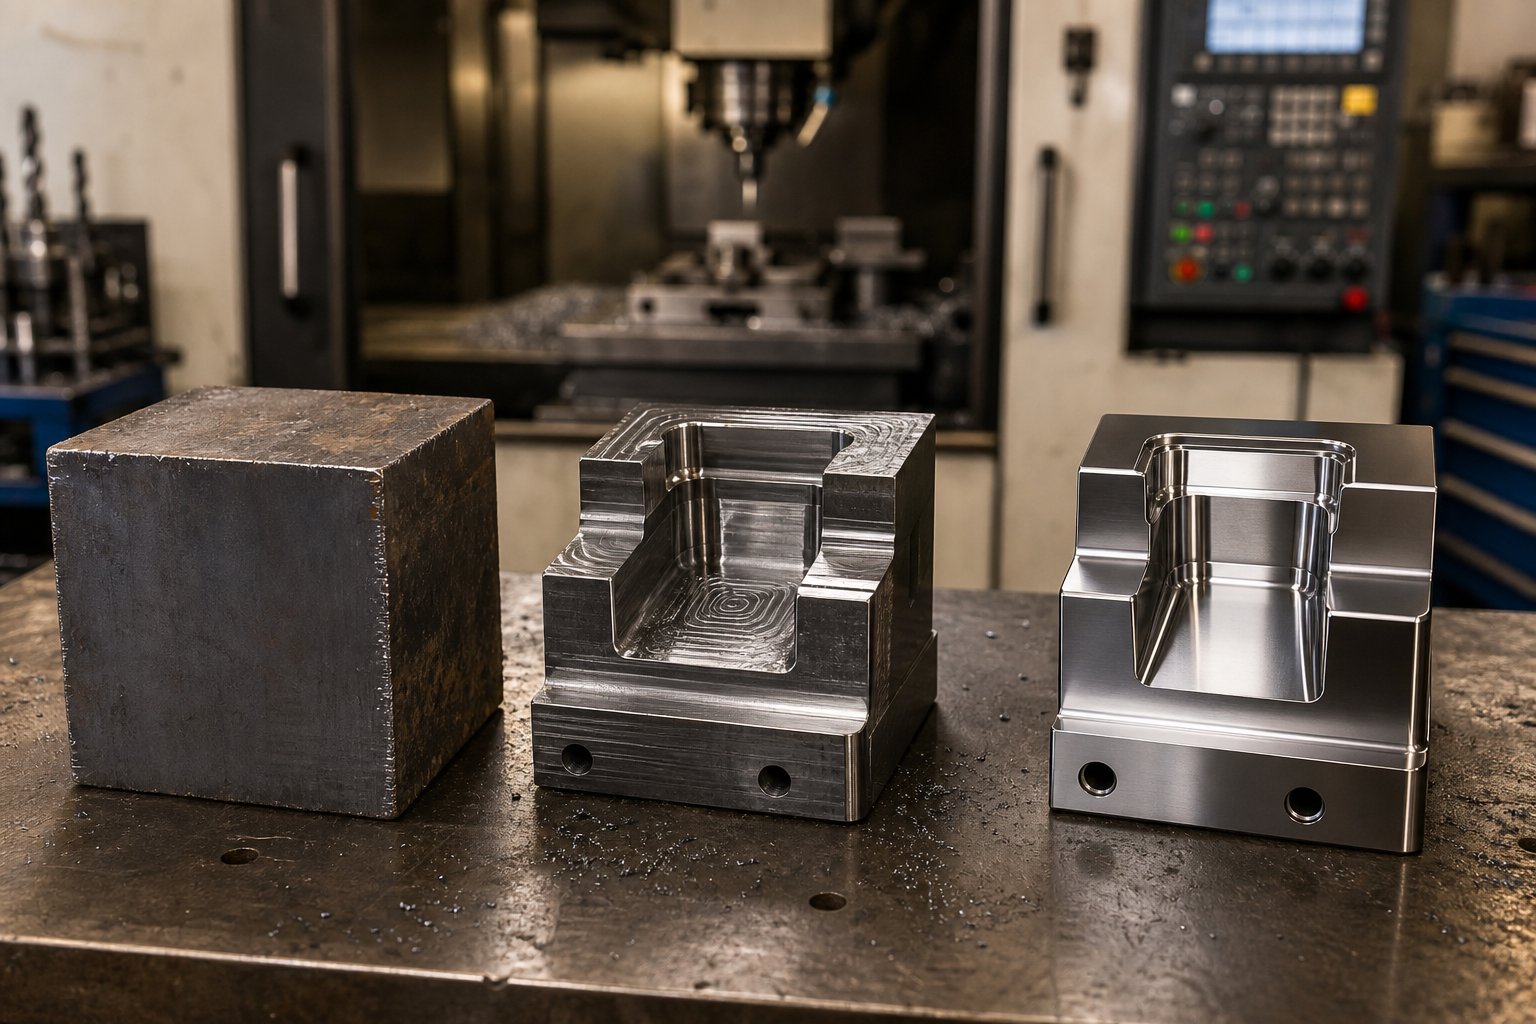
Jak se razí raznice od polotovaru po výrobní nástroj
Lisovací nástroj a matrice začínají jako hrubý blok oceli a končí jako přesný nástroj s tolerancí měřenou v mikronech. Každý krok mezi tím buď zabudovává kvalitu do nástroje, nebo představuje slabinu, která se objeví během výroby. Zde je návod, jak se cesta vyvíjí.
Od surového bloku k precizně obrobené matrici
Konstrukce matrice sleduje záměrnou sekvenci, kde každá fáze připravuje obrobek pro další. Přeskočte krok nebo spěchejte a následky se složí po proudu. Typický výrobce lisovacích forem na kov se řídí tímto obecným procesem:
- Nákup materiálu a kvadratura- Komponenty zápustky začínají jako lité nebo kované polotovary, vybrané podle třídy a velikosti podle obálky návrhu. Materiál je čtvercový na CNC fréze, aby se vytvořily referenční plochy pro veškeré následné obrábění.
- Hrubé CNC obrábění- Velká část odstraňování materiálu probíhá zde. CNC frézování řeže kapsy zápustkových patek, profily razníků a geometrie dutin do téměř čistého tvaru, přičemž obvykle ponechává malou rezervu pro dokončovací operace.
- EDM drátové a hloubkové EDM- Složité profily, malé vnitřní poloměry a složité geometrie razníku, které konvenční frézování nedosáhne, jsou řezány pomocí obrábění elektrickým výbojem.Drátové EDMmanipuluje s-profily s výjimečnou přesností, zatímco hloubicí EDM tvaruje dutiny a 3D obrysy v tvrzených materiálech.
- Tepelné zpracování- Pracovní součásti jsou kalené na cílový rozsah, aby bylo dosaženo požadované odolnosti proti opotřebení a vyvážení tuhosti.
- Dokončete obrábění- Po tepelném zpracování se součásti dokončují-brousí, natvrdo-frézují nebo vybrousí-na konečné rozměry. Plošným broušením se dosahuje rovinnosti na zápustkových deskách, zatímco souřadnicové broušení naráží na kritické tolerance otvoru.
- Povrchová úprava a nátěr- V závislosti na aplikaci jsou součásti nitridovány, PVD povlaky nebo leštěny, aby se snížilo tření, zabránilo se zadření a prodloužila životnost.
- Montáž a ruční montáž- Všechny součásti se spojují na lisovací patce. Diemakers ručně-nasazují řezné hrany, ověřují vůle pomocí modřící směsi a podle potřeby vyrovnává, aby bylo dosaženo správného zarovnání po celé výšce uzavření.
- Vyzkoušení a ověření- Sestavená matrice jde do lisu pro počáteční zkoušky ražení. Inženýři hodnotí kvalitu dílů, identifikují oblasti vyžadující úpravu a zdokonalují nástroj, dokud nebudou splněny výrobní standardy.
Tepelné zpracování a povrchové inženýrství
Tepelné zpracování je fází, která přemění obrobitelný blok na výrobní nástroj odolný proti opotřebení-. Proces zvyšuje součásti matrice na kritickou teplotu, udržuje je, aby se dosáhlo úplné transformace mikrostruktury, pak je kalí a temperuje, aby se vyrovnala tvrdost a houževnatost.
Proč na tom tolik záleží? Příliš tvrdý úder se při nárazovém zatížení odštípne. Tvarovací povrch, který je příliš měkký, se při opakovaných lisovacích cyklech plasticky deformuje. Sladké místo závisí na funkci součásti: řezné hrany potřebují špičkovou tvrdost, zatímco čelisti potřebují tuhost-absorbující nárazy. JakVýrobcepoznamenává, že nástrojové oceli, které postrádají odpovídající houževnatost, selhávají v důsledku praskání a vylamování, zatímco ty, které nemají odolnost proti opotřebení, erodují na rozhraní řezu.
Povrchové inženýrství přidává další vrstvu výkonu. Vakuové tepelné zpracování zachovává houževnatost jádra bez oxidace. Nitridace difunduje dusík do povrchu a vytvoří pevné pouzdro. PVD a CVD povlaky nanášejí tenké karbidové nebo nitridové vrstvy, které dramaticky snižují tření a adhezivní opotřebení, což je zvláště důležité pro tváření hliníkových nebo nerezových panelů.
Výběr materiálů matrice podle aplikace
Ne každý komponent matrice čelí stejným požadavkům, takže plošný výběr materiálu plýtvá penězi nebo snižuje výkon. Hlavním principem je přizpůsobení vlastností materiálu konkrétnímu namáhání, které každý komponent snáší:
| Funkce součásti matrice | Doporučená kategorie materiálu | Proč to sedí |
|---|---|---|
| Zápustky a konstrukční desky | Středně uhlíková ocel (např. S50C nebo 4140) | Absorbuje nárazy a vibrace; poskytuje pevnou oporu bez křehkosti |
| Opěrné a nosné desky | Nástrojová ocel pro práci za studena (např. D2/SKD11) | Vysoká pevnost v tlaku odolává promáčknutí při trvalém tváření |
| Tváření povrchů a odstraňovače | Upravená práce za studena nebo nízkolegovaná nástrojová ocel- | Vyrovnává tvrdost a houževnatost, aby odolala odštípnutí při opakovaném nárazu |
| Řezání razníků a vložek | Rychlořezná ocel (např. M2/SKH9) | Zachovává integritu hran při třecím teple při výrobních rychlostech |
| Řezné hrany s vysokým-opotřebením (AHSS nebo dlouhý-běh) | Karbidové břitové destičky nebo prášková kovová nástrojová ocel | Maximální odolnost proti abrazivnímu opotřebení pro náročné materiály nebo extrémní objemy |
Karbidové lisovací nástroje a zvláště progresivní tvrdokovové lisovací nástroje, které pracují s vysoce-vodivými materiály při vysoké rychlosti, používají vložky z karbidu wolframu na obráběcích stanicích, kde je abrazivní opotřebení nejzávažnější. Tyto břitové destičky výrazně prodlužují intervaly ostření, ale jsou křehké, takže jsou vyhrazeny spíše pro řezné hrany než pro vytváření povrchů, které absorbují náraz.
Rozhodovací strom je přímočarý: objem výroby, tvrdost lisovaného materiálu a funkce součásti se sbíhají tak, aby ukazovaly na správný materiál. Nízkoobjemové-měkké{2}}ocelové díly neospravedlňují karbid. Velkoobjemové{4}}programy AHSS bez něj nemohou přežít.
Díky konstrukci matrice a materiálům vybraným pro dlouhou životnost je další výkonnostní proměnnou geometrie, konkrétně vůle mezi razníkem a matricí, které určují, zda jsou řezné hrany čisté nebo natržené a zda životnost nástroje splňuje očekávání nebo je nedostatečná.
Základy vůle a toku materiálu
Můžete sestavit matrici z nejkvalitnější nástrojové oceli, obrábět ji s přesností na mikro{0}}úroveň a aplikovat nejlepší dostupné povrchové povlaky. Ale pokud je vůle mezi razníkem a matricí pro váš materiál špatná, budete bojovat s otřepy, předčasným opotřebením nástroje a rozměrovým posunem od prvního zásahu. Vůle je jednou z nejvyhledávanějších technických otázek v designu matrice z dobrého důvodu: je to jediná proměnná, která spojuje materiálové vědy s kvalitou hran na každém lisovaném dílu.
Výpočet vůle matrice pro různé materiály
Vůle matrice je mezera mezi řeznou hranou razníku a odpovídající hranou otvoru matrice, vyjádřená jako procento tloušťky materiálu na jednu stranu. Pokud lisujete 1,0 mm automobilový plech s 10% vůlí na stranu, mezera mezi razníkem a matricí je 0,10 mm na každé straně razníku.
Zní to jednoduše, ale právě zde se mnoho obchodů dostává do problémů. Theširoce používané pravidlo 10 %.byla založena v době, kdy se vozidla vyráběla především z nízkouhlíkové-oceli. Tato hodnota plošného pokrytí funguje dobře pro měkkou ocel, protože vytváří očekávaný-třetinový smyk a dvou-třetinový profil lomu na řezné hraně. Moderní automobilové programy však razí vše od dvoufázového hliníku 980 až po 6000 a tyto materiály se při smyku chovají velmi odlišně.
Základní princip je přímočarý: tvrdší materiály s vyšší{0}}pevností obecně vyžadují větší vůli, protože jejich mez kluzu se blíží jejich konečné pevnosti v tahu. Před lomem dochází k velmi malé plastické deformaci, takže materiál potřebuje více prostoru k čistému lomu. Měkčí, tažnější materiály tolerují užší vůle, protože podléhají větší deformaci (lesklá leštěná zóna), než se zlomí.
| Kategorie materiálu | Typické příklady | Celková vzdálenost (% na stranu) | Cut Edge Chování |
|---|---|---|---|
| Nízkouhlíková/měkká ocel- | DC04, SPCC, 1008/1010 | ~10% | Vyvážené smykové a lomové zóny; čistý okraj ve správné vůli |
| AHSS (stupně DP, TRIP, CP) | DP590, DP780, DP980, TRIP780 | ~12-20% | Minimální zóna leštění; zlomit-dominantní hrana; vyšší řezné síly |
| Slitiny hliníku | Řada 5xxx, 6xxx | ~8-12% | Náchylné k tvorbě otřepů a trhání hran, pokud je vůle nadměrná |
| Nerez | 304, 316, 430 | ~12-16% | Práce rychle tvrdne na řezné hraně; vyšší stahovací síly |
| Vysoce-pevnostní nízká-slitina (HSLA) | HSLA 340, 420, 550 | ~11-15% | Menší deformace před lomem než u měkké oceli; mírné rázové zatížení |
Tyto rozsahy představují obecné průmyslové pokyny. Přesné hodnoty by měly být ověřeny podle vaší konkrétní třídy slitiny, tloušťky plechu a stavu nástroje. JakTechnická reference MISUMIpoznamenává, že některé výzkumy moderních nástrojů naznačují, že vůle 11-20 % mohou výrazně snížit namáhání nástrojů a prodloužit provozní životnost, zejména u aplikací pro lisování kovů v automobilovém průmyslu zahrnujících vysoce pevné třídy.
Co se stane, když je povolení nesprávné? Důsledky se projevují oběma směry:
- Nedostatečná vůle- řezné síly jsou špičaté, rázové zatížení se zvyšuje a předčasně se děruje nebo láme. Odizolovací síly stoupají, protože materiál ulpívá na razníku. Na ocelových lisovacích nástrojích se systémem AHSS mohou těsné vůle způsobit katastrofální selhání razníku po relativně malém počtu zdvihů.
- Nadměrná vůle- materiál se neláme čistě. Uvidíte větší otřepy na hraně součásti, nárůst převalování-na straně razníku a rozměrová přesnost trpí. Díly selžou při kontrole a sekundární operace odjehlování spotřebovávají čas a náklady vašeho cyklu.
S sebou: provize není nastavena-a-zapomeňte na hodnotu. Každý druh materiálu ve vašem automobilovém lisovacím lisu vyžaduje svůj vlastní výpočet a staré pravidlo 10 % pokrývá pouze jednu skupinu slitin.
Řízení toku materiálu v operacích hlubokého tažení
Vůlí se řídí operace řezání. Ale tváření, zejména hluboké tažení, představuje zcela jinou výzvu: řídit, kolik materiálu proudí do dutiny formy a jakou rychlostí. Příliš velký průtok způsobuje vrásky na přírubě nebo bočních stěnách. Příliš malý tok natahuje materiál za jeho hranice, způsobuje ztenčení a případné trhání.
Tři mechanismy spolupracují na řízení této rovnováhy na automobilových zápustkách:
Držáky přířezů (vazače).Držák polotovaru svírá obvod listu, zatímco razník vtahuje materiál do dutiny. Síla, kterou působí, nazývaná síla držáku polotovaru (BHF), je primární pákou pro ovládání vtahování-. Jakvýzkum Centra pro přesné tváření na Ohio State Universityvysvětluje, že křivka BHF během úderu určuje, zda získáte část bez vrásek a trhlin. Příliš nízká a přebytečný materiál se zvrásní. Příliš vysoko a polotovar nemůže zatéct do dutiny, což způsobí zlomeninu v poloměru průbojníku.
Nakreslete korálky.Tyto zvýšené hřebeny obrobené do povrchu pojiva lokálně zvyšují přídržnou sílu na polotovar, aniž by vyžadovaly rovnoměrně vysoký tlak držáku polotovaru. Korálky kreslení nutí list se ohýbat a uvolnit, když kolem nich protéká, absorbuje energii a zpomaluje vtahování-v cílených oblastech. Na automobilových panelech karoserie, kde se tok materiálu dramaticky mění po obvodu součásti, se geometrie a umístění protahovací patky ladí zóna po zóně během zkoušení lisovnice.
Dusíkové pružiny a hydraulické polštáře.Důležitý je zdroj síly za držákem polotovaru. Dusíkové válce zabudované v matrici dodávají sílu, která se zvyšuje o 10-20 % se zdvihem a poskytují progresivní odpor s prohlubujícím se tahem. CNC hydraulické polštáře na moderních lisech nabízejí ještě jemnější ovládání, měnící se sílu držáku polotovaru během zdvihu v programovatelném profilu. Tato flexibilita může někdy zcela eliminovat potřebu tažných housenek a zvýšení BHF na konci zdvihu pomáhá snížit odpružení přidáním napětí do stěn součásti.
U složitých automobilových plechových panelů, jako jsou vnitřky dveří nebo čtvrtkové panely, interakce mezi silou držáku polotovaru, konfigurací tažného lemu a mazáním určuje, zda splníte standardy kvality panelu, nebo strávíte týdny zkoušením honbou za trhlinami a vráskami. Moderní CNC tlumicí systémy tento proces urychlují tím, že umožňují vynucené{1}}úpravy profilu mezi zásahy namísto nutnosti fyzických úprav matrice.
Tyto principy materiálového toku se stávají ještě kritičtějšími s tím, jak se průmysl posouvá směrem k vyspělým-ocelím a hliníku, materiálům s užšími tvarovacími okny, kde se hranice mezi vráskami a roztržením značně zmenšuje.
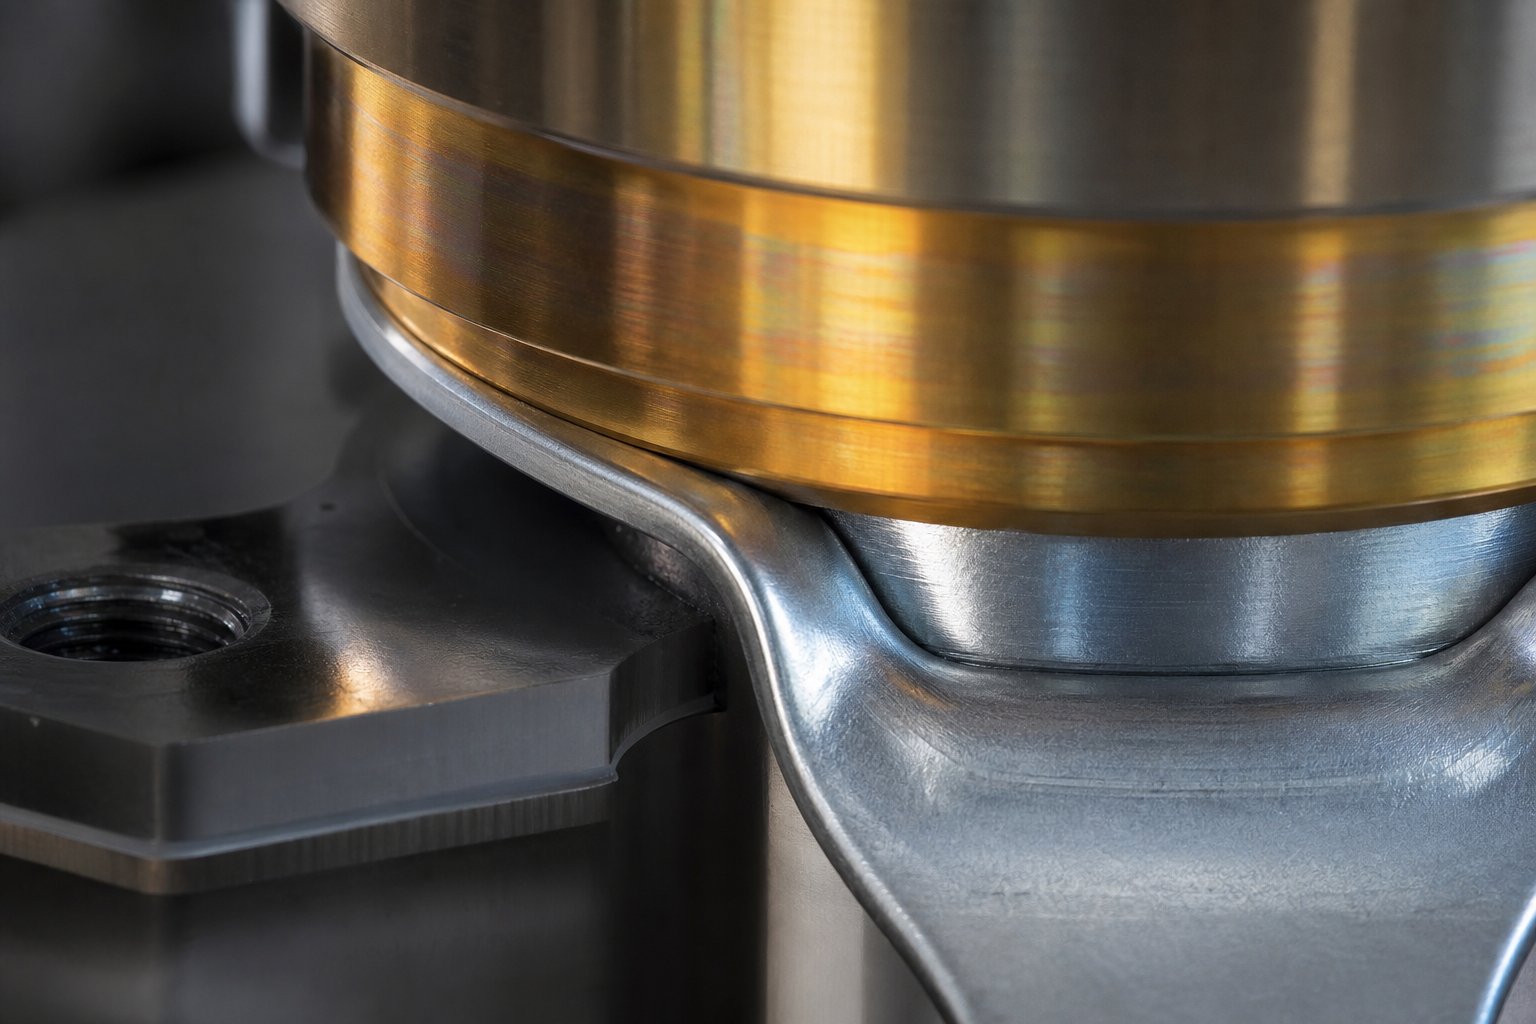
Jak pokročilé materiály přetvářejí design matrice
Užší tvarovací okna jsou jen částí příběhu. Posun směrem k lehčí a pevnější architektuře vozidel zásadně mění to, co se očekává od každé raznice v lisovně. Pokročilé-oceli s vysokou pevností posouvají limity tonáže a prokousávají řezné hrany. Pokud nátěry nejsou v pořádku, hliník se šíří na tvářecích plochách. A více{5}}materiálové struktury těla vyžadují flexibilitu, která před deseti lety neexistovala. Pro týmy vyrábějící automobilové kovové lisovací díly ve velkém nejsou tyto materiálové trendy teoretické. Každý den diktují rozpočty nástrojů, intervaly údržby a stabilitu procesu.
AHSS a jeho požadavky na strojírenství
Když výrobce OEM specifikuje DP780 nebo DP980 pro nosnou kolejnici, zdědí strojník řetěz důsledků. Vyšší mez kluzu znamená vyšší tvářecí síly, což znamená větší lisovací tonáž. Řezné hrany snášejí výrazně abrazivnější opotřebení, protože AHSS se láme s minimální plastickou deformací a koncentruje napětí na smykovém rozhraní. A odpružení, elastické zotavení po tvarování, se podstatně zvyšuje.
TheZnalostní báze AHSS Insightsto jasně popisuje: velikost zpětného odpružení je funkcí jak{0}}formovaného tokového napětí, které kombinuje počáteční mez kluzu s deformačním zpevněním během deformace. Obě hodnoty jsou vyšší u jakostí AHSS ve srovnání s měkkými nebo konvenčními HSLA oceli. Pro daný tvar a tloušťku součásti se DP ocelový kanál otevře více než se stejnou geometrií v HSLA 350, i když je rozložení napětí téměř totožné. Rozdíly napětí způsobují rozměrovou odchylku.
Tři režimy odpružení nejvíce zasáhly díly AHSS: úhlová změna v poloměrech ohybu, zkroucení bočních stěn v důsledku ohýbání-neohybu přes poloměry matrice a kroucení v důsledku nevyvážených zbytkových napětí v asymetrických průřezech. Každý z nich vyžaduje specifickou kompenzaci geometrie zápustky, často vypočítanou pomocí simulace před řezáním jakékoli oceli.
Úpravy konstrukce matrice požadované pro třídy AHSS:
- Zvýšená kapacita lisu- tvářecí a řezné síly mohou být o 50–100 % vyšší než u ekvivalentů z měkké oceli, což vyžaduje větší lisy nebo přerozdělené zatížení stanice.
- Širší vůle matrice- řezné vůle se pohybují z tradičních 10 % na stranu až na 12–20 %, aby se zabránilo vylamování střižníku a snížilo se rázové zatížení nástrojové oceli.
- Kompenzace odpružení v geometrii matrice- nadměrné-ohýbání, nadměrné{2}}korunování a upravené poloměry tažení jsou zabudovány do povrchů nástroje, takže díl se vrátí zpět na nominální rozměry.
- Vylepšené břitové destičky- karbidové nebo práškové-kovové nástrojové oceli nahrazují konvenční D2 na ořezávacích a děrovacích stanicích, aby odolávaly abrazivnímu opotřebení od vysoce pevných hran-.
- Vyšší síly držáku polotovaru- zvýšené napětí stěny během tváření snižuje odpružení, ale vyžaduje silnější dusíkové pružiny nebo systémy hydraulického tlumení.
- Těsnější procesní okna- menší tolerance pro odchylky v tloušťce polotovaru, rozložení mazání a stavu matrice, než díly vybočí ze specifikace.
Hliníkové panely karoserie a řešení lakování
Hliník šetří hmotnost, zhruba o 40 % lehčí než ocel při ekvivalentní ploše panelu, ale trestá zápustky tak, jak to ocel nikdy nedělá. Primárním viníkem je zadření: vrstva oxidu hliníku se během tváření rozbije a obnažený kov pod tlakem přilne k povrchům nástrojové oceli. Pokud není zaškrtnuto, zadření se hromadí do hrudek, které skórují každý následující panel, generují odpad a vyžadují neplánovanou údržbu matrice.
Hliník také představuje odpružení z jiného úhlu. Jeho modul pružnosti je zhruba-třetinový oproti oceli (přibližně 70 GPa oproti 210 GPa), což znamená trojnásobek elastického zotavení pro ekvivalentní úrovně proudového napětí. Geometrie zápustek potřebují ještě agresivnější kompenzaci, aby udržely konečné rozměry součásti, a simulace tváření musí počítat s touto nižší tuhostí během celého procesu.
U hliníkových panelů jsou vyžadovány konstrukční úpravy lisovnice:
- Tvrdé povlaky PVD nebo CVD na tvářecích plochách- povlaky z nitridu titanu a hliníku (TiAlN), nitridu chrómu (CrN) nebo diamantového{1}}karbonu (DLC) dramaticky snižují opotřebení adheziva a sklon k zadření.
- Zrcadlově-leštěné povrchy matrice- drsnost povrchu pod Ra 0,2 µm minimalizuje třecí body, kde může hliník iniciovat adhezi.
- Specializovaná maziva- suchá-mazadla na film nebo hliník-specifické tvářecí oleje nahrazují standardní lisovací maziva, která se rozpadají pod příslušným povrchovým tlakem.
- Upravené poloměry tažení- větší poloměry razníku a matrice snižují místní kontaktní tlak a riziko iniciace zadření ve vysoce namáhaných zónách-.
- Odpružení nad-kompenzací- trojnásobek kompenzační geometrie ve srovnání s ekvivalentní-pevností oceli, ověřeno pomocí simulace před obráběním.
- Plány častých opakovaných{0}}nátěrů- plánované intervaly údržby pro opětovné-leštění a opětovnou{2}}nátěru tvarovacích povrchů, než dojde ke snížení kvality panelu odíráním.
Zakázkové automobilové lisovací operace s hliníkovými uzávěry (kapoty, kryty paluby, blatníky) investují značné prostředky do technologie povrchové úpravy a povrchové údržby. Počáteční náklady na nástroje jsou vyšší, ale alternativní, časté neplánované odstávky za účelem opravy zadřených povrchů zápustek, je v rámci výrobní série mnohem dražší.
Více{0}}materiálové architektury a flexibilita
Moderní platformy vozidel se zřídka zavazují k jedinému materiálu. Typická karoserie-v-bílé barvě může kombinovat lisovanou-kalenou borovou ocel v B-sloupcích, DP980 v konstrukčních kolejnicích, hliník řady 5000- v uzávěrech a měkkou ocel v nekonstrukčních konzolách. Každý materiál vyžaduje svou vlastní vůli, tonáž a povrchovou úpravu od nástroje.
Pro operace automatického lisování kovů, které podporují tyto smíšené architektury, je úkolem udržet flexibilitu lisovacích nástrojů bez navýšení rozpočtu na nástroje. Některé strategie, které to řeší:
- Modulární vložky matrice- vyměnitelné řezné a tvarovací břitové destičky umožňují, aby jedna patka matrice pracovala s různými třídami materiálů výměnou součástí přizpůsobených každé slitině.
- Nastavitelné systémy držáků polotovarů- CNC polštáře s programovatelnými silovými profily lze překonfigurovat mezi změnami materiálu bez fyzické úpravy matrice.
- Znalost více{0}}materiálů- inženýři, kteří rozumí jak chování AHSS odpružení, tak prevenci zadírání hliníku, mohou navrhnout nástroje, které se přizpůsobí plánovaným změnám materiálu během životního cyklu platformy.
Progresivní lisovaná měď a další-slitiny s vysokou vodivostí pro elektrické součástky elektromobilů přidávají do mixu další řadu materiálů. Měkkost mědi vytváří problémy s otřepy při malých vůlích, zatímco její tepelná vodivost odvádí teplo jinak než ocel, což ovlivňuje chování maziva a teploty razníku při vysokých rychlostech zdvihu. Kovové výlisky pro automobilové komponenty nyní pokrývají materiálové spektrum, které by bylo před dvaceti lety v jediném závodě nemyslitelné.
Zde si technologie Průmyslu 4.0 vydobyjí své uplatnění. Když se opotřebení matrice nepředvídatelně urychlí napříč různými skupinami materiálů, tradiční časové-plány údržby selžou. Moderní řešení integrují snímání přímo do matrice:
- In-snímače zatížení- piezoelektrické senzory zabudované v matrici detekují v reálném čase změny síly, které indikují postup opotřebení, nekonzistenci materiálu nebo poruchu mazání.
- Čítače tahů s prediktivními algoritmy- spíše než plánování údržby v pevných intervalech, algoritmy korelují počet zdvihů se stupněm materiálu, rychlostí lisu a historickými vzory opotřebení, aby předpověděly optimální servisní okna.
- Průběžné{0}sledování kvality procesu- senzory přiblížení a laserové měřicí systémy v matrici ověřují rozměry dílů při výrobní rychlosti a zachycují rozměrový posun v důsledku změny odpružení, než se vadné kovové lisované díly dostanou do další operace.
- Monitorování teplotyPole termočlánků - ve formovacích površích sledují nahromadění tepla, které urychluje zadření na hliníku nebo rozpad povlaku na potažených vložkách a spouští výstrahy před zhoršením kvality povrchu.
Tyto senzory-řízené přístupy transformují údržbu matrice z reaktivní na prediktivní, což je zvláště cenné, když se během stejné směny otáčí jediná lisovací linka mezi konstrukčními díly AHSS a hliníkovými uzávěry. Data se také vkládají zpět do návrhu matrice pro další program, čímž se uzavírá smyčka mezi realitou výroby a inženýrskými předpoklady.
Pokročilé materiály vyžadují více v každé fázi procesu konstrukce zápustek, od počáteční kompenzace geometrie přes povrchovou úpravu a průběžnou údržbu. Samotné nástroje jsou však jen tak dobré, jako simulační práce, která je ověřuje před zahájením obrábění, což je téma, kde technologie virtuálních zkoušek dramaticky posunula ekonomiku vývoje zápustek.
Simulace a virtuální zkoušky v moderním strojírenství
Jednomu automobilovému lisovacímu lisu může trvat 20 nebo více týdnů od vydání návrhu po schválení výroby. Významná část této časové osy historicky šla do fyzického zkoušení: vkládání matrice do lisu, běh dílů, měření odchylek, korekce broušení a opakování, dokud díl nesplňuje specifikace. Každá smyčka stojí lisovací čas, materiál a kvalifikovanou práci. Simulace tváření převrací tuto rovnici tím, že zachycuje problémy v softwaru týdny předtím, než se jakákoli nástrojová ocel obrobí.
Simulace tváření a predikce odpružení
Představte si, že místo lisu o hmotnosti 2 000 tun spustíte na obrazovce svůj první zásah lisu. To je základní hodnota moderní simulace tváření. Softwarové balíčky používají analýzu konečných prvků (FEA) k modelování, jak se plech deformuje při kontaktu razníku a matrice, a předpovídají, co materiál udělá v každém bodě cyklu zdvihu. U progresivního návrhu lisovacího nástroje to znamená vyhodnocení podílu tváření každé stanice před dokončením rozvržení pásu.
Nástroje jako ProgSim od AutoForm, který využívá technologii inkrementálního řešení přizpůsobenou pro progresivní-designéry matric, fungují jako virtuální zkušební lisy. Poskytují výsledky tvařitelnosti včetně predikce odpružení, automatického vývoje polotovaru a odhadů tonáže, to vše před dokončením skutečného návrhu formy. Doba nastavení a simulace se může pohybovat od minut pro menší raznice až po několik hodin u větších, což je zlomek toho, co vyžaduje fyzická zkouška.
Predikce zpětného odpružení je zvláště důležitá pro jakékoli automobilové lisovací nástroje pro tváření AHSS nebo hliníku. Simulace vypočítá, k jak velkému elastickému zotavení dojde po zatažení razníku, poté inženýři použijí virtuální kompenzaci, upraví povrch matrice tak, aby se díl vrátil zpět na jmenovité rozměry. Bez tohoto kroku byste rozměrovou odchylku objevili až po obrábění nástrojové oceli v hodnotě stovek tisíc dolarů na špatnou geometrii.
Zde je to, co inženýři vyhodnocují z typického běhu simulace:
- Mezní diagramy tváření (FLD)- mapuje stav deformace v každém bodě dílu proti obálce selhání materiálu a označuje oblasti, u nichž hrozí rozštěpení nebo zúžení.
- Mapy ředění materiálu- ukazují procentuální zmenšení tloušťky plechu napříč součástí a identifikují oblasti, kde se materiál natahuje nad bezpečné limity.
- Indikátory vrásek- detekuje nestabilitu v tlaku v přírubách a bočních stěnách, které by mohly způsobit povrchové vady nebo kolize sestavy.
- Posuvová pole odpružení- kvantifikujte velikost a směr elastického zotavení v každém uzlu, určete kompenzační geometrii pro povrchy matrice.
- Odhady tonáže a síly podložky- předvídá zatížení lisu a sílu držáku polotovaru potřebnou v každé fázi, informuje o výběru lisu a dimenzování dusíkové pružiny.
- Nakreslete-vzory- sledujte, kolik materiálu proudí do dutiny matrice z jednotlivých okrajů polotovaru, a ověřujte umístění natahovací housenky a velikost polotovaru.
Jakvýzkum z Fraunhofer IWUukazuje, že i pružnou deformaci samotného lisu, která je často zodpovědná za přibližně 80 % celkové deformace v nástrojovém-systému lisu, lze modelovat pomocí zmenšených FE reprezentací upínacích ploch stroje. Tato úroveň věrnosti znamená, že výsledky simulace nyní zohledňují skutečné-hraniční podmínky světa, které předchozí generace softwaru jednoduše ignorovaly.
Virtuální zkouška versus fyzická zkouška
Fyzické zkoušení nezmizí úplně. Stále musíte ověřovat kvalitu povrchu, potvrdit účinnost povlaku a spustit produkční-rychlostní zkoušky. Role fyzického zkoušení se však přesunula od řešení-problémů k ověřování. Těžká diagnostická práce, hledání rozštěpů, řešení vrásek, ladění odpružení se nyní děje virtuálně.
Kontrast je výrazný. Tradiční zkušební smyčka pro komplexní panel karoserie může vyžadovat 8 až 12 fyzických iterací, z nichž každá vyžaduje čas lisování, zkušební polotovary a hodiny výrobce nástrojů na broušení a vyrovnávání. Virtuální vyzkoušení to může komprimovat na 2 nebo 3 fyzické smyčky zaměřené na jemné{6}}ladění spíše než na základní korekci. Studie Fraunhofer IWU ukázala, že virtuální vzory skvrn, které simulují rozložení tlaku mezi povrchy zápustek při skutečném tvářecím zatížení, výborně korelovaly s výsledky fyzického nanášení již po jedné smyčce mechanického přepracování.
To je důležitější než úspora času. Každá iterace fyzického zkoušení přináší riziko: korekce broušení v jedné oblasti posune rozložení tlaku jinam a výrobce nástrojů se honí kaskádovými úpravami. Virtuální simulace vám umožňuje testovat opravy izolovaně, porozumět jejich-širokým účinkům na systém a dorazit do tisku s nástrojem, který vyžaduje vylepšování, spíše než reinvenci.
Pro lisování kovů pro automobilový průmysl, kde časové osy vývoje lisovacích nástrojů přímo ovlivňují plány uvedení vozidel na trh, jsou ekonomické důvody přesvědčivé. Přední-zavedení kvality do simulace zkracuje dodací lhůty, snižuje nákladné technické změny po sestavení nástroje a poskytuje předvídatelnější načasování programu.
Celý životní cyklus matrice, od konceptu přes výrobu až po konečný{0}}konec{1}}životnosti, těží ze simulace v několika fázích:
- Koncepce a proveditelnost- Jedno{1}}krokové řešiče poskytují rychlé kontroly tvarovatelnosti navržené geometrie součásti během několika minut a označují nemožné tvary před zahájením podrobného návrhu.
- Detailní design matricePřírůstková simulace - ověřuje rozvržení pásů, sekvenování stanic, umístění nakreslených perliček a vývoj polotovaru s úplnými modely materiálů.
- Kompenzace odpružení- iterativní virtuální kompenzace zjemňuje povrchy matrice, dokud předpokládaná geometrie součásti nespadá do tolerančních pásem.
- Výroba zápustek a obrábění-simulace-odvozená kompenzační geometrie se vkládá přímo do drah CNC nástrojů s modely vychýlení lisu, které informují o korekcích korunky.
- Fyzická zkouška- zredukováno na ověřování a jemné{1}}ladění, nikoli na řešení zásadních problémů-, čímž se ušetří týdny z plánu.
- Podpora výroby- základní linie simulace se stávají referencí pro odstraňování problémů, pokud během probíhající výroby dojde k posunu procesu.
- Údržba a renovace- opotřebované povrchy matrice mohou být přehodnoceny-porovnáním s aktualizovanými modely materiálů nebo revidovanou geometrií součástí, když se platformy obnoví.
Simulace nenahrazuje odbornost výrobce nástrojů. Zesiluje to tím, že poskytuje viditelnost do fyziky, kterou pouhým okem nevidí žádný zážitek. Výsledek: zápustky, které dosahují výrobních cílů rychleji, jejich vývoj stojí méně a poskytuje konzistentnější kvalitu dílů od prvního schváleného zásahu dále.
Veškeré toto inženýrské úsilí, výběr materiálu, výpočty vůlí, simulací-validovaná geometrie matrice, nakonec slouží jedinému účelu: výrobě dílů, které splňují specifické požadavky na systém vozidla. Jak se tyto požadavky liší v různých tvarech aplikací konstrukce, podvozku, interiéru a hnacího ústrojí, které konfigurace matrice a procesní strategie nasazují do praxe.
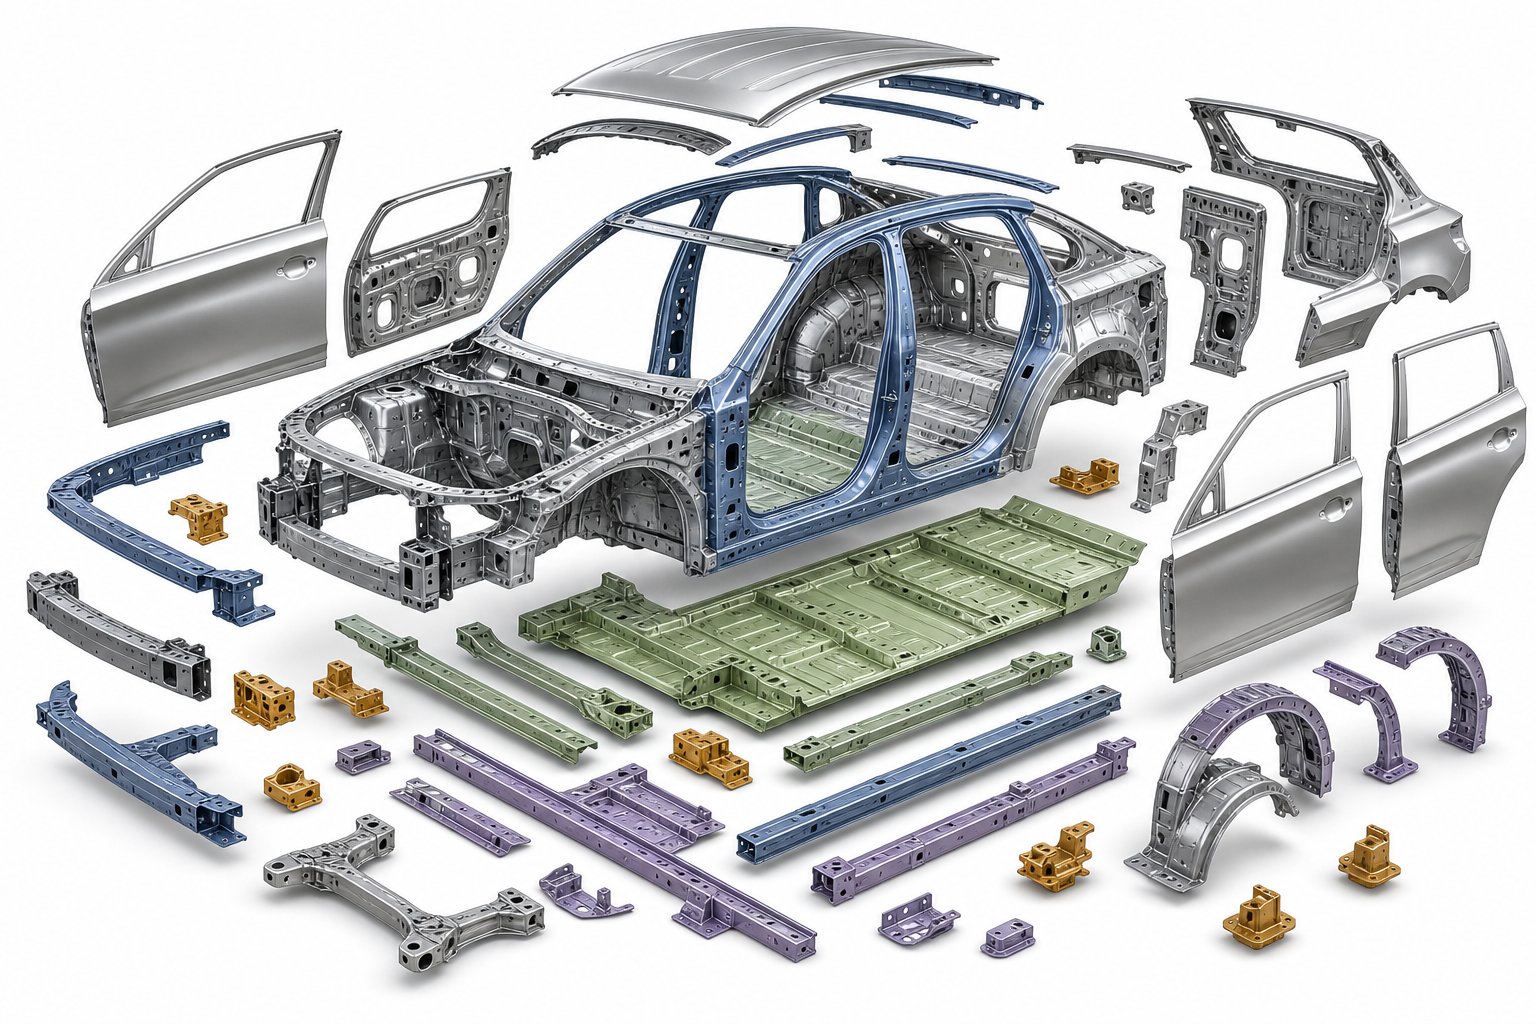
Aplikace lisovacích nástrojů napříč systémy vozidel
Každý lisovaný díl ve vozidle existuje, protože to vyžaduje specifická funkce: absorbování nárazové energie, podpora zatížení zavěšení, vyztužení dutiny dveří nebo uložení součásti převodovky. Tato funkce určuje materiál a materiál určuje matrici. Když vysledujete tento řetěz zpět od hotového vozidla, objeví se jasné vzorce v tom, jak se typy kostek mapují na systémy vozidel. Pochopení těchto vzorců pomáhá vývojářským a nákupním týmům specifikovat nástroje, které jsou v souladu se skutečnými požadavky na výkon každého dílu, spíše než výchozím přístupem jedné-velikosti-pro všechny-.
Struktura a tělo-v{1}}aplikacích pro bílé razítko
Karoserie-v-bílé (BIW) představuje největší koncentraci automobilových lisovacích dílů na jakémkoli vozidle. Tyto komponenty definují geometrii prostoru pro cestující, řídí energetické dráhy nárazu a poskytují montážní povrchy pro uzávěry, skla a vnitřní systémy. Výzvy v oblasti lisování jsou zde značné: velké plochy panelů,-standardy kvality povrchu třídy A a stále agresivnější druhy materiálů pro odolnost proti nárazu.
Vnější panely karoserie, jako jsou dveře, kapoty a blatníky, vyžadují hlubokotažné zápustky pracující na tandemových lisovacích linkách. Prioritou je kvalita povrchu, takže povrchy matric jsou leštěné do zrcadlového lesku, potažené, aby se zabránilo vzniku skvrn, a udržovány podle přísných harmonogramů. Vnitřní panely a konstrukční výztuhy tolerují drsnější povrchové podmínky, ale vyžadují přísnější kontrolu rozměrů, protože definují geometrii svaru-příruby, která drží tělo pohromadě.
Konstrukční kolejnice, příčníky a výztuhy sloupů stále častěji využívají lisovanou-kalenou borovou ocel nebo třídy AHSS, jako je DP980. Tyto automobilové kovové výlisky vyžadují linky na tváření za tepla pro borové komponenty nebo těžké -tonážní přepravní lisy pro AHSS tvářené za studena-. Konstrukce matrice musí počítat s extrémní kompenzací zpětného odpružení a rychlým opotřebením břitu-, takže tvrdokovové břitové destičky jsou na ořezávacích stanicích nezbytné.
Automobilové díly, které používají vysekávání v doméně BIW, zahrnují prakticky každou výztužnou desku, vnitřní část pilíře a součást tunelu. Operace oříznutí a proražení finalizují pole děr, profily přírub a protilehlé povrchy poté, co primární fáze tváření dokončí 3D geometrii součásti.
Lisování podvozků, interiérů a nákladních vozidel
Komponenty podvozku a zavěšení pracují při únavovém namáhání a vystavení korozi, což vede k výběru materiálu směrem k ocelím HSLA a žárově -pozinkovaným jakostům. Držáky ovládacích ramen, výztuhy pomocného rámu a pružinová sedla jsou typické automobilové díly pro lisování kovů vyráběné na linkách s přenosovými matricemi, kde dochází k mírným hloubkám tažení a vícenásobným operacím propichování napříč sekvenčními stanicemi.
Kovové výztuhy interiéru, rámy sedadel, příčné -nosníky přístrojové desky a dveřní zábrany proti vniknutí- kombinují konstrukční funkci s omezeními balení. Mnoho z těchto dílů vyhovuje progresivním matricím, protože jejich geometrie zůstává v mezích-šířky pásu a roční objemy jsou vysoké. Lisování automobilových dílů pro interiérové systémy často zahrnuje kombinované matrice, které spojují děrování a tvarování v jediném tahu, aby se snížily sekundární operace a náklady na-manipulaci s díly.
Konstrukční prvky-specifické pro nákladní automobily posouvají konstrukci lisovacích nástrojů zcela jiným směrem. Kolejnice rámu, příčné nosníky a montážní desky točnice-kol používají tlustou-vysokou{4}}pevnostní ocel (často 4-8 mm), což vyžaduje masivní lisovací tonáž a konstrukci lisu dostatečně robustní, aby přežila nárazové zatížení, které vytváří silný materiál. Přenášecí lisy nebo specializované lisy s jednou stanicí- zvládnou tyto díly s lisovacími čelistmi a opěrnými deskami, které jsou mnohem větší, než jaké vyžadují nástroje pro osobní vozidla.
Skříně a kryty hnacího ústrojí, včetně skříní převodovek, krytů diferenciálů a skříní motorů EV, spoléhají na hlubokotažné matrice, které vytvářejí duté geometrie bez svařovaných švů. Výběr materiálů zahrnuje hliníkové slitiny pro úsporu hmotnosti a lisovanou ocel pro dosažení nákladových cílů, přičemž každý z nich vyžaduje různé povrchové úpravy matrice a konfigurace vůle, jak bylo uvedeno v předchozích částech.
Níže uvedená tabulka tyto vztahy systematicky mapuje:
| Systém vozidla | Typické díly | Běžné materiály | Preferovaný typ matrice | Klíčové aspekty návrhu |
|---|---|---|---|---|
| Tělo-v-bílé (vnější panely) | Dveře, kapoty, blatníky, střešní panely | Měkká ocel, hliník 5xxx/6xxx | Tandemová linka s hlubokotažnými čelistmi | Kvalita povrchu třídy A; prevence zadření na hliníku; velká lisovací lůžka |
| Tělo-v-bílé (strukturální) | Pilíře, kolejnice, výztuhy tunelů | AHSS (DP780-DP980), lisovaná borová ocel | Přenášecí matrice; linky tváření za tepla | Kompenzace odpružení; karbidové ozdobné vložky; vysoká tonáž |
| Podvozek a odpružení | Držáky ovládacích ramen, díly pomocného rámu, pružinová sedla | HSLA ocel, pozinkovaná ocel | Převod umírá | Odolnost proti únavě; ochrana proti korozi; střední hloubky tažení |
| Vnitřní výztuhy | Rámy sedadel, IP nosníky, dveřní závory proti vniknutí- | Ocel HSLA, měkká ocel, DP oceli | Progresivní matrice; kombinace zemře | Těsné balení; vysoká hlasitost; více propichovacích funkcí |
| Skříně hnacího ústrojí | Kryty převodovek, skříně motorů, kryty diferenciálů | Hliníkové slitiny, hlubokotažná-ocel | Deep draw umírá | Rovinnost těsnící plochy; jednotnost stěny; řízení maziv |
| Konstrukční nákladní automobil | Lišty rámu, příčníky,-kolečka | Tlustý-rozchod HSLA (4–8 mm) | Přenášecí matrice; jedno{0}}stanice těžké lisy | Extrémní tonáž; robustní lisovací boty; tlusté-výprodeje zásob |
| Elektro a konektory | Přípojnice, svorky, propojení baterií | Slitiny mědi, mosazi, niklu | Progresivní umírá | Přísné tolerance; kontrola otřepů; vysokorychlostní{0}produkce |
Všimněte si, jak řetěz proudí jedním směrem: funkce definuje materiál, materiál definuje chování při tváření a chování při tváření určuje typ matrice. Při nárazu-kritické výztuže B-pilíře nelze použít progresivní matrici, protože materiál (lisováním-kalená ocel) vyžaduje tváření za tepla. Velký-objemový držák sedadla nemůže ospravedlnit tandemovou linku, protože to ekonomika nepodporuje. Každé párování v tabulce odráží technickou logiku, nikoli libovolné přiřazení.
Výroba automobilových dílů na této úrovni složitosti znamená, že technické týmy musí hodnotit lisovací řešení holisticky, spíše než specifikovat nástroje samostatně. Typ matrice, konfigurace lisu, jakost materiálu a sekundární operace, to vše se vzájemně ovlivňuje a jeden špatný postupuje přes ostatní. Pro týmy, které zkoumají, jak se tyto interakce odehrávají ve skutečných produkčních programech,Případové studie automobilky YICHENnabídnout příklady procesů zahrnujících konstrukční, interiérové, podvozkové a{0}}kovové výlisky související s nákladními automobily pro automobilové aplikace, které poskytují užitečný referenční bod při porovnávání strategií lisování se skutečnými výsledky výroby.
Mapování aplikací matric na systémy vozidel objasňuje, co potřebujete. Další otázkou je, kdo to vyrábí a co odlišuje partnera, který dodává nástroje-připravené k výrobě, od toho, který přináší bolesti hlavy.
Výběr správného partnera pro inženýrství lisovacích nástrojů
Vědět, který typ kostky se vám hodí a jak by měla být postavena, je jen polovina úspěchu. Druhou polovinou je nalezení partnera, který může skutečně pracovat a dodávat nástroje, které fungují tak, jak byly navrženy, podle plánu a v rámci rozpočtu v průběhu celého životního cyklu výroby. U společností vyrábějících lisování automobilů, které soutěží o kvalitu a načasování uvedení na trh, se rozdíl mezi schopným partnerem pro lisování a nekvalifikovaným partnerem projevuje ve všech metrikách od harmonogramů schválení PPAP až po záruční sazby PPM roky do výroby.
Kritické schopnosti vyhodnotit u partnera matrice
Ne všechny společnosti zabývající se lisováním kovů v automobilovém průmyslu nabízejí stejnou hloubku. Někteří vynikají v designu, ale zadávají obrábění. Jiní provozují skvělé lisy, ale postrádají zkušenosti se simulací. Úkolem hodnocení je určit, které schopnosti jsou pro váš konkrétní program nejdůležitější, a ověřit, že je dodavatel skutečně vlastní, spíše než zadávat kritické kroky subdodavatelům.
Seřaďte tato kritéria od nejvyššího po nejnižší dopad na úspěch programu:
- Vlastní návrh a simulace tváření-- Dodavatel, který interně spouští simulace tváření, předpovídá odpružení, ztenčování a tok materiálu před řezáním oceli, řeší problémy o týdny dříve než dodavatel, který se spoléhá na data poskytnutá zákazníkem- nebo simulaci úplně vynechává. Jakpřípadové studie od Centerline Engineeringdemonstrují, že dodavatelé používající simulaci tváření „hned od začátku{0}}při cenové nabídce poskytují přesnější odhady polotovarů, optimalizované využití materiálu a nástroje, které vyžadují méně opakování fyzických zkoušek.
- Vlastní{0}obráběcí a zkušební kapacita- Ověřte, že dodavatel vlastní CNC frézy (včetně 5-osých), drátové EDM a zkušební lisy pokrývající váš rozsah. Outsourcované nástrojárny zvyšují riziko doby realizace a snižují odpovědnost. Progresivní výrobci zápustek, kteří udržují své vlastní nástrojárny, mohou rychleji implementovat technické změny a udržovat zápustky ve výrobním stavu bez zpoždění třetích stran.
- Zkušenosti s materiálem napříč AHSS a hliníkem- Zeptejte se konkrétně na zkušenosti s dvou-fázovými ocelovými, lisovaným-kaleným bórem a hliníkovými uzavíracími panely. Každá skupina materiálů vyžaduje různé strategie vůlí, povlakové systémy a přístupy ke kompenzaci odpružení. Partner, který nemá praktické-zkušenosti s AHSS nebo hliníkem, se naučí s vaším rozpočtem na nástroje.
- Certifikace systému kvality OEM a schopnost PPAP- Certifikace IATF 16949 v oblasti lisování a nástrojů dodavatele je základem pro automobilové programy. Samotná norma ISO 9001 nezahrnuje-specifické požadavky PPAP a APQP pro automobilový průmysl. Potvrďte, že dodavatel může dodat nafouknuté tisky, rozměrové zprávy, kontrolní plány, FMEA, studie Gage R&R a studie schopností na úrovni, kterou váš OEM zákazník očekává.
- Programy údržby matrice a podpora výrobní rampy- Práce partnera nekončí schválením PPAP. Plány preventivní údržby, zásoby náhradních břitových destiček a schopnost rychlé{2}}opravy určují, zda si vaše nástroje udrží kvalitu při velkém objemu, nebo se sníží na hasební cvičení. Potvrďte zdokumentované protokoly údržby,-podmínky skladování matric na místě a procesy řízení technických změn.
- Služby s přidanou hodnotou-a vertikální integrace- Dodavatelé nabízející sekundární operace, jako je svařování, dokončovací práce, dílčí-sestavení a vlastní balení pod jednou střechou, snižují riziko předání a zkracují dodací lhůty. Pro dodavatele progresivních výlisků znamenají integrované služby méně objednávek a jediné místo odpovědnosti od surového svitku až po dodané sestavy.
Vážená výsledková karta pomáhá objektivně strukturovat srovnání. Každému kritériu přiřaďte váhu na základě priorit vašeho programu, ohodnoťte dodavatele v užším výběru od 1 do 5 podle každého kritéria a nechte matematicky vynořit nejsilnějšího kandidáta, než se spoléhat pouze na historii vztahů.
Sladění investice do matrice s výrobní strategií
Zápustkové nástroje jsou kapitálovým aktivem s životností měřenou v milionech zdvihů. Partner, kterého si vyberete, se musí sladit nejen s dnešními objemy výroby, ale také s vaší trajektorií ramp, potenciálními technickými změnami a strategií ukončení programu na konci-konce{{2}.
Několik otázek, které oddělují strategické partnery od transakčních obchodů:
- Mohou se škálovat?- Pokud se váš roční objem po uvedení na trh zdvojnásobí, přizpůsobí se tomu flotila lisů a struktura výrobních buněk dodavatele bez nových nástrojů nebo delších prostojů? Služby v oblasti automobilového lisování kovů by měly být hodnoceny jak z hlediska současné kapacity, tak i z hlediska růstu.
- Jak zvládají technické změny?- Pozdní{1}}revize designu jsou v automobilových programech realitou. Dodavatel s-vlastními nástroji může implementovat ECO rychleji as nižším rizikem než dodavatel závislý na externích lisovnách.
- Jaké jsou podmínky vlastnictví a skladování matrice?- Na konci programu písemně potvrďte, kdo je vlastníkem nástrojů, jaké jsou zásady úložiště pro neaktivní nástroje a zda se dodavatel zavazuje poskytovat podporu včetně údržby po celý životní cyklus programu. Vágní termíny vyvolávají spory, když se objemy posunou nebo programy zaniknou.
- Zapojují se do rané spolupráce DFM?- Nejlepší partneři výrobců automobilových dílů před uvedením cen zkontrolují výkresy, označí{1}}tolerance rizik a doporučí vylepšení geometrie, která zlepšují tvarovatelnost, aniž by byla ohrožena funkce součásti. Programy, které zvou vstup DFM dříve, se vyhnou nákladným pozdním-změnám nástrojů.
Pro týmy, které hodnotí kandidáty na výrobce automobilových dílů v kontextu reshoringu nebo nearshoringu, blízkost montážního závodu zkracuje dobu potřebnou k realizaci a podporuje požadavky na dodání právě -v{1}}včas. Vzhledem k tomu, že strategie nákupu stále více upřednostňují odolnost dodavatelského řetězce, poskytují domácí nebo regionální partneři s vertikálně integrovanými operacemi větší viditelnost a rychlejší řešení problémů než distribuované nástroje pro více zemí-. Mnoho výrobců automobilových dílů v USA a dalších zavedených regionech nyní soutěží o odezvu a provozní kontrolu vedle jednotkových nákladů.
Jeden zdroj, který stojí za to prozkoumat během tohoto hodnocení, jeStránka automobilového průmyslu YICHEN, která poskytuje případové studie lisování a výroby plechů zahrnující OEM programy Tier-2 pro konstrukční, interiérové, podvozkové a nákladní komponenty. Jejich pokrytí napříč různými systémy vozidel a úrovněmi dodavatelského řetězce z nich dělá relevantní volbu pro týmy, které hledají partnera, který rozumí celému rozsahu služeb lisování kovů v automobilovém průmyslu, od návrhu formy až po podporu výroby.
Nakonec, správný partner pro strojírenství není jen ten s nejnižší cenou. Je to ten, jehož schopnosti, systémy kvality a model podpory výroby jsou v souladu s rizikovým profilem vašeho programu, trajektorií objemu a složitostí materiálu. Aplikujte tato kritéria široce, ověřujte nároky prostřednictvím auditů na místě a kontrol referencí a nechejte řídit vaše rozhodnutí o zdroji zdokumentovaná data o výkonu, nikoli sliby.
Často kladené otázky o raznicích pro automobilový průmysl
1. Jaký je rozdíl mezi progresivními matricemi a transferovými matricemi v automobilovém lisování?
Progresivní matrice udržují kovový pás připojený, když postupuje přes několik stanic v jediné sadě matric, takže jsou ideální pro menší, velkoobjemové díly, jako jsou držáky a konektory. Přenášecí matrice oddělují polotovar brzy a přesouvají jej mezi nezávislými stanicemi pomocí mechanických prstů nebo robotů, což vyhovuje větším, geometricky složitým dílům, jako jsou konstrukční příčníky a závěsné konzoly. Výběr závisí na velikosti dílu, hloubce tažení, cílech na zmetkovitost materiálu a ročních požadavcích na objem.
2. Jak vypočítáte vůli pro různé plechové materiály?
Vůle matrice je vyjádřena jako procento tloušťky materiálu na jednu stranu. Měkká ocel obvykle používá kolem 10 % vůle, zatímco pokročilé -oceli s vysokou pevností (AHSS) vyžadují 12-20 % kvůli jejich vyšší meze kluzu a chování při řezání s dominantním lomem. Hliníkové slitiny obecně potřebují 8-12 % a nerezová ocel spadá do rozmezí 12-16 %. Použití nesprávné vůle vede k předčasnému opotřebení nástroje, nadměrnému otřepu nebo rozměrové nepřesnosti, takže každá třída materiálu vyžaduje svou vlastní ověřenou hodnotu vůle.
3. Jaké změny konstrukce lisovacích nástrojů jsou nutné pro lisování pokročilé-vysokopevnostní oceli (AHSS)?
Typy AHSS jako DP780 a DP980 vyžadují několik úprav lisovnice: zvýšenou tonáž lisu (o 50-100 % vyšší než u měkké oceli), širší řezné vůle, aby se zabránilo vylamování lisovníku, kompenzace zpětného odpružení zabudovaná do geometrie matrice, vložky z tvrdokovu nebo práškového kovu na ořezávacích stanicích pro odolnost proti opotřebení, vyšší síly držáku polotovaru a těsnější okna řízení procesu. Simulace tváření se stává nezbytnou pro predikci a kompenzaci výrazně většího elastického zotavení těchto materiálů po tváření.
4. Jak dlouho trvá výroba raznice pro automobilový průmysl?
Typická lisovací forma pro automobily trvá 20 nebo více týdnů od vydání návrhu po schválení výroby. Tato časová osa zahrnuje CNC obrábění, EDM operace, tepelné zpracování, povrchovou úpravu, montáž a fyzickou zkoušku. Moderní technologie simulace tváření výrazně zkracuje zkušební fázi tím, že zachycuje problémy s tvařitelností prakticky před řezáním oceli, čímž se dříve vyžadovalo 8-12 fyzických iterací na 2-3 ověřovací smyčky zaměřené na jemné ladění spíše než na řešení základních problémů.
5. Co byste měli hledat při výběru dodavatele lisovacích forem pro automobily?
Upřednostňujte dodavatele s-vlastní schopností navrhování zápustek a možností simulace tváření, vlastními CNC obráběcími a zkušebními lisy, prokázanými zkušenostmi s AHSS a hliníkovými materiály, certifikací IATF 16949 s plnou schopností PPAP a zdokumentovanými programy údržby zápustek. Vyhodnoťte jejich schopnost škálovat s vaší objemovou trajektorií, rychle zvládat technické změny a poskytovat raný návrh-pro-spolupráci v oblasti výroby. Partneři jako YICHEN, kteří nabízejí integrované lisování a výrobu plechů napříč OEM prostřednictvím programů Tier{7}}2, poskytují odpovědnost z jediného zdroje od nástrojů až po podporu výroby.


