


Co jsou obtokové zářezy a proč na nich záleží u lisovacích raznic
Když vyspustit progresivní lisovací matrici při výrobní rychlostiKaždý tvarovaný prvek na pásu musí projít následujícími stanicemi, aniž by narazil do nástrojů. Tento jediný požadavek vede k jednomu z nejpraktičtějších konstrukčních rozhodnutí, kterému čelí výrobce nástrojů a matric: kde a jak řezat obtokové zářezy.
Definice obtokových zářezů u progresivních zápustek
Obtokový zářez je záměrné odstranění materiálu v nosném pásu progresivní matrice, které vytváří vůli pro dříve vytvořené prvky pro průchod následujícími stanicemi, aniž by došlo ke kolizi s razníky, bloky matrice, stěrači nebo zdviháky.
Účel obtokových zářezů v lisovacích nástrojích je přímočarý. Jak se pás posouvá dopředu, prvky jako kopí, prolisy, tažené misky a ohnuté poutka vyčnívají nad nebo pod rovinu pásu. Bez volné dráhy tyto prvky narazí na následné součásti nástrojů a zaseknou se lis. Obtokové zářezy při tváření plechu dávají každému vyčnívajícímu prvku bezpečnou chodbu, kterou lze procházet, čímž udržují pás v pohybu a lis v chodu.
Proč je prevence rušení hlavní výzvou v oblasti designu matrice
Interference mezi tvarovanými prvky a součástmi matrice není menší obtíž. Způsobuje zasekávání pásů, vyřazené díly, zlomené razníky a neplánované prostoje, které zasahují do výrobních cílů. Každý odborník na nástroje a matrice, který se podílí na návrhu, nastavení nebo údržbě, potřebuje jasně porozumět tomu, jak obtokové zářezy zabraňují rušení v lisovacím lisu, protože alternativou je reaktivní řešení problémů na zastaveném lisu.
Tento článek rozebírá mechaniku, typy, proces návrhu, úvahy o materiálu a způsoby selhání obtokových vrubů při tváření plechu. Cílem je poskytnout vám úplnou a praktickou referenci, jak dosáhnout prevence rušení přímo ve fázi návrhu, spíše než řešit problémy ve výrobě.
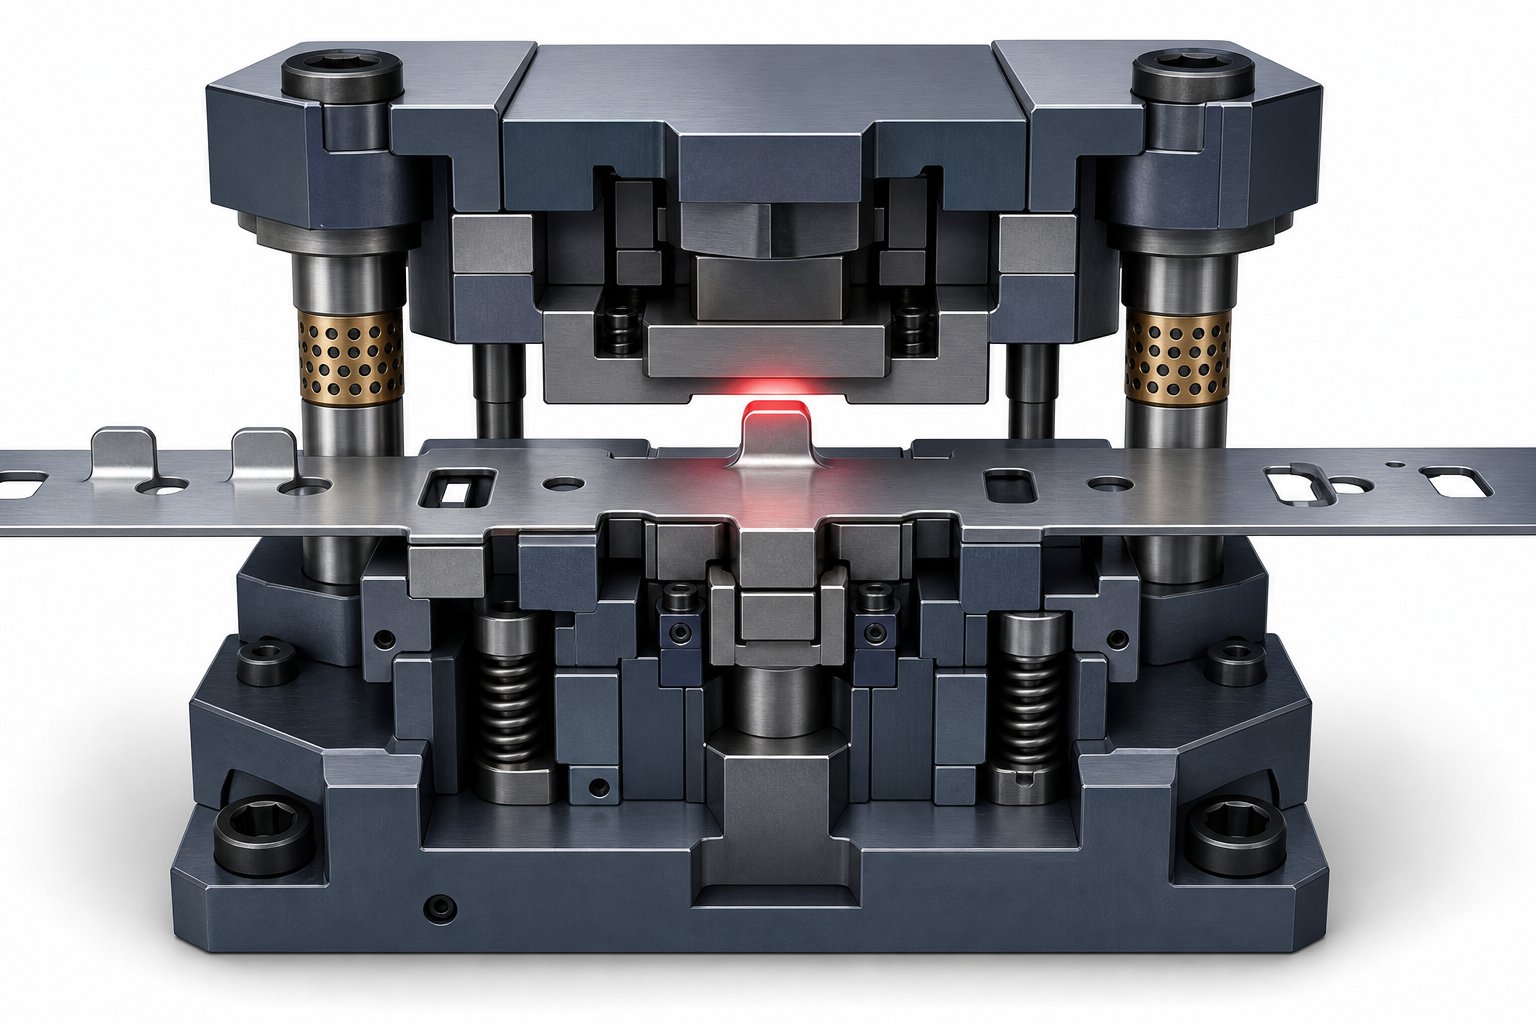
Pochopení toho, jak se na formovacích stanicích vyvíjí rušení pásu
Představte si pás plechu, který postupuje progresivní matricí, stanici po stanici, stovkami úderů za minutu. Každá stanice provádí specifickou operaci tváření kovu: jedna děruje kopí, další táhne pohár, další ohýbá ouško. Každá z těchto operací trvale přemístí materiál nad nebo pod rovinu pásu. Pás se neustále pohybuje vpřed a nese s sebou ty vyčnívající prvky, a to je přesně místo, kde začíná riziko kolize.
Jak tvarované prvky vytvářejí rizika kolize během postupu pásu
V progresivní matrici se pás posouvá dopředu o jednu délku stoupání při každém lisovacím cyklu. Prvky vytvořené proti proudu nyní zabírají prostor, který potřebují i následné součásti nástrojů. Vytažený pohárek sedící pod rovinou pásu se pohybuje přímo k čelu kostky další stanice. Ohnutý jazýček stojící nad pásem putuje přímo do stírací desky. Poddajná síla aplikovaná během tváření trvale změnila tvar materiálu a tato nová geometrie se nesmršťuje zpět, aby úhledně prošla další stanicí.
Problém se skládá z matric s mnoha stanicemi. Každá další tvářecí operace přidává další vyčnívající prvek, který musí vyčistit každou následující stanici, kterou prochází.Výrobce raznicpři navrhování progresivního nástroje dvanácti{0}}stanic může být nutné sledovat interferenční cesty pro prvky vytvořené již na stanici dvě až po stanici jedenáct.
Zde jsou nejběžnější scénáře interference, které se vyvíjejí během postupu stripování:
- Formy směřující nahoru- (kopí, prolisy, ohnuté jazýčky) narážející na stírací desky nebo horní razníky, když se matrice zavírá
- Dolů-směrující tažení nebo extrudované prvky, které se dotýkají povrchů bloku matrice nebo spodního nástroje během posunu pásu
- Boční ohyby nebo ražené příruby zachycující se na vodicích kolejnicích, zabraňující hladkému pohybu pásu mezi stanicemi
- Formed obsahuje nápadné pružiny{0}}zatížené zvedací kolíky, které zvedají pás pro podávání
Důsledky nevyřešených interferencí ve výrobě
Když tvarovaný prvek narazí na následnou komponentu, výsledky jsou okamžité a nákladné. Proužek se zasekne a lis se zastaví uprostřed-cyklu. Součásti v procesu se rozdrtí nebo deformují nad toleranci. Razníky zaklapnou, bloky matrice se odštípnou a odstraňovače se ohýbají. PodleMetalforming MagazineDokonce i zdánlivě drobné problémy s časováním nebo vůlí u progresivních lisovacích nástrojů mohou generovat zbytečnou tonáž, která poškozuje lis i samotný lis.
Neplánované odstávky způsobené rušením-nestojí jen hodiny oprav. Narušuje výrobní plány, zrušuje materiál a vynucuje reaktivní řešení problémů pod tlakem. Chytřejší cestou je prevence již od návrhu, která řeší každou potenciální kolizi v rozložení pásu ještě předtím, než matrice dopadne na lis. Toto uvažování-ve fázi návrhu je přesně to, co řídí rozhodování o obcházení geometrie zářezu, umístění a velikosti.
Jak obejít zářezy mechanicky zabránit rušení
Kolize pásu jsou geometrickým problémem a obtokové zářezy jej řeší geometrií. Princip je zdánlivě jednoduchý: odstraňte část pásového materiálu na přesném místě tak, aby při posunu pásu vyčnívající tvarovaný prvek zabíral prostor, kde byl materiál dříve. Žádný materiál v dráze neznamená žádnou kolizi s navazujícím nástrojem. Úkolem je přesně vypočítat, kolik materiálu odstranit, kde jej odstranit a jak toto odstranění interaguje se strukturálním chováním pásu při jeho průchodu matricí.
Vytvoření obálky pro odstranění materiálu
Přemýšlejte o propustné obálke jako o trojrozměrném -koridoru, kterým musí tvarovaný prvek projít, aniž by se čehokoli dotkl. Obtokový zářez definuje podlahu, stěny a strop této chodby tím, že eliminuje pásový materiál, který by ji jinak zabíral.
Geometrie vrubu musí zohledňovat tři rozměry tvarovaného prvku:
- Výška nebo hloubka- jak daleko objekt vyčnívá nad nebo pod rovinu pásu
- Stopa- oblast zobrazení plánu-, kterou objekt zabírá podél a napříč pruhem
- Clearance margin- další prostor za obálkou prvku pro přizpůsobení se změnám přesnosti podávání, odpružení materiálu a vychýlení lisu
Zářez nemusí být dramaticky větší než objekt, který vymazává, ale musí odpovídat skutečným podmínkám-světa. Chování materiálu pod napětím sleduje křivku s-s (křivka napětí-deformace), která odhaluje, jak se pás pružně deformuje, než dosáhne trvalého průtažnosti. To je důležité, protože modul pružnosti pásového materiálu určuje, jak moc se nosič ohýbá při podávacích silách, které mohou tvarovaný prvek mírně posunout vzhledem k jeho jmenovité poloze. Zářez dimenzovaný pouze na obálku teoretického znaku, bez mezery pro pružnou deformaci, riskuje přerušovaný kontakt ve výrobních podmínkách.
Mezera se obvykle pohybuje od 0,5 mm do 2,0 mm za hranicí prvku v závislosti na tuhosti materiálu, rychlosti lisu a přesnosti podávacího systému. Tlustší, tužší pásy s vyšší mezí kluzu a meze kluzu mají tendenci držet pozici konzistentněji, což umožňuje užší mezery. Tenčí a pružnější materiály vyžadují větší okraje, protože pás se může mezi zvedáky při vysoké rychlosti-posuvu prohýbat nebo třepetat.
Jak rozteč pásů a geometrie prvků určují umístění zářezu
Umístění zářezu je neoddělitelné od rozteče pásu - pevné vzdálenosti, o kterou se pás posouvá při každém zdvihu lisu. Když se pás posune vpřed o jednu výšku, tvarovaný prvek vytvořený na stanici N dorazí do stanice N+1. Pokud nástroj na stanici N+1 zaujímá stejný vertikální prostor jako tento prvek, musí již existovat obtokový zářez v pásu přesně v místě, kde bude prvek sedět, když dosáhne této stanice.
Zde je logika z praktického hlediska. Představte si natažený pohárek vytvořený na stanovišti 3, který vyčnívá 8 mm pod pás. Na stanici 4 se spodní zápustkový blok zvedne do vzdálenosti 2 mm od spodní strany pásu. Bez zásahu kalíšek narazí do tohoto bloku matrice, když se pás posune dopředu. Řešení: na stanovišti 2 nebo 3 odebírá vrubovací razník materiál z pásu v poloze o jednu délku rozteče před místem, kde bude vytvořen kalíšek. Po vytažení kalíšku na stanici 3 se pás posune a kalíšek se posune do otvoru se zářezem -, který volně prochází přes blok matrice stanice 4.
Vztah mezi roztečí pásu, velikostí prvku a rozměry zářezu se řídí jasnou hierarchií. Rozteč pásů nastavuje prostorový rámec. Obálka formovaného prvku, včetně jakéhokoli odpružení předpovězeného z chování s{2}s křivky materiálu, definuje minimální požadovaný otvor. Software pro vkládání materiálu pro délku materiálu a rozložení pásů pomáhá inženýrům vizualizovat, jak umístění zářezů interaguje se sousedními prvky, otvory pro vodicí kolíky, nosnými tyčemi a spojovacími body po celé délce matrice. Toto softwarové{5}}plánování rozvržení zabraňuje konfliktům mezi obtokovým zářezem a jinou kritickou geometrií pásu.
Rozměry zářezu musí také respektovat směr postupu. Příliš úzký zářez ve směru posuvu nezajistí dostatečnou vůli, jakmile se do něj prvek indexuje. Příliš široký zářez zeslabuje nosný pás nad přijatelné limity. Vyvážení těchto omezení je to, co odděluje funkční obtokový zářez od zářezu, který buď nedokáže zabránit interferenci, nebo vytváří nové problémy s přívodem po proudu.
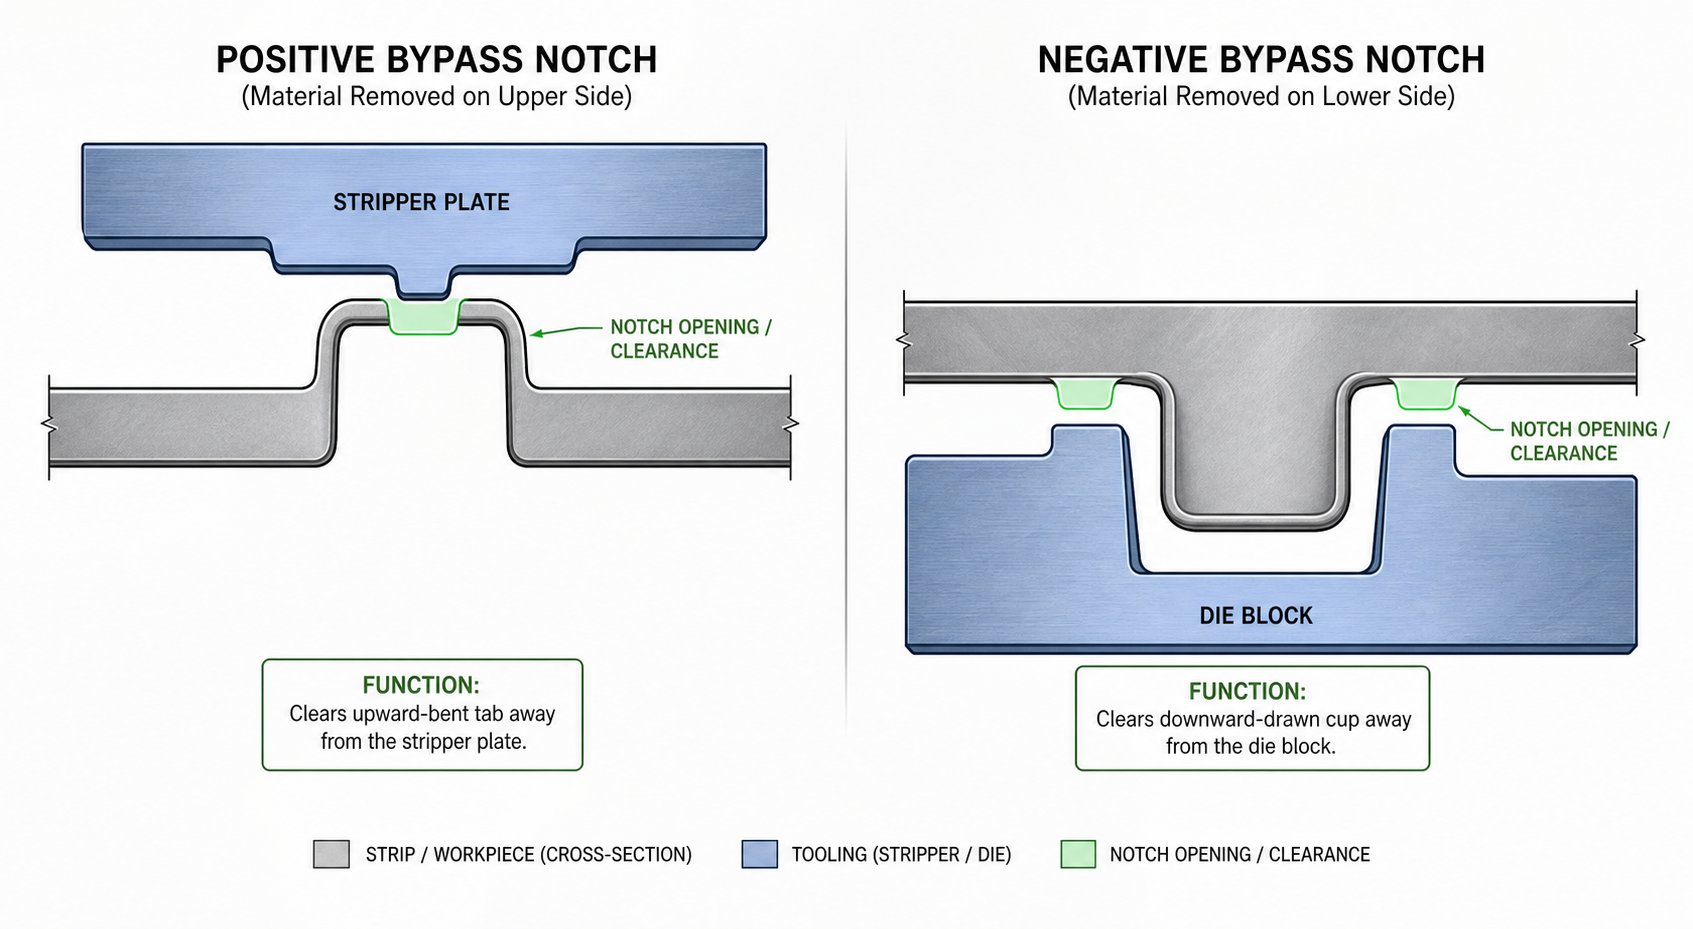
Vysvětlení kladných a záporných obtokových zářezů
Vyrovnání rozměrů zářezu proti celistvosti pásu vyvolává zřejmou následnou otázku-: kterým směrem by se měl zářez otevřít vzhledem k formovanému prvku? Odpověď rozděluje obchvatové zářezy do dvou základních kategorií - kladné a záporné - a rozdíl určuje, zda bezpečnostní koridor leží nad nebo pod rovinou pásu. Pochopení negativních a pozitivních obtokových zářezů v plechových lisovacích nástrojích je zásadní pro výběr správného řešení rušení na každé stanici.
Pozitivní obtokové zářezy pro prvky směřující nahoru-
Pozitivní obtokový zářez odstraňuje materiál z pásu na stejné straně jako výstupek tvarovaného prvku. Když tryska, embosování nebo ohnuté poutko vyčnívá nahoru nad pás, zářez se otevře směrem nahoru, aby vytvořil vůli proti horním součástem matrice, jako jsou stírací desky, vačkové ovladače nebo nečinné razníky na další stanici.
Představte si chlopeň ohnutou o 90 stupňů nahoru ve stanici 4. Ve stanici 5 klesá stírací deska, aby držela pás naplocho během operace zaslepování. Bez vůle narazí špička poutka do spodní strany odstraňovače. Pozitivní obtokový zářez - vyříznutý do pruhu v indexované poloze záložky vzhledem ke stanici 5 - odstraňuje materiál, který by jinak způsobil kolizi na horní straně. Jazýček prochází otevřeným prostorem, stahovač se dotýká pouze plochého pásu a lis běží dál.
Negativní obtokové zářezy pro funkce směřující dolů-
Záporný obtokový zářez funguje v opačném směru. Odstraňuje materiál na opačné straně, než je výstupek prvku, čímž se vytváří vůle pod rovinou pásu. Tento typ řeší prvky směřující dolů-, jako jsou tažené pohárky, vytlačované výstupky nebo prohlubně- ve tvaru mincí, které by se jinak dotýkaly spodních bloků matrice, povrchů zvedače nebo vyhazovacích kolíků na stanicích po proudu.
Terminologie se může zpočátku zdát kontraintuitivní. "Negativní" neznamená, že zářez je méně důležitý - vztahuje se výhradně k orientaci vzhledem ke směru tváření. V praxi se negativní a pozitivní obtokové zářezy v lisovacích nástrojích pro tváření plechu objevují se zhruba stejnou frekvencí, protože většina pásů progresivních lisovacích nástrojů nese znaky vyčnívající v obou směrech.
Kombinace obou typů ve složitých rozvrženích pásů
Složité díly s více{0}}směrovým tvarováním často vyžadují oba typy zářezů v rámci stejného rozvržení pásu. Uvažujme díl, který má na jednom stanovišti vyražení nahoru a na druhém vytažení směrem dolů. Každý prvek generuje vlastní riziko rušení na různých stanicích po proudu, takže pás může potřebovat pozitivní zářez pro jednu a negativní zářez pro druhou - někdy ve stejné poloze podél nosné.
Když se oba typy objeví společně, tuhost pásu se stává kritickým omezením. Každý zářez odebírá materiál a kombinované úběry na obou stranách pásu v blízkých místech mohou ztenčit nosič do bodu, kdy se vyboulí nebo zasekne. Technici pracující s negativními a pozitivními obtokovými zářezy v plechové raznici musí ověřit, že celkový úběr materiálu na jakémkoli průřezu stále ponechává dostatečnou nosnou sílu, aby pás spolehlivě protáhl matricí.
Níže uvedená tabulka shrnuje klíčové rozdíly mezi kladnými a zápornými obtokovými zářezy:
| Charakteristický | Pozitivní obtokový zářez | Negativní obtokový zářez |
|---|---|---|
| Směr formovaného prvku | Nahoru (nad rovinou pásu) | Směrem dolů (pod rovinou pásu) |
| Typický interferenční bod | Stahovací desky, horní razníky, vačkové saně | Zápustkové bloky, zvedací čepy, vyhazovací mechanismy |
| Poloha zářezu vzhledem k pásu | Otevírá se nahoře (stejná strana jako výstupek) | Otevírá se na spodní straně (opačná strana výstupku) |
| Běžné aplikace | Kopí, ohyby vzhůru, prolisy, vyvýšené výstupky | Tažené poháry, vytlačované výstupky, dolů směřující formy mincí |
Výběr správného typu zářezu je jednoduché rozhodnutí, když jeden prvek vyčnívá v jednom směru. Složitost se násobí s více-směrnými částmi, kde oba typy koexistují a nosnost pásu musí být přepočítána v každé sekci. Výpočet nosné-pevnosti do značné míry závisí na vlastnostech materiálu - tloušťce, chování na průtažnosti a na tom, jak pás reaguje na postupné zpevňování kolem každé zóny vrubu.
Materiál a tloušťkové faktory, které utvářejí design zářezu
Výpočty-nosné síly nejsou abstraktní matematická cvičení. Přímo závisí na tom, z čeho je pás vyroben, jak je tlustý a jak se mění jeho mechanické vlastnosti při postupném tváření. Obtokový zářez, který funguje perfektně v 1,0 mm za studena válcované oceli, může způsobit vybočení pásu v 0,5 mm HSLA nebo zanechat nedostatečnou vůli v 1,5 mm hliníku. Každá proměnná materiálu se vrací do velikosti zářezu, umístění a okraje mezi matricí, která běží čistě, a matricí, která se zasekává při produkční rychlosti.
Účinky tloušťky a meze kluzu na dimenzování vrubů
Pohony tloušťky materiálu obcházejí návrh vrubu dvěma spojenými způsoby. Za prvé, silnější materiál vytváří vyšší tvarované prvky. Tah, který přemísťuje materiál směrem dolů, bude u 1,2 mm materiálu vyčnívat dále pod pás než u materiálu o tloušťce 0,6 mm, jednoduše proto, že je potřeba přemístit více materiálu. Tento vyšší prvek vyžaduje větší vůli, což vyžaduje širší nebo hlubší zářez. Za druhé, tlustší pásy lépe odolávají ohýbání a prohýbání během podávání, což znamená, že tvarovaný prvek drží svou jmenovitou polohu konzistentněji. Často se můžete dostat pryč s užší vůlí na tlustém materiálu, protože pás se mezi zdviháky tolik netřepotá ani neprohýbá.
Mez kluzu zavádí proměnnou odpružení. Když vytvoříte prvek z vysoce-pevného materiálu -, řekněme, dvou-fázový 590 nebo HSLA 420 -, kov se po zatažení průbojníku vrátí agresivněji zpět. Ohyb určený k dosažení 90 stupňů se může uvolnit na 87 nebo 85 stupňů. Vytažený pohár se může mírně otevřít. Toto elastické zotavení mění efektivní obálku vlastností, kterou musí zářez vyčistit. Pokud jste velikost zářezu určili na základě zamýšlené geometrie a nikoli jako -odpružené geometrie, můžete skončit buď s nadměrnou vůlí (plýtvání materiálem pásu), nebo, což je nebezpečnější, s nedostatečnou vůlí na okrajích určitých prvků, kde odpružení tlačilo profil ven.
Vztah mezi mezí kluzu a odpružením je dobře zdokumentován ve vědě o lisování. JakArt Hedrick poznamenává v The Fabricator, pokud nemáte dostatečné napětí v kovu, aby dosáhl jeho meze kluzu -, dojde k bodu, ve kterém se trvale plasticky deformuje -, dojde k elastické obnově. Pro návrh obtokového zářezu to znamená, že obálka prvku použitá pro dimenzování zářezu by měla vždy odrážet geometrii sloupku-odpružení, nikoli teoretickou geometrii razníku. Mez kluzu oceli se u různých jakostí značně liší a každá třída vytváří jiný profil odpružení, který přímo ovlivňuje vůli, kterou váš zářez potřebuje.
Zvažte praktický příklad. Vytváříte horní kopí z 0,8 mm oceli DP780. Úhel razníku je 45 stupňů, ale napětí na mezi průtažnosti u této třídy způsobí, že se přívodní trubka vrátí zpět na zhruba 42 stupňů. Špička kopí je nyní o něco výše nad rovinou pásu, než by předpovídala 45stupňová geometrie. Váš obtokový zářez se musí přizpůsobit této poloze 42 stupňů, nikoli záměru návrhu 45 stupňů. Ignorování tohoto rozdílu vede k přerušovanému kontaktu při rychlosti výroby.
Omezení šířky pásu a limity integrity nosiče
Každý obtokový zářez odstraňuje materiál z nosného pásu a toto odstranění přímo snižuje schopnost pásu odolávat ohýbání během podávání. Nosič musí zůstat dostatečně pevný, aby protáhl celý pás - se všemi jeho tvarovanými prvky - hladce skrz matrici, aniž by došlo k vybočení, kroucení nebo nesprávnému podávání. To nastavuje pevný horní limit velikosti zářezu.
Šířka pásu je primárním omezením. Úzký pás nabízí méně materiálu pro práci, takže každý zářez představuje větší procento dostupného průřezu-. Představte si pás o šířce 40 mm s 12 mm obtokovým zářezem vyříznutým na jedné straně. Tento jediný zářez snižuje účinnou šířku nosiče na 28 mm v tomto příčném -průřezu -, což představuje 30procentní zmenšení. V širším pásu o šířce 80 mm představuje stejný zářez pouze 15procentní zmenšení a ponechává mnohem větší strukturální rezervu.
Na rozměrech nosné tyče záleží stejně. Jak je uvedeno vnávod k návrhu nosiče od The FabricatorVodorovný pohyb vyžaduje přibližně 10 procent hmotnosti součásti, a pokud se jedná o více progresí, nosič musí odolávat kumulativní síle bez ohýbání. Obtokový zářez, který se zařezává příliš hluboko do nosné tyče, může snížit ohybový odpor pásu pod tuto prahovou hodnotu, což způsobí prověšení pásu mezi stanicemi a chybné podávání.
Praktické pravidlo: šířka zářezu by nikdy neměla překročit 60 až 70 procent šířky nosné tyče v žádném jednotlivém průřezu-. Objeví-li se více zářezů blízko sebe podél pásu, musí být jejich kombinovaný účinek na únosnost vyhodnocen jako systém, nikoli jednotlivě.
Úvahy o zpevnění a elastické obnově
Operace tváření nejenom přetvářejí kov -, ale lokálně mění jeho vlastnosti. Pracovní kalení zvyšuje mez kluzu a pevnost v tahu deformované zóny a zároveň snižuje tažnost. To je důležité pro návrh obtokového zářezu dvěma různými způsoby.
Za prvé, samotná operace vrubování zavádí mechanické zpevnění na hranách vrubu. Střih, který vytváří zářez, plasticky deformuje úzký pás materiálu podél obvodu řezu. Tato kalená zóna je tužší a křehčí než okolní pás. Pokud následná formovací stanice vyžaduje, aby se pás ohýbal blízko okraje zářezu, vytvrzený materiál tomuto ohýbání odolává a může prasknout. Inženýři musí umístit zářezy tak, aby se jejich tvrzené hrany neshodovaly s oblastmi, kde se musí nosič během podávání deformovat -, zejména v rozvržení pásů, které používají pružné pásy nebo pružné nosiče.
Za druhé, deformační zpevnění tvarovaných prvků ovlivňuje jejich konečnou geometrii. Znak, který podléhá výraznému deformačnímu zpevnění během tváření, může mít mírně odlišný konečný profil než identický znak vytvořený v žíhaném materiálu. Modul pružnosti kovů se při mechanickém zpevňování nemění, ale efektivní mez kluzu roste, což znamená, že v silně opracovaných oblastech dochází k méně elastickému zotavení. To může ve skutečnosti lokálně omezit odpružení, čímž se prvek přiblíží své zamýšlené geometrii. Souhra mezi materiálovým modulem (který zůstává konstantní) a zvýšenou mezí kluzu (která se zvyšuje s deformací) určuje čistou post{4}}formovací polohu prvku.
Samostatnou pozornost si zaslouží elastické zotavení po tvarování. I poté, co tvarovaný prvek dosáhne své konečné polohy, pás pokračuje v mikro-pružných pohybech, když prochází následujícími stanicemi. Vibrace lisu, působení zvedáku a síly zrychlení během indexování způsobují přechodná zatížení. Modul pružnosti oceli - obvykle kolem 200 GPa pro uhlíkové oceli a 70 GPa pro slitiny hliníku - určuje, jak moc se pás prohne při těchto přechodných zatíženích. Pás s nižší hodnotou modulu pružnosti kovů (jako je hliník) se při stejné podávací síle více prohne, což potenciálně posune tvarované prvky blíže k povrchům nástrojů. Toto dynamické chování posiluje potřebu odpovídajících mezer v designu obtokových zářezů, zejména u měkčích materiálů běžících při vysokých rychlostech lisu.
Tyto materiálem -určené proměnné - tloušťka, chování na průtažnosti, zóny zpevnění a elastická deformace - tvoří základ, na kterém spočívá každý rozměr vrubu. Bez jejich zohlednění bude zářez navržený pouze na papírové geometrii nakonec způsobovat interferenci na výrobní ploše. Převedení těchto materiálových skutečností do spolehlivého návrhu vyžaduje strukturovanou inženýrskou sekvenci, což je přesně místo, kde nastává proces implementace krok{5}}za-krokem za krokem.
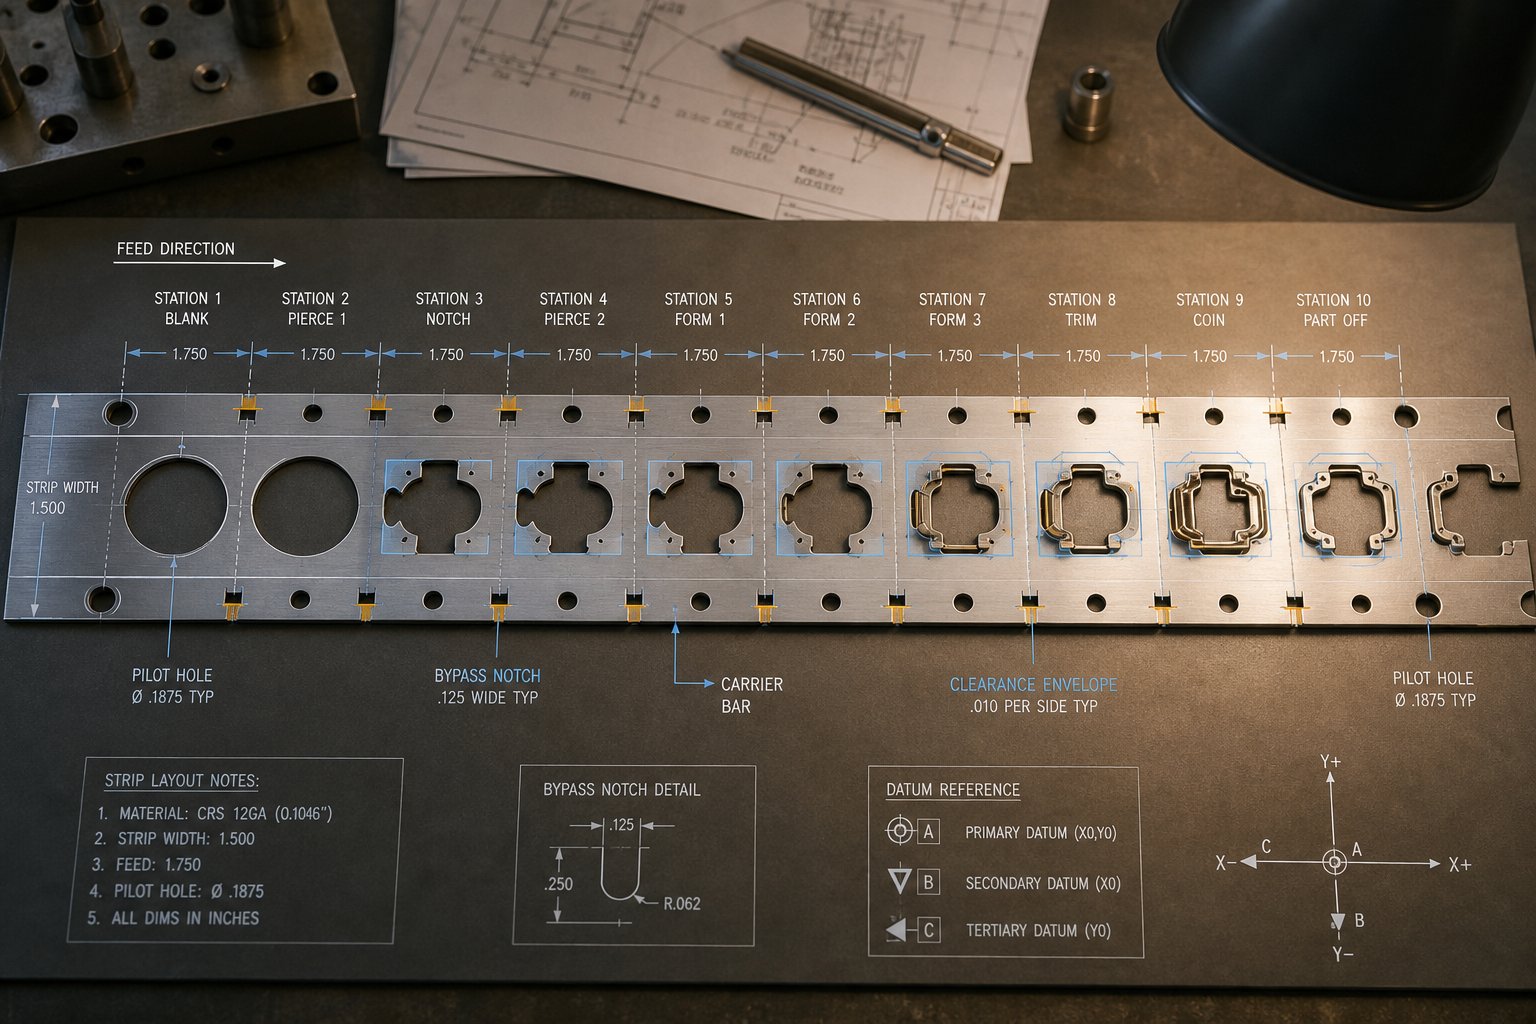
Proces návrhu-za-krokem pro implementaci obejitého zářezu
Vlastnosti materiálu vám říkají, co musí zářez pojmout. Posloupnost návrhu vám řekne, jak se dostat od hrubého rizika interference k ověřené geometrii zářezu, která spolehlivě běží při produkční rychlosti. Nástrojoví inženýři tento proces neřídí -, řídí se strukturovanou logikou, která vychází z identifikace problému přes ověřování rozměrů a každý krok závisí na tom, který před ním byl.
Mapování rizik rušení napříč rozložením pásu
Proces začíná auditem-po{1}}stanici celého rozvržení pásu. Hledáte každý tvarovaný prvek, který vyčnívá nad nebo pod rovinu pásu a sleduje jeho cestu přes všechny následné stanice. Kopí vytvořené na stanici 3 nepotřebuje pouze povolení na stanici 4 -, potřebuje povolení na každé stanici, kterou projde, dokud se část neoddělí od nosiče.
Zde je logická posloupnost návrhu, kterou se řídí nejzkušenější nástrojoví inženýři:
- Identifikujte stanice produkující rušení-- Zkontrolujte každou formovací stanici a katalogizujte každý prvek, který vytlačuje materiál z roviny pásu. Poznamenejte si směr (nahoru nebo dolů), výšku a půdorys každého prvku.
- Mapujte obálku vytvořeného prvku včetně odpružení- Vypočítejte skutečnou geometrii sloupku-namísto spoléhání se na nominální rozměry razníku. Mez průtažnosti oceli pro vaši konkrétní jakost materiálu určuje, k jak velkému elastickému zotavení dojde, a toto zotavení definuje skutečný požadavek na vůli.
- Určete požadovanou vůli- Přidejte na obálku prvku bezpečnostní okraj (obvykle 0,5 až 2,0 mm). Tato rezerva odpovídá toleranci posuvu, vychýlení lisu a dynamickému pohybu pásu při rychlosti.
- Definujte geometrii zářezu- Zadejte tvar, šířku, délku a přesnou polohu zářezu v pruhu. Obdélníkové zářezy vyhovují většině aplikací. Prvky nepravidelného tvaru mohou vyžadovat tvarované profily zářezů, které se často vyrábějí pomocí elektroerozivního drátového obrábění pro rohy s úzkými -poloměry, kterých konvenční razníky nemohou čistě dosáhnout.
- Ověřte, že zářez neoslabuje pás pod minimální únosnost- Vypočítejte zbývající průřez- v místě zářezu a ověřte, že odolá podávacím silám potřebným k protažení pásu všemi následujícími stanicemi bez prohnutí.
- Ujistěte se, že umístění zářezu není v rozporu s piloty, spojovacími tyčemi nebo ovládacími prvky proužků- Porovnejte-umístění zářezu s otvory pro vodicí kolíky, upevňovacími body nosiče, kontaktními zónami zvedáku a dalšími prvky, které závisí na materiálu přítomném v dané poloze.
Přeskočení jakéhokoli kroku v této sekvenci vede k problémům s výrobou. Ve 2. kroku vzniká většina chyb - inženýři, kteří vyměřují zářezy z geometrie CAD spíše než z-odpružené reality, skončí s vůlemi, které na obrazovce vypadají dobře, ale na lisu se objevují občasné zásahy.
Výpočet geometrie zářezu z obálky prvku
Definování tvaru a rozměrů zářezu je v zásadě cvičením{0}}přiřazování obálky. Vezmete trojrozměrnou hranici vytvořeného prvku - výšku, šířku ve směru posuvu a šířku přes pás - a promítnete jej na rovinu pásu, abyste definovali minimální otvor.
Obzvláště důležitý je rozměr-směru zdroje. Zářez musí být dostatečně dlouhý (ve směru pohybu pásu), aby tvarovaný prvek seděl zcela v otevřeném prostoru, když se pás pootočí do další stanice. Pokud je rozteč pásu 25 mm a stopa prvku zabírá 10 mm podél osy podávání, zářez potřebuje alespoň 10 mm plus volné okraje na přední i zadní hraně. V praxi většina inženýrů přidává 1 až 1,5 mm na stranu, takže délka zářezu- ve směru posuvu je pro tento příklad zhruba 12 až 13 mm.
Hloubka zářezu (měřená kolmo k okraji pásu) závisí na tom, jak daleko prvek vyčnívá přes šířku pásu. Výpočet opět používá skutečnou geometrii po{1}}tvarování. U vysokopevnostních materiálů, kde je meze kluzu oceli dosaženo při relativně nízkém prodloužení, může zpětné odpružení posunout hranici prvku směrem ven o měřitelnou hodnotu. Modul pružnosti oceli - přibližně 200 GPa pro většinu druhů uhlíku a slitin - řídí toto elastické zotavení, takže výpočet hloubky jej musí zahrnovat.
Složité profily vrubů, které sledují ne-pravoúhlé hranice prvků, vyžadují užší tolerance obrábění v bloku razníku a matrice. Řezání drátem EDM je standardní metodou pro výrobu těchto přesných profilů z tvrzené nástrojové oceli, která poskytuje ostré vnitřní rohy a hladké plochy řezu, které zabraňují rušení otřepů během výroby.
Ověření integrity proužku a spolehlivosti podávání po vrubování
Dokonale dimenzovaný zářez, který zabraňuje interferenci, ale způsobuje, že se pásek ohýbá nebo zasekává, problém nevyřešil -, vyměnil jeden režim selhání za jiný. Ověření je místo, kde potvrdíte, že obtokový zářez a nosný pás mohou konstrukčně koexistovat.
Kontrola je v zásadě jednoduchá: vypočítejte minimální- plochu průřezu nosiče v místě zářezu a porovnejte ji se silou potřebnou k podávání pásu. Jak uvádí společnost Talan Products ve svém průvodci progresivním designem matrice, šířka nosiče by měla být alespoň dvojnásobkem tloušťky materiálu a pás musí odolávat kumulativním silám při podávání bez ohýbání. Obtokový zářez, který porušuje toto minimum, vytváří slabé místo, kde se nosič pod napětím složí nebo se prověsí mezi zvedáky.
Kromě hrubé pevnosti inženýři ověřují, že zářez nedosedne na otvor pilotního kolíku nebo k němu nepřiléhá. Piloti udržují registraci pásu na každé stanici a zářez, který odstraňuje materiál příliš blízko k pozici pilota, podkopává schopnost pásu přesně lokalizovat. Podobně se zářez nesmí překrývat s kontaktními zónami zvedáku - oblastí, kde kolíky s pružinou- tlačí nahoru na pás, aby jej zvedly pro podávání. Pokud zvedák zatlačí do otevřeného zářezu místo pevného materiálu, pás v tomto místě klesne a zasekne se.
U složitých progresivních uspořádání lisovacích nástrojů, kde více obtokových zářezů, vodicích otvorů, zdvihadel a spojovacích tyčí soutěží o omezený prostor pro pásy, mohou nástrojáři pracující na těchto výzvách konzultovatŘešení lisovacích nástrojů YICHENpro zakázkové návrhy, které řeší optimalizaci obtokových zářezů spolu s plánováním nosných pásů, koordinací zdvihadel a problémy s tokem materiálu.
Když ověření potvrdí, že integrita pásu, registrace pilota a funkce zvedáku zůstávají po vrubování nedotčeny, je návrh připraven k výrobě nástroje. Ale ani dobře -navržený zářez neexistuje izolovaně -, musí fungovat společně s jinými metodami prevence- rušení, které slouží různým účelům v rámci stejné kostky. Pochopení srovnání obtokových zářezů s těmito alternativami pomáhá inženýrům vybrat správný nástroj pro každý konkrétní problém s vůlí.
Obtokové zářezy ve srovnání s alternativními metodami prevence rušení
Obtokové zářezy jsou nejpřímějším řešením interference - odstraňují materiál, vytvářejí vůli, problém je vyřešen. Nejsou však jediným nástrojem v sadě návrháře matric. V závislosti na geometrii součásti, omezeních pásů a požadavcích výroby mohou jiné metody dosáhnout stejného cíle s různými kompromisy. Výběr mezi nimi není hádání; řídí se rozhodovacím rámcem zakořeněným v geometrii prvků, omezeních rozvržení pásů a realitě nákladů.
Obtokové zářezy vs Pitch zářezy pro progresivní raznice
Roztečné zářezy a obtokové zářezy jsou často zaměňovány, protože oba zahrnují řezání materiálu z pásu. Jejich účel je však zásadně odlišný. Apitch zářez(někdy nazývaný francouzský zářez) odstraňuje malou část z okraje pásu především proto, aby poskytl pevnou zarážku proti přetažení a eliminoval prohnutí okraje, které narušuje hladký pohyb pásu. Kontroluje registraci, ne proclení. Naproti tomu obtokový zářez existuje pouze pro vytvoření obálky vůle pro tvarovaný prvek procházející následující stanicí.
Kde se tyto dva přístupy protínají, je jejich dopad na pevnost pásu. Oba odstraňují materiál a oba zmenšují průřez nosiče-v místě řezu. V nástrojích, kde jsou přítomny oba typy, musí inženýři počítat s kumulativní ztrátou materiálu. Roztečné zářezy bývají menší - často jen dvakrát až trojnásobek tloušťky materiálu na šířku -, zatímco vynechané zářezy se přizpůsobují obálce tvarovaného prvku a mohou být výrazně větší. Kombinovaný účinek na tuhost nosiče je důležitější než jednotlivé vruby samostatně, zejména u materiálů s vysokou-pevností, kde deformační zpevnění a mechanické zpevnění kolem řezaných hran činí zbývající pás tužší, ale křehčí.
Jednou z klíčových výhod, které nabízejí rozteče, je jejich sekundární funkce jako-ochranný mechanismus. Při spárování s bezdotykovými senzory může zarážka pitch notch signalizovat lisu, že pás správně indexoval, než vystřelí další tah. Obtokové zářezy neslouží k tomuto účelu -, jedná se čistě o schvalovací funkce bez registrace nebo ochranné role.
Když jsou lepší alternativy přeskakování stanic nebo zvedání pásu
Ne každý problém s rušením vyžaduje řezání materiálu. Dvě běžné alternativy se zcela vyhýbají odstraňování materiálu.
Přeskakování staniceponechává jednu nebo více prázdných (nečinných) stanic mezi tvářecími operacemi. Logika je jednoduchá: pokud vytvořený prvek nenarazí na žádném nástroji na další stanici, protože tato stanice je záměrně prázdná, není s čím kolidovat. Tato metoda funguje dobře, když je vyčnívání prvku mírné a riziko rušení existuje pouze na jednom místě po proudu. Kompromisem je délka matrice - každá nečinná stanice zvyšuje fyzickou stopu matrice, zvyšuje délku pásu spotřebovanou na součást a zvyšuje náklady na materiál. U velkoobjemových{5}}spotřeb se tato spotřeba materiálu rychle zvyšuje.
Přeskakování stanice vyhovuje situacím, kdy mez průtažnosti oceli nebo jiných materiálových faktorů činí tvarovaný prvek relativně mělkým a pouze jedna následná stanice představuje konflikt. Stává se to nepraktické, když prvek musí projít více stanicemi nebo když je délka lisovadla již omezena velikostí lisovacího lože.
Zvednutí pásupoužívá pružinové-zvedací kolíky nebo kolejnice ke zvednutí celého pásu nad čelo matrice během indexování. Když se pás pohybuje výše, prvky směřující dolů- získají vůli nad spodními bloky matrice a vyhazovači bez jakéhokoli odstraňování materiálu. Pás klesá pouze tehdy, když se lis uzavře a zvedače se stlačí. Tento přístup zachovává plnou integritu proužku - nedochází ke ztrátě materiálu - a funguje zvláště dobře pro mělké taháky nebo formy mincí.
Omezení je výška. Zvedače mohou pás zvednout pouze tak daleko, než se místo toho stanou problémem interference horní součásti matrice. U hluboce nakreslených prvků nebo vysokých tvarů směřujících vzhůru-nemůže samotné zvedání pruhů poskytnout dostatečnou vůli. Také to zvyšuje složitost spodní patky matrice a vyžaduje údržbu pružin zvedáku a čepů během dlouhých výrobních sérií.
Změna orientace dílubere úplně jiný úhel pohledu. Místo aby se přizpůsobil kolizi poté, co k ní dojde, konstruktér změní orientaci součásti v rámci rozvržení pásu tak, aby problematický prvek již nebyl v konfliktu s navazujícím nástrojem. Otočení součásti o 90 nebo 180 stupňů nebo její jiné vnoření může někdy zcela eliminovat cestu kolize. Tento přístup je nejúčinnější v rané fázi návrhu, před výrobou nástrojů. Stává se to nepraktické pro díly se složitou geometrií -, jako jsou ty, které kombinují progresivní lisování se sekundárními operacemi, jako je hydroforming nebo rotační tváření -, kde je orientace dílu uzamčena požadavky na pořadí procesů, které nelze změnit bez zásadního přepracování výrobního toku.
Rozhodovací rámec pro výběr správné metody
Při rozhodování, která metoda prevence rušení-se hodí pro konkrétní situaci, zvažte tyto čtyři faktory v uvedeném pořadí:
- Geometrie rysů- Vysoké nebo hluboké výčnělky vyžadují obcházení zářezů nebo přeskakování stanice. Mělké prvky lze často zvládnout samotným zvedáním pásu.
- Omezení rozložení pásu- Pokud je nosič již úzký nebo silně vroubkovaný, přidání dalšího obtokového vrubu může posunout proužek pod minimální pevnost. Přeskakování nebo zvedání stanice může být bezpečnější.
- Objem výroby- Velkoobjemové{1}}provozy zvyšují plýtvání materiálem při přeskakování stanic. Obtokové zářezy spotřebují méně pásu na díl než přidání nečinných stanic.
- Náklady a složitost- Změna orientace součásti po implementaci nestojí nic za materiál ani nástroje, ale vyžaduje přepracování rozvržení pásu. Obtokové zářezy přidávají děrovací stanice. Zvedače přidávají mechanické součásti a intervaly údržby.
Na rozhodnutí má vliv také modul oceli a poměr mez kluzu vs. pevnost v tahu materiálu. Materiály s vysokým poměrem výtěžnosti-k-tahu se více pruží a vytvářejí vyšší obálky s efektními prvky, které samotné zvedání pásu nemusí zvládnout. Materiály s nižšími hodnotami modulu se při zatížení při podávání více prohnou, takže těsné{4}}bypassové zářezy jsou při vysoké rychlosti riskantnější.
Níže uvedená tabulka poskytuje strukturované srovnání všech pěti metod:
| Metoda | Mechanismus | Nejlepší případ použití | Dopad síly pásu | Die Složitost | Omezení |
|---|---|---|---|---|---|
| Obtokové zářezy | Odběr materiálu vytváří prostorovou obálku | Vysoké nebo hluboké útvary procházející více stanicemi | Střední - zmenšuje průřez operátora- | Přidává vrubovou sadu razníků a matric | Nelze překročit limity pevnosti nosiče; dimenzování musí počítat s odpružením |
| Pitch zářezy | Odebírání materiálu z okrajů pro kontrolu posuvu a registraci | Registrace pásu, zabránění přejetí, odstranění prohnutí okraje | Nízká - malá oblast odebrání | Minimální - standardní oříznutí okraje | Neposkytuje vůli pro tvarované prvky; jiný primární účel |
| Přeskakování stanice | Prázdné stanice odstraňují nástroje z cesty prvku | Mělké funkce s rušením jedné-stanice | Žádný - nebyl odstraněn žádný materiál | Zvyšuje délku kostky a počet stanic | Odpadní pásový materiál; nepraktické pro potřeby odbavení více stanic- |
| Zvednutí pásu | Pružné kolíky nebo kolejnice zvedají pás nad spodním nářadím | Mělké dolů směřující prvky nad kostkami nebo vyhazovači | Žádný - nebyl odstraněn žádný materiál | Přidává komponenty zvedáku a údržbu | Omezená výška zdvihu; nepomáhá při rušení horní-kocky |
| Změna orientace dílu | Přepracování rozvržení pásů, aby se eliminovaly kolizní cesty | Raná{0}}fáze návrhu, kde se lze vyhnout konfliktům funkcí | Žádný - nebyl odstraněn žádný materiál | Vyžaduje úplné přepracování rozvržení | Uzamčeno sekvenováním procesů ve více-operačních částech (např. hydroforming nebo spin forming sekundární kroky) |
V praxi mnoho progresivních matric používá kombinaci těchto metod. Obtokové zářezy zvládají kritické-funkce vysokého vyčnívání. Vlekaři zvládají ty mělké. Nečinná stanice se může objevit tam, kde to délka lisovnice dovoluje a materiálové náklady jsou sekundární vzhledem k jednoduchosti. Nejlepší rozložení pásů jsou takové, kde je každá metoda aplikována tam, kde se nejlépe hodí, spíše než vynucování jediného přístupu přes každou stanici.
I ta nejlépe{0}}zvolená metoda může selhat, pokud není udržována a sledována po dlouhou dobu. Zejména obtokové zářezy podléhají postupné degradaci - vzorů opotřebení, hromadění otřepů a rozměrového posunu, které tiše erodují mezery, dokud se interference nevrátí. Rozpoznání těchto poruchových režimů před zastavením lisu je rozdíl mezi plánovanou údržbou a nouzovou opravou.
Běžné režimy selhání obtoku a jak jim předcházet
Obtokový zářez může být dokonale navržen na papíře a přesto selže ve výrobě. Během tisíců zdvihů lisu se hromadí opotřebení, rozměry se mění a otřepy neviditelně rostou, dokud se jednoho dne pás nezasekne a lis se zastaví uprostřed-cyklu. Tyto režimy selhání jsou předvídatelné a lze jim předcházet -, ale pouze v případě, že víte, co hledat, a zabudujete protiopatření do návrhu formy a plánu údržby.
Zde je pět nejčastějších selhání obtokových zářezů, jejich hlavní příčiny a postupy, které jim brání dostat se na úroveň výroby.
Nedostatečná vůle a občasné rušení pod rychlostí
Toto je nejklamnější režim selhání, protože se neoznámí okamžitě. Zápustka může běžet čistě při rychlosti nastavení nebo během zkoušení a poté začne produkovat přerušované zásahy, jakmile výroba naroste na plné zdvihy za minutu. Proč? Při vyšších rychlostech se dynamické síly zvyšují. Pás během rychlého indexování mírně poskakuje mezi zdviháky, tvarované prvky oscilují v rámci svého pružného rozsahu a průhyb lisu pod zatížením posouvá polohy nástroje o zlomky milimetru.
Velikost zářezu se sotva dostatečnou vůlí při pomalé rychlosti ztrácí tuto rezervu pod dynamikou výroby. Tvarovaný prvek jednou za každých padesát nebo sto tahů odře komponentu matrice -, což nestačí k okamžitému zaseknutí lisu, ale dost k tomu, aby poškrábal povrch prvku, vytvořil úlomky a nakonec eskaloval až do úplného zastavení.
- Hlavní příčina:Mezera vůle vypočítaná ze statické geometrie bez zohlednění dynamického pohybu pásu, vychýlení lisu při rychlosti nebo v nejhorším -případě zvýšení tolerance podávání-.
- Prevence:Okraje velikosti pro podmínky rychlosti výroby, nikoli zkušební podmínky. Přidejte minimálně 0,5 mm za obálku statické funkce pro standardní-aplikace a 1,0 až 1,5 mm pro vysokorychlostní-lisy s rychlostí nad 200 zdvihů za minutu. Ověřte povolení pomocí zpomaleného-pozorování pohybu během počátečního náběhu{9}}produkce a sledujte stopy svědků na vytvořeném prvku, které indikují blízký{10}}kontakt.
Odstraňte slabost z příliš velkých zářezů
Instinkt vyhnout se nedostatečné vůli se někdy přehoupne příliš daleko opačným směrem. Příliš velký zářez poskytuje velkorysou vůli, ale odstraňuje tolik nosného materiálu, že pás se již nemůže spolehlivě podávat. Příznaky se projevují jako vybočení mezi stanicemi, boční posun nebo nekonzistentní zapojení pilota -, to vše způsobuje chyby registrace a částečně-od{4}}rozměrové odchylky.
Tento problém se zhoršuje u mechanicky zpevněného pásového materiálu. Když pás již prošel deformačním zpevněním z předcházejících tvářecích operací, stane se v deformační zóně kolem vrubu tužší, ale křehčí. Předimenzovaný zářez v oblasti, kde deformační zpevnění snížilo tažnost, koncentruje ohybové napětí na zúženém průřezu během posuvu. Namísto jemného ohýbání nosič v slabém místě praskne nebo se zalomí.
- Hlavní příčina:Rozměry zářezů zadané bez ověření minimálních požadavků na průřez nosiče{0}} nebo nezohlednění kumulativního odstranění materiálu, když se v blízkých místech podél pásu objeví více zářezů.
- Prevence:Uplatněte pravidlo, že šířka zářezu by nikdy neměla překročit 60 až 70 procent šířky nosné lišty v žádném jednotlivém průřezu-. Když se shlukuje více vrubů, vyhodnoťte jejich kombinovaný účinek na odolnost v ohybu. Pokud požadavky na vůli vyžadují větší zářez, než může nosič unést, přepracujte rozvržení pásu - zvětšete šířku nosiče, přidejte druhý nosič nebo zkombinujte obtokový zářez se zvedacím zařízením tak, aby menší zářez a mírná výška pásu společně dosáhly stejné vůle.
Progresivní opotřebení a hromadění otřepů během výrobních běhů
Obejití zářezů a knoflíků se opotřebovávají jako jakýkoli jiný řezný nástroj. Rozdíl je v tom, že opotřebení vrubů často zůstává nemonitorováno, protože vrub není viditelným prvkem součásti -, je to procesní prvek, který zmizí s pásem odpadu. Po stovkách tisíc úderů se hrany razníku otupí a řezná vůle mezi razníkem a tlačítkem matrice se otevře. Výsledek: rozměry zářezu se mírně zmenšují, protože zaoblené hrany průbojníku nedokážou čistě střihnout materiál a otvor zářezu je nakonec menší, než bylo navrženo.
Tato rozměrová ztráta může činit pouze 0,1 až 0,3 mm na stranu, ale když byla původní vůle těsná, i toto malé zmenšení může tlačit tvarovaný prvek zpět do přerušovaného kontaktu s navazujícím nástrojem. JakInformuje magazín MetalFormingštěpení představuje nejčastější mechanismus selhání při řezání-materiálů s vyšší pevností a výsledná degradace břitu přímo snižuje přesnost každého řezu - včetně řezů s obtokovými vruby.
Nahromadění otřepů představuje druhou vrstvu rizika. Obtokové zářezy Tvorba otřepů při lisování se řídí stejnou mechanikou jako jakákoli operace stříhání: materiál se přemístí podél řezané hrany a na jedné straně pásu se vytvoří malý vyvýšený břit. Ten otřesný okraj vyčnívá do mezery, kterou měl zářez vytvořit. Při dlouhém běhu roste výška otřepů, jak se razník dále otupuje, čímž se postupně snižuje účinná vůle od okraje dovnitř.
Na směru otřepu záleží. Ve standardní konfiguraci -proražení- matrice se otřepy tvoří na straně matrice pásu. Pokud je obtokový zářez kladným zářezem (očištění prvku směrem nahoru), otřepy vyčnívají dolů a obvykle nezasahují do prvku, který byl navržen k odstranění. Pokud je však směr otřepů zarovnán s výčnělkem prvku -, což se může stát u negativních zářezů nebo obrácených nastavení nástrojů -, otřepe se sám stane sekundárním interferenčním povrchem.
- Hlavní příčina:Absence plánované inspekce vrubu-děrování v programu preventivní údržby a nezohlednění směru otřepů ve vztahu k odklizenému koridoru během počátečního návrhu.
- Prevence:Zahrňte ostření vrubových děrovačů do stejného cyklu údržby jako formovací razníky. Sledujte rozměry zářezů v pravidelných intervalech pomocí go/no{1}}měřidel nebo vizuální kontroly proužků vzorků. Při navrhování nasměrujte razník a matrici tak, aby směr otřepů směřoval pryč od vyklízecí chodby. Pokud nelze směr otřepů orientovat příznivě, zvyšte mezeru o očekávanou maximální výšku otřepu -, obvykle 5 až 10 procent tloušťky materiálu pro standardní řezné vůle. Některé obchody používají indukční senzor přiblížení namontovaný v blízkosti zářezové stanice k detekci změn výšky pásku- způsobených nadměrným růstem otřepů a spouští upozornění na údržbu, než dojde k rušení.
Konflikty pilotních pinů a chyby registrace
Obtokové zářezy a pilotní kolíky soutěží o stejný omezený pás nemovitostí. Piloti vyžadují pevný, plochý materiál, aby se zapojil a přesně lokalizoval pás na každé stanici. Obtokový zářez umístěný příliš blízko k pozici pilota může podkopat registraci dvěma způsoby: odstraňuje materiál, o který se pilot musí opírat, nebo oslabuje zónu kolem pilotního otvoru, takže pilot deformuje okraj svého otvoru během záběru spíše než kladně umísťuje pás.
Když registrace kolísá, každá následná operace se posouvá s tím. Zaslepovací profily se pohybují mimo-střed, umístění otvorů migruje a tvarované prvky již nejsou v souladu s jejich zamýšlenými otvory obtokových zářezů na následujících stanicích. Původní problém s kolizí vrací - ne proto, že je zářez poddimenzovaný, ale proto, že pás již není umístěn tam, kde návrh předpokládal, že bude.
- Hlavní příčina:Geometrie zářezu určená bez křížového{0}}odkazování na umístění vodících kolíků a jejich zóny zapojení v celém průběhu pásu.
- Prevence:Mezi hranou zářezu a nejbližším obvodem vodícího otvoru udržujte minimální vzdálenost alespoň dvou tloušťek materiálu (nebo 2 mm, podle toho, která hodnota je větší). Během plánování rozvržení pásu zmapujte zóny zapojení pilota jako vyloučené oblasti, do kterých nemůže zasahovat žádná hranice zářezu. Pokud prostorová omezení nutí k zářezu blízko vodicí páky, vyztužte vodicí zónu místní nosnou ploškou nebo přemístěte vodicí páku do nekompromitované části pásu.
Každý z těchto poruchových režimů sdílí společné vlákno: vyvíjejí se postupně a tiše během výroby, zřídka se ohlásí, dokud se lis nezastaví. Zabudování detekce a prevence do počátečního návrhu i do programu průběžné údržby zachytí degradaci brzy -, než dojde k zaseknutí pásu a nouzovým opravám. Tento proaktivní přístup se nevztahuje pouze na vyhýbání se selháním, ale také na vytvoření širšího souboru osvědčených postupů, které udržují spolehlivé fungování obtokových zářezů po celou dobu životnosti matrice.
Nejlepší postupy pro spolehlivý výkon obtoku
Předcházení selhání není totéž jako dosahování konzistentního-dlouhodobého výkonu. Výše popsané režimy selhání vám řeknou, čemu se vyhnout. Osvědčené postupy vám říkají, co aktivně zabudovat do každého návrhu matrice, každé kontroly rozvržení pásu a každého cyklu údržby, aby obtokové zářezy vykonávaly svou práci tiše po celou dobu životnosti nástroje. Rozdíl mezi kostkou, která má za sebou 500 000 zásahů bez přerušení souvisejícího s rušením-, a kostkou, která vyžaduje nouzovou péči při 50 000 zásahů, téměř vždy vyplývá z toho, jak úmyslně byly tyto praktiky dodržovány od prvního dne.
Standardizace výprodejových marží podle třídy materiálu
Jedním z nejjednodušších vylepšení, které může nástrojářský tým udělat, je přestat přepočítávat od nuly volné rezervy pro každou novou zakázku. Místo toho vytvořte standardní tabulky vzdáleností uspořádané podle třídy materiálu, rozsahu tloušťky a typu prvku. Když víte, co je mez kluzu pro danou třídu a jak se tato třída chová při tváření, můžete přiřadit výchozí meze, které odrážejí skutečné výrobní podmínky spíše než teoretická minima.
Praktická klasifikace může vypadat takto:
| Třída materiálu | Typický rozsah meze kluzu | Doporučená vůle obtokového zářezu |
|---|---|---|
| Měkká ocel (CRS, 1008/1010) | 170 - 250 MPa | 0.5 - 1.0 mm na stranu |
| HSLA / konstrukční ocel | 340 - 550 MPa | 1.0 - 1.5 mm na stranu |
| Pokročilá-pevnostní ocel (DP, TRIP) | 590 - 980 MPa | 1.5 - 2.0 mm na stranu |
| Slitiny hliníku (5xxx, 6xxx) | 100 - 310 MPa | 1.0 - 1.5 mm na stranu |
| Nerezová ocel (301, 304) | 250 - 500 MPa | 1.0 - 1.5 mm na stranu |
Tyto meze zohledňují modul pružnosti oceli (přibližně 200 GPa pro uhlíkové a slitinové třídy) a alternativy oceli s nižším modulem v tahu, jako je hliník (kolem 70 GPa), které se při zatížení více vychylují a vyžadují větší vůli. Materiály s vyšší výtěžností-odrážejí agresivněji a posouvají tvarované prvky za zamýšlené hranice. Mez průtažnosti oceli v pokročilých-třídách s vysokou pevností může posunout efektivní hranici vlastností o 0,5 mm nebo více ve srovnání s geometrií razníku, což je přesně důvod, proč tyto třídy potřebují větší okraje.
Standardizace neznamená ignorování proměnných-specifických pro práci. Znamená to začít od osvědčené základní linie a upravovat pouze tehdy, když to konkrétní geometrie vyžaduje -, místo abyste pokaždé znovu hádali. Zdokumentujte tabulku, aktualizujte ji, když výrobní data potvrdí nebo zpřesní hodnoty, a zpřístupněte ji všem návrhářům v týmu.
Koordinace designu zářezu s plánováním rozmístění pásů
Obtokové zářezy neexistují na pásu izolovaně. Sdílejí prostor s otvory pro vodicí kolíky, nosnými tyčemi, poutky, kontaktními zónami zvedáku a roztečnými zářezy. Považování zářezu za dodatečný nápad - něco přidaného po dokončení tvářecí sekvence - téměř zaručuje konflikty. Lepší přístup integruje plánování obtokových zářezů do rozvržení pásu již od první iterace.
Zde jsou koordinační body, které jsou nejdůležitější:
- Zóny vyloučení pilotních kolíků- Nejprve zmapujte každé pilotní místo. Žádná hrana obtokového zářezu by neměla zasahovat do dvou tloušťek materiálu obvodu vodícího otvoru. Pilotní části jsou registrační páteří pásu a oslabení jejich okolního materiálu degraduje každou následnou operaci.
- Integrita nosné tyče- Vyhodnoťte průřez nosiče-v každém místě zářezu. Pokud se několik zářezů seskupí blízko stejné polohy rozteče, jejich kombinované odstranění musí stále ponechat dostatek materiálu, aby odolal silám při podávání. Nosné tyče, které klesnou pod minimální ohybový odpor, potřebují přepracovat - širší nosiče, duální{5}}rozvržení nosičů nebo přerozdělení pozic zářezů.
- Kontaktní oblasti zvedáku- Zvedače tlačí na pás nahoru, aby jej zvedly pro indexování. Zvedák, který tlačí do otevřeného zářezu, neposkytuje žádnou oporu. Porovnejte-místa zvedáku s pozicemi zářezů a zajistěte, aby pod každým kolíkem zvedáku seděl pevný materiál.
- Spojovací tyče a pružné pásy- V rozvrženích pásů, které používají spojovací tyče k připojení dílu k nosiči, nesmí umístění zářezů tato spojení přerušit. Zářez, který náhodně přeřízne spojovací tyč, uvolní díl předčasně, což způsobí zaseknutí nebo ztrátu dílů v matrici.
Dokumentace záměru vrubu v záznamech o konstrukci formy je stejně důležitá. Když technik údržby o dva roky později přebrousí zářez, musí vědět, proč tento zářez existuje, jaké vlastnosti odstraňuje a jaké jsou kritické rozměry. Bez této dokumentace může dobře{2}}údržba neúmyslně zmenšit zářez pod požadovanou vůli - a obnovit rušení, kterému byl zářez navržen tak, aby zabránil. Jakzdůrazňuje Art Hedrick, každý detail na tisku musí být jasně definován bez prostoru pro interpretaci a specifikace obchvatových zářezů si zaslouží stejnou přísnost jako jakýkoli tvarovací rozměr.
Uveďte tyto podrobnosti na výtisku nebo v doplňkovém dokumentu o údržbě pro každý obtokový zářez:
- Zářez stanice a funkce se vyčistí
- Minimální přijatelné rozměry zářezu (šířka, hloubka,-délka ve směru posuvu)
- Je vyžadována maximální přijatelná výška otřepů před přeostřením
- Interval ostření razníku (v úhoze nebo výrobních hodinách)
- Směr otřepů a jeho vztah k odklizovací chodbě
Partnerství se zkušenými poskytovateli řešení pro lisování
Pokud jde o přímočaré-problémy s vyjasněním jednotlivých prvků, zkušený domácí návrhář-zvládne plánování obcházení zářezů bez problémů. Výzva se stupňuje, když pracujete se složitými-progresivními nástroji pro více stanic, kde desítky tvarovaných prvků putují četnými stanicemi po proudu, kde je síla nosiče malá a kde zvedači, piloti a spojovací tyče soutěží o stejnou pásovou nemovitost. V těchto scénářích se úsilí o koordinaci znásobí a rozhodnutí o návrhu se zvlní v celém rozvržení pásu.
Inženýři, kteří čelí těmto návrhářským-náročným projektům, těží z partnerství s poskytovateli, kteří se specializují na zakázková progresivní řešení zápustek, - týmy, které vyřešily problémy s obcházením optimalizace zářezu ve stovkách sestavení nástrojů a chápou, jak geometrie zářezu interaguje se strukturou zářezu, návrhem součástí, kontrolou otřepů, konstrukcí vůle a tokem materiálu jako jednotný systém.Řešení lisovacích nástrojů YICHENnabízejí tento druh integrované podpory, zejména pro projekty progresivních lisovacích nástrojů, kde musí více funkcí řízení pásu spolupracovat bez kompromisů. Přístup k této hloubce zkušeností zkracuje cyklus návrhu, snižuje počet iterací vývoje a poskytuje matrice, které fungují čistě od prvního zásahu do konce životnosti.
Filozofie prevence-by{1}}projektování prochází všemi osvědčenými postupy v tomto článku: standardizujte své mezery, koordinujte umístění zářezů s rozvržením celého pásu, zdokumentujte svůj záměr pro budoucí údržbu a přiveďte specializované odborné znalosti, když složitost přesáhne rutinní práci. Obtokové zářezy zabraňují interferenci v razidle pouze tehdy, jsou-li navrženy záměrně, důkladně validovány a důsledně udržovány. Uveďte tyto tři prvky správně a pás se čistě posouvá, lis stále běží a rušení se stává problémem, který jste řešili na rýsovacím prkně, spíše než problémem, s nímž bojujete ve výrobě.
Často kladené otázky o obtokových zářezech v lisovacích nástrojích
1. K čemu slouží obtokové zářezy v progresivním razidle?
Obtokové zářezy jsou záměrné úběry materiálu vyříznuté do nosného pásu, které vytvářejí volné koridory pro dříve vytvořené prvky -, jako jsou kopí, tažené kalíšky, prolisy a ohnuté výstupky -, aby procházely stanicemi po proudu, aniž by došlo ke kolizi s razníky, lisovacími bloky, stěrači nebo zdviháky. Eliminují zasekávání pásů, poškození součástí a zlomení nástroje tím, že řeší rizika kolize ve fázi návrhu spíše než reagují na překážky ve výrobě.
2. Jaký je rozdíl mezi kladnými a zápornými obtokovými zářezy?
Pozitivní obtokový zářez odstraňuje pásový materiál na stejné straně, jako je směr vyčnívání tvarovaného prvku, obvykle odstraňuje prvky směřující nahoru-, jako jsou kopí nebo ohnuté jazýčky proti stíracím deskám. Negativní obtokový zářez odstraňuje materiál na opačné straně a vytváří mezeru pod rovinou pásu pro prvky směřující dolů-, jako jsou tažené misky nebo vytlačované výstupky. Složité díly s více-směrným tvarováním často vyžadují oba typy v rámci stejného rozvržení pásů a inženýři musí ověřit, že kombinované odstraňování materiálu nenarušuje integritu nosného pásu.
3. Jak určíte správnou velikost obtokového zářezu?
Velikost vrubu začíná trojrozměrnou obálkou formovaného prvku - včetně jeho zadní-geometrie odpružení, nikoli nominálními rozměry razníku. Přidejte mezeru 0,5 až 2,0 mm na stranu v závislosti na třídě materiálu, rychlosti lisu a přesnosti podávacího systému. Zářez musí být dostatečně dlouhý ve směru posuvu, aby plně obsáhl stopu prvku plus úvodní a koncové okraje. Šířka zářezu by nikdy neměla překročit 60 až 70 procent šířky nosné tyče v žádném příčném řezu, aby byla zachována spolehlivost podávání pásu.
4. Co způsobuje selhání obtokových zářezů během výroby?
Mezi nejčastější způsoby selhání patří nedostatečná vůle, která způsobuje přerušovaný kontakt při produkční rychlosti, příliš velké zářezy, které oslabují unašeč a způsobují chybné podávání, progresivní opotřebení razníku, které postupně zmenšuje rozměry zářezu při dlouhém běhu, hromadění otřepů na hranách zářezu, které snižuje efektivní vůli, a umístění zářezů, které je v rozporu s umístěním vodicích kolíků, což vede k chybám registrace. Každá porucha se vyvíjí postupně a tiše, a proto by plánovaná kontrola stavu vrubu a rozměrů vrubu měla být součástí každého programu preventivní údržby.
5. Kdy byste měli použít obtokové zářezy místo zvedání pásu nebo přeskakování stanic?
Obtokové zářezy jsou upřednostňovaným řešením pro vysoké nebo hluboce tvarované prvky, které musí procházet několika stanicemi po proudu, kde zvedání pásu nemůže zajistit dostatečnou světlou výšku a přeskakování stanice by plýtvalo nadměrným materiálem pásu a zvětšovalo délku lisovnice. Pásové zvedání funguje nejlépe u prvků s mělkým směrem dolů, zatímco přeskakování stanic vyhovuje rušení jedné-stanice se skromnými výstupky. Pro design-těžké progresivní raznice s komplexními problémy s rušením nabízejí poskytovatelé, jako je YICHEN (https://www.yichen-group.com/stamping-die/), vlastní řešení lisovacích raznic, která optimalizují kombinaci obtokových zářezů, koordinace zdvihu a plánování nosných pásů jako integrovaný systém.


