


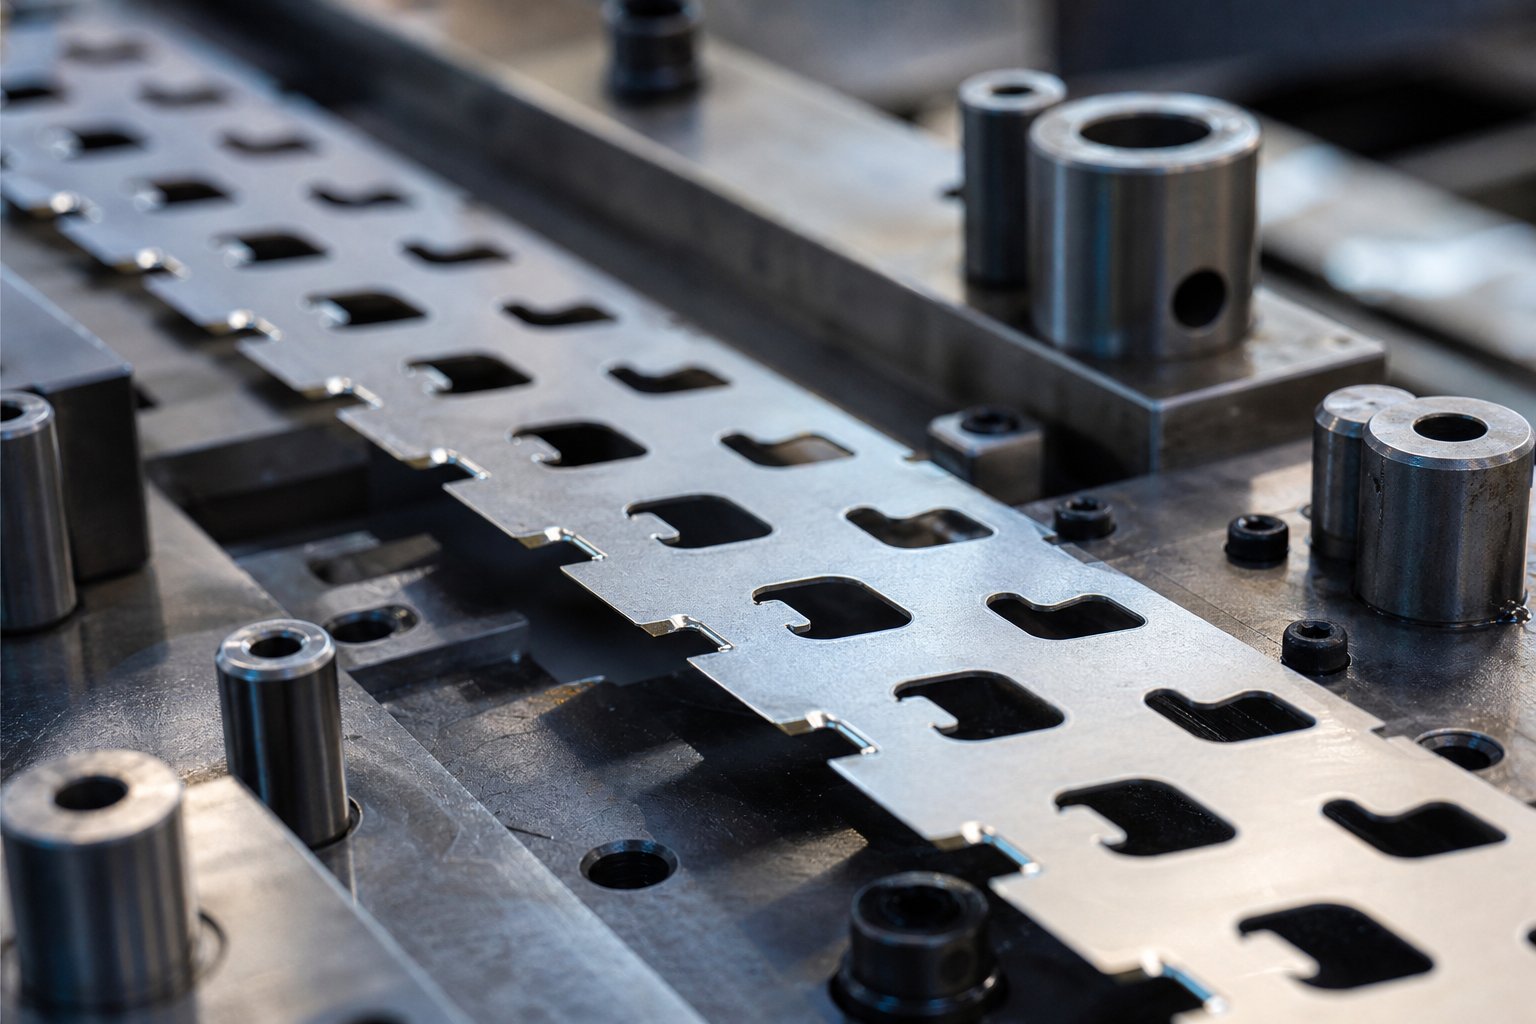
Co jsou obtokové zářezy a proč na nich záleží v designu matrice
Když slyšíš někoho se ptát"co je ražení"V kontextu progresivních lisovacích nástrojů se odpověď vždy vrací k jedné realitě: pás materiálu se pohybuje několika stanicemi a každý prvek vyříznutý nebo vytvořený na jedné stanici musí bezpečně projít každou stanicí, která následuje. Aby se to stalo, existují obtokové zářezy.
Co jsou obtokové zářezy v progresivních lisovacích lištách
Obtokové zářezy jsou malé, záměrné úběry materiálu na určitých místech podél nosného pásu. Jejich úloha je přímočará: umožnit dříve vystřiženým, proraženým nebo vytvarovaným oblastem proužku vyčistit součásti raznice - razidla, tlačítka raznice, zvedače a tvarovanou geometrii -, když se pás posune o jednu délku vpřed.
Představte si progresivní raznici s osmi stanicemi. Každý zdvih lisu posune pás dopředu o pevnou vzdálenost. Prvky vytvořené na stanici dvě musí fyzicky projít stanicemi tři, čtyři, pět a dále, aniž by došlo ke kolizi s nástroji. Obtokové zářezy vykrajují vůli, která to umožňuje.
Obtokový zářez je reliéfní výřez v nosném pásu progresivní raznice, který zabraňuje dříve zpracovaným prvkům, aby interferovaly s navazujícím nástrojem, když se pás posouvá dopředu.
Proč každá progresivní matrice potřebuje obtokové zářezy
Základní technické zdůvodnění spočívá v prevenci rušení. Při lisování plechů musí nosný pás -, který drží díly pohromadě, když se přepravují ze stanice do stanice -, konstrukčně bezvadný, přičemž se musí čistě procházet každou lisovací stanicí. Bez obtokových zářezů pás koliduje s průbojníky nebo tvarovanou geometrií na sousedních stanicích, což způsobuje chybné podávání, vyboulení, vytahování nebo přímé poškození matrice.
Jednoduchá definice problému lisováním: pás jde dopředu, dříve opracovaný materiál vstupuje do prostoru obsazeného aktivními nástroji a něco se zlomí. Účelem obtokových zářezů v lisovacích nástrojích je eliminovat tuto kolizi dříve, než začne.
JakArt Hedrick poznamenává v The FabricatorŠpatné podávání pásu v progresivních matricích vede k poškození matrice a lisu, zmetkům, bezpečnostním rizikům a prostojům. Obtokové zářezy jsou jedním z primárních návrhových nástrojů, které zabraňují těmto selháním ve fázi rozvržení pásu - dlouho předtím, než se raznice vůbec spustí ve výrobě.
Co je to lisování kovů bez spolehlivého postupu pásu? Je to šrot, přepracování a rozbité nástroje. Získání návrhu obtokového zářezu hned od začátku eliminuje kategorii problémů, které poté nemůže vyřešit žádná úprava lisu.
Jak obejít zářezy pro řízení postupu pásu v progresivních matricích
Každá progresivní kostka funguje na jednom -nedohodnutelném principu: pás se pohybuje vpřed o pevnou vzdálenost - rozteč - a každý prvek, který již byl vyříznut nebo vytvořen, musí projít každou následnou stanicí, aniž by do něčeho zasáhl. Theproces lisování kovůspoléhá na ten rytmus. Když to rozbijete, rozbijete kostku.
Obtokové zářezy jsou mechanismem, který udržuje tento rytmus nedotčený. Odstraňují materiál z nosného pásu na přesných místech, takže dříve opracovaná geometrie odstraňuje následné nástroje. Logika je jednoduchá, ale provedení vyžaduje pečlivou analýzu obálky nástrojů každé stanice vzhledem k dráze pohybu pásu.
Mechanika podávání pásu a vůle stanice
Při procesu lisování posouvá podavač svitků pás přesně o jednu vzdálenost na jeden zdvih lisu. Tato rozteč je vzdálenost od středu-do{2}}středu mezi sousedními částmi v rozvržení pásu. Pokaždé, když se proužek posune dopředu, každý prvek proti proudu - pilotních otvorů, zaslepených otvorů, tvarovaných jazýčků, natažených pohárků - posune o jednu stanici blíže k východu.
Zde je kritický bod: vytvořený prvek vytvořený na stanici tři fyzicky zabere prostor na stanici čtyři během dalšího tahu lisu, stanice 5 na tahu poté, a tak dále. Pokud má jakákoliv následná stanice průbojník, lisovací tlačítko nebo zvedací kolejnici, která zaujímá stejný vertikální nebo boční prostor jako prvek proti proudu, pás nemůže projít bez kolize.
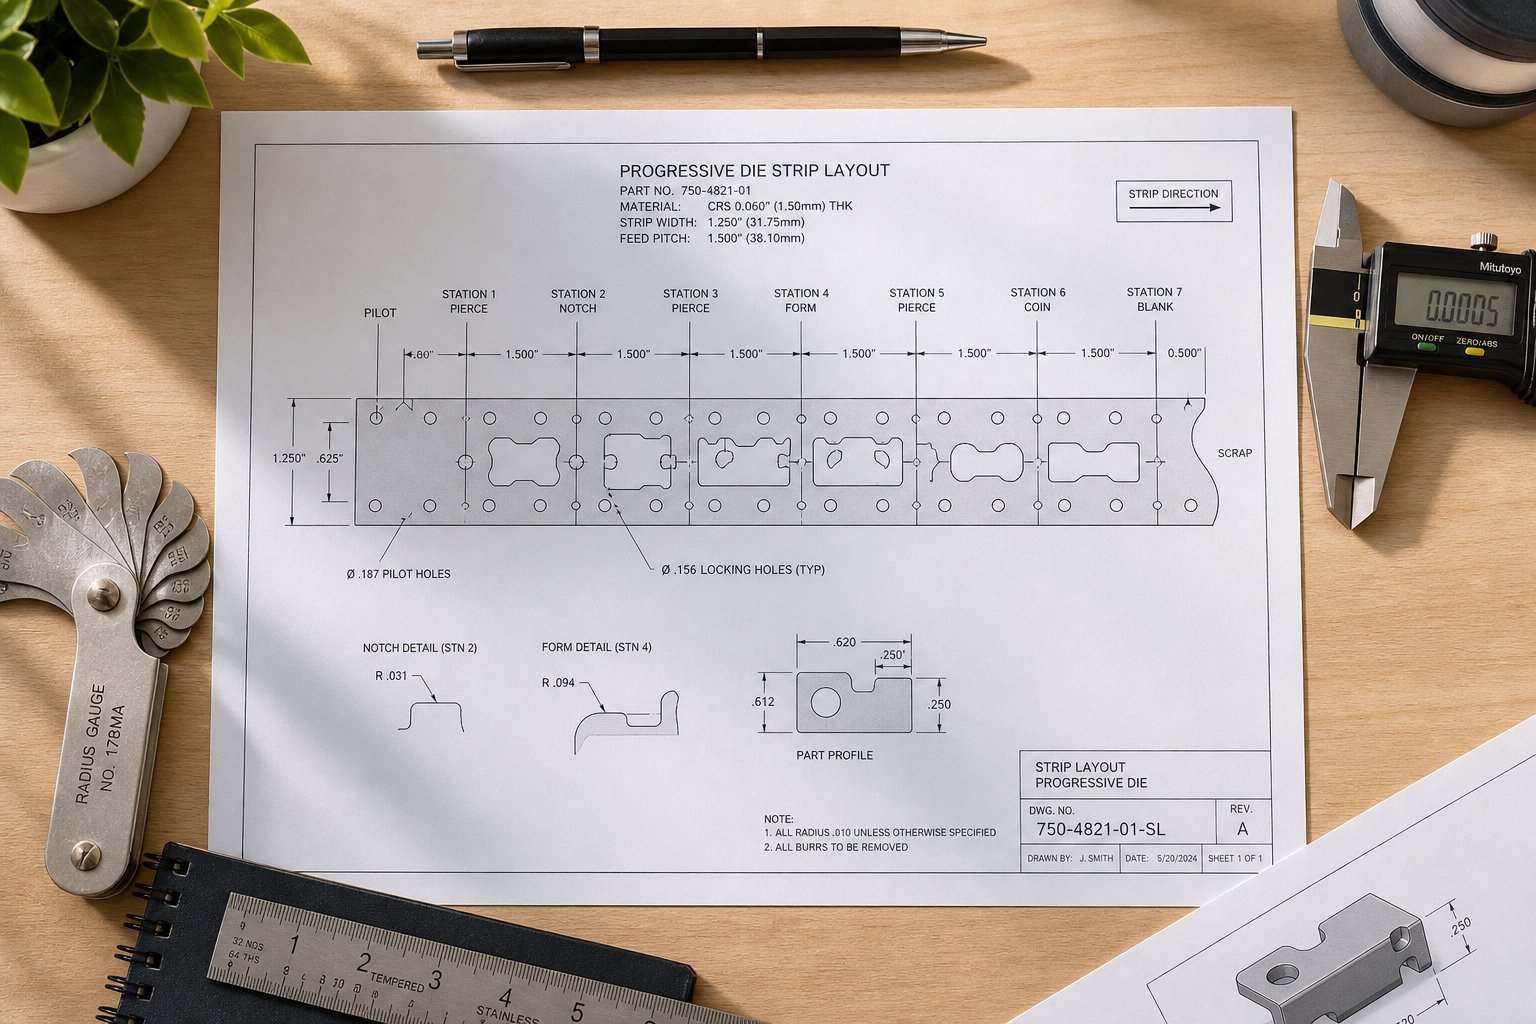
Během plánování rozvržení pásu návrhář matrice zmapuje obálku nástroje na každé stanici - trojrozměrný prostor, který děrovací, tvarovací oceli a tlakové podložky zabírají během plného zdvihu lisu. Kdekoli se příchozí pásový materiál překrývá s touto obálkou, existuje interferenční zóna. Každá rušivá zóna vyžaduje obtokový zářez.
Přímou roli zde hraje šířka nosného pásu. Širší nosiče nabízejí více materiálu k zářezu bez obětování strukturální integrity, ale spotřebovávají více materiálu svitků. Užší nosiče omezují, jak hluboko se může zářez rozšířit, než oslabí schopnost pásu podávat. Proces lisování vyvažuje tato omezení v rané fázi návrhu.
Jak obejít zářezy zabraňují vybočení a zasekávání pásu
Co se stane, když obtokové zářezy chybí nebo jsou poddimenzované? Režimy selhání se rychle skládají:
- Zvedací pásy.Když se materiál během podávání srazí s výstupním děrovacím nebo lisovacím tlačítkem, pás se vytlačí nahoru nebo do stran. Zvedne se ze zvedacích kolejnic a ztratí svou naváděnou dráhu skrz matrici.
- Vzpěr mezi stanicemi.Podavač tlačí pás dopředu, ale pás nemůže projít překážkou. Materiál se stlačí a vyboulí mezi přívodním vedením a bodem ucpání. Jak vysvětluje Art Hedrick vVýrobce, kulaté zvedáky, které správně nepodporují proužek, umožňují jeho prohnutí a složení na sebe - efekt se zesílí, když vůle obtoku není dostatečná.
- Tahání slimáků.Částečná interference může během posuvu táhnout řezané slimáky nahoru. Tyto špalky končí na čele matrice a jsou vyraženy do následujících dílů, čímž poškodí jak nástroj, tak produkt.
- Progresivní chyby podávání.Malé rušení na jedné stanici způsobí mírný-krátký přenos. Tato chyba se přenáší kupředu a sdružuje se na každé následující stanici, což způsobuje nesprávné vyrovnání pilotních otvorů, nesouhlasné řezy a tvarované prvky, které přistávají mimo-cíl. V operacích přenosového ražení platí podobný princip - díly musí vyčistit nástroje mezi stanicemi, i když se transportní mechanismus liší.
Tyto poruchy se jen zřídka projevují jako jedna dramatická havárie. Častěji se projevují jako postupně narůstající otřepy, přerušované alarmy chybného podávání nebo nevysvětlitelné změny rozměrů dílu -, všechny příznaky interference, které by správný návrh obtokového zářezu odstranil.
Logika umístění v procesu rozvržení pásu
Určení, kam patří obtokové zářezy, je sekvenční inženýrské cvičení. Nemůžete to zkrátit. Rozhodovací proces probíhá přes stanici pro navrhování pásu po stanici a kontroluje každou komponentu nástroje proti příchozímu profilu pásu.
- Zmapujte obálku nástrojů každé stanice.U každé lisovací stanice zdokumentujte celý 3D prostor, který zabírají všechny razníky, tlačítka lisovnice, tvarovací oceli, zdviháky a přítlačné podložky během celého zdvihu lisu - nejen v dolní úvrati.
- Překryjte profil pásu v každé poloze podávání.Sledujte, jak se nosný pás se všemi jeho dříve řezanými a tvarovanými prvky jeví, když dorazí na každou stanici. Zahrňte celou šířku pásu, existující výřezy a jakoukoli tvarovanou geometrii, která se rozprostírá nad nebo pod rovinou pásu.
- Identifikujte rušivé zóny.Kdekoli se vstupní profil pásu překrývá s obálkou nástrojů stanice, označte interferenční zónu. Věnujte pozornost jak bočním (přes šířku pásu), tak vertikálním (nad a pod rovinou podávání) konfliktům.
- Definujte geometrii zářezu pro každou interferenční zónu.Pro každý zjištěný konflikt určete minimální úběr materiálu potřebný k zajištění vůlí. Přidejte bezpečnostní rezervu, která zohlední toleranci podávání, boční vychýlení pásu a jakékoli překročení-rychlosti- stisknutí.
- Ověřte integritu nosného proužku.Po umístění všech obtokových zářezů se přesvědčte, že zbývající nosný materiál je konstrukčně dostatečný k tomu, aby pás procházel matricí bez vybočení nebo nadměrného vychýlení.
- Přiřaďte vrubové řezání příslušné stanici.Rozhodněte, která stanice proti proudu vyřízne každý obtokový zářez. Operace děrování, která vytvoří vrub, musí proběhnout předtím, než pás dosáhne stanice, kde je potřeba vůle -, ideálně v první nebo druhé stanici matrice.
Tento pracovní postup platí bez ohledu na to, zda navrhujete matrici s deseti{0}}stanicemi pro jednoduchý držák nebo matrici pro třicet{1}}stanic pro složitý automobilový konektor. Výrobní proces lisování vyžaduje, aby každé rozhodnutí o umístění vrubu bylo ověřeno na celé dráze pohybu pásu, nikoli pouze na bezprostředně sousedící stanici.
Geometrie je však jen polovina příběhu. Tvar a velikost každého zářezu - pravoúhlého, hranatého nebo zaobleného - závisí na konkrétním profilu interference, lisovaném materiálu a konstrukčních požadavcích na nosný pás v daném místě.
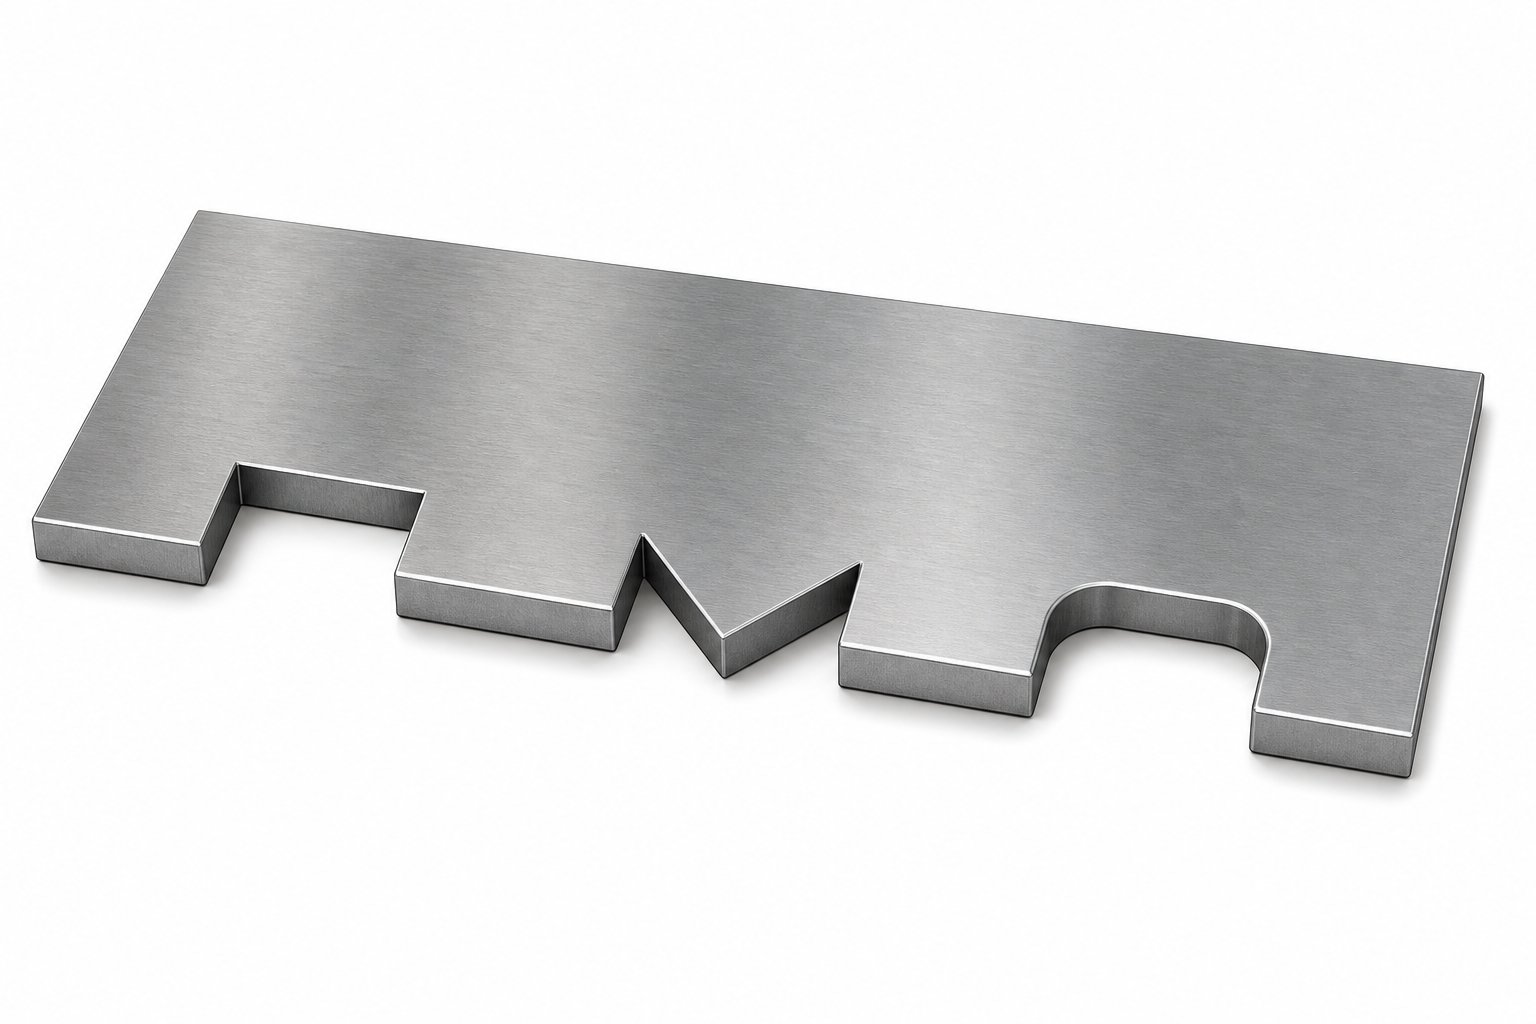
Typy obtokových zářezů a kdy je použít
Ne všechny rušivé zóny vypadají stejně, takže ani všechny bypass zářezy by neměly vypadat stejně. Geometrie každého zářezu - jeho profil, orientace a opracování břitu - přímo ovlivňuje chování při podávání pásu, integritu nosného pásu a dlouhodobou-životnost nástroje. Přesto mezi různými typy lisovacích nástrojů diskutovanými v literatuře o nástrojích se klasifikaci obtokového vrubu jen zřídka dostává takové pozornosti, jakou si zaslouží.
Tři profily primárního vrubu pokrývají velkou většinu aplikací progresivních nástrojů: obdélníkový, hranatý (ve tvaru V{0}}) a zaoblený. Nad touto volbou geometrie je navrstveno rozhodnutí o konfiguraci -, zda je zářez kladný nebo záporný vzhledem k nosnému pásu. Každá kombinace řeší jiný problém.
Obdélníkové versus úhlové profily s obtokem
Obdélníkové obtokové zářezy jsou tahouny návrhu uspořádání pásů. Vyznačují se rovnými, rovnoběžnými stěnami orientovanými kolmo ke směru podávání a vytvářejí čistý, krabicovitý{1}}výřez v nosném pásu. Najdete je ve většině raznic, kde má interferenční zóna jednoduchý, jednotný profil -, například válcové razidlo nebo ploché-tlačítko raznice, které potřebuje vůli po stejné šířce.
Proč jsou tak běžné? Obdélníkové zářezy lze snadno obrábět do zápustkových ocelí, snadno se kontrolují rozměrově a lze je předvídat z hlediska jejich vůle. Razník, který je vytváří, je jednoduchá geometrie bez úhlových ploch, které je třeba udržovat nebo přeostřovat. Pro potřeby standardní vůle, kde je překážka dobře-definovaná a materiál pásu je shovívavý, obdélníkový profil zvládne práci s minimální složitostí obrábění.
Úhlové zářezy nebo zářezy ve tvaru V- slouží k jinému účelu. Když je geometrie kolize směrová -, například tvarovaná ploška, která se rozprostírá pod úhlem vzhledem k dráze posuvu, nebo situace, kdy je potřeba vůle pouze na jedné straně nosiče -, poskytuje úhlový zářez cílený reliéf bez odstranění většího množství materiálu, než je nutné. Šikmé stěny také rozdělují napětí pozvolněji než náhlé rohy obdélníkového výřezu, což snižuje riziko iniciace trhlin na hranici vrubu.
Představte si to takto: pravoúhlé zářezy odpovídají na otázku „kolik prostoru potřebuji?“ zatímco úhlové zářezy odpovídají "jakým směrem potřebuji ten prostor?" Když je šířka pásu malá a záleží na každém milimetru nosného materiálu, může směrová účinnost zářezu ve tvaru V- zachovat strukturální integritu, kterou by úplný obdélníkový výřez ohrozil.
Konfigurace kladného a záporného vynechání zářezu
Kromě tvaru profilu spadají obtokové zářezy do dvou základních konfigurací, které popisují, jak je dosaženo vůle vzhledem k samotnému nosnému pásu.
Negativní obtokové zářezy jsou to, co si většina inženýrů představuje jako první, - materiál je odstraněn z nosného pásu, aby se vytvořil otvor, kterým mohou nástroje projít. Pás dorazí na stanici s již přítomným výřezem a následující děrovací nebo lisovací komponenta nyní zabírá -prázdné místo během zdvihu lisu. Negativní zářezy jsou výchozím přístupem, když dojde k interferenci v rámci stávající stopy proužku.
Pozitivní obtokové zářezy fungují opačně. Namísto odstraňování materiálu z nosiče obsahuje rozvržení pásu další materiálové - výstupky nebo výstupky, které přesahují nominální prázdný obrys - speciálně pro vedení nosiče kolem překážky. Pás je v tomto místě širší nebo jinak tvarovaný, což mu umožňuje pohybovat se po dráze, která se zcela vyhýbá interferenční zóně.
Kdy si vyberete jedno před druhým? Negativní a pozitivní obtokové zářezy v lisovacích lisech z plechu mají stejnou funkci vůle, ale scénáře návrhu, které upřednostňují každý z nich, se výrazně liší:
- Negativní zářezyfunguje nejlépe, když je interferenční zóna malá vzhledem k šířce nosného pásu a odstranění materiálu neohrozí stabilitu podávání. Jsou jednodušší na implementaci a nepřidávají žádnou další šířku pásu.
- Pozitivní zářezyjsou nezbytné, když je interferenční zóna velká nebo centrálně umístěná, takže odstranění materiálu bez zničení nosiče je nepraktické. Vyžadují další šířku cívky - zvyšující náklady na materiál -, ale zachovávají kontinuitu nosiče.
- Materiálové využitíčasto tipuje rozhodnutí. Ve velko-objemové výrobě, kde dominují náklady na cívky, návrháři upřednostňují záporné zářezy, aby byla šířka pásu minimální. U složitých dílů, kde je kritická integrita nosiče, kladné konfigurace zářezu ospravedlňují přidaný materiál.
Pochopení negativních a pozitivních obtokových zářezů v lisovacích nástrojích pro tváření plechu je nezbytné pro informovaná rozhodnutí o uspořádání pásu. Volba není nikdy čistě geometrická -, odráží rovnováhu mezi cenou materiálu, pevností nosiče a konkrétní překážkou, která potřebuje vůli.
Geometrie zaobleného vrubu pro snížení napětí
Ostré vnitřní rohy jsou nepřítelem-vysokorychlostního podávání pásků. Každý náhlý roh v obtokovém zářezu funguje jako nárůst napětí -, což je bod, kde se cyklické zatěžování během rychlého posuvu-a-zastavovacího pohybu soustředí, dokud se materiál neunaví a nepraskne. Během zkoušení při nízkých rychlostech lisu tyto rohy přežijí v pohodě. Při 600 zdvihech za minutu ve výrobě se stávají body iniciace lomu.
Zaoblené přechody v rozích zářezů rozdělují toto napětí na větší plochu a dramaticky prodlužují únavovou životnost pásu při rychlosti. Poloměr nemusí být velký - i malé zaoblení v každém vnitřním rohu může znásobit počet cyklů posuvu před selháním. Konkrétní poloměr závisí na tloušťce materiálu, pevnosti v tahu a rychlosti lisu, ale princip je univerzální: nikdy nenechávejte ostrý vnitřní roh na obtokovém zářezu, který poběží produkčním tempem.
Zaoblená geometrie také zlepšuje vyhazování zářezu z vrubového razníku, snižuje tvorbu otřepů na hranách vrubů a prodlužuje životnost razníku tím, že eliminuje ostré rohy, které se nejrychleji opotřebovávají na samotném řezném nástroji.
| Typ zářezu | Geometrie | Typická aplikace | Stresové chování | Složitost nástrojů |
|---|---|---|---|---|
| Obdélníkový | Rovné rovnoběžné stěny, ploché dno | Standardní vůle pro jednotné rušivé zóny | Vysoké napětí v rozích bez poloměrů | Nízká - geometrie jednoduchého razníku |
| Úhlový / V-tvar | Šikmé stěny sbíhající se do bodu nebo ploché | Směrová vůle, situace s malou šířkou pásu | Mírné - postupné rozložení napětí podél šikmých stěn | Středně - úhlové čela razníku vyžadují přesné broušení |
| Zaoblený | Libovolný profil se zaoblenými vnitřními rohy | Vysoká{0}}rychlost výroby, materiály citlivé na únavu- | Nízké - napětí rozložené přes zakřivené přechody | Střední - poloměr musí být konzistentní a kontrolovatelný |
| Pozitivní konfigurace | Přidáno vedení materiálu kolem překážky | Velké rušivé zóny, kritická integrita nosné | Nízká - bez odstranění materiálu oslabuje nosič | Vyšší rozvržení proužků - vyžaduje širší cívku a upravené zatemnění |
| Negativní konfigurace | Materiál odstraněn z nosného pásu | Malé až střední rušivé zóny | Proměnná - závisí na velikosti zářezu vzhledem k šířce nosiče | Nízký až střední - standardní děr-a{2}}výřez |
V praxi většina výrobních razidel tyto přístupy kombinuje. Uspořádání jednoho pásu může používat obdélníkové negativní zářezy pro jednoduché vůle děrovače, úhlové zářezy, kde je omezena šířka pásu, a zaoblené rohy na všech z nich, aby přežily při rychlosti. Typ zářezu není globálním rozhodnutím - je to stanice-po-stanici, interference-od-volání posouzení interference řízené konkrétní geometrií, kterou musí každý zářez odstranit.
Výběr správného profilu zářezu a konfigurace vám poskytne vůli. Samotná vůle však není úplný obrázek - rozměry každého zářezu, tolerance jeho polohy a jeho vztah k pilotním otvorům a hranicím stanice určují, zda tato vůle skutečně spolehlivě funguje při milionech zdvihů lisu.
Vysvětlení geometrie a rozměrových parametrů vynechání vrubu
Vůle bez přesnosti je jen odhad. Obtokový zářez, který je zhruba na správném místě a přibližně správné velikosti, může přežít zkoušku -, ale výroba při rychlosti trestá aproximaci. Každý geometrický parametr na obtokovém zářezu existuje z technických důvodů a nesprávné provedení kteréhokoli z nich vás stojí tahy za minutu, integritu pásu nebo obojí.
Při návrhu lisovacích nástrojů se rozměrová specifikace obtokových zářezů řídí logikou přímo spojenou s interferenční zónou, kterou obsluhují, materiálem, který prořezávají, a pozičním systémem, který udržuje vše v zákrytu. Zde je uvedeno, co jednotlivé parametry řídí a proč na nich záleží.
Kritické rozměry a tolerance pro návrh obtokového zářezu
Každý obtokový zářez definují tři primární rozměry: hloubka, šířka a poloměr rohu. Každý z nich reaguje na jiné technické omezení a každý nese jiný důsledek, když je poddimenzován.
Hloubka zářezuse měří kolmo ke směru podávání -, jak daleko do nosného pásu zasahuje zářez od okraje pásu. Tento rozměr musí vyčleňovat nejširší bod interferenční zóny plus bezpečnostní rezervu, která zohledňuje boční toulání pásu během podávání. Pokud se pás posune byť jen nepatrně mimo-střed (a stane se), zářez s nulovým okrajem se stane zářezem, který není zcela čistý. Typická praxe přidává rezervu za maximální obálku nástroje, přizpůsobenou rychlosti lisu a přesnosti podavače. Rychlejší lisy a méně přesné podavače vyžadují větší hloubkové okraje.
Hloubka je však omezena šířkou nosného pásu. V provedení kovového lisovacího nástroje musí nosič po vrubování zachovat dostatek průřezového-materiálu, aby se mohl podávat bez vybočení nebo roztržení. Obecný pokyn: hloubka zářezu by neměla překročit 60-70 % šířky nosného pásu, ačkoli skutečný limit závisí na tloušťce materiálu, pevnosti v tahu a počtu zářezů podél délky pásu.
Šířka zářezuprobíhá paralelně se směrem posuvu. Musí být dostatečně široká, aby překážka uvolnila zářez přes celý zdvih posuvu - včetně případného přejetí. Klíčovou proměnnou je zde tolerance krmiva. Pokud podavač při jakémkoliv zdvihu překročí o malé množství, zářez musí stále poskytovat plnou vůli při maximálním přejetí. Šířka také musí brát v úvahu fyzickou velikost obcházené součásti nástroje, měřenou podél osy posuvu.
Uvažujme razník, který zabírá 8 mm ve směru posuvu. Šířka zářezu musí pokrývat těchto 8 mm plus dvojnásobek tolerance posuvu (jednou pro potenciální pře-posuv, jednou pro potenciální pod-posuv při předchozím zdvihu) plus jakákoli další rezerva pro nahromadění otřepů nebo nečistot na čele razníku.
Poloměr rohuna vnitřních přechodech vrubů zabraňuje únavovému praskání. JakPrůvodce designem lisování Xometryvšechny rohy návrhu polotovaru by měly mít poloměr alespoň poloviny tloušťky materiálu. Pro obtokové vruby platí stejný princip - ostré vnitřní rohy koncentrují cyklické napětí během vysokorychlostního posuvu-, iniciují trhliny, které se šíří, dokud se nosný pásek nezlomí. Minimální přijatelný poloměr se zvyšuje s tloušťkou materiálu a pevností v tahu a snižuje se s tažností.
Úhlová orientaceplatí pro jiné než-pravoúhlé profily zářezu. Když je použit zářez ve tvaru V - nebo úhlový zářez, úhel stěn zářezu vzhledem ke směru posuvu určuje efektivní vůli v různých bodech podél posuvu. Správná orientace zajišťuje, že maximální vůle se shoduje s okamžikem, kdy překážka prochází zářezem.
Zde jsou klíčové geometrické parametry, které by měl každý nástrojový inženýr definovat na specifikacích obtokových vrubů ve svých lisovacích nástrojích z plechu:
- Hloubka (kolmo k posuvu):Poskytuje boční vůli za nejširší interferenční zónou, včetně okraje pro zatočení pásu.
- Šířka (rovnoběžně s posuvem):Zajišťuje plnou vůli po celém zdvihu posuvu, včetně přejezdu a tolerance podavače.
- Poloměr vnitřního rohu:Zabraňuje koncentraci napětí a únavovému praskání při výrobních rychlostech. Minimálně poloviční tloušťka materiálu.
- Úhlová orientace:Zarovná směrovou vůli s dráhou pohybu překážky vzhledem k pásu.
- Poměr hloubky-k-šířce-nosiče:Zachovává strukturální integritu nosného pásu po odstranění materiálu. Limity se liší podle třídy materiálu.
- Stav hran a povrchová úprava:Ovládá velikost otřepů a kvalitu hrany na hranici zářezu, čímž zabraňuje zachycení během posuvu.
Polohové vztahy k pilotním otvorům a hranicím stanic
Dokonale dimenzovaný zářez na špatném místě nic nedělá. Polohová přesnost obtokových zářezů odkazuje na dvě kotvy v každém rozvržení progresivního lisovacího pásu: středy vodících otvorů a středy stanic.
Pilotní díry jsou hlavní základ pro celý pás. Každý prvek - zaslepené otvory, tvarovaná geometrie a obtokové zářezy - jsou umístěny relativně ke středům vodicích otvorů. To je důležité, protože vodicí kolíky fyzicky přitahují pás do přesné registrace při každém zdvihu lisu. Pokud se obtokový zářez posune ze své zamýšlené polohy vzhledem k vodicímu otvoru, posune se vzhledem k nástroji, který má být vyčištěn.
V praxi jsou tolerance polohy na obtokových zářezech přísnější, než byste očekávali u prvku, který „jen“ poskytuje vůli. Důvod souvisí se správou marží. Pokud je okraj hloubky zářezu navržen na konkrétní hodnotu za předpokladu dokonalé polohy a poloha zářezu se liší byť jen o zlomek tohoto okraje, efektivní vůle se při určitém procentu zdvihů zmenší pod bezpečný práh.
Umístění-na{1}}stanici se řídí podobnou logikou. Každý obtokový zářez musí být umístěn tak, aby zcela uvolnil cílovou překážku v celém zdvihu posuvu. To znamená, že náběžná hrana zářezu (ve směru posuvu) musí zcela projít za překážku, než se pás zastaví, a zadní hrana nesmí dorazit k překážce dříve, než se pás začne pohybovat. Umístění-směru posuvu zohledňuje nominální vzdálenost rozteče plus maximální toleranci posuvu v obou směrech.
Jak bylo diskutováno vAnalýza pásů časopisu MetalForming Magazine, nesprávné načasování{0}}uvolnění může způsobit, že se pásek po otevření rukojeti posune dopředu nebo dozadu. To znamená, že šířka obtokového zářezu se musí přizpůsobit nejen mechanickému přejetí, ale také potenciálnímu posunu po-uvolnění před zapojením pilota. Pokud je zářez příliš úzký, tento momentální posun umístí nosný materiál zpět do interferenční zóny během okamžiku, než vodicí kolíky zablokují pásek do konečné polohy.
U složitých lisovacích součástí, jako jsou vačky, tváření ocelí s hranatými plochami nebo víceúrovňové razníky, se polohový vztah mezi vrubem a překážkou stává trojrozměrným-. Zářez musí zabírat nejširší průřez- součásti v konkrétní vertikální poloze, kterou pás zaujímá během posuvu -, která je určena výškou zdvihu, nikoli geometrií dolní úvratě. Inženýři, kteří rozměrově obcházejí vůli zářezu proti matrici při úplném uzavření, spíše než ve výšce roviny podávání, skončí se zářezy, které vypadají na papíře adekvátně, ale v praxi překážejí.
Tyto rozměrové a polohové parametry tvoří kvantitativní páteř každé specifikace obtokového zářezu. Čísla sama o sobě však nezohledňují, jak různé materiály reagují na vroubkování - sada parametrů, která perfektně funguje v měkké oceli, může na hranách vrubů prasknout vysokopevnostní ocel nebo galvanický hliník.
Materiál-Konkrétní aspekty návrhu obtokového zářezu
Zářez dimenzovaný pro měkkou ocel se nebude chovat stejně ve dvou{0}}fázové oceli nebo hliníku. Třída materiálu, tloušťka a mechanické vlastnosti přímo mění, jak nosný pás reaguje na odebrání materiálu -, jak se podává, jak se unavuje a jak řezné hrany vydrží stovky tisíc tahů. Stejné zacházení se všemi materiály je jedním z nejrychlejších způsobů, jak proměnit rozvržení s plným pásem ve výrobní bolesti.
Každý materiál přináší svou vlastní kombinaci tažnosti, pevnosti v tahu, chování při práci-zpevňování a charakteristik povrchu. Tyto vlastnosti určují minimální poloměry rohů, hloubkové okraje, požadavky na stav břitu a dokonce i povrchovou úpravu potřebnou na samotném vrubovém nástroji. Zde je ukázáno, jak se parametry posouvají napříč nejběžnějšími materiály při lisování ocelových plechů a dále.
Parametry vrubu z měkké oceli a oceli válcované za studena
Měkká ocel a standardní za studena válcované oceli pro lisování (CRS jako 1008, 1010, 1018) jsou materiály, které nejvíce shovívají pro konstrukci obtokových vrubů. Jejich kombinace střední pevnosti v tahu, dobré tažnosti a předvídatelného chování ve smyku znamená, že standardní konstrukční pravidla fungují bez zvláštního přizpůsobení.
Pro lisování uhlíkové oceli v těchto běžných jakostech platí základní parametry čistě:
- Minimální poloměr vnitřního rohu:0,5x tloušťka materiálu. Tento standardní poměr, dobře-zavedený napříč průmyslovými směrnicemi pro zářezy, zabraňuje koncentraci napětí, aniž by vyžadoval velkorysé zaoblení, které spotřebovává další volný prostor.
- Okraj hloubky zářezu:Standardní bezpečnostní rezervy za hranicí nástroje jsou dostatečné. Měkká ocel nepruží agresivně, takže pásek během podávání předvídatelně sedí na kolejnicích zvedáku.
- Stav hrany:Čistý střih s normální výškou otřepů je přijatelný. Měkká ocel se nešíří snadno ze standardní střižené hrany.
- Povrchová úprava nástrojů:Standardní nástrojové oceli (D2, A2) s konvenční povrchovou úpravou zvládají tyto třídy bez speciálních povlaků.
Měkká ocel slouží jako základní linie, protože je předvídatelná. Pracovní-rychlost tvrdnutí je mírná, prodloužení před zlomem je velkorysé a materiál s vámi nebojuje na hranicích zářezu. Pokud navrhujete své první rozvržení pásu a chcete ověřit logiku obchvatu vrubu, lisovaná ocel v těchto jakostech odhalí chyby rozvržení, aniž by se přidaly komplikace s chováním materiálu-.
Vysoká{0}}pevnostní ocel a AHSS
Pokročilé vysokopevnostní-oceli výrazně mění počet. Materiály jako dvoufázová-fázová (DP600, DP780, DP980), TRIP oceli a martenzitické třídy mají podstatně vyšší pevnost v tahu, ale sníženou tažnost a tažnost. Nosný pás se chová pevněji, rychleji se unaví při nárůstu napětí a trestá ostrou geometrii, kterou by měkká ocel tolerovala.
Jaké změny pro design obtokového zářezu?
Poloměry rohů se musí zvětšit.Tam, kde měkká ocel akceptuje poloměr 0,5x tloušťky materiálu, AHSS požaduje podstatně více -, často minimálně 1,0x až 1,5x tloušťku. Jak bylo uvedeno ve výzkumu automobilového vrubování, AHSS vyžaduje velkorysé poloměry rohů, aby se zabránilo rozštěpení dílů během únavových cyklů. Stejný princip platí pro zářezy nosných pásů: ostré vnitřní rohy, které vydrží neomezeně dlouho v měkké oceli, způsobí u DP980 trhliny během tisíců tahů.
Šířka zářezu vyžaduje rozšíření.AHSS se po každém cyklu podávání-a{1}}zastavení vrací agresivněji. Pás nesedí na zvedacích kolejnicích tak plochý a jeho poziční chování je méně předvídatelné. Širší obtokové zářezy kompenzují tuto sníženou konzistenci polohy a zajišťují vůli, i když pás není dokonale usazen.
Šířku nosného pruhu bude možná nutné zvětšit.Protože AHSS je méně tažný, nosný pás je náchylnější k prasknutí v místech zářezů při cyklickém zatěžování vysokorychlostním podáváním-. Aby byla zachována stejná strukturální integrita, kterou poskytuje měkká ocel při dané šířce nosiče, rozložení pásů AHSS často vyžaduje širší nosič -, což znamená větší zásobu svitků a vyšší náklady na materiál. Je to přímý kompromis mezi spolehlivostí pásu a využitím materiálu.
Opotřebení nástrojů se zrychluje.Vyšší rázové zatížení při děrování AHSS zářezů rychleji degraduje děrovací hrany. U vrubových stanic, které řežou vysoce-pevnostní materiály ve výrobních objemech, se stávají nezbytné děrovače z práškové metalurgie nebo karbidové-děrovače.
Hliníkové a nerezové úpravy
Hliník a nerezová ocel představují jedinečné výzvy, které měkká ocel a dokonce ani AHSS nepředstavují.
Hliníkje měkčí a tažnější než ocel, což zní, jako by to mělo usnadnit navrhování zářezů. To ne. Proces lisování hliníku přináší specifický problém-interakce s povrchem: zadření. Výzkum v Centru pokročilé výroby a materiálů Oaklandské univerzity prokázal, že hliníkové částice ulpívají na povrchu matrice během kluzného kontaktu, což způsobuje škrábance na obrobku a adhezivní opotřebení nástrojů. V místech obtokových zářezů, kde odstřižený okraj pásu během podávání opakovaně klouže kolem součástí matrice, vytváří zadření nánosy, které časem snižují účinnou vůli.
Prevence vyžaduje leštěné povrchy nástrojů a často tvrdé{0}}chromové nebo TiCN povlaky na součástech matric v blízkosti zářezů. Výzkum zjistil, že drsnost povrchu přímo ovlivňuje práh zadření - hladší povrchy matrice (jako tvrdá-chromovaná litina D6510) odolávaly zadření při výrazně vyšších kontaktních tlacích než hrubší alternativy. Pro obtokové vrubové nástroje v hliníku to znamená, že razník vyřezávající vrub a jakýkoli povrch matrice, po kterém se vrubový pás klouže, musí zachovat jemnější povrchovou úpravu, než vyžadují aplikace oceli.
Poloměry rohů na hliníkových zářezech by měly být velkorysé ne kvůli únavovému praskání (hliník je při typických tloušťkách dostatečně tažný), ale proto, že ostré rohy vytvářejí otřepy a trhliny, které vytvářejí volné částice odpovědné za zadření po proudu.
Nerezpředstavuje{0}}pracovní výzvu. Každý cyklus podávání plasticky deformuje nosný pás na hranicích zářezů. U měkké oceli se tato drobná deformace rychle stabilizuje. U austenitických nerezových tříd (304, 316) každý deformační cyklus zvyšuje místní tvrdost a křehkost na hraně vrubu. Během výrobní série stovek tisíc tahů hrany zářezů postupně křehnou, až se vytvoří a rozšíří mikro-trhliny.
Navrhování obtokových zářezů pro nerezovou ocel znamená zohlednění tohoto kumulativního kalení. Větší poloměry zpomalují rychlost tuhnutí v rozích. Leštěné a potažené vrubové razníky produkují čistší smykové hrany s menším počátečním poškozením pro vytvrzení. Hloubkové okraje by měly zohledňovat skutečnost, že opracovávání-hrany vrubů se chovají jinak při tahu 500 000 než při tahu 5 000.
| Materiál | Min. Poloměr rohu | Rozpětí hloubky | Požadavek na stav hrany | Povrchová úprava nástrojů |
|---|---|---|---|---|
| Ocel válcovaná za studena/měkká | 0,5x tloušťka | Standardní (tolerance krmiva + wander) | Normální střižená hrana je přijatelná | Standardní nástrojová ocel (D2, A2), konvenční povrchová úprava |
| Vysoká-pevnostní ocel / AHSS | Tloušťka 1,0x–1,5x | Zvýšená (odpružení + variace polohy) | Minimální otřepy, kritická čistá oblast lomu | PM nástrojová ocel nebo karbid; Doporučuje se povlak TiCN |
| Hliník | 0,5x–1,0x tloušťka | Standardní + přídavek na depozit | Hladký střih, minimální tvorba částic | Hard-chrome nebo TiCN; leštěno na nízký Ra |
| Nerezová ocel (austenitická) | Tloušťka 1,0x–1,5x | Zvýšená (progrese-práce) | Leštěná střižná hrana pro minimalizaci iniciace kalení | Nástrojová ocel s vysokou{0}}tvrdostí; TiAlN nebo podobný povlak |
Vzor u všech těchto materiálů je konzistentní: čím dále se materiál odchyluje od chování měkké oceli -, ať už díky vyšší pevnosti, tendencím k přilnavosti nebo pracovnímu -tvrdnutí -, tím konzervativnější musí být parametry obtokového vrubu. Zvyšuje se rádius, rostou marže, zpřísňují se požadavky na povrchovou úpravu a odpovídajícím způsobem rostou náklady na nástroje.
Správné nastavení parametrů specifických pro materiál- udržuje podávání pásu čisté. Ale i perfektně parametrizovaný zářez způsobí problémy, pokud návrh obsahuje jednu z několika běžných technických chyb, které se opakovaně objevují ve výrobních - chybách, kterým se lze snadno vyhnout, když víte, na co si dát pozor.
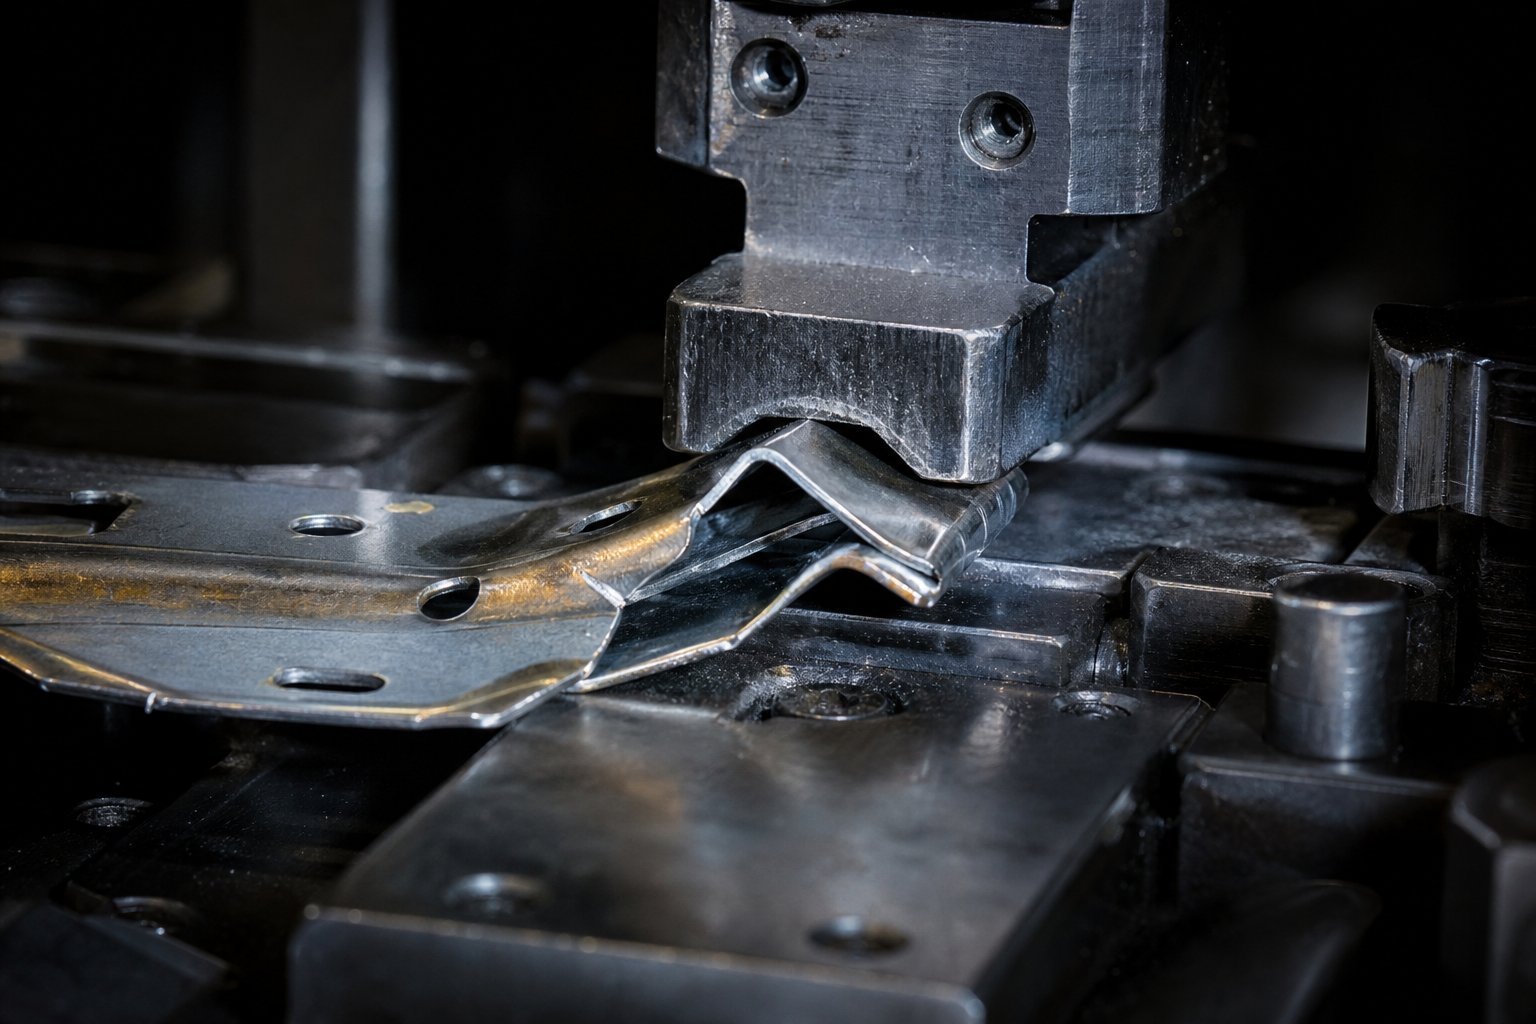
Běžné chyby v obtokových zářezech a jejich výrobní důsledky
Znát správné parametry a vědět, co se pokazí, když je ignorujete, jsou dva různé druhy znalostí. První bydlí v projekční kanceláři. Druhý bydlí na produkčním podlaží ve 2 hodiny ráno, když se již po třetí v této směně lis spustí na alarm chybného podávání. Většina selhání obtokového zářezu se během zkoušení sama neoznámí. Čekají, dokud lis nedosáhne produkční rychlosti a pás běží dostatečně dlouho na opotřebení, tepelnou roztažnost a kumulativní chybu, aby odhalily každé rozhodnutí o okrajové vůli.
Níže uvedené chyby se opakovaně objevují v lisovacích operacích, při kterých se vyrábí vše od automobilových držáků až po přesné lisovací aplikace konektorů. Každý z nich se řídí stejným vzorem: volba designu, která vypadá přijatelně na papíře nebo při nízké rychlosti, vytváří mechanismus selhání, který se aktivuje pouze za skutečných výrobních podmínek.
Poddimenzované zářezy a scénáře havárie
Nedostatečná hloubka nebo šířka zářezu je nejčastější chybou vynechání zářezu - a jednou z nejdražších. Mechanismus selhání je klamně postupný. Poddimenzovaný zářez nezpůsobí okamžitou havárii. Namísto toho vytváří částečnou interferenci: okraj pásu se během postupu podávání sotva dotýká dolního razníku nebo lisovacího tlačítka. Každý tah zanechá nepatrnou svědeckou stopu, vytvoří na rušivém povrchu mírný otřep a posune pás do strany o zlomek milimetru.
V průběhu stovek nebo tisíců tahů nános otřepů roste. Sloučeniny bočního posunu. Proužek se začne krátce podávat- o množství příliš malé na to, aby se spustilo čidlo chybného podávání, ale dostatečně velké na to, aby se zhoršila registrace vodicího otvoru. Díly ražení po proudu začínají ukazovat rozměrový posun -, mění se úhel stěny, posunuje se díra, kóta hrany se dostává mimo toleranci.
Pak dojde k havárii. Nahromaděná polohová chyba dosáhne bodu překlopení, kdy páska již nemůže postoupit za překážku. Podavač tlačí, pás se vyboulí a lis vrazí horní matrici do prohnuté hmoty materiálu. Výsledek: zlomené razníky, poškozená tlačítka zápustek, rýhované tvářecí oceli a hodiny neplánovaných odstávek při rozebírání, kontrole a opravách.
Toto selhání je obzvláště frustrující je to, že progresivní selhání matrice zřídka začínají jedinou katastrofickou událostí -, ke které dochází v důsledku kumulativního opotřebení a nestability pásu. Poddimenzovaný obtokový zářez urychluje tento přesný postup. Oprava je při návrhu přímočará: přidejte adekvátní hloubkový okraj za obálku nástroje a šířkový okraj za toleranci posuvu. Oprava po havárii je nákladná: oprava matrice, nové ověření vůlí a případně přepracování nástrojů zářezové stanice.
Selhání koncentrace stresu při vysokých výrobních rychlostech
Ostré vnitřní rohy na obtokových zářezech jsou druhou nejčastější chybou a tou, která způsobuje nejdramatičtější výrobní selhání. Zde je důvod, proč přežívají zkoušky, ale zabíjejí produkční běhy: během zkušebních zkoušek lisu běží lis rychlostí 20–40 zdvihů za minutu. Pás se posouvá pomalu, jemně zpomaluje a zažívá minimální cyklické namáhání v rozích zářezů. Všechno vypadá dobře. Pás se posouvá čistě, díly vycházejí podle specifikace a matrice je schválena pro výrobu.
Při produkční rychlosti - 200, 400, 600 úderů za minutu - se fyzika úplně změní. Každý cyklus podávání zrychluje a zpomaluje celou hmotu pásu ve zlomku sekundy. Toto cyklické zatížení se soustředí v každém ostrém vnitřním rohu každého obtokového zářezu, každého jednotlivého zdvihu. Mechanismus je klasické únavové selhání: mikro-trhliny se iniciují v bodech koncentrace napětí, šíří se malé množství v každém cyklu a nakonec dosahují kritické délky. Proužek se zlomí.
Když se nosný pás zlomí v obtokovém zářezu během výrobního provozu, následky se okamžitě vrhnou do kaskády. Spodní část proužku - stále připojená k částečně dokončeným kovovým lisovacím součástem - se přestane pohybovat. Horní část, stále tlačená podavačem, se vyboulí do matrice. Lis může provést jeden nebo dva další zdvihy, než zareaguje monitor tonáže nebo snímač chybného podávání, vrazí razníky do špatně umístěného materiálu a potenciálně roztříští karbidové břitové destičky.
Spojení mezi ostrými rohy a praskáním při vysokorychlostním ražení-je dobře zavedené -nevhodná konstrukce raznice s ostrými rohy nebo náhlými změnami průřezu-vytváří body koncentrace napětí, které vedou k prasklinám. Rohy obtokových zářezů nejsou výjimkou. Řešením je zaoblený přechod v každém vnitřním rohu, dimenzovaný podle tloušťky materiálu a pevnosti v tahu, jak je podrobně popsáno v kapitole o geometrii výše. Malá investice do broušení rádiusu při výrobě zápustky zabraňuje katastrofálnímu lomu pásu ve výrobě.
Oslabení nosného pásu a nestabilita podávání
Opačný extrém od poddimenzovaných zářezů je stejně nebezpečný: zářezy, které jsou příliš hluboké vzhledem k šířce nosného pásu. Když konstruktér čelí velké interferenční zóně a reaguje vyříznutím agresivního zářezu, který spotřebuje většinu průřezu nosiče, může zbývající materiál postrádat strukturální tuhost, aby se mohl spolehlivě podávat.
Jak poznamenává The Fabricator, nosné pásy, které jsou příliš slabé na to, aby unesly váhu pásu, nemohou být podávány hladce, a pokud pás nemůže být podáván hladce, pravděpodobně dojde k havárii lisovnice. Obtokové zářezy, které odstraňují příliš mnoho materiálu, vytvářejí přesně tento stav - lokálně oslabené části, které se prohýbají mezi kolejnicemi zvedáku, oscilují během rychlého posuvu nebo se dostatečně ohýbají do stran, aby vynechaly záběr pilota.
Příznaky oslabení nosiče jsou zpočátku nenápadné. Piloty zabírají nekonzistentně, což způsobuje mírné odchylky v rozměrech lisovaného dílu. Snímače posuvu mohou přerušovaně vypínat bez jasného vzoru. Stopy po zvedači se objevují na pásu na neočekávaných místech, když oslabené části během podávání klesají na povrch matrice. V průběhu času se na oslabených nosných částech vyvinou únavové trhliny z opakovaného ohýbání, které nakonec poruší - stejný konečný výsledek jako selhání koncentrace napětí, ale ze zcela jiné základní příčiny.
Dvě další chyby doplňují tyto primární chyby a zaslouží si pozornost. Ignorování zpětného odpružení materiálu ve výpočtech vůlí vrubu - zvláště běžné při přechodu konstrukce lisovnice z měkké oceli na AHSS - má za následek vznik vrubů, které poskytují dostatečnou statickou vůli, ale nedostatečnou dynamickou vůli, když se pás po každém cyklu podávání odskočí. A nezohlednění směru otřepů při umisťování zářezů vytváří scénář, kdy obtokové zářezy razicí hrany s tvorbou otřepů směřují k součástem matrice, zachycují se a tahají během podávání. Otřepy se tvoří vždy na jedné straně střižené hrany; pokud tato strana směřuje k překážce, kterou měl zářez odstranit, efektivní vůle se sníží o výšku otřepu - někdy natolik, že to způsobí rušení.
Zde je stručné{0}}referenční shrnutí každé chyby spojené s jejím důsledkem výroby:
- Nedostatečná hloubka zářezu:Postupné hromadění otřepů, postupný posun polohy, případná havárie matrice v důsledku vybočení pásu.
- Nedostatečná šířka zářezu:Částečné rušení během přejíždění, přerušované alarmy chybného podávání, nekonzistentní registrace pilota.
- Ostré vnitřní rohy:Cyklické únavové praskání při výrobní rychlosti, katastrofické lomy pásu, kaskádové poškození více stanic zápustek.
- Nadměrná hloubka zářezu (zeslabení nosiče):Prověšení pásu mezi zvedáky, nestabilita posuvu, občasné rozměrové odchylky, případný únavový lom.
- Ignorování odpružení ve vůli:Dynamická interference při odrazu, zvýšený odpor pásu, zrychlené opotřebení razníku na sousedních stanicích.
- Špatná orientace otřepů:Boční obrábění-otřepů snižuje účinnou vůli, vytváří odpor při posuvu a urychluje opotřebení součástí matrice.
- Žádný poloměr na rozích zářezu:Předčasné poškození ostří děrování, rostoucí otřepy na hranách vrubů, snížená únavová životnost pásu v důsledku špatné kvality ostří.
Podíváme-li se na tyto příklady selhání lisování, objeví se vzor: každá chyba zahrnuje buď odstranění příliš malého množství materiálu (vytvoření interference), odstranění příliš velkého množství materiálu (zničení integrity nosiče) nebo odstranění materiálu s nesprávnou geometrií (vytvoření nárůstků napětí nebo problémů s otřepy). Výzvou při návrhu je najít střední cestu - a tato střední cesta se posouvá v závislosti na tom, jak obtokový zářez interaguje s dalšími progresivními prvky matrice, jako jsou pilotní otvory, zvedáky a systémy nakládání se šrotem.
Jak se obtokové zářezy integrují s dalšími funkcemi progresivních matric
Obtokový zářez nikdy neexistuje izolovaně. Je umístěn v systému vzájemně propojených prvků - vodicích otvorů, které umístí pás, zdviháků, které jej zvedají, nosných pásů, které jej přepravují, a cest pro nakládání se šrotem, které odstraňují odpad čistě. Změňte jednu z těchto funkcí a požadavky na obtokový zářez se s ní posunou. Toto propojení je to, co dělá kovové raznice více než sbírkou razidel a raznic -, jsou to integrované mechanické systémy, kde každá součást odkazuje na druhou.
Navrhování zářezů obchvatu bez ohledu na jejich sousedy je jako dimenzování základu, aniž byste znali budovu nad ním. Při průmyslovém lisování kovů, kde progresivní raznice probíhají miliony cyklů vysokou rychlostí, tento druh rozčleněného myšlení produkuje razidla, která teoreticky fungují a v praxi selhávají.
Obtokové zářezy a koordinace pilotního otvoru
Pilotní otvory jsou poziční páteří celého rozložení pásu. Každý prvek na pásu - zatemnil otvory, tvarovanou geometrii a obtokové zářezy - odvozuje své umístění z referenčního bodu pilotní díry. Když vodicí kolíky zabírají s pásem při každém zdvihu lisu, opravují drobné nepřesnosti podávání a stahují vše do přesného zarovnání dříve, než dojde k řezání nebo tvarování.
To znamená, že obejití zářezy musí být řazeny tak, aby k pilotní registraci došlo dříve, než se u jakéhokoli problému souvisejícího se zářezem{0}} může nahromadit chyba. Pokud dojde k vyříznutí zářezu na stanici jedna a pilotní otvor není vyražen až do stanice dvě, jakákoli nepřesnost posuvu při prvním zdvihu nebude opravena - a zářez dopadne mírně mimo zamýšlenou polohu. Tato polohová chyba se přenáší každou následující stanicí a potenciálně snižuje efektivní vůli, kterou byl zářez navržen.
Praktické pravidlo: vodicí otvory by měly být vyraženy na nejbližší možné stanici, ideálně na stejné stanici nebo dříve, než dojde k vyříznutí obtokového zářezu. Když oba objekty soutěží o místo v první stanici, pilotní otvor má přednost. Jak je uvedeno v praxi progresivního navrhování matrice, piloti zarovnávají pás před každou operací - bez nich, malé chyby podávání se hromadí a vytvářejí toleranční drift napříč stanicemi. Přesnost polohy vynechání zářezu zcela závisí na registraci pilota, která je vytvořena jako první.
Navíc fyzická vzdálenost mezi obtokovým zářezem a jeho nejbližším vodicím otvorem ovlivňuje místní tuhost pásu v registračním bodě. Pokud je hluboký zářez těsně přilehlý k vodicímu otvoru, nosný materiál mezi nimi se může ohýbat silou záběru vodicího prvku. To vytváří stav, kdy se pilot přesně zaregistruje ve svém vlastním místě, ale zářez - jen o milimetry dál v oslabeném materiálu - se mírně vychýlí-. Zkušení inženýři lisovacích nástrojů a matric udržují minimální vzdálenost mezi hranami zářezu a vodicími otvory, obvykle ne menší než dvojnásobek tloušťky materiálu.
Interakce s zvedáky a stabilitou pásu
Zvedače zvedají pás nad povrch matrice mezi lisovacími zdvihy, což mu umožňuje volně postupovat do další polohy rozteče. Jejich umístění musí odpovídat místu, kde obtokové zářezy odstranily nosný materiál -, protože zvedák umístěný pod výřezem zářezu nemá co podpírat.
Představte si zvedací lištu umístěnou přímo pod hlubokým negativním obtokovým zářezem. Když se pás posune dopředu, vrubová část prochází přes tento zvedák s minimálním nebo žádným kontaktem s materiálem. Proužek se v tomto bodě prohýbá a ztrácí naváděnou elevaci. Pokud se dostatečně prohýbá, mohou se tvarované prvky na pásu během podávání táhnout přes povrch matrice a způsobit škrábance, hromadění otřepů nebo - při vysoké rychlosti - dostatečné tření, aby se pás zkrátil-.
Koordinace návrhu funguje oběma směry:
- Rozteč zvedáků se musí shodovat se strukturou zdravých nosných sekcí.Po umístění všech obtokových zářezů zmapujte zbývající pevný nosný materiál podél dráhy podávání. Zvedače patří pod tyto pevné sekce, nikdy ne pod zářezové otvory.
- Umístění zářezů může vyžadovat úpravu pro podporu zvedáku.Pokud se interferenční zóna shoduje s jedinou dostupnou polohou zvedáku, konstruktér čelí kompromisu - buď přemístit zvedák (což může ovlivnit stabilitu pásu jinde), nebo upravit geometrii zářezu tak, aby v kontaktním bodě zvedače zůstal úzký podpěrný most.
- Pruhované závaží mezi zvedáky vytváří průhyb.U matric s dlouhým{0}}roztečím s těžkými nosnými pásy určuje rozpětí mezi zvedáky, jak moc se pás prohýbá pod svou vlastní hmotností. Obejití zářezů, které zmenšují průřez nosiče-, zvyšují toto vychýlení. U automobilových lisovnic s velkými vzdálenostmi roztečí může být tento průhyb dostatečně významný, aby ovlivnil konzistenci výšky podávání.
Plánování rozvržení procesu popsané Artem Hedrickem v The Fabricator tento bod posiluje - nosná síla musí být dostatečná k tomu, aby se díl přesunul ze stanice na stanici, aniž by došlo k vybočení, výraznému ohnutí nebo deformaci. Rozhodnutí o umístění obchvatu zářezu přímo ovlivňují, zda je tento práh pevnosti zachován při každém rozpětí zdvihače podél pásu.
Správa šrotu a využití materiálu
Každý obtokový zářez vytváří šrot. Tato střela musí být čistě vyhozena z matrice - směrem dolů přes blok matrice nebo bočně z čela matrice -, aniž by se zasekávala, odrážela nebo překážela následným zdvihům lisu. Správa šrotu není dodatečný nápad; je to konstrukční požadavek, který ovlivňuje geometrii zářezu, výběr stanice a uspořádání čelistí.
Vrubový odpad se integruje do celkové strategie šrotu pásu několika způsoby:
- Cesta vyhození slimáka.Blok matrice pod každým razidlem musí mít dostatečně velký volný otvor, aby mohl kulka volně padat. Je-li zářez příliš velký pro dostupný volný otvor, může být nutné změnit geometrii zářezu - nebo zářez může být nutné vyříznout ve dvou samostatných operacích na sousedních stanicích.
- Paralelní umístění čelistí.Paralely, které podpírají patku lisu na kolébce lisu, nelze umístit pod cesty vyhazování šrotu. Umístění obtokových zářezů ovlivňuje, kam mohou jít rovnoběžky, což zase ovlivňuje tuhost čelisti. Jak poznamenává řada The Fabricator's die Essentials, pouze určité oblasti mohou obsahovat paralely pro podepření čelisti matrice, když musí šrot volně padat na sběrný systém.
- Rušení skluzu šrotu.Vícenásobné proudy šrotu z operací vysekávání, děrování a vrubování vycházejí z matrice současně. Pokud obtokový zářez a prorážecí zářez sdílejí stejnou výstupní zónu pod matricí, mohou se srazit a zablokovat -, zejména při vysokých produkčních rychlostech, kdy se načasování vyhození střely stává kritickým.
Využití materiálu je druhou stranou této rovnice. Obtokové zářezy spotřebovávají materiál, který by jinak mohl být součástí hotového výrobku nebo alespoň minimalizoval šířku svitku. Inteligentní design zářezu minimalizuje další zmetkovitost, aniž by byla ohrožena funkce odklízení. Mezi tyto techniky patří:
- Použití profilů úhlových zářezů, které odstraňují pouze materiál ve skutečném interferenčním kuželu, spíše než úplný obdélníkový výřez, který poskytuje vůli v oblastech, kde žádný nebyl potřeba.
- Kombinace obtokových vrubových řezů se sousedními vysekávacími operacemi tak, že jediný razník vytvoří profil součásti i obtokovou vůli -, čímž se eliminuje potřeba samostatné vrubové stanice a sníží se celková zmetkovitost.
- Optimalizace hloubky zářezu na minimální požadovanou vůli plus okraj, spíše než výchozí nastavení na plné-hloubkové řezy, které odstraní více nosného materiálu, než vyžaduje interferenční zóna.
Ve velkoobjemových{0}}nástrojích na lisování kovů -, zejména v automobilovém průmyslu a odvětvích spotřebičů, - i malé-úspory materiálu na součástku přispívají k výraznému snížení nákladů na miliony jednotek. Obtokový zářez, který je o 2 mm hlubší, než je nutné, na pásu s 50 miliony dílů ročně, představuje měřitelný odpad. Úkolem technika lisovacích nástrojů je najít obal s minimálním zářezem, který vyhovuje vůli, zachovává integritu nosiče a čistě vysouvá šrot.
Pro inženýry, kteří řeší složité problémy s uspořádáním pásů, kde se umístění obtokových zářezů protíná s koordinací zdvihače, optimalizací toku materiálu a plánováním šrotu,Tým inženýrů lisovacích lisů YICHENnabízí konstrukční podporu pro aplikace progresivních lisovacích nástrojů, které vyžadují integrovaná řešení napříč všemi těmito vzájemně se ovlivňujícími funkcemi.
Každý z těchto vztahů - pilotní koordinace, interakce zvedáku a správa šrotu - ukazuje, proč je návrh vynechání zářezu činností na-úrovni systému. Zářez neexistuje ve vakuu. Jeho geometrie, poloha a sekvence řezání závisí na rozhodnutích o každé další součásti lisovacího nástroje v rozložení pásu. Správný zářez znamená správné nastavení systému - a to vyžaduje strukturovaný pracovní postup pro přijímání těchto vzájemně závislých rozhodnutí ve správném pořadí.
Obejití doporučených postupů pro navrhování zářezů pro nástrojové inženýry
Pochopení na{0}}systémové úrovni je užitečné, pouze pokud se promítne do opakovatelné akce. Vše, co bylo dosud pokryto - typy zářezů, parametry geometrie, přizpůsobení materiálu, integrace s zvedáky a piloty -, se shrne do jediné praktické otázky: jak vlastně vypadá pracovní postup návrhu od začátku do konce? Odpovědí je strukturovaná sekvence, která eliminuje dohady a vytváří obtokové zářezy, na které se operace tváření plechu mohou spolehnout při plné produkční rychlosti.
Krok-za{1}}krokem obejít pracovní postup návrhu Notch
Bez ohledu na to, zda rozmístíte dvanáct-konektor s držákem stanic nebo čtyřicet{1}}konektor stanic, sled rozhodnutí se řídí stejnou logikou. Zde je pracovní postup, který trvale poskytuje spolehlivé výsledky ve výrobním procesu lisování kovů:
- Nejprve dokončete vnoření součástí a sekvenování stanic.Rozhodnutí o vynechání zářezu závisí na znalosti, které operace probíhají na kterých stanicích. Než se dotknete návrhu zářezu, dokončete úkoly vysekávání, děrování, tvarování a nečinnosti stanice.
- Mapujte rušivé zóny na každé stanici.U každé lisovací stanice překryjte profil příchozího pásu (včetně všech předřazených prvků) proti celé obálce nástroje - razníků, lisovacích tlačítek, tvářecích ocelí a přítlačných podložek v celém zdvihu lisu, nejen v dolní úvrati.
- Vyberte typ zářezu pro každou rušivou zónu.Vyberte obdélníkové, úhlové nebo kladné/negativní konfigurace na základě geometrie každé překážky, dostupné šířky nosiče a třídy materiálu. Použijte hranaté profily tam, kde je šířka pásu malá; použijte pozitivní konfigurace, kde integrita nosiče nemůže tolerovat odstranění materiálu.
- Každý zářez okótujte příslušnými okraji.Nastavte hloubku, abyste odstranili nejširší interferenční bod plus boční okraj. Nastavte šířku tak, aby pokryla délku překážky plus toleranci posuvu v obou směrech. Použijte poloměry rohů na základě tloušťky materiálu a vlastností v tahu.
- Ověřte strukturální integritu nosného pásu.Po umístění všech zářezů se přesvědčte, že zbývající průřezy nosiče-unesou hmotnost pásu mezi rozpětími zvedáku bez nadměrného prohýbání nebo ohýbání. Zkontrolujte, zda žádné dva sousední zářezy nevytvářejí kombinovanou slabinu, kterou by individuální analýza přehlédla.
- Koordinujte s vodicími otvory a polohami zvedáku.Zkontrolujte, zda jsou piloty děrovány před nebo současně se zářezy. Ověřte, že zvedáky sedí pod pevnými sekcemi nosiče, nikoli pod otvory se zářezy.
- Ověřte cesty vyhazování šrotu.Ujistěte se, že každý zářez má volnou dráhu pádu skrz blok matrice, aniž by zasahoval do sousedních proudů šrotu nebo paralelních patek matrice.
- Zdokumentujte specifikace zářezu na výtisku.Vyvolejte hloubku, šířku, poloměr, polohovou toleranci z pilotního základu a směr otřepů pro každý obtokový zářez. JakZákony o designu časopisu MetalFormingzdůrazněte, pokud je to potřeba udělat, musí to být na tisku - jasně definován každý detail bez prostoru pro interpretaci.
Tato sekvence funguje, protože každý krok staví na potvrzených rozhodnutích z předchozího kroku. Přeskakování vpřed - dimenzování zářezů před mapováním rušivých zón nebo výběr typů zářezů před dokončením sekvenování stanic - zavádí předpoklady, které se během testování zhroutí.
Návrh-pro-zásady vyrobitelnosti aplikované na obcházení zářezů
Dobře{0}}navržené přemosťovací zářezy dělají víc, než jen zabraňují rušení. Přímo ovlivňují tři následné výsledky, které definují produkční hodnotu matrice:
- Intervaly údržby.Zářezy se správnými poloměry a odpovídajícími okraji snižují opotřebení sousedních nástrojů. Když se pás posouvá bez tažení nebo částečného kontaktu, hrany razníku zůstanou déle ostré, tvářecí oceli zůstanou čisté a matrice běží déle mezi servisními zastávkami. Rozhodnutí o designu lisování kovů učiněná během návrhu přímo nastavují hodiny údržby.
- Zemřít dlouhověkost.Katastrofální selhání - zlomenina pásu, havárie matrice z deformovaného materiálu - jsou události, které dramaticky zkracují životnost matrice. Aby se těmto událostem zabránilo, existují všechny výše uvedené doporučené postupy. Kostka, která nikdy nepadne, vydrží řádově déle než kostka, která se zhroutí byť jen občas.
- Dosažitelná rychlost lisování.Stabilita pásu při rychlosti je konečným testem kvality obtokového zářezu. Pás, který se čistě posouvá rychlostí 400 zdvihů za minutu, ale praskne při rychlosti 500, je omezen nejslabším zářezem. Správné poloměry, adekvátní integrita nosiče a správné rozměrové okraje jsou tím, co odděluje matrici, která běží cílovou rychlostí, od matrice, kterou je třeba vytočit zpět. Pokročilé techniky lisování kovů ve vysokorychlostní{5}}výrobě závisí na tom, že tyto detaily jsou od začátku správné.
Účelem obtokových zářezů při tváření plechu je toto: existují proto, aby se pás mohl volně pohybovat, takže matrice může vykonávat svou práci plnou rychlostí bez sebe{0}}destrukce. Každý parametr, každý poloměr, každá polohová tolerance slouží tomuto jedinému cíli.
Účelem každého obtokového zářezu je poskytnout minimální úběr materiálu, který zajistí úplné uvolnění, zachová integritu nosiče a přežije při produkční rychlosti - nic víc, nic míň.
Inženýrské zdroje pro složité problémy s rozvržením pásů
Standardní pravidla obchvatu pokrývají většinu aplikací. Když však rozvržení pásů zahrnuje sekvence tvarování směsí, více-úrovňové geometrie nosičů, těsné cíle využití materiálu nebo třídy AHSS, které trestají jakoukoli zkratku návrhu, rozhodování je těžší. Výrobní proces lisování kovů na této úrovni vyžaduje specializované zkušenosti se strukturou matrice, tokem materiálu a integrovaným řízením vůle napříč desítkami stanic.
Pro výzvy v oblasti lisování, které překračují standardní pokyny -, zejména progresivní raznice, kde se umístění obtokových zářezů protíná se složitou konfigurací zvedáku, požadavky na kontrolu otřepů a agresivními cíli využití materiálu -Vlastní řešení lisovacích nástrojů YICHENposkytovat technickou podporu pro návrh-náročných aplikací. Jejich tým pracuje v celém rozsahu integrace rozvržení pásů: struktura matrice, součásti, razníky, zdviháky, optimalizace vůle a analýza toku materiálu pro progresivní sestavy matric, které vyžadují více než jen učebnicové odpovědi.
Ať už tyto výzvy řešíte interně, nebo si přizvete specializovaného partnera, princip zůstává stejný: návrh obchvatu zářezů je disciplínou na-systémové úrovni. Správný pracovní postup, zdokumentování každého rozhodnutí, ověření v každém kroku a zářezy udělají svou práci neviditelně -, což je přesně to, jak by měly fungovat při milionech produkčních zdvihů.
Často kladené otázky o obtokových zářezech v designu raznic
1. K čemu slouží obtokové zářezy v progresivním razidle?
Obtokové zářezy jsou záměrné odstraňování materiálu v nosném pásu, které vytváří vůli pro dříve vystřižené, proražené nebo vytvarované prvky, aby prošly výstupními lisovacími stanicemi, aniž by došlo ke kolizi s razníky, lisovacími knoflíky nebo zdviháky. Bez nich by se pás ohýbal, chybně podával nebo narážel do aktivního nástroje, protože by se posouval o jednu rozteč na zdvih lisu. Patří mezi první funkce navržené do rozvržení pásů, protože každá další stanice závisí na postupu-proužku bez rušení.
2. Jaký je rozdíl mezi kladnými a zápornými obtokovými zářezy?
Negativní obtokové zářezy odstraňují materiál z nosného pásu a vytvářejí otvor, kterým prochází následné nástroje. Pozitivní obtokové zářezy přidávají další materiál za nominální obrys polotovaru a směrují nosič kolem překážky bez řezání do stávající šířky pásu. Negativní zářezy vyhovují malým rušivým zónám a udržují minimální šířku pásu, zatímco kladné zářezy zachovávají pevnost nosiče, když je interferenční zóna příliš velká pro bezpečné odstranění materiálu. Volba závisí na potřebách integrity nosiče, ceně šířky cívky a velikosti překážky.
3. Jak určíte, kam umístit obtokové zářezy v rozložení pásu?
Umístění probíhá sekvenčním procesem: nejprve zmapujte celou obálku nástrojů každé stanice během celého zdvihu lisu, poté překryjte profil příchozího pásu v každé poloze podávání, abyste zjistili, kde se materiál překrývá s nástroji. Každé překrytí je interferenční zóna vyžadující zářez. Zářez musí být vyříznut na protiproudé stanici předtím, než pás dosáhne bodu konfliktu. Umístění odkazuje na vztažné body vodicí díry a musí zohledňovat toleranci posuvu, boční odchylky pásu a přejetí. Pozice zvedáku také ovlivňují umístění zářezů, protože zvedáky potřebují pevný nosný materiál pod sebou pro podporu.
4. Proč obtokové zářezy potřebují zaoblené rohy místo ostrých hran?
Ostré vnitřní rohy působí při cyklickém zatěžování jako body koncentrace napětí. Během vysoko-rychlosti výroby při stovkách zdvihů za minutu každý cyklus podávání rychle zrychluje a zpomaluje pás a soustřeďuje napětí v každém ostrém rohu zářezu. Mikro-trhliny začínají v těchto bodech, šíří se při každém tahu a nakonec způsobí katastrofální prasknutí pásu. Zaoblené rohy rozdělují napětí na větší plochu a výrazně prodlužují únavovou životnost. Minimální poloměr je obvykle 0,5x tloušťka materiálu pro měkkou ocel a 1,0x až 1,5x pro vysokopevnostní oceli. Nástrojaři ve firmách jako YICHEN (yichen-group.com/stamping-die/) zohledňují poloměry rohů do každé specifikace zářezu jako standardní postup pro spolehlivost-rychlosti výroby.
5. Jak typ materiálu ovlivňuje konstrukční parametry vrubu obtoku?
Každý materiál reaguje jinak na odstranění nosného materiálu. Měkká ocel akceptuje standardní parametry s 0,5x tloušťkou poloměru rohu. Vysokopevnostní oceli (AHSS) vyžadují větší poloměry (1,0x{7}}1,5x tloušťka), širší zářezy pro odpružení a potenciálně širší nosné pásy, aby se zabránilo únavovému lomu. Hliník vyžaduje leštěné a potažené povrchy nástrojů, aby se zabránilo zadření na hranách vrubů, zatímco nerezová ocel na hranicích vrubů postupně tvrdne, což vyžaduje velkorysé poloměry a prvotřídní kvalitu břitu, aby se zabránilo křehnutí při dlouhých výrobních sériích.


