


Co je to lisovací stroj a proč na tom záleží
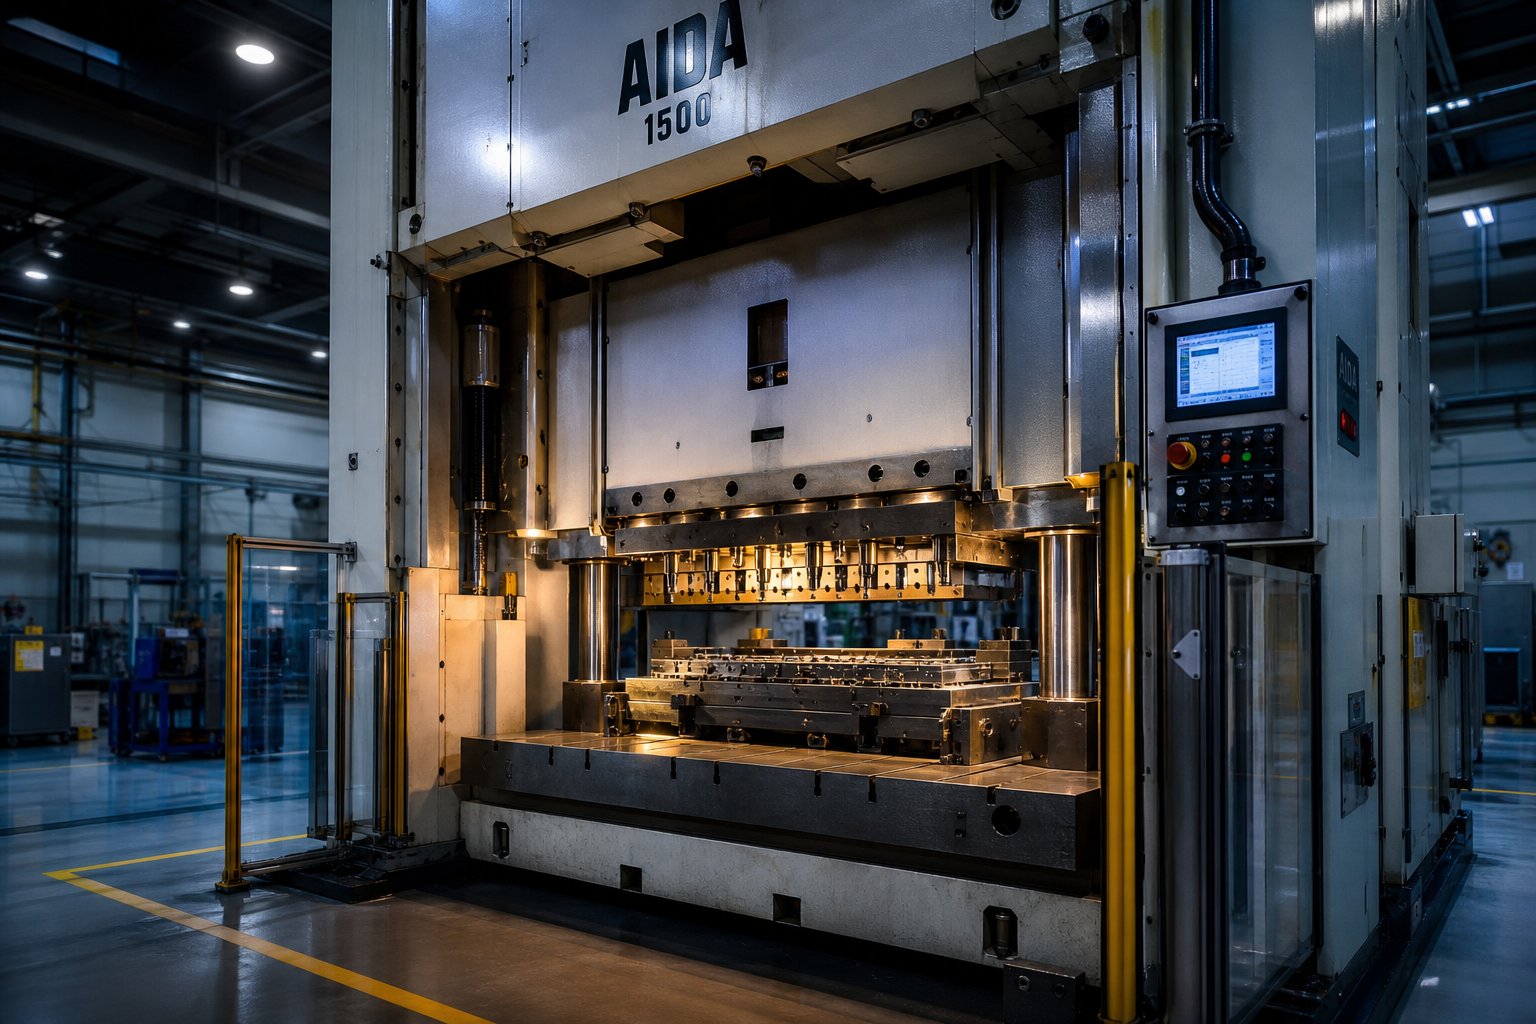
Když slyšíte výraz "lisovací stroj"," co vás napadne? Pokud si představíte generický lis narážející do kovu, vidíte jen polovinu obrázku. Razicí stroj není jen lis a nejen matrice -, je to kompletní integrovaný systém, kde rám lisu a účelově-vyrobená sada matric spolupracují na přeměně plochého plechu na hotové díly pomocí řízené síly.
Lisovací stroj je integrovaný kovoobráběcí systém, který spojuje rám lisu se sladěným razidlem-a{1}}zápustkou, která umožňuje stříhání, tvarování nebo tažení plechu do síťových-dílů v jediném tahu nebo sekvenci tahů.
Tato definice lisování odlišuje toto zařízení od samostatných lisů prodávaných bez nástrojů a od matric, které sedí na polici a čekají na kompatibilní stroj. Hodnota - a složitost - závisí na tom, jak se obě poloviny spojují do jednoho produkčního systému.
Definování lisovacího stroje
Zde je základní princip: beran poháněný mechanickým, hydraulickým nebo servopohonem dodává tonáž odpovídající sadě razníku-a{1}}zápustky namontované mezi saně a podložku. V závislosti na operaci může tento jediný zdvih vyříznout plochý profil z pásového materiálu, prorazit otvory, ohnout příruby nebo nakreslit hluboký tvar misky. Systémy progresivních lisovacích nástrojů posouvají pás svitku přes několik stanic a provádějí jinou operaci na každé zastávce, dokud dokončený díl neopustí konečnou stanici.
Všimnete si, že se termín překrývá s několika souvisejícími frázemi. Lisovací lis označuje rám stroje a pohání - sílu-vytvářející polovinu. Stroj na lisování kovů je širší průmyslový štítek pokrývající stejné zařízení. Lisování zužuje zaměření na vztah-na systémové úrovni mezi lisem a nástroji. Všechny tři popisují stejnou rodinu zařízení, ale „stroj na lisování matric“ zdůrazňuje, že matrice není příslušenstvím -, je to polovina systému.
Kam se hodí lisování při obrábění kovů
Pokud přicházíte z jiného koutu výroby, pomůže vám zjistit, kde je lisování kovů ve srovnání s jinými procesy:
- CNC obráběníodstraňuje materiál z pevného bloku za účelem dosažení složitých geometrií - ideální pro malé-až{2}}střední objemy a úzké tolerance, ale pomaleji a více plýtvá surovinou v měřítku.
- Řezání laseremprofiluje ploché plechy s vysokou přesností, ale řeže pouze -, nemůže vytvářet ohyby, tažení nebo reliéfní prvky v jediné operaci.
- Castingnalévá roztavený kov do forem, což vyhovuje složitým 3D tvarům, ale vyžaduje sekundární obrábění a delší doby cyklu.
- Lisovánítvaruje plechy o pokojové teplotě vysokou rychlostí{0}} s minimálním odpadem a vyrábí silné, opakovatelné díly v objemech od tisíců do milionů ročně.
Srovnání od DureX Inc. jasně ukazuje kompromis: CNC obrábění vítězí na flexibilitě a těsných tolerancích u složitých-výrobků, zatímco lisování kovů vítězí v nákladech na součást a rychlosti po dokončení obrábění. Lisovací stroj zaujímá místo, kde objem výroby ospravedlňuje investici do nástrojů a geometrie součásti vyhovuje tváření plechu-.
Pochopení tohoto umístění je důležité, protože stroj, který vyberete -, a matrice, kterou pro něj zkonstruujete -, určují vaše-náklady na díl, strop kvality a rychlost výroby pro nadcházející roky. Každé následné rozhodnutí, od návrhu součásti přes typ pohonu až po plán údržby, vyplývá z toho, jak dobře spolupracují lis a matrice jako jeden systém.
Základní součásti uvnitř lisovacího stroje
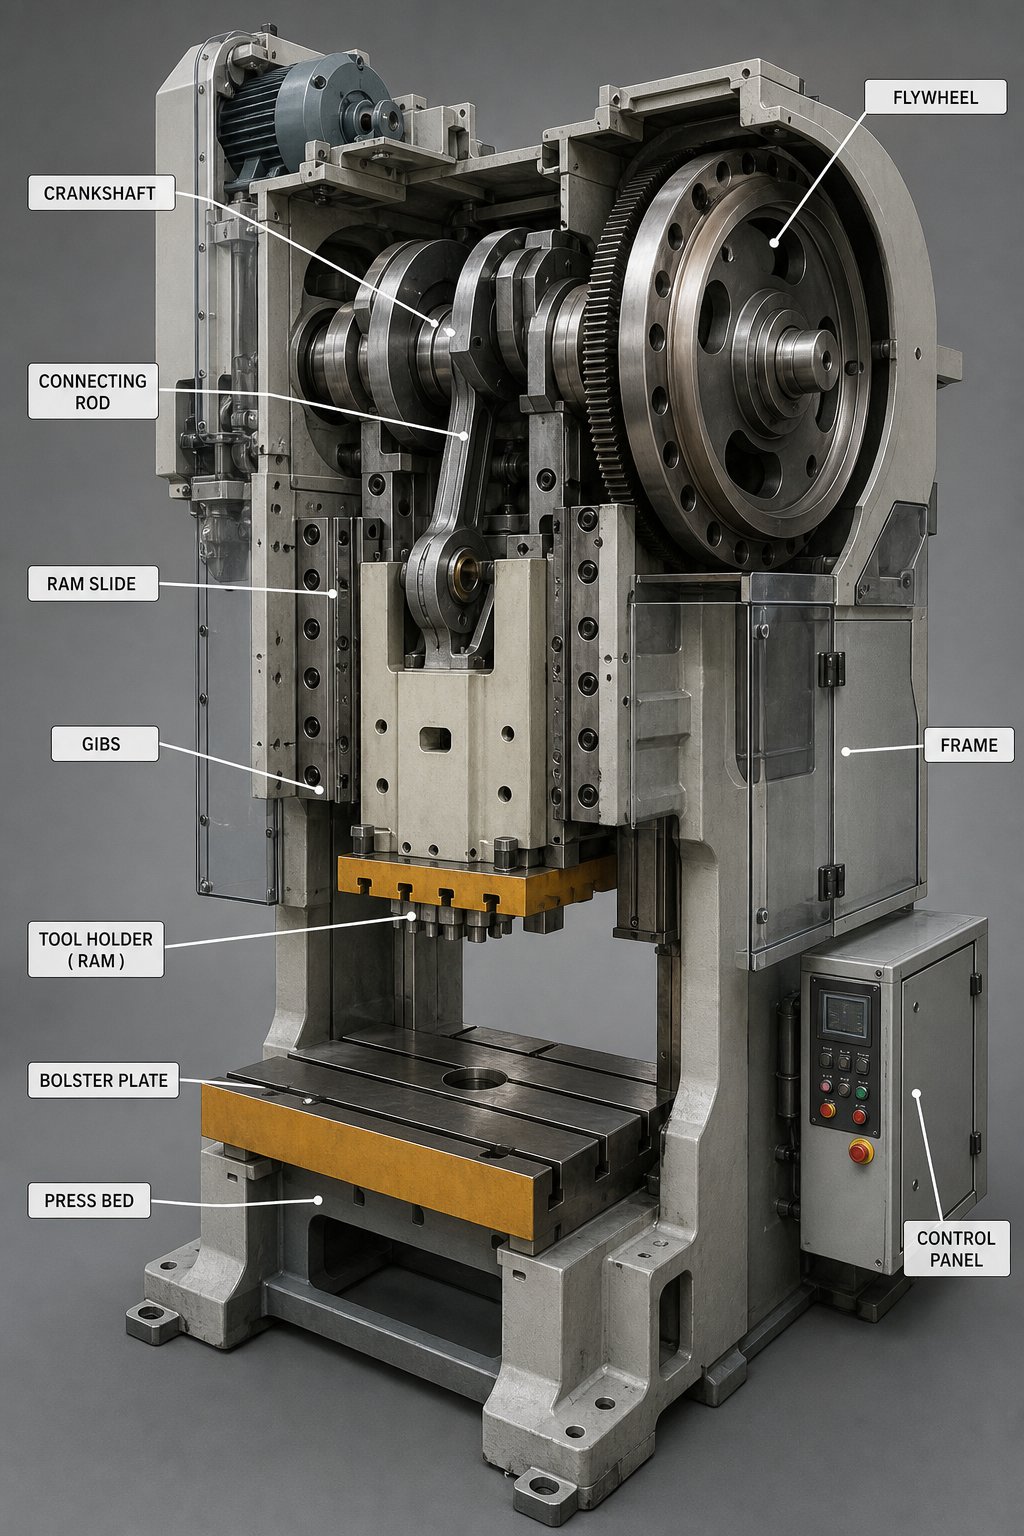
Vědět, že lis a matrice tvoří jeden systém, je jedna věc. Vědět, co je vlastně uvnitř tohoto systému - a co jednotlivé části dělají -, odlišuje spolehlivé řešení problémů od dohadů. Každýlisovací lisobsahuje desítky vzájemně se ovlivňujících součástí, rozdělených mezi stranu lisu (generátor síly) a stranu matrice (nástroj na lisování kovu, který tvaruje surovinu). Rozlomíme obě poloviny.
Stiskněte součásti rámu a pohonu
Rám je kostra. Na trhu dominují dva designy:
- C-snímek (mezera)- Ve tvaru otevřeného písmene „C“ umožňující snadný přístup ke třem stranám oblasti matrice. Kompaktní a úsporné, ale náchylné k úhlovému vychýlení při silném nebo{2}}středovém zatížení.
- Rovný-boční rám- Vertikální sloupky na obou stranách eliminují úhlové vychýlení, poskytují vynikající životnost matrice a přesnost dílu pro vyšší-tonáž nebo přesnější práci.
Hnací ústrojí namontované na (nebo uvnitř) rámu převádí rotační pohyb z elektromotoru na lineární sílu, která cykluje beran. V mechanickém lisu motor roztáčí setrvačník, který uchovává kinetickou energii. Když operátor spustí cyklus, aspojkazabírá, aby přenesl tuto energii přes klikový hřídel nebo excentrický hřídel na saně. Abrzdadrží beran v poloze v okamžiku, kdy se spojka rozpojí. Tento systém spojky-brzdy řídí nejen načasování cyklu, ale také bezpečnost obsluhy - doba zastavení určuje, jak rychle může lis běžet a jak blízko mohou být ruce bezpečně k bodu operace.
Theberan (skluzavka)pohybuje se vertikálně podél přesných lišt a dodává tonáž všem nástrojům, které jsou pod ní. Pod beranem,podpěrná deskaposkytuje plochý, tuhý montážní povrch pro spodní polovinu matrice, obvykle s T-drážkami nebo závitovými otvory pro upnutí. Společně tvoří tyto lisovací části hlavní-hlavní páteř stroje.
Součásti sady matric a jejich funkce
Pokud je motorem lis, je sada lisovacích nástrojů převodovka -, která převádí hrubou sílu na přesnou geometrii. Kompletní sestava kovové raznice obsahuje mnohem víc než děrovač a díru:
- Horní a spodní boty- Silné ocelové desky, které nesou všechny řezné a tvarovací součásti. Jsou přišroubovány k beranu a kolébce, v tomto pořadí, sloužící jako konstrukční základ formy.
- Vodicí čepy a pouzdra- Přesné-kotouče a objímky, které vyrovnávají horní a spodní patky při každém cyklu a zachovávají těsné mezery mezi bloky razníku a matrice.
- Bloky děrovače a matrice- Tvrzený nástroj-ocelové vložky, které skutečně řežou, ohýbají nebo tvarují kov. Vzdálenost mezi nimi určuje výšku otřepu a kvalitu hrany.
- striptérky- Pružina{1}}zatížené (nebo kladné/pevné) desky, které po každém tahu stahují pás z děrovačů. Bez nich se kov zhroutí kolem stopky razníku a zablokuje další cyklus.
- Piloti- Malé špendlíky, které pronikají do dříve propíchnutých děr a registrují proužek v přesné poloze před dalším zásahem. Jsou to neopěvovaní hrdinové přesnosti postupu.
- Podávací mechanismy- Válcové posuvy (přerušovaně poháněné válce), chapadlové posuvy (posuvné{1}}ovládané svorky) nebo servoposuvy (digitálně řízené válečky), které posouvají svitek na přesnou vzdálenost mezi zdvihy.
Představte si, že všechny tyto části pracují rychlostí 200 zdvihů za minutu - každá součást musí najít, nařezat, stáhnout a posouvat materiál ve zlomku sekundy. To je důvod, proč toto lisovací zařízení vyžaduje precizní výrobu a disciplinovanou údržbu od prvního dne.
Referenční tabulka komponent
| Komponent | Umístění | Primární funkce |
|---|---|---|
| Rám (C-rám nebo rovná-strana) | Stiskněte stranu | Strukturální podpora; odolává deformaci při zatížení |
| Setrvačník | Stiskněte stranu | Ukládá kinetickou energii z motoru mezi zdvihy |
| Spojkový-brzdový systém | Stiskněte stranu | Zapíná/vypíná energii setrvačníku; zastaví beran |
| Beran / Skluzavka | Stiskněte stranu | Dodává lineární sílu do horní poloviny matrice |
| Podpěrná deska | Stiskněte stranu | Podporuje a umísťuje spodní polovinu matrice |
| Horní a spodní boty | Zemřít strana | Noste všechny řezné/tvarovací součásti |
| Vodicí čepy a pouzdra | Zemřít strana | Zarovnejte horní a spodní polovinu matrice při každém zdvihu |
| Bloky děrovače a matrice | Zemřít strana | Provádějte operace řezání, tvarování nebo kreslení |
| Stripovací deska | Strana matrice (horní) | Odstraňuje materiál z razníků po řezání |
| Piloti | Strana matrice (horní) | Registrujte polohu proužku pro přesný postup |
| Podávací mechanismus (role/uchopovač/servo) | Lisovací strana (pomocná) | Posune pažbu cívky o nastavenou vzdálenost na zdvih |
Když je každá z těchto částí zmapována, další logická otázka zní: jak se vzájemně omezují? Návrhář matrice si nemůže vybrat počet stanic, šířku pásu nebo rozteč postupu, aniž by znal výšku uzavření lisu, plochu lože a dostupnou tonážní křivku - a naopak. V této souhře mezi oběma polovinami systémy buď fungují, nebo selhávají.
Jak matrice a lis spolupracují jako systém
Kostka sedící na polici je jen přesná ocel. Lis na kov bez nástrojů je jen řízená síla, která nemá kam jít. Ani jeden nevyrábí díly sám. Skutečný výkon - nebo selhání - lisovacího lisu žije v rozhraní, kde se tyto dvě poloviny setkávají. Popletete si toto rozhraní a propálíte se nástroji, zhoršíte kvalitu nebo poškodíte samotný stroj.
Většina zdrojů zachází s lisem a lisem jako s oddělenými tématy: jeden článek se zabývá designem lisu, další se zabývá specifikacemi lisu. Ve výrobě jsou to manželský systém. Geometrie součásti řídí složitost matrice, složitost matrice řídí požadavky na lis a dostupné možnosti lisu se vrací zpět, aby omezily, co může technik matrice udělat. Pochopení této smyčky je to, co odděluje dobře-sladěný lis na lisování kovů od drahého nesouladu.
Jak design matrice diktuje požadavky na tisk
Každé rozhodnutí, které strojník učiní, se promítá do požadavku na tisk. Představte si, že navrhujete progresivní matrici pro automobilový držák se šesti stanicemi - dvěma proraženými, jedním kopím-a-formou, dvěma tažnými stanicemi a konečným cutoff. Každá z těchto možností vytváří specifické požadavky, které musí lis splňovat:
- Počet stanic a šířka pásu- Více stanic znamená delší kostku, což vyžaduje širší podložku (rozměr zleva-do-pravé postele). Šesti-stanicová matrice s 3palcovým progresivním stoupáním potřebuje alespoň 18 palců pracovní délky plus prostor pro řezače šrotu a koncový materiál.
- Rozteč postupu a délka posuvu- Vzdálenost, o kterou se pás posune na zdvih, určuje dráhu podávacího mechanismu a časové okno dostupné pro posun materiálu. Větší rozteč u vysokorychlostního-tisku komprimuje okno podávání.
- Geometrie součásti a hloubka tažení- Hluboké tvary vyžadují delší zdvih, takže beran se pohybuje dostatečně daleko, aby se plně zapojil do tahu, plus dostatečné denní světlo (otevřená výška) pro vytažení součásti.
- Uzavřená výška- Toto je celková výška uzavřené sestavy matrice. Musí spadat do dostupné-výšky lisu. Jakčasopis MetalFormingvysvětluje, že pokud výška uzavření zápustky překročí maximální -výškový prostor zápustky, zápustka se úplně uzavře dříve, než beran dosáhne dolní úvratě -, čímž dojde k natažení rámu a potenciálně k poškození zápustky i lisu.
Výška zavření si zaslouží zvláštní pozornost, protože zde zmatek způsobuje skutečné škody. Výška uzavření lisu je vzdálenost od spodní strany beranu k horní části lože lisu s beranem v dolní úvrati a nastavením zcela nahoře. Výška matrice - užitný prostor - odečte od tohoto čísla tloušťku desky kolébky. Uzavřená výška matrice se musí vejít mezi minimální a maximální hodnotu-výšky matrice s ohledem na rozsah nastavení pístu. Minete to okno a buď nebudete schopni namontovat kostku, nebo generujete katastrofální přetížení při každém úderu.
Zní to, že kostka volá všechny rány? Ne tak docela. Lis tlačí zpět.
Jak Lisovací schopnosti Tvarování Die Engineering
Lisovací stroj pro lisování kovů není pasivním hostitelem - jeho vlastnosti aktivně utvářejí to, co může a nemůže dělat strojník. Design matrice nejvíce ovlivňují tři faktory na straně tisku-:
Tonážní křivky, nejen jmenovitá kapacita.400-tunový lis na ražení kovů nedodá 400 tun všude během zdvihu. U mechanického lisu je plná jmenovitá tonáž k dispozici pouze v blízkosti dolní úvratě -, obvykle během posledních 6 až 12 mm dráhy. Průmyslové pokyny týkající se mechanického plnění lisu ukazují, že operace tažení začínající 3 palce nad dnem na 2000tunovém lisu může mít v tomto bodě k dispozici pouze zhruba 1000 tun. Technik lisu musí zmapovat tvářecí zatížení podle skutečné tonážní křivky lisu, nikoli podle čísla na typovém štítku. Pokud nejtěžší tvářecí stanice vyžaduje špičkovou sílu ve zdvihu, je třeba buď přepracovat nástroj - nebo použít jiný lis.
Rychlost skluzu a energie na zdvih.Dostupná energie závisí na rychlosti setrvačníku a povoleném zpomalení na cyklus. Operace lisování, která táhne materiál na dlouhou pracovní vzdálenost, spotřebovává více energie než mělké vysekávání při stejné tonáži. Pokud spotřeba energie matrice překročí to, co může setrvačník dodat v jediném zdvihu, lis se zastaví nebo zpomalí nad přijatelnou hranici.
Rozměry postele a vzory podhlavníku.T-rozteč drážek, vzory závitových{1}}děr a šířka kolébky fyzicky omezují, kde můžete matrici upnout. Příliš velká matrice, která visí za okraje kolébky, představuje nepodporované zatížení. Naopak zápustka, která je pro lis příliš úzká, může způsobit problémy s ofsetovým-zatěžováním -, což je stav, kdy jedna strana lisu nese podstatně větší sílu než druhá, čímž se zrychluje opotřebení lišty a šikmá rovnoběžnost beranu.
Kritéria shody klíčů pro lisovací-a-systém lisu
Při hodnocení, zda matrice a lis pro lisování kovů budou fungovat jako spolehlivý systém, musí být tato kritéria v souladu:
- Tonáž v požadované poloze zdvihu- Nejen maximální jmenovitá kapacita, ale i využitelná síla v přesném bodě zdvihu, kde vrcholí tvářecí zatížení.
- Rozsah výšky uzávěru- Zavřená výška lisovnice musí spadat do okna minimální-až{2}}maximální{3}}výšky lisovnice po zohlednění tloušťky kolébky a případných podpěr.
- Délka tahu- Musí poskytovat dostatečný zdvih pro plné zapojení matrice a bezpečnou vůli části během zpětného zdvihu.
- Velikost postele (levá-pravá a přední-zadní)- Musí se přizpůsobit půdorysu matrice bez nepodporovaného přesahu nebo nadměrného odsazení.
- Časování okna zdroje- Lis musí poskytovat dostatečný úhel kliky-v blízkosti horní úvrati, aby podávací mechanismus mohl pás posouvat, aniž by kolidoval s piloty nebo odstraňovači.
- Energie na tah- Celková požadovaná práce (tonáž vynásobená pracovní vzdáleností na všech stanicích) musí zůstat v rámci energetického rozpočtu lisu při plánované rychlosti výroby.
- Odsazení-tolerance zatížení- Rozložení zátěže na matrici musí respektovat limity vyvážení lisu zleva-do{2}}zprava, obvykle v rozmezí 60/40 procent.
Vynechejte jakékoli jediné kritérium a nemusíte nutně vidět okamžité selhání. Uvidíte postupný posun kvality, zrychlené opotřebení vodítek, předčasné zlomení razníku nebo namáhání hnacího ústrojí, které zkracuje životnost lisu. Systém neoznámí nesoulad s dramatickou havárií -, šeptá přes otřepy-výškové tečení a rozměrové bloudění, dokud se někdo konečně nezeptá, proč se nástroje stále opotřebovávají.
Po zmapování vztahu-lisového lisu se další otázka stává praktickou: která kombinace pohonu lisu a konfigurace lisovacího nástroje skutečně vyhovuje vašemu výrobnímu scénáři? Odpověď závisí na objemu, složitosti součásti a typu dodávky síly, kterou vaše operace vyžadují.
Typy lisovacích strojů a kdy je použít
Tisk-vztah kostek určuje pravidla, ale na jaké kombinaci vlastně stavíte? To závisí na dvou nezávislých proměnných: jak lis generuje sílu (typ pohonu) a jak matrice organizuje operace (konfigurace matrice). Spárujte je správně a získáte produkční systém vyladěný pro váš objem, složitost dílů a cílové náklady. Špatně je spárujte a budete se strojem bojovat při každém běhu.
Stiskněte Porovnání typů pohonů
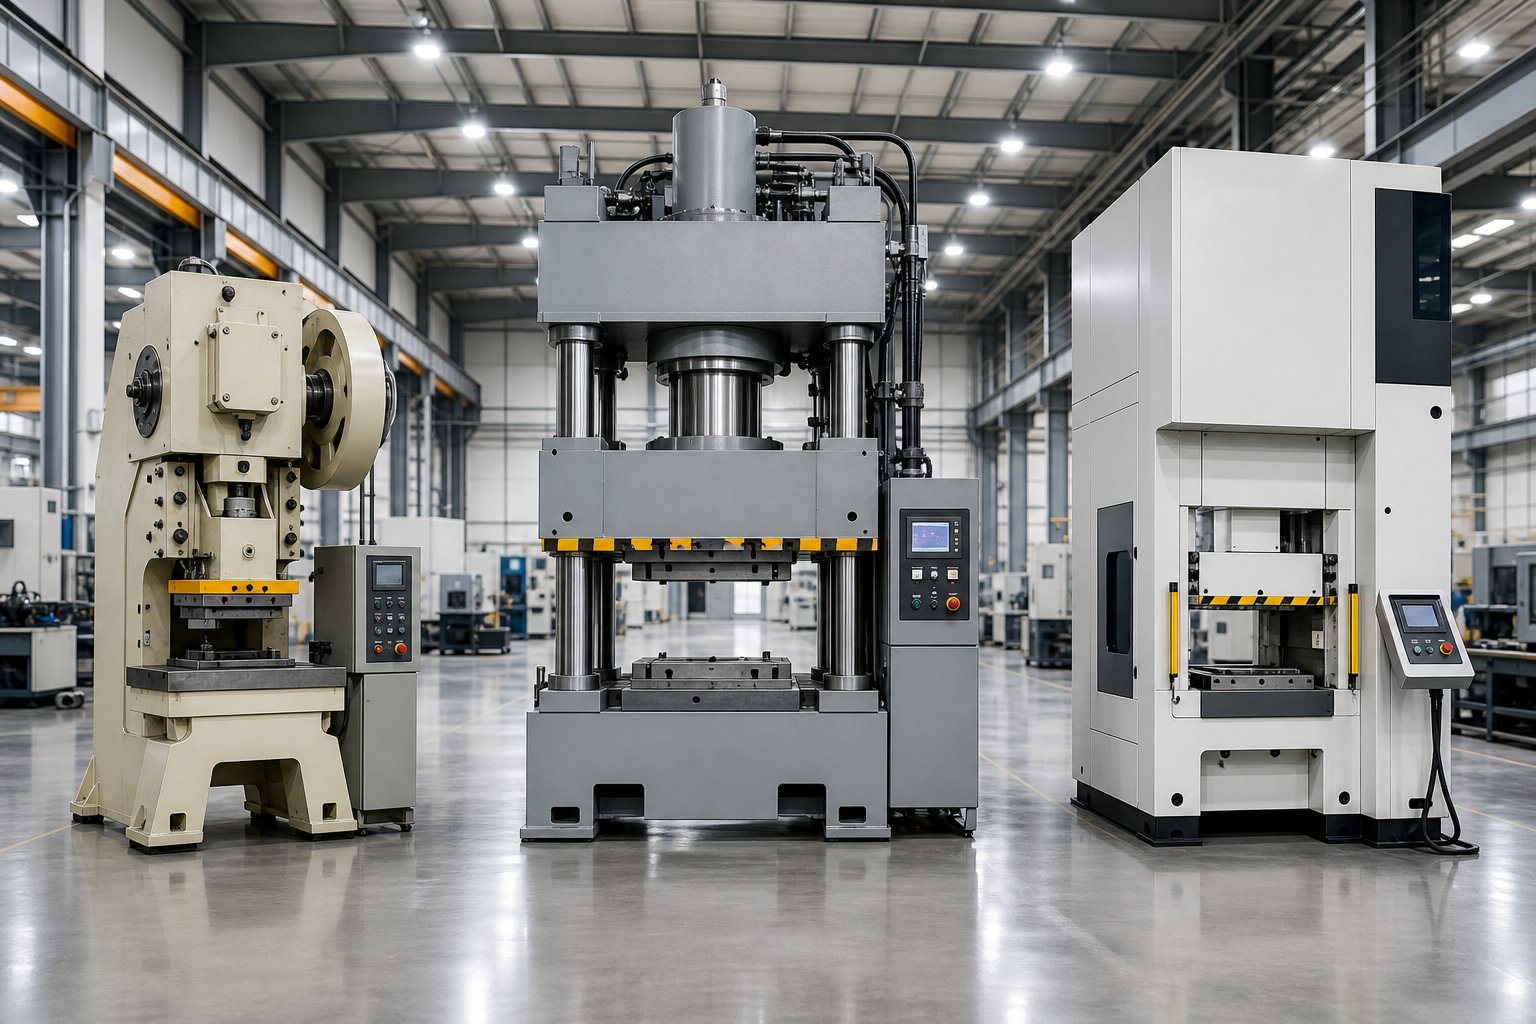
Převážnou většinu aplikací pokrývají tři architektury pohonů. Každý dodává sílu jinak, což ovlivňuje rychlost cyklu, flexibilitu a druhy nástrojů, které může hostit.
Mechanické (pohon-setrvačníkem)- Motor otáčí setrvačníkem, který ukládá kinetickou energii. Když spojka sepne, klikový hřídel přemění uloženou energii na zdvih s pevnou-délkou. Výsledek: rychlé, opakovatelné cyklování - často 50 až 65 zdvihů za minutu při střední tonáži. Špičky síly v blízkosti dolní úvratě, díky čemuž jsou tyto lisy ideální pro vysekávání, děrování a mělké tvarování, kde je pracovní vzdálenost krátká. Vysokorychlostní lisovací lis s progresivním obráběním při 200+ SPM je téměř vždy mechanický.
Hydraulické- Čerpadlo stlačuje kapalinu, aby pohánělo píst, a dodává nastavitelnou sílu během celého zdvihu. Rychlosti cyklů jsou nižší (typicky 30 až 35 SPM při 100 tunách), ale hydraulický lisovací lis poskytuje plnou tonáž v jakémkoli bodě dráhy berana. To z něj dělá-volbu pro hluboké tažení, tlusté vysokopevnostní oceli-a operace vyžadující dobu prodlevy ve spodní části zdvihu.
Pohon-servo- Programovatelný servomotor zcela nahrazuje setrvačník a poskytuje inženýrům plnou kontrolu nad délkou zdvihu, profilem rychlosti a setrváním v jakékoli poloze. Můžete naprogramovat kyvadlový pohyb pro mělké tažení, zpomalit střední-zdvih beranu pro obtížné tvarování nebo spustit krátký-cyklus zdvihu při rychlostech konkurujících mechanickým lisům. Kompromisem jsou vyšší počáteční náklady a sofistikovanější ovládání.
| Kritéria | Mechanický lis | Hydraulický lis | Servo lis |
|---|---|---|---|
| Rychlost cyklu (SPM při 100T) | 50-65+ | 30-35 | Proměnná (až 50+) |
| Konzistence tonáže | Špička pouze na BDC | Plná síla po celou dobu zdvihu | Plná síla v jakémkoli naprogramovaném bodě |
| Energetická účinnost | Vysoká při trvalé rychlosti | Plynulé čerpání čerpadla | O 15-20% lepší než hydraulický |
| Flexibilita | Pevný profil zdvihu | Nastavitelný zdvih a prodleva | Plně programovatelný pohyb |
| Nejlepší-aplikace | Vysokoobjemové-zaslepení, průrazné, progresivní raznice | Hluboká kresba, silný materiál, nízký-až{1}}střední objem | Komplexní tváření, AHSS, smíšená výroba |
Konfigurace matric a jejich aplikace
Strana matrice rovnice určuje, kolik operací proběhne na zdvih - a jak se obrobek mezi nimi pohybuje. Od nejjednodušších po nejsložitější:
- Jedna-stanice vymřela- Jedna operace na tah: mezera, proražení nebo formulář. Jednoduché, levné a rychlé na stavbu. Nejlepší pro méně-složité díly nebo sekundární operace na předřezaných-přířezech.
- Směs zemře- Několik operací řezání jedním tahem (například současné zaslepení vnějšího profilu a proražení vnitřních otvorů). Poskytují těsnou polohovou přesnost mezi prvky, protože vše se řeže jedním zásahem, ale jsou omezeny na ploché operace v jedné rovině.
- Progresivní umírá- Pás cívky postupuje přes sekvenční stanice, z nichž každá provádí jinou operaci - propichování, propichování, tvarování, kreslení, odříznutí -, dokud hotový díl nepadne na konečnou stanici. Progresivní lisování je tahounem velkoobjemové-výroby. Progresivní lisovací lis s dobře-progresivním lisem dokáže vyrobit tisíce dokončených dílů za hodinu s minimální ruční manipulací.
- Převod umírá- Jednotlivé polotovary (spíše než souvislý pás) jsou mechanicky přenášeny mezi nezávislými lisovacími stanicemi. Přetlačovací lis zpracovává větší díly nebo geometrie, které jsou příliš složité pro postup na pás{2}}. Přenášecí matrice také plýtvají menším množstvím materiálu, protože zde nejsou žádné části spojující nosný pás skrz pás.
Každý krok směrem ke složitosti lisu vyžaduje od lisu více: více stanic znamená větší plochu lože, těsnější načasování podávání, vyšší kumulativní tonáž a sofistikovanější ovládání. Progresivní raznice běžící vysokou rychlostí potřebuje lis s vynikající opakovatelností beranu a velkorysým podávacím oknem; přenosové nastavení vyžaduje integrované mechanické prsty nebo servo chapadla synchronizované s lisovacím cyklem.
Přizpůsobení typu stroje potřebám výroby
Která kombinace má pro váš scénář vlastně smysl? Přemýšlejte ve vrstvách:
- Prototyp a krátký{0}}výběh (méně než 10 000 dílů)- Hydraulický lis s jednou-stanicí nebo složenými matricemi. Nízké náklady na nástroje, rychlá výměna, nastavitelné parametry tváření. Rychlost nehraje roli, když vytáčíte geometrii.
- Střední objem (10 000 až 500 000 dílů)- Mechanický nebo servo lis se složenými nebo krátkými progresivními matricemi. Rychlost cyklu začíná zvyšovat náklady-na-díl a vyhrazené nástroje se vyplatí. Servo lis přidává flexibilitu, pokud na stejném stroji provozujete smíšená čísla dílů.
- Vysoká hlasitost (500, 000+ dílů)- Mechanický vysokorychlostní lisovací lis spárovaný s konfigurací progresivního lisovacího lisu nebo vyhrazenou přenosovou linkou. V tomto měřítku každý zlomek sekundy na cyklus a každý gram odpadového materiálu zasáhne váš konečný výsledek. Zde dominuje progresivní lisování, protože maximalizuje zdvihy za minutu a zároveň minimalizuje pracovní doteky.
Správné párování není vždy tou nejpokročilejší možností -, jedná se o možnost, kdy se typ disku, konfigurace matrice a objem výroby vzájemně posilují, než aby fungovaly napříč účely. A jakmile vyberete správnou třídu stroje, další výzva se stane kvantitativní: kolik tonáže skutečně potřebujete a jaké další specifikace odlišují lis -s dobré velikosti od drahého odhadu?
Výpočet tonáže a výběr správného stroje
Identifikovali jste správný typ pohonu a konfiguraci matrice pro vaši aplikaci. Další otázka je zdánlivě jednoduchá: jakou sílu vlastně lis potřebuje vyvinout? Poddimenzovaná tonáž přetěžuje stroj, poškozuje nástroje a produkuje nekonzistentní díly. Nadměrná tonáž plýtvá kapitálem a podlahovou plochou. Odpověď žije v jednoduchém vzorci -, ale její správné použití na progresivní kostce s více stanicemi vyžaduje pečlivé vedení účetnictví.
Pochopení tonážních požadavků
Pro jakoukoli operaci řezání - vysekávání, děrování, vrubování - se výpočet tonáže řídí základním vztahem:
Požadovaná tonáž=Obvod řezu (palce) x Tloušťka materiálu (palce) x Pevnost materiálu ve smyku (tuny/palce²)
To je na koncepční úrovni vše. Obvod řezu je celková délka stříhané hrany, tloušťka materiálu je tloušťka materiálu a pevnost ve smyku je vlastností kovu samotného. Tvrdší materiály vyžadují větší sílu na jednotku řezu. Součást z nerezové oceli se stejnou geometrií jako součást z měkké oceli bude vyžadovat výrazně vyšší tonáž, protože nerez má zhruba 1,5 až 2krát větší pevnost ve smyku.
Čistý vzorec komplikuje několik praktických skutečností:
- Tupá kompenzace nástrojů- Vzorec používá plnou tloušťku materiálu k zohlednění opotřebení. Ve skutečnosti dochází ke střihu v části materiálu (viditelné jako střižný pás na jakékoli lisované hraně). Ostré razníky snižují skutečnou sílu, ale inženýři dimenzují lis pro nejhorší-případové podmínky, aby se vyhnuli přetížení, protože se nástroje mezi cykly ostření opotřebovávají.
- Operace tváření a tažení- Ohýbání, ražení a kreslení se neřídí stejným obvodovým- vzorcem. Využití tahové tonážekonečná pevnost v tahuspíše než pevnost ve smyku, protože stěny skořepiny jsou během tažení v tahu. Tlak podložky prázdného držáku, dusíkové pružiny a jakékoli poháněné vačky v matrici přidávají další zatížení k tvářecí síle.
- Kumulativní zatížení stanice- V progresivní kostce zasáhne lis současně každou stanici. To znamená, že přidáte tonáž z každé děrovací stanice, každé tvářecí stanice, každého stahovače pružin, každého zvedacího kolíku a konečného odříznutí dohromady, abyste získali celkové zatížení matrice. Progresivní matrice s 15 stanicemi může jednotlivě vyžadovat mírnou sílu na každé stanici, ale součet může snadno přesáhnout 100 tun.
Tento kumulativní efekt je důvodem, proč lis na plechy s progresivními nástroji často potřebuje větší kapacitu, než byste uhodli při pohledu na samotný hotový díl. Technici obvykle přidávají 20 až 30 procent bezpečnostní rezervy k vypočteným součtům, aby se přizpůsobili změnám vlastností materiálu, opotřebení nástrojů a jakýmkoliv stanicím přidaným během budoucích technických změn.
Existuje další faktor, který většina kupujících přehlíží: energie. Ocelový lisovací lis může mít dostatečnou jmenovitou tonáž, ale stále se zastaví v dolní úvrati, pokud operace vyžaduje více energie, než může setrvačník dodat na jeden zdvih. Hluboké tažení, které opracovává materiál na velkou vzdálenost, spotřebuje podstatně více energie než mělké stříhání při stejné síle. Dimenzování tonáže i energie zabraňuje zaseknutí lisu při zatížení -, což je běžný poruchový režim, který poškodí jak stroj, tak matrici.
Kritéria výběru nad rámec tonáže
Tonáž se dostává do hlavních zpráv, ale lisovací lis, který odpovídá vašim požadavkům na sílu, může stále selhat ve vašich výrobních cílech, pokud se ostatní specifikace neshodují. Představte si tonáž jako sázky na stůl - nutné, ale ne dostatečné. Zde je to, na čem dalším záleží a jak se odpověď mění v závislosti na objemu vaší výroby:
- Nízká hlasitost (méně než 10 000 dílů)
- Velikost lože - Musí se přizpůsobit půdorysu vaší matrice, ale flexibilita pro více sad matric je důležitější než optimalizace pro jeden nástroj.
- Délka zdvihu - Velkorysý zdvih podporuje různé hloubky součásti u různých úloh; malý lisovací lis s omezeným zdvihem omezuje budoucí možnosti obrábění.
- SPM (údery za minutu) - Méně kritické; doba změny a flexibilita nastavení převažují nad rychlostí surového cyklu.
- Ochrana matrice - Základní detekce chybného podávání a monitorování tonáže chrání investice do nástrojů, zejména při výrobě krátkých sérií, kdy mohou být operátoři méně obeznámeni s konkrétními matricemi.
- Okno zdroje - Standardní načasování zdroje je přijatelné; Přesné načasování se stává kritickým pouze při vyšších rychlostech.
- Střední objem (10 000 až 500 000 dílů)
- Velikost lůžka - Velikost odpovídá vaší primární kostce s prostorem pro budoucí rozšíření (další stanice pro vylepšení kvality nebo změny designu).
- Délka zdvihu - Přizpůsobena vaší nejhlubší tvářecí stanici plus vůle pro vyhození součásti.
- SPM - Střední rychlosti (40-80 SPM), kdy doba cyklu začíná významně ovlivňovat náklady na součást.
- Ochrana matrice - Senzory chybného podávání, detekce slimáků a{1}}ověření části se stávají standardními požadavky, aby se zabránilo zmetkům a selháním nástrojů.
- Okno posuvu - Pro zachování přesnosti postupu při vyšších rychlostech bez vybočení pásu je potřeba přesnější časování posuvu.
- Vysoká hlasitost (500, 000+ dílů)
- Velikost lože - Přesnost-odpovídající půdorysu lisu s optimalizovaným vyvážením zatížení napříč ložem lisu; žádná promarněná kapacita.
- Délka zdvihu - Minimalizováno na nejkratší dráhu, která bezpečně uvolní součást, maximalizuje dostupné SPM.
- SPM - Vysokorychlostní lisování kovů vyžaduje 150 až 400+ zdvihů za minutu; každý získaný SPM se přímo promítne do propustnosti a zisku.
- Ochrana matrice - Kompletní sada senzorů včetně monitorů tonáže, akustické detekce prasklin,-měření součástí matrice a automatického vypnutí při poruše. Při vysokých rychlostech lisování může jediné chybné podání zničit stanice dříve, než kdokoli zareaguje.
- Okno podávání - Servoposuvy se synchronizací úhlu kliky-; přesnost časování posuvu měřená ve stupních rotace lisu, nikoli v milisekundách.
Na všech úrovních se objevuje jeden vzor: s rostoucím objemem se zpřísňují všechny specifikace. Přesné lisovací lisy s miliony dílů vyžadují přesnou shodu mezi specifikacemi lisu a požadavky na matrice -, neexistuje žádná rezerva pro „dostatečně blízko“. Lisovací lože musí vycentrovat zatížení formy, aby se zabránilo průhybu. Zdvih musí být dostatečně krátký, aby dosáhl cílového SPM, aniž by došlo k překročení limitů rychlosti skluzu na tažných stanicích. Okno posuvu musí být dostatečně široké pro rozteč progrese, aniž by to bylo v rozporu s načasováním zapojení pilota.
Správné určení velikosti lisovacího stroje znamená paralelní provádění těchto výpočtů - tonáže, energie, uložení v loži, vůle zdvihu, proveditelnosti rychlosti a načasování podávání - a potvrzení, že všech šest odpovídá před zadáním objednávky. Jednu přeskočte a objevíte mezeru ve výrobě, kde její oprava stojí desetkrát více než její zachycení na papíře.
Čísla vám řeknou, jaký stroj koupit. Ale samotná čísla nevyrábějí díly - kompletní pracovní postup propojuje návrh dílů přes konstrukci zápustek, zkušební provozy a kontrolu předtím, než lis vůbec začne cyklovat produkční rychlostí.
Kompletní pracovní postup od návrhu dílu po výrobu
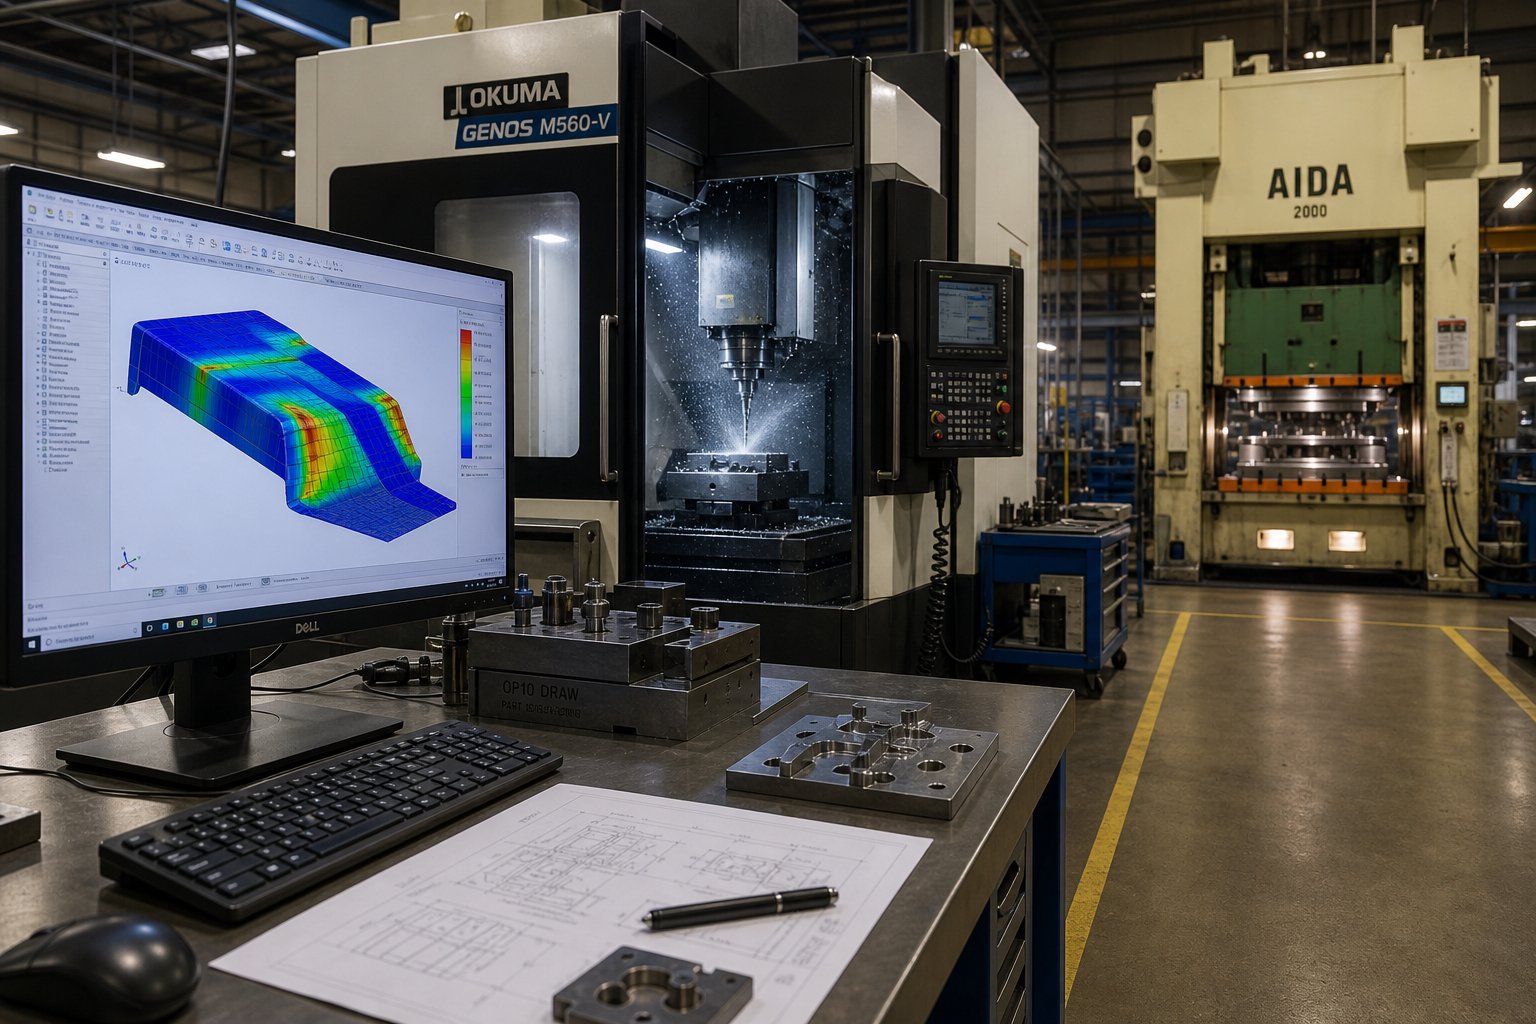
Dokonale dimenzovaný lis a dobře{0}}sladěná konfigurace matrice se nezhmotní přes noc. Než se lisovací stroj vůbec zacyklí produkční rychlostí, kovový díl prochází disciplinovanou sekvencí konstrukčních fází -, z nichž každá buď směřuje k úspěchu prvního-článku, nebo tiše zabudovává defekt, který se objeví až po tisících dílů později. Většina zdrojů pojednává o těchto fázích izolovaně: jedna příručka se zabývá návrhem součásti, další se zabývá strojírenstvím a třetí popisuje zkušební postupy. Ve skutečnosti tvoří jeden souvislý řetězec, kde rozhodnutí v jedné fázi omezují každou fázi, která následuje.
Návrh součásti a analýza proveditelnosti
Každý proces progresivního lisování nezačíná v lisu, ale na obrazovce CAD - geometrií součásti, která musí být vyhodnocena z hlediska vyrobitelnosti, než kdokoli zaplatí peníze za nástroje. Design for Manufacturability (DFM) v lisování se točí kolem několika kritických omezení:
- Poloměry ohybu- Vnitřní poloměr ohybu by se měl rovnat nebo přesáhnout 1,0 až 1,5 násobek tloušťky materiálu. Jděte pod tento práh a riskujete prasknutí na čáře ohybu, zvláště když ohyb probíhá paralelně se směrem zrna.
- Minimální průměry otvorů- Děrované otvory obecně potřebují průměr rovný alespoň tloušťce materiálu pro kulaté otvory (1,5x pro ne-kulaté tvary). Menší prvky přetěžují razník a dramaticky zkracují životnost nástroje.
- Směr zrn- Ohyby orientované kolmo na válcované zrno odolávají praskání mnohem lépe než rovnoběžné ohyby. Rozvržení pásů s tím musí počítat, zejména při výběru progresivních lisovacích materiálů, jako jsou vysokopevnostní oceli nebo nerezové slitiny, které snadněji praskají podél vláken.
- Poměry tažení a tažení- Hluboko{1}}kreslené prvky vyžadují řízený tok materiálu. Ztenčení stěny, riziko pomačkání a požadovaná síla držáku polotovaru pramení z poměru tažení stanoveného ve fázi návrhu.
Jak inženýři ověřují tato rozhodnutí před řezáním oceli? CAE simulace. Analýza konečných prvků (FEA) digitálně modeluje proces tváření - a předpovídá ztenčení, zvrásnění a odpružení s dostatečnou přesností, aby bylo možné upravit geometrii nebo pořadí stanic dříve, než budou existovat jakékoli fyzické nástroje. Tento virtuální zkušební krok eliminuje nejdražší kategorii technických změn: ty, které byly objeveny poté, co je matrice již vyrobena.
Die Engineering a validace
Jakmile je proveditelnost potvrzena, progresivní konstrukce lisovacích a lisovacích nástrojů se přesune do podrobného inženýrství. Tato fáze transformuje schválený koncept dílu do plně definované sady lisovacích nástrojů - stovek jednotlivých komponent, které musí spolupracovat při vysoké rychlosti.
Mezi kritické výstupy patří:
- Optimalizace rozložení pásů- Inženýři definují, jak se součást vnoří do pásu svitků, sekvenují operace mezi stanicemi a určují rozteč postupu. Dobře-navržené rozložení proužků maximalizuje výtěžnost materiálu a zároveň zachovává integritu nosného pruhu během progresivního lisovacího procesu.
- Pořadí stanic- Nejprve děrování pilotních otvorů, poté postupné tváření a řezání, s nečinnými stanicemi vyhrazenými pro budoucí technické změny. Příspěvek síly každé stanice se vrací zpět do výpočtu tonáže lisu.
- Simulace materiálového toku- Nástroje CAE modelují, jak se kov pohybuje přes stanice pro kreslení a tvarování, a předpovídají hodnoty kompenzace odpružení, které jsou zabudovány přímo do geometrie zápustky.
- Výběr nástrojové oceli- Vložky pro lisovníky a matrice obvykle používají rychlořezné-oceli (SKH9 při HRC 60-62) nebo karbid wolframu pro extrémní odolnost proti opotřebení, zatímco lisovací čelisti používají středně uhlíkovou ocel pro tlumení nárazů. Správný materiál v každé poloze vyvažuje tvrdost a houževnatost.
- Přesné obrábění- Drátové EDM, hloubicí EDM, CNC frézování a přesné broušení vyrábí součásti zápustek s tolerancí na úrovni mikronů-. Posazení mezi razníkem a řeznými hranami - měřené v tisícinách milimetru - určuje výšku otřepu, kvalitu ostří a maximální životnost matrice.
Progresivní lisovací nástroje na této úrovni nejsou komoditou. Je to přesný přístroj zkonstruovaný pro miliony cyklů, kde se přesnost každé součásti spojuje s celkovým výkonem systému.
Zkušební provozy a výrobní kvalifikace
Forma je sestavena, namontována do lisu a vyrovnána. Co se stane dál, odděluje kompetentní nástrojové programy od chaotických - zkušební fáze spojuje teoretický návrh a realitu výroby.
Strukturovaná zkušební sekvence se obvykle řídí těmito kroky:
- Kontrola posuvu a rušení- Lis se pohybuje extrémně nízkou rychlostí, aby ověřil mechanickou vůli ve všech stanicích. Zapojení zdroje, pilotní vstup a načasování striptérky jsou potvrzeny před dosažením plné{2}}rychlosti.
- Vzorkování prvního-požadavku- Počáteční díly jsou vyráběny a okamžitě měřeny na souřadnicovém měřicím stroji (CMM). Tyto vzorky odhalují skutečné odpružení, rozměrové odchylky a problémy s kvalitou povrchu.
- Iterativní úprava matrice- Na základě údajů souřadnicového měřicího stroje provádějí výrobci nástrojů mikronové -korekce na úrovni: broušení tvarovacích bloků pro kompenzaci zpětného odpružení, úprava razníku-k-vůli matrice pro čistší stříhání nebo úprava poloh pilotů pro lepší registraci pásu.
- Spuštění schopností- Jakmile se rozměry udrží ve specifikaci, je statisticky analyzována krátká výrobní série (často 1 000 až 5 000 dílů). Indexy způsobilosti procesu, jako je Cpk, potvrzují, že matrice vyrábí díly v rámci tolerance konzistentně - nejen na prvních několika vzorcích.
Teprve po ověření způsobilosti obdrží matrice formální uvolnění pro sériovou výrobu. Přeskočení nebo komprimace této fáze je jedním z nejčastějších důvodů, proč se progresivní raznice selžou časně - rozměrové problémy maskované během hrstky ručně-kontrolovaných vzorků se projeví jako systematické vady objemu.
Tento{0}}koncový{1}}pracovní postup - analýza proveditelnosti, simulace CAE, přesné lisovací obrábění, strukturované zkušební běhy a rozměrová kontrola - představují kompletní řetězec služeb progresivního lisování. Dodavatelé, kteří řídí každou fázi pod jednou střechou, eliminují mezery v předávání, kde se skrývají problémy s kvalitou.YICHEN, například propojuje každou fázi do jediného zodpovědného procesu: od počáteční kontroly DFM a simulace tváření přes CNC výrobu lisovacích nástrojů, -vlastní vyzkoušení a -ověřenou kvalifikaci CMM -, která výrobcům a nástrojovým inženýrům poskytuje přímou cestu od výzkumu k RFQ-hotovým zakázkovým řešením lisovacích nástrojů.
Pro jakékoli škálování lisovny od prototypu po výrobu je poučení konzistentní: každá fáze pracovního postupu existuje, aby zachytila problémy, zatímco jejich oprava je stále levná. Úprava simulace za 500 USD zabraňuje přepracování matrice za 50 000 USD. Ukázněná zkouška zabrání šesti měsícům kvalitního hašení požárů na výrobní ploše.
Pracovní postup dostává díly do výroby -, ale co se stane, když matrice běží? Postupy nastavení, účinnost výměny a bezpečnostní systémy určují, zda toto pečlivě zkonstruované nástroje využije svůj plný potenciál, nebo se při provozních chybách zhorší.
Vysvětlení nastavení, přepínání a bezpečnostních systémů
Inženýrské a zkušební provozy přivádějí kostku do připravenosti. Ale pokaždé, když se tento nástroj dostane do lisu -, ať už při prvním spuštění nebo při padesátém -, proces nastavení buď zachová přesnost zabudovanou do systému, nebo ji tiše naruší. Pro operátora lisovacího lisu odpovědného za bezpečný a přesný chod matrice není nastavení formalitou. Je to místo, kde se provozní disciplína setkává s investicemi do nástrojů.
Postupy instalace a nastavení matrice
Čistá a systematická výměna matrice chrání obsluhu i nástroje. Představte si, že montujete progresivní matrici do 200-tunového lisu s rovnou stranou. Zde je sekvence, kterou dodržují zkušení seřizovači:
Příprava podložky.Předtím, než matrice dorazí, je deska kolébky vyčištěna od úlomků, slimáků a zbytkového maziva. T-drážky jsou kontrolovány, zda neobsahují otřepy, které by mohly bránit usazení matrice naplocho. Jakékoli vysoké body na kolébce se přímo promítají do nerovnoměrného zatížení - a nerovnoměrné zatížení zabíjí vyrovnání matrice během tisíců cyklů.
Upínání matrice.Mechanické upínače s patními bloky zůstávají standardem ve většině obchodů, ale hydraulické upínací systémy se prosazují v provozech s častými změnami. Hydraulické svěrky vyvíjejí stejnoměrnou sílu napříč čelistí matrice, eliminují variabilitu ručně-dotahovaných šroubů a lze je zapojit nebo uvolnit během několika sekund -, takže to, co bývalo 30minutovým upínáním, zkrátí na méně než minutu.
Nastavení výšky uzávěru.Když je matrice usazena, beran se spustí, aby se matrice uzavřela na dorazových blocích. JakPrůvodce nastavením-časopisu MetalForming Magazinezdůrazňuje, že osoba provádějící instalaci provede zastavovací-blok elektrody, aby potvrdila, že se matrice zcela uzavírá. U lisů s motoricky zavíracím-nastavením výšky musí být také správně nastaven vyvažovací tlak - neutralizující hmotnost sestavy berana a horní matrice, aby seřizovací motor nečelil gravitaci. Osvědčená průmyslová praxe vyžaduje, aby horní závaží závaží bylo vyraženo přímo na matrici, aby se obsluha mohla vždy odvolat na tabulku vyvažování lisu a nastavit správný tlak.
Nastavení a načasování feedu.Mechanismus podávání cívky musí posouvat materiál přesně o jedno stoupání progrese na zdvih. Ale načasování je stejně důležité jako vzdálenost. Uvolnění pilota - v okamžiku, kdy podávací válečky uvolní pás, aby ho piloti mohli zaregistrovat, - musí být nastaveno tak, aby nos střely pilota vnikl do pásu dříve, než se válečky otevřou, ale celý pilotní průměr nezapadne, dokud pásek není zcela uvolněn. Nastavte uvolnění příliš brzy a proužek se odkloní od hmotnosti navíjecí smyčky. Nastavte jej příliš pozdě a piloti bojují s válečky, prodlužují pilotní otvory a způsobují chybné podávání.
Ověření pilotního zapojení.S nastaveným časováním posuvu operátor posouvá lis několika zdvihy a vizuálně potvrzuje, že piloty vstupují čistě, pás se pohybuje bez vybočení a stahovači odtahují materiál z řezných razníků bez tažení. Toto je čas zachytit rušení před spuštěním produkční rychlosti.
Kontrola prvního-kusu.Počáteční části matrice se měří proti rozměrovému tisku. Pouze po potvrzení shody - a úplném projetí pásu všemi stanicemi pro potvrzení kumulativní přesnosti - se nastavení kvalifikuje pro produkční vydání.
Celá tato sekvence může trvat od 45 minut do několika hodin na složitém průmyslovém lisu na kov. Proto existují systémy Quick Die Change (QDC). Kompletní nastavení QDC integruje hydraulické upínání, automatické nastavení protiváhy, databáze přednastavených zavřených-výšek a válečkové-vozíky, které zasouvají nástroje do polohy na podpěře. Zařízení se systémem QDC mohou zkrátit přechod z 2-3 hodin na méně než 10 minut – transformace pro jakýkoli průmyslový lisovací stroj s více čísly dílů za směnu. Ekonomika je jednoduchá: každá minuta strávená přechodem na euro je minutou, kdy lis nevyrábí díly. U vysokorychlostních lisovacích operací s cyklováním 200+ SPM se i 15minutové zkrácení výměny promítá do tisíců dalších dílů za směnu.
Bezpečnostní systémy a moderní ovládací prvky
Razicí stroj soustředí obrovskou sílu do malé pracovní plochy vysokou rychlostí. Bezpečnostní systémy, které jej obklopují, slouží dvojímu účelu: k ochraně lidí před lisem a ochraně lisu a matrice před provozními chybami, které způsobují katastrofické havárie. Oba koncerny požadují stejnou infrastrukturu.
Zvažte, co se stane během automatického lisování při plné produkční rychlosti. Pás se posouvá, beran klesá, řezné a tvarovací síly vrcholí a beran se vrací - to vše během zlomku sekundy. Pokud dojde k chybnému podávání materiálu byť jen o několik milimetrů, piloti nemohou pás správně zaregistrovat. Další zdvih děruje do nesprávného místa a potenciálně vráží tvářecí razník do hrany řezací stanice. Výsledek: zlomené razníky, prasklé bloky zápustek a hodiny neplánovaných odstávek.
Moderní elektromechanické razicí lisy to řeší prostřednictvím vrstvených snímacích a řídicích systémů. Zde jsou základní bezpečnostní zařízení a jejich funkce:
- Světelné závěsy- Pole infračervených vysílačů a přijímačů, které detekují jakýkoli předmět vstupující do oblasti matrice. Když je snímací pole přerušeno,ovládat-spolehlivé obvodypřikazuje okamžité zastavení tisku. Správná aplikace vyžaduje výpočet bezpečné vzdálenosti - se zohledněním doby zastavení lisu, doby odezvy ovládání a nastavení-brzdového-monitoru -, aby se zajistilo, že se beran zastaví dříve, než ruka dosáhne bodu operace.
- Ovládání dvěma-ručními ovladači- Vyžadujte, aby operátor současně stiskl dvě tlačítka dlaně rozmístěná v dostatečné vzdálenosti od sebe, aby bylo zaručeno, že obě ruce budou mimo oblast matrice při zahájení tahu. Běžné u operací ručního podávání-, kde by světelné závory překážely vkládání dílů.
- Senzory detekce zaseknutí- Přibližovací nebo fotoelektrické senzory, které potvrzují, že pásek posunul správnou vzdálenost, než umožní další tah. Pokud dojde k výpadku nebo překročení posuvu, lis se zastaví dříve, než dojde k poškození.
- Detekce slimáků- Senzory pod matricí, které ověřují, že vyříznuté částice vypadly z dutiny matrice. Zadržený slimák se může nahromadit pod úderem a způsobit dvojité{2}}zásahy materiálu, které popraskají nástroje.
- Vyměňte-senzory- Před dalším cyklem se ujistěte, že se hotový díl vysunul z matrice. Zadržený díl ve formovací stanici vytváří stejný stav dvojitého{2}}materiálu jako zadržený polotovar.
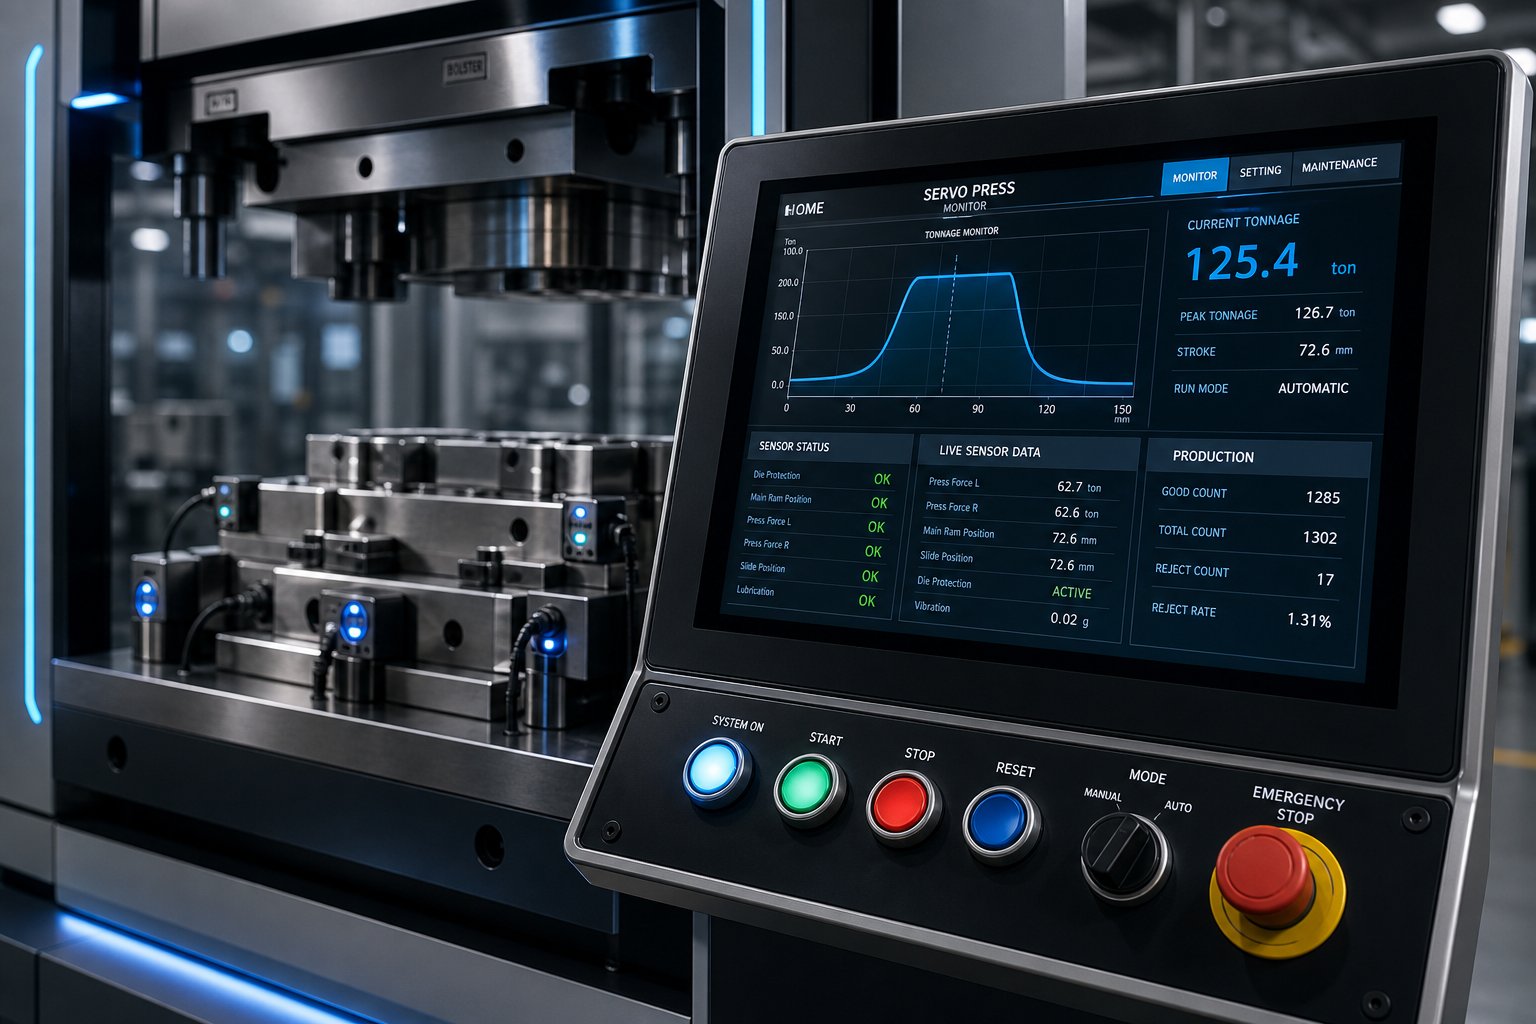
- Monitory tonáže- Zatěžovací buňky vložené do rámu lisu, které měří skutečnou sílu při každém zdvihu. Náhlý nárůst tonáže signalizuje chybné podávání, dvojitý-zásah nebo selhání nástroje. Postupný nárůst v průběhu času signalizuje, že otupující nástroje se blíží k hranici ostření. V obou případech může systém zastavit lis nebo upozornit obsluhu před poškozením směsi.
- Programovatelné koncové spínače (PLS)- Elektronické vačky, které spouštějí pomocné funkce v přesných bodech zdvihu lisu, měřeno ve stupních otáčení kliky. Řídí zapojení posuvu, uvolnění pilota, vyfukování vzduchu-pro vysunutí dílu a aktivaci/deaktivaci oken čidla ochrany-zápustky.
- Brzdové monitory- Zařízení, která měří čas uplynulý od příkazu k zastavení do skutečného zastavení berana. Pokud doba zastavení překročí přednastavené maximum (indikující opotřebení brzd), dojde k poruše lisu a neproběhne cyklus, dokud údržba neobnoví brzdný výkon. To přímo chrání platnost bezpečnostních vzdáleností světel-závěsů.
V moderním prostředí automatizace lisování jsou všechny tyto senzory a zařízení napájeny do PLC (Programmable Logic Controller), který provádí bezpečnostní logiku v reálném čase. Dotyková obrazovka HMI (Human-Machine Interface) poskytuje operátorovi přehled o stavu senzoru, historii poruch, tonážních trendech a počtech výroby - a sjednocuje to, co dříve vyžadovalo tucet jednotlivých měřidel do jediného integrovaného displeje. PLC vynucuje blokování: lis nemůže cyklovat, dokud všechny senzory ochrany-zápustky nepotvrdí stav připravenosti, světelné závory jsou čisté a monitor brzd neukazuje v mezích.
Tato architektura dokáže více než zabránit zraněním. Zabraňuje takovým haváriím nástrojů, které změní případ chybného podávání za 200 USD na opravu matrice za 20 000 USD. Pro operátora lisovacího lisu, který používá drahou progresivní matrici, je bezpečnostní systém také systémem pojištění nástrojů - každý senzor, který zachytí chybu před dalším zdvihem, chrání týdny práce v lisovně-vtělených do těchto součástí z tvrzené oceli.
Bezpečnost a disciplína při nastavování zajišťují správný chod stroje i dnes. Ale co příští měsíc nebo příští rok? Vzorce opotřebení, které se právě teď hromadí v každé spojkové lamele, lícní liště a řezné hraně, tiše určují, zda toto nářadí vyrobí dalších milion dílů -, nebo selže při polovičním počtu.
Postupy údržby, které prodlužují životnost lisovacího stroje
Tyto vzory opotřebení se neoznamují alarmem. Zobrazují se jako pomalý, tichý posun - výšky otřepu, který se plazí o několik tisícin, rozměry se pohybují směrem k tolerančním limitům, cyklicky -k{3}}cyklují údaje o síle stoupající na monitoru tonáže. V době, kdy část neprojde kontrolou, se poškození hromadí týdny. Preventivní údržba slouží k včasnému zachycení tohoto posunu, kdy ostření za 50 USD nebo kazeta s mazivem za 10 USD zabrání přestavbě matrice za 20 000 USD nebo neplánovanému posunu prostojů.
Výzva u lisovacích strojů spočívá v tom, že dva samostatné systémy - lisu a matrice - se opotřebovávají současně, ale v různých časových intervalech. Buď jeden zanedbávejte a druhý trpí. Lis s opotřebenými lištami umožňuje beranu odjíždět-paralelně, což urychluje nerovnoměrné opotřebení matrice. Matrice s tupými řeznými hranami vyžaduje více tonáže na zdvih, což přetěžuje spojkové-komponenty brzdy a zkracuje životnost lisu. Udržování obou polovin jako jednotného systému je to, co odděluje lisovací stroje, které vyrábějí miliony kvalitních dílů, od těch, které pokulhávají mezi nouzovými opravami.
Stiskněte Základy údržby
Mechanické razicí lisy ukládají a uvolňují obrovskou energii v každém cyklu. Tato energie prochází ložisky, ozubenými koly, vodicími lištami a spojkovými -brzdovými plochami -, které se všechny používáním postupně opotřebovávají. Akompletní průvodce údržbou od JDM Presseszdůrazňuje, že správné mazání a pravidelná kontrola jsou primárními opatřeními pro úsporu nákladů-pro jakýkoli výrobní tým.
Snaha směřuje sem:
- Mazání- Posuvné lišty vyžadují mazivo při každém začátku směny, aby se zabránilo kontaktu kov-na{2}}kov, který poškozuje vodítka beranu. Systém spojky-brzdy potřebuje denně-tlakové mazání olejem; bez něj se třecí povrchy zesklovatí a doba zastavení se snižuje -, což přímo ohrožuje bezpečnost obsluhy a odezvu ochrany-zápustky. Hlavní ložiska a čepy klikového hřídele jsou závislé na cirkulačních olejových systémech s řadovými filtry. Ucpané filtry nebo kontaminovaný olej exponenciálně urychlují opotřebení ložisek.
- Kontrola hnacího vlaku- Řemeny, ozubená kola a klíče setrvačníku přenášejí veškerou energii motoru do berana. Napnutí řemene by mělo být kontrolováno týdně; prokluzující pás plýtvá energií a způsobuje nekonzistentní rychlost zdvihu. Zuby ozubených kol na lisech na kov by měly být během plánovaných odstávek zkontrolovány, zda nevykazují důlky nebo odlupování.
- Rama paralelismus- V průběhu času opotřebení lišty umožňuje, aby se skluz mírně naklonil. Dokonce i 0,001 palce naklonění přes 24- palcové lůžko vytváří nerovnoměrné rozložení vůle v matrici, což způsobuje, že jedna strana řezá čistě, zatímco druhá vytváří nadměrné otřepy. Každoroční kontrola paralelismu - měření pomocí číselníkových indikátorů ve více polohách lůžka – zachyťte tento posun dříve, než poškodí nástroje.
- Elektrické a pneumatické systémy- Solenoidové ventily ovládající spojku-brzdy musí reagovat během milisekund. Opotřebované solenoidy způsobují latenci, která prodlužuje dobu zastavení. Pneumatické systémy ovládající balancery a vzduchové polštáře potřebují každodenní odvod vody z vedení vzduchu; vlhkost v pneumatických okruzích způsobuje nepravidelný tlak a nespolehlivý brzdný výkon.
Jedna často{0}}přehlížená zásada provozu průmyslového lisu na kov: udržujte jej v čistotě. Neposkvrněný lis umožňuje operátorům okamžitě identifikovat úniky oleje, úniky vzduchu a praskliny, které by se jinak skryly pod špínou. Pokud nevidíte, že se problém tvoří, nemůžete zastavit jeho růst.
Cykly údržby a ostření matric
Zápustka se opotřebovává jinak než lis, protože je v přímém kontaktu s materiálem obrobku. Každý tah ostří, ohne nebo přitáhne kov proti tvrzeným-ocelovým hranám nástroje - a tyto hrany se postupně zaoblují bez ohledu na jakost materiálu. Otázkou není, zda bude kostka potřebovat údržbu. Jde o to, zda zachytíte indikátory opotřebení dostatečně brzy na to, abyste je raději naostřili než vyměnili.
Rozpoznání opotřebení dříve, než se stane poruchou:
- Zvýšení výšky otřepu- Nejčasnější měřitelný signál. Když otřepy na lisovaných dílech narostou z přijatelných 0,003 palce na 0,005 palce nebo více, řezné hrany se otupí za svou efektivní prahovou hodnotu. Pokračující chod urychluje lámání razníku, protože lis musí vyvinout větší sílu, aby protlačil zaoblenou hranu.
- Rozměrový posun- Opotřebované vodicí kolíky a pouzdra umožňují, aby se horní a spodní polovina matrice vzájemně mírně posunuly. Výsledkem je, že rozměry prvku-k-pohybu vyraženého dílu. V době, kdy to uvidíte ve zprávě souřadnicového měřicího stroje, jsou vodítka ponižující po tisíce tahů.
- Zvýšené údaje o tonáži- Monitory tonáže odhalí tupé nástroje dříve, než díly. Trvale rostoucí trend v síle na jeden úder - bez jakékoli změny v dávce materiálu - signalizuje ostří, které je třeba naostřit.
Ostření (přebroušení) obnovuje řezný výkon odstraněním právě takového množství materiálu z čela děrovače, aby se obnovila-ostrá hrana - obvykle 0,05 až 0,1 mm na cyklus ostření. Po broušení musí být pod zkrácený razník přidány podložky, aby se obnovila jeho původní pracovní výška při zachování správné vůle a načasování vzhledem k ostatním stanicím. Komplexní průvodce od JEELIX uvádí, že po každém přebroušení by měla následovat demagnetizace, protože proces broušení magnetizuje nástrojovou ocel a přitahuje kovové částice, které urychlují budoucí opotřebení.
Kromě řezných hran zahrnuje údržba matrice výměnu dusíkových pružin, které ztratily tlak (zjistitelné, když se nakreslené prvky stanou mělkými), kontrolu stíracích pružin na únavové lomy a měření vůle vodících-kolíků-k-pouzder pomocí měřidel zástrček. Dobře-udržované stroje na lisování kovů s disciplinovanou péčí o matrice běžně vyrábějí miliony dílů z jedné sady matric. Zanedbané nástroje selžou se zlomkem tohoto potenciálu - ne proto, že by se ocel opotřebovala, ale proto, že malé problémy se nezkontrolovaly.
Referenční plán údržby
| Úkol údržby | Frekvence | Důsledek zanedbání |
|---|---|---|
| Namažte kluzné lišty a ložiska | Každá směna | Bodování vodítek berana; zrychlené opotřebení lamel a ztráta rovnoběžnosti |
| Mazání-brzdovým olejem spojky | Denní | Glazované třecí plochy; prodloužená doba zastavení; bezpečnostní riziko |
| Vypouštěcí odlučovače vody pneumatického systému | Denní | Nevyrovnaný tlak brzdy a vyvažovače; nekonzistentní zastavovací výkon |
| Zkontrolujte napnutí a opotřebení hnacích řemenů | Týdně | Skluzové pásy; nekonzistentní rychlost zdvihu; plýtvání energií |
| Očistěte povrch matrice a odstraňte usazeniny slimáků | Po každém běhu | Stohování slimáků; dvojité{0}}zásahy materiálu; prasklé údery |
| Změřte výšku otřepů na vzorcích | Každých 50 000 zdvihů (nebo podle plánu SPC) | Nedetekované tupé nástroje; rostoucí tonážní zatížení; zlomení úderu |
| Naostřete razníky a knoflíky | Na prahovou hodnotu indikátoru opotřebení | Nadměrný požadavek na sílu; zlomené razníky; šrotové díly |
| Zkontrolujte vůli vodícího čepu a pouzdra | Každých 100 000 úderů | vychýlení matrice; rozměrový drift; nerovnoměrná kvalita hran |
| Vyměňte striper a dusíkové pružiny | Podle hodnocení cyklu výrobce | Neúplné odizolování; proužkové džemy; mělce kreslené rysy |
| Měření paralelismu berana | Každoročně | Nerovnoměrné zatížení matrice; jednostranné otřepy-; zrychlené opotřebení matrice |
| Kompletní revize elektrických a solenoidových ventilů | Každoročně | latentní{0}}degradace času zastavení; selhání bezpečnostního systému |
Ekonomika je jednoduchá: konzistentní program údržby stojí zlomek nouzových oprav, kterým zabraňuje. U lisovacích lisů s velkoobjemovou-výrobou dává matematika přednost strávit plánovanou hodinu preventivní péče před ztrátou neplánované směny ke katastrofickému selhání. A pro matrici - aktiva, která může představovat 50 000 až 200 000 $ v inženýrství a obrábění -, každý cyklus ostření a výměna pružiny prodlužuje její příjmy-generuje životnost o stovky tisíc dalších zdvihů.
Údržba udržuje dnešní systém zdravý. Ale technologie uvnitř těchto strojů se rychle vyvíjí - servopohony, vestavěné senzory a prediktivní analytika mění to, co je možné jak z hlediska výkonu lisu, tak životnosti lisu. Otázka se přesouvá z „jak si udržím to, co mám“ na „jaké schopnosti bych měl dále hledat“.
Moderní pokroky a výběr správného partnera pro lisování
Servopohony, vestavěné senzory a cloudová-analytika nejsou koncepty budoucnosti -, ale přetvářejí to, jak průmyslové lisování kovů vypadá právě teď. Lis, který pracoval s pevným profilem zdvihu po dobu 30 let, ustupuje strojům, které se přizpůsobují v reálném čase, a matrice, která se spoléhala na plánované ostření, je vybavena senzory, které oznamují opotřebení dříve, než se vůbec první vadná součást dostane na kontrolní stůl. Pochopení těchto schopností je důležité, ať už hodnotíte kapitálové vybavení nebo vybíráte mezi dodavateli lisovacích lisů pro svůj další nástrojový program.
Technologie servo lisu a programovatelný pohyb
Konvenční mechanický lis poskytuje jednu věc: křivku pevného pohybu diktovanou geometrií kliky. Beran zrychluje, naráží na spodní úvrať a vrací se - stejnou dráhou při každém zdvihu, bez ohledu na to, co materiál skutečně potřebuje. Servolisy nahrazují toto omezení plně programovatelnými profily pohybu řízenými servomotory s vysokým-točivým momentem.
Co to v praxi odemkne?
- Optimalizované rychlosti tváření- Beran může zpomalit přes obtížný úsek tažení a zrychlit otevřeným pohybem, čímž se sníží namáhání materiálu bez obětování celkové doby cyklu. Křivku rychlosti tvarujete kolem součásti, ne naopak.
- Zůstaňte v dolní úvrati- Chvilkové držení berana v plném vytažení umožňuje, aby se materiál plně razil nebo usazoval do formy. Tím se eliminuje odpružení dílů, které by jinak vyžadovaly sekundární korekci.
- Kyvadlový pohyb- Pro operace mělkého zaslepení nebo proražení nepotřebuje beran úplnou rotaci o 360 stupňů.Výzkum servotisků z časopisu MetalForming Magazineukazuje, že kyvadlový režim využívá pouze částečnou rotaci na zdvih, což výrazně zkracuje dobu cyklu. Klíčem je přesné přizpůsobení úhlu podávání - příliš krátké a pás se nemůže správně posouvat, příliš dlouhý a ztrácíte výhodu rychlosti. Čím kratší je kyvadlo, tím vyšší je rychlost výroby, ale také kratší doba pro podávání nebo přesun materiálu.
- Analýza zátěžové signatury- Vzhledem k tomu, že servomotor sleduje točivý moment v každém stupni otáčení, mohou operátoři přečíst signaturu zatížení, aby zjistili, kde síla narůstá, kde klesá a zda záporné tonáže zůstávají v mezích lisu. Vrcholy a údolí v tomto podpisu odhalují problémy s nástroji dlouho předtím, než způsobí šrot.
Jedno praktické pravidlo ze stejného výzkumu: zaměřte se na pohybový profil, který dosahuje 90 procent nebo více naprogramované maximální rychlosti výroby. Pokud skutečná rychlost výrazně klesne pod naprogramovanou rychlost kvůli chybnému podávání nebo nestabilitě součásti, řešením není zpomalit lis -, ale přepracovat profil pohybu, aby se vyřešila hlavní příčina. Tento proces iterativní optimalizace je to, co odděluje servolis běžící na plný výkon od lisu, který je jednoduše drahý.
Pro vysokorychlostní progresivní lisování pomocí servotechnologie můžete provádět složité tvářecí operace při rychlostech dříve vyhrazených pro jednoduché vysekávání - za předpokladu, že profil pohybu je navržen se stejnou přísností jako samotná matrice. Automatizovaný stroj na lisování kovů postavený na architektuře servopohonů nabízí flexibilitu pro práci se smíšenými čísly dílů, pokročilými-ocelími s vysokou pevností a úzkými tolerancemi, aniž by bylo nutné pro každou výzvu vyhradit samostatný lis.
Integrace senzorů a monitorování{0}}v matrici
Servolis vám řekne, co se děje na beranu. Vnitřní{1}senzory vám řeknou, co se děje v části -, kde se kvalita skutečně vytváří nebo ztrácí. Integrace senzorů se posouvá z volitelného doplňku-k základnímu očekávání výrobců lisovacích lisů na kov, kteří vyrábějí zařízení pro náročné aplikace.
Nejdůležitější kategorie senzorů:
- In-snímače síly- Piezoelektrické senzory zabudované přímo do struktury matrice měří tvářecí síly na jednotlivých stanicích. Síla na stanici čtyři vám říká něco jiného než špička na stanici devět. Data na-úrovni stanice přesně určují, která operace je degradující, a nasměrují údržbu k přesné vložce, která vyžaduje pozornost.
- Monitorování akustických emisí- Vysokofrekvenční{1}}mikrofony detekují ultrazvukové známky šíření trhlin v raznicích nebo blocích. Razník vytvářející únavovou trhlinu vydává zřetelný akustický vzor několik tisíc úderů, než se úplně zlomí. Zachycení tohoto vzoru zabrání kaskádovému selhání, ke kterému dochází, když zlomený fragment razidla poškodí sousední stanice.
- Systémy vidění při rychlosti tisku- Vysokorychlostní-kamery kontrolují každý díl při výstupu z lisovnice a kontrolují rozměrové prvky, kvalitu hran a povrchové vady při plném výrobním tempu. Automatizované monitorování senzorů může dosáhnout míry zmeškaných-kontrol pod 0,05 procenta s kratšími -dobami odezvy za sekundu-, což je schopnost, se kterou ruční vzorkování při 50 kusech za hodinu jednoduše nemůže odpovídat.
- IoT konektivita a prediktivní údržba - Průmyslová analýza od Digiformingpodrobnosti o tom, jak-propojené senzory IoT přenášejí data v reálném čase-do cloudových platforem, kde se algoritmy strojového učení učí běžné provozní vzorce. Jakákoli odchylka -, postupný pokles tlaku v plynových pružinách, rostoucí vibrace v ložisku nebo teplotní drift v motoru - spustí prediktivní výstrahu. Týmy údržby zasahují dříve, než dojde k poruše, čímž se eliminují neplánované prostoje, které reaktivní strategie považují za nevyhnutelné.
Přínos složení je významný. Data ze senzorů z lisu (monitory tonáže, monitory brzd, vibrace) v kombinaci s-daty (síly ve stanici, akustické emise, měření dílů) vytvářejí kompletní digitální obraz o stavu systému. V průběhu času tato datová sada odhaluje korelace neviditelné pro lidské pozorování -, jako je vztah mezi posuny okolní teploty, variacemi šarže materiálu a rozměrovým posunem na konkrétním prvku. Dodavatelé progresivních výlisků, kteří investují do této monitorovací infrastruktury, poskytují měřitelně delší dobu provozuschopnosti a těsnější distribuci kvality než ti, kteří se spoléhají na tradiční metody.
Výběr partnera pro pokročilá řešení lisování v matrici
Technologie přináší hodnotu pouze tehdy, když tým za ní může pracovat v celém procesním řetězci. Výrobce přesných lisovacích strojů na kov se servolisem v katalogu, ale bez možnosti CAE proti proudu nemůže optimalizovat profily pohybu pro váš konkrétní díl. Lisovna s krásným CNC vybavením, ale žádným-vlastním zkušebním lisem, nemůže ověřit chování tváření před odesláním nástrojů na vaši podlahu.
Při hodnocení dodavatelů progresivních lisovacích lisů nebo dodavatelů lisovacích lisů pro vlastní program lisů tato kritéria oddělují schopné partnery od těch, kteří zanechají mezery v provádění:
- Proveditelnost a schopnost simulace CAE- Může dodavatel spustit simulace tváření založené na FEA-k ověření materiálového toku, předpovědi ztenčování a stanovení kompenzace odpružení, než se zaváže k výrobě oceli? Tato vstupní-investice brání nejdražší kategorii přepracování nástrojů.YICHENintegruje CAE simulaci do každého programu lisovacích nástrojů od fáze proveditelnosti, přičemž zachycuje rizika tvarovatelnosti, zatímco změny jsou stále digitální a levné.
- Kapacita přesného obrábění- Progresivní součásti zápustek vyžadují drátové EDM, hloubicí EDM, souřadnicové broušení a CNC frézování s tolerancí na úrovni mikronů-. Zeptejte se, zda dodavatel vyrábí kritické komponenty-ve vlastní firmě nebo subdodavateli -. Subdodávky přináší zpoždění při předávání a mezery v odpovědnosti. YICHEN udržuje vlastní-přesné obrábění součástí zápustek, přičemž udržuje tolerance a dodací lhůty pod přímou kontrolou.
- Zkušební-protokoly a kapacita lisu- Vlastní dodavatel zkušební lisy, které odpovídají specifikacím vašeho produkčního lisu? Mohou spouštět strukturované zkušební sekvence s ověřením CMM nebo dodávají netestované nástroje? Společnost YICHEN provádí úplné zkušební provozy na-vlastních lisech a dodává souřadnicová-ověřená rozměrová data pomocí matrice - až poté, co dorazí do vašeho závodu.
- Infrastruktura kontroly kvality- Vybavení souřadnicových měřicích strojů, optické měření a kvalifikační-procesy založené na SPC potvrzují, že matrice produkuje konzistentně v rámci tolerance. Kovový lis s certifikací ISO 9001 přináší zdokumentované systémy řízení kvality, které poskytují sledovatelnost od suroviny až po finální kvalifikaci formy.
- Ukončit-k-ukončit odpovědnost- Nejčastějším způsobem selhání v nástrojových programech není jediná technická chyba - je to mezera mezi fázemi, kdy odpovědnost jednoho dodavatele končí a odpovědnost jiného začíná. Dodavatel spravující proveditelnost, konstrukci lisovacích nástrojů, přesné obrábění, zkušební provozy a kontrolu jako propojený pracovní postup tyto mezery zcela eliminuje.
Pro získávání manažerů a inženýrů, kteří přecházejí od výzkumu k RFQ, platí výše uvedený rámec hodnocení bez ohledu na složitost dílu nebo objem výroby. Rozdíl mezi programem nástrojů, který se spouští podle plánu, a programem, který prochází cykly revizí, obvykle vede k tomu, jak dobře dodavatel propojil tyto fáze do jediného zodpovědného procesu.
Ať už specifikujete servolis pro novou výrobní linku nebo získáváte progresivní lisovací nástroje pro stávající stroj, směr je jasný: chytřejší lisy, matrice- bohaté na senzory a dodavatelé, kteří přemosťují celý inženýrský řetězec od simulace po kvalifikovanou výrobu. Razicí stroj za pět let bude generovat více dat, přizpůsobovat se dynamičtěji a vyžadovat integrovanější partnerství než kdykoli předtím v historii této technologie. Umístěte se na tuto stranu křivky a systém bude fungovat. Ignorujte to a systém tiše, postupně a draze zaostává za -.
Často kladené otázky o lisovacích strojích
1. Jaký je rozdíl mezi lisovacím strojem a lisovacím lisem?
Lisovací lis se vztahuje pouze na rám{0}}vytvářející sílu a systém pohonu, zatímco lisovací lis je kompletní integrovaný systém, který spojuje rám lisu s účelovou-sadou lisovacích nástrojů. Kostka není příslušenství -, je to polovina systému. Výkon, kvalita dílů a efektivita výroby, to vše závisí na tom, jak dobře obě poloviny spolupracují, včetně přizpůsobené tonážní kapacity, vyrovnání výšky uzavření a synchronizovaného časování podávání.
2. Jak vypočítáte tonáž potřebnou pro lisovací stroj?
Tonáž pro operace řezání se rovná obvodu řezu vynásobenému tloušťkou materiálu vynásobenou pevností materiálu ve smyku. U progresivních lisovacích nástrojů musíte sečíst tonáž z každé stanice - prorážení, tvarování, stahování a oddělování -, protože lis zasáhne všechny stanice současně. Inženýři obvykle přidávají 20-30% bezpečnostní rezervu, aby zohlednili variabilitu materiálu a opotřebení nástrojů. Operace tváření a tažení používají různé výpočty založené na pevnosti v tahu spíše než na pevnosti ve smyku.
3. Jaké typy matric se používají v lisovacích strojích?
Existují čtyři hlavní konfigurace matric, od jednoduchých po složité: matrice s jednou stanicí{0}}provádějí jednu operaci na zdvih (vystřižení, děrování nebo tvarování); složené matrice provádějí více řezných operací současně pro těsnou přesnost polohy; progresivní lisovadla posouvají pás svitků přes sekvenční stanice k výrobě hotových dílů vysokou rychlostí; a přenášecí nástroje přemísťují jednotlivé polotovary mezi nezávislými stanicemi pro větší nebo složitější geometrie, které nelze vyrobit na souvislém pásu.
4. Jak často by měl být lisovací stroj udržován?
Údržba lisu se řídí odstupňovaným plánem: mazání kluzných lišt každou směnu, mazání spojkovým-brzdovým olejem denně, kontrola hnacího řemene jednou týdně a úplná kontrola paralelity a elektrické kontroly ročně. Údržba matrice je-založená- na stavu, monitoruje výšku otřepů každých 50 000 tahů a brousí řezné hrany, když otřepy překročí prahové limity. Vůli vodícího čepu je třeba kontrolovat každých 100 000 zdvihů. Zanedbání údržby lisu nebo matrice způsobuje opotřebení směsi, které výrazně zkracuje životnost stroje i nástrojů.
5. Co bych měl hledat při výběru dodavatele lisování?
Vyhodnoťte pět základních funkcí: CAE simulaci pro ověření tvařitelnosti před řezáním oceli, -vlastní přesné obrábění (drátová EDM, CNC frézování, souřadnicové broušení) pro udržení kontroly tolerance, zkušební lisy, které odpovídají specifikacím vašeho produkčního lisu, -inspekční infrastrukturu založená na CMM pro statistickou kvalifikaci a od{2}}do{3}}proveditelnosti až po konečnou spolehlivost výroby. Dodavatelé jako YICHEN, kteří řídí celý řetězec - od simulace přes obrábění, zkušební provoz a kontrolu -, eliminují mezery v předávání, kde se obvykle skrývají problémy s kvalitou.


