


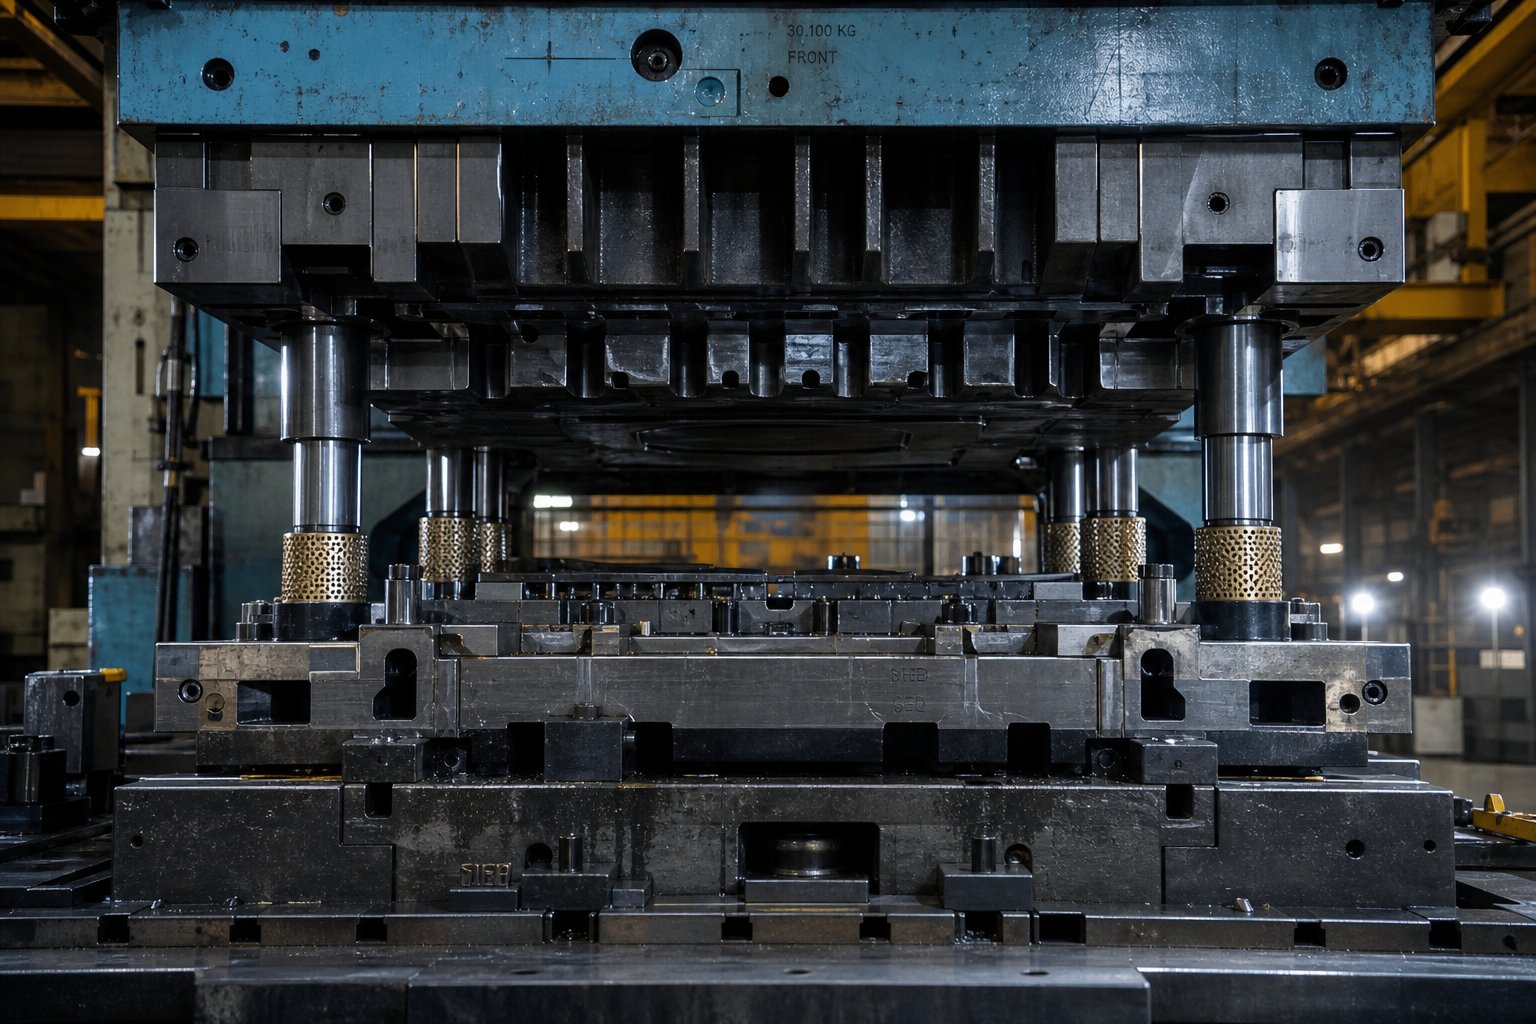
Co znamená podpora lisování pro velké díly
Když slyšíš"lisování matrice“, můžete si představit kompaktní lis, který vysekává držáky nebo spony. Rozšiřte jej až na konstrukční panely, kolejnice podvozku s plnou{1}}šířkou nebo průmyslové kryty a technický obraz se dramaticky změní. Podpora lisování velkých dílů není jedinou součástí. Jedná se o celý infrastrukturní systém, který společně udržuje nadrozměrné nástroje pevné, vyrovnané a přesné při extrémním zatížení.
Definování infrastruktury podpory lisovacích nástrojů pro velkoformátové{0}}ražby
Podpora lisování velkých dílů se týká integrovaného systému podložných desek, podpěrných{0}}podložek, lisovacích patek, vodicích systémů a konfigurací lisovacího lože, které jsou navrženy tak, aby byla zachována strukturální tuhost a rozměrová přesnost u nadrozměrných stop nástrojů.
Každý prvek v této velkoformátové podpůrné infrastruktuře má specifickou úlohu.Podpěrné deskyposkytují stabilní základ a rozdělují zatížení lisu rovnoměrně po celé posteli. Pod-výztužné mřížky přidávají lokalizovanou tuhost tam, kde koncentrace síly vrcholí. Zápustky drží razníky, tvářecí oceli a knoflíky zápustky v zarovnání a jejich tloušťka přímo určuje odolnost proti průhybu. Vodicí kolíky a pouzdra udržují horní a spodní polovinu při každém zdvihu. Konfigurace kolébkové desky pro nadrozměrné zápustky a tuhost zápustkové patky u velkých výlisků společně určují, zda nástroj produkuje konzistentní díly nebo se odchyluje od tolerance během prvních sta zásahů.
Proč konvenční podpora matrice v měřítku nedosahuje
Zde je chyba, která zastihne mnoho obchodů nepřipravených: zacházet s nástrojem pro velké díly jako se zvětšenou-verzí malého. Kompaktní sada raznic se může spolehnout na standardní tloušťky patek a mimo--komponenty vedení police, protože vychylovací síly zůstávají zvládnutelné. Rozšiřte stejnou filozofii designu přes půdorys dvakrát nebo třikrát širší a narazíte na ne-lineární problémy v ohybovém momentu, tepelné roztažnosti a rozložení síly, které žádný jednoduchý multiplikátor nedokáže předpovědět. Při zdvojnásobení rozpětí se průhyb nezdvojnásobí; zvyšuje se mnohem strmějším tempem. Teplotní gradienty překračují větší vzdálenosti a vytvářejí rozdílnou expanzi, která posouvá zarovnání uprostřed-provozu. Rozložení sil roste nerovnoměrně a napětí se soustřeďuje tam, kde je podpora nejtenčí.
Tyto skutečnosti znamenají, že velkoformátové{0}}nástroje vyžadují od základů účelové{1}}strategie podpory. Otázka zní: jak přesně se tyto technické proměnné slučují s rostoucí velikostí dílu?
Proč velké díly vyžadují specializované podpůrné inženýrství
Představte si, že byste zdvojnásobili stopu sady matric. Můžete očekávat, že se také zdvojnásobí požadavky na podporu. Ve skutečnosti strukturální požadavky rostou tempem, které překonává samotný nárůst velikosti. Tento nelineární vztah mezi rozměry dílu a potřebami podpory je přesně tím, kde se stávají zřejmými problémy inženýrské podpory lisování v měřítku a kde se konvenční předpoklady hroutí.
Ne{0}}lineární škálování strukturálních požadavků
Zvažte jednoduchou analogii paprsku. Když zdvojnásobíte nepodporované rozpětí nosníku při rovnoměrném zatížení, průhyb se pouze nezdvojnásobí. Zvyšuje se o faktor šestnáct pro jednoduše podporovaný stav, protože průhyb se škáluje se čtvrtou mocninou délky rozpětí. Podobně se chovají zápustkové boty a podložky. Ne-lineární průhyb u velkých sad matric znamená, že mírné zvětšení šířky nástroje může způsobit neúměrný skok v průhybu uprostřed-rozpětí, což soustřeďuje napětí v oblastech, s nimiž původní design nikdy nepředpokládal.
Tepelné chování má stejný vzorec. Kompaktní matrice může mít během výrobního provozu jednotnou teplotu na pracovní ploše. Natáhněte tento povrch na 1 500 mm nebo více a na čele nástroje se vyvinou tepelné gradienty. Řízení tepelné expanze pro nadrozměrné matrice se stává kritickým, protože rozdílný růst o pouhých několik setin milimetru přes rozpětí se posouváudeřit-k-povolenínerovnoměrné, snižující kvalitu dílu a urychlující opotřebení na jedné straně nástroje.
Rozložení sil ve velkoformátových lisovacích směsích oba problémy. Razící síly zřídkakdy přistanou dokonale vycentrované. Mimostředová zatížení, která kompaktní matrice absorbuje s minimálním nakloněním, vytvářejí u nástroje s velkým rozpětím- značné úhlové vychýlení, což vytváří nerovnoměrný tok materiálu a nekonzistentní geometrii součásti.
Výzvy propojeného systému ve velkém měřítku
Podpora velkých{0}}formátů není jen problémem nástrojů. Jde o úplný-systémový problém. Rám lisu, kolébka, sada matric, držák polotovaru a mechanismus vyjímání dílu spolu vzájemně spolupracují. Tuhá čelist namontovaná na pružné podložce se stále vychyluje. Pevná podložka uvnitř rámu lisu, která postrádá torzní tuhost, stále umožňuje vychýlení při mimo-středovém zatížení. Na každém článku řetězu záleží.
Mezi klíčové inženýrské proměnné, které se škálují ne-lineárně s velikostí dílu, patří:
- Průhybový moment: roste s druhou mocninou nepodporovaného rozpětí v závislosti na podmínkách podpory
- Rozpětí teplotního gradientu: delší vzdálenosti zesilují diferenciální expanzi a vytvářejí střední-drift zarovnání nástroje
- Akumulace tolerance vyrovnání: více vodících bodů přes širší stopu sdružuje individuální chyby polohy
- Rovnoměrnost tlaku tlumiče: Větší čela držáku polotovaru ztěžují udržení rovnoměrného rozložení síly po celé tažné oblasti
Inženýři obeznámení s kompaktními nástroji často používají základní pravidla pro poměry tloušťky botky, rozteč vodících kolíků nebo nastavení tlaku tlumiče. Tyto pokyny byly vyvinuty pro nástroje, kde délky rozpětí udržují průhyb zvládnutelný a teplotní gradienty jsou zanedbatelné. Jejich zvětšení bez přepočtu na nelineární efekty vede k předčasnému opotřebení, odchylkám tolerance a nekonzistentním dílům. Fyzika prostě nebude spolupracovat.
Tato složitost-úrovně systému vyvolává praktickou otázku: co musí samotný tisk poskytnout, aby měl všechny tyto vzájemně propojené proměnné pod kontrolou?
Infrastruktura lisů a tonáž pro výrobu velkých dílů
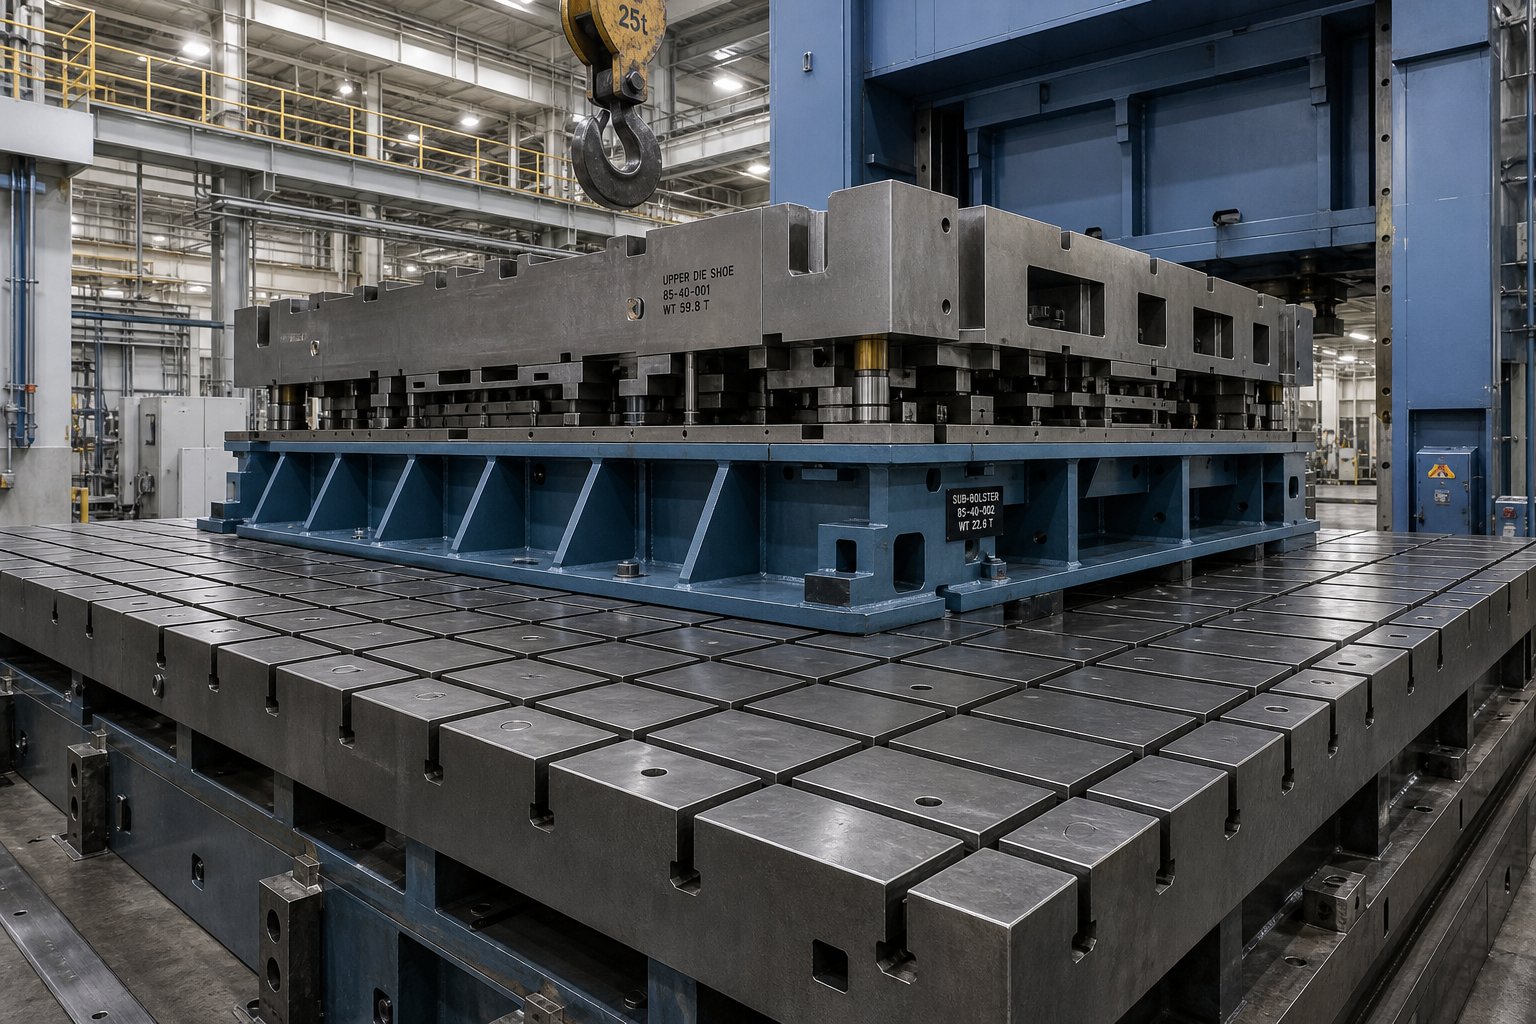
Lis není jen stroj, který dodává sílu. U velkoformátového ražení se stává strukturální páteří celého podpůrného systému. Výběr lisu pouze na základě tonážní kapacity je běžné a nákladné přílišné zjednodušení. Výběr velikosti lože lisu pro velké díly vyžaduje vyhodnocení plochy lože, délky zdvihu, otevření denního světla a toho, jak se síla rozděluje po celé stopě lisu, to vše jako vzájemně závislé proměnné spíše než izolované specifikace.
Stiskněte požadavky na velikost postele a denní světlo
Velká část potřebuje prostor, aby mohla existovat v tisku, a to zní jako samozřejmost, dokud si neuvědomíte, kolik omezení se hromadí. Lože musí pojmout celou stopu sady matrice s dostatečnou rezervou pro upnutí kolébky, podávací mechanismy a odvádění šrotu. Požadavky na otevírání za denního světla u velkých sad matric přesahují pouhé přizpůsobení výšce nástroje. Potřebujete volný prostor pro vkládání matrice, extrakci součásti a jakýkoli automatický pohyb chapadla mezi horním a spodním nástrojem.
Délka tahu představuje další kompromis-. Delší zdvih umožňuje hlubší tahy, které velké konstrukční panely a skříně často vyžadují. Nicméně, jakVýrobcevysvětluje, že pro konstantní kapacitu točivého momentu platí, že čím kratší je celkový zdvih lisu, tím vyšší je dostupná tonážní křivka. Jinými slovy, lis s velkorysým denním světlem pro hluboké tažení velkých dílů- poskytuje méně použitelnou sílu v bodech nad dolní úvratí. Inženýři, kteří vybírají lisy pro velké díly, musí vyvážit hloubku tažení s tonáží, která je skutečně k dispozici tam, kde začíná tváření.
Tonážní kapacita a rozložení síly na velké plochy
Požadavky na tonáž lisu pro velké výlisky nelze odhadnout vynásobením plochy dílu generickou hodnotou tlaku. Skutečná tonáž závisí na síle materiálu, tloušťce, složitosti geometrie součásti a funkcích, jako jsou tažné nebo vytyčovací korálky přidané pro kontrolu odpružení. S dnešními pokročilými-ocelimi dosahujícími pevnosti v tahu 980 MPa nebo vyšší,AHSS Insightspoznamenává, že tradiční{0}}počítač{1}}palců často podhodnocuje požadovanou tonáž, a proto je pro velkoformátové aplikace-předpovědi založené na FEA zásadní.
Rozložení síly napříč lůžkem je důležité stejně jako celková kapacita. Kapacita lisu je obvykle dimenzována pro centrovaná zatížení využívající alespoň 66 % délky lože. Když velká matrice soustřeďuje síly v menší zóně nebo působí zátěž mimo-střed, musí být efektivní kapacita snížena. U velkých dílů, které jsou jen zřídka symetrické, se toto vychýlení mimo{5}}zvýrazňuje, zejména v sestavách převáděcích lisů, kde tažné stanice a stanice ořezávání produkují drasticky odlišné zatížení na opačných koncích lože.
| Parametr | Konstrukční panely | Komponenty podvozku | Velké skříně |
|---|---|---|---|
| Typické rozměry postele | 3 000-5 000 mm x 2 000-2 500 mm | 2 500-4 000 mm x 1 500-2 000 mm | 2 500-4 500 mm x 2 000-3 000 mm |
| Tonážní rozsah | 1 600-5 000 tun | 800-2500 tun | 1000-3000 tun |
| Délka zdvihu | 600-1 200 mm | 400-800 mm | 500-1 000 mm |
| Otevření denním světlem | 1 500-2 500 mm | 1 200-1 800 mm | 1 400-2 200 mm |
| Typická tloušťka materiálu | 0,6-2,0 mm | 1,5-6,0 mm | 1,0-3,0 mm |
| Primární výzva síly | Velká plocha, střední jednotkový tlak | Vysoká pevnost, koncentrované zatížení | Hluboké tahy, mimo{0}}středové zatížení |
Konfigurace podložky a podložky{0}
Deska kolébky je rozhraním mezi lisovacím ložem a patkou matrice a pro velké díly se sama o sobě stává kritickým konstrukčním prvkem. Tloušťka desky kolébky u nadrozměrných zápustek musí odolávat místnímu ohybu mezi opěrnými body lože. Tenká podpěra překlenující široké lože lisu se pod koncentrovaným zatížením matrice prohýbá a přenáší tuto deformaci přímo do nástroje a hotové součásti.
Konstrukce vzoru mřížky pomocné výztuhy to řeší přidáním mezilehlé nosné vrstvy mezi hlavní výztuhu a patku lisovnice. Tyto mřížkové struktury, obvykle opracované ocelové desky s žebrovými vzory nebo konfiguracemi T-drážek, přerozdělují bodová zatížení do širších zón. Rozteč mřížky se vypočítá na základě očekávaných koncentrací sil. Oblasti pod protahovacími razidly nebo stanicemi pro těžké tváření mají užší rozestup mřížky, zatímco oblasti podporující lehčí operace, jako je děrování, mohou používat širší intervaly.
Představte si to takto: systém podpěry a podpěry-funguje jako základ pod budovou. Jedna deska funguje dobře pro malou konstrukci, ale velká budova potřebuje piloty, výškové nosníky a vyztužené patky rozmístěné podle toho, kde dopadá největší zatížení. Zde platí stejný princip. Bez účelových-konfigurací pomocných{5}}výztuh vytváří lokalizované vychýlení pod matricí nerovnoměrné vůle, urychluje opotřebení nástroje v koncentrovaných zónách a zavádí-k-rozměrové odchylky, které se v průběhu výroby zhoršují.
Vztah mezi velikostí dílu, jakostí materiálu a infrastrukturou lisu je spíše multiplikativní než aditivní. Větší díl z oceli s vyšší{1}}pevností nepotřebuje jen větší lis. Potřebuje tužší výztuhu, více rozmístěnou pomocnou -mřížku výztuhy, širší pokrytí monitorováním síly a přesnější-řízení zátěže mimo střed. Tato rozhodnutí o infrastruktuře se zablokují ještě předtím, než je nástroj navržen, a proto musí být samotná sada nástrojů navržena s těmito omezeními úrovně tisku- jako pevnými vstupy.
Konstrukce a řízení průhybu sady matric
Infrastruktura lisu definuje, v čem musí sada lisovacích nástrojů fungovat. Samotná kostka je však místem, kde přesnost žije nebo umírá. U velkoformátových nástrojů zahrnuje konstrukce lisovacích sad technické možnosti, které u kompaktních nástrojů prostě neexistují. Širší rozpětí, těžší sekce a větší tepelná hmotnost – to vše vyžaduje strukturální strategie, které jdou daleko nad rámec zesílení čelisti matrice a přidání několika dalších vodicích kolíků.
Konstrukce segmentové matrice pro nadrozměrné nástroje
Stavba velké kostky jako jediného monolitického bloku vytváří problémy na více frontách. Obrábění jednodílné-zápustkové vložky o rozpětí 2 000 mm nebo více posouvá limity dostupného CNC zařízení, komplikuje tepelné zpracování a činí opravy v terénu nepraktickými. To je důvod, proč se segmentovaná konstrukce zápustek pro velké díly stala standardním přístupem pro nadrozměrné nástroje.
Segmentované břitové destičky rozbíjejí čelo matrice na zvládnutelné části, z nichž každá je samostatně obrobena, tepelně -zpracována a zasazena do patky matrice. Tato modulární strategie nabízí tři praktické výhody. Za prvé, vyrobitelnost se zlepšuje, protože každý segment se vejde do standardních obalů obráběcích strojů. Za druhé, přístup údržby se stává cíleným. Opotřebovanou nebo poškozenou část lze odstranit, přebrousit nebo vyměnit bez vytažení celé matrice z lisu. Za třetí, a to je pro velké nástroje kritické, segmentace se přizpůsobuje tepelné roztažnosti. Při výrobě se čelo zápustky zahřívá nerovnoměrně. Monolitická břitová destička bojuje s touto expanzí zevnitř, stavebním napětím, které může popraskat kalené nástrojové oceli. Segmentované vložky umožňují kontrolované mezery mezi sekcemi, které absorbují rozdílný růst bez deformace pracovních ploch.
Kompromisem-je přesnost na hranicích segmentů. Každý spoj mezi vložkami musí být podložen a vyrovnán, aby byl zachován souvislý tvarovací povrch. Nesouosost na těchto rozhraních se okamžitě projeví jako čáry na hotových dílech nebo lokalizované ztenčení na kreslených panelech.
Naváděcí systémy a seřízení v měřítku
Udržování správného sledování horní a spodní poloviny zápustky v široké stopě je zásadně odlišná výzva než vedení kompaktního nástroje. Umístění vodících kolíků pro nadrozměrné sady matric musí počítat s delšími rozpětími bez podpory, větším tepelným pohybem a vyšším kumulativním bočním zatížením během tváření.
JakČasopis o tváření kovůvysvětluje, že vodicí pouzdro by mělo zabírat vodicí sloupek na pracovní úrovni matrice, kdykoli je to možné. To zatěžuje sloupek ve smyku, jeho nejsilnějším stavu, a minimalizuje ohybový moment, který způsobuje vychýlení-způsobené nesouososti. U velkých sad lisovacích nástrojů umístění pouzder vysoko nad pracovní povrch z pohodlí zesiluje tento ohybový efekt v širším rozpětí nástroje, takže přesná výška záběru je ještě kritičtější.
U velkoformátových nástrojů by měla být délka vodícího kolíku omezena na minimum, které splňuje požadavky na zapojení a obcházení. Delší sloupky se více vychylují při bočním zatížení, a když tyto sloupky překlenují sadu matric o průměru několika metrů, i malé úhlové chyby ve vedení se promítají do významného polohového posunu na vzdálených hranách nástroje. Součásti vedení kuličkových-ložisek poskytují nulovou vůli během předpětí, ale představují riziko u velkých nástrojů, které generují silný boční tah. Boční zatížení se v bodovém kontaktu přenáší na jednotlivá kuličková ložiska, která mohou časem zarýt stopy do povrchu sloupku nebo pouzdra.
Konstrukce patního bloku pro velkoformátové nástroje řeší to, co samotné vodicí kolíky nezvládnou. Zápustky produkující nevyvážené tvářecí zatížení nebo silný boční tlak obvykle používají krabicovou- konstrukci paty buď na místě nebo vedle vodicích sloupků. U velkých nástrojů více záleží na vztahu mezi patními bloky a vodícími čepy. Někteří inženýři dávají přednost tomu, aby vodicí kolíky zapadly jako první a zajistily počáteční vyrovnání, přičemž patní desky absorbují boční síly během pracovního zdvihu. Aby tento přístup fungoval, musí být vůle mezi plochami patní desky menší než vůle vodícího čepu. V opačném případě se čepy pod zatížením vychýlí dříve, než patní desky stihnou zachytit tah.
Prevence strukturálních deformací u velkých sad lisovacích nástrojů
Tuhost boty je poslední linií obrany proti vychýlení. U kompaktních nástrojů dobře fungují standardní poměry tloušťky patek, protože nepodporované rozpětí zůstává krátké. Roztáhněte se do rozměrů velkého-formátu a bota musí neúměrně narůst tloušťka, často obsahuje žebrování vytlačovací patky pro kontrolu průhybu na spodní straně pro zvýšení tuhosti bez úměrného zvýšení hmotnosti.
Žebrované zápustkové boty používají obráběné nebo lité výztužné vzory, obvykle probíhající kolmo k nejdelšímu nepodepřenému rozpětí, které zvyšují průřezový modul boty, aniž by byla celá z pevné oceli. To udržuje hmotnost matrice v mezích manipulace s jeřábem a zároveň zajišťuje tuhost, kterou by vyžadovala pevná bota s ekvivalentní tuhostí. Vzor žeber je navržen kolem očekávaných míst zatížení. Oblasti pod těžkými tvářecími stanicemi mají užší rozestupy žeber, zatímco lehčí-zóny provozu používají širší intervaly.
Když podpora matrice nedosáhne, jsou poruchy předvídatelné a progresivní. Neadekvátní konstrukční podpora ve velkých sadách matric vytváří kaskádu problémů:
- Posun tolerance napříč dílem, protože střední-průhyb rozpětí posouvá úder-k-nerovnoměrnosti vůlí
- Nerovnoměrné vzory opotřebení se soustředí tam, kde průhyb vytváří užší-než-navrhované vůle
- Předčasné selhání razníku v důsledku úhlového zatížení způsobeného ohnutím boty při mimo{0}}středových silách
- Nekonzistentní tok materiálu, když se čelo matrice deformuje pod zatížením, mění záběr tažné patky
- Variace zpětného odpružení dílu od zdvihu k zdvihu, protože tepelná a mechanická výchylka kolísá během výrobního cyklu
Každý z těchto poruchových režimů napájí ostatní. Nerovnoměrné opotřebení mění vůle, což zhoršuje tok materiálu, čímž se posouvají tvářecí síly, což urychluje průhyb v nových oblastech. To, co začíná jako jemný rozměrový posun, se stává složitým problémem kvality, který zkracuje životnost matrice a zvyšuje míru zmetkovitosti.
Řízení těchto vzájemně propojených rizik vychýlení prostřednictvím designu bot, vodicích systémů a segmentované konstrukce nastavuje strukturální fázi. Další proměnnou, která určuje, zda velká matrice skutečně produkuje dobré díly, je to, jak síla působí na samotný polotovar, konkrétně jak systémy polštářů rozdělují tlak na prodlouženou plochu matrice.
Systémy lisovacích polštářů a držáků polotovarů v měřítku
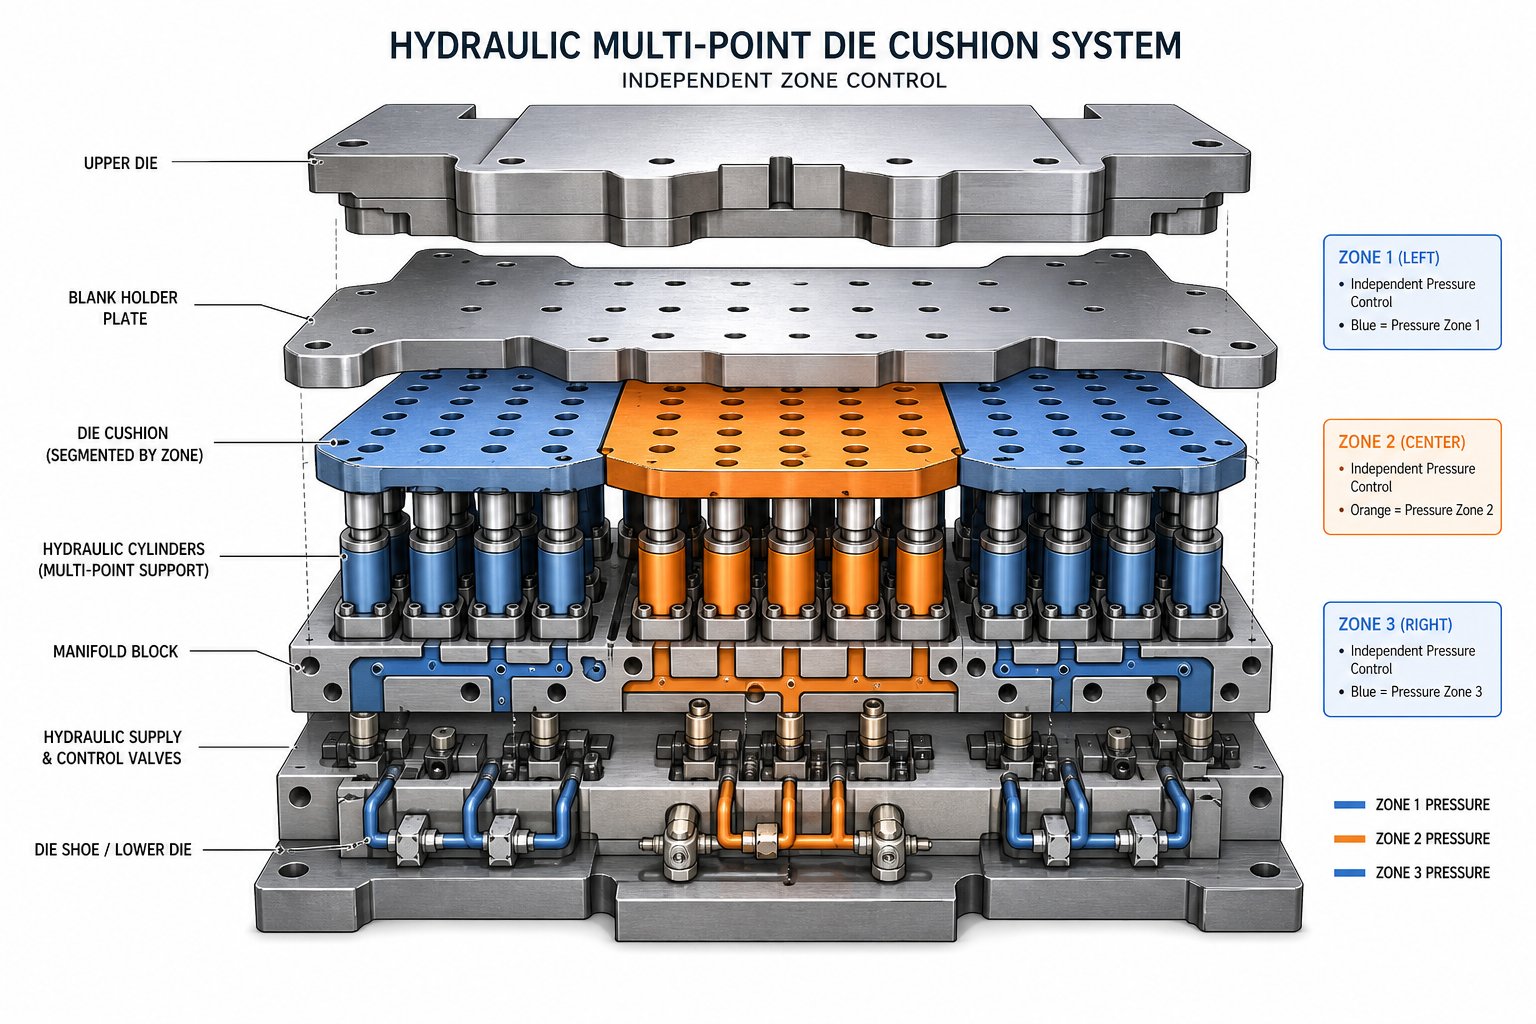
Strukturální tuhost udržuje zápustku vyrovnanou, ale je to systém tlumení, který určuje, zda se polotovar chová během tváření. U kompaktních nástrojů zvládá síla držáku polotovaru bez většího zmatku sada dusíkových lahví nebo jednozónová lisovací poduška. Měřítko, které se tváří na velkoformátové-rozměry, a rozložení síly držáku polotovaru pro velké díly se stává primárním technickým problémem spíše než sekundárním detailem nastavení. Nerovnoměrný tlak na prodlouženou plochu matrice nevytváří mírně nedokonalou součást. Na jedné straně vytváří vrásky a na druhé slzy.
Výkon hydrauliky vs. Dusík v měřítku
Proč záleží na typu podušky, když se části zvětšují? Zvažte, co se děje fyzicky. Dusíková soustava válců dodává sílu založenou na tlaku plynu a tento tlak se postupně zvyšuje, jak se válec stlačuje během zdvihu.Art Hedrick ve společnosti The Fabricatorpoznamenává, že tlak samostatné plynové pružiny se může během zdvihu zdvojnásobit, což je vlastnost, která komplikuje kontrolu síly při jakékoli aplikaci, ale stává se obzvláště problematickou u širokého čela držáku polotovaru. S desítkami dusíkových lahví rozprostírajících se přes velkou matrici způsobují drobné rozdíly v náplni plynu, tření těsnění nebo tepelném stavu mezi jednotlivými jednotkami kolísání tlaku v jednotlivých zónách.
Hydraulické systémy vytlačovacích polštářů pro velkoformátové lisování to řeší jinak. Hydraulický tlumič-řízený čerpadlem využívá tlak kapaliny regulovaný servo nebo proporcionálními ventily a poskytuje programovatelné silové profily, které mohou zůstat konstantní, stoupat nebo se zužovat během zdvihu. Výzkum dopumpou-řízená regulace tlaku hydraulického spodního polštáředokazuje, že pokročilé strategie řízení mohou dosáhnout překmitu tlaku již o 6,5 % s dobou sestavení-pod 0,4 sekundy, což inženýrům poskytuje dynamickou přesnost velkoformátových aplikací. Pneumatické podušky, i když jsou jednodušší a levnější, trpí stlačitelností vzduchu, která omezuje jak přesnost síly, tak rychlost odezvy, což je obecně omezuje na lehčí-pracovní operace, kde je stopa držáku polotovaru stále zvládnutelná.
| Typ polštáře | Jednotnost síly | Doba odezvy | Nastavitelnost | Vhodnost velkého formátu |
|---|---|---|---|---|
| Pole válců dusíku | Mírný; se liší podle hloubky zdvihu a stavu jednotlivých válců | Rychlá počáteční reakce; žádná aktivní kontrola během zdvihu | Omezeno na počáteční plnicí tlak a výběr válce | Vhodné pro střední stopy; variace zóny-k{1}}zóně roste s velikostí pole |
| Hydraulický vícebodový-bod | Vysoký; servo-řízená regulace tlaku na zónu | Dobrý; programovatelné profily s méně než -sekundovou sestavou- | Plně programovatelné silokřivky; nezávislé ovládání zóny | Preferováno pro velký-formát; umožňuje více-zónový diferenciální tlak |
| Pneumatický | Nízký; stlačitelnost vzduchu vytváří tlakové zpoždění a kolísání | Mírný; omezeno objemem vzduchu a odezvou ventilu | Základní nastavení tlaku; žádné dynamické profilování | Obecně nevhodné pro velké{0}}formáty kreslení; přijatelné pro lehké zatemnění |
Mapování síly prázdného držáku napříč prodlouženými plochami matrice
Představte si čelo držáku polotovaru rozprostírající se 3 000 mm přes velkou matrici konstrukčního panelu. Materiál neproudí rovnoměrně do dutiny formy. Rohy odolávají proudění jinak než rovné hrany. Oblasti hlubokého tažení-tahají kov rychleji než mělké příruby. Pokud držák polotovaru aplikuje všude stejný tlak, některé zóny hladoví po materiálu a trhají se, zatímco jiné se posouvají příliš volně a zvrásňují se. To je přesně důvod, proč existuje více-zónové odpružení pro nadrozměrné raznice.
Více{0}}bodové systémy hydraulického polštáře rozdělují čelo matrice na nezávisle ovládané tlakové zóny, z nichž každá je napájena vlastním válcem nebo skupinou válců. Obsluha může použít vyšší přídržnou sílu v blízkosti mělkých přírub, kde je nejvyšší riziko pomačkání, a snížit sílu v blízkosti hlubokých-kaps, kde dochází k roztržení. Toto mapování zóny-podle{5}}zónové síly držáku prázdného místa nahrazuje starý přístup hledání jediného kompromisního tlaku a doufání, že bude fungovat všude.
Zvedače a tlakové podložky se řídí stejnou logikou distribuce. V kompaktní matrici několik rovnoměrně rozmístěných zvedacích kolíků dostatečně podpírá polotovar během vytahování a poskytuje počáteční přidržení-. Ve velké tažné matrici musí být tyto zvedáky umístěny podle geometrie součásti a vzoru toku materiálu, nikoli pouze rozmístěny na mřížce. Oblasti náchylné k lokalizovanému ztenčování, typicky rohy hlubokých tahů a přechody mezi formovanými a neformovanými zónami, potřebují speciální přítlačnou podložku pro udržení kontaktu a zabránění předčasnému zvednutí blanku během úderu.
Rozhodnutí o dusíku vs. hydraulickém spodním polštáři u velkých nástrojů nakonec závisí na rozlišení ovládání. Dusíkové systémy fungují dobře tam, kde jsou požadavky na sílu relativně rovnoměrné a stopa zůstává v mezích, kde jsou rozdíly mezi válci -k{2}}válci tolerovatelné. Když geometrie dílu vytváří rozdílné požadavky na průtok napříč rozšířenou plochou, hydraulické vícebodové-ovládání poskytuje možnost nastavení pro nezávislé vyladění každé zóny, čímž se z toho, co by jinak bylo kompromisem, stalo technické řešení.
Volba systému polštářů blokuje, jak síla dosáhne polotovaru, ale neodpovídá na širší otázku týkající se konfigurace matrice: měly by tyto velké díly procházet progresivní matricí s integrovanými stanicemi, nebo jejich velikost tlačí rozhodnutí směrem k systému přenosu s diskrétními nástroji v každé fázi?
Progresivní vs. výběr přenosových matric pro velké díly
Otázka konfigurace matrice není abstraktní. Určuje, jak materiál vstupuje do nástroje, jak se díly pohybují mezi operacemi a jaký druh podpůrné infrastruktury jednotlivé stanice vyžadují. U kompaktních součástí dominují progresivní matrice z hlediska rychlosti a ceny-na-díl. Ale jak rostou obálky součástí, fyzika podávání proužků a integrita nosiče posouvají počet. Pochopení toho, kde progresivní matrice narážejí na svůj praktický strop a kde přebírají přenášecí systémy, je ústředním prvkem každého-rozhodování o nástroji velkého formátu.
Když progresivní razidla dosáhnou svého limitu velikosti
Progresivní lisy se spoléhají na kontinuální kovový pás přiváděný přes sekvenční stanice, přičemž část zůstává připojena k nosnému pásu až do konečného odříznutí. To funguje krásně pro malé až střední komponenty. Pás zůstává dostatečně tuhý, aby se mohl pohybovat přesně, vodicí otvory si zachovávají registraci a nosný pás absorbuje síly mezi stanicemi bez deformace.
Rozšiřte to a problémy se rychle objeví. Maximální velikost dílu pro progresivní lisování je omezena šířkou pásu, dostupností svitků a schopností nosného pásu podporovat stále těžší částečně -tvarované prvky mezi stanicemi. JakFiktivpoznamenává, že progresivní lisování udržuje díl připojený k nosnému pásu během celého procesu, což znamená, že jakýkoli díl dostatečně velký, aby ohrozil tuhost pásu, ohrožuje přesnost celého postupu. Širší pásy vyžadují větší přesnost podávání, větší pilotní síly a robustnější podávací zařízení. Při šířce pásu přesahující zhruba 600-800 mm se pro většinu aplikací stávají praktické problémy s udržováním přesnosti postupu, řízením prohnutí pásu a zabráněním průhybu mezi stanicemi.
Odpad z pásů zhoršuje ekonomický problém. Velká část na progresivním pásu vyžaduje nosný pás na obou stranách plus-rozestupy mezi součástmi a procento materiálu, který se stává zmetkem, neúměrně roste s rostoucí velikostí součásti. To, co funguje při 85% využití materiálu u malého držáku, může u velkého panelu klesnout na 60 % nebo méně, což narušuje cenovou výhodu, která ospravedlňovala progresivní nástroje.
Výhody přenosové matrice pro velké samostatné díly
Systémy přenosových matric řeší problém nosného pásu oddělením polotovaru od svitku na první stanici a jeho mechanickou přepravou mezi následujícími operacemi. Larson Tool zdůrazňuje, že přenosové matrice pohybují obrobkem nezávisle mezi stanicemi, což každé stanici umožňuje pracovat na volném dílu, který lze přemístit a manipulovat s ním v různých úhlech. Tato nezávislost je to, co dělá podporu přenosových matric pro nadrozměrné výlisky praktickou tam, kde progresivní přístupy selhávají.
U velkých dílů přináší přenosový přístup několik konstrukčních výhod. Každá lisovací stanice může být účelově-postavena pro svůj specifický provoz bez omezení shody s běžnou roztečí pásu. Rozteč stanic může pojmout celý obal dílu plus prostor pro prsty chapadel nebo chodící nosníky. A protože je každý polotovar diskrétní, využití materiálu se výrazně zlepšuje, protože v každém cyklu není žádný materiál spotřebovávající nosný pás. Standard Die International poukazuje na to, že odstranění spojovacího pásu používaného k přenášení dílů prostřednictvím progresivního procesu šetří materiál na každém kusu a snižuje celkovou cenu kusu.
Kompromisem-je rychlost a složitost podpory mezi{1}}stanicemi. Přenášecí systémy běží pomaleji než progresivní matrice, obvykle pracují rychlostí 8-25 zdvihů za minutu u velkých dílů oproti 200-600+ zdvihům za minutu, kterých lze dosáhnout pomocí progresivních nástrojů na malých součástech. Každá předávací stanice potřebuje svůj vlastní podpůrný systém matrice, včetně nezávislých konfigurací kolébky, vodících systémů a někdy i jednotlivých nastavení polštářů, vše zarovnané přes celou předávací linku s přesností na milimetry.
| Kritéria | Progresivní zemřít | Přenosová matrice |
|---|---|---|
| Maximální část obálky | Omezeno šířkou pásu (obvykle pod 600-800 mm) | Omezeno pouze velikostí lisovacího lože (2 000 mm+ možné) |
| Pásový/materiálový odpad | Vyšší u velkých dílů díky nosnému pásu a rozteči | Spodní; diskrétní přířezy eliminují odpad nosného pásu |
| Složitost podpory matrice | Sada jedné matrice; integrované stanice sdílejí jednu botu a podhlavník | Více nezávislých stanic; každý z nich vyžaduje vyhrazenou podpůrnou infrastrukturu |
| Přesnost stanice-do{1}}stanice | Vlastní; strip piloti udržují registraci na všech stanicích | Závisí na přesnosti přenosového mechanismu a{0}}vyrovnání mezi stanicemi |
| Produkční rychlost | Velmi vysoká (200-600+ SPM pro malé díly) | Střední (8–25 SPM pro velké díly) |
| Manipulace dílů mezi stanicemi | Žádný; část zůstává v rovině na pásu | Možnost úplného přemístění; umožňuje složité tvářecí sekvence |
Hybridní přístupy pro automobilové konstrukční komponenty
Výběr matrice automobilových konstrukčních panelů zřídka spadá čistě do jedné kategorie. Vnější strana karoserie vozidla, palubní panel plné{1}}šířky nebo strukturální podlahová vana jasně vyžadují přenosové systémy kvůli své velikosti. Ale v rámci stejné platformy vozidla jsou k těmto velkým panelům připojeny desítky držáků, výztuh a montážních desek. Tyto menší součásti často běží na progresivních matricích při velkém objemu a nízkých jednotkových nákladech, i když se nakonec stanou součástí velké sestavy.
Hybridní realita vypadá takto: přenosové lisy zvládají velké konstrukční skořepiny a kolejnice, kde velikost dílu činí progresivní nástroje nepraktické, zatímco progresivní matrice razí menší opakující se držáky a svorky, které jsou k těmto konstrukcím přišroubovány nebo přivařeny. Někteří-dodavatelé automobilového průmyslu první úrovně provozují oba systémy ve stejném zařízení a dodávají progresivní-lisované dílčí-komponenty přímo do montážních buněk vedle transferových-lisovaných panelů.
U držáků podvozku a konstrukčních výztuh, které spadají do střední{0}}rozsahové řady, rozhodnutí často závisí na ročním objemu a geometrické složitosti spíše než na samotné velikosti. Držák, který přesahuje pohodlnou šířku progresivního pásu, ale neospravedlňuje plnou více-převodní linku stanic, může používat složenou matrici nebo dvou{3}}staniční tandemový lis jako praktickou střední cestu.
Bez ohledu na to, která konfigurace vyhraje rozhodnutí o výběru, zůstává jedna konstanta: materiál sám ukládá svá vlastní pravidla. Jak vysokopevnostní oceli pruží přes velký panel, jak hliník teče přes prodlouženou tažnou plochu a jak se tolerance hromadí v širokých stopách formy, to vše utváří kvalitu konečného dílu způsobem, který nemůže kompenzovat žádná konstrukční podpora bez záměrného inženýrství toku materiálu.
Řízení toku materiálu a tolerance napříč velkými plochami matrice
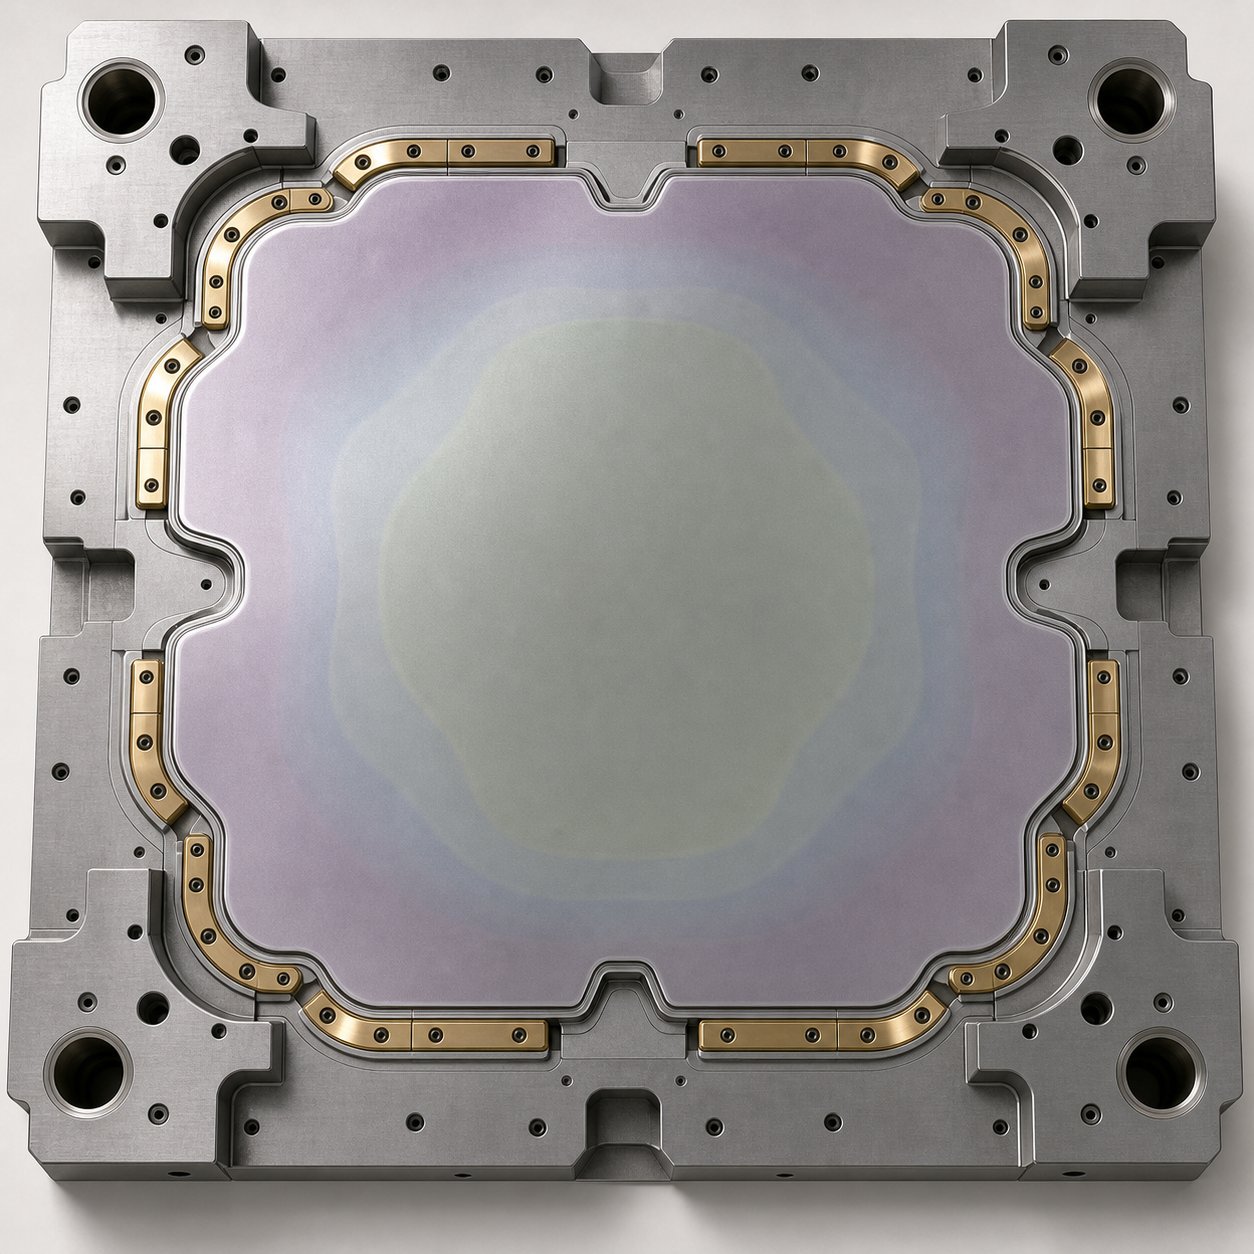
Konstrukční tuhost a kontrola tlumení nastavují scénu, ale samotný materiál je poslední proměnnou, která určuje, zda se velký lisovaný díl setká s tiskem. Různé slitiny reagují na tvářecí síly zásadně odlišnými způsoby a tyto odezvy se zesilují s rostoucí velikostí součásti. Úhel odpružení, který se sotva zaznamená na 200 mm přírubě, může posunout 1 500 mm panel o několik milimetrů mimo specifikaci. Řízení toku materiálu přes prodloužené čela matrice není dodatečným nápadem. Právě to odděluje funkční velkoformátový-nástroj od drahého těžítka.
Výzvy s vysokou-ocelovou pružinou ve velkých panelech
Řízení odpružení ve velkoformátovém lisování začíná strohou realitou: -metody kompenzace založené na zkušenostech vyvinuté pro měkkou ocel se nepřenášejí na pokročilé vysoce-pevnosti. Jakčasopis MetalFormingříká, že „kompenzace není úměrná zkušenostem“ při práci s novějšími-ocelími s vysokou pevností, protože u těchto jakostí prostě neexistuje historie materiálu. Známá pravidla se hroutí.
Odpružení, zkroucení boční stěny a zkroucení panelu, to vše pochází z nevyvážených zbytkových napětí ve tvarované součásti. U velkých panelů působí tato napětí na větší vzdálenosti a mění malou úhlovou chybu na jednotku délky ve velkou kumulativní odchylku na okrajích panelu. Kloboukový-kanál vytvořený z dvou-fázové oceli 980 se může na boční stěně u kompaktního dílu zkroutit o několik stupňů. Natáhněte stejnou geometrii přes celou-konstrukční kolejnici a zvlnění se složí do zkroucení viditelného pouhým okem.
Výzkum v oblasti simulace odpružení odhalil specifické slabiny, pokud jde o oceli s vyšší{0}}pevností. Přesnost předpovědi je vysoce citlivá na hodnoty anizotropie, -pravidla zpevňování, koeficienty tření a modely citlivosti-rychlosti deformace. Každá z těchto proměnných interaguje odlišně na velké ploše nástroje, kde podmínky nejsou jednotné. Tření na poloměru tažení na jedné straně panelu se liší od druhé strany v důsledku migrace maziva, kolísání teploty a místního stavu povrchu nástroje. Na kompaktní matrici jsou tyto místní rozdíly průměrné. Na velké matrici vytvářejí asymetrické odpružení, které nemůže opravit žádná jednotlivá hodnota kompenzace.
Řešení odpružení u velkých HSS panelů vyžaduje zásah ve fázi návrhu produktu, spíše než spoléhat se pouze na kompenzaci matrice. Praktické strategie zahrnují vyhýbání se ostrým úhlům stěn, které zachycují elastické napětí, použití otevřených{1}}koncových sekcí namísto uzavřených kanálů tam, kde je to možné, a začlenění výztužných prvků, jako jsou záševky nebo stupňovité příruby, které zajišťují geometrii na místě. Když je tažení tvarováním jedinou praktickou metodou, dodatečné-protažení bočních stěn uzamčením příruby v blízkosti dolní úvratě a přidáním 2% tahového napětí účinně snižuje kolísání zbytkového napětí po celé šířce panelu.
Tvarovatelnost hliníku a mazání v měřítku
Hliník představuje jinou sadu problémů. Tam, kde vysokopevnostní ocel agresivně pruží zpět, hliníkové slitiny, zejména řady 6xxx a 7xxx používané při odlehčování automobilů, narážejí na limity tvárnosti, které se projevují jako štěpení, než se odpružení stane primárním problémem. Meze tvarovatelnosti hliníku u velkých tahů se projevují jako lokalizované zužování a trhání v rozích a přechodových zónách, kde se délky dráhy toku materiálu významně mění napříč čelem zápustky.
U velkých hliníkových tahů hraje mazání nadměrnou roli. Kompaktní matrice může fungovat přijatelně s rovnoměrně naneseným lisovacím mazivem. Přes prodlouženou plochu matrice je však distribuce maziva nerovnoměrná. Zóny s vysokým-kontaktním-tlakem v poloměrech tažení ztenčují mazací film vytlačováním-, zatímco plošší oblasti si přebytky udrží. To vytváří podmínky rozdílného tření, které nepředvídatelně řídí tok materiálu. Na hliníkovém panelu o tloušťce 2 000 mm může rozdíl koeficientu tření pouhých 0,02 mezi opačnými konci čela matrice posunout tok materiálu natolik, že způsobí roztržení na hladovějící straně a zvrásnění na přeplněné straně.
Zóny diferenciálního mazání to řeší přímo. Namísto nanášení jediného maziva v rovnoměrné koncentraci inženýři specifikují těžší aplikace v oblastech s vysokým-třením a lehčí aplikace, kde materiál vyžaduje větší omezení. Některé velkoformátové operace používají více typů maziv v jednom polotovaru, aplikují produkty s vysokou -filmovou{5}}pevností při velkých poloměrech tažení a produkty s nižší-viskozitou na rovné povrchy pojiva, kde by příliš mnoho maziva umožnilo nekontrolovaný tok.
Tolerance Stack-Up a kompenzační strategie
Zde se velkoformátové ražení-nejvýrazněji liší od kompaktních nástrojů. Nárůst tolerance-ve velkých sadách matric není pouze aditivní. Je geometrická. Každý tvarovací povrch, každý poloměr tažení, každé rozhraní segmentu matrice přispívá k malé polohové nejistotě. Na 300 mm dílu se tyto nejistoty sčítají možná na několik setin milimetru. Rozložte stejnou-toleranci na prvek přes čelo matrice o rozpětí 2 500 mm a kumulativní chyba u vzdálených prvků vůči sobě může překročit celé toleranční pásmo součásti.
Problém se skládá z toho, že velké části typicky odkazují na více základních prvků, které se samy tvoří na různých stanicích nebo v různých oblastech stejné matrice. Vzor montážních otvorů na jednom konci konstrukční kolejnice odkazuje na spojovací povrch vytvořený ve vzdálenosti 1 800 mm. Oba rysy mají svou vlastní toleranci tváření, vlastní odpružení a vlastní citlivost na tepelný a mechanický stav formy v okamžiku tváření. Výsledkem je sada tolerancí, která neexistuje u kompaktních nástrojů, kde se všechny prvky tvoří v těsném prostorovém obalu.
Strategie zmírnění nárůstu tolerancí-a řízení toku materiálu napříč rozšířenými plochami matrice zahrnují:
- Kompenzace nad-korunky na površích matrice: Čelo matrice je záměrně obrobeno s mírně konvexní korunkou, která kompenzuje předpokládanou deformaci při zatížení, čímž vzniká plochý díl ze zakřiveného nástroje
- Strategické umístění tažných perliček pro nadrozměrné výlisky: perličky jsou umístěny na základě simulace toku spíše než na jednotném rozestupu, nezávisle řídí rychlost podávání materiálu v různých zónách, aby se zabránilo jak hladovění, tak nadměrnému toku
- Diferenciální mazací zóny: cílený typ maziva a aplikační hmotnost přizpůsobené třecím požadavkům každé oblasti matrice, zabraňující nerovnováze proudění přes prodloužený polotovar
- Kalibrační stanice po{0}}formování: vyhrazené operace opětovného natažení nebo kalibrace, které-obnoví kritické rozměry po primárním tvářecím zdvihu, kompenzují zpětné odpružení a odchylku tolerance, kterou nelze eliminovat jediným zásahem
Kromě těchto strategií vyžaduje řízení toku materiálu přes rozšířené čela zápustky často obtokové zářezy a upravené reliéfní oblasti. Obtokové zářezy jsou malé výřezy nebo štěrbiny umístěné v prázdném obvodu na strategických místech. Přerušují kontinuitu materiálu příruby a rozbíjejí napětí obruče, která by jinak bránila proudění do hlubokých kapes. Bez těchto zářezů na velkém panelu se materiál snaží natahovat od vzdálených okrajů směrem k protahovací dutině, čímž dochází k nadměrnému ztenčování podél cesty toku. Zářez vytváří místní volnou hranu, která umožňuje blízkému materiálu podávat se dovnitř bez tažení kovu z velké vzdálenosti přes polotovar.
Upravené reliéfní oblasti slouží podobnému účelu v samotné ploše matrice. Jedná se o zóny, kde se materiál záměrně nechává volně tvořit, bez těsného kontaktu s pojivem, čímž dochází k prověšení, které se dostává do sousedních oblastí s vysokou-poptávkou. Na velkém předávacím panelu se mohou reliéfní oblasti jevit jako obětní tahové stěny nebo přírubový materiál, který se ořezává v následující stanici, ale slouží během tvarování jako řízený zásobník materiálu.
Všechny tyto strategie-na úrovni materiálu sdílejí společný požadavek: závisí na přesném předpovědi toho, co materiál udělá, než bude raznice vyrobena. U kompaktních nástrojů mohli zkušení výrobci matric odhadnout odpružení a vzory proudění z minulých projektů. U velkoformátových nástrojů činí ne-lineární interakce mezi materiálovými vlastnostmi, třením, teplotou a geometrií napříč prodlouženým čelem matrice nespolehlivá intuice. Tato prediktivní zátěž padá přímo na simulaci, konkrétně na analýzu konečných prvků, která modeluje formování, odpružení a průhyb jako spojené jevy v celé geometrii součásti.
Simulace a ověřování FEA ve velkoformátovém{0}}designu lisovacích nástrojů
Kompaktní sada raznic může stát desítky tisíc dolarů. Velkoformátová přenosová matrice pro konstrukční automobilový panel se může pohybovat ve stovkách tisíc, někdy i přes milion, když započítáte kompletní infrastrukturu podpory. Na těchto úrovních investic není řezání oceli na základě zkušeností a naděje inženýrstvím. Je to hazard. Simulace FEA pro návrh velkoformátových zápustek tento hazard eliminuje modelováním průhybu, ztenčování materiálu, odpružení a rozložení síly jako vzájemně propojených jevů před obrobením jediného bloku nástrojové oceli.
FEA-Optimalizace podpory lisovacích nástrojů
Analýza konečných prvků se vztahuje přímo na samotnou nosnou konstrukci, nikoli pouze na tvarovaný díl. Inženýři používají FEA k předpovědi, jak se patka matrice vychyluje pod zatížením, kde se deska kolébky prohýbá mezi opěrnými body a jak profily tlaku tlumiče interagují s tokem materiálu přes celou stopu matrice. Predikce průhybu pro podporu velkých zápustek je obzvláště kritická, protože, jak bylo stanoveno v předchozích částech, průhyb se nelineárně mění s rozpětím. Simulace, která ukazuje 0,05 mm průhybu středního -rozpětí při nominálním zatížení, může odhalit 0,2 mm mimo-střední podmínky, ke kterým dochází během skutečného tváření. Tento rozdíl mění vůli, posouvá tok materiálu a zavádí variace-na{10}}díly, které se v průběhu výroby spojují.
Moderní software pro simulaci tváření využívá FEA k předpovídání problémů s tvárností, jako jsou praskliny, vrásky a nadměrné ztenčení, a zároveň analyzuje chování odpružení a minimální požadovanou lisovací sílu.Výzkum společnosti Keysight v oblasti simulace tváření plechůzdůrazňuje další vrstvu analýzy: posouzení, jak malé elastické deformace v samotných nástrojích ovlivňují místní rozložení kontaktní síly a následně pole napětí v součásti, které se může lišit od standardních předpovědí odpružení. U velkých-závitnic, kde je průhyb nástroje ze své podstaty větší, se tato spojka-elasticity nástroje stává spíše nezbytností než volitelnou.
Simulace také řídí rozhodnutí o umístění nosné konstrukce. Kam by měla spodní-žebra vést? Jak tlustá musí být čelist na konkrétní stanici? Jaký profil tlaku polštáře zabraňuje ztenčování v hlubokých-rohách kreslení a zároveň kontroluje mačkání na sousední ploše? Tyto otázky mají kvantifikovatelné odpovědi prostřednictvím FEA, odpovědi, které by jinak vyžadovaly vícenásobné fyzické pokusy s enormními náklady.
Virtuální vyzkoušení a snížení rizika pro velké nástroje
Náklady na fyzické přepracování velkých sad matric jsou ohromující.Výzkum z University of Michigan's Transportation Research Institutekvantifikoval to, co již průmysl věděl: boční panely karoserie vyžadující pět operací obvykle vyžadují minimálně čtyři iterace přepracování za přibližně 125 000 USD za iteraci. Dokonce i středně velké-výztužné panely průměrně 25 000 USD za cyklus přepracování. Vynásobte tato čísla napříč většími půdorysnými plochami a užšími tolerancemi konstrukčních panelů a ekonomický důvod pro virtuální vyzkoušení nadměrných lisovacích forem bude zdrcující.
Zkoušky virtuálních lisovacích forem simulují celou tvářecí sekvenci, stanici po stanici, a předpovídají, kde dojde k rozštěpení, kde se vytvoří vrásky a kolik odpružení se nahromadí během každé operace. U velkých dílů musí tato simulace zachycovat efekty, které menší nástroje mohou bezpečně ignorovat: teplotní gradienty napříč čelem zápustky během výroby, pružnou deformaci struktury nástroje při tváření a poruchu diferenciálního mazání na rozšířených kontaktních plochách. Stejný průzkum University of Michigan zjistil, že nejvyšší prioritou tohoto odvětví pro omezení přepracování byl pokrok v softwaru pro simulaci tváření v zápustce, zejména pro složité materiály, což je potřeba, která zesílila teprve poté, co se oceli s vyšší pevností a slitiny hliníku staly standardem ve velkých konstrukčních aplikacích.
Kontrola prvního výrobku u velkých výlisků se zásadně liší od ověřování kompaktních dílů. Malý držák lze zkontrolovat pomocí třmenů a povrchové desky. Strukturální panel s plnou-šířkou o rozpětí 2 000 mm nebo více vyžaduje souřadnicové měřicí stroje nebo optické skenovací systémy, které současně zachycují rozměrová data v celé ploše.protokoly FAIu velkých výlisků se obvykle používají přenosné souřadnicové měřicí stroje nebo strukturované{0}}světelné skenery, které porovnávají fyzický první předmět s modelem CAD bod po bodu, přičemž ověřují nejen jednotlivé funkce, ale i celkovou přesnost tvaru, která odhalí, zda podpůrný systém matrice funguje tak, jak předpokládala simulace. Tam, kde se objeví nesrovnalosti, inženýři vystopují konkrétní podpůrné prvky: oblast průhybu kolébky, podtlakovou oblast polštáře nebo rozhraní segmentu, které se během montáže posunulo.
Tato simulace-do{1}}ověřovací smyčky je místo, kde nástrojoví inženýři pracující na-náročných výzvách návrhu těží z partnerů, kteří rozumí celému řetězci od konceptu až po výrobu. Optimalizace struktury matrice, integrace součástí, geometrie razníku, umístění zdvihače, umístění obtokového zářezu, kontrola otřepů, správa vůle a ladění toku materiálu – to vše se přivádí do a ze simulačního modelu. Poskytovatelé mají rádiYICHENpropojte tyto inženýrské znalosti s produkčními-nástroji připravenými pro velkoformátové{1}}aplikace a překlenujte propast mezi tím, co simulace předpovídá, a tím, co poskytuje fyzická matrice na lisovně.
Simulace ověřuje návrh. První kontrola článku ověří sestavení. Mezi ověřováním a trvalou výrobou však leží provozní realita údržby sady nástrojů, která váží několik tun, vyžaduje pohyb mostových jeřábů a po každém tisíci zdvihů se různě opotřebovává po svém segmentovém povrchu.
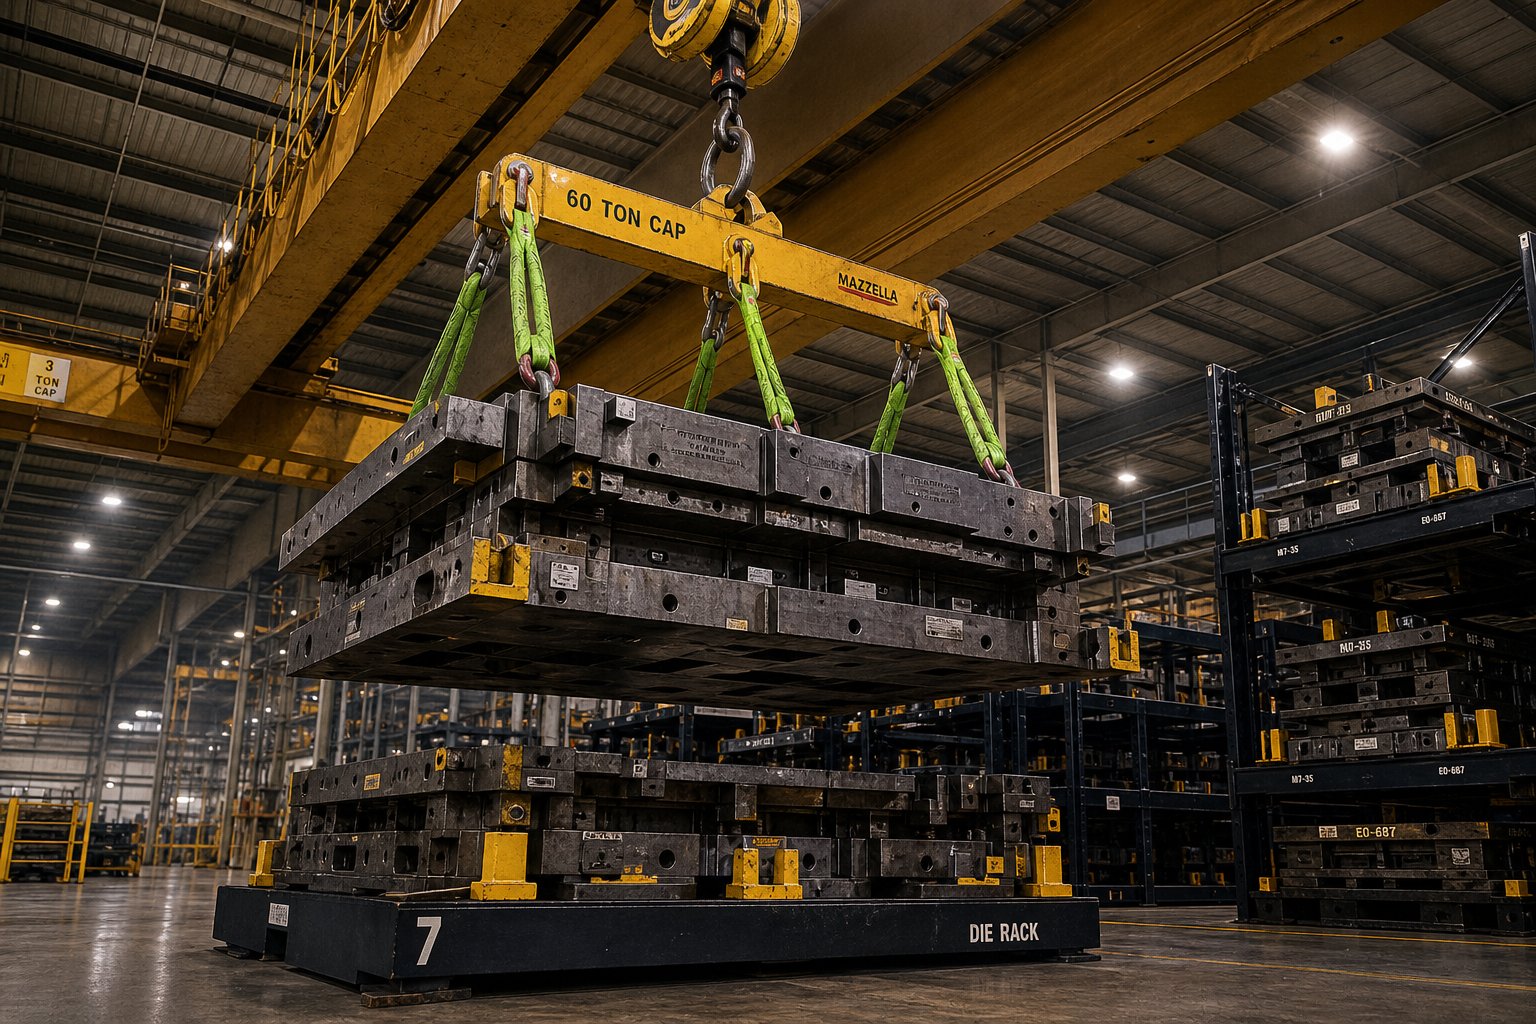
Životní cyklus údržby a manipulace s velkými sadami matric
Ověřený design matrice a úspěšný první výrobek neznamenají nic, pokud nástroj nelze udržovat, přemisťovat a bezpečně skladovat po dobu jeho výrobní životnosti. Plánování životního cyklu údržby velké lisovací sady začíná dlouho před prvním plánovaným servisním intervalem. Začíná to samotným zařízením. Forma o hmotnosti 10, 20 nebo 40+ tun určuje infrastrukturní rozhodnutí o kapacitě mostových jeřábů, zatížení podlahy, šířkách uliček a konfiguracích úložiště, které menší nástroje nikdy nevyžadují. Ignorujte tyto skutečnosti a dokonce i dokonale zkonstruovaná matrice se stane logistickým úzkým hrdlem, které naruší dobu provozuschopnosti výroby, pro kterou byla vyrobena.
Manipulace a logistika nadrozměrných sad raznic
Požadavky na manipulaci s nadrozměrnými matricemi a vybavení utvářejí každodenní operace v jakémkoli velkoformátovém lisovně. Každá výměna matrice, každé vytažení údržby a každý pohyb při skladování zahrnuje koordinaci těžkého zdvihacího zařízení s pevnými prostorovými omezeními.Společnosti Mazzellapoznamenává, že matrice o hmotnosti 20, 40 nebo 60+ tun vyžadují zvedací řešení daleko za hranicemi standardních řetězových popruhů, což často vede k vysoce-výkonným syntetickým kruhovým smyčkám, které váží zlomek ocelových ekvivalentů a zároveň nabízejí vynikající kontrolní funkce. Mostový jeřáb sám o sobě musí být specifikován podle servisních norem třídy D, zkonstruován tak, aby vydržel rázové zatížení, boční zatížení a kývavé zatížení spojené s manipulací s matricí.
Přemýšlejte o tom, co vlastně změna kostky zahrnuje. Horní a spodní polovina musí být odděleny, nezávisle namontovány, zvednuty z lisu, přepraveny přes podlahu dílny a umístěny na skladovací infrastrukturu určenou pro koncentrované zatížení. Jako spojovací body by měly sloužit spíše otočné zvedací kroužky než šrouby s okem, protože šrouby s okem jsou náchylné k bočnímu tahu a únavě kovu během úhlových zdvihů běžných při manipulaci s matricí. Pády z výšky přidávají další nebezpečnou vrstvu. Matrice přesahující šest stop vysoké vyžadují, aby montéři šplhali na vrchol pro připevnění lanoví, což spouští požadavky OSHA na ochranu proti pádu ze čtyř stop v obecném průmyslovém nastavení.
Nosnost podlahy si zaslouží stejnou pozornost jako nosnost jeřábu. Sada lisovacích nástrojů soustředěná na čtyři podpěrné body může snadno překročit návrhové zatížení desky na čtvereční stopu, zejména když jsou požadavky na těžké lisovací nástroje ve skladovací infrastruktuře uspokojeny stohovacími nástroji v konfiguracích s hustými regály, aby se šetřila podlahová plocha. Vyhrazené skladovací regály pro matrice musí být navrženy, ohodnoceny zátěží{2}}a označeny podle norem ASME B30.20, nikoli-vyrobeny vlastními silami z ocelového šrotu as dobrými úmysly.
Intervaly obnovy povrchu a sledování vzoru opotřebení
Plán obnovy povrchu matrice pro velkoformátové nástroje má jinou kadenci než kompaktní nástroje. Větší tvářecí plochy rozkládají opotřebení na větší plochu, ale segmentovaná rozhraní břitových destiček, poloměry tažení a vysoké-kontaktní zóny stále koncentrují degradaci. Sledování vzorů opotřebení na segmentované matrici vyžaduje systematickou dokumentaci, protože každá břitová destička nese svůj vlastní sloupek podložek, vlastní polohové vyrovnání vzhledem k sousedům a vlastní historii předchozího přebroušení.
Když je segment vytažen za účelem obnovení povrchu, obnovení původních vůlí znamená více než pouhé broušení povrchu naplocho. Tloušťka podložky pod tímto segmentem musí být nastavena tak, aby kompenzovala materiál odstraněný během broušení. Sousední segmenty mohou vyžadovat nové-podložení, aby se zachoval souvislý tvarovací povrch napříč spojem. Bez pečlivých záznamů historie broušení každého segmentu, konfigurace podložek a referenčních bodů vyrovnání může událost obnovy povrchu přinést tolik problémů, kolik vyřeší.
Prioritní-kontrolní seznam životního cyklu údržby pro velké sady matric udržuje tyto úkoly organizované a zajišťuje, že nic nepropadne trhlinami:
- Před každým pohybem matrice zkontrolujte veškeré zvedací zařízení (zvedací kroužky, připojení popruhů, příslušenství jeřábu), ověřte specifikace točivého momentu a stav opotřebení
- Proveďte vizuální kontrolu tvářecích ploch, rozhraní segmentů a vodicích součástí po každém výrobním cyklu
- Monitorujte a dokumentujte vzory opotřebení pomocí povrchové profilometrie nebo repliky pásek v definovaných intervalech{0}}počtu zdvihů
- Zkontrolujte a znovu{0}}utáhněte všechny spojovací prvky, kolíky a upevňovací šrouby segmentů podle preventivního plánu
- Promažte všechny vodicí čepy, pouzdra, patní bloky a pohyblivé součásti podle výrobcem-určených intervalů a typů maziv
- Ověřte výkon systému tlumiče, včetně kontroly tlaku v dusíkové láhvi a stavu kapaliny hydraulického systému
- Obnovte opotřebované vložky s úplnou dokumentací odstraněného materiálu, aktualizovanými rozměry podložek a ověřením zarovnání po-broušení
- Proveďte úplnou validaci CMM nebo optického skenování sestavy matrice po jakékoli úpravě povrchu nebo výměně segmentu, abyste potvrdili globální rozměrovou přesnost
Metody prediktivní údržby, včetně analýzy vibrací, akustického monitorování a tepelného zobrazování, doplňují vizuální kontrolu tím, že detekují podpovrchové trhliny a abnormální opotřebení dříve, než dosáhnou kritického selhání. U velkých lisovacích nástrojů, kde neplánované prostoje stojí tisíce za hodinu, posunují prediktivní techniky údržbu z reaktivní na plánovanou, přičemž výrobní plány zůstávají nedotčené.
Spolupráce se zkušenými výrobci zápustek pro dlouhodobou-podporu
Údržba velkoformátové{0}}sady matric po celou dobu její produkční životnosti není čistě -vlastním úkolem. Obnovení povrchu segmentovaných břitových destiček, obnovení vůlí po letech kumulativního broušení, výměna opotřebovaných součástí vodítek a přizpůsobení nástrojů pro technické změny, to vše těží ze znalostí původního výrobce o tom, jak byla forma navržena a sestavena. Dokumentační stopa, mapy podložek, záznamy indexování segmentů a specifikace povolení, které definují základní stav velké matrice, jsou nejužitečnější v rukou inženýrů, kteří rozumí záměru, který se za nimi skrývá.
Pro nástrojové inženýry, kteří vyhodnocují své potřeby infrastruktury podpory lisovacích nástrojů, ať už plánují nový velkoformátový nástroj{0}} nebo prodlužují životnost nástroje stávajícího, partnerství s poskytovatelem, který má zkušenosti se strukturou lisovacích nástrojů, integrací součástí, kontrolou vůle a správou toku materiálu, zefektivňuje celý životní cyklus.Vlastní řešení lisovacích nástrojů YICHENslouží jako praktický zdroj pro týmy, které se v těchto výzvách orientují, a propojují hluboké inženýrské znalosti v oblasti děrovačů, zvedáků, obtokových zářezů, kontroly otřepů a velkoformátových podpůrných systémů s výsledky připravenými k výrobě, které vydrží miliony úderů.
Často kladené otázky týkající se podpory lisování velkých dílů
1. Proč nemůžete jednoduše zvětšit design malé formy pro lisování velkých dílů?
Lisování velkých dílů představuje ne{0}}lineární technické problémy, které brání přímému škálování. Průhyb se zvyšuje se čtvrtou mocninou délky rozpětí, což znamená, že dvakrát tak široká čelist se za stejných podmínek zatížení vychýlí až šestnáctkrát více. Teplotní gradienty překračují větší vzdálenosti, což vytváří rozdílnou expanzi, která nerovnoměrně posouvá průraz-k-vůli matrice. Rozložení síly je stále nerovnoměrnější, protože mimostředová zatížení, která kompaktní raznice snadno absorbují, vytvářejí u nástrojů s velkým rozpětím-významné úhlové vychýlení. Tyto složené efekty vyžadují účelné-vytvářené podpůrné strategie, včetně silnějších žebrovaných čelistí, navržených pod{10}}výztuh a vícezónového tlumení, spíše než proporcionálně zvětšené verze standardních návrhů.
2. Jaký je rozdíl mezi progresivními a transferovými matricemi pro velké díly?
Progresivní lisovadla podávají souvislý kovový pás přes sekvenční stanice a udržují díl připojený k nosnému pásu. Tento přístup naráží na praktické limity kolem šířky pásu 600{7}}800 mm, protože tuhost nosiče, přesnost podávání a plýtvání materiálem se stávají neřiditelné. Přenášecí matrice to řeší oddělením polotovaru na první stanici a mechanickým pohybem jednotlivých částí mezi nezávislými operacemi. Přenosové systémy zpracovávají obálky dílů přesahující 2 000 mm, zlepšují využití materiálu eliminací plýtvání nosným pásem a umožňují úplné přemístění dílů mezi stanicemi. Kompromisem-je nižší výrobní rychlost, obvykle 8–25 zdvihů za minutu oproti 200-600+ pro progresivní obrábění malých dílů, a vyšší požadavky na infrastrukturu podpory mezi stanicemi.
3. Jak simulace FEA snižuje riziko-u velkoformátových lisovacích nástrojů?
Simulace FEA modeluje průhyb, ztenčení materiálu, odpružení a rozložení síly jako vzájemně propojené jevy předtím, než je jakákoli nástrojová ocel obrobena. U velkých lisovacích nástrojů, které představují investice ve výši stovek tisíc dolarů, simulace předpovídá, jak se lisovací čelisti vychylují při zatížení mimo-střed, kde se desky kolébky prohýbají mezi opěrnými body a jak profily tlaku polštáře ovlivňují tok materiálu. Virtuální vyzkoušení celé tvářecí sekvence identifikuje rozštěpení, záhyby a akumulaci odpružení stanici po stanici. Průmyslový výzkum ukazuje, že boční panely karoserie obvykle vyžadují čtyři fyzické přepracování, každý za zhruba 125 000 USD. Optimalizace řízená FEA-snižuje nebo eliminuje tyto nákladné iterace tím, že digitálně ověřuje umístění podpůrných struktur a kompenzační strategie. Poskytovatelé jako YICHEN (yichen-group.com/stamping-die/) propojují simulační-ověřené návrhy s produkčními-připravenými{14}}velkoformátovými nástroji.
4. Který systém vycpávek funguje nejlépe-pro velkoformátové lisování?
Hydraulické více{0}}bodové polštářové systémy jsou obecně upřednostňovány pro velkoformátové lisování, protože nabízejí servo-řízenou regulaci tlaku na zónu, programovatelné silové profily a nezávislé zónové ovládání napříč rozšířenými plochami matrice. Pole dusíkových válců pracují pro střední stopy, ale trpí progresivním nárůstem tlaku během zdvihu a kolísáním mezi zónami -do{5}} s rostoucí velikostí pole. Pneumatické polštáře postrádají přesnost síly a rychlost odezvy potřebné pro velké tahy kvůli stlačitelnosti vzduchu. Zásadní výhodou hydraulických systémů je více-zónové ovládání, které inženýrům umožňuje použít vyšší přídržnou sílu tam, kde je nejvyšší riziko pomačkání, a sníženou sílu tam, kde dochází k roztržení, čímž se z jediného kompromisního tlaku stává řešení -po{10}}zóně.
5. Jak provádíte údržbu a manipulaci se sadami matric o hmotnosti 20 tun nebo více?
Údržba velkých forem vyžaduje plánování infrastruktury zařízení, které začíná kapacitou mostového jeřábu podle servisních norem třídy D pro nárazové a boční zatížení. Nosnost podlahy musí zohledňovat koncentrované bodové zatížení ze skladovacích regálů, které by měly být navrženy a{1}}zatíženy podle norem ASME B30.20. Otočné zvedací kroužky nahrazují šrouby s okem pro bezpečnější úhlové zdvihy. Resurfacing segmentových břitových destiček vyžaduje dokumentaci sestavy podložek každého segmentu, historii broušení a reference vyrovnání, aby bylo možné přesně obnovit vůle po odstranění materiálu. Techniky prediktivní údržby včetně analýzy vibrací, tepelného zobrazování a akustického monitorování detekují podpovrchové problémy před kritickým selháním, posouvají údržbu z reaktivní na plánovanou a chrání dobu provozuschopnosti výroby.


