


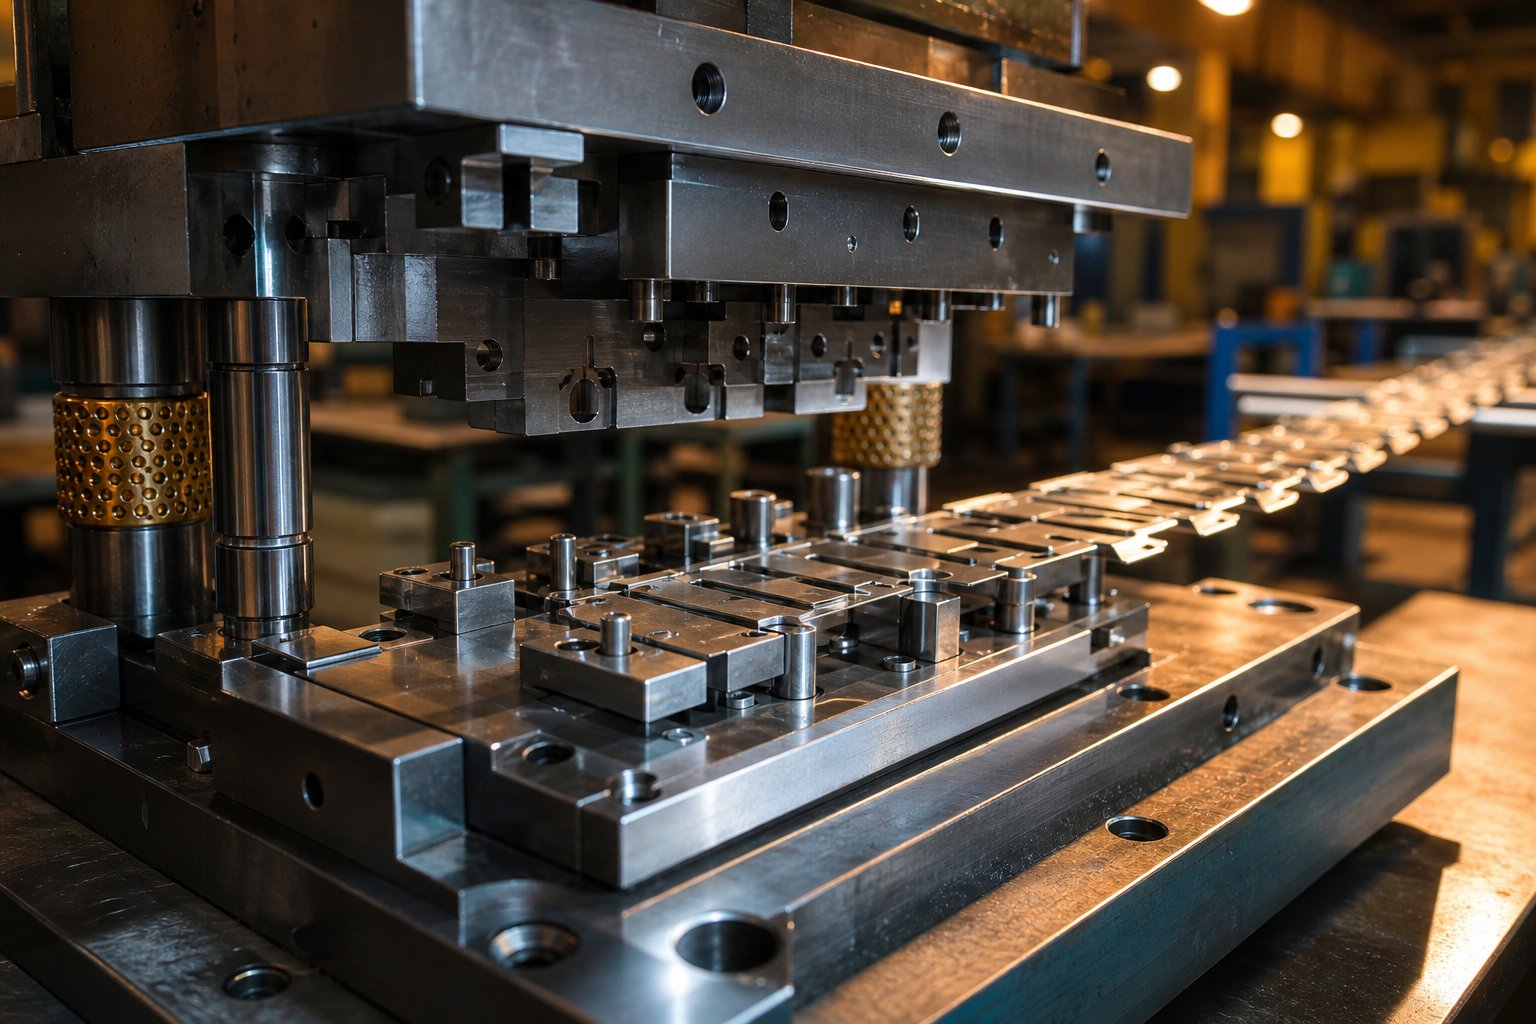
Rozhodněte se, který typ matrice vyhovuje vašemu dílu a objemu výroby
Stavba lisovnice na kov začíná dlouho předtím, než se uřízne jakákoli ocel. Začnete s hotovým dílem a budete pracovat pozpátku, zpětně{1}}projektujete jeho geometrii do nástrojů, které ji dokážou tisíckrát nebo milionkrát reprodukovat pod tlakem lisu. Tento reverzní-technický krok je jádrem-výroby matric a začíná jedním zásadním rozhodnutím: který typ lisovací matrice odpovídá vašemu dílu, vašemu objemu a rozpočtu.
Co to tedy přesně jsou? Zjednodušeně řečeno, matrice je přesný nástroj, který tvaruje plech řezáním, tvářením nebo obojím během zdvihu lisovacího lisu. Pochopení toho, co jsou nástroje ve výrobě, pomáhá objasnit, proč na výběru typu nástroje tolik záleží. Špatná volba vede k promarněným investicím do nástrojů, k nadměrným nákladům na-díl nebo problémům s kvalitou, které vás pronásledují během výroby.
Převážnou většinu aplikací pokrývají tři základní typy lisovacích nástrojů: jedno{0}}staniční, složené a progresivní.
Single{0}}Station versus Compound versus Progressive Dies
Každý typ kostky zabírá jinou zónu v oblasti složitosti-objemových{1}}nákladů. Zde je jejich srovnání:
| Typ matrice | Ideální složitost dílů | Typický roční objem | Relativní náklady na nástroje |
|---|---|---|---|
| Jedna-stanice | Jednoduché (jedna operace na tah: polotovar, proražení nebo tvarování) | Nízká až střední (prototyp až 50 kB) | Nízký |
| Sloučenina | Střední (více současných řezů jedním tahem, ploché díly) | Střední až vysoká (50 000 až 500 00+) | Střední |
| Progresivní | Vysoká (více{0}}krokové sekvence: střih, tvar, ohyb napříč stanicemi) | Vysoká (100 tisíc až miliony) | Vysoký |
Kovové raznice s jednou stanicí{0}} fungují nejlépe, když potřebujete jednu operaci na jeden zásah, takže nástroje jsou jednoduché a nastavení rychlé. Složené zápustky kombinují operace, jako je vysekávání a děrování, do jediného zdvihu, což přináší užší tolerance mezi prvky, protože vše je řezáno současně. Progresivní lisovací lisy podávají kovový pás přes několik stanic za sebou a vytvářejí hotový díl s každým lisovacím cyklem vysokou rychlostí.
Přizpůsobte svůj výběr matrice rozpočtu a přístupu k vybavení
Možnosti vaší prodejny-výrazně ovlivňují, která cesta dává smysl. Máte-li doma CNC frézování a drátové EDM-, je reálné postavit jednu-stanici nebo jednoduchou složenou matrici.Progresivní kovové raznice, s jejich složitým rozvržením pásů a načasováním více stanic{0}} často vyžadují specializované zkušenosti s návrhem a vybavení, které tlačí týmy k outsourcingu konkrétních operací.
Tento článek pokrývá celé spektrum, od ručně-nasazovaných prototypových zápustek až po produkční-progresivní nástroje. Ať už plánujete obrábět každý komponent sami nebo outsourcovat tepelné zpracování a EDM práce, proces přeměny výkresu dílu na pracovní lisovací matrici má stejnou logickou sekvenci. První proměnnou, která utváří každé následné rozhodnutí, je nástrojová ocel, kterou vyberete pro každou součást matrice.
Vyberte správné třídy nástrojové oceli pro razníky a zápustkové bloky
Nástrojová ocel není -velikost-pro všechny-kategorie. Každá součást lisovnice čelí různým profilům namáhání: razníky snášejí tlakové rázy a abrazivní opotřebení při každém úderu, bloky matric odolávají kluznému kontaktu podél řezných hran, odstraňovače zvládají cyklickou únavu a opěrné desky absorbují rozložené zatížení. Výběr správného materiálu lisovacího nástroje pro každou roli přímo řídí, jak dlouho vaše matrice běží mezi přebroušením a jak konzistentní zůstanou vaše díly během výrobní kampaně.
S komplexními výrobními nástroji často vyžadujícími investice100 000 až 500 000 USD, výběr špatné třídy oceli je drahá chyba. Buď přepálíte rozpočet kvůli předčasným selháním, nebo příliš{1}}zadáte materiál tam, kde není potřeba. Cílem je přizpůsobit odolnost proti opotřebení, houževnatost a tvrdost skutečným provozním podmínkám každé součásti.
Kritéria pro výběr nástrojové oceli podle součásti zápustky
Pět druhů oceli (plus karbid) pokrývá většinu ocelových lisovacích nástrojů ve výrobě. Zde je návod, jak se mapují na skutečné aplikace:
| Třída oceli | Typická tvrdost (HRC) | Primární vlastnost opotřebení | Aplikace Best{0}}Fit Fit |
|---|---|---|---|
| D2 | 58-62 | Vynikající odolnost proti oděru | Děrovačky, zápustky pro měkkou ocel a mosaz |
| A2 | 57-62 | Vyvážené opotřebení a houževnatost | Tvarovací razníky, středně{0}}objemové prorážení, univerzální-sekce matrice |
| S7 | 54-58 | Vysoká odolnost proti nárazu/nárazu | Těžké tvářecí razníky, silné-skladové operace, stanice s vysokým-nárazem |
| M2 | 62-65 | Tvrdost za tepla, zachování hran při rychlosti | Vysokorychlostní-progresivní stanice, malé průbojné údery |
| Karbid (wolfram) | 70-75+ | Extrémní odolnost proti oděru | Ultra{0}}vysokoobjemové-vložky (miliony zásahů), abrazivní kov pro lisování |
D2 zůstává tahounem pro obecné vysekávání a děrování při výběru materiálů pro lisování kovů. Jeho vysoký obsah chrómu a uhlíku poskytuje výjimečnou odolnost proti oděru, ale při silném nárazu se může odštípnout. Když je razník vystaven silnému rázovému zatížení, jako je například prorážení silného lisovacího materiálu z nerezové oceli, A2 poskytuje lepší houževnatost při mírné ztrátě životnosti při opotřebení. S7 tento kompromis dále-odvádí a absorbuje opakované nárazy tam, kde by se D2 nebo A2 zlomily. M2,-rychlořezná ocel, si zachovává svou tvrdost, i když progresivní lisovací stanice generují teplo při zvýšené rychlosti cyklu.
Jak výběr materiálu ovlivňuje životnost matrice a intervaly údržby
Vztah mezi tvrdostí a počtem zásahů není lineární. Razník D2 při vysekávání měkké oceli HRC 60 může zajistit 100 000 až 150 000 zásahů, než výška otřepu signalizuje potřebné přebroušení. Stejné děrování při řezání nerezu klesne na 30 000-50 000 zásahů kvůli povaze plechu zpevňujícího při práci, která se může blížittvrdost samotného nástroje. Lisování hliníku představuje jinou výzvu: měkčí plech neopotřebovává hrany tak rychle, ale zadírání (adheze materiálu k povrchu matrice) se stává primárním způsobem selhání.
Zde nátěry mění ekonomiku. PVD-aplikovaný nitrid titanu (TiN) přidává tvrdou vrstvu s nízkým-třením, která výrazně prodlužuje životnost matrice pro práci z měkké oceli. Při lisování kovů z nerezové oceli a lisování hliníku předčí karbonitrid titanu (TiCN) TiN snížením chemické afinity mezi plechem a povrchem nástroje. Studie na pokročilých-ocelích s vysokou pevností ukazují, že nástroje s PVD-potahem mohou za stejných podmínek vyrobit více než 1,2 milionu dílů ve srovnání s 50 000 díly u chromovaných{10}}alternativ.
Představte si provoz progresivní matrice rychlostí 60 zdvihů za minutu na nerezové oceli. Bez povlaku TiCN taháte matrici kvůli údržbě každou směnu. S ním můžete běžet celý týden. Tento rozdíl v provozuschopnosti často mnohonásobně ospravedlňuje náklady na povrchovou úpravu, zvláště když počítáte se ztrátou výroby při výměně matrice.
Nástrojové oceli práškové metalurgie (PM) nabízejí ještě další úroveň. Jejich jemná, rovnoměrně rozložená karbidová struktura poskytuje jak vysokou odolnost proti opotřebení, tak rázovou houževnatost, které se konvenční odlitky-nemohou rovnat. V jednom zdokumentovaném případě přechod z třídy D2 na třídu PM při stejné tvrdosti zvýšil životnost nástroje z 5 000-7 000 cyklů na více než 40 000 cyklů při tváření vysokopevnostní oceli.
Základem je výběr třídy oceli a povlaku. Dalším úkolem je převést geometrii vašeho dílu do přesných tvarů razníku a zápustky, které jej vyrobí, a tato práce se odehrává v prostředí CAD/CAM, kde se formují vůle, rozvržení pásů a sekvence stanic.
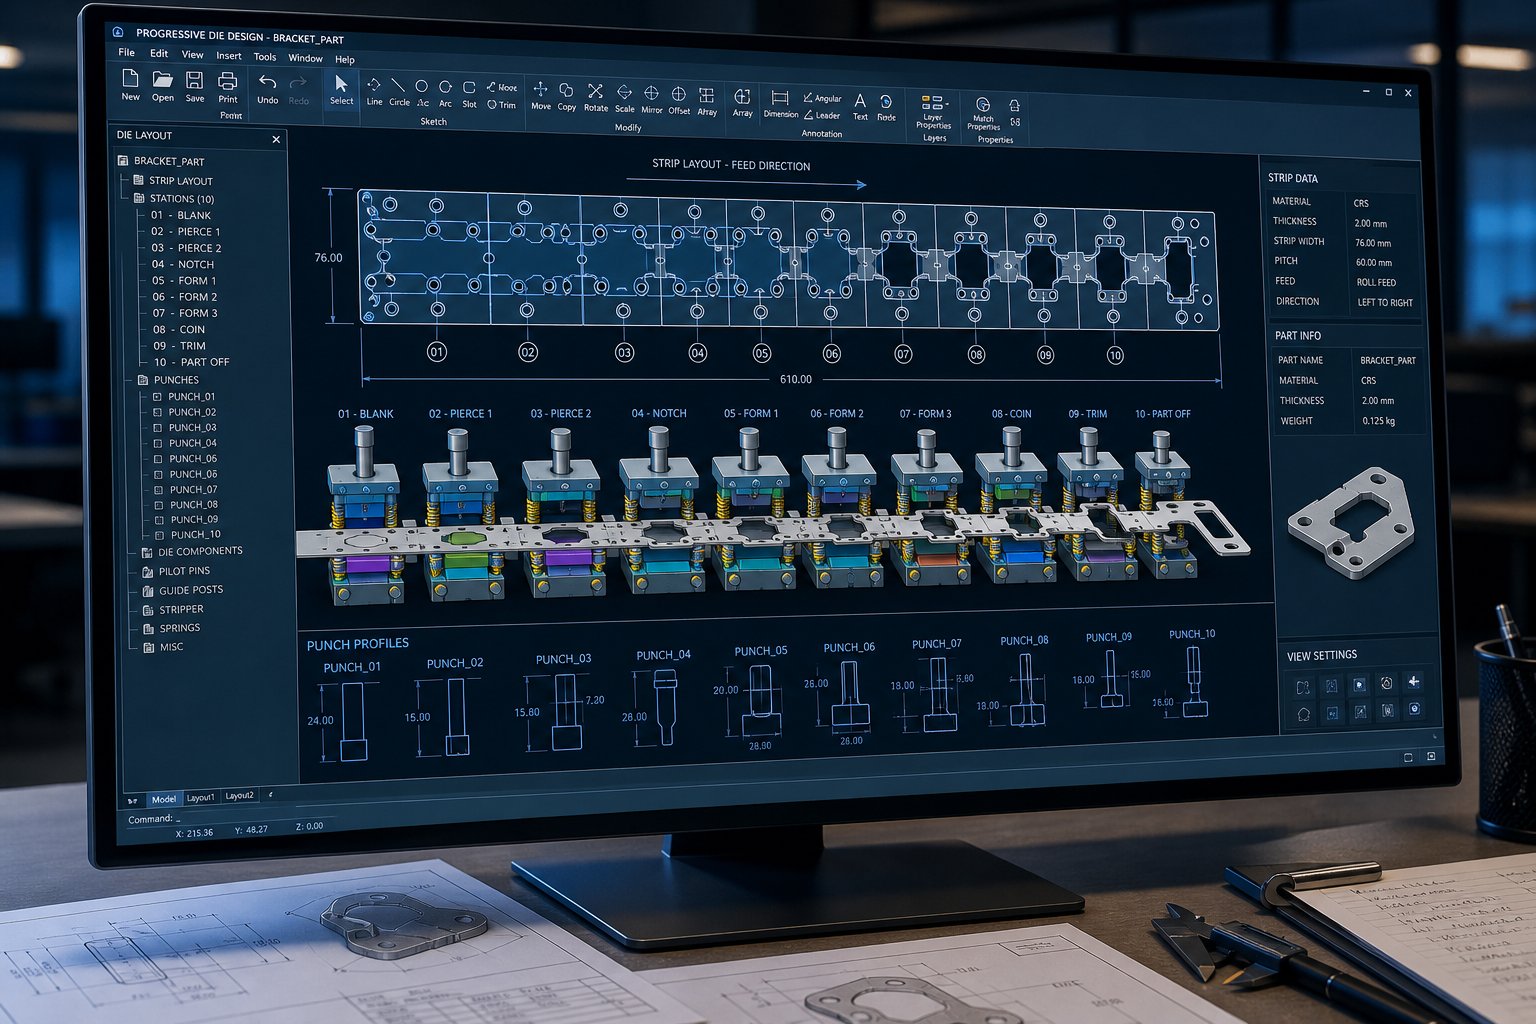
Navrhněte geometrii matrice a rozvržení pásů pomocí CAD-CAM simulace
Máte vybrané nástrojové oceli. Další otázka zní: jaké přesné tvary musí tyto oceli mít? Zde se design raznice přesouvá z materiálové vědy do geometrie a je to krok, který odděluje pracovní raznici od drahého těžítka.
Pracovní postup začíná vaším hotovým výkresem součásti. Již znáte typ a tloušťku materiálu. Z těchto dvou vstupů odvodíte jeden nejkritičtější rozměr v jakékoli vyřezávací matrici: vůle od děrování-k-výřezu.
Vůle je mezera mezi břitem razníku a břitem raznice, vyjádřená jako aprocento tloušťky materiálu na stranu. Udělejte to správně a dosáhnete čistého střihu s minimálními otřepy. Pokud to uděláte špatně, budete čelit nadměrným otřepům, předčasnému opotřebení razníku, tahání slimáků nebo dokonce zlomení nástrojů. Doporučená vůle se liší podle materiálu, protože tvrdší kovy s vyšší -pevností v tahu- potřebují více místa, aby se roviny lomu čistě vyrovnaly v tloušťce plechu.
Tabulku-k-výřezu matrice pro běžné plechy
Při plánování návrhu kovového lisovacího nástroje použijte jako výchozí body tyto rozsahy vůlí. Dolaďte-na základě vašich konkrétních požadavků na toleranci a stavu nástrojů.
| Materiál listu | Rozsah tloušťky | Doporučená vůle (% na stranu) | Poznámky |
|---|---|---|---|
| Měkká ocel (nízkouhlíková) | 0.5 - 3.0 mm | 8 - 12% | Standardní základní linie; zvýšení o 12 % pro delší životnost nástroje |
| Nerezová ocel (304/316) | 0.5 - 2.5 mm | 10 - 15% | Pracovní-kalení zvyšuje řeznou sílu; užší vůle zvyšuje riziko otřepů |
| Hliník (5052, 6061) | 0.5 - 3.0 mm | 5 - 8% | Měkčí materiál umožňuje menší mezeru; pozor na zadření na povrchu matrice |
| mosaz (C26000) | 0.5 - 2.0 mm | 5 - 8% | Čistý střih při nižších vůlích; odpouštěcí materiál pro prototypové matrice |
Jeden z nejpraktičtějších tipů na design lisování, který je třeba si zapamatovat: moderní výzkum nástrojů naznačuje, že běh směrem k vyššímu konci těchto rozsahů (11–20 % na stranu u oceli) může výrazně snížit namáhání nástroje během děrování a prodloužit životnost, i když mírně zvýší výšku otřepů. Vyměňujete menší sekundární krok odhrotování za výrazně delší intervaly přebroušení.
U rozměru razníku odečtěte vůli od každé strany, když chcete u matrice udržet velikost otvoru. Pokud chcete držet velikost polotovaru, přidejte vůli k razníku. Toto je základní logika návrhu lisování plechů, která řídí každý CAD model, který vytvoříte.
Rozvržení stavebních pásů a posloupnost stanic v CAD
U progresivních lisovacích forem na plech je rozvržení pásů vaším plánem. Definuje, jak se surový svitkový materiál transformuje na hotové díly stanici po stanici. Představte si to jako časovou osu: každá stanice provede jednu nebo dvě operace a pás se posune o pevnou vzdálenost mezi zásahy.
Rozložení plného pruhu řeší pět prvků:
- Pilotní otvory- Vyraženo v první stanici a použito pilotními kolíky v následujících stanicích k přesné registraci proužku. Bez nich kumulativní chyba zdroje ničí přesnost funkce-na-funkci.
- Šířka nosného pásu- Materiál spojující vaši součást s cívkou, když prochází matricí. Příliš úzký a trhá se; příliš široký a plýtváte materiálem.
- Rozteč stanic (rozteč)- Musí být stejnoměrné a zohledňovat největší půdorys stanice a odpovídající oddělení pro strukturální integritu desek matrice.
- Negativní a pozitivní bypass zářezy- V lisovacích lisech z plechu tyto zářezy uvolňují materiál v blízkosti ohybů a tvarů, čímž zabraňují kolizi, když díl získává tvar, zatímco zůstává připevněn k nosiči.
- Optimalizace šrotu- Vnoření dílů nebo úprava šířky pruhu pro maximalizaci využití materiálu. Dokonce i 2-3% zlepšení výtěžku sloučenin ve velkých úsporách při vysokých objemech.
Váš CAD systém nejprve vytvoří toto rozvržení jako plošnou reprezentaci, poté je každá stanice modelována ve 3D, aby se ověřilo, že razníky, zdviháky a tvářecí nástroje při postupu nekolidují mezi sebou nebo s pásem.
Zde se design lisování kovů posouvá od navrhování k technickému ověřování. Simulace CAE pomocí analýzy konečných prvků vám umožňuje virtuálně tvarovat, ohýbat a řezat vaši součást před obráběním jakékoli oceli. Software předpovídá ztenčování materiálu, vrásnění a odpružení a upozorňuje na problémy, které by se jinak objevily pouze během nákladných fyzických zkoušek.Nejlepší praxe v oborupostupuje podle systematické strategie: změřit odpružení v simulaci, zmírnit jej prostřednictvím modifikací procesu, kontrolovat variabilitu a poté odpovídajícím způsobem kompenzovat povrchy matrice. Bylo prokázáno, že tento přístup výrazně snižuje počet opakování zkoušek a zajišťuje konzistentní rozměrovou shodu po celou dobu životnosti panelu.
Pro týmy bez{0}}vlastní schopnosti FEA mohou simulační služby od zkušených výrobců matric tuto fázi ověřování značně urychlit.Služby lisovacích raznic YICHEN, například zahrnují analýzu proveditelnosti a simulaci CAE již v raných{0}}fázích nabídek, což pomáhá inženýrům ověřit geometrii zápustek a rozvržení pásů před tím, než se pustí do obrábění. Tento problém-nahrává-řešení do digitální fáze, kdy změny stojí hodiny místo týdnů.
Výplata za důkladnou návrhářskou práci na lisování v CAD a simulaci je přímočará: méně překvapení, když tvrzená ocel poprvé narazí na plech. Každé vypočítané povolení, každá sekvenovaná stanice a každý režim odpružení předpovězený v softwaru je o jednu iteraci méně vypálenou ve zkušebním lisu. S ověřenou geometrií a uzamčeným rozložením pásů se zaměření přesouvá na transformaci těchto digitálních modelů na součásti fyzických zápustek prostřednictvím přesného obrábění.
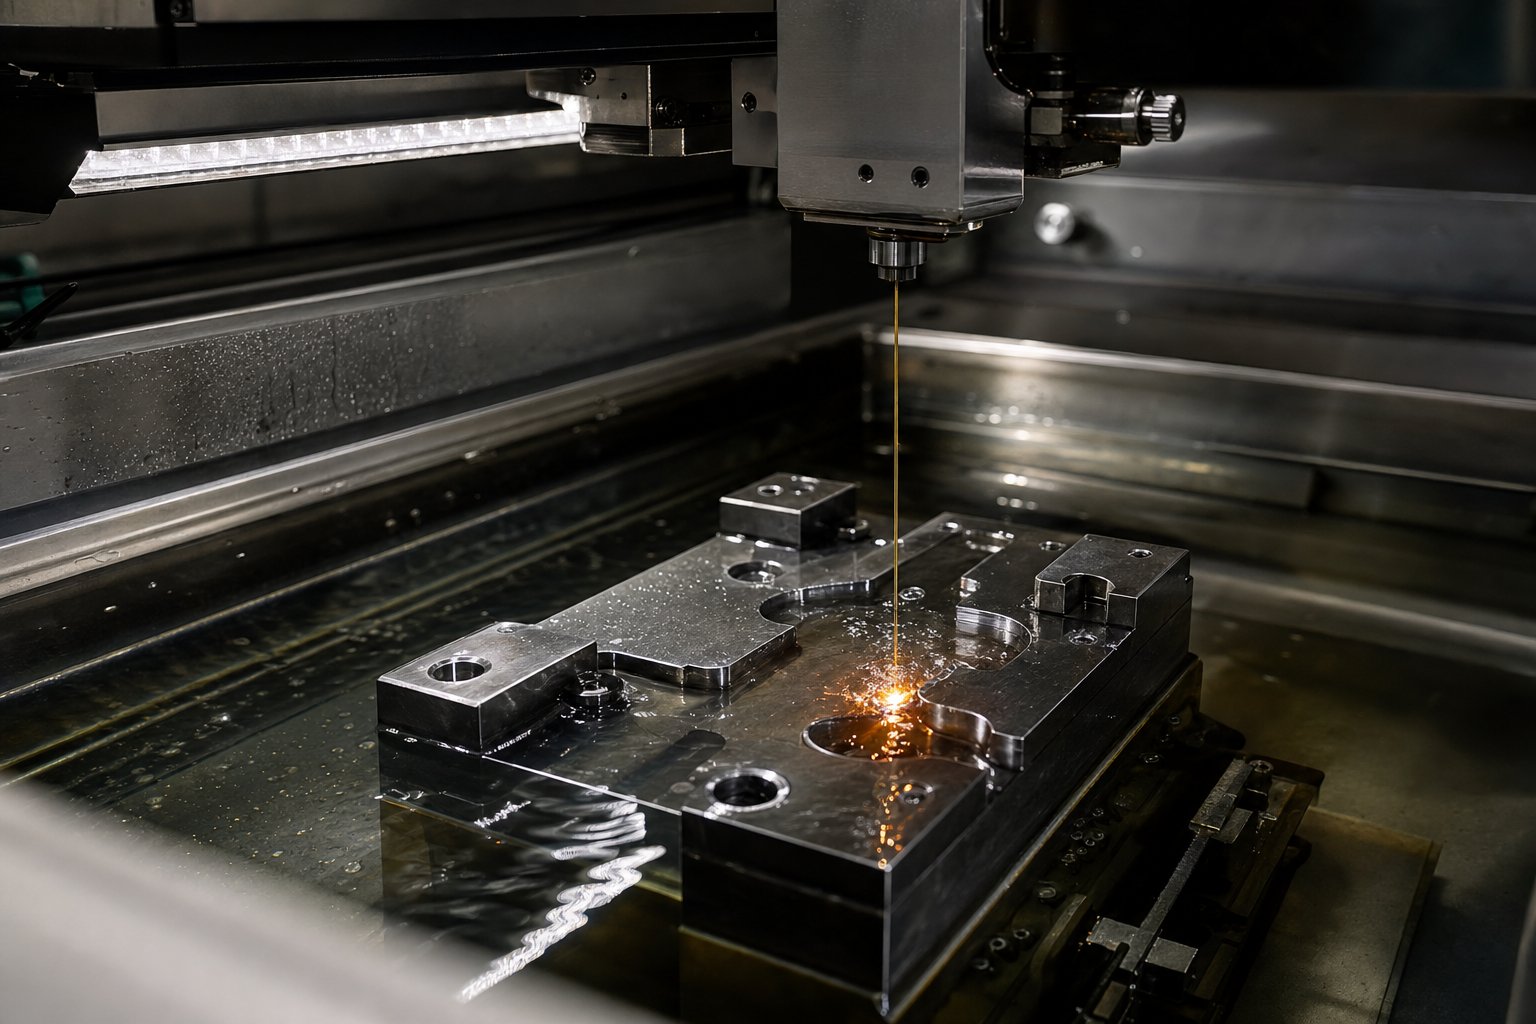
Komponenty strojních zápustek s CNC frézováním a drátovým EDM
Vaše CAD modely jsou uzamčeny. Rozvržení proužků je ověřeno. Každá vůle se počítá na setiny milimetru. Ocelové polotovary leží na podlaze dílny a čekají, až se stanou nástroji pro přesné lisování. Toto je fáze, kdy se digitální geometrie stává fyzickým kovem, a sled, který dodržujete, určuje, zda tyto součásti do sebe zapadají s mikronovou- přesností nebo vyžadují hodiny ručního nasazování.
Proces obrábění matrice se řídí záměrným pořadím: hrubé CNC frézování odstraňuje sypký materiál z bloků matric a držáků razníků, přesné povrchové broušení přináší kritickým povrchům rovinnost a rovnoběžnost a drátové EDM řeže složité profily a otvory s těsnou -tolerancí, které definují vaši řeznou a tvarovací geometrii. Každá operace staví na té poslední a přeskakování nebo změna pořadí kroků vytváří problémy se skládáním.
Strategie CNC frézování pro zápustkové bloky a profily razníku
Hrubování je o rychlosti, ne o přesnosti. Odebíráte co nejvíce materiálu za jednotku času a zároveň ponecháváte kontrolovaný přídavek zásob pro dokončovací průchody. Moderní vysokorychlostní hrubovací strategie, jako je adaptivní frézování (také nazývané trochoidní frézování), využívajímalý radiální záběr při velké axiální hloubce, udržuje konstantní zatížení třísky po celou dobu řezu. Tento přístup prodlužuje životnost nástroje o 50-200 % ve srovnání s konvenčním drážkováním v plné šířce, což je velmi důležité, když hodinu po hodině vytěžujete kalenou nástrojovou ocel.
Zásadní rozhodnutí se objeví na začátku pracovního postupu lisovacího obrábění: změkčíte-stroj před tepelným zpracováním, nebo natvrdo{1}}frézujete před-tepelně-zpracované polotovary?
- Nejprve měkké obrábění- Frézujte své bloky zápustek a profily razníků v žíhaném stavu (typicky 20 HRC-25), kde je řezání rychlejší, opotřebení nástroje nižší a můžete použít agresivnější parametry. Poté odešlete díly k tepelnému zpracování a vrátíte se k dokončení-broušení na konečné rozměry. Toto je tradiční přístup a zůstává nákladově efektivní pro většinu projektů lisování kovů.
- Předtvrzené polotovary pro tvrdé frézování-- Začněte s polotovary již tepelně-zpracovanými na pracovní tvrdost (HRC 58-62). Moderní CNC centra s pevnými vřeteny a keramickými nebo CBN destičkami mohou přímo hrubovat a dokončovat kalené D2 nebo A2. To eliminuje rozměrové zkreslení způsobené tepelným zpracováním a snižuje přídavek materiálu potřebného pro dokončovací broušení. Kompromisem jsou nižší rychlosti úběru materiálu a vyšší náklady na břitové destičky při hrubování.
Bez ohledu na to, jakou cestu zvolíte, standardní praxe vyžaduje po hrubování na frézovaných površích ponechat 0,010-0,020 palce na stranu jako dokončovací materiál. Tento přídavek zajišťuje, že dokončovací průchod řezy čistě pod hrubovanou povrchovou vrstvou a všechny geometrické chyby z hrubovací operace. Při ztenčování hrozí, že se dokončovací nástroj bude střídat mezi řezáním a obrušováním, což snižuje kvalitu povrchu i rozměrovou konzistenci.
U dokončovacích průchodů se parametry dramaticky mění. Rychlosti posuvu klesnou na 30-60 % hodnot hrubování, hloubka řezu se zmenší na 0,010–0,030 palce a rychlost řezání se zvýší o 10–20 %. Cílem již není rychlost úběru materiálu, ale spíše povrchová úprava a rozměrová přesnost. Pro dokončování je nezbytný nový řezný břit, protože opotřebená břitová destička vytváří hrubší hodnoty Ra a zavádí rozměrový posun, který může vytlačit vlastnosti s nízkou tolerancí mimo specifikaci.
Kapsové prvky, otvory vodicích kolíků, otvory pro kolíky a pružinové kapsy, to vše pochází z CNC frézy. Ale definující profily lisovnice, břity, otvory a složité tvarovací obrysy vyžadují zcela jinou technologii.
Drátové EDM a Sinker EDM pro komplexní geometrii zápustek
Drátěný EDM transformovaný nástroj a lisování v matrici. Před jeho širokým přijetím se výrobci zápustek spoléhali na broušení souřadnic, ruční osazování pilníky a kameny a hodiny práce na stole, aby dosáhli profilů a vůlí, které nyní drát EDM řeže v jediném nastavení. Představte si, že strávíte celou směnu rukou-nasazováním složitého otvoru matrice tak, aby odpovídal profilu razníku, kontrolováním pruskou modří, škrábáním, opětovnou kontrolou-. Stejná geometrie dnes vychází z drátěného EDM stroje s tolerancemi0,0001 palce nebo těsnější, s povrchovou úpravou, která často nevyžaduje žádnou další práci.
Pochopení toho, kdy použít drátovou elektroerozivní elektroerozivní elektroerozivní elektroerozivní objímku oproti záhlubníkové elektroerozivní elektroerozivní elektroerozivní elektroerozivní elektrodě, je zásadní pro efektivní projekty lisování kovů:
| Funkce | Drátové EDM | Sinker EDM |
|---|---|---|
| Nejlepší typ geometrie | Prostřednictvím-profilů, otvorů pro slimáky, 2D obrysových řezů | Slepé dutiny, 3D tvarovací plochy, složité tvary forem |
| Řezný nástroj | Tenký mosazný nebo potažený drát (jemný až 0,020 mm) | Vlastní-tvar grafitové nebo měděné elektrody |
| Typická tolerance | 0,0001 palce (0,0025 mm) nebo lepší | 0,0001 palce (0,0025 mm) |
| Povrchová úprava | Hladší; dosažitelné Ra < 0,2 um se skim passy | Mírně drsnější; může vyžadovat dokončení-poslání |
| Cena nastavení | Spodní (drát je standardní spotřební materiál) | Vyšší (vlastní elektroda musí být nejprve obrobena) |
| Ideální aplikace matrice | Otvory pro knoflíky, děrovací profily, stírací vložky | Kreslicí dutiny, razicí vložky, 3D razníky |
V typickém vysekávacím nebo děrovacím lisu zvládá drát EDM lví podíl na přesné práci. Vyřezává otvory pro knoflíky, které definují obrysy dílů, tvaruje profily děrovačů z kalených polotovarů nástrojové oceli a vytváří otvory pro odlehčení nábojů pod řeznými hranami. Protože drát prochází kompletně skrz obrobek, každý řez je neodmyslitelně průchozím-profilem, který dokonale lícuje s průchozími-otvory a otvory, které dominují geometrii řezacího nástroje.
Sinker EDM si získává své místo v operacích lisování nástrojů, které vyžadují trojrozměrné tvářecí plochy. Razník se složenými křivkami, vložka do mincí s texturovaným povrchem nebo tvarová dutina s úhly úkosu a poloměry, které nelze dosáhnout drátem, to vše vyžaduje zakázkově obrobenou elektrodu, která „zapustí“ svůj tvar do lisovací oceli. Kompromis-je čas a náklady: každá elektroda musí být obrobena CNC-(často z grafitu) a samotná elektroda se během procesu opotřebovává, někdy vyžaduje více elektrod pro jednu dutinu.
Povrchová úprava součástí zápustek přímo ovlivňuje kvalitu dílu i životnost zápustky. Drsné povrchy vytvářejí tření, které urychluje opotřebení lepidla, zejména při lisování nerezu nebo hliníku. Osvědčené průmyslové postupy doporučují hodnoty Ra pod 0,2 um (přibližně zrnitost 600) na pracovních plochách matrice před aplikací jakéhokoli povlaku. U řezných hran lze této úrovně přímo dosáhnout pomocí drátěných EDM skim passů. Pro tváření povrchů obráběných hloubícím EDM nebo CNC frézováním, dodatečné leštění nebo lapování přináší konečnou úpravu do cílového rozsahu. Razníky a části lisovnic, které obdrží PVD povlaky, vyžadují tuto přípravu povrchu, protože povlaky zesilují jakoukoli podkladovou drsnost, spíše než ji maskují.
Přesnost dosažená během průmyslového obrábění lisováním kovů vytváří přísná omezení toho, co bude následovat. I ten nejpřesněji obrobený blok zápustky D2 je stále ve svém měkkém nebo středním stavu, pokud jste sledovali cestu měkkého{2}}obrábění, a metalurgická transformace, která mu dodává pracovní tvrdost, zavádí své vlastní rozměrové posuny. Řízení těchto směn prostřednictvím řízeného tepelného zpracování a následného-kalení je dalším kritickým článkem v řetězci.
Tepelně ošetřete zápustkové oceli a naneste ochranné nátěry
Obrobený blok matrice sedící na vašem stole při HRC 20 není funkční součást matrice. Vypadá dobře, měří správně, ale postrádá tvrdost a odolnost proti opotřebení, aby přežil i několik stovek stisknutí. Tepelné zpracování je metalurgická transformace, která převádí měkkou, obrobitelnou nástrojovou ocel na pracovní povrch schopný vyrobit stovky tisíc lisovaných ocelových nebo lisovaných hliníkových dílů bez rozměrového posunu.
Tento proces je přímočarý v konceptu, ale nemilosrdný v provedení. Každá třída má specifická teplotní okna, požadavky na kalení a protokoly temperování. Odchylte se a získáte praskliny, nadměrné zkreslení nebo nekonzistentní tvrdost, která vede k předčasnému selhání matrice.
Celý cyklus tepelného zpracování má čtyři fáze:
- Odlehčení pnutí po hrubém obrábění- Agresivní odstraňování materiálu během CNC frézování přináší vnitřní pnutí, která mohou způsobit deformaci během austenitizace.Uvolnění stresu při přibližně 1200-1250 stupních F(pod kritickou teplotou oceli) uvolní tato uzamčená-napětí, než začne skutečná transformace. Tento krok je zvláště důležitý pro složité součásti matrice nebo nevyvážené průřezy-.
- Austenitizace (vysoké-prohřívání)- Ocel se přivede na svou specifickou austenitizační teplotu a udržuje se tam dostatečně dlouho, aby se krystalová struktura plně transformovala. Základním pravidlem je jedna-půlhodina na palec tloušťky s minimem 45-minut. Teplota je zde důležitější proměnnou. Nikdy nepřekračujte horní rozsah pro žádnou jakost, protože přehřátí způsobuje nepravidelné výsledky včetně nízké tvrdosti po kalení a rozměrové nestability.
- Kalení- Transformovaná ocel se musí dostatečně rychle ochladit, aby se vytvořil martenzit, tvrdá, ale křehká struktura, která dává nástrojové oceli její řeznou schopnost. Medium zhášení je -specifické a nelze o něm-vyjednávat.
- Temperování (více průchodů)- Kalená ocel je nebezpečně křehká. Popouštění při kontrolovaných teplotách snižuje vnitřní pnutí a vyrovnává tvrdost a houževnatost. Třídy kalení na vzduchu, jako je D2 a A2, vyžadují dvojí popouštění, zatímco rychlořezné oceli jako M2 vyžadují trojité popouštění, přičemž mezi jednotlivými cykly je díl ochlazen na přibližně 125 stupňů F.
Cykly tepelného zpracování pro běžné zápustkové oceli
Každá třída oceli používaná při lisování ocelových raznic se řídí svým vlastním tepelným receptem. Spuštění nesprávného cyklu na nesprávné třídě vede k nepředvídatelným výsledkům, od měkkých míst, která se předčasně opotřebovávají, až po průběžné-praskání, které zničí celou součást.
| Třída oceli | Austenitizační rozsah | Uhasit médium | Rozsah temperování | Cílová pracovní tvrdost (HRC) |
|---|---|---|---|---|
| D2 | 1010-1030 stupňů (1850-1890 stupňů F) | Vzduch | 200-540 stupňů (400-1000 stupňů F) | 58-62 |
| A2 | 940-980 stupňů (1725-1800 stupňů F) | Vzduch | 175-540 stupňů (350-1000 stupňů F) | 57-62 |
| S7 | 940-955 stupňů (1725-1750 stupňů F) | Vzduch (přerušovaný olej pro velké části) | 205-620 stupňů (400-1150 stupňů F) | 54-58 |
| O1 | 790-815 stupňů (1450-1500 stupňů F) | Olej (zahřátý na 100-125 stupňů F) | 175-315 stupňů (350-600 stupňů F) | 57-62 |
| M2 | 1190-1230 stupňů (2175-2250 stupňů F) | Přerušovaná olejová nebo solná lázeň při 540 stupních | 540-595 stupňů (1000-1100 stupňů F), trojitá teplota | 62-65 |
Všimněte si, že S7, otřes-odolná třída používaná pro těžké tvářecí razníky, nevyvine plnou tvrdost ve větších úsecích, pokud nedojde k přerušovanému kalení olejem, i když je klasifikována jako tvrdnutí na vzduchu-. To je jeden z těch detailů, které zakopnou obchody bez zkušeností s hlubokým tepelným zpracováním.
Zkreslení během tepelného zpracování je nevyhnutelné.Metalurgická přeměna kombinovaná s tepelnou roztažnostíposouvá rozměry na každé součásti, která prochází pecí. U součástí zápustek s úzkými tolerancemi to znamená, že před tepelným zpracováním nemůžete obrábět na konečné rozměry. Standardní praxí je ponechat 0,005-0,010 palce brusného materiálu na všech kritických površích, s tím, že po kalení bude vše uvedeno do specifikace. Pro součásti lisovacích nástrojů z uhlíkové oceli využívající O1 přináší kalení olejem větší zkreslení než kalení vzduchem používané pro D2 nebo A2, díky čemuž jsou velkorysé rezervy ještě důležitější.
Povrchové nátěry a konečná úprava po tepelném zpracování
S kalenými součástmi matrice zpět z pece obnovuje dokončovací fáze rozměrovou přesnost a přidává povrchovou výkonnost, které holá nástrojová ocel sama o sobě nemůže dosáhnout.
První je konečné broušení. Plošné brusky přivádějí čela bloků zápustek zpět do rovinnosti (obvykle do 0,0002 palce), zatímco válcové broušení vrací průměry razníků na jejich cílové rozměry. Lapování kritických spojovacích povrchů, jako jsou spoje -k{4}}sekcí lisovnice a čela stěračů, zajišťuje těsný kontakt potřebný pro rovnoměrné rozložení síly při zatížení lisem.
PVD povlaky jsou konečnou funkční vrstvou. Tyto tenkovrstvé povlaky, které se aplikují ve vakuové komoře při dostatečně nízkých teplotách (kolem 200-500 stupňů), aby nedocházelo ke změknutí tepelně-zpracovaného substrátu, dramaticky mění způsob, jakým povrch matrice interaguje s plechem:
- TiN (nitrid titanu)- Zlatá-barva, povrchová tvrdost přibližně 2400 HV. Funguje dobře pro operace lisování oceli na mírném a-nízkouhlíkovém materiálu. Snižuje tření a opotřebení adheziva obecně-pro účely stříhání a tvarování.
- TiCN (karbonitrid titanu)- Vyšší tvrdost než TiN (přibližně 3000 HV) s nižším koeficientem tření. Preferovaná volba pro lisování nerezových a hliníkových výlisků. Jeho snížená chemická afinita k těmto materiálům bojuje proti zadření, které ničí nepotažené povrchy matrice, zejména při lisování nerezové oceli 316, kde je materiál díky obsahu niklu a molybdenu mimořádně náchylný k adhezi.
- AlCrN (nitrid hliníku a chromu)- Výjimečná odolnost proti oxidaci a tepelná stabilita. Nejlépe se hodí pro vysokorychlostní-progresivní operace, kde teplota povrchu matrice stoupá během prodloužených výrobních sérií.
Výběr povlaku není o výběru nejtěžší možnosti. Jde o přizpůsobení vlastností povlaku vašemu konkrétnímu materiálu obrobku. Forma vyrábějící lisované hliníkové díly těží nejvíce z vlastností TiCN proti zadření, nikoli z tepelné odolnosti AlCrN. Uhlíková ocel běžící v matrici při střední rychlosti funguje perfektně se standardním TiN za zlomek ceny AlCrN.
Jeden kritický požadavek: povrch substrátu musí být před nátěrem vyleštěn na Ra 0,2 mikrometru nebo lepší. PVD povlaky mají obvykle tloušťku 2-5 mikrometrů. Spíše se přizpůsobují topologii substrátu, než aby jej vyplňovaly nebo vyrovnávaly, takže veškeré stopy po broušení nebo EDM textura pod nimi jsou zesíleny, nikoli skryty.
S kalenými, broušenými a potaženými součástmi v ruce držíte jednotlivé přesné díly, které se nyní musí spojit jako jednotný systém. Fáze montáže, kdy se nahromadí tolerance, metody vyrovnání a vyladí se tlaky pružin, promění tyto jednotlivé součásti ve funkční sadu matric připravenou pro zkušební lis.
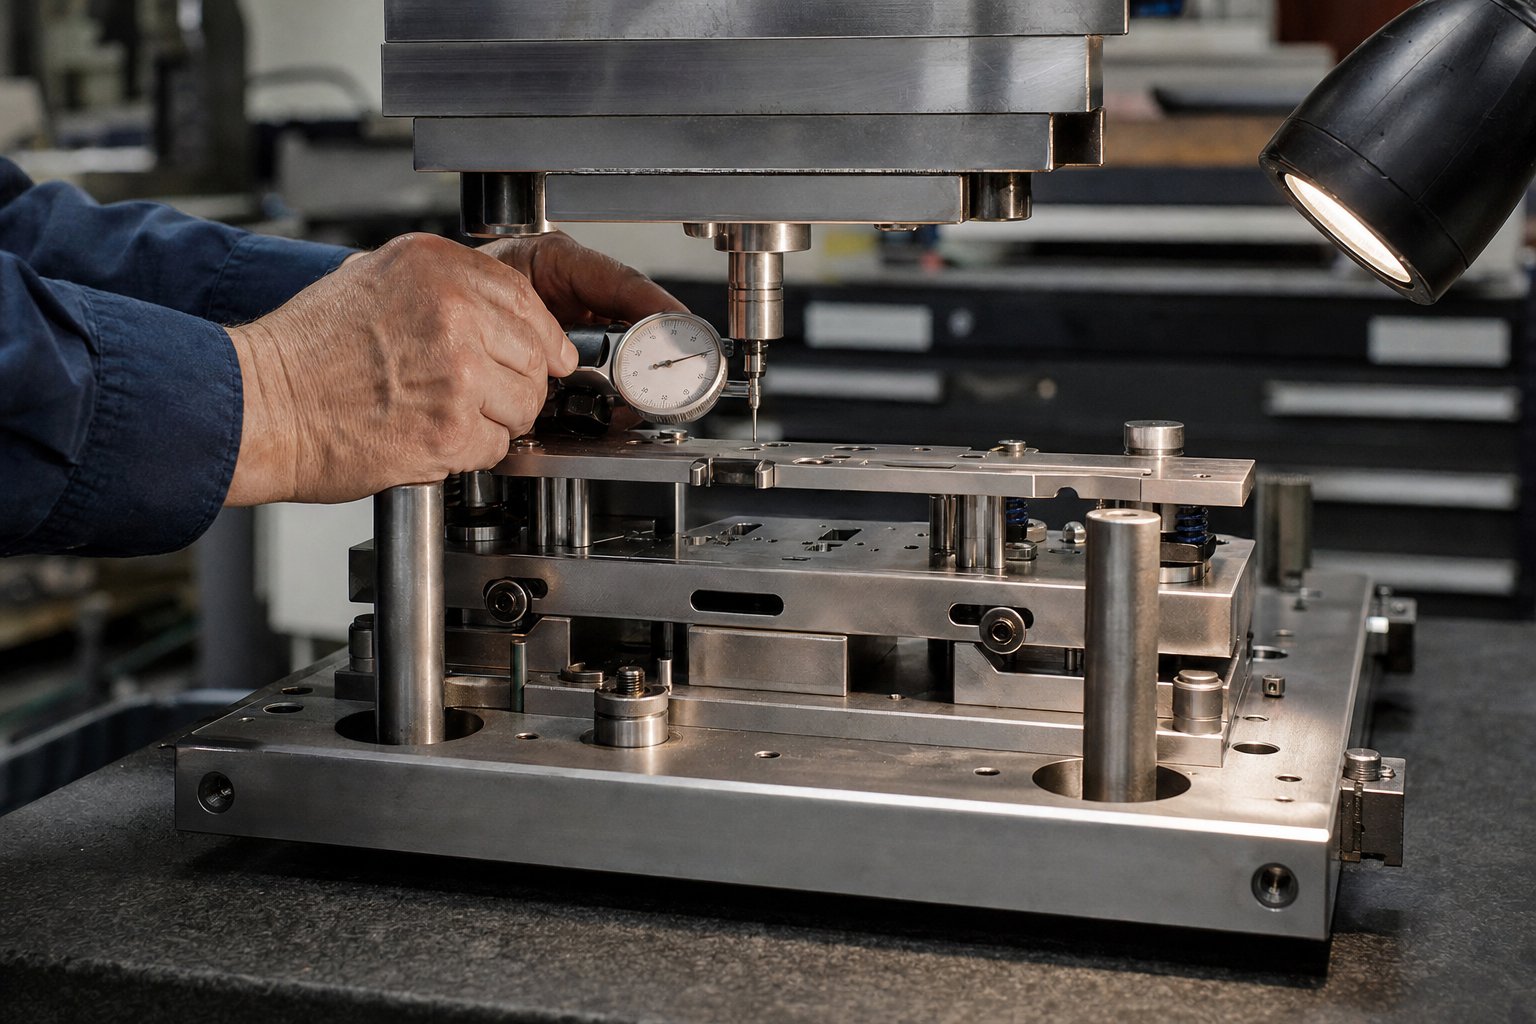
Sestavte a vyrovnejte kompletní sadu matric
Nyní máte na stole sbírku tvrzených, broušených a potažených součástí lisovacích nástrojů. Každý z nich je rozměrově přesný sám o sobě. Problém je v tom, že individuální přesnost nezaručuje přesnost sestavy. Když sešroubujete dvacet nebo více dílů dohromady, každý toleranční pás se naskládá a kumulativní výsledek určí, zda se vaše děrovací hrany setkají s otvory matrice s vůlí, kterou jste navrhli, nebo se uchýlí do nesouososti, která vytváří odpad při prvním zásahu.
Tato montážní fáze je místem, kde se zkušení odborníci na kovové nástroje a matrice oddělují od obchodů, které pouze obrábějí díly. Proces vyžaduje systematické sekvenování, pečlivé měření v každé fázi a techniky, které kompenzují realitutoleranční hromadu-pro více komponent. I když je každý jednotlivý díl ve specifikaci, kombinovaná variace může překročit funkční limity, pokud s tím nepočítají způsoby montáže.
Metody zarovnání součástí a zásobník tolerancí-Up
Představte si pět lisovacích komponent naskládaných mezi patku raznice a povrch raznice, z nichž každá má toleranci polohy plus nebo mínus 0,01 mm. V nejhorším-případě se tyto malé odchylky nashromáždí plus nebo minus 0,05 mm pozičního posunu na řezné hraně. To stačí k vytvoření nerovnoměrných otřepů, urychlení opotřebení razníku na jedné straně nebo k vytažení slimáků.
Řízení tohoto stacku-závisí na dvou primárních strategiích:
- Přizpůsobte-broušení- Namísto samostatného obrábění každé desky na absolutní rozměr brousíte protilehlé povrchy dohromady nebo ve spárovaných sadách. Tím je zajištěno, že rozhraní mezi dvěma součástmi má téměř-nulovou mezeru bez ohledu na to, kde každá část dosedla v rámci svého individuálního tolerančního pásma. Sekce zápustek, které sdílejí dělicí čáru, se brousí jako sada, což zaručuje koplanaritu, kterou nezávislé broušení nemůže slíbit.
- Selektivní montáž- Změřte skutečné rozměry součástí po tepelném zpracování a dokončení a poté součásti strategicky spárujte. Vývrt děrovací desky, který je mírně měřen směrem k horní hranici tolerance, je spárován s dříkem děrovače na spodním konci, čímž se udržuje sestavené uložení v cílové vůli. Tato metoda vyměňuje zaměnitelnost za přesnost, což je ten správný obchod u lisovacích a lisovacích aplikací, kde na výkonu záleží více než na pohodlí při-výměně dílů.
Tři konstrukční prvky udržují vyrovnání-k{1}}zápustce pod dynamickým zatížením běžícího lisu:
- Vodicí sloupky a pouzdra- Přesné-zemní sloupky zalisované do spodní patky zabírají s tvrzenými pouzdry v horní patce. Sady sloupků s kuličkovými{3}}ložisky udržují vyrovnání v rozmezí 0,005 mm nebo lepší, čímž zabraňují bočnímu posunu, i když tonáž stoupá. U lisovacích a lisovacích sestav běžících vysokou rychlostí eliminují předem -zatížená kuličková- pouzdra klece vůli, kterou umožňují obyčejná bronzová pouzdra.
- Patní bloky- Tvrzené ocelové bloky přišroubované k okrajům čelistí pohlcují boční síly vznikající při řezání a tváření. Bez patních bloků, boční-zatížení z úhlových střihů nebo asymetrické rozložení pásků tlačí horní botu do stran proti vodicím sloupkům, čímž se urychluje opotřebení pouzder a časem se zhoršuje zarovnání.
- Hmoždinky- Přesné hmoždinky uzamknou polohu každé součásti vzhledem k desce, na kterou je namontován. Jakmile je část matrice umístěna, dva kolíky ji zajistí proti rotaci a bočnímu posunu, takže odstraněním a opětovnou instalací části pro ostření se pokaždé vrátí na přesně stejné místo.
Konstrukce stahováku a výpočty tlaku pružiny
Stírací deska plní klamně kritickou funkci v jakémkoli lisovacím nástroji a sestavě matrice. Přidržuje pásový materiál naplocho na povrchu matrice během řezání, zabraňuje zvednutí pásu s razníky při zpětném zdvihu a vede menší razníky, které by se jinak při zatížení vychýlily. Poddimenzovaná stahovací síla způsobí, že se materiál přilepí na razníky, čímž dojde k prudkému prasknutí, které poškodí součásti a vytvoří rozměrové odchylky ve vašich dílech. Příliš velká síla plýtvá tonáží lisu a urychluje únavu pružin.
Výpočet požadované stahovací síly začíná usamotná řezná síla:
- Řezná síla= Obvod řezu x Tloušťka materiálu x Pevnost ve smyku
- Stahovací síla= 10 % až 20 % řezné síly
- Návrhová odizolovací síla= Odizolovací síla x 1,3 bezpečnostní faktor (minimum)
U jevištních nástrojů a progresivních zápustek, které také používají stahovač jako upínací plochu během tváření, zdvojnásobte vypočítanou sílu pro upnutí během řezání a ztrojnásobte ji pro upnutí během tváření. Tím je zajištěno, že se pás nemůže během práce posouvat do stran, což je jeden z nejběžnějších zdrojů rozměrových odchylek při komplexních operacích progresivních nástrojů a lisování.
Výběr pružiny vyplývá z požadavku na sílu:
- Dusíkové plynové pružiny- Vyvíjejte dvojnásobnou až trojnásobnou sílu vinuté pružiny při stejné stopě. Udržují konzistentnější sílu během celého zdvihu a jsou spolehlivé při rychlostech nad 600 zdvihů za minutu. Preferováno pro výrobu progresivních zápustek, kde stálý upínací tlak přímo ovlivňuje kvalitu dílu.
- Mechanické vinuté pružiny- Nižší náklady a jednodušší údržba. Vhodné pro aplikace s nižším-objemem a matrice, kde jsou minimální prostorová omezení. Zvolte takovou tuhost pružiny, která poskytuje plnou stahovací sílu v rámci dostupného průhybu.
Po rozhodnutí o strategii vyrovnání a vypočtené síle pružiny se fyzická montáž řídí konkrétní sekvencí. Skákání vpřed nebo přeskakování kroků vytváří problémy, které se prolínají celým sestavením.
- Zkontrolujte a odstraňte otřepy ze všech čelistí a ujistěte se, že montážní povrchy jsou rovné v rozmezí 0,0002 palce a rovnoběžné shora-k-dolu.
- Zatlačte vodicí sloupky do spodní patky (nebo namontujte sestavy vodicích sloupků) a ověřte kolmost k povrchu boty.
- Nainstalujte patní bloky a zajistěte je šrouby s vnitřním šestihranem utaženým podle specifikace.
- Namontujte části matrice do spodní patky pomocí kolíků pro umístění a poté přišroubujte šrouby s vnitřním šestihranem. Ověřte polohy řezné-hrany vzhledem ke středům vodících sloupků.
- Nainstalujte stahovací desku na horní botku s pružinami v jejich vypočítané výšce předpětí. Potvrďte, že volný pohyb odpovídá požadovanému odizolovacímu zdvihu.
- Namontujte razníky do děrovací desky tak, aby každá stopka byla zcela usazena na opěrné desce. Ověřte, že hroty děrovače přesahují správnou vzdálenost pod stírací plochu.
- Nasaďte horní botku na vodicí sloupky a spusťte sestavu, abyste zkontrolovali vstup razníku do otvorů matrice. Ověřte rovnoměrnou vůli kolem všech řezných hran pomocí spárových měrek nebo prozkoumáním lehké mezery.
- Aplikujte konečný utahovací moment na všechny spojovací prvky v křížovém{0}}pořadí, znovu-zkontrolujte kritické rozměry a zaznamenejte smontovanou výšku uzavření pro nastavení lisu.
Ta poslední kontrola rozměrů, než kostka opustí lavici, je vaše pojistka. Jakákoli zde zachycená nesouosost se během několika minut opraví podložkou nebo přebroušeným povrchem. Stejná nesouosost objevená během zkoušky stojí hodiny lisování, demontáže a přepracování. Když je sada lisovacích nástrojů plně sestavena a ověřena na pracovním stole, je připravena na zkušební lis, kde lisované díly odhalí, zda vaše rozhodnutí o návrhu, obrábění a montáži ve skutečných podmínkách lisu skutečně poskytují odpovídající výsledky.
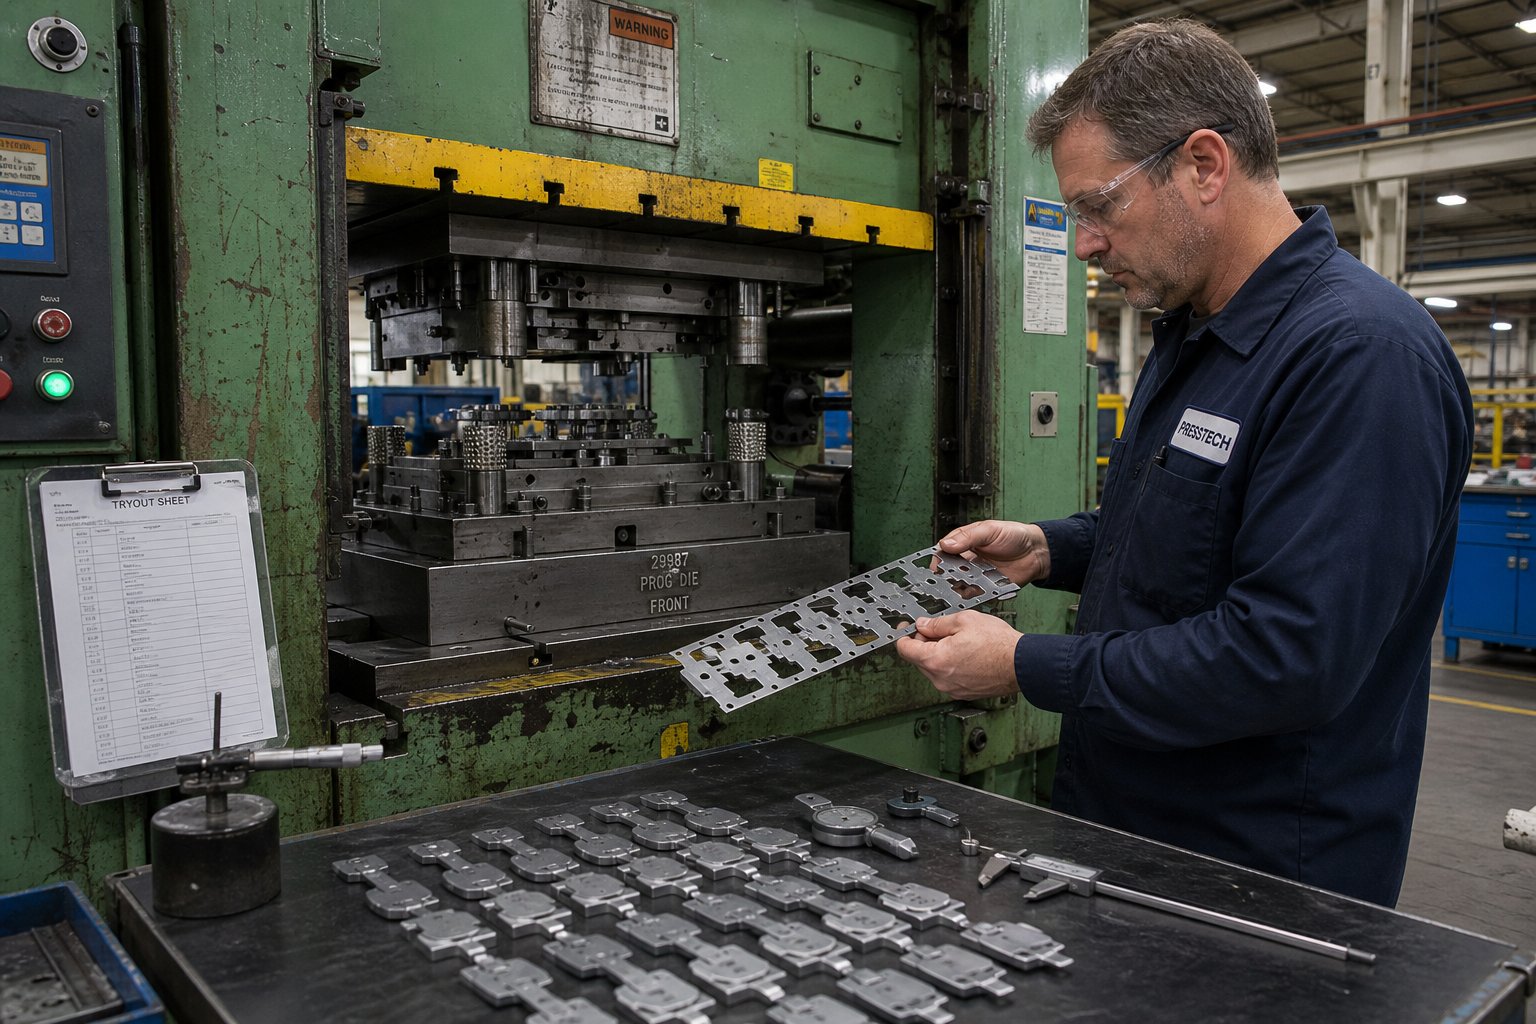
Spusťte zkoušky matrice a ladění, dokud díly nesplní specifikace
Vaše matrice je sestavena, zkontrolována na pracovním stole a změřena pro tisk. Všechno se kontroluje. Proč tedy většina nových zápustek stále nedokáže vyrobit odpovídající díly při prvním zásahu? Protože raznice nefunguje izolovaně. Pracuje uvnitř lisu se skutečným materiálem, který má proměnlivé vlastnosti, při dynamickém zatížení a rychlostech, které žádná kontrola na stolici nedokáže napodobit. Ve zkušební fázi zjistíte, jak vaše matrice skutečně funguje za podmínek lisování, a systematicky uzavíráte každou mezeru mezi záměrem návrhu a fyzickou realitou.
Přemýšlejte o zkoušce jako o závěrečné zkoušce pro každé rozhodnutí, které jste učinili během návrhu, výběru materiálu, obrábění a montáže. Dobrá zpráva: strukturovaný přístup k vyhodnocování prvního-požadavku a iterativní korekci umožňuje většinu testů specifikovat během několika opakování, nikoli týdny frustrujícího dohadování.
Nastavení pro první hity
Zkouška matrice začíná výběrem a nastavením lisu. Co je v této souvislosti lisovací lis? Je to stroj, který dodává řízenou sílu přesným lineárním zdvihem, uzavírá poloviny zápustky dohromady s dostatečnou tonáží pro řezání a tvarování plechu. Jak konkrétně funguje lisovací lis během zkoušení? Nastavíte beran na plíživou rychlost (typicky 10-20 % výrobní rychlosti), stanovíte výšku uzavření na základě rozměru zaznamenaného během montáže a ověříte, že matrice sedí v kolébce kolmo s rovnoměrným tlakem svorky.
První zásahy by měly vždy probíhat sníženou rychlostí ze tří důvodů:
- Nižší rychlost vám dává čas slyšet a vidět problémy dříve, než způsobí poškození. Úder, který v plné rychlosti zasáhne špatně umístěnou část matrice, může rozbít nástroje. Při rychlosti plížení cítíte rušení a můžete zastavit lis.
- Snížená rychlost izoluje výkon zápustky od účinků setrvačnosti. Při produkční rychlosti se mění dynamika pásu, odskok stripperu a odezva dusíkové pružiny. Zkouška při nízké rychlosti potvrzuje, že matrice funguje geometricky před zavedením dynamických proměnných.
- Můžete bezpečně používat měkké ověřovací materiály. Vedení olověného drátu, modelovací hmoty nebo měkké hliníkové podložky skrz matrici při nízké rychlosti vám umožní kontrolovat uzavírací výšky, vzory vůlí a hloubky tváření, aniž byste riskovali kalenou nástrojovou ocel.
Vložte krátký proužek produkčního-materiálu (stejná slitina, stejná tloušťka, stejná teplota) skrz matrici pro vaše první vzorky dílů. Nikdy nezkoušejte s náhodným šrotem. Vlastnosti materiálu přímo ovlivňují každý aspekt lisovacího procesu, od řezné síly a tvorby otřepů až po odpružení a chování při tažení. Použití jiného materiálu, než je produkční specifikace, zaručuje, že vaše opravy ladění budou nesprávné.
První{0}}kontrola shody a běžná diagnostika závad
Vytáhněte své první ukázkové díly a systematicky je prozkoumejte. Změřte výšku otřepů pomocí mikrometru nebo měřidla otřepů. Zkontrolujte rozměry prvku-k-prvku podle tisku součásti. Zkontrolujte tvarované povrchy, zda nevykazují trhliny, vrásky a povrchové značky. Porovnejte levou-vs-pravou a přední{8}}vs-koncovou hranu, abyste získali symetrii.
Výška otřepu je vaším jediným nejlepším ukazatelem přesnosti vůle. Čistá-střižená hrana s minimálními otřepy (obvykle pod 10 % tloušťky materiálu) vám sděluje, že vůle-k-zápustce je správná. Nadměrné otřepy na jedné straně prvku signalizují nerovnoměrnou vůli, která obvykle vede zpět k nesprávnému vyrovnání razníku, posunutí sekce zápustky nebo naklonění beranu lisu spíše než k nesprávné konstrukční vůli.
Zde je diagnostický rámec pro nejčastější vady, se kterými se setkáte při zkoušce přesného lisování:
| Přeběhnout | Kořenová příčina | Nápravné opatření |
|---|---|---|
| Nadměrné otřepy (jedno-stranné) | Punch-k-vyrovnání nesouososti; nerovnoměrná vůle | Znovu-zkontrolujte zarovnání vodítek; pozice podložky; ověřte umístění hmoždinek sekce matrice |
| Nadměrné otřepy (stejnoměrné všude kolem) | Tupé řezné hrany nebo nedostatečná vůle | Ostřete hrany razníku a matrice; zvětšete vůli, pokud byl design příliš těsný |
| Rozštěpení ve formovaných oblastech | Nadměrná síla držáku polotovaru; nedostatečný tok materiálu; ostrý poloměr | Snižte přídržný tlak; leštěné poloměry tažení; zvětšit poloměr vstupu matrice; upravit mazivo |
| Vrásky na přírubách nebo stěnách | Nedostatečná síla držáku polotovaru; přebytečný materiál v kompresní zóně | Zvyšte předpětí dusíkové pružiny; přidat nebo prohloubit kreslící korálky; upravit prázdný tvar |
| Pružina (přes-prohnutá) | Elastické zotavení převyšuje kompenzaci; mez kluzu materiálu vyšší než jmenovitá | Zvětšit úhel přehnutí; přidat zpevňující korálek; zvětšit prodlevu ve spodní části zdvihu |
| Vytahování slimáků (slimáci se přilepí na úder) | nedostatečná vůle-strany matrice; vakuový efekt; žádné funkce zadržování slimáků | Přidejte do otvoru matrice drážky pro zadržení slimáků; mírně zvýšit vůli; přidat proud vzduchu |
| Umístění otvoru mimo toleranci | Zaseknutí pásu; pilotní kolík nezapadá; chyba časování v progresivní sekvenci | Ověřte délku podávání; zkontrolujte stav vodicího čepu a hloubku záběru; upravit časování uvolnění posuvu |
| Povrchové škrábance nebo oděrky | Hrubé povrchy matrice; nedostatečné mazání; přilnavost materiálu k nástroji | Vyleštěte povrchy matrice na Ra < 0,2 um; změnit typ nebo aplikaci maziva; potahovat povrchy matric |
Příklad diagnostiky selhání lisování v praxi: vytáhnete součást z progresivní matrice a všimnete si silného otřepu pouze na pravé straně zaslepeného prvku. Vaším prvním instinktem může být přeostření, ale rovnoměrná ostrost napříč špičkou to vylučuje. Skutečnou příčinou je často boční posunutí razníku o 0,01-0,02 mm vzhledem k otvoru matrice. Ověření pomocí zkušebního řezu přes měkké olovo potvrzuje nerovnoměrnou hloubku otisku na protilehlých stranách. Opravou je podložení děrné desky nebo oprava zarovnání vodícího sloupku, nepřebroušení stále ostré hrany.
Iterativní úpravy a optimalizace časování
Nikdo by neměl očekávat, že nová matrice bude fungovat perfektně po jediném korekčním cyklu. Proces ražení zahrnuje příliš mnoho vzájemně se ovlivňujících proměnných na-dokonalost jednoho záběru. Zkušení výrobci matric plánují tři až pět zkušebních iterací na typickém výrobním razidle a další na složitých progresivních nástrojích.
Každá iterace následuje stejnou smyčku:
- Spusťte ukázkové části (minimálně 20–30 kusů, abyste viděli variaci, ne jen jeden zásah).
- Změřte kritické rozměry a zaznamenejte výsledky do datového listu.
- Identifikujte jedinou největší odchylku od spec.
- Diagnostikujte hlavní příčinu pomocí výše uvedeného rámce defektů.
- Implementujte jednu opravu po druhé a poté znovu{0}}spusťte ukázky, abyste ověřili, že oprava funguje bez zavádění nových problémů.
Ten poslední bod je kritický. Změna více proměnných současně znemožňuje vědět, co pomohlo a co uškodilo. Tento disciplinovaný přístup odráží codoporučují odborníci na ražení: porozumět tomu, jak se procesní proměnné vzájemně ovlivňují, a zaujmout systematický přístup založený na datech-než provádět více změn najednou a doufat v to nejlepší.
Mezi běžné iterativní úpravy během progresivního ladění patří:
- Šikmé údery- Přidáním nebo odebráním podložek pod držáky razníků pro nastavení hloubky řezu a udržení správného načasování matrice po ostření. Jak průmyslová praxe potvrzuje, vždy zdokumentujte přesné množství materiálu odebraného během broušení a pod držák razníku umístěte ekvivalentní podložku. Nikdy nepřekračujte počet tří podložek, než je zkombinujete do jedné náhradní podložky stejné tloušťky.
- Nastavení časování v progresivních matricích- Zajistěte, aby se stripery dotkly proužku před tím, než zaklapnou děrovače, a zůstaly v kontaktu, dokud se děrovače zcela nezasunou. Tlaková-cesta systému musí vždy překročit pracovní-pojezdovou vzdálenost, aby se zabránilo zvednutí pásu a chybné{4}}registraci mezi stanicemi.
- Úprava kreslících korálků- Změna výšky, poloměru nebo polohy obruby pro řízení toku materiálu do tažných dutin. Vyšší korálky zvyšují zadržovací sílu; spodní kuličky umožňují, aby materiál volně proudil.
- Vyladění tlaku dusíkové pružiny- Úprava předpětí plynové pružiny za účelem změny odizolovací nebo přídržné-síly. Začněte s vypočítanými hodnotami a dolaďte-na základě skutečné kvality dílu.
Jeden scénář příkladů lisování, který ilustruje kaskádový efekt: zdánlivě jednoduchá korekce, jako je podložení držáku razníku, aby se obnovilo načasování po ostření, pokud je zanedbáno, nutí osobu, která provádí nastavení, snížit výšku uzavření, aby dosáhla úplného řezu. Tato nižší uzavírací výška pohání formovací stanice příliš hluboko, což vytváří nadměrnou tonáž, která může poškodit matrici nebo lis. Tonáž monitoruje výlet, někdo zvýší limity alarmu a kostka nyní běží v nevhodném stavu, který dramaticky zkracuje její životnost. To vše proto, že chyběla jedna podložka.
Dvě ověřovací techniky vám pomohou ladit, aniž byste riskovali drahé nástroje:
- Zaznamenejte-modrající se povrchy- Naneste tenkou vrstvu pruské modři (barvivo) na povrch matrice nebo děrování a poté matrici zavřete na kus materiálu nebo přímo (pro povrchy bez{1}}řezání). Kontaktní vzor odhalený modrým přenosem přesně ukazuje, kde se matrice dostává do kontaktu a kde existují mezery. Použijte toto k ověření lícování tvarovacího povrchu, stejnoměrnosti kontaktu stírací plochy a vzorů záběru kreslící podložky.
- Testování otisku měkkého materiálu- Protáhněte olověný drát, modelovací hmotu nebo měkký hliník skrz matrici nízkou rychlostí. Stlačený materiál odhalí výšku zavření na každé stanici a přesně vám ukáže, jak velká pracovní vůle existuje mezi horními a spodními součástmi. Tato technika je neocenitelná pro ověření, že všechny stanice v progresivní matrici dosáhnou správné hloubky současně, aniž by kterákoli stanice předčasně vystoupila ze dna nebo se nedokázala plně zformovat.
Vysoce přesné lisování kovů vyžaduje, aby vaše zkušební výsledky prokázaly nejen shodu jednoho-dílu, ale také konzistentní opakovatelnost. Spusťte sekvenci padesáti nebo více dílů po konečných opravách a ověřte, že rozměry zůstávají stabilní bez posunu. Posun rozměrů v krátkém období signalizuje problém s teplotou, opotřebením nebo seřízením, který se bude jen zhoršovat při rychlosti a objemu výroby.
Zkušební fáze končí, když vaše díly konzistentně splňují rozměry tisku, kvalita povrchu projde vizuální a hmatovou kontrolou a výška otřepů spadá do specifikací na všech řezacích stanicích. V tomto okamžiku je matrice ověřena pro její zamýšlenou geometrii. Přechod na trvalou výrobu však přináší nový soubor požadavků: senzory, optimalizaci rychlosti, dokumentaci a plánování údržby, které udržují formu ve zkušební kvalitě po stovky tisíc cyklů.
Měřítko od ověřených nástrojů k výrobě-Připravené výsledky
Forma, která projde zkouškou, produkuje shodné díly nízkou rychlostí v krátkých dávkách. Forma připravená k výrobě-provádí totéž v plném cyklu, směnu po směně, přičemž sama sleduje problémy a dokumentuje každý kontrolní bod kvality. Rozdíl mezi těmito dvěma státy je místem, kde mnoho týmů podceňuje související práci.
Překlenutí této mezery znamená přidání inteligence, rychlosti a disciplíny k nástrojům, které jsou již geometricky správné. Zde je to, co se změní, když převedete ověřenou kovovou lisovací matrici do trvalé výroby.
Senzory, optimalizace rychlosti a plánování údržby
Během zkoušení jste sledovali každý úder. Ve výrobě běží matrice hodiny bez dozoru. Senzory nahrazují vaše oči a uši:
- Detektory chybného podávání- Bezdotykové nebo fotoelektrické senzory ověřují, že pás před tahy lisu posunul správný sklon. Krátký-podmínka podávání vyšle úder do již-propíchnuté oblasti a okamžitě poškodí nástroje.
- Slimácké senzory- Po každém zásahu zjistěte, zda slimáci uvolňují otvor kostky. Zadržený polotovar se hromadí pod dalším polotovarem a může prasknout část matrice nebo vytvořit vadnou součást.
- Monitory tonáže- Změřte vynucené podpisy na každém tahu. Postupný nárůst signalizuje otupení hran; náhlá špička signalizuje dvojitý-zásah, chybné podávání nebo cizí materiál v matrici.
- Vyměňte-senzory- Ujistěte se, že se hotové kovové lisovací díly před dalším cyklem čistě vysunou, čímž zabráníte pádům matrice u progresivních nástrojů.
S nainstalovanými senzory zvyšujete rychlost cyklu postupně. Začněte na 60-70 % cílových zdvihů za minutu a ověřte, že dynamika stripování, načasování stripperu a vyhazování dílu se chovají stejně jako při zkoušení. Vysokoobjemové lisování zavádí setrvačné efekty, které mění způsob, jakým se pás zvedá, jak reagují dusíkové pružiny a jak slimáky procházejí otvory matrice. Zvyšujte rychlost v krocích po 10 %, dokud nedosáhnete cílové rychlosti bez odchylky kvality nebo závad snímače.
Plánování údržby blokuje zisky životnosti matrice, pro kterou jste navrhli. Stanovte si intervaly přebroušení na základě zkušebních údajů: pokud výška otřepu dosáhla prahu vyřazení při 80 000 nárazech během ověřování, naplánujte ostření na 70 000 jako preventivní opatření. Zdokumentujte intervaly výměny pružin, místa mazání a kontrolní body.Strukturované programy údržby pro lisovací a lisovací zařízeníbylo prokázáno, že prodlužují životnost nástroje až o 50 % a snižují neplánované prostoje o 30–45 % ve srovnání s reaktivními přístupy.
Ověření výroby a kontrolní body kvality
Průmyslové lisování kovů pro regulovaná odvětví vyžaduje více než jen díly, které vypadají správně. Potřebujete statistický důkaz, že váš proces vytváří konzistentně a předvídatelně odpovídající díly pro lisování plechů.
Studie způsobilosti procesu tento důkaz kvantifikují. Index Cpk měří, jak dobře se váš proces vycentruje v tolerančním pásmu.Běžně je vyžadována hodnota Cpk větší než 1,33, což odpovídá míře vad pod 64 dílů na milion. Dosažení tohoto počtu znamená spuštění minimální velikosti vzorku (typicky 30-50 po sobě jdoucích dílů ze stabilního procesu) a provedení rozměrové analýzy u každého kritického prvku.
Pro programy automobilového lisování formalizuje Proces schvalování částí výroby (PPAP) tyto požadavky do strukturovaného předávacího balíčku. Dokumentace PPAP obvykle obsahuje:
- První-zprávy o kontrole článku s nákresy v bublinách
- Procesní vývojové diagramy a kontrolní plány
- Analýza systému měření (Gage R&R) ověřující způsobilost kontrolního zařízení
- Studie způsobilosti (Cpk) na kritických dimenzích
- Materiálové certifikace se vztahují ke konkrétním šaržím svitků
- FMEA (analýza režimu a efektů poruch) pokrývající proces lisování
Letecké programy přidávají své vlastní požadavky, často vyžadují plnou sledovatelnost od šarže surovin až po serializaci hotových dílů. Společným tématem všech regulovaných odvětví je, že vaše zakázková kovová raznice musí vyrábět díly v rámci ověřeného, zdokumentovaného a opakovatelného procesu, nikoli pouze projít vizuální kontrolou na konci cyklu.
Automobiloví výrobci OEM a dodavatelé úrovně-1 očekávají spíše systémy kvality založené na prevenci{{2} než na konečném--třídění. Automobilové lisovací lisy určené pro export a procesy postavené kolem nich obvykle dosahují míry defektů v rozsahu 50-200 PPM, pokud jsou provozovány za správné kontroly procesu a disciplíny údržby.
Kdy se spojit se zkušeným výrobcem raznic
Nyní rozumíte úplnému pracovnímu postupu od výkresu součásti až po ověření výroby. Zde je praktická realita: většina výrobců těží z partnerství se specializovanou lisovnou pro výrobu nástrojů, zejména pro složité progresivní lisovací nástroje nebo velkoobjemové aplikace pro lisování automobilů-, kde se náklady na pokus-a-omyl měří v šesti číslech.
Sestavení prototypu jediné{0}}stanice ve vlastním obchodě vás naučí základy. Škálování na progresivní matrici s 20 stanicemi běžící rychlostí 400 zdvihů za minutu na automobilové lince je jiná kategorie výzvy, která vyžaduje specializované vybavení, hluboké znalosti procesů a léta opakujících se zkušeností s laděním druhů problémů, které tento článek popisuje.
Rozhodnutí o outsourcingu není selháním. Jde o alokaci rizika. Specializovaný výrobce matric amortizuje jejich investice do simulačního softwaru, přesných obráběcích center, zkušebních lisů a zkušených výrobců nástrojů ve stovkách projektů. Vy těžíte z této koncentrované schopnosti, aniž byste museli přenášet režii.
Pro výrobce, správce zdrojů a nástrojové inženýry, kteří jsou připraveni přejít od pochopení procesu{0}}výroby matrice k vyžádání cenových nabídek na výrobní nástroje,Služby lisovacích raznic YICHENpodporuje celý pracovní postup, od analýzy proveditelnosti a simulace CAE přes přesné obrábění, zkušební provozy a konečnou kontrolu. Tato schopnost-do{2}}end-to-end eliminuje riziko koordinace spojené s rozdělením práce mezi více dodavatelů.
Klíčová kritéria pro hodnocení-partnera pro výrobu matric:-vlastní schopnost CAE simulace a analýzy proveditelnosti, plná kapacita CNC obrábění a drátového EDM, vyhrazené zkušební lisy pro validaci před expedicí, CMM a optické kontrolní zařízení pro ověřování rozměrů, certifikace systému kvality (minimálně ISO 9001, IATF 16949 pro programy údržby výroby po celou dobu životnosti a údržby zápustek) a dokumentovaná podpora
Ať už si svou další lisovací matrici vyrábíte zcela sami- nebo spolupracujete se specialistou na produkční-nástroje, znalosti v této příručce vám poskytnou slovní zásobu, rozhodovací rámce a technická měřítka, abyste mohli proces řídit s jistotou. Každý krok, od výběru správného typu matrice přes tepelné zpracování, montáž, vyzkoušení a ověření výroby, sleduje logický řetězec, kde informovaná rozhodnutí v každé fázi spojují matrici, která při prvním vyzkoušení odpovídá specifikacím a pokračuje po celou dobu životnosti programu.
Často kladené otázky o výrobě kovové raznice
1. Kolik stojí výroba kovové raznice?
Náklady na lisování kovů se značně liší v závislosti na složitosti. Jednoduché jedno{1}}staniční raznice pro prototypování mohou stát několik tisíc dolarů, zatímco složité progresivní raznice pro automobilovou výrobu obvykle vyžadují 100 000 až 500 000 USD. Mezi klíčové faktory nákladů patří počet stanic, výběr materiálu (D2 vs. břitové destičky z tvrdokovu), požadavky na toleranci a zda je potřeba simulace CAE a vícenásobné zkušební iterace. Partnerství se zkušeným výrobcem zápustek, jako je YICHEN, může pomoci kontrolovat náklady prostřednictvím včasné analýzy proveditelnosti a optimalizovaného návrhu, než se pustíte do obrábění.
2. Jaká je nejlepší nástrojová ocel pro raznice?
Neexistuje jediná nejlepší nástrojová ocel, protože každá součást matrice čelí jinému namáhání. D2 (HRC 58-62) je tahoun pro všeobecné stříhání s vynikající odolností proti oděru. A2 nabízí lepší houževnatost pro tváření razníků, které tlumí nárazy. S7 zvládá těžké{11}}nárazové operace na tlustém materiálu. M2 si zachovává tvrdost při vysokých rychlostech v postupových lisovacích stanicích. Tvrdokovové břitové destičky slouží extrémně{12}}aplikacím s velkým objemem, které přesahují miliony zásahů. Správná volba závisí na materiálu vašeho obrobku, objemu výroby a přijatelných intervalech přebroušení.
3. Jaká je správná-vůle-děrovače pro lisování plechů?
Vůle od děrování-do-je vyjádřena jako procento tloušťky materiálu na stranu a liší se podle typu plechu. Měkká ocel vyžaduje 8-12 % vůle na každé straně, nerezová ocel potřebuje 10-15 % kvůli mechanickému zpevnění a hliník a mosaz nejlépe fungují při 5–8 %. Pohyb směrem k vyššímu konci těchto rozsahů snižuje namáhání nástrojů a prodlužuje životnost matrice, i když může mírně zvýšit výšku otřepů. Pro přesné ověření nastavení vůle vždy používejte materiál produkční kvality.
4. Kolik dílů může lisovací forma vyrobit, než potřebuje údržbu?
Životnost matrice mezi přebroušením závisí na jakosti nástrojové oceli, materiálu obrobku a povrchových úpravách. Měkká ocel pro vysekávání děrovače D2 obvykle poskytuje 100 000-150 000 zásahů, než se výška otřepu signalizuje přebroušením. Stejné děrování řezání nerezové oceli klesne na 30 000-50 000 zásahů. PVD povlaky tyto intervaly dramaticky prodlužují. Nástroje s povlakem TiCN-pro lisování vysokopevnostní oceli vyrobily více než 1,2 milionu dílů oproti 50 000 u chromovaných alternativ. Nástrojové oceli práškové metalurgie mohou zvýšit životnost z 5 000-7 000 cyklů na více než 40 000 cyklů ve srovnání s konvenčními D2.
5. Jaký je rozdíl mezi progresivní kostkou a složenou kostkou?
Složená matrice provádí několik řezných operací (jako je vysekávání a děrování) současně v jediném zdvihu lisu a vytváří ploché díly s těsnými tolerancemi -po{1}}vlastnosti. Progresivní matrice přivádí pásový materiál přes sekvenci stanic, z nichž každá provádí jednu nebo dvě operace, přičemž při každém zdvihu vysokou rychlostí dokončuje plně vytvarovaný díl. Složené matrice se hodí pro střední-až{5}}velké objemy plochých dílů (50 000{9}}500 000+ ročně), zatímco progresivní matrice zpracovávají složité více{12}}krokové součásti při vysokých objemech (100 000 až 100 000 až miliony) s ohyby, tvary a více řezy. Progresivní matrice stojí více, ale přinášejí nižší náklady na díl v měřítku.


