


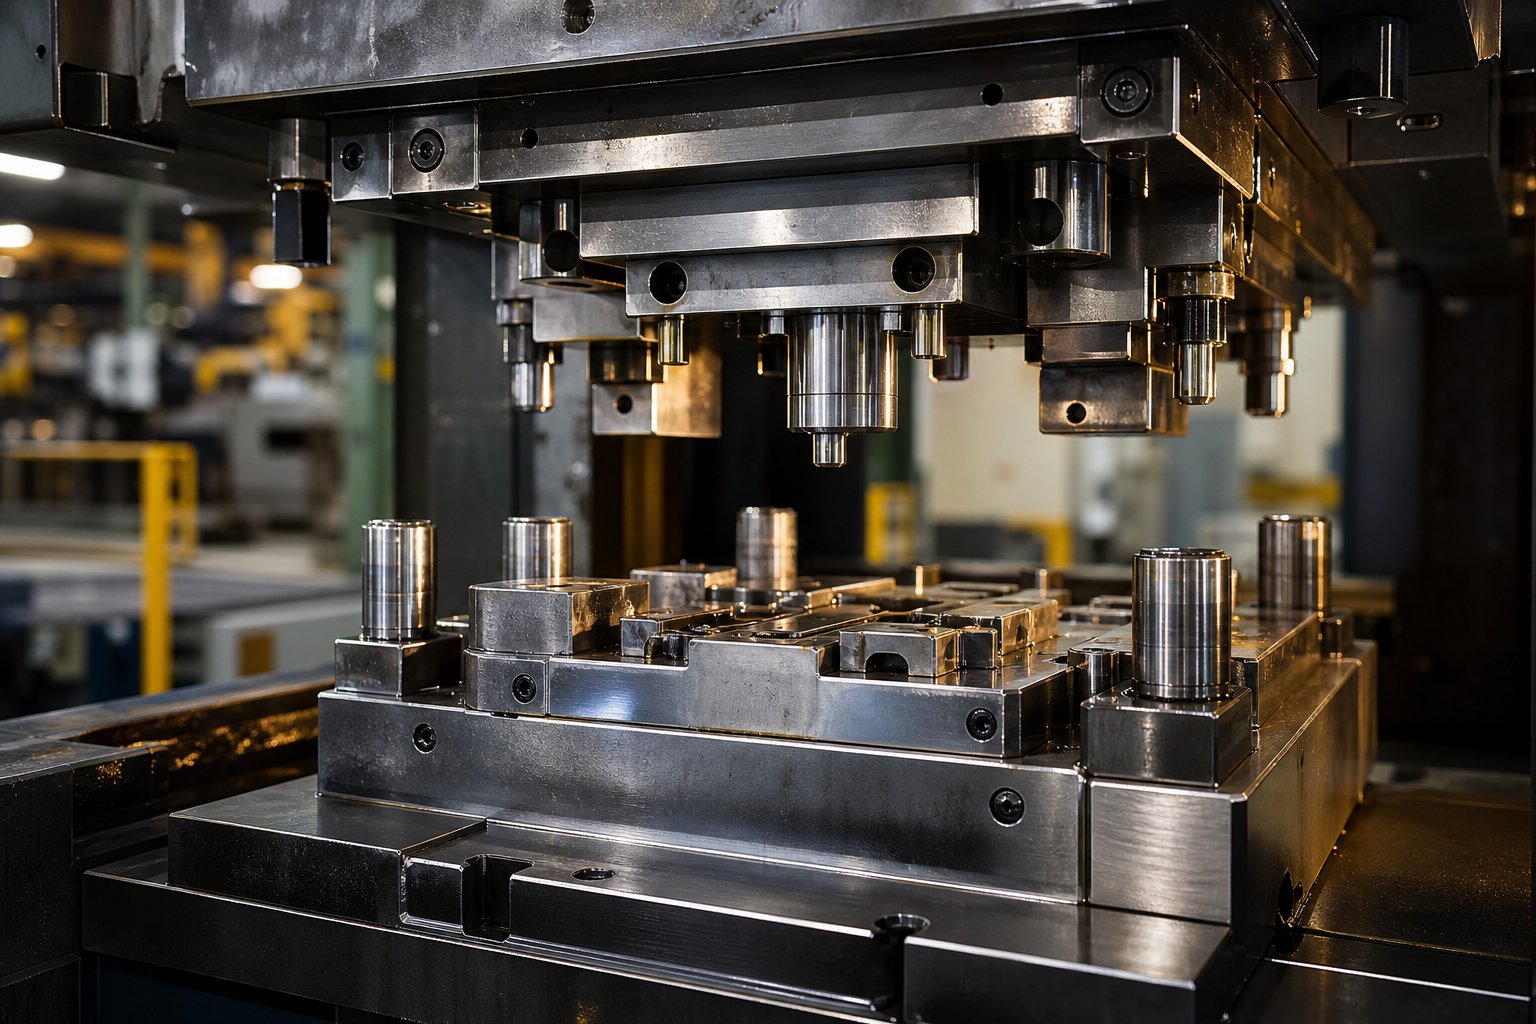
Pochopení lisovacích forem na kov a jejich role ve výrobě
Když odebíráte lisovanou součást, nástroje za ní určují vše: rozměrovou přesnost, povrchovou úpravu, dobu cyklu a -náklady na součást. Přesto mnoho kupujících považuje výběr matrice spíše za zaškrtávací políčko pro nákup než za strategické rozhodnutí. Výrobce, kterého si vyberete, utváří vaši výrobní realitu pro nadcházející roky.
Co jsou razidla pro lisování kovů a proč na nich záleží
Kovová raznice je přesný{0}}nástroj, který řeže, ohýbá nebo tvaruje plochý plech do hotové součásti pomocí síly vyvíjené lisovacím lisem.
Tato jediná definice odpovídá na otázku, se kterou se mnozí inženýři setkávají na začátku své kariéry:co umírá ve výrobě? Zjednodušeně řečeno, lisovnice je zakázková-sestava sekcí z kalené nástrojové oceli namontovaných uvnitř lisu. Horní polovina (děrovač) a spodní polovina (blok matrice) spolupracují při stříhání nebo deformaci kovu při každém zdvihu lisu. Zápustky a razicí lisy dokážou cyklovat stovkykrát za minutu a vyrábět identické díly v milionech opakování.
Přesnost matrice přímo řídí přesnost každé součásti, kterou vyrábí. Dobře-zkonstruovaná matrice drží úzké tolerance při dlouhých sériích, minimalizuje zmetkovitost a udržuje váš lis v chodu bez neplánovaných prostojů. Špatně zkonstruovaný způsobuje otřepy, rozměrové odchylky a časté odstávky údržby, které se promítají do zmeškaných termínů dodání.
Kdo potřebuje výrobce raznic
Pokud jste manažer zásobování hodnotící dodavatele, nástrojový inženýr specifikující nové lisovací nástroje nebo produktový designér připravující se na sériovou výrobu, váš výběr výrobců lisovacích lisovacích nástrojů nastavuje strop toho, čeho může vaše výrobní linka dosáhnout. Rozhodnutí zahrnuje více než jen porovnávání nabídek. Vyžaduje to dostatečně dobře porozumět typům lisovacích nástrojů, materiálům, inženýrským procesům a schopnostem obchodu, abyste mohli klást správné otázky.
Tato příručka vytváří tento rámec krok za krokem. Dozvíte se, jak různé lisovací lisy na kov slouží různým aplikacím, jaké konstrukční detaily ovlivňují životnost a jaké schopnosti odlišují kompetentní dílnu od skutečného partnera pro nástroje. Cíl je přímočarý: poskytnout vám dostatečné technické znalosti, abyste mohli s důvěrou vyhodnotit jakéhokoli výrobce lisovacích nástrojů a vydat RFQ, která vám poskytne správný nástroj, nejen ten nejlevnější.
Typy raznic a kdy je použít
Vědět, že na kvalitě záleží, je jedna věc. Vědět, jaký typ matrice váš projekt skutečně vyžaduje, je to, co odděluje produktivní konverzaci RFQ od frustrující. Každý z dostupných typů lisovacích nástrojů řeší různé výrobní problémy a nesprávný výběr vede k přemrštěným výdajům na nástroje nebo k nedostatečné výkonnosti v době cyklu.
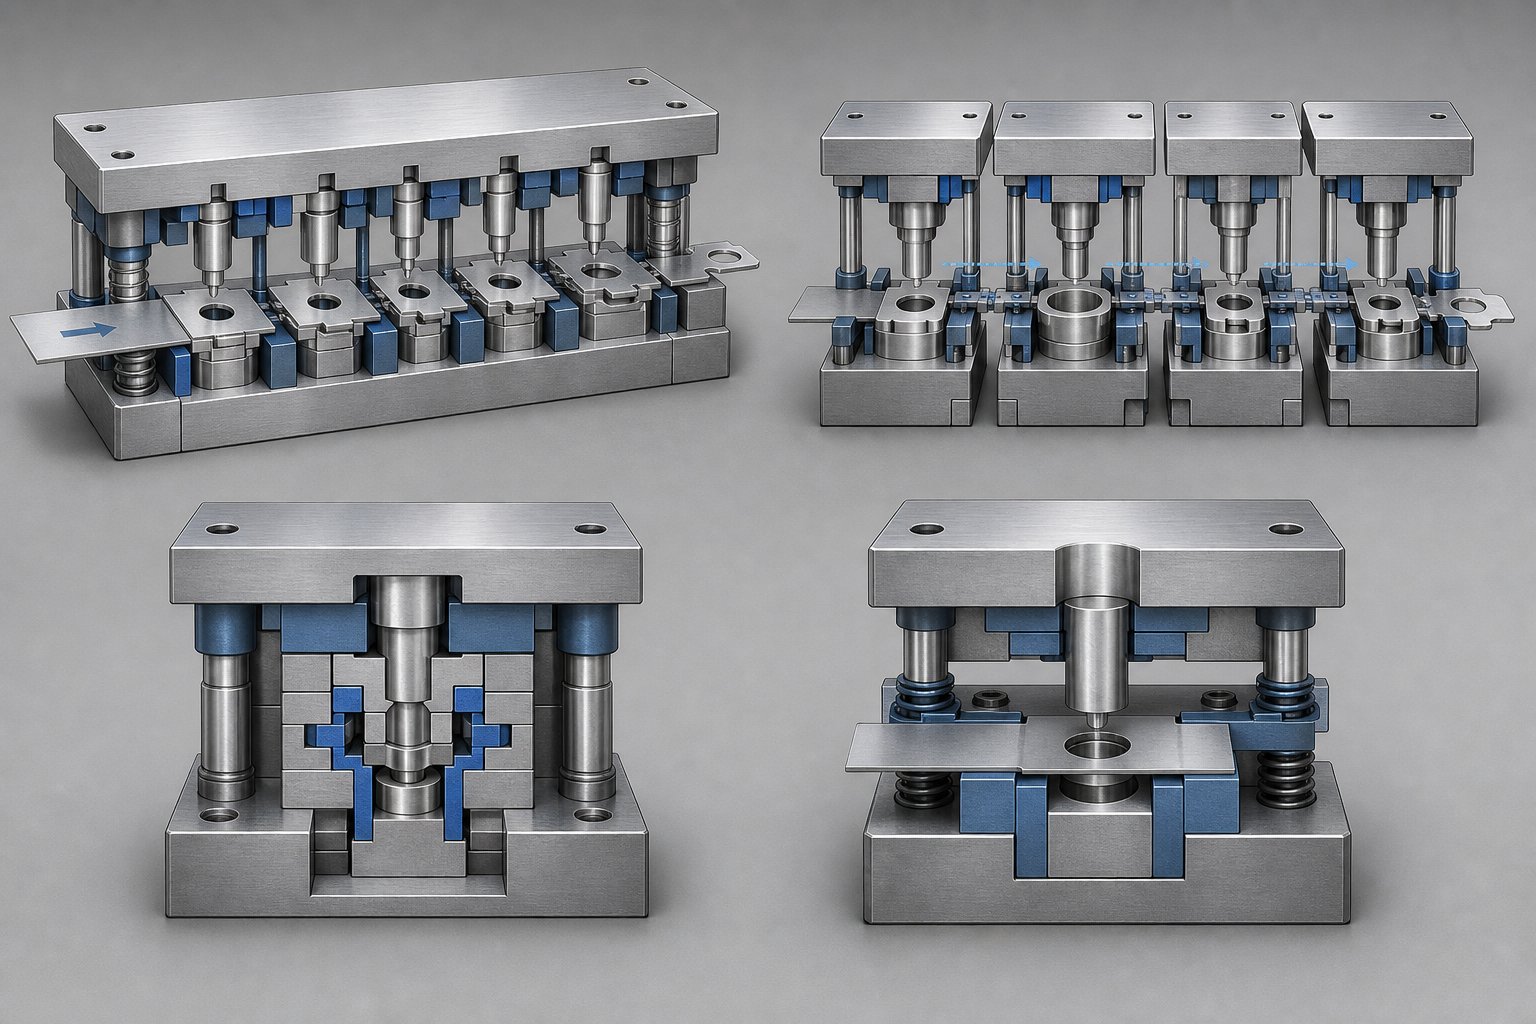
Čtyři primární kategorie pokrývají téměř všechnyaplikace lisování plechů: progresivní, přenosová, složená a jednofázová-etapa. Každý z nich vyvažuje rychlost, složitost a náklady jinak. Pochopení toho, jak fungují, vám pomůže mluvit stejným jazykem jako váš tvůrce matrice a komunikovat požadavky bez dvojznačnosti.
Progresivní matrice pro-vysokoobjemové běhy
Představte si kovovou cívku, která se kontinuálně dodává přes řadu stanic uvnitř jediné sady lisovacích nástrojů. Na každé stanici probíhá jiná operace-děrování, ohýbání, ražení, ořezávání-, dokud se v konečné fázi neoddělí hotový díl. To je progresivní kostka v akci.
Výrobci progresivních nástrojů vyrábějí tyto nástroje pro rychlost. Dobře-navržená progresivní matrice může pracovat rychlostí 200 až 1 500 zdvihů za minutu a vyrábět složité díly s minimální manipulací s materiálem. Obchod-? Vysoké počáteční náklady na nástroje a omezená flexibilita pro změny konstrukce po vytvrzení nástroje. U lisovacích lisů pro automobilový průmysl a velkoobjemových{8}}součástek spotřební elektroniky přináší progresivní nástroje nejnižší náklady na-díl při dlouhých výrobních sériích.
Přenášecí a složené matrice pro složité geometrie
Když jsou díly příliš velké nebo geometricky složité pro progresivní pás, nastupují přenášecí raznice. Nejprve se vyřízne polotovar, poté se mechanicky přesune mezi nezávislými stanicemi, kde postupně probíhají operace tvarování, tažení a ořezávání. Dodavatelé transferových výlisků obvykle slouží průmyslovým odvětvím produkujícím hlubší tahy nebo větší konstrukční součásti, -například automobilové držáky, kryty zařízení nebo panely krytů.
Složené matrice mají jiný přístup. Provádějí více operací řezání a tváření v jediném zdvihu lisu na jedné stanici. Díky tomu jsou výjimečně přesné pro ploché díly vyžadující těsné rozměrové vyrovnání, jako jsou podložky, elektrické laminace nebo podložky. Omezením je hloubka: složené raznice dobře zvládají jedno-rovinné geometrie, ale nezvládají více-ohýbání ani hluboké tvarování.
Jednostupňové raznice pro malý-objem nebo prototypování
Jedno{0}}etapová matrice provede jednu operaci na tah-jedno ohnutí, jedno proražení, jeden polotovar. Nástroj je jednoduchý, levný a rychle se staví. Pro prototypování, zkušební provozy nebo malosériovou-výrobu, kde se očekávají iterace návrhu, nabízejí jednostupňové lisovací nástroje flexibilitu, kterou progresivní nebo přenosové nástroje nemohou. Rychlost cyklu vyměňujete za přizpůsobivost.
Mnoho obchodů používá jedno{0}}stupňové matrice během ověřování, než se zaváže k úplnému progresivnímu nástroji, což snižuje riziko, pokud se návrh součásti během vývoje změní.
| Typ matrice | Nejlepší aplikace | Objemová vhodnost | Úroveň složitosti | Relativní náklady na nástroje |
|---|---|---|---|---|
| Progresivní | Vysokorychlostní{0}}výroba dílů s mnoha{1}}funkcemi (automobilové lisovací součásti, konektory, držáky) | Velký objem (100 000+ dílů) | Střední až vysoká | Vysoký |
| Převod | Velké nebo hlubokotažené-díly vyžadující více fází tváření | Střední až vysoká hlasitost | Vysoký | Vysoký |
| Sloučenina | Ploché, přesné díly vyžadující více řezů jedním tahem (laminace, podložky) | Nízká až střední hlasitost | Nízká až střední | Střední |
| Jedna-etapa | Prototypy, pilotní běhy, jednoduché operace (jeden ohyb nebo jeden průraz) | Nízká hlasitost | Nízký | Nízký |
Když se obrátíte na výrobce s jasnou představou o tom, který typ matrice vyhovuje geometrii, objemu a rozpočtu vaší součásti, eliminujete běžný zdroj nedorozumění. Usnadníte také vyhodnocení, zda se možnosti obchodu shodují s vašimi skutečnými potřebami-, což je otázka, která do značné míry závisí na materiálech a konstrukčních metodách samotného nástroje.
Materiály a konstrukce raznic, které ovlivňují životnost
Typ kostky vám zajistí správný postup. Materiál uvnitř matrice určuje, jak dlouho vydrží, jak konzistentně funguje a jak vypadají vaše celkové náklady na vlastnictví po stovkách tisíc{1}}nebo milionů- tahů. Dvě identicky navržená ocelová razidla vyrobená z různých nástrojových ocelí mohou poskytovat velmi rozdílnou životnost a většinu kupujících nikdy nenapadne zeptat se proč.
Výběr oceli pro lisování je vyvážením mezi třemi konkurenčními vlastnostmi: tvrdostí, houževnatostí a odolností proti opotřebení. Zatlačte jeden příliš daleko a ohrozíte ostatní. Plechová matrice vyrobená pro automobilový program na 5-milionů zdvihů vyžaduje zcela jinou materiálovou strategii než výroba 20 000 hliníkových výlisků pro prototyp držáku zařízení.
Třídy nástrojových ocelí a jejich výkonnostní charakteristiky
Většina sad lisovacích nástrojů na kov se spoléhá na několik osvědčených jakostí nástrojových ocelí. Každý zaujímá jiné místo ve spektru tvrdosti-vs-houževnatosti, a znalost jejich umístění vám pomůže posoudit, zda výrobce specifikuje správný materiál pro vaši aplikaci.
- D2 (vysoký-uhlík, vysoký-chrom):Specialista na-odolnost proti opotřebení. S obsahem uhlíku kolem 1,4-1,6 % a chrómu 11-13 % dosahuje D2 tvrdosti mezi 54-61 HRC. Jeho hustá struktura karbidu chromu výjimečně dobře odolává abrazivnímu opotřebení, díky čemuž je standardem pro vysekávací matrice, raznice, razníky a ořezové matrice. Kompromis: D2 je relativně křehký a náchylný k odštípnutí při velkém rázovém zatížení.
- A2 (Tvrzení na vzduchu,-střední slitina):Vyvážený všestranný-. A2 poskytuje výrazně lepší houževnatost než D2 při zachování vysoké odolnosti proti opotřebení a vynikající rozměrové stability během tepelného zpracování. Oblíbené rozsahy tvrdosti jsou 57-62 HRC. Vyhovuje středně-až{10}}velkoobjemové výrobě, kde rázová zátěž činí D2 riskantní děrování, ohýbání a tváření se složitou geometrií zápustek.
- S7 (Odolný-nárazům):Stvořeno pro dopad. S7 obsahuje nižší uhlík (0,45-0,55 %) a méně chrómu (3,0-3,5 %) a dosahuje pracovní tvrdosti 48-58 HRC. Co obětuje na odolnosti proti opotřebení, získává na výjimečném tlumení nárazů. S7 je vhodnou volbou pro nýtovací, vrubové a tvářecí nástroje pro tváření za studena, kde je primárním rizikem selhání opakovaný náraz.
- M2 (vysoko-rychlostní ocel):Když záleží na rychlosti a tepelné odolnosti. M2 si zachovává tvrdost i při zvýšených teplotách, takže se dobře-hodí pro vysokorychlostní-děrovací stanice, kde tření vytváří značné teplo. Poskytuje vynikající rovnováhu houževnatosti, odolnosti proti opotřebení a červené{5}}tvrdosti pro přesné řezné břitové destičky.
Zde je praktické pravidlo: s rostoucím očekávaným objemem výroby se obecně posouváte k tvrdším druhům odolnějším proti opotřebení-. Hliníkové lisovací nástroje s krátkými výrobními cykly mohou fungovat dobře s ocelí A2 nebo dokonce s nižší -legovanou ocelí. Progresivní matrice děrující vysokopevnostní-ocel rychlostí 800 úderů za minutu pro automobilový program bude pravděpodobně potřebovat D2 nebo vylepšení práškové metalurgie, aby přežila.
Karbidové břitové destičky a povrchové úpravy pro prodlouženou životnost matrice
Dokonce i prémiové nástrojové oceli se nakonec opotřebovávají. Pro stanice uvnitř matrice, u kterých dochází k extrémnímu otěru-řezných hran na zaslepovacích stanicích z vysoce{2}}oceli, například-výrobci instalují vložky z karbidu wolframu. Tvrdokovové raznice, nebo přesněji raznice s karbidovými -osazenými součástmi na stanicích s vysokým-opotřebením, mohou v abrazivních aplikacích poskytovat pětkrát až desetkrát delší životnost než samotná nástrojová ocel. Nevýhodou je cena a křehkost: karbid je drahý, vyžaduje specializované diamantové broušení a praská při silném nárazu, pokud není řádně podepřen okolní strukturou zápustky.
Povrchové úpravy přidávají další vrstvu ochrany bez změny základního materiálu. Mezi nejčastější možnosti patří:
- Nitridace (plyn nebo iont/plazma):Atomy dusíku difundují do povrchu oceli při relativně nízkých teplotách (~500 stupňů C) a vytvářejí tvrdou vrstvu odolnou proti opotřebení- s minimálním zkreslením. Iontová nitridace je rychlejší a vytváří tenčí křehkou „bílou vrstvu“ než plynová nitridace. Ukazuje to výzkum pokročilého tváření-vysokopevnostní oceliiontově nitridovaná nástrojová ocel s PVD povlakem vyrobila přes 1,2 milionu dílůve srovnání s pouhými 50 000 za chromované-nástroje.
- Povlak TiN (nitrid titanu):Tato zlatě{0}}tónovaná vrstva, nanášená prostřednictvím PVD, zvyšuje tvrdost povrchu a snižuje tření, čímž snižuje riziko zadření. TiN funguje dobře na plechy bez povlaku, ale při lisování pozinkovaných ocelí může způsobit usazování zinku.
- Povlaky TiAlN / AlCrN:Vynikající tepelná stabilita pro-vysokorychlostní lisování nebo operace generující značné teplo na rozhraní nástroje-obrobku.
Klíčový poznatek pro kupující: výběr povrchové úpravy by se měl řídit výběrem základního materiálu, nikoli jej nahrazovat. Pokud matrice praská nebo praská, houževnatost substrátu je nedostatečná a žádný povlak to nevyřeší. Povlaky řeší povrchové opotřebení a problémy se zadřením na matricích, které již mají dostatečnou pevnost jádra.
Při hodnocení jakéhokoli výrobce se zeptejte, jaké třídy oceli pro lisování doporučují pro váš konkrétní materiál, tloušťku a objem. Zeptejte se, zda určují povrchové úpravy na základě analýzy-režimu selhání, nebo jednoduše výchozí pro jednu možnost pro každou zakázku. Odpovědi prozradí, zda spolupracujete s obchodem, který do tohoto nástroje vkládá dlouhou životnost-, nebo s obchodem, který vyrábí nejlevnější matrice, která projde počáteční zkouškou a umožní vám zvládat předčasné opotřebení.
Rozhodnutí o materiálu a úpravě také přímo souvisí s tím, co se stane v procesu dále: jak je zápustka navržena, simulována a ověřena předtím, než bude jakákoli ocel řezána. Konstrukční pracovní postup určuje, zda se tyto volby materiálu promítnou do nástroje, který funguje tak, jak bylo zamýšleno od prvního výrobního zdvihu.
Návrh a inženýrský proces matrice od konceptu po výrobu
Forma vyrobená ze správné oceli stále selhává, pokud je její inženýrství chybné. Konstrukce lisovacích lisů na kov je místem, kde se výběr materiálu setkává s geometrií, kde se výrobní záměr promítá do instrukcí pro obrábění a kde se drahé chyby buď zachytí digitálně, nebo se těžce odhalí na zkušebním lisu. Proces se řídí strukturovanou posloupností a každá fáze existuje specificky pro snížení rizika a nákladů fází, které následují.
Pro kupující má pochopení tohoto pracovního postupu dvě věci. Pomáhá vám vyhodnotit, zda má výrobce vyspělý inženýrský proces, nebo zda omezuje. A odhaluje, kde vaše vlastní zapojení-včasné, společné a technicky informované-může zabránit pozdějším nákladným přepracováním.
CAD modelování a simulace lisování při vývoji zápustek
Cesta od konceptu dílu k ověřenému nástroji probíhá podle definované sekvence. Přeskakování kroků nebo komprimace časové osy bez řádného zdůvodnění téměř vždy vede k přepracování po kalení nástroje, kdy změny stojí desetkrát více, než by byly během digitální fáze.
- Část proveditelnosti a revize DFM:Inženýři analyzují geometrii dílu, tolerance, typ materiálu a objem výroby, aby určili, zda proces lisování může přinést požadovaný výsledek. Funkce jako malé poloměry ohybu, blízkost otvoru k okrajům a hluboké tažení jsou označeny brzy. Toto je komunikační smyčka, kde se týmy inženýrů kupujících a výrobci lisovacích nástrojů shodují na tom, co je dosažitelné a co potřebuje přepracovat. Zkušené dílny s 15+letou historií nástrojů dokážou okamžitě identifikovat problematické prvky-zkosení, které vyžaduje speciální nástroje, toleranci, která zvyšuje zbytečné náklady, nebo geometrii náchylnou k praskání.
- Rozložení pásu a plánování procesu:U progresivních a přenosových matric inženýři vyvíjejí rozložení pásů-sekvenční uspořádání operací, které kov podstupuje, když se pohybuje matricí. To zahrnuje vnořování dílů z důvodu efektivity materiálu, postupné propichování před tvarováním, aby se zabránilo deformaci prvků, navržení nosných pásů dostatečně pevných, aby se díl spolehlivě posunul, a stanovení umístění pilotních otvorů pro přesnost-do{3}}stanice. Účel obtokových zářezů v lisovacích nástrojích se zde stává relevantním: tyto reliéfní prvky umožňují, aby pás plynule postupoval kolem tvářecích stanic bez překážek, čímž se zabrání vybočení nebo chybnému podávání, které by zastavilo výrobu.
- 3D CAD modelování a detailování součástí:Pomocí platforem, jako jsou SolidWorks, Siemens NX nebo CATIA, konstruktéři sestavují podrobné modely každé součásti matrice-děrovače, bloky matric, odstraňovače, vodicí sestavy a samotnou sadu matric. Specializované doplňky-, jako je Logopress3 nebo NX Progressive Die Design, automatizují generování rozvržení pásů, výpočty bez ohýbání a výběr standardních komponent. Každá řezná vůle, poloměr tváření a hodnota kompenzace zpětného odpružení se v této fázi zabudují do geometrie.
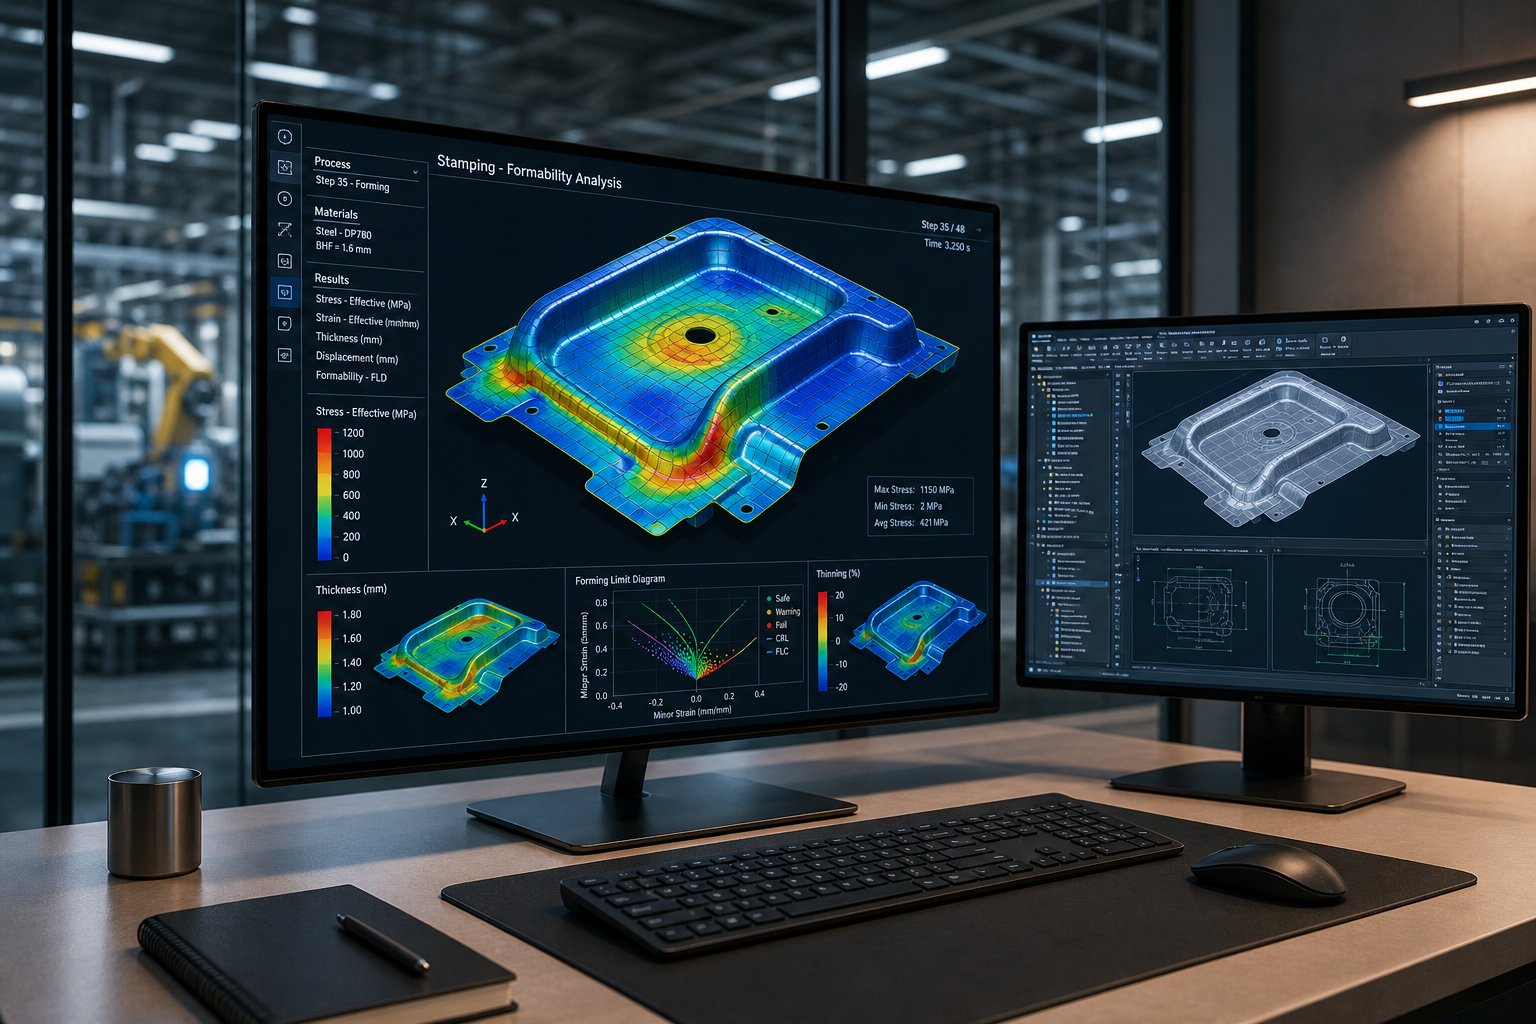
- FEA a simulace ražení:Zde moderní vývoj lisovacích nástrojů odděluje schopné obchody od těch zastaralých. Pomocí platforem CAE, jako je AutoForm nebo DYNAFORM, inženýři digitálně simulují celý proces lisování plechu. Předvídají tok materiálu do dutin zápustek, identifikují místa selhání, jako je zvrásnění, dělení nebo nadměrné ztenčení, vypočítají zpětné odpružení a zabudují kompenzaci do geometrie nástroje a optimalizují tvary polotovarů, aby se minimalizovalo plýtvání materiálem. APrůzkum University of Michiganorganizací pro ražení OEM a Tier{6}}1 zjistily, že iterace přepracování obvykle stojí 25 000 až 125 000 USD za cyklus v závislosti na složitosti panelu. Respondenti označili pokroky v softwaru pro simulaci lisování za jejich nejvyšší prioritu pro snížení těchto nákladů.
- Programování a obrábění CAM:Jakmile návrh projde virtuální validací, CAM software vygeneruje dráhy nástroje pro CNC frézy, drátové EDM a brusné zařízení. Digitální model se převádí přímo do G-kódu, který obrábí každou součást podle specifikace.
Simulační krok si zaslouží důraz. Iterace na digitálním modelu je mnohem levnější než přepracování-kalené nástrojové oceli. Každá hodina strávená simulací šetří dny na zkušebním lisu a tisíce nákladů na přepracování. Při hodnocení vlastních dodavatelů lisovacích forem na kov se zeptejte konkrétně, jaké simulační platformy používají, kolik virtuálních iterací obvykle provádějí před řezáním oceli a zda sdílejí výsledky simulace s vaším inženýrským týmem ke kontrole.
Od zkoušek prototypu až po finální ověření
Digitální validace dramaticky snižuje riziko, ale neeliminuje potřebu fyzického potvrzení. Plechová raznice se musí před vstupem do výroby osvědčit v reálných podmínkách lisu.
Během prototypových zkoušek se v matrici opracovávají vzorky dílů na zkušebním lisu, který odpovídá výrobní tonáži a rychlosti. Inženýři nejprve změří-rozměry předmětu oproti specifikacím tisku, vyhodnotí kvalitu povrchové úpravy, zkontrolují otřepy nebo stav hran mimo toleranci a ověří, že proces ražení poskytuje konzistentní výsledky napříč více tahy. Jakákoli odchylka spustí analýzu kořenové-příčiny: je to simulační předpoklad, který neodpovídá skutečnému chování materiálu? Chyba při obrábění? Kompenzace odpružení, která vyžaduje úpravu?
Nejlepší výrobci považují vyzkoušení za řízené technické cvičení, nikoli za pokus{0}}a{1}}omyl. Vybavují matrici senzory, zaznamenávají parametry lisu a korelují naměřené výsledky s předpovědí simulace. Tento přístup s uzavřenou -smyčkou-, kdy se fyzická data vracejí zpět do simulačního modelu,-zkracuje cestu od prvního vyzkoušení ke schválenému produkčnímu nástroji.
U zakázkových lisovacích nástrojů sloužících automobilovým nebo leteckým programům přesahuje validace rozměrové kontroly. Zahrnuje studie způsobilosti (analýza Cpk), dokumentaci PPAP a někdy i zrychlené testování opotřebení, aby se potvrdilo, že matrice zachová tolerance v rámci smluvního objemu výroby.
Celý pracovní postup-od kontroly proveditelnosti až po konečné ověření-obvykle trvá 8 až 16 týdnů v závislosti na složitosti. Komprese této časové osy bez adekvátní simulace a spolupráce DFM je jediným nejčastějším zdrojem překročení rozpočtu v programech matric. Kupující, kteří se zapojí včas, poskytnou kompletní data dílů a aktivně se účastní diskusí DFM, neustále zažívají méně technických změn, kratší zkušební cykly a rychlejší dobu výroby.
Návrh a simulace definují, jaká by měla být matrice. Další otázkou je, zda budova dílny má obráběcí schopnosti k provedení tohoto návrhu na úrovních přesnosti, kterou vyžaduje inženýrství.
Výrobní kapacity, které oddělují nejlepší lisovny
Brilantní design matrice nic neznamená, pokud provoz, který ji provádí, postrádá vybavení, které by dodrželo tolerance, které design vyžaduje. Když hodnotíte výrobce lisovacích nástrojů, skutečně se ptáte na jednu otázku: dokáže toto zařízení převést model CAD na tvrzené, sestavené lisovací nástroje, aniž by bylo nutné provádět kritické operace, které představují zpoždění a riziko kvality?
Každý proces odeslaný externímu dodavateli zvyšuje dobu přepravy, komunikační mezery a předávání, kdy je rozměrová odpovědnost nejasná. Nejschopnější dílny ve výrobě nástrojů a zápustek udržují přesné-kritické operace pod jednou střechou a tato konsolidace se projeví přímo ve vašich dodacích lhůtách a kvalitě dílů.
Kritické možnosti obrábění pro výrobu přesných zápustek
Ne každý stroj v lisovně má stejnou váhu. Některé operace definují, zda hotový nástroj splňuje specifikace nebo vyžaduje přepracování. Zde je to, co hledat a proč na každé schopnosti záleží:
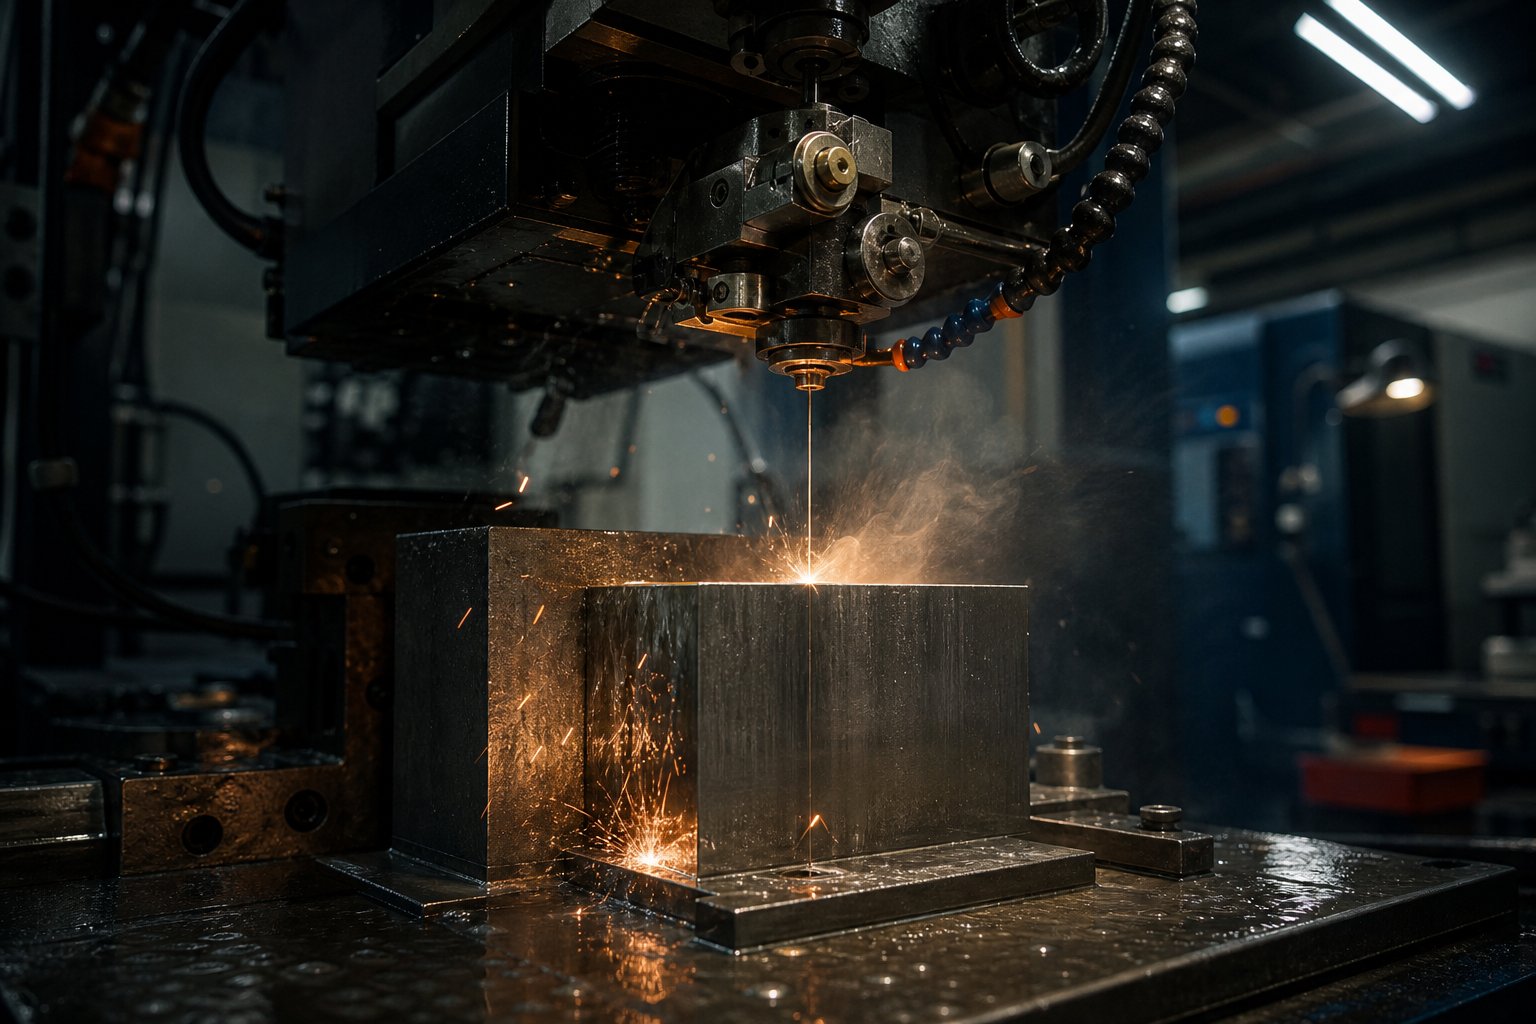
- Drátové EDM:Používá jemný elektricky nabitý drát k řezání profilů z kalené nástrojové oceli s tolerancemi až ±0,002 mm. Wire EDM zvládá složité vnitřní geometrie, které konvenční frézování nemůže dosáhnout. Bez ní je nutné složité profily děrování a těsné -výřezy otvorů v matrici zadat externě-přidáním dnů do plánu a zavedením nejistoty měření mezi obchody.
- CNC frézování (3osé a 5osé):Páteř hrubování zápustkového bloku a děrování přes polodokončování-. Možnost pěti-osých os umožňuje obrábění složitých tvářecích povrchů v jediném nastavení, čímž se eliminuje kumulativní přemístění chyb. Dílna omezená na tři-osé práce se bude potýkat s tvarovanými povrchy matric a bude vyžadovat více ruční montáže během montáže.
- Souřadnicové broušení:Dosahuje přesnosti polohy otvoru a geometrie profilu v mikrometrech na kalených součástech. Toto je operace, která zaručuje přesné vyrovnání vrtání vodicích kolíků, otvorů pro kolíky a kritických polohovacích prvků. Obchody bez souřadnicového broušení spoléhají na drátové EDM pro dokončování otvorů-proveditelné, ale pomalejší a méně vhodné pro slepé-geometrie otvorů.
- Povrchové broušení:Zajišťuje rovinnost a rovnoběžnost na matricových deskách a otěrových plochách. Správné broušení povrchu zajišťuje rovnoměrný kontakt napříč uzavřenými plochami a zabraňuje nerovnoměrnému zatížení, které urychluje opotřebení na jedné straně matrice. Stanoví také pomocné plochy, na které se odkazuje každý jiný obrobený prvek.
- CNC soustružení:Vyrábí válcové součásti-vodící kolíky, pouzdra a kulaté razníky-pro přesné průměry a povrchové úpravy. Vlastní-soustružení znamená, že tyto součásti odpovídají konkrétnímu designu, spíše než aby se spoléhaly na přibližné-policové-police.
Pokud některá z těchto funkcí chybí, prodlužují se dodací lhůty. Ještě důležitější je, že každé externí předání představuje -narůstající riziko. Profil razníku vyřezaný v jedné dílně, kalený v jiné a broušený třetí hromadí poziční chyby, které se projeví až při montáži matrice-přesně tehdy, když jsou opravy drahé.
In{0}}Výhody domácího tepelného zpracování a zkušebního lisu
Dvě funkce, které jsou při hodnocení dodavatelů často přehlíženy, mají mimořádný dopad na harmonogram i kvalitu: tepelné zpracování a zkušební lisy.
Tepelné zpracování v-domácnostiposkytuje továrně na lisování přímou kontrolu nad procesem kalení. PodleLuciferovy pece, zavedení tepelného zpracování-ve vlastní firmě eliminuje zpoždění při odesílání, odstraňuje čekání na externí plánování fronty a umožňuje{1}}úpravy procesů v reálném čase, kterým se outsourcing prostě nemůže vyrovnat. U výrobních lisovnic s přísnými rozměrovými požadavky je to důležité, protože tepelné zpracování způsobuje zkreslení. Obchod, který vytvrzuje své vlastní součásti, může změřit zkreslení ihned po kalení a upravit strategie dokončování-broušení ve stejný den-než čekat týden, než se díly vrátí z venkovního tepelného zpracování, aby zjistil neočekávaný rozměrový posun.
Vlastní zkušební lisyuzavřít smyčku mezi obráběním a validací. Jakmile je matrice sestavena, namontuje se přímo na lis odpovídající výrobní tonáži. Inženýři nejprve zpracují-díly článků, změří výsledky a provedou úpravy, aniž by museli odeslat mnoha-tunové matrice do externího zařízení. Tato funkce zkomprimuje zkušební-na-cyklus schvalování z týdnů na dny. Znamená to také, že lidé, kteří vyrobili matrici, jsou stejní lidé, kteří ji ladí na lisovacím stroji-, čímž se eliminuje komunikační propast mezi tvůrcem a uživatelem.
Pro kupující je to praktické: vyžádejte si seznam vybavení během hodnocení. Schopný nástroj pro lisování kovů vám pod jednou střechou ukáže CNC frézy, drátové EDM, souřadnicové brusky, povrchové brusky, pece na tepelné zpracování a zkušební lisy. Mezery v tomto seznamu se přímo promítají do delších časových os, vyšší koordinační režie a rizika kvality v každém bodě předání. Obchody, které udržují tyto procesy interně, jsou nejen rychlejší-, ale udržují si nepřetržitou odpovědnost od surové oceli po ověřený nástroj, což je přesně to, na čem záleží, když je stanoveno datum zahájení výroby.
Jak vyhodnotit a vybrat výrobce lisovacích nástrojů
Seznam vybavení vám řekne, co obchod umí. Certifikace, plánování kapacit a komunikační vzorce vám řeknou, zda to budou dělat spolehlivě, konzistentně a na vaší časové ose. Výběr výrobce kovových lisovacích forem vyžaduje strukturované hodnocení, které přesahuje dojmy z prohlídky a prodejní prezentace. Než vynaložíte peníze na nástroje, potřebujete rámec, který odhalí rozdíly mezi společnostmi vyrábějícími matrice.
Certifikace a systémy kvality k ověření
Certifikace nejsou jen dekorace na zeď. Představují auditovaný, zdokumentovaný důkaz, že obchod dodržuje specifické procesní disciplíny. Dvě certifikace, se kterými se při hodnocení výrobců raznic nejčastěji setkáte, jsou ISO 9001 a IATF 16949.
Základem je ISO 9001:2015. Potvrzuje, že dílna na výrobu kovových nástrojů a lisoven zavedla zdokumentované procesy řízení kvality, plány kalibrace, interní audity a postupy nápravných opatření. Každý renomovaný výrobce lisovacích forem by to měl dodržovat jako minimum. Norma ISO 9001 však nevyžaduje statistické řízení procesu, formální odesílání PPAP ani metodiky prevence-defektů, jako je FMEA. Zajišťuje kázeň procesů, ale nikoli přísnost potřebnou pro bezpečnostní-kritické aplikace.
IATF 16949:2016 staví na ISO 9001 a přidává specifické-požadavky pro automobilový průmysl: pokročilé plánování kvality produktu (APQP), proces schvalování součástí výroby (PPAP), statistické řízení procesu pro kritické dimenze a pověření kontroly chyb-. Pokud vaše lisované díly vstupují do automobilového dodavatelského řetězce OEM, IATF 16949 není volitelná-požadují jej prakticky všichni kupující úrovně 1 a úrovně 2. Certifikace také vyžaduje kontrolní audity každých 6 až 12 měsíců, včetně potenciálních neohlášených návštěv, díky čemuž jsou obchody odpovědné mezi audity vašich vlastních dodavatelů.
Při kontrole certifikátů ověřte tři věci: certifikační orgán je akreditovaný, rozsah výslovně pokrývá procesy výroby lisování kovů nebo lisovacích forem a adresa místa odpovídá místu, kde bude vaše nářadí skutečně vyrobeno. Společnost certifikovaná pro montáž v jednom zařízení nepřenáší tuto certifikaci na lisování na jiném místě.
Plánování kapacity a vyhodnocení dodací doby
Dodavatel lisovacích nástrojů s vynikajícími technickými schopnostmi, ale přetíženým plánem, stále zmešká vaše datum uvedení na trh. Posouzení kapacity vyžaduje konkrétní otázky: Kolik aktivních programů pro lisování běží současně? Jaké procento strojových hodin bude věnováno během následujících 90 dnů? Udržují vyhrazený zkušební tiskový čas, nebo zkoušky soutěží s plánováním výroby?
Spolehlivost dodací lhůty je důležitější než sliby dodací lhůty. Vyžádejte si údaje o plnění dodávky za posledních 12 měsíců. Výrobce forem, který uvádí 10-týdenní dodání s 95%-časovou historií, je mnohem bezpečnější sázka než výrobce, který uvádí 8 týdnů bez dat, která by to zálohovala. Prozkoumejte také jejich přístup pro nepředvídané události,-co se stane, když se objednávka materiálu zpozdí nebo dojde ke změně designu v polovině výroby? Obchody s vyspělým projektovým řízením upravují plány proaktivně, spíše než aby přinášely překvapení na poslední chvíli.
Kritéria výběru-specifická pro odvětví
Vaše odvětví posouvá to nejdůležitější. Automobilový program vyžaduje dokumentaci PPAP, studie schopností Cpk a plnou sledovatelnost materiálu spojující svitky surové oceli s hotovými součástmi matrice. Letecké aplikace vyžadují certifikaci AS9100 a první -zprávy o kontrole artiklů podle AS9102, přičemž sledovatelnost se rozšiřuje v rámci každé tepelné šarže a obráběcí operace. Elektronické programy,-zejména konektory a mikro{7}}součástky-upřednostňují mikro-toleranci, často vyžadují-k-vůli děrování v rozmezí ±0,002 mm a ověřené CMM.
Programy spotřebního zboží a spotřebičů mají tendenci klást větší důraz na optimalizaci nákladů a rychlost, kde obvykle postačuje norma ISO 9001 a zaměření se přesouvá na výtěžnost materiálu, spolupráci-pro-vyrobitelnost a rychlou obrátku technických změn.
Následující tabulka poskytuje strukturovaný rámec pro hodnocení jakéhokoli dodavatele lisovacích nástrojů podle kritérií, která jsou pro vaši aplikaci nejdůležitější:
| Kritéria hodnocení | Co ověřit | Klíčové otázky |
|---|---|---|
| Certifikace kvality | ISO 9001, IATF 16949, AS9100 (podle potřeby) | Je rozsah certifikace specifický pro lisování/lisování? Kdy byl poslední dozorový audit? |
| Výrobní kapacita | Počet souběžných programů, míra využití stroje | Kolik aktivních stavění kostek probíhá? Jaká je vaše-míra včasného doručení za poslední rok? |
| Materiálová odbornost | Zkušenosti s konkrétním materiálem dílu a rozsahem tloušťky | Jaké třídy nástrojových ocelí doporučujete pro naši aplikaci a proč? Máte zkušenosti s ražením našeho materiálu v této tloušťce? |
| Spolehlivost dodací lhůty | Historická výkonnost dodávek, proces plánování projektu | Můžete sdílet metriky doručení z nedávných programů? Jak se vypořádáte s dopady na plán z{0}}změn návrhu v polovině sestavení? |
| Kvalita komunikace | Rychlost zpětné vazby DFM, schopnost reagovat na technické změny, jediný kontaktní bod | Kdo je naším hlavním technickým kontaktem? Jak rychle obvykle řešíte zpětnou vazbu DFM na nové součásti? |
| Vyzkoušení a ověření | -Vlastní zkušební tisk, první{1}}přehled článků, schopnost PPAP | Zkoušíte-doma? Jaká dokumentace doprovází první-odeslání článku? |
| Podpora údržby | Služba po{0}}dodávce, inventář náhradních dílů, programy přebroušení | Nabízíte smlouvy o údržbě matric? Jaký je váš typický obrat pro ostření nebo opravu? |
Použijte tento rámec jako bodovací nástroj během návštěv dodavatelů a hodnocení RFQ. Zvažte každé kritérium podle požadavků vašeho odvětví-zákazníci v automobilovém průmyslu budou vysoce hodnotit schopnosti PPAP a infrastrukturu SPC, zatímco kupující elektroniky mohou upřednostňovat schopnost tolerance a technickou odezvu nade vše. Cílem není najít dokonalé skóre ve všech řádcích, ale určit, kteří výrobci lisovacích nástrojů nejlépe odpovídají konkrétním požadavkům, které váš program klade na kvalitu nástrojů, dodávky a-dlouhodobou podporu.
Základní otázky pro potenciální výrobce lisovacích nástrojů
Hodnotící rámec vám dává kritéria. Odpovědi vám poskytnou aktuální rozhovory s dodavateli. Rozdíl mezi nimi je přesně vědět, na co se ptát-a co odpovědi prozrazují o skutečných schopnostech obchodu v porovnání s jeho prodejní prezentací. Profesionálové v oblasti nákupu a nástrojoví inženýři se často potýkají s napjatými časovými osami během cyklů RFQ, což znamená, že otázky, které se rozhodnete položit, musí poskytnout maximální signál v minimálním čase.
Berte tuto část jako referenci, kterou můžete získat během příštího telefonátu nebo návštěvy zařízení s dodavatelem lisovacího nástroje a matrice. Otázky jsou uspořádány podle kategorií, takže se můžete zaměřit na to, co je pro váš konkrétní program nejdůležitější, ať už je to technická hloubka, spolehlivost plánu nebo dlouhodobá-podpora údržby lisovacích nástrojů.
Technické a inženýrské otázky
Tyto otázky odhalují, zda obchod skutečně konstruuje vaši matrici, nebo jednoduše obrábí podle výkresu, aniž by chápal výrobní kontext, který se za tím skrývá. Silný nástroj na lisování kovů a lisovací partner by na ně měl odpovědět specifiky, nikoli obecnostmi.
- Jaké simulační platformy používáte a budete sdílet výsledky formovacích analýz s naším inženýrským týmem?Obchody používající AutoForm, DYNAFORM nebo ekvivalentní nástroje CAE mohou před řezáním oceli předvídat ztenčení materiálu, odpružení a vrásnění. Pokud nemohou pojmenovat konkrétní software nebo váhají se sdílením výsledků, jejich návrhový proces pravděpodobně závisí na pokusech a omylech-, což znamená, že vaše náklady na vyzkoušení porostou.
- Jakou zpětnou vazbu DFM poskytujete na odeslané geometrie součástí a jak rychle?Schopný výrobce zjistí problémy s produkcí během několika dnů od obdržení vašeho CAD souboru. Zeptejte se na příklady doporučení DFM, která učinili v předchozích programech. Obchody, které reagují „vyrábíme podle vašeho tisku“, vám říkají, že vám nepomohou vyhnout se nákladným problémům s designem.
- Jaké třídy nástrojových ocelí a povrchové úpravy doporučujete pro náš materiál, tloušťku a objem?Poslechněte si konkrétní zdůvodnění-D2 pro abrazivní stříhání, S7 pro rázové-těžké tváření, karbidové břitové destičky pro ultra-vysokoobjemové{5}}stanice. Vágní odpovědi jako „používáme-kvalitní ocel“ naznačují omezenou hloubku vědy o materiálu.
- Jaká je vaše standardní tolerance-k-propustnosti a jak ji ověřujete?Elitní obchody drží ±0,002 mm a ověřují pomocí CMM nebo optického měření. Tato otázka odděluje operace přesného lisování kovů od obecných obráběcích dílen, které přecházejí do zápustkové práce bez metrologie, která by to podporovala.
- Jaké díly lisovacích forem vyrábíte-vlastně a které externě?Kritické součásti, jako jsou razníky, zápustkové bloky a stěrače, by měly být opracovány interně. Těžký outsourcing základních prvků signalizuje kapacitní omezení nebo chybějící vybavení, které ovlivní vaši časovou osu a odpovědnost za kvalitu.
Otázky projektového řízení a komunikace
Technická způsobilost znamená málo, pokud obchod nemůže spravovat časové osy, komunikovat změny nebo vás informovat bez neustálého sledování-. Tyto otázky odhalují provozní vyspělost.
- Kdo je jediným kontaktním místem pro náš program a jaké je jeho inženýrské zázemí?Chcete projektového manažera, který rozumí nástrojům a procesům lisování, nejen plánování. Technická gramotnost ve vašem primárním kontaktu eliminuje telefonickou hru mezi vámi, koordinátorem a skutečnými inženýry, kteří vaši kostku sestavují.
- Jak řešíte technické změny po schválení návrhu?Dochází ke změnám designu. Otázkou je, zda má obchod formální proces kontroly revizí,-který sleduje aktuální verze oproti předchozím verzím, uvádí dopad během několika dní a zabraňuje tomu, aby se do stroje dostala nesprávná revize. Obchody bez zdokumentovaných procesů řízení změn se nakonec sestaví na zastaralý výkres.
- Jaká je vaše-rychlost doručení včas za posledních 12 měsíců a jak definujete „v-čas“?Některé obchody měří podle původních dat závazku. Jiní resetují hodiny pokaždé, když se změní plán. Požádejte o metriku a definici. Míra vyšší než 90 % oproti původním závazkům naznačuje silnou plánovací disciplínu.
- Jak sdělujete plánovaná rizika nebo zpoždění dříve, než ovlivní doručení?Proaktivní obchody označují rizika ve chvíli, kdy je identifikují,-zdržení materiálu, neočekávaný problém s obráběním, výsledek simulace, který vyžaduje iteraci návrhu. Reaktivní obchody počkají, dokud neuplyne datum dodání, a poté vysvětlí, co se stalo.
- Jaká dokumentace doprovází hotovou matrici?Očekávejte soubory návrhu, kusovník pro lisování dílů raznice a součásti podléhající opotřebení, první{0}}kontrolní zprávy k článku, certifikace materiálů pro nástrojové oceli a příručku pro údržbu. Chybějící dokumentace způsobuje-dlouhodobé bolesti hlavy, když potřebujete opravit lisovací nástroj nebo náhradní součástky roky po dodání.
Otázky týkající se údržby a dlouhodobého-partnerství
Kostka není jednorázový -nákup-, je to produkční aktivum, které vyžaduje neustálou péči. Tyto otázky určují, zda váš dodavatel po fakturaci zmizí, nebo zůstane zapojený po celou dobu životnosti nástroje.
- Nabízíte programy plánované údržby lisovacích nástrojů a co zahrnují?Hledejte specifika: doporučení frekvence přebrušování, intervaly kontrol, plány preventivních výměn opotřebitelných součástí a závazky týkající se doby obratu. Strukturovaný program údržby prodlužuje životnost matrice o 30–50 % ve srovnání s provozem až do selhání.
- Jaký je váš typický obrat při opravě lisovacího nástroje-jak plánovaného ostření, tak nouzových poruch?Plánovaná údržba by se měla změnit během několika dnů. Nouzové opravy do týdne. Pokud výrobce uvádí několik týdnů na základní přebroušení, jeho kapacita nebo stanovení priorit nebude podporovat vaše potřeby provozuschopnosti výroby.
- Máte na skladě nebo rychle získáváte náhradní součásti matrice pro nástroje, které jste vyrobili?Obchody, které uchovávají digitální modely a materiálové záznamy z původních sestav, mohou reprodukovat opotřebované položky-děrovače, vložky, pružiny, vodicí kolíky{1}}, aniž by začínaly od nuly. Tím se dramaticky zkracují prostoje, když se komponenty během výroby opotřebují-.
- Mohou se vaše nástroje rozšířit na vyšší objemy, pokud se naše poptávka zvýší?Forma vyrobená pro 500 000 dílů ročně může vyžadovat vyztužení stanice, vylepšení materiálu nebo další dutiny, aby zvládla 2 miliony. Zeptejte se, zda původní návrh vyhovuje budoucímu růstu objemu nebo zda škálování vyžaduje zcela nový nástroj.
- Jak vypadá vaše technická podpora-doručování, pokud narazíme na problémy s výrobou?Mezi nejlepší partnerství patří podpora při odstraňování problémů, jako je tvorba otřepů, rozměrový posun nebo problémy s podáváním-i měsíce po dodání. Zeptejte se, zda je podpora zahrnuta, fakturovatelná nebo nedostupná.
Uložte si tyto otázky do záložek pro svůj další cyklus RFQ. Odpovědi, které obdržíte, prozradí o skutečných schopnostech výrobce více než jakákoli brožura nebo webová stránka. Dodavatelé, kteří odpovídají s důvěrou, konkrétně a transparentně, signalizují přesně ten druh partnerství, který dlouhodobě vytváří spolehlivé nástroje. Ti, kteří odvádějí, zobecňují nebo se vyhýbají detailům, vám říkají něco stejně cenného-jen v opačném směru.
Kvalita těchto rozhovorů také signalizuje něco širšího: jak se vyvíjí samotný průmysl výroby matric. Obchody investující do simulace, automatizace a podpory životního cyklu jsou před těmi, které stále fungují na základě slibů podání ruky a reaktivních služeb.
Trendy přetvářející způsob, jakým výrobci vyrábějí a dodávají matrice
Odpovědi, které dnes dostanete od výrobců matric, znějí jinak než před pěti lety. Obchody, které dříve soutěžily především v oblasti obráběcí kapacity, se nyní odlišují prostřednictvím inženýrských služeb, digitální infrastruktury a šíře podpory, kterou poskytují po celou dobu životnosti nástroje. Tento posun ve výrobě lisování kovů řídí několik konvergujících sil a kupující, kteří jim rozumějí, učiní ostřejší rozhodnutí o nákupu.
Pokročilá simulace a automatizace při výrobě zápustek
CAE simulace se posunula od konkurenční výhody k základnímu očekávání. Globální trh CAE byl oceněn na téměř11 miliard dolarů v roce 2024a předpokládá se, že do roku 2032 dosáhne 25 miliard dolarů, což odráží, jak hluboce se simulace stala součástí výrobního lisovacího procesu. V aplikacích přesného lisování pomocí umělé inteligence- již simulace za pomoci umělé inteligence zkrátila časové osy ověřování matric o 31 procent v předních automobilových provozech. To znamená méně opakování fyzických zkoušek, méně přepracování na kalené oceli a rychlejší čas na schválení výroby.
Simulační-vývoj matrice nenahrazuje fyzické ověřování-odstraňuje většinu selhání ještě před řezáním oceli, čímž se zkracuje počet opakování zkoušek z týdnů pokusů-a-omylů na dny cíleného zdokonalování.
Automatizace paralelně přetváří dílnu. Obsluha robotických strojů umožňuje CNC frézám a drátěnému EDM zařízení běžet bez dozoru přes noc, čímž se využití stroje posunuje z typických 30 procent na jednu směnu na 80 procent nebo více. Pro proces výroby lisování se to promítá do kratších dodacích lhůt bez obětování přesnosti. Při -procesním snímání a automatizovaných kontrolních buňkách ověřují kritické rozměry během obrábění, nikoli po-zachycování odchylek, než se spojí s problémy při montáži. Tyto investice do automatizačních nástrojů a lisovacích nástrojů prospívají zejména aplikacím pro elektrické lisování kovů, kde mikro-konektory a stínící komponenty vyžadují tolerance měřené v jedno-mikronech.
Úplná{0}}partnerství životního cyklu od proveditelnosti po údržbu
Nejvýznamnější průmyslový posun je strukturální, nikoli technologický. Přední dílny s lisovacími nástroji se již nepovažují za prodejce-strojového času. Nabízejí integrovaná partnerství zahrnující posouzení proveditelnosti, analýzu tváření CAE, podrobný návrh zápustek, přesné obrábění, instrumentovanou zkoušku, kontrolu rozměrů a průběžnou podporu údržby. Tento model životního cyklu mění dynamiku kupujícího-dodavatele z transakční na kolaborativní.
Proč na tom záleží? Protože výrobce zapojený od proveditelnosti až po výrobu rozumí tomu, proč byla učiněna konkrétní konstrukční rozhodnutí. Když vlastní přesná raznice potřebuje ostřit na 500 000 úhozů, tým, který simuloval tok materiálu, vybral jakost nástrojové oceli a ověřil první článek, je stejný tým provádějící údržbu-bez mezer ve znalostech, bez{4}}křivky nového učení.
YICHENje příkladem tohoto přístupu životního cyklu a nabízí pracovní postup, který se pohybuje od počátečního posouzení proveditelnosti a simulace CAE přes CNC obrábění, zkušební provozy a konečnou kontrolu pod jednou provozní deštníkem. Pro kupující, kteří jsou připraveni přejít od výzkumu k RFQ, je jejich stránka s lisovacími nástroji konkrétním příkladem toho, jak výrobci kompletních{1} služeb strukturují své zapojení od prvního kontaktu až po ověření výroby.
Tento vývoj směrem k integrovaným partnerstvím také mění rámec toho, jak by měli kupující uvažovat o posledním kroku: budování dlouhodobého- vztahu, který udrží výkon matrice v milionech výrobních cyklů, nejen o schválení nástroje při dodání.
Budování úspěšného partnerství v oblasti výroby lisovacích nástrojů
Každá část této příručky směřuje k jednomu výsledku: poskytuje vám technické základy, které odpovídají vašim výrobním požadavkům s výrobcem, který dokáže spolehlivě dodávat po celou dobu životnosti nástroje. Rozdíl mezi úspěšným a nákladným programem je zřídkakdy způsoben jediným faktorem. Záleží na tom, jak dobře sladíte typ matrice, materiálovou strategii, možnosti obchodu a kvalitu komunikace, než investujete dolary za nástroje.
Shoda vašich požadavků se správným výrobcem
Vyhodnotili jste typy zápustek, materiály, konstrukční pracovní postupy, možnosti obrábění, certifikace a otázky dodavatelů. Destilací toho všeho do opakovatelného rozhodovacího procesu bude vaše hodnocení konzistentní, ať už získáváte zakázkovou kovovou raznici pro automobilový držák nebo zakázkovou kovovou raznici pro skříň spotřební elektroniky. Zde je zkrácený kontrolní seznam:
- Nejprve definujte požadavek na typ kostky.Progresivní, převodní, složený nebo jednostupňový-? Tuto volbu určuje geometrie součásti, roční objem a tloušťka materiálu. Pokud to sdělujete předem, filtruje se obchody, které nemají relevantní zkušenosti.
- Ověřte si vlastní možnosti obrábění a tepelného zpracování-.EDM dráty, souřadnicové broušení, 5-osé CNC a kalení na místě pod jednou střechou znamenají kratší dodací lhůty a nepřerušenou rozměrovou spolehlivost.
- Potvrďte, že certifikace odpovídají vašemu oboru.ISO 9001 minimálně. IATF 16949 pro automobilový průmysl. AS9100 pro letectví a kosmonautiku. Zkontrolujte rozsah, adresu webu a datum posledního auditu.
- Posuďte technickou hloubku, nejen kapacitu obrábění.Zeptejte se na simulační platformy, rychlost obratu DFM a zda sdílejí výsledky analýzy tváření. Obchody, které zkonstruují vaše matrice,-nejen je obrábějí-zachytí problémy ještě před řezáním oceli.
- Zhodnoťte komunikační vzorce včas.Jak rychle reagují na technické otázky? Přidělují jeden styčný bod s inženýrskou gramotností? Odezva během fáze citování předpovídá odezvu během sestavení.
- Plánujte údržbu od prvního dne.Zeptejte se na programy přebroušení, dostupnost náhradních součástí a nouzové opravy. Vlastní razítko je dlouhodobým-výrobním majetkem, nikoli-jednorázovým nákupem. Výrobce, který ji vyrábí, by ji měl podporovat po celou dobu její životnosti.
- Vyžádejte si údaje o výkonu dodávky.On{0}}časová historie za posledních 12 měsíců vám řekne více než jakákoli slíbená doba realizace. Spolehlivost hmotnosti nad rychlostí.
Tento kontrolní seznam funguje bez ohledu na to, zda hodnotíte místní nástrojárnu a lisovnu nebo globálního dodavatele vyrábějícího plechové výlisky ve velkém měřítku. Zvažte jednotlivá kritéria na základě požadavků vašeho odvětví-automobilové programy se do značné míry opírají o schopnosti PPAP a SPC infrastrukturu, zatímco elektronické aplikace upřednostňují přesnost mikro-tolerance a rychlé technické opakování.
Přechod od výzkumu k RFQ s jistotou
Nejlepší partnerství s matricí nezačíná objednávkou. Začínají technicky jasnou konverzací, kde obě strany rozumí požadavkům na součást, výrobnímu záměru a dlouhodobým -očekáváním objemu. Vaše RFQ by měla obsahovat kompletní 3D model, okótovaný 2D výkres, specifikace materiálu a tolerancí, roční projekce objemu a jakékoli sekundární provozní požadavky. Čím úplnější je váš původní příspěvek, tím přesnější a srovnatelnější budou nabídky, které obdržíte-s vyloučením zpětných{7}}a{8}}dotazů, které přidávají dny do každého cyklu nabídek.
Pokud jste postupovali podle této příručky, rozumíte nyní dost o zakázkových kovových výliscích, konstrukci lisovacích nástrojů a možnostech dílny, abyste mohli s jistotou vyhodnotit reakci jakéhokoli výrobce. Víte, na jaké otázky se ptát, jaké odpovědi odhalují skutečné schopnosti a jaké varovné signály signalizují obchod, který bude mít horší výkon, když se termíny zpřísní.
Pro kupující, kteří jsou připraveni přejít od výzkumu k aktivní konverzaci o RFQ,YICHENOVA stránka razítkanabízí praktický výchozí bod-pokrývající celý-pracovní postup služeb od posouzení proveditelnosti a simulace CAE přes obrábění, zkušební provozy a kontrolu, které tento článek nastínil jako standard pro moderní partnerství v oblasti výroby zápustek.
Jasná technická komunikace od první interakce určuje trajektorii celého programu. Začněte tam a nástroje, které následují, budou odrážet přesnost a záměr, který jste do partnerství přinesli od prvního dne.
Často kladené otázky o výrobcích kovových lisovacích forem
1. Co jsou nástroje ve výrobě a jak fungují?
Zápustka ve výrobě je přesný-nástroj nainstalovaný v lisovacím lisu, který využívá sílu k řezání, ohýbání nebo tvarování plochého plechu do hotových součástí. Zápustka se skládá z horní poloviny (děrovač) a spodní poloviny (blok zápustky), které spolupracují při každém zdvihu lisu. Zápustky mohou cyklovat stovkykrát za minutu a vytvářet identické díly v milionech opakování. Kvalita matrice přímo řídí přesnost dílu, povrchovou úpravu a konzistenci výroby po celou dobu životnosti nástroje.
2. Jak si mohu vybrat mezi progresivními, přenosovými a složenými raznicemi?
Výběr závisí na třech faktorech: geometrii součásti, objemu výroby a rozpočtu. Progresivní matrice vyhovují velkoobjemovým-sériím (více než 100 000 dílů) více{4}}funkčních komponent, poskytují nejnižší-náklady na díl, ale vyžadují značné počáteční investice do nástrojů. Přenášecí matrice zpracovávají velké nebo hluboce-tažené díly příliš složité na progresivní pás. Složené matrice vynikají u plochých, přesných dílů, které vyžadují více řezů v jednom zdvihu, jako jsou laminace nebo podložky. Jednofázová razidla fungují nejlépe pro prototypování nebo malosériovou výrobu, kde je flexibilita návrhu důležitější než rychlost cyklu.
3. Jaké certifikace by měl mít výrobce lisovacích nástrojů?
Hledejte minimálně certifikaci ISO 9001:2015, která potvrzuje zdokumentované procesy řízení kvality. Pro automobilové dodavatelské řetězce je IATF 16949:2016 zásadní, protože přidává požadavky na APQP, PPAP, statistické řízení procesů a kontrolu chyb-. Letecké aplikace vyžadují AS9100 s plnou sledovatelností. Při kontrole certifikátů ověřte, zda je certifikační orgán akreditován, rozsah pokrývá specificky výrobu lisovacích nástrojů a zda adresa certifikovaného místa odpovídá místu, kde bude vaše nářadí vyrobeno. Kontrolní audity každých 6–12 měsíců pomáhají udržovat průběžnou odpovědnost.
4. Jaká nástrojová ocel je nejlepší pro lisovací raznice?
Nejlepší nástrojová ocel závisí na materiálu vaší součásti, objemu výroby a rizicích režimu selhání. D2 (vysoký-uhlík, vysoký-chróm) nabízí vynikající odolnost proti opotřebení pro zaslepování a velkoobjemové aplikace při 54-61 HRC. A2 poskytuje vyváženou kombinaci houževnatosti a odolnosti proti opotřebení pro středně-až{12}}velkoobjemové tvářecí operace. S7 poskytuje výjimečnou absorpci nárazů pro nárazové-těžké tvarování za studena-. Vysokorychlostní-ocel M2 si zachovává tvrdost při zvýšených teplotách pro vysokorychlostní vysekávací stanice. S rostoucím objemem výroby výrobci obecně přecházejí na tvrdší třídy{20}}odolnější proti opotřebení nebo přidávají karbidové břitové destičky na stanicích s vysokým opotřebením.
5. Jak dlouho trvá výroba vlastní raznice?
Typický program vlastní lisovací formy trvá 8 až 16 týdnů od posouzení proveditelnosti až po finální validaci, v závislosti na složitosti. Časová osa zahrnuje kontrolu DFM, plánování rozvržení pásů, 3D modelování CAD, simulaci FEA, programování CAM, obrábění, tepelné zpracování, montáž a vyzkoušení. Komprese této časové osy bez adekvátní simulace a spolupráce DFM je nejčastějším zdrojem překročení rozpočtu. Kupující, kteří poskytují kompletní data dílů včas, zapojují se do diskusí DFM a vybírají si výrobce s-vlastními funkcemi, jako je tepelné zpracování a zkušební lisy, dosahují kratších a předvídatelnějších dodacích lhůt.


