


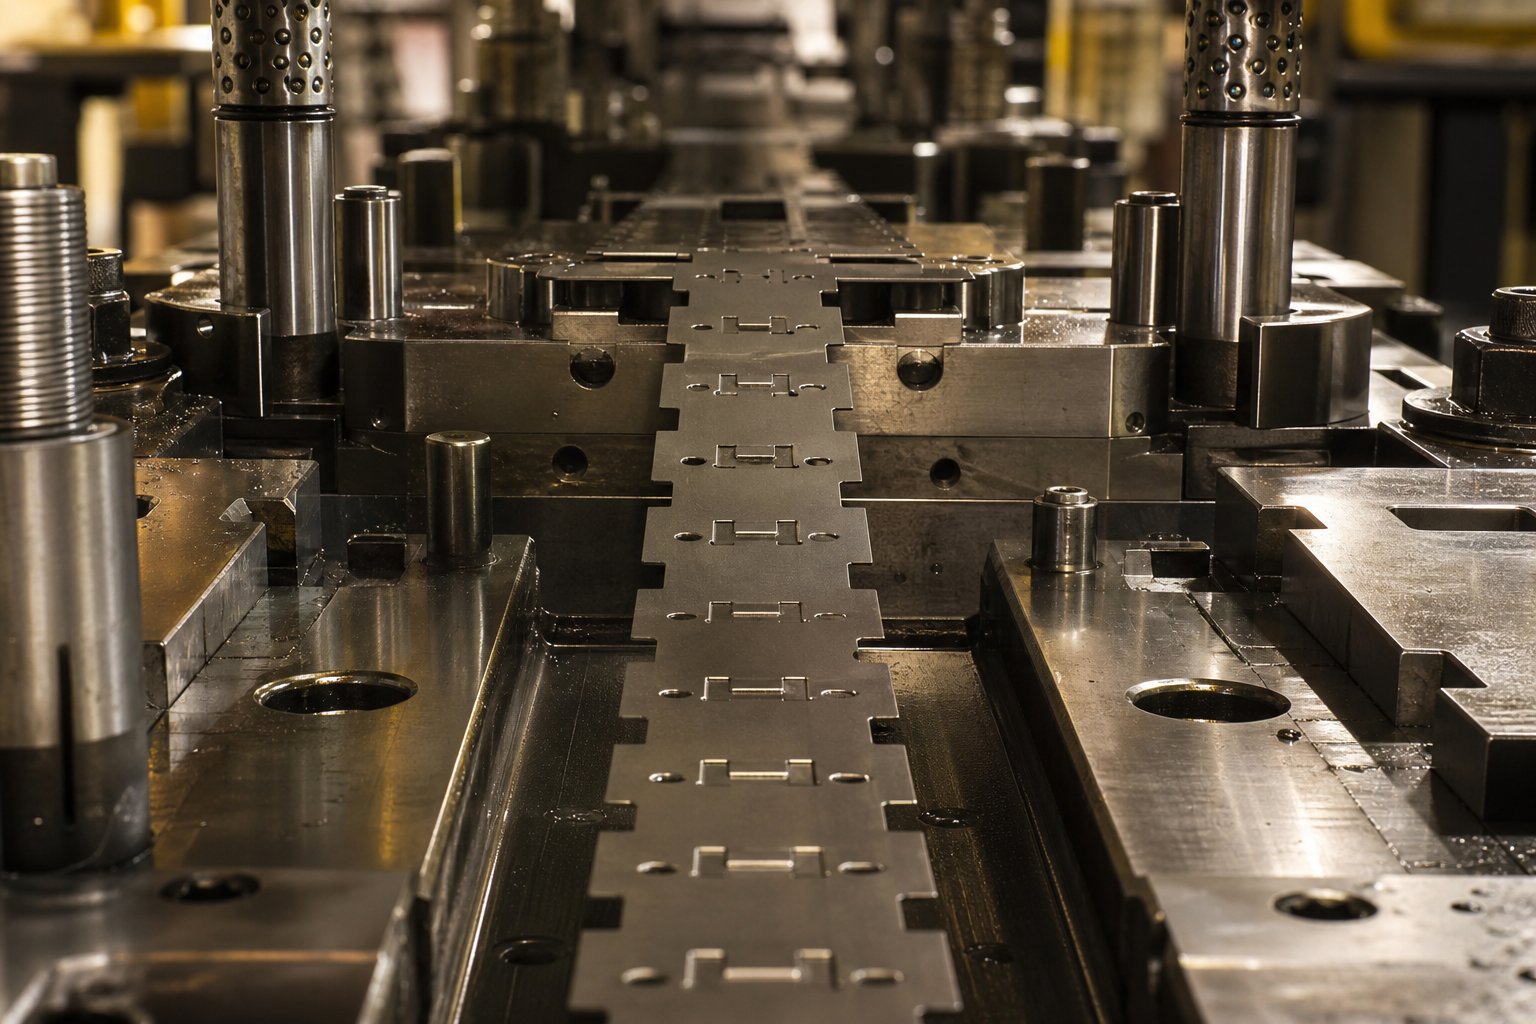
Co dělají obtokové zářezy v progresivních lisovacích nástrojích
Když vyspustit progresivní lisovací matrici, pás plechu se s každým lisovacím cyklem posune o jednu přesnou délku postupu. Zde je však problém: stacionární součásti matrice, jako jsou zvedáky, tvarovací oceli a piloty, fyzicky zabírají prostor v matrici. Dříve vytvořené prvky na pásu mohou kolidovat s těmito součástmi během indexování, pokud nic nepočítá s mezerou vůle.
To je přesně ten problém, který bypass zářezy řeší.
Co jsou obtokové zářezy v progresivních lisovacích nástrojích
Obtokový zářez je záměrné odstranění materiálu nebo deformace v nosném pásku, která umožňuje pásku posouvat se za stacionární součásti matrice bez interference během indexování.
Představte si to jako reliéfní prvek zabudovaný přímo do proužku. Pokaždé, když se nosný pás posune dopředu, obtokový zářez poskytuje vůli, takže pás čistě prochází zdviháky, vodicími kolíky a tvářecími ocelmi. Bez těchto zářezů byste během prvních několika lisovacích cyklů viděli chybné podávání, vyboulení pásu nebo přímé poškození matrice. Funkce obtokového vrubu v lisovacích nástrojích je v zásadě o zachování hladkého, nepřerušovaného postupu pásu při progresivním lisování.
Proč jsou obtokové zářezy kritické pro postup odizolování
V aprogresivní zemřítNosný pás spojuje každou část dohromady a pohybuje celým pásem ze stanice na stanici. Vzdálenost mezi osami stanic musí zůstat konstantní po celou dobu zdvihu lisu. Jakákoli interference mezi okrajem pásu a součástí lisovnice narušuje tento vztah, deformuje vodicí otvory a kaskádovitě soutiskové chyby.
Obtokové zářezy zabraňují tomuto rušení vytvořením lokalizovaných volných zón podél nosiče. Spadají do dvou základních kategorií: negativní obtokové zářezy, které odstraňují materiál z pásu, a pozitivní obtokové zářezy, které deformují materiál z roviny pásu, aniž by jej odřezávaly. Každý typ vytváří jiný profil pásu, generuje různé účinky na pevnost nosiče a vyhovuje různým scénářům návrhu. Pochopení toho, jak se liší, je výchozím bodem pro jakékoli rozhodnutí o návrhu zářezu pro obcházení zvuku.
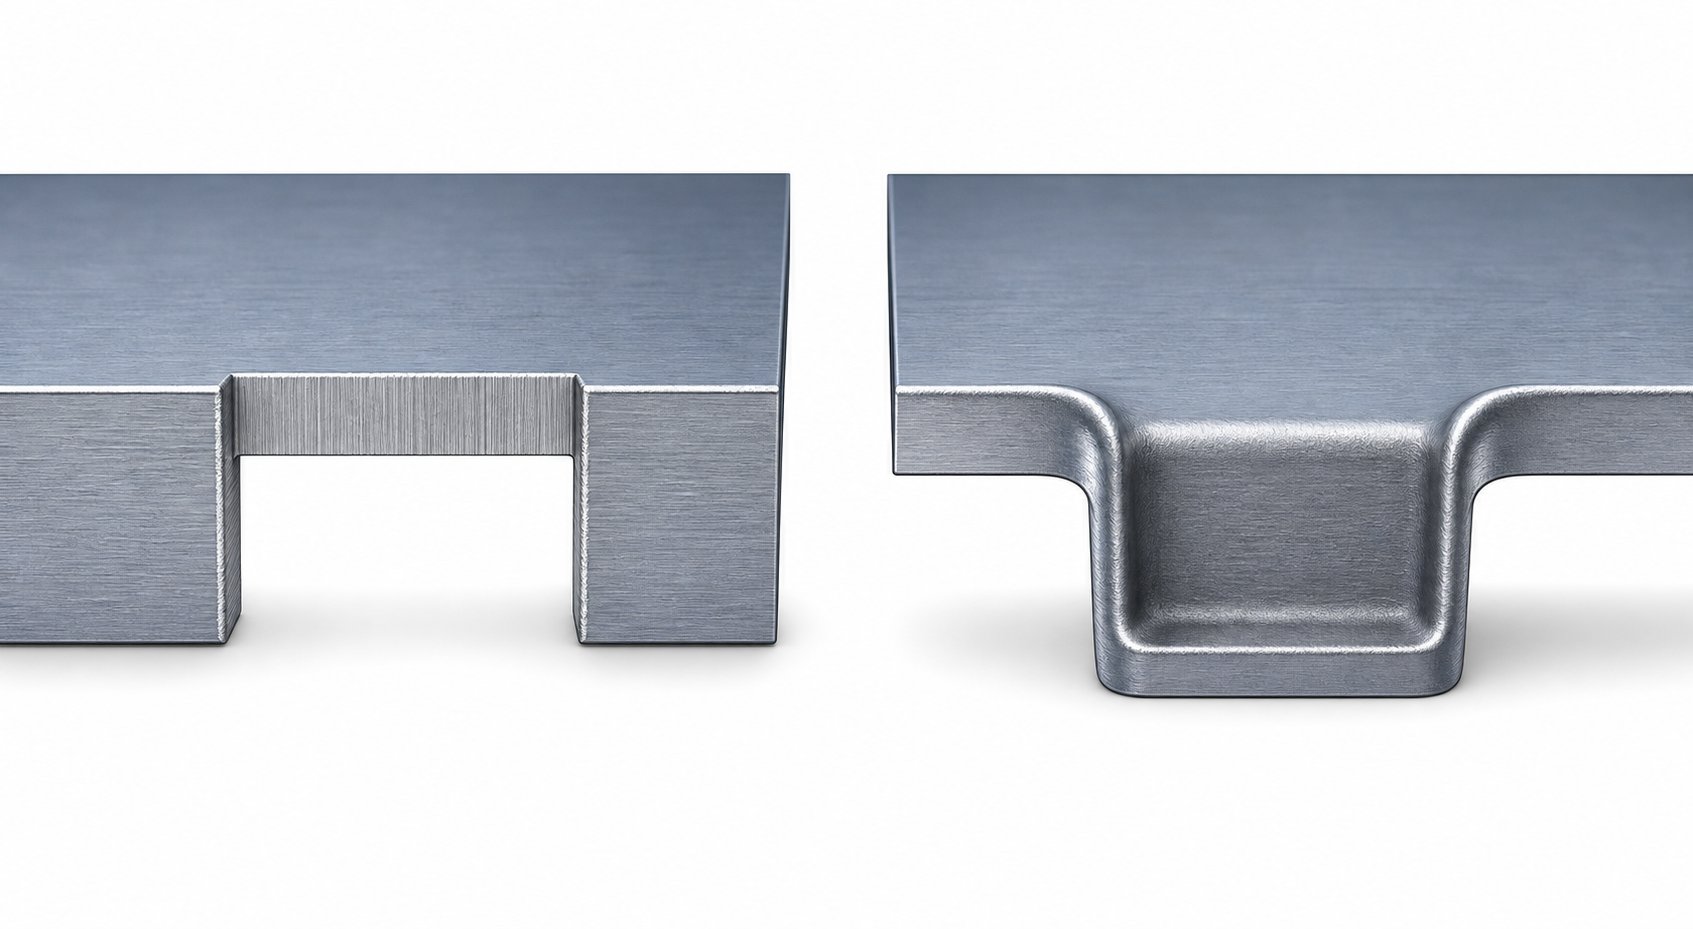
Porovnání záporné vs pozitivní geometrie obtokového zářezu
Rozdíl mezinegativní a pozitivní bypass zářezydochází k jedné základní otázce: odstraňuje zářez materiál, nebo materiál přesouvá? Tento rozdíl řídí vše od způsobu řezání nástrojů až po to, jak se pás chová na desítkách stanic. Zde je přímý pohled na každý typ.
Geometrie a způsob formování negativního obtoku
Negativní obtokový zářez odstraňuje materiál z okraje nosného pásu a vytváří odlehčenou kapsu nebo výřez. Představte si malé obdélníkové nebo půlkruhové sousto vytažené z okraje proužku. Nosič má v tomto místě fyzicky méně materiálu a výsledná mezera poskytuje vůli pro součásti matrice, když se pás posunuje dopředu.
Metoda tvorby obtokového zářezu pro negativní zářez zrcadlí standardní trim respvrubováníoperace. Vyhrazený razník sestoupí do odpovídající dutiny matrice a materiál čistě odstřihne. Nařezaný slimák propadne matricí jako šrot. Co zůstává, je pás s otevřeným profilem zářezu podél jeho okraje, dimenzovaný tak, aby vyčistil jakoukoli součást matrice, která sedí v dráze pohybu.
Výsledný profil pásu vykazuje zřetelnou mezeru v každém místě zářezu. Všimnete si, že průřez nosné-je v těchto bodech zmenšen, což má strukturální důsledky pro stanice po proudu.
Pozitivní obtoková geometrie a metoda formování
Pozitivní obtokový zářez má zásadně odlišný přístup. Místo odřezávání materiálu deformuje materiál směrem ven z roviny pásu, typicky tlačí malý jazýček směrem dolů. Pás si zachovává svůj plný okrajový profil, ale ražený nebo ražený úsek se posune pod rovinu pohybu a vytvoří nad ním vůli.
Metoda ražení s pozitivním obtokem používá razník, který vtlačí lokalizovanou oblast pásu do mělké dutiny v bloku razidla. Tato akce je podobná standardní operaci ražení nebo ražení: vysoký lokalizovaný tlak plasticky deformuje materiál, aniž by jej oddělil. Nevytváří se žádný slimák a žádný materiál neopouští pás.
Výsledný profil pásu zůstává souvislý podél okraje. Zářez je viditelný pouze jako prohlubně při pohledu ze strany. Vůle zcela závisí na tom, jak daleko se materiál posune pod rovinou pohybu pásu.
Srovnání-vedle{1}}po boku
Níže uvedená tabulka uvádí oba typy do kontrastu v parametrech, na kterých při návrhu formy nejvíce záleží. Toto srovnání se zabývá zápornou geometrií obtokového vrubu v progresivní matrici oproti jejímu kladnému protějšku napříč každou kritickou proměnnou.
| Parametr | Negativní obtokový zářez | Pozitivní obtokový zářez |
|---|---|---|
| Typ geometrie | Otevřený výřez nebo kapsa na okraji pásku | Razený nebo reliéfní štítek pod rovinou pásu |
| Způsob formování | Vysekávání-a{1}}vysekávání (smyk) | Ražba nebo ražba (plastická deformace) |
| Odběr materiálu | Ano, generuje se slimák | Ne, materiál zůstává připojen |
| Pásový okrajový profil | Nespojitá, otevřená mezera v zářezu | Plynulé, bez viditelného přerušení hrany |
| Bylo dosaženo typické vůle | Rovná se plné hloubce zářezu (bez omezení) | Omezeno hloubkou mince a odpružením materiálu |
| Generování šrotu | Ano, jeden slimák na zářez za cyklus | Žádný |
Každý typ přináší kompromisy,{0}}které přesahují samotnou geometrii. Omezení šířky pásu, vlastnosti materiálu a počet stanic vyžadujících povolení, to vše ovlivňuje, který přístup poskytuje nejspolehlivější postup pásu bez narušení integrity nosiče.
Kdy zvolit kladné než záporné obtokové zářezy
Znalost geometrického rozdílu mezi těmito dvěma typy zářezů je užitečná, ale skutečná inženýrská výzva přistane během přezkoumání návrhu. Jaký typ vlastně specifikujete pro danou kostku? Odpověď závisí na několika vzájemně se ovlivňujících proměnných, od fyzických rozměrů vašeho nosného pásu až po to, kolik stanic bude vyžadovat povolení. Zde je rámec pro rozhodování o obcházení zářezu, který tyto proměnné spojuje s jasnou cestou výběru.
Úvahy o geometrii součásti a šířce pásu
Volba šířky nosného pásu je často prvním filtrem při rozhodování. Úzký nosný pás s minimální zásobou hran si nemůže dovolit ztrácet materiál. Každý záporný obtokový zářez odstraní část této hrany a zmenší průřez nosiče- v tomto bodě. Pokud vaše rozložení proužků již posouvá šířku nosiče na spodní hranici, tyto výřezy mohou proužek ztenčit do bodu, kdy se během podávání ohne nebo roztrhne.
Pozitivní obtokové zářezy zachovávají úplný okrajový profil. Materiál zůstane připevněný, jen se posune pod cestovní rovinu. U rozvržení těsných pásů, kde okrajový materiál měří na šířku jen několik málo tlouštěk materiálu, tento přístup udržuje nosič neporušený a zároveň poskytuje vůli součástí.
Širší proužky s velkorysou hranou vyprávějí jiný příběh. Pokud máte 8 mm nebo více materiálu hrany za hranicí součásti, odstranění malých zářezových částí sotva ovlivní výkon konstrukce. Negativní zářezy se stávají praktickými, protože zbývající průřez nosiče- stále podporuje plynulé podávání napříč všemi stanicemi.
I zde záleží na složitosti geometrie součásti. Představte si díl s hlubokým tažením, vícenásobnými ohyby a lankovanými prvky. Tato část vyžaduje astrečový webový nosičkteré se mohou během tvarování ohýbat vertikálně i horizontálně. Přidání negativních obtokových zářezů v blízkosti těchto ohebných zón oslabuje připevňovací pás na nejhorší možné pozici. Kladný vrub naproti tomu přidává lokalizovanou deformaci bez přerušení nosného-materiálu.
Tloušťka materiálu a typ jako faktory výběru
Vlastnosti materiálu přímo ovlivňují, zda se pozitivní zářez vůbec může správně vytvořit. Razicí operace, která vytváří pozitivní obtokový vrub vyžaduje, aby se materiál plasticky deformoval do mělké dutiny bez praskání. To znamená, že na tvárnosti záleží.
Tenčí, tažnější materiály, jako je nízkouhlíková ocel pod 1,0 mm, měkké hliníkové slitiny nebo mosaz dobře reagují na deformaci při ražení. Materiál proudí čistě do kapsy matrice, drží svůj posunutý tvar a poskytuje konzistentní vůli cyklus po cyklu.
Silnější nebo tvrdší materiály tomuto razení odolávají. Vysokopevnostní nízkolegované-oceli nad 1,5 mm, nerezová ocel za zušlechtěných podmínek nebo pružinové oceli mohou na poloměru mince praskat nebo pružit tak agresivně, že zářez po tvarování neposkytuje dostatečnou vůli. V těchto případech je bezpečnější volbou záporný obtokový zářez. Děrovací-a{7}}střihová akce funguje bez ohledu na tažnost materiálu, protože materiál jednoduše odřízne, místo aby po něm tekl.
Tloušťka materiálu také ovlivňuje dosažitelnou hloubku mince v kladných zářezech. Proužek o tloušťce 0,5 mm ražený dolů o 1,5 mm vytváří čistý posun. Pás o tloušťce 2,0 mm vyžadující stejnou vůli 1,5 mm vyžaduje ražbu materiálu menší než jedna celá tloušťka, což omezuje praktickou hloubku a riskuje neúplnou deformaci. Záporné zářezy nečelí žádnému takovému omezení, protože hloubka řezu je řízena pouze geometrií razníku.
Požadavky na postup a počet stanic
Počet lisovacích stanic vyžadujících povolení obtoku zavádí kumulativní účinek. Každý negativní zářez odstraňuje materiál. Deset stanic, z nichž každá vyžaduje obtokový zářez, znamená deset míst, kde byl nosič ztenčen. Kumulativní zeslabení může ohrozit tuhost pásu na přívodní lince, kterou principy pevnosti nosiče identifikují jako kritické pro hladký průběh.
Kladné zářezy zabraňují této kumulativní ztrátě materiálu. I přes kostku s 15-stanicemi si nosič zachovává svůj plný okrajový průřez-v každém bodě. Kompromisem je, že každá razená zóna zavádí lokalizovanou koncentraci napětí, ale strukturální redukce je mnohem méně závažná než otevřená mezera.
U vysokých{0}}počtů stanic-, kde integrita proužků musí přežít dlouhé délky progrese, často vítězí pozitivní zářezy pouze na síle nosiče. U kratších matric se třemi nebo čtyřmi stanicemi nepředstavují negativní zářezy obvykle žádné kumulativní riziko.
Při výběru použijte níže uvedený kontrolní seznam:
- Okraj nosného pásu je menší než 4x tloušťka materiálu: upřednostněte kladné zářezy
- Tloušťka materiálu přesahuje 1,5 mm nebo tvrdost materiálu přesahuje 40 HRC: upřednostněte záporné vruby
- Materiál je tažný s tažností nad 20%: pozitivní vruby se tvoří spolehlivě
- Die má více než 8 stanic, které vyžadují povolení bypassu: upřednostněte kladné zářezy pro zachování kumulativní pevnosti
- Požadovaná obtoková vůle přesahuje 2x tloušťku materiálu: upřednostněte záporné zářezy pro zaručenou hloubku
- Rozložení proužků využívá strečové nosiče pásu v blízkosti zón zářezů: upřednostňujte pozitivní zářezy, abyste se vyhnuli zeslabení pružných nástavců
- Správa šrotu je omezená nebo likvidace slimáků je obtížná: upřednostněte kladné zářezy (nevznikají žádné slimáky)
- Kompenzaci odpružení je obtížné udržet po dlouhou dobu: upřednostněte záporné zářezy pro konzistentní vůli
Tato kritéria se vzájemně ovlivňují. Tenký, tažný materiál ve 12-staniční matrici s úzkými nosiči prakticky vyžaduje kladné zářezy. Silný polotovar z nerezové oceli ve 4-umístěné matrici se širokým okrajem jasně směřuje k záporným zářezům. Většina aplikací v reálném světě spadá někam mezi tyto extrémy, což vyžaduje, aby návrhář zvážil kompromisy a někdy smíchal oba typy v rámci jednoho rozvržení pásu.
Výběr správného typu obtokového zářezu uzamkne ve směru návrhu. Další výzvou je správné dimenzování tohoto zářezu, protože poddimenzovaný zářez způsobuje interferenci a nadměrný zářez obětuje pevnost pásu bez další výhody.
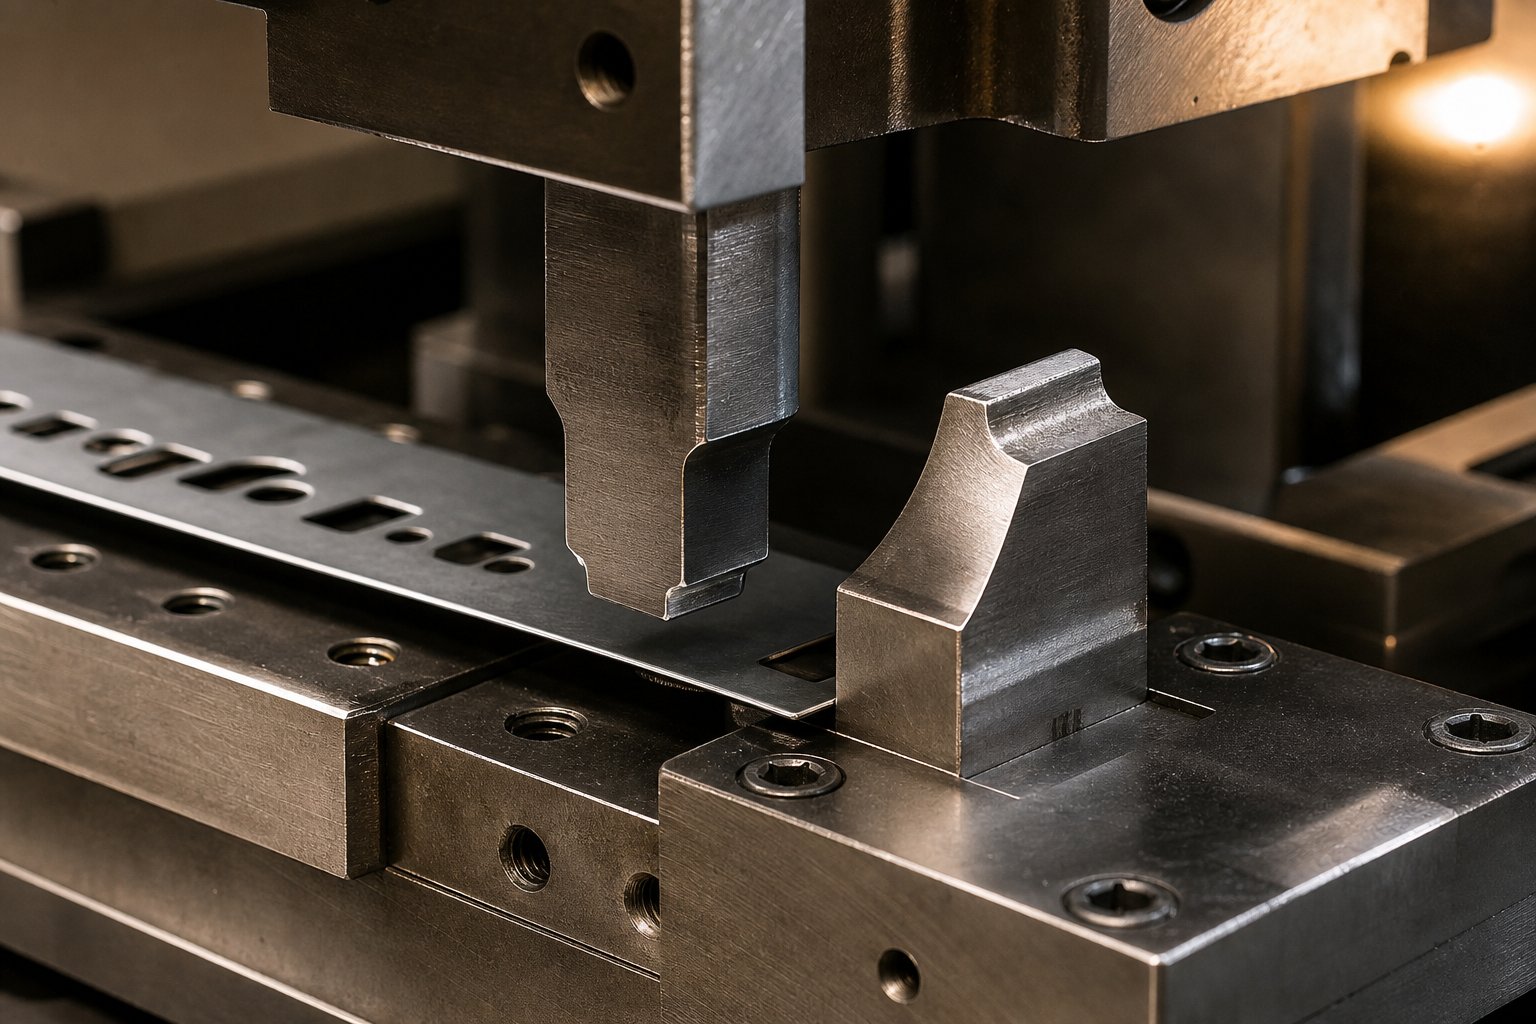
Jak se určují rozměry obtokového zářezu
Výběr mezi kladným a záporným obtokovým zářezem určuje směr návrhu. Velikost tohoto zářezu správně určuje, zda skutečně funguje ve výrobě. Poddimenzovaný zářez se zachycuje na součástech matrice a způsobuje chybné podávání. Příliš velký vrub plýtvá nosným materiálem nebo zavádí zbytečné koncentrace napětí. Sladké místo spočívá v pochopení toho, co tyto dimenze pohání z technického hlediska.
Výpočet hloubky a šířky zářezu pro adekvátní vůli
Základním účelem každého obtokového zářezu je vůle. Pás musí během indexování volně procházet stacionárními součástmi matrice, bez kontaktu a tažení. Takže výpočet hloubky vrubu obtoku v progresivní matrici začíná jednou otázkou: co se pás snaží vyčistit?
Minimální požadavek na vůli obvykle stanoví tři součásti matrice:
- tvářecí oceli:Ty vyčnívají nad čelo formy, aby tvarovaly materiál na předchozích stanicích. Výška tvářecí oceli nad rovinou pohybu pásu definuje minimální hloubku zářezu potřebnou k tomu, aby pás procházel bez zachycení.
- Jízda výtahem:Pružinové-zvedáky zvedají pás nad matrici mezi lisovacími zdvihy, aby umožnily indexování. Zdvih zvedáku určuje, jak vysoko se pás během posunu posune. Pokud musí obtokový zářez uvolnit součást, když je pás ve zdvižené poloze, musí výpočet vůle zohlednit jak výšku součásti, tak výšku pásu v tomto bodě.
- Průměr pilota:Piloti přesně lokalizují pás na každé stanici. Pás se musí pohybovat kolem vodicích kolíků, aniž by se hrana nosiče nebo jakýkoli dříve vytvořený prvek zachytil o tělo kolíku. Šířka zářezu musí přesahovat průměr pilota plus mezeru na každé straně.
Jak kótovat obtokové zářezy při lisování se obvykle řídí jednoduchým pravidlem: hloubku zářezu vyjadřujte jako násobek tloušťky materiálu. U ocelí pro tváření záporných vrubů je běžným výchozím bodem 1,5 až 2,5 násobek tloušťky materiálu v závislosti na výšce tvářecí oceli. Pro pozitivní vruby je hloubka ražení obvykle specifikována na 1,0 až 1,5 násobek tloušťky materiálu, protože hlubší ražba riskuje praskání nebo nadměrné odpružení u mnoha materiálů.
Šířka zářezu se řídí podobnou logikou. Musí se rozprostírat po celé šířce jakékoli součásti matrice, kterou pásek potřebuje obejít, plus vyrovnávací nárazník na každé straně. Typický nárazník je 0,5 až 1,0 mm na stranu pro součásti o šířce menší než 10 mm, u větších překážek se úměrně zvětšuje. Cílem je zářez, který poskytuje volný průchod bez odstranění většího množství nosného materiálu, než je nutné.
Tolerance vůle a efekty odpružení materiálu
Správné počáteční rozměry je jen poloviční výzvou. Udržování adekvátní tolerance vůlí obtokového vrubu u lisovnice po tisíce nebo miliony cyklů přináší další proměnné, se kterými musí návrh počítat.
U kladných obtokových zářezů je primárním zájmem materiálové odpružení. Když se razník zatáhne, posunutý jazýček se částečně vrátí k rovině pásu. Efektivní vůle po odpružení je vždy menší než hloubka průniku razníku. O kolik méně závisí na typu materiálu, tloušťce a směru zrna. Tažné nízkouhlíkové-oceli mohou vyskočit zpět o 10 až 15 procent hloubky ražení. Materiály s vyšší-pevností nebo pracovní-zpevněné zóny se mohou vrátit zpět o 25 procent nebo více.
To znamená, že váš návrh obchvatu zářezu se zpětným odpružením musí převýšit počáteční hloubku mince, aby po elastickém zotavení přistál v cílové vůli. Pokud potřebujete 1,0 mm funkční vůle a očekáváte 20% odpružení, musí razník vytlačit materiál přibližně na 1,25 mm. Při delších výrobních sériích může opakované ohýbání pásu v ražené zóně dále uvolnit deformaci a postupně snižovat vůli. Toto progresivní uvolnění je důvodem, proč pozitivní zářezové návrhy těží z konzervativních počátečních okrajů přestavby.
Negativní obtokové zářezy čelí jiné řadě problémů s tolerancí. Protože je materiál zcela odříznut, zpětné odpružení neovlivňuje hloubku vůle. Hloubka zářezu je trvalá, jakmile se slimák oddělí. Vůle-k-děrování však přímo ovlivňuje kvalitu řezné hrany a směr otřepů. Doporučuje se standardní praxe pro děrovací operacevůle kolem 10 procent tloušťky materiálu u měkké oceli, zmenšení na přibližně 15 procent pro nerezovou ocel. Příliš těsná vůle vytváří nadměrnou střižnou sílu a urychluje opotřebení razníku. Příliš volná vůle vytváří větší otřepy a drsnější profily hran na stěnách zářezu.
Směr otřepů je důležitý, protože otřepy směřující vzhůru{0}} na negativním obtokovém zářezu mohou snížit účinnou vůli o výšku otřepů, což může způsobit, že se pás zachytí právě na součásti, kterou měl odstranit. Řízení směru otřepů pomocí správného nastavení vůle a ostrosti děrování je součástí zachování dlouhodobé-funkce vrubu.
Pod-dimenzované obtokové zářezy způsobují rušení pásu, chybné podávání a postupné poškození matrice. Před-dimenzované zářezy snižují pevnost nosného pásu, aniž by poskytovaly další funkční výhody. Správný rozměr platí při minimální vůli, která zaručuje volný průchod pásu plus kontrolovanou bezpečnostní rezervu, nic víc.
Teplota přidává další vrstvu. Během vysokorychlostní výroby- se součásti matrice zahřívají a roztahují. Obtokový zářez dimenzovaný na okolní teplotu může ztratit zlomek své vůle, protože tvářecí oceli nebo piloty tepelně expandují do dráhy pohybu. U zápustek běžících nad 200 zdvihů za minutu zabraňuje zohlednění teplotní roztažnosti 0,02 až 0,05 mm okrajovému rušení při provozní teplotě.
Všechna tato rozhodnutí o kótování tvarují geometrii vrubu před vyražením jednotlivé součásti. Ale zářez neexistuje izolovaně na pásu. Místo, kde jej umístíte vzhledem k vodicím otvorům, přívodním liniím a formovacím zónám, určuje, zda tyto pečlivě vypočítané rozměry skutečně poskytují konzistentní postup pásu v celé matrici.
Obejít umístění zářezu a interakci s registrací pilota
Správně dimenzovaný obtokový zářez umístěný na nesprávném místě vytváří problémy stejně závažné jako ten, který je poddimenzovaný. Pás neexistuje jako prázdné plátno. Pilotní otvory, referenční zóny posuvu a tvarovací oblasti soutěží o stejnou nemovitost podél okraje nosiče. To, kde najdete každý zářez vzhledem k těmto funkcím, určuje, zda vaše progresivní uspořádání pásku matrice poskytuje konzistentní registraci nebo shromažďuje chyby stanici po stanici.
Vynechejte umístění zářezu vzhledem k pilotním otvorům
Piloty jsou precizní páteří každé progresivní kostky. Jak je popsáno v praxi progresivního navrhování zápustek, piloty vstupují do děr vyražených v prvních stanicích a násilně upravují polohu pásu dříve, než se dotknou jakékoli tvářecí nástroje. Tato korekce závisí na tom, zda si vodicí otvor zachová svou původní vyraženou geometrii: kulatou, čistou a rozměrově stabilní.
Umístěte obtokový zářez příliš blízko k pilotnímu otvoru a ohrozíte tuto geometrii. Zde je důvod. Negativní obtokový vrub odstřihne materiál od okraje nosiče a generuje lokalizované přerozdělení napětí v okolní zóně. Pokud toto napěťové pole dosáhne pilotního otvoru, může způsobit jemné zkreslení, vytažení otvoru mírně ze zaoblení nebo posunutí jeho efektivního středu. Pilot stále vstupuje do otvoru, ale korekce, kterou aplikuje, nyní odkazuje na zkreslený počátek. Tato chyba registrace pilota způsobená rušením obtokového zářezu může na této stanici dosahovat pouze 0,02 až 0,05 mm, ale prolíná se a doplňuje každou další operací.
Pozitivní obtokové zářezy vytvářejí podobné riziko prostřednictvím jiného mechanismu. Razicí síla vyzařuje směrem ven z razené zóny a zavádí zbytkové napětí v přilehlém materiálu. Pokud pilotní otvor leží v tomto napěťovém poli, materiál kolem otvoru se může mírně posunout, což opět zhorší registrační datum.
Standardní doporučení je udržovat minimální vzdálenost 3násobku tloušťky materiálu mezi nejbližším okrajem jakéhokoli obtokového zářezu a středem nejbližšího vodícího otvoru. Pro kritické aplikace s tolerancemi pod +/-0,05 mm poskytuje zvýšení tlumiče na 5násobek tloušťky materiálu další rezervu proti deformaci vyvolané napětím. Pokud omezení rozmístění pásů znesnadňují dosažení tohoto rozestupu, zvažte přemístění vodícího otvoru na protilehlou hranu nosiče nebo přidání vyhrazeného vodícího otvoru dále od zóny zářezu.
Přesnost podávání proužků a časování uvolňování podávání
Umístění obtokového zářezu také ovlivňuje přesnost podávání pásu na podávací lince. Podávací válečky nebo uchopovací mechanismus upne pás a posouvá jej o jednu délku za cyklus. Tento upínací bod potřebuje uchopit materiál, který je konstrukčně tuhý a rozměrově stabilní. Pokud je negativní obtokový zářez zarovnán se zónou uchopení podavače, zmenšený průřez- v tomto bodě umožňuje, aby se pás ohýbal nebo sklouznul pod tlakem podávacího válce.
Efekt si všimnete jako nekonzistentní délky progrese. Pás se posouvá o něco více nebo o něco méně než je naprogramovaná výška a piloti musí pracovat tvrději, aby opravili chybu při každém záběru. V okrajových případech je překročen rozsah korekce pilota a dochází k chybnému podávání.
Načasování uvolňování krmiva přidává další vrstvu složitosti. Jakprůzkum vydání zdroje-demonstruje, že když se podávací válečky zavře v dolní úvrati pro matrici umístěnou mimo podávací jednotku s aktivním zdvihem -zásobu, další materiál je tažen přes podávání. Pokud se pás ohne v místě obtokového zářezu během této uzavírací sekvence, množství dalšího materiálu zachyceného mezi matricí a podavačem se stane nepředvídatelným. Tato nekonzistence se přímo promítá do variace délky progrese.
Praktické pravidlo: ponechte obtokové zářezy zcela mimo zónu podavače. Zmapujte polohu pásu v okamžiku uzavření podávacího válce a zajistěte, aby v žádné fázi lisovacího cyklu neprošel bodem uchopení žádný zářez. U matric se značným zdvihem materiálu- zohledněte úhel pásu mezi podávacími válci a vstupem matrice při určování, která místa zářezů spadají do kritické podávací zóny.
Optimalizace rozvržení pásů pro využití materiálu
Každý obtokový zářez zabírá místo na nosné liště. Tento prostor pochází buď z vyhrazeného okrajového materiálu přidaného speciálně pro vůli zářezu, nebo si půjčuje z materiálu, který by jinak mohl přispět k vlastnostem dílu nebo těsnějšímu uložení. Strategická optimalizace využití materiálu obtokového zářezu znamená umístění zářezů tam, kde plní svou funkci prořezu, aniž byste byli nuceni pás rozšiřovat nebo zvětšovat rozteč.
Zvažte kompromis-. Přidání 2 mm okrajového materiálu po celé délce pásu pro umístění obtokových zářezů na cívce, která běží tisíce metrů, stojí skutečný materiál. Pokud můžete umístit zářezy v materiálových zónách, které již byly označeny jako odpad, například mezi polotovary dílů ve víceřadém rozvržení, získáte volný prostor bez přidání šířky pásu.
Následující prioritní sekvence vodí rozhodnutí o optimalizaci rozvržení při integraci obtokových zářezů do progresivního rozvržení lisovacího pásu:
- Identifikujte všechny součásti matrice, které vyžadují povolení obtoku, a zmapujte jejich polohu vzhledem k pásu na každé stanici.
- Překryjte umístění vodicích otvorů a vytvořte minimální rozteč nárazníků (3 až 5násobek tloušťky materiálu) jako zóny vyloučení pro umístění zářezů.
- Zmapujte zónu uchopení podávání a vylučte ty oblasti z jakéhokoli místa zářezu, které by se shodovaly s bodem uchopení během uzavírání podávání.
- Pokud je to možné, umístěte zářezy do stávajících zón odpadu nebo nosičů, které již byly označeny jako nefunkční{0} materiál.
- Pokud musí zářezy zabírat vyhrazený okrajový materiál, vypočítejte minimální požadovanou šířku dodatečného pásu a vyhodnoťte, zda kladné zářezy (které zachovávají materiál okraje) snižují celkový nárůst šířky pásu.
- Ověřte, že umístění kumulativních zářezů nevytváří vzor těsně rozmístěných redukcí nosičů, které by mohly způsobit zvlnění proužku nebo laterální nestabilitu během podávání.
- Proveďte závěrečnou kontrolu pevnosti pásu v nejužším průřezu nosiče-, abyste potvrdili adekvátní tuhost pro celou délku matrice.
Tato posloupnost považuje využití materiálu spíše za prioritu než jako počáteční omezení. Přesnost registrace a spolehlivost podávání jsou na prvním místě, protože žádná úspora materiálu neospravedlňuje matrici, která se zasekává. Jakmile jsou tyto požadavky uzamčeny, optimalizace rozvržení se zaměřuje na minimalizaci plýtvání ve zbývajícím prostoru návrhu.
Rozhodnutí o umístění určují, kde je zářez na proužku. Ale ani proužek neexistuje izolovaně. Přenáší náklad po celé své délce a každý zářez, ať už záporný nebo kladný, mění, jak se toto zatížení rozděluje nosičem od stanice ke stanici.
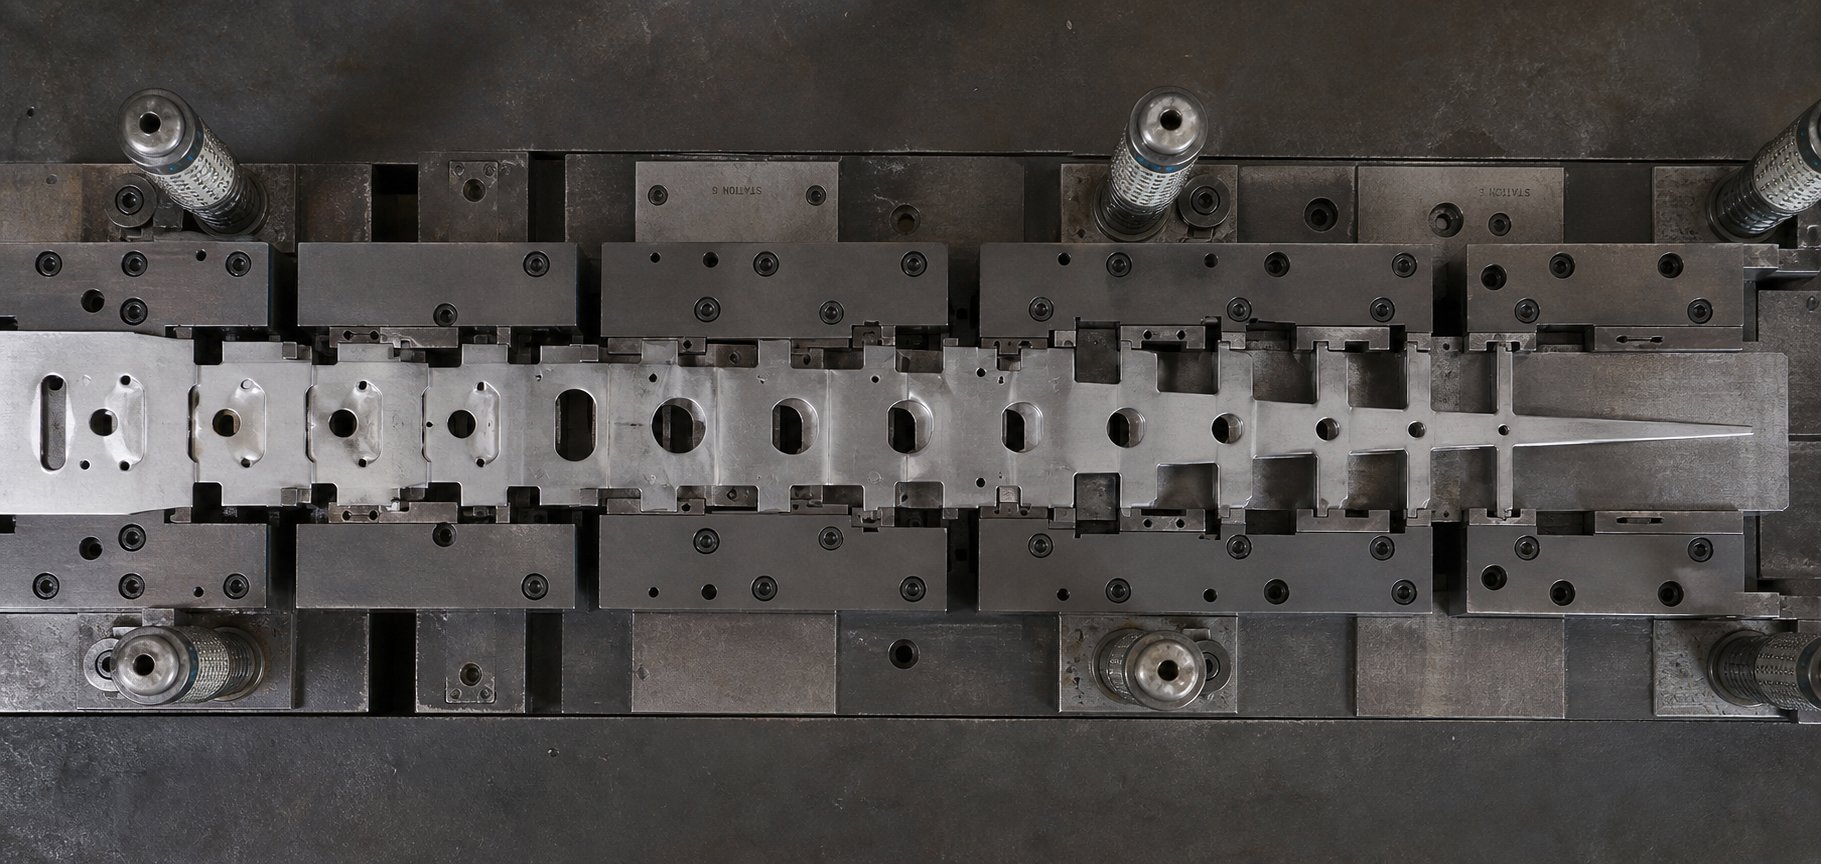
Úvahy o konstrukci nosného pásu a zářezu
Nosný pásek jednoduše nedrží díly pohromadě. Přenáší podávací sílu přes každou stanici, odolává průhybu vlastní vahou a hmotností částečně vytvarovaných dílů a udržuje rozměrovou stabilitu po celý cyklus zdvihu lisu. Každý obtokový zářez zavádí změny, které načítají-nesoucí obrázek. Otázkou není, zda zářez ovlivňuje integritu nosiče, ale jak moc a zda kumulativní dopad zůstává v přijatelných mezích.
Udržování síly nosiče prostřednictvím více stanic
Představte si progresivní matrici se 14{8}}stanicemi se zápornými obtokovými zářezy na stanicích 3, 5, 7, 9 a 11. Každý zářez odstraňuje obdélníkovou část z okraje nosiče. Na stanici 3 průřez nosiče{11}} mírně klesá. Na stanici 11 pět samostatných úběrů materiálu snížilo účinnou nosnou šířku v různých místech podél pásu. Nosič, který vstoupil do stanice 12, je měřitelně slabší než ten, který vstoupil do stanice 1.
Toto kumulativní oslabení nosiče z negativních obtokových zářezů vytváří složitý strukturální problém. Základy pevnosti nosiče ukazují, že pás musí odolávat ohybovým silám úměrným počtu progresů násobenému hmotností součásti. Pokud je průřez nosiče- zmenšen ve více bodech, nejslabší část určuje celkovou tuhost pásu. Jeden pod-navržený zářez v řetězu pěti se může stát místem selhání, které způsobí prohnutí pásu nebo jeho pokles mezi zdviháky.
Konstruktéři lisovacích nástrojů musí vyvážit potřeby vůlí s touto strukturální realitou. Mezi praktické přístupy patří:
- Střídavé umístění záporných zářezů mezi levou a pravou hranou nosiče, takže obě strany nejsou nikdy oslabeny na stejné stanici
- Snížení šířky jednotlivých zářezů na minimální požadovanou vůli spíše než používání jednotných nadrozměrných zářezů v celém rozsahu
- Přidání výztužných žeber nebo patek k nosiči mezi místa zářezů, aby se obnovila část ztracené tuhosti
- Přepínání na kladné zářezy na stanicích po proudu, kde se kumulativní ztráta materiálu blíží meze pevnosti nosiče
Pozitivní obtokové zářezy zcela zachovávají průřez nosiče-. Materiál zůstává připevněný a zachovává celou šířku okraje na každé stanici. To je jejich primární strukturální výhoda ve velkém počtu-stanic-. Přinášejí však jinou obavu: koncentrace napětí v ražených oblastech. Plastická deformace, která vytváří posunutý jazýček, také -zpevňuje okolní materiál a vytváří lokalizovanou zónu zbytkového napětí. Při opakovaném ohýbání pásu, jak se nosič v průběhu cyklů zvedá a spouští, se mohou tyto zvyšovače napětí stát iniciačními místy únavových trhlin, zejména v tvrdších nebo méně tažných materiálech.
Kompromis-je jasný. Záporné zářezy zmenšují průřez-, ale ponechávají zbývající materiál v původním stavu. Pozitivní zářezy zachovávají průřez-, ale mění stav materiálu v každé ražené zóně. Ani jeden přístup není univerzálně lepší pro konstrukci obtokového vrubu pro pevnost nosného pásu. Správná volba závisí na tom, zda je vaše konkrétní aplikace citlivější na ztrátu průřezu-nebo na únavové zatížení při koncentracích napětí.
Tok materiálu a deformační vzory kolem zářezů
Obtokové zářezy neexistují na nosiči izolovaně. Sousední stanice často provádějí tvářecí operace, jako jsou tažení, ohyby nebo přívodní trubky, které závisí na řízeném toku materiálu do tvářecí dutiny. Když se obtokový zářez nachází v blízkosti aktivní tvářecí zóny, narušuje rovnoměrnost tohoto toku.
Zvažte narušení toku zrna v blízkosti obtokových zářezových řezů. Když je na hraně nosiče vyražen negativní vrub, střihové působení přeruší strukturu zrna na hranici řezu. Materiál přiléhající k tomuto odříznutému okraji již nemá souvislou podporu zrna. Pokud formovací stanice bezprostředně po proudu táhne materiál směrem k místu zářezu, nepodepřený okraj se může trhat, zvrásňovat nebo nerovnoměrně tvořit, protože byla přerušena dráha toku zrna. Materiál nemá odkud čerpat v místě zářezu, čímž vzniká asymetrický vzor toku, který se projevuje jako nerovnoměrná tloušťka stěny nebo lokalizované ztenčení ve tvarovaném prvku.
Pozitivní obtokové zářezy vytvářejí jiný vzor. Ražení stlačuje materiál v zóně vrubu, lokálně snižuje tloušťku a zavádí zbytkové napětí v tlaku v-rovině. Tok materiálu kolem obtokových zářezů v progresivní matrici je ovlivněn, protože ražená oblast odolává další deformaci. Přilehlé tvářecí operace, které se pokoušejí protahovat materiál skrz předem vyraženou zónu, narážejí v této lokalizované oblasti na vyšší odpor, což může přesměrovat tok kovu a vytvořit nerovnoměrné rozložení napětí v hotové součásti.
Tyto účinky se stávají významnými za určitých podmínek:
- Hrana obtokového zářezu je do 5 mm od aktivní hranice tvarování
- Operace tváření zahrnuje tažení nebo natahování materiálu, které se táhne směrem k místu zářezu
- Geometrie součásti vyžaduje jednotnou tloušťku stěny v oblastech sousedících s uchycením nosiče
- Materiál je dostatečně tenký (pod 0,8 mm), aby se lokalizované narušení zrna šířilo dále vzhledem k rozměrům součásti
Když se tyto podmínky sblíží, obtokový zářez ovlivní kvalitu konečné součásti, i když se nikdy nestane součástí hotové součásti. Vzory zbytkového napětí z kladné vrubové mince nebo nespojitost zrna z negativního vrubového řezu se rozšiřují do materiálu, který později tvoří hranu součásti nebo prvek blízko{1}}hrany. Díly oříznuté v blízkosti bodu připojení nosiče přenášejí tyto efekty do hotové geometrie.
Složité konfigurace s obtokovými zářezy, zejména u progresivních hubic s více stanicemi s pevnými omezeními nosných, vyžadují pečlivou analýzu těchto interakcí. Inženýři, kteří pracují na problémech s integritou nosiče v lisovnicích s více než 8 nebo 10 stanicemi, často potřebují simulovat cesty toku materiálu a ověřit, že narušení způsobené vrubem- se nešíří do kritických oblastí tváření. U náročných návrhářských-aplikací, kde se umístění obtokových vrubů protíná současně s tvářecími operacemi, zdvihem zdvihu a pevností nosiče, může specializovaná technická podpora nástrojů zkrátit iterační cykly.Vlastní řešení lisovacích nástrojů YICHENřeší přesně tuto třídu problémů a nabízí odborné znalosti o struktuře matrice a toku materiálu pro progresivní matrice, kde design obtokového zářezu spolupracuje s integritou nosiče na každé stanici.
Vzájemné působení mezi designem zářezu a chováním operátora je problémem na-úrovni systému. Každá volba, od typu zářezu přes umístění až po hloubku, závisí na tom, zda pás přežije celý postup matrice bez degradace. Ale i dobře-navržené zářezy mohou způsobit problémy během tisíců výrobních cyklů a včasné rozpoznání těchto vzorců selhání je to, co odděluje stabilní proces od procesu, který generuje zmetkovitost a prostoje.
Odstraňování problémů s režimy selhání vynechání zářezu ve výrobě
Obtokový zářez, který funguje bezchybně během zkoušení, může způsobit problémy tisíce cyklů do výrobního cyklu. Opotřebení, teplotní posuny a variabilita materiálů zavádějí podmínky, s nimiž původní návrh nepočítal. Rozpoznání toho, jak se tato selhání projevují, a vysledování každého symptomu zpět k jeho hlavní příčině je to, co udržuje progresivní umíračky v chodu namísto nečinného sezení na lavičce.
Většinu problémů s výrobou obtokových vrubů mají na svědomí tři různé kategorie selhání: problémy související se slug{0}} v záporných vrubech, chybné podávání-způsobené rušením a mechanická degradace mincí s kladným vrubem. Každá kategorie vyvolává různé symptomy, vyžaduje různé diagnostické přístupy a reaguje na různá nápravná opatření.
Vytahování slimáků a tvorba otřepů v negativních obtokových zářezech
Každý negativní obtokový zářez generuje zářez při každém zdvihu lisu. Za normálních podmínek tento slimák čistě propadá matricí matrice a vystupuje do skluzu šrotu. Když se slimák při zatahování přilepí na čelo úderu místo toho, aby zůstal v matrici, máte stav vytažení slimáka a následky rychle eskalují.
Vytažený špalek se může znovu{0}}usadit na povrch pásu, čelo formy nebo uvnitř tvářecí dutiny. Pokud dopadne na pás a dostane se do další stanice, může jediný zářez poškodit tvářecí oceli, zdeformovat díly nebo prasknout razníky v každé následné stanici. Jakzemřít vědecký výzkumvysvětluje, že následky vytaženého zářezu mohou být katastrofální, protože jeden zářez procházející progresivní matricí může způsobit poškození každé stanice v nástroji.
Co způsobuje vytahování slimáků s obtokovým zářezem? Několik mechanismů funguje samostatně nebo v kombinaci:
- Vakuový efekt:Slimáci vytvoření během děrování se mírně zakřiví. Vzduch zachycený v dutině mezi slimákem a čelem razníku vytváří částečné vakuum během zatahování. Těsné těsnění kolem obvodu razníku zabraňuje vnikání vzduchu a sání drží slimák proti razníku.
- Nadměrná řezná vůle:Když se vůlí děrování-k-prolisu spustí na horní straně, střela skončí o něco menší než otvor matrice. Už nemá zasahující-zásah, který by jej držel v matrici, takže se může při vytahování volně pohybovat s razníkem.
- Magnetismus:Železné špalky vyřezané z uhlíkové oceli nebo nerezového pásku mohou přilnout k magnetizovaným razníkům. Razníky broušené na magnetických bruskách zachycují zbytkový magnetismus, který přitahuje slimáky v každém cyklu.
- Opotřebované nebo poškozené vyhazovací pružiny:Mnoho obtokových zářezových stanic používá pružinové-vyhazovače slimáků k pozitivnímu vytlačení střely z čela průbojníku. Když se tyto pružiny unaví nebo zlomí, slimák nemá žádnou mechanickou sílu působící proti vakuu a tření, které jej drží na razníku.
Odstraňování problémů s vytahováním obtokových zářezů začíná určením, který mechanismus dominuje. Pokud slimáky táhnou přerušovaně a v matrici běží železný materiál, zkontrolujte nejprve zbytkový magnetismus, protože je to nejjednodušší opravit. Demagnetizér aplikovaný po každém ostřícím cyklu tuto příčinu zcela eliminuje. U vakuového-tahu porušují malé vzduchové průduchy vyvrtané středem děrovače těsnění. V případě problémů-souvisejících s vůlí zvažte použití tlačítka pro uchycení obráceného-kužele, které drží v matici stlačené částice.
Tvorba otřepů je druhým přetrvávajícím problémem u negativních obtokových zářezů. Jak se vrubový razník a zápustka opotřebovávají během desítek tisíc cyklů, efektivní řezná vůle se postupně zvyšuje. Čím větší vůle roste, tím více materiálu se převaluje přes hranu zápustky, než dojde k prasknutí, čímž se na hraně zářezu vytvoří postupně vyšší otřepy.
Proč je to důležité pro funkci bypass notch? Otřepy, které směřují nahoru od povrchu pásu, účinně zmenšují vůli mezi okrajem pásu a součástí formy, kterou má vrub obejít. Otřepy 0,1 mm na zářezu původně navržené s 0,3 mm vůlí snižují vaši efektivní okraj o jednu-třetinu. Během dostatečného počtu cyklů může samotný růst otřepů přivést pás do přerušovaného kontaktu s tvářecími ocelmi nebo piloty během indexování.
Korekce tvorby otřepů s obtokem má dvě cesty: obnovení řezné vůle naostřením razníku a matrice nebo řízení směru otřepů během konstrukce matrice tak, aby otřepy směřovaly dolů od potenciálních interferenčních povrchů. Orientace vrubového razníku tak, aby řezal z horního povrchu pásu, tlačí otřepy ke spodnímu okraji, kde vyčnívá směrem od horních součástí matrice spíše než směrem k nim.
Podmínky zablokování způsobené interferencí zářezu
Když obtokový zářez neposkytne adekvátní vůli, pásek se během indexování zachytí o součást razidla. Výsledkem je chybné podávání: pás se neposouvá o celou naprogramovanou rozteč, nebo se posouvá, ale s bočním posunutím nebo úhlovým zkosením. Oba stavy znamenají, že další zdvih lisu zasáhne nesprávně umístěný pás, v nejlepším případě vznikne šrot a v horším případě poškození zápustky.
Chybné podávání způsobené rušením vrubu bypassu se zřídka objeví jako jediná dramatická událost. Obvykle se buduje postupně, jak se podmínky během výrobního cyklu zhoršují. Rozpoznání časných indikátorů vám umožní zasáhnout dříve, než se stav eskaluje a zemře.
Diagnostické indikátory, které poukazují na rušení zářezu jako zdroj chybného podávání, zahrnují:
- Nekonzistentní známky postupu:Zkontrolujte proužek mezi stanicemi, zda v něm nejsou stopy svědků zanechané piloty během opravy. Pokud pilotní značky ukazují různou hloubku nebo směr od zdvihu k zdvihu, pás se dostává do nekonzistentních pozic, což naznačuje, že se během indexování nepředvídatelně zachycuje a uvolňuje.
- Prodloužení pilotního otvoru:Když piloti musí násilně korigovat pás, který se úplně neposunul, tlačí materiál na hranici pilotního otvoru za jeho mez pružnosti. Při opakovaných korekcích se vodicí otvor prodlužuje ve směru posuvu. Oválné vodicí otvory viditelné při kontrole pásu jsou jasným znakem interference posuvu proti proudu.
- Vzory poškození okraje pásu:Podívejte se na hranu nosiče přímo v místech zářezů. Stopy po škrábání, leštění nebo rozmazání materiálu podél stěny zářezu naznačují, že se pásek během pohybu tře o součást matrice. Umístění a orientace těchto značek vám přesně řekne, která součást ruší.
- Přerušované vypínání senzoru:Pokud vaše matrice používá senzor detekce chybného podávání, přerušované výlety, které neodpovídají zjevným problémům s podáváním, často vedou k okrajovému vůli. Pás se po většinu času posouvá, ale občas se zavěsí, když se podmínky vyrovnají, například když materiál mírně zesílí nebo když teplota trysky dosáhne špiček.
Většinu chybného podávání rušení tvoří tři základní příčiny:
Nedostatečná hloubka zářezu od začátku.Zářez byl dimenzován s nedostatečnou rezervou a jakákoli změna procesu, ať už tloušťka materiálu běžící na horní hranici specifikace, mírná tepelná roztažnost nebo menší nahromadění otřepů, tlačí vůli pod nulu. Opravou je přepracování-obráběcí stanice pro zvýšení hloubky, obvykle o 0,1 až 0,2 mm nad původní specifikaci.
Nahromadění materiálu na součástech matrice.Zbytky maziva, oxidové částice nebo jemné kovové hobliny se hromadí na zvedácích, tvářecích ocelích nebo tělech pilotů během tisíců cyklů. Toto nahromadění účinně zvětšuje obálku součásti a zmenšuje mezeru, i když se samotný zářez nezměnil. Pravidelné plány čištění a filtrované mazací systémy tuto příčinu řeší. Diagnostika opotřebení vrubem s obtokem v progresivní matrici by měla vždy zahrnovat měření rozměrů součásti matrice vůči základní linii, nikoli pouze rozměry vrubu.
Tepelná roztažnost při trvalém provozu.Součásti zápustky vyrobené z nástrojové oceli se během výroby roztahují třením a formovací energií ohřívající zápustku. Tvářecí ocel, která měří 8,00 mm na výšku při okolní teplotě, může dosáhnout 8,03 mm po 2000 nepřetržitých zdvihech při 300 SPM. Tato expanze o 0,03 mm zasahuje přímo do vaší vůle obtoku. Vysokorychlostní matrice těží z tepelné expanzní vyrovnávací paměti započítané do původní hloubky zářezu nebo z postupů zahřívání, které umožňují stabilizaci rozměrů před zahájením výroby kritické pro kvalitu.
Zlomenina ouška a pozitivní opotřebení mincí
Pozitivní obtokové zářezy zcela zabraňují vytažení slimáka, protože není třeba vytáhnout slimák. Ale zavádějí svůj vlastní způsob selhání: zlomeninu jazýčku. Razící poutko, které se posune pod rovinu pásu, zůstává připojeno k nosiči tenkým spojením na jeho základně. Při opakovaných cyklech ohýbání, jak se pás zvedá a spouští přes zvedáky, se toto spojení unavuje.
K lomu kladného výřezu obtoku obvykle dochází za dvou podmínek. Za prvé, když je hloubka mince příliš agresivní vzhledem k tloušťce materiálu. Ražení chlopně do hloubky přesahující 1,5násobek tloušťky materiálu u materiálů s nízkou-tažností ztenčuje základní spojení do bodu, kdy únavová životnost dramaticky klesá. Za druhé, když poutko prochází opakovaným zpětným ohýbáním, když se pás ohýbá přes zvedací cyklus za cyklem. Dokonce i skromně vyražená chlopeň se může zlomit po milionech ohybových cyklů, pokud dráha pásu tlačí chlopeň přes rozsah ohybu, který přesahuje mez únavové odolnosti materiálu.
Když se jazýček zlomí, stane se uvolněným úlomkem uvnitř matrice. Malý kovový úlomek chrastící mezi lisovacími stanicemi se může začlenit do tvářecích povrchů, poškrábat součásti nebo se zaseknout mezi pohyblivými součástmi. Na rozdíl od vytahování slimáků, které ukládá materiál na povrch pásu, vytváří zlomený poutko nepravidelně tvarovanou třísku, která se může zaklínit do těsných mezer a odolávat vymrštění vzduchovými-systémy.
Opotřebení razníku mincí představuje jemnější problém. Razník, který vytváří pozitivní obtokový zářez, je přesně broušený nástroj podléhající stejnému mechanismu opotřebení jako jakákoli jiná součást matrice. Během výrobní životnosti se pracovní plocha razníku opotřebovává a snižuje efektivní hloubku průniku. Děrovač původně vybroušený tak, aby vytvořil mincovní hloubku 1,2 mm, může po 500 000 úhozech dodat pouze 0,9 mm. Toto postupné zmenšování znamená, že kladná vrubová vůle se tiše zhoršuje, dokud se pás nezačne zachycovat na součástech matrice, často bez jakéhokoli viditelného indikátoru, dokud nezačnou docházet k chybnému podávání.
Monitorování funkce pozitivního vrubu vyžaduje pravidelné měření skutečné hloubky ražení na samotném pásu. Vytahujte proužky vzorků v definovaných intervalech a změřte posunutí jazýčku pomocí hloubkového mikrometru nebo optického komparátoru. Když naměřená hloubka klesne o 0,1 mm od minimální funkční vůle, naplánujte údržbu nebo výměnu razníku před další výrobní sérií.
Kontrolní seznam pro odstraňování problémů v režimu selhání
Pomocí následujícího kontrolního seznamu rychle spárujte každý režim selhání s jeho nejpravděpodobnější hlavní příčinou a nápravnou akcí, která ji řeší:
- Slimáci ulpívající na vrubovém razníku:Hlavní příčinou je vakuový efekt, magnetismus nebo nadměrná řezná vůle. Nápravné opatření: přidejte větrací otvory na čelo děrovače, demagnetizujte po naostření, nainstalujte zpětné-tlačítko pro zadržení kuželového náboje nebo ověřte a obnovte správnou vůli děrovače-k-.
- Zvýšení výšky otřepů na hranách zářezů:Hlavní příčinou je opotřebení razníku a zápustky zvyšující efektivní vůli. Nápravné opatření: naostřete razník a matrici, abyste obnovili původní vůli, nebo orientujte směr razníku tak, aby se otřepy odtlačily od interferujících povrchů.
- Občasné chybné podávání na zářezových stanicích:Hlavní příčinou je okrajová vůle kombinovaná s variacemi procesu (tloušťka materiálu, tepelná roztažnost, nahromadění úlomků). Nápravné opatření: zvyšte hloubku zářezu o 0,1 až 0,2 mm, zaveďte intervaly čištění matrice, přidejte do dimenzování zářezu pufr pro tepelnou stabilizaci.
- Vodicí otvory prodlužující se ve směru posuvu:Hlavní příčinou je neúplný posun pásu kvůli interferenci vrubu, která si vynucuje nad-korekcí pilota. Nápravné opatření: identifikujte a vyřešte konkrétní kolizní bod prohlédnutím okrajů zářezů, zda na nich nejsou stopy po škrábání, a poté obnovte vůli.
- Zlomené jazýčky mincí vytvářející volné úlomky:Hlavní příčinou je nadměrná hloubka mincí v materiálu s nízkou{0}}tažností nebo únava z opakovaného ohýbání pásu přes zvedače. Nápravné opatření: zmenšete hloubku mince pod 1,5násobek tloušťky materiálu, přidejte poloměr k základně mince, abyste snížili koncentraci napětí, nebo přepracujte polohu zvedáku, abyste minimalizovali ohyb v zónách ražení.
- Pozitivní vůle vrubu se zhoršující během výrobní životnosti:Hlavní příčinou je opotřebení čela razníku snižující hloubku průniku. Nápravné opatření: změřte hloubku ražení na proužcích vzorku v definovaných intervalech, naostřete nebo vyměňte razník mincí, když hloubka klesne o 0,1 mm od minimální funkční vůle.
- Rozmazávání nebo leštění okraje pásu na stěnách zářezů:Hlavní příčinou je tření pásu o součást matrice během indexování v důsledku nedostatečné šířky zářezu nebo bočního nesouososti pásu. Nápravné opatření: rozšiřte zářez o naměřenou míru interference plus okraj, ověřte sledování proužku a zarovnání vodítek.
Každý z těchto poruchových režimů je zjistitelný dříve, než eskaluje do smrtelného poškození, ale pouze pokud víte, co hledat. Začlenění těchto kontrolních bodů do vašeho plánu preventivní údržby přemění řešení problémů s obtokovými zářezy z reaktivního hašení na předvídatelný úkol údržby. Tento posun od reaktivního k proaktivnímu je v konečném důsledku tím, co spojuje výkon jednotlivých vrubů s celkovou dobou provozuschopnosti matrice a kvalitou dílů v průběhu celého životního cyklu výroby.
Obejití dopadu konstrukce vrubu na kvalitu dílu a stabilitu výroby
Detekce a náprava poruchových režimů udržuje matrici v chodu. Ale hlubší otázkou je, zda k těmto selháním vůbec muselo dojít. Ve většině případů se vyhněte problémům se zářezy, které se vynoří během výroby, zpětně k rozhodnutí o návrhu učiněném o týdny nebo měsíce dříve. Typ, který jste vybrali, rozměry, které jste zadali, kam jste umístili jednotlivé zářezy a jak jste vyvážili integritu nosiče a vůli, to vše se shoduje do jediného výsledku: běží matrice stabilně, nebo generuje zmetkovitost, prostoje a frustraci?
Propojení rozhodnutí o obtokových zářezech s výsledky kvality dílů
Každé rozhodnutí o obchvatu se promítne do měřitelných výrobních metrik. Zvažte, jak funguje řetěz:
- Výběr typuurčuje, zda si dopravce ponechá celý průřez-(pozitivní) nebo ztratí materiál na každé stanici (negativní). Tato volba přímo řídí tuhost pásu na podávací lince, která řídí přesnost podávání, která určuje, zda piloti mohou registrovat pás v rámci tolerance. Spolehlivost podávání pásu a optimalizace obtokového vrubu začínají zde, při nejbližším návrhu.
- Dimenzovánínastavuje mezeru, která odděluje plynulé indexování od přerušovaného rušení. Pod-dimenzovaný zářez nezpůsobuje jen zasekávání papíru. Nutí piloty příliš-korigovat, postupně prodlužuje vodicí otvory a zavádí kumulativní polohový posun, který se projevuje jako variace-k{5}}vlastnímu prvku na hotových dílech.
- Umístěnívzhledem k pilotním otvorům a podávacím zónám řídí, zda se pás registruje přesně na každé stanici. Zářez, který deformuje pilotní údaj dokonce o 0,03 mm sloučenin na 10 nebo 12 stanicích do polohových chyb, které přesahují toleranci součásti. Míra defektů stoupá ne proto, že jsou tvářecí nástroje opotřebované, ale proto, že pás přichází na každou stanici mírně nesprávně umístěn.
- Zůstatek dopravceurčuje, zda pás přežije celou progresi bez nadměrného průhybu nebo únavového praskání. Nosič, který se na stanici 9 vyboulí, protože kumulativní odstranění zářezů jej oslabilo za jeho strukturální mez, nevyrobí pouze jednu špatnou součást. Zastavuje lis, vyžaduje čištění pásu a spotřebovává čas na údržbu, který snižuje celkovou dobu provozu lisu.
Nejedná se o izolované proměnné. Vzájemně se ovlivňují. Pozitivní vrub, který zachovává pevnost nosiče, ale nadměrně pruží zpět, protože materiál byl příliš tvrdý, vytváří stejné interferenční podmínky jako záporný vrub, který byl poddimenzován. Perfektně dimenzovaný záporný zářez umístěný příliš blízko k vodicímu otvoru vytváří chyby soutisku, které nemůže opravit žádná velikost vůle. Životní cyklus návrhu obchvatového zářezu funguje jako systém a izolované zpracování jakéhokoli jednotlivého parametru vede k následným selháním.
Validace výroby progresivního obtoku vrubu potvrzuje, zda tento systém drží pohromadě v reálných podmínkách. Validace obvykle zahrnuje proužek vzorků při výrobní rychlosti, měření hloubky ražení nebo vůli vrubu na každé stanici, kontrolu geometrie pilotního otvoru po několika stovkách cyklů a ověření sledování proužku po celé délce raznice. Inženýři, kteří ověřují výkon v zářezu během zkušebního provozu, místo aby čekali, až se objeví produkční problémy, se vyhnou nejdražšímu režimu selhání ze všech: neplánovaným prostojům během produkčního cyklu.
To, co odděluje stabilní postupové zápustky od problematických, je zřídkakdy sofistikovanost tvářecích operací. Často je to kvalita zdánlivě malých funkcí, jako jsou obtokové zářezy, které umožňují, aby vše ostatní fungovalo předvídatelně. Technická rozhodnutí učiněná ve fázi návrhu diktují až 80 % celkových výrobních nákladů a součástí této rovnice je konfigurace obtokového zářezu.
Obtokové zářezy nejsou prvky pasivní vůle. Aktivně přispívají ke stabilitě procesu. Považujte jejich návrh za rozhodnutí na systémové{2}}úrovni integrované s rozložením pásů, inženýrstvím nosičů a pilotní strategií spíše než jako dodatečný nápad vyřešený po dokončení formovacích stanic.
Inženýrské zdroje pro progresivní design zápustek
Nejlepší postupy životního cyklu návrhu obejít zářez přesahují to, co může každý článek pokrýt do všech podrobností. Aplikace ve skutečném světě zahrnují jakosti materiálu s nepředvídatelným odpružením, rozvržení pásů omezených geometrií součástí na třech stranách a počty stanic, které posouvají integritu nosiče na její limity. Nástrojoví inženýři pracující na těchto výzvách těží ze zdrojů, které řeší celý systém: struktura matrice, interakce součástí, optimalizace vůle a materiálový tok v kombinaci spíše než samostatně.
Kam můžete jít hlouběji? Začněte s vlastními simulacemi rozložení pásů. Modelujte průřez nosiče- na každé stanici poté, co byly aplikovány všechny zářezy, oříznutí a proražení. Ověřte, že minimální zbývající část splňuje vaše požadavky na tuhost pro celou délku postupu. Pro kladné zářezy spusťte analýzu kompenzace odpružení specifickou pro váš druh a tloušťku materiálu, protože obecné multiplikátory jen zřídka zohledňují variace mezi jednotlivými šaržemi ve skutečných výrobních svitcích.
Pro konstruktéry, kteří čelí náročným{0}}výzvám v oblasti designu, kde se konfigurace obtokového zářezu protíná současně s pojezdem zvedáku, přístupem k razníku, kontrolou otřepů a progresivní strukturou matrice, zkracuje podpora vlastních nástrojů cestu od konceptu k ověřenému návrhu.Řešení lisovacích nástrojů YICHENnabízejí přesně tento druh integrované technické podpory, pokrývající strukturu matrice, optimalizaci vůle, analýzu materiálového toku a návrh obtokových zářezů v kontextu kompletního systému progresivních matric. Jejich zaměření na propojení nástrojových inženýrů s řešeními pro komplexní-závitnice s více stanicemi, včetně konstrukce zvedáku, konfigurace razníku a integrity nosiče, je přímo v souladu s přístupem-na úrovni systému, který tento článek obhajuje.
Ať už navrhujete svůj první obtokový zářez nebo vylepšujete matrici s 20 stanicemi, která vyžaduje spolupráci pozitivních i negativních zářezů, princip zůstává stejný: každý zářez je návrhové rozhodnutí s následnými důsledky. Získejte systém přímo ve fázi návrhu, ověřte jej během testování a sledujte jej po celou dobu životnosti. Tato disciplína je to, co proměňuje obtokové vruby z potenciálního zdroje selhání ve spolehlivý základ spolehlivosti podávání pásu a konzistentní kvality dílů v průběhu milionů lisovacích cyklů.
Často kladené otázky o obtokových zářezech v lisovacích nástrojích
1. Jaký je rozdíl mezi negativními a pozitivními bypassovými zářezy u progresivních matric?
Negativní obtokový zářez odstraňuje materiál z okraje nosného pásu pomocí děrování-a{1}}vysekávání, přičemž zanechává otevřenou mezeru, která poskytuje vůli. Pozitivní obtokový zářez deformuje materiál směrem dolů z roviny pásu pomocí operace ražení nebo ražení bez odstranění jakéhokoli materiálu. Negativní zářezy generují odpadní špalky a zmenšují průřez nosiče-, zatímco pozitivní zářezy zachovávají celou šířku okraje, ale jsou omezeny v dosažitelné hloubce vůle zpětným odpružením materiálu. Volba mezi nimi závisí na šířce nosného pásu, tloušťce a tažnosti materiálu, počtu stanic a požadované hloubce vůle.
2. Jak určíte správnou hloubku obtokového zářezu u postupové raznice?
Hloubka vrubu obtoku se vypočítá na základě výšky součástí matrice, kterou musí pás vyčistit během indexování, včetně tvářecích ocelí, vzdálenosti zdvihu a průměru vodícího čepu. U negativních vrubů se hloubka obvykle pohybuje od 1,5 do 2,5 násobku tloušťky materiálu. U pozitivních vrubů se hloubka ražení obvykle pohybuje mezi 1,0 a 1,5 násobkem tloušťky materiálu, aby se zabránilo praskání. Mezi další faktory patří kompenzace odpružení pro kladné zářezy (obvykle 10-25% přestavění), tlumiče tepelné roztažnosti pro vysokorychlostní matrice a povolená výška otřepů pro záporné zářezy. Cílem je minimální vůle, která zaručuje volný průchod pásu a kontrolovanou bezpečnostní rezervu.
3. Co způsobuje vytahování obtokového zářezu a jak to opravíte?
K vytažení zářezu v negativních obtokových zářezech dochází, když vyříznutý zářez přilne k razníku během zatahování místo toho, aby zůstal v matrici matrice. Tento problém řídí čtyři hlavní příčiny: podtlakový efekt mezi plnicím otvorem a čelem průbojníku, nadměrná vůle průbojníku-k-zásahu, který způsobí, že zářez je poddimenzovaný vzhledem k otvoru matrice, zbytkový magnetismus průbojníku přitahující železné zátky a opotřebované nebo zlomené vyhazovací pružiny. Mezi nápravná opatření patří vyvrtání vzduchových otvorů ve středu razníku, aby se prolomilo podtlak, demagnetizace razníků po každém ostřícím cyklu, instalace zpětných{4}}tlačítek pro zadržení kuželových zářezů a obnovení správné řezné vůle pomocí údržby razníku a matrice.
4. Kdy byste měli použít pozitivní obtokové zářezy místo negativních?
Pozitivní obtokové zářezy jsou lepší volbou, když je zásoba okraje nosného pásu menší než 4násobek tloušťky materiálu, když má matrice více než 8 stanic vyžadujících obtokovou vůli (aby se zabránilo kumulativnímu zeslabení nosiče), když je materiál tenký a tvárný s prodloužením nad 20 %, když rozložení pásu používá nosiče strečového pásu v blízkosti zón zářezů, nebo když omezení nakládání s odpady znesnadňují likvidaci slimáků. Negativní zářezy jsou vhodnější pro silné nebo tvrdé materiály nad 1,5 mm nebo 40 HRC, které odolávají ražení, když požadovaná vůle přesahuje dvojnásobek tloušťky materiálu nebo když dlouhé výrobní série dělají kompenzaci odpružení nespolehlivou v průběhu času.
5. Jak blízko lze umístit obtokový zářez k pilotnímu otvoru, aniž by došlo k chybám registrace?
Standardní doporučení je minimální vzdálenost 3násobku tloušťky materiálu mezi nejbližší hranou obtokového zářezu a středem nejbližšího vodícího otvoru. Pro kritické aplikace vyžadující tolerance pod plus nebo minus 0,05 mm poskytuje zvýšení tohoto nárazníku na 5násobek tloušťky materiálu dodatečnou ochranu proti deformaci vyvolané napětím-. Jak negativní zářezy (které redistribuují napětí prostřednictvím střihu), tak pozitivní zářezy (které vyzařují razicí sílu směrem ven) mohou deformovat geometrii vodicí díry, pokud jsou umístěny příliš blízko, což způsobuje chyby soutisku, které se skládají v každé následující stanici. Když omezení rozvržení brání dostatečnému rozestupu, přemístění vodícího otvoru na protilehlou hranu nosiče je životaschopnou alternativou.


