


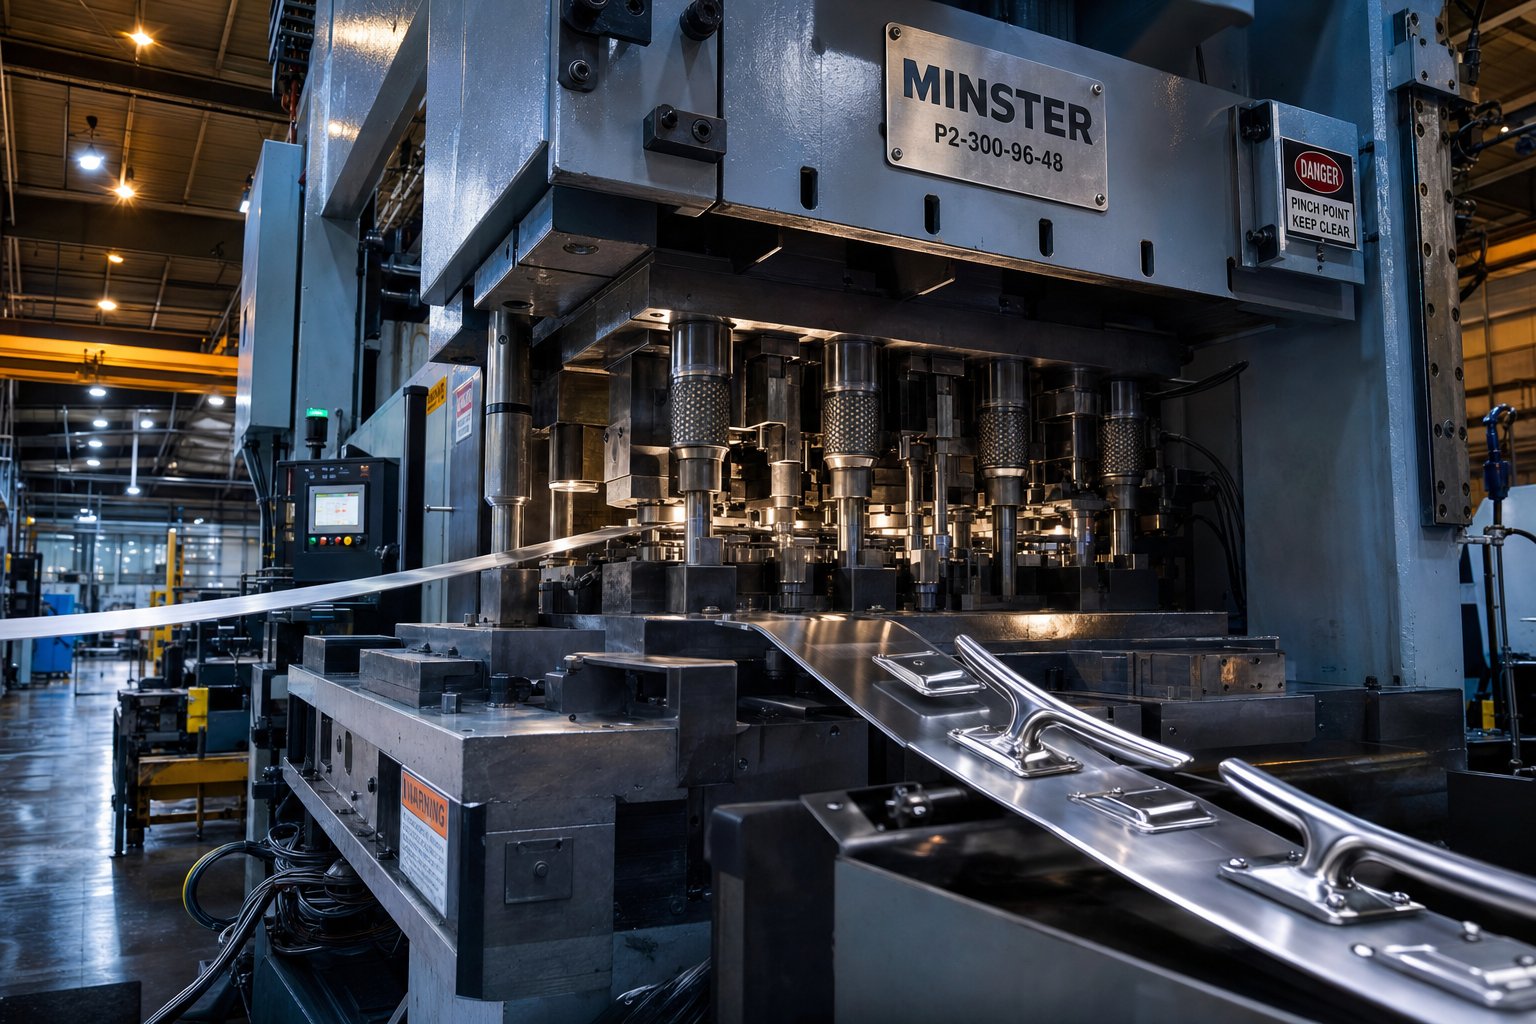
Co znamená progresivní lisování kovů pro námořní hardware?
Představte si, že vložíte souvislý pás nerezové oceli -odolné proti korozi do lisu a z druhého konce vytvarujete, vytvarujete, propíchnete a oříznete za méně než sekundu. To je progresivní lisování kovů při práci. Je to výrobní páteř nesčetných součástí námořního hardwaru, které musí přežít slanou vodu, dynamické zatížení a roky vystavení UV záření bez jediného rozměrového kompromisu.
Progresivní lisování kovů je kovoobráběcí proces, ve kterém pás kovu postupuje přes řadu po sobě jdoucích lisovacích stanic, z nichž každá provádí specifickou operaci, jako je vysekávání, děrování, ohýbání, tvarování nebo ražení, za účelem výroby hotového dílu v jediném kontinuálním lisovacím cyklu.
Pro námořní hardware je tento proces nejen efektivní. Je to zásadní. Slitiny používané na moři, například nerezová ocel 316, námořní mosaz a lodní -hliník, vyžadují přesnost nástrojů, která kompenzuje jejich jedinečné chování při tváření. A samotné díly, od konstrukčních zarážek až po zapuštěné-závěsy, musí dodržovat přísné tolerance ve výrobních sériích tisíců nebo milionů.
Jak progresivní razítko funguje stanice po stanici
Takco je progresivní kostka, přesně? Představte si jednu sadu kostek obsahující kdekoli od 4 do 20 jednotlivých stanic uspořádaných za sebou. Svitek plechu se přivádí do lisu a při každém zdvihu se pás posune o jednu stanici dopředu. Díl zůstává po celou dobu postupu připevněn k nosnému pásu, což jej udržuje vyrovnáno a eliminuje potřebu ruční manipulace mezi operacemi.
Každá stanice plní jeden úkol: první může děrovat pilotní otvory pro vyrovnání, další vyřezává vnější profil, třetí ohýbá přírubu a tak dále. Na konečné stanici je hotový dílec odříznut od nosného pásu a připraven k dokončení nebo montáži. Postup progresivního lisovacího procesu vysvětlený jednoduchými termíny je následující: jeden zdvih lisu se rovná jednomu dokončenému dílu, přičemž každý prvek je vytvořen v přesném pořadí.
Proč námořní hardware vyžaduje tuto úroveň přesnosti
Námořní komponenty nejsou dekorativní. Jsou kritické-z hlediska bezpečnosti. Základna sloupku zábradlí, která se mezi jednotkami liší o půl milimetru, přináší koncentraci napětí, kterou koroze slanou vodou najde a využije. Montážní držák s nekonzistentními roztečemi otvorů se nebude shodovat s průchozími-šrouby na trupu.
Progresivní lisování zajišťuje rozměrovou konzistenci u každého jednotlivého dílu, protože tento proces zcela odstraňuje variace závislé na operátorovi{0}}. Minimalizuje také manipulaci s materiálem, což snižuje povrchovou kontaminaci slitin, kde je pasivní oxidová vrstva první linií ochrany proti korozi. A protože v rámci jedné sady nástrojů probíhá více operací, sekundární obráběcí kroky jsou redukovány nebo eliminovány, takže náklady na součástky jsou předvídatelné v měřítku.
Tento článek pokrývá úplný průsečík progresivního lisování a námořního hardwarového inženýrství, od výběru materiálu a návrhu lisovnice přes ekonomiku výroby a konečnou úpravu po-lisování. Cíl: vybavit návrháře námořního hardwaru a týmy zásobování technickou hloubkou potřebnou k efektivnímu využití tohoto procesu. Tato konverzace začíná kritickou otázkou, proč u dílů určených pro použití ve slané vodě zvolit progresivní lisování před CNC obráběním, odléváním nebo metodami jednoho-zásahu?
Proč progresivní lisování předčí alternativy pro námořní díly
Výrobci námořního hardwaru mají možnosti. CNC obrábění může z polotovaru řezat složité geometrie. Investiční lití dobře zvládá organické tvary. Razítko s jedním-zásahem funguje pro jednoduché ploché polotovary. Proč se tedy výrobci lodí a výrobci námořních doplňků stále více spoléhají na služby progresivního lisování kovů pro jejich výrobu? Odpověď spočívá ve třech pilířích, na kterých na moři záleží více než v jakémkoli jiném provozním prostředí: opakovatelnost, nákladová efektivita při objemu a tvarová konzistence se slitinami odolnými proti korozi-.
Opakovatelnost a bezpečnost v námořních aplikacích
Vezměme si příchytku z nerezové oceli namontovanou na přední palubě. Snáší dynamické zatížení od dokovacích linek v korozivním prostředí se slanou vodou, den za dnem, sezónu za sezónou. Pokud se mezi jednotkami vkrádají rozměrové odchylky, některé čelisti ponesou koncentrace napětí v mírně odlišných bodech a štěrbinová koroze tyto nesrovnalosti využije.
Progresivní lisování v lisování vs. CNC obrábění spočívá v tomto: CNC spoléhá na kompenzaci opotřebení nástroje a programování operátora a zavádí jemný posun dílu-k{1}}dílu při dlouhých sériích. Naproti tomu progresivní lisování vyrábí každý díl identickými mechanickými pohyby řízenými stanicemi z kalené oceli. Neexistuje žádná variace-závislá na operátoru. Každá příchytka, závěs a kování se objeví se stejnými rozměry jako první, ať už vytahujete číslo dílu 100 nebo díl číslo 100 000. Pro bezpečnost-kritické námořní komponenty nesoucí dynamické zatížení není tento druh stálé kvality a přesnosti luxusem. Je to konstrukční požadavek.
Nákladová efektivita v objemech Marine OEM
Progresivní lisování vyžaduje značné počáteční investice. Platíte zavíce{0}}staniční strojírenství, kalená nástrojová ocel a přesné broušení před expedicí jednoho výrobního dílu. Kde je tedy výplata?
Je to v amortizaci. Jakmile je raznice vyrobena, každý zdvih lisu vyrobí hotový díl během několika sekund s minimální pracností. Pro stavitele lodí, kteří vyrábějí množství držáků, západek nebo montážních desek, tyto tisíce nebo miliony identických dílů rozloží náklady na nástroje. Cena za díl- dramaticky klesá ve srovnání s CNC obráběním, které účtuje strojní čas na jednotku bez ohledu na objem. Lisování s jedním-zásahem vypadá na první pohled levněji, ale vyžaduje více forem a mezioperační{6}}manipulaci pro cokoliv jiného než plochý polotovar, což zvyšuje skrytou práci a riziko kvality. Progresivní lisovací služby konsolidují vše do jednoho nepřetržitého lisovacího cyklu a právě tato konsolidace je místem, kde námořní OEM nacházejí svou marži.
Tvarovací konzistence se slitinami odolnými proti korozi-
Zde je srovnání technické. Námořní-slitiny se pod tlakem nástrojů nechovají jako měkká ocel. 316 Práce z nerezové oceli-agresivně tvrdne, což znamená, že při tvarování ztuhne. Námořní mosaz má různé charakteristiky odpružení, které se liší podle směru zrna. Tyto materiály se nepředvídatelně tlačí zpět v operacích jedné-stanice.
Progresivní matrice to řeší vyladěním každé stanice tak, aby kompenzovala chování materiálu v konkrétním bodě tvářecí sekvence. Ohýbací stanice může být navržena s nad-kompenzací ohybu 3 až 5 stupňů, aby se zabránilo zpětnému odpružení nerezové oceli, a protože pás se pohybuje mezi stanicemi v pevném pořadí, je tato kompenzace aplikována identicky na každý díl. Výsledkem je rozměrová přesnost v rámci těsných tolerancí v celém výrobním cyklu, a to i u slitin, které by byly výzvou pro méně kontrolované metody tváření.
Tyto tři výhody se kombinují, když vyrábíte hardware určený pro slanou vodu. Ale opakovatelnost a nákladová efektivita znamenají málo, pokud se do matrice dostane nesprávná slitina. Dalším kritickým rozhodnutím pro námořní hardwarové inženýry je výběr materiálu a každá rodina slitin přináší do progresivní matrice svůj vlastní soubor problémů s lisovatelností.
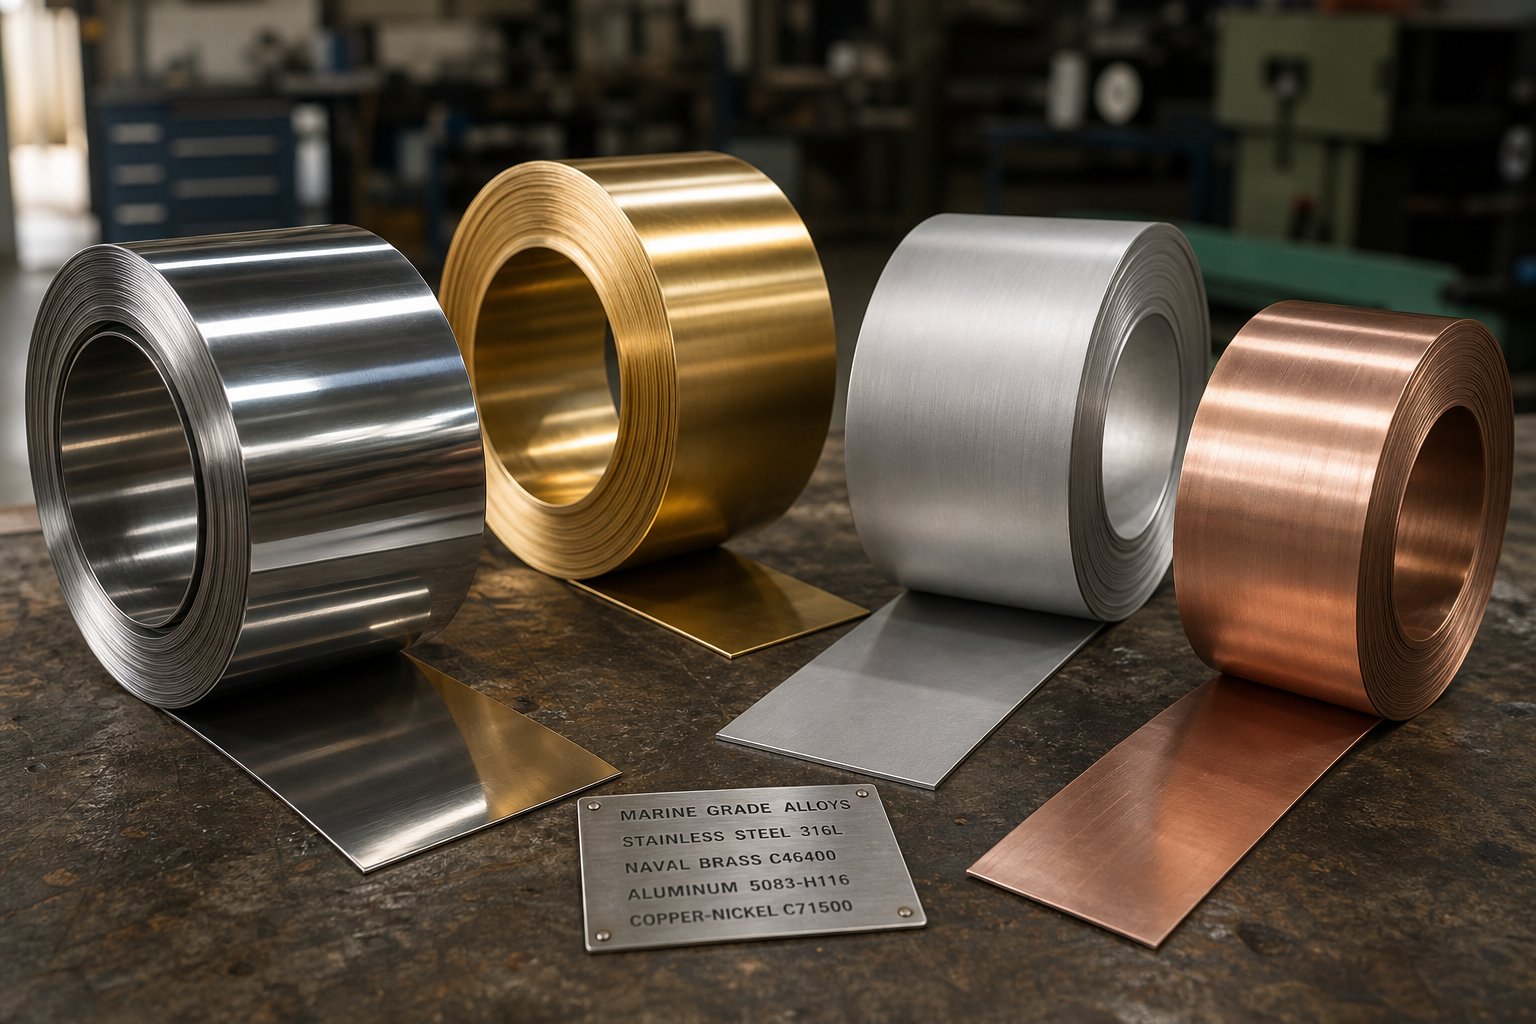
Námořní-materiály a jejich progresivní lisovatelnost
Každý námořní hardwarový program začíná stejnou otázkou: která slitina může přežít desetiletí vystavení slané vodě a zároveň být tvarovatelná při výrobní rychlosti? Odpověď závisí na aplikaci, ale razítkové důsledky této volby jsou tam, kde většina návrhářských týmů zakopne. Námořní-slitiny se chovají velmi odlišně od měkké oceli při postupných operacích s lisováním. Rychlost zpevňování-narůstá, požadavky na tonáž rostou a odpružení hází úhly ohybu, pokud matrice není konstruována pro konkrétní materiál, který jí prochází.
Zde je ukázka toho, jak si vedou rodiny primárních slitin používaných v námořním hardwaru, když jsou vedeny přes progresivní matrici s více stanicemi.
Nerezová ocel 316 a 316L pro maximální odolnost vůči chloridům
Když inženýři specifikují lisování z nerezové oceli námořní třídy, téměř vždy mají na mysli 316 nebo jeho nízkou -uhlíkovou variantu 316L. Přidaný molybden v těchto jakostech poskytuje vynikající odolnost proti důlkové a štěrbinové korozi vyvolané chloridy, což z nich činí výchozí nastavení pro jakýkoli hardware v přímém kontaktu se slanou vodou. Ale tato odolnost proti korozi přichází se skutečnými výzvami při tváření.
Austenitické nerezové oceli jako 316 vykazují agresivní pracovní-kalení během deformace. Když kov prochází stanicemi progresivních matric, každá tvářecí operace zvyšuje tvrdost materiálu, což znamená, že následující stanice vyžadují exponenciálně vyšší tonáž k dosažení stejné deformace. 2mm držák, který běží na 100tunovém lisu z měkké oceli, může snadno vyžadovat 200 tun pro stejnou geometrii v nerezu. Tato eskalace tonáže určuje výběr lisu, rozmístění stanic a celkovou architekturu matrice.
Odpružení je stejně náročné. Vysoká mez kluzu nerezové oceli znamená, že se kov po každém ohybu snaží vrátit do plochého stavu. Nástrojaři obvykle obrábějí děrování-a{3}}úhly děrování do 93 stupňů, když dodržují přísnou 90stupňovou toleranci, což nutí materiál uvolnit se podle specifikace. V progresivním pásu musí být tato kompenzace přesná na každé ohýbací stanici, protože jakákoli kumulativní chyba se promítá do zbývajícího postupu.
Rozestupy stanic jsou také důležité. Protože 316 work-tuhne tak rychle, umístění formovacích stanic příliš blízko sebe v pásu může způsobit předčasné lámání. Konstruktéři zápustek často přidávají mezi operace těžkého tváření nečinné stanice, čímž dávají konstrukčnímu pásu prostor pro dýchání a udržují nosič neporušený během plného postupu.
Galling představuje další problém specifický pro progresivní lisování nerezové oceli. Vrstva oxidu chrómu z materiálu může být odstraněna pod vysokým třením na poloměru zápustky, což vede ke studenému-svaření mezi obrobkem a nástrojovou ocelí. Zmírnění tohoto problému vyžaduje nástroje s PVD-potahem (jako je TiCN nebo AlTiN) a extrémní-tlaková maziva formulovaná pro austenitické třídy. Bez těchto opatření se intervaly údržby matric dramaticky zkrátí.
Námořní mosazné a bronzové slitiny pro tradiční námořní armatury
Ne každá námořní armatura vyžaduje nerezovou ocel. Tradiční lodní kování, dekorativní kování, napínáky a součásti hřídele vrtule se více než sto let spoléhají na slitiny na bázi mědi-. Mezi tytoC46400 námořní mosazvyniká svou kombinací odolnosti vůči slané vodě, střední pevnosti a vynikající tvarovatelnosti.
Z hlediska srovnání ocelového progresivního lisování je námořní mosaz v matrici mnohem shovívavější. Funguje-tvrdne pomaleji než austenitická nerezová ocel, vyžaduje podstatně menší lisovací tonáž a teče do složitých tvarů bez stejného rizika lomu. Jeho přirozená odolnost proti zadření také znamená, že opotřebení nástrojů je méně agresivní, což prodlužuje intervaly údržby matrice. Pro programy námořního hardwaru vyrábějící dekorativní armatury, spojovací prvky nebo součásti ventilů nabízí C46400 přitažlivou rovnováhu mezi tvarovatelností a korozním výkonem.
Slitiny bronzu však přinášejí větší složitost. Třídy fosforového bronzu a hliníkového bronzu jsou tvrdší a méně tvárné než námořní mosaz, takže ohyby s úzkými -poloměry jsou problematické. Stanice progresivních zápustek tvořících bronzové díly potřebují velké poloměry ohybu, obvykle 1,5 až 2násobek tloušťky materiálu, aby se zabránilo praskání hran. Hluboké tažení s bronzem také vyžaduje pečlivé vyladění přítlaku-držáku, aby se zabránilo vrásnění na přírubách.
Námořní-kvalitní hliník a měď-slitiny niklu
Tlak na lehčí plavidla a palivovou účinnost vedl k rostoucímu přijetíhliník řady 5000-v hardwarových aplikacích. Slitiny jako 5052 a 5083 obsahují hořčík a chrom pro odolnost proti korozi a dobře fungují pro lisované držáky, montážní desky a lehké kování paluby.
Progresivní matrice se musí přizpůsobit nižším mezím prodloužení hliníku ve srovnání s nerezovou ocelí. Všimnete si, že slitiny řady 5000-se při agresivním tažení nebo protahování lámou dříve, takže konstrukce matric upřednostňují menší hloubky tažení a širší poloměry ohybu. Výhoda: hliník vyžaduje výrazně menší lisovací tonáž, což umožňuje rychlejší zdvihy a vyšší průchodnost. Rozestupy stanic mohou být užší, protože pracovní-tvrdnutí je méně náročné. Kompromisem je, že měkčí povrch hliníku se při posunu pásu snadněji poškrábe, což vyžaduje pečlivé leštění v matrici a výběr maziva.
Slitiny mědi-niklu, zejména 90/10 (C70600) a 70/30 (C71500), slouží jako specializované místo v komponentách potrubí pro mořskou vodu, a to prostřednictvím- tvarovek trupu a hardwaru výměníků tepla. Tyto slitiny nabízejí vynikající odolnost proti biologickému znečištění a erozní-korozi v proudící mořské vodě. Jejich tvarovatelnost spadá mezi námořní mosaz a nerezovou ocel, s mírným pracovním{11}}tvrdnutím a přiměřenými požadavky na tonáž. Progresivní lisovací operace s měděným-niklem fungují nejlépe pro mělké tvary a{14}}těžké postupy vysekávání, spíše než hluboké tažení.
| Rodina slitin | Typické námořní aplikace | Hodnocení tvarovatelnosti | Třída odolnosti proti korozi | Úvahy o progresivních matricích |
|---|---|---|---|---|
| 316/316L Nerezová ocel | Příchytky, panty, patky zábradlí, montážní konzoly, kování palubek | Mírný | Vynikající (chlorid/důlková) | Vysoká tonáž, agresivní odpružení, vyžaduje nástroje s PVD{0}}potahem a EP maziva, širší rozteč stanic |
| C46400 námořní mosaz | Ozdobné kování, napínáky, spojovací prvky, dříky ventilů, kování vrtulí | Vynikající | Dobré (slaná voda) | Nižší tonáž, pomalejší{0}}tvrdnutí, přirozená odolnost proti zadření, prodloužená životnost matrice |
| Fosfor/hliníkový bronz | Ložiska, pouzdra,-těžké námořní spojovací prvky | Veletrh | Dobré až vynikající | Vyžaduje velké poloměry ohybu (1,5-2T), omezenou schopnost hlubokého tažení, pečlivé vyladění držáku polotovaru |
| Hliník řady 5000 (5052, 5083) | Lehké držáky, montážní desky, palubní hardware, ozdobné komponenty | Dobrý | Dobré (atmosférická/zóna rozstřiku) | Nižší tonáž, rychlejší zdvihy, omezené prodloužení omezuje hloubku tažení, povrch náchylný k poškrábání- |
| Měď-nikl 90/10, 70/30 | Prostřednictvím-tvarovek trupu, přírub potrubí, součástí systému mořské vody | Mírné až dobré | Vynikající (tekoucí mořská voda, biologické znečištění) | Střední tonáž, vhodná pro blank-těžké postupy, omezená vhodnost hlubokého tažení |
Galvanická kompatibilita v sestaveném námořním hardwaru
Výběr správné slitiny pro lisovatelnost je jen polovinou rovnice. Když se lisované díly z různých rodin slitin vzájemně dotýkají v sestavené námořní armatuře, stává se galvanická koroze skutečnou hrozbou. Hliník je vysoce aktivní v galvanickém měřítku a při přímém kontaktu se slitinami na bázi mědi- nebo nerezovou ocelí v elektrolytu slané vody rychle koroduje. Nerezová ocel a bronz jsou galvanicky blíže k sobě, ale přesto vyžadují izolaci v kritických aplikacích.
Pro námořní hardwarové inženýry, kteří specifikují progresivní lisované komponenty, to znamená vzít v úvahu celý kontext montáže při výběru materiálu. Pokud se lisovaný hliníkový držák namontuje na průchozí-tvar trupu z nerezové oceli, musí být do instalace navržena izolační bariéra nebo strategie obětní anody. Návrhář matrice to nekontroluje, ale návrhář hardwaru s tím musí počítat před uzamčením slitiny pro lisování.
Výběr materiálu tvaruje vše ve směru výroby v programu progresivních lisů, od tonáže lisu přes povlak na nástrojích až po geometrii každé stanice. A tyto geometrie stanic zase definují, které kategorie námořního hardwaru lze vyrábět v progresivní matrici a které vyžadují alternativní metody.
Komponenty námořního hardwaru vyrobené progresivním lisováním
Které mořské části skutečně vycházejí z progresivní matrice? Odpověď pokrývá více plavidla, než si většina lidí uvědomuje. Od konstrukčního hardwaru, který drží systémy zábradlí pohromadě, až po drobné spony zajišťující drátěné stavy za panely kabiny, progresivní lisování se dotýká téměř každého systému na lodi. Klíčovým rozdílem je objemová a geometrická složitost. Pokud námořní kovový lisovaný díl potřebuje více prvků vytvořených za sebou a dodává se v množství větším než několik tisíc ročně, je to kandidát na progresivní nástroje.
Zde je návod, jak se hlavní kategorie námořního hardwaru rozdělují podle složitosti a požadavků na lisování.
Konstrukční lodní hardware a nosné{0}}kování
Přemýšlejte o hardwaru, který udržuje lidi na palubě v bezpečí: zarážky, které absorbují nárazové zatížení z dokování, klíny, které vedou kotvicí lana bez tření, vodítka, která přesměrovávají běžící lanoví, základny zábradlí přišroubované skrz palubu a nespočet montážních držáků, které to vše spojují dohromady. Tyto části sdílejí společný rys. Nesou dynamické zatížení v korozním prostředí, takže potřebují jak mechanickou pevnost, tak rozměrovou přesnost u každé vyrobené jednotky.
Z hlediska lisování kombinují konstrukční námořní armatury vysekávání a hluboké tažení s těžšími kalibry materiálu, obvykle 2 mm až 4 mm z nerezové oceli. Například klínový roh vyžaduje progresivní tvarování na více stanicích, aby se vytvořil jeho 3D profil z plochého pásu bez ztenčení materiálu pod bezpečnou-mez únosnosti. Základny klanic vyžadují zaslepené montážní otvory s úzkými tolerancemi polohy, protože se musí shodovat s předem-předvrtanými vzory palub u různých modelů lodí.
Výzvou této kategorie je tonáž tisku. Vyřezávání 3mm nerezového profilu 316 vyžaduje podstatně větší sílu na lineární palec řezu než typická práce s plechem a přidávání stanic pro hluboké tažení do stejných lisovacích směsí, které vyžadují zatížení. Konstruktéři zápustek vyvažují síly stanice opatrně, aby se vyhnuli přetížení lisu v jakékoli poloze jednotlivého zdvihu.
Uzavírací a kloubové kování
Otevřete jakýkoli poklop, dvířka skříňky nebo motorový prostor na produkční lodi a najdete panty, západky, zámky a západky, které se během životnosti plavidla tisíckrát zacyklí a přitom odolávají korozi solnou mlhou. Lisování námořních kování pro tuto kategorii je místo, kde progresivní technologie lisování ukazuje svou nejelegantnější účinnost.
Představte si křídlo pantu z nerezové oceli. Potřebuje plochý montážní povrch se zapuštěnými otvory pro šrouby, kloubový válec stočený podél jednoho okraje a možná aretační prvek zalisovaný do křídla pro tření v otevřené poloze. V konvenčním výrobním přístupu byste vyřízli rovinu, obráběli otvory a poté válcovali kloub v samostatné operaci tváření. Tři nastavení, tři manipulační kroky, tři příležitosti pro rozměrový drift.
Progresivní matrice integruje všechny tyto operace do postupu pásu. První stanice zaslepte a propíchněte montážní otvory. Střední-progresivní stanice progresivně kroutí válec kloubu a rolují ho ve dvou nebo třech postupných krocích, aby nedošlo k prasknutí vnějšího vlákna nerezu. Koncové stanice razí zajišťovací prvek a oddělují hotový list závěsu od nosného pásu. Výsledkem je kompletní komponenta závěsu v jednom lisovacím cyklu s geometrií kloubu identickou na každém jednotlivém kusu.
Rámy světlíků a rámečky světel představují další{0}}přilehlou kategorii. Ty vyžadují prstencové zaslepení následované mělkým tažením nebo obrubováním, aby se vytvořil břit, který dosedá na materiál těsnění. Progresivní matrice zvládají tuto geometrii efektivně, když průměr rámu zůstává v rámci rozměrů lisovacího lože.
Kování paluby a upevňovací prvky
Tato kategorie představuje největší objem progresivních lisovaných držáků a komponentů v námořním průmyslu. Kování palub a upevňovací prvky se používají všude na plavidle, od konstrukčních systémů trupu přes vnitřní skříň až po montáž elektrických panelů. Jejich společným závitem je relativně jednodušší geometrie vyráběná ve velmi velkém množství, což z nich dělá ideální kandidáty pro vysokorychlostní-progresivní lisování.
Typické rodiny kování a upevňovacích prvků námořní paluby zahrnují:
- Pad oči- vysekávání, propichování a kreslení za účelem vytvoření smyčky pro připojení; často se razí pro povrchovou úpravu-nosné zátěže
- Opěrné desky- zaslepení a proražení s více vzory otvorů; minimální tvarování, nutná vysoká rozměrová přesnost
- Přes-příruby trupu- prstencové zaslepení, kreslení pro vytvoření hloubky límce, děrování pro kruhy šroubů
- Spony a pružinové spony- vysekávání, ohýbání a lemování pro vytvoření napětí pružiny v hotové formě
- Držáky pro montáž kabelů a potrubí- vysekávání, děrování, složené ohýbání k vytvoření U-kanálových nebo sedlových profilů
- Elektrické montážní desky- zaslepení, prorážecí pole, lehké embosování pro vyztužení žeber
- Skříňové a truhlářské konzoly- vysekávání, více-ohýbání, ražení pro ozdobné hrany
Progresivní lisované držáky dominují objemům námořní výroby, protože jedno plavidlo může vyžadovat stovky variant držáků napříč svými systémy trupu, vnitřním truhlářstvím a elektrickou infrastrukturou. I když má každá varianta vlastní vyhrazenou matrici, ekonomika jednotlivých dílů v objemech námořních OEM činí z progresivních nástrojů jasnou volbu před vyrobenými nebo obráběnými alternativami.
Díky tomu, že tyto upevňovací součásti jsou obzvláště vhodné- pro progresivní lisování, je jejich kombinace opakující se geometrie a přesnosti{1}}polohy kritických otvorů. Nosná deska s otvory pro šrouby vzdálenými 0,3 mm-nezarovná se s hardwarem paluby, který podporuje. Progresivní matrice udržují tuto polohovou přesnost zdvih za zdvihem, protože pilotní kolíky re-zaregistrují proužek na každé stanici, čímž se eliminuje kumulativní chyba polohování.
Každá z těchto kategorií komponentů klade jiné nároky na samotnou matrici. Konstrukční hardware posouvá limity tonáže. Artikulační hardware vyžaduje kreativní sekvenování stanic. Palubní kování vyžaduje rychlost a přesnost polohy. Tyto různé požadavky znamenají, že filozofie návrhu lisovnice se musí posunout v závislosti na koncovém-prostředí použití a námořní služba zavádí řadu konstrukčních omezení, se kterými se většina obecných lisovacích lisů nikdy nesetká.
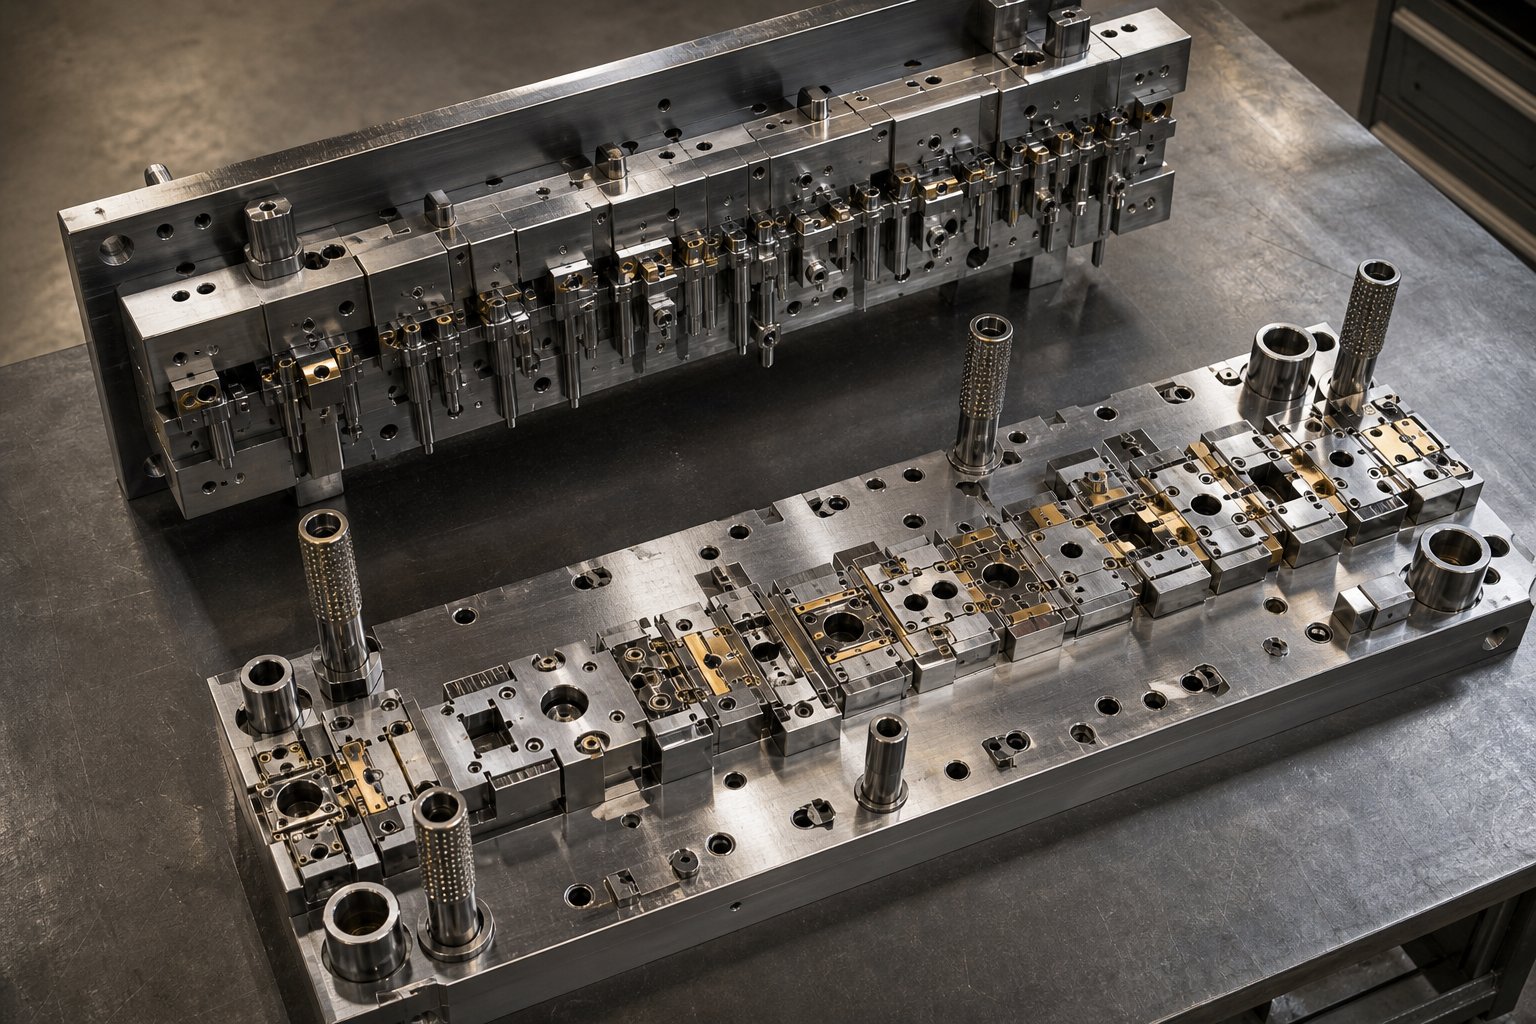
Úvahy o designu matrice Jedinečné pro mořské prostředí
Progresivní matrice vytvořená pro automobilové držáky nebo elektronické kryty to neuřízne pro námořní hardware. Nástroje mohou vypadat podobně na papíře, stejné uspořádání pro více stanic, stejné operace vysekávání a tvarování, ale filozofie návrhu každé stanice musí počítat s tím, co se stane poté, co díl opustí lis. Solná mlha, stojatá voda, cyklické zatížení způsobené působením vln a estetická očekávání od majitelů lodí, to vše diktuje specifické možnosti konstrukce lisovacích nástrojů, se kterými se běžné lisovny setkávají jen zřídka.
Progresivní design lisovacích nástrojů pro námořní hardware není o přidávání složitosti samo o sobě. Jde o prevenci iniciace koroze, kontrolu kvality povrchu u zdroje a řízení těžších měřidel, která vyžadují námořní aplikace. Každý z těchto požadavků přetváří způsob, jakým jsou lisovací stanice konfigurovány, rozmístěny a udržovány.
Design rádiusu a hran pro prevenci koroze
Zde je scénář, který se odehrává v docích všude: na lisované nerezové armatuře se během dvou sezón vytvoří rezavé pruhy, ne proto, že by slitina byla špatná, ale proto, že matrice zanechala ostrý vnitřní roh nebo otřepy-náchylné na střižnou hranu, která se stalaštěrbinová korozeiniciační místo. Ve slané vodě je mechanismus agresivní. Chloridové ionty migrují do úzkých štěrbin, místní pH klesá, jak se spotřebovává kyslík, a jakmile je narušena pasivní vrstva oxidu chrómu, útok se stane - soběstačným.
U progresivních karbidových razníků sloužících námořním programům to znamená, že každá hrana řezu a tvarovaný poloměr musí být navrženy tak, aby zabránily korozi. Konkrétně:
- Velkorysé vnitřní rádiusy- Tam, kde obecné lisování může akceptovat poloměr ohybu rovný tloušťce materiálu (1T), námořní raznice často specifikují minimum 1,5T až 2T. To eliminuje geometrii těsné štěrbiny, která zachycuje stagnující elektrolyt v přechodech ohybů.
- Razicí stanice pro úpravu hran- Namísto ponechání ostříhaných hran v jejich-zaslepeném stavu (který vždy nese lomovou zónu a potenciální mikro-otřepy), postupy námořních raznic zahrnují vyhrazené razicí nebo žehlicí stanice, které stlačují ostří, uzavírají mikro-trhliny a vyhlazují otřepy.
- Kontrolovaná vůle matrice- Užší vůle-pro-zápustky (obvykle 5–8 % tloušťky materiálu u nerezové oceli) vytvářejí čistší smykovou zónu s menším lomem, čímž se zmenšuje oblast drsné hrany, kde může iniciovat koroze.
Princip z korozního inženýrství je přímočarý: ponechat spojovací body co nejotevřenější a vyhnout se navrženým-štěrbinám. V progresivních termínech to znamená sekvence stanic, které aktivně odstraňují geometrická zranitelnost tolerovaná jinými průmyslovými odvětvími.
Požadavky na povrchovou úpravu při návrhu lisovacích nástrojů
Všimnete si, že námořní hardware na produkční lodi má často zrcadlový lesk nebo jemný směrový kartáč. To není jen kosmetika. Hladké povrchy odolávají přilnavosti solných krystalů lépe než drsné, rychleji odtékají vodu a snáze se udržují po dobu životnosti nádoby. Kritickým bodem pro výrobu lisovacích nástrojů je to, že povrchová úprava součásti je do značné míry určena samotným povrchem lisovnice. Každá nedokonalost čela matrice se přenese přímo na lisovanou součást.
U progresivních matric pro námořní-třídu to znamená práci s leštěnými karbidovými vložkami na tvářecích a lisovacích stanicích. Součásti nástrojů z karbidu wolframu mohou být precizně leštěny na povrchovou úpravu tak jemné jako Ra 0,005 s použitím technik postupu diamantové pasty, které se pohybují od hrubého broušení přes metalografické stupně smirkového papíru až po finální zrcadlový lesk. Na těchto úrovních povrchové úpravy se lisovaný díl objeví s kvalitou povrchu, která vyžaduje minimální leštění po-ražení.
U námořních prací se intervaly údržby lisovacích nástrojů značně zpřísňují. Tam, kde automobilová lisovací matrice může mezi přeleštěním provést 500 000 zdvihů, vyžadují matrice pro námořní hardware vyrábějící nerezové díly se zrcadlovou-úpravou často povrchovou údržbu každých 50 000 až 100 000 zdvihů v závislosti na materiálu a strategii mazání. Jakékoli poškrábání nebo oděr na čele matrice se okamžitě projeví jako čára defektu na hotové námořní armatuře.
Leštěné povrchy lisovnic také snižují tření při posunu pásu, což je důležité při práci-kalících slitin, jako je nerez 316. Nižší tření znamená menší tvorbu tepla na rozhraní-obrobku, menší riziko zadření a konzistentnější tok materiálu do tvářecích stanic. Je to funkční výhoda maskovaná jako estetický požadavek.
Tloušťka materiálu a vyrovnávání zatížení stanice
Námořní hardware žije v jiné hmotnostní třídě než výlisky spotřební elektroniky nebo tenké{0}}rozměrové automobilové panely. Úchyty na paluby, podpěry a konstrukční držáky běžně vyžadují nerezovou ocel o tloušťce 1,5 mm až 4 mm, někdy silnější pro těžké-nástavby komerčních plavidel. Toto těžší měřidlo zásadně mění rovnici pro strojírenství.
Výpočet tonáže pro každou stanici se řídí přímým vztahem:obvod násobený tloušťkou materiálu násobenou pevností ve smykudodává řeznou sílu a tvářecí operace přidávají další zatížení na základě mezní pevnosti v tahu a deformační geometrie. Když zdvojnásobíte tloušťku materiálu, zhruba zdvojnásobíte požadovanou tonáž na každé řezací a tvářecí stanici v průběhu. Zápustka s 12 stanicemi pro tváření 3 mm nerezové oceli 316 může snadno vyžadovat 200 až 400 tun celkové lisovací kapacity, ve srovnání s 60 až 80 tunami pro stejnou geometrii v 1 mm měkké oceli.
Toto zvýšení tonáže vytváří tři následné konstrukční výzvy:
- Síla posunu pásu- Těžší pásový materiál odolává podávání. Pilotní kolíky musí zapadnout na každé stanici kladně a podávací mechanismy potřebují vyšší uchopovací sílu, aby se silnější materiál posunul přesně. Konstruktéři matric často specifikují větší průměry pilotů a hlubší hloubku záběru pro námořní měřidla.
- Rozestup stanic- Tlustší materiály potřebují více místa mezi stanicemi, aby se zabránilo deformaci pásu v důsledku sousedních tvarovacích zatížení. Spojovací stanice nosného pásu musí být dostatečně široké, aby udržely strukturální integritu při kombinovaných bočních silách všech aktivních stanic.
- Správa vychýlení lisu- Celková tonáž lisovacího nástroje musí být vyvážená napříč lisovacím ložem, aby se zabránilo nerovnoměrnému vychýlení beranu. U námořních zápustek s velkým zatížením soustředěným na několika formovacích stanicích konstruktéři přemístili středovou osu zápustky vzhledem ke středové ose lisu, aby se vyrovnalo rozložení zatížení.
Jednou funkcí matrice, která je jedinečně relevantní pro námořní hardware, je děrování vypouštěcího otvoru. Instalované námořní armatury často zachycují stojatou vodu v kapsách nebo prohlubních, čímž urychlují korozi a podporují biologický růst. Malé odtokové otvory, obvykle o průměru 3 mm až 5 mm, umožňují vodě volně odtékat z těchto oblastí. V progresivní matrici je přidání stanice pro děrování vypouštěcího otvoru triviální. Je to jen další rána v postupu. Určením správného průměru otvoru, polohy a kvality hran ve fázi návrhu matrice však předejdete problému s korozí, který by jinak vyžadoval vrtání po instalaci-, což je mnohem dražší a méně přesné řešení.
Tato specifická námořní- omezení konstrukce matrice, velkorysé poloměry, leštěné povrchy, těžší přizpůsobení rozchodu a integrované odvodňovací prvky, tvarují nástroje dříve, než se spustí jeden díl. Ovlivňují také to, které lisovací operace jsou zařazeny do postupu a jak se tyto operace mapují ke konkrétním geometriím, které námořní díly vyžadují.
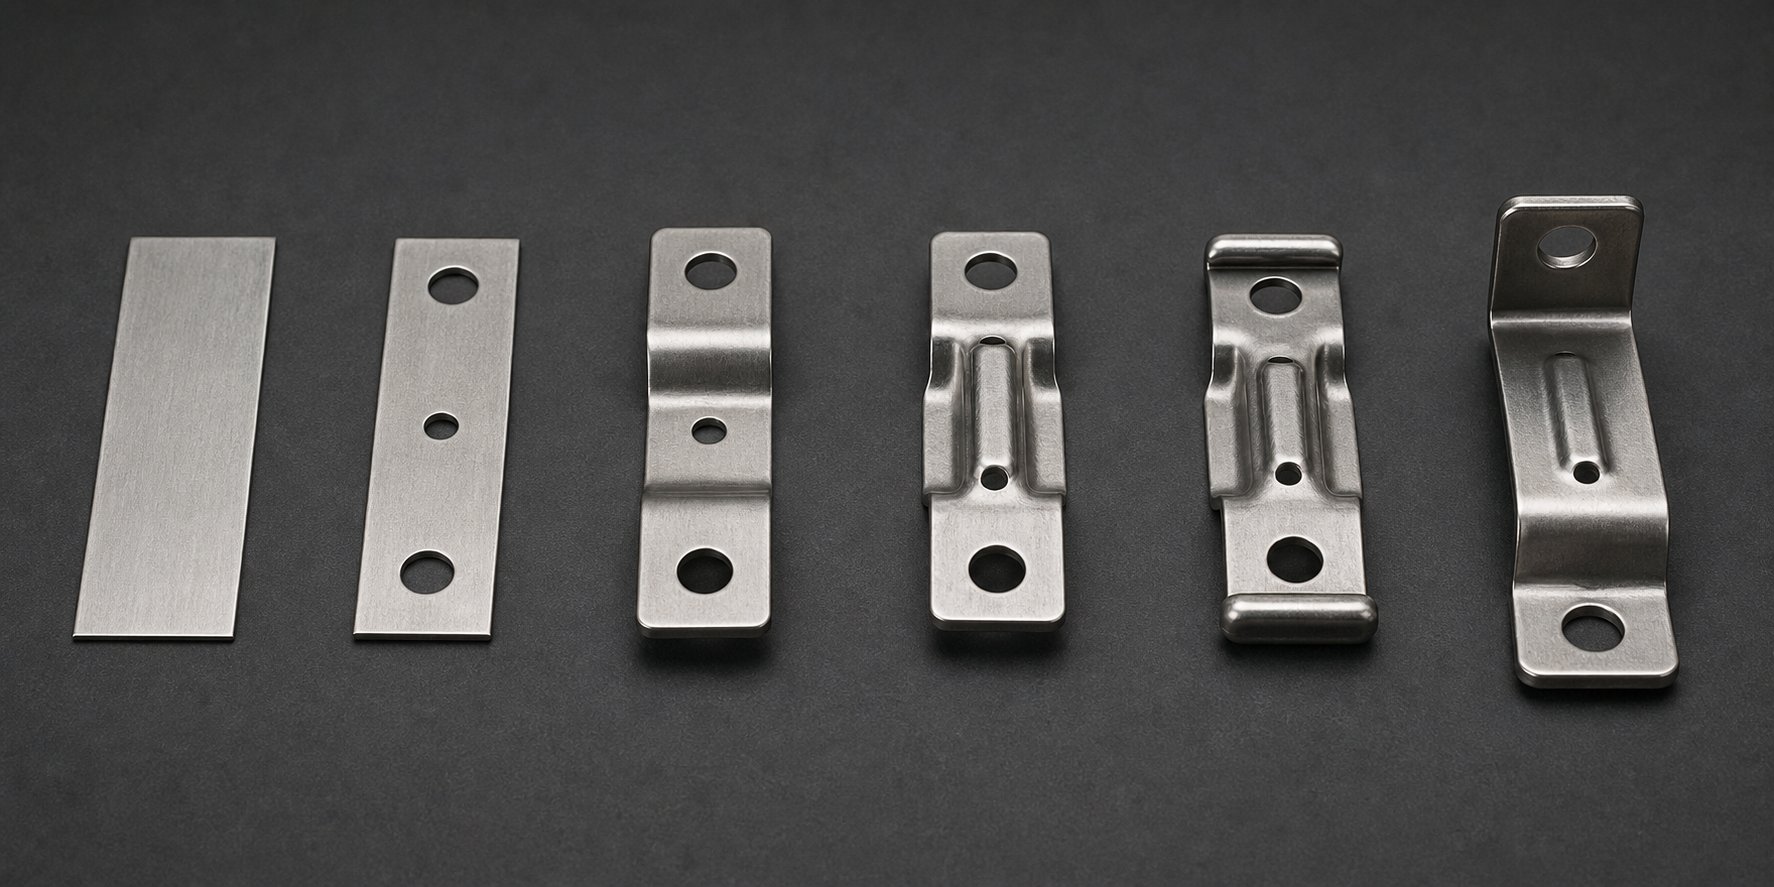
Klíčové operace ražení přizpůsobené geometriím námořních dílů
Obecná vodítka pro lisování uvádějí operace, jako je vysekávání, děrování a ohýbání, jako by existovaly ve vakuu. Geometrie držáku námořní tyče však vyžaduje velmi odlišné operace progresivního tváření než například plochý elektrický terminál. Každá operace v progresi musí být mapována na konkrétní funkční požadavek hotové námořní součásti: konstrukční tuhost, odvod vody, přesnost montáže nebo rozložení zatížení. Toto mapování je to, co odděluje lisování kovů pro námořní přesné díly od lisování komodit.
Zde se dozvíte, jak se operace ražení jádra promítají do skutečných geometrií námořního hardwaru a proč na pořadí záleží stejně jako na jednotlivých operacích samotných.
Operace tvarování a kreslení pro námořní geometrii
Námořní hardware zahrnuje širokou škálu trojrozměrných{0}}tvarů, od mělkých výztužných prvků na plochých konzolách až po zcela uzavřené tvary misek v zapuštěných-montážích. Operace progresivního tváření v zápustce zvládají toto spektrum rozložením celkové deformace na více stanic, z nichž každá přispívá k postupné změně tvaru bez nadměrného namáhání materiálu.
Hluboké tažení je tahoun pro hrnkové-námořní tvarovky. Držáky tyčí, zapuštěné tahy a průchodky kabelů- – to vše vyžaduje, aby kov proudil z plochého polotovaru do válcové nebo zúžené kapsy. Jak bylo uvedeno ve výzkumu procesu hlubokého tažení, když hloubka tažení překročí zhruba polovinu průměru součásti, je zapotřebí více stanic pro postupné tažení, aby se zabránilo trhání. U držáků námořních prutů z nerezové oceli 316 to obvykle znamená tři až čtyři přírůstkové tažné stanice s uvažováním mezi-žíháním, protože práce s materiálem- mezi jednotlivými redukcemi tažení tuhne.
Mělká kresba slouží zcela jinému námořnímu účelu. Ploché konstrukční konzoly získávají značnou tuhost díky reliéfním žebrům nebo mělkým taženým kanálům probíhajícím po jejich povrchu. Žebro o tloušťce 1 mm- vlisované do 2mm nerezové konzoly může zvýšit odolnost v ohybu o 30 % nebo více bez zvýšení hmotnosti materiálu. Progresivní raznice integrují tyto výztužné prvky jako jedno{7}}stanice embossovacích operací umístěných po primárních vysekávacích a děrovacích fázích.
Složité 3D tvary, jako jsou například rohy, posouvají progresivní tvarování na hranici svých možností. Profil rohu se zakřivuje směrem nahoru a ven od základny ve složené geometrii, kterou nelze dosáhnout jediným tvarovacím zdvihem. Místo toho progresivní lisování vytváří tvar rohu ve třech nebo čtyřech stanicích: počáteční mělká forma nastavuje základní zakřivení, druhá stanice prohlubuje profil, třetí zpřesňuje geometrii hrotu a konečná stanice vytváří kontaktní povrch, kde budou dokovací linky nést. Každá stanice nabere na místě, kde se zastavila poslední, přičemž nosný pás udržuje zarovnání po celou dobu.
Konfigurace zatemnění a propíchnutí pro námořní rozvržení
Blanking odřízne vnější profil námořní části z pásu. Piercing prorazí vnitřní prvky, jako jsou montážní otvory, odtokové štěrbiny a odlehčovací výřezy. Obě operace se zdají být jednoduché, ale námořní hardware přináší dva komplikující faktory: drahé slitinové cívky a montážní vzory s více otvory, které vyžadují absolutní přesnost polohy.
Strategie hnízdění přímo ovlivňuje náklady na materiál. Námořní-zásob nerezových cívek 316 stojí výrazně více za libru než měkká ocel, takže záleží na každém procentu využití materiálu. Návrháři matric používají pokročilé algoritmy vnoření, které otáčejí a zrcadlí profily součástí v pásu, aby se minimalizovala šířka pásu mezi součástmi. Cílem je snížit vzdálenost mezi pásy na přibližně 1,2 násobek tloušťky materiálu tam, kde je to strukturálně proveditelné, obnovit materiál, který by se jinak stal drahým odpadem. U symetrických námořních dílů, jako jsou opěrné desky nebo kulaté příruby, může běžné-řezání čar mezi sousedními díly v pásu posunout využití materiálu nad 85 %.
Vzory propichování pro námořní montážní příruby vyžadují přísnější kontrolu polohy než většina průmyslových lisování. Průchozí-příruba trupu se šesti-kroužkem šroubů musí umístit každý otvor do 0,05 mm od skutečné polohy, aby se shodoval se standardizovanými vzory šroubů u různých výrobců plavidel. Progresivní matrice toho dosahují registrací pilotních kolíků na každé stanici. Pilotní otvory, vyražené na úplně první stanici, se stávají referenčním bodem, ze kterého vychází každá následující operace děrování a tváření. Kumulativní chyba je fyzicky nemožná, protože páska se před každým zdvihem lisu znovu zaregistruje proti kaleným vodicím kolíkům.
U dílů vyžadujících jak velké vystřižené profily, tak jemné proražené detaily se sled stanic řídí záměrnou logikou: nejprve propíchněte malé prvky, dokud je pás stále plochý a plně podepřený, poté proveďte větší vysekávací řezy a tvářecí operace, které by mohly deformovat okolní materiál. Tento přístup zachovává přesnost otvoru v hotové námořní součásti.
Ohýbání a lemování pro strukturální integritu
Ohýbání přeměňuje ploché zatemněné profily na trojrozměrné strukturální tvary. Lemování přehne hranu zpět na sebe, aby zdvojnásobila tloušťku materiálu v kritických napěťových bodech. Obě operace jsou zásadní pro námořní hardware, kde záleží na poměru pevnosti-k{4}}hmotnosti a šroubované sestavy musí odolávat cyklické únavě z působení vln.
Lemované okraje jsou zvláště cenné v námořních aplikacích. Jak popisují principy lemování plechu, přeložením hrany zpět na sebe ji zpevníte a zároveň eliminujete ostré exponované povrchy. Na konzole námořního zábradlí zdvojnásobuje lemovaná horní hrana účinnou tloušťku materiálu v místě nejvyššího namáhání v ohybu, aniž by vyžadovala silnější počáteční měrku. Odstraňuje také ostrou střižnou hranu, která by se jinak stala místem iniciace koroze a bezpečnostním rizikem pro kování paluby. Progresivní raznice tvoří lemy ve dvou fázích: před-ohybová stanice ohýbá hranu přibližně o 145 stupňů, poté ji uzavírací stanice zplošťuje proti základnímu materiálu.
Složené ohyby vytvářejí profily obdélníkových{0}}profilů, které poskytují výjimečnou tuhost z tenkého plechu. Plochý-zaslepený pás ohnutý do U-kanálu a poté lemovaný podél otevřených okrajů vytváří uzavřenou obdélníkovou část se čtyřmi tloušťkami materiálu v každém rohu. Držáky námořního zábradlí a konstrukční podpěry využívají tuto techniku k dosažení tuhosti mnohem těžší pevné části a zároveň udržují váhu na palubě-namontované na palubě.
Pochopení toho, jak každá operace slouží konkrétní námořní funkci, umožňuje seřadit celý postup s určitým účelem. Zvažte typickou námořní montážní konzolu, která vyžaduje strukturální tuhost, přesné montážní otvory, hrany odolné proti korozi-a odvodňovací prvek. Zde je návod, jak progresivní matrice s 8 stanicemi vytvoří tento díl z plochého pásu:
- Stanoviště 1: Pilotní průraz- Prorazí přesné pilotní otvory, které registrují proužek na každé následující stanici, čímž se stanoví základ pro všechny rozměrové prvky.
- Stanoviště 2: Zářez- Odebere materiál z okrajů pásu, aby se vymezily hranice vnějšího profilu konzoly a vytvořila se vůle pro nadcházející ohyby.
- Stanoviště 3: První zatáčka- Tvoří primární konstrukční přírubu pod úhlem 90 stupňů s kompenzací pře-ohybu pro odpružení z nerezové oceli a vytváří tak svislou montážní plochu konzoly.
- Stanoviště 4: Druhá zatáčka- Tvoří sekundární vratnou přírubu, která zajišťuje tuhost krabicové sekce- a vytváří vodorovnou montážní plochu.
- Stanoviště 5: Emboss- Vtlačuje výztužná žebra do plochého čela držáku a zvyšuje odolnost v ohybu bez dalšího materiálu nebo hmotnosti.
- Stanice 6: Propíchnutí vypouštěcího otvoru- Prorazí malé otvory (3–5 mm) v kapsách, které by jinak zachytily stojatou vodu a urychlily štěrbinovou korozi na instalovaném hardwaru.
- Stanoviště 7: Lem- Složí exponované hrany zpět na sebe ve dvou-zavírání, čímž zdvojnásobí tloušťku hran v namáhaných bodech a eliminuje ostré střihové povrchy.
- Stanoviště 8: Přerušení- Oddělí hotovou konzolu od nosného pásu čistým střihem, čímž vznikne hotový díl připravený pro dokončovací operace.
Každá stanice existuje z důvodu přímo spojeného s životností držáku na moři. Reliéf zabraňuje praskání způsobenému ohybem-únavou. Odtokové otvory zabraňují korozi zachycené slané vody. Lem zpevňuje okraje, kterých se majitelé lodí chytí při kontrole hardwaru. Nic v tomto postupu není svévolné.
Kumulativní efekt přizpůsobení operací námořním požadavkům je součástí, která ponechává lis vyžadovat minimální sekundární práci. Ale „minimální“ neznamená „žádné“. Ekonomika toho, kolik dílů ospravedlňuje tuto úroveň strojírenství, a když jednodušší metody dávají větší finanční smysl, určuje, které námořní hardwarové programy patří do progresivních nástrojů a které ne.
Ekonomika objemu výroby pro výrobce námořního hardwaru
Progresivní matrice, která produkuje bezchybné námořní držáky rychlostí 200 zdvihů za minutu, je bezcenná, pokud potřebujete pouze 500 dílů. Investice do nástrojů má smysl pouze tehdy, když je objem výroby dostatečně vysoký na to, aby amortizoval tyto počáteční náklady na zanedbatelný zlomek každého hotového kusu. U námořních hardwarových programů odděluje zisková produkční rozhodnutí od drahých chyb tím, že pochopíte, kde je bod zlomu-a jaké skryté náklady zmizí, jakmile jej překročíte.
Limity objemu tam, kde se progresivní technologie stávají nákladově-efektivní
Progresivní lisovací nástroje představují významný kapitálový závazek. V závislosti na složitosti součásti, počtu stanic a typu materiálu se náklady na nástroje od výrobců progresivních nástrojů obvykle pohybují od 10 000 USD za jednodušší nástroje do 350 000 USD za složité nástroje s více stanicemi-. Námořní hardware to zhoršuje, protože slitiny odolné proti korozi-, jako je nerezová ocel 316, urychlují opotřebení nástrojů, což často vyžaduje vložky z tvrdokovu a speciální povlaky, které posouvají cenu lisovacích nástrojů směrem k vyššímu konci tohoto rozsahu.
Kdy tedy matematika funguje? Náklady na progresivní lisování na díl dramaticky klesají s rostoucím objemem, protože nástroje jsou pevně jednorázové-náklady rozložené na každou vyrobenou jednotku. Kostka v hodnotě 50 000 USD přidá 10 USD za kus při 5 000 dílech, ale pouze 0,10 USD při 500 000 dílech. Průmyslová měřítka naznačují, že progresivní lisování se stává ekonomicky životaschopným počínaje 50 000 až 100 000 jednotkami ročně pro díly s mírnou složitostí. Jednodušší námořní hardware, jako jsou ploché zadní desky nebo spony, může ospravedlnit výrobu nástrojů při nižších objemech, někdy 25 000 až 30 000 kusů, protože méně lisovacích stanic znamená nižší počáteční náklady.
Porovnejte to s CNC obráběním, které přináší téměř{0}}nulové náklady na nástroje, ale účtuje strojový čas na každé jednotlivé jednotce. Při malých objemech vítězí CNC. Jeho nákladová křivka je ale lineární: 50 000. díl stojí úplně stejně jako první. Křivka progresivního ražení je opačná. Po počáteční špičce nástroje se mezní náklady na díl blíží pouze surovině a času lisování. U námořních OEM, kteří používají standardizovaný hardware napříč výrobními linkami lodí, tento přechodový bod přichází rychle.
Celkové náklady na vlastnictví přesahující-dílnou cenu
Zaměření pouze na chybné ceny za kus, kde progresivní lisování přináší nejhlubší úspory pro námořní programy. Skutečná ekonomická výhoda se skládá z několika faktorů, které se zřídka objevují na jedné řádkové položce:
- Snížení sekundárních operací- Dobře-navržený postup integruje ohýbání, lemování, embosování a děrování vypouštěcího otvoru do jednoho lisovacího cyklu. Každá operace vyřazená ze samostatného následného nastavení odstraňuje z výrobního toku práci, manipulaci a čas ve frontě.
- Nižší míra zmetkovitosti díky optimalizovanému zanořování- Progresivní rozvržení pásů navržené pro drahé cívky z námořní slitiny maximalizuje využití materiálu a vrací náklady na každý běh cívky ve srovnání s méně účinnými výrobními metodami.
- Eliminace mezioperační{0}}manipulace- Díly zůstávají na nosném pásu od první stanice k poslední. Žádné koše práce-v{3}}procesu sezení mezi stroji. Žádné ruční nakládání do sekundárních přípravků. Méně manipulace znamená méně povrchových škrábanců na slitinách, kde záleží na kvalitě povrchové úpravy.
- Konzistentní kvalita snižující inspekční zátěž- Když je každá část rozměrově identická, statistické řízení procesu se stává přímočarým. Schválení prvního-článku plus pravidelné kontroly SPC nahrazují 100% kontrolu, kterou vyrobené nebo ručně tvarované námořní díly často vyžadují.
Tyto úspory se skládají s objemem. Program námořních držáků provozující 200 000 kusů ročně může ušetřit 30 sekund sekundární manipulace na jeden díl. To je 1 667 obnovených pracovních hodin, což je dost na to, aby ospravedlnilo investici do lisu pouze do snížení manipulace.
| Úroveň hlasitosti | Způsob výroby | Relativní náklady na nástroje | Trend dílčích nákladů- | Typická dodací lhůta |
|---|---|---|---|---|
| Prototyp (1-100 jednotek) | CNC obrábění nebo řezání laserem | Velmi nízké až žádné | Vysoká (pevná na jednotku) | Dny až 2 týdny |
| Nízký{0}}objem (100–10 000 jednotek) | CNC obrábění, revolverové děrování nebo lisování s jedním{0}}zásahem | Nízká až střední | Střední (lineární s objemem) | 2-4 týdny |
| Střední-objem (10 000–100 000 jednotek) | Progresivní lisování nebo transferové lisování | Vysoká (amortizovaná napříč obdobím) | Nízká (ostře klesá s hlasitostí) | 12-20 týdnů pro nástroje, poté dny na výrobní sérii |
| Velký-objem (100,000+ jednotek) | Progresivní lisování | Vysoká (zanedbatelné na díl v měřítku) | Velmi nízká (materiál + doba lisování) | 12-20 týdnů na obrábění, poté nepřetržitá výroba |
Rozhodující přínos pro výrobce námořního hardwaru: progresivní ekonomika odměňování. Čím déle výrobní program běží a čím více jednotek vyrobí, tím více se počáteční investice do nástrojů zmenšuje v bezvýznamné oproti úspoře na-díl. Práce se zkušenýmvýrobce progresivních matricjako YICHEN již v rané fázi návrhu pomáhá výrobním inženýrům vyhodnotit tyto objemové úspory před investováním kapitálu, čímž zajišťuje, že investice do lisovacích nástrojů odpovídá plánovaným výrobním sériím a že požadavky na tvarování více stanic jsou optimalizovány pro cílové objemy námořního hardwaru.
Samozřejmě, že část, jejíž vyražení stojí haléře, ale selže do dvou sezón vystavení slané vodě, přináší zápornou hodnotu. Ekonomika platí pouze tehdy, když lisovaná součást přežije své servisní prostředí. Tato životnost do značné míry závisí na tom, co se stane poté, co díl opustí lis: po -procesech konečné úpravy ražením, které přemění lisování téměř-síťového{4}}tvaru na součást námořní{5}}kvalitní, která vydrží roky vystavení solné mlze.
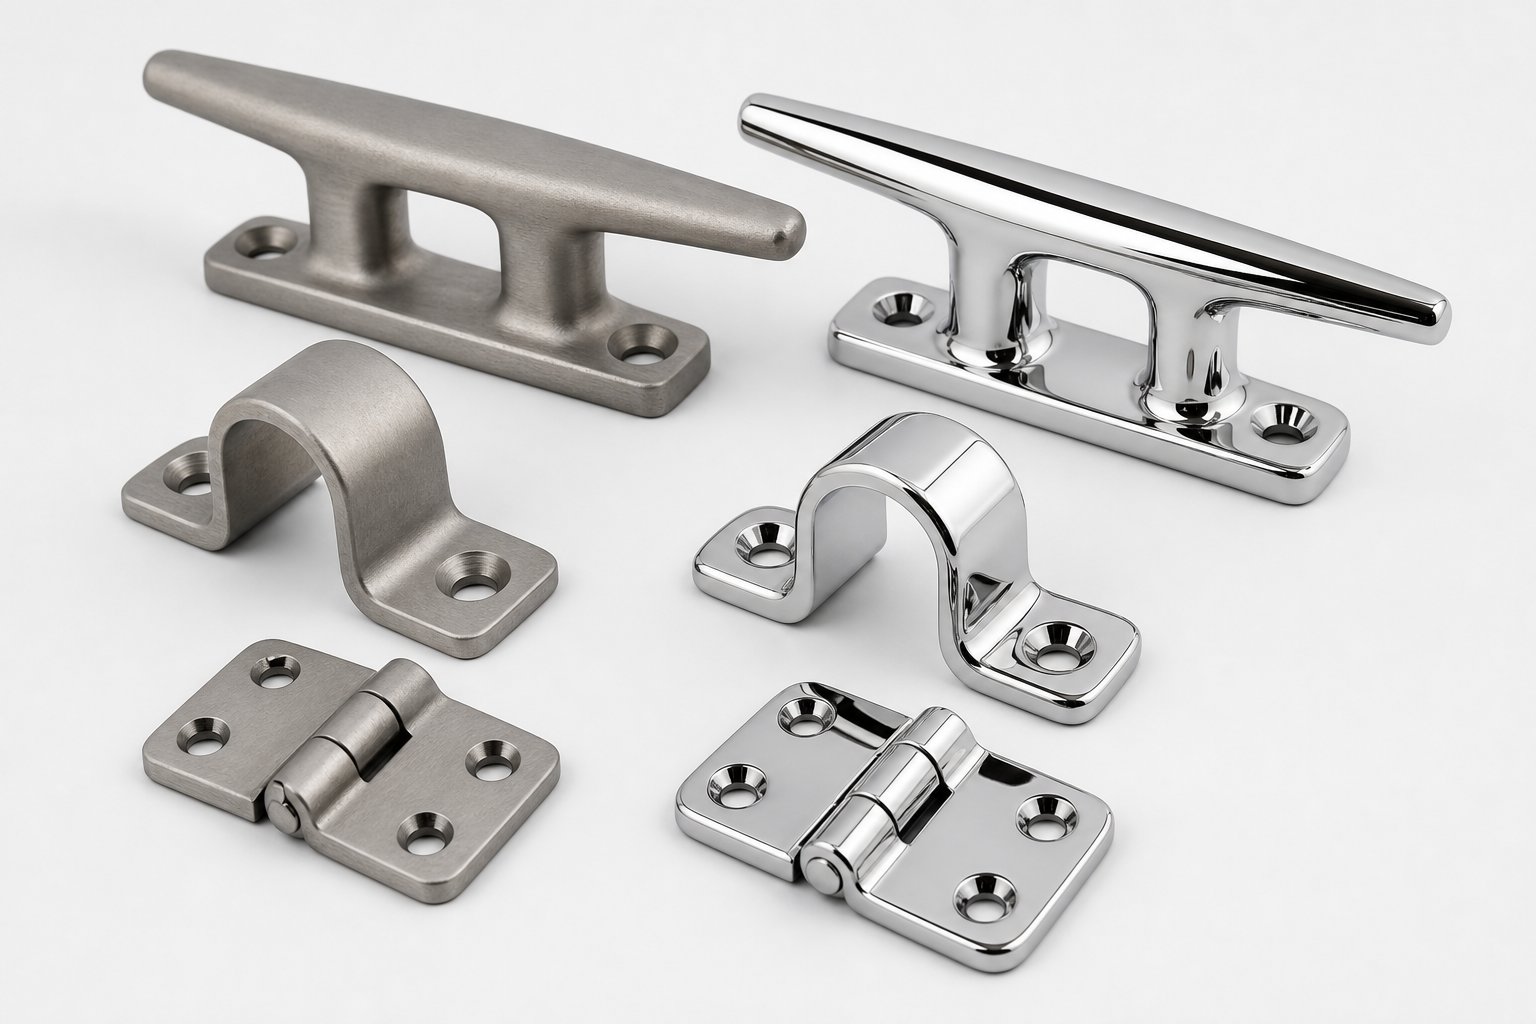
Dokončovací-procesy lisování pro trvanlivost ve slané vodě
Progresivní matrice dodává rozměrově kompletní součást, ale rozměrová úplnost není totéž jako námořní připravenost. Proces lisování zavádí povrchové podmínky, které bude slaná voda využívat: volné železo přenesené z kontaktu s nástroji, mikro-otřepy na střižených hranách a zbytková tvářecí napětí, která narušují vrstvu pasivního oxidu. Povrchová úprava mořského hardwaru po ražení není kosmetická leštěnka. Je to rozdíl mezi armaturou, která vydrží patnáct let, a armaturou, která během dvou sezón vykazuje skvrny od rzi.
Dokončovací strategie závisí na základní slitině, náročnosti mořského prostředí a vizuálních očekáváních koncového uživatele. Nerezové díly potřebují obnovit svou pasivní vrstvu. Hliníkové díly potřebují bariérovou ochranu. A každá specifikace musí být sdělena dostatečně jasně, aby vaši dodavatelé progresivních zápustkových výlisků a dodavatelé finálních úprav poskytovali konzistentní výsledky napříč výrobními sériemi.
Pasivace a elektrolytické leštění nerezových námořních dílů
Každá součást z nerezové oceli, která prochází progresivní matricí, zachycuje volné znečištění železem. Tomu se nelze vyhnout. Razníky z nástrojové oceli, tvarovací vložky a dokonce i lože lisu přenášejí mikroskopické částice železa na povrch obrobku během operací stříhání, ohýbání a ražení. Tato ložiska železa se stávají anodickými místy, kde koroze začíná přednostně v prostředích bohatých na chlorid-. Nerezová špička 316, která nebude ošetřena, vytvoří čajové-zbarvené rezavé pruhy, nikoli z korodujícího základního materiálu, ale ze zabudovaných železných částic oxidujících na jeho povrchu.
Pasivace to řeší. Proces je přímočarý: ponořte výlisek do lázně kyseliny citrónové nebo kyseliny dusičné, která rozpustí volné železo, aniž by narušila základní nerezovou ocel. Zůstává povrch s vyšším poměrem chrómu-k-železu než podkladová slitina, což podporuje tvorbu husté, jednotné vrstvy oxidu chrómu. Pro lisování kovů pro námořní součásti v jakostech 304 nebo 316 je pasivace požadovaným minimálním po-lisováním, nikoli volitelným upgradem. Jakýkoli lisovaný nerezový námořní hardware dodávaný bez pasivace je funkčně nedokončený.
Elektroleštění jde dále. Tento elektrochemický proces odstraní 0,0001 až 0,001 palce povrchového kovu tím, že se součást stane anodou v elektrolytické lázni. Kov se rozpouští přednostně z mikro-vrcholů a vysokých bodů, vyhlazuje povrch a zcela odstraňuje kontaminovanou vrstvu. Výsledkem je součást, která je geometricky hladší, metalurgicky čistší a bohatší na chrom na povrchu než nedokončená nebo pasivovaná součást. U prémiových námořních armatur, vezměte helmu, viditelné horní součásti nebo cokoli, co je v nepřetržitém kontaktu se slanou vodou, poskytuje elektrolytické leštění maximální odolnost proti korozi a jasný, konzistentní vzhled, kterého samotná pasivace nemůže dosáhnout.
Kdy byste měli specifikovat jeden versus druhý? Zvažte tyto faktory:
| Pasivace | Elektroleštění | |
|---|---|---|
| Typ procesu | Elektrochemické odstraňování kovů | |
| Co odstraňuje | Pouze povrchové nečistoty, žádný obecný kov | 0,0001-0,001 palce obecného kovu plus kontaminanty |
| Výsledek povrchové úpravy | Pasivní vrstva obnovena; vzhled nezměněn | Hladší, jasnější povrch; vylepšená pasivní vrstva |
| Zvýšení odolnosti proti korozi | Výrazný vs. nepasivovaný povrch | Vyšší než samotná pasivace |
| Dopad na náklady | Nízká až střední | Střední až vysoká |
| Nejlepší pro | Standardní námořní nerezové kování (většina dílů) | Špičkový exponovaný hardware, složité geometrie, maximální výkon ve slané vodě |
Jedno důležité upozornění: ani jeden proces nekompenzuje specifikaci nesprávné třídy nerezu. Elektrolyticky leštěná slitina 304 v přímém provozu se slanou vodou bude mít stále nižší výkon než správně pasivovaná slitina 316, protože povrchová úprava zlepšuje to, co poskytuje základní slitina, spíše než nahrazuje odolnost proti chloridům, kterou poskytuje molybden.
Nátěrové systémy pro -nerezový námořní hardware
Ne každý vyražený námořní díl je z nerezové oceli. Hliníkové držáky, spojovací prvky z uhlíkové oceli a konstrukční součásti z měkké oceli vyžadují bariérové povlaky, aby přežily vystavení slané vodě. Nátěrový systém musí spolehlivě přilnout k vyraženému povrchu, tolerovat tepelné cykly a vystavení UV záření mořského prostředí a poskytovat dostatečnou odolnost proti solné mlze pro zamýšlenou životnost.
Práškové lakováníje dominantní volbou pro lisovaný ocelový a hliníkový námořní hardware. Elektrostaticky aplikovaný suchý prášek vytvrzuje při 350-400 stupních Fahrenheita do souvislého polymerového filmu.Tloušťka 2-4 mil (50-100 mikrometrů).. Při správné aplikaci na předem upravenou ocel dosahuje práškové lakování 1 000 nebo více hodin odolnosti proti solné mlze podle ASTM B117. Je k dispozici v jakékoli barvě RAL, odolává odlupování a degradaci UV zářením lépe než mokrá barva a během aplikace neprodukuje žádné emise VOC. U lisovaných námořních držáků a montážních desek, kde záleží na vzhledu, ale plné nerezové náklady nejsou oprávněné, nabízí práškové lakování na uhlíkovou ocel vynikající poměr výkonu-k-ceně.
Eloxováníje standardní povrchová úprava pro lisované hliníkové námořní armatury. Elektrochemický proces vytváří na povrchu součásti tvrdou vrstvu oxidu hlinitého, což výrazně zlepšuje odolnost proti korozi i tvrdost povrchu. Eloxování typu II (tloušťka 0,3-1,0 mil) se hodí pro většinu lodního hliníkového hardwaru a přijímá barevné barvení. Tvrdá anodizace typu III (1,0-3,0 mil) poskytuje vynikající odolnost proti opotřebení a korozi pro vysoce namáhané aplikace, jako jsou vložky zarážek nebo kování kolejnic. U progresivních lisovaných hliníkových dílů si uvědomte, že eloxování přidává rozměrovou tloušťku. Typ III roste přibližně o 50 % směrem ven, takže prvky s úzkými tolerancemi mohou být nutné vyrazit mírně poddimenzovat, aby se dosáhlo konečného rozměru po potažení.
Zink-niklováníslouží trhu námořního spojovacího materiálu. Lisované spony z uhlíkové oceli, pružinové matice a klecové matice určené pro použití v podpalubním prostoru nebo v motorovém prostoru těží z kombinace zinko-niklové -niklové kombinace obětní ochrany a střední odolnosti proti solné mlze. Standardní zinkování podle ASTM B633 s chromátovou konverzí poskytuje 96 až 240 hodin ochrany proti solné mlze v závislosti na tloušťce a následném -úpravě, zatímco pozinkování-niklovou slitinou posouvá tento rozsah podstatně výše u spojovacích prvků v agresivnějších mořských oblastech.
Stanovení požadavků na dokončení u vašeho dodavatele razítek
Here's where many marine hardware programs encounter friction: the engineering team knows the part needs "corrosion protection" but communicates that requirement in vague terms that leave the finishing vendor guessing. A specification that reads "passivate after stamping" tells the vendor nothing about the acid chemistry, immersion time, acceptance criteria, or performance expectation. The result is inconsistency between production lots and, eventually, field failures.
Návrháři námořního hardwaru by měli sdělovat požadavky na povrchovou úpravu pomocí kvantifikovatelných parametrů vázaných na uznávané zkušební normy.ASTM B117definuje zařízení, koncentraci solného roztoku (5 % NaCl), teplotu v komoře (35 stupňů Celsia) a hustotu mlhy pro testování neutrální solnou mlhou, což poskytuje univerzální rámec, na kterém jsou postaveny-specifické požadavky na korozi produktu. Když zadáte „minimálně 500 hodin ASTM B117 bez červené rzi“, každý dodavatel povrchové úpravy v dodavatelském řetězci přesně rozumí tomu, co se očekává a jak to bude ověřeno.
Kompletní balíček specifikace povrchové úpravy pro námořní lisované komponenty by měl obsahovat:
- Stav základního materiálu- Určete, zda se díl dostane po dokončení ve -vyraženém stavu, v bubnu-odjehlovaný nebo před-vyčištěný. Znečištění povrchu lisovacími mazivy ovlivňuje přilnavost povlaku.
- Způsob přípravy povrchu- Definujte proces čištění a před{1}}úpravy: alkalické mytí, fosfátový konverzní nátěr, chromátová předúprava nebo mechanické obrušování (specifikace pískování a síťoviny).
- Typ a tloušťka povlaku- Vyvolejte konkrétní systém povrchové úpravy s měřitelnými rozsahy tloušťky. Příklad: "Práškový lak, polyester TGIC, RAL 9005, 2,5-3,5 mil DFT" nebo "Pasivace podle ASTM A967, metoda kyseliny citrónové."
- Testovací hodiny solné mlhy a kritéria přijatelnosti- Uveďte minimální požadované hodiny ASTM B117 a definujte, co představuje selhání: červená rez, bílá rez, puchýře, procento zkorodované plochy podle ASTM D610 nebo delaminace povlaku od rysek.
- Cíle drsnosti povrchu- U dílů vyžadujících specifickou estetickou úpravu zadejte hodnoty Ra. Námořní armatury se zrcadlovou- povrchovou úpravou obvykle vyžadují Ra 4-8 mikropalců (0,1-0,2 mikrometrů), dosažitelné elektrolytickým leštěním. Hardware se saténovým povrchem cílí na Ra 16-63 mikropalců (0,4-1,6 mikrometrů).
- Inspekční kritéria a plán odběru vzorků- Definujte metodu kontroly (vizuální, testování solným sprejem, testování adheze tahem podle ASTM D3359) a frekvenci odběru vzorků.
Poskytnutí této úrovně detailů eliminuje nejednoznačnost mezi vaším návrhovým záměrem a konečným produktem. Umožňuje také dodavatelům progresivních výlisků včas zahrnout požadavky na povrchovou úpravu do svých rozhodnutí o návrhu zápustek, místo aby po ražení zjišťovali, že stav povrchu nesplňuje požadavky na přilnavost povlaku.
In{0}}Operace lisování, které snižují náklady na konečnou úpravu
Inteligentní design matrice může přesunout práci z dokončovací linky zpět do lisu, čímž se sníží celkové náklady-na lisování. Několik-zásahových operací přímo zlepšuje připravenost lisovaného dílu pro námořní konečnou úpravu:
Razicí stanicestlačit ostříhané hrany a zploštit mikro-otřepy, které by jinak před pasivací nebo povlakováním vyžadovaly odjehlování bubnem. Razený okraj představuje hladký, uzavřený povrch pro dokončovací lázeň, zlepšuje rovnoměrnost pokrytí a eliminuje geometrii štěrbiny, kde se koroze skrývá pod povlaky.
Leštící stanicepoužívejte leštěnou nástrojovou ocel k žehlení povrchu součásti pod tlakem, čímž se snižuje drsnost povrchu a uzavírá se mikro-poréznost zanechaná tvářecími operacemi. Díly opouštějící leštící stanici vyžadují před elektrolytickým leštěním méně mechanického leštění, což šetří čas a spotřební materiál v oddělení dokončování.
Leštěné vložky matricena stanicích konečného tváření přenášejí jejich zrcadlový povrch přímo na výlisek. Když má čelo raznice povrchovou úpravu Ra 4 mikropalců nebo jemnější, vyražený povrch se blíží konečné kosmetické specifikaci a vyžaduje pouze chemické ošetření spíše než rozsáhlé mechanické leštění před pasivací nebo elektrolytickým leštěním.
Každá z těchto základních strategií přináší o něco vyšší náklady na nástroje za výrazně nižší-náklady na konečnou úpravu dílu. Ve velko-objemových námořních programech matematika vždy upřednostňuje zabudování kvality provedení do formy. Hotový díl, pasivovaný a potažený a připravený k instalaci, je jen tak dobrý, jak dobrý je výrobní systém, který jej vytvořil. A kvalita tohoto systému závisí na výběru správného výrobního partnera, jehož schopnosti pokrývají celý řetězec od návrhu matrice přes lisování až po konečnou úpravu pro služby se slanou vodou.
Získávání správného partnera pro progresivní razítko pro námořní programy
Lisovna, která provozuje držáky z měkké oceli pro vzduchotechnické potrubí, není totéž jako progresivní partner pro lisování v námořním železářství. Tisk může být stejný. Podavač proužků funguje stejným způsobem. Institucionální znalosti potřebné k vytváření slitin odolných proti korozi- s přísnými tolerancemi, údržbě leštěných povrchů lisovacích nástrojů během dlouhých výrobních sérií a dodávání dílů připravených pro povrchovou úpravu ve slané vodě je něco, co si buď vytvoříte za léta zkušeností s námořním programem, nebo nemáte vůbec nic.
Výběr špatného dodavatele neznamená jen pozdní dodávky. Znamená to části, které se zadírají v matrici, hrany, které po instalaci iniciují štěrbinovou korozi, nebo rozměrový posun, který se objeví na povrchu tři měsíce po výrobním cyklu, když se nástroj opotřebuje za své kompenzační okno. Proces hodnocení si zaslouží stejnou technickou přísnost jako samotný návrh součásti.
Kritické schopnosti vyhodnotit u partnera pro námořní lisování
Ne každá operace progresivního lisování má zkušenosti se slitinami, kapacitu lisu nebo kvalitní infrastrukturu, aby zvládla práci na námořní{0}}kvalitní úrovni. Při hodnocení potenciálních prodejců je cílem oddělit obchody, které skutečně podporují lisování slitin odolných proti korozi-, od těch, které se naučí s rozpočtem vašeho programu.
Jak naznačují průmyslová doporučení od zkušených výrobců progresivních lisovacích forem, jít nad rámec webových stránek společnosti a pokládat přímé otázky{0}}specifické pro schopnosti je to, co odhalí, zda obchod skutečně může dodávat. Speciálně pro námořní programy vyžaduje celá řada výzev v oblasti lisování a lisování, od těžkého-nerezového tvarování 316 po zrcadlovou{4}}údržbu nástrojů z tvrdokovu, dodavatele, jehož schopnosti odpovídají vašim požadavkům na slitinu, objem a povrchovou úpravu současně.
Při prověřování potenciálních partnerů použijte tento kontrolní seznam:
- Zkušenosti se slitinami odolnými proti korozi-- Používá dílna nerez 316/316L, námořní mosaz nebo lodní hliník v progresivních nástrojích? Ptejte se na konkrétní příklady, nejen na seznam materiálů. Jak zvládli práci-zpevňování, dření a odrazování na těchto programech?
- Vlastní -design a simulační funkce- Mohou provádět simulaci tváření (FEA nebo modelování postupu pásu) k ověření sekvencí stanice před řezáním oceli? Vlastní{1}návrh znamená rychlejší iteraci, když geometrie námořní části vyžaduje úpravu.
- Tonážní rozsah lisu- Námořní hardware z nerezové oceli o tloušťce 2–4 mm vyžaduje podstatně vyšší tonáž než typická práce s plechem. Ověřte si, že lisy v dílně zvládnou vaši tloušťku materiálu na všech formovacích stanicích, aniž by se přiblížily kapacitním limitům.
- V-domácí údržba a přestavba- Progresivní matrice pro námořní slitiny se opotřebovávají rychleji než ty, které používají měkkou ocel. Prodejna, která si nástroje udržuje-ve své domácnosti, může reagovat na změny kvality související s opotřebením- během několika hodin, nikoli týdnů. Zeptejte se na plány preventivní údržby a intervaly leštění pro námořní-nástavce.
- Sekundární provozní kapacita- Nabízí prodejce odjehlování, pasivaci, elektrolytické leštění nebo povrchovou úpravu- ve vlastní režii, nebo navázal dokončovací partnerství na základě zdokumentovaných smluv o kvalitě? Čím méně předávání mezi lisováním a dokončováním, tím menší riziko pro kvalitu povrchu.
- Certifikace kvality a řízení procesů- ISO 9001 je základní. Pro bezpečnost-kritického námořního hardwaru se zeptejte na implementaci SPC, -frekvenci kontrol procesu, protokoly první{5}}kontroly předmětu a sledovatelnost materiálu od certifikátu cívky až po hotový díl.
- Prototyp-k-výrobní škálovatelnosti- Mohou podporovat počáteční zkušební běhy pro kvalifikaci stavitele lodí a poté škálovat na plný objem výroby bez předělání{1}}nástrojů? Někteří prodejci vynikají na jednom konci tohoto spektra, ale bojují na druhém.
Pro výrobní inženýry a nákupní týmy, kteří hledají-velkoobjemové progresivní lisovací nástroje s úzkou opakovatelností a škálovatelnou schopností hromadné výroby, výrobci jakoYICHENnabídnout odborné znalosti v oblasti tvarování více stanic{0}} vhodných pro námořní hardwarové programy vyžadující účinná řešení lisovacích nástrojů. Jejich zaměření na progresivní lisovací nástroje pro složité, velkoobjemové kovové díly z nich dělá relevantní možnost získávání zdrojů pro hodnocení spolu s regionálními dodavateli, zvláště když váš program vyžaduje konzistentní výstup v rámci prodloužených výrobních sérií.
Jak efektivně komunikovat požadavky na námořní hardware
Ani ten nejschopnější lisovací partner nedokáže dodat to, co jasně nespecifikujete. Námořní hardwarové programy selhávají ve fázi komunikace častěji než ve fázi výroby. Vágní RFQ, která uvádí „držák z nerezové oceli, námořní použití“, ponechává kritická rozhodnutí na interpretaci dodavatele a jeho výchozí předpoklady nemusí odpovídat vašim očekáváním v oblasti koroze.
Balíček specifikací, který poskytnete, by měl poskytnout vašemu partnerovi pro progresivní lisování vše potřebné k přesné cenové nabídce, správnému návrhu nástrojů a dodání dílů, které projdou vaším kvalifikačním testováním při prvním odeslání. Zahrnout:
- Popis materiálu s označením námořní{0}}třídy- Zadejte přesnou slitinu (316 l podle ASTM A240, námořní mosaz C46400 podle ASTM B171, hliník 5052-H32 podle ASTM B209), stav temperování a tloušťku s tolerancí.
- Dokončete specifikaci s požadavky na solnou mlhu- Uveďte úpravu po ražení- (pasivace podle ASTM A967 citronové metody, elektrolytické leštění, práškové lakování s ASTM B117 hodin), kritéria přijatelnosti a cíle drsnosti povrchu v hodnotách Ra.
- Únosnost a bezpečnostní faktory- Pokud je díl nosný-, uveďte limit pracovního zatížení a bezpečnostní faktor, který váš návrh používá. To informuje dodavatele o ověření tloušťky materiálu a limitech náročnosti tváření.
- Rozměrové tolerance s GD&T- Poskytujte 2D výkresy s popisky geometrického kótování a tolerance, nikoli pouze jmenovité rozměry. Zvýrazněte klíčové-pro-funkce (polohy montážních otvorů, rovinnost spojovacího povrchu), které vyžadují přísnější kontrolu než obecná tolerance profilu.
- Roční objemové projekce a trvání programu- Poctivé předpovědi objemu umožňují dodavateli vhodně dimenzovat nástroje. Forma navržená pro 100 000 dílů za rok má jiné konstrukční standardy, než u kterých se očekává, že vyrobí 2 miliony během své životnosti.
- Kontext montáže a galvanické úvahy- Určete, s jakými materiály se bude lisovaný díl dotýkat v konečné sestavě. Pokud je lisovaný hliníkový držák namontován na nerezový průchozí-trup, musí to vědět prodejce, aby mohl poradit ohledně izolačních funkcí nebo kompatibility povlaku.
Poskytnutím této úrovně detailů předem dosáhnete dvou věcí. Umožňuje přesné cenové nabídky, což znamená méně překvapivých nákladů po nasazení nástrojů. A stanoví měřitelná kritéria přijatelnosti, na kterých se obě strany dohodnou před zahájením výroby, čímž se eliminují subjektivní spory o kvalitu, které vykolejí programy námořního hardwaru uprostřed-proudu.
Správným partnerem pro progresivní lisování pro námořní hardware není pouze nejnižší nabídka nebo obchod s největším lisem. Je to prodejce, jehož zkušenosti se slitinami, nástrojové schopnosti, systémy kvality a transparentnost komunikace jsou v souladu se specifickými požadavky na služby se slanou vodou. Když se výběr materiálu, návrh matrice, ekonomika výroby, dokončovací procesy a schopnosti dodavatele sbíhají kolem jediného námořního hardwarového programu, výsledkem jsou součásti, které spolehlivě cestují z matrice do doku a fungují po celou dobu životnosti plavidla.
Často kladené otázky o progresivním lisování kovů pro námořní hardware
1. Jaké materiály jsou nejlepší pro progresivní lisování námořního hardwaru?
Nerezová ocel 316 a 316L je nejběžnější volbou díky své vynikající odolnosti vůči chloridům a důlkové korozi. Námořní mosaz (C46400) se dobře hodí pro dekorativní armatury a spojovací prvky, protože má vynikající tvarovatelnost a nižší opotřebení nástrojů. 5000-mořský hliník řady se hodí k lehkým držákům a palubnímu hardwaru, zatímco slitiny mědi-niklu (90/10, 70/30) vynikají v komponentech potrubí s mořskou vodou. Každá slitina vyžaduje specifické úpravy matrice pro tonáž, kompenzaci odpružení a rozteč stanic, aby se vytvořily konzistentní díly námořní{11}}třídy.
2. Kolik dílů potřebuji k ospravedlnění progresivních lisovacích nástrojů pro námořní hardware?
Progresivní lisování se obecně stává nákladově-efektivním při ročních objemech 50 000 až 100 000 jednotek pro středně složité námořní díly. Jednodušší součásti, jako jsou ploché opěrné desky nebo spony, mohou ospravedlnit výrobu nástrojů na 25 000 až 30 000 kusů kvůli menšímu počtu lisovacích stanic. Klíčovým faktorem je amortizace: kostka 50 000 USD přidá 10 USD za díl při 5 000 kusech, ale pouze 0,10 USD při 500 000 kusech. Spolupráce se zkušeným progresivním výrobcem zápustek, jako je YICHEN, pomáhá inženýrům vyhodnotit tyto{20}}ekonomické zlomy předtím, než investují kapitál do nástrojů.
3. Proč námořní hardware potřebuje pasivaci po progresivním lisování?
Během lisování přenášejí razníky z nástrojové oceli a tvarovací vložky mikroskopické volné částice železa na povrchy nerezové oceli. V prostředí se slanou vodou se tyto usazeniny železa stávají anodickými místy, kde začíná koroze, která způsobuje skvrny od rzi i na -nerezu vysoké kvality 316. Pasivace využívá kyselinu citrónovou nebo dusičnou k rozpuštění zabudovaného železa, aniž by narušila základní slitinu, čímž se obnoví vrstva pasivního oxidu bohatého na chrom-. Bez pasivace je lisovaný nerezový lodní hardware funkčně nedokončený a bude v provozu vykazovat předčasnou korozi.
4. Jak progresivní konstrukce matrice zabraňuje korozi na námořních částech?
Námořní-specifický design matrice zahrnuje několik antikorozních strategií přímo do nástroje. Velké vnitřní poloměry (minimálně 1,5T až 2T) eliminují těsné štěrbiny, kde se koncentrují chloridové ionty. Mincovní stanice stlačují oříznuté hrany, aby uzavřely mikro-otřepy a zlomové zóny, které iniciují štěrbinovou korozi. Užší děrování-k-vůli matrice (5-8 % tloušťky materiálu) zajišťuje čistší řezy s méně drsnými okraji. Stanice pro propichování odtokových otvorů přidávají odtokové otvory, které zabraňují hromadění stojaté vody na instalovaných armaturách. Tyto vlastnosti jsou spíše zabudovány do postupu lisování, než aby se řešily nákladnými operacemi po lisování.
5. Co bych měl hledat při výběru dodavatele progresivních lisovacích lisů pro námořní díly?
Vyhodnoťte dodavatele na základě zkušeností se slitinami odolnými proti korozi- (konkrétně nerez 316, námořní mosaz nebo lodní hliník v progresivních nástrojích), -vlastní design matrice se schopností simulace tváření, dostatečná lisovací tonáž pro těžké-námořní materiály, vlastní údržba matrice s dokumentovanými intervaly leštění se zavedenými intervaly leštění s partnerstvím pro leštění, sekundární provozní kapacita nebo kapacita provozu podle ISO prototyp-k-výrobní škálovatelnosti. Výrobci, jako je YICHEN, kteří se specializují na více-postupové lisovací raznice pro velkoobjemovou výrobu{10}, nabízejí těsnou opakovatelnost a škálovatelný výstup, které programy námořního hardwaru vyžadují.


