


Co je progresivní lisování hliníkových dílů
Když slyšíš"progresivní lisování„pravděpodobně si představujete ocelové pásy, které se prohánějí nástrojem s více stanicemi při stovkách úderů za minutu. Koncept zůstává stejný pro hliník, ale téměř každé technické rozhodnutí se posouvá pod povrch. Pokud jste konstruktér, který určuje geometrii součásti nebo odborník na nákup, který hodnotí investice do nástrojů, na rozdílu záleží víc, než byste čekali.
Co znamená progresivní lisování pro hliník
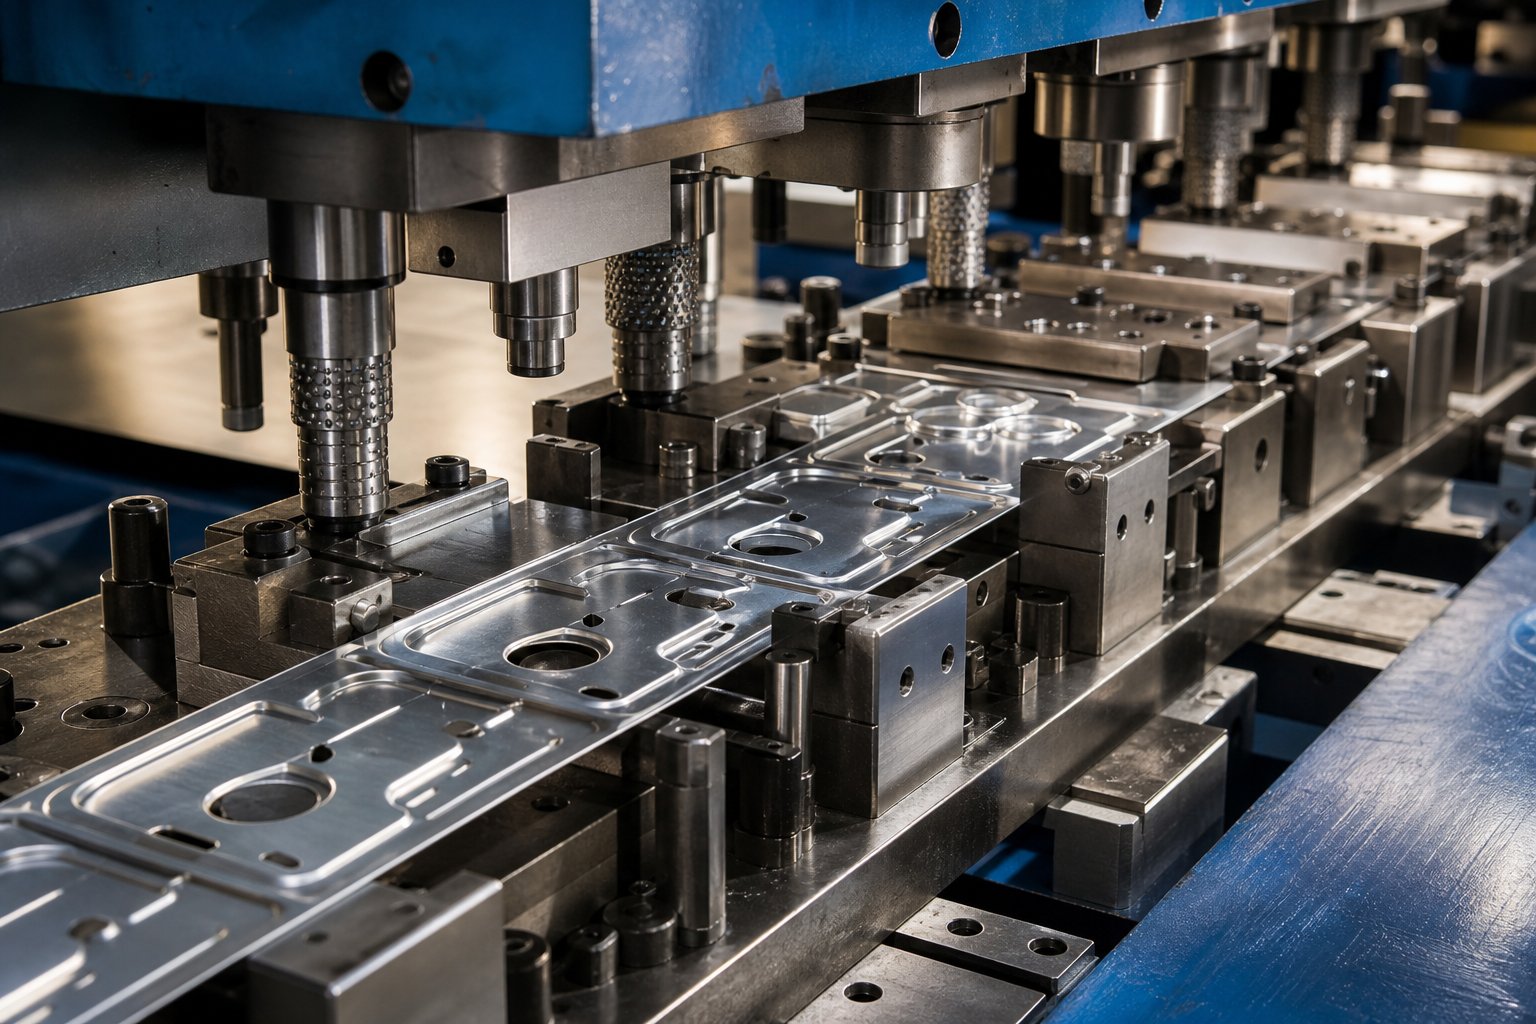
Progresivní lisování hliníku je velkoobjemový proces tváření kovu, při kterém se kontinuální cívka hliníkové slitiny postupuje přes více-zápustku a prochází sekvenčními operacemi, jako je děrování, ohýbání, tvarování a vysekávání, přičemž se při každém zdvihu lisu vytvoří hotový díl, přičemž se zohledňuje jedinečná tvarovatelnost hliníku, tendence k zadření a odpružení.
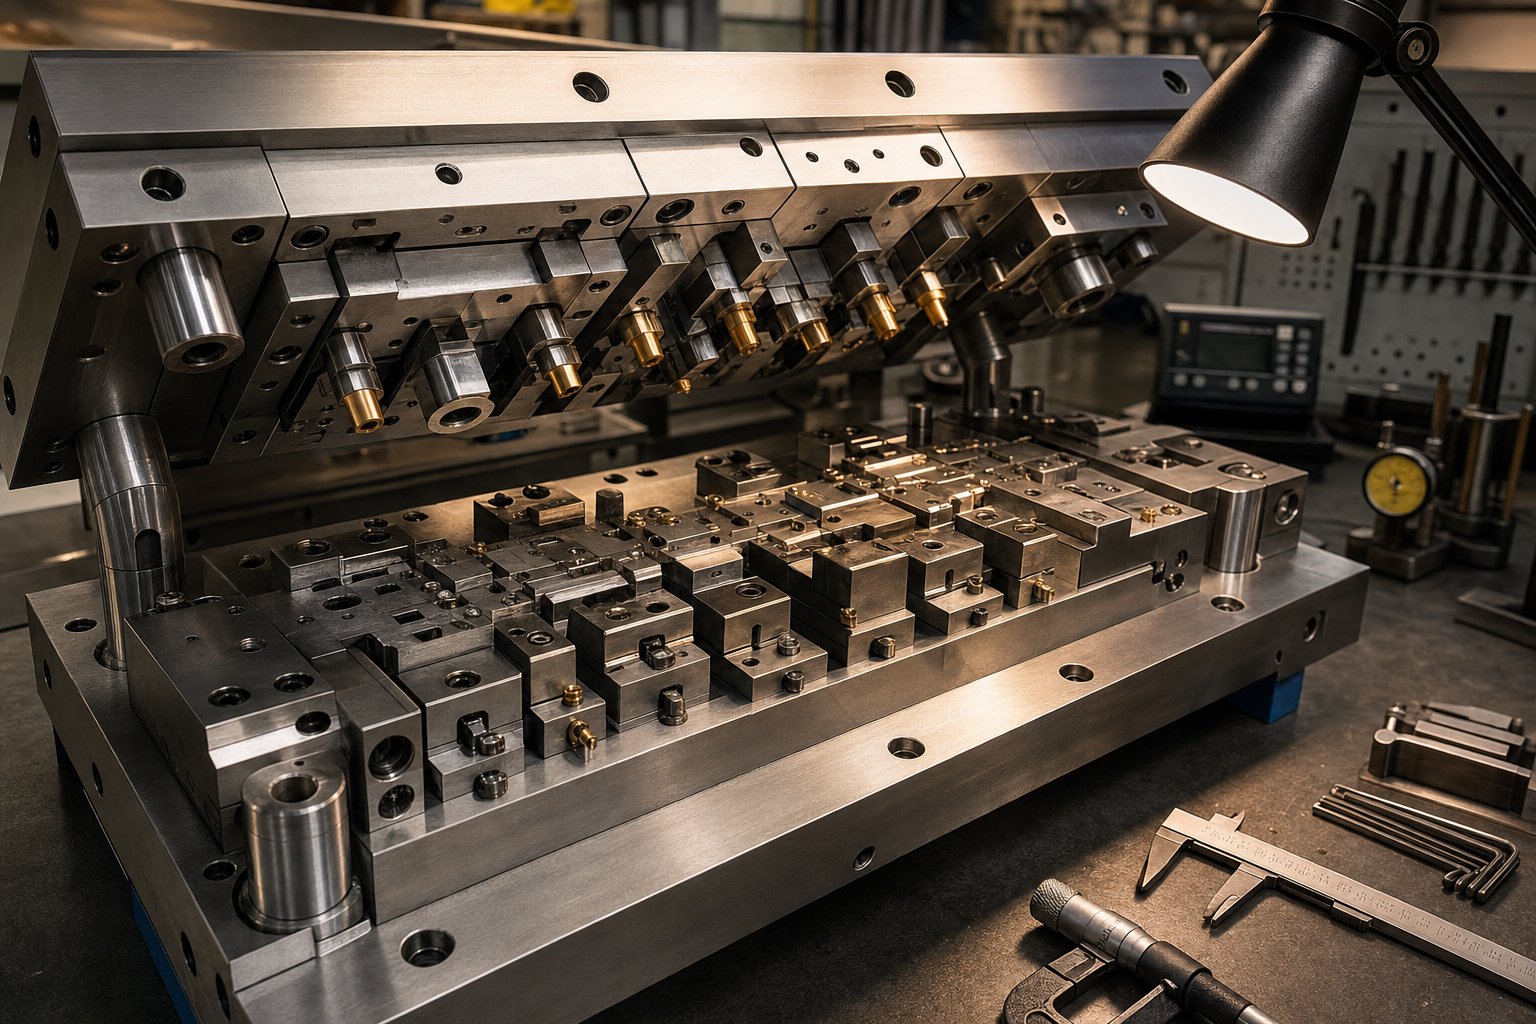
Co je tedy progresivní kostka z praktického hlediska? Je to přesný nástroj obsahující několik stanic uspořádaných za sebou, z nichž každá provádí odlišnou operaci na pásu, když se pohybuje vpřed o pevnou rozteč. S každým zdvihem lisu opustí konečnou stanici dokončený díl. Tato metoda poskytuje výjimečnou opakovatelnost a nízké náklady na-díl v měřítku, a proto progresivní lisování dominuje výrobním cyklům od desítek tisíc až po miliony dílů.
Konkrétně pro hliník musí být progresivní matrice navržena kolem materiálu, který se na každé stanici chová zásadně odlišně od oceli.
Proč hliník vyžaduje jiný přístup
Nižší Youngův modul hliníku znamená výrazně větší zpětné odpružení po každé tvářecí operaci. Výzkum porovnávající hliník a ocel v identických nástrojích ukazuje, žehliníkový komponent bude představovat vyšší odpruženínež jeho ocelový protějšek, vyžadující kompenzaci nadměrného ohybu zabudovanou přímo do geometrie stanice.
Kromě odpružení přináší progresivní lisování hliníku výzvy, které ocel představuje jen zřídka:
- Tendence k oděru- Hliník pod tlakem přilne k povrchům nástrojové oceli bez povlaku a vytváří nánosy materiálu, které poškozují matrici i součást.
- Nižší deformační kapacita po hrdlování- Na rozdíl od oceli nemůže hliník vydržet významné dodatečné namáhání, jakmile dojde k zužování, takže je mnohem méně shovívavý pro okrajové podmínky tváření.
- Snížená hodnota R-- Nižší Lankfordův koeficient hliníku soustřeďuje deformaci do tloušťky plechu, spíše než aby ji rozděloval po povrchu, což ovlivňuje chování při tažení a ztenčování stěny.
- Variabilní deformační zpevnění- Hodnota n- v hliníku klesá, jak se napětí zvyšuje směrem k rovnoměrnému protažení, což znamená, že materiál později v procesu tváření ztrácí schopnost rovnoměrně rozkládat napětí.
Tyto vlastnosti nediskvalifikují hliník z progresivního lisování. Jednoduše požadují, aby design matrice, strategie mazání, výběr slitiny a parametry lisu byly vyladěny podle různých pravidel. Následující oddíly uvádějí tato pravidla stanici po stanici, slitinu po slitině a vadu po defektu, což vám poskytne technická specifika, která generické návody na ražení opomíjejí.
Jak funguje proces progresivního lisování s hliníkem
Chování materiálu hliníku přetváří to, co se děje v každém bodě mezi odvíječem a zásobníkem dílů. Proces progresivního lisování sleduje stejnou širokou sekvenci bez ohledu na materiál, ale technické parametry, rozteč stanic a rychlostní limity se podstatně změní, když vyměníte ocelovou cívku za hliník.
Procesní tok stanice-po-stanici
Představte si cívku z hliníku 5052-H32, 0,040 palce tlustou, naloženou na odvíječ. Od toho bodu dál,progresivní proces lisováníse odvíjí v přísně kontrolovaném sledu:
- Odvíjení a rovnání- Hliníková cívka se odvíjí přes rovnačku, která odstraňuje sadu cívek. Vzhledem k tomu, že hliník je měkčí a náchylnější k povrchovým skvrnám, válce rovnačky obvykle používají leštěné povrchy nebo -nekovové povlaky, aby se zabránilo otisku proužku.
- Krmení- Servo nebo chapadlový podavač posouvá pás o přesnou vzdálenost (rozteč) při každém zdvihu lisu. Nižší tuhost hliníku ve srovnání s ocelí znamená, že podávací systémy musí být vyladěny, aby se zabránilo vybočení pásu mezi podavačem a matricí.
- Zapojení pilota- Pilotní kolíky vstupují do dříve propíchnutých děr, aby registrovaly pás s přesností nižší než -tisíc, než dojde k tvarování. Konzistentní kvalita vodicího otvoru je kritická, protože měkkost hliníku může umožnit, aby otisky kolíků deformovaly okolní materiál, pokud jsou vůle příliš volné.
- Propíchnutí a zaslepení- Vysekává otvory a profily skrz hliník. Pevnost ve smyku u běžných hliníkových slitin je zhruba-třetinová ve srovnání s měkkou ocelí, takže průrazná tonáž klesá úměrně tomu, ale kontrola otřepů vyžaduje pevnější úder-k-vůli matrice.
- Tváření a ohýbání- Stanice tvarují plochý pás do trojrozměrné{1}}geometrie. Úhly přesahu jsou zabudovány do nástroje, aby kompenzovaly vyšší odpružení hliníku.
- Ražba nebo ražba (v případě potřeby)- Lokalizovaná komprese zpřesňuje rozměry nebo přidává prvky. Hliník teče snadněji pod tlakovým zatížením, takže razicí síly jsou nižší, ale musí být pečlivě kontrolovány, aby se zabránilo vytlačování materiálu.
- Odříznutí a vyhození- Hotový díl se oddělí od nosného pásu a vymrští vzduchem, mechanickým-kopnutím nebo gravitací. Lehké hliníkové díly jsou zvláště náchylné ke statickému přilnutí nebo převrácení uvnitř matrice, takže vyhazovací systémy potřebují pozitivní potvrzení.
Hliníkový pás se běžně zpracovává v tloušťkách od0,002 palce až 0,080 palce., ačkoli nejvýhodnější místo pro většinu aplikací progresivního lisování spadá mezi 0,010 palce a 0,063 palce. Tenčí měřidla umožňují složité malé prvky, ale vyžadují více stanic, aby se zabránilo roztržení. Silnější materiál zvládne agresivní tváření na menším počtu stanic, ale vyžaduje vyšší tonáž a větší vzdálenosti postupu.
Úvahy o síle a rychlosti lisování pro hliník
Nižší pevnost hliníku v tahu, obvykle 10 000 až 45 000 PSI v závislosti na slitině a temperaci oproti 50000+ PSI u měkké oceli, přímo snižuje tonáž požadovanou na každé stanici. Thevzorec zatemňovací síly(obvod x tloušťka x pevnost ve smyku) produkuje zhruba o 30-50 % méně tonáže pro hliník než pro ekvivalentní geometrii ocelových součástí. To zní jako bezplatná výhoda, ale přináší to jemnost: progresivní lisovací lis dimenzovaný pro hliník běží na zlomek své jmenovité kapacity, což může svádět operátory ke zvýšení rychlosti nad rámec toho, co chování materiálu při tváření skutečně podporuje.
Vysokorychlostní progresivní lisovací operace v oceli a slitinách mědi mohou dosáhnout 800 až 1 500 zdvihů za minutu (SPM) na plochých nebo mělkých-dílech. Hliník umožňuje srovnatelné rychlosti pro jednoduché operace -pouze děrování nebo plošné- vysekávání, ale omezujícím faktorem se stávají tvářecí stanice. Každý ohyb nebo tažení vytváří třecí teplo, které hliník absorbuje jinak než ocel. Vysoká tepelná vodivost hliníku rychle šíří teplo, což pomáhá předcházet horkým místům, ale jeho nízký bod tání a sklon k zadření znamenají, že nadměrná rychlost urychluje rozpad maziva a opotřebení adheziva na površích razníků.
V praxi vysokorychlostní lisování kovů s hliníkem v progresivních lisovnicích typicky pracuje v rozsahu 200 až 600 SPM pro díly vyžadující více tvářecích stanic. Jednoduché, mělké geometrie s minimálním ohybem mohou tlačit výš. Klíčovým omezením není lis nebo podavač; je to interakce mezi hliníkem a nástroji při rychlosti, kde se teplo a zadření stávají praktickým stropem.
Uspořádání stanice se také mění. Protože každá operace tváření hliníku vyžaduje velkorysé ohyby a materiál je méně odolný vůči namáhání směsi v jediném úderu, inženýři často rozdělují složité ohyby na dvě nebo tři stanice, než aby je kombinovali. To zvyšuje délku matrice a náklady, ale zabraňuje praskání, což zase chrání míru zmetkovitosti při dlouhých výrobních sériích.
Průvodce výběrem slitin hliníku a temperování pro lisování
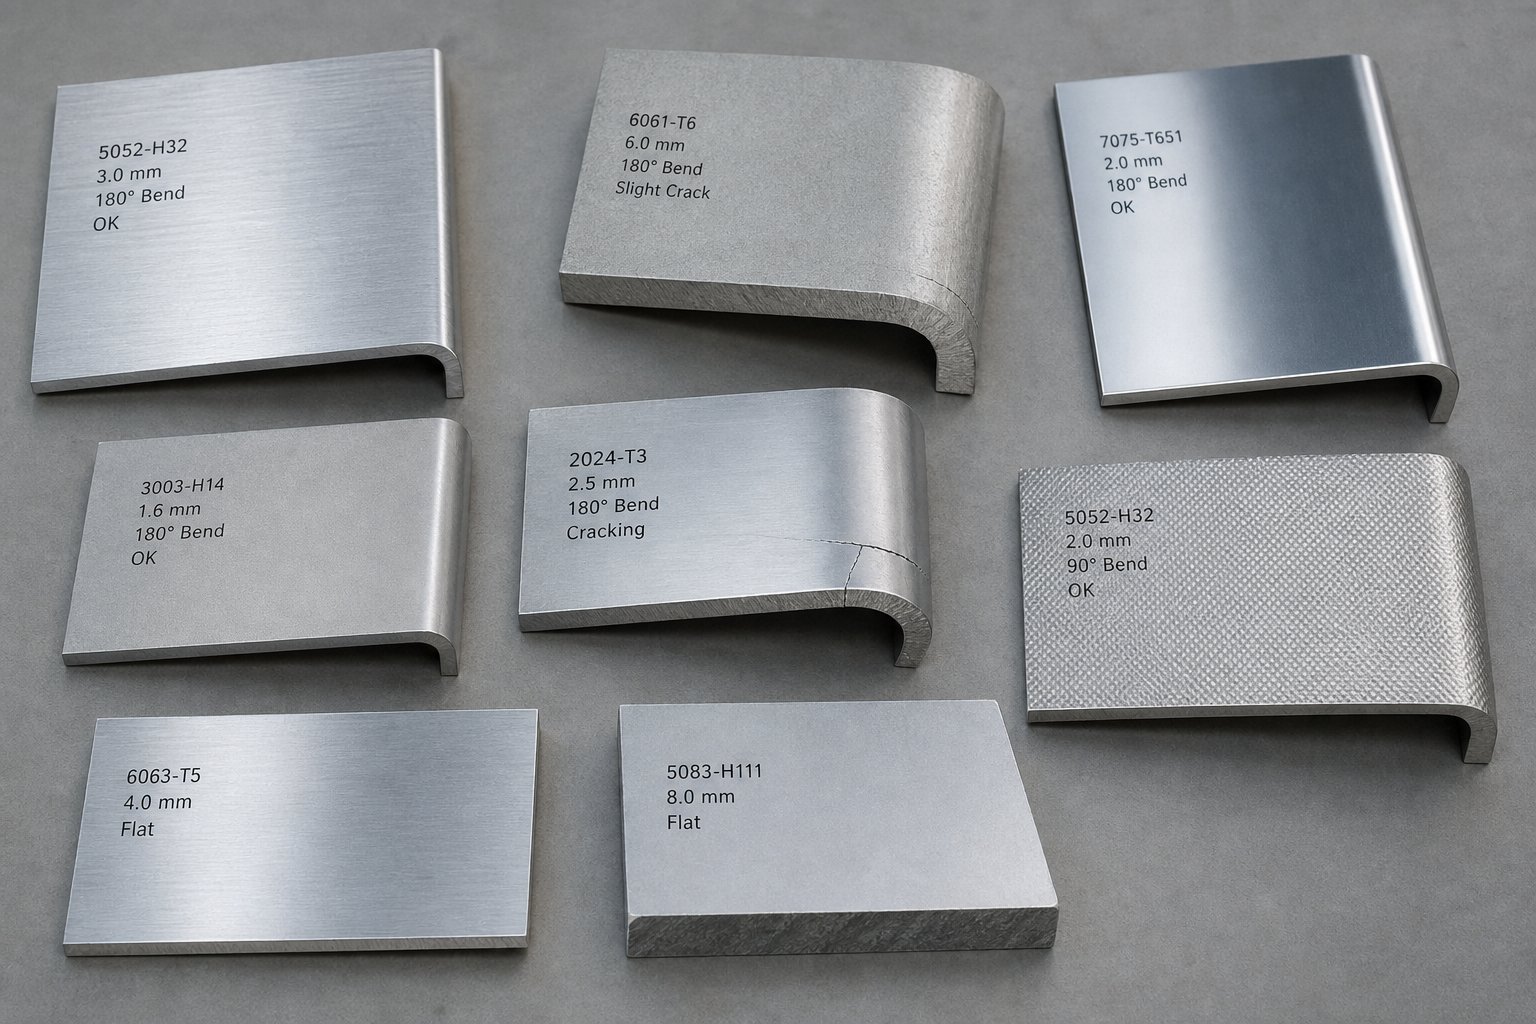
Dělení ohybů na více stanicích chrání integritu dílu, ale matrice může kompenzovat pouze tehdy, pokud příchozí materiál bojuje s procesem od začátku. Výběr slitiny a temperování je místo, kde se skutečně rozhoduje o úspěchu nebo neúspěchu progresivního lisování kovů, často měsíce předtím, než matrice vůbec uvidí lis. Vyberte si slitinu, která je příliš tvrdá, a na tvářecích stanicích popraskáte díly. Vyberte si ten, který je příliš měkký, a budete bojovat s otřepy, deformacemi a rozměrovou nestabilitou v rámci milion-kusů.
Cíl je jasný: sladit slitinovou-kombinaci temperování s požadavky na použití koncového dílu-a požadavky na tvarování progresivních zápustek. Níže uvedené tabulky vám poskytují strukturovaný způsob, jak tuto shodu provést.
Porovnání hliníkových slitin pro progresivní lisování
Čtyři rodiny slitin pokrývají velkou většinu aplikací progresivního lisování kovů. Každý přináší jinou rovnováhu mezi tvarovatelností, pevností a odolností proti korozi. Zde je návod, jak se porovnávají, když jsou vyhodnoceny konkrétně pro progresivní ražení na více stanicích:
| Slitina | Hodnocení tvarovatelnosti | Rozsah meze kluzu | Typické aplikace | Vhodnost progresivního ražení |
|---|---|---|---|---|
| 1100 | vynikající (A) | 35 - 150 MPa (liší se podle teploty) | Elektrické komponenty, chladiče, nádoby na potraviny, reflektory | Ideální pro složité formy; velmi nízké odpružení; minimální riziko prasknutí. Nejlepší pro díly vyžadující hluboké tažení nebo malé poloměry při vysoké rychlosti. |
| 3003 | vynikající (A) | 40 - 185 MPa (liší se podle teploty) | Komponenty HVAC, nádobí, chemická zařízení, obecné plechové skříně | Vynikající všestranný-; mírně pevnější než 1100 s téměř stejnou tvarovatelností. Bez problémů zvládá ohýbání a propichování více stanic-. |
| 5052 | Dobrý (B+) | 70 - 260 MPa (liší se podle teploty) | Námořní hardware, automobilové panely, držáky, konstrukční kryty | Pevný a odolný proti korozi-; střední meze tváření. Vyžaduje pečlivé řazení stanic pro ohyby užší než 1,5 t poloměru při tvrdších povahách. |
| 6061 | Omezené (C) | 55 - 276 MPa (liší se podle teploty) | Konstrukční rámy, obráběné součásti, letecké držáky | Tvařitelnost je přijatelná pouze v temperování O nebo T4. Temperování T6 je náchylné k praskání v progresivních nástrojích a je obecně nevhodné pro tváření-intenzivních dílů. |
Objeví se několik vzorů. Slitiny řady 1xxx a 3xxx jsou tahouny progresivních lisovacích materiálů, protože nabízejí nejširší okno tvárnosti. Můžete je protlačit složitými-sekvencemi stanic, včetně mělkých tahů, kopí{5}}a-funkcí a ostrých zatáček, s minimálním rizikem prasknutí.
5052 zaujímá střed. Poskytuje výrazně vyšší pevnost a vynikající odolnost proti korozi (hodnocení A pro obecnou odolnost a odolnost proti{2}}koroznímu praskání za napětíÚdaje o výběru slitiny United Aluminium). Kompromisem jsou přísnější limity tvarování, zejména v tvrdších povahách.
6061 je odlehlá hodnota. Je tepelně-zpracovatelný a pevný, ale jeho vhodnost pro postupné lisování závisí téměř výhradně na stavu temperování. Ve stavu O (žíhaném) se tvoří poměrně dobře. V T6 je to příliš těžké na cokoli mimo mírné zatáčky apravděpodobně dojde k mikro nebo makro praskáníběhem tvářecích operací. Pokud geometrie vašeho dílu vyžaduje agresivní tváření a vaše aplikace vyžaduje vlastnosti 6061-T6, typickým přístupem je ražení v O temperování a následné tepelné zpracování.
Jak označení Temper ovlivňují tvarovatelnost
Tady zakopne mnoho inženýrů. Můžete si vybrat dokonale vhodnou slitinu a přesto zničit díly u lisu, pokud je temperování špatné. Temper definuje tvrdost, tažnost a deformační kapacitu materiálu a při progresivním lisování kovů tyto vlastnosti určují, zda každá stanice vyrobí dobrý díl nebo prasklý díl.
Pro progresivní lisovací materiály platí dvě hlavní skupiny temperování:
- H nálady(napěťově-tvrzené) - Používá se se slitinami, které se -tepelně-nezpracovávají, jako jsou 1100, 3003 a 5052. Materiál je zpracován za studena-, aby se zvýšila pevnost, někdy následuje částečné žíhání pro stabilizaci.
- T tempery(tepelně-zpracováno) - Používá se s tepelně-zpracovatelnými slitinami, jako je 6061. Materiál prochází rozpouštěcím tepelným zpracováním a stárnutím, aby bylo dosaženo cílových vlastností.
| Zmírnit | Stav | Relativní tvarovatelnost | Párování ze společné slitiny | Minimální poloměr ohybu (list 1/8 palce) |
|---|---|---|---|---|
| O | Plně žíhaný (nejměkčí stav) | Maximum | 1100, 3003, 5052, 6061 | 0 až 1t v závislosti na slitině |
| H14 | Kmen-ztužený na polovinu-tvrdý | Dobrý | 1100, 3003, 5052 | 1t (1100/3003) až 2t (5052) |
| H32 | Kmen-zpevněný a stabilizovaný | Mírné až dobré | 5052, 3004 | 1t (3004) až 1,5t (5052) |
| T4 | Ošetřené roztokem-, přirozeně stárnuté | Mírný | 6061 | 1.5t |
| T6 | Ošetřené roztokem-, uměle zestárlé | Nízký | 6061 | 2.5t |
Výše uvedené hodnoty poloměru ohybu jsou odvozeny z doporučených minimálních poloměrů ohybu pro 90stupňové tváření za studena při tloušťce 1/8 palce. Představují nejtěsnější ohyb, který můžete udělat bez zlomení ve standardních nástrojích. U progresivních zápustek běžících produkční rychlostí budete chtít přidat rezervu nad tato minima, protože dynamické podmínky, napětí pásu a kumulativní napětí na více stanicích snižují účinnou tvarovatelnost ve srovnání s jediným statickým ohybem ohraňovacího lisu.
Všimněte si skoku mezi H14 a T6. Plech 5052-H14 se ohýbá čistě při poloměru zhruba 1t, zatímco plech 6061-T6 při stejné tloušťce potřebuje 2,5t nebo materiál praskne. Tento rozdíl se přímo promítá do geometrie lisovací stanice, výpočtů nadměrného ohybu a počtu požadovaných tvarovacích stanic.
Přizpůsobení slitiny a temperování potřebám aplikace
Zní to komplexně? Nemusí být. Začněte dvěma otázkami:
- Co součást potřebuje, aby přežila v provozu?(Síla, koroze, vodivost, vzhled)
- Jaké tvářecí operace bude progresivní matrice provádět?(Počet ohybů, minimální poloměry, hloubka tažení, ražba)
Když se tyto dvě odpovědi střetnou, jak se často stává, vaše možnosti jsou:
- Vyberte měkčí temperaci pro ražení a následně-zpracujte do finálních vlastností (razítka 6061-O, poté tepelně zpracujte na T6).
- Vyberte si jinou slitinu, která vyhovuje jak tvářecím, tak servisním potřebám (5052-H32 často nahrazuje 6061-T6 v dílech vyžadujících střední pevnost s tvárností).
- Přepracujte poloměry ohybu a prvky tak, aby zůstaly v mezích tváření vaší cílové slitiny-temperu.
V případě velkoobjemového progresivního lisování jsou nejběžnější páry, se kterými se setkáte, 1100-H14 pro elektrické a tepelné díly, 3003-H14 pro univerzální kryty a držáky a 5052-H32 pro vše, co vyžaduje strukturální pevnost nebo odolnost proti korozi. Tyto tři kombinace pokrývají zhruba 80 % aplikací hliníkových progresivních zápustek, protože nabízejí nejlepší rovnováhu mezi tím, co může zápustka vytvořit, a tím, co musí dodat hotový díl.
Slitina a temperament určují hranice toho, co je možné. Dalším úkolem je navrhnout geometrii součásti, která zůstane v těchto hranicích a zároveň splňuje funkční požadavky, což je místo, kde hrají roli pravidla DFM specifická pro hliník-.
Návrh pro vyrobitelnost Pokyny specifické pro hliník
Údaje o slitinách a temperování vám řeknou, co materiál zvládne. Převést to do geometrie součásti, která skutečně přežije progresivní matrici s více stanicemi při plné produkční rychlosti, je úplně jiná disciplína. Níže uvedená pravidla DFM jsou kalibrována pro hliník, nejsou vypůjčena z ocelových příruček s aplikovaným volným korekčním faktorem. Dodržujte je při navrhování dílu a vyhnete se nejčastějším zdrojům zmetku, přepracování a poškození matrice při konstrukci progresivních lisovacích matric.
Pravidla pro minimální poloměry ohybu a tloušťku stěny
Ohyby jsou místa, kde hliníkové díly selhávají nejčastěji. Zatlačte poloměr příliš těsně pro slitinovou-kombinaci temperování a podél vnějšího vlákna ohybu se vytvoří mikro-trhliny. V progresivní matrici se stovkami zdvihů za minutu se tento poruchový režim neprojeví na jedné součásti; objeví se na tisících, než to někdo chytí.
Zde jsou praktická minima pro slitiny, které nejčastěji procházejí progresivními matricemi:
- 1100-O a 3003-O:Minimální vnitřní poloměr ohybu 0t až 0,5t. Tyto plně žíhané slitiny tolerují extrémně těsné ohyby, a to i při progresivním obrábění při vysoké rychlosti.
- 1100-H14 a 3003-H14:Minimální vnitřní poloměr ohybu 1t. Polotvrdý stav stále umožňuje ostré ohyby, ale materiál ztrácí část své rezervy napětí pro následující stanice.
- 5052-H32:Minimální vnitřní poloměr ohybu 1t až 1,5t. Tato slitina se dobře ohýbá napříč zrnem, ale je znatelně méně tolerantní paralelně se směrem válcování. Pokud je to možné, navrhněte ohyby kolmo k vláknům.
- 6061-T4:Minimální vnitřní poloměr ohybu 1,5t. Přijatelné pro středně progresivní tváření zápustek, když ohyby nejsou silné.
- 6061-T6:Minimální vnitřní poloměr ohybu2t až 5tv závislosti na tloušťce a orientaci zrna. Obecně se vyhněte tváření -intenzivních progresivních návrhů lisovacích nástrojů, ledaže byste následně provedli lisování O temperováním a tepelným-zpracováním.
Pokud jde o tloušťku stěny, progresivní lisovací forma funguje nejúčinněji v rozmezí 0,010 až 0,063 palce pro hliník. Pod 0,010 palce pás ztrácí tuhost a mezi stanicemi se vyboulí. Nad 0,080 palce se požadavky na tonáž zvyšují a vy začínáte potřebovat širší rozteč stanic, což prodlužuje matrici a zvyšuje náklady na nástroje. Praktický sweet spot pro většinu hliníkových progresivních dílů zápustek je 0,020 palce až 0,050 palce, vyvažující tvarovatelnost proti strukturální tuhosti v hotové součásti.
Vůle a odpružení kompenzace
Vůle matrice, mezera mezi střižníkem a řeznými hranami, řídí výšku otřepu, kvalitu břitu a životnost nástroje. Lisování oceli obvykle využívá 5-10 % tloušťky materiálu na stranu. Hliník vyžaduje k výrobě čistých hran užší vůle, protože materiál je měkčí a při příliš velké mezeře se spíše trhá než stříhá.
Doporučená vůle děrování-k-výrazu pro hliník v progresivních zápustkách:
- Měkké slitiny (1100, 3003):5-7 % tloušťky materiálu na stranu.
- Střední slitiny (5052): 6-10% tloušťky materiáluna stranu.
- Tvrdé slitiny (6061-T6):8-12 % tloušťky materiálu na stranu. Vyšší pevnost vyžaduje o něco větší vůli, aby se zabránilo nadměrnému opotřebení razníku.
Odpružení je druhá polovina rovnice a právě zde se hliník ostře liší od oceli. Když se ocelová část ohne o 90 stupňů, může se vrátit zpět o 1-2 stupně. Stejná geometrie v hliníku pruží zpět o 2-3 stupně u měkkých slitin jako 5052-H32 a 5-7 stupňů nebo více u 6061-T6. V progresivním designu matrice nemůžete upravovat každou část ručně. Kompenzace musí být zabudována přímo do geometrie stanice.
Přesné lisovací a lisovací operace pro hliník obvykle řeší odpružení přes nadměrné ohýbání. Tvarovací razník posouvá materiál za cílový úhel, takže se uvolní zpět do správné polohy. Pro 90-ohyb v 5052-H32 se lisovací stanice zformuje na přibližně 87-88 stupňů. U 6061-T6 možná budete potřebovat 83-85 stupňů, abyste přistáli na 90 po elastickém zotavení. Tyto hodnoty by měly být vždy ověřeny testovacími zásahy během zkoušení lisovnice, protože variace teploty od šarže k šarži může posunout odpružení o 1-2 stupně.
Mezery prvků a omezení geometrie
Umístění prvku vzhledem k ohybům, hranám a dalším prvkům určuje, zda váš díl vyjde z matrice čistý nebo zdeformovaný. Tato pravidla odrážejí, jak hliník při progresivním lisování teče a deformuje se jinak než ocel:
- Vzdálenost od otvoru{{0} do-ohybu:Udržujte alespoň propíchnuté otvory2x tloušťka materiáluod nejbližší tečny ohybu. Užší umístění způsobuje, že se otvory během tvarování deformují do oválů, protože měkkost hliníku umožňuje okolnímu materiálu zatékat do otvoru.
- Vzdálenost-k-okraji:Mezi hranou otvoru a okrajem plechu udržujte alespoň 1,5násobnou tloušťku materiálu. To zabraňuje trhání okraje během propichování a zachovává strukturální integritu kolem prvku.
- Minimální průměr otvoru:Ne menší než 1x tloušťka materiálu pro kulaté otvory. Štěrbiny by měly mít šířku alespoň 1x. Menší prvky způsobují nadměrné vychýlení razníku a zrychlené opotřebení hliníku.
- Mezery mezi funkcemi:Mezi sousedními otvory nebo výřezy dodržujte alespoň 2x tloušťku materiálu, aby se zabránilo vybočení pásu mezi prvky během propichování.
- Minimální délka příruby:Minimálně 3x tloušťka materiálu od vnitřního poloměru k okraji příruby. Kratší příruby nezabírají správně s tvářecím nástrojem a vytvářejí nekonzistentní úhly ohybu.
- Výška reliéfu:Omezení na 3x maximální tloušťku materiálu pro standardní progresivní tváření. Hlubší reliéfy vyžadují další stanice a hrozí roztržení při tvrdších površích.
Tato pravidla pro rozestupy se vzájemně ovlivňují. Představte si, že navrhujete držák se třemi otvory poblíž linie ohybu. Pokud jsou otvory od sebe správně vzdáleny, ale jsou příliš blízko ohybu, všechny tři se během tvarování zdeformují. Zkontrolujte každý prvek proti jeho sousedům a nejbližší operaci tváření.
Dosažitelné tolerance u progresivního lisování hliníku se obecně pohybují v rozsahu +/-0,05 mm až +/-0,10 mm pro rozměry bez polotovaru a děrované prvky. Tvarované rozměry, jako jsou úhly ohybu, výšky příruby a tvarové hloubky, nesou širší toleranční pásma, typicky +/-0,10 mm až +/-0,25 mm, protože změny odpružení vnášejí další nejistotu. Přesné lisovny a lisovny, které používají dobře udržované hliníkové nástroje se snímáním v lisovacím nástroji, dokážou trvale udržet užší konec těchto řad v rámci série přesahující 500 000 dílů.
Opakovatelnost při dlouhém běhu je místo, kde vlastnosti hliníku vytvářejí jedinečnou výzvu. Hliník se hromadí na čelních plochách razníků a površích zápustek prostřednictvím zadření, které postupně mění vůle a mění vlastnosti otřepů. Progresivní konstrukce lisovnice pro hliník musí zahrnovat plánované intervaly údržby pro čištění odřených povrchů a přeleštění hrotů děrovače. Bez této disciplíny se tolerance s postupem jízdy mění, i když matrice na začátku řezala perfektně.
S uzamčenou geometrií a pravidly DFM zapečenými do vašeho CAD modelu je další proměnnou, která určuje míru zmetkovitosti, jak efektivně rozložení pásu využívá materiál, což je zvláště důležité, když hliníková cívka stojí více za libru než měkká ocel.
Rozložení pásů a optimalizace vnoření pro hliníkové cívky
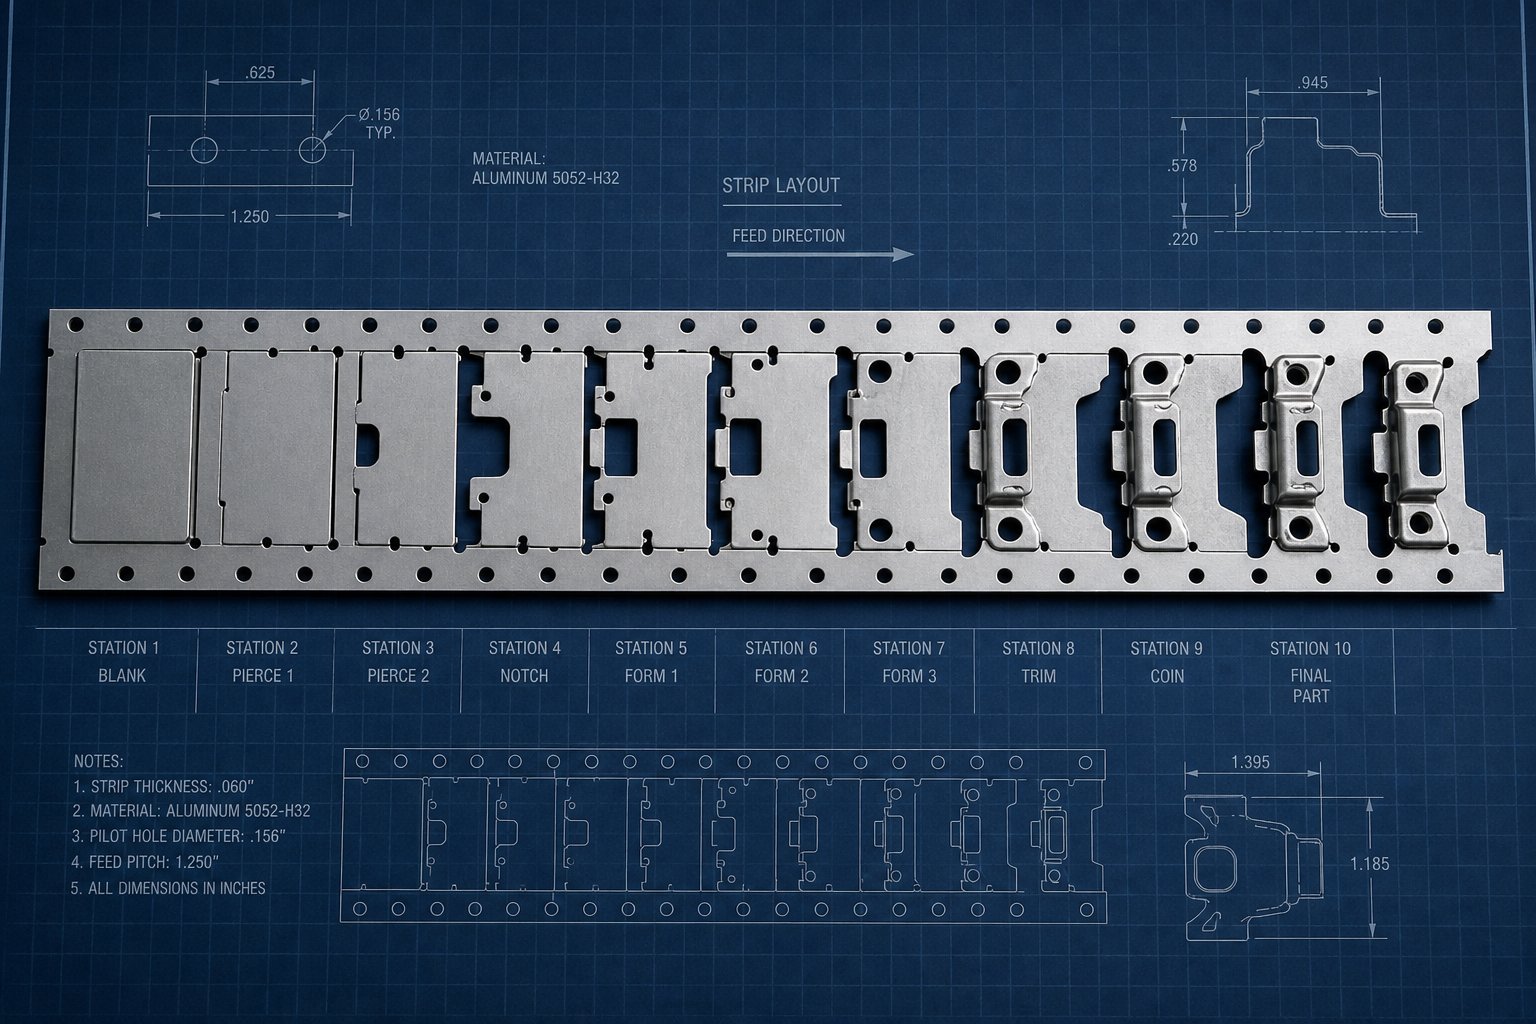
Hliníková cívka obvykle stojí dvakrát až třikrát více za libru než měkká ocel. Tento cenový rozdíl znamená, že každé procento využití materiálu hůře zasáhne vaše náklady na součást. Uspořádání pásu se 72% využitím v oceli může být tolerovatelné. Stejné rozvržení v hliníkovém propouštěcím okraji při každém tahu. Inteligentní rozvržení pásů a vnoření jsou tam, kde se progresivní lisování vyplácí, nebo kde špatné plánování tiše odčerpává zisk v průběhu milionů cyklů.
Design nosných pásů a strategie pilota
Nosný pás drží část připojenou k cívce, když se pohybuje každou stanicí. U hliníku musí konstrukce nosiče vyvažovat dva protichůdné cíle: udržet pás dostatečně stabilní, aby se mohl přesně podávat, a dostatečně úzký nosič, aby se minimalizoval plýtvání materiálem.
Šířka nosiče by měla být alespoň dvojnásobkem tloušťky materiálu, aby se zabránilo roztržení během postupu, ale širší nosiče na hliníkovém pásu spalují drahý materiál, který se stává šrotem. Středové nosiče fungují dobře, když se tváření děje na obou stranách profilu součásti. Vnější nosiče vám umožňují přístup k funkcím centrálního tvarování, ale přidávají materiál na obou okrajích. Jedno-stranné nosiče šetří materiál, ale mohou způsobit boční posun tenkých hliníkových pásků, protože materiál postrádá tuhost oceli, aby odolal asymetrickým tvářecím silám.
Pilotní otvory slouží jako registrační systém proužku. Jsou proraženy na začátku sekvence a přijímají pilotní kolíky na každé následující stanici do uzamčené polohy před zahájením jakékoli operace. U hliníku je kladení vodicích otvorů na místo navíc: měkkost materiálu znamená, že vodicí kolíky mohou prodloužit otvory po tisíce cyklů, pokud je lícování příliš těsné. Běžným přístupem je umístění vyhrazených vodicích otvorů na samotný nosný pás spíše než použití otvorů funkčních částí jako vodítek. To zachovává tolerance otvorů na hotovém dílu a poskytuje pilotům vyhrazenou, vyměnitelnou zónu záběru.
Když jsou potřeba dvě sady pilotů pro dlouhé raznice nebo složité sekvence, děrování obou sad současně v jedné stanici eliminuje posun v zarovnání mezi páry pilotů, což je detail, který je u hliníku důležitější, protože i nepatrná chybná registrace způsobuje viditelnou deformaci měkkého materiálu.
Techniky hnízdění pro maximalizaci výtěžku materiálu
Vnoření se týká toho, jak jsou díly orientovány a uspořádány v rámci šířky pásu, aby se získalo maximum hotových dílů z minima surového materiálu. S vyšší cenou hliníku se i 5% zlepšení využití v sérii 500 000 kusů promítá do významných úspor.
Principy optimalizace rozvržení klíčové lišty pro progresivní lisování hliníku:
- Minimalizujte vzdálenost postupu.Kratší rozteč znamená méně materiálu na díl. Rozteč však musí zůstat dostatečně dlouhá, aby vyhovovala provozu největší stanice bez interference mezi sousedními prvky. U hliníku udržujte rozteč tak napjatou, jak to geometrie tváření umožňuje, a zaměřte se na méně než 10 % mrtvého prostoru mezi profily součástí ve směru posuvu.
- Orientujte díly, abyste maximalizovali využití šířky pásu.Otočte nebo zrcadlte díly tak, aby kostra odpadu mezi profily byla konstrukčně co nejtenčí. U symetrických částí, kde to šířka proužku umožňuje, zvažte dvojí{1}}vložení nebo rozložené vnoření.
- Zarovnejte kritické ohyby kolmo ke směru zrna.Tvařitelnost hliníku je směrová. Směr válcování vytváří orientaci zrna, která ovlivňuje tažnost ohybu. Orientace součásti tak, aby hlavní ohyby procházely přes zrno, snižuje riziko praskání, i když mírně snižuje využití. Zlepšení spolehlivosti obvykle převáží 2-3% ztrátu materiálu.
- Kde to geometrie dovoluje, používejte držáky kopí.Nosiče kopí jsou vytvořeny propichováním spíše než ořezáváním, což snižuje zmetkovitost tím, že drží materiál připevněný. Tento přístup funguje dobře u hliníku, protože měkkost materiálu umožňuje čisté kopání bez nadměrného oholení nebo otřepů.
- Navrhněte negativní a pozitivní obtokové zářezyk řízení postupu stripování a prevenci chybného podávání-. V lisovacích nástrojích z plechu umožňují obtokové zářezy, aby se pás správně posunul, i když dojde k chybě podávání, a zabraňují tak havárii lisu. U hliníku by se geometrie zářezu měla vyhýbat ostrým vnitřním rohům, které koncentrují napětí a riskují roztržení nosiče během vysokorychlostního posuvu-.
Negativní a pozitivní obtokové vruby v lisovacích nástrojích pro tváření plechu hrají zásadní roli ve spolehlivosti podávání. Pozitivní zářez je materiál zanechaný na pásu, který se dotýká zarážky; negativní zářez je odstraněn, takže pás může volně procházet. U hliníku zaoblete vnitřní rohy negativních zářezů na poloměr alespoň 0,5 t, abyste zabránili iniciaci mikro-trhlin, které by se mohly šířit při cyklickém namáhání posuvem.
Vzdálenost postupu také přímo ovlivňuje rychlost lisu. Kratší rozteč umožňuje rychlejší cyklování, protože podavač pohybuje méně materiálu na zdvih, čímž se snižuje zatížení při zrychlení a zpomalení. U hliníkových cívek, kde je hmotnost pásu na jednotku délky nižší než u oceli, umožňuje kratší rozteč v kombinaci s lehkým materiálem progresivní nastavení nástrojů a zápustek, aby běžely na horní hranici jejich rozsahu rychlostí bez obětování přesnosti posuvu. Progresivní komponenty matrice odpovědné za přepravu pásu, včetně zvedáků, vodítek materiálu a samotného podavače, všechny těží ze sníženého setrvačného zatížení, když rozteč zůstává kompaktní.
Vztah funguje oběma směry. Pokud si geometrie součásti vynucuje dlouhou vzdálenost postupu, musí se rychlost posuvu snížit, aby měl servopodavač dostatek času na zrychlení a zpomalení pásu bez překmitu. U hliníku překmit nezpůsobuje pouze chybnou registraci; může se zdeformovat pás mezi podavačem a vstupem do formy, protože materiál postrádá pevnost sloupu oceli při ekvivalentní tloušťce.
Směr zrn si zde zaslouží ještě jednu zmínku. Pokud díl orientujete pro maximální využití, ale umístíte kritické ohyby rovnoběžně se směrem válcování, můžete získat 4% úsporu materiálu a celý jej ztratit ve šrotu z-praskání linie ohybu. Před uzamčením rozvržení vždy ověřte orientaci podle směrových dat tvárnosti slitiny.
Rozhodnutí o uspořádání pásu zablokují náklady na materiál a chování posuvu po celou dobu životnosti nástroje. Ale i dokonale zasazený, efektivně nakloněný pás bude produkovat vadné díly, pokud rozhraní mezi hliníkem a povrchy nástrojů není spravováno, což je místo, kde přebírá výběr maziva a kontrola povrchové úpravy.
Úvahy o mazání a povrchové úpravě hliníku
Hliník nenosí jen progresivní raznice. Spojuje se s nimi. Když hliníkový plech klouže pod tlakem proti nechráněné nástrojové oceli, může lokální teplo z plastické deformace způsobit mikro-svaření hliníkových částic přímo k povrchu matrice. To je zadření a je to jediný nejničivější způsob selhání specifický pro hliník v progresivních lisovacích nástrojích. Nekontrolované nánosy zadírají každý následující díl, rozšiřují vůle a vynucují si neplánovanou údržbu matrice, která zkracuje dobu provozuschopnosti výroby.
Oprava vyžaduje dvě koordinované strategie: správné mazivo, které zabrání kontaktu kov-na{1}}kov, a správný povrch nástroje, který odolá přilnavosti, i když se mazivo na vysokotlakých stanicích-rozředí.
Výběr maziva pro zamezení zadření
Volba maziva pro hliník není totéž, co byste udělali pro ocel. Odírání oceli je způsobeno především dynamickým třením. Lepení hliníku je poháněno jiným mechanismem: lokálním tavením způsobeným teplem generovaným během plastické deformace. Účinné hraniční mazivo musí zůstat na místě, když se matrice zavírá a tlak stoupá, a nesmí se vytlačovat z kontaktní zóny pod zatížením.
Výzkum provedený v Centre of Advanced Manufacturing and Materials Oakland University testoval prahy zadření pro hliník AA5754 v různých podmínkách maziv. Výsledky jsou poučné. Snebylo aplikováno žádné mazivo, zadření začalo při pouhých 7 MPa průměrného kontaktního tlakubez ohledu na materiál matrice. Naneste suchý filmový lubrikant, jako je Drycote 2-90, a prahová hodnota vyskočila na 28-40 MPa v závislosti na vložce matrice. Mlýnský olej (61AUS při 50 mg/ft2) ji zvýšil na 23-26 MPa. Shrnutí: suchá místa kdekoli v progresivní raznici jsou pro hliník katastrofální a maziva se suchým filmem překonávají konvenční mlýnské oleje, pokud jde o odolnost proti zadření.
Zde je srovnání tří hlavních kategorií maziv pro progresivní lisování hliníku:
- Maziva se suchým filmem (např. Drycote 2-90):Aplikuje se na cívku před ražením. Zajistěte nejvyšší práh zadření a nejnižší koeficient tření (umožňuje hlubší tažení a těsnější ohyby). Zůstávají přilepené k povrchu plechu pod vysokým kontaktním tlakem, spíše než aby se vymačkávaly. Ideální pro formování-intenzivních progresivních raznic. Nevýhoda: aplikace musí být jednotná; holé skvrny se okamžitě stávají děravými místy.
- Ropné-mlýnské oleje (např. 61AUS):Aplikuje se na svitkovém mlýnu nebo pomocí válečkových aplikátorů před lisem. Vhodné pro mírné-tlakové operace, jako je propichování a mělké ohýbání. Poskytují menší ochranu proti zadření než suché filmy při vysokém kontaktním tlaku, protože mohou být posunuty z rozhraní matrice-. Vhodné pro jednodušší postupové operace zápustek, kde tvářecí síly zůstávají nízké.
- Syntetická maziva (na -rozpustné nebo emulzní{1}} bázi):Nabízí dobré chlazení a mazání pro vysokorychlostní-operace. Snadnější čištění od dílů před následnými procesy, jako je eloxování nebo lakování. Při třecím teple se však vypařují rychleji, což znamená, že u dlouhých progresivních zápustek s mnoha tvářecími stanicemi jsou často nutné systémy opětovné aplikace.
Na způsobu aplikace záleží stejně jako na typu maziva. Nanášecí válečky poskytují konzistentní tloušťku filmu po celé šířce pásu, ale mohou minout okraje. Stříkací systémy nabízejí plné pokrytí, ale mohou se-používat nadměrně, což způsobuje aquaplaning, který ovlivňuje zapojení pilota. U progresivních lisovacích lisů s hliníkem je nejspolehlivějším přístupem před-nanesení suchého filmu na úrovni cívky, doplněné cíleným rozprašováním na konkrétních stanicích s vysokým-třením v lisovnici.
Kontrola povrchové úpravy a kompatibilita post{0}}zpracování
Mazivo zabraňuje přilnutí hliníku k matrici. Nástrojový materiál a povlaky určují, co se stane, když se mazivo zředí v kontaktních bodech s nejvyšším-tlakem, k čemuž nevyhnutelně dochází při delších výrobních sériích.
Tradiční PVD keramické povlaky jako TiN, TiCN a TiAlN postrádají dostatečnou odolnost proti statickému tření pro hliník. Testování v terénu ukazuje, že razníky s povlakem TiN{1}} vykazují viditelné lepení hliníku po 35 000 úderech, zatímco razníky s povlakem CrN + DLC (diamant{5}}jako uhlík) se stejnou matricí nevykazují žádné lepení. Tato kombinace CrN + DLC vyrobila více než 800 000 dílů v aplikacích na ořezávání hliníku bez nutnosti čištění přilnutého materiálu.
U progresivních karbidových lisovacích nástrojů poskytují vložky z karbidu wolframu extrémní tvrdost a odolnost proti opotřebení na obráběcích stanicích. Hladký, nereaktivní povrch karbidu -odolává adhezi hliníku lépe než nepovlakovaná nástrojová ocel, což z něj činí preferovaný materiál břitové destičky pro děrovače a vysekávací stanice, které vykazují nejvyšší kontaktní tlaky hliníku. Spárováním karbidových břitových destiček na obráběcích stanicích s tvářecími břitovými destičkami s povlakem CrN + DLC získáte lisovnici zkonstruovanou speciálně pro duální způsoby selhání hliníku: otěr na břitech a přilnavost na tvářecích plochách.
Povrchová úprava matrice také ovlivňuje vzhled hotového dílu, což je důležité, když díly procházejí následnou povrchovou úpravou. Hliníkové díly určené k eloxování nesmí obsahovat stopy po matrici, škrábance a zbytky maziva. Eloxování zesiluje každou nedokonalost povrchu, protože vrstva oxidu je průhledná a vytvrzuje jakoukoli texturu, která se pod ní nachází. Pokud vaše progresivní raznice zanechá i nepatrné rýhy z raného-zadírání, tyto stopy se po eloxování stanou trvalými.
Praktické důsledky pro rozhodování o nástrojích:
- Všechny tvarovací povrchy vyleštěte na 8 mikropalců Ra nebo lepšíkdy budou díly eloxovány nebo lakovány. Drsnější povrchy zachycují částice hliníku a dříve způsobí zadření.
- Specifikujte povlaky CrN + DLC na tvářecích stanicích a osazovacích břitových destičkáchpro díly vyžadující kosmetickou kvalitu povrchu. Nízký koeficient tření povlaku (přibližně 0,1) zabraňuje poškrábání.
- Vyberte maziva kompatibilní s následnou konečnou úpravou.Ropné-oleje vyžadují před eloxováním čištění rozpouštědlem, přičemž se přidává procesní krok. Suché filmy a vodou -rozpustné syntetické materiály se snadněji čistí, čímž se snižují náklady na před{3}}úpravu a eliminují se potenciální zdroje povrchových defektů v konečném nátěru.
- Naplánujte si intervaly kontroly zadřenína základě objemu dílu. Dokonce i nástroje s povlakem nakonec vykazují mikro-depozity. Jejich včasné zachycení, dříve než vyhodnotí díly, zachová kvalitu povrchu i rozměrovou přesnost.
Každá povrchová vada vzniklá při lisování se přenáší do konečného výrobku. Vhodně-vybrané mazivo ve spojení se správným povlakem matrice a specifikací povrchové úpravy v první řadě zabraňuje vzniku těchto defektů. Ale když se objeví, znalost, jak identifikovat jejich hlavní příčiny a rychle je opravit, odděluje stabilní výrobní proces od procesu, který krvácí šrot, což nás přivádí k celému spektru defektů lisování hliníku a jejich oprav.
Běžné závady a odstraňování problémů při lisování hliníku
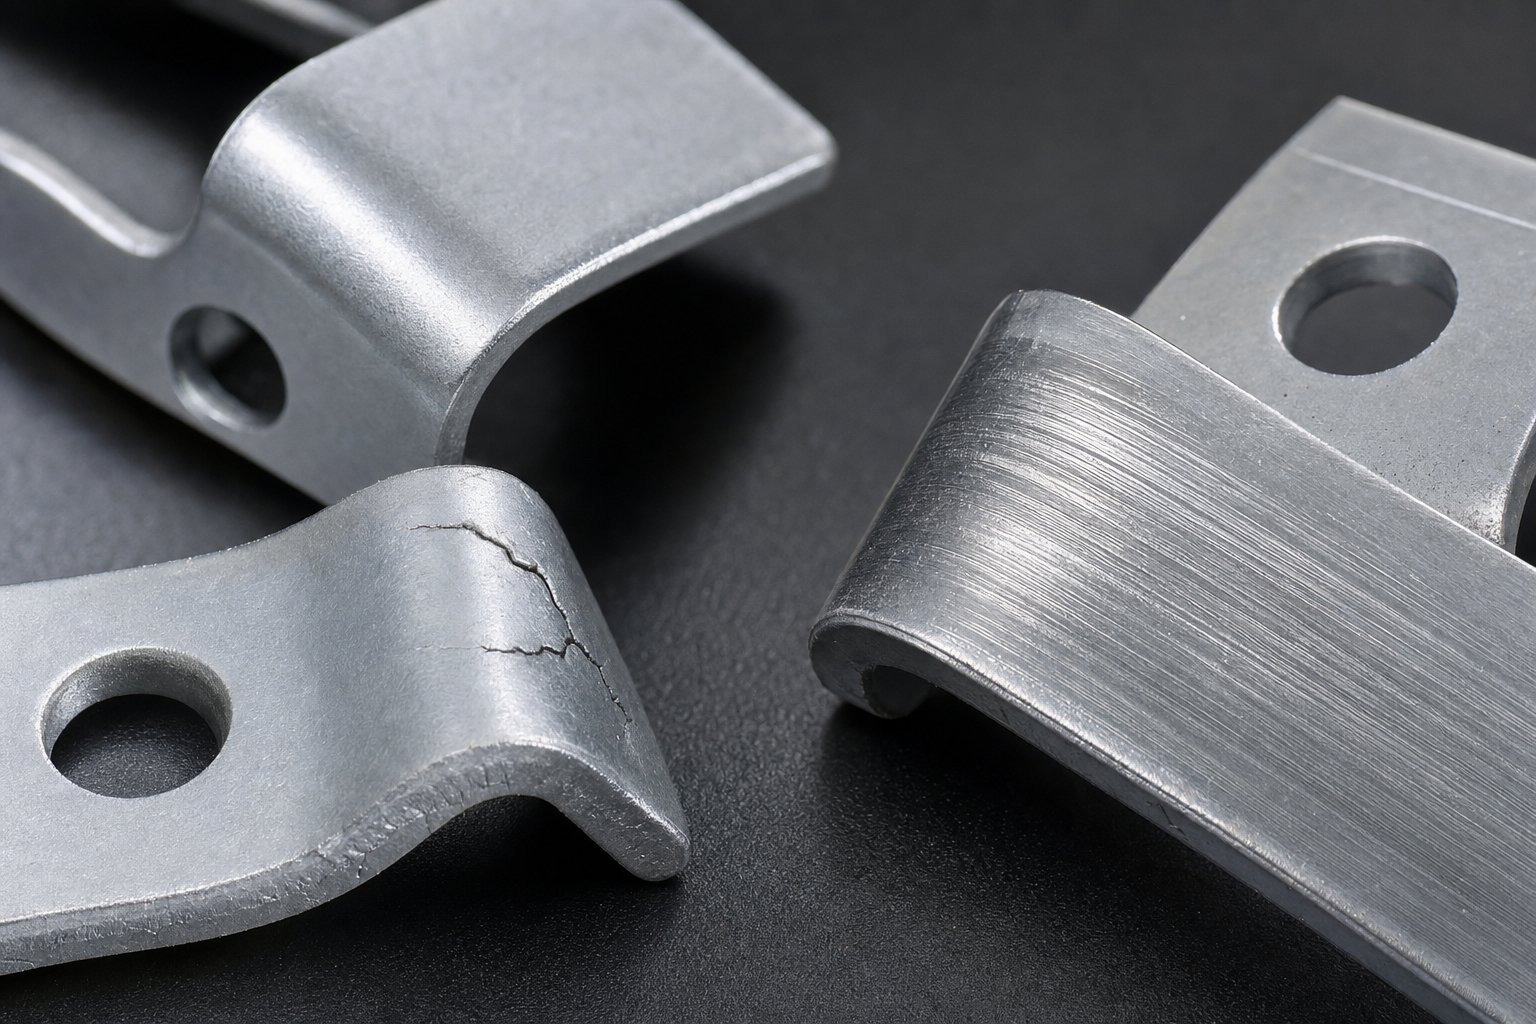
I se správným mazivem, správným povlakem a leštěným povrchem matrice se stále objevují vady. Měkkost hliníku, tendence k oděru a omezená tažnost po-hrnutí vytvářejí způsoby porušení, které u ocelových progresivních výlisků neexistují. Včasné zachycení těchto defektů, pochopení jejich hlavních příčin a použití správné opravy je to, co odděluje proces běžící 0,5 % zmetků od jednoho krvácení 5 % nebo více v rámci velkého-provozu.
Níže uvedená tabulka shrnuje nejčastější závady, se kterými se setkáte, jejich původ a jak je systematicky řešit.
| Typ defektu | Kořenová příčina | Nápravné opatření | Strategie prevence |
|---|---|---|---|
| Praskání v zatáčkách | Poloměr ohybu pod minimálním temperováním slitiny-; ohýbání rovnoběžně se směrem zrna; nadměrné napětí z předchozích stanic | Zvětšit poloměr ohybu; přeorientovat část v pásu tak, aby ohyby křížily zrno; dělené tvarování přes další stanice | Ověřte minimální poloměry ohybu na slitinu-během návrhu; určete směr zrna v objednávkách na nákup svitků |
| Vrásčitost | Nedostatečný tlak držáku polotovaru během tažení; nadměrný tok materiálu do nepodepřených oblastí; příliš dlouhá progresivní vzdálenost způsobuje prověšení pásu | Zvyšte přítlak-; na postižených stanicích přidat korálky pro kreslení nebo tlakové polštářky; zkraťte rozteč, pokud k tomu přispívá vybočení pásu | Konstrukční pořadí stanovišť s odpovídajícím omezením materiálu; použijte servo-řízené dusíkové pružiny pro konzistentní tlak |
| Trhání | Nadměrná hloubka tažení v jedné stanici; ostrý poloměr vstupu matrice; nedostatečné mazání v-zónách s vysokým namáháním | Přerozdělte hloubku tažení mezi dvě nebo více stanic; zvětšit poloměr vstupu matrice na 4-6x tloušťku materiálu; aplikujte doplňkové mazivo na čerpacích stanicích | Spusťte simulaci tváření před vytvořením formy, abyste identifikovali koncentrace napětí; nastavit kontrolní body mazání v plánu PM |
| Tvorba otřepů | Příliš velká nebo příliš malá vůle děrování-k-výrazu; opotřebované hrany razníku; nahromadění hliníkových částic měnící efektivní vůli | Znovu{0}}přebroušení nebo výměna razníků; upravit vůli na 5-10 % na stranu v závislosti na slitině; očistěte odřený materiál od okrajů matrice | Specifikujte tolerance vůlí během návrhu matrice; naplánujte intervaly kontroly razníku na základě počtu zdvihů |
| Otřesy | Adheze hliníku k povrchům matrice od kontaktního tlaku překračujícího práh zadření (již 7 MPa bez maziva); hladovění maziva; povrchy nástrojové oceli bez povlaku | Okamžitě vyčistěte usazeniny; naneste suchý filmový lubrikant; povlak tvořící vložky s CrN + DLC; snižte tlak držáku polotovaru, pokud je nad prahovou hodnotou | Použijte před-aplikovaný suchý filmový lubrikant na cívku; specifikovat anti-nátěry na všech tvářecích a kreslících plochách; nastavit intervaly kontrol v krocích po 10 000 zdvihech |
Praskání, vrásnění a trhání v hliníku
Tyto tři defekty sdílejí společnou nit: materiálu došla tažnost před dokončením tvářecí operace. Konkrétní mechanika se ale liší a stejně tak i opravy.
K praskání dochází v ohybech, když vnější vlákno překročí mez prodloužení slitiny. Nejčastěji si toho všimnete u dílů 5052-H32 a 6061-T4, kde byly poloměry ohybu navrženy podle ocelových norem. Hliník prostě nevydrží stejný poměr poloměru-k{10}}tloušťce, aniž by se zlomil. Opravná cesta je přímočará: otevřete poloměr, přeorientujte díl vzhledem k obilí nebo rozdělte ohyb na předohyb a konečný ohyb v po sobě jdoucích stanicích.
Zvrásnění se objevuje při operacích kreslení a tvarování{0}}tvarů, kde se materiál spíše stlačuje než natahuje. Představte si, že stlačíte list papíru do tvaru šálku; přebytečný materiál podél stěn se vyboulí. Při progresivním lisování se to projevuje jako zvlněné boční stěny nebo zvrásněné příruby. Přidáním natahovacích perliček nebo zvýšením přítlačného-tlaku se materiál spíše natahuje než stlačuje, čímž se eliminuje vráska.
Trhání je opakem vrásek. Vyskytuje se tam, kde se materiál natahuje za svou mez tvarování, typicky na vstupních poloměrech lisovnice nebo přes průbojníky během tažných operací. Když se hliník roztrhne, zlom je náhlý, protože materiál nenabízí téměř žádnou post-deformaci. Na rozdíl od oceli, která se postupně ztenčuje a dává varování, hliník přechází z přijatelného na trhaný v úzkém rozsahu napětí. Opravou je redistribuce napětí: použijte větší vstupní poloměr, přidejte meziformovací stanici nebo zvyšte mazání, abyste snížili napětí vyvolané třením v kritické zóně.
Tvorba otřepů a prevence zadření
Otřepy a zadření představují dvě strany problému interakce hliníkových nástrojů. Otřepy se tvoří na řezných hranách, když je vůle pryč nebo jsou razníky tupé. Při spojování hliníku s matricí se na kluzných plochách tvoří zadření.
Pro kontrolu otřepů při vysokorychlostním lisování je nezbytná správná vůle. Měkkost hliníku znamená, že i nepatrné změny vůle způsobují znatelné kolísání výšky otřepů. Razník opotřebovaný o 0,001 palce, který by mohl být přijatelný u oceli, vytváří viditelné otřepy při převrácení v hliníku. Intervaly inspekcí ostrosti razníku by měly být zhruba poloviční oproti tomu, co byste naplánovali pro ekvivalentní ocelové lisovací součásti.
Prevence zadření spočívá ve třech vrstvách ochrany: pokrytí mazivem (žádná suchá místa, nikdy), povrchové povlaky na tvářecích a tažných vložkách (CrN + DLC výrazně překonává TiN u hliníku) a řízení kontaktního tlaku (zůstaňte pod prahem zadření pro vaši kombinaci materiálů maziv-závitnice). Výzkum Oakland University prokázal, že tvrdo-chromované litinové vložky D6510 odolávaly zadření až 37,9 MPa při mazání, ve srovnání s 31,6 MPa u lité oceli S0050A. Výběr materiálu matrice je součástí strategie prevence, nikoli dodatečným nápadem.
Kdy nepoužít progresivní raznice pro hliníkové díly
Progresivní lisování je výkonné, ale není univerzální. Poctivé inženýrství znamená rozpoznat, kdy se proces nehodí k dílu, předtím, než investujete do nástrojů, které místo lisování součástí produkují odpad.
Zvažte alternativy, pokud váš hliníkový díl zahrnuje:
- Hluboké tažení přesahující 2-3x průměr polotovaru:Progresivní raznice si poradí s mělkým tažením, ale tvary hlubokých misek nebo skořepin vyžadují řízený tok materiálu, který lépe zvládne nastavení pro razení přenosové raznice. Přenášecí matrice pohybují jednotlivými polotovary nezávislými stanicemi s úplným ovládáním držáku polotovaru v každé fázi tažení, což z nich činí správnou volbu pro pouzdra baterií, hluboké kryty a válcové tvary.
- Extrémně těsné poloměry při tvrdém popouštění:Pokud váš návrh vyžaduje poloměry ohybu menší než 1t v 5052-H32 nebo jakýkoli ohyb v 6061-T6, postupné tváření způsobí konzistentní praskání. Buď změňte temperování, přepracujte geometrii nebo použijte přenosovou matrici, kde můžete na konkrétních stanicích aplikovat tváření za tepla.
- Velká velikost dílu vzhledem k lisovacímu loži:Progresivní matrice potřebují šířku pásu plus nosný materiál plus vůli okraje pásu. Když díly přesahují 12-18 palců v jednom rozměru, šířka svitku a požadovaná tonáž lisu činí lisování v transferovém lisu ekonomičtějším.
- Velmi nízké objemy výroby (pod 10 000–25 000 dílů):Náklady na progresivní lisovací nástroje jsou vysoké, obvykle 30 000 až 150 $,000+ v závislosti na složitosti. Při malých objemech nemůžete tuto investici amortizovat. Složená matrice provádějící vysekávání a děrování v jediném zdvihu, po kterém následuje sekundární ohýbání v brzdové matrici, často přináší nižší celkové náklady na krátké série.
- Části vyžadující-procesní operace mezi stanicemi:Pokud váš díl potřebuje bodové svařování, vkládání matic nebo jiné operace, které nejsou -razítkem- uprostřed sekvence, přenosové matrice poskytují nezávislost stanice a dobu prodlevy, kterou progresivní podávání pásu nemůže.
Rámec rozhodování je jednoduchý. Progresivní matrice vyhrávají, když potřebujete velký objem, úzké tolerance, složitost mnoha funkcí v tenkém až středně silném hliníku a rychlé časy cyklů. Přetlačovací lisování vítězí u velkých dílů, hlubokého tažení a procesů vyžadujících nezávislé řízení stanice. Složené matrice vítězí pro jednoduchou plochou geometrii při středních objemech, kde je omezený rozpočet na nástroje.
Výběr špatného procesu není jen plýtvání investicemi do nástrojů. Uzamkne vás do vzoru defektů, který žádné řešení problémů nemůže plně vyřešit, protože základní proces-nesoulad součástí přetrvává. Zajistěte správný výběr procesu a míra vad zůstane nízká již od prvního výrobního cyklu, což připraví půdu pro pochopení toho, jak se vzájemně ovlivňují náklady na nástroje, materiálová ekonomika a limity objemu, aby bylo možné určit vaše skutečné-náklady na díl.
Struktura nákladů a ekonomika progresivního lisování hliníku
Výběr správného procesu odstraňuje vady. Rozhodnutí však s sebou nese také finanční rozměr, který musí nákupní týmy a výrobní inženýři kvantifikovat před tím, než přijmou kapitál. Progresivní lisování hliníku zahrnuje odlišnou strukturu nákladů, kde náklady na materiál, investice do nástrojů a objem výroby vzájemně působí jinak než u oceli. Porozumění těmto ekonomickým aspektům určuje, zda vaše-náklady na díl klesnou na haléře nebo zda amortizace nástrojů nikdy nebude zcela vyrovnaná.
Investice do nástrojů a amortizace
Progresivní zápustky pro hliník se obvykle pohybují v rozmezí 10 000 až 200 000 USD, přičemž nejmírnější-složité díly se pohybují mezi 15 000 až 50 000 USD. Speciální hliníkové-nástroje často stojí o 10–20 % více než ekvivalentní ocelové zápustky, a to kvůli povlakům, karbidovým vložkám a leštěným tvářecím povrchům, které jsou potřebné k potlačení oděru a zachování konečného povrchu součásti.
Tato počáteční investice se amortizuje v celém vašem celkovém objemu výroby. Zápustka za 40 000 USD, která produkuje 500 000 dílů, zvyšuje náklady na nástroje o 0,08 USD za kus. Stejná kostka při 50 000 dílech přidá 0,80 $. Tato matematika je jednoduchá, ale mnoho týmů podceňuje náklady na vývoj. Vyzkoušení lisovnice, iterace odpružení a validace procesu pro hliník mohou přidat 30-50 % nad uváděnou cenu lisovnice, než začne stabilní výroba. Rozpočet na 4–7 iteračních kol na středně složitých hliníkových progresivních nástrojích, přičemž každé kolo zabere lisovací čas, technické hodiny a vzorek materiálu.
Ekonomika materiálových nákladů a šrotu
Hliníkový svitek je dvakrát až třikrát vyšší než náklady na-libru měkké oceli. Tento multiplikátor dělá z využití materiálu nejsilnější páku ve vaší nákladové rovnici. Uspořádání pásu s využitím 78 % oproti 72 % ušetří zhruba 8 % materiálu na díl. Při cenách hliníku může toto 6-bodové zlepšení v rámci série milionů kusů vyvážit významnou část investic do nástrojů.
Ekonomika šrotu nabízí částečnou kompenzaci. Hliníkový šrot si zachovává zhruba 40–60 % hodnoty původního materiálu ve srovnání s 15–25 % u ocelového šrotu. Tato vyšší míra využití znamená, že vaše efektivní náklady na odpadní materiál jsou nižší na libru, než naznačují čísla o využití surového materiálu. Stále však zůstává cílem maximalizace využití prostřednictvím těsného uložení a minimální šířky nosného pásu, protože ani hodnota zpětného odpadu neodpovídá marži, kterou získáte na hotových dílech.
U dlouhodobých programů lisování kovů přesahujících 500 000 jednotek ročně se i malé-úspory materiálu na díl dramaticky zvyšují. Zlepšení materiálových nákladů na součást o 0,03 USD přináší při tomto objemu 15 000 USD ročně, což je dostatečné pro přepracování-rozvržení pásů nebo investice do širší matrice s lepším uspořádáním.
Limity objemu pro progresivní zdůvodňování
Bod křížení, kdy progresivní nástroje poskytují pozitivní návratnost investic, závisí na složitosti součásti, ale obecné prahové hodnoty platí konzistentně napříč aplikacemi hliníku:
| Nákladový faktor | Progresivní zemřít | Přenosová matrice | Compound Die |
|---|---|---|---|
| Typická investice do nářadí | $15,000 - $100,000+ | $20,000 - $150,000+ | $5,000 - $25,000 |
| Optimální roční objem | 50,000 - 5,000,000+ | 10,000 - 500,000 | 5,000 - 100,000 |
| Za-dílnou cenu a objem | Nejnižší (dosažitelné pod-penny) | Nízká až střední | Mírný |
| Rychlost cyklu (SPM) | 200 - 600 (tvarování hliníku) | 15 - 60 | 40 - 150 |
| Materiálové využití | Typické: 70 - 85 %. | 65 - 80% | 75 - 90 % (jednoduchá prázdná místa) |
| Nejvhodnější pro hliník | Více{0}}funkční díly, tenký rozchod, velkoobjemové výlisky | Hluboké kresby, velké díly, složité 3D formy | Ploché polotovary, jednoduché propíchnutí-a{1}}řezání, mírné běhy |
Při 50 000 ročních jednotkách se progresivní matrice stávají velmi výhodnými pro většinu hliníkových dílů. Pod touto hranicí amortizace nástrojů převýší-úspory na část. Navíc se ekonomika stává přesvědčivou. Zvažte držák, který stojí 4,50 USD za jednotku prostřednictvím řezání laserem se sekundárním ohýbáním. Stejná součást prostřednictvím dlouhodobého progresivního lisování stojí 0,45 USD, jakmile bude nástroj existovat. Při 100 000 ročních jednotkách se úspora 4,05 $ na díl{13}}vrátí 405 000 $ ročně a vrátí i drahou matrici během týdnů od zahájení výroby.
Velkoobjemové lisování je místo, kde progresivní raznice prokazují svou plnou ekonomickou výhodu. Pevná opakovatelnost v milionech tahů znamená konzistentní kvalitu bez zátěže kontroly jednotlivých dílů-. Efektivní více{3}}staniční formování eliminuje sekundární operace, které zvyšují náklady na manipulaci a riziko defektů. A lehký pás hliníku umožňuje vyšší rychlosti lisování než ekvivalentní ocelové díly, což zvyšuje náklady na cyklus lisování u velkosériových lisovacích programů.
Pro výrobní inženýry, kteří hodnotí investice do nástrojů pro hliníkové programy, dodavatel, kterého vyberete pro konstrukci lisovacích nástrojů, přímo ovlivňuje jak počáteční náklady, tak dlouhodobou{0}}ekonomiku výroby.Progresivní razicí raznice YICHENzaměřte se přesně na tento scénář: velkoobjemová{0}}výroba hliníku, kde požadavky na nástroje definují-formování na více stanicích, malá opakovatelnost a škálovatelná hromadná výroba. Při posuzování dodavatelů lisovacích nástrojů zohledněte nejen uváděnou cenu lisovacích nástrojů, ale také riziko vývoje, rychlost iterace a zda má stavitel ověřené zkušenosti se specifickými požadavky na hliníkové nástroje.
Náklady na nástroje a materiálová ekonomika určují finanční rámec. Převedení těchto čísel do rozumného rozhodnutí o zdrojích však vyžaduje vědět, jak hodnotit dodavatele lisovacích nástrojů podle kritérií specifických pro hliník-, a proto se strategie nákupu stává stejně důležitou jako technická specifikace.
Získávání progresivních lisovacích nástrojů pro výrobu hliníku
Forma, která funguje bezchybně v oceli, může produkovat šrot z hliníku. Tato realita dělá výběr dodavatele více než jen nákupem. Je to technické rozhodnutí, které určuje, zda vaše investice do nástrojů vrátí zisk, nebo generuje měsíce řešení problémů. Při hodnocení výrobců progresivních lisovacích nástrojů pro hliníkové programy se kritéria posouvají směrem ke-specifickým zkušenostem s materiálem, přísnosti ověřování a dlouhodobé- infrastruktuře podpory.
Klíčová hodnotící kritéria pro dodavatele lisovacích nástrojů
Ne každý dodavatel lisovacích forem vyřešil specifické problémy hliníku{0}} popsané v tomto článku: prevence zadření, kompenzace zpětného odpružení,-vhodné vůle slitiny a ochrana povrchové úpravy v milionech cyklů. Váš proces hodnocení by měl upřednostňovat tyto schopnosti v pořadí:
- Prokázané zkušenosti s hliníkovými nástroji. Skupina progresivních lisovacích raznic YICHENse zaměřuje na pomoc výrobním inženýrům a týmům pro zásobování při zdroji matric pro velkoobjemové kovové díly, které vyžadují efektivní více{1}}staniční tvarování, těsnou opakovatelnost a škálovatelnou hromadnou výrobu. Při sestavování svého užšího seznamu dodavatelů progresivních výlisků začněte s staviteli, kteří mohou ukázat ověřené hliníkové programy, nejen ocelové nástroje s upgradem povlaku.
- Vlastní -možnost simulace tváření.Dodavatelé používající analýzu rozvržení pásu a tváření založenou na FEM-zachycují problémy s odpružením, ztenčovacími zónami a koncentracemi deformace před řezáním oceli. To snižuje počet opakování zkoušek z 6-7 kol na 2-3, což ušetří týdny a desítky tisíc nákladů na vývoj.
- Specifikace-nástrojů proti zadření jako standardní postup.Zeptejte se, jaké povlaky a materiály vložek používá stavitel na tvářecích stanicích pro hliník. Povlaky CrN + DLC a karbidové břitové destičky by měly být součástí jejich standardního hliníkového přístupu, nikoli dodatečným nápadem.
- Vyzkoušení kvality tisku a dokumentace.Progresivní výrobce zápustek, který ověřuje hliníkové nástroje na opotřebovaném lisu se špatnou opakovatelností BDC, dodá zápustku, která nedosahuje výkonu na vašem výrobním zařízení. Zeptejte se, jakou značku a model lisu používají pro vyzkoušení, a požádejte o přesné specifikace.
- Programy podpory údržby a přebroušení.Hliníkové nástroje vyžadují častější údržbu než ocelové zápustky kvůli nánosům zadření a opotřebení razníku. Vyhodnoťte, zda výrobci lisovacích nástrojů na vašem seznamu nabízejí plánované služby přebroušení, zásoby náhradních razníků a vzdálenou podporu při odstraňování problémů.
- Škálovatelnost pro objemové rampy.Vaše počáteční objednávka může být 200 000 dílů ročně, ale pokud se program rozroste na 2 000 000, může společnost pro progresivní lisování podporovat duplicitní nástroje, náhradní sady lisovacích nástrojů nebo konfigurace s více -dutinami bez předělání{6}}od začátku?
Ověřování nástrojů pro hliníkové{0}}specifické výzvy
Kvalifikace nekončí, když dodavatel dodá kostku. Validace pro progresivní lisování hliníku vyžaduje potvrzení, že nástroj zvládá jedinečné chování materiálu ve výrobních podmínkách, nejen ve zkušebních podmínkách.
Při prověřování výrobců kovových lisovacích nástrojů si před podpisem akceptace nástrojů vyžádejte tyto ověřovací dokumenty:
- První{0}}kontrola artiklu při produkční rychlosti-nepomalé-ukázky tahů. Hliník se chová jinak při 300 SPM než při 30 SPM kvůli tvorbě tepla a chování mazacího filmu.
- Data Cpk v rámci série minimálně 2 000 kusůpro kritické rozměry. To potvrzuje, že opakovatelnost odpovídá změnám odpružení napříč délkou pásku a rozdíly v materiálu návinu-k-cívce.
- Inspekční zpráva Galling po ověřovacím běhu.Jakákoli adheze viditelná na tvářecích plochách po 2 000 dílech signalizuje mezeru v povlaku nebo mazání, která se během výroby exponenciálně zhorší.
- Dokumentovaná měření vůle matriceověřeno CMM na děrovacích a vysekávacích stanicích, potvrzující hodnoty spadají do rozsahu 5-10 % na stranu vhodného pro vaši konkrétní hliníkovou slitinu.
- Zpráva o využití materiálu rozvržení pásuukazující skutečný versus teoretický výtěžek. Progresivní lisovací služby, které sledují tuto metriku, prokazují-vědomí o nákladech, které přímo prospívá vaší-ekonomické stránce.
Výběr mezi výrobci lisovacích nástrojů je v konečném důsledku rozhodnutím o řízení rizik. Nejnižší -uváděná cena matrice nic neznamená, pokud se zkouška protáhne přes 8 iterací, zadření si vynutí přestavbu matrice na 50 000 úderů nebo odpružení vytvoří--nespeciální díly, které se dostanou k vašemu zákazníkovi. Upřednostněte stavitele s osvědčenými hliníkovými programy, ověřenými-strategiemi proti zadření a infrastrukturou pro podporu vašeho nářadí po celý jeho výrobní cyklus. Tato kombinace promění vaši investici do progresivních kostek z hazardu v předvídatelnou rovnici nákladů-za-díl od prvního dne.
Často kladené otázky o progresivním lisování hliníku
1. Které hliníkové slitiny fungují nejlépe pro progresivní lisování?
Nejběžněji používané slitiny jsou 1100-H14 pro elektrické a tepelné díly, 3003-H14 pro univerzální-konzoly a kryty a 5052-H32 pro konstrukční nebo korozi{17}}odolné aplikace. Tyto slitiny řady 1xxx a 3xxx nabízejí nejširší okno tvařitelnosti pro vícepolohové progresivní raznice. 6061 je obecně omezeno na O nebo T4 pro lisování, protože jejich stav T6 je příliš křehký pro operace náročné na tváření. Tým progresivních lisovacích nástrojů YICHEN vám může pomoci sladit kombinace slitiny a temperování s vašimi konkrétními požadavky na geometrii součásti a objem výroby.
2. Proč hliník vyžaduje při progresivním lisování jiný tvar matrice než ocel?
Hliník představuje vyšší zpětné odpružení díky svému nižšímu Youngovu modulu, což vyžaduje kompenzaci nadměrného ohybu o 2-}7 stupňů zabudovanou do každé tvářecí stanice. Zasahuje také proti nepovlakované nástrojové oceli, náročným povlakům CrN + DLC nebo karbidovým břitovým destičkám na kontaktních plochách. Kromě toho má hliník nižší Lankfordův koeficient (R-hodnota), který koncentruje deformaci prostřednictvím tloušťky plechu, spíše než ji rozděluje po povrchu. Tyto faktory vyžadují užší vůli děr{7}}k zápustce (5–10 % na stranu), specializovaná maziva a více tvářecích stanic pro bezpečné dělení složitých ohybů.
3. Jaký objem výroby odůvodňuje investici do progresivní matrice pro hliníkové díly?
Progresivní lisovací nástroje pro hliník se obvykle stávají nákladově-efektivními při ročních objemech nad 50 000 dílů. Pod touto hranicí amortizace nástrojů převýší-úspory dílů a složené lisovací nástroje nebo sekundární ohýbání mohou být ekonomičtější. Nad 50 000 jednotek cena za-díl dramaticky klesá. Například konzola stojící 4,50 USD prostřednictvím řezání laserem může klesnout na 0,45 USD prostřednictvím progresivního lisování, jakmile bude nástroj existovat. Při 100 000 ročních jednotkách se úspory mohou vrátit i za složité nástroje během týdnů od zahájení výroby.
4. Jak zabráníte zadření při lisování hliníku v progresivních matricích?
Prevence zadření vyžaduje tři koordinované vrstvy: pokrytí mazivem, které zajišťuje, že na proužku nebudou žádná suchá místa, povlaky proti zadření, jako je CrN + DLC, na všech tvářecích a tažných površích a řízení kontaktního tlaku pod prahem zadření. Výzkumy ukazují, že maziva se suchým filmem, jako je Drycote 2-90, zvyšují práh zadření na 28-40 MPa ve srovnání s pouhými 7 MPa bez maziva. Předem aplikovaný suchý film na svitku doplněný cíleným nástřikem na stanicích s vysokým třením poskytuje nejspolehlivější ochranu pro dlouhé výrobní série.
5. Kdy zvolit přenosové lisování před progresivním lisováním pro hliník?
Přenášecí zápustky jsou lepší volbou, když hliníkové díly vyžadují hluboké tažení přesahující 2-3násobek průměru polotovaru, extrémně malé poloměry ohybu při tvrdých popouštěních, které by při progresivním obrábění praskaly, rozměry dílů větší než 12-18 palců nebo při -procesních operacích, jako je bodové svařování mezi kroky tváření. Přenášecí matrice pohybují jednotlivými polotovary nezávislými stanicemi s úplným ovládáním držáku polotovaru v každé fázi, zpracovávají složité 3D formy a hluboké skořepiny, které progresivní podávání pásu nemůže pojmout. Progresivní matrice zůstávají vynikající pro tenkorozměrné díly s mnoha funkcemi při objemech nad 50 000 jednotek.


