


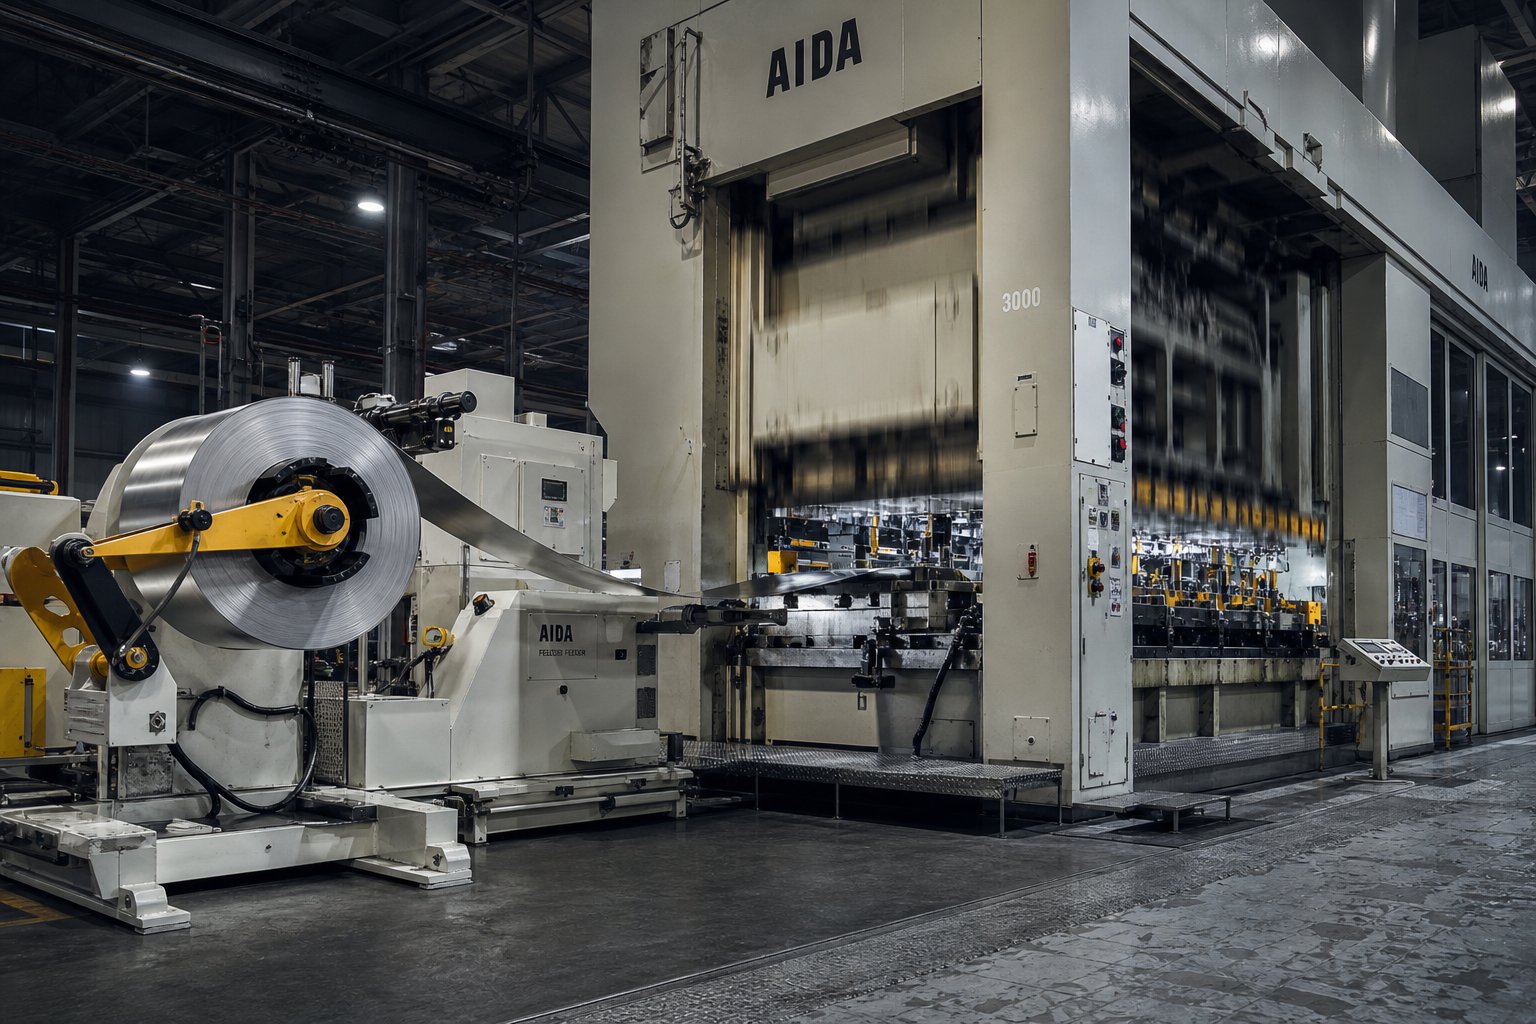
Co vlastně dělá progresivní lisovací lis
Když slyšíš"progresivní lisovací lis“, je lákavé představit si jediný stroj, jak kov dotvaruje. Realita je jemnější. Toto není jen lis. Je to integrovaný systém: lisovací lis, precizně{3}}konstruovaná progresivní matrice, linka pro podávání svitků a ovládací sada, které všechny pracují na principu přeměny plochého kovového pásu na hotové díly při výrobní rychlosti.
Definice progresivního lisovacího lisu
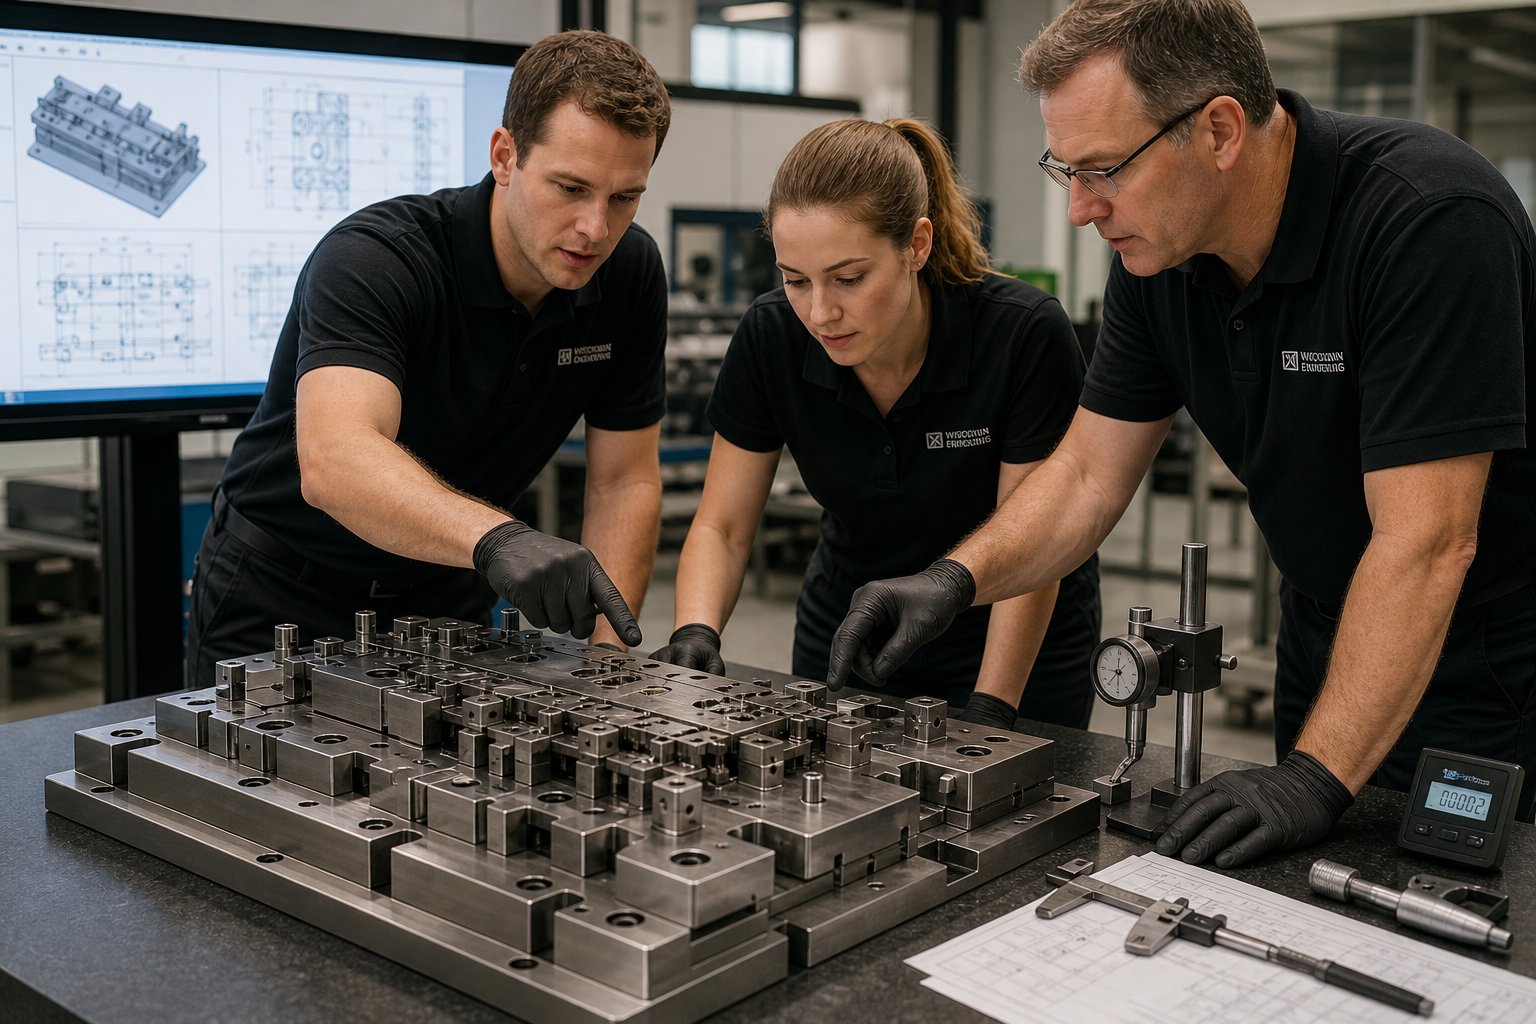
Co je tedy progresivní matrice a jak souvisí s lisem, který je uvnitř umístěn? Progresivní matrice je specializovaný multi{0}}nástroj nainstalovaný v lisovacím lisu. Kovová cívka se přivádí do formy a postupuje přes sekvenci stanic s každým zdvihem lisu. Každá stanice provádí specifickou operaci, ať už je to vysekávání, propichování, ohýbání, tvarování nebo ražení. Když pás dosáhne konečné stanice, hotová část se oddělí od nosného pásu a vypadne připravená k použití.
Progresivní lisovací lis je integrovaný produkční systém kombinující přesný lisovací lis, progresivní lis s více stanicemi, servo-posuv cívky a synchronizované ovládací prvky pro přeměnu plochého kovového pásu na hotové díly v jediné nepřetržité operaci.
Na rozdíl od běžného lisovacího lisu, který může používat jednotlivé-zásahové raznice nebo složené nástroje, vyžaduje lis vytvořený pro progresivní lisování tři věci, které jej odlišují: přesný posuvný pohyb, opakovatelnost zdvihu po zdvihu, konzistentní ovládání výšky uzavření, aby každá stanice zabírala pás ve správné hloubce, a přesnou synchronizaci posuvu, aby se pás posouval o správnou výšku před každým vystřelením. Odstraňte kterýkoli z těchto prvků a dojde k posunu tolerancí, zhroucení matrice nebo k nesprávnému vyjmutí dílů.
Jak lis, matrice a krmivo spolupracují
Představte si, že sledujete běh systému. Zde je návod, jak funguje lisovací lis v progresivním nastavení:
- Cívka se odvíjí z odvíječe, prochází rovnačkou, aby se odstranila sada cívek, a vstupuje do podavače servoválců.
- Podavač posouvá pás o pevnou vzdálenost, nazývanou rozteč podávání, přesně načasovanou podle cyklu zdvihu lisu.
- Pilotní kolíky v matrici zasahují do před{0}}propíchnutých otvorů v pásu, opravují drobné chyby v podávání a zablokují polohu pásu před zapojením pracovních stanic.
- Beran lisu klesá a každá stanice provádí svou činnost současně na různých úsecích pásu.
- Beran se zasune, zvedáky zvednou pás bez spodních detailů matrice a podavač posune pás o další sklon pro další zdvih.
Každá složka závisí na ostatních. Lis poskytuje profil síly a pohybu. Kostka definuje, co se stane s kovem na každé stanici. Systém posuvu řídí přesnost postupu. A ovládací sada je spojuje dohromady, monitoruje tonáž, ověřuje polohu podávání a okamžitě zastaví lis, pokud senzor detekuje chybné podávání nebo přezku pásu. Progresivní lisování je úspěšné, protože tyto prvky fungují jako jeden celek, nikoli jako samostatné stroje sešroubované k sobě dodatečně.
Tato perspektiva-úrovně systému je důležitá, protože dimenzování nebo specifikování jakékoli jednotlivé součásti izolovaně vede k neshodám. Forma navržená bez pochopení charakteristik průhybu lisu se opotřebovává nerovnoměrně. Systém podávání zvolený bez uvážení šířky pásu a tuhosti materiálu způsobí polohové chyby. Typ rámu lisu, hnací mechanismus a tonáž, to vše vyplývá přímo z požadavků lisu a materiálu, což je přesně místo, kde výběr lisu začíná být zajímavý.
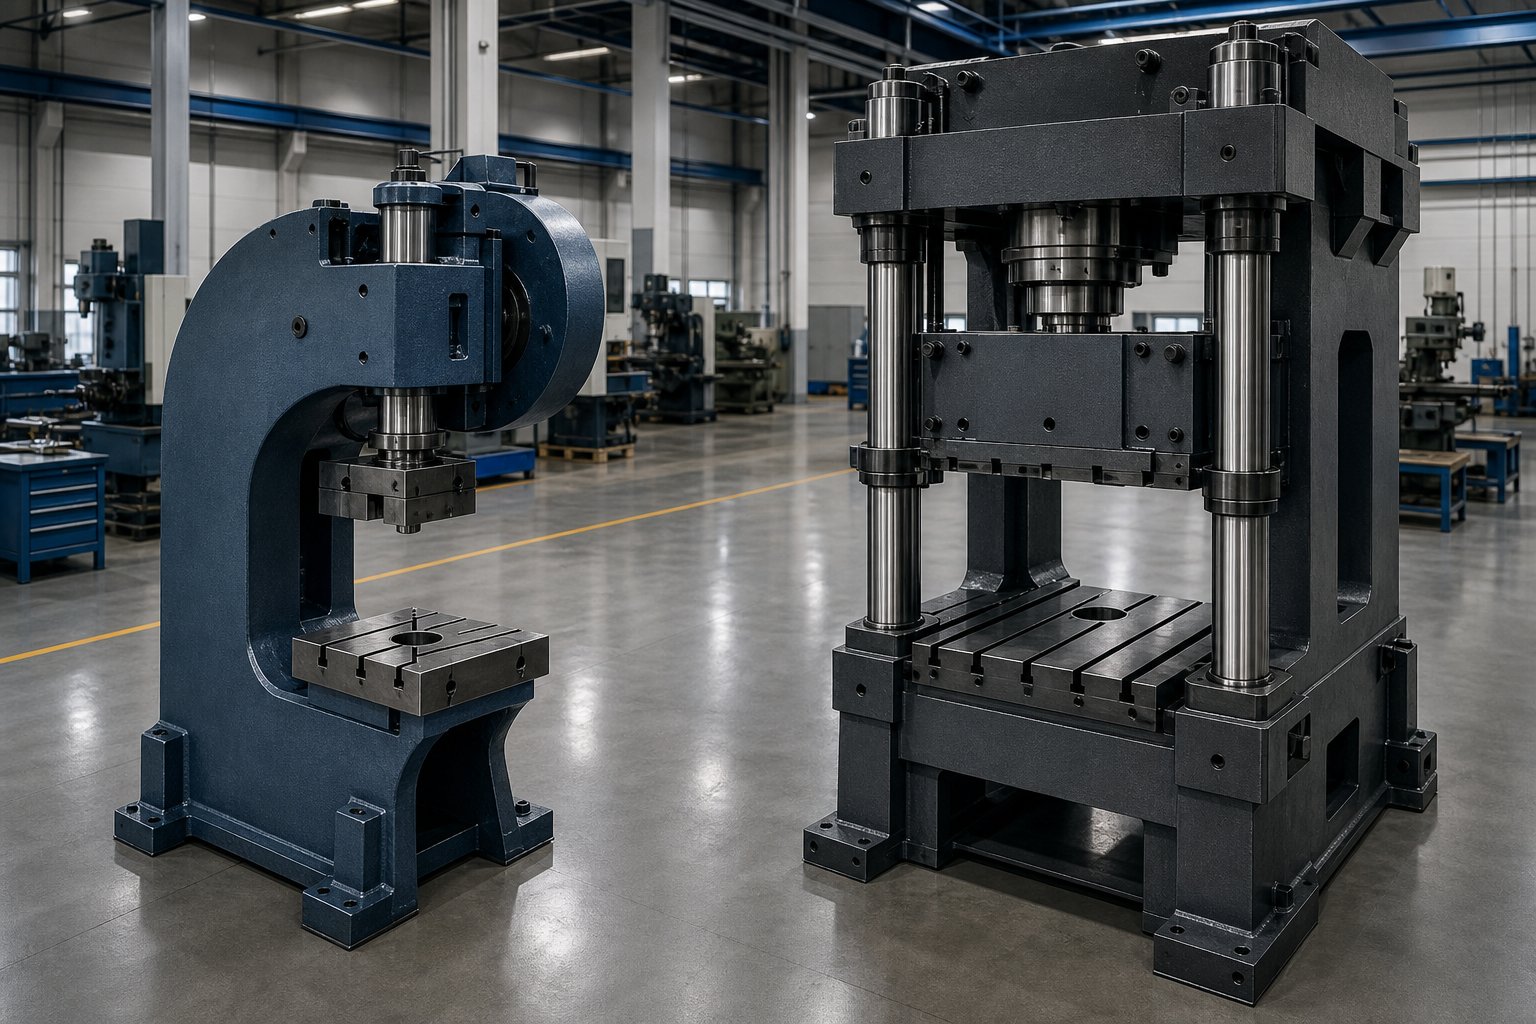
Porovnání typů lisovacích rámů a hnacích mechanismů
Rám držící vaši postupovou kostkuurčuje, jak velký průhyb budete bojovat, jak rychle dokážete běžet a jak dlouho vám nářadí vydrží. Vyberte si špatný typ rámu nebo systém pohonu a budete honit problémy s tolerancí po dobu životnosti této matrice. Dvě rámové architektury dominují krajině progresivního lisovacího lisu a tři hnací mechanismy soutěží o práci uvnitř nich.
C-Snímek vs. Rovný-Postranní rámy pro tisk
AC-rámový (nebo mezerový{1}}rámový) lis poskytuje otevřený přístup na tři strany oblasti matrice, díky čemuž je kompaktní a nákladově-efektivní pro lehčí progresivní práci. Obvykle je najdete v rozsahu 35 až 250 tun s menšími progresivními matricemi s menším počtem stanic. Kompromis? Ta otevřená struktura "C".se při zatížení úhlově vychyluje, což znamená, že skluz se může mírně naklonit, když se zvyšuje tonáž. Pro jednoduché propichování a zaslepování progresivistů je to zvládnutelné. Pro těsnou-toleranci tvořící se napříč širokou matricí to začíná být problém.
Lisy na rovné-straně eliminují úhlové vychýlení pomocí svislých sloupků podpírajících korunu na obou stranách. Geometrie uzamkne dráhu skluzu a udržuje ji rovnoběžně s kolébkou bez ohledu na to, kde se zatížení soustředí. U progresivních lisovacích aplikací vyžadujících stálou kvalitu dílu na 10, 20 nebo dokonce 30+ stanicích se o této tuhosti- nedá vyjednávat.
Strukturální rozdíl se nejzřetelněji projevuje v tom, jak jednotlivé snímky zvládají mimo{0}}středové načítání. Progresivní matrice zřídka distribuují sílu rovnoměrně. Formovací stanice zasahují tvrději než propichovací stanice a často se shlukují směrem k zadní části matrice. Rám s rovnými-stranami se širokými spojovacími roztečemi přenáší velkou část zátěže mezi spojovací body, čímž se snižují konzolové síly, které se snaží naklonit posuv.
| Kritéria | C-rámec (mezera) | Rovná-strana |
|---|---|---|
| Tonážní rozsah | Typicky 35 - 250 tun | 150 - 3, 000+ tun |
| Deformační chování | Úhlová výchylka při zatížení; otevřený rám se ohýbá | Minimální průhyb; svislé sloupky odolávají překlopení |
| Velikost postele | Menší; omezuje délku matrice | K dispozici jsou větší rozměry postele a podhlavníku |
| Aplikace progresivních matric | Malé díly, méně stanic, lehčí{0}}rozchodné materiály | Více{0}}stanicové zápustky, úzké tolerance, těžké tváření |
| Rychlostní schopnost | Až 600+ SPM pro vysokorychlostní-varianty | Až do 300+ standardu SPM; vysokorychlostní-varianty vyšší |
| Závěsné body | Jeden-bod | 2-bodové nebo 4-bodové |
| Vypnuto-Odpor středového zatížení | Omezený | Vynikající, zejména 4-bodové provedení |
Když progresivní lisovací stroj vyžaduje délku lože přesahující 1,5 metru zleva-do{2}}doprava, výrobci obvykle přecházejí na dvou-bodové připojení. Jakmile matrice přesahuje také 2 metry zepředu-do{7}}zadní části, čtyř-bodový lis se stává praktickou volbou. Tyto čtyři závěsné body rozdělují tvářecí zatížení rovnoměrněji a odolávají torzním silám, které progresivní lisy s více stanicemi generují přes jejich pracovní obálku.
Mechanické, servo a hydraulické systémy pohonu
Mechanismus pohonu určuje, jak se skluz pohybuje svým zdvihem, a tento pohybový profil má přímé důsledky pro to, co může vaše progresivní kostka dosáhnout při rychlosti.
Konvenční mechanické pohonypoužít elektromotor roztáčející setrvačník, který přenáší energii přes spojku na klikový hřídel nebo excentrický převodový systém. Snímek sleduje pevný sinusový pohyb: zrychluje se uprostřed-tahu a zpomaluje v blízkosti dolní úvratě. Toto je osvědčená spolehlivá technologie pro progresivní práci. Lisovací stroj s přímým-mechanickým systémem pohonu nabízí nejvyšší rychlosti a nejnižší energetické ztráty, zatímco varianty s převodovkou poskytují větší točivý moment pro hlubší tvářecí operace. Vysokorychlostní mechanické lisy mohou překročit 1 000 zdvihů za minutu při progresivní práci s malým-roztečím.
Specializovanou variantou, která stojí za zmínku, je stisk pohybu odkazu, který používá přepínací{0}}mechanismus propojení k úpravě křivky rychlosti posuvu. Namísto symetrického pohybu standardní kliky, spojový pohybový lis produkuje pomalejší nájezdovou rychlost blízko dolní úvrati při zachování vysoké rychlosti návratu. To poskytuje delší dobu prodlevy pro tvarování bez obětování celkové rychlosti cyklu, což jej činí oblíbeným u progresivních zápustek, které kombinují děrování s mírnými operacemi tažení.
Hydraulické pohonydodat plnou tonáž v libovolném bodě zdvihu, nejen v blízkosti dna. U progresivních lisovnic, které zahrnují stanice hlubokého tažení-požadující včasnou a důslednou sílu přes dlouhé pracovní okno, vyplňují hydraulické lisy mezeru. Omezení? Rychlost cyklu. Hydraulické systémy jsou výrazně pomalejší než mechanické alternativy, takže jsou vyhrazeny pro progresivní aplikace, kde hloubka tahu převažuje nad požadavky na rychlost.
Proč servolisy mění to, čeho mohou progresivní raznice dosáhnout
Servo{0}}mechanické lisy představují nejvýznamnější evoluci v technologii progresivních lisovacích lisů za poslední desetiletí. Nahrazují sestavu-spojky-brzdy setrvačníku za servomotory s vysokým-točivým momentem, které přímo pohánějí klikový hřídel. Výsledek: plně programovatelný posuvný pohyb v rámci každého zdvihu.
Co to v praxi znamená? Zvažte progresivní matrici s jemnými děrovacími stanicemi a agresivními formovacími stanicemi. Na konvenčním mechanickém lisu vidí každá stanice stejnou křivku rychlosti. Servolis vám umožňuje naprogramovat skluz tak, aby se během najíždění rychle pohyboval, zpomalit v zóně tváření pro lepší tok materiálu a snížené odpružení a poté znovu zrychlit při zpětném zdvihu.Výrobní výkon se může zdvojnásobitpři běhu progresivních čelistí s polovičními{0}}profily pohybu, které eliminují zbytečný posuv posuvu.
Servo technologie také umožňuje pohybové profily, které byly dříve jednoduše nemožné:
- Poloviční pohybsnižuje délku zdvihu pro mělkou progresivní práci, dramaticky zvyšuje SPM.
- Volný pohyb (ražení mincí)narazí na materiál vícekrát v dolní úvrati v rámci jediného cyklu, čímž se sníží nebo eliminuje zpětné odpružení bez přidání lisovacích stanic.
- Vibrační pohybpodporuje hluboké tažení v progresivních nástrojích, čímž potenciálně snižuje počet potřebných tvářecích stanic.
Dynamické vyvážení se stává kritickým při vysokých rychlostech bez ohledu na typ pohonu. Jak frekvence zdvihů stoupá, vratná hmota saní generuje vibrace, které mohou ovlivnit přesnost posuvu a urychlit opotřebení. Vysokorychlostní-progresivní lisovací stroje obsahují vyvažovací systémy, buď mechanické nebo pneumatické, které kompenzují tyto setrvačné síly a umožňují lisu udržovat přesnost při zvýšené rychlosti SPM.
Volba mezi typem rámu a systémem pohonu se neprovádí izolovaně. Vyplývá přímo z toho, co nástroj vyžaduje: kolik stanic, jak složité tváření, jaké tolerance vyžaduje hotový díl a jaké objemy výroby odůvodňují investici. Tyto požadavky na matrice se zase odvíjejí od lisovaného materiálu a sil, které musí každá stanice vyvinout.
Základy progresivního designu lisovacích nástrojů, které řídí požadavky na lis
Každé rozhodnutí učiněné na výkresu progresivního lisovacího nástroje se přímo promítá do specifikace tisku. Více stanic znamená delší postel. Složité tvářecí stanice znamenají větší tonáž. Pevnější piloty znamenají přesnější systém podávání. Forma neexistuje nezávisle na lisu, který ji provozuje. Určuje, co musí tento tisk dodat.
Pořadí uspořádání stanice a pořadí operací
Když inženýři navrhnou progresivní lisovací matrici, sled operací se řídí logikou zakořeněnou v chování materiálu. Obvykle nejprve propíchnete a vyříznete, dokud je pásek stále plochý a stabilní. Tváření a ohýbání přichází později, po odříznutí okolního materiálu, aby se umožnilo tečení kovu. Koncová stanice odděluje hotový díl od nosného pásu.
Zde je typická sekvence stanice pro reprezentativní progovou kostku:
- Vyrazte vodicí otvory a vnitřní prvky (proražení, zářez)
- Vyřízněte reliéfní drážky a obrysové části, abyste uvolnili materiál pro pozdější tvarování
- Provádějte operace ohýbání, kreslení nebo embosování
- Přidejte ražbu nebo tvarování pro rozměrovou přesnost
- Hotový díl odřízněte nebo oddělte od nosného pásu
To není svévolné. Propíchnutí před tvářením zabraňuje deformaci otvoru. Talan Products poznamenává, že někdy musí po tvarování dojít k propíchnutí, když požadavky na toleranci konkrétních vlastností činí z děrování po-tvaru jediný způsob, jak udržet pozici. Mezi složitými operacemi se také mohou objevit prázdné stanice, aby se zajistila strukturální pevnost vložek matrice nebo aby se vytvořil prostor pro speciální mechanismy.
Proč při výběru tisku záleží na počtu stanic? Každá stanice přidává délku kostky. Nastavení progresivních lisovacích nástrojů s 12 stanicemi potřebuje podložku a lože, které se přizpůsobí této stopě a budou mít dostatek místa. Každá aktivní stanice také přispívá ke kumulativnímu tonážnímu zatížení. Více stanic zasahujících současně v dolní úvrati znamená, že lis musí zvládnout součet všech těchto špičkových sil, aniž by se vychýlil za přijatelné limity.
Rozložení proužků a design nosných proužků
Rozvržení proužků je základem progresivního designu raznice. Určuje orientaci dílu na materiálu, vzdálenost mezi stanicemi, využití materiálu a konfiguraci nosiče, která drží vše pohromadě během podávání.
Pás definují dva klíčové rozměry: šířka a rozteč. Šířka proužku zahrnuje polotovar dílu, nosný materiál na jedné nebo obou hranách a veškeré odpadní můstky mezi sousedními díly. Rozteč je vzdálenost, o kterou se pás posune na zdvih, a přímo nastavuje délku podávání, kterou musí váš podavač servoválců dodat při každém cyklu.
Konstrukce nosného pásu se liší v závislosti na geometrii součásti a požadavcích na tvarování:
- Nosiče hran (jednoduché nebo dvoustranné)vést podél jedné nebo obou stran pásu. Oboustranný nosič nabízí vynikající stabilitu a přesnost polohy, zejména pro tenké materiály pod 0,2 mm. Jednohranové nosiče obleků s ohybem na jednom konci.
- Středové nosičeprochází středem pásu a spojuje díly na obou stranách. Tyto fungují dobře pro symetrické ohýbané díly a snižují zmetkovitost ve srovnání s nosiči hran.
- Napínací webové nosičeobsahují flexibilní jazýčky, které umožňují jednotlivým dílům vertikálně se pohybovat přes formovací a tažnou stanici, aniž by narušovaly sousední postupy.
A pevný nosičfunguje pro základní řezání a ohýbání, kde pás zůstává po celou dobu plochý. Ale když progresivní raznice zahrnují hluboké tváření nebo tažení na více stanicích, nosič se musí ohnout, aniž by se zlomily nebo vytáhly sousední části z polohy. Špatně navržený nosič může způsobit totální selhání nástroje, takže inženýři často ověřují návrhy pomocí simulačního softwaru nebo ručních technik řezání voskem-, než se pustí do nástrojové oceli.
Využití materiálu je stálým tlakem při plánování uspořádání pásu. Naklápění dílů, vkládání polotovarů nebo výběr užších nosičů může zvýšit využití z 65 % na 75 % nebo více. Ale každý získaný procentní bod musí být zvážen proti stabilitě pásu během podávání a vyrobitelnosti výsledné vrtací matrice.
Umístění pilota pro přesnost polohy
Piloty jsou to, co udržuje progresivní matrice produkující přesné díly během milionů cyklů. Bez nich se od stanice ke stanici hromadí drobné chyby posuvu a poziční posun ničí tolerance.
Standardní přístup: děrujte pilotní otvory na první stanici a poté zapojte pilotní kolíky počínaje druhou stanicí. Tyto kolíky vstupují do před-propíchnutých otvorů těsně předtím, než se pracovní razníky dostanou do kontaktu s pásem, čímž se opraví případná zbytková chyba polohování z podávacího systému. U delších progresivních matric se piloty obvykle umísťují každé dvě až tři stanice, aby se zabránilo kumulativní chybě, aby se vytvořila po celé délce pásu.
Umístění pilotního otvoru vyvolává praktickou otázku. Měli byste použít vlastní otvory součásti jako pilotní reference nebo děrovat vyhrazené otvory v nosiči? Použití otvorů součástí šetří materiál, ale riskuje prodlužování prvků, které vyžadují úzké tolerance. Vyhrazené vodicí otvory v oblasti šrotu nosiče zachovávají integritu dílu za cenu mírně širšího pásu.
Přesnost vašeho pilotního zapojení přímo souvisí s požadavky na napájecí systém. Užší vůle mezi piloty-k-děrům vyžadují, aby podávací systém podával pás v užším pozičním okně při každém tahu. Pokud vaše progresivní matrice vyžadují polohovou přesnost pod +/-0,05 mm na 15 nebo více stanicích, musí být systém podávání a pilotní strategie navrženy jako sladěný pár, který není specifikován nezávisle.
Šířka pásu, vzdálenost rozteče, počet stanic a typ nosiče – to vše se řadí do specifikací lisu. Širší pás vyžaduje širší podávací otvor. Delší rozteč při vysoké rychlosti vyžaduje rychlejší zrychlení posuvu. Více stanic potřebuje větší délku postele. A síly generované na všech těchto stanicích, které současně dopadají na pás, určují, zda pod tuto matrici patří 200tunový nebo 400tunový lis. Tyto výpočty síly si zaslouží vlastní pečlivou analýzu.
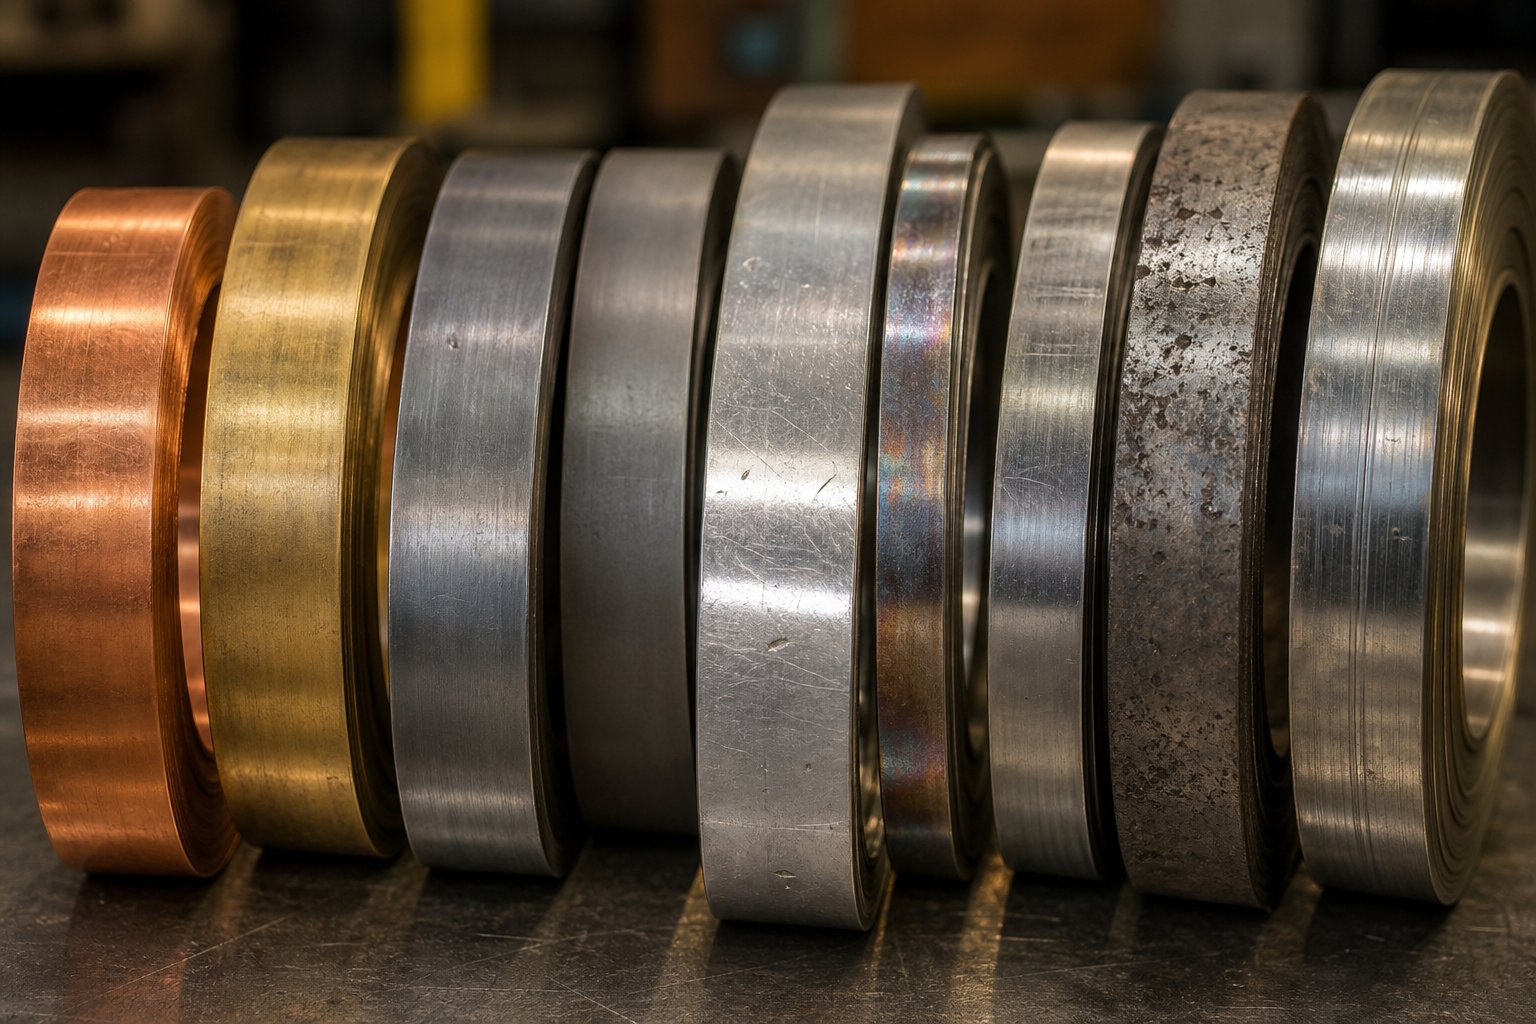
Jak vlastnosti materiálu ovlivňují výkon lisu a matrice
Šířka pásu, rozteč a počet stanic vám řeknou, jak velký musí být lis. Ale materiál procházející touto matricí vám řekne, jak silně musí lis zasáhnout, jak rychle může cyklovat a kolik tvarovacích stanic budete potřebovat, než díl vyjde správně. Vyberte si lis pouze na základě geometrie zápustky a podceníte tonáž, urychlíte opotřebení nástroje nebo vyrobíte díly, které vyskočí z tolerance v okamžiku, kdy opustí zápustku.
Jak pevnost v tahu a tloušťka ovlivňují tonáž
Každá operace progresivního lisování kovů začíná základním vztahem: silou potřebnou k řezání, tvarování nebo tažení kovových šupin jak s tloušťkou materiálu, tak s jeho odolností vůči deformaci. Pro stříhání a děrování je vzorec jednoduchý: obvod vynásobený tloušťkou vynásobený pevností ve smyku. Pro kreslení a tvarování,konečná pevnost v tahu nahrazuje pevnost ve smykuprotože materiál je spíše v tahu než střižný.
Zvažte, co to znamená v praxi. Pásek z 1,0 mm nízko-uhlíkové oceli s pevností ve smyku kolem 25 tun/in² potřebuje mnohem menší propichovací sílu než pásek z nerezové oceli o tloušťce 1,0 mm při 40+ tun/in². Oba procházejí stejným uspořádáním progresivních lisovacích nástrojů s 12 stanicemi a nerezová verze vyžaduje zhruba o 60 % více lisovací tonáže pro identickou geometrii. Tento rozdíl se skládá ze všech aktivních stanic, které současně zasahují v dolní úvrati.
Tloušťka zesiluje účinek. Zdvojnásobení tloušťky materiálu z 0,5 mm na 1,0 mm nezdvojnásobuje pouze potřebnou sílu. Zdvojnásobuje střižnou plochu pro operace řezání a zvyšuje ohybový moment pro operace tváření. Vysokopevnostní oceli v rozsahu 1,5 až 3,0 mm mohou posunout požadavky na tonáž do oblastí, kde pouze lisy s přímými{8}}stranami s dostatečnými energetickými rezervami zvládnou zatížení bez zaseknutí při BDC.
To je důvod, proč progresivní lisovací materiály musí být specifikovány v rané fázi procesu návrhu. Volba materiálu přechází do výpočtů tonáže, které kaskádovitě přecházejí do výběru lisu, který určuje kapitálové investice pro celou výrobní buňku.
Pracovní kalení na více tvářecích stanicích
Zde je postupné ražení složitější ve srovnání s formováním na jedné{0}}stanici. Když se kov plasticky deformuje, je tvrdší a méně tažný. Toto je zpevňování a děje se to na každé tvářecí stanici v progresivní matrici. Pás, který vstupuje do stanice 8, není stejný materiál, který vstoupil do stanice 1. Byl proražen, ohnut, částečně protažen a každá deformace zvýšila jeho mez kluzu a zároveň snížila jeho zbývající tvarovatelnost.
Proč je to důležité pro design lisu a matrice? Každá po sobě jdoucí formovací stanice se setkává s tužším materiálem, který vyžaduje větší sílu k tvarování. Inženýři musí toto kumulativní zpevnění zohlednit při výpočtu stanice-podle-tonáže stanice. Podceňte to a vaše konečné tvářecí stanice buď popraskají materiál, nebo budou vyžadovat větší sílu, než může lis v daném okamžiku zdvihu dodat.
Různé slitiny reagují na opakovanou deformaci velmi odlišně:
- Nízkouhlíková-ocelwork-ztvrdne středně a zachovává si přiměřenou tažnost napříč vícenásobnými tvářecími zásahy, takže je shovívavý v aplikacích progresivního lisování uhlíkové oceli.
- Nerezová ocel (zejména austenitické třídy jako 304 a 316)práce-agresivně přitvrzuje. Jeho mez kluzu se může téměř zdvojnásobit po značné práci za studena a sklon k zadření se zvyšuje s tvrdnutím povrchu, což vyžaduje speciální nátěry nebo -strategie procesního mazání.
- Měď a mosazpracovní-tvrdnou při mírných rychlostech, ale začínají s relativně nízkou pevností v tahu, takže zůstávají tvarovatelné na více stanicích, než dosáhnou svého limitu.
- Vysokopevnostní oceli (HSLA, dvoufázová-)začněte s omezenou tažností a rychle vytvrzujte, což znamená, že inženýři musí pečlivě rozložit deformaci na více stanic s menší prací na jeden úder.
U náročných slitin progresivní matrice někdy obsahují prvky pro odlehčení -středního napětí nebo používají stupňovité překreslování s minimální deformací na krok, aby se kumulativní napětí udrželo v bezpečných mezích. Alternativou je praskání, což znamená šrot, prostoje a opravy matric.
Odpružení chování a kompenzace stanice
Každý ohnutý nebo tvarovaný prvek se chce po zatažení beranu lisu vrátit zpět do původního plochého tvaru. Stupeň odpružení se mezi materiály dramaticky liší a přímo určuje, jak musí být tvarovací stanice navrženy.
Nízkouhlíková ocel pruží mírně dozadu, asi o 1 až 3 stupně v typickém ohybu. Můžete to kompenzovat mírným přehnutím a díl se uvolní do spec. Hliníkové slitiny pruží více zpět, typicky o 3 až 5 stupňů, kvůli jejich nižšímu modulu pružnosti vzhledem k meze kluzu. Nejhůře se dopouštějí vysokopevnostní oceli, jejichž úhly odpružení dosahují 5 až 10 stupňů nebo více v závislosti na poloměru ohybu a jakosti materiálu.
V progresivní matrici dochází ke kompenzaci odpružení na úrovni nástrojů. Inženýři navrhují tvářecí razníky a dutiny zápustek s vypočítanými úhly přehnutí, aby se díl uvolnil do cílové geometrie. Simulace-řízené přístupy, jak je popsáno vosvědčené postupy odrazu od FormingWorld, použijte prediktivní modelování k určení přesné kompenzace potřebné před řezáním jakékoli nástrojové oceli. Pokud to uděláte špatně, díly se vychýlí z tolerance a oprava často vyžaduje přeřezání vložek matrice.
Progresivní lisování hliníku představuje jedinečnou výzvu nad rámec samotného odpružení. Tendence hliníku k zadření znamená, že povrchy matric musí být vyleštěny do zrcadlového lesku, mazání musí být pečlivě kontrolováno a často je třeba snížit rychlost lisu, aby se zabránilo poškrábání povrchu. Kombinace vysokého odpružení, nízkých mezí tvařitelnosti a citlivosti na zadření znamená, že hliníkové progresivní raznice obvykle vyžadují více stanic k dosažení stejné geometrie, jakou by ocel mohla vytvořit při menším počtu úderů.
| Materiální rodina | Typický rozsah tloušťky | Relativní tonážní požadavek | Hodnocení tvarovatelnosti | Úvahy o stisknutí kláves a matric |
|---|---|---|---|---|
| Nízká-uhlíková ocel (1008, 1010) | 0.3 - 3.0 mm | Základní linie (1x) | Vysoký | Mírné odpružení; standardní vůle matrice; nejshovívavější pro formování více{0}}stanic |
| Nerezová ocel (304, 316L) | 0.2 - 2.5 mm | 1.5x - 1.8x | Mírný | Agresivní pracovní kalení; zadření vyžaduje potažené nástroje; vyšší tonáž na stanici |
| Hliníkové slitiny (5052, 6061) | 0.3 - 3.0 mm | 0.5x - 0.7x | Nízká až střední | Vysoké odpružení; riziko zadření; snížená rychlost; vyžaduje leštěné povrchy matrice |
| Měď a mosaz (C110, C260) | 0.1 - 2.0 mm | 0.6x - 0.8x | Vysoký | Nízká pevnost v tahu; náchylné k otřepům-; vyžaduje ostré nástroje a speciální maziva |
| Vysokopevnostní-ocel (HSLA, DP600) | 0.5 - 3.0 mm | 2.0x - 3.0x | Nízký | Extrémní tonáž; rychlé opotřebení nástroje; omezené tvarování na stanici; vyžaduje robustní rám lisu |
Tabulka objasňuje jednu věc: výběr materiálu není jen rozhodnutí o designu. Je to rozhodnutí o velikosti lisu, rozhodnutí o životnosti nástroje a rozhodnutí o rychlosti výroby, to vše v jednom. Progresivní lisovací lis vhodný pro uhlíkovou ocel může být nebezpečně poddimenzován pro stejnou geometrii součástí z nerezové nebo vysokopevnostní oceli. A hliníková verze stejného dílu, i když vyžaduje menší sílu, může potřebovat více stanic a pomalejší rychlost cyklů, aby se zabránilo povrchovým defektům a udržely rozměry.
Toto chování materiálu se přímo promítá do způsobu výpočtu celkové tonáže lisu. Požadavek na sílu každé stanice nezávisí pouze na geometrii, ale také na tom, jak daná slitina reaguje na řezání, ohýbání a tvarování v daném bodě své pracovní-kalení přes matrici.
Výpočet tonáže a lisování pro progresivní raznice
Vlastnosti materiálu vám řeknou, jak silně každá stanice zasáhne. Ale znalost jednotlivých sil nestačí. Musíte je sečíst, zohlednit vše, co se děje současně na kostce, a poté tento součet porovnat se správnou tiskovou specifikací. Zmatete tento výpočet dokonce o 15 až 20 procent a buď zaseknete lis v dolní úvrati, nebo jej opotřebujete roky před plánovaným termínem. Zde se progresivní lisování kovů přesouvá od inženýrského konceptu k rozhodnutí o kapitálové investici.
Metoda výpočtu síly stanice-by-
Proces začíná u rozložení proužků. Každá stanice, která pracuje s materiálem, generuje měřitelnou sílu a před jejich kombinováním je třeba každou z nich individuálně vypočítat. Takto funguje matematika pro každý typ operace:
Blanking a piercing:Jedná se o stříhací operace. Vzorec je přímočarý:
Požadovaná tonáž=obvod (palce) x tloušťka materiálu (palce) x pevnost ve smyku (tuny/in²)
Představte si, že prorážíte otvor o průměru 0,5{1}} palce do 0,060palcové měkké oceli s pevností ve smyku 25 tun/in². Obvod je 1,57 palce, takže prorážecí síla se rovná 1,57 x 0,060 x 25=2.36 tun pro tento jeden úder. Stanice se šesti otvory? Podle toho vynásobte. Progresivní raznice s 10 děrovacími stanicemi, z nichž každá nese podobné zatížení, se rychle sčítá.
Ohýbání a tvarování:Výpočty síly pro ohyb závisí na délce ohybu, tloušťce materiálu, šířce otvoru matrice a pevnosti materiálu v tahu. V-ohýbání, stírání a ohýbání vzduchem se řídí různými vzorci, ale všechny se mění podle druhé mocniny tloušťky a síly materiálu. Složitější geometrie, jako je ražení nebo žebrování, vyžadují empirická data nebo odhady založené-na simulaci.
Výkres:U tažných stanic mez pevnosti v tahu nahrazuje ve výpočtu pevnost ve smyku, protože stěny skořepiny jsou v tahu. Vzorec se změní na: obvod x tloušťka x maximální pevnost v tahu. Poměr redukce tahu a přítlak držáku polotovaru k celkovému počtu přidávají. Mělký nátah při 30% snížení se chová jinak než hluboký nátah při 45% snížení, a to jak ve velikosti síly, tak tam, kde tato síla působí v rámci zdvihu.
Kromě primárních tvářecích operací potřebujete zachytit síly, které lze snadno přehlédnout:
- Pružinový tlak stahováku (síla držící pás naplocho proti čelu matrice)
- Síly kolíku zvedáku pásu
- Síly dusíkové tlakové podložky ve formovacích stanicích
- Vedlejší akce-řízené kamerou
- Zatížení řezače šrotu na odpojovacích stanicích nosiče
- Prázdné držáky v tažných stanicích
Jak poznamenává odborník na lisování Dennis Cattell, musíte zaznamenat zatížení pro každou jednotlivou stanici, včetně šrotu kostry, nosiče pásu, děrování pilotních otvorů a konečného řezání odpadu pásu. Vynechte nic z toho a vaše totální podceňuje realitu. U složitých lisovacích raznic s 15 nebo více postupy pomáhá rozvržení barevně-kódovaného proužku zajistit, aby nic neproklouzlo trhlinami.
Součet simultánních špičkových zatížení
Zde je kritický bod, který podrazí méně zkušené inženýry: ne každá stanice dosáhne maximální síly ve stejném okamžiku zdvihu lisu. Propichovací stanice dosahují vrcholu na začátku řezu, v okamžiku, kdy se průbojník prorazí. Tvářecí stanice vrcholí v různých bodech v závislosti na geometrii. Stanice kreslení vytvářejí sílu progresivně a mohou vyvrcholit dlouho před dolní úvratí.
Konzervativní a bezpečný přístup sčítá špičkové síly ze všech stanic, jako by se vyskytovaly současně. V praxi může posunutí délek razníků stříháním na řezných raznících rozložit zatížení na několik stupňů otáčení kliky, čímž se sníží okamžitá špička. Ale pro účely dimenzování lisu vypočítáte nejhorší případ: každá stanice při maximálním zatížení ve stejný okamžik.
Jakmile budete mít tuto částku, použijte bezpečnostní rezervu. Všeobecná inženýrská praxe obvykle přidává 20 až 30 procent nad vypočítaný součet. Tato marže odpovídá několika reálným-proměnným:
- Opotřebení nástroje zvyšuje v průběhu času řezné síly (tupé razníky potřebují větší sílu než ostré)
- Variace materiálových vlastností od svitku k svitku
- Vliv teploty na pevnost materiálu při vysokorychlostním{0}}provozu
- Nezjištěné sekundární síly z manipulace s pásem a vedení
Lisovací nástroj navržený pro 85 tun vypočteného špičkového zatížení by měl běžet v lisu dimenzovaném na minimálně 105 až 110 tun. Cílem je při běžné výrobě fungovat na zhruba 60 až 75 procentech kapacity lisu. Konzistentní provoz nad 80 procent kapacity urychluje opotřebení ložisek, únavu rámu a poškození drážkování a zároveň snižuje okno dostupné pro procesní variace.
Shoda specifikací lisu s požadavky na matrice
Tonáž je hlavní číslo, ale není to zdaleka jediná specifikace, která určuje, zda lis vyhovuje vaší kostce. Zde je to, co lidi zaskočí: lis může mít správné tonážní hodnocení, ale stále je pro danou práci špatný kvůli poloze zdvihu, energetickým limitům nebo nesouladu rozměrů.
Nosnost vs. poloha zdvihu.Mechanický lis dodává svéjmenovitá tonáž v určité vzdálenosti nad dolní úvratí (BDC). Lisy bez-převodovky do 45 tun obvykle dosahují 1/32 palce od BDC. Větší ozubené lisy poskytují plnou kapacitu při 1/16 až 3/16 palce od BDC. Pokud vaše lisovací operace vyžaduje špičkovou sílu v bodě vyššího zdvihu, než kde je dimenzován lis, možná nemáte tonáž, kterou si myslíte, že máte. K tomuto nesouladu jsou zvláště náchylné operace tažení, které vyžadují trvalou sílu během delšího pracovního okna.
Energie vs. tonáž.Tento rozdíl zaráží i zkušené týmy. Můžete mít lis s adekvátní tonáží, ale nedostatečnou energií, což je častou příčinou zaseknutí lisu na BDC. Energie se ukládá v setrvačníku a uvolňuje se během pracovní části zdvihu. Pokud požadovaná práce překročí dostupnou energii setrvačníku při dané rychlosti, motor nemůže obnovit dostatek energie mezi zdvihy a zastavením lisu. Výpočet energetických požadavků (síla vynásobená pracovní vzdáleností na každé stanici) je nezbytným druhým krokem po výpočtu tonáže.
Kromě tonáže a energie musí inženýři vyhodnotit celou sadu rozměrových a výkonnostních parametrů, aby potvrdili kompatibilitu mezi lisem a matricí:
- Výška uzávěru:Vzdálenost od povrchu kolébky k kluzné ploše v BDC, s nastavením v maximální horní poloze. Musí odpovídat celkové výšce zásobníku matrice (spodní matrice + horní matrice + případné opěrné desky).
- Rozsah nastavení posuvníku:Umožňuje jemné{0}}vyladění výšky uzavření pro nastavení rozměrů dílu. Typicky 3 až 6 palců na středních lisech. Nedostatečné nastavení omezuje flexibilitu nastavení matrice.
- Délka tahu:Musí překročit maximální hloubku dílu plus volný prostor pro zvedání a podávání pásu. Díl s hloubkou tažení 25 mm může potřebovat zdvih 75+ mm, aby se uvolnily zdviháky a umožnil postup posuvu.
- Rozměry postele a podhlavníku:Musí se přizpůsobit stopě matrice s vůlí pro svorky, skluzy šrotu a vodicí lišty. Standardní praxe vyžaduje, aby se matrice zatížila do dvou{1}}třetin plochy lože pro správné rozložení průhybu.
- Vzor podpěrných otvorů:Umístění drážek nebo otvorů se závitem musí odpovídat požadavkům na upínání matrice.
- Údery za minutu (SPM):Musí splňovat cíle objemu výroby založené na roční poptávce a dostupné době provozu. Forma produkující 1 000 dílů za hodinu při 60 SPM může potřebovat lis schopný 100+ SPM, aby se přizpůsobil době podávání a poskytl rezervu pro prostoje.
- Okno zdroje (dostupné stupně):Část otáčení klikou, během které se pás může posouvat. Delší délky posuvu při vyšších rychlostech vyžadují širší posuvné okno, což přímo omezuje dosažitelné SPM.
- Rovnoběžnost a opakovatelnost snímku:Pro progresivní výlisky vyžadující tolerance pod +/-0,05 mm musí lis zachovat rovnoběžnost v rámci mikrometrů pod zatížením, zdvih po zdvihu.
Jeden bod, který stojí za zdůraznění: předimenzování lisovací tonáže je vždy lepší než poddimenzování. Poddimenzovaný lis běžící blízko kapacity vytváří kaskádu problémů. Ložiska se rychleji opotřebovávají. Zvyšuje se průhyb rámu, mění se vůle matrice a zrychluje se opotřebení razníku. Energetická omezení způsobují omezení rychlosti, která zabíjí produktivitu. Život zemřít klesá, protože celý systém pracuje pod stresem, který nebyl navržen tak, aby udržoval.
Lis běžící na 60 procent kapacity se naproti tomu méně vychyluje, generuje méně tepla, udržuje těsnější rovnoběžnost skluzu a poskytuje vám prostor pro variace materiálu nebo budoucí modifikace matrice, které přidávají stanice. Rozdíl v kapitálových nákladech mezi lisem o hmotnosti 150 a 200 tun je mírný ve srovnání s kumulativními náklady na předčasné přebroušení matrice, neplánované prostoje a zkrácenou životnost lisu, které vyplývají z provozu na nerovném okraji kapacity.
Jídlo s sebou? Počítejte konzervativně, přidávejte štědře marži a ověřte jak tonáž, tak energetické požadavky podle křivky jmenovitého výkonu lisu ve skutečné pracovní výšce, kterou vaše matrice požaduje. Tyto výpočty nastavují základ vaší investice, ale ještě nezohledňují, jak rychle můžete systém skutečně spustit. Produkční rychlost přináší svá vlastní omezení, která ovlivňují vše výše uvedené.
Kompromisy mezi mírou zdvihu a složitostí části
Lis jste správně dimenzovali z hlediska tonáže a energie. Matrice pasuje na kolébku. Materiál je specifikován. Vše se kontroluje na papíře. Zde je však otázka, která určuje vaše-náklady na součást po dobu životnosti tohoto nástroje: jak rychle jej můžete skutečně spustit? Proces progresivního lisování je nakonec řízen nejpomalejším článkem v cyklu a tento článek se mění v závislosti na geometrii součásti, chování pásu a na tom, jak inteligentně je nakonfigurován váš pohybový profil.
Co určuje maximální rychlost zdvihu
Údery za minutu nejsou jediné číslo, které vyhledáte na technickém listu a spustíte navždy. Je to výsledek několika konkurenčních fyzických omezení a to nejpřísnější nastavuje strop pro celou vaši řadu. Zde je to, co omezuje dosažitelnou rychlost při vysokorychlostním progresivním lisování:
- Délka posuvu na zdvih.Pás se musí posunout o celou vzdálenost, zpomalit a usadit se na místo, než skluz dosáhne pracovní zóny. Delší rozteč znamená lineárnější pojezd na cyklus, což vyžaduje buď rychlejší zrychlení posuvu, nebo méně zdvihů za minutu. Chcete-li převést rychlost podávacího zařízení na SPM, vydělte lineární schopnost zařízení (v palcích za sekundu) vzdáleností postupu.
- Částečná výška zdvihu.Po každém zdvihu zdvihače zvednou pás bez spodních detailů matrice, aby se mohl volně pohybovat. Hlubší tvary nebo vyšší tvary matrice vyžadují vyšší zdvih, kterýspotřebuje více stupňů otáčení klikyaby se pás vyčistil a znovu usadil. Snížení výšky zdvihu rozložením tváření na více stanic je jedním z nejúčinnějších způsobů, jak zvýšit rychlost.
- Pevnost nosného pásu.Při vysokých rychlostech je pás vystaven značnému setrvačnému zatížení během zrychlování a zpomalování. Slabý nosič se může ohnout, natáhnout nebo zhroutit a způsobit chybné podávání. Součásti s omezenou oblastí připojení mezi postupy mohou vyžadovat přepracování konstrukce nosiče, aby podporovaly dynamické síly vysokorychlostního podávání-.
- Citlivost rychlosti deformace materiálu.Některé slitiny se chovají odlišně, když jsou tvářeny vysokou rychlostí. Účinky rychlosti deformace- mohou zvýšit tvářecí síly nebo změnit chování při lomu, což omezuje, jak rychle mohou tvářecí stanice pracovat bez praskání materiálu.
- V-době odezvy senzoru.Detektory chybného podávání,-senzory a monitory tonáže potřebují čas na přečtení a signalizaci ovládání lisu. Pokud doba odezvy senzoru překročí dostupné okno mezi zdvihy, musíte buď zpomalit, nebo přijmout riziko nechráněného běhu.
Vztah je jasný: jednodušší díly s krátkým průběhem, mělkými vlastnostmi a robustními nosiči mohou běžet při velmi vysokém SPM. Složité geometrie s hlubokými tvary, dlouhými délkami podávání a jemnými nosiči snižují rychlost. Malý elektrický konektor může běžet rychlostí 800 až 1 200 SPM na vysokorychlostním mechanickém lisu, zatímco automobilová konzola s více ohyby a roztečí 75 mm může dosahovat rychlosti 60 až 80 SPM na rámu stejné tonáže.
Profilování rychlosti servolisu pro složité díly
Konvenční mechanické lisy nabízejí jednu pohybovou křivku: sinusovou dráhu danou geometrií kliky. Každá část zdvihu se pohybuje rychlostí určenou úhlem kliky a nemůžete zpomalit tvářením, aniž byste zpomalili celý cyklus. Servolisy toto omezení zcela porušují.
S programovatelným posuvným pohybem můžete provádět nájezdové a vratné části zdvihu maximální rychlostí a zároveň zpomalovat přes tvářecí zónu, kde tok materiálu potřebuje čas. To znamená, že progresivní lisovací proces, který by na mechanickém lisu dosáhl maximální rychlosti 40 SPM (protože tvářecí stanice potřebují dobu prodlevy), by mohl dosáhnout 60 nebo 70 SPM na servolisu. Rychlost tváření zůstává v mezích materiálu, zatímco nepracovní části zdvihu běží tak rychle, jak to pohon dovolí.
Technologie servo nabízí specifické režimy pohybu, které odemykají zvýšení rychlosti pro různé scénáře:
- Kyvadlový režimpoužívá spíše částečnou rotaci než plných 360 stupňů, čímž se eliminuje plýtvání klikou pro mělkou postupnou práci. Jakukazuje výzkum pohybového profilu, čím kratší je kyvadlo, tím vyšší je rychlost výroby, ale to také stlačuje podávací okno, což vyžaduje rychlejší podávací zařízení.
- Proměnná rychlost prostřednictvím zdvihuumožňuje skluzu plazit se 10 % maximální rychlosti kritickou tažnou stanicí, zatímco jede zpět plnou rychlostí, drží kvalitu dílu bez obětování celkové doby cyklu.
- Profily více{0}}požadavkůzajistit dva nebo tři kontrolované údery v dolní úvrati během jediného lisovacího cyklu, čímž se sníží zpětné odpružení bez přidávání lisovacích stanic nebo zpomalování linky.
Jedno praktické pravidlo z optimalizace servo lisu: zaměřte se na skutečnou produkci na 90 % nebo více z naprogramovaného maxima. Pokud běžíte výrazně pod tímto prahem, samotný pohybový profil potřebuje přepracovat spíše než jen snížit rychlost lisu. Vyladění úhlu posuvu, snížení výšky nástavce a minimalizace tvarovacího okna jsou páky, které je třeba zatáhnout před přijetím pomalejšího tempa. Dlouhodobé programy progresivního lisování ospravedlňují časovou investici do optimalizace profilu, protože i 10% SPM přináší sloučeniny do významných úspor nákladů během milionů cyklů.
Optimalizace výměny matrice s principy SMED
Rychlost při výrobě vypráví jen polovinu příběhu. U obchodů provozujících více čísel dílů na stejném lisu doba výměny mezi matricemi přímo narušuje celkovou efektivitu zařízení. Lis produkující 500 dílů za minutu nic neznamená, pokud mezi výměnami lisu bude čtyři hodiny nečinný.
Toto je místoSMED (jedno{0}}minutová výměna kostek)principy transformují progresivní ekon. Navzdory názvu se SMED zaměřuje na doby přechodu pod deset minut spíše než doslova jednu minutu. Metodika rozděluje nastavovací úlohy na externí činnosti (prováděné za chodu tiskového stroje předchozí zakázky) a interní činnosti (možné pouze při zastaveném lisu), poté systematicky převádí interní úkoly na externí.
Praktická implementace SMED pro progresivní lisování zahrnuje:
- Standardizované výšky uzavřenínapříč sadami matric, takže seřízení lisu se mezi jednotlivými úlohami nemění
- Rychlá{0}}výměna podpůrných systémůs rolovacími nebo hydraulickými vozíky, které před-nastaví další matrici mimo lis a zasunou ji na místo za méně než minutu
- Jednotné upínací systémypomocí hydraulických nebo pneumatických svorek se standardizovaným umístěním drážek, což eliminuje ruční{0}}šroubování
- Před{0}}nastavení cívky a podávánítakže nový materiál je navlečený a připravený dříve, než se lis zastaví
- Vizuální řízení a organizace pracovištězajistit, aby každý nástroj, podložka a konektor měly určené umístění dostupné bez hledání
Dopad výroby je měřitelný. Obchod, který přejde z 2-hodinové výměny na 10-minutovou výměnu, získá zhruba 110 minut produktivní doby provozu na jednu výměnu matrice. Při třech změnách za směnu to znamená více než pět hodin výroby dílů denně. U velkoobjemových programů to přímo snižuje náklady na díl, protože lis tráví více hodin, které má k dispozici, výrobou dílů, než čekáním na nastavení.
SMED také umožňuje menší dávkové běhy bez penalizace. Tradiční dlouho{1}}přechodové obchody odolávají častému přepínání lisovacích nástrojů, což vede k nadprodukci a nadměrnému zásobování. Rychlá změna umožňuje provozovat přesně to, co je potřeba, když je to potřeba, a sladit progresivní výrobu lisovacích nástrojů s tokem štíhlé výroby.
Optimalizace rychlosti, ať už prostřednictvím profilování pohybu nebo redukce přechodu, nakonec závisí na tom, jak dobře komunikuje tisk se vším kolem. Systém podávání musí reagovat na příkazy rychlosti s přesností menší než -milisekundy. Senzory musí detekovat problémy v rámci dostupného reakčního okna. A celá buňka musí fungovat bez neustálého lidského zásahu, aby ospravedlnila investice do rychlejších cyklů.
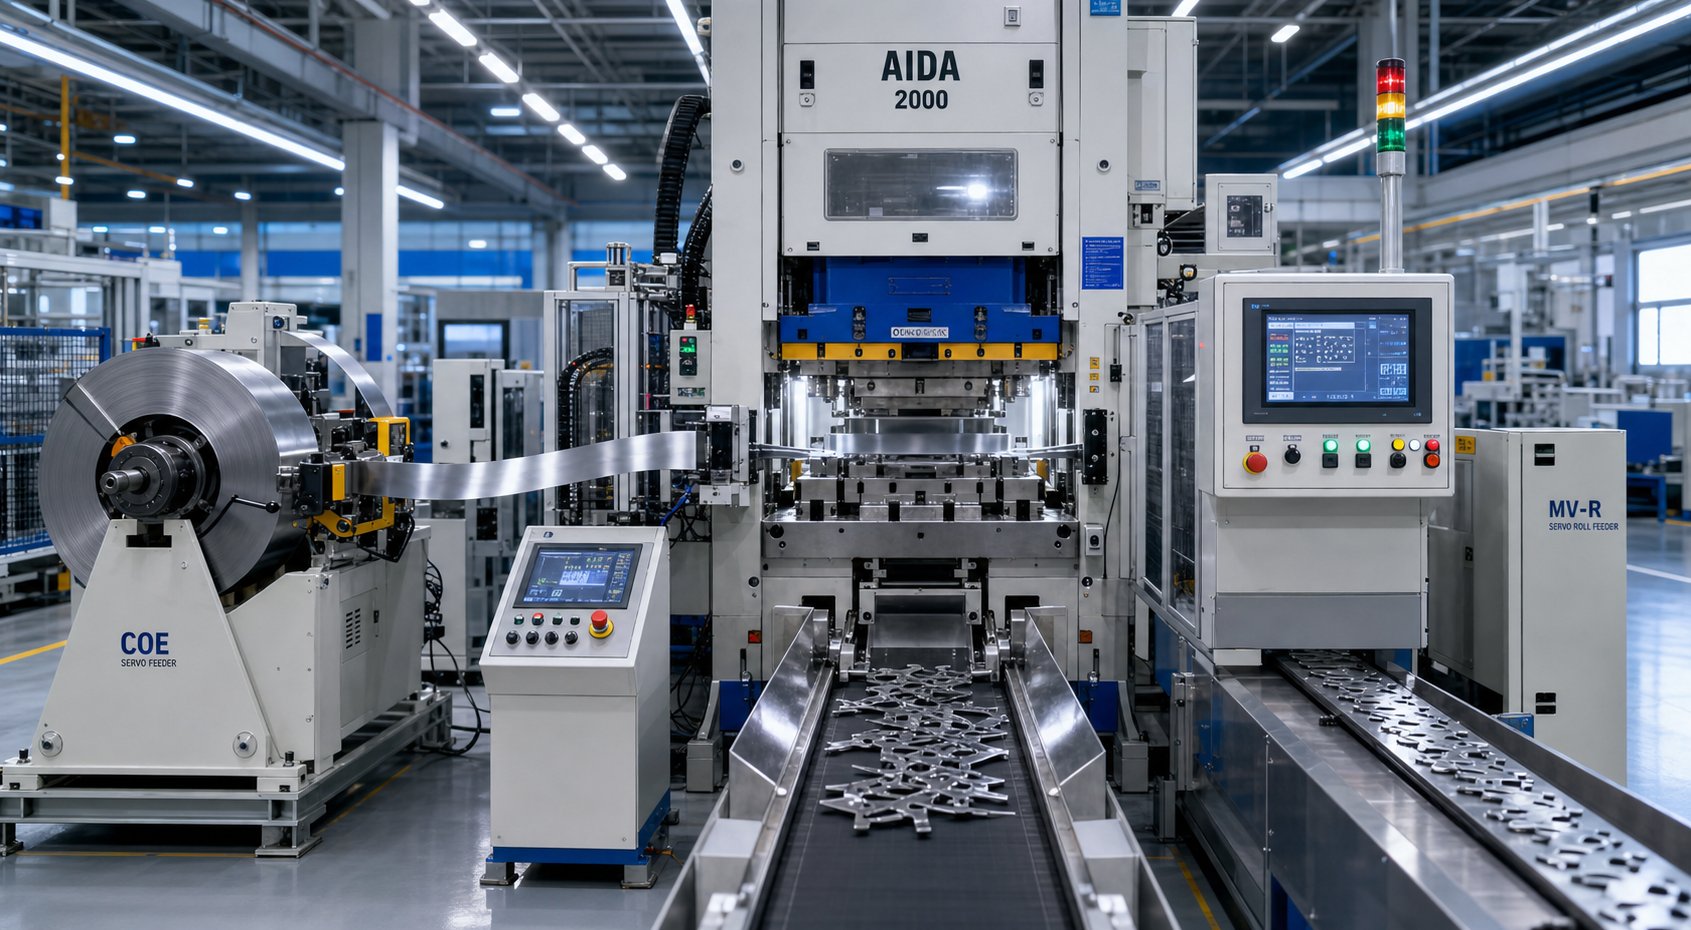
Integrace automatizace a moderní napájecí systémy
Progresivní lisovací lis běžící rychlostí 400 úderů za minutu ponechává mezi jednotlivými údery zhruba 150 milisekund. V tomto okénku se páska musí posunout, usadit se na místo a každý senzor musí potvrdit, že systém je bezpečný pro další zdvih. Žádný člověk to nemůže sledovat. Tisk musí myslet sám za sebe, a činí tak prostřednictvím vrstvené automatizační architektury, která přeměňuje samostatný stroj na produkční buňku schopnou zhasnout-světla.
Servo podávací systémy a přesnost podávání
Systém podávání lisování je pravděpodobně nejkritičtější periferií na lince. Jeho úkol zní jednoduše: posouvat pás přesně o naprogramovanou vzdálenost, každý jednotlivý tah, bez ohledu na změnu rychlosti nebo chování materiálu. V praxi vyžaduje dosažení této opakovatelnosti při výrobních rychlostech přesné inženýrství.
Tři technologie podávání slouží progresivním aplikacím matric:
- Posuvy servoválcůpoužijte servo-motorem{1}}poháněné válečky, které pásek upnou a posunou jej o naprogramovanou vzdálenost. Nabízejí nejlepší přesnost (obvykle +/-0,025 mm nebo lepší), nejrychlejší zrychlení a nejširší rozsah nastavení. Používá je většina moderních progresivních linek matric.
- Přívody vzduchupoužijte pneumatické válce k posunutí sestavy čelistí chapadla. Jsou jednoduché, levné a vhodné pro kratší délky podávání při středních rychlostech. Přesnost je nižší než u servosystémů.
- Posuvy chapadla (mechanické)používat vačkové{0}}mechanismy pro pevné vzdálenosti postupu. Rychlé a spolehlivé pro specializované vysokorychlostní-aplikace, ale neflexibilní, když změna vyžaduje různé délky podávání.
Přesnost podávání není jen o samotném mechanismu. Načasování-vydání zdroje hraje klíčovou roli. Kde se při zdvihu lisu uzavírají podávací válce, určuje, zda se mezi matricí a podavačem nezachytí další materiál. Pokud se role uzavře v dolní úvrati, zatímco zvedáky lisovnic stále zvedají pás, další materiál protahovaný během tohoto zdvihu vytváří stav přeplnění. Výsledek? Příliš dlouhé průběhy, poškození pilota a odpad. Správné načasování uzavření zohledňuje vzdálenost posuvu-k-posuvu, výšku zdvihu a rychlost lisu, aby se této pasti zabránilo.
Rolovací tlak je důležitý stejně. Příliš malý tlak způsobuje prokluzování a krátké posuvy, zejména u silných materiálů, které vyžadují větší sílu k urychlení. Příliš velký tlak ohýbá podávací válec a vyvolává okrajové vlnění u širokých cívek nebo prohnutí u úzké pažby. Moderní řídicí jednotky servoposuvu automaticky kompenzují, když data ze snímače indikují pohyb pásu nebo změnu tloušťky, a upravují délku postupu v reálném čase bez zásahu operátora.
V -detekci a ochraně zemřít
Provozovat automatickou lisovací buňku bez ochrany matrice je jako jízda dálniční rychlostí bez brzd. Nakonec se něco pokazí a bez senzorů, které by zastavily lis během zlomku jednoho zdvihu, může jediné chybné podávání zničit tisíce dolarů na razidlech, vložkách matric a komponentech lisu.
Komplexní systém ochrany matrice monitoruje více poruchových režimů současně:
- Detekce chybného podávání:Senzory ověří, že se pás posunul do správné polohy před vystřelením lisu. Detekční okno musí zohledňovat skutečnou opakovatelnost vašeho podavače. Jakpoznamenávají odborníci na ochranu zemřít, pokud váš podavač drží +/-0,005 palce, ale senzory jsou nastaveny tak, aby se spustily na +/-0,003 palce, bude váš provoz sužovat nepříjemná zastavení.
- Detekce přezky proužku:Nepřetržité monitorovací senzory ověřují, že pás zůstává plochý mezi podavačem a vstupem matrice. Zkroucený pás vstupující do matrice znamená dvojitý-úder, který může prasknout údery nebo odpružit rám lisu.
- Část{0}}detekce:Fotoelektrické nebo přibližovací senzory potvrzují, že každý hotový díl se před dalším zdvihem vysunul z matrice. Zaseknutá část znamená dvojitý zásah, což je jeden z nejrychlejších způsobů, jak zničit část kostky.
- Monitorování tonáže:Snímače zatížení v lisovacích spojích sledují signatury síly tah po tahu. Náhlý hrot signalizuje vytažení slimáka, zlomený úder nebo chybné podávání. Postupný vzestupný trend signalizuje opotřebení nástroje, kterému je třeba věnovat pozornost, než se stane poruchou.
- Konec-zjišťování-zásob:Senzory detekují, kdy se cívka chystá vyčerpat, a zastaví lis dříve, než konec pásu dosáhne aktivních stanic.
Moderní ovladače založené na -rozkladači jsou dostatečně přesné, aby monitorovaly signály snímačů v rámci jedné-třetiny stupně otáčení klikového hřídele. To je důležité, protože některá aktivace, například vzduchová-část prolétající kolem fotoelektrického senzoru, trvá méně než 10 milisekund bez ohledu na rychlost lisu. Nejlepší-praktický přístup spojuje-namontované senzory pomocí jediné spojovací krabice a hlavního kabelu namísto jednotlivých vodičů, což eliminuje chyby připojení během nastavování a zabraňuje chybám při práci s kabelem-z důvodu opakovaného navíjení a odvíjení.
Odstraňování šrotu a bezobslužný provoz
Každá děrovací stanice a operace oddělování generuje šrot: výpalky z otvorů, ořezané kostry z vysekávání a nosné pásy z konečné separace. Pokud některý z těchto materiálů neopustí matrici spolehlivě, nahromadí se, překáží dalšímu zdvihu a způsobí pády. Slug management je to, co odděluje matrici, která běží bez dozoru, od matrice, která vyžaduje obsluhu se vzduchovou hadicí.
Mezi strategie odstraňování šrotu patří:
- Pokles gravitace:Slimáci padají otvory v matrici do skluzů pod kolébkou. Funguje spolehlivě, když geometrie otvoru a vůle matrice umožňují čisté oddělení.
- Pozitivní vyfukování vzduchu:Časované proudy vzduchu vymršťují části nebo střely, které nepadají volně. Nezbytné pro nahoru-směrující dutiny nebo vodorovné vyhazovací cesty.
- Vakuové systémy:Odtáhněte střely od čel razidla, čímž zabráníte vytažení střely (kde se střela přichytí k razníku a při dalším tahu znovu vstoupí do matrice). Obzvláště důležité pro tenké materiály, kde povrchové napětí drží špunty na povrchu nástroje.
- Mechanické vyhazovače:Kolíky poháněné pružinou-nebo vačkou{1}}potlačují hotové díly nebo úlomky z matrice při každém tahu.
Kromě samotné formy se plně automatizovaná progresivní lisovací buňka integruje se systémy na úrovni závodu- pro přehlednost výroby. Čítače dílů sledují výstup proti cílům. Sběr dat SPC zachycuje kritické dimenze v intervalech pro řízení procesu-v reálném čase. Data signatur tonáže poskytují algoritmy prediktivní údržby, které označují opotřebení nástroje dříve, než dojde k produkci odpadu. A konektivita prostřednictvím OPC{6}}UA nebo podobných protokolů umožňuje řídicím panelům monitorování výroby zobrazovat stav tisku, metriky OEE a historii alarmů odkudkoli v síti závodu.
Zde je úplný seznam komponent pro moderní automatizovanou buňku:
- Servo-pohon cívky s automatickou kompenzací sklonu
- Rovnačka cívek s poháněnými přítlačnými válečky
- Ovladač ochrany matrice s časováním-založeným na resolveru
- Monitor tonáže s analýzou signatur na-tah
- Pole senzorů zasekávání, spony a část{0}}vysunutí
- Automatický mazací systém (váleček nebo sprej)
- Dopravník šrotu nebo vakuový sběrný systém
- Dopravník dílů nebo systém třídění{0}}zásobníků
- SPC měřící stanice (inline nebo vzorkování)
- HMI připojené k síti-s možností vzdáleného monitorování
Když všechny tyto prvky spolupracují, výsledkem je buňka, která podporuje provoz se skutečným zhasnutím světla,{0}} který prochází celými cívkami bez lidského zásahu a zastaví se pouze tehdy, když senzory detekují anomálii nebo dojde k vybití cívky. Automatizace nezvyšuje pouze propustnost. Chrání investice do nástrojů, udržuje konzistentní kvalitu a generuje data potřebná k nepřetržité optimalizaci procesu.
Tato úroveň integrace vyvolává přirozenou otázku. Se všemi těmito dostupnými možnostmi, jaké je progresivní lisování ve srovnání s jinými metodami, jako jsou přenosové lisy, složené nástroje nebo víceskluzové stroje? Odpověď závisí na geometrii součásti, požadavcích na objem a požadavcích na toleranci.
Metody progresivního vs. transferového vs. složeného ražení
Geometrie součásti, roční objem a specifikace tolerance neurčují pouze velikost lisu. Určují, zda je progresivní kostka vůbec tím správným přístupem. Inženýři, kteří pro každý projekt používají progresivní nástroje, nechávají peníze na stole, pokud by přenosová matrice, složený nástroj nebo víceskluzový stroj posloužily aplikaci lépe. Naopak, výběr jednodušší metody pro díl, který skutečně potřebuje progresivní schopnosti, vytváří překážky a problémy s kvalitou, které se v průběhu let výroby skládají.
Zde je ukázka toho, jak se pět hlavních metod ražení poskládá proti sobě a kdy si každá z nich vydobyje své místo na podlaze.
Progresivní vs. transferové razítko
Obě metody využívají více stanic k postupnému vytváření prvků součásti, ale zásadně se liší v tom, jak se obrobek mezi těmito stanicemi pohybuje. V progresivní matrici zůstává součást během procesu spojena s nosným pásem a postupuje s každým zdvihem lisu až do odříznutí na konečné stanici. Při lisování s přenosovou matricí se součást odděluje od pásu brzy (nebo začíná jako předřezaný polotovar) a je mechanicky přenášena mezi nezávislými lisovacími stanicemi pomocí chapadel, prstů nebo robotických ramen.
Tento rozdíl řídí všechno ostatní. Progresivní matrice vynikají u malých-až{2}}středních dílů, kde geometrie umožňuje, aby obrobek zůstal připevněný k nosiči. Myslete na elektrické konektory, držáky, spony a svorky. Pás zajišťuje automatické indexování, eliminuje manipulaci se součástmi mezi stanicemi a umožňuje velmi vysoké rychlosti, protože nic nemusí uchopit a přesunout volnou součást.
Přenášecí lisovací nástroje se stávají nezbytnými, když jsou díly příliš velké na to, aby je bylo možné podávat ze svitku, vyžadují hluboké tažení, které přesahuje to, co unesou nosné pásy, nebo vyžadují operace z více úhlů, které by nebyly možné s připojeným pásem. Velké automobilové panely karoserie, hluboce-tažené misky a konstrukční součásti obvykle vedou k přenosovým systémům. Kompromis? Pomalejší časy cyklů a složitější manipulace s materiálem. Přetlačovací lisování obvykle probíhá rychlostí 15 až 40 zdvihů za minutu ve srovnání se stovkami SPM, které jsou možné při progresivní práci.
Z hlediska nákladů mohou být přenosové nástroje ve skutečnosti levnější na stanici, protože každá matrice je nezávislá, spíše než integrovaná do jednoho bloku. Nástroj pro přenosový lis však vyžaduje další investice do samotného mechanického přenosového systému a-náklady na díl jsou při ekvivalentních objemech vyšší kvůli nižší rychlosti a zvýšené manipulaci.
Alternativy složeného a jemného zatemnění
Ne každý díl potřebuje sekvenční stanice. Složené lisování provádí několik řezných operací v jediném zdvihu lisu, čímž se vytvoří hotový plochý díl jedním úderem. Matrice současně vystřihuje vnější profil a proráží vnitřní otvory, čímž dodává součásti s vynikající rovinností a soustředností, protože všechny prvky jsou vyřezávány jedním pohybem vůči sobě navzájem.
Omezení? Složené matrice zvládají pouze plochou geometrii. Žádné ohýbání, žádné tvarování, žádné kreslení. Jsou ideální pro podložky, ploché polotovary svorek, jednoduchá těsnění a jakoukoli část definovanou výhradně svým řezným profilem. Pro tyto aplikace poskytuje kombinované lisování lepší rovinnost než progresivní metody (protože mezi operacemi nedochází k žádnému posunu pásu) při nižších nákladech na nástroje. Ale objemy musí ospravedlnit vyhrazenou kostku a složitost rychle zmizí.
Fourslide a multislide stroje mají zcela odlišný přístup. Místo vertikální lisovací síly používají čtyři nebo více vodorovných nástrojových suportů k ohýbání, tvarování a řezání drátu nebo úzkého pásu z více směrů současně. Výsledkem jsou složité trojrozměrné-díly, zejména pružiny, spony a malé držáky, vyráběné vysokou rychlostí s minimálními náklady na nástroje. Progresivní lisování zdravotnických prostředků zpracovává přesné kontakty a stínění EMI při velkém objemu, ale pro mikro-tvarované spony a drátěné-součástky pod 50 mm často vyrábějí víceskluzové stroje stejnou geometrii rychleji a levněji.
Jemné stříhání zabírá specializované místo. Využívá trojitý-lis s extrémně těsným průbojníkem-k-vůlí matrice a nárazovou desku V-kroužku, která zablokuje materiál během řezání. Výsledkem je ahladký okraj bez lomu-po celé tloušťce materiálu, čehož konvenčním stříháním nelze dosáhnout bez sekundárního obrábění. Ozubená kola, řetězová kola, součásti bezpečnostních pásů a části brzdového systému běžně používají jemné zaslepení, když na kvalitě hran a rozměrové přesnosti záleží více než na rychlosti cyklu.
Výběr správné metody ražení pro vaši aplikaci
Rozhodovací rámec se scvrkává na pět proměnných. Porovnejte svou část s každou z nich a správná metoda bude obvykle zřejmá:
- Velikost dílu a geometrie:Progresivní raznice jsou vhodné pro malé-až{1}}střední díly s ohyby a tvary. Trasa velkých nebo hluboce tažených dílů k přenosu. Pouze ploché-profily jsou vhodné pro složené matrice. Složité 3D dráty nebo úzké ohyby-proužků upřednostňují multislide.
- Objem výroby:Progresivní lisování dominuje u více než 50 000 dílů ročně, přičemž amortizace nástrojů snižuje-náklady na díl. Složené a multislide obsluhují nižší objemy-efektivně. Jemné stříhání ospravedlňuje náklady na nástroje vysokými objemy přesných součástí.
- Požadavky na toleranci:Jemné stříhání dosahuje +/-0,025 mm na řezných prvcích. Progresivní matrice drží +/-0,05 až +/-0,10 mm napříč tvarovanými prvky. Přenášecí nástroje dosahují podobných tolerancí, ale s většími obálkami součástí.
- Typ a tloušťka materiálu:Silnější materiál (nad 3 mm) a vysokopevnostní-materiály upřednostňují přepravní systémy kvůli vyšším požadavkům na tonáž na stanici. Tenké materiály (0,1 až 1,0 mm) fungují efektivně v progresivních nebo víceskluzových sestavách.
- Rozpočet a časová osa:Progresivní lisovací nástroje stojí předem více než složené nebo vícesloupové nástroje, ale poskytují nejnižší{0}}náklady na díl při objemu. Investice do transferových nástrojů je srovnatelná s progresivními, ale nese dodatečné náklady na lis a automatizaci.
| Metoda | Stiskněte Typ | Ideální rozsah hlasitosti | Rozsah velikostí dílů | Dosažitelné tolerance | Náklady na nástroje | Za-dílnou cenu při objemu |
|---|---|---|---|---|---|---|
| Progresivní zemřít | Mechanické nebo servo, C-rám nebo rovná-strana | 50,000 - milionů ročně | Malé až střední (do ~300 mm) | +/-0,05 až +/-0,10 mm | Vysoký | Velmi nízká |
| Přenosová matrice | Přímá-strana mechanické nebo servo s přenosovým systémem | 10,000 - 500 000/rok | Střední až velké (až 1,000+ mm) | +/-0,05 až +/-0,15 mm | Vysoký | Nízká až střední |
| Compound Die | Mechanické, C-rám nebo rovné-strany | 5,000 - 500 000/rok | Malý až střední, pouze plochý | +/-0,025 až +/-0,05 mm | Střední | Nízký |
| Fourslide / Multislide | Speciální víceskluzový stroj | 10,000 - milionů ročně | Malý (typicky pod 50 mm) | +/-0,05 až +/-0,10 mm | Nízká až střední | Velmi nízká |
| Jemné zaclonění | Trojčinný-hydraulický nebo mechanický jemný-lis | 25,000 - milionů ročně | Malé až střední, ploché nebo téměř{0}}ploché | +/-0,025 mm nebo lepší | Velmi vysoká | Mírný |
V praxi se výběr často týká vzorů průmyslových aplikací. Progresivní lisování automobilových komponentů dominuje výrobě velkoobjemových držáků, konektorů, svorkovnic a převodových komponentů, kde roční množství dosahují milionů a citlivost na-nákladovou část je extrémní. Tyto díly jsou obvykle dostatečně malé, aby zůstaly na nosném pásu, dostatečně složité na to, aby potřebovaly 8 až 20+ stanic, a jsou vyráběny v objemech, které amortizují náklady na nástroje během měsíců.
Progresivní lisování zdravotnických prostředků má jiný profil: přesné kontakty, RF stínění, kolíky konektorů a dílčí{0}}součásti implantátů, kde na přesnosti rozměrů a povrchové úpravě záleží stejně jako na objemu. Tyto aplikace vyžadují těsné piloty, jemné -rozšíření sklonu a často vyžadují zpracování kompatibilní s čistou-prostornou-, ale základní progresivní přístup zůstává ideální, protože díly jsou malé, geometricky složité a potřebné v konzistentně vysokých objemech.
Přenosové metody tvrdí, že teritoriální progresivní razidla nemohou dosáhnout: velké konstrukční výlisky, hluboce{0}}tažená pouzdra a díly vyžadující operace z různých úhlů přiblížení. Složené lisování zaplňuje mezeru po jednodušších plochých součástech, kde výroba na jeden zdvih překonává progresi na více stanicích, a to jak v nákladech, tak v kvalitě.
Správná metoda není vždy jedna nebo druhá. Některé výrobní buňky kombinují progresivní matrice pro počáteční vysekávání a tvarování s přenosovými systémy pro sekundární operace hlubokého tažení-. Výše uvedený rozhodovací rámec vám poskytuje výchozí bod, ale skutečná odpověď pochází z porovnání vaší konkrétní geometrie součásti, předpovědi objemu a požadavků na kvalitu se schopnostmi a ekonomikou každého přístupu. Jakmile je tato volba učiněna, otázka se posouvá od způsobu, kterému dodavatel může dodat nástroje a výrobní kapacitu, kterou váš program požaduje.
Získávání progresivních lisovacích nástrojů pro škálovatelnou výrobu
Výběr správného způsobu lisování a konfigurace lisu je jen polovinou rovnice. Druhá polovina? Rozhodování, zda tuto schopnost přenést-do společnosti, nebo se spojit s progresivní lisovací společností, která již má technickou hloubku, výrobní kapacitu a kvalitní infrastrukturu, aby mohla dodávat nástroje, které fungují od prvního dne. Toto rozhodnutí utváří vaši nákladovou strukturu, flexibilitu časové osy a provozní riziko na roky.
Kdy investovat do lisu vs. Partner s dodavatelem lisovacích nástrojů
Vlastnit progresivní lisovací lis má smysl za specifických podmínek: trvalé roční objemy přesahující miliony dílů v různých programech, interní inženýrská odbornost pro údržbu lisovacích forem a optimalizaci procesů a kapitálová dostupnost, která nezatěžuje peněžní toky pro další růstové iniciativy. Pokud splňujete všechna tři kritéria, vlastnictví lisu poskytuje maximální kontrolu nad plánováním, kvalitou a-náklady na díl.
Většina společností nesplňuje všechny tři. A tady začíná být matematika zajímavá.
Komplexní analýza návratnosti investic musí představovat více než pořizovací cenu lisu. JakRámec rozhodování o výrobě společnosti BaySource GlobalSkutečné náklady na vlastnictví zahrnují kapitálové vybavení, náklady na majetek a údržbu, účetní náklady kapitálu (včetně plateb úroků), režii řízení zásob, personální zajištění provozu a zajištění kvality a technologické znalosti potřebné k udržení konkurenceschopnosti systému. Smluvní výroba nabízí flexibilitu při škálování výroby nahoru nebo dolů na základě výkyvů poptávky, aniž by tyto fixní náklady byly přenášeny během chudých období.
Týmům vyrábějícím méně než 500 000 dílů ročně v rámci omezeného počtu dílů přináší partnerství s progresivním dodavatelem nástrojů a matric obvykle lepší ekonomiku. Vyhnete se kapitálovým výdajům, eliminujete potřebu specializovaných operátorů lisů a techniků údržby lisovacích nástrojů a získáte přístup k inženýrským zdrojům, jejichž vnitřní vybudování by trvalo roky. Kompromisem je menší kontrola plánování a závislost na kapacitě a prioritách vašeho dodavatele.
Hodnocení dodavatelů progresivních matric pro velkoobjemovou-výrobu
Výběr progresivního výrobce zápustek patří mezi nejdůslednější rozhodnutí o získávání zdrojů, která výrobní tým činí. Kvalita, přesnost a konzistentnost vašeho nástrojového partnera přímo ovlivňuje kvalitu dílů, celkové náklady na vlastnictví a dlouhodobou-konkurenceschopnost. Podrobný hodnotící rámec od Eigen Engineering identifikuje osm klíčových kritérií, která oddělují schopné dodavatele od rizikových.
Zde je to, co by měl váš nákupní tým posoudit:
- Inženýrské a konstrukční schopnosti:Může dodavatel vyvinout vlastní návrhy progresivních zápustek na základě geometrie vašeho dílu, materiálových specifikací a objemových cílů? Hledejte-vlastní CAD/CAM, simulaci FEA pro analýzu tváření a odborné znalosti v oblasti optimalizace rozvržení pásů.
- Materiálové znalosti:Rozumí dodavatel tomu, jak se různé slitiny chovají na více formovacích stanicích? Kompenzace-zpevnění práce, predikce odpružení a prevence zadření – to vše vyžaduje materiální-specifické znalosti.
- Systémy kvality a metrologie:Ověřte, že dodavatel používá inspekci CMM, optické měření a dokumentaci SPC k ověření tolerancí v každé fázi. Certifikace jako ISO 9001 tvoří základ, ale schopnost kontroly je důležitější než certifikát na zdi.
- Vlastní {0}zkušební a ověřovací zařízení:Dodavatel se zkušebními lisy může prokázat, že zápustka funguje ještě před odesláním na vaši podlahu. To eliminuje týdny ladění ve vašem zařízení a potvrzuje, že produkční cíle jsou dosažitelné za reálných provozních podmínek.
- Výrobní kapacita a spolehlivost dodací lhůty:Posuďte, zda dodavatel dokáže splnit vaši časovou osu, aniž by došlo ke snížení kvality. Minulé plnění závazků ohledně dodání vám během fáze nabídky řekne více než sliby.
- Údržba matrice a poprodejní-podpora:Progresivní raznice se opotřebovávají. Tupé razníky, únava tvarovacích břitových destiček a vůle se otevírají po milionech cyklů. Dodavatel, který nabízí nepřetržitou podporu údržby, dodávky náhradních součástí a pomoc při odstraňování problémů, chrání vaši dobu provozuschopnosti.
- Škálovatelnost a flexibilita:Vaše objemy se změní. Progresivní partner výrobců lisovacích nástrojů, který dokáže škálovat od pilotních množství až po plnou sériovou výrobu a přizpůsobovat nástroje technickým změnám, poskytuje mnohem dlouhodobější hodnotu- než partner s pevnými možnostmi.
- Technologická zdatnost:Vyhodnoťte kvalitu CNC a drátového EDM zařízení, digitální simulační nástroje a ochotu přijmout pokročilé výrobní metody, které zlepšují přesnost matrice a zkracují dodací lhůty.
Pro týmy, které získávají progresivní lisovací nástroje, které vyžadují efektivní více{0}}formování na více stanicích, úzkou opakovatelnost a škálovatelnou hromadnou výrobu, dodavatelé jakoYICHENzaměřit se konkrétně na pomoc výrobním inženýrům a týmům zásobujících překlenout propast mezi záměrem návrhu a nástroji připravenými na objem-výroby. Jejich progresivní lisovací služby kladou důraz na kombinaci technické podpory a škálovatelnosti výroby, kterou vyžadují velkoobjemové programy.
Škálování od prototypu po sériovou výrobu
Cesta od prvních{0}}ukázek článků k produkci v plné{1}}rychlosti není jediný skok. Je to postupný postup, kde každá fáze ověřuje další. Spěchání k masové výrobě nástrojů před tím, než je návrh zmrazenPlán škálování MakerStagezdůrazňuje, je jednou z nejdražších chyb ve výrobě hardwaru. Revize forem ve fázi výroby stojí 30 až 50 procent původních nástrojů plus týdny zpoždění.
U progresivních lisovacích lisů se sled měřítka obvykle řídí tímto vzorem:
- Ověření prototypu (1-50 dílů):CNC obráběné nebo drátěné-vzorky EDM potvrzují geometrii a lícování součásti. Zatím žádná investice do kostek. Tato fáze odpovídá, zda je návrh správný, než se pustíte do výroby nástrojů.
- Pilotní nářadí (50–5 000 dílů):Zjednodušená progresivní matrice, někdy s méně stanicemi nebo měkčí nástrojovou ocelí, vyrábí díly pro funkční testování, validaci sestavy a počáteční kvalifikaci zákazníka. Designové změny jsou v této fázi stále cenově dostupné.
- Výrobní nástroje (5,000+ dílů):Plně tvrzené progresivní matrice-zaměřené na výrobu navržené pro cílový lis, materiál a rychlost cyklu. V tomto okamžiku musí být návrh zmrazen. Technické změny znamenají přeřezávání vložek zápustek nebo přestavbu stanic.
Kritickým spouštěčem pro pohyb mezi jednotlivými fázemi není jen hlasitost. Jde o stabilitu designu. Dodavatel progresivních výlisků, se kterým stojí za to navázat partnerství, odmítne, pokud se pokusíte objednat výrobní nástroje dříve, než budou ověřeny tolerance a návrh přežije funkční testování. Tento odraz chrání vaši investici.
Při hodnocení výrobců progresivních matric pro dlouhodobé-programy se zeptejte konkrétně na jejich prototyp-k-výrobnímu postupu. Mohou vyrábět vzorové díly z měkkých nástrojů, ověřovat rozměry podle vašeho tisku, opakovat návrh stanice na základě zkušebních výsledků a poté přejít na kalené produkční nástroje, aniž by začínali znovu? Tato kontinuita eliminuje chyby překladu, ke kterým dochází, když prototypové a výrobní nástroje pocházejí z různých zdrojů s různými technickými interpretacemi.
Celkové náklady na vlastnictví programu progresivních lisovacích nástrojů výrazně přesahují počáteční nabídku nástrojů. Faktor v intervalech údržby matrice, očekávaná frekvence přebrušování, náklady na náhradní razník a břitové destičky, odhadovaná životnost matrice v celkovém počtu zdvihů a schopnost dodavatele reagovat, když něco vyžaduje pozornost v úterý ve 2 hodiny ráno. Společnost pro progresivní ražení, která předem nabízí o 10 procent méně, ale nemůže vás podpořit, když tvarovací vložka praskne uprostřed-provozu, vás bude po dobu trvání programu stát mnohem víc než partner, který cení za dlouhodobou-spolehlivost a podporuje ji vstřícným servisem.
Často kladené otázky o progresivním lisování raznic
1. Jaký je rozdíl mezi progresivní matricí a přenosovou matricí?
Progresivní matrice udržuje obrobek připojený k nosnému pásu ve všech stanicích a posouvá jej při každém zdvihu lisu až do konečného odříznutí. Přenášecí matrice odděluje součást předčasně a používá mechanické chapadla nebo robotická ramena k jejímu pohybu mezi nezávislými stanicemi. Progresivní matrice běží rychleji (stovky SPM) a vyhovují malým-až{3}}středním dílům, zatímco přenosové matrice zvládnou větší součásti, hluboké tažení a více{4}}úhlové operace při nižších rychlostech (15-40 SPM). Progresivní nástroj stojí více předem, ale přináší nižší náklady na díl při velkých objemech díky výhodám rychlosti a eliminované manipulaci s díly.
2. Jak vypočítáte tonáž potřebnou pro progresivní lisovací lis?
Vypočítejte sílu pro každou stanici jednotlivě: stříhání a děrování použijte obvod vynásobený tloušťkou vynásobenou pevností ve smyku; ohýbání využívá materiálových vlastností a geometrie; tažení využívá maximální pevnost v tahu. Poté sečtěte všechny špičkové síly za předpokladu současného záběru v dolní úvrati. Přidejte 20-30% bezpečnostní rezervu pro zohlednění opotřebení nástroje, změny materiálu a teplotní vlivy. Také ověřte, zda má lis dostatečnou energii (kapacitu setrvačníku) a zda jeho tonáž platí pro skutečnou pracovní výšku, kterou vaše matrice požaduje. Nejlepší praxí je provozovat na 60-75 % kapacity lisu pro dlouhou životnost.
3. Jaké materiály se nejlépe hodí pro progresivní lisování?
Nízkouhlíková ocel (1008, 1010) je materiálem, který nejvíce shovívavý pro progresivní lisování díky mírnému mechanickému zpevnění a předvídatelnému odpružení. Měď a mosaz nabízejí vysokou tvarovatelnost při nižších požadavcích na tonáž. Nerezová ocel funguje dobře, ale vyžaduje 1,5-1,8x více tonáže a vyžaduje potažené nástroje, aby se zabránilo zadření. Hliník potřebuje leštěné povrchy matrice, kontrolované mazání a často více tvářecích stanic kvůli vysokému odpružení. Vysokopevnostní oceli (HSLA, dvoufázová) vyžadují nejvyšší tonáž (2-3x základní linie) a pečlivé rozložení stanic, aby se zabránilo praskání v důsledku omezené tažnosti.
4. Proč jsou servolisy upřednostňovány pro komplexní postupové zápustkové práce?
Servolisy nahrazují sestavu{0}}spojkové{1}}brzdy s pevným setrvačníkem programovatelnými servomotory, které umožňují měnit rychlost posuvu v rámci každého zdvihu. To znamená, že můžete zpomalit tvářecí zóny pro lepší tok materiálu a snížení zpětného odpružení při rychlé jízdě při najíždění a návratu. Mezi praktické výhody patří zdvojnásobení výkonu pomocí polovičních-profilů pohybu, eliminace odpružení pomocí profilů více{5}}zásahů na BDC a umožnění hlubokého tažení v progresivních matricích pomocí vibračního pohybu. Technologie servopohonů umožňuje komplexním dílům běžet při vyšší efektivní SPM bez překročení limitů pro tvarování materiálu, což přímo snižuje-náklady na díl.
5. Jak si vyberete mezi C-rámovým a rovným-stranovým lisem pro progresivní lisování?
C-rámové lisy (35-250 tun) vyhovují lehčí progresivní práci s menším počtem stanic a tenčími materiály. Nabízejí otevřený přístup ze tří{5}}stran a nižší cenu, ale při zatížení se úhlově vychylují, což omezuje schopnost tolerance. Přímé-boční lisy (150–3,000+ tun) eliminují úhlové vychýlení pomocí svislých sloupků na obou stranách a zachovávají rovnoběžnost posuvu bez ohledu na rozložení zatížení. Pro progresivní zápustky přesahující 8-10 stanic, které vyžadují tolerance pod +/-0,05 mm, nebo běžící materiály o tloušťce nad 1,5 mm, poskytují rámy s rovnými stranami s 2- nebo 4-bodovým zavěšením tuhost potřebnou pro konzistentní kvalitu dílu na všech stanicích.


