


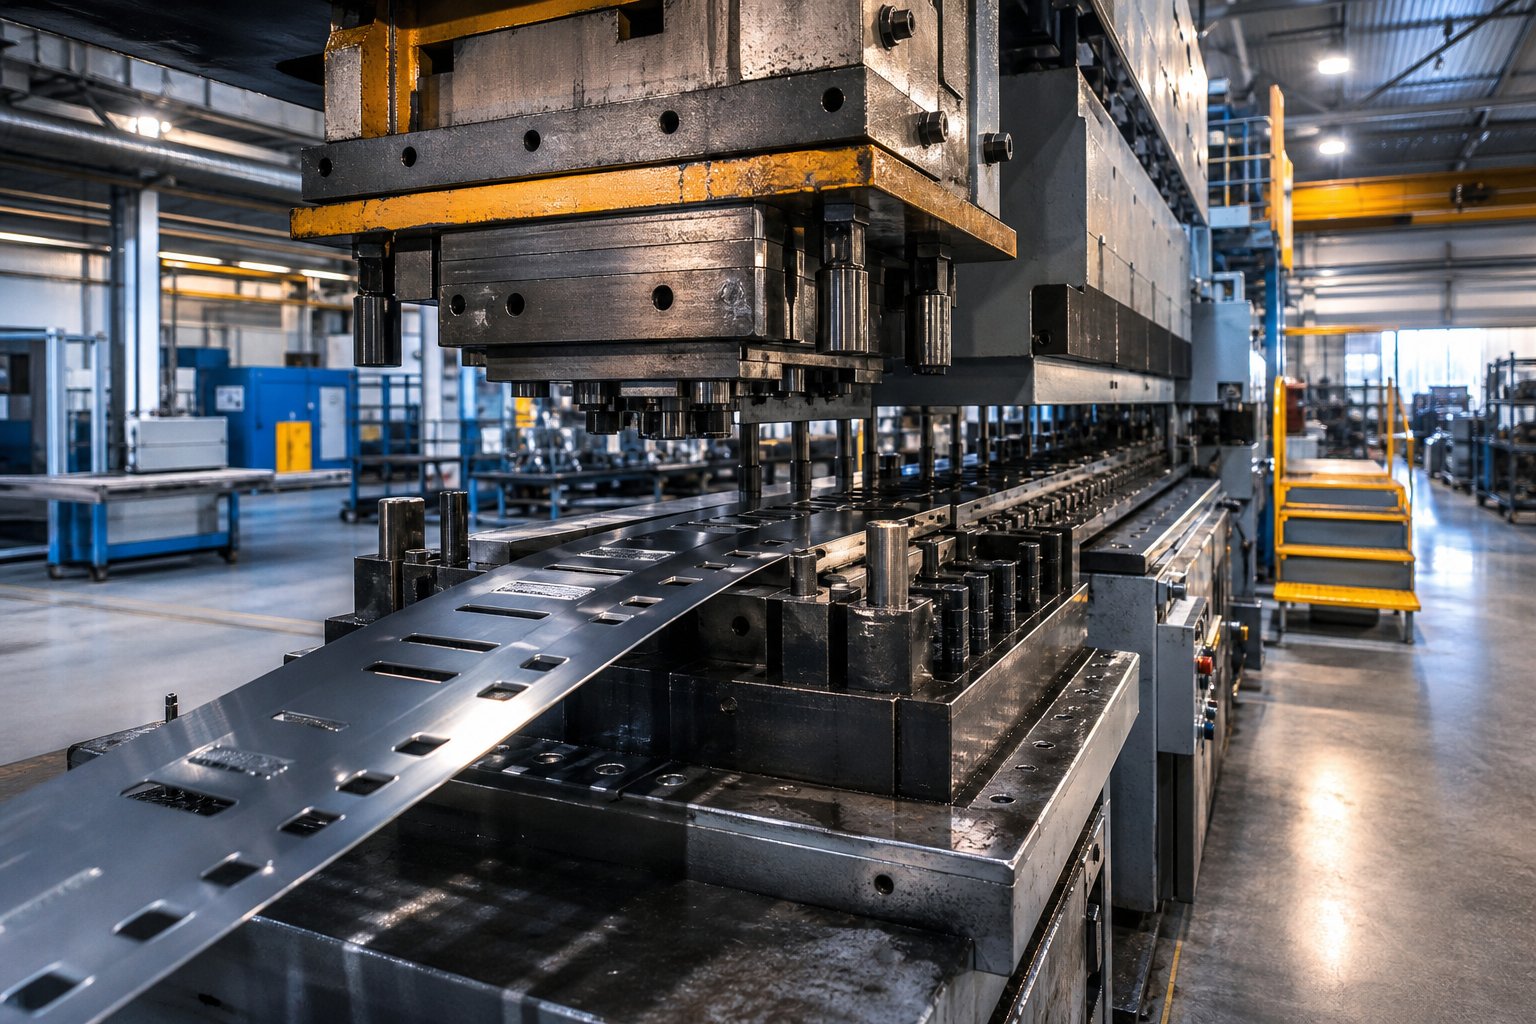
Porozumění progresivnímu lisování ve velkoobchodní výrobě
Když získáváte tisíce nebo miliony stejných kovových součástí, zvolená výrobní metoda určuje vaše-náklady na součást, dodací lhůtu a kvalitu.Velkoobchod progresivních lisovacích a lisovacích nástrojůje produkční přístup, který dominuje velkoobjemové{0}}výrobě kovových dílů, a přesto mnoho týmů nákupu vyjednává smlouvy, aniž by plně rozumělo tomu, jak proces funguje nebo proč to stojí.
Progresivní lisování v matrici je proces tváření kovu, při kterém kontinuální pás materiálu postupuje přes řadu stanic v rámci jediné matrice, přičemž každá stanice provádí odlišnou operaci, jako je řezání, ohýbání nebo tváření, dokud není hotový díl v konečné fázi oddělen.
Co znamená progresivní lisování ve velkoobchodním měřítku
To, co odděluje progresivní lisování kovů od ostatních metod, je jeho schopnost kombinovat více tvářecích operací do jednoho nepřerušovaného, automatizovaného cyklu. Jediným zdvihem lisu vznikne hotový díl a lisy obvykle probíhají od 25 do více než 200 zdvihů za minutu. Při velkoobchodních objemech se to promítá do milionů dílů ročně z jednoho nastavení programovací matrice s minimálními zásahy práce.
Porovnejte to s jednou-ražbou, kde každá operace vyžaduje samostatný nástroj a samostatný krok manipulace. Nebo transferové lisování, kdy se díly fyzicky přesouvají mezi stanicemi. Progresivní matrice udržují pás neporušený během celého procesu, čímž se eliminuje manipulace s díly mezi operacemi a dramaticky se zkracuje doba cyklu. Tato mechanická účinnost je to, co dělá progresivní razidla výchozí volbou pro kupující objednávající ve velkém.
Proč velkoobchodní kupující potřebují procesní gramotnost
Představte si vyjednávání cenové nabídky na nástroje, aniž byste věděli, zda je matrice s 8 stanicemi přehnaná pro geometrii vašeho dílu, nebo zda váš výběr materiálu zkrátí životnost matrice na polovinu. To jsou drahá slepá místa. Kupující, kteří chápou základy progresivního návrhu lisovacích nástrojů, chování materiálu a ekonomiky výroby, důsledně dělají ostřejší rozhodnutí o nákupu a vyhýbají se placení za složitost, kterou nepotřebují.
Tato příručka pokrývá celou cestu{0}}rozhodování, od mechanického fungování progresivních lisovacích nástrojů, přes ekonomiku rozvržení pásů a výběr materiálu až po rámce hodnocení dodavatelů a požadavky na certifikaci kvality. Cíl je přímočarý: poskytnout vám procesní gramotnost k posouzení proveditelnosti, inteligentně zpochybňovat nabídky a řídit výrobní vztahy s jistotou.
Jak proces progresivního lisování probíhá krok za krokem
Vědět, že progresivní matrice kombinují více operací do jednoho cyklu, je užitečné na koncepční úrovni, ale skutečná výhoda získávání pramení z pochopení toho, jak přesně se kov pohybuje nástrojem. Když si můžete mechanicky vizualizovat postup progresivního lisovacího procesu, jste vybaveni k tomu, abyste mohli zpochybnit počty stanic, zpochybnit nároky na dobu cyklu a odhalit neefektivitu v rozvržení pásu navrženého dodavatelem.
Jak se pásový materiál pohybuje přes více stanic
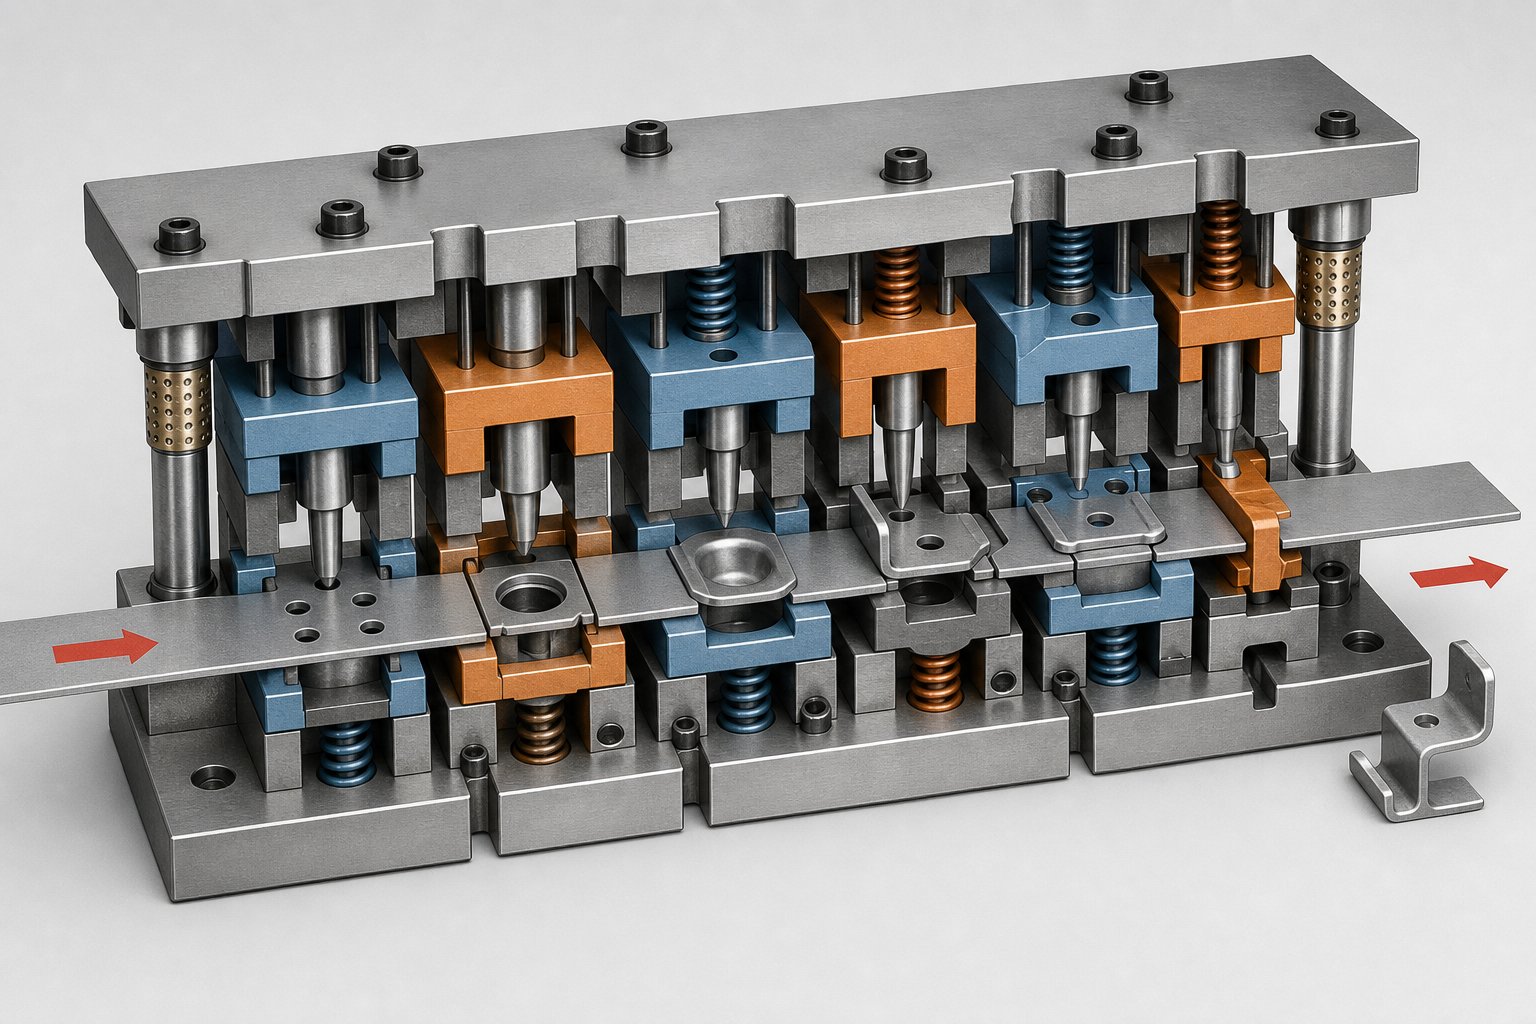
Proces začíná cívkou plochého kovového pásu namontovanou na odvíječce. Rovnačka odstraňuje jakékoli zakřivení materiálu a servo nebo pneumatický podavač posouvá pás doprogresivní raznicev přesné, opakující se vzdálenosti zvané výška tónu. Při každém cyklu beranu lisu se pás posune dopředu přesně o jednu délku rozteče a umístí čerstvý materiál na každou stanici současně.
Zde je klíčový koncept: pás nikdy neopustí matrici, dokud se neuvolní poslední část. Nosný pás, kostra materiálu spojující každý částečně vytvarovaný díl, drží vše v zákrytu, když se pohybuje progresivním lisovacím strojem. Pilotní kolíky zapadnou do předem -děrovaných otvorů na každé stanici, aby registrovaly pás s přesností na méně než -tisícinu, než se beran zavře. Tento registrační systém umožňuje vysokorychlostní progresivní lisování, aby se udržely těsné tolerance i při 200 až 600 zdvihech za minutu.
Základní operace prováděné v progresivní matrici
Každá stanice uvnitř matrice provádí jednu nebo více specifických operací na pásu. Zatímco přesná sekvence závisí na geometrii součásti, typický cyklus progresivního lisování kovů se řídí tímto pořadím:
- Děrování pilotního otvoru- První stanice prorazí malé otvory používané výhradně pro registraci pásů na stanicích po proudu.
- Blanking a piercing- Vnitřní prvky, jako jsou otvory, štěrbiny a výřezy, jsou děrovány. Materiál zde odstraněný se stává šrotem vyhozeným pod matrici.
- Tváření a ohýbání- Stanice s děrovači vytvářejí úhly, žebra, žaluzie nebo reliéfní prvky plastickou deformací proužku bez jeho řezání.
- Razení mincí- Tam, kde je vyžadována přísnější kontrola rozměrů nebo specifické povrchové úpravy, vyvíjejí razicí stanice vysokou tlakovou sílu na přesné oblasti.
- Odříznutí nebo oddělení- Koncová stanice odděluje hotový díl od nosného pásu a hotový díl je vyhozen z progresivní strojní matrice do zásobníku nebo dopravníku.
Všechny tyto operace probíhají současně napříč různými částmi pásu během jediného zdvihu lisu. Takže zatímco stanice jedna děruje pilotní otvory do čerstvého materiálu, stanice pět může oddělovat hotový díl, který vstoupil do matrice o čtyři tahy dříve.
Pro velkoobchodní kupující má toto porozumění přímou praktickou hodnotu. Když dodavatel nabídne matrici s 12 stanicemi pro součást, která se zdá být geometricky jednoduchá, můžete se zeptat, které operace zabírají tyto stanice a zda je možné je kombinovat. Naopak, pokud nabídka navrhuje příliš málo stanic pro složitou geometrii, rozpoznáte riziko selhání nástroje nebo problémů s kvalitou, než investujete kapitál do nástrojů.
Vztah mezi tím, co se děje na jednotlivých stanicích, a náklady na výrobu nástrojů vede přímo k ekonomice návrhu rozvržení pásů, kde se vzdálenost rozteče, poměr zmetkovitosti a počet stanic sbližují a určují vaši-cenu dílu při objemu.
Zásady rozvržení pásů a designu matric, které ovlivňují velkoobchodní ceny
Každá stanice v progresivní matrici stojí peníze na konstrukci, obrábění a kalení. Každý milimetr vzdálenosti spotřebovává surovinu. Tyto dvě proměnné, počet stanic a geometrie rozvržení pásů, se vzájemně ovlivňují a definují celkovou ekonomiku vašeho velkoobchodního lisovacího programu. Pochopení toho, jak spolupracují, vám umožní využít nástroje při vyhodnocování cenových nabídek nástrojů a vyjednávání o-ceně dílů.
Jak počet stanic řídí investice do nástrojů a náklady na součástky
Přemýšlejte o počtu stanic jako o primárním multiplikátoru nákladů v designu progresivních lisovacích nástrojů. Každá stanice vyžaduje vlastní sadu razníků, zápustkových vložek a opěrných desek, všechny přesně- broušené z nástrojové oceli nebo v případě abrazivních materiálů progresivních karbidových lisovacích nástrojů. Kostka se 6 stanicemi nestojí dvakrát tolik jako kostka se 3 stanicemi; tento vztah je blíže k 1,5x až 1,8x díky sdíleným komponentům, jako jsou lisovací čelisti, vodicí systémy a zvedáky pásů. Ale náklady se stále významně zvyšují s rostoucím počtem stanic.
Zde je kompromis, který-velkoobchodní kupující musí internalizovat: více stanic zvyšuje investice do nástrojů, ale může snížit-náklady na díl při objemu tím, že umožňuje rychlejší cykly a snižuje sekundární operace. Méně stanic snižuje počáteční útratu, ale může vyžadovat nižší rychlost tisku nebo dodatečné razítkování-, které narušuje úsporu jednotek.
Matematika amortizace se dramaticky posouvá v závislosti na vašem ročním objemu. Matice za 150 000 USD amortizovaná více než 100 000 díly přidá 1,50 USD za kus. Rozložte stejnou investici na 2 000 000 dílů a příspěvek na nástroje klesne na 0,075 USD. To je důvod, proč jsou progresivní raznice vyrobené s ocelovými raznicemi a vložkami z tvrzené nástrojové oceli navrženy tak, aby přežily miliony cyklů; čím déle matrice běží, tím nižší je její{11}}částečné zatížení.
| Počet stanic | Relativní náklady na nástroje | Za-dílnou cenu 50 000 jednotek | Za-dílnou cenu 500 000 jednotek | Za-dílnou cenu 2 miliony jednotek |
|---|---|---|---|---|
| 4-6 stanic | $25K - $60K | $0.50 - $1,20 příspěvek na nástroje | $0.05 - $0.12 | $0.013 - $0.03 |
| 8-12 stanic | $60K - $150K | $1.20 - $3,00 příspěvek na nástroje | $0.12 - $0.30 | $0.03 - $0.075 |
| 14-20+ stanic | $150K - $350K | $3.00 - $7,00 příspěvek na nástroje | $0.30 - $0.70 | $0.075 - $0.175 |
Vzorec je jasný: složité nástroje mají ekonomický smysl pouze tehdy, když je objem dostatečně vysoký, aby rozmělnil investici. Kupující, kteří objednávají 50 000 dílů ročně, by si měli klást otázku, zda je matrice se 16 stanicemi skutečně nezbytná, zatímco kupující s 2 miliony dílů mohou ospravedlnit další stanice, které zkrátí dobu cyklu o zlomky sekundy.
Optimalizace rozvržení pásů pro velkoobchodní objemy
Rozložení pásu je místo, kde se rozhoduje o nákladech na materiál a materiál obvykle představuje 40 % až 60 % celkových nákladů na součást při velkoobchodních objemech. Rozvržení určuje tři věci: vzdálenost rozteče (jak daleko se pás posune na tah), šířku pásu a procento zmetků.
Vzdálenost rozteče je součet délky dílu ve směru posuvu plus můstek, tenký pás materiálu oddělující po sobě jdoucí díly. Běžné technické pravidlo stanoví tloušťku mostu na 1,25 až 1,5 násobek tloušťky materiálu. Zní to bezvýznamně, ale při 300 úderech za minutu na více než milion{5}}dílů se každý další milimetr výšky promítne do stovek kilogramů další spotřebované suroviny.
Konstrukce nosného pásu také ovlivňuje odpad. Pevný nosič poskytuje maximální stabilitu pro ploché díly vyžadující pouze řezání a jednoduché ohyby. Pružný pásový nosič, navržený s reliéfními řezy, které umožňují ohýbání, je nezbytný pro díly s tvářecími nebo tažnými operacemi. Nosič musí být dostatečně pevný, aby přepravil díl všemi stanicemi bez vybočení, a přitom musí být dostatečně minimální, aby se zabránilo plýtvání materiálem na šrot skeletu.
Dobře{0}}optimalizovaná rozvržení cílí na využití materiálu nad 75 %. Mezi techniky, které posouvají využití výše, patří:
- Úhlové hnízdění- naklápěcí části na proužku, takže nepravidelné geometrie do sebe zapadají jako dílky puzzle, čímž se zmenšuje mrtvý prostor mezi díly.
- Více{0}}rozvržení- lisování dvou nebo více dílů na tah přes šířku pásu, což zlepšuje využití materiálu a zdvojnásobuje průchodnost bez zdvojnásobení doby lisování.
- Rekultivace šrotu- navrhování tvarů slimáků z propichovacích operací, které mohou sloužit jako malé sekundární díly a přeměňovat odpad na produkt.
Pro velkoobchodní odběratele je praktickým řešením toto: při kontrole návrhu rozvržení pásu dodavatele požádejte o předpokládané procento využití materiálu a hmotnost odpadu na tisíc dílů. Tato čísla přímo ovlivňují vaši cenu za kus. Uspořádání běžící při 65% využití oproti uspořádání optimalizovanému na 80 % znamená, že platíte za každý jednotlivý díl o 15 % více surovin, a to v celém objemu vaší objednávky.
Kupující, kteří chápou tyto vztahy mezi počtem stanic, amortizací nástrojů a účinností pásu, nepřijímají pouze cenové nabídky za nominální hodnotu. Kladou správné otázky, rozpoznávají, kdy jsou nástroje příliš-pro jejich objemy vyvinuté, a identifikují, kde by optimalizace rozvržení mohla snížit smysluplné náklady jejich programu. Tyto znalosti se stávají obzvláště cennými při hodnocení toho, jak se různé materiály chovají za stejných podmínek tváření a co to znamená pro životnost formy a celkové náklady na projekt.
Materiály používané při progresivním ražení a jejich vliv na velkoobchodní objednávky
Rozvržení pásů a počet stanic určují, jak efektivně běží vaše matrice, ale materiál dodávaný touto matricí určuje, jak dlouho nástroje vydrží, jak rychle může lis pracovat a jak vypadají vaše skutečné celkové náklady za více-letý výrobní program. Volba progresivních lisovacích materiálů není jen rozhodnutím designérského inženýrství; je to komerční nástroj, který se vlní prostřednictvím cenových nabídek nástrojů, plánů údržby a ceny za-díl podle objemu.
Vlastnosti materiálu, které ovlivňují rozhodnutí o návrhu lisovnice
Každý materiál reaguje jinak na řezné, ohýbací a tvářecí síly uvnitř progresivní matrice. Pro velkoobchodní zákazníky jsou nejdůležitější dvě vlastnosti: tvarovatelnost a tvrdost. Tvařitelnost určuje, jak agresivně lze materiál tvarovat bez praskání nebo trhání. Tvrdost určuje, jak rychle se opotřebovává přesné povrchy nástrojové oceli, které dávají vašim dílům jejich rozměrovou přesnost.
Měkký, tažný materiál, jako je měď, se snadno tvaruje a generuje minimální opotřebení nástroje, což znamená delší intervaly mezi údržbou matrice a nižší náklady životního cyklu. Tvrdší materiál, jako je nerezová ocel, vyžaduje vyšší lisovací tonáž, způsobuje rychlejší opotřebení lisovacích a zápustkových vložek a často vyžaduje progresivní karbidové lisovací zápustky na kritických stanicích, aby byla zachována kvalita břitu po dlouhou dobu. Toto nejsou abstraktní technické detaily. Přímo ovlivňují vaše uváděné intervaly údržby, náklady na náhradní břitové destičky a v konečném důsledku i vaši-cenu dílu v měřítku.
Svou roli hraje i tloušťka. Nejprogresivnější lisování funguje efektivně s materiály o tloušťce mezi 0,005" (0,127 mm) a 0,250" (6,35 mm). Tenčí měrky se tvoří s menší silou, ale jsou náchylné ke zvrásnění a vybočení pásu během podávání. Silnější materiál vyžaduje vyšší tonáž lisů a urychluje opotřebení nástrojů. Vaše specifikace materiálu musí vyvážit funkční požadavky s tím, co proces zvládá ekonomicky.
Přizpůsobení výběru materiálu požadavkům aplikace
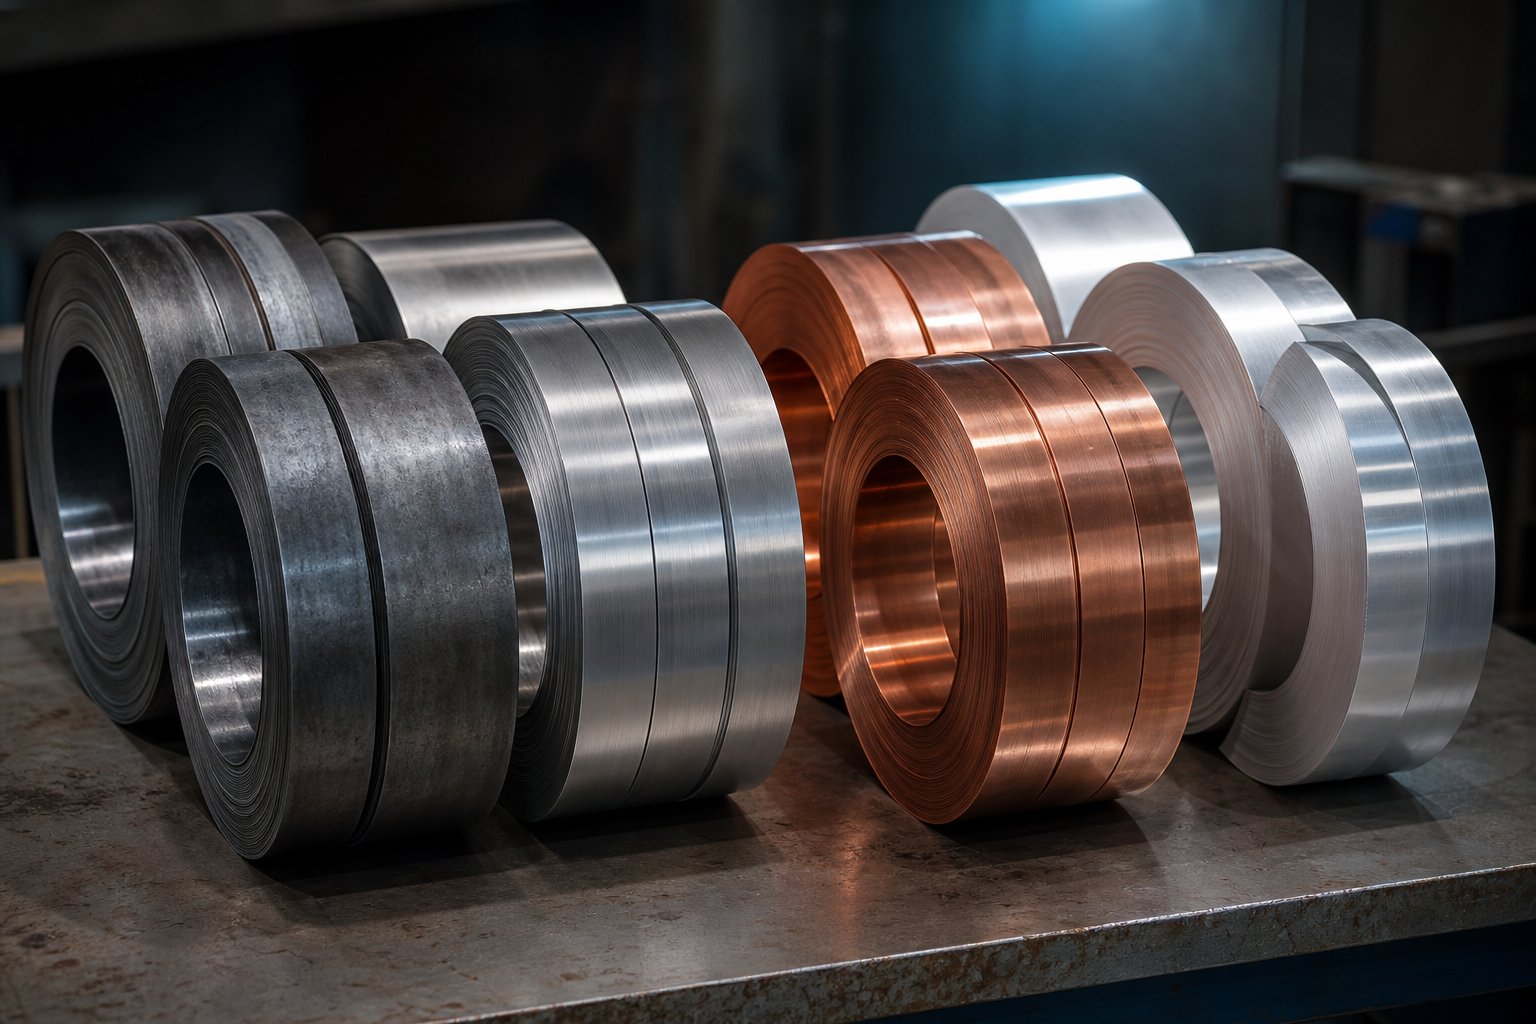
Každá skupina materiálů přináší odlišný profil nákladů, výkonu a vyrobitelnosti. Zde je srovnání těchto čtyř základních rodin pro velkoobchodní programy progresivního ražení:
| Materiál | Typické aplikace | Hodnocení tvarovatelnosti | Náraz opotřebení nástroje | Relativní materiálové náklady |
|---|---|---|---|---|
| uhlíková ocel (CRS/HRS) | Držáky, konstrukční díly, automobilové spony, kryty | Vynikající | Nízká až střední | Nízká (základní hodnota) |
| Nerezová ocel (série 300/400) | Lékařská zařízení, zpracování potravin, komponenty HVAC, díly kritické pro korozi- | Dobré (vysoké odpružení) | Vysoký; vyžaduje tvrdokovové destičky | 3x - 5x uhlíková ocel |
| Měď a mosaz | Elektrické konektory, svorky, přípojnice, tepelné vodiče | Vynikající | Nízký | 4x - 7x uhlíková ocel |
| Hliník (5052, 6061, 1100) | Lehké skříně, chladiče, EV komponenty, spotřební elektronika | Velmi dobré | Nízké až střední (riziko zadření) | 2x - 3x uhlíková ocel |
Progresivní lisování z uhlíkové ocelizůstává tahounem pro velkoobchodní zákazníky, kteří potřebují strukturální pevnost při nejnižších nákladech na materiál. Za studena válcované-třídy nabízejí vynikající povrchovou úpravu a úzké tolerance tloušťky hned na svitku, zatímco za tepla-válcovaný materiál je vhodný pro ne-kosmetické konstrukční díly, kde je přijatelné mírné okuje. Předvídatelné chování při tváření uhlíkové oceli znamená méně úprav zápustek a konzistentnější díly během dlouhých výrobních sérií.
Progresivní lisování z nerezové ocelizavádí složitost. Práce s materiálem-během tváření rychle tvrdne, což znamená, že každý ohyb nebo tažení činí okolní oblast tvrdší a odolnější vůči další operaci. Návrháři zápustek to zohledňují rozmístěním formovacích stanic dále od sebe nebo začleněním kroků žíhání. Vyšší lisovací síly také vyžadují těžší konstrukci matrice a častější cykly ostření, což zvyšuje vaše náklady na údržbu na milion dílů.
Měděné progresivní raženía slitiny mosazi jsou volbou-pro elektrické a tepelné aplikace. Jejich vynikající tažnost a nízká pracovní-rychlost vytvrzování je činí shovívavými při složitém-tvarování na více stanicích. Kompromis-je cena surovin; Nestálost cen mědi znamená, že velkoobchodní kupující často sjednávají klauzule o eskalaci materiálových nákladů do dlouhodobých smluv, aby se chránili před výkyvy komodit.
Progresivní lisování hliníkuslouží rostoucí poptávce po lehkých součástkách v automobilovém průmyslu, EV a aplikacích spotřební elektroniky. Hliník se dobře tvaruje při mírných rychlostech lisu, ale je náchylný k zadření, kdy se materiál přenáší a hromadí na povrchu matrice. Dodavatelé tomu čelí specializovanými povlaky na vložkách razníků a matric, správným mazáním a někdy povrchovou úpravou chromem nebo DLC (diamant{2}}jako uhlík). Kupující by si měli ověřit, že jejich dodavatel má zkušenosti se zvládáním zadření při dlouhých řadách hliníku, nejen se schopností tváření.
Jeden kritický bod pro nákupní týmy: sdělte včas svou přesnou specifikaci materiálu, včetně požadavků na slitinu, tvrdost, toleranci tloušťky a povrchovou úpravu. Forma navržená pro 0,032" CRS nebude fungovat správně, pokud se výroba v polovině kontraktu přesune na 0,036" nerez. Změny materiálu po vyrobení nástrojů téměř vždy spouštějí poplatky za přepracování matrice, někdy přidávají týdny k vaší časové ose a tisíce k nákladům na váš projekt. Uzamykání specifikací materiálu před zahájením návrhu matrice je jedním z nejjednodušších způsobů, jak se vyhnout nákladným revizím ve směru výroby.
S chováním materiálu definujícím životnost nástroje a limity tváření se přirozenou otázkou stává, jak se progresivní lisování srovná s alternativními metodami, když vaše geometrie dílu, objemová vrstva nebo požadavky na toleranci překračují to, co efektivně zvládá standardní progresivní matrice.
Progresivní lisování v porovnání s alternativními velkoobchodními metodami
Ne každá kovová součástka patří do progresivní matrice. Některé geometrie vyžadují hlubší tažení, než kolik-proužek může pojmout. Některé objemy neospravedlňují investice do nástrojů. A některé požadavky na toleranci vyžadují specializované vybavení, které konvenční progresivní lisovací a výrobní sestavy prostě nemohou poskytnout. Vědět, kde progresivní výlisky vynikají a kde ne, vám ušetří investování kapitálu do nesprávného procesu.
Progresivní matrice vs transferová matrice pro velkoobchodní výrobu
Nejčastějším bodem zmatku pro velkoobchodní zákazníky je hranice mezi progresivním a transferovým lisováním. Oba používají nástroje s více stanicemi a oba zvládají velké objemy, ale liší se v jednom základním bodě: jak se součást pohybuje matricí.
Při progresivním lisování zůstává díl připojen k nosnému pásu po celou dobu tváření. Toto spojení udržuje časy cyklů extrémně rychlé, často 100 až 600+ zdvihů za minutu, protože mezi stanicemi nedochází k žádnému mechanickému předávání. Kompromis-je geometrické omezení. Součásti, které vyžadují hluboké tažení, velké trojrozměrné tvary- nebo operace na všech stranách obrobku, nemohou zůstat připoutané k pásu.
Přetlačovací lisování to řeší předčasným oddělením polotovaru od pásu a jeho mechanickou přepravou mezi stanicemi. To umožňuje hlubší tvarování, složitější tvary, jako jsou trubky nebo skořepiny, a operace, které vyžadují přístup na obě strany součásti. Trestem je rychlost. Přenášecí lisy obvykle pracují rychlostí 10 až 40 zdvihů za minutu a mechanický přenosový systém zvyšuje složitost nástrojů a nároky na údržbu. U velkých dílů vyžadujících hluboké tažení zůstává přenos praktičtější volbou i přes pomalejší průchodnost.
Když směs zemře nebo jemné zatemnění jsou lepší alternativy
Složené matrice provádějí více řezných operací v jediném zdvihu bez sekvenčních stanic. Vyrábí ploché díly, jako jsou podložky, podložky a jednoduché polotovary vysokou rychlostí s méně nákladnými nástroji než progresivní nastavení. Pokud je geometrie vašeho dílu v podstatě dvourozměrná- bez ohýbání nebo tvarování, složená matrice poskytuje nižší náklady na nástroje a srovnatelnou-ekonomiku na díl při středních objemech. Omezení je jasné: ve chvíli, kdy váš návrh potřebuje ohyb, formu nebo více{5}}krokovou sekvenci, složené raznice nepomohou.
Jemné zaclonění zabírá opačný konec spektra přesnosti. K výrobě dílů s plně oříznutými, hladkými hranami a tolerancemi v rozsahu +/-0,02 až 0,05 mm používá specializované lisy s trojitým{1}}akcí. Typickými aplikacemi jsou ozubená kola, řetězová kola, mechanismy bezpečnostních pásů a součásti brzdového systému. Náklady na díl jsou výrazně vyšší než u progresivních přesných kovových výlisků díky specializovanému vybavení a pomalejším dobám cyklu, ale eliminuje sekundární operace broušení a odstraňování otřepů, které by jinak byly nutné k dosažení ekvivalentní kvality hran.
Níže uvedená srovnávací tabulka mapuje každou metodu s rozhodovacími faktory, které jsou ve velkoobchodním měřítku nejdůležitější:
| Metoda | Nejlepší-složitost dílů | Objem Sweet Spot | Dosažitelné tolerance | Relativní náklady na nástroje | Za-dílnou cenu v měřítku |
|---|---|---|---|---|---|
| Progresivní zemřít | Ploché až středně tvarované; ohyby, piercing, mělké remízky | 100 tisíc - 10M+ ročně | +/-0.05 - 0.10 mm | Vysoká (25 000 $ - 350 000 $) | Nejnižší při vysoké hlasitosti |
| Přenosová matrice | Hluboké tahy, velké 3D formy, trubky, mušle | 50 tisíc - 1M+ ročně | +/-0.05 - 0.15 mm | Vysoká (40 000 $ - 300 000 $) | Mírný; pomalejší časy cyklu |
| Compound Die | Pouze ploché části; podložky, přířezy, jednoduché výřezy | 10 tisíc - 500 tisíc ročně | +/-0.05 - 0.10 mm | Nízká až střední (8 000 $ - 40 000 $) | Nízká pro jednoduché geometrie |
| Jemné zaclonění | Přesné ploché díly vyžadující hladké hrany a úzké tolerance | 50 000 - 500K+ ročně | +/-0.02 - 0.05 mm | Velmi vysoká (50 000 $ - 200 000 $ a více) | Vyšší; kompenzuje sekundární ops |
| Deep Draw | Válcové, krabicové{0}}tvary nebo hluboce zapuštěné tvary | 25 tisíc - 500 tisíc ročně | +/-0.10 - 0.25 mm | Střední (15 000 $ - 100 000 $) | Mírný; materiál-závislý |
Vzor, který se objeví, je přímočarý. Progresivní výlisky dominují, když geometrie součásti zůstává relativně plochá nebo zahrnuje mírné tvarování a když roční objemy tlačí do šesti nebo sedmi čísel. Přenosové matrice převezmou roli, když hloubka nebo trojrozměrná -složitost překročí to, co umožňuje proces-propojeného pásu. Složené raznice slouží nejjednodušším geometriím při nižších investicích. Jemné stříhání ospravedlňuje jeho prémii, pokud by požadavky na kvalitu hran nebo tolerance jinak vyžadovaly drahé sekundární obrábění.
Pro velkoobchodní zákazníky se praktický rozhodovací rámec skládá ze tří otázek: Může můj díl zůstat připojený k nosnému pásu během tvarování? Potřebuji tolerance těsnější než +/-0,05 mm na řezaných hranách? A odůvodňuje můj roční objem úroveň nástrojů, kterou každá metoda vyžaduje? Upřímné zodpovězení těchto otázek, často ve spolupráci se schopným dodavatelem lisování kovů, zabrání nadměrnému investování do nesprávného procesu a nasměruje vás k metodě, která poskytuje nejlepší celkovou ekonomiku pro váš konkrétní program.
Výběr správné kategorie procesu je prvním zásadním rozhodnutím. Druhým, stejně důležitým, je výběr správného dodavatele pro jeho realizaci, což vyžaduje vyhodnocení schopností, hloubky integrace a provozní důvěryhodnosti způsobem, jakým většina procesů RFQ přehlíží.
Jak vyhodnotit a vybrat velkoobchodního dodavatele progresivního lisování
Identifikovali jste správný proces a materiál pro váš program. Ekonomika nástrojů dává smysl na úrovni vašeho objemu. Ale na ničem z toho nezáleží, pokud progresivní výrobce zápustek realizující váš projekt postrádá schopnosti, komunikační disciplínu nebo kvalitní infrastrukturu, aby mohl konzistentně dodávat. Výběr dodavatelů je místo, kde velkoobchodní lisovací programy buď zajistí dlouhodobou-hodnotu, nebo začnou pomalu a nákladně sklouznout do zmeškaných termínů, rozměrového posunu a-ukazování na vlastnictví nástrojů.
Problémem je, že většina procesů RFQ se téměř výhradně zaměřuje na kótovanou cenu. Cena je důležitá, ale je to zaostávající ukazatel. Faktory, které skutečně předpovídají úspěšnost programu, jako je odezva DFM, hloubka tiskového parku a vlastní{2}}kontrola nástrojů, se ve standardní tabulce pro porovnání nabídek objevují jen zřídka. Zde je strukturovaný rámec pro hodnocení dodavatelů progresivních výlisků podle kritérií, která určují skutečné-výsledky.
Důležité otázky, které je třeba si položit před výběrem dodavatele
Před zařazením jakékoli progresivní lisovací společnosti do užšího výběru potřebujete odpovědi na otázky, které odhalí provozní hloubku spíše než jen prodejní lesk. Toto nejsou náhodné dotazy; každý mapuje konkrétní rizikový faktor ve velkoobjemových-službách progresivního lisování:
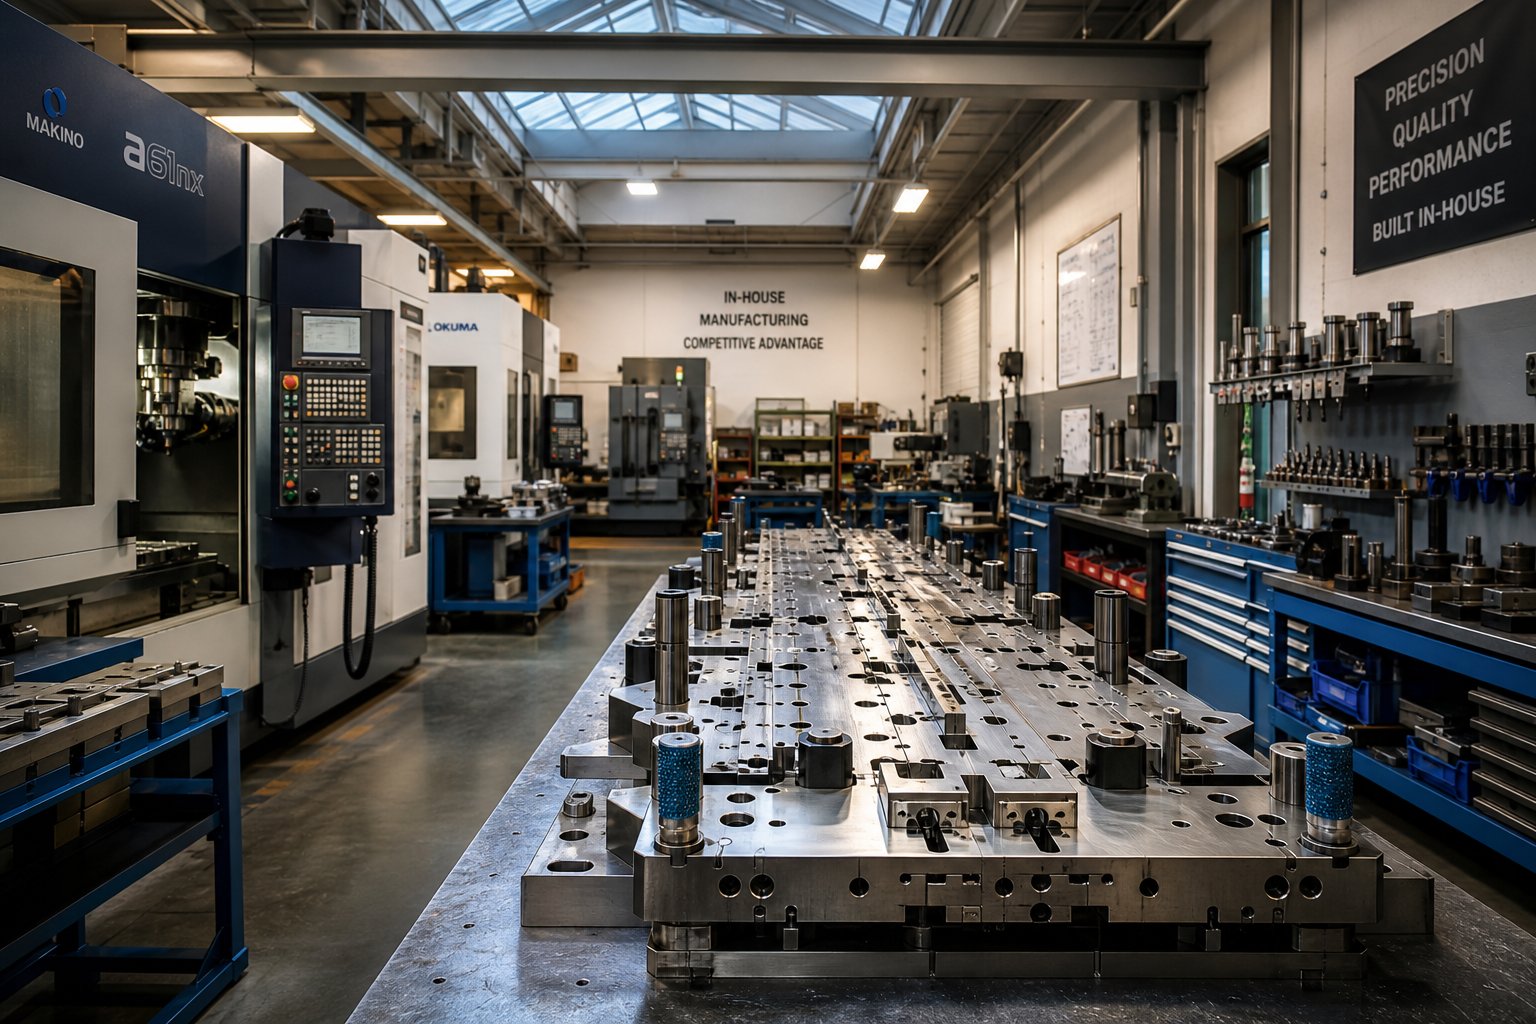
- Vlastní -konstrukční a konstrukční možnosti- Navrhuje, konstruuje a vyrábí dodavatel progresivní razidla interně, nebo zadává nástroje externím-prodejnám? Vlastní{2}}nástrojovny poskytují rychlejší technické změny, přísnější odpovědnost a kratší cykly ladění. Dodavatelé, kteří outsourcují nástroje, zvyšují riziko průběžné doby a vytvářejí mezery v odpovědnosti, když se vyskytnou problémy během zkoušení. Oborové rámce doporučují ověřit, zda dodavatel zaměstnává specializované návrháře zápustek a výrobce nástrojů, spíše než spoléhat pouze na smluvní práci.
- Tonáž lisu a kapacita šířky pásu- Přizpůsobte flotilu lisů dodavatele silovým požadavkům vašeho dílu a rozměrům pásu. Dodavatel provozující 45tunové lisy nemůže obsloužit váš 200tunový díl a maximální šířka pásu 12 palců nevyhoví vašemu 16palcovému rozložení. Požádejte o kompletní tiskový plán, nejen o největší stroj v budově.
- Zpětná vazba DFM během nabídky- Výrobci progresivních lisovacích nástrojů, kteří před udělením programu předvedou návrh-pro-vyrobitelnost, prokazují technickou hloubku. Pokud dodavatel cituje váš výkres bez jakékoli zpětné vazby ohledně rizik tvarovatelnosti, nárůstu tolerancí-nebo problémů s tokem materiálu, je toto mlčení varovným signálem. Obvykle to signalizuje, že tyto problémy objeví po sestavení nástroje, kdy opravy stojí 10x více.
- Vlastnictví nástrojů a podmínky skladování- Komu patří kostka na konci programu? Jaké jsou podmínky skladování neaktivních nástrojů? Zaváže se dodavatel k údržbě po celou dobu životnosti programu? Vágní jazyk „doživotní podpory“ bez definovaných povinností údržby vytváří spory, když se objemy přesunou nebo programy skončí. Před zadáním objednávky si písemně vyžádejte podmínky vlastnictví, údržby a převodu.
- Dokumentovaný systém kvality se schopností SPC- Velkoobjemové progresivní lisování generuje tisíce dílů za hodinu. Bez statistického řízení procesu, který aktivně monitoruje kritické rozměry, se posun nezjistí, dokud neobdržíte zásilku-odpovídajících{4}}dílů. Požádejte o vzorové grafy SPC z aktuální produkce, nejen o kvalitní manuál PDF.
- Škálovatelnost a redundance- Může dodavatel zvýšit objem, pokud se zvýší vaše poptávka? Mají kapacitu záložního lisu, nebo výpadek jednoho stroje zastaví celou vaši zásobu? Výrobci lisovacích forem na kov, kteří poskytují velkoobchodní programy, by měli prokázat pohotovostní plánování, nikoli pouze nároky na špičkovou kapacitu.
Hodnocení vertikální integrace a sekundárních operací
Lisovaný díl je málokdy hotový díl. Většina velkoobchodních komponent vyžaduje odstranění otřepů, tepelné zpracování, pokovení nebo montáž, než se dostanou na vaši výrobní linku. Pokaždé, když se díl odešle samostatnému dodavateli pro sekundární operace, přidáte čas přepravy, riziko poškození, rozměrové odchylky od opětovného upevnění a koordinační zátěž pro váš nákupní tým.
Vertikálně integrovaní dodavatelé, kteří provádějí ražení, dokončování a montáž pod jednou střechou, sbalí tyto předávání do jediné nákupní objednávky a jediného místa odpovědnosti. Při hodnocení služeb progresivního lisování se konkrétně zeptejte, které sekundární operace se provádějí-ve vlastní firmě a které subdodávky:
- Odstraňování otřepů a úprava hran- Bubnové, vibrační nebo přesné odstraňování otřepů eliminuje ostré hrany bez samostatného dodavatele.
- Povrchová úprava a pokovování- Zinek, nikl, cín nebo eloxování provedené na webu-zkracuje dobu potřebnou k realizaci o dny nebo týdny.
- Tepelné zpracování- Kalení, temperování nebo odlehčení pnutí prováděné interně zabraňuje riziku kvality způsobenému tepelným zpracováním třetí stranou-.
- Pod-sestavení a balení- Vkládání spojovacích prvků, nýtování dílčích{1}}součástí nebo balení v konfiguracích specifických pro zákazníka- přidává hodnotu, aniž byste museli přidávat dodavatele.
Pro nákupní týmy hodnotící dodavatele, kteří kombinují odborné znalosti v oblasti návrhu lisovacích nástrojů se škálovatelnou hromadnou výrobou,Progresivní raznice YICHENmožnosti ilustrují integrovaný model: -vlastní konstrukce lisovacích nástrojů spárovaná s velkoobjemovým formováním více stanic- a přísnými cíli opakovatelnosti, vše řízené v rámci jediné výrobní operace. Tento typ vertikální integrace stojí za srovnání při porovnávání toho, jak různí výrobci progresivních nástrojů strukturují své nabídky služeb.
Celkový dopad integrace versus fragmentace na náklady bude zřejmý, když spočítáte skutečné vstupní náklady. Dodavatel uvádějící cenu o 0,02 USD za díl méně, ale vyžadující tři externí dodavatele pro pokovování, tepelné zpracování a balení, je často dražší, když zohledníte dopravu, kontrolu při každém předání a hodiny nákupu strávené správou více objednávek. Vždy porovnávejte celkové náklady na program, nikoli pouze řádkovou položku ražení.
Schopnost dodavatele odpovídá na otázku „kdo“. Ale i ten nejschopnější partner potřebuje zábradlí, a právě tam certifikace kvality, toleranční standardy a kontrolní protokoly stanovují měřitelné hranice, které udržují váš velkoobchodní program na cestě po miliony cyklů.
Standardy kvality a certifikace pro velkoobchodní objednávky ražení
Schopný dodavatel se správnými lisy a{0}}vlastními nástroji stále potřebuje měřitelný rámec kvality. Bez jednoho věříte, že miliony dílů vyjdou správně jen na základě reputace. Certifikace, dohody o toleranci a inspekční protokoly jsou mantinely, které převádějí schopnosti do konzistentních, zdokumentovaných výsledků u každé zásilky.
Certifikáty, které signalizují spolehlivost dodavatele
Ne všechny certifikace kvality mají pro každého kupujícího stejnou váhu. Příslušná norma závisí na vašem koncovém trhu, požadavcích vašeho zákazníka na audit a regulačním prostředí, do kterého váš hotový produkt vstupuje. Zde je návod, jak hlavní certifikace mapují potřeby odvětví:
- ISO 9001:2015- Základní systém řízení kvality pro všechny seriózní operace progresivního lisování. Potvrzuje, že dodavatel má zdokumentované procesy, interní audity, systémy nápravných opatření a cykly kontroly managementu. Pokud dodavatel postrádá ISO 9001, považujte to za diskvalifikující mezeru pro velkoobchodní objemy bez ohledu na odvětví.
- IATF 16949- Vyžadováno pro progresivní lisování automobilových součástí. Tato norma vychází z normy ISO 9001 se specifickými požadavky pro automobilový průmysl-, včetně APQP (pokročilé plánování kvality produktu), PPAP, kontrolních plánů a FMEA (analýza režimu a efektů poruch). Dodavatelé vyrábějící zápustky pro automobily a lisování kritických bezpečnostních-dílů, jako jsou držáky, konektory nebo mechanismy sedadel, potřebují tuto certifikaci, aby se vůbec mohli ucházet o programy úrovně 1.
- ISO 13485- Standard řízení kvality pro lékařské progresivní ražení. Zabývá se sledovatelností, řízením rizik a kontrolami návrhu specifických pro zdravotnické prostředky. Pokud se vaše vyražené díly dostanou do chirurgických nástrojů, implantovatelných zařízení nebo systémů pro podávání léků, váš dodavatel musí prokázat shodu s touto normou.
- ISO 14001- Certifikace environmentálního managementu je stále více vyžadována kupujícími progresivního lisování OEM s mandátem udržitelnosti. Nesouvisí přímo s kvalitou-, ale často je předpokladem pro seznamy preferovaných dodavatelů u velkých společností.
- Soulad s ITAR/EAR- Relevantní pro obranné a letecké výlisky, kde musí být chráněna kontrolovaná technická data. Nejedná se o certifikaci kvality jako takovou, ale o regulační požadavek, který omezuje vaši skupinu dodavatelů.
- Rozpoznávání UL/CSA- Pro elektrické a elektronické součástky, kde vyražené díly slouží jako kontakty, svorky nebo stínění. Dodavatelé vyrábějící komponenty pro progresivní lisování hvac nebo elektrické skříně často potřebují u svých výrobních procesů seznam UL.
Kromě certifikací se zeptejte, zda dodavatel dokončil balíčky PPAP pro jiné zákazníky ve vašem odvětví. AProces schvalování výrobních dílůbalíček obvykle obsahuje rozměrové výsledky, certifikace materiálů, vývojové diagramy procesu, kontrolní plány a studie schopností. Dodavatelé, kteří běžně produkují návrhy PPAP 3. úrovně, prokazují kázeň v dokumentaci, na které jsou velkoobchodní odběratelé závislí při zajišťování vstupní kvality.
Tolerance a kontrolní normy pro velkoobchodní díly
Progresivní lisování dosahuje obecných tolerancí +/-0,05 až +/-0,10 mm u většiny prvků, s užšími tolerancemi polohy až +/-0,005 mm, které jsou dosažitelné u kritických rozměrů, když to podporuje konstrukce matrice a monitorování lisu. Tato čísla zní působivě, ale zde je nuance, kterou kupující často přehlédnou: každá tolerance, kterou určíte, má své náklady.
Přísnější tolerance vyžadují tvrdší břitové destičky z nástrojové oceli nebo tvrdokovu, přesnější obrábění drátu-EDM při výrobě zápustek, podrobnější sledování lisu a častější kontrolní odběry. Rozměr s tolerancí +/-0,025 mm může vyžadovat vyhrazenou razicí stanici, kterou by ražení +/-0,10 mm nevyžadovalo. Toto přidání jedné stanice může zvýšit náklady na nástroje o 15 000 až 30 000 USD. Vynásobte to několika přehnaně tolerovanými funkcemi a navýšili jste svou investici do matrice o 20 % nebo více pro přesnost, kterou vaše aplikace ve skutečnosti nepotřebuje.
Praktické pravidlo: specifikujte těsné tolerance pouze u rozměrů, které jsou kritické pro funkci, montáž nebo požadavky na následné procesy. Vše ostatní by mělo nést standardní tolerance progresivního ražení. Kontrola DFM vašeho dodavatele by měla označit jakékoli výzvy-, které způsobují neúměrné náklady na nástroje vzhledem k jejich funkční důležitosti.
U velkoobjemových{0}}objemů se Statistické řízení procesů stává primárním nástrojem pro zajištění konzistence v rámci milionů cyklů. SPC sleduje kritické rozměry v průběhu času pomocí regulačních diagramů, detekuje posun nebo trendy dříve, než díly skutečně překročí toleranci. Efektivní programy SPC zahrnují definované intervaly vzorkování, cíle Cpk 1,33 nebo vyšší pro kritické charakteristiky a automatické výstrahy, když se sníží schopnost procesu. Kupující by měli požadovat data Cpk v pravidelných zprávách o kvalitě, spíše než spoléhat pouze na výsledky kontroly vyhovuje/nevyhovuje.
Inspekční dokumentace, kterou byste měli očekávat od jakéhokoli důvěryhodného dodavatele progresivního lisování OEM, zahrnuje:
- Zprávy o kontrole prvního článku (FAIR) při spuštění programu a po jakékoli úpravě formy
- V -procesu SPC grafy v dimenzích kritických-pro-kvalitu
- Materiálové certifikace navazující na každou výrobní šarži
- Závěrečné kontrolní zprávy s naměřenými hodnotami, nejen prohlášení o shodě
- Gauge R&R studie potvrzující adekvátnost systému měření
Například zakázky na progresivní lisování kovů HVAC nemusí vyžadovat stejnou přísnost kontroly jako automobilové raznice určené pro bezpečnostní-kritické sestavy, ale aplikace s ještě nižším{1}rizikem těží z dokumentovaných důkazů, že proces je stabilní a opakovatelný. Náklady na nadměrnou-kontrolu jsou triviální ve srovnání s náklady na kvalitní únik, který se dostane na vaši montážní linku.
Se systémy kvality, které definují, jak vypadá „dobré“, jsou zbývajícími proměnnými čas a peníze: jak dlouho trvá celý proces{0}}do{1}}výroby, jak vypadá minimální objednací množství a jak-se mění ekonomika jednotlivých dílů při škálování objemu nebo vážení možností domácích a zahraničních zdrojů.
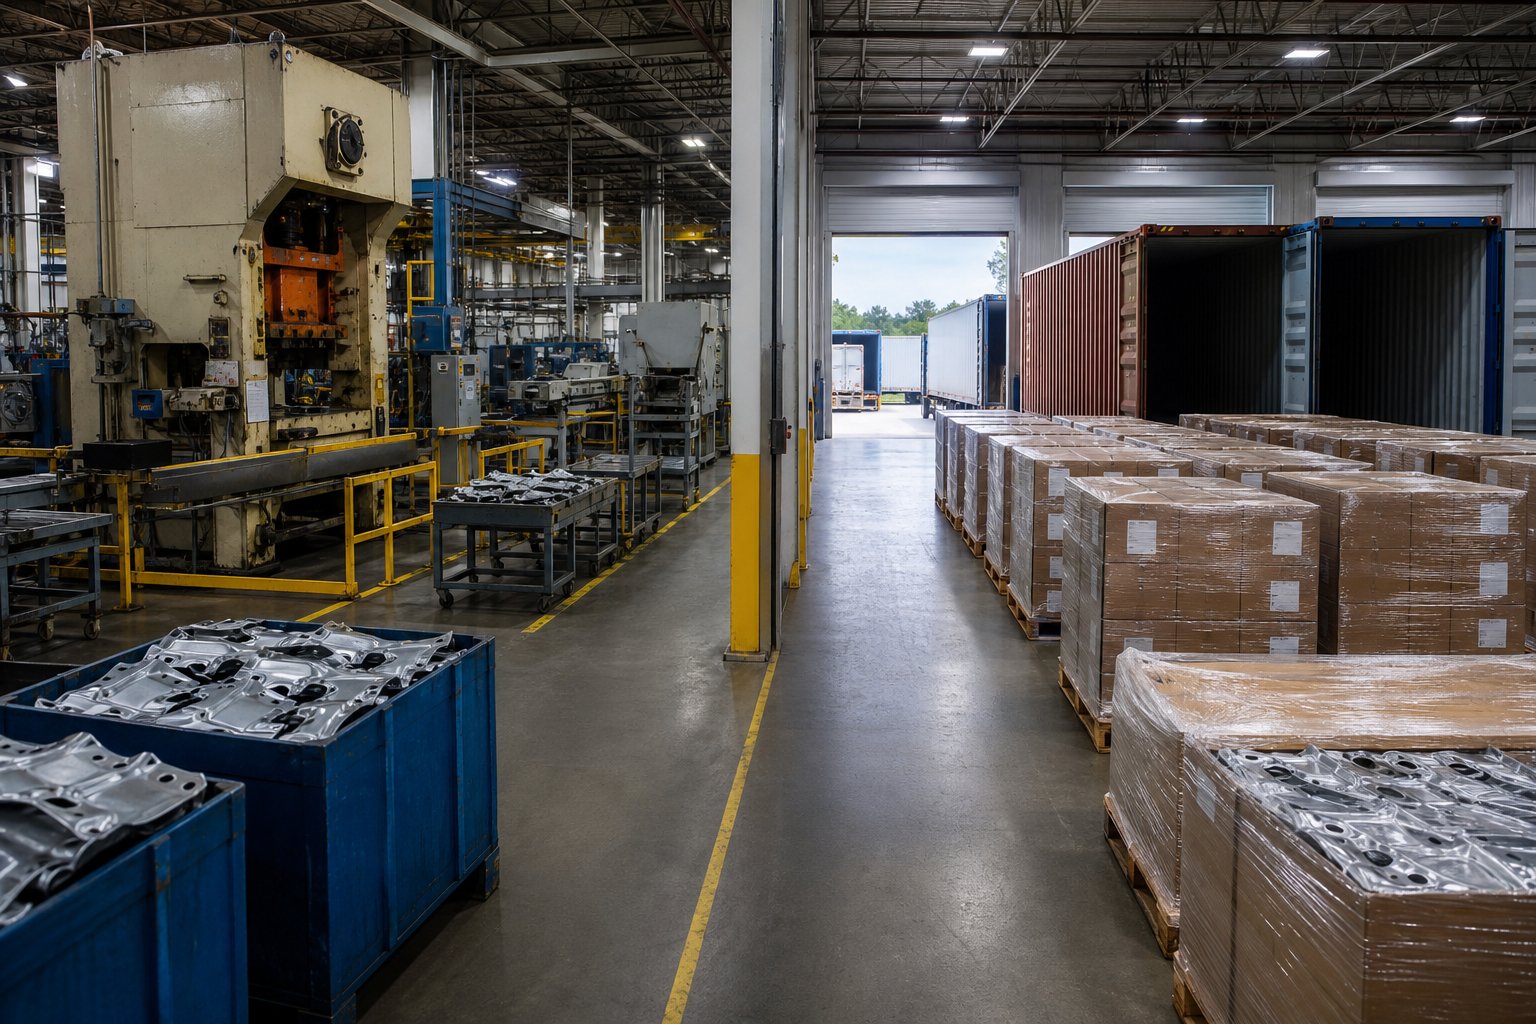
Ekonomika dodacích lhůt a nákladů pro velkoobchodní progresivní lisování
Kvalitní rámce vám řeknou, jak vypadá přijatelné. Ale dvě otázky udržují nákupní týmy vzhůru dlouho poté, co audity dodavatelů skončily: Jak brzy můžeme získat díly? A jaká je skutečná cena za kus, jakmile se každá řádková položka dostane do hlavní knihy? Odpovědi závisí na tom, kde se nacházíte ve výrobním procesu-k-produkci, jak se vaše objemy vyrovnávají s minimálními limity objednávek a zda nakupujete z tuzemska nebo ze zahraničí.
Typické dodací lhůty od návrhu matrice po dodávku výroby
Velkoobchodní program progresivního lisování nezačne vyrábět díly v týdnu, kdy podepíšete objednávku. Časová osa od počátečního konceptu matrice po stabilní, plnou{1}}výrobu obvykle trvá 14 až 28 týdnů, u složitých nástrojů s úzkými tolerancemi někdy i déle. Každá fáze má svůj vlastní rozsah trvání a vlastní riziko zpoždění, pokud vstupy dorazí pozdě nebo se uprostřed proudu objeví změny designu.
| Fáze | Typická doba trvání | Klíčové aktivity | Společné spouštěče zpoždění |
|---|---|---|---|
| Design a inženýrství matrice | 3 - 6 týdnů | Rozvržení pásu, 3D modelování, DFM revize, simulace, schválení návrhu | Neúplné údaje o dílu, pozdní rozhodnutí o specifikaci materiálu, revize návrhu po kontrole |
| Výroba nástrojů | 8 - 14 týdnů | CNC obrábění, drát EDM, tepelné zpracování, broušení, montáž | Dodací lhůty speciální oceli, složitá geometrie vyžadující další stanice |
| Vyzkoušení a odběr vzorků | 1 - 3 týdnů | První-vzorky, ověření rozměrů, úpravy matric, příprava PPAP | Prvky -z-tolerance vyžadující přepracování matrice, odchylky v chování materiálu |
| Schválení vzorku | 1 - 3 týdnů | Rozměrová kontrola zákazníka, FAIR schválení, odeslání PPAP a odhlášení- | Interní schvalovací úzká místa, požadavky na další údaje o schopnostech |
| Produkční rampa-Nahoru | 1 - 2 týdnů | Validace sazby, vytvoření základního SPC, balení a potvrzení logistiky | Konflikty tiskového plánování, problémy s dodávkami materiálu ve velkém |
Fáze výroby nástrojů dominuje časové ose. Obvykle vyžaduje-kvalitní progresivní matrice12 až 20 týdnůnavrhovat, obrábět, tepelně zpracovávat, brousit, montovat a uvádět do provozu. Spěchání této fáze k obnovení času ztraceného během schvalování návrhu se téměř vždy vrátí zpět. Rohy řezané během výroby, ať už v době tepelného zpracování namáčení nebo přesnosti konečného broušení, se projeví jako předčasné opotřebení, rozměrová odchylka nebo úplné selhání nástroje, jakmile se výroba rozběhne na plnou rychlost.
Jediné největší kontrolovatelné riziko ve vaší časové ose? Pozdní změny designu. Úprava požadovaná po hrubování zápustkové oceli může stát 30 % až 50 % původní ceny nástroje při přepracování a přidat 4 až 8 týdnů zpoždění. Uzamčení návrhu součásti, specifikace materiálu a schéma tolerancí před zahájením výroby zápustek není jen dobrá praxe; je to nejúčinnější ochrana plánu, kterou máte.
Mezní hodnoty MOQ a náklady-na-část Ekonomika v objemu
Minimální objednací množství ve službách progresivního lisování kovů nejsou libovolná čísla získaná z cenové tabulky. Jsou zakořeněny v amortizační matematice, díky které je celý proces ekonomicky racionální. Každá progresivní matrice představuje značnou kapitálovou investici, obvykle 25 000 až 350 000 USD v závislosti na počtu stanic a složitosti. Tato investice přináší konkurenceschopnou cenu-části pouze tehdy, je-li rozložena na dostatečný počet jednotek.
Většina dodavatelů lisovacích nástrojů nastavuje prahové hodnoty MOQ na základě bodu, kdy amortizace nástrojů klesne pod tolerovatelné procento celkových nákladů na součást. Za kostku 60 000 dolarů se ekonomika mění takto:
- 10 000 dílů- Nástroj přidává 6,00 $ za díl. Při tomto objemu nenabízí dlouhodobé-progresivní lisování žádnou ekonomickou výhodu oproti laserovému řezání nebo CNC děrování věží.
- 50 000 dílů- Příspěvek na nástroje klesne na 1,20 $ za díl. Hraničně životaschopné pro jednoduché geometrie s nízkou cenou materiálu.
- 250 000 dílů- Tooling přidává pouhých 0,24 $ za součást. Výhoda rychlosti progresivního lisování začíná generovat významné úspory.
- 1 000,000+ dílů- Příspěvek nástroje klesne na 0,06 $ nebo méně. Na této úrovni dominují náklady na díl-surový materiál a doba lisování a progresivní lisování zajišťuje nejnižší možnou jednotkovou ekonomiku.
Kupující mohou strategicky strukturovat objednávky, aby optimalizovali tuto ekonomiku. Hromadné nákupní objednávky pokrývající 12 až 24 měsíců poptávky s plánovaným uvedením na trh vám umožňují amortizovat nástroje v rámci celého objemu programu spíše než jednotlivé nákupní objednávky. Tento přístup také poskytuje vašemu výrobci kovových lisovacích forem lepší přehled o plánování výroby, což se často promítá do prioritního plánování a konzistentnějších dodacích lhůt při vydáních.
Další páka: vyjednávat podmínky amortizace nástrojů odděleně od ceny za kus. Někteří dodavatelé zahrnou náklady na nástroje do cenové nabídky na-díl, což zakrývá skutečnou ekonomiku a ztěžuje porovnávání nabídek. Vyžádání podrobných nabídek nástrojů a kusových-cenových nabídek od každého uchazeče zajistí transparentnost a umožní vám vyhodnotit, který dodavatel nabízí lepší dlouhodobou-hodnotu s rostoucími objemy.
Výrobním inženýrům a týmům pro zásobování, které spravují veškeré nástroje-k-výrobnímu potrubí, spolupráce se zavedeným výrobcem, který řídí jak strojírenství, tak{2}}vysokoobjemové lisování-, snižuje riziko předání v každé fázi.Progresivní raznice YICHENOperace je příkladem tohoto integrovaného modelu, který kombinuje návrh matrice, výrobu a škálovatelnou hromadnou výrobu pod jednou střechou, aby byla zachována těsná opakovatelnost a komprimovány časové osy, které se fragmentují, když jsou nástroje a výroba rozděleny mezi různé dodavatele.
Domácí vs. zámořské zdroje: obraz plných nákladů
Kótovaná cena za kus od zahraničního dodavatele lisovacích nástrojů může vypadat dramaticky nižší než domácí nabídka. Často se objevují například čínské citáty pro lisování kovůO 30-50 % nižší u nástrojů a o 60–80 % nižší u ceny za kusve srovnání se západními ekvivalenty. Tato čísla jsou skutečná, ale nepředstavují vaše pořizovací náklady.
Představte si, že porovnáváte domácího dodavatele s cenou 0,18 USD za díl se zahraničním dodavatelem za 0,07 USD. Mezera vypadá obrovská. Poté začnete vrstvit náklady, které zámořská nabídka obvykle vynechává:
- Námořní přeprava a cla- Mezinárodní doprava lisovaných kovových dílů zvyšuje 0,03 až 0,08 $ za kus v závislosti na hmotnosti dílu, hustotě balení a využití kontejneru. Cla na čínský dovoz kovů mohou přidat dalších 7,5 % až 25 % v závislosti na klasifikaci HTS a aktuální obchodní politice.
- Prodloužené dodací lhůty- Mezinárodní přeprava, celní odbavení a zpoždění v přístavech prodlužují dodací lhůty na 8 až 12 týdnů nebo více po dokončení výroby. Toto zpoždění vás nutí nosit větší bezpečnostní zásoby, vázat pracovní kapitál a skladové prostory.
- Riziko kvality a náklady na odmítnutí- Vzdálenost komplikuje kontrolu. Vadné díly zjištěné při příjezdu nelze rychle vyměnit bez dalšího celého přepravního cyklu. Náklady na kvalitní únik, včetně třídění, přepracování,-seřazených událostí a letecké přepravy pro nouzové výměny, mohou smazat měsíce úspor na-díl v jediném incidentu.
- Komunikační tření- Rozdíly v časových pásmech a jazykové bariéry zpomalují řešení problémů. Rozměrová otázka, jejíž vyřešení s domácím dodavatelem trvá 30 minut, může prostřednictvím asynchronních e-mailových řetězců se zahraničním partnerem trvat 2 až 3 dny. V rámci víceletého-programu se toto tření spojuje do smysluplného přetahování plánu.
- IP ochrana- Návrhy nástrojů a vlastní geometrie součástí čelí v některých zámořských jurisdikcích slabšímu prosazování duševního vlastnictví. Pokud jsou vaše vyražené součásti citlivé z hlediska konkurence, toto riziko si zaslouží explicitní smluvní zmírnění, včetně ujednání o mlčenlivosti, doložek o vlastnictví nástrojů s podmínkami repatriace a omezeného přístupu k výkresům matric.
Realistické úspory ze zámořských zdrojů, jakmile jsou zahrnuty všechny skryté náklady, se obvykle zužují na 15-30% celkových úspor, spíše než na 60-80%, jak naznačují srovnání cen surového kusu-. U některých velkoobjemových a nákladově citlivých programů tato marže stále ospravedlňuje zahraniční zdroje. Pro ostatní, zejména ty, které vyžadují těsná dodací lhůta, časté technické změny nebo přísné IP kontroly, poskytují domácí služby progresivního lisování kovů lepší celkovou hodnotu navzdory vyšším cenám za jednotlivé kusy.
Nejchytřejší velkoobchodní nákupčí nevyužívají jednu strategii získávání zdrojů. Hodnotí každý program individuálně, objem vážení, kritičnost dílů, požadavky na flexibilitu dodávky a celkové náklady na vykládku. Určité rozdělení výroby, ponechání počátečních nástrojů a první -ověřování článku na domácí úrovni pro kontrolu rychlosti a IP, poté převedení velkého-objemového ustáleného- stavu na kvalifikovaného zahraničního partnera, jakmile bude proces uzamčen. Jiní udržují strategie se dvěma{6}}zdroji a udržují domácího dodavatele kvalifikovaného jako zálohu, aby se zajistili proti narušení mezinárodního dodavatelského řetězce.
Bez ohledu na to, kterou cestu zvolíte, principy uvedené v této příručce platí stejně: porozumějte svému procesu, přesně specifikujte své požadavky, ověřte schopnosti dodavatele nad rámec cenové nabídky a vždy vypočítejte celkové náklady na program, spíše než abyste se zaměřovali pouze na ražení. Velkoobchodní programy progresivního lisování a lisování odměňují kupující, kteří investují do procesní gramotnosti předem. Tyto znalosti se prolínají s každým rozhodnutím o nástroji, každým jednáním s dodavatelem a každým vydáním do výroby po dobu životnosti vašeho programu.
Často kladené otázky o velkoobchodním prodeji progresivních raznic a razítek
1. Co je progresivní lisování a jak to funguje u velkoobchodních zakázek?
Progresivní lisování vede souvislý kovový pás přes řadu stanic uvnitř jediné matrice, přičemž každá stanice provádí specifickou operaci, jako je děrování, ohýbání nebo tvarování. Pás se posune o jednu délku rozteče na zdvih lisu a všechny stanice pracují současně a při každém cyklu vyrobí hotový díl. Ve velkoobchodním měřítku dosahují lisy 100 až 600+ zdvihů za minutu, což umožňuje produkci milionů identických dílů ročně s minimální pracností. Díky tomu je to nákladově-nejefektivnější metoda lisování plochých nebo středně tvarovaných dílů s ročním objemem nad 100 000 kusů.
2. Kolik stojí progresivní lisovací nástroje a co ovlivňuje cenu?
Progresivní lisovací nástroje se obvykle pohybují od 25 000 USD za jednoduché 4-6 matrice až po 350 000 USD nebo více za složité konfigurace 20+ stanic. Hlavními faktory nákladů jsou počet stanic, tvrdost materiálu vyžadující tvrdokovové břitové destičky, přesnost drátu vyžadující těsnost{20}}EDM a šířka pásu. Náklady na nástroje se stanou ekonomicky životaschopnými, když se odepisují ve velkých objemech. Například kostka za 60 000 USD přidá 1,20 USD za díl při 50 000 jednotkách, ale pouze 0,06 USD při 1 000 000 jednotkách. Dodavatelé jako YICHEN nabízejí integrovaný návrh a výrobu zápustek, které mohou zefektivnit náklady na inženýrství tím, že celý proces obrábění ponechávají ve firmě.
3. Jaké materiály lze použít při progresivním lisování?
Čtyři základní skupiny materiálů pro progresivní lisování jsou uhlíková ocel, nerezová ocel, slitiny mědi a hliník. Uhlíková ocel nabízí nejnižší cenu a nejlepší tvarovatelnost konstrukčních součástí. Nerezová ocel vyhovuje korozi-kritickým aplikacím, ale způsobuje rychlejší opotřebení nástroje a vyžaduje vložky z tvrdokovu. Měď a mosaz vynikají v elektrických a tepelných aplikacích s vynikající tažností. Hliník slouží pro lehké aplikace, ale vyžaduje speciální povlaky, aby se zabránilo zadření. Nejprogresivnější lisování zvládá tloušťku materiálu od 0,005 palce do 0,250 palce, přičemž každý materiál vyžaduje specifická posouzení návrhu matrice, která ovlivňují životnost nástroje a-ceny dílů.
4. Jak dlouho trvá získání dílů od dodavatele progresivního lisování?
Celá časová osa od návrhu matrice až po dodání výroby obvykle trvá 14 až 28 týdnů. Návrh a konstrukce matrice trvá 3 až 6 týdnů, výroba nástrojů vyžaduje 8 až 14 týdnů, zkoušení matrice a vzorkování přidává 1 až 3 týdny, schvalování vzorků zákazníkem trvá další 1 až 3 týdny a náběh{11}}výroby potřebuje 1 až 2 týdny. Největším rizikem plánu jsou pozdní změny návrhu po zahájení výroby, které mohou přidat 4 až 8 týdnů a 30–50 % dodatečných nákladů na nástroje. Spolupráce s vertikálně integrovanými výrobci, kteří řídí jak strojírenství, tak výrobu pod jednou střechou, pomáhá zkrátit zpoždění předávání mezi fázemi.
5. Měl bych získávat progresivní ražení doma nebo v zámoří?
Zámořští dodavatelé mohou uvádět o 30-50 % nižší náklady na nástroje a o 60{6}}80 % nižší ceny za kus, ale reálné úspory se zužují na 15–30 % po započtení námořní dopravy, cel, prodloužených dodacích lhůt, větších požadavků na bezpečnostní zásoby, rizika kvality a komunikačních třenic. Domácí zdroje zajišťují rychlejší dodání, jednodušší technické změny, silnější IP ochranu a nižší riziko úniku. Nejlepší přístup závisí na vašem konkrétním programu: velkoobjemové díly citlivé na náklady se stabilním designem mohou ospravedlnit zámořskou výrobu, zatímco programy vyžadující časté změny, omezená dodací lhůta nebo citlivost IP často dosahují lepší celkové hodnoty v tuzemsku.


