


Co je to progresivní raznice a proč na tom záleží
Pokud získáváte velké-kovové díly, setkáte se s výrazem „progresivní lisování" brzy a často. Ale co přesně je progresivní matrice a proč je středem téměř každé seriózní konverzace o výrobě razítek?
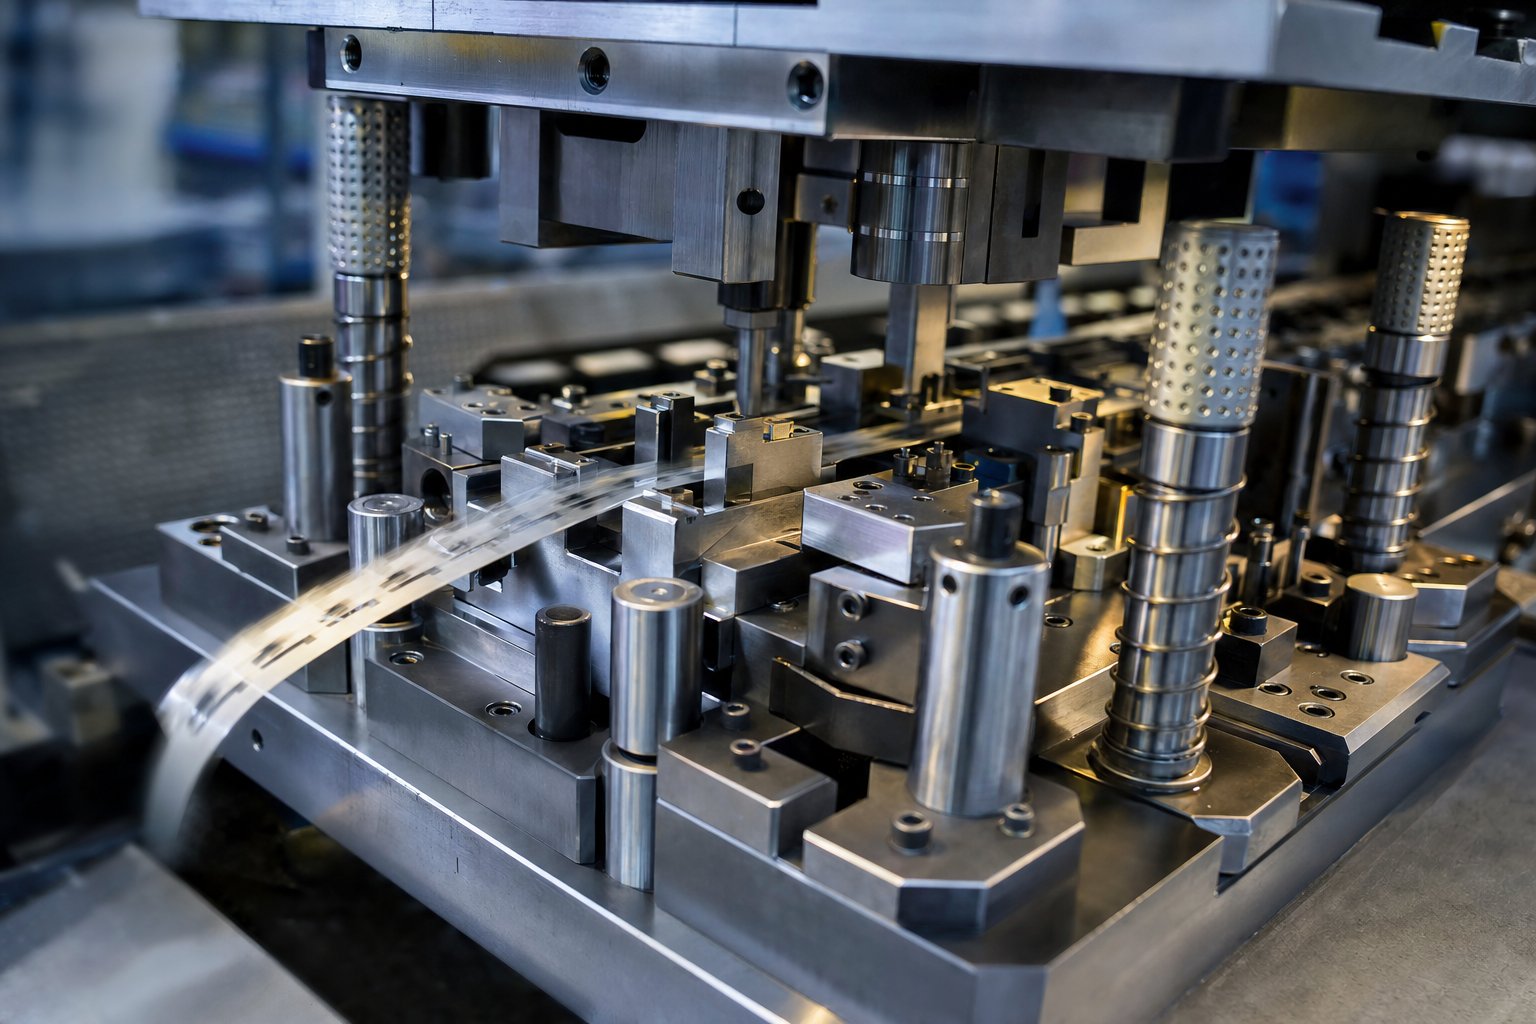
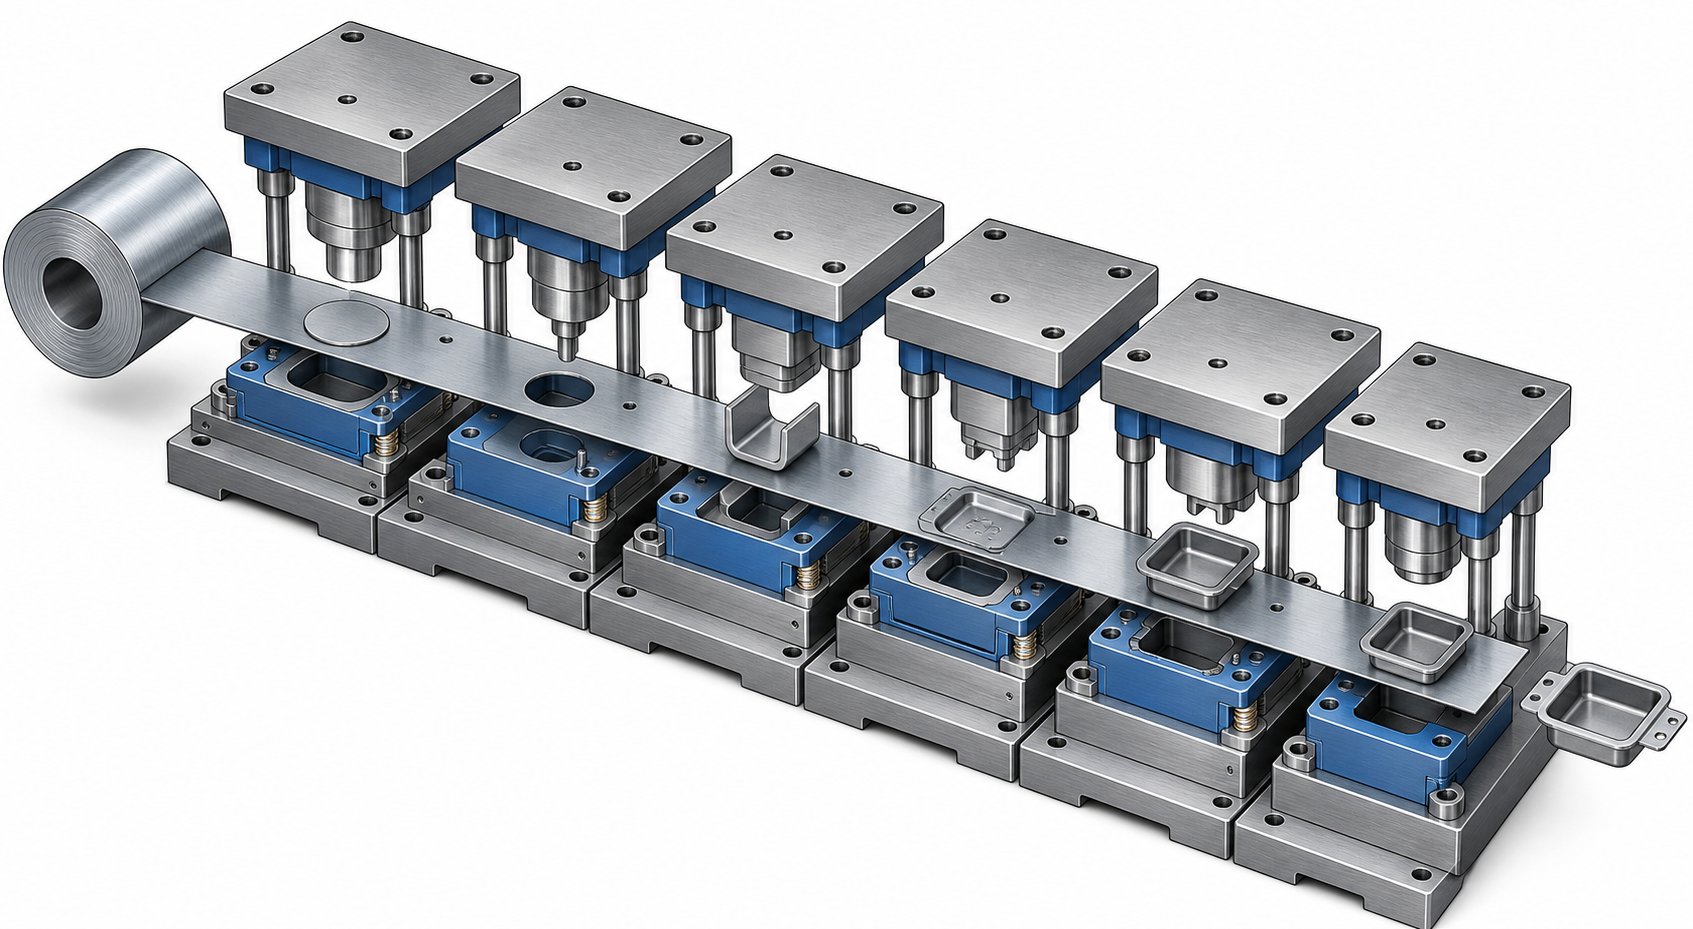
Progresivní raznice je jediný nástroj obsahující více stanic uspořádaných za sebou. Souvislý kovový pás prochází matricí a při každém zdvihu lisu se posouvá o jedno pevné stoupání. Každá stanice provádí odlišnou operaci - propichování, ohýbání, tvarování nebo řezání -, takže hotový díl spadne na konec s každým cyklem lisu.
Definice progresivní matrice
Představte si to jako montážní linku stlačenou do jednoho bloku nástrojové oceli. Místo přesouvání dílu mezi samostatnými stroji samotný materiál prochází stanicemi uvnitř matrice. Pás zůstává spojen nosnými jazýčky až do konečného odříznutí, což udržuje vše zarovnané a eliminuje ruční manipulaci mezi operacemi. Naproti tomu jedna-etapová matrice provede pouze jednu operaci na tah - jeden ohyb, jeden otvor, jeden polotovar. Tato jednoduchost funguje u prototypů nebo malých sérií, ale vyžaduje více nastavení a více práce k dokončení složité součásti. Progresivní raznice kombinují všechny tyto kroky do jednoho nepřetržitého cyklu a vytvářejí hotový díl s každým zdvihem lisu.
Proč progresivní lisování dominuje-výrobě ve velkém
Důvodem, proč progresivní lisování dominuje střední-až{1}}výrobě ve velkých objemech, jsou tři věci: rychlost, opakovatelnost a materiálová efektivita. Moderní lisy s progresivními matricemi mohou dosáhnout stovek zdvihů za minutu, což znamená tisíce stejných dílů za hodinu s minimálním zásahem obsluhy. Miliontý díl z dobře-udržované postupové kostky je rozměrově totožný s první. Plýtvání materiálem zůstává nízké, protože rozvržení pásů je optimalizováno pro využití co největší šířky cívky.
Pro výrobní inženýry a nákupní týmy hodnotící výrobce progresivních lisovacích nástrojů je nezbytné porozumět tomuto procesu na technické úrovni. Formuje každé následné rozhodnutí - od nabídky po očekávání kvality. Sekce před vámi přesně rozepisují, jak materiál protéká progresivní matricí, stanici po stanici, a co to znamená pro vaše náklady na součást a časovou osu.
Jak funguje proces progresivního lisování
Progresivní lisovnice vypadá zvenčí zdánlivě jednoduše - těžký blok nástrojové oceli přišroubovaný k lisu. Uvnitř ale při každém úderu spolupracují desítky přesně opracovaných stanic. Pochopení toho, co se děje na každé stanici a jak se pás mezi nimi pohybuje, vám poskytne technický základ pro hodnocení proveditelnosti dílu, klást lepší otázky během cenové nabídky a přimět výrobce k odpovědnosti za kvalitu.
Vysvětlení provozu stanice-by-stanice
Představte si cívku plochého kovu - oceli, mědi, hliníku - vloženou na odvíječ a provlečenou rovnačkou, která odstraňuje sadu cívek. Pás vstupuje do progresivní matrice a postupuje o jeden přesný přírůstek, nazývaný rozteč, s každým zdvihem lisu. Každá stanice provádí specifickou operaci tváření nebo řezání na různé části pásu současně. Zde je typická sekvence od vstupu k hotovému dílu:
- Propíchnutí pilotního otvoru:První stanice razí malé, přesně umístěné pilotní otvory do pásu. Tyto otvory zabírají se zarovnávacími kolíky (piloty) na výstupních stanicích a zajišťují, aby se pás registroval s přesností na tisíciny palce při každém zdvihu.
- Blanking a piercing:Následující stanice vyříznou obrys profilu a vnitřní prvky - otvory, štěrbiny, zářezy - a odstraní materiál, který nebude součástí hotové součásti.
- Formování:Operace ohýbání, kreslení nebo embosování tvarují ploché části pásu do trojrozměrné geometrie. V závislosti na složitosti může tváření zahrnovat více stanic, aby bylo možné kontrolovat tok materiálu a zabránit praskání.
- Ražba:Operace vysokotlaké komprese zjemňuje tloušťku v lokalizovaných oblastech, zostřuje prvky nebo zplošťuje povrchy do úzkých tolerancí. Ražba je běžná u dílů vyžadujících přesnou rovinnost nebo kalibrovaný posun materiálu.
- Ořezávání:Přebytečný materiál, chlopně nebo přebytečné zbytky po tvářecích operacích se odstraní, čímž se vyčistí konečný profil součásti.
- Oddělení (oddělení):Koncová stanice odděluje dokončený díl od nosného pásu. Hotový komponent spadne do koše nebo na dopravník, zatímco zbývající kostrový pás se vysune k recyklaci.
Kritickým vhledem je zde simultánnost. Zatímco stanice šest odřezává hotový díl, stanice jedna děruje pilotní otvory na čerstvé části pásu a každá mezilehlá stanice pracuje na jiném dílu v jiné fázi dokončení. Jeden stisk, jeden hotový díl - v každém cyklu.
Rozložení pásu a tok materiálu
Rozložení pásu je inženýrský plán, který toto vše umožňuje. Předtím, než se jakákoli ocel obrobí pro zápustku, inženýři pomocí softwaru CAD přesně navrhnou, jak budou díly vnořeny do pásu, jaké operace probíhají na kterých stanicích a kolik materiálu přemosťuje mezi prvky, aby byla zachována integrita nosného pásu během celého procesu.
Dobře{0}}navržené rozvržení pruhů vyvažuje několik protichůdných požadavků:
- Využití materiálu:Uspořádání prvků součásti pro minimalizaci zmetků mezi součástmi. I několik procentních bodů lepšího výnosu může ušetřit tisíce dolarů v milionovém-sérii.
- Síla nosiče:Spojovací jazýčky přidržující díl k proužku musí být dostatečně pevné, aby jej protáhly každou stanicí bez zkreslení, a přitom dostatečně tenké, aby se na odříznutí čistě oddělily.
- Logika sekvence tvarování:Operace musí být uspořádány tak, aby dřívější řezy neoslabily oblasti potřebné pro pozdější ohyby a aby tvarované prvky nezasahovaly do plochého pohybu pásu přes stanice po proudu.
- Kompenzace odpružení:Inženýři používají simulaci FEA k předpovědi, jak se kov elasticky zotaví po tvarování a navrhnou záměrné přehnutí do geometrie zápustky.
Rozložení pásu je kdeprogresivní raznice a raženíodbornost skutečně ukazuje. Méně zkušený obchod může vytvořit funkční uspořádání; zkušený nástrojový inženýr vyrobí nástroj, který běží rychleji, plýtvá méně materiálem a vyžaduje méně zásahů údržby během milionů cyklů.
Míry zdvihů a rychlost výroby
Rychlost je místo, kde se progresivní lisování kovů vzdaluje od všech ostatních metod tváření. Protože se pás podává nepřetržitě a všechny stanice pracují paralelně, výstupní rychlost se rovná rychlosti zdvihu lisu - jeden hotový díl na zdvih.
Typické rychlosti progresivního lisu se liší v závislosti na složitosti součásti a materiálu:
| Typ aplikace | Typická frekvence zdvihu | Příklady dílů |
|---|---|---|
| Velké držáky / konstrukční prvky | 25–80 úderů za minutu | Automobilové držáky, HVAC skříně |
| Konektory a terminály střední{0}}velikost | 100–400 úderů za minutu | Elektrické kontakty, spony, spojovací materiál |
| Malé přesné součástky | 400–1,500+ úderů za minutu | Mikro{0}}konektory, kontakty baterie, olověné rámečky |
Na horním konci mohou vysokorychlostní linky na lisování kovů, na kterých se používají malé přesné díly na vyhrazených lisech -, jako je Bruderer nebo podobných{1}}vysokorychlostních platformách -, překročit 1 500 zdvihů za minutu. To znamená více než 2 miliony dílů za jediný 24hodinový výrobní den. I při mírných rychlostech 200 zdvihů za minutu vyrobí progresivní raznice 12 000 dílů za hodinu, aniž by se mezi operacemi žádný operátor dotýkal materiálu.
To, co udržuje tyto rychlosti dosažitelné, není pouze stisknutí tlačítka -, ale spolupráce celého systému. Automatické cívkové podavače posouvají pás s mikronovou- přesností při každém tahu. Vnitřní -senzory matrice monitorují polohu pásu a tvářecí síly v reálném čase a v případě zjištění chybného podávání nebo zlomení razníku okamžitě zastaví lis. Mazací systémy aplikují přesná množství lisovacího oleje, aby se snížilo tření a hromadění tepla, což je zvláště důležité při vysokorychlostních lisovacích aplikacích, kde akumulace tepla může deformovat součásti nebo změkčit hrany nástrojů.
Tato kombinace paralelních operací, nepřetržitého podávání a automatizovaného monitorování je to, co dělá z progresivní lisovací matrice výrobního tahouna pro každého výrobce, který se zaměřuje na objemy ve stovkách tisíc nebo milionech. Ale hrubá rychlost je důležitá pouze v případě, že díly vycházejí správně - a to do značné míry závisí na tom, jak se jeden typ kostky srovnává s jiným pro danou aplikaci.
Progresivní matrice ve srovnání s alternativními typy matric
Ne každý vyražený díl patří do postupové matrice. Geometrie může být příliš velká, objem příliš nízký nebo tvarování příliš hluboké na to, aby jej proces podávání- pásu mohl efektivně zvládnout. Vědět, kde progresivní razidla vynikají - a kde nikoli -, vám ušetří přehnané-investování do nástrojů, které bojují proti fyzice vaší součásti.
Progresivní matrice vs
Největší rozdíl mezi progresivními matricemi a přenosovými matricemi spočívá v tom, jak se obrobek pohybuje během procesu. V progresivní matrici zůstává díl připojen k nosnému pásu od začátku do konce, pouze se odděluje na konečné oddělovací stanici. V přenášecí matrici se polotovar odděluje od pásu předčasně a pohybuje se nezávisle mezi stanicemi pomocí mechanických chapadel nebo přenášecích prstů.
Proč na tom záleží? Když se díl oddělí od proužku, lze jej otočit, převrátit nebo hluboce táhnout bez omezení spojeného nosného pásu. Díky tomu jsou přenosové matrice lepší volbou pro větší součásti, hluboce{1}}tažené geometrie a součásti vyžadující operace na více stranách. Přenášecí matrice také šetří materiál -, po výrobě není potřeba šrotovat kostru nosného pásu.
Kompromisem je rychlost. Přenosové mechanismy nedokážou odpovídat rychlosti zdvihu progresivní matrice s-podávaným pásem a nastavení nástrojů je obvykle složitější. U malých-až{4}}středně velkých dílů ve velkých objemech s mírnou hloubkou tažení vítězí progresivní lisovací nástroje, pokud jde o dobu cyklu a náklady na-díl. Pro díly větší než zhruba 12 palců nebo vyžadující hloubku tažení přesahující to, co umožňuje připojený pás, je obvykle správným požadavkem přenosová matrice.
Progresivní raznice vs složené a tandemové raznice
Složené matrice provádějí více operací současně jediným zdvihem lisu - řezání, děrování a vysekávání probíhají najednou. Vyrábějí extrémně ploché díly s vynikající soustředností mezi vnitřními a vnějšími prvky. Myslete na podložky, jednoduchá těsnění a ploché polotovary, kde je rozhodující geometrická přesnost v jedné rovině.
Zní to efektivně? Je to - pro jednoduché ploché díly. Složené raznice však nemohou tvarovat, ohýbat ani vytvářet trojrozměrné prvky. Ve chvíli, kdy váš díl potřebuje ohnutou nohu, vyražený jazýček nebo vyražené žebro, překonali jste to, co dokáže složená kostka. Progresivní matrice zvládají tuto složitost při zachování vysoké propustnosti.
Tandemové lisovací lisy (někdy nazývané lisovací lisy) mají ještě jiný přístup: jednotlivé jednotlivé-operační lisy uspořádané v řadě, každá ve vlastním lisu nebo lisovací stanici, s automatickým přenosem mezi nimi. Uvidíte tandemové čáry v těžkém-rozměru automobilového ražení panelů, kde každý zásah vyžaduje obrovskou tonáž a díly jsou příliš velké pro jeden progresivní nástroj. Flexibilita je vysoká - můžete přeskupit nebo vyměnit jednotlivé matrice bez vyřazení celé sady -, ale požadavky na podlahovou plochu, čas nastavení a kapitálové náklady jsou výrazně vyšší.
Jednofázová razidla, nejjednodušší možnost, proveďte jednu operaci na tah. Jsou ideální pro prototypování, krátké série nebo sekundární operace na dříve lisovaných dílech. U výrobních objemů přesahujících několik tisíc kusů však náklady na práci a manipulaci se součástmi prostřednictvím několika jednostupňových{3}}nastavení rychle převyšují investice do nástrojů pro progresivní řešení nástrojů a matric.
Výběr správného typu matrice pro vaši aplikaci
Rozhodnutí není vždy jasné. Část s mírnou složitostí při 50 000 kusech ročně by mohla ospravedlnit progresivní lisování pro jednoho výrobce, ale ne pro jiného, v závislosti na materiálových nákladech, potřebách tolerance a dostupné kapacitě lisu. Zde je-vedle{5}}porovnání, abychom objasnili kompromisy:
| Kritéria | Progresivní zemřít | Přenosová matrice | Compound Die | Tandem Line Die | Single{0}}Stage Die |
|---|---|---|---|---|---|
| Objemová vhodnost | Vysoká (100 000 a více dílů/rok) | Střední až vysoká (10–500 000+) | Střední až vysoká (jednoduché části) | Střední až vysoká (velké panely) | Nízké (prototypy, krátké běhy) |
| Rozsah velikostí dílů | Malá až střední-velikost (až ~12") | Střední až velké (6" až 36"+) | Malý až střední (pouze plochý) | Velké (automobilové panely, konstrukční) | Jakákoli velikost |
| Schopnost složitosti | Střední až vysoké (ohyby, tvary, piercing) | Vysoká (hluboké tažení, více{0}}osé tvarování) | Nízká (provoz na rovině,-jedno letadlo) | Vysoká (těžké tvarování, velké tahy) | Pouze jedna operace |
| Typické náklady na nástroje | $30K–$250K+ | $50K–$500K+ | $10K–$60K | 100 000 $ – 1 milion $ + (celá řada) | 2 000 až 20 000 $ za kostku |
| Ideální případy použití | Elektrické kontakty, držáky, spony, svorky | Hluboko-tažená pouzdra, velké skříně, trubky | Podložky, ploché polotovary, jednoduchá těsnění | Panely karoserie automobilů, těžké konstrukční díly | Prototypování, sekundární operace, velmi malý objem |
Několik praktických pravidel: pokud je váš díl plochý a jednoduchý, začněte složenou kostkou. Pokud je velká, hluboká-kreslená nebo vyžaduje operace na obou stranách, podívejte se na přenosové nástroje. Pokud se jedná o těžký-rozměrový panel měřený spíše ve stopách než v palcích, tandemová linka dává smysl. A pokud je vaše součástka malá-až{6}}střední, geometricky složitá a potřebná v objemech, kde záleží na ceně za kus- více než na počáteční investici, - jsou téměř vždy řešením progresivní raznice.
Vybraný lisovací nástroj a typ matrice neurčují pouze náklady na součást, ale také to, kteří výrobci vám mohou reálně sloužit. Prodejna specializující se na progresivní raznice nemusí vlastnit tonáž nebo velikost lože pro přenosové práce a naopak. Tato realita nabývá na důležitosti, když -specifické požadavky - na materiály, sledovatelnost a protokoly pro čisté prostory - dále zúží vaše možnosti.
Odvětvové-požadavky, které utvářejí výběr výrobce
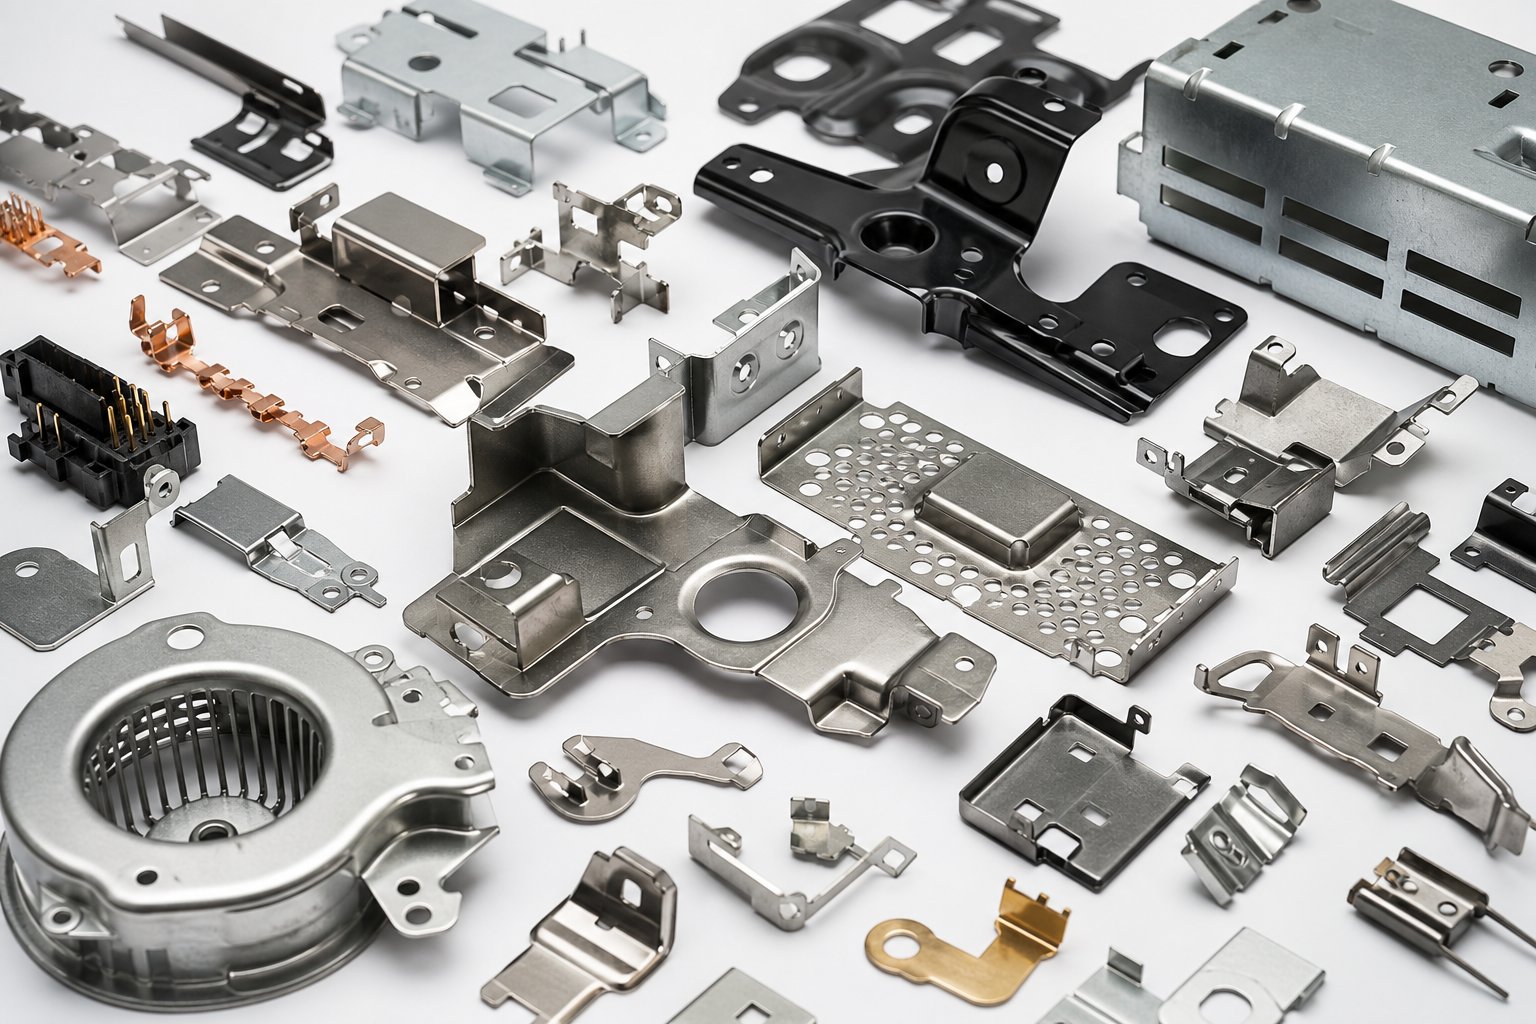
Progresivní kostka je progresivní kostka, že? Fyzika podávání pásů a formování-založené na stanicích se mezi průmyslovými odvětvími nemění. Ale požadavky na tyto operace - tolerance, certifikace, sledovatelnost materiálu, standardy čistoty - se tak dramaticky liší, že výrobce dokonale vhodný pro jeden sektor může být pro jiný zcela špatný.
Požadavky na automobilový průmysl a dopravu
Progresivní lisování automobilových komponent vyžaduje kombinaci přísné kontroly rozměrů, masivních objemů a přísné procesní dokumentace. Konektory, svorky, držáky a konstrukční spony vyžadují tolerance polohy, které mohou u kritických prvků klesnout až na 0,005 mm. Při ročních objemech často přesahujících několik milionů kusů, dokonce i malé odchylky v rozteči matrice nebo směsi zpětného odpružení materiálu do značné míry zmetkovitosti.
Výrobci obsluhující tento prostor potřebují certifikaci IATF 16949 a musí provádět protokoly APQP (pokročilé plánování kvality produktu) a PPAP (proces schvalování součástí výroby). Setkáte se také s požadavky na sledovatelnost-úrovně šarže, statistické grafy řízení procesů a zaručené hodnoty CPK nad 1,33 u kritických dimenzí. Obchod bez těchto systémů se jednoduše nemůže kvalifikovat jako dodavatel automobilového průmyslu, bez ohledu na to, jak dobře řežou ocel.
Normy přesnosti lékařských zařízení a elektroniky
Lékařské progresivní ražení přináší zcela jinou vrstvu složitosti. Díly určené pro implantovatelná zařízení, systémy pro podávání léků nebo chirurgické nástroje musí splňovat normy řízení kvality ISO 13485 a často vyžadují certifikace biokompatibilního materiálu. Sledovatelnost přesahuje úroveň šarže - některé aplikace vyžadují sledování úrovně sériového-čísla-od surového svitku až po hotový díl. Aby se zabránilo kontaminaci částí, které přicházejí do styku s tělními tekutinami, může být vyžadována také výroba v čistých prostorách nebo řízené{7}}prostředí.
Elektronické lisování sdílí důraz lékařského sektoru na mikro-přesnost, ale přináší jedinečné materiálové výzvy. Progresivní ražení mědi - pomocí fosforového bronzu, beryliové mědi nebo -bezkyslíkových slitin mědi - vyžaduje nástroje optimalizované pro měkčí, gumovitější materiály, které se při zatížení děrováním chovají velmi odlišně od uhlíkové oceli. Důležitá je také kompatibilita pokovování: díly určené pro pokovování zlatem, cínem nebo niklem potřebují výšku otřepů řízenou na jedno-mikrony, aby povlaky přilnuly rovnoměrně bez přemostění mezi prvky.
- Automobilový průmysl:IATF 16949, APQP/PPAP, hlášení CPK, certifikace materiálů podle specifikací OEM
- Lékařské přístroje:ISO 13485, testování biokompatibility (ISO 10993), kmenové záznamy zařízení, ověřené procesy
- Elektronika:Shoda s normami IPC, deklarace materiálů RoHS/REACH, specifikace adheze pokovování
- Obrana/vzdušný prostor:Certifikace AS9100, zdroje materiálu-v souladu s DFARS, úplná sledovatelnost šarže, řízená dokumentace
- HVAC/průmyslové:Rozpoznávání součástí UL/CSA, testování koroze solnou mlhou, ověřování tloušťky materiálu podle norem ASTM
HVAC a průmyslové aplikace
Progresivní ražení HVAC zaujímá opačný konec spektra přesnosti než lékařská nebo elektronická práce -, ale to není jednoduché. Lisování velkých držáků, montážní desky, kryty ventilátorů a součásti výměníků tepla jsou obvykle vyrobeny z progresivních lisovacích materiálů z uhlíkové oceli v tloušťce od 1 mm do 3 mm nebo těžší. Priority se posouvají směrem k optimalizaci nákladů-na-díl, odolnosti proti korozi prostřednictvím výběru materiálu nebo dodatečných{7}}nátěrů a trvanlivosti konstrukce po miliony tepelných cyklů.
Výrobci obsluhující tento sektor potřebují vysokotonážní lisy s velkými velikostmi lože, robustní nástroje navržené pro těžké-materiály a účinné systémy nakládání s odpadem, aby udržely konkurenceschopné náklady na progresivní lisování kovů. Tolerance jsou volnější než u elektroniky nebo lékařství - obvykle plus minus 0,1 mm až 0,2 mm -, ale samotné materiálové síly vyžadují jiné technické znalosti než mikro-přesná práce.
Obranné a letecké aplikace vrství další požadavky na dokumentaci na jakoukoli úroveň přesnosti, kterou součást vyžaduje. Materiálové certifikace musí vysledovat až k mlýnu s úplným ověřením chemických a mechanických vlastností. Kontrola šarže, první-zprávy o kontrole artiklů a řízená-správa výkresů revizí jsou -nevyjednávatelné. Obchod bez certifikace AS9100 nebo obeznámenosti s požadavky na získávání materiálů DFARS bude mít problém projít auditem kvalifikace dodavatele.
Sdělení pro kupující: nepředpokládejte, že výrobce, který vyniká v jednom odvětví, automaticky přenese tuto schopnost do jiného. Provozovna provozující vysokorychlostní-závit konektoru z měděné slitiny rychlostí 1 200 zdvihů za minutu nemusí mít žádné zkušenosti s těžkým tvářením a korozním testováním, které progresivní lisování uhlíkové oceli pro HVAC vyžaduje. Naopak výrobci optimalizovanému pro velké průmyslové držáky mohou postrádat mikro-přesné nástroje a infrastrukturu pro čisté prostory potřebné pro lékařské progresivní lisování. Přizpůsobte osvědčené průmyslové zkušenosti výrobce vaší skutečné aplikaci - nejen seznamu jejich strojů.
Proces vývoje a vývoje progresivních lisovacích nástrojů
Výběr správného výrobce na základě průmyslového přizpůsobení je pouze částí rovnice. To, co se stane mezi podepsáním nákupní objednávky a přijetím výrobních dílů, může trvat měsíce - a technická rozhodnutí učiněná během tohoto okna určují, zda váš progresivní lisovací nástroj funguje bezchybně po miliony cyklů, nebo zda se potýká s nekonečnými úpravami na tiskové ploše.
Většina kupujících tuto fázi nikdy detailně nevidí. Odešlou výkres součásti, obdrží cenovou nabídku a čekají na vzorky. Porozumění procesu navrhování progresivních lisovacích nástrojů vám však dává páku: budete vědět, kdy zatlačit zpět, kdy schválit a které milníky signalizují, že váš nástrojový partner má skutečnou technickou hloubku oproti přístupu-a{3}}zkusit.
Fáze návrhu a simulace
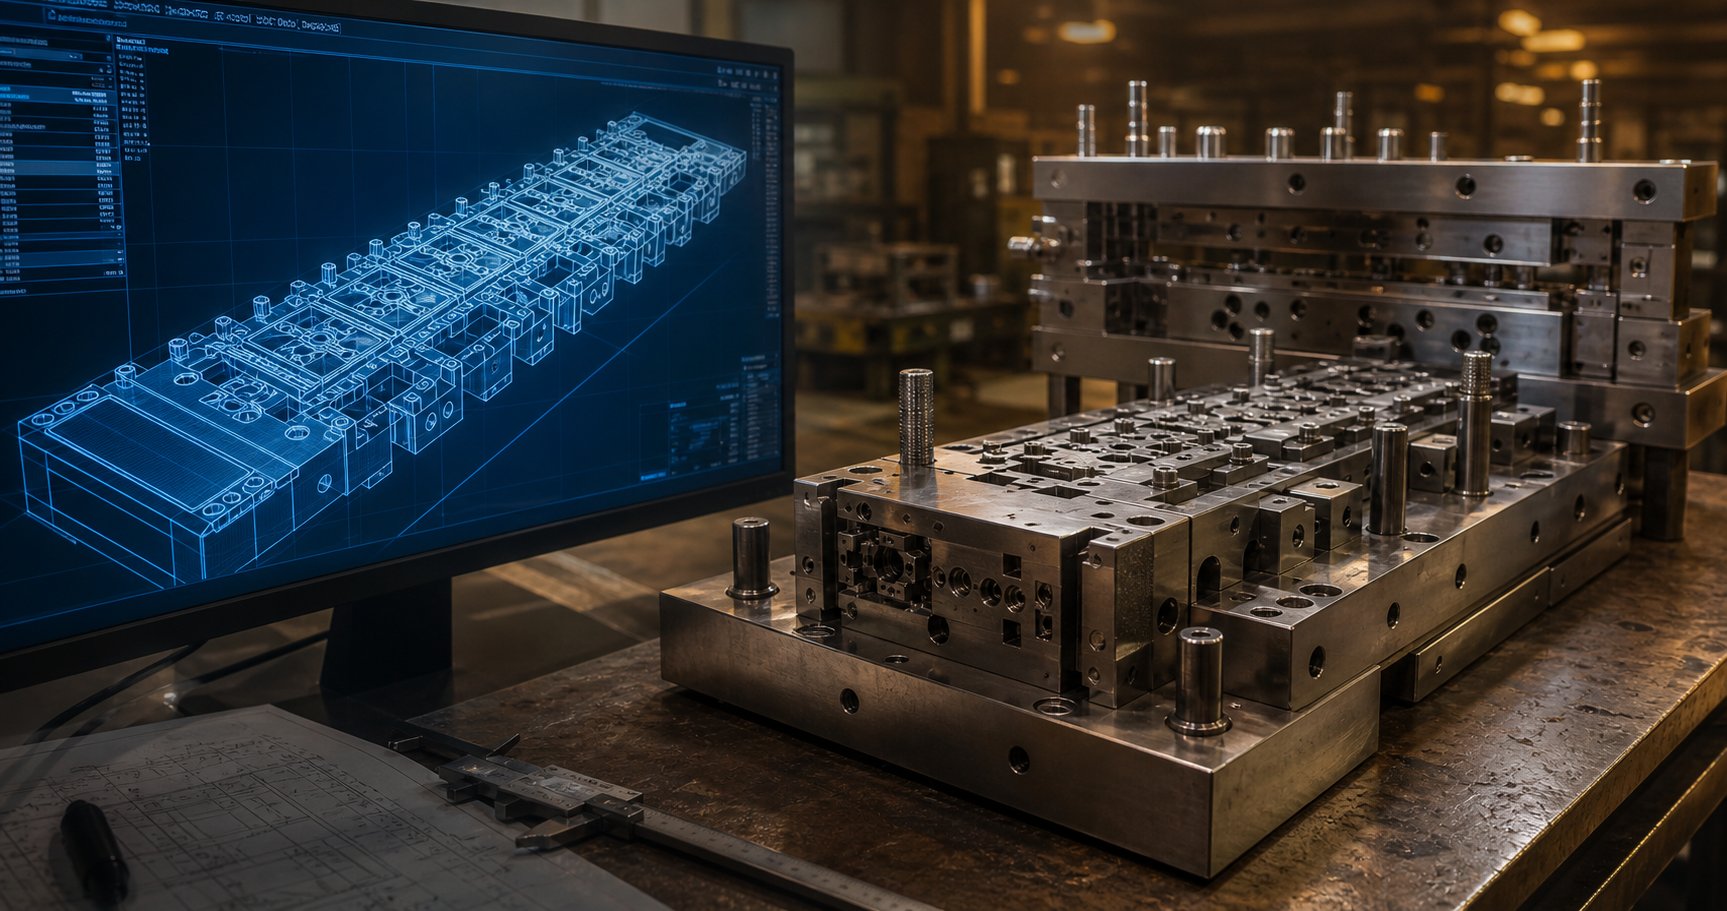
Každá progresivní matrice začíná jako rozvržení pásu - 2D nebo 3D model CAD, který přesně ukazuje, jak se součást vnořuje do cívky, jaké operace probíhají na každé stanici a jak nosný pás spojuje vše dohromady. Inženýři používají platformy CAD/CAM k definování geometrií razníku, vůlí zápustek, umístění pilotů a sekvencí tváření před řezáním jakékoli oceli.
Zde je místo, kde se schopní výrobci oddělují: provádějí simulaci analýzy konečných prvků (FEA) na navrhovaném návrhu. Nástroje jako software pro simulaci přírůstkového tváření - včetně platforem jako AutoForm ProgSim - umožňují inženýrům virtuálně vyzkoušet matrici na počítači. Simulace předpovídá ztenčení materiálu, riziko vrásnění, úhly zpětného odpružení a požadovanou tvarovací tonáž na každé stanici. Dokonce i automaticky-upravuje síly přítlačné podložky, když detekuje potenciální tvorbu vrásek.
Proč je to pro vás jako kupujícího důležité? Vzhledem k tomu, že simulací-progresivní lisovací raznice řízený design zachycuje problémy, které by se jinak objevily o týdny později během fyzického zkoušení, - při jejich opravě znamená přebroušení kalené nástrojové oceli nebo sešrotování celých částí raznice. Jakčasopis MetalFormingpoznamenává, že konstruktéři mají často maximální volnost na začátku procesu, ale minimální výrobní znalosti, a tato mezera se rychle zmenšuje, jakmile je zahájeno tvrdé obrábění. Simulace zaplňuje tuto znalostní mezeru dříve, než jsou peníze věnovány oceli.
Během této fáze byste měli očekávat, že zkontrolujete a schválíte:
- Výkresy rozvržení pásů zobrazující orientaci dílu, pořadí stanic a procento využití materiálu
- Výsledky FEA zvýrazňující všechny rizikové oblasti tvorby (rozštěpy, vrásky, nadměrné ztenčení)
- Strategie kompenzace odpružení pro ohyby a tvary
- Předběžné odhady tonáže a výběr tisku
- Potvrzení progresivních lisovacích materiálů - jakost slitiny, tvrdost, tloušťka a šířka svitku
Vytváření prototypů a zkoušení zápustek
Díky virtuálně ověřenému návrhu se součásti zápustek vyrábějí pomocí CNC frézování, drátového EDM a přesného povrchového broušení. Moderní drátové EDM stroje řežou složité profily razníku a matrice s tolerancí v rozmezí 0,005 mm, zatímco vysokorychlostní CNC-frézování zvládne 3D tvářecí povrchy a kapsy čelistí matrice. Tepelné zpracování vytvrzuje kritické součásti na 58-62 HRC a dokončovací broušení přináší vše do konečných rozměrů.
Progresivní nástroje se setkávají s realitou ve zkušebních lisech. Sestavená matrice jde do zkušebního lisu a výrobce zpracovává proužky vzorků nízkou rychlostí, přičemž postupně zvyšuje frekvenci zdvihů při kontrole dílů v každé fázi. Inženýři kontrolují:
- Rozměrová přesnost vůči tolerancím tisku součástí
- Výška otřepu a stav hran na děrovaných prvcích
- Úhly ohybu a odpružení proti jmenovitým specifikacím
- Konzistence podávání pásu a zapojení pilota
- Povrchová úprava tváření a jakékoli známky zadření nebo nabírání materiálu na nástrojích
Očekávejte několik opakování zkoušek. I při simulaci jsou drobné úpravy normální - podložení razníku o 0,05 mm, uvolnění těsné vůle nebo vyladění polohy vodícího otvoru. Výrobce, který tvrdí nulové opakování zkoušek, buď příliš zjednodušuje, nebo používá extrémně jednoduché díly. Důležité je, jak rychle konvergují ke stabilnímu procesu.
Ukázky prvních{0}}článků ze zkoušky vám budou zaslány ke schválení rozměrů - obvykle prostřednictvím FAIR (první zpráva o kontrole článku) nebo PPAP v závislosti na vašem odvětví. Toto je vaše poslední brána před povolením výroby.
Typické dodací lhůty od konceptu po výrobu
Jedním z nejméně{0}}diskutovaných aspektů programů progresivních nástrojů je časová osa. Kupující často dostávají vágní odhady a pak čelí zpoždění, aniž by chápali, kam ten čas vlastně plyne. Zde je realistický rozpis:
| Fáze | Typická doba trvání | Klíčové aktivity |
|---|---|---|
| Návrh a simulace | 3-5 týdnů | Rozvržení pásu, FEA, přezkoumání návrhu, schválení kupujícím |
| Výroba matric | 6-10 týdnů | CNC obrábění, drát EDM, tepelné zpracování, broušení, montáž |
| Vyzkoušení a odběr vzorků | 2-4 týdny | Počáteční vyzkoušení, úpravy, odeslání vzorku, schválení kupujícím |
| Ověření výroby | 1-2 týdny | Spouštěcí-rychlost-, sběr dat SPC, konečné odhlášení- |
| Celkový | 12-20 týdnů |
Složité zápustky s úzkými tolerancemi nebo mnoho tvářecích stanic má sklon k delšímu konci. Jednoduché konzolové nástroje se čtyřmi nebo pěti stanicemi mohou zasáhnout kratší časové osy. Pozdější-změna návrhu po zahájení výroby zápustek může stát až polovinu původní ceny nástroje a přidat týdny do plánu -, proto je zmrazení návrhu před řezáním oceli zásadní.
Moderní výrobní technologie zkomprimovala tyto časové osy ve srovnání s dobou před deseti lety. Vysokorychlostní-obráběcí centra CNC odebírají materiál rychleji. Wire EDM běží přes noc bez dozoru. Simulace zachycuje problémy, které dříve vyžadovaly několik fyzických cyklů-a{5}}přepracování. Společně tyto pokroky zlepšily míru úspěšnosti prvního-článku a snížily počet opakování zkoušek z průměrných čtyř až pěti kol na dvě nebo tři pro dobře-simulované programy pro progresivní lisování.
Pro kupující je praktický důsledek jasný: zeptejte se svého výrobce, jaké simulační nástroje používají, kolik zkušebních iterací obvykle potřebují a zda jejich uváděná dodací lhůta zahrnuje ověření výroby nebo pouze první vzorky. Tyto odpovědi odhalují více o technických schopnostech, než jaký kdy kterýkoli seznam zařízení dokáže -, a přímo předpovídají, jak bude vaše kostka fungovat, jakmile dosáhne plné-rychlosti výroby.
Přesné schopnosti a vybavení, které definují kvalitu
Inženýrská přísnost během vývoje matrice je základem -, ale to, co v konečném důsledku den za dnem určuje kvalitu součásti, je přesnost zařízení běžícího na matrici. Dva výrobci mohou vytvořit identické rozložení pásů, a přesto vyrábět díly s měřitelně odlišnou rozměrovou konzistencí v závislosti na jejich lisovacích platformách, podávacích systémech a monitorovací technologii. Když hodnotíte potenciálního partnera, tyto podrobnosti o hardwaru a procesu vám řeknou, zda jejich dílna může skutečně poskytnout čísla, která jejich technický tým slibuje.
Toleranční schopnosti mezi materiály
Každý materiál se při postupných operacích lisování chová jinak. Slitiny mědi tečou snadno, ale v úzkých zatáčkách nepředvídatelně pruží zpět. Nerezová ocel-rychle tvrdne a vyžaduje vyšší razicí síly. Hliník se opírá o povrchy nástrojů, pokud není mazání přesně řízeno. Toto chování přímo ovlivňuje dosažitelné tolerance - a nejlepší výrobci vědí, které rozsahy jsou reálné pro vaši konkrétní kombinaci materiálů a vlastností, než aby uváděli paušální číslo pro každou zakázku.
Vysoce přesné lisování kovů může dosáhnout tolerancí až ±0,025 mm (±0,001 palce) u kritických prvků, jako jsou polohy otvorů a rozměry forem. Pro letecké a lékařské aplikace se některé operace pohybují v rozsahu ±0,0127 mm (±0,0005 palce) se specializovanými nástroji a řízenou-produkcí v prostředí. Tyto extrémy však nejsou univerzální -, závisí na typu materiálu, tloušťce, geometrii prvku a počtu stanic, kterými pás projde, než dosáhne této operace.
Zde je praktický odkaz ukazující, čeho se přesným lisováním obvykle dosahuje u běžných materiálů a typů prvků:
| Typ funkce | Uhlíková ocel | Nerez | Slitiny mědi/bronzu | Hliník |
|---|---|---|---|---|
| Umístění otvoru (propíchnuté) | ±0,05 mm | ±0,05 mm | ±0,03 mm | ±0,05 mm |
| Průměr otvoru | ±0,025 mm | ±0,038 mm | ±0,025 mm | ±0,038 mm |
| Úhel ohybu | ±0,5 stupně | ±1,0 stupně | ±0,5 stupně | ±1,0 stupně |
| Rovinnost (nad 25 mm rozpětí) | ±0,05 mm | ±0,08 mm | ±0,05 mm | ±0,08 mm |
| Rozměry profilu/ořezu | ±0,05 mm | ±0,08 mm | ±0,05 mm | ±0,08 mm |
| Razené funkce | ±0,01 mm | ±0,02 mm | ±0,01 mm | ±0,02 mm |
Všimněte si, že nerezová ocel a hliník mají tendenci k volnějším tolerancím ohybu. To není omezení nástroje -, jde o materiální chování. Nerez pruží agresivněji díky vyšší meze kluzu a nízký modul pružnosti hliníku ztěžuje přesné úhlové ovládání bez sekundárních ražení. Výrobce uvádějící ±0,25 stupně na nerezovém ohybu bez vysvětlení své kompenzační strategie by měl vyvolávat otázky.
Tiskové specifikace, které ovlivňují kvalitu dílů
Lisovací lis není jen rám, který jde nahoru a dolů. Jeho specifikace přímo určují, jaké díly můžete vyrábět a jak konzistentně budou vycházet. Při hodnocení seznamu zařízení výrobce se zaměřte na tyto parametry:
- Tonáž:Maximální síla, kterou může lis vyvinout v dolní úvrati. Pod-tonáž vede k neúplnému tvarování a rozměrovým odchylkám. Lis běžící na 80 %+ jmenovité kapacity při každém zdvihu se unaví rychleji a driftuje dříve než ten, který běží na 60 %.
- Rozměr postele:Určuje maximální stopu matrice. Forma, která se sotva vejde do lůžka, neponechává místo pro dusíkové pružiny, skluzy na šrot nebo vnitřní -senzory matrice -, všechno věci, které ovlivňují kvalitu při rychlosti.
- Délka tahu:Musí pojmout nejhlubší formu v matrici plus adekvátní volný prostor pro podávání. Příliš krátký zdvih znamená, že se matrice nemůže zcela otevřít pro spolehlivý posun pásu.
- Rychlostní schopnost:Uvádí se ve zdvihech za minutu (SPM). Vysokorychlostní-lisovací lis zkonstruovaný pro přesnou práci při 800-1500 SPM má zcela odlišnou tuhost rámu, konstrukci ložisek a dynamické vyvážení než univerzální lis určený pro 60 SPM.
- Přesnost podávání:Systém servoposuvu nebo mechanického posuvu pásu posouvajícího pás musí udržovat přesnost rozteče v rozsahu ±0,01 mm zdvihu po zdvihu. Při rychlosti 1 000 SPM tento podávací mechanismus indexuje proužek více než 16krát za sekundu - jakékoli nekonzistentní sloučeniny do polohových chyb v každé následné stanici.
Vysokorychlostní progresivní lisování na horní hranici výkonu závisí na účelově{0}}konstruovaných lisovacích platformách.Brudererův BSTL 350-88, například dodává sílu 350 kN s velikostí lože 870 x 536 mm a pracuje při rychlostech od 100 do 1200 zdvihů za minutu. Jeho pákový-systém pohonu rozděluje zatížení berana přes rám pro konzistentní přesnost při rychlosti a rozhraní OPC UA se připojuje k periferním monitorovacím systémům pro plnou transparentnost procesu. Lisy této třídy se vyznačují minimální-inženýrskou vůlí a{10}}snížením tření mazacími systémy, které zachovávají rozměrovou přesnost i při prodloužených výrobních sériích vysokorychlostního lisování.
Co to znamená v praxi? Při 1 200 otáčkách za minutu při běhu matrice konektoru vyrobí jeden lis přes 1,7 milionu dílů denně. Náklady na-díl dramaticky klesají ve srovnání s-univerzálním lisem provozujícím stejnou matrici při 200 SPM - nejen kvůli hrubé propustnosti, ale také proto, že vysokorychlostní lisovací platformy udržují přísnější kontrolu procesu při rychlosti, generují méně zmetků a méně{9}}vytříděných{10}}dílů, které vyžadují toleranci nebo přepracování.
In{0}}Monitorování lisovacích nástrojů a zajištění kvality
Běh progresivní kostky při stovkách úderů za minutu znamená, že se problémy vyvíjejí rychle. Zlomený úder při 800 SPM vyprodukuje 13 vadných dílů za sekundu, než si operátor vůbec všimne, že něco zní špatně. To je důvod, proč se in-monitorování stalo-nevyjednávatelným pro jakékoli seriózní produkční prostředí.
Moderní progresivní matrice obsahují několik typů snímačů zabudovaných přímo do nástroje:
- Senzory síly:Piezoelektrické siloměry namontované pod tvářecími stanicemi detekují změny v síle razníku, které signalizují opotřebení nástroje, změnu materiálu nebo zlomené součásti. Náhlý pokles síly znamená prasknutí šídla. Postupné zvyšování znamená, že se matrice opotřebovává a vyžaduje údržbu.
- Detekce chybného podávání:Bezdotykové nebo optické senzory potvrzují, že pás posunul správný sklon předtím, než lis dokončí svůj zdvih. Pokud se pás nepodával - nebo se podával krátce -, lis se zastaví dříve, než se matrice uzavře na špatně umístěném polotovaru.
- Části-senzorů:Před dalším zdvihem se ujistěte, že se každý hotový díl vysunul z matrice. Část zaseknutá v matrici, která dostane dvojitý{1}}úder, může poškodit nástroje, jejichž oprava stojí desítky tisíc.
- Detekce slimáků:Ověřte, že zaslepovací střely vypadly z matrice. Zadržené slimáky způsobují povrchové vady a mohou prasknout razníky při následných úderech.
Kromě in{0}}detekce využívají automatizované kontrolní systémy za lisem kamery, laserová měření a testování vířivými proudy k ověření kritických rozměrů u 100 % dílů při výrobní rychlosti. Nejedná se o odběr vzorků -, je to každý jednotlivý kus zkontrolován s ohledem na tolerance před dosažením balicí stanice.
Pro kupující není otázka, kterou je třeba položit, "kontrolujete díly?" - každý výrobce říká ano. Skutečnou otázkou je, zda běží v-detekci s automatickým zastavením lisu a zda provádějí 100% inline kontrolu oproti pravidelnému vzorkování. Rozdíl určuje, zda selhání nástroje způsobí 13 špatných dílů nebo 13 000, než to někdo chytí.
Tyto přesné schopnosti a monitorovací systémy představují hardwarovou stránku kvality. Samotný hardware však nezaručuje výsledky -, protože výrobce provozující dané zařízení potřebuje správné procesy, zkušenosti a komunikační postupy, aby mohl poskytovat konzistentní služby. Toto vyhodnocení vyžaduje úplný pohled mimo seznam strojů.
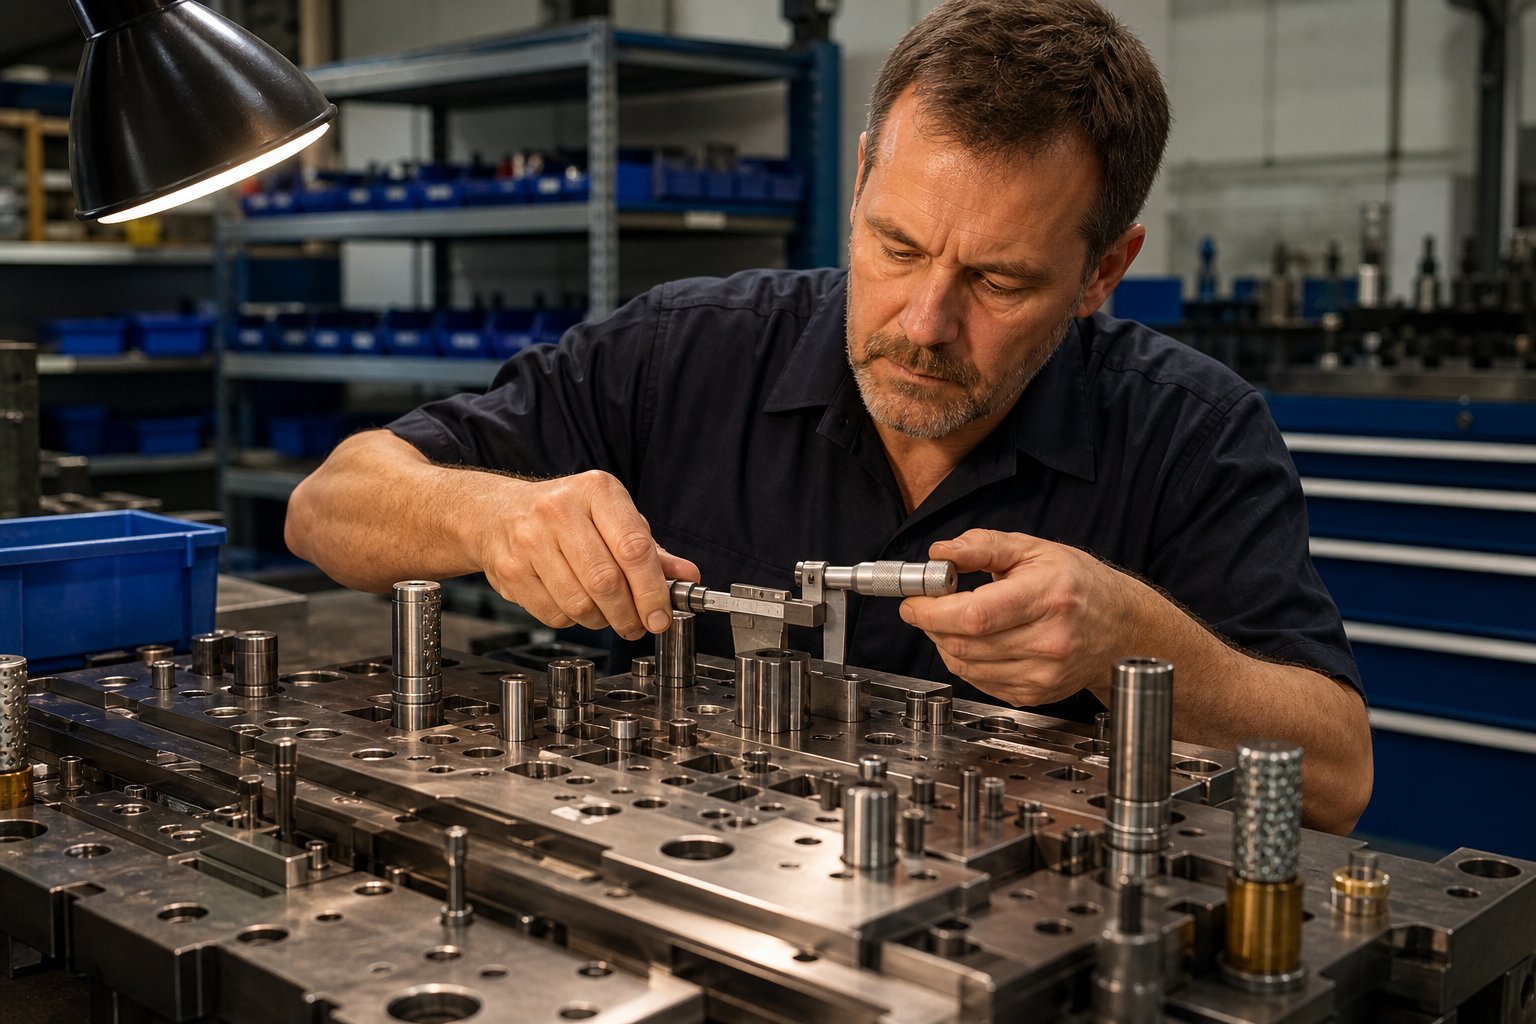
Jak hodnotit a vybírat výrobce progresivních zápustek
Specifikace zařízení a toleranční tabulky vám řeknou, co výrobcemůžedělat teoreticky. Budou však skutečně poskytovat konzistentní výsledky vašeho projektu, ve vašich objemech a ve vaší časové ose? To je jiná otázka - a její zodpovězení vyžaduje hodnocení výrobců progresivních nástrojů z hlediska vyspělosti procesu, komunikačních návyků a vhodnosti dodavatelského řetězce, nikoli pouze seznamů strojů.
Představte si, že jste zúžili své vyhledávání na tři nebo čtyři výrobce lisovacích nástrojů, kteří všichni uvádějí podobné schopnosti. Jak oddělíte skutečně schopné partnery od těch, kteří budou citovat agresivně a pak se probojovávat nekonečným opakováním zkoušek? Níže uvedený rámec poskytuje výrobním inženýrům a týmům zásobování strukturovaný způsob, jak posoudit dodavatele progresivních lisovaných výlisků, než investují dolary za nástroje.
Zelené vlajky, které signalizují kvalitního partnera
Určité indikátory konzistentně korelují s výrobci, kteří dodávají včas, dosáhnou tolerancí od první výrobní série a proaktivně komunikují, když nastanou problémy. Když hodnotíte výrobce progresivních matric, hledejte tyto signály:
- Simulační-design matrice:Používají FEA a software pro simulaci tváření (AutoForm, DEFORM nebo ekvivalentní) k ověření rozvržení pásu před řezáním oceli. To znamená méně opakování zkoušek a rychlejší výrobu.
- Vlastní{0}nástrojovna s plnou kapacitou obrábění:CNC frézování, drátové EDM, povrchové broušení a tepelné zpracování pod jednou střechou. Výrobce, který outsourcuje kritické komponenty matric, ztrácí kontrolu nad kvalitou a časovou osou.
- Dokumentovaný proces zkoušení a ověřování:Mohou popsat svou standardní zkušební sekvenci -, kolik iterací obvykle potřebují, jaká data shromažďují v každé fázi a co tvoří kritéria pro odhlášení-. Interní zkušební a ověřovací zařízení umožňují ověřit nástroje za reálných podmínek před odesláním.
- Systémy sledovatelnosti materiálu:Úplná dokumentace od dodavatele svitků prostřednictvím certifikací válcování hotového dílu -, čísel šarží a vstupních kontrolních záznamů. Nelze-vyjednávat pro automobilové, lékařské a letecké aplikace.
- Transparentní komunikace a technický přístup:Jejich inženýři mluví přímo s vašimi inženýry. Rozhodnutí o designu jsou vysvětlována, nikoli pouze předávána. Zvou vás, abyste byli svědky zkušebních běhů a otevřeně sdíleli rozměrová data.
- Reference ve vašem konkrétním oboru:Mohou jmenovat zákazníky (nebo alespoň popsat aplikace) ve vašem sektoru. Obecné schopnosti výrobců lisovacích nástrojů na kov jsou méně důležité než prokázané zkušenosti s vašimi materiály, tolerancemi a certifikačními požadavky.
- Škálovatelnost a flexibilní kapacita:Zvládnou vaše aktuální objemy a porostou s vámi. Zeptejte se na jejich míru využití tisku - obchod s 95% kapacitou nemá vyrovnávací paměť pro vaše urgentní objednávky nebo navýšení objemu.
Takový výrobceYICHEN, například umísťuje své možnosti progresivních lisovacích nástrojů kolem velko{0}}objemové výroby s více-formováním na více stanicích a škálovatelným výstupem -, což je druh profilu, který kontroluje několik těchto polí pro týmy, které potřebují opakovatelnou hromadnou výrobu. Při hodnocení jakéhokoli potenciálního partnera je klíčem k ověření těchto tvrzení prostřednictvím návštěv zařízení, vzorků a kontrol referencí, spíše než brát marketingový jazyk na rovinu.
Červené vlajky, které je třeba sledovat
Varovné signály ne vždy znamenají, že je výrobce nekompetentní -, někdy jednoduše naznačují nesoulad mezi jeho přednostmi a vašimi potřebami. Ale určité vzorce konzistentně předpovídají problémy po proudu:
- Žádná simulační schopnost:Obchod, který se zcela spoléhá na zkušený-návrh matrice bez ověření FEA, bude pravděpodobně potřebovat více zkušebních iterací, delší časové osy a ponese vyšší riziko změn návrhu uprostřed-programu, které vás budou stát peníze.
- Vágní nebo vyhýbavé odhady doby realizace:„Asi 12 týdnů, možná déle“ bez rozdělení podle fází-po-fázích naznačuje, že svůj vlastní proces nezmapovali dostatečně dobře, aby bylo možné předvídat výsledky. Porovnejte to s podrobným plánem s jasně definovanými milníky návrhu, obrábění, zkoušení a ověřování.
- Neochota sdílet údaje o toleranci nebo historii CPK:Pokud vám dodavatel lisovacích nástrojů neukáže studie schopností z podobných minulých zakázek, nemusí mít tato data -, což znamená, že neměří schopnosti procesu systematicky.
- Žádné zákaznické reference ve vašem oboru:Obchod, který nikdy nerazí na lékařský-titan ani provozuje výrobu v souladu s IATF-, bude čelit strmé křivce učení vašeho projektu. Platíte za to vzdělání ve zpožděních a problémech s kvalitou.
- Závislost na jediném-zdroji bez plánu zálohování:Co se stane s vaší kostkou, pokud jejich jediný drátový EDM stroj skončí v polovině-programu? Zeptejte se na redundanci a nouzové plánování pro zařízení kritických cest.
- Cena výrazně nižší než všechny ostatní nabídky:Cenová nabídka 30-40 % pod konkurencí obvykle znamená, že bylo něco vynecháno - méně plánovaných zkušebních iterací, tenčí konstrukce matrice, nástrojová ocel nižší jakosti nebo předpoklady o vašich požadavcích na toleranci, které neodpovídají vašemu tisku.
- Žádná struktura podpory-prodeje:Progresivní matrice se opotřebovávají během milionů cyklů. Výrobce bez údržby, odstraňování problémů nebo oprav vás nechá napospas, když se tvarovací razník po šesti měsících výroby opotřebuje mimo toleranci.
Domácí vs. Offshore Sourcing úvahy
Domácí -proti-offshore rozhodnutí pro progresivní lisovací nástroje zahrnuje kompromisy, které jdou daleko za jednotkovou cenu. Když získáváte součást komodity, její přeprava přes oceán zvyšuje náklady, ale zásadně nemění produkt. Progresivní vývoj nástrojů je však iterativní a kolaborativní - a geografie přímo ovlivňuje, jak se tato spolupráce vyvíjí.
Takto vypadá obrázek celkových nákladů, když zohledníte skryté proměnné:
| Faktor | Domácí zdroje | Offshore Sourcing |
|---|---|---|
| Náklady na nástroje předem | Vyšší (obvykle o 30–50 % více) | Nižší uvedená cena |
| Doprava a tarify | Minimální | Může přidat 15-25% k celkovým nákladům |
| Dodací lhůta (návrh přes výrobu) | Typicky 12-18 týdnů | 16-28 týdnů včetně dopravy |
| Rychlost komunikace | Odpovědi ve stejný-den, stejné časové pásmo | Zpoždění reakce 12-16 hodin, jazykové bariéry |
| Účast na zkoušce | Možnost osobní účasti | Nepraktické pro většinu iterací |
| Obrat technické změny | Dny | Týdny (plus opětovné odeslání, pokud je potřeba fyzické přepracování) |
| IP ochrana | Silný právní rámec, vymahatelné NDA | Variabilní vymáhání v závislosti na jurisdikci |
| Riziko narušení dodavatelského řetězce | Nízký | Zvýšená (zpoždění v přístavech, geopolitická nestabilita, celní bloky) |
Iterativní povaha zkoušení je kritickým faktorem, který mnozí kupující podceňují. Jak poznamenává Manor Tool, mezery v časových pásmech a komunikační bariéry zpomalují změny ve výrobě - a progresivní vývoj lisovacích nástrojů je v podstatě řadou výrobních změn, dokud se proces nestabilizuje. Když vaše zkušební vzorky potřebují úpravu o 0,03 mm na razidle formuláře, tato smyčka zpětné vazby trvá jeden den v tuzemsku oproti týdnu nebo déle v zahraničí, jakmile zohledníte komunikační zpoždění, repasování a opětovné odeslání.
Offshore sourcing však může mít smysl u osvědčených, stabilních návrhů lisovacích nástrojů, které se replikují (nevyvíjejí se od nuly), u cenově-citlivých programů, kde jsou přijatelné delší časové osy, nebo když má offshore partner hluboké zkušenosti s vaší přesnou aplikací. Riziko prudce narůstá, když vyvíjíte komplexní nové nástroje, kde je iterativní inženýrská spolupráce hnací silou úspěchu.
Zvláštní pozornost si zaslouží ochrana IP. Váš progresivní design matrice - rozložení pásu, pořadí stanic, tvarovací geometrie a specifikace materiálu - představují významnou technickou hodnotu. Domácí smlouvy s vymahatelnými dohodami o mlčenlivosti a jasnými doložkami o vlastnictví duševního vlastnictví poskytují silnější ochranu než offshore ujednání, kde se právní vymáhání liší podle jurisdikce. U proprietárních návrhů dílů na konkurenčních trzích může tato úvaha sama o sobě ospravedlnit domácí prémii.
Doporučené postupy RFQ pro přesné nabídky
Kvalita nabídek, které dostáváte od dodavatelů progresivních výlisků přímo odráží kvalitu informací, které poskytujete. Vágní RFQ produkují čalouněné nabídky plné nepředvídaných cen. Podrobné, dobře{2}}strukturované RFQ poskytují přesné ceny a odhalují potenciální problémy brzy - předtím, než se zavážete partnerovi.
Při odesílání RFQ výrobcům lisovacích nástrojů zahrňte:
- Kompletní údaje o dílu:2D kótované výkresy s popisky GD&T, 3D STEP nebo Parasolid modely a specifikace materiálů včetně slitiny, tvrdosti a tloušťky s tolerancemi.
- Roční objem a životnost programu:Zápustka navržená pro 500 000 dílů ročně po dobu pěti let (2,5 milionu zásahů během životnosti) vyžaduje jinou konstrukci než zápustka navržená pro 50 000 ročně. To přímo ovlivňuje výběr materiálu matrice, rozhodnutí o povlaku opotřebení a plánování náhradních součástí.
- Zjištěné kritické rozměry:Označte, které tolerance jsou funkčně kritické a které mají prostor pro vyjednávání. To pomáhá návrhářům lisovacích nástrojů rozdělit inženýrské úsilí tam, kde je to nejdůležitější.
- Sekundární operace:Specifikujte jakékoli požadavky na pokovování, tepelné zpracování, odstraňování otřepů nebo montáž. Ty ovlivňují výběr materiálu a{1}}rozhodování o procesu.
- Požadavky na dokumentaci kvality:Úroveň PPAP, očekávání frekvence kontrol, potřeby podávání zpráv SPC a požadavky na certifikaci (IATF 16949, ISO 13485, AS9100).
- Cílová časová osa:Kdy potřebujete výrobní díly? Práce zpětně od tohoto data pomáhá výrobcům poctivě posoudit proveditelnost spíše než uvádět agresivní časovou osu, kterou nemohou dodržet.
- Specifikace balení a přepravy:Požadavky na velkoobjemový zásobník, zásobník, pásku-a-požadavky na balení - kotouče mohou ovlivnit rozhodnutí o návrhu matrice, zejména orientaci a stav dílů na odříznutí.
Další postup, který odděluje zkušené nákupní týmy od nováčků: požádejte každého výrobce, aby rozdělil svou cenovou nabídku na náklady na nástroje, cenu za kus podle objemu a jakékoli opakující se náklady (údržba, náhradní díly, kontrola). Jediná jednorázová-cena skrývá důležité informace o tom, kam jdou peníze, a činí srovnání jablek-k-jablkům u různých výrobců progresivních matric téměř nemožné.
Se strukturovaným hodnotícím rámcem a podrobnými RFQ v ruce se poslední výzva posouvá odnálezsprávný výrobcebudovasprávný vztah - takový, který udrží kvalitu a komunikaci po celá léta výroby, nejen prostřednictvím prvního schválení článku.
Budování úspěšného partnerství pro progresivní lisování
Najít kvalifikovaného výrobce je jedna věc. Vybudování partnerství, které poskytuje konzistentní kvalitu pro miliony dílů během let výroby, je něco úplně jiného. Rozdíl mezi transakčním vztahem s dodavatelem a skutečným výrobním partnerstvím spočívá v souladu - mezi požadavky vaší aplikace, jejich osvědčenými schopnostmi a dlouhodobými-výrobními požadavky, kterým bude váš program čelit.
Přizpůsobení schopností vaší aplikaci
Každé rozhodnutí probírané v tomto článku - výběr typu matrice, certifikace pro konkrétní odvětví-, vyspělost inženýrských procesů, přesnost zařízení a strategie získávání zdrojů - směřuje k jedinému principu: správná společnost pro progresivní lisování pro váš projekt je ta, jejíž silné stránky odpovídají vašim konkrétním potřebám, nikoli ta, která nabízí nejnižší číslo na cenovém listu.
Co to v praxi znamená:
- Objem a škálovatelnost:Pokud váš program vyžaduje dlouhodobé progresivní lisování ve stovkách tisíc nebo milionů dílů ročně, váš partner potřebuje kapacitu lisu, kvalitu konstrukce zápustek a systémy údržby vytvořené pro tento trvalý výstup. Obchod optimalizovaný pro běh prototypů s vámi nebude škálovat.
- Inženýrská spolupráce:Progresivní služby lisování, které zahrnují simulaci-řízený návrh, transparentní zkušební procesy a přímou komunikaci mezi-inženýrem a-inženýrem snižují rizika během vývoje a urychlují dobu potřebnou ke stabilní výrobě.
- Zkušenosti-osvědčené v oboru:Výrobce s prokázaným úspěchem ve vašem sektoru -, ať už jde o automobilový průmysl, elektroniku, zdravotnictví nebo HVAC -, již rozumí vašim tolerancím, materiálovým problémům a požadavkům na dokumentaci, aniž by se musel učit za dolar.
- Výhled celkových nákladů:Náklady na nástroje, cena za kus, náklady na údržbu, míra zmetkovitosti a náklady na selhání kvality, to vše závisí na skutečných nákladech na velkoobjemové výlisky. Partner používající dobře-udržované nástroje třídy A při optimalizovaných rychlostech přináší nižší celkové náklady než levnější matrice, která vyžaduje neustálý zásah.
Programy progresivního lisování OEM často zahrnují pět až deset let nepřetržité výroby. Zápustka vyrobená pro tuto životnost - s vyměnitelnými opotřebitelnými břitovými destičkami, karbidovými řeznými součástmi a zdokumentovanými plány údržby - předčí levnější nástroj, který vyžaduje úplnou renovaci po prvním milionu cyklů. Vaše počáteční investice chrání vaši-ekonomickou stránku po celou dobu trvání programu.
Udělejte další krok s důvěrou
Když jste připraveni přejít od výzkumu k akci, proces je přímočarý. Připravte si podrobný RFQ s kompletními daty dílů, objemovými projekcemi a popisy kritických tolerancí. Identifikujte dva až čtyři výrobce, jejichž schopnosti odpovídají profilu vaší aplikace. Vyhodnoťte jejich reakce nejen na cenu, ale na hloubku inženýrství, srozumitelnost časové osy, kvalitu komunikace a ochotu sdílet data o procesních schopnostech z podobných programů.
Pro týmy, které získávají služby progresivního lisování kovů, které vyžadují efektivní více{0}}staniční tvarování, úzkou opakovatelnost a škálovatelnou hromadnou výrobu, výrobci jakoYICHENpředstavují typ progresivní lisovací společnosti vybudované na základě-vysokoobjemového výstupu a přesnosti tváření na více{1}}stanicích. Jejich zaměření na škálovatelnou výrobu je v souladu se zde uvedenými hodnotícími kritérii - inženýrsky-řízený vývoj lisovacích nástrojů, kapacita pro trvalé velkoobjemové provozy a infrastruktura pro udržení rozměrové konzistence v průběhu milionů cyklů.
Bez ohledu na toho, kterého partnera si nakonec vyberete, upřednostněte tyto základy: ověřte schopnost simulace během fáze návrhu, zúčastněte se zkušebních běhů, kdykoli je to možné, vyžádejte si strukturovanou kvalitní dokumentaci od prvního dne a vytvořte jasné komunikační kanály mezi vaším týmem inženýrů a jejich týmem. Progresivní matrice je dlouhodobým-výrobním aktivem- a výrobce za ní by měl být dlouhodobým-partnerem schopným růst podle požadavků vašeho programu.
Často kladené otázky o výrobcích progresivních lisovacích forem
1. Co je to progresivní raznice a jak funguje?
Progresivní raznice je nástroj s více stanicemi, který provádí sekvenční kovoobráběcí operace na souvislém kovovém pásu, který prochází lisem. Každá stanice zpracovává specifickou úlohu - propichování, vysekávání, tvarování, ražení, ořezávání nebo odřezávání - a všechny stanice pracují současně na různých částech pásu. To znamená, že při každém zdvihu lisu se vyrobí jeden hotový díl, což činí tento proces mimořádně efektivním pro velkoobjemové{5}}výroby v rozsahu od stovek tisíc až po miliony dílů ročně.
2. Jak si mohu vybrat mezi postupovou kostkou a přenosovou kostkou?
Volba závisí na velikosti součásti, složitosti geometrie a objemu. Progresivní zápustky fungují nejlépe pro malé-až{2}}středně velké díly (do zhruba 12 palců) při velkých objemech s mírnou hloubkou tváření, poskytují lepší časy cyklů a nižší náklady na-díl. Přenášecí matrice jsou vhodnější pro větší součásti, hluboce{6}}tažené geometrie nebo součásti vyžadující operace na více stranách, protože polotovar se od pásu brzy odděluje a lze jej otáčet nebo překlápět mezi stanicemi. Pokud váš díl přesahuje to, co umožňuje připojený nosný pás, pokud jde o hloubku nebo velikost tažení, přenosové nástroje jsou obvykle tím správným přístupem.
3. Jak dlouho trvá vývoj progresivního lisovacího nástroje od konceptu až po výrobu?
Typické dodací lhůty se pohybují od 12 do 20 týdnů, rozdělené do čtyř fází: návrh a simulace (3-5 týdnů), výroba zápustek včetně CNC obrábění, drátového EDM a tepelného zpracování (6-10 týdnů), zkoušení a vzorkování (2-4 týdny) a validace výroby (1-2 týdny). Složité zápustky s mnoha tvářecími stanicemi nebo úzkými tolerancemi směřují k delšímu konci, zatímco jednoduché konzolové nástroje mohou zasáhnout kratší časové osy. Změny návrhu v poslední fázi po zahájení řezání oceli mohou přidat týdny a značné náklady, takže dokončení návrhu před zahájením výroby je rozhodující.
4. Jakých tolerancí může dosáhnout progresivní raznice?
Dosažitelné tolerance závisí na typu materiálu, geometrii prvku a složitosti součásti. Pro pozice otvorů v uhlíkové oceli nebo slitinách mědi výrobci obvykle dodržují ±0,03 až ±0,05 mm. Razící prvky mohou dosahovat ±0,01 mm. Úhly ohybu se liší více - ±0,5 stupně pro uhlíkovou ocel a měď, ale ±1,0 stupně pro nerezovou ocel a hliník kvůli většímu odpružení. Vysoce přesné aplikace v leteckém nebo lékařském sektoru se mohou pomocí specializovaných nástrojů protlačit do ±0,0127 mm (±0,0005 palce), ačkoli tyto extrémy vyžadují řízenou-výrobu v prostředí a účelové{14}}lisovací platformy.
5. Měl bych získávat progresivní lisovací raznice v tuzemsku nebo na moři?
Domácí sourcing nabízí rychlejší komunikaci, snazší účast na vyzkoušení, kratší obrátky technických změn (dny versus týdny) a silnější IP ochranu prostřednictvím vymahatelných NDA. Offshore sourcing obvykle stojí předem o 30–50 % méně, ale zvyšuje přepravné a tarify o 15–25 %, prodlužuje dodací lhůty o 4–10 týdnů a zavádí komunikační zpoždění, která zpomalují iterativní zkušební proces. Offshore může pracovat pro replikované, osvědčené návrhy matric, kde je spolupráce minimální. U nových, komplexních nástrojů vyžadujících iterativní inženýrskou zpětnou vazbu poskytují domácí výrobci obecně lepší celkové výsledky programu navzdory vyšším kótovaným cenám.


