


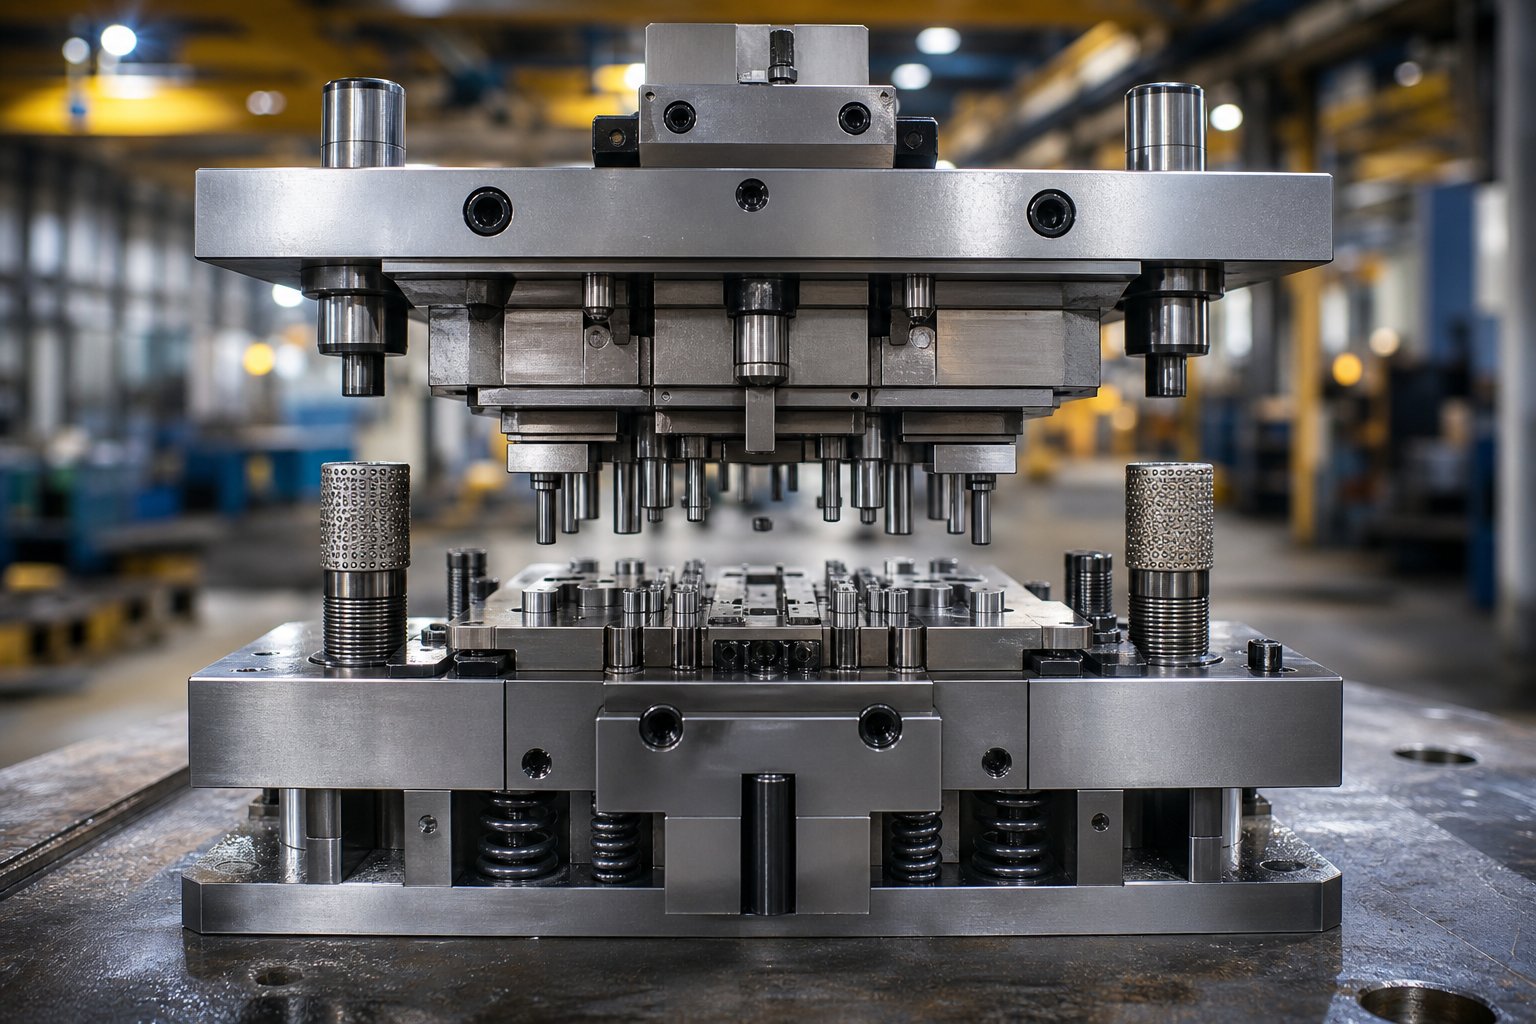
Co dělají komponenty raznice uvnitř pracovní raznice
Raznice je přesná nástrojová sestava, která řeže a tvaruje plech do požadovaného tvaru pokaždé, když lis vyvine sílu. Ale tady je to, co vám většina seznamů dílů neřekne:jednotlivé součásti raznicezáleží jen na tom, jak spolupracují. Každý z nich plní specifickou mechanickou roli - strukturální podpora, kontrola materiálu, řezání, tvarování nebo správa pásu - a tyto role musí plnit v těsné koordinaci při každém jednotlivém zdvihu lisu.
Pochopení toho, jak komponenty matrice interagují, je mnohem důležitější než zapamatovat si názvy součástí. Kostka je systém a výkon každé součásti závisí na chování všeho kolem ní.
Definování součástí lisovacích nástrojů jako systému
Takže co je vlastně kostka? Je to sada horních a spodních nástrojů konfigurovaná pro řezání, ohýbání, tvarování nebo tažení kovu umístěného mezi jeho polovinami. Matrice se používá k výrobě hotových dílů - opakovaně, rychlostí a v rámci úzkých tolerancí. Z čeho jsou vyrobeny raznice? Kalené nástrojové oceli, tvrdokovové břitové destičky, přesné-broušené kolíky a zkonstruované pružinové systémy, vše namontované na pevných ocelových deskách. Každý prvek existuje, protože to systém vyžaduje.
Proč jsou znalosti součástí pro nástrojové inženýry důležité
Když pochopíte funkci každé součásti v rámci větší sestavy, řešení problémů se stane systematickým, spíše než dohady. Otřepy na vašem lisovaném dílu nejsou jen „problémem s děrováním“ -, mohly by být způsobeny opotřebovanými vodícími pouzdry umožňujícími nesouosost, unavenými pružinami, které nedokážou odstranit materiál dočista, nebo vychýlením čelisti matrice pod tonáží.
Jak se komponenty koordinují pomocí tahu lisu
Představte si jeden lisovací cyklus, který se rozvine v milisekundách. Zápustky a vodicí kolíky drží horní a spodní polovinu v pevném vyrovnání. Stírací deska se dotýká proužkového materiálu a drží jej naplocho. Razníky sestupují skrz odstraňovač a stříhají kov proti knoflíkům dole. Pružiny se stlačují, absorbují sílu a akumulují energii. Při zpětném zdvihu tytéž pružiny tlačí stahovač dolů, čímž vyčistí razník od materiálu, takže pás může postoupit do své další polohy. Každá součást se odpálí v sekvenci - strukturální, pak se stříhá a poté odděluje - stokrát za minutu.
Tato koordinovaná akce je to, co odděluje fungující lisovací nástroj od souboru ocelových dílů. Kapitoly, které jsou před námi, podrobně rozebírají každou skupinu komponent, počínaje konstrukčním základem, který umožňuje vše ostatní.
Konstrukční základní komponenty, které drží vše pohromadě
Každý střižník, tvářecí ocel a pružinový systém uvnitř raznice závisí na jedné věci: pevné, přesně vyrovnané plošině, na kterou se dá namontovat. Komponenty konstrukčních nástrojů přímo neřežou kov ani netvarují díly, ale bez nich nic jiného nefunguje tak, jak má. Absorbují tonáž, udržují vyrovnání a odolávají bočním silám, které by jinak zničily řezné hrany během několika hodin.
Die Shoes a jejich role rozložení zátěže
Razicí čelisti jsou ocelové nebo hliníkové desky, které tvoří horní a spodní polovinu sady raznic. Představte si je jako základ budovy - vše, co je do těchto desek připevněno šrouby, hmoždinkami nebo klíči. Jejich primárním úkolem je rovnoměrné rozložení lisovací síly po pracovní ploše nástroje, takže žádná jednotlivá součást neabsorbuje koncentrované zatížení.
Horní patka se montuje na beran lisu; spodní patka se přišroubuje k loži lisu. Společně musí zůstat ploché a rovnoběžné pod tonáží. Proto jsou broušeny nebo přesně-frézovány s přísnými tolerancemi. Zkroucená nebo poddimenzovaná patka matrice vede k nerovnoměrnému rozložení síly, která kaskádovitě vede k vychýlení, zlomení razníku a nekonzistentní kvalitě dílu.
Tloušťka botky není libovolná. Arazicí raznicekterý stlačuje kov jeho stlačením mezi horní a spodní část vyžaduje mnohem silnější botu než jednoduché ohýbání. Pravidlo je jednoduché: vyšší tonáž a širší šířky pásů vyžadují tlustší boty, aby se zabránilo vychýlení. Většina bot je ocelová, ale hliník si v určitých aplikacích získává na oblibě - váží jednu-třetinu, rychle se obrábí, dobře tlumí nárazy a speciální slitiny mu mohou dodat pevnost v tlaku převyšující nízkou-uhlíkovou ocel.
Spodní patka lisovnice obvykle obsahuje obrobené nebo plamenem{0}}vyřezané otvory, které umožňují propadnutí šrotu a šrotu na lože lisu. Tyto otvory také slouží jako vůle pro plynové pružiny a další součásti namontované pod povrchem matrice.
Navádějte systémy pro horní-k-dolní zarovnání
Když beran lisu klesá rychlostí, musí se horní a spodní čelisti lisu setkat v každém cyklu přesně ve stejné poloze. Vodicí kolíky a pouzdra to umožňují. Tyto přesné-zemní součásti - často vyráběné do 0,0001 palce. - udržují obě poloviny vyrovnané v plné tonáži.
Existují dva základní typy. Třecí-vodicí kolíky jsou hřídele z tvrzené nástrojové oceli o něco menší než vrtání pouzdra. Pouzdra jsou obvykle vyložena hliníkovým-bronzem, někdy zapuštěným grafitovými zátkami pro snížení tření a tepla. Tyto kolíky také zajišťují patní sílu a brání pohybu obuvi ze strany-na-stranu.
Vodicí kolíky kuličkových ložisek používají tvrzené kolíky, které jsou uloženy na kuličkových ložiskách uložených v hliníkové kleci. Výrazně snižují tření, umožňují vyšší rychlosti lisu bez hromadění tepla a lze je vyrábět s užšími tolerancemi než třecí kolíky. Umožňují také lisovníku snadno oddělit horní a spodní boty během údržby.
Jeden kritický bod: vodicí kolíky jsou navrženy tak, aby vyrovnávaly čelisti matrice -, aby nekompenzovaly opotřebovaný nebo nedbalý beran lisu. Předimenzování vodicích kolíků pro maskování problémů s údržbou lisu pouze urychluje opotřebení samotných kolíků a zavádí chyby ve vyrovnání, které poškozují řezné součásti.
Patní bloky, klíče a řízení laterálních sil
Operace řezání a tváření ne vždy generují sílu přímo dolů. Úhlové tvary, vačkové{1}}poháněné prvky a asymetrické zaslepení – to vše vytváří boční tahové - boční síly, které tlačí horní matrici vzhledem ke spodní. Patní bloky absorbují tento tlak, takže se nepřenáší na vodicí kolíky.
Tyto přesně{0}}ocelové bloky jsou přišroubovány, přišroubovány a často přivařeny k oběma čelistem. Jedna strana nese ocelovou patní desku; protější strana používá otěrovou desku vyrobenou z hliníkového-bronzu nebo jiného odlišného kovu. Tato nepodobná-kovová dvojice je záměrná -, že dvě desky ze stejného materiálu vytvářejí nadměrné tření, teplo a nakonec zadření. Boxové podpatky mohou odolat tlaku ve všech směrech současně.
Hmoždinky a klíče doplňují konstrukční systém. Hmoždinky jsou kalené, přesné-broušené kolíky, které umístí každou část matrice do její přesné polohy na botě. Klíče jsou malé obdélníkové bloky z broušené oceli zasazené do vyfrézovaných drážek -, které umisťují i patní části zápustky a poskytují odolnost proti posunu při zatížení. Šrouby s vnitřním šestihranem spojují vše dohromady s přídržnou silou potřebnou pro opakované-tonážní cykly.
Zmínku si zaslouží i opěrné desky. Když kalené děrovací hlavy tlačí na materiál raznice za cyklem, měkčí patka se může deformovat. Opěrné desky - tenké tvrzené ocelové desky umístěné mezi držáky razníku a patkou - zabraňují tomuto zapuštění a rozkládají bodové zatížení na širší plochu.
| Komponent | Funkce | Důsledek selhání | Typický materiál |
|---|---|---|---|
| Boty (horní/spodní) | Pevná montážní plošina; rovnoměrně rozkládá lisovací sílu | Průhyb, nerovnoměrný řez, zlomení razníku | Střední-uhlíková ocel nebo slitina hliníku |
| Vodicí kolíky | Vyrovnává horní a spodní čelisti při každém tahu | Nesouosost, nerovnoměrné opotřebení řezných hran, odchylky otřepů | Kalená nástrojová ocel |
| Vodicí pouzdra | Poskytuje dosedací plochu s nízkým{0}}třením pro vodicí čepy | Bodování, nadměrná vůle, posun vyrovnání | Hliník-bronz (často s grafitem) |
| Patní bloky | Absorbuje boční tlak při tváření a asymetrickém řezání | Vychýlení vodícího čepu, posun části matrice, poškození součásti | Nástrojová ocel s odlišnými otěrovými deskami |
| Hmoždinky | Přesně umístí části matrice na botě | Polohový posun pracovních součástí po údržbě | Kalená broušená ocel |
| Klíče | Lokalizuje a paty zápustky proti bočnímu pohybu | Posun sekce při asymetrickém zatížení | Přesná-broušená nástrojová ocel |
| Opěrné desky | Zabraňuje zapuštění děrovacích hlav do měkčích čelistí | Deformace boty, kolísání výšky úderu, nekonzistentní výška sepnutí | Kalená ocel (HRC 58-62) |
Poddimenzované nebo zanedbané konstrukční součásti hlasitě neselhávají -, selhávají postupně. Patka matrice, která se při zatížení vychýlí o 0,002 palce, okamžitě nic nezlomí, ale změní průboj-na-vůli matrice po šířce pásu. Vodicí kolíky, které se vyznačují nedostatečným mazáním, umožňují progresivní nesouosost, která urychluje opotřebení každého řezného břitu v nástroji. Tyto problémy se hromadí v tisících tahů, což ztěžuje diagnostiku-příčiny, pokud nerozumíte tomu, co má strukturální vrstva poskytovat: absolutní tuhost a opakovatelné zarovnání, každý cyklus, při plné tonáži.
Když je základ uzamčen na svém místě, další vrstva systému -, razidla, lisovací tlačítka a tvářecí oceli, které ve skutečnosti tvarují plech -, mohou vykonávat svou práci s přesností, pro kterou byly navrženy.
Řezání a tvarování součástí, které tvarují kov
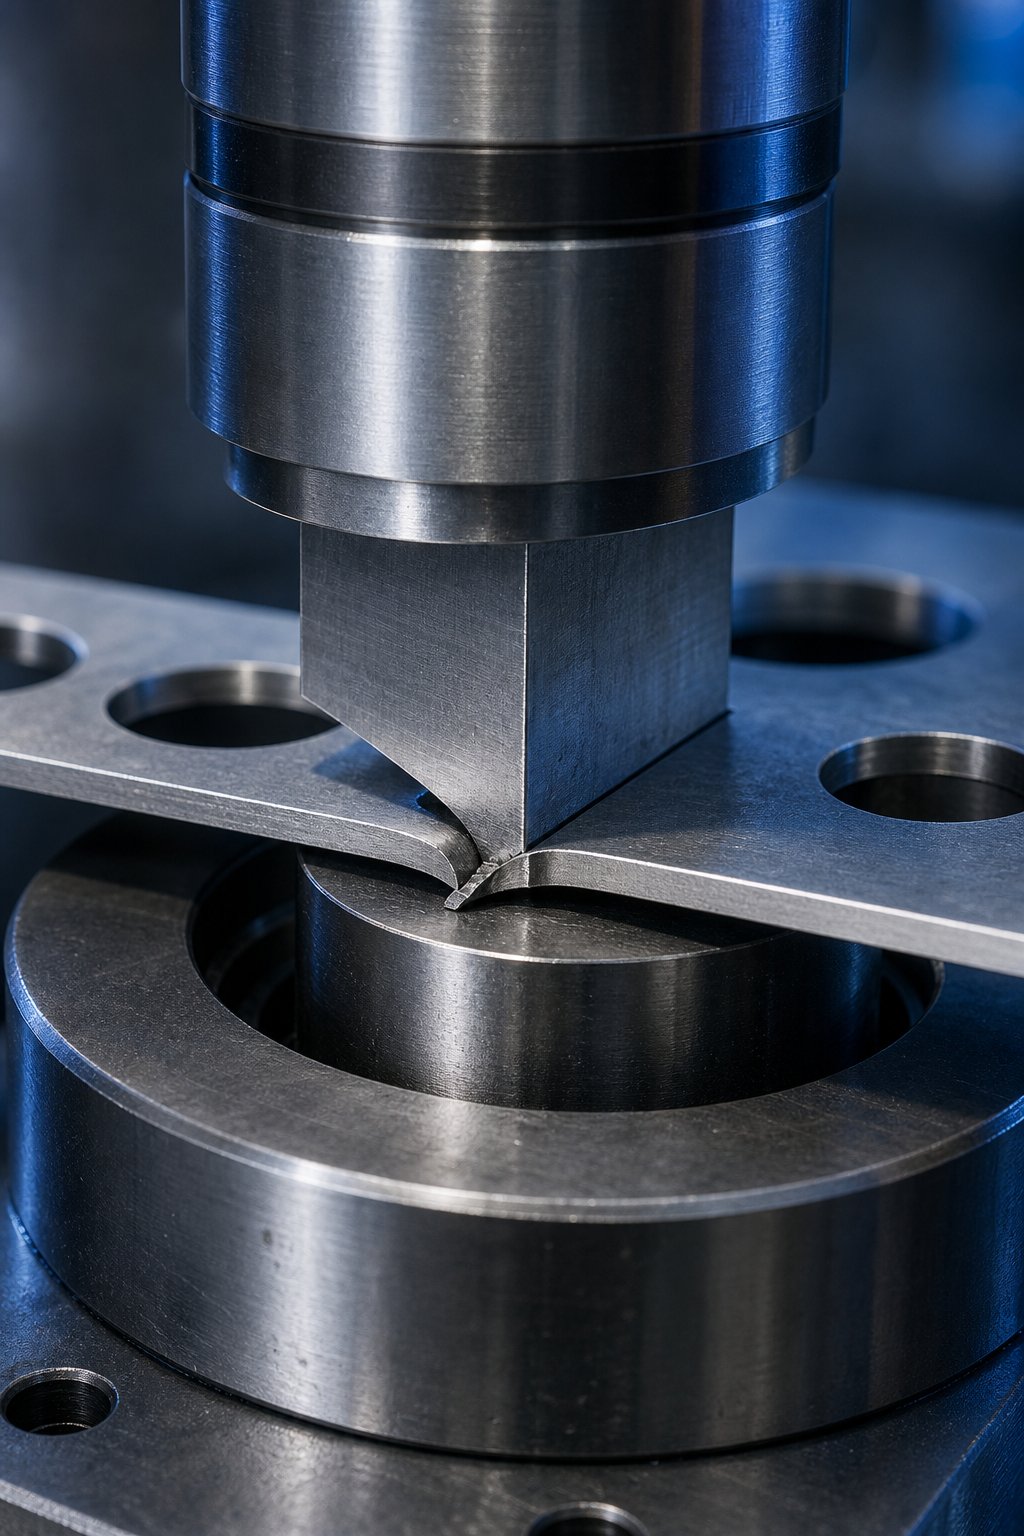
Pevné vyrovnání a rozložení zátěže nic neznamenají, pokud nejsou lisovací nástroje, které se skutečně dotýkají plechu, zkonstruovány správně. Razníky, razidla, bloky matric, matricové desky a tvářecí oceli jsou komponenty, které provádějí fyzickou práci - stříhání, ohýbání, tažení a ražení materiálu do hotové geometrie. Jejich design, vzájemný vztah a mezera mezi nimi určují, zda dostanete čistý díl nebo odpadkový koš plný odpadu.
Jak spolupracují razidla a raznice
Základní vztah v jakémkoli systému prorážení plechu a matrice je přímočarý: průbojník je samčí řezný nástroj, který sestupuje do protilehlého otvoru - lisovacího tlačítka (také nazývaného vložka nebo matrice matrice). Razník tlačí materiál do nebo skrz tento otvor a interakce mezi jejich hranami je to, co ve skutečnosti odděluje kov.
Během zdvihu lisu se razník dotkne listu a začne jej tlačit dolů. Materiál se mírně deformuje jak kolem hrany děrovače, tak hrany tlačítka matrice -, velikost deformace závisí na tažnosti, tloušťce a vůli mezi dvěma řeznými hranami. Jak razník pokračuje směrem dolů, za studena-vytlačuje kov, čímž se vytváří střižná část řezu známá jako řezaný pás. Jakmile je překročena pevnost materiálu ve smyku, dojde k jeho prasknutí a odlomení, čímž vznikne na hraně řezu zóna vylomení.
Tlačítka matrice jsou uložena v obrobených kapsách v bloku matrice nebo matricové desce a musí být bezpečně držena jak proti řezné síle směřující dolů, tak proti bočnímu tlaku materiálu proudícího během řezání. Tři běžné způsoby uchování udrží tlačítka uzamčená na místě:
- Stiskněte-udržení fit- tlačítko je broušeno s mírným přesahem a zalisováno do přesně-vyvrtané kapsy. Jednoduché, kompaktní a efektivní pro kulatá tlačítka, ale vyžaduje hydraulický lis pro odstranění během údržby.
- Zachování kuličkového-zámku- pružinou-zatížená kulička zapadne do drážky obrobené do vnějšího průměru tlačítka. To umožňuje rychlé vyjmutí a instalaci bez lisování, díky čemuž je populární v prostředích s vysokou-přeměnou.
- Klíčová retence- klávesa nebo plocha obrobená na tlačítku brání otáčení, což je kritické pro ne-kulaté tvary, kde záleží na úhlové orientaci. Často v kombinaci s lisovaným-střihem nebo uchycením ramen.
Samotný blok matrice - deska, na které jsou umístěna všechna tlačítka matrice a řezné otvory -, musí být dostatečně tlustá, aby unesla řezné síly bez vychýlení, a dostatečně tvrdá, aby odolala opotřebení na řezných hranách. V některých konfiguracích přidržuje tlačítka samostatná matricová deska, zatímco blok matrice pod ní poskytuje strukturální podporu a průchody pro uvolnění slimáků.
Typy razníků a jejich specifické aplikace
Ne každá díra nebo prvek ve vylisovaném dílu vyžaduje stejnou geometrii razníku. Razicí raznice se dodávají v řadě konfigurací, z nichž každá je přizpůsobena konkrétním operacím:
- Obyčejné (pevné) kulaté razníky- nejběžnější typ používaný pro standardní kruhové propíchnutí a zaslepení. Odolný, snadno se brousí a je dostupný ve standardních katalogových velikostech.
- Tvarované údery- vlastní profily pro obdélníkové sloty, D-tvary, klíčové dírky nebo jakoukoli nekruhovou geometrii, kterou vyžaduje návrh součásti.
- Pilotní údery- přesné-zemnící kolíky, které vstupují do dříve propíchnutých otvorů a registrují proužek před řezáním. Neřežou materiál; najdou to. Kritické u progresivních matric, kde kumulativní chyba posuvu ničí přesnost dílu.
- Vrubové údery- určené k odstranění materiálu z okraje proužku nebo přířezu, vytváření zářezů, výstupků nebo reliéfních prvků, které umožňují následné ohýbání nebo tvarování.
- Koňské údery- řezat a ohýbat materiál současně, aniž by byl zcela oddělen od pásu. Používá se k vytvoření jazýčků, žaluzií nebo částečných prvků, které zůstanou připojeny.
- Stupňovité nebo ramenní údery- mají po své délce několik průměrů pro lepší zarovnání, lepší rozložení zatížení a kontrolované spojení s lisovacím tlačítkem.
- Duté nebo trubkové razníky- obsahuje vnitřní dutinu pro vymrštění střely, což snižuje tendenci střely ulpívat na čelu průbojníku během zatahování.
Tvářecí oceli - někdy nazývané tvářecí razníky - jsou zcela samostatnou kategorií. Tyto součásti neřežou materiál; přetvářejí to. Ohyby, tažení, prolisy a ražené prvky – všechny vyžadují precizně-obrobené tvářecí oceli, jejichž profily přesně odpovídají požadované geometrii součásti. Jejich poloměry, úhly úkosu a povrchová úprava přímo řídí tok materiálu během tváření.
Vůle mezi razníkem a matricí a její vliv na kvalitu součásti
Vzdálenost mezi hranou děrovače a hranou tlačítka matrice - řezná vůle - je jednou z nejdůslednějších specifikací v jakékoli matrici. Obvykle se vyjadřuje jako procento tloušťky plechu na stranu. Běžným výchozím bodem je asi 10 % tloušťky materiálu na stranu. Například řezání oceli o tloušťce 0,050 palce s 10% vůlí znamená 0,005 palce mezery na stranu nebo 0,010 palce rozdíl celkového průměru mezi razníkem a knoflíkem.
Ale 10% není univerzální. Tvrdším,-materiálům s vyšší pevností obecně prospívá větší vůle, zatímco měkčí a tažnější materiály mohou mít nižší hodnoty. Následky nesprávného provedení se okamžitě projeví na okraji součásti:
Nedostatečná vůlezpůsobuje porušení tlaku v materiálu během řezání. Uvidíte zvýšený ráz úderu, zrychlené opotřebení jak úderníku, tak knoflíku, vyšší řezné síly a častější cykly přeostření. Zářez má tendenci zůstat stlačený v tlačítku matrice -, což je dobré pro zadržení čepu, ale za cenu životnosti nástroje. Průhyb a vyštípnutí děrovače se stávají skutečným rizikem, zejména u děrovačů s tenkým průřezem-.
Nadměrná vůlezpůsobuje porušení tahem. Materiál se před lámáním natahuje a kutálí, čímž se na součásti vytvářejí větší otřepy a válcované hrany. Stahovací síly klesají, protože lisovník uchopuje méně materiálu, ale vytahování slimáků se stává vážným problémem - slimák se může vrátit nahoru s lisovníkem a přistát na povrchu matrice, čímž poškodí další část nebo samotnou matrici.
To se přímo propojuje s často{0}}přehlíženým aspektem designu knoflíku: geometrií retenčního náboje. Standardní tlačítko matrice není jen díra -, obsahuje rovnou horní část, po níž následuje úhlový reliéf. Rovná plocha vytváří mírné kompresní uložení, které drží slimák v knoflíku po jeho odříznutí. Příliš krátká země a slimáci mohou předčasně propadnout nebo se stáhnout. Příliš dlouhá země a slimáci se hromadí, nakonec se tlačí zpět proti úderu.
Když dojde k vytahování slimáků, řešení se zaměřují přímo na matrice a razníky.Komerčně dostupná ovládací tlačítka slimákůpoužijte obrobené štěrbiny nebo hroty uvnitř matrice k uchopení slimáka. Obrácená-zkosená tlačítka -, kde se otvor směrem k vůli mírně zmenšuje - drží slimáky v tlaku. Pružinou-zatížené vyhazovací kolíky uvnitř děrovacího čela odtlačují slimáky při spodním zdvihu. Vzduchové průduchy vyvrtané skrz děrovač eliminují vakuové kapsy, které během zatahování nasávají šneky nahoru.
Vzájemné působení mezi vůlí, retenčním nábojem a kvalitou dílu je vyvážením. Neexistuje jediná správná odpověď -, záleží na jakosti materiálu, tloušťce, geometrii razníku, rychlosti lisu a objemu výroby. Důležité je pochopit, že tyto kovové razníky a otvory v matrici tvoří systém, kde změna jedné proměnné posune chování všeho ostatního v zóně řezu.
Řezné a tvarovací součásti odvedou svou práci ve zlomcích sekundy, ale samy to nezvládnou. Materiál proužku musí být umístěn přesně přesně před každým úderem - a to je úkolem zcela jiné sady komponent odpovědných za vedení, zvedání a registraci proužku skrz matrici.
Součásti pro řízení pásu a polohování v lisovacích nástrojích na plech
Dokonale vybroušený razník a precizně vyvrtané tlačítko raznice budou stále produkovat odpad, pokud pásový materiál není na správném místě, když se setkají. V progresivních lisovacích nástrojích na plechy se pás posouvá dopředu mezi každým zdvihem lisu - posouváním o jednu délku délky přes řadu stanic. Jakákoli chyba polohy na jedné stanici se kumuluje na další. V době, kdy pás dosáhne konečného odříznutí, může posun i několik tisícin palce vytlačit kritické prvky z tolerance.
To je důvod, proč design lisovnice věnuje celou kategorii součástí jedné práci: přesně kontroluje, kde pás sedí - vertikálně, příčně a podélně - v okamžiku, kdy lis vystřelí.
Pilotní kolíky a přesná registrace proužků
Pilotní kolíky jsou poslední -komponenty pro určování polohy v progresivní matrici. Tyto přesné-zemnící kolíky - obvykle držené v tolerancích do 0,0002 palce na průměru - sestupují do dříve proražených otvorů v pásu těsně před zahájením operací řezání nebo tváření. Jejich úkolem není řezat; je to najít. Vytáhnou nebo posunou proužek do přesné registrace, takže každá následující operace odpovídá tomu, co bylo předtím.
Zde je návod, jak sekvence funguje. Na rané stanici v matrici vytvoří průbojník pilotní otvor - kulatý otvor, jehož jediným účelem je přijetí pilotního kolíku ve stanicích po proudu. Jak se pás posunuje dopředu, dorazí na další stanici mírně nepřesně. Podávací válečky mají mechanické tolerance. Samotný pás se může natahovat, prohýbat nebo posouvat do stran. Když horní matrice začne klesat, vodicí kolík vstoupí do vodícího otvoru dříve, než se jakékoli razníky dotknou materiálu. Zkosený výstupek na kolíku vede pásek na místo a opravuje drobné chyby podávání.
Tato korekční schopnost je kritická. V progresivní matrici běžící rychlostí 200+ zdvihů za minutu se kumulativní chyby posuvu rychle spojují. Bez pilotů, kteří znovu{3}}zaregistrovali pás na každé stanici, by se vzdálenosti -k-otvoru, umístění ohybů a lemovací linie postupně vzdalovaly od nominálních hodnot. Piloti v podstatě resetují přesnost polohy na každé stanici, čímž přeruší řetězec nahromaděných chyb.
Průměr vodícího kolíku je dimenzován vzhledem k vodicímu otvoru - obvykle o 0,001 až 0,002 palce menší než otvor, aby se umožnil vstup bez deformace okrajů otvoru. Příliš těsný a kolík se může v průběhu opakovaných cyklů prodloužit nebo -vysunout vodicí otvor. Příliš volné a proužek se nepodařilo přesně zaregistrovat. Samotný vodicí otvor musí být proražen čistě, s minimálními otřepy, aby nedocházelo k interferenci se záběrem kolíku.
Zvedače pásů a jejich funkce čištění
Mezi lisovacími zdvihy se pás musí volně pohybovat dopředu. Tvarované prvky, tlačítka matrice a další součásti však vyčnívají nad nebo jsou v jedné rovině s překážkami na povrchu matrice -, které by mohly pásek při podávání zachytit. Zvedače pásu to řeší zvednutím pásu nad povrch matrice během podávací části cyklu, čímž se vytvoří volný prostor pro posun pásu bez tažení.
Tři běžné typy zvedáků zvládají různé situace:
- Pružinové-zvedáky kolíků- malé kulaté kolíky zasazené do vyvrtaných otvorů v bloku matrice, tlačené nahoru tlačnými pružinami. Podporují pás v diskrétních bodech a stahují se pod tlakem lisovací síly, když se matrice uzavírá. Jednoduché, kompaktní a efektivní pro ploché nebo lehce tvarované pásy.
- Kolejové zvedáky-- souvislé pruhy probíhající podél okrajů pásu, podepřené několika pružinami. Poskytují konzistentní výšku zdvihu po celé délce pásu a zabraňují ohýbání okraje na širokých materiálech. Běžné u lisovnic, kde pás potřebuje několik palců vůle nad tvarovanými prvky.
- kulové-zvedače nebo řízené zvedáky- podobné kolíkovým zvedákům, ale se zaobleným vrcholem, který zabraňuje zachycení proužku při bočním pohybu. Používá se tam, kde má pásek tendenci se během podávání posouvat do stran.
Výška zvedáku je důležitější, než byste čekali. Jakstudie načasování vydání zdroje-prokázat, že vzdálenost, kterou pás zvedne od povrchu matrice, přímo ovlivňuje, kolik materiálu navíc protáhne podávací jednotkou během uzavírání matrice. Forma umístěná 36 palců od podávací jednotky se 4 palci zdvihu materiálu- může vnést více než 0,2 palce materiálu navíc mezi podavač a matrici - dost na to, aby způsobily chyby při nadměrném podávání, pokud není načasování kompenzováno. Čím vyšší je zdvih, tím více se tento efekt zesiluje, takže výška zdvihu je procesní proměnná, která přímo souvisí s načasováním uzavírání posuvných-válců.
Obtokové zářezy pro odstraňování proužků v progresivních matricích
Někdy nestačí zvednout proužek. Některé součásti matrice - tvořící oceli, vačkové ovladače nebo vyčnívající části matrice - přesahují nad rovinu pohybu pásu a fyzicky by bránily materiálu v postupu. Obtokové zářezy to řeší odebíráním nebo přidáváním materiálu na pás na konkrétních místech, což mu umožňuje projít přes nebo kolem překážek během podávání.
Účel obtokových zářezů v lisovacích nástrojích se dělí na dva typy:
- Negativní obtokové zářezy- materiál je z proužku odstraněn (obvykle děrováním na dřívější stanici), aby se vytvořila mezera nebo štěrbina. Když se pás posune dopředu, tento zářez poskytuje vůli tam, kde by součást formy jinak překážela. Běžné, když je překážka úzká nebo když odebírání materiálu nepřijatelně neoslabuje nosný pás.
- Pozitivní obtokové zářezy- místo odstranění materiálu proužku je samotná součást matrice odlehčena nebo tvarována s vyvýšeným prvkem, přes který může proužek přejít. V některých provedeních je na pásu ponechána malá chlopeň materiálu, která se pohybuje nad částí matrice. Tento přístup zachovává pevnost pásu v aplikacích, kde by odstranění materiálu ohrozilo stabilitu nosiče.
Navrhování negativních a pozitivních obtokových zářezů v plechových lisovacích nástrojích vyžaduje vyvážení pevnosti pásu proti potřebě vůle. Odstraňte příliš mnoho materiálu a nosič slábne, což umožní, aby se pásek během podávání ohnul nebo zkroutil. Neodstraňujte dostatečné množství a pás se zachytí na součástech matrice, což způsobí zaseknutí, chybné podávání nebo pád matrice. Umístění zářezu musí také zohledňovat, jak se pás zvedá - zářez, který poskytuje vůli v plné výšce zdvihu, nemusí odstranit překážku, pokud se pružina zvedáku unaví a sníží výšku.
Běžné problémy s ovládáním proužků a jejich{0}}příčiny na úrovni součástí
Když kontrola stripu selže, příznaky se okamžitě projeví v kvalitě dílu -, ale zpětné vysledování k odpovědné komponentě vyžaduje pochopení systému. Zde jsou nejčastější problémy:
- Krátké podávání nebo překrmování- způsobené nesprávným načasováním posuvu-ve vztahu k výšce zvedáku, opotřebenými podávacími válečky klouzajícími po namazaném pásu nebo délkou posuvu, která nekompenzuje materiál tažený při uzavírání lisovnice.
- Prodloužení pilotního otvoru- znamená, že vodicí kolíky jsou příliš těsně u otvoru, zabírají, když se pás stále pohybuje, nebo je pásek při podávání nepřiměřeně zvednutý, takže vodící čepy tahají materiálem.
- Vybočení pásu mezi stanicemi- způsobené nadměrnou výškou zvedáku, která vytváří příliš mnoho vůle, nebo zeslabenými nosnými pásy z příliš agresivních konstrukcí obtokových zářezů.
- Boční posun- vodítka pažby opotřebovaná nebo nesprávně rozmístěná, což umožňuje posun pásku do stran. Nesprávně zarovnané zvedací lišty mohou také vytlačit pás- ze středu.
- Zachycování pásu na součástech matrice během podávání- poddimenzované zářezy, unavené pružiny zvedáku (snížená výška zdvihu) nebo tvarované prvky hlouběji, než bylo původně plánováno.
- Nekonzistentní registrace- opotřebené čepy pilota, vyvrtané otvory pro piloty z předchozích stanic nebo zapojení pilota příliš pozdě během zdvihu lisu (po zahájení řezání).
Pružinové odizolovače versus pevné stahovače
Ještě jeden polohovací komponent si zaslouží pozornost, protože přemosťuje ovládání pásu a funkci řezání: stírací deska. Jeho úkolem je držet pás naplocho proti spodní matrici během řezání a poté jej stahovat z razníků během zatahování. Existují dva zásadně odlišné návrhy a výběr mezi nimi významně ovlivňuje chování matrice.
Jarní striptérky(také nazývané odstraňovače přítlačných podložek) jsou pružinové-desky připevněné k horní matrici, která obklopuje řezací razníky. Když se matrice zavírá, stahovač se nejprve dotkne pásu a přitlačí jej naplocho proti povrchu matrice pod tlakem pružiny předtím, než se jakýkoli razník dotkne materiálu. Toto přidržení- eliminuje prohnutí a kuše v pásu, zabraňuje zvednutí nebo posunutí materiálu během řezu a - kriticky - drží pás v jedné rovině s povrchem matrice během vytahování průbojníku, takže průbojníky se mohou čistě zatahovat bez vytahování materiálu nahoru. Jako odborník na design matriceArt Hedrick poznamenáváPružinové odstraňovače eliminují problémy s průhybem a vazbou, které jsou vlastní pevným stíračům, což z nich činí preferovanou volbu pro většinu progresivních aplikací.
Pevné striptérky(odstraňovače můstků nebo odstraňovače desek) jsou tuhé desky přišroubované přímo ke spodní matrici. Neposouvají se - proužek se pod nimi pouze protahuje. Jsou levnější na výrobu, nevyžadují žádné pružiny a vyžadují minimální údržbu. Nenabízejí však žádný přítlačný-tlak během řezání, což znamená, že pás se může volně zvednout, posouvat do strany nebo se zavazovat mezi údery během vstupu. Tato volnost pohybu zvyšuje stahovací sílu, může vychylovat tenké razníky a v nejhorších případech má za následek zlomení razníku v důsledku narážení materiálu na pevnou desku během zatahování.
Pro progresivní matrice běžící při výrobních rychlostech jsou pružinové stripery téměř vždy lepší investicí. Těch pár dolarů ušetřených používáním masivního odstraňovače jen zřídka kompenzuje riziko zlomení razníku, zvýšeného otřepu a nekonzistentního soutisku pásů, které přicházejí s nekontrolovaným materiálem během cyklu řezání.
Komponenty pro ovládání proužků jsou tiché -, které viditelně netvarují součást tak, jak to dělají razníky. Ale určí, zda tyto údery zasáhly správný cíl. Síla, která žene tyto zvedáky, stripery a tlakové systémy zpět do jejich výchozí polohy po každém zdvihu, pochází z další kritické skupiny komponent: pružin a plynových lahví, které řídí energii v celé sestavě matrice.
Pružinové systémy a řízení síly uvnitř matrice
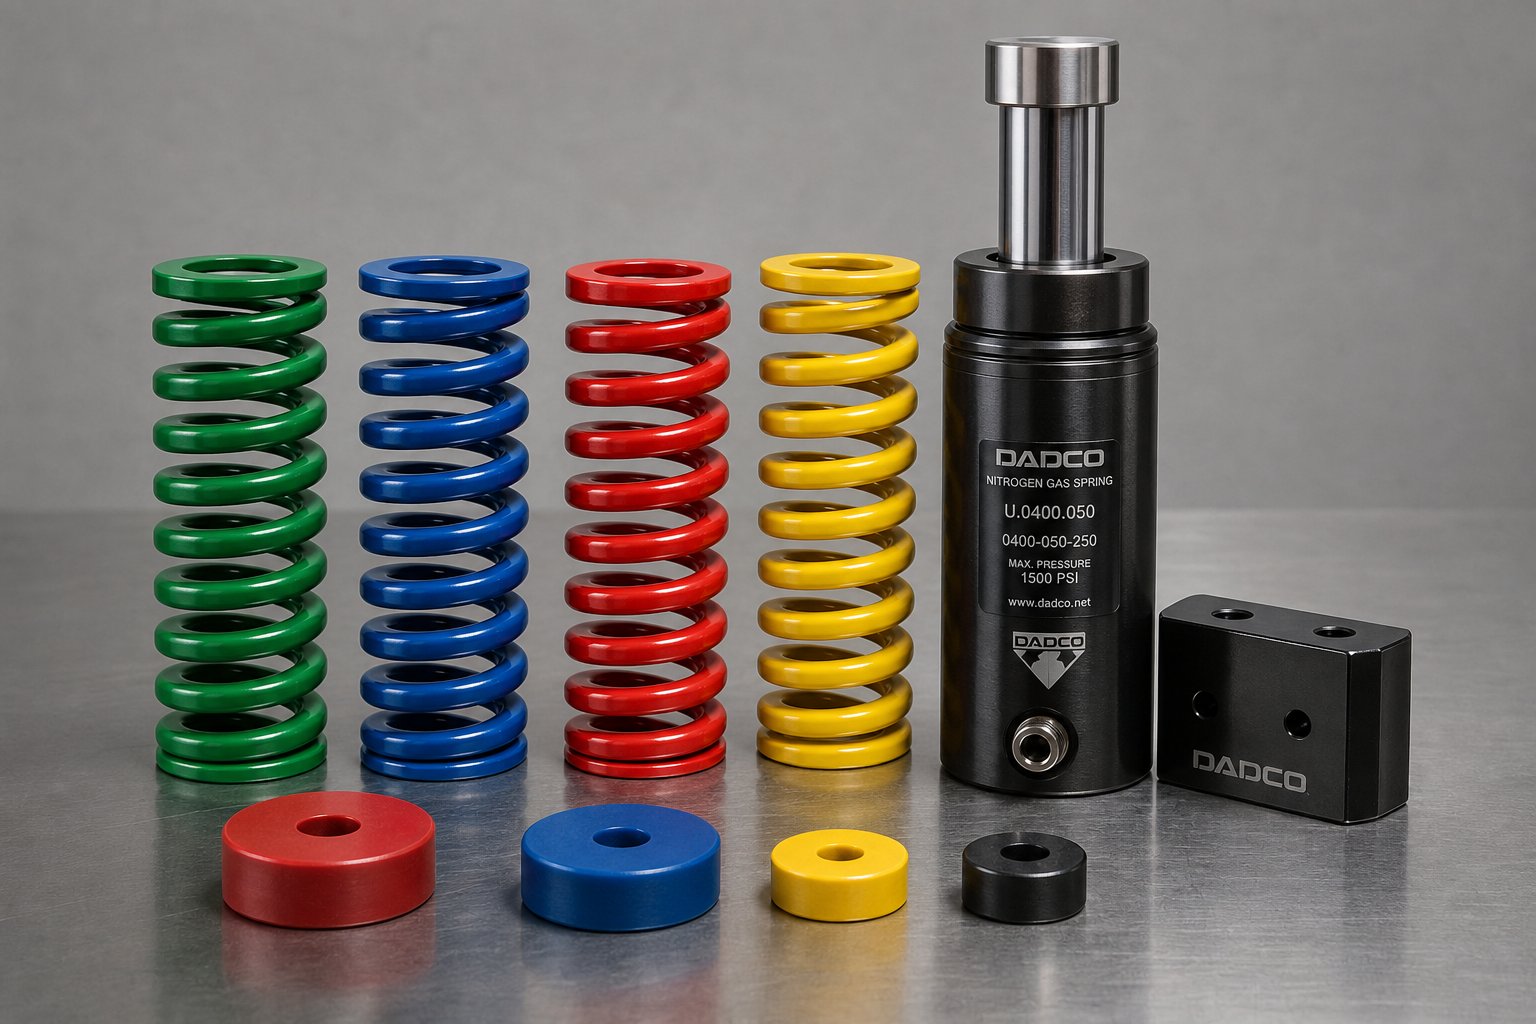
Každá pohyblivá součást v sestavě matrice - odstraňovače, přítlačné podložky, zvedáky, vylamovací kolíky - potřebuje sílu k jejímu zatlačení zpět na místo po zdvihu lisu. Tato síla pochází z pružin a plynových lahví strategicky umístěných v celém nástroji. Nejedná se o pasivní příslušenství. Jsou to aktivní komponenty lisovacích nástrojů, které řídí stahovací tlak, přídržnou sílu-přířezu během tváření a zpětný pohyb každé pohyblivé desky v systému. Špatně vyberete pružinu a uvidíte tahání slimáka, nekonzistentní hloubku tažení a stírací desky, které se naklánějí místo toho, aby se rovnoměrně zatahovaly.
Pružiny a jejich zatížení{0}Charakteristiky průhybu
Mechanické pružiny jsou spirálově vinuté tlačné pružiny navržené pro vysoké zatížení a opakované cyklování při extrémním namáhání. Poznáte je podle barevného kódování - vinylového nátěrového systému, který na první pohled indikuje provozní nosnost. Lehké-pružiny (zelené nebo modré) se hodí k odizolování s nízkou-sílou, zatímco extra-těžké-pružiny (červené nebo žluté) zvládají aplikace s vysokou-tonáží polotovarů a tvarovacích podložek.
Tři tvary drátu definují mechanické možnosti. Obdélníkový drát vytváří nejvyšší sílu pro danou velikost pružiny a vyhovuje normě ISO 10243, ale drát se během stlačování kroutí a vytváří napětí, které omezuje únavovou životnost. Kulatý drát lépe zvládá cyklické namáhání, ale dodává menší sílu na jednotku velikosti. Oválný drát rozděluje rozdíl - optimalizuje nosnost a odolnost proti namáhání v jediné geometrii.
Výběr správné pružiny znamená vyvážení několika vzájemně závislých faktorů:
- Předpětí- počáteční komprese použitá během instalace. Předpětí zajišťuje, že pružina dodává sílu okamžitě, když se matrice otevře, ale snižuje dostupnou pracovní dráhu a urychluje únavu.
- Pracovní průhyb- jak daleko se pružina stlačí během skutečného zdvihu lisu. Ta musí odpovídat délce zdvihu lisu mínus případné stlačení předpětí.
- Celková kapacita průhybu- maximální bezpečná komprese, než se cívky pevně spojí. Překročení této hodnoty zničí pružinu okamžitě.
- Únavový život- přímo souvisí s procentem celkové deformace použité na cyklus. Pružiny zatížené na 50 % své kapacity vydrží výrazně déle než pružiny trvale tlačené na 75 %.
Pružiny s uzavřeným-koncem poskytují ploché montážní povrchy, zatímco verze s otevřeným{1}koncem mohou vyžadovat broušení kvůli stabilitě. Ať tak či onak, pružinová pouzdra - válcová pouzdra - by měla obklopovat každou pružinu v desce matrice, která se během provozu vysune. Tyto plechovky obsahují nečistoty, pokud pružina praskne, a zabraňují úlomkům cívky v poškození matrice nebo lisovaných částí.
Dusíkové plynové pružiny pro-vysokosilové aplikace
Když strojní matrice vyžaduje větší sílu, než dokážou v dostupném prostoru vyvinout mechanické pružiny, zasahují plynové dusíkové pružiny. Tyto válce využívají stlačený dusík - nabitý mezi 10 a 200 bary - k vytváření síly prostřednictvím utěsněného pístu. Výsledkem je výrazně vyšší výkon při menším půdorysu.
Praktické výhody přesahují hrubou sílu. Dusíková pružina dodává sílu ihned po kontaktu bez nutnosti předpětí, protože plyn je již natlakován uvnitř válce. To znamenácelá délka zdvihu je k dispozici jako pracovní pojezd- hlavní výhoda oproti mechanickým pružinám, které obětují dráhu předpětí. Dodání síly je také konzistentnější v celém zdvihu. Tam, kde síla mechanické pružiny roste lineárně s kompresí (podle Hookeova zákona), poskytuje plynová pružina relativně plochou křivku síly a vytváří téměř stejný tlak na začátku a na konci své dráhy.
Tato konzistence je důležitá pro formovací operace. Stahovací podložka podložená dusíkovými pružinami vyvíjí rovnoměrný přítlak blanku- v celé hloubce tažení, čímž snižuje mačkání a trhání, které může způsobit nekonzistentní síla. Dusíkové pružiny také nabízejí garantovanou minimální životnost - obvykle jeden milion cyklů - bez lámání-souvisejícího s únavou nebo odlučování nečistot, kterými mechanické pružiny časem trpí.
Kompromis? Náklady a sledování. Dusíkové pružiny vyžadují tlakové kontroly k detekci pomalých úniků a jejich vnitřní těsnění se nakonec zhorší. Nejlepší praxe zzkušení návrháři lisovacích nástrojůomezuje zdvih pístu na 85 % jmenovité kapacity pro prodloužení životnosti válce. Dálkové monitorování tlaku prostřednictvím Bluetooth nebo kabelových senzorů poskytuje automatická upozornění, pokud dojde k poklesu síly -. Tato funkce není k dispozici s mechanickými pružinami, které se jednoduše unaví, dokud součásti nezačnou selhávat.
Strategie umisťování pružin v rámci sestavy matrice
Výběr správného typu pružiny a výkonu vyřeší jen polovinu problému. Umístění pružin v matrici určuje, zda se stírací deska nebo přítlačná podložka pohybují rovnoměrně - nebo se destruktivně naklánějí na jednu stranu.
Představte si obdélníkovou stahovací desku podepřenou čtyřmi pružinami seskupenými blízko středu. Při stírací zátěži se vnější okraje desky vychylují dolů, zatímco střed se zvedne jako první. Toto naklonění znamená, že razníky na obvodu desky zůstanou v záběru s pásem déle než ty v blízkosti středu, což vytváří nerovnoměrné stírací síly a potenciální zlomení razníku. Řešení: rozdělte pružiny rovnoměrně po ploše desky a rozmístěte je tak, aby vyrovnaly zatížení.
Pro komponenty lisovací formy se důsledně uplatňuje několik zásad umístění:
- Pružiny nikdy neumisťujte přímo na vyvažovačku -, nevytvářejí žádnou přídržnou sílu- na díl, který se v této poloze tvoří.
- Pružiny umístěné v polovině vzdálenosti mezi vyvažovačem podložky a materiálem dodávají na obrobek pouze polovinu své jmenovité síly.
- V progresivních lisovacích nástrojích musí mít všechny horní přítlačné podložky, které tlačí zvedače pažby dolů při zavírání nástroje, stejnou délku dráhy. Nerovnoměrný pohyb způsobuje naklánění pásu a vytahování dílů z registrace napříč stanicemi.
- U velkých stahovacích podložek zabraňují vyvažovačky podložek převrácení, když do matrice vstoupí nová cívka - v okamžiku, kdy podložku zespodu nepodpírá žádný materiál proužku.
Uretanové podložky - pevné polyuretanové bloky nebo trubky - vyplňují mezeru mezi pružinami a plynovými lahvemi. Nabízejí vysokou sílu v kompaktních prostorech, dobře absorbují nárazy a odolávají znečištění olejem a nečistotami. Ale jejich kapacita průhybu je omezená (typicky 20-25% volné výšky) a při rychlém cyklování vytvářejí teplo, což časem snižuje jejich silový výkon. Nejlépe fungují pro lehké odizolování, vylamovací aplikace nebo jako doplňkové silové prvky tam, kde se do prostoru nevejde vinutá pružina.
| Typ pružiny | Rozsah síly | Kapacita průhybu | Nejlepší aplikace | Potřeby údržby |
|---|---|---|---|---|
| Mechanická zápustková pružina (obdélníkový drát) | Střední až velmi vysoká (zátěž podle barvy) | Až 50 % volné délky (25-30 % doporučeno pro dlouhou životnost) | Odizolování, držení polotovaru, tlakové podložky | Vizuální kontrola trhlin; vyměňte v nastavených intervalech nebo při poklesu síly |
| Mechanická pružina zápustky (kulatý/oválný drát) | Lehká až střední | Až 50 % volné délky | Lehké odizolování, zvedáky, vratné pružiny | Stejné jako obdélníkové; méně náchylné k torzní únavě |
| Dusíková plynová pružina | Vysoká až velmi vysoká (nastavitelné pomocí plnicího tlaku, 10-200 bar) | K dispozici plný zdvih (bez ztráty předpětí); využít 85 % hodnocené cesty | Tažné podložky, odlamování s vysokou{0}}silou, tvářecí operace vyžadující stálý tlak | Monitorování tlaku (Bluetooth/drátové senzory); výměna těsnění na konci životnosti |
| Uretanová podložka | Lehká až střední | 20-25% volné výšky | Knockout, odizolování světla, doplňková síla ve stísněných prostorách | Monitor tepelné degradace a trvalé nastavení; vyměnit, když ztráta výšky překročí 5 % |
Když se pružiny unaví - a nakonec udělají všechny -, účinky se rozvlní celou kostkou. Snížená stírací síla umožňuje, aby se slimáci stáhli zpět s razníkem, dopadli na povrch matrice a poškodili následující části. Oslabené pružiny podložky umožňují posun materiálu během tváření, čímž vznikají nekonzistentní úhly ohybu nebo hloubky tažení. Unavené pružiny zvedáku snižují nadmořskou výšku pásu, což způsobuje, že materiál táhne na součásti matrice během podávání. Žádný z těchto příznaků zjevně nepoukazuje na problém s pružinou, pokud neměříte výstupní sílu pravidelně a nečekáte na vizuální selhání.
Pružinové systémy definují, jak velká síla působí na každou pohyblivou součást a jak rovnoměrně se tato síla rozkládá po pracovní ploše. Samotná síla však neurčuje výkon matrice - materiály, ze kterých jsou tyto pružiny, razníky a tvářecí oceli vyrobeny, určují, jak dlouho vydrží při zatížení, než opotřebení změní jejich chování.
Kritéria výběru materiálu pro součásti matrice
Razník vybroušený do dokonalé geometrie a držený v přesném vyrovnání stejně brzy selže, pokud je vyroben ze špatné oceli. Výběr materiálu je skrytá proměnná, která odděluje kovové raznice s 50 000 zásahy od těch, které přežijí pět milionů. Přesto je to jeden z nejvíce-diskutovaných aspektů strojírenství - často redukovaného na „použít D2“, aniž by bylo vysvětleno proč, kdy se odchýlit nebo jaké kompromisy tato volba přináší.
Realita je taková, že každá součást ocelových lisovacích nástrojů čelí specifické kombinaci opotřebení, nárazu a tepla. Vysekávací razník vydrží abrazivní klouzání po okrajích plechu. Tvářecí ocel absorbuje opakovaná rázová zatížení. Pilotní kolík potřebuje především rozměrovou stabilitu. Výběr jedné třídy pro vše, ať už nad-jednoduššími součástmi (plýtvání penězi) nebo pod-kritickými součástmi (způsobující předčasné selhání). Ekonomika lisování skutečně žije v souladu materiálu se zakázkou.
Běžné třídy nástrojových ocelí a jejich vlastnosti
Čtyři třídy nástrojových ocelí zvládají převážnou většinu aplikací plechových matric. Každý zaujímá specifickou výkonnostní mezeru definovanou jeho chemií, dosažitelnou tvrdostí a chováním při zatížení.
Nástrojová ocel D2je tahounem studené{0}}ražby. Jedná se o vysoce-uhlíkový, vysoce{3}}chromový, vzduch-tvrditelný stupeň navržený pro maximální odolnost proti opotřebení v aplikacích, kde je primárním způsobem selhání otěr. D2 dosahuje po tepelném zpracování 58-62 HRC a vytváří husté karbidy chrómu, které odolávají kluznému opotřebení plechu procházejícího přes řezné hrany. Je to výchozí volba pro děrovače, tlačítka matrice a jakékoli součásti, které čelí dlouhým výrobním sériím proti uhlíkové oceli nebo nerezu. Kompromis? D2 je při plné tvrdosti poměrně křehký. Výborně odolává postupnému opotřebení, ale při náhlém nárazu se může odštípnout nebo prasknout, což z něj dělá špatnou volbu pro těžké tvářecí operace nebo zápustky, které jsou vystaveny rázovému zatížení v důsledku změn materiálu.
Nástrojová ocel A2zaujímá střední úroveň mezi odolností proti opotřebení a houževnatostí. Také tvrdnutí na vzduchu, A2 dosahuje 57-62 HRC, ale obsahuje menší objem karbidu chromu než D2. To mu dává znatelně lepší odolnost proti nárazu a zároveň poskytuje dobrou životnost. A2 je praktickou volbou pro tvářecí nástroje, vysekávací nástroje, měřidla a přesné nástroje, kde mírné objemy výroby neospravedlňují riziko křehkosti D2. Obrábí se také snadněji v žíhaném stavu, což snižuje počáteční náklady na nástroje.
Nástrojová ocel S7je třída odolná proti nárazům-vytvořená pro náraz. Kde D2 a A2 upřednostňuje tvrdost tvrdokovu, S7 upřednostňuje houževnatost - schopnost absorbovat náhlá zatížení bez lomu. Tepelně-zpracovává na 54-58 HRC, nižší než D2, ale jeho mikrostruktura energii nárazu spíše rozptyluje, než aby ji přenášela do bodů iniciace trhlin. S7 vyniká při tváření razníků, vačkových unašečů, těžkém děrování do silného materiálu a v jakýchkoli aplikacích, kde je nástroj vystaven přerušovanému nebo proměnlivému zatížení. Když se razník opakovaně odštípne i přes správnou vůli a vyrovnání, přechod z D2 na S7 často problém okamžitě vyřeší.
M2 rychlořezná-ocelplní specializovanou roli, kde je teplo nepřítelem. M2 si zachovává svou tvrdost při zvýšených teplotách - vlastnost zvaná červená tvrdost -, díky čemuž je vhodný pro operace, které generují značné třecí teplo na břitu. Při lisování to obvykle znamená vysokorychlostní-děrování tenkých materiálů nebo aplikací, kde je mazání minimální. M2 dosahuje 60-65 HRC a zachovává si řezný výkon tam, kde by D2 rychle měknul a opotřebovával se. Jeho nevýhodou je cena a obrobitelnost: M2 je podstatně dražší a obtížněji se brousí než jakosti pro tváření za studena.
| Stupeň | Tvrdost (HRC) | Odolnost proti opotřebení | Houževnatost | Nejlepší aplikace |
|---|---|---|---|---|
| D2 | 58-62 | Vynikající | Spravedlivé až umírněné | Dlouhé-zaslepování, průbojníky, tlačítka matrice z uhlíkové a nerezové oceli |
| A2 | 57-62 | Dobrý | Dobrý | Středně{0}}objemové tvářecí nástroje, vysekávací nástroje, přesné nástroje s expozicí nárazu |
| S7 | 54-58 | Mírný | Vynikající | Tvarovací razníky, vačkové ovladače, těžké děrování, rázy-zatížené součásti |
| M2 | 60-65 | Velmi dobrý (drží při vysoké teplotě) | Veletrh | Vysokorychlostní{0}}propichování, minimální-mazání, tepelné-intenzivní řezání |
Kdy zadat tvrdokovové destičky přes nástrojovou ocel
Co se stane, když se i D2 opotřebuje příliš rychle? V ultra-vysokoobjemových{2}}aplikacích - výrobních sériích přesahujících jeden milion dílů - mohou být intervaly přeostřování nástrojové oceli nepřijatelně časté. Zde vstupují do obrazu tvrdokovové břitové destičky.
Karbid wolframu (slinutý karbid) nabízí odolnost proti opotřebení, která v určitých aplikacích prodlužuje životnost matrice o 500-1000 % ve srovnání s tradiční nástrojovou ocelí. Tvrdokovové břitové destičky udržují ostré břity-po miliony cyklů, čímž se dramaticky zkracují prostoje při přeostřování a údržbě matric. U velkoobjemových automobilových konektorů, elektrických koncovek nebo lékařských komponentů lisovaných z abrazivní nerezové oceli se tvrdokov často vyplatí během prvního roku výroby pouze díky menším výměnám nástrojů.
Omezením je křehkost. Karbid je extrémně tvrdý (typicky 75-90 HRA, což odpovídá zhruba 68-74 HRC), ale má velmi nízkou rázovou houževnatost. Tvrdokovový razník, který narazí na chybně podaný pás nebo narazí na zdvojený materiál, se spíše roztříští, než odštípne nebo deformuje. To omezuje karbid na kontrolované operace s nízkým dopadem: jemné stříhání, přesné děrování, mělké ražení a aplikace, kde je podávání pásu vysoce spolehlivé a je zaručena konzistence materiálu.
Výroba a úprava karbidových břitových destiček je rovněž nákladná. Na rozdíl od razníků z nástrojové oceli, které lze přeostřit na povrchové brusce během několika minut, tvrdokov vyžaduje diamantové brusné kotouče a specializované přípravky. Konstrukční změny nebo opravy vyžadují nové břitové destičky spíše než přepracování. Z těchto důvodů je tvrdokov specifikován až poté, co je návrh formy plně ověřen a výrobní parametry jsou uzamčeny - nikdy pro prototyp nebo krátkodobou-nástrojí.
Přizpůsobení výběru materiálu objemu výroby
Spojení mezi výběrem materiálu a ekonomikou výroby je přímočaré, jakmile jej správně zarámujete. Nevybíráte „nejlepší“ ocel -, ale vybíráte cenově nejvýhodnější- ocel pro očekávanou životnost nástroje.
Pro krátké výrobní série pod 100 000 dílů nabízí nástrojová ocel A2 ekonomickou rovnováhu mezi výkonem a cenou. Obrábí rychleji než D2, vyžaduje méně agresivní tepelné zpracování a toleruje drobné nesouososti běžné u prototypů nebo nízkoobjemových matric bez katastrofálního sekání. Nižší odolnost proti opotřebení je přijatelná, protože nástroj neshromažďuje dostatek zásahů, aby se opotřebení stalo omezujícím faktorem.
Středně{0}}objemová výroba - 100 000 až 1 000 000 dílů - obvykle ospravedlňuje oceli D2 nebo ekvivalentní vysoce-chromové-oceli pro tváření za studena. V tomto měřítku intervaly přeostřování přímo ovlivňují plánování výroby. Vynikající zachování hran D2 znamená delší běhy mezi přestávkami v údržbě, méně nastavování matrice a konzistentnější kvalitu dílu v celém výrobním okně. Vyšší počáteční materiál a náklady na obrábění jsou kompenzovány nižšími náklady na nástroj{14} na díl.
Velkoobjemové{0}}aplikace přesahující 1 000 000 dílů posouvají výpočet směrem ke karbidovým břitovým destičkám nebo pokročilým povlakovaným nástrojovým ocelím. Při těchto množstvích se i malá zlepšení životnosti nástroje promítají do významných úspor. Pokročilé povrchové povlaky, jako je TiN (nitrid titanu) nebo DLC (diamant-jako uhlík), mohou prodloužit životnost součástí D2 o 30-50 % snížením tření a opotřebení lepidla -, což je střední varianta, která zabraňuje křehkosti karbidu a zároveň prodlužuje intervaly údržby nad rámec možností nepotažené nástrojové oceli.
Tvrdost sama o sobě není cílem -, je to prostředek k dosažení cíle. Plechová součást matrice tvrzená na 62 HRC krásně odolává opotřebení, ale stejná tvrdost ji činí náchylnou k mikročipování, pokud aplikace zahrnuje jakoukoli nárazovou součást. Pokles na 58 HRC obětuje určitou životnost při opotřebení, ale získává dostatečnou houževnatost, aby přežil přerušované rázové zatížení. Správná odpověď závisí na tom, který způsob poruchy skutečně vyřadí nástroj z provozu jako první: postupné opotřebení nebo náhlá zlomenina. Zkušení inženýři zápustek provádějí toto volání na základě tloušťky materiálu, geometrie součásti, rychlosti lisování a historických dat o selhání z podobných aplikací.
Třída materiálu určuje, jak dlouho každá součást přežije. Identické třídy oceli se však chovají odlišně v závislosti na typu lisovnice, ve které jsou instalovány v - progresivních, přenosových, složených nebo kombinovaných konfiguracích, každá klade na své součásti jedinečné požadavky, které posouvají požadavky na velikost i materiál.
Jak se liší komponenty u různých typů matric
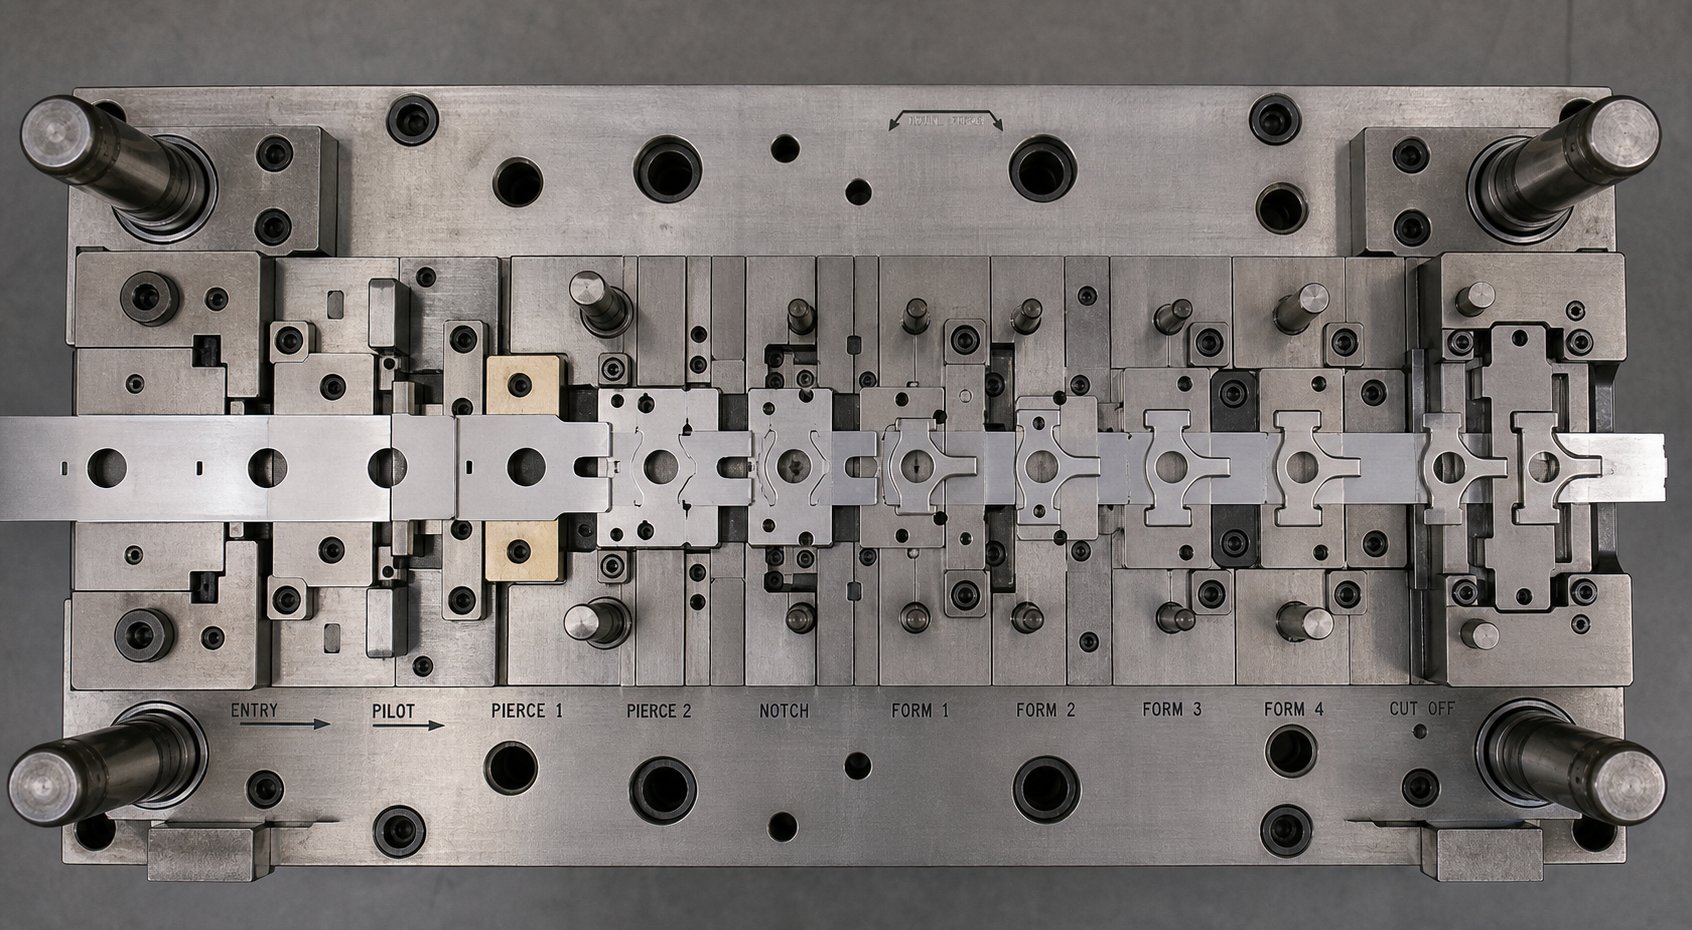
Stejná nástrojová ocel, stejná tonáž lisu, stejný plech -, přesto se sestava součástí uvnitř matrice dramaticky mění v závislosti na tom, zda používáte progresivní, přenosovou nebo složenou konfiguraci. Každý typ lisovacích nástrojů řeší jiný výrobní problém a tento problém určuje, které komponenty jsou přítomny, které chybí, a jak ty zbývající spolupracují. Progresivní matrice určená pro vysokorychlostní lisování konektorů-nevypadá jako přenosová matrice tvořící panely karoserie automobilů, i když obě spoléhají na stejné základní stavební bloky popsané v předchozích částech.
Pochopení, které součásti patří ke kterému typu matrice - a proč - brání příliš-konstruování jednoduchých nástrojů a nedostatečnému-určování složitých nástrojů.
Komponenty progresivních matric pro-vysokoobjemové zpracování pásů
Progresivní raznice jsou nejkomponentnějším-typem raznic v běžné výrobě. Pás prochází několika stanicemi v rámci jednoho bloku matrice, posouvá se o jednu délku stoupání na zdvih lisu, přičemž zůstává připojen k nosnému pásu od začátku do konce. Část se odděluje až v konečné stanici. Tento kontinuální-pásový přístup vyžaduje celý subsystém komponent, které jednotlivé-stanice jednoduše nepotřebují.
Pilotní špendlíky se objevují téměř na každé stanici a znovu{0}}zaregistrují pás před každou operací řezání nebo tvarování. Zvedače pásů - pružinové-čepy nebo tyče kolejnicového{4}}typu - zvedají materiál mezi tahy, takže se může posouvat, aniž by se zadřel o součásti matrice pod nimi. Obtokové zářezy, pozitivní i negativní, umožňují pásu procházet přes vyčnívající tvářecí oceli nebo vačkové unašeče, které by jinak blokovaly posuv. Vodicí lišty omezují pás bočně a zabraňují posunu, který by mohl vychýlit prvky napříč stanicemi.
Samotný nosný pás je designovým prvkem jedinečným pro progresivní raznice. Technici musí ponechat dostatek materiálu spojujícího sousední části, aby byla zachována celistvost pásu ve všech stanicích - příliš úzký nosič a pás se vyboulí nebo roztrhne; příliš široký a materiální odpad stoupá. Konstrukce nosiče přímo ovlivňuje umístění zvedáku, umístění pilotního otvoru a umístění obtokových zářezů, aniž by došlo k oslabení konstrukce.
Soupravy progresivních kovových lisovacích raznic také obsahují{0}}komponenty citlivé na časování. Pružiny se musí stlačit a uvolnit v synchronizaci se zapojením pilota. Uvolňovače posuvu se musí otevírat přesně pod správným úhlem kliky, aby umožnily posun pásu bez narušení registrace. Tyto požadavky na časování dělají z progresivních matric mechanicky nejsložitější konfiguraci, ale odměnou je rychlost - progresivní lisování může rychle vyrábět velké série malých dílů s přesnými tolerancemi při současném provádění více operací.
Komponenty přenosové matrice a vnoření součástí
Přenosové matrice zcela převrátí{0}}paradigma správy pásu. Namísto udržování obrobku spojeného s nosným pásem, první stanice ihned vyřízne nebo oddělí díl od cívky. Od tohoto bodu vpřed se jednotlivý polotovar pohybuje mezi stanicemi prostřednictvím mechanického přenosového systému - prstů, kolejnic nebo kráčejících nosníků, které zvedají, pohybují a umísťují součást na každé následné lisovací stanici.
Toto oddělení eliminuje potřebu pilotních kolíků, zvedáků pásů, obtokových zářezů a správy nosných pásů. Místo toho vyžadují přenosové matrice jinou sadu součástí zaměřenou na umístění součásti spíše než na ovládání pásu:
- Vodítka hnízd- přesně{1}}opracované kapsy nebo lokační kolíky, které přesně umístí polotovar na každé stanici. Ty musí umožňovat rychlé nakládání, poskytovat polohovou přesnost v rámci tolerance a umožňovat rychlé vykládání po každé operaci.Vodítka hnízd by také měla obsahovat{0}}kontrolu- další funkce určování polohy, které zabraňují nesprávnému umístění nesymetrických částí-.
- Lokátory dílů a měřicí kolíky- tvrzené kolíky nebo bloky, které odkazují na dříve vytvořené prvky, hrany nebo díry, aby byla zachována poziční konzistence při změnách geometrie ze stanice na stanici.
- Zvedací a vyhazovací mechanismy- pneumatická nebo pružinová-zařízení, která zvednou hotový díl z hnízda, aby jej přenášecí mechanismus mohl uchopit při dalším pohybu.
- Přenosové prvky odbavení kolejnice- reliéfy obrobené do struktury matrice, které umožňují vstup a výstup mechanických prstů nebo chapadel, aniž by došlo ke kolizi s tvářenou ocelí nebo částmi matrice.
Absence nosného proužku poskytuje přenášecí raznice významnou výhodu pro určité aplikace. Přetlačovací lisování je vhodné pro výrobu hlubokotažených dílů, protože polotovar je volný na všech stranách - žádný nosič neomezuje tok materiálu do tažné dutiny. Je také ideální pro velké díly, kde by progresivní pás byl neprakticky široký, nebo pro geometrie vyžadující operace na obou stranách obrobku.
Automobilové lisovací nástroje upřednostňují převodové konfigurace přesně z tohoto důvodu. Velké panely karoserie, konstrukční držáky a hluboce{1}}tažená pouzdra vyžadují neomezený tok materiálu a vícesměrné tvarování, kterému by spojený nosný pás fyzicky zabránil. Kompromisem je rychlost - přenosových mechanismů, cyklus je pomalejší než progresivní podávání pásu - a náklady, protože lisování přenosovými matricemi vyžaduje více samostatných matric spíše než jeden integrovaný blok matrice.
Složené a kombinované konfigurace matric
Složené raznice představují zásadně odlišný přístup k uspořádání součástek. Namísto rozprostření na více stanicích provádí složená matrice vysekávání a děrování současně v jediném lisovacím tahu - a vytváří tak hotový plochý díl jedním úderem. Mechanickým trikem, který to umožňuje, je obrácená konfigurace, kde se role konvenčních komponent obrací.
Ve standardní matrici se průbojník namontuje na horní patku a otvor matrice je umístěn ve spodní. Složená matrice převrací část tohoto uspořádání: raznice je namontována v horní botě, zatímco raznice je umístěna ve spodní. Současně děrovací razníky namontované ve spodní botě tlačí nahoru skrz polotovar, když je odřezáván z pásu. Polotovar se odřízne z pásu a prorazí stejným zdvihem, přičemž se zachytí mezi horním a spodním řezným prvkem působícím v opačných směrech.
Toto obrácené uspořádání vyžaduje specializovanou součást, která se nachází pouze ve složených lisovacích nástrojích: odlučovač. Vzhledem k tomu, že polotovar je vyřezán do uzavřené dutiny zápustky bez úhlového reliéfu (dutina musí zůstat rovná-zazděná, aby byla zachována rozměrová přesnost), díl nemá žádnou přirozenou cestu k výstupu. Odhazovač - pružinou-zatížená nebo vylamovací{5}} deska, která se zasune do dutiny matrice - po každém zdvihu vytlačí hotový polotovar z horní matrice. Bez něj by se polotovary hromadily uvnitř dutiny a nakonec by se nástroj zasekl.
Shedders jsou vyrobeny ze středně-legované nástrojové oceli kalené na 56{4}}58 HRC a broušeny tak, aby se mohly volně klouzat v otvoru matrice. Mají dvojí funkci: vysouvají součást a během řezného zdvihu fungují jako přítlačná podložka, která drží polotovar naplocho, zatímco děrovací razníky pronikají zespodu. To vytváří zvláště ploché díly – klíčová výhoda složených lisovacích nástrojů oproti progresivním konfiguracím, kde se díly mohou během řezání prohýbat nebo prohýbat.
Kombinované matrice ještě více rozostřují čáru tím, že integrují jak řezání, tak operace bez{0}}řezání do jediného tahu - propichování a ohýbání, vysekávání a tvarování nebo řezání a kreslení prováděné současně. Ty vyžadují pečlivé řazení součástí ve stejném prostoru zápustky: řezné prvky musí zapadnout před tvářením, aby se zabránilo deformaci materiálu během střihu, a tlaky pružin musí být vyvážené, aby se zabránilo naklánění obrobku uprostřed zdvihu.
| Typ matrice | Jedinečné komponenty | Rychlost výroby | Složitost části | Typická aplikace |
|---|---|---|---|---|
| Progresivní | Vodicí čepy, zvedáky pásů, obtokové zářezy, vedení pažby, konstrukce nosných pásů, stahovače pružin | Vysoká (200-1500+ SPM pro malé díly) | Střední až vysoká (omezeno připevněním proužku) | Elektrické konektory, držáky, svorky, malé složité díly ve velkém objemu |
| Převod | Vodítka hnízd, lokátory dílů, vůle přenosových kolejnic, vyhazovací mechanismy,-ochranné funkce | Střední (typicky 15–80 SPM) | Vysoká (neomezená geometrie, hluboké tažení, více-postranní prvky) | Automobilové panely karoserie, konstrukční díly, hluboce{0}}tažené skříně, velké díly |
| Sloučenina | Prošlupovač, vylamovací deska, přenosové kolíky, obrácené uspořádání raznice/děrovače, rovná-dutina raznice | Střední až vysoká | Nízká (pouze ploché části - zaclonění + piercing) | Podložky, těsnění, ploché laminace, polotovary kol, všechny díly vyžadující vysokou rovinnost |
| Kombinace | Integrované řezání + tvářecí oceli, sekvenční časování záběru, vyvážené pružinové systémy | Mírný | Střední (řezání + jedna operace tváření) | Díly vyžadující řezání a ohýbání nebo řezání a kreslení jediným tahem pro snížení počtu stanic |
In{0}}Sestavení matrice a role vznikajících součástí
Tradiční hranice raznice - oříznutí, tvarování a vysunutí - se rozšiřuje. V-sestavení matrice integruje operace spojování nebo upevňování přímo do zdvihu lisu, čímž se eliminuje následná manipulace a sekundární operace. Mezi komponenty, které to umožňují, patří -vkládací stanice pro lisovací matice nebo svorníky, soupravy klinčovacích razníků a kovadlin, mechanismy pro usazování nýtů a vnitřní svařovací elektrody-.
Tyto doplňky výrazně mění krajinu komponent. Progresivní matrice s in{1}}montážní stanicí matrice potřebuje na této stanici dodatečnou kapacitu lisovací síly, lokalizovanou podložku v patce matrice a koordinaci načasování, aby bylo zajištěno, že spojovací prvek bude vložen až po dokončení tvarování, ale předtím, než se díl oddělí od pásu. Struktura matrice musí obsahovat mechanismy podávání spojovacích prvků - foukací trubice, pásové posuvy nebo únikové systémy - to vše v obálce matrice.
Volba mezi progresivními, přenosovými, složenými a kombinovanými konfiguracemi není jen o geometrii součásti nebo objemu výroby. Určuje celý inventář součástí, složitost pružinového systému, jakosti materiálu požadované pro každý pracovní prvek a nakonec i inženýrské úsilí potřebné ke specifikaci každého rozměru nástroje. Tento proces specifikace - dimenzování konstrukčních prvků na tonáž, nastavení vůlí podle materiálových vlastností a výpočet pružinových sil, aby odpovídaly požadavkům na tváření -, je místo, kde se všechny znalosti komponent sbíhají do jediného koherentního návrhu.
Dimenzování součástí a logika specifikace v návrhu lisovacích nástrojů a matric
Vědět, co každá součást dělá, je jedna věc. Znalost toho, jak jej dimenzovat pro konkrétní aplikaci, je místo, kde se návrh formy stává inženýrstvím spíše než montáží. Každá specifikace lisovacího nástroje a matrice - tloušťka patky, průměr vodícího kolíku, síla pružiny, hodnota vůle, velikost vodícího kolíku - se vrací k požadavku procesu. Vstupy jsou tonáž lisu, vlastnosti pásu a geometrie součásti. Rozměry součástí jsou výstupy. Popletete si matematiku a kostka se buď pod-vykoná, nebo se sama-zničí.
Zde je disciplínou přizpůsobení kapacity každé součásti silám a tolerancím, s nimiž se ve výrobě skutečně setká - nic víc, nic míň. Nadměrné-dimenzování plýtvá materiálem a kapacitou lisu. Pod-dimenzování vede k deformaci, opotřebení a předčasnému selhání. Cílem je přesné strojírenství: každý rozměr odůvodněný výpočtem nebo známým konstrukčním pravidlem.
Dimenzování konstrukčních součástí pro lisovací tonáž
Tonáž lisu je výchozí proměnnou pro dimenzování konstrukčních součástí. Celková řezná a tvarovací síla, kterou musí matrice odolat, diktuje minimální požadavky na čelisti matrice, vodicí kolíky a opěrné desky - součásti, které absorbují a rozdělují tuto sílu bez vychýlení za přijatelné limity.
Tloušťka čelisti se škáluje přímo s tonáží a plochou matrice. Větší stopa matrice při vyšší tonáži vyžaduje tlustší botu, aby se zabránilo prohnutí ve středu rozpětí. I když neexistuje žádný univerzální vzorec pro každou aplikaci, zkušení nástrojoví inženýři používají analýzu konečných prvků nebo zavedená pravidla pro zacílení průhybu pod 0,001 palce při plném zatížení. U středně-tonážních progresivních matric (pod 100 tun) jsou běžné boty v rozsahu tloušťky 2,0-3,0 palce. Velko{11}}tonážní aplikace - automobilové tahy přesahující 500 tun - mohou vyžadovat boty o tloušťce 4,0 palce nebo silnější, někdy vyztužené žebry nebo konfiguracemi T-drážek pro maximalizaci tuhosti bez nadměrné hmotnosti.
Průměr vodícího čepu má podobnou logiku. Čepy musí odolávat ohybovému vychýlení vlivem bočních sil vznikajících během řezání a tváření. Větší matrice s vyšší tonáží a širšími pásy vyžadují kolíky většího -průměru -, které se obvykle pohybují od 1,5 palce u malých matric až po 3,0 palce nebo více u velkých sad přenosových matric. Vodicí systémy s kuličkovými-ložisky zvládají vyšší rychlosti a těsnější vyrovnání, ale vyžadují ještě přesnější tolerance vrtání v pouzdrech.
Tloušťka nosné desky je určena rozdílem tvrdosti mezi razicími hlavami a patkou matrice. Standardní nosné desky mají tloušťku 0,500-0,750 palce, kalené na 58-62 HRC. Zásadní otázkou dimenzování není samotná tloušťka – jde o to, zda je plocha desky dostatečně velká, aby rozprostřela koncentrované ražené zatížení pod mez kluzu materiálu boty pod ní. Seskupení razníků malého průměru soustředěných v jedné oblasti může vyžadovat silnější nebo širší opěrnou desku než jeden velký razník rozdělující sílu na širší stopu.
Specifikace vůle na základě materiálu a tloušťky
Vůle od děrování-k-zápustce je nejdůležitějším rozměrem-strany při jakékoli operaci řezání. Udává se jako procento tloušťky obrobku a toto procento se liší podle typu materiálu, tvrdosti a požadované kvality hrany.
Obecným výchozím bodem pro měkkou ocel je přibližně 10 % tloušťky materiálu na stranu. Pro pás z měkké oceli 0,060 palce to znamená vůli 0,006 palce na stranu - nebo 0,012 palce rozdíl celkového průměru mezi razníkem a lisovacím knoflíkem. Ale tato základní linie se výrazně posouvá s vlastnostmi materiálu:
- Měkké materiály (hliník, měď, mosaz)- 5-8 % na stranu. Nižší vůle vytváří čistší řezy, protože tvárný materiál by se jinak před prasknutím nadměrně natahoval a válel.
- Měkká ocel a nízkouhlíkové-třídy- 8-12 % na stranu. Standardní řada, která vyvažuje kvalitu řezu a životnost nástroje.
- Vysoká-ocel a nerez- 12-18 % na stranu. Tvrdší materiály vyvíjejí vyšší řezné síly; zvýšená vůle snižuje sílu potřebnou k zahájení lomu a minimalizuje opotřebení razníku.
- Pokročilé-pevnostní oceli (AHSS)- 15-20 % na stranu. Tyto třídy vyžadují ještě větší vůli kvůli jejich odolnosti vůči iniciaci lomu. Užší vůle způsobují sekundární střih, což výrazně zrychluje opotřebení razníku.
Samotný výpočet je jednoduchý: vynásobte tloušťku materiálu doporučeným procentem, abyste získali vůli na-stranu. Technický úsudek však spočívá ve výběru správného procenta - a tento výběr závisí na prioritách. Užší vůle vytváří menší otřepy a čistší řezané pásy, ale zkracuje životnost nástroje a zvyšuje řeznou sílu. Širší vůle prodlužuje intervaly ostření, ale vytváří větší otřepy a větší převalování hrany. Jak poznamenávají technické pokyny společnosti MISUMI, moderní vývoj stále více upřednostňuje hodnoty vůle 11–20 %, aby se snížilo namáhání nástrojů a prodloužila životnost, a to i při mírných nákladech na estetiku břitu.
Dimenzování pilotního pinu má jinou logiku. Průměr kolíku je specifikován vzhledem k vodicímu otvoru - obvykle 0,001-0,002 palce podsíť, aby se umožnil hladký vstup bez deformace okrajů otvoru. Samotný pilotní otvor je proražen na rané stanici a musí být držen v úzkých tolerancích (typicky +0.0005/-0,0000 palce), aby kolík mohl přesně zaregistrovat proužek na následujících stanicích. Příliš velká vůle mezi čepem a otvorem maří účel pilotáže; příliš málo způsobuje prodloužení díry během opakovaných cyklů.
Vůle vodících kolíků uvnitř pouzder funguje zcela v jiném měřítku. Přesné progresivní zápustky obvykle specifikují uložení vodících kolíků do 0,005 mm (0,0002 palce), aby bylo zachováno horní-k-spodní zarovnání při plné tonáži. Vodicí systémy s kuličkovými-ložisky dosahují ještě těsnějšího vyrovnání tím, že zcela eliminují proměnnou vůli - předpětí kuliček mezi čepem a pouzdrem, takže během úderu nedochází k žádné efektivní vůli.
Úvahy o návrhu pro složitou geometrii součástí
Jednoduché ploché vyřezávání a propichování se řídí výše uvedenými pravidly pro velikost s minimálními komplikacemi. Geometrie složité součásti - hluboké tažení, více{2}}úhlové ohyby, stupňovité tvary a složené křivky - zavádějí další proměnné specifikace, které na sebe vzájemně působí ne-lineárně.
Nejjasnějším příkladem jsou operace kreslení. Deska matrice (držák polotovaru nebo tažná podložka) musí vyvinout dostatečnou sílu, aby se zabránilo pomačkání, aniž by příliš-zadržovala materiál a způsobila rozštěpení.Jak vysvětluje odborník na razicí nástroje Art Hedrick, i malé vychýlení kreslicí podložky vede ke ztrátě kontroly toku - vrásnění mezi plochou podložky a povrchem matrice. Tloušťka podložky musí odolat ohybu při plném přídržném síle-přířezu při montáži v rámci omezení výšky zalisování. Samotná síla je obvykle 25-33 % tažné síly u jednoduchých válcových skořepin, ale složité tvary mohou vyžadovat simulaci konečných prvků k určení skutečného rozložení tlaku držáku polotovaru.
Geometrie kreslicí podložky přidává další vrstvu. Ploché podložky fungují pro kulaté skořepiny a obdélníkové krabice s plochými přírubami. Tvarované díly - automobilové blatníky, vnitřní dveře, konstrukční kolejnice - potřebují tvarované podložky, které kopírují povrch dílu. Nerozvinutý obal (kde podložka nutí materiál, aby se prohnul před kontaktem s razníkem) vytváří roztažení ve středu součásti, což je užitečné pro určité geometrie, ale může způsobit povrchové vady na panelech třídy A, kde na vzhledu záleží.
Tváření ocelových profilů vyžaduje pečlivou pozornost k poloměrům. Vnitřní poloměry ohybu menší než tloušťka materiálu vytvářejí koncentrace napětí, které popraskají obrobek. Radiusy, které jsou příliš velkým odpadním materiálem, protože vyžadují větší hloubku tažení. Vztah mezi poloměrem razníku, poloměrem otvoru matrice a tloušťkou materiálu určuje, zda se jedná o tažení, natahování nebo kombinaci - a každý režim vyžaduje různé výpočty síly a různé specifikace pružin pro držák polotovaru.
Vzdálenost a množství zvedáků závisí na šířce pásu, tloušťce materiálu a hmotnosti, kterou musí zvedáky nést. Pásek o šířce 6 palců z oceli 0,060 palce je podstatně těžší na lineární stopu než pásek o šířce 1 palce z hliníku o šířce 0,020 palce – a vyžaduje více zdviháků, silnější pružiny a vyšší zdvihací síly, aby se během krmení čistě zvedl. Rozmístění zvedáků příliš daleko od sebe na širokých pásech umožňuje, aby se materiál prohýbal mezi opěrnými body a vytvořil vlnu, která narušuje přesnost pilotáže.
Tyto vzájemně se ovlivňující proměnné - tonáž, vůle, síla podložky, tvarovací poloměry, tuhost pružiny a zatížení zvedáku - jsou tím, kde se specifikace lisovacího nástroje a matrice stává skutečně složitou. Změna jednoho parametru přechází v další: zvýšení hloubky tažení vyžaduje větší sílu držáku -blanku, což vyžaduje tužší dusíkové pružiny, což zvyšuje hmotnost horní matrice, což vyžaduje tlustší boty, aby odolala dodatečnému momentovému zatížení. Každé rozhodnutí má následné důsledky, které zkušení inženýři sledují celým systémem, než se pustí do návrhu.
Pro -rozhodování o nestandardních rozměrech -, zejména tam, kde geometrie součásti vyžaduje neobvyklé interakce součástí nebo vzory toku materiálu, které neodpovídají standardním referenčním tabulkám, - se spolupráce se specializovanými nástroji stává spíše praktickou než volitelnou.YICHENnabízí vlastní řešení lisovacích nástrojů speciálně pro tyto design-intenzivní výzvy a spojuje nástrojové inženýry se zdroji pro optimalizaci struktury lisovacích nástrojů, inženýrství vůlí a analýzu toku materiálu, když již neplatí standardní katalogové výpočty. Tento druh podpory je nejcennější ve fázi specifikace, před řezáním nástrojové oceli a oprava chyb je nákladná.
Logika specifikace dává každé součástce její rozměry na papíře. Co se stane poté, co se tyto součásti dostanou do výroby, - jak se opotřebují, když selžou a zda je nahradit standardními nebo vlastními alternativami -, definuje skutečný-životní cyklus matrice a dlouhodobé-náklady na její udržení v provozu.
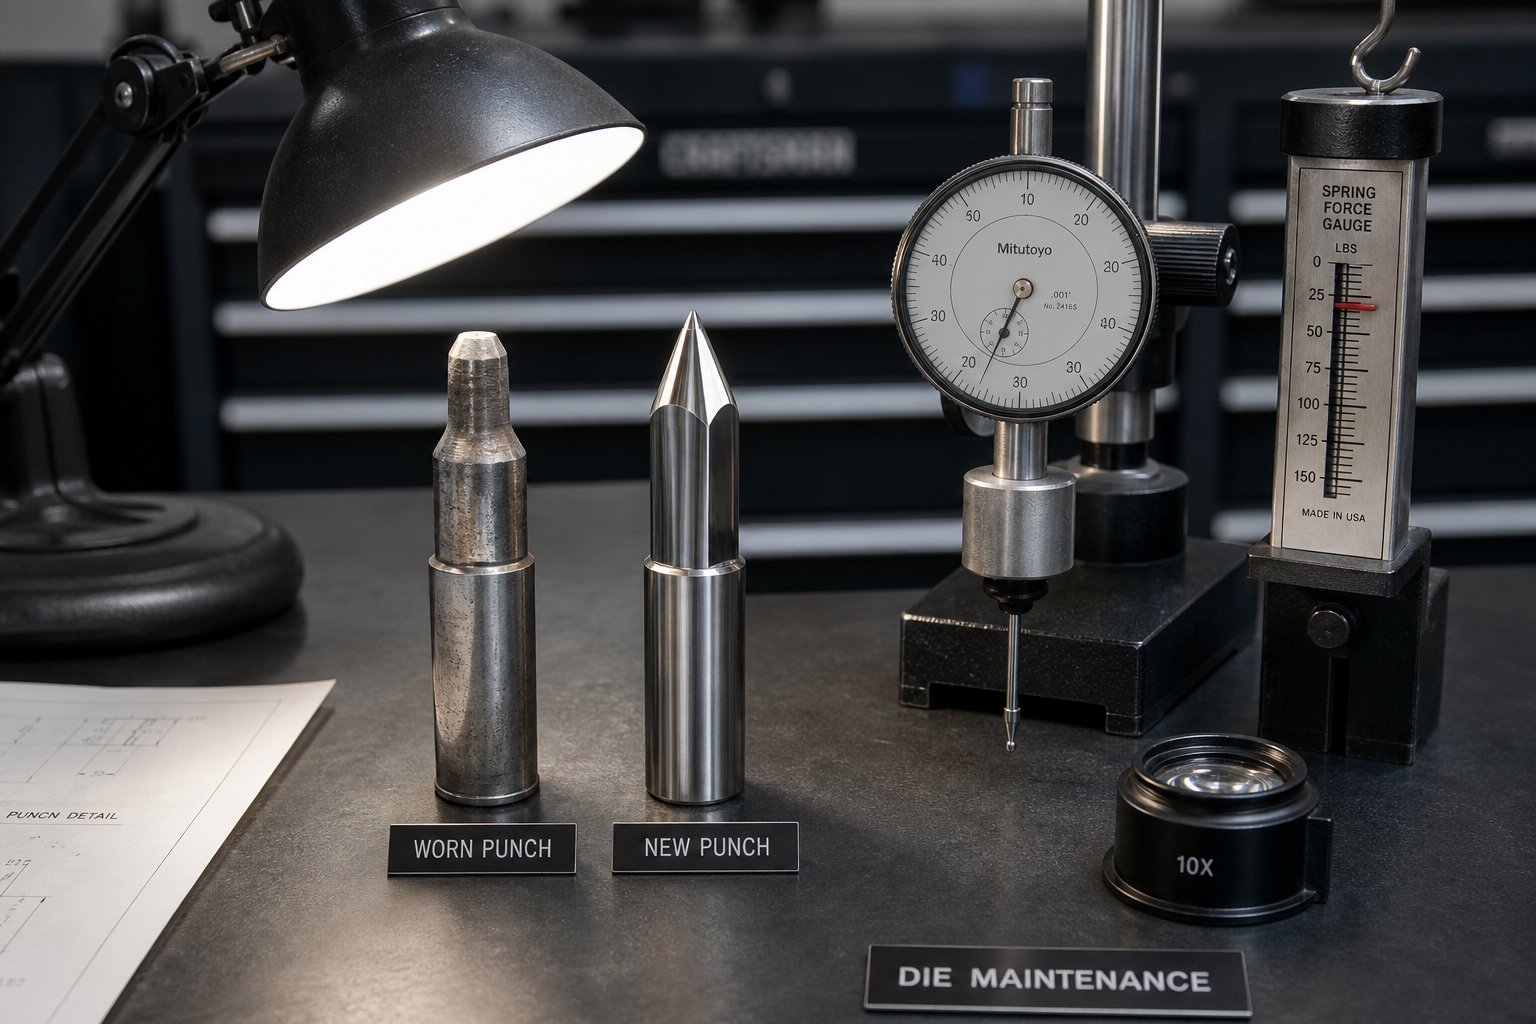
Rozhodnutí o údržbě a nákupu součástí lisovacích nástrojů
Každá součást matrice má omezenou životnost. Razníky se otupují, pružiny se unaví, vodící kolíky rýhují a tlačítka matrice ztrácejí geometrii po jednom stisknutí. K žádné z těchto poruch nedochází náhle, ve většině případů - vznikají jako měřitelné vzorce opotřebení, které se zkušení nástrojoví inženýři učí číst jako diagnostické signály. Rozdíl mezi lisováním, které běží ziskově, a jedním krvácejícím penězi za neplánované odstávky často spočívá v jedné otázce: Zachytáváte opotřebení dříve, než dojde k selhání, nebo až poté?
Stejně důležité je rozhodnutí o zdroji, které následuje po každé údržbě. Když součást dosáhne konce-životnosti-, stáhnete standardní výměnu matrice z katalogu, nebo aplikace požaduje vlastní-konstruovanou součást? Tato volba ovlivní dodací lhůtu, náklady a nakonec to, zda opravená matrice funguje stejně dobře jako - nebo lepší než -, když byla nová.
Rozpoznávání vzorů opotřebení a plánování údržby
Razicí raznice neoznámí jejich degradaci jedinou dramatickou událostí. Postupně se měnící kvalitou dílu šeptají - otřepy rostoucí o několik tisícin, kritický rozměr posouvající se směrem k hranici tolerance, zatížení lisu plíživě stoupající posun za posunem. Včasné rozpoznání těchto signálů je to, co odděluje preventivní údržbu od nouzové opravy.
Nejspolehlivější indikátory opotřebení mapují přímo na konkrétní součásti matrice:
Zaoblení hrotu razníkuje nejčasnější a nejčastější známkou opotřebení řezných součástí. Jak se poloměr řezné hrany používáním zvětšuje, vyžaduje větší sílu k zahájení lomu materiálu. Měřitelný výsledek? Na lisovaných dílech se zvyšuje výška otřepu. Čerstvý razník produkující otřepy 0,001 palce, který nyní vytváří otřepy 0,003 palce, ztratil významnou ostrost hrany. Mnoho obchodů nastavuje prahovou hodnotu-výšky otřepů - běžně 10 % tloušťky materiálu - jako spouštěč pro přeostření.
Bodování vodícího kolíkuse projevuje jako viditelné škrábance nebo stopy odření na povrchu kolíku. To neznamená, že kolík samotný selhal -, znamená to, že čelisti matrice jsou pod zatížením nesprávně vyrovnány, což nutí kolík absorbovat boční síly, pro které nebyl navržen. Bodování je příznakem strukturálního problému: uvolnění beranu lisu, opotřebení patního bloku nebo nedostatečné řízení boční síly. Výměna rýhovaného kolíku bez odstranění příčiny zaručuje, že výměna bude skórovat stejně rychle.
Klesání síly jaraje neviditelný, dokud ho nezměříte. Pružina, která vyvíjela sílu 500 liber v pracovní výšce, když je nová, může po 200 000 cyklech dodat pouze 380 liber -, což je 24% ztráta, která se projevuje nekonzistentním stahováním, vytahováním slimáků nebo proměnnou hloubkou tváření. Zkušené obchody měří sílu pružiny pomocí kalibrovaného měřidla v naplánovaných intervalech, místo aby čekaly, až se kvalita dílu zhorší.
Tlačítko zemřít-zvonek- postupné zvětšování a zaoblování řezné hrany tlačítka matrice na jeho vstupní ploše - přímo ovlivňuje zadržování slimáků a kvalitu-ostří. Jak se vstupní poloměr zvětšuje, materiál se před lámáním valí dovnitř a vytváří větší zóny převrácení na lisovaném dílu. Ve vážných případech umožňuje zvon-ústí slimákům protáhnout se zvětšeným otvorem a přistát na povrchu matrice.
Strukturovaná kadence údržby spojuje tyto indikátory s intervaly akcí:
- Řezné součásti (děrovače, razidla, ořezové oceli)- Kontrolujte každých 50 000-100 000 tahů. Změřte výšku otřepů a šířku světlého pásu na vzorcích. Znovu naostřete, když otřepy překročí prahovou hodnotu. Typické přeostření odstraní 0,002-0,004 palce na jedno broušení. Sledujte kumulativní odstranění a předpokládejte nahrazení.
- Vodicí systémy (čepy, pouzdra, patní bloky)- Kontrolujte každý týden nebo každých 100 000–300 000 tahů. Zkontrolujte rýhy, změřte vůli mezi kolíkem a pouzdrem pomocí úchylkoměru. Vyměňte pouzdra, když vůle přesahuje specifikaci 0,001 palce.
- Pružinové systémy (pružiny, dusíkové válce, uretanové podložky)- Testujte výstup síly měsíčně nebo každých 100 000 zdvihů pomocí pružinového testeru nebo siloměru. Mechanické pružiny vyměňte, když síla klesne pod 85 % jmenovité hodnoty. Zkontrolujte tlak dusíkové pružiny při každém nastavení matrice.
- Součásti ovládání pásu (pilotní kolíky, zvedáky, vodítka)- Kontrolujte každých 100 000–200 000 tahů. Změřte průměr vodicího čepu z hlediska opotřebení. Zkontrolujte sílu pružiny zvedáku a ověřte, že výška zdvihu odpovídá specifikaci. Vyměňte opotřebené piloty dříve, než se prodloužení otvoru stane registračním problémem.
- Konstrukční prvky (zápustky, opěrné desky, hmoždinky)- Plnorozměrný audit během generální opravy (ročně nebo každých 500 000 až 1 000 000 zdvihů). Zkontrolujte rovinnost a rovnoběžnost boty. Vyměňte opěrné desky vykazující jakoukoli povrchovou deformaci nebo stopy po zapuštění.
Klíčový poznatek z operací provozujících zápustky a lisovací linky ve velkém objemu: trendy výkonu a síly slouží jako systém včasného varování ještě před posunem kvality dílů. Stabilní nárůst zatížení lisu, odběr proudu nebo energie na zdvih často signalizuje otupení čepele nebo zvýšené tření - a vyzve k provedení údržby dříve, než stoupne zmetkovitost. Obchody provozující SPC na kritických rozměrech dokážou detekovat posun Cp/Cpk, který souvisí s opotřebením součástí, a spustit kontrolu před překročením tolerančních limitů.
Praktická opatření pro-prodloužení životnosti doplňují plánovanou údržbu. Povlaky pro nástroje - TiN, CrN nebo DLC aplikované na razníky a tvářecí oceli - snižují tření a prodlužují intervaly mezi přeostřením o 30-50 %. Správné mazání přizpůsobené materiálu obrobku zabraňuje adhezivnímu opotřebení (zadírání), které urychluje degradaci hran. Plánováním preventivních generálních oprav na 70–80 % očekávané životnosti se vyhnete riziku selhání v polovině provozu, které zastaví výrobu a náklady na opravy směsi.
Když jsou standardní komponenty katalogu dostatečné
Ne každý opotřebovaný komponent vyžaduje vlastní výměnu. Odvětví lisovacích komponent podporuje robustní katalogový ekosystém - standardních razníků, raznic, vodicích kolíků, pouzder, pružin a držáků dostupných v tisících velikostech a konfiguracích od různých dodavatelů. Pro běžné geometrie a standardní konfigurace matric nabízejí katalogové díly přesvědčivé výhody.
Rychlost:Standardní pružina nebo kulatý děr se dodává během několika dní, někdy až následující{0}}den. Když je výroba mimo provoz a součást potřebuje okamžitou výměnu, dostupnost katalogu zcela eliminuje dobu potřebnou pro přípravu.
Náklady:Standardní díly jsou vyráběny v obrovských objemech, přičemž náklady na nástroje a systémy kvality jsou amortizovány v milionech jednotek. Katalogové tlačítko matrice stojí zlomek zakázkově obrobeného ekvivalentu-ve stejné nástrojové oceli.
Osvědčená spolehlivost:Standardní lisovací komponenty ztělesňují desetiletí kolektivního inženýrského zdokonalování. Jejich rozměry odpovídají průmyslovým specifikacím (ISO, DIN, NAAMS) a jejich výkonnostní údaje - jmenovité zatížení, životnost, rozměrové tolerance - jsou dobře- zdokumentovány a veřejně dostupné. Když určíte standardní komponentu, víte, co získáte, aniž byste museli testovat vlastní kvalifikaci.
Více zdrojů:Standardní komponenty jsou dostupné od mnoha dodavatelů v různých regionech. Pokud jeden dodavatel čelí přerušení, existují alternativy. Tato odolnost dodavatelského řetězce je zvláště cenná u velkoobjemových lisovacích nástrojů, kde jediná chybějící součást může nečinně pracovat na celé lisovací lince.
Rozhodnutí použít standardní díly je jednoduché, jsou-li splněny tyto podmínky: požadovaná geometrie odpovídá katalogové nabídce, hodnoty vůlí spadají do standardních rozsahů, jakost materiálu a tvrdost odpovídá tomu, co má dodavatel na skladě, a aplikace nevytváří neobvyklé dráhy zatížení nebo podmínky prostředí, které překračují standardní jmenovité hodnoty komponent.
Pro většinu výměn po údržbě jsou správnou a ekonomickou volbou - přebroušené razníky vrácené na skladový průměr, opotřebená pouzdra nahrazená katalogovými ekvivalenty, unavené pružiny vyměněné za stejné -barevně označené{2}}velikosti - standardní součásti. Technika je již hotová. Testování je již prokázáno. Dodavatelský řetězec je již vybudován.
Výběr vlastních{0}}konstruovaných komponent pro složité aplikace
Standardní katalogy řeší běžné problémy. Zápustky a lisovací operace však často představují problémy, které nejsou běžné - ne-standardní geometrie razníku diktované složitými součástmi, neobvyklými vůlemi vyžadovanými exotickými materiály, vlastními konfiguracemi zvedáků řízenými jedinečným rozložením pásů nebo návrhy obcházení zářezů, které žádný katalog neřeší.
Vlastní lisovací komponenty jsou nezbytné, pokud existuje některá z těchto podmínek:
- Ne-standardní povolení- materiály obrobků mimo typickou měkkou-ocel-až{3}}nerezovou řadu (berylliová měď, titan, pokročilé-oceli s vysokou pevností), které vyžadují vůle, které nenabízí standardní lisovací tlačítko.
- Složité profily razníků- tvarované razníky odpovídající vlastnostem proprietárních součástí, které neodpovídají žádné geometrii katalogu. Ty vyžadují drátové-EDM nebo přesné broušení ze surové nástrojové oceli.
- Neobvyklé upevnění nebo upevnění- komponenty, které se musí integrovat se staršími konstrukcemi matrice pomocí-nestandardních montážních konfigurací, vzorů otvorů nebo metod uchycení.
- Integrované funkční komponenty- prvky kombinující více funkcí (zvedák, který také slouží jako měřicí kolík, nebo stírací vložka s obtokovým reliéfem), které neexistují jako jednotlivé položky katalogu.
- Výkon-kritické aplikace- situacích, kdy standardní tolerance nejsou dostatečně těsné, standardní materiály nejsou dostatečně tvrdé nebo standardní povlaky neodolají konkrétnímu mechanismu opotřebení, který je ve hře.
Porovnání celkových nákladů mezi vlastními a standardními náklady není jen jednotková cena. Vlastní komponenty vyžadují čas na vývoj, poplatky za nástroje, testování kvalifikace, delší dodací lhůty a závislost na jediném-zdroji. Poskytují však také optimalizovaný výkon, prodloužené intervaly údržby a schopnost řešit problémy, které standardní díly v podstatě nemohou řešit. U velko-objemové výroby se tato výkonnostní výhoda spojuje v milionech cyklů -, kdy vlastní děrovač s 500 000 zásahy mezi přeostřením oproti standardnímu děrovači vyžadujícímu údržbu každých 100 000 zásahů představuje 5násobné snížení prostojů.
Praktický rozhodovací rámec odráží to, co doporučuje komunita inženýrských zakázek: používejte standardní díly všude tam, kde adekvátně splňují požadavky, rezervujte si vlastní komponenty pro aplikace, kde standardní řešení zaostávají, a považujte modifikované standardní díly - položky katalogu se sekundárními obráběcími operacemi - za střední cestu, když je komponenta z 80 % přímo mimo katalog a zbývajících 20 % lze přidat cílenou úpravou.
Inženýrům, kteří čelí problémům s vlastními součástmi, - zejména při navrhování-těžkých problémů zahrnujících kontrolu otřepů, optimalizaci vůle pro exotické materiály, složité konfigurace zvedacích nebo obtokových zářezů nebo vlastní geometrie tváření - nabízejí specializovaní partneři v oblasti nástrojů jak technickou podporu, tak výrobní kapacity, které běžné-servisy postrádají.YICHENposkytuje vlastní řešení komponent lisovacích lisovacích nástrojů zahrnujících strukturu lisovacích lisů přes konstrukci jednotlivých komponent a podporuje celou specifikaci-po{1}}výrobní cyklus pro ne-standardní aplikace, kde katalogové nabídky dosahují svých limitů. Tento typ partnerství je nejcennější, když je problém se součástmi skutečně nový -, nejedná se o jednoduchou náhradu velikosti, ale o konstrukční problém, který ke správnému vyřešení napoprvé vyžaduje odborné znalosti nástrojů.
Ať už standardní nebo zakázkové, každé rozhodnutí o získávání zdrojů se vrací zpět do cyklu údržby. Standardní komponenty zjednodušují budoucí výměny, protože dodavatelský řetězec je již zaveden. Vlastní komponenty vyžadují dokumentaci - podrobné výkresy, materiálové specifikace a záznamy o tepelném -zpracování -, takže další náhrada může být vyrobena identicky bez přepracování-od začátku. Obchody, které spravují matrice se ziskem po celou dobu svého životního cyklu, jsou ty, které toto rozhodnutí učiní záměrně při každé údržbě, přičemž okamžitou dostupnost vyvažují-dlouhodobým výkonem a vytvářejí historii komponent, díky níž je každé následující rozhodnutí rychlejší a informovanější.
Často kladené otázky o součástech lisovacích raznic
1. Jaké jsou hlavní součásti raznice?
Lisovací nástroj se skládá z několika skupin komponentů, které spolupracují: konstrukční části základu (závitnice, vodicí kolíky, pouzdra, patní bloky, opěrné desky), řezné a tvarovací komponenty (děrovače, lisovací knoflíky, tvářecí oceli), ovládací prvky pásu (pilotní kolíky, zvedáky, vedení pažby, obtokové zářezy), pružinové systémy (mechanické pružiny lisovnic, dusíkové plynové pružiny, uretanové destičky) a stírací podložky. Každá skupina slouží specifické mechanické funkci a jejich koordinovaná interakce během každého zdvihu lisu určuje kvalitu dílu, životnost nástroje a efektivitu výroby.
2. Jak určíte správný průraz-k-průstřelu?
Vůle děrování-k-zápustce je určena jako procento tloušťky materiálu obrobku na stranu. U měkké oceli je standardní výchozí bod přibližně 10 % na stranu. Měkčí materiály, jako je hliník, spotřebují 5-8 %, zatímco vysokopevnostní oceli-vyžadují 12–18 % nebo více. Tato volba vyvažuje kvalitu řezu a životnost nástroje – užší vůle vytváří menší otřepy, ale urychluje opotřebení razníku, zatímco širší vůle prodlužuje intervaly přeostřování, ale zvyšuje převalování břitu. Třída materiálu, tloušťka, rychlost lisování a požadovaná kvalita hran, to vše závisí na konečné specifikaci.
3. K čemu slouží obtokové zářezy v postupových lisovacích nástrojích?
Obtokové zářezy poskytují vůli pro pásový materiál, aby mohl projít přes nebo kolem součástí formy, které vyčnívají nad rovinu pohybu pásu během podávání. Negativní obtokové zářezy odstraňují materiál z pásu na dřívější stanici a vytvářejí mezeru, která odstraňuje překážku. Pozitivní obtokové zářezy odlehčují nebo tvarují samotnou součást matrice tak, aby přes ni mohl pás projít. Návrh těchto zářezů vyžaduje vyvážení pevnosti pásu proti potřebě vůle - odstranění příliš velkého množství materiálu oslabuje nosič, zatímco nedostatečné odlehčení způsobuje zaseknutí a chybné podávání. YICHEN (https://www.yichen-group.com/stamping-die/) podporuje inženýry pomocí vlastních řešení pro složité konfigurace obtokových zářezů v aplikacích progresivních matric.
4. Kdy byste měli použít dusíkové plynové pružiny místo mechanických pružin?
Dusíkové plynové pružiny se upřednostňují, když aplikace vyžaduje vyšší výstupní sílu z menší stopy, konzistentnější dodávání síly v celém zdvihu nebo když tvářecí operace vyžadují rovnoměrný přítlak polotovaru -v celé hloubce tažení. Na rozdíl od mechanických pružin, které zvyšují sílu lineárně s kompresí, poskytují dusíkové pružiny relativně plochou křivku síly. Dodávají také sílu okamžitě bez obětování předpětí, takže celá délka zdvihu je k dispozici jako pracovní dráha. Kompromisy zahrnují vyšší náklady, nutnost monitorování tlaku pro detekci degradace těsnění a doporučené limity zdvihu 85 % jmenovité kapacity pro prodloužení životnosti.
5. Jak si vybíráte mezi standardním katalogem a vlastními-díly zápustek?
Použijte standardní katalogové komponenty, pokud požadovaná geometrie, vůle, jakost materiálu a nosnost odpovídají dostupným nabídkám -, dodávají se rychleji, stojí méně a mají ověřenou spolehlivost desetiletími zdokonalování. Vlastní-komponenty navržené na zakázku se stávají nezbytnými, když aplikace zahrnují nestandardní vůle pro exotické materiály, složité profily děrování odpovídající vlastnostem proprietárních dílů, integrované multifunkční prvky nebo kritické situace-pro výkon, kde standardní tolerance nebo materiály nedosahují. U velko-objemové výroby mohou zakázkové díly, které vydrží 5x déle mezi údržbovými akcemi, ospravedlnit jejich vyšší počáteční náklady díky zkrácení prostojů. Specializovaní partneři, jako je YICHEN (https://www.yichen-group.com/stamping-die/), poskytují plnou technickou podporu pro nestandardní{14}}výzvy komponent zahrnující návrh až po výrobu.


