


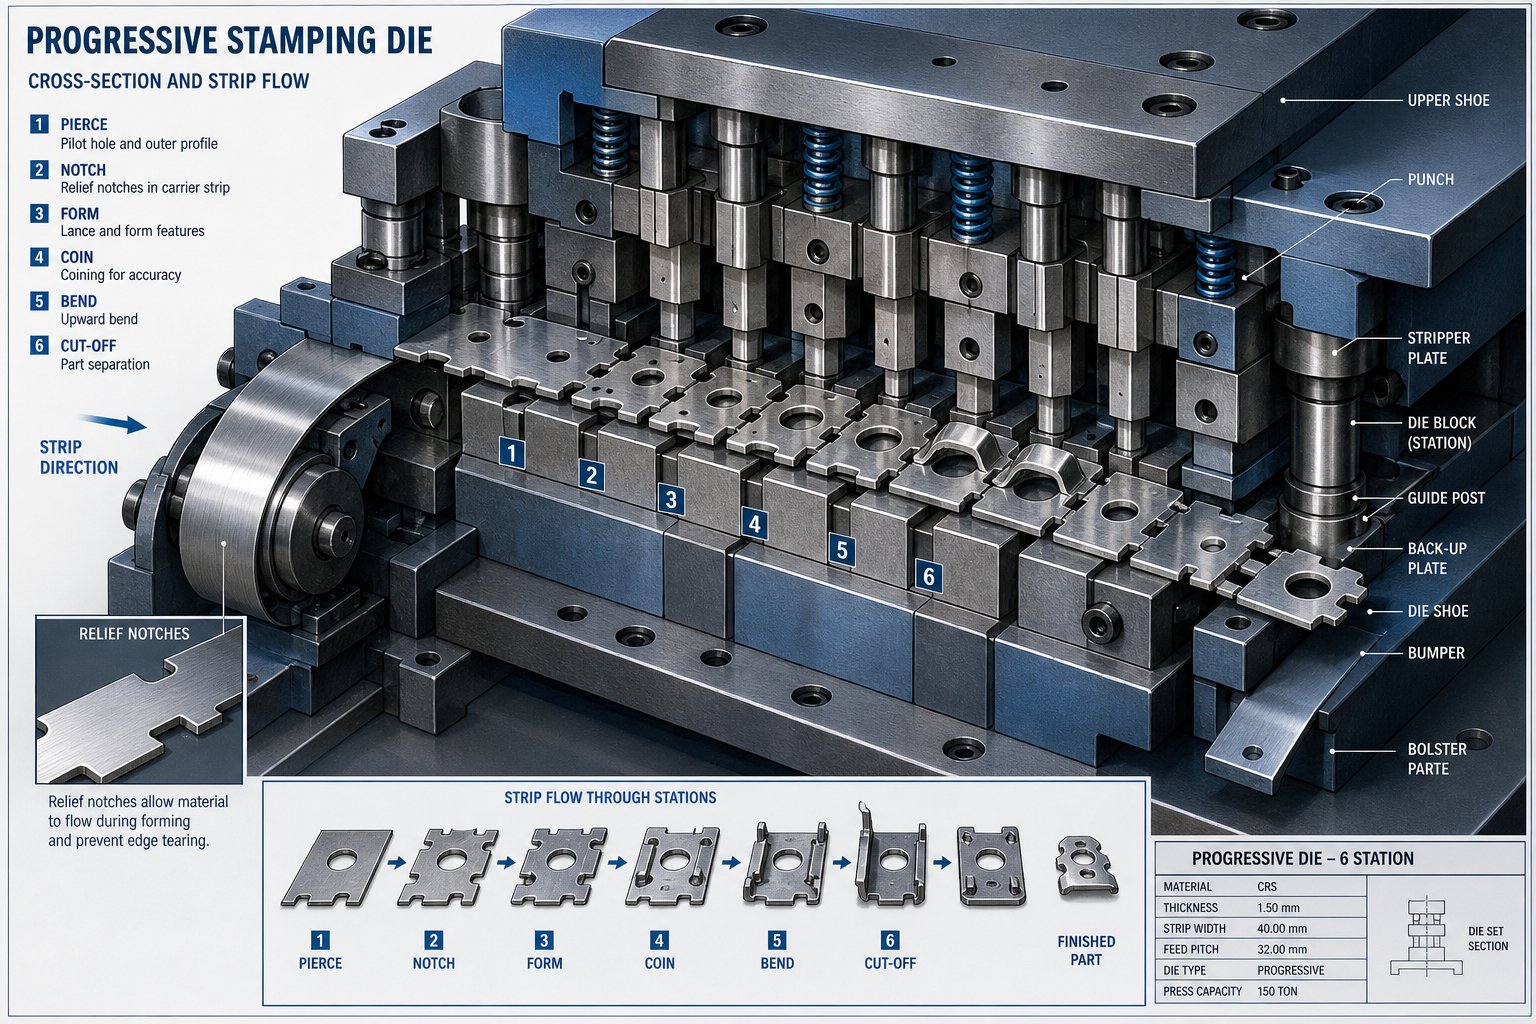
Co jsou obtokové zářezy a proč na nich záleží v designu matrice
Představte si kovový pás, který postupuje progresivní matricí. Na stanici tři se vytvoří příruba směrem nahoru. Na stanici čtyři se pás musí posunout dopředu, ale tato zvýšená příruba je nyní v dráze sousedních nástrojů. co se stane? Kolize, škrábance nebo úplné chybné podávání. Toto je přesný problém, který řeší obtokové zářezy.
Co jsou obtokové zářezy v progresivních matricích
Obtokový zářez je místní reliéfní nebo výřezový prvek přidaný k progresivnímu uspořádání pásu matrice, který zabraňuje interferenci mezi dříve vytvořenými prvky a následným nástrojem během posunu pásu. Jeho účelem je poskytnout vůli, aby se pás bezpečně pohyboval ze stanice na stanici bez kolize, deformace nebo nestability podávání.
V praxi se jedná o malé, ale záměrné řezy provedené ve tvaru nosného pásu nebo polotovaru. Umožňují, aby ohýbané, tažené nebo reliéfní prvky volně procházely následujícími stanicemi, aniž by se dotýkaly razníků, zvedačů, vložek nebo řezných sekcí. Bez správné geometrie reliéfu se pásek může zaseknout, deformovat nebo poškodit samotnou matrici.
Proces návrhu obtokového zářezu vyvažuje tři priority: dostatek vůle pro bezpečný pohyb, dostatek zbývající síly materiálu pro stabilní podávání a dostatek kontroly, aby díl zůstal přesný ve všech stanicích.
Proč progrese pásu vyžaduje reliéfní geometrii
Progresivní matrice spoléhají na přesné, opakovatelné posunování pásu. Každý úder lisu posune pás dopředu o jednu délku. Jakýkoli vytvořený prvek, který narušuje tento pohyb, vytváří kaskádový problém: chybné podávání vede k nesprávným umístěním pilotů, což vede k -mimotoleranci{3}} dílů nebo ke katastrofickým haváriím kostek.
Reliéfní řezy v nosném pásu dávají předem vytvořené geometrii volnou dráhu. Nejvíce si toho všimnete u matric s hlubokým tažením, vysokých přírub nebo reliéfů, které vyčnívají nad nebo pod rovinu pásu. Čím hlubší je forma, tím kritičtější se stává obtokový zářez.
Jeden zdroj zmatků, který stojí za to řešit: obtokové zářezy se někdy nazývají pitch zářezy, nosičové zářezy nebo pásové zářezy v závislosti na konvenci obchodu. Apitch zářezv mnoha obchodech se konkrétně týká registračního prvku, který zabraňuje přeplnění, zatímco obtokový zářez se vztahuje k odlehčení vůle pro tvarované prvky. Terminologie se liší mezi zařízeními a dokonce i mezi konstruktéry v rámci stejné společnosti, ale hlavní funkce zůstává konzistentní: řídit pohyb pásu a zabraňovat rušení během progresivního provozu lisovacích nástrojů.
Chyba v tomto detailu ve fázi rozvržení proužků je příčinou většiny problémů. Zářez, který v CAD vypadá neškodně, se může stát noční můrou, jakmile lis běží produkční rychlostí, a proto se časná konstrukční rozhodnutí týkající se obtokové geometrie stávají jedním z nejvíce podceňovaných faktorů výkonu matrice.
Obejití zářezů vs. Zářezy rozteče a další podmínky pro řízení pásu
Když uslyšíte "notch" na podlaze dílny progresivních lisů, může to znamenat tři různé věci v závislosti na tom, s kým mluvíte. Jeden konstruktér tomu říká obtokový zářez, nástrojař přes uličku říká pitch notch a tisk od zákazníka to označí jako nosný zářez. Tento zmatek v terminologii způsobuje skutečné chyby v návrhu, zvláště když nový inženýr zdědí rozvržení pásu z jiného zařízení a nesprávně interpretuje funkci každého prvku.
Vysvětlení obtokových zářezů vs
Rozdíl mezi obtokovým zářezem a roztečí spočívá ve funkci, nikoli ve vzhledu. Pitch notch, někdy nazývaný aFrancouzský zářez, je malá část materiálu odříznutá od jednoho nebo obou okrajů pásu na počátečních stanicích postupové matrice. Jeho primárním úkolem je poskytnout pevnou zarážku pro náběžnou hranu materiálu, čímž se zabrání nadměrnému posuvu během nastavování a výroby. Řídí, jak daleko se proužek posune, a pomáhá registrovat proužek na každé stanici.
Naproti tomu obtokový zářez existuje čistě jako reliéfní geometrie. Odstraňuje nebo přemisťuje materiál tak, aby dříve vytvořené prvky mohly projít následujícími stanicemi bez rušení. Neřídí vzdálenost posuvu ani neposkytuje mechanickou zarážku. Jednoduše vytváří prostor pro volný pohyb pásu kolem nástrojů, které by jinak kolidovaly se zvednutými nebo sníženými prvky.
Zde se zmatek prohlubuje: výškové zářezy také plní sekundární reliéfní funkci. Tím, že odřezávají okrajový materiál, vyrovnávají prohnutí a umožňují plynulejší podávání. Některé obchody toto překrývání uznávají a používají termíny zaměnitelně. Ale spojování těchto dvou při kontrole návrhu vede k problémům. Roztečný zářez dimenzovaný pouze pro registraci nemusí poskytovat dostatečnou vůli pro tvarovaný prvek. A obtokový zářez navržený čistě pro odklizení nemusí nutně zabránit nadměrnému podávání nebo pomoci v umístění pásu.
Mapování oborové terminologie na konkrétní funkce
Kromě zářezů pro rozteč a přemostění se v rozložení pásů setkáte s pojmem „nosný zářez“. To se obecně týká jakéhokoli zářezu vyříznutého do nosné části pásu, bez ohledu na to, zda slouží účelu registrace nebo vůle. Je to spíše geometrický popis než funkční. Znalost konkrétní funkce zářezu je zásadní pro dimenzování, umístění a řešení problémů.
Následující tabulka mapuje tři nejběžnější typy kontrolních vrubů v lisovacích nástrojích na jejich konkrétní role:
| Funkce | Obtokový zářez | Pitch Notch (francouzský Notch) | Nosný zářez |
|---|---|---|---|
| Primární funkce | Geometrie reliéfu, aby se zabránilo interferenci s tvarovanými prvky během posunu pásu | Registrace a kontrola krmiva; poskytuje pevnou zarážku, aby se zabránilo přeplnění a napomáhá umístění proužku | Obecný termín pro jakýkoli zářez v nosném pásu; funkce závisí na konkrétním záměru návrhu |
| Umístění na Stripu | Přiléhající k tvarovaným prvkům, umístěné tam, kde je potřeba vůle na stanicích po proudu | Jeden nebo oba okraje pásu, typicky řezané na první nebo druhé stanici | Nosná hrana nebo uvnitř nosného pásu se liší podle aplikace |
| Typická geometrie | Tvarovaný reliéf odpovídající profilu tvarovaného prvku plus vůle; může být pozitivní nebo negativní | Obdélníkový nebo půlkruhový výřez, často pouze dvojnásobná tloušťka materiálu na šířku | Velmi se liší; obdélníkové, ve tvaru U-nebo nepravidelné v závislosti na účelu |
| Při použití | Vyžadováno vždy, když by tvarované prvky kolidovaly se součástmi matrice během postupu pásu | Doporučeno pro většinu progresivních matric pro zjednodušení nastavení, zabránění havárii matrice a odstranění prohnutí hrany | Používá se jako zachycení{0}}všech odkazů v tiscích, kde je konkrétní funkce implikována kontextem |
Praktický způsob, jak si zapamatovat rozdíl: roztečové zářezy řeší problém podávání a registrace, zatímco přemosťovací zářezy řeší problém rušení. Oba se objeví jako výřezy v pruhu. Oba ovlivňují sílu nosiče. Ale jejich designové faktory jsou zásadně odlišné a dimenzování jednoho, jako by to bylo druhé, vytváří buď nedostatečnou vůli, nebo plýtvání materiálem.
Tento rozdíl je nejdůležitější, když rozvržení jednoho pásu vyžaduje oba typy. Představte si kostku, kde první stanice vysekne zářezy pro registraci, a pak stanice pět potřebuje obtok pro hluboce-natažený pohár. Jedná se o dvě samostatná rozhodnutí o návrhu s různými pravidly velikosti, odlišnou logikou umístění a různými režimy selhání. Zacházení s progresivní terminologií zářezů jako zaměnitelné tyto rozdíly zastírá a vede k nástrojům, které teoreticky fungují, ale ve výrobě se zasekají.
Skutečná otázka pro jakýkoli zářez na rozložení proužků není to, co tomu říkáte. Jde o to, zda plní funkci prověřování, evidenční funkci nebo obojí. Tato odpověď řídí vše od výběru geometrie až po to, jak zářez interaguje s piloty, zdviháky a formovacími stanicemi po proudu.
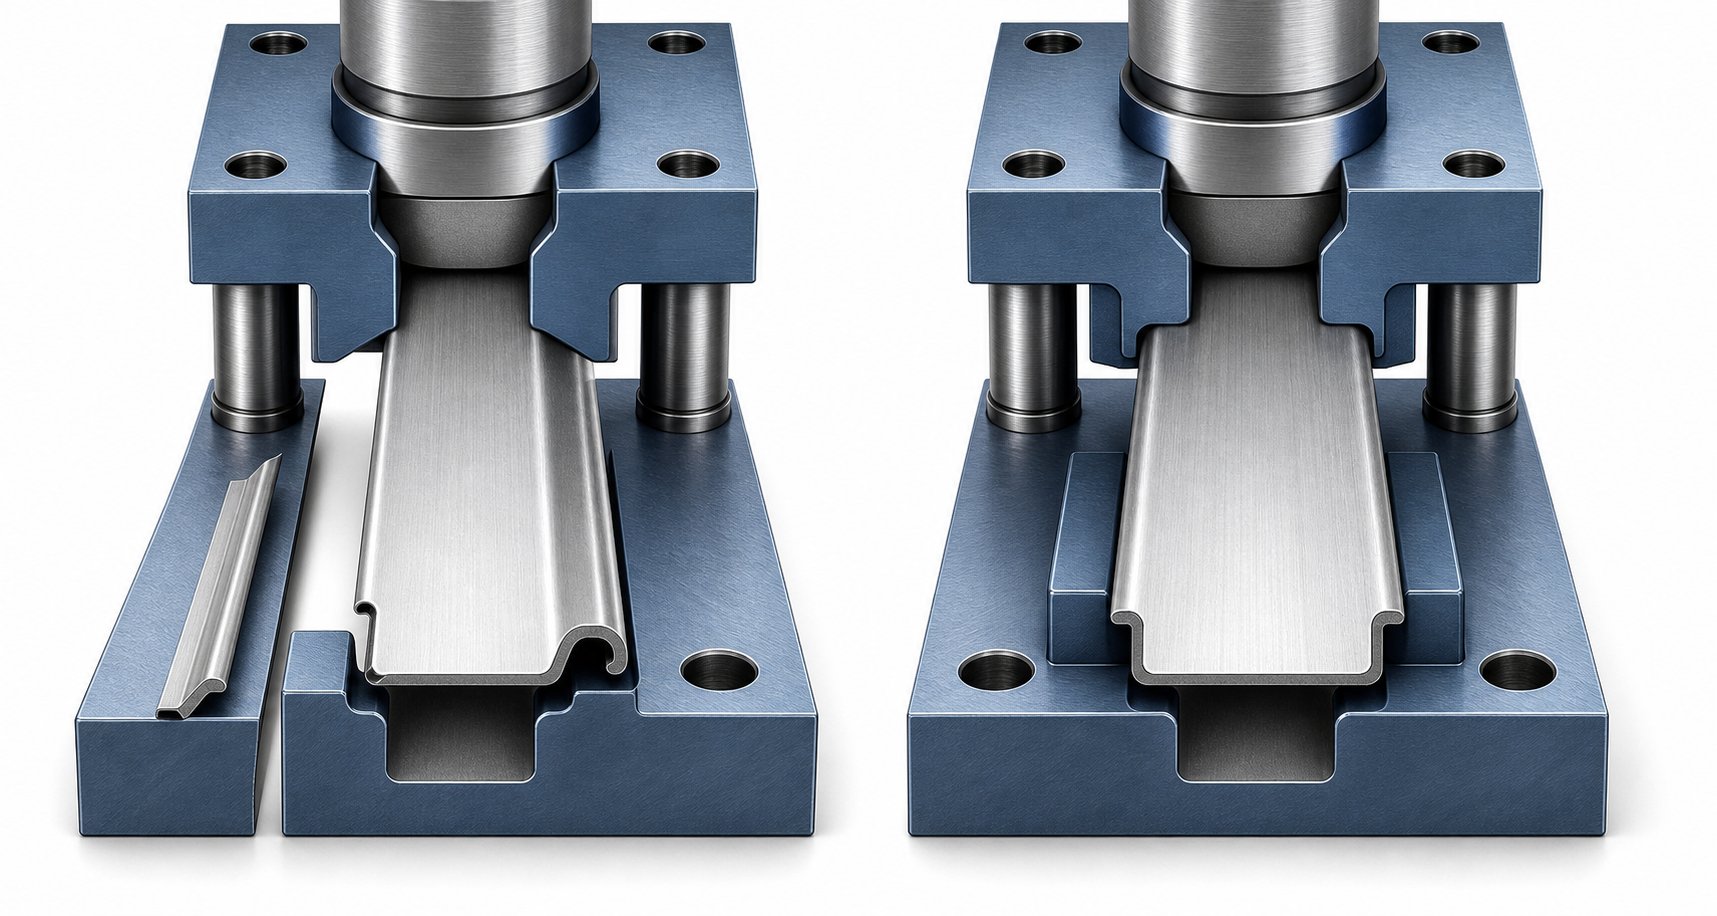
Porovnání typů pozitivních a negativních obtokových zářezů
Vědět, že zářez slouží funkci vůle, je jen polovina konstrukčního rozhodnutí. Druhá polovina vybírá směr té úlevy. Odebíráte materiál z pásu, abyste vytvořili prostor, nebo necháváte materiál na místě a zabudujete volný prostor do samotných lisovacích stanic? Toto je základní rozdíl mezi negativními a pozitivními typy obtokových zářezů a výběr nesprávného typu pro vaši aplikaci vytváří problémy, které se neprojeví, dokud lis neběží.
Negativní obtokové zářezy a kdy je použít
Negativní obtokový zářez odstraňuje materiál z okraje pásu nebo oblasti nosiče. Představte si to jako odříznutí části pásu tak, aby tvarovaný prvek, ať už příruba, tažení nebo prolis, mohl projít následujícími stanicemi bez kontaktu s razníky, vložkami nebo stěnami matrice. Materiál je pryč. Vůle existuje, protože už prostě není co zasahovat.
Toto je častější přístup v progresivních uspořádáních lisovacích pásů. Výřez vytváří vůli kolem nástroje, tvarované geometrie nebo pozdějšího pohybu stanice. Snižuje interference, zlepšuje uvolňování odpadu a poskytuje prostor pro tvářecí a ořezové operace.
Kdy byste měli sáhnout po negativním obtokovém zářezu? Zvažte tyto situace:
- Hluboké tažení nebo vysoké příruby, které výrazně přesahují nad nebo pod rovinu pásu a během posunu by kolidovaly se spodními součástmi matrice nebo horními nástroji
- Součásti se složitě tvarovanou geometrií, která mění profil na více stanicích, což vyžaduje postupné odlehčení při pohybu pásu vpřed
- Úzké rozestupy stanic tam, kde není dostatek bočního prostoru pro vedení pásu kolem stávajících nástrojů bez odstranění nosného materiálu
- Aplikace, kde je vyhazování šrotu přímočaré a odebraný materiál může čistě propadnout matricí bez problémů se zadržením
- Silnější materiály, kde má tvarovaný prvek dostatečnou tuhost, takže odstranění sousedního nosného materiálu nezpůsobí deformaci na hranici vrubu
Kompromis je přímý: každý kus materiálu, který odříznete, oslabuje nosič. Negativní zářez, který je příliš velkorysý, může zanechat proužek křehký a náchylný ke zkroucení, ohnutí nebo nesprávnému podávání během vysokorychlostního-provozu. Konstruktér musí dimenzovat reliéf tak, aby vyčistil tvarovaný prvek a zároveň si zachoval dostatečnou nosnou sílu pro stabilní postup všemi zbývajícími stanicemi.
Pozitivní obtokové zářezy a jejich výhody
Pozitivní obtokový zářez funguje v opačném směru. Místo odebírání materiálu z pásu udržujete nebo rozšiřujete materiál lokálně při vytváření volných štěrbin do samotných formovacích stanic. Pás si zachovává svůj materiál a lisovadlo se přizpůsobuje profilu pásu vytvořením vybrání nebo otevřených oblastí, kterými mohou tyto zadržené části procházet bez překážek.
V praxi pozitivní obtokový zářez znamená místní jazýček nebo část nosiče, která zůstává neporušená, vedená přes odpovídající reliéfní kapsy obrobené do lisovací patky nebo tvořících vložek. Proužek zůstává pevnější, protože jste materiál neodřízli. Forma dělá přizpůsobení spíše než pás.
Pozitivní obtokové zářezy nabízejí výrazné výhody v aplikacích progresivních matric:
- Pevnost nosiče je zachována, protože ze samotného pásu není odstraněn žádný materiál
- Zlepšuje se stabilita podávání, zejména u tenkých materiálů, které při odříznutí nosných částí rychle ztrácejí tuhost
- Navádění pásu zůstává konzistentní, protože je zachována plná šířka nosiče ve všech stanicích
- Snížené riziko kroucení pásu nebo bočního vybočení při vysokorychlostních{0}}operacích, kde mají oslabené nosiče tendenci oscilovat
Cena je na straně kostky. Každá stanice, kterou kladný zářez prochází, potřebuje odpovídající vůli nebo drážku obrobenou do součástí matrice. To zvyšuje složitost konstrukce nástroje, zvyšuje počet břitových destiček, které vyžadují údržbu, a omezuje budoucí konstrukční změny, protože přesun funkce pozitivního bypassu vyžaduje přepracování více stanic.
Výběr mezi pozitivními a negativními typy
Kritéria výběru se skládají z rovnováhy mezi integritou pásu, složitostí formy a výrobními podmínkami. Ani jeden typ není univerzálně lepší. Každý vyhovuje specifické sadě omezení.
Při výběru typu zářezu bypassu použijte tyto faktory:
- Hloubka tváření a geometrie obtokového zářezu:Mělké formy pod 1,5násobkem tloušťky materiálu často fungují dobře s negativními vruby, protože požadovaná vůle je minimální a oslabení nosiče je omezené. Hluboké formy těží z pozitivních zářezů, které udržují nosič neporušený, zatímco matrice poskytuje prostor.
- Tloušťka materiálu:Tenké materiály (pod 0,5 mm) rychle ztrácejí pevnost nosiče s negativními vruby. Pozitivní typy zachovávají tuhost. Silnější materiály lépe snášejí negativní odstraňování vrubů bez nestability podávání.
- Počet stanic a délka pásu:Dlouhé progresivní pásy s mnoha stanicemi akumulují podávací síly. Každý negativní zářez snižuje schopnost pásu odolávat těmto silám. Kladné zářezy rozdělují zátěž na celou-šířku nosiče.
- Přístup pro údržbu matrice:Pozitivní zářezy vyžadují větší{0}}obrábění a údržbu na straně matrice. Pokud jsou pro flexibilitu výroby potřeba rychlé výměny břitových destiček, zjednodušují negativní zářezy strukturu nástroje.
- Rychlost výroby:Vysokorychlostní{0}}progresivní operace nad 200 zdvihy za minutu zesilují každou slabinu nosiče. Pozitivní konstrukce bypassu snižují možnost oscilace pásu a chybného podávání při vysoké rychlosti.
- Složitost geometrie součásti:Díly s asymetrickými tvary nebo proměnnými výškami prvků napříč pásem mohou vyžadovat kombinaci obou typů na různých stanicích.
Mnoho zkušených návrhářů matric používá hybridní přístup. Negativní obtokové zářezy obsluhují stanice, kde jsou požadavky na odbavení jednoduché a oslabení nosiče je zvládnutelné. Pozitivní geometrie bypassu je vyhrazena pro kritické stanice, kde nelze vyjednávat o stabilitě pásu. Rozvržení pásu se stává mapou těchto rozhodnutí, přičemž každý typ zářezu je umístěn podle toho, co konkrétní stanice vyžaduje.
Hlubší problém není jen geometrie. To, jak tyto zářezy interagují s piloty, zvedáky a stripery během skutečného lisovacího cyklu, určuje, zda teoreticky správný návrh přežije kontakt s realitou výroby.
Jak obtokové zářezy interagují s ostatními součástmi matrice
Obtokový zářez nakreslený izolovaně na rozvržení pásu vypadá jednoduše. Ale v okamžiku, kdy lis cykluje, tento zářez existuje uvnitř systému pilotů, zdviháků, striperů a formovacích vložek, které se všechny pohybují v koordinovaném pořadí. Obejití umístění zářezů, které ignoruje tyto sousední komponenty, vytváří návrhy, které vypadají čistě na obrazovce a zasekávají se ve výrobě.
Jak fungují obtokové zářezy s piloty a registrací
Pilotní kolíky přesně lokalizují pás před tím, než jakýkoli razník zasáhne materiál. Vstupují do dříve propíchnutých děr v pásu a táhnou jej do přesné polohy, přičemž obvykle opravují jakoukoli chybu podávání během několika tisícin palce. Vztah mezi obtokovým zářezem a umístěním pilotního kolíku je kritický, protože obě funkce zabírají stejnou omezenou nosnou plochu.
Zde je problém: obtokový zářez vyříznutý příliš blízko pilotního otvoru oslabuje okolní materiál. Když vodicí kolík vstoupí a posune pásek do zarovnání, působí boční silou na okraj otvoru. Pokud nedaleký zářez odstranil podpůrný materiál, pilotní otvor se při opakovaném cyklování deformuje, prodlužuje nebo trhá. Registrace se progresivně zhoršuje a rozměry dílu se bez zjevné příčiny odchylují od tolerance.
Obecným pravidlem je udržovat minimální vzdálenost 1,5 až 2násobku tloušťky materiálu mezi okrajem jakéhokoli obtokového zářezu a nejbližším vodicím otvorem. U tenkých materiálů se toto minimum často musí zvýšit, protože zbývající stojina mezi zářezem a vodicím prvkem postrádá tuhost, aby odolala bočním vodicím silám. Když rozteč stanic tlačí zářez a pilot do těsné blízkosti, zpevnění oblasti místním výztužným žebrem nebo volba pozitivní geometrie bypassu, která zachovává plnou šířku nosiče, se stává bezpečnější cestou.
Interakce s zvedáky a striptéry během progrese
Zvedače zvednou pás mezi lisovacími zdvihy, takže během posunu odstraní spodní prvky matrice. Poskytují vertikální vůli. Obtokové zářezy poskytují boční vůli. Společně vytvářejí trojrozměrnou obálku, která umožňuje vytvořeným prvkům bezpečně procházet každou stanicí. Pochopení toho, jak zvedáky a obtokové zářezy spolupracují, zabrání scénáři, kdy se pás vertikálně uvolní, ale stále se zachytí o sousední nástroje vodorovně.
Představte si pás s vytvarovanou dmyšní trubkou ve stanici čtyři. Zvedač zvedne pás natolik, aby se během podávání uvolnil spodní sloupek matrice na stanici 5. Pokud je však tato přívodní trubice široká, může se stále dotýkat boční stěny tvarovací vložky, když pás klouže dopředu. Obtokový zářez odstraňuje toto boční rušení a doplňuje vertikální zdvih zvedáku o horizontální reliéf.
Stripper design přidává další vrstvu interakce. Jakmile se razník po každém úderu zatáhne,stripovací deskadrží pás dolů proti povrchu matrice, aby se zabránilo pohybu materiálu směrem nahoru s razníkem. Pokud obtokový zářez vytvoří nepodporovanou mezeru v pásu přímo pod stíračem, pás se může během stírání ohnout směrem dolů do této mezery. To způsobí, že se pás zavěsí, zaváhá během podávání nebo se zachytí na okraji otvoru v zářezu během dalšího posunu. Koordinace vůlí obchvatu stírače zajišťuje, že stírač má adekvátní záložní podporu všude tam, kde geometrie zářezu vytváří nepodporované rozpětí.
Celá sekvence postupu pásu formovací stanicí přesně odhaluje, kde se vůle obtoku stává kritickou:
- Podavač posune pás o jednu délku. Zvedače drží pás ve zvednuté poloze, takže tvarované prvky během jízdy vyčistí spodní povrch matrice. Obtokové zářezy poskytují boční prostor, takže pásek se nedotýká tvarovacích vložek nebo sousedních razníků.
- Když beran lisu klesá, zvedáky se zatahují. Pásek se usadí na povrchu matrice. Pilotní kolíky vstoupí do svých otvorů a vytáhnou proužek do konečné registrované polohy.
- Stírací deska se dotkne proužku a přidrží-tlak. Pás musí sedět rovně a stabilně. Jakýkoli obtokový zářez pod stírací lištou musí mít záložní podporu nebo deska přemosťuje mezeru bez vychýlení pásu.
- Razníky provádějí operace tváření, děrování nebo ořezávání. Jsou vytvořeny nové funkce, které budou vyžadovat povolení obtoku na stanicích po proudu.
- Beran se stáhne. Stripovač drží proužek dolů a odděluje jej od razníků. Elastické odpružení ve tvarovaných prvcích může mírně posunout geometrii. Vůle obtokového zářezu musí zohledňovat tuto změnu rozměrů po odstranění-, nejen nominální tvarovaný tvar.
- Zvedače pás opět zvednou. Cyklus se opakuje. Každý nově vytvořený prvek musí čistě projít všemi zbývajícími stanicemi po proudu s využitím geometrie reliéfu navržené do rozvržení.
Jeden detail, který designéry zaskočí: vůle v zářezu obchvatu není statická. Odpružení po odizolování znamená, že tvarovaná příruba může být o 0,5 až 1 stupeň širší, než je její jmenovitý úhel. Zářez dimenzovaný přesně podle tvarované geometrie bez okraje zpětného odpružení se o jednu stanici později stane přesahem. Zabudování malé úhlové vůle, typicky 5 až 10 procent za nominální tvarovaný profil, zabraňuje těmto problémům s okrajovým kontaktem, aby přerostly do úplného chybného podávání při výrobní rychlosti.
Vzájemné působení mezi těmito součástmi zdůrazňuje, proč nelze rozhodnutí o obtokovém zářezu provádět izolovaně od zbytku struktury matrice. Každý zářez interaguje s piloty nahoře, zdviháky dole, striptéry vracejícími se a tvořícími vložky vedle sebe. Správné nastavení geometrie pro jednu součást a ignorování ostatních je nejčastějším důvodem, proč selhávají návrhy s obtokovými zářezy během zkoušení. A protože se tyto interakce kombinují napříč stanicemi, i malé chyby v geometrii vůle na jednom místě se šíří celým pásem jako kumulativní nestabilita podávání.
Vlastnosti materiálu přidávají do této rovnice další proměnnou. Pás, který se díky těmto interakcím chová předvídatelně v 1,0 mm za studena válcované oceli-, může u 0,5 mm hliníku nebo 1,5 mm nerezové oceli reagovat velmi odlišně, což mění, kolik vůle každý zářez skutečně potřebuje na každé stanici.
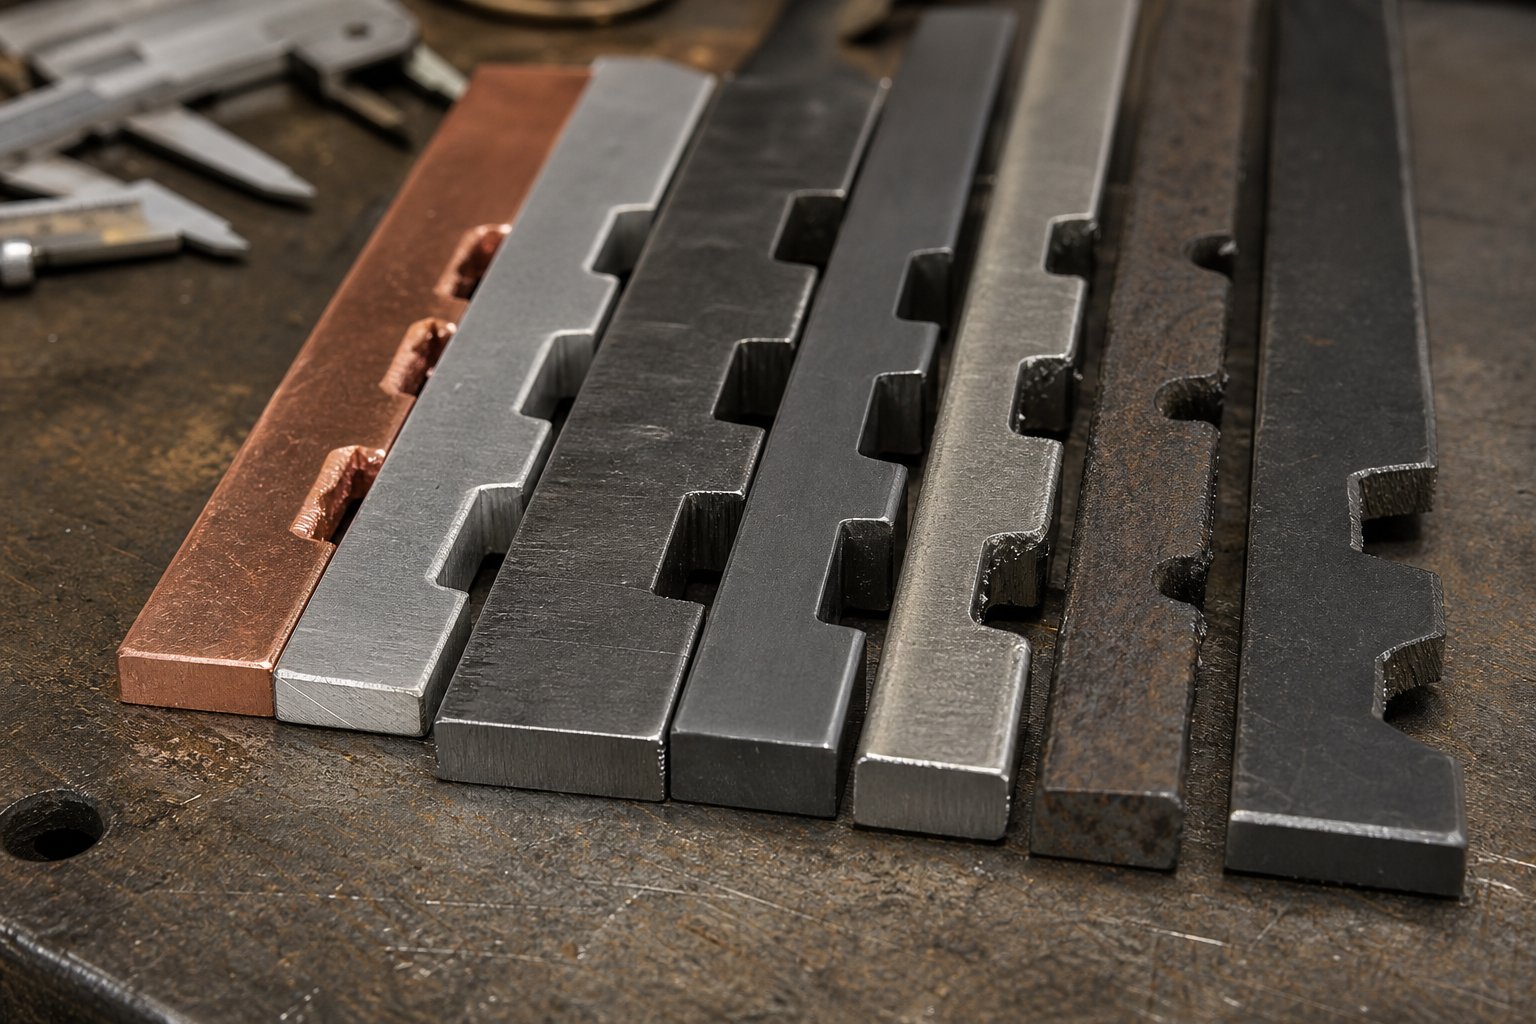
Vliv typu materiálu a tloušťky na návrh obtokového zářezu
Obtokový zářez, který perfektně funguje pro 1,0 mm ocel válcovanou za studena-, může u 0,5 mm hliníku nebo 1,2 mm fosforového bronzu zcela selhat. Stejná geometrie vůle, stejná rozteč stanic, stejný koncept uspořádání pásů, přesto zcela odlišné výsledky výroby. Proč? Protože každý materiál reaguje na tváření jinak, pod napětím se posouvá jinak a po zasunutí lisu odpruží o různé hodnoty. Dimenzování obtokových zářezů pro tloušťku materiálu není jediný vzorec. Je to soubor rozhodnutí utvářený tím, jak se konkrétní slitina chová za podmínek, které vytvoří vaše kostka.
Dimenzování obtokových zářezů pro ocelové a hliníkové pásy
Ocel a hliník představují dvě nejběžnější rodiny progresivních materiálů matric, přesto vyžadují velmi odlišné přístupy k obtokovému vrubu. Klíčové rozdíly se týkají tvrdosti, odpružení a toho, jak materiál reaguje na řezání.
Nízkouhlíková ocel (CRS, obvykle třídy 1008 až 1010) v rozsahu 0,5 mm až 2,0 mm se chová předvídatelně. Tvarované prvky drží svůj tvar s relativně mírným odpružením, obvykle 1 až 3 stupně na otevřených ohybech. Vůle obtokového zářezu může být dimenzována blízko jmenovitého tvarovaného profilu, protože to, co vytvoříte, je z velké části to, co získáte po odizolování. Tuhost materiálu také znamená, že nosný pás si zachovává svou tuhost i když jsou do něj vyříznuty negativní zářezy, za předpokladu, že zbývající šířka nosiče zůstane nad dvojnásobkem až trojnásobkem tloušťky materiálu.
Oceli s vyšší{0}}pevností tuto rovnici dramaticky mění. Jakčasopis MetalFormingpoznamenává, že moderní vysoko{0}}pevnostní oceli mají mez kluzu mnohem blíž jejich pevnosti v tahu ve srovnání s tradičními nízkouhlíkovými-jakostmi. To znamená, že před zlomením dochází k menší plastické deformaci, což se projevuje agresivnějším odpružením na tvarovaných prvcích. Příruba vytvořená z oceli HSLA 50 se vrátí zpět dále než stejná geometrie v 1008 CRS. Váš obtokový zářez musí zohledňovat širší profil sloupku-pružiny, nejen geometrii matrice v dolní úvrati.
Hliník představuje jiný soubor výzev. Odpružení u hliníkových slitin, jako je 5052-H32 nebo 6061-T6, obvykle probíhá pod úhlem 5 až 8 stupňů při srovnatelných geometriích ohybu, což je výrazně více než u měkké oceli. To znamená, že tvarované prvky jsou po odizolování širší, vyšší nebo ve strmějších úhlech, než je nominální. Vůle obtokového zářezu musí odpovídat za tuto větší obálku. Navíc nižší modul pružnosti hliníku činí nosný pás méně tuhý. Negativní obtokový zářez, který je přijatelný u oceli při dané šířce, může způsobit, že hliníkový nosič bude příliš pružný pro stabilní podávání, zejména při rychlostech nad 150 zdvihů za minutu.
Praktický důsledek: obtokový zářez pro hliník obvykle potřebuje o 15 až 25 procent více prostoru než stejná geometrie u měkké oceli ekvivalentní tloušťky. A tenčí hliníkové pásy (méně než 0,8 mm) často těží z pozitivního bypassu, který zabraňuje oslabení již tak -flexibilního nosiče.
Úprava designu zářezu pro slitiny mědi a mosazi
Měď a mosaz přinášejí třetí profil chování, který mnozí návrháři zápustek podceňují. Tyto materiály jsou měkké, vysoce tvárné a náchylné k deformaci v místech koncentrace napětí. Efekt zpětného odpružení materiálu na geometrii vrubu zde není primárním zájmem. Místo toho jsou to samotné hrany zářezů, které vytvářejí problémy.
Měkká měď (C110, napůl-tvrdá nebo méně), která prochází progresivní matricí při výrobní rychlosti, je vystavena posuvným silám na hranách nosiče. Tam, kde obtokový zářez vytváří ostrý vnitřní roh, měď se lokálně deformuje pod tímto podávacím tlakem. Profil zářezu se postupně uzavírá, čímž se zmenšuje vůle, která byla navržena do dispozice. Po několika stovkách úderů se to, co začalo jako adekvátní bypassová místnost, stává okrajovým rušením. Po několika tisících zdvihů došlo k chybnému podávání.
Řešení zahrnuje dvě úpravy. Za prvé, design s obtokovým zářezem z měděného pásu by měl používat zaoblené vnitřní rohy spíše než ostré přechody. Poloměr alespoň 1,5násobku tloušťky materiálu v rozích vnitřních vrubů rozděluje posuvové napětí na větší plochu a odolává místní deformaci. Za druhé, měděné zářezy těží z mírně předimenzované vůle, obvykle 20 až 30 procent za nominální obálkou tvarovaného prvku, aby se zohlednil postupný posun profilu během výrobních sérií.
Mosaz (C260 nebo C270) je tvrdší než čistá měď, ale stále výrazně měkčí než ocel. Sedí mezi, toleruje ostřejší rohy zářezů, ale stále vyžaduje větší vůle než železné materiály. Mosaz také-tvrdne během postupu, což znamená, že nosný pás je tužší, když se pohybuje mezi stanicemi. To je ve skutečnosti výhodné pro negativní obtokové zářezy, protože tvrzený nosič odolává ohýbání a kroucení, které trápí měkčí materiály při vysokých rychlostech.
Tloušťka materiálu tyto efekty zesiluje u všech slitin. Silnější materiály vytvářejí vyšší tvarované prvky, které vyžadují širší obtokové vůle. Vytvářejí také vyšší posuvové síly, které agresivněji namáhají hranice vrubů. Vztah není dokonale lineární, ale platí obecný princip: zdvojnásobení tloušťky materiálu zhruba vyžaduje 1,5 až 1,8 násobek vůle obtoku pro ekvivalentní geometrii prvku.
Následující tabulka shrnuje, jak typ materiálu a rozsah tloušťky ovlivňují rozhodnutí o návrhu obtokového vrubu:
| Typ materiálu | Typický rozsah tloušťky | Doporučený přístup k vrubové vůli | Klíčové aspekty návrhu |
|---|---|---|---|
| Nízko{0}}uhlíková ocel (CRS 1008-1010) | 0,4 mm - 3.0 mm | Velikost k nominálnímu tvarovanému profilu plus 5-10 % pro přídavek odpružení | Předvídatelné odpružení; nosič si zachovává tuhost; negativní zářezy fungují dobře ve většině tloušťek |
| Vysokopevnostní{0}ocel (HSLA, DP) | 0,6 mm - 2.5 mm | Velikost k tvarovanému profilu plus 15-20% pro přizpůsobení agresivnímu odpružení | Vyšší odpružení než CRS; náchylné ke zlomení-v ostrých rozích; zvážit poloměry-odlehčení napětí u přechodů zářezů |
| Hliník (5052, 6061) | 0,3 mm - 2.0 mm | Velikost k tvarovanému profilu plus 15-25 %; upřednostňujte pozitivní bypass pro tenké profily pod 0,8 mm | Vysoké odpružení (5-8 stupňů); nízká tuhost nosiče; riziko kmitání pásu při rychlosti; potřebuje širší zúčtovací rozpětí |
| měď (C110, C102) | 0,2 mm - 1.5 mm | Velikost k tvarovanému profilu plus 20-30 %; použijte zaoblené rohy se zářezem (min. 1,5x tloušťka) | Měkký materiál se deformuje na hranách vrubů pod silou posuvu; profily zářezů se časem uzavírají; Předimenzování je nezbytné pro trvalé běhy |
| Mosaz (C260, C270) | 0,3 mm - 2.0 mm | Velikost k tvarovanému profilu plus 10-15%; zaoblené rohy doporučené, ale méně kritické než měď | Práce-přitvrdí během postupu; mírné odpružení; nosič ztuhne přes stanice; snáší negativní zářezy lépe než měď |
Jeden vzor, který stojí za zmínku napříč všemi materiály: jak tloušťka narůstá nad 1,5 mm, negativní obtokové zářezy se stávají stále životaschopnějšími bez ohledu na měkkost slitiny. Silnější nosič si zachovává strukturální integritu i po odstranění materiálu. Konstrukce s pozitivním bypassem pod 0,5 mm si vydělávají na větší složitosti matrice tím, že zachovávají schopnost tenkého nosiče podávat se spolehlivě při výrobních rychlostech.
Tato věcná-rozhodnutí neexistují izolovaně. Každý obtokový zářez interaguje s celkovým rozložením pásu a ovlivňuje požadavky na šířku nosiče, materiálové náklady na díl a způsob, jakým jsou během výroby spravovány odpadní polotovary ze zářezů. Stejný zářez, který poskytuje ideální vůli pro podávání měděného pásu, může vytvořit tvar plíšku, který se odmítá čistě vysunout z matrice, což vytváří zcela jiný problém.
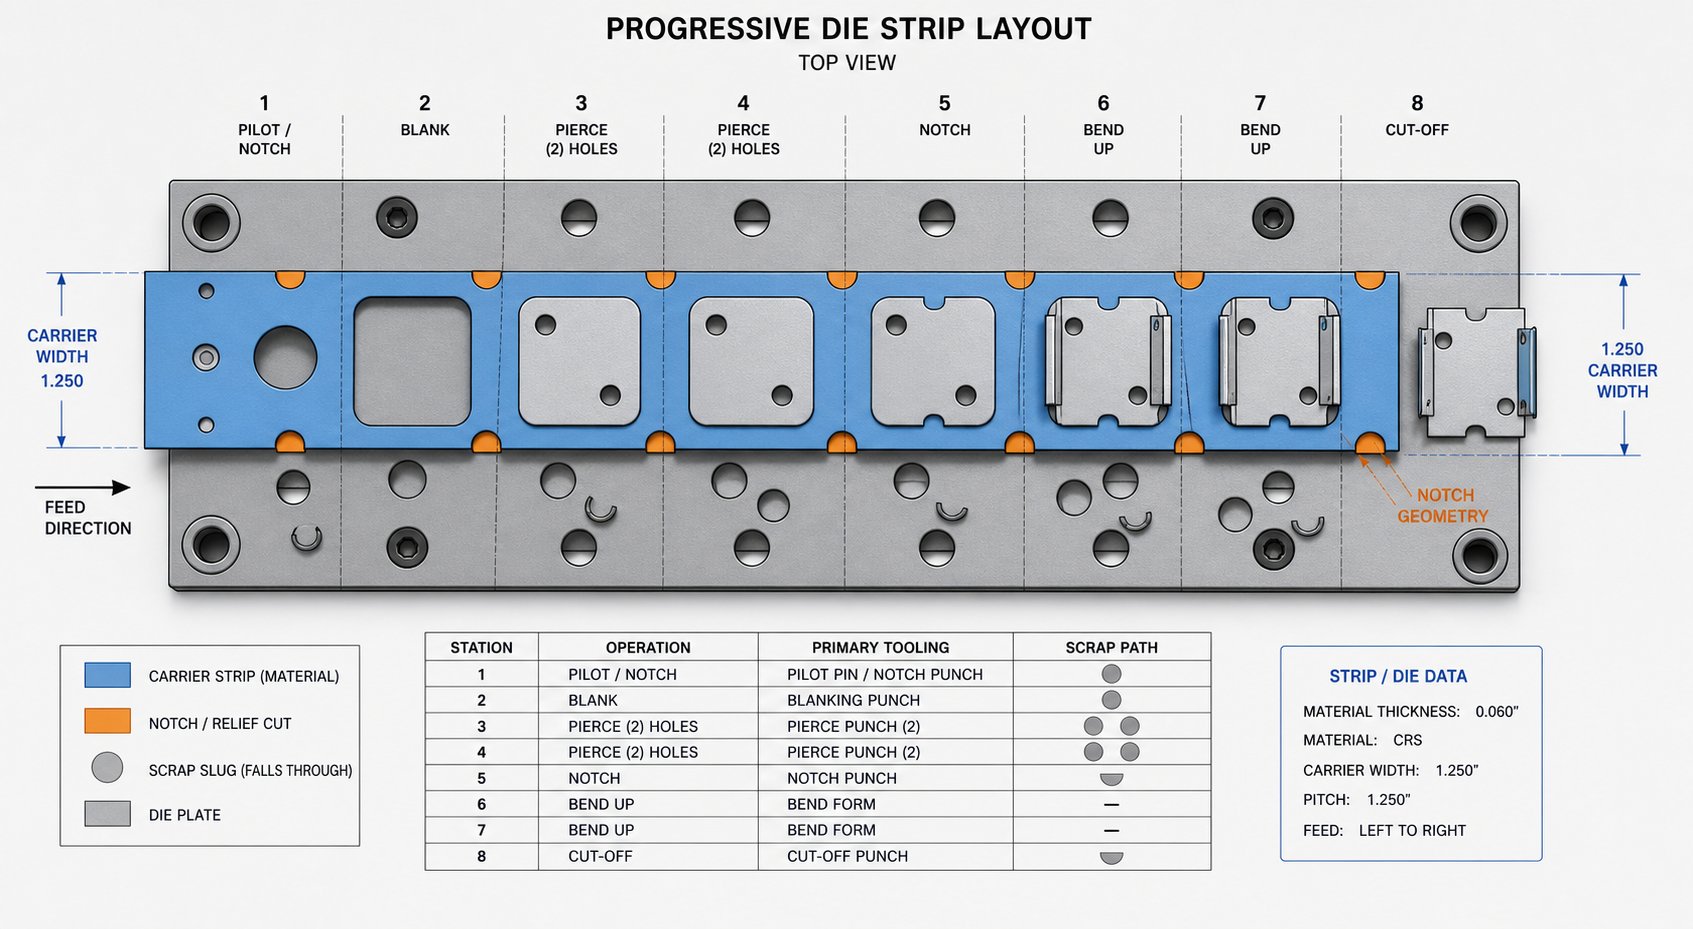
Optimalizace rozvržení pásů a strategie správy šrotu
Každý obtokový zářez představuje odebraný materiál. A každý milimetr odebraného materiálu něco stojí. Geometrie, kterou zvolíte pro odlehčení vůlí, přímo určuje, jak široký musí být nosný pás, kolik šrotu vygenerujete na jeden zdvih a zda se tyto šroty čistě vysouvají nebo se hromadí uvnitř matrice, dokud se něco nezlomí. Optimalizace rozvržení vrubových pásů obejití není oddělená disciplína od návrhu vrubů. Je to ekonomický důsledek každého rozhodnutí o povolení, které jste již učinili.
Optimalizace rozvržení pásů a rozhodnutí o šířce nosiče
Šířka nosného pásu je jedním z největších faktorů ovlivňujících náklady na materiál při progresivním lisování. Dopravce existuje pouze pro přepravu dílu ze stanice na stanici. Hotovému dílu to nijak nepřispívá. Jakmile je díl oddělen, nosič se stává šrotem. Takže každý zlomek šířky navíc přidaný k přizpůsobení vůle obtokového zářezu se přímo promítá do vyšší spotřeby materiálu na díl.
Zde je kompromis: díky velkorysé obtokové vůli je posuv pásu spolehlivý. Těsná mezera šetří materiál, ale riskuje rušení, chybné podávání a zastavení výroby. Náklady na jednu havárii matrice v důsledku nedostatečné vůle mohou převýšit úspory materiálu z tisíců dílů provozovaných na užším nosiči. Jak poznamenal odborník na design, Art HedrickVýrobceJedna těžká havárie může stát 100krát více než další materiál spotřebovaný funkcí vrubu.
Praktickou otázkou není, zda minimalizovat šířku nosiče. Jde o to, kolik marže nad minimální propustnost se skutečně vyplatí ve zkrácených prostojích. U velkoobjemových-nájezdů nad 500 000 dílů za rok přispívá i 0,5 mm zbytečné šířky nosiče ke značné spotřebě cívky. U krátkých jízd se matematika naklání směrem k velkorysé vůli, protože čas na nastavení a riziko havárie dominují vaší struktuře nákladů více než spotřeba materiálu.
Rozhodnutí o šířce nosného pásu a velikosti obchvatu závisí na několika faktorech, které spolupracují. Při plánování rozvržení pásu zvažte následující:
- Vypočítejte maximální obálku tvarovaného prvku včetně odpružení, nejen nominální geometrii v dolní úvrati. Přidejte vůli odpovídající typu materiálu (5-30 % v závislosti na slitině, jak bylo uvedeno výše).
- Počítejte s proužky během krmení. Nosič musí zůstat dostatečně široký, aby boční posun netlačil tvarované prvky do nástroje, a to ani na hranici normální tolerance posuvu.
- Ověřte, zda si zbývající část nosiče mezi obtokovým zářezem a okrajem pásu zachovává dostatečnou pevnost pro stabilní postup. Nosič oslabený pod dvojnásobnou tloušťku materiálu v jakémkoliv průřezu- riskuje nestabilitu přívodu.
- Zkontrolujte, zda se vícenásobné obtokové zářezy na sousedních stanicích nepřekrývají nebo nehromadí. Překrývající se vůle vrubů mohou vytvořit složenou zeslabenou zónu, která selže pod kumulativní silou posuvu, i když se každý jednotlivý vrub jeví jako adekvátní.
- Vyhodnoťte, zda by konstrukce pozitivního bypassu mohla dosáhnout stejné vůle bez rozšíření nosiče, výměny složitosti matrice za úspory materiálu při dlouhých výrobních sériích.
- Faktor v dostupnosti šířky cívky od vašeho dodavatele. Standardní šířky cívky se nemusí shodovat s vaším ideálním rozměrem nosiče, takže o něco širší uspořádání není v praxi dražší, pokud spadá do stejného standardního pásma šířky.
Kompromisy obcházení zářezů ve využití materiálu nakonec spočívají v jednoduchém principu: navrhněte nejužší nosič, který se stále spolehlivě posouvá vaší cílovou produkční rychlostí, ve vašem konkrétním materiálu, s vašimi specifickými tvarovanými prvky. Cokoli užšího vytváří riziko. Cokoli širšího vytváří odpad. Sladká tečka žije v překryvu mezi těmito dvěma hranicemi.
Správa šrotu pro obtokové zářezové řezy
Zní to přímočaře? Geometrická výzva se stává těžší, jakmile zvážíte, co se stane s materiálem, který odřezáváte. Každý negativní obtokový zářez vytváří šrot. Ten slimák musí někam jít a "někam" je lepší nebýt uvnitř dutiny matrice.
Správa odpadních zářezů pro progresivní zářezy matrice je jedním z těch detailů, které se na tisku rozvržení pásu objevují jen zřídka, ale určuje, zda matrice běží hodiny nebo minuty před zaseknutím. Wilson Manufacturing zdůrazňuje hlavní problém: bez řízení šrotu zabudovaného do konstrukce matrice se odpad shromažďuje v dutinách a mezi čepelemi matrice. Jak se vrstvy hromadí, tlak roste, dokud nevylomí čepele. Menší dutiny se plní rychleji, takže kompaktní obtokové zářezy jsou zvláště náchylné k zadržování.
Tvar obtokového zářezu přímo ovlivňuje, zda se jeho slupka vysune čistě. Zvažte tyto vztahy:
- Obdélníkové slimákys rovnoběžnými stranami mají tendenci se zaklínovat v dutinách matrice. Rovné hrany slimáka vytvářejí tření proti stěnám dutiny a odolávají vymrštění samotnou gravitací. Posunutí stěn dutiny o 0,5 až 1 stupeň na stranu pomáhá, ale zvyšuje složitost obrábění.
- Kuželové nebo lichoběžníkové slimákyvyhazovat spolehlivěji, protože užší konec vede výstupní dráhu. Konstrukce obtokového zářezu s mírným zkosením zabudovaným do jeho geometrie zlepšuje uvolňování střely bez ovlivnění funkce vůle.
- Velmi malí slimáci(pod dvojnásobnou tloušťkou materiálu v jakémkoli rozměru) představují nejvyšší riziko pro zadržení. Postrádají váhu pro gravitační vyhazování a mají tendenci ulpívat na děrovacích plochách nebo klínovat mezi komponenty matrice. Pokud váš obtokový zářez vytváří tak malý zářez, zvažte -vysouvání pomocí vzduchu nebo pružinový plunžrový mechanismus.
- Slimáci nepravidelného tvaru nebo L-vytvořené složitými zářezovými profily se mohou během vyhazování převrátit a přeorientovat a zachytit se o okraje dutin. Zjednodušení geometrie vrubu do dvou samostatných řezů namísto jednoho složitého tvaru často řeší tento problém za cenu další stanice.
Zadržování slimáků nepoškozuje pouze čepele. Zadržené špalky, které jsou unášeny pásem při zpětném zdvihu, mohou skončit mezi stěračem a obrobkem a způsobit povrchové vady, rozměrové chyby nebo sekundární poškození matrice. Režim selhání se střídá: jeden zadržený slimák vede k označené části, což vede ke kvalitní zastávce, což vede k tomu, že někdo otevře matrici, aby ji prozkoumal, což odhalí další tři slimáky zaklíněné v sousedních dutinách.
Praktické strategie vyhazování zářezů pro obtokové vrubové řezy zahrnují gravitační propad skrz otvory v patce lisovnice, vakuové -asistované odstraňování malých nebo lehkých špalků a pozitivní mechanické vyhazování pomocí pružin-zatížených kolíků nebo stlačeného vzduchu načasovaného do lisovacího cyklu. Správná volba závisí na velikosti polotovaru, orientaci matrice a dostupné infrastruktuře lisu. Vertikální lisy s otevřeným dnem umožňují gravitační vyhazování pro většinu tvarů slimáků. Nakloněná nebo převrácená orientace matrice vyžaduje mechanickou pomoc bez ohledu na geometrii čepu.
Jedna z často{0}}přehlížených možností se zcela vyhýbá správě slimáků: zářez pro obcházení kopí-a{2}}formy. Místo toho, abyste odřezávali materiál z proužku, zapíchnete tři strany a ohnete jazýček směrem dolů nebo nahoru, čímž vytvoříte vůli, aniž byste vytvořili samostatný zářez. Vytlačený materiál zůstává připojen k pásu a opouští matrici jako součást šrotu nosiče. Tento přístup, podobný konceptu dmýchací trubky a přírubového dorazu, zcela eliminuje riziko zadržení slimáka. Kompromis je v tom, že ohnutý jazýček se musí uvolnit ze stanic po proudu, což znamená, že možná budete potřebovat další odlehčení v matrici, abyste jej přizpůsobili.
Spojení mezi ekonomikou rozvržení pásu a správou slug vytváří zpětnou vazbu. Širší zářezy produkují větší slimáky, které se snadněji vymršťují, ale plýtvají více materiálem. Užší zářezy šetří materiál, ale vytvářejí malé slimáky, které odolávají vymrštění. Optimální geometrie obtokového zářezu současně vyvažuje funkci vůle, sílu nosiče, náklady na materiál a zmetkové chování. Správné nastavení všech čtyř je to, co odděluje rozložení pásů, které funguje spolehlivě, od rozložení, které generuje neustálá volání údržby.
Tato rozhodnutí-na úrovni rozvržení tvoří základ, ale stále potřebují strukturovaný rámec pro implementaci. Kdy byste vůbec měli používat obtokové zářezy oproti alternativním metodám kontroly proužků? A když se lis spustí a objeví se problémy, jak vysledujete příznaky zpět k jejich hlavní příčině v návrhu zářezu?
Praktický rámec pro rozhodování o návrhu a řešení problémů
Rozhodnutí o rozvržení pásu, úvahy o materiálu a interakce komponent, to vše se odráží v jedné ústřední otázce: potřebuje tato specifická matrice skutečně obtokové zářezy, nebo bude fungovat jednodušší metoda kontroly pásu? A jakmile se zavážete obejít geometrii, jak diagnostikujete nevyhnutelné výrobní problémy, které se objeví během zkušebních a trvalých provozů? Rámec pro rozhodování o obcházení zářezů proměňuje tyto otevřené-otázky do strukturované sekvence, kterou může každý konstruktér matrice sledovat od konceptu až po řešení problémů ve výrobě.
Rozhodovací rámec pro implementaci Bypass Notch
Ne každá progresivní matrice vyžaduje obtokové zářezy. Jednoduché ploché raznice bez tvarovaných prvků je nikdy nepotřebují. Nosiče štítků a průběžné nosiče někdy zvládnou situace s mírným rušením bez vyhrazených reliéfních řezů. Rozhodnutí, kdy použít obtokové zářezy oproti nosičům poutka, závisí na hloubce tváření, orientaci prvku a na tom, jak velký vertikální zdvih může systém pásů poskytnout.
Nosiče poutek spojují díl s pásem pomocí úzkých můstků materiálu. Fungují dobře, když jsou tvarované prvky dostatečně mělké, že samotné zvedače mohou zvednout pás přes spodní součásti matrice během podávání. Nepřetržité nosiče udržují celý okraj pásu neporušený a zcela spoléhají na vertikální zdvih pro uvolnění. Oba přístupy se vyhýbají zeslabení nosiče a komplikacím při řízení slug, které přicházejí s obtokovými zářezy.
Pokud však tvarované prvky přesahují to, co mohou zvedáky vertikálně vyčistit, nebo když existuje boční interference mezi tvarovanou geometrií a přilehlými nástroji, jsou nutné obtokové zářezy. Zde je podrobný{1}}kontrolní seznam{1}}za{2}}krokem pro rozhodnutí, abyste zjistili, zda je vaše kostka potřebuje a jak je implementovat:
- Mapujte každý tvarovaný prvek v rozvržení pásu, který se rozprostírá nad nebo pod rovinou pásu. Zaznamenejte maximální výšku, šířku a úhlový profil každého prvku včetně přídavku odpružení.
- Vypočítejte dráhu zdvihu, která je k dispozici na každé stanici. Pokud samotná výška zvedáku poskytuje vůli pro všechny tvarované prvky pro průchod nástrojem po proudu během podávání, obtokové zářezy nemusí být nutné.
- Zkontrolujte boční vůli mezi tvářenými prvky a sousedními součástmi matrice (tvářecí vložky, ořezávací razníky, vačkové saně) na každé následné stanici. Pokud je některý profil prvku během posunu pásu menší než 1,5 násobek tloušťky materiálu sousední součásti, je nutné vylehčení obtoku.
- Určete, zda je kladná nebo záporná geometrie obtoku vhodná na základě typu materiálu, požadavků na pevnost nosiče a tolerance složitosti matrice (viz kritéria výběru z analýzy materiálu a tloušťky).
- Velikost každého zářezu se přizpůsobí obálce tvarovaného prvku plus příslušná vůle pro vaši slitinu (5-30 % v závislosti na odpružení a měkkosti materiálu).
- Ověřte, že umístění obtokového zářezu zachovává minimální vzdálenost od vodicích otvorů (1,5 až 2násobek tloušťky materiálu) a nevytváří nepodepřené rozpětí pod stírací deskou.
- Vyhodnoťte výsledný průřez nosiče-na každé stanici. Ujistěte se, že zbývající materiál přesahuje dvojnásobnou tloušťku materiálu v nejužším místě, aby byla zachována stabilita podávání.
- Posuďte geometrii šrotu z každého negativního zářezu. Ujistěte se, že tvar střely umožňuje spolehlivé vyhazování skrz patku nebo že je zahrnuto mechanické/podtlakové-vyhazování.
- Zkontrolujte rozvržení celého pásu, zda neobsahuje překrývající se nebo naskládané mezery v zářezech, které by mohly vytvořit složené oslabené zóny v nosiči.
- Spusťte mentální simulaci postupu: sledujte pás každou stanicí a zkontrolujte, zda má každý dříve tvarovaný prvek vůli na každé následné stanici, kterou prochází, nejen na stanici bezprostředně po operaci tváření.
Tato sekvence zachycuje většinu progresivních problémů s posunem zápustkového pásu ještě předtím, než zápustka vůbec dosáhne lisu. Vynechání kroku 10 je nejčastějším nedopatřením. Prvek vytvořený na stanici 3 nepotřebuje pouze povolení na stanici 4. Potřebuje povolení na stanicích 5, 6, 7 a každé následující stanici, dokud se díl neoddělí od nosiče. Návrháři, kteří kontrolují pouze následující stanici po proudu, objeví rušení na stanici 8 během testování, což vyžaduje nákladné přepracování.
U složitých progresivních zápustek zahrnujících hluboké tažení, více fází tváření nebo náročné materiály ve spolupráci s nástroji se zkušenostmi v oboruvlastní řešení lisovacích nástrojůmůže pomoci ověřit tato rozhodnutí, než se zavážete k nástrojové oceli. Návrh-těžkých projektů progresivních matric těží z kolaborativní kontroly ve fázi rozvržení pásu, kdy změny stojí hodiny, nikoli týdny.
Odstraňování běžných problémů s obtokovým zářezem ve výrobě
I dobře{0}}navržená obchvatová geometrie naráží na výrobní problémy. Nástroje se opotřebovávají. Krmné podmínky se mění. Vlastnosti materiálu se liší cívka od cívky. Odstraňování problémů s nesprávným podáváním proužku s obtokovým zářezem začíná rozpoznáním vzoru příznaků a jeho sledováním zpět ke konkrétní základní příčině-související se zářezem.
Analýza Arta Hedricka v The Fabricator identifikuje špatné podávání pásu jako jeden z nejběžnějších problémů progresivních matric, často způsobených problémy, které přímo interagují s konstrukcí obtokového zářezu: chyby vyrovnání matrice, nesprávná výška podávání, prohnutí cívky a nesprávné načasování uvolnění pilota. Každý z těchto faktorů zkomplikuje jakoukoli situaci okrajového obtoku v úplné chybné podávání.
Slug pulling představuje zvláště klamný způsob selhání. Kořen zářezu obtoku při vytahování slimáka způsobuje přilnavost vakua mezi čelem razníku a vyříznutým nábojem. Jakčasopis MetalFormingvysvětluje, že když vzduch proudí rychle mezi dvěma rovnoběžnými povrchy (čelem průbojníku a průbojníkem), vytvoří se nízkotlaká -zóna, která při zatahování přidržuje zátku proti průbojníku. Jedná se o stejný aerodynamický princip, který vytváří křivku křivky. U obtokových zářezů je problém obzvláště akutní, protože tyto zářezy jsou často malé, lehké a dokonale tvarované, aby těsnily proti čelu razníku.
Když se vytažený špalek pohybuje nahoru s razníkem a pak spadne zpět na povrch pásu nebo matrice, způsobí to zaseknutí dalšího podávacího zdvihu, vytvoří povrchové defekty na obrobku nebo klíny mezi součástmi matrice. Nápravné opatření závisí na velikosti střely: větší střely reagují na podtlakové-rozbití na čelu průbojníku (drážky nebo důlky), zatímco menší střely často vyžadují mechanické vyhazovací kolíky nebo časované proudění vzduchu.
Následující matice pro odstraňování problémů mapuje nejběžnější symptomy produkce obtokových zářezů na jejich pravděpodobné hlavní příčiny a nápravná opatření:
| Příznak | Pravděpodobná hlavní příčina | Nápravné opatření |
|---|---|---|
| Na jedné stanici přerušovaně odstraňujte zaseknuté papíry | Volná vzdálenost vrubu obchvatu je pro tvarovaný prvek v této stanici okrajová; materiálové odpružení překračuje návrhový přídavek | Rozšiřte vůli zářezu o 10-15%; ověřte odpružení skutečným měřením dílu, nikoli nominální geometrií |
| Odstraňte přezky nebo zkroucení během podávání | Nosič je nadměrně oslaben odstraněním obtokového zářezu; překrývající se zářezové zóny vytvářejí složený slabý úsek | Zvětšit šířku nosiče u oslabených příčných-profilů; zvážit přechod na pozitivní bypass u kritických stanic; přidat střední podporu zvedáku |
| Pilotní otvory se v průběhu výroby postupně prodlužují | Obtokový zářez příliš blízko pilotního otvoru; nedostatečný podpůrný materiál mezi hranou zářezu a obvodem vodícího otvoru | Přemístěte zářez nebo pilot, abyste zvýšili vzdálenost separace na minimálně 2x tloušťku materiálu; posílit web mezi funkcemi |
| Rozměry dílu vybočují z tolerance na stanicích po proudu | Chybná registrace proužku způsobená proužkem visícím na okrajích obtokových zářezů během podávání; zachycování otřepů na hranách zářezu na součástech matrice | Odstraňte otřepy nebo rádiusové zářezy; zkontrolujte, zda je výška zvedáku dostatečná pro pás, aby se během posunu vyčistily hranice zářezů |
| Slimáci zachycení v dutině matrice; periodické rušení | Geometrie obtokového zářezu vytváří malé nebo obdélníkové střely, které odolávají gravitačnímu vyhazování; Stěny dutiny formy nemají úhel úkosu | Přepracovaný profil zářezu s kuželem pro uvolnění slimáků; přidat 0,5-1 stupeň ponoru do dutých stěn; nainstalujte pružinový plunžr nebo vzduchem podporované vyhazování |
| Slimák se vytáhl zpět s úderem při zatažení | Vakuová adheze mezi čelem razníku a slimákem; Obtokový zářez je plochý a těsní proti povrchu razníku | Přidejte na děrovací plochu drážky nebo důlky pro vakuové{0}}lámání; nainstalujte mechanické vyhazovací kolíky; aplikujte načasovaný proud vzduchu v dolní úvrati |
| Pás se při zpětném zdvihu po tvarování zavěsí | Stahovací deska vychyluje pás do nepodepřeného otvoru obtoku; pásek se zachytí na hraně zářezu během pohybu nahoru | Přidejte záložní podporu pod stripper tam, kde zářez vytváří nepodporované rozpětí; ověřit rozložení tlaku striperu; zkosení zářez vstupní hrany |
| Hrany obtokových zářezů se během výroby deformují (měď/měkké slitiny) | Posuvové síly se soustřeďují do ostrých vnitřních rohů vrubů; měkký materiál podléhá při opakovaném namáhání | Poloměr všech vnitřních rohů zářezů nastavte na minimálně 1,5násobek tloušťky materiálu; Vůle nadměrných zářezů o 20-30%, aby se zohlednilo uzavření profilu |
V rámci těchto poruchových režimů se objevuje jeden vzor: většina problémů s obcházením vrubové výroby má za následek nedostatečnou rezervu v původním návrhu. Zářez dimenzovaný na teoretickou minimální vůli funguje během pomalé{1}}rychlosti, ale selhává při produkčním tempu. Dynamika posuvu, variace materiálu a opotřebení nástroje, to vše spotřebovává rozpočet na volný prostor. Zabudování 10 až 20 procent dodatečného povolení ve fázi návrhu je levnou pojistkou proti cyklu odstraňování problémů, který následuje, když jsou marže příliš malé.
Dalším opakujícím se tématem jsou interakční efekty. Problém s obtokovým zářezem zřídka existuje izolovaně. Okrajový zářez v kombinaci s mírně opotřebeným zvedákem a cívkou, která běží o 0,02 mm tlustší, než je nominální, vytváří tří-faktorové selhání, které nevyřeší jediné nastavení. Efektivní řešení problémů vyžaduje současné prozkoumání zářezu, sousedních součástí a příchozího materiálu, spíše než sledování jedné proměnné po druhé.
Tyto rámce a diagnostické nástroje slouží návrhářům zápustek a výrobním inženýrům, kteří pracují po celý životní cyklus progresivních nástrojů. Ale také podtrhují širší princip: rozhodnutí o vynechání zářezu jsou neoddělitelná od celkového výkonu matrice. Spojují se s každou další volbou designu, kterou jste udělali, od pilotního umístění přes výběr materiálu až po ekonomiku pásů.
Použití principů obtokového zářezu na vaše projekty designu lisovacích nástrojů
Obtokové zářezy zabírají na rozložení pásu malou stopu, přesto jejich vliv zasahuje do každého rohu matrice. Jediný zářez se připojuje k přesnosti registrace pilota, stabilitě podávání nosiče, strategii vůle zvedáku, ekonomice materiálu a spolehlivosti vyhazování šrotu. Zacházení s těmito reliéfními prvky jako s izolovanými geometrickými rozhodnutími je chybou většiny výrobců nástrojů. Návrháři, kteří to pochopili správně, chápou, že dopad obtokového vrubu na kvalitu součásti je kumulativní a vyplývá z toho, jak každý vrub interaguje s každou komponentou, kterou prochází, v celé sekvenci postupu.
Připojení návrhu obtokového zářezu k výkonu matrice
Průchozí-linka napříč vším, co je zde popsáno, je integrace. Integrace s progresivním designem obchvatu zářezu znamená, že vaše geometrie vůle, šířka nosiče, výběr typu zářezu a správa zářezů – to vše odráží jedinou koherentní strategii, spíše než sbírku záplat po stanici-po{3}}. Když se tyto prvky vyrovnají, pás se hladce posouvá, díly drží toleranci a matrice běží bez zásahu. Když jsou v konfliktu, řešíte problémy, které se neustále posouvají, protože hlavní příčina žije v rozhodnutí o návrhu učiněném o tři stanice proti proudu.
Shrnutí doporučených postupů pro návrh obejití zářezu: velikost mezery od obálky formovaného prvku plus mezera pro odpružení specifická pro materiál, zachování minimální vzdálenosti od pilotních otvorů, zachování pevnosti nosiče nad dvojnásobnou tloušťkou materiálu v každém příčném řezu-, navržení geometrie zářezu pro spolehlivé vyhození a ověření vůle na každé následné stanici, kterou prvek prochází, nejen na další.
Zvládnutí těchto principů znamená rozdíl mezi kostkou, která přežije zkoušku, a kostkou, která běží miliony cyklů bez zásahu. Pokročilé principy konstrukce lisovacích nástrojů nežijí pouze v exotických nástrojích nebo drahém simulačním softwaru. Žijí v detailech, jako je geometrie obchvatového zářezu, kterou většina návrhářů považuje za dodatečný nápad.
Prostředky pro pokročilé strojírenství lisovacích nástrojů
Pro nástrojové inženýry, kteří pracují na složitých projektech progresivních lisovacích nástrojů, kde se obtokové zářezy protínají s hloubkou tváření, tokem materiálu a integrací komponent s více stanicemi, zkracuje přístup ke zkušeným nástrojům partnerům vývojový cyklus.Vlastní řešení lisovacích nástrojů YICHENposkytuje technickou podporu pro návrh-těžkých projektů zahrnujících strukturu matrice, konfiguraci razníku a zvedáku, optimalizaci vůle a ověřování rozvržení pásu. Pokud vaše rozvržení pásu zahrnuje druh rozhodnutí s více proměnnými, která jsou popsána v tomto článku, kolaborativní kontrola se schopným týmem nástrojů odhalí problémy, které při samostatném návrhu často chybí.
Účelem obtokových zářezů konstrukce lisovnice není sama o sobě složitost. Je to řízená vůle, která umožňuje, aby všechno ostatní v matrici fungovalo tak, jak bylo zamýšleno. Získejte správné zářezy a zbytek kostky bude následovat.
Často kladené otázky o obtokových zářezech v designu raznic
1. K čemu slouží obtokové zářezy v postupových lisovacích nástrojích?
Obtokové zářezy slouží jako reliéfní geometrie vyříznuté do nosného pásu, která brání dříve vytvořeným prvkům, jako jsou příruby, protažení nebo prolisy, aby se srazily s navazujícím nástrojem během posunu pásu. Zajišťují volný pohyb pásu ze stanice na stanici bez zaseknutí, deformace nebo poškození matrice. Bez správného odlehčení obtoku zasahují zvednuté nebo snížené prvky do průbojníků, vložek a zvedáků při postupu pásu, což vede k chybnému podávání, poškrábání dílů nebo katastrofálním haváriím matrice, které mohou stát 100krát více než materiál ušetřený vynecháním zářezu.
2. Jaký je rozdíl mezi obtokovým zářezem a přemosťovacím zářezem?
Roztečový zářez (také nazývaný francouzský zářez) primárně řídí vzdálenost podávání pásu a registraci tím, že poskytuje mechanickou zarážku, která zabraňuje nadměrnému podávání. Obtokový zářez existuje pouze jako odlehčení vůle, aby se zabránilo tomu, že se tvarované prvky dostanou do kontaktu se součástmi formy ve směru pohybu během posunu. Zatímco roztečné zářezy jsou typicky pravoúhlé zářezy na okraji pásu vytvořené na první stanici, obtokové zářezy jsou tvarovány tak, aby odpovídaly profilu tvarovaného prvku a umístěny vedle místa, kde by se vyskytla interference. Některé obchody používají tyto termíny zaměnitelně, ale jejich návrhové ovladače, pravidla dimenzování a způsoby selhání se výrazně liší.
3. Kdy bych měl použít pozitivní obtokové zářezy místo negativních obtokových zářezů?
Pozitivní obtokové zářezy se upřednostňují, když musí být zachována pevnost nosného pásu, zejména u tenkých materiálů pod 0,5 mm, kde odebírání materiálu činí nosič příliš pružným pro stabilní podávání. Vyhovují také vysoko-rychlostním operacím nad 200 zdvihů za minutu, kde je vysoké riziko kmitání pásu a dlouhé{4}}pohyby, kde kumulativní posuvové síly vyžadují plnou šířku nosiče. Kompromisem je zvýšená složitost zápustky, protože každá následná stanice potřebuje odpovídající volné kapsy obrobené do součástí zápustky. Negativní obtokové zářezy fungují lépe pro tlustší materiály, jednodušší struktury matrice a aplikace, kde je vyhazování slimáků jednoduché.
4. Jak ovlivňuje typ materiálu dimenzování obtokového vrubu v progresivních matricích?
Každý materiál vyžaduje různé vůle v důsledku různého odpružení, tvrdosti a tažnosti. Měkká ocel potřebuje pouze 5-10% vůle za tvarovaným profilem kvůli předvídatelnému odpružení. Hliník vyžaduje o 15-25% větší vůli, protože odpružení běží o 5-8 stupňů ve srovnatelných ohybech. Měď vyžaduje 20-30% předimenzování se zaoblenými vnitřními rohy, protože měkký materiál se deformuje na hranách vrubů pod tlakem posuvu, což způsobuje, že se profil vrubu časem uzavírá. Vysokopevnostní oceli potřebují 15-20% rezervu kvůli agresivnímu odpružení. Vlastní řešení lisovacích nástrojů YICHEN na yichen-group.com mohou pomoci inženýrům ověřit tato rozhodnutí o vůli specifických pro materiál během vývoje rozvržení pásu.
5. Jak mohu odstranit problémy s nesprávným podáváním pásů způsobeným problémy s obtokovým zářezem?
Začněte identifikací vzoru příznaků. Občasné chybné podávání na jedné stanici naznačuje okrajovou vůli, kde zpětné odpružení materiálu překračuje konstrukční povolenou hodnotu, což vyžaduje o 10–15 % širší zářezy. Zkroucení nebo zkroucení pásu znamená, že nosič je nadměrně zeslaben odstraněním zářezu, je třeba zvětšit šířku nosiče nebo přepnout na pozitivní bypass. Progresivní prodloužení pilotního otvoru znamená, že zářez je příliš blízko pilotního otvoru, což vyžaduje přemístění, aby se zachovalo oddělení tloušťky materiálu 2x. Zadržování zářezů způsobující pravidelné zasekávání vyžaduje přepracování profilu zářezu s úkosem nebo úhlem úkosu. Většina problémů s obcházením vrubové výroby je způsobena nedostatečnou konstrukční rezervou, která funguje během pomalého zkoušení, ale selhává při produkční rychlosti.


