


Jaké soubory PDF s návrhem lisovacích nástrojů nabízejí nástrojovým inženýrům
Když hledátenávrh raznice ve formátu PDFPravděpodobně budete chtít dvě věci najednou: solidní vzdělávací obsah o disciplíně samotné a spolehlivý referenční dokument, který můžete získat během skutečné návrhářské práce. Tato příručka řeší obě potřeby.
Konstrukce lisovacích nástrojů je konstrukční proces vytváření nástrojů, které přeměňují plochý plech na hotové díly prostřednictvím řízené separace nebo deformace. Lis působí silou na materiál umístěný uvnitř matrice při pokojové teplotě a geometrie matrice určuje konečný tvar součásti, kvalitu hrany a rozměrovou přesnost. Rozsah je široký a týká se všeho od struktury formy a výběru materiálu až po stanovení vůle a plánování rozvržení pásu.
Co pokrývá design raznic
Komplexní průvodce lisováním kovů zahrnuje několik vzájemně souvisejících disciplín. Najdete zde obsah o klasifikaci matric (jedno-operace, složené a progresivní typy), konstrukčním složení včetně procesních částí a konstrukčních částí, materiálových vlastnostech, jako je plasticita a mez kluzu, a analýze procesu lisování, která určuje, kolik operací součást vyžaduje. Die design také zahrnujegeometrie razníku, konfigurace lisovací desky, vodicí systémy a specifikace šablonkteré zajišťují opakovatelnou kvalitu výroby.
Proč se inženýři spoléhají na reference PDF
Webové stránky se posouvají, přerušují se odkazy a online formátování často narušuje technické výkresy a toleranční tabulky, na kterých závisí nástrojáři. Tyto problémy řeší dobře-strukturovaný soubor PDF. Zachovává vzorce přesně tak, jak byly vytvořeny, vykresluje tabulky a příčné -řezy bez posunu rozvržení a pracuje offline na lisu nebo ve stanici CAD. Můžete tisknout konkrétní stránky, přidávat k nim poznámky a archivovat je se soubory projektu.
Kvalitní formát PDF s designem raznice překlenuje propast mezi širokými akademickými učebnicemi a úzkými dokumenty podnikových norem a poskytuje inženýrům jedinou přenosnou referenci, která kombinuje teorii, výpočetní metody a praktická pravidla návrhu v jednom strukturovaném formátu.
Kapitoly vpředu rozdělují konkrétní technický obsah, který obsahují nejlepší reference pro návrh matrice, počínaje výběrem typu matrice a pohybem přes komponenty, vůle, obtokové zářezy, rozložení pásů a simulační nástroje.
Typy raznic a jejich výběr
Každé rozhodnutí o designu lisování kovů začíná jednou otázkou: který typ matrice se hodí k dílu? Nechápejte to špatně a budete čelit přestavbám nástrojů, nafouknutému zmetkovitosti a sekundárním operacím, které zabírají marže. Udělejte to správně a výroba běží hladce od vyzkoušení až do konce--životnosti.
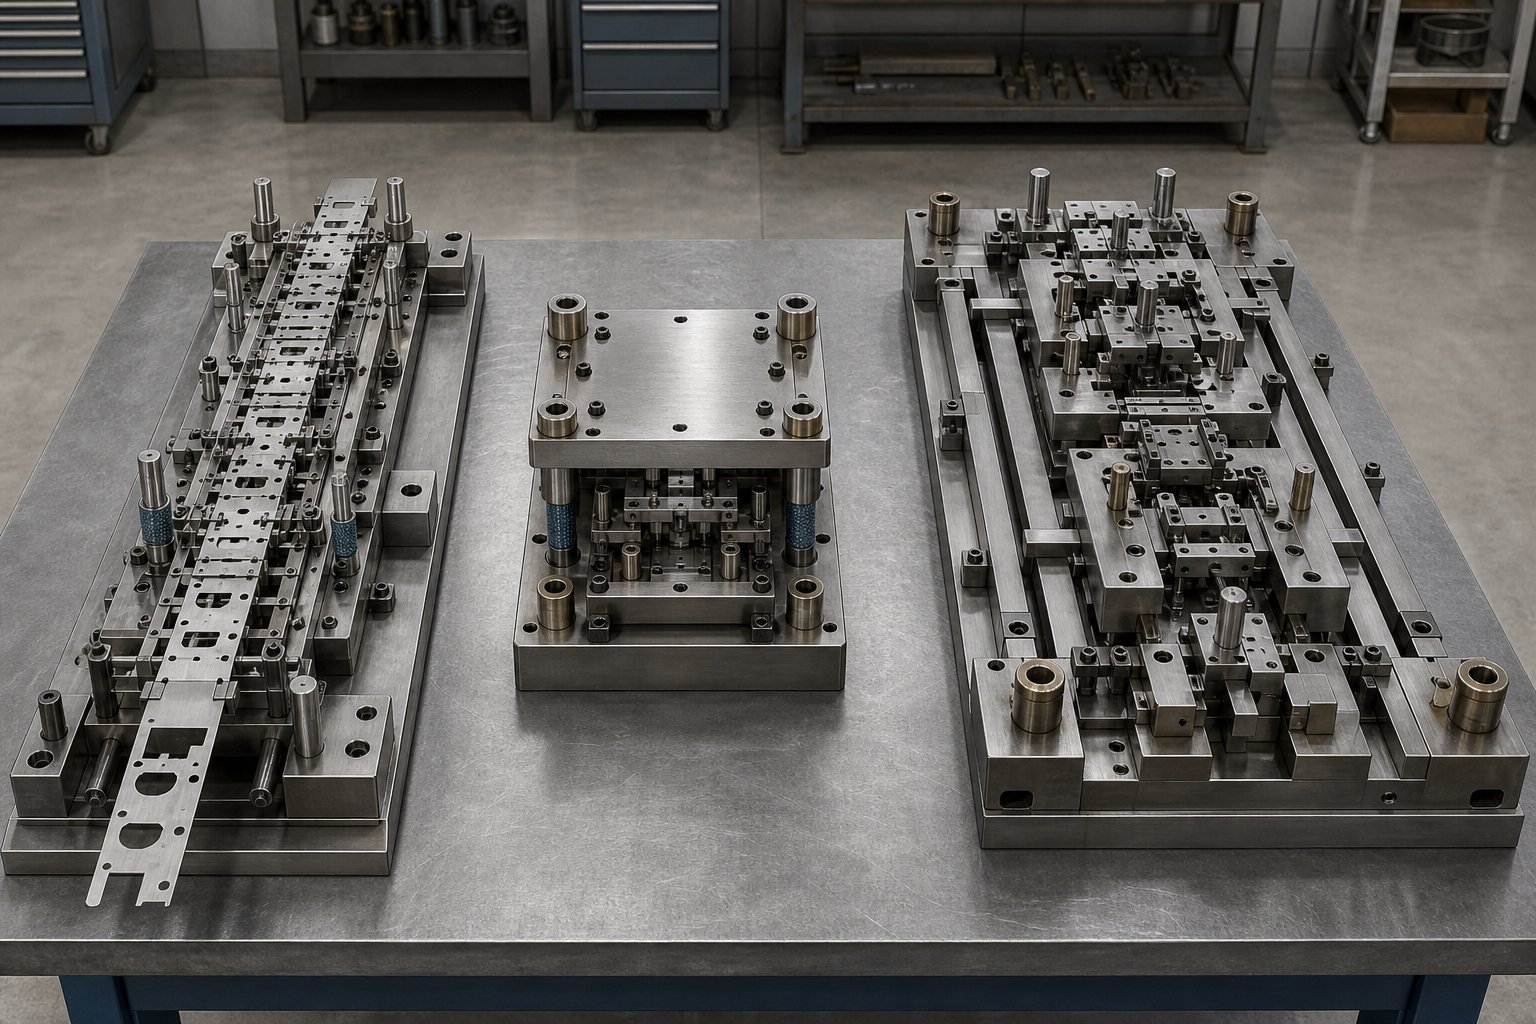
Na poli dominují čtyři primární typy matric: progresivní matrice, složené matrice, přenosové matrice a kombinované matrice. Každý zpracovává jiný průsečík geometrie součásti, objemu výroby a požadavků na toleranci. Níže uvedené části vám poskytnou rozhodovací rámec, který většina referenčních dokumentů rozmístí po více kapitolách, pokud jej vůbec pokrývají.
Progresivní raznice a jejich konstrukční aspekty
Progresivní provedení raznicese soustředí na pás materiálu přiváděný přes sekvenci stanic, z nichž každá provádí odlišnou operaci. Představte si to jako jeden souvislý cyklus, kde se děrování, ohýbání, ražení a odřezávání děje v jednom tahu lisu, když se pás posune dopředu o pevnou vzdálenost. Pilotní kolíky udržují zarovnání napříč stanicemi a udržují předvídatelné-hromadění tolerance.
Kdy je progresivní design optimální? Kdykoli potřebujete velký-objem malých-až{2}}středních dílů s mírnou složitostí. Výrobní série přesahující jeden milion dílů ročně jsou společným územím. Kontinuální pásové spojení eliminuje manipulaci se součástmi mezi operacemi, což snižuje náklady na pracovní sílu až o 40 % ve srovnání s přístupy na jedné-stanici.
- výhody:Vysoká{0}}rychlost výroby, konzistentní umístění napříč stanicemi, nízké{1}}náklady na díl v měřítku, více operací v jednom lisovacím cyklu
- Omezení:Vysoká počáteční investice do nástrojů, připojení pásu omezuje směr tváření, hloubka tažení omezená tahem pásu, dodatečné náklady na sekundární operace, jako je řezání závitů
Skutečný-příklad: při výrobě konektorů se může nesouosost pásku o velikosti 0,02 mm kaskádovat napříč všemi stanicemi. To je důvod, proč jsou rozložení pásu a pilotní design rozhodující pro stabilitu procesu v jakékoli progresivní matrici.
Aplikace složených a transferových matric
Složené matrice dokončují několik řezných operací v jediném zdvihu na jedné stanici. Neexistuje žádný progresivní pohyb, žádný přenosový systém. Část se tvoří okamžitě. To zní omezující, ale u plochých dílů vyžadujících vysokou přesnost břitu, složené matrice často překonávají progresivní alternativy. Proč? Protože nedochází k žádné kumulativní deformaci z více stanic. Plochost-kritických součástí, jako jsou podložky, těsnění a malé elektrické součástky, přímo těží z tohoto přístupu, se zkrácením doby výroby o 25–30 % ve srovnání se sekvenčními operacemi.
- výhody:Vynikající rovinnost, nižší složitost nástroje, kratší doba přípravy nástroje, méně odpadového materiálu
- Omezení:Nelze podporovat vícesměrové tvarování, není vhodné pro složité geometrie, obecně omezeno na díly o průměru menším než 150 mm
Přenosové raznice mají opačný přístup ke složitosti. Část se brzy oddělí od pásu a volně se pohybuje mezi stanicemi prostřednictvím mechanických přenosových systémů. Každá stanice pracuje na dílu samostatně, což umožňuje hluboké tažení, více{2}}tvarování z více úhlů a operace, které odizolování-propojených návrhů jednoduše nedosáhne. Automobilové panely karoserie, kryty spotřebičů a hluboce{5}}tažené kryty – to vše závisí na lisování v transferovém lisu.
- výhody:Plná flexibilita tvarování, podporuje hluboké tažení a složité geometrie, žádné pásové omezení směru tvarování, vhodné pro velké díly
- Omezení:Vyšší náklady na nastavení a vybavení, načasování přenosu musí být přesně synchronizováno, zvýšená složitost údržby
Výběr správného typu matrice pro vaši aplikaci
Představte si, že máte výkres součásti, cílový objem a rozpočet. Jak je přiřadíte ke správnému standardnímu typu matrice? Použijte tuto logiku:
- Pokud je váš díl malý, vyrábí se ve velkých objemech a nevyžaduje hluboké tažení, je výchozí volbou progresivní lisování.
- Pokud je váš díl plochý s jednoduchou geometrií a vyžaduje těsnou rozměrovou přesnost, složené lisování poskytuje nejlepší výsledky.
- Pokud váš díl vyžaduje hluboké tažení, vícesměrné tvarování{0}} nebo složité sekvenční operace, poskytuje nezbytnou flexibilitu lisování s přenosovou matricí.
- Pokud se složitost zvýší, ale objem zůstane vysoký, zvažte kombinovanou zápustku, která spojuje operace řezání a tváření v hybridním přístupu.
Níže uvedená tabulka shrnuje tyto rozhodovací faktory do jediného srovnání, druhu strukturované reference, kterou byste očekávali v dobře-organizovaném formátu PDF s návrhem raznice:
| Kritéria | Progresivní zemřít | Compound Die | Přenosová matrice |
|---|---|---|---|
| Část Složitost | Nízká až střední | Jednoduchá, plochá geometrie | Vysoké, více{0}}směrové tvarování |
| Rychlost výroby | Velmi vysoká | Vysoký | Střední |
| Náklady na nástroje | Vysoká (amortizovaná přes objem) | Mírný | Vysoká (přenosové systémy zvyšují náklady) |
| Schopnost tolerance | Pevné, s pilotním ovládáním | Vynikající rovinnost a přesnost hran | Těsné, s nezávislým ovládáním stanice |
| Hluboké kreslení | Omezeno napětím pásu | Není podporováno | Plně podporováno |
| Nejlepší rozsah hlasitosti | 500,000+ dílů | 10,000 - 500 000 dílů | 10,000 - 1000,000+ dílů |
| Typické aplikace | Konektory, držáky, svorky | Podložky, těsnění, ploché elektro díly | Automobilové panely, kryty, hlubokotažené-díly |
To je jednoduché: přiřaďte proces k dílu, ne naopak. Výběr špatného typu matrice často vede k sekundárním operacím, které zvyšují náklady, přepracováním nástrojů, které zdržují uvedení na trh, a zmetkovitosti, která se nikdy nestabilizuje. Důkladný referenční dokument kodifikuje tato rozhodovací pravidla, aby se inženýři vyvarovali opakování chyb, které již byly vyřešeny.
Výběr typu matrice určuje architekturu, ale skutečný výkon žije v komponentách, které tvoří sestavu. To, jak tyto razníky, odstraňovače, zvedáky a vodicí systémy spolupůsobí během každého zdvihu lisu, určuje, zda vámi zvolený typ matrice skutečně poskytuje kvalitu a životnost nástroje, kterou design slibuje.
Základní součásti raznice a jejich funkce
Typ kostky je jen strategie. Komponenty uvnitř sestavy jsou tím, co tuto strategii provádí milionkrát. Každá raznice, ať už progresivní nebo složená, je postavena z hierarchie konstrukčních a pracovních částí, které musí spolupracovat ve zlomcích milimetru. Pochopení tohoto průvodce strukturou sestavy matrice, komponentu po komponentě, je to, co odděluje fungující nástroj od toho, který pálí přes rozpočty na údržbu.
Představte si cyklování lisu rychlostí 200 zdvihů za minutu. Při každém zdvihu horní polovina klesá, vyrovnává se s dolní polovinou, provádí řezací nebo tvářecí práce, stahuje materiál z razníku a zatahuje se. Každá komponenta v zásobníku má v této sekvenci definovanou roli. Chybí jeden detail v konstrukci lisovacích nástrojů a celý systém degraduje.
Součásti sestavy horní a dolní matrice
Základ začíná u matricových desek, nazývaných také matrice nebo sady matric. Tyto silné ocelové nebo hliníkové desky slouží jako montážní základna, kde je zajištěna každá další součást. Spodní patka se přišroubuje k loži lisu a horní patka se připojí k beranu lisu. Představte si je jako podvozek celého nástroje. Jejich tuhost určuje, jak dobře sestava odolává průhybu při zatížení, což přímo souvisí s tonáží lisu a velikostí matrice.
Spojení horní a spodní patky tvoří vodicí kolíky a pouzdra. Ty poskytují přesnost vyrovnání, která udržuje razníky vystředěné nad otvory matrice. Podle Moeller Precision Tool jsou vodicí kolíky vyráběny s tolerancí do 0,0001 palce, aby byla zajištěna přesnost polohování. Existují dva hlavní styly:
- Třecí (rovné) vodicí čepy- mírně poddimenzovaný vzhledem k otvoru pouzdra, poskytuje přesné vedení, ale vyžaduje větší sílu k oddělení polovin matrice
- Vodicí kolíky kuličkového-ložiska- jezdí na sekvenci kuličkových ložisek v hliníkové kleci, což umožňuje hladší oddělení a stává se průmyslovým standardem pro snadné použití
Mezi patkami a pracovními součástmi jsou umístěny opěrné desky, děrovací desky a bloky matric. Opěrné desky rozdělují zatížení děrováním po celé botě, aby se zabránilo místnímu rozdrcení. Děrovací desky drží řezné a tvarovací nástroje v přesných X-y pozicích. Bloky matrice obsahují otvory matrice, které odpovídají každému profilu razníku. Pro konstrukční nosné desky vyžadující vysokou pevnost v tlaku je běžná nástrojová ocel SKD11 pro tváření za studena-zpracovaná na HRC 58-60, která zajišťuje odolnost proti deformaci při trvalém velkém zatížení.
Děrovačky, zvedáky a stahovače v detailu
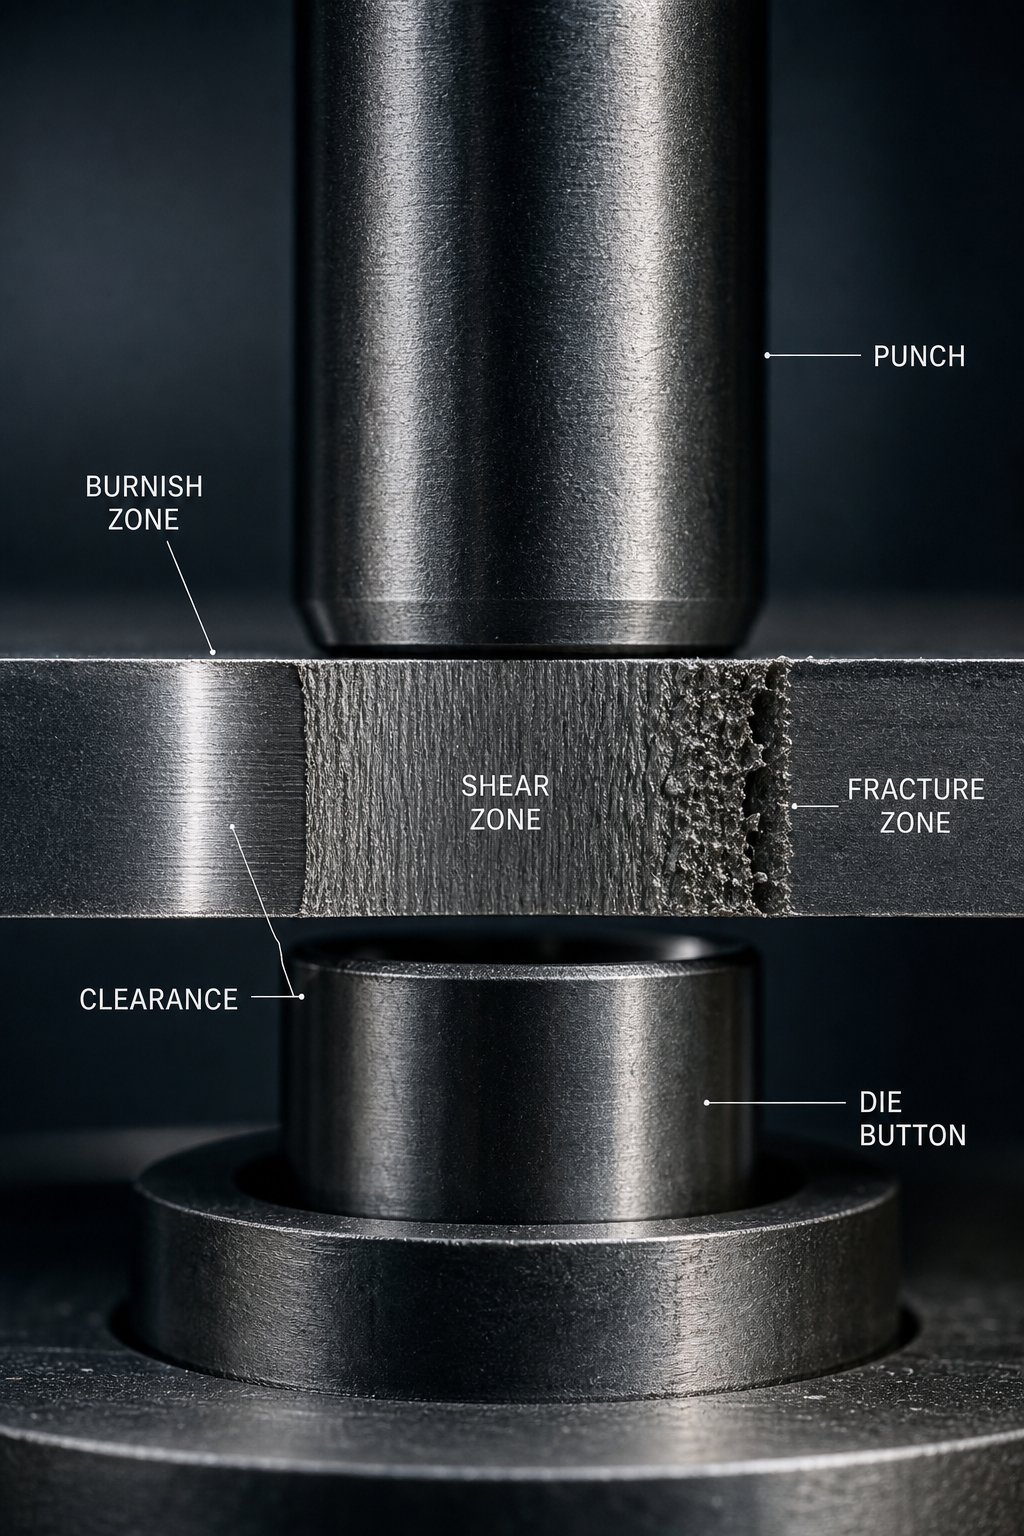
Razníky jsou aktivní řezné a tvářecí nástroje, které přicházejí do styku s materiálem. Geometrie jejich nosu, ať už je kulatý, podlouhlý, čtvercový nebo -vlastní profil, definuje prvek, který vytvářejí. Každý razník funguje ve spojení s tlačítkem raznice, které poskytuje protilehlou řeznou hranu. Toto vytlačovací tlačítko je posunuto o něco větší než nos děrovače, typicky 5-10 % tloušťky děrovaného materiálu. Toto posunutí, nazývané přerušování, vytváří řízenou mezeru, kde skutečně dochází ke střihu.
Stripeři plní roli, kterou lze snadno podcenit. Když razník pronikne plechem, materiál sevře strany razníku díky pružnému zotavení. Bez stírací desky, která by tlačila na arch, by materiál vyjížděl nahoru se zatahovacím razníkem, což by způsobilo chybné podávání, deformaci pásu nebo poškození součásti. Strippery drží list naplocho proti povrchu matrice během zatahování a také vedou materiál během tváření. Pružinové-odstraňovače nátěrů poskytují další výhody tím, že během samotného řezacího cyklu vyvíjejí řízený tlak, čímž zlepšují kvalitu hran.
Zvedače zvedají pás z čela matrice mezi tahy, což mu umožňuje volně postupovat do další polohy rozteče. Bez zvedáků se pás táhne po povrchu matrice, vytváří škrábance, zvyšuje odpor při podávání a zavádí chyby při polohování. U progresivních forem zvedáky spolupracují s piloty, aby udrželi registraci proužků. Piloty jsou přesné kolíky, které zasahují do předem-děrovaných děr v pásu a vytahují jej do přesné polohy předtím, než každá stanice provede svou práci.
Patní bloky absorbují boční síly vznikající při řezání nebo tváření. Když razník vstupuje do materiálu pod úhlem, nebo když asymetrické řezání vytváří boční tlak, patní bloky přenesou toto zatížení do lisovací patky, spíše než aby umožnily horní sestavě posunutí do stran. Jsou nezbytné pro udržení vyrovnání v zápustkách s těžkými tvářecími operacemi nebo úhlovým řezáním.
Jak design komponent ovlivňuje výkon matrice
Přesnost součástí není o perfekcionismu. Jde o ekonomiku. Broušení o 0,01 mm mimo střed-vytváří nerovnoměrné opotřebení, které zkracuje životnost nástroje na polovinu. Stírací deska s nekonzistentním tlakem pružiny vytváří proměnlivou kvalitu okraje po celé šířce pásu. Vodicí systém s nadměrnou vůlí umožňuje posouvání horní a spodní poloviny pod zatížením, což vytváří jednostranné otřepy, které vyžadují sekundární dokončování.
Vztah je přímý: přísnější specifikace součástí prodlužují intervaly údržby, snižují zmetkovitost a zlepšují konzistenci dílů. Razníky a břitové destičky obvykle používají vysokorychlostní -ocel, jako je SKH9, tepelně zpracovaná- na HRC 60-62, která poskytuje červenou tvrdost potřebnou k udržení ostrých řezných hran během milionů cyklů při vysokých teplotách tření.
Zde jsou kritické komponenty a funkce lisovacích lisů, které by měl podrobně popsat každý odkaz na design lisovacího lisu:
- Boty (talíře)- poskytuje lisu pevný konstrukční základ a montážní rozhraní
- Vodicí čepy a pouzdra- zarovnat horní a dolní sestavy s přesností pod-tisícinu
- Opěrné desky- rozložte bodové zatížení údery, abyste zabránili poškození obuvi
- Děrovací plechy a držáky- držte údery v přesné boční poloze
- Kostky a tlačítka- poskytují spodní řezné hrany, které se spojují s razníky
- Stripovací desky- držte materiál naplocho a během zatahování ho odstraňte z průrazů
- Pružiny (mechanické nebo dusíkové)- poskytují řízenou sílu pro funkce odstranění, zadržení a návratu
- Zvedáky- zvedněte pás mezi tahy pro volné podávání a umístění
- Pilotní kolíky- registrujte pás na přesnou pozici před spuštěním každé stanice
- Patní bloky- absorbuje boční přítlačné síly z úhlových nebo asymetrických operací
Když návrhy překračují rámec toho, co mohou pojmout standardní katalogové komponenty, ať už kvůli neobvyklému chování materiálu, -standardním geometriím nebo těsné integraci mezi tvářecími a řezacími stanicemi, stává se spolupráce se zkušeným výrobcem zápustek praktickým dalším krokem.YICHENposkytuje zakázková řešení lisovacích nástrojů pro inženýry, kteří čelí přesně těmto výzvám, od složitých konfigurací lisovníku a zvedáku až po optimalizaci struktury lisovacích nástrojů pro náročné scénáře toku materiálu. Pro nástrojářské profesionály, kteří studovali teorii a potřebují řešení připravená pro výrobu-, tento druh výrobního partnerství překlenuje propast mezi referenčními znalostmi a pracovními nástroji.
Výběr komponentů určuje konstrukční schopnosti matrice, ale to, zda tyto součásti dodávají čisté díly, závisí na jednom kritickém výpočtu: vůli mezi razníkem a matricí. Příliš těsné a ničíte nástroje. Příliš volné a vytváříte nepoužitelné okraje. V další části je přesně uvedeno, jak získat správné číslo pro jakýkoli materiál.
Výpočty vůlí a standardy tolerance
Vůle je jediné číslo, které určuje, zda vyražená hrana vyjde čistá nebo vyžaduje sekundární dokončování. Je to řízená mezera mezi řeznou hranou razníku a řeznou hranou raznice, specifikovaná jako procento tloušťky materiálu na stranu. Každé PDF s návrhem lisovacího nástroje, které stojí za to si ponechat, věnuje tomuto tématu značný prostor, protože chybná vůlí vede k problémům s otřepy, předčasným selháním razníku a rozměrovým posunem, který destabilizuje celé výrobní série.
Mnoho referenčních tabulek uvádí hodnoty vůlí vedle názvů materiálů a končí tam. Tento přístup nechává inženýry hádat, když narazí na novou slitinu nebo neobvyklý rozsah tloušťky. Pochopení toho, proč materiály vyžadují různé vůle, nejen jaké jsou hodnoty, vám dává schopnost řešit problémy, které samotné tabulky nemohou vyřešit.
Metody výpočtu vůle podle typu materiálu
Standardní metoda je přímočará: vynásobte tloušťku materiálu doporučeným procentem, abyste získali vůli na straně. Aobecný výchozí bod je 10 % tloušťky materiálu, ale moderní výrobní praxe naznačuje, že 11–20 % často snižuje namáhání nástroje a prodlužuje životnost bez obětování kvality břitu.
Proč rozsah? Protože různé materiály se při smyku různě lámou. Když razník vstoupí do plechu, nejprve vytvoří zónu leštění prostřednictvím plastické deformace, poté se materiál láme podél hranic zrn jak z okraje razidla, tak z okraje razidla. Je-li vůle správná, tyto roviny lomu se vyrovnají a čistě se setkají. Pokud ne, materiál se trhá nerovnoměrně a vytváří hrubé hrany a silné otřepy.
Vlastnosti materiálu řídí toto chování:
- Mez kluzuurčuje, jak velké síle materiál odolává, než začne plastická deformace. Vyšší mez kluzu znamená, že materiál vyžaduje větší vůli, aby se umožnilo šíření lomu bez nadměrného nahromadění síly.
- Pevnost v tahuoznačuje maximální napětí, které materiál vydrží. Tvrdší a pevnější materiály potřebují větší vůli, protože jejich odolnost vůči smyku vyžaduje více prostoru pro lom, aby se mohl čistě šířit.
- Tažnostpopisuje, jak moc se materiál natáhne, než se zlomí. Vysoce tvárné materiály, jako je měď nebo měkký hliník, mají sklon k větším zónám převrácení a potřebují těsnější mezery, aby se omezilo nadměrné proudění plastů, než dojde k prasknutí.
Zde je referenční tabulka s typickými tolerancemi lisování kovů pro výběr vůle napříč běžnými materiály:
| Materiál | Rozsah pevnosti v tahu | Doporučená vůle (% na stranu) | Poznámky |
|---|---|---|---|
| Měkká ocel (CRS/HRS) | 300-450 MPa | 8-12% | Standardní základní linie; většina referenčních tabulek toto používá jako výchozí |
| Nerezová ocel (304/316) | 500-700 MPa | 12-16% | Práce-rychle tuhne; užší vůle urychluje opotřebení razníku |
| Hliník (1100, 5052) | 90-260 MPa | 6-10% | Měkké a tvárné; příliš velká vůle způsobuje nadměrné převrácení |
| Vysokopevnostní ocel- (HSLA/DP) | 600-1000+ MPa | 14-20% | Vyžaduje velkorysou vůli, aby se zabránilo zlomení razníku |
| Měď a mosaz | 200-400 MPa | 8-12% | tvárné; Aplikace citlivé na otřepy-mohou používat spodní konec |
| Pružinová ocel (SK5, 301 SS) | 700-900 MPa | 15-20% | Velmi těžké; nedostatečná vůle způsobuje sekundární smyk a vylamování |
Kdy byste měli použít těsnější versus volnější vůle? Zvažte požadavky na součást. Pokud potřebujete velkou zónu leštění pro lisovaný-otvor, zmenšete mírně vůli, abyste prodloužili smykovou zónu před zlomením. Pokud na životnosti nástroje záleží více než na dokončení břitu, otevřete vůli, abyste snížili napětí při lisování. Standardní tolerance vysekávání jsou vždy kompromisem mezi kvalitou břitu, životností nástroje a rychlostí výroby.
Toleranční standardy a kontrola otřepů
Výška otřepů je nejviditelnějším příznakem stavu vůle. Lisovaná hrana má čtyři odlišné zóny: převalování, leštění (smyk), lom a otřepy. Správná vůle vytváří tenké, konzistentní otřepy, které zřídka přesahují 10 % tloušťky materiálu. Nesprávné povolení vytváří problémy, které se množí po proudu.
Když je vůle správná, roviny lomu z hrany razníku a hrany zápustky se čistě sbíhají a vytvářejí minimální otřepy. Když je vůle nadměrná, materiál se spíše trhá než stříhá, vytváří silné otřepy a drsné lomové povrchy. Pokud je vůle nedostatečná, dochází k sekundárnímu střihu, který zvyšuje řeznou sílu a zrychluje opotřebení razníku.
Jak je podrobně uvedeno v technické příručce od lisovacích raznic Changdong, na směru otřepů také záleží. Při operacích vysekávání se na straně razníku (horní část dílu) tvoří otřepy. Při děrovacích operacích se na straně matrice (dole) tvoří otřepy. Návrháři určují, který povrch směřuje v sestavě směrem ven, a podle toho orientují matrici tak, aby se na méně kritické ploše objevily otřepy. Toto je úvaha o tolerancích lisování plechu, kterou mnoho referenčních dokumentů přehlíží.
Správná vůle eliminuje nebo snižuje potřebu sekundárního odstraňování otřepů. Když uvážíte, že ruční odstraňování otřepů může přidat 0,02–0,10 USD na díl a automatizované omílání zavádí další manipulační kroky, zachování správné vůle přináší úspory při výrobě při výrobě stovek tisíc dílů.
Nerovnoměrná vůle je zvláště destruktivní. Pokud je průbojník mimo-střed vzhledem k otvoru matrice, jedna strana se čistě ustřihne, zatímco druhá se roztrhne. Výsledkem je-jednostranné otřepy, které nelze opravit úpravou celkové vůle. Místo toho musíte řešit zarovnání na úrovni vodícího systému nebo držáku razníku.
Měření a ověřování vůlí matrice
Výpočet odbavení na papíře je jedna věc. Další věc je ověření ve fyzickém nástroji. Během zkoušení matrice používají inženýři několik metod, aby potvrdili, že skutečná vůle odpovídá záměru návrhu:
- Spároměry- tenké kovové proužky vložené mezi okraje razidla a matrice pro přímé měření mezery. Funguje dobře pro přístupné otvory, ale nepraktické pro malé nebo vnitřní prvky.
- Dojem olova- proužek měkkého olova nebo pájky se umístí mezi razidlo a matrici a poté se stlačí během pomalého lisování. Výsledná tloušťka otisku odhaluje skutečnou vůli v několika bodech kolem profilu.
- Kontrola prvního-kusu- řezání ukázkových dílů a zkoumání profilu hrany při zvětšení. Vyvážený poměr leštění-k-lomu po celém obvodu potvrzuje rovnoměrnou vůli.
- měření CMMSouřadnicové měřicí stroje - mohou měřit rozměry razníku a matrice nezávisle, s vůlí vypočítanou z rozdílu rozměrů.
Během výroby se vůle snižuje opotřebením řezných hran. Praktickým efektem je postupné zvyšování výšky otřepů v průběhu času. Plány údržby by měly definovat maximální přijatelnou výšku otřepu a spustit přeostření nebo výměnu břitové destičky před dosažením této prahové hodnoty. Pro velkoobjemovou progresivní výrobu zápustek se sledování vůle na každé stanici stává kritickým, protože nestabilita na jedné stanici ovlivňuje podávání pásu, polohování pilotů a kvalitu tvarování po proudu.
Vůle určuje, co se děje na řezné hraně. Ale v progresivní matrici se pás musí spolehlivě pohybovat mezi řeznými hranami přes více stanic bez deformace nebo chybného podávání. Toto chování pásu, jak se vypořádává s akumulací napětí a udržuje registraci přes tucet nebo více stanic, závisí na funkci, kterou většina odkazů na design matrice sotva zmiňuje: obtokové zářezy.
Obtokové zářezy a tok materiálu v progresivních matricích
V progresivní matrici běžící rychlostí více než 200 zdvihů za minutu není pás pouze pasivním nosičem. Jedná se o aktivní konstrukční prvek absorbující napětí z každého řezu, ohybu a tvaru napříč každou stanicí. Když jedna stanice táhne materiál směrem dolů nebo jej natahuje bočně, tato deformace táhne pás v sousedních stanicích, deformuje umístění vodicích otvorů, způsobuje chybné podávání a zavádí rozměrovou chybu do dílů, které byly před zahájením tvarování jemné. Účelem obtokových vrubů v lisovacích nástrojích je přerušit tento přenos napětí a poskytnout pásu prostor pro lokální deformaci bez narušení celého postupu.
Většina odkazů na design matrice zmiňuje obtokové zářezy nebo je úplně přeskakuje. Zkušení nástrojáři je však uznávají jako jeden z nejúčinnějších nástrojů pro udržení stability pásu v zápustkách se smíšenými operacemi řezání a tváření. Pokud jste někdy viděli progresivní zápustku, která vyrábí dokonalé díly na stanicích 1 až 5, ale vybočuje z tolerance na stanicích 6 a dále, neodpovídající odlehčení napětí mezi tvářecími stanicemi je běžným viníkem.
Návrhy pozitivních a negativních obtokových zářezů
Rozdíl mezi negativními a pozitivními obtokovými zářezy v plechových lisovacích nástrojích spočívá v tom, jak je materiál ošetřen v místě reliéfu.
Negativní obtokový zářez odstraňuje materiál z pásu na určitých místech mezi stanicemi. Představte si úzkou štěrbinu nebo obdélníkový výřez obrobený do nosného pásu mezi dvěma tvářecími stanicemi. Když horní stanice natahuje nebo táhne materiál, otevřená štěrbina absorbuje tento posun, místo aby jej přenášela po proudu. Pás se může mírně prodloužit do otevřeného zářezu, aniž by tahal za registrační body další stanice. Toto je běžnější přístup, protože je přímočaré řezat během časného zatemňovacího stanoviště a poskytuje jasné a měřitelné uvolnění napětí.
Pozitivní obtokový zářez má opačný přístup. Namísto odstraňování materiálu zanechává poutko nebo výstupek materiálu, který se může ohýbat, vyboulit nebo ohýbat, aniž by to ovlivnilo kritickou dráhu nosiče. Představte si to jako vestavěný-flex kloub. Poutko absorbuje deformaci prostřednictvím řízeného místního ohýbání, zatímco primární nosný pás zůstává rovný a nedeformovaný. Pozitivní obtokové konstrukce jsou méně obvyklé, ale vynikají v situacích, kdy by odstranění materiálu oslabilo nosič pod přijatelnou prahovou hodnotu tuhosti, zejména u úzkých pásků nebo tenkých měkkých materiálů, které nemají tuhost pro podávání bez podpory plné šířky nosiče.
Kdy byste měli použít jednotlivé typy? Zvažte tyto faktory:
- Šířka pásku:Úzké pásy (méně než 3x dílčí šířka) těží z pozitivních obtokových zářezů, které zachovávají strukturální kontinuitu. Širší proužky snášejí negativní zářezy bez problémů s podáváním.
- Typ materiálu:Vysokopevnostní oceli a pružinové materiály agresivně přenášejí napětí, takže negativní obtokové vruby jsou pro izolaci nezbytné. Měkký hliník a měď se deformují lokálněji a někdy fungují adekvátně s pozitivními obtokovými výstupky.
- Rozteč stanic:Malé vzdálenosti rozteče ponechávají malý prostor pro geometrii vrubu. Pokud je prostor omezený, mohou být v rámci stávajícího nosiče navrženy kladné přemosťovací výstupky. Negativní zářezy vyžadují vyhrazené pruhové nemovitosti, které zvyšují rozteč.
Jak obtokové zářezy řídí tok materiálu
Mechanika je intuitivní, jakmile si ji představíte. Během tvářecí operace, jako je hluboké tažení nebo ostrý ohyb, materiál proudí dovnitř z okolní oblasti pásu. Toto vnitřní proudění vytváří tahové napětí v nosném pásu přilehlém k tvarovací stanici. Bez reliéfu se toto napětí šíří směrem ven v obou směrech posuvu, což mírně zkracuje efektivní rozteč mezi stanicemi.
Dokonce i změna stoupání o 0,05 mm stačí k nesprávnému seřízení pilotů na další stanici. Vynásobte to na více formovacích stanicích v sekvenci a kumulativní chyba narůstá, dokud se piloti nemohou správně zapojit, části se odchýlí od specifikace nebo se pás mezi zvedáky nevypne. Jako odborník na design matriceArt Hedrick poznamenává, prohnutí hrany a nekonzistence podávání tyto problémy ještě zhoršují, takže je stále obtížnější řídit pás ve stanicích po proudu.
Obtokové zářezy při tváření plechu přerušují tento řetězec vytvořením mechanické diskontinuity. Napěťové pole z tvářecí stanice narazí na hranici vrubu a spíše se rozptýlí, než aby se šířilo nosičem. Každá stanice pracuje v relativní izolaci a přijímá čerstvý, nezkreslený materiál, spíše než materiál před-napětím proti proudu.
Tato izolace také zabraňuje vybočení pásu. Když tvarovací stanice stlačuje materiál (jako je embos nebo mince), vytlačený objem musí někam jít. U kontinuálního nosiče bez reliéfu se tento přemístěný objem projevuje jako mírné vyboulení nebo vlnění mezi stanicemi. Obtokové zářezy umožňují, aby se stlačený materiál někam roztáhl, aniž by se pás zvedl z čela matrice nebo překážel -k-registraci zvedáku.
Pokyny pro návrh pro geometrii a umístění vrubů
Velikost a umístění obtokových zářezů není libovolné. Zářez musí být dostatečně velký, aby absorboval očekávanou deformaci, ale ne tak velký, aby oslabil nosič nebo vytvořil problém s odlučováním odpadu. Zde jsou klíčové parametry návrhu pro specifikaci obtokového zářezu:
- Šířka zářezu:Typicky 1,5 až 3 násobek tloušťky materiálu. Širší zářezy poskytují větší úlevu od napětí, ale odstraňují více nosného materiálu. Začněte na 2x tloušťce a upravte na základě zkušebních výsledků.
- Hloubka zářezu (pro zářezy na hraně):Měl by přesahovat 30-50 % šířky nosného pásu od okraje proužku. Hlubší zářezy účinněji izolují, ale snižují průřez nosiče a tuhost podávání.
- Umístění vzhledem k formovacím stanicím:Umístěte obtokové zářezy bezprostředně před každou stanici, která táhne, ohýbá nebo přemísťuje materiál z roviny pásu. Zářez by měl sedět mezi formovací stanicí a nejbližším vodicím otvorem, aby se zabránilo namáhání v dosahu registračních prvků.
- Umístění vzhledem k pilotům:Nikdy nevyřezávejte obtokový zářez skrz nebo v blízkosti umístění pilotního otvoru. Pilot musí sedět v nerušeném materiálu, aby zajistil přesnou registraci proužků. Mezi okrajem zářezu a okrajem vodícího otvoru udržujte vůli alespoň 2x tloušťky materiálu.
- Tvar zářezu:Zaoblené konce snižují koncentraci napětí na zakončeních vrubů. Ostré-rohové zářezy mohou způsobit praskliny v křehkých nebo opracovat{2}}zpevněných materiálech při delších výrobních sériích.
- Symetrie:U širokých pásů poskytují odpovídající zářezy na obou okrajích vyvážené uvolnění napětí. Jednostranné-zářezy mohou způsobit asymetrické chování proužků, což způsobí, že se nosič během podávání posune do strany.
Mezi běžné chyby, které vedou k chybnému podávání nebo deformaci pásu, patří umístění zářezů příliš blízko k vodicím otvorům (oslabení registrační zóny), vytvoření zářezů příliš mělkých na to, aby skutečně uvolnilo tvářecí napětí, nebo úplné vynechání zářezů mezi po sobě jdoucími tvářecími stanicemi a očekávání, že nosič absorbuje kumulativní napětí bez deformace.
Praktický test při zkoušce formy: prozkoumejte pás mezi tvářecími stanicemi po provedení krátké dávky. Pokud vidíte zvlnění, zkroucení nebo mírné vybočení v nosném pásu, napětí se šíří za hranice zářezu. Buď prohloubte stávající zářezy, přidejte další zářezy nebo je rozšiřte, abyste zvýšili reliéfní zónu. Pás by měl zůstat plochý a podávat se volně s konzistentním zapojením zvedáku na každé stanici.
Obtokové zářezy představují jeden prvek větší výzvy pro inženýrství pásů. Jak rozmístíte celý pás, včetně pořadí stanic, typu nosiče, využití materiálu a vzdálenosti rozteče, určuje nejen chování při namáhání, ale také náklady na materiál a zmetkovitost celé výrobní série. Tento širší problém s optimalizací začíná u základů rozvržení pásů.
Optimalizace rozvržení pásů a dimenzování matrice
Náklady na materiál obvykle tvoří 40-60 % celkových nákladů na orazítkovanou část. To znamená, že způsob uspořádání dílu na pásu má přímější dopad na ziskovost než téměř jakékoli jiné technické rozhodnutí v progresivním návrhu rozvržení pásku. Uspořádání, které z každé cívky vytlačí ještě o 3 % více využitelné plochy, ušetří ročně desítky tisíc dolarů na velkoobjemovém programu.
Lisování optimalizace rozvržení pásů je místo, kde se protínají geometrie, plánování procesů a nákladové inženýrství. Současně definujete sekvence stanic, vypočítáváte šířky můstků, vybíráte konfigurace nosičů a dimenzujete patku matrice tak, aby vyhovovala dostupnému lisu. Každá dimenze se propojuje s jinou. Změňte výšku a změníte délku kostky. Změňte délku matrice a možná budete potřebovat jiný lis.
Principy rozmístění pásů a využití materiálu
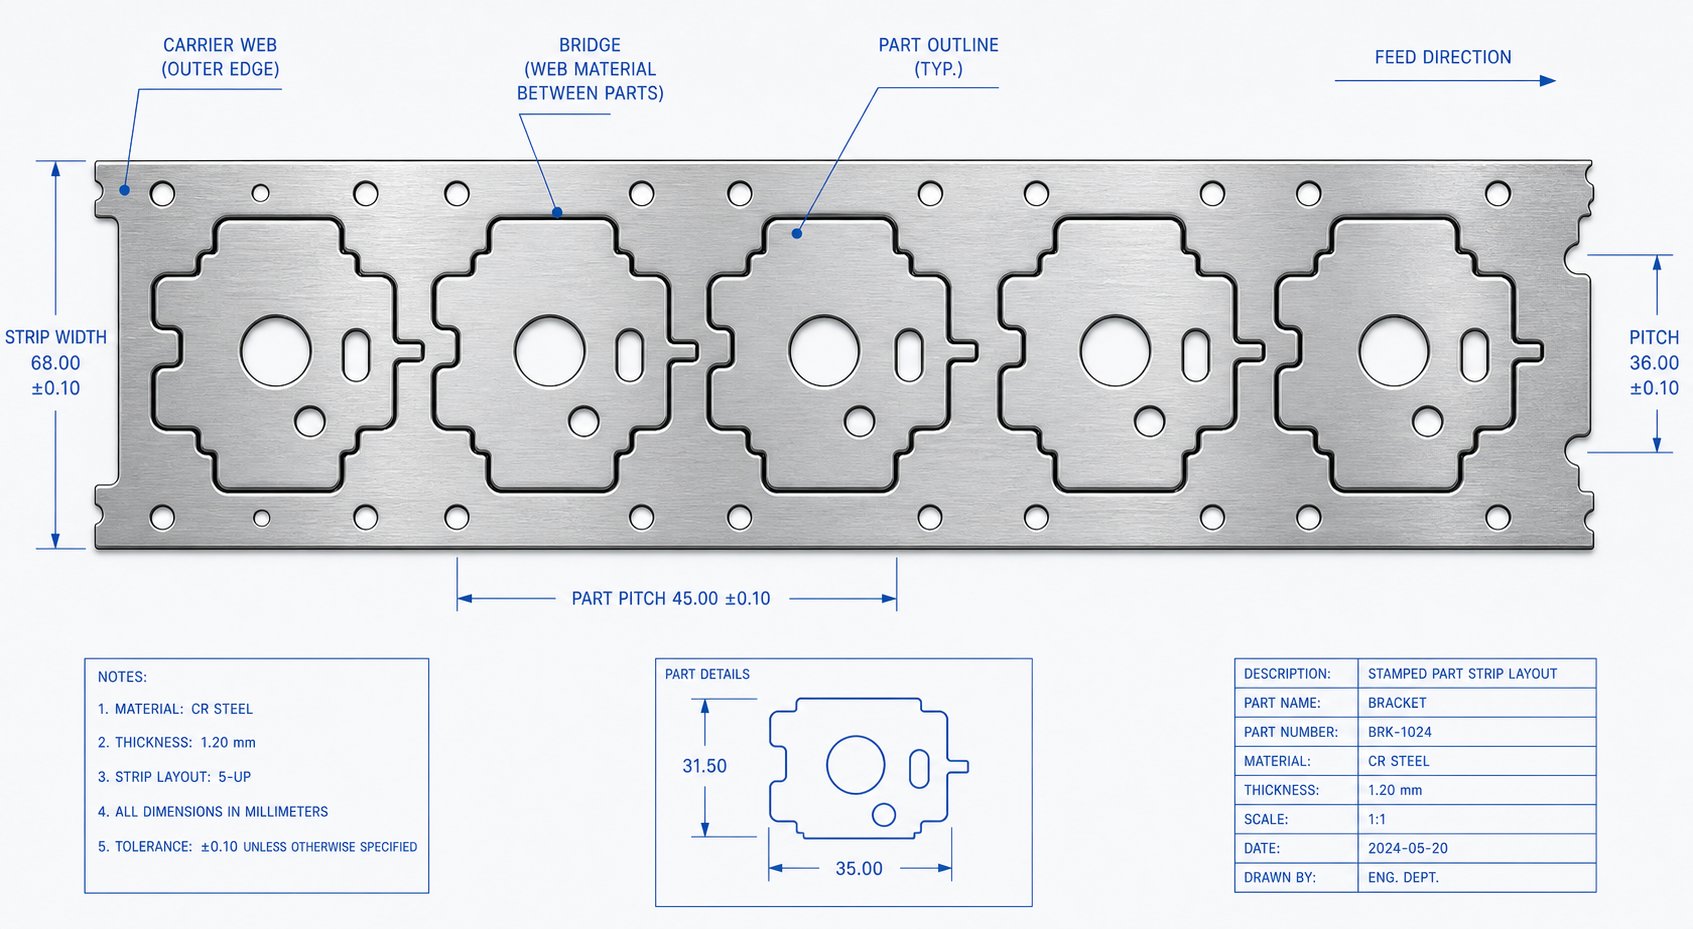
Plánování rozvržení pásu začíná zodpovězením tří otázek: jak široký by měl být pás, jak daleko se posune na tah (rozteč) a v jakém pořadí probíhají operace?
Šířka pásu je určena nejširším rozměrem součásti plus materiálem můstku na každé straně. Všeobecně uznávané pravidlo stanoví minimální tloušťku můstku na 1,25 až 1,5 násobek tloušťky materiálu. U dílu o tloušťce 1,5 mm to znamená přibližně 1,9 až 2,25 mm můstku na každé hraně. Vzorec je jednoduchý: Šířka pásu=Šířka části + 2B, kde B je tloušťka můstku. Rozteč (nebo progrese) se řídí podobnou logikou: Rozteč=Délka dílu + B, představující vzdálenost, o kterou se pás posune při každém stisknutí.
Využití materiálu výkon raznice se vypočítá jako poměr plochy dílu k celkové ploše pásu spotřebované na zdvih. Oborový benchmark si klade za cíl minimálně 75% využití. Pod tím přeměňujete příliš mnoho nakoupeného materiálu na odpadní slimáky a nosné kostry.
Dva přístupy rozložení dramaticky ovlivňují využití:
- Jeden-řádek, jedno{1}}průchodové rozvržení:Části uspořádané v jedné řadě podél pásu. Jednoduchá konstrukce a podávání, ale často má nižší využití, protože mezery mezi díly nelze obnovit.
- Rozložení úhlového průchodu (vnoření):Části jsou nakloněny pod úhlem, takže jejich profily do sebe zapadají, podobně jako dílky skládačky. To může obnovit významný materiál z toho, co by jinak bylo plýtváním mezerovým prostorem, zejména u nepravidelně tvarovaných dílů. Kompromisem je zvýšená složitost matrice a potenciálně nevyvážené řezné síly.
Více{0}}řadová rozvržení, kde se dvě nebo více částí vnořují vedle sebe--přes šířku pásu, nabízejí další cestu k vyššímu využití. Získáte efektivitu materiálu, ale zvýšíte šířku matrice, počet stanic a požadavky na sílu. U symetrických dílů často poskytuje nejlepší kombinaci využití a zvládnutelné složitosti matrice jejich zrcadlení od hlavy{5}}k-konci přes pás.
Plánování velikosti matrice a výběr lisu
Rozměry rozvržení proužků kaskádovitě přecházejí přímo do velikosti lisovací boty. Celková délka matrice se rovná počtu stanic vynásobených vzdáleností rozteče plus jakékoli nečinné stanice potřebné pro strukturální podporu nebo uvolnění napětí. Šířka matrice odpovídá šířce pásu plus prostor pro vodicí lišty, zvedáky a patní bloky na obou stranách.
Zde se principy tabulky velikostí stávají zásadními. Patka lisu se musí vejít do rozměrů desky kolébky lože lisu a výška uzavření (vzdálenost mezi horní a dolní patkou v zavřeném stavu) musí spadat do dostupného rozsahu denního světla lisu. Uspořádání, které vyžaduje 12 stanic s roztečí 35 mm, vytvoří před přidáním krajních okrajů délku matrice alespoň 420 mm. Pokud má váš cílový lis otvor lože 400 mm, máte problém, který nemůže vyřešit žádná následná optimalizace.
Vztah funguje oběma směry. Někdy nejprve vyberete lis na základě požadavků na tonáž a dostupného vybavení a poté omezíte rozložení, aby se vešlo. Jindy geometrie součásti a počet stanic určují velikost matrice a podle toho vyberete lis. Jak zdůrazňuje Peter Ulintz z časopisu MetalForming Magazine, rozložení pásu také určuje rozložení síly na saně lisu, což znamená, že klopné momenty musí být vyhodnoceny během plánování rozložení, nikoli po sestavení formy.
Na vyvážení zátěže záleží. Pokud se řezné síly soustředí na jednu stranu matrice, lisovací saně se bočně překlopí, což způsobí nerovnoměrné opotřebení a rozměrovou nekonzistenci. Návrháři to řeší posunutím polohy pásu vzhledem ke středové ose lisu nebo přidáním úhlů smyku k vybraným razníkům, aby se přerozdělily síly.
Redukce zmetků prostřednictvím optimalizace rozvržení
Konstrukce nosiče je proměnná s nejpřímějším vlivem na procento zmetkovitosti. V praxi progresivních nástrojů dominují tři konfigurace:
- Středový nosič:Jediný pás běží podél středové linie pásu a spojuje díly na obou stranách. Nejlepší pro úzké části, kde by nosiče hran plýtvaly nadměrným materiálem. Produkuje střední šrot.
- Boční nosič (jedna hrana):Nosný pás probíhá podél jednoho okraje pásu. Společné pro díly, které pro tvarování vyžadují opačný okraj. Jednodušší podávání, ale asymetrické chování pásu může vyžadovat další vodicí prvky.
- Dvojitý nosič (obě okraje):Pásy na obou okrajích pásu poskytují maximální stabilitu a vyvážené podávání. Ideální pro široké pásy a těžké tvářecí operace, ale spotřebuje nejvíce materiálu jako šrot, protože obě hrany se stávají kostrovým odpadem.
Následující tabulka ukazuje, jak konfigurace rozvržení ovlivňuje využití materiálu u vzorku obdélníkového dílu (25 mm x 15 mm, tloušťka 1,0 mm):
| Konfigurace rozložení | Šířka pásu | Pitch | Využití materiálu | Relativní míra zmetkovitosti |
|---|---|---|---|---|
| Jednořadý, boční nosič | 30 mm | 27 mm | 46% | Vysoký |
| Jednořadý, dvojitý nosič | 33 mm | 27 mm | 42% | Velmi vysoká |
| Dvou{0}}řada vnořená, střední nosič | 45 mm | 18 mm | 62% | Mírný |
| Dvou{0}}řádkové zrcadlení, duální operátor | 50 mm | 17 mm | 71% | Nízký |
| Úhlové vnořené, jeden nosič | 38 mm | 20 mm | 66% | Středně-nízká |
Zaznamenáte skok ze 42 % na 71 % využití pouhým přechodem z jednoduchého rozvržení s jedním-řádkem na zrcadlenou konfiguraci dvou-řádků. U programu, který spotřebuje 50 tun oceli ročně, tento rozdíl představuje zhruba 15 tun úspor materiálu, což je číslo, které převyšuje dodatečné náklady na nástroje u složitějších lisovnic.
Nosič sám musí také vyvažovat stabilitu vůči spotřebě materiálu. Apevný nosičfunguje pro základní řezání a ohýbání, kde pás zůstává plochý po celou dobu zdvihu. Nosič strečového pásu se strategickými řezy nebo smyčkami v upevňovacích bodech je nezbytný pro operace hlubokého tváření nebo tažení, kde se díl pohybuje vertikálně a vytahuje materiál z nosiče. Nesprávná volba zde buď plýtvá materiálem na přehnaně -promyšleném nosiči, nebo způsobí selhání pásu z pod-provozu.
Rozvržení pásu nastavuje fyzickou stopu a strukturu nákladů na matrici. Rozvržení papíru a ruční výpočty však mohou předpovědět pouze tolik o skutečném-chování materiálů ve světě. Když se jedná o složité tvarování, přesouvá se otázka od geometrie k fyzice: bude materiál skutečně proudit tak, jak předpokládá rozvržení, nebo se ztenčí, bude se zvrásňovat, nebo se vrátí za hranici tolerance? Odpověď na tuto otázku před řezáním oceli vyžaduje simulaci.
Simulační nástroje a ověřování návrhu
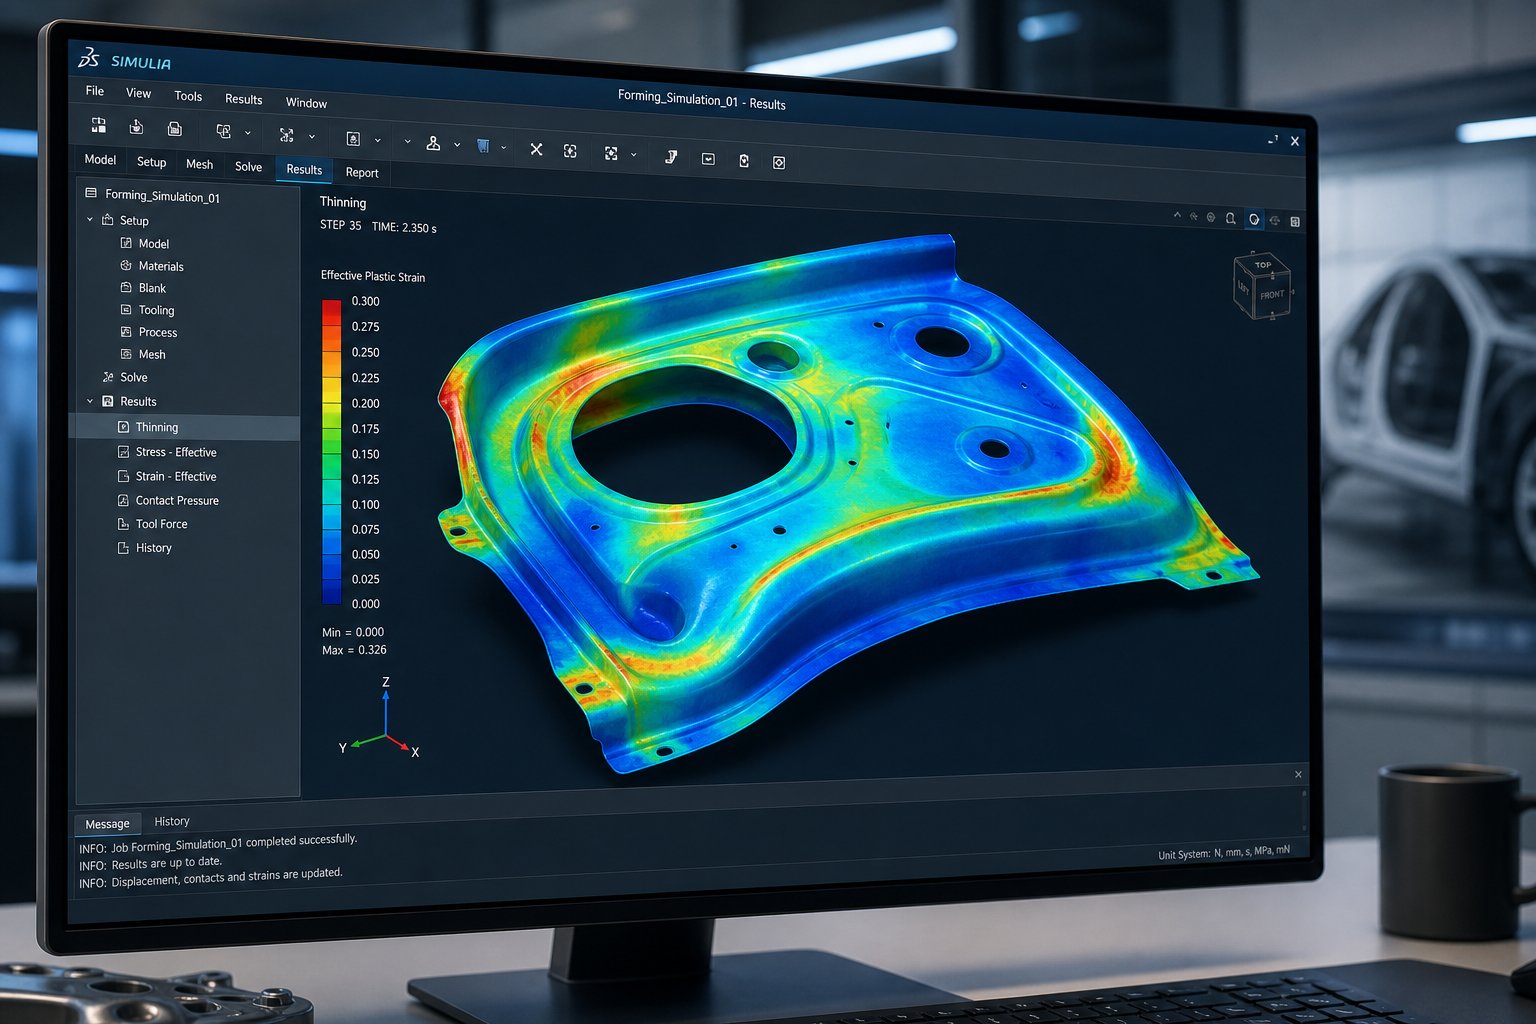
Rozložení proužků vám řekne, kam materiál jde. Simulace vám řekne, zda se tam skutečně dostane bez roztržení, pomačkání nebo vyskočení z tolerance. Toto je krok, který většina zdrojů ve formátu PDF s designem lisovacích raznic úplně přeskakuje, přesto je to krok, který odděluje nástroj, který potřebuje tři zkušební iterace, od jednoho, který se spustí při prvním zásahu.
Simulace lisovacích nástrojů FEA se posunula z luxusu vyhrazeného pro automobilové OEM ke standardní technické praxi v celém odvětví. Důvodem je jednoduchá ekonomika: simulace tváření, která stojí několik tisíc dolarů, zabraňuje přepracování nástrojů, které stojí desítky tisíc. Před řezáním jakékoli oceli pro zápustku virtuální inženýrství předpovídá tok materiálu, identifikuje rizika selhání a kvantifikuje zpětné odpružení, takže konstruktér může kompenzovat geometrii předem, spíše než následně brousit korekce do kalené nástrojové oceli.
FEA a Simulace tvarovatelnosti v designu zápustek
Analýza konečných prvků rozbije polotovar na tisíce malých prvků a vypočítá, jak se každý z nich deformuje při silách, omezeních a podmínkách tření definovaných geometrií zápustky. Software řeší rovnice napětí-deformace u každého prvku v průběhu celého zdvihu lisu, čímž vytváří úplný obraz chování materiálu, kterému se žádný ruční výpočet ani odhad založený na zkušenostech-nemůže srovnat.
Co vlastně odhaluje analýza tvařitelnosti pro lisování plechů? Představte si, že byste mohli zmrazit proces tváření v jakékoli milisekundě a zkontrolovat stav deformace v každém bodě na povrchu součásti. To je v podstatě to, co FEA poskytuje. Vidíte, kde se materiál nebezpečně ztenčuje, kde narůstá tlakové napětí směrem k zvrásnění a kde koncentrace napětí předpovídají praskání dříve, než k němu dojde.
Mezi dominantní nástroje v tomto prostoru patří AutoForm, Dynaform a STAMPACK. Výzkum publikovaný vJournal of Plasticity Engineeringporovnali Dynaform a AutoForm pro lisování hliníkových plechů a zjistili, že obě platformy poskytují spolehlivé předpovědi, když jsou materiálové modely a okrajové podmínky správně definovány. Praktický rozdíl často spočívá v rychlosti řešiče, preferencích uživatelského rozhraní a v tom, jak každá platforma zpracovává specifické materiálové modely spíše než zásadní mezery v přesnosti.
Jádrem posouzení tvařitelnosti je diagram mezní hodnoty tváření (FLD). Vyvinutý před více než 50 lety aod té doby neustále zdokonalována, FLD vykresluje hlavní napětí proti menšímu napětí pro každý prvek v simulaci. Křivka na tomto diagramu, nazývaná křivka mezního tvarování (FLC), představuje hranici mezi bezpečným tvarováním a počátkem místního zúžení. Předpokládá se, že jakýkoli prvek, jehož stav deformace se vynese nad FLC, selže. Prvky blízko křivky, ale pod ní, se nacházejí v okrajové zóně, kde by je variace produkce mohla posunout nad limit.
Poloha FLC na diagramu závisí primárně na exponentu práce-zpevnění materiálu (hodnota n-). Vyšší hodnoty n- posouvají křivku nahoru, což znamená, že materiál toleruje větší napětí před porušením. To je důvod, proč se měkká ocel s n-hodnotou 0,20 tvoří snadněji než vysokopevnostní dvoufázová{8}} ocel s n-hodnotou 0,12, i když mají obě stejnou tloušťku.
Strategie předpovědi a kompenzace odpružení
Každý tvarovaný díl odskočí, když se lis otevře a nástroj se uvolní. Plech ukládá elastickou energii během tváření a tato energie se uvolňuje při změně rozměru v okamžiku, kdy vnější síla zmizí. U měkké oceli může odpružení posunout úhel příruby o 1-2 stupně. U pokročilých-ocel s vysokou pevností (AHSS) a slitin hliníku s vysokou pevností může zpětné odpružení překročit 10 stupňů a způsobit silné zkroucení panelu, které způsobí, že díl nebude použitelný bez kompenzace.
Kompenzace odpružení v konstrukci matrice se řídí systematickou strategií, kteráAutoForm Engineering popisujejako „měřit, zmírňovat, kontrolovat a kompenzovat“. Každá fáze navazuje na předchozí:
- Opatření:Vytvořte simulaci s plnou věrností procesu, včetně tonáže podložek, mezer pojiva, podmínek tření a charakterizace materiálu z tahových{0}}kompresních testů. Simulujte celou sekvenci operací a změřte výsledné rozložení odpružení na panelu.
- Zmírnit:Před pokusem o kompenzaci snižte odpružení na zvládnutelnou úroveň. Techniky zahrnují ražení těsných poloměrů, žehlení bočních stěn a úpravu geometrie produktu pro zvýšení tuhosti. Konzervování oleje a režimy zvlnění bočních-stěn nelze kompenzovat a musí být řešeny změnami procesu nebo produktu.
- Řízení:Posuďte robustnost procesu simulací toho, jak změny materiálových vlastností, změny tření a změny tloušťky ovlivňují opakovatelnost odpružení. Pokud je proces nestabilní, kompenzace nebude platit napříč výrobními cívkami.
- Kompenzovat:Aplikujte geometrické odsazení na povrchy matrice, aby se díl vrátil do cílového tvaru. To obvykle vyžaduje 3-5 iterací simulace, aby se dosáhlo vyhovujícího výsledku.
Zde záleží na tom, jak měřit úhly při simulaci lisování. Software vypočítá úhlovou odchylku v uživatelsky -definovaných průřezech- a porovná geometrii odpruženého panelu s nominálním CAD. Příruba navržená pod úhlem 90 stupňů, která se pružně otevírá na 93 stupňů, potřebuje povrch matrice přehnutý na přibližně 87 stupňů, takže elastické zotavení přináší konečný úhel k cíli. Přesná výše kompenzace závisí na jakosti materiálu, poloměru ohybu a historii tváření v daném místě.
Zásadní poznatek ze současné praxe: pro AHSS a -vysokopevnostní hliník vede běžný simulační předpoklad, že materiál se chová identicky při tahu a tlaku, k nespolehlivé předpovědi odpružení. Přestože je obtížnější získat údaje o kompresním testu napětí-, výrazně zlepšují přesnost předpovědí pro tyto materiály. Bez toho se kompenzační iterace ve fyzickém světě násobí.
Interpretace zpráv o simulaci pro rozhodnutí o návrhu
Simulační software generuje velký objem výstupu. Vědět, na kterých výsledcích záleží a jaké prahové hodnoty spouštějí revizi návrhu, odděluje efektivní využití od drahého generování čísel. Zde jsou klíčové výstupy simulace a to, co každý říká konstruktérovi matrice:
- Ztenčující se mapa:Zobrazuje procento zmenšení tloušťky v každém bodě tvarovaného dílu. Přijatelné limity se typicky pohybují od 20-25% maximálního ztenčení pro konstrukční díly. Překročení této hodnoty naznačuje riziko selhání materiálu nebo nedostatečnou tvařitelnost pro odchylky výroby.
- Graf mezního diagramu tváření (FLD):Mapuje stav přetvoření každého prvku proti křivce mezního tvarování materiálu. Prvky v zelené zóně (pod 70 % FLC) mají pohodlnou bezpečnostní rezervu. Žlutá zóna (70-90 % FLC) indikuje okrajovou tvarovatelnost. Červená zóna (nad FLC) předpovídá selhání.
- Indikátor vrásek:Identifikuje oblasti, kde tlakové napětí převyšuje odolnost materiálu vůči vzpěru. Drobné zvrásnění v oblastech později oříznutých může být přijatelné. Vrásnění funkčních povrchů vyžaduje úpravu procesu, typicky zvýšený tlak pojiva nebo změny geometrie produktu.
- Zakreslete-měření:Sleduje, jak daleko materiál proudí dovnitř od okraje polotovaru během tváření. Nerovnoměrné vtažení- naznačuje nevyvážené omezující síly nebo nesprávný tvar polotovaru. Cílové hodnoty čerpání-pocházejí z plánu materiálového toku produktového inženýra.
- Výtlaková mapa Springback:Zobrazuje velikost a směr rozměrové odchylky po vyložení. Oblasti přesahující specifikaci geometrické tolerance součásti vyžadují kompenzaci nebo změnu procesu.
- Rozložení tloušťkového napětí:Odhalí, kde materiál houstne (kompresní zóny) a ztenčuje (napěťové zóny). Tloušťka nad 5-8 % v oblastech příruby varuje před možným vrásněním nebo rušením matrice během následných operací.
Když výsledky vyžadují revizi návrhu, závisí na zóně náročnosti a funkčních požadavcích součásti. Kosmetický panel s viditelnými stopami ztenčení na povrchu A-vyžaduje revizi i při 15% ztenčení. Konstrukční držák skrytý uvnitř sestavy může tolerovat 25% ztenčení, pokud zbývající tloušťka stěny stále splňuje požadavky na zatížení. Rozhodování řídí kontext, nikoli jediný univerzální práh.
Iterativní pracovní postup vypadá takto: spusťte simulaci, zkontrolujte výsledky podle kritérií přijatelnosti, upravte geometrii formy nebo parametry procesu, znovu{0}}simulujte a porovnejte. Zkušení simulační inženýři obvykle konvergují ve 3-6 iteracích pro standardní součásti. Složité panely s více formovacími stanicemi, smíšené operace tažení a tvarování a materiály citlivé na odpružení mohou vyžadovat 10 nebo více iterací, což je stále mnohem levnější než fyzické zkušební smyčky s 5 000 až 20 000 $ za cyklus.
Zůstává jedna praktická mezera. Simulace ověřuje, že návrh může vytvořit vyhovující díl, ale nemůže nahradit nashromážděné znalosti kodifikované v dobře-strukturovaných referenčních dokumentech. Technik stále potřebuje toleranční tabulky, databáze materiálů, katalogy součástí a kontrolní seznamy návrhů, aby mohl dělat stovky menších rozhodnutí, která simulace neřeší. Posledním kouskem skládačky je vybudování této referenční knihovny a vědět, kdy se posunout od samo-studia ke spolupráci s odborníky.
Nalezení spolehlivých referencí na návrh lisovacích nástrojů a odborné podpory
Simulace uzavírá smyčku ověřování návrhu, ale stovky menších rozhodnutí, která jsou součástí této simulace, hodnoty vůlí, materiálové konstanty, specifikace součástí, pravidla tolerance, to vše žije v referenčních dokumentech. Kvalita těchto referencí přímo ovlivňuje kvalitu vašeho nářadí. Soubor PDF ke stažení návrhu lisovacího nástroje z neověřeného zdroje může obsahovat zastaralé vzorce nebo nesprávná materiálová data, která šíří chyby v každém výpočtu postaveném na jeho vrcholu.
Jak tedy oddělit důvěryhodné zdroje od recyklovaného obsahu? A kdy samo-studium dosáhne svých limitů?
Vyhodnocování zdrojů PDF a technických norem
Ne každý dokument, který se nazývá referenční příručkou pro design matrice, si zaslouží místo na polici. Než začnete důvěřovat jakémukoli technickému PDF, podívejte se na tyto značky kvality:
- Kontrola a datum revize:Důvěryhodné odkazy obsahují čísla revizí a data vydání. Příručku návrhu lisovacích nástrojů PDF bez historie verzí nelze ověřit podle aktuálních materiálových norem nebo aktualizovaných výrobních postupů.
- Pověření autora:Dokumenty vytvořené zkušenými nástrojovými inženýry, publikované prostřednictvím uznávaných oborových orgánů nebo vyvinuté v rámci OEM programů mají větší váhu než anonymní kompilace.
- Reference OEM specifikace:Příručky kvality citují konkrétní normy (ASTM, ISO, SAE) spíše než nepodporovaná obecná tvrzení. Křížové-odkazy na tyto standardy ověřují obsah.
- Strukturovaná metodika:Důvěryhodná reference sleduje logickou posloupnost od vstupů (vlastnosti materiálu, geometrie součásti) přes výpočty až po výstupy (rozměry matrice, parametry procesu). Pokud dokument dospěje k ukvapeným závěrům, aniž by ukázal cestu, zacházejte s ním skepticky.
Mezi zavedené zdroje patří Dayton Rogers Red Book, uznávaná v celém odvětví jako návod-k návodu na přesné tváření kovů, který zahrnuje tolerance, poloměry ohybu, pravidla vysekávání a pokyny pro výrobu. Akademické platformy jakoKnihovna technických norem Cornell Universityposkytovat přístup k normám ASTM, IEEE, ISO a SME prostřednictvím předplatného, které zajišťuje aktuální a řádně udržovaný obsah. Společnost výrobních inženýrů (SME) spravuje technické zdroje přístupné prostřednictvím digitálních knihoven, jako je Knovel, které pokrývají metodiku navrhování lisovacích nástrojů ve strukturovaných, -recenzovaných formátech.
Budování referenční knihovny profesionálního designu lisovacích nástrojů
Pracovní nástrojový inženýr potřebuje více než jeden dokument. Potřebujete knihovnu uspořádanou podle funkcí, přičemž každý zdroj slouží jinému účelu během různých fází návrhové práce:
- Databáze materiálových vlastností:Pevnost v tahu, mez kluzu, prodloužení, n-hodnota a r{1}}hodnota pro každou slitinu, kterou vyrazíte. Tyto vstupy přímo do výpočtů vůle, předpovědí tvařitelnosti a odhadů tonáže.
- Normy tolerance a vůle:Tabulky kodifikující přijatelné vůle, výšky otřepů a rozměrové tolerance podle materiálu a tloušťky. Ty se stanou vaší základní linií pro každou novou kostku.
- Kontrolní seznamy designu:Seznamy{0}}podrobných{1}}ověření, které zahrnují kontrolu rozvržení pásů, specifikaci komponent, kompatibilitu tisku a přípravu na zkoušku. Kontrolní seznamy zabraňují zkušeným-inženýrům ve slepých úhlech, kde znalost způsobuje přeskakování kroků.
- Katalogy komponent:Specifikace pro standardní razníky, knoflíky, pružiny, vodicí systémy a spojovací prvky od hlavních dodavatelů. Znalost toho, co je komerčně dostupné, brání nadměrnému{1}}navrhování vlastních řešení pro již vyřešené problémy.
- OEM a specifikace zákazníka:Firemní-požadavky na kvalitu hran, rovinnost, certifikaci materiálů a podávání zpráv o rozměrech, které mají přednost před obecnými průmyslovými standardy.
Uspořádejte je podle fáze projektu: koncepční rozvržení, detailní návrh, vyzkoušení a údržba výroby. Když se v jakékoli fázi objeví otázka, měli byste přesně vědět, který zdroj na ni odpovídá, aniž byste museli hledat od nuly.
Spojení s podporou expertního designu matric
Referenční dokumenty vynikají v kodifikaci známých řešení standardních problémů. Potýkají se s novými kombinacemi: neobvyklé chování materiálu interagující s přísnými tolerancemi, složité více{1}}staniční tvářecí sekvence, kde jsou dráhy napětí nepředvídatelné, nebo požadavky na kontrolu otřepů, které jsou v rozporu s cílovou životností nástroje. Tyto situace vyžadují zážitek, který žádný PDF nedokáže plně zachytit.
Pokud váš návrhový úkol zahrnuje vlastní konfigurace razníku a zvedáku, ne-standardní optimalizaci vůle pro pokročilé materiály nebo obcházení strategií vrubů pro agresivní tvářecí sekvence, partnerství s výrobcem, který vyřešil podobné problémy, urychlí cestu od konceptu k nástroji připravenému k výrobě-.YICHENslouží této roli pro inženýry, kteří provedli referenční práci a potřebují vlastní řešení lisovacích nástrojů, zejména pro složité struktury lisovacích nástrojů zahrnující kontrolu otřepů, optimalizaci vůle a problémy s tokem materiálu, které přesahují to, co mohou řešit standardní katalogové přístupy.
Cílem není samostudium nahradit-, ale doplnit ho. Silná referenční knihovna z vás dělá lepšího spolupracovníka s výrobními partnery, protože mluvíte stejným technickým jazykem a rozumíte omezením. Nejlepších výsledků dosáhnete, když se důkladné inženýrské znalosti setkají s produkčně-testovanými výrobními schopnostmi a přemění teorii PDF na díly, které lze dodat.
Design raznice PDF: Často kladené otázky
1. Co by mělo obsahovat PDF s návrhem raznice?
Komplexní PDF s návrhem lisovacího nástroje by mělo zahrnovat výběr typu lisovacího nástroje (progresivní, složený, přenosový), specifikace komponent lisu, metody výpočtu vůle podle typu materiálu, principy optimalizace rozvržení pásů, pokyny pro návrh obtokových vrubů a normy tolerance. Kvalitativní reference také zahrnují tabulky vlastností materiálů, vzorce pro odhad tonáže a strukturované kontrolní seznamy, které mohou inženýři použít přímo během CAD relací nebo u tisku. Hledejte dokumenty s kontrolou revizí, pověřeními autora a citacemi uznávaných norem, jako jsou ASTM nebo ISO.
2. Jak vypočítáte vůli pro různé plechy?
Vůle matrice se vypočítá jako procento tloušťky materiálu na stranu. Standardní výchozí bod je 10-11 % tloušťky materiálu, ale správná hodnota závisí na pevnosti v tahu a tažnosti materiálu. Měkká ocel obvykle používá 8-12 %, nerezová ocel 12–16 %, hliník 6–10 % a vysokopevnostní oceli 14–20 %. Materiály s vyšší pevností vyžadují větší vůle, protože agresivněji odolávají smyku. Správná vůle zajišťuje, že se roviny lomu z hran razníku a zápustky čistě sbíhají, čímž se minimalizuje výška otřepů a prodlužuje se životnost nástroje.
3. K čemu slouží obtokové zářezy v postupových lisovacích nástrojích?
Obtokové zářezy přerušují přenos napětí mezi stanicemi v progresivní matrici. Když tvarovací stanice táhne nebo ohýbá materiál, vytváří tahové napětí, které se může šířit nosným pásem, deformuje umístění vodících otvorů a způsobuje chybné podávání na výstupních stanicích. Negativní obtokové zářezy odstraňují materiál a vytvářejí otevřené reliéfní zóny, zatímco pozitivní obtokové zářezy zanechávají ohebné výstupky, které absorbují deformaci. Správné umístění zářezu bezprostředně před tvářecími stanicemi zabraňuje kumulativní chybě stoupání, vyboulení pásu a rozměrovému posunu v průběhu postupu.
4. Jak simulace FEA zlepšuje konstrukci lisovacích nástrojů?
Analýza konečných prvků předpovídá chování materiálu před vyrobením jakéhokoli fyzického nástroje, identifikuje rizika ztenčení, zóny vrásek a velikost odpružení prostřednictvím virtuálního tváření. Nástroje jako AutoForm a Dynaform používají diagramy limitů tvarování k posouzení okrajů tvarovatelnosti v každém bodě součásti. Návrh matrice s kompenzací odpružení se spoléhá na iterativní simulaci, která aplikuje geometrické posuny, takže díly se vrátí zpět do cílových rozměrů. Tento přístup obvykle snižuje počet opakování fyzických zkoušek z 5–8 cyklů na 1–2, čímž ušetří 20 000–100 000 USD nebo více v nákladech na přepracování na nástroj.
5. Kdy by měli inženýři spolupracovat se zakázkovým výrobcem matrice místo toho, aby se spoléhali na reference ve formátu PDF?
Reference ve formátu PDF zvládají standardní problémy efektivně, ale nové kombinace těsných tolerancí, neobvyklých materiálů a složitých sekvencí tvarování na více stanicích často překračují to, co pokrývají dokumentované pokyny. Inženýři těží z výrobních partnerů, jako je YICHEN, když návrhy zahrnují vlastní konfiguraci razníku a zdvihače, -nestandardní optimalizaci vůle pro pokročilé vysokopevnostní oceli- nebo agresivní strategie obtokového vrubu pro hluboké tváření. Zkušený výrobce zápustek ověřuje návrhy ve srovnání s výrobní realitou a řeší problémy, kde chování materiálu interaguje s omezeními nástrojů způsobem, který obecné reference nemohou předvídat.


