


Co vlastně dělá lisovací forma při tváření kovů
Představte si nástroj tak přesný, že dokáže vyrobit tisíce stejných kovových dílů za hodinu, přičemž každý z nich odpovídá poslednímu na zlomky milimetru. To je přesně to, co lisovací forma poskytuje ve výrobě. Přesto jej mnoho inženýrů a profesionálů v oblasti získávání zdrojů stále zaměňuje s nástroji pro vstřikování plastů nebouniverzální-formy. Na rozdílu záleží, protože řídí každé rozhodnutí o designu, materiálu a ceně.
Co je to lisovací forma
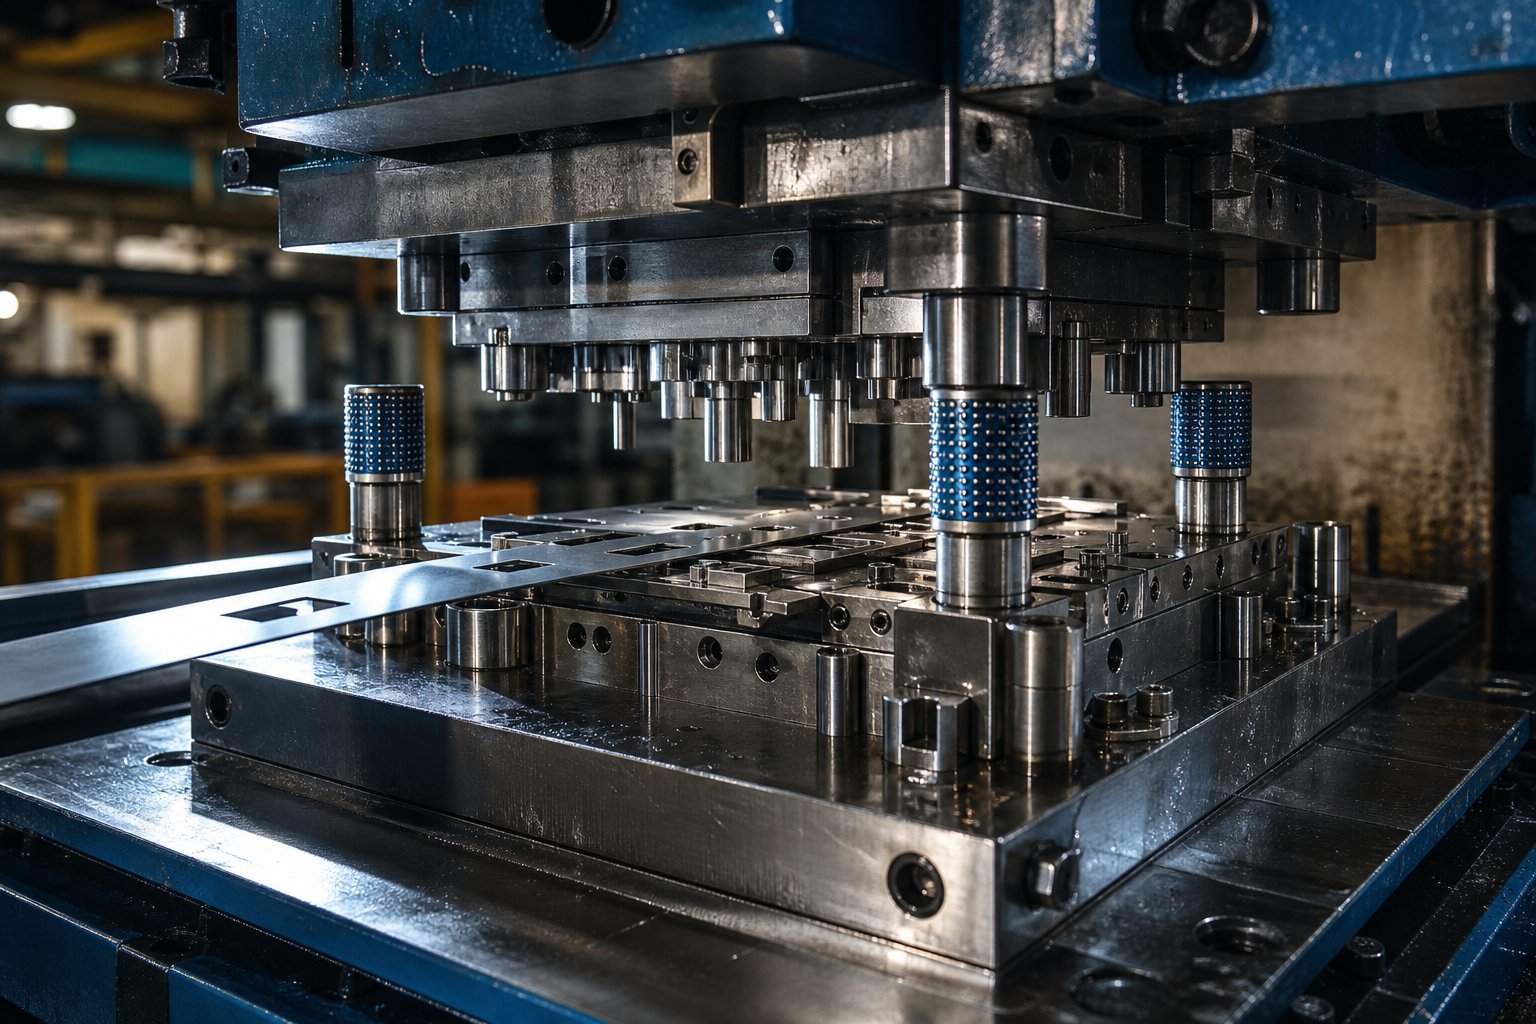
Lisovací forma je specializovaný přesný lisovací nástroj, který řeže, ohýbá nebo tvaruje plochý plech do hotového tvaru aplikací řízené síly uvnitř mechanického nebo hydraulického lisu. Spáruje sestavu horního razníku se spodním blokem matrice, takže každý zdvih lisu přemění surový pás nebo polotovar na opakovatelný profil součásti.
V praxi systém funguje jako jeden celek: lis poskytuje tonáž, kovová matrice zajišťuje geometrii a plech dodává surovinu. Každý cyklus vyrobí jeden nebo více identických dílů pomocí operací tváření za studena-- bez tavení, bez odlévání, bez vytvrzování. Kovové lisovací lisy dokážou cyklovat rychlostí přesahující 4 000 zdvihů za hodinu, což je činí nezbytnými všude tam, kde se sbíhají opakovatelnost, rychlost a nízké náklady na díl-.
Tato kombinace propustnosti a konzistence je důvodem, proč-výrobci velkých objemů spoléhají na lisování pro vše od automobilových držáků po elektrické konektory. Investice do nástrojů jsou jednorázové-náklady, které se amortizují v milionech cyklů a po splacení matrice snižují ceny kusů na zlomky centu za materiál a práci.
Jak se lisovací formy liší od vstřikovacích forem
Záměna mezi lisovacími nástroji a vstřikovacími formami je pochopitelná - oba jsou přesné nástroje vytvořené pro hromadnou-výrobu dílů. Hlavní rozdíl spočívá ve stavu materiálu a mechanice procesu. Lisovací nástroj tvaruje pevný plech mechanickým tlakem při pokojové teplotě. Naproti tomu vstřikovací forma přijímá roztavený polymer vtlačený do utěsněné dutiny, kde se ochladí a tuhne. Struktura je zcela odlišná: vstřikovací formy vyžadují chladicí kanály, vtokové systémy a vyhazovací mechanismy, zatímco lisovací formy se spoléhají na děrovací-a-vůli, odstraňovače a vodicí systémy k řízení toku kovu.
Zapamatujte-li si toto jednoduché pravidlo, vyjasní se překrývání: pokud surovina zůstane během procesu pevná, nacházíte se v oblasti lisování. Pokud se nejdříve roztaví, jedná se o vstřikovací nebo tlakové{1}licí formy.
Tento článek vás provede celým životním cyklem raznice - typů, součástí, pracovního postupu návrhu, výběru materiálu, výroby, údržby a hodnocení dodavatele -, takže můžete s jistotou přejít od konceptu k ověřené kovové raznici.
Typy raznic a kdy je použít
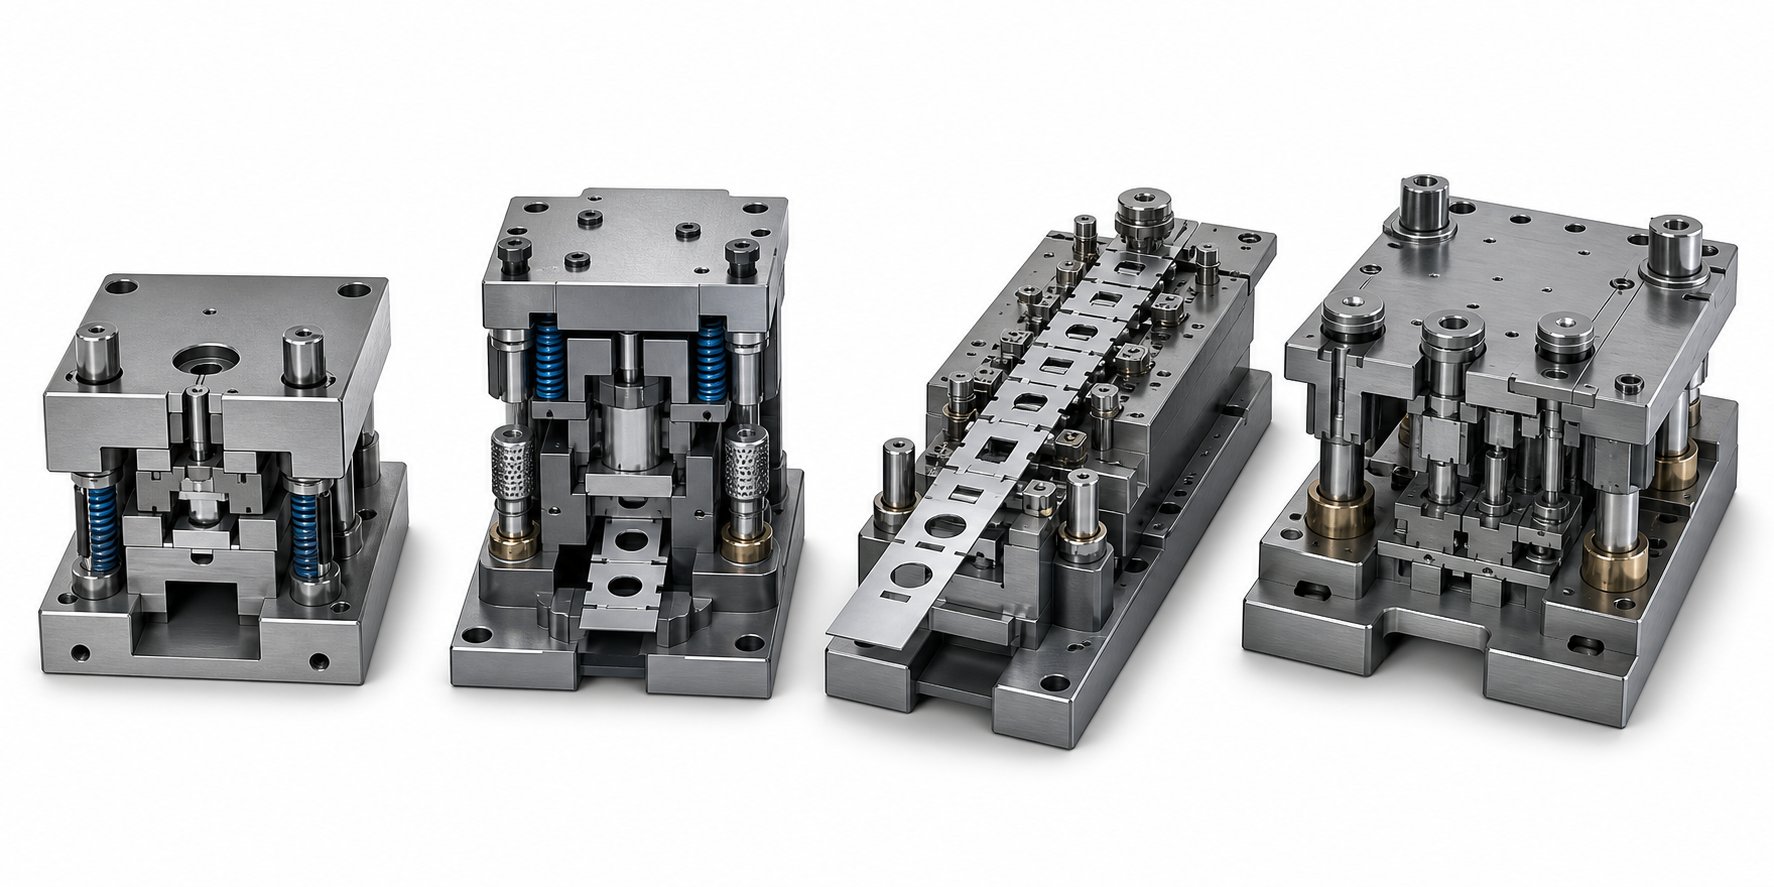
Výběr špatného typu matrice pro výrobní sérii je jednou z nejdražších chyb, které může nástrojový inženýr udělat. Překonstruovaná kostka-mrhá kapitál; takový, který je pod-provozními překážkami nebo produkuje odpad. Čtyři primární konfigurace pokrývají převážnou většinu aplikací lisování plechů: jednoduchá-stanice, složená, progresivní a transferová. Každý z nich funguje na jiném principu organizace práce v rámci zdvihu lisu a každý vyhovuje specifickému oknu složitosti dílu, objemu a rozpočtu.
Jedna-stanice a složené matrice
Jedna matrice s jednou stanicí provede přesně jednu operaci na zdvih lisu - jeden řez, jeden ohyb nebo jeden tah. Představte si to jako vyhrazenou děrovací matrici, která dělá jednu práci a dělá ji dobře. Vložíte polotovar nebo pás, lisovací cykly a do dílu se přidá jeden prvek. Potřebujete tři funkce? Díl procházíte třemi samostatnými matricemi ve třech samostatných nastaveních.
Tato jednoduchost je ve správném kontextu vlastně výhodou. Jedno{1}}staniční matrice jsou levné na návrh a konstrukci, snadno se řeší a rychle se nastavují. Vynikají v malosériové-výrobě, prototypování nebo v situacích, kdy je geometrie součásti natolik přímočará, že jedna operace dokončí součást - jednoduchým vysekáváním kruhových kotoučů například z pásového materiálu.
Složené matrice zvyšují schopnost prováděním několika řezných operací v jediném zdvihu.Typická složená matricemůže zaslepit vnější profil a současně prorazit vnitřní otvory, čímž vznikne hotová plochá součást jedním zásahem. Zápustky děrovacího lisu ve složeném nastavení sdílejí společnou uzavírací výšku, takže každý prvek je dokonale zarovnán s ostatními, aniž by došlo k nárůstu tolerancí-, které pochází z více nastavení.
Kde svítí složené raznice? Podložky, těsnění, laminovací sady pro elektromotory a jakékoli ploché přesné díly, kde je kritická přesnost polohy mezi prvky. Protože všechny řezy probíhají jedním tahem, je minimalizováno riziko nesouososti mezi operacemi a míra zmetkovitosti zůstává nízká. Kompromis-je v tom, že složené raznice dobře zvládají řezání a omezené ražení, ale nejsou určeny pro složité ohýbání nebo hluboké tažení.
Progresivní a přenosové raznice
Když složitost dílu nebo objem stoupá, progresivní matrice se stávají tahounem. Progresivní matrice obsahuje několik stanic uspořádaných za sebou ve směru podávání pásu. Materiál cívky postupuje matricí o jednu délku na jeden zdvih a každá stanice provádí jinou operaci - děrování, vrubování, tvarování nebo ořezávání -, dokud se hotový díl na konečné stanici neuvolní.
Jak inženýři určují počet stanic a jejich pořadí? Začíná to geometrií součásti. Každý prvek, který nelze vyrobit současně s jiným (kvůli konfliktům sil, interferenci toku materiálu nebo geometrickému přístupu), vyžaduje vlastní stanici. Jednoduchý držák může vyžadovat pět nebo šest stanic. Složitý elektrický konektor s více úhly ohybu, tryskami a raženými prvky může vyžadovat 15 nebo více. Výzkumníci navrhli skórovací systémy, které váží číslo stanice, momentové vyvažování, stabilitu pásu a výšku podáváníhodnotit a hodnotit konkurenční rozvržení proužkůnež se zavázat k finálnímu návrhu.
Progresivní matrice poskytují výjimečnou rychlost -, která často běží při stovkách zdvihů za minutu - s konzistentní kvalitou u milionů dílů. Jsou výchozí volbou ve výrobě automobilů, elektroniky a zařízení všude tam, kde roční objemy ospravedlňují investice do nástrojů. Formovací lisovací stanice v progresivním nástroji mohou zahrnovat ohýbání, tažení a embosování spolu s řezacími operacemi, díky čemuž jsou tyto nástroje pozoruhodně všestranné.
Přenosové matrice řeší jiný problém. Některé části jsou příliš velké, příliš hluboko-nakreslené nebo příliš geometricky složité na to, aby zůstaly připojeny k nosnému pásu. V systému přenosových matric jsou jednotlivé polotovary nebo částečně vytvořené skořepiny mechanicky přenášeny z jedné stanice na druhou pomocí mechanismu automatizace lisu a matrice - typicky prstových přenosů nebo tří-osých servojednotek. Každá stanice je v podstatě nezávislá matrice provádějící jednu operaci, ale automatizovaná manipulace je spojuje do kontinuálního výrobního toku.
Přenášecí nástroje jsou běžné v panelech karoserií automobilů, konstrukčních konzolách a krytech zařízení, kde velikost dílů přesahuje to, co může pásový materiál prakticky unést. Nabízejí větší flexibilitu v orientaci dílů mezi stanicemi a umožňují hlubší tažení a radikálnější změny tvaru, než umožňuje progresivní nastavení. Kompromisem-je nižší rychlost cyklu a vyšší provozní složitost.
| Typ matrice | Operace na tah | Ideální složitost dílů | Typický objem výroby | Relativní náklady na nástroje |
|---|---|---|---|---|
| Jedna-stanice | 1 | Jednoduché (jedna funkce) | Nízká až střední | Nízký |
| Sloučenina | Vícenásobné řezání | Ploché díly, úzké polohové tolerance | Střední až vysoká | Mírný |
| Progresivní | Jedna na stanici, více stanic na zdvih | Střední až vysoká (multi{0}}funkce, ohebná) | Vysoká až velmi vysoká | Vysoký |
| Převod | Jedna na stanici, část se pohybovala mezi stanicemi | Vysoká (velká, hluboká-kreslená, komplexní 3D) | Střední až vysoká | Vysoká až velmi vysoká |
Přizpůsobení typu matrice aplikaci je v konečném důsledku vyvážením geometrie součásti, ročního objemu a rozpočtu. Jednoduchá tvářecí matrice pro nízkoobjemový držák nepotřebuje progresivní nástroje. A naopak, elektrický konektor vyrobený v množství 50 milionů kusů ročně nelze ekonomicky vyrazit na jednu-stanici. Formovací nástroje a přenosové systémy zaujímají každý výklenek definovaný tím, co součást vyžaduje a co podporuje ekonomika výroby.
Prvním strategickým rozhodnutím je pochopit, která konfigurace vyhovuje vašemu projektu. Další vrstva složitosti žije uvnitř samotné matrice - jednotlivých součástí, které umožňují tuto přesnost.
Vysvětlení klíčových součástí a konfigurace sady lisovacích nástrojů
Každý výše zmíněný typ raznice - od jednoduchého vysekávacího nástroje až po progresivní 20-stanice – je vyroben ze stejné rodiny součástí lisovacích lisů na jádro. Přemýšlejte o sestavě matrice tak, jak byste si představovali budovu: základy udržují vše zarovnané, konstrukční prvky přenášejí zatížení a funkční prvky vykonávají skutečnou práci. Vědět, co každá součást dělá, vám pomůže správně specifikovat nástroje a rychleji odstraňovat problémy, když se něco vychýlí z tolerance.
Základní součásti sestavy matrice
Raznice se rozdělí na dvě poloviny. Horní polovina se montuje na beran lisu; spodní polovina se přišroubuje k loži lisu. Mezi nimi se plech tvaruje každým tahem. Zde je návod, jak se hlavní součásti lisovacího nástroje rozdělují podle funkce:
- Zápustkové boty (horní a spodní desky)- Pevné ocelové nebo hliníkové desky, které tvoří základ celé sestavy matrice. Všechny ostatní součásti se montují na tyto desky a jejich rovinnost a rovnoběžnost určují celkovou přesnost nástroje.
- Držák děrovače (držák)- Tvrzená deska nebo blok připevněný k horní patce matrice, který umísťuje a udržuje jednotlivé razníky v jejich správných pozicích.
- Údery- Řezné nebo tvarovací nástroje, které se lisují do plechu. Tvary nosu se pohybují od kulatých a podlouhlých až po plně vlastní profily v závislosti na vyráběném prvku.
- striptérky- Odpružené-desky, které přidržují pás naplocho na matrici během řezání a poté jej odtlačují od razníků, když se beran zatahuje. Bez odstraňovačů by se materiál s razníkem zvedl a nástroj by se zasekl.
- Zápustková deska a zápustkové bloky- Spodní pracovní plocha obsahující otvory (tlačítka), které poskytují protilehlé ostří pro každý razník. Bloky matric jsou kalené vložky vlisované nebo přišroubované do desky matrice pro snadnou výměnu při opotřebení hran.
- Vodicí čepy a pouzdra- Přesné-zemní sloupky a objímky, které při každém tahu zarovnají horní a spodní polovinu s přesností na desetiny tisíciny palce. Vodicí kolíky kuličkových-ložisek se pro ně staly průmyslovým standardemsnadná separace a konzistentní charakteristiky předpětí.
- Zálohujte desky-- Tvrzené desky umístěné za razníky nebo bloky matrice pro rozložení síly nárazu a zabránění deformaci měkčí patky matrice během milionů cyklů.
- Pružiny (mechanické nebo dusíkové plyny)- Poskytněte řízenou sílu, která pohání stripery, přítlačné podložky a držáky polotovarů v jejich pracovním rozsahu.
Každá z těchto částí funguje jako systém. Opotřebené vodicí pouzdro vrhá úder-k-vyrovnání matrice, což zvyšuje výšku otřepů, což urychluje opotřebení bloku matrice - kaskádu, která začíná jednou zanedbanou součástí.
Konfigurace sady lisovacích nástrojů a kritéria výběru
Sada matrice -, což znamená patky matrice a jejich uspořádání vodicích kolíků -, je konstrukční páteř, kterou si vyberete před navržením jakýchkoli pracovních součástí. Čtyři standardní rozvržení pokrývají většinu aplikací:
| Konfigurace | Umístění vodících kolíků | Nejlepší aplikace | Klíčová výhoda |
|---|---|---|---|
| Zpět-příspěvek | Dva sloupky na zadní straně sady matric | Progresivní matrice s předním nebo bočním podáváním pásu | Nerušený přístup operátora ze tří stran |
| Center-příspěvek | Dva sloupky umístěné na opačných stranách | Operace symetrického zatemnění a mírného{0}}zatížení | Vyvážené vedení s dobrým přístupem zepředu i zezadu |
| Diagonální-příspěvek | Dva sloupky v protilehlých diagonálních rozích | Mimo{0}}středové načítání nebo asymetrická geometrie součásti | Odolává momentovým zatížením, které by zkroutily-sada sloupků |
| Čtyři-příspěvky | Čtyři sloupky, jeden v každém rohu | Těžké stříhání, velké zápustkové desky, vysoká tonáž | Maximální tuhost a odolnost proti průhybu |
jak si vybrat? Začněte se směrem podávání a přístupem operátora - zpět-sady zápustek dominují progresivnímu nástroji právě proto, že pás vstupuje ze strany nebo zepředu bez překážek. Pokud vaše aplikace generuje vysoké boční zatížení nebo geometrie dílu umisťuje řezné síly mimo-střed, diagonální-rozvržení sloupku působí proti kroutícímu momentu, který by opotřeboval-usazené dva sloupky nerovnoměrně. Čtyři-sady zápustek jsou výchozí pro velké a těžké operace vysekávání, kde by se jakékoli vychýlení matrice přímo promítlo do nekonzistentní kvality řezu.
Standardní rozměry lisovacích sad jsou katalogizovány dodavateli v přírůstcích, které odpovídají běžným velikostem lisovacího lože a uzavíracím výškám. Při specifikaci sady lisovacích nástrojů je třeba se ujistit, že kombinovaná výška stohu uzavřené sestavy lisovacích nástrojů - patek, desek a nástrojů - odpovídá výšce uzavření lisu a že půdorys zakrývá oblast kolébky s prostorem pro svorky. Chybné zjištění znamená, že matrice fyzicky nepoběží v zamýšleném lisu, což je nákladné přehlédnutí, kterému se ve fázi návrhu lze zcela vyhnout.
Po zmapování konstrukčního základu a funkčních komponent začíná skutečná inženýrská výzva: navrhnout pracovní geometrii, která přemění plochý pás na hotový díl.
Proces návrhu lisovacích nástrojů od konceptu po CAD
Sestava matrice je jen tak dobrá, jak dobrá je technika za ní. Můžete si vybrat perfektní typ matrice, získat prémiové nástrojové oceli a najmout si zkušené strojníky -, ale pokud je logika návrhu chybná, nástroj s vámi bude bojovat během každého zkušebního cyklu. Fáze návrhu je místo, kde inženýři lisovacích nástrojů a lisovacích nástrojů převádějí 2D výkres součásti do plně ověřeného 3D nástrojového konceptu a postupuje podle disciplinované sekvence, která vyvažuje fyziku tváření, chování materiálu a ekonomiku výroby.
Od geometrie součásti k rozvržení pásu
Každý zakázkový projekt kovové raznice začíná geometrií hotové součásti. Inženýři studují 3D model nebo výkres, identifikují každý prvek - díry, ohyby, kresby, reliéfy - a určují, které operace jsou potřebné a v jakém pořadí musí proběhnout. Například hluboce tažený kalíšek nelze před tažením prorazit, protože otvor by se během tvarování zdeformoval. Chyby v sekvenování, jako je tato, je nákladné opravit, jakmile je ocel řezána.
U progresivního obrábění se tato tvářecí sekvence převádí přímo do rozvržení pásu - mapy, která ukazuje, jak se surový svitkový materiál pohybuje skrz lisovací stanici po stanici. Rozvržení definuje šířku pásu, rozteč (vzdálenost mezi po sobě jdoucími díly), typ nosiče a umístění odpadu. Využití materiálu je zde hlavním faktorem nákladů. Rozvržení pásu, při kterém se plýtvá 40 % vstupní zásoby svitků, může být přepracováno s jiným úhlem vnoření, užšími nosiči nebo posunutou orientací dílů, aby se využití posunulo nad 70 %.
Vůle matrice - mezera mezi razníkem a řeznými hranami matrice - je v této fázi dalším kritickým výpočtem. Vyjadřuje se jako procento tloušťky materiálu a liší se podle typu materiálu. Měkká ocel obvykle vyžaduje 5-10% vůle na každé straně, zatímco hliník může potřebovat 8-12% a nerezová ocel často vyžaduje těsnější hodnoty kolem 3-5% pro kontrolu tvorby otřepů. Chybně provedete vůli a uvidíte nadměrné otřepy, předčasné opotřebení břitu nebo vytržení od prvního zdvihu.
Pracovní postup CAD-CAM a simulace CAE
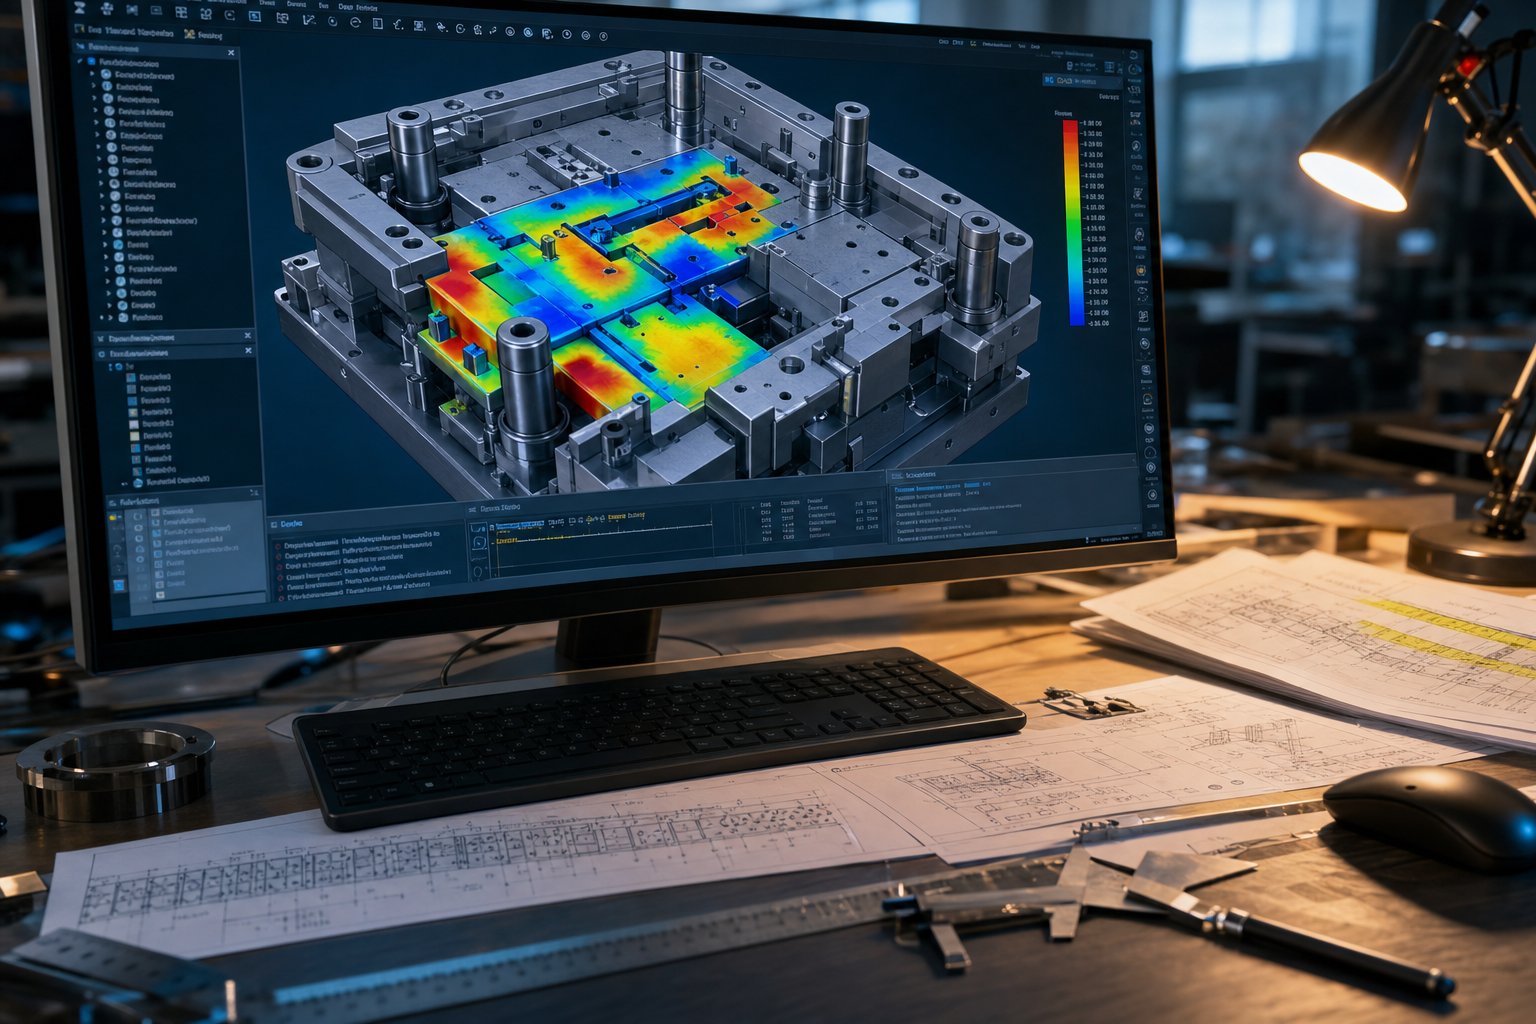
S rozvržením procesu definovaným na papíře vytvoří inženýři kompletní sestavu matrice a nástroje v 3D CAD - modelování každého profilu razníku, otvoru bloku matrice, stírací desky a vodící součásti. Toto digitální dvojče se stává hlavní referencí pro všechny následné obráběcí programy a kontrolní data.
Zde se moderní zakázkový vývoj forem výrazně liší od tradičních metod. Místo aby se inženýři okamžitě zavázali k výrobě, vkládají geometrii CAD do simulačního softwaru CAE (Computer-Aided Engineering). Použitíanalýza konečných prvků, software modeluje, jak se bude plech chovat při tvářecích silách -, a předvídá deformaci zpětného odpružení, riziko ztenčení, tendenci vrásnění a rozložení napětí po povrchu součásti. Diagramy limitů formování (FLD) zvýrazňují červené zóny, kde je pravděpodobné praskání, a modré zóny, kde může komprese způsobit vrásky.
Výsledky simulace podněcují iterativní změny návrhu dříve, než budou existovat jakékoli fyzické nástroje. Technik může upravit poloměr tažení, upravit tlak držáku polotovaru, přidat rýhovací housenku nebo změnit tvar obrysu polotovaru - vše digitálně. Výrobci, kteří integrují CAE na začátku pracovního postupu, obvykle snižují počet opakování zkoušek o 30–50 %, čímž zkracují týdenní časové plány projektů a tisíce rozpočtů na úpravy.
Během této fáze se také provádí odhad lisované tonáže. Inženýři vypočítají sílu potřebnou pro každou operaci - vysekávací tonáž na základě délky ve smyku, tloušťky materiálu a pevnosti ve smyku; tvarovací tonáž na základě délky ohybu a vlastností materiálu - a poté je sečtete s bezpečnostním faktorem, abyste vybrali správný lis. Při poddimenzování tisku hrozí, že se uprostřed zdvihu-zadrhne; předimenzování plýtvá kapitálem a podlahovou plochou. Přesné výsledky lisování a lisování silně závisí na této shodě mezi vypočteným zatížením a dostupnou kapacitou stroje.
Kompletní pracovní postup návrhu nástrojové matrice sleduje předvídatelnou sekvenci od počátečního konceptu až po uvedení do výroby:
- Studie proveditelnosti - hodnotí geometrii součásti, tvarovatelnost materiálu a předběžnou koncepci procesu.
- Proces a rozložení pásu - definují tvarovací sekvenci, přiřazení stanic, rozteč a návrh nosiče.
- Výpočty vůle zápustky a tonáže - stanoví kritické parametry pro řezání a tváření.
- 3D CAD návrh matrice - modeluje všechny pracovní součásti, sady matric a pomocné systémy.
- Simulace tváření CAE - ověřuje tok materiálu, předpovídá defekty a iteruje geometrii.
- Kontrola a optimalizace návrhu - zahrnuje zpětnou vazbu simulace, finalizuje tolerance, potvrzuje lisované uložení.
- Programování CAM - generuje dráhy nástroje pro CNC frézování, drátové EDM a broušení.
- Konečná verze návrhu - vydává schválené výkresy a datové balíčky k výrobě.
Každá fáze podává další a přeskakování kroků -, zejména simulace -, téměř vždy stojí více přepracování, než ušetří v plánu. Proces vývoje lisovacích nástrojů je v zásadě nastartován-: investujte inženýrské hodiny dříve, abyste se později vyhnuli drahým překvapením v dílně.
Samozřejmě i ten nejpropracovanější CAD model je pouze digitálním příslibem. Přeměna tohoto slibu na nástroje z tvrzené oceli, které produkují shodné díly, vyžaduje výrobní proces s vlastní sadou požadavků na přesnost.
Výběr materiálu a tepelné zpracování pro dlouhou životnost matrice
Perfektně navržená matrice, která je vyrobena z nesprávné oceli, předčasně selže, - praskne při nárazu, otře se o obrobek nebo se opotřebuje za zlomek své očekávané životnosti. Výběr materiálu je pojítkem mezi digitálním designem a skutečnou-životností, ale málokdy se mu při plánování projektu dostává takové pozornosti, jakou si zaslouží. Jakost oceli, kterou si vyberete pro razníky, zápustkové bloky a vložky tvarových zápustek, přímo určuje, kolik dílů můžete spustit mezi cykly ostření, jak odolný je nástroj vůči vylamování a nakonec, kolik stojí každý lisovaný díl.
Třídy nástrojové oceli pro součásti zápustek
Ocelové lisovací nástroje se spoléhají na několik osvědčených rodin nástrojových ocelí, z nichž každá je optimalizována pro jinou rovnováhu tvrdosti, houževnatosti a odolnosti proti opotřebení. Tyto tři vlastnosti existují v tahu: vytlačte tvrdost výše a získáte odolnost proti opotřebení, ale ztratíte houževnatost (odolnost proti praskání). Zde je návod, jak se řadí nejběžnější známky.
D2je výchozí ocel pro tváření za studena-pro operace vysekávání a řezání. Jeho vysoký obsah uhlíku (1,4-1,6 %) a chrómu (11-13 %) poskytuje výjimečnou odolnost proti abrazivnímu opotřebení při pracovní tvrdosti 54-61 HRC. D2 je široce používán v plechových zápustkách, kde primárním způsobem selhání je postupné opotřebení hran spíše než náhlý náraz. Kompromisem je nižší houževnatost – razníky D2 se mohou odštípnout nebo zlomit, pokud jsou vystaveny silnému rázovému zatížení.
A2nabízí střední cestu. S mírným obsahem chrómu (4,75-5,5%) a o něco méně uhlíku než D2 dosahuje 57-62 HRC při zachování lepší houževnatosti. A2 je běžnou volbou pro ořezávací zápustky, dlouhé razníky a přesné nástroje, kde je jak životnost, tak odolnost vůči třískám.
S7sedí na opačném konci spektra než D2. Tato třída-odolná vůči nárazům dosahuje pouze 48{5}}58 HRC, ale poskytuje vynikající odolnost proti nárazu. S7 najdete v nástrojích pro tváření kovů, které provádějí těžké ohýbání, ražení nebo tváření za studena - všude tam, kde nástroj absorbuje opakované vysokoenergetické údery, které by popraskaly tvrdší jakost.
M2je rychlořezná-ocel obsahující wolfram a molybden, která si dokáže udržet tvrdost při zvýšených teplotách. Hodí se pro děrovací operace, kde se při vysokých rychlostech zdvihů hromadí třecí teplo, a často je specifikován pro děrovací razníky malého-průměru v progresivních nástrojích.
Vložky z tvrdokovu(typicky karbid wolframu) poskytují hodnoty tvrdosti nad 85 HRA - daleko za jakoukoli nástrojovou ocel - a používají se pro-kritické stanice ve velkoobjemových progresivních matricích. Plechová matrice s abrazivními materiály, jako je nerezová ocel nebo vysokopevnostní dvoufázové{7}}třídy, mohou používat karbidové- razníky s hroty, aby se životnost nástroje posunula ze stovek tisíc na miliony úderů.
Cr12MoVsi zaslouží zmínku jako dominantní lisovací ocel v asijských lisovnách. Funkčně ekvivalentní D2 (stejná skupina slitin, podobný obsah chrómu) je Cr12MoV široce specifikován v Číně a jihovýchodní Asii pro stříhání a ořezávání. Jeho široká dostupnost a nižší náklady v asijských dodavatelských řetězcích z něj činí-volbu pro exportní nástroje určené pro střední- až velkoobjemovou-výrobu.
| Stupeň | Rozsah tvrdosti (HRC) | Primární použití v Die | Úroveň relativních nákladů |
|---|---|---|---|
| D2 | 54 - 61 | Děrovačky, ořezové oceli, řezné hrany | Mírný |
| A2 | 57 - 62 | Ořezávací matrice, dlouhé razníky, přesné nástroje | Mírný |
| S7 | 48 - 58 | Stanice zatížené ohýbáním, tvářením za studena- | Mírný |
| M2 | 60 - 65 | Vysokorychlostní-propichovací děrovačky, nástroje malého{1}}průměru | Střední-Vysoká |
| Cr12MoV | 58 - 62 | Vyřezávání a ořezávání (asijské prodejny lisovacích nástrojů) | Nízká-Střední |
| Karbid wolframu | 85+ HRA | Noste-kritické vložky,-vysokoobjemové stanice | Vysoký |
Tepelné zpracování a povrchové inženýrství
Surová nástrojová ocel je pouze výchozím bodem. Bez náležitého tepelného zpracování ani D2 nebo M2 nemohou poskytnout svůj jmenovitý výkon. Sekvence jádra - kalení, popouštění a volitelná kryogenní úprava - transformuje mikrostrukturu oceli do stavu s vysokou -tvrdostí a pnutím- požadovaným pro produkční služby.
Kalení zahrnuje zahřátí oceli do její austenitové oblasti a kalení (kalení na vzduchu-u D2, A2 a S7) za vzniku martenzitu. Okamžitě následuje temperování: jeden nebo více cyklů ohřevu při mírných teplotách uvolní vnitřní pnutí a upraví rovnováhu tvrdosti-houževnatosti. Vyžaduje se vyšší-slitina jako D2 a M2více cyklů temperováníprotože po prvním temperování zůstává významný zadržený austenit. Přeskočení druhého temperování zanechá křehký, netemperovaný martenzit v mikrostruktuře -, což je běžná hlavní příčina časného praskání zápustky.
Kryogenní úprava přidává další rozměr. Pomalým ochlazováním kalené oceli na teploty pod -150 °C a delším držením se zadržený austenit úplněji přemění na martenzit.jemné sekundární karbidy se srážejí rovnoměrně skrz matrici. Výsledkem je zlepšená odolnost proti opotřebení a rozměrová stabilita. Výzkum publikovaný v Journal of Materials Processing Technology potvrzuje, že hluboké kryogenní zpracování zlepšuje mechanické vlastnosti nástrojových ocelí nad rámec toho, čeho se dosahuje standardním zpracováním za studena, přičemž k nejvýraznějšímu zlepšení dochází, když se zpracování aplikuje mezi kalením a popouštěním.
Povrchové inženýrství ještě více prodlužuje životnost matrice, zejména u razníků pracujících proti abrazivnímu nebo vysokopevnostnímu plechu -. Mezi nejčastější přístupy patří:
- Nitridace (plyn nebo plazmový iont)- difunduje dusík do povrchu nástroje a vytváří tak pevné pouzdro bez rizika deformace v důsledku vysokoteplotních{1}}procesů. Iontová nitridace je rychlejší a vytváří tenčí křehkou bílou vrstvu než plynová nitridace.
- PVD povlaky (TiN, TiCN, TiAlN, CrN)- fyzikální depozice par nanáší tenké, extrémně tvrdé filmy při relativně nízkých teplotách (pod 500 stupňů C), přičemž zachovává tvrdost substrátu. Řezné oceli s PVD-potahem vykazují dramaticky snížené zadírání a rovnoměrnější řezné hrany ve srovnání s nástroji bez povlaku, a to i po stovkách tisíc zdvihů.
- Proces TD (Thermal Diffusion / Toyota Diffusion).- rodinná úprava CVD-, která vytváří na povrchu vrstvy karbidu vanadu nebo karbidu chrómu. Výsledný povlak je metalurgicky spojený a extrémně tvrdý (3200-3800 HV), díky čemuž je účinný pro razníky v aplikacích s vysokým-otěrem. Kompromisem je teplota zpracování kolem 1000 stupňů C, která může změkčit substrát a vyžadovat opětovné vytvrzení.
Z těchto možností vyplývá praktické pravidlo: podklad vždy nejprve vytvrdit a temperovat, až poté nanést povrchovou úpravu. Povlak na měkkém substrátu vyvolává plastickou deformaci pod vrstvou povlaku, což vede k praskání a předčasnému selhání. Studie o lisovacích nástrojích pro automobily ukazují, že spojením iontové nitridace s PVD povlakem na řádně kaleném D2 bylo vyrobeno více než 1,2 milionu dílů, než bylo třeba provést servis -, ve srovnání s pouhými 50 000 díly pro pochromované-nástroje na stejné aplikaci.
Počáteční náklady na prémiové třídy oceli a pokročilé povlaky jsou skutečné, ale blednou proti akumulovaným nákladům na neplánované odstávky, časté ostření a vyřazené díly z opotřebovaných nástrojů. Výběr správné kombinace materiálu a úpravy je investicí do stability procesu - a vyplatí se pouze v případě, že následující výrobní proces převede tento materiál na přesnou, dobře{2}}dokončenou geometrii nástroje.
Výroba zápustek od CNC obrábění až po zkušební provoz
Prémiová nástrojová ocel, optimalizované tepelné zpracování a simulací-ověřený CAD model, to vše se sbíhá v jednom bodě: na úrovni výroby matric. Zde se digitální geometrie stává tvrzeným nástrojem schopným rychle vyrábět shodné díly. Každý stroj ve výrobní sekvenci se zaměřuje na specifickou třídu požadavků na geometrii nebo toleranci a pochopení jejich rolí vysvětluje, proč je obrábění zápustek uměním i precizní vědou.
Obrábění a EDM ve výrobě zápustek
Převážnou část úběru materiálu zvládne CNC frézování. 3-osé obráběcí centrum hrubuje a polotovary-dokončuje zápustky, zadní{4}}desky a jednoduché profily děrování - cokoli s přímočarou geometrií kapsy nebo obrysu. Když se povrchy vytvarují nebo se přístupové úhly zpřísní, práce se přesune na 5osé frézy, které se mohou přibližovat k povrchům složitých forem matrice prakticky z jakéhokoli směru bez opětovného upnutí. Pětiosá schopnost je zvláště cenná pro bloky progresivních matric, kde profily více stanic musí udržovat těsné polohové vztahy po celé délce desky.
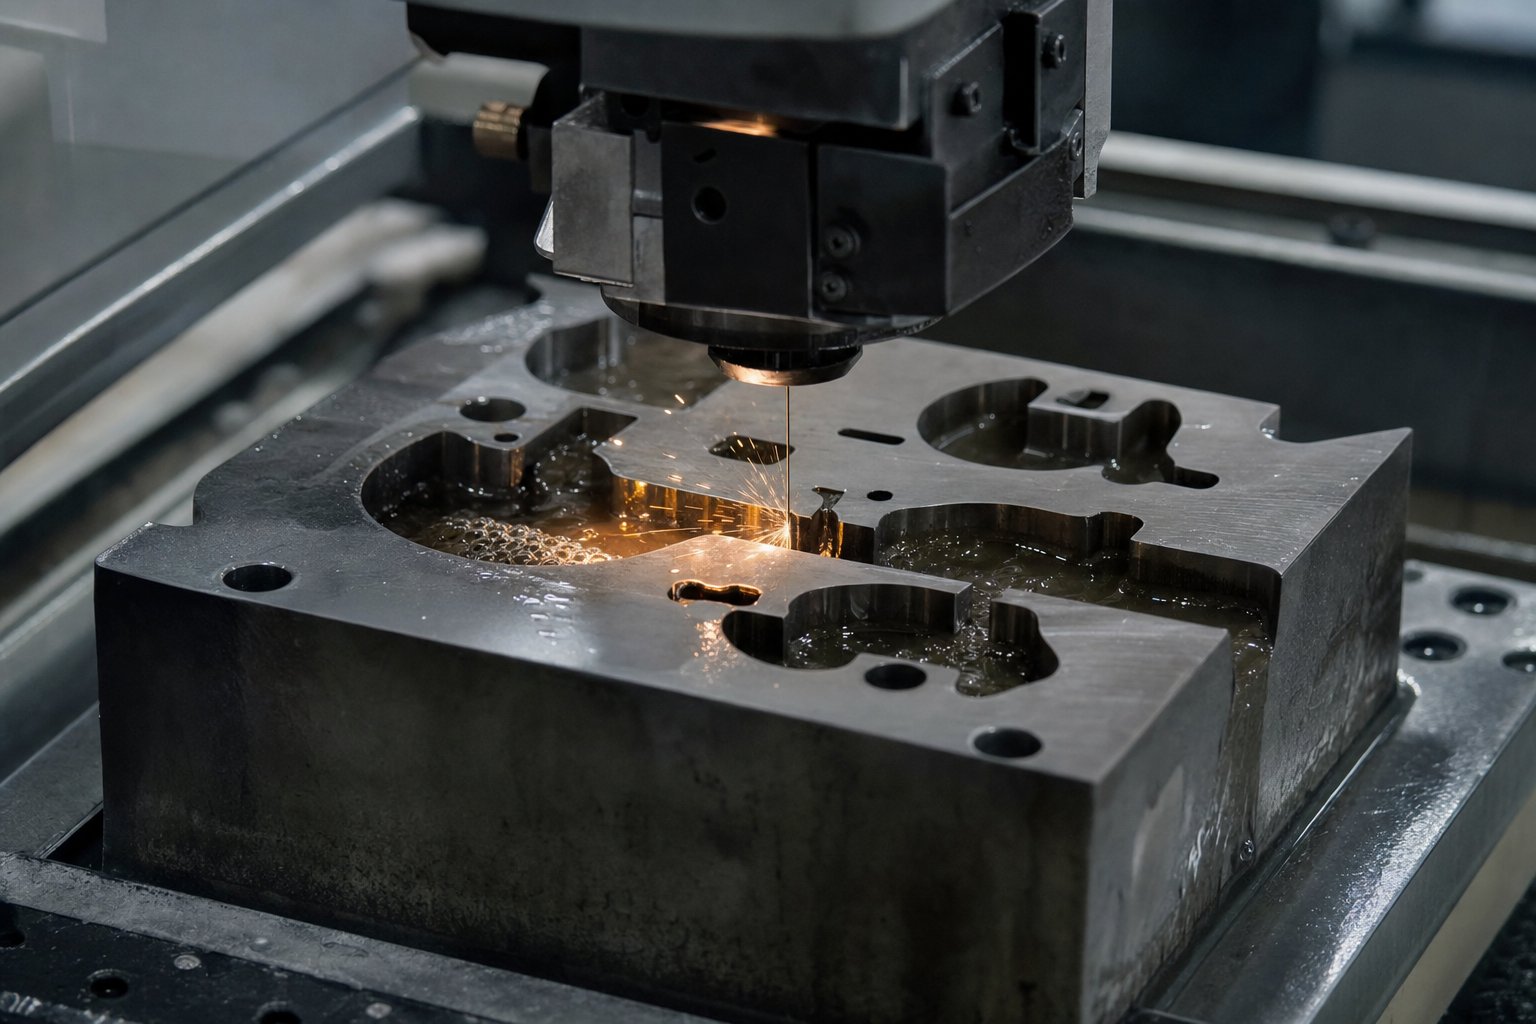
Zní to zatím jednoduše? Tady to bude náročnější. Mnoho prvků matrice - s úzkými-otvory s tolerancí, složitými profily děrování a ostrými vnitřními rohy - nemůže rotující řezák vůbec dosáhnout. Zde přebírá EDM (elektrické výbojové obrábění).
Drátové EDMpoužívá tenkou mosaznou nebo zinkem potaženou drátěnou elektrodu{0}} k řezání 2D profilů a úhlových obrysů prostřednictvím plně kalených zápustkových bloků. Jiskry vycházejí podél drátu a erodují materiál bez mechanické síly nebo tepelné deformace. Tento proces je ideální pro nástroje pro výrobu matric, jako jsou vysekávací otvory, složité příčné-proseky a funkce s těsným-tlačítkem matrice -, kde se povrchová úprava a rozměrová přesnost musí držet v mikrometrech. Moderní 5-osá drátová EDM centra mohou dokonce vytvářet kuželovité řezy nebo řezy s proměnným úhlem nezávislým odsazením horního a spodního vedení drátu.
Sinker EDM (také nazývané beran nebo dutinové EDM) řeší 3D dutiny. Předem opracovaná měděná nebo grafitová elektroda je ponořena do obrobku a jiskrová eroze přenese složitý tvar elektrody do zápustkové oceli. Tato technika je nepostradatelná pro lisovací nástroje, které vyžadují reliéfní kapsy, embosované dutiny nebo geometrii raženého písma -, kde žádný rotující řezák nedokáže udržet požadovaný detail. Protože EDM nevytváří na obrobek prakticky žádné mechanické namáhání, tenké řezy a jemné prvky přežívají nedotčené bez zkreslení, což je zásadní výhoda při obrábění zápustek z před-kalených nástrojových ocelí, jako jsou břitové destičky D2 nebo karbid.
Po frézování a EDM poskytuje povrchové broušení rovinnost, kterou sestavy zápustek vyžadují. Děrovací plochy, zápustkové desky, opěrné- desky a zápustkové patky jsou broušeny na rovinnost 0,005 mm, takže horní a spodní polovina do sebe zapadají bez kývání nebo nerovnoměrného rozložení tlaku. Souřadnicové broušení posouvá tuto přesnost ještě dále pro kritická místa vývrtů - otvory vodicích kolíků, polohy kolíků a kapsy na knoflíky matrice -, kde přesnost polohy pohání děr-k-vyrovnání zápustky v celém nástroji.
Souřadnicové měřicí stroje (CMM) ověřují tyto kritické rozměry v několika fázích výroby, nejen na konci. Blok strojní matrice může být zkontrolován po hrubém frézování, znovu zkontrolován po tepelném zpracování (pro kvantifikaci případných deformací) a znovu ověřen po konečném broušení. Tento v-procesní přístup zachytí posun, než se rozšíří do sestav, jejichž přepracování je nákladné.
Vyzkoušení a ověření
Plně sestavená matrice není připravena k výrobě-, dokud se neosvědčí na zkušebním lisu. Zkušební fáze překlenuje propast mezi teoretickým návrhem a skutečným-výkonem - a dokonce i ta nejlépe-simulovaná výrobní matrice téměř vždy vyžaduje během počátečních zkoušek určité úpravy.
Představte si vložení hotového nástroje do vyhrazeného zkušebního lisu, podávání prvního pásu materiálu a cyklování lisu pro počáteční zásah. Tato první část z kostky vypráví příběh: jsou rozměry v popiscích GD&T? Je okraj obložení čistý nebo otřepený? Vyskočí tvarovaná geometrie zpět za hranici tolerance? Zkušební technici si tato vodítka přečtou a převedou je do nápravných opatření -, kdy zpozorují vysoké body pomocí modřící směsi, podloží tvarové části, upraví předpětí dusíkové pružiny nebo -přebroušení řezných hran pro těsnější vůli.
Tato iterativní smyčka - razí, měří, upravuje, znovu{1}}razí - pokračuje, dokud díly konzistentně nesplňují tiskové specifikace. U komplexních progresivních nástrojů může proces probíhat v několika kolech během několika dní. Každá iterace zužuje mezeru mezi skutečnými a nominálními rozměry.
Konečná validace se opírá o formální inspekční protokoly.Inspekce-založené na CMMzachycuje rozměrová data pro každý kritický prvek oproti schématu GD&T. Optické nebo laserové skenování generuje úplné-mapy povrchových odchylek, které odhalují oblasti odpružení nebo ztenčení neviditelné na základě bodového-měření. Data Statistical Process Capability (SPC) z krátké výrobní série - obvykle 30 až 50 po sobě jdoucích dílů - potvrzují, že matrice produkuje stabilní, opakovatelný výstup s hodnotami Cpk splňujícími požadavky zákazníků (často 1,33 nebo vyšší pro kritické charakteristiky).
Teprve poté, co je tento balíček důkazů kompletní, obdrží kostka znamení-produkce. Celá sekvence výroby-k-validaci probíhá disciplinovaně:
- CNC hrubé obrábění čelistí, desek a bloků z před-kalených nebo žíhaných polotovarů.
- Tepelné zpracování (pokud je obráběno v žíhaném stavu) s následným odlehčením a ověřením rozměrů.
- CNC dokončovací frézování tvarových ploch, kapes a profilů.
- Drátové EDM řezných otvorů, složitých kontur a funkcí s přísnou{0}}tolerancí.
- Sinker EDM pro 3D detaily dutin, embosované formy a ražené prvky.
- Povrchové broušení protilehlých ploch, děrovacích hrotů a zápustkových desek do konečné rovinnosti.
- Souřadnicové broušení a dokončování otvorů pro vodicí kolíky a kritické polohovací prvky.
- Kontrola souřadnicových měřicích strojů a ověření rozměrů všech kritických prvků proti záměru návrhu.
- Sestava matrice - zachycující razníky, stěrače, pružiny, vodítka a spojovací prvky do sady matric.
- Počáteční vyzkoušení na vyhrazeném lisu se vzorovým materiálem pro výrobu prvních-dílů.
- Měření, nanášení a opakované nastavení, dokud díly nesplní požadavky GD&T.
- Spuštění ověření SPC a konečné podepsání{0}}se zdokumentovaným inspekčním datovým balíčkem.
Každý krok v této sekvenci závisí na kvalitě toho předchozího. Blok matrice vybroušený do roviny nikdy nevytvoří konzistentní díly bez ohledu na to, kolik zkušebních iterací se pokusíte. To je důvod, proč výroba zápustek vyžaduje jak správné vybavení, tak disciplínu, kterou je třeba ověřit v každém přechodovém bodě - nejen na konci.
Podepsaná-kostka je připravena k výrobě, ale skutečný test odolnosti začíná výrobou. Miliony lisovacích cyklů vystavují každou součást kumulativnímu opotřebení, únavě a občasnému neočekávanému přetížení -, které zvládne pouze strukturovaný program údržby.
Údržba matrice a odstraňování závad při lisování
Z matrice, která projde zkušebním ověřením na výbornou, se přesto během týdnů může stát výrobní závazek, pokud nikdo nezvládne její opotřebení. Každý zdvih lisu aplikuje tonáž na kalené břity, stlačuje pružiny a cyklicky vede součásti po jejich dráze. Vynásobte to stovkami úderů za minutu a začnete chápat, proč i ty nejlepší kovové razníky a razidla časem degradují. Rozdíl mezi obchodem, který běží hladce, a obchodem, který bojuje s neustálými požáry kvality, spočívá v jedné věci: zda tým praktikuje skutečnou preventivní údržbu, nebo jen opravuje to, co se rozbije.
Preventivní údržba a řízení životnosti
Existuje smysluplný rozdíl mezi údržbou matrice a opravou matrice. Jakčasopis MetalFormingzarámuje, oprava je akt obnovení něčeho rozbitého zpět do funkčního stavu - hašení požáru. Údržba je proces zachování funkčnosti předtím, než dojde k selhání. Obchody, které tyto dvě činnosti zamlžují, často zjistí, že jejich „údržbářský“ tým tráví 80 % svého času honbou za nouzovými poruchami a nikdy se nedostanou dopředu.
Program strukturované preventivní údržby (PM) se točí kolem několika opakujících se úkolů, z nichž každý je vázán na měřitelné intervaly:
- Ostření řezných sekcí- Hrany razníku a tlačítka raznice se progresivně opotřebovávají s každým tahem, čímž se na lisovaných dílech postupně zvyšuje výška otřepů. Plánování ostření na základě naměřené výšky otřepů (obvykle dříve, než překročí 10 % tloušťky materiálu) udržuje kvalitu řezu konzistentní. Při broušení používejte vhodný kotouč, který se volně rozpadá, spíše než zatěžování a pálení nástrojové oceli. Chladicí kapalina zabraňuje hromadění tepla, které může změkčit nebo popraskat kalené části jako D2 nebo M2Poznamenává Fabricator.
- Cykly výměny pružin- Mechanické pružiny se časem unaví a ztrácejí sílu, zatímco pružiny s dusíkem mohou propouštět tlak. Vyměňte pružiny dříve, než dosáhnou své jmenovité životnosti, než abyste čekali na prasknutí. Pružina, která praskne uprostřed-provozu, může poškodit okolní součásti matrice a vytvořit kaskádu odpadních dílů.
- Mazání- Vodicí kolíky, povrchy vaček, otěrové desky a zvedací lišty vyžadují pravidelné mazání. Suché povrchy drásají a rýhují, případně snižují přesnost zarovnání. Postupujte podle mazací mapy výrobce matrice a ověřte pokrytí během každého cyklu PM.
- Měření opotřebení- Ke kvantifikaci opotřebení na kritických površích použijte kalibrované čepy, měrky otvorů nebo namátkové kontroly souřadnicového měřicího stroje. Vůle vodících pouzder, průměr vrtání knoflíku matrice a poloměry tvarové oceli, to vše se v průběhu času mění. Dokumentace těchto měření vytváří profil míry opotřebení-, který předpovídá, kdy součásti překročí toleranci.
Jak víte, kdy máte provést jednotlivé úkoly? Odpověď poskytují počítadla zdvihů namontovaná na lisu nebo integrovaná do matrice. Při každém cyklu berana se počítadlo zvýší. Spárujte, že se počítají, s protokolem údržby matrice - průběžným záznamem toho, co bylo provedeno, co bylo změřeno a co bylo nahrazeno - a přejdete od hádání k plánování založenému na datech-. Tento přístup odráží to, co odborníci v oboru nazývají prediktivní údržba (PdM), kde údaje o skutečném výkonu určují, kdy by mělo dojít k zásahu, spíše než se spoléhat pouze na pevné kalendářní intervaly.
Jedno praktické upozornění: vyhněte se nadměrné{0}}údržbě i nedostatečné{1}}údržbě. Ostření razníků a matric každých 100 000 úderů nazpět -, i když je výška otřepu stále přijatelná -, plýtvá materiálem a zkracuje celkovou životnost nástroje. Naopak příliš dlouhé intervaly natahování riskují katastrofické poruchy, které promění jednoduché ostření v nákladnou opravu matrice. Protokol údržby řeší toto napětí tím, že zobrazuje skutečné míry opotřebení pro každý konkrétní nástroj, který používá každý konkrétní materiál.
Odstraňování běžných vad ražení
I při solidních PM praktikách se občas objeví závady. Klíčem je rychle diagnostikovat hlavní příčiny, spíše než honit příznaky. Když na vylisovaném dílu uvidíte problém s kvalitou, obvykle se vrací k jednomu ze čtyř běžných poruchových režimů v systému razníku a matrice plechu. Zde je rozpis každého z nich spolu s nápravnými opatřeními:
| Přeběhnout | Kořenová příčina | Nápravné opatření | Strategie prevence |
|---|---|---|---|
| Otřepy (vyvýšené ostré hrany na řezném obvodu) | Nedostatečná vůle-k-děrování, tupé řezné hrany nebo nesouosost mezi razníkem a knoflíkem | Naostřete nebo vyměňte opotřebované razníky a knoflíky; ověřte a opravte vůli podle specifikace materiálu (obvykle 5-10 % tloušťky na stranu u měkké oceli) | Sledujte výšku otřepů v pravidelných intervalech; zbystřete podle plánu před dosažením limitů; udržujte vodicí kolík na místě, abyste zabránili posunu vyrovnání |
| Odpružení (část se po tvarování vrátí do původního tvaru) | Pod-kompenzací v geometrii matrice; vysoce-pevnostní materiál s velkým elastickým zotavením; nedostatečná spodní nebo razicí síla | Přehněte tvarovou část pro kompenzaci; přidat záchytné stanice; zvýšit tonáž nebo přidat ražbu na vrcholu ohybu | Použijte simulaci CAE k předpovědi odpružení a zabudování kompenzace do návrhu formy; ověřit pomocí prvního{0}}měření a upravit před uvedením do produkce |
| Vrásnění (vlny nebo přezky v kreslených nebo tvarovaných oblastech) | Nedostatečný tlak držáku polotovaru; nedostatečné omezení tahové patky; přebytečný nepodporovaný materiál v kompresních zónách | Zvyšte sílu držáku polotovaru; přidat nebo upravit kreslící korálky; upravte velikost polotovaru pro snížení nadměrného toku materiálu | Optimalizujte tlak držáku polotovaru a geometrii nátahové housenky během návrhu matrice pomocí simulace tváření; sledovat tlak dusíkové pružiny během výroby |
| Galling (přenos materiálu z obrobku na povrch nástroje, způsobující rýhy) | Špatné mazání, selhání povlaku na povrchu matrice, vysoké tření mezi nástrojem a obrobkem (běžné s nerezovou ocelí a hliníkem) | Přeleštěte-dotčené povrchy nástrojů; obnovit nebo znovu nanést PVD povlak; zlepšit pokrytí typu maziva nebo aplikace | Specifikujte razníky s PVD-potahem nebo TD-upravenou děrovačkou pro materiály náchylné na zadření-; ověřte funkci systému přívodu maziva při každém nastavení matrice; udržujte plechové raznice čisté od nečistot a nánosů |
Všimněte si vzoru: většina defektů je způsobena buď opotřebením (otřepy, zadření) nebo problémy s kompenzací návrhu (odpružení, zvrásnění). Vady-související s opotřebením reagují na údržbu - ostření, přetírání, mazání. Vady související s kompenzací-často vyžadují technické změny samotné geometrie nástroje.
Když například lisovací razník vykazuje oděrové poškození, dočasnou opravu poskytuje jednoduché vyleštění povrchu. Trvalé řešení zahrnuje upgrade povrchové úpravy nebo přechod na kombinaci materiálů-maziva, která v první řadě zabraňuje přenosu lepidla. Odstraňování problémů je nejúčinnější, když řeší hlavní příčiny spíše než příznaky.
Pozornost si zaslouží i ekonomika rekonstrukcí. Opotřebovanou matrici není vždy nutné vyměnit. Přebroušení břitů, opětovné{3}}povlakování ocelí, výměna opotřebených vodicích pouzder a obnova povrchu čelistí matrice mohou obnovit téměř{4}}původní výkon nástroje za zlomek nových-nákladů na sestavení -, obvykle 15–30 % hodnoty výměny. Rozhodovací bod je jednoduchý: pokud struktura matrice (botky, desky, montážní geometrie) zůstane v pořádku a požadované úpravy jsou omezeny na opotřebitelné povrchy, má renovace finanční smysl. Pokud se geometrie jádra posunula, desky jsou popraskané nebo se výrazně změnil návrh součásti, je vytvoření nového nástroje spolehlivější cestou.
Udržování razníků a zápustek v produkčním-stavu připravenosti je v konečném důsledku strategií řízení nákladů. Každá hodina neplánovaného výpadku, každá dávka vyřazených dílů a každá nouzová oprava přináší skryté náklady - na zrychlenou dopravu, nečinnou obsluhu a zmeškané dodávky -, které výrazně převyšují náklady na disciplinovanou plánovanou údržbu. Obchody, které tuto realitu internalizují, začleňují údržbu do svého plánování výroby od prvního dne, nikoli jako dodatečný nápad, když se závady dostanou k zákazníkovi.
Vědět, jak udržovat kostku, je jedna polovina rovnice. Druhá polovina zajišťuje, že jste na prvním místě určili a získali správný nástroj - proces, který začíná dlouho před vystavením jakékoli nákupní objednávky.
Jak specifikovat a získat vlastní raznici
Pochopení typů matric, materiálů a údržby je cenné -, ale na ničem z toho nezáleží, pokud tyto znalosti nedokážete převést do jasné specifikace, která vytvoří ten správný nástroj. Propast mezi slovy „Vím, co je to progresivní raznice“ a „Mám ověřenou raznici, na které běží výrobní díly“ je překlenuta dvěma praktickými kroky: přípravou RFQ, která výrobcům raznic poskytne přesně to, co potřebují přesně citovat, a vyhodnocením dodavatelů podle kritérií, která předpovídají dlouhodobý-úspěch spíše než jen nejnižší počáteční cenu.
Jak připravit efektivní raznici RFQ
Představte si, že pošlete do lisovny výkres dílu bez popisu materiálu, bez předpovědi objemu a tolerancí zkopírovaných z nesouvisejícího projektu. co se vrací? Nabídka plná předpokladů - nebo ještě horší, konkurenceschopné-číslo založené na nejlevnější interpretaci vašich vágních požadavků. Ať tak či onak, porovnáváte jablka s odhady, když vám na stole přistane více nabídek.
Dobře{0}}strukturovaný RFQ pro zakázkové kovové raznice tuto nejednoznačnost eliminuje. Poskytuje každému dodavateli nabídky stejný technický základ, takže jejich odpovědi odrážejí skutečné rozdíly ve schopnostech spíše než různé interpretace neúplných informací. Základní princip, který vychází ze zavedených osvědčených postupů RFQ, platí stejně pro lisovací nástroje: pokud je technický balíček neúplný, dodavatel musí odhadnout a tyto odhady ovlivní cenu, dodací lhůtu a to, zda nabízený přístup skutečně vyhovuje vaší části.
Co by měli inženýři a manažeři sourcingu zahrnovat? Zde je základní balíček pro lisovací raznici RFQ:
- Výkres součástí s plným GD&T- Zahrňte jak 3D model CAD (preferovaný formát STEP), tak 2D výkres PDF s jasně identifikovanými tolerancemi, referenčními podklady a kritickými-funkcemi{4}}. 3D model umožňuje lisovně vyhodnotit tvarovatelnost; 2D výkres definuje rozměrový záměr.
- Specifikace materiálu- Uveďte přesnou slitinu, tvrdost, tloušťku a jakoukoli použitelnou normu. "1,0 mm nerezová ocel" není dostatečně konkrétní. „SUS304, povrch 2B, 1,0 mm +/-0,05 mm na ASTM A240“ eliminuje dohady o jakosti a stavu.
- Roční předpověď objemu- Uveďte očekávaná množství v úrovních: počáteční zkušební provoz, objem za první-rok a ustálená-roční poptávka. Objem řídí doporučení typu matrice (složené vs. progresivní), výběr třídy materiálu pro součásti matrice a to, zda jsou vložky z tvrdokovu oprávněné.
- Cílový život- Vyjádřete to v celkovém počtu zdvihů před hlavní rekonstrukcí. Forma, o které se očekává, že vyrobí celkem 500 000 dílů, vyžaduje velmi odlišnou konstrukci než matrice zaměřená na 10 milionů. Toto jediné číslo ovlivňuje jakost nástrojové oceli, povrchovou úpravu a celkovou nákladovou úroveň projektu.
- Požadavky na kvalitu- Specifikujte očekávání inspekce (rozměrová zpráva CMM, studie schopností SPC, protokol o kontrole prvního{1}}článku), příslušné normy systému kvality (ISO 9001, IATF 16949) a kritéria přijatelnosti pro kritické dimenze (cíle Cpk).
- Sekundární operace- Pokud díly vyžadují po lisování závitování, svařování, pokovování nebo tepelné zpracování, zahrňte je do rozsahu RFQ. Dodavatelé, kteří spravují sekundární procesy-vlastně, mohou nabídnout lepší dodací lhůty a přísnější kontrolu procesu než ti, kteří každý další krok zadávají subdodavatelům.
Složitost dílu je jediným největším hnacím motorem výběru typu matrice a nákladů. Plochý držák se třemi otvory může potřebovat pouze složenou matrici, která stojí několik tisíc dolarů. Více-ohybový konektor s tvarovanými výstupky, raženými prvky a úzkými polohovými tolerancemi by mohl vyžadovat progresivní nástroj s 12 stanicemi při 10 až 20násobku investice. Když vaše RFQ jasně komunikuje geometrickou složitost, objem a očekávanou životnost, mohou schopné společnosti vyrábějící matrice doporučit správný přístup, spíše než výchozí to, co předpokládají, že si můžete dovolit.
Jeden praktický tip: pošlete identickou sadu souborů, stejnou úroveň revize a stejné předpoklady všem dodavatelům na vašem seznamu nabídek. Jak potvrzuje výzkum výrobních RFQ, nekonzistentní balíčky znamenají, že cenové rozdíly odrážejí spíše jiné předpoklady než skutečné rozdíly ve schopnostech -, což znemožňuje smysluplné srovnání cenových nabídek.
Hodnocení dodavatelů lisovacích nástrojů
Cena se dá snadno porovnat. Schopnost je těžší - a mnohem lépe předvídá, zda dostanete funkční kostku podle plánu nebo strávíte měsíce v bolestivých zkušebních smyčkách honbou za problémy, kterým by lepší technika zabránila. Nejlepší kandidáti na výrobce lisovacích nástrojů se neliší tím, že jsou nejlevnější, ale tím, že prokazují end-to{4}}kontrolu procesu od proveditelnosti přes ověřené výrobní díly.
Při hodnocení lisovny hledejte tyto kontrolní body:
- Vlastní{0} simulace CAE- Může dodavatel před řezáním oceli spustit simulace tváření (predikce odpružení, analýza ztenčení, mapy vrásek)? Obchody s touto schopností řeší problémy s návrhem digitálně, snižují počet opakování fyzických zkoušek a komprimují časové osy.
- Sortiment obráběcích zařízení- Schopný výrobce matrice potřebuje CNC frézování (3osé až 5osé), drátové EDM, hloubicí EDM, povrchové broušení a broušení souřadnic. Pokud jsou některé z těchto služeb externě zajišťovány, prodlužují se dodací lhůty a dochází k fragmentaci odpovědnosti.
- Dostupnost zkušebního tisku- Vlastní dodavatel vyhrazené zkušební lisy, které odpovídají tonážnímu rozsahu vašeho produkčního lisu? Vlastní{1}}zkušení znamená rychlejší iterační cykly a přímou zpětnou vazbu mezi inženýry, kteří tvarovku navrhli, a techniky, kteří ji provozují.
- Kontrolní kapacita- Hledejte zařízení pro souřadnicové měřicí stroje, optické nebo laserové skenování pro mapování povrchových odchylek a možnost vytvářet formální zprávy o rozměrech a SPC data, která splňují vaše požadavky na systém kvality.
- Post{0}}podpora doručování- Matrice vyžadují během své výrobní životnosti údržbu, náhradní díly a občasné technické změny. Dodavatelé, kteří nabízejí průběžnou technickou podporu, zásoby náhradních součástí a služby úprav, jsou partnery - nejen prodejci.
- Zpětná vazba Design for Manufacturability (DFM).- Nejlepší výrobci raznic jednoduše nevytvářejí to, co nakreslíte. Zkontrolují geometrii vaší součásti a navrhnou úpravy, které zlepšují tvarovatelnost, snižují složitost nástrojů nebo prodlužují životnost matrice. Tato smyčka zpětné vazby může podle průvodců pro výběr v oboru ušetřit značné náklady a čas ještě před zahájením návrhu nástroje.
- Certifikace kvality- Základem je ISO 9001. Pokud vaše díly slouží automobilovým aplikacím, certifikace IATF 16949 signalizuje dodavatele s procesní disciplínou, která je schopna splnit očekávání OEM.
Jak hodnotíte tyto faktory, aniž byste navštívili každý obchod? Začněte tím, že si vyžádáte přehled schopností s odpovědí na RFQ. Vyžádejte si seznamy zařízení, příklady inspekční zprávy z podobných projektů a reference od zákazníků ve vašem oboru. Dodavatel, který si je jistý svým procesem, to bude otevřeně sdílet.
Jako konkrétní příklad,YICHENilustruje, jak v praxi vypadá kompletní{0}}pracovní postup služeb - zahrnující analýzu proveditelnosti, návrh zápustek řízený CAE-, přesné CNC a EDM obrábění,-vlastní vyzkoušení s vyhrazenými lisy a kontrolu souřadnicových měřicích strojů s dokumentovanými ověřovacími balíčky. Pro inženýry, kteří zkoumají kovové lisovací nástroje na prodej nebo hledají manažery, kteří vytvářejí vlastní program kovových vysekávacích lisů, tento typ integrovaného dodavatele eliminuje koordinační zátěž související s řízením samostatných návrhářských domů, lisoven a kontrolních laboratoří.
Závěrečná úvaha o hodnocení dodavatele: nejlevnější nabídka často odráží to, co bylo vynecháno, nikoli to, co bylo optimalizováno. Výrobce matrice, který do své ceny zahrnuje simulaci, iterativní zkoušení a validaci SPC, odpovídá za skutečné náklady na dodání pracovního nástroje. Ten, kdo uvádí pouze hodiny obrábění, může na papíře vypadat atraktivně, ale jakmile raznice zasáhne lis a díly nebudou odpovídat, bude generovat příkazy k výměně. Vyhodnoťte celkové náklady projektu - včetně rizika časové osy, pravděpodobnosti přepracování a průběžné podpory - spíše než samotnou cenu{5}}položek za nástroje.
Kvalita vašeho RFQ určuje kvalitu nabídek, které obdržíte. Investujte inženýrský čas předem, abyste vytvořili kompletní technický balíček, a později strávíte mnohem méně času rozhodováním o nedorozuměních mezi tím, co jste potřebovali, a tím, co předpokládal dodavatel.
S dobře -připravenou specifikací a identifikovaným schopným dodavatelem je zbývající otázka strategická: jak sladíte úroveň investic do formy s vaší výrobní fází a-dlouhodobou trajektorií objemu?
Výběr správné strategie lisování pro váš projekt
Máte znalosti o - typech lisovacích nástrojů, materiálů, pracovních postupů návrhu, výrobních metod, postupů údržby a kritérií hodnocení dodavatelů. Otázka je nyní praktická: s ohledem na vaši konkrétní součást, vaši prognózu objemu a časovou osu výroby, jaká úroveň investic do nástrojů má vlastně smysl? Odpověď závisí na tom, kde se nacházíte v životním cyklu produktu a jak razantně musí klesnout-náklady na díl.
Přizpůsobení strategie matrice výrobním cílům
Čtyři proměnné se sbíhají a určují správnou sadu lisovacích nástrojů pro jakýkoli projekt: roční objem, složitost součásti, typ materiálu a rozměrová tolerance. Změňte kteroukoli z nich a optimální strategie kostek se změní. Jednoduchý držák lisovaný z měkké oceli v počtu 500 kusů za rok neospravedlňuje progresivní nástroj, bez ohledu na to, jak atraktivní doba cyklu vypadá na papíře. Naopak konektor s mnoha{4}}funkcemi určený pro 5 milionů kusů ročně nelze vyrobit ekonomicky na jedné-nástrojové stanici -, náklady na práci a manipulaci na součást by převýšily veškeré úspory na nářadí.
Cena-za-perspektivu dílu vše spojuje. Progresivní matrice s karbidovými břitovými destičkami může stát 40 000 až 80 000 USD předem, ale běžící na lisovacím stroji rychlostí 200 zdvihů za minutu vyrábí díly za zlomky centu za materiál a lisovací čas. Stejný díl vyrobený na složené matrici při nižší rychlosti - s ručním vkládáním a větší manipulací - může mít jednotkovou cenu pětkrát až desetkrát vyšší. Během několika{12}}letého výrobního cyklu se vyšší investice do nástrojů mnohonásobně vrátí prostřednictvím nižší ceny za kus a stálé kvality.
Výběr materiálu tento efekt zesiluje. Plechové lisovací nástroje s brusnou-ocelem nebo nerezovou ocelí vyžadují tvrdší nástrojové oceli a povrchové povlaky, aby byla zachována životnost ostří. Přidané počáteční náklady na karbidové břitové destičky nebo TD -ošetřené razníky prodlužují intervaly ostření z 50 000 zásahů na 500 000 nebo více -, což znamená méně prostojů, méně cyklů údržby a více příjmů-generujících lisovací hodiny po celou dobu životnosti matrice. Důležité jsou také požadavky na toleranci: přísnější specifikace vyžadují pevnější konfigurace sad lisovacích lisovacích nástrojů (čtyři{11}}sady po lisovacích lisech), jemnější obrábění a delší zkušební fáze, což vše zvyšuje náklady, ale snižuje zmetkovitost a přepracování.
Přechod od výzkumu k akci
Kde se váš projekt právě nachází? Zde je stručný rámec rozhodování přizpůsobený fázi výroby:
- Prototypová fáze- Návrh součásti není dokončen. Zvažte použití měkkých nástrojů (hliníkové nebo měkké ocelové matrice dimenzované na 1 000–5 000 zásahů) nebo zcela vynechejte lisování ve prospěch řezání laserem a CNC ohýbání. Cílem je ověření návrhu, nikoli efektivita výroby. Zavázání se k sadám lisovacích nástrojů z kaleného kovu v tomto bodě riskuje nákladné přepracování při změně geometrie.
- Pilotní výroba (1 000–50 000 dílů)- Design je stabilní, ale objemy zatím neospravedlňují progresivní nástroje. Jedno-staniční nebo kombinované matrice vyrobené ze standardních nástrojových ocelí (D2, A2) poskytují dobrou kvalitu dílů při nízkých nákladech na nástroje. Tyto nástroje slouží také jako pojištění: pokud produkt nedosáhne plánovaných objemů, vaše kapitálová expozice zůstane zvládnutelná.
- Velko{0}}objemová produkce (100,000+ ročně)- Progresivní matrice s karbidovými břitovými destičkami, PVD-potahované razníky a čtyři-sady lisovacích nástrojů běžící na vyhrazeném lisovacím lisu se stávají jasným ekonomickým vítězem. Náklady na nástroje jsou značné, alenáklady na-kus dramaticky klesnoujak se počáteční investice amortizuje ve velkých výrobních sériích. V této fázi nejsou integrovaná simulace CAE, důkladné vyzkoušení a ověření SPC volitelným luxusem -, jsou to nástroje pro snížení-nákladů, které zabraňují drahým středním-výrobním opravám.
Nastavení hydraulické lisovací formy sloužící těžkým{0}}rozměrným konstrukčním dílům se řídí stejnou logikou, ale s vyššími tonážními prahy, kde se hlavním kritériem výběru stávají kapacita lisu a tuhost lisovnice spíše než samotná rychlost cyklu.
Inženýrská přísnost, kterou investujete před řezáním oceli -, simulace, optimalizace rozvržení pásu, výběr materiálu a kvalifikace dodavatele - určuje, zda vaše raznice přináší předvídatelné náklady na-na-díl nebo se stane opakujícím se zdrojem prostojů, zmetků a zmeškaných dodávek po celou dobu své výrobní životnosti.
Pokud stále hodnotíte koncepty, vraťte se k pokynům pro návrh a simulaci dříve v tomto článku. Pokud je váš výkres součásti dokončen, objemy jsou definovány a jste připraveni přejít z výzkumu do výroby, dalším krokem je kompletní balíček RFQ zaslaný kvalifikovanému dodavateli, který může řídit celý pracovní postup - posouzení proveditelnosti, návrh formy se simulací tváření, přesnou výrobu a ověřené zkušební díly. Výrobci v této fázi mohou prozkoumatVlastní řešení lisovacích nástrojů YICHENpro end-to{1}}podporu, která překlenuje propast mezi schváleným návrhem dílu a prvními dobrými výrobními díly a poskytuje manažerům zdrojů a nástrojovým inženýrům praktický výchozí bod pro zapojení dodavatelů.
Časté otázky o lisování forem
1. Jaký je rozdíl mezi raznicí a vstřikovací formou?
Lisovací forma tvaruje pevný plech při pokojové teplotě pomocí mechanické síly z lisu, zatímco vstřikovací forma přijímá roztavený polymer do utěsněné dutiny, kde se ochladí a tuhne. Lisovací raznice využívají průbojník-a{2}}vůli matrice, odstraňovače a vodicí systémy, zatímco vstřikovací formy vyžadují chladicí kanály, vtokové systémy a vyhazovací mechanismy. Jednoduché pravidlo: pokud surovina zůstane pevná po celou dobu procesu, je to raznice.
2. Jak dlouho vydrží lisovací forma, než je třeba ji vyměnit?
Životnost matrice se značně liší v závislosti na jakosti nástrojové oceli, povrchové úpravě, lisovaném materiálu a disciplíně údržby. Standardní ocelová matrice D2 s měkkou ocelí může před větší renovací vyrobit 500 000 až 1 milion dílů. Progresivní matrice s karbidovými břitovými destičkami a PVD povlaky mohou přesáhnout 5 milionů zdvihů. Faktory jako plánované ostření, výměna pružin a mazání přímo prodlužují nebo zkracují životnost. Čítače zdvihů a protokoly údržby pomáhají předvídat optimální servisní intervaly.
3. Jaké informace bych měl zahrnout do RFQ raznice?
Efektivní balíček RFQ obsahuje 3D CAD model (formát STEP) s 2D výkresem GD&T, přesnou specifikaci materiálu se slitinou a temperováním, roční prognózu objemu ve vrstvách, životnost cílové matrice v celkových zdvihech, požadavky na kvalitu, jako jsou cíle Cpk, a veškeré potřebné sekundární operace. Odeslání identických sad souborů všem nabízejícím dodavatelům zajišťuje, že nabídky odrážejí skutečné rozdíly ve schopnostech. Dodavatelé jako YICHEN (yichen-group.com/stamping-die/) používají tento kompletní balíček k poskytování přesných posouzení proveditelnosti a doporučení ohledně nástrojů.
4. Jak si mohu vybrat mezi postupovou kostkou a přenosovou kostkou?
Progresivní zápustky jsou ideální, když díly mohou zůstat připojeny k nosnému pásu během tváření, typicky vhodné pro malé až střední díly s mírnou složitostí při velmi vysokých objemech (miliony ročně). Přenášecí matrice jsou lepší pro velké díly, hluboké tažení nebo složité 3D geometrie, které nemohou zůstat na pásu. Přenosové systémy nabízejí větší flexibilitu v orientaci dílů mezi stanicemi, ale běží pomaleji. Rozhodnutí v konečném důsledku závisí na velikosti součásti, hloubce tažení a na tom, zda je podávání založené na pásech- geometricky proveditelné.
5. Co způsobuje otřepy na lisovaných dílech a jak je opravujete?
Otřepy se tvoří, když není dostatečná vůle od děrovače-k{1}}zápustce, řezné hrany se otupují nebo dochází k posunům zarovnání mezi děrovačem a tlačítkem zápustky. Nápravné opatření zahrnuje nabroušení nebo výměnu opotřebovaných razníků a knoflíků a poté ověření, zda vůle odpovídá specifikaci materiálu (obvykle 5-10 % tloušťky na stranu u měkké oceli). Prevence se opírá o sledování výšky otřepů v pravidelných intervalech pomocí počítadel zdvihů, plánování ostření před dosažením limitů a udržování správné polohy vodícího kolíku, aby se zabránilo postupnému posunu vyrovnání.


