


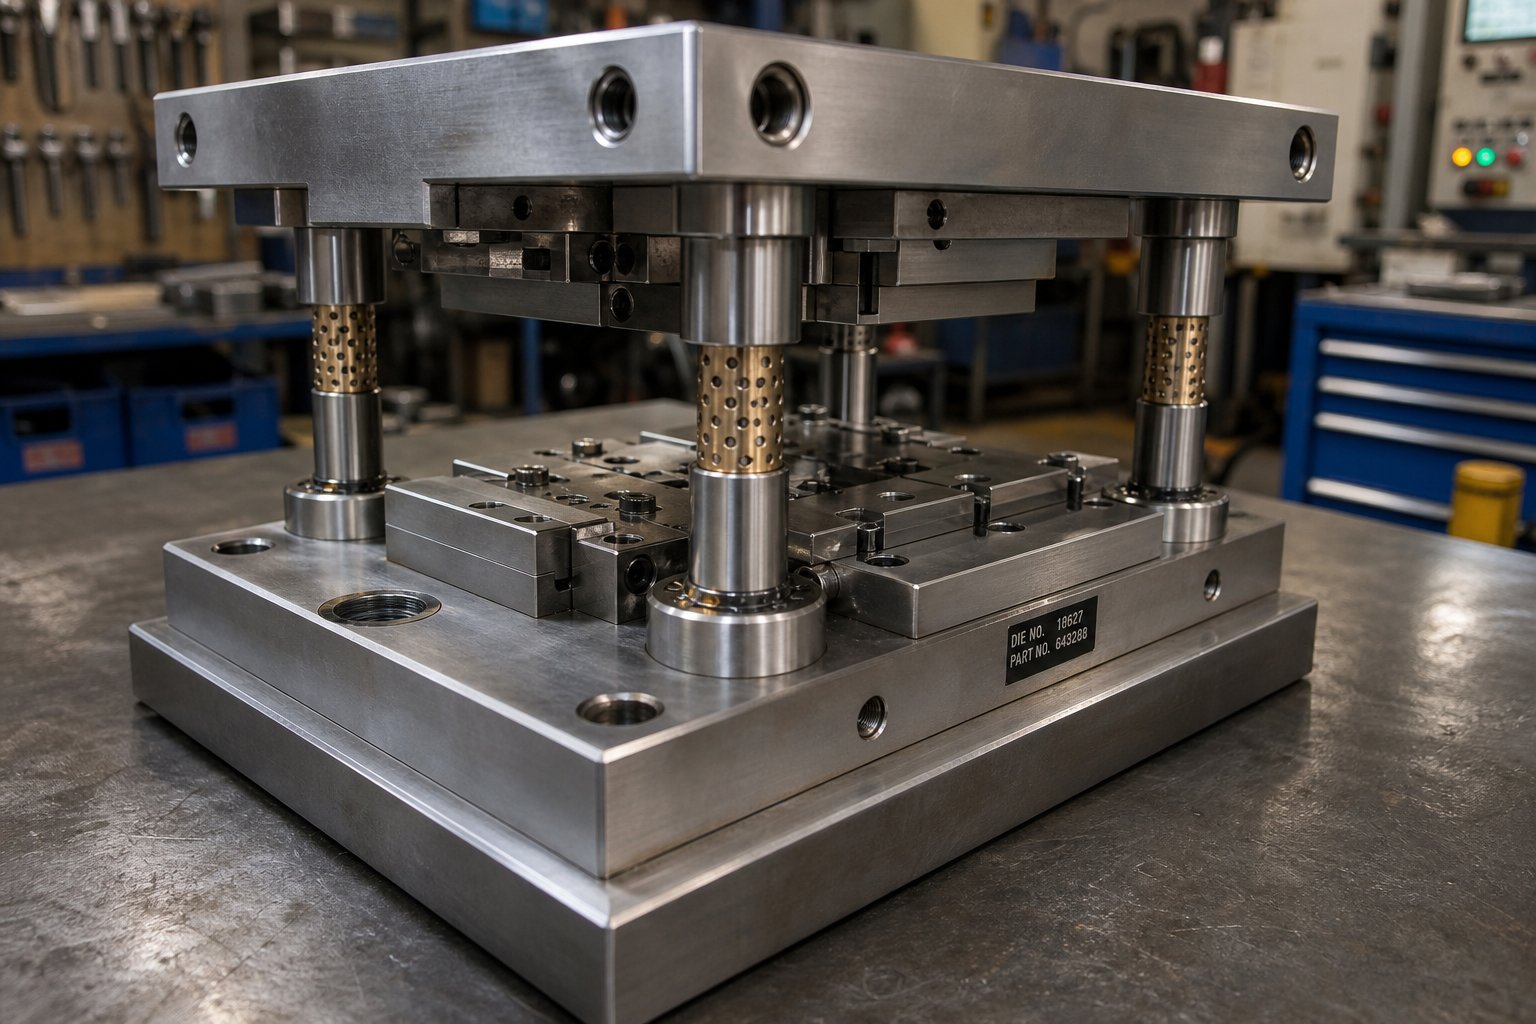
Co je sada raznic a proč na tom záleží
Když lisovací lis provádí stovky cyklů za minutu, co udržuje horní a spodní polovinu vašeho nástroje v dokonalém vyrovnání? Ne samotná geometrie matrice. Ne lisovací beran. Je to sada raznic - strukturální rámec zodpovědný za vedení každého tahu s opakovatelnou přesností v milionech cyklů.
Sada raznic je sestava horních a spodních patek raznice, vodících sloupků a vodicích pouzder, která drží dvě poloviny raznice v přesném vyrovnání během zdvihu lisu. Neřeže ani netvoří materiál - a zajišťuje, že součásti, které ano, jsou pokaždé přesně umístěny.
Představte si to takto: sada matric je kostra a detaily řezání nebo tvarování jsou svaly. Bez pevné, dobře{1}}zarovnané kostry budou i ty nejostřejší údery a zápustky vytvářet nekonzistentní díly.
Co vlastně dělá sada raznic
Sada raznicslouží jednomu základnímu účelu - udržovat zarovnání mezi razníkem (horní polovina) a blokem matrice (spodní polovina) pod nesmírnou silou. Horní a spodní lisovací patky rovnoměrně rozkládají lisovací zatížení a zabraňují lokalizovanému vychýlení. Vodicí sloupky a pouzdra omezují boční pohyb, takže břity se setkávají s vůlemi často měřenými v desetinách tisíciny palce. Tento naváděcí systém umožňuje lisovacím raznicím vyrábět identické díly, ať už jste na cyklu deset nebo deset milionů.
Soupravy zápustek také absorbují a přesměrovávají boční tah generovaný během tvářecích operací. Bez této strukturální páteře by nevyvážené síly urychlily opotřebení, zhoršily tolerance součástí a nakonec by poškodily samotný lis.
Klíčový rozdíl mezi sadami matric a kostkami -
Zde se často vkrádá zmatek. Sada součástí matrice zahrnuje patky, sloupky a pouzdra - infrastruktury zarovnání. Naproti tomu bloky matric obsahují skutečné řezné hrany, tvarovací profily a geometrii děrování. Můžete zaměnit různé bloky matric do stejné sady matric, pokud se půdorys shodují, což je přesně důvod, proč standardizované sady matric snižují náklady na nástroje napříč produktovými řadami.
Na tomto rozdílu záleží, protože nedostatečný výkon se často vrací zpět k sadě než k samotné kostce. Opotřebovaná pouzdra, poddimenzované patky nebo nesprávná konfigurace sloupku zhorší kvalitu dílu bez ohledu na to, jak přesně je geometrie řezu broušena. Možnosti konfigurace - rozvržení sloupku, typ ložiska, materiál patky a rozměrová velikost - přímo určují přesnost vyrovnání, dosažitelnou životnost nástroje a kompatibilitu s vaším lisovacím zařízením. Každá z těchto proměnných se prolíná v celém objemu výroby, takže včasná rozhodnutí o architektuře vaší lisovací sady jsou jednou z-nejvyšších možností využití v jakémkoli lisovacím programu.
Základní komponenty uvnitř každé sady matric
Každýsoučást raznicehraje specifickou inženýrskou roli při udržování vašich nástrojů naživu a přesnosti vašich dílů. Přesto většina odkazů jednoduše uvádí díly bez vysvětlení, proč na nich záleží při zatížení. Když pochopíte, co každý kus skutečně dělá - a co se stane, když selže -, můžete místo hledání příznaků vysledovat problémy s kvalitou zpět k jejich základní příčině.
Vysvětlení horní a dolní čelisti
Zápustky jsou základem celé sestavy matrice. Horní patka (nazývaná také držák razníku) nese řezné a tvarovací prvky, které se pohybují s beranem lisu. Spodní patka (držák matrice) je upnuta k kolébce lisu a podpírá desku matrice, tlačítka a jakoukoli tvarovací geometrii namontovanou pod pásem.
Představte si, že přitlačíte dlaň ke stolu -, síla se rovnoměrně rozloží na vaši ruku. Obuv funguje stejným způsobem. Distribuují koncentrovanou tonáž lisu po široké stopě, takže žádná jednotlivá oblast matrice nezaznamená destruktivní lokalizované vychýlení. Tloušťka botky je navržena v poměru k očekávané tonáži: je příliš tenká a bota se uprostřed zdvihu ohýbá, čímž se posouvá vůle mezi razníky a jejich odpovídajícími tlačítky. Tato ohebnost může být jen několik tisícin palce, ale v milionech cyklů urychluje opotřebení hran a vytváří otřepy na vašich lisovaných dílech.
Většina zápustkových čelistí je obrobena z ocelového plechu nebo litiny, poté broušena naplocho a paralelně. Rovinnost a rovnoběžnost jsou kritické - jakákoliv odchylka se přímo promítne do chyby zarovnání mezi horní a dolní polovinou vašeho nástroje.
Vodicí sloupky, pouzdra a vyrovnávací systémy
Vodicí sloupky jsou přesně-broušené, kalené ocelové válce zalisované nebo upnuté do jedné lisovací patky. Prokluzují přes odpovídající vodicí pouzdra namontovaná v protilehlé patce a omezují boční pohyb na tolerance uvnitř0,0001 palceToto je mechanismus, který udržuje váš úder-k-zarovnání úderu po úderu konzistentní.
Existují dva hlavní styly pouzder. Třecí pouzdra (kluzná ložiska) používají bronzová nebo hliníková-bronzová pouzdra, někdy s grafitovými zátkami pro mazání. Pouzdra kuličkových ložisek se pohybují na kuličkových ložiscích v kleci, čímž zajišťují téměř-nulovou vůli a snazší oddělení matrice. Volba mezi nimi ovlivňuje schopnost přesnosti, intervaly údržby a to, jak dobře sada zvládá boční tah -, což je téma podrobně probrané dále v tomto článku.
Důležitý je také průměr a délka sloupku. Poddimenzované sloupky se při bočním zatížení vychylují, zatímco sloupky, které jsou příliš krátké, umožňují kulové kleci opustit pouzdro během zdvihu, poškozují ložiska a časem snižují přesnost vyrovnání.
Pomocné komponenty, které kompletují sestavu
Kromě patek a vodicích systémů drží sestavu matrice pohromadě několik podpůrných součástí a chrání ji před poškozením:
- Opěrné desky- tvrzené ocelové pláty umístěné za razníky a knoflíky, aby se zabránilo zapuštění děrovacích hlav do měkčího materiálu boty při opakovaném nárazu.
- Patní bloky- ocelové bloky přišroubované k horní a spodní patce s tvrzenými otěrovými deskami, které absorbují boční tlak. Zabraňují bočnímu posuvu při nevyvážených řezných nebo tvářecích silách.
- Hmoždinky- přesné-zemní kolíky, které umístí části matrice, držáky a bloky v jejich přesné poloze na botě. Šrouby drží součásti dole; hmoždinky je drží na místě.
- Die pružiny- vysoko{1}}tlačné pružiny (mechanická spirála nebo plynný dusík), které v nástroji zajišťují stahování, tlak podložky nebo vratnou sílu vačky.
- Drážky stopky nebo svorky- mechanické rozhraní, které připevňuje horní patku k beranu lisu. Menší raznice používají stopku vtlačenou do středu boty; Větší lisovací nástroje se spoléhají na upínací drážky obrobené podél okrajů botky.
Každá pomocná část je potenciálním místem poruchy. Prasklý podkladový plech vpustí děrovou hlavu do boty. Opotřebovaný blok paty umožňuje progresivní boční drift. Zlomená hmoždinka umožňuje, aby se část matrice posunula natolik, aby se odstranily vaše zaslepovací vůle.
| Komponent | Funkce | Typický materiál | Indikátor poruchy |
|---|---|---|---|
| Horní Die Bota | Nese boční-nástroje; rozděluje sílu berana | Ocelový plech nebo litina | Odírání povrchu, ztráta rovnoběžnosti |
| Dolní Die Shoe | Podporuje-boční nástroje; montuje na podpěru | Ocelový plech nebo litina | Lokalizovaná deformace pod tlačítky |
| Příspěvky s průvodcem | Omezuje boční pohyb mezi botami | Povrchově-kalená nebo průchozí-nástrojová ocel | Viditelné linie opotřebení, měřitelná ztráta průměru |
| Vodicí pouzdra | Přijímá vodicí posty; zachovává toleranci vyrovnání | Bronz, hliník-bronz nebo ocel (typ kuličkového ložiska) | Zvýšená vůle, bodování |
| Opěrné desky | Zabraňuje usazování děrovacích hlav do bot | Kalená nástrojová ocel | Stopy po praskání, důlky nebo houby |
| Patní bloky | Absorbuje boční tah z nevyvážených sil | Ocel s kalenými otěrovými deskami | Odírání otěrové desky, viditelná vůle |
| Hmoždinky | Přesně lokalizuje části matrice na botách | Kalená legovaná ocel | Střih, uvolnění ve vývrtu |
| Die Springs | Poskytuje odizolovací, podložku nebo vratnou sílu | Chrom-vanadová ocel (mechanická) nebo plynný dusík | Ztráta výšky přesahující 5 %, praskání |
| Drážky stopky / svorky | Zajišťuje horní botu pro lisování berana | Integrální do boty (ocel) | Prodloužení drážek, uvolnění stopky |
V této tabulce si všimnete vzoru: každý indikátor selhání vede zpět ke stejnému výsledku - ztráta zarovnání. Je to proto, že každá součást raznice existuje, aby udržela prostorový vztah mezi horní a spodní polovinou raznice. Když dojde k degradaci jakéhokoli jednotlivého prvku, naváděcí systém kompenzuje, dokud to nedokáže, a kvalita se tiše unáší, dokud si někdo nevšimne špatných částí po proudu.
Skutečnou otázkou tedy není jen to, co je uvnitř vaší sady kostek -, ale to, jak tyto součásti uspořádáte. Umístění, počet a konfigurace postů určují, jak se tuhost a dostupnost vzájemně vyvažují, a správné rozvržení závisí zcela na operaci, kterou váš nástroj potřebuje provést.
Typy konfigurace sady lisů a kdy je použít
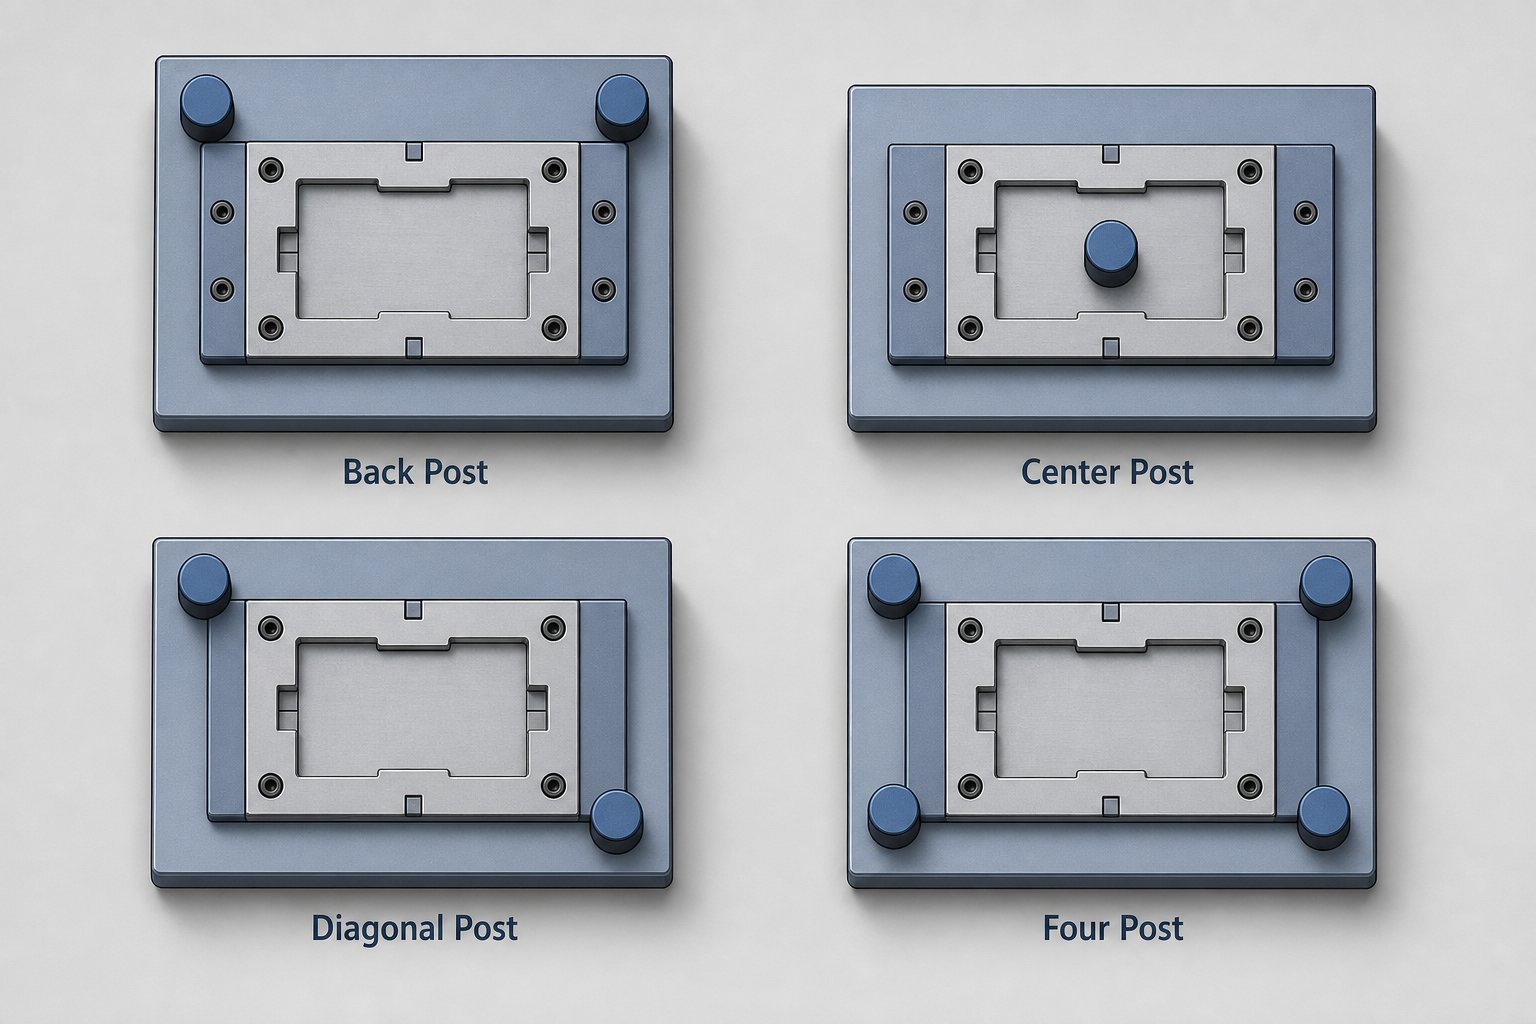
Umístění sloupku není dodatečným nápadem -, je to rozhodnutí o návrhu, které zajišťuje kompromis mezi tuhostí, přesností vyrovnání a fyzickým přístupem k prostoru matrice. Čtyři standardní konfigurace pokrývají převážnou většinu aplikací sad lisovacích lisů, přesto většina inženýrů zdědí rozložení, než aby si jedno zvolili záměrně. Výběr nesprávné konfigurace pro vaši operaci přináší problémy se zarovnáním, které nevyřeší žádná výměna podložek nebo pouzder.
Konfigurace zadního a středového sloupku
Sady zadních sloupků umístí oba vodicí sloupky podél zadního okraje čelistí matrice, přičemž přední a boční strany zůstanou zcela otevřené. Toto je nejběžnější uspořádání pro progresivní matrice a matrice s{1}}pásovým podáváním, protože otevřená přední část umožňuje neomezené podávání pásů, odstraňování šrotu a výhled operátora. Pokud používáte děrovací lisovací matrici pro vysekávání nebo děrování s cívkovým-zásobem, je zadní sloupek téměř vždy výchozím bodem.
Kompromis? Dva sloupky vzadu vytvářejí podmínky asymetrického vedení. Při velkých řezných silách není přední část patky matrice podepřena a je náchylnější k vychýlení -, zejména u širších matric, kde je rozpětí mezi středovou osou sloupku a pracovní plochou velké. U úzkých-rychlostních progresivních nástrojů na tom záleží jen zřídka, ale u širokých zápustek s těžkými tvářecími stanicemi poblíž přední hrany mohou sady zadních sloupků umožnit dostatečné naklápění patky k posunutí vyrovnání-k{5}}zápustce.
Sady středových sloupků to řeší umístěním dvou vodicích sloupků na protilehlé strany - na střed vlevo a vpravo -, takže pracovní plocha sedí mezi nimi s vyváženou podporou. Tato geometrie rozděluje příčné síly rovnoměrně, díky čemuž jsou sady středového razníku lepší volbou pro operace symetrického vysekávání, kde je boční tahové zatížení ve všech směrech stejné. Nevýhodou je snížená dostupnost z obou stran, což komplikuje podávání pásu a ztěžuje ruční vkládání dílů.
Konfigurace úhlopříčky a čtyř sloupků
Diagonální sady sloupků umístí dva sloupky do diagonálně protilehlých rohů - obvykle zadní-levý a přední-pravý. Tím se otevírají dvě sousední strany pro přístup, takže se dobře-hodí pro operace, kde se díly nebo polotovary vkládají ručně- zepředu nebo ze strany. Diagonální sady najdete v sekundárních operacích, jako je vrubování nebo tvarování, kde automatizace není opodstatněná a záleží na dosahu operátora.
Čtyři sady sloupků umístí vodicí sloupek do každého rohu patky lisu. To přináší maximální odolnost proti vychýlení a nejrovnoměrnější vedení po celém povrchu boty. Když se tonáž vyšplhá do oblasti hydraulického lisu, - hlubokého tažení, těžkého ražení nebo tváření velkou-sílou -, čtyři konfigurace sloupků zabraňují převrácení boty a lokalizovanému ohýbání, kterému uspořádání dvou-sloupků nemůže odolat. Kompromis je zřejmý: přístup je omezen ze všech čtyř stran, takže podávání pásu vyžaduje obrobení štěrbinových otvorů v botkách a údržba matrice vyžaduje větší úsilí při trhání.
Jak přizpůsobit konfiguraci vašemu provozu
Výběr správného rozvržení spočívá ve třech otázkách: Jak velkou tuhost váš proces vyžaduje? Kde materiál vstupuje a vystupuje z matrice? A jak budou operátoři a automatizace spolupracovat s nástrojem během výroby?
Standardní matrice pro vysokorychlostní{0}}progresivní ražení téměř vždy používá rozvržení zadního sloupku, protože přístup k posuvu překonává okrajovou tuhost dalších sloupků. Naopak těžká tvářecí forma běžící v hydraulickém lisu potřebuje čtyři sloupky, protože řízení průhybu je primárním zájmem a přístup k pásu je irelevantní. Konfigurace diagonálních a středových sloupků slouží středním - operacím se střední tonáží, kde požadavky na přístup vylučují extrémy.
| Konfigurace | Tuhost | Přístupnost | Nejlepší aplikace | Relativní náklady |
|---|---|---|---|---|
| Zadní sloupek (2 sloupky, zadní) | Mírný | Vynikající - otevřená přední a boční strana | Progresivní matrice, strip{0}}zaslepování a piercing | Nízký |
| Středový sloupek (2 sloupky, po stranách) | Střední-Vysoká | Omezené - omezené z obou stran | Symetrické stříhání, vyvážené řezání | Nízký |
| Diagonální sloupek (2 sloupky, protilehlé rohy) | Mírný | Dobré - dvě sousední strany otevřené | Ruční-načtení sekundárních operací, vrubování | Nízký |
| Čtyři sloupky (4 sloupky, všechny rohy) | Maximum | Omezeno - všechny strany částečně blokovány | Těžké tváření, hluboké tažení, ražba s vysokou{0}}tonáží | Vyšší |
Všimněte si, že sady lisovacích nástrojů pro lisovací aplikace pod zhruba 100 tun zřídka ospravedlňují čtyři-konfigurace sloupků -, dodatečné náklady a snížená dostupnost nejsou kompenzovány významným zvýšením tuhosti při nižších tonážích. Jakmile však tvářecí síly vygenerují významný příčný tah nebo rozpětí vaší boty překročí to, co mohou stabilizovat dva sloupky, zvýšení až o čtyři sloupky eliminuje odchylku- zarovnání způsobenou vychýlením, která tiše snižuje kvalitu dílu během výrobního cyklu.
Konfigurace určuje hranice toho, co váš naváděcí systém zvládne. V každé konfiguraci však typ ložiskového systému - kuličkové ložisko nebo kluzné ložisko - definuje, jak přesně sloupky a pouzdra udržují vyrovnání při zatížení a jak shovívavost je sada, když podmínky nejsou ideální.
Kuličková ložiska vs. Vodicí systémy s kluznými ložisky
Vaše konfigurace příspěvku nastavuje strukturální rámec. Ale nosný systém uvnitř těchto sloupků a pouzder určuje, jak přesně tento rámec skutečně funguje při zatížení - a jak rychle trestá zanedbání. U lisovacích nástrojů dominují dvě filozofie ložisek: kuličkové ložisko (valivé těleso) a kluzné ložisko (tření). Oba produkují vynikající díly. Oba selhávají jinak. Výběr mezi nimi není o tom, která je "lepší" -, ale o tom, která odpovídá skutečným podmínkám vaší operace.
Vodicí systémy s kuličkovými ložisky a výhody přesnosti
Vodicí systémy s kuličkovými ložisky používají kuličková ložiska v kleci pohybující se mezi vnějším průměrem vodícího sloupku a vnitřním průměrem pouzdra. Tyto komponenty fungují v apředem nabitý stav- valivé lisované uložení se zápornou vůlí, často až 0,0001 až 0,0021 palce v závislosti na výrobci a průměru sloupku. Tato téměř-nulová vůle je to, co zajišťuje přesnost vyrovnání, kterou vyžaduje ražení s přísnou-tolerancí.
Představte si rozdíl mezi posouváním zásuvky po dřevěných kolejničkách a jejím odvalováním na kuličkových ložiskách. Odvalování eliminuje klouzání-klínu, snižuje hromadění tepla během nepřetržitého cyklování a udržuje konzistentní vyrovnání při rychlostech přesahujících 200 zdvihů za minutu. U přesných lisovacích a lisovacích operací je prvotřídní -vysoko{5}}rychlostní vysekávání s děrováním-do{7}}vůlí matrice měřené v desetinách - vedení kuličkových ložisek.
Úlovek? Systémy s kuličkovými ložisky vyžadují disciplínu. Nesnášejí znečištění, hrubé zacházení nebo nedůsledné mazání. Jediné chybné podávání, které nárazem-zatíží matrici, může narušit oběžné dráhy a vytvořit promáčkliny, které způsobí „vrubovitý“ pohyb a progresivní posun vyrovnání. Stlačený vzduch nedbale vháněný kolem vodícího systému vhání písek do odvalovací dráhy, kde se spíše kutálí, než aby se vkládal -, čímž urychluje poškození, místo aby je absorboval. Tyto poruchy se často maskují jako opotřebení razníku nebo problémy s vůlí, což nutí nástrojárny na frustrující objížďky pro odstraňování problémů.
Rafinovaný minerální olej s-aditivy pro extrémní tlaky je doporučeným mazivem - nikdy mazivem, které zachycuje nečistoty v sestavě s negativní-vůlí a brání správnému otáčení ložisek.
Systémy kluzných ložisek a jejich trvanlivost
Sady kluzných ložisek nahrazují valivá tělesa bronzovými, olejem -impregnovaným bronzem nebo ocelovými- pouzdry, která podpírají vodicí sloupek prostřednictvím mazaného kluzného rozhraní. Mezi sloupkem a pouzdrem - je měřitelná vůle, obvykle několik desetin až celá tisícina -, což znamená nižší hrubou přesnost než systémy s kuličkovými ložisky, ale podstatně větší odpuštění.
Kde na tom odpuštění záleží? Všude nejsou ideální podmínky. Kluzná ložiska tolerují znečištění, protože částice se usazují do měkčího materiálu pouzdra, než aby procházely kontaktní zónou. Zvládají boční tah a rázová zatížení bez katastrofálního poškození oběžné dráhy, které ukončí životnost systému kuličkových ložisek. Přežijí hrubé zacházení, ke kterému dochází během výměny matric na rušném lisu. A pokračují v práci přes výpadky mazání, které by zadřely sestavu valivého-prvku.
U aplikací s nástroji a nástroji, které zahrnují těžké tváření mimo{0}}střed, vačkové působení nebo prostředí se zrnitostí ve vzduchu a nekonzistentními postupy údržby, kluzná ložiska selhávají předvídatelněji. Když se opotřebují, příznakem je postupný růst clearance - měřitelný, sledovatelný a opravitelný, než utrpí kvalita. Už jen tato předvídatelnost z nich dělá preferovanou volbu pro mnoho přesných lisovacích nástrojů při tvářecích a tažných operacích, kde je boční tah konstantní realitou.
Obchod s náklady je přímočarý: sady kluzných ložisek jsou levnější na nákup a výměnu, ale opotřebované vodicí sloupky mohou způsobit rýhování nebo zúžení, což vyžaduje složitější korekci než pouhá výměna pouzdra.
Když mají hybridní konfigurace smysl
Některé aplikace lisovacích nástrojů nezapadají přesně do jedné kategorie. Progresivní matrice může vyžadovat těsné vyrovnání ve směru posuvu (kde záleží nejvíce na registraci děrování-k-pilotu), ale zaznamenává významný boční tah kolmo k posuvu z formovacích stanic. Hybridní konfigurace řeší tento problém tím, že na kritické ose běží vedení kuličkových ložisek a kluzná ložiska na axiální-zatížené ose - zachycují přesnost tam, kde se počítá, a zároveň absorbují zneužití tam, kde je to nevyhnutelné.
| Kritéria | Vodicí systém s kuličkovými ložisky | Vodicí systém kluzných ložisek |
|---|---|---|
| Přesnost vyrovnání | Blízká-nulová vůle (předpětí 0,0001–0,0021 palce) | Měřitelná provozní vůle (typicky 0,0005–0,001 palce) |
| Kapacita zatížení | Střední - se soustředilo na jednotlivé prvky míče | Vysoká - distribuovaná po celé kontaktní ploše pouzdra |
| Potřeby údržby | Časté mazání minerálním olejem; čisté prostředí kritické | Pravidelné mazání; snáší delší intervaly |
| Tolerance prostředí | Nízká kontaminace - způsobuje zrychlující se poškození | Vysoké - částice se spíše usazují než cyklují |
| Odolnost proti nárazovému zatížení | Slabé - brinelling z dopadových událostí | Dobrý - se postupně deformuje bez katastrofického selhání |
| Cena (nákup) | Valivé prvky a klece s vyšší přesností - | Nižší - jednodušší konstrukce pouzdra |
| Ideální aplikace | Vysoká{0}}rychlost vysekávání/propichování, úzké tolerance, vyhrazené vodicí lišty | Těžké tváření, vačkové zápustky, vysoký boční tah, špinavé prostředí |
Naváděcí systém, který vyberete, určuje, co vaše sada raznic snese -, ale nefunguje izolovaně. Skutečný test výkonu přichází, když přizpůsobíte konfiguraci i typ ložiska konkrétní operaci lisování, kterou musí váš nástroj provést. Vysekávání, děrování, tvarování a kreslení klade zásadně odlišné požadavky na tuhost matrice a přesnost vyrovnání.
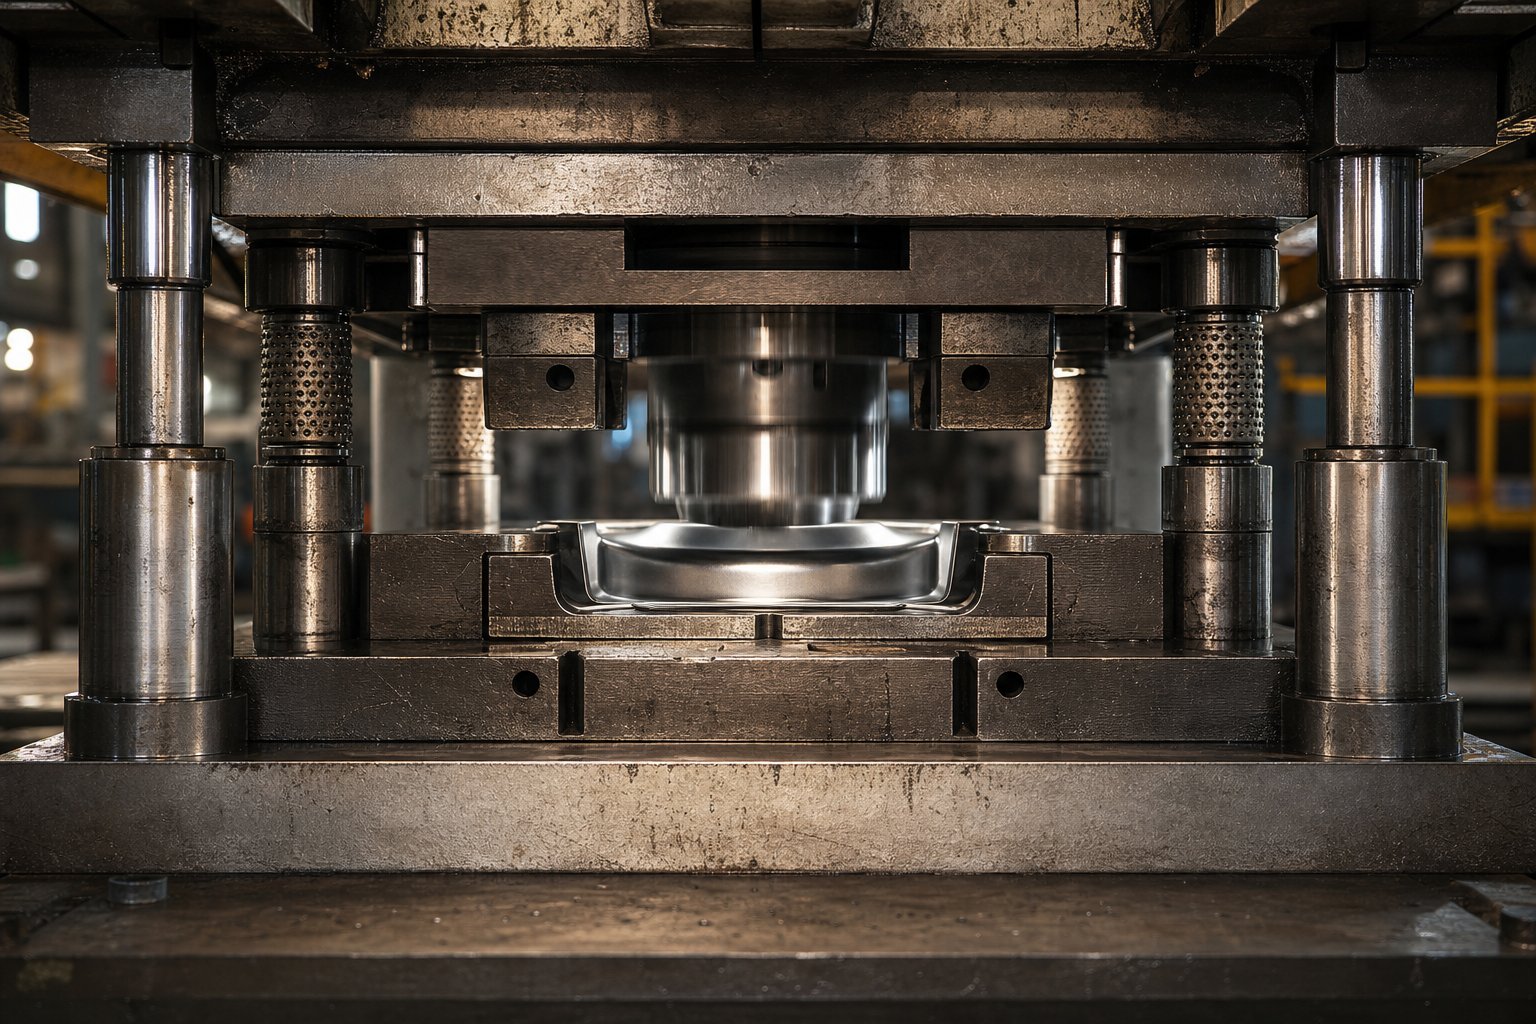
Odpovídající sady matric pro specifické operace lisování
Různé lisovací operace nevyžadují pouze různé razníky a razidla -, ale vyžadují zcela odlišné strukturální chování než sada razidel pod nimi. Vysekávací matrice běžící rychlostí 400 zdvihů za minutu klade požadavky na zarovnání, které nemají nic společného s tím, s čím se setká nástroj pro hluboké tažení při 15 zdvihech za minutu. Přesto mnoho inženýrů volí konfiguraci sady matric spíše na základě zvyku nebo dostupnosti než skutečné fyziky jejich procesu.
Zde je praktický způsob, jak o tom přemýšlet: každá operace spadá někam do spektra požadavků na rigiditu. Některé vyžadují extrémní přesnost polohy s minimální silou. Jiné potřebují masivní strukturální odolnost s více shovívavými tolerancemi. Kde se vaše operace dostane do tohoto spektra, by mělo ovlivnit každé rozhodnutí o sadě matrice - po počtu, typu ložiska a tloušťce patky.
Sady matric pro operace vysekávání a děrování
Blanking a piercing jsou procesy stříhání. Razidla a matrice netvoří materiál -, ale čistě jej lámou proražením ostří skrz plech s přísně kontrolovanou vůlí na všech stranách. Tato vůle, obvykle 5 % až 10 % tloušťky materiálu na stranu u měkké oceli, určuje kvalitu břitu, výšku otřepů a kontrolu tvorby šmouh. Když vaše sada raznic umožňuje i jen několik desetin bočního posunu během řezného zdvihu, tyto vůle se stanou nerovnoměrnými. Jedna strana se utahuje, zatímco protilehlá se otevírá, čímž vznikají zkosené špalky, které ulpívají v otvoru matrice a díly s nerovnoměrným vzorem otřepů.
To je důvod, proč progresivní operace zaslepování v drtivé většině upřednostňují sady zadních sloupků s vodítky s kuličkovými ložisky. Uspořádání zadního sloupku zajišťuje neomezené podávání pásu zepředu, což je důležité, když používáte cívky vysokou rychlostí s automatickým podáváním. Vedení kuličkových ložisek poskytuje téměř-nulovou vůli, která udržuje každou stanici děrovací matrice přesně registrovanou k pilotům pásu, úder po úderu.
U typické sady děrovačů a matric na plechy provádějící vysokorychlostní vysekávání- musí vyrovnávací systém udržet přesnost polohy v rámci poloviny vůle matrice. Pokud je vaše vůle-k-zápustce 0,003 palce na stranu, posun naváděcího systému za 0,0015 palce začne způsobovat viditelné zhoršení kvality. Sady kuličkových ložisek toho běžně dosahují. Sady kluzných ložisek mohou fungovat pro tlustší materiály s většími vůlemi, ale postrádají opakovatelnost polohy, kterou{10}}tenkoměrné zaslepování vyžaduje.
Dalším faktorem je retence slimáků. Když se vůle posune, slimáky se neuvolní čistě -, zaklíní se v otvoru matrice nebo se stahují zpět na povrch pásu. V progresivních lisovacích nástrojích na plechy znamená zaseknutý slimák na stanici tři vyřazené díly z každé následné stanice. Postih za tuhost za ztrátu zarovnání je zesílen v celém rozložení pásu.
Sady zápustek pro tváření a tažení
Operace tvarování a kreslení hrají podle různých pravidel. Místo toho, aby se materiál lámal, tvarovací nástroje jej ohýbají, natahují a stlačují do nové geometrie. Dominantní síly se přesouvají z vertikálního střihu na boční tah, jak materiál proudí přes tvarovací poloměry, do dutin a proti tlakovým podložkám. Tento boční tah je to, co nejagresivněji trestá sady kostek.
Zvažte operaci hlubokého tažení. Když razník tlačí materiál do tažné dutiny, držák polotovaru vyvíjí tlak na přírubu, zatímco materiál proudí dovnitř. Jakákoli asymetrie ve tvaru polotovaru, mazání nebo tloušťce materiálu vytváří nevyvážené horizontální síly, které se snaží posunout horní botu vzhledem ke spodní. Podle výzkumu zÚstav technologie tváření kovůŘízení toku plechu mezi pojivy bez vrásnění nebo praskání vyžaduje jak přesné řízení tlaku držáku polotovaru, tak dostatečně tuhou strukturu matrice, aby udržela rovnoměrnou mezeru pojiva při zatížení.
Čtyři konfigurace sloupků jsou standardem pro hluboké tažení, protože odolávají bočnímu tahu ze všech směrů současně. Čtyřrohové-vedení zabraňuje převrácení boty bez ohledu na to, odkud vznikají přítlačné síly, což je důležité, protože tok materiálu při nepravidelném tažení jen zřídka způsobuje symetrické zatížení. Těžké lisovací čelisti - často o 25 % až 50 % silnější než ekvivalentní vysekávací aplikace - absorbují ohybový moment, který tyto přítlačné síly vytvářejí, aniž by se dostatečně vychýlily, aby změnily úder-na-vztah uprostřed-tahu.
Vedení kluzných ložisek zde často předčí kuličková ložiska. Trvalá boční zatížení během tvářecího zdvihu by časem pohltila oběžné dráhy kuličkových ložisek, zatímco bronzová pouzdra absorbovala tento tah přes jejich celý kontaktní povrch bez katastrofického poškození. U lisovacích nástrojů na kov, které provádějí těžké ohýbání nebo tažení, je předvídatelný vzor opotřebení kluzných ložisek ve skutečnosti výhodou - můžete měřit nárůst vůle a plánovat výměny dříve, než se kvalita dílu změní.
Jak materiálový tok řídí rozhodnutí o konfiguraci
Kromě velikosti síly omezuje způsob, jakým materiál vstupuje, prochází skrz a vystupuje z vaší kostky, které konfigurace jsou dokonce možné. Šířka pruhu určuje, zda uspořádání zadního sloupku poskytuje dostatečnou plochu patky pro montáž vodicích sloupků za pracovní obálku. Směr podávání určuje, které strany musí zůstat otevřené pro přístup k cívce a ovládání smyčky. Cesty pro odstraňování šrotu -, kam padají slimáci, jak vystupují ořezané kostry -, vyžadují volné kanály, které vodicí sloupky nemohou překážet.
V progresivních lisovacích nástrojích na kov se pás posouvá o jedno stoupání na zdvih, zatímco zůstává připevněn k nosiči. Tvarované prvky ve stanicích po proudu vyčnívají nad a pod rovinu pásu a vyžadují vůli, když se pás zvedá a posouvá. Sady zadních sloupků se tomu snadno přizpůsobí, protože otevřená přední část umožňuje průchod tvarovaných prvků bez rušení. Čtyři sady sloupků by blokovaly dráhu pásu, pokud by nebyly v patkách obrobeny mezery -, což by zvýšilo náklady a potenciálně oslabilo samotnou strukturu, kterou jste zvolili pro tuhost.
Tvarovací nástroj s vačkou{0}}ovládanými bočními operacemi potřebuje přístup ze specifických směrů pro vačkové saně a jejich vratné mechanismy. Zde často fungují sady diagonálních sloupků, protože otevírají dvě sousední strany pro montáž vačky, přičemž stále poskytují vedení z protilehlých rohů. Charakteristiky toku materiálu -, zda se obrobek natahuje, stlačuje nebo klouže během tváření - také ovlivňují rozhodnutí o tloušťce patky. Operace, při kterých dochází ke značnému stlačení materiálu, jako je ražba, generují vyšší vertikální sílu na jednotku plochy, což vyžaduje silnější boty, aby se zabránilo lokalizovanému vychýlení pod pracovní ocelí.
Následující žebříček pomáhá určit, jak eskalují požadavky na tuhost matrice napříč běžnými operacemi:
- Jednoduchý piercing- nejnižší poptávka; malé řezné obvody, minimální boční tah, tenká pažba. Zadní sloupek s vedením s kuličkovými ložisky zvládne většinu aplikací.
- Zatemnění- střední poptávka; větší řezné síly, kontrola slimáků kritická. Zadní sloupek nebo středový sloupek s vedením v kuličkových ložiskách.
- Ohýbání- střední-vysoká poptávka; mimo-středové síly vytvářejí lokalizovaný tah. Středový sloupek nebo diagonální sloupek s kluznými nebo hybridními ložisky.
- Tvarování (ražba, lemování)- vysoká poptávka; materiálový tok generuje trvalé boční zatížení. Čtyři příspěvky preferovány; kluzná ložiska odolávají trvalému tahu.
- Hluboká kresba- nejvyšší poptávka; velký boční tah od asymetrického toku materiálu, velké síly držáku polotovaru, dlouhé pracovní zdvihy. Jsou vyžadovány čtyři sloupky s těžkými botami a kluzným vedením.
Každý krok v tomto seznamu zvyšuje složitost bočních sil. Děrovací raznice ve spodní části spektra uspěje nebo selže téměř výhradně na základě přesnosti vertikálního vyrovnání. Tvarovací nástroj v horní části uspěje nebo selže na základě schopnosti sady odolávat trvalému horizontálnímu zatížení bez vychýlení. Pochopení toho, kam vaše operace v tomto spektru spadá -, a odpovídajícím způsobem dimenzovat svou sadu matric - je rozdíl mezi nástrojem, který dodává konzistentní díly po mnoho let, a nástrojem, který se začne unášet během měsíců.
Tuhost a konfigurace vás dostanou do toho správného hřiště. Ale pokud vaše sada lisovacích nástrojů fyzicky nepasuje k lisu, bude - odpovídat rozměrům lože, výšce uzavření, délce zdvihu a upínacím opatřením - na žádné z těchto možností designu nezáleží. Proces ověřování velikosti a kompatibility je místo, kde se mnoho programů zastavuje.
Jak nastavit velikost sady matric pro lisovací kompatibilitu
Perfektně nakonfigurovaná sada lisovacích nástrojů se správnými sloupky, ložisky a materiálem patek stále selhává, pokud fyzicky nevyhovuje lisu, ke kterému je přiřazena. Chyby velikosti patří k nejdražším chybám v lisovacích nástrojích - objevují se pozdě v procesu sestavování, zdržují zkoušky a někdy si vynucují nákladné přepracování součástí, které jsou již kalené a broušené. Oprava je přímočará: ověřte každý kritický rozměr před tím, než objednávka vyjde.
Výpočet rozměrů lisovací botky z lisovacího prostoru
Velikost čelistí zápustky začíná pracovní obálkou - oblastí, kterou zabírají všechny aktivní součásti zápustky včetně řezných sekcí, tvářecích ocelí, vodítek, zdviháků a řezaček šrotu. Ale bota nemůže jednoduše odpovídat této stopě. Za pracovním prostorem potřebujete volný prostor pro několik věcí: přístup k upevňovacím prvkům (šrouby s válcovou hlavou a kolíky), místa montáže vodících sloupků, umístění patních bloků a průchod pro podávání pásu.
Praktické pravidlo: přidejte minimálně 2 až 3 palce za aktivní oblast matrice na každé straně, kde nebudou umístěny vodicí sloupky, a 3 až 4 palce na stranách, kde se sloupky montují. U progresivních lisovnic potřebují hrany směru posuvu-další délku, aby se přizpůsobily umístění pilotů mimo poslední pracovní stanici a vodicí lišty pásu. Poddimenzování boty kvůli úspoře materiálu je falešná ekonomika - tlačí součásti příliš blízko k sobě, což ztěžuje přístup k údržbě a mezi montážními otvory zůstává nedostatek kovu, což botu při zatížení oslabuje.
Šířka a hloubka musí také respektovat rozměry lisovací podložky. Stopa vaší boty musí sedět v oblasti podrážky s dostatečným okrajem pro svorky nebo hlavy T-šroubů. Pokud bota přesahuje podpěru kolébky, nepodepřené hrany se pod tonáží vychylují a vytvářejí stejný lokalizovaný ohyb, který ničí přesnost dílu.
Kompatibilita výšky a zdvihu uzávěru
Výška uzavření je místo, kde se kompatibilita lisovacích nástrojů nejčastěji rozpadá. Koncept zní jednoduše, ale terminologie zaráží i zkušené inženýry, protože výška uzavření lisu a výška uzavření lisu jsou odlišné míry, které je třeba sladit.
Výška uzavření lisu je vzdálenost od spodního čela beranu k horní části lůžka lisu, měřená s beranem v dolní úvrati a nastavením nastaveným na zcela-horní polohu. Toto je maximální vertikální prostor, který stroj nabízí. Výška zápustky - využitelný prostor pro vaše nástroje - je menší: maximální výšku zápustky získáte odečtením tloušťky desky kolébky od výšky uzavření lisu. Odečtěte rozsah nastavení berana od tohoto čísla, abyste získali minimální výšku matrice.
Výška uzavření vaší kostky (celkový zásobník-v zavřené poloze, od spodní části spodní boty k horní části horní boty) musí ležet mezi těmito minimálními a maximálními hodnotami. Pokud je kostka vyšší než maximální výška kostky, fyzicky se nezavře. Pokud je kratší než minimální výška zápustky, nastavení pístu ji nedosáhne - a k vyrovnání rozdílu budete potřebovat paralelní bloky nebo nálitky, což zvyšuje nejistotu-skládání a kroky údržby.
U hydraulických lisovacích nástrojů s delšími zdvihy a proměnnými rychlostními profily také ověřte, že délka zdvihu poskytuje dostatek otevřeného denního světla pro podávání pásu, vyhazování dílu a jakoukoli vratnou dráhu vačky nebo saně. Lisovací razník, který se dostane do materiálu dříve, než se vačky plně rozvinou, zničí nástroj i obrobek.
Ověření Stisknutím tlačítka--Zemřete-nastavit Fit
Než se zavážete k výrobě sad forem pro lisy ve vašem zařízení, projděte si tento kontrolní seznam ověření. Každý rozměr na něm lze potvrdit z typového štítku lisu, technické příručky stroje nebo přímého měření:
- Oblast podpěry- potvrďte, že stopa boty zapadá do rozměrů podložky s vůlí pro upnutí na všech zajištěných hranách
- T-vzor a velikost drážky- ověřte rozteč a šířku štěrbin, aby odpovídaly vaší preferované metodě upínání (T-šrouby, páskové svorky nebo hydraulické svorky)
- Maximální výška matrice- výška zatlačení mínus tloušťka kolébky; váš uzavřený zásobník kostek musí být menší než tato hodnota
- Minimální výška matrice- maximální výška matrice mínus rozsah nastavení berana; váš uzavřený zásobník kostek musí tuto hodnotu překročit
- Délka tahu- dostatečný prostor pro výšku podávání materiálu, vysunutí dílu a návrat vačky v plně otevřené poloze
- Tonážní hodnocení- celková řezná a tvářecí síla musí zůstat pod jmenovitou kapacitou lisu s 20-30% bezpečnostní rezervou, aby bylo možné zohlednit změny materiálu a opotřebení nástroje
- Ram připojeníPrůměr stopky - se shoduje s vrtáním berana (u menších vysekávacích lisovacích čelistí) nebo roztečí drážek svěrky se shoduje s drážkami T - beranu (u větších nástrojů)
- Odbavení šrotu- otvory v podpěrách nebo mezera pod spodní botou umožňují únik slimáků a úlomků bez hromadění
- Výška podávání- otevřené denní světlo v horní části zdvihu vyhovuje výšce přívodního vedení cívky a všem požadavkům na smyčku
- Specifikace paralelismu- rovnoběžnost čela lisu a povrchu kolébky je v rámci specifikace; opotřebované lisy zesilují jakékoli problémy s vyrovnáním sady matric
Jeden detail inženýři často přehlížejí: přístupnost svorek. Rozměry vaší boty mohou odpovídat kolébce, ale pokud vodicí sloupky, patní bloky nebo dusíkové láhve blokují upínací zóny po obvodu boty, nemůžete matrici správně zajistit. Před dokončením rozměrů bot načrtněte umístění svorek vzhledem ke všem namontovaným součástem.
Také si ověřte, že raznice pro tiskové úlohy ve vašem závodě sdílejí standardizované výšky uzavření, kde je to možné. Standardizace výšky zápustky napříč nástroji běžícími na stejném lisu minimalizuje seřízení berana během výměny, zkracuje dobu seřizování a eliminuje re-chyby při kalibraci, které se vkrádají, když operátoři opakovaně seřizují mezi velmi odlišnými nastaveními.
Rozměrová kompatibilita dostane vaši sadu matric do lisu. Ale jakmile to tam je, materiály, ze kterých jsou tyto patky, sloupky a pouzdra vyrobeny, určují, jak se sestava chová při opakovaném zatížení -, zda drží zarovnání po miliony cyklů nebo se postupně posunuje, jak se součásti vychylují a deformují.
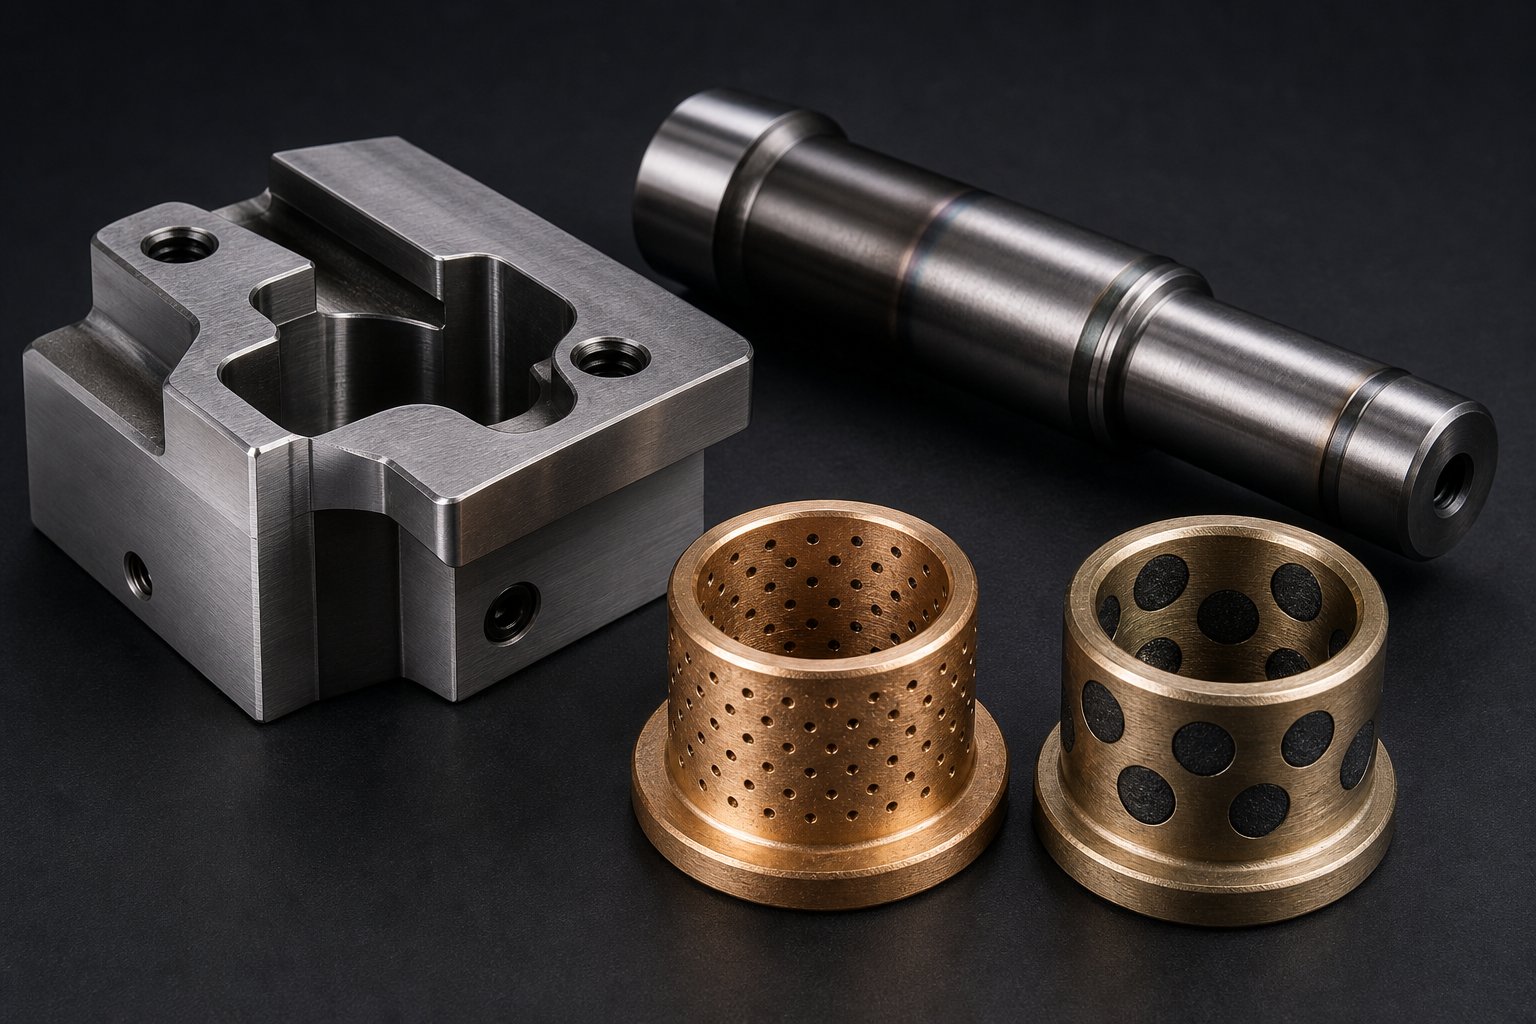
Výběr materiálu a tuhost konstrukce
I když je vaše sada lisovacích nástrojů správně dimenzována pro lis a nakonfigurována se správným rozložením sloupků, materiály, ze kterých jsou tyto součásti vyrobeny, v konečném důsledku řídí, co se stane při opakovaném zatížení. Správně dimenzovaná bota vyrobená ze špatného materiálu se ohýbá způsobem, který pomalu snižuje kvalitu dílů. Vodicí sloupek bez adekvátní tvrdosti vytváří vzory opotřebení, které způsobují nárůst vůle během prvních několika výrobních sérií. Výběr materiálu není okouzlující, ale právě v něm je dlouhodobá-přesnost ražení buď uzamčena, nebo tiše ztracena.
Materiály lisovacích bot a jejich výkonnostní kompromisy
Konstrukci lisovacích bot dominují tři materiálové rodiny, z nichž každá má odlišný výkonnostní profil, který vyhovuje specifickým výrobním scénářům.
Ocelová deskaje výchozí pro většinu kovových lisovacích nástrojů. Nízkouhlíková ocel (typicky AISI 1020 nebo 1030) nabízí vysokou tuhost, snadnou obrobitelnost a snadnou opravitelnost. Pokud otvor pro šroub nebo hmoždinku zapadne na špatné místo, mohou to být ocelové botyzazátkované a svařenéaniž by byla ohrožena strukturální integrita. Modul pružnosti oceli - zhruba 30 milionů psi - odolává ohybu pod tonáží lépe než jakákoli jiná alternativa při srovnatelné tloušťce. Pro ocelové lisovací nástroje s objemy výroby ve stovkách tisíc nebo milionech je ocelový plech bezpečným a nákladově-efektivním základem.
Litinaboty vyměňují určitou tuhost za vynikající tlumení vibrací. Grafitová mikrostruktura ze šedé litiny pohlcuje rázovou energii generovanou během vysekávání -přes - toto náhlé uvolnění uložené energie, když úder prorazí materiál. Toto tlumení snižuje hluk, prodlužuje životnost razníku a minimalizuje cyklickou únavu, která časem šíří mikrotrhliny kalenými nástrojovými oceli. Větší zápustky pro automobily často používají přesně vedené litinové-základy tvarované podle konkrétního dílu spíše než ploché patky.
Hliníkboty váží zhruba-třetinu než ocel a obrábějí se výrazně rychleji. Speciální slitiny jako QC-7 a QC{5}}10 poskytují pevnost v tlaku, která převyšuje pevnost nízkouhlíkové-oceli, díky čemuž jsou životaschopné pro výrobu - nejen pro prototypování. Hliník vyniká ve vysokorychlostních vysekáváních{11}}, kde se snížená hmotnost lisovnice promítá do menší setrvačnosti lisu, rychlejšího cyklování a nižší hladiny hluku. Materiál také odvádí teplo účinněji než ocel, což prospívá operacím generujícím nárůst teploty související s třením. Nevýhody jsou však skutečné: hliníkové boty jsou dražší, hůře se opravují, pokud jsou otvory špatně umístěny, a postrádají dlouhodobou odolnost proti opotřebení jako ocel při těžkých tvářecích aplikacích.
Na tloušťce obuvi záleží stejně jako na výběru materiálu. Když plechová matrice pracuje s patkou spočívající na rovnoběžkách - zvýšených blocích, které vytvářejí prostor pro pád odpadu -, nepodporované rozpětí mezi rovnoběžkami se chová jako trám pod zatížením. Tenká bota v širokém rozpětí se vychyluje ve středu a mění úder-aby-dynamicky při každém úderu. Toto vychýlení může měřit pouze několik desetin tisíciny, ale v milionech cyklů urychluje opotřebení hrany asymetricky, což vede k růstu otřepů na jedné straně lisovaného dílu, zatímco protilehlá hrana zůstává čistá. Kumulativním efektem je posun v kvalitě dílu, který se postupně zhoršuje, dokud nejsou překročeny tolerance a stoupne zmetkovitost.
Neexistuje jediný vzorec pro ideální tloušťku boty, protože proměnné se skládají: tonáž, šířka rozpětí, podmínky podpory, tuhost materiálu a zda je zatížení koncentrované (propichování) nebo rozložené (formování). Ale princip je konzistentní - podměrečné boty se prohýbají, průhyb posouvá vůle a posunuté vůle snižují kvalitu dílu v průběhu času. Pokud vidíte progresivní rozměrový drift v plechové matrici, která prošla počáteční zkouškou bez problémů, nedostatečná tloušťka nebo tuhost patky patří mezi první základní příčiny, které je třeba prozkoumat.
Specifikace materiálu vodícího sloupku a pouzdra
Vodicí sloupky odolávají náročnému pracovnímu cyklu: odolávají bočnímu tahu, absorbují rázová zatížení při procvaknutí-a udržují kluzné uložení se svými pouzdry při milionech zdvihů. Výběr materiálu zde přímo určuje, jak dlouho bude naváděcí systém udržovat vyrovnání, než dojde k výměně sil pro růst vůle.
V průmyslu kovových nástrojů a matric pro vodicí sloupky dominují dva přístupy kalení:
- C-kalená ocel- nízko-uhlíkové jádro (typicky 8620 nebo podobné) nauhličené za účelem vytvoření skořepiny s tvrdým povrchem (58-62 HRC) na pevném, tvárném vnitřku. Tvrdé pouzdro odolává povrchovému opotřebení a poškrábání, zatímco měkké jádro absorbuje nárazy bez křehkého lomu. Povrchově kalené čepy jsou standardem pro většinu tvářecích nástrojů, protože vyvažují odolnost proti opotřebení a houževnatost.
- Prostřednictvím-kalené nástrojové oceli- středně -uhlíková legovaná ocel (jako O1 nebo A2) tepelně-zpracovaná na rovnoměrnou tvrdost v celém průřezu (58-60 HRC). Průchozí tvrzené sloupky nabízejí mírně vyšší tuhost při bočním zatížení, protože celá sekce odolává průhybu stejně. Jsou určeny pro přesné aplikace vyžadující nejpřísnější tolerance vedení, ale při nárazu jsou křehčí a jejich výroba je dražší.
Materiál pouzdra musí být měkčí než sloupek, na kterém dosedá -, čímž je zajištěno, že se opotřebení koncentruje ve vyměnitelném pouzdru spíše než v dražším sloupku. Mezi běžné slitiny pouzder patří:
- Bronz (C93200 nebo C93700)- vynikající odolnost proti opotřebení a přirozená mazivost díky obsahu cínu. Dobrá tepelná vodivost pomáhá odvádět teplo z tření. Standardní volba pro sady matric s kluzným ložiskem.
- Olejem-impregnovaný bronz- slinutý bronz s propojenou pórovitostí nasycený mazacím olejem. Porézní struktura uvolňuje olej pod tlakem a teplem a zajišťuje samo-mazání během provozu. Ideální pro aplikace, kde jsou intervaly ručního mazání nekonzistentní.
- Ocelový-bronz- tenká bronzová nosná vrstva spojená s ocelovým pláštěm. Ocelová podložka poskytuje strukturální pevnost, zatímco bronzový povrch zajišťuje charakteristiky opotřebení a tření. Používá se v aplikacích s vysokým-zátěžem, kde se pevné bronzové pouzdro může deformovat tlakovou silou.
- Bronzová-zástrčka s grafitem- masivní bronzová pouzdra s vloženými grafitovými zátkami, které poskytujínepřetržité samomazání-. Nejlépe se hodí pro-vysokoteplotní prostředí nebo aplikace, kde by tekuté mazivo kontaminovalo obrobek.
Povrchové úpravy prodlužují životnost součástí nad rámec toho, co poskytují samotné vlastnosti základního materiálu. Nitridační vodicí čepy po vytvrzení přidávají tenkou, extrémně tvrdou dusíkovou-difuzní vrstvu (až 70 HRC povrch), která odolává oděru a adhezivnímu opotřebení, aniž by se změnily vlastnosti jádra. Chromování zvyšuje odolnost proti korozi a snižuje koeficienty tření na kluzných plochách. Pro aplikace kovových matric v korozivním prostředí nebo tam, kde je problémem kontaminace mazivem, mohou tyto povrchové úpravy zdvojnásobit nebo ztrojnásobit interval mezi výměnami sloupků.
Specifikace tepelného zpracování si zaslouží pozornost při nákupu. Sloupky, které nejsou po vytvrzení dostatečně temperovány, si uchovávají vnitřní pnutí, která se časem uvolňují -, což způsobuje změny rozměrů, které posouvají vaše vodicí zarovnání poté, co je matrice již ve výrobě. Vždy si ověřte, zda jsou čepy dvakrát nebo třikrát popuštěny podle doporučení výrobce oceli, a ověřte si hodnoty tvrdosti při kontrole spíše než důvěřujte pouze papírování.
| Materiál | Tuhost (modul pružnosti) | Tlumení vibrací | Hmotnost | Relativní náklady | Nejlepší aplikace |
|---|---|---|---|---|---|
| Nízká-uhlíková ocelová deska (1020/1030) | Vysoká (30 Msi) | Nízký | Těžký | Nízký | Všeobecná výroba zápustek, tváření, progresivní |
| Litina (šedá litina) | Střední-Vysoká (14–21 Msi) | Vysoký | Těžký | Mírný | Vysoko{0}}rychlostní zatemnění, operace-citlivé na hluk, velké automobilové matrice |
| Hliníková slitina (QC-7, QC-10) | Nízká (10,4 Msi) | Mírný | Lehký (1/3 oceli) | Vyšší | Vysokorychlostní-lisování, sady prototypů, aplikace s omezenou hmotností- |
| Case-tvrzená ocel (8620 příspěvků) | Vysoká (30 Msi) | Nízký | Těžký | Mírný | Standardní vodicí sloupky pro výrobu tvářecích zápustek |
| Skrz-kalenou nástrojovou ocel (kolíky O1/A2) | Vysoká (30 Msi) | Nízký | Těžký | Vyšší | Přesné vedení vyžadující maximální odolnost proti opotřebení |
| Bronzová slitina (pouzdra C93200) | Střední (14 Msi) | Mírný | Mírný | Mírný | Pouzdra kluzných ložisek pro standardní a{0}}těžké aplikace |
| Ocel-Backed Bronze (pouzdra) | Vysoká podložka / střední povrch | Nízký | Mírný | Vyšší | Vysoko{0}}zatížená pouzdra, kde by se masivní bronz deformoval |
Volby materiálu se prolínají po dobu životnosti výroby. Ocelová patka ve spojení s pouzdrem-tvrzenými sloupky a olejem-impregnovaným bronzovým pouzdrem poskytuje miliony spolehlivých cyklů ve většině lisovacích aplikací. Pokud však vaše požadavky na prostředí, tonáž nebo přesnost překračují standardní podmínky, upgradováním byť jedné součásti - tlustší patky, prostřednictvím-tvrzených sloupků nebo grafitových{6}}pouzder - můžete eliminovat režim selhání, který tiše zkracoval životnost vaší matrice. Klíčem je vědět, která součást omezuje váš systém, a to vyžaduje pochopení vzorců opotřebení a indikátorů poruch, které každý materiál vykazuje za provozních podmínek.
Údržba a odstraňování problémů s matricí
Vzory opotřebení se neoznamují alarmem. Vyvíjejí se pomalu - několik desetin nárůstu vůlí zde, slabá bodová značka tam -, dokud se kumulativní efekt nakonec nevynoří jako rozměrový posun ve vašich lisovaných částech. Do té doby se škody již stupňovaly: opotřebovaná pouzdra umožnila nesouosost, která urychlila rozpad střižnice, což zvýšilo řezné síly, což dále trestalo naváděcí systém. Prolomení tohoto cyklu vyžaduje disciplinovanou kontrolní rutinu, která včas zachytí degradaci, než se smíchá s nákladnými poruchami lisovacích nástrojů nebo neplánovanými odstávkami lisu.
Indikátory opotřebení a metody měření
Vůle vodícího sloupku a pouzdra je nejvýraznějším měřítkem zdraví sady matric. Když je sada nová, je provozní vůle mezi pouzdrem kluzného ložiska a jeho protilehlým čepem obvykle 0,0003 až 0,001 in. - právě tolik, aby se vytvořil film maziva bez znatelné vůle. V průběhu milionů cyklů se vůle zvětšuje s tím, jak se měkčí materiál pouzdra opotřebovává o tvrzený kolík. Sledování tohoto růstu v průběhu času vám přesně řekne, kolik užitečného života zbývá.
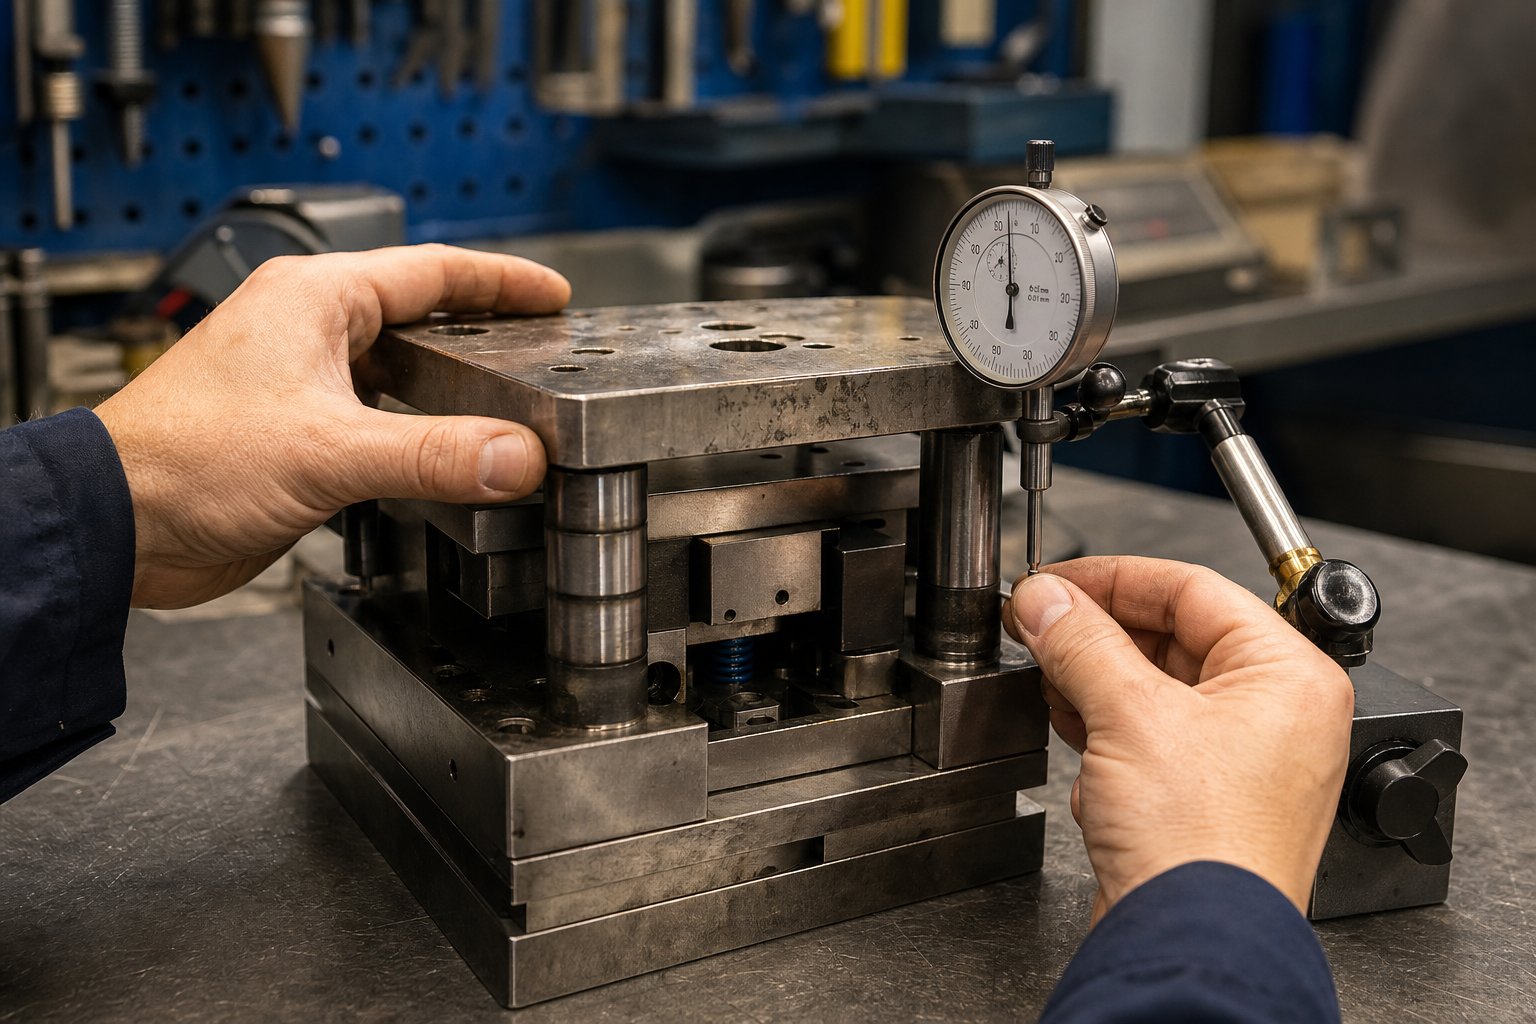
Změřte to následovně: se sadou matric vyjmutou z lisu namontujte číselníkový úchylkoměr na spodní patku a umístěte píst k horní patce poblíž vodícího sloupku. Aplikujte boční tlak ruky na horní botu a odečtěte celkový pohyb indikátoru. To je vaše funkční vůle - skutečná vůle, kterou naváděcí systém umožňuje během provozu. Porovnejte tento údaj s původní specifikací ze záznamu o sestavení matrice.
Mezní hodnoty pro výměnu závisí na požadavcích na toleranci dílu, ale praktickým vodítkem je toto: když naměřená vůle překročí trojnásobek původní specifikace, naplánujte výměnu pouzdra na příští plánované období údržby. Když překročí pětinásobek originálu, okamžitě vytáhněte matrici z výroby - běží vám vypůjčený čas a kvalita dílu již klesá, i když to kontrola ještě nezaznamenala.
Kromě měření vůle vizuálně zkontrolujte vodicí sloupky na přítomnost těchto indikátorů:
- Vertikální skórovací nebo gallingové čáry- indikují nedostatek mazání nebo znečištění v posuvném rozhraní
- Leštěné pásky na nošení- ukazují, kde se pouzdro dotýká pod zatížením; nerovnoměrné pásy indikují, že se sloupek prohýbá nebo boty nejsou rovnoběžné
- Sledovací značky míče- na systémech kuličkových ložisek odhalují drážky opotřebené na vnější straně sloupku nebo vnitřním průměru pouzdra nadměrné boční zatížení, které se při bodovém kontaktu přenáší na jednotlivé kuličkové prvky
- Průměr kužele- měřitelné pomocí mikrometru v horní, střední a spodní části zóny záběru; kužel nad 0,0002 palce znamená, že je třeba vyměnit samotný sloupek, nikoli pouze pouzdro
Povrchy bot vyžadují vlastní kontrolní protokol. Projeďte rovnou hranou přes montážní povrchy a zkontrolujte, zda nejsou lehké mezery indikující lokalizovanou deformaci -, zejména pod tvrzenými částmi matrice, kde koncentrovaná tlaková zatížení v průběhu času prorážela měkčí materiál boty. Odřeniny (jemný rez-zbarvený prášek na spojovacích rozhraních) signalizují, že šroubované součásti se při cyklickém zatížení mikro-pohybují, opotřebovávají základní materiál a uvolňují lícování. Oděr na kontaktních plochách patních bloků ukazuje, že otěrové desky překročily svou životnost a boční síly nyní poškozují samotnou botu.
Rovnoběžnost botky - poměr rovinnosti mezi horním a spodním montážním povrchem - by měl být ověřen pomocí úchylkoměru rozmístěného po povrchu na žulové referenční desce. Když odchylka rovnoběžnosti překročí 0,001 palce napříč šířkou patky, je třeba boty přebrousit na povrchové brusce, aby se obnovila přesnost, na které závisí obrábění zápustek a řezných sekcí pro rovnoměrnou vůli.
Běžné režimy poruch a hlavní příčiny
Většina selhání sady lisovacích nástrojů má jednu ze tří hlavních příčin: porucha mazání, přetížení nebo nesprávné seřízení. Samotný režim selhání je příznakem -, který jej opravuje bez řešení základní příčiny a zaručuje opakování události. Každý technik lisovny by měl být schopen rozpoznat tyto vzory a vysledovat je k jejich zdroji.
| Režim selhání | Příznak | Kořenová příčina | Nápravné opatření |
|---|---|---|---|
| Záchvat pouzdra | Svršek botky se vázne během lisovacího zdvihu; rýhování nebo svařování mezi sloupkem a pouzdrem | Nedostatek mazání - zablokované olejové kanály, vynechané ruční mazání nebo použitý nesprávný typ maziva | Vyměňte pouzdro; vyčistěte a zkontrolujte sloupek, zda není poškozený; obnovit plán mazání; ověřte, zda specifikace maziva odpovídá typu ložiska |
| Zlomení vodícího sloupku | Náhlá ztráta vyrovnání; viditelný zlom na povrchu boty nebo v jeho blízkosti | Chronická nesouosost mezi lisovacím beranem a kolébkou; opotřebované lisovací lišty umožňující úhlové vychýlení, které ohýbá sloupek při každém zdvihu | Vyměnit sloupek; zkontrolovat rovnoběžnost lisu a vůli lišty; ověřte, zda je upevnění boty zcela usazeno; před záběrem zkontrolujte kontakt s patním blokem |
| Praskání bot | Viditelná trhlina šířící se z otvoru pro šroub, drážky pro pero nebo ostrého vnitřního rohu na botě | Přetížení - tonáže překračuje kapacitu obuvi; koncentrace napětí na geometrických nespojitostech urychlená cyklováním únavy | Pokud prasklina přesahuje zónu opravy, vyřaďte botu; ověřit skutečnou tonáž oproti projektované kapacitě; při výměně zvyšte tloušťku boty nebo jakost materiálu |
| Zrychlené opotřebení pouzdra (jedna strana) | Nerovnoměrné údaje o vůli; páska proti opotřebení soustředěná na jedné straně ID pouzdra | Nevyvážené síly matrice generující trvalý boční tah v jednom směru; nebo naklápění lisu pod zatížením | Přidejte nebo zkontrolujte patní bloky, aby absorbovaly boční tlak; ověřit rovnoběžnost beranu lisu; zvažte upgrade na pouzdra s ocelovou-záložkou pro vyšší nosnost |
| Postbrinling (sady kuličkových ložisek) | Vrubový nebo hrubý pohyb během otevírání/zavírání matrice; viditelné promáčkliny na povrchu sloupku | Šokové zatížení způsobené chybným podáváním, dvojitým{0}}úderem nebo nahromaděním slimáků, které přetíží jednotlivé kuličkové prvky | Vyměňte sestavu sloupku a kulové klece; prozkoumat systém detekce chybného podávání; přidejte slimákové senzory, pokud nejsou přítomny |
| Deformace povrchu obuvi | Progresivní rozměrový drift u lisovaných dílů; otisky opěrné desky viditelné na povrchu boty | Chybějící nebo prasklá nosná deska, která umožňuje, aby se ztvrdlé děrovací hlavy zapíchly přímo do měkčího materiálu boty | Vyměňte opěrné desky; přebrousit povrch boty naplocho; před dalším spuštěním ověřte, zda jsou všechny razicí nástroje a opěrné desky přítomné a nepoškozené |
Všimněte si vzorce: každé nápravné opatření zahrnuje jak okamžitou opravu, tak krok vyšetřování. Výměna zadřeného pouzdra bez kontroly dodávky mazání je jen naplánováním dalšího zadření. Nástroje na výrobu lisovacích nástrojů, jako jsou měrky, číselníkové úchylkoměry a povrchové desky, existují speciálně pro objektivní kvantifikaci těchto podmínek -. Spoléhání se pouze na vizuální kontrolu mine počáteční-degradaci, kterou má předvídatelná údržba zachytit.
Plán preventivní údržby
Frekvence údržby by se měla měnit s objemem výroby. Forma s 50 000 zdvihy mezi servisními intervaly ve velkoobjemovém automobilovém závodě potřebuje jiný rytmus než ta, která vyrábí 5 000 dílů na jeden cyklus v dílně. Následující struktura vrstev poskytuje základní - intervaly úprav na základě vašich skutečných trendů měření opotřebení a údajů o kvalitě dílů.
Úroveň 1: Každý výrobní cyklus (nebo každých 10 000–25 000 zdvihů)
- Otřete vodicí sloupky a pouzdra dočista; zkontrolujte, zda nedošlo k poškrábání, tepelné změně barvy nebo suché povrchy
- Aplikujte určené mazivo na všechny vodicí sloupky a rozhraní pouzder
- Zkontrolujte otěrové desky patního bloku, zda nejsou zadřené nebo nahromaděné úlomky
- Ověřte, že všechny upevňovací šrouby patky jsou utaženy podle specifikace
- Vizuální kontrolou a lehkým poklepáním zkontrolujte, zda nejsou uvolněné kolíky
- Odstraňte nánosy slimáků a šrotu z oblastí čištění obuvi
Úroveň 2: Každých 50 000–100 000 úderů
- Změřte vodicí sloupek-k-vůli pouzdra metodou číselníkového indikátoru; záznamové a trendové hodnoty
- Zkontrolujte montážní povrchy bot, zda nejsou odřené, zadřené nebo deformované
- Zkontrolujte opěrné desky, zda nemají praskliny, důlky nebo houby
- Ověřte volné výšky pružiny podle původních specifikací; nahraďte všechny vykazující více než 5% ztrátu výšky
- Zkontrolujte povrchy vodicích sloupků pomocí mikrometru ve třech bodech, zda nedošlo k zúžení nebo zmenšení průměru
- Zkontrolujte klece kuličkových ložisek (pokud jsou k dispozici), zda nemají prasklé držáky nebo chybějící kuličky
Úroveň 3: Každých 250 000-500 000 zdvihů (nebo ročně v případě maloobjemových obráběcích aplikací)
- Vyřaďte sadu matric z provozu pro komplexní kontrolu na pracovním stole
- Zkontrolujte rovnoběžnost botky na žulové povrchové desce; přebrousit, pokud odchylka překročí 0,001 palce.
- Vyměňte všechna pouzdra vykazující vůli nad trojnásobek původní specifikace
- Vyměňte všechny vodicí sloupky vykazující měřitelné zúžení, rýhování pod specifikací povrchové úpravy nebo zmenšení průměru nad 0,0005 palce.
- Zkontrolujte všechny otvory pro hmoždinky z hlediska prodloužení; v případě potřeby vystružujte a osazujte nadměrně velké kolíky
- Ověřte, zda se tloušťka boty v oblastech s vysokým{0}}zátěžem nesnížila v důsledku deformace povrchu
- Znovu{0}}zkontrolujte rovinnost a rovnoběžnost bot po jakékoli operaci přebroušení
Kritéria pro odchod do důchodu:Sada lisovacích nástrojů by měla být vyřazena z výroby, když praskliny v patkách přesahují místní opravy, když opětovné broušení snížilo tloušťku patky pod minimální požadovanou tonáž pro danou aplikaci, když se místa vrtání vodicích sloupků opotřebovala do bodu, kdy standardní nadrozměrné sloupky nemohou obnovit původní vyrovnání, nebo když kumulativní deformace posunula geometrický vztah mezi montážními prvky za to, co může kompenzovat geometrický vztah mezi montážními prvky. V tom okamžiku dosáhla sada své plánované životnosti - a každý další zdvih je hazardem s katastrofálním selháním.
Důsledná údržba přemění sadu matric ze spotřebního materiálu na dlouho{0}}životní kapitálové aktivum. Údržba ale zachovává pouze to, co bylo na prvním místě správně specifikováno. Správná původní specifikace - a předání správných rozměrů, tolerancí a požadavků na výkon vašemu dodavateli - je místo, kde zapadne poslední dílek skládačky.
Jak specifikovat a objednat správnou sadu raznic
Údržba udržuje vaši sadu nástrojů ve výkonu -, ale nedokáže opravit sadu, která byla od prvního dne nesprávně specifikována. Objednání sady lisovacích nástrojů bez sdělení správných údajů svému dodavateli je jako požádat strojníka, aby vyřízl díl bez potisku. Něco dostanete zpět, ale pravděpodobně to nebude vyhovovat vašemu lisu, nebude odpovídat vašemu procesu nebo nevydrží váš objem výroby. Fáze specifikace je tam, kde nástrojoví inženýři zablokují výkon nebo nevědomky zabudují omezení.
Informace, které potřebujete před specifikací sady matric
Než se obrátíte na jakéhokoli výrobce lisovacích nástrojů, shromážděte následující údaje. Chybějící i jeden může mít za následek sadu, která vyžaduje přepracování nebo se vůbec nehodí k vašemu lisu:
- Nosnost tisku- určuje jakost materiálu obuvi a minimální tloušťku, aby odolala deformaci při maximální zátěži
- Rozměry podložky (šířka x hloubka)- omezuje maximální stopu boty a umístění upínací zóny
- Rozsah výšky uzávěru (minimum a maximum)- definuje svislou obálku, do které se musí vejít uzavřená sada kostek
- Délka tahu- ovlivňuje délku zapojení průvodce; sloupky musí zůstat v pouzdrech po celou dobu zcela otevřené polohy
- Směr posuvu a šířka pásu- určuje, které strany musí zůstat mimo vodicí sloupky a bloky paty
- Očekávaný objem výroby- řídí rozhodování o výběru materiálu, typu ložiska a povrchové úpravě
- Obálka prostoru matrice (rozměry pracovní plochy)- nastavuje minimální plochu patky potřebnou k montáži všech aktivních součástí matrice s vůlí pro spojovací prvky
- T-vzor a velikost drážky- zajišťuje, že bota může být správně upnuta jak ke kolébce, tak k beranu
- Požadavky na toleranci dílů- určuje, zda je vhodné vedení kuličkovým nebo kluzným ložiskem
- Provozní prostředí- Prach, mlha chladicí kapaliny nebo extrémní teploty ovlivňují materiál pouzdra a specifikace mazání
Zní to jako hodně? Je to -, ale každá položka v tomto seznamu odpovídá rozměru nebo materiálu, který vaším jménem provede váš dodavatel, pokud je neurčíte. Převzetí kontroly nad těmito rozhodnutími předem je to, co odděluje vlastní kostku, která funguje, od kostky, která pouze sedí.
Standardní vs. vlastní sady lisovacích nástrojů a zvážení nákladů
Objem výroby je primární pákou při rozhodování o standardním-vs.{1}}vlastním rozhodování. Standardní katalogové sady lisovacích nástrojů - postavené na běžné rozměry s předem určenými velikostmi sloupků, umístěním a tloušťkou bot - nabízejí rychlé dodání a nižší jednotkové náklady díky úsporám z rozsahu. Zkušenosti z oboru ukazují, že většina závodů nedokáže vyrobit jednorázovou sadu nástrojů tak nákladově-efektivně jako dodavatel specializovaných na výrobu lisovacích nástrojů, který operuje ve velkém. Standardní sady také nabízejí zaměnitelnost: komponenty odpovídají rozměrovým normám NAAMS nebo JIS, což znamená, že náhradní sloupky, pouzdra a patky lze pořídit od více výrobců matric bez vlastního obrábění.
Zakázkové kovové lisovací raznice si vydělají svou prémii, když vaše aplikace nespadne mimo katalogové parametry. Ne-standardní rozestup mezi sloupky, nadrozměrné boty pro těžké-tváření tonáže, neobvyklé požadavky na vůli posuvu-nebo potřeba integrovaných patních bloků a dusíkových montážních kapes, to vše vás posouvá k vlastní sadě lisovacích nástrojů navržených podle vašich přesných specifikací. Rozdíl v nákladech je skutečný -. Vlastní řešení vyžadují vyhrazený technický čas, jedinečná nastavení a často delší dodací lhůty -, ale stejně tak rozdíl ve výkonu, když si sada katalogu vynucuje kompromisy v rozvržení matrice.
Existuje i střední cesta. Někteří inženýři si zakoupí standardní sadu a poté zpracují vlastní prvky -ve vlastní firmě - další montážní otvory, volné kapsy nebo upravená umístění sloupků. Tento hybridní přístup může zkrátit časové osy, ale vyžaduje schopnost obrábění a odborné znalosti k udržení polohové přesnosti mezi vývrty vodicích sloupků, na kterých závisí výkon sady matric. Jedno{5}}obrábění všech kritických funkcí v souladu s praxí-dodavatelů zaměřených na přesnost eliminuje poziční chyby, které se skládají, když se lisovací patka pohybuje mezi několika nastaveními stroje.
Důležité je také plánování doby přípravy. Standardní sady matric se často expedují během několika dnů. Zakázkové zakázky na lisování kovů obvykle trvají dva až šest týdnů v závislosti na složitosti, dostupnosti materiálu a nevyřízených zakázkách dodavatele. U uvedení do výroby s pevnými termíny zahrňte tuto dobu přípravy do plánu svého nástrojového programu - nikoli jako dodatečný nápad, ale jako kritickou -položku cesty, která omezuje vyzkoušení a ověření.
Partnerství se správným dodavatelem sady lisovacích nástrojů
Údaje o specifikacích, které jste shromáždili, poskytují výsledky pouze tehdy, pokud váš dodavatel ví, co s nimi dělat. Hledejte výrobce lisovacích nástrojů, kteří vám položí ty správné otázky - o vašem procesu, stavu vašeho lisu a vašich očekáváních tolerance -, než aby jednoduše citovali výkres. Nejlepší dodavatelé fungují jako technici a zachycují mezery ve specifikacích dříve, než se stanou chybami při sestavování.
U projektů zahrnujících složité struktury zápustek - přesné specifikace vůlí, optimalizovaný tok materiálu, vlastní razníky, zvedáky nebo geometrii obtokových zářezů - spolupráce s dodavatelem, který spojuje záměr návrhu a výrobní realitu, šetří cykly iterací. YICHEN například spojuje nástrojové inženýry svlastní řešení lisovacích nástrojůkteré od počátku řeší-náročné výzvy, jako je kontrola otřepů, integrace součástí a optimalizace vůle, místo aby se tyto detaily řešily během testování.
Bez ohledu na toho, kterého dodavatele si vyberete, ověřte si tyto možnosti, než se pustíte do práce: vlastní obrábění{0}}se zkušebním ověřením kritických rozměrů, zdokumentované zprávy o kvalitě ukazující skutečně dosažené tolerance a ochota spolupracovat na zdokonalování specifikací místo pouhého vytváření a tisku. Sada lisovacích nástrojů je přesný nástroj, který určuje kvalitu vašeho dílu na roky - proces objednávání si zaslouží stejnou přísnost, jakou byste použili při specifikaci jakékoli jiné investice do kapitálových nástrojů.
Často kladené otázky o sadě raznic
1. Jaký je rozdíl mezi sadou matric a blokem matric?
Sada lisovacích nástrojů je konstrukční rám skládající se z horních a spodních čelistí lisovnice, vodicích sloupků a vodicích pouzder, která udržuje zarovnání mezi dvěma polovinami lisovacího nástroje. Bloky matric na druhé straně obsahují skutečné řezné hrany, tvarovací profily a geometrii děrování. Můžete zaměnit různé bloky matrice do stejné sady matric, pokud se stopa shoduje, což je důvod, proč standardizované sady matric pomáhají snížit náklady na nástroje napříč produktovými řadami. Když se kvalita dílu zhorší, hlavní příčina často vede zpět k opotřebovanému naváděcímu systému sady matrice spíše než k samotné geometrii bloku matrice.
2. Jak si mohu vybrat mezi systémy vedení s kuličkovými a kluznými ložisky pro svou sadu matric?
Výběr závisí na vašich provozních podmínkách. Systémy kuličkových ložisek poskytují téměř{1}}nulovou vůli, ideální pro vysokorychlostní zaslepování a děrování s těsnou tolerancí-, ale vyžadují čisté prostředí, konzistentní mazání minerálním olejem a nemohou tolerovat rázové zatížení nebo kontaminaci. Systémy kluzných ložisek používají bronzová pouzdra, která mnohem lépe zvládají boční tlak, špinavé prostředí a nekonzistentní údržbu, takže jsou vhodné pro těžké tváření, hluboké tažení a vačkové zápustky. Pro progresivní matrice s požadavky na přesnost a tah nabízejí hybridní konfigurace s kuličkovými ložisky na kritické ose posuvu a kluznými ložisky na ose zatížené axiálním{7}}účinným kompromisem.
3. Kdy bych měl vyměnit vodicí pouzdra v sadě lisovacích nástrojů?
Naplánujte výměnu pouzdra, když naměřená vůle mezi-k{1}}pouzdrou překročí trojnásobek původní specifikace ze záznamu o sestavení matrice. Pokud vůle dosáhne pětinásobku původní hodnoty, okamžitě vytáhněte matrici z výroby, protože kvalita dílu již klesá. Změřte vůli namontováním úchylkoměru na spodní botu, umístěním pístu proti horní botě v blízkosti vodícího sloupku a odečtením celkového pohybu indikátoru pod bočním tlakem ruky. Sledujte tyto hodnoty v průběhu času, abyste mohli předvídat intervaly výměny a vyhnout se neplánovaným prostojům.
4. Jaká konfigurace sady matric je nejlepší pro progresivní lisování?
Konfigurace zadních sloupků jsou standardem pro progresivní lisování, protože umísťují oba vodicí sloupky podél zadní hrany, takže přední a boční strany jsou zcela otevřené pro podávání pásu, odstraňování šrotu a výhled operátora. Sady zadních sloupků, spárované s vedením s kuličkovými ložisky, poskytují opakovatelnost polohy, kterou vyžaduje vysokorychlostní progresivní vysekávání a propichování. Pokud však vaše progresivní matrice obsahuje těžké tvarovací stanice blízko přední hrany široké boty, asymetrické vedení dvou zadních sloupků může umožnit dostatečné vychýlení pro posunutí zarovnání. V takových případech zvažte upgrade na rozložení se čtyřmi-sloupky nebo přidání patních bloků, které absorbují boční tlak.
5. Jak určím správnou tloušťku čelistí pro mou aplikaci?
Tloušťka boty musí odolat průhybu podle vaší specifické tonáže, šířky rozpětí a podmínek podpory. Když se botka opírá o rovnoběžky pro odstranění odpadu, nepodporované rozpětí se chová jako zatížený nosník. Bota, která je příliš tenká, se vychyluje ve středu, dynamicky posouvá úder-k-každému úderu a způsobuje progresivní růst otřepů a rozměrový posun. I když žádný jednotný vzorec nepokrývá všechny případy, princip je konzistentní: vyšší tonáž, širší nepodporované rozpětí a koncentrované piercingové zatížení – to vše vyžaduje tlustší boty. Pokud pozorujete progresivní posun kvality v matrici, která prošla počáteční zkouškou, nedostatečná tloušťka boty patří mezi první základní příčiny, které je třeba prozkoumat. Dodavatelé, jako je YICHEN, mohou pomoci inženýrům optimalizovat rozměry obuvi vzhledem ke specifickým požadavkům na prostor a prostor.


