


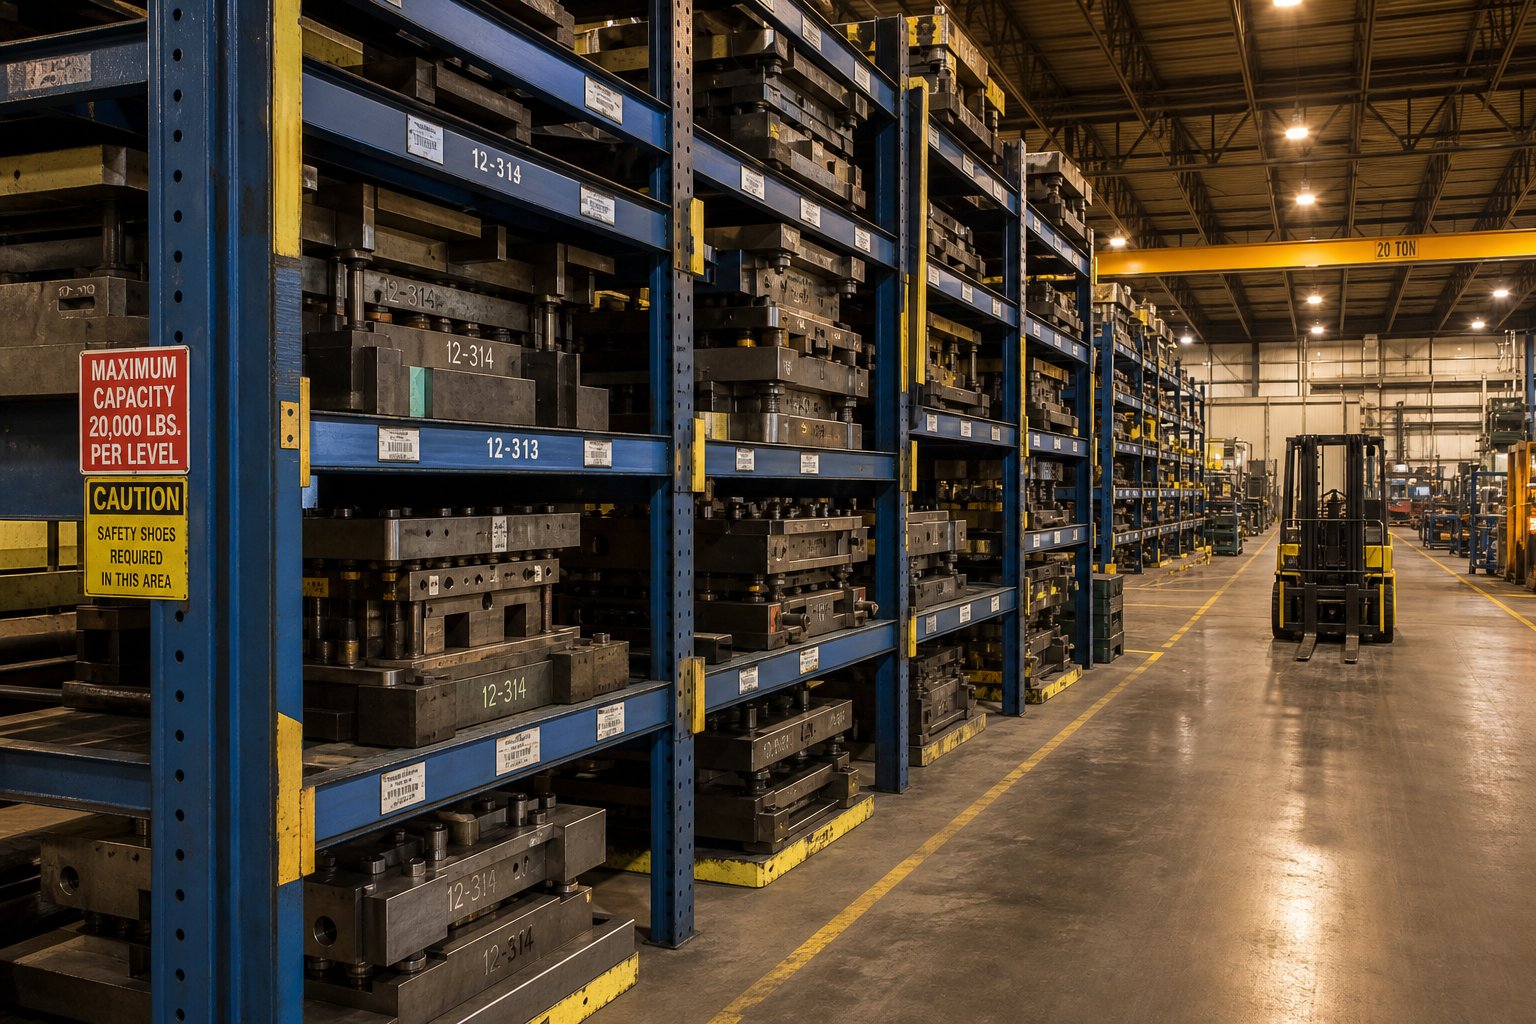
Co opravdu znamená skladování raznic
Když slyšíš"skladování raznice"," co vás napadne? Pokud pracujete v kovovýrobě, pravděpodobně si představujete mnoha{0}}tunové progresivní raznice spočívající na těžkých-stojácích poblíž lisovací linky. Pokud jste řemeslník na výrobu papíru, možná vás napadnou tenké ocelové vyřezávací raznice uspořádané do pořadačů nebo magnetických listů. Obojí je správné a oba sdílejí společný problém: skladování těchto nástrojů, ztráta času a špatné vynaložené peníze.
Definování skladování lisovacích nástrojů napříč průmyslovými odvětvími
Ve svém jádru se skladování razítek a raznic vztahuje k jakémukoli systému nebo metodě používané k uložení, ochraně a organizaci raznic, když se aktivně nepoužívají. V průmyslové výrobě to znamená udržovat přesné nástroje v bezpečí před mechanickým poškozením, korozí a nesprávným zacházením mezi výrobními sériemi. V řemeslných kontextech znamená skladování razidel a razítek zachování tenkých kovových šablon a průhledných polymerových razítek, aby zůstaly ploché, ostré a snadno k nalezení. Základní princip je stejný: chraňte investici a urychlete vyhledávání.
Proč správné skladování matric ovlivňuje kvalitu výroby a řemesla
Zvažte, co se stane bez záměrné strategie ukládání známek. Průmyslové raznice se hromadí na betonových podlahách, kde se na jejich precizních-broušených plochách shromažďují rýhy a škrábance. Řemeslné raznice jsou odhozeny do zásuvek, kde se ohýbají nebo ztrácejí své štítky. V obou případech kvalita tiše trpí, než si někdo všimne hlavní příčiny.
Neefektivní náklady na manipulaci s matricemi a náklady na skladování zahrnují dodatečné opravy matric, údržbu zařízení, ztracený výrobní čas, bezpečnostní problémy a dodatečné náklady na pracovní sílu -, které většina společností nikdy nepřipojí k nákladům na lisování zakázky.
Tento článek překlenuje mezeru, kterou stávající zdroje nechávají dokořán. Většina průvodců pokrývá buď průmyslový svět, nebo svět řemesel, nikdy obojí. Zde najdete kompletní rámec - od lehkých magnetických plechů až po zkonstruované regálové systémy -, takže můžete přizpůsobit správný přístup k úložišti vaší konkrétní situaci bez ohledu na to, na kterou stranu spektra spadáte.
Řemeslné raznice vs průmyslové raznice
Fráze "razítko" se objevuje v produktových listech pro šablonu scrapbooking za 3 $ a ve specifikacích pro 4tunové automobilové tažnice. Toto překrývání terminologie vytváří skutečný zmatek, zvláště když hledáte řešení úložiště. Tyto dvě kategorie nesdílejí téměř nic společného kromě jména a jejich zaměnitelné zacházení vede k nesourodým radám. Udělejme mezi nimi jasnou hranici.
Průmyslové lisovací formy a nároky na jejich skladování
Průmyslové raznice jsoupřesné{0}}ocelové nástrojepoužívá se v lisech k řezání, ohýbání nebo tvarování plechů ve velkém objemu. Myslete na panely karoserie automobilů, kryty zařízení, elektrické konektory a držáky pro letectví a kosmonautiku. Tyto zápustky jsou vyráběny především z nástrojové oceli o hustotě přibližně 7,85 t/m3 a jejich konečná hmotnost závisí na geometrii součásti, složitosti zápustky a celkových rozměrech. Relativně jednoduchá matrice může vážit několik set kilogramů, zatímco velká progresivní matrice pro automobilový panel může přesáhnout 5 000 kg.
Skladování těchto nástrojů vyžaduje stavební inženýrství. Máte co do činění s koncentrovaným zatížením podlahy, požadavky na přístup k vysokozdvižnému vozíku, prevencí proti korozi tvrzených ocelových povrchů a dodržováním bezpečnostních norem na pracovišti. Sada razítek a raznic v této kategorii se nevejde na polici -, vyžaduje to účelové- regály určené pro konkrétní zatížení.
Řemeslné řezací nástroje a řešení pro lehké skladování
Řezací matrice jsou tenké kovové šablony - obvykle o tloušťce 0,5 mm až 2 mm z uhlíkové oceli nebo fotopolymeru - určené k řezání papíru, kartonu, tkaniny nebo vinylu pomocí ručního nebo elektronického vysekávacího-stroje. Jedna kostka váží gramy, ne kilogramy. I velká sbírka 300 raznic může vážit méně než jedna průmyslová raznice.
Záležitosti skladování se zde soustředí na organizaci, zachování rovinnosti a zabránění povrchové oxidaci na holých ocelových hranách. Vybíráte si mezi magnetickými listy, čistými kapsovými stránkami, označenými pořadači a vložkami do zásuvek, místo abyste počítali kapacity nosníků stojanu. Výzva není strukturální -, ale rychlost vyhledávání a prostorová efektivita v domácím studiu nebo řemeslné místnosti.
Určení kontextu, který se vás týká
Nejste si jisti, kam padáte? Zde je rychlý odkaz, který na první pohled odděluje dva světy ukládání matric a lisování:
- Hmotnostní rozsah:Průmyslové raznice obvykle začínají na 50 kg a mohou přesáhnout 10 000 kg. Řemeslné raznice váží 5 až 150 g každá.
- Typické rozměry:Průmyslové raznice mají délku od 300 mm do více než 3 000 mm. Řemeslné raznice obecně měří mezi 50 mm a 250 mm.
- Primární materiály:Nástrojová ocel, legovaná ocel a litina pro průmysl. Tenká uhlíková ocel, nerezová ocel nebo fotopolymer pro řemesla.
- Frekvence přístupu:Průmyslové formy mohou mezi jednotlivými výrobními sériemi ležet ve skladu několik týdnů. Řemeslné raznice jsou často přístupné několikrát týdně.
- Environmentální potřeby:Průmyslové skladování vyžaduje regulaci vlhkosti, ochranu VCI a vysoce zátěžové-podlahy. Skladování řemesla vyžaduje suché podmínky a rovné, -neabrazivní povrchy.
Pokud vaše matrice vyžadují k pohybu jeřáb nebo vysokozdvižný vozík, jste v průmyslové kategorii. Pokud dokážete držet celou svou sbírku oběma rukama, jste v prostoru řemesla. Ať tak či onak, chyby v úložišti, které tyto nástroje poškozují, jsou předvídatelné a lze jim předejít -, ale řešení vypadají úplně jinak v závislosti na tom, na které straně tohoto rozdělení jste.
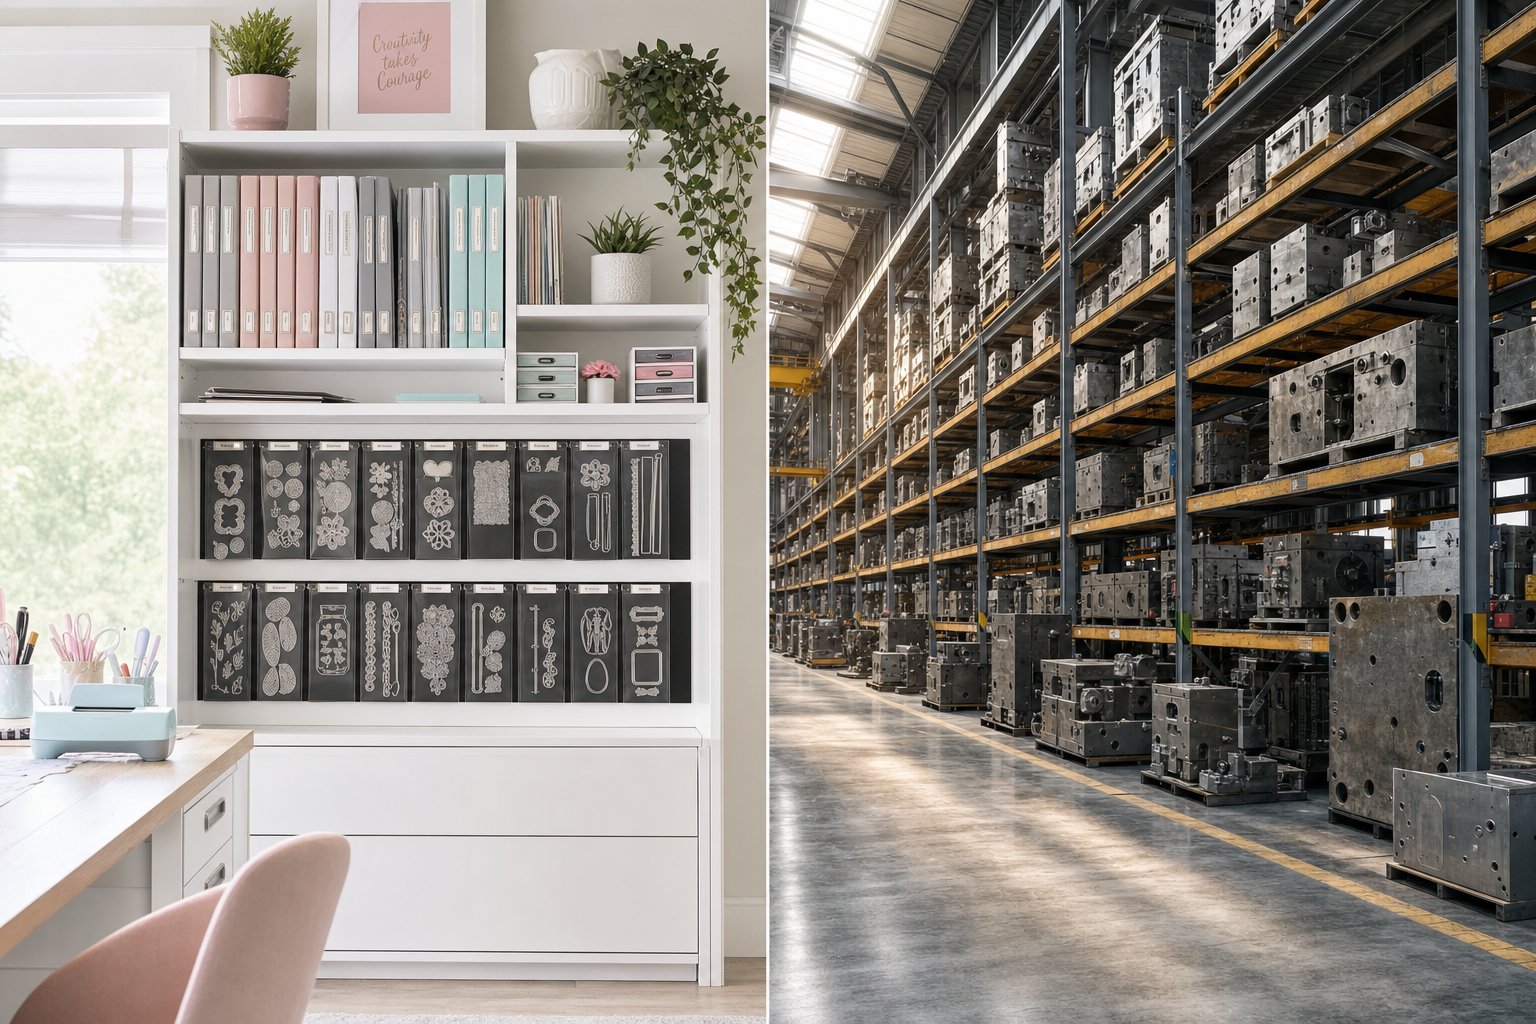
Jak vyhodnotit své potřeby úložiště podle velikosti sbírky
Vědět, že potřebujete lepší skladování matric, je jedna věc. Přesně zjistit, jaký druh a kolik je tam, kde se většina lidí zastaví. Řemeslník s 30 matricemi nepotřebuje stejné nastavení jako někdo, kdo řídí 250, a obchod s pěti progresivními matricemi má úplně jiná omezení než zařízení, které projde 200 sadami nástrojů ročně. Správný přístup začíná upřímným posouzením - co vlastně máte, jak rychle to roste a jak často potřebujete přístup?
Dimenzování úložiště pro malé i velké řemeslné sbírky
Úložiště řemeslných kostek se škáluje do vrstev a řešení, které krásně funguje pro malou sbírku, se stane frustrujícím nepořádkem, když se váš inventář zdvojnásobí. Zde je návod, jak o tom přemýšlet:
Malé sbírky (pod 50 kostek):V této fázi vítězí jednoduchost. Jediný pořadač s magnetickými listy nebo průhlednými úložnými kapsami udrží vše viditelné a přístupné. Mnoho řemeslníků používá plastové skladovací složky, aby udržely razítka a raznice pohromadě bez ztráty malých kousků. Zatím nepotřebujete propracovaný systém -, potřebujete takový, který se snadno udržuje, abyste jej skutečně používali.
Střední sbírky (50 až 200 kostek):Zde začíná dezorganizace kousat. Už nemůžete listovat jedním pořadačem a najít, co potřebujete. Vyseknuté úložiště na této úrovni těží z kategorizace - seskupení podle tématu, značky, příležitosti nebo typu tvaru. Více pořadačů, označené vložky zásuvek nebo vyhrazené přihrádky v policových jednotkách, jako je IKEA Kallax s robustními kontejnery, udržují věci v dohledu. Štítkovač se stává spíše nezbytným než volitelným.
Velké sbírky (umřelo 200+):V tomto objemu spravujete inventář, nejen sbírku. Nástěnné-regály, pojízdné vozíky s označenými zásuvkami nebo vyhrazené policové systémy s indexovanými kategoriemi zabraňují nevyhnutelné frustraci typu „Vím, že tu zemřít někde mám“. Někteří řemeslníci udržují jednoduchý tabulkový procesor nebo katalog fotografií, aby mohli digitálně vyhledávat, než projdou fyzické úložiště. Cíl se posouvá z „kam se to hodí“ na „jak rychle to najdu a vrátím“.
Výpočet požadavků na průmyslové regály podle hmotnosti a rozměrů matrice
Hodnocení průmyslového skladování matrice se točí kolem tří proměnných: hmotnost na matrici, fyzické rozměry a frekvence přístupu. Na rozdíl od řemeslných skladů, kde optimalizujete pro pohodlí, zde navrhujete bezpečnost a strukturální integritu.
Začněte katalogizací inventáře kostek. Zaznamenejte hmotnost, délku, šířku a výšku každé kostky. Poté určete, jak často jednotlivé kostky vstupují a opouštějí úložiště - denně, týdně, měsíčně nebo sezónně. Matrice s vysokým-obrátkem vyžadují pozice s přímým přístupem, zatímco nástroje s nízkou{5}}rotací mohou zabírat hustší konfigurace hlouběji v úložném prostoru.
Hmotnost řídí výběr stojanu více než jakýkoli jiný faktor. Regálový systém dimenzovaný na 2 000 kg na úroveň police pojme většinu malých až středních- matric, ale velké progresivní nebo přenosové matrice mohou vyžadovat 5 000 kg nebo více na pozici. Vždy počítejte na základě své nejtěžší kostky, nikoli průměrného - jednoho přetíženého paprsku, který stačí k selhání konstrukce.
Úvahy o rozvržení zařízení pro inventáře těžkých matric
Hmotnost matrice neovlivňuje pouze stojan -, ale ovlivňuje i budovu. Koncentrované zatížení podlahy z těžkých lisovnic uložených v regálech může překročit to, na co jsou navrženy standardní skladové desky. Před instalací jakéhokoli regálového systému si u statika ověřte nosnost-podlahy. Standardní 6palcová deska skladu obvykle podporuje přibližně 2 500 až 3 000 PSI, ale bodová zatížení z regálových sloupů tuto sílu výrazně koncentrují.
Rozteč uliček je dalším kritickým faktorem. Obvykle vyžadují protizávaží vysokozdvižné vozíky12 až 13 stop šířky uličkypro bezpečné manévrování se standardním nákladem. Vozíky s dosahem mohou pracovat ve vzdálenosti 8 až 10 stop, zatímco vybavení pro velmi úzké uličky potřebuje pouze 6 až 7 stop, ale vyžaduje specializované naváděcí systémy. Vzorec je jednoduchý: minimální šířka uličky se rovná pravoúhlému-rozměru stohu plus délka nákladu plus 12 palců vůle. Volba užších uliček může přidat až o 20 % více úložné kapacity, ale pouze v případě, že vaše zařízení bezpečně zvládne stísněný prostor.
Zde je pracovní postup-za{1}}krokem, podle kterého můžete určit své konkrétní požadavky na skladování matric, ať už organizujete dílnu nebo plánujete průmyslové zařízení:
- Inventář všeho.Spočítejte si razidla a zaznamenejte si klíčová data - hmotnost a rozměry pro průmysl, množství a kategorii pro řemesla.
- Posoudit tempo růstu.Kolik nových kostek přidáte za čtvrtletí nebo za rok? Nastavte si systém podle toho, kde budete za 18 až 24 měsíců, nejen dnes.
- Určete frekvenci přístupu.Řaďte do skupin s vysokou-rotací (týdně nebo více), střední-rotací (měsíční) a nízkou-rotací (čtvrtletní nebo sezónní).
- Změřte svůj dostupný prostor.Zaznamenejte si podlahovou plochu, výšku stropu, šířku dveří a případné překážky. Pro průmyslová nastavení si poznamenejte umístění sloupců a existující cesty zařízení.
- Identifikujte omezení.Rozpočtový strop, limity zatížení podlahy, povolené požární vzdálenosti, poloměr otáčení zařízení nebo jednoduše to, kolik místa umožňuje váš pracovní stůl.
- Přizpůsobte řešení úrovni.Chcete-li zúžit možnosti, porovnejte-svou velikost inventáře, potřeby přístupu a prostorová omezení s dostupnými metodami úložiště.
Tento hodnotící rámec vám poskytne jasný obrázek, než utratíte peníze za jakékoli řešení úložiště. Nejhorší chybou - jak v řemeslných dílnách, tak v lisovnách - je reaktivní nákup úložiště, jeden kus po druhém, aniž byste pochopili celý rozsah toho, co ubytujete. Tento reaktivní přístup je přesně tím, jak lidé skončí s nesourodými systémy, plýtváním prostorem a matricemi, které jsou technicky uskladněny, ale v případě potřeby je prakticky nelze najít.
Porovnání způsobů skladování vedle sebe
Změřili jste svůj prostor, spočítali své kostky a seřadili je podle frekvence přístupu. Další otázka je praktická: který způsob ukládání skutečně odpovídá vaší situaci? Řemeslná fóra jsou plná nápadů na ukládání známek, které skvěle fungují pro 20 raznic, ale zhroutí se pod 200. Průmyslové katalogy uvádějí specifikace stojanů, aniž by vysvětlovaly, kdy jeden typ předčí jiný. Co chybí, je jediné, upřímné srovnání, které staví všechny hlavní metody na stejné herní pole s konzistentními kritérii.
To je to, co tato část poskytuje - přímé vyhodnocení každé možnosti na základě toho, na čem skutečně záleží: jak moc toho drží, jak dobře chrání, jak snadno můžete získat to, co potřebujete, a zda roste s vámi.
Porovnání způsobů skladování řemesel
Metody skladování řemeslných matric spadají do šesti hlavních kategorií, z nichž každá řeší trochu jiný problém. Magnetické listy drží tenké destičky ploché a viditelné. Průhledné úložné kapsy - jako oblíbenéFormát Avery Elle- vám umožní zařadit sady razítek svisle jako kartičky s recepty, takže kresba zůstane viditelná a odpovídající raznice pohromadě. Pořadače s magnetickými nebo kapesními vložkami zvyšují přenositelnost. Zásuvky s přepážkami jsou vhodné pro skladování razítek, kde jsou razítka upevněna na dřevěných nebo pěnových blocích. Nástěnné-stojany maximalizují vertikální prostor v těsných řemeslných místnostech a pojízdné vozíky vám umožňují mobilní přístup přes různé pracovní plochy.
Správná volba závisí méně na tom, která metoda je „nejlepší“, a více na tom, jak vaše kolekce vypadá a jak pracujete. Někdo, kdo dělá karty-každý večer u stolu, má jiné potřeby shromažďování než někdo, kdo jednou za měsíc vytahuje zásoby na víkendový scrapbooking.
Zde je uvedeno, jak se tyto metody porovnávají podle kritérií, která jsou nejdůležitější:
| Metoda | Nejlepší pro | Úroveň ochrany | Přístupnost | Nákladová úroveň | Škálovatelnost |
|---|---|---|---|---|---|
| Magnetické listy/pouzdra | Malé až střední kolekce tenkých destičkových matric | Vysoká - udržuje matrice ploché a zajištěné | Rychlý pohled na vysokou úroveň vizuálního prohlížení - | Nízká až střední (18–35 USD za případ) | Střední - vyžaduje další případy, protože sbírka roste |
| Průhledné úložné kapsy | Přehledné úložiště známek s odpovídajícími raznicemi, střední až velké sbírky | Střední - chrání před prachem a ztrátou, méně před rozdrcením | Velmi vysoké - listování- při procházení jako v systému souborů | Nízká (12–25 USD za balení) | Skvělé - stačí přidat další kapsy do stávajících přihrádek |
| Pořadače s vložkami | Malé až střední sbírky, přenosné použití | Střední - uzavřené, ale náchylné k prohýbání stránky | Moderujte - stránku-po-převracení stránky | Nízká (15–40 USD za pořadač) | Limitované - pořadače jsou těžké a nepraktické přes 3–4 na polici |
| Zásuvky s přepážkami | Skladování razítek (nalepená razítka), potřeby smíšených médií | Vysoká - uzavřená a polstrovaná | Střední - vyžaduje otevření a skenování | Střední (40 $–{1}} $ za jednotku) | Střední - omezeno půdorysem nábytku |
| Nástěnné-stojany | Velké sbírky v malých místnostech | Nízká až střední - vystavená prachu a světlu | Vysoké - okamžité vizuální skenování | Nízká až střední (20–80 USD pro vlastní potřebu na reklamu) | Dobré - podle potřeby přidejte další kolejnice nebo panely |
| Pojízdné vozíky | Střední až velké sbírky, zpracování na více{0}}povrchech | Střední - závisí na vložkách zásuvek/přihrádek | Vysoká - přináší úložiště do pracovní oblasti | Střední (50–150 USD) | Omezené - rozměry fyzického košíku nastavují strop |
Z tohoto srovnání vyplývá několik vzorů. Průhledné úložné kapsy dosahují nejvyšší škálovatelnosti, protože jednoduše přidáte další kapsy do přihrádky nebo zásuvky - bez nutnosti strukturálních změn. Magnetická pouzdra nabízejí nejsilnější ochranu speciálně pro tenké raznice, ale rychle se zaplní, pokud vaše sbírka obsahuje velké sady hnízd. Zásuvky jsou vhodné pro skladování razítek, protože namontovaná razítka se nevejdou úhledně do plochých kapsových systémů určených pro tenké profily.
Možnosti průmyslových regálových systémů a lisovacích bloků
Průmyslové skladování matric je technický problém, nikoli problém organizace. Nevybíráte mezi „roztomilým“ a „funkčním“ -, ale mezi bezpečným a potenciálně katastrofickým. Špatný regál pod 3tunovou matricí se jen tak neprověsí. Zhroutí se.
Čtyři primární systémy zvládají skladování těžkých lisovacích lisovacích nástrojů ve výrobních závodech: standardní paletové regály, konstrukční I{0}}nosníkové regály, zakázkové svařované regály a polyuretanové systémy lisovacích bloků. Každá zaujímá jinou pozici ve spektru nákladů na kapacitu-a každá má specifické body selhání, které ji diskvalifikují pro určité aplikace.
| Typ systému | Nejlepší pro (hmotnost) | Úroveň ochrany | Přístupnost | Nákladová úroveň | Škálovatelnost |
|---|---|---|---|---|---|
| Standardní paletové regály | Lehké až středně těžké formy (pod 1 500 kg) | Nízká - žádné povrchové odpružení, ohebnost nosníku při velkém zatížení | Dobrý kompatibilní se standardním vysokozdvižným vozíkem - | Nízká (200–600 USD za záliv) | Dobrý - modulární šroub-dohromady |
| Nosníky s konstrukcí I- | Těžké kostky (1 500–8 000 kg na úroveň) | Střední - tuhá struktura zabraňuje vychýlení paprsku | Dobré - široké otvory pro přístup vysokozdvižným vozíkem nebo jeřábem | Vysoká (1 500 – 5 USD, 000+ za linii) | Střední - vyžaduje technické vybavení pro rozšíření |
| Vlastní svařované regály | Příliš velké nebo nepravidelné raznice (jakákoli hmotnost,{0}}konstruované pro účely) | Vysoká - navržená pro přesné profily matrice | Proměnná - závisí na konfiguraci | Velmi vysoká (3 000–10 USD, 000+ za jednotku) | Nízká - vytvořená pro konkrétní inventář |
| Polyuretanové lisovací bloky | Všechna závaží - použitá jako opěrné plochy na jakémkoli typu stojanu | Velmi vysoká - tlumí přesné povrchy, absorbuje vibrace | N/A - příslušenství, nikoli samostatné úložiště | Střední (50–300 USD za blok v závislosti na velikosti) | Vynikající - přidání bloků do jakéhokoli stávajícího systému |
Zde je zásadní poznatek, že standardní paletové regály - jsou výchozí volbou, protože jsou levné a dostupné -, jsou často tou nejhorší možností pro těžké lisovací nástroje. Válcované-nosníky paletových regálů se při soustředěném bodovém zatížení vychylují. 2000 kg zápustka sedící na dvou nosnících nerozloží svou váhu jako 40 rovnoměrně rozmístěných krabic na paletě. Toto koncentrované zatížení ohýbá nosníky v průběhu času a vytváří progresivní riziko selhání, které je neviditelné, dokud tomu tak není.
Zvláštní pozornost si zaslouží polyuretanové tvárnice. Jsou umístěny mezi matricí a povrchem stojanu a tlumí tvrzenou nástrojovou ocel proti kontaktu kovu-na-kovu. Hodnoty tvrdosti (typicky 70A až 95A pro aplikace pro ukládání matric) určuje, jak moc se blok stlačí při zatížení. Příliš měkké a matrice klesá nerovnoměrně. Příliš tvrdé a ztratíte výhodu tlumení-vibrací. Tyto bloky překonávají dřevo (které se tříští a absorbuje vlhkost), pryž (která se při silném statickém zatížení degraduje) a holou ocel (která přímým kontaktem poškozuje precizní{10}}broušené povrchy).
Rozpočtové úrovně od DIY po prémiová řešení
Bez ohledu na kontext spadají rozpočty úložiště do tří praktických úrovní:
- DIY / Vstupní úroveň:Řemeslní uživatelé přeměňují fotografické krabice, obaly na pořadače a magnetické listy{0}}dolaru. Průmyslové provozy přizpůsobují stávající paletové regály překližkovým obložením. Náklady jsou minimální, ale trpí tím ochrana a škálovatelnost.
- Střední -rozsah / účel-konstruováno:Uživatelé Craft investují do vyhrazených kapesních systémů, magnetických pouzder a označeného organizéru. Průmyslová zařízení nakupují vysoce{1}}výkonné regály s vhodnou nosností a přidávají polyuretanové bloky. Tato úroveň vyvažuje náklady a skutečnou ochranu matrice.
- Prémiové/zpracované:Řemeslní uživatelé s velkými sbírkami staví vlastní nástěnné systémy nebo specializované řemeslné skříňky. Průmyslové provozy zadávají zakázkové-svařované regály navržené tak, aby přesně odpovídaly rozměrům matrice, integrovaly sledování zásob a splňovaly úplné bezpečnostní standardy. Tato vrstva je výrazně dražší, ale eliminuje kompromisy.
Většina lidí na začátku podinvestuje a později utratí za opravy. Řemeslník, který si koupí tři nesourodé úložné produkty, než se spokojí s čistými kapsami, už utratil víc než někdo, kdo začínal se správným systémem. Závod, který skladuje 50 000 dolarů na paletových regálech za 300 dolarů, dělá podobnou sázku - jen s vyššími sázkami.
Výše uvedené srovnávací tabulky vám poskytují rámec pro rozhodování, ale hrubý výběr metody je jen polovinou rovnice. To, jak označíte, sledujete a uspořádáte v libovolném systému, který si zvolíte, určuje, zda vaše úložiště skutečně funguje-za{2}}den, nebo jen vypadá organizovaně na povrchu.
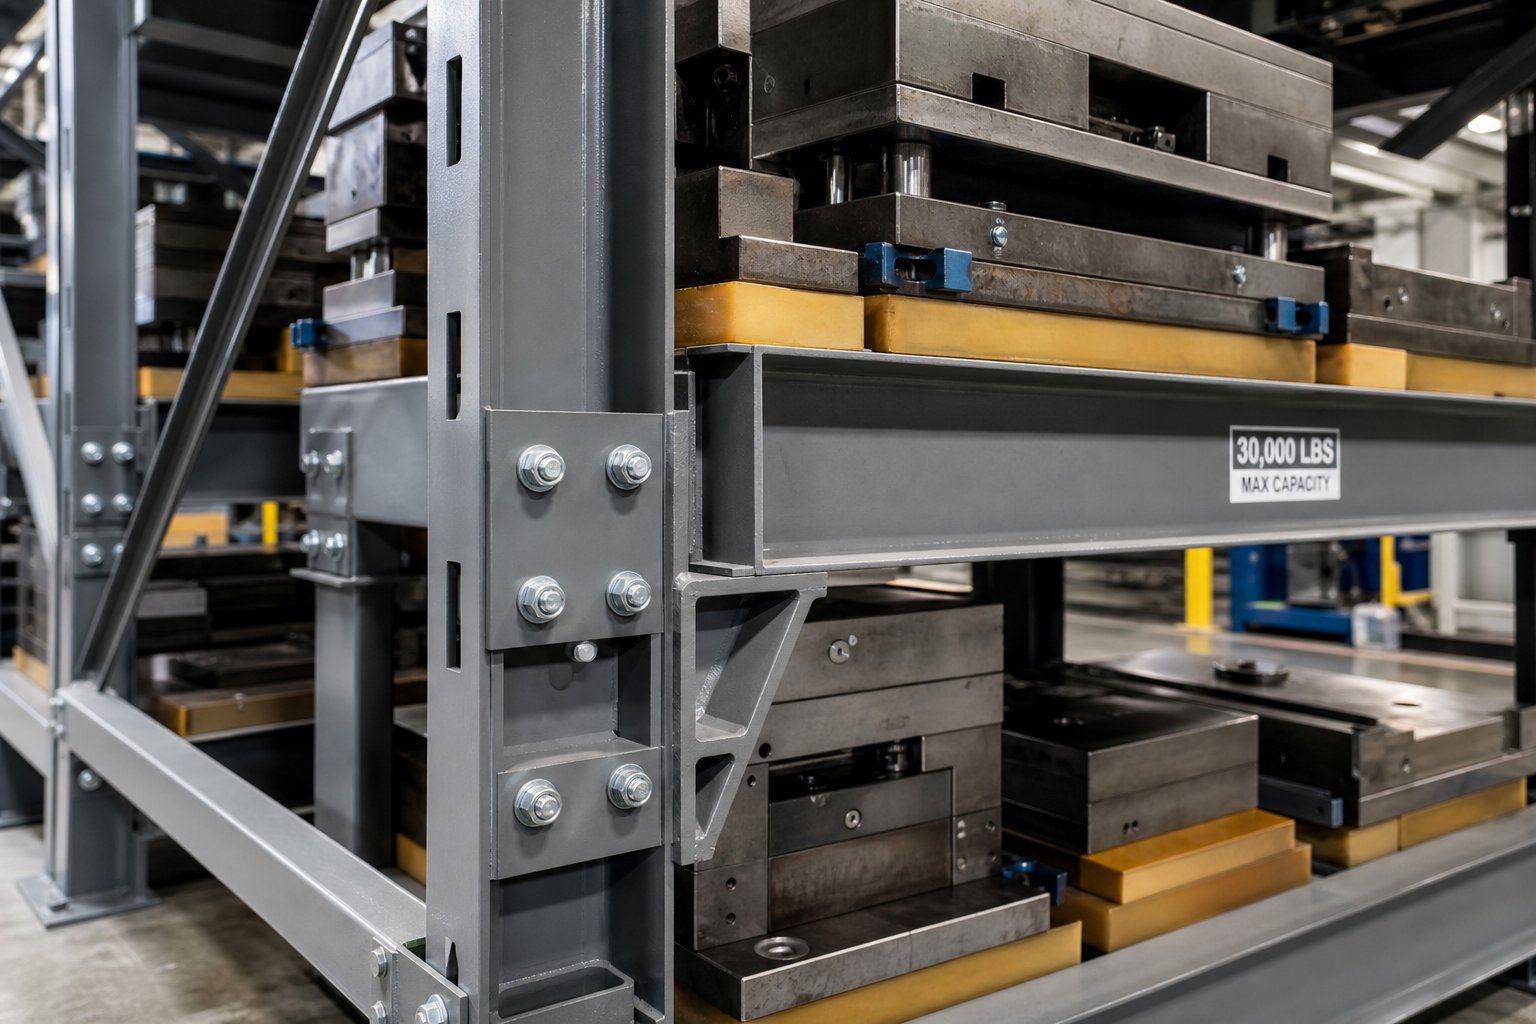
Průmyslové skladovací stojany a plánování zařízení
Výběr správné metody je výchozím bodem, ale v případě průmyslových provozů určuje technika, která stojí za vašimi stojany na ukládání matric, zda tato volba skutečně platí - doslova. Stojan, který na papíře vypadá adekvátně, může tiše selhat za specifických podmínek zatížení, které vytvářejí raznice. Pochopení toho, proč vyžaduje pohled na konstrukční mechaniku, většina běžných skladových regálů nebyla nikdy navržena tak, aby se s nimi manipulovalo.
Proč standardní paletové regály selhávají u těžkých matric
Standardní paletové regály dominují skladům z dobrého důvodu -paletové regály představují více než 61 % všech instalací na celém světědíky modulární konstrukci a nosnosti-univerzality s rovnoměrně rozloženým paletizovaným zbožím. Ale raznice nejsou paletizované zboží. Jsou to koncentrovaná bodová zatížení na dvou nosnících a na tomto rozdílu nesmírně záleží.
Představte si 3000 kg progresivní matrici spočívající na páru válcovaných-nosníků paletových regálů. Na rozdíl od 30 kartonů rozložených na paletě se tato hmota soustředí na malé ploše. Nosníky jsou vystaveny místnímu napětí, které daleko převyšuje jejich jmenovitou rozloženou nosnost. V průběhu měsíců se průhyb paprsku stává měřitelným. V průběhu let se to stává nebezpečné. Režim selhání je postupný - pomalý pokles, který nakonec dosáhne bodu zvratu -, což je přesně důvod, proč je tak snadné jej ignorovat, dokud nenastane katastrofický kolaps.
Válcované-nosníky také postrádají torzní tuhost, kterou vyžadují těžké lisovací nástroje. Když vysokozdvižný vozík umísťuje nebo vyzvedává matrici, dynamické zatížení -, které chvilkové špičky při posunu nákladu - zavádí síly, které standardní konektory a profily nosníků nebyly konstruovány tak, aby opakovaně absorbovaly. Účelové-stojany pro skladování nástrojů a lisovnic to řeší zásadně odlišnými konstrukčními přístupy: za tepla-válcované konstrukční ocelové prvky, svařované spoje namísto zaklapávacích-záložek a profily nosníků navržené pro soustředěné, nikoli rozložené zatížení.
Výběr nosnosti a konfigurace stojanu
Výběr stojanů na matrice začíná poctivou analýzou zatížení. Musíte znát svou nejtěžší kostku, ne průměr. Každá úroveň police musí být dimenzována na maximální hmotnost jednotlivé{2}}závitnice, kterou dokáže udržet, plus bezpečnostní rezervu, která zohledňuje dynamické síly během umístění.
Zde jsou klíčová inženýrská kritéria, která je třeba vyhodnotit při výběru průmyslových regálů pro skladování matric:
- Hodnocení kapacity podle-úrovně:Ujistěte se, že každá úroveň nosníku podporuje vaši nejtěžší matrici s bezpečnostním faktorem alespoň 25 % nad statickou hmotností, aby se zohlednilo dynamické zatížení během umístění vysokozdvižného vozíku.
- Meze vychýlení paprsku:Stavební inženýři vyhodnotili, že ohýbání nosníku zůstává v rámci definovaných tolerancí, takže podpěra na úrovni stojanu odumírá bez nadměrné deformace -, což je zásadní rozdíl od běžného skladování, kde je mírné prohnutí přijatelné.
- Síla svislého sloupku:Sloupy musí odolávat vybočení při vertikálním tlaku z více zatížených úrovní. Více-kanálové nebo strukturální I-nosné sloupy překonávají standardní válcované-sloupce pro těžké aplikace.
- Typ připojení:Šroubové nebo svařované spoje poskytují spolehlivější přenos zatížení než jazýčkové spojky pro těžké soustředěné zatížení. Výzkum ukazuje, že šroubové spoje mohou sloužit jako aspolehlivá alternativa ke konektorům s jazýčkempři navrhování pro-vysokokapacitní aplikace.
- Kotvení do podlahy a rozložení zátěže:Základové desky regálových sloupů musí přenášet soustředěné zatížení na podlahovou desku, aniž by překročily její nosnost. Poškozené nebo nesprávně nainstalované základní desky činí stojan náchylným k převrácení nebo zhroucení.
- Rozměry otvoru zátoky:Šířka matrice plus vůle vysokozdvižného vozíku plus tolerance polohy -, pokud je šachta příliš úzká, operátoři riskují při umísťování, že poškodí matrice i stojany.
- Seismické a boční ztužení:Strategie příčného{0}}ztužení a vyztužení rámu posilují konstrukci stojanu zlepšením boční tuhosti, což je zvláště důležité v oblastech se seismickými požadavky.
Konfigurace také závisí na vzorech přístupu. Vysoko-hlavice s vysokou rotací -, které každý týden nastupují a opouštějí sklad -, potřebují pozice v ergonomických výškách vysokozdvižných vozíků s jasnými výhledy. Nízké{5}}rotační matrice mohou zabírat vyšší úrovně nebo hustší konfigurace. Některá zařízení používají konstrukční I-nosníkové konzolové regály s rameny dimenzovanými až na 20 000 liber na úroveň, což umožňuje mostovým jeřábům neomezený přístup pro nejtěžší nástroje.
Samotný design matrice ovlivňuje konfiguraci úložiště. Zápustky navržené se standardizovanými rozměry základny, integrovanými zvedacími body a plochými opěrnými plochami výrazně zjednodušují plánování rozmístění stojanů. Výrobci mají rádiYICHENinženýrské lisovací raznice s ohledem na údržbu a skladování zohledněné ve fázi návrhu - standardizované velikosti bot, předvídatelné těžiště--místa těžiště a povrchy navržené pro stabilní odpočinkové polohy. Když je geometrie matrice předvídatelná, konfigurace regálů se stanou jednotnějšími a hustota skladování se zlepší, aniž by byla ohrožena bezpečnost.
Skladovací základny a výběr materiálu
Na tom, co je mezi matricí a povrchem stojanu, záleží stejně jako na stojanu samotném. Přesná-broušená nástrojová ocel spočívající přímo na nosnících z konstrukční oceli je receptem na poškození povrchu - mikroskopické zářezy se hromadí do měřitelných ztrát tolerance během opakovaných skladovacích cyklů. Úložné základny matric to řeší, ale ne všechny materiály fungují stejně.
Dřevěné bloky - tradiční volba - absorbují vlhkost, bobtnají, tříští se a při silném statickém zatížení se nerovnoměrně stlačují. Pryž se degraduje kompresí a trvale ztrácí své tlumící vlastnosti pod konstantní hmotností mnoha-tunové matrice. Kontakt holá ocel-na-ocel přenáší vibrace z blízkého zařízení přímo na přesné povrchy.
Polyuretanové bloky matric předčí všechny tři alternativy. Odolávají usazení v tlaku mnohem lépe než pryž, odpuzují vlhkost na rozdíl od dřeva a poskytují skutečnou izolaci vibrací, kterou holý kov nedokáže. Klíčovou specifikací je tvrdost - tvrdost Shore, která určuje, jak se blok chová při zatížení.
V případě aplikací pro ukládání matric je sweet spot tvrdoměru typicky mezi Shore A 70 a Shore A 95. Zde je návod, jak o tomto rozsahu přemýšlet:
- Shore A 70–80 (střední):Větší odpružení a pohlcování vibrací. Vhodné pro lehčí raznice, kde na tlumení nárazů během umístění záleží více než na tuhosti nosného-ložiska.
- Shore A 80–90 (středně-tvrdé):Vyvážený výkon pro většinu lisovacích nástrojů. Poskytuje povrchovou ochranu bez nadměrného stlačení při silném statickém zatížení.
- Shore A 90–95 (tvrdé):Minimální prohnutí při extrémní hmotnosti. Nejlepší pro velmi těžké progresivní raznice, kde je prvořadá rozměrová stabilita nosné plochy.
Volba příliš měkké tvrdosti způsobí nerovnoměrné klesání matrice, což může způsobit namáhání čelisti matrice. Příliš tvrdý zcela eliminuje ochranný přínos. Důležité jsou také podmínky prostředí - měkčí polyuretany se stávají poddajnějšími při zvýšených teplotách, zatímco tvrdší směsi mohou v chladírnách ztuhnout. Přizpůsobte tvrdoměr jak hmotnosti vaší matrice, tak teplotnímu rozsahu vašeho zařízení, abyste zajistili konzistentní celoroční-výkon.
Dodržování vše spojuje.ANSI MH16.1-2023stanovuje požadavky na návrh, testování a použití průmyslových ocelových skladovacích regálů a odkazuje na něj Mezinárodní stavební zákon pro bezpečnou instalaci. Norma vyžaduje, aby všechny regály fungovaly v rámci technické kapacity, s jasně vyvěšeným značením zatížení, správnou instalací kotvy a pravidelnými kontrolami pro včasné odhalení deformace. Poškození sloupu nárazem vysokozdvižného vozíku, chybějící zavírací kolíky, přetížené nosníky nebo naklápěcí rámy - jakékoli slabé místo může spustit druh progresivního selhání, který změní skladovací prostor na překážku. Pravidelné vizuální kontroly, které kontrolují poškození nosníku, integritu kotvy a vyrovnání olovnice rámu, nejsou volitelné doporučené postupy. Jsou to základní bezpečnostní požadavky, které chrání jak personál, tak přesné nástroje, pro které jsou stojany navrženy.
Organizační systémy a označování pro rychlé vyhledání
Dobře{0}}postavený stojan nebo úhledně naskládaná schránka na známky nic neznamená, když nemůžete najít tu správnou kostku, když ji potřebujete. Fyzická infrastruktura vás dostane na půl cesty. Systém označování a sledování, který navrstvíte navrch, promění úložiště v něco skutečně použitelného -, ať už jste řemeslník listující 150 raznicemi nebo správce nástrojů, který hledá konkrétní progresivní raznici mezi 80 sadami ve skladišti.
Fyzické metody označování v měřítku
Označování se zdá jednoduché, dokud vaše sbírka nevyroste s jakýmkoli neformálním systémem, se kterým jste začínali. Několik ručně psaných poznámek funguje dobře na 20 kostek. Rozpadnou se při 100. Klíčem je výběr metody, která má smysl i poté, co se váš inventář zdvojnásobí.
Pro řemeslníky, kteří zkoumají nápady na skladování gumových razítek a tenkých vyřezávacích raznic, mají fyzické štítky několik podob. Barevně-kódované tečky nebo proužky washi pásek na kapsách vám umožní seskupit podle kategorií na první pohled - zelená pro květiny, modrá pro sentiment, červená pro dovolenou. Číslované štítky spárované se seznamem referencí zvyšují přesnost, aniž byste museli vidět samotnou matrici. Tištěné štítky kategorií na přepážkách, jako je napřknihovní{0}}systém rozdělovačů přepravek, rozdělte velké sbírky do sekcí, které lze procházet, abyste zúžili vyhledávání, než budete listovat jednotlivými sadami.
Průmyslové značení vyžaduje delší životnost. Vyražené kovové štítky, vyryté štítky nebo-pevné samolepicí štítky s čísly dílů přežijí olej, prach a manipulaci, které papírové štítky nepřežijí. Barevně-kódované pozice regálů -, kde je každá šachta nebo patro přiřazena ke konkrétní výrobní lince nebo stavu formy -, poskytují operátorům vysokozdvižných vozíků okamžité vizuální vodítka, aniž by museli číst malé písmo na dálku.
Digitální sledování inventáře pro sbírky matric
Fyzické štítky vám řeknou, kde se nacházíte, když stojíte před úložištěm. Digitální sledování vám to řekne ještě předtím, než přejdete. Pro každého, kdo spravuje více než skromnou sbírku, některá forma digitálního katalogu zcela eliminuje dohady.
Uživatelé řemeslníků, kteří se zajímají o to, jak efektivně ukládat razítka v měřítku, mají několik lehkých možností. Jednoduchá tabulka Google se seznamem názvů, kategorií a umístění každé sady je zdarma, lze ji vyhledávat z telefonu a sdílet. Snímky -katalogů založených na fotografiích - jednotlivých kostek uložených v cloudové složce seřazené podle tématu - vám umožňují vizuálně procházet, aniž byste cokoli vytahovali z police. Vyhrazené aplikace, jako je Color My Life, vám umožní prohledat vaši sbírku digitálně, než se vydáte do správného koše.
Průmyslové provozy potřebují robustnější řešení.Inventární systémy-založené na čárových kódechpřiřadit každé kostce jedinečný skenovatelný identifikátor spojený s centrální databází. Když kostka vstoupí nebo opustí úložiště, skenování aktualizuje její stav v reálném čase - umístění, stav, datum poslední údržby a příští plánované použití. Označování RFID to posouvá ještě dále tím, že umožňuje automatizované sledování bez skenování-přímky{4}}viditelnosti, což je zvláště cenné pro velké inventáře matric, kde ruční skenování každého pohybu přináší zpoždění. Integrace s platformami ERP nebo CMMS spojuje data o poloze lisu s širšími pracovními postupy plánování výroby a plánování údržby.
Organizační rámce podle případu použití
Štítky a nástroje pro sledování fungují pouze tehdy, když jsou postaveny na logickém rámci. Rámec, který zvolíte, by měl odrážet, jak skutečně hledáte matrice -, nikoli to, jak vypadají úhledně uspořádané.
Zde jsou běžné organizační přístupy s pokyny, kdy každý funguje nejlépe:
- Podle kategorie nebo tématu(květinové, geometrické, prázdninové, sentimentální) - funguje nejlépe pro řemeslníky, kteří navrhují podle vizuálních témat a chtějí koordinovat sady dohromady.
- Podle četnosti používání- udržuje kostky s vysokou{1}}rotací na nejdostupnějších pozicích. Ideální pro řemesla i průmysl, kde 20 % inventáře zvládne 80 % práce.
- Podle značky nebo produktové řady- užitečné pro řemeslníky, kteří si kupují sady koordinačních razítek-a{2}}od konkrétních výrobců a chtějí stejné kusy vedle sebe.
- Podle čísla dílu nebo výrobní linky- standardní průmyslový přístup, který spojuje každou matrici s příslušným produktem a lisem.
- Podle plánu údržby nebo stavu matrice- odděluje nástroje vyžadující opravu, ostření nebo kontrolu od nástrojů připravených k výrobě-, čímž zabraňuje náhodnému použití napadených nástrojů.
- Podle velikosti nebo váhové kategorie- praktické pro průmyslové regály, kde fyzická omezení určují, které raznice se hodí na které úrovně polic.
Bez ohledu na to, který rámec zvolíte, postup implementace probíhá ve stejném pořadí. Zde je postup{1}}za{2}}krokem pro budování organizačního systému, nikoli jen představování si hotového:
- Vyberte primární kritérium řazení.Vyberte jeden rámec ze seznamu výše jako organizátora nejvyšší{0}}úrovně. Nesnažte se třídit podle tří kritérií současně - vytváří to paralýzu rozhodování při odkládání věcí.
- Definujte své kategorie.Uveďte všechny skupiny ve vámi zvoleném rámci. U tematické{1}}řemeslné organizace to může být 8 až 12 kategorií. U průmyslových{5}}systémů čísel dílů je to váš úplný aktivní katalog matric.
- Přiřaďte fyzická umístění.Mapujte každou kategorii na konkrétní pozici regálu, zásuvku, přihrádku nebo polici. Zapište si to - toto se stane vaší hlavní referencí.
- Označte vše.Aplikujte fyzické štítky jak na skladovací místa, tak na matrice nebo jejich nádoby. Označený slot bez označené matrice (nebo naopak) vytváří mezery v systému.
- Vytvořte digitální katalog.Zadejte svůj inventář do libovolného sledovacího nástroje, který jste si vybrali -, tabulkového procesoru, aplikace nebo databáze čárových kódů. Zahrňte údaje o poloze, aby vás digitální záznam nasměroval na fyzické místo.
- Vytvořte návratový protokol.Systém platí pouze v případě, že se každá kostka po použití vrátí na své přidělené místo. Pro řemesla to znamená vrátit sadu do kapsy ihned po projektu. Pro průmyslové to znamená skenování matrice zpět do skladu a potvrzení jejího stavu.
- Kontrolujte a upravujte čtvrtletně.Sbírky rostou a vzorce používání se mění. Kategorie, která dávala smysl před šesti měsíci, může být potřeba rozdělit, nebo lze sloučit zřídka používanou sekci a uvolnit tak prvotřídní nemovitost pro položky s vysokou{1}}rotací.
Tvůrci, kteří považují své systémy za dlouhodobě udržitelné-, téměř vždy sdílejí jednu vlastnost: vybrali si rámec, který je dostatečně jednoduchý na to, aby ho následoval i v unaveném úterním večeru, nejen v inspirovaném sobotním odpoledni. Totéž platí pro týmy průmyslových nástrojů. Sledovací systém, který vyžaduje tři kroky navíc na každý pohyb kostky, se nebude důsledně používat a nekonzistentní používání je horší než žádný systém, protože vytváří falešnou důvěru v data, která jsou již zastaralá.
Organizace řeší problém „kde to je“. Ale i perfektně uspořádané raznice se zhorší, pokud proti nim tiše působí skladovací podmínky - a to je úplně jiná kategorie chyb.
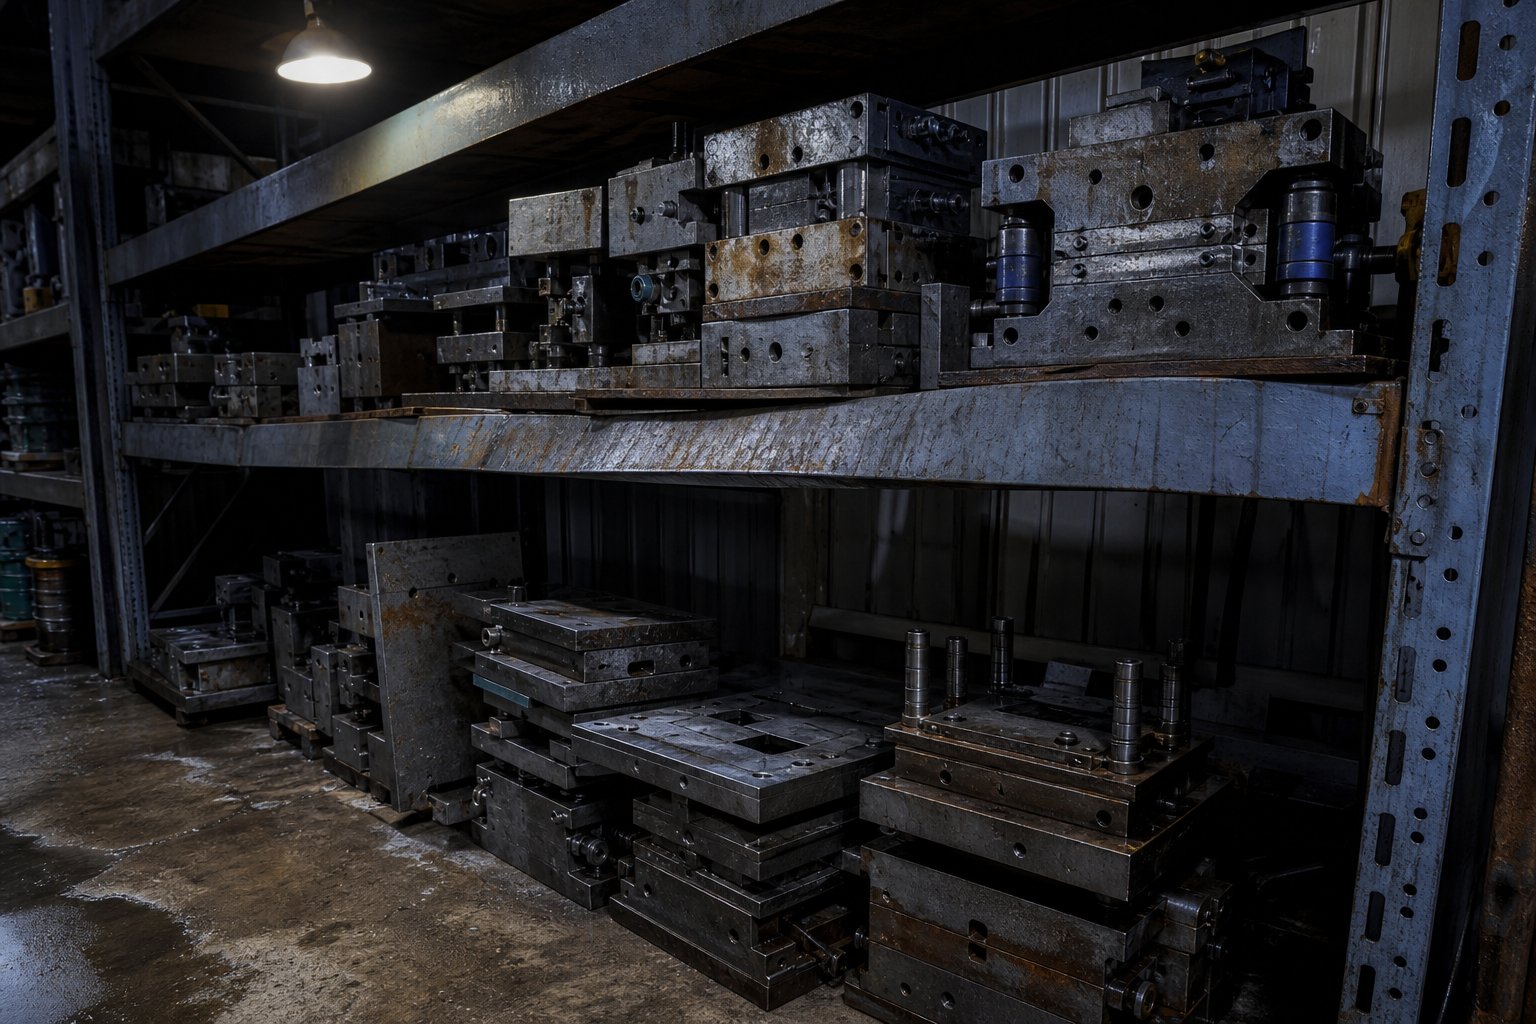
Běžné chyby při skladování, které zkracují životnost matrice
Zhoršení se ohlásí jen zřídka. Raznice nevyšle upozornění, když se na jejích řezných hranách vytvoří mikro-prohlubně způsobené kondenzací nebo když se paprsek stojanu tiše odkloní o další milimetr pod přetíženou šachtou. Tyto problémy se v tichosti sčítají - a v době, kdy jsou viditelné, jsou škody již drahé. Ať už spravujete těžké lisovací nástroje v lisovně nebo rostoucí sbírku řemeslných matric, platí stejný vzorec: malé, opakované chyby při skladování mají následky, které daleko převyšují náklady na prevenci.
Rizika přetížení a strukturálního selhání
To je chyba s nejvyššími podíly v průmyslovém prostředí. Stojany na těžké nástroje a matrice jsou navrženy pro specifické limity zatížení a překročení těchto limitů - i postupné - vytváří progresivní poruchový režim, který je neviditelný, dokud nedojde ke katastrofě. Azdokumentovaný případ skládání regálůilustruje vzor: husté materiály uložené na regálech, které nebyly nikdy dimenzovány na tuto hmotnost, způsobily, že se nosníky časem deformovaly, dokud se celá sekce nezhroutila. V tomto případě nebyl nikdo zraněn, ale následovaly poškozené zásoby, provozní prostoje a hodiny úklidu.
Stejná logika selhání platí pro stojany na skladování vstřikovacích forem a stojany na matrice. Jedna přetížená úroveň může spustit řetězovou reakci, která s sebou vezme sousední prostory. A hlavní příčina je téměř vždy stejná - někdo umístil kostku bez kontroly kapacity, protože stojan „vypadal dobře“.
- Chyba:Překročení nosnosti stojanu přidáním matric bez sledování kumulativního zatížení.Následek:Průhyb paprsku, selhání spojení a potenciální kolaps konstrukce způsobující zničení zásob a riziko zranění.Prevence:Omezení zatížení viditelně na každém poli, sledujte kumulativní hmotnost na úrovni a čtvrtletně kontrolujte nosníky, zda nevykazují známky ohybu.
- Chyba:Použití standardních maloobchodních nebo lehkých{0}}polic pro těžké raznice.Následek:Regály určené pro lehčí produkty se při soustředěném zatížení deformují a často selžou spíše náhle než postupně.Prevence:Přizpůsobte typ polic skutečné hmotnosti produktu - těžké lisovací nástroje vyžadují konstrukční-regálové regály, nikoli univerzální-jednotky.
- Chyba:Stohovací plavidlo umírá bez podpory nebo oddělení.Následek:Tenké matrice se ohýbají, složité vzory se rozdrtí a spodní matrice vytvářejí škrábance od kovu-na{1}}kovovém kontaktu.Prevence:Řemeslné raznice skladujte naplocho na magnetických površích nebo jednotlivě uložené v kapsách -, nikdy se neuvolňují na hromadách.
Zanedbání životního prostředí a poškození korozí
Možná máte nejodolnější regál v budově, ale pokud není vlhkost kontrolována, koroze dokáže to, co mechanické namáhání nedokázalo. Kovové raznice jsou přesné nástroje, kde i drobná povrchová koroze způsobuje nepravidelnosti lisovaných dílů. Průmyslové pokyny doporučují udržovat relativní vlhkost pod 50 % a udržovat teploty mezi 18–22 stupni, aby se zabránilo kondenzaci na povrchu matrice.
Nejnákladnější chybou při skladování, kterou většina operací přehlíží, je zanedbávání životního prostředí - koroze se neviditelně rozvíjí pod ochrannými povlaky a uvnitř dutin matrice, kam se kontroly dostanou jen zřídka, a tiše degraduje přesné povrchy, dokud matrice nevyrábí díly s -nesouladem- bez zjevné mechanické příčiny.
- Chyba:Skladování matric v nekontrolovaném prostředí v blízkosti nakládacích doků, vnějších stěn nebo ventilačních otvorů HVAC, kde vlhkost kolísá.Následek:Na površích nástrojové oceli se tvoří kondenzát, který iniciuje rez, který děruje řezné hrany a zhoršuje kvalitu povrchu.Prevence:Vyhraďte si klima{0}}kontrolovanou skladovací zónu, používejte odvlhčovače a nanášejte antikorozní-nátěry před umístěním matric do skladu.
- Chyba:Přeskakování před-čištění úložiště.Následek:Zbytková maziva, kovové hobliny a vlhkost zachycená na povrchu matrice urychlují lokalizovanou korozi.Prevence:Před uskladněním matrice důkladně očistěte vhodnými odmašťovacími prostředky, zcela osušte a aplikujte ochranný olejový film nebo obal VCI.
- Chyba:Skladování plavidel ve vlhkých sklepech nebo garážích bez ochranných rukávů.Následek:Tenké matrice z uhlíkové oceli vytvářejí rezavé skvrny, které se během řezání přenášejí na papír, ničí projekty a otupují hrany.Prevence:Uchovávejte matrice v uzavřených nádobách s balíčky silikagelu, zejména v klimaticky{0}}proměnných skladovacích prostorech.
Dezorganizace, která plýtvá časem a penězi
Dezorganizace není dramatická - nikdo nevyfotografuje zaneřáděnou zásuvku a nezveřejní ji jako varovný příběh. Ale náklady se neustále kumulují. Každá minuta strávená hledáním ztracené kostky je minutou výpadku lisu nebo minutou ztracené tvůrčí hybnosti. Vynásobte to za rok a číslo lidi překvapí.
- Chyba:Žádný konzistentní protokol návratu - se neumístí všude tam, kde je otevřený slot.Následek:Čas načítání se násobí, operátoři vytáhnou špatnou kostku a provedou testovací zásahy, než si uvědomí chybu, a „ztracené“ kostky se zbytečně přeskupují.Prevence:Přiřaďte pevná místa, označte kostku i pozici a vynucujte si disciplínu skenování-do/skenování-odchodu nebo návratu-do-slotu.
- Chyba:Přeplnění regálů, aby se zabránilo nákupu dalšího úložiště.Následek:Matrice se stanou nedostupnými, aniž by se předtím přesunuli ostatní, což zvyšuje dobu manipulace a riziko náhodného pádu nebo poškození povrchu během míchání.Prevence:Udržujte alespoň 15–20 % otevřené kapacity jako vyrovnávací prostor a naplánujte rozšíření úložiště před dosažením plné hustoty.
- Chyba:Míchání stavů matrice - s uložením poškozených matric vedle-připravených matric bez označení.Následek:Forma, která potřebuje naostření nebo opravu, vstupuje do výroby, produkuje vadné díly a potenciálně poškozuje lis nebo následné nástroje.Prevence:Fyzicky oddělte matrice podle stavu pomocí barevně{0}}kódovaných značek nebo vyhrazených zón pro „připraveno“, „potřebuje údržbu“ a „čeká na kontrolu“.
Každá z těchto chyb sdílí společný rys: je levné jim předcházet a nákladné je následně opravit. Kontrola stojanu, která trvá 15 minut čtvrtletně, nestojí nic ve srovnání se strukturálním kolapsem, kterému brání. Balíček silikagelu ve skladovací krabici pro řemeslníky stojí centy ve srovnání s výměnou zrezivělé sady matric. A systém označování, jehož implementace trvá odpoledne, ušetří stovky hodin hledání za celou dobu své životnosti.
Pokud se těmto chybám vyvarujete, vaše raznice zůstanou nedotčené -, ale co ty raznice, které jsou již skladovány týdny nebo měsíce? Dlouhodobé-konzervování představuje jinou sadu výzev, které jdou nad rámec pevnosti stojanu a umístění štítků v chemickém složení kovu, vlhkosti a času.
Konzervační raznice ve skladu proti korozi a poškození
Metalu je jedno, že sedí na drahém stojanu. Pokud okolní vzduch nese dostatek vlhkosti, koroze začíná na molekulární úrovni - nejprve neviditelná, poté nevratná. Uchování ve skladu neznamená udělat jednu věc správně. Jde o vrstvení více ochranných prvků, které odpovídají konkrétnímu materiálu, ze kterého jsou vyrobeny vaše raznice, protože nástrojová ocel, tenká uhlíková ocel a fotopolymer se každý degradují zcela odlišnými mechanismy.
Strategie prevence rzi pro uložené kovové raznice
Rez je primárním nepřítelem jakékoli kovové matrice ve skladu. Přístup, který potřebujete, závisí na materiálu matrice a na tom, jak dlouho bude nečinná.
Pro průmyslové raznice vyrobené z kalené nástrojové oceli,nanesení antikorozního oleje na dutinu, řezné hrany a všechny exponované kovové povrchyje základním požadavkem před uložením matrice. Ale samotná ropa má své limity -, migruje, časem řídne a zanechává mezery. Obaly VCI (inhibitor koroze výparů) přidávají druhou vrstvu obrany tím, že emitují molekuly, které tvoří neviditelný ochranný film na kovových površích v uzavřeném prostoru. Kombinace kontaktního oleje a krytu VCI poskytuje redundantní ochranu, které žádná metoda nedosahuje sama.
U řemeslných raznic vyrobených z tenké uhlíkové oceli jsou sázky v dolarovém vyjádření nižší, ale v praxi stejně frustrující. Zrezivělá řemeslná matrice přenáší oxidační stopy na papír a karton a ničí hotové projekty. Protože tyto formy ve většině případů postrádají ochranné povlaky, i krátké vystavení vlhkému vzduchu iniciuje povrchovou oxidaci. Nápady na ukládání gumových razítek, které fungují pro polymerová-razítka - otevřené zásobníky, závěsné přihrádky -, jsou přesně špatné pro vyřezávací raznice z holé oceli, které potřebují uzavřené a suché prostředí.
Zde je to, co funguje pro každý typ kostky:
- Kalená nástrojová ocel (průmyslové raznice):Povrchy důkladně odmastěte, naneste tenkou vrstvu ochranného -preventivního ochranného prostředku na bázi oleje nebo vosku-, zabalte do VCI fólie nebo papíru a uložte na polyuretanové matrice, aby se zabránilo pronikání vlhkosti z holých kovových stojanů.
- Tenká uhlíková ocel (ruční řezací nástroje):Otřete lehkým strojním olejem nebo renesančním voskem, uchovávejte v uzavřených magnetických pouzdrech nebo utěsněných plastových pouzdrech s balíčky s vysoušedlem silikagelu a neskladujte v blízkosti venkovních zdí nebo v garážích, kde kolísání teploty způsobuje kondenzaci.
- Fotopolymer (čirá razítka a flexibilní raznice):Žádné riziko koroze, ale hrozbami jsou degradace UV zářením a chemický rozklad. Skladujte mimo dosah přímého slunečního záření a zdrojů tepla, uchovávejte na originálních acetátových podkladových fóliích, abyste zabránili deformaci, a vyhněte se kontaktu s pryžovými nebo vinylovými materiály, které mohou způsobit chemický přenos a žloutnutí.
Osvědčené postupy pro řízení klimatu a životní prostředí
Povrchové úpravy získávají čas, ale nemohou donekonečna překonávat nepřátelské prostředí. Teplota a vlhkost jsou dvě proměnné, které určují, jak rychle se jakékoli ochranné opatření porouchá.
U průmyslových skladovacích prostorů vytváří udržování relativní vlhkosti pod 50 % a teplot mezi 18-22 stupňů podmínky, kdy je nepravděpodobné, že by se na kovových površích tvořila kondenzace. To zní přímočaře, dokud si neuvědomíte, že mnoho skladovacích prostor se nachází v blízkosti nakládacích doků, vnějších zdí nebo v částech závodu bez vyhrazeného HVAC – přesně v zónách, kde vlhkost stoupá během změn počasí.
Praktické ekologické kontroly se škálují podle vašeho rozpočtu a tolerance rizika:
- Minimální životaschopná kontrola:Přenosné odvlhčovače v úložném prostoru, monitory vlhkosti s výstražnými prahy a zářiče VCI umístěné v uzavřených regálových šachtách nebo skříních.
- Střední-kontrola:Vyhrazená zóna HVAC pro skladování matric s nastavenými hodnotami vlhkosti, utěsněný skladovací prostor s parotěsnou zábranou na vnějších stěnách a automatický záznam údajů o teplotě a vlhkosti pro analýzu trendů.
- Plná klimatizace:Uzavřený klimaticky-řízený trezor s redundantním odvlhčováním, přetlakem vzduchu zabraňujícím pronikání vlhkého vzduchu a integrací se systémem BMS (systém správy budov) pro monitorování v reálném čase-.
Uživatelé řemesel čelí stejné fyzice v menším měřítku. Místnost pro řemeslníky v hotovém suterénu, garážová dílna nebo šatna u venkovní stěny – to vše představuje riziko vlhkosti, které teplotně-stabilní vnitřní místnost nepředstavuje. Balíčky silikagelu uvnitř uzavřených skladovacích nádob jsou nejjednodušším protiopatřením - absorbují okolní vlhkost předtím, než se dostane na povrch matrice. Každých několik měsíců je vyměňte nebo dobijte, protože nasycený silikagel přestane zcela chránit. U stojanů na skladování forem nebo jakýchkoli uzavřených polic držících kovové raznice, přidání malého dobíjecího kanystru odvlhčovače uvnitř skříně poskytuje nepřetržitou ochranu bez elektřiny.
Plány inspekcí pro včasné zachycení problémů
Zachování není jednorázová-akce -, je to opakující se závazek. I ta nejlepší ochranná opatření se časem zhoršují. Olejové filmy se ztenčují, zábaly VCI ztrácejí po 12-24 měsících účinnost a balíčky silikagelu zasytí. Bez pravidelných kontrol se spoléháte na ochranu, která již možná selhala.
Jak často byste měli kontrolovat? Odpověď závisí na tom, jak dobře-kontrolujete prostředí úložiště:
- Nekontrolované prostředí(žádná vyhrazená klimatizace, proměnná vlhkost): Měsíčně kontrolujte průmyslové matrice. Zkontrolujte, zda plavidla umírá každých 4-6 týdnů. Hledejte jakékoli změny barvy, skvrny nebo poškození filmu.
- Částečně kontrolované prostředí(přítomný odvlhčovač, vnitřní místnost, střední stabilita): Čtvrtletně kontrolujte průmyslové lisy. Každé 2-3 měsíce zkontrolujte, zda zemře plavidla. Pokud jsou povrchy suché nebo jsou matné, znovu naneste ochranné oleje.
- Plně kontrolované prostředí(vyhrazené HVAC, vlhkost pod 50 %, uzavřený prostor): Kontrolujte průmyslové raznice každých 6 měsíců. Řemeslné raznice mohou být mezi kontrolami 4–6 měsíců, pokud jsou skladovány v uzavřených nádobách s čerstvým vysoušedlem.
Průmyslové inspekce by se měly řídit konzistentním kontrolním seznamem: ověřte integritu obalu VCI, zkontrolujte kondenzaci uvnitř krytů, prozkoumejte řezné hrany a povrchy dutin při přiměřeném osvětlení, zda na nich nejsou nějaké rezavé skvrny nebo důlky, ověřte, že základny pro ukládání matric neabsorbovaly vlhkost nebo se neposunuly do polohy, a zaznamenejte zjištění do záznamu o údržbě matrice. Vytvoření protokolu údržby, který sleduje data kontrol, pozorované stavy a všechna přijatá nápravná opatření, přemění reaktivní opravu na prediktivní údržbu -, problémy zachytíte ve fázi „odbarvení povrchu“ spíše než ve fázi „selhání tolerance“.
U řemeslných sbírek mohou být kontroly jednodušší, ale přesto záměrné. Vytáhněte reprezentativní vzorek matric ze skladu, zkontrolujte, zda na holých ocelových hranách nejsou nějaké oranžové nebo hnědé skvrny, ověřte, že balíčky se silikagelem nezměnily barvu z modré na růžovou (což naznačuje nasycení) a ověřte, že magnetické listy stále pevně drží matrice, aniž by klouzaly. 10minutová kontrola každých pár měsíců je vše, co je potřeba k zachycení problémů, než se rozšíří do sousedních matric ve stejné nádobě.
Vzorec všech strategií uchovávání je stejný: přizpůsobte metodu ochrany materiálu, kontrolujte prostředí tak, jak to vaše situace dovoluje, a pravidelně ověřujte, zda vaše ochrana v tichosti nevypršela. Úložiště, které vypadalo perfektně před šesti měsíci, už možná selhává - a jediný způsob, jak to zjistit, je podívat se.
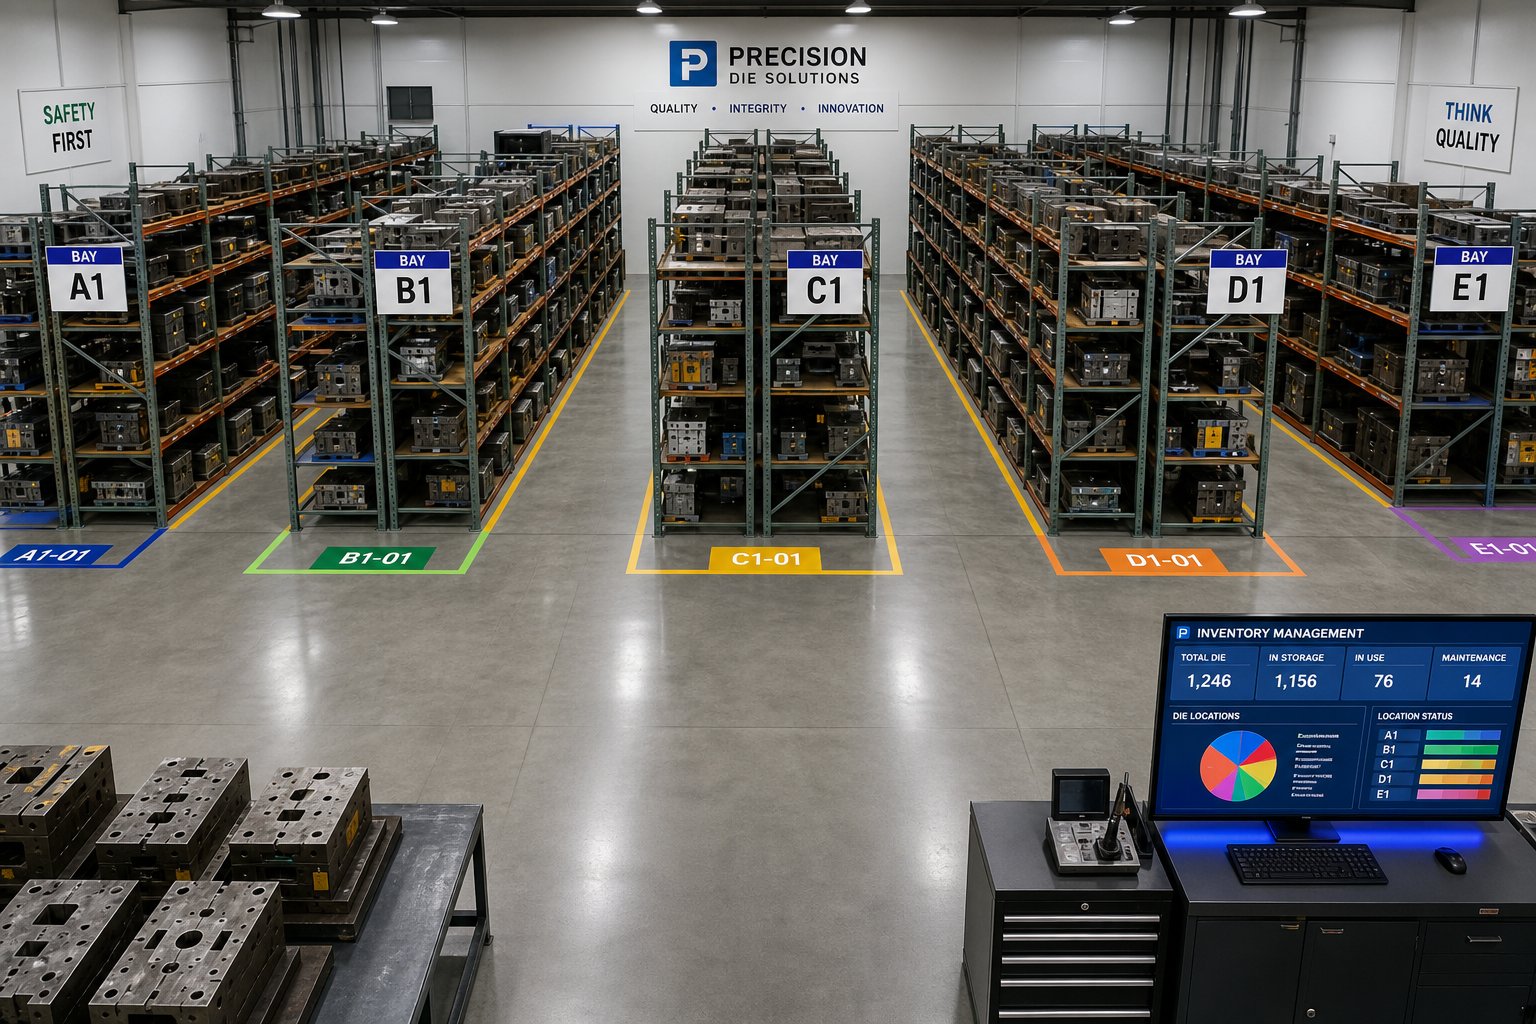
Výběr správného úložného systému pro váš provoz
Každé rozhodnutí o úložišti popsané v tomto článku se scvrkává na jednu otázku: odpovídá váš systém realitě toho, co ukládáte, jak často k němu přistupujete a jak dlouho musí vydržet? Odpověď není univerzální. Řemeslník s 80 tenkými vyřezávacími nástroji v náhradní ložnici potřebuje úplně jiné nastavení než manažer nástrojů, který cykluje 60 progresivních zápustek čtvrtletními výrobními sériemi. Ale rozhodovací rámec je pro oba stejný.
Přizpůsobte svou situaci správnému úložnému systému
Namísto výchozího nastavení cokoli, co je pohodlné nebo levné, projděte svou situaci pomocí těchto rozhodovacích kritérií v pořadí priority:
- Typ a materiál matrice.To určuje vaše požadavky na ochranu. Nástrojová ocel potřebuje antikorozní-nátěry a klimatizaci. Tenká uhlíková ocel vyžaduje uzavřené suché skladování. Fotopolymer potřebuje UV ochranu. Začněte zde, protože eliminuje možnosti, které nemohou splnit základní potřeby uchování.
- Hmotnost a rozměry.To určuje konstrukční požadavky. Pokud vaše matrice potřebují vysokozdvižný vozík, potřebujete zkonstruované regály od výrobců skladovacích regálů pro matrice, kteří jsou navrženi pro koncentrované náklady - ne přeměněné skladové regály. Pokud vaše matrice váží gramů, strukturální problémy zmizí a organizace se stane primární výzvou.
- Velikost zásob a trajektorie růstu.Dimenzujte svůj systém podle toho, kde budete za dva roky, ne dnes. Kreslíř se 100 matricemi směřujícími k 200 by měl přeskočit jednoduchý pořadač a investovat do škálovatelného kapesního nebo zásuvkového systému. Průmyslová dílna, která přidává 10 matric ročně, potřebuje regálové pozice s plánovanou kapacitou rozšíření.
- Frekvence přístupu.Matrice s vysokou{0}}rotací vyžadují okamžitou dostupnost - přední-polohy, jasné štítky, bez nutnosti míchání. Nízké-rotační matrice mohou zaujímat hustší a méně vhodné pozice. Nesoulad přístupové frekvence k poloze je způsob, jakým se doba vyhledávání tiše zdvojnásobuje.
- Omezení dostupného prostoru a zařízení.Před nákupem změřte. Nosnost podlahy, výška stropu, šířka uličky pro vybavení nebo jednoduše rozměry vaší skříně pro řemeslníky - tato fyzická omezení zužují vaše možnosti rychleji, než jakékoli preference.
- Rozpočet ve vztahu k hodnotě kostky.Utratit 300 USD za regály, abychom ochránili 50 000 USD za nástroje, je nedostatečná investice. Utratit 500 dolarů za řemeslný úložný nábytek za sbírku kostek za 200 dolarů může být přehnané. Na proporcích záleží - váš systém pro ukládání razítek a raznic by měl odrážet hodnotu toho, co chrání.
Postupným procházením těchto kritérií předejdete nejčastějším chybám při nákupu: nákupu na základě jediného faktoru (obvykle cena nebo estetika) a ignorování ostatních. Nejlevnější regály pro ukládání forem nic neušetří, pokud nezvládnou zátěž. Nejelegantnější řemeslný organizér selže, pokud se nerozšíří s rostoucí sbírkou.
Skladování jako součást kompletního životního cyklu matrice
V každé části tohoto článku je podrobnější informace o tom, že úložiště není samostatnou činností oddělenou od používání nástroje -, je to nepřetržitá fáze životního cyklu nástroje. Forma se přesouvá z výroby do výroby, do skladu, aby znovu získala do výroby, přičemž tento cyklus se opakuje roky nebo dokonce desetiletí. Jak dobře přežije každou fázi skladování přímo určuje, kolik výrobních cyklů provede, než bude vyžadovat opravu nebo výměnu.
Tato perspektiva životního cyklu mění způsob, jakým hodnotíte investice do úložiště. Klimatizovaný-skladovací prostor se správným regálem nepředstavuje režijní náklady -, jde o prodloužení produktivní životnosti matrice. Čtvrtletní kontrola, která zachytí ranou-korozi, není náročná na práci -, brání přebroušení 15 000 USD. Systém označování, který ušetří dvě minuty při každém načtení, není hezké-mít-- ve stovkách výměn lisů ročně, je to měřitelná produktivita.
Životnost ve skutečnosti začíná před skladováním, ve fázi výroby. Zápustky navržené se standardizovanými rozměry základny, konzistentními opěrnými plochami a integrovanými zvedacími body se skladují předvídatelněji a bezpečněji než zápustky navržené bez těchto ohledů. Výrobci mají rádiYICHENdesignové lisovací raznice s ohledem na celý životní cyklus - nejen na výkon lisu, ale také na udržovatelnost, trvanlivost při skladování a stabilní výrobu po léta cyklování mezi stojanem a lisem. Manažeři nástrojů, kteří spolupracují s dodavateli, kteří přemýšlejí nad rámec počtu zásahů ao kompatibilitě úložiště, přístupu k údržbě a dlouhodobé{2}}rozměrové stabilitě, dostávají matrice, které fungují lépe a vydrží déle v každé fázi jejich životnosti.
Ať už organizujete dílnu nebo plánujete průmyslový trezor, platí zásada: považujte skladování za aktivní součást své nástrojové strategie, nikoli za dodatečný nápad, který nastane až po skutečné práci. Zápustky, které vydrží nejdéle, jsou ty, které jsou skladovány se stejným záměrem, s jakým byly vyrobeny.
Časté dotazy k ukládání razítek
1. Jaký je nejlepší způsob skladování těžkých lisovacích nástrojů?
Těžké lisovací nástroje vyžadují konstrukční I{0}}nosníkové regály nebo vlastní svařované regály určené pro koncentrované bodové zatížení, nikoli standardní paletové regály. Každá úroveň police by měla podporovat vaši nejtěžší kostku s bezpečnostním faktorem alespoň 25 %. Umístěte polyuretanové bloky matrice (tvrdost Shore A 80-95) mezi matrici a povrch stojanu, abyste tlumili přesně-broušenou nástrojovou ocel. Před uskladněním všechny povrchy odmastěte, naneste antikorozní olej a zabalte do fólie VCI. Výrobci, jako je inženýr YICHEN, se standardizovanými rozměry základny a plochými opěrnými plochami, což zjednodušuje konfiguraci stojanu a zlepšuje stabilitu skladování při opakovaných cyklech.
2. Jak zabráníte rzi na lisovacích nástrojích při skladování?
Prevence rzi vyžaduje vrstvený přístup. Nejprve důkladně vyčistěte matrice, abyste odstranili zbytková maziva a kovové hobliny. Na všechny nechráněné kovové povrchy naneste tenkou vrstvu ochranného -ochranného prostředku na bázi oleje nebo vosku-. Poté zabalte průmyslové raznice do filmu VCI (inhibitor koroze výparů), který vyzařuje ochranné molekuly, které tvoří neviditelnou bariéru na kovu v uzavřených prostorách. Kontrolujte skladovací prostředí udržováním relativní vlhkosti pod 50 % a teplot mezi 18-22 stupni Celsia. U řemeslných raznic vyrobených z tenké uhlíkové oceli je skladujte v uzavřených nádobách s balíčky s vysoušedlem na silikagelu a každých 4-6 týdnů kontrolujte, zda nejeví známky oxidace.
3. Proč standardní paletové regály selhávají při skladování matric?
Standardní paletové regály jsou navrženy pro rovnoměrně rozložené zatížení napříč paletami, nikoli pro soustředěné bodové zatížení těžkými lisovacími nástroji. Zápustka o hmotnosti 3 000 kg sedící na dvou válcovaných-nosnících vytváří lokalizované napětí daleko přesahující jmenovitou distribuovanou kapacitu. V průběhu času se paprsky postupně vychylují v režimu progresivního selhání, který je neviditelný, dokud nedojde ke katastrofickému kolapsu. Válcované-nosníky také postrádají torzní tuhost potřebnou k absorbování dynamických sil při umísťování a vytahování vysokozdvižného vozíku. Účelové-stojany s matricemi používají za tepla-válcované konstrukční ocelové prvky, svařované nebo šroubované spoje a profily nosníků navržené speciálně pro koncentrované spíše než distribuované zatížení.
4. Jak bych měl uspořádat velkou sbírku řemeslných kostek pro rychlé vyhledání?
U sbírek s více než 200 matricemi zkombinujte fyzickou organizaci s digitálním sledováním. Vyberte si jedno primární kritérium řazení, jako je téma, frekvence používání nebo značka, abyste se vyhnuli paralýze rozhodování. Přiřaďte pevná fyzická umístění pomocí průhledných kapesních systémů nebo popsaných magnetických pouzder a poté vytvořte digitální katalog v tabulkovém procesoru nebo vyhrazené aplikaci s uvedením názvu, kategorie a umístění každé kostky. Implementujte přísný návratový protokol, kde se každá kostka ihned po použití vrátí na své přidělené místo. Kontrolujte svůj systém čtvrtletně, jak sbírky rostou a mění se vzorce používání. Klíčem je vybrat rámec dostatečně jednoduchý, aby se důsledně dodržoval, a to nejen v inspirativních organizačních dnech.
5. Jak často by se měly skladované raznice kontrolovat?
Frekvence kontrol závisí na kvalitě vašeho skladovacího prostředí. V nekontrolovaném prostředí s proměnlivou vlhkostí kontrolujte průmyslové raznice měsíčně a řemeslné raznice každých 4-6 týdnů. V částečně kontrolovaném prostředí s přítomnými odvlhčovači kontrolujte průmyslové raznice čtvrtletně a řemeslné razidla každé 2-3 měsíce. V plně klimatizovaném skladu s vlhkostí nižší než 50 % vyžadují průmyslové raznice kontrolu každých 6 měsíců a řemeslné raznice každých 4–6 měsíců. Zkontrolujte integritu obalu VCI, hledejte kondenzaci uvnitř krytů, prohlédněte řezné hrany, zda na nich nejsou rezavé skvrny při dobrém osvětlení, a ověřte, že ochranné olejové filmy nezaschly. Protokolujte všechna zjištění, abyste umožnili prediktivní údržbu.


