


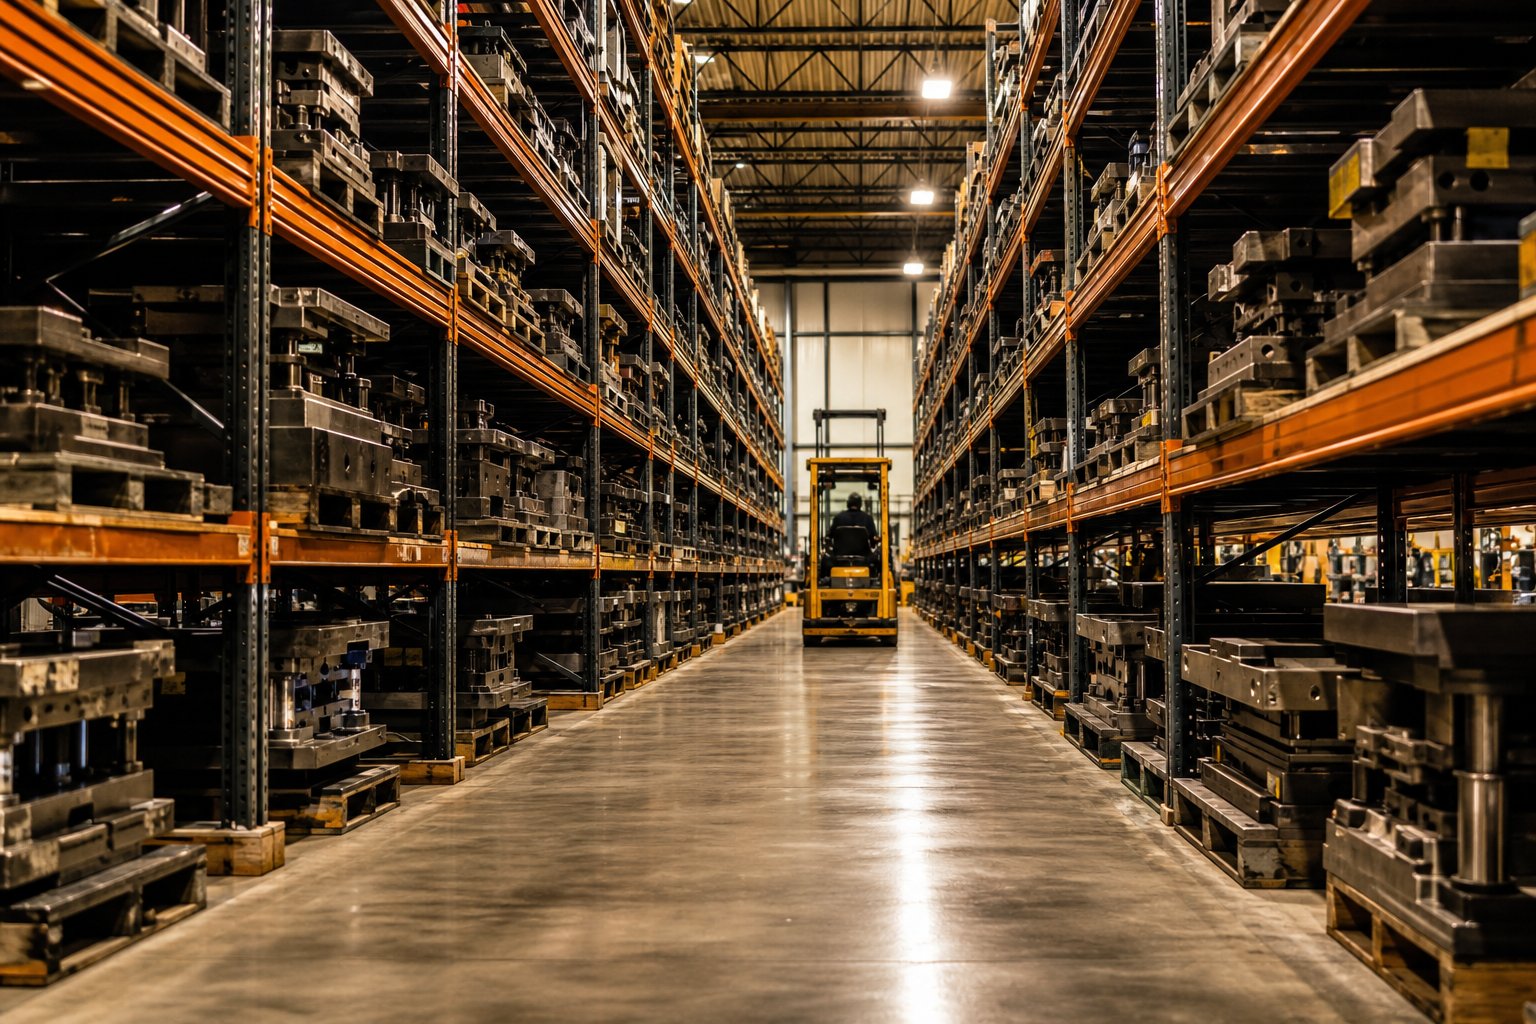
Co jsou regálové systémy pro ukládání raznic
Představte sijedna progresivní matrice vážící 15 000 libersedí na regálu určeném pro paletované spotřební zboží. Tento nesoulad je přesně důvodem, proč existuje specializovaná kategorie skladování pro lisovací nástroje.
Regálové systémy pro skladování lisovacích lisovnic jsou těžké-průmyslové regálové konstrukce navržené speciálně tak, aby organizovaly, chránily a poskytovaly bezpečný přístup k lisovacím lisům v rozsahu od několika set liber do desítek tisíc liber na úroveň police.
Na rozdíl od běžných skladových regálů určených pro rovnoměrné rozložení kartonů používají tyto systémy vyztužené ocelové rámy, širší rozpětí polic a přístup k -přátelským designům, jako jsou výsuvné-zásuvky nebo pozice kompatibilní s vysokozdvižným vozíkem{2}}. Jejich účel je přímočarý: udržovat drahé nástroje v bezpečí, organizované a připravené na další tisk.
Co dělá ze skladovacích stojanů specializovanou kategorii
Standardní komerční regály manipulují s rovnoměrným, lehkým nákladem rozloženým po celé ploše police. Opačnou výzvou jsou lisovací raznice. Koncentrují masivní hmotnost do kompaktních, nepravidelných stop. Systém regálových skladů pro velké zatížení odpovídá silnějším ocelovým podlahám, užším roztečím nosníků a konstrukčním prvkům dimenzovaným na soustředěné bodové zatížení spíše než na rozloženou hmotnost palet. Nosnost se obvykle pohybuje od 1 500 do 15 000 liber na úroveň, přičemž oblasti polic a výšky lze nastavit tak, aby odpovídaly inventáři nástrojů každého zařízení.
Kdo potřebuje speciální stojany na raznice
Jakákoli operace provozující razicí lisy s více sadami matric těží ze specializovaných regálů pro lisovací matrice. Mezi nejběžnější prostředí patří automobilové lisovny, které denně cyklují desítky matric, výrobci zařízení spravující progresivní a přenosové matrice a letecké obchody skladující přesné nástroje, které vyžadují pečlivou ochranu mezi jednotlivými sériemi. Nástrojárny a lisovny, výrobci kovů a zařízení na vstřikování plastů také spoléhají na tyto systémy, aby udržely těžké formy a matrice přístupné bez nadměrné spotřeby podlahové plochy.
Tato příručka slouží jako dodavatel-neutrální zdroj pro manažery nástrojů, týmy údržby a plánovače zařízení, kteří hodnotí řešení organizace lisovacích nástrojů. V následujících částech je rozebráno, proč generické regály selhávají při zatížení matricí, porovnává každý hlavní typ regálu a poskytuje praktický rámec pro výběr správného systému.
Proč standardní paletové regály selhávají při skladování těžkých forem
Běžná otázka, kterou si manažeři nástrojů kladou na začátku procesu plánování: mohou paletové regály pojmout lisovací raznice? Technicky vzato může nosník unést hrubou hmotnost. Samotná hmotnost však neurčuje, zda je stojan bezpečný nebo vhodný. Skutečným problémem je, jak se tato hmotnost dostane k oceli.
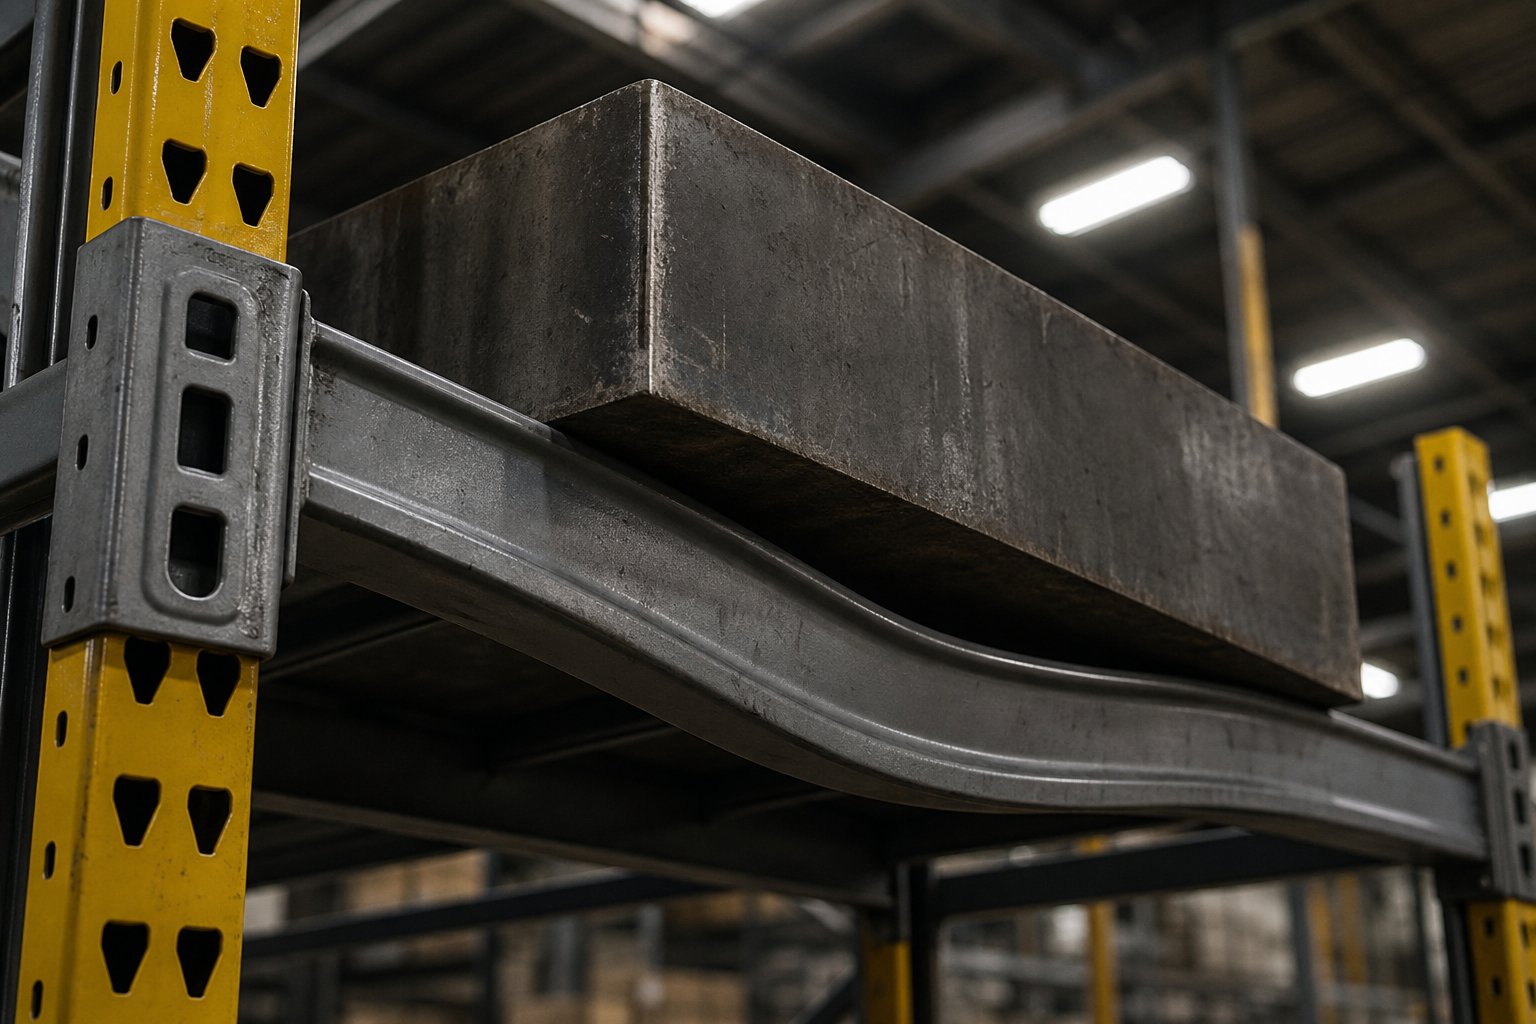
Standardní selektivní paletové regály jsou navrženy na základě jednoho základního předpokladu: zatížení jerovnoměrně rozloženépřes celou plochu paprsku ze strany-na-stranu a zepředu-do-dozadu. Paletizované kartony, balené zboží a křížově{5}}skládané bedny tento předpoklad splňují. Razítko o hmotnosti 5000 liber sedící na dvou úzkých kolejnicích ne. Tato matrice vytváří koncentrovaná bodová zatížení ve specifických kontaktních místech a generuje zásadně odlišný profil napětí, než pro který byl stojan navržen.
Konstrukční rizika standardních paletových regálů při zatížení matricí
Technický rozdíl spočívá v ohybovém momentu. Když se hmotnost rovnoměrně rozloží, napětí nosníku se předvídatelně rozloží po rozpětí. Když kompaktní matrice soustředí tisíce liber ve středu paprsku nebo přes dva úzké kontaktní pásy, maximální ohybový moment v těchto místech dramaticky naroste. PodleRack Manufacturers Institute (RMI)umístění bodového zatížení do stojanu navrženého výhradně pro rovnoměrně rozložené zatížení by mohlo způsobit nadměrné vychýlení paprsku a potenciální poruchu. Norma ANSI MH16.1 omezuje vychýlení paprsku na L/180 délky vodorovného paprsku, ale toto hodnocení předpokládá rozložení zatížení. Koncentrovaná hmota matrice může překročit tento práh, i když se zdá, že celková hmotnost je v rámci zadané kapacity stojanu.
Představte si to takto: dvě 5 000-libra zátěže se mohou na stejném nosníku chovat zcela odlišně. Jedno rozprostření na 48 čtverečních stopách povrchu palety vytváří jemný a rovnoměrný tlak. Druhý spočívající na 24palcové široké patce soustředí stejnou sílu do úzkého pásu, čímž se násobí lokalizované napětí. Nosník se nestará pouze o celkovou hmotnost. Záleží na tom, kde a jak ta váha dopadne.
Běžné scénáře selhání a jejich důsledky
Selhání paletového regálu při velkém zatížení matrice se ne vždy stane katastrofálním prvním dnem. Častěji uvidíte progresivní degradaci, která se postupem času spojuje, dokud něco nedá. Zde jsou konkrétní způsoby selhání, kvůli kterým je skladování matric na standardních regálech vážným rizikem:
- Odklon paprsku za bezpečné limity:Koncentrovaná bodová zatížení způsobují prohnutí nosníků v kontaktní zóně, překračování normy průhybu L/180 a vytvářející kaskádové strukturální riziko. Trvale deformované nosníky ztrácejí integritu-nosné části i po odstranění formy.
- Únava sváru na nosníku-k-svislým spojům:Opakované zatěžovací a vykládací cykly s těžkými zápustkovými spojovými spoji překračují jejich návrhovou únavovou životnost, zejména když se spojky nosníků deformují do viditelného tvaru V- při nerovnoměrném zatížení.
- Nedostatečná podpora paluby:Podlahy z drátěného pletiva nebo tenké ocelové panely určené pro distribuované zatížení palet se mohou pod úzkými patkami matrice propíchnout nebo zhroutit. Jak poznamenává RMI, konstrukce terasy musí odpovídat specifickému typu nákladu a palety, která je na ní umístěna.
- Poškození vysokozdvižného vozíku z těsných rozestupů:Matrice uložené ve standardních regálech často vyžadují konfigurace s úzkými uličkami, které tlačí vůle vysokozdvižných vozíků na nebezpečné okraje, čímž se zvyšuje frekvence kolizí se sloupky a výztuhami.Pokyny WorkSafezdůraznit, že poškozené sloupky mohou vážně ohrozit celou regálovou konstrukci.
- Poškození povrchu kvůli nesprávným kolébkám:Bez účelně-vybudovaných opěrných ploch se posouvá výška uzávěru, přesné-broušené povrchy se dotýkají holých ocelových hran a vyrovnání nástrojů trpí. Každý cyklus vytahování a zpětného chodu riskuje odštípnutí řezných hran nebo deformaci vodicích kolíků.
Bezpečnostní rizika násobí finanční rizika. Máte co do činění s bezpečnostními riziky při skladování lisovacích forem, mezi něž patří zhroucení stojanu na personál, zranění rozdrcením během vytahování lisovnice z vychýlených polic a převrácení-případů, kdy horní-těžké zatížení lisů posune těžiště stojanu. Jediná progresivní matrice sklouzající z nakloněného nosníku představuje potenciálně smrtelnou nehodu v zařízení, kde v blízkosti pracují pracovníci.
Stohování podlah, další běžná zkratka, přináší své vlastní problémy: omezenou dostupnost vyžadující neustálé promíchávání, poškození povrchu kontaktem s kostkou-na{1}}, neuspořádaný inventář, který prodlužuje dobu výměny lisu, a enormní spotřebu podlahové plochy, která by mohla sloužit výrobě.
Základ je jednoduchý. Standardní regály jsou navrženy pro distribuované náklady skladu. Lisovací raznice dodávají koncentrované hmoty, které porušují všechny předpoklady vložené do těchto návrhů. Otázkou není, zda nosič technicky unese váhu. Jde o to, zda regál dokáže bezpečně udržet tuto hmotnost v těchto specifických kontaktních bodech v tisících cyklů zatížení bez postupného selhání konstrukce. U většiny standardních systémů je upřímná odpověď ne.
Porovnání typů regálových systémů pro skladování matric
Strukturální problémy se standardními regály vyvolávají zjevné{0}}následující: jaké systémy vlastně fungují? Odpověď závisí na vašem profilu inventáře kostek, frekvenci přístupu a dostupné podlahové ploše. Pět hlavních kategorií regálů dominuje srovnání typů skladovacích regálů, z nichž každá řeší problém hmotnosti a přístupu odlišně.
Vysouvací{0}}zásuvkové a vysouvací-policové systémy
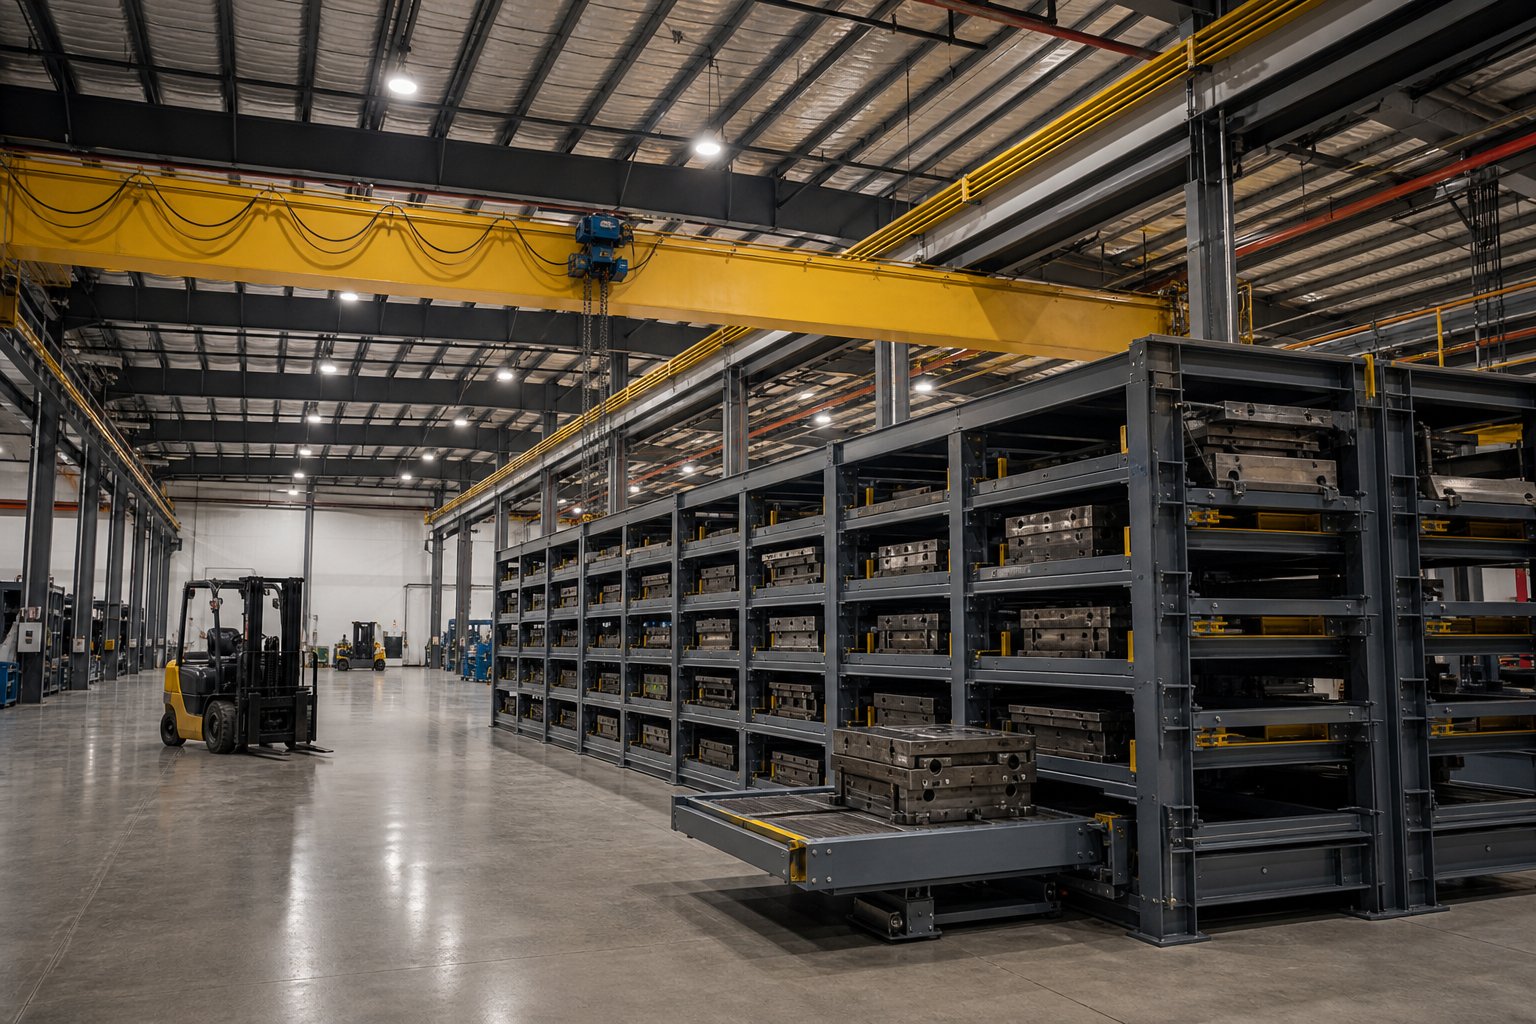
Vysouvací-zásuvkové skladovací regály jsou tahounem vysokofrekvenčních lisovacích operací. Každá police funguje na těžkých-lineárních ložiskách nebo válečkových drahách, které se vysouvají směrem ven, aby poskytovaly plný přístup nad hlavou pro jeřáby, kladkostroje nebo vysokozdvižné vozíky. Nakládáte a vykládáte matrice vertikálně, místo abyste se pokoušeli o riskantní horizontální vytahování z hlubin regálu.
Kapacita těchto systémů se obvykle pohybuje od 4 000 liber na polici u standardních jednotek až po 15 000 liber na polici u motorizovaných konfigurací skladování forem. Rozsahy výsuvů se také liší: modely s ručním{5}}klikem a ruční klikou běžně nabízejí 100% výsuv police, zatímco těžší motorizované jednotky poskytují přibližně 75% výsuv, aby byla zachována strukturální stabilita při extrémním zatížení. Volitelné bezpečnostní zámky zabraňují současnému otevření více než jedné zásuvky, čímž eliminují riziko převrácení-v důsledku posunutého těžiště.
Tyto systémy vynikají v zařízeních, která denně cyklují zemní plyny. Kompromisem jsou náklady na pozici a vertikální prostor spotřebovaný mezi úrovněmi pro přizpůsobení se vůli zásuvek.
Konfigurace nosníků Cantilever and Wide-Span I-
Konzolové regály pro lisovací raznice využívají otevřená-přední ramena vybíhající z jedné řady sloupů, čímž je zajištěn volný přístup zepředu a ze stran. Mezi poli nejsou žádné svislé sloupky, které by překážely umístění vysokozdvižného vozíku. Tento design si poradí s nadrozměrnými matricemi, které přesahují standardní šířky polic, a nastavitelné výšky ramen umožňují použití nástrojů s různou výškou uzavření bez plýtvání vertikálním prostorem.
Omezení? Konzolová ramena spoléhají na momentový odpor na spoji sloupu. U extrémně těžkých lisovacích nástrojů vytváří rameno páky značné ohybové napětí na základně, což vyžaduje robustní ukotvení sloupu a širší základnu. Konzola funguje nejlépe pro střední-závitnice (zhruba 2 000 až 8 000 liber na rameno), kde boční přístup a flexibilní rozteč ramen převažují nad nezbytnou nosností.
Široko{0}}rozponové I-rámové regálové systémy vyplňují mezeru mezi konzolovou flexibilitou a maximální nosností. Používají konstrukční I-police s nosníky rozprostírající se mezi sloupy s těžkým{4}}rozchodem, často o šířkách 72 až 120 palců. Profil nosníku I- poskytuje vysoký modul průřezu, což znamená, že police odolává průhybu i při koncentrovaném bodovém zatížení. Vstupní tyče vidlic integrované do konstrukce police umožňují vysokozdvižným vozíkům nasouvat a vyjímat matrice bez vyhrazeného přístupu jeřábem. Zařízení se smíšeným inventářem matric a manipulací s materiálem{11}}založenou na vysokozdvižných vozících často přistávají na této konfiguraci.
Vertikální úložné a podlahové-základny raznic
Řešení vertikálních skladovacích věží matric využívají automatizované zvedací mechanismy pro ukládání matric ve stohovaných přihrádkách v kompaktním vertikálním půdorysu. Jedna věž pojme tucet nebo více matric na podlahové ploše, kterou by zabíraly dvě konvenční regálové pozice. Přístup je sekvenční spíše než náhodný: systém získává jednu kostku po druhé prostřednictvím výtahové plošiny. Díky tomu jsou věže ideální pro nižší-frekvence nebo archivované nástroje, které nepotřebují okamžitý přístup, ale přesto vyžadují organizované a chráněné úložiště.
Základny kostek na úrovni podlahy- leží na opačném konci spektra složitosti. Jedná se v podstatě o vyztužené ocelové plošiny na úrovni země, někdy s nízkoprofilovými válečky nebo pásy pro posuvné lisovnice. Nevyžadují žádnou vertikální konstrukci, žádnou světlou výšku jeřábu a minimální instalaci. Kompromis je zřejmý: podlahové základny spotřebují masivní čtvereční záběry. Mají smysl pro velmi těžké raznice (nad 15 000 liber), kde zvedání do zvýšených poloh racku představuje nepřijatelné riziko, nebo v zařízeních s nízkou světlou výškou stropu, která brání více-úrovňovému skladování.
| Typ | Metoda přístupu | Typická nosnost na úroveň | Efektivita stopy | Nejlepší pro |
|---|---|---|---|---|
| Vysunovací-zásuvka | Vysouvací-police s přístupem pomocí mostového jeřábu/zvedáku | 4,000 - 15 000 liber | Vysoká (vertikální stohování s plným přístupem) | Vysokofrekvenční{0}}výměny lisovacích nástrojů, ohraňovací lisy |
| Konzola | Otevřete{0}}umístění předního vysokozdvižného vozíku nebo jeřábu | 2,000 - 8,000 liber na paži | Střední (vyžaduje široké uličky) | Nadrozměrné raznice, variabilní rozměry raznice |
| Wide-Span I-Beam | Vysokozdvižný vozík se nasouvá-do vidlice | 5, 000 - 20, 000+ lb | Vysoká (víc{0}}úrovňová, hustá rozteč polí) | Smíšené zásoby matric, operace založené-na vysokozdvižných vozíkech |
| Vertikální skladovací věž | Automatizované vytahování výtahu | 2 000 - 10 000 liber na pozici | Velmi vysoká (minimální podlahová plocha) | Nízkofrekvenční matrice, archivované nástroje, prostorová-omezená zařízení |
| Podlahová-základna matrice | Přímé umístění vysokozdvižného vozíku nebo válečkový posuv | 15, 000+ lb | Nízká (jedna{0}}úroveň, velký půdorys) | Extrémně těžké raznice, nízká světlá výška stropu |
Každý typ systému řeší konkrétní průsečík hmotnosti, rychlosti přístupu a prostoru. Správná volba zřídka závisí na jedné proměnné samotné. Záleží na tom, jak se ovlivňují vaše nejtěžší kostky, nejčastěji měněné kostky a omezení vašeho zařízení. Tato interakce začíná pochopením principů stavebního inženýrství, které určují, zda daný návrh stojanu bezpečně zvládne váš specifický profil zatížení.
Konstrukční inženýrství za těžkým-základním stojanem na raznice
Mnoho dodavatelů regálů uvádí I-konstrukci nosníků jako prodejní argument. Málokdo vysvětluje, proč vlastně záleží na skladování matric. Rozdíl není v marketingovém jazyce. Je to měřitelná technická výhoda, která má kořeny v tom, jak ocelové průřezy-odolávají ohýbání při soustředěném zatížení.
I-Beam versus Roll-Výkon tvarované oceli pod zatížením
Válcované{0}}regály se vyrábějí podáváním plochého ocelového plechu řadou válečků, které jej tvarují do C-kanálů, kloboučkových sekcí nebo krabicových profilů. Tento proces je rychlý, nákladově{3}}efektivní a vyrábí lehké komponenty ideální pro běžné skladování. JakPoznamenává Patterson Pope, stojany v roli{0}}se snadněji instalují, nastavují a překonfigurují, takže se přirozeně hodí pro zařízení, kde se profily SKU pravidelně posouvají a zatížení je lehké až střední.
Konstrukční regály používají za tepla -válcovanou nízko{1}} ocel, která je spíše sešroubována, než přichycena na místo. Výsledek je těžší, hůře rekonfigurovatelný, ale ve stresu zásadně silnější. Konstrukční systémy poskytují zhruba o 20{5}}30 % vyšší nosnost než srovnatelné roletové- regály a jejich tlustší ocel odolává průhybu v průběhu času, čímž zabraňuje prohýbání nosníku a poškození ve vzpřímené poloze, které se hromadí v prostředí s vysokým zatížením.
Pro skladování matric se mezera mezi těmito dvěma přístupy dramaticky rozšiřuje. Zde je důvod, proč: kritickým ukazatelem výkonu není pouze hrubá hmotnost. Je to modul průřezu, geometrická vlastnost, která určuje, jak dobře nosník odolává ohybu v určitém bodě.
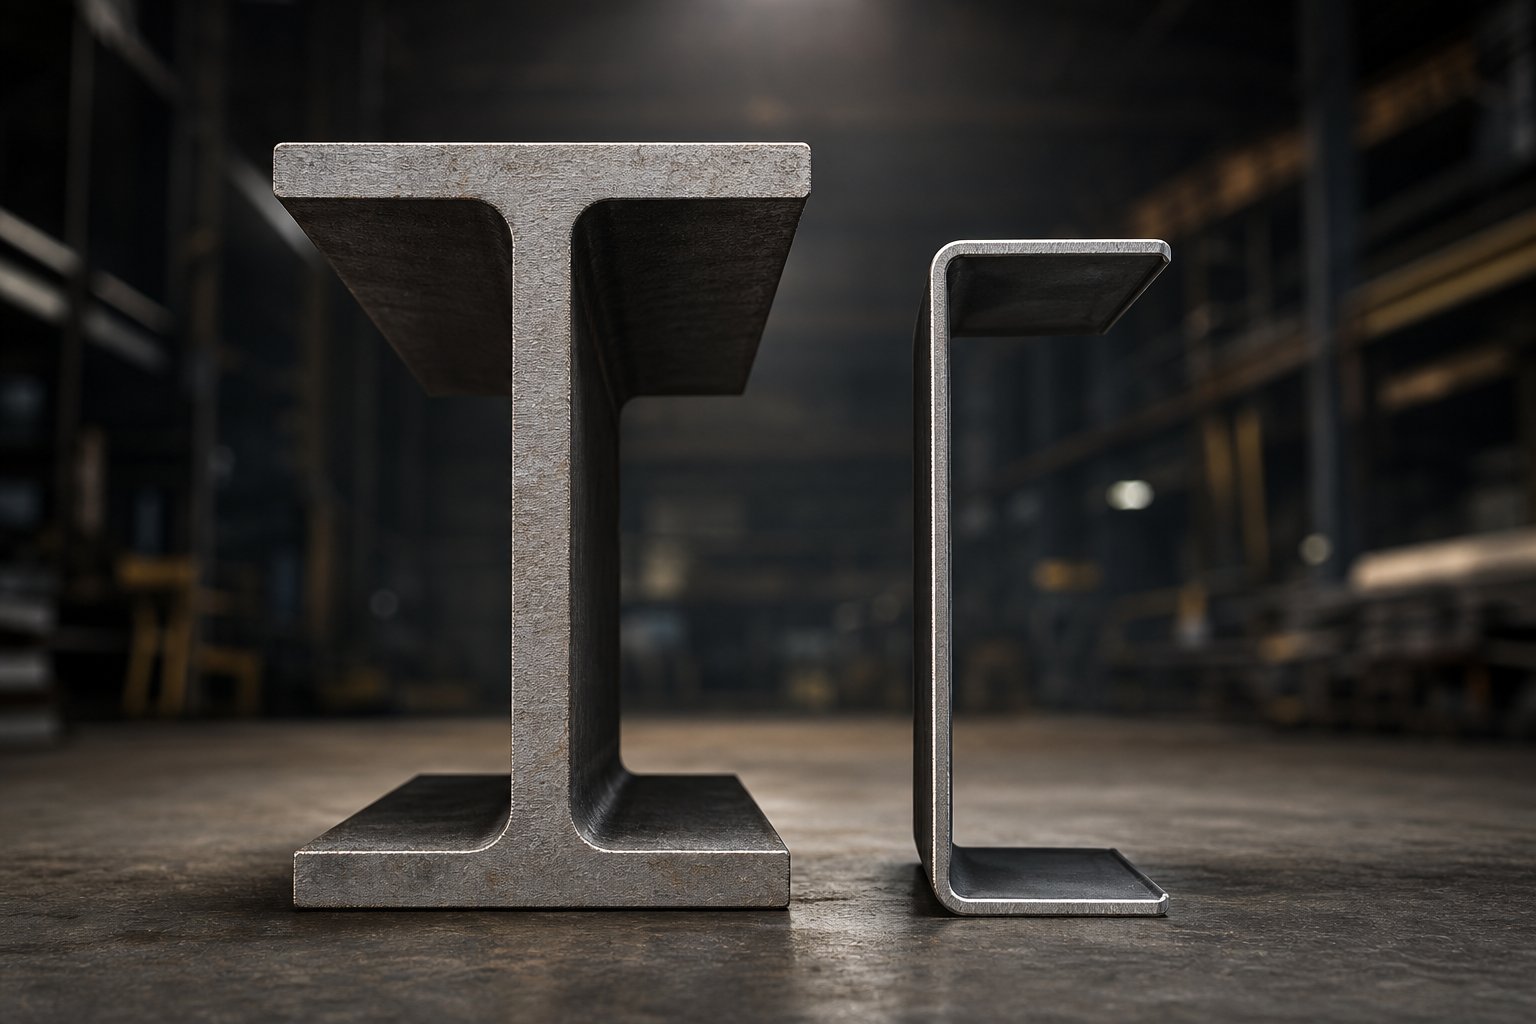
Koncentrovaná bodová zatížení z lisovacích nástrojů vyžadují konstrukční prvky s vysokým modulem průřezu, nikoli profily rozložení zatížení, pro které jsou navrženy standardní paletové regály. Odolnost nosníku vůči průhybu se zmenšuje jeho momentem setrvačnosti a profily nosníku I- soustřeďují materiál na příruby, kde je namáhání v ohybu největší, a poskytují tak vynikající tuhost na kilogram oceli ve srovnání s válcováním-tvarovanými kanály nebo trubkami.
Představte si dva nosníky stejné hmotnosti. Jedním z nich je válcový-kanál C-s materiálem rozmístěným relativně rovnoměrně kolem jeho profilu. Druhý je za tepla-válcovaný I-nosník se širokými přírubami nahoře a dole oddělenými tenkým pásem. Při koncentrovaném zatížení ve středním rozpětí se paprsek I-vychyluje podstatně méně, protože jeho materiál leží dále od neutrální osy, čímž se zvyšuje moment setrvačnosti. Tato geometrická výhoda znamená, že I-nosná konstrukce pro stojany na skladování matric zvládne stejné bodové zatížení s menším množstvím materiálu, menším průhybem a širším bezpečnostním rozpětím.
Integrita svaru v bodech připojení se řídí podobnou logikou. Systémy s roletovým{1}}formováním obvykle používají konektory -a{3}}drážek nebo kapkovité spony, které se zachytí do děrovaných svislých otvorů. Tato spojení fungují dobře při rozloženém zatížení, ale při silném bodovém zatížení se soustřeďují napětí na malé kontaktní plochy. Konstrukční šroubové spoje naproti tomu rozdělují upevňovací síly na větší nosné plochy. Samotné šrouby mohou být utaženy na konkrétní hodnoty předpětí a spojení může být navrženo s styčníkovými deskami nebo výztuhami, kde se momentové síly z velkého zatížení police přenášejí do sloupů.
Sloupový rozchod a příčné{0}}ztužení doplňují obraz stability rámu. Konstrukční inženýrství těžkých regálů vyžaduje sloupy dostatečně silné, aby odolávaly vybočení při kombinovaném axiálním zatížení více-zatížených polic a bočním silám z vytahování matrice (souvání matrice o hmotnosti 10 000{5}}z vysunuté police-vytváří významnou horizontální sílu na základně sloupu). Diagonální příčné-výztuhy ve směru hloubky rámu zabraňují kývání regálů, zatímco vodorovné vzpěry mezi páry sloupů udržují systém čtvercový při asymetrickém zatížení. Sloupy ve tvaru tenkého-valcového{11}}rozchodu, dokonce i s příčným{12} ztužením, dosáhnou svých mezí vzpěru mnohem dříve než tlusté konstrukční sloupy se stejnou kumulativní hmotností matrice.
PE-certifikované systémy vs. zakázková výroba
Ne všechny-těžké stojany jsou vytvořeny stejným procesem. Trhu slouží tři různé kategorie, z nichž každá je vhodná pro různé provozní profily:
- Konstruované regálové systémy s certifikací PE-:Ty jsou navrženy licencovanými profesionálními inženýry, analyzovány pomocí strukturálních výpočtů specifických pro vaše hmotnosti matrice a podmínky zařízení a opatřeny PE pečetí. Splňují standardy ANSI/RMI MH16.1, zahrnují zdokumentovanou nosnost a splňují požadavky stavebních předpisů a povolení. Konstruované regálové systémy s certifikací PE-jsou vhodnou volbou, kdykoli místní stavební předpisy vyžadují strukturální výpočty pro těžké skladovací instalace, když je nařízen seismický návrh nebo když pojišťovna vašeho zařízení vyžaduje zdokumentované inženýrství.
- Standardní komerční -zátěžové regály:Vyráběné produkty prodávané s publikovanými grafy zatížení na základě standardizovaného testování. Tyto systémy fungují, když vaše závaží spadají do parametrů testovaných výrobcem a vaše instalační podmínky (nosnost podlahy, seismická zóna, výška stropu) jsou v souladu s katalogovými předpoklady. Stojí méně než vlastní-řešení a doručují se rychleji, ale přebíráte odpovědnost za ověření, zda vaše konkrétní zatížení odpovídá zveřejněným hodnocením.
- Vlastní-svařovaná vyrobená řešení:Postavený místními dílnami podle přesných specifikací zařízení. Ty mohou být nákladově-efektivní pro jednoduché, nízko{2}}úrovňové základny nebo jedinečné konfigurace, které žádný katalogový produkt neřeší. Rizikem je nedostatek technické dokumentace: bez revize PE závisí konstrukce nosné kapacity pro lisovací stojany výhradně na zkušenostech a úsudku výrobce. Svařovaný regál bez technických výpočtů může vydržet roky nebo může dosáhnout prahu skrytého selhání, když se do inventáře dostane těžší matrice.
Rozhodování mezi těmito kategoriemi často závisí na odpovědnosti a velikosti zatížení. U inventářů matric, kde zatížení jednotlivých polic přesahuje 5 000 liber, systémy s certifikací PE- poskytují jak spolehlivost konstrukce, tak dokumentovanou shodu. Pro lehčí nástroje uložené ve střední výšce poskytují standardní komerční regály pro těžké-zátěže s publikovanými diagramy zatížení odpovídající výkon za nižší cenu. Zakázková výroba vyplňuje mezery tam, kde je geometrie neobvyklá, ale přesto by měla zahrnovat technickou kontrolu, když je zatížení značné.
Pochopení oceli za konstrukcí je jedna strana rovnice. Druhá strana, stejně kritická, je zajistit, aby jakýkoli systém, který si vyberete, splňoval bezpečnostní předpisy a kontrolní standardy, které upravují velko-masové průmyslové úložiště.
Shoda s bezpečností a standardy OSHA pro skladování matric
Progresivní matrice o hmotnosti 12 000 liber uložená ve třech úrovních výše vytváří následky, které by žádné standardní zatížení skladu nikdy nemělo, pokud by nosná konstrukce selhala. Dodržování bezpečnosti pro těžké lisovací regály však zůstává jedním z nejvíce zanedbávaných témat v lisovacím průmyslu. Žádný konkurent se jím nezabývá a mnoho provozoven provozuje regálové systémy bez zdokumentované nosnosti, správného ukotvení nebo plánovaných kontrol.
Zde je to, co potřebujete vědět: OSHA nezveřejňuje samostatné nařízení, které by se konkrétně vztahovalo na stojany na skladování matric. Místo toho se vymáhání spoléhá naDoložka o všeobecné povinnosti(§ 5(a)(1) zákona o BOZP) v kombinaci s průmyslovými konsensuálními standardy. To znamená, že vaše povinnosti jsou skutečné, i když žádný předpis neříká „skladování s matricí“ jménem.
Požadavky OSHA na těžké průmyslové regály
OSHA používá doložku o obecné povinnosti, aby uvedla zaměstnavatele na rizika související-s regály, včetně chybějících označení kapacity, nedostatečného ukotvení a přetížení. JakBezpečnostní prostředky JJ Kelleravysvětlit, že i bez kolapsu stojanu by systémy, které se prohýbají nebo vykazují známky přetížení, mohly být považovány za nehody, které čekají na to, až se stane. OSHA odkazuje během inspekcí na ANSI/MH 16.1 (Design, Testing, and Utilisation of Industrial Steel Storage Rack), který zahrnuje kotvení, únosnost, konfiguraci zatížení, kontrolu a údržbu.
Pro skladování lisovacích nástrojů mají požadavky na nosnost zvýšenou důležitost. Stojan může mít publikovanou kapacitu 10 000 liber na úroveň police na základě rovnoměrně rozloženého zatížení. Umístěte matrici o hmotnosti 10 000 liber s koncentrovanou stopou na stejnou polici a skutečná strukturální poptávka může v určitých bodech překročit hodnocení. Tato mezera mezi předpokládanou kapacitou a skutečným chováním soustředěného zatížení je místem, kde pocházejí citace OSHA a strukturální poruchy. Jediným obhajitelným přístupem je navržená nosnost, která zohledňuje vaše specifické hmotnosti matrice a kontaktní stopy.
Mezi další požadavky OSHA-pro skladování matric patří:
- Průchod uličky:Pokyny OSHA pro skladování vyžadují vyznačené hranice pro stálé uličky a dostatečný prostor pro manipulační zařízení. Zápustky vytahované vysokozdvižným vozíkem nebo mostovým jeřábem vyžadují větší mezery než běžné skladování palet.
- Světlá výška postřikovače:Předpis 1910.159(c)(10) nařizuje minimální vertikální vzdálenost 18 palců mezi skladovanými materiály a horními sprinklery. Vysoké stohy matric ve vyvýšených stojanech mohou tento práh snadno překročit.
- Školení zaměstnanců:Pracovníci, kteří vytahují a umisťují matrice, musí rozumět nosnosti, správným postupům umístění a povinnostem hlásit poškození. OSHA očekává vyškolené operátory, nikoli předpoklady kompetence.
Seizmický návrh a protokoly inspekce stojanů
Seismické ukotvení pro těžké lisovací regály si zaslouží zvláštní pozornost, protože uložená hmota exponenciálně zesiluje seismické riziko. Regál, který drží 60 000 liber nástrojů na čtyřech úrovních, generuje obrovské boční síly i při mírném pohybu země.SJF kotevní směrnicevšimněte si, že zařízení v kategorii seismického návrhu C nebo vyšší obvykle vyžadují dvě kotvy na sloup, spojovací prvky s větším průměrem, větší hloubku kotvení a potenciálně vyztužené desky nebo inženýrské základny.
Slabým článkem se často stává samotná betonová deska. Před instalací vyhodnoťte tloušťku desky, pevnost v tlaku (PSI), existující trhliny a umístění výztuže. Pokud deska nemůže unést zatížení kotev při seismických požadavcích, žádné množství těžké- oceli v samotném stojanu nezabrání selhání.
Kontrolní protokoly pro matricové skladovací regály by měly být častější a přísnější než běžné skladové systémy. Matrice jsou nakládány a vykládány těžkým zařízením pracujícím ve stísněných prostorách. Nárazy vidlic vysokozdvižného vozíku, mimo{2}}umístění matrice a opakované těžké cyklování – to vše časem zhoršuje strukturální integritu. Poškozené části stojanu by měly být okamžitě izolovány a vyhodnoceny kvalifikovaným personálem pomocí výrobcem-schválených opravárenských komponent, nikdy ne improvizovaných oprav.
Použijte tento prioritní kontrolní seznam kontroly bezpečnosti skladovacích regálů jako základ pro vaše zařízení:
- Ověření únosnosti:Potvrďte, že zveřejněné nosnosti odrážejí skutečné koncentrované zatížení matrice, nikoli předpoklady distribuovaných palet. Přepočítejte, zda se hmotnosti matrice od instalace zvýšily.
- Potvrzení seismického kotvení:Ověřte, zda je každá základní deska sloupu ukotvena schválenými upevňovacími prvky se správnými hodnotami utahovacího momentu a hloubkou ukotvení pro vaši kategorii seismického návrhu.
- Ověření průchodnosti uličky:Měřte skutečné vzdálenosti od požadavků na vybavení měsíčně, zejména po změnách uspořádání nebo přidání nových lisovacích nástrojů.
- Harmonogram kontroly poškození stojanu:Každý týden provádějte vizuální kontroly v-vytížených skladovacích prostorech. Hledejte ohnuté sloupy, deformované spojky nosníků, prasklé svary a chybějící příčné-výztuhy. Čtvrtletně provádějte komplexní strukturální audity.
- Frekvence školení operátorů:Přeškolte veškerý personál manipulující s matricemi alespoň jednou ročně a vždy, když jsou zavedeny nové konfigurace regálů, těžší matrice nebo jiné zařízení pro manipulaci s materiálem.
Zásadní změna myšlení pro bezpečnost skladování matric je následující: neskladujete spotřební zboží tam, kde selhání znamená poškození zásob. Uchováváte koncentrované masy, které mohou zabíjet. Každé rozhodnutí o únosnosti, ukotvení a četnosti kontrol by mělo odrážet tuto realitu. Dodržování není papírování. Je to hranice mezi řízenými operacemi a katastrofálním selháním.
Bezpečnostní normy definují, co musí váš regál vydržet. Další úvahou je, jak tento regál zapadá do fyzické infrastruktury kolem něj, od výšky jeřábu nad hlavou až po kapacitu podlahové desky pod ním.
Integrace regálů s manipulací s materiálem a uspořádáním zařízení
Regálový systém určený pro vaši nejtěžší matrici nic neznamená, pokud váš jeřáb nedosáhne na horní polici nebo se váš vysokozdvižný vozík nemůže otočit v uličce. Integrace manipulace s materiálem pro lisovací regály je tam, kde se konstrukční kapacita setkává s provozní realitou. Stojan neexistuje izolovaně. Existuje v ekosystému zařízení jeřábů, vysokozdvižných vozíků, podlahových desek a dopravních vzorů, které musí všechny spolupracovat.
Požadavky na přístup k jeřábu a prostor nad hlavou
Mostové jeřáby jsou primární metodou pro nakládání a vykládání lisovacích nástrojů z více-úrovňových regálů, zejména vysunovacích{1}}zásuvkových systémů, kde police vyčnívá ven a lisovnice se zvedá svisle. Tato vertikální dráha zdvihu vyžaduje volný prostor nad každým regálovým polem. ZaOSHA 1910.179(b)(6)Mezi jeřábem a jakoukoli překážkou musí být zachována minimální vzdálenost 3 palce nad hlavou a 2 palce bočně. V praxi požadavky na přístupovou vůli jeřábu s matricí jdou daleko nad rámec tohoto regulačního minima. Potřebujete dostatečnou výšku pro hákový blok, lanoví, samotnou matrici ve zvednuté poloze a bezpečný manévrovací prostor nad horní úrovní stojanu.
Zvažte matematiku: pokud je vaše nejvyšší úroveň regálu 10 stop a vytahovaná matrice je 18 palců vysoká s 24 palci lanoví a hákovým blokem nad ní, váš jeřábový hák při plném zdvihu potřebuje alespoň 13,5 stop volného vertikálního prostoru. Přidejte prostor pro sprinklery, osvětlení, vzduchotechnické potrubí a konstrukční nosníky a mnoho zařízení zjistí, že jejich prostředí nad hlavou omezuje výšku stojanu více než podlahová plocha.
Prostor{0}}rozbalovací police přidává další rozměr. Když se zásuvka zcela vysune, matrice musí na obou stranách vyčnívat z rámu stojanu a přední přesah nesmí zasahovat do sousedních uliček nebo nájezdových drah jeřábu. Motorizované těžké-zásuvky, které se vysouvají o 75 %, stále vyžadují plánování úhlu nájezdu jeřábu a roztažení popruhu.
Plánování uličky vysokozdvižného vozíku a nosnost podlahy
Šířka uličky vysokozdvižného vozíku pro skladovací regály závisí na třídě zařízení manipulujícího s vaším nářadím. Thestandardní vzorecje jednoduché: pravoúhlý rozměr stohu plus délka nákladu plus vůle. Typický vysokozdvižný vozík s protizávažím o hmotnosti 5 000 liber manipulující s matricí o průměru 48 palců vyžaduje zhruba 12 až 13 stop šířky uličky. Vozíky s dosahem to snižují na 8 až 10 stop, ale většina manipulace s matricí zahrnuje těžší protizávaží nebo speciální vozíky s širšími poloměry otáčení než standardní vybavení skladů.
Matrice přidávají komplikaci, kterou palety nedělají: nepravidelné rozměry nákladu. Progresivní matrice dlouhá 96 palců na vysokozdvižném vozíku výrazně mění výpočet šířky uličky ve srovnání se standardní 48palcovou paletou. Budete chtít počítat na základě vaší nejdelší kostky, nikoli průměrné, abyste se vyhnuli vytváření uliček, které fungují pro většinu nástrojů, ale zachycují vaše největší sady.
Nosnost podlahy u těžkých stojanů na matrice je omezení, které se skrývá pod vším ostatním. JakTechnologické zdroje společnosti Cisco-Eaglezdůrazněte, že jak betonová deska, tak půdní podloží musí podporovat kombinovanou hmotnost hřebenu a matrice. Čtyř-úrovňový stojan na matrice s celkovou hmotností 40 000 liber, které se plní čtyřmi základními deskami sloupů, z nichž každá potenciálně dodá 10 000 nebo více liber na několik čtverečních palců desky. Typické skladové desky mají tloušťku od 4 do 8 palců, ale samotná tloušťka neurčuje kapacitu. Pevnost betonu v tlaku (PSI), vzdálenost výztuže, umístění spojů a zhutnění podkladu – to vše závisí na tom, zda vaše podlaha bezpečně unese instalaci.
Před specifikací jakéhokoli regálového systému shromážděte tyto klíčové rozměry zařízení:
- Tloušťka podlahové desky, typ výztuže a pevnost v tlaku (PSI)
- Výška překážek nad hlavou (dráha jeřábu, sprinklery, osvětlení, potrubí, konstrukční prvky)
- Dostupná šířka uličky od čela regálu k nejbližší protilehlé překážce
- Budování rozestupů sloupů a blízkosti zamýšlených umístění stojanů
- Rozměry otvoru dvířek pro transport matrice do a ze skladovacího prostoru
- Vzdálenost od navrhovaného umístění stojanu k lisovacím linkám a odkládacím oblastem
Plánování uspořádání skladovacího zařízení matric by mělo minimalizovat cestu mezi regály a lisy, kterým tyto matrice slouží. Každá stopa přepravní vzdálenosti navíc přidává čas na přechody, zvyšuje provoz vysokozdvižných vozíků ve výrobních zónách a zvyšuje pravděpodobnost poškození při manipulaci. Umístěte vysokofrekvenční matrice co nejblíže k jejich přiřazeným lisovacím liniím s vyhrazenou pracovní oblastí, kde lze před-umístit další matrici a zkontrolovat, než se otevře okno pro výměnu. Nízkofrekvenční nebo archivované matrice mohou zabírat vzdálenější pozice, kde jsou přijatelné delší doby vyhledávání.
Na dopravním proudu záleží stejně jako na blízkosti. Vzory jednosměrných uliček zabraňují-rozporům mezi naloženými a vyloženými vysokozdvižnými vozíky. Oddělené příchozí a odchozí cesty do úložného prostoru udržují produkční provoz v pohybu bez překážek. Když se dráhy jeřábu a vysokozdvižného vozíku překrývají, jasné provozní postupy a fyzické oddělení snižují riziko, že souběžné operace vytvářejí místa sevření.
Zdokumentování těchto fyzických parametrů před kontaktováním dodavatele regálů eliminuje nejběžnější zdroj zpoždění projektu: zjištění střední-instalace, že podlaha nezvládá zatížení, jeřáb nemůže dosáhnout nejvyšší úrovně nebo uličky jsou příliš úzké pro zařízení, které již na podlaze je. Tato dokumentace se také přímo zapojuje do provozní otázky, kterou si nakonec každý manažer nástrojů klade: jak vlastně správné skladování matric zkracuje dobu výměny lisu?
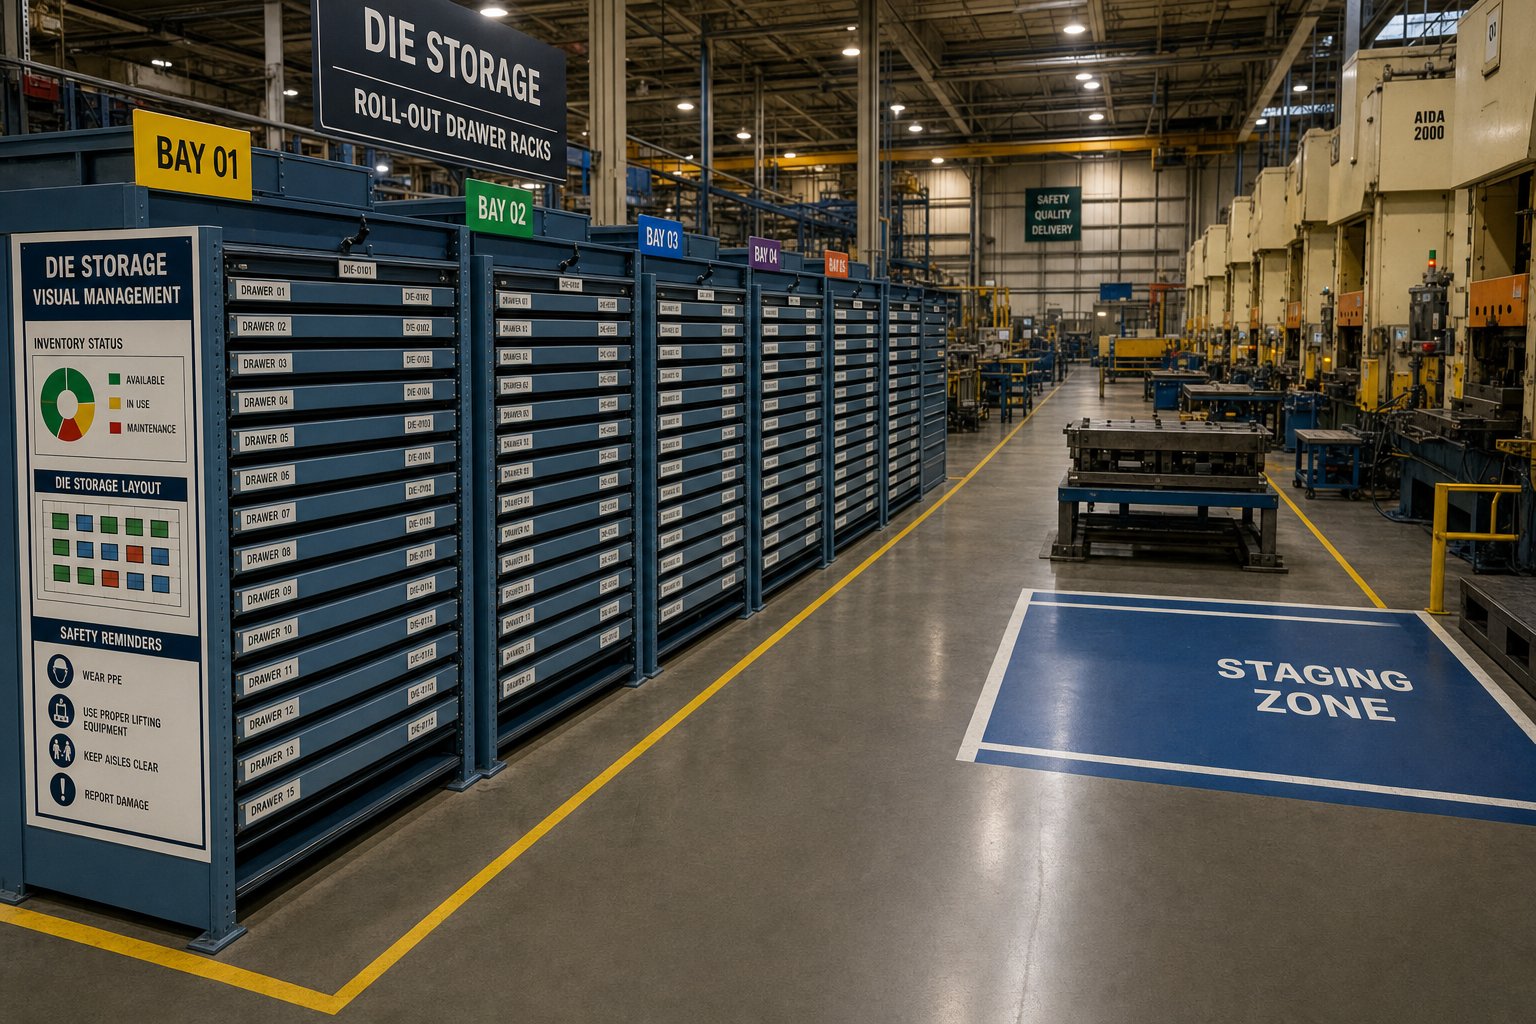
Organizace skladování matric a efektivita výměny lisu
Každá minuta nečinnosti stroje při výměně matrice stojí peníze. Nejen ve ztrátě výstupu, ale i v narušení navazujícího plánování, přesčasové práci a zmeškaných dodacích lhůtách. Většina operací přehlíží, jak velká část této nečinnosti nepochází z lisu samotného, ale zpět do skladovacího prostoru, kde by měla být připravena a čekat další matrice.
Skladování matrice pro výměnu lisu SMED není úsekem štíhlé metodologie. Jde o přímou aplikaci jeho základního principu: převedení činností interního nastavení na externí. Pokud váš tým nemůže najít, zkontrolovat a připravit další kostku, zatímco lis stále běží na aktuální práci, vaše přepínací hodiny se spustí dlouho předtím, než se někdo dotkne desky kolébky.
Jak organizace Die urychluje změnu tisku
Themetodika SMEDvyvinutý Shigeo Shingo rozděluje přechod do čtyř kroků: oddělení interních a externích činností, převod interních na externí, zefektivnění všech operací a standardizace nového postupu. Správné uložení matric přímo umožňuje první dva kroky. Když jsou matrice uspořádány na vyhrazených, označených pozicích v rámci strukturovaného regálového systému, fáze vyhledávání-a{3}}vyhledávání se stává externí činností, ke které dochází, když lis dokončuje svůj aktuální běh.
Zvažte, co se stane bez organizovaného úložiště. Operátor vysokozdvižného vozíku dostane signál pro výměnu, zajede na podlahu-naskládané matrice, stráví čas identifikací správného nástroje mezi vizuálně podobnými sadami, případně přesune další matrice, aby se dostal k potřebné, a poté je dopraví do lisu. Tato sekvence může trvat 20 až 45 minut, než začne skutečná mechanická změna. S dobře-organizovaným regálovým systémem se operátor dostane ke známému poli a číslu pozice, vyjme matrici jediným tahem a postaví ji vedle lisu. Toto načítání klesne na 5 až 10 minut.
Zde je návod, jak regálové systémy zkracují dobu výměny v celém pracovním postupu:
- Eliminuje dobu hledání:Přidělené pozice v regálech s jasným značením a digitálním sledováním zásob znamenají, že operátoři nikdy nehledají nástroje. Umístění další kostky je známo před začátkem výměny.
- Podporuje paralelní řazení:Systémy{0}}zásuvek a vyhrazené odkládací prostory umožňují týmům předem-umístit příchozí matrici a vizuálně ji zkontrolovat, zatímco lis dokončuje svou aktuální produkci.
- Snižuje poškození při přepravě:Matrice uložené ve správných výškách na zkonstruovaných policích vyjdou nepoškozené a vyrovnané. Odhalením odštípnutého břitu nebo ohnutého vodícího kolíku u lisu neztrácíte čas.
- Umožňuje předvídatelné pracovní postupy:Když každá matrice žije na konzistentním místě, postupy výměny mohou být standardizovány pomocí standardizovaných pracovních pokynů, které může každý vyškolený operátor stejně dodržovat.
- Rychlosti návratu:Po výměně se odcházející kostka okamžitě vrátí do své určené polohy, místo aby přistála na dočasném místě na podlaze, kde blokuje přístup nebo je zapomenuta.
Vizuální management tyto zisky posiluje. Stínové desky pro příslušenství lisů, barevně-kódované regálové zóny lisovací linkou a stavové indikátory (připraveno, potřebuje údržbu, ve výrobě) proměňují skladovací prostor na informační systém, nikoli jen na skladovací prostor. JakoMetodika 5Szdůrazňuje, že dobře{0}}organizované pracovní prostředí usnadňuje rychlejší změny tím, že eliminuje pohyb a rozhodování-nepřidané-hodnoty.
Podmínky skladování, které prodlužují životnost matrice
Jednou z výhod je rychlost přechodu. Zemřít dlouhověkost je druhá a obě jsou propojeny. Forma, která se při skladování degraduje, vyžaduje neplánovanou údržbu, která narušuje plánování výroby a prodlužuje přechodové období. Správné skladování matrice pro prodloužení životnosti matrice není druhořadým hlediskem. Je přímým přispěvatelem k provozuschopnosti tisku.
Nesprávně skladované raznice utrpí v průběhu času měřitelné škody. Těžká progresivní matrice spočívající na dvou úzkých podpěrných bodech namísto své plné základny vyvíjí koncentrace napětí v nepodepřených rozpětích. Během týdnů nebo měsíců může toto trvalé zatížení způsobit jemné deformace, zejména u dlouhých tenkých bot. Přesné-broušené povrchy ponechaly nechráněný kontakt s holými ocelovými policemi, nahromaděné škrábance a koroze, které ovlivňují kvalitu dílu, když se raznice vrátí do výroby. Vodicí kolíky a pouzdra vystavená dílenské atmosféře bez ochranných krytů přitahují nečistoty, které urychlují opotřebení během příštího lisování.
Nejlepší postupy pro údržbu a skladování lisovacích nástrojů spolupracují jako systém. Organizované regály činí údržbu založenou-na stavu praktickou, protože každá matrice má známé umístění a přístupnou kontrolní pozici. Týmy údržby mohou naplánovat vizuální kontroly a preventivní práce, aniž by museli tahat matrice z náhodných stohů na podlaze nebo procházet přeplněnými prostory. Tato předvídatelnost podporuje tento druh kultury proaktivní údržbydoporučují průmyslové pokyny: přezkoumání každého kroku cesty matrice od skladování k lisu s cílem identifikovat podmínky, které ohrožují nástroje.
Svou roli hraje i kontrola prostředí. Vyhrazené regálové pozice mohou zahrnovat postupy zabraňující korozi-: ochranné povlaky na povrchech polic, sáčky s vysoušedlem v uzavřených šachtách nebo klima{2}}kontrolované zóny pro přesné nástroje. Matrice uložené na otevřených podlahových plochách v blízkosti nakládacích doků čelí teplotním výkyvům, vlhkosti a nečistotám ve vzduchu, které urychlují degradaci povrchu mezi výrobními cykly.
Životnost matrice v konečném důsledku závisí na dvou faktorech, které spolupracují: na kvalitě výroby a podmínkách skladování. Forma zkonstruovaná s ohledem na snadnou údržbu, s robustní konstrukcí, přístupnými opotřebitelnými součástmi a stabilním rozměrovým výkonem, stále potřebuje řádnou podporu mezi běhy, aby byly zachovány zabudované-funkce odolnosti. Výrobci mají rádiYICHENkonstruujte jejich lisovací nástroje s důrazem na dlouhou životnost a stabilní výrobní výkon, což znamená, že lisovací nástroje přicházejí s navrženou odolností. Správné skladování doplňuje tuto technickou investici tím, že udržuje zarovnání, zabraňuje poškození povrchu a zajišťuje, že se forma vrátí do lisu ve stejném stavu, v jakém opustila podlahu výrobce.
Spojení je přímočaré: dobře -postavená matrice ve spojení s dobře{1}}navrženým úložným systémem vytváří soudržnou strategii správy nástrojů. Konstrukce matrice udržuje její výkon ve výrobním stresu. Regálový systém jej chrání během 80 % nebo více jeho životnosti strávené čekáním na další jízdu. Porušte kteroukoli polovinu této rovnice a životnost matrice se zkrátí, náklady na údržbu vzrostou a okna pro výměnu se rozšíří, protože týmy řeší škody, kterým by správné skladování zabránilo.
Tyto provozní výhody, rychlejší výměny a delší životnost matrice se projeví pouze tehdy, když regálový systém odpovídá vašemu specifickému profilu nástroje. Proměnné, které určují správné přizpůsobení, jdou nad rámec strukturální kapacity a týkají se otázek frekvence přístupu, rozměrů matrice a toho, jak se bude váš inventář v průběhu času vyvíjet.
Jak vybrat správný regálový systém pro vaše raznice
Výběr regálového systému je ohromující, když se díváte na katalog možností, z nichž každá slibuje maximální kapacitu a optimální přístup. Realita je jednodušší, než se zdá. Správný systém se ukáže, když budete pracovat s provozními proměnnými postupně, místo abyste nejprve nakupovali funkce.
Představte si to jako průvodce výběrem stojanu na raznice, který vychází z omezení vašeho zařízení, nikoli jako produktová řada dodavatele. Každé rozhodnutí se větví z hrstky měřitelných vstupů, ke kterým již máte přístup.
Hodnotící proměnné pro výběr regálů
Než se obrátíte na jakéhokoli dodavatele, shromážděte data, která vedou k rozhodnutí. Přeskočení tohoto kroku je jediným nejčastějším důvodem, proč zařízení skončí s regály, které u některých matric fungují, ale u jiných selhávají. Zde je kontrolní seznam kupujícího vašeho skladovacího regálu:
- Maximální hmotnost jednotlivých kostek ve vašem aktuálním a plánovaném inventáři
- Rozměry stopy (délka, šířka a výška uzavření) pro vaše největší a nejmenší sady
- Frekvence přístupu na matrici: jak často každý nástroj cykluje mezi skladováním a lisováním?
- Dostupná podlahová plocha vyhrazená pro skladování matrice, včetně oblasti budoucího rozšíření
- Světlá výška stropu mínus překážky nad hlavou (jeřáby, sprinklery, potrubí)
- Vybavení pro manipulaci s materiálem: třída vysokozdvižných vozíků, nosnost jeřábu a lanoví
- Kapacita a stav podlahové desky (tloušťka, PSI hodnocení, typ výztuže)
- Rozpočtový rozsah včetně instalace, kotvení a jakéhokoli požadovaného PE inženýrství
Hmotnost a frekvence přístupu jsou vaše primární proměnné řazení. 2 000 librová matrice měněná třikrát týdně má zcela jiné potřeby na regály než 14 000 librová progresivní matrice tažená dvakrát ročně. Seskupte svůj inventář do přístupových vrstev, denních výrobních lisů, týdenních rotací a archivovaných nástrojů a okamžitě uvidíte, že žádný typ regálu neslouží optimálně všem třem.
Přizpůsobení typu regálu vašemu provoznímu profilu
Jak si vybrat skladovací regálový systém s matricí spočívá v přizpůsobení vašeho dominantního provozního scénáře systému, který je pro něj navržen. Níže uvedená tabulka mapuje běžné profily inventáře na doporučené konfigurace:
| Operační scénář | Doporučený typ regálu | Uvažování |
|---|---|---|
| Malé{0}}frekvence (méně než 5 000 liber, denní změny) | Rozbalovací-systémy zásuvek | Úplný horní přístup umožňuje rychlou extrakci jeřábem. Zásuvky udržují každou matrici na vyhrazené, označené pozici pro okamžité vyzvednutí. Vertikální stohování maximalizuje podlahovou plochu v rušných nástrojárnách. |
| Méně časté těžké progresivní formy (8 000–20, 000+ liber, měsíčně nebo méně) | Široké-rozpětí I-Nosníky nebo podlahové-základny | Skladovací regály pro těžké progresivní raznice vyžadují maximální konstrukční kapacitu. I-nosníkové police zvládají koncentrované zatížení bez vychýlení. Základny na úrovni podlahy- eliminují riziko zvedání u nejtěžších nástrojů, kde světlá výška stropu nebo kapacita jeřábu omezují vertikální skladování. |
| Smíšené zásoby (různé hmotnosti, různé frekvence) | Kombinace: Rolovací-výsuvné zásuvky + Široké-Rozpětí I-Balíky nosníků | Nejlepší regálový systém pro smíšené zásoby lisovacích nástrojů spojuje zásuvkové systémy pro lehké{0}}vysokootáčkové lisovnice s I-zásobníky pro těžší a méně časté nástroje. Vyhnete se tak přehnanému-konstruování pozic lehkých kostek nebo pod-výstavbě těžkých. |
| Nadrozměrné raznice s variabilními rozměry | Konzolové regály | Otevřený-přední design pojme nepravidelné stopy bez vertikálních kolmých překážek. Nastavitelná výška ramene flex s měnícími se profily matrice. Rozbalovací-konzola umožňuje přístup pomocí mostového jeřábu pro těžší svazky. |
| Prostor-omezená zařízení s průměrnou hmotností matrice | Vertikální skladovací věže | Minimální půdorys podlahy ukládá více matric ve vertikální rovině. Automatické načítání kompenzuje sekvenční omezení přístupu. Ideální v případě, kdy je podlahová plocha závazným omezením. |
Všimněte si, že rozpočet je záměrně poslední v pořadí hodnocení. Počínaje rozpočtem vede k poddimenzovaným systémům, které vyžadují předčasnou výměnu nebo nebezpečná řešení. Počínaje hmotností, frekvencí a prostorem vede ke správně koncipovanému systému, kde se rozpočet stává otázkou, která vhodná volba vyhovuje vašemu finančnímu oknu, nikoli zda bude ohrožena bezpečnost a funkce.
Několik rozhodovacích pravidel zjednodušuje okrajové případy. Pokud více než 60 % vašich matric váží méně než 5 000 liber a často se mění,-vysunovací zásuvky by měly vaše rozvržení ukotvit. Pokud vaše nejtěžší kostky překročí kapacitu vašeho jeřábu na úrovních horních regálů, patří tyto kostky na základny na úrovni podlahy- bez ohledu na prostorový trest. Pokud se rozměry vaší matrice v inventáři liší o více než 50 %, police s pevnou šířkou{9} budou plýtvat místem a konzolové nebo nastavitelné konfigurace nosníků{10}}vydělají svou prémii.
Jeden faktor, který se v rozhovorech s dodavateli regálů objevuje jen zřídka, ale přímo ovlivňuje specifikaci skladovacího systému: samotná matrice. Zápustky navržené se standardizovanými rozměry základny, integrovanými kapsami na vidlice a zvedacími prostředky zabudovanými do boty usnadňují výběr regálů. Nenavrhujete kolem nepohodlné geometrie nebo improvizujete podpůrné kolébky pro nepravidelné tvary.
Manažeři nástrojů těží z partnerství s výrobci lisovacích nástrojů, kteří ve fázi návrhu berou v úvahu celý životní cyklus, včetně požadavků na skladování a manipulaci.YICHEN'stechnické zaměření na udržovatelnost a stabilní výrobní výkon znamená, že jejich matrice jsou navrženy s ohledem na praktickou manipulaci: konzistentní půdorys základny, přístupné zvedací body a robustní konstrukce, která toleruje mechanickou realitu opakovaných cyklů regálů a vyskladňování. Když vaše matrice dorazí s navrženou geometrií-vhodnou ke skladování, stane se specifikace správného regálového systému spíše záležitostí sladění kapacity a přístupové metody než kompenzací přehlédnutí návrhu.
Proces výběru se řídí tímto: zdokumentujte své proměnné, seskupte své matrice podle hmotnosti a frekvence, přiřaďte každou skupinu k typu regálu navrženému pro daný profil, ověřte, zda omezení zařízení podporují konfiguraci, a ověřte, zda vaše nástroje pro návrh dodavatele matrice fungují v rámci standardních skladovacích rámců. Postupujte podle tohoto pořadí a systém, který nainstalujete, bude sloužit jak dnešnímu inventáři, tak i těžším a složitějším nástrojům, které vaše operace nevyhnutelně získá.
Často kladené otázky o skladovacích regálových systémech pro lisování
1. Mohou standardní paletové regály bezpečně držet lisovací nástroje?
Standardní paletové regály jsou navrženy pro rovnoměrně rozložené zatížení, nikoli pro soustředěné bodové zatížení, které vytvářejí lisovací nástroje. 5 000-liberní matrice spočívající na úzké stopě generuje lokalizované ohybové napětí, které může překročit bezpečnou mez průhybu nosníku, i když se celková hmotnost pohybuje v rámci zadané kapacity stojanu. Tento nesoulad vede k postupnému vychylování paprsku, únavě svaru na konektorech a potenciálnímu kolapsu. Účelové-úkladní regály používají konstrukci s nosníky I a vyztužené desky navržené speciálně pro koncentrované těžké náklady.
2. Jaké typy regálových systémů fungují nejlépe pro skladování lisovacích forem?
Pět hlavních typů slouží různým provozním potřebám. Systémy výsuvných zásuvek (4 000-15 000 liber na polici) vyhovují vysokofrekvenčním{8}}výměnám matric s plným přístupem pomocí mostového jeřábu. Konzolové regály manipulují s nadrozměrnými matricemi s variabilními rozměry. Široké-rozpony I-nosníkové regály podporují 5 000-20,{12}} lb pro smíšené zásoby pomocí vysokozdvižného vozíku-na přístupu. Vertikální skladovací věže maximalizují podlahovou plochu pro nástroje s nižší frekvencí. Základny raznic na úrovni podlahy jsou vhodné pro extrémně těžké raznice nad 15 000 liber, kde zvýšené skladování představuje nepřijatelné riziko. Správná volba závisí na rozsahu vaší hmotnosti matrice, frekvenci přístupu a omezeních zařízení.
3. Jak správné skladování matrice zkracuje dobu výměny lisu?
Organizované stáčení matric přímo podporuje metodiku SMED tím, že převádí vyhledávání a načítání matrice z činnosti interního nastavení na externí činnost prováděnou za chodu lisu. Zařízení se strukturovaným regálem obvykle zkracují získávání matrice z 20-45 minut na 5–10 minut tím, že eliminují dobu hledání, umožňují paralelní řazení a zabraňují poškození při přepravě, která způsobuje zpoždění u lisu. Přidělené pozice stojanu s jasným označením umožňují operátorům jít přímo na známé místo, než aby prohledávali matrice naskládané na podlaze.
4. Jaké požadavky OSHA platí pro těžké skladovací regály?
OSHA prosazuje bezpečnost při skladování lisovacích nástrojů prostřednictvím doložky o obecné povinnosti a při kontrolách odkazuje na normy ANSI/MH16.1. Mezi klíčové požadavky patří zveřejněné nosnosti, které odrážejí skutečné koncentrované zatížení matrice, seizmické ukotvení se schválenými upevňovacími prvky při správném utahovacím momentu a hloubce uložení, přiměřená vzdálenost uličky pro manipulační zařízení, minimální vzdálenost postřikovačů 18{4}} a zdokumentované školení obsluhy. Zařízení by měla provádět týdenní vizuální kontroly v oblastech s vysokým provozem a čtvrtletní komplexní strukturální audity s okamžitou izolací jakýchkoli poškozených sekcí stojanu.
5. Jak si mohu vybrat správný regálový systém pro skladování matric pro své zařízení?
Začněte dokumentováním vašich provozních proměnných: maximální hmotnost matrice, rozměry půdorysu matrice, frekvence přístupu na nástroj, dostupná podlahová plocha, výška stropu, zařízení pro manipulaci s materiálem, kapacita podlahové desky a rozpočet. Skupina přechází do přístupových úrovní - denní produkce, týdenní rotace a archivované nástroje. Přiřaďte každou vrstvu ke vhodnému typu regálu: vysunovací-zásuvky pro časté lehké lisovnice, -nosníkové regály nebo podlahové podstavce pro těžké, málo časté nástroje a kombinované systémy pro smíšené zásoby. Před dokončením ověřte, že omezení zařízení podporují konfiguraci. Spolupráce s výrobci matric, jako je YICHEN, kteří navrhují nástroje se standardizovanými základnami a integrovanými opatřeními pro manipulaci, zjednodušuje proces specifikace.


