


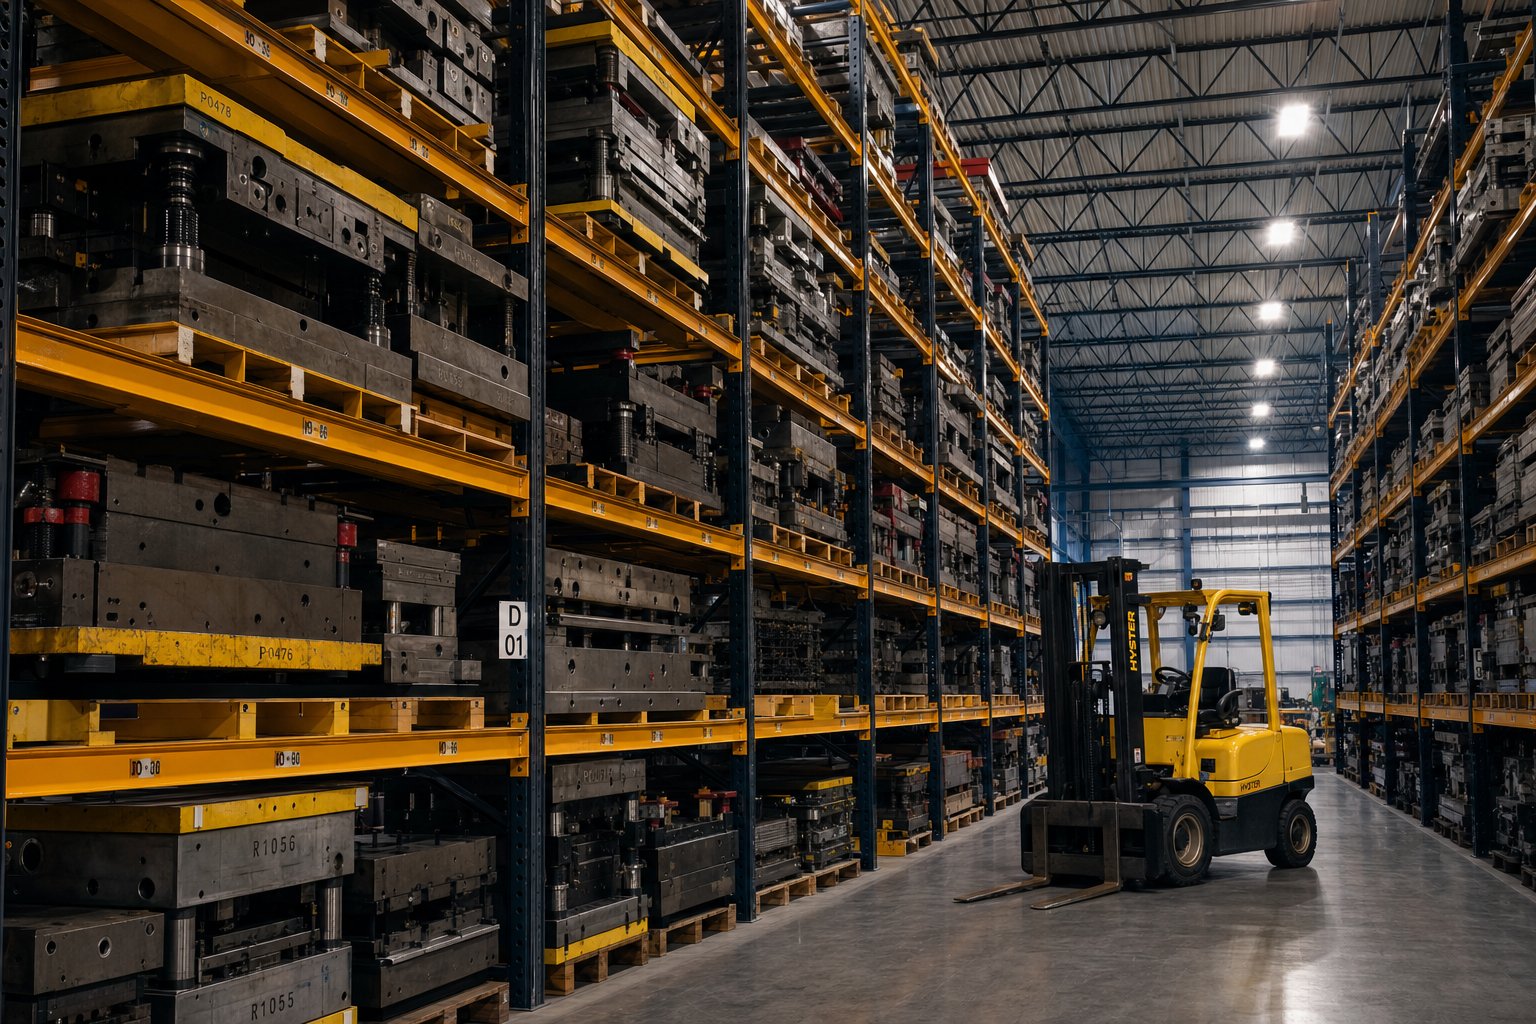
Porozumění úložným systémům pro raznice a proč na nich záleží
Představte sijediná raznicevážící několik tisíc liber, stojící desítky tisíc dolarů, sedící na paletě uprostřed vaší dílny. Je vystaven provozu vysokozdvižného vozíku, vlhkosti a náhodným nárazům. Každý den, kdy tam zůstane, hazardujete jak s jeho přesnými povrchy, tak s bezpečností vašeho týmu. Tento scénář se odehrává v lisovacích zařízeních všude a je to přesně ten problém, který mají vyřešit-účelové skladovací systémy lisovacích forem.
Co jsou systémy pro ukládání raznic
Skladovací systémy lisovacích lisů jsou navržené regálové a policové konstrukce navržené speciálně k podpoře, ochraně a uspořádání těžkých lisovacích lisů mezi výrobními sériemi, které obsahují zesílené nosné-rámy, přesné přístupové mechanismy a bezpečnostní zámky, které standardní skladové regály nemohou poskytnout.
Tyto systémy jsou odlišnou kategorií od běžných-paletových regálů z jednoho prostého důvodu: soustředěná hmotnost. Standardní skladová police rozkládá relativně lehké náklady na široký nosník. Naproti tomu lisovací raznice umisťuje tisíce liber na kompaktní půdorys a vytváří tak bodové-namáhání, které konvenční regály nikdy nezvládly. Účelové-úložné regály s matricí to řeší pomocí rámů z konstrukční oceli, těžkých-rozchodných sloupů a konstrukcí polic určených pro zatížení obvykle od2 000 až 6 000 liber na úroveň.
Mezi základní komponenty, které najdete u většiny systémů, patří zesílené hlavní sloupy (často profilované ocelové nebo konstrukční I-nosníky), nastavitelné výšky polic pro různé velikosti matric, integrované bezpečnostní zámky, které zabraňují nechtěnému pohybu, a povrchové úpravy odolné proti korozi, které chrání jak stojan, tak nástroje, které drží.
Who Needs Purpose-Built Die Storage
Tři skupiny obvykle vedou k rozhodnutí investovat do vyhrazených regálů pro skladování nástrojů a matric:
- Manažeři údržbyvyhodnocovat bezpečnost na pracovišti, snažit se eliminovat-nebezpečí zakopnutí na úrovni podlahy a snížit riziko katastrofálního selhání police při velkém zatížení.
- Provozní manažeřivytvoření případu kapitálových výdajů, vyčíslení toho, jak neorganizované skladování nafukuje časy přeměny lisů a snižuje dobu provozuschopnosti lisu.
- Inženýřispecifikace systémových požadavků, přizpůsobení hmotností a rozměrů matrice jmenovitým zatížením, přístupovým metodám a omezením zařízení, jako je nosnost podlahy a výška stropu.
Pokud spadáte do některé z těchto rolí, zjistíte, že tento článek pokrývá celou oblast: od konstrukčních I-nosných stojanů a výsuvných zásuvkových systémů{1}} po základny pro ukládání matric, široké regály a vlastní konfigurace. Najdete zde také pokyny týkající se dodržování bezpečnostních předpisů, konzervace matrice během skladování, rámců výběru, integrace pracovních postupů a celkových nákladů na vlastnictví. Cílem je poskytnout vám jeden komplexní zdroj spíše než rozptýlené produktové stránky, z nichž každá vypráví pouze část příběhu.
Skutečnou otázkou není, zda vaše matrice potřebují vyhrazené úložiště. Jde o to, zda je úložiště, které již máte, tiše poškozuje a co vás to vlastně stojí.
Proč-úložiště pro obecné účely selhává u těžkých lisovacích raznic
Raznice se nechová jako paletizovaná krabice se spotřebním zbožím. Je to hustá, kompaktní hmota z kalené nástrojové oceli, která koncentruje tisíce liber na malý půdorys. Když umístíte tento druh nákladu na stojan určený pro rovnoměrně rozložené kartony, připravíte půdu pro selhání, které se nemusí ohlásit, dokud nebude katastrofické.
Proč standardní paletové regály selhávají u lisovacích nástrojů
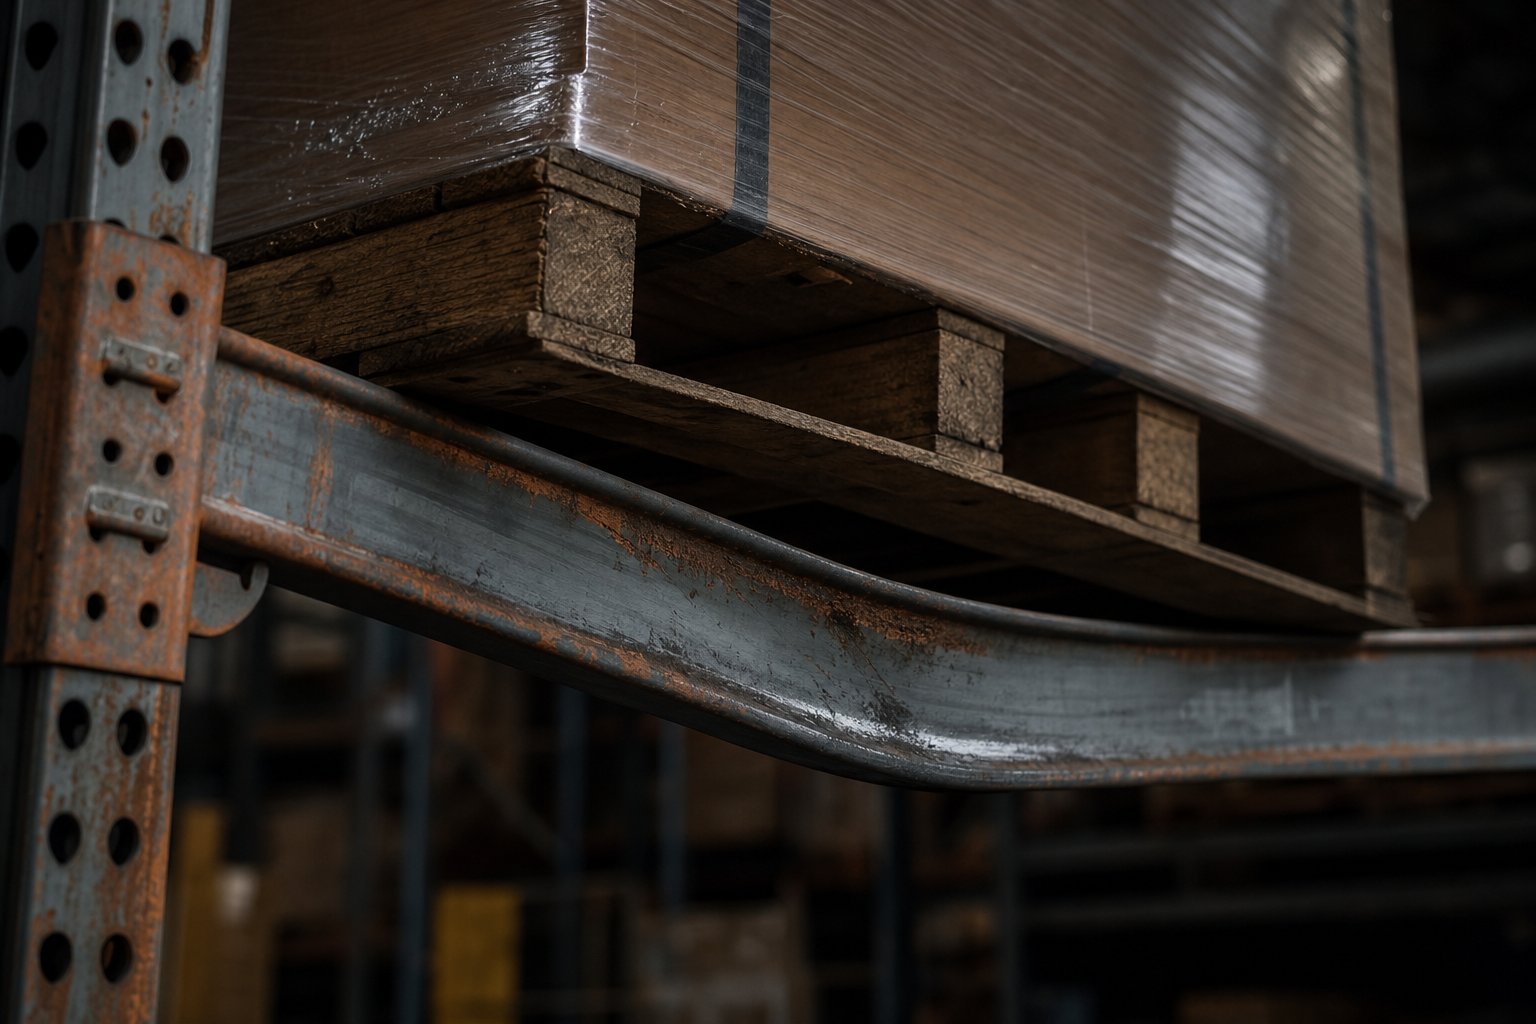
Hlavní problém spočívá v tom, jak se váha dostane k nosníku. Standardní paletové regály jsou určeny prorovnoměrně rozložená zatížení-produkty, jejichž hmotnost se rovnoměrně rozkládá po celém rozpětí nosníku prostřednictvím palet s plochým dnem-. Lisovací raznice dělá pravý opak. Vytváří silné bodové zatížení, soustřeďuje celou svou hmotu na úzkou kontaktní plochu. I když matrice váží stejně jako paletizované zatížení, pro které byl nosník dimenzován, koncentrovaná síla může způsobit vychýlení daleko za přípustný poměr L/180 specifikovaný v normách ANSI MH16.1. Tento nadměrný průhyb vede k prohnutí nosníku, namáhání spojení a případnému selhání konstrukce.
Přemýšlejte o tom takto: představte si, jak stojíte na zamrzlém rybníku ve sněžnicích, versus stojíte na stejném ledu na jehlových podpatcích. Hmotnost je stejná, ale tlak na čtvereční palec je dramaticky odlišný. Těžké raznice mají efekt „jehlového podpatku“ u standardních nosníků stojanu.
Problém se skládá při vyšších úrovních skladování.Přetížení a nerovnoměrné rozložení zátěžepatří mezi hlavní příčiny zhroucení skladových regálů a skladování kompaktních a těžkých matric na horních policích zvyšuje riziko nestability a převrácení rámu. Standardní rošty z drátěného pletiva, pokud nejsou speciálně navrženy pro bodové zatížení podle ANSI MH26.2, mohou také selhat pod koncentrovanou hmotností-, což umožňuje, aby bez varování spadla kostka o hmotnosti několika-tisíc- liber.
Zde jsou konkrétní scénáře selhání, které činí ze standardních paletových regálů nebezpečný nesoulad pro skladování matric:
- Odklon paprsku nad jmenovité limity:Bodové zatížení z průvlaků překračuje práh ohybu nosníků navržených pro rozloženou hmotnost a hrozí náhlé zhroucení.
- Porucha obložení:Standardní drátěné pletivo nebo přezky z vlnité oceli při koncentrovaném zatížení, s nímž nebylo nikdy navrženo manipulovat.
- Svislé přetížení:Hmotnost zápustek často překračuje kapacitu{0}}úrovně vysoce výkonného regálového systému postaveného pro běžné použití ve skladech, namáhání sloupů a základových desek za bezpečné prahy.
- Mezery v kompatibilitě vysokozdvižných vozíků:Standardní hloubky polic a výšky nosníků často neodpovídají vůlím potřebným pro bezpečné umístění širokých nebo zvláštně tvarovaných matric, což zvyšuje riziko kolizí vysokozdvižných vozíků, které promáčknou ochranné povlaky a vystaví kov korozi.
Skrytá rizika skladování na podlaze a provizorní řešení
Když regály tento úkol nesplňují, mnoho obchodů implicitně zvolí nejjednodušší možnost: skládat matrice na podlahu. Vypadá to neškodně. Podlaha tu váhu evidentně zvládne, že? Strukturálně možná. Skutečné náklady na skladování podlah se však měří zraněními, korozí a ztrátou výrobního času.
Formy umístěné přímo na betonových podlahách jsou vystaveny stálé vlhkosti, kondenzaci a teplotním výkyvům, které urychlují povrchovou korozi na přesně-broušených plochách a řezných hranách. Tato koroze nepoškozuje pouze matrici-, ale snižuje kvalitu součásti, když se nástroj vrátí do lisu. Mezitím razidla rozmístěná po podlaze dílny vytvářejí překážkovou dráhu pro pěší provoz a trasy vysokozdvižných vozíků, což vytváří nebezpečí zakopnutí a body sevření, které standardní bezpečnostní procházky důsledně označují.
Improvizovaná řešení představují svá vlastní nebezpečí. Dělníci se často uchylují k dřevěným špalkům nebo šrotu, aby podepřeli matrice v pracovní výšce nebo je udrželi od vlhkého betonu. Tyto provizorní podpěry postrádají navrženou nosnost a matrice, která sklouzává z nestabilního dřevěného bloku, je jedním z nejčastějších zdrojů poranění rozdrcením v nástrojárnách. Riziko se násobí při manipulaci s matricí,-když vysokozdvižný vozík nastaví matrici na nerovný stoh řeziva, i mírný posun může způsobit nepředvídatelné klouzání tuny oceli.
Mezi běžná zranění při skladování matric vázaná na nedostatečné systémy patří:
- Drtivá zraněníze sklouznutí zápustek nebo vyklopení nestabilních podpěr, zejména improvizovaných dřevěných bloků bez technických omezení zatížení.
- Postiženi-nehodamipři pádu zápustek z přetížených nebo vychýlených regálových nosníků, zejména v horních skladovacích patrech.
- Poranění pohybového aparátuzpůsobené nepohodlným ručním umístěním matric v úrovni podlahy{0}}nebo špatně přístupných skladovacích míst.
- Nehody související-s vysokozdvižným vozíkemv přeplněných podlahových skladovacích prostorech s nedostatečnou světlostí uličky, což vede ke kolizím s uskladněným nářadím nebo personálem.
- Nebezpečí uklouznutí a zakopnutíz matric, palet a provizorních podpěr, které blokují chodníky a cesty pro vysokozdvižné vozíky.
Prevence začíná uznáním, že řešení pro ukládání těžkých forem nejsou luxus-jsou technickým požadavkem. Bezpečnost stojanu na lisování závisí na přizpůsobení skladovacího systému skutečným charakteristikám zatížení nástrojů, které obsahuje: soustředěná hmotnost, kompaktní půdorys a potřeba stabilního a bezpečného umístění na každé skladovací úrovni. Jakákoli mezera mezi tím, pro co je stojan dimenzován, a tím, co vyžaduje matrice, je mezera, kde dochází ke zraněním a poškození zařízení.
Skutečnou otázkou tedy není, zda vaše současné nastavení fyzicky pojme kostku. Jde o to, zda dokáže držet kostku bezpečně, opakovaně a bez tichého znehodnocení nástrojů nebo ohrožení vašeho týmu. A zodpovězení této otázky vyžaduje pochopení celé řady typů úložných systémů navržených speciálně pro tuto práci.
Porovnání každého typu systému ukládání matric
Ne všechna úložiště matric jsou si rovni a výběr špatného typu vás může stát stejně tolik, jako když nemáte žádný vyhrazený systém. Každý návrh řeší konkrétní sadu problémů-hmotnostní kapacitu, přístupovou rychlost, podlahovou plochu, rozpočet-a pochopení těchto kompromisů je to, co odlišuje chytrou investici od drahé chyby. Zde je ukázka toho, jak se proti sobě staví pět hlavních typů systémů.
Strukturální I-nosné stojany
Toto jsou těžká zvedák světa skladování matric. Jsou vyrobeny z konstrukčních ocelových I-nosníků nebo těžkých-trubkových sloupů (typicky 3" x 3" nebo 4" x 4" v 7- nebo 11ti gauge oceli), poskytují nejvyšší možné zatížení dostupné ve formátu stojanu. Police jsou obvykle z masivního plechu přes podpěry trubkových nosníků, skapacity v rozmezí od 250 do 500 liber na čtvereční stopu-překlad na 2 000 až 6,000+ lb na úroveň police v závislosti na rozměrech. Výšky sloupů dosahují 96", 120" nebo 144" a šířky polic se pohybují od 72" do 120".
Přístup je přímočarý: vysokozdvižné vozíky posouvají matrice na a vytahují prostřednictvím integrovaných tyčí pro vstup vidlice. V jednoduchosti je síla i omezení. Pro manévrování vysokozdvižným vozíkem budete potřebovat volný prostor v uličce a do návrhu není zabudován přístup pomocí mostového jeřábu. Tyto regály fungují nejlépe pro zařízení s velkými zásobami matric, vysokou hmotností jednotlivých matric a dostupnou infrastrukturou vysokozdvižných vozíků.
Rozbalte-zásuvkové úložné systémy
Představte si, že přitáhnete polici směrem k sobě jako obří zásuvku a odkryjete celý povrch matrice pro přístup pomocí mostového jeřábu nebo kladkostroje. To je princip-zavádění systémů. Police kloužou dopředu se 75% až 100% výsuvem na těžkých-lineárních ložiskách, s kapacitou dosahující až 4 000 liber na polici v manuálních konfiguracích a ještě vyšší ve verzích s pohonem.
Možnosti zahrnují ruční-kliku,{1}}tlačítko motorizované nebo plně manuální{2}}vytahovací mechanismy. Bezpečnostní zámky zabraňují současnému otevření více než jedné police a blokovací-funkce udržují prodlouženou polici na místě během nakládání. Tyto systémy vynikají ve stísněných podlahových prostorech, kde šířka uličky omezuje přístup vysokozdvižného vozíku, nebo v zařízeních spoléhajících na mostové jeřáby pro manipulaci s matricí. Kompromis? Vyšší počáteční náklady a více mechanických součástí vyžadujících pravidelnou údržbu.
Úložné základny a blokové systémy
Úložné základny matric mají opačný přístup než vertikální regály-udržují matrice na úrovni podlahy na ocelových plošinách nebo blocích. Namísto svislého skládání matric, každá základna drží jednu matrici v konzistentní stabilní výšce optimalizované pro vyzvednutí vysokozdvižným vozíkem. Jedná se v podstatě o přesné-vyrovnané ocelové rámy nebo bloky, které nahrazují improvizované dřevěné podpěry, o kterých jsme hovořili dříve.
Výhodou je jednoduchost a okamžitá dostupnost. Žádná svislá konstrukce neznamená žádné obavy o světlou výšku, žádné riziko vychýlení paprsku a žádné stoupání do vyšších úrovní. Jsou ideální pro velmi velké progresivní raznice, které překračují limity šířky nebo hmotnosti regálových systémů, nebo pro raznice, které se do a z výroby cyklují tak často, že vertikální skladování přidává zbytečné manipulační kroky. Omezení je zřejmé: spotřeba podlahové plochy. Každá matrice má svůj vlastní půdorys bez výhody vertikálního stohování.
Širokoúhlé a skladovací police na formy
Široké rozpětí regálů zaujímá střední cestu mezi standardními paletovými regály a celokonstrukčními regály. Tyto systémy využívají vyztužené nosníky na větší vzdálenosti (typicky 72" až 96") s těžšími-rozchodnými podlahami, které jsou navrženy pro střední zatížení, které přesahuje běžné regály, ale spadá pod nejtěžší lisovací nástroje. Běžně se vyskytují v zařízeních, kde se skladují stojany na skladování vstřikovacích forem spolu s lehčími lisovacími nástroji, kde se hmotnosti matrice pohybují od 500 do 2 000 liber na úroveň.
Skladovací regály na formy v této kategorii mají často nastavitelné výšky polic s užším přírůstkem (až 3" úpravy), díky čemuž jsou všestranné pro smíšené zásoby nástrojů. Přístup je obvykle pomocí vysokozdvižného vozíku nebo ručního -zvedače palet pro nižší úrovně. Klíčovým omezením je strop kapacity-tyto nezvládnou snadno mnoho-}progresivních{6tunových regálů.
Vlastní svařované regály
Když standardní konfigurace neodpovídají vašemu inventáři matric, mezeru vyplní vlastní svařované stojany. Jsou vyrobeny podle přesných specifikací-specifických rozměrů polic,-standardních roztečí sloupů, integrovaných uchycení jeřábových kolejnic nebo neobvyklých vzorců rozložení hmotnosti. Jsou běžné v automobilových lisovnách, kde mají raznice unikátní geometrii, kterou žádný--policový systém čistě nepojme.
Vlastní řešení poskytují dokonalé přizpůsobení, ale obětují flexibilitu. Překonfigurování svařovaného stojanu pro různé velikosti matrice obvykle znamená řezání oceli a opětovné{1}}svaření, nikoli pouze úpravu polohy polic. Dodací lhůty se prodlužují a náklady na inženýring přidávají významnou prémii oproti katalogovým možnostem.
| Typ | Nejlepší pro | Typická kapacita na úroveň | Metoda přístupu | Efektivita podlahové plochy | Relativní náklady |
|---|---|---|---|---|---|
| Nosníky s konstrukcí I- | Těžké zásoby raznic, velkoobjemová lisovací zařízení | 2 000–6,000+ liber | Vysokozdvižný vozík se vstupními tyčemi vidlice | Vysoká (vertikální stohování) | Střední-Vysoká |
| Rozbalovací-systémy zásuvek | Prodejny-s jeřábem, těsné uličky, přesný přístup | 4 000–15 000 liber | Mostový jeřáb/zvedák po vysunutí police | Velmi vysoká (kompatibilní s úzkými uličkami) | Vysoký |
| Skladovací základny | Velmi velké/těžké nástroje, vysoké{0}}přepínání frekvence | Jedna kostka na základnu (neomezeno konstrukcí) | Přímý odběr vysokozdvižným vozíkem | Nízká (jedna kostka na stopu) | Nízký |
| Širokoúhlé/plísňové skladovací police | Smíšené nástroje, vstřikovací formy, zapalovače | 500–2 000 liber | Vysokozdvižný nebo paletový zvedák | Střední-Vysoká | Nízká-střední |
| Vlastní svařované regály | Ne-standardní geometrie matrice, jedinečná omezení zařízení | Liší se podle technických specifikací | Liší se (vysokozdvižný vozík, jeřáb nebo hybrid) | Optimalizováno pro aplikaci | Nejvyšší |
Každý typ systému řeší konkrétní průsečík hmotnosti, frekvence přístupu, prostoru a rozpočtu. Správná volba zřídka závisí na jediném faktoru-je to o tom, jak vaše matrice, uspořádání vašeho zařízení a vaše manipulační zařízení spolupracují jako systém. A toto uvažování na-úrovni systému sahá za hranice samotného stojanu do bezpečnostních standardů a technických certifikací, které ověřují, zda daná konfigurace může skutečně fungovat tak, jak je hodnoceno v reálných podmínkách-světa.
Bezpečnostní standardy a shoda pro zařízení pro ukládání lisů
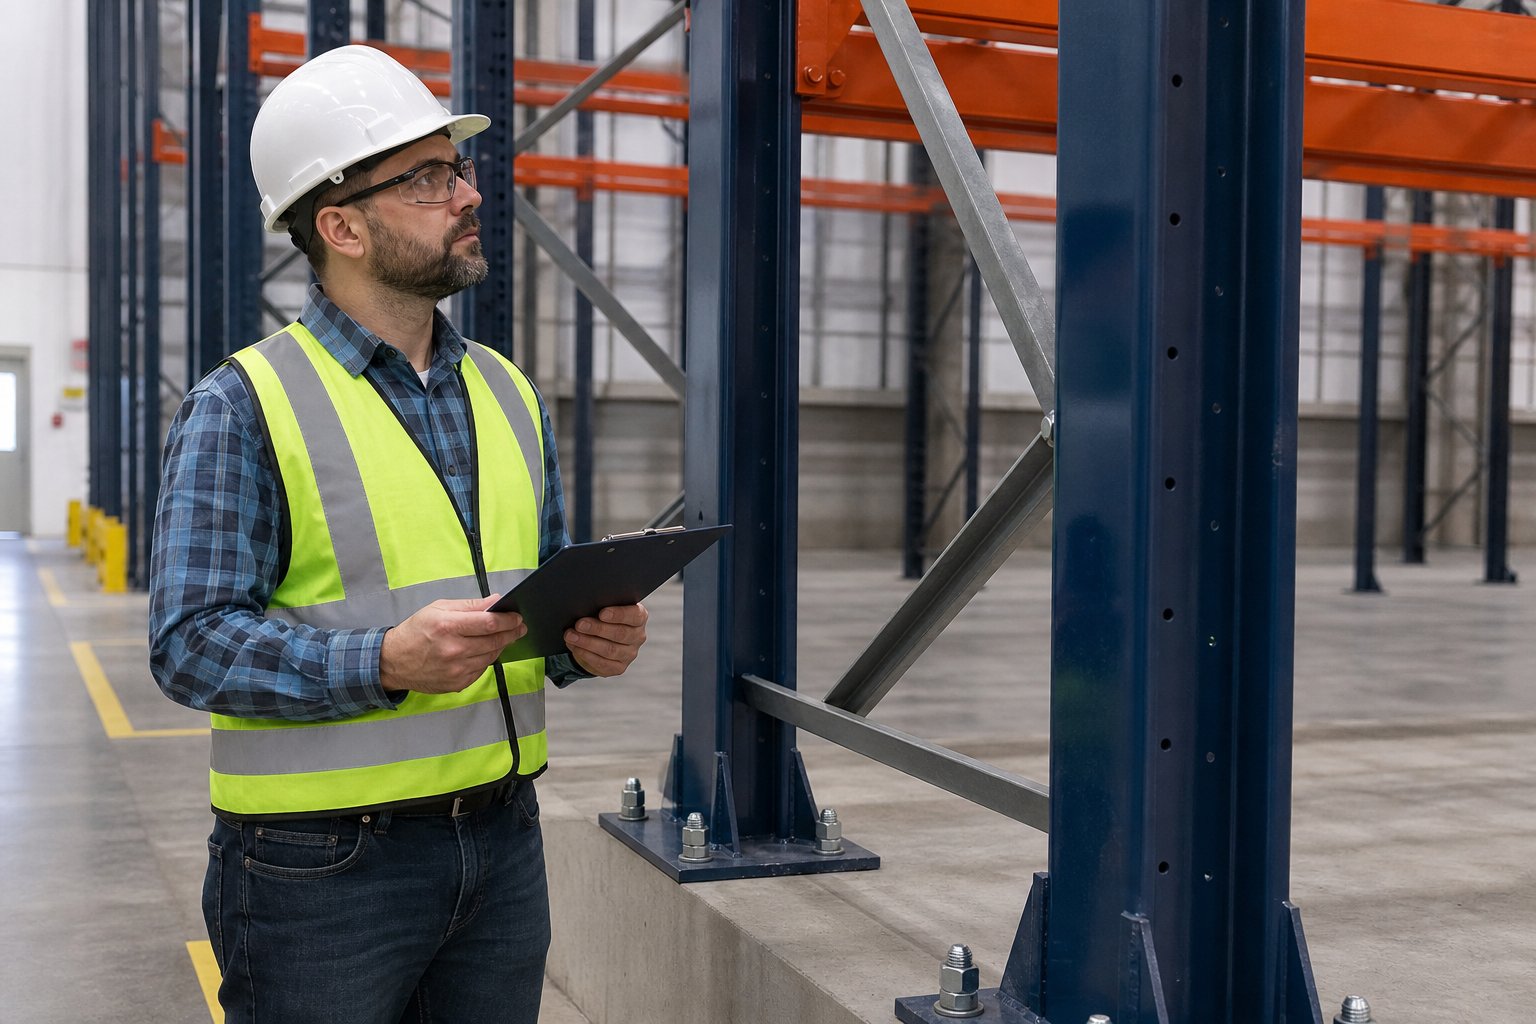
Úložný stojan může vypadat pevně. Svary jsou čisté, sloupy tlusté a list s prodejními specifikacemi uvádí působivá čísla. Ale jak víte, že ta čísla jsou skutečná? Bez ověřených technických norem a souladu s předpisy důvěřujete marketingovým tvrzením s mnoha{2}}tunovými náklady zavěšenými nad hlavami vašeho týmu. Stojan na lisování shody s OSHA není zaškrtávací políčko-je to rozdíl mezi systémem, který funguje podle hodnocení, a systémem, který je neověřenou odpovědností.
Požadavky OSHA na skladování těžkých matric
OSHA nezveřejňuje nařízení nazvané "stojany na lisování". Místo toho platí několik obecných průmyslových a stavebních norem přímo pro to, jak musí být těžké nástroje skladovány. Nejrelevantnější ustanovení pocházejí z29 CFR 1926,250a 29 CFR 1910.176, které společně vytvářejí právní rámec pro bezpečné skladování materiálu v průmyslových zařízeních.
Zde je to, co tyto předpisy vyžadují při aplikaci na těžké stojany na nářadí a matrice:
- Zajištění proti posunutí:Všechny materiály uložené v patrech musí být stohovány, stohovány, blokovány, zajištěny nebo jinak zajištěny, aby se zabránilo sklouznutí, pádu nebo zhroucení (1926.250(a)(1)). U lisovacích nástrojů to znamená mechanismy pozitivního uchycení-policových okrajů, šroubované zádržné prvky nebo konstrukce kolébky, které zabraňují bočnímu pohybu při seismických událostech nebo náhodném kontaktu vysokozdvižného vozíku.
- Limity zatížení podlahy:Hmotnost skladovaných materiálů nesmí překročit limity maximálního bezpečného zatížení a zaměstnavatelé musí tyto limity viditelně zveřejňovat v librách na čtvereční stopu ve všech skladovacích prostorech (1926.250(a)(2)). Když soustředíte 4,{4}} lb na půdorys jednoho stojanu, je důležité vědět, jaká je skutečná kapacita vaší desky.
- Jasné uličky a průchody:Uličky musí být udržovány volné pro bezpečný pohyb zařízení pro manipulaci s materiálem a zaměstnanců (1926.250(a)(3)). U skladovacích prostor pro matrice to obvykle znamená zachování minimálních uliček o délce 12{4}} u standardních vysokozdvižných vozíků nebo širších prostor při použití vozíků s prodlouženým dosahem pro přístup k horním úrovním regálu.
- Úklid skladovacích prostor:Oblasti musí zůstat bez nahromadění, které vytváří zakopnutí, požár nebo jiná nebezpečí (1926.250(c)). Matrice uložené na blocích nebo základnách na úrovni podlahy- nesmí bránit únikovým cestám.
- Shoda s nosností:Podle 1910.176(b) nesmí skladové zatížení překročit jmenovitou kapacitu pro regály, podlahy nebo plošiny. Toto je základní pravidlo, které činí ověřenou dokumentaci o nosnosti stojanu pro matrice z právního hlediska nezbytnou-ne volitelnou.
To, co zaskočí mnoho zařízení, je požadavek na vysílání. Budete potřebovat štítky s nosností, které jsou viditelné na každém poli regálu a udávají maximální hmotnost na úroveň police. Během inspekce OSHA může nepřítomnost těchto štítků vyvolat citace bez ohledu na to, zda je stojan skutečně přetížen.
Inženýrské certifikace a normy zátěžového testování
Zní to jednoduše,-jen se podívejte na technický list, že? Problém je v tom, že ne všechny nosnosti mají stejnou důvěryhodnost. Výrobce může na brožuru vytisknout libovolné číslo. Co chcete, je dokument o nosnosti-vyražený PE.
Certifikace profesionálního inženýra (PE) na dokumentaci zatížení znamená, že licencovaný inženýr zkontroloval statické výpočty, ověřil vlastnosti materiálů a potvrdil, že uvedené kapacity splňují platné technické předpisy za stanovených podmínek. Tohle není gumové razítko. Odborníci na služby nesou osobní právní odpovědnost za přesnost svých certifikací, což dává těmto číslům váhu, kterou marketingová tvrzení prostě nemají.
Při hodnocení těžkých stojanů na nářadí a matrice jsou zde uvedeny certifikace a normy, které by si kupující měli před nákupem ověřit:
- Výkresy nosnosti s razítkem PE-:Podrobné technické dokumenty ukazující maximální povolené zatížení na úroveň police, na pole a kumulativní zatížení na rám, podepsané licencovaným profesionálním inženýrem.
- Shoda ANSI MH16.1:Specifikace Rack Manufacturers Institute (RMI) pro průmyslové ocelové skladovací regály, zahrnující konstrukční výpočty, kombinace zatížení a bezpečnostní faktory.
- Materiálové certifikace:Mlynářské certifikáty potvrzující jakost oceli. Ocel třídy 50 (minimální mez kluzu 50 000 psi) v konstrukčních nosnících je uznávaným měřítkem kvality pro těžké -kapacitní regály-, pokud to výrobce tvrdí, požádejte o ověření certifikaci závodu.
- Svařovací certifikace:Shoda AWS D1.1 nebo D1.3 pro konstrukční svařování, zvláště důležitá pro zakázkové-vyrobené regály, kde kvalita svaru přímo určuje-integritu nosné konstrukce.
- Dokumentace zátěžového testu:Výsledky fyzického zátěžového testu prokazující výkon při jmenovité kapacitě, ideálně při 125 % udávané pracovní zátěže pro potvrzení bezpečnostní rezervy.
Pokud dodavatel nemůže předložit PE-orazítkovanou dokumentaci nebo váhá s dotazem na ANSI MH16.1, je to varovné znamení. Nosnost stojanu pro matrice vytištěná v katalogu neznamená nic bez technické validace. Renomovaní výrobci poskytují tyto dokumenty jako standardní postup-ne jako doplňkový prodej.
Seismický návrh a bezpečnostní faktory zařízení
Zde je detail, který mnoho kupujících mimo Kalifornii přehlíží: požadavky na seismický design se vztahují na skladovací regály v mnohem více regionech, než byste čekali. PodleInstitut výrobců stojanůSpojené státy zažijí v průměru více než 50 zemětřesení denně a Mezinárodní stavební zákon nyní vyžaduje, aby všechny systémy paletových regálů byly navrženy a vyrobeny tak, aby vydržely seismickou aktivitu-bez ohledu na geografickou polohu.
Pro skladování lisovacích nástrojů jsou sázky zesíleny pouhou hmotou. Běžný skladový regál držící kartony může během seismické události vyhodit nějaký produkt. Stojan na matrice obsahující 20,{3}} lb nástrojové oceli na více úrovních se stává katastrofickým nebezpečím, pokud není navržen pro boční síly. Následky mnoha-tunového výtlaku během dokonce i mírné seismické události jsou natolik závažné, že si tento faktor zaslouží vážnou pozornost při specifikaci.
Jaké změny v seizmických{0}}systémech ukládání matrice ve srovnání se standardními konstrukcemi?
- Větší základní desky a více kotevních šroubů:Vyšší seismické zóny vyžadují širší stopu sloupu a dodatečné ukotvení betonu, aby odolalo momentům převrácení.
- Těžší ocel a rámy s většími rozměry:Příčné síly generované při zrychlení země vyžadují tužší rámové sestavy, než by vyžadovaly samotné výpočty statického zatížení.
- Vylepšená propojení-do{1}}sloupců:Velikosti konektorů se zvětšují, aby byla zachována strukturální integrita při dynamickém cyklickém zatížení, které statické návrhy nikdy nezažijí.
- Požadavky na silnější betonovou desku:Podpěrné desky v oblastech s vysokou-seizmickou zátěží mohou být o několik palců tlustší než standardní, což zvyšuje značné náklady, když se vynásobí velkou instalací lisovnic.
- Inženýrství-specifické pro web:Seismické požadavky již nejsou klasifikovány podle širokých „zón“. Dvě zařízení ve stejném státě-dokonce i ve stejném městě- mohou mít různé požadavky na design na základě přesných souřadnic GPS, klasifikace půdy a kategorie stavebního kódu (v rozmezí od A do F).
Praktické důsledky? Nemůžete jednoduše koupit stojan na matrice určený pro zařízení v Ohiu a nainstalovat jej v závodě poblíž Memphisu nebo Salt Lake City bez ověření seismické kompatibility. Podobně přemístění stávajících regálů do nového zařízení vyžaduje strukturální přezkoumání, které potvrdí, že systém splňuje všechna kritéria zatížení na novém místě. Konzultace sUSGS seismické designové mapys vaší konkrétní adresou vám poskytne základní parametry, které váš rackový technik potřebuje.
Mezi mandáty OSHA pro ukládání dat, dokumentací o zátěži s certifikací PE-a seismickými konstrukčními faktory je oblast dodržování předpisů pro ukládání matric více, než většina kupujících zpočátku předpokládá. Ale to nejsou byrokratické překážky,-jsou to technické záruky, které určují, zda vaše investice skutečně dlouhodobě ochrání vaše nástroje a vaše lidi. A ochrana nástrojů přesahuje strukturální zabezpečení. Způsob, jakým jsou raznice během skladování uchovávány-prevence koroze, ohledy na klima, protokoly údržby-, má stejně velký vliv na to, zda budou fungovat, když se vrátí do lisu.
Nejlepší postupy pro uchování matrice během skladování
Konstrukčně pevný stojan chrání vaše matrice před zhroucením. Ale co je chrání před tichým, neviditelným poškozením, ke kterému dochází, když nečinně sedí? Koroze, infiltrace vlhkosti a zanedbaná údržba mezi jednotlivými výrobními sériemi ničí více povrchů matrice, než kdy nárazy vysokozdvižného vozíku zničí. Ironie je brutální: investujete do účelově-vyrobených stojanů na ukládání forem, abyste chránili drahé nástroje, a pak necháte podmínky prostředí pomalu požírat právě tu přesnost, kterou se snažíte zachovat.
Prevence koroze lisovnic není žádná okouzlující práce. Nezobrazuje se na fotografiích dramatických poruch nebo zprávách o incidentech OSHA. Projeví se o týdny nebo měsíce později, když se matrice vrátí do lisu a prvních sto dílů vyjde s povrchovými defekty, rozměrovým posunem nebo nekonzistentním tokem materiálu. Do té doby je škoda způsobena-a sleduje se, co se stalo (nebo nestalo) během skladování.
Prevence koroze a kontrola klimatu
Ocel koroduje. To nejsou novinky. Mnoho manažerů nástrojů zaskočilo, jak rychle se to děje v nekontrolovaných skladovacích prostředích. Lisovací nástroj s exponovanými povrchy nástrojové oceli může vyvinout viditelnou povrchovou oxidaci již za 24 až 48 hodin, pokud relativní vlhkost překročí 60 %. Broušené a leštěné čela jsou obzvláště zranitelné, protože jejich hladká povrchová úprava nenabízí žádnou ochrannou oxidovou vrstvu-veliká přesnost, díky které jsou efektivní ve výrobě, je činí bezbrannými při skladování.
Tři ochranné vrstvy spolupracují, aby se zabránilo korozi raznice během skladování:
- Kontaktní inhibitory koroze:Nastříkejte-na ochranné prostředky proti korozi mazacím nebo olejovým-nátěrem na exponované ocelové povrchy s konzistencí filmu, abyste zabránili kontaktu s vlhkostí. Produkty jakoZERUST Axxanol Spray-Gposkytují ochranu až po dobu jednoho roku ve venkovních podmínkách a dva roky uvnitř a nabízejí přímou bariéru mezi nástrojovou ocelí a okolní vlhkostí.
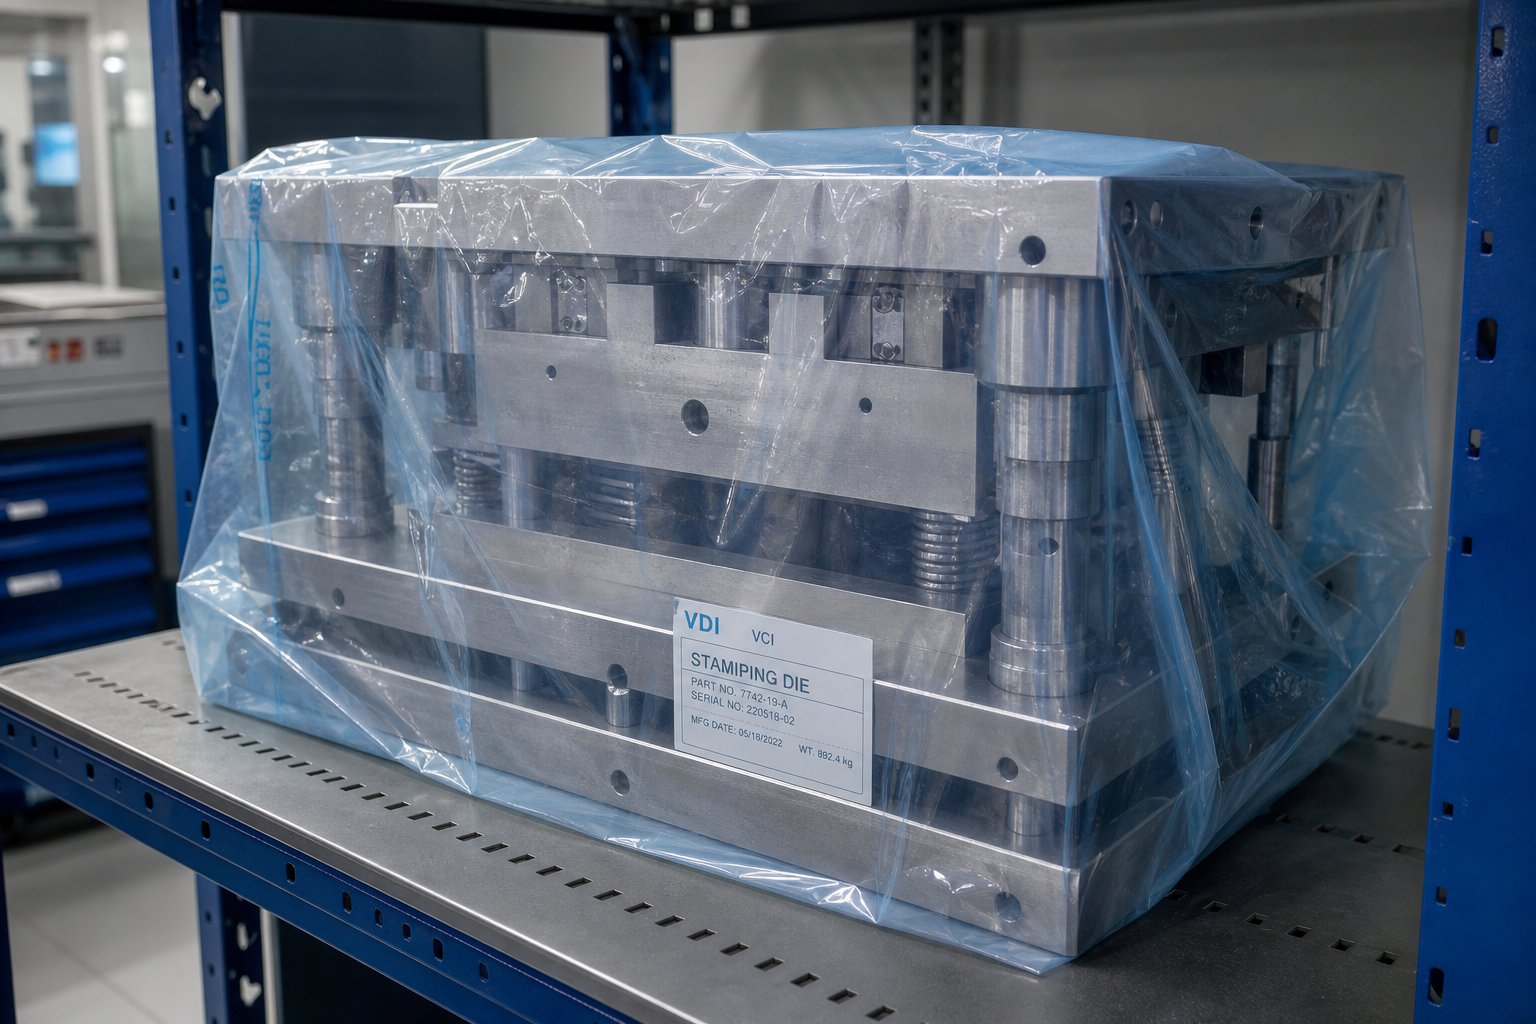
- Materiály inhibitoru koroze výparů (VCI):Technologie VCI uvolňuje neviditelné molekuly, které tvoří ochrannou vrstvu na kovových površích v uzavřeném prostoru. Smršťovací fólie, balíčky a papírové vložky VCI chrání těžko přístupné--vnitřní povrchy-dutin, kanálů a zapuštěných oblastí-, které stříkané nátěry nemohou snadno zakrýt. Kritickým požadavkem je uzavření: molekuly VCI se rozptýlí na vzduchu, takže matrice musí být utěsněny ve fólii nebo obalu, aby technologie fungovala.
- Klimatizované{0}}úložné prostory:Udržování relativní vlhkosti pod 50 % a stabilních teplot eliminuje cykly kondenzace, které spouštějí bleskovou rez. Zařízení ve vlhkém podnebí nebo zařízení s výraznými teplotními výkyvy mezi směnami nejvíce těží z vyhrazených klimatických zón v jejich skladovacích prostorech. Dokonce i základní odvlhčování v uzavřeném regálovém poli je měřitelný rozdíl.
Všimnete si, že tyto metody se vzájemně nevylučují. Nejúčinnější konzervační programy vrství všechny tři: přímé-kontaktní nátěry na exponované povrchy, materiály VCI pro uzavřené dutiny a environmentální kontroly pro samotný úložný prostor. Přeskočení jedné vrstvy zanechá mezeru, kde si koroze najde cestu dovnitř.
Plánování údržby mezi výrobními cykly
Údržba matrice mezi výrobními sériemi je místo, kde většina zařízení upustí míč. Kostka vypadne z lisu, umístí se na stojan a zůstane nedotčena, dokud nepřijde další objednávka. Tato mezera-ať už jsou to dva týdny nebo šest měsíců-, kdy se tiše nahromadí škody, kterým lze předejít.
JakArt Hedrick poznamenává v The Fabricatorskutečná preventivní údržba matrice zahrnuje pravidelné plánované činnosti bez ohledu na to, jak dobře byla matrice zkonstruována: ostření řezných sekcí před jejich vyštípnutím, výměna pružin před selháním, kontrola uvolněných spojovacích prvků a čištění nečistot, které urychlují opotřebení. Tyto úkoly nepřestávají být nutné jen proto, že kostka je ve skladu. Úložiště je ve skutečnosti ideální čas k jejich dokončení,-když produkční tlak nevynucuje zkratky.
Zde je podrobný{0}}kontrolní seznam{0}}za{1}}krokem pro přípravu skladování matrice, který je třeba dodržovat pokaždé, když matrice vyjde z lisu:
- Všechny povrchy důkladně očistěte.Odstraňte špony, úlomky, nahromaděné mazivo a veškeré kovové úlomky z řezacích stanic, vodicích kolíků a vnitřních kanálů. Zbytkové lisovací mazivo ponechané na místě přitahuje nečistoty a může se časem stát kyselým.
- Zkontrolujte poškození a opotřebení.Zkontrolujte řezné hrany, zda nejsou odštípnuté nebo otupené, ověřte, zda jsou všechny upevňovací prvky utaženy, hledejte odřené povrchy na otěrových deskách a vačkových unašečích a ověřte, že všechny pružiny jsou neporušené. Zdokumentujte nálezy v záznamech o údržbě matrice.
- Proveďte veškerou náležitou údržbu.Pokud řezné části potřebují naostřit nebo se blíží konec životnosti pružin-{1}}, řešte to hned, než abyste problém zjišťovali při příštím nastavování. Doba skladování je bezplatná doba údržby.
- Všechny povrchy zcela osušte.Veškerá zbytková vlhkost-z čisticích rozpouštědel, chladicí kapaliny nebo kondenzace-musí být před aplikací ochranných nátěrů odstraněna. Stlačený vzduch a utěrky nepouštějící vlákna-fungují v přístupných oblastech; cirkulace teplého vzduchu řeší vnitřní dutiny.
- Aplikujte antikorozní-nátěry.Nastříkejte všechny nechráněné povrchy nástrojové oceli-řezné hrany, tvářecí plochy, vodicí plochy-vhodným prostředkem proti korozi. Zvláštní pozornost věnujte broušeným a leštěným plochám bez ochranného nátěru.
- Nainstalujte ochranu VCI pro uzavřené prostory.Umístěte pakety nebo listy VCI mezi horní a spodní polovinu matrice, dovnitř dutin a kolem přesných součástí. Utěsněte sestavu smršťovací fólií VCI a ujistěte se, že všechny švy jsou přelepeny ochrannou páskou, aby se zachovala uzavřená atmosféra.
- Zaznamenejte místo uložení a datum.Zaznamenejte polohu stojanu matrice, použitou metodu konzervace a všechny položky nevyřízené údržby ve vašem sledovacím systému. Nastavte si v kalendáři připomenutí pro pravidelnou kontrolu-obvykle každých 90 dní pro vnitřní skladování, častěji pro venkovní nebo polouzavřená prostředí.
Na tomto 90-denním intervalu kontroly záleží. Dokonce i utěsněná pouzdra VCI mohou způsobit díry v důsledku poškození při manipulaci nebo vystavení vlivům prostředí. Rychlá vizuální kontrola a ověření integrity ochranného obalu zabrání nepozorovanému rozvoji šestiměsíčního problému s korozí.
Jak podmínky skladování ovlivňují životnost
Zde je spojení, díky kterému se všechno toto úsilí vyplatí: podmínky skladování přímo určují kvalitu výroby, když se raznice vrátí do provozu. Kostka, která seděla tři měsíce v nekontrolované vlhkosti bez ochrany, nevypadá jen drsně,-funguje jinak. Oxidace povrchu na tvářecích plochách zvyšuje koeficienty tření, mění vzory toku materiálu a vytváří nekonzistentní geometrii součásti. Zkorodované břity se spíše lámou, než aby se opotřebovávaly postupně, což vede k předčasnému přeostření nebo výměně sekce. Důlkové vodicí plochy zavádějí vůli, která se sdružuje s každým úderem.
Kumulativní efekt urychluje degradaci formy v průběhu celého jejího životního cyklu. Každý skladovací cyklus bez řádné konzervace odstraní malou, ale nevratnou vrstvu životnosti matrice. Během let přerušované výroby může tato akumulace zkrátit celkovou životnost matrice o 20 % až 40 %-, což jsou ohromující náklady, vezmeme-li v úvahu, že komplexní progresivní matrice může představovat šesti-cifernou investici.
Formy navržené s ohledem na udržitelnost a odolnost lépe reagují na správné protokoly skladování. Když jsou povrchové úpravy, výběr materiálů a design komponent optimalizovány pro dlouhodobou{1}}stabilitu výkonu od samého počátku-, jak výrobci rádiYICHENzdůrazňují ve své vlastní konstrukci lisovacích nástrojů-nástroje jsou ze své podstaty odolnější během intervalů skladování. Tvrzené povlaky odolávají oxidaci déle, precizní-broušené povrchy si zachovávají svou povrchovou celistvost pod ochrannými fóliemi a robustní konstrukce součástí toleruje drobné výkyvy prostředí, ke kterým dochází i v dobře-skladovacích prostorách.
Správná konzervace matrice není oddělená od výběru systému ukládání matric-je to druhá polovina rovnice. Stojan chrání před fyzickým poškozením. Protokol konzervace chrání před chemickým poškozením a poškozením životního prostředí. Společně tvoří kompletní strategii skladování, která zachovává přesnost matrice a prodlužuje produktivní životnost v každém výrobním cyklu.
Přesto ani ten nejlepší konzervační program nedokáže kompenzovat skladovací systém, který neodpovídá vašim skutečným vlastnostem matrice. Hmotnost, rozměry, četnost přístupu a omezení zařízení, to vše závisí na rozhodnutí o výběru, které určuje, zda vaše investice do úložiště skutečně poskytuje ochranu a účinnost, kterou slibuje.
Jak vybrat správný úložný systém pro vaše zařízení
Znát typy systémů je jedna věc. Vědět, který z nich patří do vašeho zařízení-s ohledem na vaše konkrétní raznice, podlahu, manipulační zařízení a váš výrobní rytmus-je místo, kde většina kupujících uvízne. Technické údaje výrobce uvádějí kapacity a rozměry, ale jen zřídka vysvětlují, jak se tato čísla promítají do vašich skutečných- omezení. Tento průvodce výběrem úložného systému matrice překlenuje tuto mezeru tím, že prochází třemi faktory, které řídí každou úspěšnou instalaci: charakteristikami matrice, připraveností zařízení a přístupovými vzory.
Odpovídající charakteristiky matrice typu úložného systému
Začněte se samotnými kostkami. Vytáhněte inventář nástrojů a roztřiďte je podle hmotnostní třídy, protože hmotnost je jediným největším určujícím faktorem, který systém potřebujete. 500 lb ořezávací matrice a 12 000 lb progresivní přenosová matrice nepatří do stejné kategorie stojanů-a pokoušíme se je vnutit do jednoho systému buď nad-výdaje na lehčí nástroje, nebo pod-specifikace pro těžké věci.
Na rozměrech záleží téměř stejně jako na hmotnosti. Raznice o šířce 48" se pohodlně vejde na standardní 72" polici, ale velká matrice pro automobilový panel o rozměru 96" nebo širší vyžaduje širší-zásuvky nebo vyhrazené základny pro ukládání matric. Výška je stejně kritická,-vysoké matrice snižují počet použitelných úrovní polic v daném stojanu a zabírají vertikální prostorovou efektivitu, díky níž se vyplatí skladování na prvním místě.
Pro podporu lisování velkých dílů, kde progresivní lisovací nástroje často přesahují délku 8 stop a váží 5 000 až 15 000 liber, jsou systémy výsuvných -zásuvek nebo základny matric v úrovni podlahy{6}} typicky lepší než vertikální regály. Díky pouhému půdorysu těchto nástrojů je přístup k mostovému jeřábu praktičtější než vkládání vysokozdvižného vozíku a-výsuvné police poskytují operátorovi jeřábu úplnou-stranu, aniž by manévroval do těsných regálových polí.
Pomocí této rozhodovací matice přiřaďte svůj inventář kostek k příslušnému typu systému:
| Hmotnostní třída | Doporučený typ systému | Minimální šířka uličky | Požadavek na zatížení podlahy | Vyzvedávací zařízení |
|---|---|---|---|---|
| Méně než 1 000 liber | Širokorozponové regály | 10 stop | 150–250 psf | Vysokozdvižný nebo paletový zvedák |
| 1 000–3 000 liber | Nosníky s konstrukcí I- | 12 stop | 250–350 psf | Standardní vysokozdvižný vozík |
| 3 000–6 000 liber | Konstrukční zásuvka-nosníkové nebo vysunovací{1}} | 12–14 stop | 350–500 psf | Těžký-vysokozdvižný vozík nebo mostový jeřáb |
| 6 000–15 000 liber | Rozbalovací-systémy zásuvek | 8–10 stop (v provozu-jeřábem) | 500–750 psf | Mostový jeřáb |
| Více než 15 000 liber | Základny pro ukládání matric (úroveň podlahy) | 14+ ft (vysokozdvižný vozík) nebo jeřábový prostor | 750+ psf | Těžkonosný-jeřáb nebo svitkový vůz |
Všimněte si, jak se požadavky na šířku uličky ve skutečnosti snižují u těžších forem, když vysokozdvižné vozíky nahradí přístup jeřábem. To je neintuitivní, dokud si neuvědomíte, že se jeřáb pohybuje nad hlavou-, čímž se eliminuje poloměr otáčení, který zabírá podlahovou plochu u stojanů s vysokozdvižným vozíkem-.
Příprava zařízení a posouzení zatížení podlahy
Vaše budova má limity a jejich objevení po instalaci je nákladné. Požadavky na vysoké zatížení podlahy stojanu často překvapí správce zařízení, kteří nikdy předtím nesoustředili tak velkou váhu do definované oblasti.
Nosnost podlahyse vyjadřuje v librách na čtvereční stopu (psf) a mění se v půdorysu budovy. Typická průmyslová deska zvládá 150–250 psf jako rovnoměrné rozložené zatížení. Ale stojan na matrice nerozkládá váhu rovnoměrně-, soustředí celý náklad šachty do čtyř až šesti sloupových základních desek, z nichž každá má rozměry zhruba 6" x 6". To vytváří scénář koncentrovaného zatížení, kde efektivní tlak na každé základové desce může překročit 1 000 psi, což je mnohem více než standardní desky bez vyztužení.
Než se zapojíte do systému, ověřte si o svém zařízení tři věci:
- Tloušťka desky a výztuž:Vyžádejte si originální konstrukční výkresy nebo si objednejte skenování radarem pronikajícím do země (GPR)-, abyste potvrdili hloubku desky a rozložení výztuže. 6" nevyztužená deska má dramaticky jinou kapacitu než 8" deska s výztuží #5 na 12" středech.
- Půdní podmínky pod deskou:I správně vyztužená deska může sedat nebo prasknout, pokud je zhutnění podkladu nedostatečné pro soustředěné zatížení. Geotechnické posouzení toto riziko identifikuje dříve, než se stane problémem.
- Rozměry základní desky sloupu:Váš dodavatel stojanu by měl poskytnout rozměry základní desky a vzory kotevních šroubů. Větší základní desky rozkládají zatížení na větší plochu desky a snižují bodový tlak. Pokud je vaše podlahová kapacita marginální, je často použití nadrozměrných základových desek levnější než vyztužování desky.
Výška stropu je dalším omezením, které lidi zachycuje. Potřebujete dostatek vertikálního prostoru nejen pro samotný regál, ale i pro stožár vysokozdvižného vozíku plně vysunutý nad úroveň horní police. Zastandardy návrhu skladu, mezi horní částí zataženého stožáru a jakoukoli překážkou- nad stropem, trubkami sprinklerů, osvětlením nebo samotným stropem musí zůstat minimální vzdálenost 19,7 palce. Pro regál se 120" horní policí a vysokozdvižný vozík vyžadující výšku stožáru 160" budete potřebovat alespoň 180" (15 stop) volné výšky stropu.
Plánování frekvence přístupu a metody vyhledávání
Jak často každá kostka opustí sklad? Tato otázka utváří vaše rozvržení více než jakékoli číslo listu se specifikacemi. Ti, kteří -vysokofrekvenční umírají-na kole každý týden nebo více, potřebují{3}}přízemní-polohy nebo nižší police v regálech s minimálními kroky. Nízkofrekvenční nástroje, například sezónní nebo záložní nástroje, mohou zabírat vyšší úrovně, kam přístup trvá déle, ale prostor zůstává dostupný pro aktivní inventář.
Představte si to jako knihovnu. Knihy, na které denně odkazujete, jdou na stůl. Ty, které kontrolujete čtvrtletně, jdou na střední police. Ty, které otevřete jednou za rok, jdou na horní polici. Uspořádání vašeho úložiště matrice by se mělo řídit stejnou logikou, s přiřazením pozic řízenými daty plánování výroby spíše než libovolným umístěním.
Plánování metody vyhledávání také přímo ovlivňuje rozhodnutí o šířce uličky. Šířky uliček vysokozdvižného vozíku odpovídají konkrétnímu typu stroje obsluhujícího regál. Standardní vysokozdvižné vozíky s protizávažím potřebují 12 až 13 stop volné uličky. Vozíky s dosahem to snižují na 9 až 10 stop. Jeřábové-systémy mohou fungovat s uličkami úzkými 6 až 8 stop, protože náklad se pohybuje nad hlavou. Pokud má vaše zařízení pevné rozmístění sloupů nebo omezenou plochu, může zvolená metoda vyhledávání určovat, který regálový systém je vůbec proveditelný.
U zařízení, která plánují automatické získávání dat nebo budoucí integraci se softwarem pro sledování zápustek, zvažte také přístup k utilitám v místě úložiště-napájení pro motorizované vysunovací police-, datové kabely pro čtečky RFID nebo stlačený vzduch pro automatické uzamykací mechanismy. Dodatečné vybavení těchto obslužných programů po instalaci do racku znamená demontáž, prostoje a přepracování, které správné plánování předem zcela eliminuje.
Výběr správného systému je v konečném důsledku odpovídající cvičení: fyzické požadavky vašich raznic, strukturální realita vaší budovy a vaše provozní tempo – to vše musí být v souladu. Správné zarovnání a skladovací systém se stane neviditelným faktorem, který umožňuje efektivitu lisovny, spíše než neustálým zdrojem tření. V tomto spojení efektivity,-jak rozložení úložiště přímo ovlivňuje rychlost a pracovní postup{3}}provozu, je skutečný provozní přínos.
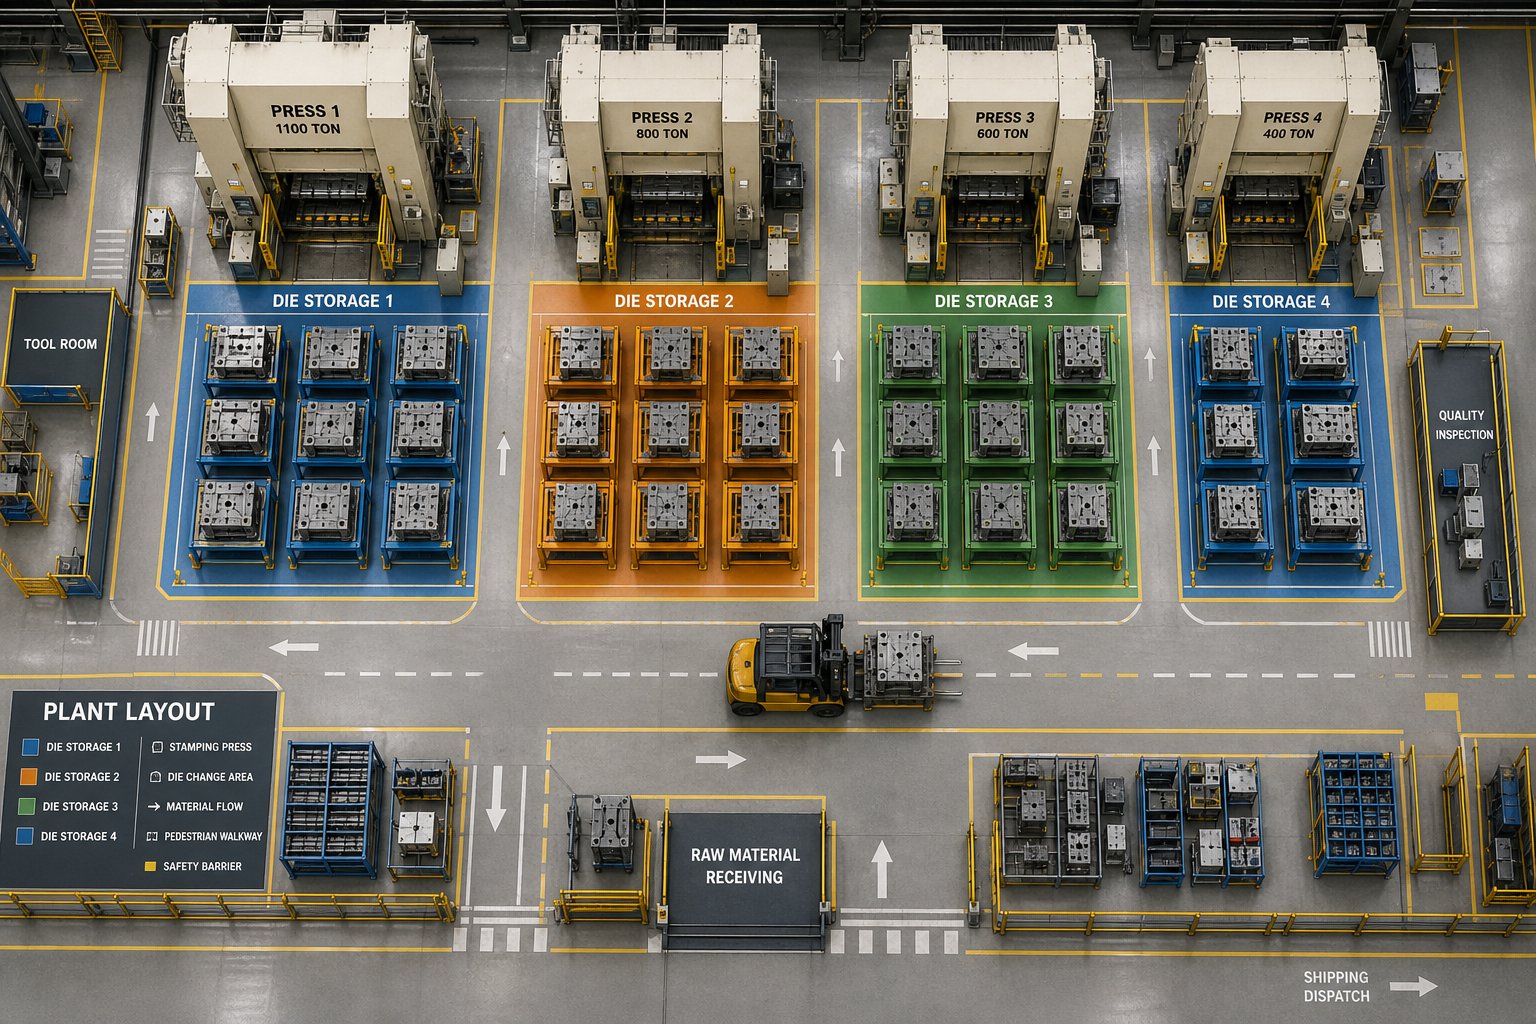
Integrace úložiště matric s pracovním postupem v tiskovém středisku
Skladování matric není problém skladu. Je to problém efektivity tiskového střediska v přestrojení skladiště. V okamžiku, kdy plánovač výroby vyzve k výměně matrice, váš úložný systém se stane prvním článkem v řetězci událostí, které určují, jak dlouho bude váš lis nečinný. Dobře-organizovaný systém ušetří minuty při každé výměně. Neuspořádaný přidává hodiny během týdne produkce-hodin, které nikdo nesleduje, protože jsou pohřbeny v „času nastavení“.
Připojení rozvržení úložiště k rychlosti přepínání matrice
Spojení mezi ukládáním a rychlostí přechodu sahá až k metodologii vyvinuté v Toyotě v 50. letech minulého století.SMED (jedno{0}}minutová výměna kostek), vytvořený Shigeo Shingo, definuje čas nastavení jako celý interval mezi poslední dobrou částí jednoho běhu a první dobrou částí dalšího běhu. Tento interval zahrnuje vše: lokalizaci další matrice, její přepravu do lisu, její umístění, zajištění a provedení počátečních úprav.
Zde je to, co většina zařízení postrádá: značná část této doby přechodu proběhne ještě předtím, než se lis zastaví. SMED rozděluje činnosti na "interní" úkoly (vyžadující nečinnost lisu) a "externí" úkoly (dokončitelné za chodu lisu). Lokalizace, získání a umístění další matrice je zcela externí práce,-což znamená, že by k ní mělo dojít během výroby, nikoli po zastavení lisu. Ale to je možné pouze tehdy, když to vaše rozložení úložiště podporuje.
Představte si kostku uloženou na horní úrovni regálu na druhém konci budovy. Vyprošťování vyžaduje vyslání vysokozdvižného vozíku, navigaci v ucpaných uličkách, tažení matrice a její přepravu do oblasti lisu. Tato sekvence může trvat 20 minut-20 minut, které by se mohly překrývat s výrobou, pokud by kostka byla před-připravena, ale místo toho se stane mrtvým časem, protože nikdo nezačal s vyhledáváním dostatečně brzy. Efektivita skladování při výměně lisovacích nástrojů závisí na umístění vysokofrekvenčních lisovacích nástrojů v blízkosti lisů, kterým obsluhují, na úrovni země nebo v nižších polohách stojanu, s jasnými přepravními cestami, které nekonkurují jinému provozu.
Toto řeší{0}}přiřazení úložiště podle zón. Skupinové matrice podle tisku, na kterém běží, spíše než podle libovolného číslování. Umístěte je v pořadí podle blízkosti, aby další plánovaná kostka byla vždy v rámci krátkého, předvídatelného cyklu získávání. Tato předvídatelnost je to, co umožňuje externí přípravu-a co transformuje rozložení úložiště ze statického rozhodnutí o inventáři na dynamickou produkční proměnnou.
Integrace digitálního sledování a správy zásob
Vědět, kde kostka má být, a vědět, kde ve skutečnosti je, jsou dvě různé věci. V zařízeních se stovkami matric se ruční{1}}tabulky, mapy na tabuli, paměť- rychle pokazí. Kostka se během údržby přesune, vrátí se do jiného slotu nebo se vypůjčí na zkušební provoz a už se nikdy nepřihlásí. Najednou stráví posádka výměny 15 minut hledáním nářadí, které mělo být připraveno před hodinou.
Technologie RFID (Radio Frequency Identification) tento režim selhání zcela eliminuje.Štítky RFID připojené k aktivům vydávají jedinečné identifikátorykteré čtenáři zachytí bez skenování-přímé{1}}viditelnosti, což znamená, že označená kostka je automaticky zaprotokolována pokaždé, když projde čtečkou,-vstupuje do úložiště, odchází do tisku nebo se vrací z údržby. Nevyžaduje se žádné ruční skenování, žádné zapomenuté aktualizace, žádná záhadná místa.
U systémů organizace lisovacích lisoven vypadá praktická implementace takto:
- RFID štítky na každé matrici:Odolné štítky UHF s kovovou montáží- přežijí průmyslové prostředí a vysílají identitu do pevných čteček ve vstupních bodech stojanu nebo do ručních čteček během auditů.
- Pevné čtečky na skladovacích zónách:Portálové-antény u vchodů do regálových uliček automaticky detekují pohyb matrice do a z určených pozic.
- Softwarová integrace s plánováním:Sledovací systém se připojuje k nástrojům pro plánování výroby a signalizuje, když se kostka potřebná pro nadcházející sérii nenachází na očekávaném místě-a spouští vyhledání dříve, než dojde ke zpoždění při přechodu na euro.
- Digitální záznamy o údržbě spojené s pozicí:Úložný slot každé matrice se stává uzlem v systému řízení údržby, který zobrazuje datum posledního spuštění, počet zdvihů, stav uchování a nevyřízené úlohy údržby přímo ze záznamu polohy stojanu.
Systémy čárových kódů nabízejí nižší{0}}nákladový vstupní bod pro automatizační nástroj a sledování matrice, i když vyžadují, aby na každý štítek někdo fyzicky namířil čtecí zařízení--paměti-. U menších zásob matric (méně než 50 nástrojů) poskytují čárové kódy odpovídající viditelnost. Za tímto prahem narušuje režie práce ručního skenování zisky z efektivity, které se snažíte zachytit.
Principy štíhlosti aplikované na organizaci nástrojárny
Štíhlá výroba zachází s promarněným pohybem, čekáním a hledáním jako s vadami-, které se neliší od vyřazených dílů. Štíhlé myšlení, aplikované na skladování matric, přestavuje každou minutu strávenou hledáním, získáváním nebo přípravou nástrojů jako náklady, které může správná organizace eliminovat. Cílem není jen uklizená místnost na nářadí. Je to systém, kde se správná matrice dostane ke správnému lisu s nulovými zmařenými kroky.
Mezi praktické organizační strategie, které podporují tento cíl, patří:
- Barevně-kódované označení zón:Přiřaďte každému stisknutí nebo linii stisknutí barvu. Natřete regály, podlahové značení a identifikační štítky matric tak, aby se shodovaly a vytvořily okamžité vizuální spojení mezi nástrojem a jeho místem určení.
- Přiřazení pozice-podle frekvence:Umístěte matrice s vysokým{0}}otáčením do ergonomických přístupových výšek (úrovně 1–2) poblíž příslušných lisů. Rezervujte horní úrovně a vzdálené pozice pro sezónní nebo záložní nářadí.
- Principy stínové desky pro doplňky kostek:Desky kolébky, svorky, podložky a vyrovnávací nástroje uložené na pevných, označených místech v blízkosti matrice, kterou obsluhují. Chybějící položky jsou okamžitě viditelné.
- Standardizované pracovní postupy vyhledávání:Zdokumentujte přesné pořadí pro každou výměnu,-kterou matrici, polohu stojanu, trasu přepravy, kterou zakládací plochu,-aby ji mohl provést každý kvalifikovaný operátor bez kmenových znalostí.
- Vizuální řídící desky:Zobrazte aktuální umístění matrice, nadcházející plány výměny a stav údržby u vchodu do skladovacího prostoru, což každému členu týmu poskytne přehled o situaci bez přístupu k softwaru.
Tyto postupy jsou přímo v souladu s metodologií 5S-třídění, narovnávání, drhnutí, standardizace, udržování-, která je základem většiny štíhlých programů. Úložný prostor matrice kompatibilní s 5S-nevypadá jen uspořádaně; funguje jako rozšíření samotné tiskové místnosti, kde existuje každý prvek, který minimalizuje dobu mezi „potřebou kostky“ a „během kostky“.
Výplata se v průběhu času sčítá. Rychlejší změny znamenají více dostupného lisovacího času. Delší doba lisování znamená, že menší velikosti dávek se stanou ekonomicky životaschopnými. Menší šarže snižují náklady na skladování zásob a zlepšují schopnost reagovat na poptávku zákazníků. Je to kaskáda, která začíná něčím tak zdánlivě jednoduchým, jako je umístění kostky, když není v tisku-, a končí měřitelným zvýšením flexibility výroby a agility plánování.
Tyto zisky však nejsou zadarmo. Účelové-úložiště, sledovací technologie a organizované pracovní postupy vyžadují kapitálové investice. Otázkou před provozními manažery není, zda tato vylepšení fungují,-ale jak vyčíslit jejich hodnotu vůči počátečním nákladům a vytvořit obchodní případ, který výdaje ospravedlní.
Celkové náklady na vlastnictví a ROI správného skladování matric
Zde se většina konverzací o ukládání kostek zastaví. Provozní tým ví, že aktuální nastavení je stojí-poškozené nástroje, pomalé změny, bezpečnost téměř-chyby. Ale když kapitálový požadavek přistane na stole finančního ředitele, je to jen cenovka za ocel a instalaci. Bez úplného obrazu o nákladech na obou stranách rovnice zemře ve výboru i ta nejviditelnější aktualizace.
Chybou je porovnávání pořizovací ceny nového systému se zjevnými náklady na nicnedělání. "Nedělat nic" není zadarmo. Jen skrývá své náklady napříč rozpočtovými položkami, které nikdo nespojuje: faktury za opravy zápustek, přesčasy v důsledku prodloužených změn, nároky zaměstnanců na kompenzaci, vyřazené díly z korodovaných nástrojů a neviditelná eroze životnosti zápustek, která se v průběhu let projeví jako roky předčasné výměny. Analýza nákladů na systém ukládání dat, která zachycuje všechny tyto faktory, vykresluje dramaticky odlišný obraz než samotná cena nálepky.
Celkové náklady na vlastnictví nad kupní cenu
Celkové náklady na vlastnictví (TCO) zohledňují všechny přímé a nepřímé náklady během celého životního cyklu systému-ne jen to, co zaplatíte první den. Pro skladování lisovacích forem jeklíčové komponenty TCOrozdělit do tří kategorií: pořizovací náklady, průběžné provozní náklady a často{0}}přehlížené oportunitní náklady neefektivity.
Pořizovací nákladypřesahují daleko za samotný stojan. Platíte za:
- Nákup vybavení:Regály, police, zásuvkové mechanismy, bezpečnostní zámky a povrchové úpravy uvedené ve vaší objednávce.
- Inženýrství a design:PE-ražené výpočty zatížení, seismická analýza (pokud existuje) a vlastní výkresy rozvržení přizpůsobené vašemu zařízení.
- Příprava místa:Vyztužení podlahy, instalace kotevních šroubů, vedení pro elektrické-rozkládací police a jakékoli úpravy desky zjištěné během posouzení zatížení podlahy.
- Montážní práce:Montáž, vyrovnání, ukotvení a závěrečnou kontrolu-obvykle provádí tým výrobce nebo certifikovaný instalační technik.
- Přechodové náklady:Přesouvání matric ze současných pozic do nového systému, včetně jakýchkoli opatření pro dočasné skladování během instalace.
Častou chybou v rozpočtu je odhadování pouze řady zařízení. Příprava staveniště a instalace může přidat 15 až 30 % k nákladům na hardware, zejména v zařízeních vyžadujících modernizaci desek nebo seismické kotvení. Získání průzkumu webu před dokončením rozpočtu zabrání nepříjemnému překvapení v podobě šesti-účtu za zpevnění podlahy, který dorazí po podepsání objednávky.
Průběžné provozní nákladyjsou u účelově{0}}vytvořených systémů nižší než u provizorních alternativ, ale nejsou nulové:
- Pravidelná kontrola:Kontroly integrity stojanu-zaměřující se na ohnuté trámy, uvolněné spoje, poškozené základní desky a stav kotevních šroubů-by měly proběhnout alespoň jednou ročně, častěji v oblastech s vysokým- provozem.
- Mechanická údržba:Systémy výsuvných{0} zásuvek vyžadují mazání lineárních ložisek, kontrolu hnacích mechanismů a občasnou výměnu opotřebitelných součástí. Rozpočet na to založený na-výrobcem doporučených servisních intervalech.
- Rekonfigurace:Jak se váš inventář matric vyvíjí,{0}}přidávají se nové nástroje, staré matrice jsou vyřazeny, rozměry matric se mění s uvedením nových produktů-nastavitelné systémy vám umožňují přemisťovat police bez strukturálních úprav. Naproti tomu svařované stojany na zakázku mohou vyžadovat řezání a přepracování{3}}, což zvyšuje náklady pokaždé, když se váš nástrojový mix posune.
- Životnost a cyklus výměny:Dobře{0}}postavený stojan z konstrukční oceli se správnými povrchovými nátěry může vydržet 20 až 30 let s minimální degradací. Levnější alternativy využívající lehčí-ocel nebo neadekvátní povrchové úpravy mohou vyžadovat výměnu za méně než deset let, čímž se cyklus pořizovacích nákladů vynuluje mnohem dříve.
Náklady příležitostijsou nejobtížněji kvantifikovatelné, ale často největší. Každou hodinu je váš lis nečinný, protože matrici nelze najít, získat nebo bezpečně umístit, ztrácí výrobní kapacitu. Každá matrice, která se vrací ze skladu s poškozením korozí, vyžaduje neplánovanou údržbu, která nahrazuje plánovanou práci. Každý bezpečnostní incident spouští dobu vyšetřování, potenciální pokuty OSHA a nehmotné, ale velmi reálné náklady na morálku a důvěru pracovníků. Nejsou hypotetické,-k nim dochází právě teď v zařízeních spoléhajících se na podlahové sklady nebo poddimenzované regály a hromadí se měsíc po měsíci.
Budování obchodního případu pro investici do úložiště matric
Finanční týmy pocity neschvalují. Schvalují čísla. Chcete-li přesunout kapitálový požadavek z „hezkého mít“ na „schváleno“, potřebujete strukturovaný rámec návratnosti investic, který převádí provozní zlepšení do dolarových hodnot, které může váš finanční ředitel vyhodnotit oproti konkurenčním projektům. Přiblížení se zrcadlístandardní metodika ROI skladových regálů-zhodnoťte počáteční náklady, vyhodnoťte provozní úspory, analyzujte dlouhodobé-výhody a vypočítejte čistou návratnost-, ale přizpůsobte se konkrétním hodnotovým faktorům skladování matric.
Zde je rámec výpočtu návratnosti investic, rozdělený do čtyř kategorií, které zachycují plný finanční dopad upgradu z nedostatečného úložiště na účelový-systém:
- Kvantifikujte snížení poškození kostkou.Stáhněte si své záznamy o opravách a renovaci matric za posledních 24 měsíců. Izolujte incidenty související s-příčinami úložiště: koroze z podlahy nebo nechráněného úložiště, fyzické poškození pádem nebo selháním stojanu, degradace povrchu v důsledku nesprávného umístění. Vynásobte průměrné roční náklady na opravy procentem, které můžete rozumně eliminovat správným skladováním. U většiny zařízení se to pohybuje od 40 % do 70 % výdajů na opravy související s úložištěm. Zahrňte náklady na urychlené opravy, které narušily plánování výroby.
- Vypočítejte úsporu práce z rychlejších změn.Načasujte svůj aktuální proces načítání a přípravy matrice-od okamžiku, kdy je vyvolána výměna, do okamžiku, kdy je matrice umístěna do lisu. Porovnejte to s dobou načítání dosažitelnou s organizovaným, přístupným úložištěm v racku a před{2}}pracovním postupem. Úsporu času na přechod vynásobte počtem ročních přechodů a vaší plně vytíženou pracovní silou (včetně dávek a režie). I 10minutové zlepšení na přechod, násobené v 200+ ročních nastaveních, znamená smysluplnou obnovu práce.
- Odhadněte hodnotu prevence bezpečnostních incidentů.Zkontrolujte svůj protokol incidentů, zda za poslední tři až pět let neobsahují-zranění při manipulaci a téměř{1}}nehody. Vypočítejte přímé náklady (lékařské výlohy, zaměstnanecké kompenzační prémie, sankce OSHA) a nepřímé náklady (doba vyšetřování, zastavení výroby, náhradní práce, potenciální soudní spory). Údaje z odvětví naznačují, že nepřímé náklady na úrazy na pracovišti jsou třikrát až pětkrát vyšší než přímé lékařské náklady. Aplikujte konzervativní redukční faktor-řekněme 50 % až 80 %-odrážející rizika, která-vybudované úložiště eliminuje: pády z přetížených regálů, zranění rozdrcením z nestabilních podlahových skladů a nehody vysokozdvižných vozíků v přeplněných pracovních prostorech.
- Zvýšení provozuschopnosti výroby projektu.Každá minuta nečinnosti lisu má vypočítatelné náklady: vaše hodinová sazba tisku (včetně nákladů na obsluhu, režii a amortizované zařízení) dělená 60. Pokud neorganizované úložiště přidá průměrně 15 minut na výměnu během tří směn s pěti lisy, ztrácíte ročně stovky tiskových-hodin. Převeďte to na kapacitu tržeb nebo eliminaci nákladů v závislosti na tom, jak váš finanční tým modeluje hodnotu produkce. Toto je často největší jednotlivá řádková položka v případě návratnosti investic-a ta, která upoutá pozornost finančního ředitele.
Chcete-li vypočítat čistou návratnost investic, odečtěte celkové náklady na vlastnictví (pořízení plus předpokládané provozní náklady životního cyklu) od součtu všech úspor a ušetřených nákladů za stejné období -obvykle 10 až 15 let u systémů z konstrukční oceli. Vydělte počáteční investicí a vynásobte 100 pro vyjádření v procentech. Dobře -zdokumentovaný případ těžkých-systémů výrobců skladovacích stojanů běžně vykazuje dobu návratnosti dva až čtyři roky, přičemž kumulativní návratnost investic vysoce výkonných stojanů dosahuje za deset let 200 % až 400 %.
Jeden faktor tyto výnosy výrazně zesiluje: kvalita lisovacích nástrojů, které chráníte. Hodnota správného skladování se znásobí, když se spojí s raznicemi, které byly od počátku vyrobeny pro dlouhou životnost. Výrobci mají rádiYICHENstrojní lisovnice s důrazem na stabilní výrobní výkon-vybírající materiály, povrchové úpravy a návrhy součástí, které maximalizují životnost v náročných podmínkách. Když investujete jak do odolného nářadí, tak do správného skladování, je výsledný efekt silný: matrice vydrží déle, protože byla vyrobena tak, aby vydržela, a úložný systém zajišťuje, že nic nenaruší navrženou životnost mezi jednotlivými sériemi. Ochrana matrice v hodnotě 15 000 USD, která je navržena pro 500 000 dalších zdvihů, přináší mnohem vyšší návratnost investic než ochrana matrice, která se již blížil ke konci--životnosti kvůli horší konstrukci.
Prezentujte svůj obchodní případ tak, jak jsou návrhy kapitálových investic strukturovány napříč odvětvími: veďte shrnutí s uvedením celkové investice, doby návratnosti a hlavních výhod. Následujte podrobnou analýzu základních nákladů, která ukazuje, kolik dnes stojí nedostatečné úložiště. Poté předložte doporučené řešení se specifikacemi dodavatele a zakončete finanční výpočty za použití transparentních předpokladů. Zaměřte se na priority různých zúčastněných stran-finance vidí čísla návratnosti investic, provozy vidí nárůst provozuschopnosti, bezpečnost vidí snížení nehod a údržba vidí prodloužení životnosti matrice.
Zařízení, která stále skladují matrice na podlaze nebo je nacpou do standardních paletových regálů, nešetří peníze. Utrácejí je rozptýleným, neviditelným způsobem, který se nikdy neobjeví na jediné řádkové položce. Správná analýza nákladů na systém ukládání dat zviditelní tyto skryté výdaje-a změní nejasný pocit, že „něco bychom měli udělat“, na financovaný projekt s měřitelnou návratností.
Často kladené otázky o skladovacích systémech lisovacích lisů
1. Jaký je rozdíl mezi skladovacími regály pro lisování a standardními paletovými regály?
Standardní paletové regály jsou navrženy pro rovnoměrně rozložené náklady na paletách s plochým dnem-. Lisovací raznice vytvářejí značná bodová zatížení, soustřeďují tisíce liber na kompaktní půdorys, což může způsobit vychýlení nosníku, poruchu obložení a zhroucení konstrukce v konvenčních regálech. Účelové-úložné regály s matricemi využívají konstrukční ocelové I-nosníky, těžké{5}}sloupce a zesílené police dimenzované na 2 000 až 6,000+ lb na úroveň, aby bezpečně zvládly tyto koncentrované síly.
2. Jak zjistím, který typ skladovacího systému je vhodný pro mé zařízení?
Přizpůsobte svůj systém třem faktorům: charakteristikám matrice (hmotnostní třída a rozměry), připravenosti zařízení (nosnost podlahy, výška stropu, šířka uličky) a četnost přístupu. Zápustky pod 1 000 lb vyhovují širokým policím; 1 000-6 000 liber dobře funguje v konstrukčních I{10}}nosnících; 6 000-15 000 liber těží z výsuvných zásuvkových systémů s přístupem pomocí jeřábu; a matrice nad 15 000 liber obvykle vyžadují skladovací základny matrice na úrovni podlahy. Před instalací vždy ověřte tloušťku a vyztužení desky.
3. Jaké požadavky OSHA platí pro skladování těžkých lisovacích forem?
Předpisy OSHA podle 29 CFR 1926.250 a 29 CFR 1910.176 požadují, aby skladované raznice byly zabezpečeny proti posunutí, aby limity zatížení podlahy byly viditelně uvedeny v librách na čtvereční stopu, aby uličky zůstaly volné pro zařízení pro manipulaci s materiálem a aby zatížení skladu nikdy nepřekročilo jmenovitou kapacitu stojanu. Zařízení musí mít na každém poli stojanu štítky s nosností a technická dokumentace s razítkem PE by měla ověřovat všechny uvedené váhové kategorie.
4. Jak zabráníte korozi na raznicích při skladování?
Účinná prevence koroze vrství tři ochrany: nastříkejte-na kontaktní inhibitory koroze, které pokrývají exponované povrchy nástrojové oceli, fólie a balíčky inhibitorů koroze výparů (VCI), které chrání uzavřené dutiny a těžko{1}}-dostupné oblasti, a klimatizace udržující relativní vlhkost pod 50 %. Matrice by měly být před uskladněním důkladně vyčištěny, vysušeny a potaženy smršťovací fólií VCI, která utěsní všechny švy. Pravidelné kontroly každých 90 dní zachycují případné poruchy ochranné bariéry dříve, než dojde k poškození.
5. Jaká je typická doba návratnosti investic do účelových{1}}úložných systémů?
Dobře -zdokumentované obchodní případy pro těžké-úložné systémy s matricí běžně vykazují dobu návratnosti dva až čtyři roky, přičemž kumulativní návratnost investic dosahuje za deset let 200 % až 400 %. Vrácení zboží pochází ze čtyř zdrojů: snížené náklady na opravy matric (40-70% snížení poškození souvisejícího s úložištěm-), úspora práce díky rychlejším přechodům, prevence bezpečnostních incidentů a zvýšení provozuschopnosti výroby. Návratnost investic se dále znásobuje, když jsou spárovány s matricemi navrženými pro dlouhou životnost, jako jsou ty od výrobců jako YICHEN, které optimalizují materiály a povrchové úpravy pro dlouhodobý výkon.


