


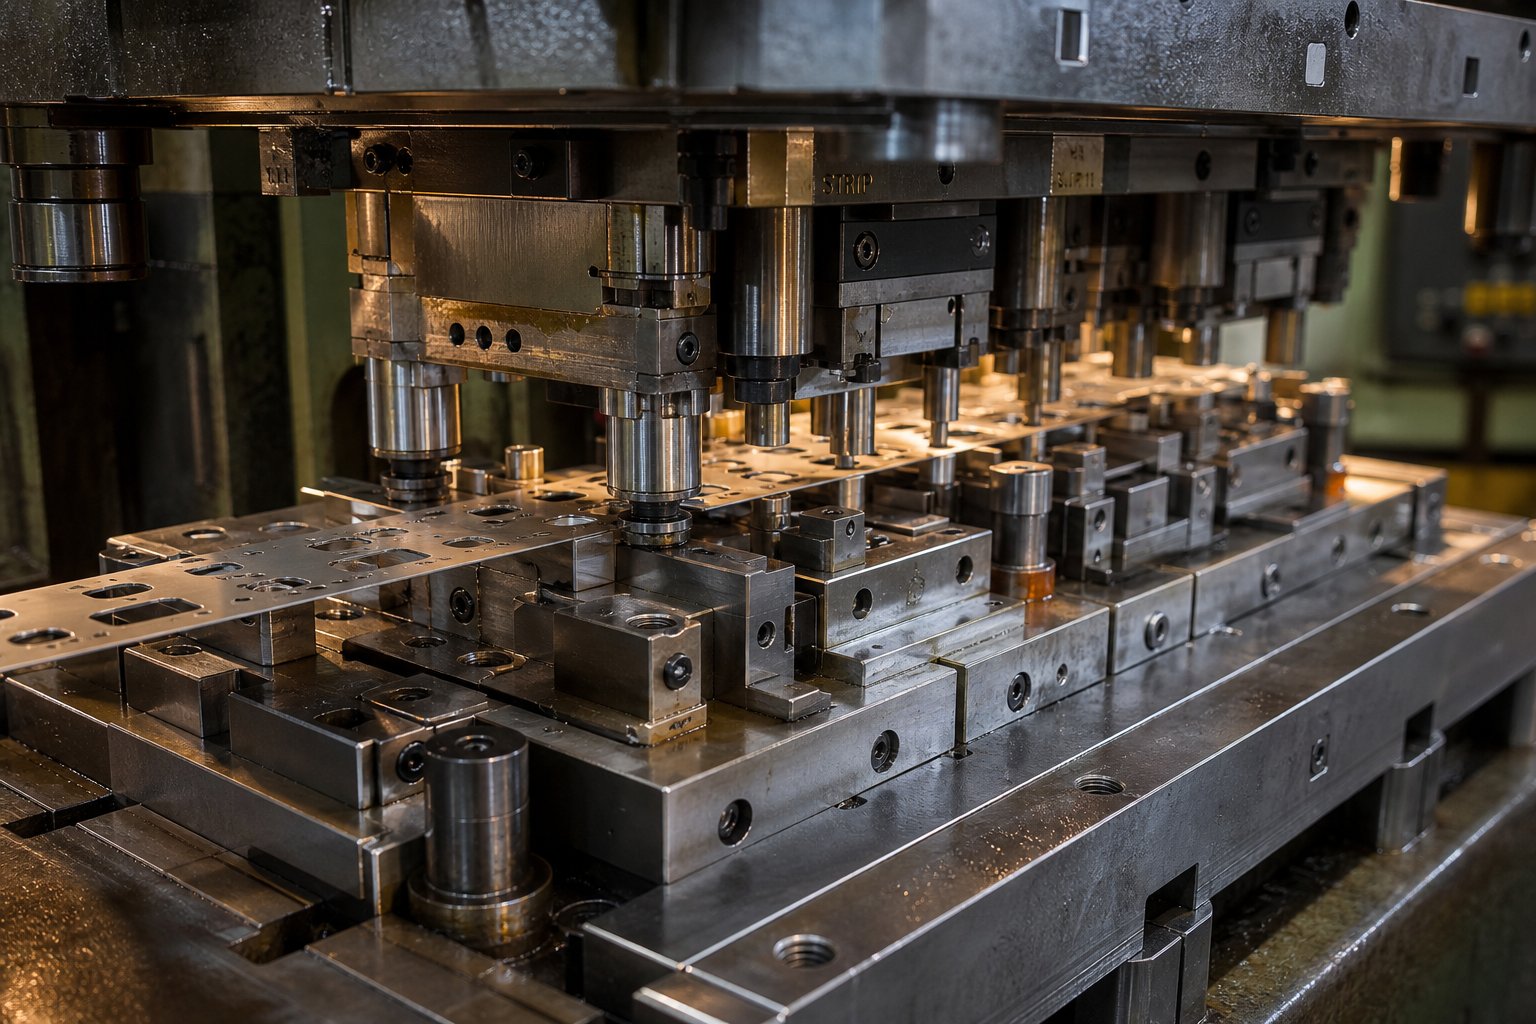
Co je progresivní lisování a proč na tom záleží
Když potřebujete miliony identických kovových dílů vyrobených rychle a s opakovatelnou přesností, dominuje jeden proces:progresivní lisování. Je to páteř velkoobjemové výroby kovových součástek, ale samotný výraz může působit neprůhledně, pokud jste nepracovali přímo s nástroji. Co je tedy progresivní raznice a proč je důležité, aby konstruktéři vyhodnocovali přizpůsobená řešení progresivních razidel a lisování?
Progresivní lisování je proces tváření kovu ve svitku-, při kterém pás plechu postupuje přes několik stanic v rámci jediné sady lisů, přičemž každý zdvih lisu provádí sekvenční operaci - vysekávání, propichování, ohýbání nebo tvarování -, dokud není hotový díl oddělen na konečné stanici.
Tato jediná definice zachycuje základní koncept, ale mechanismus pod ním je místem, kde žije technická hodnota.
Jak funguje progresivní lisování
Představte si svitek plechu - oceli, hliníku, mědi nebo mosazi - naložený na odvíječ a přiváděný do lisu. Servopodavač posouvá pás o pevný přírůstek nazývaný rozteč podávání. Při každém zdvihu lisu se pás přesune přesně o tuto vzdálenost do další stanice.
Každá stanice provádí jednu konkrétní operaci. První může prorazit pilotní otvory pro registraci. Další by mohl vymazat vnitřní prvek. Následná stanice ohýbá jazýček. Další tvoří trojrozměrnou-geometrii. Na konečné stanici se hotový díl odřízne od nosného pásu a vysune.
Pás samotný funguje jako transportní mechanismus - žádná robotická ramena, žádná ruční manipulace se součástmi mezi operacemi. Pilotní kolíky zasahují do předem{2}}děrovaných otvorů na každé stanici, aby se opravila jakákoli drobná odchylka podávání, přičemž se pás udržuje v poloze v rozmezí tisícin palce. Tato pilotní strategie dává progresivnímu ražení jeho rozměrovou konzistenci ve stovkách tisíc cyklů.
Lisy s progresivními matricemi obvykle pracují kdekoli od 25 do více než 200 zdvihů za minutu, což znamená, že hotový díl klesá s každým jednotlivým zdvihem, jakmile je pás plně naložen všemi stanicemi. Tuto propustnost je obtížné srovnat s jakoukoli alternativní metodou tváření při srovnatelných tolerancích.
Proč progresivní razidla dominují-vysokoobjemové produkci
Tři vlastnosti dělají z progresivního lisování výchozí volbu pro velkoobjemové kovové díly:
- Eliminace manipulace s díly:Vzhledem k tomu, že pás nese obrobek při každé operaci, nedochází k žádnému přenášení mezi stroji, žádnému opětovnému upínání{0}} a žádné hromadění chyb polohování mezi kroky.
- Konzistentní doby cyklu:Výrobní rychlost je měřena ve zdvihech za minutu a zůstává konstantní. Ať už běžíte první díl nebo miliontý, doba cyklu se nehýbe.
- Inherentní opakovatelnost:Veškerá tvarovací geometrie žije v jediném integrovaném nástroji. Každý rozměr je uzamčen kalenou ocelí nebo karbidem, nikoli dovedností operátora nebo variací nastavení.
Tyto výhody se časem sčítají. Dobře-navržená progresivní matrice může vyrábět díly za-jednotkové náklady o 30 % až 80 % nižší než výrobní procesy CNC, přičemž míra zmetkovitosti je optimalizována díky inteligentnímu návrhu rozvržení pásů. Počáteční investice do nástrojů -, která se může pohybovat od 10 000 USD za jednoduché geometrie až po 200 000 USD nebo více za složité nástroje pro více stanic -, se rychle amortizuje, jakmile se objem výroby vyšplhá na desítky tisíc ročně.
Pro inženýry, kteří získávají přesné kovové součásti, představuje progresivní raznice a lisování průsečík rychlosti, přesnosti a hospodárnosti. Ale schopnost surového procesu vypráví jen polovinu příběhu. Skutečný rozdíl ve výkonu - a bod, kdy většina projektů uspěje nebo selže -, spočívá v tom, jak důkladně je matrice přizpůsobena konkrétnímu dílu, který potřebuje vyrobit.
Co znamená přizpůsobení v progresivním strojírenství lisovacích nástrojů
Slovo „zakázkový“ se ve výrobě volně míjí. V progresivním lisování to znamená něco specifického: každé geometrické, materiálové a sekvenční rozhodnutí v nástroji je navrženo zpětně od požadavků hotového dílu. Neexistuje žádná univerzální progresivní matrice, která by čekala na seřízení - každý nástroj je vyroben pro tento účel-a stupeň přizpůsobení určuje, zda produkuje vyhovující díly nebo drahý odpad.
Co přesně tedy inženýři přizpůsobují, když vyvíjejí vlastní nástroj asada raznic pro postupné ražení? Odpověď zahrnuje desítky vzájemně závislých proměnných, z nichž každá je formována geometrií součásti, chováním materiálu, požadavky na toleranci a objemem výroby, kterému musí nástroj sloužit.
Inženýři proměnných přizpůsobují v progresivním obrábění
Když je progresivní sada nástrojů a matric navržena od začátku, inženýři učiní záměrná rozhodnutí v celé řadě parametrů -, z nichž žádný není standardizován napříč projekty. Zde jsou primární přizpůsobitelné prvky:
- Konfigurace rozložení proužků:Orientace dílu na pásu, typ nosiče (střed, vnější, přívodní trubka), geometrie můstku odpadu a procento využití materiálu. Dobře{1}}plánované rozvržení může zvýšit výnos o 10–15 % ve srovnání s obecným uspořádáním.
- Počet stanic:Určeno složitostí součásti a požadavky na toleranci. Jednoduchý držák může vyžadovat 4-6 stanic; konektor s více ohyby a tvarovanými prvky může vyžadovat 12-20.
- Výběr materiálu matrice:Třídy nástrojových ocelí (D2, A2, M2) pro univerzální-stanice oproti karbidovým břitovým destičkám pro vysoce-opotřebitelné řezné a tvářecí povrchy. Volba závisí na abrazivitě pásového materiálu a očekávané životnosti matrice.
- Směr posuvu vzhledem ke zrnu:Otočení orientace součásti vzhledem ke směru válcování kovu může zabránit praskání na úzkých ohybech, ale může zvýšit šířku pásu a zmetkovitost. Je to přímý kompromis-mezi tvarovatelností a cenou materiálu.
- Vzdálenost mezi stanicemi:O pevný přírůstek se pás posune na zdvih. Kratší rozteč snižuje spotřebu pásu, ale může zaplnit stanice a zkomplikovat přístup k údržbě.
- Strategie umístění pilotního kolíku:Piloty mohou zabírat otvory v nosném pásu nebo v samotné geometrii součásti. Umístění ovlivňuje přesnost registrace a používání prvků součásti jako umístění pilotů riskuje prodlužování kritických děr v průběhu času.
Každé z těchto rozhodnutí se vzájemně ovlivňuje s ostatními. Nemůžete změnit jeden, aniž by se dotkly efektů zvlnění ve zbytku návrhu nástroje -, což je přesně důvod, proč vlastní návrh a výroba nástrojů vyžaduje zkušené inženýry matrice spíše než katalogová řešení.
Standardní--police vs. Plně přizpůsobený design raznice
Někteří dodavatelé lisování nabízejí přizpůsobené nebo polo{0}}standardní nástroje: stávající progresivní raznice mírně upravené tak, aby se přiblížily geometrii nového dílu. Tento přístup funguje pro standardní tvary - jednoduchých podložek, základních klipů nebo dílů, které se náhodou shodují s existujícími profily nástrojů. Náklady na-díl zůstávají vyšší a možnosti geometrie zůstávají omezeny již existujícími nástroji.
Plně přizpůsobené progresivní raznice se ubírají zásadně jinou cestou. Nástroj je navržen pro část -, nikoli naopak. Když technik určí polohovou toleranci +/-0,05 mm na tvarovaném prvku, může tento jediný požadavek kaskádovitě projít celým návrhem: může vyžadovat další razicí stanici, aby se eliminovaly výkyvy zpětného odpružení, což zvyšuje počet totálních stanic, čímž se prodlužuje šířka pásu, což mění výpočet využití materiálu a stopu sady lisů.
Tento kaskádový efekt je to, co odděluje vlastní nástrojová řešení od přizpůsobených přístupů. Přesnější popis rovinnosti může vyžadovat nivelační stanici. Požadavek na povrchovou úpravu na jedné ploše by mohl diktovat tvrdokovové tvarovací břitové destičky namísto nástrojové oceli. Specifikace volného okraje-otřepů může po počátečním zaslepení přidat holicí stanici. Každý funkční požadavek se mapuje na konkrétní rozhodnutí o nástroji - a tato rozhodnutí se množí.
Ekonomická logika je přímočará: vlastní návrh nástrojů a výroba stojí více předem, ale po uvedení do provozu jsou díly vyráběny levněji, rychleji a důsledněji. Účelová-progresivní matrice navržená pro vaši přesnou geometrii, materiál a objemový profil je aktivem, které vytváří hodnotu v každé výrobní sérii po celá léta.
Skutečnou technickou výzvou není rozhodování, zda upravit - pro jakoukoli ne-triviální produkční část, je to jediná schůdná cesta. Úkolem je správně navrhnout proces, kde rozhodnutí o rozložení pásů, sekvenování stanic a simulace spolupracují na vytvoření nástroje, který funguje při prvním pokusu, nikoli při pátém.
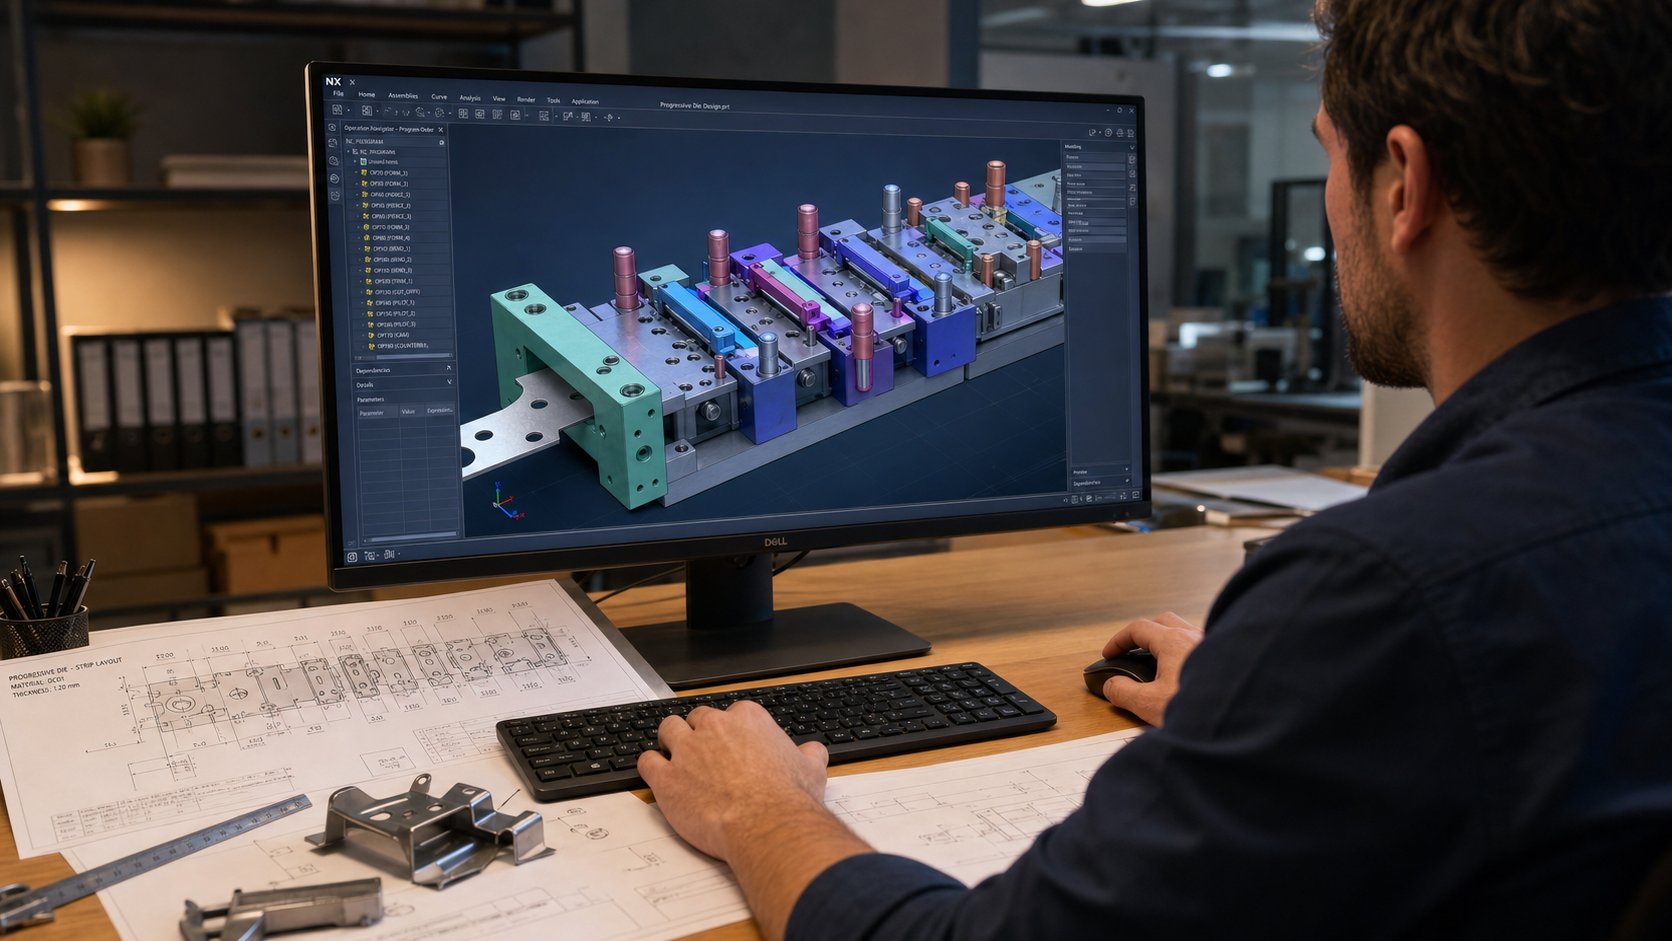
Vlastní proces navrhování progresivních nástrojů krok za krokem
Získání progresivního lisovacího nástroje od konceptu k výrobě-není jediným skokem -, je to pečlivě uspořádaný konstrukční pracovní postup, kde každá fáze staví na ověřených rozhodnutích z té předchozí. Přeskočte krok nebo spěchejte s analýzou a problémy se sčítají po proudu. Kostka, která vyžaduje pět zkušebních iterací místo jedné, může zpozdit výrobu o měsíce a přidat desítky tisíc neplánovaných nákladů.
Jak tedy ve skutečnosti vypadá přísný proces navrhování progresivních lisovacích nástrojů, od okamžiku, kdy tisk dílu přistane na stole návrháře lisovacího nástroje, až do bodu, kdy vyhovující díly klesají rychlostí? Zde je celá sekvence, rozdělená do fází, které oddělují dobře{0}}vykonstruované nástroje od drahého pokusu-a-omylu.
- Část analýzy tisku a revize proveditelnosti
- Zpětná vazba DFM a upřesnění specifikace
- Vývoj rozložení pásů
- Definice sekvenování stanic a pilotní strategie
- Detailní návrh formy (3D modelování)
- Simulace tváření a predikce odpružení
- Konstrukce a montáž nářadí
- Vyzkoušení, vzorkování a ověření výroby
Každá fáze vyžaduje specifické vstupy od zákazníka a generuje výstupy, které slouží k další fázi. Pojďme si projít, co se děje v každém bodě.
Od tisku součásti po vývoj rozvržení pásů
Vše začíná tiskem součásti - 2D výkresem nebo 3D modelem, který definuje, jak musí hotová součást vypadat. Ale návrhář matrice jednoduše nečte rozměry z tohoto tisku. Analyzují to optikou tvarovatelnosti: které vlastnosti lze dosáhnout jediným zásahem, které vyžadují progresivní tvarování na více stanicích a které geometrie možná nebude možné vyrobit bez úprav.
Prvním skutečným výstupem je posouzení proveditelnosti. Návrháři lisovacích nástrojů vyhodnocují geometrii součásti s ohledem na vlastnosti materiálu a včas označují potenciální problémy - těsné poloměry ohybu, u nichž hrozí praskání, tvarované prvky příliš blízko k hranám nebo popisky tolerancí, které překračují to, co může spolehlivě udržet standardní progresivní lisování bez sekundárních operací.
Zde vstupuje do hry zpětná vazba Design for Manufacturability (DFM). Zkušení poskytovatelé služeb v oblasti designu nástrojů nepřijímají pouze tisk dílu za nominální hodnotu. Konstruktivně zatlačují: "Pokud dokážete otevřít tento poloměr ohybu z 0,5T na 1,0T, odstraníme stanici a snížíme odchylku odpružení o 40%." Nebo: "Posunutí tohoto otvoru o 2 mm dále od tvářené hrany nám umožní její proražení před tvářením, což zlepšuje přesnost polohy." Tyto návrhy šetří náklady a zlepšují kvalitu, aniž by byla ohrožena funkce součásti.
Vstupy zákazníků požadované v této fázi zahrnují:
- Kompletní geometrie součásti (preferován 3D model, minimálně 2D výkres)
- Specifikace materiálu (slitina, temperování, tloušťka)
- Geometrické kótování a tolerování (GD&T)
- Očekávaný roční objem a životnost výroby
- Požadavky na povrchovou úpravu a kosmetické normy
- Jakékoli sekundární operace plánované po proudu (pokovování, tepelné zpracování, montáž)
Po potvrzené proveditelnosti a odsouhlasených revizích DFM navrhne návrhář formy rozvržení pásu. Toto je plán, který definuje vše: jak se díl orientuje na pásu, kde můstky šrotu drží nosič pohromadě, jak materiál proudí každou stanicí a kde dochází k přerušení. Uspořádání pásu pro progresivní lisovnici je v podstatěrozložení procesu- definuje nejen posloupnost tváření, ale také to, jak se šrot uvolňuje, jak je součást unášena nástrojem a jak se na konci vysune.
Vývoj uspořádání pásu také určuje využití materiálu. Zkušený konstruktér matrice může často zlepšit výtěžnost úpravou rotace dílu, orientace vnoření nebo konfigurace nosiče - a přeměnit 60% využití na 72 % nebo vyšší. Při milionovém-dílu ročně se tento rozdíl promítá přímo do úspor materiálu měřených v tisících dolarů.
Strategie řazení stanic a registrace pilotů
S definovaným rozvržením proužku je dalším kritickým rozhodnutím pořadí stanic - určující, která operace se uskuteční na které pozici v průběhu proužku. To není svévolné. Pořadí operací přímo ovlivňuje dosažitelné tolerance, chování materiálu a životnost matrice.
Několik hlavních principů formuje rozhodnutí o sekvenování v progresivních lisovacích nástrojích:
- Piercing před tvarováním:Otvory a vnitřní prvky se obvykle děrují, když je pás stále plochý. Pokus o proražení po ohnutí zavádí polohovou chybu, protože materiál se již pohyboval a namáhal nerovnoměrně.
- Formování od jednoduchého ke složitému:Hlubokým tahům předcházejí mělké ohyby. Částečné tvary předcházejí finální geometrii. Tento postupný přístup rozděluje napětí postupně a zabraňuje trhání nebo nadměrnému ztenčování.
- Kritické rozměry vázané na pozdní stanice:Prvky s nejtěsnějšími tolerancemi jsou často vytvářeny nebo raženy tak pozdě v průběhu postupu, jak je to možné, čímž se minimalizuje počet následných operací, které by mohly způsobit zkreslení.
- Nečinné stanice pro strukturální integritu:Některé pozice nevykonávají žádnou práci -, pouze poskytují fyzický prostor mezi stanicemi, které vyžadují velké, těžké sekce matrice nebo umožňují pohyb pásu mezi změnami výšky.
Strategie pilotní registrace probíhá paralelně s rozhodnutími o sekvenování. Pilotní kolíky jsou mechanismem, který opravuje-chybu ve směru podávání mezi tahy a zajišťuje, že pás je na každé stanici umístěn přesně. Návrhář matrice určuje, kde se pilotní otvory prorazí (typicky na první stanici), kolik pilotů se zapojí do každé následující stanice a zda piloty odkazují na nosný pás nebo prvky v samotném dílu.
Správné nastavení časování pilota je kritické během nastavování matrice. Funkce uvolnění pilota-na podavači cívky musí být načasována tak, aby nos střely pilota vnikl do pásu před uvolněním podávacích válečků -, ale aby se celý pilotní průměr zapojil až po uvolnění. Špatné načasování vede kchybné podávání, protáhlé vodicí otvory a špatné umístění součásti. Tyto detaily nastavení jsou navrženy do nástroje od začátku - průměr vodicí díry, geometrie vodicí špičky a vůle mezi vodicí pákou a dírou, to vše ovlivňuje to, jak shovívavý je nástroj během výroby.
Simulace, prototypování a ověřování výroby
Než dojde k řezání jakékoli oceli pro vlastní výrobu zápustky, moderní služby navrhování zápustek spoléhají na simulaci tváření, aby virtuálně ověřily celou sekvenci. FEA-softwarové - nástroje jako napřLogopress ProgSimběžící na technologii přírůstkové simulace - umožňuje návrhářům zápustek modelovat tvářecí operace každé stanice, předvídat ztenčení materiálu, identifikovat oblasti náchylné k vráskám{1} a vypočítat odpružení dříve, než bude existovat fyzický nástroj.
Simulace odpovídá na otázky, které dříve vyžadovaly drahé fyzické zkoušky: Způsobí tato hloubka tažení štěpení na poloměru rohu? Jak moc odpruží díl po ohýbací stanici a jaký úhel přehnutí kompenzuje? Proudí materiál rovnoměrně přes tvarovanou část nebo se jedna strana příliš ztenčí?
U komplexních projektů návrhu progresivních lisovacích nástrojů může simulace snížit počet opakování zkoušek z pěti nebo šesti na jeden nebo dva -, což ušetří týdny kalendářního času a značné náklady na přepracování nástrojů. Funguje jako virtuální zkušební lis, který umožňuje technikům ověřit proces ještě před dokončením návrhu formy.
Po dokončení simulace a sestavení kostky začíná fyzický test. Zápustka se namontuje do cílového lisu (nebo zkušebního lisu s ekvivalentními specifikacemi), provlékne se svitkový materiál a vyrobí se počáteční díly. Inženýři měří kritické rozměry proti tisku součásti a kontrolují:
- Rozměrová shoda s popisky GD&T
- Výška otřepu a stav hrany
- Kvalita povrchu a značení
- Odchylka odpružení od jmenovité
- Konzistence podávání pásu a zapojení pilota
Úpravy během zkoušení jsou normální - vyrovnání tvářecí stanice, vyladění úhlu ohybu, nastavení vůle matrice. Rozdíl mezi dobře-simulovanou kostkou a kostkou navrženou bez simulace je v rozsahu těchto úprav: drobné úpravy versus zásadní přepracování.
Po úspěšném vyzkoušení následuje ověření výroby. To znamená běžet při produkční rychlosti po delší dobu, měřit schopnost statistického procesu (Cpk) a potvrzovat, že matrice udržuje shodu při trvalém cyklování. Teprve poté, co nástroj prokáže stabilní výkon při rychlosti, přechází z vývoje do stavu výroby.
Celý pracovní postup - od analýzy tisku součástí až po produkční ověření - obvykle trvá 8 až 20 týdnů v závislosti na složitosti. Ale skutečnou proměnnou není čas. Je to kvalita technických rozhodnutí učiněných během rozvržení pásu a sekvenování stanic. Tyto volby v rané fázi-zamykají výkonnostní strop kostky. Všechny následné - simulace, sestavování, zkoušení - jednoduše odhalují, zda tato základní rozhodnutí byla správná.
Výběr materiálu je jedním z nejsilnějších faktorů ovlivňujících tato časná rozhodnutí. Stejná geometrie dílu vyražená z měkké oceli versus nerezová ocel versus hliník může vyžadovat zcela jiný počet stanic, jiné materiály zápustek a různé strategie tváření -, což je přesně místo, kde je proces návrhu specifický pro daný materiál-.
Výběr materiálu a jeho vliv na design matrice
Progresivní matrice navržená pro uhlíkovou ocel nepřežije týden v provozu z nerezové oceli - a matrice optimalizovaná pro hliník zničí měděné díly oděrem při prvních stovce zásahů. Progresivní lisovací materiály nevyplňují pouze čáru na tisku součásti. Určují počet stanic, požadavky na tonáž, geometrii razníku, strategii mazání a výběr materiálu matrice v celém nástroji. Vyměňte slitinu a předěláte kostku.
To je proměnná, která odděluje inženýry, kteří chápou progresivní lisování kovů, od těch, kteří považují výběr materiálu za dodatečný nápad. Zde je návod, jak nejběžnější pásové materiály utvářejí každé rozhodnutí v nástroji.
Ocel a nerez v progresivním lisování
Nízkouhlíková ocel (1008, 1010, 1018) zůstává tahounem progresivního lisování uhlíkové oceli. Je to shovívavé - mírné odpružení, předvídatelná tvarovatelnost a relativně nízké nároky na tonáž. Konstruktéři zápustek mohou dosáhnout těsných ohybů o poloměru 1T bez rizika prasknutí a standardní razníky z nástrojové oceli D2 poskytují spolehlivou životnost ve stovkách tisíc zásahů před přeostřením.
Nerezová ocel změní vše. Třídy jako 301 a 304 pracují-během tváření rychle tvrdnou, což znamená, že každé ohýbání nebo tažení zvyšuje mez kluzu materiálu a odolnost vůči další deformaci. Praktický důsledek? Geometrie dosažitelná ve třech stanicích s měkkou ocelí může vyžadovat pět nebo šest stanic v nerezových - dalších krocích ražení, pnutí- nebo stupňovitých tvářecích krocích, které byly přidány speciálně pro zvládnutí mechanického zpevňování bez praskání.
Progresivní lisování z nerezové oceli také vyžaduje vyšší lisovací tonáž (typicky 1,5 až 2krát více, než vyžaduje měkká ocel pro ekvivalentní geometrii) a vytváří podstatně větší abrazivní opotřebení povrchů nástrojů. Odírání -, kde se nerezový materiál mikroskopicky svařuje s povrchy razníku -, je stálou hrozbou. Konstruktéři zápustek tomu čelí pomocí povrchových povlaků (TiN, TiCN nebo AlCrN), leštěných povrchů razníků a specializovaných maziv navržených tak, aby udržely mezní vrstvu pod extrémním tlakem.
Úvahy o mědi, mosazi a hliníku
Měkčí, tažnější materiály, jako je měď, mosaz a slitiny hliníku, tento problém obracejí. Tvarovatelnost je velkorysá - dosáhnete menších poloměrů ohybu s menším počtem stanic. Aplikace progresivního lisování mědi by mohla konsolidovat operace, které by se z nerezové oceli rozšířily do více stupňů. Méně stanic znamená kratší a méně nákladnou matrici.
Ale tažnost zavádí své vlastní způsoby porušení. Měď a mosaz mají tendenci ulpívat na povrchu nástrojů a vytvářet otřepy a povrchové stopy, které ohrožují funkci i kosmetiku. Nadměrná tvorba otřepů v mosazi často vyžaduje ostřejší řezné hrany a častější intervaly přeostřování. Progresivní lisování hliníku představuje podobné problémy s oděrem a navíc má tendenci se poškrábat a otisknout na drsných povrchech nástrojů - konstruktéři lisů reagují leštěním tvářecích povrchů na téměř-zrcadlovou úpravu a snížením rychlosti lisu, aby se omezilo nahromadění tepla třením.
Abrazivita materiálu pásu přímo určuje, zda součásti zápustek používají břitové destičky z nástrojové oceli nebo tvrdokovu. Zde je logika rozhodování: nástrojové oceli jako D2 nebo A2 fungují dobře pro měkkou ocel a mosaz při středních objemech. Ale pro nerezovou ocel,-slitiny s vysokou pevností nebo jakékoli aplikace zaměřené na životnost matrice přesahující 500 000 úderů se karbidové vložky na obráběcích místech a stanicích s vysokým-opotřebením stávají ekonomicky nezbytnými. Karbid stojí třikrát až pětkrát více na destičku, ale prodlužuje intervaly ostření o faktor pět až deset -, což je čistá výhra při dlouhých výrobních sériích.
| Materiál | Tvařitelnost | Typický rozsah tloušťky | Die Wear Impact | Běžné aplikace |
|---|---|---|---|---|
| Nízko{0}}uhlíková ocel (1008–1018) | Vysoké - shovívavé zatáčky, mírné odpružení | 0,3 mm – 3,0 mm | Střední - standardní nástrojová ocel D2 je adekvátní | Konzoly, konstrukční spony, automobilové výztuhy |
| Nerezová ocel (301, 304, 316) | Střední - práce rychle ztvrdne, je potřeba více stanic | 0,2 mm – 2,5 mm | Vysoké - riziko zadření, jsou vyžadovány povlaky nebo karbid | Lékařské komponenty, potravinářská zařízení, hardware odolný proti korozi- |
| měď (C110, C102) | Velmi vysoké - dosažitelné těsné poloměry | 0,1 mm – 2,0 mm | Nízké-střední - problémy s lepením a otřepy | Elektrické svorky, přípojnice, chladiče |
| Mosaz (C260, C272) | Vysoká - vynikající tažnost, snadné tvarování | 0,1 mm – 2,0 mm | Nízká -, ale vyžaduje ostré hrany pro kontrolu otřepů | Konektory, ozdobné kování, vodovodní armatury |
| Hliník (3003, 5052, 6061) | Střední-vysoké - riziko poškrábání a oděru | 0,3 mm – 3,0 mm | Je potřeba středně leštěné nástroje - a snížená rychlost | Žebra výměníků tepla, skříně, lehké konstrukční díly |
Všimněte si vzoru: tvrdší a pevnější materiály vyžadují více tvarovacích stanic, vyšší tonáž a odolnější (dražší) nástroje- proti opotřebení. Měkčí materiály snižují počet stanic, ale vyžadují strategie správy povrchu, které přidávají svou vlastní složitost. Ani jeden konec spektra není ze své podstaty snazší vyrazit -, jedná se o různé technické problémy, které vyžadují různé odezvy konstrukce matrice.
To je přesně důvod, proč na úrovni materiálu záleží na přizpůsobeném progresivním lisování a lisování. Tvůrce matrice, který neupravuje procenta vůlí, děrovací povlaky a počet stanic speciálně pro vaši slitinu, nechává výkon a životnost matrice na stole. Čísla se významně posouvají: vůle matrice pro měkkou ocel je obvykle nastavena na 5–8 % tloušťky materiálu na stranu, zatímco nerezová ocel vyžaduje 8,5–9,5 % a hliník potřebuje těsnější vůle kolem 4–6 %, aby bylo možné kontrolovat otřepy.
Výběr materiálu neovlivňuje pouze to, jak matrice tvoří součást -, ale určuje, zda je progresivní nástroj vůbec tou správnou metodou. Když geometrie dílu zahrnuje hluboké tažení přesahující-postup při podávání pásu, nebo když tloušťka materiálu překračuje praktické limity pro manipulaci s pásem-, do diskuse vstoupí alternativní metody matrice.
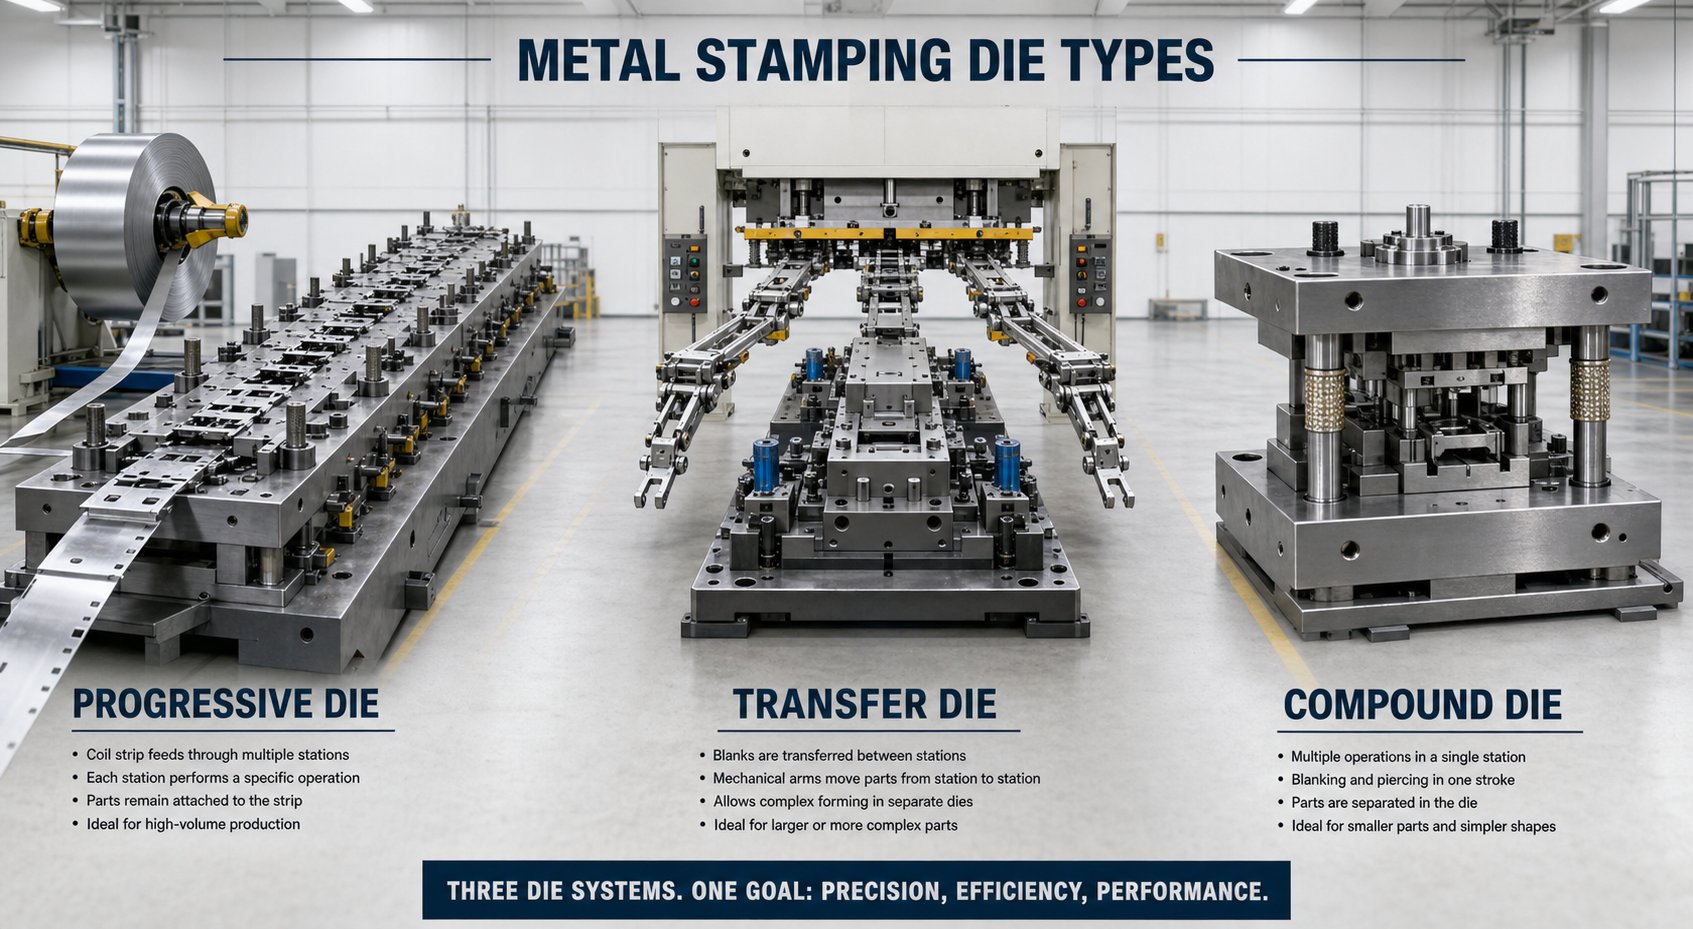
Progresivní matrice vs. přenosová matrice vs. výběr složené matrice
Ne každý díl patří do progresivního lisu. Hluboce-tažené pouzdro, které přesahuje šířku pásu, velký držák, který nedokáže udržet integritu nosiče přes dvanáct stanic, jednoduchá podložka, která neospravedlňuje více{2}}nástrojí stanic - každý z těchto scénářů ukazuje na jinou metodu lisování. Špatná volba znamená nadměrné výdaje na nástroje, řešení problémů s kvalitou nebo ponechání času cyklu na stole.
Tři hlavní metody lisování - progresivní, přenosové a složené - se liší v tom, jak přemísťují materiál, jak zvládají složitost součástí a kde přinášejí ekonomické výhody. Pochopení mechanického rozdílu mezi nimi je to, co odděluje dobrou investici do nástrojů od nákladného nesouladu.
Progresivní matrice vs. přenosová matrice vs. složená matrice
Každá metoda řeší jiný výrobní problém:
- Progresivní umíráudržujte obrobek připevněný k pásu během všech tvářecích operací. Cívka postupuje s pevným stoupáním a hotová část se odděluje pouze v konečné stanici. Tento-připojený přístup umožňuje nejvyšší rychlosti cyklů - progresivní lisování kovů běžně provádí 100 až 300+ zdvihů za minutu -, ale omezuje velikost součásti na to, co se vejde do praktických šířek pásu (obvykle pod 300 mm).
- Převod umíráoddělte polotovar od pásu na první stanici a poté přesuňte jednotlivé díly mezi následujícími stanicemi pomocí mechanických prstů nebo servo-pohonů. Vzhledem k tomu, že díl stojí volně-, přenosové nástroje si poradí s většími díly, hlubšími taženími a geometriemi, které nelze vytvořit, když jsou připevněny k nosnému pásu. Rychlosti cyklů jsou nižší (typicky 15 až 40 zdvihů za minutu) kvůli mechanickému přesunu mezi stanicemi.
- Směs zemřeprovádět více operací řezání - vysekávání, prorážení a někdy i ražení - jediným stisknutím na jedné stanici. Část padne kompletní na jeden zásah. Tato metoda poskytuje vynikající rovinnost a soustřednost mezi prvky, protože všechny operace probíhají současně, ale nemůže provádět ohýbání ani trojrozměrné tvarování. Omezuje se na v podstatě ploché části.
Základní kompromis-sestává z tohoto: progresivní matrice maximalizují rychlost a minimalizují manipulaci u menších dílů se složitými funkcemi. Přenosové matrice obětují rychlost pro geometrickou svobodu na větších nebo hlubších dílech. Složené matrice nabízí jednoduchost a přesnost pro ploché geometrie při středních objemech.
Výběrová kritéria na základě požadavků na součást
Volba mezi těmito metodami není věcí preferencí -, řídí se měřitelnými charakteristikami součásti. Při hodnocení toho, která konfigurace lisovacího stroje vyhovuje vaší aplikaci, si položte tyto otázky:
- Jaká je část obálky?Pokud se vejde do šířky pásu 300 mm a nevyžaduje tažení hlouběji, než materiál unese při připojení k nosiči, je progresivní nástroj pravděpodobně optimální.
- Jaký je roční objem?Progresivní matrice poskytují nejnižší{0}}náklady na díl při objemech nad 500 000 ročně díky jejich rychlosti. Přenosové matrice se stávají úspornými při 100,{5}} jednotkách, kde složitost součásti ospravedlňuje nástroje. Složené raznice dosáhly svého sladkého místa mezi 50 000 a 500 000 jednotkami pro jednoduché geometrie.
- Zahrnuje geometrie hluboké tažení?Hloubky tažení přesahující 1,5násobek průměru součásti obvykle vyžadují, aby polotovar byl bez proužku - směřujícího k přenosovému nástroji.
- Jaký je rozpočet na nářadí?Složené matrice stojí výrazně méně na konstrukci a konstrukci. Progresivní i přenosové raznice mají vyšší počáteční investice, ale progresivní raznice se amortizují rychleji při objemu díky vyšším zdvihům.
| Kritéria | Progresivní zemřít | Přenosová matrice | Compound Die |
|---|---|---|---|
| Optimální velikost dílu | Malé až střední (vejde se do šířky pásu, obvykle pod 300 mm) | Střední až velké (není omezeno proužkem) | Malé až střední (ploché části, běžně pod 150 mm) |
| Ideální roční objem | 500,000+ jednotek | 100 000 – 2 000 000 jednotek | 50 000 – 500 000 jednotek |
| Geometrická složitost | Vysoké - vícenásobné ohyby, průrazy a tvary dosažitelné na mnoha stanicích | Velmi vysoké - možné hluboké tažení, závitování, žebra a vroubkování | Nízká - omezená na operace v plochých-rovinách |
| Náklady na nástroje (relativní) | Vysoký | Nejvyšší (120–150 % progresivních) | Střední (70–90 % progresivních) |
| Rychlost cyklu | Nejrychlejší (100-300+ SPM) | Střední (15–40 SPM) | Rychlé (80-200 SPM, ale jediná operace) |
| Využití materiálu | Střední - nosič se stane šrotem | Vyšší - není vyžadován žádný web operátora | Vysoká - minimální zmetkovitost pro jednoduché polotovary |
Jeden detail, který stojí za zmínku: přenášecí raznice často poskytují lepší využití materiálu než progresivní nástroje, protože eliminují nosný pás (síť materiálu spojujících části skrz progresi). Tyto úspory materiálu mohou kompenzovat nižší rychlost cyklu, zejména u silnějších nebo drahých slitin, kde jsou náklady na šrot značné.
Existují také hybridní přístupy. Některá nastavení lisovacích lisů kombinují progresivní přední část -, která zvládá děrování a počáteční tvarování, zatímco součást zůstává na pásu -, s přenosovou zadní částí, která odděluje polotovar a posouvá jej přes hlubší tvářecí stanice. Tyto progresivní-převodové hybridy zachycují rychlostní výhody na přední části a zároveň splňují geometrické požadavky, které převyšují čistě progresivní schopnosti na zadní straně. Jsou složitější na návrh a údržbu, ale pro správnou geometrii součásti představují to nejlepší z obou metod.
Rámec výběru výše zvládá většinu scénářů čistě. Rozhodnutí však není učiněno izolovaně -, je utvářeno odvětvím, kterému díl slouží, požadovanou dokumentací o kvalitě a očekáváními výroby, která přicházejí s programy OEM oproti programům pro trh s náhradními díly. Tyto požadavky-na úrovni aplikací přidávají další vrstvu do strategie nástrojů.
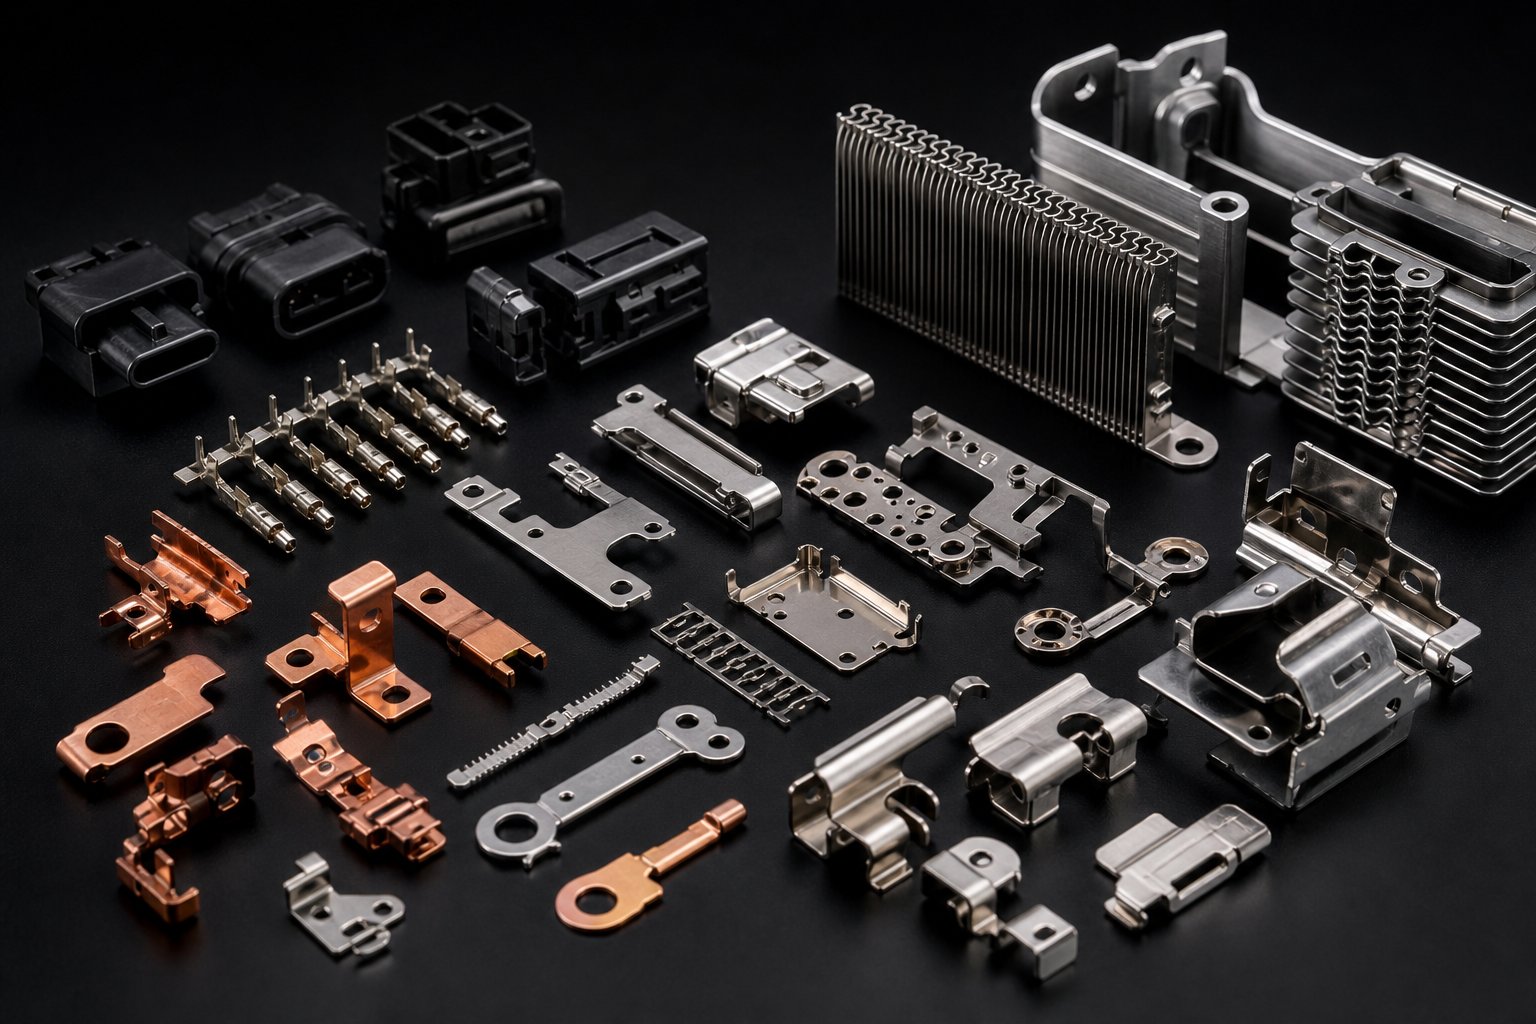
Průmyslové aplikace a proč progresivní umírání Excel
Každé odvětví, které používá progresivní lisování, má jiný důvod než jen „potřebujeme spoustu dílů“. Specifické technické požadavky - toleranční pásma, povrchové podmínky, požadavky na sledovatelnost, materiálová omezení - určují nejen to, zda je progresivní nástroj vhodný, ale také jak musí být přizpůsoben. Držák pro pouzdro dmychadla HVAC a kontakt pro kardiostimulátor pocházejí z progresivních matric, přesto je konstrukční logika každého nástroje zcela odlišná.
Na tom rozlišení záleží. Když hodnotíte, zda progresivní přesné kovové výlisky vyhovují vaší aplikaci, otázkou není jen objem -, ale zda tento proces může splnit požadavky vašeho odvětví, o kterých nelze-vyjednávat, aniž by sekundární operace narušily vaši nákladovou výhodu.
Lisování dílů pro automobily a elektromobily
Automobilový průmysl zůstává celosvětově největším spotřebitelem velkoobjemových výlisků a důvody jsou strukturální. Platformy vozidel vyžadují tisíce diskrétních lisovaných součástí - držáků, konektorů, konstrukčních výztuh, krytů snímačů, kontaktů svorek - vyráběných v objemech měřených v milionech ročně s tolerancemi, které se nemohou posunout v rámci výrobní série trvající měsíce.
Progresivní lisovací nástroje splňují tento požadavek, protože poskytují to, co automobiloví OEM skutečně vyžadují: statistickou konzistenci. Nestačí, aby se díly při kontrole vzorku správně změřily. Programy progresivního lisování OEM vyžadují prokázanou schopnost procesu (hodnoty Cpk 1,33 nebo vyšší u kritických charakteristik) udržovanou v průběhu celých výrobních kampaní. Forma sama o sobě musí vyrábět díly tak konzistentně, aby variace procesu zůstaly po neomezenou dobu v mezích kontroly.
Přechod na EV to ještě urychlil. Součásti kontaktů baterie, konektory sběrnic a laminování motoru – všechny vyžadují vysoce přesné lisování kovů v mědi nebo specializovaných slitinách, často s užšími tolerancemi než tradiční součásti hnacího ústrojí. Konektor bateriového modulu přenášející 400 V musí udržovat kontaktní sílu v úzkém okénku -, což znamená, že progresivní matrice tvořící tyto pružinové kontakty nemůže umožnit rozměrový posun, který mění charakteristiky průhybu.
Elektronické, lékařské a HVAC aplikace
Elektronické lisování funguje na opačném konci velikostního spektra. Představte si olověné rámečky s roztečí menší než 1 mm, kolíky konektoru vytvořené z páskového materiálu tenkého až 0,1 mm a plechovky RF stínění s tolerancemi měřenými v mikronech. Progresivní matrice pro elektroniku pracují při vysoké rychlosti - často 300 až 1 200 zdvihů za minutu - na extrémně tenkých materiálech, kde se přesnost podávání a registrace pilotů stávají dominantními technickými výzvami.
Lékařské progresivní ražení zavádí zcela jinou sadu omezení. Části samotné nemusí být geometricky extrémní, ale prostředí procesu ano. Implantovatelné součásti zařízení vyžadují hrany bez otřepů (protože i mikroskopické otřepy mohou poškodit tkáň), biologicky kompatibilní manipulaci s materiálem (žádná křížová{3}}kontaminace mazivy nebo úlomky nástrojů) a často-kompatibilní design nástrojů pro čisté prostory, který minimalizuje tvorbu částic během lisování. Chirurgické nástroje vyráběné progresivním lisováním z nerezové oceli vyžadují tolerance až ±0,0005 palce - zhruba 12 mikronů -, aby byla zajištěna hladká mechanická funkce během procedur.
Progresivní ražení HVAC jde ještě jinou cestou. Zde se inženýrská výzva netýká ani tak extrémní přesnosti, ale spíše trvalé efektivity materiálu při enormních objemech. Žebra tepelného výměníku - vyražená miliony z tenkého hliníkového pásku - musí zachovávat konzistentní geometrii proudění vzduchu napříč každým jednotlivým dílem. Změna dokonce 0,1 mm v rozteči nebo úhlu žaluzií zhoršuje tepelný výkon v celé sestavě výměníku tepla. Progresivní matrice pro aplikace HVAC upřednostňují dlouhou životnost nástroje a minimální odchylky-od{8}}stanice napříč výrobními sériemi měřené v desítkách milionů zásahů.
Zde je ukázka toho, jak se základní požadavky jednotlivých odvětví mapují na konkrétní možnosti progresivních lisovacích nástrojů:
- Automobilový/EV:Vysoká-konzistence objemu při úzkých tolerancích → více-formování na více stanicích s ražbou pro rozměrovou stabilitu, -označení dílů pro sledovatelnost, SPC-kompatibilní návrh procesu
- Elektronika:Mikro{0}}funkce v ultra-tenkých materiálech → vysokorychlostní{2}}progresivní nástroje s přesnými piloty, karbidovými řeznými sekcemi a úzkými-roztečemi náběhových stanic
- Lékařské přístroje:Okraje bez otřepů-a biokompatibilní zpracování → holicí stanice po vybroušení, leštěné karbidové tvarovací vložky, řízené mazací systémy s lékařskými-kapalinami
- HVAC:Miliony identických dílů s konzistentní geometrií proudění vzduchu → vysoce-odolné nástrojové oceli, optimalizované rozložení pásů pro maximální využití materiálu, robustní pilotní systémy pro kontrolu tenkých hliníkových pásků
- Letectví:Extrémní tolerance (±0,0005 palce) na lehkých slitinách → postupné tvářecí sekvence, FEA-validovaná kompenzace odpružení, 100% in{3}}možnost kontroly matrice
Společné vlákno? Každé odvětví nepotřebuje pouze progresivní přesné kovové výlisky -, ale potřebuje přizpůsobenou matrici tak, aby poskytovala specifickou výkonnostní charakteristiku, která je v kontextu dané aplikace nejdůležitější.
OEM programy progresivního lisování přidávají další vrstvu složitosti, se kterou se projekty na trhu s náhradními díly nebo komerční hardwarové projekty setkávají jen zřídka. Smlouvy OEM obvykle vyžadují plné zněníPPAP (Proces schvalování výrobních dílů)dokumentace - balíček 18-prvků, který zahrnuje rozměrové výsledky, studie způsobilosti procesu, kontrolní plány, dokumentaci FMEA a analýzu systému měření. Samotná matrice musí být navržena tak, aby to usnadnila: stanice pro značení dílů, které razí kódy šarží nebo datové značky pro sledovatelnost, senzory v matrici, které monitorují tvarovací sílu pro sběr dat SPC, a modulární konstrukce, která umožňuje měřenou a dokumentovanou údržbu beze změny ověřených parametrů procesu.
Naproti tomu programy pro aftermarket často vyžadují pouze rozměrovou shodu pro tisk. Forma může být jednodušší, dokumentace lehčí a řízení procesu je méně přísné. Ale pro každého inženýra dodávajícího OEM pro automobilový, lékařský nebo letecký průmysl Tier 1 nebo Tier 2 není požadavek PPAP volitelný - a musí být navržen do nástroje od začátku, nikoli přišroubován až po vyrobení matrice.
Tento rozdíl mezi „výrobou dobrých dílů“ a „prokázáním, že vždy můžete vyrobit dobré díly“ je přesně tam, kde programy pro velkoobjemové lisování uspějí nebo selžou. Forma musí produkovat odpovídající díly, ano -, ale musí také generovat údaje, sledovatelnost a důkazy o stabilitě procesu, které vyhovují systému kvality výrobce OEM. Tento požadavek se vrací až k počátečním rozhodnutím o návrhu lisovacího nástroje: kolik senzorů, jaký druh značení dílů, jak udržovatelnost ovlivňuje rekvalifikaci procesu.
Očekávání výkonu zabudovaná do těchto průmyslových aplikací - rychlost, přesnost, sledovatelnost, životnost - se sama o sobě neudrží. Erodují při každém úderu, pokud není nástroj navržen pro udržitelnou výrobu. Což vyvolává otázku, před kterou se nakonec potýká každý výrobní inženýr: jak udržíte progresivní matrici ve správném výkonu v milionech cyklů, aniž by neplánované prostoje zničily váš plán dodávek?
Údržba matrice, životnost nástroje a ekonomika výroby
Progresivní kostka neselhává najednou. Zhoršuje tupost - děrovacích hran o mikrony na tisíc zdvihů, vůle matrice se otevírají při opotřebení povrchů, pružiny ztrácejí své předpětí během milionů cyklů. Otázkou není, zda bude potřeba údržba. Jde o to, zda zachytíte degradaci brzy díky plánovanému zásahu, nebo ji odhalíte pozdě kvůli odmítnutým dílům a neplánovaným odstávkám.
To je místo, kde rozhodnutí o návrhu lisovnice učiněná o měsíce dříve - výběr materiálu, konstrukce vložek, strategie přístupu - se buď vyplácejí, nebo způsobují problémy ve výrobě. Zejména při vysokorychlostním lisování kovů, kde lisy pracují rychlostí 200 až 1,200+ zdvihů za minutu, se opotřebení hromadí rychleji, než většina inženýrů očekává.
Intervaly údržby matrice a prediktivní indikátory
Jak poznáte, že progresivní kostka potřebuje servis? Nečekáte na katastrofický neúspěch. Místo toho sledujete měřitelný posun kvality, který signalizuje progresi opotřebení, než překročí hranice tolerance:
- Zvýšení výšky otřepu:Jak se řezné hrany otupují, stříhání je méně čisté. Výška otřepu plíživá od 0,05 mm do 0,10 mm je často prvním měřitelným znakem toho, že přeostření je opožděno.
- Rozměrový posun:Tvarované prvky se postupně posouvají mimo nominální hodnotu s opotřebením tvarovacích ploch. SPC grafy zobrazující trendy (nikoli náhodný rozptyl) ukazují na systematickou degradaci nástroje.
- Zvýšená stahovací síla:Opotřebované razníky vytvářejí při vytahování větší tření. Operátoři si mohou všimnout jemných změn zatížení lisu dříve, než se objeví rozměrové problémy.
- Tahání slimáků:Když slimáky přilnou k čelům průbojníku místo čistého vymrštění, obvykle to znamená degradaci povrchu nebovakuové efekty zhoršené opotřebením razníku.
Zkušené lisovací operace stanovují intervaly ostření spíše na základě počtu zdvihů než na vizuální kontrole. Vysokorychlostní progresivní lisování v nerezové oceli může naplánovat přeostření každých 150 000 až 250 000 zdvihů, zatímco stejný nástroj s měkkou ocelí může tento interval prodloužit na 500 000 nebo více. Klíčem je kvantifikovat interval během počátečního ověřování výroby a poté jej důsledně sledovat.
Plánovaná údržba znamená, že matrice vyjde z lisu podle plánu - prostoje operátora jsou předvídatelné, náhradní břitové destičky jsou naplánovány a plánování výroby počítá s přerušením. Neplánovaná údržba znamená, že se něco porouchalo. Tento rozdíl je drahý: neplánované události obvykle stojí třikrát až pětkrát více než plánovaná služba, když započítáte zmetkovitost, urychlené opravy, zmeškané dodací lhůty a přerušení linky.
Návrháři inteligentních lisovacích nástrojů zabudovávají údržbu přímo do nástroje. Modulární konstrukce vložky umožňuje výměnu opotřebených sekcí bez vytahování celé matrice z lisu. Přístupné upevnění znamená spíše šroubované vložky než lisované-komponenty uložené za jinými stanicemi. Standardizované držáky razníků umožňují rychlou výměnu bez vlastního broušení. Tyto konstrukční prvky stojí předem nepatrně více, ale šetří enormní čas během výrobní životnosti nástroje.
Jak rozhodnutí o návrhu matrice ovlivňuje životnost nástroje a náklady na díl
Zde je ekonomická realita, kterou týmy nákupu často míjejí: levnější matrice stojí více na součást. Dvě cenové nabídky na nástroje pro stejnou geometrii součásti - jedna na 35 000 USD s celou nástrojovou ocelí, další za 48 000 USD s progresivními karbidovými lisovacími nástroji s břitovými destičkami na všech obráběcích stanicích - vypadají na papíře jako jednoduché rozpočtové rozhodnutí. Ale spočítejte si více než milion-výrobních dílů a ekonomika se změní.
Zvažte proměnné:
- Vložky z tvrdokovu vs. nástrojové oceli:Tvrdokovové řezné součásti stojí třikrát až pětkrát více na břitovou destičku, ale prodlužují intervaly přeostřování pět až desetkrát. Méně událostí údržby znamená delší dobu provozuschopnosti, méně zmetků během restartu a nižší kumulativní náklady na pracovní sílu.
- Výběr vůle matrice:Správná vůle - přizpůsobená typu a tloušťce materiálu - snižuje řeznou sílu při každém zdvihu. Nižší síla znamená pomalejší degradaci hran. Zápustka běžící při 6% vůli na měkké oceli vydrží měřitelně déle než jedna sada při 4%, protože přílišná těsnost znásobuje tření a teplo na řezné hraně.
- Počet stanic a rozložení opotřebení:Rozložení tvářecích prací na více stanicích snižuje špičkové zatížení v kterémkoli jednotlivém bodě. Každá stanice se opotřebovává pomaleji, protože vykonává méně práce na tah. Stavba kostky je dražší (více stanic znamená více součástek), ale každá součástka vydrží úměrně déle.
Provoz matrice na vysokorychlostním-razícím lisu rychlostí 300+ zdvihů za minutu zrychluje každý mechanismus opotřebení. Teplota razníku se zvyšuje z opakovaných cyklů tření. Tepelná roztažnost nepatrně mění vůle v polovině-provozu. Vibrace pásu zvyšují boční zatížení pilotů a vodítek. Mazací filmy se při rychlém cyklování ztenčují. Forma, která vydrží 800 000 zdvihů mezi provozem při 60 SPM, může vyžadovat pozornost každých 400 000 zdvihů při 400 SPM - vztah není lineární, protože dynamické síly a tepelné účinky se při vyšších rychlostech slučují.
Vysokorychlostní lisování vyžaduje nástroje navržené speciálně pro tento provozní režim. Standardní-rychlostní konstrukce matrice - přiměřená 60 až 100 SPM - se stává problémem, když je tlačena do vysokorychlostní-služby. Zesílené vodicí systémy, vyvážené nakládání stanice, optimalizované načasování odvádění šrotu a dynamická stabilizace vykládky se stávají spíše nutností než luxusem nad 300 SPM.
Výpočet celkových nákladů na vlastnictví by měl vypadat takto:
Náklady na díl=(náklady na matrici + náklady na údržbu po dobu životnosti + náklady na neplánované odstávky + náklady na šrot) / celkový počet dílů vyrobených během životnosti matrice
Zápustka za 48 000 USD, která produkuje 2 miliony vyhovujících dílů s minimální údržbou, přináší zásadně odlišné náklady-na{4}}díl než matrice za 35 000 USD, která produkuje stejný objem, ale vyžaduje dvojnásobné zásahy údržby a generuje o 3 % více odpadu při restartech. Předběžný rozdíl je 13 000 $. Rozdíl v životnosti může přesáhnout 50 000 USD v provozních úsporách -, nepočítáme-li zlepšení spolehlivosti doručení, které vyplývá z menšího počtu neplánovaných zastávek.
Tento celkový{0}nákladový pohled mění rámec investičního rozhodnutí o nástroji. Nekupujete kostku. Kupujete produkční systém, jehož ekonomika se odehrává v průběhu let, nikoli týdnů. Každá konstrukční volba - karbidová versus nástrojová ocel, modulární versus monolitická, pět stanic versus sedm - posouvá křivku dlouhodobých nákladů- způsobem, který původní nákupní objednávka nikdy nezachytí.
Stejná ekonomická logika přesahuje návrh matrice do širšího rozhodování o získávání zdrojů. Když si vybíráte partnera pro přizpůsobené progresivní raznice a lisování, hodnotíte nejen jejich schopnost sestavit nástroj, ale také jejich porozumění tomu, jak se volby designu promítají do ekonomiky výroby po celou dobu životnosti programu.
Jak získat vlastního partnera progresivních lisů
Ověřili jste návrh, vybrali materiál, definovali pořadí stanic a vypočítali celkové náklady na vlastnictví. Každé inženýrské rozhodnutí je uzamčeno. A přesto může celý program v tomto bodě selhat -, pokud nástroj sestaví nesprávný partner. Mezera mezi matricí, která funguje na papíře, a matricí, která pracuje rychlostí dva miliony cyklů, spočívá v tom, kdo ji vyrábí, jak spolupracuje při návrhu a jaké systémy přináší do výroby.
Získávat výrobce progresivních matric není totéž jako nakupovat komoditní hardware. Vstupujete do technického partnerství, které zahrnuje měsíce vývoje a roky výroby. Na hodnotících kritériích záleží - a většina týmů pro zadávání zakázek je neváží správně.
Hodnocení schopností výrobce progresivních matric
Představte si, že vybíráte výrobce lisovacích forem pro nový program konektorů pro automobily. Tři dodavatelé uvádějí podobné ceny a dodací lhůty. Jak rozlišujete? Cena a doručení jsou sázky stolu. Skutečné oddělení vychází z technické hloubky - konkrétně, ať už dodavatel zvládne celý rozsah služeb výroby nástrojů a zápustek pod jednou střechou, nebo se spoléhá na subdodavatele v kritických krocích.
Zde je to, co hodnotit:
- Vlastní -design a sestavení matrice:Může dodavatel vytisknout váš díl, vyvinout rozvržení pásu, zkonstruovat celou matrici a interně opracovat všechny součásti? Fragmentované dodavatelské řetězce -, kde návrh probíhá v jedné dílně, obrábění ve druhé a montáž ve třetí -, zavádějí komunikační mezery a problémy s odpovědností, které se při zkoušení stupňují.
- Rozsah lisovací tonáže a velikosti lože:Provozuje dodavatel lisy, které odpovídají požadavkům vaší výrobní matrice? Výrobce s kapacitou od 30{2}} do 400 tun na více lisovacích linkách zvládne vše od mikrokonektorů po konstrukční držáky bez outsourcingu výroby.
- Manipulace s materiálem pro konkrétní slitiny:Provoz mědi, nerezu nebo vysokopevnostní oceli{0}} vyžaduje různé systémy podávání, strategie mazání a nakládání se šrotem. Zeptejte se, zda má dodavatel zdokumentované zkušenosti s vaší přesnou specifikací materiálu - nejen se skupinou slitin, ale i s konkrétním temperováním a tloušťkou.
- Systémy kvality (certifikace ISO, implementace SPC):ISO 9001 je základní. U programů progresivního lisování OEM pro automobilový průmysl signalizuje certifikace IATF 16949, že dodavatel působí v rámci procesu-řízeného s dokumentovanou FMEA, kontrolními plány a analýzou systému měření, které jsou již součástí jejich pracovního postupu.
- Prototyp-do-výrobní škálovatelnosti:Některé obchody vynikají ve výrobě lisovacích nástrojů, ale postrádají kapacitu výrobních lisů. Jiní používají velkoobjemové-lisování, ale sami nenavrhují nástroje-. Ideální partner zahrnuje oba -, který je schopen iterovat během vývoje a poté plynule škálovat do trvalé výroby, aniž by byl předán do jiného zařízení.
- Nástroje pro simulaci a ověřování:Simulace tváření založená na FEA-, predikce odpružení a virtuální vyzkoušení omezují fyzické opakování a zrychlují{1}}čas-produkce. Dodavatelé, kteří investují do těchto nástrojů, obvykle dosahují úspěšnosti prvních-vyzkoušení výrazně vyšší než ti, kteří se spoléhají pouze na zkušenosti.
- Infrastruktura údržby:Zeptejte se, co se stane po ověření kostky. Nabízí dodavatel služby plánované údržby, programy náhradních břitových destiček a možnosti opravy matric? Progresivní razicí a lisovací partner, který po dodání zmizí, vás odkryje, když nástroje potřebují servis v osmnáctém měsíci.
Zvažte tato kritéria podle rizikového profilu vašeho programu. Velkoobjemový automobilový konektor pro 5 milionů dílů ročně vyžaduje přísné systémy kvality a osvědčené zkušenosti s materiály. Nižší-objemový program průmyslové skupiny může upřednostňovat flexibilitu dodací lhůty a náklady. V každém případě by hodnocení mělo přesahovat rámec brožury o možnostech -, vyžádat si případové studie, požádat o reference ve vašem konkrétním materiálu a rozsahu tolerance, a pokud je to možné, navštívit zařízení a pozorovat jejich výrobu a zkušební proces z první ruky.
Jak vypadá pracovní postup pro spolupráci-až{1}}produkce
Nejlepší služby progresivního lisování nezačínají objednávkou. Začínají konverzací - obvykle kontrolou návrhu, kde inženýři dodavatelů sedí s vaším produktovým týmem a společně rozebírají tisk součásti. Tato počáteční spolupráce určuje trajektorii celého programu.
Takto vypadá dobře{0}}strukturovaná interakce od prvního kontaktu až po produkční rampu:
- Počáteční kontrola části a posouzení proveditelnosti:Dodavatel vyhodnotí geometrii vašeho dílu, materiálové specifikace, tolerance a objemové požadavky. Identifikují potenciální problémy při tváření, označují funkce, které mohou vyžadovat úpravu DFM, a potvrzují, že progresivní nástroje jsou správnou metodou pro vaši aplikaci.
- Zpětná vazba DFM a optimalizace návrhu:Inženýři navrhují úpravy, které zlepšují vyrobitelnost, aniž by došlo k ohrožení funkce - širších poloměrů ohybu, upravené polohy otvorů vzhledem k tvarovaným prvkům nebo alternativy jakosti materiálu, které snižují nároky na tonáž. Tento krok často odstraňuje jednu až tři stanice z formy, což přímo snižuje náklady na nástroje.
- Schválení rozložení pásu:Dodavatel předloží navržené rozložení pásu s orientací dílu, konstrukcí nosiče, šrotovnými mosty, pořadím stanic a procentem využití materiálu. Schválíte to před zahájením podrobného návrhu formy -, je to nejdůležitější znamení-v programu, protože na něm závisí vše, co bude následovat.
- Podrobný návrh matrice a časová osa nástrojů:S uzamčeným rozložením pásů pokračuje 3D návrh matrice modelováním, specifikací součástí a analýzou nahromadění-tolerancí. Dodavatel poskytuje časovou osu sestavení s milníky pro dokončení návrhu, obrábění součástí, montáž a připravenost na zkoušku.
- Vyzkoušení a odeslání vzorku:Hotová matrice jde do lisu pro počáteční vyzkoušení. První-díly jsou měřeny podle vašeho tisku a dodavatel předkládá vzorky s rozměrovými zprávami. Drobné úpravy - podložek, vyladění vůlí, korekce nadměrného ohybu - jsou v této fázi normální.
- Dokončení PPAP:U programů OEM dodavatel vyplní celéProces schvalování výrobních dílůdokumentační balíček - rozměrové výsledky, studie schopností, kontrolní plány, vývojové diagramy procesu, FMEA a záruka na předložení dílů. Toto formální ověření potvrzuje, že výrobní proces je stabilní a schopný před zahájením nárůstu objemu.
- Náběh výroby a trvalá podpora:Se schválením PPAP se výroba rozšíří na plnou rychlost. Dodavatel monitoruje výkonnost procesu prostřednictvím SPC, plánuje preventivní údržbu v ověřených intervalech a udržuje komunikační kanály pro technické změny nebo úpravy objemu.
Tato sekvence obvykle trvá 10 až 20 týdnů v závislosti na složitosti formy. Kritickou proměnnou není kalendářní čas -, ale to, jak dobře raná-fáze spolupráce (kroky 1 až 3) identifikuje a řeší problémy před řezáním oceli. Dodavatel, který překročí zpětnou vazbu DFM, aby urychlil časovou osu, za to obvykle zaplatí v prodloužených zkušebních cyklech a přepracování.
Pro výrobní inženýry hodnotící služby progresivního lisování kovů,YICHENpředstavuje druh{0}}koncového{1}}partnera, který tento pracovní postup vyžaduje - nabízející integrované funkce od spolupráce na návrhu až po-velkoobjemovou výrobu, se zvláštním zaměřením na efektivitu tvarování na více stanicích a škálovatelnou hromadnou výrobu. Jejich přístup odráží, jak by měly vypadat efektivní služby výroby nástrojů a forem: vývoj uspořádání pásů z jediného zdroje, výroba formy, zkoušení a trvalá podpora výroby bez předávání mezi odpojenými obchody.
Bez ohledu na to, kterého dodavatele si nakonec vyberete, uplatňujte důsledně jednu zásadu: hodnoťte je na jejich procesu, nejen na jejich nabídce. Progresivní partner zápustek, který vás provede jejich návrhovou metodologií, ukáže vám svůj přístup k ověření simulace a vysvětlí, jak zvládají plánování údržby po celou dobu životnosti zápustky, předvádí technickou hloubku, která se přímo promítá do menšího počtu překvapení ve vaší výrobě. Nejlevnější nabídka jen zřídka produkuje nejlevnější díly - a u přizpůsobeného progresivního lisování a lisování určuje technická přísnost partnera během vývoje, zda nástroj bude fungovat podle specifikací roky nebo bude vyžadovat nákladné zásahy během měsíců.
Často kladené otázky o přizpůsobeném progresivním razidle a ražení
1. Co je progresivní kostka a jak funguje?
Progresivní matrice je přesný nástroj pro tváření kovů, u kterého se plech přiváděný do svitku{0}}posouvá přes několik stanic v pevné vzdálenosti při každém zdvihu lisu. Každá stanice provádí specifickou operaci, jako je děrování, vysekávání, ohýbání nebo tvarování. Samotný proužek funguje jako transportní mechanismus, přičemž pilotní kolíky udržují přesnost registrace v tisícinách palce. Jakmile je pás plně naložen, hotový díl klesá s každým jednotlivým zdvihem, což umožňuje výrobní rychlosti od 25 do více než 1200 zdvihů za minutu v závislosti na aplikaci.
2. Jak dlouho trvá navrhnout a vyrobit vlastní progresivní matrici?
Úplný pracovní postup od analýzy tisku součástí až po ověření výroby obvykle trvá 8 až 20 týdnů v závislosti na složitosti. To zahrnuje kontrolu proveditelnosti, zpětnou vazbu DFM, vývoj rozvržení pásů, sekvenování stanic, 3D návrh zápustek, simulaci tváření, sestavení nástroje, vyzkoušení a dokončení PPAP. Kritickou časovou proměnnou není kalendářní trvání, ale technická kvalita během raných fází. Dodavatelé, jako je YICHEN, kteří integrují návrhářskou spolupráci s-možností vlastní tvorby, mohou zkrátit časové osy odstraněním předávání mezi odpojenými prodejnami.
3. Kdy bych měl zvolit progresivní kostku před přenosovou nebo složenou?
Progresivní zápustky jsou optimální, když se váš díl vejde do šířky pásu 300 mm, roční objem přesahuje 500 000 jednotek a geometrie zahrnuje více ohybů a tvarovaných prvků bez hlubokého tažení přesahujícího 1,5 násobek průměru dílu. Přenášecí matrice jsou vhodné pro větší díly vyžadující hluboké tažení při středních objemech 100 000 nebo více jednotek. Složené matrice fungují nejlépe pro ploché, jednoplošné-díly v objemech mezi 50 000 a 500 000 jednotkami, kde je rozpočet na nástroje omezený. Velikost dílu, objem, geometrická složitost a rozpočet společně řídí rozhodnutí.
4. Jak výběr materiálu ovlivňuje konstrukci progresivních nástrojů a cenu?
Výběr materiálu zásadně mění počet stanic, požadavky na tonáž a materiály komponentů lisovnice. Obrobek z nerezové oceli-rychle tvrdne, často vyžaduje 1,5 až 2krát více stanic než měkká ocel pro ekvivalentní geometrii a navíc potažené nebo karbidové nástroje pro boj proti zadření. Hliník a měď umožňují méně stanic, ale vyžadují leštěné tvarovací povrchy a pečlivou regulaci rychlosti, aby se zabránilo vzniku skvrn na povrchu. Procenta vůle matrice se také mění podle materiálu: 5-8 % pro měkkou ocel, 8,5-9,5 % pro nerez a 4-6 % pro hliník. Každá slitina vytváří odlišný technický problém vyžadující přizpůsobená nástrojová řešení.
5. Co bych měl hledat při hodnocení výrobců progresivních matric?
Upřednostňujte dodavatele s-vlastní konstrukcí a konstrukčními schopnostmi, tonáží lisu odpovídající vašim výrobním požadavkům, zdokumentovanými zkušenostmi s vaším konkrétním materiálem a tloušťkou, certifikací ISO nebo IATF s implementací SPC a prototypovou-až{2}}škálovatelností výroby. Vyhodnoťte také jejich simulační nástroje, infrastrukturu údržby a ochotu spolupracovat během zpětné vazby DFM. Progresivní výrobci lisovacích nástrojů, jako je YICHEN, kteří nabízejí-do{6}}koncové služby od vývoje rozvržení pásů až po trvalou-výrobu ve velkých objemech, eliminují komunikační mezery a problémy s odpovědností, které vznikají, když je návrh, obrábění a výroba roztříštěna do více provozoven.


