


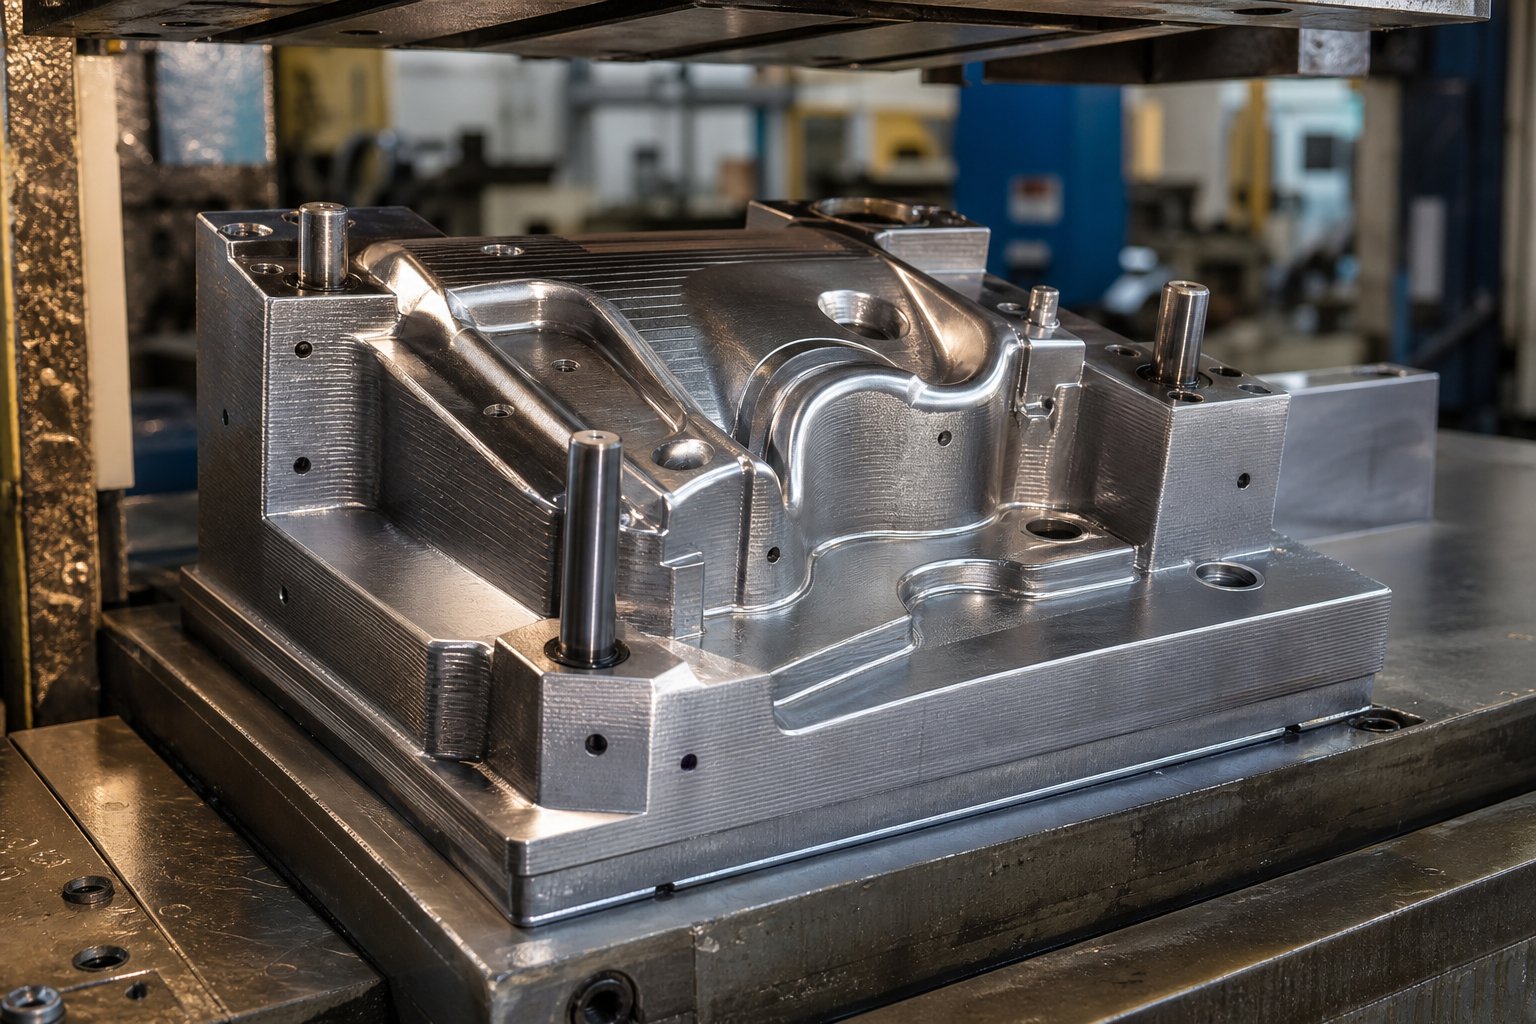
Co 3D tištěná kovová raznice vlastně je
Představte si, že přeskočte týdny přípravného času CNC obrábění a místo toho tiskněte přes noc přesnou geometrii matrice, kterou potřebujete. Tento scénář vyvolává vážný zájem o aditivumvýroba lisovacích nástrojů, od garážových dílen vyrábějících hliníkové držáky až po automobilové výzkumné laboratoře lisující ultravysoko-pevnostní ocel.
Ale samotný termín může znamenat velmi odlišné věci v závislosti na tom, koho se ptáte. Pojďme to tedy jasně uzemnit, než půjdeme hlouběji.
Co je 3D tištěná kovová raznice
3D tištěná kovová raznice je tvarovací nástroj vyráběný aditivní výrobou - buď z technických polymerů nebo kovových prášků - určený k tvarování plechových dílů pod tlakem lisování, čímž nahrazuje nebo doplňuje konvenčně obráběné nástroje.
Tato definice zahrnuje široké spektrum. Na jedné straně najdete fandy a týmy prototypů, kteří tisknou polymerové matrice z materiálů, jako je PLA, nylon nebo kompozity z uhlíkových-vláken na stolních FDM strojích. Tyto 3D tištěné plechové formy dobře fungují pro nízko{4}}formování tenkého hliníku nebo mědi. Na druhé straně průmysloví uživatelé vyrábějí skutečné kovové matrice pomocí procesů fúze laserového prášku - běžně nazývaných DMLS nebo SLM - pomocí nástrojové oceli nebo práškové oceli s vysokou pevností. Jak vysvětluje Protolabs, DMLS a SLM jsou v podstatě stejná technologie fúze laserového prášku navzdory různým zkratkám; oba plně roztaví kovový prášek vrstvu po vrstvě a vytvoří husté, funkční části.
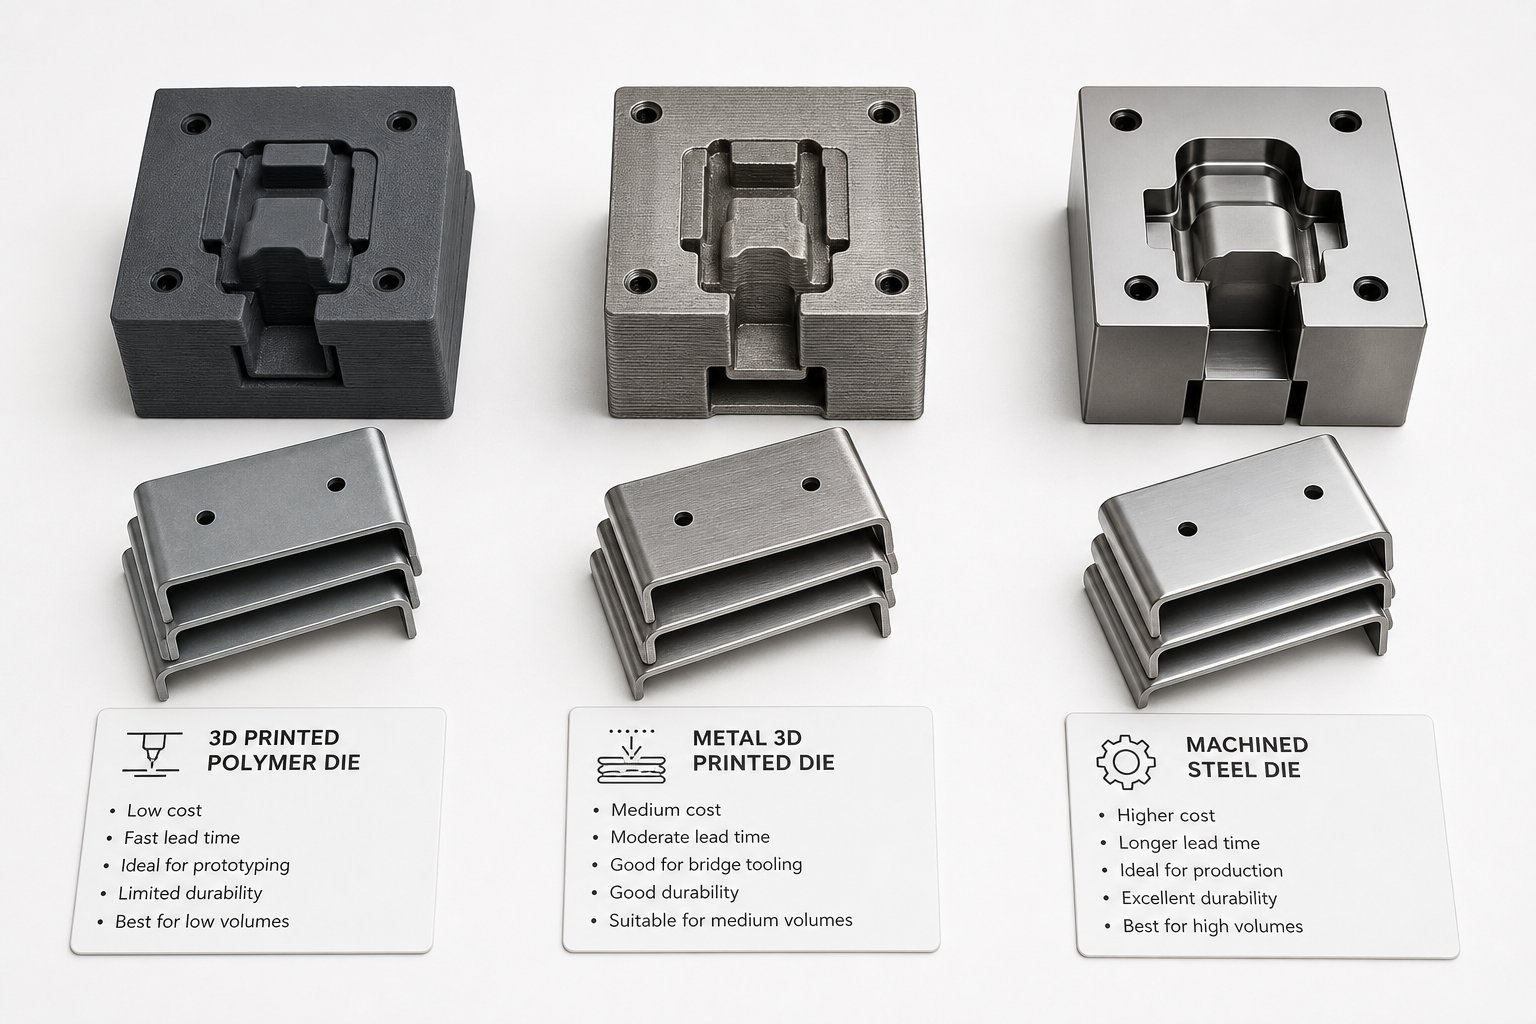
Na rozdílu záleží, protože matrice z polymerového plechu a matrice z kovového -potištěného plechu mají zásadně odlišné role. Polymerové zápustky fungují jako nástroje pro rychlé tváření pro ověřování geometrie a krátké série. Kovové 3D raznice fungují jako produkční-vložky, které dokážou vyrazit tisíce dílů. Výzkum na Oaklandské univerzitě například testoval potažené 3D-tištěné kovové vložky proti tradičním vložkám z nástrojové oceli D2 odlisování 50 000 dílů z ultravysokopevnostní oceli DP980 o tloušťce 1-mm-- a obě fungovaly dobře bez výrazných škrábanců na vytvořených vzorcích.
Proč aditivní nářadí získává na trakci
Tradiční výroba zápustek zahrnuje kování polotovarů a následné odstranění podstatného materiálu pomocí CNC obrábění -, což je drahý a časově{1}}náročný proces, zejména u složitých geometrií. Aditivní výroba tuto rovnici převrací. Stavíte pouze geometrii, kterou potřebujete, vrstvu po vrstvě, čímž eliminujete většinu plýtvání materiálem.
Výhody přesahují úsporu materiálu. Podle Thomase Eberia zCentrum pro aditivní výrobu v Cáchách, AM vede ke zkrácení doby cyklu a snížení spotřeby energie, což pomáhá výrobcům zvýšit objem výroby a rychleji uvádět produkty na trh. Odhaduje, že tato technologie by mohla proniknout na 50–60 % německého trhu s nástroji, jakmile budou strategie adopce zralé, s dalšími regiony v Evropě, Asii a Severní Americe na podobné trajektorii.
U menších týmů je odvolání ještě bezprostřednější. 3D tiskárna pro nástroje eliminuje potřebu outsourcingu jednoduchých lisovacích nástrojů pro tváření kovů a zkracuje dodací lhůty z týdnů na hodiny. Ať už ověřujete geometrii lisovaného dílu před tím, než se pustíte do výroby nástrojů, nebo spouštíte krátkou dávku tvářených součástí, aditivní nástroje nabízejí rychlejší cestu.
Tato příručka pokrývá celé spektrum - od polymerových stolních matric pro amatérské 3D tvarování plechů až po průmyslové kovové-tištěné vložky s desetitisíci zásahy. Skutečnou otázkou není, zda technologie funguje. Jde o to, který přístup vyhovuje vašim specifickým požadavkům na materiál, objem a kvalitu.
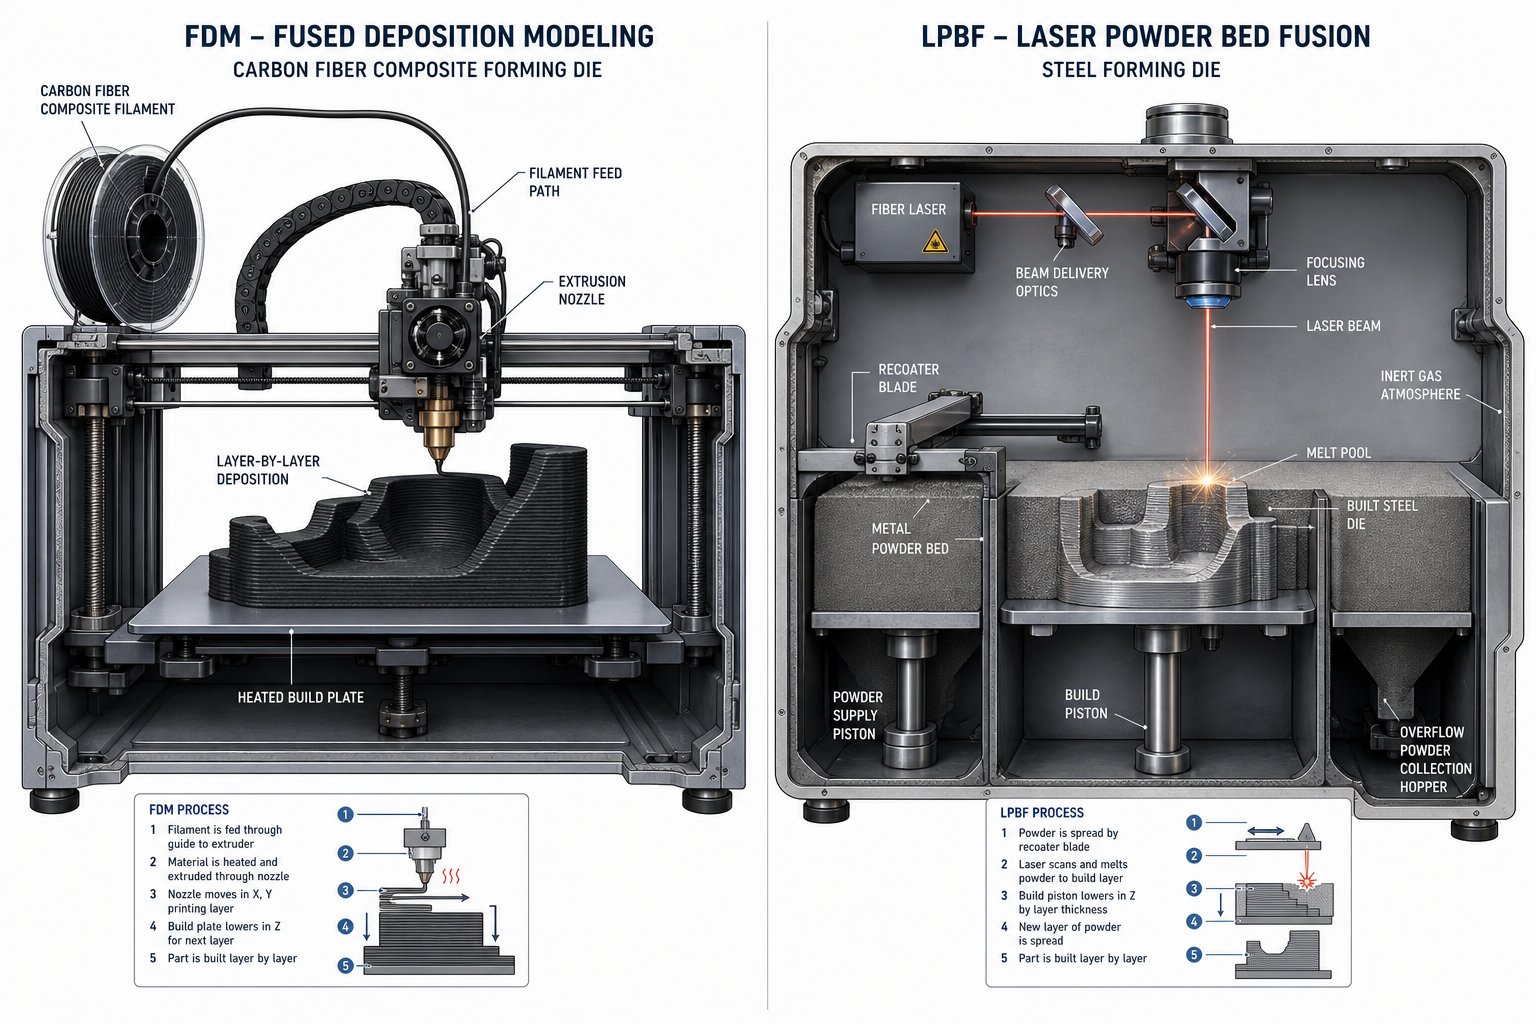
Technologie 3D tisku používané pro lisovací raznice
Který aditivní proces ve skutečnosti produkuje matrici, která zvládne tvářecí síly, aniž by při prvním zásahu praskla? Odpověď závisí na tom, zda potřebujete anástroj pro rychlé 3D tvarovánípro hrst dílů nebo odolnou kovovou matrici vyrobenou tak, aby vydržela tisíce lisovacích cyklů. Těmto potřebám slouží dvě odlišné kategorie technologií, které fungují zásadně odlišnými způsoby.
Polymerové technologie 3D tisku pro tvářecí nástroje
3D tisk-založený na polymeru vám poskytuje nejrychlejší cestu od souboru CAD k funkčnímu lisovacímu nástroji. V tomto prostoru dominují dva procesy:
FDM (Fused Deposition Modeling)taví termoplastické vlákno prostřednictvím vyhřívané trysky a ukládá je vrstvu po vrstvě. Materiály, jako je nylon, ABS, PETG a kompozity vyztužené uhlíkovými -vlákny-, poskytují pro lisovací aplikace pevnost v tlaku potřebnou k vytvoření tenkého- plechu. JakPoznamenává Fabricator, FDM dosahuje nejlepší rovnováhy mezi cenou, rychlostí, silou a dostupností pro tvářecí nástroje. Můžete vyztužit tištěné nástroje pomocí vložených kovových desek, hmoždinek nebo šroubů a mít vlastní matrici připravenou za několik hodin, nikoli dní.
Kompromis? Části FDM jsou anizotropní - silnější podél vrstevnic (osy X a Y), ale slabší napříč (osa Z). Orientace tisku je pro nástroje pro 3D tvarování plechu nesmírně důležitá. Vyrovnejte nejsilnější směr s osou, která přebírá tvarovací zatížení, a výrazně prodloužíte životnost matrice.
SLA (stereolitografie)používá UV laser k vytvrzování tekuté pryskyřice a vyrábí díly s výjimečnou povrchovou úpravou a úzkými tolerancemi (±0,05–0,13 mm podle srovnání procesů společnosti MakerStage). Tato kvalita povrchu se přenese přímo na vaše tvarované díly. Většina pryskyřic SLA je však při opakovaném tlakovém zatížení křehká, takže se špatně hodí pro lisovací aplikace, které zahrnují rázy nebo vysokou tonáž. SLA funguje nejlépe pro nízko{5}}ražbu nebo jednorázové{6}} ověření geometrie, kde na detailech povrchu záleží více než na trvanlivosti.
Technologie 3D tisku kovů pro výrobní raznice
Když polymer nepřežije příslušné síly, nastoupí výroba kovových přísad. Tyto procesy produkují plně husté kovové formy schopné skutečné výrobní práce.
DMLS/SLM (Laser Powder Bed Fusion)používá vysokovýkonný laser - obvykle 200 až 1 000 wattů - k úplnému roztavení kovového prášku v komoře s inertním plynem, přičemž vytváří matrici vrstvu po vrstvě s rozlišením 20–60 µm. Jak vysvětluje Sodick, DMLS a SLM jsou v podstatě stejná třída technologií - rozdíly v názvech jsou do značné míry historické. Moderní systémy dosahují hustoty větší než 99,5 % a vyrábějí matrice s mechanickými vlastnostmi, které splňují nebo překračují tvářené ekvivalenty. Pro výrobce nástrojů podporuje LPBF{13}}nástrojové materiály jako H13, vysokopevnostní ocel a Inconel a umožňuje složité vnitřní prvky, které nelze konvenčně obrábět.
Tryskání pojivavolí rychlejší, ale méně přímý přístup. Namísto laserového-tavovacího prášku nanáší vrstvu po vrstvě tekuté pojivo, čímž vytváří „zelenou“ část, která pak prochází odstraňováním pojiv a slinováním v peci. Tiskový krok je rychlý a stroje stojí předem méně. Kompromisem je vyšší poréznost a potenciální rozměrové smrštění během slinování, což ztěžuje dodržení přísných tolerancí. U lisovacích nástrojů, které vyžadují opakované silné-rázy, je tryskání pojiva bez rozsáhlého dodatečného-zpracování obecně nedostatečné.
Metal FFF (vázané nanášení kovů)vytlačuje kovové-polymerové kompozitní vlákno, poté část zbaví vazby a spéká do pevného kovu. Systémy od Desktop Metal a Markforged fungují ve standardním prostředí dílen bez sypkého prášku nebo inertního plynu. Díly stojí 5–10x méně než DMLS pro srovnatelné geometrie, ačkoli hustota (96–99 %) a tolerance jsou nižší. Pro 3D tiskárnu pro nástroje za dostupné ceny nabízí Metal FFF praktický vstup do výroby kovových matric pro nízkoobjemové lisování.
| Technologie | Typ materiálu | Kapacita formovací síly | Povrchová úprava (Ra) | Typický rozsah hlasitosti |
|---|---|---|---|---|
| FDM (polymer) | PLA, ABS, Nylon, CF-Nylon | Nízká až střední | 10–25 µm | 1–100 dílů |
| SLA (Polymer) | Houževnaté/vysoko{0}}tepelné pryskyřice | Nízký | 1–3 µm | 1-10 dílů |
| DMLS/SLM (kov) | Nástrojová ocel, Maraging Steel, Inconel | Vysoký | 6–20 µm | 1 000–100,000+ dílů |
| Tryskání pojiva (kov) | Nerezová ocel, nástrojová ocel | Střední | 6–15 µm | 100–5000 dílů |
| Kovové FFF | H13, 17-4 PH, 316L | Střední až vysoká | 8–20 µm | 100–10 000 dílů |
Každá technologie zaujímá jinou zónu ve spektru nákladů-vs.{1}}životnosti. Správná volba závisí méně na tom, který proces zní nejpůsobivěji, a více na tom, jaký plech formujete, kolik dílů potřebujete a jakou kvalitu povrchu vaše aplikace vyžaduje - faktorů, které se týkají výběru materiálu.
Kritéria výběru materiálu pro 3D tištěné raznice
Výběr technologie 3D tisku je jen polovina rovnice. Materiál, který do tohoto stroje vložíte, určuje, zda vaše kostka přežije deset zásahů nebo deset tisíc. Spíše než řazení možností podle značky nebo modelu tiskárny je smysluplnější uspořádat je podle toho, co vaše aplikace skutečně vyžaduje: jak velké síle musí matrice odolat, jakou kvalitu povrchu na tvarovaném dílu potřebujete a kolik dílů plánujete vyrazit.
Možnosti polymerních materiálů a jejich limity
Polymerové matrice fungují jako rychlý formovač plechu, když síly zůstávají nízké a objemy zůstávají malé. Každý materiál zaujímá jinou výkonnostní úroveň:
CHKOje nejsnadněji tisknutelný a nejtužší obyčejný filament s pevností v tahu 50–60 MPa a modulem 3,5 GPa. Tato tuhost pomáhá držet tvar při tlakovém zatížení. Úlovek? PLA je křehký - spíše se tříští než deformuje - a měkne kolem 55 stupňů. Třecí teplo z opakovaných lisovacích cyklů jej rychle degraduje. Použijte jej pouze pro jednomístné{10}}produkce v tenké hliníkové nebo měděné fólii.
ABSvyměňuje hrubou pevnost (35–40 MPa v tahu) za lepší houževnatost a vyšší teplotu tepelného průhybu kolem 95 stupňů. Absorbuje nárazy bez praskání jako PLA, takže je tolerantnější při opakovaném tváření. Rozumná volba pro lehké-kovové lisovací nástroje, které musí přežít skromné výrobní série.
PETGje mezi PLA a ABS - tužší než ABS s modulem zhruba 2,0–3,0 GPa, odolnější než PLA a snadno se tiskne. Díky tepelnému vychýlení o 70 stupňů je vhodný pro zápustky, které nebudou vystaveny výraznému zahřívání třením.
Nylon (PA6/PA12)je tahounem pro funkční polymerové nástroje. S pevností v tahu 60–80 MPa, vynikající odolností proti nárazu a tepelnou deformací nad 120 stupňů nylon zvládá opakované kompresní cykly mnohem lépe než PLA nebo ABS. Samomazný-povrch snižuje tření o plech. Nevýhodou je absorpce vlhkosti - před tiskem vysušte filament, jinak bude matrice nedostatečná.
Kompozity z uhlíkových-vlákna (CF-nylon)tlačit polymerové matrice směrem k jejich stropu. Tuhost vyskočí na 6–10 GPa, pevnost v tahu dosahuje 80–100+ MPa a tepelný průhyb dosahuje 150–160 stupňů. Tyto kompozitní matrice odolávají deformaci při zatížení, které by rozdrtilo standardní nylon. K tisku vyžadují trysku z tvrzené oceli a jsou podstatně dražší, ale pro tváření měkké oceli do tloušťky asi 0,6 mm představují horní hranici toho, co mohou tvářecí formy z polymerního kovu zvládnout.
SLA pryskyřicevynikají spíše povrchovou úpravou než odolností. Tuhá pryskyřice 10K dosahuje pevnosti v tahu 88 MPa a tuhosti 10 GPa, ale její extrémní křehkost (vrub Izod jen 20 J/m) způsobuje, že je při opakovaném lisování náchylná k praskání-. Vyhrazujte matrice SLA pro embosování, ražení nebo jednorázové{7}}kontroly geometrie, kdy se detaily povrchu přenášejí přímo do tvarovaného dílu.
Volby kovového prášku pro odolné raznice
Když polymer nemůže přežít působící síly, kovové prášky vytištěné fúzí laserového prášku nebo vázaným nanášením kovu poskytují nástroje výrobní{0}}třídy. Krajina materiálů zde mapuje přímo tradiční zápustkové oceli:
Martenzitická ocel (MS1/18Ni-300)je nejběžnější volbou pro tištěné raznice. Po tepelném zpracování-vytvrzením dosahuje tvrdosti 50–55 HRC s vynikající houževnatostí. Obrábí a EDM-snadno dokončuje po-tisku, takže je praktický pro matrice, které vyžadují úzké povrchové tolerance. Maragingová ocel je vhodná pro středně-až{9}}vysokoobjemové-lisování měkké oceli a hliníku.
Nástrojové oceli (H13, H11)poskytují odolnost proti opotřebení známou každému nástrojáři.H13 a H11 kombinují vysokou pevnost s vynikající odolností proti korozi, díky čemuž jsou ideální pro-práce za tepla nebo pro tváření abrazivních vysokopevnostních ocelí-. Tisk H13 vyžaduje pečlivé řízení teploty, aby se zabránilo praskání, ale výsledná matrice funguje srovnatelně se svým tvářeným ekvivalentem.
Nerezová ocel (316L, 17-4 PH)nabízí odolnost proti korozi a dobré mechanické vlastnosti za nižší cenu než nástrojové oceli. 17-4 PH, precipitační-třída kalení, po tepelném zpracování dosahuje tvrdosti až 40 HRC. Funguje dobře pro tváření nerezových plechů nebo provoz v korozivním prostředí, i když jeho odolnost proti opotřebení nedosahuje specializovaných nástrojových ocelí pro velkoobjemové-objemové operace.
Inconel (718/625)zvládá extrémní podmínky - vysokoteplotní lisování{1}}, tvarování plechů ze superslitiny nebo aplikace zahrnující korozivní prostředí. Jeho vysoká-pevnost a odolnost proti korozi-z něj činí životaschopný tam, kde by jiné zápustkové oceli měkly nebo korodovaly. Kompromisem jsou náklady a obrobitelnost; Raznice Inconel jsou drahé na tisk a obtížně se dokončují.
Přizpůsobení materiálu požadavkům aplikace
Spíše než výchozím nastavením na nejsilnější nebo nejlevnější možnost přiřaďte materiál ke svým čtyřem klíčovým faktorům rozhodování. Použijte tento kontrolní seznam jako výchozí rámec:
- Tvářecí síla pod 5 kN, tenká hliníková nebo měděná fólie:PLA nebo PETG (nejnižší náklady, nejrychlejší obrat)
- Tvářecí síla 5–20 kN, měkká ocel do 0,6 mm:Nylon nebo CF-nylonové kompozity (nejlepší poměr pevnosti-k-ceně u polymeru)
- Kritická povrchová úprava, velmi nízký objem:SLA Rigid 10K Resin (přenáší jemné detaily, na jedno-použití)
- Tvářecí síla nad 20 kN, střední-až{2}}velký objem:Martenzitická ocel nebo nástrojová ocel H13 (trvanlivost ve výrobě-)
- Korozivní prostředí nebo tvarování nerezového plechu:17-4 PH nerez nebo Inconel (chemická odolnost bez obětování tvrdosti)
- Objem výroby pod 100 dílů:Polymerové raznice nabízejí nejlepší cenovou výhodu
- Objem výroby 100–10 000 dílů:Kovové-potištěné raznice se stávají ekonomickými při zohlednění frekvence výměny
- Objem výroby nad 10 000 dílů:Vyhodnoťte kovové-tištěné matrice oproti konvenčním obráběným nástrojům na základě-dílu
Mějte na paměti, že výběr materiálu přímo určuje, jak dlouho vaše kostka vydrží a jak nakonec selže. Nylonová matrice CF- může dodat 200 dokonalých dílů, než opotřebení povrchu zhorší kvalitu, zatímco matrice z vysokopevnostní oceli si zachovává toleranci po 50 000 cyklů. Tyto rozdíly v životnosti - a konkrétní režimy selhání, které je způsobují -, určují, zda byl váš výběr materiálu pro budoucí výrobu správný.
Kompatibilita plechů s 3D tištěnými nástroji
Vaše kostky vypráví jen polovinu příběhu. Druhá polovina? Co vlastně tvoříte. Nylonová matrice z uhlíkových-vlákna, která proniká 0,5 mm hliníkem, praskne při prvním setkání s 1,0 mm nerezovou ocelí. Samotný plech - jeho tvrdost, tloušťka a elastické chování - určuje, zda je 3D tištěná matrice praktickým nástrojem pro tvarování plechu nebo receptem na promarněný čas a rozbitý plast.
Jak tvrdost plechu ovlivňuje proveditelnost lisování
Tvrdost určuje, jak velké síle plech odolává během tvarování a tato síla se přenáší přímo do vaší matrice. Měkké kovy, jako je mrtvá-měkká měď a hliník řady 1100{15}}, mají výtěžnost přibližně 35–70 MPa. Měkká ocel (AISI 1018/1020) vyskočí na mez kluzu 250–350 MPa. Nerezová ocel (304/316) posouvá ještě dále, s mezemi kluzu 200–290 MPa v žíhaném stavu, ale s výrazně vyššími rychlostmi{17}}zpevňování, které zvyšují zatížení v průběhu tváření. Vysokopevnostní oceli - jako DP980 a borové oceli používané v automobilových aplikacích dosahují meze kluzu nad 600 MPa.
Co to znamená pro výběr kostek? Polymerová matrice dokáže zvládnout tvářecí zatížení generované měkkým hliníkem, protože plech povolí dříve, než matrice zažije nebezpečné tlakové napětí. Měkká ocel vyžaduje podstatně větší sílu k deformaci, což tlačí polymerní matrice směrem k jejich limitům zatížení i při tenkých tloušťkách. Nerezová ocel a vysokopevnostní-oceli generují tvářecí síly, které překračují kapacitu polymeru v tlaku téměř v jakémkoli praktickém scénáři.
JakVýrobce vysvětluje, měkké oceli a měkké hliníky jsou mnohem tažnější než materiály s vysokou{0}}pevností, což přímo ovlivňuje tvářecí síly a minimální poloměry ohybu. Vyšší obsah uhlíku v oceli nebo větší tvrdost v hliníku snižuje tažnost a tvárnost, zvyšuje potřebnou sílu a minimální poloměr, který lze vyrobit. Toto zvýšení síly je to, co vás posouvá od polymerových nástrojů k kovovým-tištěným nebo konvenčním matricím.
Měřicí tloušťka a vztahy formovacích sil
Tloušťka násobí požadavky na sílu ne-lineárně. Zdvojnásobení tloušťky plechu neznamená jednoduše zdvojnásobení tonáže -, ale zhruba čtyřnásobek pro operace ohýbání, protože tvarovací síla se ve většině rovnic pro tváření lisovaného kovu mění s druhou mocninou tloušťky materiálu. Polymerová matrice, která pohodlně tvoří 0,5 mm hliník, může katastrofálně selhat při 1,5 mm stejného materiálu, i když se typ kovu nezměnil.
Zde je praktický způsob, jak o tom přemýšlet. Měřidla plechu běžně používané při lisování se pohybují od zhruba 0,005 do 0,249 palce (asi 0,13 až 6,3 mm). Na tenkém konci zůstávají tvářecí síly dostatečně nízké pro polymerové nástroje napříč většinou kovů. Na tlustém konci i hliníková deska vyžaduje síly, které vydrží pouze kovové-potištěné nebo kalené ocelové raznice.
Kritický práh pro polymerní FDM matrice má tendenci přistávat kolem:
- Hliníkové slitiny:až 1,0–1,5 mm (v závislosti na tvrdosti slitiny a složitosti geometrie)
- Měď a mosaz:až 0,8–1,0 mm
- Měkká ocel:až 0,5–0,8 mm (s vysokopevnostními kompozitními vlákny)
- Nerez:obecně neproveditelné s polymerovými matricemi, bez ohledu na hustotu výplně
Mimo tyto prahové hodnoty překračují tlakové a smykové síly během tváření to, co může odolat i 100% výplň z uhlíkových-vláknových nylonových vláken, aniž by došlo k drcení povrchu nebo delaminaci vrstev. Všimnete si, že se matrice začne deformovat dříve, než plech - jasně ukáže, že jste překročili kapacitu nástroje.
Jarní-strategie zpětného odškodnění
Každá tvarovaná kovová část se po uvolnění síly pruží zpět do původního plochého tvaru. Pružina-zpět je uvolnění elastické deformace a ta se mění přímo s mezí kluzu materiálu. Měkký hliník se může při jednoduchém ohybu odskočit o 1–2 stupně, zatímco nerezová ocel nebo vysokopevnostní ocel-může při stejné geometrii odskočit o 5–10 stupňů nebo více.
U 3D tištěných matric znamená kompenzace-zpětné pružiny nadměrné-ohýbání - navržení matrice tak, aby vytvořila list za cílovým úhlem, aby se uvolnil zpět do správné polohy. Obrobek z plechu se 2 stupni odpružení-dozadu vyžaduje úhel děrování alespoň o 2 stupně ostřejší než cíl, aby se zohlednilo toto pružné zotavení. S rostoucím poloměrem vzhledem k tloušťce materiálu se odpružení-zpět dále zvětšuje, někdy i výrazně.
Kompenzační strategie se liší podle typu kostky:
- Polymerní matrice:Protože jsou levné a rychle se přetiskují, můžete je rychle opakovat. Vytiskněte, vytvarujte, změřte-úhel hřbetu, upravte svůj CAD model a znovu vytiskněte. Tento přístup-a{4}}omyl funguje dobře, protože každá iterace stojí minimální čas a materiál.
- Kovové-potištěné raznice:Nejprve iterujte v polymeru, abyste vyrovnali-zpětnou pružinu hřebíku, a poté se zaměřte na kovový tisk s opravenou geometrií. Přepracování kovové-vytištěné matrice je nákladné, takže je důležité předem vybrat správný úhel.
- Materiály s vysokou{0}}výtěžností-:Zvažte odlehčené geometrie zápustky se začleněnými úhly 78 nebo 73 stupňů, které umožňují hlubší průnik průbojníku k překonání-zpětné pružiny bez interference mezi čely zápustky a materiálem.
Směr vláken plechu také ovlivňuje tvářecí sílu a pružinu-zpět. Tváření se zrnem (podélné) vyžaduje menší ohybovou sílu, protože tažnost se v tomto směru snadno natahuje, ale podélné ohýbání zvyšuje riziko praskání povrchu a vyžaduje větší poloměr ohybu. Tváření napříč zrnem (příčné) zvyšuje tonáž, ale přijímá užší poloměry. Při navrhování 3D tištěné matrice ověřte, zda se vaše polotovary budou orientovat se zrnem nebo proti němu, a podle toho upravte poloměr a kompenzační úhel matrice.
| Typ plechu | Typická mez kluzu | Polymerní FDM matrice | Polymer SLA Die | Kovová-tištěná matrice |
|---|---|---|---|---|
| Hliník 1100 (měkký), do 1,0 mm | 35–105 MPa | Ano | Ano (pouze malá síla) | Ano |
| Hliník 6061-T6, do 1,0 mm | 240–275 MPa | Okrajový (pouze CF-nylon) | Žádný | Ano |
| Měď / mosaz, do 0,8 mm | 70–200 MPa | Ano | Ano (pouze embosování) | Ano |
| Měkká ocel (1018), do 0,6 mm | 250–350 MPa | Okrajový (pouze CF-nylon) | Žádný | Ano |
| Měkká ocel (1018), 0,6–1,5 mm | 250–350 MPa | Žádný | Žádný | Ano |
| Nerezová ocel (304), libovolná měřidla | 200–290 MPa (pracovní-tvrdnutí) | Žádný | Žádný | Ano |
| Vysokopevnostní-ocel (DP980/Bór), jakákoli tloušťka | 600–1,000+ MPa | Žádný | Žádný | Ano (maraging/H13) |
Při čtení této tabulky buďte k sobě upřímní. Položky "Okrajové" znamenají, že úspěch do značné míry závisí na jednoduchosti geometrie, nastavení tisku a rychlosti tvarování. Tvar mělkého kanálu z 0,5 mm měkké oceli pomocí CF-nylonové raznice? Možné, s konzervativními parametry. Hluboké tažení při stejném rozchodu? Kostka nepřežije. Nerezová ocel a-vysokopevnostní materiály vyžadují kov{7}}tištěný nebo konvenční nástroje -, žádný vzor výplně nebo trik s tloušťkou stěny nemění fyzikální vlastnosti.
Skutečnou hodnotou pochopení těchto limitů kompatibility je vyhnout se plýtvání výtisky a vadným dílům. Přizpůsobte svůj typ plechu a měřidlo od začátku správné třídě matrice a strávíte čas zdokonalováním geometrie spíše než přetiskováním rozbitých nástrojů. Praktický pracovní postup začíná procesem zdokonalování - od počátečního návrhu CAD přes tisk, následné{3}}zpracování a vytvoření prvního článku -.
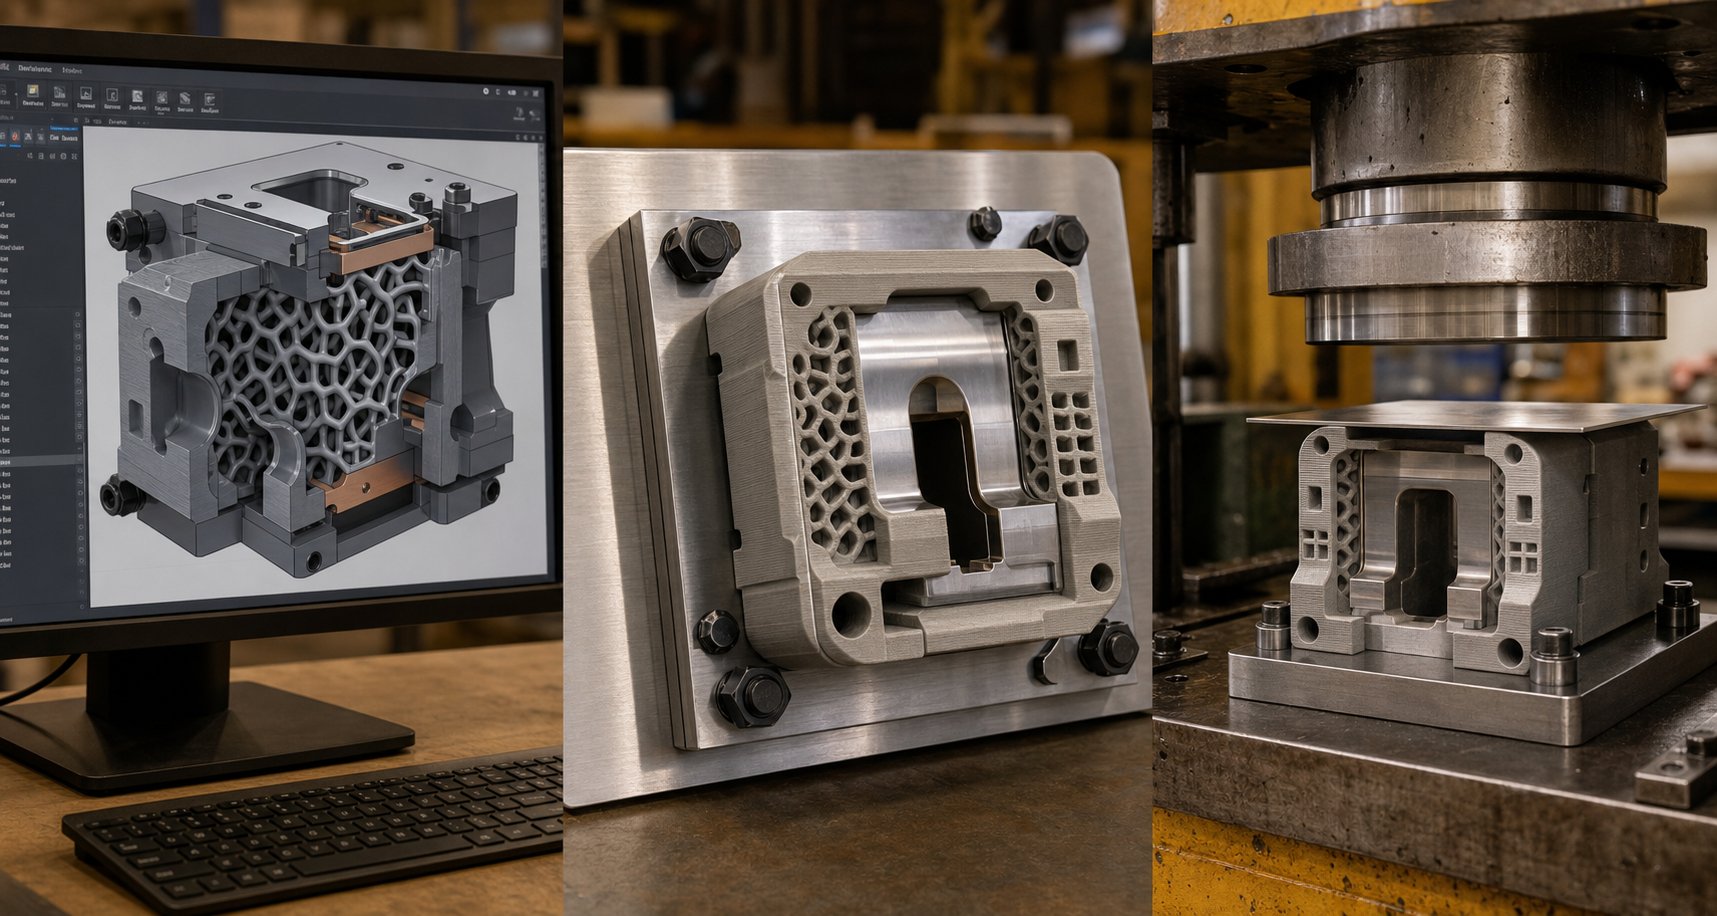
Kompletní pracovní postup od návrhu CAD až po tvarovaný díl
Vědět, které materiály a plechy spolupracují, je zásadní, ale nepomůže vám to, dokud skutečně nevyrobíte funkční raznici a nevyrazíte s ní dobrou část. Kompletní pracovní postup návrhu 3D tištěných matric zahrnuje šest odlišných fází, z nichž každá obsahuje rozhodnutí, která přímo ovlivňují, zda vaše nástroje přežijí výrobu nebo selžou v prvním cyklu.
- CAD design s aditivními-specifickými aspekty
- Nastavení parametrů krájení a tisku
- Tisk matrice
- Po -zpracování a ověření rozměrů
- Nastavení lisu a vytvoření prvního článku
- Údržba matrice a plánování výměny
Pojďme si projít každou fázi s praktickým detailem, který potřebujete, abyste to zvládli hned napoprvé.
Aspekty CAD designu a aditivní výroby
Když přistupujete k návrhu CAD pro lisování v aditivním kontextu, navrhujete současně dvě skutečnosti: operaci tváření a proces tisku. Ignorujte kteroukoli z nich a skončíte s kostkou, kterou nelze čistě vytisknout, nebo nepřežije zatížení tisku.
Tloušťka a hmotnost stěny.Polymerové raznice potřebují podstatně větší objem, než byste očekávali. Minimální tloušťka stěny pro nástroje FDM by měla být 8–12 mm v nosných-oblastech. Tenké průřezy pod 2 mm se rychle deformují tlakovým zatížením a teplem, napřVýzkum Formlabs potvrzuje- tloušťka povrchu menší než 1–2 mm se při tváření teplem deformuje. U kovových-potištěných forem 3–5 mm stěny obvykle poskytují dostatečnou tuhost, protože samotný materiál přenáší podstatně vyšší zatížení na jednotku plochy.
Úhly ponoru.Zahrňte 3–5 stupňů tahu na všech svislých stěnách dutiny formy. To slouží dvojím účelům: usnadňuje vyhazování součásti po tvarování (zabraňuje zablokování plechu v matrici) a zlepšuje potiskovatelnost snížením převisů, které vyžadují podpůrné konstrukce. Zejména u polymerových matric snižují úkosové úhly síly při demontáži, které mohou odštípnout nebo popraskat povrch nástroje.
Strategie posilování.Polymerové matrice zřídka fungují jako samostatné monolitické nástroje při zatížení lisem. Navrhněte svou matrici tak, aby byla integrována s opěrnou deskou - obvykle hliníkovou nebo ocelovou deskou, která rozděluje sílu přes zadní stranu matrice. Naplánujte si vybrání nebo otvory pro šrouby ve vašem modelu CAD pro upevnění vytištěné matrice k této nosné struktuře. Někteří návrháři vkládají ocelové hmoždinky nebo šrouby do tisku tak, že pozastaví tisk uprostřed- a vloží hardware, čímž vytvoří kompozitní nástroj, který zvládne mnohem větší zatížení než samotný polymer.
Vzor výplně pro 3D tištěné nástroje.To je místo, kde rozhodnutí o vnitřní geometrii přímo určují životnost matrice. V nástrojových aplikacích dominují tři vzory:
- Gyroid:Poskytuje téměř-izotropní sílu, což znamená, že odolává silám zhruba stejně ve všech směrech.Souvislá zakřivená geometrie gyroidutaké nabízí vynikající odolnost vůči smykovým silám. Pro lisovací raznice, u kterých dochází k mimo{1}}osovému zatížení nebo složitým tvarovacím geometriím, je výchozím doporučením gyroid s hustotou 60–80 %.
- Krychlový:Vytváří trojrozměrnou mřížkovou strukturu, která vyniká odolností proti vertikálnímu stlačení. Pokud vaše tvářecí zatížení probíhá primárně přímo dolů skrz matrici (jednoduché V-ohyby, tvary kanálů), krychlová výplň s hustotou 50–70 % poskytuje silný výkon s menším množstvím materiálu než gyroid při ekvivalentní síle.
- Mřížka:Nejjednodušší a nejrychlejší-tiskový vzor s kolmými čarami tvořícími čtverce. Mřížka dobře zvládá přímou vertikální kompresi, ale funguje špatně při smykovém nebo mimo{2}}osovém zatížení. Použijte jej pouze pro zápustky s plochým dnem- s čistě tlakovým zatížením -, nikdy pro zápustky s šikmými tvářecími plochami.
Pro většinu aplikací lisovacích nástrojů vám gyroid s hustotou výplně 70 % nebo vyšší poskytuje nejlepší kombinaci pevnosti v tlaku a konzistentního výkonu ve všech směrech zatížení. Přechod na 100% výplň se jen zřídka vyplatí za delší dobu tisku - výzkum ukazuje klesající návratnost pevnosti nad 60–80 % hustoty, zatímco doba tisku se lineárně zvyšuje.
Příspěvek zásob.Naplánujte extra materiál (minimálně 0,5 mm) na kritické tvářecí plochy. Toto odstraníte během následného-zpracování, abyste získali konečné rozměry. Je mnohem snazší obrousit nebo obrábět další materiál, než znovu tisknout podrozměrnou matrici.
Parametry tisku a post{0}}zpracování
S optimalizovaným CAD modelem nastavení řezů převádí tyto konstrukční záměry do fyzické reality.
Výška vrstvy:Pro vytvoření povrchů, které se dotýkají plechu, použijte vrstvy 0,1–0,15 mm. Jemnější vrstvy znamenají hladší povrchy a lepší rozměrovou přesnost, obojí se přímo promítá do kvality tvarovaného dílu. U ne-kritických oblastí (zadní plochy, montážní povrchy) vrstvy 0,2–0,3 mm vše urychlí bez penalizace.
Orientace tisku:Nasměrujte matrici tak, aby formovací zátěž stlačovala vrstvy k sobě, spíše než se je snažila odloupnout. U V- matrice to znamená tisk s tvarovací dutinou směrem nahoru a vrstvení na sebe rovnoběžně s čelem matrice. Delaminace vrstvy při tahovém zatížení je nejčastějším způsobem selhání u nástrojů FDM - správná orientace tomu brání.
Počet obvodů:Zvětšete vrstvy vnější stěny na minimum 4–6 obvodů. Tyto pevné vnější skořepiny přenášejí většinu tlakového zatížení a chrání vnitřní výplň před přímým kontaktem s plechem. Více obvodů také zlepšuje odolnost povrchu.
Následné zpracování 3D tištěných matric překlenuje mezeru mezi nezpracovaným tiskem a funkčním nástrojem:
- Podpora odstraňování a čištění:Odstraňte veškerý podpůrný materiál a věnujte zvláštní pozornost tvarovacím povrchům. Jakékoli zbývající výstupky nebo značky se telegrafují do vašich tvarovaných dílů.
- Povrchová úprava:Broušení povrchů pomocí progresivních zrnitostí - 120 až 220 až 400 - k odstranění čar vrstev. U polymerových matric vytváří epoxidový povlak na tvářecím povrchu tvrdší povrch, který déle odolává opotřebení. U matric SLA tryskání médií skleněnými kuličkami vyhlazuje povrch a může skutečně zlepšit mechanické vlastnosti.
- Ověření rozměrů:Změřte kritické rozměry pomocí posuvných měřítek nebo souřadnicového měřicího stroje. Porovnejte se svým CAD modelem a poznamenejte si odchylky. Typická rozměrová přesnost pro běhy nástrojů FDM ±0,1–0,3 mm; SLA dosahuje ±0,05 mm. Pokud jsou kritické tvářecí povrchy mimo specifikaci, obrobte je nebo obruste na toleranci pomocí přídavku materiálu, který jste dříve naplánovali.
- Tepelné zpracování (pouze kovové formy):Kovové-potištěné raznice vyžadují úlevu od napětí a často{1}}zpevnění stárnutím. Martenzitická ocel například potřebuje stárnout při teplotě přibližně 490 stupňů po dobu 6 hodin, aby dosáhla plné tvrdosti (50–55 HRC). Přeskočte tento krok a vaše kovová matrice bude výrazně nižší.
Stiskněte Nastavení a Formování prvního článku
Vaše matrice je vytištěna, dokončena a rozměrově ověřena. Správné uvedení do lisu určuje, zda první zásah vytvoří dobrý díl nebo zničený nástroj.
Integrace opěrné desky:Nikdy nepokládejte polymerovou matrici přímo na lisovací lože bez kovové opěrné desky. Deska rozděluje sílu berana po celé stopě lisu, čímž zabraňuje místnímu rozdrcení. Použijte broušenou plochou hliníkovou desku o tloušťce minimálně 6 mm pro nízkotonážní aplikace nebo ocelovou desku pro cokoli nad 10 kN. Zajistěte matrici k nosné desce pomocí šroubů, svorek nebo zapuštěné kapsy, která zabraňuje bočnímu pohybu během tváření.
Zarovnání:Namontujte centrovací kolíky nebo použijte registrační prvky vytištěné na polovinách matrice, abyste zajistili zarovnání děrování-k-děrování. Nesouosost již o 0,5 mm způsobuje nerovnoměrné zatížení, které urychluje opotřebení matrice na jedné straně a vytváří nekonzistentní díly.
Nastavení rychlosti a síly:Začněte konzervativně. Snižte rychlost lisu na 50 % toho, co byste použili s konvenčními nástroji. Polymerové matrice netolerují nárazy tak, jako to dělá kalená ocel. - Nižší rychlosti beranu umožňují materiálu progresivně absorbovat tvářecí zatížení, než aby byl vystaven rázům. Ze stejného důvodu snižte tonáž na minimum, čímž se dosáhne úplného tvarování, a poté postupně zvyšujte, pokud díl není plně tvarovaný.
První kontrola článku:Vytvořte jednu část, odstraňte ji a změřte ji podle svých cílových rozměrů. Zkontrolujte:
- Odchylka-zpětné pružiny (porovnat skutečný úhel s cílovým úhlem)
- Povrchové stopy nebo škrábance přenesené z čar vrstvy matrice
- Rozměrová přesnost u kritických prvků
- Jakékoli známky deformace matrice (lesklá místa, stopy po stlačení na povrchu matrice)
Pokud zpětná pružina-překročí toleranci, upravte geometrii matrice podle výše uvedených kompenzačních strategií a znovu vytiskněte. Pokud se na povrchu objeví stopy, vyřeší je dodatečné broušení nebo nátěr. Pokud matrice po jediném zásahu vykazuje stopy po stlačení, váš výběr materiálu nebo hustota výplně není adekvátní pro použité tvářecí síly - přejděte na tužší třídu materiálu spíše než přetiskujte se stejnou specifikací.
Cyklus údržby:Zkontrolujte povrch matrice každých 10–20 dílů, zda neobsahuje polymerové nástroje, každých 500–1 000 dílů, pokud jde o kovové-potištěné matrice. Vzorce opotřebení se projevují jako otupení povrchu, zaoblení hran nebo mikro-trhliny při koncentracích napětí. Lehké broušení mezi sériemi může prodloužit životnost polymerové matrice, zatímco kovové matrice těží z pravidelného leštění tvářecích povrchů. Sledujte rozměrový posun na svých tvářených dílech -, když se měření blíží tolerančním limitům, matrice se blíží ke konci životnosti.
Tento{0}}koncový{1}}proces - navrhování, tisk, dokončování, nastavení, tvarování, údržba - obvykle trvá 24–72 hodin u polymerových matric a 1–2 týdny u kovových-potištěných matric včetně tepelného zpracování. Porovnejte to se 4–8 týdny u konvenčně obráběných nástrojů a časová výhoda bude jasná. Ale na rychlosti záleží pouze v případě, že matrice skutečně vydrží dostatečně dlouho na to, aby dokončila vaši produkční sérii, což vyvolává kritickou otázku, jak tyto nástroje selžou a co můžete udělat, abyste tomu zabránili.
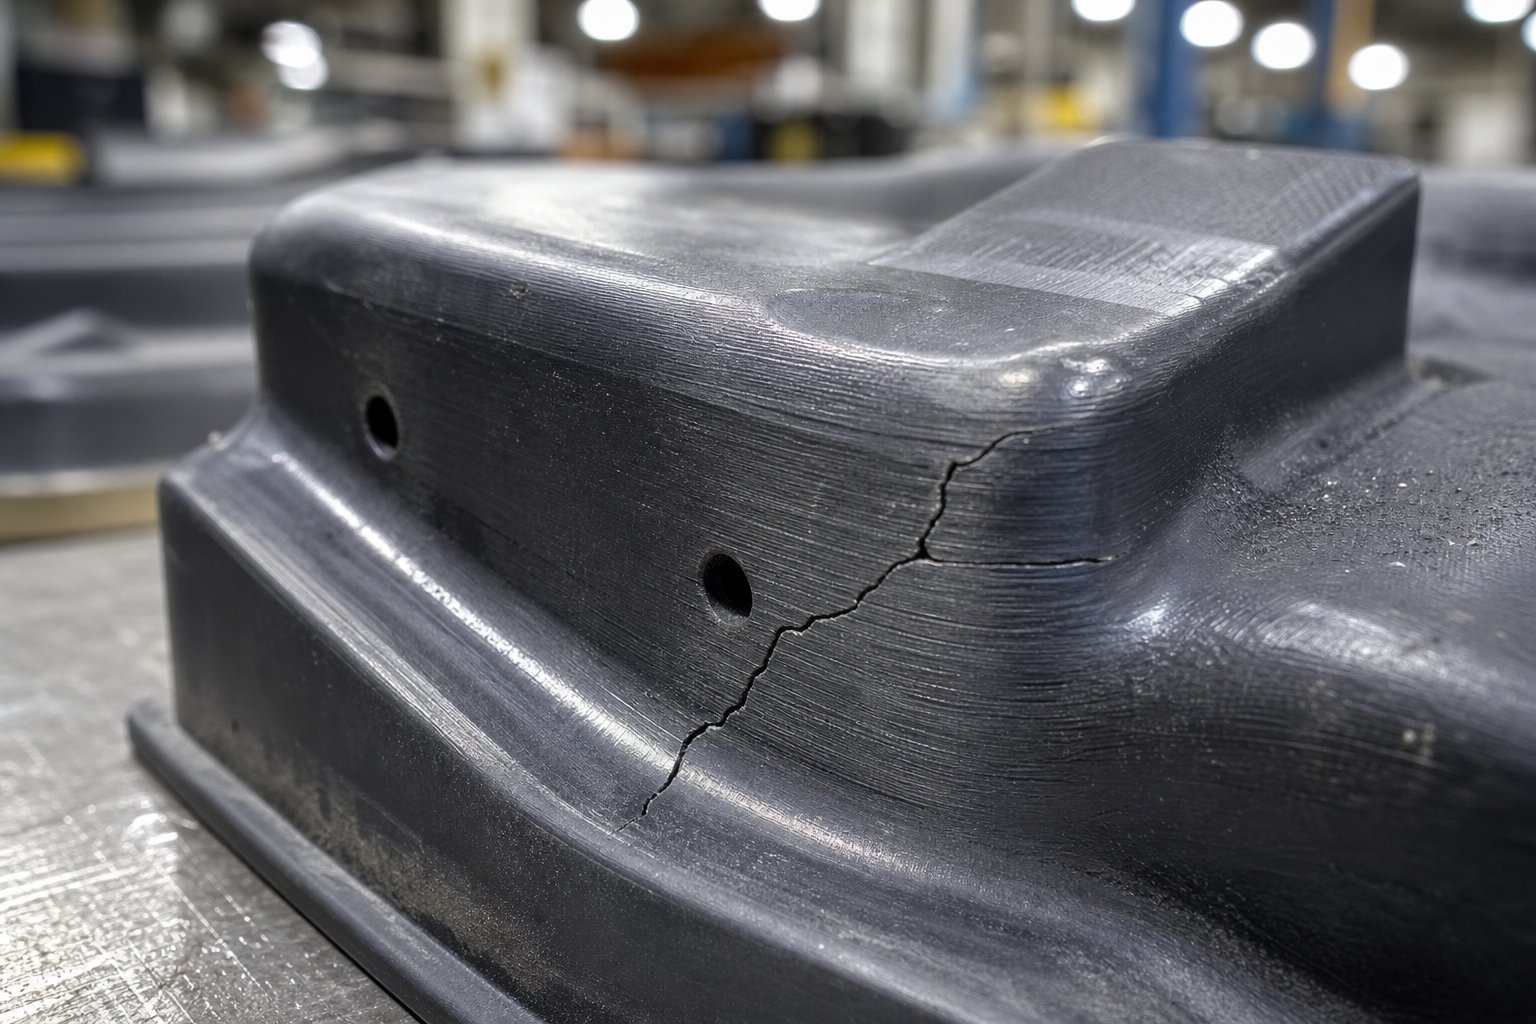
Analýza životnosti matrice a režimu selhání
Rychlost od CAD k prvnímu článku je působivá, ale na ničem z toho nezáleží, pokud se kostka v polovině vašeho běhu rozpadne. Jak dlouho vydrží 3D tištěné raznice? Upřímná odpověď: zcela záleží na tom, jak selžou, a každá 3D vytištěná matrice nakonec selže prostřednictvím jednoho ze čtyř předvídatelných mechanismů. Pochopení těchto režimů selhání lisovacích lisů - a navrhování kolem nich - je to, co odděluje úspěšný krátký provoz od hromady rozbitých plastů a vyřazených dílů.
Běžné poruchové režimy ve 3D tištěných matricích
Každá aditivně vyráběná matrice nese inherentní slabiny spojené s procesem vytváření vrstev-po{1}}vrstvě. Tyto slabiny se projevují jako odlišné vzorce poruch, z nichž každý má jiné varovné signály a různé důsledky pro vaše tvarované díly.
- Delaminace vrstev při opakovaném tlakovém zatížení.Toto je nejběžnější a nejvíce náhlý způsob selhání v FDM polymerních matricích. Každá potištěná vrstva se spojí s vrstvou pod ní tepelnou fúzí, ale tato vazba je slabší než samotný sypký materiál. Opakované lisovací cykly vytvářejí cyklická tlaková a tahová napětí na rozhraní vrstev. Postupem času mikro-trhliny nukleují podél těchto hranic a šíří se, dokud se celé části neodlupují. Výzkum na3D-tištěné kompozitní strukturypotvrzuje, že interlaminární tahové napětí na hranicích vrstev řídí iniciaci delaminace -, jakmile je překročena interlaminární pevnost v tahu (ILTS), selhání je spíše náhlé než postupné. Často uslyšíte ostré prasknutí a matrice se bez předchozího varování rozdělí podél linie vrstvy.
- Degradace opotřebení povrchu ovlivňující konečnou úpravu součásti.Každý lisovací cyklus zahrnuje klouzání plechu proti čelu matrice pod silou. Toto kluzné působení postupně obrušuje povrch matrice, vyhlazuje jemné detaily a rozšiřuje tolerance. U polymerových matric se opotřebení projevuje jako leštěný lesk vznikající na vysokých-kontaktních plochách, po kterém následuje rozměrová ztráta, když je materiál fyzicky odstraněn. Kovové-potištěné raznice tomu odolávají mnohem déle, ale stále se zhoršují -, zejména pokud povrchová úprava z tisku zanechává mikro-vrcholy, které působí jako počáteční body opotřebení.
- Tepelná degradace v důsledku nahromadění tepla třením.Tření mezi plechem a povrchem matrice vytváří teplo při každém lisovacím cyklu. Při výrobních rychlostech se toto teplo akumuluje rychleji, než ho matrice dokáže rozptýlit. Polymerové matrice jsou obzvláště zranitelné, protože jejich teploty tepelného průhybu jsou relativně nízké - PLA měkne při 55 stupních, ABS při 95 stupních, dokonce i CF-Nylon začíná ztrácet tuhost nad 150 stupňů. Jakmile se teplota povrchu formy přiblíží těmto prahovým hodnotám, tvarovací povrch se plasticky deformuje pod zatížením, s nímž dříve dobře manipuloval. Všimnete si, že tvarované díly jsou postupně méně přesné, jak matrice „houby“ ve vysokých-kontaktních bodech.
- Porucha v tlaku v důsledku překročení meze kluzu materiálu.Toto je nejpřímější selhání: tvářecí síla jednoduše převyšuje to, čemu může materiál formy odolat. Při prvním úderu nebo během několika prvních cyklů se matrice rozdrtí, praskne nebo trvale deformuje. Na rozdíl od ostatních režimů není selhání komprese progresivní -, je okamžité a katastrofální. Stává se to, když operátoři podcení tvářecí síly, použijí plech tlustší, než pro který byla matrice navržena, nebo přeskočí integraci nosné desky.
Tyto čtyři režimy nefungují izolovaně. Forma, která prochází tepelným změkčením, se při nižším zatížení odlaminuje. Forma s povrchovým opotřebením vyvíjí koncentrace napětí, které urychlují separaci vrstev. V praxi většina polymerních matric selhává v důsledku kombinace - tepelného změkčování zeslabuje strukturu, pak delaminace přináší poslední úder.
Strategie zmírnění prostřednictvím designu a výběru materiálu
Každý režim poruchy reaguje na specifická protiopatření. Selhání nemůžete úplně odstranit, ale můžete je posunout dále v rámci výrobní časové osy.
- Proti delaminaci:Orientace tisku je vaší nejsilnější obranou. Orientační nástroje, takže formovací zatížení stlačuje vrstvy dohromady, spíše než se je snaží oddělit. Použijte gyroidní výplň s hustotou 70 %+ pro rovnoměrné rozložení interlaminárního napětí. Zvětšete obvodové pláště na 5–6 stěn, čímž vytvoříte silnou pevnou hranici, která odolává šíření trhlin. U kritických nástrojů zvažte vyztužení spojitými vlákny (CF-Nylonové kompozity) - vloženými uhlíkovými vlákny přemosťují hranice vrstev a dramaticky zvyšují mezilaminární pevnost ve smyku.
- Proti povrchovému opotřebení:Naneste tenký epoxidový nebo uretanový nátěr na povrchy tvořící polymerní matrici. Tato tvrdá kůže přebírá abrazi místo základního materiálu a lze ji znovu nanést mezi jednotlivými běhy. U kovových-potištěných matric proveďte následný-proces s leštěním povrchu, abyste eliminovali-vytištěné špičky drsnosti, které urychlují počáteční opotřebení. Zvažte povrchy kovové matrice s brokováním, aby se vyvolalo zbytkové napětí v tlaku, které odolává iniciaci trhlin v místech opotřebení.
- Proti tepelné degradaci:Zpomalte cyklus lisování. Přidáním i několika sekund mezi zásahy se třecí teplo rozptýlí. Používejte materiály s vyšší tepelnou deformací - CF-Nylon na prostém nylonu, nylon na ABS, ABS na PLA. Pro operace s vysokým-cyklem-začleňte do výrobní sekvence pauzy chlazení (razítko 10 dílů, pauza 30 sekund). Raznice s kovovým{10}}tiskem tento problém do značné míry eliminují, protože nástrojové oceli si zachovávají své vlastnosti výrazně nad jakoukoli třecí teplotou vznikající při lisování za pokojové{11}}teploty.
- Proti selhání komprese:Vždy používejte kovovou opěrnou desku, která rozděluje lisovací sílu po celé ploše matrice. Nikdy nepřekračujte 60–70 % publikované pevnosti v tlaku materiálu matrice během provozu - tato bezpečnostní rezerva zohledňuje sníženou pevnost tištěných dílů ve srovnání s pevnými vstřikovanými-ekvivalenty nebo tvářenými ekvivalenty. V případě pochybností proveďte výpočet síly před prvním lisovacím cyklem: pokud požadovaná tvářecí síla překročí 50 % jmenovité kapacity vaší matrice, přejděte na silnější třídu materiálu.
Provozní postupy jsou důležité stejně jako design. Namažte plech lehkým lisovacím olejem nebo mazivem na suchý-film, abyste současně snížili třecí síly a povrchové teploty. Kontrolujte matrici v pravidelných intervalech - každých 10–25 cyklů na přítomnost polymeru, každých 500–1 000 cyklů na kov. Polymerové matrice raději vyměňte než opravte; jsou levné a dostatečně rychlé na to, aby znovu vytiskly, že provoz poškozeného nástroje riskuje vyřazení tvarovaných dílů.
Očekávaná životnost matrice podle třídy materiálu
Jak dlouho tedy 3D tištěné raznice vydrží ve skutečné-produkci? Zde je to, co lze očekávat v celém spektru materiálů, za předpokladu správného návrhu, orientace a provozních postupů:
| Materiál matrice | Typická životnost (cykly tváření) | Primární režim selhání | Nejlepší aplikace |
|---|---|---|---|
| CHKO | 5-30 dílů | Tepelná degradace / komprese | Ověření jediného prototypu |
| ABS / PETG | 20–75 dílů | Povrchové opotřebení / delaminace | Krátký důkaz--koncepce běží |
| Nylon (PA6/PA12) | 50-200 dílů | Povrchové opotřebení / delaminace | Nízko{0}}objemová produkce |
| CF-Nylonový kompozit | 100-500 dílů | Opotřebení povrchu (postupné) | Funkční-objemové nástroje |
| Tuhá pryskyřice SLA | 5-20 dílů | Křehký lom / komprese | Pouze ověření detailů povrchu |
| Kovová-ocel s potiskem | 10 000–100,000+ dílů | Opotřebení povrchu (velmi pozvolné) | Střední-až{1}}vysoká-produkce |
| Kovová-nástrojová ocel H13 s potiskem | 50 000–500,000+ dílů | Praskání únavou (velmi dlouhodobé) | Velko{0}}objemová produkce |
Tyto řady předpokládají tvarování tenkého-hliníku nebo měkké oceli. Tvrdší plechy dramaticky zkracují životnost - tvarování nerezové oceli pomocí CF-Nylonové matrice může poskytnout pouze 10–30 dílů, než dojde k degradaci povrchu nad přijatelnou toleranci. Protolabs uvádí, že dokonce i u vstřikovacích forem (srovnatelně nabitá{7}}nástrojová aplikace) se 3D-polymerové nástroje obvykle stanou neúčinnými během 100 výstřelů, zatímco kovové nástroje mohou dosáhnout 10 000 výstřelů a více. Lisovací raznice čelí podobné fyzice, i když se profil zatížení liší.
Opotřebení a životnost raznice nakonec závisí na rozhodnutí o objemu výroby. Polymerové raznice mají ekonomický smysl, když potřebujete méně než 100–500 dílů a můžete tolerovat periodický dotisk. Raznice s kovovým-tiskem ospravedlňují jejich vyšší počáteční náklady, když objemy dosahují stovek nebo tisíců, kde jeden tisk nahradí desítky dotisků polymerů. A konvenční obráběné nástroje zůstávají správnou odpovědí pro objemy přesahující 100 000 dílů, kde amortizované náklady na díl klesnou pod to, čemu se může vyrovnat jakýkoli aditivní přístup.
Vědět, kde vaše kostka selže - a zhruba kdy - transformuje otázku životnosti 3D vytištěné kostky z odhadů na plánování. Můžete naplánovat náhradní výtisky, rozpočítat náklady na materiál v rámci celé výrobní série a informovat se o tom, zda ekonomika aditivních nástrojů na jednotlivé díly skutečně překonává tradiční metody. Toto srovnání nákladů-přínosů si zaslouží vlastní strukturovaný rámec.
Rámec nákladů-přínosů pro rozhodování o nástrojích
Znalosti režimu selhání vám napovíkdyžmatrice je třeba vyměnit. Ale kolik výměnných cyklů si můžete dovolit, než se ekonomika zvrhne proti vám? Skutečnou otázkou, která stojí za každou debatou o nákladech na 3D tištěné raznice oproti tradičním nástrojům, není, která metoda je levnější na raznici -, jde o to, která metoda zajistí vaši celkovou produkci s nejnižšími náklady na tvarovaný díl.
Tento výpočet zahrnuje více proměnných, než si většina lidí uvědomuje. Pojďme to rozebrat.
Nákladové faktory ve 3D tisku versus konvenční nástroje
Porovnání nákladů na lisovnici musí zohledňovat šest různých faktorů nákladů, nejen cenu nálepky samotného nástroje:
- Cena materiálu matrice:Polymerová FDM matrice může stát 5–30 $ ve vláknu. Raznice SLA stojí zhruba 30 USD za-domácí tisk. Kovová-tisková matrice z vysokopevnostní oceli začíná kolem 200–500+ v závislosti na velikosti a složitosti. Běžně obráběná nástrojová ocel stojí obvykle 450–2 $000+ za ekvivalentní geometrii.
- Doba tisku nebo obrábění:Polymerové matrice tisknou za 10–24 hodin. Kovové-potištěné raznice vyžadují 1–5 dní plus tepelné zpracování. Konvenční obrábění a outsourcing trvá 15–25 pracovních dnů. Čas jsou peníze, když máte pevně stanovený termín výroby.
- Práce po{0}}zpracování:Broušení, lakování, ověřování rozměrů a integrace nosné desky přidávají 1–4 hodiny na polymerovou matrici. Kovové-potištěné matrice potřebují odlehčení od pnutí, povrchovou úpravu a případně EDM - přidané náklady, které mohou představovat 15–40 % celkových nákladů na součástky pro kovové AM.
- Dopad doby lisovacího cyklu:Polymerové matrice vyžadují nižší rychlost berana, aby se zabránilo rázovému zatížení, což snižuje průchodnost o 30–50 % oproti nástrojům z kalené oceli. U stovek dílů se tato pokuta za rychlost sčítá na práci a strojním čase.
- Frekvence výměny matrice:CF-Nylonová matrice s výdrží 200 dílů znamená pět dotisků na 1000-dílů. Každá výměna zvyšuje náklady na materiál, čas tisku a práci s nastavením. Kovově potištěná matrice pokrývá stejný běh bez výměny.
- Příležitostné náklady na dodací lhůtu:Čekání 4–6 týdnů na konvenční nástroje znamená opožděné příjmy, zmeškaná okna na trhu nebo nečinné montážní linky. Forma vytištěná přes noc vám umožní začít tvořit zítra. U časově-kritických projektů může tato výhoda rychlosti převážit vyšší-náklady na součást.
Analýza zlomů objemu výroby
Analýza rentability pro lisovnice na kov se řídí předvídatelným vzorem. 3D tisk má téměř-nulové náklady na nastavení, ale zhruba 50násobek nákladů na součástky s přibližně lineárním škálováním nákladů - 50. Konvenční nástroje mají vysoké fixní náklady, ale rychle klesající-jednotkové náklady, protože tyto investice se rozkládají na více dílů. Křížení závisí na třídě materiálu vaší matrice a míře výměny.
Zde je návod, jak se ekonomika přesouvá napříč objemovými úrovněmi pro scénáře nákladů na nástroje pro nízkoobjemové lisování:
| Objem výroby | Polymerní FDM matrice | Kovová-tištěná matrice | Konvenční obráběná matrice | Možnost s nejnižšími náklady |
|---|---|---|---|---|
| 1-10 dílů | 35–60 $ celkem (1 kostka) | 300–600 $ celkem (1 kostka) | 500–2 $, 000+ celkem (1 kostka) | Polymer FDM |
| 10-100 dílů | 50–150 $ (1–2 kostky) | 300–600 $ (1 kostka) | 500–2 000 $ (1 kostka) | Polymer do 50 let; kov-vytištěný nad 50 |
| 100–1000 dílů | 150–900 $ (3–10 kostek) | 300–600 $ (1 kostka) | 500–2 000 $ (1 kostka) | Kovové-tištěné nebo konvenční |
| 1, 000+ dílů | Nepraktické (příliš mnoho náhrad) | 300–600 $ (1 kostka, možná bude potřeba 1 výměna) | 500–2 000 $ (1 kostka, vydrží celý běh) | Konvenční (nejnižší náklady na díl) |
Všimněte si zóny přechodu mezi 50 a 200 díly. Pod tímto rozsahem dominují polymerové matrice, protože samotná matrice stojí tak málo, že i vícenásobné výměny zůstávají levnější než jeden konvenčně obráběný nástroj. Nad tímto rozsahem znamená odolnost konvenčních nástrojů nulové náklady na výměnu a vysoké fixní investice se rozloží na dostatek dílů, aby klesly pod úroveň aditivních-ekonomických vlastností jednotlivých dílů.
Kovové-tištěné raznice zaujímají strategický střed. Jsou dražší než polymer, ale eliminují cyklus výměny, který narušuje ekonomiku polymeru při vyšších objemech. Pro série 100–10 000 dílů často představují ideální místo - dostatečně odolné, aby se vyhnuly výměně, dostatečně rychlé, aby se vyhnuly 4–6týdenní dodací lhůtě konvenčního obrábění, a dostatečně schopné zvládnout tvářecí síly, které polymer nemůže vydržet.
Matematika se dále změní, když zohledníte nestabilitu návrhu. Pokud by se geometrie vašeho dílu mohla změnit po prvních 50 kusech, potopení 1 500 USD na konvenční nástroje se stává závazkem. Polymerová matrice za 30 USD, kterou můžete přes noc znovu vytisknout s aktualizovanou geometrií, nenese téměř žádné riziko, pokud se design vyvine. Tato prémie za flexibilitu se neprojeví v jednoduchém výpočtu-částkových nákladů, ale je skutečná - zejména během cyklů vývoje produktu, kde ověřování a iterace probíhají paralelně.
V konečném důsledku samotná analýza nákladů nezachytí úplný obrázek. Nejpraktičtější strategie často kombinuje metody: polymerové matrice pro počáteční ověření geometrie a nejprve-testování předmětu, poté kovové-tištěné nebo konvenční matrice, jakmile se design stabilizuje pro výrobu. Tento postupný přístup minimalizuje jak finanční riziko, tak dobu realizace -, levně ověřuje koncept, než se zaváže seriózní investice do nástrojů.
Strategie rychlého prototypování pro ověřování dílů
Postupný přístup - polymer zemře jako první, poté produkční nástroje - fungují pouze tehdy, můžete-li před přidělením rozpočtu skutečně potvrdit, že díl je správný. To je místo, kde se ověřování dílů před výrobou nástrojů stává skutečným strážcem. Tisk matrice a formování několika kusů vám řekne, zda je geometrie fyzicky dosažitelná. Nezbytně vám neřekne, zda se díl hodí do sestavy, splňuje specifikace pod zatížením nebo zda může být vyroben v měřítku bez nákladných revizí.
Ověření vyražené součásti vyžaduje více než jednu metodu. Vyžaduje správnou kombinaci metod aplikovaných ve správné fázi vývoje.
Použití 3D tištěných raznic pro ověření součásti
3D tištěné matrice vynikají v jednom konkrétním ověřovacím úkolu: prokázat, že lze tvarovat danou geometrii plechu, že lze kompenzovat-zpětné odpružení a že se polotovar vyvíjí správně. Když prototypujete plech pomocí-vlastní polymerové matrice, odpovídáte na otázky týkající se tvarovatelnosti - lze tento tvar vyrazit bez trhání, vrásnění nebo nadměrného odpružení-zpět?
To je skutečně cenné. Zachycuje konstrukční problémy, které by se jinak objevily až po vybudování drahých výrobních nástrojů. Týmy mohou iterativně ověřovat návrh raznice, přetisknout upravené raznice během hodin a testovat více revizí geometrie během jediného dne. Pro počáteční-koncepční práci se této rychlosti nic jiného nevyrovná.
Ale validace tvarovatelnosti má své limity. Díl vytvořený na matrici z polymeru se může rozměrově lišit od stejné součásti vytvořené na nástroji z tvrzené oceli - jiné povrchové tření, jiná pružná výchylka samotné matrice, jiné tepelné chování. Vytvořený prototyp potvrzujepřibližnýgeometrie, nikoli výrobní-přesné rozměry. Pro kontrolu lícování v těsných sestavách, rozhraní-kritická pro toleranci nebo funkční testování při skutečném zatížení potřebujete díly vyrobené metodami bližšími konečným výrobním podmínkám.
Integrace několika metod rychlého prototypování
Rychlé prototypování kovových lisovaných dílů funguje nejlépe jako postup spíše než jako jeden krok. Každá metoda pokrývá jinou potřebu ověření:
- 3D tištěné raznice (-vlastně):Ověřte tvarovatelnost, chování pružin{0}}zpět a vývoj polotovaru. Rychlé, levné, ideální pro průzkum geometrie.
- CNC-obrobené prototypy:Vyrábějte díly z pevného materiálu, které přesně odpovídají konečným rozměrům. Užitečné pro kontroly lícování, ověřování sestav a funkční testování, kde vlastnosti materiálu musí odpovídat výrobnímu záměru.
- Výroba plechu (řezání laserem + ohraňovací lis):Vytvářejte díly pomocí skutečných{0}}výrobních plechů a tvářecích procesů. Potvrzuje vyrobitelnost s reálnými materiály a poskytuje díly vhodné pro environmentální nebo zátěžové testování.
- Zpětná vazba DFM:Odborná kontrola geometrie součásti s ohledem na omezení procesu lisování - poloměry ohybu, orientace zrna, limity hloubky tažení - před investicí do nástroje uzamkne návrh.
Týmy, které kombinují tyto metody, zachycují problémy v nejlevnější možné fázi. Problém s tvarovatelností zachycený u tištěné matrice za 30 USD ušetří 1 500 USD za revizi konvenčního nástroje. Problém s lícováním zachycený u CNC-obráběného prototypu ušetří týdny zpoždění výroby. Včasná zpětná vazba DFM zabrání obojímu.
Pro produktové-vývojové týmy, které potřebují profesionální-ověření úrovně přesahující to, co-mohou dosáhnout vlastní 3D tištěné nástroje,Rychlé prototypové služby YICHENpřeklenout propast mezi ověřováním konceptu a výrobním závazkem. Spojením rychlého CNC prototypování, výroby plechů a včasné zpětné vazby DFM v jediném pracovním postupu pomáhá YICHEN týmům ověřovat kovové lisované díly s produkční-reprezentativní přesností -, která potvrzuje tvar, lícování a funkci před zahájením kompletní investice do nástrojů.
Tento vrstvený přístup ověřování nesnižuje pouze riziko. Buduje jistotu, že návrh, který se chystáte použít pro výrobu, je ve skutečnosti návrh, který chcete -, nikoli návrh, který bude po prvním pilotním spuštění potřebovat nouzové revize. Zbývající otázkou je, jak se rozhodnout, jakou cestu váš konkrétní projekt potřebuje.
Výběr správné dráhy nástroje pro váš projekt
Každé rozhodnutí o nástroji závisí na několika proměnných: kolik dílů potřebujete, jak rychle je potřebujete, jak stabilní je váš návrh a jak těsné musí být vaše tolerance. Spíše než považovat 3D tištěné a konvenční raznice za volbu buď-nebo, považujte je za různé nástroje pro různé fáze. Zde je rámec pro rozhodování o nástrojích, které mohou výrobní týmy okamžitě použít.
Když 3D tisk umírá, je tou správnou volbou
Vědět, kdy použít 3D tištěné raznice, šetří čas i rozpočet. Přesně zapadají do těchto scénářů:
- Ověření geometrie:Než investujete do výrobních nástrojů, musíte potvrdit, že vyražený tvar je fyzicky dosažitelný.
- Nízkosériová výroba (pod 100–500 dílů):Ekonomika jednotlivých dílů upřednostňuje tisk před obráběním, když je frekvence výměny zvládnutelná.
- Nestabilita designu:Geometrie vašeho dílu se stále vyvíjí a přetištění matrice za 30 $ bije přepracováním obrobeného nástroje za 1 500 $.
- Časově-kritické projekty:Tvarované díly potřebujete zítra, ne za čtyři až šest týdnů.
- Měkké kovy na tenkých měřidlech:Materiály z hliníku, mědi nebo měkké oceli pod 0,8 mm -, které zůstávají v mezích zatížení polymeru.
- Vzdělávací nebo hobby práce:Rozpočet a dostupnost jsou důležitější než životnost-produkce.
Jedná se o skutečná maloobjemová řešení pro lisování kovů, která dodávají skutečné díly bez finančních závazků konvenčních nástrojů. Klíčem je poctivě rozpoznat jejich limity - a vědět, kdy je váš projekt přerostl.
Kdy investovat do profesionální podpory nástrojů
3D tištěné formy ověřují koncepty. Výroba si žádá něco víc. Pokud platí některá z těchto podmínek, je čas překročit -vlastní aditivní nástroje:
- Design je dokončena objemy přesahují 500–1 000 dílů.
- Tolerance těsnější než ±0,2 mmjsou vyžadovány u tvarovaných prvků.
- Plech je nerezová ocel, vysokopevnostní{0} ocel nebo měkká ocel o tloušťce větší než 1,0 mm.
- Díly musí projít funkčním nebo environmentálním testováníms produkční-reprezentativní přesností.
- Kontroly montáževyžadují přesnou rozměrovou shodu mezi protilehlými součástmi.
Pro týmy na této poziciRychlé prototypové služby YICHENposkytují logický most mezi prototypováním 3D tištěných zápustek a plným nasazením výrobních nástrojů - kombinující rychlé CNC prototypování, výrobu plechů a včasnou zpětnou vazbu DFM k ověření dílů s přesností výroby-, než investujete seriózní kapitál. Tato časná revize DFM sama o sobě může zabránit nákladným revizím nástrojů, které sužují týmy, které přeskakují validaci a vrhnou se rovnou na produkční matrice.
Nejchytřejší cesta obvykle není jedna nebo druhá -, je to postup. Začněte s 3D vytištěnou matricí, abyste prokázali tvarovatelnost. Ověření vhodnosti a funkčnosti pomocí profesionálního prototypování. Pak se zavázat k výrobě nástrojů s důvěrou, že návrh je uzamčen. Tento postupný přístup minimalizuje jak finanční riziko, tak čas-u{7}}uvedení na trh, čímž získáte tvarované díly v každé fázi, aniž byste riskovali svůj rozpočet na nástroje na neověřenou geometrii.
Často kladené otázky o 3D tištěných kovových lisovacích raznicích
1. Kolik dílů dokáže vyrobit 3D tištěná raznice, než selže?
Životnost matrice se dramaticky liší podle třídy materiálu. PLA matrice obvykle vydrží 5-30 dílů, než dojde k tepelné degradaci nebo selhání komprese. Nylon a CF-nylonové kompozity to za správných podmínek rozšiřují na 50-500 dílů. Zápustky s kovovým-tiskem v martenzitické oceli zvládnou 10 000 až 100{10}} tvářecích cyklů, zatímco zápustky z nástrojové oceli H13 vytištěné pomocí DMLS mohou dosáhnout 500 000 cyklů. Tyto údaje předpokládají tenkorozměrný hliník nebo měkkou ocel jako obrobek - tvrdší plechy výrazně snižují životnost.
2. Můžete použít 3D tištěnou matrici k ražení nerezové oceli?
Polymerové 3D tištěné raznice nedokážou spolehlivě vytvarovat nerezovou ocel na žádném praktickém měřidlu. Vysoká mez kluzu nerezové oceli (200-290 MPa v žíhaném stavu) v kombinaci s agresivním pracovním-kalením vytváří tvářecí síly, které překračují kapacitu polymeru v tlaku. Kovové-formy s potiskem vyrobené z vysokopevnostní oceli nebo nástrojové oceli H13 pomocí laserové práškové fúze mohou účinně lisovat nerezovou ocel. Výzkum na Oaklandské univerzitě ukázal, že potažené 3D-kovové vložky úspěšně vylisovaly 50 000 dílů z ultravysokopevnostní oceli bez výrazné degradace povrchu.
3. Jaký vzor výplně je nejlepší pro 3D tištěné raznice?
Gyroidní výplň s hustotou 70 % nebo vyšší je doporučená výchozí hodnota pro většinu aplikací lisovacích nástrojů. Jeho spojitá zakřivená geometrie poskytuje téměř-izotropní pevnost, odolává silám rovnoměrně ve všech směrech a dobře zvládá smykové zatížení. Krychlová výplň funguje pro zápustky s čistě vertikálním tlakovým zatížením, jako jsou jednoduché V-ohyby, zatímco mřížkový vzor by se měl používat pouze pro zápustky s plochým-dnem bez jakýchkoli sil mimo-. Překročení 80% hustoty výplně ukazuje klesající návratnost pevnosti vzhledem k přidané době tisku.
4. Je 3D vytištěná raznice levnější než obrobená raznice?
U výrobních sérií pod 100 dílů stojí polymerové 3D tištěné matrice celkem zhruba 35 $-150 $ včetně výměn, ve srovnání s 500 $-2,{4}} u konvenčně obráběných nástrojů. Bod zvratu se typicky pohybuje mezi 50 a 200 díly v závislosti na materiálu matrice a frekvenci výměny. Kovové-potištěné matrice (300–600 USD) zaujímají střední úroveň a stávají se nákladově efektivními pro 100–10 000 sérií dílů, kde eliminují jak cyklus výměny polymerových matric, tak dlouhou dobu přípravy konvenčního obrábění. Více než 10 000 dílů, konvenční nástroje obvykle vítězí v ekonomice jednotlivých dílů.
5. Jak kompenzujete odpružení-zpět při použití 3D tištěných raznic?
Kompenzace{{0}zpětné pružiny vyžaduje nadměrné-ohnutí geometrie matrice, aby se plech po tiskové zprávě uvolnil zpět do cílového úhlu. Nejrychlejší přístup s polymerovými matricemi je iterativní: vytiskněte, vytvořte zkušební díl, změřte skutečnou odchylku-zpětné pružiny, upravte model CAD o tuto hodnotu a znovu vytiskněte. Protože polymerové matrice stojí jen několik dolarů a tisk trvá několik hodin, je praktické více iterací. U kovových-výlisků s potiskem nejprve ověřte kompenzaci zpětné pružiny- v polymeru a poté použijte opravenou geometrii na kovový výtisk. Vysokopevnostní materiály mohou vyžadovat úhly 73–78 stupňů, aby překonaly výrazné elastické zotavení.


