


Co skutečně znamená lisování a lisování ve výrobě
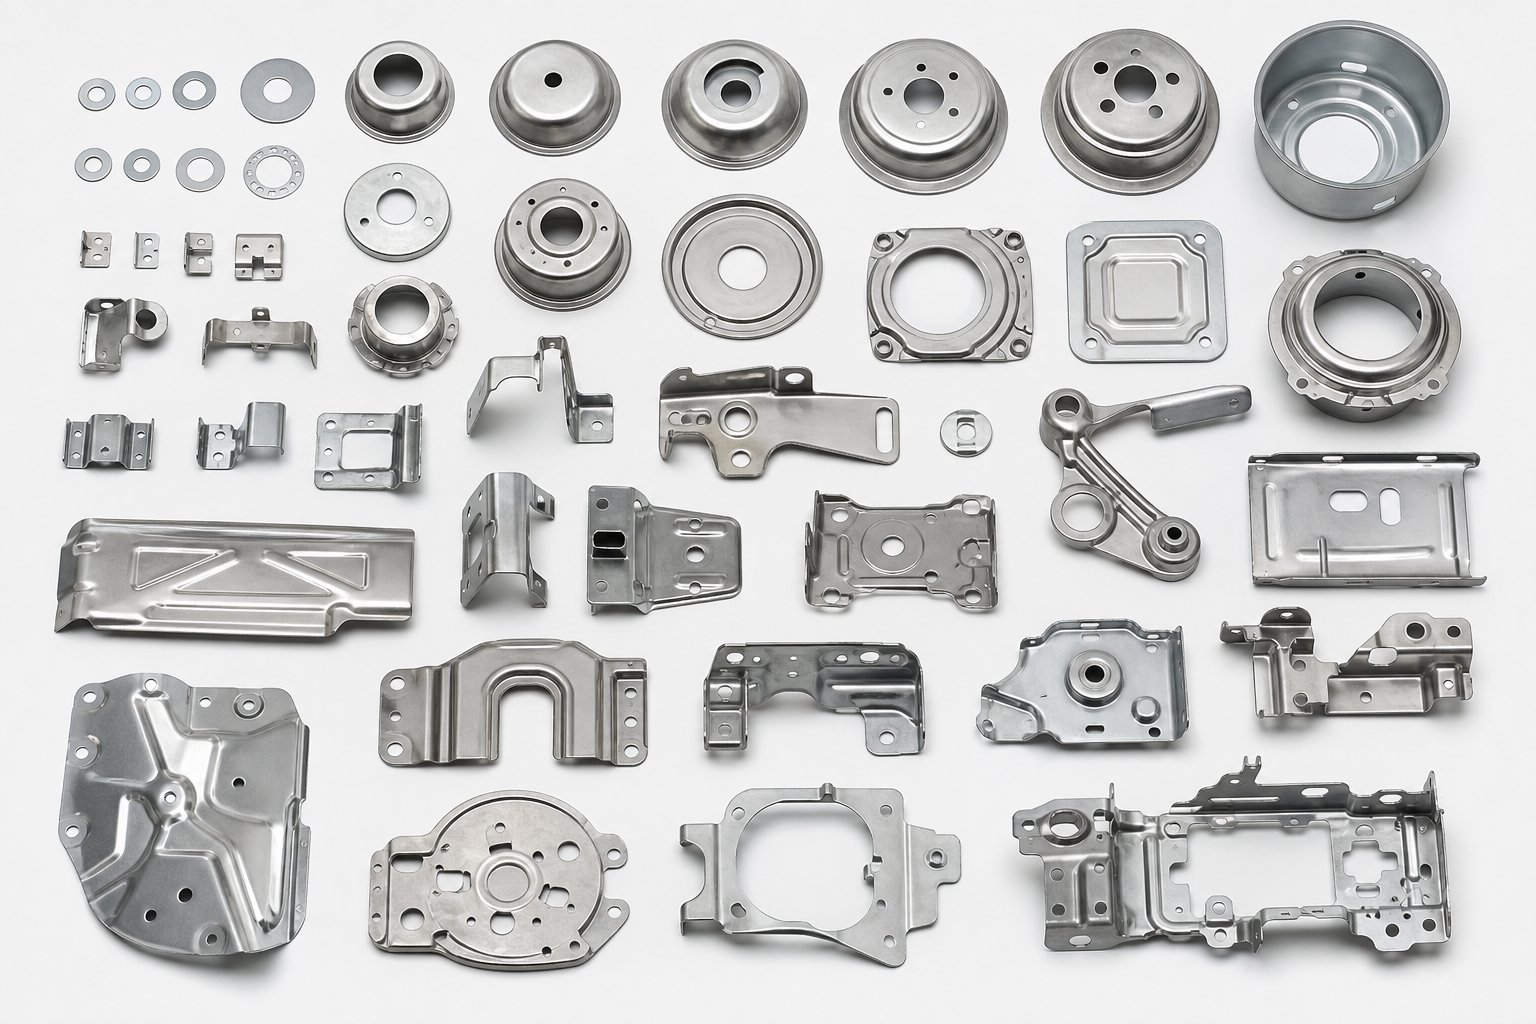
Představte si, že držíte panel dveří auta, štít chytrého telefonu nebo malý elektrický konektor. Každý z nich začínal jako plochý plech. Proces, který je přeměnil na přesné, trojrozměrné-díly?Zemřít a razit. Je to páteř velkoobjemového tváření kovů, ale mnoho inženýrů a profesionálů v oblasti zdrojů se s touto terminologií setkává, aniž by měli jasnou představu o tom, jak vše do sebe zapadá.
Tento článek vás provede celým životním cyklem lisování a lisování, od konceptu nástroje a výběru materiálu až po řešení problémů s výrobní-podlahou. Ať už hodnotíte dodavatele, specifikujete díly nebo si jednoduše budujete svůj technický slovník, v každé sekci najdete užitečné detaily.
Co je matrice ve výrobě
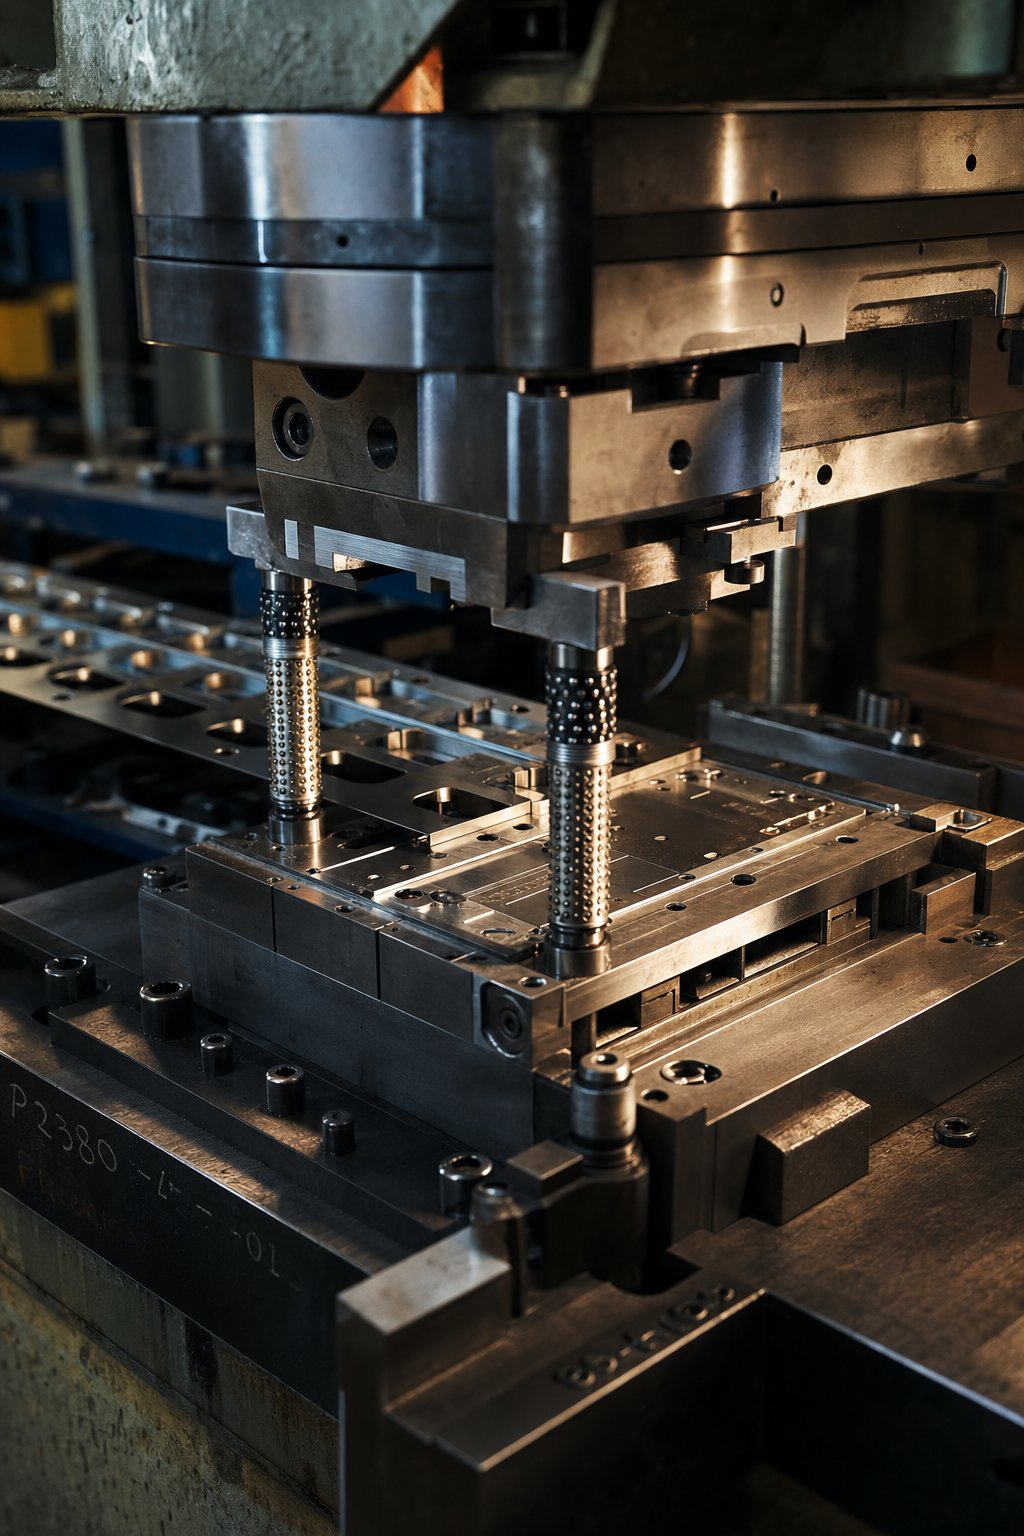
Takže, co je kostka? Ve výrobě je matrice přesný-obrobený nástroj zkonstruovaný se specifickou dutinou, profilem nebo sadou řezných hran, které tvarují surový materiál působením síly. Představte si to jako vysoce specializovanou formu, ale místo toho, abyste do ní nalévali kapalinu, tisknete na ni vysokou rychlostí pevný plech.
Lisovací forma se obvykle skládá ze dvou komplementárních polovin:
- Horní raznice (děrovač)- Pohyblivá součást připojená k beranu lisu. Klesá do materiálu a vyvíjí sílu pro řezání nebo tvarování obrobku.
- Spodní kostka (blok kostky)- Stacionární součást namontovaná na loži lisu. Obsahuje dutinu nebo řeznou hranu, která přijímá razník a definuje geometrii konečné součásti.
Když se lidé ptají „co jsou matrice ve výrobě“ nebo „co jsou matrice“, mají na mysli tyto na míru{0}}vyrobené sady nástrojů, z nichž každá je navržena pro jeden díl nebo rodinu dílů. Formy se pohybují od nástrojů velikosti dlaně- pro mikroelektroniku až po masivní sestavyváží několik tun pro kompletní panely karoserie automobilů. Řezné a tvářecí sekce jsou obvykle vyrobeny z kalené nástrojové oceli nebo karbidových vložek, aby vydržely miliony lisovacích cyklů.
Co je to ražení a jak to souvisí s razením
Pokud je nástrojem raznice, je lisování proces, který jej uvádí do činnosti. Co přesně je ražení? Jedná se o vysokorychlostní-operaci tváření, kdy lis zasouvá plech do nebo skrz matrici, aby se vyrobily hotové nebo polotovary-komponenty. Lis dodává sílu, matrice dodává geometrii a plech se stává součástí.
Lisování kovů je výrobní proces, který využívá specializované raznice namontované v lisu k řezání, ohýbání nebo tvarování plochého plechu do přesně tvarovaných součástí při výrobní rychlosti.
Vztah mezi designem matrice a výsledky lisování je symbiotický. Perfektně zkonstruovaná matrice spárovaná s nesprávnými parametry lisu bude stále produkovat šrot. Naopak dobře-vyladěný lis nemůže kompenzovat špatnou geometrii matrice. Každá proměnná v matrici, od děrování-přes-vůli matrice až po povrchovou úpravu, přímo ovlivňuje kvalitu součásti, dobu cyklu a životnost nástroje.
K čemu se lisování kovů v praxi používá? Vše od vysekávání plochých tvarů z proužku přes hluboké{0}}tažení válcových pohárků až po ražení jemných povrchových detailů. Jediná progresivní matrice může provádět tucet po sobě jdoucích operací v jednom lisovacím zdvihu a přeměňovat kontinuální svitek kovu na hotové díly rychlostí přesahující 1000 zdvihů za minutu.
Proč je v moderní výrobě důležité umírat a razit
Čtyři vlastnosti činí tento proces téměř nenahraditelným pro střední-až{1}}vysokoobjemovou produkci:
- Opakovatelnost- Jakmile je kostka ověřena, každý její díl je rozměrově identický, ať už jde o první nebo miliontý díl.
- Přísné tolerance- Správně navržené matrice drží tolerance v tisícinách palce, což často eliminuje sekundární obrábění.
- Efektivita nákladů v měřítku- Vysoké počáteční náklady na nástroje jsou kompenzovány extrémně nízkými{1}}náklady na díl, jakmile se výroba rozběhne.
- Všestrannost-odvětví- Konstrukce karoserie automobilů, držáky pro letectví a kosmonautiku, elektronické konektory, kryty lékařských přístrojů a panely spotřebních spotřebičů – to vše závisí na lisovaných součástech.
Všestrannost se vztahuje i na materiály. Měkká ocel, nerezová ocel, hliník, měď a mosaz jsou všechny rutinně lisovány, přičemž každý z nich přináší jedinečné vlastnosti tvarovatelnosti, které ovlivňují výběr designu matrice.
Se zavedenými definicemi začíná skutečná hloubka na úrovni nástrojů, kde výběr správného typu matrice určuje, zda projekt zasáhne cíle v oblasti nákladů, rychlosti a kvality, nebo zda nesplní všechny tři.
Typy raznic a kdy je použít
Výběr špatného typu matrice pro váš projekt je jako výběr perlíku pro dokončovací tesařské práce. Můžete dosáhnout výsledků, ale budete plýtvat materiálem, časem a rozpočtem. Každý ze čtyř hlavních typů lisovacích nástrojů zabírá odlišný výkon a pochopení jejich kompromisů-je nejrychlejším způsobem, jak sladit investice do nástrojů s realitou výroby.
Progresivní razidla a jak fungují
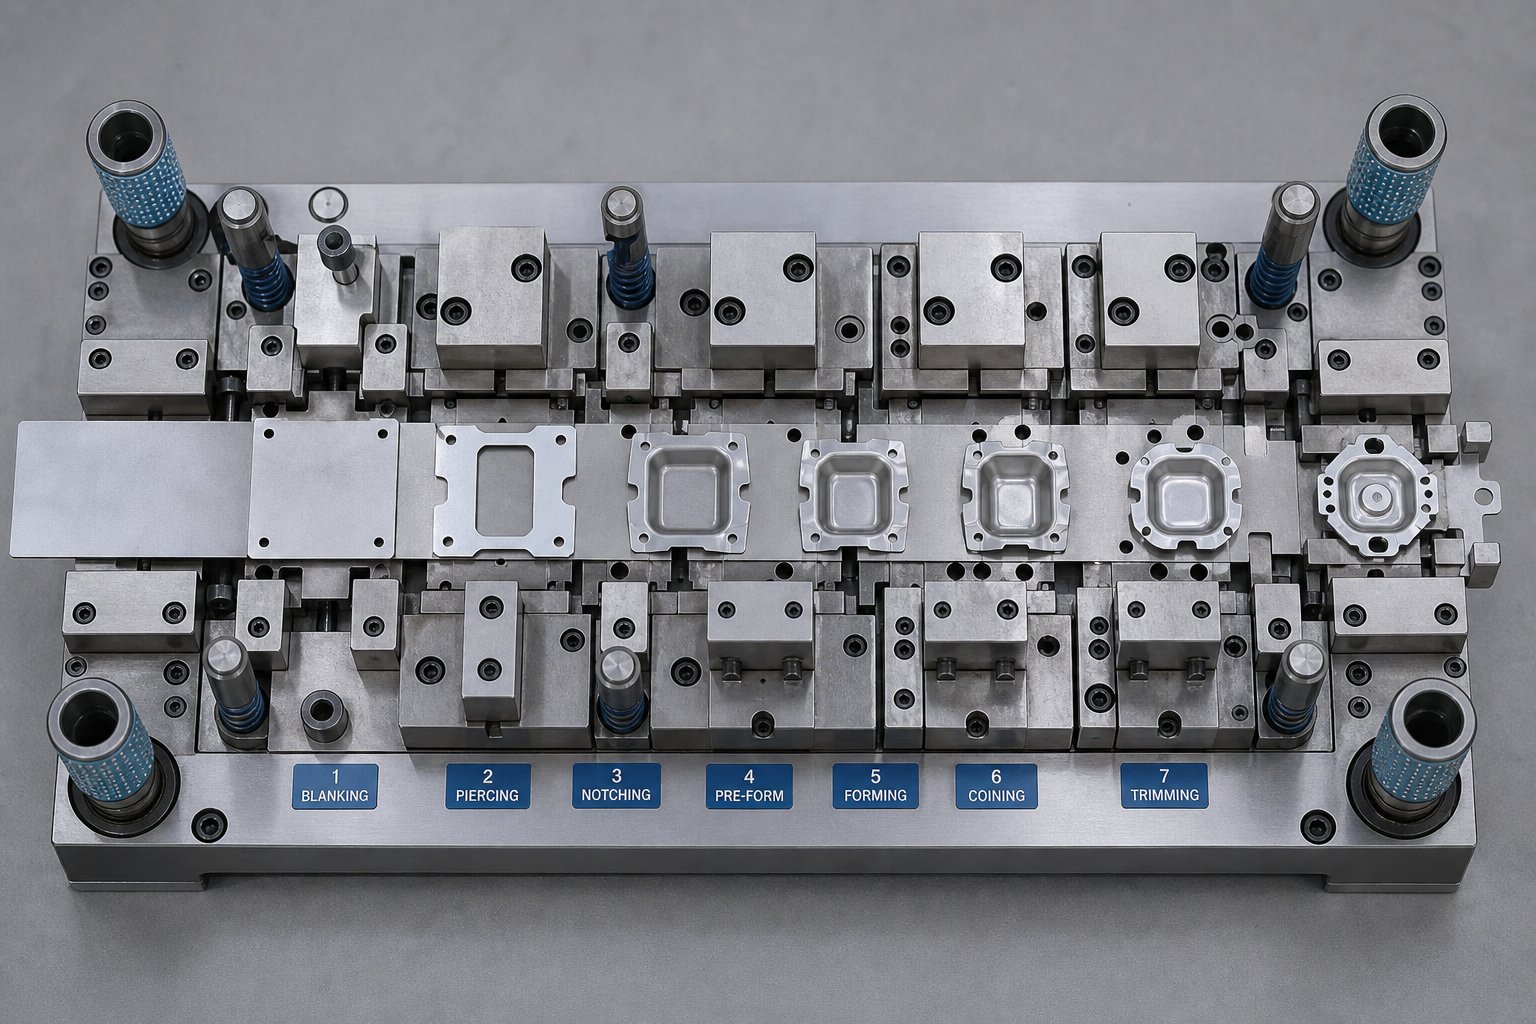
Theprogresivní proces lisováníse točí kolem jediného elegantního konceptu: souvislý kovový pás prochází řadou stanic uvnitř jedné matrice, přičemž každá stanice postupně provádí jinou operaci, řezání, ohýbání, tvarování nebo děrování. Pás funguje jako vlastní dopravník, který přenáší částečně vytvarovaný díl z jedné stanice do druhé při každém zdvihu lisu. Na konečné stanici se hotový komponent oddělí od nosného pásu.
Proč na tom záleží? Rychlost. Dobře-navržená progresivní matrice může vyrábět složité díly rychlostí přesahující několik stovek zdvihů za minutu při zachování přísných tolerancí na všech stanicích. Díky tomu jsou progresivní raznice tahounem za velkoobjemovými-lisovacími raznicemi pro automobily, elektronickými konektory a malými přesnými držáky.
Pros
- Extrémně vysoká průchodnost s minimální ruční manipulací
- Pevná rozměrová konzistence od stanice ke stanici
- Minimální plýtvání materiálem díky optimalizovanému rozložení pásů
- Nižší náklady na pracovní sílu, jakmile výroba běží
Nevýhody
- Vyšší počáteční investice do nástrojů kvůli složitosti více{0}}stanic
- Omezení geometrie součásti: hluboké tažení a velmi velké součásti se obtížně přizpůsobují, zatímco obrobek zůstává připevněn k pásu
- Změny návrhu po sestavení jsou nákladné a{0}}časově náročné
Přenášecí matrice pro větší a složité díly
Co se stane, když je vaše součást příliš velká nebo příliš hluboká na to, aby zůstala spojena s pásem? To je místo, kde přebírá lisování v transferovém lisu. Při tomto přístupu se polotovar odřízne ze zásobního materiálu na první stanici a poté se fyzicky přesouvá mezi následujícími stanicemi mechanickými prsty nebo automatickými chapadly.
Vzhledem k tomu, že obrobek je nezávislý na nosném pásu, přenosové ražení umožňuje hlubší tažení, větší geometrie a operace, jako je řezání závitů nebo rýhování, které by v progresivním nastavení nebyly možné. Na tuto metodu často spoléhají konstrukční součásti leteckého a kosmického průmyslu, panely velkých zařízení a těžké části karoserie automobilů. Kompromisem-je nižší rychlost cyklu a vyšší složitost nastavení ve srovnání s progresivními nástroji, ale svoboda návrhu je podstatně větší.
Často{0}}přehlížená výhoda: přenosové matrice eliminují spojovací části nosného pásu v progresivním pásu, což může snížit spotřebu surovin na každý kus a snížit celkové náklady na součást u větších součástí.
Složené a kombinované matrice
Složené lisování provádí více řezných operací v jediném zdvihu lisu. Představte si, že zaslepujete podložku: vnější průměr a vnitřní otvor jsou vyraženy současně jedním pohybem dolů. Výsledkem je plochý, vysoce přesný díl vyrobený rychle a cenově-efektivně. Složené matrice vynikají v jednoduchých geometriích, kde je kritická rovinnost a kvalita hran, jako jsou těsnění, podložky a elektrické laminace.
Kombinační raznice jdou ještě o krok dále. Provádějí operace řezání i tváření jediným tahem a vytvářejí součást, která je nejen vystřižena do tvaru, ale také ohnuta nebo tažena ve stejném úderu. Pokud je váš díl středně složitý, ale objem neospravedlňuje investici do úplného progresivního nástroje, mezeru úhledně vyplní kombinovaná matrice.
Klíčový rozdíl: složené matrice pouze řezané; kombinace vysekávání a tvaru. Výběr mezi nimi závisí na tom, zda váš hotový díl vyžaduje nějakou ne-rovinnou geometrii.
Konsolidované srovnání typů zápustek
Při vyhodnocování lisovacích forem pro plechy pro nový projekt tabulka níže mapuje každý typ s rozhodovacími faktory, které jsou pro nástrojové inženýry a manažery zdrojů nejdůležitější:
| Typ matrice | Nejlepší-pro složitost dílů | Ideální objem výroby | Typický rozsah tolerance | Relativní náklady na nástroje | Rychlost cyklu |
|---|---|---|---|---|---|
| Progresivní | Malé až střední díly se střední složitostí (ohyby, díry, tvary) | Vysoký objem (100 000+ ročně) | ±0,025 mm až ±0,1 mm | Vysoký | Velmi rychlé (200-1,500+ SPM) |
| Převod | Velké nebo hluboce nakreslené díly se složitými prvky | Střední až vysoká hlasitost (10K-500K+) | ±0,05 mm až ±0,15 mm | Vysoký | Střední (15–80 SPM) |
| Sloučenina | Ploché, jednoduché díly vyžadující přesné řezané hrany | Nízká až vysoká hlasitost (flexibilní) | ±0,025 mm až ±0,075 mm | Nízká až střední | Rychlé (100–400 SPM) |
| Kombinace | Středně složité díly vyžadující řezání a tvarování jedním zásahem | Nízká až střední hlasitost (1K-50K) | ±0,05 mm až ±0,1 mm | Střední | Střední (60–200 SPM) |
Všimněte si, že v každém sloupci nedominuje žádný typ kostky. Progresivní razidla vyhrávají rychlostí, ale vyžadují vysoké počáteční investice. Přenášecí nástroje poskytují geometrickou volnost na úkor doby cyklu. Složené matrice udržují nízké náklady na jednoduché díly, zatímco kombinované matrice nabízejí střední cestu pro střední složitost při středním objemu.
Správná volba nakonec závisí na třech otázkách: jak složitá je součást, kolik jich potřebujete ročně a jaké tolerance aplikace vyžaduje? Odpověď na tyto otázky vás nasměruje k lisovacím nástrojům, které vyvažují náklady a možnosti, aniž byste museli příliš{0}} nebo pod-investovat do nástrojů.
Výběr typu matrice je samozřejmě jen polovinou rovnice. Každý typ se stále spoléhá na sadu operací ražení jádra, vysekávání, propichování, ohýbání, kreslení a další, které definují, co se skutečně stane s kovem na každé stanici.
Operace ražení jádra vysvětlené s aplikacemi
Každý lisovaný díl, ať už je to plochá podložka nebo hluboce{0}}tažená automobilová miska, vděčí za svůj tvar specifické sekvenci operací prováděných uvnitř matrice. Tyto operace jsou slovníkem procesu lisování a pochopení každé z nich vám pomůže předpovědět, jak se bude návrh chovat pod lisem, kde se mohou objevit vady a jaké tolerance jsou reálně dosažitelné.
Představte si, že listujete pracovním listem hotové součásti. Uvidíte termíny jako vysekávání, děrování, ohýbání, kreslení a ražení uvedené v pořadí. Každý záznam představuje odlišnou interakci mezi razníkem a matricí. Zde je uvedeno, co se ve skutečnosti děje v každém kroku a proč je to důležité pro váš návrh.
Operace slepování a propichování
Lisování, vysekávání a děrování jsou obě operace stříhání, což znamená, že oddělují materiál protlačením razníku skrz plech a do otvoru matrice. Rozdíl je v tom, který kus si necháte.
Při stříhání je kus vyražený z pásu požadovaným obrobkem. Přemýšlejte o vykrajování tvarů sušenek z těsta: sušenka je polotovar a zbývající těsto je odpad. Při děrování (někdy nazývaném děrovací lisování) samotný pás zůstává obrobkem a malé špony odstraněné za účelem vytvoření děr nebo štěrbin jsou vyřazeny.
Kritickým konstrukčním parametrem pro obě operace je vůle mezi průbojníkem-k-zápustce, což je mezera mezi řeznými hranami průbojníku a zápustky. Tato vůle je vyjádřena jako procento tloušťky materiálu a liší se podle typu materiálu. Pro měkkou ocel je typická vůle zhruba 5-10 % na stranu. Příliš malá vůle způsobuje nadměrné opotřebení nástroje a stopy po dvojitém střihu; příliš mnoho vytváří silné otřepy a špatnou kvalitu hran. Správné vyvážení určuje, zda váš proces lisování plechu produkuje čisté okraje nebo vytváří šrot, který zasekává matrici.
Ohýbání, tvarování a kreslení
Jakmile je plochý polotovar nebo pás oříznut do určitého tvaru, další skupina operací jej přemění na trojrozměrný -díl.
- Ohýbání- Jednoduchá úhlová deformace podél přímé osy. Mezi běžné aplikace patří konzoly, kanály a příruby. Primárním konstrukčním omezením je odpružení: elastické zotavení materiálu způsobí jeho částečné uvolnění poté, co se razník zatáhne. Inženýři kompenzují přehnutím dílu o několik stupňů za cílovým úhlem, aby se uvolnil zpět do správné polohy.
- Tváření- Komplexní tvarování obrysu, které ohýbá materiál podél zakřivených nebo složených os. Používá se pro panely karoserie automobilů, kryty spotřebičů a konstrukční výztuhy. Klíčovým omezením je řízení toku materiálu, aby se zabránilo vrásnění ve stlačených oblastech a ztenčení v natažených oblastech.
- Výkres- Vytažením plechu do dutiny matrice vytvoříte hloubku a vytvoříte duté tvary, jako jsou kelímky, plechovky a obaly. Konstrukční výzvou je zde řízení síly držáku polotovaru: příliš málo umožňuje zvrásnění na přírubě, zatímco příliš mnoho omezuje tok materiálu a způsobuje roztržení na poloměru razníku.
Odpružení si zaslouží zvláštní důraz, protože ovlivňuje téměř každou operaci, která deformuje kov bez jeho řezání. Pokročilé-pevnostní oceli a hliníkové slitiny vykazují podstatně větší odpružení než měkká ocel, což někdy vyžadujeiterativní simulace a kompenzační strategieběhem návrhu formy, aby se dosáhlo rozměrové shody. Systematický přístup měření, zmírňování, kontroly a kompenzace odpružení se u těchto materiálů stal standardní praxí.
Ražení, ražení a sekundární operace
Kromě řezání a tvarování několik dokončovacích operací vylepšuje vlastnosti lisovaného dílu nebo přidává funkční detaily. Co je vysekávání ve vztahu k těmto sekundárním krokům? Zatímco vysekávání široce odkazuje na jakoukoli operaci stříhání prováděnou matricí (včetně vysekávání a děrování), tento termín také zahrnuje operace přesného ořezávání a vrubování, které čistí tvarované díly předtím, než opustí lis.
- Razení mincí- Vysokotlaká{1}}komprese, která stlačuje kov mezi razníky a lisovnicemi, což způsobuje, že teče a vyplňuje každý detail dutiny nástroje. Mezi běžné aplikace patří elektrické kontakty vyžadující přesnou tloušťku, měnu a dosedací plochy. Primárním omezením je extrémně vysoká požadovaná tonáž, často třikrát až pětkrát větší než operace tváření na stejném materiálu.
- Ražba- Zvedne nebo zapustí vzory, text nebo povrchové textury do listu, aniž by jej prořízl. Používá se pro branding, vyztužení žeber a funkční textury na tepelných štítech. Omezení zachovává konzistentní tloušťku materiálu, takže reliéfní prvek nevytváří slabé místo ani nezkresluje okolní geometrii.
- Vysekávání a sekundární operace- Po primárním tvarování mohou díly vyžadovat oříznuté příruby, závitové otvory nebo bodově{1}}navařené vložky. Progresivní lisovadla mohou integrovat tyto kroky ve stanicích po proudu, zatímco samostatné díly se mohou přesunout do vyhrazených přípravků. Při návrhu je třeba zajistit, aby sekundární operace nedeformovaly geometrii součásti dosaženou během dřívějších fází tváření.
Každá z těchto operací může být kombinována v rámci jedné matrice nebo distribuována mezi více stanic v závislosti na složitosti dílu a objemu výroby. Progresivní raznice může například vystřihnout a prorazit v prvních dvou stanicích, tvarovat ve třetí, kreslit ve čtvrté a razit kritický povrch v pátém, to vše v jediném lisovacím zdvihu, čímž se celý proces lisování dokončí za méně než sekundu.
Znalost toho, co každá operace vyžaduje od nástrojů, vede přímo k další kritické otázce: jaké materiály a konstrukční parametry musí inženýři specifikovat, aby zajistili spolehlivý provoz matrice ve stovkách tisíc nebo dokonce milionů cyklů?
Materiály raznic a konstrukční aspekty pro inženýry
Forma může být dokonale tvarována a přesto předčasně selže, pokud je vyrobena ze špatného materiálu. Geometrie přitahuje veškerou pozornost při posuzování návrhu, ale ocel za touto geometrií určuje, zda váš nástroj vydrží padesát tisíc zásahů nebo pět milionů. Konstrukce lisovacích nástrojů je v zásadě výzvou pro materiálové inženýrství, která se maskuje jako problém geometrie.
Výběr materiálu matrice a povrchové úpravy
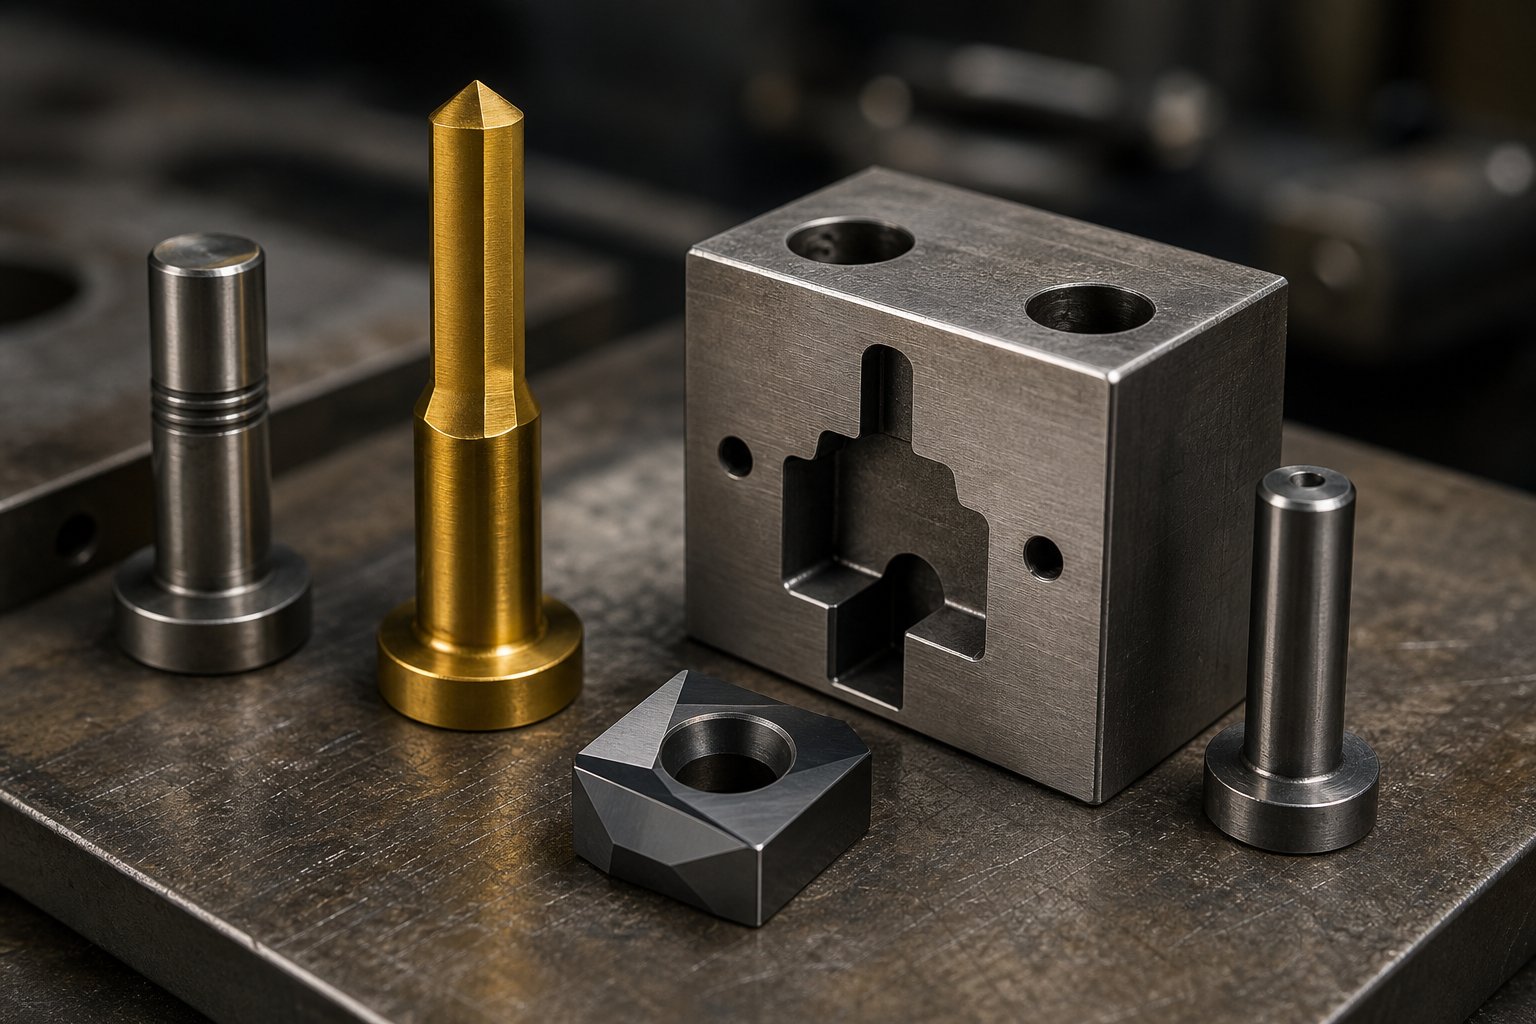
Každá kovová matrice začíná jako blok nástrojové oceli a jakost, kterou si vyberete, stanoví strop výkonu. Rozhodnutí spočívá ve vyvážení tří konkurenčních vlastností: tvrdosti, houževnatosti a odolnosti proti opotřebení. Příliš tlačte na jednoho a obětujete další.
Zde jsou nejběžnější skupiny materiálů používané v ocelových lisovacích nástrojích:
- Nástrojová ocel D2- Vysoko-uhlíková,-chromová ocel s výjimečnou odolností proti opotřebení. Díky své husté karbidové struktuře je ideální pro vysekávání a děrování zápustek s abrazivními materiály během dlouhých výrobních kampaní. Obchod-? D2 jekřehčí než jiné nástrojové ocelia může se odštípnout při velkém-šokovém zatížení.
- Nástrojová ocel A2- Vzduchem-tvrditelná středně-legovaná ocel nabízející vyvážený profil odolnosti proti opotřebení a houževnatosti. A2 odolává vylamování lépe než D2, takže je všestranný pro tváření zápustek a složitých geometrií razníků, kde jsou rázové síly značné.
- M2 rychlořezná-ocel (HSS)- Zachovává tvrdost při zvýšených teplotách generovaných během vysokorychlostních operací. Tato vlastnost, známá jako červená tvrdost, zabraňuje měknutí řezných hran během rychlého cyklování. M2 překlenuje mezeru mezi konvenčními nástrojovými oceli a karbidem.
- Vložky z karbidu wolframu- Když musí být odolnost proti opotřebení extrémní, karbid je bezkonkurenční. Je výrazně tvrdší než jakákoli ocel, ale také křehčí, takže se obvykle používá jako břitové destičky v zónách s vysokým -opotřebením spíše než jako celoplošný blokový materiál. Karbid ospravedlňuje své náklady na nájezdy ve stovkách tisíc nebo milionech dílů.
Základní materiál je pouze částí rovnice. Povrchové úpravy dramaticky prodlužují životnost matrice bez změny objemových vlastností. Povlaky z nitridu titanu (TiN) dodávají tvrdou vrstvu s nízkým-třením, která snižuje zadření při tváření nerezové oceli. Karbonitrid titanu (TiCN) nabízí ještě vyšší tvrdost pro abrazivnější materiály obrobků. Nitridace difunduje dusík do povrchu matrice, čímž se vytvoří pouzdro odolné proti opotřebení{5}} při zachování houževnatosti jádra. Přizpůsobení správného povlaku materiálu vašeho obrobku a objemu výroby je jedním z nejrychlejších způsobů, jak snížit-náklady na díl u kovových lisovacích nástrojů bez úplné přestavby nástroje.
Praktické pravidlo: krátké série a prototypování mohou často ospravedlnit ekonomické oceli jako O1; střední-objemová produkce obleky A2; a velkoobjemové nebo abrazivní aplikace vyžadují břitové destičky D2 nebo karbidové destičky s pokročilými povlaky.
Kritické konstrukční parametry pro inženýry lisovacích nástrojů
Výběr materiálu dává raznici její odolnost. Parametry provedení ražení mu dodávají přesnost. Před napsáním jakéhokoli CNC programu musí být zablokováno několik výpočtů:
- Proražení-k-vyražení- Mezera mezi řeznými hranami vyjádřená jako procento tloušťky materiálu na stranu. Standardní praxe doporučuje jako výchozí bod zhruba 10 % na stranu, ačkoli tvrdší materiály vyžadují větší vůli a aplikace s jemným{3}}zaslepováním vyžadují mnohem méně. Příliš těsné zvyšuje opotřebení nástroje; příliš volné vytváří silné otřepy.
- Optimalizace rozložení pásů- Uspořádání polotovarů dílů na pás svitků pro maximalizaci využití materiálu. Dokonce i 2-3% zlepšení efektivity rozvržení přispívá k významným úsporám oproti sérii milionů dílů.
- Umístění pilotního čepu- Piloti registrují pás na každé stanici, aby udrželi konzistentní zarovnání. Špatně umístěné nebo opotřebované vodicí čepy způsobují kumulativní poziční chybu, která se projevuje jako špatně zarovnané otvory nebo nekonzistentní trimovací linie po proudu.
- Pořadí stanic- U progresivních nástrojů záleží na pořadí operací. Propichování obvykle předchází tvarování, protože otvory vyražené do plochého pásu jsou rozměrově stabilnější než otvory proražené po ohnutí. Rozhodnutí o řazení přímo ovlivňují toleranci konečného dílu.
Každý z těchto parametrů spolupracuje s ostatními. Změna tloušťky materiálu, například, zvlní hodnoty vůle, výpočty tonáže lisu a požadavky na šířku pásu. Ukázněný proces navrhování kovových lisovacích nástrojů tyto vzájemné závislosti včas dokumentuje, takže následné změny nepřecházejí do nákladného přepracování lisovacích nástrojů.
Vlastnosti materiálu obrobku a jejich vliv na konstrukci zápustky
Plechovou matrici nemůžete navrhnout izolovaně od materiálu, který bude lisovat. Pevnost v tahu, tažnost a tloušťka obrobku určují hodnoty vůle, tvářecí síly a strategie kompenzace odpružení. Forma navržená pro měkkou ocel nebude fungovat stejně na nerezové oceli nebo hliníku, i když je geometrie součásti identická.
Zvažte tři klíčové interakce:
- Pevnost v tahu a tvářecí síla- Materiály s vyšší{1}}pevností vyžadují větší lisovací tonáž a kladou větší tlak na součásti matrice. To znamená tvrdší materiály matrice a robustnější konstrukci matrice.
- Tažnost a tvárnost- Materiály s vysokou tažností (jako je měď nebo měkká ocel) snadno tečou do složitých tvarů. Nízká-tažnost omezují dosažitelné hloubky tažení a malé poloměry.
- Tendence odpružení- Materiály s vyšší mezí kluzu a modulem pružnosti po tvarování agresivněji pruží zpět.Vysokopevnostní{0}oceli a hliníkvyžadují kompenzaci nadměrného ohybu zabudovanou přímo do geometrie matrice.
Níže uvedená tabulka mapuje běžné materiály obrobků proti faktorům, které nejvíce ovlivňují výběr nástroje a rozhodnutí o návrhu:
| Materiál obrobku | Hodnocení tvarovatelnosti | Tendence odpružení | Die Wear Impact | Typická vůle (% na stranu) |
|---|---|---|---|---|
| Měkká ocel (nízkouhlíková) | Vysoký | Nízká až střední | Mírný | 5-8% |
| Nerezová ocel (304/316) | Mírný | Vysoký | Vysoká (abrazivní, pracovní-tvrdne) | 8-12% |
| Hliník (5052/6061) | Střední až vysoká | Vysoký | Nízká (ale náchylná k zadření) | 8-10% |
| měď (C110) | Velmi vysoká | Nízký | Nízký | 5-7% |
| mosaz (C260) | Vysoký | Nízká až střední | Nízká až střední | 5-8% |
Všimněte si vzoru: materiály, které jsou tvrdší a pevnější, vyžadují širší vůle a ocel-odolnější proti opotřebení. Například nerezová ocel-rychle tvrdne během tváření, což urychluje opotřebení matrice a často ospravedlňuje nástroje potažené TiN-nebo karbidovými-vložkami. Hliník neopotřebovává matrice tak agresivně, ale má tendenci se zadřít (studený-svar s povrchem matrice), takže povlaky s nízkým{7}}třením jsou nezbytné.
Tato věcná{0}}rozhodnutí se šíří od počátečního konceptu nástroje až po plánování údržby. Forma navržená s pečlivou pozorností k vlastnostem obrobku bude nejen vyrábět lepší díly v první den, ale také si zachová rozměrovou přesnost mnohem hlouběji po dobu své životnosti, což vede přímo k otázce, jak se tato matrice vůbec vyrábí.
Proces sestavení matrice od návrhu až po vyzkoušení
Kostka nevznikne přes noc. Mezi počátečním výkresem součásti a první produkční-kvalitní lisovanou součástí leží strukturovaný,-fázový pracovní postup, který přeměňuje surovou nástrojovou ocel na přesný nástroj schopný opakovat stejnou operaci milionkrát. Proces výroby zápustek je místem, kde se inženýrská teorie setkává s fyzickou realitou a každá zkratka, kterou zde použijete, se později projeví jako odpad, přepracování nebo předčasné selhání nástroje.
Ať už jste nástrojový inženýr, který řídí stavbu interně, nebo jako manažer získávání zdrojů hodnotící schopnosti dodavatele, pochopení toho, co se děje v každé fázi, vám pomůže klást lepší otázky, nastavit realistické časové osy a včas odhalit varovné signály.
Analýza proveditelnosti a CAE simulace
Každý seriózní projekt výroby zápustek začíná otázkou: lze tento díl skutečně vyrazit jako nakreslený? Analýza proveditelnosti je první branou a zkoumá geometrii součásti, výběr materiálu, tloušťku, tolerance a předpokládaný objem výroby, aby se zjistilo, zda je návrh vyrobitelný bez nadměrného rizika.
Jakmile je proveditelnost potvrzena, převezme ji simulace Computer{0}}Aided Engineering (CAE). Pomocí analýzy konečných prvků (FEA) inženýři digitálně modelují, jak se bude plech chovat uvnitř matrice: kde se materiál ztenčuje, kde se zvrásňuje, kde odpružení vytáhne rozměry mimo specifikaci. Simulační software předvídá tyto vady ještě před řezáním jakékoli oceli, což inženýrům umožňuje upravit poloměry tažení, tlak držáku polotovaru a geometrii zápustky ve virtuálním prostředí, nikoli pomocí nákladného fyzického pokusu-a{4}}omylu.
Úspory nákladů jsou zde značné. Podle poznatků zVýzkum simulace tvarování KeysightVirtuální zkoušky zápustek mohou eliminovat většinu problémů s tvarovatelností před zahájením prototypování, zkrátit týdny z časových plánů vývoje a vyhnout se nákladným úpravám nástrojů po kalení. U obtížných materiálů, jako jsou pokročilé-oceli s vysokou pevností nebo slitiny hliníku, není simulace volitelná; je to jediný praktický způsob, jak předvídat a kompenzovat velikosti odpružení, které by jinak vyžadovaly více cyklů fyzické korekce.
CNC obrábění, EDM a montáž
Po ověření dat simulace začíná obrábění zápustek. Tato fáze mění kalené ocelové bloky na přesné povrchy, které budou tvarovat každý díl, který matrice vytvoří. Sekvence obvykle sleduje tuto cestu:
- CNC frézování- Hrubé a polodokončovací-obrábění bloků zápustek, držáků razníků a stíracích desek. Pět-osá CNC centra zvládají složité kontury v jediném nastavení, čímž snižují kumulativní polohové chyby.
- Tepelné zpracování- Součásti matric podstupují kalení ve vakuové peci, aby se dosáhlo cílové tvrdosti (typicky 58-62 HRC), následované popouštěním, aby se vyrovnala tvrdost a houževnatost.
- Drátové EDM- Složité děrovací profily a těsné-toleranční otvory jsou vyříznuty pomocí jemné elektrody z mosazného drátu. Wire EDM dosahuje u kalené oceli tolerancí až ±0,005 mm, což je nezbytné pro složité stříhání a děrování geometrií.
- Povrchové broušení- Zajišťuje rovinnost dosedacích ploch, takže horní a spodní poloviny lisovadla jsou přesně zarovnány po celé výšce uzavření.
- Shromáždění- Vodicí kolíky, pouzdra, pružiny, vodicí čepy a součásti stahováku jsou smontovány dohromady. Hlavní výrobce matrice provede chod nasucho a ručně otočí sestavenou matrici nástroje, aby zkontroloval kolizi dříve, než vůbec uvidí lis.
Řemeslo na výrobu nástrojů a matric žije v těchto detailech. Každá součást se musí vejít do mikrometrů svého konstrukčního záměru, protože jakákoli nedbalost se s každým zdvihem lisu spojuje. To je důvod, proč zkušení výrobci matric spoléhají na uzavřenou-metrologii, která kontroluje kritické rozměry v každé fázi, místo aby čekali na konečnou montáž, aby odhalila chyby.
Zkušební provoz, seřízení a závěrečná kontrola
Ve zkušební fázi se kostka osvědčí nebo odhalí své slabiny. Sestavená matrice je namontována ve zkušebním lisu a vzorové díly jsou vyraženy pomocí výrobního-reprezentativního materiálu. Tyto první-části článku jsou poté měřeny podle specifikací GD&T pomocí souřadnicových měřicích strojů (CMM) a optických komparátorů.
Zřídkakdy vytvoří kostka dokonalé díly na svůj první zásah. Iterativní proces úpravy, někdy nazývaný tečkování nebo modré-párování, dolaďuje-tvarovací povrchy, koriguje kompenzaci zpětného odpružení a optimalizuje průraz-k-vůli matrice na základě skutečných měření dílů. Každý cyklus vytváří data, která řídí další seřízení, dokud všechny kritické rozměry nespadnou do tolerance.
Závěrečná kontrola vše dokumentuje: protokoly o rozměrech, certifikace materiálů, výsledky zkoušek tvrdosti a měření povrchové úpravy. Teprve po tomto komplexním ověření je matrice uvolněna do výroby.
Tvůrci nástrojů s kompletním{0}}servisem strukturují celý tento pracovní postup pod jednou střechou.YICHEN, například provádí zakázkové projekty lisovacích forem kompletní sekvencí, od kontroly proveditelnosti a simulace CAE přes CNC obrábění, zkušební provozy a finální kontrolu, což dává výrobcům a správcům zdrojů jediný bod odpovědnosti od konceptu až po nástroje připravené k výrobě-. Pro čtenáře, kteří hodnotí partnery při výrobě nástrojů, tento konečný-{3}}model eliminuje režii koordinace při rozdělování fází mezi více dodavatelů.
Zde popsané nástroje a technologie pro výrobu matric představují zavedené osvědčené postupy ve výrobě nástrojů a matric. Ale průmysl nestojí na místě. Pokroky v technologii servo lisu, digitální simulace a připojené tovární systémy přetvářejí to, co je možné ve výrobě, posouvají rychlost cyklů na vyšší rychlost a nižší poruchovost než kdykoli předtím.
Moderní technologie lisování transformující průmysl
Proces sestavení lisovnice může probíhat podle dobře{0}}zavedené sekvence, ale vybavení a software řídící každou fázi se dramaticky změnily. Technologie lisování se vyvíjí způsoby, které ovlivňují vše od toho, jak lis dodává sílu, až po to, jak technik předpovídá defekty měsíce předtím, než se matrice dostane do dílny. Pokud specifikujete nástroje nebo hodnotíte dodavatele, porozumění těmto pokrokům vám pomůže klást ostřejší otázky a rozpoznat, které schopnosti se skutečně promítají do lepších dílů.
Technologie servolisu a její výhody
Jak funguje lisovací lis v tradičním nastavení? Setrvačník ukládá kinetickou energii, spojka se aktivuje a beran klesá prostřednictvím pevného profilu pohybu, který je dán geometrií kliky. Rychlost je konstantní. Doba setrvání je zanedbatelná. Získáte to, co vám dává mechanické spojení, a těžko--tvarovatelné materiály buď spolupracují, nebo se trhají.
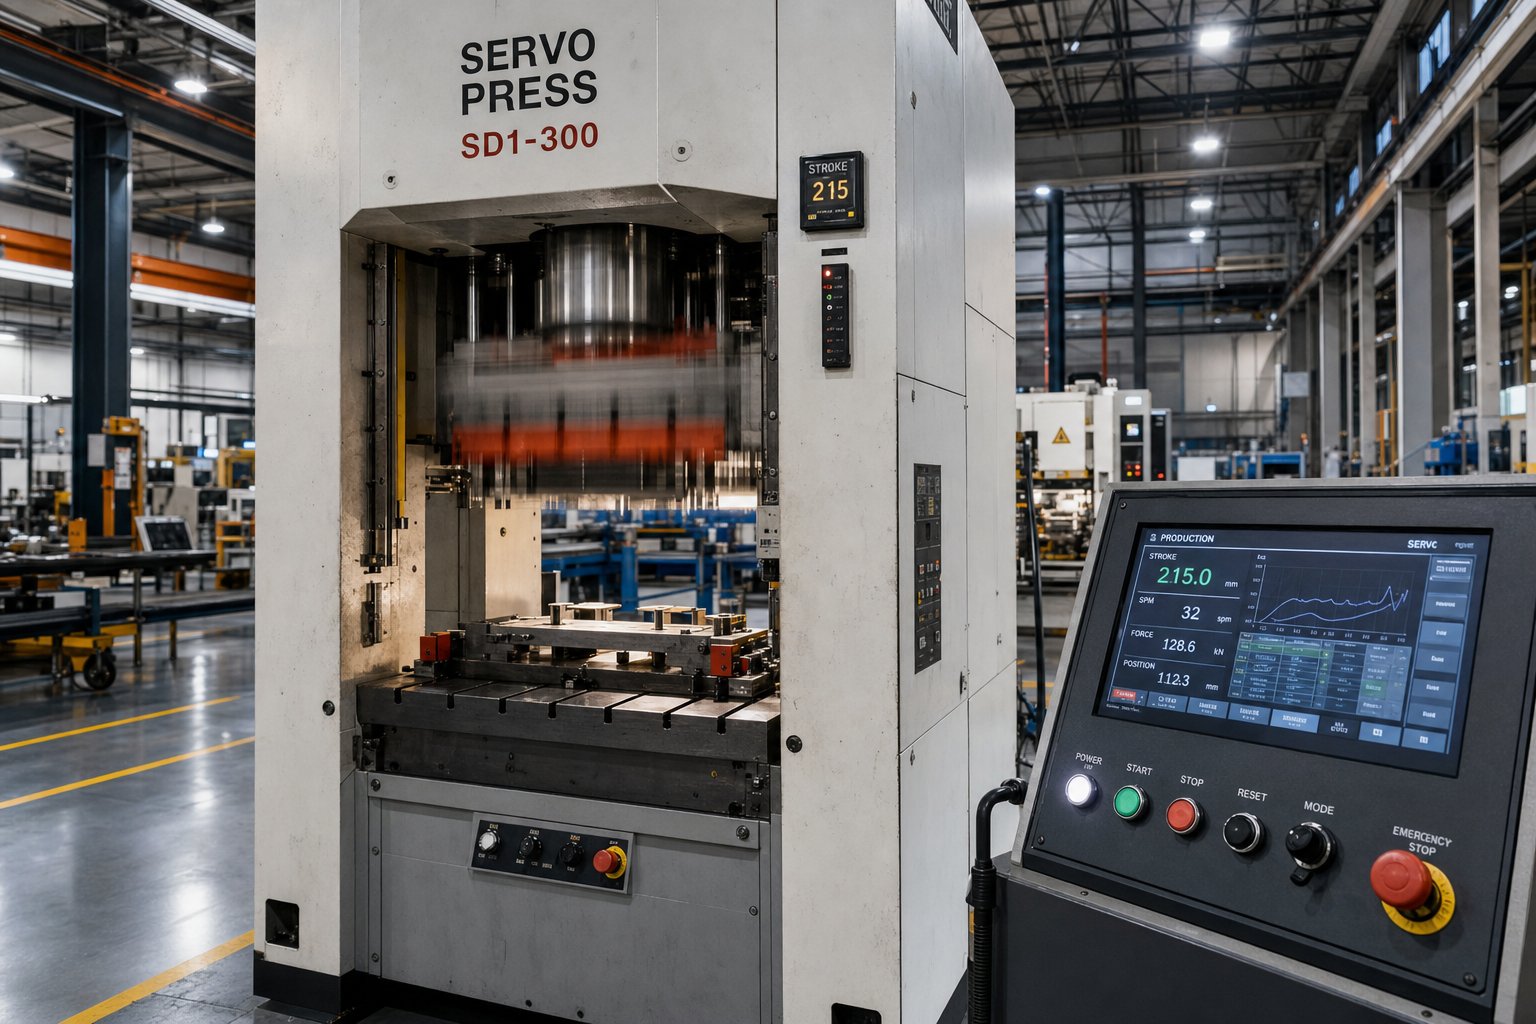
Servo-řízený lisovací lis tato omezení přepisuje. Místo setrvačníku a spojky aservomotor s přímým{0}}pohonemovládá polohu skluzu, rychlost a dobu prodlevy prostřednictvím plně programovatelného profilu zdvihu. Inženýři mohou zpomalit beran v okamžiku kontaktu s materiálem, držet ho v dolní úvrati, aby kov mohl proudit, a zrychlit přes-nepracovní části zdvihu, to vše v rámci jediného cyklu.
Praktické výhody se rychle spojí:
- Variabilní rychlost v rámci zdvihu- Umožňuje nižší rychlosti tváření pro hluboké tažení hliníku nebo-vysokopevnostní oceli, čímž se snižuje trhání a ztenčování bez obětování celkové doby cyklu.
- Programovatelné bydlení- Přidržením razníku v plné hloubce se materiál uvolní, zlepší se rozměrová přesnost a sníží se odpružení na obtížných geometriích.
- Energetická účinnost- Servomotor odebírá energii primárně během pracovní části cyklu a využívá regenerativní brzdění během zpomalování, což má za následek podstatně nižší celkovou spotřebu energie ve srovnání s nepřetržitě běžícími mechanickými lisy.
- Snížená hlučnost a vibrace- Měkké-profily kontaktů na dotek eliminují nárazové rázy, které jsou charakteristické pro konvenční vysokorychlostní-lisování, prodlužují životnost matrice a zlepšují-podlahové podmínky.
U lisovacích nástrojů určených ke zpracování pokročilých materiálů odemykají servolisy tvarovací okna, která na strojích s pevným-zdvihem prostě neexistují. Razicí stroj a matrice samotná se stávají koordinovaným systémem spíše než dvěma nezávislými kusy hardwaru.
Simulační software v Die Design
Fyzická zkouška-a{1}}chyba na zkušebním lisu je drahá. Každá neúspěšná iterace spálí tiskový čas, inženýrskou práci, zmetkové polotovary a plánovanou rezervu. Software pro simulaci tváření založený na FEA-to řeší tím, že digitálně replikuje celý výrobní proces lisování před obrobením jediného bloku oceli.
Moderní simulační nástroje předpovídají, kde se materiál ztenčí nad bezpečné limity, kde dojde ke zvlnění v důsledku nadměrné komprese, kde zpětné odpružení vytlačí rozměry mimo toleranci a zda je zvolená geometrie tažné patky a síla držáku polotovaru optimalizována. Inženýři testují desítky konfigurací během hodin spíše než týdnů, upravují tvar polotovaru, hloubku kreslení a rozvržení korálků ve virtuálním prostředí.
Návratnost investice je přesvědčivá. Průmyslová data z programů pro zápustky pro automobilový průmysl ukazují, že simulační-řízené nástroje obvykle vyžadují pouze jednu až dvě iterace fyzického zkoušení, ve srovnání se třemi až šesti iteracemi u zápustek vyvinutých bez simulace tváření. Poplatky za simulaci obecně představují 3–8 % celkových nákladů na nástroje, přesto úspory z eliminovaných předělávek a zhuštěných časových plánů trvale poskytují pěti až desetinásobek investice na oplátku.
U lisovacích lisovacích dílů, které zahrnují vysokopevnostní oceli nad 590 MPa nebo hliníkové panely, může samotná kompenzace odpružení přidat tři až pět cyklů fyzické korekce bez simulace. Zabudování této kompenzace přímo do geometrie matrice ze simulačních dat promění několika-týdenní ladění na předvídatelný, kontrolovaný krok.
Integrace Průmyslu 4.0 v operacích lisování
Výrobní patro lisování se připojuje. Principy Průmyslu 4.0, konvergence senzorů, zařízení IoT a cloudová analytika mění lisy z izolovaných strojů na uzly generující data-na síťové výrobní lince. Zde jsou klíčové technologie, které mění každodenní provoz:
- In-snímače síly- Vestavěné siloměry monitorují tvářecí a řezné síly v reálném čase a zjišťují opotřebení nástroje nebo variace materiálu dříve, než se vyrobí díly, které nesplňují--speciální parametry. Náhlé špičky síly spouštějí automatické zastavení lisu, čímž chrání matrici i produkt.
- Prediktivní údržba prostřednictvím monitorování vibrací a teploty- Senzory na ložiscích lisu, vodicích sloupcích a součástech matric sledují vibrační stopy a teplotní drift. Příznak algoritmů strojového učenívčasné varovné známky opotřebení nebo hrozícího selhání, což umožňuje týmům údržby zasáhnout dříve, než porucha zastaví výrobu.
- Systémy rychlé{0}}změny{1}}změny (QDC).- Hydraulické upínání, automatický přenos kolébky a předběžná{1}}nástrojová technika zkracují výměnu matrice z hodin na minuty. Na výrobních linkách s vysokým-mixem QDC přímo zvyšuje dostupnou dobu provozuschopnosti lisu.
- Statistické řízení procesu (SPC) u lisu- Propojené lisovací linky dodávají rozměrová a vynucená data do centralizovaných řídicích panelů SPC. Trendy se stávají viditelnými v reálném čase, což umožňuje opravy procesu dříve, než se hromadí odpad, spíše než po odmítnutí šarže při konečné kontrole.
- Digitální dvojčata- Virtuální repliky fyzického lisu a matrice simulují operace, identifikují úzká místa a ověřují změny parametrů dříve, než dosáhnou výrobní úrovně, což snižuje riziko během optimalizace procesu.
Společně tyto technologie posouvají výrobní proces lisování od reaktivního k prediktivnímu. Namísto čekání, až se na dílu objeví závada, připojené systémy označí podmínky, které závady způsobují, a zasahují proti proudu. Výsledkem je vyšší doba provozuschopnosti, nižší zmetkovitost a plány údržby řízené skutečným stavem zařízení spíše než libovolnými kalendářními intervaly.
Tyto pokroky posouvají produktivitu výše, ale neodstraňují základní realitu opotřebení matrice. I ta nejsofistikovanější výrobní linka-vybavená servolisem a senzory stále závisí na disciplinované údržbě a rychlé diagnostice závad, aby díly byly dlouhodobě v toleranci.
Údržba matrice a odstraňování závad při lisování
Senzorové sítě a servolisy mohou označovat anomálie, ale někdo musí stále otevřít matrici, diagnostikovat hlavní příčinu a opravit ji. Údržba lisovacích nástrojů je tam, kde je životnost výroby buď chráněna, nebo tiše erodována, jedna kontrola za druhou. Disciplinovaný program údržby nezabrání pouze poruchám. Udržuje stálou kvalitu dílu v rámci stovek tisíc zásahů, udržuje náklady na díl -předvídatelné a předchází kaskádovým poruchám, které mění drobné otřepy v úplné zastavení tisku.
Plány preventivní údržby a osvědčené postupy
Dobrý program údržby spojuje časové-kontroly se spouštěči počtu úderů-. Kalendářní intervaly zajišťují, že rutinní péče nebude nikdy přeskočena během náročných produkčních týdnů, zatímco prahové hodnoty-založené na dosažených výsledcích zohledňují skutečnost, že umírají se neopotřebovávají stejnou rychlostí bez ohledu na to, kolik dní mezi jednotlivými sériemi uplyne.
Zde je návod, jak vypadá praktický rozvrh pro typickou sadu lisovacích forem, která běží středně-až{1}}velkoobjemově:
- Za směnu- Vizuální kontrola, zda na dílech nejsou otřepy, usazeniny v dutině matrice, abnormální hluk a potvrzení dodávky maziva. Okamžitě označte jakoukoli{2}}změnu kvality související s okrajem.
- Denní- Zkontrolujte piloty, pružiny, vodítka a cesty toku odpadu. Vyčistěte kontaktní povrchy a ověřte, že kritický hardware zůstává bezpečný.
- Týdně- Změřte položky opotřebení podle zdokumentovaných servisních kritérií. Utahovací-kontrola upevňovacích prvků s historií uvolňování a aktualizace záznamů-po-servisních záznamech.
- Měsíční- Hluboce čisté části náchylné k nahromadění kontaminace. Zkontrolujte vodítka, podložky a stabilitu časování. Plánujte ostření na základě trendů opotřebení spíše než odhadů.
- Spouštěče počtu{0}}tahů- Naplánujte kontroly ostření a výměnu součástí na základě skutečných údajů o-podle{2}}služeb pro každý proces, nikoli na základě libovolných kalendářních intervalů.
Frekvence by se měla utáhnout, když se materiál stává abrazivnějším (nerezová ocel opotřebovává nástroje rychleji než měď), když jsou náročné tolerance součástí nebo když složitost matrice vytváří více míst pro ztrátu vyrovnání.Odborné poradenství od specialistů na preventivní údržbudoporučuje sestavit plány na základě základních měření, jako je četnost prostojů,{0}}schopnost poprvé a variabilita propustnosti, spíše než používat jednu-šablonu{2}}velikost-všechny.
Mezi klíčové součásti lisovacích nástrojů, které vyžadují pozornost při každé zastávce PM, patří břity a razníky, stírací desky a pružiny, vodicí kolíky a pouzdra, vodicí kolíky a cesty pro odvádění šrotu. Opotřebená pružina, která již neodstraňuje díl čistě, nebo vodicí pouzdro vytvářející vůli způsobí rozměrový posun dlouho předtím, než způsobí katastrofické selhání.
Odstraňování běžných vad ražení
Když začnou z lisu vycházet díly s viditelnými problémy s kvalitou, odolejte nutkání okamžitě přebrousit zápustku. Mnoho problémů s tvářením lisováním má spíše za následek posun v nastavení, selhání mazání nebo uvolněný hardware než skutečné opotřebení nástroje. Systematický přístup šetří čas a zabraňuje zbytečným opravám matric.
Začněte s nejjednoduššími a nejvíce reverzibilními příčinami: zachycené slimáky, zablokované cesty šrotu, špatný přívod maziva, problémy s roztečí podávání a uvolněné montážní povrchy. Teprve po jejich vyloučení byste se měli dostat hlouběji do řezných hran, opotřebovaných vodítek nebo poškozených břitových destiček.
Níže uvedená tabulka mapuje nejčastější závady s jejich hlavními příčinami a nápravnými opatřeními:
| Typ defektu | Primární příčiny | Nápravná opatření | Strategie prevence |
|---|---|---|---|
| Vrásčitost | Nedostatečná síla držáku polotovaru; nesprávný design tažení korálků; nadměrný tok materiálu do dutiny | Zvyšte tlak držáku polotovaru; redesign kreslit korálky; ověřte tlak dusíkové pružiny nebo polštáře | Ověřte sílu držáku polotovaru během zkoušky; sledovat tlak tlumiče každou směnu; simulovat tok materiálu před výrobou |
| Trhání | Nadměrné ztenčení z úzkých poloměrů; nedostatečné mazání; pevnost materiálu v tahu přesahující konstrukční předpoklady | Zvětšit poloměry tažení; zlepšit dodávku maziva; ověřte specifikace vstupního materiálu podle návrhu matrice | Určete minimální poloměry během návrhu formy; zavést kontroly mazání za směnu; provádět vstupní kontrolu materiálu |
| Tvorba otřepů | Opotřebené řezné hrany; nadměrný úder-k-propuštění; štípaný děrovač nebo tlačítko matrice | Nabrousit nebo přebrousit řezné hrany; obnovit správnou vůli; vyměňte poškozené vložky | Sledujte intervaly ostření podle počtu zásahů; kontrolovat hrany při plánovaných zastávkách PM; používejte povlaky odolné-otěru |
| Odpružení | Nedostatečná kompenzace přehnutí; kolísání meze kluzu materiálu; opotřebované tvářecí plochy | Zvětšit úhel přehnutí v geometrii zápustky; upravit tonáž; ověřit konzistenci šarže materiálu | Sestavte kompenzaci odpružení ze simulace CAE; monitorovat materiálové certifikace šarže-k{1}}množství; měsíčně kontrolovat tvářecí plochy |
| Rozměrový posun | Opotřebované pilotní kolíky; tepelná roztažnost při dlouhých jízdách; volná montáž matrice; opotřebení vodícího pouzdra | Vyměňte opotřebené piloty; umožnit tepelnou stabilizaci před měřením; montážní hardware; servisní průvodci | Sledujte rozměrové trendy proti počtu zásahů; implementovat zahřívací-protokol pro dlouhé běhy; kontrolovat piloty a průvodce v každém intervalu PM |
Všimněte si vzoru: většina nápravných opatření zahrnuje obnovení matrice do navrženého stavu spíše než vymýšlení nových řešení. Pokud se stejná vada po ověřené opravě opakuje, hlavní příčina pravděpodobně spočívá v samotném návrhu raznice nebo v součásti sady raznic, která dosáhla konce životnosti, nikoli v poslední provedené úpravě.
Prodloužení životnosti zemřít prostřednictvím Proaktivní péče
Tři faktory dominují životnosti matrice více než kterékoli jiné: mazání, kontrola kvality materiálu a vyrovnání lisu.
- Mazání- Správný typ maziva, aplikační objem a oblast pokrytí snižují opotřebení-způsobené třením na tvářecích plochách a zabraňují zadření. Mazivo, které fungovalo pro měkkou ocel, může u nerezové oceli zcela selhat. Přizpůsobte mazivo materiálu obrobku a každou směnu ověřte dodávku.
- Kontrola kvality materiálu- Odchylky v tloušťce, tvrdosti nebo povrchové úpravě vstupní cívky nutí matrici pracovat mimo její návrhové okno. I malé odchylky v pevnosti v tahu urychlují opotřebení řezných hran a rádiusů tváření. Materiálové nesrovnalosti ve složení nebo kvalitě povrchu patří mezi nejčastější základní příčiny předčasných vad přesného ražení.
- Stiskněte zarovnání- Lis s problémy s paralelismem berana rozděluje sílu nerovnoměrně mezi sady lisovacích nástrojů, což způsobuje- jednostranné opotřebení, které žádná údržba nepřekoná. Pravidelná kalibrace lisu chrání každou matrici, která v ní běží.
Jak dlouho by měla smrt trvat? Typická očekávání životnosti se značně liší. Kalená měkká ocel vysekávací zápustkou D2 může mít při správné údržbě několik milionů zásahů. Stejná geometrie při tváření nerezové oceli může vyžadovat výměnu břitové destičky při 200 000 až 300 000 zdvihech. Materiál matrice, materiál obrobku, rychlost výroby a disciplína údržby – to vše posouvá toto číslo. Nejdéle vydrží matrice vyrobené s realistickými servisními očekáváními a udržované podle skutečných údajů o opotřebení spíše než podle optimistických předpokladů.
Údržba udržuje matrici v chodu. V určitém okamžiku se však otázka posouvá od toho, jak nástroj udržovat, k tomu, zda byla investice do tohoto nástroje na prvním místě oprávněná a jak by se náklady a objem výroby měly řídit dalším rozhodnutím o nástroji.
Nákladové faktory a objemová rozhodnutí pro investice do lisovacích nástrojů
Kostka, která krásně běží, ale nikdy nedosáhne{0}}rovnoměrného objemu, není úspěšný příběh. Je to drahá ozdoba police. Rozhodnutí o nástrojích jsou inženýrská rozhodnutí, ano, ale jsou také finanční. Pochopení toho, co řídí náklady a jak objem výroby přetváří ekonomiku, vám pomůže investovat do správné úrovně nástrojů, aniž byste museli přehnaně utrácet za schopnosti, které nikdy nevyužijete, nebo neutratíte za nástroj, který nepřežije běh.
Co zvyšuje náklady na lisování
Dvě uvozovky pro zdánlivě identické lisované kovové díly se mohou lišit o řád. Tato mezera obvykle vede zpět k nástroji, nikoli k kovu samotnému. Podle rozpisu nákladů společnosti Jennison Corporation je složitost nástrojů jediným největším hnacím motorem nákladů v jakémkoli projektu lisování a toto jsou faktory, které ji doplňují:
- Počet stanic- Každá operace (děrování, ohýbání, tvarování, ořezávání) vyžaduje vlastní stanici v postupové matrici. Jednoduchý držák vyžadující tři stanice stojí zlomek automobilového krytu vyžadujícího dvacet.
- Obtížnost tvarování- Hluboké tažení, úzké poloměry a složené křivky vyžadují sofistikovanější geometrii matrice, užší tolerance obrábění a často kompatibilitu se servolisem. Složité tvarování se přímo promítá do více strojírenských hodin a více času CNC.
- Třída materiálu matrice- Prototyp nástroje vyrobený z předem-kalené oceli stojí mnohem méně než výrobní lisovnice s břitovými destičkami D2 s povlaky TiN, které jsou určeny pro miliony cyklů. Očekávaná životnost vyžaduje materiálové investice.
- Požadavky na toleranci- Přesné lisování s tolerancí pod ±0,05 mm vyžaduje profily EDM drátu, užší vůle a opakující se zkušební cykly. Každé desetinné místo přesnosti zvyšuje náklady nelineárně.
- Velikost dílu- Větší díly potřebují větší bloky matrice, větší lisy a více surové oceli. Lisovaná ocelová konstrukční konzola pro automobilový rám vyžaduje podstatně více nástrojové hmoty než konektor velikosti-pro konečky prstů.
- Integrované sekundární operace- In-závitování, vkládání šroubů PEM nebo odporové svařování zabudované do progresivní matrice zvyšuje složitost nástrojů. Tyto doplňky však často snižují celkové-náklady na díl tím, že eliminují následnou manipulaci a samostatné upevnění.
Závěr: náklady na nástroje nejsou libovolné. Odráží kvantifikovatelná rozhodnutí o složitosti, trvanlivosti a přesnosti. Pochopení toho, které faktory váš projekt skutečně vyžaduje, a které jsou hezké,-které-mít, je nejrychlejší cestou ke správné-investici.
Limity objemu výroby a výběr typu matrice
Objem mění vše v ekonomice lisování. Kostka, která stojí 80 000 dolarů, přidá 16 dolarů za díl v sérii 5 000 kusů, ale pouze 0,16 dolaru za díl v rámci 500 000 kusů. Ta asymptotická nákladová křivka, asvýzkum nákladů na lisování automobilůpotvrzuje, je to, co dělá objem skvělým ekvalizérem v průmyslovém lisování kovů.
Zde je návod, jak se roční očekávání objemu mapují na vhodné úrovně investic do lisovacích nástrojů:
| Roční objem | Doporučený přístup k lisování | Odůvodnění |
|---|---|---|
| Méně než 5000 dílů | Jednoduché lisovací nástroje nebo ruční{0}}přenášecí nástroje; zvažte laserové řezání jako alternativu | Amortizace nástrojů na součást zůstává příliš vysoká na to, aby se složité matrice vyrovnaly |
| 5 000 - 50 000 dílů | Kombinované matrice nebo krátké progresivní matrice s menším počtem stanic | Mírné kompenzace investic do nástrojů-na část práce a náklady na dobu cyklu |
| 50000 - 200000 dílů | Plně progresivní matrice s kalenými vložkami | Vysoká{0}}rychlost cyklování a úzké tolerance ospravedlňují náklady na nástroje; náklady na-díl prudce klesají |
| 200,000+ dílů | Složité progresivní nebo přenosové matrice s karbidovými vložkami, automatizovaná manipulace s materiálem a další-sekundární operace | Maximální automatizace a trvanlivost minimalizují{0}}náklady na součást a práci; životnost měřená v milionech úderů |
Tyto prahové hodnoty se mění v závislosti na složitosti součásti a aktuální výrobní metodě. Kovový lisovaný díl s jednoduchou geometrií může ospravedlnit lisování při nižších objemech, zatímco hluboce tažený díl může potřebovat větší množství pro ofsetové nástroje. Kritická otázka není jen "kolik dílů potřebuji?" ale "jaké jsou mé současné-náklady na díl a při jakém objemu je překonává ražení?"
Výpočet návratnosti investic do nástrojů
Návratnost investic do nástrojů není záhadou. Je to aritmetika, ale vyžaduje se dívat za cenu za kus až po celkové náklady na vlastnictví. Základní vzorec je přímočarý:
Celkové náklady=Fixní náklady (návrh + nástroje + nastavení) + (variabilní cena za jednotku x objem)
Variabilní náklady na jednotku zahrnují surovinu, čas lisování (na základě hodinové sazby stroje a rychlosti cyklu), práci a režii. Odvětvové odhadovací modely obvykle ukazují, že surovina tvoří 60–70 % variabilní kusové ceny komponentů pro lisování kovů, přičemž čas lisování a práce rozdělují zbytek.
Tam, kde výpočty návratnosti investic často zaostávají, je ignorování následných úspor. Forma zkonstruovaná s užšími tolerancemi může být předem dražší, ale může eliminovat sekundární obrábění, odstraňování otřepů nebo kontrolní operace, které jinak zvyšují náklady na každý jednotlivý díl. Podobně lisování kovových dílů s integrovanými -operacemi matrice (klepání, vkládání hardwaru) snižuje počet manipulačních kroků a riziko kvality, které s sebou nese pohyb součástí mezi pracovními stanicemi.
Při posuzování, zda má investice do nástrojů pro váš projekt smysl, postupujte podle tohoto kontrolního seznamu:
- Definujte celkový očekávaný objem životnosti, nejen první objednávku. Pětiletý-výhled výrazně mění matematiku ve srovnání s jedním ročním nákupem.
- Spočítejte si své současné-náklady na díl pomocí stávajících metod (obrábění, řezání laserem, ruční výroba) a zahrňte všechny sekundární operace, kontrolu a manipulaci.
- Získejte cenové nabídky nástrojů, které určují očekávanou životnost matrice ve zdvihech, abyste mohli přesně amortizovat v průběhu celého objemu životnosti.
- Porovnejte-náklady na díl při očekávaném objemu s aktuální metodou. Zahrňte míru zmetkovitosti materiálu, protože efektivní rozvržení pásů v progresivních matricích často snižuje množství odpadu ve srovnání s řezáním jednotlivých polotovarů.
- Faktor v eliminaci následných nákladů: odstraní přísnější tolerance lisování krok obrábění? Odstraní in-operace s matricí samostatnou montážní stanici?
- Vyhodnoťte riziko: co se stane, když objem nedosáhne projekcí? Mohla by matrice sloužit jako sekundární část nebo být ekonomicky upravena?
- Vyhodnoťte celkové pořizovací náklady, včetně logistiky, balení, kvalitní dokumentace a režie komunikace s dodavatelem, nejen cenu za kus.
Lisovací díly jsou v objemovém měřítku dramaticky levnější, ale pouze v případě, že investice do nástrojů je kalibrována podle reálné poptávky. Přeinvestování do složité progresivní matrice při ročním nákladu 3 000 kusů je stejně zbytečné jako nedostatečné investování do jednoduchého složeného nástroje, který se opotřebuje v polovině smlouvy na 500 000 kusů.
Finanční rámec objasňuje, jakou cestu nástrojů zvolit. Výběr správné úrovně investice je však pouze částí rovnice získávání zdrojů. Stejně důležitý je výběr partnera pro lisování s technickou hloubkou a systémy kvality, který zajistí realizaci této investice, což je rozhodnutí, které nese vlastní soubor hodnotících kritérií.
Výběr správného partnera lisovací formy pro váš projekt
Vědět, jaké nástroje potřebujete a kolik investovat, záleží pouze na tom, zda partner vytvářející tento nástroj dokáže splnit specifikace. Lisovací raznice je jen tak dobrá, jak dobrý je tým, který za ní stojí, a nesprávný dodavatel může dobře{1}}naplánovaný projekt proměnit v měsíce oprav, promeškaných tolerancí a zpoždění výroby. Co tedy odděluje schopného výrobce raznic od těch, které vypadají dobře na papíře?
Metody řízení jakosti ve výrobě lisování
Kvalita lisování plechu není něco, co byste nakonec museli přišroubovat. Je zabudován do konstrukce formy, monitorován v průběhu výroby a ověřován v každém přechodovém bodě. Dodavatel s vyspělými systémy kvality zachytí problémy ve výrobním závodě, než se složí do nákladného šrotu nebo zastavení linky.
Při hodnocení potenciálního partnera hledejte tyto kontrolní body:
- První{0}}kontrola předmětu (FAI)- Počáteční díly z nové nebo přepracované matrice jsou měřeny proti úplnému výkresu GD&T, aby se ověřilo, že nástroj vytváří vyhovující geometrii před zahájením výroby.
- V{0}}procesu SPC- Statistické řízení procesu sleduje kritické rozměry v definovaných intervalech během provozu a zjišťuje posun předtím, než díly opustí toleranci. Zde dochází k opravám-v reálném čase.
- Závěrečná kontrola- Komplexní kontrola rozměrových, povrchových a funkčních požadavků na dokončené šarže před odesláním. Dokumentace zahrnuje zprávy o měření, certifikace materiálů a sledovatelnost šarží.
Stejně tak záleží na měřicích nástrojích, které tyto kontrolní body podporují. Souřadnicové měřicí stroje (CMM) zvládají složité 3D geometrie. Optické komparátory rychle ověřují profily a poloměry. Měřidla Go/no-go poskytují rychlé prověřování projde/nevyhovuje na produkční úrovni bez zpomalení doby cyklu. Dodavatel, který se při přesné práci spoléhá pouze na ruční posuvná měřítka, je varovnou vlajkou.
Schopní výrobci matric zabudovávají kvalitu do samotného nástroje prostřednictvím funkcí, jako jsou řízené vůle, samo{0}}vyrovnávací vodicí čepy a vložky kompenzující opotřebení-, takže matrice ze své podstaty produkuje dobré díly, místo aby se spoléhalo na následné třídění při zachycování defektů.
Co hledat u dodavatele lisovacích forem
Co je to vlastně výrobce nástrojů a matric? Kromě tradiční definice řemeslníka, který vyrábí přesné nástroje, tento termín dnes zahrnuje inženýrské schopnosti, zkušenosti se simulacemi a systémy kvality-výroby. Nejlepší výrobci matric kombinují-zručnost výroby nástrojů se sofistikovaným digitálním designem.
Když přecházíte od výzkumu k RFQ, vyhodnoťte potenciální partnery podle těchto kritérií:
- Schopnost end{0}}to{1}}konec ukázaná v praxi - YICHEN, například pokrývá celý pracovní postup od analýzy proveditelnosti a simulace CAE přes CNC obrábění, zkušební provozy a výstupní kontrolu pod jednou střechou. Tento jediný-zdrojový model ukazuje, jak vypadá lisovna s plným{2}}servisem v praxi: žádné mezery v koordinaci mezi fázemi návrhu, sestavení a ověřování a jeden bod zodpovědnosti za zakázkové lisovací nástroje pro kovové lisy od konceptu až po výrobu-připravené k dodání.
- Schopnost simulace CAE- Dodavatelé, kteří před řezáním oceli spouštějí simulace tváření, zachycují problémy s odpružením, ztenčováním a vráskami digitálně, čímž ušetří týdny fyzických opakování.
- Vlastní{0}obráběcí kapacita- CNC frézování, drátové EDM a povrchové broušení na místě- znamenají rychlejší obrábění a přísnější kontrolu nad kritickými rozměry než outsourcing kroků obrábění.
- Dostupnost zkušebního tisku- Dodavatel s vyhrazenými zkušebními lisy může rychle opakovat, aniž by musel soutěžit o čas produkčního lisu, čímž zkrátí cestu od prvního vzorku ke schválenému nástroji.
- Inspekční zařízení- Souřadnicové měřicí stroje, optické systémy a testery drsnosti povrchu by měly být kalibrovány, zdokumentovány a integrovány do pracovního postupu, nikoli jako dodatečné nápady.
- Sledovatelnost materiálu- Úplná dokumentace od surové nástrojové oceli až po hotové matrice, včetně záznamů o tepelném zpracování a certifikací tvrdosti, zajišťuje, že můžete kontrolovat kvalitu v kterémkoli okamžiku životnosti nástroje.
- Komunikační odezva- Spolehliví výrobci považují komunikaci za základní schopnost, nikoli za zdvořilost. Hledejte partnery, kteří poskytují proaktivní aktualizace stavu, rychle reagují na technické otázky a spolupracují na změnách designu, místo aby mizeli mezi jednotlivými milníky.
Zkušenosti a specializace doplňují obrázek. Výrobci zápustek s prokázanými zkušenostmi ve vašem odvětví, ať už jde o automobilový průmysl, elektroniku nebo spotřební zboží, přinášejí institucionální znalosti o tolerancích, materiálech a způsobech selhání specifických pro vaši aplikaci. Požádejte o referenční projekty v podobných materiálech a úrovních složitosti a ověřte, že jejich tým nástrojů a lisovacích nástrojů má spíše držbu než konstantní obrat.
Správný partner nestaví jen kostku. Chrání vaši časovou osu výroby, udržují vaše tolerance po celou dobu životnosti nástroje a poskytují dokumentaci a sledovatelnost, kterou moderní dodavatelské řetězce vyžadují. Bez ohledu na to, zda získáváte svou první lisovací matrici nebo sdružujete dodavatele pro stávající program, sladění vašich hodnotících kritérií s prokázanými schopnostmi dodavatele je nejspolehlivější cestou od výzkumu k nástrojům připraveným k výrobě-.
Často kladené otázky o razicích a razítkách
1. Jaký je rozdíl mezi progresivní matricí a přenosovou matricí?
Progresivní matrice udržuje obrobek připojený ke souvislému kovovému pásu, když se pohybuje přes několik stanic v rámci jednoho nástroje, takže je ideální pro malé-až{1}}středně velké-objemové díly při rychlostech přesahujících několik stovek úderů za minutu. Přenášecí matrice odděluje polotovar od pásu na první stanici a pomocí mechanických prstů nebo chapadel jej nezávisle pohybuje mezi stanicemi. To umožňuje hlubší tažení, větší geometrie a operace, jako je řezání závitů, které jsou nemožné, zatímco díl zůstává na nosném pásu. Progresivní matrice vyhrávají rychlostí a cenou na díl při vysokých objemech, zatímco přenosové matrice nabízejí větší svobodu návrhu pro složité nebo nadrozměrné součásti.
2. Jak si vyberete správný materiál matrice pro projekt lisování?
Výběr materiálu matrice závisí na objemu výroby, materiálu obrobku a požadovaných tolerancích. Pro krátké série a prototypování postačují ekonomické oceli jako O1. Pro střední-sériovou výrobu se obvykle používá nástrojová ocel A2 kvůli vyváženosti odolnosti proti opotřebení a houževnatosti. Velké-objemové nebo abrazivní aplikace vyžadují břitové destičky z nástrojové oceli D2 nebo karbidu wolframu spárované s povrchovými úpravami, jako jsou povlaky TiN nebo TiCN. Důležitý je také materiál obrobku: obrobek z nerezové oceli-tvrdne a urychluje opotřebení matrice, což často ospravedlňuje karbidové břitové destičky, zatímco hliník má sklon k zadření o nepovlakované povrchy, takže povlaky s nízkým{10}}třením jsou nezbytné bez ohledu na objem.
3. Co způsobuje otřepy při lisování kovů a jak je opravujete?
Otřepy v lisovaných dílech jsou primárně důsledkem opotřebených řezných hran, nadměrné vůle-k-děrování nebo odštípnutých knoflíků razníku a matrice. Když vůle překročí optimální rozsah pro tloušťku materiálu, stříhání se stane neúplným a hrubý materiál zůstane připojen k řezné hraně. Opravný přístup zahrnuje ostření nebo přebroušení řezných hran, aby se obnovil původní profil, ověření a obnovení správných hodnot vůle a výměna poškozených břitových destiček. Mezi strategie prevence patří sledování intervalů ostření podle počtu zásahů, kontrola hran při plánovaných zastávkách údržby a nanášení povlaků odolných proti opotřebení, aby se prodloužily intervaly mezi servisními zásahy.
4. Při jakém objemu výroby má investice do raznice finanční smysl?
Bod zlomu-závisí na složitosti součásti, aktuální výrobní metodě a typu matrice. Obecně lze říci, že objemy pod 5 000 dílů ročně jen zřídka ospravedlňují složité nástroje a mohou být vhodnější pro řezání laserem nebo jednoduché lisovací nástroje. Mezi 5 000 a 50 000 díly, kombinovanými lisovacími nástroji nebo krátkými progresivními lisovacími nástroji se začnou kompenzovat-pracovní náklady a doba cyklu na díl. Více než 50 000 dílů poskytují plně progresivní matrice s tvrzenými vložkami výrazné snížení nákladů na díl{13}}. Klíčový výpočet porovnává vaše aktuální{15}}náklady na díl včetně všech sekundárních operací s amortizovanými náklady na nástroje plus cenou za lisovaný kus v rámci celkového objemu životnosti, nikoli pouze jedné objednávky.
5. Co byste měli hledat při výběru dodavatele lisovacích nástrojů?
Vyhodnoťte dodavatele s ohledem na šest základních funkcí: simulace CAE pro digitální zachycení problémů s tvářením před obráběním, -vlastní CNC frézování a drátové EDM pro kontrolu rozměrů, vyhrazené zkušební lisy pro rychlou iteraci, kalibrovaná kontrolní zařízení, jako jsou souřadnicové měřicí stroje a optické komparátory, úplná sledovatelnost materiálu od surové oceli až po hotové formy a citlivá komunikace v průběhu projektu. Partneři s kompletními-službami, jako je YICHEN, pokrývají analýzu proveditelnosti prostřednictvím závěrečné kontroly pod jednou střechou, čímž se eliminují mezery v koordinaci mezi fázemi. Ověřte si také konkrétní-odvětvové zkušenosti, požádejte o referenční projekty v podobných materiálech a složitosti a ověřte si, že nástrojářský tým má spíše stabilitu než vysokou fluktuaci.


