


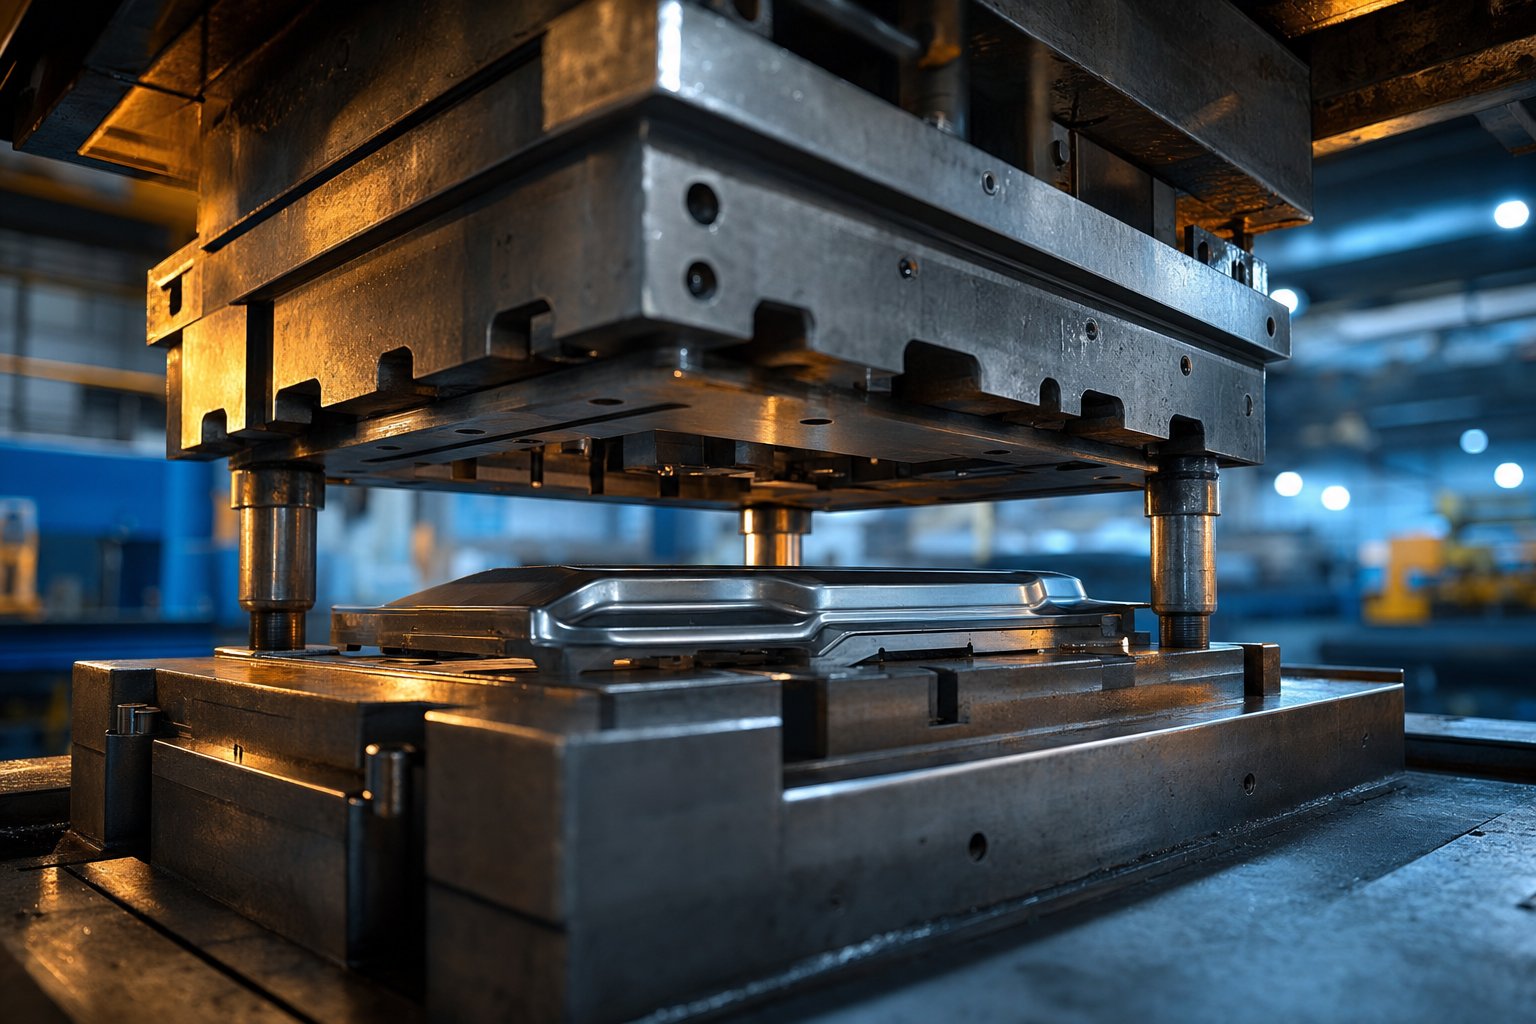
Pochopení lisovnice pro automobily a její role ve výrobě vozidel
Představte si jediný nástroj, který denně vyrábí tisíce stejných dílů vozidelpod-milimetrovou přesností. To je přesně to, co dělá raznice pro automobily. Je to neopěvovaný dříč za téměř každým plechovým komponentem, který na moderním voze vidíte, od blatníků a dveřních panelů až po konstrukční výztuhy skryté pod povrchem.
Co je to raznice pro automobily
Lisovací lis pro automobily je přesný-nástroj sestávající z přizpůsobené sady součástí z tvrzené nástrojové oceli, který řeže, ohýbá, táhne nebo tvaruje ploché plechy na trojrozměrné díly vozidel při kontrolované lisovací tonáži.
Představte si dvě poloviny formy upnuté do lisu. Horní polovina klesá obrovskou silou a plochý kovový plech mezi nimi se ve zlomku sekundy promění ve složitou, tvarovanou součást. Řezné a tvářecí části jsou obvykle vyrobeny ze speciálního kalitelného materiálunástrojové ocelia v oblastech s vysokým-opotřebením prodlužují produktivní životnost nástroje tvrdokovové břitové destičky nebo-otěruvzdorné povlaky.
Lisování je operace tváření za studena-. Na matrici nebo plošný materiál není záměrně aplikováno žádné vnější teplo. Avšak tření vznikající během řezání a tváření lisovaných dílů často vystupuje z nástroje horké na dotek. Tento proces může probíhat mimořádnou rychlostí, přičemž některé zápustky dokončí více než 1000 zdvihů za minutu u menších součástí.
Proč při výrobě vozidel záleží na lisování
Automobilové lisovací lisy zaujímají kritickou pozici ve výrobním řetězci vozidel. Jsou umístěny přímo mezi lisovacím lisem a karoserií -v-bílé sestavě a přeměňují surový svitkový materiál na přesné součásti, které svařovací roboty a lepicí systémy spojují dohromady, aby vytvořily strukturu a povrch vozidla.
Proč na tom tolik záleží? Protože moderní vozidla obsahují stovky lisovaných dílů a každý z nich musí splňovat přísné rozměrové tolerance, aby bylo zajištěno správné usazení, strukturální integrita a odolnost proti nárazu. Jediný progresivní systém zápustek může integrovat více tvářecích operací do jednoho souvislého zdvihu, čímž se eliminují chyby při manipulaci a časy cyklů sekání pro konzoly, konektory a malé konstrukční díly. Větší transferové a tandemové matrice zvládají rozsáhlé panely karoserie a hluboce-tažené konstrukční prvky, které definují tvar a pevnost vozidla.
Přesnost a životnost těchto matric přímo ovlivňuje nákladovou efektivitu, konzistenci dílů a rychlost výroby. Umožňují výrobcům vyrábět miliony jednotných součástí ročně a zároveň udržovat nízké náklady na-díl. S rostoucím regulačním tlakem na spotřebu paliva, bezpečnost při nárazu a elektrifikaci se lisovací lisy pro automobily rychle vyvíjejí, aby zvládly pokročilé-pevnostní oceli, hliníkové slitiny a zcela nové geometrie součástí vyžadované platformami elektromobilů.
Tento článek vás provede celým tímto prostředím: typy matric a jejich přizpůsobení konkrétním součástem, strategie výběru materiálu, podrobný postup progresivního lisování, jak elektrifikace přetváří design matrice, pracovní postup zkoušení a ověřování před hromadnou výrobou, řešení problémů s poruchami a co hledat u partnera pro výrobu matric. Každá část vytváří praktický rámec pro technické týmy, které se orientují v rozhodování o nástrojích v rychle se-měnícím odvětví.
Typy lisovacích nástrojů používaných v automobilové výrobě
Ne všechny automobilové matrice jsou zaměnitelné. Geometrie součásti, objem, který potřebujete, a materiál, který lisujete, určují, která architektura matrice má smysl. Vyberte si špatně a budete čelit přemrštěným nákladům na nástroje, nadměrnému zmetkovitosti nebo dobám cyklů, které nemohou držet krok s výrobními cíli. Jak tedy technické týmy třídí možnosti?
Vysvětlení progresivních, přenosových a tandemových zápustek
Čtyři primárnítypy lisovacích nástrojůdominují automobilové výrobě plechů. Každý plní odlišnou roli ve výrobním řetězci.
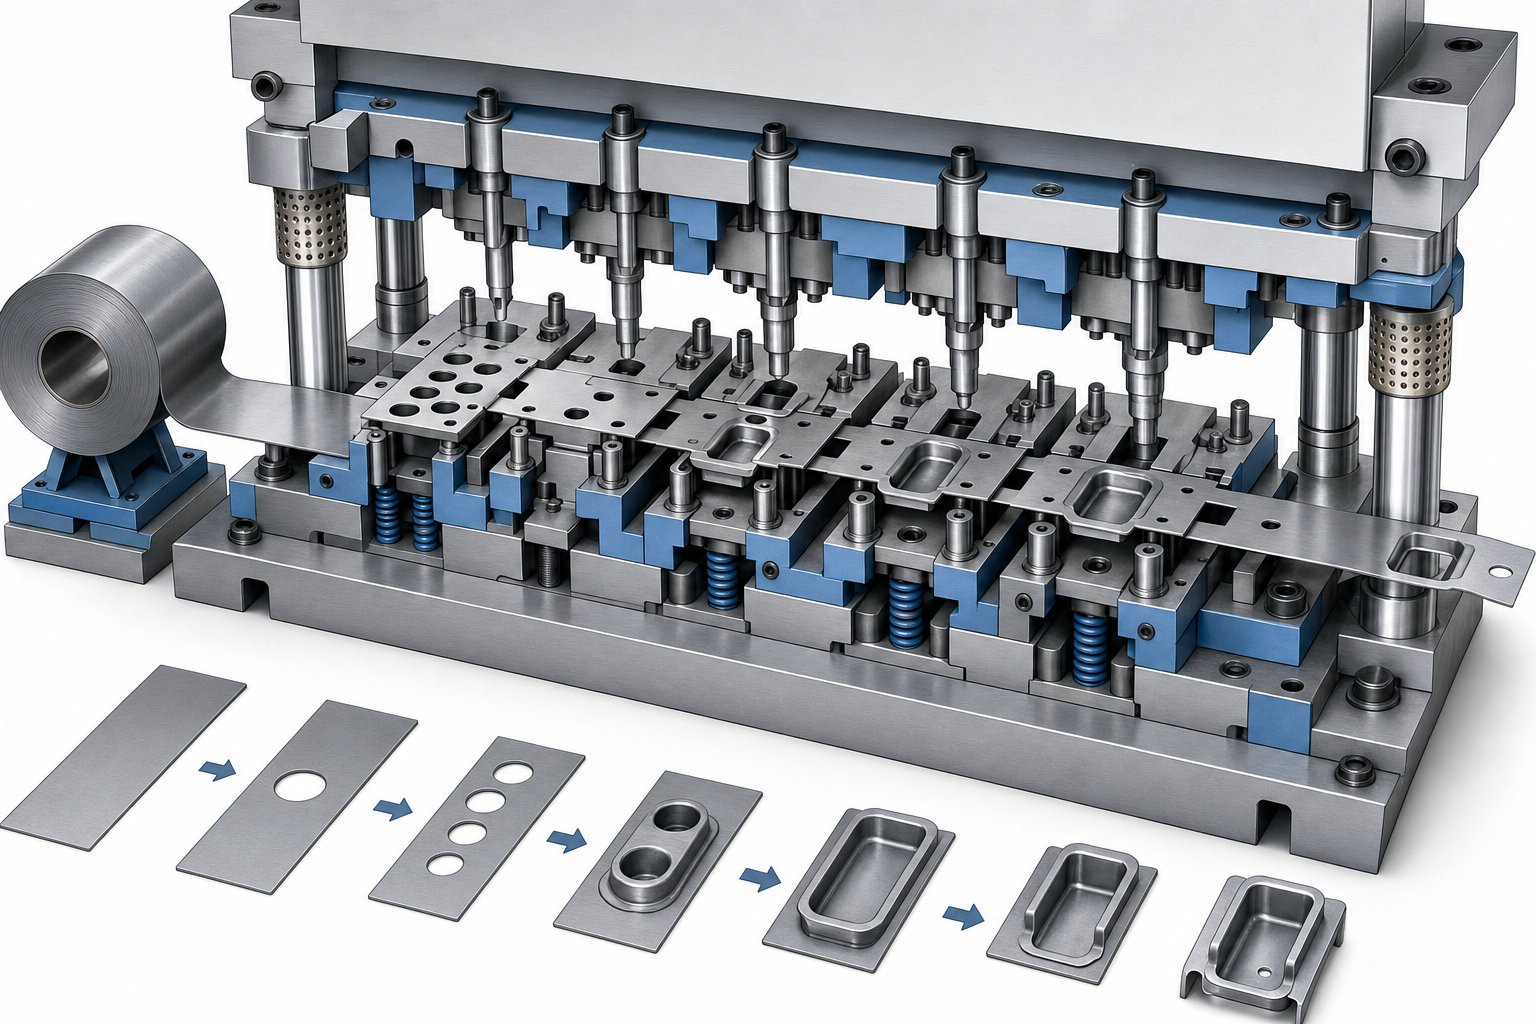
Progresivní umírápoužijte souvislý kovový pás, který postupuje přes několik stanic v rámci jediné sady matric. Každá stanice provádí jednu operaci, jako je děrování, ohýbání, ražení nebo ořezávání, a hotový díl odpadá na konečné odřezávací stanici. Progresivní matrice vynikají vysokou-rychlostí výroby menších součástek, často s 30 až 60 nebo více zdvihy za minutu. Najdete je při výrobě držáků bezpečnostních pásů, montážních klipů, elektrických krytů a malých konstrukčních výztuh.
Převod umíráuspořádat několik nezávislých lisovacích stanic na jednom velkém-tisku. Jednotlivé polotovary, spíše než spojený pás, se pohybují mezi stanicemi pomocí mechanických podávacích tyčí nebo robotických ramen. Toto nastavení zvládne středně-až{4}}velké konstrukční díly, které jsou příliš složité nebo příliš velké pro progresivní obrábění. Mezi typické produkty patří konstrukční příčníky, závěsné komponenty, výztužné panely a trámové -díly se složitými tvary.
Tandemová linka umíráposunout flexibilitu dále. Několik lisů je uspořádáno za sebou, přičemž každý obsahuje jednu-operační matrici. Robotická ramena nakládají, přenášejí a vykládají díly mezi lisy. Tandemové řady jsou standardní volbou pro velké vnější panely karoserie, jako jsou kapoty, dveře, střešní panely a blatníky, kde každá fáze tváření vyžaduje nezávislou tonáž lisu a řízení procesu.
Směs zemřeprovádět dvě nebo více řezných operací v jediném zdvihu lisu, běžně vysekávání a děrování současně. Zabírají mezeru pro středně složité-ploché komponenty, kde je rozhodující soustřednost a zarovnání hran. V automobilovém průmyslu je uvidíte vyrábět výztužné desky a jednoduché konzoly, kde na rychlosti a přesnosti polohy záleží více než na schopnosti hlubokého tváření.
Přizpůsobení typu matrice geometrii automobilových součástí
Volba mezi přenosovou matricí a progresivní matricí v automobilových aplikacích závisí na velikosti součásti, složitosti tvarování a ročních objemových požadavcích. Držák vyražený na 500 000 kusů ročně ospravedlňuje progresivní nástroje. Hluboce-tažené konstrukční pouzdro vyrobené v počtu 150 000 jednotek vyhovuje nastavení přenosu. Exteriérový panel třídy A s přísnými standardy kvality povrchu patří do tandemové řady.
Níže uvedená tabulka to uvádí jako nástroj pro podporu rozhodování-, který porovnává čtyři hlavní typy lisovacích forem napříč parametry, které jsou pro plánovače automobilových programů nejdůležitější.
| Typ matrice | Typické automobilové díly | Rozsah tloušťky materiálu | Vhodnost objemu výroby | Relativní náklady na nástroje |
|---|---|---|---|---|
| Progresivní zemřít | Konzoly, spony, malé výztuhy, elektrické kryty | 0,3 mm - 3.2 mm | Vysoká (300 000+ jednotek/rok) | Mírný |
| Přenosová matrice | Konstrukční příčníky, závěsné díly, velké výztuhy | 0,8 mm - 6.0 mm | Střední až vysoká (100 tisíc - 500 tisíc jednotek/rok) | Vysoký |
| Tandem Line Die | Kapoty, dveře, blatníky, střešní panely, velké boky karoserie | 0,6 mm - 2.0 mm | Střední (50 tisíc - 300 tisíc jednotek/rok) | Nízké na kostku, celkově vysoké (více stisků) |
| Compound Die | Výztužné desky, jednoduché děrované konzoly, ploché konstrukční prvky | 0,5 mm - 4.0 mm | Střední až vysoká (100 000+ jednotek/rok) | Nízká až střední |
Všimněte si kompromisů. Progresivní matrice poskytují nejnižší-náklady na díl při velkých objemech, ale nezvládají geometrii velkých panelů. Tandemové linky nabízejí nejvyšší flexibilitu a nezávislé řízení procesu pro každou fázi, přesto vyžadují značnou podlahovou plochu a robotickou integraci. Přenosové systémy rozdělují rozdíl a zpracovávají složitou geometrii přiměřenou rychlostí, aniž by potřebovaly více lisovacích strojů.
Správná volba závisí také na chování materiálu. Pokročilé-pevnostní oceli a hliníkové slitiny komplikují tvářecí operace a někdy tlačí díly, které by normálně vyhovovaly progresivním nástrojům, do převodových sestav, kde lze každou stanici nezávisle ladit. Tato souhra mezi typem matrice a vlastnostmi materiálu formuje každé investiční rozhodnutí o nástroji v automobilovém průmyslu.
Výběr materiálu a konstrukce lisovacího nástroje
Typ matrice určuje architekturu procesu, ale to, z čeho je matrice vyrobena, určuje, jak dlouho vydrží, jak dobře součásti vypadají a jaká je ve skutečnosti vaše cena za zásah. Progresivní matrice běžící rychlostí 40 zdvihů za minutu zaznamená během své životnosti miliony nárazů. Pokud nástrojová ocel nemůže zvládnout toto zneužívání, díváte se na předčasné opotřebení, neplánované prostoje a zmetkové díly, které nikdy nedosáhnou montáže.
Třídy nástrojové oceli a karbidové břitové destičky pro zápustky pro automobily
Konstrukci automobilových lisovacích nástrojů dominují tři rodiny nástrojových ocelí, z nichž každá je navržena pro jinou rovnováhu mezi tvrdostí, houževnatostí a odolností proti opotřebení.
AISI D2je klasická ocel pro tváření za studena pro operace vysekávání a děrování. Kalený na 58-62 HRC poskytuje vynikající odolnost proti abrazivnímu opotřebení díky vysokému obsahu chromu a uhlíku. D2 vyniká v řezacích stanicích, kde nejvíce záleží na zachování hran. Kompromis? Je poměrně křehký, díky čemuž je náchylný k odštípnutí při silném rázovém zatížení.
AISI A2nabízí střední úroveň, vyvažuje střední odolnost proti opotřebení s lepší houževnatostí než D2. Jedná se o vzduchové-kalení, které snižuje deformaci během tepelného zpracování a dobře funguje pro tvářecí operace se středními objemy výroby. Inženýrské týmy často specifikují A2 pro ořezávací a obrubovací stanice, kde je vedle slušné životnosti nástroje potřeba určitá odolnost proti nárazu.
AISI S7upřednostňuje odolnost proti otřesům nade vše ostatní. Kalená na 54-58 HRC, absorbuje náhlá zatížení bez praskání, takže je ideální pro těžké tvářecí a tažné operace, kde matrice snáší značné mechanické namáhání každý cyklus. Zápustky složitých konstrukčních částí často spoléhají na S7 v oblastech s vysokým dopadem.
Pro stanice s extrémním abrazivním opotřebením,tvrdokovové břitové destičkyprodloužit životnost matrice o 500-1000 % ve srovnání s konvenčními nástrojovými oceli. Tyto součásti z karbidu wolframu jsou připájeny nebo mechanicky připevněny k tělu matrice v místech s vysokým-opotřebením, jako jsou řezné hrany a poloměry tažení. Jejich křehkost se omezuje na oblasti s nízkým{5}}zásahem, ale výhoda ve zkrácených intervalech údržby je u velkoobjemových automobilových programů značná.
Novější vrstvu představují nástrojové oceli pro práškovou metalurgii (PM). Jejich výrobní proces produkuje jemnější, rovnoměrněji rozložené karbidy než konvenční metalurgie ingotůtéměř 10x zlepšení rázové houževnatostipři ekvivalentní tvrdosti. Když standardní nástroje D2 selhaly po pouhých 5 000{6}}7 000 cyklech zformování 580 MPa feritovo-bainitové oceli, přechod na třídu PM obnovil životnost nástroje na 40 000–50 000 cyklů.
Specializované povlaky dále zvyšují výkon bez ohledu na jakost základní oceli:
- TiN (nitrid titanu):Univerzální-nátěr, který snižuje tření a prodlužuje životnost nástroje o 30–50 % v mnoha aplikacích
- TiCN (karbonitrid titanu):Vyšší tvrdost než TiN, vhodné pro řezání a děrování tříd AHSS
- CrN (nitrid chromu):Účinné proti zadření při tváření pozinkovaných ocelí, kde PVD povlaky jako TiAlN mohou způsobit hromadění zinku
- TiAlN (nitrid titanu a hliníku):Vynikající pro nepovlakované pokročilé vysokopevnostní-oceli, vytváří čistší řezné hrany i po 200,{2}} dílech
Důležitý je také způsob aplikace. PVD povlaky se spojují při nižších teplotách a zachovávají tvrdost bez rizika rozměrové deformace. Procesy CVD a tepelné difúze vytvářejí pevnější metalurgické vazby, ale vyžadují teploty kolem 1000 stupňů C, což potenciálně změkne substrát a vyžaduje opětovné vytvrzení. Několik světových výrobců automobilů nyní z tohoto důvodu specifikuje pouze povlaky PVD-.
Povrchové matrice třídy A vs. matrice pro konstrukční součásti
Ne každá raznice vyžaduje stejnou konstrukční filozofii. Rozdíl mezi povrchovými matricemi třídy A a matricemi pro konstrukční součásti utváří každé rozhodnutí o materiálu a konečné úpravě.
Povrch třídy A zemřevyrábí vnější panely karoserie: dveře, kapoty, blatníky a střešní pláště. Tyto díly jsou opatřeny bezbarvým lakem, což znamená, že jakákoliv povrchová nedokonalost na matrici se přenese přímo na panel a je viditelná pro spotřebitele. Výrobci nástrojů ručně-brousí a leští tyto matrice na povrchovou úpravu Ra 0,2–0,4 mikrometrů nebo lepší pomocí postupně jemnějších kamenů a leštících papírů. Dokonce i vada malá jako lidský vlas padající do matrice třídy A zanechá na vyraženém panelu viditelnou stopu. Zde zvolené nástrojové oceli a povrchové úpravy upřednostňují integritu povrchu, kluznost a odolnost vůči nasávání materiálu před odolností proti opotřebení.
Zápustky konstrukčních součástíupřednostňovat rozměrovou přesnost a odpružení. Výztuhy interiéru, B-sloupky a prvky podvozku nevyžadují zrcadlovou úpravu, ale musí dodržovat přísné tolerance GD&T v milionech cyklů. Zde se výběr materiálu matrice zaměřuje na pevnost v tlaku a únavovou životnost, přičemž jsou přijatelné tvrdší nástrojové oceli a agresivní povlaky, protože kosmetická kvalita povrchu je druhotná.
Při výběru materiálů matric pro jakýkoli automobilový program inženýři zvažují několik vzájemně se ovlivňujících faktorů:
- Objem výroby:Krátké jízdy pod 100 000 dílů mohou používat A2; objemy nad 1 000 000 ospravedlňují karbidové břitové destičky nebo PM oceli
- Lisovaný plech:Třídy AHSS s pevností v tahu nad 980 MPa se blíží tvrdosti samotného nástroje, vyžadují tvrdší substráty a povinné povlaky
- Hloubka kreslení a závažnost tvarování:Hluboké tažení zvyšuje kontaktní tlak a teplo, zrychluje opotřebení a riziko zadření
- Požadavky na povrchovou úpravu:Panely třídy A potřebují vysoce leštěné povrchy matric s povlaky s nízkým-třením; konstrukční díly snesou utilitárnější úpravy
AHSS a slitiny hliníku si zasluhují zvláštní pozornost při výběru materiálu lisovacích nástrojů. Dvoufázové a martenzitické oceli mohou dosáhnout hodnot tvrdosti čtyřikrát až pětkrát vyšších než měkké oceli a některé martenzitické třídy překračují 57 HRC. Na této úrovni se tvrdost plechu blíží samotné matrici. Standardní nepotažené D2 je nedostatečné; Substráty s PVD-potahem nebo iontově{6}}nitridované substráty jsou nezbytné pro udržení přijatelné životnosti nástroje.
Hliník představuje jinou výzvu. Spíše než abrazivní opotřebení má hliník sklon k adhezivnímu opotřebení a zadření, mikro-přivaření se k povrchu matrice třením a teplem. Vysoce leštěné povrchy s povlaky s nízkým -třením proti této tendenci. Správná kombinace vytvrzení substrátu plus povrchová úprava může znamenat rozdíl mezi matricí s životností 50 000 dílů a jednou, která jich vyrobí více než 1,2 milionu.
Výběr materiálu je pouze výchozím bodem. Jak se matrice chová v praxi, závisí stejnou měrou na tom, co se stane během zkoušení a ověřování, kde se simulační předpovědi setkávají s fyzickou realitou a iterativní úpravy přivádějí nástroj do připravenosti k výrobě.
Proces progresivního lisování pro automobilové komponenty
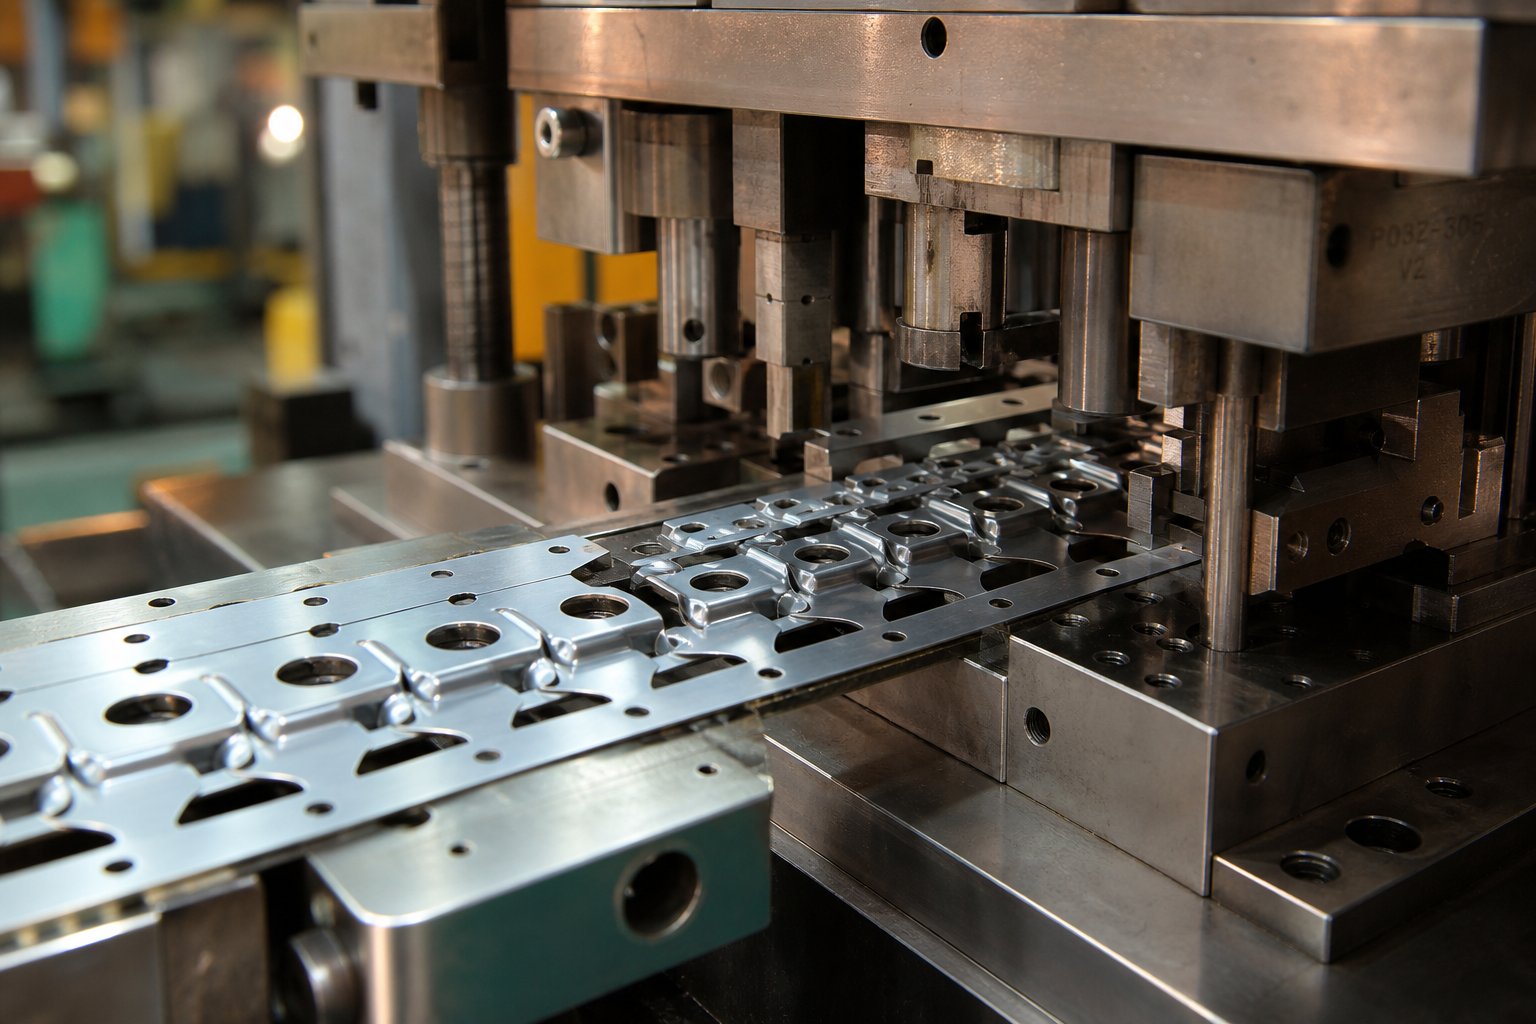
Vědět, z čeho je kostka vyrobena, vypráví jen polovinu příběhu. Skutečné kouzlo-progresivního lisování automobilových komponentů pro velké objemy spočívá v tom, jak tento proces choreografuje desítky operací do jediného nepřetržitého toku. U lisů cyklujících rychlostí 25 až 200 zdvihů za minutu nebo více vytváří progresivní matrice hotový díl s každým zdvihem, jakmile je pás plně naložen. Tato rychlost a opakovatelnost z něj činí dominantní výrobní metodu pro malé-až{7}}střední automobilové díly vyráběné v milionech.
Jak funguje proces progresivního lisování po jednotlivých stanicích
Představte si svitek plechu, který se odvíjí do lisovacího lisu. Pás se posouvá s přesným přírůstkem, nazývaným rozteč matrice, a každá stanice, kterou prochází, provede přesně jednu operaci. V době, kdy pás dosáhne konečné stanice, se zcela vytvarovaná část oddělí a spadne do sběrného koše. Zde je postup progresivního lisovacího procesu rozděleného do sekvenčních fází:
- Posuv a rovnání cívky:Kovová cívka se vede přes rovnačku, aby odstranila zbytkové zakřivení, a poté do servopodavače, který posouvá pás v přesné vzdálenosti při každém zdvihu lisu.
- Propíchnutí pilotního otvoru:První stanice vyrazí vodicí otvory do nosného pásu. Tyto malé otvory slouží jako přesné registrační body pro každou další stanici.
- Zapojení vodícího čepu:Jak se pás posouvá, kalené pilotní kolíky v každé poproudé stanici vstupují do pilotních otvorů, čímž se opravuje jakákoli drobná nepřesnost podávání a blokuje pás v poloze před uzavřením lisu.
- Propíchnutí a zaslepení:Řezací stanice děrují vnitřní otvory, drážky a obrysy částečného polotovaru potřebné pro konečnou geometrii součásti.
- Tvarování a kreslení:Stanice ohýbání, kreslení a ražení tvarují plochý polotovar do trojrozměrné součásti. Každý krok tvarování je přírůstkový a rozděluje napětí na více stanic, místo aby se materiál vyvíjel v jediném úderu.
- Ražba a ražba:Stanice aplikují lokalizovaný vysoký tlak k dosažení těsných tolerancí na kritických prvcích, jako jsou dosedací plochy nebo polohovací výstupky.
- Finální trim a cutoff:Poslední stanice odděluje hotový díl od nosného pásu. Zbývající šrot kostry opouští matrici k recyklaci.
Každá stanice je mechanicky synchronizována se zdvihem lisu, takže celá sekvence probíhá současně napříč naloženým pásem. Jedna část odchází, zatímco dalších šest nebo sedm je uprostřed-procesu na stanicích proti proudu.
Optimalizace rozvržení pásů pro automobilové díly
Progresivní design rozvržení lisovacího pásu je místem, kde začíná kontrola nákladů. Rozvržení je v podstatě plán, který určuje, jak je díl orientován, rozmístěn a připojen na kovovém pásu. Cíle dobře-optimalizovaného rozvrženívíce než 75% využití materiálu, což znamená, že méně než čtvrtina zásob svitků se stává šrotem. Když razíte miliony konzol nebo výztuh ročně, i 2-3% zlepšení ve využití se promítá do významných úspor surovin.
Pro maximalizaci efektivity existuje několik strategií rozvržení:
- Jeden řádek, jeden průchod:Části v přímce podél pásu. Jednoduchá konstrukce matrice, ale často nižší výtěžnost materiálu.
- Úhlový průchod (vnoření):Části byly nakloněny pod úhlem, takže do sebe zapadaly jako kousky skládačky a obnovovaly materiál, který by jinak byl šrotem kostry.
- Více{0}}řádková rozvržení:Dva nebo více dílů vyrobených vedle sebe ze širší cívky, což zvyšuje průchodnost na zdvih.
Rozhodující pro jakékoli rozvržení jenosný proužek, kostra, která drží díly pohromadě, když postupují skrz matrici. Konstrukce nosiče musí vyvažovat dva protichůdné požadavky: dostatečnou tuhost pro spolehlivé protlačení pásu každou stanicí bez vybočení a dostatečnou flexibilitu pro přizpůsobení vertikálnímu pohybu při formovacích stanicích táhnoucích materiál směrem dolů. Inženýři používají pevné nosiče pro ploché díly s jednoduchými ohyby a pružné pásové nosiče se strategickými reliéfními řezy pro díly vyžadující hluboké tažení nebo složité vertikální tvarování.
Můstek, tenká část materiálu mezi sousedními částmi a mezi částmi a okrajem pásu, zachovává strukturální integritu. Společné technické pravidlo stanoví minimální tloušťku mostu na 1,25 až 1,5 násobek tloušťky materiálu, čímž udržuje nosič stabilní bez plýtvání přebytečným materiálem.
Umístění pilotního kolíku v nosiči je stejně důležité. Čepy musí zapadnout do čistých kulatých otvorů vyražených na prvních stanicích a tyto otvory musí být umístěny na stabilních částech nosiče, které se nedeformují během tvarování po proudu. Nesouosost zde kaskádovitě prochází každou další stanicí a produkuje části -ne-tolerance.
Simulační software změnil způsob, jakým inženýři přistupují jak k uspořádání pásu, tak k validaci procesu. Moderní platformy CAE umožňují návrhářům virtuálně modelovat celou sekvenci lisování, tah po tahu, předvídat tok materiálu, ztenčení a potenciální defekty, jako jsou trhliny nebo záhyby, ještě před řezáním jakékoli oceli.Virtuální vyzkoušenípomocí diagramů mezních tvarů a grafů tloušťky se včas identifikují problémové oblasti, což umožňuje úpravy geometrie součásti, umístění housenky nebo sekvence stanic bez nákladné fyzické iterace. Tento přístup-a{2}}optimalizace může eliminovat 80–90 % tradičního zkušebního času, protože lisovník již ví, že nástroj vyrobí dobrý díl, když se poprvé dostane do lisu.
Simuluje se také napínání nosného pásu. Inženýři modelují, jak se pás deformuje během tvářecích stanic, a ověřují, že pilotní otvory zůstávají stabilní a že nosič si zachovává dostatečnou pevnost k posunutí pásu po celé délce nástroje. Bez tohoto kroku by nosič, který funguje pro dva nebo tři zkušební díly, mohl během trvalé výroby katastrofálně selhat.
Pro automobilové programy vyrábějící miliony identických dílů poskytuje progresivní proces lisování nesrovnatelnou kombinaci rychlosti, konzistence a nákladové efektivity. Samotný nástroj je však připraven k výrobě-až poté, co přežije přísnou zkušební a ověřovací sekvenci, kdy se virtuální předpovědi setkávají s fyzickým plechem a začíná iterativní proces nastavování tolerancí.
Jak elektrifikace a odlehčení mění lisovací nástroje pro elektrická vozidla
Každá progresivní matrice, přenosový systém a tandemová linka, o které se dosud hovořilo, byly vyvinuty v době, které dominovaly panely karoserie z měkké oceli a architektury vnitřního spalování. Ta éra končí. Platformy pro elektromobily vyžadují zásadně odlišné plechové součásti, různé materiály a v důsledku toho různé konstrukce lisovacích nástrojů. Samotná baterie, která obvykle představuje 20 až 25 % celkové hmotnosti EV, představuje lisované komponenty, které nemají v konvenčním designu vozidel obdoby. Pro strojní inženýry tento posun není přírůstkový. Přepisuje pravidla týkající se tonáže, strategie povlakování a kompenzace odpružení.
Požadavky na kryt baterie EV a konstrukční matrice
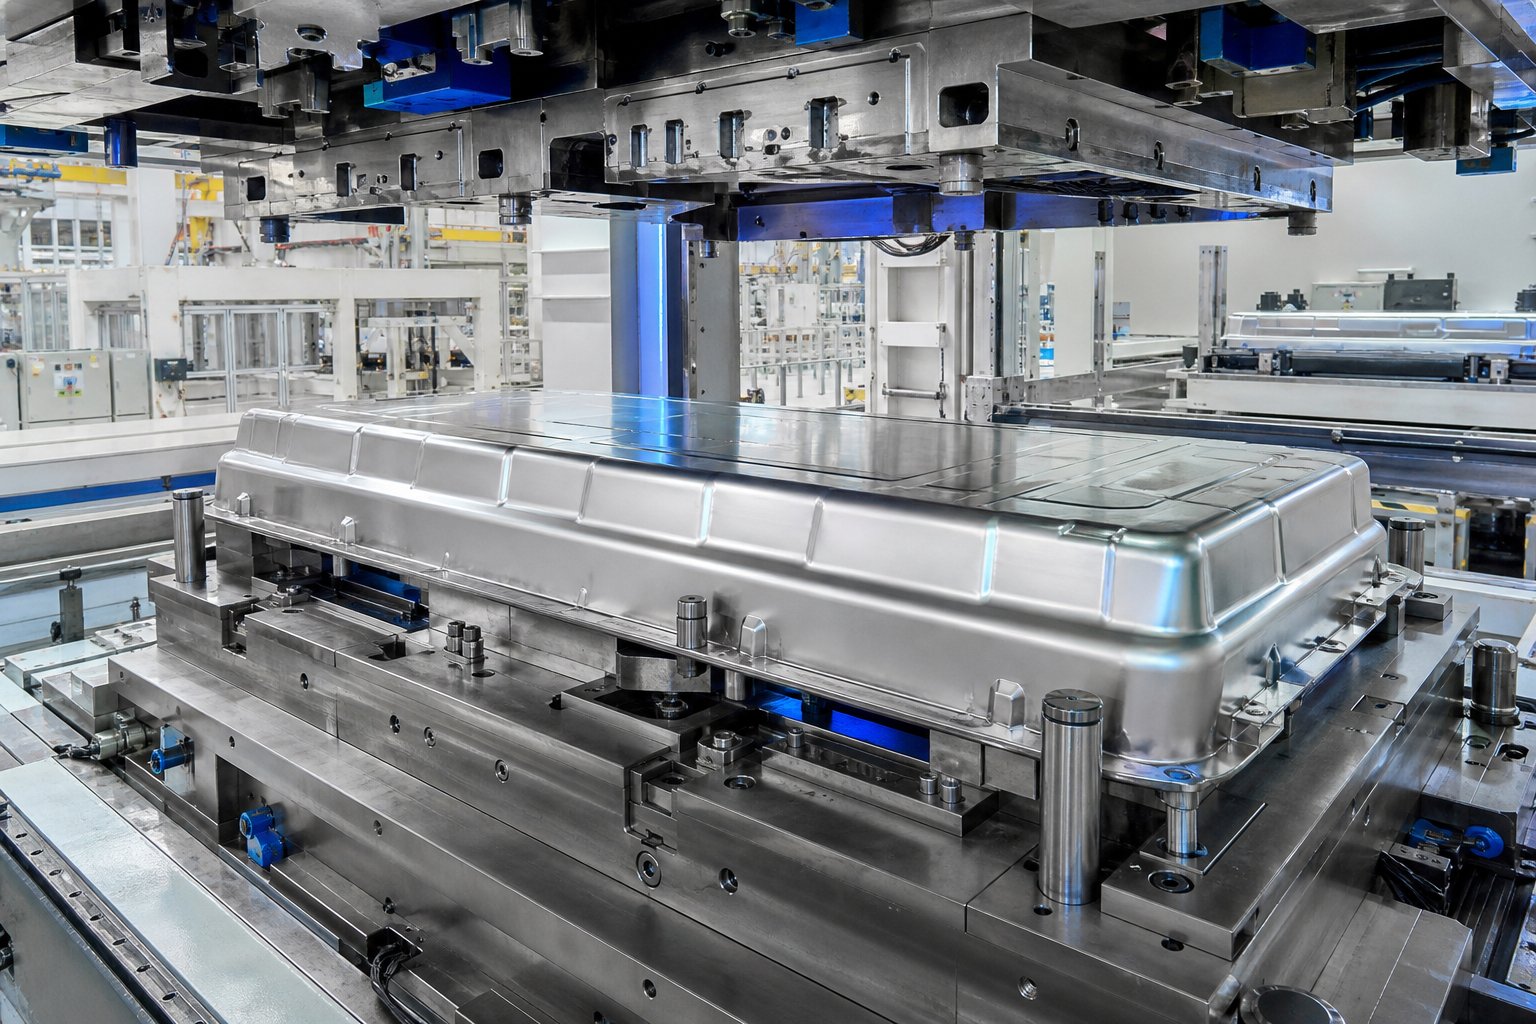
Představte si spodní část elektrického vozidla. Tam, kde má tradiční auto převodový tunel a výfukové potrubí, je elektromobil vybaven plochým, skateboardovým-bateriovým pouzdrem, které má téměř celý rozvor. Lisováním tohoto krytu z plechu vznikají jedny z největších a nejhlubších tažených panelů v automobilové výrobě.
Přihrádky na baterie vyžadují velkoformátové-formy schopné tvarovat panely, které mohou být delší než 2 metry. Hloubka tahu je přísná, protože kryt musí obsahovat bateriové moduly při zachování strukturální tuhosti pro ochranu před nárazem. Výběr materiálu komplikuje výzvu. Hliníkové slitiny (řady 5000 a 6000) jsou oblíbené pro svou úsporu hmotnosti, ale jejich tendence k zadření a zpětnému odpružení činí konstrukci matrice výrazně složitější než ekvivalentní součásti z měkké oceli.
Řešení založená na oceli- se také rychle vyvíjejí. Společnosti Cleveland-Cliffs a AutoForm předvedly-jednodílnou lisovanou přihrádku na baterie s použitím na míru-svařovaného polotovaru (TWB), který kombinuje pokročilou vysoko{5}}pevnostní ocel pro ochranu proti nárazu pod podlahou s nižší-pevností a lépe tvarovatelnou ocelí v oblastech vyžadujících silnou deformaci. Jejich původní návrh umístil AHSS (třída M1500 nebo M1700) do plochého dna a měkkou ocel do rohů a bočních stěn, čímž vytvořili konfiguraci{10}}ve tvaru hashtagu, která minimalizovala pohyb svarové-čáry během lisování.Simulace a fyzikální testy potvrzenyvýsledný tác splňoval požadavky na rovinnost přírub ne větší než plus nebo minus 1,5 mm variace, bez prasklin nebo záhybů, vše bylo vytvořeno jediným lisováním.
Tento přístup eliminuje potřebu dodatečné ochrany pod{0}}baterií a snižuje počet dílů ve srovnání s-dílnými hliníkovými vytlačovacími sestavami. Ale zápustka sama o sobě musí zvládnout velmi odlišné chování při tváření dvou druhů oceli v rámci jednoho nástroje. Tažné perly vyžadují lokalizované ladění, tlakové zóny držáku polotovaru se stávají materiálovými-specifickými a kompenzace odpružení musí zohledňovat rozdílnou obnovu mezi sekcemi z AHSS a měkké oceli.
Kromě přihrádky na baterie obsahují specifické konstrukční součásti EV-uchycení motoru, výztuhy předního a zadního pomocného rámu navržené pro elektrické pohonné jednotky a nárazové konstrukce navržené k ochraně vysokonapěťových systémů. Každý z nich představuje geometrie, se kterými se konvenční ICE-éra nikdy nesetkala, s omezeními balení způsobenými umístěním bateriového modulu spíše než vedením motoru a hnacího ústrojí.
Navrhování zápustek pro pokročilé-pevnostní ocel a hliník
Smíšené-strategie karosérie jsou nyní standardem napříč programy pro elektromobily. Jednotná platforma vozidla může používat ultra{2}}vysoko{3}}pevnostní lisovanou- ocel pro bezpečnostní klec, dvoufázovou ocel nebo ocel TRIP pro konstrukční vyztužení a hliník pro uzávěry a pouzdra baterií. Každý materiál klade odlišné požadavky na plechové raznice, které jej tvoří.
Zní to komplexně? To je. Třídy AHSS s pevností v tahu nad 980 MPa mohou dosáhnout hodnot tvrdostičtyřikrát až pětkrát vyšší než u měkké oceli, přičemž některé martenzitické stupně přesahují 57 HRC. Na této úrovni se plech blíží tvrdosti samotné matrice. Standardní nástrojové strategie se za těchto podmínek zhroutí. Nástrojová ocel D2, která vydržela 50 000 cyklů na měkké oceli, může katastrofálně selhat po 5 000 až 7 000 cyklech na 580 MPa ferit{12}}bainitové jakosti, natož na 1180 MPa dvoufázové oceli.
Materiály s vyšší{0}}pevností také vyžadují větší lisovací tonáž, někdy dvakrát až čtyřikrát vyšší, než vyžaduje měkká ocel pro ekvivalentní geometrii součásti. Tato zvýšená síla prochází celým systémem matrice: těžší patky matrice, tužší vodicí sloupky, zesílené podpěry lisu a modifikované návrhy tažných patek, které řídí tok materiálu bez praskání listu. Snížená tloušťka umožněná AHSS paradoxně zvyšuje tendenci ke vrásnění, což vyžaduje vyšší síly držáku polotovaru, které dále urychlují opotřebení na poloměrech tažení a površích pojiva.
Konstrukce hliníkové raznice představuje zcela odlišný způsob selhání. Namísto abrazivního opotřebení z tvrdých povrchů plechů hliník přilne k nástroji mikro-svařováním v kontaktních bodech zahřátých třením-. Tento mechanismus zadření se postupně hromadí, přičemž přenesené hliníkové částice poškozují následné panely a zhoršují kvalitu povrchu. Povrchy matrice musí být vyleštěny na extrémně nízké hodnoty drsnosti (pod Ra 0,2 mikrometru) a chráněny povlaky s nízkým třením optimalizovaným pro adhezní vlastnosti hliníku.
Níže uvedená tabulka porovnává, jak se tyto posuny materiálu promítají do rozdílů v konstrukci betonových zápustek:
| Parametr | Tradiční měkká ocel | AHSS (DP/TRIP 780-1180 MPa) | Hliník (řada 5000/6000) |
|---|---|---|---|
| Násobitel tonáže (vs. základní linie z měkké oceli) | 1x | 2x - 4x | 0.6x - 0.8x |
| Primární mechanismus opotřebení | Abrazivní opotřebení | Abrazivní + adhezivní opotřebení, tříska | Adhezivní opotřebení / zadření |
| Požadavek na povrchovou úpravu | Volitelné (společné chromování) | Povinné (PVD TiAlN nebo iontová nitridace) | Povinné (PVD, DLC nebo leštěné CrN s nízkým{0}}třením) |
| Doporučená nástrojová ocel | D2, litinové vložky | PM nástrojové oceli, karbidové břitové destičky v oblastech s vysokým-opotřebením | Leštěné D2 nebo A2 se speciálními povlaky |
| Strategie odškodnění Springback | Minimální přehnutí (1-3 stupně) | Agresivní přehyb (5-10+ stupňů), více-krokové tvarování, simulace-řízené kompenzace | Mírné předklonění, funkce pro úlevu od stresu, zohlednění-ztužení věku |
| Kreslit design korálků | Standardní kulaté korálky | Upravená geometrie, vyšší přídržná síla, nebezpečí prasknutí hrany | Mělké kuličky, leštěné povrchy, kontrolované mazací zóny |
| Citlivost povrchové úpravy | Mírný | Nízká (dominantní konstrukční části) | Velmi vysoká (prevence zadření + panely třídy A) |
Všimněte si rozdílů ve strategii. AHSS vyžaduje hrubou-houževnatost od matrice, přičemž povlaky slouží především jako bariéry proti opotřebení na deskovém materiálu, který je téměř tak tvrdý jako nástroj. Hliník vyžaduje jemnost, se zrcadlově -leštěnými povrchy a povlaky minimalizujícími tření-, které zabraňují přilnutí měkčího plechu k povrchu matrice. Program jednoho těla EV-v-bílém provedení může vyžadovat nasazení obou strategií v různých sadách matric, někdy v různých stanicích stejné přenosové matrice.
Simulace hraje velkou roli v konstrukci lisovacích lisů na hliník a podobně v konstrukci lisovacích lisů AHSS. Silné odpružení pozorované u vysokopevnostních ocelových bateriových přihrádek, kde původní návrhy TWB produkovaly kroucení, které porušovalo požadavek na rovinnost 1,5 mm pro těsnící příruby, bylo identifikováno a vyřešeno pomocí iterativní simulace automatického vytváření před fyzickým prototypováním, které potvrdilo opravu. Virtuální vyzkoušení již není pro tyto materiály volitelné. Je to jediný ekonomicky životaschopný způsob, jak konvergovat k funkční konstrukci matrice, když fyzická iterace na 2-metrovém- nástroji pro hluboké tažení stojí týdny a stovky tisíc dolarů za smyčku.
Tyto problémy s materiálem a geometrií nekončí u návrhu formy. Přecházejí přímo do zkušebního provozu, kde se předpovědi simulace setkávají se skutečným chováním plechu a iterativní proces ověřování rozměrové přesnosti, kvality povrchu a konstrukčního výkonu určuje, zda je matrice skutečně-připravena k výrobě.
Vyzkoušení a ověření matrice před hromadnou výrobou
Lisovací nástroj a matrice mohou vypadat bezchybně v dílně a přesto produkovat panely poseté trhlinami, záhyby nebo rozměrovými odchylkami, které žádný montážní závod neakceptuje. Mezera mezi čerstvě obrobenou zápustkou a produkčně-schváleným nástrojem je překlenuta zkoušením, přísnou iterativní sekvencí ověřování, která obvykle spotřebuje 30 % celkových nákladů na nástroje a zhruba 40 % celkové časové osy inženýrství. Přeskočte nebo uspěchejte tuto fázi a problémy s kvalitou migrují po proudu do těla -v-bílé sestavě, kde se exponenciálně prodražuje jejich oprava.
Co se tedy vlastně stane mezi okamžikem, kdy matrice opustí obráběcí centrum, a dnem, kdy běží plnou výrobní rychlostí? Zkušební proces lisovací formy se řídí strukturovanou posloupností fyzických kontrol, měřicích smyček a iterativních oprav, které se všechny řídí -specifickými standardy přijímání OEM.
Fáze zkušebních lisů od nanášení po schválení OEM
Každý lisovací lis pro automobily prochází stejnými základními fázemi ověřování, ačkoli hloubka a přísnost každé fáze se mění s kritičností součásti. Forma vnějšího panelu třídy A stráví měsíce zkoušením. Jednoduchá závorka se může vymazat za několik dní. Zde je sekvenční pracovní postup:
- Die spotting:Před lisováním dílů se kontroluje správné rozložení kontaktů na povrchu matrice. Mezi horní a spodní polovinu matrice je umístěn čistý polotovar, natřený modrou barvou. Lis se uzavře a vzor přenosu barviva odhalí, kde dochází ke kontaktu a kde zůstávají mezery. Výrobci nástrojů ručně-brousí vyvýšená místa a odstraňují tak málo0,05 mm najednoua poté znovu-zkontrolujte. Tento cyklus se opakuje, dokud není dosaženo minimálně 80% kontaktní plochy napříč skvrnitými zónami. Pro kompletní sadu čtyř operací může samotné špinění vyžadovat čtyři až pět měsíců pečlivé manuální práce.
- Počáteční vyzkoušení na produkčním-tisku:Zápustka je instalována na lisu, který odpovídá nebo přesně kopíruje tonáž, rychlost a charakteristiky tlumení produkční lisovací linky. První panely jsou lisovány sníženou rychlostí a inženýři vizuálně kontrolují hrubé vady: praskliny, silné zvrásnění nebo problémy s tokem materiálu.
- Měření panelu a ověření GD&T:Lisované panely se umístí na kontrolní přípravek a změří se podle popisů geometrického kótování a tolerance (GD&T) definovaných výrobcem OEM. Kritické vztažné body, polohy otvorů, úhly přírub a tolerance profilu se ověřují pomocí souřadnicových měřicích strojů (CMM) nebo přenosných měřicích ramen.
- Skenování pomocí modrého-nebo bílého-světla:Celoplošné 3D skenování zachycuje miliony datových bodů na vyraženém panelu a vytváří digitální dvojče, které se překrývá s nominální geometrií CAD. Mapy barevných odchylek okamžitě odhalují oblasti překračující toleranci a ukazují inženýrům přesně, kde matrice potřebuje korekci.
- Iterace technických změn:Na základě naměřených dat inženýři matric upravují povrchy nástrojů, upravují tažné housenky, přidávají nebo odebírají materiál z tvarovacích poloměrů nebo předělávají -ořezové oceli. Každá modifikace spustí další zkušební cyklus: orazítkujte panely, změřte, porovnejte s tolerancí, znovu upravte.
- Schválení panelu OEM a výkup-výřezů:Zákaznický tým kvality kontroluje finální vzorky panelů podle standardů vzhledu, rozměrových specifikací a funkčních kontrol montáže. U venkovních panelů odhalují vizuální kontroly pod řízeným osvětlením (olejové-kamenování nebo kontrola zvýraznění) povrchové nedokonalosti, které jsou pro měřicí zařízení neviditelné. Teprve poté, co jsou splněna všechna kritéria, OEM vydá formální schválení formy.
Počet iteračních smyček se liší. Jednoduché konstrukční díly mohou vyžadovat dvě nebo tři kola. Složité panely třídy A s přísnými požadavky na odpružení a povrch mohou před nákupem projít deseti nebo více koly korekce-.
Pracovní postup od simulace-do{1}}fyzického ověřování
Virtuální vyzkoušení pomocí softwaru pro simulaci tváření zásadně změnilo způsob, jakým inženýři přistupují k ověřování a schvalování zápustek v automobilových programech. Před řezáním jakékoli oceli předpovídá analýza konečných prvků tok materiálu, rozložení ztenčení, rizikové zóny vrásek a velikost zpětného odpružení v průběhu celé tvářecí sekvence. Tyto předpovědi vedou počáteční kompenzaci povrchu matrice, umístění tažené housenky a nastavení tlaku držáku polotovaru.
Ale simulace nevylučuje fyzické zkoušení. Komprimuje to.Virtuální zkoušky kostekidentifikovat a vyřešit většinu problémů tváření digitálně, takže fyzická matrice dorazí do lisu již blízko výrobní kvalitě. Namísto objevování rozkolu při prvním zásahu a trávení týdnů řešením problémů už inženýři vědí, kde se materiál tenčí, a provedli odpovídající-kompenzaci. Fyzická zkouška pak slouží spíše jako potvrzení než průzkum.
Tam, kde se objeví nesrovnalosti mezi předpovědí simulace a fyzikálními výsledky, inženýři zkoumají základní příčiny: variace materiálových vlastností mezi vstupem simulace a skutečnou cívkou, průhyb lisu při zatížení, které simulace nezachytila, nebo podmínky tření, které se liší od modelovaného koeficientu. Každá nesrovnalost se vrací zpět do simulačního modelu a zlepšuje přesnost pro další program.
Vztah funguje oběma směry. Fyzická zkušební data, zejména výsledky skenování modrým-světlem překryté předpovědí simulace, ověřují přesnost simulace tváření. OEM výrobci stále více vyžadují tuto korelaci jako součást svých standardů pro ověřování a schvalování lisovacích nástrojů. Pokud vaše simulace předpověděla odpružení plus nebo mínus 0,5 mm a fyzický panel ukazuje plus nebo mínus 2,0 mm, musí výrobce nástrojů prokázat pochopení hlavní příčiny, než OEM přijme cestu korekce.
Běžné problémy objevené během testování spadají do předvídatelných kategorií:
- Rozdělení:Ztenčení materiálu za hranicí tváření, typicky při malých poloměrech nebo tam, kde hloubka tažení přesahuje tažnost materiálu. Opravné akce zahrnují zvětšení poloměrů, přidání rýhovaných housenek pro přesměrování toku materiálu nebo úpravu tvaru polotovaru.
- Vrásky:Nedostatečná přídržná síla v oblasti pojiva nebo nadměrné stlačení materiálu. Řešení sahají od zvýšení tlaku držáku polotovaru až po přidání zámkových kuliček nebo úpravu geometrie pojiva.
- Odchylka odpružení:Elastické zotavení po otevření lisu vytlačí panel z tolerance. Oprava zahrnuje přepracování -povrchů matrice, aby došlo k nadměrné-kompenzaci, což někdy vyžaduje více iterací, protože každá změna posune vzor odpružení jinam na panelu.
- Povrchové vady:Nedokonalosti viditelné pouze pod řízeným osvětlením, včetně stop propadů na výztužných žebrech, stop po matrici z neúplného bodování nebo skluzných stop způsobených nesprávným tokem materiálu. Vyřešení těchto problémů na matricích třídy A vyžaduje extrémně přesné místní broušení a přeleštění{1}}.
Každá nápravná akce probíhá ve stejné smyčce: upravte matrici, vyrazte nové panely, změřte, porovnejte. Je to pečlivá práce, ale je to to, co odděluje nástroj, který lisuje přijatelné díly, od nástroje, který má tolerance třídy A při 12 zdvihech za minutu, směnu po směně, po dobu pěti nebo více let výroby.
Ověření matrice potvrzuje, že nástroj může vyrábět dobré díly. Udržování výroby dobrých dílů po miliony cyklů představuje zcela odlišnou disciplínu: plánovanou údržbu, sledování opotřebení a systematické řízení poruchových stavů, které zabraňuje tomu, aby se z malých problémů staly neplánované odstávky linky.
Režimy selhání raznice a odstraňování problémů s údržbou
Validace potvrzuje, že matrice může produkovat dobré díly. Udržet výrobu dobrých dílů v milionech cyklů je úplně jiná výzva. Při vysokorychlostním lisování automobilů- může jedna hodina neplánovaného výpadku stát 26 000 až 260 000 USD nebo více v závislosti na měřítku závodu. Přesto je většina režimů selhání lisovacích nástrojů a scénářů oprav předvídatelných, což znamená, že jim lze předcházet. Rozdíl mezi reaktivním hašením požáru a proaktivním řízením spočívá v pochopení toho, jak se razidla degradují, a sestavení plánu údržby raznic, které zachytí opotřebení dříve, než se z nich stane šrot.
Běžné režimy selhání matrice v automobilovém lisování
Každá kostka vypráví příběh prostřednictvím svých vzorů nošení. Když víte, co hledat, fyzické důkazy ukazují přímo na hlavní příčinu. Zde jsou způsoby selhání, se kterými se výrobní týmy nejčastěji setkávají na automobilových lisovacích linkách:
Opotřebení břitu a porucha.Toto je nejběžnější způsob selhání. Tření mezi plechem a řeznými plochami postupně zaobluje okrajový profil a vytváří postupně větší otřepy na lisovaných dílech. U jakostí AHSS se rychlost abrazivního opotřebení dramaticky zrychluje, protože tvrdost listového materiálu se blíží tvrdosti samotného nástroje. Tvrdokovové lisovací nástroje na děrovacích stanicích odolávají této degradaci mnohem déle než běžné nástrojové oceli, ale i karbidové břitové destičky nakonec vyžadují přebroušení nebo výměnu.
Nakreslete členění poloměru.Poloměry tváření jsou vystaveny intenzivnímu kontaktnímu tlaku, když přes ně plech přetéká při každém zdvihu. Postupem času mikro-leštění přechází v oděr a poté ve zdrsnění povrchu, které poznamená každý procházející panel. Na matricích třídy A je na povrchu lisovaného panelu viditelná i jemná degradace poloměru.
Praskání z tepelné únavy a mechanického přetížení.Cyklické zatěžování způsobuje mikro-trhliny v místech koncentrace napětí, jako jsou ostré vnitřní rohy, přechody zaoblení a oblasti s povrchovými defekty. Tyto trhliny rostou postupně s každým zdvihem lisu. Tepelná únava tento problém zhoršuje, zejména při vysokorychlostních operacích, kde třením-generované tepelné cykly vytvářejí expanzní a kontrakční napětí na povrchu formy. Pokud nejsou zjištěny, mikro-trhliny se šíří, dokud nedojde ke katastrofickému zlomu.
Galling.Obzvláště problematické u hliníku a pokročilých-ocel s vysokou pevností je zadření, když se materiál přenáší z plechu na povrch matrice mikro-svařováním na kontaktních místech zahřátých třením-. U hliníku se přenesený materiál staví progresivně a rýsuje následné panely. S AHSS mohou extrémní kontaktní tlaky strhnout PVD povlaky a iniciovat adhezivní opotřebení na exponovaném substrátu. Galling je obzvláště záludný, protože se zrychluje, jakmile začne, každý cyklus vtlačí dříve přenesený materiál hlouběji do povrchu matrice.
Selhání související{0}}s načasováním a zdrojem.Progresivní matrice závisí na přesné synchronizaci mezi zdvihem lisu, posuvem pásu a záběrem vodícího čepu. Když dojde k posunu stoupání posuvu, posunu časování pilota nebo zvedači pásu, pás dorazí na stanice mírně mimo-pozici. Výsledek sahá od chybně proražených děr a zdeformovaných prvků až po katastrofické vytahování zářezů, kdy jsou vyříznuté zářezy vtaženy zpět do čela matrice, čímž dochází k poškození řezných hran a tvarování povrchů jediným tahem.
Níže uvedená tabulka mapuje tyto režimy selhání na jejich hlavní příčiny, symptomy viditelné na produkční úrovni a nápravná opatření, která je řeší:
| Režim selhání | Kořenové příčiny | Viditelné příznaky | Nápravná opatření |
|---|---|---|---|
| Opotřebení břitu | Abrazivní kontakt s plechem, nedostatečná tvrdost pro daný druh materiálu, nedostatečné mazání | Rostoucí otřepy na lisovaných dílech, zvýšená řezná síla, hrubé řezné hrany | Ostřete nebo přebrouste řezné hrany, naneste PVD povlaky, upgradujte na tvrdokovové destičky pro stanice s vysokým-opotřebením, ověřte dodávku maziva |
| Nakreslete členění poloměru | Vysoký přítlak při tváření, nabírání materiálu, špatná povrchová úprava na rádiusu, nedostatečný povlak | Poškrábání na tvarovaných panelech, viditelné zadření na poloměrech tažení, zdrsnění povrchu na dílech třídy A | Vyleštěte a obnovte rádiusové povrchy, naneste povlaky s nízkým{0}}třením (CrN nebo DLC), zvyšte mazání na poloměrech tažení, ověřte nastavení tlaku držáku polotovaru |
| Tepelné únavové praskání | Cyklické zahřívání/chlazení na povrchu matrice,-vysokorychlostní provoz, ostré vnitřní rohy vytvářející koncentraci napětí | Jemné sítě trhlin (tepelná kontrola) na pracovních plochách, případné odštípnutí nebo vydrolení | Zvětšete poloměry zaoblení, abyste snížili koncentraci napětí, snižte rychlost lisu, pokud je to možné, vybírejte nástrojové oceli s vyšší odolností proti tepelné únavě (třídy S7 nebo horké{1}}), naplánujte intervaly kontrol na základě počtu zásahů |
| Mechanické praskání přetížením | Nadměrná tonáž lisu, stohování slimáků, události s dvojitým{0}}zásahem, nedostatečná tloušťka řezu matrice | Náhlé prasknutí součástí matrice, viditelné šíření trhlin z rohů nebo montážních otvorů | Ověřte nastavení tonáže, nainstalujte ochranu proti přetížení, přepracujte sekce s nedostatečným průřezem{0}}, v intervalech směn kontrolujte, zda nedochází k nahromadění slimáků |
| Galling (hliník) | Adhezivní opotřebení mikro-svařováním, nedostatečný lesk povrchu, suchý nebo špatně namazaný kontakt, malá vůle pro tažení | Hromadění materiálu na povrchu matrice, postupné poškrábání lisovaných dílů, rostoucí tažná síla | Leštěte povrchy matrice pod Ra 0,2 mikrometrů, aplikujte DLC nebo leštěné CrN povlaky, optimalizujte typ mazání a pokrytí, kde je to možné, otevřete tahové vůle |
| Galling (AHSS) | Extrémní kontaktní tlakové stripovací povlaky, vysoká tvrdost plechu, delaminace povlaku od substrátu | Ztráta povlaku na místech s vysokým-opotřebením, přenos adhezivního materiálu, povrchové rýhy na tvarovaných dílech | Upgradujte na substráty z nástrojové oceli PM, aplikujte více{0}}vrstvé PVD systémy (TiAlN), zvyšte tvrdost na úrovni substrátu, ověřte přilnavost povlaku během zastavení PM |
| Selhání podávání a časování | Posun stoupání, opotřebení pilota, vázání zvedací lišty, chyba servopodavače, vybočení pásu | Špatně děrované otvory, rozměrová variace-na{1}}díl, vytahování slimáků, zasekávání pásu, nouzové zastavení lisu | Ověřte rozteč podávání a stav pilota, zkontrolujte zvedací lišty na nečistoty nebo opotřebení, zkontrolujte kalibraci servopodavače, vyčistěte dráhy šrotu, abyste zabránili vytahování slimáků |
Plány preventivní údržby a protokoly prohlídek
Reaktivní údržba stojí třikrát až pětkrát více než plánovaný zásah. Dobře-strukturovaný plán údržby lisovacích nástrojů spojuje úkoly inspekce a servisu s produkčními-spouštěči, konkrétně s počty zdvihů, namísto spoléhání se pouze na kalendářní data. Matrice se neopotřebovávají stejnou rychlostí. Nástroj s 200 000 zásahy za měsíc na 1180 MPa dvoufázové oceli degraduje mnohem rychleji než jedno lisování 50 000 konzol z měkké oceli.
Nejúčinnější přístup kombinuje časové-kontroly sspouštěče založené na tahu-počtu{1}}v dokumentovaných návštěvách-za-servisní intervaly pro známé opotřebení. Zde je praktický rámec:
- Za směnu:Vizuální kontrola otřepů na dílech, abnormální hluk lisování, nahromadění špíny ve šrotu a potvrzení dodávky mazání. Okamžitě označte jakoukoli{1}}změnu kvality související s okrajem.
- Denní:Zkontrolujte piloty, pružiny, vodítka, pásové sledování a opakování{0}}problémových stanic. Vyčistěte šrotové cesty a kontaktní plochy. Zaznamenejte všechny závady, úpravy nebo příčiny prostojů.
- Týdně:Změřte položky opakovaného opotřebení podle zdokumentovaných kritérií. Upevňovací prvky-kontrolujte utahovacím momentem s historií uvolnění. Aktualizujte počet požadavků-na-servisní historii pro každou kritickou stanici.
- Na základě-počtu{1}}tahů (obvykle každých 50 000 až 150 000 zásahů v závislosti na materiálu a složitosti kostky):Kompletní kontrola ostření všech řezných hran, kontrola poloměrů tažení na oděr nebo zdrsnění, posouzení stavu povlaku, kontrola délky volné pružiny{0}}, servis vodicích kolíků a pouzder a ověření rozměrů kritických tvarovaných prvků.
- Roční milníky nebo milníky počtu{0}}hlavních hitů:Kompletní odstranění, úplný metrologický přehled, analýza trendů kumulativního opotřebení a revize standardu PM na základě historických dat.
Spouštěč počtu zdvihů-je kritický, protože odráží skutečné zatížení matrice spíše než uplynulý čas. Forma, která sedí tři týdny nečinně, potřebuje čištění a prevenci proti korozi, ne ostření. Forma, která za dva týdny zaznamenala 400 000 zásahů, potřebuje úplnou kontrolu hrany bez ohledu na to, co říká kalendář.
Zaznamenávání zjištění při každé zastávce PM vytváří datový základ pro neustálé zlepšování. Když můžete sledovat, že průbojný úder stanice 4 neustále potřebuje přebrušovat na 120 000 zásahů, zatímco stanice 7 vydrží 200 000, můžete naplánovat plány ostření, které zamezí únikům kvality souvisejícím s otřepy-, aniž byste předčasně vytáhli matrici z lisu. Tato historie také odhaluje, kdy běžná údržba již nestačí, kdy se servisní interval stanice neustále zkracuje, což signalizuje, že kořenový problém se přesunul z běžného opotřebení do konstrukční nebo materiálové nekompatibility, kterou žádné ostření nevyřeší.
Proaktivní údržba matrice prodlužuje životnost nástroje, snižuje neplánované prostoje a stabilizuje kvalitu dílů napříč výrobními kampaněmi trvajícími roky. Poskytuje také institucionální znalosti, které potřebují inženýrské týmy při hodnocení, zda partner matrice může podporovat celý životní cyklus programu, od počátečního sestavení až po desetiletí produkčních služeb.
Výběr správného dodavatele lisovacích forem pro automobily
Forma, která razí bezchybné díly, je pouze tak spolehlivá jako partner, který ji vyrobil, udržuje a podporuje v rámci programu vozidel, který může trvat desetiletí nebo déle. Předchozí části pokrývaly vše od výběru materiálu až po prevenci poruchových stavů, ale všechny tyto znalosti platí nebo umírají na základě jediného rozhodnutí: kterému výrobci kovových lisovacích forem důvěřujete se svou investicí do nástrojů. Vyberte si dobře a získáte inženýrský vztah založený na spolupráci, který předvídá problémy dříve, než se dostanou do tisku. Vybírejte špatně a zdědíte nestabilitu kvality, zpoždění dodávek a drahé zjištění, že váš nástrojový partner nemůže podporovat technické změny uprostřed-programu.
Co tedy odlišuje schopného dodavatele lisovacích forem pro automobily od dodavatele, který pouze uvádí konkurenční cenu? Hodnocení jde mnohem hlouběji než srovnání ceny-za{1}}nástroj.
Klíčová kritéria pro hodnocení výrobce lisovacích nástrojů
Když inženýrské týmy přistupují k výběru partnera pro výrobu lisovacích nástrojů, potřebují strukturovaný rámec, který pokrývá technickou způsobilost, systémy kvality a připravenost na životní cyklus. Zde jsou nejdůležitější kritéria:
- Schopnost inženýrství a simulace:Může dodavatel provádět simulaci ražení (AutoForm, PAM-STAMP nebo ekvivalentní) v-vlastně? Nabízejí při vývoji dílů zpětnou vazbu-pro-vyrobitelnost (DFM)? Partner s odbornými znalostmi v oblasti simulace identifikuje rizika tváření ještě před zahájením konstrukce matrice, zkrátí časové osy zkoušek a sníží počet opakovacích smyček.
- Materiálové a procesní znalosti:Má výrobce zdokumentované zkušenosti s konkrétními materiály, které váš program vyžaduje? Tvarování polotovarů z AHSS, hliníku a-směsných materiálů vyžaduje různé nástrojové strategie. Dodavatel, který má pouze hluboké zkušenosti s měkkou ocelí, se bude potýkat s problémy s povrchovou úpravou, tonáží a odpružením, které představují moderní elektromobily a odlehčené platformy.
- Kapacita lisu na vyzkoušení:Tvůrce lisovacích nástrojů, který nemá dostatečnou tonáž lisu a velikost lože pro-vyzkoušení v podniku, musí zadat ověření, zvýšit náklady, dodací lhůtu a komunikační vrstvy. Ověřte, že jejich zkušební lisy odpovídají nebo úzce kopírují charakteristiky vašeho produkčního lisu, včetně systémů polštářů, rychlosti posuvu a nosnosti.
- Certifikace kvality: IATF 16949certifikace je standardem řízení kvality automobilového průmyslu a signalizuje, že dodavatel dodržuje procesní disciplínu, sledovatelnost a systémy neustálého zlepšování, které OEM vyžadují. ISO 9001 poskytuje širší základ managementu kvality. Oba by měly být-nevyjednávatelné základní požadavky pro jakýkoli seriózní program automobilového nářadí.
- Plná podpora životního cyklu:Nejlepší partnerství sahají od prototypových nástrojů přes zahájení výroby, průběžnou údržbu a implementaci technických změn. Dodavatel, který vyrábí matrici, ale nemůže podporovat renovaci v polovině-životnosti, výrobu náhradních součástek nebo přepracování-pro změny materiálu, vás nechá napospas vývoji požadavků na výrobu.
- Služby prototypování a vzorkování:Schopnost vyrábět prototypové díly před nasazením výrobních nástrojů umožňuje vašemu týmu včas ověřit kompatibilitu sestavení, funkce a sestavy. To zachycuje konstrukční problémy, když jsou změny levné, nikoli poté, co jsou kalené výrobní raznice již vyříznuty.
- Flexibilita objemu výroby:Objemy vašeho programu se mohou změnit v důsledku změn poptávky na trhu nebo rozšíření platformy. Partner s jak velkoobjemovými progresivními lisovacími nástroji, tak flexibilitou pro menší-přenosy objemů nebo běhy prototypů se přizpůsobí vašemu programu, místo aby vás nutil získávat více dodavatelů.
- Infrastruktura komunikace a spolupráce:Citlivá technická podpora, jasné sledování projektových milníků a transparentní technická komunikace během zkušebních iterací jsou stejně důležité jako přesnost obrábění. Špatná komunikace je jedním z nejčastějších varovných signálů ve vztazích s dodavateli, který často ukazuje na hlubší organizační problémy, které se objeví během kritických milníků programu.
Kromě jednotlivých kritérií vyhodnoťte, jak se tyto schopnosti integrují. Dodavatel s vynikajícím CNC obráběním, ale bez schopnosti simulace, postaví přesně to, co nakreslíte, i když návrh obsahuje rizika tváření, která by simulace před týdnem označovala. Dodavatel se silným inženýrstvím, ale neadekvátní tiskovou infrastrukturou nemůže ověřit svou vlastní práci. Chcete celý řetěz propojený pod jednou střechou.
Jak YICHEN podporuje programy automobilového lisování
Aplikováním těchto hodnotících kritérií na dodavatele v reálném{0}}světěYICHENnabízí konkrétní příklad výrobního partnera postaveného na podpoře programu automobilového lisování. Jejich schopnosti pokrývají celou řadu kritérií, která by měly technické týmy vyhodnocovat.
YICHEN podporuje inženýrské týmy OEM, Tier{2}}1 a Tier-2 se službami lisování a výroby plechů, které zahrnují konstrukční součásti, vnitřní díly, součásti podvozku a kovové sestavy související s nákladními vozy. Tato šíře je důležitá, protože demonstruje zkušenosti s více typy matric a materiálovými rodinami spíše než úzkou specializací na jednu kategorii komponent. Partner, který vyrobil držáky podvozku, konstrukční výztuhy a vnitřní kovové obložení, rozumí tomu, jak různé architektury lisovacích nástrojů, třídy materiálů a požadavky na tolerance působí v rámci programu vozidel.
Jejichstránka automobilového průmysluposkytuje případové studie procesů, které mohou technické týmy přezkoumat při posuzování, zda prokázané schopnosti dodavatele odpovídají jejich specifickým programovým požadavkům. Pro týmy v raných fázích výběru partnera pro výrobu lisovacích nástrojů je tento druh zdokumentovaných projektových důkazů cennější než obecná tvrzení o způsobilosti.
Co činí tento typ integrovaného partnera cenným, je kontinuita životního cyklu. Když stejná organizace, která navrhla a vyrobila matrici, také podporuje zkoušení, náběh výroby a průběžnou údržbu, institucionální znalosti zůstanou nedotčeny. Technici, kteří chápou, proč byla konkrétní tažná housenka umístěna na konkrétní místo, jsou titíž diagnostiki, kteří po třech letech výroby diagnostikují problém s tvarováním. Tato kontinuita odstraňuje mezery ve znalostech, které trápí programy, kde jsou návrh, sestavení a údržba rozděleny mezi odpojené dodavatele.
Bez ohledu na to, kterého dodavatele si nakonec vyberete, výše uvedený rámec hodnocení poskytne vašemu týmu strukturovanou cestu rozhodnutím. Na ceně bude vždy záležet, ale v automobilovém lisování je nejlevnější raznice jen zřídka ta nejméně nákladná za celý životní cyklus programu. Správný partner dodává nástroje, které spolehlivě fungují po celá léta, přizpůsobí se, když přijdou technické změny, a zachovají rozměrovou stabilitu, díky níž se vaše montážní linka pohybuje bez přerušení.
Často kladené otázky o lisovacích nástrojích pro automobily
1. Jaký je rozdíl mezi progresivní matricí a transferovou matricí v automobilovém lisování?
Progresivní matrice používá souvislý kovový pás, který postupuje přes několik stanic v rámci jedné sady matric a vytváří malé součásti, jako jsou držáky a spony, vysokou rychlostí (30-60+ zdvihů za minutu). Přenášecí matrice používá jednotlivé polotovary, které se mezi nezávislými stanicemi přemisťují mechanickými tyčemi nebo roboty, a manipulují se středními-až{3}}velkými konstrukčními částmi, které jsou příliš složité pro postup-pásy. Výběr závisí na velikosti dílu, složitosti tvarování a ročním objemu. Díly menší než 300 mm s objemy nad 300 000 jednotek za rok obvykle vyhovují progresivním nástrojům, zatímco větší konstrukční prvky se složitou geometrií pasují do přenosových sestav, kde lze každou stanici nezávisle vyladit pro tonáž a řízení toku materiálu.
2. Jak dlouho vydrží lisovací forma automobilu, než je třeba ji vyměnit?
Životnost matrice se výrazně liší v závislosti na lisovaném plechu, rychlosti výroby a kvalitě údržby. Dobře-udržovaná progresivní měkká ocel může vyrobit 1 milion nebo více dílů před hlavní renovací. Při lisování pokročilých-vysokopevnostních ocelí (AHSS) nad 980 MPa však může životnost nástroje klesnout na 50 000-100 000 zásahů bez řádných povlaků a nástrojových ocelí jakosti PM{11}}. Tvrdokovové břitové destičky na stanicích s vysokým{14}opotřebením prodlužují životnost o 500–1000 % ve srovnání s konvenčními nástrojovými oceli. Preventivní údržba vázaná na spouštěče počtu úderů, spíše než na kalendářní data, je jedinou nejúčinnější strategií pro maximalizaci životnosti matrice a předcházení neplánovaným poruchám.
3. Proč je zkoušení lisovacích nástrojů tak důležité před sériovou výrobou v automobilovém lisování?
Zkušební nástroj překlenuje propast mezi čerstvě obrobeným nástrojem a výkonem-připraveným na výrobu. Obvykle spotřebovává 30 % celkových nákladů na nástroje a 40 % časové osy inženýrství, protože i dokonale opracované raznice mohou vyrábět panely s trhlinami, vráskami nebo rozměrovými odchylkami. Proces zahrnuje nanášení matrice pro ověření kontaktu, počáteční ražení panelu, měření GD&T pomocí souřadnicových měřicích strojů, celoplošné 3D skenování proti geometrii CAD a iterativní opravy, dokud nejsou splněna kritéria přijatelnosti OEM. Přeskočení nebo uspěchané zkoušení posouvá problémy s kvalitou dolů do těla-v-bílé sestavě, kde jsou opravy exponenciálně dražší.
4. Jak se lisovací raznice liší pro elektromobily ve srovnání s tradičními automobily?
Platformy pro elektromobily zavádějí lisované komponenty, které nemají obdoby v konvenčním designu vozidel, zejména kryty baterií, které mohou být delší než 2 metry s velkou hloubkou tahu. Tyto přihrádky na baterie často používají hliníkové slitiny náchylné k zadření nebo na míru{2}}svařované polotovary kombinující AHSS s měkkou ocelí, což vyžaduje zápustky, které zvládají velmi odlišné tváření v rámci jednoho nástroje. Struktury karoserie elektromobilů také používají smíšené-materiálové strategie, kde může být potřeba na jedné platformě matrice optimalizované pro lisované-kalené oceli, dvoufázové oceli a hliníkové uzávěry, z nichž každý vyžaduje jiné povlaky, nastavení tonáže a přístupy kompenzace odpružení, které tradiční nástroje z éry měkké-oceli- nikdy nevyžadovaly.
5. Co bych měl hledat při výběru výrobce lisovacích forem pro automobily?
Vyhodnoťte dodavatele v rámci několika integrovaných funkcí:-vlastní simulace lisování pro včasnou identifikaci rizik tváření, zdokumentovaná odborná znalost materiálu odpovídající jakosti oceli nebo hliníku vašeho programu, kapacita lisu, který kopíruje vaše výrobní podmínky pro vyzkoušení, certifikace IATF 16949 pro disciplínu automobilové kvality a plná podpora životního cyklu od prototypu až po výrobní údržbu. Partneři jako YICHEN, kteří podporují týmy OEM, Tier{5}}1 a Tier-2 napříč strukturou, podvozky, interiéry a lisovanými díly souvisejícími s nákladními vozy, prokazují šíři potřebnou pro komplexní programy. Upřednostňujte dodavatele tam, kde návrh, stavba a údržba sídlí pod jednou střechou, aby znalosti institucí zůstaly nedotčené po celou dobu životnosti programu.


