


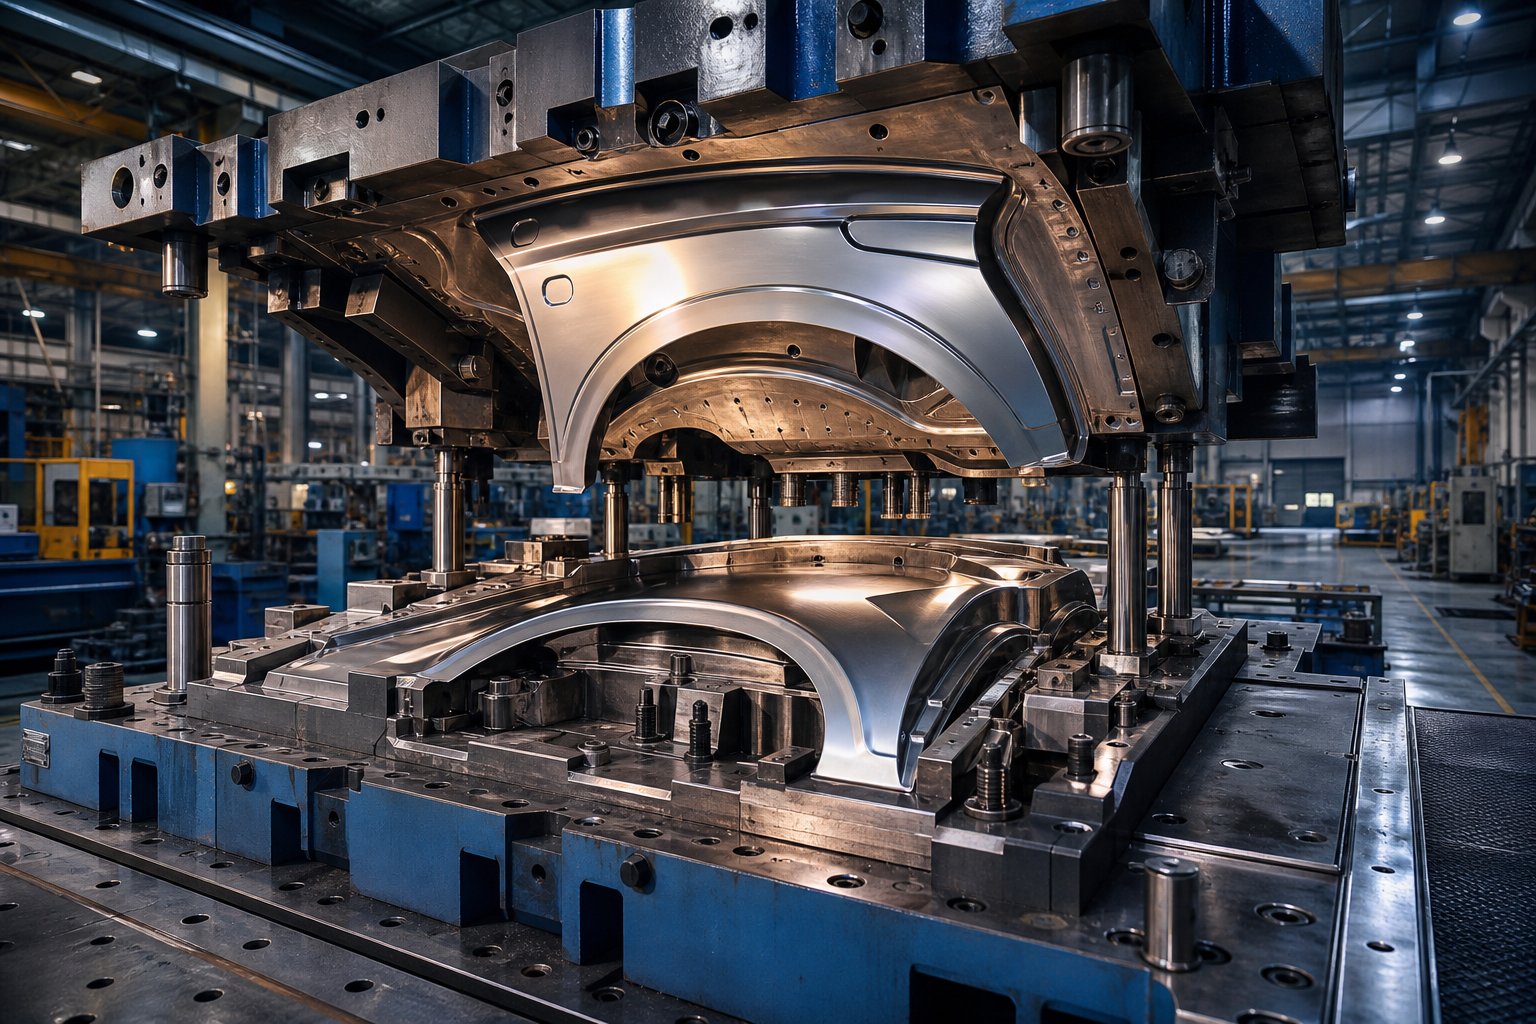
Co je to raznice na křídlo auta a proč to stojí, co to dělá
Když hledátesleva auto křídla razítka, musíte přesně vědět, co kupujete, než budete moci vyhodnotit, zda je cena spravedlivá. Křídlo automobilu, v severoamerické angličtině nazývané blatník, je panel karoserie, který se klene nad předním nebo zadním kolem. Vytvarování tohoto panelu z plochého plechu vyžaduje specializovanou kovovou raznici, která je schopna vytvářet složené křivky, ostré rysové linie a přesné okrajové příruby v jediném zdvihu lisu nebo v přesně uspořádané sadě operací.
Lisovací raznice na křídla automobilu je přesný nástroj sestávající ze vzájemně sladěných horních a spodních ocelových součástí, které řežou, kreslí a tvarují plochý plech do trojrozměrného panelu blatníku vozidla, přičemž splňují standardy pro povrchovou úpravu třídy A a-rozměrové mezery v karoserii.
Díky čemu je raznice na křídlo auta jedinečná
Na rozdíl od lisovacích lisů používaných pro ploché držáky nebo konstrukční výztuhy musí lisovací lis na blatníky zvládat hloubky hlubokého tažení, tvarování tažením přes konvexní povrchy a přechody těsných poloměrů najednou. Složitá geometrie znamená, že povrchy raznic vyžadují zrcadlovou{1}}kvalitní opracování a dokonce i malé odchylky vytvářejí na hotovém panelu viditelné zvlnění. To je důvod, proč automobilové lisovací lisy pro panely karoserie stojí výrazně více než lisovací lisy vyrobené pro skryté konstrukční díly.
Klíčové funkce ve výrobě automobilových karoserií
Kompletní sada křídel obvykle provádí operace tažení, ořezávání, obrubování a opětovného natahování. Kresba tvoří základní tvar, ořezávání odstraňuje přebytečný materiál alemování ohýbá hranyk vytvoření upevňovacích ploch, kde je panel přišroubován ke karoserii vozidla. Každá stanice v procesu zvyšuje náklady na celkový balík nástrojů.
Stručná terminologická poznámka: v průmyslové literatuře uvidíte termíny lisovací formy, raznice a dokonce i vstřikovací formy používané volně. Lisovací formy a lisovací formy se vztahují ke stejnému nástroji z plechu. Forma, přísně vzato, tvaruje tekutý nebo roztavený materiál, zatímco kovová raznice tvaruje pevný plech pod tlakem lisování. Znalost tohoto rozdílu vám pomůže vyhnout se nejasnostem při porovnávání nabídek od různých dodavatelů nabízejících slevové nástroje.
Technické požadavky na tyto nástroje, od hloubky tažení až po tolerance povrchové úpravy, tvoří cenu a určují, kde lze nalézt legitimní úspory.
Technické požadavky, které řídí ceny automobilových křídel
Každá sleva na kovové raznice má podlahu, bod, pod kterým nástroje prostě nemohou vyrobit přijatelný panel blatníku auta. Pochopení toho, kde tato podlaha sedí, vám pomůže oddělit skutečné úspory od řezaných rohů. Základní linii určují tři technické požadavky: hloubka tažení, jakost povrchové úpravy a rozměrová tolerance pro montáž karoserie.
Nakreslete hloubku a složitost tvarování pro geometrii blatníku
Představte si, že přes průbojník natáhnete plochý ocelový polotovar, který jej vtlačí do dutiny ve tvaru podběhu kola. Kov se natahuje, stlačuje a teče současně přes složené křivky. Typický panel křídla automobilu vyžaduje hloubku tažení mezi 150 mm a 250 mm, přičemž některé tvarované konstrukce tlačí přes 300 mm. Tato hloubka v kombinaci s úzkými poloměry u otvoru kola a rysy podél boční strany karoserie znamená, že plechové lisovací nástroje musí přesně řídit tok materiálu v každém bodě.
Pro kontext může jednoduchý konstrukční držák potřebovat pouze 20 až 40 mm hloubky tažení s minimálním zakřivením. Tvářecí síly, kalibrace tlaku držáku polotovaru a počet tažných stanic, to vše se mění s hloubkou. Hlubší tažení vyžaduje robustnější zakázkové kovové lisovací matrice s větší tonáží lisu, těsnější ovládání poloměrů a často další operace opětovného nasunutí pro dosažení konečné geometrie. Každý z těchto faktorů zvyšuje náklady na nástroj pro lisování kovů.
Povrchová úprava a rozměrové normy pro panely karoserie
Křídlové panely automobilů jsou povrchy třídy A, což znamená, že jsou viditelné pro zákazníka po lakování. Podlemetrologické normy pro automobilovou výrobu, Povrchy třídy A musí být bezchybně hladké, souvislé a bez jakýchkoliv nedokonalostí zjistitelných pouhým okem. Slouží také strukturální a aerodynamické roli, takže o požadavku na kvalitu nelze-vyjednávat bez ohledu na cenu.
Stejně přísné jsou rozměrové tolerance pro panely karoserie. APrůzkum JD Powerzjistili, že 41 % problémů s kvalitou automobilů má původ v geometrických vadách kvality. Mezery mezi panely-k-na hotovém vozidle se obvykle drží na +/- 0.5 mm, což znamená, že samotný vyražený blatník musí být přesný až těsnější, aby se zohlednilo nahromadění sestav-. Ne-viditelné části, jako jsou držáky nebo výztuhy, se mohou bez následků pohybovat +/- 1.0 mm nebo širší.
| Parametr | Panel křídla auta (blatník). | Konstrukční držák / výztuž |
|---|---|---|
| Hloubka kreslení | 150 - 300 mm | 20 - 40 mm |
| Stupeň povrchové úpravy | Třída A (viditelná, barva-připravena) | Třída C / D (skrytá, pouze funkční) |
| Rozměrová tolerance | +/- 0.3 až +/- 0.5 mm | +/- 0.8 až +/- 1.5 mm |
| Typický počet lisovacích stanic | 4 - 6 (kreslení, oříznutí, obruba, obnovení) | 1 - 3 (prázdné, formulářové, propíchnuté) |
| Drsnost povrchu (Ra) | 0.4 - 0.8 mikrometrů | 1.6 - 3.2 mikrometrů |
Toto srovnání vám jako kupujícímu říká: hloubka kreslení, povrchová úprava a tolerance rozměrů jádra na protilehlých hranách jsou -specifikace, o kterých nelze vyjednávat. Jakékoli zlevněné razítko pro křídlo automobilu musí stále odpovídat těmto číslům, jinak se panel po lakování bude vlnit, mezery budou při montáži vypadat nerovnoměrně nebo díl nebude správně sešroubován. Dohodnutelné oblasti mají tendenci být tolerance na skrytých přírubách, geometriích vnitřních výztuh a oblastech pokrytých ozdobnými díly nebo sousedními panely. Vědět, se kterými specifikacemi můžete relaxovat a se kterými ne, je prvním krokem ke spolupráci s dodavatelem lisovacích nástrojů za cenu-sníženou cenovou nabídku, která stále produkuje-díly hodné výroby.
Typ konfigurace matrice, kterou si zvolíte, ať už progresivní, přenosová nebo tandemová linka, výrazně znásobuje nebo zmírňuje tyto nákladové faktory.
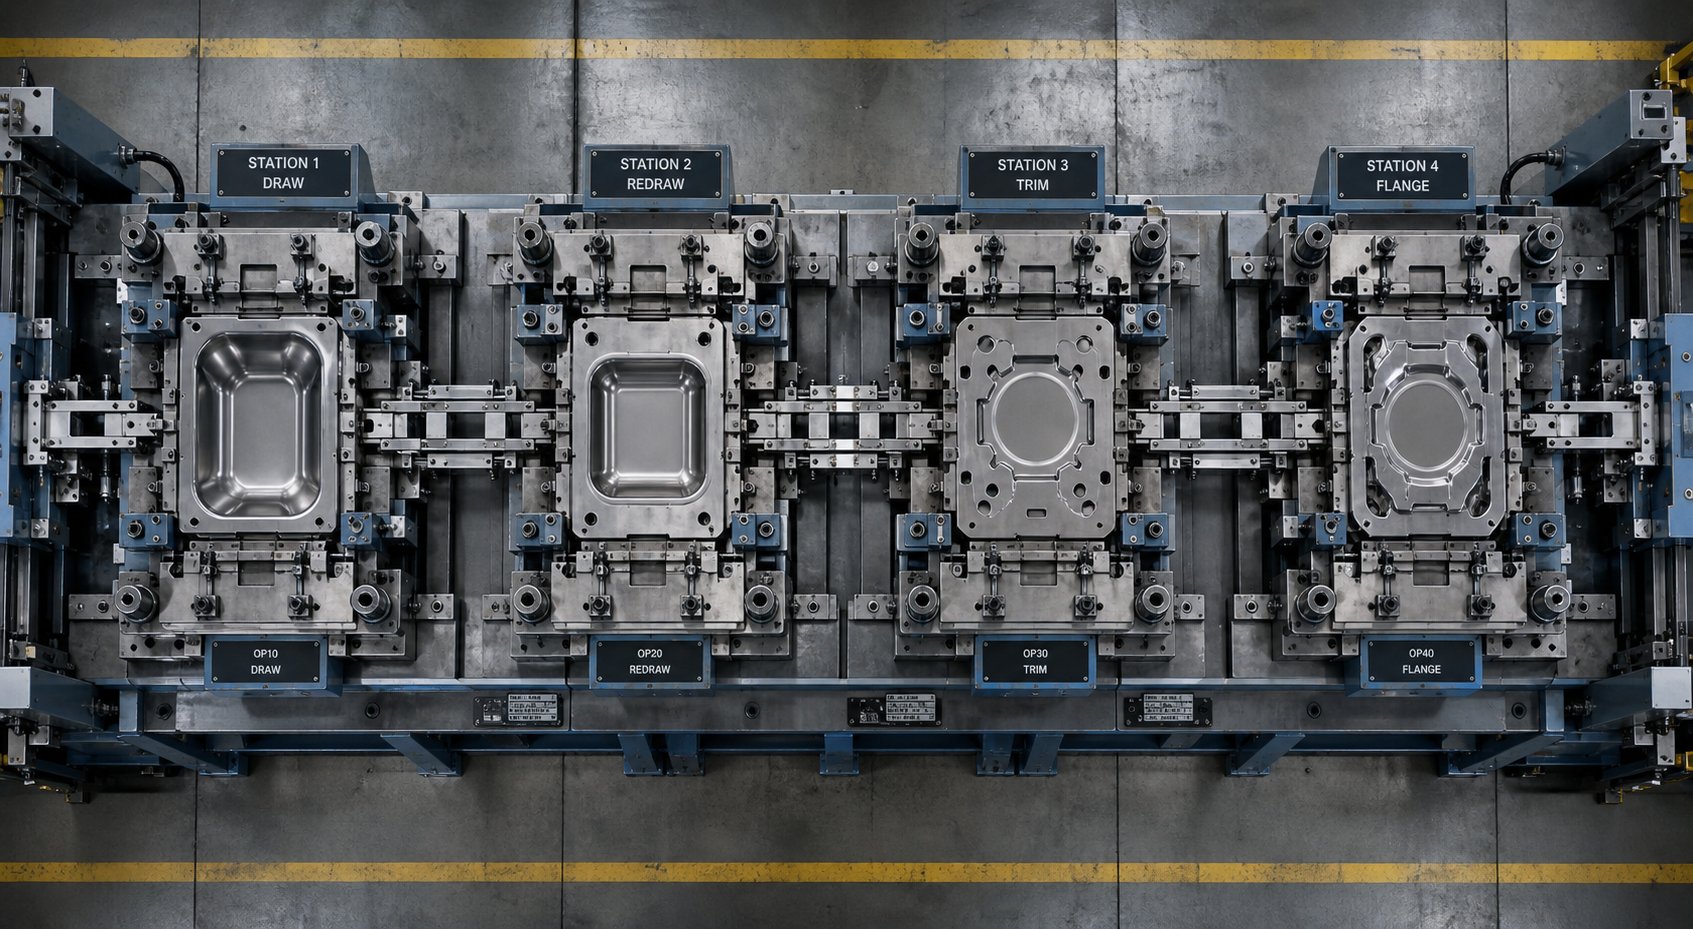
Typy zápustek používané při lisování panelů křídel automobilů
Konfigurace matrice je jedním z prvních závazků týkajících se nákladů, které uděláte, často ještě před řezáním jediného bloku oceli. Volba mezi progresivní kostkou, přenosovou kostkou nebo nastavením tandemové linky určuje, kolik stanic potřebujete, jak složitý se každý pár razítka a kostky stane a nakonec, kolik prostoru existuje pro cestu slevy. Speciálně pro panely křídel automobilu velikost dílu a hloubka tvarování rychle zužují možnosti.
Progresivní zápustky pro menší varianty panelu křídla
Progresivní matrice podávají pásek cívkyprostřednictvím více stanic namontovaných na jedné společné sadě lisovacích nástrojů. Každý zdvih lisu posune pás o jednu vzdálenost, přičemž na každé stanici provede jinou operaci, od vysekávání záseků přes tvarování a ořezávání. Běží rychle, často 60 až 100 zdvihů za minutu a vyžadují minimální práci, protože podavač svitků automatizuje manipulaci s materiálem.
Zní to ideálně, že? Háček je ve velikosti. Progresivní matrice fungují nejlépe pro malé-až{2}}střední díly, které zůstávají během tvarování připevněny k nosiči pásu. Plnohodnotný-panel předního blatníku je prostě příliš velký a příliš hluboký{5}}na to, aby zůstal připojen k pásku cívek přes více stanic. Nicméně menší varianty křídlových panelů, jako jsou čtvrtpanelové nástavce nebo částečné části podběhů kol používané v sadách pro trh s náhradními díly, mohou někdy odpovídat progresivní konfiguraci. Když tak učiní, náklady na lisování podstatně klesnou, protože vše žije v jednom nástroji na jednom lisu.
Přenosové a tandemové matrice pro blatníky plné{0}}velikost
Křídlové panely automobilů plné{0}}velikosti téměř vždy vyžadují přenosové matrice nebo tandemové matrice. V anastavení převodové matrice, jednotlivé polotovary se pohybují mezi stanicemi během jediného lisování pomocí mechanických kolejnic nebo servo-poháněných prstů. Každá stanice zpracovává jednu operaci: tažení, ořezávání, obruba nebo propichování. Díl se volně pohybuje, což umožňuje hluboké tažení a rotaci mezi stanicemi, což je obojí kritické pro geometrii blatníku.
Zápustky tandemové řady mají jiný přístup. Každá operace sedí ve vlastním vyhrazeném lisu a díly se mezi lisy přenášejí pomocí robotu nebo dopravníku. Toto uspořádání nabízí flexibilitu, protože můžete udržovat jednu stanici, aniž byste museli vytahovat celý vlastní balík kovových lisovacích nástrojů offline. Vyžaduje však více lisů a větší podlahovou plochu.
Z hlediska nákladů na lisovadla a lisování, konfigurace převodových a tandemových linek obvykle začínají kolem 100 000 USD za jednu stanici a mohou posunout kompletní řadu blatníků hluboko přes 500 000 až 1 000 000 USD, pokud jsou zahrnuty všechny operace tažení, ořezávání a příruby. Níže uvedená tabulka uvádí tyto rozdíly vedle sebe.
| Typ matrice | Typické stanice | Rozsah relativních nákladů | Nejlepší{0}}přizpůsobený objem | Životaschopnost nákupu slev |
|---|---|---|---|---|
| Progresivní zemřít | 5 - 15 | $15,000 - $60,000 | 50,000+ dílů/rok | Vysoká (jednodušší konstrukce, jeden nástroj) |
| Přenosová matrice | 4 - 6 | $250,000 - $750,000+ | 20,000 - 500,000+ dílů/rok | Střední (úspory díky redukci stanice nebo jakosti materiálu) |
| Tandemová linka umírá | 4 - 7 (samostatné lisy) | $500,000 - $1,000,000+ | 100,000+ dílů/rok | Nižší (vysoká základní složitost) |
Klíčový poznatek pro nákupní týmy: pokud geometrie vašeho dílu umožňuje sadu progresivních lisovacích raznic, jste již na cenově-nejefektivnější cestě. U blatníků plné velikosti-, které vyžadují přemístění nebo spojky tandemového vedení, se možnosti slev přesouvají od výběru konfigurace k výběru materiálu, snížení počtu stanic a strategii zdrojů. Tyto páky fungují v rámci životního cyklu samotné formy, od počátečního návrhu CAD až po závěrečné zkušební schválení.
Fáze životního cyklu a kde vznikají úspory nákladů
Každý dolar v kotaci kostky vede zpět do určité fáze procesu sestavení. Většina dodavatelů vám však nabízí paušální-cenu, aniž by rozebírali, kam peníze jdou. Když pochopíte, jak se náklady krok za krokem kumulují, můžete přesně určit, kde se slevou na lisování křídel automobilu snižují náklady a zda tato snížení ohrožují kvalitu dílů nebo jednoduše odrážejí chytřejší procesní volby.
Od návrhu CAD až po závěrečné zkušební schválení
Kostka křídla auta se pohybuje předvídatelnou sekvencí. Každá fáze spotřebovává technické hodiny, strojní čas nebo materiál a každá nabízí jiný stupeň flexibility, pokud jde o cenu. Zde je uveden celý životní cyklus sekvenčně s poznámkami o tom, jak každá fáze ovlivňuje celkové náklady:
- Produktová data a DFM recenze- Inženýři analyzují CAD model blatníku z hlediska vyrobitelnosti. Vliv na náklady je v absolutních dolarech nízký (obvykle 3 až 5 procent z celkových nákladů), ale rozhodnutí, která zde činí, procházejí každou navazující fází. Změna geometrie v tomto bodě nestojí téměř nic; stejná změna po opracování může stát desítky tisíc.
- Návrh tváření matrice a plánování procesu- Součásti lisovacího nástroje jsou rozmístěny: geometrie tažného kroužku, ořezové ocelové profily, obrysy držáku polotovaru a nástroje stanice příruby. Tato fáze určuje počet operací a požadavky na tisk. Představuje zhruba 10 až 15 procent nákladů na nástroje.
- CAE simulace a virtuální vyzkoušení- Software pro simulaci tváření předpovídá praskliny, vrásky, ztenčení a odpružení ještě před řezáním jakéhokoli kovu.Výzkum simulace ražení Keysightukazuje, že každá iterace fyzického testu může stát až 30 000 USD na opravu. Snížení těchto smyček pomocí simulace přímo snižuje konečnou cenu.
- Odlévání nebo hrubé opracování zápustkových bloků- Surové bloky zápustek jsou buď odlévány ze slitin železa, nebo hrubě{1}}obráběny z kovaných ocelových předvalků. Materiálové náklady se v této fázi mohou pohybovat od 20 do 30 procent celkových investic do lisovacích nástrojů, což z nich činí primární cíl pro diskontní strategie prostřednictvím náhrady jakosti.
- Přesné CNC obrábění a EDM- Povrchy matrice jsou dokončeny-opracovány do konečné geometrie. Pracovní a strojní-hodinové sazby jsou zde jediným největším faktorem nákladů, často 30 až 40 procent celkových nákladů. Obstarávání této práce z regionů s nižší mírou obráběcí práce je běžnou cestou ke snížení cen.
- Tepelné zpracování a povrchová úprava- Kritické otěrové povrchy na razidlech, ozdobných ocelích a tažných kroužcích procházejí kalením a povlakem. Náklady jsou mírné (5 až 10 procent), ale přímo ovlivňují životnost.
- Fyzikální zkušební a korekční smyčky- Hotová matrice běží na lisu s produkčním-kovem. Inženýři měří přesnost panelu, odpružení a kvalitu povrchu a poté ručně-opravují nebo předělávají{4}}problémové oblasti. Každá korekční smyčka zvyšuje náklady. Dobře-simulované matrice často procházejí v jedné nebo dvou smyčkách; špatně naplánované nástroje mohou potřebovat čtyři nebo pět.
- Konečné schválení a uvolnění výroby- Rozměrové sestavy, ověření CPK a dokumentace k podpisu-uzavřete projekt. Administrativní náklady jsou malé, ale zpoždění zde zdržují data zahájení výroby.
Kde se skutečně objevují možnosti slev
Díky zmapovanému životnímu cyklu můžete vidět, že legitimní slevy na nástroje pro lisování kovů se neobjevují ze vzduchu. Pocházejí ze čtyř specifických oblastí:
- Zjednodušení návrhu (1.–2. fáze)- Snížením počtu tvářecích stanic z pěti na čtyři nebo spojením operace oříznutí a příruby do jedné stanice se sníží objem obrábění a hmotnost zápustkové oceli. U zakázkové kovové raznice, která slouží k poprodejnímu blatníku, mohou uvolněné skryté-tolerance příruby eliminovat celou záchytnou stanici.
- Náhrada materiálu (fáze 4)- Volba litinového bloku matrice před blokem z kované nástrojové oceli pro oblasti s nízkým opotřebením-, jako jsou držáky polotovarů, ušetří 15 až 25 procent suroviny. Lisovací povrch lisovaného kovu stále funguje, zvláště když je spárován s cílenými povrchovými úpravami ve fázi 6.
- Snížení počtu pokusů-na simulaci (fáze 3 a 7)- Větší investice do virtuálního ověření předem omezí fyzické zkušební smyčky. Vzhledem k tomu, že každá smyčka může trvat 30 000 USD nebo více za lisovací čas, práci a-opracování, pokles ze čtyř iterací na dvě představuje úsporu 60 000 USD na složité matrici blatníku.
- Regionální výhoda nákladů práce (5. fáze)- CNC obrábění je nejpracnější-fází. Získávání dokončovacího obrábění v oblastech, kde jsou sazby kvalifikovaných výrobců zápustek o 40 až 60 procent nižší, přímo snižuje největší jednotlivý nákladový blok bez změny designu nebo materiálových specifikací.
Zde je kritické, že žádná z těchto strategií nevyžaduje, abyste přijali horší část. Přesouvají náklady z procesu, aniž by klesly pod úroveň kvality definovanou vašimi požadavky na povrch třídy A a rozměrovou toleranci. Dodavatel, který nabízí lisovací práce se slevou, by měl být schopen poukázat na jeden nebo více z těchto mechanismů. Pokud nedokážou vysvětlit, odkud úspory pocházejí, je to varovný signál, který stojí za to prozkoumat.
Mezi těmito pákami si výběr materiálu zaslouží hlubší pozornost. Třída nástrojové oceli vybraná pro každou součást lisovnice, od protahovacího razníku až po ořezové hrany, vytváří nejširší variaci nákladů, kterou mohou kupující přímo ovlivnit ve fázi nabídky.
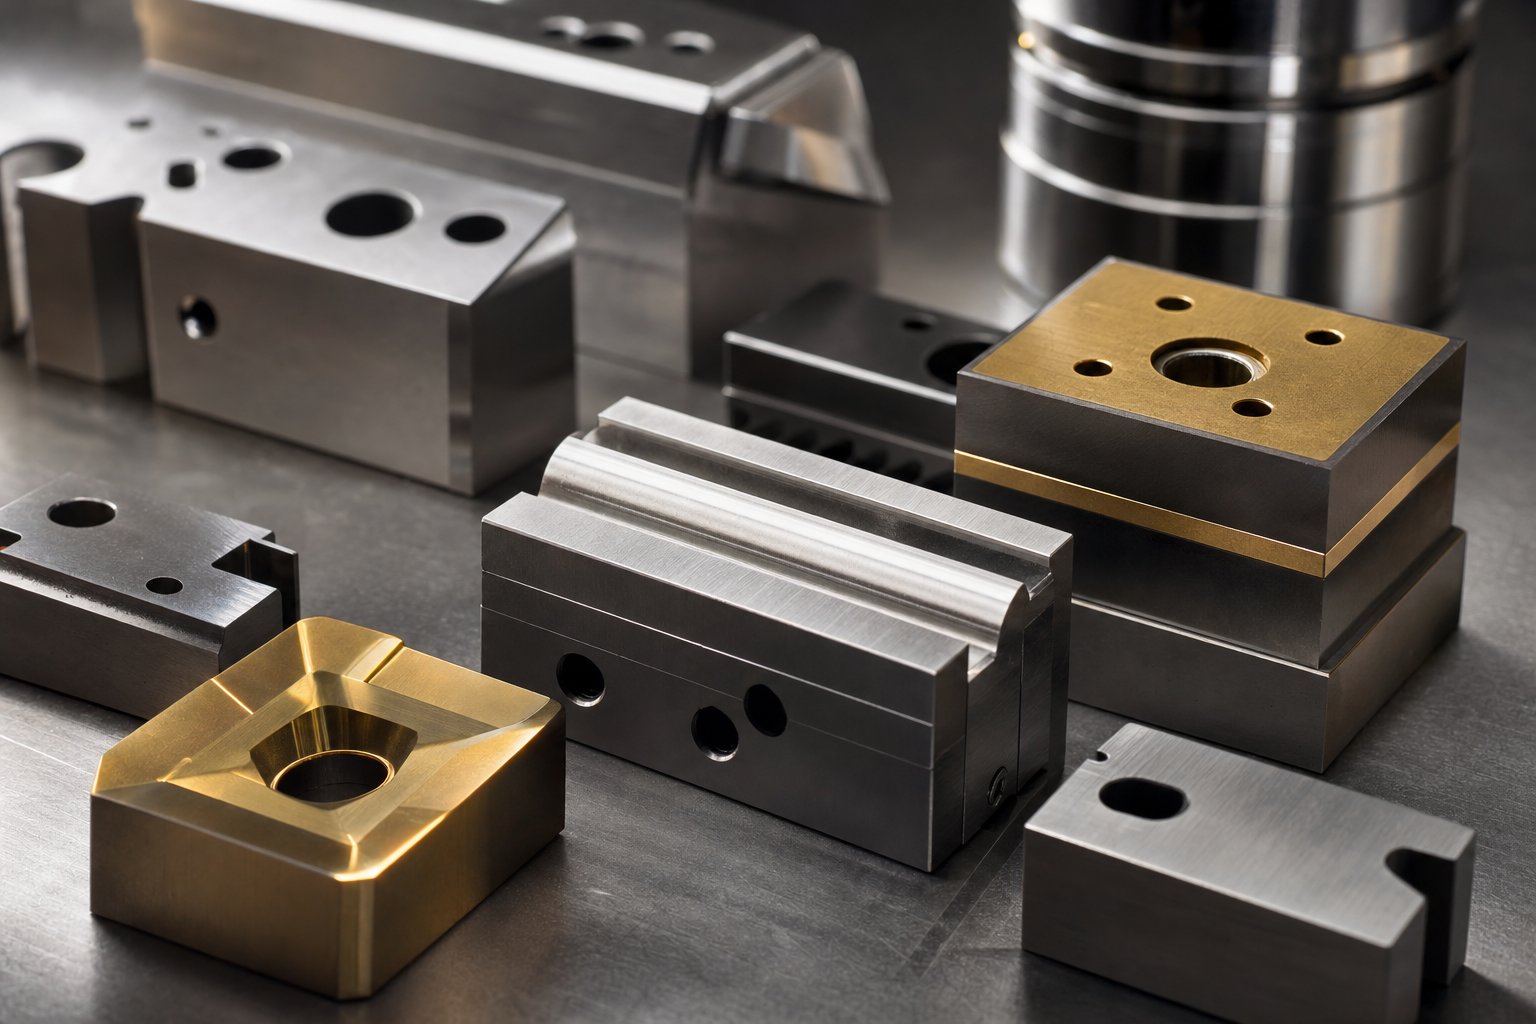
Třídy nástrojové oceli a jak výběr materiálu vytváří slevy
Nástrojová ocel může představovat 20 až 30 procent nákladů na kompletní sadu kovových matric a různé třídy nesou cenovky, které se liší faktorem tři nebo více. Toto rozšíření je místo, kde vzniká mnoho legitimních slevových nabídek lisování křídel aut. Dodavatel, který zvolí jednu jakost před druhou, nemusí nutně škrtat. Možná přizpůsobují ocel skutečným podmínkám opotřebení na každé stanici spíše než ze zvyku všude specifikovat prémiovou slitinu.
Běžné třídy nástrojové oceli pro zápustky automobilových blatníků
Ocelové lisovnice pro automobilové panely karoserií obvykle pocházejí z dobře -zavedené rodiny studených a vysokorychlostních{1}} nástrojových ocelí. Každá třída vyvažuje tři konkurenční vlastnosti: houževnatost, odolnost proti opotřebení a pevnost v tlaku. Zvýšení jednoho často snižuje další, takže výběr jakosti závisí na tom, kde ocel sedí uvnitř matrice.
Stanice kreslení potřebují především houževnatost. Tažník a kroužek odolávají opakovaným-nárazům s vysokou tonáží, protože vytvářejí složené křivky blatníku. Typy jako D2 (s vysokým obsahem uhlíku, vysokým obsahem chrómu při zhruba 61 HRC) nabízejí dobrou odolnost proti opotřebení se střední houževnatostí, což z nich činí společný základ pro lisování zápustkové oceli v automobilovém průmyslu. U stahovacích kroužků s vyšším-nárazem poskytuje S7 při přibližně 57 HRC vynikající odolnost proti nárazům, což je důležité při formování hluboké geometrie-oblouku kola.
Trimovací a přírubové stanice čelí jiné výzvě. Břity se dotýkají plechu vysokou rychlostí a musí odolávat abrazivnímu opotřebení bez vylamování. Zde rychlořezná ocel M2 (62 HRC) nebo prášková metalurgie jako PM M4 poskytují vynikající zachování ostří. Tvrdokovové lisovací nástroje, které používají vložky z karbidu wolframu v místech nejtěžšího opotřebení, posouvají životnost lisovacích nástrojů ještě dále, ale za prémiovou cenu.
Níže uvedená tabulka porovnává třídy, se kterými se běžně setkáte v nástrojích na lisování oceli pro raznice blatníků:
| Třída oceli | Typická tvrdost (HRC) | Relativní materiálové náklady | Expected Die Life (Hity) | Nejlepší aplikace ve Wing Die |
|---|---|---|---|---|
| S7 | 54 - 57 | Nízký | 200,000 - 400,000 | Tasit úder, tasný kroužek (vysoký dopad) |
| A2 | 58 - 62 | Nízká - Střední | 300,000 - 500,000 | Držáky polotovarů, střední-tvarování opotřebení |
| D2 | 58 - 61 | Střední | 400,000 - 700,000 | Ořezové oceli, lemovací vložky |
| M2 | 60 - 62 | Střední - Vysoká | 600,000 - 1,000,000 | Vysoce{0}}opotřebené okraje lemů, propíchněte průbojníky |
| PM M4 (PS4) | 60 - 62 | Vysoký | 800,000 - 1,500,000 | Silné-opotřebení obložení a přírubových vložek |
| Karbid wolframu (vložky) | 75+ (škála HRA) | Velmi vysoká | 1,500,000 - 3,000,000+ | Velkoobjemové{0}}ořezávání okrajů, propichování |
Všimněte si vzorce: jak se pohybujete v tabulce výše, náklady rostou a životnost kostky se prodlužuje. Kupující, který hledá zlevněnou lisovací matrici na křídla automobilu, se může zaměřit na nižší-nákladové třídy pro stanice, kde je míra opotřebení zvládnutelná, přičemž si prémiovou ocel vyhradí pouze pro kritické hrany obložení. Tento selektivní přístup k sadě kovových matric může snížit náklady na materiál o 30 až 50 procent oproti specifikaci D2 nebo M2 plošně.
Povrchové úpravy, které kompenzují nižší náklady na materiál
Tady je ekonomika zajímavá. Nižší-nákladová základní ocel spárovaná se správnou povrchovou úpravou se může přiblížit životnosti dražšího neošetřeného druhu za zlomek ceny.
V automobilových aplikacích lisovací oceli dominují tři rodiny povlaků:
- PVD povlaky (TiN, TiAlN, CrN)- Při použití při relativně nízkých teplotách (kolem 200 až 500 stupňů C) zabraňuje PVD riziku zkreslení.Výzkum od AHSS Insightsukazuje, že povlak TiAlN aplikovaný PVD{0}}na řezné oceli vytváří výrazně čistší hrany po 200 000 dílech ve srovnání s nástroji bez povlaku. Několik světových výrobců automobilů specifikuje PVD výhradně proto, že zachovává rozměrovou přesnost.
- Iontová nitridace- Vytvoří tvrdou difúzní vrstvu přímo na povrchu nástroje. Iontová nitridace při nižších teplotách než plynová nitridace minimalizuje křehkou bílou vrstvu a zabraňuje deformaci. Kombinace nitridace s PVD vrchním povlakem, proces nazývaný duplexní povlak, poskytl více než 1,2 milionu dílů v dokumentovaných výrobních zkouškách oproti pouze 50 000 dílům u pochromovaných-nástrojů.
- TD (tepelné difúzní) povlaky- Extrémně tvrdé vrstvy karbidu vanadu spojené metalurgicky se substrátem. Efektivní, ale aplikovaný při vysokých teplotách, vyžadující opětovné vytvrzení a pečlivé řízení rozměrů.
Praktický dopad pro zákazníky se slevou na nástroje: specifikace oceli S7 nebo A2 s duplexní nitridací-plus{3}}PVD úpravou může zajistit 500 000 nebo více zásahů na tažné stanici, což je výkon, který se překrývá s neošetřenými D2 nebo M2 za zhruba polovinu kombinovaných nákladů na materiál a zpracování. Toto není teoretické cvičení. Je to mechanismus, který stojí za mnoha konkurenčními nabídkami od zkušených dodavatelů nástrojů pro lisování oceli.
Zbývající otázkou není jen to, zda ocel a povlak vydrží, ale také to, zda má ekonomická stránka smysl pro váš konkrétní objem výroby a aplikaci panelů. Toto rozhodnutí závisí na přizpůsobení investic do nástrojů vašim skutečným spouštěným množstvím a požadavkům na-konečné použití.
Když má diskontní nástroje pro křídlové panely ekonomický smysl
Vědět, co jde do matrice a které třídy oceli šetří peníze, je užitečné, ale skutečné rozhodnutí spočívá v tomto: ospravedlňuje váš konkrétní projekt zlevněnou raznici na křídlo auta, nebo nakonec utratíte více za přepracování a výměny, než jste ušetřili předem? Odpověď závisí na třech proměnných, na objemu výroby, na tom, jak je hotový panel viditelný pro koncového zákazníka, a na tom, jakou míru přepracování dokáže váš provoz absorbovat, aniž byste přišli o peníze.
Objemové limity, které ospravedlňují rozpočtové nástroje
Razicí průmysl funguje na dobře-zavedeném ekonomickém principu. Pod zhruba 5000 díly,výroba měkkých nástrojů nebo CNC-výrobaobvykle stojí celkově méně, protože amortizace nástrojů ničí vaši-ekonomiku jednotlivých dílů při malých množstvích. Více než 50 000 dílů ročně, tvrdé lisovací nástroje se rychle vrátí a prémiové raznice se stávají samozřejmou investicí, protože při tomto objemu záleží na dlouhé životnosti.
Slevové nástroje pro automobilové blatníky leží v pásmu mezi těmito extrémy, zhruba 10 000 až 50 000 dílů ročně. V tomto rozsahu potřebujete lisování, abyste dosáhli přijatelných nákladů na-díl, ale váš celkový objem nevyžaduje matrici ohodnocenou na miliony zásahů. Plechový lisovací nástroj vyrobený z oceli S7 nebo A2 namísto M2, nebo jeden se čtyřmi stanicemi namísto pěti, poskytuje dostatečnou životnost pro toto výrobní okno při výrazně nižších počátečních investicích.
Přemýšlejte o tom takto. Plnohodnotná -řada blatníků za 500 000 USD nebo více má smysl, když vyrábíte 200 000 panelů ročně pro hlavní platformu OEM. Stejná investice za 15 000-jednotek ročně znamená, že platíte více než 33 USD za součást jen za amortizaci nástrojů, než do rovnice vůbec vstoupí materiál, doba lisování nebo práce. Rozpočet při polovičních nákladech snižuje amortizaci na 16 USD nebo méně a přivádí vaši ekonomiku jednotlivých dílů do konkurenčního prostředí.
Aftermarket a scénáře výměnných panelů
Objemová pásma vyprávějí jen polovinu příběhu. Aplikace konečného použití určuje, jak těsná musí být vaše kvalitní obálka a jakou toleranci máte pro drobné nedokonalosti. Několik segmentů trhu se přirozeně hodí pro vlastní lisovací raznice postavené na rozpočtové cestě:
- Poprodejní náhradní blatníky- Tyto panely si konkurují cenou a kupující očekávají spíše funkční přizpůsobení než dokonalost OEM-stejné třídy A. Mírně uvolněné povrchové normy a širší tolerance mezery jsou přijatelné, což znamená, že méně zkušebních smyček a nižší-oceli jsou životaschopné.
- Klasické panely na restaurování automobilů- Výrobní série jsou malé, často celkem 2 000 až 10 000 jednotek. Panely jsou každopádně obvykle ručně-dokončovány tmelem karoserie a korekcí laku, takže drobné zvlnění povrchu způsobené rozpočtovými nástroji se opraví při nízkých marginálních nákladech.
- Malé-dávkové alternativy OEM- Regionální automobilové programy, maloobjemové uvádění elektrických vozidel na trh nebo limitované{2}}edice modelů, jejichž životnost nikdy nepřekročí 20 000 až 30 000 kusů. Zde hliníkové lisovací raznice nebo redukované-nástroje pro přenos stanic udržují investice úměrné příjmům.
- Ověření prototypu a před{0}}výroby- Když potřebujete 500 až 5 000 vyražených panelů k ověření vhodnosti sestavy, procesů lakování nebo selhání, než se pustíte do výroby-nástrojů. K tomuto účelu někdy slouží i kovové lisovací nástroje pro prodej na sekundárním trhu.
Porovnejte tyto scénáře se situacemi, kdy je prémiové nářadí jedinou racionální volbou:
- Velkoobjemová{0}výroba OEM- Platformy produkující více než 100 000 panelů ročně potřebují matrice s hodnocením milionů zásahů. Prostoje v důsledku předčasného selhání matrice v tomto rozsahu jsou katastrofálně drahé.
- Viditelné panely vlajkové lodi- Blatníky luxusních nebo prémiových značek, u kterých jakákoliv povrchová vada vede k uplatnění záruky. Náklady na návratnost zákazníků daleko převyšují úspory na nástrojích.
- Více{0}}modelové sdílené matrice- Nástroje navržené pro provoz více variant vozidel po dobu-dlouhé životnosti platformy. O dlouhé životnosti a rozměrové stabilitě v průběhu milionů cyklů nelze-vyjednávat.
- Bezpečnostní-geometrie- Křídlové panely, které integrují konstrukce pohlcující nárazy chodců nebo montážní prvky senzorů, kde rozměrová přesnost přímo ovlivňuje dodržování předpisů.
Rozhodnutí není binární. Je to spektrum a většina týmů pro zadávání zakázek nachází svůj projekt někde mezi čistým rozpočtem a čistou prémií. Vyváženost není jen cena lisovnice, ale celkový obraz nákladů po celou dobu výroby panelu, včetně údržby, prostojů a amortizace jednotlivých dílů.
Celkové náklady na vlastnictví forem pro razení rozpočtu
Nižší pořizovací cena na matrici křídla auta vypadá na papíře jako výhra. Ale fakturovaná částka a skutečné náklady na vlastnictví tohoto nástroje jsou dvě velmi odlišná čísla. Sady lisovacích lisů na kov nesou průběžné výdaje, které se tiše hromadí po dobu výroby, au rozpočtových nástrojů mají tyto výdaje tendenci přijít dříve a častěji. Pokud nezohledníte cykly údržby, limity životnosti matrice, náklady na úpravy a prostoje lisu, může vás slevový nákup za vyražený blatník stát více, než by měla za plnou-cenovou matrici.
Forma, která stojí nejméně za vyrobenou součást, nikoli za dolar vynaložený při nákupu, je skutečně nejlepším řešením v automobilovém lisování.
Intervaly údržby a náklady na přeostření
Každá raznice vyžaduje pravidelnou údržbu. Hrany ořezu jsou matné, povrchy pro tažení vytvářejí mikro-odírání a razníky se opotřebovávají na poloměrech řezu. U lisovnic pro výrobu křídel automobilů s výrobním-ocelovým plechem se typické intervaly údržby pohybují mezi 30 000 a 80 000 zásahy v závislosti na jakosti oceli a kvalitě povlaku. Rozpočtové nástroje vyrobené z oceli s nižší-tvrdostí nebo bez duplexních povlaků se nacházejí na kratším konci tohoto rozsahu.
Kolik vlastně akce údržby stojí? Není to jen čas na stole výrobce nástrojů.časopis MetalFormingzdůrazňuje, že neplánovaná údržba lisovacích nástrojů může být čtyřikrát dražší než plánovaná služba, protože kromě skutečné opravy vrství prostoje lisu, práci při nastavení, ověřování kvality-laboratoře a ztrátu výrobní marže. Jediný rozbitý razník, který stojí 25 USD na díly, může vygenerovat více než 500 USD v celkových nákladech, pokud zohledníte tyto následné dopady.
Konkrétně u laciných zápustek křídel očekávejte následující opakující se činnosti údržby:
- Přeostření hran ořezu- Každých 30 000 až 60 000 zásahů pro oceli třídy A2 nebo D2. Každé přebroušení stojí 500 až 2 000 USD v závislosti na délce hrany a dostupnosti.
- Nakreslete leštění povrchu- Oděr a vyzvednutí na stahovacích kroužcích vyžadují ukamenování nebo přeleštění{1}}, aby se zachovala přenosnost povrchu třídy A. Rozpočtové nástroje bez PVD povlaku to potřebují častěji.
- Zvedače raznic a výměna pružin- Dusíkové plynové pružiny a mechanické zvedáky raznic se časem unaví. Sestavení rozpočtu někdy používají lehčí-komponenty, které vyžadují výměnu v kratších intervalech.
- Svorky lisovací matrice a kontroly vyrovnání- Sekce matrice se při opakovaném zatížení lisu posunou. Ověření a dotažení svorek lisovacích matric je standardním preventivním krokem při každém okně údržby.
Odhady odvětví věšákroční údržba ve výši 5 až 10 procent původní hodnoty nástroje, škálování s intenzitou využití. Agresivně fungující blatník s rozpočtem 300 000 USD by mohl mít na údržbu 15 000 až 30 000 USD ročně. Prémiová matrice za 500 000 USD s tvrdší ocelí a lepšími povlaky může stát při roční údržbě stejně nebo méně a zároveň vyrábět více dílů mezi servisními intervaly.
Riziko prostojů a amortizace-částkových nákladů
Zde je matematika nepříjemná pro kupující zaměřené pouze na cenu nálepky. Představte si dva scénáře pro blatník s požadavkem na roční produkci 30 000 kusů:
| Nákladový faktor | Budget Die (sleva) | Prémiová matrice (plná cena) |
|---|---|---|
| Kupní cena | $280,000 | $500,000 |
| Očekávaný život zemřít | 400 000 návštěv | 1 200 000 návštěv |
| Roční náklady na údržbu | $25,000 | $18,000 |
| Frekvence údržby | Každých 35 000 návštěv | Každých 70 000 návštěv |
| Neplánované odstávky (za rok) | 3 - 5 | 0 - 1 |
| Odhadované náklady na prostoje (na událost) | $2,000 - $5,000 | $2,000 - $5,000 |
| Amortizace nástrojů na součást (po dobu životnosti) | $0.70 | $0.42 |
Rozpočtová matrice při nákupu ušetří 220 000 USD, ale opotřebuje se zhruba za 13 let výroby při 30 000 součástech ročně, zatímco prémiová matrice vydrží při tomto tempu 40 let, čímž prakticky přežije platformu vozidla. Ještě důležitější je, že vyšší frekvence údržby rozpočtové matrice znamená více zastavení tisku, více kontrol kvality po restartu a více příležitostí k neplánovanému selhání k zastavení vaší linky.
Neplánované odstávky jsou tichým zabijákem rozpočtu. Každá akce nestojí jen práci na opravách. Nutí nastavovací tým vytáhnout matrici, výrobce nástrojů diagnostikovat a opravovat pod časovým tlakem, laboratoř kvality znovu ověřovat díly po opravě a plánování výroby přeplánovat následné operace. Tyto nashromážděné hodiny a ztracené díly mají skutečný dopad na příjmy, který se nikdy neobjeví na objednávce kostky.
Kovové razníky a zápustky v nástroji na blatníky, zejména průbojníky a ozdobné oceli, jsou komponenty nejzranitelnější vůči předčasnému selhání při sestavování rozpočtu. Nižší-oceli se spíše odštěpují, než aby se opotřebovávaly postupně, což znamená, že poruchy bývají náhlé, spíše než předvídatelné. Nemůžete naplánovat okno údržby kolem děrovače, který praskne bez varování.
Znamená to, že rozpočtové nástroje jsou vždy špatné? vůbec ne. To znamená, že musíte poctivě spočítat celkové náklady na vlastnictví. Pro 15 000-jednotkových poprodejních blatníků s celkovým počtem 60 000 dílů během čtyř let poskytuje rozpočet 280 000 USD naprosto racionální náklady na nástroj ve výši 4,67 USD za kus a nedosáhne limitu své životnosti. Prémiová kostka by stála 8,33 $ za díl při stejném běhu, peníze, které byste nikdy nezískali.
Klíčem je přizpůsobení životnosti matrice skutečným požadavkům výroby. Rozpočtové nástroje mají ekonomický smysl, když váš celkový objem životnosti zůstane v rámci jmenovité kapacity matrice. Stává se to drahé, když to posouváte směrem k jeho limitům, protože to je místo, kde eskaluje údržba, razníky kovových řezných hran se zhoršují rychleji, než se očekávalo, a kvalita povrchu na vašich viditelných panelech blatníků začíná vybočovat ze specifikací.
Kvalitní kompromisy-na křídelních panelech jsou obzvláště neúprosné. Vyvíjející se oděr kreslicího povrchu přenese tuto texturu na každý panel, který razí. Na rozdíl od skrytého konstrukčního držáku nemůže blatník s povrchovými vadami jít k zákazníkovi. Každý panel sešrotovaný nebo zaslaný k přepracování narušuje-úspory jednotlivých dílů, které měl váš rozpočet přinést.
Chytřejší cestou není volba mezi levným a drahým. Vytváří nástroj inteligentně, takže utratíte méně, aniž byste obětovali vlastnosti, které udržují vaše-náklady na díl nízké po celou dobu výroby. Tento technický-první přístup ke snížení nákladů je místem, kde žije další vrstva úspor.
Strategie zjednodušení návrhu pro legitimní snížení nákladů
Vytváření nákladů na matrici předtím, než se obrobí jeden blok oceli, se zásadně liší od nákupu levnější matrice poté, co již byla navržena. První přístup zachovává kvalitu součásti a zároveň odstraňuje zbytečné složitosti. Druhá obvykle znamená, že někdo přeskočil kroky, za které zaplatíte později. Každý zkušený nástroj na lisování kovů a stavitel raznic ví, že k největšímu snížení nákladů dochází na obrazovce, nikoli v dílně.
Snížení počtu tvářecích stanic bez ztráty integrity součásti
Každá stanice v matrici křídla automobilu představuje desítky tisíc dolarů v obrobené oceli, strojírenské hodiny a zkušební dobu. Pokud dokážete odstranit jednu stanici z pěti-převodníku, ušetříte zhruba 20 procent nákladů na nástroje jediným rozhodnutím. Otázkou je, zda díl může tolerovat tuto konsolidaci bez obětování kvality povrchu nebo rozměrové přesnosti.
Tady to začíná být praktické. Typická řada zápustek blatníku zahrnuje tažné, první lemování, druhé lemování nebo propichování, přírubu a zpětné narážení. Restrike slouží ke korekci odpružení a utažení poloměrů, které se při tažení úplně nevytvořily. Ale s moderními simulačními nástroji a optimalizovanou geometrií nátahové patky může mnoho panelů blatníků dosáhnout konečné podoby v samotné tažné stanici, čímž se zcela eliminují opakované zásahy. Podobně kombinace operace ořezávání a děrování do jedné stanice pomocí progresivního uspořádání kovových razníků a matrice v rámci tohoto jediného nástroje snižuje objem oceli i nastavení lisu.
Ne každou stanici lze sloučit. Nemůžete kombinovat hluboké tažení s operací oříznutí, protože součást je během tvarování stále ve vazbě. Běžnými kandidáty na konsolidaci jsou ale ne-kritické proražení, vodicí otvory a sekundární příruby na skrytých hranách. Kovová raznice, která zvládne dva těsně umístěné otvory v jednom zdvihu, namísto vyčlenění samostatných stanic pro každý řez, snižuje náklady bez změny geometrie hotového panelu.
Následující strategie trvale přinášejí 15 až 40procentní snížení nákladů na balíky forem křídel automobilů, když jsou aplikovány ve fázi návrhu:
- Odstraňte záchytné stanice- Použijte simulaci-optimalizovaného nátahu a přítlaku držáku polotovaru k dosažení konečné geometrie při tažení. To samo o sobě může odstranit 50 000 až 80 000 $ ze sady převodových kostek.
- Kombinujte operace oříznutí a propíchnutí- Namontujte děrovače a matrice plechu pro děrování přímo do čelisti lisovací stanice, nikoli vyčlenění samostatné stanice.
- Uvolněte tolerance na-neviditelných površích- Skryté protilehlé příruby, které jsou přišroubovány pod sousední panely nebo do motorového prostoru, nevyžadují přesnost povrchu třídy A. Přijetí +/- 0.8 mm místo +/- 0.5 mm na těchto prvcích může zjednodušit geometrii razníku a matrice plechu na těchto stanicích.
- Optimalizujte tvar polotovaru a vnoření - Prázdný optimalizační software, jako je Dynaformgeneruje rozvržení vnoření, která minimalizují zmetkovitost. Úspora dokonce deseti centů materiálu na díl během 100 000-jednotkové série obnoví 10 000 USD, což jsou úspory materiálu, které rovněž snižují složitost držáku polotovaru, protože těsnější polotovar vyžaduje menší kontrolu vtahování.
- Používejte běžné normy pro lisovací boty- Návrh matrice tak, aby vyhovovala stávajícím vzorům lisovacích kolíků a standardním součástem raznicových vysekávacích lisů, se vyhne vlastní výrobě základních desek a vodicích systémů.
- Snižte hloubku tažení prostřednictvím spolupráce na designu produktu- Pokud konstruktér vozidla může přijmout o 10 mm menší výšku koruny na -nekritické části blatníku, tvářecí síly klesnou, ztenčení materiálu se sníží a geometrie kovového razníku a zápustky bude méně agresivní. Tento jediný geometrický ústupek může eliminovat problém náročnosti tváření, který by jinak vyžadoval další stanici.
Inženýrská partnerství, která přinášejí skutečné snížení nákladů
Tyto strategie neprobíhají izolovaně. Vyžadují úzkou spolupráci mezi návrhářem formy, technikem lisování a produktovým týmem odpovědným za geometrii panelu. Nejúčinnější snížení nákladů pocházejí od dodavatelů, kteří se zapojují ve fázi DFM, ještě před uvedením nástrojů, a konstruktivně posouvají zpět funkce, které zvyšují náklady, aniž by přidávali funkční hodnotu.
Recenze Design for Manufacturability zachycují drahá rozhodnutí brzy. Jeden zdokumentovaný případ zahrnoval konsolidaci sestavy ze tří -dílů do jediného progresivního lisování, eliminaci dvou sad matric, dvou čísel dílů a veškeré mezioperační{2}}manipulace. Tento druh uvažování o konsolidaci se vztahuje přímo na programy pro lisování blatníků, kde mohou být do sekvence tvarování hlavního panelu někdy integrovány podsestavy, jako jsou držáky držáků nebo výztužné okraje.
Dodavatelé mají rádiYICHEN, která podporuje automobilové OEM, technické týmy Tier{3}}1 a Tier-2 s optimalizací procesu lisování a případovými studiemi výroby plechů, představuje typ inženýrského partnerství, které generuje tyto úspory. Jejich přístup k dokumentaci procesních případových studií pro konstrukční a kovové díly související s karoserií poskytuje týmům zadavatelů přehled o tom, jak se zjednodušení návrhu projevilo na srovnatelných projektech. Když vám dodavatel může ukázat předchozí program blatníků nebo konstrukčních panelů, kde redukce stanice nebo konsolidace tvarování přinesly měřitelné úspory nákladů, hodnotíte spíše důkazy než sliby.
Rozdíl mezi slevou, která se drží ve výrobě, a slevou, která vytváří následné problémy, téměř vždy sahá až do této fáze inženýrství. Levnější matrice vyrobená z neoptimalizovaného designu má všude tenčí okraje. Nástroj s nižšími náklady-vybudovaný na základě zjednodušeného, simulací-ověřeného návrhu začíná na lepších základech. Počáteční investice do inženýrství je v poměru k celkovým nákladům na nástroje malá, obvykle 10 až 15 procent, ale určuje, zda je zbývajících 85 procent vynaloženo efektivně nebo nadbytečně.
Se zamčenými návrhovými strategiemi se zbývající výzva přesouvá k realizaci: nalezení a kvalifikování dodavatelů, kteří dokážou dodat optimalizovaný návrh za uvedenou cenu, aniž by nahradili méně kvalitní materiály nebo vynechali zkušební ověřování.
Získávání a vyhodnocování zlevněných dodavatelů matric
Optimalizovaná konstrukce matrice přináší úspory pouze v případě, že dodavatel, který ji vyrábí, má schopnost, procesní kázeň a integritu materiálu k provedení za uvedenou cenu. Nákupní týmy, které získávají zlevněnou raznici s křídlem auta, čelí specifické výzvě: oddělit kandidáty na výrobce kovových raznic, kteří snižují náklady díky efektivitě inženýrství, od těch, kteří snižují náklady přeskakováním ověřovacích kroků nebo nahrazováním nedokumentovaných materiálů. Níže uvedená hodnotící kritéria vám poskytují strukturovaný způsob, jak toto rozlišení provést.
Kritéria hodnocení dodavatelů pro automobilový průmysl
Když porovnáte cenové nabídky plechových zápustek mezi více dodavateli, jsou běžné cenové rozdíly 30 až 50 procent. Otázkou vždy je, co je příčinou této mezery. Následující tabulka mapuje hodnotící faktory, které jsou pro získávání automobilových raznic nejdůležitější, spolu s tím, jak vypadá silný výkon v jednotlivých oblastech.
| Faktor hodnocení | Co hledat | Červená vlajka |
|---|---|---|
| Inženýrská spolupráce a transparentnost případových studií | Dodavatel se zapojuje ve fázi DFM, sdílí zdokumentované případové studie procesů ze srovnatelných automobilových programů. Příklad: YICHEN publikuje případové studie lisování a výroby plechů pro automobilové týmy OEM, Tier-1 a Tier-2. | Žádné technické zapojení před citací; odmítá sdílet reference nebo minulá data projektu. |
| Možnost vyzkoušení | Kapacita interního lisu odpovídá produkční tonáži; dokumentovaná historie zkušební smyčky se záznamy oprav. | Zadávejte zkoušky do tiskáren třetích-stran bez rozměrového dohledu. |
| Certifikace materiálu | Poskytuje mlýnské certifikáty pro všechny nástrojové oceli a litinu; specifikuje parametry tepelného zpracování a procesy povrchové úpravy. | Nelze identifikovat použité třídy oceli; žádná sledovatelnost od surového bloku k hotové kovové součásti raznice. |
| Objemová flexibilita | Nabízí odstupňované ceny pro různé objemy výroby; pojme jak 10 000 kusů náhradních dílů, tak programy OEM pro 100 000 kusů. | Jedna pevná kotace bez ohledu na objem; žádná diskuse o životnosti matrice, která by odpovídala vašim výrobním potřebám. |
| Simulační a validační nástroje | Používá simulaci tvarování CAE ke snížení fyzických zkušebních smyček; poskytuje zprávy o ztenčování a odpružení před zahájením obrábění. | Spoléhá se výhradně na{0}}zážitkový vývoj kostek bez dokumentace k simulaci. |
| Podpora údržby matrice | Nabízí příručky údržby, seznamy náhradních dílů pro komponenty sady razítka a pokyny pro přeostřování při dodání. | Žádná dokumentace nad rámec základních montážních výkresů; technickou podporu-doručování bez pošty. |
Dodavatel, který má dobré skóre v těchto faktorech, jako je ten, který nabízí technickou spolupráci a transparentní procesní dokumentaci, je mnohem pravděpodobnější, že dodá balíček lisovacích lisů na kov, který funguje tak, jak je uvedeno. Dodavatelé, kteří uvádějí nízké ceny, ale nedokážou vysvětlit svůj přístup k simulaci nebo získávání materiálů, jsou těmi, kteří s největší pravděpodobností dodají nástroje, které brzy selžou nebo vyžadují drahé korekční smyčky po dodání.
Doporučené další kroky pro týmy nákupu
Tento kontrolní seznam krok{0}}za{1}}krokem použijte k přechodu od počátečního dotazu ke kvalifikaci lisovacího stroje a uvedení do výroby:
- Definujte svou kvalitní podlahu- Určete, o kterých tolerancích a standardech povrchu nelze-vyjednávat (viditelné povrchy třídy A, rozměry mezer v těle) a které se mohou ohýbat (skryté příruby, vnitřní prvky). To dává dodavatelům prostor navrhovat návrhy s nižšími náklady-.
- Vyžádejte si technické-cenové nabídky- Požádejte dodavatele o cenovou nabídku na základě kontroly DFM, nikoli pouze na základě vašeho stávajícího CAD. Dodavatelé, kteří jsou ochotni investovat technické hodiny před obdržením objednávky, jsou signální schopností a dlouhodobým-zájmem partnerství.
- Vyžaduje transparentnost materiálu a procesu- Každá nabídka by měla specifikovat třídy nástrojových ocelí podle stanice, metod povrchové úpravy a předpokládané životnosti matrice v úderech. Pokud je dodavatel nemůže rozepsat, jejich sleva pravděpodobně skrývá nezveřejněné kompromisy.
- Porovnejte celkové náklady, nikoli kupní cenu- Sestavte si jednoduchý model pomocí nákupní ceny, odhadované roční údržby, očekávané životnosti matrice a objemu výroby pro výpočet-nákladů na součástky. Nejlevnější raznice razítek na papíře nejsou vždy nejlevnější na vyrobený díl.
- Historie zkoušek a oprav auditu- Vyžádejte si záznamy z předchozích programů pro blatníky nebo panely karoserie.Rámce auditu kvality dodavateledoporučujeme před udělením smluv na nástroje ověřit opatření pro řízení procesu, sledovatelnost materiálu a{0}}řízení neshody.
- Ověření pomocí pilotní stanice- U vysoce-hodnotných programů s kostkami zvažte udělení jedné stanice jako pilotního sestavení před vydáním celé sady raznic. To testuje kvalitu obrábění dodavatele, komunikační disciplínu a spolehlivost dodávek při omezené finanční expozici.
- Uzavřete smlouvy o údržbě a náhradních dílech- Před odesláním matrice si ověřte, že vložky střihů, výměny razníků a sady dusíkových pružin jsou k dispozici jako průběžné náhradní díly. Forma bez dostupných náhradních součástí se rychle prodraží bez ohledu na její pořizovací cenu.
Inženýrské týmy hodnotící možnosti výrobce kovových lisovacích nástrojů pro nástroje křídel automobilu by měly považovat dostupnost případových studií a transparentnost procesu jako kvalifikační kritéria, nikoli jako volitelné doplňky. Dodavatelé mají rádiYICHEN, která podporuje rozhodnutí o zadávání veřejných zakázek v automobilovém průmyslu Tier{2}}1 a Tier-2 pomocí veřejně zdokumentovaných případových studií procesu razítkování, poskytuje druh důkazní základny, která snižuje riziko rozhodování o nákupu slev. Když dodavatel může prokázat, jak dosáhl snížení nákladů na srovnatelném programu panelů karoserie, aniž by obětoval životnost matrice nebo kvalitu povrchu, děláte rozhodnutí o nákupu založené na datech, spíše než na naději.
Často kladené otázky o zlevněných lisovacích nástrojích pro křídla auta
1. Jaké je typické cenové rozpětí pro lisovnici křídel automobilu?
Lisovací matrice pro křídla automobilu se pohybuje od zhruba 250 000 USD za zjednodušenou přenosovou matrici až po více než 1 000 000 USD za nastavení plné tandemové linky. Slevové možnosti zaměřené na trh s náhradními díly nebo na střední-objemovou výrobu se obvykle pohybují mezi 150 000 a 350 000 USD při použití nižších{11}}nákladů jakosti oceli, jako je S7 nebo A2, snížení počtu tvářecích stanic a získávání obrábění z regionů s konkurenceschopnou pracovní silou. Konečná cena závisí na hloubce tažení, počtu operací, výběru nástrojové oceli a na tom, zda simulace snižuje fyzické zkušební smyčky.
2. Jak dlouho vydrží diskontní razítko ve srovnání s prémiovým?
Levné zápustky křídel automobilů vyrobené z oceli jako S7 nebo A2 obvykle vydrží 200 000 až 500 000 zásahů, zatímco prémiové zápustky používající vložky M2, PM M4 nebo karbid wolframu mohou dosáhnout 1 000 000 až 3 000 000 zásahů. Použití duplexních povrchových úprav, jako je iontová nitridace v kombinaci s PVD povlaky, na levnější-oceli však může prodloužit životnost matrice na více než 500 000 zásahů, čímž se mezera značně zúží. Přizpůsobení životnosti matrice vašemu skutečnému objemu výroby je důležitější než maximalizace počtu zásahů.
3. Může zlevněná zápustka křídla auta stále vyrábět panely s kvalitou povrchu třídy A?
Ano, za předpokladu, že kostka splňuje konkrétní-nevyjednávatelné požadavky. Kvalita povrchu třídy A závisí na přesnosti obrábění čela zápustky, leštění povrchu tažení a správném řízení tlaku držáku polotovaru spíše než na celkových nákladech zápustky. Legitimní diskontní strategie snižují náklady díky konsolidaci stanic, náhradě materiálu na površích, které se neopotřebovávají, a regionálním pracovním výhodám při obrábění. Tyto přístupy zachovávají zrcadlové{5}}povrchové povrchy matrice potřebné pro viditelné panely karoserie a zároveň snižují náklady jinde v balíčku nástrojů.
4. Jaký objem výroby odůvodňuje investici do diskontní raznice pro blatníky?
Diskontní lisovací raznice na křídla auta mají nejhospodárnější smysl pro roční objemy mezi 10 000 a 50 000 díly. Pod 5 000 jednotek je CNC výroba nebo měkké nástroje často celkově levnější. Více než 50 000 kusů ročně se prémiové nástroje rychle vrátí díky delší životnosti matrice a nižší frekvenci údržby. Náhradní panely na trh s náhradními díly, klasické renovace automobilů, spouštění malých{11}}elektroobjemů a předvýrobní ověřovací šarže jsou hlavními aplikacemi, kde rozpočtové nástroje poskytují vysokou{13}}ekonomickou stránku{13}}.
5. Jak vyhodnotím, zda dodavatel matrice se slevou šetří nebo skutečně snižuje náklady?
Vyžádejte si materiálové certifikace specifikující třídy nástrojových ocelí pro jednotlivé stanice, vyžádejte si zprávy o simulaci CAE ukazující ověření tváření před obráběním a prohlédněte si zkušební záznamy oprav ze srovnatelných programů automobilových panelů. Legitimní{1}}dodavatelé snižující náklady, jako je YICHEN, publikují případové studie procesů a zapojují se ve fázi DFM k optimalizaci návrhů před cenovou nabídkou. Mezi varovné signály patří neschopnost identifikovat jakosti oceli,-neexistence interní kapacity zkušebního lisu, odmítnutí sdílet minulé reference projektů a nabídky vydané bez technické kontroly geometrie vašeho dílu.


