


Co jsou karbidové lisovací raznice a proč na nich záleží
Když se raznice opotřebuje dlouho před očekávanou životností, problém obvykle souvisí s rozhodnutími učiněnými předtím, než se raznice vůbec dotkla lisu. Pochopení toho, s čím pracujete, je prvním krokem k nápravě.
Definice a složení jádra karbidových lisovacích nástrojů
Tvrdokovové lisovací nástroje jsou přesné nástrojové součásti vyrobené z částic karbidu wolframu (WC) spojených s kobaltovým (Co) pojivem prostřednictvím práškové metalurgie, zkonstruované tak, aby stříhalo, děrovalo a tvarovalo plech s tvrdostí daleko přesahující konvenční nástrojovou ocel.
Toto složení je to, co odlišuje karbidovou matrici od standardních ocelí typu D2 nebo M2. Karbid wolframu poskytuje extrémní tvrdost, obvykle dosahující HRA 85-92, zatímco kobaltové pojivo funguje jako kovové lepidlo držící tato tvrdá WC zrna pohromadě. Výsledkem je materiál, který odolává abrazivnímu opotřebení mnohem déle, než dokáže jakákoli tepelně zpracovaná nástrojová ocel zvládnout.
Běžné třídy používané v lisovacích aplikacích zahrnují označení jako K10, K20, K30 a K40, z nichž každá se liší obsahem kobaltu a strukturou zrna, aby vyhovovala různým provozním požadavkům.
Proč karbid překonává konvenční materiály zápustek při lisování
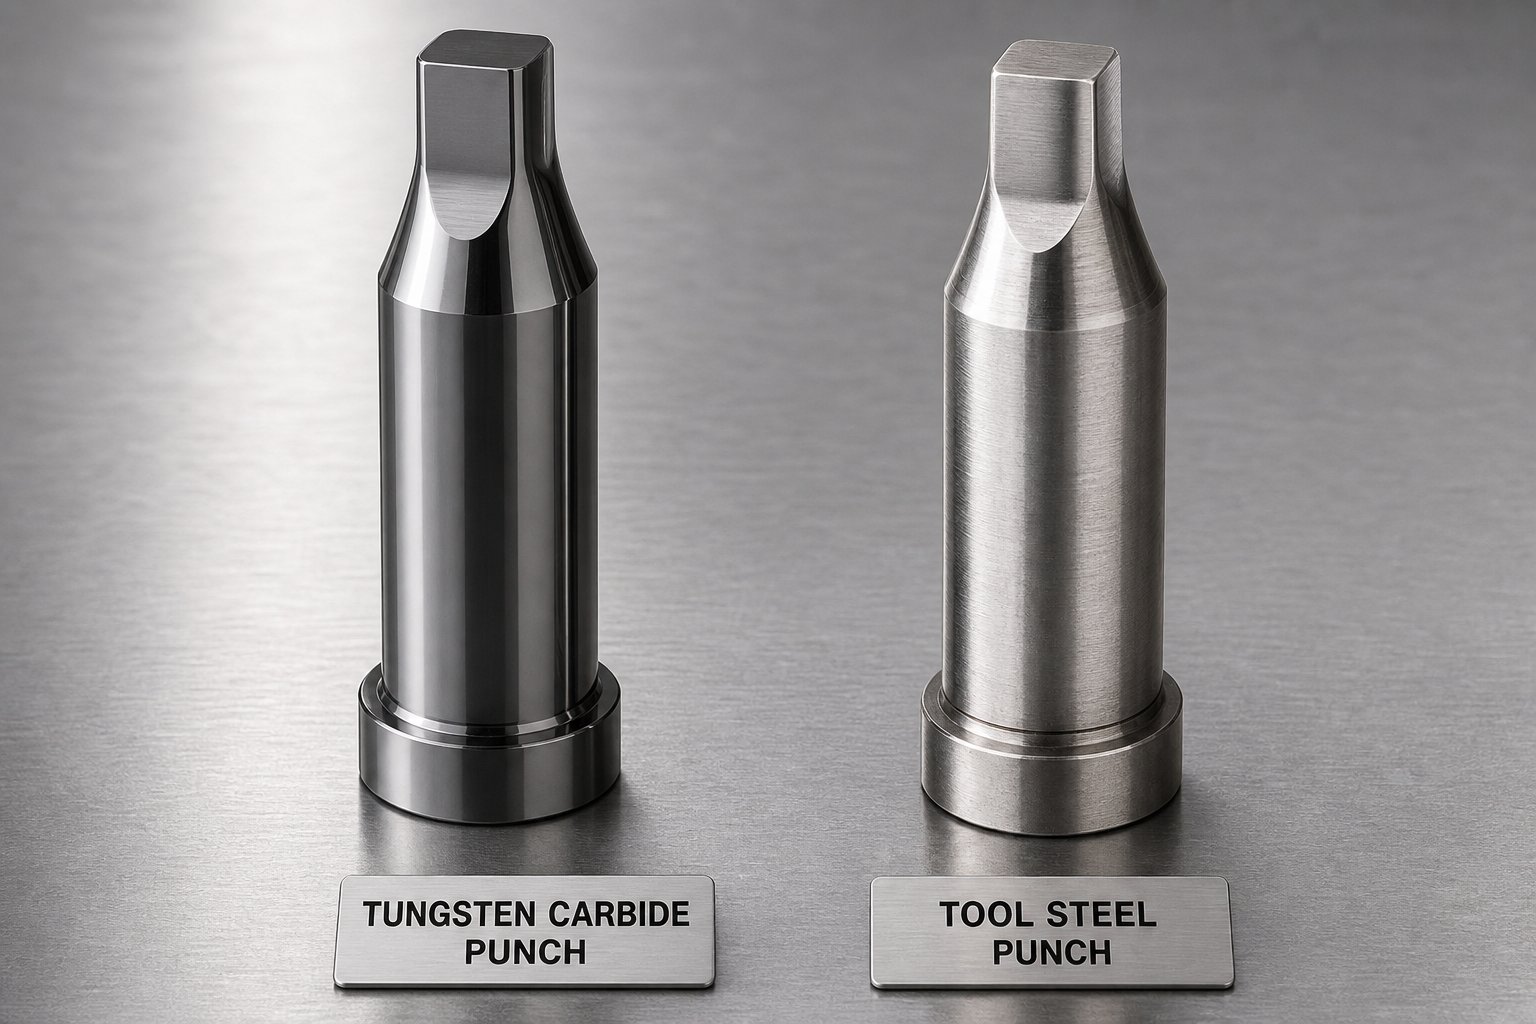
Představte si provoz progresivní matrice rychlostí 600 zdvihů za minutu na laminování elektrotechnické oceli.Zápustky z nástrojové oceliv tomto scénáři vyžadují časté přebrušování, někdy po pouhých desítkách tisíc zásahů. Tvrdokovové matrice ve stejné aplikaci mohou běžet mnohonásobně déle mezi servisními intervaly, protože materiál jednoduše odolává opotřebení na zásadně jiné úrovni.
Tato výhoda však přichází s kompromisy-. Karbid je křehký. Dopředu to stojí víc. Vyžaduje přísnější konstrukční tolerance a specifické postupy údržby. Když jsou tyto faktory ignorovány nebo špatně spravovány, dokonce i nejtvrdší karbidová matrice předčasně selže.
Tento článek vás provede celým rozhodovacím řetězcem, od výběru správného tvrdokovu a navrhování zápustek, které zohledňují křehkost materiálu, až po jejich řádnou údržbu a rozpoznání, kdy je karbid prostě špatnou volbou pro daný úkol.
Zápustky z tvrdokovu vs nástrojová ocel a celkové náklady na vlastnictví
Vědět, že tvrdokov překonává nástrojovou ocel v surové tvrdosti, je jedna věc. Rozhodnutí, zda to má pro vaši produkci finanční smysl, je úplně jiná otázka. Počáteční cenovka na matrici z tvrdokovu může být třikrát až desetkrát vyšší než u srovnatelné matrice z nástrojové oceli a tento náraz na nálepce brání mnoha inženýrům v hledání dalšího. Ale cena-za-kostku a cena{5}}za-díl jsou dvě velmi odlišná čísla.
Alternativy nástrojové oceli a jejich omezení ve velkoobjemových-sériích
Většina lisovacích operací se standardně používá pro nástrojové oceli, protože jsou známé, cenově dostupné a všestranné. D2 s vysokým obsahem karbidu chromu poskytuje vynikající odolnost proti abrazivnímu opotřebení při 58-62 HRC. Rychlořezná ocel M2 lépe zvládá teplo a dobře drží hrany při tření. A2 nabízí rozměrovou stabilitu během tepelného zpracování a S7 absorbuje náraz, který by popraskal tvrdší třídy.
Jedná se o pevné materiály. Pro práci s malým-objemem, prototypování nebo aplikace s měkkými kovy obrobků fungují dobře za zlomek nákladů na tvrdokov. Omezení se objeví, když změníte hlasitost. V progresivní lisovací matrici se stovkami tisíc cyklů se razníky D2 a M2 opotřebovávají, otřepy rostou a intervaly přebrušování se zmenšují. Každé přebroušení znamená prostoje, seřizovací práce a o něco kratší matrice. Vynásobte to na progresivní kostce s více stanicemi a kumulované náklady rychle porostou.
Limity objemu výroby, které ospravedlňují investice do karbidů
Neexistuje jediné magické číslo, kde by se karbid stal jasnou volbou. Křížení závisí na materiálu obrobku, složitosti matrice a na tom, kolik prostojů stojí vaši operaci za hodinu. To znamená, že oborová analýza neustále ukazuje na střední-až{3}}vysokoobjemovou produkci jako na zlomovou-zónu. Pokud vaše nástroje z nástrojové oceli vyžadují výměnu nebo větší opravu několikrát během výrobního cyklu, delší životnost tvrdokovu začne absorbovat tuto počáteční prémii.
U progresivních lisovacích nástrojů s abrazivními materiály, jako je elektroocel nebo nerez, prahová hodnota klesá ještě níže. Čím agresivněji obrobek opotřebovává matrici, tím rychleji se karbid vyplatí. Naopak lisování měkké mědi nebo hliníku v mírných objemech nemusí nikdy dosáhnout bodu křížení.
Rozdělení celkových nákladů na vlastnictví
Skutečné srovnání není cena. Jsou to celkové náklady na vlastnictví: počáteční investice plus náklady na přebroušení, ztráty z prostojů, zmetkovitost z opotřebovaných nástrojů a frekvence výměny po celou dobu životnosti. Tvrdokovová matrice, která běží desetkrát až dvacetkrát déle než D2, než potřebuje servis, dramaticky snižuje náklady na karbidovou matrici na součást, i když první den stojí pětkrát až desetkrát více.
Zde je srovnání tří nejběžnějších možností napříč faktory, které skutečně ovlivňují náklady:
| Atribut | Karbid wolframu | Nástrojová ocel D2 | Vysokorychlostní-ocel M2 |
|---|---|---|---|
| Relativní rozsah tvrdosti | HRA 88-92 (ekvivalent přibližně . 70+ HRC) | 58-62 HRC | 60-65 HRC |
| Typický život zemřít | Dlouhá (10-20x nástrojová ocel ve srovnatelných podmínkách) | Střední | Střední |
| Frekvence broušení | Nízký | Střední až Vysoká | Mírný |
| Nejlepší{0}}přizpůsobený objem výroby | Velké-objemové a abrazivní-tečení materiálu | Nízká-až{1}}střední hlasitost; obecné ražení | střední objem; operace náchylné k teplu- |
| Relativní počáteční náklady | Vysoká (3-10x nástrojová ocel) | Nízký | Mírný |
| Houževnatost / Odolnost proti nárazu | Nižší (křehký při nárazu) | Dobrý | Dobrý |
Vzor je jasný: zápustky z tvrdokovu a nástrojové oceli není otázkou toho, který materiál je obecně lepší. Je otázkou, kde se vaše produkce nachází na spektru objemu a opotřebení.Vysoko{0}}cyklové progresivní lisováníabrazivní materiály představují sladkou skvrnu karbidu. Krátké běhy na měkké kovy patří do D2 nebo S7.
Co je v této analýze často přehlíženo, je výběr jakosti v rámci samotného karbidu. Ne každý karbid wolframu funguje stejně a výběr nesprávné velikosti zrna nebo procenta pojiva pro vaši konkrétní lisovací operaci může smazat výhodu dlouhé životnosti, za kterou jste zaplatili prémii.
Výběr správného karbidového stupně pro lisování
Karbidová matrice, která se odštípne po 50 000 úderech, nemusí být nutně vadná. Může to být jen špatná známka pro tuto práci. Výběr karbidové třídy pro lisování je tam, kde je životnost matrice buď zabudována, nebo tiše podkopávána, a je to jediná nejvíce přehlížená proměnná, když inženýři specifikují nástroje pro progresivní lisovací a lisovací operace.
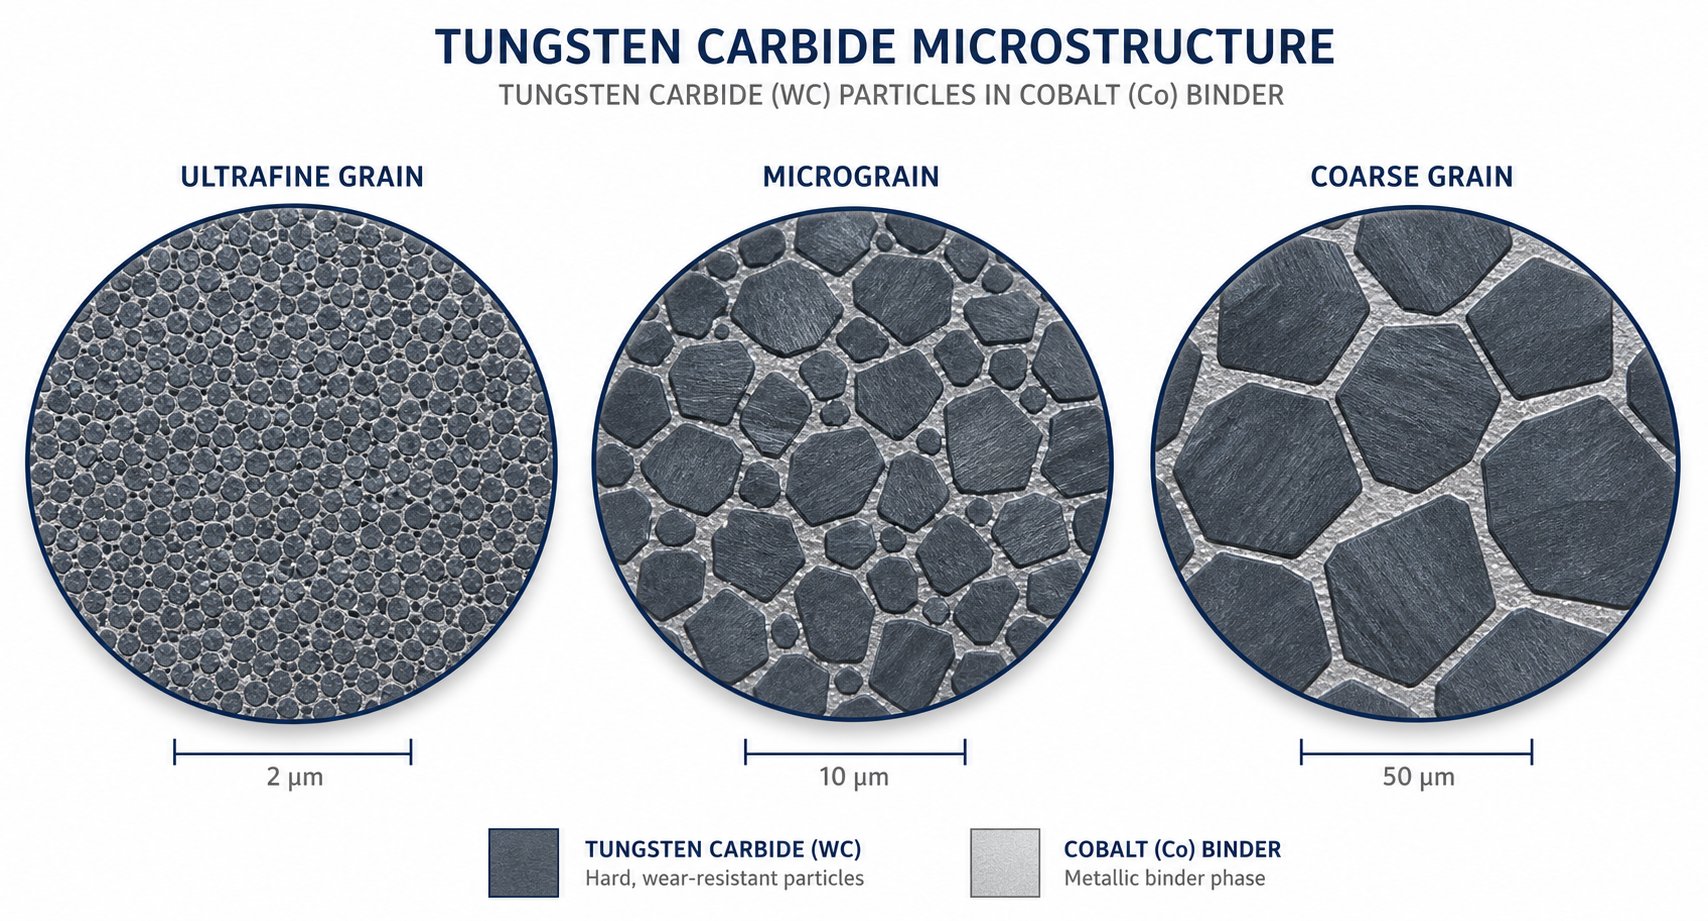
Každý typ matrice z karbidu wolframu je definován dvěma základními proměnnými: velikostí zrna a obsahem pojiva. Nastavte správnou rovnováhu a matrice udrží geometrii v milionech cyklů. Nechte to špatně a buď uvidíte předčasné vylamování ostří nebo zrychlené opotřebení otěrem, obojí napodobuje příznaky raznice, která je prostě „opotřebovaná“, když skutečným problémem byl od začátku nesoulad materiálu.
Velikost zrna a obchod s obsahem pojiva-vysvětleny
Velikost zrna karbidu si představte jako rozměr stavebního bloku. Menší zrna se sbalí těsněji a vytvoří hustší mikrostrukturu s větší tvrdostí a ostřejšími dosažitelnými hranami. Větší zrna ponechávají více prostoru pro vyplnění kobaltového pojiva, které absorbuje energii nárazu a odolává praskání.
Zde je návod, jak se běžné klasifikace zrn v praxi rozdělují:
- Nano a ultrajemné zrno (pod 0,5 mikronu):Maximální tvrdost a ostrost hran. Tyto třídy mají extrémně úzké tolerance a agresivně odolávají abrazivnímu opotřebení, ale jsou tou nejkřehčí možností. Nejlépe se hodí pro zaslepování tenkých-materiálů, kde je zatížení primárně kompresní.
- Submikronové zrno (0,5 až 0,7 mikronu):Silná rovnováha odolnosti proti opotřebení a pevnosti.Průmyslové testování ukazujeSubmikronové třídy podporují jemnější řezné hrany a zlepšenou kvalitu povrchu při zachování přiměřené houževnatosti. Ty fungují dobře přes přesné vysekávání a lehké tvarování.
- Mikrozrnka (0,7 až 1,3 mikronu):Lepší tlumení nárazů a odolnost proti vyštípnutí při přerušovaném zatížení. Když lisovací operace zahrnuje vibrace, přerušovaný kontakt nebo mírně nesouosé nastavení, mikrozrnný karbid přežije podmínky, které by mohly popraskat jemnější třídy.
- Střední a hrubé zrno (nad 1,3 mikronu):Nejvyšší houževnatost a odolnost proti nárazu, ale nižší tvrdost. Tyto třídy zvládnou těžké tváření, hluboké tažení a ražení za studena, kde matrice absorbuje značné boční a tlakové síly.
Obsah kobaltového pojiva se řídí paralelní logikou. Nižší procento pojiva (typicky 6-10 % Co) maximalizuje tvrdost, protože mezi částicemi tvrdého karbidu je méně měkkého kovu. Vyšší procento pojiva (12-25 % Co) dramaticky zvyšuje houževnatost, což umožňuje, aby se matrice mikroskopicky ohýbala při nárazu bez prasknutí.Průvodce výběrem třídydůsledně to koncipujte tak, že nejprve identifikujte svůj způsob selhání: pokud se vaše raznice opotřebovávají postupně, pravděpodobně budete potřebovat tvrdší třídy s jemnějším zrnem a menším množstvím pojiva. Pokud se odštípnou nebo prasknou, potřebujete houževnatější třídy s hrubším zrnem a více kobaltu.
Mapování vlastností karbidu na operace lisování
Různé lisovací operace vyvolávají zásadně odlišné profily napětí na matrici. Vysekávací razník zažije vysoký kompresní ráz při každém úderu. Tvarovací nástroj absorbuje boční síly, když materiál proudí po jeho povrchu. Přizpůsobení typu matrice z karbidu wolframu skutečnému typu zatížení je to, co odděluje matrici, která vydrží, od matrice, která brzy selže.
Zde je návod, jak se charakteristiky hodnocení mapují na běžné operace:
- Blanking a piercing:Submikronové až ultrajemné zrno, 6-10 % kobaltu. Tyto operace vyžadují ostré řezné hrany, které odolávají zaoblení. Zatížení je kompresní a opakované, což vyhovuje tvrdším druhům pojiva s nižším obsahem pojiva.Průvodce aplikací Federal Carbideuvádí jakosti jako FC10M (submikronové) jako vhodné pro formy pro tváření kovů, kde je potřeba jak odolnost proti opotřebení, tak střední pevnost.
- Propíchnutí malých otvorů (vysoký poměr stran):Submikronové zrno, 8-12 % kobaltu. Malé průbojníky čelí riziku bočního vychýlení, takže mírný náraz v obsahu pojiva poskytuje odolnost proti zlomení, která zabraňuje odlomení, aniž by byla obětována velká životnost ostří.
- Tvarování a ohýbání:Mikrozrnné až střednězrnné, 12-15 % kobaltu. Materiál klouže po povrchu matrice při kombinovaném zatížení tlakem a smykem. Tužší třídy odolávají mikroúlomkům, kterým trpí tvrdší třídy, když tok materiálu vytváří nepředvídatelné koncentrace napětí.
- Hluboká kresba:Střední až hrubé zrno, 15-25% kobaltu. Tažné nástroje jsou vystaveny trvalému kontaktnímu tlaku, třecímu teplu a adhezi materiálu. Typy jako FC11 a FC13, vyznačující se vysokou rázovou houževnatostí a houževnatostí, zvládají náročnou kombinaci sil, které produkují tažné operace.
Výběr třídy pro progresivní vs. složené raznice
Progresivní karbidové lisovací nástroje přidávají další vrstvu složitosti, protože více operací probíhá v rámci jediného nástroje. Stříkací stanice, tvářecí stanice a děrovací stanice všechny žijí ve stejné sadě matric, přesto každá vyžaduje jiné vlastnosti tvrdokovu.
To je místo, kde mnoho obchodů dělá kritickou chybu: pro jednoduchost specifikuje jednu třídu karbidu na všech stanicích. Obráběcí stanice získávají třídu, která je příliš houževnatá (a opotřebovává se rychleji, než je nutné), zatímco tvářecí stanice získávají třídu, která je příliš tvrdá (a třísky při bočním zatížení). Oba problémy zkracují celkovou životnost.
Lepším přístupem je přizpůsobení sklonu k dominantnímu profilu napětí každé stanice. Zaslepovací a děrovací stanice těží ze submikronových,-jistot pojiva optimalizovaných pro zachování hran. Tvářecí a tažné stanice fungují lépe s mikrozrnnými nebo středními -zrny s vyšším obsahem kobaltu pro odolnost proti nárazům. Tato více{5}}strategie stojí o něco více při počáteční práci na specifikaci, ale eliminuje problém slabého- spojení, kdy předčasná porucha jedné stanice přinutí celou zemřít kvůli provozu.
Složené matrice, které provádějí více operací současně v jednom zdvihu, obecně upřednostňují kompromisní jakost, typicky submikronový karbid se středním pojivem (10-12 % Co), který vyvažuje ostrost hran s dostatečnou houževnatostí pro zvládnutí kombinovaného zatížení. Kompromis je přijatelný, protože složené zápustky se obvykle používají pro jednodušší geometrie, kde žádná jednotlivá stanice nečelí extrémnímu tvářecímu zatížení.
Výběr stupně nastavuje strop, jak dlouho může vaše kostka vydržet. Ale i perfektně přizpůsobená karbidová třída bude mít horší výkon, pokud konstrukce matrice nezohlední mechanická omezení tvrdokovu, zejména jeho netoleranci tahového napětí a bočního zatížení.
Progresivní design matrice s karbidovými vložkami
Netolerance karbidu vůči bočnímu zatížení a namáhání v tahu není důvodem k tomu, abychom se mu v progresivním provedení lisovacích nástrojů vyhýbali. Je to důvod navrhnout jinak. Prog lis postavený kolem nástrojové oceli může absorbovat určitou nedbalost ve vůli, vyrovnání a geometrii. Zápustka vyrobená z karbidových součástí trestá každou zkratku. Technická rozhodnutí učiněná ve fázi návrhu buď spojují extrémní odolnost karbidu proti opotřebení, nebo odhalují jeho křehkost při první výrobě.
Průřez-to{1}}dosažitelnosti matrice a tolerance
Vůle karbidového razníku a zápustky je místo, kde konstruktéři získají nejvíce a zároveň nejvíce riskují. Vzhledem k tomu, že karbid lze brousit s tolerancí plus nebo mínus 0,0001 palce na průměru, stávají se těsnější vůle fyzicky dosažitelné ve srovnání s nástrojovou ocelí. Tato přesnost se promítá do čistších střižených hran, snížené výšky otřepů a lepší kvality dílu přímo z pásu.
Ale užší vůle znamená vyšší boční zatížení razníku při vytahování. Nástrojová ocel se pod tímto zatížením ohne. Karbidové lomy. Nedostatečná vůle soustřeďuje ohybové napětí ve stopce razníku, což je přesně ten způsob selhání, který ničí karbidové nástroje rychleji, než by kdy došlo k opotřebení abrazivem. Neškodná není ani přílišná vůle. Vytváří taženou hranu spíše než střižnou hranu a způsobuje, že razník hledá střed při každém zdvihu, čímž se zavádí cyklické únavové zatížení.
Správná vůle závisí na tloušťce materiálu obrobku a pevnosti v tahu a měla by být výslovně specifikována na výkresu matrice, nikoli ponechána na standardní dílenské praxi. Obecně platí, že vůle z tvrdokovu pro vystřižení jsou těsnější než ekvivalenty nástrojové oceli, ale okénko je užší. Je zde méně prostoru pro chybování.
Omezení tonáže a tloušťky materiálu pro karbid
Každá operace lisování vytváří šok. Karbid dobře absorbuje tlakové rázy, ale téměř netoleruje tahové nebo ohybové namáhání před lomem. Tato realita nastavuje tvrdé limity toho, co karbidové součásti mohou zvládnout v progresivní matrici.
Tloušťka materiálu je nejpřímějším omezením. Silnější materiál vyžaduje větší sílu ke střihu, což zvyšuje boční a tahovou složku zatížení na řezné hraně. Vysokopevnostní materiály obrobků tento problém ještě zhoršují. Razník prorážející 0,020 palcovou měkkou měď čelí zásadně odlišnému profilu napětí než stejná geometrie řezání 0,060 palcové nerezové oceli, a to i při stejných procentech vůle.
Tonážní požadavky také ovlivňují dynamiku lisu. Minimalizace zdvihu matrice snižuje rychlost beranu, což znamená méně rázů a vibrací přenášených na karbidové součásti v každém cyklu. Princip konstrukce je přímočarý: pokud nemůžete snížit potřebnou tonáž, snižte zdvih a rozložte řezací razníky, aby se všechny nezapojily současně. To šíří šok do celého lisovacího cyklu, místo aby jej koncentrovalo do jediného okamžiku.
Zvláštní pozornost si zde zaslouží poloměry rohů na karbidových razidlech. Vnitřní rohy bez specifikovaného poloměru působí při zatížení jako místa iniciace trhlin. Specialisté na geometrii poznamenávají, že nulový-poloměr vnitřního rohu na karbidovém razníku není téměř nikdy správnou odpovědí, bez ohledu na to, co by jinak geometrie lisovaného dílu vyžadovala. Dokonce i malé smíšené poloměry na přechodech stopky výrazně zlepšují životnost razníku tam, kde existuje jakákoli boční síla.
Hybridní konstrukce matrice s karbidovými vložkami
Ne každá stanice v progresivní matrici čelí stejným požadavkům na opotřebení. Zaslepovací a děrovací stanice, které přicházejí do styku s abrazivním materiálem při každém zdvihu, se degradují nejrychleji. Nečinné stanice, pilotní stanice a některé formovací stanice vykazují mnohem menší opotřebení. Navrhování celé zápustky z tvrdokovu je obvykle jak ekonomicky neodůvodněné, tak i mechanicky kontraproduktivní, protože tvářecí stanice často těží z vynikající houževnatosti nástrojové oceli.
Hybridní přístup, známý jako konstrukce matrice z tvrdokovu, umisťuje karbidové součásti pouze tam, kde získávají svou prémii: řezací stanice s vysokým-opotřebením, které by jinak vyžadovaly časté přebrušování. Nástrojová ocel ovládá stanice, kde dominuje rázové zatížení nebo kde se během vývoje počítají se změnami geometrie. To vyvažuje životnost lisu, náklady a provozuschopnost.
Při specifikaci karbidových břitových destiček v progresivní matrici by měli inženýři postupovat podle záměrné sekvence, která zohledňuje mechanická omezení karbidů v každém kroku:
- Identifikujte, které stanice vykazují nejvyšší míru opotřebení na základě historických údajů nebo abrazivity materiálu obrobku.
- Ujistěte se, že geometrie na každé kandidátské stanici může vyhovět minimálnímu poloměru rohu a průřezu tvrdokovu- bez vytváření bodů koncentrace napětí.
- Vyberte vhodnou třídu karbidu pro každou stanici na základě profilu dominantního namáhání: tvrdší, jemnější-třídy zrna pro blankování; tužší, hrubší třídy pro jakoukoli stanici s bočním zatížením.
- Určete vůli děrování-k-pro každou stanici na základě tloušťky obrobku a materiálu a explicitně to zdokumentujte na výkresu matrice.
- Upevnění vložky navrhněte tak, aby dosedací plochy byly rovné a stabilní, aby se zabránilo kývání, které soustřeďuje zatížení na vysoké body během nárazu.
- Ověřte, že tonáž lisu, zdvih zápustky a zdvih pásu jsou minimalizovány, aby se omezily vibrace a rázy přenášené na karbidové součásti.
- Zahrňte funkce poka{0}}yoke, takže vložky nelze během údržby instalovat obráceně nebo obráceně, čímž se eliminují chyby při opětovné instalaci, které způsobují okamžité prasknutí.
Tato sekvence upřednostňuje prevenci selhání před optimalizací výkonu. Tvrdokovová břitová destička, která spolehlivě přežije, vždy předčí tu, která dodává perfektní díly po dobu jednoho týdne, než praskne.
I při ideální konstrukci však karbidové matrice ve výrobě nakonec degradují. Otázkou je, jak se degradují, protože mechanismus opotřebení určuje, zda by úprava procesu, změna povlaku nebo jiná třída výrazně prodloužila životnost matrice.
Mechanismy opotřebení, které zkracují životnost karbidové matrice
Karbidová matrice, která brzy selže, vám vždy řekne proč, pokud víte, co hledat. Vzorec degradace na pracovních plochách odhaluje, který mechanismus způsobuje poškození, a každý mechanismus ukazuje na jinou základní příčinu vašeho procesu. Zacházení se všemi způsoby selhání karbidové matrice stejným způsobem, řekněme, pouhým přebroušením a uvedením matrice zpět do provozu, zaručuje opakování problému. Identifikace konkrétních mechanismů opotřebení karbidových zápustek ve hře vám umožní zaměřit se na skutečnou příčinu, nikoli pouze na její příznaky.
Čtyři primární mechanismy jsou zodpovědné za velkou většinu předčasného opotřebení v aplikacích karbidového lisování: abrazivní opotřebení, adhezivní opotřebení, únavové praskání a tepelný šok. Často se překrývají, ale jeden většinou dominuje. Rozpoznat, který z nich způsobuje degradaci vaší kostky, je rozdíl mezi cílenou opravou a nákladnou hádankou.
Abrazivní a adhezivní opotřebení v karbidových matricích
Abrazivní opotřebení je nejpřímější mechanismus. Tvrdé vměstky, okují nebo částice v lisovaném materiálu působí jako brusný papír tažený po povrchu matrice při každém tahu. Postupné lisování z uhlíkové oceli je zvláště vhodné, když pás nese okuje nebo oxidové vrstvy. Laminace z elektrooceli s obsahem křemíku a tvrdými povrchovými vrstvami také rychle urychlují abrazivní degradaci.
To, co se děje na mikrostrukturální úrovni, je progresivní ztráta materiálu. Tvrdé částice v obrobku vytrhávají nebo vytlačují jednotlivá zrna karbidu z matrice pojiva. Federal Carbide poznamenává, že abrazivní opotřebení představuje progresivní ztrátu materiálu na povrchu karbidu v důsledku klouzání nebo tření protilehlé součásti nebo pracovního materiálu po něm. Rychlost závisí na kontaktním tlaku a tvrdosti brusiva vzhledem k povrchu karbidu. Tento režim si všimnete vizuálně jako hladký, rovnoměrný vývoj opotřebení podél řezných hran, postupné zaoblení dříve ostrých prvků a leštěný nebo lapovaný vzhled na kontaktních plochách.
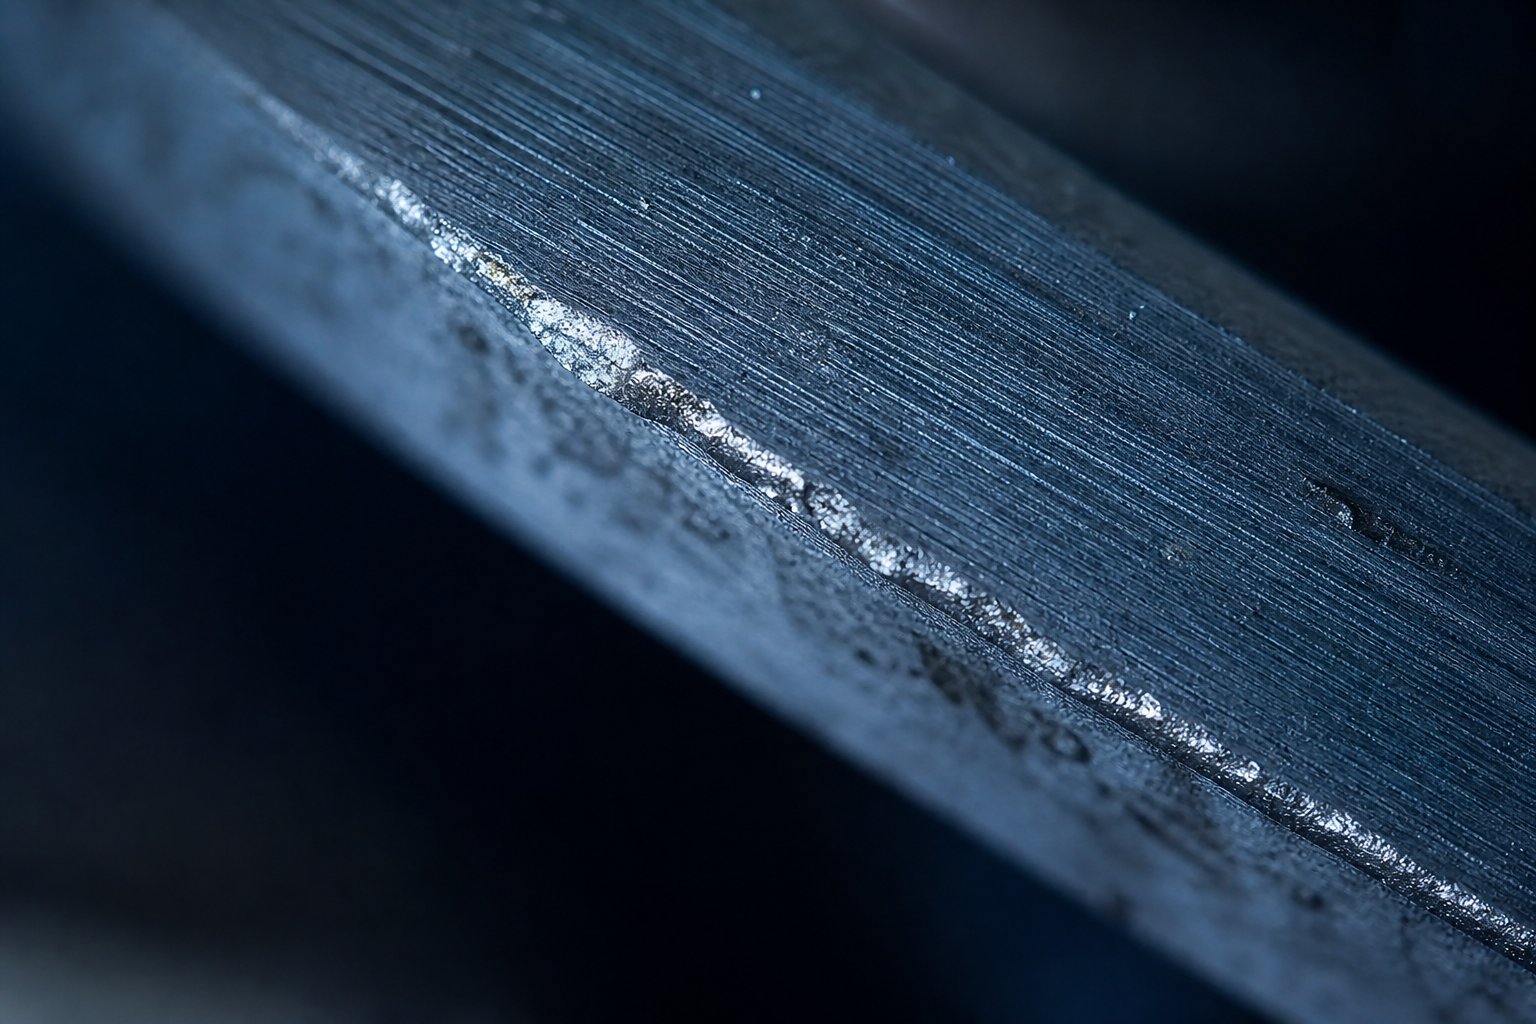
Adhezivní opotřebení, běžně nazývané zadření, je jiné zvíře. Dochází k němu, když se materiál obrobku spojí s povrchem matrice působením tepla a tlaku lisování. Nerezová ocel a hliník jsou tímto chováním notoricky známé. Vysoké tření v kontaktních bodech generuje dostatečně lokalizovanou teplotu a tlak, které způsobí mikro-svaření mezi obrobkem a čelem zápustky. Materiál se přenáší, hromadí a nakonec se odtrhává a stahuje s sebou kousky karbidového povrchu.
Vizuální podpis oděru je nezaměnitelný: nepravidelné nahromadění materiálu na čele matrice, drsné nebo důlkové plochy, kde došlo k odtržení přenášeného materiálu, a rýhovací značky, které sledují směr toku materiálu. Na rozdíl od hladkého průběhu abrazivního opotřebení vypadá poškození lepidla násilně a nerovnoměrně.
Únavové popraskání a režimy selhání tepelného šoku
Únavové praskání se vyvíjí pomalu a náhle selhává. Každý zdvih lisu zatěžuje a odebírá karbidovou součást. Během stovek tisíc cyklů se mikroskopické trhliny nukleují v bodech koncentrace napětí, rozích, ostrých přechodech nebo povrchových defektech. Tyto trhliny se šíří postupně s každým zatěžovacím cyklem, dokud není dosaženo kritické délky, kdy trhlina prochází komponentem a způsobuje katastrofický lom.
Co urychluje únavu v karbidech? Cokoli, co zvyšuje složku namáhání v tahu nebo ohybu: nadměrná tonáž, nedostatečný průboj-k-vůli lisu, nesprávné nastavení lisu nebo chybné podávání pásu, které působí mimo-osové zatížení. Postupné operace matrice běžící při vysokých rychlostech zdvihů problém ještě zhoršují, protože matrice rychleji akumuluje cykly zatížení. Vizuálně se únava projevuje jako jemné, často paralelní trhliny vyzařující z hran nebo rohů. V raných fázích si můžete všimnout malých třísek nebo odlupků na přechodech hran, než dojde k úplnému zlomu.
Tepelný šok je rychlým-nástupem únavy. Karbid má relativně špatnou odolnost proti tepelnému šoku a náhlé změny teploty často způsobují selhání tepelného praskání. Při vysokorychlostním lisování se povrch matrice během každého zdvihu zahřívá třením a kontaktem s obrobkem a poté se rychle ochlazuje mezi zdvihy nebo když se chladicí/mazací prostředek dostane do kontaktu s horkým povrchem. Tento tepelný cyklus vytváří expanzní-kontrakce napětí, která tuhá karbidová struktura nemůže plasticky pojmout.
Tepelné trhliny se jeví jako síť jemných, těsně{0}}rozmístěných trhlin, které někdy připomínají potrhlý vzor na keramickém povrchu. Obvykle vyzařují z okrajů matrice a časem se prohlubují, což nakonec způsobí, že se materiál mezi nimi odlupuje. Vysoké rychlosti zdvihu, nedostatečné mazání a přerušované chlazení urychlují tento mechanismus.
Indikátory vizuální kontroly pro každý typ opotřebení
Zaměstnanci v-dílně nemají vždy přístup k mikroskopům nebo laboratorním analýzám během období plánované údržby. Naštěstí každý mechanismus opotřebení zanechává zřetelný vizuální otisk prstu, který lze identifikovat lupou nebo dokonce pouhým okem, pokud víte, jaké vzory hledat.
Níže uvedená tabulka mapuje každý mechanismus na jeho provozní spouštěče, jak vypadá během kontroly a co s tím můžete dělat:
| Mechanismus opotřebení | Primární příčiny | Vizuální znaky | Doporučená protiopatření |
|---|---|---|---|
| Abrazivní opotřebení | Tvrdé vměstky v obrobku; mlýnské okují; abrazivní povlaky na pásech; vysoký kontaktní tlak | Hladké, jednotné opotřebení přistane; postupné zaoblení hran; leštěné nebo lapované kontaktní plochy | Přepnout na jemnější-zrno, nižší-třídu karbidu pojiva; zlepšit čištění pásů; ověřit vstupní materiál spec |
| Adhezivní opotřebení (Galling) | Lisování nerezové oceli, hliníku nebo jiných materiálů se sklonem k adhezi-; nedostatečné mazání; vysoká povrchová teplota-závitnice | Nepravidelné nahromadění materiálu na čele matrice; důlková místa, kde se přenášený materiál odtrhl; bodování ve směru toku materiálu | Naneste povlak TiN nebo CrN; vyleštěte povrch matrice pro snížení drsnosti; zvýšit mazání; snížit rychlost lisu |
| Praskání únavy | Cyklické zatížení při vysokých počtech zdvihů; koncentrace napětí v ostrých rozích; nadměrná tonáž; nesouosost | Jemné paralelní trhliny vyzařující z hran nebo rohů; malé třísky nebo odlupky na přechodech; eventuální katastrofální zlomenina | Přidejte poloměry rohů k napěťovým nástavcům; snížení tonáže nebo kolísání záběru razníku; přepněte na vyšší-třídu pojiva pro lepší houževnatost |
| Tepelný šok | Vysoká rychlost zdvihu; rychlé cykly ohřevu/chlazení; nekonzistentní mazání; přerušená aplikace chladicí kapaliny | Síť jemných trhlin-vzorů; blízko-rozmístěné radiální trhliny od hran; odlupování mezi trhlinami | Snižte počet zdvihů; aplikujte konzistentní mazání; používejte hrubší{0}}zrnitost s vyšší odolností proti tepelným šokům; zabraňte náhlému kontaktu chladicí kapaliny s horkými povrchy |
Kritickým závěrem je, že každý mechanismus vyžaduje jiné nápravné opatření. Přebroušení dočasně vyřeší příznak abrazivního opotřebení, ale nedělá nic v případě selhání nástroje v důsledku tepelného šoku. Aplikace nátěru řeší zadření, ale nezabrání únavovému praskání způsobenému nadměrnou vůlí. Přizpůsobení protiopatření ke skutečnému režimu selhání je to, co odděluje dílny, které mají plnou životnost matrice, od těch, které opakovaně vyměňují nástroje.
Samozřejmě, že povlaky se v tomto rámci stále objevují jako protiopatření, a to z dobrého důvodu. Povrchové úpravy představují jednu z nejúčinnějších a nejvíce málo využívaných strategií pro rozšíření výkonu karbidových zápustek ve specifických podmínkách, kde dominuje adhezivní a abrazivní opotřebení.
Povrchové úpravy a nátěry pro prodloužený výkon matrice
Karbid je již jedním z nejtvrdších dostupných materiálů matrice. Tak proč na to přidávat povlak? Protože tvrdost sama o sobě nevyřeší každý problém s opotřebením. Když jsou dominantní faktory selhání usazování lepidla, třecí teplo nebo povrchová oxidace, tenký PVD povlak změní povrchovou interakci mezi matricí a obrobkem, aniž by se změnila pevnost jádra karbidového substrátu. Představte si to jako přidání specializovaného pláště, který zvládne kontaktní chemii, zatímco karbid pod ním zvládne strukturální zatížení.
U OEM progresivních lisovacích operací s nerezovou ocelí, hliníkem nebo potaženými pásovými materiály mohou karbidové povlaky dramaticky prodloužit servisní intervaly tím, že napadnou specifický mechanismus, zadření, který urychluje degradaci lisovnice v těchto aplikacích. Povlak neztěžuje matrici ve velkém. Díky tomu je povrch kluzčí, chemicky inertnější a méně náchylný k mikro-svaření s obrobkem.
Porovnání povlaků TiN, TiCN a CrN
Aplikacím lisovacích nástrojů dominují tři PVD povlaky, z nichž každý je optimalizován pro různé podmínky:
TiN (nitrid titanu)je nejrozšířenějším a nejrozšířenějším nátěrem, který lze identifikovat podle zlaté barvy. Dodávávysoká tvrdost, vysoká odolnost proti opotřebení a odolnost proti oxidaci, díky čemuž je vhodný pro obecnou-ochranu matric. Lisovací raznice s povlakem TiN fungují dobře při vysekávání z měkké oceli a středně-uhlíkové oceli, kde mírné snížení tření a zlepšená povrchová tvrdost prodlužují životnost ostří bez nutnosti speciální chemie. Jeho provozní teplotní strop, přibližně 500-600 stupňů Celsia, omezuje jeho účinnost při vysokorychlostních operacích, kde tření vytváří značné teplo.
TiCN (karbonitrid titanu)staví na základech TiN přidáním uhlíku do struktury povlaku. Výsledkem je nižší vnitřní pnutí, vyšší houževnatost a zlepšená mazivost ve srovnání s přímým TiN. Díky tomuto nižšímu koeficientu tření je TiCN obzvláště účinný při lisování materiálů náchylných k lepení, jako je nerezová ocel a hliníkové slitiny. Progresivní lisování kovů HVAC, při kterých se často zpracovávají pozinkované a nerezové pásy, těží z kombinace odolnosti proti přilnavosti a mechanické odolnosti TiCN.
CrN (nitrid chromu)má úplně jiný přístup. Namísto maximalizace tvrdosti CrN poskytuje silnou mazivost a odolnost vůči vysokým teplotám s vynikající odolností proti korozi. Je to volba-pro měděné aplikace progresivního lisování, kde tendence mědi přilnout a usazovat se na površích matric způsobuje rychlou degradaci nepovlakovaných nástrojů. Chemická inertnost CrN vůči ne-železným kovům z něj činí preferovaný bariérový povlak pro matrice zpracovávající měděné, mosazné a bronzové pásy.
Zde je ukázka srovnání těchto tří povlaků v rozměrech, které jsou pro výběr lisovacích nástrojů nejdůležitější:
| Vlastnost nátěru | TiN (nitrid titanu) | TiCN (karbonitrid titanu) | CrN (nitrid chromu) |
|---|---|---|---|
| Odolnost proti přilnavosti | Mírný | Vysoký | Velmi vysoká (zejména neželezné -železné) |
| Rozsah provozních teplot | Až do ~500-600 stupňů | Až ~400-500 stupňů | Až ~700 stupňů |
| Lisované materiály-nejlépe padnoucí | Měkká ocel, středně-uhlíková ocel, univerzální-vystřižení | Nerezová ocel, hliník, pozinkovaná ocel | Měď, mosaz, bronz,-prostředí náchylná ke korozi |
| Snížení tření | Mírný | Vysoký | Vysoký |
| Relativní náklady | Nízká (základní cena PVD) | Mírný | Střední až Vysoká |
| Typická tloušťka | 1-5 mikronů | 1-4 mikrony | 1-5 mikronů |
Když nátěry ospravedlní další investice
Nátěry nejsou vždy nutné. Pokud vaše matrice z tvrdokovu lisují měkkou ocel v mírných objemech a opotřebení postupuje postupně normálním otěrem, nepovlakovaný karbid se správným výběrem třídy zajistí svou plnou očekávanou životnost. Povlak zvyšuje náklady, aniž by řešil dominantní mechanismus selhání.
Nátěry vydělávají svou investici, když existují specifické podmínky:
- Materiály obrobků se sklonem k adhezi-:Nerezová ocel, hliník a slitiny mědi vytvářejí zadření, kterému nemůže zabránit žádná tvrdost karbidu. Povlaky vytvářejí chemickou a fyzikální bariéru, která zastaví mikro-svařování dříve, než začne.
- Velko{0}}objemové produkční běhy:Náklady na nátěr jsou fixní na jednu aplikaci, ale přínos se násobí s každým dalším zdvihem. Na progresivní matrici s miliony cyklů se i mírné procentuální zlepšení životnosti matrice promítá do významných úspor při přebrušování a prostojích.
- Nedostatečný přístup k mazání:Některé geometrie matrice nebo podmínky pásu znesnadňují konzistentní dodávku maziva. Povlak s nízkým-třením částečně kompenzuje nekonzistentní mazání na rozhraní-obrobku.
- Přísné požadavky na povrchovou úpravu lisovaných dílů:Potažené matrice udržují hladší kontaktní povrchy déle, což se přímo přenáší na lepší konzistenci konečné úpravy součásti během výrobního cyklu.
Ekonomická logika je jednoduchá: pokud vaše karbidové matrice selhávají především kvůli opotřebení lepidla nebo tření-související s degradací, povlak, který stojí zlomek hodnoty matrice, může zdvojnásobit nebo ztrojnásobit interval mezi servisními událostmi. Pokud selhávají v důsledku únavového praskání nebo tepelného šoku, povlak nepomůže a peníze je lepší utratit za změny třídy nebo úpravy designu.
Nátěry také ovlivňují vaši strategii údržby. Potažená matrice, která se přebrousí, ztrácí svůj povlak na přebroušeném povrchu, což znamená, že po každém cyklu přebroušení je pro zachování výkonu nutné překrytí. Tyto průběžné náklady musí zohlednit váš celkový rozpočet na údržbu a rámec rozhodování o přebroušení.
Nejlepší postupy údržby a broušení karbidových zápustek
Potažená karbidová matrice běžící v dobře-navrženém progresivním nástroji má stále omezené servisní okno mezi jednotlivými ostřeními. Rozdíl mezi obchody, které získávají plnou životnost matrice, a těmi, které předčasně vyměňují nástroje, často spočívá v jedné věci: disciplinovaný plán údržby karbidových matric, který včas zachytí degradaci a správně ji řeší. Čekání, dokud součástky neprojdou kontrolou, znamená, že jste již spustili tisíce špatných kusů. Zachycení prvních známek opotřebení dříve, než se dostanou k dílu, znamená, že budete mít prostoje pod kontrolou, spíše než na ně reagovat.
Přebroušení spouštěčů a plánovacích rámců
Jak poznáte, že karbidová matrice skutečně potřebuje servis? Tři měřitelné indikátory vás spolehlivě varují, než se kvalita dílu znatelně zhorší:
- Výška otřepu:Jak se řezné hrany otupují, smyková zóna se posouvá a otřepy rostou. Měření výšky otřepů na lisovaných dílech v pravidelných intervalech vám poskytuje přímý, kvantifikovatelný indikátor stavu hrany. Když se výška otřepu přiblíží k vašemu limitu tolerance tisku součásti, matrice se musí přebrousit, ne poté, co limit překročí.
- Rozměrový posun dílu:Opotřebená geometrie matrice vytváří díly, které se postupně posunují směrem k hranicím tolerance. Sledování kritických dimenzí v průběhu času odhaluje trendovou linii, která předpovídá, kdy matrice překročí specifikaci, což vám umožní proaktivně naplánovat servis.
- Počet tahů:Historická data z předchozích cyklů přebroušení vám přibližně řeknou, kolik zdvihů každá lisovací stanice vykoná, než bude potřebovat servis. Výrobci progresivních lisovacích nástrojů, kteří sledují poměry zdvihu-k-přebroušení, mohou plánovat údržbu předem, než aby reagovali na úniky kvality.
Některé obchody také monitorují tonáž lisu jako sekundární ukazatel. S otupením řezných hran se zvyšuje síla potřebná ke střihu materiálu. Průvodce progresivní údržbou matrice od společnosti Wisconsin Metal Parts uvádí, že zvýšená tonáž a neobvyklé zvuky lisu jsou jasnými-znaky, že nástroje vyžadují pozornost. Kombinace údajů o tonáži s počty zdvihů a měřením otřepů vytváří tří{4}}bodový potvrzovací systém, který prakticky eliminuje dohady.
Cílem je spíše prediktivní plán údržby karbidových matric než reaktivní. Uložte poslední díl z každého výrobního cyklu spolu s koncovou lištou. To dává vašemu výrobci nástrojů základní linii, se kterou lze porovnávat při hodnocení stavu matrice během příštího servisního okna.
Správná technika broušení karbidových součástí
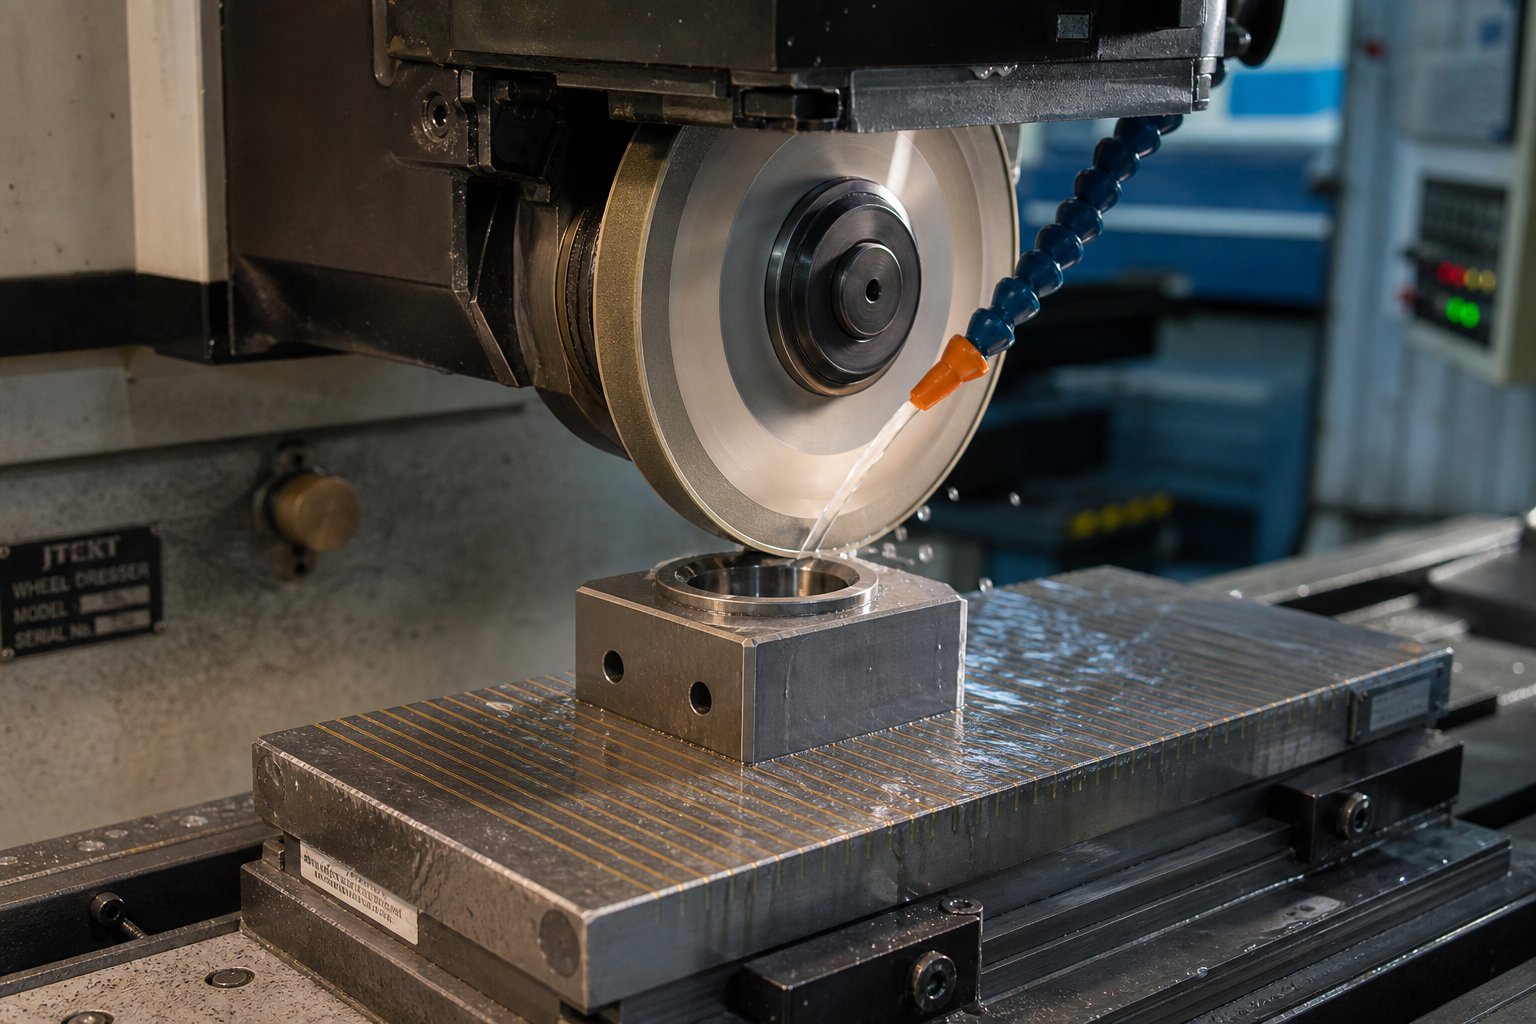
Přebroušení karbidových zápustek není stejný proces jako ostření nástrojové oceli. Extrémní tvrdost materiálu znamená, že běžná kola z oxidu hlinitého jej doslova neprořežou. Použití nesprávného kotouče způsobuje glazování, nadměrné teplo, povrchové mikro-praskání a podpovrchové poškození, které oslabuje matrici bez viditelných důkazů.
Diamantové brusné kotouče jsou požadovaným brusivem pro karbidové přebroušení. Syntetický diamant s tvrdostí přibližně 10 000 HV je jediným brusivem, které účinně řeže karbid wolframu, aniž by způsobovalo destruktivní tepelné poškození. Kotouče ze zeleného karbidu křemíku mohou pracovat pro lehčí operace, ale neodpovídají účinnosti diamantu nebo kvalitě povrchu na součástech matrice z tvrzeného karbidu.
Mezi kritické parametry pro přebroušení tvrdokovu patří:
- Specifikace kola:Diamantové kotouče-spojené s pryskyřicí se zrnitostí v rozmezí od F150 do F240 a koncentrací 100–150 %. Jemnější zrnitost zajišťuje lepší povrchovou úpravu přebroušené hrany.
- Rychlost kola:15-25 m/s. Při rychlejším běhu hrozí tepelné poškození; pomalejší chod snižuje účinnost řezání a může způsobit zatížení kotouče.
- Hloubka řezu:0,005-0,025 mm na průchod. Agresivní úběr materiálu vytváří teplo, které vytváří pod povrchem mikrotrhliny, neviditelné, ale strukturálně škodlivé. Průchody světla zachovávají integritu hran.
- Chladicí kapalina:Brusné kapaliny na bázi petroleje nebo lehkého oleje-zabraňují přehřátí. Upřednostňuje se zaplavovací chladicí kapalina před mlhou. Karbid nikdy nebruste nasucho.
- Limit odběru materiálu:Každé přebroušení odstraňuje materiál z pracovní výšky nástroje. Sledujte kumulativní úběr materiálu podle rozměru původní matrice. Většina konstrukcí karbidových matric umožňuje celkovou hloubku přebroušení předtím, než součást dosáhne své minimální funkční výšky.
Jeden detail, který dodavatelé progresivních výlisků často přehlížejí: pokud byla matrice potažena před přebroušením, povlak se z přebroušeného povrchu odstraní. Opětovný nátěr po každém cyklu přebroušení je nezbytný pro udržení antiadhezivního výkonu, který nátěr odůvodnil.
Kritéria rozhodování o nahrazení vs
Každé přebroušení zkracuje matrici. V určitém okamžiku pokračující renovace přináší klesající výnosy a výměna se stává chytřejší investicí. Ale jak se rozhodnout, kdy byla tato hranice překročena?
Rámec rozhodování odráží codoporučují specialisté na průmyslové opravy matric: vyhodnoťte na základě aktuálního stavu, rozsahu opravy, očekávané životnosti-po opravě a nadcházejících požadavků na výrobu. Konkrétně u karbidových lisovacích komponentů zvažte tyto faktory:
- Kumulativní hloubka přebroušení:Pokud byla matrice přebroušena na 20-25 % její minimální funkční výšky, zbývající životnost přebroušení je příliš krátká na to, aby ospravedlnila pracnost a náklady na překrytí dalšího servisního cyklu.
- Přítomnost únavových trhlin:Povrchové trhliny, které přesahují hloubku úběru přebroušeného materiálu, nelze odbrousit. Budou se dále šířit bez ohledu na ostření. Prasklé karbidové součásti by měly být vyměněny, nikoli přebroušeny.
- Po-poklesu výkonu přebroušení:Pokud se životnost matrice mezi přebroušením progresivně zkracuje s každým cyklem, podpovrchové poškození nebo degradace mikrostruktury se hromadí rychleji, než může obnova povrchu vyřešit.
- Rozměrové změny mimo korekci:Karbidové součásti, které se opotřebovaly způsobem, který nelze obnovit přebroušením, jako je boční opotřebení na tvářecích plochách nebo nárůst průměru otvorů v matrici, dosáhly konce životnosti pro renovaci.
Zde je podrobný-kontrolní seznam{1}}prohlídek, který musí personál dílny{2}}dodržovat během plánované údržby:
- Zaznamenejte aktuální počet zdvihů od posledního přebroušení a porovnejte s historickými průměry pro danou stanici.
- Změřte výšku otřepů na zadržených vzorových částech od konce výrobní série. Zdokumentujte měření a porovnejte s tolerancí tisku součásti.
- Zkontrolujte všechny tvrdokovové břity při zvětšení (minimálně 10x), zda nevykazují odštípnutí, mikro-trhliny nebo usazeniny.
- Změřte zbývající materiál přebroušení pomocí výškového měřidla nebo mikrometru podle dokumentovaného minimálního funkčního rozměru nástroje.
- Zkontrolujte indikátory únavových trhlin: jemné čáry vyzařující z rohů, malé odlupování na přechodech hran nebo jakékoli viditelné šíření lomu.
- Vyhodnoťte stav jakéhokoli PVD povlaku: pokud je průraz do holého karbidu viditelný na více než 30 % pracovní plochy, naplánujte po přebroušení nový povlak.
- Zdokumentujte všechna zjištění a aktualizujte protokol údržby matrice s počtem zdvihů, měřeními, pozorovaným typem opotřebení a přijatými opatřeními (přebroušení, překrytí, výměna nebo vrácení do provozu).
Ta dokumentace není náročná na práci. Vytváří historickou datovou sadu, díky které je vaše příští rozhodnutí o načasování přebroušení prediktivní spíše než reaktivní. Postupem času uvidíte, jak se objeví vzory: konkrétní stanice se rychleji opotřebovávají na určitých materiálech, sezónní výkyvy v životnosti matrice spojené se změnami kvality pásu nebo typy povlaků, které trvale převyšují ostatní ve vaší konkrétní aplikaci.
Údržba udržuje vaše matrice v chodu. Ale výkonnostní strop matrice, jak dlouho může případně trvat mezi servisními událostmi, je z velké části stanoven před tím, než padne první úder. Tento strop do značné míry závisí na tom, co lisujete, protože vlastnosti materiálu obrobku ovlivňují míru opotřebení více než téměř jakákoli jiná proměnná v systému.
Přizpůsobení jakosti tvrdokovu vašemu lisovanému materiálu obrobku
Obrobek sedící na vašem pásu není pasivním účastníkem opotřebení matrice. Je to hlavní agresor. Dvě matrice vyrobené ze stejné karbidové třídy, běžící se stejnou rychlostí zdvihu, ve stejném lisu, budou poskytovat zcela odlišné provozní životnosti, pokud jedna stříhá plechy z elektrické oceli a druhá tvoří měděné přípojnice. Materiál, který je lisován, určuje dominantní mechanismus opotřebení, který zase určuje správnou třídu karbidu, povrchovou úpravu, vůli a strategii povlakování. Ignorujte tento vztah a matrice vyměníte podle plánu, se kterým váš plán výroby nikdy nepočítal.
Jak vlastnosti lisovaného materiálu řídí výběr karbidu
Každý materiál obrobku napadá tvrdokovové nástroje jinak. Brusné materiály jako elektroocel obsahují tvrdé silikonové inkluze a izolační povlaky, které odbrušují povrch matrice zrnko po zrnu. Ty vyžadují nejjemnější-zrno a nejtvrdší dostupné karbidové třídy, protože způsob selhání je čistá ztráta materiálu kluzným kontaktem. Jemnější zrna jsou pevnější a zanechávají méně obnažených kapes pojiva pro vyhloubení abrazivních částic.
Opačný problém představují materiály náchylné k oděru-, jako je nerezová ocel a hliník. Nejsou nijak zvlášť tvrdé, ale spojují se s povrchem matrice působením tepla a tlaku. Toto nahromaděné lepidlo vytrhává karbidová zrna z matrice, když se nakonec odděluje, což vytváří nepravidelné poškození povrchu, které se zrychluje s každým tahem. U těchto materiálů je tvrdost tvrdokovu méně důležitá než povrchová úprava a chemie povlaků. Leštěné čelo raznice s povlakem CrN nebo TiCN odolává mikro-svaru mnohem účinněji než tvrdší, ale hrubší povrch bez povlaku.
Progresivní lisování mědi je místo, kde si karbid skutečně vydobyl svou prémii oproti nástrojové oceli. Měď je měkká, ale její tažnost a tepelná vodivost vytvářejí agresivní adhezní nánosy na površích nástrojové oceli.Výrobní zkušenosti z Penn Unitedpotvrzuje, že tvrdokovové nástroje spárované s vhodnými PVD povlaky dramaticky překonávají nástrojovou ocel v progresivním lisování pásů mědi a slitin mědi, kde by jinak adheze vyžadovala neustálé čištění matrice a časté přebrušování.
Progresivní lisování automobilových komponentů přidává další proměnnou: rozmanitost materiálů v rámci jediného výrobního závodu. Obchod provozující dvoufázovou-ocel, hliníkové panely karoserie a mosazné konektory napříč různými lisovacími linkami potřebuje karbidové specifikace přizpůsobené každému materiálu, nikoli-jednostupňový{3}}přístup{4}}všem.
Doporučení jakosti podle materiálu obrobku
Níže uvedená tabulka mapuje běžné lisované materiály na vlastnosti karbidů a povrchové úpravy, které se týkají specifického chování každého materiálu při opotřebení:
| Materiál obrobku | Doporučené vlastnosti karbidu | Primární obavy z opotřebení | Doporučený nátěr |
|---|---|---|---|
| Elektrická ocel (křemíková ocel) | Ultrajemné až submikronové zrno; 6-10 % Co; maximální tvrdost | Abrazivní opotřebení tvrdými silikonovými vměstky a izolačními povlaky | TiN nebo bez povlaku (otěr převažuje nad přilnavostí) |
| Nerezová ocel (301, 304, 17-4) | Submikronové zrno; 10-12 % Co; leštěné povrchy matrice (Ra pod 0,2 mikronu) | Adhezivní opotřebení a zadření; pracovní zpevnění zvyšuje kontaktní napětí | TiCN nebo CrN (kritické z-chemie proti zadření) |
| Měď a slitiny mědi | Submikronové až mikrozrnné; 10-12% Co; zrcadlově leštěné kontaktní plochy | Nahromadění lepidla; přenos materiálu na čelo matrice | CrN (chemicky inertní vůči ne-železným kovům) |
| Hliník (řada 1xxx-6xxx) | mikrozrnné; 10-14 % Co; leštěné povrchy nezbytné | Silné zadření; abraze oxidu hlinitého na tvrdších slitinách | TiCN nebo CrN (snížení tření zabraňuje mikro-svaření) |
| Mosaz (slitiny CuZn) | Submikronové až mikrozrnné; 10-12% Co | střední přilnavost; hromadění zinku při zvýšených teplotách | přednostně CrN; TiN dostačující pro nízkorychlostní{0}}operace |
Všimněte si vzoru: abrazivní materiály vás posouvají směrem k tvrdším a jemnějším zrnitostem-, kde je prioritou odolnost proti opotřebení. Materiály se sklonem k přilnavosti- vás posouvají ke střední tvrdosti s leštěnými povrchy a speciálními povlaky, které zabraňují lepení materiálu na rozhraní. Pokoušet se vyřešit problém s přilnavostí pomocí tvrdší třídy je běžnou a drahou chybou.
S materiálem obrobku se také posouvá vůle matrice. Vyšší-oceli vyžadují větší vůle, aby se zabránilo nadměrnému bočnímu zatížení karbidových razníků, zatímco měkčí materiály, jako je měď a hliník, umožňují těsnější vůle, které produkují čistší střižné hrany.Výzkum pokročilých-vysokopevnostních ocelípotvrzuje, že vyšší síly potřebné k pronikání pevnějšími materiály vyžadují ve srovnání s měkkou ocelí větší vůli děrování-k{1}}zápustce, což je princip, který přímo platí při specifikaci tvrdokovových nástrojů pro automobilové lisovací aplikace.
Zahájení průzkumu výběru materiálů-
Správný výběr karbidové třídy vyžaduje pochopení obou stran rovnice: materiálu matrice a materiálu obrobku. Inženýři a týmy sourcingu často specifikují jeden, aniž by plně zohledňovaly druhé, což vede k nesourodému nástroji, který od prvního dne nefunguje správně.
Praktickým výchozím bodem je zmapování mechanických vlastností materiálu vašeho obrobku, povrchových charakteristik a známých tendencí k opotřebení podle výše uvedené tabulky karbidových tříd. Pokud hodnotíte více materiálů součástí napříč různými produktovými řadami, zdroje jakoStránka materiálů YICHENposkytovat na jednom místě konsolidovaná referenční data týkající se hliníku, oceli, nerezové oceli, mosazi, hořčíku a karbidu-. Tento druh viditelnosti-vedle-po stranách pomáhá, když potřebujete specifikovat materiál součásti i materiál matrice současně, což zajišťuje, že výběr tvrdokovu zohledňuje konkrétní obrobek, který bude řezán nebo tvářen.
Rozhodnutí o párování materiálu se také přímo promítá do vaší strategie povlakování, specifikace vůle a očekávaného intervalu údržby. Není to samostatná volba, ale základ, na který by se mělo odkazovat každé následné rozhodnutí o nástroji.
Všechny tyto pokyny předpokládají, že karbid je správnou odpovědí pro vaši aplikaci. Ale tento předpoklad ne vždy platí. Existují scénáře, kdy křehkost, náklady a omezení velikosti karbidu z něj činí nesprávný nástroj pro danou práci a včasné rozpoznání těchto situací šetří peníze i frustraci.
Když karbid zemře, nejsou tou správnou volbou
Karbid řeší mnoho problémů při velkoobjemovém lisování-. Neřeší to všechny. Každá výhoda, kterou tento materiál nabízí, extrémní tvrdost, schopnost těsné tolerance, dlouhé servisní intervaly, přichází s odpovídajícím omezením, díky kterému je pro určité aplikace skutečně nesprávný. Rozpoznání těchto situací před uzavřením objednávky je cennější než jakákoli tabulka výběru jakosti nebo doporučení nátěru.
Zde diskutovaná omezení karbidových zápustek nepředstavují okrajové případy ani teoretické obavy. Jsou to scénáře, kdy zkušení výrobci progresivních zápustek místo toho běžně specifikují nástrojovou ocel, ne proto, že by nechápali výhody karbidů, ale protože chápali jeho hranice.
Nízký{0}}objem a scénáře prototypování
Představte si, že provozujete 5 000-kusovou objednávku pro aplikaci automobilových lisů, která nemusí vidět změnu objednávky. Počáteční náklady na nástroje ze slinutého karbidu, potenciálně třikrát až desetkrát vyšší než u D2 nebo A2, se nikdy neamortizují v dostatečném množství dílů, aby se vyrovnaly. Vaše cena-za díl zůstane po celou dobu provozu zvýšená a zbyde vám drahé nástroje, které už možná nikdy neuvidíte lis.
Prototypování tento problém dále prohlubuje. Během vývoje produktu se geometrie součásti mezi iteracemi mění. Každá revize návrhu může vyžadovat nové součásti matrice. Investice do tvrdokovu pro nástroje, které by mohly být zastaralé po dalším oznámení o technických změnách, jsou spalující peníze. Nástrojovou ocel lze obrábět rychleji, snáze upravovat a sešrotovat bez finančních nákladů, které doprovázejí vyřazení karbidové součásti.
Odvětvové pokyny k-nástrojům s malým objememposiluje tuto logiku: progresivní lisování v matrici spoléhá na vysokorychlostní{0}}lisy a více{1}}stupňové nástroje, které se u malých množství stávají neekonomickými. Výroba matric je drahá a časově-náročná a jejich hodnota spočívá ve výrobě tisíců stejných dílů za hodinu. Používání takových nástrojů pro krátké série vede k vysokým-jednotkovým nákladům a nedostatečně využívanému vybavení. U produktů s-nízkým výkonem jsou jednodušší přístupy k nástrojům efektivnější, i když se rychleji opotřebovávají.
Výpočet-rovnohodnoty je přímočarý. Pokud vaše zápustka z nástrojové oceli vydrží celý výrobní cyklus s jedním nebo dvěma přebroušením, celkové náklady včetně práce a prostojů budou stále výrazně nižší než alternativa z tvrdokovu, která poskytuje stejné díly s nulovým přebroušením. Ekonomická výhoda tvrdokovu se projeví pouze tehdy, když je objem výroby dostatečně velký na to, aby bylo možné vyměnit více nástrojových ocelí, aby přesáhly investici do jednoho karbidu.
Geometrická a mechanická omezení karbidu
Křehkost karbidu není jen konstrukční hledisko. Je to tvrdá diskvalifikace pro určité geometrie matrice a podmínky zatížení. Jakpoznamenává odborník na ražení Thomas Vacca, ideální přístup je použít nejtvrdší možné řezné nástroje, tvrdokov, pokud geometrie není tak jemná, že nevydrží. Když ne, ustoupíte od tvrdosti a zvýšíte houževnatost.
Několik geometrických a mechanických podmínek vás tlačí pryč od karbidu:
- Velmi jemná, nepodporovaná geometrie:Tenké průbojníky-průřezu, úzké štěrbiny a děrování s vysokým -poměrem-proražení koncentrují napětí způsobem, který karbid nemůže tolerovat. Nástrojová ocel se při asymetrickém zatížení ohýbá; karbidové patentky.
- Nesymetrické zatížení:Tvarování trnů nebo sekcí lisovnice, které působí mimo{0}}středové síly, vyžaduje materiály, které absorbují energii plastickou deformací, nikoli lámáním. Vacca popisuje případ, kdy materiály zaměřené na více{2}}tvrdosti selhaly při aplikaci nesymetrického tváření a řešení vyžadovalo obětování tvrdosti kvůli houževnatosti pomocí-nástrojové oceli s vysokým rázem, jako je CPM 3V.
- Velké velikosti matric:Karbidové polotovary jsou vyráběny práškovou metalurgií a slinováním, což omezuje praktické rozměry polotovaru. Velmi velké části zápustek, řekněme zápustky pro automobilové panely nebo zápustky pro hluboké tažení přesahující několik palců v jakémkoli rozměru, se stávají neúměrně drahými nebo jednoduše nedostupnými jako monolitní karbidové součásti. Náklady na materiál se mění s objemem a slinování velkých polotovarů bez vnitřních defektů se stává postupně obtížnějším.
- Nastavení lisu se sklonem k nesouososti-:Starší lisy s opotřebenými lištami, více{0}}staniční předávací lisy s kumulativní chybou polohování nebo jakékoli nastavení, kde je pravděpodobně boční vychýlení, vyvolává ohybové zatížení, které karbid nedokáže přenést. I malé vychýlení, které by nástrojová ocel absorbovala bez viditelného poškození, může prasknout karbidový razník nebo zápustku.
- Operace s velkým{0}}dopadem:Ražení, hluboké ražení a těžké tváření generují rázová zatížení, která překračují lomovou houževnatost karbidu, a to i ve vyšších-jakostech pojiva. Cyklický náraz ničí karbid únavovým praskáním mnohem rychleji, než by degradoval nárazu-odolnou nástrojovou ocel, jako je S7.
Za zdůraznění stojí jeden poznatek od zkušených stavitelů zápustek: zhruba 20 procent problémů progresivních zápustek se týká materiálů a 80 procent se týká návrhu a konstrukce. Eliminace vibrací pomocí robustní konstrukce nástroje, střídavých razníků a minimalizace zdvihu může udělat více pro životnost matrice, než může dosáhnout jakýkoli materiál razníku sám. Karbid se neopotřebovává jako běžná ocel; okraje se rozpadají a rozpadají. Pokud vaše nastavení lisu generuje vibrace nebo boční pohyb, žádný karbid tento základní problém nepřekoná.
Kontrolní seznam pro praktické rozhodování
Před specifikací karbidu pro váš další projekt matrice si projděte tyto kontraindikace. Pokud nějaká platí, nástrojová ocel je pravděpodobně lepší investicí:
- Celkový objem výroby je pod bodem, kdy by nástrojová ocel vyžadovala vícenásobné výměny matrice nebo velké cykly obnovy.
- Geometrie součásti je stále ve vývoji a před uzavřením výroby se očekávají změny designu.
- Součásti matrice obsahují průřezy tenčí než 3–4násobek tloušťky lisovaného materiálu, což při bočním zatížení vytváří riziko zlomení.
- Nastavení lisu má známé problémy se zarovnáním, opotřebené lišty nebo nedokáže udržet rovnoběžnost v rámci těsných tolerancí přes celý zdvih.
- Operace zahrnuje těžké tváření, hluboké tažení nebo ražení, kde rázové a boční síly převažují nad tlakovým opotřebením.
- Požadované rozměry součástí matrice překračují dostupné velikosti karbidových polotovarů, což vyžaduje vícedílnou konstrukci, která způsobuje oslabení spoje.
- Kostka musí tolerovat příležitostné nesprávné podávání pásu nebo nárazy o dvojnásobné tloušťce-, aniž by došlo ke katastrofickému selhání.
- Rozpočtová omezení brání řádnému přebrušování diamantových{0}}kotoučů a přelakování PVD, což znamená, že kvalita údržby bude po celou dobu životnosti nástroje ohrožena.
Výběr nástrojové oceli v těchto scénářích se nespokojí s méně. Jde o výběr materiálu, jehož mechanické vlastnosti skutečně odpovídají požadavkům dané aplikace. Zápustka D2, která přežije milion úderů při operaci s vysokým-nárazem, přináší větší hodnotu než zápustka z tvrdokovu, která praskne po 50 000.
Upřímná odpověď na to, kdy nepoužívat matrice z tvrdokovu, je přímá: když aplikace vyžaduje tažnost, když ekonomika nepodporuje investice nebo když provozní prostředí nemůže ochránit materiál před jeho vlastní křehkostí. Každý jiný scénář, ten s velkým objemem, abrazivními materiály, úzkými tolerancemi a disciplinovanou údržbou lisu, je tam, kde karbid poskytuje výkon, který ospravedlňuje jeho prémii.
Často kladené otázky o karbidových lisovacích nástrojích
1. Jak dlouho vydrží lisovací raznice z tvrdokovu ve srovnání s raznicemi z nástrojové oceli?
Karbidové lisovací nástroje obvykle vydrží 10 až 20krát déle než srovnatelné nástroje z nástrojové oceli jako D2 nebo M2 za podobných výrobních podmínek. Skutečná životnost závisí na lisovaném materiálu obrobku, rychlosti lisu, kvalitě mazání a na tom, zda byla pro danou aplikaci zvolena správná třída tvrdokovu. Abrazivní materiály, jako je elektrotechnická ocel, zkracují životnost více než měkké kovy, jako je měď, ale karbid stále výrazně překonává nástrojovou ocel v těchto náročných prostředích.
2. Jakou třídu karbidu bych měl použít pro postupové lisovací nástroje?
Progresivní matrice těží z více{0}}úrovňové strategie spíše než z jedné úrovně na všech stanicích. Ořezávací a děrovací stanice fungují nejlépe se submikronovým zrnem karbidu s obsahem 6-10% kobaltového pojiva pro maximální retenci hran. Tvářecí stanice potřebují mikrozrnné nebo střední -třídy zrn s 12-15 % kobaltu pro houževnatost vůči bočnímu zatížení. Tento přístup specifický pro stanici odstraňuje problém se slabým spojem, kdy jedna stanice předčasně selže a celou matrici odpojí.
3. Kdy bych měl pro lisovací nástroje zvolit nástrojovou ocel před karbidovou?
Nástrojová ocel je lepší volbou, když jsou objemy výroby příliš nízké na to, aby amortizovaly vyšší počáteční náklady karbidu, když se geometrie součásti během prototypování stále mění, když části zápustek vyžadují vysokou rázovou houževnatost, která překračuje limity křehkosti karbidu, nebo když nastavení lisu má problémy se zarovnáním, které vytváří boční zatížení. Operace zahrnující těžké ražení, hluboké ražení nebo velmi jemné nepodporované geometrie razníku také upřednostňují nástrojové oceli odolné proti nárazům, jako je S7 nebo CPM 3V, před karbidem.
4. Jaké povlaky fungují nejlépe na karbidových lisovacích nástrojích?
Nejlepší nátěr závisí na tom, co lisujete. TiCN funguje dobře pro nerezovou ocel a hliník, protože snižuje tření a zabraňuje zadření. CrN je preferován pro měď, mosaz a bronz kvůli jeho chemické inertnosti vůči ne-železným kovům. TiN slouží jako cenově-efektivní univerzální{5}}možnost pro vysekávání z měkké oceli. Povlaky ospravedlňují svou cenu především tehdy, když je dominantním způsobem selhání adhezivní opotřebení nebo zadření, spíše než jednoduché opotřebení abrazivem.
5. Jak poznám, kdy je třeba karbidovou matrici přebroušení nebo výměnu?
Tři měřitelné indikátory signalizují přebroušení signálu: zvýšení výšky otřepů blížící se tolerančním limitům, posun rozměrů dílu směrem k hranicím specifikací a dosažení historického počtu zdvihů mezi servisními intervaly. Vyměňte raději než přebruste, když se kumulativní úběr materiálu blíží 75-80 % celkové povolené hloubky přebroušení zápustky, když únavové trhliny zasahují pod povrch přebroušení nebo když se životnost zápustky mezi po sobě jdoucími přebroušeními progresivně zkracuje, což naznačuje poškození podpovrchu, které ostření nemůže obnovit.


