


Co ve skutečnosti znamená nástroj pro kovové razítko a razítko
Hledat „kovový razítkovací nástroj a matrice“ a najdete vše od ručních známek za 15 dolarů prodávaných na řemeslných tržištích až po progresivní raznice za 200 000 dolarů zkonstruované pro automobilové výrobní linky. Tato řada vytváří skutečný zmatek pro kupující, kteří se snaží najít správné řešení. Pojďme to napravit.
Definování kovového razítka a raznice
Nástroj a raznice na kovové raznice se vztahuje na širokou kategorii přesných nástrojů používaných ke značení, řezání, tvarování nebo tvarování kovu působením síly, od ručních označovacích razidel až po složité průmyslové raznice, které hromadně-vyrábějí plechové součásti.
Definice ražení se mění v závislosti na kontextu. Ve šperkařské dílně razítkování znamená vtlačení vzoru do plochy. V továrně to znamená přeměnu plochého plechu na hotové díly rychlostí přesahující 1500 zdvihů za minutu. Oba jsou platné, ale představují zcela odlišné investice, dodací lhůty a technické požadavky.
Artisan Stamps vs průmyslové raznice
Co je tedy lisovací nástroj z praktického hlediska? Zde záleží na spektru:
- Ruční razítkajsou ručně ovládané nástroje z tvrzené oceli udeřené kladivem, aby zanechaly otisky, jako jsou sériová čísla, loga nebo písmena. Jsou přenosné,-cenově a hodí se pro nízko-objemové nebo jednorázové-označovací úlohy.
- Strojní razítkaintegrovat s hydraulickými lisy nebo dot-peen systémy pro opakovatelné,{0}}značení většího objemu na výrobních linkách.
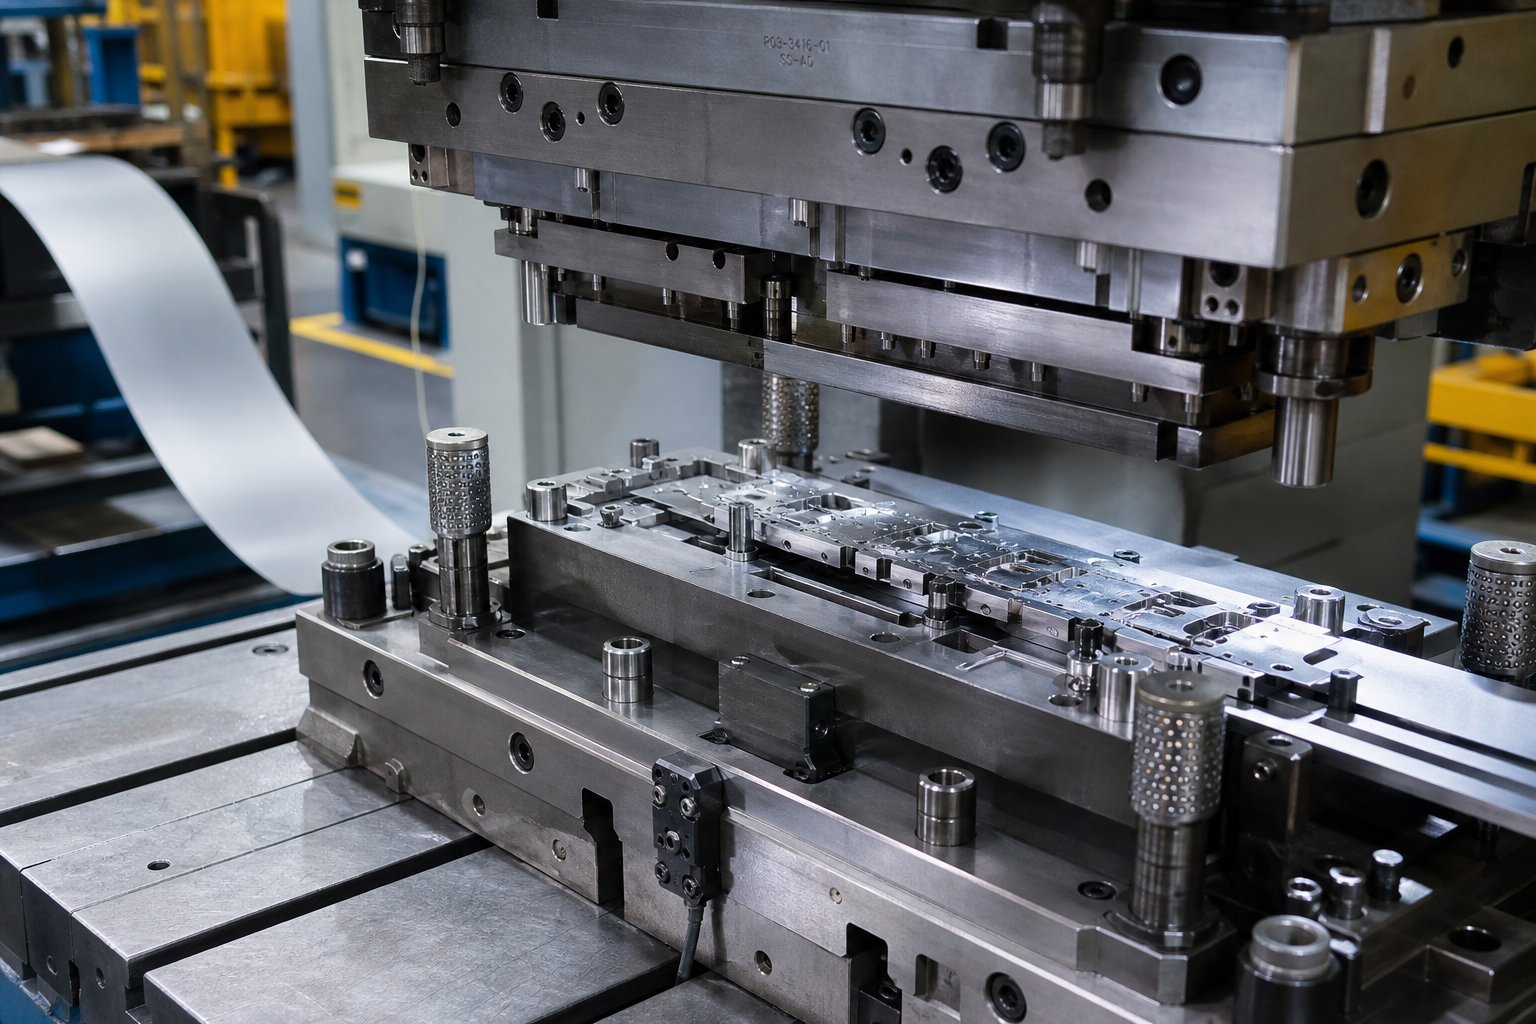
- Průmyslové lisovací nástrojejsou jedny z-jejich-přesných{2}}nástrojů, které řežou a tvarují plechy do požadovaných tvarů. Kovová raznice je aspecializovaný nástroj{0}}na míruskládající se z razníku a dutiny namontované na vedené zápustkové patky, určené k výrobě tisíců nebo milionů identických dílů.
Co je lisování kovů na průmyslové úrovni? Je to proces podávání plochého plechu mezi tyto přesné poloviny lisovnice, kde nesmírná lisovací síla přeměňuje surový materiál na hotové součásti s tolerancemi až 0,0002 palce.
Proč se terminologie překrývá
Zmatek existuje, protože jak řemeslnické, tak průmyslové nástroje provádějí stejnou základní akci: působení síly na kov prostřednictvím tvarovaného nástroje. Co jsou matrice ve výrobě? Jsou to vlastní kovové dutiny, které definují geometrii součásti. Co je razítkování v řemeslném studiu? Je to vtlačení vzoru do povrchu. Stejné sloveso, výrazně jiné měřítko.
Představte si to jako spektrum. Na jednom konci ruční razítko označuje jediné sériové číslo. Na druhé straně progresivní matrice provádí desítky sekvenčních řezných a tvářecích operací na kontinuálně podávaném kovovém pásu a vyrábí hotový díl až na konečné stanici. Náklady na nástroje, složitost inženýrství a výrobní kapacita mezi těmito dvěma koncovými body se řádově liší a tato mezera je přesně tam, kde dochází k nákladným chybám při získávání zdrojů.
Typy raznic a kdy je použít
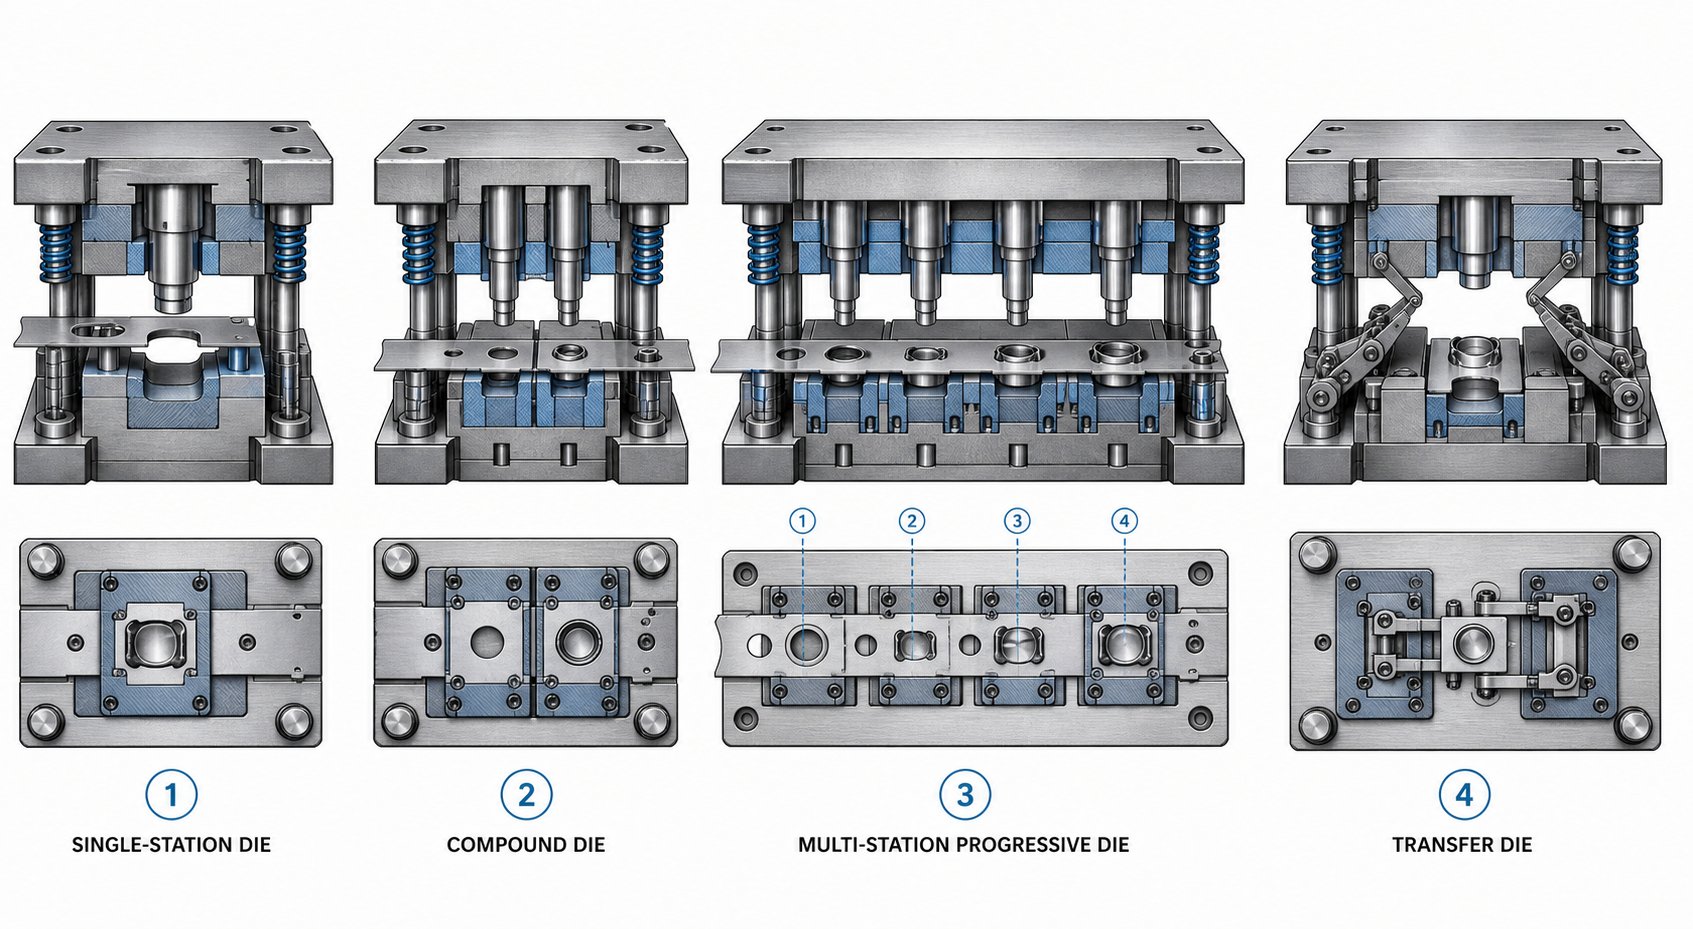
Toto spektrum od ručního razítka po progresivní raznici vyvolává zřejmou další otázku:jaký typ raznice se hodí pro váš projekt? Výběr špatného je jednou z nejnákladnějších chyb kupujících. Vyberte si matrici příliš jednoduchou pro geometrii vašeho dílu a budete pálit peníze na sekundární operace. Přepracujte-nástroje pro skromnou produkci a investice se vám nikdy nevrátí. Zde je návod, jak se v praxi rozdělují čtyři hlavní typy lisovacích raznic.
Jednoduché a složené raznice
Jednoduché matrice provádějí jedinou operaci na zdvih lisu. Jeden tah, jeden řez, jeden ohyb nebo jedna forma. To je vše. Jsou tahouny maloobjemové-výroby a prototypování, kde na flexibilitě záleží více než na rychlosti. V tandemové lisovací lince lze uspořádat více jednoduchých lisovacích nástrojů, přičemž díly jsou mezi stanicemi vkládány ručně nebo robotem. Toto nastavení udržuje náklady na jednotlivé nástroje nízké, ale práce a doba cyklu se při vyšších objemech rychle sčítají.
Složené matrice udělají další krok provedením několika řezných operací v jediném zdvihu. Představte si výrobu podložky: v jednom lisovacím cyklu složená matrice současně prorazí středový otvor a vystřihne vnější průměr. Výsledkem je plochý, přesný díl dokončený jedním zásahem. Protože se vše děje najednou, složené matrice produkují plošší díly než progresivní alternativy a výroba nástrojů je rychlejší a levnější. Obchod-? Jsou omezeny na relativně jednoduché, ploché geometrie. Když váš díl potřebuje ohýbání, hluboké tvarování nebo složité sekvenční operace, složené zápustky nemohou držet krok.
Progresivní raznice pro velkoobjemovou-produkci
Progresivní raznice jsou místa, kde-velkoobjemové kovové raznice skutečně září. Svitek plechu prochází řadou sekvenčních stanic, z nichž každá provádí specifickou operaci - řezání, děrování, ohýbání, tvarování -, když se pás posouvá o pevnou vzdálenost (rozteč) při každém zdvihu lisu. Obrobek zůstává po celou dobu procesu spojen s nosným pásem a hotový díl se odděluje až na konečné stanici.
Výrobní rychlosti mohou dosáhnout1500 dílů za minutupro malé součástky. Progresivní matrice často běží bez dozoru s cívkovými podavači a rovnačkami, což znamená, že jeden operátor může sledovat více lisů současně. Koncept jevištního nářadí je zde ústřední: každá stanice v matrici představuje samostatnou výrobní fázi a pořadí těchto fází určuje kvalitu dílu, využití materiálu a dobu cyklu. Špatně uspořádané fáze vytvářejí koncentrace napětí, ztenčování materiálu nebo chybné podávání, které snižují produktivitu.
Úlovek? Progresivní lisovací nástroje vyžadují vysoké počáteční investice a přesné strojírenství. Poškození jedné stanice znamená stažení celé sady matric k opravě. Nejsou také vhodné pro hlubokotažené-díly, protože nosný pás omezuje, jak daleko může materiál proudit.
Přenášecí nástroje a speciální konfigurace
Přetlačovací lisování řeší omezení progresivních matric tím, že jako úplně první operaci odděluje každý díl od kovového pásu. Mechanické prsty nebo kolejnice pak pohybují jednotlivými polotovary mezi nezávislými stanicemi pro tvarování, ohýbání, tažení nebo řezání závitů. Protože žádný nosný pás neomezuje tok materiálu, přenosové matrice vynikají při výrobě velkých, hluboce{2}}tažených nebo geometricky složitých součástí, jako jsou panely karoserií automobilů a aplikace trubek.
Tříosé přenosové systémy mohou uchopovat, zvedat, posouvat a spouštět díly do přesných poloh na každé stanici, což umožňuje operace, které by s připojeným pásem nebyly možné. Flexibilita něco stojí: přenosové matrice vyžadují sofistikované mechanické a elektronické ovládání, více senzorů ochrany matrice a systémy pro odkládání polotovarů. Doba nastavení je delší a nároky na údržbu se zvyšují s mechanickou složitostí.
Pro kupující, kteří hodnotí lisovadla a lisovací řešení, rozhodnutí mezi progresivním a přenosovým často závisí na hloubce a velikosti součásti. Pokud je vaše součást relativně plochá a malá, vyhrává progresivní v rychlosti a ceně-na-díl. Pokud je velká, hluboká nebo vyžaduje rotaci mezi operacemi, přenos je obvykle jedinou schůdnou cestou.
| Typ matrice | Objem výroby | Část Složitost | Rozsah nákladů na nástroje | Typická rychlost cyklu |
|---|---|---|---|---|
| Simple (Line) Die | Nízká až střední | Jedna operace; jednoduchá geometrie | $5,000 - $30,000 | 7 - 30 dílů/min |
| Compound Die | Střední až vysoká | Ploché části; více{0}}řez jedním tahem | $10,000 - $50,000 | 20 - 60 dílů/min |
| Progresivní zemřít | Vysoká až velmi vysoká | Složité více{0}}operační části (omezená hloubka tažení) | $30,000 - $250,000+ | 50 - 1 500 dílů/min |
| Přenosová matrice | Střední až vysoká | Velké, hluboké{0}}kreslené nebo složité 3D díly | $50,000 - $500,000+ | 10 - 40 dílů/min |
Správný typ raznice není vždy zřejmý pouze z geometrie součásti. Chování materiálu pod tlakem tváření, požadované tolerance a vaše roční objemové cíle, to vše je součástí rovnice. V těchto materiálových a procesních mechanikách je další vrstva rozhodování-technická - a kde v tichosti začíná mnoho chyb při získávání zdrojů.
Jak funguje proces lisování kovů krok za krokem
Vědět, který typ matrice se hodí pro váš projekt, je jen polovina obrázku. Druhá polovina je pochopení toho, co se vlastně stane s kovem, jakmile se lis zacyklí. Mnoho kupujících specifikuje nástroje, aniž by se chopili mechaniky pod nimi, a toto slepé místo vede k problémům s tolerancí, nadměrnému zmetkovitosti a frustrujícím--obchodům tam a zpět. Zde je návod, jak proces lisování kovů funguje od surového svitku až po hotový díl.
Typický cyklus lisování následuje opakovatelnou sekvenci pokaždé, když beran lisu klesá:
- Podávání materiáluSvitkový materiál - se odvíjí přes rovnačku a přivádí se do matrice v přesné vzdálenosti stoupání.
- Upínání/odizolování- stírací deska se dotýká listu a drží jej naplocho proti povrchu matrice, aby se zabránilo nadzvednutí nebo vybočení.
- Řezání a tvarování- razník sestoupí skrz list do dutiny matrice a provede určenou operaci (vystřižení, proražení, ohýbání, tažení nebo tvarování).
- Oddělení části/sluku- řezané slimáky propadnou otvorem matrice; tvarované díly buď zůstávají na nosném pásu, nebo se vysouvají pomocí mechanických vyrážecích otvorů nebo vzduchových rázů.
- Zatažení berana- děrovač se vytáhne, odstraňovač přidrží list dolů, aby zabránil jeho zvednutí s děrovadlem, a podavač posune pás do další polohy rozteče.
Tato sekvence se opakuje stovky nebo tisícekrát za minutu v závislosti na rychlosti lisu, materiálu a složitosti součásti. Každá operace v procesu lisování působí na plech jiným způsobem a pochopení těchto rozdílů vám pomůže vyhnout se specifikaci nesprávného nástroje.
Vysvětlení operací ražení jádra
Každý plechový výlisek je vyroben kombinací pěti základních operací. Představte si je jako stavební kameny - progresivní kostka jich může řetězit šest nebo osm za sebou, zatímco jednoduchá kostka provede pouze jednu.
Zatemněnívyřízne plochý tvar z listu. Vyražený-díl je váš hotový díl (nebo polotovar pro další zpracování). Zbývající kostra je šrot. Blanking vytváří přesné obrysy součástí a je výchozím bodem pro komponenty, jako jsou podložky, držáky a polotovary ozubených kol.
Pronikavýděruje otvory nebo výřezy do listu. Zde je zbývající list vaší součástí a vyražené-slimky jsou šrot. Je to opak mechanického zaslepování, i když oba používají úder-a-střižnou akci. Piercing najdete téměř v každém lisovaném dílu, který potřebuje otvory pro upevňovací prvky, ventilační štěrbiny nebo elektrické výřezy.
Ohýbánídeformuje plech podél přímé osy, aby vytvořil úhly, obruby nebo kanály. Není odstraněn žádný materiál. Výpočty přídavku na ohyb a odpružení řídí způsob, jakým je matrice navržena, a jejich nesprávným použitím vznikají díly, které neodpovídají rozměrům tisku.
Výkresvtahuje plochý plech do trojrozměrné{0}}kavity a vytváří kelímky, krabičky nebo obaly beze švů. Hluboké tažení dosahuje značné hloubky bez prasknutí pečlivým řízením toku materiálu do dutiny formy.
Tvářenípřetváří kov bez odstranění materiálu a zahrnuje operace jako embosování, ražení, zvlnění a lemování. Tvarování dodává jinak plochému lisovanému dílu strukturální prvky nebo dekorativní detaily.
Blanking vs Piercing vs Drawing
Mechanický zmatek mezi vysekáváním a děrováním zaskočí i zkušené kupující při kontrole návrhů matric. Obě jsou děrovací razicí operace, které využívají identickou fyziku střihu - razník protlačí plech do otvoru matrice. Jediný rozdíl je, který kus si necháte.
Při blankingu je geometrieotvor matricedefinuje rozměry vašeho hotového dílu. U piercingu je geometriepunčurčuje velikost otvoru. Toto rozlišení přímo ovlivňuje, jak je aplikována vůle a která součást (prorážeč nebo matrice) je držena na jmenovitém rozměru.
Kresba se od obou zásadně liší. Namísto střihu proces lisování kovu při tažení zahrnuje plastickou deformaci, kdy listový materiál proudí radiálně dovnitř přes poloměr tažení a do dutiny. Výzva? Ovládání toho toku. Přílišné omezení držáku polotovaru a materiál se ztenčuje nebo trhá. Při stlačení přebytečného materiálu se tvoří příliš malé omezení a vrásky. Faktory, jako je síla držáku polotovaru, geometrie tažné housenky, mazání a počet fází tažení, to vše komplikovalo konstrukci nástrojů. To je důvod, proč hlubokotažené-díly často stojí nástroj výrazně více než ploché vystřižené součásti se srovnatelnými vnějšími rozměry.
Role vyklízení
Vůle matrice je mezera mezi řeznou hranou razníku a odpovídající hranou otvoru matrice. Obvykle se vyjadřuje jako procento tloušťky materiálu na stranu. Zní to jednoduše, ale nesprávná vůle je jednou z nejčastějších příčin problémů s kvalitou a předčasným selháním nástroje v jakémkoli výrobním procesu lisování.
U většiny aplikací z měkké oceli se vůle pohybuje mezi 5 % a 10 % tloušťky materiálu na stranu. Tvrdší materiály, jako je nerezová ocel, vyžadují větší vůli (až 12-15 %), zatímco měkčí kovy, jako je hliník nebo mosaz, používají těsnější vůli. Akalkulačka vůle razníku a matricezohledněte typ materiálu, tloušťku a požadovanou kvalitu hrany, abyste mohli doporučit konkrétní hodnotu mezery.
Když je vůle příliš těsná, razník vyžaduje větší sílu, aby prořízl materiál, generuje nadměrné teplo a zrychluje opotřebení razníku i matrice. Oděr se stává rizikem, protože materiál se mikroskopicky svařuje s povrchy nástroje. Když je vůle příliš velká, kov se ohýbá spíše než čistě stříhá, což vytváří silné otřepy na řezné hraně, roztrhané odtrhávací zóny a nekonzistentní rozměry součástí.
Ideální vůle vytváří čistou smykovou zónu pokrývající zhruba jednu -třetinu tloušťky materiálu, po níž následuje zóna kontrolovaného lomu. Uvidíte malé, konzistentní otřepy (obvykle pod 10 % tloušťky) - nikoli těžké, jako břitva-ostré otřepy, které signalizují problémy s odstraňováním. V dobře-vyladěném výrobním procesu lisování kovů správná vůle také dramaticky prodlužuje životnost matrice, protože řezné síly se rozdělují rovnoměrně, místo aby se soustřeďovalo napětí na hrany nástroje.
Vlastnosti materiálu, vůle matrice a tvářecí mechanika spolupůsobí a určují, jak dlouho vaše nástroje vydrží, než je třeba naostřit nebo vyměnit. Tato rovnice trvanlivosti začíná tím, z čeho je samotná matrice vyrobena z - jakosti nástrojové oceli, jejího tepelného zpracování a jakýchkoli povrchových povlaků aplikovaných pro boj proti opotřebení.
Průvodce výběrem materiálů zápustek a nástrojové oceli
Geometrie raznice určuje, jaký tvar vytvoří. Ocel pro lisování určuje, jak dlouho bude tento tvar přesně vyrábět. Vyberete-li nesprávný materiál, uvidíte předčasné odštípnutí, nadměrné opotřebení nebo katastrofální praskání v polovině-provozu -, což znamená neplánované prostoje a náklady na nouzové opravy. Přesto mnoho kupujících považuje výběr materiálu za dodatečný nápad a akceptuje cokoliv, co jejich lisovna předvolí, aniž by se ptali, zda je to pro danou aplikaci optimální.
Třídy nástrojové oceli pro lisovací nástroje
Nástrojová ocel je rodina uhlíkových legovaných ocelí navržených speciálně pro tvrdost, odolnost proti oděru a schopnost držet tvar při opakovaném namáhání. V rámci této rodiny plní různé jakosti u ocelových lisovacích forem výrazně odlišné role. Zde je návod, jak se hlavní kategorie dělí na kovové lisovací nástroje:
Uhlíková nástrojová ocel (řada W-)je vstupním bodem. Tyto typy-tvrdnoucí vodou a relativně levné, fungují pro krátkodobé-nástroje a prototypové matrice, kde cílový objem zůstává pod několika tisíci součástkami. Ve výrobních podmínkách se rychle opotřebovávají, ale jejich nízká cena je činí praktickými pro aplikace s omezenou-životností.
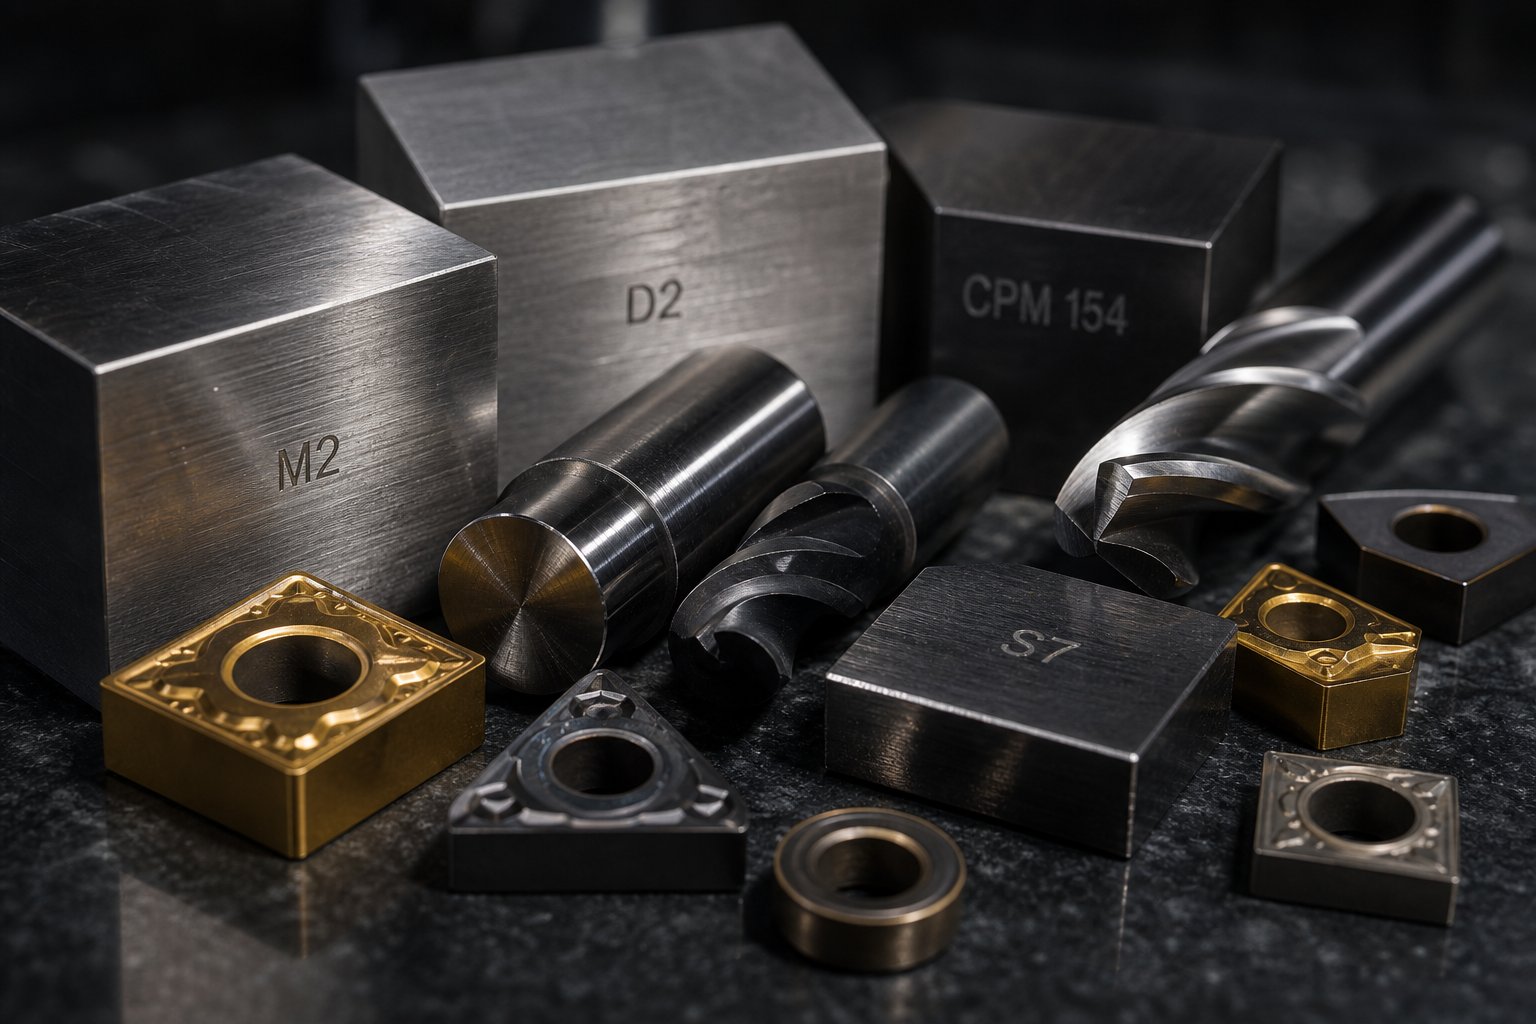
Nástrojové oceli pro práci za studena- (D2, A2)dominují obecné-ražby. D2 je vysoce-uhlíková a vysoce{4}}chromová třída známá pro výjimečnou odolnost proti opotřebení, díky čemuž je ideální pro vysekávání, děrování a tvarování zápustek, které vyžadují úzké tolerance. A2 nabízí vzduchové-kalení s lepší houževnatostí a rozměrovou stabilitou během tepelného zpracování -, což je dobrá volba pro razníky, které jsou vystaveny mírnému rázovému zatížení. Když se kupující ptají na lisovací ocel pro všeobecnou výrobu, D2 a A2 pokrývají většinu scénářů.
Nárazu-odolná ocel (S7)zaplňuje konkrétní výklenek. Tam, kde D2 vyniká odolností proti opotřebení, S7 obětuje určitý výkon v oděru pro vysokou rázovou houževnatost. Je vhodná-pro těžké vysekávání, stříhání tlustého-materiálu a jakékoli místo, kde nástroj absorbuje značné mechanické rázy. Jakpoznamenávají odborníci z oboru, výchozí nastavení „S7 pro řezné části, D2 pro řezné části“ přetrvává široce -, a přestože je to rozumný výchozí bod, často inženýrům brání prozkoumat-vhodnější alternativy.
Rychlořezná ocel (M2)udržuje tvrdost při zvýšených teplotách, kdy by studené-prachy změkly. Ve vysokorychlostních progresivních matricích vytvářejících značné třecí teplo nebo v aplikacích pro lisování za tepla si M2 zachovává svou řeznou hranu tam, kde by se D2 degradoval. Dosahuje přibližně 62-64 HRC po temperování a nachází běžné použití v řezných nástrojích a vysokoteplotních lisovacích operacích.
Karbid wolframuse nachází na extrémním konci spektra trvanlivosti. Tvrdokovové lisovací nástroje poskytují bezkonkurenční odolnost proti opotřebení pro ultra-vysoko{2}}sériovou výrobu - milionů cyklů na abrazivních materiálech, jako je nerezová ocel nebo laminace ze silikonové oceli. Kompromis-je křehkost a cena. Karbidové břitové destičky se obvykle používají selektivně na stanicích s vysokým-opotřebením spíše než pro celé sestavy matric, což umožňuje inženýrům zaměřit se na odolnost přesně tam, kde to objem vyžaduje nejvíce.
U hliníkových lisovacích nástrojů se výběr materiálu posouvá, protože měkkost hliníku vytváří různé výzvy. Oděr -, kdy se materiál obrobku přivaří k povrchu nástroje -, se stává primárním způsobem selhání spíše než abrazivní opotřebení. Leštěné D2 nebo A2 s příslušnými povlaky často předčí tvrdší třídy, protože kvalita povrchu je při tváření hliníku důležitější než surová tvrdost.
Obchod s tvrdostí, houževnatostí a odolností proti opotřebení-
Zde je nepříjemná pravda o lisovací oceli: žádná jediná třída maximalizuje všechny tři kritické vlastnosti současně. Tvrdost, houževnatost a odolnost proti opotřebení existují v tahu a posunutí jednoho výše téměř vždy kompromituje druhého.
Tvrdost(měřeno v Rockwellově stupnici C nebo HRC) určuje odolnost proti deformaci povrchu. Vyšší tvrdost znamená, že řezná hrana déle drží svou geometrii. D2 dosahuje 62-64 HRC; A2 dosahuje 63-65 HRC po správném tepelném zpracování.
Houževnatostměří schopnost absorbovat náraz bez prasknutí. Pevná kostka se ohne, než se zlomí. S7 při 60-62 HRC nabízí téměř dvojnásobnou odolnost proti nárazu než D2 při podobné tvrdosti, protože jeho mikrostruktura obsahuje méně velkých karbidových částic, které působí jako místa iniciace trhlin.
Odolnost proti opotřebeníodráží, jak dobře povrch nástroje odolává odstraňování materiálu otěrem nebo adhezí. Tvrdé karbidy chrómu v D2 vytvářejí mikroskopický pancíř proti abrazivním plechům, ale tytéž karbidy činí ocel náchylnější k vylamování při náhlém zatížení.
Praktické důsledky? Přibližně 80 % předčasných selhání matrice pochází z únavového praskání nebo vylamování -, nikoli postupného opotřebení. Kupující zaměření na maximální tvrdost často končí s křehkými nástroji, které se neočekávaně zlomí. Chytřejší přístup je výběr nejtvrdšího materiálu, který poskytujedostatečnýodolnost proti opotřebení pro vaše specifické požadavky na materiál, tloušťku a objem.
Oceli z práškové metalurgie (PM), jako je CPM 10V, představují moderní řešení tohoto obchodu-. Rozprašováním roztavené oceli na jemný prášek a jeho konsolidací pod tlakem výrobci produkují extrémně rovnoměrné rozložení karbidů. Výsledkem je materiál s vysokým obsahem slitin pro odolnost proti opotřebení při zachování houževnatosti, které se konvenční oceli se stejnou tvrdostí nemohou rovnat. U velkoobjemových-progresivních lisovacích nástrojů pro lisování pokročilých vysokopevnostních ocelí-třídy PM často poskytují nejnižší celkové náklady na vlastnictví, přestože náklady na materiál jsou 5–10krát vyšší než u standardních D2.
Povrchové úpravy a nátěry, které prodlužují životnost matrice
I při optimálním výběru základního materiálu přidává povrchové inženýrství další vrstvu ochrany, která se přímo promítá do delších intervalů mezi ostřením, menším zadíráním a konzistentnější kvalitou lisovaných ocelových dílů po dobu životnosti matrice.
Nitridacedifunduje dusík do povrchu matrice při relativně nízkých teplotách a vytváří extrémně tvrdé pouzdro (ekvivalent až 70 HRC) bez deformace geometrie nástroje. Je zvláště účinný na D2 a A2 jako základní ošetření před aplikací dalších nátěrů -, což je technika zvaná duplexní nátěr, která zlepšuje přilnavost a tuhost pro jakoukoli následnou vrstvu nátěru.
Nitrid titanu (TiN)přidává zlatý-zbarvený PVD povlak, který zvyšuje tvrdost povrchu na přibližně 2 300 HV a snižuje tření během toku materiálu. Je to nákladově-efektivní první krok pro tváření forem pro zpracování měkké oceli a hliníku.
Karbonitrid titanu (TiCN)staví na TiN s vyšší tvrdostí (kolem 3000 HV) a lepším výkonem proti abrazivním materiálům. U lisovaných ocelových součástí vyrobených z nerezových nebo vysokopevnostních slitin TiCN výrazně převyšuje základní TiN.
Chromováníposkytuje silnou plochu s nízkým{0}}třením, která je ideální pro operace kreslení. Jeho samomazné-vlastnosti snižují zadření na hliníkových a nerezových tahech, kde dominuje opotřebení lepidlem.
Diamant-jako uhlík (DLC)povlaky poskytují extrémní tvrdost a velmi nízké koeficienty tření. Stále častěji jsou určeny pro tvářecí operace na pokročilých-pevnostních ocelích, kde se standardní povlaky rychle porušují.
Klíčový poznatek? Rozhodnutí o nátěru nejsou nezávislá na materiálu substrátu. Prvotřídní povlak nanesený na špatně zvolenou základní ocel je vyhozenými penězi -, měkčí substrát se pod zatížením deformuje a popraská pevný povlak zespodu. Lisovny, které přistupují k výběru materiálů a povrchovému inženýrství jako k jednotnému systému, spíše než k samostatným řádkovým položkám, důsledně dodávají déle-trvající nástroje.
| Materiál matrice | Rozsah tvrdosti (HRC) | Nejlepší aplikace | Relativní náklady | Očekávaný život zemřít |
|---|---|---|---|---|
| Uhlíková nástrojová ocel (W1/W2) | 58-65 | Krátkodobé-prototypování, nízko{1}}objemové značkovací nástroje | Nízká ($) | 10,000 - 50 000 přístupů |
| D2 (studená práce) | 62-64 | Vysekávání, děrování, tváření; blízko{0}}tolerance | Střední ($$) | 250,000 - 1,000,000+ přístupů |
| A2 (studená práce) | 63-65 | Děrovačky, lisovací nástroje; aplikace s mírným dopadem | Střední ($$) | 200,000 - 800,000 přístupů |
| S7 (odolný proti otřesům) | 60-62 | Těžké vysekávání, silný střih materiálu, údery s vysokým-rázem | Střední ($$) | 150,000 - 500,000 přístupů |
| M2 (vysoká-rychlost) | 62-64 | Vysokorychlostní-progresivní matrice, operace se zvýšenou teplotou | Střední-Vysoká ($$$) | 500,000 - 2,000,000 přístupů |
| Karbid wolframu | 74-78 (ekvivalent HRA) | Ultra-vysokoobjemová{1}}výroba, abrazivní materiály, laminace | Vysoká ($$$$) | 5 000,000+ přístupů |
| PM oceli (CPM 10V) | 62-65 | Velkoobjemové{0}}progresivní matrice, tvarování AHSS, extrémní opotřebení | Vysoká ($$$$) | 2 000, 000 - 5 000,000+ přístupů |
Výběr materiálu a povrchová úprava společně definují, kolik dobrých dílů matrice vyrobí, než bude vyžadovat pozornost. Ale ani ta nejlepší lisovací ocel nemůže kompenzovat vadný design. To, jak se geometrie matrice, pořadí stanic a architektura součástí spojují během konstrukce, je to, co odlišuje nástroje, které fungují bez problémů,- od nástrojů, které s vámi bojují při každé výrobě.
Principy návrhu matrice a základy inženýrství
Zápustka vyrobená ze správné třídy oceli, ale zkonstruovaná s chybnou geometrií, špatným řazením stanic nebo neadekvátním řízením toku materiálu, bude stále produkovat špatné díly. Konstrukce lisovacích nástrojů je místem, kde se materiálová věda setkává s mechanickou přesností, a je to fáze, ve které se rodí většina selhání nástrojů, kterým lze předejít. Technická rozhodnutí učiněná před řezáním jakékoli oceli určují, zda matrice funguje spolehlivě po miliony cyklů, nebo se od prvního dne stane bolestí hlavy při údržbě.
CAD/CAM a CAE simulace ve strojírenství zápustek
Moderní design kovové raznice se posunul daleko za hranice ručních-náčrtů a sestav-a{2}}omyl. Představte si, že byste utratili 150 000 dolarů za progresivní matrici, abyste během první zkoušky zjistili, že materiál se na šesté stanici zvrásní nebo se během operace tažení roztrhne. Tento scénář stále nastává, když obchody vynechávají digitální ověřování, ale je možné tomu zcela předejít.
Současný inženýrský pracovní postup se opírá o tři integrované kategorie softwaru, které fungují postupně:
CAD (počítačový-návrh)platformy jako SolidWorks, Siemens NX a CATIA vytvářejí podrobné 3D modely každé součásti matrice. Specializované doplňky-, jako jsou Logopress3 a 3DQuickPress, automatizují vytváření rozvržení pásů, výpočty bez ohýbání a standardní umístění součástí. Tyto nástroje vytvářejí digitální plán, který následné systémy spotřebují.
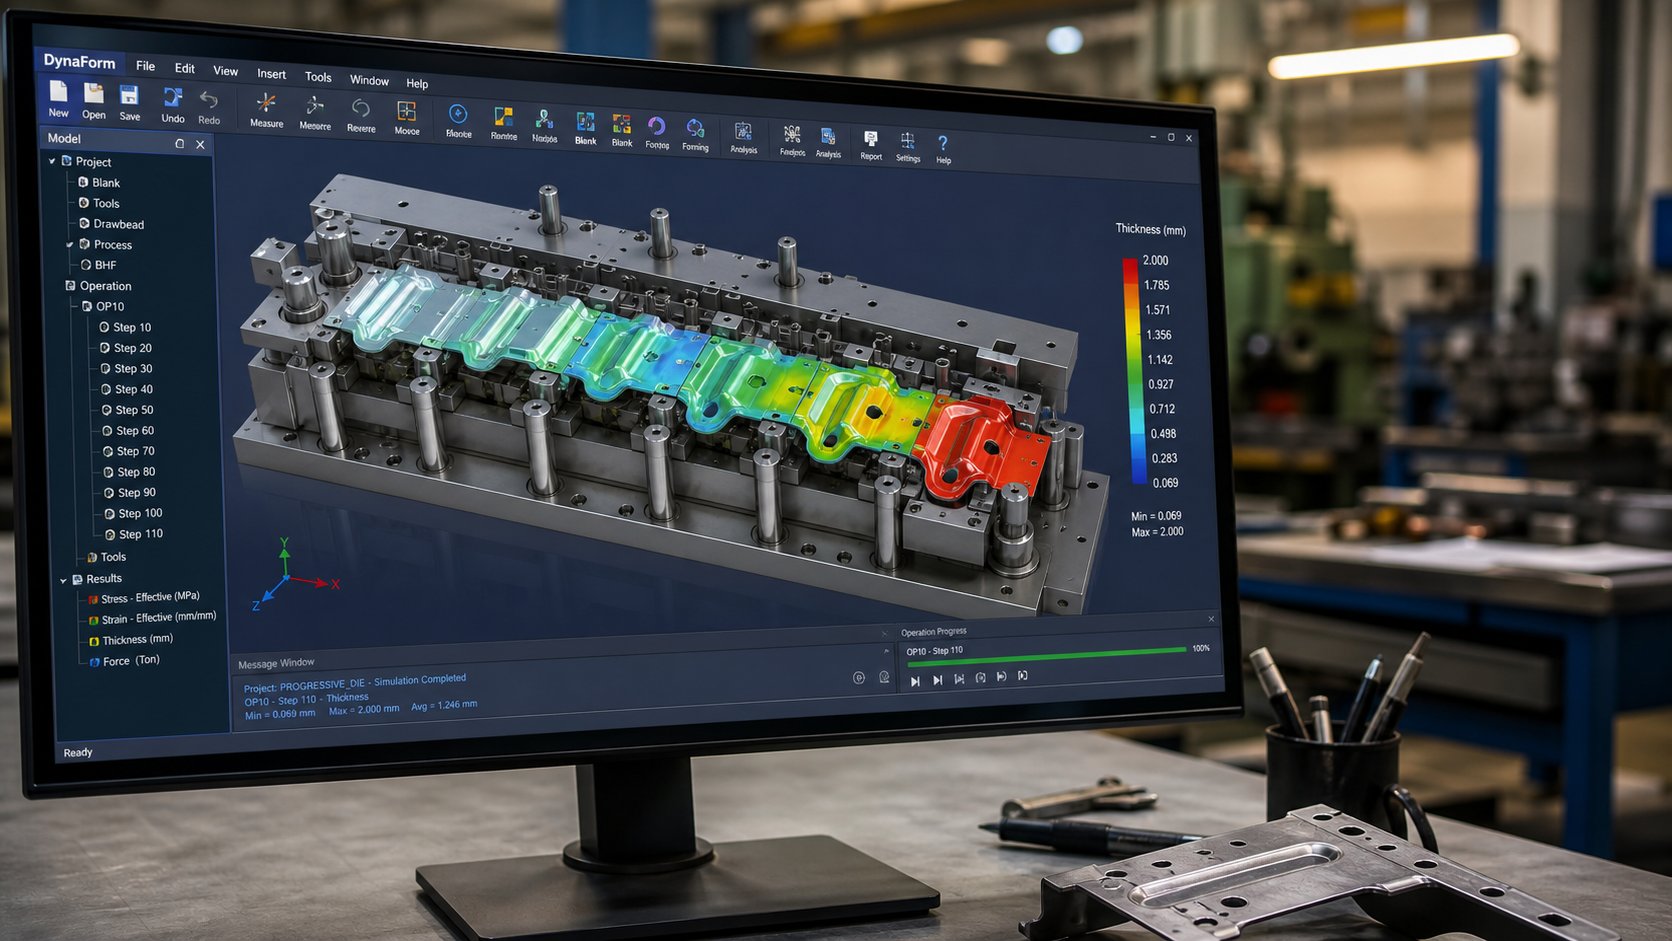
CAE (Computer{0}}Aided Engineering)simulační software, jako je AutoForm nebo DYNAFORM, provádí analýzu konečných prvků v celém procesu lisování před obrobením jednoho kusu oceli. Inženýři mohou předvídat tok materiálu, identifikovat potenciální zvrásnění nebo štěpení, vypočítat kompenzaci odpružení a optimalizovat tvar polotovaru -, to vše digitálně. Tento virtuální zkušební krok snižuje-riziko projektu, zkracuje dobu fyzického ověření a dramaticky zvyšuje první-úspěšnost.
CAM (Computer-Aided Manufacturing)software převádí ověřené návrhy na dráhy nástrojů CNC - kód G-, který řídí frézy, soustruhy, drátové EDM a brusky k řezání skutečných součástí matrice podle specifikace.
Pokročilí dodavatelé lisovacích nástrojů integrují všechny tři stupně do spojitého digitálního závitu. Například,YICHEN's Stamping DieSlužba zahrnuje analýzu proveditelnosti a simulaci CAE prostřednictvím přesného obrábění, zkušebních provozů a inspekcí -, které představují, jak fungují moderní pracovní postupy strojírenství od počátečního konceptu až po ověřené výrobní nástroje. Tento digitální přístup-do{3}}end to end znamená, že chyby v návrhu se objevují v softwaru, nikoli v tisku.
Design-pro-vyrobitelnost a omezení ražení
Ani ta nejsofistikovanější simulace nedokáže zachránit součást, která nebyla nikdy navržena s ohledem na lisování. Design-for-Manufacturability (DFM) je postup tvarování geometrie součásti podle toho, co mohou kovové razníky a raznice reálně vyrobit -, a spolupráce mezi konstruktérem součásti a technikem matrice se vyplácí.
Mezi klíčové principy DFM, které přímo ovlivňují design lisování, patří:
- Poloměry ohybu- vnitřní poloměr ohybu by se měl rovnat alespoň tloušťce materiálu. Ostřejší ohyby namáhají materiál a vyžadují agresivnější nástroje, které se rychleji opotřebovávají.
- Umístění otvoruOtvory - by měly být alespoň 1,5krát větší než tloušťka materiálu od ohybů, hran a sousedních otvorů. Porušení deformuje vlastnosti a praská materiál.
- Dimenzování otvoru- minimální průměr otvoru by měl být stejný nebo větší než tloušťka materiálu. Menší otvory vyžadují křehké razníky náchylné ke zlomení.
- Tolerance- Přílišné-tolerování nekritických funkcí- může exponenciálně zvýšit náklady. Posun z +/- 0.05mm na +/- 0.005mm může vyžadovat tvrdokovové nástroje, optické broušení a další-kontrolu procesu.
- Výběr materiálu- vysokopevnostní-oceli a exotické slitiny představují problémy s odpružením a urychlují opotřebení matrice. Návrh na tvarovatelnější materiál výrazně zjednodušuje obrábění.
Návrh rozvržení pásu, zejména u progresivních lisovacích nástrojů, uplatňuje tyto principy na každé stanici. Operace sledují logicky: děrování a vrubování probíhá brzy na plochém materiálu, zatímco ohýbání a tvarování probíhá na pozdějších stanicích po vytvoření profilu. Prvky, jako jsou negativní a pozitivní obtokové zářezy v lisovacích lisech z plechu, umožňují, aby se nosný pás ohýbal kolem tvarovaných prvků bez rušení, když postupuje nástrojem. Nesprávné sekvenční zpracování způsobí rozměrový posun, ztenčení materiálu nebo přímé poškození nástroje.
DFM není o omezování kreativity -, ale o zajištění spolehlivé, ekonomické a objemové výroby vašeho dílu. Inženýři, kteří zapojí svého dodavatele zápustek v rané fázi procesu návrhu, běžně ušetří 15-30 % nákladů na nástroje tím, že upraví nekritické prvky dříve, než se cokoliv zaváže k oceli.
Klíčové součásti raznice a jejich funkce
Každá raznice, od jednoduchého vysekávacího nástroje po progresivní raznici s více stanicemi, sdílí společnou strukturální anatomii. Pochopení těchto součástí pro lisování kovů pomáhá kupujícím hodnotit návrhy, klást informované otázky a odhalovat potenciální nedostatky v kvalitě v nabídkách dodavatelů.
- Bota (horní a spodní)- základové desky, které se připevňují k beranu lisu a loži. Drží všechny ostatní komponenty ve vyrovnání a absorbují plnou tonáž každého zdvihu lisu.
- Vodicí čepy a pouzdra- přesné-broušené prvky namontované v lisovacích patkách, které zajišťují dokonalé vertikální zarovnání mezi horní a spodní polovinou. Klece s kuličkovými-ložisky se používají ve vysoce přesných{4}}zápustkách pro hladší pohyb a těsnější opakovatelnost.
- Děrovací deska (držák děrovače)- tvrzená deska připevněná k horní patce raznice, která bezpečně umístí a zadrží všechny řezné a tvarovací razníky v jejich přesné poloze.
- Údery- mužské pracovní komponenty. Děrovačky vyřezávají otvory, zaslepovací raznice řežou obvody součástí a tvarovací raznice vytvářejí ohyby nebo protahování. Každá je přizpůsobena-tvaru podle konkrétního úkolu.
- Blok matrice (tlačítko/vložka matrice)- samičí protějšek razníku, obsahující dutinu přesně vytvarovanou podle profilu razníku plus vypočítanou vůli. Vložky zápustek s vysokým-opotřebením jsou často vyměnitelné karbidové součásti.
- Stripovací deska- drží list během řezání naplocho a po každém tahu ho odtrhává od zatahovacích děrovačů. Pružinové-odstraňovače také upínají materiál, aby se zabránilo pohybu během tvarování.
- Piloti- kónické nebo kulové-čepy, které se zapojují do před-propíchnutých otvorů a přesně umístí proužek na každou stanici dříve, než dojde k jakékoli jiné operaci. Opravují drobné chyby v podávání a zajišťují přesnost-od{5}}stanice.
- Vodítka a zvedáky skladu- kolejnice, které udržují pás ve středu při jeho podávání, a odpružené-prvky, které pás po formování zvednou z povrchu matrice, aby se mohl volně posouvat.
Interakce těchto komponent lisovnice je přesně načasována na lisovací cyklus. Nesouosost dokonce i několik mikronů mezi vodícími kolíky může kaskádovitě vést k prasknutí razníku, tvorbě otřepů nebo rozměrovému posunu v průběhu celé výrobní série. To je důvod, proč kvalifikovaní stavitelé matric ověřují každou součást proti konstrukčnímu záměru pomocí souřadnicových měřicích strojů a optické kontroly před konečnou montáží.
S definovanou inženýrskou architekturou a komponentovou architekturou vyvstává praktická otázka: co všechno tato přesnost vlastně stojí? Složitost, výběr materiálů, požadavky na toleranci a cíle v oblasti objemu výroby, to vše je základem cenové rovnice, kterou mnoho kupujících považuje za neprůhlednou - a kde nejasná očekávání vedou k překvapením ohledně rozpočtu.
Nákladové faktory a ceny ve výrobě zápustek
Nabídka nástrojů ve výrobě nástrojů a matric často působí jako černé skříňky. Dva dodavatelé se mohou podívat na stejný výkres dílu a vrátit cenu 30 000 USD od sebe. Tato mezera jen zřídka znamená, že někdo předražuje -, obvykle to znamená, že každý obchod interpretoval vaše požadavky jinak, navrhoval různé typy kostek nebo předpokládal různé cíle životnosti kostek. Pochopení toho, co skutečně ovlivňuje náklady, vám umožní porovnávat nabídky na stejném základě a vyhnout se přeplácení za schopnosti, které nepotřebujete.
Co řídí náklady na lisovací nástroje
Ne všichni nákladoví řidiči mají stejnou váhu. Zde je to, co ovlivňuje vaši celkovou cenu nástrojů, seřazené od nejvyššího po nejnižší:
- Die složitost a počet stanic- 12-progresivní matrice stojí exponenciálně více než nástroj se 4 stanicemi. Každá další stanice přidává konstrukční inženýrství, přesné obrábění a montážní hodiny. Složité geometrie vyžadující na sebe navazující tvářecí operace rychle násobí náklady.
- Požadavky na toleranci- skok z +/- 0.1 mm na +/{4}} mm může zdvojnásobit náklady na nástroje. Přísnější tolerance vyžadují tvrdší nástrojové oceli, drátové EDM řezání, optické broušení a více ověřovacích cyklů.
- Požadovaná životnost- matrice se zárukou na 100 000 zásahů používá jiné materiály a tepelné zpracování než matrice vyrobená pro 5 000 000 cyklů. Karbidové břitové destičky, PM oceli a prémiové povlaky prodlužují životnost, ale podstatně přispívají k počáteční investici.
- Materiál je ražen- matrice zpracovávající nerezovou ocel nebo pokročilou{1}}pevnostní ocel vyžadují tvrdší nástroje, které jsou odolnější proti opotřebení- než ty, které lisují měkkou ocel nebo hliník. Abrazivní materiály obrobku urychlují opotřebení, což vyžaduje prvotřídní zápustkové oceli.
- Velikost dílu a tonáž lisu- větší díly potřebují větší lisovací čelisti, těžší desky a větší lisy. Materiálové náklady na samotnou matrici se mění v závislosti na fyzické velikosti.
- Sekundární rysy- in-závitování, in{2}}sestavení formy, senzory a automatická kontrola přidávají inženýrskou složitost nad rámec standardních operací řezání a tváření.
Pro kontext, jednoduché vysekávací raznice mohou stát 8 000 až 25 000 USD, zatímco progresivní raznice s více stanicemi pro složité lisovací díly se pohybují od 30 000 do více než 250 000 USD. Velkoobjemové-převodníky pro automobilový průmysl mohou přesáhnout 500 000 USD. Tato čísla se zdají být strmá, dokud nespočítáte, co dodají na díl za dobu životnosti kostky.
Cena-za-ekonomiku části a-rovnoměrný objem
Zde se matematika obrací ve prospěch razítkování. Vlastní lisovací raznice na kov je aktivum předem, které v objemu-nastavuje náklady na haléře. Zvažte reálný scénář:
- Vlastní investice do matrice: 12 000 $
- Za-dílnou cenu s razítkem: 0,45 USD
- Za-náklady na díl prostřednictvím CNC obrábění (bez nářadí): 3,50 USD
Zlomový-objem: 12 000 $ / (3.50 - $ 0,45)=zhruba 3 900 dílů. Pod tímto číslem je opracování vašich lisovaných kovových dílů celkově levnější. Navíc každý další kovový lisovaný díl ušetří 3,05 $ ve srovnání s alternativou. Při 20 000 součástech tato matrice za 12 000 USD přidá pouhých 0,60 USD za kus, zatímco CNC obrábění by stálo celkem 70 000 USD -, což by znamenalo úsporu více než 49 000 USD.
Chyby, které kupující stále dělají? Hodnotí náklady na nástroje spíše na základě jedné objednávky než na základě objemu životnosti. Pokud budete objednávat 5 000 kusů ročně po dobu tří let, váš skutečný objem je 15,000 - tedy po přestávce-i u většiny zakázkových kovových výlisků. Každá doobjednávka dorazí rychleji (žádná nová dodací lhůta na nástroje) a levněji (pouze za-cenu dílu plus nastavení). Razítko z ekonomiky výroby odměňuje-dlouhodobé myšlení.
Materiálové náklady tuto výhodu dále umocňují. Když se při lisování kovových dílů používají drahé slitiny, jako je nerezová ocel nebo beryliová měď, vynikající využití materiálu při lisování (optimalizované rozvržení pásů méně odpadu) přináší úspory při každé výrobě.
Jak hodnotit a porovnávat kotace
Když se ceny zakázkových kovových lisovacích raznic divoce liší, problémem jsou téměř vždy nekonzistentní předpoklady mezi dodavateli. Apodrobná analýza nákladůukazuje, že jednotková cena zahrnuje pět základních faktorů: materiál (45-55 %), práce (15-25 %), režie (10–20 %), zajištění kvality (2–8 %) a balení (2–5 %). Kromě toho mohou poplatky za nastavení za běh, požadavky na kontrolu a následné zpracování přidat 0,10 až 1,00 USD za kus, pokud nejsou předem specifikovány.
Chcete-li získat skutečně srovnatelné cenové nabídky, musí vaše RFQ uvést specifika, která eliminují dohady:
- Pojmenujte přesné materiálové normy s požadavky na sledovatelnost - „Q235B na GB/T 700“ nejen „uhlíková ocel“
- Definujte třídy tolerancí číselně - "±0,05 mm na kritických dírách" ne "těsné tolerance"
- Uveďte roční odhady objemu a očekávanou životnost matrice v celkovém počtu zásahů
- Výslovně uvádějte povrchové úpravy, specifikace pokovování a standardy balení
- Vyžádejte si podrobné nabídky oddělující náklady na nástroje,-cena za kus, poplatky za nastavení a případné poplatky za opakované kontroly
Bez těchto popisků budete porovnávat nabídky odrážející zcela odlišné předpoklady o úrovni kvality, očekávané délce života a o tom, co je zahrnuto. Nejnižší cena nástrojů nemusí být nutně nejlepší hodnotou, pokud produkuje matrici se zárukou 100 000 zásahů, když potřebujete 2 000 000.
Přehlednost nákladů vám pomáhá rozumně investovat, ale i dokonale specifikovaná kostka začíná degradovat v okamžiku, kdy se dostane do výroby. To, jak tuto investici udržujete - a kdy si uvědomujete, že selhává -, rozhoduje o tom, zda se vaše odhady nákladů-na-díl v průběhu let udrží, nebo se tiše sníží s poklesem kvality.
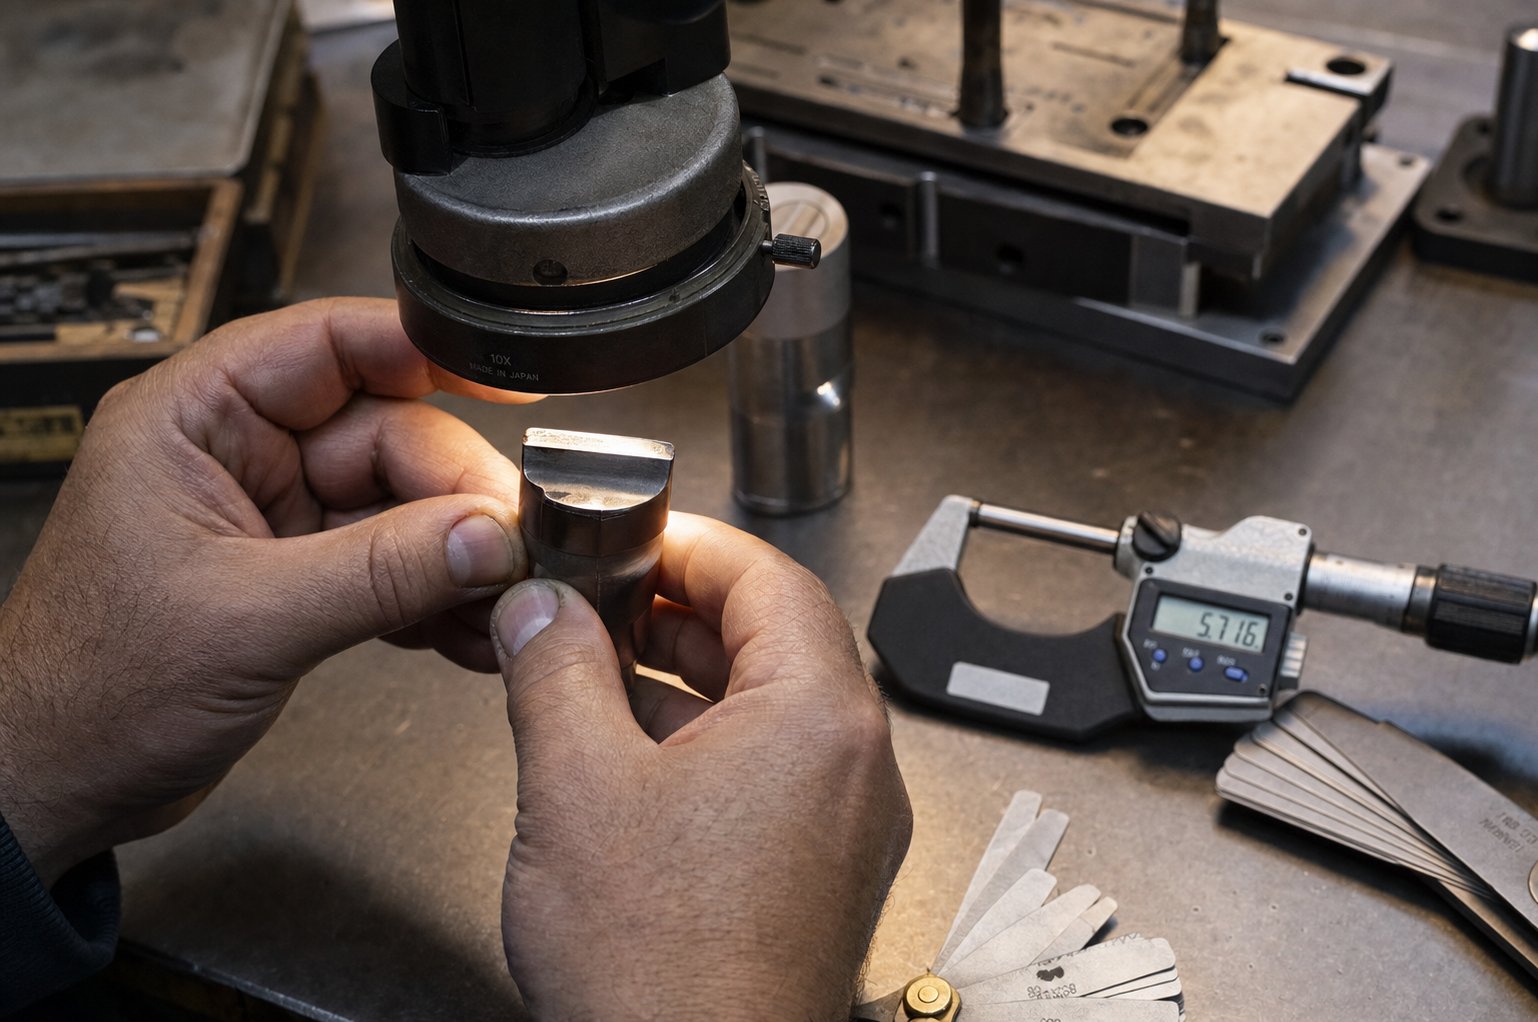
Údržba matrice, odstraňování problémů a životnost
Progresivní kostka v hodnotě 100 000 dolarů neselhává najednou. Tento týden tiše degraduje - o něco vyšší otřepy, příští měsíc se rozměr posune o 0,01 mm, povrchový škrábanec, který tam včera nebyl. Kupující, kteří hodně investují do nástrojů pro lisování kovů, ale zanedbávají strukturovanou údržbu, běžně ztrácejí 30–50 % potenciální životnosti svých matric. Díly se stále oddělují od lisovacího lisu, ale kvalita se tak postupně narušuje, že v době, kdy si toho někdo všimne, vyžaduje poškození spíše nákladnou opravu než jednoduchou údržbu.
Plány preventivní údržby a osvědčené postupy
Efektivní údržba lisovacích nástrojů kombinuje časové-kontroly se spouštěči počítání tahů-. Kostka s 500 000 zásahy za měsíc potřebuje ostřejší intervaly než jeden cyklus s 20 000. Zde je návod, jak se praktický rozvrh rozpadá:
Za směnu:zkontrolujte, zda nejsou viditelné otřepy, chybné podávání, nahromadění slimáků a abnormální hluk lisu. Ujistěte se, že mazání dosáhlo všech kontaktních bodů. Tato rychlá pozorování zachycují problémy dříve, než se stanou kaskádou.
Týdně:zkontrolujte piloty, pružiny, vodicí kolíky a cesty pro odvádění odpadu. Vyčistěte zachycené jemné částice a zaschlé mazivo ze stanic, kde se opakovaně hromadí nečistoty.
Měsíčně nebo v dokumentovaných intervalech zdvihu:měřte opotřebení břitu-ostří, ověřte vůli děrování-k-propichu pomocí spároměrů a zkontrolujte potřeby ostření na základě skutečných údajů o opotřebení, nikoli na základě libovolných plánů. Vyměňte pružiny vykazující více než 10% ztrátu volné délky-.
Každoročně:provést kompletní demontáž, metrologický přezkum a posouzení kumulativního opotřebení. Aktualizujte záznamy PM a upravte intervaly podle toho, co zobrazuje historie.
Klíčový princip? Frekvence servisu by se měla řídit výrobní realitou - abrazivita materiálu, kritičnost dílů a složitost lisu -, nikoli obecný kalendář. Přesná matrice pracující s brusnou nerezovou ocelí vysokou rychlostí vyžaduje přísnější kontrolní cykly než jedno vysekávání z měkké oceli při skromných objemech.
Diagnostika problémů s matricí z vad dílů
Když kvalita sklouzne, vyražená část vám sama řekne, kde hledat. Každý vzor defektu se mapuje zpět na konkrétní stav matrice. Zde je kontrolní seznam spojující příznaky s hlavními příčinami:
- Zvýšení výšky otřepů- opotřebované řezné hrany nebo-pro-prolisování{2}}vůle se otevřela nad rámec specifikace. Ostření nebo přebroušení obnoví stav.
- Galling (nános materiálu na povrchu matrice)- malé tahové vůle, špatná povrchová úprava nebo nedostatečné mazání. Vyleštěte kontaktní plochy a ověřte geometrii vůle.
- Odštípnutí nebo zlomení hrany- přetížení nástrojové oceli, nesoulad materiálu nebo lisovací stroj s nadměrnou tonáží. Okamžitě zastavte výrobu a zkontrolujte protilehlé součásti.
- Rozměrový posun- nesouosost způsobená opotřebenými vodícími kolíky, uvolněným montážním hardwarem nebo nekonzistentní výškou zatlačení. Před předpokladem, že díly lisovacího nástroje potřebují výměnu, znovu ověřte nastavení.
- Povrchové škrábance nebo rýhy- zachycené nečistoty, zaschlé mazivo nebo opotřebené kontaktní plochy v dráze pásu. Důkladné čištění to často vyřeší bez jakékoli výměny lisovacích součástí.
- Chybné podávání nebo chyby ve sledování pásu- opotřebení pilota, nesprávná rozteč podávání nebo překážky v dráze materiálu. Nejprve zkontrolujte-komponenty související s postupem.
- Jarní únava (slabé stahování nebo nekonzistentní držení blanku)- pružiny po své životnosti postupně ztrácejí sílu. Změřte volnou délku podle specifikace a proaktivně vyměňte.
Zásadní diagnostický princip od zkušených nástrojáren a lisoven: vždy ověřte nastavení a údržbu před výměnou nástroje. Zachycené špunty, uvolněné šrouby a zablokované cesty šrotu napodobují vady související s opotřebením{1}}, ale jejich oprava nestojí nic. Skočit rovnou k opravě lisovacího nástroje bez kontroly základů ztrácí čas a někdy přináší nové problémy.
Rozhodovací rámec opravy vs
Každá matrice se nakonec dostane do bodu, kdy rutinní ostření a výměna součástí již nedrží stabilní proces. Otázkou není, zda tento bod nastane -, jde o to, zda jej rozpoznáte, než utopíte peníze za opravy do nástrojů, které je třeba předělat.
Pokračujte v ostřeníkdyž je opotřebení hran stejnoměrné, matrice se po přebroušení vrátí ke specifikaci a kvalita dílu se stabilizuje ihned po servisu. Normální-opotřebení břitu u dobře-konstruované matrice je problémem údržby, nikoli konstrukčním problémem.
Oprava nebo renovacekdyž je poškození lokalizováno - prasklý průbojník, opotřebené vodicí pouzdro, jedna stanice ztrácí toleranci. Výměna jednotlivých částí raznice má smysl, pokud zbytek nástroje zůstane rozměrově stabilní a porucha se neopakuje.
Vyměňte nebo přepracujtekdyž vidíte opakovanou ztrátu vyrovnání po ověřené údržbě, chronický posun rozměrů, který se vrací během několika dní po provozu, strukturální praskání v čelistech nebo deskách nebo selhání stejné stanice krátce po každém cyklu opravy. V tomto okamžiku akumulované opotřebení matrice přesahuje to, co může vyřešit výměna součásti.
Rozhodujícím faktorem je rozpoznávání vzorů. Jedno selhání je událost. Stejná porucha opakující se po řádné opravě je trendem - a trendy poukazují na konstrukční omezení, únavu materiálu nebo výrobní požadavky, které přerostly původní specifikaci nástrojů. Vedení podrobných záznamů o údržbě (počet zásahů, kódy závad, opravné akce a výsledky po-kvalitě služby) přeměňuje toto rozhodnutí z instinktu na analýzu založenou-na datech.
Správná údržba prodlužuje životnost matrice 2-3x ve srovnání s přístupy-k{4}}porušení, ale také vytváří dokumentaci, kterou budete potřebovat, když je čas získat náhradní nástroje. Tento proces získávání zdrojů -, který ví, co specifikovat, jaké otázky klást a co by měl kvalifikovaný partner v oblasti lisování dodat, je místem, kde se tiše hromadí další vrstva chyb kupujících.
Jak specifikovat a získat vlastní raznici
Záznamy údržby vám řeknou, kdy kostka dosáhla konce životnosti. Co se stane potom - při získávání jeho náhrady nebo specifikování zcela -nového nástroje - je místo, kde kupující buď zjednoduší proces, nebo opakují každou chybu, která postihla jejich původní nástroj. Rozdíl obvykle spočívá v přípravě. Dobře-strukturovaný RFQ vám poskytne přesné a srovnatelné nabídky ve dnech. Vágní spouští týdny vysvětlujících e-mailů a citací založených na předpokladech, které jste nikdy neschválili.
Jaké informace potřebuje váš výrobce matrice
Každý kvalifikovaný výrobce lisovacích forem na kov potřebuje stejné jádro, než bude moci zodpovědně citovat. Chybějící byť jen jeden prvek přinutí obchod uhodnout - a tyto odhady se promítnou do vaší ceny, dodací lhůty nebo v horším případě do výkonu vaší kostky.
Zde je to, co si připravit, než se obrátíte na výrobce lisovacích nástrojů:
- Výkresy dílů s GD&T- zahrnují popisy úplného geometrického kótování a tolerance. Referenční referenční body, polohové tolerance a požadavky na rovinnost sdělují strojníkovi matrice, které vlastnosti pohonných nástrojů jsou složité. Jak poznamenávají odborníci na výrobu plechů, bez definovaných tolerancí použije výrobce výchozí hodnoty, které nemusí splňovat váš návrhový záměr.
- Specifikace materiálu- uveďte přesný standard a stupeň (např. „SUS304 podle ASTM A240“ nebo „SPCC podle JIS G3141“). Různé materiály vyžadují různé oceli, vůle a povlaky.
- Roční projekce objemu- vaše očekávané roční množství a celkový objem životnosti určují, zda obchod nabízí jednoduchou matrici nebo progresivní nástroj s karbidovými břitovými destičkami vyrobenými pro miliony cyklů.
- Požadavky na toleranci podle vlastností- určit, které dimenze jsou kritické a které obecné. Přílišné-tolerování všeho zvyšuje náklady na nástroje; pod-určením kritických funkcí vznikají díly, které se neskládají.
- Očekávání povrchové úpravy- určují hodnoty Ra nebo vizuální standardy pro kosmetické povrchy. Dekorativní vnější panel vyžaduje leštěný povrch matrice, který skrytý konstrukční držák nemá.
- Sekundární operace- povšimněte si všech procesů -klepání matrice, vkládání hardwaru nebo následného ražení-, které ovlivňují způsob, jakým matrice dodává hotové díly.
Zásadní otázky pro potenciální dodavatele
Kompletní balíček RFQ vám poskytne nabídky. Správné otázky oddělují schopné výrobce lisovacích forem na kov od obchodů, které se potýkají s vaším projektem. Při hodnocení jakéhokoli lisovacího nástroje a dodavatele matrice se zaměřte spíše na kapacitu procesu než jen na cenu:
- Jaké nástroje pro simulaci CAD/CAM a CAE používáte při návrhu matrice? Obchody se simulací tváření zachycují problémy digitálně, místo aby je objevovaly během nákladného fyzického zkoušení.
- Jaké třídy nástrojových ocelí a povrchové úpravy jsou standardní pro můj materiál a objem? Odpověď prozrazuje, zda dodavatel vytváří pro vaši aplikaci nebo zda výchozí nastavení používá jednu-velikost-pro-všechny možnosti.
- Co zahrnuje váš zkušební a ověřovací proces? Jediný zásah do tisku není potvrzením. Hledejte zdokumentované vzorkování T0/T1, hlášení rozměrů a analýzu způsobilosti procesu CPK napříč více výrobními cykly.
- Jak řešíte technické změny po schválení matrice? Flexibilita přizpůsobení sítě ECN bez úplného přepracování - prostřednictvím nečinných stanic nebo modulárních vložek - chrání vaši investici při vývoji návrhů produktů.
- Jaká je zdokumentovaná očekávaná životnost matrice a jaká záruka pokrývá předčasné selhání?
Kvalifikovaný partner pro kovové nástroje a matrice odpovídá na tyto otázky specifiky, nikoli obecnostmi. Pokud odpověď na otázku "jaké simulační nástroje používáte?" je vágní, to je signál, že obchod spoléhá na pokusy-a{2}}omylné přístupy, které vás při vývoji stojí čas a peníze.
Od RFQ po výrobu-připravené nástroje
Nejlepší vztahy s výrobci lisovacích nástrojů nejsou transakční. Sledují cestu strukturovaného vývoje, která ověřuje každý předpoklad, než se zaváže k objemu výroby. Takto vypadá cesta s-partnerem s kompletními službami:
- Analýza proveditelnosti- dodavatel zkontroluje geometrii, materiál a tolerance vaší součásti s ohledem na omezení lisováním. Identifikují potenciální rizika tváření, navrhnou vylepšení DFM a potvrdí, že projekt je životaschopný, než uvedou podrobné nástroje.
- CAE simulace a rozložení pásu- simulace tvarování ověřuje tok materiálu, předpovídá odpružení a optimalizuje řazení stanic. Rozložení pásů zajišťuje využití materiálu a logiku výroby.
- Kontrola a schválení návrhu matrice- zkontrolujete a schválíte kompletní 3D návrh matrice, včetně materiálů součástí, specifikací vůlí a dokumentace o očekávané životnosti matrice.
- Přesné obrábění a montáž- CNC frézování, drátové EDM, broušení a tepelné zpracování vyrábí součásti zápustek podle specifikace. Montáž spojuje vše dohromady s ověřeným vyrovnáním.
- Zkušební běhy a odběr vzorků T0/T1- matrice běží na produkčním-lisu a vyrábí se vzorové díly měřené podle vašeho výkresu. Úpravy řeší jakékoli odpružení nebo rozměrové odchylky pozorované při fyzické zkoušce.
- Rozměrová kontrola a validace- Měření CMM, první{1}}inspekční zprávy článků a studie způsobilosti procesu potvrzují, že matrice před odesláním splňuje specifikace.
- Vydání výroby a průběžná podpora- ověřená matrice vstupuje do vašeho produkčního prostředí s dokumentací údržby, doporučenými intervaly ostření a specifikacemi náhradních součástí.
Tento{0}}koncový{1}}koncový pracovní postup je tím, co odděluje skutečného partnera pro lisování kovů a matrice od obchodu, který jednoduše dodává blok obrobené oceli.YICHEN's Stamping Dieslužba je příkladem tohoto přístupu plného -životního cyklu -, který přebírá manažery zdrojů a nástrojové inženýry od proveditelnosti a simulace CAE přes obrábění, zkušební provozy a kontrolu. Toto úplné pokrytí znamená, že problémy se objeví během vývoje, nikoli ve vaší výrobě, a vaše zakázková kovová raznice dorazí ověřená a připravená k výrobě-namísto dalšího ladění ve vašem zařízení.
Při hodnocení jakéhokoli výrobce lisovacích nástrojů upřednostněte partnery, kteří vlastní celý proces od simulace po ověřené nástroje. Nižší nabídka z obchodu, který vám předá nevyzkoušenou kostku a zmizí, bude z dlouhodobého hlediska stát více v důsledku prodloužených zkušebních cyklů, technických změn a opožděného spuštění výroby. Nejnákladnější chybou v nástroji pro lisování kovů a získávání lisovacích nástrojů není přeplácení nástrojů -, je to nedoplatek za schopnosti a zdědění každého problému, který dodavatel nedokázal vyřešit.
Často kladené otázky o nástroji na kovové razítko a matrici
1. Jaký je rozdíl mezi kovovým razítkem a raznicí?
Kovové razítko je ruční nebo strojní{0}}nástroj, který do povrchu vtlačuje značky, jako jsou sériová čísla nebo loga. Lisovací lis je na zakázku{2}}zkonstruovaný přesný nástroj sestávající z lisovníku a dutiny namontované na vedených lisovacích patkách, které jsou určeny k řezání, ohýbání, tažení nebo tvarování plechu do hotových dílů při velkém objemu. Oba aplikují sílu prostřednictvím tvarovaného nástroje, ale lisovací nástroje zahrnují podstatně větší složitost inženýrství, vyšší investice do nástrojů a výrobní možnosti měřené v tisících nebo milionech identických dílů na sadu lisovacích nástrojů.
2. Kolik stojí zakázková kovová raznice?
Náklady na zakázkové lisovací nástroje se široce pohybují v závislosti na složitosti. Jednoduché zápustky začínají kolem 5 000 až 25 000 USD, složené zápustky stojí 10 000 až 50 000 USD, progresivní zápustky se pohybují od 30 000 do více než 250 000 USD a velké přenosové zápustky pro automobilové aplikace mohou přesáhnout 500 000 USD. Hlavními faktory nákladů jsou počet stanic, požadavky na toleranci, očekávaná životnost matrice, lisovaný materiál a velikost součásti. Dodavatel kompletních{16}}služeb, jako je YICHEN (https://www.yichen{18}}group.com/stamping-die/), poskytuje analýzu proveditelnosti předem, aby kupující porozuměli důsledkům nákladů, než se zavážou k investici do nástrojů.
3. Jaká nástrojová ocel je nejlepší pro lisování?
Nejlepší nástrojová ocel závisí na vaší aplikaci. D2 (vysoký-uhlík, vysoký-chrom) nabízí vynikající odolnost proti opotřebení pro obecné stříhání a tvarování při 62-64 HRC. A2 poskytuje lepší houževnatost se stabilitou vytvrzování na vzduchu- pro údery se středním{11}}rázem. S7 zvládá velké rázové zatížení při střihu{14} silného materiálu. Rychlořezná ocel M2 si zachovává tvrdost při zvýšených teplotách ve vysokorychlostních progresivních zápustkách. Karbid wolframu poskytuje maximální odolnost proti opotřebení pro ultra-vysoko{22}}objemové běhy přesahující 5 milionů zásahů. Třídy práškové metalurgie jako CPM 10V vyvažují odolnost proti opotřebení a houževnatost pro pokročilé aplikace s vysokopevnostní ocelí.
4. Kdy bych měl zvolit progresivní kostku před přenosovou?
Vyberte si progresivní kostku, když jsou vaše díly relativně ploché, malé až střední velikosti a vyžadují velké objemy (50 až 1, 500+ dílů za minutu). Progresivní matrice udržují obrobek připojený k nosnému pásu v sekvenčních stanicích, takže jsou ideální pro složité více{4}}operační díly bez hlubokého tažení. Přenášecí matrici zvolte, když jsou díly velké, vyžadují hluboké tažení nebo vyžadují rotaci mezi operacemi. Přenášecí matrice nejprve oddělují každý polotovar, poté mechanické prsty pohybují jednotlivými kusy mezi nezávislými stanicemi, což umožňuje tok materiálu, který nemůže pojmout spojený pás.
5. Jak poznám, že raznice potřebuje opravu nebo výměnu?
Monitorujte indikátory kvality dílu: rostoucí výška otřepu signalizuje opotřebené řezné hrany, rozměrový posun naznačuje opotřebení nebo nesouosost vodicích čepů a zadření indikuje problémy s vůlí nebo mazáním. Ostřete, když je opotřebení břitu rovnoměrné a kvalita se po servisu stabilizuje. Opravte, když je poškození lokalizováno na jedné součásti, jako je prasklá raznice nebo opotřebené pouzdro. Vyměňte nebo překonstruujte, když vidíte opakovanou ztrátu vyrovnání po ověřené údržbě, chronický posun rozměrů vracející se během několika dnů po provozu, strukturální praskliny v zápustkách nebo opakované selhání stejné stanice po řádné opravě. Podrobné záznamy o údržbě s počty zásahů a kódy závad převádějí toto rozhodnutí z dohadů na analýzu-řízenou daty.


