


Co vlastně znamená vlastní lisování
Když uslyšíte „lisování kovů“, můžete si představit lis vyrážející obecné tvary z plechu.Vlastní lisováníje něco jiného. Začíná to s nástroji navrženými od nuly pro konkrétní součást, její materiál a její výrobní požadavky, spíše než spoléhat se na běžné matrice, které se blíží geometrii, kterou potřebujete.
Vlastní lisování v matrici je proces tváření kovů, který využívá účelové{0}}nástroje navržené pro konkrétní geometrii součásti, materiál a výrobní požadavky k výrobě přesných součástí v měřítku s opakovatelnou přesností.
Na tom rozdílu záleží víc, než by se na první pohled mohlo zdát. Standardní raznice může vyrazit podložku nebo jednoduchý držák. Ale v okamžiku, kdy má váš díl vlastní rozměry, úzké tolerance nebo prvky, které interagují s jinými součástmi v sestavě, potřebujete vlastní kovové lisovací raznice postavené podle vašeho návrhu, spíše než design ohnutý tak, aby vyhovoval stávajícím nástrojům.
Co dělá kostku na zakázku
Forma se stane "custom", když její geometrie, uspořádání stanice a specifikace materiálu jsou vyvinuty výhradně pro jeden díl. Představte si rozdíl mezi nákupem obleku ze stojanu a tím, že si oblek ušijete na míru. Běžně--skříňka funguje pro jednoduché potřeby. Vlastní lisovací nástroje jsou přizpůsobeny: každý profil razníku, každá vůle, každá tvářecí stanice je vypočítána pro konkrétní tloušťku materiálu, tažnost a rozměrové cíle, které váš díl vyžaduje.
Toto předběžné inženýrství zahrnuje výběr jakostí nástrojové oceli, navrhování rozložení pásů pro progresivní operace a kompenzaci chování materiálu, jako je odpružení. Výsledkem je raznice, která produkuje prakticky identické díly zdvih za zdvihem, ať už běží deset tisíc nebo deset milionů kusů.
Kdo těží z vlastní raznice
Inženýři a týmy nákupu investují do vlastního nářadí z několika hlavních důvodů:
- Přísnější toleranceVlastní raznice - jsou navrženy tak, aby vyhovovaly vašim specifickým rozměrovým požadavkům, nejen „dostatečně blízko“.
- Jedinečné geometrie- proprietární funkce součástí, více-profily ohybů a složité výřezy, které žádná katalogová matrice nedokáže vyrobit.
- Vyšší propustnost v měřítku- raznice optimalizované pro váš díl běží rychleji s menším množstvím odpadu než přizpůsobené nástroje.
- Opakovatelná kvalita- každý díl z matrice je prakticky identický, což je kritické, když se komponenty musí v sestavách zaměňovat.
Průmyslová odvětví od automobilového průmyslu přes elektroniku až po letecký průmysl spoléhají na vlastní lisovací přístup, kdykoli nelze výkon dílů, bezpečnost nebo přesnost ponechat omezením generických nástrojů. Pokud jste díl navrhli sami, je vysoká pravděpodobnost, že k jeho výrobě budete potřebovat vlastní nástroje.
Jak tento proces zapadá do širšího prostředí tváření kovů
Vlastní lisování v zápustce je součástí rodiny metod tváření kovů, které zahrnují CNC obrábění, řezání laserem, odlévání a hydraulické tvarování. To, co odděluje lisovací raznice od těchto alternativ, je ekonomika opakování. Vlastní lisovnice s sebou nese značné počáteční investice, ale jakmile jsou vyrobeny, vyrábí díly za zlomek-jednotkových nákladů na obrábění nebo řezání. Tato cenová výhoda se snoubí s objemem, takže je dominantní volbou pro střední-až{5}}vysokou produkci, která probíhá téměř ve všech výrobních odvětvích.
Tento článek je vytvořen jako zdroj informací-pro rozhodování. Ať už jste inženýr hodnotící proveditelnost nebo získáváte profesionály srovnávající výrobní metody, sekce před vámi pokrývají typy procesů, tvářecí operace, průmyslové požadavky, tolerance, nákladové faktory a výběr dodavatelů, vše, co si kupující přejí, aby pochopili před svým prvním zakázkovým projektem nástrojů.
První rozhodnutí, kterému většina týmů čelí, je jednoduché: potřebuje můj projekt skutečně vlastní nástroje, nebo to zvládnou standardní raznice?
Vlastní vs. standardní lisování a kdy zvolit
Standardní raznice existuje na polici, připravená k vyražení běžných tvarů: ploché podložky, jednoduché držáky, základní spony. Předem to stojí málo nebo nic, protože nástroje již existují. Naproti tomu zakázková kovová raznice je navržena od nuly pro vaši konkrétní součást. Volba mezi těmito dvěma cestami utváří ekonomiku vašeho projektu, svobodu návrhu a dlouhodobé{3}}výrobní náklady způsobem, který není vždy na první pohled patrný.
Když Standard Dies Nedostatek
Standardní matrice fungují, když váš díl odpovídá geometrii, pro kterou již někdo vyrobil nástroje. Představte si obecné otvory pro upevňovací prvky, obdélníkové výřezy nebo závorky podle katalogu-. Ve chvíli, kdy váš návrh zavádí vlastní dimenze, multi-interakce funkcí nebo materiál-specifické tvarovací výzvy, standardní kostka se stává spíše omezením než zkratkou.
Zde je to, co si obvykle vynucuje přechod na vlastní nástroje:
- Vaše součástka má jedinečné rozměrové požadavky nebo vlastní vlastnosti, které žádná existující matrice nedokáže vyrobit.
- Přísné tolerance vyžadují nástroje navržené speciálně pro vaši přípustnou odchylku, nikoli obecnou-přibližnou hodnotu.
- Chování materiálu, jako je odpružení u vysokopevnostní oceli- nebo oděr v hliníku, vyžaduje vůle a kompenzace přizpůsobené dané slitině.
- Více{0}}operační díly vyžadují vysekávání, děrování a tvarování prováděné v řízeném pořadí v rámci jednoho cyklu lisování.
Když vynutíte součást do existujícího nástroje, navrhujete pozpátku. Nástroje diktují, co můžete vyrobit, a vaši inženýři nakonec udělají kompromisy v geometrii, povolí tolerance nebo dělicí operace napříč více nastaveními. Tato ztráta flexibility často stojí v dlouhodobém horizontu více, než by předem měla vlastní raznice.
Svoboda designu s vlastními nástroji
S přístupem vlastního kovového razítka se vztah obrací. Váš návrh součásti řídí nástroje, nikoli naopak. Návrhář matrice vytvoří každou stanici, každou vůli a každý profil tváření podle vaší CAD geometrie a specifikace materiálu. Dostanete přesně ten díl, který potřebujete, bez kompromisů vynucených tím, co na polici náhodou existuje.
To je nejdůležitější pro komponenty, které musí přesně pasovat do sestav, splňovat přísná výkonnostní kritéria nebo nést proprietární funkce, které odlišují váš produkt.Vlastní lisovací raznicetaké umožňuje optimalizaci rozvržení pásu a posloupnosti tvarování, což snižuje zmetkovitost a zvyšuje rychlost lisování, výhody, které nikdy neodemknete s přizpůsobeným standardním nástrojem.
Otázka o -vyrovnanosti mezi standardním a vlastním
Nejtrvalejší mylnou představou o zakázkovém nářadí je, že je vždy drahé. Ve skutečnosti se počáteční investice amortizuje přes každou část, kterou matrice vyrobí. Podle skutečných-dat o projektu společnosti Jennison Corporation, zakázková matrice za 12 000 USD, která vyrábí 20 000 dílů, zvyšuje náklady na nástroje pouze o 0,60 USD za kus, zatímco stejný design obrobený bez nástrojů může stát 3,50 USD nebo více na součást.
Zlomová{0}}matematická metoda je přímá: vydělte náklady na kostky úsporami na-díl oproti alternativnímu postupu. Nad touto hranicí objemu je každý další díl výrazně levnější. Pod ním mohou být standardní přístupy nebo CNC obrábění celkově levnější.
| Dimenze | Standardní matrice | Vlastní matrice |
|---|---|---|
| Flexibilita designu | Omezeno na stávající geometrie | Navrženo podle vašich přesných specifikací dílů |
| Náklady předem | Nízká nebo nulová | 8 $,000 - 50 $,000+ v závislosti na složitosti |
| Za-jednotkovou cenu při objemu | Vyšší (omezený proces) | Výrazně nižší v měřítku |
| Geometrická složitost | Pouze jednoduché tvary | Díly s mnoha-funkcemi a přísnou tolerancí- |
| Dodací lhůta | Okamžité (nástroje existují) | 8 - 14 týdnů na návrh a sestavení |
| Vlastnictví | Prodejce si ponechá nářadí | Kupující obvykle vlastní kostku |
Skutečnou otázkou není, zda si můžete dovolit vlastní nástroje. Jde o to, zda váš celkový objem za celou dobu životnosti ve všech objednávkách během příštích tří až pěti let překročí-vyrovnanou hranici. Pokud se tak stane, kostka se stane aktivem, které vytváří hodnotu ještě dlouho poté, co za sebe zaplatí. Pokud tomu tak není, standardní nebo alternativní procesy zůstávají chytřejší investicí.
Objemová ekonomika je však pouze částí rovnice. Typ matrice, který si vyberete, ať už progresivní, přenosová, složená nebo čtyřskluzová, určuje, jak efektivně bude objem probíhat a jaké geometrie součástí budou možné.
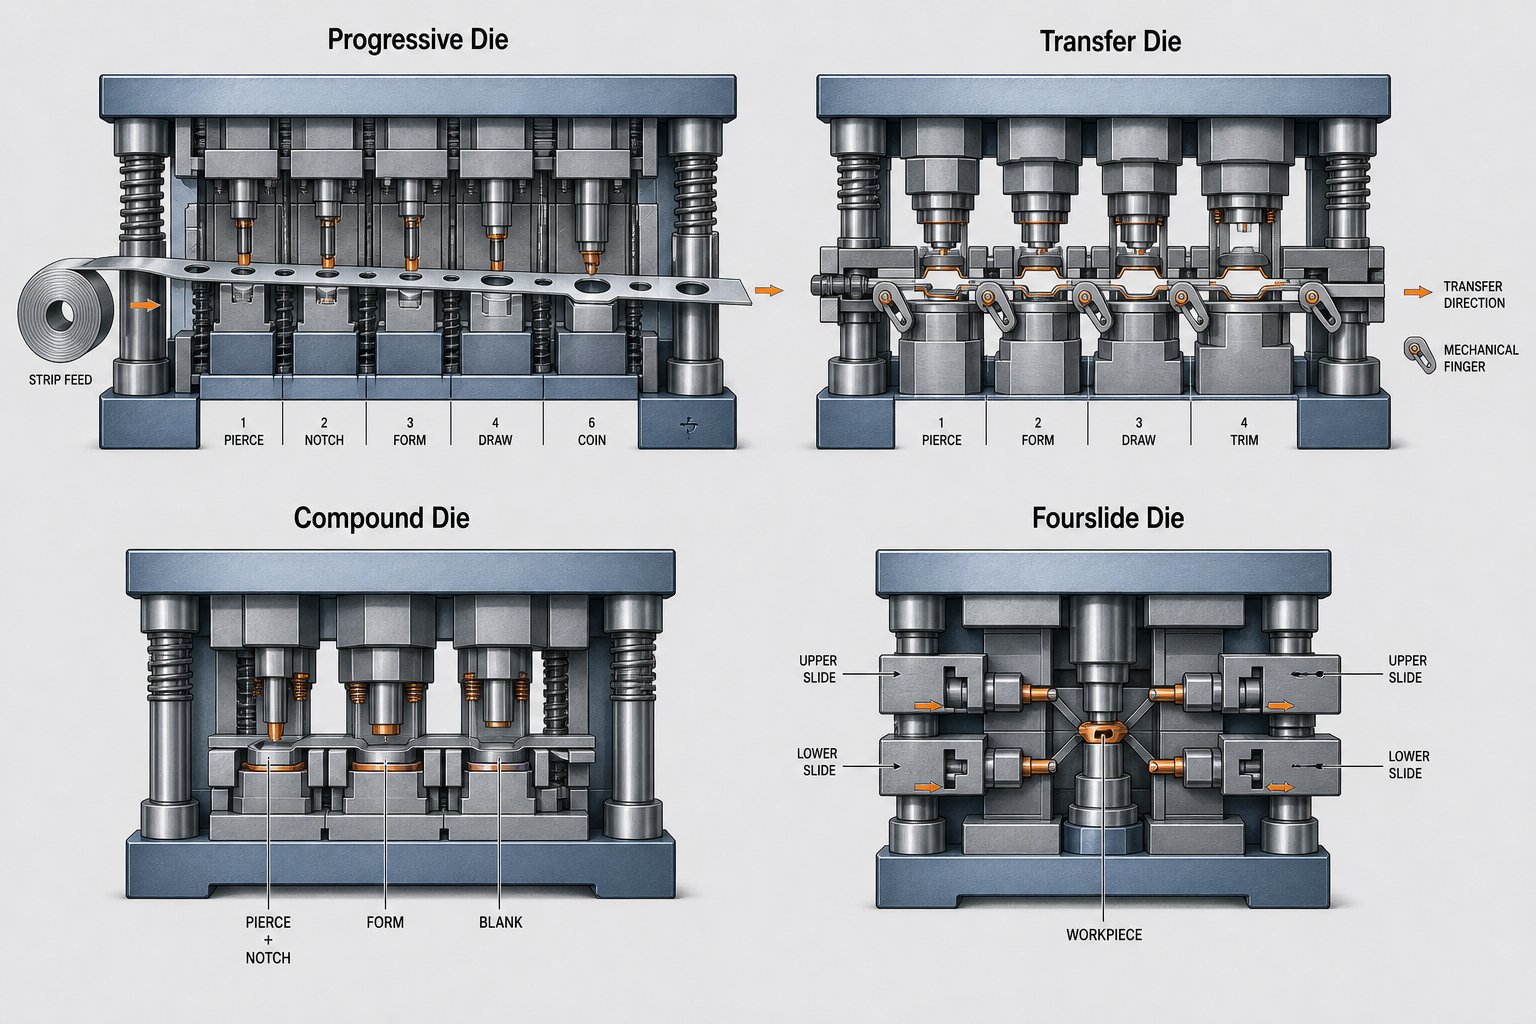
Vysvětlení typů procesů lisování na zakázku
Výběr správného typu matrice není zanedbatelný detail. Určuje rychlost výroby, dosažitelnou složitost dílu, míru zmetkovitosti a-ekonomiku na jednotku. Zakázkové práci dominují čtyři hlavní typy lisovacích nástrojů a každý z nich slouží odlišnému výklenku. Pochopení toho, kde vynikají a kde zaostávají, vám pomůže vyhnout se drahým nesouladům mezi vašimi požadavky na součást a investicí do nástrojů.
Progresivní matrice pro-velkoobjemové složité díly
Progresivní raznice jsou tažným koněm-velkoobjemových kovových razidel. Svitek plechu se kontinuálně přivádí přes řadu stanic uvnitř jediné sady lisovacích nástrojů, přičemž každá stanice provádí specifickou operaci: děrování otvoru, vrubování hrany, vytváření ohybu. Pás nese díl ze stanice na stanici, dokud konečná operace neoddělí hotový kus.
Představte si montážní linku stlačenou do jediného nástroje. To je v podstatě to, čeho progresivní raznice a lisování dosahují. Vzhledem k tomu, že materiál nikdy neopustí matrici, dokud není díl dokončen, jsou doby cyklu extrémně rychlé a často se vyrobí stovky dílů za minutu. Díky tomu jsou progresivní nástroje ideální pro malé-až{4}}střední-komponenty, jako jsou elektrické konektory, držáky, olověné rámy a stínící plechovky.
Kompromis? Progresivní lisovadla vyžadují vyšší počáteční investice do nástrojů a produkují určitý vlastní šrot z nosného pásu. Fungují také nejlépe pro části, které zůstávají relativně ploché nebo mají mělké tvary. Hluboce-tažené geometrie nebo velmi velké díly překračují to, co dokáže progresivní pás zvládnout.
Přenášecí matrice pro velké a hluboké{0}}tažené součásti
Pokud jsou díly příliš velké, příliš hluboké nebo příliš složité na to, aby zůstaly připojeny k pásu, převezmou místo přenášecí matrice. V tomto procesu se polotovar odděluje od suroviny brzy a poté se mechanicky přenáší mezi stanicemi pomocí prstů nebo kyvadlových systémů. Každá stanice provádí na diskrétním polotovaru krok tváření, jako je hluboké tažení, obrubování nebo ořezávání.
Přenášecí nástroje jsou běžné u panelů karoserií automobilů, konstrukčních součástí a krytů zařízení, kde rozměry dílů přesahují to, co umožňuje progresivní podávání pásu. Zvládají hlubší tažení a agresivnější tvarovací sekvence, protože polotovar se volně pohybuje mezi stanicemi bez geometrických omezení spočívajících v tom, že zůstane připevněný k nosnému pásu. Náklady na nástroje se pohybují ve středním-až{3}}vysokém rozsahu a výrobní rychlosti jsou pomalejší než u progresivních nástrojů, ale geometrické možnosti jsou podstatně vyšší.
Složené a čtyřskluzové matrice pro specializované geometrie
Složené matrice mají zcela odlišný přístup. Namísto sekvenčních operací na více stanicích provádějí několik řezacích operací současně v jediném zdvihu lisu. Složená matrice může vyprázdnit vnější profil a současně prorazit vnitřní otvory, čímž se vytvoří ploché plechové lisovací součásti, jako jsou podložky, těsnění a elektrické laminace s výjimečnou přesností a rovinností. Zkracují dobu výroby o 25–30 % ve srovnání se sekvenčními operacemi, i když jsou obecně omezeny na díly bez požadavků na tvarování nebo ohýbání.
Čtyřsloupové zápustky, někdy nazývané více{0}}zápustky, používají vodorovně namontované zápustky uspořádané kolem středové tvářecí oblasti, než aby se spoléhaly pouze na vertikální lisovací sílu. Tyto kovové lisovací nástroje se pohybují z více směrů, díky čemuž jsou schopné vytvářet složité ohyby přesahující 90 stupňů, pevné svorky a složité drátěné tvary, kterých konvenční vertikální lisy nemohou dosáhnout. Podle výrobních údajů společnosti Keats Manufacturing vyrábějí čtyřskluzové stroje až 375 dílů za minutu, přičemž generují o 31 % méně odpadu než progresivní lisování, protože eliminují potřebu vodicích otvorů a nosných pásů.
Fourslide nástroje fungují nejlépe pro malé, tenké součásti se složitými více{0}}ohyby, jako jsou spony, svorky, konektory a pružinové kontakty. Omezením je velikost: větší nebo silnější materiály obvykle vyžadují konvenční kovové lisovací nástroje v progresivních nebo přenosových konfiguracích.
Výběr mezi těmito typy lisovacích nástrojů závisí na několika měřitelných kritériích. Položte si tyto otázky v pořadí:
- Jaký je váš roční objem výroby?Vysoké objemy upřednostňují progresivní raznice. Nízké-až{2}}střední objemy mohou ospravedlnit převody nebo kombinované přístupy.
- Jaké jsou rozměry a hloubka součásti?Velké nebo hluboce-tažené díly vyžadují přenosové matrice. Malé ploché části jsou vhodné pro složené matrice. Malé díly se složitými ohyby ukazují na čtyřskluz.
- Jak složitá je geometrie?Více{0}}směrové ohyby a úzké poloměry upřednostňují fourslide. Ploché díly s mnoha-funkcemi s vyřezávacími a propichovacími matricemi. Díly vyžadující sekvenční tvarování a řezání napříč mnoha prvky jsou v souladu s progresivními nástroji.
- Jaký materiál a tloušťku lisujete?Tenké, flexibilní materiály fungují napříč všemi typy. Tlustší nebo tvrdší materiály mohou vyloučit čtyřskluz a upřednostňovat progresivní nebo přenosové konfigurace s vyšší lisovací tonáží.
- Jaké požadavky na toleranci a rovinnost platí?Složené matrice poskytují vynikající rovinnost řezaných dílů. Přenášecí matrice poskytují přesnější kontrolu rozměrů u hluboce-tažených geometrií.
| Typ matrice | Rozsah hlasitosti | Limity velikosti dílů | Schopnost složitosti | Typická dodací lhůta |
|---|---|---|---|---|
| Progresivní | Vysoká (100 tisíc - milionů) | Malé až střední | Sekvenční operace s více{0}}funkcemi; omezená hloubka tažení | 10 - 16 týdnů |
| Převod | Střední až vysoká (50 000+) | Střední až velké | Hluboké tažení, složité 3D formy, velké geometrie | 12 - 20 týdnů |
| Sloučenina | Střední až vysoká (50 000+) | Malé až střední (obvykle pod 150 mm) | Simultánní operace řezání; pouze ploché části | 6 - 10 týdnů |
| Fourslide | Vysoká (100 tisíc - milionů) | Malý (tenký rozchod) | Více{0}}směrové ohyby přesahující 90 stupňů; složité formy | 8 - 14 týdnů |
Žádný jednotlivý typ matrice není univerzálně lepší. Správná volba vyplývá z porovnání geometrie dílu, předpovědi objemu a požadavků na materiál s tím, co jednotlivé konfigurace umí nejlépe. Dobře-vybraný typ matrice minimalizuje vaše-náklady na díl a maximalizuje dobu provozuschopnosti lisu, zatímco nesprávná volba vede k nadměrnému zmetkovitosti, pomalým cyklům nebo dílům, které jednoduše nelze správně tvarovat.
Typ matrice je samozřejmě pouze nádoba. Co se děje uvnitř tohoto kontejneru, specifické tvářecí operace, které každá stanice provádí, je to, kde se skutečně vytváří rozměrová přesnost a kvalita dílu.
Operace tváření jádra uvnitř zakázkové matrice
Každá raznice na kov, bez ohledu na typ, vykonává svou práci prostřednictvím specifické sady tvářecích operací. Představte si tyto operace jako slovní zásobu, kterou kostka mluví. Progresivní kostka jich může použít pět nebo šest v pořadí; složená kostka může provést dvě současně. Propracovanost zakázkové kovové raznice pochází z toho, jak jsou tyto operace kombinovány, objednávány a vyladěny tak, aby spolupůsobily bez zavádění defektů.
Pochopení toho, co každá operace mechanicky dělá, vám pomůže komunikovat s konstruktéry zápustek, předvídat potenciální problémy a vyhodnocovat, zda je geometrie vašeho dílu skutečně proveditelná ve vyražené formě.
Základy blankingu a piercingu
Vysekávání a děrování jsou operace řezání, které jsou základem téměř každého lisovaného dílu. Znějí podobně a mechanicky jsou. Rozdíl je v tom, co si necháte.
Při vysekávání děrovač protlačí materiál otvorem matrice a vyříznutý-díl se stane vaší součástí (nebo polotovarem, který bude dále tvarován). Při děrování, nazývaném také děrování, děrovač vytvoří díru a vyříznutý -sliz je šrot. Oba spoléhají na kontrolované stříhání: hrany razníku a matrice se přesně nestýkají. Místo toho záměrná vůle mezi nimi, typicky 5-10 % tloušťky materiálu na stranu, umožňuje materiálu čistě prasknout, spíše než se deformovat nebo táhnout.
Chybné povolení a hned uvidíte problémy. Příliš těsné a úderník se předčasně opotřebuje. Příliš volné a na vašich lisovacích dílech vznikají nadměrné otřepy, drsné hrany a rozměrový posun. Optimální vůle se také mění s materiálem: měkká měď potřebuje méně než vysoce-pevnostní ocel a nerez vyžaduje větší sílu a přísnější kontrolu než mírné uhlíkové třídy.
- Minimální průměr otvoruby měla být alespoň rovna tloušťce materiálu u kulatých otvorů nebo 80 % tloušťky u tvarovaných otvorů, aby se zabránilo zlomení razníku.
- Vzdálenost od okraje-k{1}}dířemusí mít alespoň 1,0 až 2,0 násobek tloušťky materiálu, aby byla zachována strukturální integrita okolního pásu.
- Směr otřepůse vždy tvoří na straně kostky-. Určete, která plocha je důležitá pro přizpůsobení a funkci vaší sestavy.
- Proražení-k-vyraženímusí být vypočítány pro každou konkrétní slitinu a tloušťku, nelze předpokládat z obecných tabulek.
Kompenzace ohybu, kreslení a odpružení
Ohýbáním se plochý polotovar přemění na trojrozměrný{0}} tvar působením síly podél přímky, dokud se materiál plasticky nedeformuje. Zní to jednoduše, ale každý ohyb přináší zpětné odpružení: elastická tendence materiálu k částečnému návratu do původního tvaru po odstranění tvářecí síly. Razítko určené pro ohyb o 90 stupňů se může ve skutečnosti vytvořit pod úhlem 92 nebo 93 stupňů, s vědomím, že materiál se vrátí zpět do cílového úhlu.
Závažnost odpružení závisí na meze kluzu materiálu, tloušťce a poloměru ohybu. Vysokopevnostní oceli a nerezové oceli pruží agresivněji než měkká ocel nebo měď. Jak poznamenalVýrobceRozhodující roli hraje také směr zrna vzhledem k linii ohybu: ohyb kolmý k vláknu vytváří silnější ohyby, které jsou mnohem méně náchylné k praskání, zatímco ohyb rovnoběžně s ohybem vyžaduje větší poloměry, aby se zabránilo prasknutí na vnějším povrchu.
Kresba se formuje hlouběji. Razník zatlačí polotovar do dutiny matrice a vytvoří duté tvary, jako jsou šálky, skořepiny nebo uzávěry. Materiál proudí dovnitř z oblasti příruby spíše než se jednoduše ohýbat v linii. Když hloubka přesáhne průměr, proces se stává hlubokým tažením a často vyžaduje více fází, aby se zabránilo roztržení nebo zmačkání materiálu.
- Vnitřní poloměr ohybuby měla být alespoň 1,0 až 1,5 násobek tloušťky materiálu. Při poklesu pod 1,0 T hrozí praskání, zejména paralelně se směrem zrna.
- Orientace zrnmusí být specifikováno v rozložení pásu. Kritické ohyby by měly probíhat kolmo k vláknu, kdykoli je to možné.
- Kompenzace odpruženíje zabudován do samotné geometrie matrice. Kostka se úmyslně ohne-, aby se díl uvolnil do cílového úhlu.
- Hloubka kreslenína stupeň by nemělo přesáhnout zhruba 40-60 % průměru polotovaru. Hlubší díly potřebují více tažných stanic s žíháním mezi jednotlivými fázemi, pokud materiál deformuje.
- Tlak přidržovačepři tažení řídí tok materiálu. Příliš málo způsobuje vrásky; příliš mnoho způsobuje slzení.
Ražba a ražba pro přesné prvky
Jak ražení, tak ražení zahrnují stlačování nebo přemísťování materiálu za účelem vytvoření povrchových prvků, ale slouží různým účelům a fungují při různých úrovních síly.
Při ražení se vyvíjí extrémně vysoký tlak k plastické deformaci materiálu do přesných dutin raznic. Síla je tak velká, že se materiál přesně přizpůsobí povrchu raznice a zcela eliminuje zpětné odpružení v oblasti ražení. Díky tomu je ražba ideální pro nastavování kritických rozměrů, zploštění specifických zón nebo vytváření prvků, které vyžadují tolerance přesahující to, čeho lze dosáhnout standardním ohýbáním. Kompromisem je tonáž lisu: ražba vyžaduje podstatně větší sílu než jiné operace, což má vliv na výběr lisu a trvanlivost lisovnice.
Embosování vytváří vyvýšené nebo zapuštěné vzory natahováním materiálu do dutiny matrice bez jeho řezání. Na rozdíl od ražení ražba materiál spíše přemísťuje než stlačuje a vytváří odpovídající prvek na opačné straně. Funkční použití zahrnuje výztužná žebra, polohovací prvky pro montáž a označení, jako jsou čísla dílů nebo datové kódy. Estetické aplikace dodávají viditelným povrchům texturu nebo značku.
- Razící sílamůže být 3-5 krát větší než standardní tvarování. Pokud ve vaší kovové raznici existují razicí stanice, musí to zohlednit tonáž lisu.
- Hloubka raženíObvykle by neměla přesáhnout 2-3násobek tloušťky materiálu, aby se zabránilo nadměrnému ztenčení nebo zlomení.
- Rozestupy prvkůpro reliéfní detaily potřebuje adekvátní okolní materiál, aby se zabránilo deformaci přilehlých oblastí.
- Tažnost materiáluomezuje obě operace. Křehké nebo silně tvrzené-materiály mohou spíše praskat, než vtékat do ražených nebo ražených dutin.
To, co dělá zakázkovou matrici skutečně složitou, není žádná samostatná operace. Je to interakce mezi operacemi prováděnými v sekvenci nebo kombinaci. Propíchnutý otvor v blízkosti následujícího ohybu se může deformovat, pokud jsou vůle nedostatečné. Nakreslený prvek sousedící s raženou zónou se může nepředvídatelně ztenčit. Návrhář formy musí vzít v úvahu, jak práce každé stanice ovlivňuje stav materiálu pro každou stanici, která následuje, a jak vlastnosti materiálu jako tažnost, tvrdost a tloušťka omezují to, co je fyzicky dosažitelné bez defektů.
Tato omezení neexistují ve vakuu. Dramaticky se mění v závislosti na odvětví, ve kterém vaše díly slouží, na slitinách, které tato odvětví vyžadují, a na standardech kvality, které prosazují.
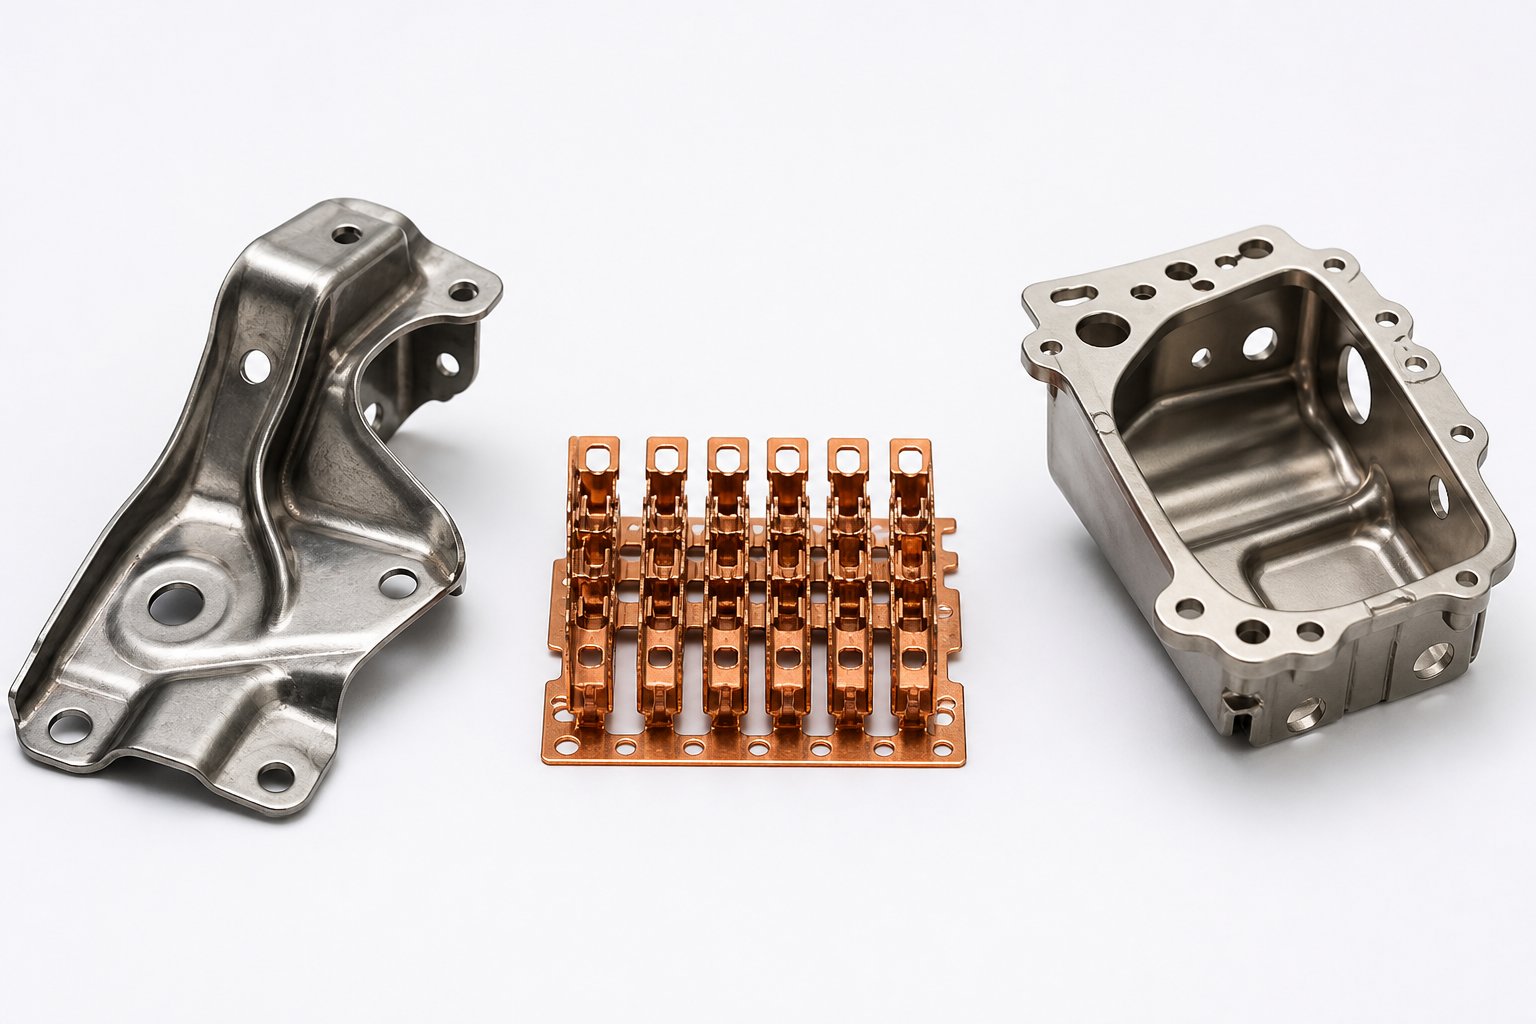
Úvahy o ražení na zakázku-specifické v daném odvětví
Lisovací matrice, která funguje bezchybně pro automobilový držák, může být zcela špatná pro pouzdro leteckého senzoru nebo miniaturní konektorový kolík. Samotné tvářecí operace jsou univerzální, ale materiály, objemy, systémy kvality a tolerance, které každé odvětví vyžaduje, mění způsob použití těchto operací. Vědět, kde v tomto spektru vaše díly přistávají, vám pomůže přesně specifikovat požadavky a vyhodnotit, zda dodavatel skutečně rozumí očekáváním vašeho sektoru.
Požadavky na raznice pro automobilový průmysl
Automobilový průmysl je králem objemu. Konstrukční výztuhy, panely karoserie, součásti převodovky a brzdové sestavy se ročně vyrobí ve stovkách tisíc až miliónech kusů. Toto měřítko řídí vše, co se týká lisovacích forem pro automobilový průmysl: nástroje musí vydržet desítky milionů lisovacích cyklů, proces musí udržovat konzistenci v rámci víceletých výrobních sérií a systémy kvality musí splňovat certifikaci IATF 16949.
IATF 16949 není papírové cvičení. Vyžaduje, aby dodavatelé zavedli pokročilé plánování kvality produktu (APQP), prováděli proces schvalování výrobních dílů (PPAP) a udržovali zdokumentované systémy nápravných opatření. Pro inženýry a nákupní týmy, které získávají zakázkové kovové výlisky v automobilovém průmyslu, to znamená, že váš dodavatel potřebuje dokumentaci živého procesu, monitorování SPC v reálném čase{3} a prokázané hodnoty Cpk 1,33 nebo vyšší v kritických rozměrech.
Požadavky na materiál se soustřeďují na vysoko{0}}nízkopevné-legované oceli, dvoufázové-oceli a stále častěji na slitiny hliníku pro snížení hmotnosti. Ocelové lisovací nástroje pro automobilové konstrukční díly musí počítat s agresivním odpružením u pokročilých-ocel s vysokou pevností, což někdy vyžaduje multi{5}}fyzikální simulaci pro před-kompenzaci geometrie lisu. Hliníkové lisovací nástroje čelí různým výzvám: oděru, nižším mezím tvařitelnosti a povrchové citlivosti, která vylučuje agresivní strategie mazání běžné u oceli.
Automobilový lisovací nástroj také žije pod neustálým tlakem pro optimalizaci doby cyklu. Každá sekunda oholení z lisovacího cyklu se znásobí v milionech dílů. Progresivní matrice dominují tomuto sektoru pro menší součásti, zatímco přenosové matrice zvládnou větší konstrukční kusy a hlubokotažené prvky karoserie.
Požadavky průmyslu elektroniky a konektorů
Opačný konec velikostního spektra zaujímá elektrické lisování kovů. Konektorové kolíky, stínící plechovky, rámy vodičů a kontaktní pružiny obsahují prvky měřené v desetinách milimetrů, vyražené z materiálů o tloušťce 0,1 mm. Tolerance zde běžně dosahují ±0,025 mm na kritických kontaktních rozměrech a materiály, fosforový bronz, beryliová měď a tenké slitiny mědi, se chovají velmi odlišně od ocelí a hliníků používaných v automobilovém průmyslu.
Přesnost v tomto měřítku vyžaduje sub-mikronové děrování-k-vůlí matrice, servo{3}}poháněné lisy s mikronovou-mikrometrovou opakovatelností a 100% vizuální kontrolní systémy, které ověřují každý díl podle geometrie CAD. Progresivní matrice dominují, protože konektorové komponenty běží v objemech milionů až desítek milionů ročně a díly jsou dostatečně malé, aby zůstaly na nosném pásu přes všechny tvářecí stanice.
Výzvou elektrického lisování kovů není hrubá síla, ale kontrola. Berylliová měď, běžný materiál pro pružinové kontakty kvůli své vodivosti a odolnosti proti únavě, je notoricky obtížné vytvořit bez mikro-praskání. Fosforový bronz, i když je shovívavější, stále vyžaduje přesné řízení směru zrna a poloměrů ohybu. Tyto materiály mají také tendenci-rychle tvrdnout, což omezuje počet možných tvářecích operací bez přechodného žíhání.
Miniaturizační tlak čelí také konstruktérům lisovacích nástrojů pro sektor elektroniky. Jak se zařízení zmenšují, rozteče konektorů se utahují a prvky vyražené do rámečků elektronů a kontaktních polí se stávají jemnějšími. Podle průmyslových údajů od výrobců přesného lisování vyžadují mikro-lisované součásti s tloušťkou menší než 0,1 mm drát EDM a mikro{4}}broušení techniky, které dosahují vůlí razníku a matrice v jednomístných-mikronech, čímž posouvají hranice výroby konvenčních nástrojů-.
Letectví a aplikace s vysokou{0}}spolehlivostí
Aerospace převrátí rovnici objemu. Výrobní série se mohou pohybovat od 500 do 50 000 jednotek, ale každý jednotlivý díl má plnou sledovatelnost od šarže suroviny až po konečnou kontrolu. Certifikace AS9100, kterástaví na ISO 9001 s přísnějšími požadavky, požaduje zdokumentované postupy pro skladování materiálu, záznamy o tepelném zpracování, analýzu chemického složení a uchovávání záznamů o kvalitě po dobu sedmi a více let.
Materiály v leteckém lisování jsou často exotické: titanové slitiny, Inconel, precipitační-kalené nerezové oceli a specializované druhy hliníku jako 6061 a 7075. Tyto slitiny odolávají tváření, rychleji se opotřebovávají a vyžadují pečlivou kontrolu parametrů procesu, aby se zabránilo mikro-praskání nebo zbytkovému napětí, které by mohlo ohrozit únavovou životnost při kritických letových- aplikacích. Konstruktéři zápustek musí počítat s omezenou tvařitelností, často vyžadující větší poloměry ohybu, další fáze tváření a operace odlehčení pnutí po tváření.
Vlastní kovové lisování 316/316L se také objevuje v pouzdrech leteckých senzorů a součástech pro manipulaci s kapalinami, kde je nezbytná odolnost proti korozi. Austenitické nerezové třídy pracují-výrazně během tváření, což vyžaduje matrice s optimalizovanými vůlemi a pečlivou pozornost při sekvenčních operacích, aby se zabránilo předčasnému selhání materiálu.
Inspekční protokoly jdou daleko nad rámec vzorkování SPC. První-kontrola artiklu s úplným hlášením souřadnicového měřicího stroje, funkční testování za simulovaných provozních podmínek a ověřování rozměrů u každé šarže jsou standardními očekáváními. Cena-za-díl je druhotná vzhledem k dokumentovanému důkazu, že každý komponent splňuje specifikace.
Spotřební produkty zaujímají ještě další zónu: mírné objemy, požadavky na kosmetickou povrchovou úpravu, různé materiály od nerezu přes hliník až po předem -pokovené kovy a intenzivní{1}}do{2}}tlaku trhu. Design matrice zde upřednostňuje rychlou obrátku, flexibilní přístupy k nástrojům a strategie ochrany povrchu, které zabraňují poškrábání nebo stopám na viditelných plochách. Systémy kvality jsou obvykle certifikace podle ISO 9001, nikoli certifikace pro konkrétní odvětví-, ale standardy povrchové úpravy mohou být vizuálně náročnější než cokoli, co vyžaduje letecký průmysl.
| Průmysl | Typické materiály | Rozsah hlasitosti | Klíčové certifikace | Kritické tolerance |
|---|---|---|---|---|
| Automobilový průmysl | Ocel HSLA, dvoufázová-ocel, hliník řady 5000/6000 | 100 tisíc - milionů ročně | IATF 16949, ISO 9001 | ±0,05 mm až ±0,1 mm na konstrukčních prvcích |
| Elektronika | Fosforový bronz, beryliová měď, tenké slitiny mědi | Miliony - desítky milionů ročně | ISO 9001, normy IPC | ±0,025 mm na kontaktních rozměrech |
| Letectví | Titan, Inconel, 316/316L SS, 6061/7075 hliník | 500 - 50 000/rok | AS9100, NADCAP | ±0,025 mm až ±0,05 mm s plnou sledovatelností |
| Spotřební produkty | Nerez 304, hliník, před-pokovená ocel | 10 000 - 500K/rok | ISO 9001 | rozměr ±0,1 mm; kosmetická úprava kritická |
Tyto rozdíly nejsou akademické. Přímo utvářejí, kteří dodavatelé se kvalifikují pro vaši práci, jakou kontrolní dokumentaci byste měli očekávat s dodávkami a jak musí být návrh vaší formy přizpůsoben, aby sloužil materiálům a normám specifickým pro váš sektor. Dodavatel automobilových lisovacích forem bez IATF 16949 není -startér pro programy úrovně 1. Výrobník elektronických matric bez mikro-možnosti ražení a vizuální kontroly nemůže poskytnout přesné konektorové komponenty, které vyžadují.
Bez ohledu na odvětví sjednocuje všechny kupující jedna otázka: jak přísné mohou být tolerance ve skutečnosti a jaké systémy kvality zajišťují, že tyto tolerance dodržují celý objem výroby?
Tolerance a standardy kvality v přesném lisování
Čísla tolerancí na výtisku nic neznamenají, pokud proces za nimi nemůže udržet tyto hodnoty díl po dílu, posun po posunu. Přesné lisování je schopné pozoruhodně přesné kontroly rozměrů, ale to, čeho můžete skutečně dosáhnout, závisí na řetězci proměnných: materiálových vlastnostech, stavu lisovnice, mechanice lisu a kvalitní infrastruktuře, která to vše podporuje. Vědět, kde tyto hranice leží, vám pomůže určit tolerance, které jsou dosažitelné bez placení za přesnost, kterou nepotřebujete.
Dosažitelné tolerance při zakázkovém lisování
To, co bývala standardní tolerance ±0,005 palce (±0,127 mm) v lisovacím průmyslu, se postupně zpřísnilo. Dnes se operace přesného lisování a lisování běžně drží±0,002 palce (±0,05 mm) u kritických funkcí, u některých aplikací dosahují ±0,001 palce (±0,025 mm). Elektronické konektory a mikro-lisované olověné rámečky posouvají ještě dále a pracují v rozsahu pod-0,025 mm, kde vůle děrování-k-závitu klesají na jednomístné mikrony.
Tato čísla jsou skutečná, ale přicházejí s podmínkami. Držení ±0,001 palce vyžaduje přesnou matrici postavenou s robustními rámy nástrojů, nadměrně velkými vodícími systémy a úzkými vůlemi pilotů. Když razník používá pilotní vůli 0,0005 palce, celková odchylka rozměrů dílu zůstane ve stejném okně 0,0005 palce, což je důvod, proč musí být vlastní přesné lisovací nástroje navrženy s ohledem na opakovatelnost od prvního náčrtu CAD.
Dosažitelná přesnost závisí také na typu prvku. Rozměry plochého zaslepení a proražení se snáze drží pevně než úhly ohybu nebo tažené hloubky, kde zpětné odpružení a tok materiálu zavádějí další proměnné. Kupující by měli specifikovat své nejpřísnější tolerance pouze u funkčně kritických prvků a povolit standardní výrobní tolerance jinde, aby náklady na nástroje zůstaly přiměřené.
Co znamenají ISO 9001 a IATF 16949 pro vaše díly
Certifikace jsou uvedeny na webových stránkách dodavatelů, ale co vlastně vyžadují v zákulisí?
ISO 9001je základní čára. Vztahuje se na jakékoli odvětví a zavádí systém managementu kvality založený na zdokumentovaných procesech, interních auditech, kontrole managementu a systémech nápravných opatření. Pro zákazníky, kteří nakupují přesné lisování, ISO 9001 znamená, že váš dodavatel formalizoval své procesní kontroly a může prokázat neustálé zlepšování. Nestanoví však konkrétní četnosti kontrol, indexy schopností nebo hloubku sledovatelnosti.
IATF 16949staví přímo na ISO 9001 a přidáváspecifické požadavky pro automobilový průmysl na prevenci defektů, kvalitu dodavatelského řetězce a úplnou sledovatelnost dílů. V praxi to znamená pokročilé plánování kvality produktu (APQP), předkládání procesu schvalování součástí výroby (PPAP), povinné hodnoty Cpk 1,33 nebo vyšší pro kritické rozměry a formální sledování záruky. Cpk 1,33 efektivně zkrátí vaše toleranční pásmo na polovinu z praktického hlediska, protože vyžaduje, aby byl proces centrovaný a schopný dobře v rámci specifikací.
AS9100slouží letectví s ještě přísnější dokumentací. Vyžaduje plnou sledovatelnost materiálu, uchovávání záznamů o kvalitě po dobu sedmi nebo více let a zdokumentované postupy pro řešení neshod. U každé šarže musí být možné zpětně vysledovat původ suroviny, záznamy o tepelném zpracování a výsledky kontroly.
Praktické řešení: přizpůsobte svůj požadavek na certifikaci vašemu odvětví. ISO 9001 je dostačující pro obecné průmyslové a spotřebitelské aplikace. IATF 16949 je nesmlouvavá-pro automobilové dodavatelské řetězce. AS9100 je povinný pro let-kritické součásti. Požadavek na více, než potřebujete, zvyšuje náklady, aniž byste přidali hodnotu vašim dílům.
Inspekční metody a statistická kontrola procesu
I perfektně navržená přesná raznice se časem posune. Hrany děrovače se opotřebovávají, vodicí kolíky vytvářejí vůli a množství materiálů se nepatrně liší tloušťkou nebo tvrdostí. Inspekční infrastruktura obklopující lis je to, co zachytí posun, než se stane vadným produktem.
Vysoce{0}}výkonné razníky používají přístup vrstvené kontroly:
- První{0}}kontrola předmětu (FAI)ověří nové nastavení oproti výkresu před zahájením výroby. Každý kritický rozměr je měřen a dokumentován.
- Vzorkování v{0}procesutahá díly v definovaných intervalech během jízdy. Kritické vlastnosti jsou měřeny posuvnými měřítky, mikrometry nebo optickými systémy v závislosti na požadavcích na toleranci.
- Souřadnicové měřicí stroje (CMM)zvládnout složité 3D geometrie, kam se ruční měření nedostane. Souřadnicové měřicí stroje ověřují celkové rozměry, umístění otvorů, úhly ohybu a rovinnost na vzorkovaných dílech.
- Optické a zrakové měřicí systémyposkytují bez{0}}kontaktní ověření ideální pro tenké nebo jemné výlisky. Vysokorychlostní{2}}kamerové systémy mohou provádět 100% kontrolu mikro-lisovaných dílů při výrobní rychlosti.
- Statistické řízení procesu (SPC)sleduje rozměrová měření v průběhu času, vykresluje trendy a detekuje posun procesu dříve, než díly opustí toleranci. SPC grafy odhalují, zda je proces stabilní a schopný, nejen zda jednotlivé části projdou nebo selžou.
SPC si zaslouží zvláštní pozornost. Jedno měření potvrzuje jednu část. Společnost SPC potvrzuje, že váš proces přesného lisování je ze své podstaty schopen produkovat shodné díly po delší dobu. Posouvá kvalitu od detekce k prevenci, což je přesně to, co-kupující ve velkém množství potřebují.
I když je tato infrastruktura zavedena, tolerance se v průběhu produkčních běhů zhoršují, pokud nejsou spravovány hlavní příčiny. Mezi nejčastější faktory, které časem narušují přesnost, patří:
- Opotřebení ostří razníku a zápustky, které postupně zvyšuje vůle a výšku otřepů
- Opotřebení vodícího čepu a pouzdra, což umožňuje vznik nesprávného vyrovnání horní-do{1}}spodní matrice
- Ohýbání bot při opakované tonáži, zejména u podměrečných nebo tenkých provedení obuvi
- Změny šarže materiálu v tloušťce, tvrdosti nebo stavu povrchu mezi změnami cívky
- Vychýlení pístu lisu nebo opotřebení gibbingu, které zavádí poziční posun
- Porušení mazání, zvýšení tření a změna toku materiálu během tváření
- Tepelná roztažnost během prodloužených vysokorychlostních{0}}běhů, posunutí vůlí, jak se součásti matrice zahřívají
Program proaktivní údržby, broušení řezných hran podle plánu, pravidelné ověřování zarovnání a sledování trendů SPC pro včasné varovné signály, to je to, co odděluje dodavatele, kteří dodržují přesnost v průběhu milionů cyklů, od těch, kteří začínají silně a postupně se vymykají z tolerance.
Schopnost tolerance a systémy kvality vám řeknou, zda dodavatel dokáže vyrobit váš díl správně. Další otázka je stejně praktická: kolik to bude stát a jak objem změní ekonomiku?
Ovladače nákladů a objemová ekonomika pro vlastní lisování
Zde je otázka, která utváří každé rozhodnutí o nástroji: v jakém okamžiku se počáteční investice do vlastní matrice vyplatí? Odpověď není jedno číslo. Závisí to na hromadě proměnných, od toho, jak složitá je vaše kostka, až po to, kolik dílů plánujete během její životnosti spustit. Pochopení každé nákladové páky vám poskytuje rámec pro srovnání ražení s alternativami a vyjednávání s dodavateli z pozice znalostí, nikoli odhadů.
Primární nákladové faktory v projektech zakázkových lisů
Cenovka na zakázkové matrici není libovolná. Odráží měřitelné inženýrské a výrobní vstupy. Zde jsou faktory, které nejvíce pohybují jehlou:
- Die složitost- počet stanic v progresivní matrici, těsnost tolerancí a počet různých tvářecích operací, to vše řídí konstrukční hodiny a dobu obrábění. Matice se čtyřmi-stanicemi stojí mnohem méně než matrice se šestnácti-stanicemi, která provádí vysekávání, děrování, vícenásobné ohýbání a-klepání na matrici.
- Lisovací lisovací ocel a vložkyKvalita nástrojové oceli - záleží. Zápustka vyrobená z nástrojové oceli D2 nebo A2 pro střední provoz stojí méně než jedna při použití rychlořezné oceli S7 nebo M2-pro prodlouženou životnost. Tvrdokovové lisovací nástroje, které používají vložky z karbidu wolframu při vysokém-opotřebení razníků a lisovacích částí, vydrží výrazně déle, ale zvyšují náklady na nástroje o 30–50 %. Volba závisí na vašem celkovém objemu výroby: tvrdokov se vyplatí během milionů cyklů, kde by standardní nástrojová ocel vyžadovala vícenásobné přeostření nebo výměnu.
- Náklady na část materiálu- surovina obvykle představuje 60–70 % celkových nákladů na lisovaný díl. Exotické slitiny jako beryliová měď nebo Inconel stojí násobky více za kilogram než měkká ocel a rychleji se opotřebovávají nástroje, což zvyšuje náklady.
- Požadavky na tonáž lisu- větší nebo silnější díly vyžadují větší lisy s vyššími provozními náklady za hodinu. Strojní matrice o hmotnosti 200 tun běží levněji na zdvih než ta, která vyžaduje 600 tun síly.
- Sekundární operace- tepelné zpracování, pokovování, odstraňování otřepů, závitování nebo montážní kroky provedené po ražení zvyšují náklady na-kus. Integrace některých z nich do samotné matrice (například v -závitování) zvyšuje náklady na nástroje, ale často snižuje celkové náklady na součást, protože odpadá manipulace a nastavování pro samostatné operace.
Výroba nástrojů a zápustek je v podstatě cvičením přesného obrábění. Zápustka musí být CNC-frézována, drát{2}}řezána EDM, broušena a ručně-nasazována, vše z tvrzené oceli nebo karbidu. Každá hodina této kvalifikované práce se objeví v nabídce nástrojů. Ale ta cena je fixní. Nemění se, zda vyrazíte 10 000 dílů nebo 10 milionů.
Objemové limity, kde se zakázkové nástroje vyplatí
Vlastní lisované díly mají dvě nákladové vrstvy: jednorázovou{0}}investici do nástrojů a výrobní náklady na-kus. Při nízkých objemech dominují náklady na nástroje-jednotkové ekonomice. Při velkých objemech se stává zanedbatelným na díl a přebírají nízké náklady na lisování za kus-.
Zvažte praktický příklad. Zakázková progresivní matrice v ceně 25 000 USD, která vyrábí součást za 0,12 USD, vypadá draho, pokud potřebujete pouze 1 000 součástí (25,12 USD za jednotku s amortizovanými nástroji). Při 100 000 součástech přidává nástroj pouze 0,25 USD za jednotku, čímž celkové náklady dosahují 0,37 USD. Při 1 000 000 součástech klesá příspěvek na nástroje na 0,025 USD za jednotku a vaše celkové náklady jsou zhruba 0,145 USD za součást. CNC obrábění stejné geometrie může běžet 3,00 – 5,00 USD za kus bez ohledu na objem, protože každý díl vyžaduje individuální strojový čas.
Podle údajů o ekonomice výroby ze srovnání výroby kovů se přechodový bod, kdy je lisování levnější než CNC obrábění, obvykle pohybuje mezi 5 000 a 20 000 díly, v závislosti na složitosti dílu a nákladech na zápustku. U jednodušších geometrií s nižšími investicemi do nástrojů nastává zlom-ještě dříve. U vysoce složitých sad lisovacích nástrojů na kov s mnoha stanicemi může být návratnost nákladů na nástroje vyžadovat vyšší objemy.
Obecný rámec objemu z příruček průmyslových nástrojů se dělí takto:
| Úroveň hlasitosti | Vlastní ražení | CNC obrábění | Řezání laserem | Casting |
|---|---|---|---|---|
| Méně než 1000 dílů | Nehospodárné (převažují náklady na nástroje) | Nákladová-efektivita; není potřeba žádné nářadí | Cenově-efektivní pro ploché 2D profily | Střední (vyžaduje se investice do vzoru/formy) |
| 1,000 - 10 000 dílů | Funkční se zjednodušeným měkkým nástrojem | Stále konkurenceschopné, ale-jednotkové náklady se nezměnily | Konkurenční pouze pro jednoduché geometrie | Stát se nákladově{0}}efektivní pro 3D tvary |
| 10,000 - 100 000 dílů | Jasná nákladová výhoda; nástroje z kalené oceli oprávněné | Drahé (vysoký kumulativní strojový čas) | Nepraktické pro tvarované díly v tomto objemu | Konkurenční pro složité 3D geometrie |
| Více než 100 000 dílů | Dominantní volba; nejnižší za-jednotkové náklady díky široké marži | Nepřípustně drahé na díl | Není škálovatelné | Konkurenční pouze pro velmi složité odlévatelné tvary |
Klíčový poznatek: nehodnotit náklady na nástroje izolovaně. Vyhodnoťte celkové náklady na program v rámci předpokládaného objemu životnosti, včetně objednávek. Sady lisovacích lisů na kovy vyplacené v prvním roce pokračují ve vytváření hodnoty po mnoho dalších let s pouze náklady na údržbu, díky čemuž zhodnocují majetek spíše než jednorázové-výdaje.
Očekávání dodací lhůty a co ovlivňuje obrat
Náklady jsou jen polovinou rovnice. Druhá polovina je čas. Vlastní projekty lisování v matrici sledují postupnou vývojovou cestu a každá fáze má rozsah trvání, který závisí na složitosti:
- Ověření návrhu a CAE simulace- 1 až 3 týdny. Zahrnuje přehled proveditelnosti, simulaci tváření a optimalizaci rozvržení pásu.
- Detailní design matrice- 2 až 4 týdny. Úplné CAD modelování všech součástí matrice, kusovníku a přezkoumání návrhu se zákazníkem.
- Výroba matric- 4 až 10 týdnů. CNC obrábění, drát EDM, broušení, tepelné zpracování součástí nástrojové oceli a výroba karbidových břitových destiček. Toto je nejdelší fáze a přímo se mění podle složitosti kostky.
- Montáž a montáž- 1 až 2 týdny. Ruční-montáž součástí, kontrola zarovnání a sestavení kompletní sady matric.
- Zkušební běhy (vzorkování T1)- 1 až 2 týdny. První vzorky jsou vyraženy, změřeny a porovnány se specifikacemi. Někteří výrobci dosahují T1 již za 4-5 týdnů u středně složitých zápustek překrýváním fází návrhu a obrábění.
- Revize a nové{0}}zkoušky- 1 až 3 týdny, pokud jsou nutné úpravy. Většina matric vyžaduje po prvních zkouškách alespoň jedno kolo jemného-ladění.
Celková doba realizace typické vlastní progresivní matrice se pohybuje od 10 do 20 týdnů, přičemž jednodušší složené matrice dorazí rychleji (6–10 týdnů) a složité přenosové matrice trvají déle (12-20+ týdnů).
Co zrychluje nebo zdržuje tuto časovou osu? Vyniká několik faktorů. Kompletní a zmrazené návrhy součástí zabraňují revizním smyčkám. Včasná specifikace materiálu umožňuje konstruktérovi matrice dokončit strategie vůlí a kompenzace bez čekání na rozhodnutí. Dodavatelé s-vlastním drátovým EDM, CNC a broušením eliminují zpoždění v subdodávkách. A realistické specifikace tolerancí zabraňují zbytečné přesnosti, která zvyšuje čas na obrábění každé součásti matrice.
Nejčastější chybou kupujících je podcenění cyklů revizí. Kostka, která vyžaduje tři pokusy-a{2}}upravení namísto jedné, může přidat čtyři až šest týdnů nad původní odhad. Přední-inženýrské úsilí prostřednictvím simulace a kontroly DFM je nejspolehlivějším způsobem, jak zkrátit dodací lhůtu bez omezení kvality.
Pochopení těchto ekonomických aspektů vám pomůže vytvořit rozpočet a plánovat. Ale nákladový rámec vám pouze říká, co můžete očekávat. Pracovní postup, který skutečně dodává vaši matrici, od první kontroly proveditelnosti až po schválení výroby, určuje, zda se tato očekávání stanou skutečností.
Pracovní postup lisování na zakázku od návrhu až po dodání
Znát ekonomiku je jedna věc. Sledování toho, jak matrice skutečně ožívá, od 3D modelu na obrazovce až po kalenou ocel, která rychle vyrábí hotové díly, je místem, kde většina kupujících narazí na překvapení. Pracovní postup je sekvenční a řídí se-bránou: každá fáze musí projít, než začne další, a přeskakování kroků téměř vždy stojí více času, než ušetří. Ať už váš projekt zahrnuje přímou složenou matrici nebo složitý progresivní nástroj s dvaceti stanicemi, vývojový oblouk sleduje stejnou základní strukturu.
Zde je kompletní sekvence, kterou následuje většina projektů lisovacích nástrojů:
- Posouzení proveditelnosti- Lze tuto část vůbec orazítkovat?
- CAE simulace- Předvídat chování při tváření, identifikovat rizika, digitálně optimalizovat geometrii.
- Detailní design matrice- Úplné CAD modelování každé součásti, rozvržení stanice a postupu pásu.
- Výroba matric- CNC obrábění, drátové EDM, broušení a tepelné zpracování součástí nástrojové oceli.
- Montáž a montáž- Ruční-montáž, ověření vyrovnání a kompletní sestavení sady matric.
- Zkušební běhy (vzorkování T1)- První díly vyraženy, změřeny a porovnány se specifikacemi.
- Úpravy a opakování{0}}zkoušek- Jemné-ladění založené na rozměrových datech z počátečních vzorků.
- Schválení výroby- Formální potvrzení-, že matrice splňuje všechny požadavky pro sériovou výrobu.
- Průběžná údržba- Plánovaná preventivní péče a opravy lisovacího nástroje pro zachování přesnosti v průběhu milionů cyklů.
Každá brána nese specifické výstupy a rozhodovací body. Pochopení toho, co se děje v každé fázi, a jaké otázky si položit, zabrání překvapením, která vykolejí časové osy a rozpočty.
Posouzení proveditelnosti a simulace CAE
Pracovní postup začíná před řezáním jakékoli oceli nebo otevřením jakéhokoli souboru CAD pro návrh formy. Posouzení proveditelnosti odpovídá na zdánlivě jednoduchou otázku: lze tuto geometrii součásti vyrobit lisováním při specifikovaném materiálu, tloušťce a tolerancích?
Zkušený tým pro lisování nástrojů a lisovacích nástrojů vyhodnotí vaši součást z hlediska omezení tvarovatelnosti, problémů s tokem materiálu a potenciálních rizik defektů. Zaměřují se na poměry hloubek tažení, poloměry ohybu vzhledem k tloušťce materiálu, rozteče prvků a na to, zda lze součást vyrobit v jedné matrici nebo zda vyžaduje více fází. To je místo, kde jsou nepraktické geometrie brzy označeny. Funkce, která perfektně funguje při CNC obrábění, může být nemožné vyrazit bez praskání nebo může vyžadovat další formovací stanici, která zcela změní ekonomiku projektu.
Otázky, které je třeba si v této fázi položit: Identifikoval dodavatel nějaké vlastnosti, které překračují standardní limity tvarovatelnosti? Existují alternativní geometrie, které dosahují stejné funkce s lepší vyrobitelností? Jaký typ matrice doporučují a proč?
Jakmile proveditelnost potvrdí, že je díl razítkovatelný, převezme řízení CAE simulace. Pomocí softwaru pro analýzu konečných prvků, jako je AutoForm nebo DEFORM, inženýři digitálně replikují celý proces tváření, než se zaměří na fyzické nástroje. PodleCAE simulační specialisté v lisování zemřít inženýrstvíTento krok umožňuje predikci chování materiálového toku, rozložení napětí a deformace, změny tloušťky, tendence ke vrásnění a deformaci zpětného odpružení, a to vše předtím, než se na výrobu zápustek utratí jediný dolar.
Fáze simulace je místo, kde se tradiční cyklus „Návrh, výroba, vyzkoušení, oprava, opakování“ komprimuje do „Návrh, simulace, optimalizace, výroba, minimální vyzkoušení“. Výrobci, kteří využívají CAE, obvykle snižují počet opakování zkoušek o 30-50 %, což se přímo promítá do ušetřených týdnů a méně nákladných úprav matric. Diagramy mezních tvarů (FLD) identifikují zóny s rizikem vzniku trhlin, mapy ztenčování odhalují, kde by materiál mohl selhat, a kompenzace zpětného odpružení se vypočítává matematicky, spíše než zjišťuje fyzickým pokusem a omylem.
Pro kupující je praktická výhoda přímočará: dodavatel, který simuluje před obráběním, dodává zápustky, které se napoprvé blíží správnému výsledku. Vynechání simulace za účelem ušetření týdne předem často stojí tři až šest týdnů ve zkušební verzi-a-upravte cykly po proudu.
Návrh, obrábění a montáž zápustek
Se simulačními daty ověřujícími přístup k tváření začíná detailní návrh formy. Jedná se o kompletní-modelování CAD všech komponent: profily děrovače, bloky zápustek, stěrače, vodicí systémy, pružinové prvky a struktura čelistí zápustky, která drží vše zarovnané v tonáži. U progresivních lisovnic se zde dokončuje rozvržení pásů, které definuje rozteč (posun na zdvih), sled stanic a konstrukci šrotovacího mostu.
Zakázkový nástroj pro lisování kovů v této fázi není samostatným dílem, ale sestavou desítek až stovek přesných součástí, z nichž každá je tolerována, aby spolupracovala při dynamickém zatížení. Fáze návrhu obvykle trvá dva až čtyři týdny a měla by zahrnovat formální kontrolu návrhu, kdy kupující ověří kritické rozměry, popisy materiálů a jakékoli změny oproti původní geometrii součásti.
Výroba lisovacích nástrojů je nejdelší fází pracovního postupu, která trvá čtyři až deset týdnů v závislosti na složitosti. Mezi základní procesy patří:
- CNC frézování-hrubovací a polodokončovací{1}}bloky zápustek, držáky razníků a konstrukční součásti z předvalků z nástrojové oceli.
- Drátové EDM- řezání přesných profilů razníků a matric, zejména pro složité obrysy a úzké vnitřní rohy, které frézování nemůže dosáhnout.
- Povrchové broušení- dosažení rovinnosti a rovnoběžnosti na spojovacích plochách, což je kritické pro vyrovnání matrice a konzistentní výšku uzavření.
- Tepelné zpracování- kalení součástí z nástrojové oceli na jejich pracovní tvrdost (typicky 58–62 HRC pro vysekávací razníky), poté popouštěním, aby se vyrovnala tvrdost a houževnatost.
- Dokončete broušení a leštění- konečné dimenzování kalených součástí a příprava povrchu pro tváření oblastí, kde musí být plynulý tok materiálu.
Montáž a montáž následuje po obrábění. Dokonce i s přesností CNC vyžadují součásti lisovacích nástrojů ruční-montáž kvalifikovanými výrobci matric, kteří ověřují vůle-k-děrování, kontrolují zarovnání za simulovaných lisovacích podmínek a zajišťují, aby všechny pohyblivé prvky (odstraňovače, vylamovací kolíky, piloty) fungovaly volně bez vazby. Tato fáze obvykle trvá jeden až dva týdny a je zakončena zkouškou na pracovním stole, aby se potvrdila mechanická funkce, než matrice přejde do-lisování.
Zkušební provoz, kontrola a schválení výroby
První tisková zkouška, často nazývaná vzorkování T1, je okamžikem pravdy. Forma je namontována v lisu, který odpovídá specifikacím tonáže a výšky uzavření z fáze návrhu, a první díly jsou vyraženy. Inženýři měří každý kritický rozměr na těchto vzorcích s tiskem dílu, dokumentují odchylky a identifikují, které lisovací stanice potřebují seřídit.
Zřídkakdy test T1 produkuje dokonalé díly na první zdvih. Mezi typické úpravy patří jemné-vyladění hloubky průniku razníku, úprava kompenzace zpětného odpružení na ohýbacích stanicích, úprava přítlaku držáku polotovaru a vyrovnávací stanice, kde rozměry mírně přesahují-cíl.Zkušení stavitelé matricplánovat tuto iteraci a považovat T1 za ověřovací krok, spíše než očekávat okamžité výsledky připravené k produkci-.
Druhá studie (T2) potvrzuje, že úpravy vyřešily odchylky zjištěné v T1. Pro složité matrice může být zapotřebí T3. Každé kolo zužuje mezeru mezi skutečnými díly a cílovými specifikacemi, dokud všechny rozměry nespadají do tolerance. Díky dříve-načtené simulaci CAE popsané výše je tato iterační smyčka krátká. Bez simulace jsou běžné tři až pět fyzických iterací. S ním dosáhne většina kostek schválení v jednom nebo dvou kolech.
Schválení výroby je formální bránou, kde jsou dokumentovány a podepisovány měřené díly, statistická data a parametry procesu. U automobilových programů to má formu podání PPAP. Pro letectví a kosmonautiku to znamená úplnou zprávu o kontrole prvního-článku se záznamy o sledovatelnosti. U obecných průmyslových dílů může být schválení jednoduše rozměrovou zprávou potvrzující, že všechny vlastnosti vyhovují.
Po schválení vstupuje matrice do své výrobní životnosti a údržba se stává kritickým faktorem pro udržení kvality. Preventivní údržba podle definovaného plánu, kontrola opotřebení hran razníku, kontrola vyrovnání vodítek, výměna elastických prvků a opětovné nanášení PVD povlaků na tvářecí povrchy, udržuje tolerance stabilní po stovky tisíc nebo miliony cyklů. Oprava lisovacího nástroje je nezbytná, když preventivní opatření odhalí, že součásti se blíží ke konci--životnosti: opotřebované razníky se přebrousí nebo vymění, vodicí pouzdra se obnoví a aktivní povrchy se znovu natírají. Strukturovaný program údržby, ať už preventivní nebo mimořádný, snižuje míru zmetkovitosti, zabraňuje neplánovaným prostojům a prodlužuje životnost matrice výrazně nad rámec původních projekcí.
Dodavatelé nabízející tento{0}}koncový{1}}pracovní postup pod jednou střechou eliminují riziko koordinace, které přináší rozdělení proveditelnosti, designu, obrábění a vyzkoušení mezi více dodavatelů.Řešení lisovacích nástrojů YICHENilustrujte tento úplný{0}}procesní model v praxi: analýza proveditelnosti a simulace CAE vstupují přímo do-vlastního obrábění, zkušebních provozů a rozměrové kontroly, což dává výrobcům jediný bod odpovědnosti od počátečního konceptu až po výrobu-připravených nástrojů. Pro týmy, které přecházejí od raného výzkumu k RFQ, tento integrovaný přístup komprimuje komunikační smyčky a udržuje časové osy předvídatelné.
Dobře{0}}provedený pracovní postup poskytuje kostku, která funguje spolehlivě. Ale pracovní postup je jen tak silný, jak silný je partner, který jej provádí, což vyvolává poslední praktickou otázku: jak vyhodnotíte, zda dodavatel může skutečně splnit proces, který popisuje?
Jak si vybrat správného partnera pro lisování na zakázku
Každý výrobce lisovacích nástrojů vám může ukázat seznam strojů. Méně lidí vás může provést, jak by vyřešili váš konkrétní problém s tvářením, než uvede cenu. Tento rozdíl mezi dodavatelem, který plní objednávky, a partnerem, který navrhuje řešení, určuje, zda váš projekt zasáhne výrobu podle plánu nebo se zastaví v cyklech revizí. Zde je návod, jak je oddělit.
Kritéria technické způsobilosti k vyhodnocení
Při kontrole výrobců lisovacích forem začněte tím, co skutečně umí, spíše než tím, co tvrdí jejich webová stránka. Přehled společnosti na lisování kovů vám vypráví jejich příběh. Jejich seznam vybavení, technický tým a historie projektu vám řeknou, zda zvládnou vaši část.
Pomocí tohoto kontrolního seznamu strukturujte své hodnocení:
- Tonážní rozsah lisu- Odpovídá jejich vybavení velikosti vaší součásti a tloušťce materiálu? Dodavatel s pouze malými lisy nemůže vyrábět hlubokotažné-automobilové součásti.
- Vlastní -design matrice a simulace CAE- Dodavatelé, kteří interně navrhují a simulují, zachycují problémy před zahájením obrábění. Outsourcovaný design přidává komunikační mezery a dodací lhůty.
- Die složitost zkušenosti- Požádejte o příklady podobných geometrií součástí. Výrobce lisovacích nástrojů, který má zkušenosti s progresivními lisovacími nástroji s 20 stanicemi, pracuje na jiné úrovni než výrobce jednoduchých vysekávacích nástrojů.
- Certifikace kvality- Přizpůsobte certifikace vašemu odvětví: ISO 9001 pro obecné aplikace, IATF 16949 pro automobilový průmysl, AS9100 pro letecký průmysl. Raději je ověřte, než abyste brali slovo dodavatele.
- Schopnost testování a prototypování- Mohou sami spouštět ukázky T1-a poskytovat plně dimenzionální zprávy? Dodavatelé, kteří zadávají zkušební provoz, ztrácejí kontrolu nad rychlostí iterace.
- Materiální expertizy- Potvrďte, že zavedli výrobu ve vaší konkrétní slitině. Výrobce zápustek, který má zkušenosti s měkkou ocelí, může mít problémy s fosforovým bronzem nebo s vysoce -dvojitými{3}}fázovými třídami.
- Geografické a logistické přizpůsobení- Zvažte náklady na dopravu, překrývání časových pásem pro komunikaci a rámce ochrany IP v jurisdikci dodavatele.
- Transparentní citace- Podrobná nabídka obsahuje nástroje, cenu za kus, materiál a vedlejší operace zvlášť. Vágní paušální-ceny znemožňují spravedlivé srovnání dodavatelů nebo identifikaci příležitostí-snížení nákladů.
Běžné chyby kupujících, kterým je třeba se vyhnout
Po přezkoumání stovek RFQ zkušení výrobci lisovacích forem na kov neustále označují stejné chyby kupujících, které zvyšují náklady nebo zdržují projekty:
Nedostatečně specifikované tolerance.Označení každého rozměru jako kritického nutí výrobce matrice zabudovat přesnost do funkcí, které ji nepotřebují. Identifikujte, které funkce jsou funkčně kritické, a povolte standardní tolerance jinde.
Vynechání materiálových specifikací.Řekněte "nerezová ocel" bez specifikace 304 versus 316 versus 430 nechá dodavatele hádat. Každá třída se tvaruje jinak a vyžaduje různé vůle matrice. Jak zdůrazňují příručky osvědčených postupů pro poptávky{5}}, přesná jakost materiálu je jedním z nejčastějších chybějících detailů, které zdržují nabídku o dny.
Výběr pouze podle ceny.Nejlevnější cenová nabídka lisovny často odráží zkratky: tenčí lisovací boty, nástrojová ocel nižší-třídy nebo vynechané kroky simulace. Tyto úspory se znovu objevují jako delší zkušební cykly, předčasné opotřebení matrice a nekonzistentní díly, jakmile se výroba rozběhne.
Nevyžaduje data zkušebního provozu.Požádejte o ukázkové rozměrové zprávy T1 a údaje o kapacitě zpracování z podobných minulých projektů. Dodavatel, který to nemůže zajistit, buď neměří důsledně, nebo neuchovává záznamy, což je varovné znamení pro konzistenci výroby.
Přechod od výzkumu k RFQ-Ready Engagement
Přečetli jste si typy procesů, tvářecí operace, průmyslové standardy, nákladové faktory a fáze pracovního postupu. Rozdíl mezi výzkumem a akcí je dobře-strukturovaný RFQ zaslaný kvalifikovanému partnerovi. Připravte si kompletní balíček: 3D CAD soubor plus dimenzované PDF, přesná jakost materiálu, roční předpověď objemu, popisy tolerancí pro kritické vlastnosti, požadavky na povrchovou úpravu nebo povlak a váš cílový časový plán.
Pro výrobce a manažery sourcingu, kteří hledají partnera pro výrobce lisovacích nástrojů, který pod jednou střechou pokryje analýzu proveditelnosti, simulaci CAE, obrábění lisovacích nástrojů, zkušební provozy a výstupní kontrolu,Řešení lisovacích nástrojů YICHENnabídnout celou-možnost spektra. Jejich integrovaný model vám umožňuje přejít od počáteční diskuse o konceptu k řešení pro vlastní lisovací matrici připravenou na RFQ-, aniž byste museli koordinovat více dodavatelů, což zkracuje jak režii komunikace, tak časové osy vývoje.
Nejlepší dodavatelský vztah začíná ujasněním na obou stranách. Přesně definujte, co potřebujete, ohodnoťte partnery spíše na základě konstrukční hloubky než samotné ceny a vyberte si výrobce lisovacích forem na kov, jehož pracovní postup, certifikace a styl komunikace jsou v souladu s tím, jak váš tým funguje. Toto sladění je to, co mění nákup nástrojů ve výrobní výhodu.
Časté dotazy k ražení na zakázku
1. Jaký je rozdíl mezi zakázkovým lisováním a standardním lisováním?
Standardní lisování používá k výrobě obecných tvarů, jako jsou podložky nebo jednoduché držáky,-existující nástroje. Vlastní lisování v matrici zahrnuje inženýrské nástroje od začátku pro konkrétní geometrii součásti, materiál a požadavky na toleranci. Vlastní přístup umožňuje vašemu návrhu součásti řídit nástroje, spíše než nutit konstrukční kompromisy, aby vyhovovaly dostupným zápustkám. Zatímco standardní lisovací nástroje mají nulové vstupní náklady, zakázkové nástroje se amortizují v rámci celého objemu výroby a poskytují výrazně nižší-jednotkové náklady ve velkém měřítku, obvykle dokonce mezi 5 000 a 20 000 díly v závislosti na složitosti.
2. Kolik stojí vlastní lisovací nástroje?
Vlastní lisovací nástroje se obvykle pohybují od 8 000 USD do 50 000 USD nebo více v závislosti na faktorech složitosti, jako je počet stanic, požadavky na toleranci, jakost nástrojové oceli a na tom, zda jsou potřeba vložky z tvrdokovu. Čtyř-progresivní matrice stojí mnohem méně než matrice se šestnácti-stanicemi, která provádí vysekávání, děrování, vícenásobné ohyby a -klepání na matrici. Tato počáteční investice se však amortizuje přes každý vyrobený díl. Například zápustka za 25 000 USD, která produkuje 1 000 000 dílů, zvyšuje náklady na nástroje pouze o 0,025 USD na jednotku, což je výrazně levnější než objemové obrábění CNC.
3. Jakých tolerancí může dosáhnout vlastní lisování?
Moderní přesné lisování rutinně drží ±0,002 palce (±0,05 mm) na kritických prvcích, přičemž některé aplikace dosahují ±0,001 palce (±0,025 mm). Elektronické mikro-lisování posouvá ještě více do oblasti pod-0,025 mm. Dosažitelná přesnost závisí na typu prvku, materiálu, stavu matrice a charakteristikách lisu. Rozměry plochého zaslepení a proražení se snáze drží pevně než úhly ohybu nebo tažené hloubky. Dodavatelé jako YICHEN používají simulaci CAE a monitorování SPC, aby udrželi tyto tolerance konzistentně ve velkoobjemových výrobních sériích.
4. Jak dlouho trvá zhotovení vlastní raznice?
Celková doba realizace typické zakázkové progresivní matrice se pohybuje od 10 do 20 týdnů. To zahrnuje posouzení proveditelnosti (1-3 týdny), podrobný návrh matrice (2–4 týdny), výrobu matrice pomocí CNC, drátové EDM a broušení (4–10 týdnů), montáž a montáž (1–2 týdny) a zkušební provozy s úpravami (2–5 týdnů). Jednodušší složené matrice dorazí rychleji po 6-10 týdnech, zatímco složité přenosové matrice mohou trvat 12-20 týdnů. Nejspolehlivějším způsobem, jak komprimovat časové osy, je předběžné zavádění inženýrského úsilí prostřednictvím simulace CAE a kompletních specifikací dílů.
5. Jaké typy vlastních lisovacích raznic jsou k dispozici a jak si mohu vybrat?
Čtyři hlavní typy slouží různým potřebám. Progresivní matrice nesou pás přes několik stanic pro velké-objemové malé-až{3}}střední díly. Přenášecí matrice přesouvají diskrétní polotovary mezi stanicemi pro velké nebo hluboce{5}}tažené součásti. Složené matrice provádějí více řezných operací současně pro ploché díly s vynikající přesností. Čtyřsměrové zápustky používají vícesměrné posuvy pro složité ohyby malých dílů. Výběr závisí na ročním objemu, rozměrech a hloubce součásti, geometrické složitosti, tloušťce materiálu a požadavcích na toleranci. Kvalifikovaný partner, jako je YICHEN, vyhodnotí tyto faktory během posouzení proveditelnosti, aby doporučil optimální typ matrice pro vaši konkrétní aplikaci.


