


Co jsou čárové raznice a proč na terminologii záleží
Představte si, že získáváte hluboce{0}}taženou automobilovou konzolu a jeden dodavatel vás uvádí na „liniové matrici“, další na „přenosové matrici“ a třetí to jednoduše nazývá „nastavení linky/přenosové matrice“. Popisují stejný proces? Odpověď je odlišná - a správná terminologie vás může zachránit před nákladnou nedorozuměním během vývoje nástrojů.
Definování liniových výlisků při tváření kovů
Řadové výlisky jsou díly vyráběné prostřednictvím avíce{0}}stanicový proces tváření kovůkde jsou jednotlivé, jednotlivé{0}}protlačovací lisy uspořádány v sekvenční řadě -, z nichž každá je namontována na vlastní lisovací stanici nebo rozmístěna podél společného lisovacího lože. Plochý kovový polotovar vstupuje do první stanice, podstupuje jednu specifickou operaci, jako je stříhání, kreslení nebo ořezávání, a je pak fyzicky přenesen do další stanice pro následující operaci. Toto přibližování-za-stanicí pokračuje, dokud se na konci řady neobjeví hotový díl.
Řádkové lisování je sekvenční proces tváření kovů, který využívá řadu samostatných, samostatných lisovnic -, z nichž každá provádí jedinou operaci - s obrobky fyzicky přenášenými mezi samostatnými lisovacími stanicemi, aby se vyrobily hotové díly v několika řízených krocích.
Co tuto metodu odlišuje, je použití diskrétních sad matric. Každá stanice funguje jako svůj vlastní-nástroj, který poskytuje technikům svobodu navrhovat, upravovat nebo nahrazovat jednotlivé stanice, aniž by museli předělávat celý balík nástrojů. Tato modularita je jedním z důvodů, proč jsou konfigurace linek upřednostňovány u větších dílů, hluboce{3}}tažených geometrií a součástí, které vyžadují tvářecí operace z více úhlů.
Jak se čárové raznice liší od progresivních a transferových raznic
Rozdíly mezi metodami lisování se týkají toho, jak materiál vstupuje do procesu a jak se díly pohybují mezi operacemi. Při progresivním lisování kovů se souvislý kovový pás přivádí ze svitku přímo do jediné sady matric obsahující více stanic. Pás se posouvá přírůstkově a každý zdvih lisu provádí na každé stanici současně jinou operaci. Část zůstává po celou dobu připevněna k nosnému pásu, pouze se odděluje na konečné stanici. Progresivní lisovací a lisovací systémy vynikají ve výrobě malých-až{5}}středních dílů při velmi vysokých objemech s minimální manipulací.
Naproti tomu transferové lisování pracuje s předřezanými polotovary spíše než s kontinuálním pásovým materiálem. Polotovar je řezán a poté přemisťován mezi stanicemi pomocí mechanických přenosových systémů -, jako jsou servo-poháněná ramena, kráčející nosníky nebo příčné mechanismy -, které v každé fázi uchopí, zvednou a přemístí obrobek. JakVýroba Dundeevysvětluje, že přenosové systémy mohou být mechanické, pneumatické, hydraulické nebo servo{0}}poháněné v závislosti na složitosti a velikosti součásti. Obrobek je nezávislý na jakémkoli nosném pásu, což umožňuje větší velikosti dílů a složitější trojrozměrné tvarování.
Linie umírají v této rodině nejširší postavení. Vztahují se k jakémukoli uspořádání samostatných lisovacích nástrojů v sekvenční konfiguraci -, ať už se díly pohybují ručně, gravitačním posuvem nebo robotickou automatizací. Přenosové lisování je v podstatě podmnožinou řádkového lisování, kde automatizované mechanické systémy zvládají pohyb dílu mezi stanicemi.
Vyčištění zmatků v oboru terminologie
Zde jsou věci v praxi matoucí. Mnoho výrobců a dokonce i průmyslových publikací používá „line die“ a „transfer die“ zaměnitelně. Najdete dodavatele popisující identická nastavení pod různými názvy a konkurenční nabídky, které stírají hranice mezi těmito pojmy. Tato nekonzistence není jen sémantická -, ovlivňuje to, jak inženýři sdělují tolerance, doby cyklů a požadavky na nástroje.
Jasnější taxonomie vypadá takto:
|
Období |
Definice |
Metoda přenosu dílů |
|---|---|---|
|
Lisování řádků |
Široká kategorie: jednotlivé matrice v sekvenci napříč samostatnými stanicemi |
Ruční, polo{0}}automatické nebo plně automatizované |
|
Převodní razítko |
Specifická podmnožina: automatizované mechanické systémy pohybují díly mezi stanicemi, často v rámci jednoho lisovacího lože |
Mechanické prsty, serva, kráčející nosníky |
|
Progresivní lisování |
Nepřetržitý pás vedený přes více stanic v jedné sadě matric |
Část nosiče pásu - zůstane připojena až do konečného odříznutí |
Když někdo v konverzaci zmíní procesy „progresivní raznice a ražení“, téměř vždy má na mysli metodu sady -součástí cívky a jedné{1}} matrice-. Na druhé straně řadové raznice vždy zahrnují diskrétní sady raznic a oddělené polotovary -, což je zásadní rozdíl, který utváří vše od uspořádání lisu až po očekávání doby cyklu.
S touto taxonomií se skutečná otázka stává praktickou: jak se přířez ve skutečnosti pohybuje přes nastavení řádkové matrice a co se děje na každé stanici po cestě?
Jak funguje proces ražení čar krok za krokem
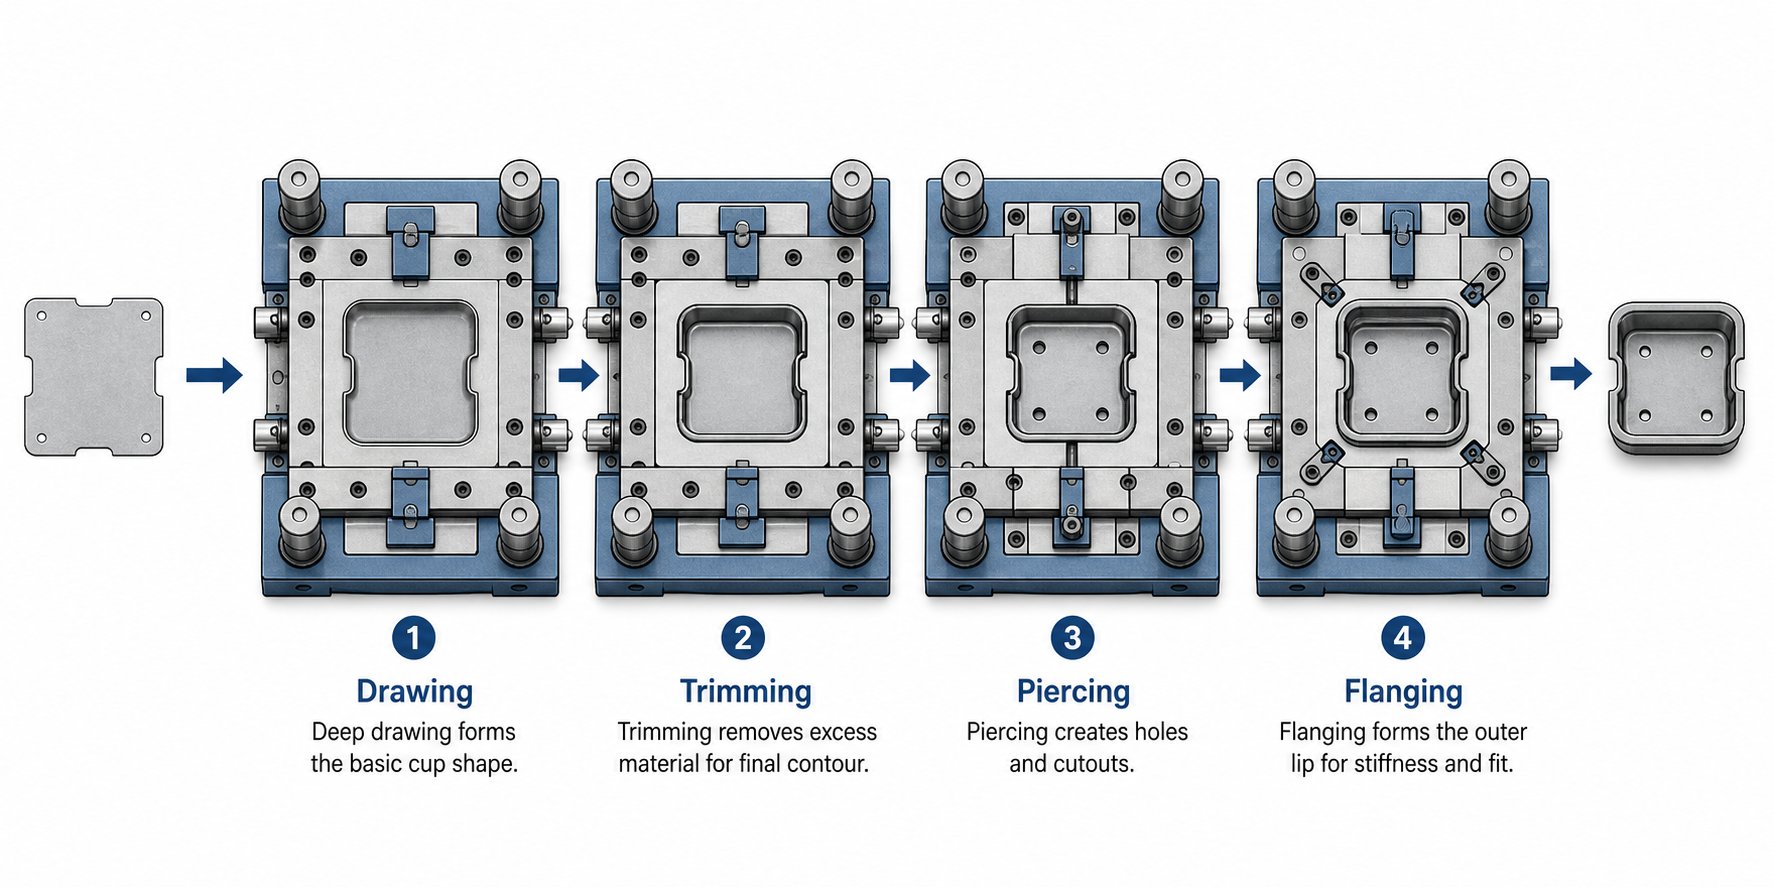
Představte si dílnu se čtyřmi, pěti nebo dokonce osmi samostatnými lisy uspořádanými v řadě -, z nichž každý je vybaven vlastním lisovacím lisem, z nichž každý provádí pouze jednu operaci tváření nebo řezání. Na jednom konci vstupuje plochý kovový polotovar a na druhém konci vystupuje plně tvarovaný díl. To je ve své nejjednodušší formě operace řádkového lisování. Ale detaily mezi vstupem a výstupem jsou tím, co odděluje hladce-běžící výrobní linku od linky sužované zmetky a prostoji.
Příprava polotovaru a počáteční načtení
Každý proces liniové raznice začíná prázdným - plochým kouskem plechu nařezaným na přesnou velikost a tvar dříve, než se vůbec dotkne raznice. To je kritický rozdíl od progresivního lisování, kde se svitkový materiál přivádí přímo do sady matric z odvíječe. V sestavě linek se přířezy obvykle stříhají nebo laserem -řežou z plechu nebo svitku na samostatné stříhací stanici a poté se skládají na palety pro přepravu na lisovací linku.
Proč na tom záleží? Protože rozměry polotovaru přímo ovlivňují materiálový tok během tažení a tvářecích operací po proudu. Příliš velký polotovar plýtvá materiálem a může způsobit pomačkání; poddimenzovaný riskuje roztržení. Inženýři vypočítají velikost polotovaru na základě plochy povrchu hotového dílu, hloubky kreslení a přídavků na oříznutí - v podstatě obráceně- při vytváření rozvinu z konečné 3D geometrie.
Po stohování a uspořádání jsou přířezy nakládány do odkladače v čele lisovací linky. JakČasopis o tváření kovůpoznamenává, že systém detekce dvojitých{0}}přířezů je v této fázi nezbytný, aby se zabránilo současnému podávání dvou přířezů -, což může vést k přetížení lisu nebo poškození nástrojů. Po sejmutí ze stohu mohou polotovary projít stanicí myčky/maznice, která aplikuje mazání, aby se snížilo tření během tváření.
Sekvence stanic a typy operací
Každá stanice v řadě má samostatnou sadu kostek - s vlastním razítkem a kombinací kostek - navrženou pro jednu operaci. Geometrie součásti určuje pořadí operací i celkový počet požadovaných stanic. Relativně jednoduchý držák může potřebovat pouze čtyři stanice, zatímco hluboce{4}}tažený automobilový panel by mohl vyžadovat sedm nebo osm.
Zde je návod, jak vypadá typická sekvence procesní matrice pro středně složitou taženou součást:
- Nakládání polotovaru a centrování:Plochý polotovar je umístěn na polohovacích kolících nebo hnízdech v první stanici, aby byla zajištěna přesná orientace.
- Počáteční losování:Polotovar je tažen do hrubého 3D tvaru pomocí tažnice s držákem polotovaru, který řídí tok materiálu a zabraňuje mačkání.
- Překreslit nebo obnovit:U dílů s značnou hloubkou zpřesní druhé tažení nebo opětovné natažení tvar, zpřísní poloměry a zlepší rozměrovou přesnost.
- Oříznout:Přebytečný materiál příruby a přídavek na tažení jsou odříznuty, čímž se díl přiblíží jeho konečnému profilu.
- Prorazit:Otvory, štěrbiny a další vnitřní prvky jsou vyraženy do tvarovaného dílu pomocí děrovacích razníků přizpůsobených tvrzeným knoflíkům.
- Tvar příruby a vačky:Okraje jsou ohnuty podle konečných úhlových specifikací a jakékoli prvky vyžadující tvarování mimo -osu jsou tvarovány pomocí vačkových{1}}sekcí matrice.
- Finální úprava a kontrola kvality:Zbývající odpad je odstraněn a hotový díl je vyhozen ke kontrole nebo odeslán přímo do balení.
Ne každá část vyžaduje všech sedm kroků. Inženýři přidávají nebo odebírají stanice na základě hloubky tažení, počtu děrovaných prvků a toho, zda je potřeba tvarování mimo{1}}úhel. Flexibilita přizpůsobení každé stanice nezávisle je jednou z hlavních výhod tohoto přístupu -, pokud změna designu přidá vzor děr, upravíte nebo přidáte jednu stanici razidla, místo abyste předělávali- celou sadu progresivních raznic.
Stiskněte Line Layout a Part Flow
Fyzické uspořádání lisů v dílně je víc než jen logistika -, přímo ovlivňuje dobu cyklu, kvalitu dílů a bezpečnost obsluhy. V tandemové lisovací lince, která je nejběžnější konfigurací pro linkové lisování, je každá stanice umístěna ve vlastním vyhrazeném lisu. Průmyslová data naznačují, že tandemové linky obvykle obsahují čtyři až šest lisů: vodící lis (také nazývaný hlavový lis) se stará o operaci počátečního tažení, zatímco náběžné lisy provádějí ořezávání, propichování, obrubování a opětovné natahování. Olověný lis má obvykle nejvyšší tonážní třídu a může obsahovat hydraulické polštáře pro podporu držení polotovaru během hlubokého tažení.
Vzdálenost mezi tlačítky musí odpovídat mechanismu přenosu -, ať už se jedná o rameno robota, systém raketoplánu nebo fyzicky se pohybující části operátora. Je zapotřebí dostatečná vůle, aby mohl být díl zvednut ze spodní matrice, v případě potřeby otočen nebo přeorientován a přesně umístěn do polohovacího hnízda další stanice. Orientace dílů mezi stanicemi je kritická; polotovar, který vstoupí do tažnice s 5-stupňovou rotační chybou, vytvoří součást s nesprávně zarovnanými ořezovými čarami a otvory mimo umístění.
Manipulace se šrotem je dalším aspektem rozvržení, který lze snadno přehlédnout. Každá ořezávací a propichovací stanice generuje droby - slimáky a kostrový materiál zbylý po řezání. Skluzy umístěné pod každou matricí směřují šrot do zásobníků nebo dopravníků běžících pod úrovní podlahy, čímž udržují pracovní oblast volnou a zabraňují volnému šrotu, aby narušoval přenos dílů. Na velkoobjemových automobilových linkách běží dopravníky šrotu nepřetržitě do vyhrazených lisovacích stanic.
Typická četnost zásahů u tandemových lisovacích linek se pohybuje od přibližně 6 zdvihů za minutu u konvenčních mechanických lisů až po více než 18 zdvihů za minutu při použití servomechanických lisů v kontinuálním režimu -, což je trojnásobný rozdíl, který podtrhuje, jak se technologie lisu a volby uspořádání linek promítají do ekonomiky výroby.
Pochopení toku procesu je samozřejmě jen polovinou rovnice. Skutečné výkonnostní rozdíly mezi sestavami linek, progresivními matricemi a přenosovými systémy budou zřejmé, když je porovnáte vedle sebe s faktory, které ve skutečnosti řídí rozhodování o nástrojích.
Line Die vs Progressive Die vs Transfer Die Razítko
Znáte kroky procesu, rozumíte tomu, jak se přířezy pohybují v nastavení liniové matrice -, ale jak se rozhodnete, zda je konfigurace liniové matrice pro váš projekt skutečně tou správnou? Odpověď závisí na několika měřitelných faktorech: velikosti dílu, objemu výroby, tloušťce materiálu, geometrické složitosti a rozpočtu. Porovnání těchto tří způsobů ražení vedle sebe odhalí, kde si každý z nich zasluhuje své místo v dílně.
Síla a limity progresivního lisování
Co je tedy progresivní kostka přesně v praxi? Jedná se o jedinou sadu lisovacích nástrojů obsahující několik stanic, kterými se s každým zdvihem lisu posunuje souvislý kovový pás. Každá stanice provádí jinou operaci - zatemnění, proražení, ohnutí, tvarování - a díl zůstane připojen k nosnému pásu až do konečného odříznutí. Tento design-proužek poskytuje progresivnímu lisování jeho rychlostní výhodu: rychlost cyklu může dosáhnout30 až 60+ zdvihů za minutu, daleko předčí nastavení matrice.
Ta rychlost přichází s omezeními. Progresivní matrice fungují nejlépe pro malé-až{2}}střední díly - jako držáky, spony, spojky a konstrukční výztuhy -, protože součást musí zůstat připevněna k pásu po celou dobu tváření. Velké díly, hluboké tažení a geometrie, které vyžadují podstatné trojrozměrné tvarování, jednoduše nelze vyrobit, když jsou připevněny k plochému nosnému pásu. Spotřeba materiálu má také tendenci být nižší, protože pás vyžaduje vzdálenost mezi stanicemi a nosným pásem, který se stává odpadem.
Progresivní lisovací nástroje také vyžadují vyšší počáteční investici do nástrojů pro jednu sadu lisovacích nástrojů. Složitá progresivní matrice s 15 nebo 20 stanicemi představuje značné inženýrské a obráběcí úsilí. Úprava jedné stanice může ovlivnit rozvržení pásu pro každou další stanici po proudu, takže změny designu budou složitější než v nastavení linky, kde je každá stanice nezávislá.
Kde razítkové lisování předčí alternativy
Řádkové výlisky si vydobyjí své místo, když jsou díly příliš velké, příliš hluboké nebo příliš geometricky složité na to, aby se mohly podávat jako pásový materiál progresivní zápustkou. Představte si, že vytvoříte vnitřní panel automobilové kapoty nebo kryt skříně spotřebiče -, tyto díly vyžadují hluboké tažení, více{2}}obrubování a rozsáhlé ořezávání, které by bylo fyzicky nemožné v konfiguraci s pásovým-krmením.
Protože každá lisovací stanice je samostatná jednotka, inženýři získají flexibilitu, kterou progresivní lisovadla prostě nemohou nabídnout. Potřebujete přidat operaci restrike, protože nový materiál se vrací více, než se očekávalo? Vložte stanici. Chcete upravit profil trimování bez ovlivnění tažného nástroje proti proudu? Vyměňte jeden nástroj. Díky této modularitě jsou lisovací čelisti zvláště praktické pro programy, které mohou zaznamenat technické změny v polovině-cyklu nebo kde více variant součásti sdílí některé -, ale ne všechny - tvářecí operace.
Přenosové lisování, automatizovaná podmnožina linek, překlenuje mezeru mezi těmito dvěma extrémy. Pomocí mechanických přenosových tyčí, servo ramen nebo robotických systémů v rámci jednoho velkého lisu přemísťovací zařízení automaticky posunují předřezané polotovary přes několik stanic. Jsou ideální pro střední-až{4}}velké části při středních-až{6}}vysokých objemech- myšleníkonstrukční automobilové komponentyjako jsou příčníky, výztužné konzoly a vnitřky dveří. Přetlačovací lisování nabízí rychlejší časy cyklů než ruční uspořádání lisovacích nástrojů v tandemové lince, přičemž si zachovává schopnost manipulovat s díly, které překračují limity progresivní velikosti lisu.
Rozhodovací matice pro výběr správného přístupu
Následující srovnávací tabulka uvádí klíčové rozhodovací faktory pro všechny tři metody. Spíše než smyšlená čísla najdete kvalitativní hodnocení, která odrážejí skutečné -světové obchodní-výhody -, druh informací, které vám pomohou zúžit možnosti před tím, než se obrátíte na dodavatele nástrojů.
|
Rozhodovací faktor |
Progresivní lisování |
Lisování čar (Tandem) |
Převodní razítko |
|---|---|---|---|
|
Rozsah velikostí dílů |
Malé až střední |
Střední až velmi velké |
Střední až velké |
|
Roční objem výroby |
Vysoká až velmi vysoká |
Nízká až vysoká |
Střední až vysoká |
|
Rozsah tloušťky materiálu |
Tenký až střední rozměr |
Tenký až těžký rozchod |
Tenký až těžký rozchod |
|
Geometrická složitost |
Střední (2D-dominantní funkce) |
Vysoká (hluboké tažení, více{0}}úhlové tvary) |
Vysoká (hluboké kresby, složité 3D tvary) |
|
Náklady na nástroje |
Vysoká (jedna komplexní sada kostek) |
Střední na stanici, ale kumulativní |
Vysoká (sady matric plus přenosový mechanismus) |
|
Doba cyklu |
Rychlé (30-60+ SPM) |
Pomalé až střední (6–15 SPM) |
Střední (15–25 SPM) |
|
Míra šrotu |
Střední až vysoká (odpad nosného pásu) |
Nízká až střední |
Nízká až střední |
|
Využití materiálu |
Nízká až střední |
Vysoký |
Vysoký |
|
Flexibilita při změně |
Nízká (změny kostek ovlivňují rozložení celého pásu) |
Vysoká (jednotlivé stanice jsou nezávislé) |
Střední (stanice nezávislé, ale přenosové nástroje se musí shodovat) |
|
Nejvhodnější pro |
Velké-objemové malé díly: spony, držáky, konektory |
Velké panely, hluboce{0}}tažená pouzdra, konstrukční díly |
Středně{0}}až{1}}velké konstrukční díly, panely karoserie |
Vynikne několik vzorů. Progresivní matrice dominují, když jsou hlavními prioritami rychlost a objem a díl odpovídá omezením podávání pásu-. Pokud velikost dílu nebo hloubka tažení překročí tyto limity, nastavení liniových matric převezmou roli -, jednoduše nemůžete vytvořit kryt o hloubce 600 mm, když je stále připojen k pásku svitků. Přetlačovací lisování zaujímá střední místo a kombinuje flexibilitu manipulace s polotovary-linek s automatickým pohybem součástí, který zvyšuje propustnost.
Pokud velikost dílu, hloubka tažení nebo geometrická složitost překračuje možnosti progresivních lisovacích nástrojů, vyberte si řádkové lisování, ale objem výroby ospravedlňuje investici do jednoúčelových nástrojů pro jednu{0}}stanici na více tiskových stanicích.
Cena nikdy není srovnání s jedním{0}}řádkem. Sada progresivních lisovacích nástrojů může stát více než jakákoli jednotlivá lisovnice, ale kompletní nastavení tandemové linky - čtyř až osmi samostatných sad lisovacích nástrojů, plus infrastruktura lisu, automatizace a manipulace se šrotem - se může rovnat nebo překročit investici do progresivních lisovacích nástrojů. Rozdíl je v tom, jak se tyto náklady rozdělují: linkové lisovací nástroje rozkládají riziko mezi nezávislé stanice, zatímco progresivní lis je soustřeďuje do jednoho vysoce navrženého balíčku.
Správná volba závisí také na vašem materiálu. Silnější rozchody a oceli s vyšší-pevností posouvají rozhodování směrem ke konfiguracím lisovacích a přenosových lisovacích nástrojů, kde lze lisovací tonáž každé stanice individuálně přizpůsobit provozu. Progresivní matrice naproti tomu vyžadují jediný stisk, aby dodaly dostatečnou sílu pro nejnáročnější stanici v pásu -, což může znamenat předimenzování lisu pro většinu operací, které provádí.
Tyto kompromisy-nastavily půdu pro neméně důležitou otázku: co je vlastně uvnitř každé lisovací stanice linky a jak její součásti spolupracují, aby dodávaly opakovatelné díly ve-kvalitní výrobě?
Základní součásti nastavení liniové matrice
Každá lisovací lisovací stanice na kov je v podstatě přesný sendvič - horní sestava sestupující do spodní sestavy, mezi kterou je zachycen plechový polotovar. Ale zde je to, čím se linková lisovací stanice liší od stanice v progresivním nástroji: každá z nich je zcela samostatná -sada matric. Tato nezávislost poskytuje inženýrům flexibilitu, ale zároveň přináší jedinečné výzvy týkající se zarovnání, opakovatelnosti a výběru materiálu, které si zaslouží bližší pohled.
Anatomie sestavy horní a dolní matrice
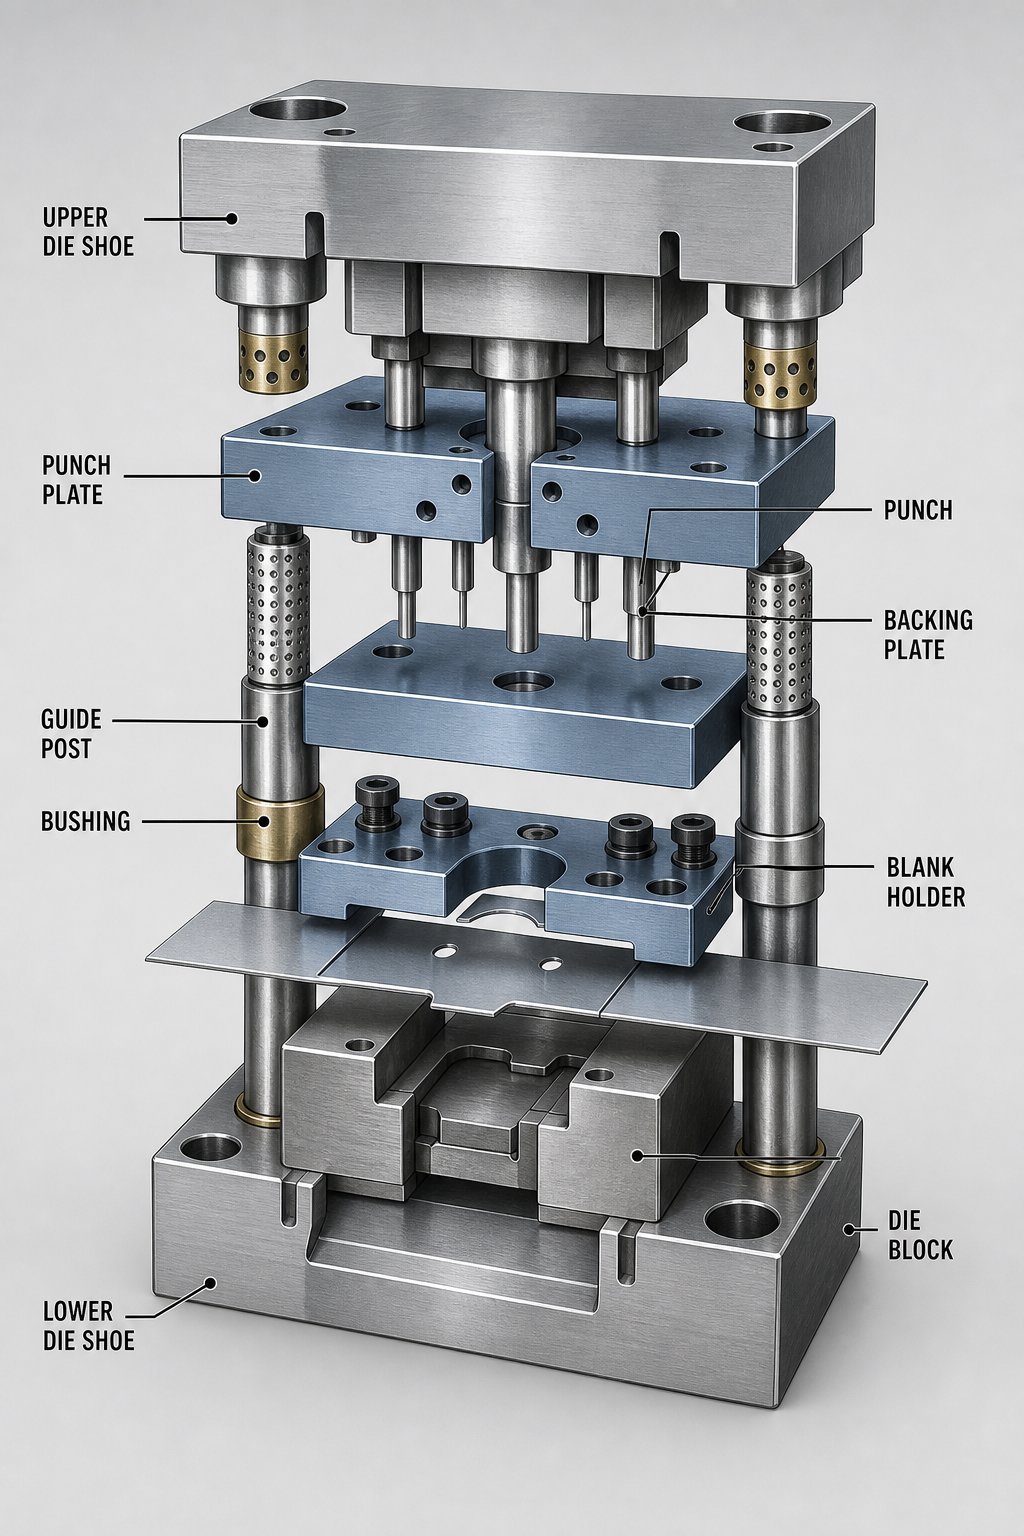
Představte si traťovou stanici jako dvě poloviny pracující ve shodě. Sestava horní matrice - namontovaná na beranu lisu - nese razník, který provádí skutečné tváření nebo řezání. Spodní sestava matrice sedí na kolébce lisu a obsahuje blok matrice, který poskytuje dutinu nebo řeznou hranu, do které lisovník zabírá. Mezi těmito dvěma polovinami udržují vodicí sloupky a pouzdra vše přesně zarovnané při každém zdvihu lisu.
Zde jsou základní součásti lisovacích lisů a jejich funkce v rámci typické linky lisovací stanice:
- Horní bota:Horní deska, která slouží jako montážní základ pro všechny součásti horní matrice. Připevňuje se přímo na beran lisu.
- Punč:Prvek pracovního nástroje, který se dotýká polotovaru a provádí operaci tváření, děrování nebo řezání.
- Děrný plech:Drží a umísťuje razník přesně na místo na horní čelisti matrice.
- Opěrná deska:Tvrzená deska mezi držákem razníku a horní patkou razidla, která rozděluje sílu a zabraňuje zaboření razníku do měkčího materiálu boty při vysokém zatížení.
- Spodní bota:Spodní základová deska, která podpírá blok matrice, vodicí sloupky a všechny součásti spodní{0}}poloviny. Obvykle zahrnuje obrobené otvory pro odstranění šrotu a špalků.
- Blok matrice:Obsahuje dutinu, řezné hrany nebo tvarovací plochy, které pracují ve spojení s razníkem. Ve stanicích pro tažení zápustky určuje zápustka vnější geometrii tvarovaného dílu.
- Vodicí sloupky a pouzdra:Přesné-zemní sloupky - namontované v jedné patce a zabírající pouzdra v protilehlé patce -, které vyrovnávají horní a spodní polovinu. JakVýrobcepoznámky, tyto jsou vyráběny s tolerancí do 0,0001 palce a jsou k dispozici v konfiguracích třecích-ložisek nebo kuličkových{2}}ložisek.
- Držák polotovaru (vazač):Tlaková-deska v tažných stanicích, která upíná obvod polotovaru během tvarování, řídí tok materiálu a zabraňuje mačkání.
- Striptérka:Odstraňuje obrobek nebo šrot z okolí razníku po každém zdvihu a zabraňuje zvedání materiálu pomocí horní sestavy.
- Patní bloky a otěrové desky:Absorbujte boční tah generovaný během tváření, což je zvláště důležité ve stanicích, které vytvářejí nevyvážené nebo jednosměrné síly.
Kostka je neopěvovaným hrdinou tohoto shromáždění. Funguje jako konstrukční základ, který udržuje rovnoběžnost a zarovnání při opakovaném zatížení. Horní i spodní čelisti jsou opracovány naplocho a rovnoběžně s úzkými tolerancemi - typicky přesným frézováním nebo broušením. Hliníkové čelisti, které váží zhruba jednu-třetinu než ocel, jsou oblíbené na stanicích, kde záleží na tlumení nárazů, jako jsou operace vysekávání. Ocelové patky zůstávají standardem pro vysoko-tonážní tažné stanice, které vyžadují maximální tuhost.
Při operacích tažení zajišťuje systém tlumení pod spodní patkou matrice řízenou sílu směrem nahoru na držák polotovaru. Hydraulické nebo dusíkové plynové pružinové polštáře umožňují technikům doladit-přítlak držáku blanku - příliš malá síla a blank se zvrásní, příliš a materiál se trhá. Tato nastavitelnost je zvláště cenná v konfiguracích linek, kde lze polštář každé stanice nezávisle kalibrovat tak, aby odpovídal jejím specifickým požadavkům na tváření.
Materiály raznic a povrchové úpravy pro liniové raznice
Výběr správného materiálu pro vaše kovové lisovací součásti je balancováním mezi tvrdostí, houževnatostí a odolností proti opotřebení. Většinu tohoto rozhodnutí řídí materiál obrobku, který je lisován.
U razníků a zápustkových vložek, které vykazují vysoké kontaktní tlaky, zůstávají běžnou volbou pro lisování měkké oceli a jakosti HSLA běžné nástrojové oceli jako D2 (vysoké-opotřebení, nízká-třída rázů). D2 nabízí dobrou odolnost proti abrazivnímu opotřebení při hodnotách tvrdosti kolem RC 58-60, což z něj činí tahouna pro ořezávací a děrovací stanice. Však,AHSS Insightsvýzkum ukazuje, že nástroje D2 tvořící pokročilé-oceli s vysokou pevností mohou selhat již po 5 000-7 000 zatěžovacích cyklech -, což je zhruba jedna desetina životnosti nástroje očekávané u konvenčních ocelí. Viník? Nedostatečná rázová houževnatost při vyšším pracovním zatížení, které tyto třídy vyžadují.
Tento nedostatek řeší nástrojové oceli práškové metalurgie (PM). Výrobní proces PM - atomizuje roztavený kov na jemný prášek a poté konsoliduje pomocí izostatického lisování za horka - vytváří jednotnější mikrostrukturu s menšími, rovnoměrně rozloženými karbidy. Výsledkem je nástrojová ocel, která dosahuje stejné tvrdosti RC 58-60 jako D2, ale s téměř 10násobnou odolností proti nárazu. U linek lisovacích stanic tvořících DP oceli, martenzitické třídy nebo jakýkoli materiál blížící se pevnosti v tahu 980 MPa se PM nástrojové oceli staly výchozím substrátem.
Karbidové břitové destičky posouvají odolnost proti opotřebení o krok dále. Ve stanicích, kde je lokalizovaný kontaktní tlak extrémní - ostré poloměry tažení, oříznutí hran nebo proražení otvorů -, poskytují destičky z tvrdokovu hodnoty tvrdosti daleko převyšující nástrojovou ocel. Jsou drahé, takže konstrukce lisovacích nástrojů obvykle rezervuje karbid pro oblasti s vysokým-opotřebením, zatímco okolní konstrukce používá ekonomičtější třídy nástrojových ocelí.
Povrchové úpravy a nátěry prodlužují životnost jakéhokoli podkladu. Mezi běžné přístupy patří:
- Iontová nitridace:Difunduje dusík do povrchu nástroje a vytváří tvrdou vrstvu-odolnou proti opotřebení. Efektivní pro galvanizované oceli, kde PVD povlaky mohou způsobit usazování zinku.
- Povlak z nitridu titanu (TiN):Tento povlak, nanášený fyzikálním napařováním (PVD), snižuje tření a odolává opotřebení adhezivem. PVD zpracování probíhá při nižších teplotách než CVD, čímž se minimalizuje riziko rozměrového zkreslení.
- Nitrid titanu a hliníku (TiAlN):Povlak PVD s vynikajícím výkonem na nepovlakovaných pokročilých-pevnostních ocelích. Výzkum citovaný AHSS Insights ukazuje, že řezné oceli s povlakem TiAlN-vytvářejí čistší, jednotnější hrany i po 200 000 dílech CR 500Y/800T-DP.
- Nitrid chromitý (CrN):PVD{0}}aplikovaný povlak nabízející vysokou odolnost proti zadření, zvláště užitečný pro operace tváření nerezové oceli a hliníku.
Doporučenou praxí je dokončit počáteční zkoušku matrice před aplikací nátěrů. Úpravy během zkoušení - vyrovnání, přeřezávání nebo kompenzace odpružení - by jinak zničily čerstvě nanesený nátěr. Jakmile se matrice prokáže rozměrově, konečná povrchová úprava zajistí výkon pro výrobní série.
Zarovnání a opakovatelnost mezi stanicemi
Zde je inženýrská výzva, která odděluje liniové lisování od progresivního lisování: v progresivní lisovnici sdílí každá stanice stejnou patku lisu, stejné vodicí sloupky a stejný píst. Zarovnání mezi stanicemi je zabudováno do nástroje záměrně. V sestavě linek je každá stanice nezávislou sadou matric - potenciálně umístěnou v jiném lisu, přišroubovaná k jinému kolébce, běžící pod jiným beranem. Udržení rozměrové konzistence od první stanice po poslední vyžaduje pečlivou pozornost na několika úrovních.
Zapojení vodítek je první linií obrany. MetalForming Magazine zdůrazňuje, že vodicí pouzdro by mělo zabírat vodicí sloupek na pracovní úrovni matrice, kdykoli je to možné. Toto zatěžuje sloupek ve smyku - v jeho nejsilnějším stavu -, nikoli ohýbání, které by způsobilo vychýlení a nesouosost mezi horní a spodní polovinou. Umístění pouzder výše než pracovní zóna z pohodlí je běžnou konstrukční zkratkou, která snižuje přesnost.
Vodicí systémy s kuličkovými-ložisky nabízejí těsnější vyrovnání než třecí sloupky s kluzným{1}}ložiskem, s předpětím v rozsahu od 0,0001 do 0,0021 palce v závislosti na výrobci a průměru. Stanice generující silný boční tah -, jako jsou operace tváření vaček- nebo asymetrické tahy -, však mohou způsobit sledování míče, kde se na povrchu sloupku nebo pouzdra tvoří fyzické drážky. U těchto stanic kombinace vodících sloupků s krabicovou- konstrukcí paty absorbuje boční síly, zatímco sloupky si zachovávají vertikální vyrovnání.
Mezi stanicemi se problém posouvá od vnitřního vyrovnávání matrice k polohování částí mezi stanicemi. Pokaždé, když je blank z jedné kostky zvednut a umístěn do další, existuje možnost chyby v poloze. Umístění hnízd, vodicích kolíků a upnutí specifických pro součást- v každé spodní čelisti matrice zajišťuje, že obrobek sedí přesně ve správné poloze, než beran sestoupí. Dokonce i zlomek milimetru rotační nebo translační chyby na stanici dvě směsi během každé následné operace, což má za následek nesprávně zarovnané čáry ořezu, otvory pro off{5}}umístění nebo nerovné příruby na konečné stanici.
Toto kombinované-riziko chyb je důvodem, proč design řádkového lisování klade tak velký důraz na robustní prvky pro umístění dílů a těsné tolerance lisovacích patek na každé stanici. Komponenty uvnitř každé kostky se mohou řídit standardními konvencemi, ale skutečné umění spočívá v tom, aby se šest nebo osm nezávislých sad kostek chovalo, jako by šlo o jeden jednotný systém.
Samozřejmě ani dokonale vyrovnané nástroje nemohou kompenzovat materiál, který se během tváření chová neočekávaně. Samotný kov - jeho třída, tloušťka a mechanické vlastnosti - utváří každý aspekt konstrukce matrice, od tlaku držáku polotovaru až po počet stanic.
Průvodce výběrem materiálu pro liniové lisování
Dokonale zkonstruovaná lisovací forma z plechu nic neznamená, pokud jím procházející materiál bojuje s procesem na každé stanici. Každá kovová slitina vnáší do lisovací linky svou vlastní osobitost - své vlastní zvláštnosti během tažení, svou vlastní tendenci odrážet se, praskat nebo odrážet povrchy nástrojů. Výběr správného materiálu pro operaci lisování linky není jen rozhodnutím o nákupu; je to rozhodnutí o designu matrice, které se vlní každou stanicí od prvního tažení až po konečné seřízení.
Běžné materiály pro liniové lisované díly
Pět materiálových skupin dominuje aplikacím pro lisování v řadě, z nichž každá vyhovuje jiným požadavkům na výkon a výzvám tváření. Zde je ukázka toho, jak se chovají, když je beran lisu tlačí do hlubokých tahů, zpětných zdvihů a ořezávání.
Měkká ocel (nízkouhlíková ocel)zůstává nejshovívavějším materiálem pro-výrazy na více stanicích. Jeho vysoká tažnost a relativně nízká mez kluzu umožňují hladké proudění přes poloměry tažení bez praskání, a to i v hluboce-tažených geometriích. JakPrůmysl Sinowaypoznámky, vynikající tvarovatelnost nízkouhlíkové oceli, ekonomická{0}}efektivita a konzistentní povrchová úprava z ní činí-volbu pro automobilové panely, kryty spotřebičů a kuchyňské nádobí. Pro konstruktéry matric znamená měkká ocel nižší síly držáku polotovaru, méně zarážecích stanic a delší intervaly mezi údržbou matrice - materiál, se kterým se ve výrobě nejsnáze žije.
Pokročilá-pevnostní ocel (AHSS)je místo, kde věci začínají být zajímavé - a náročné. Třídy jako dual{2}}phase (DP) 590, DP 780 a DP 980 poskytují poměr pevnosti-k-hmotnosti, který výrobci OEM automobilů požadují pro výkon při nárazu, ale na oplátku trestají nástroje. MetalForming Magazine zdůrazňuje, že AHSS ve srovnání s konvenčními ocelmi vytváří výrazně vyšší-silu lisovací podložky, větší zpětné odpružení a rychlejší opotřebení matrice. Překrytí - deformující materiál v opačném směru za účelem kompenzace odpružení - může ve skutečnosti fungovat-další zpevnění AHSS, takže dosažení zadaného poloměru ohybu není možné bez pečlivé simulace. Ocelové lisovací nástroje s AHSS potřebují modernizované substráty, často nástrojové oceli práškové metalurgie, spolu s lisy s vyšší{15}}tonáží na každé stanici.
Slitiny hliníku- zejména řada 1100, 3003 a 5052 - nabízí lehkou tvarovatelnost, ale přináší jiný bolehlav: zadření. Hliník má přirozenou tendenci přenášet materiál na povrch matrice a vytvářet usazeniny lepidla, které rýhují následné díly. Každá ocelová raznice s povrchem, která přichází do styku s hliníkem, potřebuje povlaky proti zadření, jako je TiN nebo CrN, a řízení mazání se stává mnohem důležitější než u železných materiálů. Hliník také vyžaduje přísnější kontrolu tlaku držáku polotovaru - příliš velkou sílu a měkký materiál se trhá, příliš málo a mačká se.
Nerezspojuje odolnost proti korozi s tvrdohlavou tendencí k práci-tvrdnutí během tváření. Stupně 304 a 316 jsou běžně taženy v sestavách linek pro nádoby na potraviny, lékařské kryty a architektonické komponenty. Chování při pracovním-tvrdnutí znamená, že každá následná tvářecí operace naráží na progresivně tvrdší materiál -, což je problém, který často vyžaduje střední žíhání mezi stanicemi nebo přidání dalších fází opětovného nabíjení. Požadavky na tonáž lisu jsou výrazně vyšší než u měkké oceli a riziko zadření se blíží tomu, co byste viděli u hliníku. Zatímco progresivní lisování z nerezové oceli efektivně zvládá tenčí měřidla a jednodušší geometrie, hlubokotažené nerezové díly téměř vždy migrují do konfigurací liniových matric, kde lze nezávisle optimalizovat tonáž každé stanice a sílu držáku polotovaru.
Slitiny mědi a mosazinabízejí vynikající tvárnost a elektrickou vodivost, díky čemuž se přirozeně hodí pro hlubokotažnou{0}}elektrická pouzdra, instalatérské armatury a dekorativní součásti. Tvařitelnost je vysoká, ale měkkost, díky níž se měď snadno táhne, také představuje problémy při manipulaci - díly se snadno promáčknou během přenosu mezi stanicemi a tenkostěnné měděné výlisky se mohou deformovat vlastní vahou, pokud nejsou správně podepřeny. Progresivní lisovací materiály z rodiny mědi dobře fungují pro malé konektory a terminály, ale větší měděné kryty vyžadující hluboké tažení těží z řízeného přístupu jednotlivých stanic při sestavování linek.
Jak materiálové vlastnosti Design tvarovek
Můžete si myslet, že výběr materiálu a návrh formy jsou samostatná rozhodnutí. Nejsou -, je to jedna konverzace. Mez kluzu kovu, pevnost v tahu, procento prodloužení a pracovní-zpevňovací rychlost určují tlak držáku polotovaru, vůli tažení, poloměr děrování a dokonce i počet stanic, které linka vyžaduje.
Vezměme si jako jeden příklad vůli tahu. Mezera mezi razníkem a zápustkovým blokem v tažné stanici je obvykle nastavena na jednu tloušťku materiálu plus další procento - zhruba 7–10 % pro měkkou ocel, ale potenciálně 15–20 % pro třídy AHSS, které odolávají ztenčování odlišně. Nechápejte to špatně a stěnu dílu buď pomačkáte (příliš velká vůle), nebo ji nebezpečně ztenčíte (příliš těsná vůle).
Vlastnosti materiálu také určují, zda je simulace luxusem nebo nutností. U měkké oceli mohou zkušení návrháři zápustek často předvídat tok materiálu pomocí empirických pravidel a minulých zkušeností. AHSS však vyžaduje simulaci tváření CAE před řezáním jakékoli oceli. JakoTým Die Cad Groupvysvětluje, že použití softwaru pro rozvinování polotovaru-pro výpočet minimálních rozměrů polotovaru se pro pokročilé oceli ukazuje jako nedostatečné -, je třeba modelovat dostatečné natažení materiálu ve správný čas, aby bylo možné nastavit jeho tvar. Funkce, jako je zámková-konstrukce korálků, zvyšují napětí během tvarování, ale zvětšují velikost polotovaru a zmetkovitost, což je kompromis,-který je třeba naplánovat od začátku, a nikoli objevit během zkoušení.
Vliv tloušťky a sklonu na parametry procesu
Tloušťka materiálu umocňuje každý designový aspekt. Tlustší přířezy vyžadují větší vůle v matrici, těžší konstrukci čelistí matrice, aby odolala průhybu, a vyšší-tonáž lisů na každé stanici. Například 3,0 mm polotovar AHSS může vyvinout dostatečnou tvarovací sílu k vychýlení desky pojiva o několik milimetrů - natolik, aby zcela změnila geometrii součásti. MetalForming Magazine dokumentuje případ, kdy průhyb matrice -na velmi silném materiálu AHSS deformoval 6- palcový vazač do bodu, kdy by se díl nevytvořil podle očekávání, což vyžadovalo přepracování tloušťky plechu a pečlivou simulaci průhybu lisu.
Tvrdší a tlustší materiály mají také tendenci zvyšovat počet totálních stanic. Část z měkké oceli, která se kompletně vytvoří ve čtyřech stanicích, může potřebovat šest, když je vyrobena z DP 780 -, další stanice poskytující operace opětovného natažení pro utažení poloměrů, další kompenzační zásahy zpětného odpružení a -kroky ořezávání, aby se zohlednilo elastické zotavení materiálu. Každá přidaná stanice znamená další sadu lisovacích nástrojů, další polohu lisu a další kroky přesunu, z nichž všechny skládají dobu cyklu a investici do nástrojů.
Následující tabulka shrnuje srovnání nejběžnějších progresivních lisovacích materiálů a materiálů linek ve srovnání s faktory, které řídí návrh lisovacích nástrojů a plánování procesu:
|
Materiál |
Hodnocení tvarovatelnosti |
Typický rozsah tloušťky |
Klíčové výzvy |
Úvahy o designu matrice |
|---|---|---|---|---|
|
Měkká ocel (nízkouhlíková) |
Vysoký |
0.5 - 3.0 mm |
Minimální - nejvíce shovívavé pro deep draw |
Standardní nástrojové oceli; střední síla držáku polotovaru; potřeba méně stanic |
|
AHSS (DP, TRIP, Martensitic) |
Nízká až střední |
0.6 - 3.0 mm |
Silné odpružení; vysoké opotřebení matrice; výchylka lisu při těžkém rozchodu |
PM nástrojové oceli nebo karbidové břitové destičky; lisy s vyšší tonáží; zvláštní záchytné stanice; povinná CAE simulace |
|
Hliníkové slitiny (1100, 3003, 5052) |
Střední až vysoká |
0.5 - 4.0 mm |
Galling; přenos materiálu na povrch matrice; trhání na úzkých poloměrech |
Nátěry proti zadření (TiN, CrN); velkorysé poloměry tažení; přesné ovládání mazání |
|
Nerezová ocel (304, 316) |
Střední |
0.4 - 2.5 mm |
Pracovní kalení; potřeby vysoké tonáže; riziko zadření |
PM nebo vysoce legované nástrojové oceli-; možné mezižíhání; další záchytné stanice; potažené povrchy matrice |
|
Měď a mosaz |
Vysoký |
0.3 - 3.0 mm |
Měkkost způsobuje poškození při manipulaci; tenké stěny se snadno deformují |
Metody šetrného přenosu dílů; podpůrné hnízdění v dolních výpustkách; měkký-dotykový konec-nástroje-ramena |
Všimněte si vzoru: s rostoucí pevností materiálu se zvyšují požadavky na tonáž každého řidiče nákladů -, jakost substrátu nástroje, investice do povlaku, počet stanic a složitost simulace. Lisovací konzoly z měkké oceli se sestavou linek fungují v zásadně odlišném inženýrském a ekonomickém prostředí než tvarování konstrukčních prvků AHSS, i když geometrie součásti vypadá na papíře podobně.
Výběr materiálu tvaruje matrici, ale také určuje, co se děje mezi matricemi. Jak se díly přesouvají ze stanice na stanici - ručně, polo{2}}automaticky nebo roboticky -, představuje vlastní sadu proměnných, které přímo interagují s hmotností materiálu, citlivostí povrchu a postupem tváření.
Automatizace a přenos dílů v linkových lisovacích operacích
Vyražený díl je jen tak dobrý, jak dobrá je důslednost jeho cesty mezi stanicemi. Můžete investovat do bezchybného designu matrice a optimálního výběru materiálu, ale pokud polotovar dorazí na stanici tři otočený o dva stupně nebo klesne o několik milimetrů-od středu, každá následná operace zdědí tuto chybu. U řádkových lisovacích lisů, kde je každá stanice samostatným lisem, způsob používaný k přesunu dílů mezi těmito lisy přímo ovlivňuje dobu cyklu, míru defektů a mzdové náklady.
Jak tedy části vlastně cestují z jedné stanice do druhé? Odpověď pokrývá široké spektrum - od operátora v rukavici, který ručně přenáší polotovary, až po šesti-roboty provádějící synchronizované vybírání-a-pohyby za méně než dvě sekundy.
Ruční vs. částečně{0}}automatizovaný vs. robotický přenos dílů
V nejjednodušším případě se ruční přetlačovací lisování spoléhá na operátory, kteří zvednou součást z jedné matrice, přejdou nebo natočí na další stanici, nasměrují ji na vodicí kolíky a ustoupí před cykly lisu. Je to nízké kapitálové náklady, ale vysoké náklady na pracovní sílu a zavádí variabilitu pokaždé, když člověk učiní rozhodnutí o umístění. Únava, změny směn a inherentní potíže s manipulací s horkými, mastnými a ostrými-kovovými součástmi, to vše přispívá k nekonzistentnosti. Ruční linky obvykle dosahují maximální rychlosti kolem 4 až 6 zdvihů za minutu - překážkou se stává rychlost operátora, nikoli schopnost lisu.
Poloautomatizované systémy překlenují mezeru. Gravitační saně, válečkové dopravníky a kyvadlové mechanismy pohybují díly mezi lisy s minimálním zásahem člověka. Operátor může naložit první polotovar a vyložit hotový díl, zatímco mezilehlé stanice používají šikmé skluzy nebo poháněné dopravníky, aby procházely obrobky. Tato nastavení snižují počet pracovních sil a zlepšují konzistenci dílů s jednoduchými, stabilními geometriemi, které se předvídatelně posouvají. Potýkají se však s hluboce-taženými nebo nepravidelně tvarovanými částmi, které se nemohou spolehlivě pohybovat pouze gravitací.
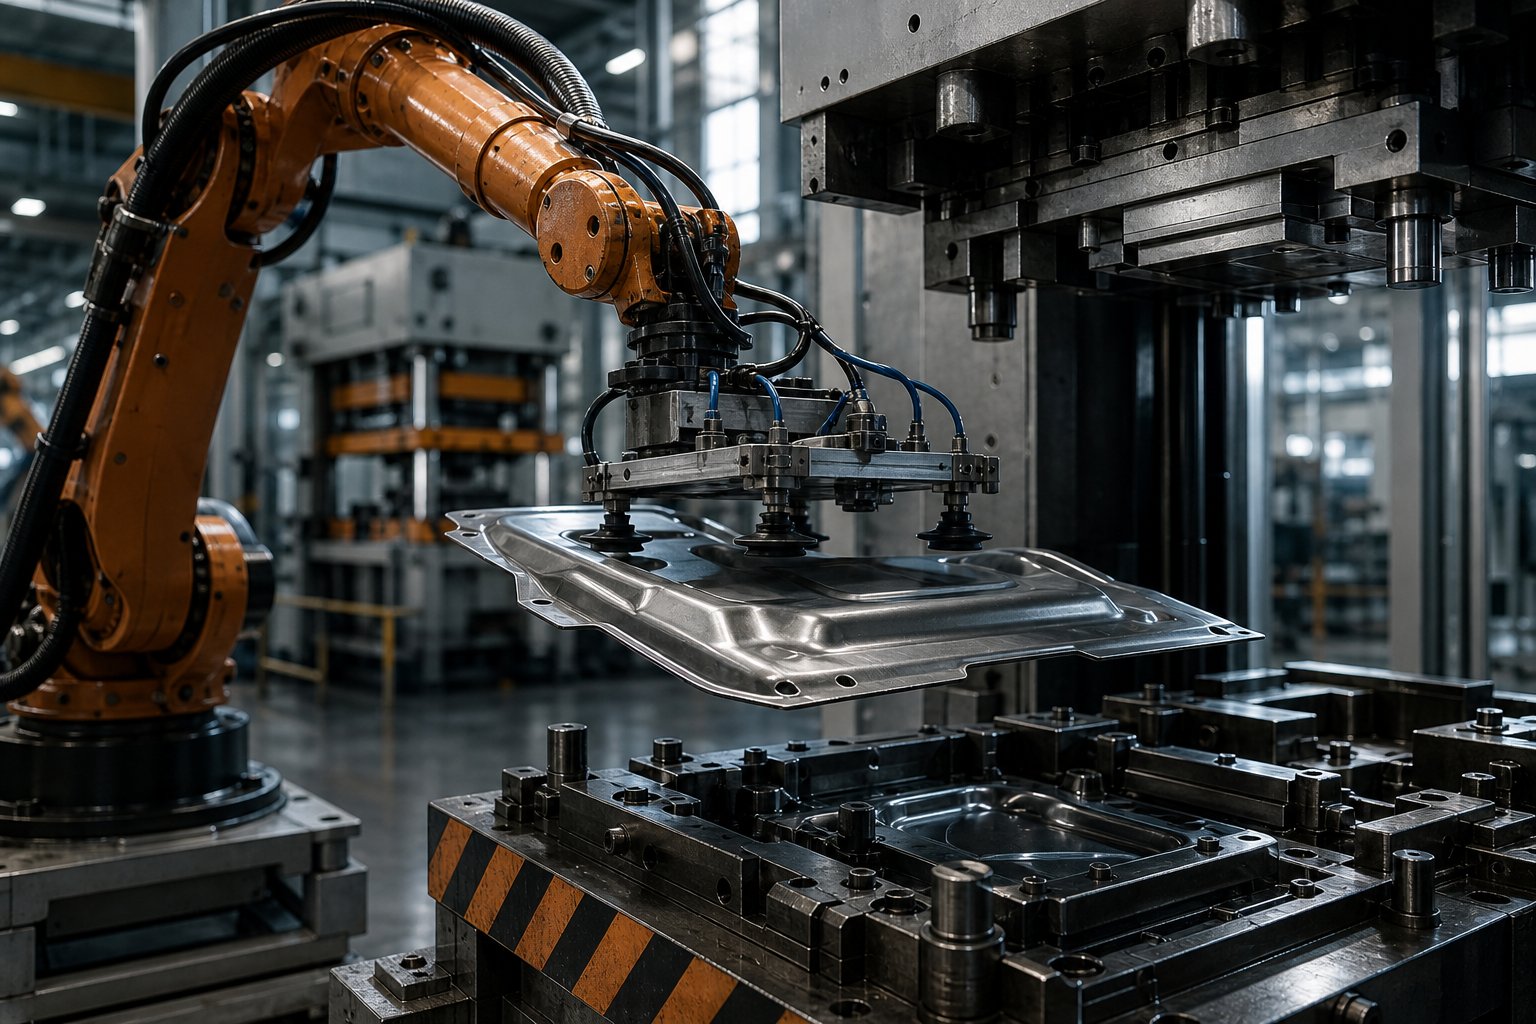
Plně robotický přenos představuje výkonnostní strop. Kloubové šesti-osé roboty nebo vyhrazené lineární přenosové jednotky vybírají díly z jedné kostky, v případě potřeby je přeorientují a přesně je umístí do lokalizačního hnízda další stanice.Yaskawova tisková dataznamená, že operace tandemového lisu - jeden robot nakládá zepředu a druhý vykládá zezadu - průměrně jeden díl každých 6,5 až 8 sekund, což znamená zhruba 450 až 550 dílů za hodinu. Jediný robot obsluhující obě strany mírně prodlužuje dobu cyklu na 7,5 až 9 sekund na díl. Tyto rychlosti představují významnou výhodu propustnosti oproti ruční manipulaci s mnohem větší opakovatelností.
V následující tabulce je uvedeno, jak se tyto tři přístupy porovnávají mezi faktory, které jsou na výrobní úrovni nejdůležitější:
|
Faktor |
Ruční přenos |
Polo{0}}automatické |
Plně robotické |
|---|---|---|---|
|
Časový rozsah cyklu |
10-15 sec/díl |
8-12 sec/díl |
6,5-9 sec/díl |
|
Konzistence umístění dílů |
Nízká závislost na operátoru - |
Střední - závislá na gravitaci/dopravníku |
Vysoká - opakovatelná na zlomky milimetru |
|
Pracovní požadavky |
1-2 operátoři na stanici |
1-2 operátoři pro celou linku |
0 operátorů v cyklu; 1 technik sledování |
|
Kapitálové investice |
Nízký |
Mírný |
Vysoký |
|
Flexibilita při změně |
Operátoři s vysokým - se rychle přizpůsobí |
Střední dopravníky - mohou vyžadovat přemístění |
Střední až vysoká - vyžaduje přeprogramování a výměnu EOAT |
|
Manipulace s velikostí/hmotností dílu |
Omezeno ergonomickou bezpečností |
Střední limity kapacity dopravníku: - |
Vysoká podpora lisování - pro velké díly až do užitečného zatížení robota |
|
Ideální aplikace |
Nízký{0}}objem, prototyp nebo krátké série |
Střední-objem, jednoduché geometrie |
Velké-objemové, složité nebo těžké díly |
Výpočet ROI není čistě o rychlosti. JakJR automatizacepoukazuje na to, že robotický přenos také eliminuje opakované riziko zranění spojené s ručním tiskem -, což je faktor, který stále více ztěžuje nábor a udržení pracovníků. Když zohledníte nižší zmetkovitost díky konzistentnímu umístění, méně chyb v nesprávném vyrovnání a schopnost vyřazovat-směny, robotické systémy často ospravedlní své vyšší počáteční náklady během 12 až 24 měsíců u velkoobjemových-programů.
Konec-pro-nástroje ramen a konstrukce chapadla
Samotný robot je jen polovinou rovnice. Na čem záleží stejně - někdy více -, je to, co je připevněno ke konci jeho ramene. Nástroj na konci--ramena (EOAT) je rozhraním mezi robotem a obrobkem a v prostředí řádkové matrice se toto rozhraní musí přizpůsobit dílu, který mění tvar na každé stanici.
Představte si, že stanice jedna vytvoří mělký-natažený pohár, stanice tři dodá plně tvarované pouzdro s přírubami a stanice pět poskytne oříznutou a proraženou finální část. Chapadlo, které nabírá plochý polotovar na začátku linky, nemůže použít stejnou kontaktní strategii pro hlubokou, přírubovou skořepinu o tři stanice později. To je důvod, proč operace přenosového ražení často vyžadují EOAT-specifické pro stanici nebo adaptabilní chapadla, která se přizpůsobí vyvíjející se geometrii součásti.
Automatizaci lisovací linky dominují tři rodiny chapadel:
- Vakuové chapadla:Nejběžnější a flexibilní možnost. Vakuové misky namontované na nastavitelných výliscích se přizpůsobí povrchu součásti a lze je přemístit tak, aby zvládly různé geometrie. Fungují dobře pro ploché polotovary a jemně zakřivené panely, ale ztrácejí účinnost na silně perforovaných nebo zaolejovaných částech, kde je narušena integrita těsnění.
- Magnetické úchyty:Magnetické systémy jsou účinné pro odkládání a manipulaci se železnými polotovary, aniž by vyžadovaly plochý těsnicí povrch. Přidávají však váhu koncovému efektoru -, což je problém, když limity momentu a setrvačnosti omezují, kolik užitečného zatížení se může robot pohybovat rychlostí. Nedokážou si poradit ani s hliníkem, nerezovou ocelí nebo jakýmkoliv -neželezným materiálem.
- Mechanické chapadla:Svěrací-nebo prstová-drapáka vynikají tam, kde vakuum a magnety nedosahují - perforovaných dílů, složité 3D tvary a situace, kdy okraj dílu poskytuje jediný spolehlivý povrch pro uchopení. Jakhlásí IMTS, mechanické chapadla jsou ideální pro zvlněné nebo zaolejované obrobky, kde přísavky jednoduše nedokážou udržet sání.
V praxi mnoho operací s lisovacími nástroji používá hybridní nástroje, které kombinují přísavky s mechanickými opěrnými prsty. Košíčky zvládají prvotní vyzvednutí, zatímco prsty zajišťují složité tvarované prvky, které se vyvíjejí, jak díl postupuje linkou. Systémy rychlo{2}}výměnných spojek - buď pákou-ovládané ruční upínače nebo automatické výměníky nástrojů - umožňují operátorům nebo robotům vyměnit EOAT během výměny matrice, čímž se prostoje zkrátí na minuty místo hodin.
Stiskněte Synchronizace a Optimalizace doby cyklu
Zde je automatizace linek skutečně náročná. Na rozdíl od přenášecího lisu, kde všechny stanice sdílejí jeden beran a cyklují unisono, používá tandemové uspořádání lisů nezávislé lisy -, každý s vlastním motorem, spojkou a časováním zdvihu. Přimět čtyři až osm samostatných strojů k otevření, přijetí dílu, zavření, vytvoření, opětovnému otevření a uvolnění v koordinovaném pořadí vyžaduje přesnou synchronizaci.
Cyklus lisování se měří v 360 stupních rotace: nula stupňů je horní úvrat (lis plně otevřený), 180 stupňů je spodní úvrat (lis plně zavřený) a 360 stupňů se vrací do úplného otevření. Robot musí vstoupit do prostoru kostky, umístit nebo získat součást a zcela opustit - vše v otevřeném okně mezi zhruba 300 a 60 stupni. Příliš brzký vstup riskuje kolizi s uzavíracím beranem; příliš pozdní výstup zpožďuje další úder.
Moderní řídicí jednotky lisovacích linek koordinují toto načasování propojením všech lisů a robotů prostřednictvím jednotného řídicího systému. Zpětná vazba kodéru z každé kliky lisu říká ovladači přesně, kde sedí každý beran ve svém cyklu, a roboti dostávají v reálném čase -signály o povolení před vstupem do prostoru matrice. Roboti mohou dokonce uvolňovat díly 0,5 až 1 palec nad povrchem matrice - za předpokladu, že spodní matrice má správné funkce vnoření -, což zkrátí zlomky sekundy při každém přenosu a zvýší celkovou propustnost linky.
Optimalizace doby cyklu v synchronizované lince se řídí jednoduchým principem: nejpomalejší stanice určuje tempo celé linky. Pokud stanice čtyři vyžaduje pro operaci hlubokého tažení půl{1}}sekundy navíc, každé další stisknutí musí počkat. Inženýři to řeší přizpůsobením rychlosti lisu požadavkům na tvarování na každé stanici - servo-poháněné lisy mohou zpomalit pracovní část zdvihu u těžkých tahů, zatímco zrychlují přes-pracovní část, přičemž udržují vysoký průměrný zdvih za minutu, aniž by byla ohrožena kvalita součásti.
Konzistentní orientace dílů je skrytým přínosem dobře{0}}synchronizované automatizace. Když robot umístí každý polotovar do stejného polohovacího hnízda pod stejným úhlem, stanici za stanicí, kumulativní poziční chyba, která sužuje manuální operace, prakticky zmizí. Tato přesnost se stává obzvláště kritickou v pozdějších stanicích, kde se děrované otvory a oříznuté okraje musí shodovat s prvky vytvořenými proti proudu - špatně umístěný díl na stanici 2 nevytváří pouze jeden špatný prvek; prochází každou zbývající operací.
Automatizace řeší problém konzistence mezi stanicemi, ale co problém konzistence uvnitř každé stanice? I při dokonalém umístění součásti a synchronizovaných lisech může samotný proces tváření způsobit defekty - odpružení, zvrásnění, trhání -, které vyžadují vlastní sadu diagnostických nástrojů a nápravných strategií.
Odstraňování závad při lisování společné linie
Dokonalá automatizace, bezchybná synchronizace a optimalizovaná rychlost tisku stále nemohou zaručit bezchybnou-dílu. Samotný proces tváření tlačí plech na hranici jeho mechanických limitů na každé stanici -, natahuje ho, stlačuje, stříhá - a někdy se materiál tlačí zpět. Rozměry odpružení osnovy. Vrásky se vlní po stěnách remízy. Slzy se otevírají tam, kde se koncentruje stres. Každé z těchto selhání nese otisk prstu, který, pokud víte, jak jej číst, ukazuje přímo na jeho hlavní příčinu.
Čím se liší odstraňování závad v linkových lisovacích lisech od progresivních lisovacích prací? V progresivní matrici zůstává díl připojen k nosnému pásu, který omezuje a stabilizuje obrobek během tváření. V nastavení řádkové matrice je polotovar volně stojící -obrobek - bez podpory mezi stanicemi, vystavený manipulačním silám během přesunu a znovu-upevněný při každé zastávce. Tato nezávislost zesiluje určité chybové režimy, zejména ty, které se týkají řízení toku materiálu, polohování polotovaru a kumulativního rozměrového posunu napříč stanicemi.
Odpružení a rozměrové zkreslení
Představte si, že ohnete kus plechu na 90 stupňů, uvolníte razník a sledujete, jak se úhel otevírá zpět na 92 nebo 93 stupňů. Toto elastické zotavení - tvrdošíjné naléhání materiálu na částečný návrat do původního tvaru - je odrazem a je to jediná nejtrvalejší rozměrová vada v konstrukci kovových lisovacích nástrojů.
K odpružení dochází, protože deformace plechu nikdy není čistě plastická. Část deformační energie nahromaděné během tváření se uvolní v okamžiku, kdy se razník stáhne, což způsobí, že se součást "uvolní" od geometrie zápustky. Efekt se zintenzivňuje u materiálů s vyšší{2}}pevností: konzola z měkké oceli se může odrazit o 1 až 2 stupně, zatímco součást AHSS se může odrazit o 5 až 8 stupňů nebo více. JakZemřít-Maticpoznamenává, že odpružení je obzvláště běžné u-vysokopevnostních materiálů, jako je HSLA, když razidla nezohledňují elasticitu materiálu.
V konfiguraci řádkové matrice se pružící směsi napříč stanicemi. Část, která po počátečním tahu lehce vyskočí zpět, dorazí do stanice pro zásah se změněnou geometrií - kostka pro zásah pak kompenzuje na základě předpokládaného příchozího tvaru, který již neodpovídá skutečnosti. Tento kaskádový nesoulad je menším problémem u progresivních zápustek, kde nosný pás ukotvuje součást a omezuje její svobodu deformace mezi operacemi.
Primární korekční strategií je kompenzace nadměrného ohybu: navržení nástroje tak, aby tvaroval materiál za jeho cílovým úhlem, aby ho elastické zotavení přivedlo do správné konečné polohy. Jak vysvětluje Henli Machine, inženýři musí „předvídat odpružení“ během fáze návrhu matrice rezervováním odpovídajícího úhlu kompenzace odpružení. V závažných případech použije vyhrazená zásahová stanice - další zastávku v řádku - opravný zásah, který uzamkne geometrii na místě. Výběr materiálů s nižším modulem pružnosti nebo použití korekčních procesů ohýbání rovněž snižuje účinek.
Vrásnění, trhání a ztenčování v operacích kreslení
Tyto tři defekty jsou hluboce propojeny - jeden agresivně opravte a riskujete spuštění dalšího. Představují základní napětí v každé operaci hlubokého tažení: kontrolují tok materiálu tak, aby nebyl ani příliš volný (zvrásnění), ani příliš omezený (trhání), při zachování stejnoměrné tloušťky stěny (zabránění ztenčení).
Vrásčitostse jeví jako vlny-jako záhyby nebo záhyby, nejčastěji podél příruby nebo boční stěny nakreslené součásti. Stává se to, když tlakové síly v polotovaru překročí odolnost materiálu ve vzpěru -, v podstatě se do dutiny formy snaží proudit více kovu, než se dutina může hladce pojmout. Obvyklým podezřelým je nedostatečná síla držáku polotovaru. Když pojivo nesvírá přírubu dostatečně pevně, nepodepřený materiál se pod tlakem vyboulí. Příliš velký přířez tento problém zhoršuje tím, že přebytečný materiál dodává do prostoru, který jej nemůže absorbovat. V sestavách linek má každá tažná stanice svůj vlastní nezávisle nastavitelný systém polštářů, což znamená, že přítlak držáku polotovaru lze jemně-vyladit stanici po stanici -, což je významná výhoda oproti progresivním matricím, kde nastavení síly vazače ovlivňuje celý pás.
Trháníje opačný režim poruchy. Když se materiál ve stěně kalíšku nebo boční stěně nemůže dostatečně natáhnout, aby se přizpůsobil hloubce tažení, napětí v tahu překročí konečnou pevnost kovu a otevře se trhlina. Ostré poloměry zápustky koncentrují napětí na špičce průbojníku nebo poloměru vstupu zápustky a působí jako iniciační body pro lom. Další častou příčinou jsou nadměrné poměry tažení - při pokusu o vytažení příliš velké hloubky v jedné stanici -. Technický rozbor společnosti Henli doporučuje zvýšit koeficient tažení, aby byla deformace pozvolnější, vybrat materiály s vynikající plasticitou a optimalizovat mazání. U hlubokých dílů rozdělení tahu na více stanic s mezilehlým žíháním obnovuje tažnost mezi zásahy -, což je pracovní postup, který konfigurace linek přirozeně zvládají, protože každá stanice je nezávislá.
Ředěníje jemnější než trhání, ale stejně nebezpečné. Namísto viditelné trhliny se materiál jednoduše ztenčuje ve vysoce-namáhaných zónách - typicky v poloměru průbojníku a podél horní boční stěny. Vizuálně to možná nezachytíte, ale tloušťkoměr odhalí lokalizované snížení o 20 % nebo více. Špatné mazání zvyšuje tření mezi razníkem a polotovarem, což zabraňuje volnému klouzání materiálu po tvářecích plochách. Nadměrná hloubka tažení bez dostatečné podpory materiálu vede ke stejnému výsledku. Opravná cesta zahrnuje zlepšení pokrytí mazáním (obě strany polotovaru, jak odborníci na nástroje a lisovnice důsledně zdůrazňují), zvýšení poloměrů tažení pro rozložení napětí na větší plochu a přerozdělení tváření na další stanice.
Povrchové vady a prevence zadření
Kvalita povrchu často odděluje použitelný díl od odpadu -, zejména u viditelných součástí, jako jsou panely spotřebičů nebo díly karoserie automobilů. Galling je nejzákeřnější povrchová vada při lisování kovů, protože je progresivní: jakmile začne, zrychluje se s každým zdvihem lisu.
K oděru dochází, když tření mezi povrchem matrice a obrobkem generuje dostatek tepla pro přenos mikroskopického svařovacího - materiálu z polotovaru na povrch nástroje a vytváří hrubé usazeniny, které rýhují každou další součást.Art Hedrick, píšící v The Fabricator, rozlišuje tři typy: abrazivní zadření (nástrojová ocel se opotřebovává abrazivní povahou lisovaného materiálu), adhezivní zadření (metalurgicky podobné povrchy vytvářejí tření a mikro-svary k sobě) a korozivní zadření (chemické reakce ze sloučenin maziv napadají povrch nástroje). Při výrobě hliníku a nerezové oceli dominuje oděr lepidla, protože tyto materiály mají metalurgickou podobnost s běžnými nástrojovými oceli.
Názorný příklad: Nástrojová ocel D2 obsahuje vysoký obsah chrómu. Nerezová ocel je také-bohatá na chrom. Když část matrice D2 tvoří nerezovou ocel, vytváří rozhraní chrom-k-chromu nadměrné tření a teplo, což vede k selhání lepidla. Pokyny výrobce jsou jasné -, spíše než se ptát „jaká nástrojová ocel vydrží tření“, ptát se „jak mohu snížit tření?“ Prvním místem, na které byste se měli podívat, je typ a aplikace maziva. Zajištění mazání obou stran polotovaru - krok, který se překvapivě často přeskakuje -, představuje měřitelný rozdíl. Kromě mazání může přechod na metalurgicky odlišný materiál matrice, jako jsou hliníkové bronzové vložky, překonat dokonce i povlakovanou nástrojovou ocel tím, že odstraní hlavní příčinu, spíše než jen odolává příznaku.
Specificky pro nastavení linií se riziko zadření liší stanici od stanice. Stanice pro rané tažení vidí nejtěžší materiál-k-kontaktu nástroje a generují největší třecí teplo, což z nich dělá hlavní kandidáty pro povlakované břitové destičky a agresivní mazání. Naproti tomu ořezávací a propichovací stanice se setkávají s krátkým střižným kontaktem, který generuje méně trvalé tření, ale stále může způsobit abrazivní zadření při dlouhých výrobních sériích. Schopnost přizpůsobit povrchové úpravy nezávisle na každé stanici - potahovat vytahovací matrici TiAlN a zároveň ponechat řezací matrici s jednodušším nitridovaným povrchem - je jednou z praktických výhod přístupu s linkovou matricí oproti monolitickému progresivnímu nástroji, kde každá stanice sdílí stejný materiál bloku matrice.
Následující tabulka sjednocuje každý hlavní typ defektu s jeho vizuálními podpisy, hlavními příčinami a nápravnými opatřeními, na která odborníci v oblasti lisování kovů spoléhají při obnově kvality dílu:
|
Typ defektu |
Vizuální indikátory |
Kořenové příčiny |
Nápravná opatření |
|---|---|---|---|
|
Odpružení |
Částečné úhly otevřené za cílem; stěny se sklánějí ven; příruby se odchylují od stanovené geometrie |
Elastické zotavení vlastní materiálu; nedostatečné přehnutí v konstrukci zápustky; vysoce{0}}pevnostní materiály zesilují účinek |
Přidejte úhly kompenzace nadměrného ohybu k matrici; vložit vyhrazenou záchytnou stanici; používat simulaci CAE k předpovídání a před{0}}korigování; tam, kde je to možné, zvolte materiál s nižším modulem pružnosti |
|
Vrásčitost |
Vlnité-záhyby na okrajích přírub nebo bočních stěnách; kompresí-vyvolané vybočení viditelné na kreslicích plochách |
Nedostatečná síla držáku polotovaru; nadměrný přířez podávající přebytečný materiál; příliš malé poloměry zaoblení, což způsobuje odpor |
Zvyšte tlak držáku polotovaru (vazač); optimalizovat velikost polotovaru tak, aby odpovídala geometrii tažení; leštěné poloměry zaoblení matrice; přidejte kreslící kuličky pro řízení toku materiálu |
|
Trhání |
Viditelné praskliny nebo praskliny na poloměru průbojníku, poloměru vstupu matrice nebo podél boční stěny; často na nejtenčí části stěny |
Nadměrný poměr tahu pro jednu stanici; ostré poloměry zápustky koncentrační napětí; špatné mazání omezující tok materiálu; nedostatečná plasticita materiálu |
Rozdělit losování na více stanic; zvětšit poloměry zápustky a razníku; zlepšit mazání na obou površích blanku; přidat střední žíhání pro hluboké díly; vyberte houževnatější jakost materiálu |
|
Ředění |
Lokalizované snížení tloušťky stěny (detekovatelné ultrazvukovým nebo mikrometrickým měřením); nemusí být vidět bez měření |
Nadměrné tření na rozhraní razník/přířez; hloubka tažení přesahující kapacitu materiálu při jednom zásahu; nedostatečné pokrytí mazáním |
Naneste lubrikant na oba prázdné povrchy; zvětšit poloměr průbojníku; přerozdělit tváření na další stanice; použijte simulaci tváření k identifikaci oblastí s vysokým{0}}namáháním před výrobou |
|
Galling |
Poškrábání nebo poškrábání na povrchu součásti; nános lepidla viditelný na povrchu matrice; progresivní degradace povrchu zhoršující se s každým úderem |
Metalurgická podobnost mezi nástrojovou ocelí a obrobkem (lepidlo); abrazivní charakter lisovaného materiálu (abrazivní); chemické napadení mazivy (žíravé); nedostatečné nebo nesprávné mazání |
Přejděte na jiný materiál matrice (např. hliníkové bronzové vložky); naneste PVD povlaky (TiN, CrN, TiAlN) na povrch matrice; upgradujte typ maziva a zajistěte aplikaci na obou-stranách; zvýšit kvalitu leštění povrchu matrice |
Z této tabulky vyplývá několik vzorů, které stojí za to zdůraznit. Za prvé, mazání se jeví jako nápravné opatření pro téměř každou vadu - je to jediná nejvíce podceňovaná proměnná v lisování kovů. Zadruhé, přidávání stanic je opakujícím se řešením pro trhání, ztenčování a odpružení, což je přesně důvod, proč nastavení liniových zápustek vyhovuje složitým tvářecím sekvencím. Přidání restrike nebo redistribuční stanice je jednoduché, když je každá kostka nezávislá; v progresivním nástroji může stejná změna vyžadovat přepracování celého rozvržení pásu.
Třetí - a to je často přehlédnuto - několik z těchto vad se vzájemně ovlivňuje. Pokud materiál nemá dostatečnou tažnost, může zvýšení síly držáku polotovaru pro eliminaci vrásnění tlačit proces směrem k trhání. Potahování povrchu matrice, aby se zabránilo zadření, mění podmínky tření, což zase mění vzory toku materiálu a může změnit chování při vrásnění nebo ztenčování. Efektivní odstraňování problémů v operacích s lisovacími nástroji znamená přistupovat k procesu jako k systému a neřešit jednotlivé defekty izolovaně.
Vědět, jak tyto závady diagnostikovat a opravit, je základní{0}}znalost obchodu. Ale širší strategická otázka -, zda je nastavení řádkové matrice tou správnou volbou pro váš konkrétní díl, objem a materiál v první řadě -, vyžaduje jiný druh analýzy, takový, který vzájemně porovnává geometrii dílu, ekonomiku výroby a požadavky průmyslových aplikací.
Kdy zvolit řádkové raznice pro vaši aplikaci
Rozpoznat vady lisování a vědět, jak je opravit, je cenné -, ale mnohem cennější je vědět, zda je nastavení lisovacího nástroje tím správným procesem, než vůbec vytvoříte jediný nástroj. Špatná volba procesu nezpůsobuje jen vady; zamkne vás do nákladové struktury, doby cyklu a profilu flexibility, který nelze vrátit zpět žádným řešením problémů.
Jak se tedy rozhodnete? Odpověď spočívá v pěti měřitelných kritériích - velikost dílu, hloubka tažení, geometrická složitost, tloušťka materiálu a roční objem -, z nichž každé vykresluje hranici mezi územím liniové formy a doménami progresivních nebo přenosových alternativ. Berte to jako praktický kontrolní seznam: pokud váš díl kontroluje dvě nebo více těchto políček, řádkové výlisky si pravděpodobně zaslouží seriózní hodnocení.
Prahové hodnoty velikosti, hloubky a složitosti součásti
Nejjednodušší lakmusový test je tento: může vaše součástka fyzicky cestovat progresivní matricí na nosném proužku? Pokud odpověď zní ne -, protože součást je příliš široká, příliš hluboká nebo příliš geometricky složitá na to, aby zůstala připojena k materiálu cívky -, pak jste se posunuli mimo území progresivních matric.
Mezi různými typy lisovacích nástrojů vynikají konfigurace řádkových lisovacích nástrojů zejména tehdy, když:
- Rozměry dílu překračují-limity podávání pásu:Přirozenými kandidáty jsou součásti širší než přibližně 300-400 mm nebo s celkovými rozměry, které zabraňují efektivnímu uložení na pás svitků. Do této kategorie běžně spadají automobilové panely karoserie, velké konstrukční držáky a kryty spotřebičů.
- Hloubka kreslení vyžaduje několik fází:Součásti s poměrem hloubky-k-průměru překračujícím 0,75:1 obvykle nelze vytvarovat jedním zásahem a hluboce{4}}tažené prvky nejsou kompatibilní s kontinuálním podáváním pásu. Každé losování, překreslování a opětovné tažení má svou vlastní stanici v nastavení čárových kostek.
- Geometrie vyžaduje více{0}}úhlové tvarování:Součásti vyžadující vačkové{0}}poháněné příruby, zářezy nebo tvářecí operace z jiných směrů, než je svislý zdvih lisu, potřebují vyhrazené stanice s nezávislými vačkovými mechanismy -, což je mnohem snazší zkonstruovat napříč samostatnými sadami matric než v rámci jednoho progresivního nástroje.
- Tloušťka materiálu přesahuje 2,0-3,0 mm:Těžší měřidla generují tvářecí síly, které namáhají progresivní nosiče pásů matrice a vyžadují vyšší tonáž, než může jeden lis ekonomicky dodat na všech stanicích. Nastavení lisovacích nástrojů odpovídá lisovací tonáži každé stanice jejímu specifickému tvářecímu zatížení.
- Tato část je volně stojící-prázdný, nikoli vnořený profil:Pokud je vaším hotovým komponentem trojrozměrná skořepina, miska nebo kryt spíše než plochý profil s ohyby, podávání pásu nenabízí žádnou výhodu - a plýtvá významným materiálem v nosném popruhu.
Když získáváte partnery -, ať už dodavatelé progresivních výlisků nebo dodavatelé převáděcích výlisků - hodnotí váš díl, tyto geometrické prahy jsou prvními filtry, které aplikují. Díl, který překračuje limity progresivních lisovacích nástrojů, ale vejde se do jednoho velkého lisovacího lože, může vést k přenosovému lisu. Část, která vyžaduje samostatné lisy pro distribuci tonáže nebo která zahrnuje extrémně hluboké tažení v mnoha fázích, ukazuje na uspořádání lisovacích nástrojů s plnou tandemovou linií.
Úvahy o objemu a nákladech
Geometrie vám řekne, zda je linka lisovánamůževyrobit svůj díl. Hlasitost vám řekne, zda anoby měl.
Lineární lisovací nástroje zaujímá střední místo v oblasti nákladů. Jednotlivé sady kostek pro každou stanici stojí méně než komplexní progresivní kostka - jedna stanice tahu může vyjít na 15 000 až 50 000 USD, zatímco progresivní nástroj s 20{11}}stanicemi může dosáhnout 200 000 až 500 000 USD. Ale vynásobte tyto náklady na stanici šesti nebo osmi stanicemi, přidejte automatizační hardware a zohledněte infrastrukturu lisovací linky a celková investice se může rovnat nebo přesáhnout program progresivních lisů.
Ekonomická výhoda pro řádkové výlisky obecně spadá do středního{0}}až{1}}rozsahu velkých objemů - zhruba 10 000 až 500000+ dílů ročně. Pod 10 000 jednotek je obtížné amortizovat investice do nástrojů na více stanicích. Nad touto hranicí náklady na díl{11} neustále klesají, protože fixní náklady na nástroje se rozkládají na více jednotek. U dlouhodobých programů progresivního lisování, které překračují několik set tisíc dílů za rok, se rozhodnutí týká geometrie: pokud se díl hodí do progresivní matrice, rychlost posuvu pásu obvykle vyhrává z-ekonomiky jednotlivých dílů. Pokud tomu tak není, je jedinou praktickou cestou nastavení liniové nebo přenosové raznice.
Kritickým, ale často přehlíženým nákladovým faktorem je flexibilita při přechodu na euro. Nastavení linek umožňují úpravu nebo výměnu jednotlivých stanic bez sešrotování celého balíku nástrojů. Pokud váš program předpokládá střední-technické změny - běžné v programech lisovacích lisů pro automobily během vývoje vozidla -, může tato modularita ušetřit desítky tisíc dolarů za přepracování nástrojů ve srovnání s úpravou monolitické progresivní lisovnice.
Zde se prvotní analýza proveditelnosti mnohonásobně vyplatí. Spíše než se zavázat k úplnému sestavení nástrojů, abyste zjistili, že váš díl potřebuje další stanici nebo jinou tonáž lisu, mohou výrobci ověřit koncepty zápustek prostřednictvím simulace CAE před řezáním oceli.Řešení lisovacích nástrojů YICHENzahrnují analýzu proveditelnosti a služby CAE simulace navržené speciálně pro tento účel -, které pomáhají inženýrům modelovat tok materiálu, předpovídat požadavky na počet stanic a vyhodnocovat tvářecí síly na celé lince před dokončením jakékoli investice do nástrojů.
Průmyslové aplikace, kde linka umírá Excel
Některá průmyslová odvětví tíhnou k liniovému lisování, protože jejich díly trvale dosahují výše uvedených prahových hodnot velikosti, hloubky a složitosti. Pochopení toho, kde tento proces dominuje, vám může pomoci srovnat vaši vlastní aplikaci.
Automobilový průmysl:Panely karoserie - kapoty, dveře, blatníky, podlahové panely - jsou základní automobilovou aplikací lisovacích lisů pro liniové a přenosové lisy. Tyto díly jsou velké, vyžadují hluboké tažení a vyžadují více-staniční tvarovací sekvence, které progresivní matrice jednoduše nezvládnou. Na tandemových lisovacích linkách často běží také konstrukční výztuhy, příčné nosníky a součásti skříně převodovky. JakSimulační tým Keysightpoznámky, linkové a přenosové lisování jsou dominantními procesy tváření kovů pro automobilový průmysl, přičemž simulace je nyní nedílnou součástí ověřování těchto složitých nastavení nástrojů.
Spotřebiče:Vany praček, bubny sušiček, vložkové panely ledniček a obaly pecí vyžadují hluboké -tažené- velké formáty. Tyto díly kombinují značnou hloubku tažení s požadavky na kvalitu povrchu, díky kterým je řízení procesu-po-stanici nezbytné.
Průmyslové a elektrické skříně:Hluboko{0}}tažená kovová pouzdra elektrických rozvodných skříní, krytů motorů a zařízení HVAC často vyžadují bezproblémovou konstrukci s přísnou kontrolou rozměrů -, což je kombinace, kterou sestavy linek poskytují prostřednictvím řízeného vícestupňového tváření-.
Těžké konstrukční prvky:Tlusté-konzoly, výztuhy rámu a montážní desky pro stavební stroje a zemědělské stroje vyžadují vysokou tonáž a těžké sady lisovacích nástrojů, které jsou lépe rozmístěny mezi jednotlivé lisy, než aby byly soustředěny do jediného progresivního nástroje.
Ve všech těchto aplikacích je společné vlákno stejné: proces určují fyzické požadavky součásti - velikost, hloubka, tloušťka nebo složitost tvarování -. Řadové výlisky se nevybírají, protože jsou v každém případě jednodušší nebo levnější; jsou vybráni, protože je to jediná metoda ražení, která může součást vůbec vyrobit, nebo jediná, která to dokáže při výrobě-hodné kvality a objemu.
Pro výrobce, kteří se těmito rozhodnutími orientují, eliminuje zapojení nástrojového partnera v rané fázi procesu hodnocení nákladné chyby.YICHEN's end{0}}to{1}}end to end schopnosti lisovacích raznic- zahrnující studie proveditelnosti, CAE-konfiguraci řízené stanice a ověření prototypu - poskytuje správcům zdrojů a nástrojovým inženýrům data, která potřebují, aby se mohli s jistotou zapojit do programu linek. Spíše než se spoléhat na orientační pravidla, simulace-podporovaná analýza proveditelnosti kvantifikuje formovací riziko a náklady na nástroje před vydáním první objednávky.
Výběr správného postupu je však pouze startovací čára. Převedení tohoto rozhodnutí do produkčního-nástroje připraveného pro výrobu - od počáteční simulace přes zápustkové obrábění, zkušební běhy a ověřování rozměrů - zahrnuje vlastní přísný inženýrský pracovní postup, kde každá fáze staví na zde přijatých rozhodnutích.
Od návrhu zápustek po výrobu-Vyráběné nástroje pro výrobu matric
Vybrali jste si lisování linek jako proces, vybrali jste si materiál a definovali počet stanic. co bude dál? Propast mezi ověřeným konceptem a produkční-sadou raznic v lisu je místo, kde se většina nástrojových projektů buď zrychlí, nebo zastaví. Každá fáze v pracovním postupu vývoje matrice - od počáteční proveditelnosti až po finální dimenzionální sign-off - přináší složité důsledky. Zkratka na povrchu simulace jako nákladná modifikace během zkoušení. Chybějící tolerance během obrábění přechází do týdnů montáže na pracovním stole. Pochopení tohoto pracovního postupu od začátku do konce není užitečné pouze pro nástrojové inženýry; je to základní znalost pro manažery sourcingu, kteří potřebují vyhodnotit schopnosti dodavatele a řídit harmonogramy programů.
Zde je kompletní vývojová sekvence rozdělená do fází, kterými se řídí každý program lisovacích nástrojů -, ať už stavíte čtyři nebo osm stanic:
- Část revize proveditelnosti a analýza DFM
- Simulace tváření a CAE analýza
- Návrh formy a 3D modelování
- CNC obrábění součástí zápustek
- Montáž matrice a montáž lavice
- Zkušební běhy (T0/T1) s iterativními úpravami
- Rozměrová kontrola a validace
- Plánování uvolnění výroby a údržby
Každá fáze dodává další a přeskočení nebo komprimace kteréhokoli z nich téměř vždy stojí více času po proudu, než ušetří předem. Pojďme si projít, co se vlastně na každé zastávce děje.
Analýza proveditelnosti a CAE simulace
Před řezáním jakékoli oceli - před modelováním jednotlivé součásti matrice - musí technický tým odpovědět na klamně jednoduchou otázku: lze tuto součást skutečně tvarovat? Analýza proveditelnosti zkoumá geometrii součásti, jakost materiálu, tloušťku a hloubku tažení oproti známým limitům tváření, aby bylo možné včas identifikovat potenciální zarážky. To zahrnuje vyhodnocení tahových poměrů, odhadů velikosti polotovaru, pravděpodobného počtu stanic a požadavků na lisovací tonáž na každé stanici.
Berte to jako filtr rizika. Část s poměrem hloubky-k-průměru 0,6:1 z měkké oceli snadno prochází. Stejná geometrie v oceli DP 780 může vyžadovat další překreslovací stanici a výrazně větší prázdné - skutečnosti, které mění náklady na nástroje a uspořádání lisovací linky před otevřením jediného CAD souboru.
Simulace CAE (Computer{0}}Aided Engineering) převádí tuto kontrolu proveditelnosti z kvalifikovaného odhadu na kvantifikovatelnou předpověď. Pomocí analýzy konečných prvků inženýři digitálně replikují celou sekvenci tváření - hluboké tažení, ořezávání, obrubování, přepichování - a sledují, jak se virtuální polotovar chová na každé stanici. Software generuje diagramy mezních tvarování (FLD), které mapují rozložení deformace proti křivce meze tvarování materiálu, označující zóny s rizikem praskání (červená), kritické ztenčení (žlutá) nebo vrásnění vyvolané kompresí (modrá).
Praktický přínos je obrovský. Průmyslová data ukazují, že výrobci implementující simulaci CAE obvykle snižují počet opakování fyzických zkoušek o 30 až 50 procent. To znamená méně úprav matrice, méně plýtvání zkušebním materiálem a zkomprimovanou časovou osu vývoje. Předpověď odpružení - jeden z nejsložitějších aspektů výroby zápustek pro vysokopevnostní oceli- - může být modelován a kompenzován v geometrii povrchu zápustky před zahájením obrábění, místo aby bylo objeveno, když zkušební díl vyskočí z zápustky o dva stupně mimo cíl.
CAE také ověřuje rozhodnutí o sekvenování stanic. Mělo by se trim provést před nebo po opětovném nárazu? Potřebuje polotovar kreslit korálky na konkrétních místech, aby bylo možné kontrolovat tok materiálu? Bude mezi tažnými stanicemi pro nerezovou ocel nutný mezistupeň žíhání? Simulace odpovídá na tyto otázky digitálně, za zlomek nákladů na jejich zodpovězení na fyzické lisovací lince. U lisovacích nástrojů ve výrobních prostředích, kde se časové osy programů měří spíše v týdnech než v měsících, je toto předem-technické úsilí tím, co odděluje-časové spuštění od nákladných zpoždění.
Vývoj lisovacích nástrojů YICHENproces začíná přesně v této fázi - analýza proveditelnosti a simulace CAE jsou spuštěny před jakýmkoliv závazkem k úplné výrobě nástrojů, což dává inženýrům a manažerům zdrojů kvantifikovanou důvěru v koncepci lisovnice, než aby se spoléhali na předpoklady, které se odhalí až během testování.
Obrábění, montáž a zkušební provozy
Po ověření výsledků simulace a zmrazení návrhu formy v 3D CAD se projekt přesune do fyzického provedení. Zde se koncept raznice stává hmatatelným nástrojem - a kde přesnost obrábění určuje, zda předpovědi simulace platí v dílně.
Obrábění součástí zápustek kombinuje více procesů pro dosažení požadovaných geometrií a povrchových úprav. CNC frézování nahrubo-řeže zápustky, děrné desky a zápustkové bloky z před-kalených předvalků nástrojové oceli. Elektroerozivní obrábění (EDM) - jak drátu, tak hloubičky - zvládá složité vnitřní profily, ostré rohy a funkce, které běžné řezné nástroje nedosáhnou. Přesné broušení přivádí kritické povrchy, jako jsou čela zápustek, hroty razníků a otvory vodicích sloupků, na konečné rozměrové tolerance, často v mikrometrech. U standardní sady matric musí každá součást odkazovat na společné vztažné otvory -, umístění kolíků a vrtání vodicích kolíků -, aby sestavený nástroj dosáhl stejných prostorových vztahů modelovaných v prostředí CAD.
Tepelné zpracování probíhá souběžně s hrubým obráběním nebo bezprostředně po něm. Razníky a zápustkové vložky procházejí kalením na své cílové hodnoty podle Rockwella - typicky RC 58-62 pro nástrojové oceli jako D2 nebo SKH9 - s následným popouštěním, aby se vyrovnala tvrdost a houževnatost. Vakuové tepelné zpracování minimalizuje deformaci a oxidaci povrchu a zachovává rozměrovou integritu, kterou dosahovaly předchozí obráběcí operace. Po tepelném zpracování, konečném broušení a EDM zušlechťují kalené součásti na konečné specifikace.
Montáž spojí všechny obráběné součásti dohromady na lisovací patky. Namontování na pracovním stole - do rukou-podložek, seřizování a ověřování sestavené matrice - je místo, kde se zkušenost zkušeného výrobce matric ukazuje jako nenahraditelná. Vodicí sloupky jsou kontrolovány na kolmost. Vůle-k-děrování se ověřují spároměry nebo měřicími kolíky. Je nastavena dráha stahovače, povrchy držáku polotovaru jsou modřeny a tečkované pro úplný kontakt a každý lokalizační prvek je potvrzen oproti 3D modelu.
Zkušební běhy - běžně označené T0 (první pokus) a T1 (druhý pokus po opravách) - poprvé uvedly sestavenou matrici do skutečných podmínek tváření. Malá dávka polotovarů prochází každou stanicí, zatímco inženýři hodnotí geometrii součásti, kvalitu povrchu, vzory toku materiálu a rozměrovou přesnost. Zde se simulace setkává s realitou: většina dobře{6}}simulovaných matric produkuje díly T0, které se blíží specifikacím, ale skutečné-proměnné - skutečné vlastnosti šarže materiálu, průhyb lisu při zatížení, distribuce mazání - představují odchylky, které simulace nemůže plně zachytit. Jako výrobce progresivních matric nebo výrobce linek očekáváte, že po T0 provedete úpravy. Cílem není dokonalost na první zásah; minimalizuje mezeru mezi simulovanou predikcí a fyzickým výsledkem, takže korekce jsou měřeny v desetinách milimetrů, spíše než hromadné změny geometrie.
Typické korekce T0 zahrnují podložení výšek razníku, úpravu přítlaku držáku polotovaru, přeřezání okrajů ořezu a jemné-vyladění výšky tažné housenky pro přesměrování toku materiálu. Pokusy T1 ověřují, že tyto korekce dosáhly zamýšlených výsledků. U složitých programů řádkových matric se šesti nebo více stanicemi musí být cykly T0/T1 na každé stanici koordinovány postupně - modifikace matrice na stanici dvě mění tvar příchozího dílu pro každou stanici po proudu, takže zkušební proces prochází linkou v pořadí.
Ověření kvality a uvolnění výroby
Díl, který vypadá dobře ze zkušebního lisu, nemusí být nutně připraven k výrobě-. Validace rozměrů překlenuje mezeru mezi vizuálním hodnocením a kvantifikovanou shodou s technickými specifikacemi.
Souřadnicové měřicí stroje (CMM) zůstávají zlatým standardem pro ověřování rozměrů bod{0}}do{1}}bodu. Sonda CMM se dotýká specifických pomocných prvků, umístění otvorů, ořezových hran a tvarovaných povrchů, přičemž porovnává naměřené souřadnice s nominálním 3D modelem. U liniových lisovaných dílů -, které jsou často velké a mají složité 3D povrchy - může kontrola souřadnicového měřicího stroje trvat hodiny na díl, ale poskytuje nejistotu měření až několik mikronů.
Optické 3D skenování se ukázalo jako výkonný doplněk k práci souřadnicových měřicích strojů, zejména pro úplné{1}}ověření povrchu.Optické měřicí systémyzachyťte miliony povrchových bodů během minut a vygenerujte kompletní digitální dvojče lisovaného dílu, které lze překrýt na CAD modelu. Barevně-mapované zprávy o odchylkách okamžitě uvádějí, kde se součástka shoduje a kam se posunuje - vizuální nástroj, který je mnohem intuitivnější než tabulka souřadnic CMM. U velkých lisovacích forem pro automobily mohou skenovací systémy zachytit 2,5-metrový povrch raznice za méně než 15 minut, což je činí praktickými pro zkušební i průběžnou kontrolu.
Měřidla Go/no-go a kontrolní přípravky poskytují nejrychlejší ověření-podlahy obchodu. Vlastní-obrobená upínadla replikují lícující povrchy součásti, lokátory základny a polohy kritických prvků. Pokud díl zcela zapadne do přípravku bez překážek a všechny kontrolní kolíky projdou svými odpovídajícími otvory, díl vyhovuje. Tyto přípravky jsou zvláště cenné při výrobě, protože umožňují operátorům ověřit díly během několika sekund, nikoli minut nebo hodin potřebných pro souřadnicový měřicí stroj nebo skenování - zachycení driftu předtím, než vytvoří řadu neshodných dílů.
Analýza způsobilosti procesu toto vše spojuje. Namísto měření jednoho dílu inženýři měří statisticky významný vzorek - obvykle 30 až 50 po sobě jdoucích dílů - a vypočítají hodnoty Cpk pro kritické rozměry. Cpk nad 1,33 (nebo 1,67 pro bezpečnost-kritické automobilové prvky) ukazuje, že proces je zaměřen na cílovou dimenzi a dostatečně řízen, aby zůstal v toleranci trvalé výroby. JakMetodika ověřování Ming Chiangailustruje, že analýza CPK prostřednictvím nepřetržitého vzorkování potvrzuje rozměrovou stabilitu v průběhu milionů cyklů - konečný důkaz, že sada lisovacích nástrojů je připravena k uvolnění.
Teprve po ověření rozměrů a potvrzení způsobilosti procesu obdrží nástroj uvolnění pro výrobu. V tomto okamžiku technický tým také stanoví SOP údržby: plánované intervaly prohlídek (často každých 50 000 až 100 000 zdvihů), plánované ostření řezných a propichovacích vložek, protokoly mazání a kritéria výměny opotřebitelných součástí, jako jsou pružiny a vodicí pouzdra. Prediktivní monitorování - sledující signatury lisovací síly v průběhu času za účelem detekce postupné degradace matrice - je stále běžnější na velkoobjemových linkách, což umožňuje spouštění údržby na základě dat, nikoli vadným dílem.
Tento{0}}koncový{1}}pracovní postup -, simulace, návrh, obrábění, sestavení, vyzkoušení, ověření a vydání - je to, co odděluje nástrojový program, který se spouští podle plánu, od programu, který se ve spirále prodlužuje do nákladných zpoždění. Každá fáze vyžaduje specializované schopnosti: analytiky CAE, kteří rozumí chování materiálu, strojníky, kteří dodržují mikronové{5}}tolerance, výrobce matric, kteří dokážou převést výstupy simulace do fyzických úprav, a kontrolní týmy, které dokážou ověřit shodu napříč komplexními 3D geometriemi.
YICHEN pokrývá tento kompletní životní cyklus- od počáteční analýzy proveditelnosti a simulace tváření přes přesné CNC obrábění, montáž formy, zkušební provoz a závěrečnou kontrolu. Partnerství s dodavatelem, který vlastní každou fázi tohoto pracovního postupu, eliminuje riziko koordinace spojené s rozdělením odpovědností mezi více dodavatelů pro získávání manažerů a nástrojových inženýrů vyhodnocujících programy linek. Znamená to také, že lekce získané během simulace CAE se přímo promítají do rozhodnutí o obrábění, zkušební opravy odrážejí předpovědi simulace a výsledky kontrol uzavírají smyčku zpět k původnímu návrhu formy - plně integrovanému vývojovému procesu, který snižuje-rizikové investice do nástrojů a urychluje cestu od konceptu k dílům připraveným k výrobě-.
Často kladené otázky týkající se řádkových výlisků
1. Jaký je rozdíl mezi řádkovým lisováním a progresivním lisováním?
Řádkové lisování používá jednotlivé samostatné lisovnice na samostatných lisovacích stanicích, mezi kterými se ručně nebo roboticky přenášejí předřezané polotovary. Progresivní lisování vede souvislý kovový pás ze svitku přes několik stanic v rámci jediné sady lisovacích nástrojů, přičemž část zůstává připojena k nosnému pásu až do konečného odříznutí. Řadové matrice zpracovávají větší díly, hlubší tahy a těžší měřidla, zatímco progresivní matrice poskytují rychlejší cykly (30-60+ zdvihů za minutu) pro menší, velkoobjemové- součásti. Výběr mezi nimi závisí na velikosti součásti, hloubce tažení, objemu výroby a geometrické složitosti.
2. Jaké typy dílů jsou nejvhodnější pro řádkové lisování?
Řádkové výlisky jsou ideální pro díly, které jsou příliš velké, příliš hluboké nebo příliš geometricky složité pro postupné podávání pásů zápustek. Mezi běžné aplikace patří panely karoserie automobilů (kapoty, dveře, blatníky), kryty spotřebičů (vany praček, bubny sušiček), hluboce-tažené elektrické skříně a těžké-konstrukční držáky. Silnými kandidáty jsou díly s poměrem hloubky-k-průměru přesahujícím 0,75:1, šířky nad 300-400 mm nebo díly vyžadující víceúhlové tvarování vaček. Partnerství se zkušeným dodavatelem lisovacích nástrojů, jako je YICHEN, za účelem analýzy proveditelnosti a simulace CAE pomáhá potvrdit, zda jsou lisovací nástroje pro linkové lisy tím správným řešením, než se zavážete k investici.
3. Kolik stanic vyžaduje typická linka pro lisování?
Typická sestava linek používá 4 až 8 jednotlivých stanic, i když přesný počet závisí na geometrii součásti, hloubce tažení, jakosti materiálu a složitosti funkce. Jednoduchý držák může potřebovat pouze čtyři stanice (protažení, seříznutí, proražení, příruba), zatímco hluboce tažený automobilový panel z pokročilé vysokopevnostní oceli- může vyžadovat sedm nebo osm stanic, včetně překreslení, opětovného vytažení a kompenzačních zásahů odpružení. Tvrdší materiály jako AHSS nebo nerezová ocel často přidávají jednu nebo dvě další stanice ve srovnání s měkkou ocelí pro stejný tvar součásti kvůli mechanickému zpevnění a odpružení.
4. Jaké jsou nejčastější závady v řádkovém lisování a jak se jim předchází?
Pět nejběžnějších defektů je odpružení (úhly deformace elastického zotavení), zvrásnění (vybočení při stlačení v tažných přírubách), roztržení (selhání v tahu při hlubokém tažení), ztenčení (lokalizované zmenšení stěny) a zadření (ryhující povrchy dílů pro přenos lepidla). Strategie prevence zahrnují kompenzaci nadměrného ohybu a stanice pro opětovné odpružení pro odpružení, optimalizovaný tlak držáku polotovaru pro zvrásnění, dělení tahů přes několik stanic pro trhání, vylepšené mazání pro ztenčování a PVD povlaky jako TiN nebo CrN na površích matrice pro zadření. Simulace CAE před konstrukcí matrice předpovídá většinu těchto problémů a snižuje nákladné opravy-a{3}}chyb.
5. Jak automatizace ovlivňuje produktivitu a kvalitu lisování na lince?
Automatizace dramaticky zlepšuje propustnost i konzistenci. Ruční přenos omezuje rychlost cyklů na zhruba 4-6 zdvihů za minutu s variabilním umístěním součástí. Plně robotický přenos dosahuje 6,5-9 sekund na díl s opakovatelnou přesností polohování na zlomky milimetru, čímž se vyrábí 450–550 dílů za hodinu. Robotické systémy využívají jako nástroje na konci ramene vakuové uchopovače, magnetické snímače nebo mechanické prsty, přičemž hybridní konstrukce se přizpůsobují měnící se geometrii součástí napříč stanicemi. Synchronizace lisů prostřednictvím síťových ovladačů koordinuje nezávislé lisy, takže roboti bezpečně vstupují a vystupují z lisovacích prostorů v omezených časových oknech, maximalizuje dobu provozuschopnosti a zároveň eliminuje riziko zranění operátora.


