


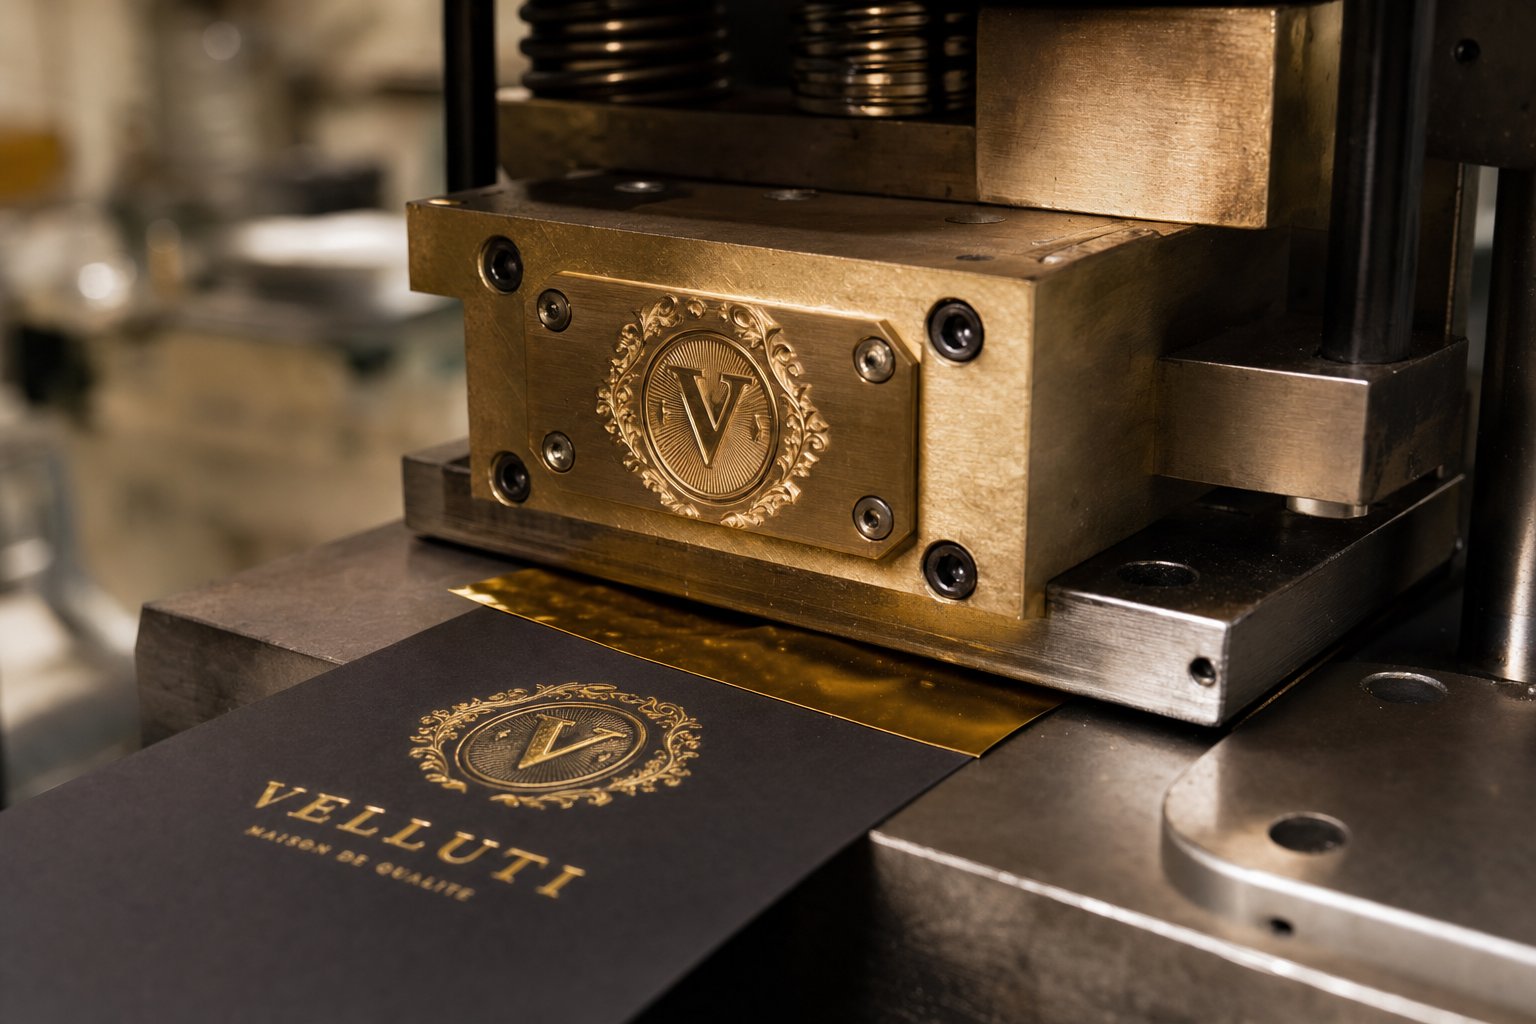
Co jsou vlastní raznice pro ražení za tepla a proč na nich záleží
Představte si, že vezmete do ruky luxusní krabičku od parfému a přejedete prsty po dokonale ostrém, kovovém zlatém logu. Tato povrchová úprava nepocházela z inkoustu nebo barvy. Pocházelo ze zakázkové lisovací formy za tepla lisované na fólii za přesného tepla a tlaku. Ať už značkováte kožené časopisy, zdobíte obaly potravin nebo personalizujete svatební pozvánky, raznice je nástroj, díky kterému je kouzlo opakovatelné, dojem za otiskem.
Vlastní raznice pro ražení za tepla je obrobená nebo chemicky leptaná kovová deska, vytvořená podle vašeho přesného designu, která přenáší kovovou fólii nebo vytváří vyvýšené a zapuštěné otisky na substrátu pomocí řízeného tepla a tlaku.
Ta definice zní přímočaře, ale skrývá v sobě spoustu rozhodnutí. Použitý kov, metoda leptání, úroveň detailů ve vašem uměleckém díle a substrát, který plánujete označit, všechny tvary, které matrice skutečně potřebujete. Správné rozhodování od začátku je to, co odlišuje ostré a konzistentní výsledky od plýtvání materiálem a frustrujících zkušebních jízd.
Co je to vlastní lisovací raznice za tepla
v jádruhorká raznicefunguje jednoduchým mechanismem. Forma je namontována v lisu a zahřívána. Mezi vyhřívaným čelem raznice a povrchem produktu je umístěn pás fólie ražené za tepla. Když lis zapadne, kombinace tepla a tlaku aktivuje vrstvu lepidla na fólii a přenese na substrát pouze vyvýšenou designovou oblast. Odlehčené části matrice se nikdy nedotýkají fólie, takže přenesený obraz je čistý a přesný.
Vlastní lisovací raznice se liší od sad skladových typů, protože jsou postaveny kolem vašeho konkrétního uměleckého díla, ať už jde o logo společnosti, ozdobný okraj nebo složité písmo. To znamená, že rozměry matrice, hloubka leptání a materiál jsou přizpůsobeny vaší aplikaci, nikoli stažené z police. Výsledkem je konzistence značky, které s generickými nástroji jednoduše nedosáhnete.
Většina matric je vyrobena z mědi, mosazi nebo hořčíku, ačkoli ocel a hliník plní speciální role. Každý materiál přináší kompromisy-v odolnosti, přenosu tepla, rozlišení detailů a ceně. Dobře-vyrobená měděná nebo mosazná raznice vydržívíce než milion zobrazenís náležitou péčí, takže přizpůsobení je spíše investicí než nákladem.
Kdo používá vlastní lisovací raznice za tepla
Možná si představíte továrnu, když pomyslíte na lisování za tepla, ale publikum je mnohem širší. Na tyto nástroje spoléhají tři různé skupiny a každá z nich přináší jiné priority:
- Hobby a řemeslníci- Při práci s ručními nebo stolními lisy obvykle potřebují cenově dostupné matrice pro krátké série. Hořčíková raznice spárovaná s fóliovým razítkem na ručním lisu často stačí k personalizaci koženého zboží, blahopřání nebo ručně vyráběných knih.
- Malí-výrobci papírnictví a koženého-zboží- Hlasitost je střední, ale na konzistenci značky záleží. Tito kupující potřebují matrice, které udrží jemné detaily ve stovkách nebo tisících zobrazení, aniž by došlo k jejich degradaci. Měď je zde běžnou volbou, protože vyvažuje náklady a dlouhou životnost.
- Lehké-průmyslové balicí operace- Rychlost, opakovatelnost a trvanlivost řídí rozhodnutí. Mosazné nebo ocelové raznice zvládnou-velkoobjemové zpracování na substrátech, jako je karton, štítky a plasty, kde raznice musí provádět posun za směnou bez poškození obrazu.
Vaše pozice v těchto segmentech přímo ovlivňuje, který materiál matrice, výrobní metoda a dodavatel mají pro váš projekt smysl. Řemeslník, který utratí pár stovek dolarů za hořčíkovou matrici, má úplně jiné starosti než manažer obalů investující do mosazných nástrojů na miliony cyklů.
Pochopení toho, kam patříte, je prvním krokem. Dalším důležitým rozhodnutím je výběr správného materiálu raznice, protože tato jediná volba ovlivňuje vše od ostrosti detailů až po dlouhodobé-náklady na otisk.
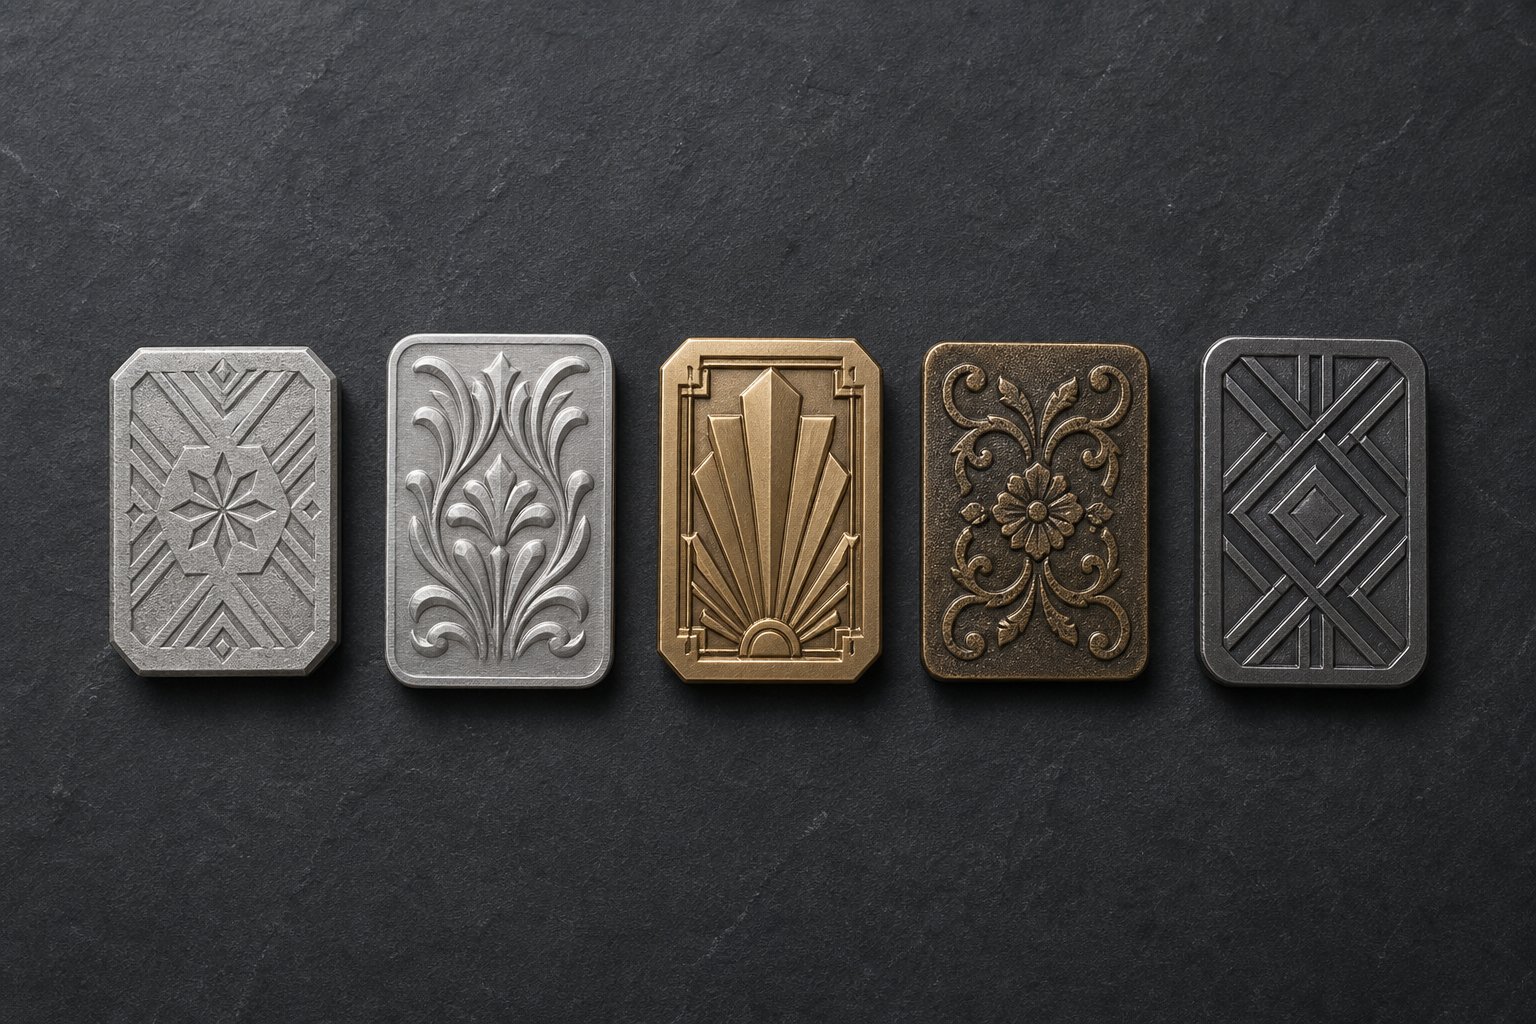
Srovnání materiálu matrice od hořčíku po ocel
Materiál matrice není jen řádková položka v nabídce. Určuje, kolik otisků získáte, než se kvalita sníží, jak jemné může být vaše umělecké dílo a kolik tepla matrice přenese na každý substrát. Výběr špatného kovu znamená buď přehnané výdaje na životnost, kterou nepotřebujete, nebo sledování, jak se vaše kostka během-běhu opotřebovává. Zde je to, co každá možnost skutečně přináší.
Hořčíkové matrice pro krátké doby a jemné detaily
Když na rozpočtu záleží víc než na dlouhé životnosti, je to hořčík{0}}to nejlepší. Jedná se o nejdostupnější materiál matrice a čistě leptá, což znamená, že jemná-kresba a malý text se dobře reprodukují. Hořčík účinně přenáší teplo a dodává se v několika tloušťkách, takže je přizpůsobitelný pro horkou ražbu, embosování, ražení a dokonce i knihtisk.
Výměna-? Hořčík je poměrně měkký kov. Při krátkých jízdách se tak viditelně neprohlubuje ani neškrábe, ale tlačí jej do oblasti s vysokým-objemem a degradaci obrazu zaznamenáte rychleji než u mědi nebo mosazi. Představte si hořčík jako správný nástroj pro projekty s několika tisíci otisky, prototypování nových návrhů nebo jednorázové -vlastní raznice, kde je výměna desky levnější než investice do tvrdších kovů.
Nedávná vylepšení výroby rozšířila řadu hořčíku, takže je vhodný pro téměř všechny aplikace s výjimkou nejsložitějších více{0}}designů nebo extrémních{1}}běhů. Ve spojení s vlastním lisovaným embosovacím pultem může hořčíková matrice stále poskytovat ostré otisky a zároveň chránit čelo matrice před předčasným opotřebením.
Měděné a mosazné raznice pro střední až vysoký objem
Pokud se délka vašeho běhu šplhá do desítek tisíc nebo potřebujete{0}}ostrý detail, který drží dojem za otiskem, do konverzace vstoupí měď a mosaz.
Měděná razniceje fotoleptaná a vyniká v rekuperaci tepla, což se projevuje konzistentním přenosem fólie při dlouhých lisovacích cyklech. Výjimečná tvrdost mědi znamená, že odolává důlkové korozi a vrubování mnohem lépe než hořčík. Zvládá širokou škálu substrátů, od natíraného papíru po plasty, a je silnou volbou pro zakázkové kovové raznice, kde musí vedle sebe existovat detaily a odolnost. Podle Universal Engraving mohou správně udržované měděné raznice vydržet přes jeden milion otisků.
Brass posouvá věci o krok dále. Mosaz, známá pro vynikající zpracovatelnost, pevnost a tepelnou odolnost, lze gravírovat s nejpřísnějšími tolerancemi. Je to preferovaný materiál pro více-úrovňové kombinované raznice, které fóliují a razí v jediném průchodu. Mosazné raznice se často volí pro prémiové obaly, kde realistická hloubka, složité textury a dlouhodobá-konzistence ospravedlňují vyšší počáteční náklady. Stejně jako měď jsou i mosazné raznice s hodnocením na více než milion otisků standardem od renomovaných výrobců.
Zní to jako překrývání mědi a mosazi? Mají, ale zde je užitečné pravidlo. Vyberte si měď, když potřebujete jemné detaily na plochých lisovacích aplikacích za mírně nižší cenu. Vyberte si mosaz, když práce vyžaduje ryté hloubkové efekty, více{2}}úrovňové nástroje nebo absolutně nejdelší životnost.
Ocelové a hliníkové matrice pro speciální aplikace
Ocel je na extrémním konci životnosti. Pro operace s miliony otisků na abrazivních podkladech odolávají ocelové raznice opotřebení, které by nakonec ohrozilo i mosaz. Náklady a dodací lhůta jsou výrazně vyšší, takže ocel má smysl pouze tehdy, když objem a nároky na substrát odůvodňují investici.
Protější výklenek zabírají hliníkové lisovací nástroje. Lehký a levnější hliník funguje v situacích s nízkým-teplotem nebo v aplikacích, kde je omezením hmotnost matrice, jako jsou některá rotační zařízení nebo přenosné lisy. Hliník nezadržuje teplo tak agresivně jako měď nebo mosaz, což může být výhodou na substrátech citlivých na teplo-, jako jsou tenké plasty. Jeho měkkost však ve srovnání s tvrdšími kovy omezuje jak rozlišení detailů, tak životnost.
| Materiál | Ideální objem výroby | Schopnost detailů | Relativní náklady | Vhodnost substrátu |
|---|---|---|---|---|
| Hořčík | Krátké jízdy (pod 5 000) | Jemná čára, malý text | Nejnižší | Papír, karton, kůže, některé plasty |
| Měď | Střední až vysoká (5,000 - 1,000,000+) | Vynikající jemné detaily, odolává důlkům | Mírný | Papír, kartony, etikety, plasty, vinyl |
| Mosaz | Vysoká až velmi vysoká (50,000 - 1,000,000+) | Vynikající hloubka rytiny, více{0}}úrovňové provedení | Vyšší | Prémiové obaly, kartony, etikety, kůže |
| Ocel | Extrémní objem (miliony) | Dobré, omezeno metodou obrábění | Nejvyšší | Abrazivní substráty, průmyslové obaly |
| Hliník | Krátké běhy, aplikace s nízkou teplotou- | Mírné, omezené měkkostí | Nízká až střední | Tenké plasty, fólie citlivé na teplo- |
Každý řádek v této tabulce představuje skutečný kompromis-mezi cenou, životností a schopností. Řemeslník provozující padesát kožených záložek nepotřebuje mosaz. Kosmetická značka, která razí půl milionu krabic za čtvrtletí, hořčík nechce. Přizpůsobte materiál vaší skutečné výrobní realitě a matrice se rychle zaplatí.
Výběr materiálu zamyká vaši cenu a životnost, ale nevypráví celý příběh. Fyzická podoba raznice, ať už plochá, válcová nebo více-úrovňová, určuje, jak se integruje s vaším lisem a jakých konečných efektů můžete dosáhnout jediným průchodem.
Typy raznic pro ražení za tepla a kdy je použít
Měděná raznice i mosazná raznice mohou vytvářet ohromující otisky fólie, ale namontujte je ve špatném formátu a vaše výrobní linka se zastaví. Materiál matrice určuje životnost. Typ matrice určuje, jak nástroj fyzicky spolupracuje s vaším lisem, způsob podávání substrátu a dokončovací efekty, které můžete vytáhnout v jediném cyklu. Tři primární typy horkých razítek pokrývají téměř každou aplikaci, od ručního-knihtisku až po vysokorychlostní{4}}balicí linky.
Ploché matrice pro standardní lisovací aplikace
Ploché raznice jsou nejběžnější konfigurací, a to z dobrého důvodu. Představte si obdélníkovou kovovou desku, vyleptanou nebo vyrytou s vaším designem, namontovanou přímo na vyhřívanou desku. Lis se svisle uzavře, matrice se dotkne fólie a substrátu a otisk se přenese jedním čistým tahem.
Tento formát nástroje pro ražení za tepla se hodí k archovým{0}}lisům, véčkovým lisům i ručním ručním lisům. Pokud razíte jednotlivé listy papíru, kartonové panely, obaly knih nebo kousky kůže, které vkládáte jeden po druhém, je téměř jistě vaším výchozím bodem plochá raznice. Konstrukce je přímočará: matrice je připevněna k drážce nebo magnetické základně na desce a registrační vodítka umístí každý substrát na stejné místo, aby bylo zajištěno konzistentní umístění v průběhu celého cyklu.
Ploché matrice také fungují v rámci stanic plochého lože s úzkým pásem, kde se souvislý pás materiálu na okamžik zastaví, zatímco matrice tlačí dolů. Tento hybridní přístup vám poskytuje přesnost plochých nástrojů s mírně vyšší propustností než čistě archová{1}}práce. Pro většinu malých-podnikatelských a středně-objemových operací zvládnou lisovací raznice s plochou fólií vše od jednoduchých jednobarevných log- až po detailní víceřádkový-text, aniž by vyžadovaly specializované tiskové zařízení.
Válcové raznice a rotační ražení pro kontinuální výrobu
Když váš substrát běží jako souvislý pás, nikoli jako jednotlivé listy, ploché raznice se stávají překážkou. Každý otisk vyžaduje zastavení pásu, lisování matrice a opětovné posunutí pásu. Rotační matrice tuto pauzu zcela eliminují.
Válcová matrice je válcový nástroj, buď pevný rytý válec nebo pružná deska matrice omotaná kolem trnu. Když pás prochází lisem, válec se otáčí synchronně s rychlostí materiálu a nepřetržitě vyvíjí teplo a tlak. Neexistuje žádný cyklus start{2}}stop, což znamená dramaticky vyšší výkon za hodinu. Balicí linky razítkující etikety, flexibilní fólie nebo kartonové obaly v měřítku spoléhají téměř výhradně na tento formát.
Rotační embosování posouvá koncept dále tím, že k kontinuálnímu procesu přidává rozměrový reliéf. Namísto pouhého přenášení fólie válcová matrice při průchodu vtlačuje texturu nebo vyvýšené vzory do substrátu. To je běžné na-objemových kosmetických obalech, etiketách nápojů a dárkových baleních, kde hmatové efekty přidávají vnímanou hodnotu, aniž by zpomalovaly linku.
Kompromisem-s rotačním nástrojem je cena a složitost. Válcové matrice vyžadují přesné výpočty průměru přizpůsobené opakující se délce vašeho návrhu a vyžadují přísnější výrobní tolerance než ploché desky. Dále budete potřebovat lis vybavený rotačními stanicemi. U běhů ve stovkách tisíc nebo milionech je však výhoda-jednotkových nákladů významná.
Kombinované a více{0}}úrovňové matrice
Co když chcete jak povrchovou úpravu s metalickou fólií, tak vytvarovaný, trojrozměrný embosovaný efekt, ale nechcete substrát procházet dvěma samostatnými průchody? Kombinované matrice řeší tento problém integrací přenosu fólie a reliéfního reliéfu do jediného nástroje.
Tyto více{0}}úrovňové raznice jsou obvykle vyryty z mosazi, což nabízí zpracovatelnost potřebnou k řezání více hloubkových úrovní do jedné desky. Nejvyšší body přenosové fólie matrice, zatímco hlouběji vytvarované oblasti tisknou substrát do protilehlé matrice pod ní, čímž vytvářejí zvýšenou nebo zapuštěnou topografii. Výsledkem je hotový kus, který zachycuje světlo s kovovým leskem a zve dotek s rozměrnou texturou, to vše vyrobené v jednom lisovacím cyklu.
Kombinované nástroje zkracují dobu nastavování, eliminují problémy s registrací mezi samostatnými fóliovými a embosovanými průchody a snižují-výrobní náklady na kus při středních až velkých objemech. Počáteční investice do matrice je vyšší než u standardní ploché desky, ale následné úspory a zvýšení kvality ji obvykle ospravedlňují pro aplikace prémiové značky.
Nejste si jisti, který typ se hodí pro váš projekt? Zde je rámec pro rychlé rozhodování:
- Vyberte si plochou kostkukdyž vkládáte jednotlivé listy nebo kusy, běžíte na ručním lisu nebo na stroji s{0}}pokládáním archů a potřebujete jednoduchý přenos fólie nebo jednoúrovňové embosovací raznice pro střední objemy.
- Vyberte válečkovou matricikdyž je substrát podáván-, vyžaduje vaše výrobní rychlost nepřetržitý provoz a váš návrh má pevnou délku opakování vhodnou pro rotační nástroje.
- Vyberte si kombinovanou kostkukdyž váš hotový výrobek vyžaduje fólii i rozměrový reliéf, chcete eliminovat druhý průchod a váš objem ospravedlňuje vyšší náklady na nástroje u více{0}}úrovňového gravírování.
Výběr správného typu zápustky zablokuje kompatibilitu vašeho lisu a maximální rychlost výroby. Ale i dokonalý formát matrice bude mít horší výkon, pokud váš soubor kresby není správně připraven pro zvolenou výrobní metodu. Cesta od souboru návrhu na obrazovce k hotové matrici ve vašich rukou zahrnuje specifické požadavky na soubory, rozhodnutí o obrábění a kroky nátisku, které si zaslouží vlastní pečlivý návod.
Pracovní postup od návrhu{0}}do{1}}výroby na míru
Vaše kresba vypadá na obrazovce skvěle. Ale digitální soubor a hotový hotový nástrojový kus jsou odděleny řadou rozhodnutí, která přímo ovlivňují kvalitu, náklady a dodací lhůty. Většina dodavatelů rozdělí tyto informace na více stránek nebo je pohřbí v e-mailových výměnách poté, co jste již zadali objednávku. Zde je kompletní sekvence na jednom místě, takže přesně víte, co můžete očekávat, než se zavážete.
Příprava uměleckého díla a požadavky na soubor
Každá vlastní kostka začíná vektorovou kresbou. Formáty jako AI, EPS nebo-PDF s vysokým rozlišením s obrysovými fonty poskytují výrobci matric čistou a škálovatelnou geometrii, se kterou může pracovat. Rastrové obrázky, snímky obrazovky nebo JPEG-s nízkým rozlišením to nevystřihnou, protože výrobní proces potřebuje matematicky přesné cesty spíše než pixelové mřížky.
Kromě formátu souboru musí váš návrh respektovat fyzickou realitu lisování.Zkušení výrobci raznic zdůrazňujíže původní vektorová kresba by měla mít rozlišení alespoň 600 dpi s ostrými liniemi a jasně definovanými znaky. Minimální tloušťka čáry je důležitá, protože tenké tahy a těsné mezery mezi znaky se mohou pod silným tlakem horké ražby vyplnit nebo zmáčknout. Obzvláště zranitelná jsou písmena s uzavřenými počítadly, jako jsou a, e, R, B a D.
Složitost uměleckého díla také zvyšuje náklady. Jednoduchá jednoúrovňová loga-vyžadují menší hloubku leptání a přímočaré nástroje. Více-úrovňové návrhy s vyřezávaným reliéfem, různými hloubkami nebo jemnými polotónovými rastry vyžadují delší dobu obrábění a užší tolerance, což zvyšuje cenu i dobu výroby hotových tiskových forem.
Výrobní metody a dodací lhůty
Tři základní metody přemění vaše schválené umělecké dílo na fyzickou matrici a každá se nejlépe hodí ke konkrétním materiálům a požadavkům na detaily:
- Chemické leptání (foto-leptání)- Kyselý-proces, který odstraňuje kov kolem vašeho návrhu a zanechává zvýšený reliéf. Toto je nákladově-nejefektivnější metoda a dobře funguje pro hořčíkové a měděné raznice s jednoúrovňovou kresbou. Čistě zpracovává jemné detaily, ale je omezena na jednu výšku reliéfu na jeden průchod.
- CNC obrábění (gravírování)- Počítačem-řízená řezačka vyřezává design přímo do mosazi nebo oceli. CNC gravírování umožňuje více úrovní reliéfu, svislé boční stěny a složité obrysy, kterých nelze dosáhnout chemickým leptáním. Poskytuje vysoce opakovatelné výsledky od matrice k matrici, takže je ideální pro výrobu klišé precizního lisování za tepla a více-úrovňové kombinované nástroje.
- Laserové gravírování- Nejvhodnější pro jemné detaily na menších raznicích nebo aplikacích značení, kde je přijatelná malá hloubka. Laser nabízí výhody rychlosti pro jednoduché umělecké práce, ale nemůže se rovnat hloubkové kapacitě CNC pro vyřezávané razicí matrice.
Dodací lhůty se liší podle metody a složitosti. Jednoduchá foto-leptaná hořčíková matrice může být odeslána do tří až pěti pracovních dnů. CNC-gravírovaná mosazná kombinovaná matrice s více úrovněmi reliéfu může trvat dva až tři týdny v závislosti na frontě výrobce a požadavcích na nátisk.
Kontrola, schválení a dodání
Renomovaní dodavatelé neposílají matrice bez potvrzení, že splňují vaše očekávání. Fáze nátisku obvykle zahrnuje digitální nátisk ukazující rozvržení matrice, rozměry a případné specifikace reliéfu. U složitých nebo vysoce hodnotných nástrojů provádějí někteří výrobci zkušební nástřiky na vzorky substrátů, abyste mohli vyhodnotit skutečný přenos fólie a hloubku otisku před schválením celé výroby.
Toto je váš poslední kontrolní bod. Zachycení problému s mezerou nebo obráceného prvku ve fázi důkazu nestojí téměř nic. Chytit ji po vytvrzení a odeslání kostky znamená začít znovu.
Zde je celá sekvence od začátku do konce:
- Odešlete vektorové kresby ve formátu AI, EPS nebo nastíněné PDF se všemi uvedenými specifikacemi návrhu.
- Dodavatel posuzuje umělecká díla z hlediska razítkovatelnosti, problémů s tloušťkou čáry, rizika mezer nebo problémů se složitostí.
- Potvrďte materiál matrice, hloubku reliéfu a výrobní metodu na základě vašich potřeb objemu a substrátu.
- Získejte digitální nátisk nebo technický výkres pro schválení rozvržení.
- Zápustka se vyrábí chemickým leptáním, CNC obráběním nebo laserovým gravírováním.
- Zkušební údery se provádějí na vzorku materiálu (u složitých nebo prémiových matric).
- Konečné schválení, konečná úprava a expedice dokončené matrice s montážními specifikacemi.
Každý krok navazuje na předchozí, což je důvod, proč umístění vašeho uměleckého díla přímo na frontend ušetří nejvíce času a peněz ve směru zpracování. Čistý soubor se správnou tloušťkou čar a realistickým očekáváním detailů vám může zkrátit dny, kdy nebudete muset pracovat, a eliminovat nákladné cykly revizí.
S matricí v ruce se další výzvou stává nastavení správné teploty, tlaku a doby prodlevy pro váš konkrétní substrát, protože dokonale vyrobená matrice stále potřebuje správné parametry, aby vytvořila bezchybný dojem.
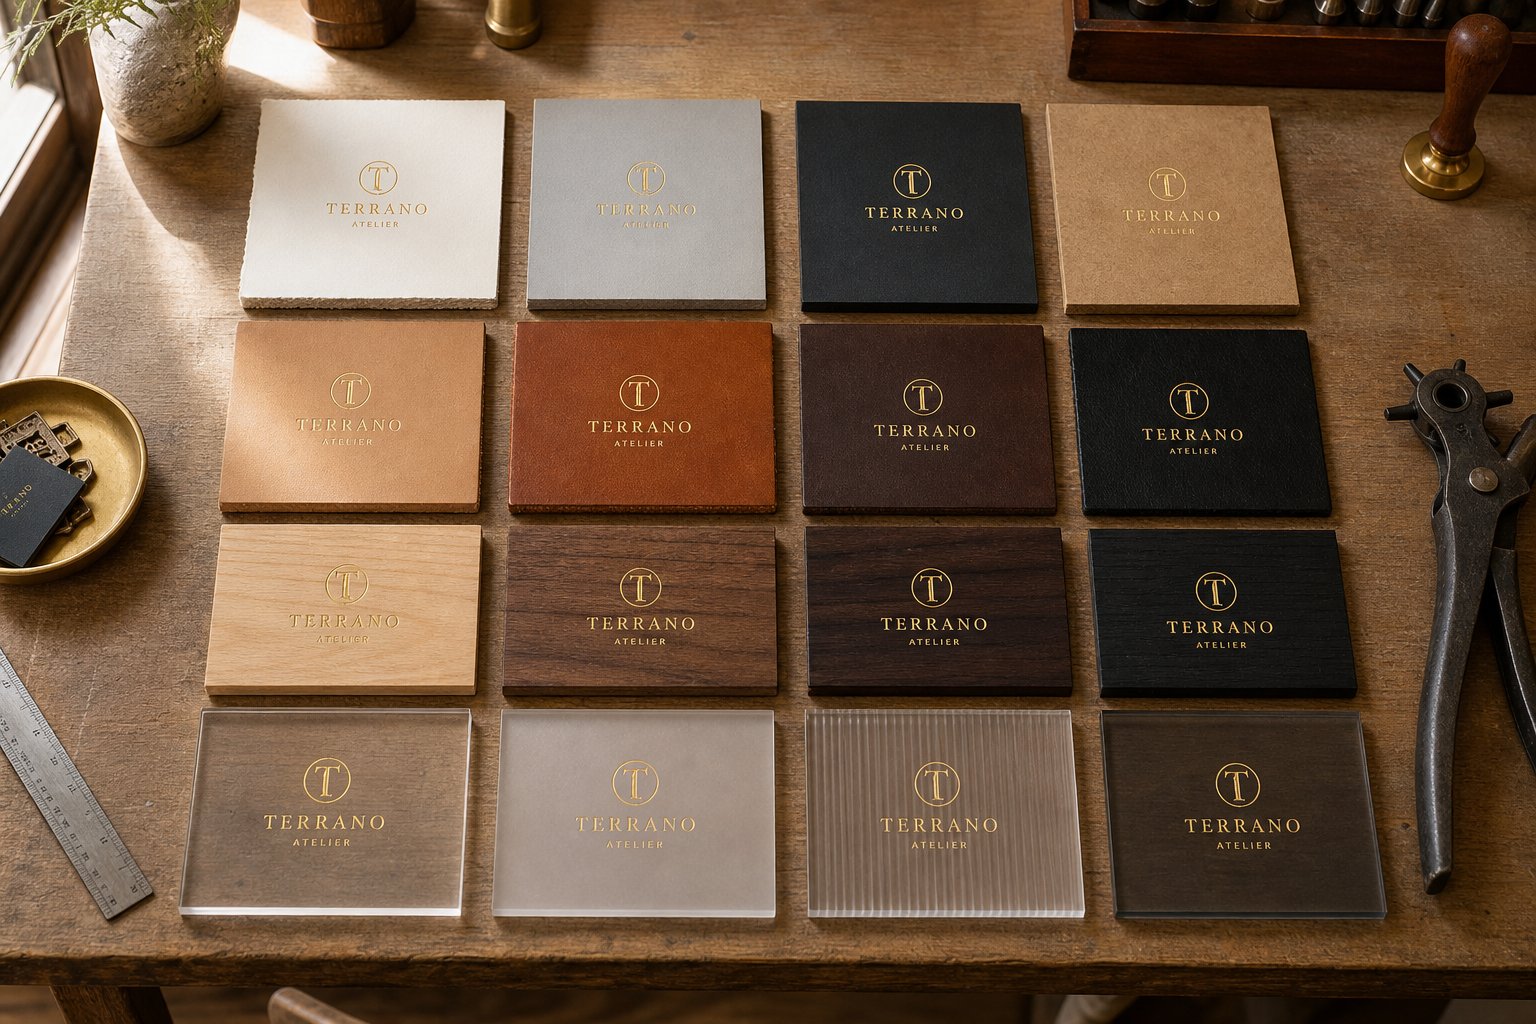
Směrnice pro{0}}specifickou teplotu a tlak substrátu
Máte správný materiál matrice. Vybrali jste správný typ matrice pro váš lis. Ale na ničem z toho nezáleží, pokud substrát tepelně orazíte při špatné teplotě nebo použijete příliš velký tlak. Stejná mosazná matrice, která vytváří dokonalou fólii na potaženém kartonu, může popálit kůži nebo deformovat plastovou fólii, pokud neupravíte své parametry. Každý substrát má své vlastní sladké místo, kombinaci teploty, tlaku a doby prodlevy, která odemyká čisté a trvanlivé výsledky.
Představte si to jako "Zlatý trojúhelník" horké ražby. Uveďte všechny tři strany správně a fólie se při prvním průchodu čistě uvolní. Pokud uděláte i jednu chybu, budete řešit problémy se selháním přilnavosti, poškozením substrátu nebo nerovnoměrným pokrytím.
Nastavení papíru a kartonu
Papír je nejshovívavější substrát pro ražení za tepla, ale toto odpuštění má své meze. Cílem je aktivovat lepidlo fólie bez drcení vláken nebo spálení povrchu. Lehčí papíry, jako je kopírovací papír o gramáži 80 g/m2, jsou obecně příliš tenké pro spolehlivé výsledky a mají tendenci se při skutečném tlaku mačkat. Standardní karton s gramáží 180 g/m2 a vyšší je místo, kde začíná stálá kvalita.
Pro karton a balicí lepenku,průmyslová procesní datadoporučuje teplotní okno 130 až 150 stupňů Celsia, mírný tlak v rozmezí 200 až 300 kg na čtvereční centimetr a krátkou dobu prodlevy 0,5 až 1,0 sekundy. Natíraný umělecký papír s lesklými povrchy potřebuje o něco vyšší parametry, kolem 140 až 160 stupňů Celsia, protože potahová vrstva vytváří další bariéru mezi lepidlem fólie a vlákny papíru.
Klíčová pravidla pro papír: udržujte krátké doby setrvání, abyste se vyhnuli promáčknutí-, používejte mírný až mírný tlak a před zahájením výroby otestujte na odpadových listech. I malé teplotní výkyvy o 10 stupňů mohou posunout vaše výsledky z ostrých na rozmazané.
Parametry lisování kůže a dřeva
Kůže a dřevo se chovají jinak než papír, protože teplo spíše absorbují, než aby ho jednoduše vedly. Potřebujete vyšší teploty, delší dobu prodlevy a často více lehkých stisků spíše než jeden silný úder.
U kůže vyčiněné rostlinami- dobře funguje lisovací razítko s nastavením teploty mezi 120 a 140 stupni Celsia, s tlakem kolem 200 až 300 kg na centimetr čtvereční a dobou prodlevy 1,0 až 2,0 sekundy. Tlustší kůže může vyžadovat horní konec tohoto rozmezí prodlevy, aby se zajistil úplný přenos fólie do struktury zrna. Jeden kritický faktor, který mnoho začátečníků přehlíží: obsah vlhkosti kůže. Technické pokyny uvádějí, že kůže musí být před ražením suchá s obsahem vlhkosti nižším než 14 procent. Pokud byl povrch ošetřen olejem nebo voskem, je třeba tyto nátěry nejprve odstranit, jinak se fólie jednoduše nespojí.
Dřevo má podobný vzor. Hladké lakované nebo utěsněné dřevěné povrchy dobře reagují při 140 až 160 stupních Celsia s mírným tlakem a krátkou dobou setrvání. Přírodní dřevo s výraznou kresbou je náročnější. Nerovný povrch znamená, že některé oblasti jsou vystaveny plnému tlaku, zatímco jiné nikoli, což často vyžaduje více průchodů pro přijatelné pokrytí.
Plasty a syntetika
Plasty jsou místem, kde se prostor pro chyby dramaticky zmenšuje. Každý tepelný štítek na plastu sedí uvnitř úzkého teplotního okna. Příliš nízká a fólie nepřilne. Příliš vysoká a substrát se zdeformuje, roztaví nebo se na povrchu vytvoří deformace, která ničí konečný produkt.
Tvrdé PVC, jeden z plastů, které se snadněji razí, funguje při 120 až 130 stupních Celsia s relativně malým tlakem 150 až 200 kg na centimetr čtvereční. PET film vyžaduje ještě nižší teplo, kolem 110 až 130 stupňů Celsia, a minimální dobu setrvání 0,3 až 0,8 sekundy. Skutečný problém začíná u plastů s nízkou povrchovou energií, jako jsou PP a PE. Tyto materiály neudrží fólii spolehlivě, pokud nebudou předem ošetřeny korónou nebo plamenem, aby se zvýšila povrchová energie nad 38 dynů na centimetr. Vynechání tohoto kroku je hlavní příčinou odlupování fólie týdny po výrobě.
Přizpůsobení chemie fólie konkrétnímu typu plastu záleží stejně jako teplota. Fólie formulovaná pro PVC se na ABS nebo akrylu bude chovat nepředvídatelně. Před spuštěním výrobních množství si vždy ověřte tabulku kompatibility substrátu vašeho dodavatele fólie.
| Typ substrátu | Teplotní rozsah (stupně) | Tlak (kg/cm²) | Doba prodlevy (sekundy) |
|---|---|---|---|
| Standardní karton (180g+) | 130 - 150 | 200 - 300 | 0.5 - 1.0 |
| Natíraný umělecký papír | 140 - 160 | 250 - 350 | 0.8 - 1.2 |
| Rostlinné-vyčiněné kůže | 120 - 140 | 200 - 300 | 1.0 - 2.0 |
| PU syntetická kůže | 110 - 130 | 150 - 200 | 0.5 - 1.0 |
| Lakované/uzavřené dřevo | 140 - 160 | 200 - 300 | 0.5 - 1.0 |
| PVC (tvrdé) | 120 - 130 | 150 - 200 | 0.5 - 1.0 |
| PET fólie | 110 - 130 | 100 - 150 | 0.3 - 0.8 |
| PP (ošetřené koronou) | 100 - 120 | 100 - 150 | 0.5 - 1.0 |
Tyto hodnoty představují výchozí referenční body odvozené z desetiletí dat průmyslových procesů. Začněte se vzorkováním na střední hodnotě každého rozsahu a poté upravujte po malých krocích: 10 stupňů Celsia, tlak 50 kg nebo 0,2 sekundy prodlevy na jednu úpravu. Stejná kombinace matrice a fólie může vyžadovat posun parametrů až o 30 procent napříč různými substráty, takže nikdy nepředpokládejte, že nastavení, která fungovala na kartonu, se přenesou přímo na kůži nebo plast.
Volba těchto parametrů je zčásti věda, zčásti praktické{0}}experimentování. Ale když otisky i přes správné nastavení stále vycházejí nerovnoměrně nebo když fólie odmítá přilnout, ať zkoušíte, co zkoušíte, problém často žije někde úplně jinde: v montáži matrice, v přípravě nebo v samotném zařízení. Rychlé rozpoznání těchto příznaků ušetří hodiny hledání nesprávné proměnné.
Základní terminologie raznice, kterou by měl znát každý kupující
Přečetli jste si někdy technický list výrobce matrice a máte pocit, že potřebujete překladatele? Pojmy jako „reliéf“, „úkos“ a „výška písma“ se v uvozovkách a technických výkresech přehazují, jako by každý už věděl, co znamenají. Realita je taková, že většina-kupujících tak neučiní a tato mezera ve znalostech způsobuje nedorozumění, nesprávné objednávky a vyhozené peníze. Osvojení si několika základních pojmů vás postaví na stejnou úroveň jako váš dodavatel a pomůže vám položit si správné otázky před zahájením výroby.
Vysvětlení klíčových pojmů anatomie
Když se podíváte na průřez-libovolnou vlastní raznicí pro ražení za tepla, uvidíte odlišné zóny, z nichž každá slouží mechanickému účelu. Zde je to, jak se tyto zóny ve skutečnosti nazývají a co dělají:
- Úleva- Vyvýšená část kostky, kde je umístěno vaše umělecké dílo. Toto je jediná oblast, která se během lisování dotýká fólie a substrátu. Průmyslové standardy obvykle umísťují jemné nebo malé znaky na reliéf 0,035 palce, větší grafické prvky na 0,065 palce a konzistentně tučné kresby na hlubší reliéf 0,120 palce. Zvolená výška ovlivňuje jak přesnost přenosu fólie, tak schopnost matrice odolávat opakovaným tlakovým cyklům.
- Rameno- Úhlový přechod mezi reliéfním povrchem a zapuštěným pozadím matrice. Dobře{2}}tvarované rameno podpírá vyvýšené umělecké dílo ze stran a zabraňuje rozbití pod tlakem ražení. Představte si to jako konstrukční základ, který zabraňuje odlamování jemných detailů při dlouhých jízdách.
- Úkos- Zkosený okraj po obvodu oblasti návrhu. Úkosy umožňují čisté oddělení fólie na okraji vašeho obrázku. Bez řádného zkosení se fólie může roztrhnout nebo odloupnout za zamýšlenou hranu návrhu a zanechat neostré obrysy namísto ostrých okrajů.
- Hloubka leptání- Měření od horní části reliéfního povrchu dolů k nejnižší zapuštěné oblasti. Hlubší leptání poskytuje větší vůli mezi tiskovým povrchem a -netisknutelným pozadím, což zabraňuje nechtěnému kontaktu fólie v oblastech, které by měly zůstat prázdné. U malých hloubek leptání hrozí, že se „vyplní“ na detailní kresbě.
- Výška typu- Celková tloušťka matrice od její základny k horní části reliéfu. Toto měření určuje, jak se matrice upevňuje ve vašem lisu a zda dosáhne substrátu ve správné rovině lisování. Standardní výšky typu se liší podle výrobce lisu, proto si tuto specifikaci vždy před objednávkou potvrďte.
Hloubka leptání přímo řídí kvalitu ražení a přilnavost fólie. Příliš mělké a oblasti pozadí nabírají nežádoucí fólii. Příliš hluboké a jemné postavy ztrácejí strukturální podporu a rozpadají se pod tlakem.
Všimnete si, že tyto pojmy jsou vzájemně propojené. Výška reliéfu ovlivňuje, jakou hloubku leptání potřebujete. Úhel ramene ovlivňuje, jak dobře jemné detaily přežijí-nájezdy pod vysokým tlakem. Kvalita zkosení určuje ostrost hran. Když můžete se svým dodavatelem mluvit tímto jazykem, přejdete od pasivního přijímání čehokoli k aktivnímu specifikování geometrie zápustky, kterou váš projekt vyžaduje.
Ražba vs. ražení vs. ražba fólie
Tyto tři termíny způsobují mezi kupujícími poprvé-větší zmatek než jakékoli jiné téma v oblasti objednávání kostek. Znějí podobně, často používají stejnou aparaturu a dokonce je lze kombinovat jedním tahem. Ale na vašem hotovém produktu produkují výrazně odlišné výsledky.
Ražbapoužívá shodnou sadu samčích a samičích matric (nebo matrice a počítadla) k tlačení substrátu zezadu nahoru a vytváří na povrchu zvýšený, trojrozměrný{0}}efekt. Razicí matrice vytváří hmatovou texturu, kterou můžete cítit konečky prstů. Do slepého ražení není zapojena žádná fólie. Vizuální dopad pochází výhradně ze světla zachycujícího vyvýšené obrysy. Tato technika funguje nejlépe s jednoduchými, výraznými vzory na substrátech, které mají dostatečnou flexibilitu, aby se natáhly bez roztržení, jako je těžký karton nebo kůže.
Debosováníje inverzní. Razicí matrice zatlačí design směrem dolů do povrchu substrátu, čímž vytvoří zapuštěný dojem. Je potřeba pouze jedna matrice, protože samotný substrát se deformuje do dutiny. Debossing je oblíbený na koženém zboží, knihách s pevnou vazbou a silných papírech, kde vroubkovaná textura dodává decentní, prémiový dojem.
Lisování fóliepřenáší tenkou vrstvu metalické, pigmentované nebo holografické fólie na povrch substrátu pomocí tepla a tlaku. Substrát zůstává rovný. Vizuální efekt pochází spíše ze samotného materiálu fólie než z jakékoli změny rozměrů. Lisování fólie dodává barvu, odrazivost a kontrast, aniž by změnilo fyzický tvar vašeho produktu.
Tady to začíná být zajímavé: embosování a ražení do fólie se často spojují v jedné operaci pomocí víceúrovňových kombinovaných matric. Forma současně přenáší fólii do vyvýšených oblastí a přitom vtlačuje rozměrový reliéf do substrátu. Tento registrovaný kombinovaný přístup přináší jak vizuální brilanci, tak hmatovou hloubku v jednom průchodu, čímž eliminuje problémy se zarovnáním při provádění dvou samostatných operací.
Vědět, jaký efekt vlastně chcete, než se obrátíte na dodavatele, ušetří revizní cykly a zabrání běžné chybě při objednání razidla pro embosování, když jste potřebovali plochou fóliovou desku, nebo naopak. Ve svém požadavku buďte konkrétní: řekněte „slepý deboss“, chcete-li zapuštěný otisk bez fólie, „pouze fóliové razítko“, pokud chcete plochý metalický obtisk, nebo „registrovaná fólie a emboss“, chcete-li kombinovaný efekt.
Plynulost v těchto pojmech dělá víc, než že zníte dobře informovaný na telefonní hovor. Přímo snižuje možnost špatné komunikace, která vede k tomu, že se u vašich dveří objeví nepoužitelná kostka. A když se během produkčního cyklu něco pokazí, stejný slovník se stane nezbytným pro diagnostiku problému, jeho přesný popis vašemu dodavateli a identifikaci správné opravy, aniž byste museli projít cykly pokus{2}}a{3}}omyl.
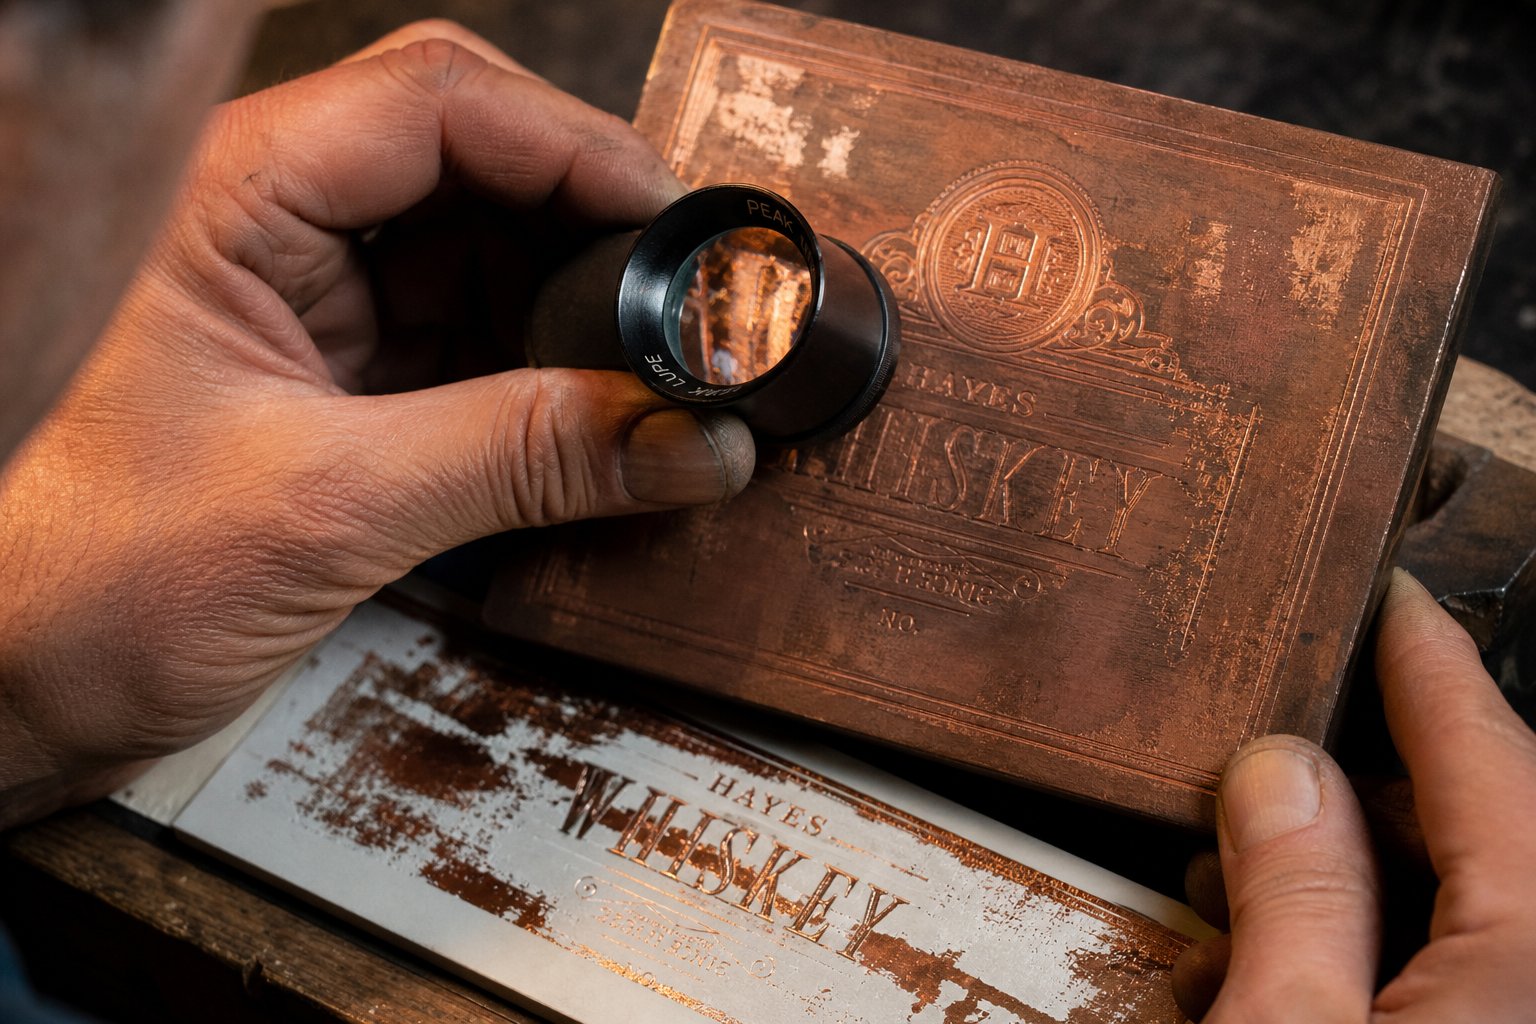
Odstraňování problémů s běžnými problémy s lisováním za tepla
Máte nastavenou terminologii a nastavené parametry. Proč tedy třetí dojem vypadá perfektně, zatímco sedmý vypadá neuspořádaně? Problémy s horkými razítky se zřídkakdy oznámí se zjevnými příčinami. Porucha přilnavosti fólie může vypadat jako problém s teplotou, když ve skutečnosti jde o nesoulad chemie substrátu. Nerovnoměrný dojem se může zdát jako vada matrice, když je skutečným viníkem opotřebovaná příprava. Vědět, jak číst příznaky a vysledovat je zpět ke kořenovým příčinám, je to, co odlišuje produktivní operátory od těch, kteří uvízli v nekonečných smyčkách pokusů-a{5}}chyb.
Zde je praktický rámec pro diagnostiku a opravu nejběžnějších problémů, které vznikají u zakázkových lisovacích forem pro ražení za tepla v reálné výrobě.
Nerovnoměrné otisky a problémy s rozložením tlaku
Představte si, že vyrazíte celé logo a všimnete si, že levá strana se přenáší čistě, zatímco pravá strana vypadá slabě nebo neúplně. Tato nekonzistence je téměř vždy způsobena tlakem, nikoli teplotou. Čelo raznice se musí dotýkat fólie a substrátu rovnoměrnou silou po celém svém povrchu. Když se tato síla mění z jedné zóny do druhé, některé oblasti se dokonale spojí, zatímco jiné se téměř nepřenášejí.
Mezi běžné příčiny patří:
- Opotřebovaná nebo stlačená příprava- Těsnící listy mezi deskou a matricí se postupem času stlačují a vytvářejí nízká místa, která snižují tlak v určitých oblastech. Výměna přípravného materiálu obnoví rovnoměrný kontakt.
- Pokřivené nebo nerovné desky- Tepelné cyklování může postupně deformovat lisovací desky, zejména u starších zařízení. Přesný pravítko a spároměr odhalí vysoká a nízká místa, která vyžadují opracování nebo vyrovnání.
- Nesprávná montáž matrice- Pokud se matrice během běhu posune nebo není usazena naplocho na montážní ploše, rozložení tlaku se stane nepředvídatelným. Bezpečné upnutí a ověřená registrace před každým chodem tomu zabrání. JakPoznámky SBL Machineryinstalace formy, která se neshoduje s referenčními body, způsobí systematické vychýlení a nerovnoměrný přenos.
- Smíšené velké a malé designové plochy na jedné matrici- Kostka s velkým plným blokem a jemným textem bude přirozeně vyžadovat různý tlak napříč zónami. Techniky vycpávky pomocí hedvábného papíru nebo tenkého kartonu za konkrétními oblastmi přípravy mohou vyrovnat sílu.
Oprava vždy začíná izolováním, zda je problém poziční. Pokud slabá oblast zůstane na stejném místě bez ohledu na to, který list substrátu vložíte, problém spočívá v nastavení tisku. Pokud se pohybuje, podívejte se na kolísání tloušťky substrátu nebo nekonzistentní napětí fólie.
Poruchy přilnavosti fólie a problémy s teplotou
Fólie, která se po vyražení odlupuje, odmítá se úplně přenést nebo bublinky na povrchu, poukazují na poruchu chemického vztahu tepla-tlaku-. Toto je nejvíce frustrující kategorie, protože více proměnných interaguje současně.
Častým pachatelem jsou studené skvrny na obličeji. Pokud váš topný článek degradoval nebo má matrice nerovnoměrné rozložení hmoty, určité zóny nikdy nedosáhnou aktivační teploty pro lepidlo fólie. Výsledkem je razítko s horkou fólií, které ihned po vylisování vypadá jako hotové, ale neprojde testem poškrábání nebo vytažení pásky-v nedostatečně ošetřených oblastech. Kontrola povrchové teploty na čele matrice infračerveným teploměrem tyto nesrovnalosti rychle odhalí.
Nedostatečná doba setrvání vyvolává podobné příznaky. Fólie je v kontaktu se substrátem dostatečně dlouho, aby vypadala přeneseně, ale ne dostatečně dlouho na to, aby se vrstva lepidla plně aktivovala a spojila. To je zvláště běžné u porézních substrátů, jako je nenatíraný papír nebo texturovaná kůže, kde lepidlo potřebuje více času, než se dostane do nerovností povrchu.Průvodce řešením problémů v oborupotvrďte, že když doba prodlevy nedosahuje toho, co vyžaduje elektrochemická hliníková fólie, dojde k neúplnému přenosu a spodní expozici.
Pak je tu problém-nesouladu substrátu. Vlastní fólie pro ražbu za tepla není univerzální. Pro specifické chemické substráty jsou navrženy různé formulace. Fólie určená na natíraný papír se k polypropylenu spolehlivě nepřilepí, ať už nastavíte teplotu a tlak sebedokonale. Vždy si ověřte, že váš dodavatel fólie hodnotí svůj produkt pro váš přesný typ substrátu. V případě pochybností si vyžádejte vzorek role a proveďte zkušební údery, než se zavážete k výrobnímu množství.
Trhání fólie během přenosu, kde vidíte otrhané okraje nebo neúplné hranice vzoru, obvykle ukazuje na nadměrnou teplotu nebo tlak. Fólie se přehřívá, ztrácí strukturální integritu a fragmentuje se místo toho, aby se čistě uvolnila ze svého nosiče. Snížení teploty o 10 až 15 stupňů Celsia a mírné zmírnění tlaku obvykle vyřeší roztržení bez ztráty kvality přilnavosti.
Poškození a předčasné opotřebení
Dobře{0}}udělaná kostka by měla vydržet tisíce až miliony zobrazení v závislosti na jejím materiálu. Když degraduje předčasně, něco ve vašem procesu ji aktivně ničí. Převážnou většinu předčasného selhání zemře tvoří tři základní příčiny:
- Přehřívání-- Spuštění matrice nad její optimální teplotní rozsah nepoškodí pouze fólii. Dokáže žíhat měkčí kovy, jako je hořčík, snižuje tvrdost povrchu a urychluje opotřebení jemných detailů. Dlouhotrvající volnoběh s matricí při plné teplotě a žádný kontakt se substrátem je zvláště škodlivý, protože lokální teplo vzniká bez chladicího efektu každého lisovacího cyklu.
- Abrazivní podklady- Nepotažená recyklovaná lepenka, papíry se silnou texturou a některé dřevěné povrchy obsahují částice, které působí jako jemný smirkový papír na povrchu raznice. Přes desítky tisíc zobrazení tyto mikro-oděrky zaoblují ostré hrany a snižují věrnost detailů. Přechod na tvrdší materiál matrice nebo použití ochranné povrchové úpravy prodlužuje životnost abrazivních materiálů.
- Nesprávné čištění- Usazené zbytky lepidla z fólie, papírového prachu a povlaků substrátu časem zanesou jemné detaily. Agresivní čištění kovovými škrabkami nebo drsnými rozpouštědly poškozuje povrch reliéfu. Měkké mosazné kartáče a výrobcem-doporučená rozpouštědla zachovávají geometrii matrice a zároveň účinně odstraňují usazeniny.
Pokud si všimnete, že výsledky vyražené horkou fólií se postupně během týdnů zhoršují, místo aby náhle selhaly, je téměř jistě příčinou předčasné opotřebení. Pravidelně kontrolujte čelo raznice při zvětšení, zejména kolem jemného textu a úzkých křivek, kde se opotřebení projevuje jako první.
Níže uvedená tabulka shrnuje tyto příznaky do rychlého{0}}referenčního diagnostického nástroje, který můžete mít blízko svého tisku:
| Příznak | Pravděpodobná příčina | Doporučená oprava |
|---|---|---|
| Slabé nebo chybějící oblasti v konzistentních polohách | Opotřebená příprava nebo pokřivená deska | Vyměňte obalový materiál; zkontrolujte rovinnost desky pomocí pravítka |
| Nerovnoměrný přenos přes celý obraz | Nedostatečný tlak nebo příliš nízká teplota | Postupně zvyšujte tlak; ověřit přesnost termostatu |
| Fólie se po vyražení odlepí (neprojde testem pásky) | Studená místa na matrici, nedostatečná doba prodlevy nebo{0}}nesoulad substrátu fólie | Zkontrolujte rovnoměrnost teploty povrchu matrice; prodlužovat prodlevu o 0,2s; potvrdit kompatibilitu fólie |
| Fólie teče nebo se rozmazává za hranicemi designu | Nadměrná teplota nebo doba setrvání | Snižte teplotu o 10-15 stupňů; zkrátit dobu setrvání; zkontrolovat stav zkosení matrice |
| Trhliny nebo úlomky fólie během přenosu | Přehřátí nebo nadměrný tlak | Nižší teplota a tlak; zkontrolujte napnutí fólie na zásobní roli |
| Bublinky nebo puchýře na vyraženém povrchu | Vysoká vlhkost podkladu nebo nestabilní kvalita fólie | Před-sušte substrát s vlhkostí nižší než 8 %; test integrity šarže fólie |
| Postupná ztráta jemných detailů během výroby | Opotřebení abrazivním substrátem nebo přehřátím- | Zkontrolujte matrici při zvětšení; snížit teplotu; zvažte tvrdší materiál matrice |
| Nahromadění povrchu způsobující vyplněné-podrobnosti | Zbytky lepidla na fólii a hromadění prachu na podkladu | Vyčistěte měkkým mosazným kartáčem a schváleným rozpouštědlem; zvýšit frekvenci čištění |
Mějte na paměti, že většina selhání lisování zahrnuje více než jednu proměnnou odchylku od specifikace současně. Forma běžící mírně příliš horká na substrátu s mezním obsahem vlhkosti může fungovat dobře pro prvních sto otisků, než dojde k kaskádě selhání adheze. Systematické odstraňování problémů znamená měnit vždy jednu proměnnou a spouštět testovací stávky mezi úpravami spíše než hádat více korekcí najednou.
Řešení problémů v daném okamžiku udržuje výrobu v pohybu, ale zabránění jejich opakování vyžaduje důslednou rutinu údržby. Způsob, jakým namontujete, čistíte a skladujete matrice mezi běhy, určuje, zda se tato tabulka pro odstraňování problémů stane každodenní referencí nebo jen zřídka potřebnou zálohou.
Nejlepší postupy pro údržbu, skladování a dlouhou životnost lisovacích nástrojů
Dobře{0}}vyrobený nástroj pro horké razítko vydrží déle než tisk, na kterém běží, ale pouze pokud s ním mezi jednotlivými úlohami zacházíte správně. Většina předčasných selhání matrice má původ v zanedbání, kterému bylo možné předejít: nedbalá montáž, která zavádí namáhaná místa, vynechané čištění, které nechá zbytky ztvrdnout do jemných detailů, nebo nedbalé skladování, které vyvolává korozi. Ochrana vaší investice zabere minimální čas na relaci a vrátí se v tisících dalších čistých zobrazení.
Správné techniky montáže a vyrovnání
Každá výrobní série začíná ve fázi montáže. Pokud matrice není usazena dokonale naplocho na vyhřívanou desku, vytváříte tlakové nekonzistence do každého jednotlivého otisku ještě předtím, než projde první arch.
Bezpečné upnutí je základ. Kloubové háky, čepy nebo magnetické drážky by měly zablokovat matrici dostatečně pevně, aby se nemohla při opakovaném razicím tlaku protáhnout. Kromě toho vyrovnání koriguje mikro-nerovnosti mezi základnou matrice a povrchem desky. Tenké balicí plechy umístěné strategicky za nízkými oblastmi vyrovnávají kontaktní tlak po celé ploše designu. Registrační vodítka nebo polohovací třmeny pak zafixují polohu X-Y substrátu, aby zarovnání lisovacího nástroje a matrice zůstalo konzistentní od prvního kusu po poslední.
Rychlý testovací zásah na odpadový materiál před jeho odesláním do výrobního skladu potvrzuje, že rozložení tlaku, rovnoměrnost teploty a umístění obrazu jsou tam, kde mají být. Přeskočení tohoto kroku za účelem ušetření šedesáti sekund často stojí mnohem více plýtvání substrátem a přepracováním.
Čisticí postupy a dlouhodobé{0}}úložiště
Zbytky lepidla na fólii, papírový prach a povlaky substrátu se hromadí na čele matrice během každého chodu. Pokud toto nahromadění ponecháte nezaškrtnuté, vyplňuje jemné detaily a postupně snižuje kvalitu otisku natolik, že si toho nemusíte všimnout, dokud nebude poškození výrazné. Správný přístup k čištění závisí na materiálu matrice:
- Hořčík umírá- Použijte aBlok Garryflex nebo podobný jemný brusný kotoučk odstranění zbytků bez poškrábání měkčího leptaného povrchu. Vyhněte se kovovým kartáčům, které mohou poškrábat jemné reliéfní oblasti.
- Měď umírá- Kartáč ze skelných vláken účinně odstraňuje oxidaci a usazeniny lepidla. Poněkud agresivnější štětiny vyhovují tvrdšímu povrchu mědi a dokážou také vyhladit drobné nedokonalosti, které vznikají při dlouhém provozu.
- Mosaz umírá- Měkký mosazný-štětinový kartáček čistí bez rizika poškození a ohýbá se do více-rytých částí, kde se zbytky usazují v zapuštěných oblastech.
Vyčistěte svou matrici po každé výrobní relaci, nejen když zaznamenáte zhoršení kvality. Dvouminutové otření-, dokud je matrice stále mírně teplá (ale dostatečně chladná, aby se s ní dalo bezpečně manipulovat), zabrání tomu, aby zbytky ztvrdly v problém, který později vyžaduje agresivní odstranění.
Při dlouhodobém skladování-zacházejte s každým lisovacím nástrojem a matricí jako s přesným nástrojem náchylným k poškození životního prostředí:
- Před uložením do polic naneste na všechny nechráněné kovové povrchy tenkou vrstvu antikorozního oleje nebo antikorozního přípravku.
- Aby se zabránilo oxidaci, skladujte matrice v klima{0}}řízeném prostoru se stabilní vlhkostí pod 50 procent.
- Umístěte každou matrici do samostatného ochranného pouzdra nebo přihrádky, abyste zabránili kontaktu povrchu s jinými nástroji.
- Ploché raznice skladujte vodorovně na vyhrazených stojanech, abyste zabránili zkroucení nebo poškození okraje stohováním.
- Uchovávejte protokol údržby, který zaznamenává hodiny používání, data čištění a jakékoli pozorované opotřebení, abyste mohli předvídat načasování výměny namísto zjišťování poruch v průběhu-provozu.
Renomovaní dodavatelé nástrojů obvykle ke každé objednávce přikládají dokumentaci o péči o matrice, která specifikuje přesné čisticí prostředky, podmínky skladování a intervaly údržby vhodné pro použitý materiál a výrobní metodu. Pokud to váš dodavatel neposkytne, tato nepřítomnost vám napoví něco o jeho pozornosti k po-prodejní podpoře, což přináší rozsáhlejší otázku, kterou stojí za to si položit, než zadáte svou další objednávku: na co byste se měli vlastně zaměřit, když vybíráte, kdo vám umírá?
Jak získat spolehlivé vlastní raznice pro ražení za tepla
Kostka je jen tak dobrá jako obchod, který ji vyrobil. Můžete určit dokonalý materiál, přilepit soubor kresby a porozumět každému parametru v tabulce substrátů, ale pokud váš dodavatel ořezává rohy na tolerancích obrábění, odesílá bez nátisku nebo vás klame, když vyvstanou otázky, celý projekt trpí. Výběr výrobce raznic za tepla si zaslouží stejnou přísnost, jakou věnujete specifikaci samotné raznice.
Problém je v tom, že dodavatelé raznic se pohybují od-ryteckých dílen až po plnohodnotné-výrobce průmyslových nástrojů a každý z nich slouží jinému profilu kupujících. Řemeslník, který si objedná jednu hořčíkovou desku, má jiná očekávání než manažer balení, který získává mosazné kombinované nástroje pro více-letou výrobní smlouvu. Hodnotící kritéria zůstávají konzistentní, ale jejich relativní váha se mění v závislosti na vaší váze.
Na co se zaměřit u dodavatele lisovacích nástrojů na zakázku
Ne každý obchod, který inzeruje vlastní razicí raznice nebo fóliové desky, může skutečně dodat to, co váš projekt vyžaduje. Před vyžádáním cenových nabídek prověřte potenciální dodavatele s ohledem na tyto základní funkce:
Inženýrská hloubka a materiálový rozsah.Dodavatel omezený na jednu výrobní metodu nebo jeden materiál matrice vás nasměruje k tomu, co dokáže vyrobit, spíše než k tomu, co vaše aplikace skutečně potřebuje. Hledejte obchody, které nabízejí chemické leptání, CNC gravírování a laserové zpracování hořčíku, mědi, mosazi a oceli. Tato šíře znamená, že mohou doporučit správné řešení na základě vašeho uměleckého díla, objemu a substrátu, nikoli na základě omezení jejich vybavení.
Průhlednost dodací lhůty.Vágní časové osy jako „pár týdnů“ signalizují dezorganizaci. Spolehliví dodavatelé uvádějí pro každou výrobní metodu specifická období obrátky a proaktivně komunikují, když se plány posunou. Dobrý zakázkový dodavatel kovových raznic vám předem sdělí, že foto-leptaná hořčíková deska bude odeslána za tři až pět dní, zatímco více-úrovňová kombinovaná mosazná raznice trvá dva až tři týdny.
Prototyp a dostupnost důkazu.Obchody ochotné provést zkušební stávky na vašem skutečném substrátu před konečným schválením prokazují důvěru ve svou práci. Tento krok je zvláště důležitý pro aplikace na zakázkové ražení fólií, kde dochází k vzájemnému působení-chemie substrátu fólie, hloubky leptání a teploty. Pokud se dodavatel brání nátisku nebo si za něj neúměrně účtuje, zvažte, zda neupřednostňuje rychlost před vaším konečným výsledkem.
Kvalita komunikace.Můžete se spojit s technickým kontaktem, který rozumí geometrii matrice, nebo vás přesměruje obecný zákaznický servis? Nejlepší dodavatelé před cenovou nabídkou kladou informované otázky týkající se vašeho uměleckého díla, substrátu, typu lisu a objemu. Tento dialog snižuje výrobní riziko a často odhalí úpravy designu, které šetří peníze, aniž by se obětovala kvalita.
Podpora a dokumentace po{0}}prodeji.Jak je uvedeno v části údržby, renomovaní dodavatelé přidávají ke každé zásilce pokyny pro péči o matrice, montážní specifikace a doporučené parametry. Tato dokumentace signalizuje, že dodavatel investoval do vašeho dlouhodobého úspěchu- spíše než transakční prodejce, který po fakturaci zmizí.
Pro průmyslové nákupčí, kteří získávají nástroje pro tváření kovů-ve velkém měřítku, mají dodavatelé rádiYICHENposkytnout užitečný výchozí bod. Jejich katalog lisovacích nástrojů pokrývá více možností materiálů a typů procesů, což poskytuje týmům pro zadávání zakázek centralizovaný zdroj pro zkoumání vlastních knihtiskových lisovacích nástrojů, nástrojů pro lisování za tepla a sousedních lisovacích řešení pod jednou střechou. Tato konsolidace zjednodušuje kvalifikaci dodavatele, když vaše operace zahrnuje několik typů lisovacích nástrojů a výrobních objemů.
Začínáme s vlastní objednávkou matric
V tomto bodě článku byste měli mít jasno v pěti klíčových rozhodnutích, která utvářejí vaši objednávku:
- Materiál- Hořčík pro krátkodobou a rozpočtovou citlivost, měď pro střední-až{2}}vysoký objem s jemnými detaily, mosaz pro prémiovou víceúrovňovou práci- nebo ocel pro extrémní životnost.
- Typ matrice- Ploché pro archové-podavače a ruční-tiskové aplikace, rotační pro kontinuální webovou produkci nebo kombinace pro jednoprůchodovou fólii a embosování.
- Substrát- Papír, kůže, dřevo, plast nebo syntetika, každý s vlastním teplotním a tlakovým profilem.
- Objem- Očekávané množství výroby určuje požadavky na trvanlivost materiálu a ovlivňuje-jednotkové náklady na nástroje.
- Připravenost uměleckého díla- Vektorové soubory v AI, EPS nebo PDF s obrysy s vhodnými tloušťkami čar a specifikacemi reliéfu.
Vstupem do žádosti o cenovou nabídku s těmito již zamčenými odpověďmi dosáhnete dvou věcí. Signalizuje dodavateli, že jste seriózní kupující, který nebude plýtvat časem jejich inženýrského týmu, a poskytne mu vše potřebné k vrácení přesné nabídky bez mnoha kol objasňování.
Použijte následující kontrolní seznam k prověření jakéhokoli dodavatele, než se zavážete:
- Potvrďte, že vyrábí matrice z vámi požadovaného materiálu a může vysvětlit, proč daný materiál vyhovuje vaší aplikaci.
- Ověřte, že podporují vámi vybranou výrobní metodu (leptání, CNC nebo laser) a mají kapacitu pro vaši časovou osu.
- Vyžádejte si příklady nebo reference z projektů s podobnými substráty a objemy výroby.
- Vyžádejte si jasnou písemnou časovou osu s milníky pro kontrolu uměleckého díla, schválení korektury a odeslání.
- Před finální výrobou ověřte jejich proces nátisku, včetně toho, zda jsou k dispozici testovací škrty na vašem substrátu.
- Vyhodnoťte schopnost komunikace reagovat během fáze nabídky, protože odráží, jak bude vypadat průběžná podpora.
- Zkontrolujte, zda je součástí dodávky dokumentace péče o matrice, montážní specifikace a doporučení parametrů.
- Porovnejte spíše celkovou hodnotu než samotnou jednotkovou cenu, s ohledem na životnost matrice, kvalitu podpory a riziko přepracování.
Dodavatel, který kontroluje každé políčko na tomto seznamu, vám neprodává jen kus kovu. Spolupracují na nástroji, který přímo ovlivňuje kvalitu vaší značky, dobu provozuschopnosti výroby a náklady na hotový kus. Nejlevnější nabídka jen zřídka přináší nejnižší celkové náklady, když zohledníte předčasné opotřebení, cykly přepracování a komunikační bolesti hlavy.
Vlastní lisování fólií je nakonec přesný výrobní proces maskovaný jako dekorativní. Forma, fólie, substrát a parametry lisu se musí všechny sladit. Správné sladění začíná výběrem dodavatele, který rozumí celému obrazu, nejen obráběcímu kroku, a který s vaším projektem zachází jako s technickým problémem, který stojí za to vyřešit, spíše než s objednávkou komodity, která se má protlačit ve frontě.
Často kladené otázky o vlastních raznicích pro ražení za tepla
1. Jak dlouho vydrží vlastní raznice pro lisování za tepla?
Životnost raznice závisí především na zvoleném materiálu a na tom, jak dobře jej udržujete. Hořčíkové matrice obvykle zvládnou až 5 000 otisků před znatelným opotřebením. Měděné a mosazné raznice mohou při správné péči přesáhnout jeden milion otisků. Ocelové raznice vydrží v extrémních-objemových podmínkách ještě déle. Mezi faktory, které zkracují životnost, patří běh nad optimální teplotou, ražení abrazivních podkladů bez tvrdších nástrojů a zanedbávání pravidelného čištění. Aplikace proti-zákalu mezi jednotlivými pracemi a skladování matric v klimaticky-kontrolovaných podmínkách pod 50% vlhkostí pomáhá maximalizovat životnost bez ohledu na materiál.
2. Jaký formát souboru potřebuji pro objednání zakázkové formy pro lisování za tepla?
Dodavatelé požadují vektorové kresby ve formátu AI, EPS nebo-ve vysokém rozlišení PDF se všemi písmy převedenými na obrysy. Rastrové soubory jako JPEG nebo PNG postrádají matematickou přesnost potřebnou pro leptání nebo gravírování. Vaše kresba by si měla zachovat minimální tloušťku čar vhodnou pro ražení, obvykle ne tenčí než 0,5 bodu pro přenos fólie. Uzavřené tvary písmen, jako jsou a, e, R a B, potřebují odpovídající rozestupy, aby se zabránilo plnění pod tlakem. Odesílání čistých vektorových souborů s jasnými specifikacemi návrhu zkracuje cykly revizí a může zkrátit dobu zpracování.
3. Jaký je rozdíl mezi ražbou, ražením a ražením do fólie?
Embosování tlačí substrát nahoru pomocí sladěných samčích a samičích raznic a vytváří zvýšený trojrozměrný- povrch, který můžete cítit. Debossing vtlačí design směrem dolů do materiálu a zanechá zapuštěný dojem pomocí jediné matrice. Lisování fólie přenáší tenkou kovovou nebo pigmentovanou vrstvu na plochý povrch substrátu působením tepla a tlaku, aniž by se změnil fyzický tvar materiálu. Tyto techniky lze zkombinovat v jednom lisovacím zdvihu pomocí více-úrovňových kombinovaných matric, které současně poskytují jak kovový lesk, tak hmatovou hloubku. Pokud přesně specifikujete, jaký efekt chcete při vyžádání cenových nabídek, zabráníte nákladné chybné komunikaci.
4. Můžete horkou razítko na plast bez poškození podkladu?
Ano, ale plasty vyžadují pečlivou kontrolu parametrů v úzkém teplotním okně. Tvrdé PVC přijímá ražení při 120 až 130 stupních Celsia s lehkým tlakem, zatímco PET fólie potřebuje ještě nižší teplo kolem 110 až 130 stupňů Celsia. Plasty s nízkou povrchovou energií, jako je PP a PE, vyžadují před lisováním úpravu korónou nebo plamenem, aby se dosáhlo spolehlivé přilnavosti fólie. Chemické složení fólie musí také odpovídat specifickému typu plastu, protože formulace navržené pro jeden polymer mohou selhat na jiném. Vždy proveďte zkušební údery na vzorek materiálu, než se zavážete k výrobnímu množství, abyste potvrdili kvalitu přilnavosti a absenci deformace.
5. Jak si mohu vybrat mezi hořčíkem, mědí a mosazí pro svou vlastní matrici?
Přizpůsobte materiál objemu vaší výroby, požadavkům na detaily a rozpočtu. Hořčík funguje nejlépe u krátkých sérií pod 5 000 zobrazení, prototypování nebo u projektů citlivých na rozpočet-, kde záleží na jemné práci, ale ne na dlouhé životnosti. Měď je vhodná pro aplikace se středním až velkým objemem, které vyžadují vynikající zachování detailů v desítkách tisíc zobrazení za mírnou cenu. Mosaz je prvotřídní volbou pro více-úrovňové kombinované raznice, vyřezávané hloubkové efekty a běhy přesahující stovky tisíc otisků, kde maximální zadržování tepla a odolnost odůvodňují vyšší počáteční náklady. Průmysloví nákupčí, kteří získávají konstruované nástroje ve velkém, mohou prozkoumat různé materiálové možnosti prostřednictvím dodavatelů, jako je YICHEN, kteří nabízejí konsolidované katalogy lisovacích nástrojů.


