


Co je to automatická raznice a proč na tom záleží
Představte si plochý ocelový plech vstupující do stroje a vynořující se o několik sekund později jako dokonale tvarovaný blatník, dveřní panel nebo konstrukční příčník. Tato transformace se odehrává uvnitř jediného kusu přesného nástroje, a když selže, zhroutí se celé časové osy výroby. Pochopení toho, co toto nářadí vlastně je, a proč na jeho konstrukci tak záleží, je prvním krokem k prevenci nákladných selhání ve výrobním procesu.
Definice a základní funkce automatické raznice
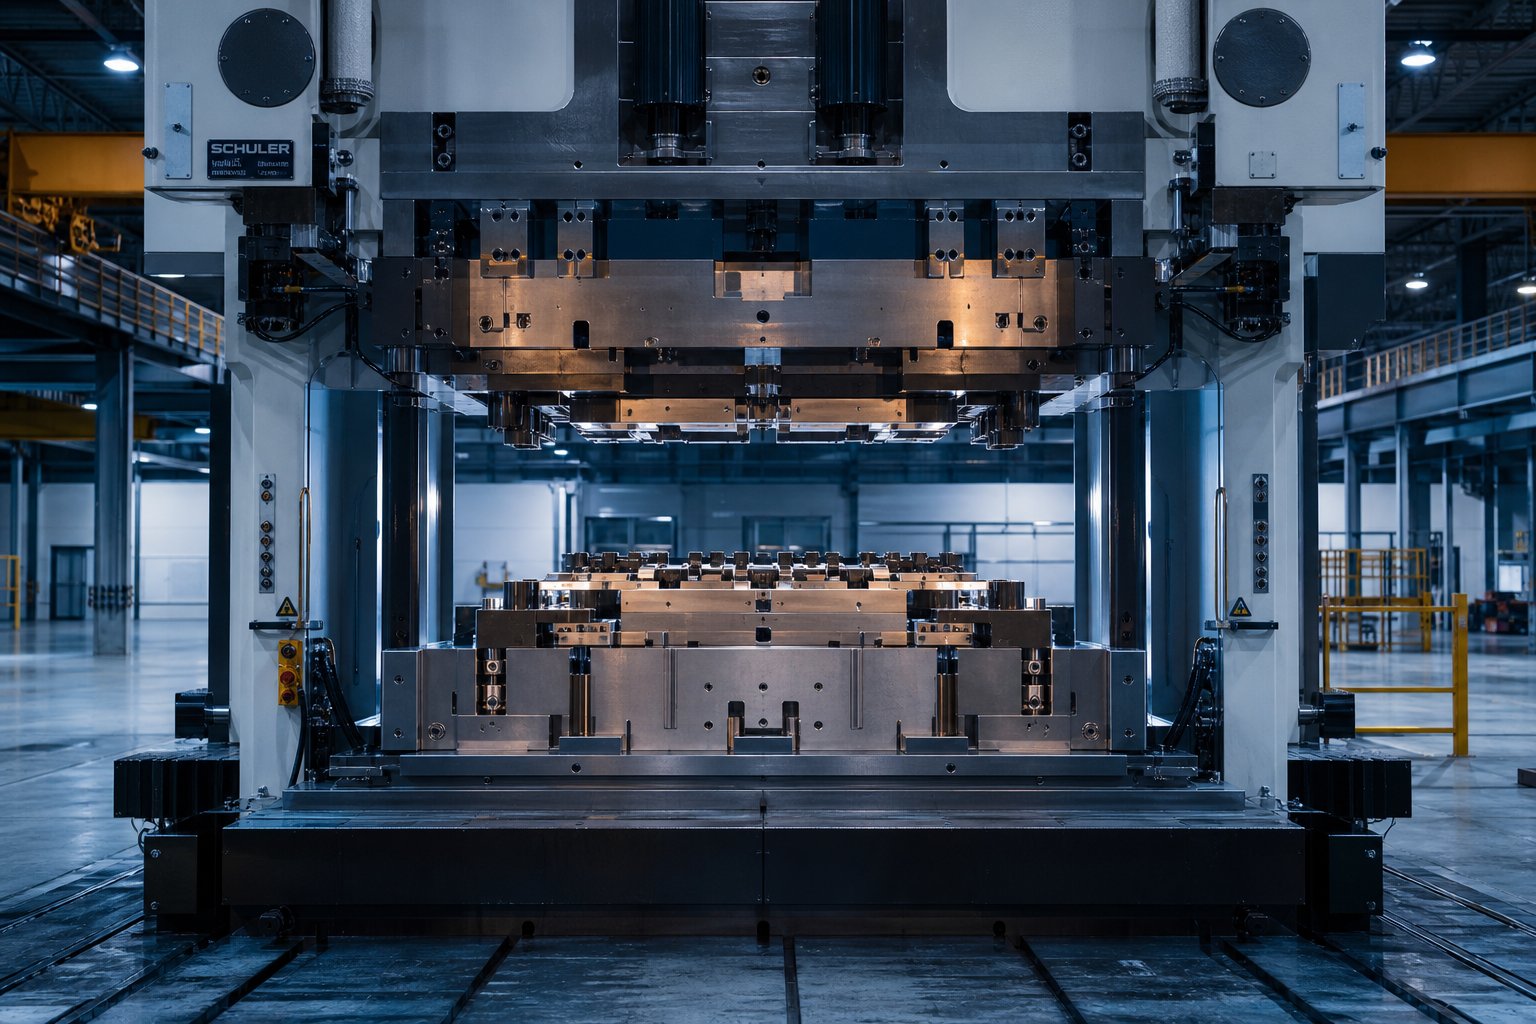
Automatická raznice je sladěná sada horních a spodních součástí z nástrojové oceli namontovaných v lisu, která přeměňuje plochý plech na trojrozměrné automobilové díly prostřednictvím řízeného řezání, ohýbání a tvarování v jediném zdvihu lisu nebo sérii zdvihů.
Forma ve svém jádru funguje jako vysoce zkonstruovaná forma na kov. Horní polovina (typicky nesoucí razník) klesá do spodní poloviny (blok matrice) a mezi nimi zachycený plech je nucen přizpůsobit se geometrii dutiny. Adržák polotovaruupíná okraje materiálu, aby řídil, jak kov teče během deformace, a zabraňuje tak vráskám nebo trhlinám. Vodicí kolíky a pouzdra vyrovnávají horní a spodní polovinu v tolerancích až 0,0001 palce, zatímco pružiny matrice a dusíkové válce poskytují tlak potřebný k udržení materiálu na místě během zdvihu.
Lisování je operace tváření za studena-, což znamená, že není záměrně aplikováno žádné vnější teplo. Přesto tření mezi nástrojovou ocelí a plechem vytváří významnou tepelnou energii a řízení tohoto tepla je jednou z mnoha proměnných, která odděluje matrici, která má miliony cyklů, od matrice, která se odštípne při prvním pokusu.
Proč při výrobě vozidel záleží na lisování automobilů
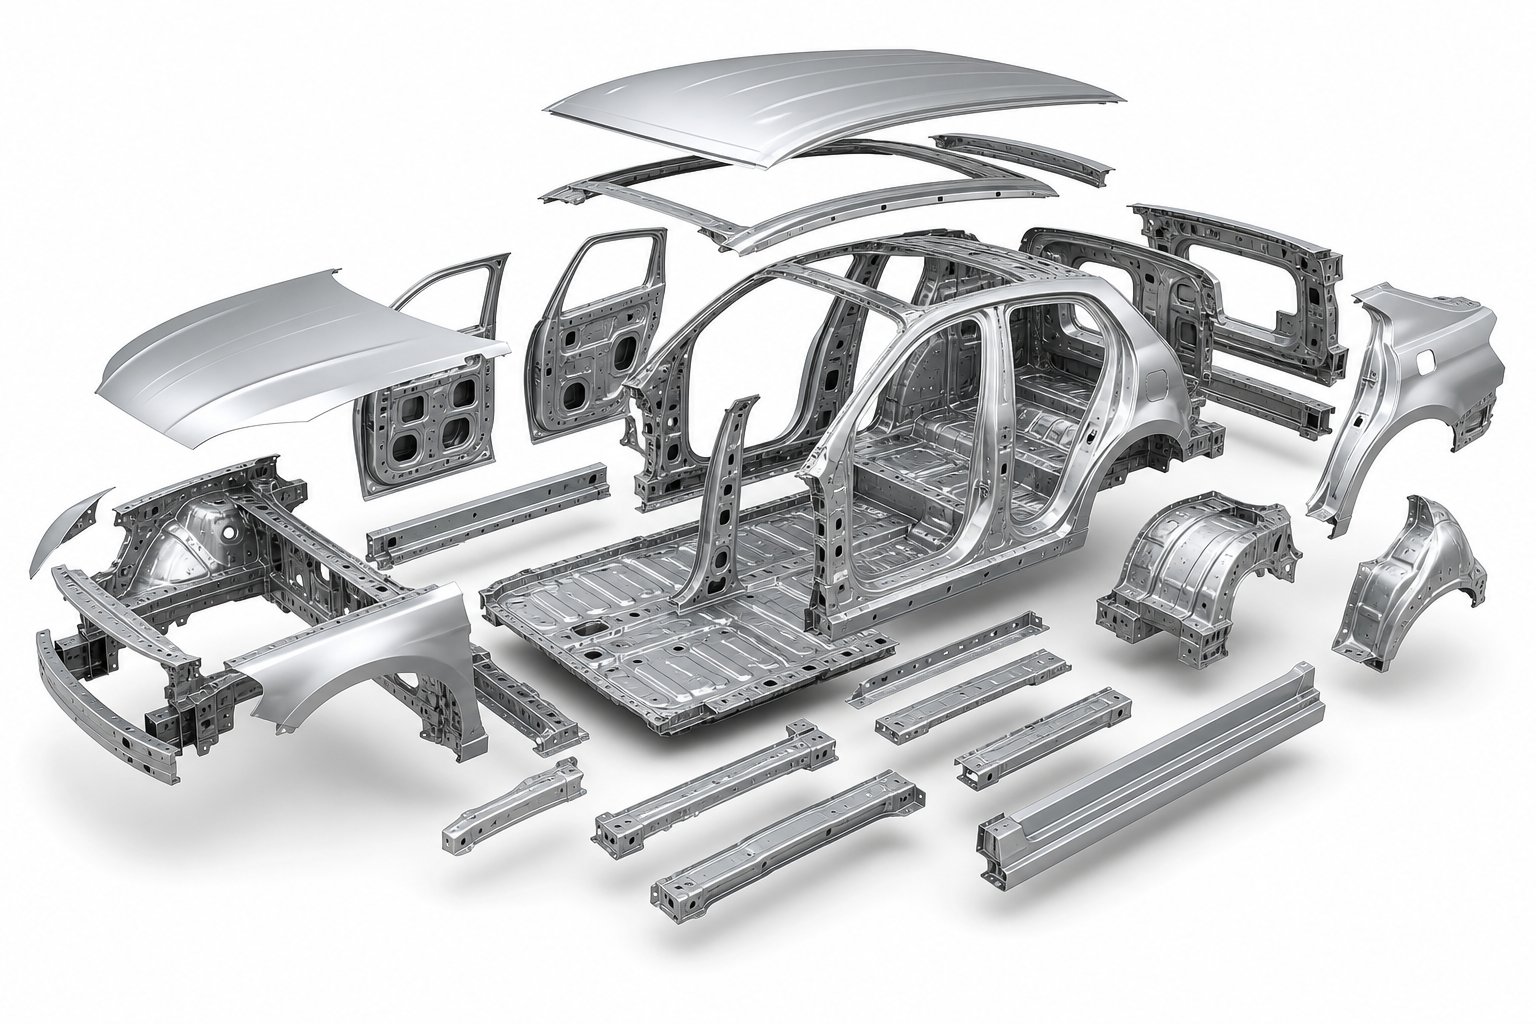
Scale vypráví příběh. Typická karoserie vozidla vyžaduje250 až 300 vyražených plechových-dílůjen pro tělo-v-bílé struktuře. Přidejte držáky podvozku, vnitřní výztuhy a konstrukční prvky a počet stoupá dále. Každá z těchto částí potřebuje vlastní vyhrazenou matrici nebo stanici v rámci progresivního nástroje. To znamená, že program jednoho vozidla může vyžadovat stovky jednotlivých lisovacích nástrojů, z nichž každá je navržena, vyrobena, vyzkoušena a ověřena předtím, než první sériové vozidlo sjede z linky.
To je důvod, proč je strojírenství kritickým faktorem nákladů a zároveň strážcem kvality. Špatně navržená automobilová raznice nevyrábí jen špatné díly. Zastavuje časové osy spuštění, navyšuje rozpočty na zkoušky a zavádí rozměrové variace, které procházejí montáží karoserie, přizpůsobením laku a konečnou kvalitou vozidla. Dostat kostku těsně před zahájením výroby není luxus. Je to předpoklad konkurenceschopné výroby.
Tento článek popisuje celý životní cyklusautomobilové lisovací nástrojeod výběru typu a materiálové strategie přes simulaci, vyzkoušení, údržbu a hodnocení partnerů. Je napsán jako reference pro odborníka, překlenující propast mezi akademickou teorií a příliš zjednodušenými přehledy, které dominují výsledkům vyhledávání. Ať už specifikujete nový progresivní nástroj pro program držáků nebo řešení problémů na konstrukčním panelu AHSS, sekce před vámi poskytují technický kontext, který potřebujete k lepšímu rozhodování v každé fázi.
Rozmanitost lisovaných dílů na moderním vozidle, od malých klipů až po celé boky karoserie, vyžaduje stejně rozmanité typy matric. Každá konfigurace s sebou nese zřetelné kompromisy v ceně, složitosti a produkční schopnosti.
Porovnání typů lisovacích forem pro automobily
Výběr špatného typu matrice pro daný díl je jednou z nejrychlejších cest k před{0}}výrobnímu selhání. Nejde jen o to, zda matrice může tvořit geometrii. Jde o to, zda investice do nástrojů, doba cyklu a chování materiálu odpovídají objemovým a kvalitativním cílům programu. Zde je návod, jak se hlavní typy lisovacích raznic rozdělují v automobilovém kontextu a kdy si každá z nich zasluhuje své místo v dílně.
Progresivní matrice pro-vysokoobjemové opakující se díly
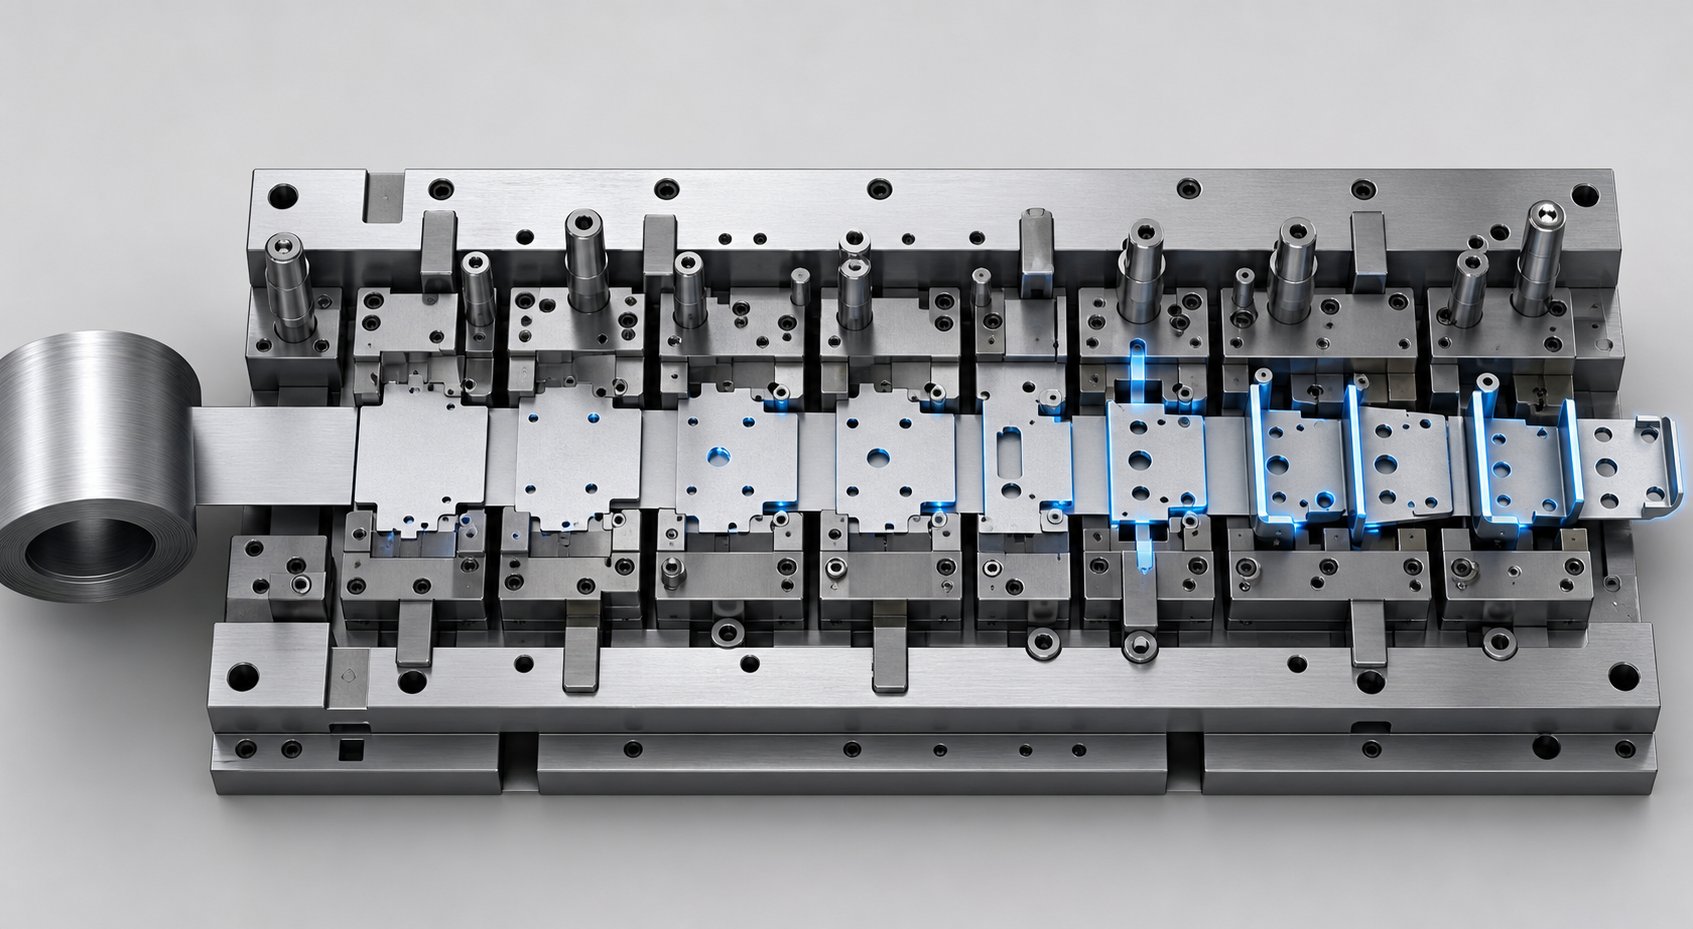
Progresivní razniceposouvá souvislou cívku plechu přes řadu stanic, z nichž každá provádí odlišnou operaci: děrování, ohýbání, ražení nebo ořezávání. Obrobek zůstává po celou dobu procesu připevněn k nosnému pásu a odděluje se až na konečné stanici. To udržuje časy cyklů extrémně nízké a hotové díly se často vyrábějí rychlostí 30 až 60 zdvihů za minutu nebo vyšší.
Progresivní zápustky najdete všude tam, kde automobilový program vyžaduje velké objemy relativně malých, geometricky složitých dílů. Myslete na montážní držáky, elektrické konektory, spony rámu sedadla a konstrukční výztužné desky. Vzhledem k tomu, že všechny operace probíhají během jediného lisovacího průchodu, náklady na pracovní sílu zůstávají minimální a opakovatelnost zůstává omezená. Kompromis? Výroba nástrojů je nákladná, dodací lhůty jsou delší a hluboké tažení je obtížné, protože pás omezuje, jak daleko může materiál téci.
Přenášecí matrice pro velké konstrukční součásti
Proces ražení v transferovém lisu má zásadně odlišný přístup. Místo toho, aby byl díl udržován na pásu, je polotovar oddělen od cívky na úplně první stanici. Mechanické prsty nebo automatizované dopravní systémy pak posouvají každý jednotlivý polotovar přes po sobě jdoucí formovací stanice uvnitř jediného velkého lisu.
Toto oddělení je to, co dělá přenosové matrice ideální pro velké konstrukční součásti, jako jsou vnitřky dveří, podlahové panely a boky karoserie. Bez nosného pásu omezujícího tok materiálu mohou inženýři dosáhnout hlubokého tažení a složitých trojrozměrných tvarů, které progresivní nástroj prostě nemůže poskytnout. Nastavení přenosu také zvládnou složité prvky, jako jsou žebra, příruby a závitové nálitky v různých fázích tváření. Nevýhodou jsou pomalejší cykly a vyšší citlivost na přesnost polohování polotovaru.
Složené a kombinované matrice pro přesnou práci
Když potřebujete plochý, rozměrově přesný díl vyrobený vysokou rychlostí, složené zápustky vám dodají. Tyto nástroje provádějí více operací řezání a tváření současně v jediném zdvihu lisu. Typickými výstupy jsou podložky, podložky, opěrné desky a jednoduché konzoly. Protože každý prvek je vytvořen najednou, soustřednost a rovinnost mají tendenci být lepší než to, čeho dosahuje progresivní nástroj na podobných geometriích.
Kombinované matrice rozšiřují tento koncept spojením řezných a neřezných operací, jako je vysekávání a kreslení, do jednoho tahu. Vyplňují mezeru pro středně-objemové díly, kde by progresivní nástroje byly přehnané, ale jednotlivé-závitnice by vyžadovaly příliš mnoho sekundárních kroků.
Tandemové lisovací linky pro panely třídy-A
Kapoty, blatníky, střechy a vnější části dveří vyžadují kvalitu povrchu, která toleruje nulové viditelné nedokonalosti po lakování. Tyto panely třídy-A se obvykle formují na tandemových lisovacích linkách: sled jednotlivých lisů uspořádaných do série, z nichž každý provádí jednu operaci na samostatném polotovaru. Automatizované systémy přenosu příčníků, jako je napřNastavení Gudel roboBeam používané hlavními výrobci OEM, přesunout díly z lisu do lisu bez mezilehlých orientačních stanic. Rychlosti cyklů dosahují 12 až 15 zdvihů za minutu pro ocelové i hliníkové panely.
Tandemové linky nabízejí maximální flexibilitu, protože každý lis pracuje samostatně. Výměna matrice na jedné stanici si nevynutí přepracování na jiných a tonáž se může měnit na stanici. Zaváděcí lis obvykle běží s vyšší kapacitou, protože počáteční tažení vyžaduje nejvíce energie. Tato konfigurace zpracuje polotovary až do šířky 4 160 mm a tloušťky materiálu od 0,4 mm oceli do 4 mm hliníku.
Strukturované srovnání typů zápustek
Výběr mezi těmito lisovacími nástroji na plech vyžaduje zvážení několika faktorů současně. Níže uvedená tabulka shrnuje klíčová rozhodovací kritéria do jediné reference:
| Typ matrice | Objem výroby | Část Složitost | Náklady na nástroje | Typická dodací lhůta | Flexibilita změny designu |
|---|---|---|---|---|---|
| Progresivní zemřít | Vysoká (100 000 a více ročně) | Střední až vysoká (žádné hluboké tažení) | Vysoký | 12-20 týdnů | Nízká (změny ovlivňují více stanic) |
| Přenosová matrice | Střední až vysoká | Vysoká (hluboké tažení, velká geometrie) | Vysoký | 16-24 týdnů | Střední (jednotlivé stanice lze upravit) |
| Compound Die | Střední až vysoká | Nízká až střední (ploché části) | Nízká až střední | 6-12 týdnů | Střední (jeden nástroj, jednodušší přestavba) |
| Kombinační matrice | Střední | Střední (řez + tvar jedním tahem) | Střední | 8-14 týdnů | Mírný |
| Tandemová lisovací linka | Vysoká (panely třídy-A) | Vysoká (kritický{0}}povrch, velké mezery) | Velmi vysoká (investice do více{0}}tisků) | 20-30+ týdnů | Vysoká (nezávislé stanice) |
Žádný jednotlivý typ kostky nedominuje napříč každým kritériem. Program držáků s 500 000 díly ročně patří k progresivnímu nástroji. Boční panel těla s požadavky na hluboké tažení a požadavky na povrch třídy-A patří k transferovému lisu nebo tandemové lince. Chybná shoda znamená nadměrné-investování do nástrojů, které nedokážou poskytnout požadovanou geometrii, nebo nedostatečné-investování do nástrojů, které neudrží požadovaný objem.
Přesto i perfektně zvolený typ matrice předčasně selže, pokud nástrojová ocel za ní nezvládne lisovaný materiál. Pokročilé-oceli s vysokou pevností a slitiny hliníku trestají nástroje tak, jak to měkká ocel nikdy nedokázala, a proto je výběr materiálu a povrchové inženýrství další kritickou proměnnou životnosti matrice.
Materiály raznic a povrchové úpravy pro výkon
Typ matrice dokonale přizpůsobený geometrii součásti se může ještě před zahájením výroby vytvořit kráter, pokud nástrojová ocel nemůže přežít materiál, který lisuje. Zde výběr materiálu lisovnice odděluje nástroje, které vydrží miliony cyklů, od nástrojů, které se odštípávají na svém prvním-výrobku z vysoce pevné oceli. Volba není nikdy tak jednoduchá jako výběr nejtěžší dostupné třídy. Každá nástrojová ocel pro lisovací nástroje představuje kompromis mezi odolností proti opotřebení a houževnatostí a správná rovnováha závisí na tom, co nástroj skutečně dělá při každém zdvihu lisu.
Třídy nástrojové oceli a jejich výkonnostní kompromisy
Představte si vysekávací razník, který prořízne 1,2 mm ocel DP780 rychlostí 40 úderů za minutu. Tato hrana vydrží abrazivní kontakt tisíckrát za hodinu. Porovnejte to s poloměrem tvarovacího nástroje, který vede stejný materiál do hlubokého tažení. Razník potřebuje maximální odolnost proti opotřebení. Poloměr tváření potřebuje tuhost, aby absorboval cyklické rázové zatížení bez praskání. Stejný díl, stejný lis, úplně jiné materiálové nároky na nástroj.
Nástrojová ocel D2 (11-13 % chromu, 1,4-1,6 % uhlíku) je na konci spektra odolnosti proti opotřebení. Jeho bohaté karbidy chrómu bravurně odolávají abrazivnímu opotřebení hran, což z něj činí výchozí volbu pro operace vysekávání a děrování v ocelových lisovacích nástrojích. Tepelně zpracované na 58-62 HRC, D2 může poskytnout dvojnásobnou až trojnásobnou životnost ostří než alternativy z nižší slitiny při zpracování abrazivních deskových materiálů. Trestem je křehkost: zápustky D2 selžou spíše odštípnutím nebo prasknutím než postupným opotřebením, což z nich dělá špatné kandidáty na tvářecí stanice s těžkým nárazem.
Nástrojová ocel A2 (5 % chrómu, -kalení na vzduchu) zaujímá vyvážený střed. Obětuje zhruba 40-50 % životnosti D2 opotřebení, ale získává výrazně lepší houževnatost a rozměrovou stabilitu během tepelného zpracování. Formovací zápustky, průvlaky a progresivní těla zápustek se složitou geometrií těží ze schopnosti A2 absorbovat opakovaná rázová zatížení bez katastrofického lomu.
Nástrojová ocel S7 posouvá ještě dále směrem k odolnosti proti nárazu a slouží k operacím hlubokého tažení{1}} a stanicím vystaveným silnému rázovému zatížení. DC53, modifikovaná varianta D2, překlenuje mezeru mezi odolností proti oděru na úrovni D2 a zlepšenou houževnatostí pro aplikace, kde konvenční D2 předčasně praská.
Nástrojové oceli práškové metalurgie (PM) představují nejvyšší úroveň. Proces výroby PM atomizuje roztavenou slitinu na jemný prášek a konsoliduje ji izostatickým lisováním za horka, čímž se získá mikrostruktura s malými, rovnoměrně rozloženými karbidy, spíše než s velkými karbidovými sítěmi, které se nacházejí v konvenčně litých ocelích. Výsledkem je materiál, který poskytuje současně vysokou odolnost proti opotřebení a vysokou houževnatost. Apřípadová studie zdokumentovaná AHSS Insightsukázal, že přechod z konvenční D2 na PM nástrojovou ocel obnovil životnost zápustky z 5 000-7 000 cyklů zpět na 40 000 až 50 000 cyklů při tváření 580 MPa feritovo-bainitové jakosti, aniž by došlo k problémům se zadřením nebo deformací.
Karbidové břitové destičky a jejich role v-zónách s vysokým opotřebením
Když ani PM oceli nemohou udržet přijatelnou životnost břitu, nastupují břitové destičky z karbidu wolframu. Tyto břitové destičky nejsou kompletní součástí zápustky. Jsou strategicky umístěny na okrajích lemů, propichovacích stanicích a vysokých-poloměrech kontaktu, kde se kluzný kontakt a abrazivní opotřebení soustřeďují nejintenzivněji. Tvrdokovové raznice, přesněji raznice vybavené karbidovými vložkami v kritických oblastech opotřebení, se stávají nezbytnými při ořezávání ultra-vysoko{5}}ocelí nad 980 MPa nebo lisování materiálů s abrazivním-potahem, jako je galvanizovaný plech.
Ekonomika upřednostňuje hybridní přístup: postavte tělo zápustky z houževnaté oceli, jako je A2 nebo PM ocel, a poté instalujte karbidové vložky pouze tam, kde údaje o opotřebení nebo simulace předpovídají zrychlené ztráty materiálu. Vyhnete se tak extrémním problémům s křehkostí a obrobitelností při výrobě celých nástrojů z tvrdokovu a zároveň zajistíte výkon potřebný pro opotřebení v zónách nejvyšší-poptávky.
Tepelné zpracování a povrchové nátěry, které prodlužují životnost matrice
Výběr správné základní oceli je pouze výchozím bodem. Povrchové inženýrství znásobuje výkon tohoto substrátu tím, že řeší specifické způsoby selhání: zadření, opotřebení adhezivem, abrazivní opotřebení a třením-nahromadění tepla. Špatný nátěr na nesprávném substrátu nebo nátěr aplikovaný bez řádného tepelného zpracování pod ním ve skutečnosti selhání spíše urychluje, než aby mu zabránil.
Nejprve zvažte substrát. Povrchový povlak nanesený na měkkou nebo nesprávně kalenou nástrojovou ocel popraská, protože podklad se plasticky deformuje pod kontaktním tlakem a podkopává povlak nad ním. Správné tepelné zpracování, včetně dvojitého temperování ke zmírnění zbytkového pnutí, je předpokladem pro fungování jakéhokoli povlaku.
Následující povrchové úpravy se zaměřují na různé režimy selhání a aplikační scénáře:
- Iontová nitridace- Difunduje dusík do povrchu nástroje a vytváří tvrdou vrstvu odolnou proti opotřebení- (obvykle 900–1 100 HV). Zabraňuje opotřebení lepidla a zadření. Ideální pro tvářecí nástroje pro zpracování pozinkovaného AHSS, kde PVD povlaky mohou způsobit usazování zinku.
- Povlak TD (Toyota Diffusion).- Tepelně-reaktivní depoziční proces, který vytváří vrstvu karbidu vanadu metalurgicky připojenou k povrchu oceli. Poskytuje extrémní tvrdost (3 200-3 800 HV) a vynikající odolnost vůči abrazivnímu i adhezivnímu opotřebení. Nejlépe se hodí pro ražení poloměrů tažnic a hran ořezů bez povrchové úpravy AHSS.
- PVD povlaky (TiAlN, CrN, TiCN)- Fyzikální napařování nanáší tenké, tvrdé povlaky při relativně nízkých teplotách (pod 500 stupňů C), přičemž zachovává tvrdost substrátu bez deformace. Snižuje zadření a tření na ocelových plechech bez povlaku. Jedno zdokumentované srovnání ukázalo, že řezná ocel s povlakem PVD-vyrobí více než 1,2 milionu dílů oproti pouze 50 000 u pochromovaného-nástroje stejné třídy AHSS.
- CVD povlaky (TiC, TiCN)- Chemická depozice z par vytváří pevnější metalurgickou vazbu než PVD, ale vyžaduje teplotu zpracování kolem 1 000 stupňů C, což může změkčit substrát formy a může způsobit deformaci rozměrů. Vyžaduje následné vytvrzení. Používá se tam, kde je pevnost spoje důležitější než rozměrová přesnost.
- Chromování- Historicky běžné pro snížení tření, ale při vysokých kontaktních tlacích generovaných AHSS vykazuje mikrotrhlinky. Studie potvrzují, že to není nejlepší volba pro pokročilé-pevnostní třídy a environmentální předpisy dále omezují jeho použití.
Posun směrem k AHSS a hliníku pro odlehčení vozidel zásadně změnil materiálovou strategii pro lisovací nástroje. Třídy AHSS mohou dosáhnout hodnot tvrdosti plechu blížící se samotnému nástroji, přičemž některé martenzitické třídy překračují 57 HRC. Tradiční normy zápustek vyvinuté pro měkkou ocel jsou prostě nedostatečné. Hliník mezitím zavádí agresivní adhezivní opotřebení a tendence k zadření, které vyžadují jiné chemické nátěry a povrchové úpravy, než vyžadují ocelové -lisovací nástroje.
Přizpůsobení jakosti nástrojové oceli, protokolu tepelného zpracování a povrchové úpravy konkrétnímu materiálu plechu a lisování není volitelné. Je to technická disciplína, která určuje, zda matrice přežije svou zamýšlenou produkční životnost nebo selže před spuštěním. A tato materiálová strategie poskytuje svou plnou hodnotu pouze tehdy, když je matrice navržena tak, aby sloužila přesné geometrii součásti a požadavkům na tváření její cílové aplikace.
Automobilové díly a jejich technické požadavky
Znalost toho, jak třídy nástrojových ocelí a jejich povlaky interagují s materiálem plechu, je zásadní, ale tato znalost přináší výsledky pouze tehdy, když se mapuje na konkrétní součásti vozidla. Každý lisovaný díl na autě nese jedinečnou geometrii, toleranci a materiálová omezení, která určují, jaký typ automobilových lisovacích čelistí nasadit a jak je zkonstruovat. Diskutovat o designu matrice v abstraktních termínech se míjí účinkem. Skutečná otázka vždy zní: jakou součást vyrábím a co tato součást vyžaduje od nástrojů?
Požadavky na tělo-v-bílé a strukturální raznice
Struktury karoserie-v-bílé (BIW) představují některé z nejnáročnějších aplikací pro automobilové lisovací nástroje. B-sloupky, vahadla, příčné nosníky a výztuhy A-sloupků jsou stále častěji vyráběny z tříd AHSS s tlakem 980 MPa a vyšším, aby splnily cíle bezpečnosti při nárazu a zároveň snížily hmotnost. Tyto materiály odolávají deformaci díky své konstrukci, což znamená, že nástroj musí překonat výrazně vyšší tvářecí síly a zvládnout silné odpružení po otevření lisu.
Odpružení v konstrukčních částech AHSS není menší nepříjemnost. Výzkum potvrzuje, že rozměrové odchylky v úhlové geometrii, zakřivení stěny a zkroucení rostou úměrně tomu, jak pevnost v tahu dosáhne 980 MPa a více, což někdy zcela brání montáži narušením vyrovnání svarového spoje. To vyžaduje ovládánískládání více protiopatřenído konstrukce lisovnice: kompenzace nadměrného ohybu zabudovaná do povrchů lisovnice, hybridní geometrie nákružků, které vyvolávají-natahování, a v některých případech razicí nebo dostřelovací stanice, které stlačují kritické poloměry, aby neutralizovaly gradienty zbytkového napětí. Žádná jednotlivá technika na těchto úrovních síly nestačí.
Přenášecí matrice a linky tandemového lisu dominují tomuto prostoru, protože panely BIW jsou obvykle velké polotovary vyžadující hluboké tažení a více{0}}krokové tvářecí sekvence. Požadavky na tonáž lisu mohou přesáhnout 2 000 tun na jeden B-pilířový provoz a každý povrch matrice, který se dotýká plechu, musí být navržen pro abrazivní povahu nepovlakované nebo pozinkované-vysokopevnostní oceli{6}}.
Komponenty podvozku a držáku
Komponenty podvozku mají jinou logiku. Ovládací ramena, montážní držáky, výztužné desky a -výztuhy příčníků jsou obvykle menší, vyrábějí se ve velmi velkých objemech a vyžadují těsné geometrické tolerance pro montáž, ale zřídka vyžadují kvalitu povrchu třídy-A. Zde vyniká progresivní lisování.
Jediný progresivní nástroj dokáže prorazit, tvarovat, ohýbat a ořezávat držák podvozku v jednom souvislém průchodu cívkou{0}} rychlostí 30 až 60 zdvihů za minutu. Technická výzva se posouvá od řízení odpružení na ultra-vysoko{5}}pevnostním materiálu k optimalizaci rozvržení pásu pro minimální zmetkovitost, udržování těsného vyrovnání stanice-na{7}}stanici v milionech cyklů a řízení opotřebení matrice na děrovacích stanicích, kde jsou karbidové břitové destičky nezbytné pro abrazivní-ocel s povlakem.
Pro týmy pracující napříč těmito rodinami součástí je důležité mít partnera pro lisování s dokumentovanými zkušenostmi s procesy.YICHEN, například podporuje inženýrské týmy OEM, Tier{2}}1 a Tier{3}}2 s případovými studiemi lisování a výroby plechů zahrnujících kovové části konstrukce a podvozku, které poskytují skutečné reference o tom, jak se strojírenství promítá do komponentů připravených pro výrobu napříč různými subsystémy vozidel.
EV-Specifické komponenty pohánějící inovaci matrice
Elektromobily představily zcela novou kategorii automobilových dílů, které využívají vysekávání a tvarování způsobem, který tradiční platformy ICE nikdy nevyžadovaly. Kryty bateriových přihrádek jsou možná nejvýznamnějším příkladem. Baterie může představovat 20 až 25 % celkové hmotnosti EV, díky čemuž je architektura zásobníku kritickou příležitostí ke snížení hmotnosti.
Lisování-jednodílné ocelové přihrádky na baterie vyžaduje jedinečné konfigurace prázdného místa. Cleveland-Cliffs a AutoForm předvedly na míru-svařovaný polotovar (TWB) kombinující AHSS pro ploché dno (ochrana pod podlahou) s nižší-pevností oceli v rozích a bočních stěnách, kde dochází k silné deformaci. Matrice musí zvládnout různé vlastnosti materiálu v rámci jednoho polotovaru, řídit pohyb svarové-čáry během tváření a dosáhnout rovinnosti příruby do 1,5 mm po celé délce podnosu, aby splnila požadavky-testu těsnosti. Počáteční návrhy vykazovaly silné odpružení a kroucení, dokud inženýři optimalizovali rozvržení TWB do konfigurace ve tvaru hashtag{10}}, která minimalizovala deformace v zónách AHSS.
Skříně motoru a výměny hliníkových konstrukčních odlitků zvyšují složitost. Hliníkové -intenzivní EV architektury vyžadují různé vůle matrice (typicky 8-12 % tloušťky materiálu oproti 5–8 % u oceli), specializované mazání pro potlačení zadření a upravené rychlosti tváření, protože citlivost hliníku na rychlost deformace se liší od oceli. Servolisy se svými programovatelnými profily posuvného pohybu jsou stále častěji spárovány s těmito matricemi, aby se optimalizovala rychlost beranu během tvářecího zdvihu.
Rodiny součástí mapované na typ matrice a inženýrskou výzvu
- B-sloupky a A-výztuhy sloupku (přenosová kostka)- Kompenzace odpružení za 980+ MPa AHSS vyžadující více-skládání protiopatření a vysokou lisovací tonáž.
- Vnitřní části dveří a podlahové vany (přenášecí matrice)- Správa hloubky tažení s řízeným tokem materiálu přes velké prázdné oblasti.
- Kapoty, blatníky a střešní panely (tandemová lisovací linka)- Třída-Kvalita povrchu s nulovými viditelnými nedokonalostmi po lakování, vyžadující přesné ovládání přítlaku držáku polotovaru.
- Montážní konzoly a výztužné desky (progresivní matrice)- Optimalizace rozvržení pásů pro minimální zmetkovitost a vysokou{1}}konzistenci výroby v milionech cyklů.
- Elektrické konektory a spony (progresivní matrice)- Pevná tolerance u malých, složitých geometrií s tenkými-materiály náchylnými k tvorbě otřepů.
- Kryty bateriových přihrádek (přenosová kostka nebo velký jednotlivý{0}}zásah)- Tvarování odlišného materiálu v přířezech TWB, ovládání odpružení pro rovinnost příruby a přesnost rozměrů-odolná proti úniku.
- Skříně motoru a konstrukční prvky EV (přenášecí matrice)- Prevence zadření hliníku, upravené vůle matrice a optimalizace rychlosti tváření na servolisech.
- Řídicí ramena a závěsné konzoly (progresivní nebo přenosová matrice)- Únava-kvalita tvarování života s konzistentními mechanickými vlastnostmi ve velkosériových-sériových výrobách.
Každá z těchto párů vyseknutých a automobilových dílů s sebou nese zřetelné riziko selhání, pokud je nástroj navržen genericky, nikoli účelově-postaven pro konkrétní materiál, geometrii a výrobní záměr. Mezera mezi znalostmi, který typ matrice se hodí, a skutečným specifikováním správného nástroje pro daný program je tam, kde se rámce pro inženýrské rozhodování stávají nepostradatelnými.
Jak vybrat správný typ raznice
Vědět, které typy kostek existují, není totéž jako vědět, který z nich specifikovat pro daný program. Inženýři, kteří toto rozhodnutí udělají špatně, neplýtvají pouze rozpočtem na nástroje. Uzamknou svůj tým do produkčního systému, který buď nemůže zasáhnout cíle cyklu, nebo vůbec nedokáže vytvořit geometrii. Praktický průvodce výběrem raznice začíná třemi proměnnými: objemem, geometrií a ekonomikou. Z toho plyne každá další úvaha.
Objem a doba cyklu jako primární ovladače výběru
Objem výroby je prvním filtrem. Progresivní lisovací raznice se stává nákladově-efektivní, když roční objemy dosáhnou zhruba 50 000 až 100 000 jednotek, i když velmi-jednoduché geometrie mohou ospravedlnit výrobu nástrojů na 30 000 jednotek. Pod touto hranicí je investice do nástroje na kus neúměrná a CNC-výroba na bázi CNC nebo jednotlivé-závitnice mají větší finanční smysl. Přenášecí nástroje zabírají podobnou objemovou úroveň, ale slouží k příliš velkým nebo příliš hlubokým dílům pro zpracování{13}}pro pásové podávání, což obvykle odůvodňuje investici ve výši 25 000 nebo více dílů ročně.
Doba cyklu sdružuje otázku objemu. Progresivní zápustky běží rychlostí 200 až 600 nebo více zdvihů za minutu pro malé díly a vytvářejí hotové součásti v nepřetržitém toku. Přenosové systémy pracují rychlostí 12 až 30 zdvihů za minutu v závislosti na velikosti součásti a konfiguraci lisu. Když zvažujete, jak vybrat typ raznice, zeptejte se na toto: ospravedlňuje roční poptávka po objemu rychlostní prémii progresivních nástrojů, nebo vás geometrie dílu nutí k převodovým rychlostem bez ohledu na objemové cíle?
Samotný objem nediktuje odpověď. Držák s 200 000 jednotkami s mělkými ohyby patří k progresivnímu nástroji. Vnitřní dveře s 200 000 jednotkami a hloubkou tažení 150 mm ne, protože nosná lišta nemůže pojmout tento tok materiálu bez roztržení.
Rozhodující geometrické faktory zahrnují hloubku tažení vzhledem k průměru polotovaru, počet požadovaných fází tváření, celkové rozměry polotovaru a to, zda součást potřebuje prvky ve více rovinách. Součásti s hloubkou tažení přesahující 25 až 50 mm nebo vyžadující více než pět až šest tvářecích stupňů obecně migrují směrem k převodovým nebo tandemovým konfiguracím. Ploché díly, které vyžadují pouze řezání a děrování, pasují složené matrice bez ohledu na objem.
Druh materiálu představuje další omezení. AHSS nad 780 MPa vyžaduje vyšší lisovací tonáž, přísnější kontrolu vůle a více fází tváření pro zvládnutí odpružení. Hliník vyžaduje upravené vůle a pomalejší tvářecí rychlosti, aby se zabránilo zadření. Oba materiály zužují rozsah použitelných konfigurací lisovacího nástroje a matrice ve srovnání s měkkou ocelí.
Rozpočet, dodací lhůta a flexibilita
Prototypový program a program produkčního{0}}záměru vyžadují zásadně odlišnou investiční logiku. Prototypové raznice jsou záměrně zjednodušené, vyrobené z měkčích materiálů a navrženy pro stovky až několik tisíc dílů. Existují proto, aby ověřovaly geometrii, ne aby přežily 500 000 cyklů. Věnování rozpočtu na výrobu-nástrojů před dokončením ověření návrhu znamená nákladné přepracování, protože pozdní{7}}technická změna na progresivní matrici může stát polovinu původní ceny nástroje.
Přizpůsobte investici do matrice hodnotě výroby během životního cyklu. Kostka, která stojí třikrát více, ale poskytuje desetkrát větší objem při jedné-desetinové ceně kusu, není drahá. Je to jediná racionální volba.
Progresivní matrice vyžadují 12 až 20 týdnů na navržení, obrobení a uvedení do provozu. Převodní raznice běží 16 až 24 týdnů. Nástroj na tandemové lince může přesáhnout 30 týdnů. Pokud načasování programu těmto oknům nevyhovuje, mohou být jednodušší nástroje s rychlejším obratem jedinou schůdnou cestou ke spuštění, i když dlouhodobá-ekonomická hlediska upřednostňují složitější nastavení.
Rozhodovací matice: Přizpůsobení charakteristik součásti typu matrice
| Charakteristika dílu | Progresivní zemřít | Přenosová matrice | Compound Die | Tandemová linka |
|---|---|---|---|---|
| Malá velikost (pod 300 mm) | Ideál | Možné, ale neefektivní | Ideální pro ploché díly | Nevhodné |
| Velká velikost (nad 500 mm) | Neproveditelné | Ideál | Neproveditelné | Ideál |
| Hluboký tah (nad 50 mm) | Neproveditelné | Ideál | Neproveditelné | Ideál |
| Plochý profil, pouze řezané prvky | možné | Přezbrojení | Ideál | Přezbrojení |
| Roční objem přes 100 tis | Ideál | Dobrý | Dobrý | Dobrý |
| Roční objem pod 25 tis | Neodůvodněné | Okrajový | Odůvodněné | Neodůvodněné |
| AHSS (780+ MPa) | Funkční s karbidovými břitovými destičkami | Ideální (více{0}}úrovňové ovládání) | Omezeno na vymazání | Ideál |
| Hliníková slitina | Životaschopný s odpornými kontrolami | Ideální (nutná regulace rychlosti) | Životaschopný | Ideální se servolisem |
| Třída-Vyžadován povrch | Nevhodné | možné | Nelze použít | Ideál |
Jak typ lisu omezuje nebo povoluje návrh matrice
Automatická matrice nefunguje izolovaně. Funguje uvnitř lisu a tento typ lisu buď rozšiřuje, nebo omezuje to, co může nástroj dosáhnout. Konvenční mechanický lis poskytuje pevné profily zdvihu při vysoké rychlosti, což z něj činí výchozí nastavení pro progresivní operace. Nemůže však upravit rychlost berana uprostřed zdvihu- ani setrvat v dolní úvrati.
Hydraulický lis poskytuje plnou tonáž v libovolném bodě zdvihu a může držet pod tlakem neomezeně dlouhou dobu, takže je ideální pro hluboké tažení a složité tvarování, kde materiál potřebuje čas k toku. Maximální rychlost je však obvykle omezena na přibližně 30 úhozů za minutu, což omezuje propustnost programů s velkým-objemem.
Tuto mezeru překlenují servo-mechanické lisy. Umožňují programovatelný posuvný pohyb: zpomalení přes kritické tvářecí zóny, zrychlení přes -nedotykové části zdvihu a krátké setrvání na dně, aby se snížilo odpružení u materiálů s vysokou-tažností. Servolis může prodloužit životnost nástroje snížením reverzní tonáže (proražení) při tváření-vysokopevnostní oceli a otevírá dveře pro práci s náročnějšími slitinami, které by přemohly mechanické lisy s pevnou rychlostí-. Když váš průvodce výběrem raznice ukazuje na AHSS nebo hliník, výběr lisu není oddělený od výběru raznice. Jsou spřaženým systémem.
Správné nastavení tohoto rámce, sladění objemu, geometrie, materiálu, rozpočtu a kapacity lisu do koherentní specifikace určuje, zda bude matrice úspěšná od prvního zásahu, nebo zda bude vyžadovat měsíce nákladné přepracování. Ale i perfektně specifikovaná matrice stále závisí na tom, co se stane ve fázi digitálního inženýrství, než je jakákoliv nástrojová ocel řezána.
Digitální simulace a virtuální strojírenství
Specifikace matrice, která na papíře vypadá bezchybně, může stále selhat při svém prvním tisku. Rozdělení se objevují v poloměrech kreslení, které se zdály konzervativní. V oblastech příruby, které byly údajně pod dostatečným tlakem držáku polotovaru, se tvoří vrásky. Odpružení vytlačí konstrukční panel o 4 mm mimo toleranci, když je přijatelné okno 0,5 mm. Nejde o náhodná selhání. Jsou to předvídatelné výsledky, které může simulace lisovacích nástrojů identifikovat a vyřešit měsíce před obrobením jakékoli nástrojové oceli.
Fáze digitálního inženýrství mezi zmrazením návrhu lisovnice a fyzickou konstrukcí je místem, kde se zachytí nebo vytvoří většina před{0}}výrobních selhání. Týmy, které investují do přísného virtuálního ověřování, dramaticky zkracují své zkušební smyčky. Týmy, které tuto fázi přeskočí nebo zkrátí, za to zaplatí přepracováním, opravami svarů a zpožděným spuštěním.
Simulace tváření a analýza proveditelnosti
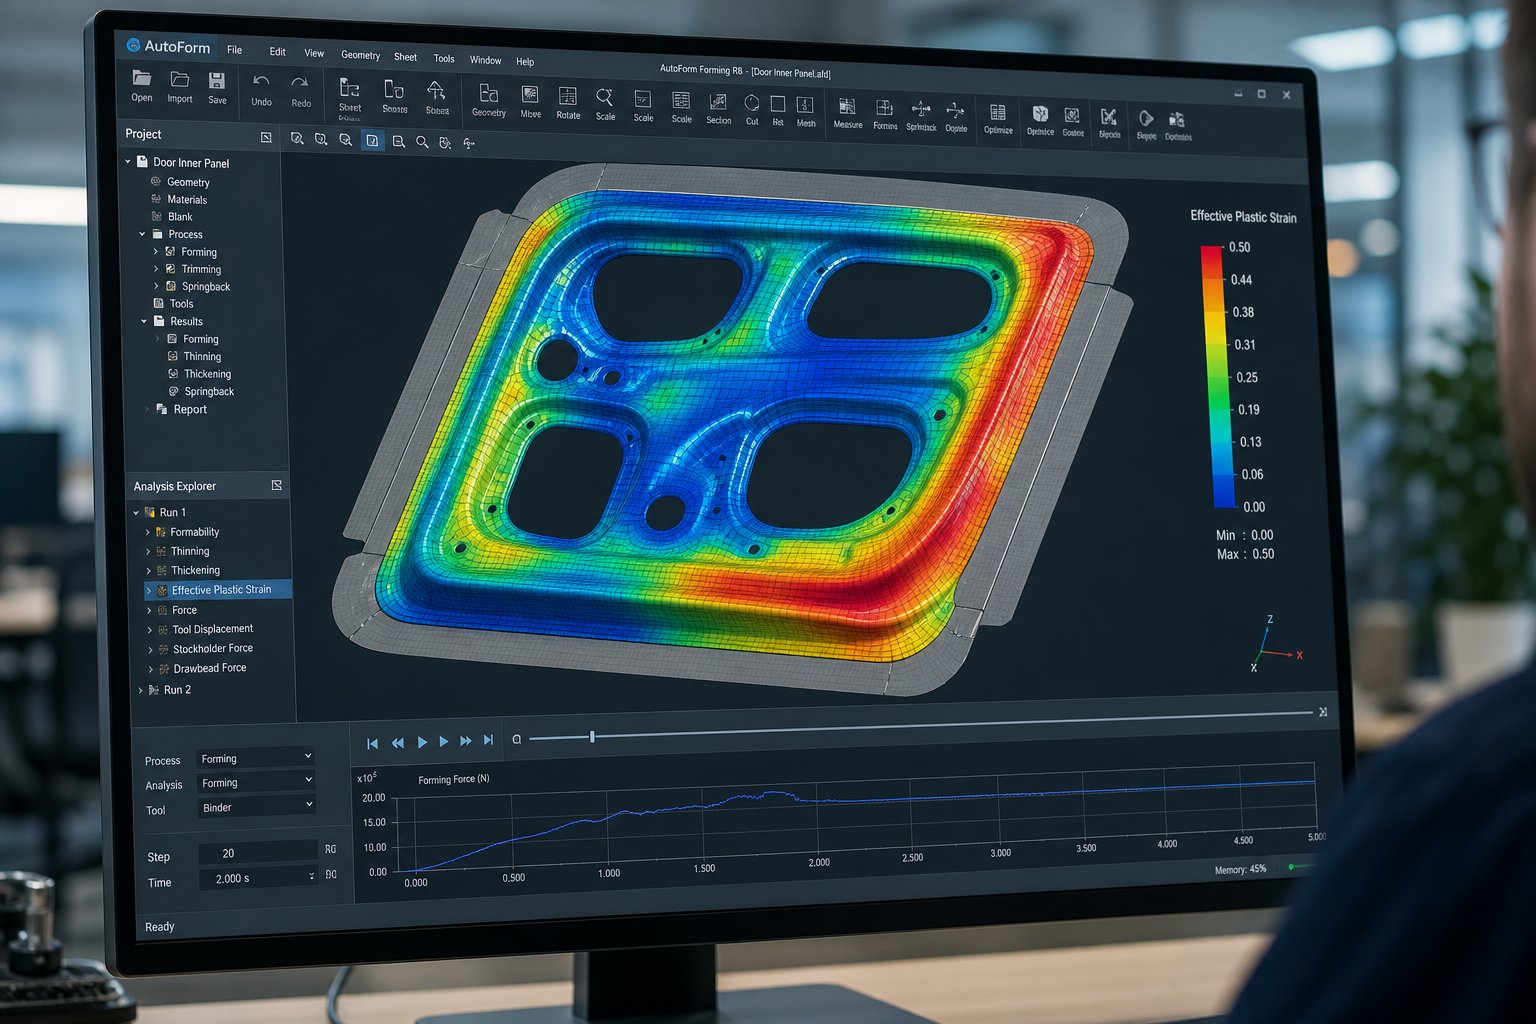
Moderní software pro simulaci návrhu zápustek používá analýzu konečných prvků (FEA) k digitální replikaci toho, co se stane, když se polotovar plechu dotkne povrchů zápustky v tonáži lisu. Software propojí polotovar do tisíců diskrétních prvků, přiřadí vlastnosti materiálu (mez kluzu, deformační zpevnění, anizotropie) a postupuje procesem tváření v přírůstkových časových krocích. Při každém přírůstku vypočítá napětí, deformaci, změnu tloušťky a podmínky kontaktu po celém povrchu součásti.
Co to prozrazuje? Představte si, že navrhujete přenosovou matrici pro B-výztuhu sloupku z 980 MPa dvou-fázové oceli. Simulace ukazuje ztenčení přesahující 25 % na přechodovém poloměru, přičemž tato zóna je umístěna nad křivkou meze tváření. To je předpokládané rozdělení. Ve stejném běhu se tlaková napětí hromadí v nepodporované přírubě, což ukazuje na riziko vrásek. Oba problémy jsou viditelné na obrazovce před napsáním jediného obráběcího programu.
Tento proaktivní přístup je přesně tovirtuální zkušební pracovní postupyjsou navrženy tak, aby: zjišťovaly a řešily potenciální vady ve fázi návrhu, nikoli během fyzického zkoušení, kdy jsou opravy časově-náročné a nákladné. Simulace umožňuje inženýrům testovat různé tvary polotovarů, kreslit konfigurace obruby, síly držáku polotovaru a rychlost lisování v řádu hodin, nikoli týdnů, přičemž se digitálně opakují, dokud nebude procesní okno robustní.
Kompenzace odpružení v designu obličeje
Odpružení je elastické zotavení. Když se lis otevře a tvářecí síly povolí, plech částečně odpruží zpět do původního plochého stavu. U měkké oceli může být tato odchylka 1 až 2 stupně na úhlu příruby. V 980 MPa AHSS může dosáhnout 8 až 12 stupňů s dodatečným zkroucením a zvlněním stěny, které deformuje celý díl nad toleranci sestavy.
Razidlo s kompenzací odpružení netvoří pouze součást nominální geometrie. Záměrně se přes-formuje a ohýbá povrchy za jejich cílovou polohu o vypočítanou hodnotu, takže po elastickém zotavení se díl uvolní do správného tvaru. To zní v principu přímočaře. V praxi to vyžaduje opakovací simulační smyčky, kde software předpovídá odchylku odpružení, morfuje povrchy matrice v opačném směru, re-simuluje a kontroluje konvergenci.
Základní technika je povrchové morfování. Geometrie čela matrice je posunuta vektorovým polem odvozeným z predikce odpružení, v podstatě tlačí každý bod na povrchu nástroje inverzní hodnotou jeho předpokládané rozměrové chyby. Použití pokročilých přístupůVektorová pole odchylek založená na CAE-k definování vzájemné korespondence-k{1}}jednomu uzlu mezi nominální plochou CAD a kompenzovanou geometrií, což zajišťuje hladké, vyrobitelné povrchy nástrojů, i když jsou vzory odpružení složité. Tato metodika funguje jak pro virtuální kompenzaci během návrhu, tak pro kompenzaci založenou na skenování- během fyzického zkoušení, kde naskenovaný mrak--bodových dat ze skutečných výlisků řídí morfovací opravy.
Typické jsou vícenásobné iterace kompenzace. První průchod může snížit odpružení ze 4 mm na 1,5 mm. Druhý průchod sníží pod 0,8 mm. Cílem je čistá-přesnost tvaru po otevření lisu, nikoli během samotného tvarovacího zdvihu.
Virtuální zkoušení a optimalizace procesů
Simulace lisovacích nástrojů přesahuje kontrolu proveditelnosti jedné-operace. Úplné virtuální vyzkoušení replikuje celý systém lisovacích-zápustkových{3}}materiálů jako digitální dvojče: každá tvářecí operace v pořadí, s přechodným odpružením mezi stanicemi, operacemi ořezávání a konečným odpružením po posledním úderu. Inženýři mohou vyhodnotit, jak se změny v jedné stanici šíří po proudu, což je extrémně obtížné diagnostikovat na fyzické lisovací lince.
Tento přístup digitálního dvojčete umožňuje optimalizaci proměnných, jejichž fyzické přizpůsobení je nákladné:
- Nakreslete geometrii a polohu korálků- Řídí tok materiálu do dutiny matrice a zabraňuje jak vráskám (příliš málo omezení), tak štěpení (příliš mnoho omezení).
- Prázdný tvar a velikost- Optimalizovaný obrys snižuje zmetkovitost, eliminuje praskání okrajů a zajišťuje dostatek materiálu pro operace lemování.
- Profil síly držáku polotovaru- Proměnná síla během zdvihu řídí rychlost posuvu materiálu v různých fázích deformace.
- Stiskněte rychlost a posuvný pohyb- Obzvláště kritické pro aplikace servolisů, kde rychlost beranu přes tvarovací zónu ovlivňuje rychlost deformace u hliníku a AHSS.
Analýza robustnosti procesu přidává další vrstvu. Spuštěním simulace napříč řadou variací materiálových vlastností (tolerance tloušťky, rozptyl meze kluzu, změny koeficientu tření) inženýři zjišťují, zda je procesní okno dostatečně široké, aby tolerovalo skutečné{1}}proměny, nebo zda bude produkovat zmetky, kdykoli se vlastnosti příchozího svitku mírně změní.
Klíčové výstupy simulace by měl vyhodnotit každý strojník
Jediný běh simulace vygeneruje bohatou datovou sadu. Vědět, na kterých výstupech záleží a co indikují, je to, co odlišuje zkušené inženýrské týmy od těch, kteří jednoduše „provozují software“, aniž by vyvozovali použitelné závěry:
- Tvarovací limitní diagramy (FLD)- Zakreslete hlavní a menší napětí na každém prvku proti křivce porušení materiálu. Prvky nad křivkou indikují rozdělené riziko. Prvky v kompresní zóně indikují tendenci k vráskám.
- Ztenčující se mapy- Zobrazit procentuální zmenšení tloušťky přes součást. Kritické prahové hodnoty se liší podle materiálu, ale ztenčení nad 20–25 % u AHSS obvykle signalizuje hrozící selhání.
- Obrysy odchylky odpružení- Vizualizujte rozměrovou chybu po obnovení elasticity, obvykle zobrazenou jako barevně-mapovaná vzdálenost od nominální geometrie. Vede strategii kompenzace a identifikuje oblasti, které vyžadují zásahy.
- Indikátory vrásek- Identifikujte zóny, kde tlakové napětí překračuje práh vzpěru materiálu, předpovězte povrchové vlny nebo záhyby, které se při následujících operacích nemusí zploštit.
- Kontaktní rozložení tlaku- Odhaluje, kde jsou povrchy matric vystaveny nejvyššímu opotřebení, a informují o rozhodování o povrchových úpravách a umístění břitových destiček.
- Zakreslete-do map- Sledujte, kolik materiálu proudí dovnitř od okraje polotovaru během tváření. Nesoulad mezi předpokládaným a skutečným nátahem-je primární diagnostikou, když se výsledky fyzického pokusu liší od simulace.
Proč charakterizace materiálu určuje přesnost simulace
Každý výše uvedený výstup je pouze tak spolehlivý jako materiálová data dodávající model. Výsledky standardních tahových zkoušek (výtěžnost, UTS, prodloužení) jsou nedostatečné pro vysoce-věrnou simulaci lisovacího nástroje. Přesné předpovědi vyžadují úplné křivky zpevnění napříč rychlostmi deformace, parametry povrchu výtěžnosti zachycující směrovou anizotropii (hodnoty Lankford r{3}} při 0, 45 a 90 stupních) a koeficienty tření měřené za realistických kontaktních tlaků a rychlostí.
Tato výzva se zintenzivňuje u AHSS a hliníkových slitin. Dvoufázové-oceli vykazují komplexní chování při kalení, kdy se martenzit a ferit deformují různou rychlostí. Slitiny hliníku vykazují vysokou citlivost-na deformaci a jiné třecí charakteristiky než ocel. Když simulační týmy místo testovaných, klasifikovaných{5}}údajů používají generické materiálové karty, mohou se jejich předpovědi odpružení lišit o 30 až 50 % od fyzické reality, takže celá kompenzační strategie je nespolehlivá.
Investice do správné charakterizace materiálu, včetně testů vyboulení, testů tření a údajů o cyklickém zatížení pro modelování odpružení, není volitelným vylepšením. Je to základ, díky kterému je vývoj virtuálních lisovacích nástrojů dostatečně důvěryhodný, aby zkrátil fyzické zkoušení z týdnů opakování na dny potvrzení.
Samozřejmě i ta nejpřesnější simulace stále vytváří virtuální předpověď. Ve chvíli, kdy se fyzická ocel setká s fyzickými nástroji na skutečném lisu, objeví se nové proměnné, které žádný model dokonale nezachytí. Tento přechod od digitální důvěry k fyzickému ověřování je místem, kde metodika zkoušení určuje, zda se simulovaný slib promítne do produkční reality.
Vyzkoušení, ověření a schválení výroby
Simulace slibovala robustní procesní okno. Konstrukce zápustky sledovala geometrii CAD v rámci tolerancí obrábění. Přesto první panel z lisu ukazuje rozdělení na poloměru tažení a 3 mm odchylku odpružení na kritické přírubě. Co se stalo? Proces zkoušení lisovacích forem je místem, kde se digitální předpovědi setkávají s fyzickou realitou, a je to fáze, ve které se většina před{4}}výrobních selhání buď vyřeší, nebo se ve spirále změní v nákladná zpoždění.
Zkouška není jedna akce. Jedná se o strukturovanou sekvenci eskalujících kroků ověřování, z nichž každý má definovaná akceptační kritéria a nápravné smyčky zpětné vazby. Týmy, které to berou jako formalitu, začínají pozdě. Týmy, které navrhují svou zkušební metodologii se stejnou přísností jako jejich návrh matrice, startují včas.
Zkušební proces a panelové hodnocení
Zkušební proces lisovnice začíná v okamžiku, kdy hotový nástroj dorazí ke zkušebnímu lisu. Operace prvního-zásahu vytváří počáteční vyražený panel se sníženou tonáží a nízkou rychlostí, což inženýrům umožňuje posoudit hrubou tvarovatelnost bez rizika katastrofálního poškození nástroje. Hledáte zjevné trhliny, silné zvrásnění nebo hrubé nesouososti mezi horní a spodní polovinou nástroje.
Po prvních{0}}korekcích zásahů se matrice přesune na domácí-testovací linku na produkčním lisu (nebo na lisu, který odpovídá výrobním specifikacím v tonáži, velikosti lože a posuvném pohybu). Tento krok je důležitý, protože charakteristiky průhybu lisu, rovinnost podpěry a rovnoběžnost berana ovlivňují výkon nástroje. Nástroj, který běží čistě na tuhém zkušebním lisu, může produkovat rozměrové odchylky na výrobní lince s různou strukturální poddajností.
Následuje postupné zpřesňování. Každá zkušební smyčka vytváří vzorové panely, které se měří, vyhodnocují a porovnávají se simulačními předpověďmi. JakPoznámky FormingWorldje primární diagnostikou{0}} shoda mezi simulací a fyzickými výsledky. Pokud se tok materiálu do dutiny zápustky liší od předpokládaných hodnot, účinné omezení kuliček, tlaku pojiva a tření nekopíruje navržený záměr a vyšetřování kořenové-příčiny začíná zde.
Kritéria ověření a milníky schválení
Panel, který se tvoří bez rozdělení, není automaticky schválen. Automobilové standardy pro ověřování lisovnic vyžadují před odhlášením-produkce splnění hromady kritérií:
- Soulad s GD&T- Souřadnicový měřicí stroj (CMM) nebo optické 3D skenování ověřuje každý kritický rozměr oproti výkresu součásti. Typické tolerance pro panely BIW se pohybují od +/- 0.5 mm na protilehlých plochách do +/- 1.0 mm na ne-kritických přírubách.
- Hodnocení kvality povrchu- U panelů třídy-A odhaluje kamenování (projetí olejovým kamenem po povrchu) a kontrola Abralux (zkouška kartáčovaným-světlem) nízká místa, propady a zvlnění povrchu neviditelné pouhým okem. Tyto vady jsou viditelné po nátěru a nejsou přijatelné na venkovních panelech.
- Studie způsobilosti procesu- Spuštění 30 nebo více po sobě jdoucích panelů a měření kritických dimenzí stanoví indexy Cp a Cpk. Většina výrobců OEM vyžaduje Cpk minimálně 1,33 nebo vyšší, přičemž u kritických rozměrů-pro bezpečnost se upřednostňuje 1,67. Cpk pod prahovou hodnotou znamená, že proces produkuje příliš mnoho dílů mimo{7}}nestandardní{8}}, i když je průměr vycentrován.
- odhlašovací protokoly OEM-- Proces schvalování částí výroby (PPAP) nebo ekvivalentní balíčky předkládání dokumentují certifikace materiálů, zprávy o rozměrech, údaje o schopnostech a vývojové diagramy procesu. Teprve po úplné kontrole dokumentace uvolní výrobce OEM matrici pro produkční použití.
Kvalita zkoušení přímo určuje načasování zahájení výroby a náklady. Každá další zkušební smyčka přidává týdny do časové osy programu a desítky tisíc nákladů na přepracování, přičemž každý nevyřešený problém v této fázi se stává opakujícím se výrobním defektem.
Standardní zkušební-až{1}}pořadí schválení
Schvalovací proces lisovnice sleduje definovaný postup. I když se konkrétní milníky liší podle OEM, základní sekvence je v celém odvětví konzistentní:
- Dodávka matrice a mechanická kontrola- Ověřte, že konstrukce matrice odpovídá konstrukčnímu záměru: zkontrolujte rozměry obrábění, vůle vodítek, zatížení pružiny a utahovací moment šroubu.
- První{0}}zásah při snížené tonáži- Vyrobte počáteční panely při 50-70% kapacitě lisu, abyste mohli posoudit hrubou tvarovatelnost a identifikovat hlavní problémy před provozem v plné síle.
- Skvrnitá a modrá-odpovídající- Aplikujte tečkovací směs (pruská modř), abyste ověřili rovnoměrný kontakt mezi povrchy matrice a plechem. Upravte ručním broušením, dokud kontakt nepřekročí 80 % ve všech kritických oblastech tváření.
- Postupné zvyšování tonáže- Vystupte na plnou produkční tonáž a přitom sledujte trhliny, nadměrné ztenčení nebo povrchové vady při každém přírůstku.
- Vyzkoušení domácí-linky- Spusťte matrici na skutečné produkční lisovací lince, abyste zachytili-specifické průhyby, rychlost a interakce systému podávání lisu.
- Vyhodnocení rozměrů a měření odpružení- CMM nebo prohledejte všechny důležité funkce. Porovnejte s nominálními hodnotami a použijte kompenzační korekce tam, kde odchylky překračují toleranci.
- Audit kvality povrchu- Kamenujte a kontrolujte panely třídy-A. Identifikujte a opravte nízká místa, deformace povrchu a stopy po matrici pomocí leštění nebo úpravy geometrie.
- Spuštění schopnosti procesu- Vyrobte statisticky významnou dávku (obvykle 30–300 dílů) produkční rychlostí a změřte Cp/Cpk na klíčových charakteristikách.
- Odeslání PPAP a schválení OEM- Zabalte všechna data, odešlete je k zákaznické kontrole a získejte formální podpis-povolující produkční použití.
Běžné zkušební problémy a nápravná opatření
I dobře{0}}simulované raznice narážejí během fyzického ověřování na problémy. Rozdíl mezi úspěšnou zkouškou a měsícem-dlouhou spirálou přepracování je v tom, jak rychle tým diagnostikuje základní příčiny a použije správné nápravné opatření.
Rozdělí sese projevují jako zlomy v zónách vysokého{0}}namáhání, obvykle v poloměrech kreslení nebo přechodových oblastech. Mezi nápravná opatření patří zvětšení poloměrů matrice, přidání rýhovacích kuliček pro přesměrování toku materiálu, úprava velikosti polotovaru nebo leštění a přelakování -povrchů s vysokým{3}}třením. Pokud se místo rozdělení shoduje s předpovědí simulace, digitální model již obsahuje odpověď. Pokud tomu tak není, fyzický nástroj může mít odchylky od záměru návrhu, které je třeba prozkoumat.
Vráskyjsou výsledkem nedostatečného tlaku držáku polotovaru nebo nadměrného toku materiálu do nepodepřených oblastí. Většinu případů vyřeší korekce skvrn, zvýšená tonáž pojiva nebo přidání místních přítlačných podložek. Silné zvrásnění v oblastech přírub může vyžadovat svařování a přepracování{2}}povrchů matrice, aby se přidaly prvky pro omezení materiálu.
Odchylka odpruženínad rámec tolerance požaduje kompenzaci tváří. Inženýři naskenují skutečný díl, porovnají s nominálním a aplikují inverzní vektory morfování na povrch matrice. To obvykle vyžaduje svařování materiálu na pod-vytvarované oblasti a přepracování{3}}na kompenzovanou geometrii. Vícenásobné iterace jsou běžné pro části AHSS.
Povrchové vadyjako jsou stopy po matrici, škrábance nebo nízké skvrny, které vycházejí z kontaktní interference, nedostatečného leštění nebo lokalizovaných vysokých míst na povrchu nástroje. Nanášení kontaktních směsí identifikuje problematické oblasti, které se poté brousí, leští nebo lapují, dokud není dosaženo jednotného kontaktu panelu.
Rychlost a náklady na řešení těchto problémů do značné míry závisí na-vlastních možnostech lisovny. Zařízení s vlastním zkušebním lisem, laboratoří souřadnicového měřicího stroje a zkušenými výrobci lisovacích forem se může opakovat během několika dní. Ten, který dodává nástroje do externích zkušebních míst, ztrácí týdny na smyčku. To je důvod, proč zkušební infrastruktura není dodatečným nápadem, ale základní schopností, která odděluje efektivní programy zápustek od problematických, a je kritickým faktorem při hodnocení, kterému výrobnímu partnerovi důvěřovat s vaší investicí do nástrojů.
Údržba, režimy poruch a správa životního cyklu matrice
Kostka, která projde zkouškou a získá schválení výroby, není hotovým majetkem. Je to začátek životního cyklu měřený v milionech zdvihů lisu, kde každý cyklus postupně zhoršuje řezné hrany, unavuje namáhané rádiusy a opotřebovává vodicí povrchy. Rozdíl mezi nástrojem, který dodává celý zamýšlený objem výroby, a nástrojem, který uprostřed provozu katastrofálně selže-, spočívá v disciplíně údržby lisovacích nástrojů. Přesto většina obchodů spojuje údržbu s opravou a na poruchy spíše reaguje, než aby jim předcházela.
Jako technický expert Art Hedrickjasně rozlišuje: Pokud mezi vaše každodenní činnosti patří opravování zlomených podložek, svařování poškozených částí po vypadnutí hmoždinek nebo vykopávání zaseknutých částí z tažnice, jedná se o opravu. Skutečná preventivní údržba zahrnuje broušení řezných sekcí podle plánu, kontrolu opotřebení dříve, než způsobí závady, a výměnu součástí před koncem jejich očekávaného životního cyklu. Spuštění programu oprav matrice maskovaného jako údržba zaručuje předčasnou smrt nástroje.
Plány preventivní údržby a klíčové body prohlídek
Efektivní údržba lisovacích nástrojů funguje v intervalech{0}}počtu zdvihů, nikoli v kalendářním čase. Kostka běžící 40 údery za minutu ve dvou-směnném plánu akumuluje zhruba 38 000 zásahů za den. Za týden to je více než 190 000 cyklů mechanického namáhání na každém ostří, vodicím pouzdru a pružině. Plánování kontrol podle data namísto akumulovaných zdvihů zcela ignoruje skutečný ovladač opotřebení.
Intervaly založené na-počtu{1}}tahů se liší podle závažnosti operace. Vystřihovací a děrovací stanice v progresivních matricích obvykle potřebují ostření každých 50 000 až 150 000 úhozů při zpracování měkké oceli, přičemž u jakostí AHSS klesají na 20 000 až 60 000 úhozů. Tvářecí stanice se opotřebovávají postupně, ale vyžadují kontrolu povrchu a ověření systému mazání v podobných intervalech. Vodicí kolíky a pouzdra by se měly měřit na nárůst vůle každých 250 000 až 500 000 zdvihů, přičemž výměna se spustí, když vůle překročí konstrukční specifikaci o 0,02 mm nebo více.
Mezi klíčové body kontroly během plánované údržby patří:
- Špičkový stav- Zkontrolujte všechny okraje razníku a knoflíku, zda na vylisovaných dílech nejsou otřepy. Když otřepy překročí 0,1 mm (v závislosti-na materiálu), je ostření zpožděno. Použijte správný brusný kotouč pro jakost nástrojové oceli, protože zatížené kotouče způsobují hromadění tepla, které změkne nebo popraská kalené části.
- Celistvost pružiny- Zkontrolujte tlakové ztráty lahví s dusíkem a únavové lomy vinutých pružin. Vyměňte před ukončením očekávaného životního cyklu. Pokud se pružiny opakovaně lámou v krátkých intervalech, hlavní příčinou je pravděpodobně konstrukční problém, jako je nadměrné vychýlení nad efektivní rychlost.
- Opotřebení vodicích součástí- Změřte vůli kolíku-k-průchodce pomocí měřidel zástrček. Nadměrná vůle způsobuje vychýlení--děrování, což urychluje rozpad hran a vytváří otřepy.
- Zabezpečení upevňovacích prvků- Zkontrolujte pevné utažení všech šroubů. Hledejte chybějící nebo uvolněné kolíky, které umožňují posun sekce při lisovacím zatížení.
- Stav povrchu- Zkontrolujte poloměry tváření, otěrové desky a povrchy vaček, zda nevykazují stopy odření, rýhy nebo degradaci povlaku. Přebruste a přelakujte, než se poškození povrchu přenese na lisované díly.
- Mazací systém- Ověřte, zda jsou vnitřní-kanály mazání trysky čisté, trysky nejsou ucpané a mazivo zasahuje do všech kontaktních oblastí s vysokým-třením. Suchý kontakt exponenciálně urychluje jak zadření, tak abrazivní opotřebení.
- Odstraňování slimáků a nečistot- Vyčistěte všechny průchody pro slimáky, otvory a odpadní kanály. Nahromadění slimáků způsobuje tahání slimáků, což vede k haváriím matrice a zlomení razníku.
Po každém servisu matrici úplně osušte, abyste zabránili korozi na precizně broušených-površích, ověřte, zda jsou na svém místě všechny bezpečnostní kryty, a zdokumentujte provedenou práci pomocí aktuálního stavu počítadla zdvihů. Tato dokumentace vytváří servisní historii, která umožňuje analýzu budoucích poruch.
Běžné režimy selhání a diagnostika hlavní příčiny
Režimy selhání lisovacích nástrojů spadají do odlišných kategorií, z nichž každá má různé vizuální podpisy a různé základní příčiny. Zacházení s každým selháním stejným způsobem, řekněme, pouhým přeostřením a doufáním v to nejlepší, zaručuje opakování. Přístup ke strukturované analýze selhání začíná identifikací režimu, který je přítomen, než se vrhne na nápravná opatření.
Čipováníse projevuje jako malé úlomky, které se oddělují od řezných hran nebo tvoří poloměry. Spíše než hladké vzory opotřebení uvidíte nepravidelné, lasturovité lomové povrchy. Mezi hlavní příčiny patří nedostatečná houževnatost nástrojové oceli pro aplikované zatížení (D2 se používá tam, kde je potřeba S7), nesprávné tepelné zpracování zanechávající zbytkové napětí, ostré rohy působící jako nárůstky napětí nebo nadměrná řezná vůle, která generuje vysoké lámavé-zatížení. Chlorovaná maziva používaná s karbidovými nástroji mohou také napadat kobaltová pojiva a v průběhu času spouštět povrchové odlupování.
Gallingse objeví jako přenos materiálu z plechu na povrch matrice, čímž se vytvoří vyvýšené hrudky, které poškrábou následující panely. Vizuální indikátor je nahromadění přilnutého materiálu obrobku na tvářecích poloměrech nebo tažných plochách, často s odpovídajícími rýhami na lisovaných dílech. Tento režim dominuje při tváření hliníku, galvanizované oceli nebo nerezových tříd, kde je adhezní afinita mezi plechem a nástrojem vysoká. Nedostatečné mazání, nadměrná síla držáku polotovaru nebo degradované PVD povlaky zesilují tendenci k zadření.
Praskáníse projevuje jako lineární lomy šířící se komponentami matrice, někdy až katastrofálně. Únavové trhliny postupně narůstají z koncentrátorů napětí, jako jsou ostré vnitřní rohy, stopy po razítkách nebo náhlé-změny průřezu. Tepelné trhliny se vyskytují jako sítě jemných povrchových linií (tepelná kontrola) způsobené cyklickým ohřevem a ochlazováním při vysokorychlostním ražení. Chyby návrhu, které umísťují tenké části do blízkosti tlustých částí, nebo prvky s příliš malým zaoblením, vytvářejí geometrii, která iniciuje praskání během tepelného zpracování nebo předčasné životnosti.
Únavové selháníse vyvíjí po delší dobu bez zjevného varování. Opakované cyklické zatížení pod konečnou pevností materiálu stále způsobuje progresivní nukleaci a růst mikrotrhlin. Nejnáchylnější jsou součásti matrice vystavené rázovému zatížení, jako jsou zaslepovací razníky a vačkové ovladače. Vizuální indikátory jsou jemné až do konečného zlomu: mírná deformace na zatížených površích, jemné popraskání povrchu při zvětšení nebo postupný rozměrový drift u lisovaných dílů, jak se součást matrice plasticky deformuje pod nahromaděnými cykly.
Následující tabulka mapuje tyto režimy selhání lisovacích nástrojů na jejich diagnostické indikátory a opravné cesty:
| Režim selhání | Kořenové příčiny | Vizuální příznaky | Nápravné opatření |
|---|---|---|---|
| Čipování | Nedostatečná houževnatost, ostré rohy, nesprávné tepelné zpracování, nadměrná vůle | Nepravidelné lomy hran, lasturovité odlamovací plochy, nárůst otřepů na dílech | Přejděte na houževnatější jakost oceli, přidejte poloměry na napěťové nástavce, zkontrolujte cyklus tepelného zpracování, správnou vůli |
| Galling | Přilnavost materiálu, nedostatečné mazání, porušení povlaku, nadměrný tlak | Zabudovaný-přenos materiálu na povrchu matrice, rýhování na ražených panelech | Přeleštěte a přelakujte povrch matrice, zlepšujte dodávku lubrikace, snižte sílu pojiva, aplikujte PVD nebo TD povlak proti oděru |
| Praskání (tepelné) | Cyklické tepelné zatížení, nedostatečné chlazení, vysokorychlostní-provoz | Síť jemných povrchových linií (tepelná kontrola), postupné prohlubování v průběhu času | Zlepšete chlazení, snižte rychlost lisu, obnovte povrch a naneste tepelně-odolný povlak, ověřte temperování materiálu |
| Praskání (mechanické) | Koncentrátory napětí, konstrukční chyby (ostré rohy, tenké stěny), přetěžování | Lineární lomy z rohů nebo změn řezů, náhlé selhání součásti | Přepracujte návrh se správnými zaobleními, zvyšte tloušťku sekce a ověřte, zda je tonáž v rámci konstrukčního limitu |
| Únavové selhání | Cyklické zatížení překračující mez únosnosti, rázové zatížení, nahromaděné mikrotrhlinky | Postupný rozměrový drift, jemné popraskání povrchu, náhlý katastrofický zlom po prodloužené službě | Vyměňte součást před předpokládanou únavovou životností, přepracujte design pro snížení koncentrace napětí, přidejte funkce pro odlehčení před{0}}zátěží |
| Abrazivní opotřebení | Tvrdý deskový materiál (AHSS), abrazivní povlaky (galvanealed), nedostatečná tvrdost povrchu | Postupný úbytek materiálu z povrchů matrice, zvětšující se vůle matrice, zaoblení hran | Upgrade na břitové destičky z PM nástrojové oceli nebo tvrdokovu, aplikujte TD nebo PVD povlak, utáhněte intervaly ostření |
Rozhodovací rámec opravy vs
Když je diagnostikována porucha, další otázka je ekonomická: opravit stávající součást, vyměnit ji za novou vložku nebo přestavět celou sekci matrice? Odpověď závisí na třech proměnných: zbývající objem výroby, proveditelnost opravy a riziko opakování.
Oprava svaru má smysl, když je poškození lokalizováno, základní materiál je svařitelný bez zavádění nadměrného kolísání tvrdosti a zbývající objem výroby ospravedlňuje náklady. Typické aplikace zahrnují vytváření opotřebených tvarovacích poloměrů, vyplňování lokalizovaných třísek na okrajích obložení a obnovování povrchů vaček. Opravy svarů však mění metalurgii tepelně-zatížené zóny a mohou způsobit zbytkové pnutí, které urychluje budoucí praskání, pokud není napětí-odlehčeno a znovu{4}}obrobeno.
Výměna břitové destičky je preferovanou cestou, když dojde k opotřebení nebo poškození v předvídatelné, vysoce{0}}kontaktní zóně, která byla od začátku navržena pro vyměnitelné břitové destičky. Například karbidové ozdobné destičky jsou určeny k výměně v definovaných intervalech. Pokud matrice nebyla původně navržena s vyměnitelnými vložkami v místě poruchy, vyplatí se jejich dodatečné vybavení zvážit, kdy se bude poruchový režim opakovat bez ohledu na kvalitu opravy.
Kompletní přestavba matrice se stává racionální volbou, když je přítomno více poruchových režimů současně, matrice nashromáždila dostatek kumulativních přepracování, že rozměrová integrita je sporná, nebo zbývající objem výroby překračuje to, co mohou opravy spolehlivě poskytnout. Přestavba s použitím aktualizovaných jakostí materiálů a povrchových úprav může také zahrnovat ponaučení ze servisní historie lisovnice a efektivně tak vytvořit nástroj nové{1}}generace namísto obnovy původního designu.
Systémy ochrany matrice pro prodloužení životnosti
Nejúčinnější strategií údržby-je v první řadě předcházení katastrofickým škodám. Systémy ochrany lisu používají -senzory a elektronické ovladače v lisu k detekci-hrozivých událostí a k zastavení lisu dříve, než jediný špatný úder zničí týdny práce na opravách.
Dobře{0}}implementovaný program ochrany matrice monitoruje podmínky, jako je detekce chybného podávání (proužek se neposouvá do pilotní polohy), ověření vyhození součásti (potvrzující, že předchozí část byla vymazána před dalším zdvihem), události krátkého posuvu nebo nadměrného posuvu, přezka pásu, konec--zásoby a potvrzení návratu vačky. Moderní ovladače založené na rozlišovačích-poskytují přesnost časování na jednu-třetinu stupně otáčení klikového hřídele, dostatečně rychle na to, aby zachytily případ chybného podávání a zastavily lis dříve, než se beran dostane do pracovní zóny.
Senzory trvale nainstalované na každé matrici, propojené přes -propojovací krabici namontovanou na matrici k rozhraní namontovanému na lisu-, eliminují chyby nastavení a opotřebení kabelů, které způsobují uvolnění-drátů. Kritický princip: permanentní instalace senzoru na každou matrici, která to potřebuje, spíše než přemisťování senzorů mezi nástroji. Ve srovnání s cenou za nehodu jsou senzory levné. I bez havárie čas potřebný k nastavení ušetřený trvalou instalací rychle kompenzuje investice do hardwaru.
Primární hrozbou úspěchu programu jsou obtěžující zastávky, kdy systém zastaví tisk, když neexistuje žádný skutečný problém. Narušují důvěru operátora, dokud není systém ignorován nebo zcela deaktivován. Abychom se jim vyhnuli, je třeba před instalací řádně otestovat každý senzor na zkušební stolici, využít veškerou dostupnou toleranci při umístění senzoru, místo aby byly prahy detekce nastaveny zbytečně těsně, a zajistit, aby byly senzory upevněny na místě, takže není potřeba-nastavování doby provozu.
Čítače tahů integrované s řadičem ochrany poskytují datovou páteř pro údržbu založenou-na stavu. Namísto spoléhání se na kalendáře nebo odhady spustí údržba automaticky, když nahromaděné tahy dosáhnou předem definovaných prahových hodnot pro ostření, výměnu pružiny nebo úplnou kontrolu. To proměňuje prodloužení životnosti z reaktivního hašení v předvídatelný, navržený výsledek.
Infrastruktura údržby, schopnost diagnostiky poruch a sofistikovanost systému ochrany jsou atributy, které odlišují jednoho partnera od druhého. Při posuzování, kterému výrobci nebo poskytovateli služeb důvěřovat svým výrobním nástrojům, jsou tyto možnosti životního cyklu důležité stejně jako počáteční kvalita návrhu a sestavení.
Výběr partnera pro výrobu lisovacích nástrojů
Programy údržby, diagnostika poruch a ochranné systémy předpokládají něco zásadního: matrice byla v první řadě dobře-postavena. Nástroj s konstrukčními chybami zabudovanými ve fázi konceptu nebo chybami obrábění zavedenými během konstrukce bude spotřebovávat rozpočty na údržbu bez ohledu na to, jak disciplinované jsou vaše intervaly kontrol. Díky této realitě je výběr dodavatele lisovacích nástrojů jedním z-nejvyšších rozhodnutí o pákovém efektu v jakémkoli programu vozidel. Špatný partner nedodá jen pozdní nástroj. Poskytují nástroj, který nikdy nefunguje správně, náklady na přepracování a zpoždění spuštění v průběhu celého životního cyklu programu.
Jak tedy zhodnotit výrobce lisovacích forem na kov, než se zavážete k rozpočtu na nástroje? Cena za kilogram nástrojové oceli je metrika, kterou většina nákupních týmů standardně používá. Je to také nejméně prediktivní úspěšnost programu. Ve skutečnosti záleží na tom, zda dodavatel dokáže zkonstruovat robustní proces, přesně jej postavit, prokázat, že funguje, a zda jej může podporovat ve výrobě. To vyžaduje specifickou sadu schopností a znalost toho, co hledat, odděluje informované získávání zdrojů od nadějných zakázek.
Klíčové schopnosti pro hodnocení u výrobce lisovacích nástrojů
Uvažujte o výběru dodavatele lisovacích nástrojů spíše jako o hodnocení systému než o nákupu komodity. Nekupujete ocel a obráběcí hodiny. Kupujete si schopnost dodávat nástroje připravené k výrobě-, které dosahují rozměrových cílů při prvním vyzkoušení nebo v jeho blízkosti. Následující funkce určují, zda zakázkový výrobce lisovacích forem pro automobily může splnit tento slib:
- Vlastní{0} simulace tvarování- Dodavatel, který interně provozuje analýzu proveditelnosti založenou na FEA- a kompenzaci odpružení, může identifikovat a vyřešit problémy před zahájením obrábění. Outsourcovaná simulace přidává komunikační zpoždění a odděluje lidi, kteří navrhují kostku, od lidí, kteří předpovídají její chování.
- 5osé CNC obrábění- Složité geometrie čela matrice, zejména pro AHSS{1}}kompenzované povrchy, vyžadují 5osou schopnost pro přesné obrábění v jediném nastavení. Dodavatelé, kteří se omezují na práci ve 3 osách, zavádějí více nastavení, více tolerancí a větší riziko nespojitostí povrchu.
- Vlastní zkušební tisk-- U seriózních programů o tom nelze-vyjednávat. Dodavatel s vlastním zkušebním lisem iteruje opravy ve dnech. Ten, který dodává nástroje do externích zařízení, ztrácí týdny na smyčku a nemůže udržovat úzkou zpětnou vazbu mezi výrobci matric a výsledky zkoušek.
- Metrologická laboratoř s CMM a 3D skenováním- Ověření rozměrů vyžaduje schopnost měření souřadnic na-stránce. Dodavatelé, kteří mohou skenovat zkušební panely ihned po stisknutí, překrývat výsledky s CAD a generovat mapy odchylek v hodinách místo dnů, komprimují celou časovou osu ověření.
- Historie schválení OEM- Dodavatel, který úspěšně dokončil odeslání PPAP pro váš cílový OEM (nebo srovnatelné programy), již rozumí požadavkům na dokumentaci, limitům schopností a protokolům pro odhlášení-. Tyto institucionální znalosti eliminují prodlevy-křivky učení během vašeho programu.
- Reakce inženýrských změn- Pozdní změny designu jsou v automobilových programech realitou. Vyhodnoťte, jak dodavatel zachází s ECN: mají CAD/CAM infrastrukturu pro rychlé začlenění změn a komunikují transparentně o dopadech na náklady a načasování, místo aby vstřebávali změny tiše a dodávali je pozdě?
Kromě individuálních schopností hledejte integraci mezi nimi. Dodavatel se simulací, obráběním, zkoušením a metrologií pod jednou střechou může uzavřít smyčku mezi předpokládaným výkonem a skutečnými výsledky rychleji než ten, kdo některý z těchto kroků zadává subdodavatelům. Každé předání mezi zařízeními přináší zpoždění, ztrátu komunikace a mezery v odpovědnosti.
Modely spolupráce od návrhu přes podporu výroby
Jak dodavatel spolupracuje s vaším inženýrským týmem, je stejně důležité jako to, jaké vybavení vlastní. Existují dva dominantní modely spolupráce a správná volba závisí na vyspělosti vašeho programu a interních zdrojích vašeho týmu.
Kompletní-služby (sestavte-podle-specifikace) partnerstvídát dodavateli matrice autoritu pro projektování. Zadáte geometrii součásti, specifikaci materiálu, cílové objemy a požadavky na kvalitu. Dodavatel navrhne koncepci matrice, spustí simulaci, navrhne nástroje, sestaví je a ověří je prostřednictvím zkušebních testů. Tento model funguje nejlépe, když váš tým postrádá specializované zdroje pro strojírenské nástroje, když chcete využít odborné znalosti dodavatele v oblasti tváření, nebo když program těží z optimalizace návrhu-řízené výrobou. Dodavatel přebírá větší technické riziko, ale vy získáte přístup k jeho nashromážděným znalostem procesů napříč podobnými rodinami součástí.
Vytvářejte-to{1}}tisková partnerstvízachovejte si autoritu designu se svým týmem. Dodáte kompletní data návrhu matrice, CAD modely, materiálové specifikace a tolerance. Dodavatel provede výrobu přesně podle vaší dokumentace bez změny geometrie, materiálů nebo procesních parametrů, pokud to není formálně schváleno. Tento model vyhovuje programům, kde je vysoká citlivost IP, návrhy jsou vyzrálé a plně ověřené nebo váš interní tým inženýrů lisovacích nástrojů má hluboké odborné znalosti a vyžaduje přísnou kontrolu konfigurace. Jakprůmyslová analýza potvrzujeRozhodujícím faktorem je, zda je pro váš program vyšší prioritou kontrola návrhu nebo optimalizace nákladů.
Mnoho úspěšných programů kombinuje oba modely. Počáteční vývoj proveditelnosti a konceptu lisovnice by se mohl řídit přístupem plných -servisních služeb s využitím odborných znalostí dodavatele v oblasti simulace a tváření-. Jakmile je návrh zmrazen a ověřen, konstrukce výrobních lisovnic se přesune na -k-provádění tisku s přísnou kontrolou změn. Tento hybrid zachycuje výhody kolaborativního inženýrství, aniž by se během výroby vzdal konfigurační autority.
Pro týmy, které hodnotí-partnery s kompletními službami napříč programy lisování konstrukcí, podvozků, interiérů a nákladních{1}}provozů,Automobilová divize YICHENnabízí užitečný referenční bod. Podporují týmy OEM, Tier-1 a Tier-2 inženýrské týmy s lisováním a výrobou plechů, publikováním případových studií procesů, které demonstrují schopnost napříč více rodinami součástí. Přezkoumání zdokumentovaných případových studií od potenciálních dodavatelů, ať už YICHEN nebo jiných na vašem užším výběru, vám poskytne hmatatelné důkazy o tom, jak zvládají skutečné výzvy programu, spíše než se spoléhat pouze na tvrzení o schopnostech v prodejní prezentaci.
V konečném důsledku není správný partner pro výrobu lisovacích nástrojů nejlevnější cenou ani nejrychlejší slíbenou dodací lhůtou. Je to tým, jehož technická hloubka, schopnosti vybavení a model spolupráce jsou v souladu se složitostí vašeho programu a interními zdroji vaší organizace. Nastavte správné zarovnání a matrice bude připravena k výrobě-. Nechápejte to špatně a jste zpět u názvu článku: vaše automatická raznice selže před zahájením výroby.
Často kladené otázky o raznicích pro automatické ražení
1. Co je to automatická raznice a jak funguje?
Automatická raznice je sladěná sada přesně{0}}obrobených horních a spodních součástek z nástrojové oceli namontovaných v lisu. Horní polovina (děrovač) klesá do spodní poloviny (blok matrice), čímž nutí plech, aby se přizpůsobil geometrii dutiny prostřednictvím řízeného řezání, ohýbání a tvarování. Držák polotovaru upíná okraje materiálu pro řízení toku kovu, zatímco vodicí kolíky udržují vyrovnání v rámci tolerancí až 0,0001 palce. Tento proces tváření za studena-přeměňuje ploché plechy na trojrozměrné{6}}díly pro automobily jediným tahem nebo sérií tahů, čímž se vyrábí vše od malých držáků po celé panely karoserie.
2. Jaké jsou hlavní typy lisovacích nástrojů používaných v automobilové výrobě?
Automobilová výroba se opírá o čtyři základní typy matric. Progresivní matrice podávají kontinuální cívku přes několik stanic pro velkoobjemové malé díly, jako jsou držáky a spony. Přenášecí matrice pohybují jednotlivými polotovary mezi stanicemi pro velké konstrukční součásti, jako jsou vnitřky dveří a podlahové panely. Složené a kombinované matrice provádějí současné řezání a tváření pro přesné ploché díly. Tandemové lisovací linky používají několik nezávislých lisů v sérii pro vnější panely třídy-A, jako jsou kapoty a blatníky. Výběr závisí na velikosti dílu, hloubce tažení, objemu výroby, požadavcích na kvalitu povrchu a jakosti materiálu.
3. Jak si vyberete správný typ raznice pro konkrétní automobilový díl?
Výběr správného typu lisovacího nástroje začíná třemi základními proměnnými: objemem výroby, geometrií dílu a ekonomikou. Progresivní matrice se stávají nákladově-efektivní nad 50 000 až 100 000 ročních jednotek pro díly pod 300 mm. Přenášecí matrice jsou vhodné pro velké díly s hloubkou tažení přesahující 50 mm při objemech nad 25 000 jednotek. Kvalita materiálu přidává omezení, protože AHSS nad 780 MPa vyžaduje více fází tváření a vyšší tonáž, zatímco hliník vyžaduje upravené vůle a řízení rychlosti servolisu. Zohledňuje také rozpočet a dodací lhůta, protože progresivní lisovací nástroje potřebují 12-20 týdnů oproti 20-30+ týdnům pro nástroje s tandemovou linkou. Partneři jako YICHEN (yichen-group.com/automotive) mohou poskytnout případové studie procesů, které pomohou ověřit rozhodnutí o typu matrice napříč konstrukčními a podvozkovými aplikacemi.
4. Co způsobuje předčasné selhání lisovacích nástrojů a jak lze poruchám předcházet?
Předčasné selhání lisovnice pramení ze čtyř primárních režimů: odštípnutí (nedostatečná houževnatost nebo ostré nárůsty napětí), zadření (přilnavost materiálu v důsledku nedostatečného mazání nebo degradace povlaku), praskání (tepelné cyklování nebo koncentrátory mechanického napětí) a únava (nahromaděné mikrotrhlinky z cyklického zatížení). Prevence vyžaduje přizpůsobení jakosti nástrojové oceli operaci lisování, implementaci plánů údržby na základě-počtu{2}}úderů namísto kontrol na základě kalendáře-, aplikaci vhodných povrchových nátěrů, jako je TD nebo PVD pro aplikace AHSS, a instalaci senzorů ochrany matrice, které detekují chybné podávání nebo selhání vyhazování dříve, než dojde ke katastrofickému poškození.
5. Co byste měli hledat při výběru partnera pro výrobu lisovacích nástrojů?
Vyhodnoťte výrobce lisovacích nástrojů jako systémového partnera, nikoli dodavatele komodit. Mezi kritické funkce patří-vlastní simulace tváření pro před-detekci problémů před sestavením, 5{4}}osé CNC obrábění pro komplexní kompenzované povrchy,-zkušební lis na místě pro rychlou iteraci, metrologická laboratoř se souřadnicovým měřicím strojem a 3D skenováním, dokumentovaná historie schválení OEM a citlivé řízení technických změn. Integrace těchto schopností pod jednou střechou výrazně zkracuje časové osy. Partneři s kompletním servisem, jako je YICHEN, podporují OEM prostřednictvím týmů Tier-2 s lisováním a výrobou napříč konstrukčními, podvozkovými a vnitřními částmi a nabízejí publikované případové studie jako důkaz skutečného provádění programu.


