


Co je to lisovací společnost a proč na tom záleží
Představte si, že potřebujete tisíce stejných kovových držáků, každý s přesností na několik tisícin palce. Plochý plech jde dovnitř, hotové přesné díly vycházejí. Tato transformace je přesně to, co se uvnitř lisovací společnosti děje každý den.
Společnost vyrábějící zápustkové lisování používá zápustky z kalené nástrojové oceli namontované v lisovacích lisech k řezání, ohýbání a tvarování plochých plechů do přesných{0}}součástí prostřednictvím řízených operací tváření za studena.
Co vlastně firma na lisování raznic dělá
V jádru je lisování a lisování technikou tváření za studena. Proužek nebo polotovar kovu je umístěn mezi speciálně vytvořené raznice a síla lisu přetváří materiál do specifické geometrie. Operace jakovysekávání, děrování, ohýbání, ražení a kresleníprobíhá vysokou rychlostí a vyrábí díly, které sahají od malých elektronických konektorů až po velké automobilové panely. Samotné matrice jsou přesné nástroje, obráběné z kalené oceli a konstruované tak, aby udržely těsné tolerance v rámci milionů cyklů.
Co odlišuje přesné raznice a lisování od obecné výroby, je opakovatelnost. Jakmile je nástroj osvědčený, každý díl, který vyjede z lisu, je rozměrově identický s tím před ním, takže je tento proces ideální pro velkoobjemové{1}}výrobní operace, kde o konzistenci nelze-vyjednávat.
Kdo se spoléhá na lisovací služby
Krátká odpověď: téměř každé odvětví, které používá kovové součásti ve velkém. Výrobci automobilů závisí na lisovaných dílech pro panely karoserie, držáky a komponenty hnacího ústrojí. Letecké firmy vyžadují výlisky s přísnou-tolerancí pro konstrukční a elektronické sestavy. Elektronické společnosti získávají mikroražené konektory a stínění, zatímco výrobci zdravotnických prostředků potřebují biokompatibilní lisované komponenty vyráběné pod přísnou kontrolou kvality. Stavebnictví, zařízení a železářství završují seznam.
Tentospolečnost lisovacích lisů na kovpřehled připravuje půdu pro hlubší pohled na to, co se skutečně děje za dveřmi tiskové místnosti. V následujících částech jsou rozebrány typy procesů, výběr materiálů, certifikace kvality, nákladové faktory a způsob, jak hodnotit dodavatele, než investujete dolary za nástroje.
Vysvětlení typů lisovacích procesů
Ne každý lisovaný díl prochází lisem stejnou cestou. Geometrie vaší součásti, objem výroby a požadavky na toleranci určují, jaký proces lisovací společnost pro váš projekt zvolí. Čtyři primární metody pokrývají převážnou většinu výrobních scénářů a pochopení toho, jak každá z nich mechanicky funguje, vám pomůže mluvit stejným jazykem jako váš nástrojový inženýr během nabídky.
Progresivní lisování pro vysoké{0}}objemové jízdy
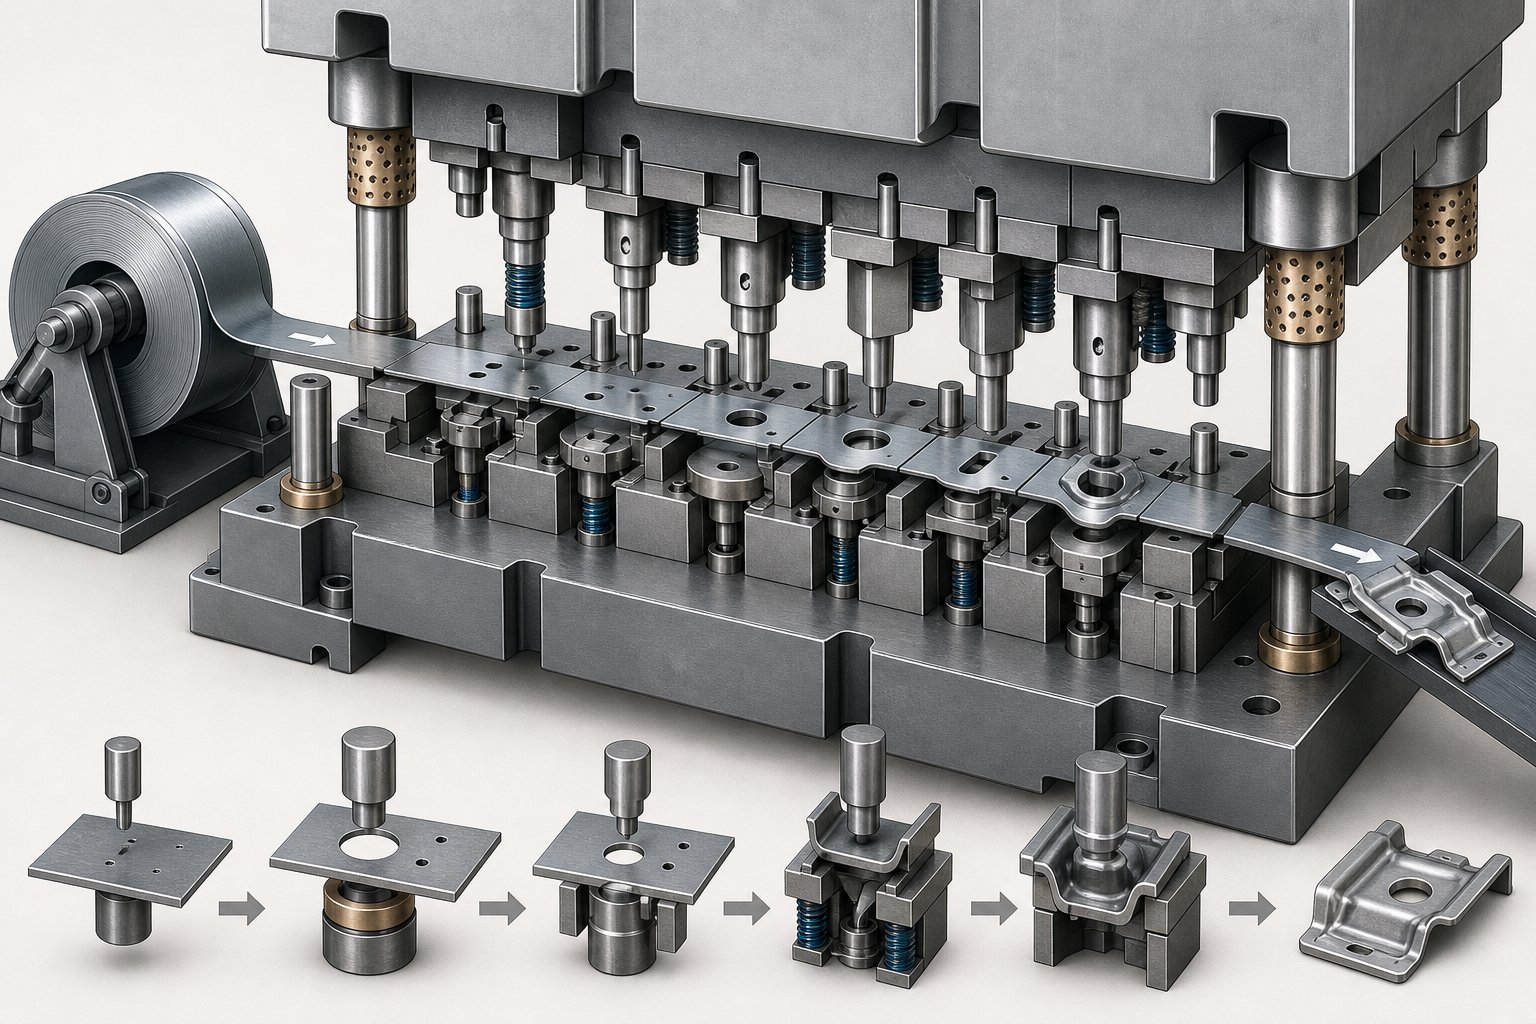
Představte si svitek plechu, který se nepřetržitě přivádí do lisu, ve kterém je umístěna jedna matrice s několika stanicemi uspořádanými za sebou. Na každé stanici prochází pás jinou operací: děrování otvoru, vrubování hrany, vytváření ohybu nebo ražení povrchového prvku. Obrobek zůstává po celou dobu spojen s nosným pásem a posouvá se o jednu délku stoupání na zdvih lisu. Teprve na konečné stanici se hotový díl oddělí od pásu obecného kovu.
Tento přístup s kontinuálním{0}}posuvem je to, co dělá progresivní lisovnu tak efektivní při velko-objemové výrobě. Vzhledem k tomu, že pás nikdy neopustí matrici, doba nastavení je minimální, náklady na pracovní sílu zůstávají nízké a rychlost lisu může dosáhnout stovek zdvihů za minutu. Služby progresivního lisování kovů vynikají, když potřebujete složité geometrie malých-až{5}}středně velkých- dílů s tolerancemi až +/-0,05 mm.
Kompromis? Investice do nástrojů jsou značné. Progresivní matrice jsou přesné nástroje s několika stanicemi, z nichž každá je obrobena podle náročných standardů. Také se potýkají s hlubokými-kreslenými prvky, protože součást zůstává připojena k pásu, což omezuje, jak daleko lze materiál natáhnout do dutiny.
Přetlačovací raznice pro větší díly
Pokud jsou díly příliš velké pro progresivní metody nebo váš návrh vyžaduje hluboké tažení, žebra, rýhování nebo závitování, převezme řízení transferové lisování. Klíčový mechanický rozdíl: hned první operace oddělí polotovar od kovového pásu. Od tohoto bodu dopředu automatizované „prsty“ nebo mechanické přenosové systémy fyzicky pohybují jednotlivý obrobek ze stanice na stanici.
Vzhledem k tomu, že díl stojí volně-, může lis děrovat tak hluboko, jak to surovina dovolí, aniž by nosný pás omezoval hloubku tváření. Díky tomu se transferové ražení stává-metodou pro trubkové aplikace, válcová pouzdra a součásti se složitými trojrozměrnými prvky. Dodavatelé transferových výlisků obvykle slouží kupujícím, kteří potřebují střední objemy větších nebo složitějších dílů, které progresivní nástroje prostě nemohou pojmout.
Všestrannost jde za cenu rychlosti. Mechanismus mechanického přenosu zavádí dobu cyklu, které se vyhýbá progresivní podávání, a nástroje stále představují podstatnou investici. Přenášecí matrice však snižují nebo eliminují sekundární operace pro specializované geometrie, což často kompenzuje rozdíl v rychlosti na díl-.
Metody složené a jedné stanice-
Složené lisovánízaujímá zřetelný výklenek. Představte si matrici, která provádí více operací řezání a tváření v jediném zdvihu lisu, místo aby postupovala přes sekvenční stanice. Například plochá podložka má současně vyražený vnitřní otvor a zaslepený vnější průměr. Výsledkem je vysoce účinný proces pro jednoduché, ploché díly vyráběné ve středních-až{4}}vysokých objemech.
Složené nástroje jsou levnější a rychlejší na výrobu než progresivní nástroje a přístup s jedním-zdvihem vytváří výjimečně ploché díly. Omezením je geometrická složitost. Součásti s ohyby, hlubokými tvary nebo složitými prvky lépe poslouží progresivní nebo přenosové metody.
Lisování s jednou stanicí{0} je nejjednodušší konfigurace: jedna matrice provádí jednu operaci na tah. Zjistíte, že se používá k zaslepování, propichování nebo jednoduchému ohýbání, když jsou objemy dostatečně nízké, takže investice do nástrojů pro více stanic není opodstatněná. Je to také běžné během fází prototypování, kdy kupující potřebuje důkaz --konceptu dílů, než se zaváže k úplnému výrobnímu nástroji.
| Metoda | Nejlepší rozsah hlasitosti | Část Složitost | Typická tolerance | Ideální aplikace |
|---|---|---|---|---|
| Progresivní zemřít | Vysoká (100 tisíc dílů a více) | Střední až vysoká (více-funkce, malá až střední-velikost) | +/-0,05 mm až +/-0,1 mm | Elektrické kontakty, držáky, konektory, spony |
| Přenosová matrice | Střední (10 000–100 000 dílů) | Vysoká (hluboké tažení, 3D formy, závitování) | +/-0,05 mm až +/-0,2 mm | Součásti trubek, pouzdra, velké konstrukční díly |
| Compound Die | Střední až vysoká (50 000 dílů a více) | Nízká (plochá, jednoduchá geometrie) | +/-0,05 mm až +/-0,1 mm | Podložky, polotovary kol, podložky, ploché kroužky |
| Jedna-stanice | Nízká až střední (pod 50 000) | Nízká (jedna operace na zdvih) | +/-0,1 mm až +/-0,2 mm | Prototypy, jednoduché polotovary, jednotlivé{0}}ohybové díly |
Výběr správného procesu je v konečném důsledku balancováním mezi geometrií součásti, ročním objemem a rozpočtem. Progresivní výrobce lisovacích nástrojů vás nasměruje k nástrojům pro více{1}}stanic, když objemy odůvodňují investici, zatímco jednodušší díly v nižších množstvích mohou vyžadovat pouze nastavení složené nebo jediné-stanice. Skutečná otázka zní: které kovy a slitiny se nejlépe spárují s jednotlivými metodami a jak vlastnosti materiálu ovlivňují rozhodnutí o návrhu lisovnice?
Materiály nejvhodnější pro lisovací operace
Výběr materiálu utváří vše po proudu. Slitina, kterou si vyberete, určuje geometrii zápustky, tonáž lisu, životnost nástroje a v konečném důsledku vaše náklady na-díl. Výrobce lisovacích forem na kov navrhuje nástroje podle specifického mechanického chování vámi zvoleného materiálu, takže včasné správné rozhodnutí ušetří přepracování, zmetkovitost a překvapení z rozpočtu později.
Běžné kovy a slitiny pro lisování
Společnosti pro lisování v zápustce zpracovávají širokou skupinu kovů. Každý z nich přináší jinou rovnováhu mezi pevností, tvarovatelností, odolností proti korozi a cenou. Zde jsou hlavní kategorie, se kterými se setkáte při uvádění produktů pro přesné lisování:
- Uhlíková ocel (1008, 1010, 1045, 1095)- Tahoun ražení. Nízkokarbonové třídy nabízejí vynikající tvarovatelnost pro držáky, kryty a automobilové komponenty. Střední a vysoce-karbonové třídy vyměňují tažnost za tvrdost, vhodné pružiny a díly odolné proti opotřebení-.
- Vysoká-pevnost Nízká-legovaná ocel (HSLA).- Třídy jako HSLA 50 a HSLA 70 poskytují vyšší pevnost v tahu při nižší hmotnosti, díky čemuž jsou oblíbené v automobilových konstrukcích a aplikacích těžkého vybavení.
- Nerezová ocel (řada 300 a 400, 17-4 PH)- Řada 300 (304, 316) poskytuje vynikající odolnost proti korozi pro lékařské, potravinářské a mořské prostředí. Řada 400 (410, 430) zvyšuje odolnost proti opotřebení u spotřebičů a automobilových ozdobných dílů.
- Hliník (1100, 3003, 5052, 6061)- Lehký a odolný proti korozi-. Třída 1100 vyniká v hlubokém tažení, zatímco 5052 a 6061 slouží pro námořní, přepravní a letecký průmysl, kde záleží na poměru pevnosti-k-hmotnosti.
- Měď a slitiny mědi (C110, C260, C510)- Oceněný pro elektrickou a tepelnou vodivost. Čistá měď se hodí k elektrickým konektorům, mosaz (měď-zinek) vyvažuje zpracovatelnost a odolnost proti korozi a fosforový bronz (C510) dodává pružinovým kontaktům pevnost proti únavě.
- Speciální slitiny- Slitiny niklu (Inconel, Monel) zvládají extrémní teploty v leteckém průmyslu. Titan slouží lékařským implantátům a obranným aplikacím, kde je vyžadována biokompatibilita nebo ultra{2}}vysoká pevnost-k-hmotnosti.
Jak vlastnosti materiálu ovlivňují design raznice
Když výrobci lisovacích nástrojů na kov navrhují vaše nástroje, jejich rozhodnutí řídí čtyři mechanické vlastnosti:
Pevnost v tahuurčuje tonáž lisu potřebná ke stříhání nebo tvarování materiálu. Slitiny s vyšší{1}}pevností, jako je HSLA nebo nerezová ocel 17-4 PH, vyžadují těžší lisy a robustnější konstrukci matrice.Tažnosturčuje, jak daleko se může materiál natáhnout před prasknutím. Vysoce tvárné kovy, jako je nízkouhlíková- ocel a čistý hliník, tolerují hluboké tažení a složité ohyby, které by mohly zlomit tvrdší slitiny.
Tvrdostpřímo ovlivňuje opotřebení nástrojů. Lisování abrazivních nerezových tříd nebo vysoko{1}}uhlíkových ocelí urychluje degradaci matrice, což znamená, že nástroje mohou vyžadovat prémiové nástrojové oceli nebo povrchové povlaky, což zvyšuje náklady, ale prodlužuje životnost.
Odpruženíje elastické zotavení, ke kterému dochází po odstranění zatížení tvářením. Výzkum zVýrobcepotvrzuje, že odpružení se zvyšuje se snižujícím se Youngovým modulem a se zvyšující se anizotropií materiálu. Například hliník a HSLA ocel pruží agresivněji než měkká ocel. Konstruktéři matrice kompenzují nadměrným-ohýbáním nebo úpravou poloměrů matrice, ale tyto korekce je nutné přesně vypočítat během fáze simulace CAE.
Rozsahy tloušťky a úvahy o tvarovatelnosti
Většina lisovacích operací zpracovává materiál v rozsahu od přibližně 0,020 palce do 0,625 palce (zhruba 0,5 mm až 16 mm). Tenké-materiály pod 0,030 palce jsou běžné v aplikacích elektroniky a konektorů, kde procesy mikroražení tvoří miniaturní prvky vysokou rychlostí. Zásoby středního-rozchodu (0,030 až 0,125 palce) pokrývají většinu běžného průmyslového a automobilového lisování a lisování zařízení. Těžké-ražby nad 0,125 palce vyžadují vyšší-tonáž lisů a jsou typické v odvětvích nákladní dopravy, obrany a distribuce energie.
Tenčí materiály se snadno formují, ale jsou náchylnější k mačkání a deformaci. Silnější materiál odolává těmto defektům, ale vyžaduje větší lisovací sílu a urychluje opotřebení matrice. Dosažení správné rovnováhy mezi kalibrem, jakostí slitiny a designem matrice je místo, kde se zkušená technická podpora vyplatí, a to je jeden z důvodů, proč pracovní postup od konceptu po výrobu zahrnuje tolik promyšlených kroků.
Pracovní postup lisování od návrhu až po dodání
Výběr materiálu a typ procesu jsou jen dva kousky skládačky. To, co kupující často zaskočí, je počet konstrukčních fází mezi odesláním výkresu dílu a přijetím výrobních komponent. Typická továrna na lisovací raznice se řídí strukturovanou posloupností kroků, z nichž každý navazuje na poslední, aby bylo zajištěno, že vaše nástroje budou fungovat bezchybně při plné rychlosti. Přeskočení nebo uspěchání jakékoli fáze obvykle znamená přepracování, zpoždění nebo sešrotování.
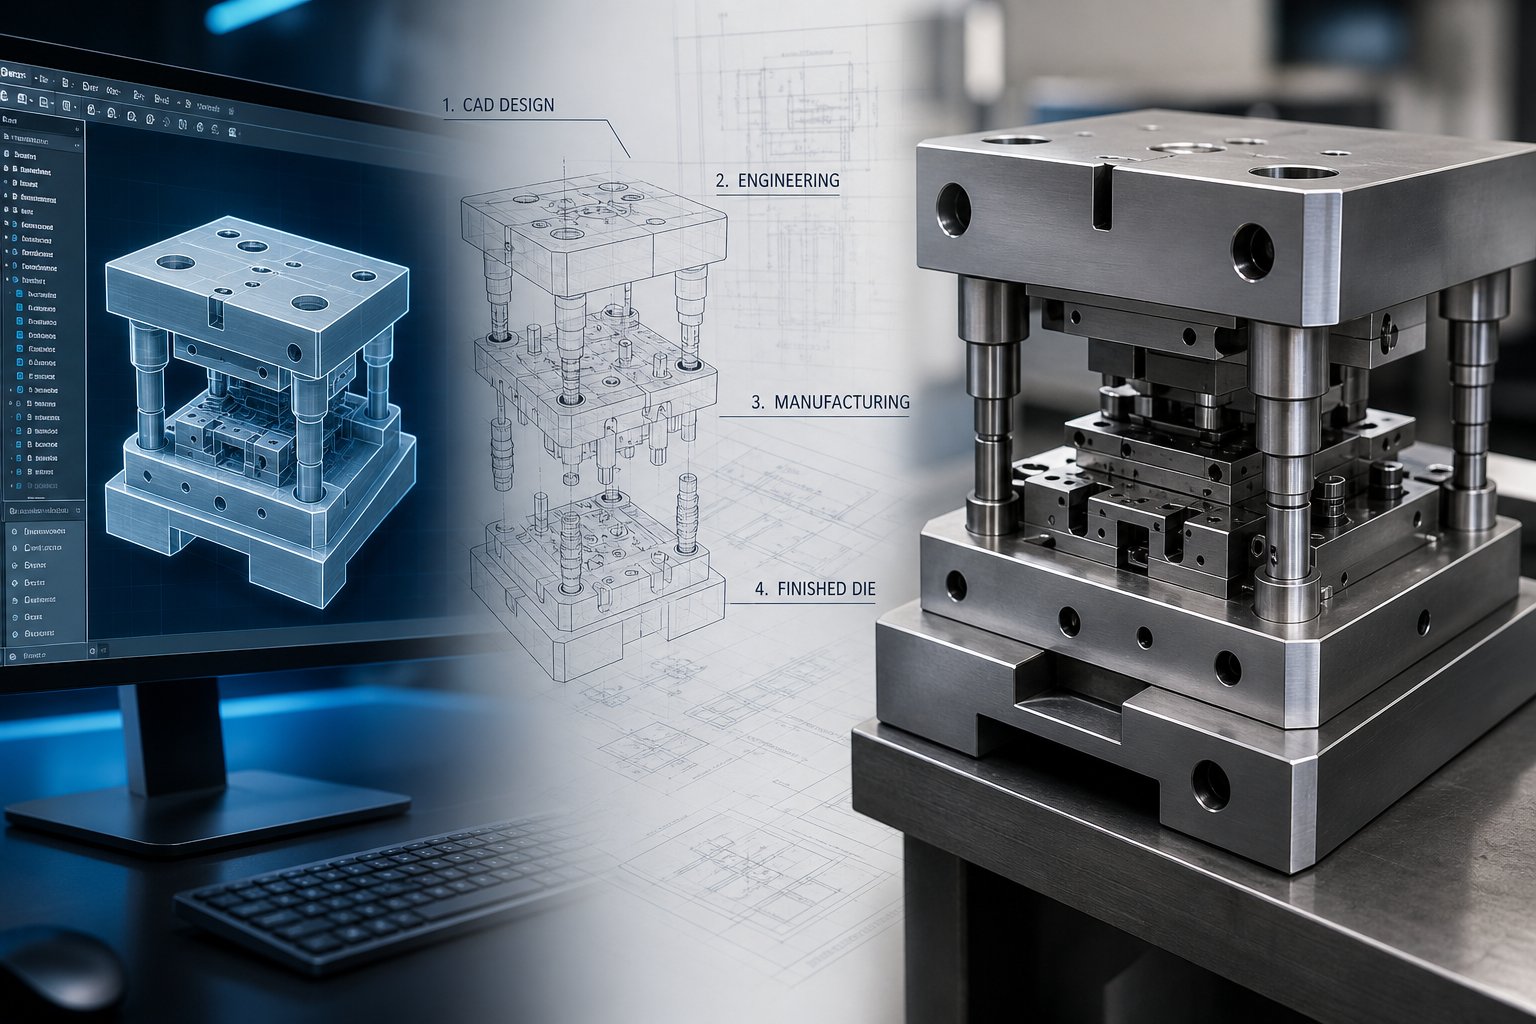
Zde je konec-k{1}}pracovnímu postupu, kterým se většina lisovacích projektů řídí:
- Přezkoumání proveditelnosti- Počáteční posouzení geometrie součásti, tolerancí, požadavků na objem a výběru materiálu.
- Design for Manufacturability (DFM)- Inženýrský tým doporučuje úpravy pro zjednodušení tvarování, snížení počtu nástrojových stanic nebo odstranění sekundárních operací.
- CAE simulace- Analýza konečných prvků modeluje tok kovu, předpovídá ztenčení a identifikuje potenciální praskání nebo vrásnění před řezáním jakékoli oceli.
- Die Design- Podrobné 3D CAD modelování součástí matrice: razníky, bloky matric, stěrače, vodicí systémy a postup materiálu.
- Obrábění nástrojové oceli- CNC frézování, broušení a drátové EDM tvarově tvrzené oceli na přesné součásti zápustek.
- Montáž matrice- Všechny součásti jsou namontovány, vyrovnány pomocí vodících kolíků a pouzder a testovány na vůli.
- Zkušební běhy- Forma je namontována v lisu a běží při snížené rychlosti, aby se vyrobily vzorky dílů pro vyhodnocení.
- První kontrola článku (FAI)- Podrobné ověření rozměrů potvrzuje, že první výrobní díl splňuje všechny specifikace výkresu.
- Výrobní schválení- Zákazník zkontroluje data FAI a odhlásí se pro výrobu v plné-sazbě.
- Probíhající výroba- Plnou{1}}rychlostní razítkování začíná statistickou kontrolou procesu sledováním kvality v reálném čase.
Od konceptu k posouzení proveditelnosti
Proces začíná odesláním výkresu součásti nebo 3D modelu. Inženýři u výrobce lisovacích forem na kov vyhodnotí, zda je geometrie dosažitelná v rámci vámi uvedené tolerance, objemu a parametrů materiálu. Hledají prvky, které by mohly být problematické: extrémně úzké poloměry, hluboké tažení vzhledem k tloušťce materiálu nebo prvky, které by vyžadovaly nadměrné množství stanic v progresivní matrici.
Zpětná vazba DFM obvykle následuje během několika dní. Představte si, že jste navrhli držák s 90stupňovou přírubou, která obsahuje otvor vyražený příliš blízko ohybové linie. Technický tým to označí a navrhne přemístění otvoru nebo úpravu poloměru příruby, což vám později ušetří týdny přepracování nástrojů. Simulace CAE pak tyto změny ověřuje digitálně, modeluje, jak kov teče pod tlakem lisování, a předpovídá problémy, jako je odpružení nebo ztenčení materiálu, ještě předtím, než budou existovat jakékoli fyzické nástroje.
Návrh, obrábění a montáž zápustek
Se simulačními daty potvrzujícími strategii tváření vytvářejí návrháři zápustek podrobné 3D modely každé součásti. Například progresivní výrobce matrice mapuje každou stanici podél rozložení pásu: kde dochází k vysekávání, kde se vyrábějí formy a kde se hotový díl odděluje od nosného pásu.
Výroba nástrojů přivádí tyto modely k životu. Vlastní matrice jsou obráběny pomocí CNC frézování, přesného broušení a drátového EDM z vysoce kvalitních materiálů, jako je kalená ocel nebo karbid wolframu, aby vydržely opakované tlaky výrobního lisování. Montáž zahrnuje nasazení razníků do držáků, vyrovnání čelistí s vodicími kolíky a pouzdry a ověření vůlí na každé stanici. Tato fáze obvykle představuje nejdelší dobu realizace projektu, často se pohybuje od šesti do dvanácti týdnů v závislosti na složitosti.
Zkušební provoz, kontrola a spuštění výroby
Zkušební jízdy jsou místo, kde se teorie setkává s realitou. Sestavená matrice je namontována v lisu a operátoři ji provozují při snížené rychlosti, aby vytvořili počáteční vzorky. Technici kontrolují správné podávání pásu, vyvážené tvářecí síly a čisté střižné hrany. K úpravám výšky razníku, časování nebo mazání dochází spíše zde než během plné výroby.
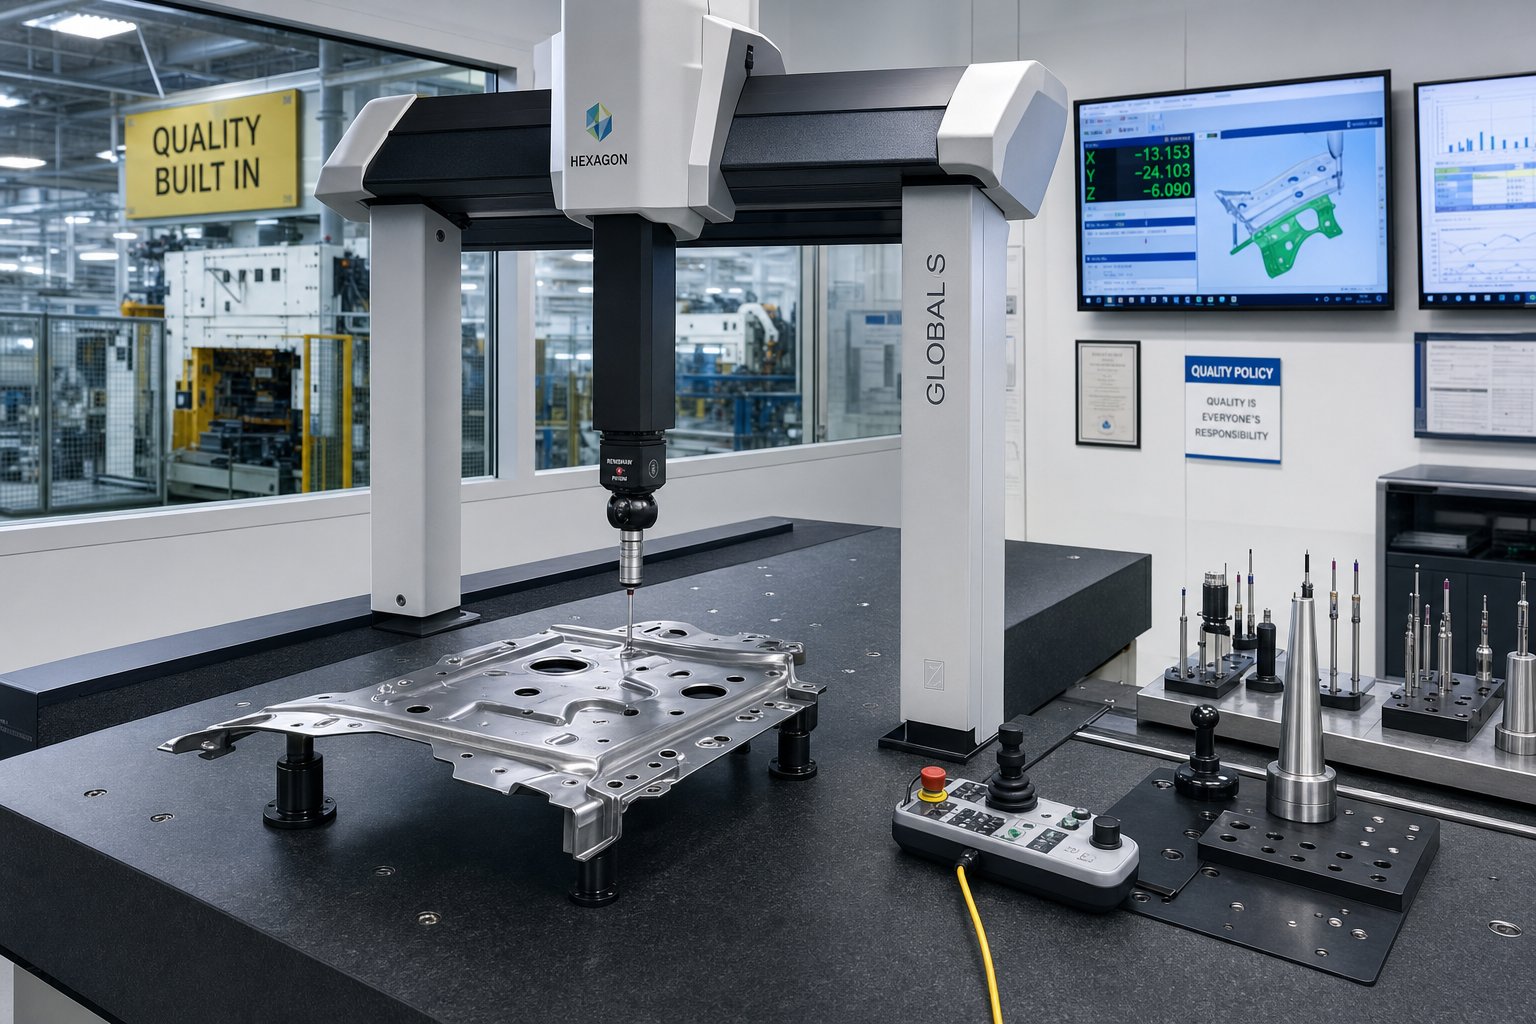
Kontrola prvního článkuje formální branou mezi zkoušením a výrobou. Inspektoři měří kritické rozměry pomocí souřadnicových měřicích strojů, posuvných měřítek nebo laserových skenerů a výsledky pak dokumentují pomocí zvětšených výkresů. FAI zachytí problémy, jako jsou nesprávné úhly ohybu nebo nesouosost otvorů, dříve než se vyrobí stovky tisíc dílů. Je to zvláště důležité při zavádění nového dílu, výměně nástrojů nebo použití nových materiálů.
Jakmile zkontrolujete a schválíte zprávu FAI, výroba začne plnou rychlostí tisku. Statistické řízení procesu monitoruje rozměrovou konzistenci v reálném čase a pravidelné kontroly zajišťují, že si matrice zachovává svou přesnost během výrobního cyklu.
Firmy jakoYICHENstrukturujte svůj pracovní postup tak, aby provedl kupující každou z těchto fází, od proveditelnosti a simulace CAE přes obrábění, zkušební provozy a kontrolu, což poskytuje týmům zdrojů jasný přehled o harmonogramech a nákladech u každého milníku.
Každá z těchto fází pracovního postupu přidává vašemu projektu čas a náklady a pochopení toho, kam tyto dolary jdou, je nezbytné pro informovaná rozhodnutí o rozpočtu, než se pustíte do nástrojů.
Certifikace a kontrola kvality v lisování
Fáze pracovního postupu vám řeknou, jak se součást vyrábí. Certifikace vám řeknou, zda můžete výsledkům důvěřovat. Když hodnotíte jakéhokoli výrobce lisovacích nástrojů, certifikace, které vlastní, odhalují mnohem více než logo na jejich webových stránkách. Představují auditované systémy, dokumentované procesy a závazek ke konzistentnímu výstupu, který byl nezávisle ověřen.
Co každá průmyslová certifikace znamená pro kupující
Ne všechny certifikace kvality jsou rovnocenné. Každý z nich se zaměřuje na specifické regulační prostředí odvětví a nese své vlastní provozní požadavky. Zde je přehled hlavních certifikací pro kupující, kteří získávají ražené komponenty:
| Osvědčení | Zaměření na průmysl | Klíčové požadavky | Proč je to pro kupující důležité |
|---|---|---|---|
| ISO 9001:2015 | Všeobecná výroba (všechna průmyslová odvětví) | Dokumentovaný QMS, procesně-orientovaná struktura, myšlení založené na riziku{1}}, mechanismy zpětné vazby od zákazníků, interní audity | Zavádí základní kázeň kvality; potvrzuje, že dodavatel provozuje strukturovaný, opakovatelný systém |
| IATF 16949 | Automobilový průmysl | Dokumentace PPAP, plánování APQP, analýza FMEA, analýza systému měření,-specifické požadavky zákazníka | Povinné pro dodavatele automobilového průmyslu Tier 1 a Tier 2; zajišťuje, že díly splňují specifikace OEM v milionech cyklů |
| AS9100 | Letectví a obrana | Správa konfigurace, kontrola prvního výrobku podle AS9102, sledovatelnost šarží materiálu, řízení rizik, prevence padělaných dílů | Potvrzuje, že dodavatel zvládne letové-kritické tolerance a úplnou genealogii materiálu |
| ISO 13485 | Lékařská zařízení | Kontroly návrhu s ověřováním a validací, dokumentace biokompatibility, kontrola kontaminace, vyřizování stížností, systémy dozoru po-trhu | Požadováno pro regulované lékařské trhy po celém světě; klade důraz na bezpečnost pacientů a dodržování předpisů před samotným neustálým zlepšováním |
Výrobce lisovaných kovů, který je držitelem IATF 16949, již prokázal, že dokáže řídit procesy schvalování výrobních dílů, řídit systémy měření a reagovat na-specifické požadavky zákazníků. Ten samý dodavatel, který chce sloužit kupujícím zdravotnických prostředků, by musel do svých stávajících systémů přidat normu ISO 13485 a přidat normativní dokumentaci, delší uchovávání záznamů, kontroly kontaminace a formální hlášení nežádoucích událostí.
Co to znamená prakticky? Když vidíte uvedenou certifikaci, nedíváte se jen na plaketu na zdi. Prohlížíte si důkazy o tom, že dodavatel podstupuje pravidelné audity třetích-stran, udržuje kalibrovaná zařízení podle zdokumentovaných plánů, sleduje každou šarži materiálu v průběhu výroby a provozuje systémy nápravných opatření, které uzavírají smyčku v případě závad, než se dostanou na vaši montážní linku.
Metody kontroly kvality a kontrolní procesy
Certifikace definují systém řízení. Metody kontroly kvality definují, jak tento systém funguje v dílně. Operace přesného lisování a lisování obvykle využívá více kontrolních vrstev, aby zachytily odchylky dříve, než se stanou vadou:
- Certifikace příchozího materiálu- Ověření jakosti suroviny, tvrdosti, tvrdosti a tloušťky povlaku podle nákupních specifikací ještě předtím, než se pás dostane do lisu.
- První kontrola článku (FAI)- Komplexní ověření rozměrů prvních dílů z nového nástroje nebo výrobní šarže, měřeno oproti modelu CAD pomocí CMM, posuvných měřítek a mikrometrů. Toto je formální brána mezi vyzkoušením a schválením výroby.
- Statistické řízení procesu (SPC)- Průběžné sledování klíčových rozměrů součástí během výrobního cyklu, vykreslování datových bodů do regulačních diagramů za účelem zjišťování trendů signalizujících opotřebení nástroje nebo posun lisu před výrobou dílů mimo-mimo{2}}toleranci.
- Souřadnicové měření CMM- Programovatelné snímání složitých geometrií, ověřování funkcí, jako je skutečná poloha díry, tolerance profilu a úhlové vztahy, které ruční nástroje nemohou spolehlivě změřit.
- Optická a automatická kontrola- Systémy vidění a automatizovaná optická inspekce (AOI) poskytují objektivní, vysokorychlostní-detekci povrchových vad pro škrábance, otřepy a stopy po nástroji, čímž eliminují subjektivitu ručních vizuálních kontrol.
- Destruktivní testování- Periodické ověřování mechanických vlastností pomocí zkoušek tvrdosti (metody Rockwell nebo Vickers), zkoušek tahem a příčných-řezů k potvrzení integrity materiálu po tváření a následném tepelném zpracování.
Klíčovým principem zde je, že kvalita je zabudována do výrobního postupu, spíše než aby byla následně kontrolována. SPC detekuje drift v reálném čase. CMM ověřuje geometrii v definovaných intervalech. Destruktivní testování potvrzuje, že mechanický výkon odpovídá specifikaci. Tyto metody společně vytvářejí uzavřený systém-smyčky, kde jsou odchylky identifikovány a opraveny dříve, než se sloučí do zmetků nebo poruch v terénu.
Pochopení dosažitelných tolerancí
Tolerance se liší v závislosti na materiálu, geometrii a úrovni použitého řízení procesu. Zde je obecný rámec toho, co mohou kupující očekávat od operací přesného lisování:
- Všeobecné obchodní tolerance- Obvykle +/-0,1 mm až +/-0,25 mm pro rozměrové prvky, jako jsou průměry otvorů, šířky přírub a celkové délky. Vhodné pro držáky, kryty a nekritické sestavy.
- Blízké tolerance- U kritických funkcí lze dosáhnout v rozsahu +/-0,025 mm až +/-0,05 mm. Vyžaduje těsnější konstrukci nástroje, kontrolované vlastnosti materiálu a častější odběr vzorků SPC. Běžné u konektorových kolíků, leteckých konstrukčních dílů a součástí lékařských zařízení.
- Tolerance rovinnosti a tvaru- Lisované díly mohou udržet rovinnost do 0,05 mm na 25 mm rozpětí, pokud jsou nástroje navrženy s razicími nebo nivelačními stanicemi. Díly vyžadující těsnicí plochy nebo zapuštěnou montáž těží z těchto dodatečných tvářecích operací.
Automobilové aplikace typicky specifikují tolerance v rozsahu +/-0,1 mm až +/-0,25 mm pro vyrovnání svařovacích přípravků, zatímco letecké a lékařské komponenty tlačí k užšímu konci spektra. Čím přesněji zadáte, tím více je vyžadováno řízení procesu, frekvence kontrol a přesnost nástrojů, což vše ovlivňuje náklady projektu.
Certifikace a systémy kvality vám dávají jistotu, že váš dodavatel může tyto tolerance trvale dodržovat. Ale tolerance, kontrolní protokoly a složitost nástrojů, to vše se přímo promítá do ekonomiky vašeho projektu, což vyvolává praktickou otázku: co vlastně řídí cenu programu lisování?
Nákladové faktory, které pohánějí ceny projektů lisování
Dostanete dvě uvozovky pro to, co se zdá být stejně vyraženou závorkou. Jeden se vrátí za 0,50 USD za kus, druhý za 5,00 USD. Ani jeden dodavatel se nemýlí. Mezera odráží různé předpoklady o složitosti nástroje, objemu, jakosti materiálu a sekundárních operacích, z nichž každý táhne konečné číslo jiným směrem. Pochopení těchto cenových faktorů vám umožní dělat chytřejší kompromisy namísto pouhého hledání nejnižší nabídky.
Zde jsou hlavní faktory, které utvářejí ceny v jakékoli lisovací společnosti:
- Investice do nástrojů- Složitost nástroje, počet stanic, jakost nástrojové oceli a předpokládaná životnost nástroje. Jednoduchá zápustka může stát 5 000 USD, zatímco složitá postupová zápustka s více tvářecími stanicemi může přesáhnout 100 000 USD. Většina projektů se pohybuje v rozmezí 15 000 až 50 000 USD za mírnou složitost.
- Materiálové náklady- Výběr slitiny, míra zmetkovitosti a efektivita vnoření. Uhlíková ocel sedí na spodním konci; nerez, slitiny mědi a speciální kovy mají postupně vyšší prémie. Špatný design rozvržení pásů plýtvá materiálem, který jde přímo do koše.
- Objem výroby- Fixní náklady na nástroje amortizované přes počet dílů. Vyšší objemy tuto investici rozloží tenčí, což vede k dramatickému snížení ceny za kus-.
- Sekundární operace- Odstraňování otřepů, tepelné zpracování, pokovování, řezání závitů a vkládání hardwaru – to vše zvyšuje čas a náklady na manipulaci nad rámec samotného lisovacího lisu.
- Složitost dílů- Pevné tolerance, složité výřezy, hluboké tvary a více{1}}skluzové funkce přidávají do vaší matrice stanice nebo vyžadují nižší rychlost lisování, což zvyšuje náklady na nástroje i výrobu.
Investice do nástrojů a náklady na složitost lisovacích nástrojů
Nástroje představují téměř vždy největší počáteční náklady. Každý otvor, ohyb, embosování a výřez se promítá do další stanice nebo složitější geometrie matrice. Progresivní matrice s dvanácti stanicemi stojí podstatně více na konstrukci a obrábění než jedna se čtyřmi stanicemi, ale také eliminuje následnou manipulaci tím, že dokončí všechny operace v jediném průchodu lisem.
Důležitá je také třída nástrojové oceli. Standardní zápustkové oceli D2 nebo A2 zvládají většinu objemů výroby, ale lisování abrazivních nerezových slitin nebo provozování mnoha-milionů-kusových programů může vyžadovat karbidové břitové destičky nebo prémiové třídy, jako je rychlořezná ocel M2-. Tyto upgrady prodlužují životnost nástroje a snižují četnost údržby, ale zvyšují počáteční investice. Rozhodnutí vychází z ekonomické životnosti: dražší matrice, která má dva miliony zásahů před přeostřením, může stát méně na součást než levnější matrice vyžadující servis každých 200 000 cyklů.
Struktura plateb se obvykle řídí rozdělením 50/50, přičemž polovina je splatná při objednávce nástroje a zůstatek po schválení vzorku. Dodavatelé lisovacích lisů a výrobci nástrojů jej takto strukturují, aby pokryli náklady na obrábění a zároveň poskytli kupujícím bránu kvality před konečnou platbou.
Objem výroby a ekonomika-částí
Objem je skvělým ekvalizérem v ekonomice ražení. Představte si, že progresivní matrice za 30 000 dolarů produkuje 10 000 dílů. To je 3,00 USD za kus pouze při amortizaci nástrojů. Měřítko na 300 000 dílů a klesne na 0,10 $. Surovina a doba lisování zůstávají zhruba konstantní na jednotku, takže objemová páka pochází téměř výhradně z rozložení fixních nákladů.
Tato matematika vysvětluje, proč se lisování stává cenově-konkurenčním vůči laserovému řezání nebo CNC obrábění při objemech obvykle přesahujících 10 000 dílů za měsíc. Pod tímto prahem se alternativní procesy vyhýbají vysokým investicím do nástrojů. Kromě toho je obtížné překonat-ekonomiku jednotlivých částí lisu pro ražení v stovkách zdvihů za minutu.
Plošné objednávky tuto výhodu dále umocňují. Roční objemové závazky umožňují dodavatelům plánovat plánování výroby, nakupovat materiál ve velkém a snižovat administrativní režii. Na oplátku kupující odemykají lepší ceny a předvídatelnější dodací lhůty. Kompromisem je přesnost předpovědí: nadměrné závazky vážou kapitál v zásobách, zatímco nižší závazky zanechávají na stole úspory.
Strategie pro snížení nákladů na projekt ražení
Optimalizace nákladů začíná dlouho před prvním zdvihem lisu. Nejúčinnější páka jedesign pro vyrobitelnost. Jednoduché změny geometrie, jako je použití standardních poloměrů ohybu, umístění otvorů o minimálně 1,5násobku tloušťky materiálu od ohybů a zachování konzistentních sekcí stěn, mohou eliminovat nástrojové stanice a snížit míru zmetkovitosti, aniž by byla ohrožena funkce.
Mezi další praktické strategie patří:
- Substituce materiálu- Přechod z nerezové oceli na uhlíkovou ocel s povlakem tam, kde to požadavky na korozi dovolují, může výrazně snížit náklady na materiál a zároveň zjednodušit konstrukci matrice.
- Konsolidace sekundárních operací- Integrace do-závitování nebo vkládání šroubů PEM zvyšuje počáteční náklady na nástroje, ale snižuje-cena za kus, protože eliminuje oddělenou manipulaci a rozdělení operací na více pracovních stanicích.
- Optimalizace rozložení proužků- Lepší vnoření dílů do cívky minimalizuje zmetkovitost. Inteligentní progresivní design matrice vymačká maximální hodnotu z každého centimetru materiálu.
- Víceleté-dohody- Delší závazky zajišťují cenovou stabilitu a umožňují dodavatelům investovat do optimalizovaných nástrojů s vědomím, že objem je opodstatněný.
- Včasné zapojení dodavatele- Když svého partnera pro lisování zapojíte do fáze návrhu, bude mít příležitost navrhnout změny, které sníží složitost, ještě před nasazením nástroje.
Základní princip je přímočarý: každé rozhodnutí, které učiníte během návrhu a získávání zdrojů, se promítne do struktury nákladů. Geometrie součásti, která vypadá dobře na obrazovce CAD, může vyžadovat drahé nástroje, zatímco drobná změna poloměru nebo přemístění otvoru by mohla ušetřit tisíce na konstrukci matrice a zlepšit dlouhodobou-efektivitu výroby.
Samotné povědomí o nákladech však nezaručuje dobrý výsledek. Stejný díl za stejnou cenu může fungovat velmi odlišně v závislosti na odvětví, kterému slouží, požadovaných certifikacích a dokumentaci očekávané při dodání. Automobilový průmysl, letecký průmysl, elektronika a lékařské aplikace na sebe kromě ekonomie základního lisování kladou své vlastní požadavky.
Průmyslové aplikace a co každý požaduje
Držák určený pro dveřní panel minivanu a stínící plechovka uvnitř chirurgického robota mohou začínat jako plochý plech, ale standardy, dokumentace a procesní ovládací prvky, které je obklopují, jsou na rozdíl od nich. Váš obor diktuje mnohem více než výběr materiálu. Definuje, které certifikace musí váš dodavatel vlastnit, jaká inspekční dokumentace je dodávána s každou šarží a jak přísné tolerance musí být dodržovány v průběhu celého výrobního cyklu.
Požadavky na lisování v automobilovém průmyslu
Automobilové programy běží na objem. Roční množství ve stovkách tisíc nebo milionech jsou rutinní záležitostí a každý díl musí splňovat specifikace OEM po celou dobu životnosti. Certifikace IATF 16949 je fakticky povinná pro dodavatele Tier 1 a Tier 2 a vyžaduje formální dokumentaci PPAP, plánování APQP a analýzu systému měření před odesláním jednotlivého výrobního dílu.
Setkáte se také s požadavky zákazníků-navrstvenými navrch. Každý OEM přidává jedinečné standardy balení, protokoly pro označování a postupy řízení technických změn. Tolerance obvykle leží v rozsahu +/-0,1 mm až +/-0,25 mm pro lisované konzoly, spony a konstrukční výztuhy. Regionální dodavatelé napříč celým koridorem pro lisování kovů v oblasti Great Lakes si například vybudovali hluboké odborné znalosti v těchto pracovních postupech v automobilovém průmyslu, protože blízkost k OEM v Detroitu to vyžaduje.
Úvahy o letectví a obraně
Aerospace zvyšuje laťku přesnosti a sledovatelnosti. Tolerance se běžně zpřísňují na +/- 0,001 palce a každý vyražený komponent musí vysledovat svou specifickou tepelnou šarži materiálu. Certifikace AS9100 řídí správu konfigurace, prevenci padělaných dílů a kontrolu prvního výrobku podle protokolů AS9102.
Dramaticky se mění i výběr materiálu. Letecké programy často specifikují titan, Inconel a speciální hliníkové slitiny, které nabízejí vynikající pevnost-k-hmotnosti, ale představují jedinečné problémy při tváření, včetně praskání, zadření a agresivního odpružení. Nástroje pro tyto slitiny často vyžadují speciální povlaky matric a pečlivě vypočítanou tonáž lisu, aby byla zachována integrita materiálu. Objemy bývají nižší než u automobilového průmyslu, pohybují se od několika tisíc do desítek tisíc kusů, ale dokumentační a kontrolní zátěž na jeden díl je podstatně vyšší.
Elektronika, lékařství a obecné průmyslové potřeby
Elektronické lisování funguje ve zcela jiném měřítku. Komponenty, jako jsou EMI stínící plechovky, zemnící svorky, kontakty baterie a těla konektorů, vyžadují tloušťku materiálu v rozmezí od 0,001 palce do 0,032 palce, přičemž jednotlivé prvky mají někdy šířku jen vlas-nebo dva napříč. Materiály jako fosforový bronz, beryliová měď, niklové stříbro a MuMetal jsou běžné, protože kombinují elektrickou vodivost s odolností proti opotřebení. Díly se často dodávají v páskovém-a-balení na kotouči pro automatické vybírání-a-umístění sestavy na desky plošných spojů.
Vrstvy pro lisování zdravotnických prostředků Požadavky ISO 13485 v průběhu výrobního procesu. Biokompatibilní materiály, jako je nerezová ocel 316L nebo titan, jsou standardem a kontrola kontaminace se může rozšířit na manipulaci v čistých prostorách a specializované balení. Požadavky na dokumentaci kladou důraz na kontroly návrhu, ověřovací záznamy a post-dohled nad trhem, přičemž doba uchovávání záznamů daleko překračuje dobu v jiných odvětvích.
Obecné průmyslové aplikace upřednostňují flexibilitu před regulační složitostí. Kupující ve stavebnictví, HVAC, zemědělství a těžkém vybavení potřebují nákladově{1}}efektivní výrobu v širokém sortimentu materiálů a objemů. Výrobci průmyslových strojních produktů v regionech jako Oxford, MI a na celém Středozápadě často obsluhují tyto trhy s všestrannými lisovacími schopnostmi a kratšími dodacími lhůtami, protože certifikační zátěž je lehčí a toleranční pásma shovívavější.
| Průmysl | Klíčová certifikace | Typické objemy | Kritické specifikace | Běžné materiály |
|---|---|---|---|---|
| Automobilový průmysl | IATF 16949 | 100 tisíc až miliony ročně | PPAP, tolerance +/-0,1 až +/-0,25 mm, specifické požadavky OEM | Uhlíková ocel, HSLA, hliník, nerezová ocel |
| Letectví a obrana | AS9100 | 1 až 50 tisíc ročně | Tolerance +/-0,025 mm, sledovatelnost tepelné šarže, AS9102 FAI | Titan, Inconel, letecké slitiny hliníku |
| Elektronika | ISO 9001 (minimum) | 10 tisíc až miliony ročně | Možnost mikrorazítkování, materiál 0,001"-0,032", páska-a balení v kotoučích | Fosforový bronz, BeCu, niklové stříbro, měď, MuMetal |
| Lékařská zařízení | ISO 13485 | 5 až 500 tisíc ročně | Biokompatibilita, kontrola kontaminace, rozšířená sledovatelnost | 316L nerez, titan, kobalt-chrom |
| General Industrial | ISO 9001 | 5 až 500 tisíc ročně | Efektivita nákladů, flexibilní objemy, kratší dodací lhůty | Uhlíková ocel, hliník, mosaz, nerezová ocel |
Jedinečné požadavky každého odvětví vytvářejí mechanismus filtrování. Dodavatel vhodný pro velkoobjemové automobilové držáky může postrádat infrastrukturu sledovatelnosti pro letectví a kosmonautiku, zatímco specialista na mikroražení nemusí mít lisovací kapacitu pro těžké-průmyslové díly. Rozpoznání toho, kam váš projekt spadá do tohoto spektra, je prvním krokem k zúžení užšího výběru dodavatelů, ale vědět, co hledat během skutečného procesu hodnocení, je to, co odděluje dobré rozhodnutí o získávání zdrojů od drahé lekce.
Jak vyhodnotit a vybrat správného partnera pro lisování v matrici
Zúžili jste svůj užší výběr na hrstku dodavatelů progresivních výlisků. Jejich webové stránky vypadají profesionálně, certifikace jsou k dispozici a uváděné ceny jsou v podobném rozmezí. Jak tedy oddělit dodavatele, který bude dodávat konzistentní kvalitu po léta, od dodavatele, který vás nechá za šest měsíců pronásledovat pozdní zásilky a řešit stížnosti zákazníků?
Rozdíl se málokdy projeví v cenovém srovnání. Žije v detailech: jak hluboko sahá jejich konstrukční lavice, jak komunikují během fáze nabídky a zda jejich vybavení skutečně odpovídá vašim požadavkům na součástky. Zde je praktický rámec pro získávání zdrojů, který mohou manažeři a nástrojoví inženýři použít k spolehlivému hodnocení kandidátů.
Kontrolní seznam technických schopností pro kupující
Technická vhodnost je -nevyjednávatelným výchozím bodem. Dodavatel může mít dokonalé systémy kvality, ale pokud jejich lisy nezvládnou požadavky na geometrii dílů nebo tonáž, na ničem jiném nezáleží. Při kontrole schopností ověřte tato specifika:
- Tonážní rozsah lisu- Provozuje dodavatel lisy, které odpovídají vašim požadavkům na materiál a tloušťku? Lisování 0,060-palcové nerezové oceli vyžaduje podstatně více tonáže než tváření 0,020-palcového hliníku. Požádejte o celý rozsah tonáže, nejen o největší lis na podlaze.
- Velikost postele a výška zavření- Větší díly nebo složité progresivní raznice s mnoha stanicemi vyžadují odpovídající rozměry lože. Pokud vaše kostka přesáhne dostupnou velikost lože, dodavatel ji nemůže spustit bez ohledu na další kvalifikaci.
- Rozsah rychlosti stiskněte- Programy s velkým-objemovým konektorem mohou vyžadovat 400+ zdvihů za minutu, zatímco těžké-konstrukční díly běží rychlostí 30–60 SPM. Potvrďte, že dodavatel pracuje při rychlostech kompatibilních s vaším objemem a složitostí součástí.
- Vlastní nástroje{0}- Dodavatelé, kteří navrhují a vyrábějí lisovací nástroje, interně kontrolují své vlastní dodací lhůty a mohou provádět úpravy rychleji než dodavatelé, kteří zadávají nástroje třetím stranám. Hledejte CNC obrábění, drátové EDM a přesné broušení pod jednou střechou.
- Sekundární operace- Zvládnou odstraňování otřepů, závitování, pokovování, svařování nebo montáž- doma? Každá operace odeslaná subdodavateli představuje dobu přepravy, manipulační riziko a složitost koordinace.
- Manipulace s materiálem a kapacita cívky- Ověřte, zda zvládnou vaše šířky, hmotnosti a typy materiálů. Progresivní operace s cívkou-vyžadují vhodné odvíječe, rovnačky a podavače přizpůsobené rozměrům vašeho pásu.
- Certifikace odpovídající vašemu oboru- Jak již bylo zmíněno dříve, automobilový průmysl vyžaduje IATF 16949, letecký průmysl vyžaduje AS9100 a zdravotnictví ISO 13485. Přesné lisování a lisování bez správné certifikace pro váš trh není -začátečník bez ohledu na cenu.
Zní to jako spousta krabic ke kontrole? To je. Každý z nich však eliminuje riziko, které by se jinak objevilo během výroby, když jsou náklady na změnu dodavatele exponenciálně vyšší.
Vyhodnocování technické podpory a komunikace
Technické specifikace na listu schopností vám řeknou, co může dodavatel udělat. Technická podpora vám řekne, jak dobře to dělají. Hloubka inženýrského týmu dodavatele často určuje, zda se váš projekt spustí včas nebo uvízne v opakovaných revizích nástrojů.
Při zapojování potenciálních partnerů věnujte pozornost těmto ukazatelům:
Kvalita zpětné vazby DFM.Odešlete výkres dílu a vyhodnoťte, jak dodavatel zareaguje. Citují pasivně to, co jste poslali, nebo proaktivně identifikují potenciální problémy s tvářením, navrhují změny poloměru a označují požadavky na toleranci, které zvýší zbytečné náklady na nástroje? Dodavatel, který nabízí smysluplná doporučení DFM ve fázi nabídky, předvádí stejnou inženýrskou disciplínu, kterou vnesou do vašeho výrobního programu.
Schopnost simulace.CAE a analýza konečných prvků již nejsou pro složité výlisky volitelné. Zeptejte se, zda dodavatel před zahájením obrábění provádí simulace tváření za účelem ověření návrhů zápustek. Simulace digitálně zachytí odpružení, ztenčování a zvrásnění, čímž ušetří týdny fyzických opakování. Dodavatelé mají rádiYICHENintegrovat simulaci CAE do svého standardního pracovního postupu od proveditelnosti až po zkušební provoz, čímž se sníží propast mezi teoretickým návrhem matrice a skutečným-výkonem tisku.
Možnosti prototypování.Může dodavatel při uvádění nových produktů vyrábět prototypové díly pomocí měkkých nástrojů nebo metod jedné{0}}stanice, než se zaváže k plné výrobě lisovacích nástrojů? Tato schopnost urychluje vaši časovou osu ověřování návrhu bez rizika nákladných přepracování na tvrzených progresivních nástrojích.
Komunikační kadence.Výzkum dynamiky kupujícího{0}}dodavatele při lisování kovů neustále zdůrazňuje, že předvídatelnost v komunikaci je důležitá stejně jako předvídatelnost kvality dílu. Dodavatel, který se během výroby nástrojů odmlčí nebo neposkytne aktualizace milníků, signalizuje, jak se bude chovat během výroby. Hledejte strukturovaný projektový management: definované milníky, pravidelné zprávy o stavu a jediné kontaktní místo, které vlastní váš program.
Zásady vlastnictví nástrojů.Tohle zaskočí kupující nepřipravené. Komu patří kostka po jejím zaplacení? Standardní průmyslová praxe dává vlastnictví kupujícímu, ale někteří dodavatelé si ponechávají nástroje nebo účtují poplatky za převod. Ujasněte si vlastnictví, odpovědnost za údržbu a co se stane s vaší kostkou, pokud potřebujete přesunout výrobu. Získejte jej písemně během fáze nabídky, nikoli po vzniku sporu.
RFQ červené vlajky a pozitivní indikátory
Samotný proces RFQ je diagnostickým nástrojem. To, jak se dodavatel chová, když se snaží získat váš obchod, je nejlepší verzí toho, jak se bude chovat, až ho bude mít. Zde je na co si dát pozor:
Pozitivní ukazatele:
- Podrobné otázky o vaší aplikaci, koncovém{0}}prostředí použití a požadavcích na sestavení spíše než striktně citovat z tisku
- Proaktivní návrhy DFM, které snižují náklady nebo zlepšují kvalitu
- Jasné odhady doby realizace nástrojů s definovanými milníky
- Transparentní cenové rozpisy oddělující nástroje, cenu za kus a sekundární operace
- Reference od zákazníků ve vašem oboru, na které se můžete skutečně obrátit
- Ochota poskytnout zkušební-data a ukázkové díly, než se zavážete k výrobě
- Ukazatele finanční stability: roky podnikání, investice do zařízení, diverzifikovaná zákaznická základna
Červené vlajky:
- Nabídky byly vráceny bez jakýchkoli technických dotazů, což je znamení, že dodavatel spíše hádá než inženýrství
- Vágní nebo chybějící dodací lhůty
- Neochota sdílet přístup k prohlídkám zařízení nebo poskytovat zákaznické reference
- Ceny jsou výrazně nižší než všechny ostatní nabídky bez jasného vysvětlení, jak se náklady snižují
- Žádná zmínka o metodách kontroly, SPC nebo dokumentaci kvality v návrhu
- Neochota předem definovat podmínky vlastnictví nástrojů
- Vysoká fluktuace zaměstnanců nebo časté změny vašeho kontaktního místa během fáze nabídky
Geografická hlediska také hrají roli, zejména u programů vyžadujících častou spolupráci během vývoje matrice. Dodavatel nacházející se v dojezdové vzdálenosti umožňuje praktické{1}}účast na vyzkoušení, rychlejší technické změny a snížené náklady na dopravu při cyklech schvalování vzorků. To znamená, že geografie by neměla převažovat nad schopnostmi. Vzdálený dodavatel s hlubokými odbornými znalostmi ve vaší konkrétní aplikaci může překonat místní obchod, který postrádá relevantní zkušenosti.
Finanční stabilita si také zaslouží kontrolu. Dlouholeté vztahy s dodavateli materiálů a desetiletí nepřetržitého provozu naznačují odolnost vůči tržním cyklům. U dodavatele, který přestál útlum, aniž by ohrozil investice do vybavení nebo personálu, je mnohem méně pravděpodobné, že způsobí přerušení dodávek uprostřed-programu, než dodavatel, který pracuje s nízkými maržemi se stárnoucím strojním zařízením.
V konečném důsledku se hodnotící rámec scvrkává na jedinou otázku: prokazuje tento dodavatel technické schopnosti, hloubku inženýrství a komunikační disciplínu, aby byl skutečným výrobním partnerem spíše než jen dodavatelem, který plní objednávky? Odpověď je obvykle jasná dlouho předtím, než vydáte první PO, pokud víte, co hledat během konverzace o RFQ.
Sebevědomá rozhodnutí o získávání ražení
Každá část této příručky ukazuje na stejnou základní pravdu: úspěšné razítkové programy jsou založeny na včasných informovaných rozhodnutích, nikoli na reaktivních opravách aplikovaných pozdě. Ať už získáváte velkoobjemový automobilový držák nebo mikro-letecký konektor s tolerancí, principy, které oddělují hladké starty od nákladných zpoždění, zůstávají konzistentní.
Klíčové poznatky pro rozhodování o sourcingu
Zde je to, na čem nejvíce záleží, když přecházíte od výzkumu k aktivní spolupráci s dodavatelem u lisovací společnosti:
- Přizpůsobte typ procesu geometrii a objemu součásti.Progresivní matrice slouží k velkoobjemovým{0}}dílům s mnoha{1}funkcemi. Přenášecí matrice zvládají větší nebo hlubší geometrie. Metody složeného a jednoduchého-stanice pasují na jednodušší díly při nižších množstvích. Výběr špatné metody zvyšuje náklady na nástroje nebo omezuje efektivitu výroby.
- Ověřte certifikace pro vaše konkrétní odvětví.IATF 16949 pro automobilový průmysl, AS9100 pro letectví a kosmonautiku, ISO 13485 pro lékařství. Nejedná se o volitelné doplňky. Představují auditované systémy, které zajišťují sledovatelnost, dokumentaci a řízení procesů na úrovni požadavků vaší aplikace.
- Pochopte úplnou časovou osu pracovního postupu.Od kontroly proveditelnosti přes obrábění v zápustce, zkušební provozy a první kontrolu výrobku trvá typický program týdny až měsíce, než jsou výrobní díly odeslány. Začleněním této časové osy do plánu projektu zabráníte-tlaku na poslední chvíli, který vede ke zkratkám.
- Vyhodnoťte technickou hloubku, nejen kapacitu lisu.Dodavatel se silnou zpětnou vazbou DFM, schopností simulace CAE a proaktivní komunikací během nabídky předčí větší obchod, který pasivně vyrábí vše, co jim dáte do ruky. Inženýrská spolupráce zachytí problémy digitálně, než se stanou nákladnou fyzickou přepracováním.
- Než se zavážete k produkčním objemům, vyžádejte si data zkušebního{0}}provozu.Zprávy o kontrole prvního článku, údaje SPC ze zkušebních jízd a ukázkové díly vám poskytují objektivní důkazy o způsobilosti. Jakýkoli dodavatel lisovacích nástrojů, který si je jistý svým procesem, tato data bez váhání poskytne.
Nejlepší výsledky při získávání zdrojů pocházejí z rané spolupráce mezi inženýrskými týmy kupujících a výrobci lisovacích nástrojů, nikoli z výběru nejnižší nabídky po uzamčení návrhů.
Další kroky k přechodu od výzkumu k RFQ
Máte rámec. Uvést to do praxe znamená zapojit potenciální partnery před dokončením návrhu, nikoli až po něm. Včasné zapojení dává různým dodavatelům lisovacích a lisovacích nástrojů příležitost doporučit náhrady materiálu, navrhnout změny geometrie, které zjednoduší obrábění, a označit požadavky na toleranci, které zvýší zbytečné náklady. Výzkum neustále ukazuje, že tento přístup založený na spolupráci zkracuje vývojové cykly, snižuje počet iterací prototypů a vytváří předvídatelnější cestu k výrobě.
Až budete připraveni vydat RFQ, zašlete svůj výkres dílu více kvalifikovaným výrobcům lisovacích forem a porovnejte nejen ceny, ale i kvalitu jejich technických otázek, zpětnou vazbu DFM a navrhované časové osy. Dodavatel, který během cenové nabídky pokládá nejpromyšlenější otázky, je obvykle ten, kdo během výroby dodá nejméně překvapení.
Hledejte partnera nabízejícího plnou{0}}servisní podporu od analýzy proveditelnosti až po kontrolu výroby, partnera, který s vaším programem zachází spíše jako s technickou spoluprací než s transakční nákupní objednávkou. Tento rozdíl, více než tonáž nebo geografická poloha, je to, co řídí dlouhodobý-úspěch výroby.
Často kladené otázky o společnostech zabývajících se lisováním
1. Jaký je rozdíl mezi progresivním lisováním a transferovým lisováním?
Progresivní lisování vede souvislý kovový pás přes několik stanic, zatímco obrobek zůstává připojen k nosnému pásu, takže je ideální pro velkoobjemové malé-až{2}}střední díly při stovkách zdvihů za minutu. Přetlačovací lis odděluje polotovar od pásu na první stanici, poté mechanické prsty pohybují volně stojícím kusem mezi stanicemi. To umožňuje hlubší tažení, závitování a složitější trojrozměrné tvarování větších dílů. Progresivní nástroje jsou vhodné pro objemy nad 100 000 kusů, zatímco přenosové matrice obvykle obsluhují 10 000 až 100 000 kusů, kde geometrie součásti přesahuje progresivní možnosti.
2. Kolik stojí nástroje pro projekt lisování?
Náklady na nástroje se značně liší v závislosti na složitosti formy, počtu stanic a jakosti nástrojové oceli. Jednoduchá zápustka může stát kolem 5 000 USD, zatímco složité progresivní zápustky s více tvářecími stanicemi mohou přesáhnout 100 000 USD. Většina středně-složitých projektů spadá do rozmezí 15 000 až 50 000 USD. Faktory, které zvyšují náklady na nástroje, zahrnují užší tolerance, další stanice pro extra vlastnosti, prémiové nástrojové oceli pro abrazivní materiály a karbidové břitové destičky pro prodloužené výrobní série. Platba je obvykle strukturována jako 50 % při objednávce nástroje a 50 % po schválení vzorku.
3. Jaké certifikace by měla mít lisovací společnost?
Požadované certifikace závisí na vašem odvětví. ISO 9001 je základem pro obecné systémy jakosti výroby. Automobilové programy vyžadují IATF 16949, která nařizuje dokumentaci PPAP, plánování APQP a analýzu systému měření. Letecký a kosmický průmysl a obranné aplikace potřebují AS9100, který pokrývá sledovatelnost materiálu k ohřevu, správu konfigurace a prevenci padělaných dílů. Razítko zdravotnických prostředků vyžaduje normu ISO 13485, která klade důraz na dokumentaci biologické kompatibility, kontrolu kontaminace a post-dozor na trhu. Než dodavatele zapojíte, vždy si ověřte, že má konkrétní certifikaci,{10}}kterou váš koncový trh požaduje.
4. Jak dlouho trvá přejít od návrhu k výrobě u lisovací společnosti?
Typický program lisování v matrici se řídí strukturovaným pracovním postupem: revize proveditelnosti, zpětná vazba DFM, simulace CAE, návrh matrice, obrábění nástrojové oceli, montáž matrice, zkušební provozy, kontrola prvního výrobku a schválení výroby. Samotná fáze výroby nástrojů často trvá šest až dvanáct týdnů v závislosti na složitosti. Po přidání kontroly proveditelnosti, simulace a zkušebních běhů většina programů vyžaduje tři až pět měsíců od počátečního zapojení až po první výrobní díly. Odběratelé, kteří zapojí dodavatele již během fáze návrhu a začlení doporučení DFM, mohou tuto časovou osu zkrátit snížením cyklů revizí nástrojů.
5. Jaké materiály může lisovna zpracovat?
Společnosti pro lisování zpracovávají širokou škálu kovů včetně uhlíkové oceli (1008 až 1095), oceli HSLA, nerezové oceli (řady 300 a 400), slitin hliníku (1100, 3003, 5052, 6061), mědi, mosazi, fosforového bronzu a speciálních slitin, jako je Inconel a titan. Tloušťka materiálu se obvykle pohybuje od 0,020 palce do 0,625 palce. Vlastnosti materiálu, jako je pevnost v tahu, tažnost, tvrdost a odpružení, přímo ovlivňují konstrukci matrice, požadavky na tonáž lisu a míru opotřebení nástrojů. Výběr správné slitiny v rané fázi návrhu pomáhá optimalizovat jak náklady na konstrukci formy, tak dlouhodobou{13}ekonomiku výroby.


