


Co se kvalifikuje jako velká součást při lisování v matrici
Kdy anolisovaný kovový komponentpřekročit hranici ze „standardu“ na území „velké části“? Průmysl neustále mluví o lisování těžkých kovů, ale jen zřídka stanoví jasnou hranici. Pokud hledáte službu lisování velkých dílů, potřebujete pevná čísla, než budete moci vůbec začít vyhodnocovat proveditelnost.
Definování velkých dílů při lisování
Součást se obecně kvalifikuje jako "velká" při lisování, když přesahuje 24 palců v jakémkoli jednotlivém rozměru nebo když vyžaduje lisovací lože větší než 72 palců pro umístění nástrojů. Samotné rozměry však neřeknou celý příběh. Tloušťka materiálu hraje určující roli: díly lisované ze zásob nad 3 mm (zhruba 0,120 palce) vstupují do oblasti s velkým rozchodem, kde se fyzika tváření dramaticky mění. Podle přehledu lisování velkých rozměrů od společnosti Worthy Hardware tento proces obvykle zpracovává materiály o tloušťce od 0,079 palce do 0,5 palce, někdy dokonce silnější, což vyžaduje lisy schopné vyvinout několik stovek tun síly.
Na váze také záleží. Když hotový polotovar nebo tvarovaná součást překročí to, co může operátor bezpečně umístit ručně, máte co do činění s díly, které vyžadují mechanickou manipulaci, robotický přenos nebo specializovanou automatizaci. Představte si progresivní lisované automobilové díly, jako jsou-plné rámové kolejnice, konstrukční příčníky nebo sestavy velkých držáků. Tyto komponenty mohou v konečném stavu vážit od 10 do více než 100 liber.
Proč velikost dílu všechno mění
Představte si zdvojnásobení stopy lisovaného dílu. Právě jsi nezdvojnásobil výzvu. Složil jsi to. Na větší ploše je obtížnější kontrolovat tok materiálu. Udržení rovinnosti na 36palcovém polotovaru vyžaduje rovnoměrné rozložení tlaku, které menší díly nikdy nevyžadují. Přesnost registrace, schopnost udržet každou formovací stanici zarovnanou se stejným datem, se s rostoucími rozměry polotovaru snižuje.
Při automatickém lisování kovů se inženýři navrhující progresivní lisovací linky pro automobilové komponenty potýkají s problémy s škálováním denně. Držák blatníku, který je široký 8 palců, se chová předvídatelně. Rozšiřte tento koncept na úplný konstrukční panel a každý stoh tolerancí-nahoru, každá variace odpružení a každá nekonzistence podávání pásu se u větší geometrie zesiluje.
Zde je to, co odlišuje standardní ražení od velkých{0}}dílčích prací na praktické úrovni:
- Manipulace s prázdnou- Velké polotovary vyžadují speciální podávací systémy, kolébky cívek dimenzované pro těžší cívky a servoposuvy s prodlouženou délkou zdvihu
- Tonážní požadavky- Měřítko požadavků na sílu s délkou obvodu (pro operace řezání) a plochou povrchu (pro tváření), čímž se požadavky na lis posouvají do rozsahu 400 až 1,100+ tuny
- Hmotnost zemřít- Velkoformátové- matrice mohou vážit několik tun, což vyžaduje přístup pomocí mostového jeřábu a specializované postupy výměny matrice
- Omezení šířky pásu- Progresivní matrice pro velké díly vyžadují širší zásobu svitků, což omezuje dostupné dodavatele a prodlužuje dodací lhůty materiálu
- Sekundární provozní složitost- Odjehlování, kontrola a manipulace s nadrozměrnými výlisky vyžaduje zvětšené-zařízení a podlahovou plochu
Podpora lisování velkých dílů není jen větší verzí standardního lisování. Je to jiná inženýrská disciplína, kde se kapacita lisu, chování materiálu a design nástrojů protínají způsoby, které vyžadují specializované odborné znalosti. Skutečná otázka není, zda lze součást vyrazit. Jde o to, zda se proces tváření, zařízení a ekonomika shodují v tomto konkrétním měřítku.
Jak lisování lisováním funguje jinak pro velké díly
Principy nástrojů se při zvětšení měřítka lisovaného dílu nemění. Mění se, jak násilně vás tyto zásady trestají za ignorování detailů.Progresivní lisování kovůna 6palcovém držáku je shovívavá. Spusťte stejnou procesní logiku na 36palcovém konstrukčním prvku a každá nekonzistence podávání, každé vychýlení pásu, každá chyba registrace se znásobí na mnohem větším plátně.
Pochopení mechanických rozdílů mezi výrobními metodami ve velkém měřítku není akademické. Určuje, zda lze součást vůbec vyrobit a zda ekonomika tento přístup ospravedlňuje.
Jak si progresivní matrice poradí s nadrozměrnými součástmi
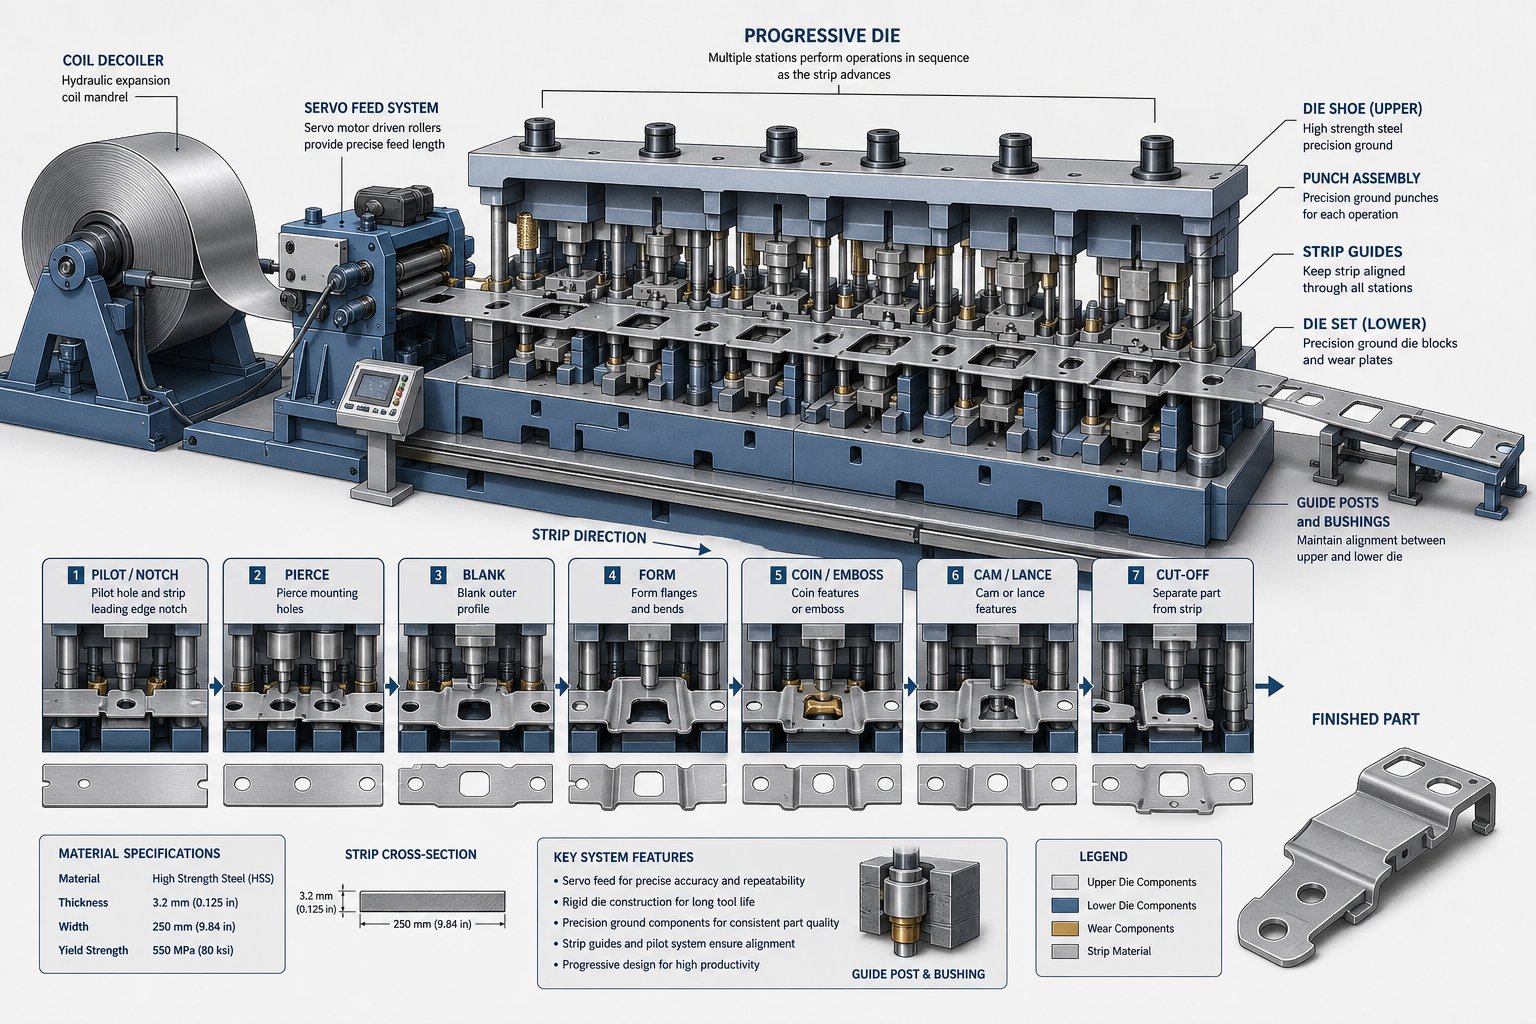
Progresivní lisování kovů spojuje všechny tvářecí stanice dohromady na jednu sadu lisovacích nástrojů, přičemž každá část zůstává připojena k původnímu pásu pomocí nosiče až do konečné stanice pro řezání. U velkých dílů to vytváří kaskádu výzev, se kterými se menší práce nikdy nesetkají.
První problém je smola. Rozteč je vzdálenost, o kterou se pás musí posunout mezi každým zdvihem lisu, a odpovídá přímo délce součásti ve směru podávání. Část, která měří 30 palců ve směru podávání, potřebuje alespoň 30 palců rozteče, plus jakýkoli nosný materiál, který přemosťuje mezi stanicemi. Vynásobte to osmi nebo deseti formovacími stanicemi a díváte se na kostku, která má délku 20 stop nebo více. JakSérie základů kostek výrobcepoznamenává, že progresivní matrice vyžadují všechny nezbytné stanice namontované na jedné společné sadě matric, časované a sekvenované pro konstantní posuvovou vzdálenost. Ve velkém měřítku se tato sada jednotlivých matric stává obrovským, přesným-broušeným nástrojem.
Podávání proužků představuje další vrstvu obtíží. Těžší cívka, často široká 36 až 60 palců, vyžaduje servo podávací systémy s vyšší tažnou silou a delší kapacitou zdvihu. Hmotnost cívky rychle stoupá. Cívka o šířce 48-palců-ze 4mm oceli se standardním vnějším průměrem může snadno přesáhnout 10 000 liber, což vyžaduje těžké{12}}odvíječky, poháněné rovnačky a přívodní vedení navržené pro tuto hmotnost. Přesnost posuvu při dlouhých výrobních sériích se snižuje, jak se zmenšuje průměr cívky a mění se napětí pásu, takže systém posuvu potřebuje kompenzaci v reálném čase, aby udržel toleranci rozteče po tisíce cyklů.
Registrace je třetím kritickým faktorem. Progresivní matrice pro velké díly používají vodicí kolíky vložené do předem-děrovaných otvorů k zajištění pozice pásu na každé stanici. Ale širší pruhy jsou náchylnější k bočnímu driftu, okrajovým vlnám a prohnutí. Pokud se pás posune byť jen o několik tisícin v šířce 40-palců, kumulativní vliv na umístění prvku na stanicích po proudu může vytlačit díly z tolerance. Větší piloty, těsnější uložení pouzder a další mechanismy bočního vedení jsou nezbytné.
Výsledek? Progresivní lisovací služby pro velké součásti vyžadují nejen větší lisy, ale také kompletní ekosystém podávání a vedení přizpůsobený tak, aby odpovídal.
Alternativy transferu a tandemové linky
Když se geometrie dílu příliš zvětší na to, aby zůstala připojena k nosnému pásu, nebo když tvarovací sekvence vyžaduje, aby se díl mezi operacemi otáčel nebo překlápěl, stává se praktickou cestou vpřed lisování s přenosovou matricí.
Přenosové systémy oddělují díl od jakéhokoli pásového materiálu. Jednotlivé polotovary jsou vyskládány ze stohu, přiváděny do první stanice a poté mechanicky přenášeny z matrice do matrice pomocí kolejnic vybavených uchopovacími prsty. PodleČasopis o tváření kovů, přenosové lisy mají obvykle rovné-rámy s alespoň dvěma spojovacími tyčemi, nosnost od 300 do více než 3 000 tun a podpěry o délce přesahující 275 palců, aby se do nich vešly všechny stanice.
Dvouosé přenosové systémy posouvají díly dopředu ze stanice na stanici. Tří{2}}osé systémy přidávají vertikální zdvih, sbírají díly a umisťují je přesně do hranic obvodu. Tato třetí osa je kritická pro hluboké-tažené velké díly, skořepiny a komponenty, které vyžadují přemístění mezi operacemi. Jak vysvětluje Standard Die International, transferové lisování umožňuje manipulovat s díly v různých úhlech ve volném stavu, což umožňuje operace, jako jsou výřezy, žebra a závitování, které progresivní lisovnice na velkých geometriích prostě nemohou dosáhnout.
Tandemové lisovací linky posouvají tuto modularitu dále. Namísto více stanic pod jedním suportem používá tandemová linka samostatný lis pro každou operaci lisování, obvykle čtyři až šest lisů uspořádaných za sebou. Přední lis zpracovává primární tažení, zatímco unášecí lisy provádějí operace ořezávání, propichování, ohýbání a opětovného natahování. Tato konfigurace vyhovuje dílům, které jsou příliš velké nebo příliš geometricky složité na to, aby je zvládl i přenášecí lis v jediném rámu.
Tandemové linky představují horní hranici progresivních lisovacích služeb pro nadrozměrné automobilové panely a konstrukční díly. Největší instalace mají rozměry kolébky 4 500 x 2 500 mm nebo větší, přičemž lisy na olovo přesahují 2 000 tun. Frekvence zdvihů se pohybuje od 6 zdvihů za minutu u standardních mechanických pohonů až po 18 nebo více zdvihů za minutu při použití servomechanických lisů v režimu nepřetržitého provozu.
Některá zařízení provozují kombinované lisovací linky, které mohou pracovat jako standardní progresivní lis při vysoké rychlosti, jako přenášecí lis při nižších rychlostech nebo jako hybrid: progresivní pro prvních několik stanic, poté stříhání dílů z pásu a jejich přenos do následujících lisovacích stanic. Tato flexibilita je důležitá, když jediné zařízení potřebuje vyrábět kombinaci velkých- geometrií součástí, aniž by bylo nutné pro každou vyhradit samostatné linky.
Zde je srovnání čtyř hlavních přístupů pro velkoformátové-práce:
| Metoda | Maximální rozsah velikosti dílu | Ideální typy geometrie | Rychlost výroby | Složitost nástrojů |
|---|---|---|---|---|
| Progresivní zemřít | Až ~36 palců (omezeno šířkou pásu a lisovacím ložem) | Ploché nebo mělké-tvarované části s prvky v jedné rovině | Vysoká (až 1500 zdvihů/min pro menší díly; 7-30 pro velké) | Vysoká - všechny stanice na jedné sadě kostek |
| Přenosová matrice | Až ~60+ palců (omezeno délkou podložky) | Hluboké tažení, skořepiny, osově symetrické díly, více{0}}úhlové tvarování | Střední (6-18 úderů/min) | Mírný počet - jednotlivých stanic plus mechanismus přenosu |
| Compound Die | Až ~24 palců (omezení jednoho-tahu) | Ploché polotovary vyžadující současné řezání a tvarování jedním zdvihem | Vysoká (jeden tah dokončí část) | Nízká až střední - jedna kostka, jedna sada operací |
| Tandemová linka | 60+ palců (samostatné stisknutí pro každou operaci) | Velké automobilové panely, hluboké konstrukční součásti, složité více{0}}operační díly | Nízká až střední (6-18 úderů/min) | Nízká na kostku, vysoká úroveň{0}}systému (koordinováno 4–6 stisknutí) |
Volba mezi těmito metodami není čistě technická. Objem výroby, složitost dílů a dostupná kapacita lisu, to vše váží. Progresivní přístup může být pro danou velkou součást fyzicky proveditelný, ale pokud vyžaduje 2400-tunový lis s 240palcovým lůžkem, které váš dodavatel nemá, řešením v reálném světě se stává přenosová nebo tandemová alternativa.
Tento průsečík fyzické proveditelnosti a praktických omezení je přesně místem, kde se rozhodují o výběru procesu a kde výběr špatné cesty stojí měsíce přípravného času na nástroje a stovky tisíc utopeného kapitálu.
Výběr správného způsobu lisování podle velikosti dílu
Vědět, co každý proces dokáže, je jen polovina problému. Těžší otázka: kterou byste vlastně měli použít pro svou konkrétní část? Když hodnotíte službu lisování velkých dílů, není logika výběru jednoduchým vývojovým diagramem. Je to sekvenční eliminační proces, kde fyzika vetuje možnosti dříve, než se vůbec dostane k hlasování ekonomie.
Kritéria výběru procesu pro nadrozměrné výlisky
Začněte se samotnou částí. Jeho půdorys vzhledem k dostupné ploše lože lisu je první branou. Pokud projektovaná plocha dílu (včetně okrajů nosného pásu pro progresivní práci) přesahuje to, co může pojmout lisovací lože, je tato metoda mimo stůl. Žádná chytrá konstrukce matrice toto omezení nemění.
Hloubka kreslení je dalším filtrem. Mělké tvary pod 25 % průměru polotovaru mohou často zůstat na nosném pásu v progresivní matrici. Hluboké tažení, cokoli, co se blíží poměru hloubky-k-průměru 1:1, obvykle vyžaduje, aby se polotovar volně pohyboval. To znamená transferové ražení. Složité příruby s více-ohyby to doplňují. Každá další tvarovací osa přidává stanici, zvyšuje rozteč a vyžaduje přesnější umístění polotovaru mezi operacemi.
Nahromadění{0}}tolerancí se ve velkém měřítku chová jinak. Při přesném lisování kompaktních dílů je držení +/-0,05 mm přes rozměr 4- palce rutinou. Změňte stejný požadavek na toleranci na rozměr 30 palců u nadrozměrného výlisku a současně bojujete proti tepelné roztažnosti matrice, elastické deformaci rámu lisu a posunu registrace pásu. Vysoce přesné lisování kovů ve velkém formátu vyžaduje nejen lepší nástroje, ale i tužší lisy, prostředí s řízenou teplotou a monitorování v reálném čase.
Geometrická omezení interagují s velikostí způsoby, které rychle eliminují možnosti. Díl s podříznutím vyžaduje boční akce-aktivované vačkou. Na 40-palcové části se tyto vačkové jednotky stávají masivními a zvyšují hmotnost a složitost již tak příliš velké matrice. Součást vyžadující jak hluboké tažení, tak i přesné děrované prvky v tažené stěně může vyžadovat, aby tažení proběhlo na přenosové lince a děrování se uskutečnilo v sekundární přesné raznici a lisovací operaci. To nejsou teoretické okrajové případy. Jsou to běžné scénáře u velkých konstrukčních součástí.
Přizpůsobení objemových požadavků procesní ekonomice
Fyzická proveditelnost zužuje vaše možnosti. Objem určuje, která možnost přežití má finanční smysl.
Progresivní matrice upřednostňují velké objemy, protože jejich náklady na nástroje jsou enormní, ale jejich doba cyklu je rychlá. U velkých dílů však požadovaná tonáž lisu tlačí kapitálové náklady ještě výše. Možná budete potřebovat 1200-tunový lis s progresivními přesnými kovovými výlisky pro konstrukční držák. Pokud je váš roční objem pouze 50 000 kusů, matematika amortizace nemusí nikdy fungovat. Přenášecí matrice s nižšími náklady na nástroje- na stanici a schopností provozu na stávajícím zařízení mohou být praktičtější pro střední objemy velkých součástí, i když je doba cyklu na kus pomalejší.
Vysoce{0}}přesné lisování v měřítku vytváří napětí: užší tolerance vyžadují více tvářecích stanic, což zvyšuje délku lisovnice a požadavky na lis, což zvyšuje náklady, což zvyšuje-rovnoměrný objem. Inženýři musí poctivě posoudit, zda je každá tolerance na tisku funkčně nezbytná, nebo zda lze některé rozměry uvolnit, aby se otevřely ekonomičtější cesty procesu.
Výběr procesu pro velké díly se řídí především fyzickou proveditelností: lze díl vyrobit tímto způsobem? Teprve poté, co je tato otázka zodpovězena, vstupuje do konverzace ekonomie: mělo by se to dělat tímto způsobem v tomto objemu?
Zde je sekvenční hodnocení, které by měl každý technik dodržovat při výběru procesu pro nadrozměrné výlisky:
- Zmapujte půdorys dílu proti dostupným rozměrům lisovacího lože, včetně okrajů pásů pro progresivní přístupy
- Posuďte hloubku tažení a určete, zda může součást zůstat připojena k nosnému pásu během tvarování
- Spočítejte počet požadovaných operací tváření, děrování a ořezávání, abyste odhadli počet stanic
- Vyhodnoťte požadavky na toleranci ve vztahu k velikosti dílu a identifikujte prvky, které vyžadují vysoce-přesné ražení oproti těm s uvolněnými limity
- Identifikujte geometrická omezení (podříznutí, více{0}}ohyby, boční akce), která eliminují konkrétní typy procesů
- Vypočítejte požadavky na tonáž na základě materiálu, tloušťky a celkového obvodu řezu/tvaru
- Porovnejte existující proveditelné metody s projektovaným ročním objemem a cílovou cenou za kus
- Faktor sekundárních operací, ať už procesy po lisování, jako je obrábění nebo svařování, kompenzuje potřebu složitějších lisovacích nástrojů
Když dosáhnete sedmého kroku, fyzika již udělala většinu rozhodnutí. Zbývající volba mezi proveditelnými metodami spočívá v tom, že konečnou cestu vpřed určují objem výroby, rozpočet na nástroje a omezení časové osy. A tato konečná cesta přímo utváří, jak se materiál bude chovat pod tlakem tváření v celém měřítku vašeho dílu.
Chování materiálu a výběr pro velké-ražby
6palcový držák vyřezaný z měkké oceli se příliš nestará o směr vlákna. 40palcový strukturální panel vyříznutý ze stejné cívky? Intenzivně se stará. Chování materiálu, které je v malém měřítku zanedbatelné, se stává dominantním způsobem selhání, když se rozměry dílu táhnou přes dvě nebo tři stopy válcovaného kovu. Stejná slitina, stejná tloušťka, stejný dodavatel, ale fyzika se mění, protože vzdálenost zesiluje každý anizotropní vtip válcovací stolice zapečený do tohoto plechu.
Zde většina diskusí o službách lisování velkých dílů utichne. Dodavatelé uvádějí materiály, které mohou provozovat. Zřídka vysvětlují, proč se tyto materiály chovají odlišně v měřítku nebo jak nesprávný výběr jakosti přechází do zmetkovitosti, která ničí vaši ekonomiku výroby.
Směr zrn a kvalita hran na přířezech nadměrné velikosti
Každý svitek plechu nese směrový otisk prstu z procesu válcování. JakVýrobce vysvětluje, válcování zavádí objemovou plastickou deformaci, která prodlužuje a otáčí krystalová zrna a vytváří anizotropii: mechanické vlastnosti, které se mění v závislosti na směru, kterým je měříte. Hodnota r-, poměr šířkové deformace k tloušťkové deformaci měřené během tahové zkoušky, kvantifikuje toto směrové chování. Když se hodnoty r- výrazně liší mezi směrem válcování, příčným směrem a 45 stupni k válcování, materiál se bude ztenčovat, mačkat a pružit zpět různě v závislosti na tom, jak je váš polotovar vzhledem ke svitku orientován.
Z malé části si toho možná nikdy nevšimnete. Na velkém polotovaru se anizotropie stává nevyhnutelnou. Uvažujme 36- smykový řez probíhající kolmo ke směru válcování. Po celé této hraně představuje krystalická struktura materiálu konzistentní orientaci vůči střihu. Kvalita ostří, což znamená poměr čisté smykové zóny k lomové zóně a výšce otřepu, zůstává relativně jednotná. Otočte stejný řez o 90 stupňů a budete stříhat podél zrna. Hranový charakter se mění. Zvyšuje se výška otřepu, hloubka převalování se posouvá a oblast lomu se zdrsňuje. Na prodloužených smykových liniích typických pro stříhání velkých dílů se tyto rozdíly skládají do měřitelných kvalitativních odchylek od jednoho konce řezu k druhému, zejména u řezů, které jsou obloukové přes více orientací zrn.
Tvařitelnost na velkých plochách je tam, kde anizotropie zasahuje nejhůře. Při operacích progresivního lisování oceli s širokým pásovým materiálem musí tvářecí stanice přijímat materiál, který teče snadněji jedním směrem než druhým. Operace tažení o délce 30 palců se po svém povrchu ztenčí nerovnoměrně, pokud profil hodnoty r- polotovaru není zohledněn v geometrii zápustky. Výsledek: lokalizované ztenčení v některých zónách, zvrásnění v jiných a nekonzistentní tloušťka stěny, která selhává při kontrole.
Kontrola rovinnosti během zaslepení přidává další výzvu. Velké plechy jsou náchylné na vzory zbytkového napětí ze sady cívek, kuše a okrajové vlny. Když odstřihnete velký polotovar bez pásu, tato vnitřní napětí se přerozdělí. 48- palcový polotovar může vykazovat 0,030 palce nebo více oblouku, který nebyl vidět, když byl materiál omezen ve formě cívky. U progresivního lisování hliníku se tento problém zintenzivňuje, protože nižší modul pružnosti hliníku znamená, že zbytková napětí vytvářejí úměrně větší zkreslení. Vyrovnání před blankováním pomáhá, ale rovnačka musí být dimenzována na šířku pásu a nadměrné vyrovnání může způsobit mechanické zpevnění, které snižuje tvarovatelnost ve směru toku.
Výběr jakosti materiálu pro lisování velkých{0}}dílů
Výběr správné slitiny pro velkou lisovanou součást není jen o síle a ceně. Jde o to, jak se tento materiál bude chovat na tvarovacím povrchu měřeno ve stopách, ne v palcích. Každá materiálová skupina představuje odlišné-výměny ve velkém měřítku.
Progresivní lisování z uhlíkové oceli pokrývá nejširší škálu aplikací velkých-dílů. Měkké oceli jako 1008 a 1010 nabízejí vynikající tvarovatelnost a předvídatelné chování při velkých tahech. Třídy HSLA (třídy 340, 420, 550 MPa) poskytují úsporu hmotnosti díky redukci tloušťky, ale vykazují výrazně větší odpružení. Dvoufázové oceli (DP590, DP780) kombinují vysokou pevnost s přiměřenou tažností, ale jejich chování při práci{12}}zpevňování je činí nepředvídatelnými při dlouhých tvářecích průchodech. Čím vyšší pevnostní stupeň, tím agresivnější zpětné odpružení musí být kompenzováno v konstrukci formy.
Slitiny hliníku představují jiný problém. Řada 5000, zejména lisovaná-třída 5754 a široce používaná 5052, poskytuje konstrukčním panelům dobrou tvarovatelnost a odolnost proti korozi. Avšak sklon hliníku k vytváření Ludersových pásů (viditelné značky natažení napínacích prvků) na velkých tažných plochách vyžaduje pečlivé vyladění tlaku držáku blanku. Slitiny řady 6000 jako 6061 nabízejí vyšší pevnost, ale vyžadují rozpouštěcí tepelné zpracování a vytvrzování stárnutím, což komplikuje výrobní sekvenci. Progresivní lisování hliníku pro velké díly vyžaduje užší vůle v matrici než ocel, protože hliník snadněji naráží na povrchy nástrojů a tato tendence k zadření se zvyšuje s kontaktní plochou.
Nerezové oceli přinášejí do rovnice vysokou-rychlost kalení. Austenitické třídy jako 304 a 316 během tváření rychle tvrdnou, což znamená, že síla potřebná k dokončení konečné tvářecí stanice může být dramaticky vyšší než ta první. Při progresivním lisování z nerezové oceli pro velké součásti toto progresivní kalení znamená, že výpočty tonáže musí počítat s kumulativním pracovním zpevněním napříč všemi stanicemi, nejen s okamžitou silou na kterékoli jednotlivé stanici. Feritické nerezové třídy (409, 430) nabízejí nižší mechanické zpevnění a lepší tvarovatelnost pro aplikace, kde záleží na odolnosti proti korozi, ale extrémní tažnost je méně kritická.
Měděné progresivní ražení a mosazné progresivní ražení zabírají užší místo ve velkých-dílcích, které se obvykle omezují na elektrické přípojnice, desky výměníků tepla a RF stínění, kde vodivost nebo tepelné vlastnosti řídí výběr materiálu i přes vyšší náklady.
| Materiální rodina | Typický rozsah tloušťky (velké části) | Hodnocení tvarovatelnosti | Pružná závažnost | Běžné aplikace velkých{0}}dílů |
|---|---|---|---|---|
| Měkká ocel (1008/1010) | 1.0 - 6.0 mm | Vynikající | Nízký | Konstrukční držáky, součásti podvozku, skříně |
| HSLA ocel (340-550 MPa) | 1.2 - 5.0 mm | Dobrý | Střední až Vysoká | Automobilové rámové kolejnice, příčníky, výztuhy |
| Dvoufázová-ocel (DP590-DP780) | 1.0 - 3.5 mm | Mírný | Vysoký | Crash-kritické automobilové konstrukce, B-pilíře |
| Hliník 5052/5754 | 1.0 - 4.0 mm | Dobrý | Mírný | Panely karoserie, tepelné štíty, námořní komponenty |
| Hliník 6061 | 1.5 - 6.0 mm | Mírný | Střední až Vysoká | Konstrukční rámy, letecké držáky (poté-tepelně{1}}zpracovány) |
| Nerez 304/316 | 0.8 - 4.0 mm | Dobré (ale vysoká pracovní náročnost) | Vysoký | Panely potravinářského vybavení, architektonické obklady, lékařské kryty |
| Nerez 409/430 (feritický) | 1.0 - 3.0 mm | Dobrý | Mírný | Komponenty výfuku, panely spotřebičů |
| Měď / mosaz | 0.5 - 3.0 mm | Vynikající | Nízká až střední | Přípojnice, tepelné výměníky, RF stínění |
Kompenzace odpružení je místo, kde se výběr materiálu a velikost dílu střetávají nejbolestněji. Na malé části se přehnete o pár stupňů a říkáte tomu hotovo. Na 30- přírubě vytvořené z oceli DP780 může velikost odpružení překročit 8 až 12 stupňů a mění se po délce ohybu na základě místních změn tloušťky, tření a teploty. Kompenzace tohoto vyžaduje geometrii zápustky, která záměrně pře{10}}formuje součást, a poté spoléhá na elastické zotavení, aby ji vrátila zpět na nominální hodnotu. Čím delší je čára ohybu, tím více bodů podél této čáry, kde se chování odpružení liší od předpovědi. Materiály s vyšší pevností tuto nelinearitu zesilují a větší části dávají tomuto zesílení více prostoru k vyjádření.
Právě zde se analýza konečných prvků (FEA) stává -nevyjednávatelnou. JakKeysight analýza simulace tváření plechuvysvětluje, že virtuální zkoušky{0}}založené na FEA dokážou předpovědět odpružení, vrásky, ztenčení a rozštěpení ještě předtím, než je vyrobeno jakékoli fyzické nářadí. Simulace zachycuje interakci mezi vlastnostmi materiálu, geometrií nástroje a procesními parametry, jako je síla držáku polotovaru a mazání. U velkých-formátů, které stojí desítky nebo stovky tisíc dolarů, ušetří zachycení selhání zeslabení nebo zvrásnění prakticky měsíce přepracování.
Přesnost simulace závisí na zadání správných materiálových dat. Obecné příručkové hodnoty to nezkrátí na velké-dílčí práce. Potřebujete skutečné údaje o tahové zkoušce ze specifické šarže svitků, včetně hodnot r- při 0, 45 a 90 stupních ke směru válcování. Čím více materiálových dat vložíte do FEA modelu, tím spolehlivěji předvídá, co se stane, když 42palcový polotovar zasáhne tažnici a kov začne proudit po ploše dostatečně velké, aby odhalil každou skrytou nekonzistenci v plechu.
Chování materiálu v měřítku není druhořadým hlediskem. Je to proměnná, která určuje, zda vaše kostka produkuje díly nebo šrot. A síly potřebné k vytlačení tohoto materiálu do tvaru přes celou geometrii nadrozměrné součásti definují, jakou kapacitu lisu skutečně potřebujete.
Lisovací kapacita a měřítko tonáže pro velké součásti
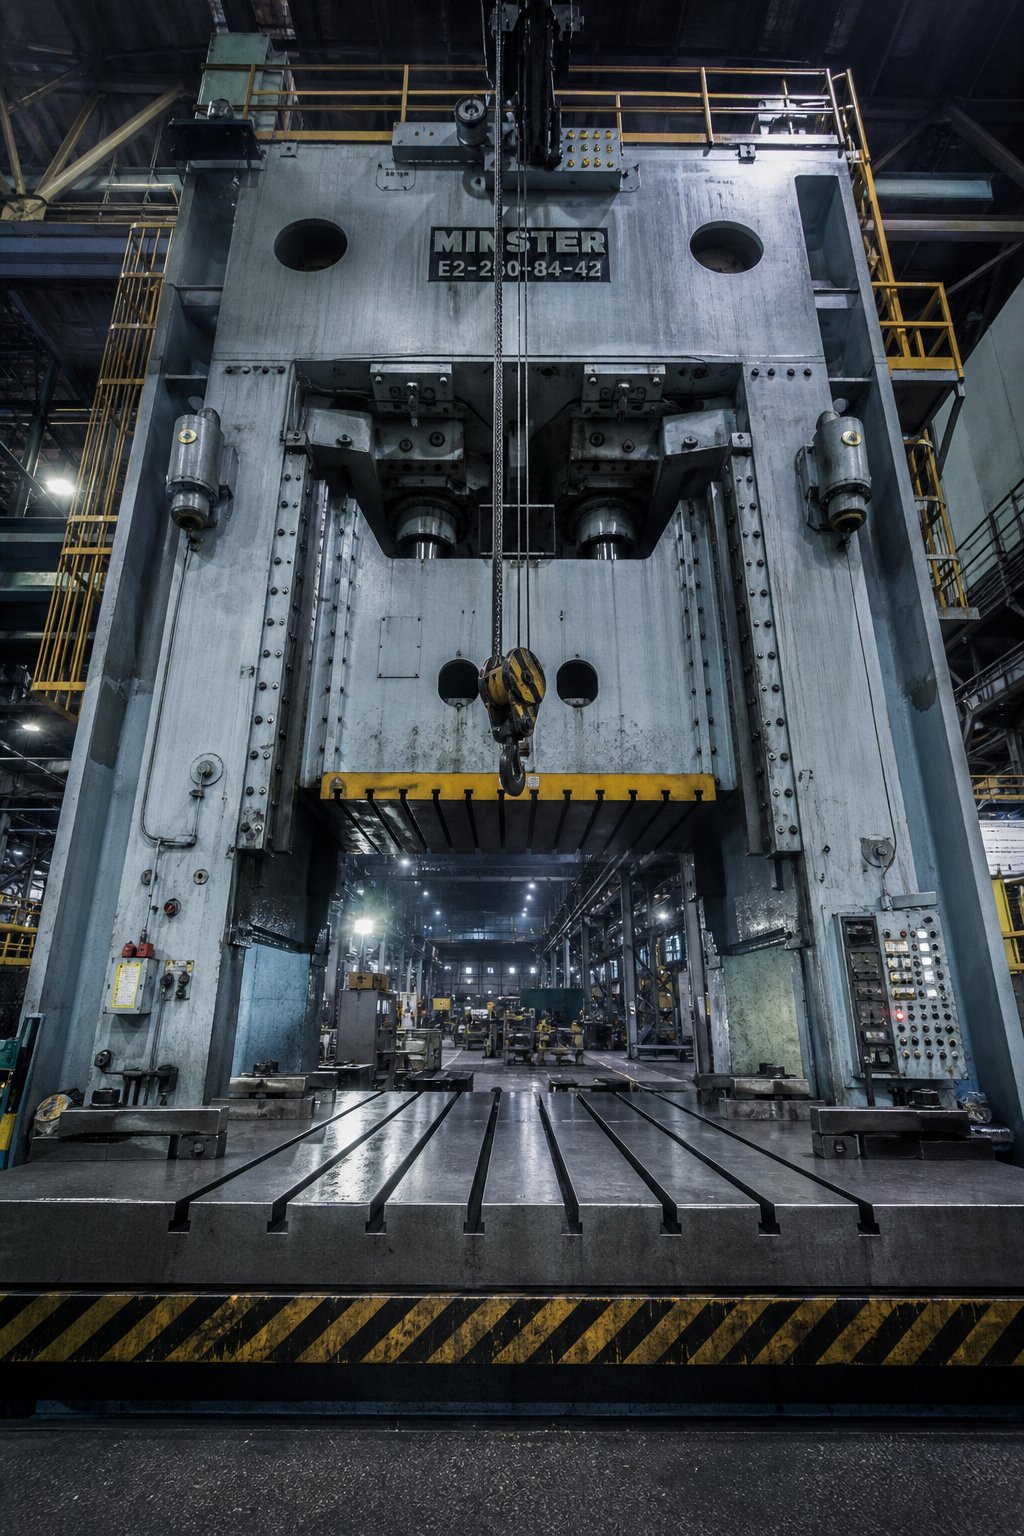
Chování materiálu vám říká, jakým silám bude kov odolávat. Kapacita lisu vám řekne, zda vaše zařízení dokáže přenést tyto síly přes celou geometrii nadrozměrné součásti. Tyto dvě skutečnosti se střetávají u rámu lisu, a když se neshodují, lisování velkých-dílů se jednoduše nekoná. Žádná chytrá konstrukce matrice nekompenzuje lis, který postrádá tonáž, plochu lože nebo výšku uzavření pro provedení tvářecí sekvence.
Toto je omezení, které tiše zabíjí projekty. Inženýři navrhnou součást, vyberou materiál, naplánují sekvenci tváření a pak zjistí, že požadovaný progresivní lisovací stroj v zařízení jejich dodavatele neexistuje. Pochopení toho, jak tonážní měřítka s velikostí dílu a jak rozměry lože a uzavírací výška interagují s geometrií matrice, odděluje proveditelné projekty od drahých chybných startů.
Požadavky na tonáž pro velkoformátové-ražby
Tonáž v těžkých lisovacích vahách prostřednictvím dvou odlišných mechanismů v závislosti na typu operace. Zaslepovací a propichovací operace měřítko s obvodem. Měřítko operací tváření a kreslení s povrchem. Obojí se násobí tloušťkou materiálu. Pokud je součást dostatečně velká, aby zahrnovala významné množství všech tří typů operací, celková tonáž rychle stoupá.
Pro stříhání a děrování je základní výpočet jednoduchý: obvod řezu (v palcích) vynásobený tloušťkou materiálu (v palcích) vynásobený pevností materiálu ve smyku (v tunách na čtvereční palec). JakPrůvodce výpočtem tonáže výrobcedetaily, tento vzorec využívá plnou tloušťku materiálu ke kompenzaci tupých a opotřebovaných nástrojů, protože ke skutečnému střihu dochází v části materiálu. U velké části s celkovým obvodem řezu 200 palců ze 4 mm měkké oceli může samotná tonáž stříhání přesáhnout 150 tun, než započítáte jakékoli tvarování.
Operace kreslení používají podobný výpočet-založený na obvodu, ale nahrazují pevnost ve smyku konečnou pevností v tahu, protože stěny skořepiny jsou během tažení v tahu. U velkého tažení o průměru 30 nebo více palců může tažná síla konkurovat nebo překročit tonáž vysekávání, zejména u progresivních lisovacích materiálů s vyšší-pevností, jako je HSLA nebo dvoufázová -ocel.
Ale tyto hrubé výpočty zachycují pouze část obrazu. Progresivní matrice pro velkou součást neprovede jednu operaci na zdvih. Provádí je všechny současně. Každá stanice v matrici vyžaduje sílu ve stejném okamžiku, kdy lis dosáhne dolní úvrati. Musíte sečíst zatížení každého děrovacího razníku, každé tvářecí stanice, každého stahovače pružin, každé tlakové podložky s dusíkem, každé poháněné vačky a každé řezačky šrotu. U progresivní matrice s 12 stanicemi s těžkým rozchodem může kumulativní zatížení snadno dosáhnout 800 až 1 200 tun.
Tloušťka materiálu je multiplikátor, díky kterému je tonáž velkých{0}}dílů obzvláště brutální. Zdvojnásobení tloušťky neznamená jen zdvojnásobení síly. Zdvojnásobuje sílu na každé stanici současně. Díl, který vyžaduje 400 tun v 2mm oceli, vyžaduje přibližně 800 tun v 4mm oceli, za předpokladu stejné geometrie. Zkombinujte toto zvýšení tloušťky s delšími obvody řezu, které jsou vlastní velkým dílům, a uvidíte, proč těžké lisovací operace běžně vyžadují lisy v rozsahu 600 až 2,{11}} tun.
Inženýři, kteří počítají požadovanou kapacitu lisu, by měli vzít v úvahu také spotřebu energie, nikoli pouze sílu. Lis může mít dostatečnou tonáž, ale nedostatečnou energii setrvačníku k udržení této síly v pracovní části zdvihu. Nedostatečná energie způsobuje zablokování lisu v dolní úvrati, což je běžný poruchový režim při běhu velkých progresivních lisovacích nástrojů při rychlostech, které předčí schopnost motoru znovu-napájet setrvačník mezi zdvihy.
Omezení velikosti postele a výšky zavření
Tonáž přitahuje pozornost, ale velikost lůžka a zavřená výška tiše eliminují více projektů, než kdy kapacita síly. Lis o hmotnosti 1000 tun je pro vaši velkou část k ničemu, pokud jeho postel měří 60 x 40 palců a vaše matrice vyžaduje 96 x 48.
Rozměry lisovacího lože definují maximální stopu matrice. U progresivních zápustek, které obsluhují velké díly, musí lože pojmout nejen šířku a délku dílu, ale celou sadu zápustek včetně všech stanic, skluzů šrotu, pilotních mechanismů a vedení pásu. 10-postupová matrice pro 30-palce-širokou část může snadno pokrýt 120 palců ve směru posuvu. Lisovací lože musí tuto délku podepřít a zároveň poskytovat oblast pro šrouby ve tvaru T-drážek pro bezpečné upnutí.
Výška uzavření je vzdálenost od spodní strany beranu k horní části lisovacího lože s beranem v dolní úvrati a nastavením- zcela nahoře. Jak vysvětluje časopis MetalForming Magazine, tento rozměr se liší od výšky matrice, která odečítá tloušťku desky kolébky. Uzavírací výška matrice (její plně uzavřený celkový rozměr) musí spadat do minimální a maximální výšky- matrice. Pokud nepasuje, matrice se buď nemůže úplně zavřít, nebo se vysune dříve, než beran dokončí svůj zdvih, což generuje katastrofické přetěžovací síly, které poškodí matrici i rám lisu.
U zápustek pro velké-díly je výška uzavření zvláště omezená. Složité tvářecí sekvence vyžadují vysoké sestavy zápustek s hlubokými tažnými dutinami, více přítlačných podložek naskládaných vertikálně a tlusté zápustky, které odolávají průhybu. Velká přenosová matrice může potřebovat 24 až 36 palců uzavírací výšky, aby se přizpůsobila tvarovací geometrii, tlakovým systémům a konstrukční tloušťce patky. Lis musí poskytovat tento vertikální prostor a zároveň poskytovat dostatečnou délku zdvihu pro nejhlubší tažení v sekvenci.
Kapacita desky kolébky určuje hmotnostní limit, který lze snadno přehlédnout. Velkoformátové-progresivní matrice mohou vážit 5 až 15 tun nebo více. Kolébka musí nést toto statické zatížení rovnoměrně, aniž by se vychýlila nad rámec specifikací výrobce lisu. Tonáž lisu a specifikace průhybu předpokládají, že zatížení lisu je rovnoměrně rozloženo do dvou-třetin plochy lože. Úzká matrice, která soustřeďuje zatížení do středu nadrozměrného lože, nebo dlouhá matrice, která zatěžuje pouze jeden konec kolébky, vytváří nerovnoměrné vychýlení, které snižuje kvalitu součásti a urychluje opotřebení.
S velikostí také eskaluje logistika výměny nástrojů. Zápustky vážící několik tun vyžadují pro výměnu přístup pomocí mostového jeřábu, systémy rolovacích kolébek nebo vyhrazené vozíky na matrice. Systémy pro rychlou výměnu matrice navržené pro 500-librové matrice se neškálují na více-tunové nástroje. Zařízení pro lisování velkých-dílů potřebují kapacitu jeřábu dimenzovanou na jejich nejtěžší matrici a navíc mezeru mezi stojany lisu pro boční-nakládání nástroje nebo přední plnění.
Při hodnocení, zda služba lisování velkých dílů může skutečně vyrobit vaši součást, jsou důležité tyto specifikace tisku:
- Ložná plocha- Celkový dostupný povrch kolébky v obou osách, což potvrzuje, že stopa lisovnice odpovídá okraji pro upnutí
- Výška zavření- Maximální a minimální{1}}výška nástroje (výška zalisování minus tloušťka kolébky, s rozsahem nastavení beranu), zajišťující, aby sestava nástroje zapadla do své uzavřené polohy
- Tonáž- Jmenovitá kapacita v bodě zdvihu, kde dochází ke špičkovému zatížení, nejen podle čísla na typovém štítku
- Posuvný zdvih- Celkový zdvih pístu, který musí překročit největší hloubku tažení plus vůli pro vytahování součásti a pohyb přesunu
- Výška napájecí linky- Výška středové osy podávání pásu vzhledem k horní části kolébky, která se musí shodovat s čárou průchodu matrice-pro správné vkládání materiálu
- Podložka T-drážkový vzor- Rozteč, šířka a hloubka štěrbiny, které musí odpovídat schématu upnutí matrice a musí odpovídat vzoru šroubu čelisti matrice
Renomovaní dodavatelé, kteří zveřejňují podrobné seznamy zařízení, někdy rozepisují desítky lisů podle tonáže, velikosti lože a zdvihu, poskytují hmatatelný signál důvěryhodnosti. Než dojde k první konverzaci, můžete porovnat-požadavky svého dílu s jejich publikovanými možnostmi.
Kapacita lisu určuje, co je fyzicky možné. Ale matrice, která je umístěna uvnitř tohoto lisu, nástroj, který skutečně tvaruje kov, představuje vlastní sadu konstrukčních výzev, které se snoubí s velikostí součásti. Jak jsou tyto nástroje konstruovány pro tuhost, vedení a udržovatelnost ve velkém měřítku, je disciplína sama o sobě.
Úvahy o konstrukci matrice specifické pro velké díly
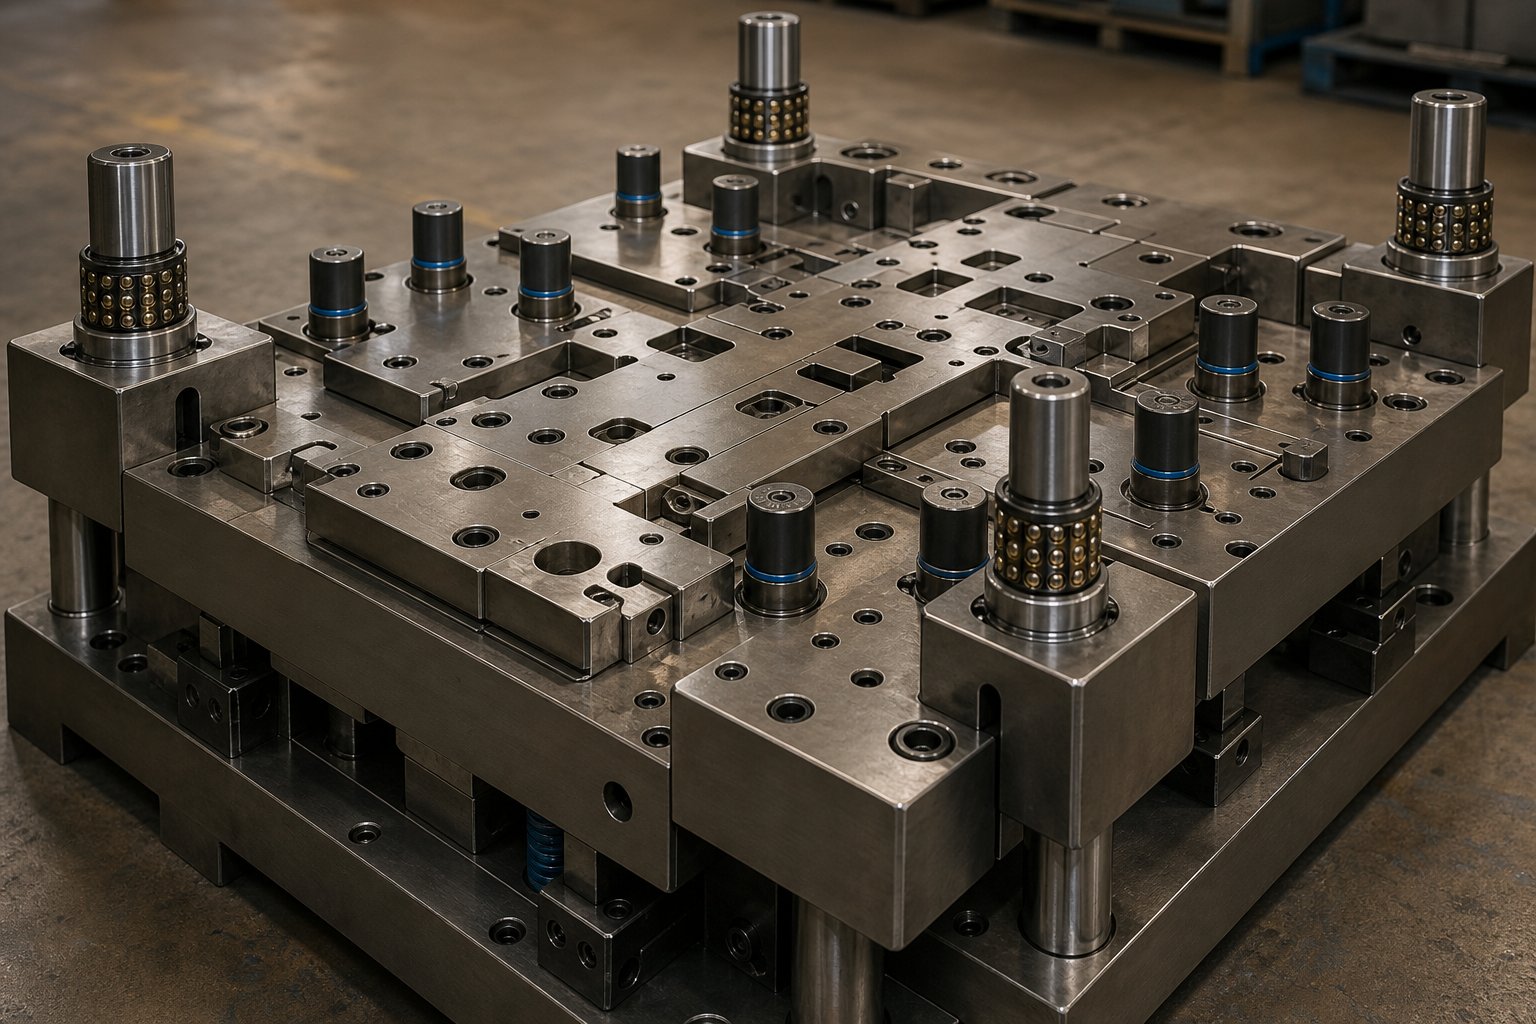
Lis s dostatečnou tonáží a ložnou plochou pouze připravuje jeviště. Samotná matrice, přesný nástroj, který ve skutečnosti přichází do styku s kovem a nutí jej do tvaru, nese zcela odlišný soubor technických požadavků, když je zvětšen na velké-rozměry součásti. Na kompaktní matrici pro 6- palcový držák zůstávají drobné odchylky v botě nepovšimnuty. Na matrici o rozpětí 60 nebo 80 palců se stejná proporcionální výchylka promítá do tisícin palce nesouososti přes tvářecí povrch. Razníci postrádají své párovací dutiny. Formované prvky se vymykají toleranci. Střižné hrany se opotřebovávají nerovnoměrně. Kostka se jen tak nezvětší. Každý konstrukční, vodicí a tlakový systém v něm musí být přepracován, aby byla zachována přesnost v celém rozpětí, které aktivně bojuje proti tuhosti.
Toto je doména, kde se výrobci progresivních matric oddělují od běžných lisoven. Každý může postavit malou kostku, která funguje. Stavba velké matrice s tolerancí v milionech cyklů vyžaduje disciplínu stavebního inženýrství, která je blíže designu mostu než hodinářství.
Návrh konstrukčního a vodícího systému pro velké raznice
Kotoučová bota je základ. U malých raznic tuto práci zastane standardní před-kalená raznice z katalogových zásob. U velkých-nástrojů musí být bota přizpůsobena-pro tuhost. Představte si zápustku o délce 90 palců ve směru posuvu. Při plné tonáži v dolní úvrati se tato bota chce prohnout směrem nahoru uprostřed mezi podpěrami lisovacího kolébky. Pokud se vychýlí dokonce o 0,002 palce ve středovém rozpětí, řezné vůle napříč středními stanicemi se posune, kvalita břitu se sníží a životnost razníku se sníží.
Velké lisovací čelisti jsou obvykle obráběny z plechu -odlehčeného pnutí (S50C nebo ekvivalentní středně uhlíková ocel) o tloušťce od 4 do 8 palců v závislosti na rozpětí a zatížení. Jak vysvětluje průvodce designem raznic od Minga Chianga, výběr materiálu raznice se řídí zásadou „správný materiál pro správné místo“: bota funguje jako základ tlumící nárazy-, využívá houževnatost k pohlcování vibrací a chrání přesné součásti před přímým poškozením nárazem. Ve velkém měřítku se tato role tlumení nárazů stává kritickou, protože energie nárazu je úměrně vyšší a rezonanční vibrační módy se objevují při nižších frekvencích.
Vodicí systémy se zvětšují jak ve velikosti, tak v konfiguraci. Standardní sada dvou-sloupkových matric poskytuje dostatečné vyrovnání pro kompaktní nástroje. Velkoformátové raznice a lisovací sestavy vyžadují čtyři-sloupkové nebo středové{5}}konfigurace s vedením, aby se zabránilo úhlové rotaci svršku boty při mimo-středovém nakládání. Čtyři rohové vodicí sloupky rozdělují vyrovnávací síly napříč všemi čtyřmi kvadranty matrice, čímž zabraňují navíjení, ke kterému dochází při vytváření koncentrace zatížení na jednom konci dlouhé matrice.
Samotné vodicí sloupky zvětšují průměr, často dosahují 2 až 4 palců, a používají klec přesných kuličkových-ložisek spíše než obyčejná bronzová pouzdra, aby se snížilo tření a zachovala se přesnost vyrovnání při velkém bočním zatížení. Někteří velcí výrobci progresivních lisovacích nástrojů specifikují kromě vnějších vodicích sloupků také systém vnitřního vodícího sloupku, což vytváří duální- architekturu navádění. Vnější sloupky zvládají hrubé vyrovnání během počátečního uzavření, zatímco vnitřní sloupky poskytují přesnost na úrovni mikronů- v konečné poloze tvarování. Tento přístup s duálním{8}}vodičem je zvláště cenný u progresivních sad strojních matric, kde musí zarovnání mezi stanicí-k{10}}stanici zůstat konzistentní po celé délce matrice.
Dusíkové pružinové systémy představují jedinečnou výzvu pro škálování. Na malé matrici poskytuje jediný dusíkový válec rovnoměrný tlak držáku polotovaru nebo striperu. Na velké matrici s přítlačnou podložkou o rozpětí 40 palců můžete potřebovat 8, 12 nebo dokonce 20 dusíkových lahví uspořádaných do vypočítaného vzoru, aby se síla rovnoměrně rozložila po povrchu podložky. Pokud nejsou válce správně umístěny, přítlačná podložka se pod zatížením naklání, což vytváří nerovnoměrný tok materiálu během tažení nebo nekonzistentní stírací sílu, která zanechává špalky zaseknuté v matrici.
Návrh rozložení dusíkové pružiny vyžaduje zmapování potřebného rozložení síly na povrchu přítlačné podložky a poté výběr velikostí vrtání válce a umístění, které zajistí toto rozložení v přijatelné rovnoměrnosti, obvykle v rozsahu 5-10% odchylky na povrchu přítlačné podložky. Předpětí a zdvih každého válce musí zohledňovat rozdílnou výchylku montážní desky. Vyšší matrice s delšími zdvihy mohou vyžadovat systémy připojené k potrubí, které hydraulicky vyrovnávají tlak ve všech válcích a zajišťují rovnoměrný pohyb destiček bez ohledu na nerovnoměrné zatížení.
Strategie pilotních kolíků pro velkoformátové matrice- má jinou logiku než kompaktní nástroje. U standardních progresivních matric dva nebo tři piloti adekvátně registrují pás na každé stanici. Na širokém pásu přiváděném přes velkou matrici, boční posun pásu a okrajová vlna znamenají, že poloha materiálu je méně předvídatelná po celé jeho šířce. Inženýrské pokyny Talan Products poznamenávají, že piloty vstupují do otvorů proražených na prvních stanicích a že když tyto otvory vyžadují těsné tolerance, samostatné pilotní otvory na nosiči zachovávají přesnost bez prodlužování funkčních prvků. U velkých lisovnic inženýři často přidávají doplňkové okrajové -naváděcí piloty nebo pružinové{6}}centrovací mechanismy na mezilehlých stanicích, aby zabránili kumulativnímu posunu v poškození umístění prvků po proudu. Čím širší je proužek, tím více pilotních bodů je nutných k omezení přirozené tendence materiálu k pohybu.
Vlastní konstrukce lisovacích nástrojů pro složité velké geometrie
Kromě strukturální tuhosti a vedení vyžadují pracovní součásti velké matrice, razníky, zdviháky, stěrače a tvarovací vložky, konstrukční přístupy, které se zásadně liší od praxe malých-nástrojů.
Zvedače na velkých progresivních matricích musí zvednout těžký pás dostatečně vysoko, aby vyčistil tvarované prvky, když postupuje k další stanici. Na úzkém pruhu odvedou svou práci lehké zvedáky kolíků. Na 48-palcovém- pásu 3mm oceli může hmotnost pásu mezi body zvedáku způsobit prohýbání, které způsobí přehyby nosiče nebo se táhne po povrchu matrice. Zvedače tyčí po celé šířce pásu nebo zvedací systémy kolejnicového typu poskytují potřebnou distribuovanou podporu. Metodologie designu Talan Products zdůrazňuje, že prověšení mezi zvedáky může způsobit přezky nosičů, zejména u tenkých materiálů. Ve velkém měřítku se i tlusté materiály prohýbají pod svou vlastní vahou v širokých nepodepřených rozpětích.
Obtokové zářezy jsou kritické pro nakládání se šrotem na velkých matricích. Když operace vysekávání nebo ořezávání generuje špalek širší, než může pás nést přes následné stanice, musí být tento šrot přesměrován, buď okamžitě propuštěn skrz matrici, nebo se zářezem, aby se umožnilo odstranění kolem následujících lisovníků a formovacích stanic. Na kompaktní matrici je nakládání se šrotem dodatečným nápadem. Na velké progresivní zápustce, kde mohou být zářezy široké 8 až 12 palců, může zaseknutý zářez narazit zápustku, ohnout razníky a poškodit tvářecí povrchy. Správná geometrie obtokového zářezu, skluzy šrotu nakloněné pro gravitační asistenci a vyhazování vzduchových-slimáků se stávají základními konstrukčními prvky.
Řízení směru otřepů na dlouhých smykových hranách vyžaduje pečlivé plánování. Každá operace řezání vytváří otřepy na jedné straně materiálu. U 36palcové ořezové linie směr otřepů určuje, který povrch hotového dílu nese tento zvýšený okraj. U progresivních lisovaných držáků a konstrukčních součástí, které se dotýkají jiných sestav, je umístění otřepů funkčním požadavkem, nikoli kosmetickým požadavkem. Konstruktér matrice musí nasměrovat řezné vůle tak, aby se na přijatelné ploše objevily otřepy, což může vyžadovat rozdělení dlouhých řezů na segmenty s opačnými směry vůle nebo přidání sekundárních holicích stanic pro úplné odstranění otřepů.
Optimalizace vůle pro tvářecí operace na velkých plochách zavádí efekt měřítka. Vůle matrice, mezera mezi razníkem a dutinou, řídí tok materiálu během tažení a tváření. Na malém tahu funguje jednotná vůle po obvodu dobře. Na velkém tahu o délce 30 nebo více palců proudí materiál různými rychlostmi z různých směrů v důsledku orientace zrn a kolísání tření. Proměnná vůle, těsnější v oblastech, kde má materiál tendenci se ztenčovat, a volnější, kde hrozí zmačkání, pomáhá kontrolovat distribuci materiálu. Toto mapování proměnných vůlí obvykle pochází ze simulace FEA a je zpřesňováno během zkoušení matrice.
Přístup k údržbě vede k dalšímu konstrukčnímu rozhodnutí jedinečnému pro velké nástroje: segmentaci součástí. Jedno-dílnou stírací desku o rozpětí 80 palců by nebylo možné brousit naplocho, bylo by obtížné ji rovnoměrně tepelně-zpracovat a bylo by nepraktické ji vyjmout z důvodu údržby. Místo toho jsou velké odstraňovače lisů, přídržné desky lisovníku a dokonce i vložky pro vysekávání rozděleny do sekcí, které lze jednotlivě vyjmout, přebrousit nebo vyměnit bez demontáže celé lisovnice. Segmentace také umožňuje použití různých materiálů pro různé zóny, přizpůsobení materiálu součástí místní závažnosti opotřebení. Jak naznačují osvědčené postupy při navrhování zápustek, razníky a břitové destičky využívají rychlořeznou ocel (SKH9) HRC 60-62 pro extrémní odolnost proti opotřebení, zatímco konstrukční desky používají nástrojovou ocel pro tváření za studena (SKD11) s HRC 58-60. Na velké segmentované matrici získávají zóny s vysokým opotřebením prémiový materiál břitové destičky, zatímco oblasti s nižším namáháním používají levnější třídy, čímž se optimalizují náklady bez obětování životnosti tam, kde na tom záleží.
Pro nástrojové inženýry, kteří se orientují v těchto rozhodnutích náročných na návrh-, je kritická spolupráce se specialisty, kteří chápou souhru mezi strukturou matrice, konstrukcí součástí a tokem materiálu ve velkém měřítku.Vlastní řešení lisovacích nástrojů YICHENřešit tuto křižovatku přímo a spojovat inženýry s odbornými znalostmi v oblasti konstrukce zápustek, které pokrývají vše od konfigurace děrovače a zvedáku po strategii obcházení zářezu, kontrolu otřepů a optimalizaci vůle pro velkoformátové aplikace. Když výzva týkající se nástrojů zahrnuje zvládnutí složitosti matrice, která váží několik tun a má rozpětí šest stop nebo více, zkracuje cesta od konceptu k výrobě-nástrojů připravených pro výrobu nástrojů.
Zde jsou kritické konstrukční prvky matrice, které vyžadují zvláštní pozornost ve velkém měřítku:
- Tuhost botyBoty - Vlastní-tloušťky konstruované pro minimální průhyb ve středovém rozpětí při plném tvarovacím zatížení
- Konfigurace vodícího sloupku- Čtyři-sloupkové nebo dvojité-naváděcí systémy (vnější plus vnitřní), které zabraňují stáčení a udržují polohu stanice-na-stanici
- Uspořádání dusíkové pružiny- Více{1}}válcové vzory vypočtené pro rovnoměrné rozložení tlaku na velké podložky, s vyrovnáním potrubí tam, kde je to potřeba
- Pilotní strategie- Zvýšená hustota vodítek napříč širokými pásy, včetně doplňkových okrajových vodítek a mezilehlých registračních bodů
- Konstrukce zdvihacího systémuZvedače typu - Tyčové nebo kolejnicové-, které zabraňují průhybu pásu přes široká nepodporovaná rozpětí
- Obejít geometrii zářezu a odpadové hospodářství- Navržené dráhy odklízení slimáků s gravitačními-skluzy a vzduchovým-vyhazováním velkých slimáků
- Plánování směru otřepů- Orientace vůle mapována na požadavky na funkční stranu otřepů- přes všechny dlouhé smykové hrany
- Variabilní tvarovací vůle- FEA-mapy povolení, které zohledňují anizotropní tok materiálu napříč velkými tažnými plochami
- Segmentace komponent- Odstraňovače, držáky a břitové destičky rozdělené do sekcí, které lze udržovat se-specifickými třídami materiálu
- Tepelný management- Zohlednění hromadění tepla ve velkých nástrojích během vysokorychlostního-provozu, včetně chladicích kanálů nebo tepelných přerušení v oblastech s vysokým-třením
Každý z těchto prvků interaguje s ostatními. Špatně naplánované rozložení dusíkové pružiny vytváří nerovnoměrnou stírací sílu, která urychluje opotřebení vodících sloupků, což zhoršuje vyrovnání razníku-na{2}}dutiny, což nepředvídatelně posouvá vzory otřepů. Ve velkých-formátech se tyto kaskádové interakce zesilují napříč vzdáleností, což činí z integrovaného designového myšlení spíše než{5}}po- specifikaci součástí, rozdíl mezi matricí, která běží spolehlivě, a tou, která vyžaduje neustálý zásah.
Správné provedení formy chrání významnou kapitálovou investici. A tato investice, samotná cena nástrojů, vyvolává vlastní řadu otázek týkajících se ekonomiky, amortizace a toho, kde lisování velkých-dílů skutečně dává finanční smysl oproti alternativním výrobním postupům.
Ekonomika nákladů a amortizace nástrojů pro velké díly
Dobře{0}}navržená matrice řeší technický problém. Ale technická proveditelnost a finanční životaschopnost jsou dvě samostatné konverzace. Progresivní a přenosové matrice pro velké-části představují jedny z nejvýznamnějších kapitálových závazků ve výrobě kovů a ekonomika se chová jinak, než by inženýři obeznámení s kompaktními nástroji mohli očekávat. Vstupní investice je větší. Křivka amortizace je strmější. A zátěž údržby po dobu životnosti matrice přináší náklady, které menší nástroje vyžadují jen zřídka.
Přesto žádný dodavatel v tomto prostoru transparentně nevysvětluje ekonomickou logiku. Najdete zde seznamy vybavení a brožury schopností, ale jen zřídka finanční rámec, který vám řekne, zda váš konkrétní díl při vašem konkrétním objemu ospravedlňuje investici do nástrojů. To je mezera, kterou tato sekce zaplňuje.
Investice do nástrojů a amortizace pro velké nástroje
Stupnice nákladů na zápustku se třemi primárními ovladači: počtem tvářecích stanic, fyzickou velikostí zápustky a požadavky na přesnost hotového dílu. U standardních progresivních lisovacích nástrojů vyrábějících malé až střední-komponenty umisťují průmyslová data z Shaoyi Metal Technology typické nástroje do rozmezí 15 000 až 60 000 USD. Ale velké-dílné matrice fungují zcela na jiné úrovni. Přenášecí a liniové raznice pro nadrozměrné automobilové panely běžně dosahují 250 000 až 1 000 000 USD, když kompletní sada raznic zahrnuje operace tažení, ořezávání, obruby a propichování.
Proč ten dramatický skok? Každý nákladový faktor sloučeniny ve velkém měřítku. Více stanic znamená více hodin obrábění. Větší lisovací čelisti vyžadují těžší polotovary ze surové oceli a delší časy CNC cyklu. Širší řezné a tvářecí břitové destičky vyžadují prémiové nástrojové oceli ve větších objemech. Zkušební fáze, kdy se matrice testuje a seřizuje ve skutečném lisu, trvá déle, protože velké matrice se fyzicky obtížněji nakládají, podkládají a opakují. Samotné vyzkoušení a ověření obvykle představují 10-15 % celkových nákladů na kostky a na šestimístný nástroj je to značná řádková položka.
Materiál matrice tvoří 20-40 % celkové investice. Pro velkoobjemové programy lisování kovů, které očekávají 500 000 nebo více zásahů během životnosti matrice, určují výrobci nástrojů prémiové třídy jako SKD11 nebo monolitní karbidové břitové destičky v kritických bodech opotřebení. Tyto materiály odolávají otěru v průběhu milionů cyklů, ale nesou značné náklady na suroviny, zejména při řezání do nadrozměrných břitových destiček, které vyžadují nástroje velkých součástí. U kratších výrobních sérií mohou levnější slitiny snížit počáteční náklady, ale vyměňují životnost za úspory, což vyžaduje častější údržbu nebo dřívější výměnu.
Amortizace je místo, kde matematika buď funguje, nebo ne. Progresivní matrice v hodnotě 50 000 USD rozložená na 500 000 dílů zvyšuje náklady na nástroje pouze o 0,10 USD za kus. Stejná matrice rozložená pouze na 5 000 dílů přidává 10,00 USD za kus, jak ukazuje analýza progresivního lisování společnosti Fictiv. U velkých{11}}dílů, které stojí několikanásobek této částky, se prahová{12}}rovnováha dramaticky posouvá nahoru. Sada přenosových matric v hodnotě 300 000 USD potřebuje značné roční objemy, než{16}}příspěvek za kus nástroje klesne na úroveň, která bude konkurovat alternativním metodám výroby.
Minimální objednací množství existují právě kvůli této realitě amortizace. Programy progresivního lisování OEM se obvykle zavazují k ročním objemům, které zajistí, že se investice do nástrojů vrátí během jednoho až tří let výroby. Pokud váš předpokládaný objem nedokáže absorbovat náklady na nástroje v rámci přiměřené doby návratnosti, projekt potřebuje jednodušší přístup k lisovacím nástrojům, sdílené-uspořádání nástrojů nebo zásadně odlišnou výrobní metodu.
Za-ekonomika ve velkém měřítku
Jakmile se za nástroje zaplatí,-ekonomika lisování za kus se stává pozoruhodně přesvědčivou. Analýza nákladů Talan Products ukazuje, že progresivní lis může vyrobit 4 000 nebo více dílů za hodinu, přičemž mzdové náklady se měří ve zlomcích centů na kus. Po vyplacení nástroje klesnou náklady na-kus na naprosté minimum: surovina, strojní čas a kus práce. Při této ekonomice dominuje dlouhodobé ražení kovů jakékoli alternativě výroby na základě-jednotky.
Zápustky pro velké-díly však představují komplikaci, které se menší nástroje vyhýbají: náklady na údržbu jako smysluplné procento ekonomiky životního cyklu. Odhady odvětví uvádějí roční údržbu raznice na 5-10 % původní hodnoty raznice v závislosti na intenzitě používání. Na kompaktní matrici za 30 000 USD je to 1 500 až 3 000 USD ročně. Na velkoformátové přenosové matrici v hodnotě 250 000 USD je to 12 500 až 25 000 USD ročně na ostření, vyrovnávání, výměnu pružin a přebrušování břitových destiček. Zanedbání této údržby nešetří peníze. Vede k otřepům na dílech, zrychlenému opotřebení a případnému katastrofálnímu selhání matrice, které stojí mnohem víc než preventivní péče.
Celkové náklady životního cyklu na lisování velkých sérií musí zahrnovat čtyři různé nákladové skupiny:
- Počáteční investice do nářadí- Jednorázový-výdaj kapitálu na návrh, výrobu a vyzkoušení formy
- Výrobní náklady na-kus- Materiál, doba tisku, práce a režie přidělené na součást během aktivních běhů
- Plánovaná údržba- Pravidelné intervaly ostření, výměna dusíkové pružiny, opotřebení vodicích pouzder a kontrola součástí
- Renovace matrice- Větší opravy v prodloužených intervalech (obvykle každých 500 000 až 2 000 000 cyklů v závislosti na náročnosti materiálu), včetně výměny břitové destičky, přebroušení tvářecích ploch a strukturální kontroly
U služeb OEM lisování kovů využívajících-pevnostní materiály ve velkém měřítku se intervaly údržby zkracují. Dvoufázová ocel a nerezová ocel opotřebovávají břity rychleji než měkká ocel, což zkracuje počet cyklů mezi jednotlivými ostřeními. Forma, která mezi údržbou oceli 1008 provede 200 000 zásahů, může vyžadovat pozornost každých 80 000 zásahů na DP780. Tento zrychlený plán údržby přímo ovlivňuje vaše efektivní{10}náklady na kus, a to i poté, co jsou nástroje plně amortizovány.
Bod přechodu objemu, kdy je lisování levnější než výroba, se posouvá v závislosti na složitosti součásti a materiálu. U jednoduchých velkých geometrií z měkké oceli údaje Talan naznačují, že se přechod pohybuje mezi 3 000 a 7 000 díly za rok pro součásti standardní-velikost. U velkých dílů vyžadujících-vysokotonážní lisy a složité více{8}}staniční lisy tlačí tento crossover podstatně výše, často v rozsahu 10 000 až 25 000 ročních jednotek, než ekonomika rozhodujícím způsobem upřednostní lisování před řezáním laserem a ohraňovacím lisem.
Lisování velkých-dílů se stává nákladově efektivním-pouze nad určitými prahovými hodnotami objemu a tyto prahové hodnoty se dramaticky liší podle složitosti dílu, jakosti materiálu a intenzity údržby formy. Jednoduchý držák z měkké oceli na 15 000 ročních jednotek ospravedlňuje snadné použití nástrojů. Složitá strukturální složka HSLA se při stejném objemu nemusí rozbít ani po dobu tří let.
Při vytváření obchodního případu pro lisování velkých-dílů a alternativní výrobu by inženýři měli explicitně modelovat tyto nákladové faktory:
- Celková investice do nástrojů včetně návrhu, výroby, vyzkoušení a technických změn během uvádění do provozu
- Předpokládaný roční objem a celkový objem po celou dobu trvání programu
- Výrobní náklady na-kus při cílových cyklech, včetně ztrát na výtěžnosti materiálu z velkoformátových pásů
- Roční náklady na údržbu založené na náročnosti materiálu a očekávaném počtu zásahů mezi servisními intervaly
- Náklady na renovaci raznice v intervalech hlavních milníků, včetně prostojů ve výrobě během generální opravy
- Porovnání ceny za kus-pomocí alternativních metod (laser plus tváření, sváření nebo odlitky) při stejném objemu
- Doba návratnosti: při jakém kumulativním objemu jsou celkové náklady na lisování (nástroje plus výroba plus údržba) nižší než celkové alternativní výrobní náklady
- Rizikové faktory včetně pravděpodobnosti změny návrhu, spolehlivosti předpovědi objemu a nestálosti materiálových nákladů
Výpočet návratnosti není jen aritmetický. Vyžaduje to poctivé předpovídání objemu. Optimistická projekce, která ospravedlňuje investici do nástrojů, ale nikdy se neprojeví ve skutečných objednávkách, vám umožní držet šesti-ciferné aktivum, které negeneruje žádný výnos. Konzervativní prognózy chrání kapitál, i když to znamená zvolit méně optimální proces pro jednotlivé-kusy pro prvních několik let a přejít na lisování, jakmile se objemy prokážou.
Ekonomie vám řekne, zda máte pokračovat. Ale neřeknou vám, kdy úplně odejít. Některé velké díly, bez ohledu na objem, čelí geometrickým omezením, materiálovým omezením nebo požadavkům na toleranci, kvůli kterým je lisování špatnou odpovědí, bez ohledu na to, jak čísla fungují na papíře.
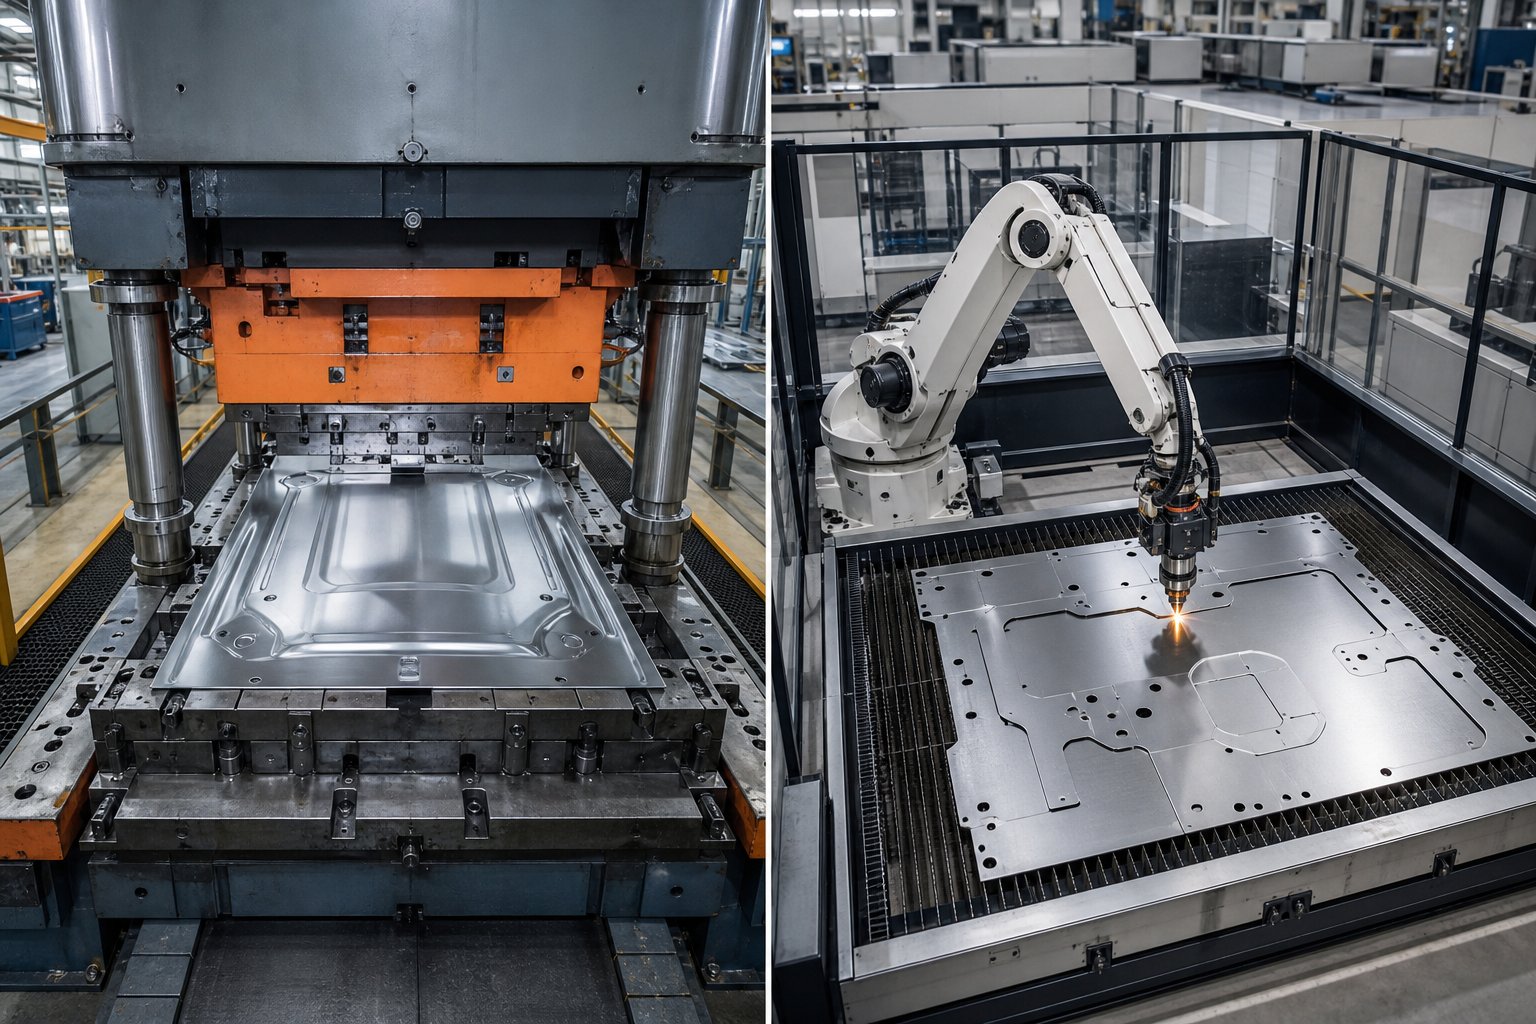
Omezení procesu a kdy zvolit alternativy
Každý výrobní proces má svůj strop. Lisování narazí na svůj strop, když geometrie dílu, materiálová omezení nebo objemová realita překračují to, co může matrice fyzicky nebo ekonomicky poskytnout. Většina služeb pro lisování plechů tyto informace dobrovolně neposkytne. Budou citovat to, co mohou udělat, ne to, co by neměli zkoušet. Poctivé vyhodnocení procesu však vyžaduje pochopení, kde leží hranice, protože vynucení součásti nesprávnou metodou stojí více než výběr správné alternativy od začátku.
Když razítkování není správná odpověď
Maximální praktická velikost dílu pro lisování vrcholů kolem 72 až 96 palců ve směru posuvu pro progresivní práci a poněkud větší pro tandemové linky manipulující s automobilovými vnějšími panely. Kromě toho žádné standardní lisovací lože nepojme nástroje a vlastní instalace lisu se stávají projektem samy o sobě.
Geometrie klade přísnější limity než velikost. Díly s extrémními poměry tažení, cokoli, co se blíží poměru hloubky-k{2}}průměru většímu než 2:1, obvykle nelze kreslit v jediné operaci bez mezižíhání. Podříznutí, zasouvací prvky a vnitřní geometrie, která vyžaduje boční přístup, se jednoduše nedají vytvořit při vertikálním zdvihu lisu bez vačkou{7}}ovládaných mechanismů, které zvyšují enormní složitost a náklady. Ve velkém měřítku se tyto vačkové jednotky stávají neprakticky masivními.
Některé materiály odolávají velkoformátovému ražení bez ohledu na geometrii. Slitiny pro pracovní{2}}tvrdnutí, jako je nerezová řada 300, se postupně hůře tvarují na více stanicích a kumulativní tonáž na velké matrici může překročit dostupnou kapacitu lisu. Silný plech nad 8 mm se obecně přesouvá do oblasti ohraňovacího lisu nebo hydraulického lisu spíše než progresivní lisovací a výrobní přístupy, protože požadované síly překračují to, co konvenční lisovací lisy efektivně poskytují.
Zvažte tyto scénáře, kde alternativy překonávají lisování:
- Nízký objem se složitou geometrií- Řezání laserem a tváření ohraňovacím lisem poskytuje hotové díly bez jakýchkoli investic do nástrojů, ideální pro běhy pod 3 000 kusů
- Těsné tolerance na tlustém plechu- CNC obrábění z plechu zachovává tolerance, se kterými se lisování nemůže shodovat na těžkém materiálu
- Komplexní 3D skříně s vnitřními prvky- Svařence z jednotlivě tvarovaných kusů umožňují podříznutí, vnitřní výztuhy a prvky nemožné v rámci jediné lisovací operace
- Organické tvary s-nejednotnými částmi stěn- Odlitky zvládají geometrie, které žádná plochá-sekvence tváření nemůže napodobit
Dokonce i při progresivním lisování kovů hvac, kde jsou velké součásti potrubí a konstrukční pouzdra běžnými produkty pro lisování plechů, se inženýři běžně setkávají s díly, které překračují praktické limity pro lisování. Například příliš velká připojovací komora s vnitřními přepážkami a přivařenými přírubami by se mohla zdát jako kandidát na lisování pouze na základě objemu, ale její geometrie činí výrobu rychlejší a levnější.
Porovnání alternativ pro velkoformátové kovové součásti-
Rozhodnutí není vždy binární. Hybridní přístupy fungují dobře u velkých součástí, kde lisování zvládá velké-objemové opakovatelné operace (vysekávání, počáteční tvarování, děrování), zatímco sekundární procesy dokončují prvky, které matrice nedokáže vyrobit. Konstrukční automobilová konzola může být postupně vyražena pro svou primární geometrii a poté roboticky svařena pro přidání vyztužení, které by vyžadovalo nepraktický vačkový mechanismus v matrici. Tato řešení pro lisování kovů spojují přednosti procesu spíše než nutit jednu metodu dělat vše.
U dílů s malými-požadavky na objem se investice do nástrojů do lisování jednoduše nedají amortizovat. Jak ukazuje analýza výrobních nákladů od společnosti Hotean, řezání laserem je v průměru výrazně nižší na-jednotkové náklady než lisování u dávek do 3 000 kusů, když započítáte náklady na nástroje ve výši 15 USD000+, které si lisování vyžaduje před výrobou jednoho dílu. Tato mezera se dále zvětšuje-nástrojem na velké díly, který stojí násobky standardních cen matric.
Zde je návod, jak se primární alternativy srovnávají s lisováním u velkoformátových kovových součástí:
| Metoda | Ideální rozsah hlasitosti | Geometrická složitost | Schopnost tolerance | Relativní cena za-kus (nízký objem) | Relativní cena za-kus (vysoký objem) |
|---|---|---|---|---|---|
| Razítko v matrici | 10,000+ ročně | Střední (omezeno hloubkou tažení a tvarováním jedné{0}}osy) | +/-0,005 palce standard; +/-0,001 palce s jemným stříháním | Velmi vysoká (převládá amortizace nástrojů) | Velmi nízká |
| Řezání laserem + tvarování | 1 - 5 000 ročně | Vysoká (jakýkoli 2D profil, ohyby omezené brzdovými nástroji) | řez +/-0,004 palce; vytvořeno +/-0,010 palce | Nízká (bez nářadí) | Vysoká (pracnost-na kus) |
| CNC obrábění | 1 - 2 000 ročně | Velmi vysoká (jakákoli obrobitelná geometrie) | +/-0,001 palce nebo lepší | Střední (odpad materiálu na velkém talíři) | Velmi vysoká (pomalá doba cyklu) |
| Svařence | 1 - 5 000 ročně | Velmi vysoká (vnitřní prvky, více{0}}rovinné sestavy) | +/-0,015 palce typicky; +/-0,005 palce s příslušenstvím | Střední (práce plus upínání) | Vysoká (svařování se neškáluje lineárně) |
| Odlitky | 500 - 100,000+ ročně | Extrémně vysoká (organické tvary, proměnná tloušťka stěny) | +/-0,010 palce odlitek; +/-0,030 palce litý do písku | Střední (cena vzoru nižší než cena kostky) | Nízká až střední |
Všimněte si crossoveru. Při nízkých objemech má každá alternativa vyšší cenu než lisování. Při velkých objemech lisování předčí vše, co se týče ekonomiky jednotlivých-kusů. Šedá zóna, zhruba 3 000 až 15 000 jednotek ročně pro velké díly, je místem, kde rozhodnutí vyžaduje spíše podrobné modelování než orientační pravidla. Geometrie nastavuje rovnováhu: jednoduchý plochý držák přechází do oblasti ražení v nižších objemech než složitá hluboce-tažená skořepina.
Odlitky si zaslouží zvláštní pozornost u velkých konstrukčních dílů. Investiční lití i lití do písku zvládají geometrie, které lisování nemůže napodobit, a jejich náklady na nástroje (vzory spíše než lisovnice z kalené oceli) jsou obvykle o 30-60 % nižší než u ekvivalentních lisovacích lisů. Kompromisem jsou volnější tolerance, delší dodací lhůty na kus a požadavky na sekundární obrábění pro kritická rozhraní. U dílů, kde záleží na optimalizaci hmotnosti prostřednictvím proměnné tloušťky stěny více než na přesné kontrole rozměrů, často vítězí odlévání bez ohledu na objem.
Poctivé rámování: lisování je správnou odpovědí, když je objem velký, geometrie je kompatibilní s plochým{0}}tvarováním polotovaru a tolerance jsou v souladu s tím, co tento proces přirozeně poskytuje. Když některá z těchto podmínek selže, alternativy nejsou kompromisy. Jsou to lepší inženýrská rozhodnutí. Klíčem je rozpoznat, která podmínka se porouchala, než investujete kapitál do nástrojů, které nebudou fungovat správně.
Vědět, kdy razit a kdy vyrábět, je poloviční výzvou pro hodnocení dodavatelů. Druhou polovinou je nalezení partnera s vybavením, odbornými znalostmi v oblasti nástrojů a inženýrskou hloubkou, aby provedl jakoukoli cestu, která bude pro vaši konkrétní velkoformátovou komponentu smysluplná.
Hodnocení poskytovatelů lisovacích služeb pro velké práce
Nalezení dodavatele, který dokáže orazítkovat váš díl, je snadné. Najít takový, který dokáže spolehlivě a s tolerancí razit váš velký díl v rámci víceletého výrobního programu, je zásadně odlišné hledání. Schopnosti, které oddělují kompetentní dodavatele lisování kovů od těch, kteří jsou vybaveni pro nadrozměrné práce, nejsou uvedeny v brožuře každé společnosti. Musíte vědět, na co se ptát, co ověřovat a jaké varovné signály signalizují, že obchod přesahuje svou skutečnou kapacitu.
Klíčové schopnosti k ověření u velkého-dodavatele lisování dílů
Rozsah lisované tonáže je zřejmým výchozím bodem, ale nezastavujte se u čísla na typovém štítku. Zeptejte se, kde je k dispozici maximální tonáž ve zdvihu. Lis o hmotnosti 1 000 tun v dolní úvrati dodává takovou sílu pouze při BDC. Pokud vaše tvářecí operace vrcholí 2 palce nad dnem, dostupná tonáž může být o 15-20 % nižší v závislosti na typu lisu. Potřebujete kapacitu odpovídající vaší skutečné křivce zatížení, nikoli katalogovou specifikaci.
Stejně tak záleží na maximální velikosti postele. Zakázková společnost zabývající se lisováním kovů, která si nárokuje-možnost velkých dílů, ale běžící lisy se 48palcovým lůžkem nemohou pojmout 80palcovou progresivní matrici, kterou vaše konstrukční konzola vyžaduje. Potvrďte rozměry lože v obou osách a ověřte nosnost kolébky pro zápustky o hmotnosti několika tun.
Vlastní -nářaďovna odděluje seriózní dodavatele progresivních výlisků od obchodů, které outsourcují každou údržbu. Velké matrice vyžadují pravidelné ostření, údržbu dusíkové pružiny a výměnu vodicích pouzder. Pokud dodavatel expeduje vaši 8tunovou matrici mimo pracoviště pro každý cyklus údržby, díváte se na týdny prostojů na akci oproti dnům s interní nástrojárnou. Jak ukazuje nástrojový přístup společnosti KMC Manufacturing, integrované operace s nástroji a matricemi, které zvládají návrh, výrobu a údržbu pod jednou střechou, poskytují rychlejší obrat a přísnější kontrolu nad kvalitou nástrojů v průběhu celého životního cyklu programu.
Možnosti simulace a FEA naznačují, zda dodavatel dokáže předvídat problémy před řezáním oceli. U velkoformátové práce{1}}ušetří virtuální vyzkoušení desítky tisíc fyzických opakování. Zeptejte se, zda provádějí simulace tváření- doma, nebo se spoléhají na výrobce matrice, že to zvládne samostatně. Nejlepší služby v oblasti lisování kovů v mém okolí nebo kdekoli jinde zajišťují simulační inženýři, kteří přímo spolupracují s operátory lisů a designéry lisovacích nástrojů.
Sekundární provozní kapacita je často přehlížena. Odjehlování 36- ražení vyžaduje zařízení přizpůsobené pro tuto stopu. Kontrola rozměrů pomocí souřadnicových měřicích strojů vyžaduje dostatečně velkou obálku měření, aby zachytila celou geometrii součásti. Pokud dodavatel zadá kontrolu laboratoři třetí{5}}strany, doba zpracování pro schválení prvního článku se protáhne ze dnů na týdny. Dokonce i doplňkové potřeby, jako jsou štítkovací služby pro lisování kovů, se stávají logisticky složitými, když jsou díly nadrozměrné a vyžadují specializované přípravky pro operace značení.
Logistika si zaslouží kontrolu. Velké lisované součásti vytvářejí problémy s manipulací a přepravou, se kterými se menší díly nikdy nesetkají. Obal musí zabránit deformaci během přepravy.Přeprava nadrozměrných kovových výrobkůzahrnuje specializované bedny,{0}}specifické metody zabezpečení nakládky a případně nadměrnou přepravu. Ujistěte se, že váš dodavatel má zařízení pro manipulaci s materiálem, prostor pro přípravu a přepravní partnery, aby mohl vaše díly přesunout bez poškození.
Certifikace kvality poskytují základní signál důvěryhodnosti. ISO 9001 označuje dokumentovaný systém kvality. IATF 16949 signalizuje řízení procesů-pro automobily. U velkých-dílů jsou tyto certifikace důležité, protože prosazují protokoly statistického řízení procesů a analýzy systémů měření, které zachycují posun dříve, než se stane šrotem. Společnosti pro lisování kovů ve Wisconsinu a napříč průmyslovým koridorem Středozápadu často drží obě certifikace, což odráží regionální koncentraci poptávky po OEM automobilech a těžkém zařízení.
Spolupráce se specialisty na design matric
Hodnocení dodavatele by nemělo začínat ve fázi nabídky. Největší-hodnota zapojení začíná během vývoje konceptu, kdy je geometrie součásti stále dostatečně flexibilní, aby vyhovovala realitě nástrojů. Spolupráce s nástrojovými inženýry, kteří se specializují na-velkoformátový návrh lisovacích nástrojů, již v nejranější fázi zabrání drahému zjištění, že váš díl nemůže být ekonomicky označen jako nakreslený.
Tato raná spolupráce je důležitá, protože návrh velkých -dílů zahrnuje kompromisy-, které jsou pro návrháře dílů neviditelné. Přidání 2- tahu do hluboce tažené zdi může ušetřit 40 000 USD na nástrojích odstraněním vačkového mechanismu. Mírné přemístění funkce by mohlo snížit počet stanic z deseti na osm, čímž by se lisovna zmenšila na menší třídu lisů. K těmto optimalizacím dochází pouze tehdy, když do konverzace vstoupí odbornost v oblasti strojírenství před zmrazením tisku součásti.
Vlastní lisovací platforma YICHENposkytuje jednu cestu pro inženýry, kteří hledají tento typ specializované spolupráce, spojuje týmy nástrojů s odbornými znalostmi v oblasti navrhování forem zahrnujících strukturu, optimalizaci toku materiálu a inženýrství komponent pro velko{0}}formátové aplikace. Když se výzva soustředí na to, jak postavit matrici, která zvládne složitost v širokém rozsahu při zachování přesnosti, přístup k vyhrazeným zdrojům pro konstrukci matric urychluje časovou osu návrhu-do{3}}výroby.
Ne každý dodavatel, který umí provozovat vaši matrici, ji dokáže dobře navrhnout. Některé společnosti vyrábějící lisování kovů z Wisconsinu mezi nimi provozují vynikající lisovny, ale zadávají návrh lisovacích nástrojů třetím stranám, aniž by věděli o specifických charakteristikách lisu, kde bude nástroj pracovat. Nejlepší výsledky pocházejí od dodavatelů nebo partnerství s dodavateli-plus{3}}výrobců nástrojů, kde konstruktér matrice rozumí chování cílového lisu při průhybu, tepelným charakteristikám a omezením podávacího systému ještě předtím, než je v CAD nakreslena první čára.
Při výběru velkých-poskytovatelů lisování dílů vezměte v úvahu tato hodnotící kritéria:
- Rozmanitost tiskového vozového parku- Vícenásobné lisy pokrývají potřebnou tonáž a velikost lože a poskytují záložní kapacitu, pokud jeden stroj vypadne z důvodu údržby
- V-domácí nástrojárna s velkou-možností matrice- Přístup pomocí mostového jeřábu, povrchové brusky dimenzované pro nadrozměrné součásti a kapacita CNC obrábění pro výměnu břitových destiček
- Odbornost v oblasti designu matric- Ať už u nás-nebo prostřednictvím specializovaného partnera pro nástroje, možnost konstruovat matrice speciálně pro velké-výzvy, včetně řízení průhybu, rovnoměrného rozložení tlaku a vedení pásu
- FEA a simulace tváření- Aktivní využití simulace k ověření toku materiálu, předpovídání zpětného odpružení a optimalizaci tlaku držáku polotovaru před fyzickým vyzkoušením
- Kvalitní infrastruktura- Kapacita souřadnicového měřicího stroje s objemy měření přesahujícími váš největší rozměr dílu, plus statistické systémy řízení procesů sledující kritické rozměry v reálném čase
- Manipulace s materiálem a logistika- Zařízení pro manipulaci se svitky dimenzované pro velké hmotnosti svitků, automatizované stohování polotovarů, mostové jeřáby pro výměnu matric a řešení odchozí přepravy nadrozměrných dílů
- Certifikace a zkušenosti v oboru- Certifikace ISO/IATF plus demonstrovaná historie programu s díly podobného rozsahu, složitosti a materiálu
- Flexibilita technických změn- Ochota a schopnost upravit velké nástroje uprostřed-programu, když dojde k revizím návrhu, bez přestavby od začátku
- Geografické a dodavatelské řetězce odpovídají- Blízkost k vašim montážním operacím pro snížení nákladů na přepravu a rychlejší odezvu nebo navázaná přepravní partnerství pro spolehlivé-doručování na dálku
Odbornost v oblasti designu lisovacích nástrojů si zaslouží důraz jako rozdíl, který odděluje adekvátní dodavatele od výjimečných. Každý obchod s dostatečně velkým lisem může udeřit do kovu silou. Dodavatel, který rozumí tomu, proč uspořádání dusíkové pružiny potřebuje dvanáct válců místo osmi, nebo proč pilotní strategie vyžaduje přechodnou registraci na 48- palcovém pásu, je ten, kdo dodává díly s tolerancí od jednoho zásahu po jeden milion. Tato inženýrská hloubka, ať už je součástí podniku nebo je přístupná prostřednictvím specializovaného partnera pro návrh zápustek, je to, co transformuje službu lisování velkých dílů z komoditní transakce na výrobní program, který skutečně funguje.
Časté otázky o službě lisování velkých dílů
1. Jaká velikost se kvalifikuje jako velká část při lisování?
Díl se obvykle kvalifikuje jako velký, pokud přesahuje 24 palců v jakémkoli jednotlivém rozměru nebo vyžaduje lisovací lože větší než 72 palců. Tloušťka materiálu nad 3 mm (0,120 palce) také zatlačuje součásti do velkých-území. Hmotnost je dalším faktorem: když hotové polotovary překročí to, co mohou operátoři bezpečně zpracovat ručně, je nutný mechanický přenos nebo robotická automatizace, což signalizuje klasifikaci velkých-dílů.
2. Kolik tonáže je potřeba pro lisování velkých-dílů?
Požadavky na tonáž pro velké díly s obvodem řezu a plochou tvářecího povrchu vynásobené tloušťkou materiálu. Progresivní matrice s 12 stanicemi provozující těžkorozchodný materiál běžně vyžaduje 800 až 1 200 tun nebo více. Zdvojnásobení tloušťky materiálu zhruba zdvojnásobí sílu na každé stanici současně, a proto těžké lisovací operace pro nadrozměrné součásti běžně vyžadují lisy v rozsahu 600 až 2,{8}} tun.
3. Jaký je rozdíl mezi progresivním lisováním a transferovým lisováním pro velké díly?
Progresivní matrice udržují díl připojený k pásu ve všech formovacích stanicích, díky čemuž jsou ideální pro velko{0}}objemovou výrobu dílů, které se vejdou do limitů šířky pásu a nevyžadují hluboké tažení. Přenášecí matrice oddělují díl od pásu pomocí mechanických prstů k pohybu jednotlivých polotovarů mezi stanicemi. Přenosové lisování vyhovuje větším geometriím, hlubším tažením a dílům, které vyžadují přemístění mezi operacemi. Pro nadrozměrné komponenty přesahující 36 palců se přenosové nebo tandemové linky často stávají jedinou fyzicky proveditelnou možností.
4. Kolik stojí nástroje pro lisování velkých-dílů?
Standardní progresivní matrice pro malé až středně{0}}velké součásti obvykle stojí 15 000 až 60 000 USD. Přenos velkých{5}}dílů a lisovací nástroje pro nadrozměrné konstrukční nebo automobilové panely se mohou pohybovat od 250 000 $ do více než 1 000 000 $, pokud kompletní sada lisovacích nástrojů zahrnuje operace tažení, ořezávání, příruby a propichování. Samotný materiál matrice tvoří 20-40 % celkových investic. Roční údržba přidá 5-10 % původní hodnoty kostky. Tyto náklady se amortizují přes objem výroby, takže náklady na lisování velkých -dílů{26}} jsou efektivní pouze nad určitými limity objemu, často 10 000 až 25000+ ročních jednotek. Vlastní řešení lisovacích nástrojů společnosti YICHEN (https://www.yichen-group.com/stamping-die/) pomáhají nástrojovým inženýrům optimalizovat strukturu lisovacích nástrojů a návrh komponent pro řízení nákladů na velkoformátové nástrojové programy.
5. Kdy byste měli u velkých dílů zvolit alternativy před lisováním?
Lisování nemusí být správnou odpovědí, když roční objemy klesnou pod 3 000 až 5 000 jednotek, když geometrie součásti zahrnuje extrémní poměry tažení nad 2:1, zářezy vyžadující nepraktické vačkové mechanismy nebo materiály o tloušťce nad 8 mm. Řezání laserem a ohraňovací lis funguje lépe u složitých profilů s nízkým-objemem. CNC obrábění vyhovuje práci s tlustým plechem{10}}s přísnou tolerancí. Svařence zvládají více{12}}rovinné sestavy s vnitřními prvky. Odlitky vynikají organickými tvary s variabilními částmi stěn. Hybridní přístupy kombinující lisování se sekundárními procesy často poskytují nejlepší rovnováhu mezi náklady a schopnostmi.


