


Definování obtokových zářezů a jejich role v konstrukci lisovacích nástrojů
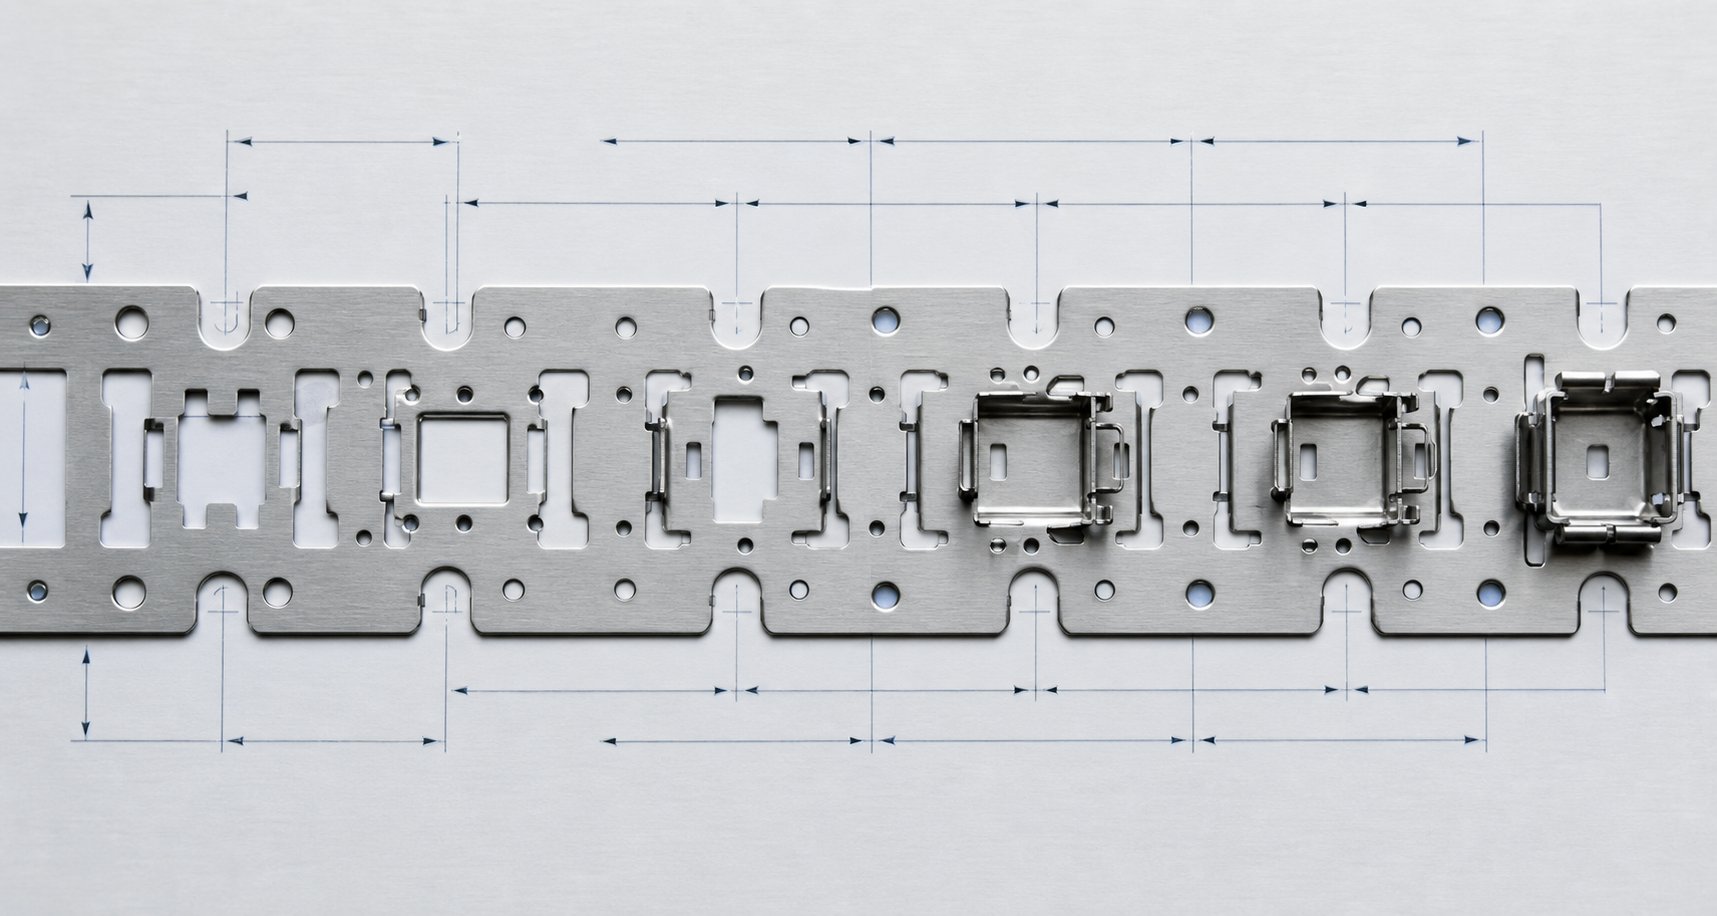
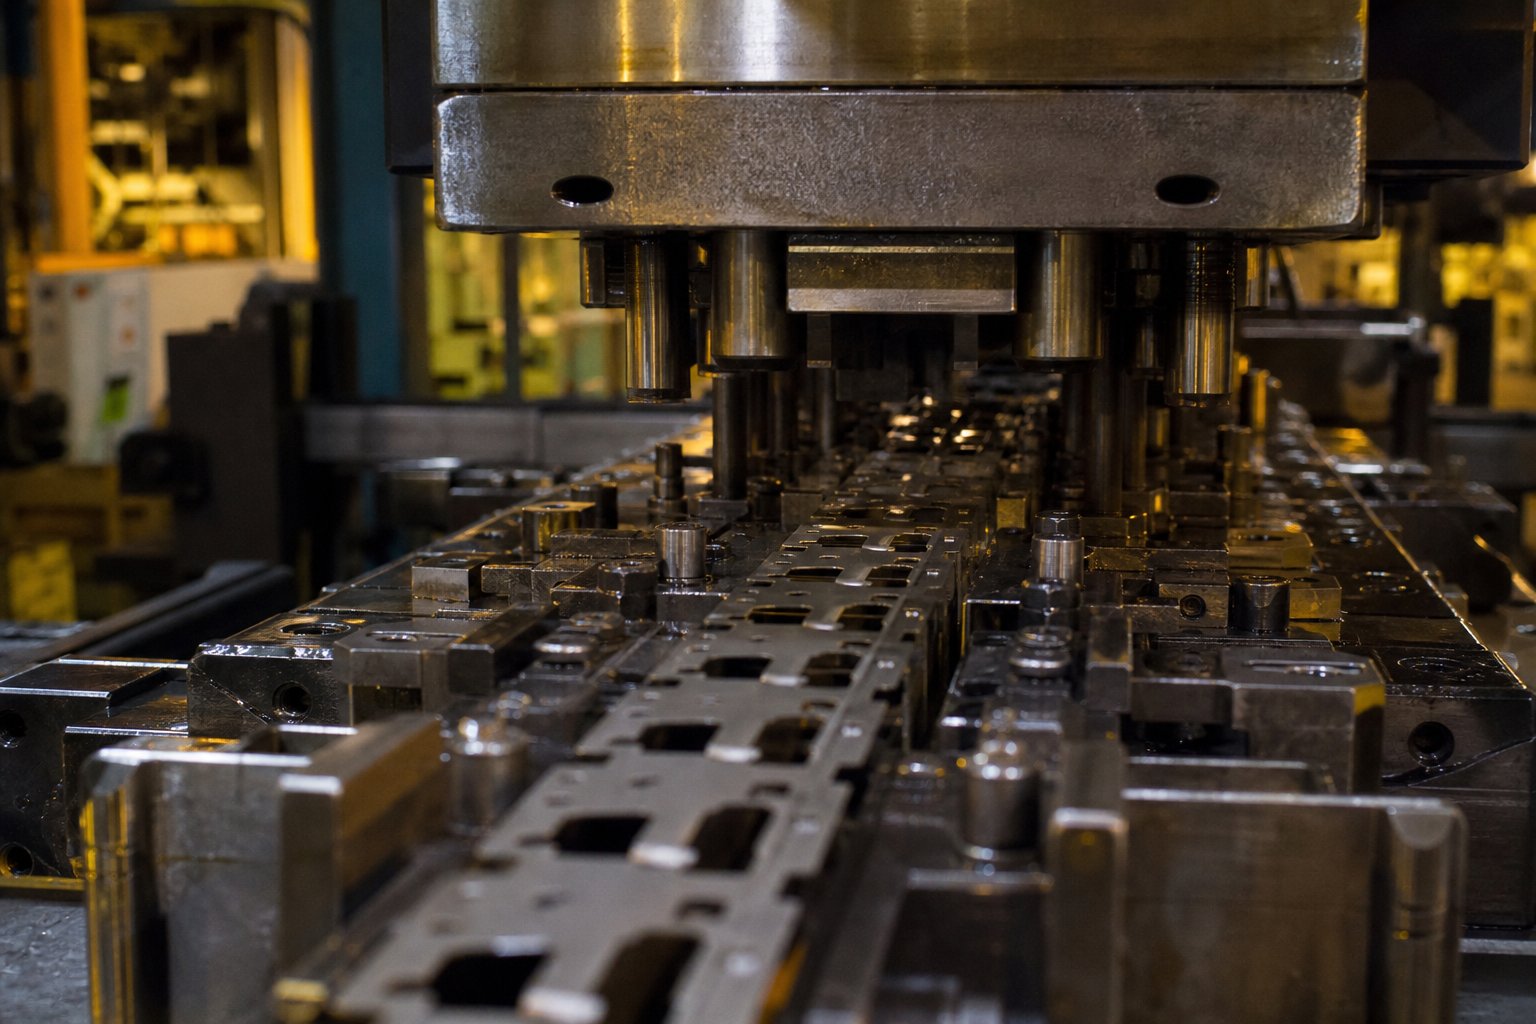
Když se podíváte na rozložení pásů pro progresivní matrici, všimnete si malých výřezů podél okrajů nosiče nebo mezi stanicemi, které se zdají být téměř náhodné. nejsou. Tyto vlastnosti, obtokové zářezy, představují jeden z nejvíce záměrně navržených aspektů plechových lisovacích nástrojů, přesto je jejich vědecké zdůvodnění zřídka zdokumentováno způsobem, který uspokojí technické zkoumání.
Co jsou obtokové zářezy v progresivních lisovacích nástrojích
Obtokové zářezy jsou řízené reliéfní prvky záměrně vyříznuté do nosného pásu progresivní lisovací matrice, aby bylo možné regulovat tok materiálu, přerozdělovat smykové napětí a omezovat proskakovací- síly během tvářecích operací. Existují jak negativní zářezy (materiál odstraněn) tak pozitivní zářezy (materiál přidaný nebo ponechán stát) pro selektivní úpravu tuhosti pásu v kritických místech.
Takco je v jádru kovové ražení? Je to transformace plochého plochého materiálu na hotovou geometrii pomocí sekvence řezání, ohýbání a tváření. V progresivní matrici pás postupuje přes několik stanic, zatímco je stále připojen k nosnému pásu. Každá stanice působí silami, které interagují se sousedními stanicemi prostřednictvím samotného pásu. Obtokové zářezy přerušují tuto cestu přenosu síly kontrolovaným způsobem, izolují deformační zóny, takže každá stanice může vykonávat svou práci bez poškození sousedních prvků.
Definice lisování, kterou se většina inženýrů učí, pokrývá základní mechaniku děrování a tváření. Pochopení toho, co jsou lisovnice v praxi, však znamená uznat, že každý prvek v progresivním uspořádání lisovacího pásu slouží mechanickému účelu. Obtokové zářezy nejsou výjimkou. Fungují jako uměle vytvořené hranice napětí, které řídí, kde a jak se nosný pás deformuje během každého zdvihu lisu.
Proč na technickém zdůvodnění záleží více než na tradici obchodu{0}}podlahy
Tady je problém. Mnoho negativních a pozitivních obtokových zářezů v lisovacích nástrojích z plechu bylo vyvinuto během desetiletí pokusů-a{2}}omylů v nástrojárnách. Zkušený výrobce raznic přidává zářez, protože "minule to fungovalo" nebo "tak jsme to dělali vždycky." Výsledek? Specifikace, které nelze obhájit při kontrole návrhu, nelze je přizpůsobit novým materiálům nebo geometriím a nelze je optimalizovat bez nákladných zkušebních cyklů.
Pokud jste návrhář nebo procesní inženýr, potřebujete víc než jen zděděnou praxi. Potřebujete technické zdůvodnění, které vysvětluje, proč konkrétní hloubka, šířka a umístění vrubu vytváří požadované uvolnění napětí. Musíte dostatečně rozumět mechanice, abyste mohli předvídat, co se stane, když se změní vlastnosti materiálu, když se zúží šířka pásu nebo když se zvýší náročnost tváření na konkrétní stanici.
Tento článek tuto mezeru překlenuje. Spíše než jednoduše konstatovat, že obtokové zářezy se používají v procesu lisování, vysvětluje základní vědu: teorii rozložení napětí, anizotropii materiálu, mechaniku řízeného reliéfu a jejich interakci s designem nosného pásu. Cílem je poskytnout vám slovní zásobu a fyziku, abyste mohli s jistotou specifikovat obejití zářezů, podložených prvními principy, spíše než nakupovat-podlahový folklór sám.
Mechanika začíná tím, že přesně pochopí, jak se síly šíří nosným pásem během tváření a co se stane na úrovni materiálu, když do této dráhy zatížení vnesete záměrnou diskontinuitu.
Základní mechanika za funkcí obtokového zářezu
Představte si souvislý pás plechu, který postupuje progresivní matricí. Na každé stanici působí razníky a tvářecí nástroje silou na konkrétní zóny tohoto pásu. Nosná síť spojující tyto zóny není pasivní. Přenáší síly laterálně, což znamená, že to, co se děje na stanici čtyři, může ovlivnit stav materiálu na stanici pět ještě předtím, než se s ním lis vůbec dotkne. Tato silová vazba je místem, kde obtokové zářezy získávají svou technickou hodnotu.
Proces lisování kovů v progresivní matrici vystavuje nosný pás složité, konkurenční sadě zatížení během každého zdvihu lisu. Tažení táhne materiál dovnitř.Děrovací razicí operacezpůsobit náhlé uvolnění střihu. Operace ohýbání posouvají neutrální osu a vyvolávají lokalizované napětí. Bez zásahu se nosný pás chová jako tuhý můstek, který přenáší všechny tyto síly současně přes stanice a vytváří nepředvídatelné interakce, které snižují rozměrovou přesnost.
Obtokové zářezy to řeší prováděním tří odlišných mechanických funkcí:
- Řízení toku materiálu- Vytvořením řízených reliéfních bodů v nosiči umožňují obtokové zářezy, aby se plech lokálně deformoval bez nadměrného omezení ze strany sousedních stanic. Materiál se může na tvářecí stanici táhnout dovnitř nebo natahovat ven, aniž by s sebou táhl sousední geometrii polotovaru.
- Redistribuce smykového napětí- Během operací řezání a děrování se smykové napětí soustřeďuje na rozhraní nástroje-k-materiálu. Obtokové vruby přesměrovávají zbytkové napětí pryč z kritických zón tváření, čímž zabraňují lokalizovanému poddajnosti nebo mikro-trhlinám, které by se jinak rozšířily do prvků hotové součásti.
- Snížení{0}}přetržitých sil- Když úder prorazí materiál během vysekávání nebo propichování, náhlé uvolnění nahromaděné elastické energie způsobí-průchod. Tento ráz se přenese přes pás a může jej zvednout z povrchu matrice, což způsobí chybné podávání a nesprávné vyrovnání pilotu na stanicích po proudu.
Jak obtokové zářezy řídí tok materiálu během tváření
Při jakékoli operaci lisování plechu zahrnující tažení nebo protahování musí materiál proudit z okolních oblastí do tvářecí zóny. Pokud je nosný pás v blízkosti této stanice příliš tuhý, brání tomuto toku. Výsledkem je nadměrné ztenčení stěny součásti, zvrásnění na přírubě nebo přímé štěpení. Obtokový zářez umístěný před nebo za tažnou stanicí snižuje průřezový odpor nosiče a umožňuje, aby se materiál volně pohyboval do dutiny formy, aniž by se potýkal s podélnou tuhostí pásu.
Toto je stejný princip jako u nosičů strečových pásů popsaných v literatuře o progresivním designu matrice. Jakvodítko pro návrh nosného pásupoznamenává, že pevný nosič neumožňuje vertikální pohyb dílů a celý pás musí zůstat plochý po celou dobu zdvihu. Obtokové zářezy zavádějí selektivní poddajnost a dávají každé stanici svobodu se nezávisle deformovat, zatímco pás je stále spolehlivě podáván.
Redistribuce stresu a Snap-pomocí omezení síly
Když razník prořízne materiál, akumulovaná pružná energie v pásu se uvolní téměř okamžitě. Toto proražení-vygeneruje silový hrot, který prochází nosičem v obou směrech. V pásu bez reliéfních prvků se tento hrot dostane do sousedních stanic jako přechodné rázové zatížení. Během tisíců cyklů tento opakovaný impuls unaví nosič, naruší geometrii pilotního otvoru a urychlí opotřebení matrice na sousedních stanicích.
Obtokové zářezy fungují jako mechanické nízko{0}}propustné filtry. Zmenšený průřez -v zářezu absorbuje a zeslabuje silový impuls předtím, než dosáhne další stanice. Kořen vrubu se pod přechodným zatížením elasticky deformuje a převádí kinetickou energii na lokalizované napětí, spíše než aby ji přenášel dolů po pásu. Moderní technologie lisování využívá tohoto principu k udržení těsnějších tolerancí při vyšších rychlostech lisu, kde se síly přeskakování- stávají závažnějšími v důsledku zvýšeného zrychlení a zpomalení beranu.
Zabránění zvedání pásu a chybnému{0}}podmínkám podávání
Zvedání pásu je jedním z nejčastějších narušení výroby při operacích s postupným lisováním. Když prolomení-silami nebo nevyváženými formovacími zatíženími vytlačí pás nahoru z povrchu matrice, piloty se nemohou znovu-čistě zapojit při dalším cyklu podávání. Pás se posouvá v nesprávně zarovnaném stavu, což způsobuje příliš velké otvory, posunuté ohybové linie a ve vážných případech střih vodícího kolíku.
Mezi osvědčenými technikami lisování kovů, jak tomu zabránit, obtokové zářezy snižují schopnost pásu přenášet složky vertikální síly mezi stanicemi. Zářez mezi těžkou střižnou stanicí a stanicí pro přesné tváření odděluje jejich dynamické chování. Průchod zaslepovací stanice-zůstává místní. Kontakt pásu formovací stanice zůstává stabilní. Přesnost posuvu zůstává v toleranci.
Bez těchto reliéfních prvků se tuhost nosného pásu stává spíše přítěží než výhodou. Přenáší každou silovou událost přes celou matrici, vytváří rozměrové chyby, které se skládají přes každou stanici, a progresivní únavu materiálu, která zkracuje životnost nosiče. Geometrie těchto zářezů, jejich hloubka, šířka, úhel a poloměr kořene přesně určuje, jak velké oddělení poskytují. Tato geometrie přímo závisí na teorii rozložení napětí a materiálových vlastnostech, které určují, jak pás reaguje na záměrné diskontinuity v jeho průřezu-.
Teorie rozložení napětí a parametry geometrie vrubu
Každý obtokový zářez vnáší do nosného pásu geometrickou diskontinuitu. Tato diskontinuita mění způsob, jakým napětí prochází materiálem, a specifická geometrie vrubu určuje, zda poskytuje funkční oddělení nebo jednoduše zeslabuje pás, aniž by poskytoval smysluplnou úlevu. Rozdíl spočívá v teorii koncentrace napětí a v tom, jak interaguje s nosným-průřezem-proužku během operací progresivních matric.
Teorie koncentrace napětí aplikovaná na geometrii vrubu
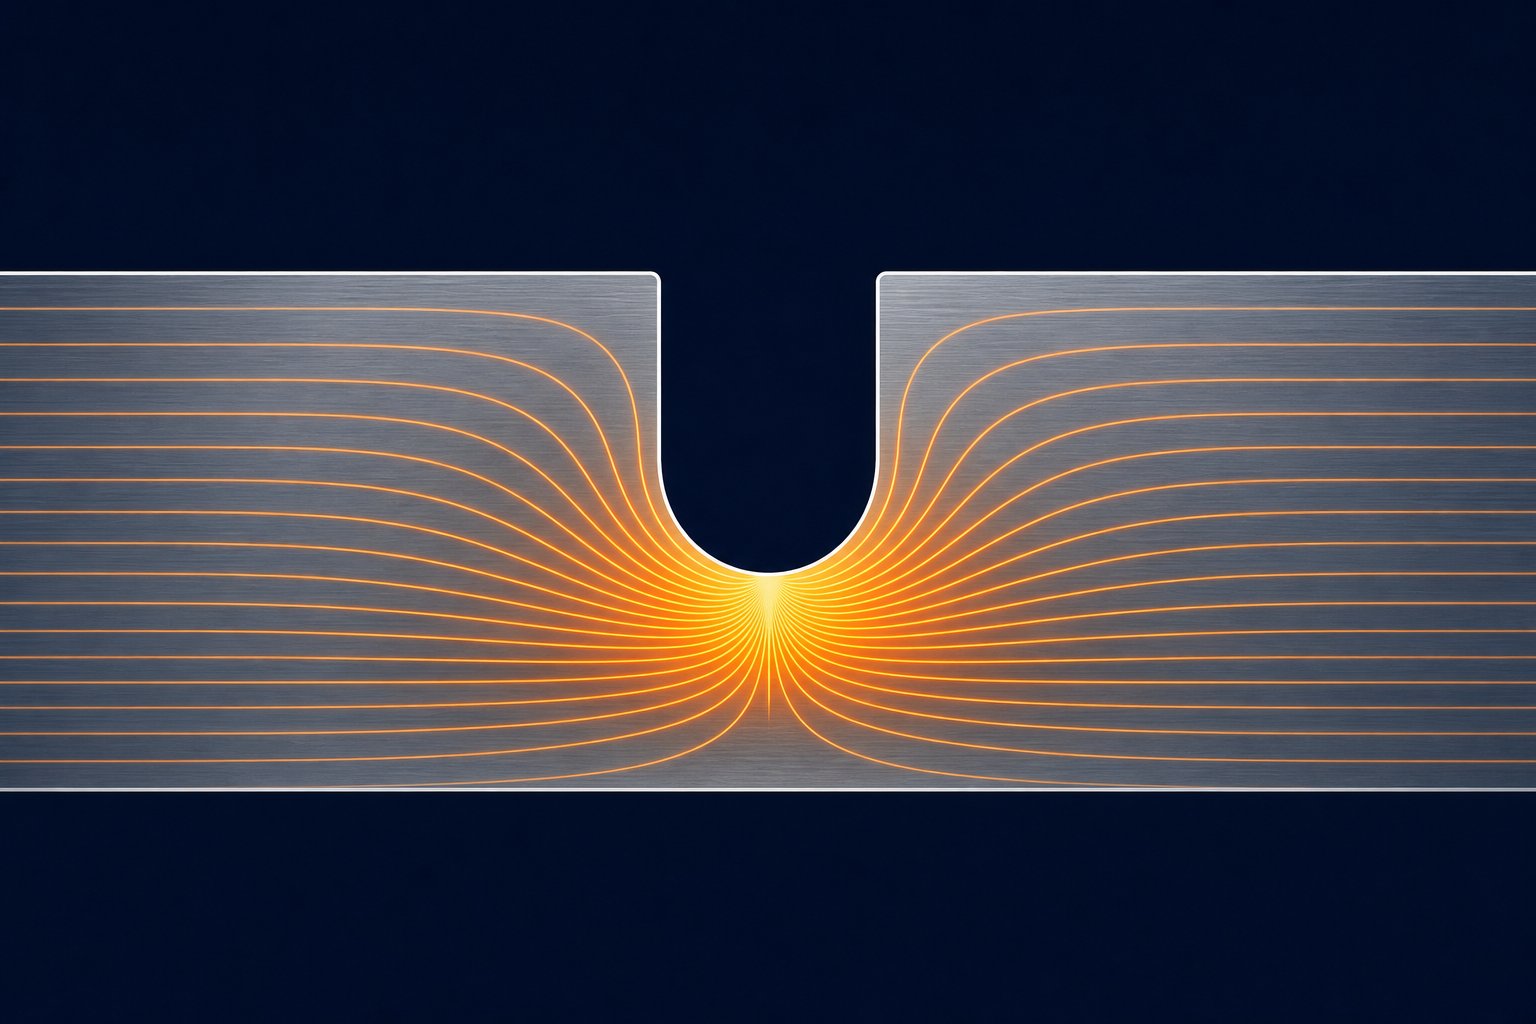
Ke koncentraci napětí dochází všude tam, kde dojde k náhlé změně geometrie, která nutí dráhu vnitřního zatížení odklonit se kolem diskontinuity. Napětí si můžete představit jako proudící částí jako proudnice v tekutině. Tam, kde se tyto čáry shlukují, kolem díry, kořene vrubu nebo ostrého rohu, místní napětí výrazně vzroste nad nominální hodnotu v okolním materiálu. Poměr špičkového místního napětí k nominálnímu napětí jefaktor koncentrace napětí, Kt.
V konstrukci lisovacího nástroje je obtokový zářez záměrným zvýšením napětí. To zní kontraintuitivně. Proč byste záměrně vytvořili místo, kde je stres zesílen? Protože zářez obětuje kontrolovanou zónu nosného materiálu pro ochranu geometrie součásti. Soustředěním deformační energie na kořen vrubu přesměrujete deformaci pryč od tvarovacích prvků do oblasti, kde nepoškodí dokončenou součást. Zářez pohlcuje konkurenční síly mezi stanicemi, takže kritické tvářecí zóny zůstávají nenarušeny.
Vztah mezi poloměrem kořene vrubu a Kt je dobře zaveden v inženýrské mechanice. Ostřejší poloměr u kořene vrubu vytváří vyšší faktor koncentrace napětí, což znamená, že maximální napětí v tomto místě se dramaticky zvyšuje vzhledem k okolnímu pásu. Širší a velkorysejší poloměr rozkládá zatížení na širší oblast, snižuje špičkové napětí, ale také snižuje účinnost zářezu jako oddělovací funkce. Výzkum vrubových efektů potvrzuje, že jak se Kt zvyšuje, lokální napěťové pole se stává závažnějším a lokalizovanějším, zatímco nižší hodnoty Kt rozkládají napětí na větší zónu.
Pro obdélníkovou tyč s protilehlými okrajovými zářezy, pokud je tyč široká 12 mm s poloměrem zářezu 2 mm, dosáhne faktor koncentrace napětí přibližně 3,05. To znamená, že špičkové napětí v kořeni vrubu je více než třikrát vyšší než nominální napětí ve zbývajícím průřezu-. U progresivních nosných pásů matrice platí stejný princip. Zářez s úzkým poloměrem kořene prudce koncentruje napětí a vytváří agresivní hranici oddělení. Zářez s velkým poloměrem kořene vytváří pozvolnější přechod, vhodný pro aplikace, kde potřebujete částečnou úlevu, aniž byste riskovali únavové praskání u kořene zářezu během tisíců lisovacích cyklů.
Toto je hlavní kompromis v konstrukci lisovacích nástrojů na kov: ostřejší zářezy se účinněji oddělují, ale vytvářejí vyšší riziko únavy; jemnější zářezy vydrží déle, ale nemusí poskytovat dostatečnou izolaci mezi stanicemi. Proces lisování vyžaduje vyvážení těchto konkurenčních požadavků na základě objemu výroby, vlastností materiálu a náročnosti tvářecích operací na sousedních stanicích.
Posun neutrální osy a jeho vliv na umístění zářezu
Během ohýbacích operací v progresivní matrici nezůstává neutrální osa materiálu, rovina, kde napětí přechází z napětí na vnějším povrchu do tlaku na vnitřním povrchu, v geometrickém středu tloušťky plechu. Posouvá se směrem dovnitř ohybu. Stupeň posunu závisí na poměru poloměru ohybu k tloušťce materiálu (poměr R/t) a na charakteristikách mechanického zpevnění materiálu.
Proč je to důležité pro umístění zářezu obchvatu? Protože posun neutrální osy určuje, kde pás během tváření zažívá maximální napětí v tahu. Pokud je obtokový zářez umístěn tam, kde se nosný pás při přechodu mezi stanicemi ohýbá, kořen zářezu se stane místem maximální koncentrace napětí superponované na již -zvýšené ohybové napětí. Umístění zářezu na špatné místo podél profilu ohybu pásu může změnit funkční reliéfní prvek na místo iniciace trhliny.
Vztah minimálního poloměru ohybu zde poskytuje vodítko. Pro danou tloušťku materiálu t existuje minimální vnitřní poloměr ohybu, pod kterým vnější vlákna překračují svou mez prodloužení a praskají. Když je poměr R/t malý (těsné ohyby), neutrální osa se výrazně posouvá dovnitř, někdy na 30-40 % tloušťky od vnitřního povrchu spíše než nominálních 50 %. Obtokový zářez umístěný v oblasti, kde dochází k tomuto těsnému -ohybu poloměru, musí počítat se zvýšeným namáháním vnějšího vlákna. Poloměr paty vrubu musí být dostatečně velkorysý, aby jeho vlastní koncentrace napětí nesložila ohybovou deformaci do bodu lomu.
V praktickém provedení lisování to znamená, že obtokové zářezy jsou nejlépe umístěny v plochých oblastech nosného pásu, daleko od jakéhokoli přirozeného ohýbání, ke kterému dochází, když se pás zvedá přes zvedáky nebo se ohýbá mezi lisovacími stanicemi. Když musí v blízkosti přechodu ohybu existovat vrub, jeho hloubka a poloměr paty vyžadují pečlivou specifikaci, aby se zabránilo tomu, že stav kombinovaného napětí překročí únavovou odolnost materiálu.
Kritickým parametrem je hloubka vrubu vzhledem k tloušťce materiálu. Zářez, který odstraňuje 30-50 % průřezu pásu-na okraji nosiče, vytváří dostatečné snížení ohybové tuhosti pro oddělení sousedních stanic. Zářez, který odstraní pouze 10-15 % průřezu, může být příliš mělký na to, aby smysluplně přerušil přenos síly a vytvořil tak oslabenou zónu bez funkčního přínosu. Naopak zářez přesahující 60 % šířky pásu snižuje tuhost podávání a může způsobit, že se nosič pod tlačnou silou podávacího mechanismu prohne.
Následující tabulka shrnuje klíčové parametry geometrie pro obtokový zářez kovové lisovací formy a technické zdůvodnění každé specifikace:
| Parametr geometrie | Typický rozsah | Inženýrské zdůvodnění |
|---|---|---|
| Hloubka zářezu | 30-50 % šířky nosiče | Musí dostatečně snížit-tuhost průřezu, aby se oddělily síly stanice. Příliš mělký neposkytuje žádnou úlevu; příliš hluboké narušuje integritu podávání proužků. |
| Šířka zářezu (ve směru pásu) | 1,0 t až 3,0 t (t=tloušťky materiálu) | Řídí délku zóny přechodu napětí. Širší zářezy vytvářejí delší poddajnou oblast, ale spotřebovávají více pásového materiálu a snižují účinnost rozteče podávání. |
| Úhel zářezu (zkosení boční stěny) | 0 stupňů až 30 stupňů od kolmice | Šikmé boční stěny snižují náhlost geometrického přechodu a snižují Kt ve vstupních bodech zářezu. Kolmé stěny vytvářejí ostřejší gradienty napětí pro agresivní oddělení. |
| Kořenový poloměr | 0,5t až 2,0t minimálně | Přímo řídí Kt v nejhlubším bodě. Menší poloměry koncentrují stres agresivněji, ale zvyšují riziko únavy. Větší poloměry rozkládají zatížení a prodlužují životnost nosiče za cenu méně lokalizovaného oddělení. |
| Poměr-k{1}}tloušťce | Liší se podle tažnosti materiálu | Určuje, zda kořen vrubu zůstává při cyklickém zatěžování v elastickém režimu nebo zda podléhá plastické deformaci, která vede k postupnému praskání. |
Každý z těchto parametrů spolupracuje s ostatními. Hluboký zářez s velkým poloměrem kořene může poskytnout stejnou efektivní hodnotu Kt jako mělčí zářez s užším poloměrem, ale vytváří různé geometrie deformačního pole a různý únavový výkon po dobu výroby. Rozhodnutí o návrhu lisování závisí na tom, která kombinace zajistí adekvátní oddělení stanice při zachování požadovaného objemu výroby bez praskání nosiče.
Tyto geometrické vztahy vám říkají, jak nastavit velikost obtokového vrubu pro daný stav napětí. Ale samotný materiál určuje, jak se ten zářez ve skutečnosti chová při zatížení. Tažné materiály redistribuují napětí prostřednictvím místní poddajnosti u kořene vrubu, čímž účinně otupují koncentraci v průběhu času. Křehké nebo-pevnostní materiály se nemohou redistribuovat tak snadno, takže -navržená hodnota Kt je mnohem přesnější předpovědí skutečného-výkonu. Vlastnosti materiálu v tahu, rychlost zpevňování a tažnost, to vše ovlivňuje, jak shovívavá nebo neúprosná bude daná geometrie vrubu v provozu.
Vlastnosti materiálu, které řídí rozměry vrubu
Geometrie vrubu, která funguje bezchybně v měkké oceli, může způsobit katastrofální praskání nosiče v nerezové oceli během několika tisíc zásahů. Stejná hloubka a poloměr kořene, které poskytují čisté oddělení v jednom materiálu, mohou způsobit buď nedostatečnou úlevu nebo předčasné únavové selhání v jiném materiálu. Vlastnosti materiálu nejsou ve specifikaci obtokového vrubu vedlejšími faktory. Jsou to hlavní hybatelé.
Chování obtokového vrubu dominují čtyři mechanické vlastnosti: pevnost v tahu, mez kluzu, procento prodloužení a exponent mechanického zpevnění (hodnota n-). Tyto společně určují, jak nosný pás reaguje na opakované cyklické zatížení u paty vrubu během postupné operace lisování.Výzkum robustních lisovacích procesůpotvrzuje, že materiálová charakteristika je nezbytná nejen pro formování geometrie dílu, ale pro každý článek výrobního řetězce, včetně spolehlivosti nosného pásu.
Zásady návrhu zářezů z měkké oceli a uhlíkové oceli
Lisování z uhlíkové oceli představuje nejshovívavější scénář pro návrh obtokového zářezu. Měkké oceli jako SPCC, SAE 1008 a SAE 1010 typicky nabízejí hodnoty prodloužení 28-42 % a střední pevnost v tahu v rozsahu 270-400 MPa. Tato vysoká tažnost se přímo promítá do tolerance pro hlubší zářezy. Materiál na kořeni vrubu může podstoupit lokalizovanou plastickou deformaci bez iniciace trhliny, protože má značnou rezervu tažnosti zbývající poté, co geometrie vrubu soustředí napětí.
Když pracujete s lisováním za studena válcované oceli v kategorii měkké oceli, relativně nízký poměr mezi průtažností-k-tahu (typicky 0,55-0,70) znamená, že obrobený materiál postupně tvrdne, jak se deformuje. To je ve skutečnosti výhodné u kořene zářezu. Jak se nosný pás ohýbá během každého lisovacího zdvihu, deformace kořene vrubu- mírně ztvrdne, čímž se zvýší jeho místní odolnost vůči další deformaci. Kalení se stabilizuje během prvních několika set cyklů a kořen vrubu dosáhne ustáleného stavu, kdy cyklické napětí zůstává elastické. Toto samostabilizační chování je důvodem, proč nosiče z měkké lisované oceli mohou tolerovat hloubku vrubů 40-50 % šířky nosiče bez únavových trhlin, a to i při objemech výroby přesahujících milion zásahů.
Index mechanického zpevnění pro měkkou ocel obvykle spadá mezi n=0.18 a n=0.24. Vyšší hodnoty n{2}} podporují rovnoměrnější rozložení deformace kolem vrubu, což znamená, že účinek koncentrace napětí je otupený, protože materiál povoluje a rozšiřuje deformační zónu směrem ven. Vyšší hodnota n- účinně snižuje realizovanou koncentraci napětí pod teoretickou Kt, což dává konstruktérům větší volnost ve specifikaci geometrie vrubu.
Aspekty hliníku a slitin mědi
Proces lisování hliníku zavádí jinou sadu omezení. Slitiny hliníku používané v progresivních zápustkách, běžně 5052-H32, 6061-T4 a 3003-H14, mají nižší pevnost ve smyku a nižší tažnost ve srovnání s měkkou ocelí. Vykazují také tendenci k zadření, kdy materiál přilne k povrchu razníku nebo lisovnice během stříhání. Toto oděrování vytváří drsné, nepravidelné povrchy vrubů s mikrotrhlinami, které působí jako přídavné látky zvyšující napětí mimo navrženou geometrii vrubu.
Nižší kapacita mechanického zpevnění hliníku (n{0}}hodnoty obvykle 0,08–0,16 v závislosti na tvrdosti) znamená, že kořen vrubu nemůže tak účinně redistribuovat napětí prostřednictvím místní poddajnosti. Kmen zůstává koncentrovaný, spíše než aby se šířil ven. Zkombinujte to s nižším limitem odolnosti hliníku proti únavě a získáte materiál, který vyžaduje konzervativnější provedení zářezů: mělčí hloubky, větší kořenové poloměry a hladší povrchové úpravy na zářezu.
Slitiny mědi, jako je C26000 (mosaz kazety), nabízejí lepší tažnost než hliník, ale představují svou vlastní výzvu. Mosazný materiál během počátečních fází deformace rychle tvrdne, pak rychlost kalení klesá. To znamená, že prvních několik tvářecích stanic v progresivní matrici může významně změnit vlastnosti nosného pásu v blízkosti obtokového zářezu a změnit jeho odezvu na únavu v průběhu dráhy pásu. Návrháři pracující se slitinami mědi musí počítat s kumulativním pracovním zpevněním nosiče, než se dostane do stanic s agresivními tvářecími operacemi.
Výzvy pro-vysokou pevnost oceli a nerezové oceli
Vysoce{0}}nízkolegované-oceli (HSLA) a pokročilé-oceli s vysokou pevností (AHSS) představují nejnáročnější scénář pro navrhování obtokových vrubů. Tyto materiály, včetně jakostí jako HSLA 340, DP 590 a DP 780, kombinují vysokou pevnost v tahu (500-900 MPa) se sníženým prodloužením (12–24 %). Vyšší pevnost znamená větší akumulaci elastické energie v pásu během tváření, což zesiluje prorážecí síly. Nižší prodloužení znamená menší toleranci vůči plastické deformaci v kořeni vrubu, než dojde k iniciaci trhliny.
Pro lisování ocelových plechů v kategorii vysoké-pevnosti musí být obtokové zářezy mělčí a mít výrazně větší kořenové poloměry. Tam, kde měkká ocel toleruje hloubku vrubu 45 % šířky nosiče s poloměrem paty 1,0 t, může ocel HSLA stejné tloušťky vyžadovat omezení hloubky na 25–35 % s poloměrem paty 1,5 t až 2,5 t. Snížená hloubka znamená méně agresivní oddělování stanic, což někdy nutí konstruktéra přidat nečinné stanice nebo použít několik mělčích zářezů v sekvenci místo jediného hlubokého zářezu.
Nerezové oceli, zejména austenitické jakosti jako 304 a 316, tento problém doplňují s extrémně vysokými rychlostmi mechanického zpevnění (n-hodnoty 0,40-0,55). To zní prospěšně na základě logiky z měkké oceli, ale účinek je odlišný při vysokých hodnotách n v kombinaci s vysokou pevností v tahu. Kořen vrubu tuhne během prvních několika lisovacích cyklů tak agresivně, že se stává lokálně křehkým. Materiál kolem vrubu se přemění z tvárného plechu na tvrzenou zónu s výrazně sníženým zbývajícím prodloužením. Následné cyklické zatěžování v tomto ztvrdlém kořeni vrubu iniciuje únavové praskání mnohem dříve, než by napovídaly vlastnosti sypkého materiálu.
To je důvod, proč nosiče progresivních zápustek z nerezové oceli vyžadují nejkonzervativnější geometrie vrubů: velkorysé poloměry kořene (2,0 t nebo větší), střední hloubky a v některých případech -uvolňující prvky, jako jsou sekundární odlehčovací otvory na konci vrubu, aby se zastavilo šíření trhliny dříve, než dosáhne kritických průřezů nosiče-.
| Typ materiálu | Relativní hloubka zářezu | Root Radius Guidance | Klíčová vlastnost určující rozhodnutí |
|---|---|---|---|
| Měkká ocel (SPCC, SAE 1008-1010) | 40-50 % šířky nosiče | 0,5t až 1,0t | Vysoká tažnost (28-42%) poskytuje velkou rezervu tažnosti u kořene zářezu |
| HSLA ocel (340-550 MPa třída) | 25-35 % šířky nosiče | 1,5t až 2,5t | Snížené prodloužení (12-22 %) omezuje toleranci plastické deformace před prasknutím |
| Pokročilá vysokopevnostní-ocel (DP 590-980) | 20-30 % šířky nosiče | 2,0t až 3,0t | Vysoká akumulovaná elastická energie kombinovaná s omezeným prodloužením; zvýšené síly prolomení- |
| Hliníkové slitiny (5052, 6061, 3003) | 30-40 % šířky nosiče | 1,5t až 2,0t | Nízká pevnost ve smyku a tendence k zadření vytvářejí nepravidelné vrubové povrchy; nízká únavová odolnost |
| Slitiny mědi (C26000, C51000) | 35-45 % šířky nosiče | 1,0t až 1,5t | Rychlé počáteční vytvrzování mění vlastnosti nosiče postupně prostřednictvím lisovacích stanic |
| Austenitická nerezová ocel (304, 316) | 25-35 % šířky nosiče | 2,0t až 3,0t | Extrémní rychlost zpevňování (n=0.40-0.55) způsobuje místní zkřehnutí v kořeni zářezu |
Základní princip spojující všechny tyto rodiny materiálů je stejný: charakteristiky mechanického zpevnění určují, kolik opakovaných ohybů může nosný pás tolerovat v blízkosti vrubu, než dojde k únavovému praskání. Materiál s vysokou tažností a mírným deformačním zpevněním (měkká ocel) se sám-stabilizuje v patě vrubu a dosahuje bezpečného ustáleného-deformačního cyklu. Materiál s nízkým prodloužením nebo extrémním zpevněním (AHSS, nerez) vyčerpá svou tažnost v kořeni vrubu během relativně malého počtu cyklů, což vyžaduje konzervativnější geometrii pro udržení cyklických deformací v elastickém režimu.
Toto chování-závislé na materiálu také vysvětluje, proč nemůže existovat jediná sada „standardních“ rozměrů obtokových zářezů. Každá specifikace vrubu musí odpovídat konkrétní zpracovávané slitině, tvrdosti a tloušťce. Kopírování geometrie vrubu z matrice z měkké oceli do aplikace oceli HSLA je jednou z nejčastějších příčin předčasného selhání nosiče při operacích s postupnou matricí.
Anizotropie materiálu přidává další vrstvu složitosti. Zde diskutované mechanické vlastnosti, pevnost v tahu, tažnost, mechanické zpevnění, nejsou v rámci plechu jednotné ve všech směrech. Směr válcování, příčný směr a diagonální orientace vytvářejí různé hodnoty. To, jak tato směrová variace interaguje s orientací obtokového zářezu, určuje, zda šíření trhliny sleduje předvídatelnou, ovladatelnou cestu nebo neočekávanou trajektorii, která ohrožuje integritu pásu.
Směr zrn a anizotropní tok materiálu
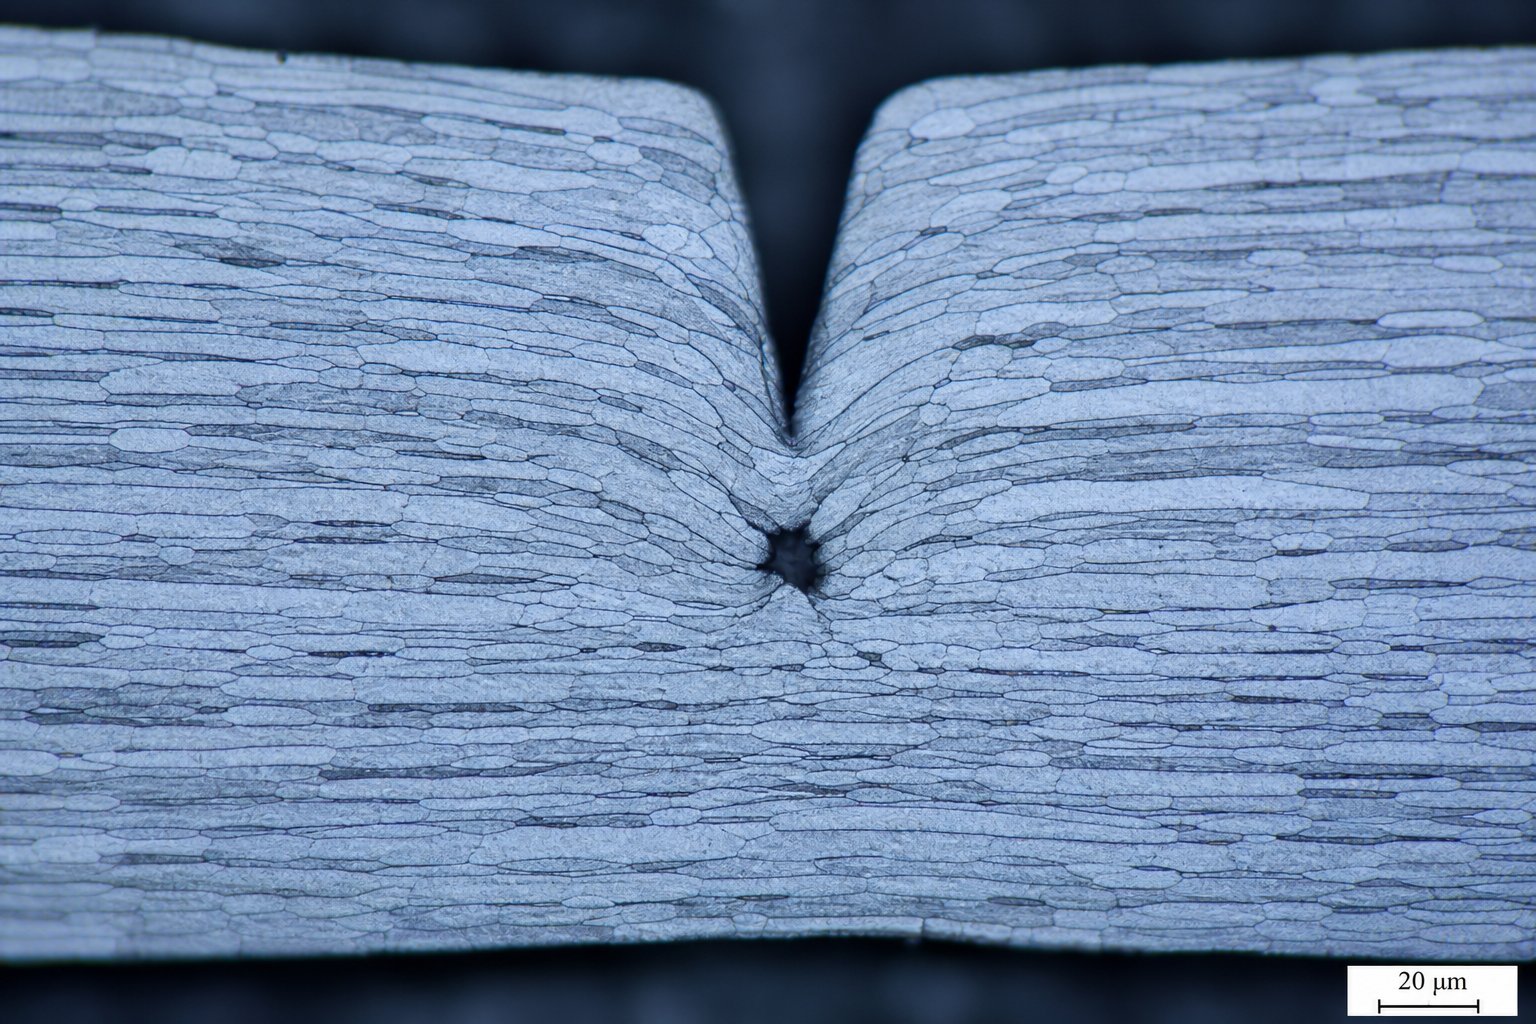
Plech není jednotný, na směru-nezávislý materiál. Během válcování na ocelárně se struktura krystalického zrna prodlužuje ve směru válcování a vytváří materiál, který odolává deformaci různě podle toho, kterým směrem jej tlačíte, táhnete nebo řežete. Tato směrová závislost, nazývaná anizotropie, přímo ovlivňuje, jak se chová obtokový vrub, jak se trhliny šíří od jeho kořene a jak kolem něj obtéká materiál během tvářecích operací.
Anizotropní chování a efekty směru odvalování
Při lisování plechu ze svitkového materiálu se pás vede přes progresivní matrici se směrem válcování vyrovnaným podél osy podávání. To znamená, že každý obtokový zářez vyříznutý do nosné hrany má pevný geometrický vztah ke struktuře zrna. Tento vztah není neutrální.Materiály se směrem zrn, které ovlivňují deformační chování, jsou považovány za anizotropnía tato vlastnost se liší podle slitiny. Ocel válcovaná za studena- vykazuje výrazné zrnitostní efekty, hliník vykazuje střední citlivost a měď je do značné míry izotropní.
Praktický důsledek je jasný. Lisovaný plech má vyšší pevnost v tahu a nižší tažnost ve směru válcování ve srovnání s příčným směrem. Mez kluzu se může mezi orientacemi lišit o 10-20 %. Pro obtokový vrub řezaný kolmo k okraji pásu, pole kořenového napětí vrubu interaguje s materiálem, který má na každé straně roviny trhliny různou odolnost vůči deformaci. Jeden směr se podvolí snadněji; druhý drží pevněji. Tato asymetrie mění, jak se deformační pole vyvíjí kolem vrubu při cyklickém zatěžování, a určuje, zda únavové trhliny rostou stabilním, předvídatelným způsobem nebo se odchylují do neočekávaných drah.
Orientace zářezu vzhledem ke struktuře zrna
Zvažte, co se děje na mikrostrukturální úrovni. Obtokový zářez orientovaný rovnoběžně se směrem zrn, což znamená, že jeho hloubka probíhá podél prodloužených hranic zrn, naráží na menší odpor vůči šíření trhlin. Samotné hranice zrn působí jako preferenční lomové dráhy. V této orientaci se může vrubová kořenová trhlina rozšiřovat podél oslabených intergranulárních rovin s relativně malou energií. Výsledkem je rychlejší růst trhliny, ale také předvídatelnější trajektorie trhliny, což může být výhodné, pokud s tím projektant počítá.
Zářez orientovaný kolmo ke směru zrn musí vést k prasklinám napříč zrny spíše než mezi nimi. To vyžaduje podstatně více energie a vytváří větší odolnost proti růstu trhlin, což je žádoucí výsledek pro dlouhou životnost nosiče. Kolmá orientace však také znamená, že vrub interaguje se spodní- osou protažení materiálu během tváření, což může způsobit neočekávané vzory toku materiálu během operací tažení. Materiál, u kterého očekáváte, že bude volně proudit do tvářecí dutiny, může bránit pohybu, protože reliéf vrubu bojuje s preferovaným směrem deformace zrna.
Během procesu lisování kovu v postupových operacích lisování se tažné a tvářecí stanice spoléhají na obtokové zářezy jako řízené body odlehčení, aby se zabránilo vrásnění, štěpení nebo nadměrnému ztenčování. Pokud orientace vrubu působí proti struktuře zrna, materiál nemusí proudit tak, jak bylo zamýšleno. K rozštěpení dochází, když deformace způsobí ztenčení materiálu nad bezpečné limity, a nesouosost zrn{2}}vrubů tyto deformace spíše soustředí, než aby je uvolnila. Inženýři musí při určování umístění obtokového zářezu vzít v úvahu orientaci pásu ve svitku vzhledem ke geometrii finální součásti.
Klíčové úvahy při hodnocení vlivu směru zrna na výkon vrubu obtoku:
- Orientace cívky vzhledem ke směru posuvu- Potvrďte, zda směr válcování probíhá rovnoběžně nebo kolmo k ose podávání pásu, protože to vytváří základní vztah mezi všemi zářezy a strukturou zrna.
- Dráha šíření trhlin kořene vrubu- Zářezy rovnoběžné se směrem zrn šíří trhliny rychleji podél hranic zrn; vruby kolmé na zrno odolávají růstu trhlin, ale mohou omezit tok materiálu během tváření.
- Citlivost-specifická pro materiál- Za studena-válcovaná ocel a nerezová ocel vykazují silné anizotropní účinky; za tepla-válcovaná ocel a měď jsou méně citlivé. Hliník spadá mezi, přičemž stav temperování ovlivňuje stupeň prodloužení zrna.
- Závažnost formování na sousedních stanicích- Vysoká-závažnost tažení nebo roztažení v blízkosti obtokového zářezu vyžaduje, aby byl reliéf zarovnán s preferovaným směrem toku materiálu, nikoli proti němu, aby se zabránilo lokalizovanému zužování nebo štěpení.
- Únavový život versus oddělovací kompromis- Zrnitost-paralelní zářezy se oddělují agresivněji, ale rychleji se unaví; kolmé zářezy-zrn vydrží déle, ale mohou vyžadovat větší hloubku k dosažení ekvivalentního odlehčení napětí.
- Efekty velikosti zrn- Jemnější-zrnité materiály odolávají šíření trhlin rovnoměrněji bez ohledu na orientaci, zatímco hrubozrnné materiály-zesilují směrové rozdíly v chování při lomu.
Řešení pro návrháře nástrojů je jasné. Geometrii vynechání vrubu nelze zadat izolovaně od orientace pásu. Stejná hloubka zářezu a poloměr kořene se budou chovat odlišně v závislosti na tom, zda je zarovnána se strukturou zrna nebo přes ni. Tato interakce mezi geometrií vrubu a anizotropií materiálu musí být vyhodnocena spolu s rozhodnutími o uspořádání pásu, která určují, kde jsou vruby umístěny vzhledem k vodicím otvorům, šířkám nosiče a tvářecím stanicím v průběhu progresivní matrice.
Progresivní integrace rozvržení pásků a design kompromisů
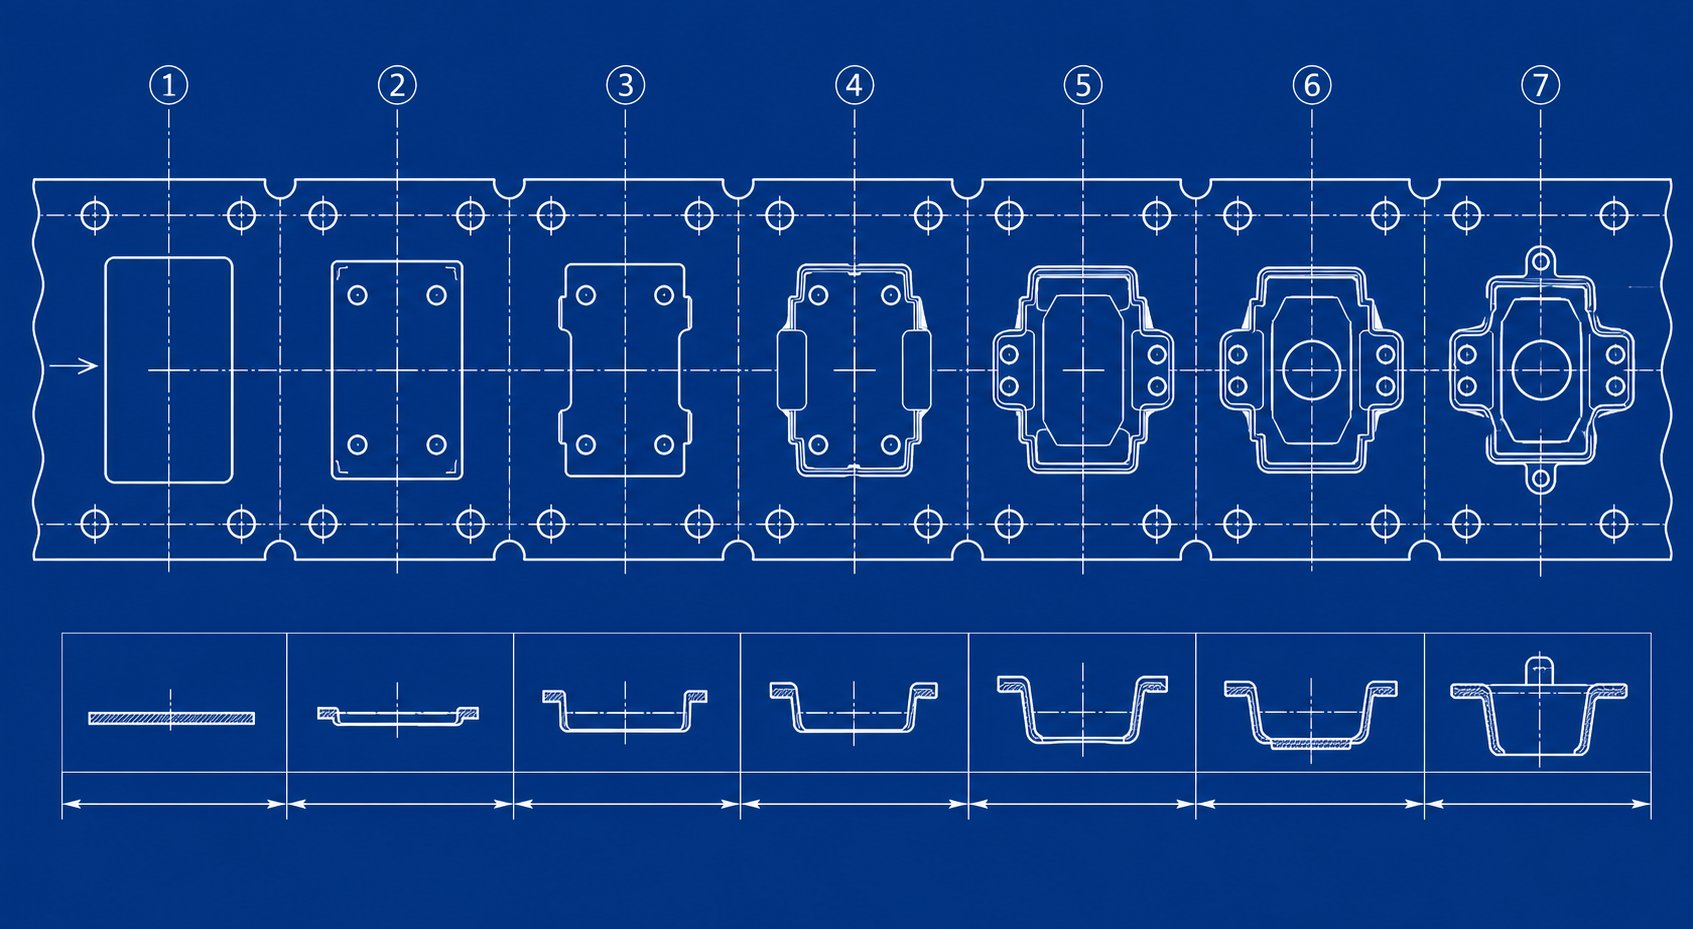
Obtokové zářezy neexistují ve vakuu. Sdílejí pás s pilotními otvory, nosnými pásy, nečinnými stanicemi, tvarovacími prvky a oříznutými{1}}záložkami, přičemž všechny soutěží o stejnou omezenou nemovitost. Účel obtokových zářezů v lisovnicích lze realizovat pouze tehdy, když jejich umístění respektuje integrovaný systém uspořádání pásu. Dokonale dimenzovaný zářez ve špatném umístění vzhledem k vodicímu otvoru nebo linii ohybu vytváří více problémů, než řeší.
Obejití umístění zářezu v systémech rozvržení pásů
V každém progresivním lisovacím nástroji a designu lisovnice definuje rozvržení pásu sekvenci operací, které musí být přesně koordinovány. Každá stanice aplikuje síly, které interagují přes nosný pás. Aplikace pro tváření plechů s obtokovými zářezy umísťují tyto reliéfní prvky mezi stanice, kde je nejvíce potřeba oddělování síly, typicky mezi těžkou děrovací nebo děrovací stanici a stanici pro přesné tvarování nebo tažení po proudu.
Rozhodnutí o umístění musí zohledňovat několik sousedních prvků současně. Pilotní otvory, které poskytují referenční polohu pásu na každé stanici, vyžadují kolem sebe stabilní materiál. Obtokový zářez umístěný příliš blízko vodicímu otvoru oslabuje okolní materiál, což způsobuje, že se otvor prodlužuje při podávacím zatížení a ničí přesnost registrace. Průmyslová praxe udržuje minimální vzdálenost 2-3násobku tloušťky materiálu mezi hranicí zářezu a nejbližší hranou vodícího otvoru.
Nečinné stanice, běžné u složitých progresivních lisů, poskytují přirozená místa pro obtokové zářezy. Tyto stanice nevykonávají žádnou tvarovací práci, takže nosný pás na tomto místě nenese žádné zatížení související s procesem-nad rámec podávací síly. Umístění zářezu do nečinné stanice znamená, že zmenšený průřez-vystačí pouze s podáváním zátěže, nikoli kombinovanou zátěží-plus-formováním. To je také relevantní voptimalizace rozložení pásu, kde inženýři vyvažují sílu nosiče a využití materiálu na každé stanici.
Technické kompromisy ve specifikaci hloubky a šířky
Základní kompromis je jednoduchý, ale je obtížné jej optimalizovat: příliš mělký zářez poskytuje nedostatečné uvolnění napětí a nedokáže oddělit sousední stanice, zatímco příliš hluboký zářez ohrožuje integritu pásu a přesnost podávání skrz matrici. Mezi těmito extrémy leží funkční okno, které se u každé aplikace liší.
Mělký zářez, který odstraňuje pouze 15-20 % šířky nosiče, stěží přerušuje cestu přenosu síly. Zbývající průřez si zachovává dostatečnou tuhost, aby přenášel proskakovací síly a tvarovací zatížení mezi stanicemi téměř nezmenšený. Zářez existuje geometricky, ale nepřináší žádné mechanické výhody. Zbytečně jste spotřebovali šířku proužku.
Příliš hluboký zářez, který ubírá 60 % nebo více šířky nosiče, dramaticky snižuje odolnost pásu proti vybočení při kompresním zatížení-ve směru posuvu. Když podavač tlačí pás dopředu, oslabená část se zhroutí nebo vychýlí do strany, spíše než aby přenášela pohyb na následné stanice. Výsledkem je nekonzistentní sklon, vychýlení pilota a potenciální poškození matrice. Tento scénář se zhoršuje v aplikacích přenosového ražení, kde si pás musí zachovat tuhost přes delší nepodporované rozpětí mezi lisovacími stanicemi.
Pochopení negativních a pozitivních obtokových zářezů v lisovacích nástrojích pro tváření plechu objasňuje možnosti návrháře. Negativní obtokové zářezy odstraňují materiál z okraje nosiče a vytvářejí lokalizovanou flexibilitu. Zmenšují plochu průřezu nosiče{2}} a ohybovou tuhost v tomto bodě, což umožňuje sousedním stanicím se nezávisle deformovat. Pozitivní obtokové zářezy fungují opačně: přidávají materiál nebo nechají vyčnívající výstupek na okraji pásu, aby se vytvořilo lokální vyztužení. Adoraz náběhu a ohybunapříklad vytváří dolů směřující přírubu, která vyztužuje unašeč a napomáhá podávání a současně poskytuje pevnou referenční doraz. Každý typ slouží odlišnému mechanickému účelu v rámci stejného rozložení pásu.
Interakce s pilotními otvory a šířkou nosiče
Šířka nosiče určuje, kolik materiálu je k dispozici pro tuhost podávání a odlehčení zářezu. Úzký nosič, 3-}5 mm široký, neponechává téměř žádný prostor pro smysluplnou hloubku zářezu, než se zbývající vaz zeslábne na spolehlivé podávání. Širší nosiče, 8-12 mm nebo více, poskytují konstruktérům větší flexibilitu při specifikaci hlubších zářezů při zachování dostatečného zbytkového průřezu pro stabilní podávání. Uspořádání jevištních nástrojů ve vícepolohových zápustkách často vyžaduje širší nosiče specificky pro umístění jak vodicích otvorů, tak obtokových zářezů bez interference.
Postupný rozhodovací proces pro specifikaci parametrů obtokového zářezu v novém progresivním designu matrice sleduje logickou inženýrskou sekvenci:
- Identifikujte-kritické hranice stanice- Určete, které sousední stanice vytvářejí nejproblematičtější silové spojení, na základě náročnosti tváření, velikosti-prolomení a požadavků na tok materiálu.
- Určete šířku nosiče a umístění vodicích otvorů- Nejprve definujte konstrukční rámec pásu a zajistěte, aby každý pilotní prvek obklopoval adekvátní materiál, aby byla zajištěna poziční stabilita při podávání zatížení.
- Vyberte typ zářezu na základě mechanické potřeby- Vyberte záporné zářezy, kde je vyžadována flexibilita a oddělení, nebo kladné zářezy, kde je prioritou lokalizované vyztužení a řízení posuvu.
- Určete hloubku vrubu z vlastností materiálu- Použijte pokyny pro konkrétní hloubku- materiálu (popsané v předchozí diskuzi o vlastnostech materiálu) a stanovte počáteční hloubku, která vyvažuje oddělení proti únavové životnosti nosiče.
- Zadejte poloměr kořene pro cílovou únavovou životnost- Přizpůsobte poloměr kořene očekávanému objemu výroby a chování materiálu při zpevňování, používejte větší poloměry pro velkoobjemové nebo vysokopevnostní aplikace.
- Ověřte vzdálenost od sousedních prvků- Ujistěte se, že hranice vrubu zachovává minimální vzdálenosti od vodicích otvorů, ohybových čar a hranic tvarovacích prvků, aby se zabránilo překrývání pole napětí.
- Ověřte integritu podávání proužků- Zkontrolujte, zda zbývající průřez nosiče- v místě zářezu odolá vybočení působením tlačné síly podavače bez bočního vychýlení nebo kolísání sklonu.
Tato sekvence zajišťuje, že účel formování plechu s obtokovými zářezy je splněn v rámci omezení celého systému rozvržení pásu. Každý krok navazuje na předchozí a přeskočení jakéhokoli kroku riskuje vytvoření zářezu, který buď selže v plnění své oddělovací funkce, nebo zavede do pásu nový režim selhání.
Rozhodnutí učiněná zde na úrovni rozvržení se přímo promítají do měřitelných výsledků na tiskovém parketu. Geometrie vrubu ovlivňuje nejen odpojení stanice a přesnost podávání, ale také vzory tvorby otřepů, směr lomu ve smyku a interakci mezi vůlí děrování-k{2}}zápustce, což vše určuje kvalitu konečného dílu.
Aplikace prvních principů na praktická rozhodnutí o návrhu vrubu
Geometrie rozvržení pásu, vlastnosti materiálu a teorie koncentrace napětí se sbíhají v jediném bodě: v okamžiku, kdy zadáte kótu vrubu do výkresu návrhu formy. Vše, co bylo dosud probráno, poskytuje odůvodnění. Tato část převádí toto uvažování do rozhodnutí, která můžete obhajovat při kontrole návrhu, odstraňovat problémy na tiskové konferenci a jasně sdělit svým partnerům v oblasti lisovacích nástrojů.
Od teorie k praxi v rozhodování o velikosti vrubů
Strukturovaný inženýrský přístup funguje takto. Nejprve definujte problém: jaké síly působí na nosný pás na dané hranici stanice a jaké chování materiálu omezuje schopnost pásu absorbovat tyto síly bez rozměrového zkreslení? Za druhé, určete princip: řízený odlehčovací prvek modifikuje stav místního napětí soustředěním napětí v obětované zóně, oddělováním sousedních stanic, takže každá tvářecí operace probíhá nezávisle. Za třetí, aplikujte na návrh: určete hloubku zářezu, šířku a poloměr kořene pomocí -pokynů specifických pro daný materiál a vztahů koncentrace napětí, které jsme popsali dříve, a poté ověřte, zda zbývající průřez nosiče- podporuje stabilní podávání.
Mnoho konvencí obchodu{0}}kóduje skutečnou fyziku, ale některé přežily svůj původní kontext. Zde jsou běžná pravidla a věda za nimi:
- "Použijte hloubku zářezu rovnou polovině šířky nosiče."- Ověřeno pro měkkou ocel při středních objemech výroby. 50% hloubka poskytuje agresivní oddělení a vysoká tažnost měkké oceli to podporuje. Odpor pro HSLA a nerezové oceli, kde 50% hloubka vyčerpává tažnost u kořene vrubu během tisíců cyklů.
- "Vždy přizpůsobte šířku zářezu tloušťce materiálu."- Rozumný výchozí bod. Věda potvrzuje, že šířka vrubu 1,0 t až 1,5 t vytváří účinnou zónu přechodu napětí pro většinu materiálů. Širší zářezy (2,0 t-3,0 t) jsou oprávněné, když je náročnost tváření na sousedních stanicích vysoká a je potřeba delší vyhovující oblast.
- "Ostré-rohové zářezy fungují dobře, pokud vám dochází-uhlíková ocel."- Částečně ověřeno. Tažnost měkké oceli otupuje ostré kořeny vrubů prostřednictvím místní poddajnosti a snižuje efektivní Kt během prvních několika stovek zásahů. Ale i u měkké oceli urychluje poloměr kořene pod 0,5 t únavu při objemech nad 500 000 dílů. Věda říká, že vždy specifikujte minimální poloměr.
- "Pokud se pás podává v pořádku, zářez je dostatečně hluboký."- Rozpor. Stabilita posuvu jen potvrzuje, že si nosič zachovává dostatečnou tuhost. Neříká nic o tom, zda zářez skutečně odděluje síly stanice. Pás se může perfektně podávat a přitom stále přenášet-zátěž, která snižuje rozměrovou přesnost na stanicích po proudu.
- "Přidejte zářez všude tam, kde vidíte zvedání pruhů."- Částečně ověřeno. Zvednutí pásu indikuje přenos síly mezi stanicemi a zářez jej může utlumit. Ale hlavní příčinou může být neadekvátní tlak stěrače nebo nesprávné načasování zvedáku spíše než chybějící geometrie reliéfu. Diagnostikujte před řezáním.
Obejití vlivu vrubu na tvorbu otřepů a kvalitu dílu
Zde je souvislost, kterou mnoho inženýrů přehlíží: obtokové zářezy ovlivňují výšku otřepů na hotových dílech. Když střižník stříhá pásem, vzor lomu závisí na tom, jak se napětí rozděluje skrz materiál v okamžiku proražení.Variace otřepů v postupových operacích s matricíčasto vede zpět k nekonzistentním napěťovým stavům v zóně řezu spíše než k samotné vůli. Obtokový zářez umístěný v blízkosti vyřezávací nebo děrovací stanice mění pole zbytkového napětí v řezaném materiálu. Pokud tento změněný stav napětí změní způsob, jakým razník zabírá s plechem, posune se poměr smyku-k-lomu a s tím se změní i výška otřepu.
Konkrétně, obtokové vruby, interakce při vytváření otřepů, fungují takto: vrub bezprostředně před řezací stanicí může zmírnit zbytkové tlakové napětí v pásu, což umožňuje, aby razník vstoupil do materiálu čistěji a vytvořil konzistentnější řezaný pás. Naopak, špatně umístěný vrub může způsobit tahové zbytkové napětí v řezné zóně, což způsobí předčasné prasknutí materiálu a zvýšení výšky otřepů na straně vylamování. Fyzika obrábění kovů ukazuje, že přibližně jedna-třetina řezné hrany je smykem (leštěná zóna) a dvě-třetiny jsou lomy u nízkouhlíkové oceli se správnou vůlí. Cokoli, co posune tento poměr, včetně zbytkového napětí ze sousedních obtokových vrubů, změní kvalitu hrany.
Pro přesné výsledky lisování je třeba společně zvážit pole vůlí děrování-k-vrubu a obcházení vrubových napětí. Vůle určuje úhel, pod kterým se lomové trhliny šíří od hran razníku a zápustky směrem k sobě. Zbytkové napětí z blízkého vrubu bypassu předpětí, které způsobí úhel šíření trhliny. Pokud se napětí vyvolané vrubem- srovná s geometrií vůle, trhliny se čistě setkají a otřepy zůstanou minimální. Pokud jsou v konfliktu, dráhy lomu se posunou, čímž vznikne nerovný okraj se zvýšeným otřepy. Na lisovacím lisu běžícím vysokou rychlostí se tato interakce stává výraznější, protože dynamické síly zesilují jakoukoli asymetrii pole napětí.
Cílem zde není přidávat složitost samo o sobě. Má dát inženýrům slovní zásobu a zdůvodnění, jak s důvěrou komunikovat specifikace lisovacích nástrojů. Když zadáte obtokovou hloubku vrubu 35 % s poloměrem kořene 1,5 t umístěným 3 t od nejbližší řezací stanice, měli byste být schopni vysvětlit proč: protože tato geometrie poskytuje adekvátní oddělení stanice pro jakost materiálu bez zavádění zbytkového napětí, které by změnilo vzory smykového lomu při sousedních řezných operacích. To je rozdíl mezi specifikací založenou na vědě a specifikací založenou na naději.
Tyto principy platí za kontrolovaných podmínek, ale velkoobjemová produkce přináší kumulativní účinky, které analýza jednoho- požadavku na server nedokáže předvídat. Opakované cyklování, progresivní opotřebení matrice a tepelná roztažnost posouvají stav napětí v průběhu času a odhalují, zda návrh obtokového vrubu má adekvátní rezervu nebo zda pracuje na okraji své obálky výkonu.
Skutečné{0}}světové indikátory a diagnostická aplikace
Kontrolované podmínky během zkoušení kostek jen zřídka odhalí celý příběh. Návrh obtokového zářezu může bez problémů přežít padesát vzorků, ale proces lisování kovů v automobilech vyžaduje miliony cyklů při nepřetržitém tepelném zatížení, postupném opotřebení a proměnlivosti svitku materiálu. Velko-objemová výroba je místo, kde se neadekvátní design zářezu projevuje nikoli jako náhlé katastrofické selhání, ale jako pomalý posun směrem k nestabilitě, která se projevuje zmetkovitostí, rozměrovým rozptylem a neplánovanými prostoji.
Vysoká{0}}produkce a kumulativní stresové účinky
Při průmyslovém lisování kovů pro automobilové držáky, kryty konektorů a konstrukční výztuhy běžně překračují rychlosti lisu 200 zdvihů za minutu. Při tomto tempu se nosný pás ohýbá v každém místě obtokového zářezu stokrát za minutu. Během výrobní série 500 000 dílů prošel kořen vrubu svým rozsahem napětí půl milionukrát. Jakákoli geometrie vrubu pracující blízko prahu únavy se začne zhoršovat nikoli po jedné směně, ale postupně během dnů a týdnů výroby.
Kumulativní efekt se řídí předvídatelným vzorem. Nejprve se mikro-trhliny iniciují v kořeni vrubu, kde je faktor koncentrace napětí nejvyšší. Tyto praskliny jsou při běžné kontrole pouhým okem neviditelné. Za druhé, trhliny se postupně šíří s každým zdvihem lisu, čímž se zmenšuje účinný průřez nosiče- v zářezu. Za třetí, oslabený nosič ztrácí tuhost, což umožňuje, aby se přenos síly mezi stanicemi-na{7}}stanici postupně zvyšoval. Za čtvrté, rozměrový posun se objevuje v dokončených kovových lisovacích součástech, jak se oddělovací efekt snižuje.
Tato sekvence vysvětluje, proč automobilové lisovací nástroje z vysokopevnostní oceli- často produkují přijatelné díly pro prvních 100 000 zásahů a poté se objevují problémy s progresivní kvalitou. Kořen vrubu vyčerpává svou únavovou životnost. Věda o koncentraci napětí a chování při zpevňování, která byla popsána dříve, předpovídá tuto časovou osu s přiměřenou přesností, pokud jsou známy únavové vlastnosti materiálu a skutečná hodnota Kt.
Problém zhoršují tepelné účinky. Při vysokých rychlostech lisování dochází k postupnému nárůstu teploty razníku v důsledku opakovaného třecího a deformačního zatížení a toto teplo vede do pásu. Nosný pás běžící o 10-15 stupňů Celsia nad okolní teplotou v místě obtokového zářezu má mírně změněnou mez kluzu a prodloužení. Okraje navržené do geometrie vrubu při pokojové teplotě se zmenšují tepelným zatížením, což potenciálně tlačí kořen vrubu do oblasti plastické deformace během každého cyklu, místo aby zůstalo elastické.
Diagnostické indikátory neadekvátního návrhu obtokového zářezu
Zkušení operátoři lisu často odhalí problémy s obtokovými vruby dříve, než to udělají inspektoři kvality, protože symptomy se projevují spíše jako změny v chodu matrice než okamžité rozměrové vady. Následující pozorovatelné příznaky na tiskovém parketu indikují problémy s obtokovým zářezem:
- Zvedání pásu mezi stanicemi- Nosný proužek se po silném zaslepení nebo proražení zvedne z povrchu matrice, což naznačuje, že proskakovací- síly se přenášejí nedostatečně hlubokým zářezem, než aby byly absorbovány lokálně.
- Nekonzistentní rozměry dílu na tvářecích stanicích- Rozměrové rozpětí se v průběhu výrobní série postupně zvyšuje, což naznačuje, že tuhost nosného pásu ve vrubu se mění v důsledku růstu únavové trhliny nebo že vrub nikdy neposkytoval dostatečné oddělení pro začátek.
- Stříhání nebo ohýbání vodicího čepu- Pilotní kolíky jsou vystaveny bočnímu zatížení, pro které nebyly navrženy, protože nesprávná registrace pásu způsobená nestabilitou podávání-zářezu nutí piloty opravovat poziční chyby přesahující jejich kapacitu.
- Progresivní praskání hran v místech zářezů- Viditelné trhliny táhnoucí se od paty vrubu směrem ke středu nosiče, což naznačuje, že poloměr paty vrubu je příliš úzký pro daný druh materiálu nebo že hloubka vrubu přesahuje to, co může únavová odolnost materiálu unést při daném objemu výroby.
- Vybočení pásu během posuvu- Nosič se zhroutí bočně v místě zářezu, když podavač tlačí proužek dopředu, což znamená, že zbývající vaz po hloubce zářezu je příliš úzký na to, aby odolal zatížení tlakovým podáváním bez vybočení.
- Dimenzionální posun stanice-do{1}}stanice jedním směrem- Části ve stanicích po proudu se konzistentně posouvají ve stejném směru, což naznačuje, že tok materiálu sousedním obtokovým zářezem je asymetrický kvůli nesouososti směru zrna nebo nerovnoměrné geometrii zářezu na protilehlých hranách nosiče.
- Zrychlené opotřebení matrice na stanicích sousedících se zářezy- Tváření břitových destiček nebo vysekávání v blízkosti obtokového vrubu se opotřebovává rychleji, než se očekávalo, protože vrub nedokáže oddělit síly a přenáší do těchto stanic opakovaná rázová zatížení.
Každý z těchto příznaků mapuje zpět ke konkrétním vědeckým principům. Odstraňte body zvednutí pásu, aby nedocházelo k-přiměřenému útlumu, což je problém s hloubkou zářezu. Poškození vodícího kolíku vede k nestabilitě podávání, problém s tuhostí nosiče. Praskání hran odhaluje únavové selhání v kořeni vrubu, což je nesoulad geometrie-s-materiálem. Diagnostická cesta funguje zpětně od pozorovatelného příznaku k základnímu parametru, který vyžaduje úpravu.
Když nástrojař narazí na nekonzistentní rozměry na lisovaném kovovém dílu vyrobeném v progresivní matrici, první otázkou by nemělo být, zda je tvářecí razník opotřebený. Mělo by to být, zda obtokový zářez před touto stanicí stále plní svou oddělovací funkci.Základní principy odstraňování závadzdůraznit, že díly musí být přesně umístěny a řádně drženy předtím, než dojde k jakékoli tvarovací práci. Zhoršený obtokový zářez podkopává oba tyto předpoklady tím, že umožňuje silové propojení mezi stanicemi, které deformuje polohu pásu a uvolňuje přídržný tlak nerovnoměrně.
Diagnostický přístup k problémům s kvalitou kovových lisovaných dílů má logickou sekvenci. Nejprve zkontrolujte kořen vrubu pod zvětšením, zda nedošlo k iniciaci únavové trhliny. Jsou-li přítomny trhliny, je třeba zvýšit poloměr kořene nebo snížit hloubku zářezu pro použitý materiál. Za druhé, změřte skutečný průhyb proužku v zářezu během pomalého-cyklu lisování. Pokud se nosič viditelně ohýbá za elastické zotavení, zbývající průřez-je nedostatečný nebo materiál v daném místě opracovaně-ztvrdnul nad svou užitečnou tažnost. Za třetí, porovnejte prodloužení vodícího otvoru před a za zářezem. Oválné vodicí otvory ve tvaru- po proudu označují, že zářez neabsorbuje přenášené síly a pás se na dané stanici registruje mimo střed.
Údaje o produkci tato pozorování potvrzují. Ve velkoobjemových-programech lisovaných kovových dílůprogresivní selhání matrice zřídka pocházejí z jediné poškozené součásti. Většina problémů se postupně vyvíjí v důsledku hromadění opotřebení, nestability pásu a tepelných účinků během nepřetržité výroby. Degradace vrubu bypassu se řídí stejným vzorem. Zářez neselže náhle. Postupně ztrácí účinnost a následné příznaky se objevují dlouho předtím, než se základní příčina stane vizuálně zřejmou.
Pro inženýry, kteří používají lisovací lisy pro automobilový průmysl s objemem výroby přesahujícím 500 000 dílů ročně, zabraňuje proaktivní kontrola vrubů v definovaných intervalech{2}} počtu zdvihů postupnému poklesu ze stabilní výroby do hromadění zmetků. Věda poskytuje rámec: znát křivku únavy materiálu, vypočítat skutečnou hodnotu Kt na kořeni vrubu, odhadnout počet cyklů do iniciace trhliny a naplánovat kontrolu před dosažením této prahové hodnoty. Takto se znalost prvních-zásad promítá do spolehlivosti výrobních podlah pro každou součást lisování kovů, kterou matrice vyrábí.
Inženýrský-návrh vynechání zářezu pro dokonalou produkci
Diagnostické symptomy na tiskové ploše potvrzují to, co věda předpovídá: specifikace obtokových zářezů musí být zakořeněny v kvantifikovatelné mechanice, nikoli zděděné konvenci. Principy koncentrace napětí, anizotropie materiálu a řízené geometrie reliéfu tvoří koherentní rámec, který platí pro každou raznici bez ohledu na složitost dílu nebo objem výroby.
Klíčové inženýrské zásady pro specifikaci obtokového zářezu
Tři pilíře podporují každé rozhodnutí o vynechání zvuku v kovových lisovacích nástrojích:
- Rozložením napětí se řídí geometrie vrubu- Kořenový poloměr, hloubka a šířka určují faktor koncentrace napětí v bodě reliéfu. Dimenzování těchto parametrů vůči křivce únavy materiálu zajišťuje, že vrub přežije objem výroby bez iniciace trhlin.
- Anizotropie materiálu určuje orientaci- Směr zrnitosti vzhledem k zarovnání vrubu řídí chování při šíření trhlin a vzory toku materiálu. Ignorování směru válcování při specifikaci umístění zářezu přináší nepředvídatelné lomové dráhy, které podkopávají spolehlivost nosiče.
- Řízené odlehčení izoluje síly stanice- Zářez musí dostatečně snížit tuhost nosiče, aby oddělil sousední stanice a zároveň zachoval dostatečný průřez-pro stabilní podávání. Tato rovnováha je specifická pro materiál, -tloušťku a -objem- výroby.
Tyto principy společně nahrazují hádání inženýrským zdůvodněním. Návrhář zápustek, který rozumí tomu, proč 35% hloubka vrubu s poloměrem kořene 1,5 t funguje pro ocel HSLA, může s jistotou přizpůsobit tuto specifikaci, když se změní kvalita materiálu, tloušťka nebo náročnost tváření. Tato přizpůsobivost je skutečnou hodnotou vědecky-designu raznic a ražení: přizpůsobuje se novým aplikacím, aniž by vyžadovalo nové kolo{5}}a-testování pomocí pokusů a omylů.
Když jsou specifikace obtokového vrubu odvozeny z teorie koncentrace napětí, údajů o únavě materiálu a analýzy anizotropního toku, a nikoli pouze podle tradice dílenského-podlahy, každá součást raznice v rozložení pásu plní svou zamýšlenou funkci po celý životní cyklus výroby.
Partnerství se specializovanými zdroji pro návrh lisovacích nástrojů
Převedení těchto principů do produkčních-nástrojů vyžaduje více než jen teoretické znalosti. Vyžaduje to zkušenosti s tím, jak komponenty lisovacích nástrojů interagují v reálných podmínkách lisu, napříč různými materiály a v objemech, kde kumulativní efekty odhalují každou okrajovou volbu designu. Inženýři pracující na složitých progresivních lisovacích nástrojích s kritickými požadavky na obtokové vruby těží z partnerství se specialisty na nástroje, kteří spojují vědu a realitu obchodů-.
Při hodnocení přehledu společnosti pro lisování kovů hledejte partnery, kteří prokazují plynulost jak v technických základech, tak v praktických omezeních výroby lisovacích lisů.YICHENpropojuje nástrojové inženýry s vlastními řešeními lisovacích nástrojů, kde se návrh obcházení vrubů, řízení toku materiálu, správa otřepů a optimalizace vůlí považují za integrované technické problémy, nikoli za izolovaná rozhodnutí o vysekávání-a{1}}zápustkách. Jejich přístup k zápustkám a lisování odráží stejné první-principy metodologie popsané v tomto článku: definovat stav napětí, přizpůsobit geometrii chování materiálu a ověřit prostřednictvím výrobních dat.
Cesta vpřed pro každého inženýra specifikujícího obtokové zářezy je jasná. Založte svá rozhodnutí na mechanice koncentrace stresu a materiálové odezvy. Ověření pomocí diagnostického pozorování na tiskové konferenci. A když aplikace vyžaduje odborné znalosti nad rámec vašich současných nástrojů, zapojte partnera, jehož konstrukční hloubka odpovídá složitosti vašich požadavků na design lisovacích nástrojů.
Často kladené otázky o obtokových zářezech v lisovacích nástrojích
1. K čemu slouží obtokové zářezy v postupových lisovacích nástrojích?
Obtokové zářezy slouží třem základním mechanickým funkcím v progresivních lisovacích nástrojích. Řídí tok materiálu vytvářením bodů reliéfu, které umožňují deformaci plechu bez nadměrného omezení ze strany sousedních stanic. Přerozdělují smykové napětí pryč od kritických oblastí tváření, aby se zabránilo lokalizovanému selhání. A omezují-síly, které způsobují zvedání pásků a chybné{4}}podávání. V podstatě fungují jako uměle vytvořené hranice napětí, které izolují deformační zóny, takže každá stanice pracuje nezávisle, aniž by poškozovala sousední prvky.
2. Jak určíte správnou hloubku obtokového zářezu pro různé materiály?
Hloubka zářezu je primárně řízena procentem prodloužení materiálu a chováním při mechanickém zpevňování. Měkká ocel s 28-42% prodloužením toleruje hloubky 40-50% šířky nosiče, protože její rezerva tažnosti zabraňuje iniciaci trhliny v kořeni vrubu. Vysokopevnostní oceli se sníženou tažností (12-24 %) vyžadují mělčí hloubky 20-35 % s většími poloměry kořene. Hliníkové slitiny potřebují 30-40% hloubku s velkými poloměry kvůli nízké únavové odolnosti a sklonu k zadření. Nerezová ocel vyžaduje nejkonzervativnější přístup (25-35% hloubka, poloměr kořene 2,0 t nebo větší), protože její extrémní rychlost mechanického zpevňování způsobuje lokální křehnutí na kořeni vrubu.
3. Jaký je rozdíl mezi kladnými a zápornými obtokovými zářezy?
Negativní obtokové zářezy odstraňují materiál z okraje nosného pásu a vytvářejí lokalizovanou flexibilitu, která umožňuje sousedním stanicím se nezávisle deformovat. Snižují plochu průřezu-a ohybovou tuhost v tomto bodě. Pozitivní obtokové zářezy fungují opačným způsobem přidáním materiálu nebo ponecháním vyčnívajícího poutka na okraji pásu, aby se vytvořilo místní vyztužení. Negativní zářezy se používají tam, kde je potřeba oddělení síly mezi stanicemi, zatímco pozitivní zářezy se používají tam, kde řízení posuvu a tuhost nosiče vyžadují zesílení na konkrétních místech.
4. Jak ovlivňuje směr zrna výkon obtokového vrubu v plechu?
Plech vykazuje anizotropní vlastnosti v důsledku prodloužení zrna během válcování. Obtokový zářez orientovaný rovnoběžně se směrem zrn šíří trhliny snadněji podél hranic zrn a nabízí agresivní oddělování, ale kratší únavovou životnost. Vrub kolmý ke směru zrna odolává růstu trhlin, ale může omezit tok materiálu během tvářecích operací. Za studena-válcovaná ocel a nerezová ocel vykazují silné anizotropní účinky, zatímco za tepla-válcovaná ocel a měď jsou méně citlivé. Inženýři musí potvrdit orientaci cívky vzhledem k ose podávání a přizpůsobit umístění zářezu náročnosti tváření na sousedních stanicích.
5. Jaké jsou známky neadekvátního návrhu obtokového zářezu během výroby?
Mezi pozorovatelné symptomy patří zvedání pásu mezi stanicemi po těžkých zaslepovacích útocích, postupné zvyšování rozměrového rozptylu na tvářecích stanicích, střih pilotního kolíku v důsledku nesprávné registrace pásu, viditelné praskání okraje vycházející z kořenů vrubů, vybočení pásu během posuvu a zrychlené opotřebení matrice ve stanicích sousedících s vruby. Každý příznak se mapuje ke konkrétnímu technickému parametru: zvedání pásu indikuje nedostatečnou hloubku zářezu, stopy poškození pilota na nestabilitu podávání a praskání hran odhaluje nesoulad geometrie-proti-materiálu. Specializovaní partneři v oblasti nástrojů, jako je YICHEN, mohou pomoci diagnostikovat tyto problémy a převést nápravná opatření do optimalizovaných návrhů matric.


