


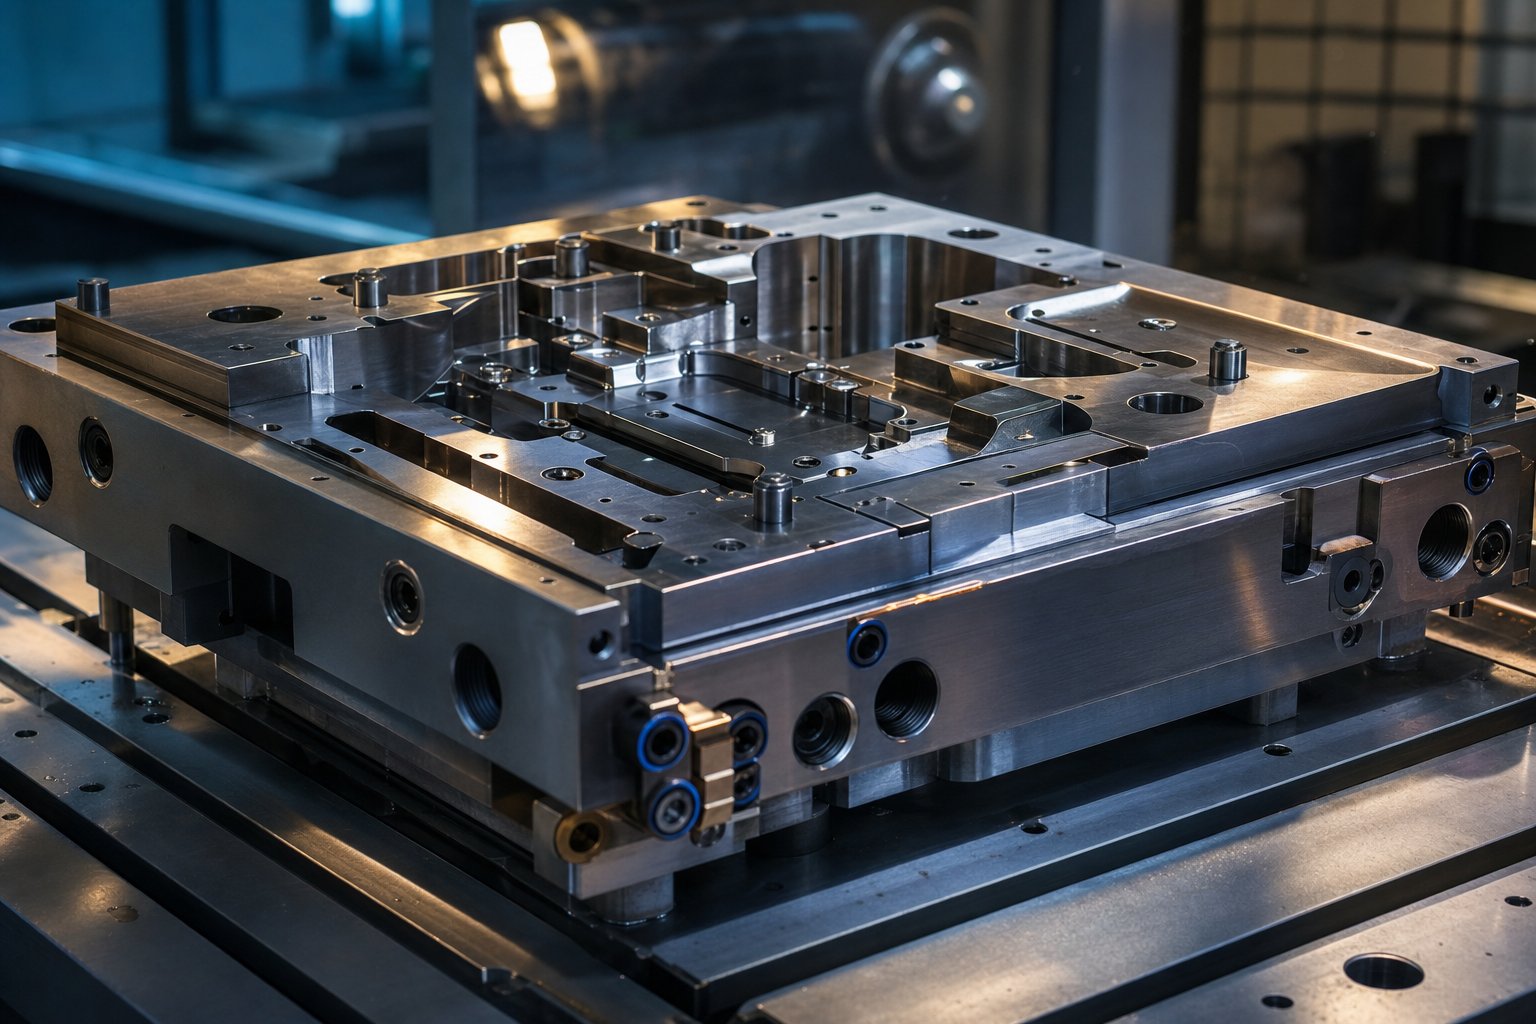
Co jsou lisovací raznice za tepla a proč na výrobci záleží
Hledat „razidla pro ražení za tepla“ a přistanete na dvou zcela odlišných světech. Jeden zahrnuje automobilové konstrukční díly tvarované při teplotě 900-plus stupňů Celsia. Druhý zahrnuje dekorativní fólie lisované na luxusní obaly při mnohem nižších teplotách. Oba se spoléhají na precizně zpracované nástroje, přesto vyžadují zcela odlišné materiály, strategie chlazení a výrobní odborné znalosti. Toto odpojení je přesně tam, kde začínají drahé chyby při získávání zdrojů.
Definování zápustek pro lisování za tepla při tváření kovů
Raznice pro ražení za tepla je přesný{0}}nástroj, který tvaruje, řeže nebo otiskuje materiál při zvýšených teplotách - buď formováním zahřátých kovových polotovarů do tvrzených konstrukčních součástí, nebo přenosem kovové fólie na substráty působením tepla a tlaku.
V automobilovém kontextu se také nazývá horká ražba -lisování kalení- ohřívá polotovary z borové oceli (běžně 22MnB5) na více než 880 stupňů Celsia a formuje je ve vodou-chlazených lisovacích nástrojích, které současně kalí součást do ultra-vysoko{6}}pevné martenzitické mikrostruktury. Výsledkem jsou konstrukční prvky s pevností v tahu přesahující 1 500 MPa, používané v B sloupcích, střešních ližinách a nosníkech nárazníků. V dekorativních aplikacích používají horké razící nástroje vyhřívané ryté raznice k lisování kovové nebo pigmentované fólie na papír, kůži, plasty nebo textil - například reliéfní loga na kosmetických krabičkách nebo zlaté nápisy na obálkách knih.
Obě aplikace spadají pod záštitu tepelného lisování, ale technologie za každou z nich se výrazně liší. Materiál matrice, provozní teplota, architektura chlazení a požadavky na toleranci se řádově liší. Výrobce specializující se na jeden může mít ve druhém nulové schopnosti.
Proč schopnost výrobce určuje kvalitu dílů
Zde je problém, kterému čelí mnoho kupujících: samotné nástroje jsou v konečném produktu neviditelné. Vidíte vyraženou část, ne kostku, která to vyrobila. Proto je lákavé považovat získávání zdrojů za nákup komodity - získat tři nabídky, vybrat nejlevnější a pokračovat. Ale hloubka odborných znalostí výrobce přímo ovlivňuje kvalitu dílů, dobu cyklu a dlouhodobé-výrobní náklady.
Zvažte, co musí lisovací vytvrzovací matrice zvládnout jediným tahem. PodleVýrobce, tvarování musí proběhnout za méně než jednu sekundu poté, co se polotovar dotkne matrice -, než přenos tepla ztuhne materiál -, po kterém následuje fáze kalení vyžadující rychlosti chlazení vyšší než 27 kelvinů za sekundu, aby se dosáhlo plné transformace martenzitu. Povrch matrice musí zůstat pod 200 stupňů Celsia i přes absorbování extrémního tepla při každém cyklu. To vyžaduje přesné umístění chladicích kanálů, vysoce-kvalitní nástrojovou ocel H13 a pečlivé řízení teploty -, které se u jednotlivých výrobců značně liší.
Méně schopný dodavatel může dodat matrici, která lisuje díly v první den, ale během týdnů se vychýlí z tolerance, vytvoří tepelné trhliny nebo vytvoří nekonzistentní tvrdost na součásti. Platíte roky za zmetkovitost, neplánované odstávky údržby a předčasnou výměnu matrice.
Tento článek vám poskytuje technické znalosti pro hodnocení jakéhokoli výrobce lisovacích forem za tepla na základě faktorů, které skutečně předpovídají dlouhodobý{0}}výkon - výběru materiálu, metod obrábění, tepelného zpracování, povrchové úpravy, designu chlazení a podpory životního cyklu. Cíl je jasný: vyzbrojit vás dostatečným přehledem, abyste poznali rozdíl mezi dodavatelem, který uvádí cenu, a výrobcem, který navrhuje řešení.
Automobilové lisování kalení vs dekorační fólie lisování
Představte si dva inženýry, kteří ve stejnou chvíli hledají stejný výraz - „horká raznice“ -. Jeden pracuje pro automobilového-dodavatele první úrovně, který získává lisovací lisovací nástroje pro nový program B-pilíře. Druhý řídí výrobu v luxusní balírně, která hledá raznice pro lisování fólie za tepla pro vyražení log na krabičky od parfémů. Dostanou se na stejnou stránku s výsledky vyhledávání, ale jejich potřeby nemohou být odlišnější. Pochopení tohoto rozdělení je prvním krokem k nalezení výrobce, který skutečně vyhovuje vaší aplikaci.
Lisovací nástroje pro kalení automobilových konstrukčních dílů
Lisovací kalení - někdy nazývané lisování za tepla - kombinuje tváření kovů a tepelné zpracování v jediné operaci. Plochý polotovar z bórové oceli (typicky jakost 22MnB5) se zahřeje v peci na více než 880 stupňů Celsia, čímž se vytvoří plně austenitická mikrostruktura. Změkčený polotovar se pak rychle přenese do raznice, kde se současně tvaruje a kalí. PodlePokyny AHSS Insights od WorldAutoSteelKonečná mikrostruktura je téměř plně martenzitická, když rychlost ochlazování překročí kritický práh, čímž vzniknou součásti s pevností v tahu dosahující 1500 MPa nebo vyšší.
Co to znamená pro kostku samotnou? Musí zvládnout teploty polotovaru blížící se 900 stupňům Celsia, zatímco jeho vlastní povrchy zůstanou pod 200 stupni Celsia, aby bylo zachováno účinné kalení. Materiál matrice - obvykle H13 nebo H11-ocel pro pracovní nástroje - vyžaduje výjimečnou odolnost proti tepelné únavě a zachování tvrdosti při zvýšených teplotách. Vnitřně síť chladicích kanálů cirkuluje vodu nebo olej, aby extrahovaly teplo dostatečně rychle, aby každý cyklus dosáhl rovnoměrné tvorby martenzitu napříč součástí.
Tolerance lisovacích lisovacích nástrojů jsou podle norem pro tváření kovů-přísné, často v rozmezí plus minus 0,1 mm na kritických površích. Odpružení je téměř eliminováno, protože díl ztvrdne v přesné geometrii matrice, ale jakákoli rozměrová chyba v nástroji se přenese přímo na každou lisovanou součást. Konstrukce zápustky také zohledňuje ztenčování polotovaru během tváření a tepelnou roztažnost během cyklování - faktorů, které vyžadují simulaci-řízené inženýrství, než dojde k řezání jakékoli oceli.
Automobilový průmysl spoléhá na tyto raznice pro bezpečnost-kritických konstrukčních dílů: A-sloupky, B-sloupky, výztuhy dveří, nosníky nárazníků a střešní ližiny. PodleAdresář IQS, lisování za tepla je zvláště cenné tam, kde jsou nejvyšší prioritou úspora hmotnosti a odolnost proti nárazu, při výrobě lehkých součástí s vynikajícími mechanickými vlastnostmi a rozměrovou přesností.
Dekorativní fóliové raznice pro branding a balení
Proces ražení dekorativní fólie funguje ve zcela jiném tepelném a mechanickém vesmíru. Zde vyhřívaná rytá matrice přitlačuje kovovou nebo pigmentovanou fólii na substrát - papír, karton, kůži, plasty nebo látku - a přenáší design kombinací tepla, tlaku a lepicí vrstvy fólie. Teploty se obvykle pohybují mezi 100 a 200 stupni Celsia, což je zlomek toho, co vyžaduje kalení lisováním.
Materiály matric odrážejí tuto nižší tepelnou náročnost. Slitiny mosazi a mědi dominují, protože jejich vysoká tepelná vodivost zajišťuje rovnoměrné rozložení tepla napříč vyrytým vzorem -, což je důležité pro konzistentní přilnavost fólie a ostré hrany. Hořčíkové desky slouží k krátkodobým-pracím, kde záleží na ceně více než na dlouhé životnosti. Silikonové raznice zvládají zakřivené nebo nepravidelné povrchy. Substrát není deformován v žádném strukturálním smyslu; místo toho raznice otiskne nebo přenese tenkou dekorativní vrstvu.
Přesnost se zde měří jinak. Zatímco lisovací kalení se zaměřuje na geometrii a mikrostrukturu součásti, lisovací raznice za horka upřednostňují detaily povrchu - jemný text, složitá loga, polotónové vzory. Tolerance se týkají spíše hloubky rytiny a ostrosti hran než milimetrů tvarované geometrie. Dobře-vyrobená mosazná raznice může vytvořit statisíce otisků, než se rytina otupí, zatímco hořčíková raznice může vydržet jen několik tisíc.
Horká ražba pro módu, kosmetiku, etikety na víno a papírnictví stále roste, protože značky investují do hmatových obalů, které vynikají na regálech a na sociálních sítích. Razidla slouží ke značce, nikoli ke strukturálnímu výkonu -, ale řemeslné zpracování potřebné pro bezchybný přenos fólie není o nic méně náročné samo o sobě.
Kde se dva světy překrývají v principech obrábění
Navzdory obrovským rozdílům v teplotě, materiálu a konečném použití sdílejí obě kategorie základní principy nástrojů. Obojí vyžadujepřesné opracování povrchů zápustek- ať už CNC frézování složitých 3D dutin nebo gravírování jemných dekorativních detailů. Oba závisí na řízeném tepelném managementu, i když v různých měřítcích. Oba těží z povrchových úprav, které snižují opotřebení a prodlužují životnost. A oba odměňují kupující, kteří zapojí výrobce již ve fázi návrhu, místo aby jednoduše vydali hotový výtisk pro cenovou nabídku.
Překrývání také znamená, že výrobce s hlubokými odbornými znalostmi v jedné oblasti může porozumět základním konceptům nástrojů, které platí pro druhou - kompromisy v oblasti tepelného toku, povrchové úpravy, rozměrové stability, výběru materiálu-. Specializované znalosti požadované pro každou aplikaci (například simulace rychlosti zhášení versus optimalizace adheze fólie) však znamenají, že schopnost křížení není automatická. Stále musíte ověřit, že vybraný dodavatel má přímou zkušenost s vaší konkrétní aplikací.
Níže uvedená tabulka uvádí hlavní rozdíly vedle sebe a poskytuje vám rychlý přehled při hodnocení, zda jsou možnosti výrobce v souladu s vašimi skutečnými požadavky.
| Parametr | Kalení lisováním (automobilový průmysl) | Dekorativní ražení fólie |
|---|---|---|
| Teplotní rozsah | 880 - 950 stupeň (prázdné); povrchy matrice udržované pod 200 stupni | 100 - 200 stupeň (povrch matrice) |
| Materiál substrátu | Borová ocel (22MnB5, 20MnB8), pokročilé vysokopevnostní-oceli | Papír, lepenka, kůže, plasty, látka, dřevo |
| Materiál matrice | H13/H11 nástrojová ocel pro práci za tepla-, někdy s povlaky | Mosaz, měď, hořčík, silikon |
| Potřeby chlazení | Intenzivně vodou-chlazené kanály; konformní chlazení pro rovnoměrné kalení | Topná tělesa pro teplotní stálost; minimální aktivní chlazení |
| Typické tolerance | ±0,1 mm na tvarovanou geometrii | Jemná kontrola hloubky gravírování; ostrost hran v sub{0}}milimetrových detailech |
| Průmyslové standardy | IATF 16949, OEM-specifické specifikace, ISO 9001 | standardy kvality-specifické pro dané odvětví; průvodce stylem značky |
Když je toto rozlišení jasné, další logická otázka zní: jaké konkrétní materiály matrice poskytují nejlepší výkon pro každou aplikaci - a jak doporučení výrobce materiálu odhalí (nebo odhalí) hloubku jeho odborných znalostí?
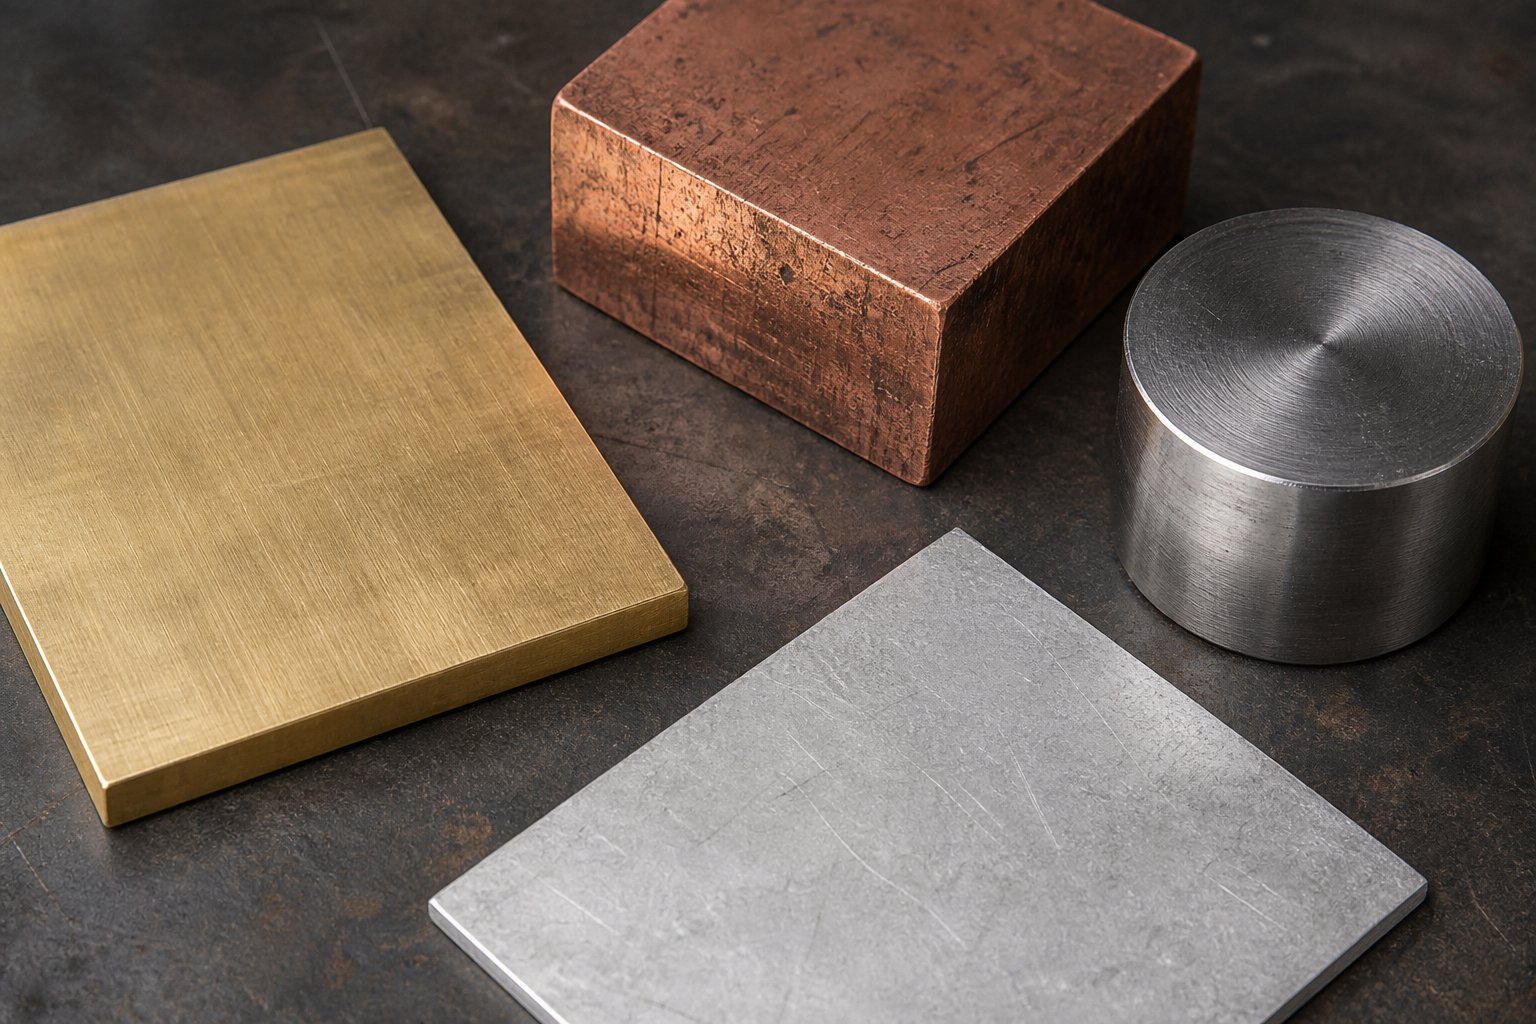
Průvodce výběrem materiálu matrice se slevami-pro obchod s aplikacemi
Zeptejte se kteréhokoli výrobce lisovacích nástrojů, jaký materiál doporučuje, a za pět minut se dozvíte více o jeho odbornosti než z celé brožury o možnostech. Znalý dodavatel nepoužije pro každou zakázku jeden materiál. Místo toho se vás zeptají na délku cyklu, typ substrátu, provozní teplotu a požadavky na detaily povrchu - a poté přiřaďte materiál matrice k této konkrétní kombinaci. Volba mezi nástrojovou ocelí, mosazí, mědí, hořčíkem a silikonem není nikdy libovolná. Každý z nich přináší odlišné kompromisy-v odolnosti, tepelné vodivosti, ceně a obrobitelnosti, které přímo ovlivňují ekonomiku vaší výroby.
Nástrojové oceli pro-vysokoteplotní lisování
Když tvarujete polotovary z bórové oceli při teplotách blížících se 900 stupňům Celsia, kombinaci tepelného cyklování, mechanického namáhání a abrazivního kontaktu přežijí pouze horké-ocel pro pracovní nástroje. H13 (v evropských normách označeno 1.2344) a H11 (1.2343) jsou tahouny lisovacích nástrojů pro kalení a výběr mezi nimi zahrnuje nuancovaný kompromis,-o kterém většina kupujících nikdy neslyší.
Oba patří do skupiny chrom-molybdenů a mají velmi podobné složení. Kritický rozdíl? H13 obsahuje více vanadu než H11, díky čemuž je tvrdší a odolnější vůči abrazivnímu opotřebení. Tento vyšší obsah vanadu tvoří jemné karbidy v mikrostruktuře, které drží jejich ostří při opakovaném kontaktu s horkými ocelovými polotovary. Pokud vaše aplikace zahrnuje oceli s vysokým kluzným třením nebo oceli s abrazivním povlakem (jako je Al-Si povlak 22MnB5),Nástrojová ocel H13 lisování za teplamatrice poskytují měřitelně delší životnost, než se rozměrový posun stane problémem.
H11 naproti tomu nabízí vynikající houževnatost a odolnost proti tepelné únavě. Jeho nižší obsah vanadu mu umožňuje ohýbat se bez praskání při opakovaných cyklech zahřívání a chlazení. U matric se složitou geometrií, tenkými průřezy nebo agresivními chladicími kanály, které vytvářejí koncentrace napětí, může H11 ve skutečnosti přežít H13, protože lépe odolává iniciaci trhlin. Arecenzovaná studie-o lisovacích materiálech pro lisování za teplapotvrzuje, že při výběru materiálu musí být vyváženy tři vlastnosti: odolnost proti opotřebení, tepelná vodivost a houževnatost - a že nástrojové oceli s identickými úrovněmi tvrdosti mohou vykazovat výrazně odlišné míry opotřebení kvůli rozdílům v mikrostrukturách a složení.
Stejný výzkum zdůrazňuje, že nástrojové oceli pro práci za tepla-, jako je QRO90 (proprietární jakost od společnosti Uddeholm), nabízejí tepelnou vodivost kolem 33 W/m·K a vysoké hodnoty houževnatosti -, díky čemuž jsou zvláště vhodné pro hromadnou-výrobu automobilových matric, kde vnitřní chladicí kanály vytvářejí faktory vysoké intenzity napětí. Z hlediska nákladů- má H13 o něco vyšší cenu než H11 kvůli dodatečnému vanadu, i když oba patří ve srovnání s dekorativními matricovými materiály na prémiovou úroveň. Otázkou skutečných nákladů není faktura za ocel -, ale kolik výrobních cyklů matrice přežije, než bude potřeba přepracovat nebo vyměnit.
Měděné a mosazné matrice pro tepelnou vodivost
Vstupte do světa dekorativních fólií a logika materiálu se zcela obrátí. Tepelná vodivost zde není o získávání tepla z kalícího polotovaru -, ale o dodávání stejnoměrného tepla přes vyrytý vzor, aby se fólie čistě uvolnila a rovnoměrně přilnula k podkladu.
Mosazná raznice pro lisování fólií se z dobrého důvodu stala výchozí volbou v tomto odvětví. Mosaz nabízí ideální rovnováhu tepelné vodivosti, obrobitelnosti a nákladů, která vyhovuje středním až vysokým objemům výroby. Rovnoměrně přenáší teplo do vrstvy fólie a vytváří ostré, čisté otisky na substrátech od papíru a kůže až po tuhé plasty. Materiál se opracovává čistě, drží jemné detaily bez otřepů a jeho střední tvrdost znamená, že gravírovací nástroje vydrží déle při výrobě matric. Pro většinu komerčních fóliových lisovacích raznic poskytuje mosaz výjimečnou hodnotu - dostatečně odolná pro stovky tisíc otisků, přičemž zůstává výrazně dostupnější než ocel.
Měď posouvá tepelnou vodivost o krok dále. Jeho schopnost přenášet teplo je výrazně vyšší než u mosazi, díky čemuž je měděná raznice prvotřídní volbou pro aplikace vyžadující absolutní rovnoměrnost teploty - velkoplošné-přenosy fólií, polotónové vzory nebo substráty citlivé na teplo-, kde i malé teplotní gradienty způsobují viditelné vady. Obchod-? Měď je měkčí, což snižuje životnost matrice při-vysokoobjemovém používání a je dražší. U kritických aplikací značky na luxusních obalech, kde musí být každý dojem bezchybný, má tento kompromis-často smysl.
Ocel se také objevuje v dekorativním prostoru pro ultra{0}}vysokoobjemovou{1}}produkci. Ocelové raznice pro lisování za tepla nabízejí bezkonkurenční odolnost při značení tvrdších podkladů, jako jsou technické plasty, kde by se mosaz předčasně opotřebovala. Vyšší počáteční investice se vrátí díky prodloužené životnosti a konzistentní kvalitě otisku v extrémně dlouhých výrobních sériích.
Když hořčík a silikon umírá, dává smysl
Ne každá práce ospravedlňuje náklady na mosaz nebo investice do oceli. Hořčíkové raznice vyplňují specifickou mezeru: krátkodobé-dekorativní práce, kde rychlost a hospodárnost převažují nad dlouhou životností. Hořčík je lehký, levný ve srovnání s mosazí a pozoruhodně snadno se leptá nebo ryje -, což znamená rychlejší přechod od uměleckého díla k hotové matrici. Díky těmto vlastnostem je ideální pro prototypování, limitované{5}}edice balení, sezónní propagační akce nebo zakázky, kde se často mění design.
Podle Durable Technologies prokazují hořčíkové raznice pozoruhodnou všestrannost na různých tiskařských strojích a dobře fungují na plastech, kůži, dřevě a papírových produktech. Běžně se používají pro blahopřání, štítky, knižní vazby, stuhy, obaly na menu a šperkovnice. Jsou k dispozici v namontovaných i nenamontovaných variantách ve standardních průmyslových-výškach a lze je bez úprav integrovat do stávajících produkčních sestav.
Omezením je životnost. Hořčík je výrazně měkčí než mosaz nebo ocel, takže jemné detaily rychleji degradují opakovaným otiskem. Pro běhy pod několik tisíc kusů je to naprosto přijatelné. Pro objemy výroby v řádu desítek tisíc a více zajistí mosaz nebo ocel nižší náklady na otisk i přes vyšší počáteční investice.
Silikonové raznice slouží ještě k dalšímu účelu - přizpůsobení. Když je substrát zakřivený, nepravidelný nebo trojrozměrný (předpokládejme kulaté kosmetické nádoby nebo kožené zboží s texturou), pevná kovová matrice nemůže dosáhnout úplného kontaktu. Silikon se ohýbá, aby kopíroval obrysy, čímž zajišťuje rovnoměrný tlak a úplný přenos fólie přes nerovné povrchy. Kompromisem-je nižší rozlišení; silikon nedokáže udržet ostré detaily, kterých dosahují kovové raznice, takže se nejlépe hodí pro tučnou grafiku než mikro-text nebo složité vzory.
Níže uvedená tabulka uvádí všech pět materiálových skupin vedle sebe, což vám pomůže rychle sladit požadavky vaší aplikace se správným materiálem matrice - a posoudit, zda doporučení výrobce odráží skutečnou odbornost nebo výchozí nastavení jedné-velikosti-všem-.
| Materiál matrice | Tvrdost | Tepelná vodivost | Typická životnost | Nákladová úroveň | Aplikace Best{0}}Fit Fit |
|---|---|---|---|---|---|
| Nástrojová ocel H13 / H11 | Vysoká (50–62 HRC) | Střední (~25-33 W/m·K) | Velmi vysoká (stovky tisíc lisovacích cyklů) | Vysoký | Kalení automobilových lisů; velkoobjemové tváření kovů při extrémních teplotách |
| Mosaz | Střední | Vysoký | Vysoká (stovky tisíc zobrazení fólie) | Střední | Středně{0}}až{1}}vysokoobjemové ražení dekorativní fólie na papír, kůži, plasty |
| Měď | Nízká-střední | Velmi vysoká | Střední (nižší než mosaz kvůli měkkosti) | Střední-Vysoká | Velkoplošné-fólie vyžadující absolutní rovnoměrnost teploty |
| Hořčík | Nízký | Střední | Nízká (tisíce zobrazení) | Nízký | Malé série, prototypování, sezónní balení, často se měnící designy |
| Silikon | Velmi nízká (flexibilní) | Nízký | Nízká-střední | Nízký | Zakřivené nebo nepravidelné podklady; výrazná grafika na-trojrozměrných površích |
Samotný výběr materiálu nezaručuje kvalitu matrice -, pouze určuje výchozí bod. Jak je tento materiál obráběn, tepelně zpracován a dokončován, přeměňuje surový materiál na přesný nástroj. Výrobní metody používané k tvarování dutin zápustek a gravírování povrchů jsou další vrstvou schopností, která odděluje kompetentní výrobce od výjimečných.
Metody výroby zápustek od CNC frézování po laserové gravírování
Výběr správného materiálu je jen začátek. Způsob, jakým se materiál vytvaruje do hotové formy -, strategie obrábění, posloupnost operací, dokončovací techniky - určuje, zda nástroj funguje podle specifikace nebo nedosahuje cyklu po cyklu. Každý výrobce lisovacích lisů za horka sleduje obecný procesní tok, ale hloubka schopnosti v každé fázi se značně liší. Pochopení těchto metod vám pomůže klást ostřejší otázky během hodnocení dodavatelů a zjistit, kde by mohly být odříznuty rohy.
Zde je typická sekvence od počátečního dotazu zákazníka po ověřenou výrobní matrici:
- Specifikace a zadání návrhu- Kupující poskytne geometrii součásti (data CAD), specifikace materiálu, objemy výroby a požadavky na kvalitu. Schopní výrobci reagují spíše zpětnou vazbou DFM (Design for Manufacturability) než -pouze nabídkou.
- Návrh a simulace matrice- Inženýři vyvíjejí geometrii matrice, uspořádání chlazení a profily oříznutí pomocí softwaru CAD/CAE. Simulace tváření předpovídají tok materiálu, ztenčování a tepelné chování před zahájením jakéhokoli obrábění.
- Hrubé obrábění (CNC frézování)- Více{1}}osé CNC stroje odstraňují sypký materiál, aby se blok matrice přiblížil jeho konečné geometrii, přičemž ponechávají malé zásoby pro dokončovací operace.
- Tepelné zpracování- Hrubovaný blok matrice prochází kalením a popouštěním, aby se dosáhlo cílové tvrdosti a odolnosti proti únavě (popsané v další kapitole).
- Dokončení obrábění (CNC, EDM nebo gravírování)- Přesné operace dodávají povrchům matrice konečné rozměry a kvalitu povrchu. Výběr metody závisí na složitosti geometrie a požadovaných tolerancích.
- Povrchová úprava a nátěr- Leštění, nitridování nebo PVD povlak se aplikuje v závislosti na požadavcích aplikace.
- Sestavení, vyzkoušení a ověření- Forma je sestavena s chladicími armaturami, namontována v lisu a ověřena zkušebními výlisky. Rozměrové kontroly potvrzují shodu dílu.
CNC frézování a EDM pro přesné zápustkové dutiny
Pro lisovací vytvrzovací nástroje se složitou 3D geometrií dutin představuje CNC frézovaná raznice primární výrobní cestu. Moderní pěti{2}}osá obráběcí centra mohou vyrábět povrchy zápustek s tolerancemi v rozsahu plus minus 0,01 až 0,03 mm v jediném nastavení, čímž se minimalizují kumulativní chyby polohování, které vznikají, když se obrobek pohybuje mezi stroji. Vysokorychlostní frézování s nástrojovými držáky HSK -, které poskytují vynikající tuhost oproti tradičním BT kuželům -, umožňuje jemné dokončovací obrábění na povrchu kalených nástrojových ocelí až do 62 HRC a dosahuje přesnosti v rámci jednoho-mikronů v kombinaci s tepelnou kompenzací a-ověřovacími sondami stroje.
Tam, kde CNC frézování dosáhne svých limitů - ostré vnitřní rohy, hluboké úzké štěrbiny nebo extrémně jemné detaily v kalené oceli -, přebírá proces výroby EDM matric. Drátové EDM řeže složité profily erodováním materiálu elektrickými výboji přes tenkou drátěnou elektrodu, čímž je dosaženo tolerancí až plus minus 0,002 mm při více sbíraných průchodech. Sinker EDM (také nazývané die{5}}sinking EDM) používá tvarované elektrody k vypalování dutin do tvrdé oceli, čímž se vytváří geometrie, ke kterým nemá žádná rotační fréza přístup. Kompromisem-je rychlost: EDM je výrazně pomalejší než frézování, takže zkušení výrobci si jej vyhradili pro funkce, které to skutečně vyžadují, než aby je výchozí pro celé bloky matric.
Výrobce, který vlastní jak víceosé CNC, tak vlastní -zařízení pro elektroerozivní obrábění, může strategicky kombinovat metody -hrubého-frézování 90 procent povrchu matrice rychlostí a poté přejít na elektroerozivní obrábění pouze pro prvky s úzkým{5}}poloměrem nebo textury, které to vyžadují. Tento hybridní přístup optimalizuje dobu realizace i přesnost. Pokud dodavatel outsourcuje práci EDM, ztratíte kontrolu nad procesem a přidáte dny do plánu.
Chemické leptání a laserové gravírování pro dekorativní raznice
Ozdobné fóliové raznice se řídí odlišnou výrobní logikou. Namísto vytváření hlubokých 3D dutin potřebují tyto raznice mělké, přesně definované vzory - loga, textu, textur, polotónových obrázků - vyrytých do mosazných, měděných nebo hořčíkových desek. Této potřebě slouží dvě dominantní metody, z nichž každá má odlišné silné stránky.
Chemické leptání(také nazývané fotochemické obrábění) používá fotorezistní masku a kyselý roztok k selektivnímu rozpuštění materiálu z povrchu matrice. Proces začíná čištěním substrátu, nanesením UV-citlivého fotorezistu, expozicí požadovaného vzoru přes filmovou masku, vyvoláním a smytím rozpustných oblastí a poté ponořením desky do leptadla. Výsledkem jsou mělké, vysoce detailní vzory s minimálním mechanickým namáháním materiálu matrice. Chemické leptání vyniká při výrobě velkých dávek identických raznic nákladově-efektivně -, jakmile existuje maska uměleckého díla, replikace je rychlá a konzistentní. Obzvláště dobře funguje pro ploché vzory, polotóny a jemný text na hořčíkových nebo mosazných deskách, kde je hloubka gravírování relativně malá.
Laserem gravírovaná raznice za horka nabízí jinou hodnotu: rychlost, flexibilitu a schopnost řezat hlouběji s vysokou přesností. Laserové gravírování odstraňuje materiál pomocí tepelné ablace -, zaostřený paprsek odpařuje povrch matrice bod po bodu podle digitálního uměleckého díla. Nejsou potřeba žádné fyzické nástroje ani chemické masky, což znamená, že ke změnám návrhu dochází spíše v softwaru než v dílně. Díky tomu je laserové gravírování ideální pro prototypování, krátké série a časté revize návrhů, kde záleží na dodací lhůtě více než na-jednotkové ceně. Moderní vláknové a CO2 laserové systémy dosahují jemného rozlišení textu až na zlomky milimetru a mohou gravírovat rovné i mírně zakřivené povrchy.
Když potřebujete razit razítko za horka, přizpůsobte si raznice pro časté změny uměleckých děl - sezónní propagační akce, limitované edice, značka událostí - laserové gravírování přináší nejrychlejší obrat. Pro stabilní, velkoobjemovou-výrobu jednoho designu obvykle poskytuje chemické leptání nebo CNC gravírování do mosazi lepší trvanlivost a nižší náklady na otisk v průběhu času.
Role simulace a CAE v designu matric
Nejdůležitější výrobní krok se odehrává předtím, než dojde k řezání jakéhokoli kovu. Nástroje simulace a počítačové{1}}podpory inženýrství (CAE) umožňují inženýrům předvídat, jak bude matrice fungovat ve výrobních podmínkách -, a zachytit konstrukční nedostatky, které by se jinak objevily pouze během drahých fyzických zkoušek.
U lisovacích forem používá software pro simulaci tváření analýzu konečných prvků (FEA) k modelování interakce mezi zahřátým polotovarem a povrchy matrice.Analýza virtuálních zkoušek pomocí nástroje Keysightzdůrazňuje, jak simulace předpovídá kritické vady - ztenčení materiálu, vrásnění, odpružení a štěpení - před zahájením výroby, což výrobcům umožňuje digitálně optimalizovat tvar polotovaru, kreslit korálky a zpracovávat parametry. Tepelná simulace mapuje tepelný tok chladicími kanály a identifikuje horká místa, která by ve výlisku způsobovala nekonzistentní kalení a slabé mikrostruktury.
Tyto virtuální zkoušky poskytují měřitelný obchodní dopad. Oborové standardy citované společností Keysight naznačují zkrácení doby zkušební-až{3}}výroby až o 35 procent spolu s výrazným snížením zmetkovitosti. Pro kupující se to přímo promítá do kratších časových linií spuštění a menšího počtu technických změn po dodání matrice. Výrobce, který investuje do simulace tváření a tepelného FEA, může poskytnout ověřené návrhy zápustek - nejen obrobenou geometrii, ale prokázanou spolehlivost procesu.
Při hodnocení dodavatelů se zeptejte, zda provádějí simulace tváření -vlastně, nebo je zadávají externě. Požádejte o zobrazení předpovědí ztenčování a teplotních map z předchozích projektů. Výrobce, který vám může ukázat výstup simulace před řezáním oceli, signalizuje zásadně jinou úroveň inženýrské hloubky než výrobce, který se spoléhá pouze na zkušenosti a opakování fyzických zkoušek. Tato mezera ve schopnostech často vysvětluje cenový rozdíl mezi nabídkami - a co je důležitější, předpovídá rozdíl ve výkonu mezi dodanými matricemi.
Přesné obrábění vytváří geometrii. Simulace ověřuje funkci. Ani jedno však neurčuje, jak matrice vydrží desítky tisíc výrobních cyklů. Tato dlouhodobá-trvanlivost závisí na tom, co se stane po obrábění: tepelné zpracování a povrchové povlaky, které vytvrzují matrici a chrání ji před tepelnou únavou a opotřebením.
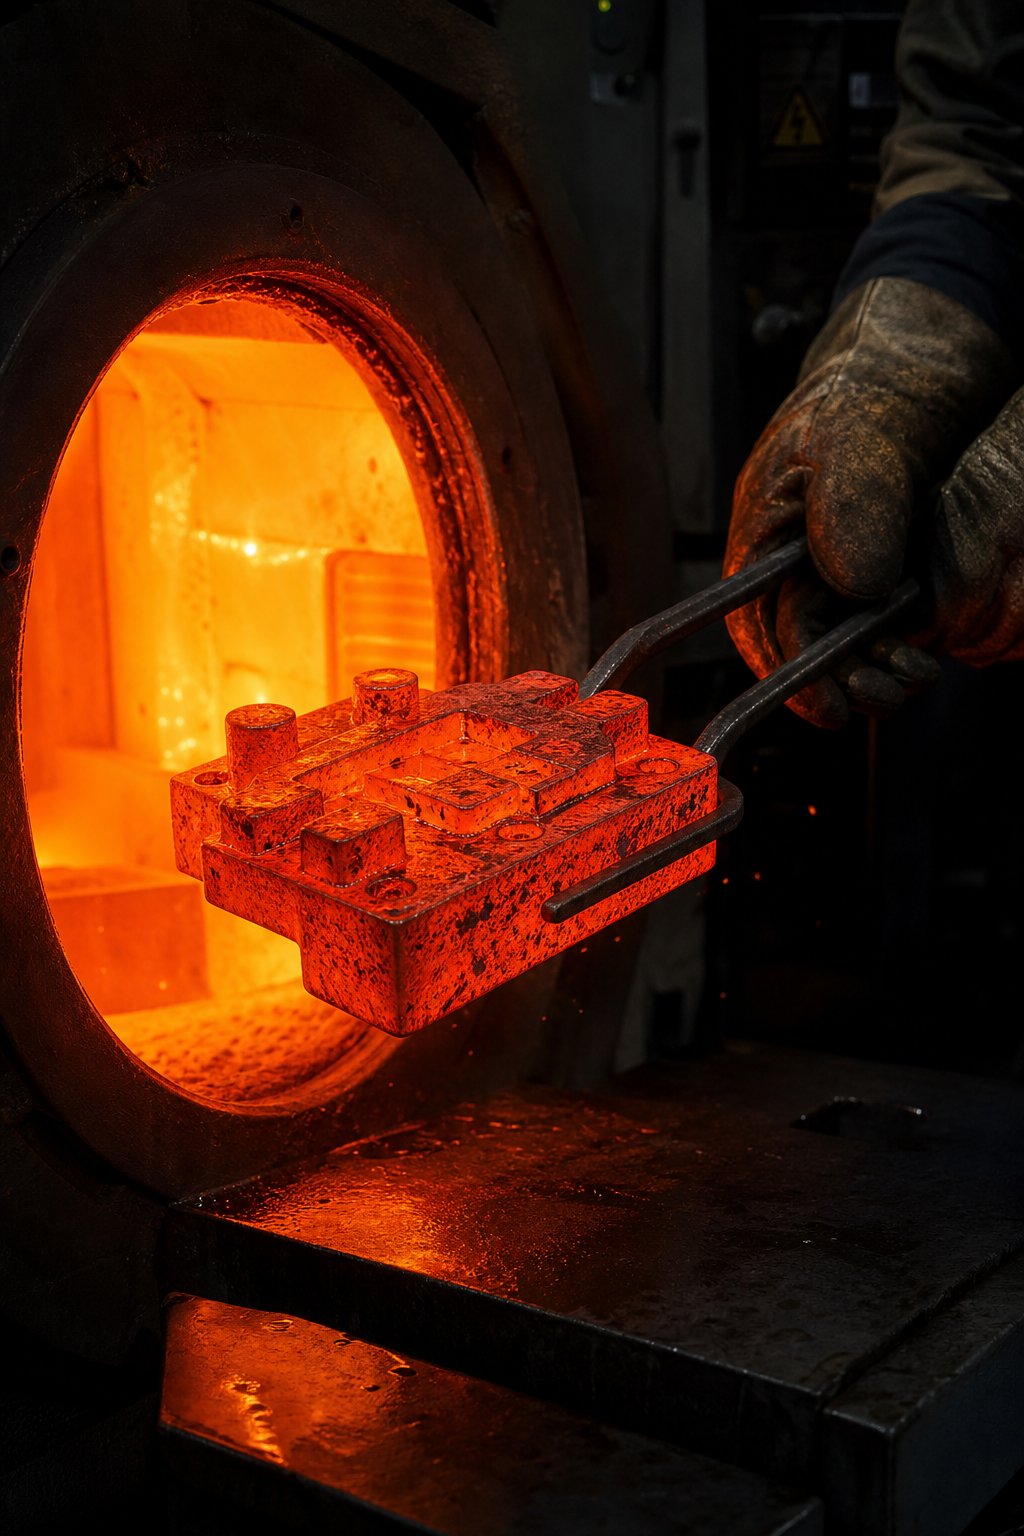
Tepelné zpracování a povlaky, které rozšiřují výkon matrice
Zápustku lze opracovat do dokonalé geometrie a přesto předčasně selhat, pokud její objemová tvrdost, mikrostruktura a povrchová ochrana nejsou navrženy pro provozní prostředí. Tepelné zpracování a povrchová úprava pro lisování za tepla jsou dva post-procesy obrábění, které určují, zda vaše nástroje vydrží desítky tisíc cyklů nebo trhlin během týdnů. Většina webových stránek dodavatelů zmiňuje tyto kroky mimochodem - „tepelně zpracováno a potaženo“ -, aniž by vysvětlilo, co tato slova skutečně znamenají pro ekonomiku vaší výroby. Ta mezera stojí za to uzavřít.
Jak tepelné zpracování řídí tvrdost a únavovou životnost
Tepelné zpracování přeměňuje surovou nástrojovou ocel na kalenou, únavově-odolnou matrici schopnou odolat extrémním tepelným cyklům. Proces zahrnuje řízený ohřev na austenitizační teplotu, kalení (typicky ve vakuových pecích, aby se zabránilo oxidaci a deformaci) a jeden nebo více popouštěcích cyklů pro vyvážení tvrdosti a houževnatosti. PodlePaulovy technické specifikace, nástrojová ocel H13 je nejčastěji tepelně zpracována na 44{2}}46 HRC pro práci za tepla-, ačkoli dosažitelný rozsah se pohybuje v rozmezí 40–52 HRC v závislosti na konečném použití. Na tomto rozsahu záleží – příliš agresivně kalená matrice se stává křehkou a praská při tepelném šoku, zatímco příliš měkká se rychle opotřebovává při abrazivním kontaktu s horkými ocelovými polotovary.
Proč záleží na tom, zda výrobce provádí tepelné zpracování-ve vlastní firmě, nebo zda jej zajišťuje externím dodavatelům? Tři důvody:
- Řízení procesu- Vnitřní-vakuové pece umožňují přesné řízení rychlosti ohřevu, doby namáčení, kalících tlaků a temperovacích teplot. Dokonce i malé odchylky - o několik stupňů mimo cíl, zhášení, které je příliš krátké v sekundách -, vytváří měřitelné rozdíly v rovnoměrnosti tvrdosti a distribuci zbytkového napětí.
- Doba obratu- Odeslání bloků matrice do externího tepelného zpracování prodlužuje dodací lhůtu o dny nebo týdny a navíc riziko přepravy těžkých nástrojů. Vlastní -možnost komprimuje plán a umožňuje stejnému technickému týmu upravit parametry na základě konkrétní geometrie matrice.
- Iterativní zpřesňování- Když zkouška odhalí problém s tvrdostí nebo se během ověřování rozvine trhlina z tepelné únavy,-tepelné zpracování v domácím prostředí umožňuje rychlé opětovné{2}}temperování nebo opětovné{3}}kalení bez logistických prodlev.
Průchozí kalení (také nazývané neutrální kalení) ve vakuových pecích poskytuje odolnost proti opotřebení a nárazu potřebnou pro matrice, které musí odolávat opakovaným úderům během lisování kovů. Jak poznamenává Paulo, jejich 20-barové zchlazovací pece obsahují matrice o hmotnosti přesahující 6 000 liber – což naznačuje rozsah zařízení potřebného pro seriózní výrobu lisovacích nástrojů pro lisování za tepla. Výrobce provozující menší nebo méně výkonné pece může mít potíže s dosažením rovnoměrné tvrdosti napříč velkými bloky matrice, čímž vznikají měkká místa, která se opotřebovávají nerovnoměrně.
Pokročilé povlaky matric pro snížení tření a opotřebení
Tepelné zpracování nastavuje objemové mechanické vlastnosti. Povrchové povlaky přidávají finální ochrannou vrstvu, která řeší tření, adhezivní opotřebení a chemické napadení na povrchu matrice - přesně tam, kde začíná degradace. U lisovacích lisovacích nástrojů, které jsou v kontaktu s hliníkem-křemíkem potaženou borovou ocelí, není potahování lisováním pro odolnost proti opotřebení volitelné; je to rozdíl mezi přijatelnou životností matrice a předčasným selháním v důsledku přenosu materiálu a zadření.
Čtyři rodiny povlaků dominují aplikacím lisování za tepla:
- CrN (nitrid chromu)- Dobře-zavedený PVD povlak nabízející dobrou přilnavost, střední tvrdost a vynikající odolnost proti korozi. Výzkum publikovaný vMaterials Research Expresszjistili, že povlaky CrN nanesené pomocí Arc{0}}PVD vykazují nižší koeficient tření ve srovnání s AlCrN spolu s vynikající odolností proti korozi přisuzovanou jejich jednotné povrchové morfologii a absenci dutin. CrN funguje dobře při mírných provozních teplotách a poskytuje spolehlivý výkon na matricích, kde je hlavním problémem chemické napadení.
- AlCrN (nitrid hliníku a chromu)- Evoluce CrN, která obsahuje hliník pro lepší odolnost proti oxidaci při zvýšených teplotách. Stejná studie potvrdila, že AlCrN vykazuje lepší odolnost proti opotřebení než CrN, takže je lepší volbou pro vysokoteplotní aplikace, kde abrazivní kontakt převažuje nad korozí. Výzkum napovlaky hliníkového tlakového litídále potvrzuje výkon AlCrN a ukazuje, že výrazně překonává nepotažený H13 v odolnosti vůči adhezi materiálu a erozi při agresivních tepelných cyklech.
- TiAlN (nitrid titanu a hliníku)- Vysoce výkonný-nátěr vhodný pro nejnáročnější tepelná prostředí. Aplikace potahu TiAlN za horka těží z obsahu hliníku tvořícího při zvýšených teplotách ochrannou vrstvu oxidu, která působí jako tepelná bariéra a snižuje přenos tepla do substrátu formy. Studie na kolících jádra odlévaných pod tlakem ukazují, že povlaky TiAlN výrazně prodlužují životnost ve srovnání s nepovlakovanou nástrojovou ocelí, zejména při aplikaci v duplexním procesu na nitridovaný substrát.
- Nitridační úpravy (plynová nitridace a feritické nitrokarburizace)- Na rozdíl od PVD povlaků, které nanášejí na povrch tenký film, raznice pro nitridační úpravu přijímá dusík difundovaný přímo do ocelového substrátu. Podle Paulovy procesní dokumentace se plynová nitridace provádí při relativně nízkých teplotách (kolem 1 000 stupňů Fahrenheita), což umožňuje blokům nástrojů zůstat ve feritickém stavu a zabraňuje deformaci. Feritické nitrokarburování (FNC) vytváří keramickou vnější vrstvu poskytující odolnost proti opotřebení a korozi bez rozměrových změn -, takže je ideální jako poslední krok na hotovém nástroji po kalení a obrábění.
Přizpůsobení nátěru provozní teplotě a podkladu
Zní to komplexně? Jakmile pochopíte logiku výběru, bude to jednoduché. Volba povlaku závisí na třech vzájemně se ovlivňujících proměnných: provozní teplotě formy, lisovaném materiálu substrátu a dominantním mechanismu opotřebení ve vašem procesu.
U lisovacích lisovacích nástrojů, které manipulují s borovou ocelí potaženou Al-Si, jsou hlavními hrozbami adhezivní opotřebení (přenos hliníku na povrch lisovnice) a tepelná únava. Povlaky vyžadují vysokou-odolnost proti oxidaci při vysokých teplotách a nízkou afinitu k hliníku -, takže AlCrN a TiAlN jsou nejsilnějšími kandidáty. Výzkum tlakového lití ukazuje, že povlaky dosahující koeficientu tření pod 0,40 a míry opotřebení v 10-8mm3N-1m-1rozsah nebo nižší poskytují měřitelně sníženou adhezi materiálu během kontaktu s hliníkem.
Pro raznice pro dekorativní fólii, které pracují při teplotách pod 200 stupňů Celsia, jsou agresivní povlaky zbytečné a mohou být dokonce kontraproduktivní - některé PVD povlaky mění tepelnou vodivost povrchu raznice a narušují rovnoměrné rozložení tepla, na které spoléhají mosazné a měděné raznice pro konzistentní přenos folie. Pro dekorativní raznice obvykle postačuje nitridace nebo lehké povrchové kalení, které přidává mírnou odolnost proti opotřebení bez změny tepelného chování.
Níže uvedená tabulka porovnává možnosti povlakování napříč parametry, které jsou nejdůležitější při výběru správné povrchové úpravy pro vaši aplikaci matrice:
| Nátěr / Ošetření | Maximální provozní teplota | Snížení tření | Zlepšení životnosti | Úroveň nákladů | Nejlepší{0}}přizpůsobený scénář |
|---|---|---|---|---|---|
| CrN | Střední (vhodné do ~700 stupňů) | Střední-Vysoká | Mírný | Střední | Matrice čelí korozi a mírnému oděru; obecná-ochrana |
| AlCrN | Vysoká (udržuje výkon nad 800 stupňů) | Mírný | Vysoký | Střední-Vysoká | vysokoteplotní{0} vytvrzovací formy; prostředí s rizikem oxidace |
| TiAlN | Vysoká (účinek tepelné bariéry při zvýšených teplotách) | Mírný | Vysoký | Vysoký | Nejnáročnější tepelná prostředí; duplexní systémy na nitridovaných substrátech |
| Nitridace plynu | Nízká-Střední (léčba při teplotě ~540 stupňů) | Nízká-Střední | Mírný | Nízká-střední | Aplikace nosných-ložisek s kluzným opotřebením; poslední krok na hotovém nástroji |
| Feritické nitrokarburizace (FNC) | Nízká-Střední | Nízká-Střední | Mírný | Nízká-střední | Hotové zápustky vyžadující odolnost proti opotřebení a korozi bez zkreslení |
Výrobce, který diskutuje o těchto možnostech z hlediska vašeho konkrétního režimu selhání - adheze, abraze, tepelné únavy nebo koroze -, prokazuje zásadně jinou úroveň kompetence než ten, který aplikuje standardní povlak na každou matrici bez ohledu na aplikaci. Zeptejte se, jaký nátěr doporučují, a pak se zeptejte proč. Zdůvodnění odpovědi vám řekne, zda jejich procesní expertizy ochrání vaši investici v průběhu desítek tisíc výrobních cyklů.
Tepelné zpracování vytvrzuje tělo raznice. Nátěry chrání pracovní povrch. Ani jedno však neřeší problém tepelného managementu, který v konečném důsledku řídí dobu cyklu a kvalitu dílu -, jak teplo proudí matricí během každého jednotlivého zdvihu a jak rychle se odebírá, než začne další.
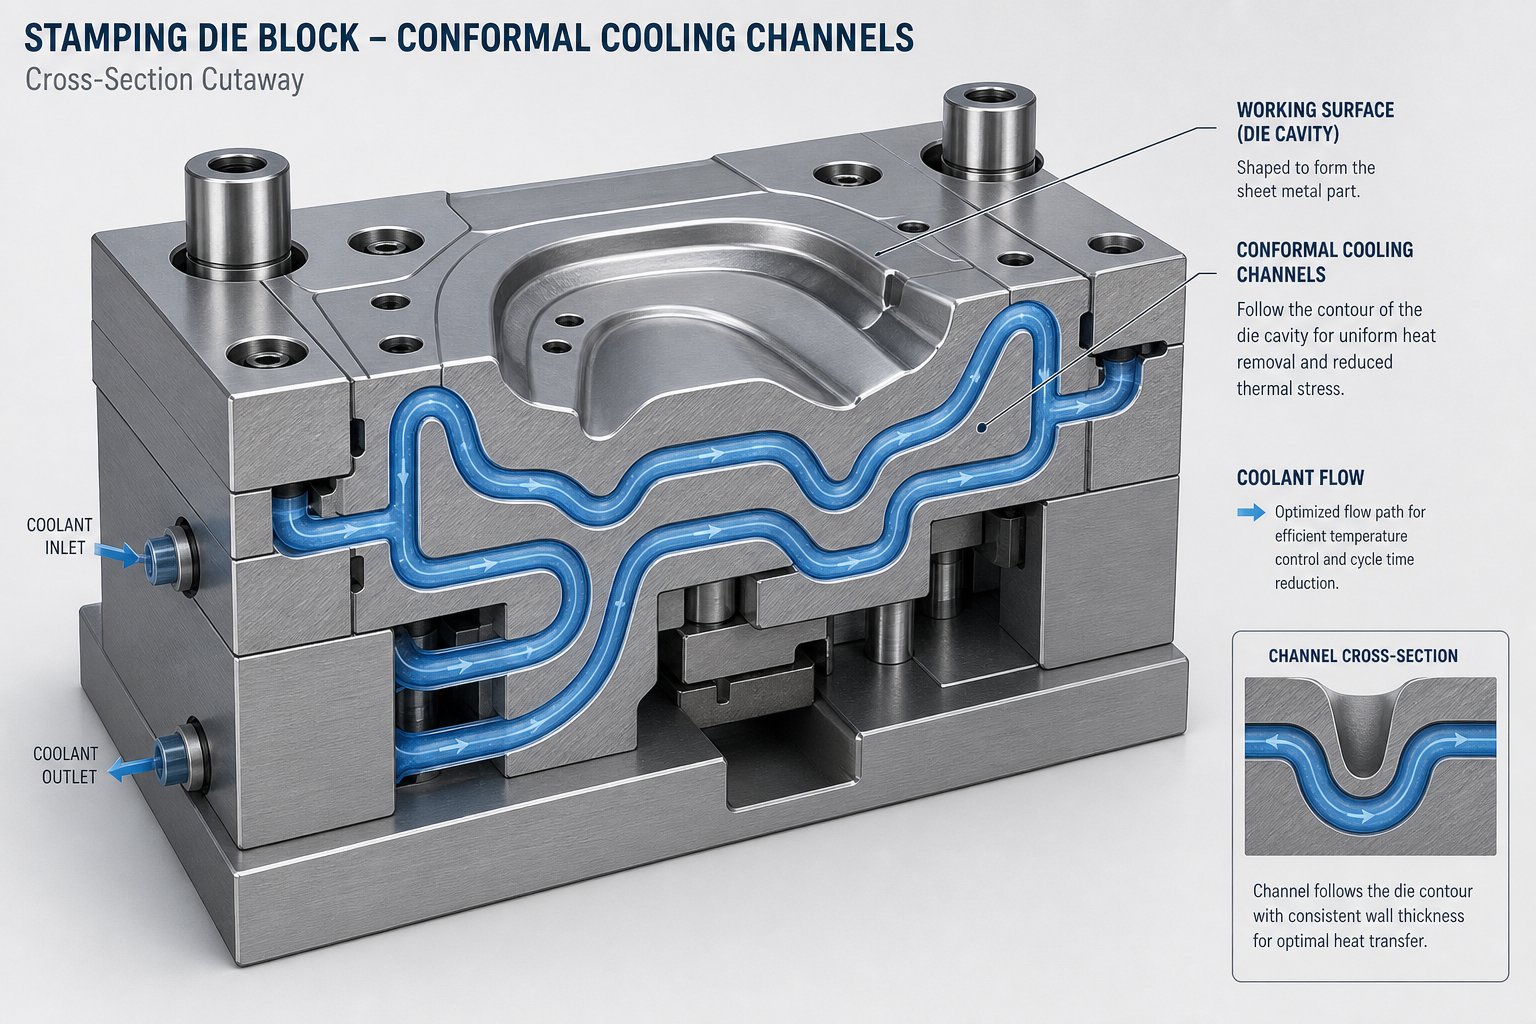
Návrh chladicího kanálu a strategie tepelného managementu
Každý cyklus lisování za tepla je závodem s teplem. Při lisovacím kalení musí matrice extrahovat dostatek tepelné energie z 900-stupňového polotovaru, aby se dosáhlo úplné transformace martenzitu -, a to rovnoměrně na každém čtverečním centimetru povrchu součásti. Při ražení dekorativní fólie musí raznice udržovat stálou teplotu, aby přilnavost fólie a jasnost obrazu zůstaly identické od prvního otisku do deseti-tisíciny. V obou případech je návrh tepelného managementu matrice skrytou proměnnou, která odděluje produktivní nástroje od problematických nástrojů. Přesto je to jedno z nejméně diskutovaných témat mezi kupujícími hodnotícími výrobce.
Konformní chlazení vs. konvenční vrtané kanály
Konvenční lisovací nástroje s chladicím kanálem se spoléhají na pistole-vyvrtané přímé průchody vyvrtané blokem lisovnice. Metoda je jednoduchá a nákladově-efektivní - vrtačka vytváří kanály pod pevnými úhly a průsečíky, kterými během výroby protéká voda nebo olej. Problém? Přímé-čárové vrtání nemůže sledovat obrysy složitého povrchu matrice. Na zakřivených nebo hlubokých{7}}geometriích tažení jsou některé oblasti matrice blízko chladicího kanálu, zatímco jiné jsou umístěny daleko. Tato změna vzdálenosti vytváří nerovnoměrné odvádění tepla - horká místa, kde je chlazení nedostatečné, a studená místa, kde je nadměrné.
Výzkum zveřejněný Baskickou univerzitou toto omezení přímo potvrzuje. Jejich studie na aditivně vyráběných chladicích kanálech zjistila, že konvenční vrtané kanály „často dosahují nerovnoměrného přenosu tepla“, což „může vést k delší době cyklu, nerovnoměrnému chlazení a deformaci“. Omezení geometrie vrtání omezují toho, čeho mohou konstruktéři dosáhnout, bez ohledu na to, kolik simulace investují do optimalizace umístění kanálů.
Forma pro lisování za tepla s konformním chlazením to řeší směrováním kanálů, které sledují obrys povrchu formy v konzistentní vzdálenosti. Představte si, že chladicí kanál zrcadlí tvar lisovaného dílu - a všude si zachovává stejnou tloušťku stěny mezi chladicí kapalinou a čelem matrice. Výsledkem je výrazně rovnoměrnější odběr tepla. Stejný výzkumný tým prokázal, že aditivně vyrobené konformní kanály se ve srovnávacích studiích ochlazují až šestkrát rychleji než konvenční vrtané kanály a tepelné simulace ukázaly měřitelně homogennější rozložení teploty po povrchu matrice.
Jak se vyrábí konformní kanály? Existují dva primární přístupy. Aditivní výroba - včetně selektivního laserového tavení (SLM) a laserového nanášení kovů (LMD) - vytváří složité vnitřní geometrie vrstvu po vrstvě téměř bez geometrických omezení. Studie University of the Basque Country použila LMD k uzavření obrobených drážek nástrojovou ocelí AISI H13, čímž vznikly kanály s minimálním průměrem do 3 mm a minimální tloušťkou stěny 2 mm. Alternativou je vrstvená-výroba, kde se jednotlivě nařezané desky s prvky kanálů skládají a spojují. Tato metoda vyhovuje jednodušším geometriím, ale postrádá volnost tvarování práškových{10}}procesů aditiv.
Kompromisem-je cena. Konformní chlazení zvyšuje výrobní složitost a náklady ve srovnání s konvenčním vrtáním. U velko-objemových automobilových programů, kde se úspora doby cyklu spojuje s miliony dílů, se investice rychle vrátí. U aplikací s menším-objemem mohou konvenční vrtané kanály s optimalizovaným umístěním poskytovat přijatelný výkon za zlomek nákladů na nástroje.
Jak uniformita chlazení ovlivňuje kvalitu dílu
Proč tolik záleží na rovnoměrném chlazení? Při lisování je odpovědí mikrostruktura. Polotovar z borové oceli se musí v celém dílu chladit minimální rychlostí 27 stupňů Celsia za sekundu, aby se austenit přeměnil na martenzit. Pokud se některá oblast ochlazuje příliš pomalu -, protože je umístěna daleko od chladicího kanálu nebo protože povrchová teplota matrice přesáhla 200 stupňů Celsia -, produkuje tato oblast místo martenzitu bainit nebo ferit. Výsledkem jsou lokalizovaná měkká místa se sníženou pevností, která potenciálně ohrožuje odolnost hotového konstrukčního dílu při nárazu.
Tepelné simulace zStudie MDPI o konformním chlazenínázorně to ilustrovat. Když se horký polotovar při 900 stupních Celsia dotkne matrice s konformními kanály, rozložení teploty po kalení je výrazně homogennější než u přímých vrtaných kanálů. Nižší špičkové teploty jsou dosaženy ve stejném časovém kroku, což znamená vyšší efektivní rychlost chlazení. Tato jednotnost se přímo promítá do konzistentních mechanických vlastností napříč lisovaným dílem - žádné slabé zóny, žádné nepředvídatelné gradienty tvrdosti.
Pro ražení dekorativní fólie jsou kolíky spíše vizuální než strukturální, ale stejně náročné. Teplotní nekonzistence na čele matrice způsobuje nerovnoměrné uvolňování fólie - některé oblasti se spojují příliš agresivně (vytváří matný nebo příliš{2}}přilnavý vzhled), zatímco jiné se přenášejí neúplně (zanechávají mezery nebo drsné okraje). Na luxusních obalech, kde musí být každý otisk vizuálně identický, může i dvou- nebo tří{5}}stupňový teplotní gradient způsobit viditelné vady, které vyžadují sešrotování hotového zboží.
V obou světech je schopnost výrobce navrhovat, simulovat a provádět chladicí systémy s rovnoměrným tepelným výkonem přímým ukazatelem stálosti kvality dílů ve výrobě.
Rychlá{0}}výměna systémů matric a efektivita výroby
Tepelný management není jen o tom, co se děje během lisovacího zdvihu. Ovlivňuje také to, co se děje mezi výrobními sériemi. Každá minuta nečinnosti lisu během výměny lisovnice je minutou ušlého příjmu - a ve vysoce-mixových prostředích, kde se lisovnice často mění, může doba výměny spotřebovat překvapivé procento dostupných výrobních hodin.
PodleZpracovatelova analýza rychlé výměny matriceskutečná výměna matrice může představovat pouhých 10 procent celkové doby výměny. Zbytek zahrnuje úpravy, závitování materiálu, vyrovnání a ověření. Rychlý systém lisovacích lisovacích nástrojů to řeší standardizací montážních rozhraní - pomocí magnetického upínání, hydraulických rychlo{4}}upínacích systémů nebo přesně{5}} umístěných pomocných desek, které eliminují ruční vyrovnávání a sekvence krouticího momentu.
Speciálně pro aplikace horké ražby funkce rychlé{0}}změny přímo spolupracuje s tepelným managementem. Po vyjmutí matrice a instalaci nové je nutné chladicí okruh odpojit a znovu připojit. Rychlé-připojovací armatury na vedení chladicí kapaliny zkracují tento krok z minut práce pomocí klíče na sekundy zatlačení-připojení. Standardizované polohy chladicího potrubí znamenají, že tepelný systém nové matrice je okamžitě funkční, bez vlastní instalace pro každý nástroj.
Magnetické upínání matrice to posouvá ještě dále tím, že odstraňuje všechny mechanické spojovací prvky z rozhraní matrice-k-zpevnění. Matrice je umístěna, magnety se aktivují a nástroj je zajištěn - žádné šrouby, žádné T-drážky, žádné momentové klíče. V kombinaci se zdvihacími nástroji, válečkovými stoly a předběžnými{6}}vozíky na nástroje mohou tyto systémy zkrátit dobu vnitřní změny z hodin na minuty s jednou-číslicí. Tato komprimace prostojů přímo zvyšuje dostupné výrobní hodiny a celkovou propustnost bez zvýšení kapacity lisu.
Při hodnocení výrobce se zeptejte, zda jeho konstrukce lisů vyhovuje rychlé{0}}výměnné infrastruktuře. Forma navržená pro rychlou výměnu - se standardizovanými montážními funkcemi, integrovanými chladicími porty pro rychlé{3}}připojení a kompatibilitou s magnetickým nebo hydraulickým upínáním - přináší hodnotu, která přesahuje její lisovací výkon. Snižuje celkové náklady na každou provozovanou výrobu tím, že minimalizuje neproduktivní mezery mezi nimi.
Zde jsou hlavní úvahy o návrhu tepelného managementu, které byste měli vznést u jakéhokoli potenciálního dodavatele matrice:
- Jaká je vzdálenost od chladicích kanálů k pracovní ploše matrice a jak rovnoměrná je tato vzdálenost napříč geometrií součásti?
- Jsou konformní chladicí kanály proveditelné a oprávněné pro objem výroby této součásti a složitost geometrie?
- Jaký průtok chladicí kapaliny a vstupní teplota se předpokládá v tepelné simulaci?
- Jak je udržována rovnováha chladicího okruhu, když více kanálů pracuje paralelně?
- Jaké výsledky tepelné simulace (teplotní mapy, předpovědi rychlosti ochlazování) může výrobce poskytnout před zahájením výroby formy?
- Obsahuje konstrukce matrice rychlo{0}}připojovací armatury chladicí kapaliny a standardizovaná montážní rozhraní pro rychlou výměnu?
- Jak výrobce ověřuje chladicí výkon při zkoušení - vestavěných termočlánků, infračerveného zobrazování nebo průtokových senzorů?
- Jaká je očekávaná povrchová teplota matrice po dosažení teplotního ustáleného stavu při kontinuální výrobě?
Výrobce, který dokáže odpovědět na tyto otázky pomocí konkrétních, simulací{0}}podložených odpovědí, předvádí ten druh inženýrské hloubky, která zabraňuje tomu, aby se problémy s teplotou objevily po měsících výroby. Konstrukce chlazení je po sestavení matrice neviditelná -, nelze ji vizuálně zkontrolovat ani opravit bez větších přepracování. Správné nastavení napoprvé zcela závisí na výběru dodavatele, jehož schopnosti tepelného managementu odpovídají požadavkům vaší aplikace.
Tepelný výkon, výběr materiálu, přesnost obrábění, tepelné zpracování a povlaky -, to vše jsou technické vstupy řízené během výroby matrice. Jak ale všechny tyto faktory zvážíte při porovnávání dodavatelů? Dalším krokem je vytvoření strukturovaného hodnotícího rámce, který vám pomůže odlišit skutečnou hloubku výroby od povrchových-marketingových tvrzení.
Jak hodnotit výrobce lisovacích forem za tepla
Viděli jste, jak výběr materiálu, metody obrábění, tepelné zpracování, povlaky a design chlazení přispívají k výkonu nástroje. Výzva je nyní praktická: když máte na stole tři nabídky od tří různých dodavatelů, jak určíte, který z nich skutečně dodá nástroje, které budou fungovat roky a ne měsíce? Strukturovaný rámec hodnocení dodavatelů lisovacích forem nahrazuje pocit vnitřností důkazy - a chrání vás před nákladnou chybou při optimalizaci za nejnižší nákupní cenu.
Technické schopnosti, které signalizují hloubku výroby
Ne každý výrobce raznic za horka vlastní stejné zařízení nebo řídí stejné procesní kroky. Rozdíl mezi výrobcem, který obrábí, tepelně zpracovává, natírá a ověřuje razidla pod jednou střechou, a výrobcem, který zadává tři z těchto čtyř kroků externě, je obrovský - v době realizace, v kontrole kvality a v odpovědnosti, když se něco pokazí.
Když procházíte zařízení (nebo si vzdáleně prohlížíte seznam schopností), hledejte tyto indikátory skutečné hloubky:
- Více{0}}osé CNC obrábění- Pět-možnost vyřezávání{1}} složitých dutin lisovacích nástrojů umožňuje vyřezávání složitých dutin v jediném nastavení, čímž se snižuje kumulativní množství tolerancí-. Zeptejte se, kolik os jejich primární obráběcí centra podporují a zda si sami dokončují-strojně kalenou ocel-.
- Interní EDM-(dráty a závaží)- Vlastnictví EDM zařízení znamená, že výrobce může produkovat-funkce s malým poloměrem a jemné detaily bez outsourcingu. Obchody, které zasílají práci EDM, ztrácejí dny při každém cyklu revizí.
- Tepelné zpracování v-domácnosti- Vakuové pece na místě-umožňují přesné řízení tvrdosti a rychlé zpracování. Jak bylo diskutováno dříve, i malé odchylky v časování kalení nebo teplotě popouštění ovlivňují únavovou životnost matrice. Vlastní-schopnost znamená, že stejný tým inženýrů řídí obrábění i metalurgii.
- Aplikace nátěru nebo navázaná partnerství v oblasti nátěrů- Ať už se jedná o PVD povlaky (AlCrN, TiAlN) nebo difúzní úpravy (nitridování), ověřte si, že výrobce začlenil výběr povlaku do procesu návrhu, spíše než aby to považoval za dodatečný nápad.
- CAE a simulační nástroje- Simulace tváření, termální FEA a predikce ztenčování polotovaru odlišují konstruktérské-výrobce od strojíren, které jednoduše řežou kov pro tisk. Požádejte o zobrazení simulačních výstupů z předchozích projektů.
- Zpětná vazba DFM (Design for Manufacturability).- Schopný dodavatel nenabízí pouze váš výkres. Konstruktivně to zpochybňují - a navrhují změny úhlu úkosu, optimalizace chladicích kanálů nebo materiálové alternativy, které zlepšují výkon nebo snižují náklady. Odvětvové pokyny pro výběr výrobce potvrzují, že technická podpora a schopnost optimalizace návrhu by měly být silně zváženy spolu s kapacitou surového obrábění.
Pro kupující, kteří zkoumají vlastní možnosti výrobců lisovacích forem pro lisování za tepla, které zahrnují jak lisování za tepla, tak širší aplikace lisování lisů, dodavatelé jakoDivize lisovacích raznic společnosti YICHENnabízejí užitečný referenční bod - jejich rozsah pokrývá řešení zakázkových lisovacích nástrojů pro lisování za tepla, lisování lisováním a tvářecí nástroje-konstruovaného kovu, což kupujícím poskytuje jediný vstupní bod pro hodnocení podle tohoto kontrolního seznamu schopností, než aby spojovali dohromady několik specializovaných prodejců.
Certifikace kvality a průmyslové standardy k ověření
Schopnosti vám říkají, co výrobce umí. Certifikace vám řeknou, zda to dělají konzistentně v rámci zdokumentovaného, auditovatelného systému. Při hodnocení dodavatele lisovacích nástrojů jsou nejdůležitější dvě certifikace:
ISO 9001je základním systémem managementu kvality, který se vztahuje na jakoukoli výrobní organizaci. Zajišťuje existenci zdokumentovaných postupů, interních auditů, procesů nápravných opatření a cyklů přezkoumání vedením. Pokud dodavatel matrice postrádá ISO 9001, neexistuje žádné externí ověření, že jeho systém jakosti je strukturovaný nebo opakovatelný.
IATF 16949je specifické rozšíření-pro automobilový průmysl, které staví na ISO 9001 s dalšími požadavky na bezpečnost produktů, řízení dodavatelů, analýzu rizik aZákladní nástroje AIAG- Plány PPAP, FMEA, MSA, SPC a kontrolní plány. Pokud vaše matrice zásobují automobilový dodavatelský řetězec, IATF 16949 není příjemné-mít-; je to obvykle požadavek zákazníka. Certifikace potvrzuje, že výrobce uchovává dokumentovaná výrobní data, provádí audity výrobních procesů a integruje-specifické požadavky zákazníků do svého systému kvality.
Kromě certifikací ověřte:
- Materiálové certifikace a sledovatelnost- Může dodavatel poskytnout certifikáty mlýna pro každý blok matrice potvrzující složení a šarži tepla? Úplná sledovatelnost od surovin až po hotové formy je standardní praxí pro seriózní výrobce a očekávání v regulovaných odvětvích.
- Rozměrové kontrolní zprávy- Zprávy CMM (souřadnicový měřicí stroj) dokumentující skutečné versus nominální rozměry na kritických prvcích matrice demonstrují řízení procesu.
- Zkušební a ověřovací protokoly- Razí výrobce vzorové díly, měří je a poskytuje ověřovací zprávu před odesláním? Nebo vám podají kostku a přejí vám štěstí na vlastním lisu?
Důležitá je také finanční stabilita a držba výrobce. Dodavatel, který funguje po desetiletí s dlouhodobými-vztahy se zákazníky, signalizuje spolehlivost způsobem, který nově spuštěný obchod nemůže - přežít ekonomické cykly, zachovat si institucionální znalosti a neustále investovat do vybavení a lidí.
Celkové náklady na vlastnictví vs. Cena předem Die
Zde je většina rozhodnutí o získávání zdrojů chybná. Porovnáte tři nabídky, vyberete nejnižší číslo a budete se cítit efektivně. Pak se ukáže realita: levnější matrice vytváří tepelné trhliny při 15 000 cyklech místo 80 000. Míra odmítnutí stoupá, protože rozměrový posun nebyl nikdy řešen při návrhu chlazení. Neplánované odstávky údržby stojí desetinásobek toho, co jste ušetřili na objednávce. Analýza skrytých nákladů na lisování kovů potvrzuje, že počáteční cena nástroje je jen viditelná část - průběžná údržba, přepracování z důvodu selhání kvality a předčasná výměna často převyšuje původní investici.
Celkové náklady na vlastnictví mění rámec hodnocení. Namísto toho, abyste se zeptali "co to stojí?" ptáte se "kolik mě bude tato matrice stát za přijatelnou součástku po celou dobu její životnosti?" Tento výpočet zahrnuje:
- Nákupní cena matrice- Číslo v nabídce. Důležité, ale pouze jeden vstup.
- Očekávaná životnost před větší přepracováním- Funkce jakosti materiálu, kvality tepelného zpracování, výběru povlaku a designu chlazení. Forma trvající 100 000 cyklů před přepracováním stojí polovinu za cyklus, co stojí matrice trvající 50 000 cyklů -, i když byla pořizovací cena o 30 procent vyšší.
- Míra odmítnutí připadající na nástroje- Špatná rovnoměrnost chlazení, rozměrové odchylky způsobené opotřebením nebo povrchové vady způsobené neadekvátním povlakem – to vše vede ke vzniku odpadu. Každý vyřazený díl nese plné náklady na materiál, energii a lisovací čas.
- Frekvence údržby a náklady- Jak často se musí matrice vytahovat za účelem opětovného-leštění, opětovného{2}}nátěru nebo čištění kanálů? Nabízí výrobce renovační služby, nebo jste na to sami?
- Vliv doby cyklu- Forma s optimalizovaným konformním chlazením může běžet o dvě nebo tři sekundy rychleji na cyklus než matrice s konvenčními vrtanými kanály. Více než milion cyklů se tyto sekundy promítají do dnů obnovené kapacity lisu.
- Prostoje z neplánovaných poruch- Katastrofální prasklina nebo zaseknutý vyhazovač nestojí jen opravu -, ale zastaví vaši výrobní linku, zatímco se snažíte o opravu. Konstrukční volby výrobce přímo ovlivňují pravděpodobnost selhání.
Když přejdete z ceny-za-kostku na cenu{2}}za-díl-během-životnosti, výše uvedená hodnotící kritéria přestanou vypadat jako pěkné-k-a začnou vypadat jako finanční nutnost. Výrobce, který si účtuje více, protože používá prémiovou nástrojovou ocel, používá simulační-optimalizované konformní chlazení a ověřuje-vlastní vyzkoušení, není drahý -, je to ten, jehož matrice tiše nevyčerpá váš rozpočet na roky po dodání.
Tato celoživotní perspektiva také mění způsob, jakým přistupujete ke konverzaci o zdrojích. Namísto zasílání tisku a dotazování na cenu sdílíte objemy výroby, cílové doby cyklu, požadavky na kvalitu a omezení údržby - a poté vyhodnotíte, které řešení navržené výrobcem přináší nejnižší celkové náklady po celou dobu životnosti matrice. Tento posun od transakčního nákupu k inženýrskému partnerství je jediným největším prediktorem dlouhodobého-úspěchu nástrojů.
I ta nejlépe{0}}navržená, nejlépe{1}}vyrobená matrice se nakonec opotřebuje. Jak se opotřebovává, kdy zasahujete a jaké existují možnosti prodloužení jeho životnosti, závisí na rozhodnutích učiněných jak při výrobě, tak v průběhu výroby. Porozumění běžným poruchovým režimům - a strategiím údržby, které jim předcházejí -, je posledním kouskem skládačky hodnocení.
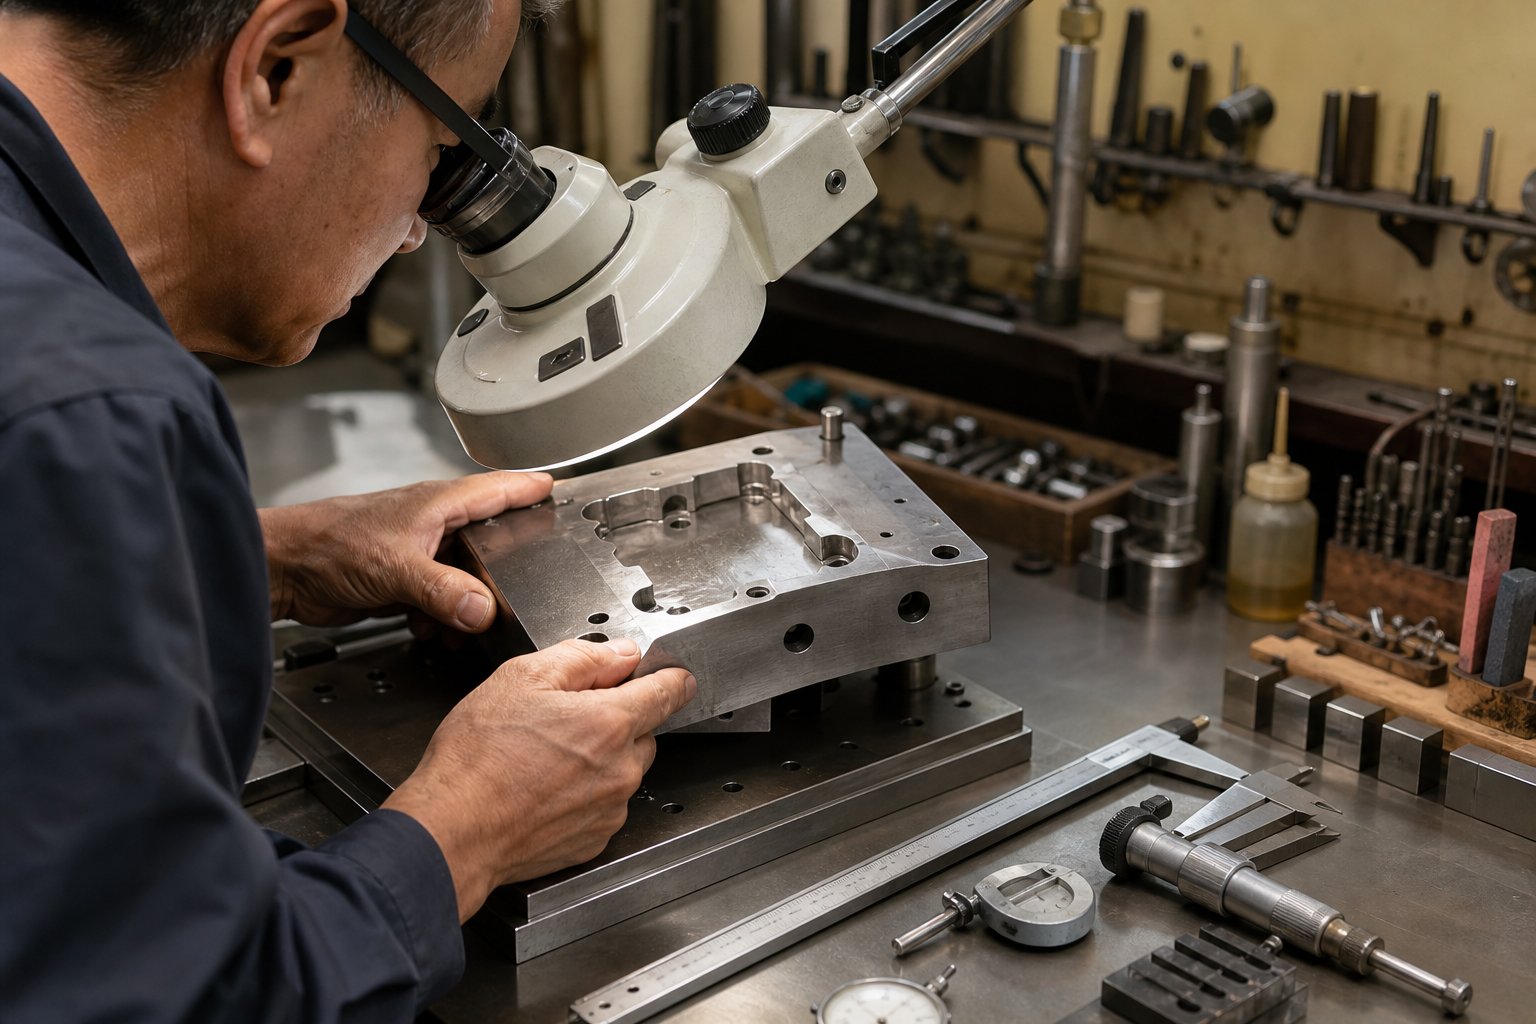
Údržba lisovacích nástrojů a řízení životního cyklu s nižšími náklady
Kostka neselže přes noc. Degraduje v malých, měřitelných přírůstcích - povrchovou trhlinu, která se cyklus po cyklu prohlubuje, vzor opotřebení, který se neznatelně rozšiřuje, dokud se díly nevychýlí z tolerance, chladicí kanál, který zevnitř koroduje, zatímco vnější vzhled vypadá dobře. Výrobci, kteří chápou tyto poruchy, se proti nim od začátku stavějí. Kupující, kteří jim rozumí, zachytí problémy včas, zasáhnou ve správnou chvíli a prodlouží životnost lisovacích nástrojů o desítky tisíc dalších cyklů. Ignorování údržby raznice za horka, dokud se něco nerozbije, je nejdražší strategie údržby, která existuje.
Běžné způsoby selhání a strategie prevence
Každá kategorie režimů selhání lisovacího lisu vede zpět ke konkrétní hlavní příčině - a ve většině případů tato hlavní příčina souvisí s návrhem nebo výrobním rozhodnutím učiněným před měsíci nebo lety. Vědět, na co si dát pozor, vám pomůže diagnostikovat problémy dříve, než se stanou katastrofickými.
Tepelné popraskání je dominantním mechanismem porušení lisovacích forem. Každý lisovací cyklus podrobuje povrch matrice rychlému ohřevu (kontakt s horkým polotovarem) následovaným rychlým ochlazením (voda proudící vnitřními kanály). Toto tepelné cyklování vytváří na povrchu střídavé tahové a tlakové napětí. Při tisících opakováních se mikro-trhliny nukleují v bodech koncentrace napětí - ostré poloměry, stopy po obrábění nebo hranice chladicích kanálů. Astudie analýzy poruch publikovaná v Materialsprozkoumal prasklou vložku A-sloupku pro lisování za tepla vyrobenou z oceli 4Cr5Mo2V. Praskliny vznikly na vnitřních stěnách chladicích kanálů po přibližně 50 000 cyklech - pouhých 25 procent očekávané životnosti 200 000-cyklů. Studie zjistila, že koroze vyvolaná napětím byla primárním mechanismem: zbytková tahová napětí z cyklického zatěžování kombinovaná s oxidativní korozí uvnitř nechráněných chladicích kanálů k urychlení iniciace a šíření trhlin podél křehkých vrstev oxidu.
Abrazivní opotřebení vzniká tam, kde polotovar pod tlakem klouže po povrchu matrice. Na lisovacích nástrojích jsou polotovary s Al-Si povlakem obzvláště agresivní - hliníkový povlak se přenáší na čelo lisu, vytváří se jako adhezivní nánosy a pak působí jako abrazivní třetí těleso, které urychluje degradaci povrchu. Vizuálně si všimnete progresivního zdrsnění dříve leštěných povrchů, hromadění materiálu v poloměrech tažení a zvyšující se tření, které se projevuje jako vyšší údaje o lisované tonáži nebo povrchové rýhy na lisovaných dílech.
Rozměrový posun je jemnější a často není detekován, dokud díly neprojdou kontrolou. Opakované tepelné cykly způsobují, že se blok matrice tisíckrát roztáhne a smrští. Při delší produkci to může způsobit měřitelné změny rozměrů dutin -, zejména v tenkých-částech stěn nebo v oblastech s agresivním chlazením, které vytváří strmé tepelné gradienty. Stejný výzkum potvrzuje, že hustota dislokací se během lisování za tepla progresivně zvyšuje, přičemž karbidy se vysrážejí a hrubnou na hranicích zrn, což oslabuje rázovou houževnatost materiálu z 325 J až na 37 J v silně postižených oblastech.
Koroze chladicího kanálu je poruchový režim, který funguje neviditelně. Závěry studie jsou pozoruhodné: více než 90 procent neúspěšných lisovacích nástrojů ve strojírenských aplikacích začíná praskat od vnitřních stěn vodních kanálů a poté se rozšiřuje směrem ven na pracovní povrch. Když zemře bez řádné ochrany - i po dobu jednoho měsíce -, vlhkost uvnitř chladicích kanálků iniciuje oxidační korozi. Oxidová vrstva, která se tvoří, je tvrdá a křehká. Když se matrice vrátí do výroby, mechanická napětí tuto vrstvu poruší a vytvoří místa iniciace trhlin, které se šíří během následného provozu.
| Režim selhání | Kořenová příčina | Viditelné příznaky | Doporučené nápravné opatření |
|---|---|---|---|
| Tepelné praskání (kontrola tepla) | Cyklické tepelné namáhání přesahující mez únavy; koncentrace napětí na ostrých poloměrech nebo stěnách kanálů | Jemná povrchová síť trhlin (popraskání); trhliny šířící se kolmo k povrchu matrice | žíhání-pro uvolnění stresu v naplánovaných intervalech; přepracovat poloměry pro snížení koncentrace napětí; použít nátěry odolné proti tepelné únavě- |
| Abrazivní opotřebení | Kluzný kontakt s potaženými polotovary; přenos materiálu a otěr-třetího těla | Zdrsnění povrchu; nános materiálu na poloměrech tažení; zvýšená tonáž lisu; bodování na lisovaných dílech | Přeleštěte{0}}pracovní povrchy; znovu-naneste PVD povlak (AlCrN nebo TiAlN); zkontrolujte kompatibilitu slepého povlaku |
| Rozměrový posun | Kumulativní plastická deformace z tepelného cyklování; zdrsnění karbidu snižující stabilitu materiálu | Součásti vybočující z tolerance; postupné ztenčování ve specifických zónách; Měření CMM ukazující progresivní odchylku | Naplánujte ověření rozměrů v definovaných intervalech cyklu; naplánujte přepracování matrice nebo výměnu břitové destičky před dosažením tolerančních limitů |
| Koroze chladicího kanálu | Oxidační koroze během nečinnosti bez ochrany kanálu; stresem-indukovaná tvorba galvanických článků | Únik vody; snížená účinnost chlazení; nevysvětlitelný nárůst teploty na povrchu matrice | Po vypnutí vyčistěte kanály slabým kyselým rozpouštědlem; sušení vzduchem-stlačeným vzduchem; aplikujte během skladování-ochranný nátěr na bázi oleje |
| Odírání lepidla | Chemická afinita mezi slepým povlakem (Al{0}}Si) a nepotaženým ocelovým povrchem | Přenos materiálu viditelný na čele matrice; zvýšení povrchových vad na lisovaných dílech; děravé známky | Naneste nebo obnovte PVD povlak s nízkým{0}}třením; vyhodnotit alternativní typy slepých povlaků |
Plány údržby a možnosti renovací
Kdy byste měli vytáhnout kostku pro službu? Čekání na selhání kontroly dílů znamená, že jste již vyrobili šrot -, možná celou dávku, než byl úlet zachycen. Preventivní přístup stanoví intervenční body na základě počtu cyklů, naměřeného opotřebení a známé míry progrese poruch.
Zkušení odborníci na údržbu lisovacích nástrojů identifikují několik signálů: otřepy objevující se na lisovaných dílech, tolerance směřující k limitům specifikací, zvýšená tonáž lisu nebo slyšitelné změny v tom, jak nástroj funguje. Uložení posledního dílu z každé výrobní série - spolu s koncovým páskem v progresivních zápustkách - poskytuje výrobcům nástrojů fyzické důkazy pro diagnostiku vzorců opotřebení a předpovídání toho, co příště selže. Tato historie v kombinaci s údaji o počtu výstřelů vám umožňuje plánovat údržbu spíše proaktivně než reaktivně.
Praktická kadence preventivní údržby lisovacích forem obvykle zahrnuje:
- Každý výrobní cyklus (kontrola na konci-konce-běhu)- Vizuální kontrola pracovních povrchů, zda nevykazují trhliny, nánosy nebo rýhy. Ověřte průtoky chlazení a výstupní teploty. Uschovejte si poslední-díly pro srovnání.
- Každých 10 000-20 000 cyklů- Ověření rozměrů na kritických površích pomocí CMM. Při zvětšení zkontrolujte, zda nedošlo k časnému tepelnému praskání. Vyčistěte chladicí kanály a ověřte rovnováhu průtoku.
- Každých 30 000-50 000 cyklů- Úplné přeleštění povrchu matrice-k odstranění mikro-trhlin před jejich šířením. Pokud vrstva PVD vykazuje známky opotřebení-, přelakujte. Žíhání pro-odlehčení pnutí, pokud konstrukce matrice zahrnuje geometrii s vysokým-napětím.
- Na konci očekávané životnosti nátěru- Odstraňte a znovu{1}}naneste PVD povlak. Před opětovným nanášením zkontrolujte podklad, zda není poškozený. Kontrola rozměrů, aby se potvrdilo, že matrice po odizolování zůstává v rámci tolerance.
Materiálová studie o-selhání matrice pilíře konkrétně doporučuje žíhání-odlehčení pnutí během provozu, aby se snížila hustota dislokací, která se hromadí během tepelného cyklování. Jejich vyšetřování zjistilo, že vložka matrice nebyla nikdy žíhána během servisní doby 50 000-80 000 cyklů – opomenutí údržby, které umožnilo vnitřní poškození dosáhnout kritické úrovně. Pokud by se žíhání provádělo v intervalech, mohlo by být zmírněno oslabení hranic zrn a tvorba pórů, které narušily rázovou houževnatost.
Služby renovace lisovacích nástrojů - přeleštění, přeleštění, nové{2}}povlakování, rozměrové korekce prostřednictvím sváru-a{4}}obrábění nebo výměny břitových destiček - mohou výrazně prodloužit životnost nástroje, pokud jsou provedeny dříve, než poškození dosáhne bodu, ze kterého není návratu. Rozhodnutí mezi rekonstrukcí a vyřazením závisí na tom, kolik materiálu zůstává nad minimální tloušťkou stěny, zda hloubka trhliny přesahuje to, co může úprava povrchu řešit, a zda je rozměrová korekce stále geometricky proveditelná, aniž by byla narušena integrita chladicího kanálu.
Jak podpora výrobce prodlužuje životnost nástroje
Dodávkou matrice role výrobce nekončí. Způsob, jakým dodavatel podporuje vaše nástroje po dobu jeho provozní životnosti, přímo ovlivňuje vaše celkové náklady na vlastnictví - a zde se služby renovace lisovacích nástrojů, kvalita dokumentace a dostupnost náhradních dílů stávají hmatatelnými rozdíly.
Nejprve zvažte dokumentaci. Výrobce, který dodává kompletní dokumentaci matrice - montážní výkresy, schémata chladicích okruhů, materiálové certifikáty, záznamy o tepelném zpracování, specifikace povlaků a doporučené intervaly údržby -, poskytuje vaší nástrojárně vše potřebné pro správnou údržbu matrice. Bez této dokumentace váš tým údržby hádá: které kanály se kde připojují, na jakou tvrdost byla matrice upravena, jaký povlak byl aplikován a v jaké tloušťce. Tato nejednoznačnost vede k nesprávným rozhodnutím o údržbě a předčasnému vyřazení matric, které mohly být zachráněny.
Dostupnost náhradních dílů je důležitá zejména pro matrice s opotřebitelnými vložkami, vyměnitelnými částmi obložení nebo modulárními chladicími bloky. Výrobce, který navrhuje matrice s vyměnitelnými opotřebitelnými součástmi - a nechává tyto součásti k dispozici pro objednávku -, vám umožňuje vyměnit části s vysokým-opotřebením bez výměny celého nástroje. Tento modulární přístup prodlužuje životnost základní matrice na neurčito, pokud konstrukční tělo zůstává zdravé. Pokud náhradní břitové destičky vyžadují 12týdenní dodací lhůtu, protože původní výrobce nemá žádné zásoby ani záznamy, platíte za prostoje lisu na počkání.
Rámce správy životního cyklu nástrojůzdůraznit, že s každým produkčním nástrojem by se mělo zacházet jako s kontrolovaným aktivem s dokumentovanou identitou, historií údržby a plánem konce-konce{1}}životnosti. Výrobci, kteří podporují tento přístup, poskytují sledovatelnost od suroviny přes každý cyklus tepelného zpracování, každou aplikaci nátěru a každou renovaci. Tento nepřetržitý záznam umožňuje na základě dat-rozhodování o tom, kdy znovu{5}}natírat, kdy žíhat a kdy přestat - nahrazovat dohady důkazy.
Nejsilnější ukazatel odhodlání výrobce-dlouhodobé podpory? Zeptejte se na proces jejich renovace. Dodavatel, který nabízí renovaci strukturované matrice - vstupní kontrolu, analýzu hlavních příčin, mapování rozměrů, selektivní přepracování, nové-nátěry, ověřovací razítko a aktualizovanou dokumentaci -, investuje do toho, aby vaše matrice fungovala i po počáteční dodávce. Dodavatel, který považuje transakci za dokončenou po odeslání matrice, vám nabízí produkt, nikoli partnerství. V průběhu celého životního cyklu nástroje toto rozlišení určuje, zda zaplatíte jednou za kvalitní nástroje, nebo opakovaně za předčasné výměny.
Proaktivní údržba založená na dokumentaci výrobce a podporovaná dostupnými renovačními službami je poslední pákou, kterou kupující řídí, aby maximalizovali návratnost svých investic do nástrojů. S pochopením způsobů selhání, zavedenými strategiemi prevence a dodavatelským vztahem, který přesahuje nákupní objednávku, je zbývající otázka jednoduchá: jak začlenit všechny tyto faktory hodnocení do praktického procesu získávání zdrojů?
S důvěrou získáváte konstruované lisovací nástroje
Nyní máte technický základ pro hodnocení jakéhokoli výrobce lisovacích lisů za tepla na základě faktorů, které skutečně předpovídají dlouhodobý-výkon nástrojů. Znalost materiálů, metody obrábění, kvalita tepelného zpracování, logika povlakování, návrh chlazení, podpora životního cyklu - to nejsou abstraktní pojmy. Jsou to konkrétní otázky, které přinášíte do každé konverzace o zdrojích, a kritéria, podle kterých měříte každou nabídku. Posledním krokem je uspořádání toho všeho do opakovatelného procesu, který můžete provést počínaje vaší další žádostí o nabídku.
Váš kontrolní seznam zdrojů pro technické lisovací nástroje
Kontrolní seznam RFQ pro lisovací matrice udržuje vaše hodnocení konzistentní u všech dodavatelů a zajišťuje, že trhlinami nepropadne nic kritického. Projděte postupně tyto kroky - každý navazuje na předchozí:
- Potvrďte typ aplikace- Získáváte lisovací vytvrzovací lisovací nástroje pro automobilové konstrukční díly nebo ozdobné lisovací lisovací fólie pro branding a balení? Toto jediné rozlišení určuje třídu materiálu, tepelné požadavky, očekávání tolerance a příslušné průmyslové certifikace.
- Definujte požadavky na objem výroby a životnost cyklu- Uveďte jak aktuální roční objemy, tak předpokládaný rozsah{1}}na období tří až pěti let. Zahrňte nízké i vysoké scénáře, aby vám výrobce mohl doporučit nástroje, které odpovídají vaší trajektorii, nejen dnešní objednávce. Jakpokyny pro smluvní výrobu RFQ od společnosti Panovazdůrazňuje, že množství často diktuje samotnou výrobní metodu - proces vhodný pro malé objemy se může v měřítku porušit.
- Specifikujte očekávání materiálu matrice nebo si vyžádejte odůvodněné doporučení- Uveďte preferovanou třídu materiálu (H13, mosaz, měď) nebo požádejte dodavatele, aby navrhl takovou s technickým zdůvodněním na základě vašeho substrátu, teploty a délky běhu.
- Poskytujte 3D modely CAD spolu s 2D výkresy- Dodavatel, který dokáže zjišťovat úplnou geometrii, poskytuje lepší zpětnou vazbu DFM než dodavatel pracující z plochých souborů PDF. Aprůzkum 250 vedoucích inženýrůzjistili, že 90 procent týmů dostává zpětnou vazbu DFM od dodavatele příliš pozdě během vývoje nového produktu - sdílení 3D dat včas je nejúčinnějším protiopatřením.
- Popište operační prostředí a odpovídající komponenty- Materiál polotovaru a typ povlaku, tonáž lisu, rychlost cyklu, chladicí infrastruktura na vašem lisu a způsob, jakým se lisovaný díl spojuje se sousedními součástmi. Kontext umožňuje chytřejší inženýrská rozhodnutí na straně výrobce.
- Vyžádejte si detaily návrhu chlazení a výstupy tepelné simulace- Zeptejte se, zda je navrženo konformní nebo konvenční chlazení, jaké teploty povrchu trysky se předpokládají v ustáleném stavu a jak byla ověřena rovnoměrnost chlazení.
- Ověřte strategii tepelného zpracování a povlakování- Potvrďte, zda dodavatel provádí tepelné zpracování-vlastně, jakou cílovou tvrdost navrhuje a jaký nátěrový systém doporučuje pro váš konkrétní mechanismus opotřebení.
- Potvrďte certifikace a sledovatelnost- Vyžadovat minimálně ISO 9001; IATF 16949 pro práci v automobilovém dodavatelském řetězci. Vyžádejte si certifikáty válcování materiálu, záznamy o tepelném zpracování a zprávy o validaci souřadnicového měřicího stroje jako standardní dodávky.
- Vyhodnoťte celkové náklady na vlastnictví, nikoli pouze kupní cenu- Zeptejte se na předpokládanou životnost matrice, doporučené intervaly údržby, dostupnost renovace a dodací lhůty náhradních vložek. Zabudujte je do svého srovnání nákladů.
- Před uzamčením návrhů včas zapněte vstup DFM -- Nejvyšší-hodnota interakce s dodavatelem vlastních lisovacích nástrojů probíhá před zmrazením vašeho návrhu, nikoli po něm. Vyžádejte si zpětnou vazbu o úhlech úkosu, proveditelnosti chlazení, materiálových alternativách a optimalizaci tolerancí, zatímco změny jsou stále levné.
Zahájení rozhovoru se správným výrobcem
Nejčastější chybou při získávání zdrojů je zacházet s RFQ jako s transakční událostí - odeslat tisk, vybrat ceny, vybrat nejnižší číslo. Tento přístup zaručuje, že se nedozvíte nic o konstrukční hloubce výrobce, dokud se problémy nevyskytnou ve výrobě, měsíce po uzavření objednávky.
Lepší přístup převrací dynamiku. Sdílejte kontext své aplikace, trajektorii objemu a požadavky na výkon. Potom vyhodnoťte nejen cenu, která se vrátí, ale i cenuotázkyžádá výrobce na oplátku. Dodavatel, který požaduje podrobnosti o prázdném povlaku, ptá se na kapacitu chlazení vašeho lisu, zpochybňuje úzký poloměr, který bude koncentrovat tepelné namáhání, nebo navrhuje nátěrový systém, o kterém jste nepovažovali -, že dodavatel navrhuje řešení. Ten, kdo vrátí číslo bez otázek, kotuje komoditu.
Pro kupující, kteří zkoumají navržená řešení lisovacích nástrojů napříč procesy lisování za tepla, lisováním a přilehlými-procesy tváření kovů,YICHEN's Stamping Die stránkaslouží jako praktický výchozí bod pro použití hodnotících kritérií diskutovaných v tomto článku. Jejich rozsah pokrývá zakázková řešení lisovacích forem a poskytuje vám jediné kontaktní místo pro posouzení schopností podle úplného kontrolního seznamu výše - od odborných znalostí materiálu po podporu životního cyklu.
Získávání lisovacích forem za horka není-jednorázový nákup. Je to začátek vztahu, který bude utvářet kvalitu vaší výroby, dobu cyklu a náklady na údržbu po mnoho let. Výrobci, kteří si tento vztah vydělají, jsou ti, kteří s vaší kostkou zacházejí jako s navrženým systémem - a ne s blokem oceli s cenovkou. Pokládejte správné otázky, zhodnoťte celoživotní hodnotu a zapojte se včas. Vyhnete se tak platbě za špatnou volbu dlouho poté, co je objednávka zapomenuta.
Často kladené otázky o výrobcích lisovacích forem za tepla
1. Jaký je rozdíl mezi lisovnicemi pro ražení za tepla pro automobilové a dekorativní aplikace?
Automobilové lisovací vytvrzovací formy tvoří polotovary z bórové oceli při teplotách nad 880 stupňů Celsia pomocí vodou-chlazené nástrojové oceli H13, čímž se vyrábějí ultra-vysoko{4}}pevnostní konstrukční díly s pevností v tahu přesahující 1 500 MPa. Raznice na ozdobnou fólii pracují při teplotě 100 až 200 stupňů Celsia a používají mosaz, měď nebo hořčík k přenosu kovové fólie na obalové substráty. Tyto dvě aplikace se liší v materiálu matrice, požadavcích na chlazení, tolerancích a průmyslových certifikacích, takže výrobci specializující se na jednu mohou postrádat schopnosti ve druhé.
2. Jak si mám vybrat správný materiál matrice pro lisování za tepla?
Výběr materiálu závisí na typu vaší aplikace, objemu výroby, substrátu a provozní teplotě. Nástrojové oceli H13 a H11 jsou vhodné pro automobilové lisování díky své odolnosti proti tepelné únavě a tvrdosti při extrémních teplotách. Mosaz poskytuje nejlepší rovnováhu mezi tepelnou vodivostí a odolností pro střední-až{5}}vysokoobjemové lisování fólií. Měď nabízí vynikající rovnoměrnost tepla pro velkoplošné dekorativní práce. Hořčík slouží pro krátké série a prototypování ekonomicky. Zkušený výrobce, jako je YICHEN (yichen-group.com/stamping-die/), doporučuje materiály na základě vašich konkrétních požadavků na délku a kvalitu zpracování, spíše než na jednu možnost.
3. V čem jsou konformní chladicí kanály lepší než konvenční vrtané kanály v lisovacích nástrojích za tepla?
Konformní chladicí kanály sledují obrys povrchu matrice v konzistentní vzdálenosti a zajišťují rovnoměrný odvod tepla po celé geometrii součásti. Výzkumy ukazují, že dokážou chladit až šestkrát rychleji než běžné rovné-vrtané kanály, které nemohou sledovat složité křivky a vytvářet horká místa, kde chlazení není dostatečné. Pro lisovací kalení zajišťuje rovnoměrné chlazení konzistentní tvorbu martenzitu a zabraňuje lokalizovaným měkkým místům. Kompromisem jsou-vyšší výrobní náklady díky aditivním metodám, jako je selektivní laserové tavení, díky čemuž jsou nákladově-nejefektivnější pro velkoobjemové{6}}automobilové programy, kde se úspora doby cyklu spojuje s miliony dílů.
4. Jak často by měly být raznice pro ražení za tepla udržovány, aby se předešlo selhání?
Plán preventivní údržby založený na počtu cyklů je nákladově-efektivnější než reaktivní opravy. Mezi osvědčené postupy patří vizuální kontrola po každé výrobě, ověření rozměrů souřadnicového měřicího stroje každých 10 000 až 20 000 cyklů, přeleštění celého povrchu{6} a znovu{7}}vyhodnocení povlaku každých 30 000 až 50 000 cyklů a žíhání-pro odstranění pnutí v definovaných intervalech, aby se zabránilo šíření trhlin tepelné únavy. Chladicí kanály by měly být čištěny a chráněny proti korozi během jakékoli doby nečinnosti, protože výzkum ukazuje, že více než 90 procent trhlin v matrici pochází z korodovaných vnitřních stěn kanálů.
5. Jaké certifikace by měl mít výrobce lisovacích forem?
ISO 9001 je základní certifikace managementu kvality, která zajišťuje dokumentované postupy a opakovatelné procesy. Pro práci v automobilovém dodavatelském řetězci je standard IATF 16949 obvykle povinný a přidává požadavky na PPAP, FMEA, SPC a řízení bezpečnosti produktů. Kromě certifikací ověřte, že výrobce poskytuje certifikáty pro válcování materiálů s plnou sledovatelností, zprávy o rozměrových kontrolách souřadnicového měřicího stroje, záznamy o tepelném zpracování a zkušební údaje. Finanční stabilita a dlouhodobé{5}}vztahy se zákazníky také signalizují spolehlivost, kterou novější provozy nemohou prokázat.


