


Co je to ruční ražení a proč na tom záleží
Když obdržíte nabídku nástrojů pro alisovaný kovový díl, řádkové položky jen zřídka vysvětlují procesní filozofii za cenou. Jednou z nejčastěji nepochopených metod, které stojí za těmito čísly, je ruční vytlačování, proces, který spojuje přesnost tváření na více stanicích s ručním-ovládáním operátora. Ať už jste výrobní inženýr hodnotící výrobní metody nebo kupující, který se snaží dekódovat návrh dodavatele, pochopení tohoto procesu změní způsob, jakým čtete každou nabídku, která vám přistane na stole.
Definování ručního ražení přenosovou matricí
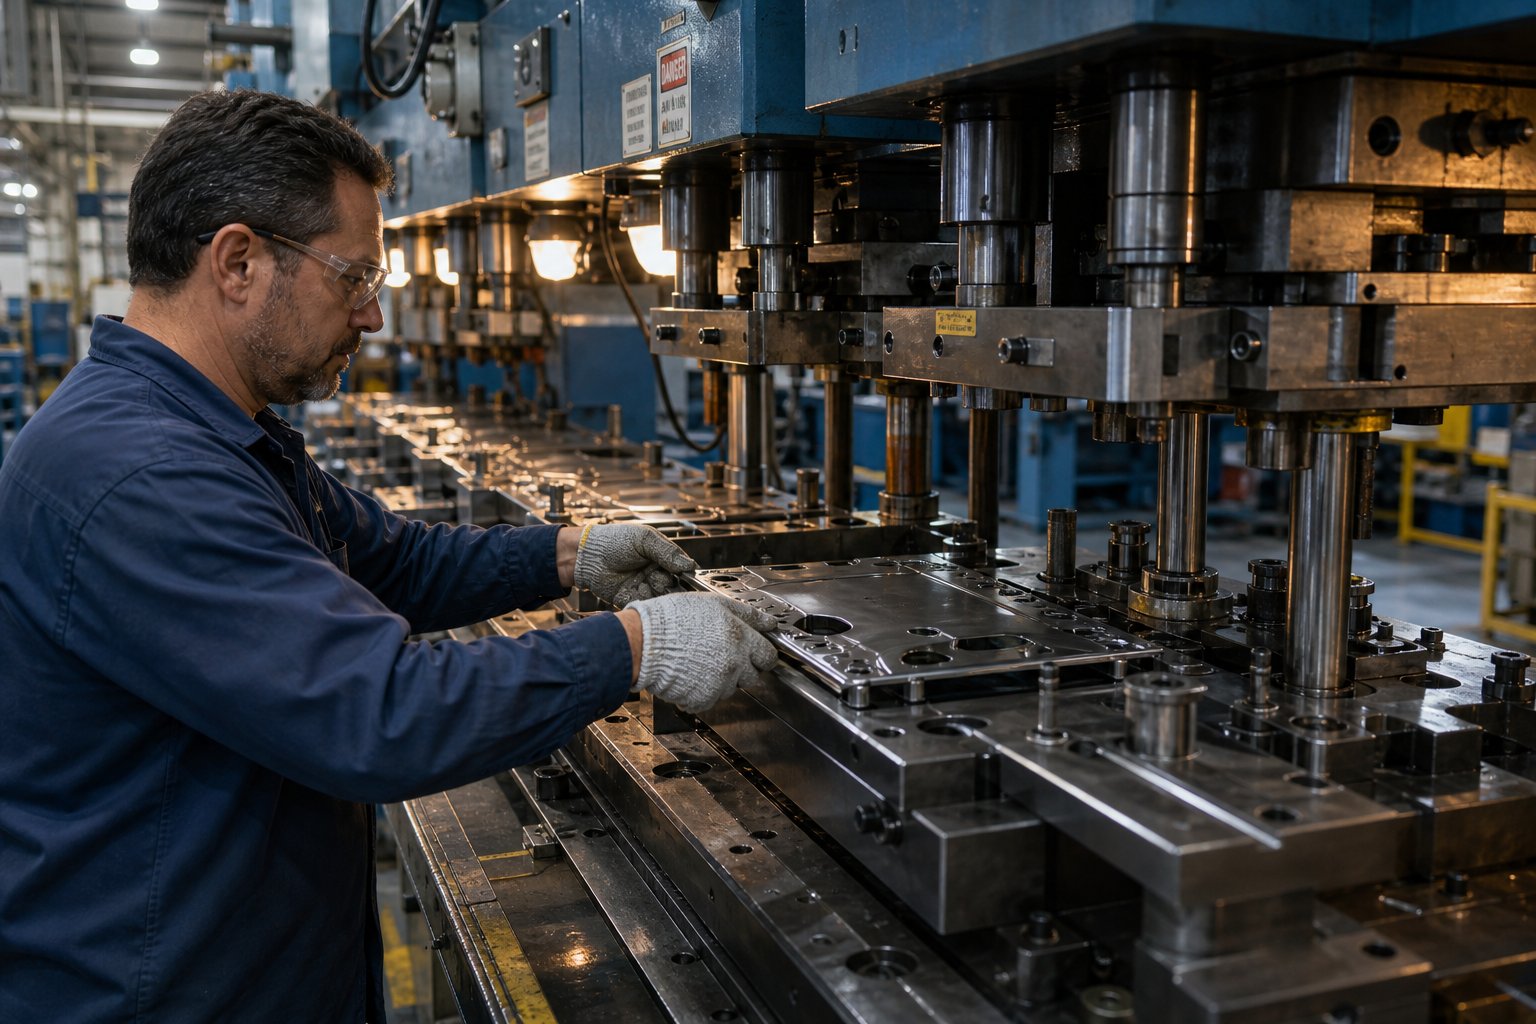
Ruční přetlačovací lisování je proces tváření kovu, při kterém lidský operátor fyzicky přemisťuje jednotlivé obrobky mezi samostatnými lisovacími stanicemi v rámci lisu, přičemž každá stanice provádí odlišnou operaci, jako je stříhání, tažení, děrování nebo ořezávání, dokud není dosaženo geometrie finálního dílu.
Pár pojmů má tendenci se do konverzace zamotávat, pojďme si je tedy utřídit. Apřenosová matriceodkazuje na samotné nástroje, sadu nezávislých lisovacích stanic navržených tak, aby postupně tvořily součást. Apřenosový lisje stroj, ve kterém jsou umístěny tyto stanice a poskytuje tonáž pro tváření.Přenosové raženíje širší kategorie procesů. Když před kterýmkoli z nich předchází slovo „manuální“, signalizuje to, že pohyb součásti mezi stanicemi závisí spíše na kvalifikovaném operátorovi než na robotických pažích nebo mechanických prstech.
Jak se liší od automatického přenosu a progresivních matric
Představte si progresivní nastavení matrice: souvislý kovový pás prochází řadou stanic a díl zůstává připojen k tomuto pásu až do konečného odříznutí. Samotný pás působí jako transportní mechanismus. Při automatizovaném přenosovém lisování se jednotlivé polotovary pohybují mezi stanicemi pomocí mechanických uchopovačů nebo robotických systémů bez lidského zásahu.
Mezi těmito přístupy je ruční přenos. Stejně jako automatizovaný přenos je obrobek spíše volným samostatným polotovarem než částí souvislého pásu. To umožňuje součást otáčet, překlápět nebo přemísťovat mezi stanicemi, což umožňuje složité geometrie, které progresivní matrice s oddělovacím{2}}nástřikem jednoduše nemohou vytvořit. Zásadní rozdíl je v tom, že každý přesun zvládne vyškolený operátor pomocí hmatové zpětné vazby a vizuální kontroly v každé fázi. Neexistují žádná robotická chapadla, žádné programovatelné dráhy pohybu, pouze zkušené ruce vedené znalostmi procesů.
Progresivní raznice vynikají ve velkých-objemových menších dílech. Automatizované přenosové linky zpracovávají velké nebo složité díly při výrobní rychlosti. Ruční převod zabírá prostor, kde složitost součástí vyžaduje volnou-manipulaci se stavem, ale objemy nebo rozpočty neospravedlňují kapitálové investice do automatizace.
Proč je tento proces v moderní výrobě stále důležitý
Možná se divíte, proč by se v éře Průmyslu 4.0 kterýkoli obchod spoléhal na ruční manipulaci s díly. Odpovědí je ekonomika a flexibilita. Ne každý lisovaný díl jezdí v objemech 500 000 ročně. Ne každý projekt má čas nebo rozpočet na robotickou integraci. A ne každá geometrie součásti zůstane zmrazená dostatečně dlouho, aby ospravedlnila automatizované nástroje.
Ruční přetlačovací lisování zůstává relevantní pro nízko{0}}až{1}}středně objemovou výrobu, ověřování prototypů a díly, jejichž velikost nebo složitost tvarování vylučuje postupné podávání pásů. Operátor se stává vestavěným-kontrolním bodem kvality, který v reálném čase zachycuje vady materiálu, chybné podávání nebo tvořící anomálie. Tento lidský prvek přináší variabilitu, ano, ale také přizpůsobivost, které se rigidní automatizace nemůže rovnat.
Tento článek je -neutrální inženýrský zdroj. Žádný prodejní názor, žádné upřednostňování značky. Cílem je poskytnout vám technický a ekonomický rámec, abyste mohli vyhodnotit, zda ruční přenos patří do vašeho příštího projektu, a pomoci vám přesně vidět, co se skrývá v nabídce nástrojů.
Jak funguje ruční razítkové razítko krok za krokem
Představte si sami sebe, jak stojíte u tisku. Nalevo od vás leží hromada plochých kovových polotovarů. Před vámi se rozprostírá matrice se třemi, čtyřmi, možná šesti stanicemi uspořádanými za sebou, z nichž každá je vybavena k provádění specifické tvářecí operace. Vaším úkolem je vést kus plechu každou stanicí a přeměnit jej z plochého polotovaru na hotový trojrozměrný díl. To je proces ražení v přenosové matrici krok za krokem ve své nejpodstatnější podobě a každý váš pohyb má důsledky pro rozměrovou přesnost a kvalitu dílu.
Operace nakládání a první stanice
Cyklus začíná přípravou slepého pokusu. V závislosti na nastavení dílny se polotovary doručují buď před-nařezané ze samostatné operace vysekávání, nebo se odstřihnou ze svitku offline a naskládají na paletu poblíž lisu. Operátor vybere polotovar, vizuálně jej zkontroluje na povrchové vady nebo otřepy a umístí jej na polohovací prvky první lisovací stanice. Tyto lokátory, typicky vodící kolíky nebo vnořené bloky, zajišťují, že polotovar sedí v přesném vyrovnání před lisovacími cykly.
Když je polotovar usazen, operátor aktivuje zdvih lisu pomocí dvou{0}}ručního ovládání (bezpečnostní požadavek, který udržuje obě ruce mimo lis). Beran klesá a první stanice provádí svou operaci. V mnoha případech tato počáteční stanice zpracovává kreslení nebo formulář, který určuje primární tvar součásti. Materiál je vtlačen do dutiny formy, čímž se vytvoří hloubka a obrys tam, kde před chvílí existoval plochý plech.
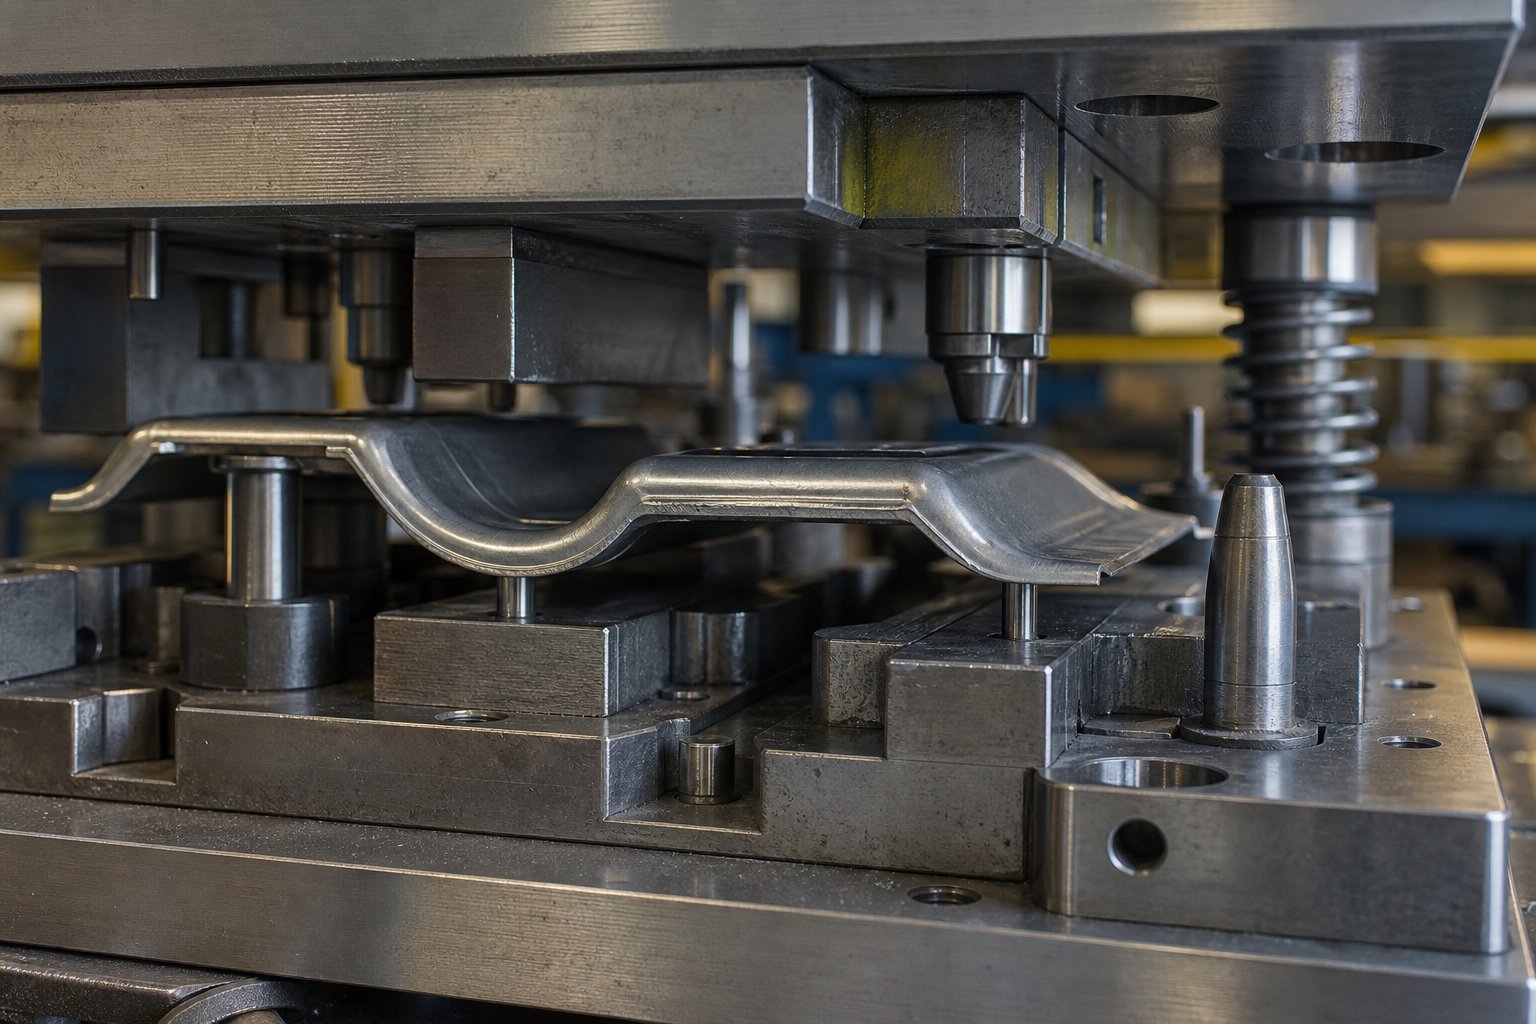
Když se beran zasouvá, zvedače součástí zabudované ve spodní matrici zvednou obrobek nad povrch matrice. Toto je pokyn operátora. Částečně tvarovaná část je nyní přístupná pro vyzvednutí a sedí mírně vyvýšená na pružinových-zvedácích, které usnadňují uchopení a snižují riziko uvíznutí části v dutině.
Mezi{0}}přenos stanic a pracovní postup operátora
Zde ruční prvek skutečně definuje proces. Operátor sáhne dovnitř, uchopí obrobek, zvedne jej z první stanice a přemístí jej na další. Zní to jednoduše, ale vyžaduje to rozvinutou dovednost. Součást musí být správně orientována, umístěna přesně na polohovací prvky další stanice a musí být čistě uvolněna, než dojde k dalšímu zdvihu.
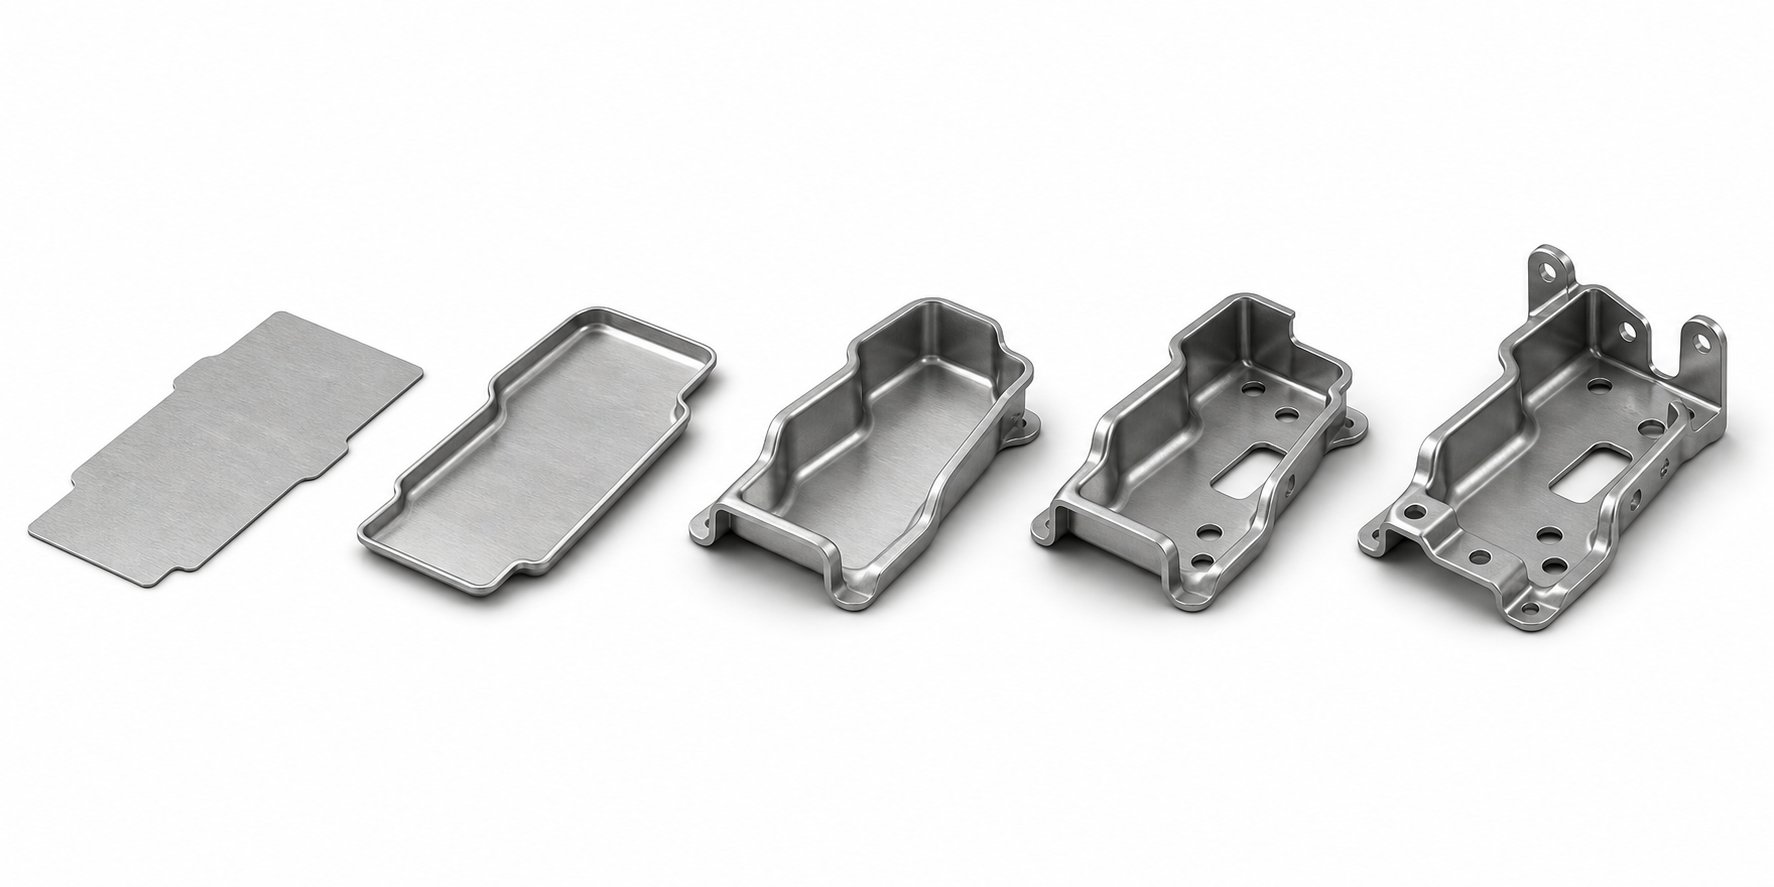
Každá stanice provádí odlišnou operaci v pečlivě naplánované sekvenci navržené tak, aby tvaroval díl progresivně bez nadměrného namáhání materiálu. Typický pracovní postup s více stanicemi může vypadat takto:
- Kreslení stanice 1 -:Plochý polotovar je vytvarován do počátečního tvaru misky nebo skořepiny, čímž se stanoví hloubka a základní obrys součásti.
- Stanice 2 - Překreslit nebo zreformovat:Nakreslený tvar je dále zpřesňován, prohlubován nebo přetvářen na těsnější poloměry a definovanější prvky.
- Pierce stanice 3 -:Díry, drážky nebo jiné vnitřní prvky jsou vyraženy do částečně vytvořeného dílu, zatímco je držen v kontrolované poloze.
- Stanice 4 - Příruba nebo tvar:Hrany jsou ohnuty, obrubovány nebo raženy podle konečných geometrií a rozměrových specifikací.
- Střih stanice 5 -:Přebytečný materiál z tažné příruby nebo obvodu se odřízne, čímž se vytvoří konečný vnější profil.
Mezi každou stanicí operátor provádí rychlou vizuální kontrolu. Je losování jednotné? Tvoří se praskliny nebo vrásky? Vytvořila operace děrování čisté otvory bez nadměrného otřepu? Díky této vestavěné-bráně kvality je pracovní postup ruční lisovací stanice jedinečný. Automatizovaný systém se spoléhá na senzory a kontrolu po procesu-. Zkušený operátor odhalí jemné anomálie zrakem a dotykem v reálném čase, přičemž často zachytí problémy dříve, než se rozšíří do šrotu.
Role operátora při transferovém lisování přesahuje jednoduchou manipulaci s materiálem. Zkušení operátoři lisu rozvinou hmatovou citlivost na to, jak se součást během umístění "cítí". Část, která hladce nezapadá do lokátorů, může indikovat opotřebení nástroje, rozměrový posun od materiálových změn nebo problém s tvářením z předchozí stanice. Tato smyčka zpětné vazby, ke které dochází při každém přenosu, funguje jako průběžné-monitorování procesu.
Konečné tvarování, ořezávání a vyhazování součásti
Poslední stanice obvykle zpracovává finální ořezávání, ražení nebo opětovné vypichování, které uvádějí kritické rozměry do tolerance. Ražení používá vysokou lokalizovanou sílu k ostření prvků, zploštění povrchů nebo dosažení přesné kontroly rozměrů na konkrétních oblastech. Operace opětovného vymazání-změní tvary prvků, které se po počátečním tvarování mohly mírně vrátit zpět.
Po dokončení posledního lisovacího zdvihu obsluha odebere hotový díl a umístí jej do sběrného koše nebo kontrolní stanice. V některých nastaveních se toto konečné odstranění zdvojnásobuje jako další kontrola kvality, kdy operátor změří díl proti upínacímu přípravku go/no{1}}před tím, než opustí oblast lisu.
Během celého tohoto cyklu podporují ovládací prvky lisu a bezpečnostní systémy pracovní postup operátora. Dvouruční ovládání brání beranu v cyklování, když jsou ruce v oblasti matrice. Světelné závory poskytují sekundární ochranu a zastaví lis, pokud tělo operátora v nevhodnou chvíli naruší rovinu senzoru. Prvky vyrovnání matrice, jako jsou vodicí kolíky a patní bloky, jak je uvedenočasopis MetalForming, zajistěte, aby se horní a spodní poloviny lisu setkaly s přesností bez ohledu na mechanický stav lisu.
Doby cyklů při ručním přenosu se obvykle pohybují od několika sekund až po více než minutu na stanici, v závislosti na velikosti součásti, složitosti a počtu stanic. Ve srovnání s automatizovanými přenosovými systémy běžícími 15 až 45 zdvihů za minutu je ruční nájezd výrazně pomalejší. Ale o rychlosti nejde. Hodnota spočívá ve flexibilitě, nižších kapitálových požadavcích a schopnosti operátora přizpůsobit se změnám procesů za chodu.
Tento návod{0}}za{1}}krokem odhaluje proces, ve kterém je lidský úsudek začleněn do každé fáze. Kompromis-mezi propustností a přizpůsobivostí utváří každé rozhodnutí o tom, kdy má ruční přenos smysl, a tento kompromis-je obzvláště ostrý, když jej porovnáte s jinými metodami razítkování.
Kdy zvolit ruční přenos před jinými metodami razítkování
Každá metoda ražení existuje, protože řeší specifickou sadu omezení lépe než alternativy. Výzva pro inženýry a nákupčí spočívá v přizpůsobení správného procesu jejich skutečnému výrobnímu scénáři, spíše než ve výchozím nastavení podle toho, na co se dodavatel náhodou specializuje. Volba mezi ručním přenosem a progresivním lisováním, automatizovaným přenosem nebo složeným lisováním spočívá v několika měřitelných proměnných: velikost dílu, roční objem, geometrická složitost, rozpočet a časová osa.
Ruční přenos vs. progresivní lisování
Progresivní matrice udržují obrobek připevněný k nosnému pásu po celou dobu tváření. Tento pás působí jako transportní mechanismus i jako polohová reference. Funguje to krásně pro menší díly vyráběné ve velkých objemech, ale klade to tvrdá omezení. Pokud je váš díl příliš velký pro efektivní podávání pásu nebo pokud vyžaduje hluboké tažení, které by roztrhlo nosný pás, není progresivní obrábění jednoduše proveditelné.
Ruční přenos pásek zcela eliminuje. Každý polotovar je volný samostatný kus, což znamená, že jej operátor může otáčet, překlápět nebo přemisťovat mezi stanicemi. Díly vyžadující operace na více plochách, hluboké tváření dutin nebo asymetrické geometrie, které vyžadují změnu orientace, jsou dosažitelné. Kompromis-je rychlost a cena práce. Progresivní lisování vyrábí díly rychlostí, ke které se manuální metody nemohou přiblížit, a složka práce na díl klesá téměř k nule v dobře-progresivní řadě.
Kdy použít ruční přetlačovací lisování místo progresivního? Když geometrie vašeho dílu vyžaduje volnou{0}}manipulaci se stavem, když roční objemy klesnou pod práh, kdy se investice do progresivních nástrojů vrátí, nebo když se návrh stále vyvíjí a potřebujete flexibilitu k úpravě operací stanice, aniž byste zlikvidovali celou progresivní pásovou matrici.
Manuální přenos vs. automatizované přenosové linky
Automatizované přenosové systémy používají mechanické prsty nebo robotická ramena k pohybu dílů mezi stanicemi při výrobní rychlosti 15 až 45 zdvihů za minutu. Kombinují geometrickou flexibilitu transferových lisů s konzistencí propustnosti automatizace. Zní to ideálně, že?
Háček je v kapitálových investicích a dodací lhůtě. Automatizované přenosové linky vyžadují značné počáteční výdaje na robotiku, programování, integraci a nástroje na konci--ramen specifické pro každou součást. Tato investice se bohatě vrátí při vysokých objemech, ale vytváří prahovou-zvratnou hranici, pod kterou je ruční provoz hospodárnější. U mnoha výrobců se tento přechodový bod pohybuje někde v rozmezí 50 000 až 150 000 dílů ročně, v závislosti na složitosti dílu, době cyklu a pracnosti.
Ruční přenos také nabízí rychlejší nastavení pro zavedení nových dílů. Neexistuje žádné programování robotických cest, žádný návrh chapadla a žádné ladění integrace. Zkušený operátor může začít provozovat novou sadu nástrojů s minimální dobou výměny. U krátkých výrobních sérií, technických vzorků nebo výroby mostů při výrobě automatizovaných nástrojů poskytuje ruční manipulace okamžitou schopnost bez automatizace.
Rozhodovací matice pro výběr způsobu ražení
Následující tabulka organizuje klíčová výběrová kritéria pro čtyři běžné přístupy k lisování. Použijte jej jako průvodce výběrem metody transferového lisování, abyste zúžili své možnosti předtím, než zažádáte dodavatele o podrobné nabídky.
| Kritéria | Ruční přenos | Automatizovaný přenos | Progresivní zemřít | Compound Die |
|---|---|---|---|---|
| Rozsah velikostí dílů | Střední až velké | Střední až velké | Malé až střední | Malé až střední |
| Ideální roční objem | 1,000 - 50,000 | 50,000 - 500,000+ | 100,000+ | 10,000 - 200,000 |
| Geometrická složitost | Vysoká (více{0}}osé tváření, hluboké tažení) | Vysoká (více{0}}osé tváření, hluboké tažení) | Střední až vysoká (omezeno formátem proužků) | Nízká (ploché nebo jednoduché ohyby) |
| Doba přípravy nástrojů | 6 - 12 týdnů | 12 - 20 týdnů (včetně integrace automatizace) | 8 - 16 týdnů | 4 - 8 týdnů |
| Kapitálové investice | Nízká až střední (pouze náklady na matrice) | Vysoká (masky + robotika + integrace) | Střední až vysoká (složitá pásová matrice) | Nízký |
| Flexibilita pro změny designu | Vysoká (jednotlivé stanice snadno upravitelné) | Střední (může vyžadovat přeprogramování) | Nízká (změny rozvržení pásů jsou drahé) | Mírný |
| Propustnost | Nízká (tempo-operátora) | Vysoká (15 - 45 SPM) | Vysoká (20 - 60+ SPM) | Střední až vysoká |
| Závislost na operátorovi | Vysoký | Nízký | Nízký | Nízká až střední |
Z tohoto srovnání vyplývá několik vzorů. Ruční přenos zaujímá zvláštní místo: geometricky složité díly v objemech příliš malých na to, aby ospravedlnily automatizaci, nebo projekty, kde plynulost návrhu vyžaduje nástroje, které se mohou přizpůsobit bez masivních reinvestic. Není to nejrychlejší metoda. V měřítku není nejlevnější. Vyplňuje však mezeru, kterou žádný jiný jednotlivý přístup nepokrývá tak ekonomicky pro rozsah cílového objemu.
Omezení si zaslouží čestné uznání. Variabilita operátorů ovlivňuje konzistenci cyklu. Únava při dlouhých směnách může snížit kvalitu. A propustnost se nikdy nevyrovná automatizovaným alternativám. Pokud vaše prognóza ukazuje objemy šplhající nad 50 000 dílů ročně se stabilní geometrií, srovnání manuálního a automatizovaného transferového lisu začne upřednostňovat automatizaci čistě na-ekonomiku jednotlivých dílů.
Skutečné rozhodnutí není jen o tom, která metoda je dnes nejlevnější. Jde o to, která metoda se právě teď hodí k vaší produkční realitě a zároveň ponechává schůdnou cestu vpřed, jak objemy rostou. Tato perspektivní-čočka je důležitá zejména tehdy, když začnete vyhodnocovat, jaké materiály a geometrie proces skutečně zvládne v rámci své toleranční obálky.
Vhodnost materiálů, tolerancí a geometrie součástí
Výběr správného způsobu ražení je jen polovinou rovnice. Druhá polovina je vědět, zda váš materiál, tloušťka a geometrie součásti skutečně fungují v rámci možností této metody. Ruční přetlačovací lisování je všestranné, ale není univerzální. Některé kovy se chovají lépe na více formovacích stanicích, určitá měřidla představují pro operátory problémy s manipulací a určité geometrie vyžadují více stanic, než může proces ekonomicky odůvodnit. Pochopení těchto hranic vám pomůže vyhnout se uvozovkám nástrojů založeným na předpokladech, které neodpovídají realitě vašeho dílu.
Kovy a slitiny vhodné pro ruční přenos
Nejlepší materiály pro ražení v transferovém lisu mají společnou vlastnost: tolerují více{0}}fázové tvarování bez praskání, nadměrného odpružení nebo{1}}tvrdnutí do té míry, že je následující stanice nemohou dále tvarovat. Vzhledem k tomu, že každá stanice v nastavení ručního přesunu provádí odlišnou operaci na volně stojícím polotovaru, materiál si musí zachovat dostatečnou tažnost během celé tvářecí sekvence, aby dosáhl konečné geometrie bez selhání.
Měkká ocel (třídy jako DC01 až DC06) zůstává tahounem. Jeho vysoká tvarovatelnost, předvídatelné chování a nízká cena jej předurčují pro konstrukční konzoly, pouzdra a výlisky pro všeobecné-účely. Nerezová ocel (304, 316, 430) nabízí odolnost proti korozi, ale vyžaduje vyšší lisovací tonáž a zavádí větší odpružení, což znamená další stanice pro opětovné nabíjení nebo kalibraci. Hliníkové slitiny (řady 1xxx, 3xxx, 5xxx, 6xxx) se snadno tvarují a váží méně, ale jejich tendence k zadření o povrchy nástrojů vyžaduje pečlivé řízení mazání a někdy i specializované povlaky matric.
Měď a mosaz dobře lisují elektrické a dekorativní součásti, nabízejí vynikající tažnost a konzistentní tok materiálu. Speciální slitiny jako HSLA oceli (340-700 MPa) a pokročilé vysokopevnostní oceli (AHSS/DP/TRIP) jsou stále běžnější v automobilových aplikacích, kdetransferové lisováníumožňuje hluboké tažení a složité geometrie, které tyto náročné materiály vyžadují. Materiály s vyšší{1}}pevností však obecně potřebují více tvarovacích stanic, protože každý jednotlivý tah nebo ohyb musí být méně agresivní, aby nedošlo k prasknutí.
Jeden faktor jedinečný pro ruční přesun: operátor fyzicky manipuluje s obrobkem mezi každou stanicí. Materiály, které vytvářejí ostré otřepy (tvrdší nerezové třídy, AHSS) nebo zadržují teplo z formovacího tření, vyvolávají ergonomické problémy. Obchody provozující tyto slitiny často zahrnují požadavky na rukavice, odstraňování otřepů mezi stanicemi nebo modifikované manipulační techniky, které přidávají sekundy každému cyklu.
Rozsahy tloušťky a úvahy o tvarovatelnosti
Tloušťka materiálu přímo ovlivňuje dvě věci při ručním přenosu: to, co dokáže lis tvarovat a co zvládne obsluha. Obecný rozsah tloušťky kovu pro přenosové matrice se pohybuje od 0,5 mm do 8,0 mm, i když praktické místo pro ruční operace se poněkud zužuje na základě velikosti a hmotnosti součásti.
Tenčí materiály (pod 1,0 mm) se snadno formují, ale představují problémy s manipulací. Velký, tenký polotovar je poddajný a je obtížné jej přesně umístit do polohovacích hnízd. Při přenášení se může deformovat svou vlastní vahou a způsobit rozměrovou nekonzistenci, které by se automatizované chapadla vyhnuly. Tlustší materiál (nad 4,0 mm) vyžaduje podstatně vyšší lisovací tonáž a vyrábí těžší obrobky, které rychleji unaví operátory, zejména při více-hodinových směnách.
Hodnocení tvarovatelnosti určuje, jak agresivně může každá stanice tvarovat materiál před dalším přenosem. Vysoce tvárný materiál, jako je hlubokotažná-kvalitní měkká ocel, může dosáhnout konečné geometrie ve čtyřech stanicích, zatímco méně tvárná nerezová třída vyžaduje šest nebo sedm stanic k dosažení stejného tvaru bez roztržení. Více stanic znamená více přenosů, delší doby cyklů a vyšší kumulativní obsluhu operátora, to vše se promítá do vašich-částkových nákladů.
| Typ materiálu | Typický rozsah tloušťky | Hodnocení tvarovatelnosti | Běžné aplikace |
|---|---|---|---|
| Měkká ocel (DC01-DC06) | 0.5 - 6.0 mm | Vysoký | Konzoly, konstrukční výztuhy, pouzdra |
| Nerezová ocel (304, 316, 430) | 0.5 - 4.0 mm | Střední | Lékařské kryty, panely přístrojů, potravinářské vybavení |
| Hliník (1xxx, 3xxx, 5xxx, 6xxx) | 0.5 - 5.0 mm | Vysoká až Velmi vysoká | Chladiče, skříně, lehké konstrukční díly |
| Měď | 0.5 - 3.0 mm | Vysoký | Elektrické přípojnice, konektory, výměníky tepla |
| Mosaz | 0.5 - 3.0 mm | Vysoký | Dekorativní kování, elektrické kontakty, vodovodní armatury |
| HSLA / AHSS (340-1500 MPa) | 0.8 - 8.0 mm | Nízká až střední | Konstrukční součásti automobilů, součásti kritické pro bezpečnost- |
Dosažitelné tolerance a požadavky na tonáž lisu
Toleranční schopnost je tam, kde tolerance ručního ražení s přenosem potřebují upřímný kontext. Samotné nástroje mohou mít úzké rozměry. Průmyslová data ukazují standardní výrobní tolerance ±0,05 mm na tvářených prvcích a ±0,03 mm na místech děrovaných otvorů, přičemž přesné razicí stanice dosahují ±0,02 mm na kritických površích. Tato čísla jsou dosažitelná při ručním přenosu, ale s výhradou: konzistentnost umístění operátora představuje proměnnou, kterou automatizované systémy eliminují.
Když robot umístí součást do lisovací stanice, opakovatelnost polohy se pohybuje v rozmezí setin milimetru v každém jednotlivém cyklu. Když lidský operátor umístí stejnou součást, opakovatelnost závisí na návrhu umístění, dovednostech operátora a úrovni únavy. Dobře-navržená hnízda a vodicí kolíky to kompenzují naváděním dílu do přesné polohy bez ohledu na to, jak přesně jej operátor upustí. Pokud však váš toleranční zásobník vyžaduje přesnost polohování nad rámec toho, co mohou vynutit funkce pasivního určování polohy, zaznamenáte vyšší míru odmítnutí v manuálních operacích ve srovnání s automatizovanými ekvivalenty.
Pokud jde o tolerance děrování, stejné{0}}rovné otvory vyražené v jedné stanici spolehlivě udrží ±0,05 mm (přibližně ±0,002 palce), protože matrice interně zvládá veškerou přesnost polohy. Problémy se vynoří, když vztahy mezi dírami-k{5}}díře zahrnují více stanic, protože každý přenos zavádí malou polohovou proměnnou. Přísně tolerované funkce, které odkazují mezi stanicemi, mohou vyžadovat kvalifikační operace nebo sekundární dimenzování, které zvyšuje náklady.
Požadavky na tonáž lisu závisí na typu materiálu, tloušťce a specifické operaci tváření. Obecné pravidlo: tažení měkké oceli vyžaduje zhruba 0,7 až 1,0 tuny na centimetr obvodu polotovaru, zatímco propichování vyžaduje přibližně 80 % pevnosti v tahu materiálu vynásobené plochou smyku. Přenosové lisy se obvykle pohybují v rozmezí od 200 do 1 500 tun, přičemž většina ručních přenosových aplikací spadá do rozsahu 200 až 600 tun, protože lisy s největší tonáží obvykle ospravedlňují automatizovanou manipulaci.
Vhodnost geometrie dílu pro ruční přenosové ražení přímo na počet stanic a náročnost tváření. Hluboké tažení (až do hloubky 250 mm na více překreslovacích stanicích), složité geometrie s více -ohyby a asymetrické prvky, to vše funguje dobře, protože volně stojící polotovar umožňuje plný 360stupňový přístup k matrici. Avšak každý geometrický prvek, který vyžaduje samostatnou operaci tváření, přidává další stanici a další ruční přesun. Část se šesti odlišnými prvky vyžadující šest stanic je proveditelná. Část vyžadující dvanáct stanic posouvá ekonomický případ směrem k automatizaci jednoduše proto, že kumulativní obsah práce na kus se stává neúnosným.
Souhra mezi výběrem materiálu, tloušťkou, tolerancemi a složitostí geometrie definuje, jak bude váš nástroj skutečně vypadat. A jsou to přesně tyto faktory, které řídí rozhodnutí o návrhu nástrojů, která většina kupujících v nabídce nikdy nevidí, zejména jak jsou rozmístěny lisovací stanice a jaké funkce umožňují operátorovi dosahovat konzistentních výsledků v tisících cyklů.
Design nástrojů pro ruční ražení s přenosovou matricí
Nabídka nástrojů může uvádět počet stanic, typ materiálu a tonáž lisu, ale jen zřídka vysvětluje filozofii designu zakotvenou v samotné matrici. Když se díly budou pohybovat rukou, nikoli robotickými prsty, každý aspekt rozvržení matrice se změní. Rozteč stanic se rozšiřuje. Lokalizační prvky získávají shovívavější vstupní úhly. Body sběru dílů jsou tvarovány pro lidský úchop spíše než pro mechanickou upínací sílu. Tyto podrobnosti se nezobrazují jako samostatné řádkové položky, přesto přímo ovlivňují náklady na nástroje, dobu cyklu a konzistenci vašich hotových dílů.
Uspořádání lisovací stanice pro ruční manipulaci
V automatizovaných přenosových systémech mohou být stanice pevně složeny, protože mechanická ramena sledují naprogramované dráhy s opakovatelností na milimetrové-úrovni. Délka rozteče, vzdálenost od středu-do{3}}středu mezi stanicemi, je minimalizována, aby se snížila přenosová rychlost a maximalizovala rychlost. Ruční operace tuto prioritu změní. Rozteč stanic musí odpovídat pažím, trupu a zorným liniím operátora.
Představte si, že sáhnete do lisovacího lůžka a umístíte částečně vytvarovaný díl na hnízdo, zatímco druhá ruka stále drží díl z předchozí stanice. Pokud jsou stanice příliš blízko u sebe, ruce operátora narazí na součásti matrice, vodicí kolíky horní patky nebo obrobek v sousední stanici. Konstruktéři nástrojů, kteří pracují na konstrukčních prvcích ručního přenosu matrice, to zohledňují zvýšením délky rozteče nad rámec toho, co geometrie součásti striktně vyžaduje, a poskytují operátorovi fyzickou vůli pro uchopení, orientaci a uvolnění každého obrobku bez překážek.
Důležitá je také výška kostky. V automatických nastaveních,výška přívodního vedeníje optimalizována čistě pro rychlost převodového mechanismu a účinnost zdvihu. Při ruční manipulaci musí povrch matrice, kam operátor umísťuje a vyzvedává díly, sedět v pohodlné pracovní výšce, obvykle mezi pasem a střední-šířkou hrudníku. Pokud stanice vyžadují, aby operátor opakovaně sahal příliš vysoko nebo se ohýbal příliš nízko, únava se zrychluje a přesnost umístění klesá během směny.
Uspořádání lisovacího lůžka se řídí stejnou logikou. Soupravy matric jsou umístěny tak, aby obsluha měla přístup ke všem stanicím z jedné pozice ve stoje nebo s minimálním bočním pohybem. U lisovnic s pěti nebo více stanicemi může uspořádání střídavě rozdělovat zóny odběru a umístění, aby byly kritické pohyby v dosahu paže, aniž by se obsluha musela naklánět přes čelo lisu.
Lokalizační prvky, hnízda a pilotní systémy
Zde je hlavní výzva návrhu nástrojů pro ruční přenosové lisování: operátor neumisťuje díly s robotickou přesností. Zkušená osoba může dosáhnout opakovatelnosti umístění v rozmezí 1-2 mm za dobrého dne, ale lokalizační prvky v matrici musí absorbovat tuto variabilitu a pokaždé vést obrobek do jeho přesné požadované polohy.
K tomu slouží několik konstrukčních prvků:
- Pilotní kolíky:Kuželové kolíky, které zabírají s otvory dříve proraženými v součásti. Operátor spustí obrobek přibližně přes čepy a kužel jej vede do přesného středu, jak se součást usadí gravitací nebo když se matrice zavírá.
- Hnízdní bloky:Tvarované spodní plochy matrice tvarované tak, aby odpovídaly aktuální tvarované geometrii součásti. Kuželový-díl se například automaticky vnoří do správného umístění jednoduše prostřednictvím svého tvaru interagujícího s dutinou.
- Rozchodné koleje a zastávky:Fyzické hrany, které brání součásti v posunutí za správnou polohu v ose X nebo Y. Operátor tlačí díl, dokud se nedotkne dorazu, čímž eliminuje dohady v jednom nebo více směrech.
- Podržte-špendlíky:Pružinové{0}}kolíky, které udrží díl na místě poté, co jej operátor uvolní, a udrží jej ve stabilní poloze, dokud horní matrice neklesne a nezachytí obrobek pro tvarování.
- Předstih-v zkosení:Velkorysé vstupní úhly u prvků hnízda, které vedou součást směrem ke středu, i když je počáteční umístění operátora mírně mimo{0}}cíl.
Kombinace těchto lokalizačních prvků v přenosových lisovacích nástrojích efektivně vytváří systém, kde je hrubé umístění člověka zdokonalováno na přesné umístění lisovnice. Čím lepší je lokalizační systém, tím méně dovedností operátora je vyžadováno na cyklus a tím konzistentnější jsou výsledné díly napříč výrobními sériemi.
Jedna konstrukční úvaha specifická pro ruční práci: lokalizační prvky nemohou bránit prstům operátora během umístění. Vnoření, které dokonale zachycuje geometrii dílu, ale vyžaduje, aby operátor navlékal obrobek mezi těsné-stěny, vytváří nemotornost a zpomaluje dobu cyklu. Konstruktéři nástrojů rozšiřují vstupní vůle a přidávají reliéfní řezy, takže díly lze vkládat shora přirozeným pohybem ruky, spíše než je zavádět ze strany.
Obejití zářezů a prvky návrhu{0}}mezistanice
Obtokové zářezy v designu raznice slouží specifickému funkčnímu účelu, který mnoho citátů nástrojů nikdy nevysvětluje. Jedná se o obrobené reliéfní oblasti v lisovacích botkách nebo vodicích deskách, které umožňují částečně vytvarovaným dílům procházet mezi stanicemi, aniž by zasahovaly do sousedních součástí nástrojů. V progresivní matrici zajišťuje nosič pásu plynulé vertikální a horizontální polohování. Při přemísťování se součást pohybuje otevřeným prostorem mezi stanicemi a jakákoli vyčnívající součást matrice v této dráze vytváří překážku.
Pro ruční přenos mají obtokové zářezy další význam. Operátor zvedne díl nahoru a vyjede z jedné stanice, posune ji do strany a spustí ji do další. Komponenta svislého zdvihu znamená, že díl musí uvolnit všechny horní součásti matrice, stírací desky nebo vodicí kolíky v dráze pohybu. Zářezy vyříznuté do stíracích desek nebo reliéf obrobený do horních patek vytvářejí tuto vertikální vůli, aniž by byla ohrožena strukturální integrita nástrojů.
Mezi další konstrukční prvky mezi{0}}stanice, které se liší mezi ručními a automatickými přenosovými matricemi, patří:
- Umístění vodících sloupků v horní části boty:Sloupky jsou téměř vždy umístěny v horní polovině matrice spíše než ve spodní, což udržuje spodní povrch matrice volný pro přístup operátora a eliminuje překážky v dráze přenosu součásti.
- Zvýšená otevřená výška:Zdvih lisu a výška uzavření matrice jsou specifikovány tak, aby poskytovaly dostatek otevřeného denního světla mezi horní a spodní polovinou matrice, což dává obsluze čas a prostor k umístění dílů před dalším cyklem.
- Pružinové-zvedáky s prodlouženým pojezdem:Díly jsou z tvarovacích dutin vyzdviženy výše než v automatizovaných sestavách, což usnadňuje jejich uchopení, aniž by museli sahat hluboko do kapsy matrice.
- Ergonomické úchopové plochy na tvarovaných dílech:Návrháři nástrojů někdy přidávají ke geometrii součásti malé nefunkční ploché zóny nebo příruby, aby operátorům poskytli uchopovací bod, přičemž tyto prvky budou v pozdější stanici odstraněny.
- Viditelnost stanice:Komponenty horní matrice jsou navrženy tak, aby minimalizovaly vizuální překážky, takže operátor může vidět lokalizační prvky a potvrdit správné umístění před zahájením lisovacího zdvihu.
- Vedení skluzu šrotu:Odřezky musí opustit matrici, aniž by spadly do přenosových zón operátora nebo vyžadovaly ruční odstranění, které by narušilo rytmus manipulace.
Každý z těchto prvků zvyšuje náklady na konstrukci formy. Širší rozteč stanic znamená větší lisovací patky a větší lisovací lůžka. Horní-namontované vodicí sloupky vyžadují odlišné výrobní postupy než standardní sady spodních-sloupků. Prodloužené zvedáky přidávají součásti a body údržby. Toto nejsou libovolné designové volby; jsou přímou inženýrskou odpovědí na to, že v procesní smyčce je člověk spíše než stroj.
Rovnováha, kterou konstruktéři nástrojů dosáhli mezi přesností a ergonomií, nakonec určuje, kolik zaplatíte za matrici a kolik zaplatíte za práci. Forma navržená se špatným přístupem operátora může stát méně na sestavení, ale bude produkovat pomalejší doby cyklu, více chyb umístění a vyšší zmetkovitost. Tento kompromis-mezi počátečními investicemi do nástrojů a průběžnou efektivitou výroby je přesně tou ekonomickou hádankou, která určuje, zda ruční převod zůstane nákladově-efektivní pro vaše objemy, nebo zda čísla začnou směřovat k automatizaci.
Struktura nákladů a ekonomika výroby ručního převodu
Tato ekonomická skládačka ze strany nástrojů má zrcadlový obraz na úrovni výroby. Při každé analýze nákladů na ruční lisování se nakonec dostaneme ke stejné otázce: při jakém objemu přestane nižší kapitálová investice kompenzovat vyšší-pracovitost? Odpověď není jedno číslo. Je to funkce složitosti matrice, mzdy operátora, doby cyklu a počtu dílů, které potřebujete k amortizaci svého nářadí. Většina cenových nabídek nástrojů tento vztah zatemňuje tím, že uvádí jednorázovou-sumovou cenu, aniž by odhalovala-ekonomickou stránku části, která určuje, zda peníze skutečně šetříte, nebo je jen odkládáte.
Investice do nástrojů a kapitálové náklady
Manuální přenášecí matrice znamenají nižší počáteční investice než automatizované přenosové systémy z jasného důvodu: kupujete matricové stanice bez robotiky, programování, koncových{0}}nástrojů{1}}a integračního inženýrství, které automatizace vyžaduje. Sada ručního předávacího lisu pro středně složitý díl může spadat do stejného obecného rozsahu jako progresivní lisovník s podobným počtem stanic, zatímco automatizovaná předávací linka pro stejný díl může vyžadovat dvoj až trojnásobnou investici, jakmile zohledníte mechanické manipulační systémy a integraci ovládacích prvků.
Srovnání investic přenosových lisovacích nástrojů se dále rozpadá, když vezmete v úvahu dodací lhůtu. Ruční přenosové nástroje se obvykle dodávají za 6 až 12 týdnů, protože stavíte lisovací stanice sami. Automatizované systémy přidávají týdny nebo měsíce pro návrh chapadla, programování pohybu, testování odtoku a ladění integrace. Tato prodloužená časová osa sebou nese své vlastní náklady na opožděné výnosy z produkce a delší dobu-do-uvedení na trh.
Složitost matrice stále ovlivňuje cenu základního nástroje bez ohledu na způsob převodu. Více stanic znamená více nástrojové oceli, více času na obrábění a více zkušebních cyklů. Pěti{2}}stanicový ruční převodník stojí více než tří{3}}stanicový, ze stejného důvodu, proč větší dům stojí více než menší: více materiálu, více práce, více inženýrství. Počet stanic je určen geometrií součásti a tvarovatelností materiálu, nikoli tím, zda součástí pohybuje robot nebo osoba.
Ovladače za-částečné náklady a pracovní síly
Zde se-reálné náklady ručního lisování výrazně liší od automatických alternativ. Thestandardní nákladový vzorecpro lisované díly svazky materiálu (45-55 %), práce (15-25 %), režie (10-20 %), kvality (2-8 %) a balení (2-5 %) do jednotkové ceny. Při ručním přesunu se pracovní řez výrazně rozšiřuje ve srovnání s automatizovanými metodami, protože operátor je aktivně zapojen do každého jednotlivého cyklu.
Zvažte nákladové faktory, které se skládají u každého vyrobeného dílu:
- Doba cyklu:Manuální přenosové cykly běží pomaleji než automatizované systémy. Tam, kde by robotická linka mohla vyrábět 20 až 40 dílů za minutu, ruční operace může přinést 2 až 8 dílů za minutu v závislosti na počtu stanic. Tento rozdíl přímo škáluje mzdové náklady na kus.
- Mzda operátora:Kvalifikovaní operátoři tisku na západních trzích obvykle vydělávají 18–25 USD za hodinu. Každá sekunda doby cyklu se promítne do měřitelného obsahu práce na díl. 30sekundový manuální cyklus při 20 USD/hodinu přidá zhruba 0,17 USD v samotné přímé práci, před přetížením.
- Ceny šrotu:Variabilita obsluhy může produkovat mírně vyšší zmetkovitost než automatizované systémy, zejména při přechodech na směny nebo delších jízdách, kde se hromadí únava. Každý vyřazený díl nese veškeré náklady na materiál a zpracování až do okamžiku vyřazení.
- Strop propustnosti:Maximální denní výkon je omezen lidskou rychlostí, rozvrhem přestávek a strukturou směn. Nemůžete jednoduše provádět ruční operace rychleji, abyste uspokojili nárůst poptávky, aniž byste museli přidávat směny nebo operátory.
Náklady na materiál zůstávají zhruba konstantní bez ohledu na způsob přenosu, protože stejné přířezy podávají ruční i automatizované stanice. Náklady na režii, kontrolu kvality a balení se liší podle obchodu, ale nemění se dramaticky pouze na základě převodního mechanismu.
Analýza-vyrovnanosti napříč objemy výroby
Manuální a automatický výpočet ražení-objemu se řídí předvídatelnou logikou. Ruční převod má nižší fixní náklady (investice do nástrojů), ale vyšší variabilní náklady (práce na díl). Automatizace tento poměr obrací: vysoké fixní náklady amortizované ve velkém objemu s minimální variabilní prací na kus. V určitém bodě křížení se křivky celkových nákladů protnou.
Namísto nabízení vymyšlených zlomových-číslic, která zcela závisí na vaší konkrétní situaci, je zde rámec pro spuštění této analýzy na vašem vlastním projektu:
- Vypočítejte celkovou manuální cenu:Investice do nástrojů + (na-dílnou práci + materiál + režie) vynásobené předpokládaným ročním objemem.
- Vypočítat celkové automatické náklady:Investice do nástrojů + kapitál do automatizace + náklady na integraci + (na-materiál na díl + minimální práce + režie) vynásobené předpokládaným ročním objemem.
- Najděte křižovatku:Řešte objem, kde obě rovnice vytvářejí stejné celkové náklady. Pod tímto objemem vítězí manuální. Nad tím vítězí automatizace.
Několik faktorů posouvá práh zlomu{0}}na vyšší úroveň (upřednostňuje delší ruční přenos): vysoké náklady na integraci automatizace, krátké životní cykly produktů, kdy nástroje nebudou fungovat dostatečně dlouho, aby se amortizovaly, časté změny návrhu, které by vyžadovaly přeprogramování, a díly s geometrií, které vyžadují drahé vlastní koncové-nástroje-ramen. Faktory, které stahují práh níže (upřednostňují dřívější automatizaci): vysoká místní pracovní síla, požadavky na omezenou dobu cyklu, velmi konzistentní požadavky na toleranci a vícesměnné výrobní plány, kde se únava operátora stává proměnnou kvality.
U projektů, které se nacházejí v blízkosti přechodové zóny, náklady na nástroje v rozmezí od 5 000 USD za jednoduché raznice do 100 USD,000+ za složité progresivní sady s více stanicemi, ilustrují, jak široký může být rozptyl investic. Nástroje pro ruční přenos dílů se střední-složitostí se obvykle shlukují ve spodní části tohoto sortimentu, což je přesně důvod, proč zůstávají ekonomicky atraktivní pro roční objemy pod 50 000 kusů, kde prémie automatizace nelze rozložit natolik, aby se to ospravedlnilo.
Poctivé s sebou: ruční lisování s přenosovou matricí není levné na díl v měřítku. Vstup je levný. Nižší překážka investic do nástrojů vám umožní rychleji zahájit výrobu, ověřit váš návrh v reálných podmínkách a generovat příjmy, zatímco shromažďujete objemová data potřebná k odůvodnění rozhodnutí o automatizaci. Tato perspektiva životního cyklu, spouštění manuálně a škálování směrem k automatizaci, jak se poptávka osvědčí, formuje, jak chytré inženýrské týmy plánují své investice do lisování od prvního dne.
Dovednosti obsluhy, bezpečnost a ergonomické faktory při ručním přenosovém ražení
Tato nižší překážka vstupu na investice do nástrojů přichází se skrytou nákladovou linií, kterou většina nabídek nikdy neuvádí: lidský prvek. Každý dolar ušetřený na automatizaci je částečně kompenzován požadavky na dovednosti operátora při přenosu lisovacích operací. Osoba, která stojí u toho lisu, není jen pohyb kovu mezi stanicemi. Provádějí kontrolu kvality-v reálném čase, udržují přesnost polohy pomocí hmatové zpětné vazby a udržují fyzický výstup po celé hodiny opakovaného pohybu. Pochopení toho, co to vyžaduje a jaké ochrany vyžaduje, změní způsob, jakým hodnotíte proveditelnost a skutečné provozní náklady ručního přenosu.
Požadavky na dovednosti operátora a školení
Školení obsluhy ručního lisovacího lisu daleko přesahuje základní obsluhu lisu. Kvalifikovaný operátor musí koncepčně porozumět tvarovací sekvenci a vědět, co každá stanice dělá s materiálem a proč na objednávce záleží. Tato znalost není dekorativní. Je to to, co umožňuje operátorovi odhalit, když se na stanici tři něco pokazí, dříve než na stanici pět vyprodukuje šrot.
Mezi základní kompetence patří:
- Porozumění posloupnosti tvarování:Pochopení toho, jak materiál proudí, kde dochází ke ztenčování a jak vypadá správně vytvořený mezistupeň oproti tomu, který vykazuje rané známky praskání nebo vrásnění.
- Rozpoznávání závad mezi stanicemi:Identifikace povrchových trhlin, textura pomerančové kůry indikující přetažení, nepravidelnosti otřepů na děrovaných prvcích a rozměrový posun v důsledku nesouososti stanice nebo opotřebení nástrojů.
- Technika manipulace pro různé geometrie součástí:Uchopování částečně vytvarovaných dílů bez deformace tenkých stěn, otáčení asymetrických tvarů pro správnou orientaci a umísťování obrobků do polohovacích prvků s konzistentní přesností ve stovkách opakování.
- Znalost ovládání tisku:Obsluha voličů zdvihu, pochopení režimu jednoho{0}}tahu versus palce a znalost, kdy a jak používat funkce nouzového zastavení.
Tato sada dovedností se vyvíjí měsíce, ne dny. Většina obchodů spojuje nové operátory se zkušenými instruktory po delší dobu-rozběhu, počínaje jednoduššími sadami matric (dvě nebo tři stanice, tolerance) a poté přejdou ke komplexnímu-nástroji s více stanicemi, kde přesnost umístění přímo ovlivňuje shodu součásti. JakOSHA 1910.217(f)(2)Zaměstnavatelé musí před zahájením jakékoli operace proškolit a poučit obsluhu o bezpečném způsobu práce a zajistit prostřednictvím přiměřeného dohledu, že jsou dodržovány správné postupy.
Bezpečnostní systémy a protokoly pro ruční přenos
O bezpečnostních požadavcích na přenosové razítko nelze-vyjednávat. Když lidský operátor sáhne mezi poloviny matrice, aby umístil nebo vytáhl obrobek, následky nezamýšleného zdvihu lisu jsou vážné. Každé nastavení ručního přenosu spoléhá na vrstvené zabezpečení navržené tak, aby žádná jednotlivá porucha nevedla ke zranění operátora.
Správně nakonfigurovaný ruční překládací lis obsahuje následující bezpečnostní prvky:
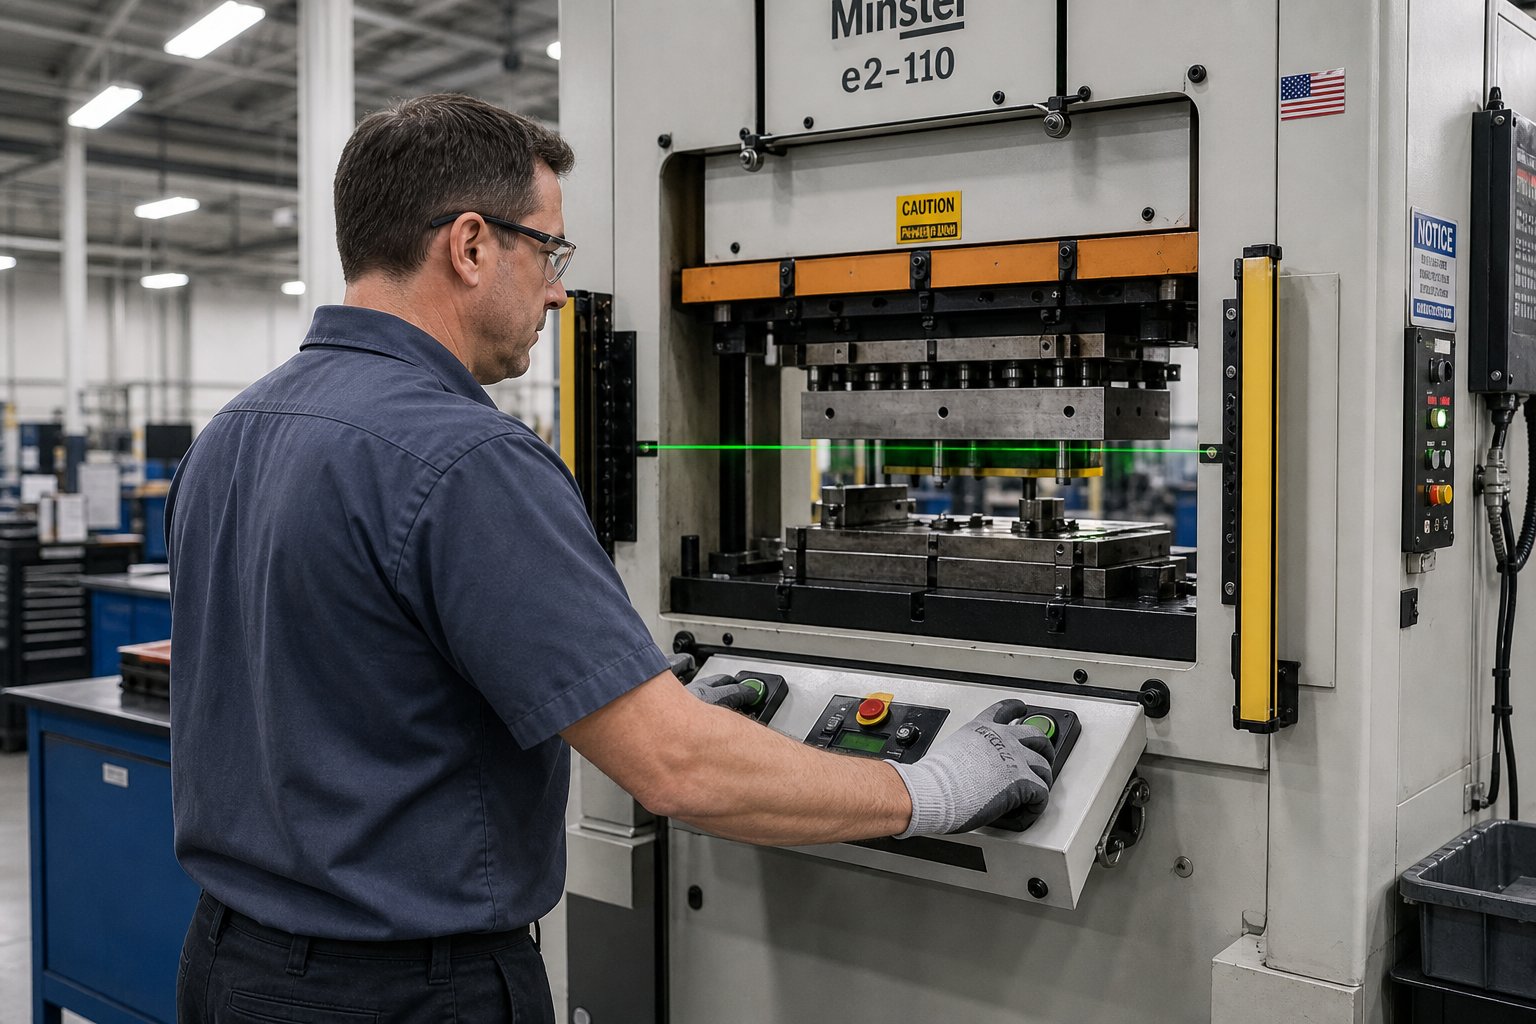
- Ovládání dvěma-ručními:Zdvih lisu se aktivuje pouze tehdy, když obě ruce operátora současně zaberou oddělená ovládací tlačítka, čímž je zajištěno, že ruce nejsou během zavírání lisu z místa operace. Podle požadavků OSHA musí být tyto ovládací prvky chráněny proti neúmyslnému použití a navrženy tak, aby zabránily aktivaci, pokud nejsou používány obě ruce současně.
- Zařízení pro detekci přítomnosti (světelné závory):Fotoelektrická snímací pole umístěná mezi operátorem a místem provozu. Pokud jakákoliv část těla operátora poruší světelnou rovinu během sestupu, lis se okamžitě zastaví. Bezpečná vzdálenost od snímacího pole k matrici musí odpovídat vzorci Ds=63 palců/sekundu x Ts, kde Ts je doba zastavení lisu.
- Ochrany a bariérová zařízení:Fyzické kryty nebo blokované bariéry, které brání rukám v dosažení bodu operace s výjimkou určených otvorů, které odpovídají požadavkům na vzdálenost/otevírání v tabulce O-10.
- Mechanismy proti-opakování:Ovládací prvky zajišťují, že lis nemůže zahájit druhý zdvih, aniž by operátor zcela uvolnil a znovu aktivoval ovládací prvky, čímž se zabrání nekontrolovanému cyklování.
- Postupy uzamčení/označení:Povinné protokoly o izolaci energie během výměn, seřízení nebo jakékoli údržby. Při každém stisknutí je vyžadován hlavní vypínač, který lze uzamknout v poloze Off.
- Systémy sledování brzd:Zařízení, která automaticky zabraňují následným úderům, pokud se doba zastavení zhorší nad bezpečné limity, podle OSHA 1910.217(b)(14).
- Program pravidelných kontrol:Týdenní testování mechanismů spojky/brzdy, funkcí zabraňujících{0}}opakování a mechanismů s jedním-zdvihem, přičemž záznamy o údržbě potvrzují shodu.
Tyto systémy spolupracují jako redundantní bezpečnostní architektura. Dvouruční-ovladač udržuje ruce mimo při běžné jízdě na kole. Světelný závěs zachytí chyby. Ochranná bariéra brání v dosahu-kolem přístupu. Monitor brzd zajišťuje, že se lis může na příkaz skutečně zastavit. Odstraňte jakoukoli vrstvu a rizikový profil se dramaticky změní.
Ergonomická hlediska a zvládání únavy
Ergonomické faktory v operacích ručního lisování představují jeden z nejméně diskutovaných faktorů ovlivňujících náklady v procesu. Opakovaný pohyb, trvalé stání a fyzický akt zvedání a pokládání obrobků stokrát nebo tisíckrát za směnu vytvářejí kumulativní zátěž, která ovlivňuje zdraví operátora i kvalitu dílů.
Výzkum namuskuloskeletální poruchy související-identifikuje přesné rizikové faktory přítomné při práci s ručním přesunem: opakované používání horních končetin, násilné úchopy a prodloužené neobratné polohy. Tyto expozice korelují s nárazem do ramene, syndromem karpálního tunelu a zraněními zad, pokud se neléčí.
Mezi specifické ergonomické problémy při ručním přenosu patří:
- Omezení hmotnosti dílů:Opakované zvedání obrobků nad 5 kg urychluje únavu ramen a zad. Díly přesahující 10 kg obvykle vyžadují mechanickou pomoc nebo manipulaci dvěma-osobami, což narušuje konzistenci cyklu.
- Optimalizace výšky stanice:Plochy matrice by měly být umístěny ve výšce loktů (přibližně 900-1100 mm od podlahy), aby se minimalizovalo ohýbání a dosah nad hlavou. Nepřizpůsobené výšky mezi stanicemi nutí obsluhu neustále upravovat polohu.
- Akumulace opakovaného pohybu:Pěti{0}}stanicová matrice běžící rychlostí 4 cykly za minutu znamená, že operátor provede zhruba 20 různých zdvihů-a{4}}pohybů za minutu, neboli více než 9 000 za osmi-hodinovou směnu. Toto opakování zvyšuje tlak na zápěstí, předloktí a ramena.
- Vliv trvání směny na kvalitu:Studie neustále ukazují, že únava zhoršuje jemnou motoriku a bdělost. Variabilita doby cyklu se zvyšuje s postupem směny, přičemž přesnost umístění klesá a míra detekce defektů klesá po čtvrté nebo páté hodině nepřetržitého provozu.
Výrobci tyto účinky zmírňují pomocí několika strategií: rotací operátorů mezi lisovacími stanicemi, aby se měnily vzorce pohybu, plánováním povinných mikro-přestávek každých 60-90 minut, používáním protiúnavových podložek na stanovištích operátorů a nastavením prahových hodnot hmotnosti dílů, které spouštějí mechanickou pomoc při zvedání. Některé obchody omezují manuální převody na šest{5}}efektivních výrobních oken během osmihodinové směny, přičemž počítají s časem na odpočinek, protažení a rotaci stanic.
Spojení mezi ergonomií a kvalitou dílů je přímé. Obsluha pociťující únavu zápěstí umísťuje díly méně přesně. Osoba s namoženými zády nevědomě spěchá cykly, aby zkrátila dobu ohýbání. Tyto jemné změny chování zvyšují míru zmetkovitosti a rozměrovou variabilitu způsoby, které se projeví až ve chvíli, kdy se grafy SPC začnou pohybovat pozdě ve výrobním cyklu. Uznání této skutečnosti je nezbytné pro každého, kdo plánuje operace ručního přesunu, protože to ovlivňuje nejen lidskou bezpečnost, ale i skutečné náklady a kvalitu toho, co pochází z tisku.
Tato na lidech-závislá výrobní realita také utváří způsob, jakým technické týmy uvažují o širším životním cyklu lisovaného dílu. Proces, který to do značné míry spoléhá na konzistenci operátora, přirozeně vyvolává otázku: v jakém bodě je produkt dostatečně zralý, aby ospravedlnil odstranění této variability prostřednictvím automatizace?
Od prototypu po výrobu
Tato otázka, kdy automatizovat, nepřichází jako náhlé rozhodnutí. Objevuje se postupně, jak se hromadí produkční data, zpevňují se prognózy poptávky a propast mezi tím, co ruční operace poskytují, a tím, co podnik vyžaduje, se stává měřitelným. Chytré inženýrské týmy nepovažují ruční přetlačovací lisování za trvalé řešení nebo dočasný kompromis. Považují to za fázi ověřování, záměrnou fázi životního cyklu výroby, která ověřuje vše od tvarovacích sekvencí po chování materiálu, než investuje kapitál do automatizace.
Prototypování a ověření návrhu prostřednictvím ručního přenosu
Představte si, že jste navrhli nový konstrukční držák, který vyžaduje hluboké tažení, dvě překreslení, vzor propíchnutí a finální oříznutí. Geometrie vypadá v simulaci jako proveditelná, ale simulace nezachycuje, jak se materiál ve skutečnosti chová na pěti formovacích stanicích, jak se zpětné odpružení hromadí od stanice ke stanici nebo zda vámi navrhovaná velikost polotovaru poskytuje konzistentní kvalitu hran po oříznutí. K zodpovězení těchto otázek potřebujete fyzické díly a ruční lisování s přenosovou matricí pro prototypování vám přesně tuto schopnost poskytuje bez nákladů a doby realizace plné automatizace.
Během testování prototypu a malého{0}}objemu používají technické týmy ruční přenos k provádění několika věcí současně:
- Ověření pořadí tváření:Skutečně funguje plánovaný staniční řád? Může materiál přežít každý tah, aniž by se nadměrně ztenčil? Vnořují se mezilehlé formy správně do následujících stanic?
- Optimalizace počtu stanic:Počáteční návrh matrice může zahrnovat šest stanic, ale manuální běhy ukazují, že stanice tři a čtyři lze zkombinovat do jediného zásahu, aniž by byla ohrožena integrita materiálu. Tento objev ušetří celé stanici náklady na nástroje v produkční verzi.
- Ověření toku materiálu:Chování kreslení ve skutečném-světě se často liší od předpovědí FEA, zejména u přechodů poloměrů a okrajů přírub. Provádění skutečných polotovarů ručními stanicemi vytváří měřitelná data ztenčení, vzory vrásek a hodnoty odpružení, které zpřesňují simulační model.
- Potvrzení zásobníku tolerance:Prvky, které zahrnují více stanic, kumulují poziční variace. Manuální běhy s pečlivým měřením mezi stanicemi odhalují, kde se spotřebovává rozpočet na toleranci, což inženýrům umožňuje přidat lokalizační prvky nebo operace obnovení dříve, než se pustí do finálního obrábění.
Tento přístup ověřování odráží covýrobní plány škálovánípopsat napříč všemi výrobními metodami: prokázat proces při nízkém objemu pomocí flexibilních nástrojů, než investovat do-výrobní infrastruktury velkého objemu. Fáze ručního přenosu funguje jako fáze DVT (Design Validation Test) speciálně pro ražení, generování fyzických důkazů, které podporují nebo zpochybňují technické předpoklady.
Jedna nedoceněná výhoda: ruční běhy vám umožňují vyhodnotit charakteristiky manipulace se součástmi před zadáním návrhů chapadel pro automatizaci. Zjistíte, že součástka má tendenci se přilepit do dutiny stanice dvě nebo že se ohýbá, když ji uchopíte v plánovaném místě vyzvednutí, nebo že otřepy na ořezu narušují usazení hnízda na stanici čtyři. Tyto statistiky přímo informují o návrhu automatizovaného přenosového systému, který následuje, a předcházejí tak nákladným překvapením v polovině-integrace.
Změna měřítka z ručního na automatický přenos
Nejlepší čas na plánování automatizace je, když stále běžíte ručně. Návrhy lisovacích nástrojů, které předvídají budoucí robotickou manipulaci, stojí předem nepatrně vyšší, ale ušetří desítky tisíc při dodatečné montáži, když se objeví požadavky na objem.
Změna měřítka z ručního na automatické přenosové ražení není binární přepínač. Je to plánovaný přechod, ke kterému dojde, když se konkrétní ukazatele sladí. Inženýrské týmy, které k tomu přistupují, záměrně sestavují svou manuální-fázi s ohledem na kompatibilitu automatizace, přičemž manuální období považují za sběr dat pro případnou specifikaci automatizace.
Jak vypadá automatizační-návrh připravené formy v praxi? Několik klíčových rozhodnutí učiněných během fáze ručního obrábění se později vyplatí:
- Standardní rozteč stanice:Navrhování konzistentních vzdáleností od středu-k{1}}středu mezi všemi stanicemi, i když ruční manipulace to striktně nevyžaduje. Robotické přenosové systémy preferují jednotnou rozteč, protože zjednodušují programování pohybu a umožňují identické přenosové mechanismy mezi každým párem stanic.
- Definované zóny vyzvednutí a odevzdání-:I když operátor uchopuje, kde je to pohodlné, přidáním plochých referenčních ploch nebo určených kontaktních ploch do konstrukce matrice vytvoříte připravené -vyrobené body rozhraní chapadla pro budoucí koncové-nástroje-ramen.
- Montážní podmínky snímače:Začlenění závitových otvorů nebo montážních prvků v blízkosti hnízd a lokalizačních kolíků, kam budou případně instalovány přítomné senzory.{0} Tyto senzory potvrzují správné umístění před cykly lisu v automatickém režimu.
- Konzistentní výška dílu v převodní výšce:Nastavení výšky zdvihu tak, aby se díl zvedal do stejné výšky napříč všemi stanicemi, což odpovídá pevné přenosové rovině, kterou robotická ramena preferují.
Dodatečné náklady na tato opatření během počáteční konstrukce formy jsou mírné, obvykle přidávají 5-10 % k ceně ruční formy. Jejich dodatečná montáž později, po vytvrzení, osvědčení a ve výrobě, stojí výrazně více a často vyžaduje vyřazení nástroje z provozu na týdny úprav.
Plánování investic pro dlouhodobý-výrobní růst
Plánování životního cyklu výroby transferových lisů vyžaduje poctivé předpovídání objemu v kombinaci s jasnými spouštěcími body pro rozhodnutí o přechodu. Chyba většiny týmů spočívá v tom, že se s ručním-rozhodnutím{2}}o automatizaci zachází jako s budoucím problémem. V době, kdy poptávka překročí manuální kapacitu, jste již pozadu a snažíte se specifikovat automatizaci a zároveň běží přesčasové směny, abyste splnili objednávky.
Čtyři indikátory signalizují připravenost k automatizaci:
- Konzistentní metriky kvality:Vaše ruční běhy produkují hodnoty Cpk nad 1,33 u kritických rozměrů napříč více výrobními šaržemi. Proces je stabilní a matrice je osvědčená. Automatizace nestabilního procesu jen rychleji produkuje automatizovaný odpad.
- Stabilní časy cyklu:Odchylka-od{1}}operátora v době cyklu se zúžila na méně než 10 %. To znamená, že tvarovací sekvence je dobře-srozumitelná a opakovatelná, což znamená předvídatelné profily robotického pohybu.
- Předpovědi objemu překračující manuální kapacitu:Když projekce poptávky překročí to, co může zajistit dvousměnný manuální provoz (při zohlednění ergonomických plánů přestávek a realistického denního výkonu), konverzaci si vynutí strop propustnosti.
- Na-částečné náklady překračující práh-vyrovnanosti automatizace:Pomocí rámce ze sekce analýzy nákladů nyní vaše kumulativní mzdové náklady na kus vynásobené ročním objemem převyšují amortizované náklady na automatizační kapitál. Matematika se obrátila.
Týmy, které sledují tyto metriky od prvního ručního produkčního běhu, se rozhodují o přechodových bodech-řízených daty, spíše než o vnitřnostech-pocitu. Vědí přesně, kdy dojde k přechodu, protože celou dobu měřili vstupy.
Ještě jedna úvaha: manuální-fázová matrice často plní svou roli i po příchodu automatizace. Stává se nástrojem pro inženýrské vzorky, iterace návrhů a maloobjemovou{2}}výrobu variant, zatímco automatizovaná linka zpracovává základní-objemovou část. Namísto úplného vyřazení manuálních funkcí je zkušení výrobci udržují jako paralelní zdroj flexibility, který automatizované linky s jejich naprogramovanou tuhostí nemohou poskytnout.
Tato perspektiva životního cyklu přestavuje způsob, jakým čtete nabídku nástrojů. Forma určená pro ruční přenos není jen výrobním nástrojem pro dnešní objemy. Je to potenciálně první investice do více-fázové produkční strategie, strategie, která přináší plnou hodnotu pouze tehdy, pokud víte, jak ohodnotit partnery, kteří budou tyto nástroje budovat a podporovat v každé fázi růstu.
Výběr správného partnera pro ražení přenosové matrice
Strategie životního cyklu výroby je jen tak silná, jak silný je dodavatel, který ji provádí. Můžete navrhnout dokonalý postupný přístup od ručních prototypových běhů přes automatizovanou-sériovou výrobu, ale pokud partner, který vyrábí vaše nástroje, postrádá technickou hloubku, která by tento vývoj podpořila, narazíte na překážky schopností v těch nejhorších možných chvílích. Vědět, jak vybrat dodavatele pro přenosové lisování, odděluje týmy, které se plynule rozšiřují, od týmů, které v průběhu projektu znovu zahajují hodnocení dodavatelů-.
Klíčové schopnosti vyhodnotit u partnera převodové formy
Ne každá lisovna, která vlastní přenášecí lis, se kvalifikuje jako skutečný partner přetlačovací formy. Rozdíl spočívá ve strojírenské kapacitě, nejen ve výrobní kapacitě. Obchod může kompetentně provozovat přenášecí nástroje, ale navrhování nástrojů pro více stanic, které vyvažují náročnost tváření, tok materiálu a obsluhu nebo robotickou manipulaci na pěti nebo více stanicích, vyžaduje specializované zkušenosti, které běžným dílnám často chybí.
Při provádění hodnocení kvality dodavatele přenosové matrice upřednostněte tato hodnotící kritéria:
- Odborné znalosti v oblasti designu matrice pro více stanic:Může dodavatel prokázat zkušenosti se strojírenskými nástroji se čtyřmi nebo více tvářecími stanicemi? Požádejte o případové studie ukazující, jak určili počet stanic, sekvenci tváření a tok materiálu pro složité geometrie. Dodavatelé se skutečnými-schopnostmi výrobce přenosových matric pro více stanic budou plynule hovořit o poměrech redukce tahu, stabilitě středního tvaru a akumulaci tolerance mezi-stanicemi.
- Zkušenosti s konfiguracemi ručního i robotického přenosu:Partneři, kteří navrhli nástroje pro obě metody, chápou rozdíly v rozvržení, požadavky na umístění prvků a ergonomická hlediska, která utvářejí architekturu matrice. Tato dvojí zkušenost je důležitá zejména tehdy, pokud váš plán životního cyklu počítá s přechodem z manuálních na automatizované operace.
- Simulace a virtuální ověření:Používá dodavatel FEA pro simulaci tváření asoftware pro simulaci přenosupro ověření drah a schopnosti SPM před vyrobením matrice? Jak zdůrazňují odborníci z oboru, je mnohem snazší změnit návrh CAD než kompletně postavenou matrici. Dodavatelé, kteří tento krok vynechají, přenesou náklady na ladění na vás během testování.
- Manipulace s materiálem pro větší nebo složité díly:Větší polotovary, které mají tendenci se během přepravy prohýbat, panely vyžadující uchopovací svorky na více místech a díly vyžadující změnu orientace mezi stanicemi, to vše vyžaduje specifické znalosti v oblasti techniky přenosu. Vyhodnoťte, zda dodavatel zpracoval díly na úrovni velikosti a složitosti, kterou váš projekt vyžaduje.
- Možnosti ověření tolerance:Potvrďte, že dodavatel provozuje zařízení CMM, funkční měřidla a programy SPC, které dokážou ověřit rozměrové požadavky, které vaše součástky vyžadují. Dodavatel uvádějící přísné tolerance bez metrologické infrastruktury k jejich ověření dává sliby, které nemůže doložit.
- Dostupnost zkušebního tisku:Dodavatelé s-vlastními zkušebními lisy, které odpovídají tonáži a velikosti vašeho výrobního lisu, mohou nástroje před odesláním odladit. Bez toho se váš produkční lis stane zkušební platformou, která spotřebovává váš čas na ladění.
Posouzení podpory návrhu pro komplexní formování více{0}}stanic
Kritéria hodnocení partnera pro transferové lisování přesahují to, co může dodavatel vyrobit. Neméně důležité je, co dokážou zkonstruovat. Složité díly vyžadující hluboké tažení, vícenásobné překreslování, děrování přes tvarované povrchy a úzké poziční tolerance mezi prvky vytvořenými na různých stanicích vyžadují spolupráci při návrhu od dodavatele nástrojů.
Během hodnocení položte potenciálním partnerům tyto otázky:
- Jak určíte minimální počet stanic potřebných pro danou geometrii součásti a materiál?
- Jaké nástroje pro simulaci tváření používáte a můžete sdílet ukázkové zprávy ukazující předpokládané ztenčení, riziko vrásek a kompenzaci odpružení?
- Jak navrhujete lokalizační systémy, které kompenzují variabilitu umístění operátora při ručním přesunu, a jak se tyto změny mění při přechodu na robotickou manipulaci?
- Jaký je váš postup pro první{0}}kontrolu předmětu a schválení výrobních dílů (PPAP nebo ekvivalent)?
- Můžete podpořit návrh-pro-zpětnou vazbu na vyrobitelnost před zmrazením geometrie?
Dodavatelé nabízející skutečné inženýrské partnerství se budou těmito otázkami zabývat spíše technicky, než aby se odkláněli od jazyka prodeje. Například,YICHENstrukturuje své schopnosti přenosových lisovacích nástrojů kolem pomoci inženýrům vyhodnotit více{0}}staniční formování větších nebo složitých dílů, s podporou zahrnující konfigurace robotických přenosů a ověřování opakovatelnosti. Tento druh inženýrského-postavení vpřed, kdy proces dodavatele začíná společným hodnocením, nikoli pouze cenovou nabídkou, signalizuje hloubku podpory návrhu, kterou byste měli očekávat od jakéhokoli seriózního partnera pro přenos matrice.
Mezi varovné signály během hodnocení patří: dodavatelé, kteří uvádějí počet stanic, aniž by se ptali na údaje o tvarovatelnosti vašeho materiálu, partneři, kteří nedokážou vysvětlit svou strategii lokalizace prvků pro vaši konkrétní geometrii součásti, a obchody, které považují zkoušení matrice za jednodenní akci, nikoli za opakovaný proces měření, úpravy a opětovného ověřování.
Proč je stabilní opakovatelnost důležitá pro výrobní jistotu
V konečném důsledku to, co odděluje funkční přenosovou matrici od ziskové, je opakovatelnost napříč výrobními šaržemi. Zápustka, která při zkoušení produkuje dobré díly, ale po 5 000 zásahech se posunuje, vytváří skryté náklady díky zvýšené kontrole, kontrolám a zákaznickým únikům kvality. Vaše hodnocení by mělo zjistit, jak dodavatel zajišťuje rozměrovou stabilitu po celou dobu životnosti nástroje.
Klíčové faktory opakovatelnosti k posouzení:
- Výběr nástrojové oceli a tepelné zpracování:Nástrojové oceli D2, A2 a M2 se správným kalením a popouštěním odolávají opotřebení na tvářecích plochách a řezných hranách. Zeptejte se, jaké materiály dodavatel specifikuje pro stanice s vysokým-opotřebením a jak určí, kdy je třeba vyměnit vložky.
- Plánování preventivní údržby:Poskytuje dodavatel doporučený plán údržby vázaný na počet zásahů? Jak vyplývá z výzkumu kontroly kvality z dokumentů ITD Precision, plánování proaktivní údržby nástrojů založené na výrobních cyklech spíše než na selhání prodlužuje životnost nástroje a udržuje kvalitu dílů po delší dobu.
- Údaje SPC ze zkoušení a počáteční výroby:Dodavatelé, kteří dodávají data Cpk spolu s prvními -části článku, prokazují schopnost procesu spíše než jen rozměrovou shodu na hrstce vzorků.
- Dokumentovaná okna procesu tvarování:Nastavení tonáže, specifikace mazání, kritéria umístění polotovaru a přijatelné rozsahy materiálových vlastností by měly být zdokumentovány a dodány s nástroji. Bez nich váš produkční tým odhaduje parametry, které výrobce nástrojů optimalizoval již během vývoje.
Spolehlivost výroby vychází z vědomí, že číslo dílu 10 000 bude odpovídat dílu číslo 10 v rámci vašeho tolerančního pásma. Tato důvěra se buduje při výběru dodavatele a není objevena poté, co vám nástroje dorazí na podlahu. Partner pro přenosové lisovnice si vybírá tvary nejen to, co dnes platíte za nástroje, ale jak vypadají vaše náklady na kvalitu, zmetkovitost a spokojenost zákazníků po celou dobu výroby součásti.
Často kladené otázky o ručním přetlačovacím lisování
1. Jaký je rozdíl mezi ručním přenosovým lisováním a progresivním lisováním?
Při progresivním lisování se souvislý kovový pás vede přes stanice, přičemž zůstává připojen k nosnému pásu až do konečného odříznutí. Ruční přenosové lisování používá jednotlivé volně stojící-přířezy, které operátor fyzicky přesouvá mezi samostatnými lisovacími stanicemi. To umožňuje otáčet, překlápět nebo přemísťovat obrobek mezi operacemi, což umožňuje složité geometrie, jako je hluboké tažení a víceosé tvarování, které progresivní matrice s pásovým-nástřikem nemohou vyrobit. Progresivní matrice vynikají u velkoobjemových menších dílů, zatímco ruční přenos zvládá středně-až{8}}velké díly se složitou geometrií při nižších objemech.
2. Jaké objemy výroby ospravedlňují ruční přetlačovací lisování před automatizovaným přenosem?
Ruční přetlačovací lisování je obvykle nejekonomičtější pro roční objemy mezi 1 000 a 50 000 díly. Bod zlomu,{5}}kdy se automatizovaný přenos stává nákladově{6}efektivnějším, se obecně pohybuje mezi 50 000 a 150 000 součástmi ročně, v závislosti na složitosti součásti, době cyklu, pracnosti a nákladech na integraci automatizace. Ruční převod přináší nižší kapitálové investice, ale vyšší{12}}náklady na pracovní sílu na díl, takže s rostoucím objemem akumulované pracovní náklady nakonec převyšují počáteční investice do automatizace rozložené na více kusů.
3. Jakých tolerancí lze dosáhnout ručním přenosovým lisováním?
Ručním transferovým lisováním lze dosáhnout tolerancí přibližně ±0,05 mm na tvarovaných prvcích a ±0,03 mm na místech děrovaných otvorů, přičemž přesné razicí stanice dosahují ±0,02 mm na kritických površích. Variabilita umístění operátorů však představuje faktor, který automatizované systémy eliminují. Dobře{5}}navržené polohovací prvky, jako jsou vodicí kolíky, vnořené bloky a měřidla, to kompenzují naváděním obrobku do přesné polohy bez ohledu na drobné odchylky v umístění operátora, přičemž je zachována přísná kontrola rozměrů napříč výrobními sériemi.
4. Jaké bezpečnostní systémy jsou vyžadovány pro operace ručního ražení?
Ruční přetlačovací lisování vyžaduje vrstvené bezpečnostní systémy podle norem OSHA 1910.217. Mezi základní prvky patří dva-ruční ovládací prvky, které zajišťují, že obě ruce jsou během cyklování lisu čisté, světelné závory pro detekci přítomnosti-, které zastaví lis v případě, že operátor poruší rovinu senzoru, fyzické ochranné kryty nebo bariérová zařízení, anti-mechanismy zabraňující neúmyslným sekundovým zdvihům, systémy monitorování brzd a postupy zablokování/označení pro údržbu. Tato redundantní zabezpečení zajišťují, že žádná jednotlivá porucha nemůže způsobit zranění operátora během procesu přenosu.
5. Jak hodnotíte a vybíráte dodavatele transferového lisu?
Vyhodnoťte dodavatele na základě odborných znalostí v oblasti návrhu zápustek pro více stanic (čtyři nebo více tvářecích stanic), zkušeností s konfiguracemi ručního i robotického přenosu, možností simulace tváření FEA, znalostí manipulace s materiálem pro větší nebo složité díly, infrastruktury pro ověřování tolerancí, jako je zařízení CMM a programy SPC, a-interní zkušební dostupnost tisku. Dodavatelé, jako je YICHEN, nabízejí technickou-podporu předběžného hodnocení pro více-převodníky s více stanicemi, což inženýrům pomáhá posoudit proveditelnost tváření, než se pustí do výroby nástrojů. Mezi varovné signály patří uvedení počtu stanic bez dotazu na tvarovatelnost materiálu nebo neschopnost vysvětlit strategii lokalizace prvků pro vaši konkrétní geometrii.


