


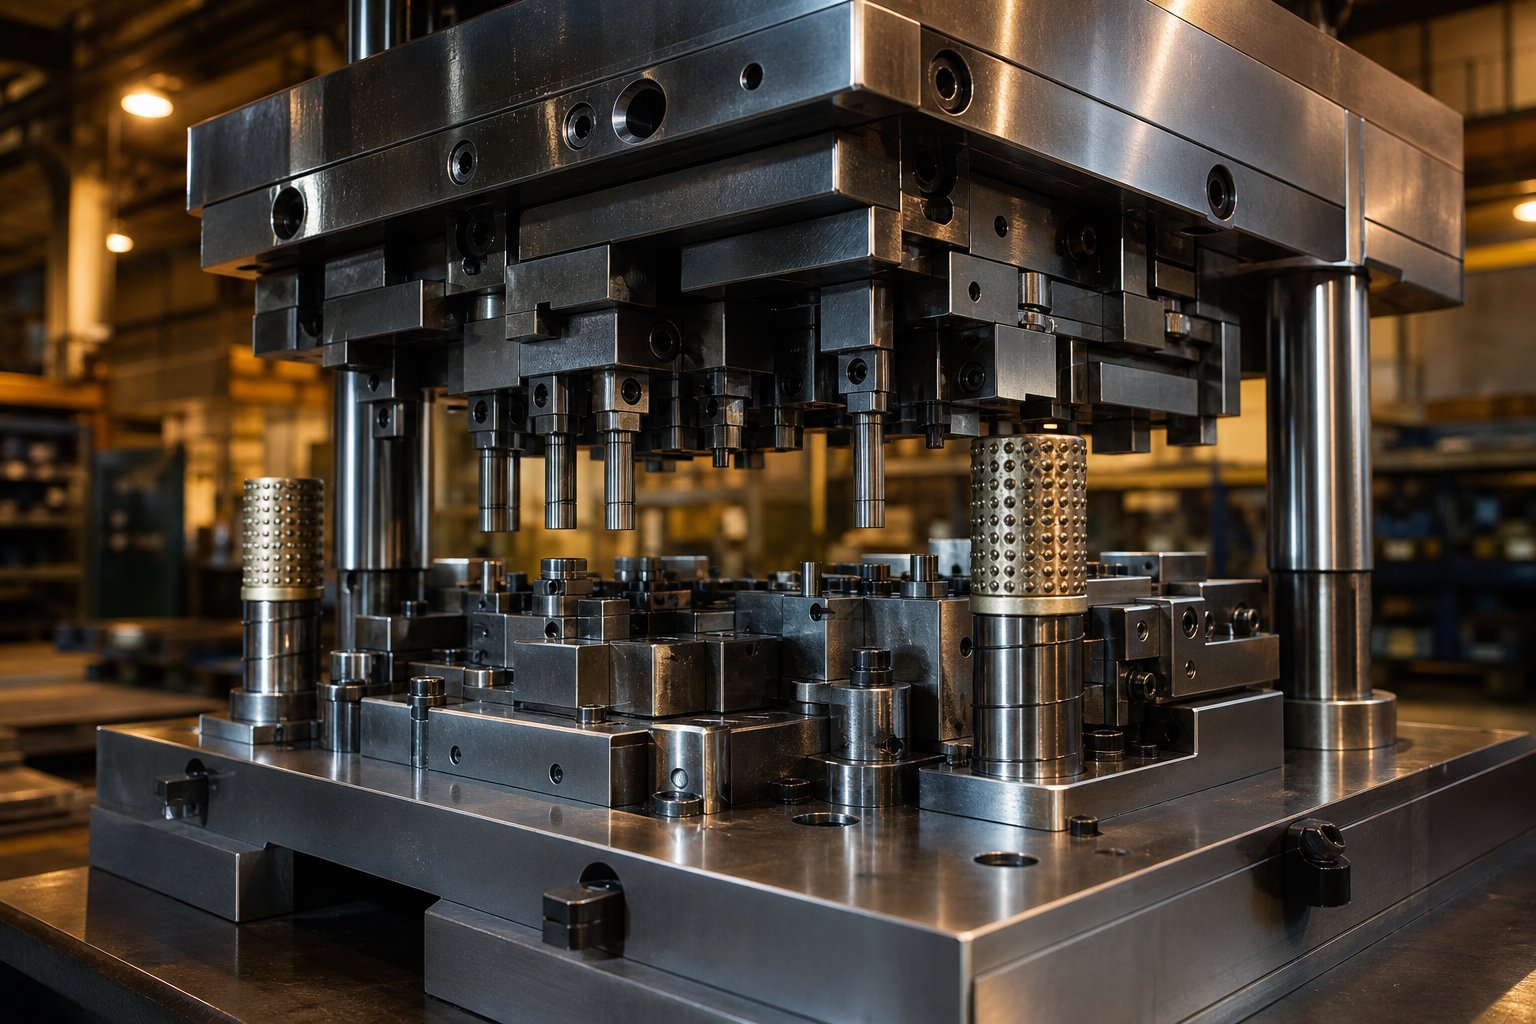
Co vlastně výroba raznice obnáší
Každý kovový držák ve vašem autě, každý konektor v telefonu a každý panel na vaší ledničce začaly uvnitř raznice. Tyto přesné nástroje jsou zodpovědné zapřeměna plochého plechu na funkční součástirychlostmi, kterým se žádná jiná metoda tváření nevyrovná. Ale co je to vlastně lisování kovů a co je potřeba k vytvoření nástroje, který to umožňuje?
Co je razítkovací kostka
Lisovací raznice je přesný nástroj sestávající ze dvou polovin - horní a spodní sestavy - namontovaných uvnitř lisu pro řezání, ohýbání, tvarování nebo tažení plechu do určitého tvaru pomocí řízené síly.
Tato definice ražení pokrývá základy, ale realita je hlubší. Forma plní během každého lisovacího cyklu čtyři základní funkce: lokalizuje materiál, upne jej na místo, opracuje jej do tvaru a uvolní hotový kus. V „pracovní“ fázi se přidává hodnota - prostřednictvím operací, jako je řezání, ohýbání, děrování, embosování, tvarování, kreslení, natahování, ražení a vytlačování. Vytvoření raznice znamená zkonstruovat všechny tyto činnosti do jediného, opakovatelného nástroje, který vydrží miliony lisovacích cyklů.
Hobbyista versus profesionální výroba kostek
Mezi lisováním kutilských projektů a profesionální nástrojárnou je velká propast. Amatér může tvarovat jednoduchý razník a zápustku pomocí vrtačky, ručního mlýna a stolní brusky. Tento přístup funguje pro malé-objemové řemeslné projekty nebo prototypy, kde jsou tolerance velkorysé.
Profesionální výroba kostek je úplně jiná disciplína. Nástrojárny spoléhají na CNC frézky pro složité profily dutin, drátové EDM pro těsné -toleranční otvory, povrchové brusky pro rovinnost až na mikrony a souřadnicové měřicí stroje pro ověření každého rozměru. Rozdíl mezi těmito dvěma světy spočívá v opakovatelnosti - profesionální raznice musí vyrábět identické díly při stovkách úderů za minutu bez odchylky.
Proč je přesnost při konstrukci zápustek důležitá
Průmyslová odvětví, jako je automobilový průmysl, elektronika a domácí spotřebiče, závisí na kovových lisovacích nástrojích, které udržují tolerance, díky nimž sestavy do sebe zapadají v milionech jednotek. Svorka konektoru, která je o 0,05 mm mimo specifikaci, způsobuje elektrické poruchy. Panel karoserie s nekonzistentní hloubkou tažení vytváří po lakování viditelné vlnky. Co jsou nástroje ve výrobě, když ne základem, na kterém spočívá každý následný standard kvality?
Tento článek popisuje celý životní cyklus výroby raznice - od výběru správného typu raznice a návrhu rozložení pásů, přes obrábění, tepelné zpracování až po finální vyzkoušení na lisu. Žádný průvodce v současnosti neprochází každou fází v pořadí a tato mezera nechává inženýry poskládat dohromady fragmenty z více zdrojů. Části, které jsou před námi, tuto mezeru uzavírají, počínaje tím, jak vybrat správnou architekturu matrice pro váš konkrétní díl a objem výroby.
Výběr správného typu matrice pro váš projekt
Výběr správné architektury matrice je prvním skutečným inženýrským rozhodnutím v každém projektu lisování. Tato volba určuje všechny následné - náklady na nástroje, dobu cyklu, kvalitu dílu a počet operací, které můžete sloučit do jednoho nastavení lisu. Představte si to takto: nepoužili byste progresivní matrici pro 500 prototypů a neprovedli byste milion automobilových držáků pomocí jediného-nástroje stanice. Přizpůsobením typů lisovacích nástrojů vašim konkrétním výrobním cílům zabráníte plýtvání rozpočtem a zabráníte úzkým místům v dílně.
| Typ matrice | Nejlepší pro | Část Složitost | Rozsah hlasitosti | Relativní náklady | Dodací lhůta nástrojů |
|---|---|---|---|---|---|
| Jedna-stanice | Prototypy, krátké běhy | Nízká (jedna operace) | Méně než 10 000 | Nízký | 2–4 týdny |
| Sloučenina | Ploché díly vyžadující více řezů jedním tahem | Nízká až střední | 10,000–500,000 | Střední | 4–8 týdnů |
| Progresivní | Velkoobjemové lisování složitých dílů | Střední až vysoká | 500,000–10M+ | Vysoký | 10–20 týdnů |
| Převod | Velké nebo hluboko tažené-díly | Vysoký | 100,000–5M+ | Vysoký | 12–24 týdnů |
Jedna-stanice a složené matrice
Jedno{0}}hlavice s jednou stanicí provede jednu operaci za lisovací zdvih - polotovar, proražení nebo jeden ohyb. Proces lisování je přímočarý: materiál jde dovnitř, vytvoří se jeden prvek, část vyjde. Tato jednoduchost se promítá do nízkých nákladů na nástroje (obvykle o 50–70 % nižší než u progresivních nástrojů) a rychlého obratu, díky čemuž jsou jednotlivé- matrice praktické pro pilotní projekty, technické vzorky nebo zakázkové díly s velkorysými tolerancemi.
Složené matrice zvednou tyč prováděním několika řezných operací současně v jediném zdvihu. Představte si, že zaslepujete vnější profil a současně prorazíte vnitřní otvory -, to je to, co poskytuje složená matrice. Vzhledem k tomu, že obě operace sdílejí stejný lisovací cyklus, výrazně se zlepšuje soustřednost mezi funkcemi a doba výroby se zkrátí o 25–30 % ve srovnání s provozováním každé operace samostatně. Kompromisem je, že složené zápustky fungují nejlépe pro relativně ploché díly, typicky pod 150 mm v průměru, kde všechny operace probíhají v jedné rovině.
Progresivní matrice pro-vysokoobjemové běhy
Když se objemy výroby vyšplhají do statisíců nebo milionů, stanou se progresivní matrice tahounem. Pásový materiál prochází řadou stanic, z nichž každá provádí specifickou operaci - propichování, vrubování, tvarování, ohýbání -, dokud se na konečné stanici neoddělí hotový díl. Technická logika je jednoduchá: eliminací manipulace s díly mezi operacemi snížíte náklady na pracovní sílu až o 40 % a dosáhnete taktu, kterého se jednotlivé-stanice nemohou dotýkat.
Automobilové lisovací raznicejsou často stavěny jako progresivní nástroje právě z tohoto důvodu. Konektory, držáky, tepelné štíty a konstrukční spony těží z vysoké propustnosti a těsné registrace stanice-do{2}}stanice, kterou poskytují progresivní matrice. Vyšší počáteční investice se rychle vrátí, když-náklady na díl jsou důležitější než náklady na nástroje.
Přenosové matrice a když překonávají progresivní nástroje
Přenosové lisování využívá mechanické chapadla nebo prsty k pohybu jednotlivých polotovarů mezi nezávislými stanicemi. Na rozdíl od postupových zápustek zde není žádný souvislý pás spojující součást skrz nástroj. To poskytuje přenosové matrice výraznou výhodu pro díly, které vyžadují hluboké tažení, velké stopy nebo složité trojrozměrné tvarování, které by bylo na pásu nepraktické.
Při lisování automobilů se velké konstrukční součásti a panely karoserie často pohybují v přenosových matricích, protože geometrie součásti vyžaduje nezávislost stanice. Každá stanice může hostit vyhrazenou tvářecí operaci bez omezení nosného pásu. Přetlačovací lisy také snižují plýtvání materiálem, protože zde není žádná kostra spojovacích pásů, která by se dala vyhodit -, což je smysluplná úspora nákladů při výrobě drahých slitin nebo tlustého- materiálu.
Rozhodnutí mezi progresivním a přenosovým postupem nakonec závisí na geometrii součásti a využití materiálu. Pokud součást zůstane připojena k pásu bez zkreslení, progresivní vyhrává v rychlosti. Pokud se součást potřebuje volně pohybovat mezi těžkými tvářecími operacemi, přenosové lisování poskytuje lepší výsledky s menším počtem kompromisů v kvalitě. Přizpůsobení typu matrice těmto skutečnostem je to, co odděluje účinné lisovací matrice od nástrojů, které bojují proti vlastnímu designu.
Součásti lisovacích raznic a jak spolu fungují
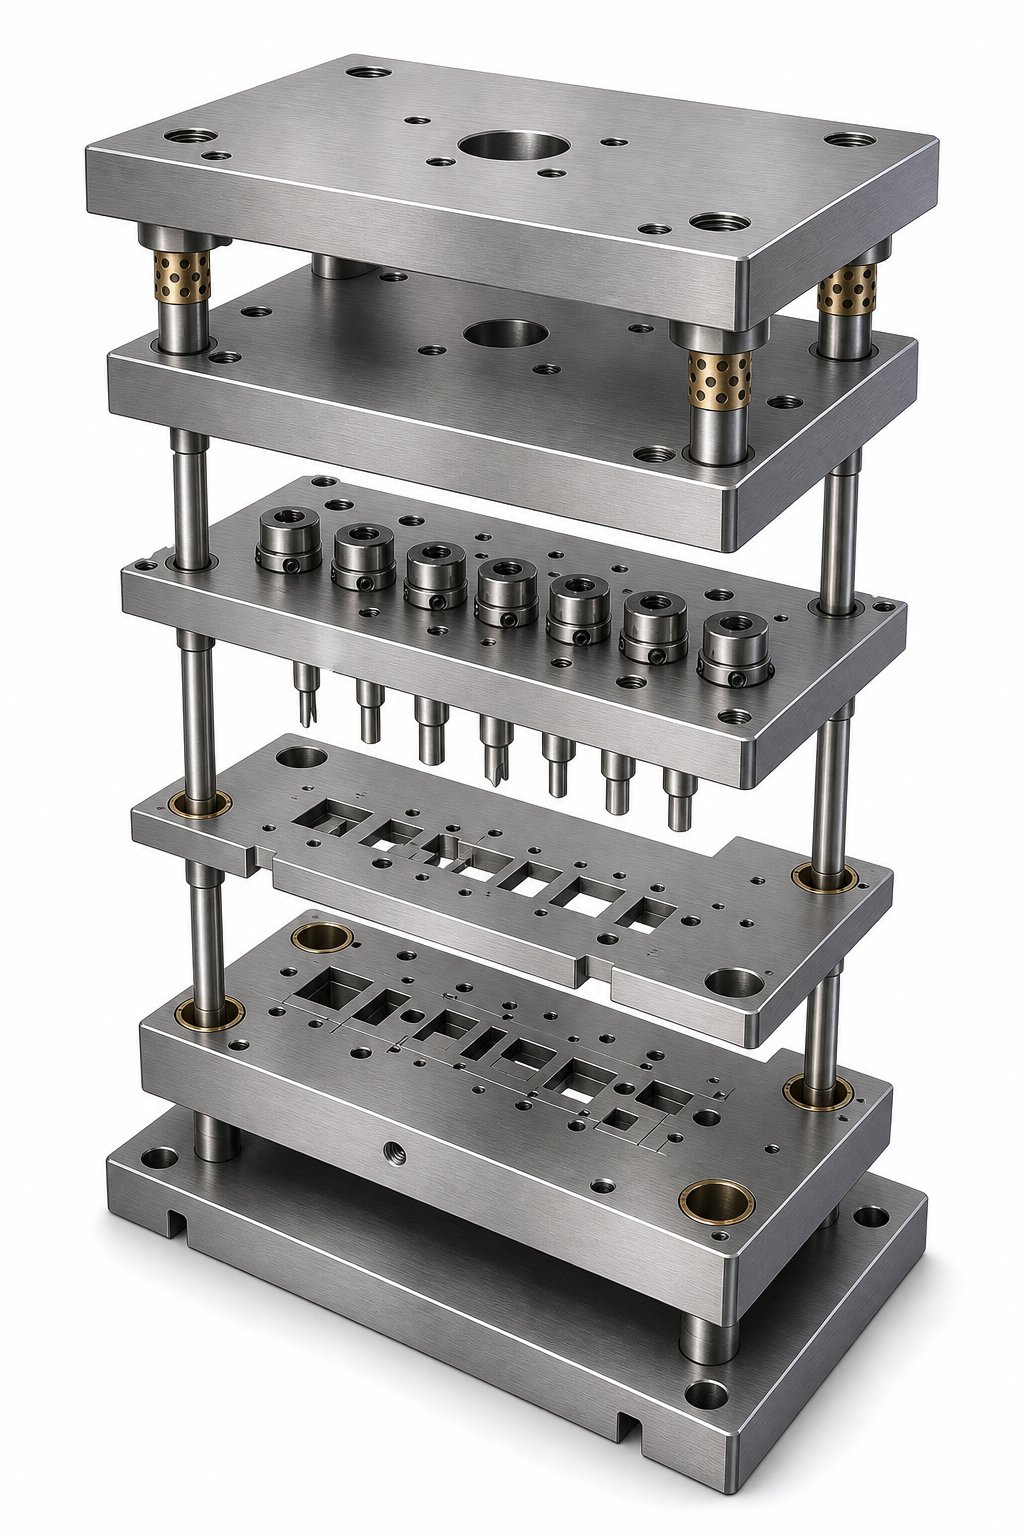
Výběr správného typu matrice určuje architekturu, ale výkon žije v jednotlivých součástech lisovacích matric, které tuto architekturu vyplňují. Každý kus uvnitř nástroje má úkol - lokalizovat, řezat, tvarovat, odizolovat nebo vést -, a když jeden prvek nevyhovuje specifikacím, trpí tím celý systém. Pochopení toho, co jednotlivé díly dělají a jak se vzájemně ovlivňují, je to, co odděluje spolehlivou plechovou lisovací matrici od formy, která produkuje odpad po několika tisících zásahů.
Zde jsou základní lisovací součásti, které se nacházejí ve většině lisovacích nástrojů a lisovacích sestav:
- Zápustkové boty (horní a spodní desky)- Strukturální základ, který drží všechny ostatní komponenty v zarovnání.
- Blok matrice (dutina)- Tvrzený ocelový blok obsahující řezný nebo tvarovací profil, který přijímá razník.
- Děrný plech- Drží a umísťuje jednotlivé razníky na přesná místa vzhledem k bloku matrice.
- Opěrná deska- Tvrzená deska za děrnou deskou, která zabraňuje zapuštění děrovacích hlav do měkčí boty při opakovaných nárazech.
- Vodicí čepy a pouzdra- Zarovnejte horní a dolní polovinu s přesností v rámci tolerancí 0,0001 palce, abyste zajistili konzistentní registrační tah po tahu.
- Stripovací deska- Při zpětném zdvihu drží obrobek naplocho a stahuje materiál z razníků.
- Pružinové systémy- Poskytněte řízenou sílu pro stahování, ovládání přítlačné podložky a upínání materiálu.
- Piloti- Přesné kolíky, které vstupují do dříve propíchnutých děr, aby přesně lokalizovaly proužek na každé stanici.
- Spojovací materiál a hmoždinky- Zajistěte a přesně umístěte všechny desky vzájemně vůči sobě, abyste zabránili posunutí při zatížení.
Sestavy horní a dolní čelisti
Zápustky tvoří kostru celého nástroje. Horní patka se připevňuje k beranu lisu, šrouby spodní patky k loži lisu a vodicí sloupky spojují obě poloviny, aby se udržely vyrovnání během milionů cyklů. Můžete si buď koupit standardní sadu lisovacích nástrojů - předem-opracovanou sestavu patek, vodících sloupků a pouzder vyrobených podle katalogových rozměrů -, nebo navrhnout vlastní strukturu lisovnice od začátku.
Standardní sady matric, jako jsou sady od dodavatelů, jako je Anchor Danly, nabízejí vyměnitelné součásti a rychlé dodání. Dobře fungují pro konvenční děrovací lisovací operace, kde velikosti dílů a tonáže lisu spadají do standardních rozsahů. Vlastní-konstrukční struktury jsou nezbytné, když raznice vyžaduje ne-standardní konfigurace vodících sloupků, nadměrně velké stopy nebo extrémní přesnost -, například raznice, které razí tenké-materiály pod 0,010 palce nebo běží nad 200 úderů za minutu.
Ekonomika je přímočará. Výroba lisovacích bot v-domácnosti spojuje vysoce-hodnotné CNC stroje s relativně nízkou-marží. Ve většině obchodů nákup standardní sady a její opracování tak, aby akceptovaly vaše specifické detaily, šetří čas a náklady ve srovnání s výrobou ze surového plechu.
Vztahy děrování, záseku a vyklízení
Vztah mezi razníkem a zápustkovým blokem je místo, kde se definuje kvalita řezu. Když razník sestoupí do otvoru raznice, materiál se střihne podél úzkých pásů jak na hraně razidla, tak na okraji raznice. Mezera mezi těmito dvěma řeznými hranami - vůle - určuje, zda získáte čistý díl nebo vyřazený díl.
U ocelových obrobků je doporučená vůle 5-10 % tloušťky materiálu na stranu. Například ocelový plech o tloušťce 1,0 mm potřebuje na každé straně zhruba 0,05 až 0,10 mm prostoru mezi hranou děrovače a hranou lisovacího tlačítka. Thepřesné procento závisí na tvrdosti obrobku a pevnosti v tahu- měkčí materiály, jako je hliník, sedí na spodní straně, zatímco vysokopevnostní ocel{1}} tlačí k 10 % nebo více.
Nechte to špatně a objeví se tři problémy:
- Příliš malá vůle- Nadměrná smyková síla urychluje opotřebení razníku, generuje teplo a může dojít k úplnému zlomení nástroje.
- Příliš velká vůle- Materiál se ohýbá spíše než čistě stříhá, což vytváří silné otřepy a převalování na hranách součástí.
- Nerovnoměrná vůle- Nesouosost mezi razníkem a blokem matrice vytváří zkosené řezy a nekonzistentní výšku otřepů, což vede k předčasnému opotřebení na jedné straně nástroje.
Správná vůle také snižuje sílu potřebnou ke stříhání obrobku, což snižuje spotřebu energie lisu a prodlužuje intervaly mezi přebrušováním raznic. U kovových lisovacích nástrojů určených pro velkoobjemovou-výrobu může i 1–2% odchylka od optimální vůle zkrátit životnost nástroje o 30 % nebo více.
Odizolovací a pružinové systémy
Poté, co razník pronikne do obrobku, materiál sevře razník při zpětném zdvihu. Bez odstraňovače se arch zvedne s razníkem, zasekne se na další stanici a zablokuje nástroj. Odstraňovače to řeší tak, že drží materiál naplocho proti čele matrice, zatímco razník se stahuje nahoru.
Pro aplikace lisování plechů existují dva hlavní typy. Pevné stěrače jsou pevně přišroubovány na místo s mezerou obrobenou tak, aby se odstranil materiál - jednoduché, odolné, ale nenabízejí žádný upínací tlak směrem dolů. Pružinové-odstraňovače stlačují materiál naplocho, než se ho dotkne razník, a udržují tlak po celou dobu zdvihu, čímž zlepšují kvalitu řezu a rovinnost dílu.
Pružiny pohánějící tyto stripery se dodávají ve dvou formách. Mechanické pružiny matrice - barevně-kódované spirálové vinutí - jsou standardní volbou pro střední zatížení. Dusíkové plynové pružiny dodávají vyšší sílu v menším balení a poskytují konzistentnější tlak v celém zdvihu, díky čemuž jsou preferovány pro operace hlubokého tváření a tažení, kde je rozhodující rovnoměrná přídržná síla polotovaru.
Na výběru správného předpětí pružiny a zdvihu záleží. Nedostatečně zatížené pružiny umožňují, aby se materiál během děrování zvedal, čímž vznikaly otřepy a vytahování slimáků. Přetížené pružiny plýtvají tonáží lisu a urychlují únavu. Pružinový systém musí vyvážit odizolovací sílu s celkovou dostupnou kapacitou lisu - výpočet, který se přímo váže k počtu aktivních stanic a kombinovanému řeznému obvodu napříč všemi razníky v nástroji.
Každá z těchto součástí je vyrobena ze specifických jakostí nástrojových ocelí, obrobena do úzkých tolerancí a následně kalena, aby odolala opakovaným rázovým zatížením, která vyžaduje výroba lisování. Volba oceli - a způsob zacházení s ní - je to, co nakonec určuje, zda kostka přežije svůj cílový život, nebo se předčasně opotřebí.
Výběr oceli a materiálů pro dlouhou životnost
Zápustka vyrobená z nesprávné třídy oceli je zápustka s datem spotřeby vyraženým od prvního dne. Geometrie může být dokonalá, vůle nastavené a rozložení pásu optimalizované -, ale pokud nástrojová ocel nezvládne síly, teploty a otěr, bude čelit každému úderu, předčasnému opotřebení nebo katastrofálnímu prasknutí zastaví výrobu. Výběr správných materiálů pro lisování kovů není druhotným rozhodnutím. Je to jediný největší faktor v tom, zda kostka přežije 50 000 zásahů nebo 5 000 000.
Problém je v tom, že žádná třída oceli nezvládne každou situaci. Vysekávací lisovací operace z nerezové oceli vyžadují extrémní odolnost proti opotřebení, zatímco formovací stanice pro kreslení hliníkových výlisků upřednostňuje houževnatost a povrchovou úpravu před tvrdostí. Musíte přizpůsobit ocel třem proměnným současně: materiálu obrobku, typu operace a očekávanému objemu výroby.
Třídy nástrojové oceli pro různé materiály obrobků
Pět tříd nástrojových ocelí pokrývá většinu aplikací lisovacích nástrojů. Každý zaujímá jinou pozici ve spektru tvrdosti-proti-houževnatosti a pochopení toho, kde každý z nich vyniká, zabrání nákladným neshodám.
| Třída oceli | Rozsah tvrdosti (HRC) | Nejlepší pro | Očekávaný rozsah životnosti zemřít | Relativní náklady |
|---|---|---|---|---|
| D2 | 58–62 | Vysekávání a děrování lisované oceli; operace řezání s-vysokým opotřebením | 500 000–2 000,000+ přístupů | Střední |
| A2 | 57–62 | Univerzální-řezání a tvarování; mírný-objem běhů | 200 000–1 000 000 přístupů | Nízká až střední |
| S7 | 54–58 | Stanice s těžkým tvarováním, ohýbáním a nárazy- | 100 000–500 000 přístupů | Střední |
| M2 | 60–65 | vysokorychlostní piercing; abrazivní obrobky jako AHSS | 1 000 000–3 000,000+ přístupů | Vysoký |
| DC53 | 60–62 | Silné stříhání silných nebo{0}}vysokopevnostních materiálů | 1 000 000–3 000 000 přístupů | Střední až vysoká |
D2je tahounem konstrukce lisovacích nástrojů. Jeho vysoký obsah chrómu (přibližně 12 %) vytváří bohaté karbidové struktury, které odolávají abrazivnímu opotřebení. Pro operace vysekávání a děrování měkkých a středně-uhlíkových lisovaných ocelí poskytuje D2 dlouhou životnost za rozumnou cenu. Kompromis? Tytéž velké karbidové lázně, které zvyšují odolnost proti opotřebení, snižují rázovou houževnatost. Razníky D2 v tenkých příčných{8}}úsecích nebo ostrých rozích jsou náchylné k vyštípnutí při silném nárazovém zatížení.
A2nabízí shovívavější alternativu. Je to na vzduchu-kalitelná ocel s lepší rozměrovou stálostí při tepelném zpracování než D2 a snáší mírný náraz bez praskání. Pro obchody se střední-výrobou - zhruba 100 000 až 1 000 000 dílů - A2 poskytuje ekonomickou rovnováhu mezi výkonem a náklady. Před kalením se snáze obrábí a poté se méně deformuje, což zkracuje dobu dokončovacího broušení.
S7sedí na konci spektra houževnatosti. Když matrice provádí těžké tváření, hluboké ohýbání nebo jakoukoli operaci, kde dominuje náhlé nárazové zatížení, S7 absorbuje rázovou energii bez prasknutí. Tvářecí stanice, které tvarují tlustou-hrubou ocel nebo-slitiny s vysokou pevností, často specifikují S7, protože odolává typu praskání, které by zničilo tvrdší a křehčí jakost. Obětí je životnost při opotřebení - S7 se v abrazivních podmínkách opotřebovává rychleji než D2 a obvykle vyžaduje častější přebrušování.
M2 rychlořezná-ocelpřináší extrémní tvrdost (až 65 HRC) a zachovává si ostří i při zvýšených teplotách. Při děrovacích operacích při vysokých frekvencích zdvihů nebo při řezání pokročilých-ocel s vysokou pevností a jiných abrazivních materiálů pro obrobky M2 výrazně překonává běžné oceli pro tváření za studena-. Cenová prémie je značná, takže M2 má tendenci se jevit jako jednotlivé děrovací vložky spíše než plné bloky matrice.
DC53je upravená ocel pro tváření za studena-vyvinutá pro řešení hlavní slabiny D2. Dosahuje podobné tvrdosti (60–62 HRC) se zhruba dvojnásobnou houževnatostí než standardní D2, a to díky jemnějšímu, rovnoměrnějšímu rozložení karbidů. Pro stříhání tlusté-oceli nebo vysoce-materiálů v tahu, kde záleží jak na odolnosti proti opotřebení, tak na odolnosti proti otřesům, DC53 vyplňuje mezeru, kterou mezi sebou D2 a S7 zanechávají.
Materiál obrobku řídí velkou část logiky výběru. Lisování měkkých materiálů, jako je hliník, vyžaduje menší odolnost proti opotřebení, ale vyžaduje vynikající povrchovou úpravu, aby se zabránilo zadření - operace lisování hliníku často využívají leštěné nástrojové oceli A2 nebo potažené nástrojové oceli než surové D2. Lisování z nerezové oceli je opačný extrém: materiál je abrazivní, opracovává-rychle tvrdne a generuje značné teplo, což vyžaduje vysoko-chromové nebo rychlořezné- oceli s robustním povrchem. Mírná a nízkouhlíková lisovaná ocel leží uprostřed, kde D2 bez problémů zvládá drtivou většinu zaslepovacích a propichovacích prací.
Alternativy karbidové a práškové metalurgie
Když se objemy výroby tlačí do milionů nebo když je materiál obrobku obzvláště abrazivní, konvenční nástrojové oceli dosahují svých praktických limitů. To je místo, kde do hry vstupují oceli z karbidu a práškové metalurgie (PM).
Vložky z karbidu wolframu nabízejí odolnost proti opotřebení, která prodlužuje životnost matrice o 500–1 000 % ve srovnání s tradičními nástrojovými oceli v určitých aplikacích. Vynikají jemným stříháním, přesným děrováním silných materiálů a jakoukoli stanicí, kde otvor razníku nebo matrice zažívá nepřetržitý abrazivní kontakt. Záchyt je křehkost - karbid nemůže tolerovat boční zatížení, nesouosost nebo silný náraz. Vložka z tvrdokovu ve špatně podepřené stanici se okamžitě zlomí tam, kde by se D2 jednoduše opotřebovala.
Oceli pro práškovou metalurgii jako ASP-60, CPM-10V a Vanadis 4 Extra překlenují mezeru mezi konvenčními nástrojovými oceli a karbidem. Výrobní proces PM vytváří extrémně jemnou, stejnoměrnou distribuci karbidů v matrici oceli, což eliminuje velké karbidové lázně, které se vyskytují u konvenčně odlévaných jakostí. Výsledkem je materiál, který kombinuje odolnost proti opotřebení v blízkosti tvrdokovu s výrazně lepší houževnatostí než monolitní karbid. PM oceli jsou často určeny pro progresivní lisovací stanice, které zpracovávají nerezovou ocel nebo pokročilé vysokopevnostní materiály při objemech výroby přesahujících jeden milion zásahů.
Pro aplikace lisování hliníku běžící ve velmi vysokých objemech řeší PM oceli s leštěným a potaženým povrchem současně problémy s opotřebením a zadřením. Jemná mikrostruktura přebírá zrcadlový lesk rovnoměrněji než D2 a povlaky lépe přilnou k hladšímu substrátu a vytvářejí povrch, který odolává nasávání materiálu i bez silného mazání.
Náklady vs Die Life Tradeoffs
Představte si, že nabízíte zakázku, která vyžaduje 200 000 lisovaných hliníkových dílů ročně. Má smysl specifikovat destičky M2 a tvrdokovová tlačítka na každé stanici? Pravděpodobně ne. A2 s povlakem TiN zvládne tento objem a typ operace za zlomek nákladů na materiál a obrábění.
Rozhodovací rámec sestává z limitů objemu výroby:
- Méně než 100 000 dílů- A2 nebo ekvivalentní univerzální-ocel. Kostka pravděpodobně odejde dříve, než se opotřebení stane kritickým, takže placení za prémiové třídy plýtvá rozpočtem.
- 100 000 až 1 000 000 dílů- D2 nebo DC53 pro řezací stanice; S7 pro tvářecí stanice. Toto je rozsah objemu, kde se výběr nástrojové oceli začíná vyplácet ve snížené frekvenci přebrušování.
- Více než 1 000 000 dílů- Oceli M2 nebo PM pro děrovače s vysokým-opotřebením, karbidové břitové destičky pro nejabrazivnější stanice a plošné povrchové úpravy. Vyšší počáteční náklady se vrátí díky menšímu počtu výměn lisovacích nástrojů, menším prostojům a konzistentnější kvalitě dílů v celém výrobním cyklu.
Cena také závisí na obrobitelnosti. Obrábění tvrdších, více legovaných ocelí trvá déle, vyžadují dražší dobu EDM drátu a vyžadují přísnější kontrolu během tepelného zpracování. Dokončovací blok D2 stojí více než blok A2 stejné velikosti - nejen v ceně suroviny, ale v každém následném výrobním kroku. Když zohledníte deformaci tepelného zpracování, přídavky na dokončovací broušení a riziko praskání během kalení, skutečná nákladová mezera mezi jakostmi se rozšíří nad rámec samotné faktury oceli.
Nejchytřejší přístup je smíchat známky v jedné kostce. Používejte prémiové oceli pouze tam, kde je ospravedlňují požadavky na opotřebení nebo rázy - typicky řezné razníky, lisovací knoflíky a tvarovací vložky - při stavbě nosné konstrukce z levnějších desek, jako je AISI 4140 nebo 1045, tepelně zpracovaných na 28–32 HRC. Tato strategie udržuje celkové náklady na nástroje zvládnutelné a zároveň soustředí výkon tam, kde je to nejdůležitější.
Výběr oceli nastavuje potenciální životnost nástroje, ale dosažení tohoto potenciálu závisí na tom, jak jsou tyto ocelové součásti tvarovány, kaleny a dokončeny. Procesy obrábění, které transformují surovou nástrojovou ocel na přesnou geometrii matrice -, a pořadí, ve kterém k nim dochází -, určují, zda materiál skutečně poskytuje výkon, který jeho třída slibuje.
Návrh matrice pomocí CAD CAM a simulace
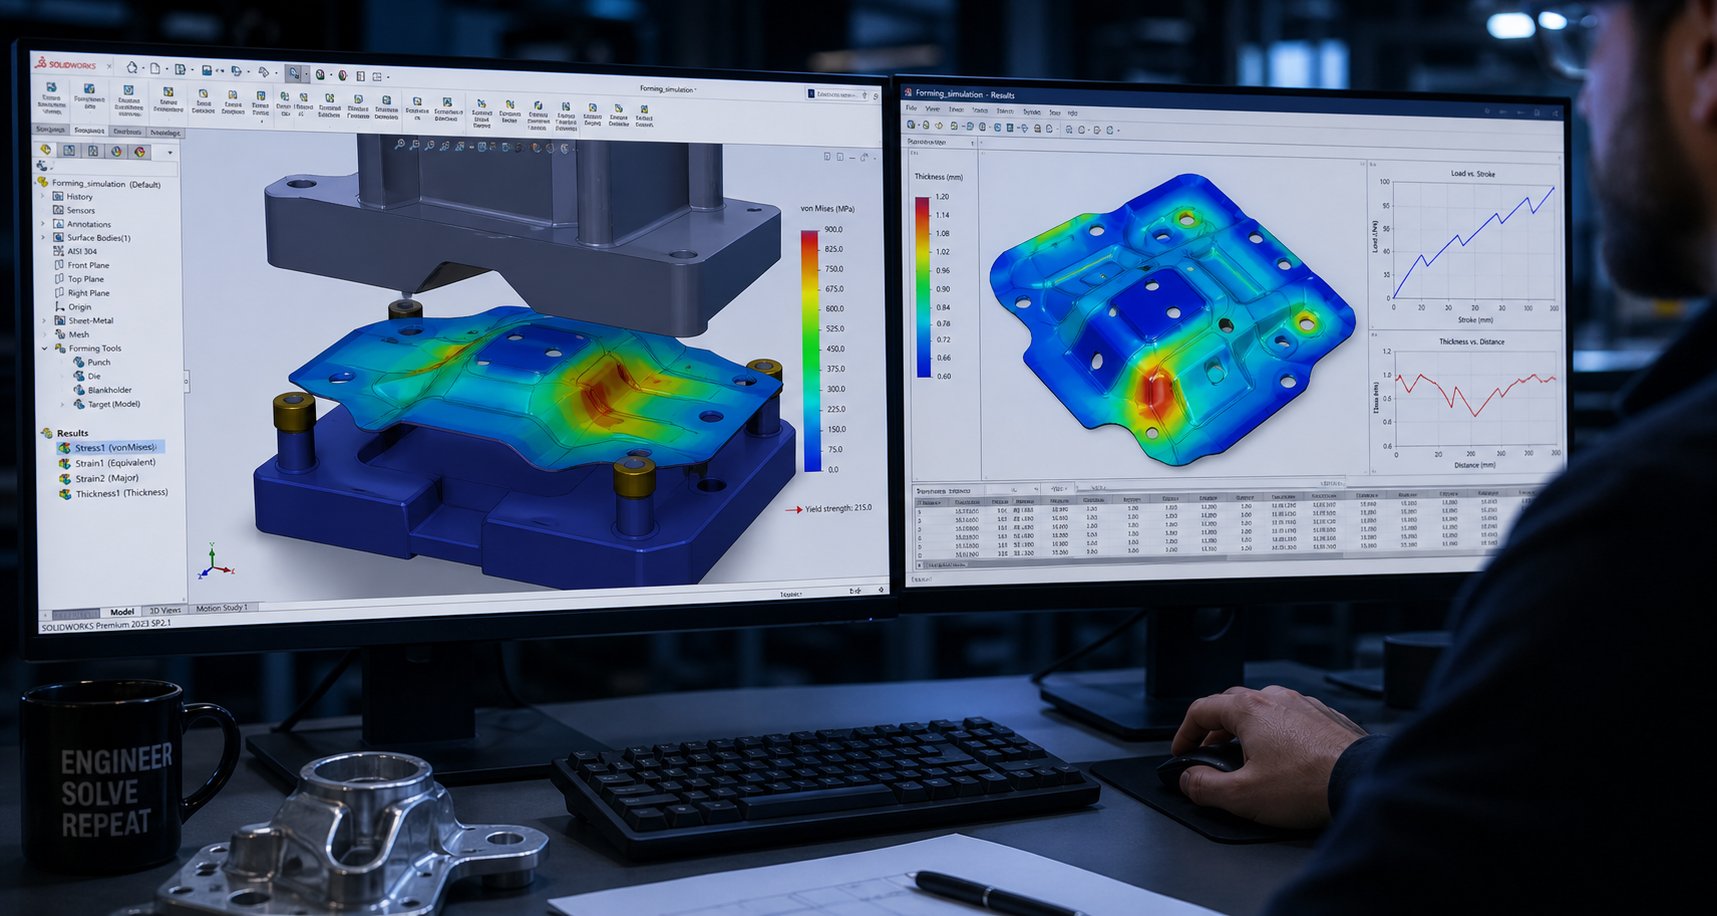
Výběr správné oceli je hodnotný pouze tehdy, pokud geometrie zápustky skutečně produkuje dobrý díl. Ve fázi návrhu se nezpracovaný záměr - hotový díl na výkresu - transformuje do sady instrukcí pro obrábění, které vytvarují každý razník, zápustkový blok a tvarovací vložku. Moderní konstrukce lisovacích forem spoléhá na software CAD/CAM a simulaci konečných prvků, aby byl tento překlad přesný, předvídatelný a mnohem méně závislý na pokusech-a-v tisku.
Představte si, že se snažíte v hlavě sekvenovat dvanáct tvářecích stanic, přičemž zohledníte natažení materiálu, odpružení{0}zpět a interferenci mezi sousedními razníky. To je problém, který technologie lisování řeší digitálně předtím, než je na stroji upnut jeden blok nástrojové oceli. Pracovní postup níže nastiňuje, jak se profesionální nástrojárny přecházejí z geometrie součásti na modely-připravených zápustek.
- Částečná analýza- Importujte hotový model součásti a vyhodnoťte geometrii s ohledem na rizika tvarovatelnosti: hluboké tažení, ostré poloměry, tenké stěny a prvky blízko hran.
- Plánování procesu- Rozhodněte, které operace jsou potřebné (propichování, vrubování, tvarování, ořezávání, ražení) a přiřaďte je do kategorií na základě omezení sekvence.
- Vývoj rozložení pásů- Určete orientaci součásti, vzdálenost rozteče, typ nosiče a využití materiálu na pásu svitků.
- Pořadí stanic- Přiřaďte každou operaci konkrétní stanici, vyvažujte síly napříč kostkou a respektujte pravidla formování -před-ořezáváním.
- Odpružení-odškodnění- Upravte geometrii tvarovacího nástroje tak, aby se přes-ohýbal nebo překračoval- prvky tvaru, aby se díl po vyložení uvolnil do zamýšleného tvaru.
- Kontrola rušení a pohybu- Ověřte, že během lisovacího cyklu nedochází ke kolizi žádných děrovačů, odstraňovačů, zvedačů nebo tvarovaných prvků.
- CAE simulace- Před zahájením jakéhokoli obrábění spusťte analýzu tvařitelnosti a předpovězte ztenčení, vrásnění, štěpení a odpružení{1}}.
- Iterace návrhu- Revidujte geometrii stanice a rozložení pásů na základě výsledků simulace, dokud všechny formovací stanice nesplní kritéria přijatelnosti.
- Vydání konečného modelu matrice- Vygenerujte kompletní sestavu 3D matrice s tolerancemi, popisky materiálů a geometrií pro obrábění připravenou pro CAM-.
Rozložení pásů a pořadí stanic
Rozložení pásu je plán, který určuje, jak se materiál cívky pohybuje skrz matrici. Každé rozhodnutí zde - orientace dílu ve vztahu ke směru zrna, rozteč mezi stanicemi, šířka nosiče a rozměry šrotového mostu - přímo ovlivňuje využití materiálu, rovnováhu sil a kvalitu dílu v průběhu milionů cyklů.
Praktický tip na design lisování plechu: orientujte díl tak, aby ohýbání probíhalo kolmo ke směru válcování, kdykoli je to možné. Ohýbání se zrnem vytváří vyšší riziko praskání, zejména u vysoce-pevných materiálů. Otočení součásti dokonce o 45 stupňů vzhledem ke směru podávání pásu může výrazně zlepšit tažnost ohybu, i když může snížit využití materiálu o několik procentních bodů.
Pořadí stanic se řídí obecnou logikou, že k propíchnutí a vrubování dochází brzy -, dokud je pás stále plochý a rozměrově stabilní -, následuje operace tvarování a ohýbání ve středních stanicích s konečným oříznutím a odříznutím na konci. Toto pořadí zabraňuje tvarovaným prvkům v deformaci dříve propíchnutých otvorů a udržuje pásek dostatečně plochý, aby ho piloti přesně registrovali.
Vyvážení sil mezi stanicemi je důležitější, než si většina inženýrů uvědomuje. Pokud se všechny operace těžkého vysekávání seskupují na jedné straně matrice, výsledné vyosené zatížení zkroutí beran lisu a způsobí nerovnoměrné opotřebení vodicích součástí. Dobrá konstrukce raznice na kov rozděluje řezné a tvářecí síly symetricky kolem středové osy raznice nebo zavádí nečinné stanice pro vyrovnání dráhy zatížení.
Moderní software pro návrh matrice, jakoLogopress DieDesign a podobné platformy CAD, automatizuje velkou část této práce s rozvržením. Návrháři mohou testovat více konfigurací pásů digitálně, porovnávat procenta využití materiálu a vizualizovat, jak se pás chová při průchodu nástrojem -, to vše předtím, než se zapojí do konečného uspořádání.
Simulace CAE pro tvarovatelnost a pružinu-Zpět
Zní to komplexně? Je to - a právě tato složitost je důvodem, proč se simulace CAE stala v profesionálním designu razítek nesmlouvavá-. Analýza konečných prvků předpovídá, co se stane s plechem na každé stanici: kde se nadměrně ztenčí, kde se vytvoří vrásky kvůli tlakovému namáhání, kde dojde k rozštěpení a jak moc se díl vrátí zpět poté, co jej nástroj uvolní.
Samotná predikce-zpětného jara ospravedlňuje investici do simulace. Když se plech ohýbá, elastické zotavení způsobí, že se materiál po vytažení razníku částečně uvolní. Množství závisí na pevnosti materiálu, poloměru ohybu a tloušťce - au pokročilých vysokopevnostních ocelí- může odchylka přesáhnout několik stupňů. Jakvýzkum modelů kinematického kaleníukázal, že přesná předpověď -zpětného odpružení vyžaduje údaje o napětí-komprese a měření modulu vyložení, které jdou daleko za hranice základních materiálových karet. Bez těchto údajů se výsledky simulace výrazně liší od reality-prodejny.
Praktický přínos je značný. Každá iterace fyzického zkoušení na progresivní matrici může stát 5 000 až 25 000 USD za dobu tisku, práci při měření a přepracování. Digitální zachycení problému ztenčování nebo zvrásnění - ještě před tím, než je kostka dokonce zhrubována -, tyto opakování eliminuje. Progresivní nástroje pro simulaci zápustek, jako je ProgSim, fungují jako virtuální zkušební lisy a poskytují výsledky tvarovatelnosti včetně automatického vývoje polotovaru a optimalizace síly-podložky během celého lisovacího cyklu.
Profesionální výrobci matric rádiYICHENintegrovat analýzu proveditelnosti a simulaci CAE přímo do fáze návrhu, ověřovat tvarovatelnost a kompenzaci-zpětné pružiny, než se pustíte do obrábění. Tento kompletní-pracovní postup služeb - od simulace až po výrobu nástrojů - představuje to, co by čtenáři měli očekávat od specializovaného partnera, když zvažují, zda si navrhnout-vlastně nebo outsourcovat návrh-k-zkušebnímu procesu.
Jeden z nejlepších tipů pro návrh ražení pro inženýry, kteří se simulací teprve začínají: začněte s jedno{0}}krokovou analýzou proveditelnosti, než spustíte úplnou přírůstkovou simulaci. Jedno{2}}krokové řešitelé zplošťují hotový díl zpět na polotovar během několika sekund a zvýrazňují problematické oblasti. Pokud výsledky v jednom-kroku vypadají přijatelně, pokračujte výpočetně náročnější inkrementální analýzou, která postupně modeluje každou stanici. Tento dvou-fázový přístup ušetří hodiny času řešitele na součástech, které jasně fungují -, a označí problematickou geometrii, než budete investovat dny do podrobného návrhu stanice.
Od digitálního modelu ke stroji-připravené programy
Jakmile simulace potvrdí, že všechny stanice produkují přijatelné výsledky, model matrice přejde z konstrukčního nástroje do výrobního dokumentu. Programování CAM extrahuje geometrii obrábění přímo z 3D modelu zápustky - CNC dráhy nástroje pro frézování bloků zápustek, profily EDM drátu pro otvory pro lisování a zápustky a rozměry broušení pro specifikace rovinnosti a rovnoběžnosti.
Toto digitální vlákno je důležité, protože eliminuje chyby interpretace. Stejný model, který byl simulován pro tvařitelnost, generuje G-kód, který řeže ocel. Neexistuje žádný krok ručního překladu, kde by programátor znovu-vytvářel geometrii z 2D tisku. Rozměry, tolerance a požadavky na povrchovou úpravu přecházejí přímo z ověřeného konstrukčního modelu do strojních instrukcí.
Prototyp kovového lisování - často 50 až 200 kusů - obvykle následuje po prvním kompletním sestavení, aby se ověřilo, že fyzické díly odpovídají předpovědím simulace. Nesrovnalosti mezi simulací a realitou se zpětně promítnou do modelu, zpřesňují materiálové parametry a okrajové podmínky pro budoucí projekty. Postupem času tato smyčka zpětné vazby zpřísňuje korelaci mezi digitálními předpověďmi a výsledky tisku-, díky čemuž je každý další projekt matrice rychlejší a předvídatelnější.
Přesnost tohoto digitálního-do{1}}fyzického překladu do značné míry závisí na obráběcích procesech používaných k řezání, tvarování a dokončování součástí formy. CNC frézování, drátové EDM a přesné broušení hrají svou specifickou roli - a pochopení, který proces zvládá kterou funkci, vysvětluje, proč moderní výroba zápustek přináší výsledky, jaké ruční metody nikdy nedokázaly.
Obrábění a výroba součástí zápustek
Ověřený CAD model a blok z kalené nástrojové oceli sedí na opačných koncích výrobní mezery. Uzavření této mezery - přeměna digitální geometrie na fyzické lisovací nástroje - vyžaduje specifickou sekvenci obráběcích operací, z nichž každá je vybrána pro to, co umí nejlépe. Žádný proces nezvládá všechny funkce. CNC frézování hrubuje dutiny a profily. Drátěná elektroerozivní obrábění řeže otvory razníku a matrice s mikronovou- přesností. Broušení povrchu zajišťuje rovinnost, která udržuje desky rovnoběžné pod zatížením. Společně tyto procesy definují moderní lisovací výrobu a oddělují profesionální práci s kovovými nástroji a zápustkami od dílenské improvizace.
Zde je typická sekvence obrábění pro vytvoření kompletní sestavy matrice:
- Hrubé CNC frézování- Odstraňte sypký materiál z bloků matrice, děrovacích desek a sestav patek s přesností 0,5–1,0 mm od konečných rozměrů.
- Uvolnění stresu- Před dokončovacími operacemi tepelně uvolněte zbytková pnutí po obrábění, abyste předešli pozdějšímu deformaci.
- Polotovar{0}CNC frézování- Přibližte profily dutin, kapsy a montážní prvky konečné geometrii a ponechejte 0,1–0,2 mm pro broušení nebo EDM.
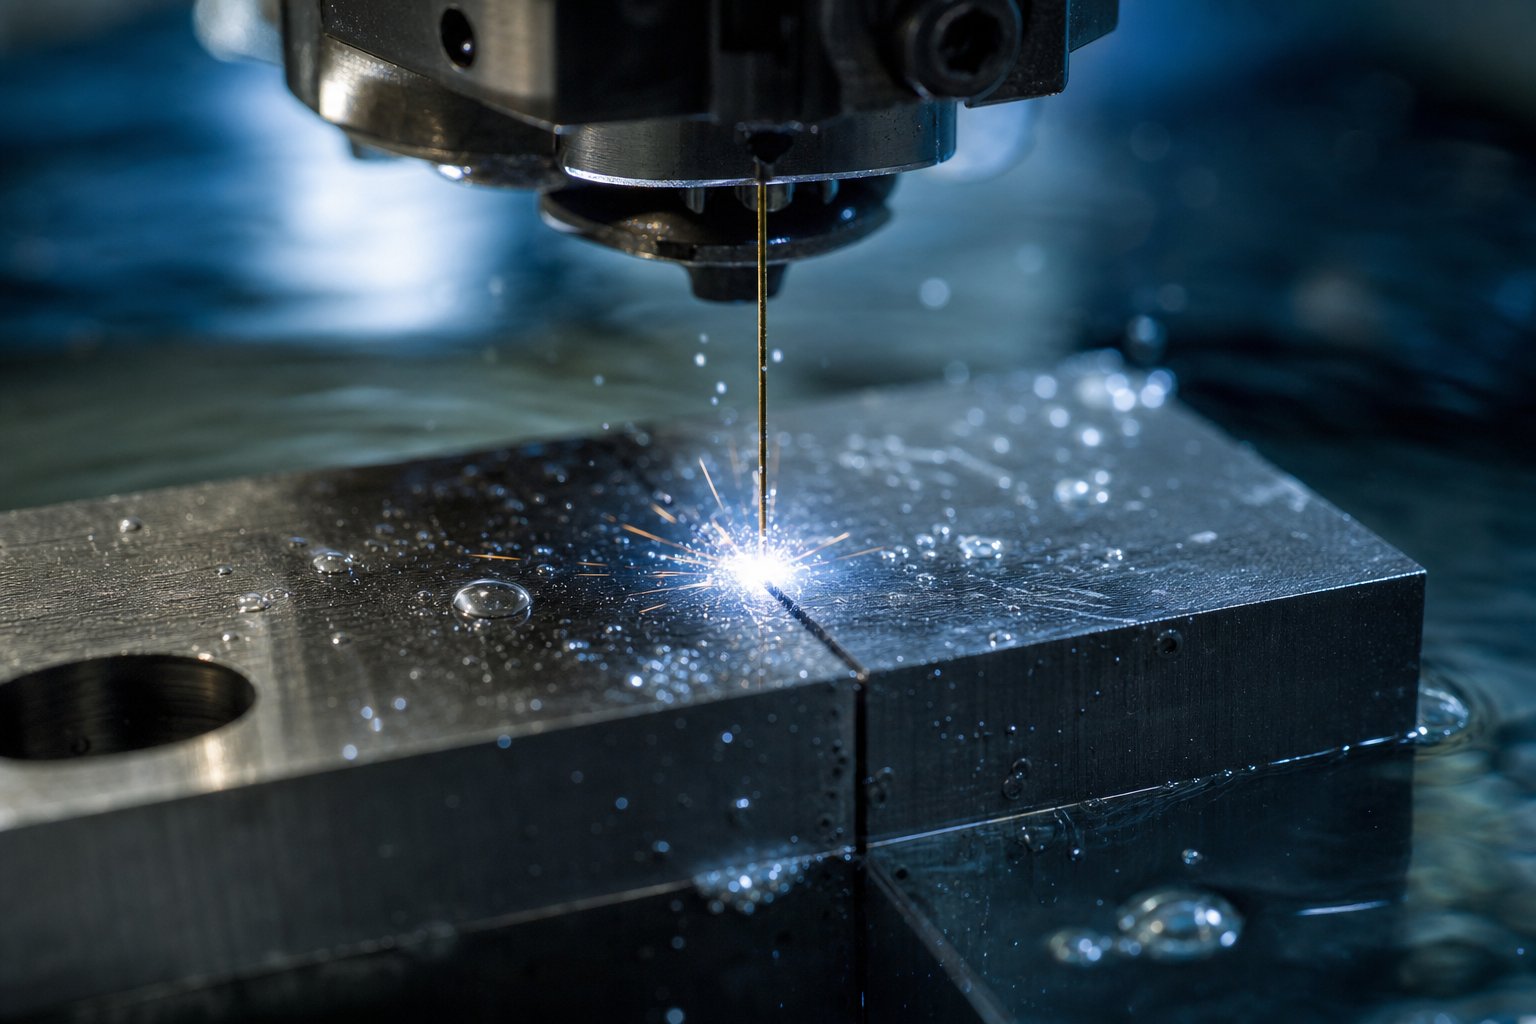
- Drátové EDM- Vyřízněte profily děrovače, otvory v matrici a těsné{1}}tolerance prostřednictvím-prvků na konečné rozměry.
- Drážkovací EDM- Vytvářejte složité 3D dutiny, žebra a slepé prvky, na které se drát nedostane.
- Povrchové broušení- Dosáhněte rovinnosti a rovnoběžnosti na všech protilehlých površích (boty, opěrné desky, stírací desky).
- Souřadnicové broušení nebo souřadnicové broušení- Dokončete přesné otvory pro vodicí kolíky, otvory pro kolíky a polohovací prvky.
- Leštění a stolní práce- Prolnutí přechodů, přerušení ostrých hran a dokončení tvarování povrchů na požadované hodnoty Ra.
CNC frézovací zápustkové bloky a desky
CNC frézování zvládne většinu úběru materiálu při výrobě lisovacích nástrojů a matric. Tříosé stroje hrubují dutiny zápustkových bloků, reliéfy kapes a obrysy desek z plných sochorů nástrojové oceli. U složitých 3D tvarovacích povrchů - vytahovače, vačkové ovladače a tvarované vložky matrice - pěti- frézování dosahuje podříznutí a složených úhlů v jediném nastavení, čímž se eliminuje více přípravků a s nimi spojené chyby vyrovnání.
Co dělá CNC frézování nepostradatelným pro lisování kovů, je opakovatelnost. Naprogramovaná dráha nástroje vytváří identickou geometrii na každém bloku matrice, kterého se dotkne -, ať už obrábíte jednu dutinu nebo dvacet náhradních břitových destiček po dobu životnosti nástroje. PodleObráběcí prostředky XometryTypické průmyslové CNC frézování dosahuje tolerancí ±0,01 až ±0,05 mm v závislosti na schopnostech stroje a podmínkách nastavení. U součástí zápustek obchody běžně drží ±0,02 mm na frézovaných profilech, přičemž pro EDM jsou ponechány přísnější prvky.
Rychlosti posuvu a strategie řezání se mezi hrubováním a dokončováním výrazně liší. Hrubování upřednostňuje úběr materiálu s -vysokým{2}}posuvem čelních fréz a trochoidálních drah nástrojů rychle čistí ocel při současném řízení tepla a zatížení nástroje. Dokončovací průchody používají menší kuličkové-koncové nebo rohové-frézy s menším počtem kroků-pro dosažení výšky vroubkování pod 5 mikronů na tvářecích plochách. Povrch zanechaný dokončovací frézou jde často přímo k leštění pro tvářecí stanice nebo k broušení u rovných referenčních povrchů.
EDM drát pro profily děrování a zápustky
Když tolerance klesnou pod to, co frézování může spolehlivě udržet - obvykle pod ±0,01 mm, - převezme vedení drátu EDM. Tento proces využívá tenký mosazný drát (obvykle o průměru 0,20–0,25 mm) jako elektrodu, která prořezává kalenou ocel spíše elektrickými výboji než mechanickou silou. Protože mezi nástrojem a obrobkem nedochází k žádnému fyzickému kontaktu, drát EDM zavádí nulovou řeznou sílu a tudíž nulové vychýlení nebo zkreslení.
V aplikacích pro lisování nástrojů a lisovacích nástrojů zvládá drátová EDM funkce, které definují kvalitu dílu: otvory pro knoflíky lisovacích nástrojů, profily hrotů lisovníku a zkosení odlehčení vůle. Tento proces obrábí plně kalenou ocel (60+ HRC) stejně snadno jako žíhaný materiál -, což je kritická výhoda, protože mnoho součástí zápustek se obrábí po tepelném zpracování, když konvenční řezačky bojují.
Drátové EDM dosahuje u profilových řezů tolerancí až ±0,005 mm, přičemž povrchová úprava dosahuje Ra 0,2 µm po vícenásobném sbírání. Srovnání z průvodce EDM RapidDirect uvádí, že drát EDM dokáže udržet přesnost kolem 0,0001 palce (přibližně 0,0025 mm), což z něj činí proces volby pro funkce, kde musí být vůle od děrování-k-zápustce udržována v rozmezí několika mikronů na stranu.
Sinker EDM doplňuje drátové EDM tím, že zvládá funkce, které drát nemá přístup k - slepým dutinám, složitým 3D tvarům a vnitřním rohům s poloměry menšími, než je průměr drátu. Při lisovacím obrábění se hloubicí EDM objevuje nejčastěji při tváření břitových destiček se složenými-zakřivenými povrchy nebo v razicích stanicích, kde trojrozměrná elektroda musí replikovat detailní geometrii do kalené oceli. Kompromisem je rychlost: ponorná elektroerozivní obrábění běží výrazně pomaleji než drát a vyžaduje vlastní elektrodu (typicky vyrobenou z grafitu nebo mědi) pro každou jedinečnou dutinu.
Broušení na konečné tolerance
Každá deska v lisovací matrici - horní patka, spodní patka, opěrná deska, stahovací deska - musí být plochá a rovnoběžná do takové míry, kterou samotné frézování nezaručí. Plošné broušení odstraní z těchto povrchů několik posledních setin milimetru, čímž se dosáhne tolerancí rovinnosti až 0,005 mm přes celou desku a rovnoběžnosti v rozmezí 0,01 mm mezi protilehlými plochami. JakPoznámky k přesnému broušení ABzachování těchto geometrických tolerancí vyžaduje CNC-řízené brusky se sub-mikrometrovou přesností a pravidelné orovnávání kotoučů, aby byla zachována rozměrová konzistence.
Požadavky na povrchovou úpravu se liší podle funkce. Otvory v matrici a tvářecí plochy -, kde plech pod tlakem klouže -, vyžadují jemné opracování v rozsahu Ra 0,2 až 0,8 µm, aby se snížil odpor, zabránilo se zadření a minimalizovalo nabírání materiálu obrobku. Nefunkční povrchy, jako jsou montážní podložky a pružinové kapsy, vyžadují pouze referenční rovinnost a mohou tolerovat hodnoty Ra 1,6 µm nebo vyšší.
Souřadnicové broušení zpracovává přesné otvory, které umísťují vodicí kolíky, hmoždinky a prvky vyrovnání. Tyto otvory musí udržovat přesnost polohy do 0,005 mm a kulatost do 0,002 mm, aby bylo zajištěno opakovatelné zarovnání horní-k-spodní části po milionech zdvihů lisu. Souřadnicové brusky interpolují kruhové dráhy diamantovými nebo CBN kotouči a vytvářejí geometrii vrtání, která zatlačuje-dosedací čepy a pouzdra bez vůle nebo viklání.
Spolehlivost na průmyslové lisování kovů - CNC, EDM a přesné broušení - je to, co odlišuje profesionální výrobu lisovacích nástrojů od zjednodušených přístupů. Ruční osazování pilníky a ručními kameny může vytvořit funkční prototyp, ale nemůže zajistit geometrickou přesnost nebo konzistenci povrchu, kterou vyžadují výrobní raznice. Profesionální kovoobráběcí dílna a lisovna sekvenují tyto procesy tak, aby každá operace stavěla na přesnosti předchozí operace a vyvrcholila komponentami, které se sestavují s minimálním ručním nastavením.
Obrábění přivádí každou součást do konečného tvaru, ale ocel je po většinu této práce stále v relativně měkkém stavu. Co se stane dále - kalení, popouštění a povrchová úprava - trvale uzamkne tuto geometrii a určí, jak dobře matrice odolává opotřebení, jakmile začne absorbovat opakující se nárazy při výrobním lisování.
Tepelné zpracování a postupy povrchové úpravy
Obrobené součásti zápustek vypadají jako hotové - profily jsou řezané, povrchy jsou broušeny, otvory jsou umístěny -, ale ocel je v této fázi stále relativně měkká. Většina nástrojových ocelí se dodává v žíhaném stavu kolem 20 HRC, což lze snadno řezat, ale zdaleka ne tak tvrdé, aby přežilo výrobní lisování. Tepelné zpracování přemosťuje mezery a přeměňuje měkký ferit na tvrdou martenzitovou strukturu, která odolává opotřebení, deformaci a únavě během milionů lisovacích cyklů. PodleVýchodní nástroj a raženíTepelné zpracování obvykle představuje méně než 10 % celkových nákladů nástroje, přesto může být nejdůležitějším faktorem při určování jeho výkonu.
Proces není shovívavý. Přeskočte krok, urychlete chlazení nebo zvolte špatnou teplotu temperování a skončíte s prasklými razníky, zborcenými bloky raznic nebo ocelovými raznicemi, které se opotřebují za zlomek své očekávané životnosti. Zde je popsáno, jak každá fáze funguje a proč přesné lisování vyžaduje přísnou kontrolu v každé fázi.
Sekvence kalení a popouštění nástrojové oceli
Tepelné zpracování nástrojové oceli má pevnou sekvenci: předehřívání, austenitizace, kalení a popouštění. Každý krok spouští specifickou metalurgickou transformaci, na které závisí další krok.
Předehřívánípřivede ocel postupně na střední teplotu - obvykle 1200 až 1250 stupňů F (649 až 677 stupňů) pro D2 - před konečným nárůstem teploty kalení. Nástrojové oceli mají nízkou tepelnou vodivost, takže skok přímo do 1850 stupňů F riskuje tepelný šok. Pokud se povrch zahřívá mnohem rychleji než jádro, narůstá vnitřní napětí, dokud díl nepraskne. Předehřev vyrovná{10}}průřez a umožní rovnoměrnou transformaci na austenit.
Austenitizačnírozpouští slitinové karbidy do ocelové matrice. Pro D2 je typický rozsah 1795 až 1875 stupňů F (980 až 1025 stupňů) s dobou namáčení 45 až 60 minut na palec tloušťky. Příliš nízká teplota zanechává karbidy nerozpuštěné a tvrdost nízkou. Příliš vysoká podporuje hrubnutí zrna a nadměrný zadržený austenit.
Kaleníochlazuje austenit dostatečně rychle, aby se vytvořil martenzit. D2 a A2 jsou vzduchem -kalitelné oceli - řízené chlazení vzduchem nebo kalení plynem je dostatečné a způsobuje menší deformace než kalení olejem nebo vodou. Nižší-třídy slitin jako S7 mohou vyžadovat agresivnější chlazení. Před zahájením temperování by ocel měla dosáhnout přibližně 125 až 150 stupňů F.
Temperovánízmírňuje extrémní vnitřní pnutí čerstvě vytvořeného martenzitu. Jak-kalený D2 může dosáhnout 64 HRC, ale je nebezpečně křehký. Dvojité popouštění při 900 až 960 stupních F (480 až 515 stupních) přináší tvrdost na praktických 58 až 60 HRC a zároveň zlepšuje houževnatost a rozměrovou stabilitu. Trojité temperování se doporučuje pro vysoce-slitiny nebo v případě, kdy je kritická maximální kontrola zbytkového austenitu - D2 v aplikacích přesného lisovacího lisu často prochází třemi cykly temperování, protože vysoký obsah chrómu zachycuje zbytkový austenit, který se přemění až při následném ochlazení. Každý cyklus musí zahrnovat úplné ochlazení na pokojovou teplotu před začátkem dalšího temperování.
A2 se chová jinak. Jeho nižší obsah slitin znamená méně zadrženého austenitu po kalení, což se promítá do předvídatelnější změny velikosti a lepší rozměrové stability než u D2. Pro obchody, které potřebují přesnou geometrickou kontrolu bez překvapení po-kalení, je A2 bezpečnější volbou - vyžaduje méně agresivní kryogenní zásah a dobře reaguje na standardní dvojité temperování.
Správa rozměrových změn po tepelném zpracování
Každá nástrojová ocel během kalení roste. Strukturní transformace z austenitu na martenzit zahrnuje zvýšení objemu - typicky 0,0005 až 0,002 palce na palec původní délky, v závislosti na jakosti, austenitizační teplotě a způsobu kalení. To je důvod, proč se dokončovací broušení provádí po tepelném zpracování, nikoli před ním. Broušení součásti na konečnou toleranci v měkkém stavu a následné kalení zaručuje, že součást bude při výstupu z pece předimenzovaná a zdeformovaná.
Praktické pracovní postupy sledují obrábění a tepelné zpracování takto: hrubovací stroj v žíhaném stavu, uvolnění pnutí, polodokončovací stroj opouští brusný materiál (obvykle 0,1 až 0,25 mm na povrch), kalení a temperování a následné broušení na konečné rozměry. Tato sekvence zajišťuje, že každá kritická tolerance - velikosti otvoru matrice, profilu razníku, rovinnosti, rovnoběžnosti - se ustaví na kalené součásti, kde zůstane v provozu.
Kryogenní úprava přidává další nástroj pro kontrolu zbytkového austenitu. Ochlazení kalené oceli až na přibližně -196 stupňů nutí zbytkový austenit k transformaci, což zlepšuje rozměrovou stabilitu v provozu a zabraňuje neočekávanému růstu v průběhu času. U vysoce přesných lisovacích forem na kov, které musí dodržovat tolerance v průběhu let výroby, kryogenní úprava mezi cykly temperování snižuje riziko postupného posunu velikosti, který vyhazuje vůle mimo specifikaci.
Dalším nebezpečím je praskání způsobené designem-. Ostré vnitřní rohy, slepé otvory a náhlé změny průřezu koncentrují tepelné napětí během kalení. Nástrojaři musí navrhovat součásti zápustek s ohledem na tepelné zpracování - přidáním velkorysých poloměrů, vyhnout se drastickým přechodům tloušťky a orientovat prvky pro podporu rovnoměrného chlazení.
Povrchové nátěry, které prodlužují životnost matrice
Tepelně-zpracovaná nástrojová ocel poskytuje základ tvrdosti, ale povrchové povlaky přidávají finální vrstvu ochrany, která dramaticky prodlužuje životnost -, zejména u lisovacího materiálu nástroje, který je proti abrazivním nebo lepivým{2}}kovům náchylným k přilnavosti. Astudie publikovaná v Micromachinesprokázali, že povlak TiAlN PVD na lisovacích nástrojích D2 prodloužil intervaly obnovy z 80 000 cyklů na odhadovaných 500 000 cyklů -, což znamená prodloužení životnosti přesahující 500 %.
Volba povlaku závisí na materiálu obrobku a dominantním mechanismu opotřebení:
- TiN (nitrid titanu)- Univerzální-nátěr pro lisování uhlíkové oceli a lisování oceli válcované za studena. Tvrdost kolem 2 300 HV. Snižuje opotřebení adheziva a poskytuje zlatý-povrch s nízkým třením. Nejlepší pro stříhání a děrování měkké oceli při středních objemech.
- TiCN (karbonitrid titanu)- Vyšší tvrdost než TiN (přibližně 3 000 HV) s lepší odolností proti oděru. Vyhovuje nerezovému lisování a materiálům s vyšší{4}}pevností obrobků, kde dominuje kluzné opotřebení.
- TiAlN (nitrid titanu a hliníku)- Vynikající výkon při zvýšených teplotách v důsledku tvorby oxidu hlinitého na povrchu během používání. Výše citovaná PVD studie naměřila koeficient tření pouze 0,18 pro TiAlN oproti 0,74 pro ocel bez povlaku proti pocínovanému plechu. Ideální pro-rychlostní operace a lisování kovů z nerezové oceli, kde hromadění tepla urychluje opotřebení.
- Nitridace- Difúzní proces, který vytvrzuje povrchovou vrstvu na 65–70 HRC bez přidání samostatného povlaku. Vytváří pevné pouzdro o hloubce 0,1 až 0,3 mm. Funguje dobře pro tvářecí a ohýbací stanice, kde je problémem adheze povlaku při deformačním zatížení.
- Tvrdé chromování- Nízké tření a vynikající uvolňovací vlastnosti dělají z chromu ideální nástroj pro tažení razidel, kde plech musí hladce klouzat po velkých poloměrech bez zadření. Běžně určený pro operace lisování nerezu a tažení hliníku.
Jeden technický detail, který zarazí méně zkušené dílny: teplota popouštění základní oceli musí překročit teplotu nanášení povlaku. PVD povlaky se ukládají při přibližně 400 až 500 stupních. Pokud byla matrice temperována pod tento rozsah, samotný proces povlékání substrát přehřeje-, změkčí jej a zničí tvrdost, na které jste tak tvrdě pracovali. Pro D2 dvojitě-popouštěné při 480 až 515 stupních jsou standardní teploty nanášení PVD kompatibilní -, ale před odesláním dílů do nanášeče je třeba to ověřit.
Povrchová úprava je posledním krokem před montáží. S kalenými, broušenými a potaženými součástmi v ruce je matrice připravena k sešroubování pro první zkušební provoz na lisu -, kde se skutečný důkaz každé volby materiálu, každé tolerance a každého rozhodnutí o tepelném zpracování projeví v kvalitě lisovaných dílů, které vyrábí.
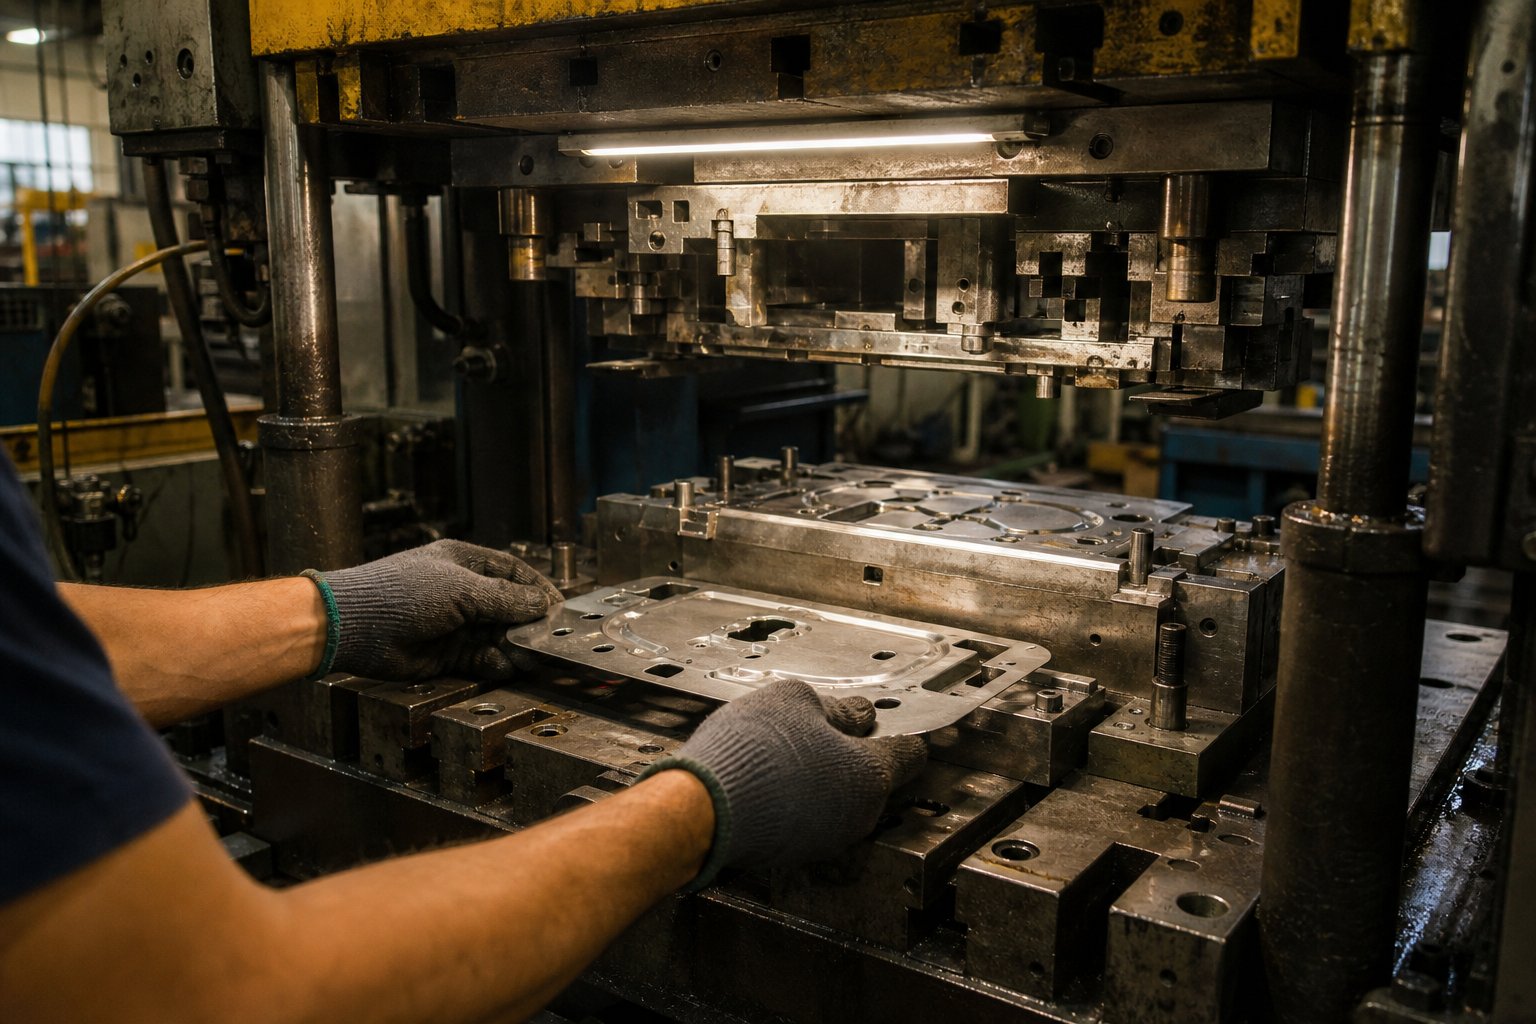
Zkouška matrice a odstraňování problémů po montáži
Každý konstrukční předpoklad, výběr materiálu a tolerance obrábění jsou testovány v okamžiku, kdy se matrice poprvé zavře uvnitř lisovacího stroje. Zkouška je místo, kde se teorie setkává s kovem - a kde se problémy, které žádná simulace plně nepředpověděla, odhalují ve formě otřepů, trhlin, vrásek nebo částí, které odmítají udržet rozměr. Je to také fáze nejčastěji opomíjená v literatuře o-výrobě, přestože jde o nejnákladnější a časově-nejcitlivější fázi jakéhokoli projektu nástrojů.
Jak funguje lisovací lis při zkoušení? Stejným způsobem, jak to funguje ve výrobě -, beran klesá, horní matrice se uzavírá na spodní, působí se silou a materiál se deformuje nebo stříhá -, ale sníženou rychlostí a s pečlivým sledováním mezi jednotlivými zdvihy. Cílem je přivést kostku z „prvního kontaktu“ do „produkce-připravené“ s co nejmenším počtem opakování.
Nastavení matrice pro první zkušební běhy
Před tím, než lis dokonce jednou zacyklí, nastavení určí, zda zkouška probíhá hladce nebo zda od začátku bojuje s problémy se zarovnáním. Zde je sekvence, kterou zkušení nástrojáři dodržují při vkládání matrice do lisovacího lisu pro její počáteční spuštění:
- Výběr lisu a ověření tonáže- Potvrďte, že lis má dostatečnou nosnost (obvykle o 20–30 % vyšší než vypočtená řezná a tvarovací síla), dostatečnou výšku uzavření a plochu lože, která podporuje celou stopu matrice bez přesahu.
- Nakládání a upínání matrice- Zvedněte matrici na lože lisu pomocí jeřábu nebo kolébky, vycentrujte ji pod beran a pevně přišroubujte spodní patku. Upevněte horní botku k beranu pomocí šroubů s drážkou T- nebo hydraulických svorek.
- Nastavení výšky uzávěru- Nastavte výšku zavírání lisu tak, aby se matrice zavírala do své navržené polohy, aniž by se vysunula na dno. Použijte spároměry nebo úchylkoměry mezi horní a spodní botou ve všech čtyřech rozích, abyste ověřili rovnoměrné uzavření.
- Kontrola podložek a vyrovnání- Mezi děrovací plochy a otvory matrice vložte měkký materiál, jako je mosazná podložka, a poté pomalým tahem posuňte lis. Vzor otisku prozrazuje, zda je zarovnání jednotné nebo zešikmené. Nerovnoměrné otisky naznačují, že matrice potřebuje podložení pod jednou stranou nebo že předpětí vodicího čepu vyžaduje úpravu.
- Nastavení systému podávání- U progresivních matric navlékněte svitkový materiál skrz podavač a nastavte časování uvolnění pilota, délku podávání a ovládání smyčky. Ověřte, že piloty zapadají čistě, aniž by táhly nebo ohýbaly pás.
- První zásah při snížené rychlosti- Spusťte lis v režimu jednoho-tahu při snížené tonáži. Zkontrolujte vizuálně první kus, než přistoupíte k po sobě jdoucím zásahům.
Zvláštní pozornost si zaslouží lemovací krok. I když jsou přesné-broušené čelisti a vodicí sloupky držené na mikrony, samotný lis zavádí proměnné - paralelismus beranu, průhyb podpěry při zatížení a tepelný růst během zahřívání-, to vše přispívá k odchylce vyrovnání. Podkládání kompenzuje kombinované{5}}nahromadění tolerancí lisu a matrice, které nemůže eliminovat žádné množství sestavy stolu.
Měření a vyhodnocování lisovaných dílů
Poté, co prvních několik zásahů vytvoří viditelné části, začne měření okamžitě. V této fázi nehledáte dokonalost -, zjišťujete, které stanice fungují správně a které potřebují úpravu. Systematické vyhodnocování zachytí problémy dříve, než se složí na dalších stanicích.
Pro každý kovový lisovaný díl vycházející ze zkušebního lisu vyhodnoťte podle těchto kritérií:
- Výška otřepu- Změřte pomocí mikrometru nebo optického komparátoru. Přijatelná výška otřepů pro většinu aplikací je pod 10 % tloušťky materiálu. Otřepy přesahující tuto prahovou hodnotu znamenají problémy s vůlí nebo zarovnáním.
- Rozměrová přesnost- Zkontrolujte polohy otvorů, vzdálenosti od okrajů, úhly ohybu a celkový profil oproti tisku součásti pomocí CMM, výškových měřidel nebo optických měřicích systémů.
- Stav povrchu- Zkontrolujte, zda na tvarovaných površích nejsou rýhy, oděrky, stopy po matrici nebo nabírání materiálu. Ty naznačují problémy s mazáním nebo nedostatečnou povrchovou úpravu matrice.
- Odchylka-zpětné pružiny- Změřte úhly ohybu a porovnejte je s nominálními. Zaznamenejte velikost a směr odchylky, abyste určili, jak velká korekce nadměrného ohybu je potřeba.
- Ztenčení materiálu- U operací kreslení a roztahování změřte tloušťku stěny v kritických bodech. Ztenčení nad 20-25 % původní tloušťky signalizuje riziko rozštěpení ve výrobě.
- Rovinnost a kroucení- Umístěte díly na povrchovou desku, abyste zkontrolovali prohnutí, zkroucení nebo olej{1}}konzervování, které se vytvoří poté, co díl opustí matrici.
Zkušení výrobci lisovacích forem zpracují pět až deset po sobě jdoucích dílů a porovnají měření napříč sadou. Jeden díl může shodou okolností vypadat přijatelně, ale krátkodobá variace odhaluje nestabilitu - formovací stanice, která se unáší, pilot, který neumí lokalizovat konzistentně, nebo striptér, který se uvolňuje nerovnoměrně.
Lisování při produkční rychlosti zavádí další proměnné, které při nízké{0}}rychlosti nelze napodobit. Tepelná roztažnost, dynamická deformace a chování při podávání pásu se mění při plné rychlosti. Většina zkušebních plánů zahrnuje postupný nárůst rychlosti - začínající na 10-20 úderech za minutu během počátečních zásahů, zvýšení na 50 %, poté 75 % a nakonec plnou produkční rychlost – s kontrolními body měření v každé fázi.
Odstraňování běžných problémů s matricí
I dobře{0}}navržené raznice zřídkakdy vytvoří dokonalé díly na první úder. Vyzkoušení je v podstatě cvičení pro odstraňování problémů a znalost vztahu mezi příznaky a základními příčinami ušetří dny pokusů-a-omylů. Níže uvedená tabulka obsahuje nejčastější problémy, které se vyskytly při zkoušce lisování razítka, a opravy, které je řeší.
| Problém | Pravděpodobná příčina | Oprava |
|---|---|---|
| Nadměrné otřepy na řezných hranách | Příliš velká vůle děrování-k-závitu nebo otupení řezných hran v důsledku nesouososti při počátečních úderech | Ověřte a opravte vůli na každé straně; v případě poškození přebrousit hrany; zkontrolujte opotřebení vodícího čepu |
| Dělení na čerpacích nebo formulářových stanicích | Nedostatečný tok materiálu v důsledku nadměrného tlaku držáku polotovaru, ostrých poloměrů matrice nebo nedostatečného mazání | Snižte sílu držáku polotovaru; zvětšit poloměry vstupu matrice; aplikujte těžší nebo jiné mazivo |
| Vrásnění na přírubách nebo stěnách | Příliš malý tlak držáku polotovaru, nadměrná vůle mezi razníkem a dutinou nebo příliš tenký materiál pro hloubku tažení | Zvyšte sílu držáku polotovaru; přidat kreslit korálky; zmenšete velikost polotovaru, abyste omezili přebytečný materiál |
| Rozměrový drift po krátkých jízdách | Tepelná roztažnost součástí matrice, nekonzistentní délka podávání pásu nebo průhyb beranu lisu při zatížení | Nechte lis a matrici dosáhnout tepelné rovnováhy; překalibrovat podavač; ověřit rozložení tonáže |
| Tahání slimáka (slimáci se přilepí na čelo úderu) | Nedostatečná úhlová vůle pod otvorem matrice, podtlakový efekt na čele razníku nebo olejový film vytahující slimák nahoru | Přidejte kuželový reliéf k otvoru matrice; nainstalujte na děrovací čelo drážky pro vakuové{0}}lámání; použijte vyhazovací kolíky nebo prvky pozitivního zadržení slimáků |
| Části ulpívající v dutině matrice | Nedostatečný úhel úkosu na tvarových plochách, odírání způsobené špatnou povrchovou úpravou nebo neadekvátní vylamovací síla | Leštění povrchů matrice; přidat povlak (TiN nebo chrom); zvyšte sílu vyrážecí pružiny nebo přidejte proud vzduchu |
| Nerovný smykový pás na řezaných hranách | Nesouosost matrice způsobující zúženou vůli z jedné strany na druhou | Reshim zemřít v tisku; zkontrolujte opotřebení vodicích kolíků a pouzder; ověřit rovnoběžnost čelistí |
Slug pulling, jak je uvedeno vPokrytí problémů s řezáním ve zpracovateli, je jedním z nejtrvalejších problémů při piercingových operacích. Když se slimák vrátí s úderem nahoru, může přistát na povrchu pásu a dostat se do další části -, čímž vznikne vyvýšená vada, která poničí kus a potenciálně poškodí kostku. Oprava často zahrnuje úpravu geometrie tlačítka zápustky: nahrazení stupňovitých-tlačítek zkosenými maticemi, které udržují pozitivní kontrolu proti úderu, nebo přidání úhlového smyku na čelo razníku, aby se prolomilo vakuum.
Každá oprava během zkoušky by měla být zdokumentována spolu s údaji o měření, které ji vyvolaly. Tento záznam se později stane neocenitelným - jak pro reprodukování nastavení po údržbě, tak pro zpřesnění návrhu budoucích lisovnic s podobnými materiály a geometriemi.
Plány údržby a přebroušení lisovacích nástrojů
Zkouška končí, když matrice konzistentně vyrábí díly v rámci specifikace při výrobní rychlosti. Tím ale práce nekončí. Razicí stroj běžící rychlostí 100 až 400 zdvihů za minutu vystavuje matrici neúnavnému cyklickému namáhání a dokonce i nejtvrdší nástrojové oceli časem degradují. Stanovení kadence údržby před zahájením výroby - spíše než reakce na selhání kvality - je to, co odděluje obchody, které dosahují cílové životnosti, od těch, které bojují s neustálými neplánovanými odstávkami.
Praktický plán údržby sleduje stupňovitou strukturu založenou na počtech výrobních zdvihů a měřitelných ukazatelích kvality:
- Každá směna- Vizuální kontrola prasklých nebo odštípnutých razníků, hromadění třísek v otvorech matrice, ověření mazání a uvolnění šrotu. Tyto rychlé kontroly trvají minuty a zachycují chyby, než se stanou kaskádou.
- Každých 50 000 až 100 000 úderů- Změřte výšku otřepu, zkontrolujte vůli vodítek, zkontrolujte stav stírací desky a ověřte sílu pružiny. Pokud výška otřepu překročí specifikaci, naplánujte přebroušení.
- Každých 100 000 až 300 000 úderů- Kompletní servis včetně přebroušení všech řezných hran, výměny opotřebených pružin, kontroly rovinnosti desky a ověření vyrovnání matrice pomocí indikátorů. U velkoobjemových linek nebo při zpracování materiálů s vysokou-tvrdostí tento interval zkraťte.
- Při 70-80 % očekávané životnosti- Preventivní generální oprava. Kompletní demontáž, rozměrový audit všech opotřebitelných součástí, výměna vodicích pouzder a vyhodnocení, zda kritické stanice potřebují výměnu břitové destičky nebo obnovu povlaku.
Přebroušení si zaslouží zvláštní pozornost, protože přímo ovlivňuje, jak dlouho matrice zůstane v provozu. Pokaždé, když se řezná hrana otupí za přijatelným prahem otřepů, povrchová bruska odstraní tenkou vrstvu - obvykle 0,05 až 0,15 mm - z čela razidla a povrchu matrice, aby se obnovila ostrost. Blok matrice a razník musí být broušeny rovnoměrně, aby byla zachována správná výška uzavření, a pod razník musí být přidány podložky, aby se kompenzoval odstraněný materiál.
Kolik přebroušení může kostka tolerovat? To záleží na původním designu. Většina raznic má povolenou životnost matrice - navíc vestavěnou do razníků a bloků matric speciálně pro přizpůsobení přebroušení. Typický přídavek se pohybuje celkem od 3 do 6 mm, což znamená 20 až 60 cyklů přebroušení, než nástroj dosáhne svého rozměrového limitu a vyžaduje výměnu břitové destičky nebo úplnou přestavbu.
Sledování indikátorů kvality, jako je výška otřepů, šířka smykového pásu a trendy síly (rostoucí zatížení lisu často signalizuje otupení), poskytuje data{0}}spouštěče pro údržbu namísto spoléhání se na libovolné kalendářní plány. SPC grafy sledující kritické dimenze napříč výrobními sériemi odhalují postupný posun dlouho předtím, než díly vypadnou z tolerance -, což vám dává čas naplánovat údržbu během plánovaných odstávek, místo abyste se škrábali po úniku kvality.
Zápustka, která úspěšně projde zkouškami a vstoupí do výroby s definovaným plánem údržby, je umístěna tak, aby dosáhla své plné konstrukční životnosti. Ale ne každá organizace má kapacitu lisu, vybavení nástrojárny nebo zkušený personál na to, aby celý tento proces řídila interně -, což vyvolává praktickou otázku, kdy má smysl zabudovávat-vlastně než spolupracovat se specialistou, který se stará o celý životní cyklus od proveditelnosti až po podporu výroby.
Rozhodování o tom, zda stavět nebo spolupracovat pro razicí raznici
Předchozí části se zabývaly každou fází vytváření návrhu raznice -, obráběním, tepelným zpracováním a vyzkoušením. Dokončení všech těchto kroků-vlastně vyžaduje specifickou kombinaci vybavení, odborných znalostí a šířky pásma, kterou ne každá organizace disponuje. Rozhodnutí sestavit-nebo{5}}koupit není jen o schopnostech; jde o to, zda jsou vaše interní zdroje v souladu se složitostí, časovou osou a objemem požadavků vašeho projektu.
Kdy zabudovat-House vs. Partner s výrobcem raznic
Sestavení vlastní kovové lisovací matrice interně dává smysl za úzkého souboru podmínek. Pokud některé z těchto kritérií nespadá do vašeho dosahu, partnerství se stane spolehlivější cestou k-nástrojům připraveným na produkci.
- Přístup k vybavení- Máte na místě CNC frézování, drátové EDM, povrchové broušení a zkušební lis s dostatečnou tonáží? Chybějící byť jen jeden článek si vynucuje nákladný outsourcing jednotlivých kroků.
- Odbornost v nástrojárně- Zkušeným výrobcům lisovacích nástrojů, kteří rozumí procesu lisování kovů - od rozvržení pásů až po sekvenování tepelného zpracování -, trvá vývoj roky. Tým bez této hloubky ušetří čas při odstraňování problémů, které specialista běžně řeší.
- Požadavky na objem a toleranci- Nízko{1}}objemové kovové lisované díly s velkorysými tolerancemi mohou tolerovat iterativní interní-přístup. Velké-komponenty pro lisování kovů vyžadující přesné specifikace a dlouhou životnost matrice vyžadují přesnost, kterou trvale poskytují specializované nástrojárny.
- Tlak na časové ose- Plnohodnotný{1}}servisní partner provozuje návrh, simulaci, obrábění a testování v paralelních pracovních postupech. Vlastní -výstavy obvykle probíhají postupně, což prodlužuje dodací lhůtu o týdny nebo měsíce.
- Tolerance rizika- Každý cyklus přepracování během zkoušky stojí lisovací čas, práci a materiál. Partneři, kteří vyrábějí kovové lisované díly, toto riziko běžně absorbují v rámci svého rozsahu působnosti.
Co můžete očekávat od-dodavatele lisovacích nástrojů s kompletními službami
Schopný partner pro výrobu lisování pokrývá celý životní cyklus popisovaný v tomto článku -, nejen obrábění. Při hodnocení dodavatelů pro projekty lisování kovových dílů hledejte tyto možnosti pod jednou střechou:
- Analýza proveditelnosti a zpětná vazba DFM před nasazením nástrojů
- Vlastní -Simulace CAE ověřující tvarovatelnost, ztenčování a odpružení-zpět
- Kompletní schopnost obrábění (CNC, EDM, broušení) s dokumentovanými tolerancemi
- Řízené procesy tepelného zpracování a povrchové úpravy
- Vyzkoušejte lis s měřením a zprávou o kontrole prvního{0}}článku
- Iterativní podpora - úprav založených na zkušebních datech, dokud díly nesplní specifikace
YICHENje jedním z příkladů partnera strukturovaného kolem tohoto modelu plného{0}}životního cyklu, který zahrnuje proveditelnost a simulaci CAE prostřednictvím obrábění, zkušebních provozů a rozměrové kontroly -, což výrobcům poskytuje jediné kontaktní místo od počátečního konceptu až po ověřené výrobní nástroje. Pro manažery získávání zdrojů a nástrojové inženýry, kteří jsou připraveni posunout se za hranice výzkumu, slouží jejich stránka lisovacích nástrojů jako přímá cesta k vyžádání cenové nabídky na zakázkový projekt výroby lisování kovů.
Přechod od výzkumu k RFQ-připravené specifikaci
Když se dostanete do bodu vyžádání cenových nabídek, kvalita vaší specifikace určuje kvalitu odpovědí, které obdržíte. Silný RFQ balíček pro zakázkovou kovovou raznici obsahuje:
- 3D model součásti a 2D výkres s popisky GD&T
- Typ materiálu, tloušťka a třída
- Roční objem a cíl očekávané životnosti
- Požadavky na kritické rozměry a povrchovou úpravu
- Jakékoli sekundární operace (závitování, pokovování, montáž)
Poskytnutí těchto podrobností předem umožňuje dodavatelům přesně citovat, navrhnout správný typ matrice a identifikovat potenciální problémy při výrobě lisování kovů před zahájením výroby nástrojů -, místo aby je objevovali během zkoušení, kdy změny stojí nejvíce. Celý proces lisování kovů prospívá, když inženýrská konverzace začíná brzy a obě strany sdílejí úplné informace od začátku.
Často kladené otázky o výrobě raznicové raznice
1. Jak dlouho trvá výroba raznice?
Doba přípravy závisí na typu matrice a složitosti. Jednoduchá kostka s jednou stanicí může být dokončena za 2 až 4 týdny, zatímco složená kostka obvykle trvá 4 až 8 týdnů. Progresivní matrice pro velkoobjemovou-výrobu vyžadují 10 až 20 týdnů kvůli návrhu více{10}}stanic, simulaci CAE, přesnému obrábění, tepelnému zpracování a opakovaným zkouškám. Přenosové raznice pro velké nebo hluboko tažené díly{12} mohou trvat 12 až 24 týdnů. Partnerství s-dodavatelem kompletních služeb, jako je YICHEN, může zefektivnit časové osy spuštěním návrhu, simulace a obrábění v paralelních pracovních postupech.
2. Z jakých materiálů se vyrábí raznice?
Lisovací nástroje jsou primárně vyrobeny z nástrojových ocelí vybraných na základě materiálu obrobku a objemu výroby. Mezi běžné třídy patří D2 pro operace vysekávání s vysokým-opotřebením, A2 pro všeobecné-obrábění a tváření, S7 pro silně rázové-zatížené stanice, M2 rychlořezná-ocel pro abrazivní materiály a DC53 pro tlusté nebo{10}}vysokopevnostní vysekávání. Pro extrémní-objemové aplikace přesahující několik milionů zásahů poskytují vložky z karbidu wolframu a oceli pro práškovou metalurgii jako CPM-10V zvýšenou odolnost proti opotřebení. Nosné konstrukce obvykle používají ocel AISI 4140 nebo 1045 tepelně zpracovanou na 28-32 HRC.
3. Jaký je rozdíl mezi progresivní matricí a přenosovou matricí?
Progresivní matrice udržuje obrobek spojený s kontinuálním pásem, který prochází několika stanicemi, přičemž každá stanice provádí specifickou operaci, dokud se hotový díl neoddělí na konečné stanici. Přenášecí matrice používá mechanické uchopovače k pohybu jednotlivých polotovarů mezi nezávislými stanicemi bez spojovacího pásu. Progresivní matrice vynikají vysokou-rychlostí výroby menších, středně složitých dílů. Přenášecí zápustky jsou vhodnější pro velké díly, hluboké tažení nebo složité 3D tváření, kde se díl musí volně pohybovat mezi těžkými tvářecími operacemi. Přenášecí matrice také snižují plýtvání materiálem, protože není potřeba vyhodit kostru pásu.
4. Kolik stojí výroba raznice?
Cena se značně liší v závislosti na typu matrice, složitosti součásti a požadavcích na materiál. Jedno-závitnice s jednou stanicí pro jednoduché operace představují nejnižší investici, zatímco progresivní a přenosové matrice pro složité, velkoobjemové díly stojí výrazně více-kvůli návrhu s více stanicemi, simulaci CAE, přesnému EDM a CNC obrábění a delšímu testování. Mezi klíčové nákladové faktory patří počet stanic, výběr jakosti nástrojové oceli, povrchové povlaky a požadované tolerance. Míchání prémiových ocelí pouze na stanicích s vysokým-opotřebením při použití levnějších plechů pro konstrukční součásti je běžnou strategií kontroly celkových nákladů na nástroje bez obětování výkonu.
5. Jak pečujete o raznici, abyste prodloužili její životnost?
Efektivní údržba matrice se řídí odstupňovaným plánem založeným na počtech zdvihů. Každá směna vyžaduje vizuální kontrolu na prasklé razníky a nahromadění třísek. Každých 50 000 až 100 000 zdvihů změřte výšku otřepů a zkontrolujte vůli vodítek. Kompletní servis včetně přebroušení všech řezných hran by měl proběhnout každých 100 000 až 300 000 zdvihů. Preventivní generální oprava při 70–80 % očekávané životnosti matrice zahrnuje kompletní demontáž a audit rozměrů. Každé přebroušení odstraní 0,05 až 0,15 mm z řezných ploch a matrice obvykle umožňují 20 až 60 cyklů přebroušení, než je potřeba vyměnit destičku. Povrchové povlaky jako TiN a TiAlN mohou prodloužit intervaly mezi přebroušením o několik set procent.


