


Pochopení obtokových zářezů v plechových lisovacích nástrojích
Obtokový zářez, někdy nazývaný pitch zářez nebo francouzský zářez, je záměrný výřez nebo reliéfní prvek navržený do nosného pásuprogresivní raznice. Jeho účel je jednoduchý, ale kritický: přesně řídit, jak daleko se pás posune mezi zdvihy lisu, aby každá stanice dostávala materiál ve správné poloze. Bez tohoto kontrolního mechanismu se převádění nebo nedostatečné podávání pásu stává reálnou možností, a jak každý zkušený nástroj a profesionál ví, že jediné chybné podávání může způsobit havárii zápustky, která stojí stokrát více než materiál, který vrub spotřebuje.
Tento článek se zabývá vědeckým základem negativních a pozitivních obtokových zářezů v lisovacích nástrojích z plechu a překlenuje propast mezi úvodními technickými pokyny pro lisování a vědou o lisování na-úrovni odborníků. Naleznete zde spíše metalurgické principy, mechanické vztahy a inženýrské rozhodovací rámce než samotná pravidla.
Co jsou obtokové zářezy v progresivních matricích
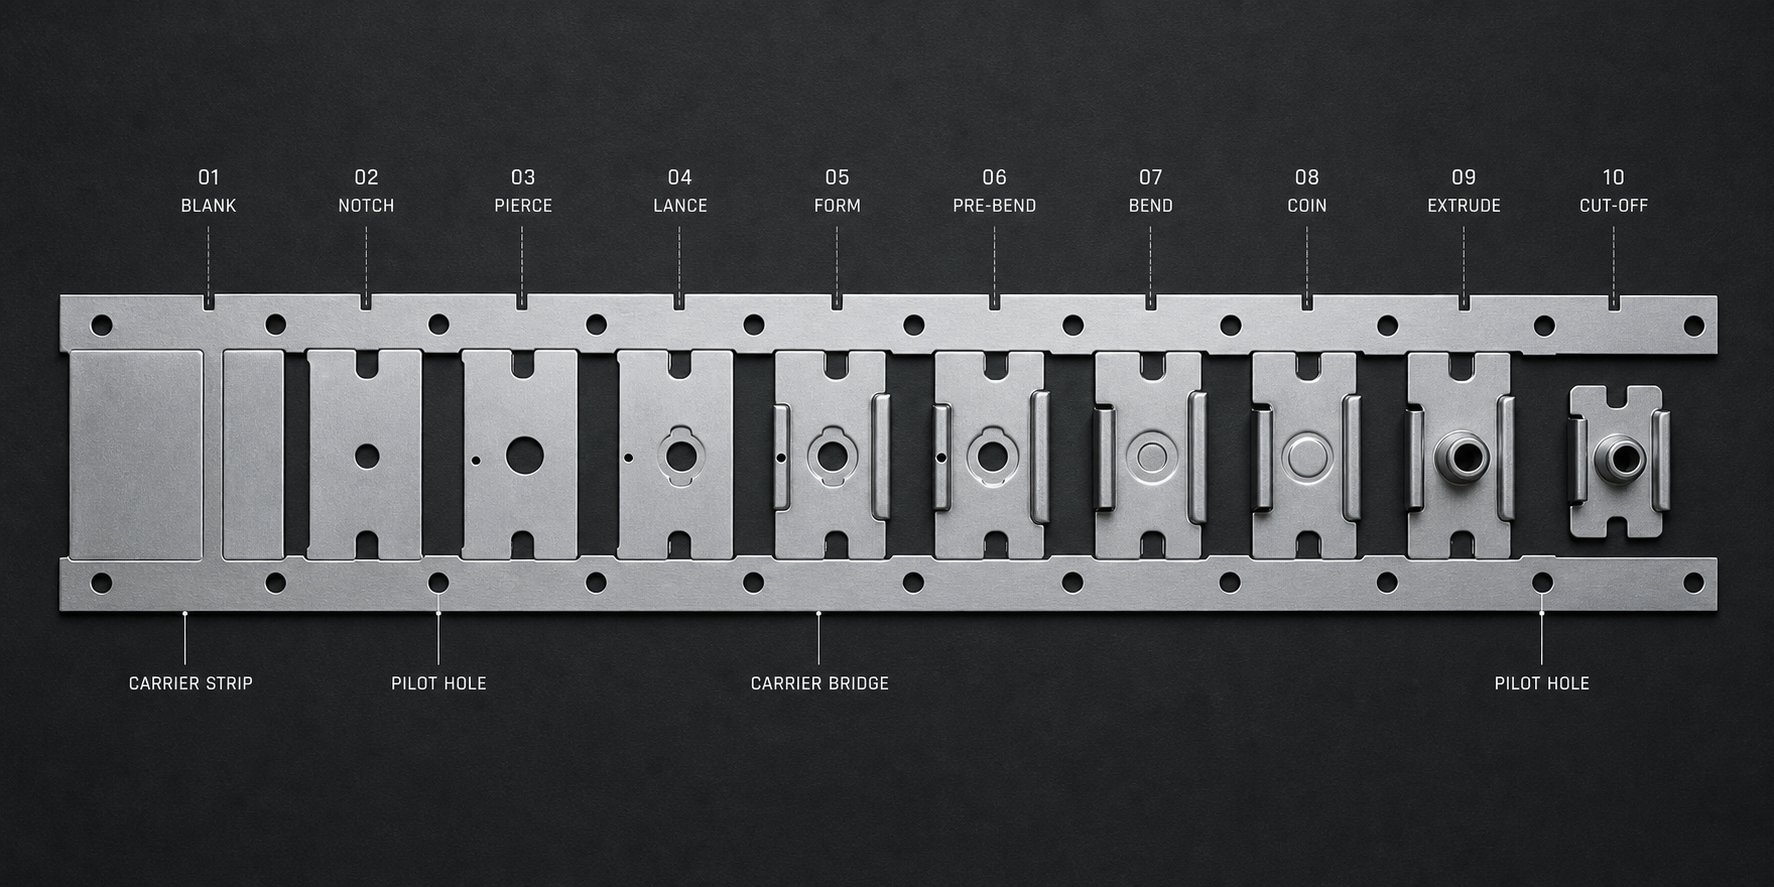
Představte si kontinuální svitek plechu, který se přivádí vysokou rychlostí skrz progresivní matrici. Pás prochází několika stanicemi, z nichž každá provádí specifickou operaci řezání, tvarování nebo tažení. Aby hotový díl splnil rozměrové tolerance, musí každá stanice zapojit pás v přesně stejné relativní poloze, zdvih po zdvihu.
Tuto polohovou jistotu zajišťuje obtokový zářez. Je to malá část materiálu odříznutá od jednoho nebo obou okrajů pásového materiálu, typicky na prvních stanicích lisu. Výsledná geometrie vytváří fyzický stop nebo registrační prvek, který se pás dotkne před lisováním. JakArt Hedrick poznamenává v The Fabricator, nadměrné podávání progresivní matrice bez tohoto zastavení může vést k vážnému poškození matrice a ohrožení bezpečnosti obsluhy.
Kromě toho, že zářez zabraňuje přesuvům, odstraňuje také prohnutí hran vzniklé při řezání svitku. Camber téměř znemožňuje hladké podávání u širokých nebo silných materiálů a řezáním čisté referenční hrany obnovují obtokové zářezy předvídatelné chování pásu po celé délce matrice.
Proč Strip Control vyžaduje přesné inženýrství
Ovládání proužku v progresivní matrici zahrnuje více než jen podávání na správnou vzdálenost. Části, které drží nosný pás pohromadě, musí udržovat strukturální integritu, odolávat bočnímu ohýbání a přizpůsobovat se vertikálnímu pohybu ve formovacích stanicích. Špatně umístěný nebo nesprávně dimenzovaný zářez oslabuje nosič, způsobuje vybočení nebo nedochází k spolehlivému zapojení dorazu.
Obtokové zářezy plní v tomto systému tři primární funkce:
- Registrace proužků- Poskytuje pevnou mechanickou zarážku, která zabraňuje přeplnění a poskytuje operátorům definitivní výchozí pozici během nastavování matrice, čímž se snižuje počet chyb při prvním{1}}zásahu, které způsobují většinu postupného poškození matrice.
- Správa šrotu- Odstranění prohnutí hran a vytvoření čistého referenčního povrchu, který eliminuje uvolněný úlomek nebo poloviční{1}}zásahy, které by mohly zablokovat stanice po proudu.
- Řízení postupu od stanice-do{1}}stanice- Spolupráce s pilotními kolíky, aby bylo zajištěno přesné umístění každého dílu, přičemž zářez zajišťuje hrubé umístění a piloty zajišťují konečné přesné zarovnání.
Každá funkce klade specifické geometrické a metalurgické nároky na provedení zářezu. Hloubka, šířka, poloměry rohů a řezná vůle vrubu spolupůsobí s mechanickými vlastnostmi materiálu a určují, zda se pás posouvá spolehlivě nebo vytváří chronické výrobní problémy.
Základy negativního versus pozitivního zářezu
Termíny "negativní" a "pozitivní" popisují vztah mezi geometrií vrubu a okrajem pásu. Apozitivní obtokový zářezodstraňuje materiál z okraje pásu a vytváří mezeru, reliéf nebo vnitřní výřez. Sliz produkovaný tímto řezem je vyhozen jako diskrétní šrot. Zůstává pruh se zmenšeným průřezem-v každém místě zářezu.
A negativní obtokový zářezvolí opačný přístup. Namísto úplného odstranění materiálu zanechá vyčnívající výstupek nebo prvek podobný kopí{1}}, který vyčnívá z okraje proužku. Tento jazýček zapadá do odpovídající kapsy nebo dorazového bloku v matrici, čímž poskytuje pozitivní registrační znak bez vytvoření samostatného výstupku. Jedna praktická varianta, popsaná v průmyslové literatuře jako dmýchací trubka a přírubová dorazová zarážka, dmýchá malou oblast v pásu a ohýbá ji směrem dolů, aby vytvořila přírubu, která jak registruje pás, tak vyztužuje nosič.
Volba mezi těmito konfiguracemi není nikdy libovolná. Záleží na typu materiálu, šířce pásu, tloušťce, objemu výroby a složitosti dílu. Každá konfigurace vytváří různé rozložení napětí, lomové vzory a charakteristiky opotřebení v nástrojích, které všechny vycházejí ze základních principů smykové mechaniky a chování materiálu při zatížení.
Věda o smyku a lomu při vrubovém řezání
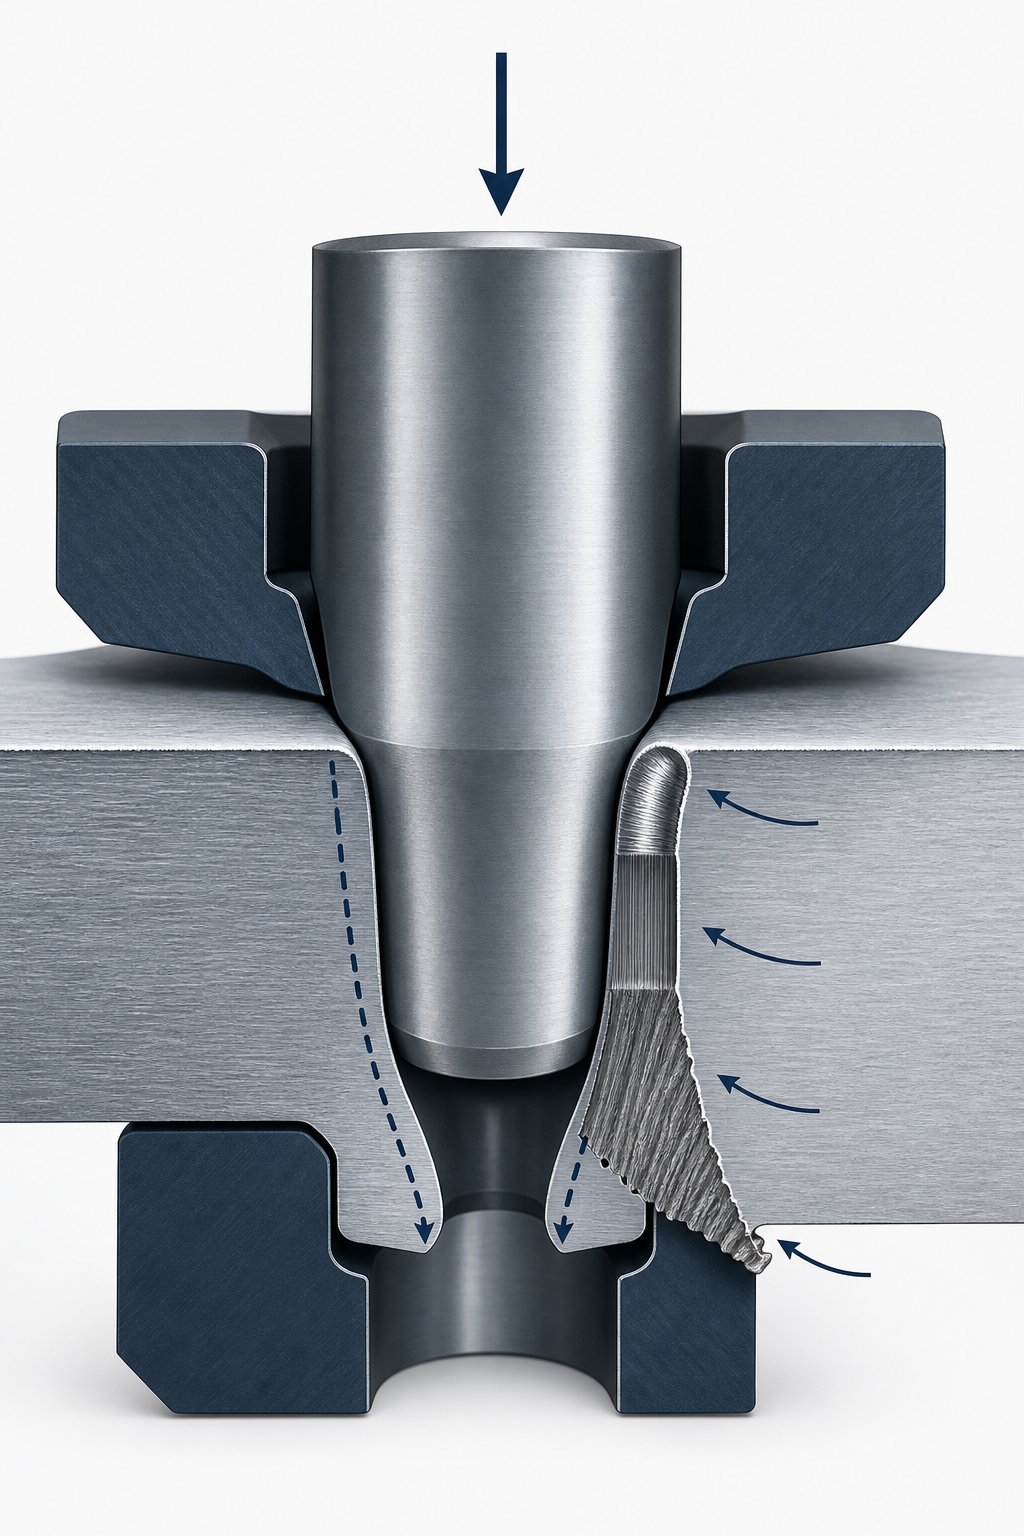
Každý obtokový zářez začíná jako kontrolovaná zlomenina. Když razník sestoupí do pásu, materiál se jednoduše čistě nerozdělí. Prochází sekvencí deformačních fází, z nichž každá je řízena vztahem mezi aplikovanou průtažnou silou, mezí průtažnosti materiálu a geometrií rozhraní razníku-. Pochopení těchto fází je to, co odlišuje vědecký-design zářezů od odhadů.
Smyková mechanika při vrubovém řezání
Představte si okamžik, kdy se zářez dotkne povrchu pásu. Materiál přímo pod hrotem lisovníku se nejprve pružně stlačí a poté plasticky, když lokalizovaná napětí překročí mez kluzu a mez kluzu kovu. Tento přechod od elastického k plastickému chování sleduje křivku napětí-deformace materiálu (někdy označovanou jako křivka ss v inženýrské zkratce) a děje se tak v mikrosekundách při rychlosti výrobních zdvihů.
Potřebná řezná síla závisí na pevnosti materiálu ve smyku, která se obvykle pohybuje mezi 60 a 80 procenty jeho konečné pevnosti v tahu. JakArt Hedrick vysvětluje, řezání polotovaru o průměru 10-palců-z 0,100palcové měkké oceli vyžaduje přibližně 78 000 liber síly. Obtokové zářezy zahrnují mnohem menší obvody, ale koncentrace napětí na rozhraní průbojníku a matrice jsou úměrně intenzivní, protože geometrie zářezů často zahrnují úzké rohy a úzké šířky.
Na hraně lisovníku je materiál tlačen dolů, zatímco otvor matrice omezuje okolní pás. To vytváří úzký smykový pás, kde se koncentruje plastická deformace. Šířka tohoto pásu závisí na vůli mezi razníkem a matricí. Nedostatečná vůle stlačuje materiál bočně, zvyšuje poddajnou sílu potřebnou pro oddělení a generuje nadměrné teplo ve smykové zóně. Nadměrná vůle umožňuje příliš velké ohýbání plastu před zlomením, což vede k válcování hran a velkým otřepům.
Chování zóny lomu v pozitivní a negativní konfiguraci
Zobrazí se dokončená řezná hranačtyři odlišné zóny, z nichž každá odhaluje, co se mechanicky stalo během střihu:
- Převrácení- Plasticky deformovaná zóna ohnutá při kontaktu řezných nástrojů s povrchem plechu je viditelná jako zaoblená hrana na straně děrovače.
- Leštit- Hladký, lesklý pás, kde průbojník pronikl materiálem pod tlakem, než došlo k prasknutí. Povrchová napětí se zde stlačují do řezného nástroje.
- Zlomenina- Drsný, šikmý povrch, kde se trhliny rozšířily přes zbývající tloušťku materiálu a dokončily oddělení.
- Burr- Kov se protáhl a vytlačil na zadní hraně řezu, což se vytvořilo při závěrečném odtržení.
Zde se liší konfigurace pozitivních a negativních zářezů v chování. V pozitivním zářezu razník odstraní diskrétní zářez z okraje pásu. Zóna lomu se šíří směrem ven, pryč od nosného tělesa a do slimáka, který se stává šrotem. Pás si zachovává leštěný povrch na svém zbývajícím okraji, což je obecně čistší, rozměrově stabilnější zóna.
V záporném zářezu se geometrie obrátí. Střih definuje vyčnívající poutko, které zůstává připevněno k proužku. K šíření zlomeniny dochází dovnitř, směrem k tělu pásu u kořene vrubu. To znamená, že nosný pásek sám si zachovává charakteristiky lomové zóny na základně prvku poutka.
Pozitivní zářezy způsobují šíření lomu směrem ven vzhledem k tělu pásu a zanechávají čistší okraje na nosiči. Negativní vruby způsobují šíření lomu směrem dovnitř, koncentrují hrubší zónu lomu a související mikrostrukturální poškození v kořeni vrubu na straně nosného pásu.
Toto rozlišení má skutečné důsledky. Zóna ovlivněná smykem (SAZ) za každou plochou řezu obsahuje pracovně-zpevněný materiál s rotovanou strukturou zrna. U dvou-fázových ocelí může tato zóna zasahovat 40 procent nebo více do tloušťky plechu. Když negativní vrub umístí tuto poškozenou zónu na nosný pás, následné tvářecí operace na výstupních stanicích vyvinou další napětí na již opracovaný-zpevněný materiál, čímž se zvyšuje riziko prasknutí okraje.
Struktura zrna a směr šíření trhlin
Plech není na mikrostrukturální úrovni homogenní. Válcování během výroby prodlužuje zrna ve směru válcování a vytváří anizotropii mechanických vlastností. Když vrubový razník iniciuje lom, trhliny se přednostně pohybují po drahách nejmenšího odporu skrz strukturu zrna.
V materiálech, kde směr válcování probíhá paralelně se směrem podávání pásu (nejběžnější orientace), má šíření trhlin v rozích vrubů tendenci sledovat hranice zrn zarovnané s posuvem. U pozitivních zářezů to funguje ve váš prospěch, protože prasklina putuje do šrotu. U negativních vrubů může stejná tendence způsobit trhliny podél okraje nosného pásu, zejména u ostrých poloměrů kořene vrubů, kde jsou koncentrace napětí na mezi kluzu nejvyšší.
Distribuce síly na rozhraní děrovací-koslice se také liší mezi konfiguracemi. Pozitivní vrubový razník řeže do relativně volného materiálu na okraji pásu. Materiál se může mírně deformovat směrem ven, protože jedna strana není omezena. Negativní vrubový razník naopak řeže materiál, který je na obou stranách omezen tělesem pásu. Toto dvoustranné omezení zvyšuje tlaková napětí na okraji lisovníku a urychluje opotřebení, zejména při zpracování materiálů s vysokou mezí kluzu, jako jsou pokročilé vysokopevnostní oceli.
Praktickým zjištěním je, že pravidla vůle vyvinutá pro standardní operace propichování se nepřevádějí přímo do geometrie-specifické vrubu. Vrubové razníky fungují za podmínek asymetrického omezení a lomová mechanika se liší podle toho, zda je zachovaná geometrie pás (kladný vrub) nebo jazýček (negativní vrub). Každá konfigurace vyžaduje optimalizaci vůle vyladěné podle jejího specifického stavu napětí, vlastností materiálu a následných požadavků kladených na řeznou hranu.
Pozitivní mechanika obtokového vrubu a chování pásu
Pozitivní obtokový zářezfyzicky odstraní část materiálu z okraje pásu a zanechá za sebou mezeru nebo reliéf tam, kde kdysi existoval kov. Zní to přímočaře, ale mechanické důsledky se šíří každou stanicí po proudu. Pás se stává lehčí, užší v místě zářezu a méně odolný proti ohybu. Zda tyto důsledky pomohou nebo poškodí výrobu, závisí zcela na tom, jak dobře geometrie zářezu odpovídá požadavkům na konstrukci nosiče.
Jak pozitivní zářezy odstraňují materiál z pásu
Během operace ražení s pozitivním vrubem sestupuje tvarovaný razník skrz okraj pásu a do odpovídajícího otvoru matrice. Obvod razníku vymezuje profil vrubu, typicky obdélníkového nebo lichoběžníkového tvaru vyříznutého dovnitř od okraje pásu. Oddělený materiál se stává samostatným šrotem, který propadá otvorem matrice a je vyhazován dolů do skluzu nebo kontejneru na šrot.
Na proužku zůstane čisté-zahloubení s hranami. Toto vybrání slouží jako dorazový záběrový prvek. Když se pás posune, přední hrana zářezu se dotkne pevného dorazového bloku nebo tvrzeného kolíku v matrici, čímž se zastaví pohyb vpřed přesně ve správné vzdálenosti postupu.
Protože jedna strana řezu není omezena (otevřený okraj pásu), smyková mechanika během této operace se liší od plně uzavřené operace propichování. Materiál v blízkosti volného okraje se může během vstupu lisovníku mírně deformovat směrem ven, což snižuje tlakové napětí na čele lisovníku ve srovnání s uzavřeným -obvodovým řezem. To znamená, že razicí děrovací síla potřebná pro pozitivní vrub je o něco nižší než pro stejně velký otvor ražený z jakékoli hrany, vše ostatní je stejné.
Otevřený okraj však přináší jiné obavy. Pokud je vůle děrování-k-zápustce na straně okraje příliš velká, pás se může prohýbat spíše než čistě stříhat, což vede k válcování nebo roztržení, spíše než k definované lomové zóně. Vztahy vůlí pro děrovače s pozitivním vrubem se řídí standardními pravidly pro vůli řezu, ale vyžadují přísnější kontrolu na straně volné{4}}hrany, aby se kompenzovalo nedostatek materiálového omezení.
Tuhost pásu a stabilita podávání po pozitivním vrubování
Každý kladný zářez zmenšuje plochu průřezu nosného proužku-v místě zářezu. Představte si, že se na proužek díváte od konce: tam, kde má nosič plné{2}}šířky stejnoměrný odpor vůči ohybu, má nosič se zářezy periodická slabá místa, kde tuhost klesá. Čím hlubší je zářez, tím větší je toto snížení.
To je důležité, protože pevnost nosného pásu musí během procesu podávání odolávat ohybu. Jak poznamenává Art Hedrick, k horizontálnímu pohybu součásti je zapotřebí zhruba 10 procent hmotnosti součásti. Vynásobte to počtem stanic a akumulovaná brzdná síla působí na nosič, který již byl oslaben v každém bodě zářezu. Pokud zbývající průřez -nemůže unést tato zatížení bez vychýlení, pásek se vybočí nebo zkosí do strany, což způsobí problémy s formováním lisování, které se zvlní každou další stanicí.
U úzkých proužků je tento kompromis-kritický. Zářez, který odstraní 30 procent šířky pásu, může snížit moment setrvačnosti nosiče natolik, že způsobí viditelné prověšení mezi stanicemi. U širokých pásů s velkorysými nosnými pásy má stejný proporcionální zářez zanedbatelný vliv na stabilitu posuvu. Praktický práh závisí na tloušťce materiálu, typu materiálu a celkovém počtu progresů v matrici.
Inženýři to kompenzují několika způsoby:
- Ztužující žebra- Přidání embosovaných kuliček nebo tvarovaných žeber na nosný pás před nebo za stanici vrubu, zvýšení modulu průřezu bez přidání šířky materiálu.
- Oboustranné-zářezy- Umístění mělčích zářezů na obou okrajích pásu namísto jednoho hlubokého zářezu na jedné straně, rozmístění redukce průřezu-symetricky a zachování vyváženého chování při podávání.
- Optimalizovaná hloubka zářezu- Omezení hloubky na minimum potřebné pro spolehlivé zapojení dorazu, obvykle 1,5 až 2,0násobek tloušťky materiálu, v závislosti na požadavcích na přesnost podávání.
Punch Wear Patterns in Positive Notch Operations
Pozitivní vrubové děrovačky se opotřebovávají jinak než standardní děrovací děrovačky a příčina spočívá v geometrii omezení. Při standardní děrovací operaci děrovač řeže materiál obklopený ze všech stran pásem. Výsledná tlaková napětí jsou po obvodu lisovníku relativně symetrická. Při operaci s kladným vrubem má otevřená hrana menší odpor v tlaku, zatímco strana těla pásu-zaznamenává úplné omezení.
Tato asymetrie soustřeďuje opotřebení na omezených plochách lisovníku, zejména na ploše, která se zařezává proti tělesu nosného pásu. V průběhu tisíců zdvihů toto nerovnoměrné zatížení vytváří charakteristický vzor opotřebení: na omezené straně dochází k zaoblení hran a mikro-štípání dříve než na volné-straně. Výrobci lisovacích nástrojů, kteří tyto nástroje udržují, vědí, že při odstraňování problémů s růstem otřepů nejprve-zkontrolují ostří na straně nosiče.
Geometrie razníku také ovlivňuje rychlost opotřebení. Zářezové razníky s ostrými vnitřními rohy (ve spodní části profilu zářezu) koncentrují napětí v těchto bodech. Poloměry na vnitřních rozích nejsou volitelné; jsou to strukturální potřeby. Těsné rohy se opotřebovávají nejrychleji a profily drátu EDM používané k výrobě těchto razníků by měly zahrnovat minimální poloměry 0,5 až 1,0 násobku tloušťky materiálu na všech vnitřních přechodech. Bez odpovídajících poloměrů urychlují nástavce napětí na razníku poškození hrany a výrazně zkracují intervaly údržby.
Chování slimáků v pozitivních konfiguracích přidává další faktor opotřebení. Každý zdvih vytvoří diskrétní šrot, který se musí čistě vysunout otvorem matrice. Pokud se slimák přilepí na čelo razníku při zpětném zdvihu (stav nazývaný tahání slimáka), může být přenesen zpět do oblasti řezání a rozdrcen mezi razníkem a pásem v dalším cyklu. Tahání slimákem poškozuje čelo průbojníku, ničí povrch pásu a v těžkých případech může vyvolat pád matrice. Pozitivní geometrie zářezu jsou poněkud náchylnější k vytažení zářezu než standardní prorážení, protože zářez má volný okraj, který může odskočit a uchopit razník během zatahování. Mezi řešení patří úhlové střihání na děrovací ploše, pružinové-vyhazovací kolíky a vakuové-systémy pro odstraňování slimáků.
Volba vůle pro operace s pozitivním vrubem vyvažuje tyto konkurenční požadavky: příliš těsná zvyšuje řeznou sílu a urychluje opotřebení razníku, příliš volná vytváří nadměrné otřepy a riskuje zadržování slimáků. Geometrická-specifická úvaha pro návrh zářezu spočívá v tom, že vůle na otevřené-straně okraje může být o něco větší než na vázané straně, což zohledňuje asymetrický stav napětí, aniž by byla obětována kvalita okraje na samotném nosném pásu.
Mechanika negativního obtoku a tok materiálu
Pozitivní zářezy obětují šířku pásu pro čisté vyhazování slimáků a jednoduché nakládání se šrotem. Negativní zářezy dělají opačný obchod. Místo odstranění materiálu z okraje proužku zanechá negativní zářez vyčnívající výstupek nebo prvek podobný kopí -vyčnívající ven z nosiče. Nevytváří se žádný samostatný slimák. Žádný materiál se neztrácí. Celý průřez pásu zůstává nedotčen v každém bodě postupu a samotný štítek se stává registračním mechanismem, který je propojen s odpovídajícími kapsami nebo zarážkovými bloky v matrici.
Tento přístup zásadně mění namáhání nosného pásu, profil opotřebení nástrojů a požadavky na vůli mezi stanicí-na{1}}stanici. Zachováte si tuhost pásu, ale zdědíte novou sadu geometrických omezení, která musí být řízena každou stanicí po proudu.
Jak negativní zářezy zachovávají průřez{0}}proužků
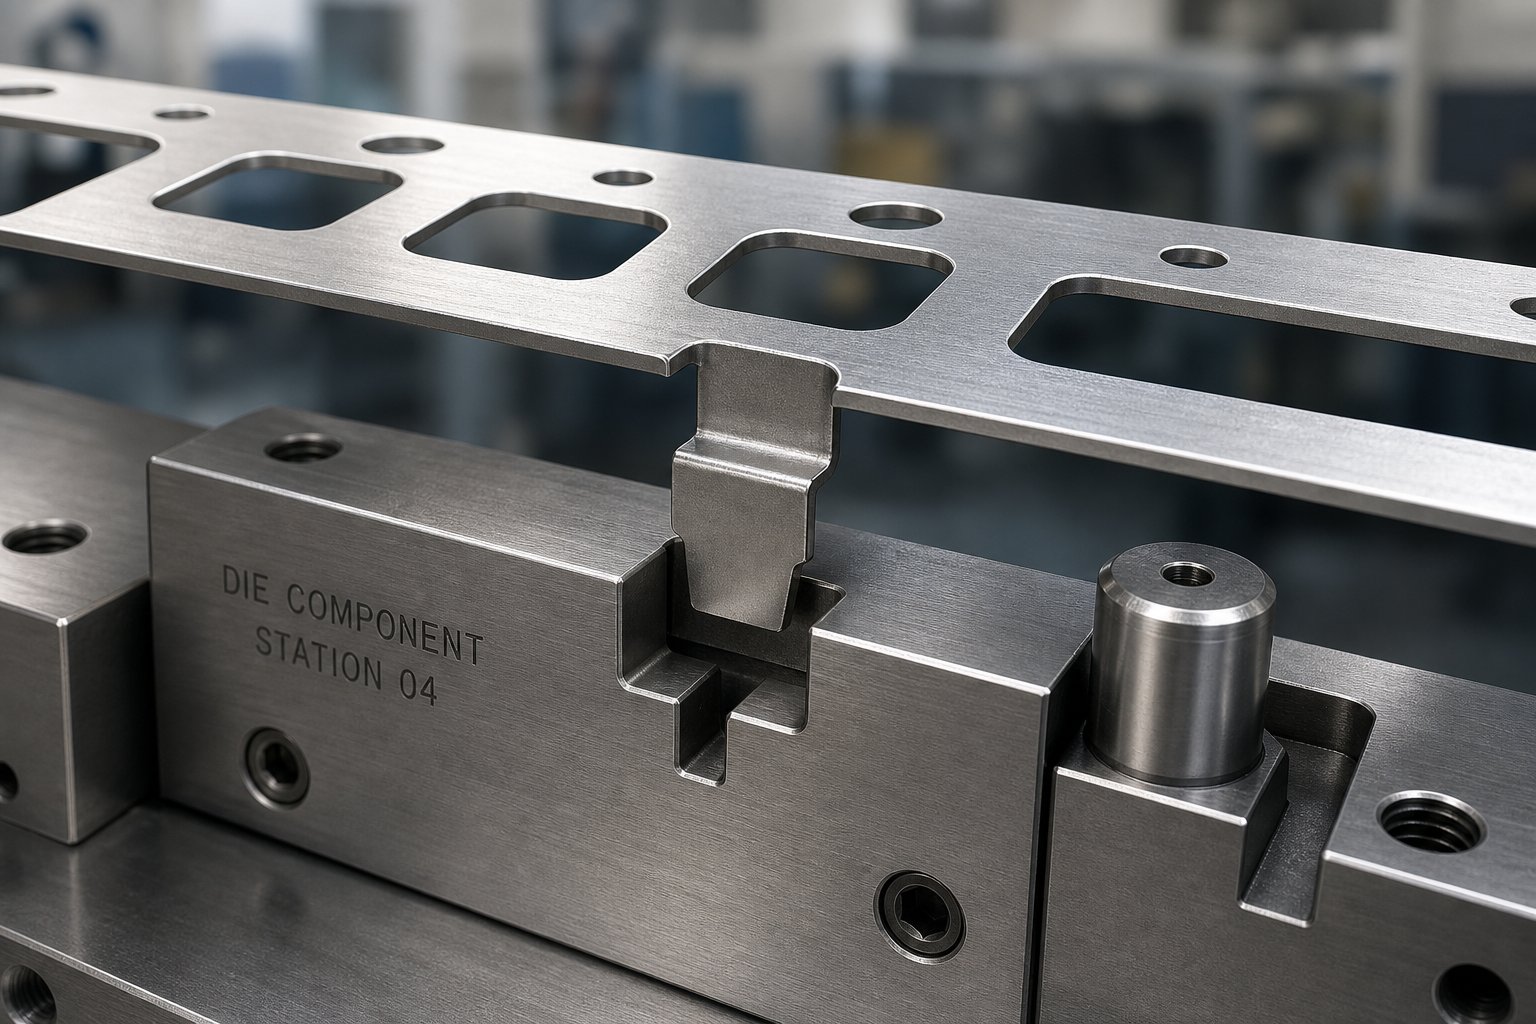
Když vyříznete negativní zářez, průbojník a matrice vytvoří částečné oddělení, obvykle kopí vyříznuté na třech stranách malé obdélníkové nebo lichoběžníkové oblasti na okraji pásu. Čtvrtá strana zůstává připojena a funguje jako závěs. Lancetovaný jazýček je poté ohnut dolů (nebo příležitostně nahoru) pro vytvoření příruby, která vyčnívá pod nebo nad rovinu pásu. Jak je popsáno v průmyslové literatuře, dmýchací trubka a přírubový doraz zcela eliminují problémy s odstraňováním slupky, protože nevzniká žádný samostatný kus odpadu.
Nosný pás si zachovává svou plnou šířku. Nedochází k žádnému pravidelnému zmenšování průřezu{1}}, žádnému lokalizovanému poklesu momentu setrvačnosti a žádné oslabené zóně náchylné ke zborcení při zatížení posuvem. U úzkých nosičů nebo tenkých materiálů, kde je tuhost již marginální, může být toto zachování průřezu rozhodujícím faktorem při výběru typu zářezu. Přírubový jazýček také přidává místní tuhost tím, že působí jako malé konstrukční žebro, zejména když je zachyceno ve zvedáku tyče během podávání.
Z hlediska využití materiálu negativní zářezy spotřebují nulovou dodatečnou šířku pásu nad rámec toho, co již nosič vyžaduje. Pozitivní zářezy vyžadují další materiál, aby se přizpůsobila hloubce výřezu, aniž by zasahovaly do polotovaru součásti. Tento rozdíl, i když jen několik milimetrů na stranu, spojuje miliony dílů do významných úspor cívky.
Registrace Výhody funkcí vyčnívající záložky
Ohnutý jazýček vytvořený negativním zářezem poskytuje spíše trojrozměrnou funkci registrace než jednoduchý okrajový doraz. Když poutko spadne do protilehlé štěrbiny nebo kapsy obrobené do patky matrice nebo zvedací kolejnice, zachytí pás jak ve směru podávání, tak ve svislém směru. Toto dvouosé-zapojení odolává zvednutí pásu během vysokorychlostního-provozu a zabraňuje bočnímu zkosení účinněji než ploché hrany opřené o čep.
Zvažte, co se stane během nastavování. Operátor navlékání nové cívky do matrice potřebuje definitivní první{1}}zastavení úderu. Negativní výstupek spadající do kapsy poskytuje nezaměnitelnou hmatovou a vizuální zpětnou vazbu, že pásek je usazen správně. To snižuje chyby nastavení, které jsou zodpovědné za většinu progresivních pádů kostek, ke kterým obvykle dochází během prvních 10 zásahů během sestavování kostek.
U velkých progresivních lisovacích nástrojů zpracovávajících široký nebo tlustý svitkový materiál často samotné vodicí kolíky nemohou registrovat pás s dostatečnou autoritou před lisovacími cykly. Negativní zářezové jazýčky v kombinaci s pilotními kolíky vytvářejí dvou{1}}úrovňový registrační systém: jazýček zajišťuje hrubé polohování a zabraňuje přejetí, zatímco pilotní kolíky poskytují konečné přesné zarovnání měřené v tisícinách palce.
Úvahy o odstupu a rušení stanice
Mechanická výhoda negativního zářezu přichází s geometrickými náklady. Každý vyčnívající jazýček musí fyzicky vyčistit každou spodní součást razidla, jak se pás posouvá. Zvedací kolejnice, vačkové ovladače, tvarovací razníky, povrchy podložek a stírací desky musí být všechny uvolněny nebo štěrbiny, aby se přizpůsobila procházející chlopeň.
V matrici s 15 nebo 20 stanicemi se tento požadavek na vůli rychle násobí. Každá stanice potřebuje reliéfní kapsu nebo kanálek odpovídající stopě poutka a tyto reliéfy musí zohledňovat úhel ohnutí štítku plus jakékoli odpružení, které by mohlo změnit jeho skutečnou vyčnívající výšku. Pokud se poutko zachytí o komponentu po proudu během podávání, pásek se zasekne a další zdvih lisu dopadne na nesprávně registrovaný materiál. Výsledkem je stejný pád kostky, kterému byl zářez navržen tak, aby zabránil.
Druhou kritickou úvahu představuje rozložení napětí v kořeni vrubu. Řez kopí, který definuje poutko, vytváří ostrou geometrickou diskontinuitu na straně těla pásu. Napětí se koncentruje v tomto kořenovém poloměru ve vzoru řízeném poměrem poloměru k tloušťce materiálu. Poloměr kořene menší než 0,5násobek tloušťky materiálu může generovat faktory koncentrace napětí přesahující 3,0, což znamená, že lokalizovaná napětí v kořeni vrubu dosahují trojnásobku nominálního napětí v okolním nosiči.
To je důležité, protože řezání a ohýbání u kořene zářezu vytváří v této zóně značné mechanické zpevnění. Materiál na kořeni byl plasticky deformován během operace píchání a následné ohnutí jazýčku dále zintenzivňuje deformační zpevnění. U nízkouhlíkových ocelí může toto deformační zpevnění zvýšit místní tvrdost o 20 až 40 procent ve srovnání se základním materiálem. Zóna se stává tvrdší, méně tažnou a náchylnější k iniciaci trhlin při dodatečném zatížení.
Když pás prochází následujícími tvářecími nebo ohýbacími stanicemi, mechanicky zpevněný kořen vrubu zažívá další tahové nebo tlakové napětí. Pokud při tváření působí ohybové napětí přes nosič blízko místa vrubu, působí již deformací zpevněný kořen jako iniciační bod trhliny. Snížená tažnost znamená, že materiál dosáhne své hranice lomu dříve než okolní základní kov, což potenciálně rozdělí nosič během výroby.
Inženýři řídí toto riziko několika přístupy:
- Velkorysé kořenové poloměry- Určení minimálních poloměrů 1,0 až 1,5 násobku tloušťky materiálu u kořene trysky, snížení maximální koncentrace napětí a rozložení plastické deformace na větší objem.
- Umístění zářezu mimo tvarové zóny- Umístění zářezu v nosných oblastech, které nepodléhají následnému tvarování, zajišťuje, že mechanicky zpevněný kořen nikdy nezaznamená další namáhání ohýbáním nebo tažením.
- Výběr třídy materiálu- Výběr materiálů s vyšší kapacitou protažení, které dokážou absorbovat deformační zpevnění v kořeni a přesto si zachovají dostatečnou tažnost pro následné operace.
- Kontrolovaný úhel ohybu jazýčku- Omezení ohybu směrem dolů na minimální úhel potřebný pro spolehlivou registraci, snížení celkového plastického namáhání kořene během sekvence propichování a tvarování.
Negativní zářezy, složitost odbavení obchodní stanice pro lepší kontrolu pásu a využití materiálu. Nosič si zachovává plnou tuhost průřezu- a nedochází k žádnému plýtvání materiálem, ale každá další stanice musí pojmout vyčnívající výstupek a pracovně zpevněný kořen vrubu vyžaduje pečlivý geometrický design, aby se nestal místem iniciace trhliny.
Vzájemné působení mezi metalurgií kořene vrubu a požadavky na následné tváření činí návrh negativního vrubu přirozeně citlivější na vlastnosti materiálu než návrh pozitivního vrubu. Materiály s omezeným prodloužením nebo agresivními rychlostmi deformačního zpevnění zesilují rizika u kořene vrubu a posouvají inženýrský výpočet směrem k pozitivním konfiguracím v některých aplikacích. Jak specifické třídy materiálů ovlivňují tento výpočet, to je místo, kde vstupuje do hry další vrstva vědy o designu.
Jak vlastnosti materiálu ovlivňují výběr návrhu vrubu
Kořen vrubu, který se v měkké oceli chová předvídatelně, se může stát místem iniciace trhliny ve dvou-fázi 980. Vůle, která vytváří čisté hrany v hliníku, zanechává na nerezu sekundární stopy po střihu. Materiálová třída nejenom vylepšuje výkon obchvatu vrubu; předefinuje celou designovou obálku. Modul pružnosti, kapacita protažení, mez kluzu oceli nebo slitiny a rychlost mechanického zpevnění hrají různé role při určování, zda vrub funguje spolehlivě nebo předčasně selže.
Vztah mezi mezí kluzu a pevností v tahu je zvláště odhalující. Materiály s nízkým poměrem mezi těmito hodnotami (to znamená, že práce materiálu výrazně ztvrdne před dosažením konečné pevnosti) lépe snášejí deformaci kořene vrubu, protože okolní materiál může absorbovat deformační energii bez okamžitého prasknutí. Materiály s vysokým poměrem, kde jsou hodnoty kluzu a tahu blízko u sebe, nenabízejí téměř žádný deformační nárazník. Proužek buď drží, nebo praskne.
Chování vrubu z měkké oceli a-uhlíkové slitiny
Nízkouhlíkové oceli s mezí kluzu pod 300 MPa a hodnotami prodloužení přesahujícími 30 procent jsou materiály, které jsou pro obtokové vrubové operace nejtolerantnější. Jejich vysoká tažnost znamená, že smykem ovlivněná zóna u kořene vrubu zůstává relativně malá a mechanické zpevnění na řezných hranách je mírné. Modul pružnosti oceli v této kategorii je kolem 200 GPa, což poskytuje předvídatelné zotavení pružnosti a minimální zpětné odpružení na jazýčku vrubu.
U měkké oceli fungují dobře konfigurace kladných i záporných vrubů. Kvalita ostří po řezání vykazuje jasně definovanou leštěnou zónu s plynulým přechodem do lomové zóny, tzvideální stav pro tažnost hran. Vůle v rozsahu 5 až 10 procent tloušťky materiálu poskytují přijatelné výsledky a výška otřepů slouží jako spolehlivý indikátor toho, kdy je potřeba nástroje přeostřit.
Pracovní zpevnění u kořene vrubu u měkké oceli zvyšuje místní tvrdost, ale zřídka vyčerpává zbývající kapacitu pro prodloužení materiálu. Negativní kořen vrubu, který byl proříznut a ohnut, si stále zachovává dostatečnou tažnost, aby přežil následné tvářecí operace bez praskání. Toto shovívavé chování je důvodem, proč záporné vruby vznikly v aplikacích progresivních matric z nízkouhlíkové oceli a proč mnoho tradičních konstrukčních pokynů předpokládá vlastnosti měkké oceli jako základní linie.
AHSS a výzvy-vysokopevnostních materiálů
Pokročilé-oceli s vysokou pevností mění výpočet dramaticky. Dvoufázové (DP), komplexní fáze (CP) a martenzitické oceli nabízejí pevnost v tahu od 600 MPa do více než 1400 MPa, ale jejich hodnoty prodloužení klesají na jednociferné hodnoty v nejvyšších třídách pevnosti. Výzkum publikovaný v AHSS Application Guidelines potvrzuje, že tyto třídy vykazují vysoký stupeň mechanického zpevnění během stříhání, čímž vytvářejí vyšší pevnost a tvrdost na řezných hranách s výrazně sníženou tažností hrany.
Modul pružnosti oceli zůstává u těchto jakostí v podstatě konstantní (přibližně 200 až 210 GPa), takže chování při zpětném odpružení ve vrubu se řídí primárně poměrem meze kluzu k modulu pružnosti spíše než jakoukoli změnou tuhosti samotné. Vyšší meze kluzu způsobují větší elastické zotavení po ohybu, což znamená, že jazýčky s negativními vruby se agresivněji odrážejí a vyžadují těsnější tolerance geometrie kapsy, aby byla zachována spolehlivá registrace.
Kvalita hran v AHSS se chová kontraintuitivně. Tyto materiály produkují méně převalování a menší otřepy než měkká ocel, protože se lámou s menší plastickou deformací. Odstřižená hrana však obsahuje tvrdé martenzitické ostrůvky, které působí jako iniciátory trhlin. Oceli DP a TRIP jsou zvláště zranitelné, protože tvrdé částice na řezných hranách dále snižují povolené natažení hrany. Pro negativní kořeny vrubu v AHSS vytváří tato kombinace omezeného prodloužení a mikrostrukturálních napěťových vzestupů nepředvídatelné lomové chování.
Požadavky na odbavení se výrazně zvyšují. Kde měkká ocel používá 5 až 10 procent, třídy AHSS mohou vyžadovat 14 až 16 procent nebo více, protože pevnost v tahu přesahuje 1400 MPa. Studie o oceli CP1200 prokázala, že zvýšení vůle z 10 na 15 procent vedlo k výraznému zlepšení výkonu hrany, což potvrzuje, že historická 10procentní pravidla se na tyto materiály nevztahují. Pozitivní zářezy se stávají výhodnějšími v mnoha aplikacích AHSS, protože oblast lomu se šíří do šrotu spíše než se soustřeďuje na kořen nosného pásu, čímž se zachovává omezená tažnost okraje pro následné operace.
Speciální požadavky na hliník a nerezovou ocel
Hliníkové slitiny představují jiný soubor výzev. Jejich modul pružnosti je zhruba-třetinový oproti oceli (přibližně 70 GPa), což znamená, že zpětné odpružení pásu po vrubování má zcela jiné hodnoty. Negativní zářez v hliníku pruží zpět zhruba třikrát více než u oceli při ekvivalentní meze kluzu, takže soutisk zářezu-do{5}}kapsy je méně přesný, pokud není kompenzován přílišným ohybem nebo užšími tolerancemi kapsy.
JakPoznámky časopisu MetalForming, mnoho druhů hliníku pro automobilový průmysl tvoří pevnostní ocel s výtěžností 100 000-PSI-, ale s pouze asi dvoutřetinovou protahovací schopností. Jejich chování při mechanickém zpevňování a povrchová topografie se natolik liší od oceli, že by neměly být přímo aplikovány standardní tabulky pro návrh matrice. Kvalita vrubové hrany hliníku má tendenci k gumovitějším, méně definovaným lomovým zónám, protože tažnost materiálu umožňuje větší deformaci před oddělením. Riziko vytažení slug se zvyšuje v konfiguracích s pozitivním zářezem kvůli tendenci hliníku přilnout k povrchům razníku pod tlakem.
Nerezové oceli, zejména austenitické oceli jako 304 a 316, kombinují vysokou rychlost mechanického zpevnění s relativně vysokou tažností. Tvarování nerezové oceli vyžaduje kvůli tomuto agresivnímu mechanickému zpevňování zhruba dvojnásobek lisovací síly než měkké oceli. Na kořeni vrubu záporné konfigurace může operace píchání a ohýbání lokálně zdvojnásobit tvrdost základního materiálu. Navzdory tomu si nerezové oceli zachovávají dostatečnou zbytkovou tažnost, takže záporné kořeny vrubů zřídka praskají během následného tváření, za předpokladu, že poloměry kořene jsou velkorysé.
Kritickým problémem u nerezové oceli je citlivost na vůli. 10procentní vůle v matrici, standardní pro měkkou ocel, vytváří nejhorší možnou výšku otřepů v nerezu podle výzkumu Dayton Progress. Optimalizované vůle pro nerezové vrubové řezání se obvykle pohybují mezi 12 a 15 procenty, čímž se vyrovnává kvalita břitu proti vyšším řezným silám, které urychlují opotřebení razníku.
| Typ materiálu | Doporučená preference typu zářezu | Typický rozsah vůle (% tloušťky) | Citlivost na pracovní kalení | Charakteristiky kvality okrajů | Úvahy o ovládání stripů |
|---|---|---|---|---|---|
| Měkká ocel (YS < 300 MPa) | Ať už pozitivní nebo negativní | 5-10% | Mírný; hrany si zachovávají tažnost | Definovaný leštěný a hladký lom; výška otřepu je spolehlivým indikátorem opotřebení | Odpouštějící; obě konfigurace poskytují spolehlivou registraci |
| AHSS / DP / CP (YS 350-1000+ MPa) | Kladný upřednostňovaný pro-silné třídy | 10-16%+ (zvyšuje se s pevností v tahu) | Vysoký; smykem ovlivněná zóna je tvrdá a křehká | Méně převalování a otřepů, ale mikropraskání hran a sekundární riziko smyku | Kořeny negativního zářezu náchylné k praskání; pozitivní zabraňuje poškození nosiče |
| Martenzitická ocel (YS > 1000 MPa) | Pozitivní silně preferováno | 14-21% | Velmi vysoká; minimální zbývající prodloužení na okrajích | Náhlá zlomenina téměř bez převrácení; riziko odštípnutí při těsné vůli | Pruhové odpružení způsobuje, že registrace negativní karty je nespolehlivá; nosič příliš křehký u kořene zářezu |
| Hliníkové slitiny (řada 5xxx/6xxx) | Pozitivní preferováno; záporná vyžaduje kompenzaci odpružení | 8-12% | Nízká až střední; stupeň-závislý | Zóny zlomenin dásní; přilnavost slimáka k povrchu razidla | Nízký modul pružnosti způsobuje velké odpružení na negativních výstupcích; vyšší riziko přitažení slimáků na pozitivní |
| Nerezová ocel (austenitická 304/316) | Buď; negativní funguje dobře s velkorysými rádiusy | 12-15% | Velmi vysoká; až 2x lokální zvýšení tvrdosti | Čisté hrany s optimalizovanou vůlí; nejhorší otřepy při 10% vůli | Vysoké posuvové síly vyžadují tuhé nosiče; negativní vrub zachovává výhodu tuhosti |
Výše uvedená tabulka zdůrazňuje směrový vztah: jak se zvyšuje pevnost materiálu a snižuje se prodloužení, technické preference se posouvají směrem k pozitivním zářezům. Zdůvodnění je konzistentní. Pozitivní konfigurace zatlačují poškození lomu do šrotu na jedno použití, spíše než aby jej soustředili na nosný pás, kde se spojí následnými tvářecími operacemi. Materiály s dostatečnou tažností a mírným mechanickým zpevněním mohou bez problémů tolerovat negativní kořeny vrubů; materiály v blízkosti jejich mezí tvařitelnosti nemohou.
Pozornost si zaslouží ještě jeden faktor. Modul pružnosti oceli zůstává téměř konstantní bez ohledu na jakost, ale mnohem nižší modul hliníku vytváří zásadně odlišné prostředí odpružení. Inženýři, kteří jsou zvyklí navrhovat zářezy s negativním zářezem pro ocel, zjišťují, že stejná geometrie v hliníku poskytuje nepředvídatelné výšky zářezů, nekonzistentní záběr kapsy a chronický posun soutisku. Kompenzace pomocí hlubších kapes nebo funkcí zachycení pod úhlem zvyšuje složitost, která nemusí ospravedlnit úspory materiálu v důsledku negativní konfigurace.
Tato materiálová-omezení vysvětlují, proč zkušení konstruktéři lisovacích nástrojů začínají každé rozhodnutí o obcházení zářezu prozkoumáním materiálového listu. Mez kluzu, mezní pevnost v tahu, celkové prodloužení a n-hodnota (exponent mechanického zpevnění) společně definují návrhové okno. Mimo toto okno dokonce i perfektně opracované nástroje s ideálními vůlemi vytvoří hrany, které praskají, výstupky vyskakující ze soutisku nebo nosiče, které se rozdělí na první následné tvarovací stanici. Parametry geometrie a rozhodnutí o uspořádání matrice vyplývají z této analýzy materiálu, nikoli z ní.
Parametry geometrie zářezu a progresivní rozvržení matrice
Vlastnosti materiálu definují okno návrhu. Parametry geometrie to vyplňují. Hloubka, šířka, poloměry rohů a úhlové vztahy obtokového vrubu převádějí metalurgická omezení do fyzických rozměrů nástrojů, které buď poskytují spolehlivou kontrolu pásu nebo způsobují chronické výrobní problémy. Každý parametr interaguje s tloušťkou materiálu, šířkou pásu a vzdáleností postupu způsobem, který vyžaduje koordinovaná rozhodnutí spíše než izolované specifikace.
Vztahy mezi hloubkou a šířkou zářezu a geometrií pásu
Hloubka zářezu je vzdálenost, o kterou výřez nebo poutko zasahuje dovnitř od okraje proužku. Hlubší zářezy poskytují pozitivnější mechanický záběr s dorazovým blokem nebo kapsou, což fyzicky znemožňuje přesuv i při agresivním zrychlení posuvu. Ale hloubka něco stojí. V pozitivních konfiguracích každý další milimetr hloubky ubírá průřez nosiče-, čímž se snižuje moment setrvačnosti, který udržuje pás stabilní během operací tváření kovů na stanicích po proudu. V negativních konfiguracích znamená větší hloubka delší výstupek, který vyžaduje větší vůli každou další součástí matrice.
Praktické vodítko pro kladnou hloubku vrubu leží mezi 1,5 a 3,0 násobkem tloušťky materiálu. Pod 1,5 t je záběr příliš mělký na to, aby spolehlivě zastavil pohyb pásu před lisovacími cykly. Nad 3,0 t na úzkých nosičích může zbývající průřez-postrádat tuhost, aby odolal vybočení-ve směru posuvu. U záporných zářezů se délka poutka (funkční ekvivalent hloubky) obvykle pohybuje od 2,0 do 4,0 násobku tloušťky materiálu, přičemž delší rozměr je potřebný k zajištění toho, aby ohnutý poutko zcela seděl ve své registrační kapse.
Šířka zářezu je omezena progresivní vzdáleností, pevným rozměrem, který definuje, jak daleko se pás posune na lisovací zdvih. Zářez musí být dostatečně úzký, aby se vešel do jednoho rozteče progrese, aniž by se překrývaly prvky další stanice, a přitom dostatečně široký, aby poskytoval dostatečnou plochu zastavení. Běžným výchozím bodem je šířka zářezu mezi 40 a 60 procenty vzdálenosti progrese, přičemž na obou stranách zářezu je ponecháno dostatečné množství materiálu můstku, aby byla zachována integrita nosiče mezi progresemi. Jak je uvedeno v zásadách návrhu rozvržení pásu, tloušťka můstku mezi prvky by měla být alespoň 1,25 až 1,5 násobek tloušťky materiálu, aby se zabránilo kroucení odpadu a selhání nosiče.
Šířka proužku určuje, zda je vhodné vroubkování na jedné-straně nebo na obou{1}}stranách. Úzké proužky (obvykle pod 50 mm pro materiály standardní tloušťky) těží z jednostranného-zářezu pro zachování maximální šířky nosiče na opačném okraji. Široké pásy často používají oboustranné-zářezy s menší hloubkou na každé hraně, čímž se redukce průřezu-rozděluje symetricky a zabraňuje bočnímu posunu posuvu, ke kterému dochází, když na nosič během postupu působí asymetrické síly.
Návrh poloměru rohu a řízení koncentrace napětí
Zní to drobně? Poloměry rohů na přechodech zářezů patří mezi nejdůležitější rozměry na celém rozložení pásu. Ostrý vnitřní roh na pozitivním zářezu soustřeďuje napětí v děrovacím nástroji a zrychluje opotřebení v tomto bodě. Ostrý poloměr kořene na záporném vrubu soustřeďuje napětí v materiálu pásu a vytváří místa iniciace trhlin, která se mohou šířit pod tlakem tváření po proudu.
Faktor koncentrace napětí (Kt) v rohu vrubu sleduje vztah, který se řídí poměrem poloměru k hloubce. Pro pravoúhlý zářez s poloměrem kořene r a hloubkou d se Kt rychle zvyšuje, když r/d klesá pod 0,25. Při r/d=0.1 mohou koncentrační faktory překročit 4,0, což znamená, že lokalizované napětí dosáhne čtyřnásobku nominální hodnoty v nosiči. U materiálů s omezeným protažením tato úroveň koncentrace překračuje lomovou deformaci u kořene, než pás vůbec dosáhne první tvářecí stanice.
Praktické specifikace poloměru závisí jak na modulu pružnosti materiálu, který vykazuje kovy, tak na jejich tažnosti:
- Měkká ocel- Minimální vnitřní poloměr 0,5t v rozích zářezu; 1,0 t u záporných kořenů vrubu, kde v blízkosti dochází k následnému formování.
- stupně AHSS- Minimálně 1,0 t ve všech vnitřních rozích; 1,5 t nebo více u negativních kořenů vrubu kvůli omezené tažnosti okraje.
- Slitiny hliníku- Minimálně 0,75 t ve vnitřních rozích; větší poloměry potřebné na negativních kořenech, aby se přizpůsobily tendenci materiálu k šíření gumovitého zlomu.
- Nerez- Minimálně 1,0 t ve vnitřních rozích pro kompenzaci agresivního mechanického zpevnění na řezné hraně.
Tyto poloměry také ovlivňují nástroje. Vysekávací rohy s poloměry pod 0,3 mm v kalené nástrojové oceli vyvinou mikro-štípání během prvních 50 000 zdvihů u většiny výrobních materiálů. Profily EDM drátu-by měly specifikovat poloměry jako explicitní rozměry, spíše než se spoléhat na přirozený poloměr drátu při definování rohu, protože eroze průměru drátu během řezání může způsobit nekonzistentní poloměry, které vypadají na papíře adekvátně, ale v praxi selhávají.
Interakce umístění pilota s polohováním zářezu
Obtokové zářezy a vodicí kolíky slouží ke stejnému cíli, přesném umístění proužků, ale na různých úrovních přesnosti. Zářez poskytuje hrubou kontrolu, zabraňuje hrubým přesuvům a nastavuje opakovatelnou výchozí pozici pro každý zdvih lisu. Pilotní kolíky poskytují jemné ovládání a korigují malé poziční chyby, které se hromadí v důsledku prokluzu podávacího válce, zpětného odpružení materiálu a tepelné roztažnosti pásu při vysokých-rychlostech.
Jejich rozestupy musí být sladěny. Pokud je pilotní kolík umístěn příliš blízko zářezu bypassu, tyto dva prvky soutěží o poziční autoritu. Zářez zablokuje proužek v jedné poloze, zatímco pilot se jej pokouší posunout do mírně jiné polohy, když vstupuje do otvoru. Tento konflikt vytváří smykové napětí na vodicím čepu, prodloužení vodícího otvoru a nekonzistentní umístění součásti, které se projevuje jako rozměrový rozptyl v hotových součástech.
Standardní přístup umístí obtokový zářez na stanici jedna (nebo první řezací stanici) a pilotní otvory na stanici dvě a tři. Tato sekvence zajišťuje, že zářez nejprve stanoví hrubou polohu a poté ji piloty zpřesní před zahájením jakýchkoli kritických operací tváření nebo dimenzování. U kostek s mnoha stanicemi se další piloty umísťují v intervalech každých tři až pět progresí, ale vždy jsou odsazeny od míst zářezu alespoň o jednu plnou výšku postupu.
Jak doporučují směrnice pro progresivní konstrukci matrice, pokud jsou vyžadovány dvě sady pilotů, měly by být obě vyraženy na stejné stanici, aby byla zachována jejich relativní přesnost. Pilotní díry vyražené na různých stanicích zdědí kumulativní polohovací chybu každého postupu mezi nimi, což snižuje samotnou přesnost, kterou mají poskytovat.
Postupný proces rozhodování o návrhu, který koordinuje všechny tyto parametry, sleduje logickou hierarchii:
- Určete vzdálenost postupu- Toto je stanoveno geometrií součásti a definuje maximální dostupný prostor pro všechny prvky pásu, včetně zářezů, pilotů a nosných můstků.
- Stanovte šířku pásu- Vypočítáno z velikosti přířezu plus požadavků na nosný pás a případného přídavku oříznutí okrajů, čímž se nastaví celkový průřez-pro záběr s vrubem.
- Vyberte typ zářezu na základě materiálu a geometrie- Vlastnosti materiálu (popsané v předchozí části) v kombinaci s požadavky na šířku pásu a tuhost nosiče určují, zda je vhodný kladný, záporný nebo žádný zářez.
- Definujte rozměry zářezu- Hloubka, šířka a poloměry rohů jsou specifikovány v rámci omezení stanovených v krocích jedna až tři, čímž se vyvažuje spolehlivost zapojení a integrita pásu.
- Koordinujte umístění pilota- Umístění pilotních otvorů je vybráno tak, aby doplňovalo umístění zářezu bez konfliktu, rozmístěno tak, aby opravila chybu posuvu nahromaděnou za stanicí zářezu.
Optimalizace rozvržení pásů se významně posouvá v závislosti na tom, který typ zářezu je vybrán. Kladné zářezy spotřebovávají šířku pásu, software pro vnoření materiálu pro výpočty délky materiálu musí při výpočtu minimální šířky pásu zohledňovat hloubku zářezu. Pozitivní zářez o hloubce 2 mm na každé straně přidává 4 mm k celkové požadované šířce cívky, což se v rámci výrobní série milionů dílů promítá do měřitelných nákladů na materiál. Moderní vnořovací algoritmy to zohledňují automaticky, ale vstupní parametry musí odrážet skutečnou geometrii zářezu spíše než obecný přídavek.
Negativní zářezy spotřebovávají nulovou dodatečnou šířku pásu, ale zvyšují složitost konstrukce matrice. Každá stanice potřebuje reliéfní geometrii pro vyčnívající jazýček, čímž se zvyšuje doba obrábění a náklady během výroby formy. Kompromis-je ekonomický: záporné vruby šetří materiál v průběhu výroby, zatímco kladné vruby šetří náklady na nástroje při konstrukci lisovnice. Který faktor dominuje, závisí na objemu výroby, nákladech na materiál na kilogram a plánu amortizace matrice.
Tyto geometrické parametry neexistují samostatně. Každá dimenze přechází do rozhodnutí o uspořádání pásu, pilotní strategii, návrhu systému manipulace se šrotem a intervalech údržby matrice. Dalším logickým krokem je uspořádání těchto interagujících proměnných do strukturovaného rozhodovacího rámce, který inženýrům pomůže vybrat správnou konfiguraci zářezu před tím, než se pustí do oceli.
Rozhodovací rámec pro výběr typu zářezu
Parametry geometrie a materiálové vlastnosti definují, co je možné. Rozhodovací rámec definuje, co je praktické. Inženýři, kteří čelí novému projektu progresivních zápustek, se jen zřídka potýkají s výpočtem hloubky zářezu nebo výběrem procenta vůle, jakmile je vybrán typ zářezu. Těžší otázka přichází dříve: měla by tato matrice používat kladné zářezy, záporné zářezy nebo vůbec žádné přemosťovací zářezy? Odpověď závisí na nejméně sedmi vzájemně se ovlivňujících proměnných a chybné ladění přechází do revizí rozvržení pásů, změn pilotní strategie a bolestí hlavy z údržby, které přetrvávají po celou dobu životnosti nástroje.
Následuje strukturovaný přístup k tomuto rozhodnutí, organizovaný podle faktorů, které zkušení inženýři nástrojů a lisovacích nástrojů hodnotí, někdy intuitivně, když se zavazují ke konfiguraci zářezu.
Kdy použít pozitivní obtokové zářezy
Pozitivní vruby si vydobyjí své místo v lisovnicích, kde má přednost čisté vyhazování šrotu, omezení pevnosti materiálu a přímočará konstrukce lisovnice před tuhostí pásu a úsporou materiálu. Představte si scénář: provozujete AHSS o tloušťce 1,2 mm na úzkém nosiči, který dodává 12 stanic rychlostí 200 zdvihů za minutu. Napětí na mezi průtažnosti materiálu nenechává téměř žádný prostor pro namáhání hrany u negativního kořene vrubu. Pozitivní konfigurace zatlačuje všechna poškození lomem do jednorázového odpadu a zachovává to malé, co na nosiči zůstává tažnost okraje.
Pozitivní zářezy jsou také výchozí volbou, když:
- Materiál má mez kluzu oceli vyšší než 600 MPa, kde riziko praskání kořene vrubu převažuje nad úsporou materiálu z negativní konfigurace.
- Forma má méně než osm stanic, takže výhody negativních zářezů ve směru toku jsou méně významné.
- Infrastruktura pro odstraňování slimáků je již zabudována do konstrukce matrice (skluzy na šrot, vakuové systémy, prostřednictvím-odstranění podpěr).
- Šířka pásu poskytuje dostatečný průřez nosiče{0}}, což znamená, že materiál odstraněný zářezem kriticky neoslabuje stabilitu podávání.
- Systém podávání spoléhá na indukční snímač přiblížení nebo jinou elektronickou ochranu matrice, která potvrzuje polohu proužku, takže fyzická registrace negativního jazýčku je méně kritická.
Kompromis-je spotřeba materiálu. Každý kladný zářez je nakoupený svitkový materiál, který se stává šrotem. Na matrici vyrábějící 5 milionů dílů ročně i malý zářez zvyšuje měřitelné náklady na materiál. Zda jsou tyto náklady oprávněné, závisí na tom, jak se porovnají s rizikovými-váženými náklady na prasknutí nosiče, havárie matrice nebo dodatečné obrábění potřebné pro záporné vrubové vůle.
Kdy použít negativní obtokové zářezy
Negativní zářezy svítí, když tuhost pásu není -dohodnutelná, cíle využití materiálu jsou agresivní a materiál samotný může tolerovat mechanické zpevnění u kořene zářezu. Představte si široký nosič z měkké oceli procházející 20 stanicemi s tvářecími operacemi, které aplikují ohybové zatížení v blízkosti okrajů pásu. Pozitivní zářez v tomto místě oslabuje nosič právě tam, kde sílu nejvíce potřebuje. Záporný zářez zachovává celý průřez-a poskytuje vynikající trojrozměrnou registraci.
Podmínky upřednostňující negativní zářezy zahrnují:
- Úzké šířky pásu, kde by odstranění materiálu pro pozitivní vrub snížilo tuhost nosiče pod prahovou hodnotu pro spolehlivé podávání.
- Materiály s prodloužením nad 25 procent a mírnými rychlostmi mechanického zpevnění, které tolerují namáhání během propichování a ohýbání poutka.
- Vysoký počet stanic, kde kumulativní chyba podávání z nepřesnosti podavače cívky vyžaduje robustní mechanické dorazy spíše než samotnou detekci založenou-na senzoru.
- Jedno{0}}stranné provedení nosiče, kde lze poutko zachytit do zvedáku tyče, čímž současně zajišťuje registraci a zabraňuje bočnímu vychýlení nosiče.
- Výrobní objemy jsou dostatečně vysoké na to, aby úspory materiálu díky eliminaci kladných zářezů ospravedlnily dodatečné náklady na konstrukci zápustek pro kapsy s vůlí jazýčků.
Kritickým omezením je výstupní vůle. Každá lisovací stanice musí pojmout vyčnívající jazýček a každý cyklus údržby musí ověřit, že kapsy pro očka zůstávají čisté a nepoškozené. V matricích se složitými vačkovými systémy nebo úzkými vertikálními vůlemi nemusí fyzický prostor pro odlehčení jazýčku jednoduše existovat.
Když nejsou vyžadovány žádné obtokové zářezy
Ne každá progresivní matrice potřebuje obtokový zářez. Když jsou podmínky správné, úplné odstranění vrubů šetří materiál, zjednodušuje konstrukci matrice a odstraňuje další položku údržby z plánu nástrojů. Otázkou je, zda váš proces dokáže udržet spolehlivé podávání a polohování bez mechanické zálohy, kterou poskytuje zářez.
Žádná-operace se zářezem se stane životaschopnou, když:
- Systém podávání cívky poskytuje přesnost polohování v rozmezí 0,05 mm nebo lepší, ověřeno prostřednictvím dokumentovaných studií schopností.
- Vstupní materiál má minimální prohnutí okraje (typicky řezání z vysoce{0}}kvalitního servisního střediska s úpravou okraje-příčníku).
- Čidla ochrany matrice jsou nainstalována, správně zkalibrována a během nastavování se nikdy neobcházejí.
- Operátoři a nastavovací pracovníci jsou vysoce vyškoleni v progresivním podávání matrice a rozpoznávání chybného podávání.
- Geometrie součásti zahrnuje prvky na prvních stanicích (obvodové lemy nebo velké vodicí otvory), které přirozeně zabraňují přejíždění vytvářením přirozených zarážek.
Jak poznamenává Art Hedrick, pokud váš příchozí materiál nemá žádné výrazné prohnutí hrany, váš personál je vysoce kvalifikovaný, chybné podávání je vzácné a ochrana matrice vždy funguje správně, možná nebudete potřebovat zářez. Ale splnění všech těchto kritérií současně je neobvyklé. Většina výrobců matric navrhuje zářez do nástroje a rozhodnutí o jeho odstranění ponechává na lisech, kteří znají možnosti jejich operace.
Rizikový počet je asymetrický. Materiálové náklady na rozteč přes miliony dílů mohou činit několik tisíc dolarů. Jedna havárie matrice z přeplnění může stát stovky tisíc oprav, prostojů a zmeškaných výrobních plánů. U kritických nástrojů, kde je důležitá doba provozuschopnosti, konzervativní přístup upřednostňuje zahrnutí zářezu, pokud neexistuje zdokumentovaný a procesem ověřený důvod-pro jeho vynechání.
Matice kritérií výběru typu zářezu
Následující tabulka konsoliduje rozhodovací faktory do srovnávacího rámce. Každý řádek představuje proměnnou, která ovlivňuje výběr, a každý sloupec ukazuje, jak tato proměnná posouvá preference směrem ke konkrétní konfiguraci.
| Rozhodovací faktor | Pozitivní zářez preferován | Negativní zářez preferován | Žádný zářez životaschopný |
|---|---|---|---|
| Šířka pásu | Široké pásy (větší než 80 mm) s velkým průřezem nosiče- | Úzké proužky (pod 50 mm), kde úběr materiálu kriticky oslabuje nosič | Jakákoli šířka, pokud je ověřena přesnost podávacího systému |
| Tloušťka materiálu | Tenké materiály (pod 0,8 mm), kde je vyhazování slimáků zvládnutelné | Středně silné až tlusté materiály (0,8-3,0 mm), u kterých je tuhost jazýčku spolehlivá a síla píchání střední | Střední tloušťka s předvídatelným chováním při posuvu a minimálním prohnutím |
| Třída pevnosti materiálu | Vysoká-pevnost (mez kluzu nad 500 MPa); AHSS, DP, martenzitické třídy s omezenou tažností okraje | Nízká až střední pevnost (mez kluzu pod 400 MPa); měkká ocel, HSLA s prodloužením nad 25 % | Jakákoli třída pevnosti, za předpokladu, že ochrana matrice je komplexní |
| Objem výroby | Nízké až střední objemy, kde jednoduchost lisovnice převažuje-náklady na materiál na kus | Velké objemy (miliony dílů), kde kumulativní úspory materiálu ospravedlňují dodatečné náklady na konstrukci lisovnice | Nízké objemy se zkušenými operátory a krátké jízdy |
| Počet lisovacích stanic | Méně než 10 stanic, kde je složitost vymazání karet zvládnutelná v obou směrech | 10 nebo více stanic, kde kumulativní chyba podávání vyžaduje robustní mechanickou registraci | Krátké matrice (do 6 stanic) s minimální akumulací chyb |
| Složitost geometrie součásti | Jednoduché geometrie s omezeným tvarováním v blízkosti nosné hrany | Složité tvarování v blízkosti hran nosiče, kde je zásadní{0}}tuhost celého průřezu | Geometrie, které vytvářejí přirozené zarážky přeplnění (velké výřezy, obvodové lemy na prvních stanicích) |
| Přesnost podávacího systému | Standardní servoposuvy s přesností 0,1 mm nebo lepší | Starší mechanické posuvy nebo vysokorychlostní{0}}aplikace, kde setrvačnost způsobuje překmit | Vysoce přesné{0}}servosystémy s dokumentovanou schopností pod 0,05 mm v kombinaci s aktivní elektronickou ochranou matrice |
Všimnete si, že žádný faktor neurčuje výsledek izolovaně. Úzký pásek z měkké oceli běžící ve velkém objemu silně směřuje k negativním zářezům. Stejný úzký proužek v DP 980 při střední hlasitosti zcela obrací doporučení. Modul pevnosti v tahu oceli se mezi těmito třídami nemění, ale chování při lomu v patě vrubu se posune tak dramaticky, že musí následovat celá konfigurace.
Výběr zářezu není nikdy izolované rozhodnutí. Přechází do výpočtů šířky rozvržení pásu, pilotní strategie a rozmístění, infrastruktury manipulace se šrotem, požadavků na odklizení navazujících stanic a intervalů údržby matrice. Změna typu vrubu poté, co návrh formy pokročil za fázi konceptu, obvykle vyžaduje přepracování celého rozložení pásu.
Tento kaskádový efekt je důvodem, proč na rozhodovacím rámci záleží nejvíce v nejranější fázi návrhu, před tím, než se šířka pásu zaváže ke specifikacím nákupu svitků, před finalizací rozměrů čelistí matrice a předtím, než se pořadí stanic zablokuje v obálkách odbavení. Inženýři, kteří odkládají rozhodnutí o typu vrubu, často zjistí, že jejich předpoklady rozvržení pásů implicitně začlenily volbu, která nemusí být v souladu s požadavky na materiál nebo výrobu, které se objeví během podrobného návrhu.
Strukturovaný rámec odstraňuje nejednoznačnost. Převádí souhru mezi vědou o materiálu, geometrií zápustek a ekonomikou výroby do opakovatelného hodnocení, které přináší konzistentní výsledky napříč projekty. Ale rámce řeší záměr návrhu. Co se stane, když se tento záměr setká s produkční realitou a něco se pokazí? Chybné podávání proužků, vytahování slimáků, předčasné opotřebení a selhání nosiče, to vše vede ke konkrétním poruchám ve vědeckých vztazích, které jsou popsány v tomto článku, a jejich diagnostika vyžaduje spojení příznaků s hlavními příčinami pomocí stejných principů, kterými se řídil původní návrh.
Odstraňování problémů Režimy selhání vynechání zářezu
Dobře{0}}navržený obtokový zářez může bez problémů provést miliony cyklů. Špatně navržený se ohlásí během prvních tisíc tahů nesprávným podáváním, otřepy, vytaženými slimáky nebo prasklými nosiči. Frustrující část? Tyto příznaky často vypadají na tiskovém poli stejně bez ohledu na to, zda je hlavní příčina geometrická, metalurgická nebo -související s vůlí. Oddělení jednoho od druhého vyžaduje spojení viditelných důkazů zpět s lomovou mechanikou a chováním materiálu, které řídí výkon vrubu.
Následuje systematický rozpis pěti nejběžnějších režimů selhání obtokového zářezu, jejich vědecké základní příčiny a diagnostické kroky, které vedou spíše k trvalým opravám než k dočasným opravám.
Zaseknutí pásu a nedostatečné zapojení zářezu
Když se pás posune příliš daleko nebo nedostatečně, každá následná stanice zpracovává materiál ve špatné poloze. Díry dosedají mimo{1}}střed, tvoří se ohyby na nesprávných místech a rozměrový rozptyl se zvyšuje, dokud součásti neprojdou kontrolou. V závažných případech způsobí chybné podávání havárii plné formy, poškození razníků, bloků matrice a vodicích systémů současně.
Nejčastějším viníkem je nedostatečné zapojení zářezu. Zářez slouží k zastavení pohybu pásu v přesném bodě. Pokud je záběrový povrch příliš mělký, opotřebovaný nebo geometricky nesprávně přizpůsobený dorazovému bloku, pás před cykly lisování přeskočí. Progresivní výzkum odstraňování problémů s matricí potvrzuje, že nestabilita polohování pásu je často prvním signálem poruchy, který se objeví ještě předtím, než se objeví viditelné vady součásti.
Základní příčina přímo souvisí s dříve zmíněnými principy napětí a deformace. Pozitivní zářez, který ztratil hloubku v důsledku kumulativního opotřebení razníku, již nevytváří geometrii plné záběrové kapsy. Dorazový blok se dotýká mělčího povrchu a při silách zrychlení posuvu hybnost pásu překonává zmenšenou kontaktní plochu. Pro negativní zářezy je typickým mechanismem odpružení v kořenu karty. Pokud mez průtažnosti materiálu oceli nebo slitiny překročí původní návrhový předpoklad, poutko se neohne do zamýšleného úhlu, čímž se sníží, jak hluboko sedí v registrační kapse.
- Zkontrolujte hloubku zářezu podle původní specifikace- Změřte skutečnou zbývající hloubku zapojení pomocí kolíkových měřidel nebo optického komparátoru. Porovnejte s minimální prahovou hodnotou 1,5 t pro spolehlivý stop kontakt.
- Zkontrolujte povrch dorazového bloku- Promáčknutí, nahromadění materiálu nebo opotřebení na dorazové ploše snižuje efektivní záběr, i když je samotný zářez správný.
- Ověřte načasování uvolnění zdroje- Pokud podavač uvolní proužek příliš pozdě, piloti se pokusí zaregistrovat materiál, který zcela nedosedl na zarážku zářezu, což způsobí poziční konflikt a nekonzistentní postup.
- Odpružení jazýčku měření na záporných zářezech- Porovnejte skutečný úhel ohybu s návrhovým záměrem. Materiály s vyšší mezí kluzu produkují elastičtější zotavení a jazýček může vyskočit zpět za rozsah zachycení kapsy.
- Vyhodnoťte prohnutí pásu- Vyklenutí okraje v důsledku proříznutí cívky může zabránit tomu, aby pás vedl rovně, což způsobí, že zářez bočně mine zarážku, i když je vzdálenost podávání správná.
Klíčovým diagnostickým rozdílem je, zda je chybné podávání konzistentní (ukazuje na chybu geometrie nebo nastavení) nebo přerušované (ukazuje na dynamické faktory, jako je časování posuvu, vibrace pásu při rychlosti nebo tepelná roztažnost během dlouhých běhů). Konzistentní trasování chybných podávání do statických rozměrů. Přerušované sledují dynamiku procesu, která se projevuje pouze za výrobních podmínek.
Vytahování slimáků a tvorba otřepů na hranách zářezů
Vytahování zářezů v konfiguracích s pozitivním zářezem je jedním z nejškodlivějších způsobů selhání při progresivním lisování. Když šrot přilne na čelo razníku během vytahování a dostane se zpět do pracovního prostoru, může se při dalším zdvihu rozdrtit mezi razníkem a pásem, poškodit povrch matrice, poškodit součást nebo spustit kaskádu zaseknutých stanic. JakArt Hedrick vysvětlujejediný vytažený slimák může ochromit výrobu a poškodit každou stanici v nástroji.
Věda sleduje vakuovou mechaniku a geometrii vůle. Během řezání se slimák zakřiví, protože se odděluje od pásu. Vzduch zachycený mezi zakřiveným slimákem a plochým čelem razníku vytváří vakuovou kapsu. Kov kolem obvodu razníku tvoří při stříhání těsné těsnění a při vytahování toto těsnění zabraňuje uvolnění zářezu. Těžká maziva zesilují těsnicí účinek. Pozitivní obtokové zářezy jsou poněkud náchylnější než standardní propichovací operace, protože zářez má volný okraj, který se může ohnout a uchopit razník během zatahování.
Velké řezné vůle problém zhoršují. S menšími vůlemi je polotovar během řezání nucen stlačit a po oddělení se dekomprimuje, čímž se vytvoří přesah, který jej drží v matrici matrice. Při větších vůlích zůstává slimák mírně poddimenzovaný vzhledem k otvoru matrice a může být volně tažen razníkem. Důležitá je také volba materiálu lisovacího nástroje: magnetizované povrchy razníku z povrchového broušení přitahují železné špony, pokud nejsou součásti po naostření řádně demagnetizovány.
Tvorba otřepů na okrajích zářezů vytváří jiný, ale související problém. Nadměrné otřepy na hraně řezu vrubu narušují následné tvářecí operace tím, že působí jako zvýšení napětí během ohýbání, vytvářejí povrchové škrábance na součástech zápustky a zabraňují pásu ležet naplocho na tlakových podložkách. Jaká je mez kluzu materiálu ve vztahu k působícím silám? Při otupení hran děrování přechází stříhání od čistého stříhání k trhání. Materiál se natáhne za hranici meze průtažnosti, kterou se ocel může před oddělením přizpůsobit, čímž se vytvoří podlouhlé výstupky otřepů spíše než čisté lomy.
- Pro tahání slimáků- Odvzdušněte střed děrovače vzduchovým otvorem, abyste přerušili vakuum. Nainstalujte pružinové-vyhazovače do otvorů dostatečně velkých, aby je bylo možné přijmout. Zvažte reverzní-tlačítka kuželové matrice, která drží slimáky ve stlačení. Po broušení demagnetizujte všechny součásti.
- Pro nadměrné otřepy- Změřte úder-k-propustnosti a porovnejte s doporučeními konkrétními-materiálu. Zkontrolujte řezné hrany, zda nejsou zaoblené nebo mikro{5}}vyštípnuté. Stanovte si intervaly ostření na základě počtu zdvihů a nečekejte na viditelný růst otřepů.
- Pro obě podmínky současně- Tato kombinace obvykle označuje pokročilé opotřebení úderů. Tupá hrana vytváří větší otřepy, zatímco zvýšené tření mezi opotřebovanými povrchy vytváří silnější vakuovou adhezi. Program preventivního ostření založený na skutečných počtech zdvihů pomáhá udržovat stabilní řezné zatížení a snižuje jak vytahování pilin, tak tvorbu otřepů, než dosáhnou kritické úrovně.
Předčasné opotřebení raznice a důsledky údržby
Obtokové vrubové razníky a otvory matrice podléhají koncentrovanému opotřebení z důvodů zakořeněných v jejich asymetrické geometrii. Na rozdíl od standardního kruhového děrovače, který rozděluje smykové síly rovnoměrně po svém obvodu, má vrubový děrovač omezené plochy (řezání proti tělesu nosiče) a volné plochy (řezání na otevřeném okraji pásu). Tato nevyváženost znamená, že jedna strana nástroje pracuje při každém zdvihu tvrději než druhá.
Stlačená strana zažívá vyšší tlakové zatížení, protože okolní nosný pás odolává deformaci. Během stovek tisíc cyklů se na této ploše nejprve vyvine zaoblení hran a mikro{1}}štípání. Strana bez omezení, zařezávající se do volného materiálu, se opotřebovává pomaleji. Výsledkem je progresivní asymetrie vůle: boční řez proti nosiči se postupně otevírá, zatímco strana s volným-hranem zůstává těsnější. Následuje rozměrový posun v geometrii vrubu.
Vlastnosti materiálu tento vzor urychlují. Zpracování materiálů v blízkosti jejich meze průtažnosti u jmenovité oceli, zejména tříd AHSS, dramaticky zvyšuje zatížení razníku na zdvih. Vrubový děrovací řez DP 980 o tloušťce 1,5 mm absorbuje zhruba dvojnásobek střižné síly stejného děrovacího řezu měkké oceli o stejné tloušťce. Tento rozdíl síly se přímo promítá do zrychleného rozpadu břitu, častějšího ostření a kratší celkové životnosti razníku. Samotný materiál lisovacího nástroje musí odpovídat aplikaci: tvrdokovové břitové destičky jsou nezbytné ve vysoko{6}}zatížených vrubových stanicích, kde konvenční nástrojová ocel degraduje příliš rychle.
Zborcení pásu z více-oslabených nosičů představuje režim strukturálního selhání. Když kladné zářezy odstraní příliš mnoho průřezu{2}} nebo když účinek zeslabení znásobí více zářezových stanic, ztratí nosič dostatečnou tuhost, aby odolal tlakovému zatížení ve směru posuvu. Pás se mezi stanicemi vyboulí, zvedne se z povrchu matrice a zasekne se o komponenty po proudu. Základní příčina je mechanická: moment setrvačnosti nosiče klesl pod prahovou hodnotu potřebnou k podpoře kumulativních odporových sil ze všech stanic, které na něj působí současně.
- Sledujte asymetrii opotřebení razníku- Během plánované údržby nejprve zkontrolujte ostří-na straně nosiče. Pokud zaoblení přesáhne 0,02 mm, zatímco volná-hrana zůstane ostrá, je přeostření zpožděno.
- Sledujte intervaly ostření podle třídy materiálu- Stanovte základní počty tahů pro každý typ materiálu. Aplikace AHSS a nerezové oceli obvykle vyžadují ostření ve 40 až 60 procentech intervalů přijatelných pro měkkou ocel.
- Ověřte tuhost nosiče po zářezu- Pokud se během výroby objeví vyboulení pásu, vypočítejte zbývající moment setrvačnosti nosiče v místě zářezu a porovnejte s požadavky na sílu posuvu pro celkový počet stanic.
- Vyhodnoťte výběr materiálu lisovacího nástroje- Trvalé předčasné opotřebení navzdory správné vůli a ostření naznačuje, že materiál razníku nevydrží podmínky zatížení. Upgrade z nástrojové oceli D2 na tvrdokov nebo aplikace povlaků TiAlN může v náročných aplikacích prodloužit životnost 3 až 5krát.
Společnou nití všech těchto poruchových režimů je, že symptomy objevující se na jednom místě v matrici často pocházejí z rozhodnutí učiněných jinde, během návrhu, výběru materiálu nebo nastavení.Jak zdůrazňuje vědecký výzkum, tisíce proměnných interagují v rámci procesu ražení a odhalení toho, jak se propojují, je nezbytné pro identifikaci základních příčin spíše než pro hledání symptomů.
Pochopení toho, zda vzor lomu ukazuje na problémy s vůlí oproti zpevnění materiálu nebo geometrickým problémům, je tím, co odděluje systematické odstraňování problémů od seřizování metodou pokus{0}}a{1}}omyl. Hrubá lomová zóna s minimálními leštěnými místy až nadměrnou vůlí. Hladký okraj s extrémním přesahem otřepů poukazuje na opotřebované nástroje. Prasklý nosič u kořene vrubu poukazuje na vlastnosti materiálu přesahující návrhovou obálku, pravděpodobně byla stanovena nižší meze kluzu než ta, která dorazila na cívku. Každý vzor mapuje zpět ke konkrétním vědeckým principům a pro inženýry, kteří pracují přes složité-zářezy související se selháním, mají přístup ke spolupráci při návrhu nástrojů od zkušených výrobců lisovacích nástrojů, jako jeVlastní řešení lisovacích nástrojů YICHENmůže urychlit cestu od diagnózy ke korekci, zejména když je třeba řešit geometrii vrubu, specifikaci vůle a optimalizaci toku materiálu současně.
Tyto režimy selhání neexistují samostatně. Forma, u které dochází k vytahování slimáků, často také vykazuje ranou{1}}fázi růstu otřepů a nestabilitu posuvu, což vše souvisí se stejným základním vývojem opotřebení. Trvalé řešení znamená řešit kořenové vědecké vztahy spíše než léčit každý symptom nezávisle. Tato perspektiva-na systémové úrovni, využívající lomové vědy, chování materiálu a geometrické principy jako integrovaný rámec, je to, co přeměňuje reaktivní údržbu na proaktivní strojírenství.
Použití Bypass Notch Science v praxi strojírenské techniky
Reaktivní řešení problémů udržuje matrici v chodu. Proaktivní design zabraňuje selhání v první řadě. Každý princip prozkoumaný v tomto článku, od chování smykové zóny po materiál-řízený výběr vůle, se sbližuje s jediným praktickým cílem: vytvořit konfigurace obtokových zářezů, které fungují předvídatelně v milionech cyklů bez chronického zásahu. Rozdíl mezi výrobcem nástrojů a matric, který navrhuje zářezy podle zvyku, a tím, kdo je navrhuje podle vědy, spočívá v tom, zda jsou základní vztahy chápány nebo pouze aproximovány.
Klíčové inženýrské principy pro návrh zářezů
Pět vědeckých-principů odděluje expertní-návrh zářezů na úrovni od pokusů-a{3}}omylů. Toto nejsou orientační pravidla. Jsou to kauzální vztahy, které platí bez ohledu na konkrétní matrici, materiál nebo výrobní prostředí.
- Vlastnosti materiálu určují typ vrubu před zvážením geometrie.Mez kluzu, tažnost a rychlost mechanického zpevnění definují, zda nosný pás může tolerovat lomovou zónu a deformační zpevnění způsobené negativním kořenem vrubu. Materiály s vysokou-pevností a nízkou-tažností posouvají rozhodnutí směrem k pozitivním konfiguracím. Pokus vynutit negativní vrub na AHSS, protože to fungovalo na měkké oceli, ignoruje metalurgické okrajové podmínky, které řídí tažnost okraje.
- Směr šíření lomu určuje, kde se poškození koncentruje.Pozitivní zářezy odesílají lomové zóny do jednorázového šrotu. Záporné zářezy je udrží na nosném pásu. Každá operace následného tváření působí na jakoukoli podmínku hrany vytvořeného vrubu. Navrhování zářezu bez ohledu na to, co se stane o tři stanice později, představuje polovinu problému.
- Povolení je specifické pro materiál-, není univerzální.10procentní vůle, která vytváří čisté hrany u měkké oceli, vytváří nejhorší možnou výšku otřepů u nerezové oceli a hrozí mikro-praskání u DP ocelí. Procenta vůle musí být odvozena z chování materiálu ve smyku, nikoli zděděná z předchozích projektů na různých jakostech.
- Poloměry rohů kontrolují koncentraci napětí více než jakýkoli jiný jednotlivý rozměr.Poloměr kořene pod 0,5násobkem tloušťky materiálu generuje koncentrační faktory, které vyčerpávají místní tažnost ještě před začátkem tváření. Určení poloměrů není dokončovací detail; je to strukturální rozhodnutí s přímými důsledky pro integritu nosiče a životnost nástroje.
- Výběr zářezů kaskáduje do každého sousedního systému.Změna z pozitivního na negativní (nebo naopak) po provedení rozvržení pásu znamená přepracování výpočtů šířky pásu, rozmístění pilotů, infrastruktury pro manipulaci se šrotem, odbavení stanic a plánů údržby. Rozhodnutí o zářezu musí předcházet, nikoli následovat, podrobnému návrhu formy.
Integrace Notch Science do pracovního postupu vývoje matric
Tyto principy se integrují do procesu vývoje formy v nejranější fázi proveditelnosti, před uzamčením šířky pásu, před dimenzováním čelistí matrice a před vydáním specifikací pro nákup svitků. Pracovní postup vypadá takto: nejprve si prohlédněte list s údaji o materiálu, vytvořte okno návrhu pro životnost kořene vrubu, poté vyberte typ vrubu, poté definujte geometrii a poté koordinujte umístění pilota. Každý krok navazuje na předchozí.
Pro výrobce zápustek, kteří pracují prostřednictvím složitého progresivního nástroje s 15 nebo více stanicemi, tato sekvenční disciplína zabraňuje pozdnímu-zjištění, že zvolená konfigurace zářezu je v rozporu s požadavky na následné tváření nebo překračuje strukturální kapacitu nosiče. Simulace CAE, jak je zmiňována v procesech profesionálního navrhování zápustek, může ověřit deformaci kořene vrubu a tuhost nosiče prakticky před řezáním jakékoli oceli, čímž se zachytí problémy, které by se jinak objevily pouze během zkoušek T0.
Perspektiva životního cyklu je stejně důležitá. U matrice, která běží čistě při zdvihu 1 000, se mohou při zdvihu 500 000 vyskytnout vrubové-chyby, protože se hrany razníku zaoblují, vůle se otevírají asymetricky a hloubka záběru se zmenšuje. Intervaly prediktivní údržby by měly být od začátku kalibrovány podle třídy materiálu a geometrie vrubu, nikoli reaktivně po první události poruchy.
Prostředky pro pokročilý návrh razicích lisovacích nástrojů
Nástrojoví inženýři, kteří se zabývají návrhem-rozhodování s těžkým obcházením, těží z mnoha kanálů zdrojů. Standardní dodavatelé komponentů, jako je Misumi USA, poskytují katalogové razníky, razidla a vodicí komponenty, které pokrývají běžné geometrie. Odvětvové akce, jako je FABTECH Chicago 2025, nabízejí přímý přístup k ukázkám technologie nástrojů, seminářům o designu lisovacích nástrojů a vzájemnému vytváření sítí, které urychlují přenos znalostí o tématech, jako je optimalizace vrubů a strategie řízení pásu.
U projektů zahrnujících složité rozvržení pásů, vlastní profily děrování a problémy s tokem materiálu, které překračují katalogová řešení, se stává cenná spolupráce při návrhu od zkušených výrobců zápustek.Vlastní řešení lisovacích nástrojů YICHENspojte nástrojové inženýry s odbornými znalostmi v oblasti struktury matrice, komponentů, razníků, zdviháků, obtokových zářezů, kontroly otřepů, specifikací vůle a optimalizace toku materiálu. Tento typ partnerství je zvláště relevantní, když geometrie zářezu musí být koordinována s více{1}}stanicemi tvářecími sekvencemi, když AHSS nebo exotické materiály posouvají standardní konstrukční pokyny za jejich ověřený rozsah nebo když objemy výroby vyžadují nástroje, které vyvažují výkon a efektivitu údržby v milionech cyklů.
Ať už odebíráte komponenty od dodavatelů katalogu, navštěvujete setkání fabtech 2025 o progresivní technologii lisování nebo najímáte vlastního tvůrce lisovacích nástrojů pro plnou-podporu návrhu systému, základní požadavek je stejný: rozhodnutí založená na vědeckých vztazích mezi materiálem, geometrií a procesem spíše než na zděděných předpokladech z odlišných aplikací. Principy zde zdokumentované poskytují analytický základ. Jejich důsledné použití napříč projekty je to, co přeměňuje návrh obtokových zářezů z chronického zdroje havárií matrice na spolehlivý, předvídatelný inženýrský systém.
Často kladené otázky o obtokových zářezech v lisovacích nástrojích
1. Jaký je rozdíl mezi negativním a pozitivním obtokovým zářezem v postupových lisovacích nástrojích?
Pozitivní obtokový zářez odstraňuje materiál z okraje pásu a vytváří vnitřní výřez, který vytváří diskrétní šrot vyhazovaný dolů. Nosný proužek tak bude mít v každém místě zářezu zmenšený průřez-. Negativní obtokový zářez ponechává vyčnívající jazýček vyčnívající z okraje pásku, který zapadá do kapsy v matrici pro registraci. Nevytvoří se žádný samostatný zásek a celý průřez-proužku je zachován. Volba mezi nimi závisí na vlastnostech materiálu, šířce pásu, objemu výroby a požadavcích na následné tváření. Vysokopevnostní oceli s omezeným prodloužením obecně upřednostňují pozitivní vruby, protože poškození lomem zůstává ve šrotu, zatímco tvárné měkké oceli fungují dobře s oběma konfiguracemi.
2. Proč materiály AHSS vyžadují jiné provedení obtokových zářezů než měkká ocel?
Pokročilé-oceli s vysokou pevností mají výrazně nižší tažnost a agresivnější chování při mechanickém zpevňování ve srovnání s měkkou ocelí. Když je do AHSS vyříznut negativní vrub, smykem ovlivněná zóna u kořene vrubu se stává extrémně tvrdou a křehkou, s téměř žádnou zbývající tažností pro absorbování napětí z následného tváření. To dělá z kořene vrubu místo iniciace trhliny při dodatečném zatížení. AHSS také vyžaduje širší řezné vůle, obvykle 14 až 16 procent nebo více oproti 5 až 10 procentům u měkké oceli. Pozitivní zářezy jsou obecně upřednostňovány pro AHSS, protože nasměrují šíření lomu do jednorázového odpadu spíše než soustřeďovat poškození na nosný pás. Inženýři pracující s těmito materiály těží ze spolupráce partnerů v oblasti nástrojů, jako je YICHEN, jejichž zakázková řešení lisovacích nástrojů se zabývají specifikací vůle a optimalizací toku materiálu pro náročné třídy.
3. Jak řešíte problémy se zasekáváním pásku způsobené problémy s obtokovým zářezem?
Zasekávání pásu v důsledku problémů se zářezem obvykle pramení z nedostatečného záběru mezi zářezem a zarážkou. Začněte měřením skutečné hloubky zářezu oproti původní specifikaci pomocí kolíkových měřidel nebo optického komparátoru. Zkontrolujte, zda povrch dorazového bloku nevykazuje promáčknutí nebo nahromadění materiálu, které snižuje účinné zapojení. Ověřte načasování uvolnění podavače cívky, aby se zajistilo, že pásy zcela sedí, než se zapojí piloty. U záporných vrubů změřte skutečný úhel ohybu jazýčku a porovnejte jej s konstrukčním záměrem, protože materiály s vyšší mezí kluzu produkují větší odpružení. Vyhodnoťte také prohnutí příchozího pásu, které může způsobit, že zářez bočně mine dorazový blok. Konzistentní chybné podávání ukazuje na chyby statické geometrie, zatímco přerušované indikují dynamické faktory, jako je načasování podávání nebo tepelná roztažnost během prodloužených výrobních sérií.
4. Jaký poloměr rohu by měl být specifikován u přechodů obtokových zářezů, aby se zabránilo praskání?
Poloměr rohu u přechodů vrubů je jedním z nejdůležitějších rozměrů pro zabránění praskání nosného pásu a předčasného selhání razníku. Minimum závisí na typu materiálu. U měkké oceli specifikujte alespoň 0,5násobek tloušťky materiálu na vnitřních rozích razníku a 1,0násobek tloušťky na záporných kořenech vrubu v blízkosti tvářecích zón. Třídy AHSS potřebují minimální tloušťku 1,0 násobku tloušťky ve všech rozích a 1,5 násobek nebo větší tloušťky v negativních kořenech vrubu kvůli omezené tažnosti okraje. Hliník vyžaduje minimální tloušťku 0,75násobku. Když poměr poloměru-k{11}}hloubce klesne pod 0,25, faktory koncentrace napětí mohou překročit 4,0, což znamená, že lokalizované napětí dosáhne čtyřnásobku nominální hodnoty. Tato úroveň koncentrace vyčerpá dostupnou tažnost předtím, než pás dosáhne po proudu tvarovacích stanic.
5. Kdy může progresivní matrice fungovat bez obtokových zářezů?
Progresivní matrice může běžet bez obtokových zářezů, když je současně splněno několik podmínek: systém podávání cívky poskytuje přesnost polohování v rozmezí 0,05 mm nebo lepší s dokumentovanou schopností, vstupní materiál má minimální prohnutí hrany z kvalitního řezání, senzory ochrany matrice jsou instalovány a nikdy se neobcházejí během nastavování, operátoři jsou vysoce vyškoleni v rozpoznávání chybného podávání a geometrie dílu zahrnuje funkce na stanicích pro včasné zastavení, které vytvářejí přirozené nadměrné podávání. Splnění všech těchto kritérií najednou je však v produkčním prostředí neobvyklé. Výpočet rizika je asymetrický: rozteč stojí několik tisíc dolarů v materiálu na miliony dílů, zatímco jedna havárie matrice z nadměrného podávání může přesáhnout stovky tisíc v opravách a prostojích. Většina zkušených výrobců zápustek zahrnuje zářez a nechá rozhodnutí o odstranění na lisech, kteří mohou ověřit jejich procesní schopnosti.


