


Co doopravdy znamená vyrobit kovovou raznici
Když hledáte informace ovýroba kovových razidel, obvykle narazíte na jeden ze dvou extrémů: fanoušek děrování děr do tenkého plechu nebo hustá učebnicová kapitola plná rovnic. Tento článek zaplňuje mezeru mezi těmito světy a provede vás, jak ve skutečnosti vypadá profesionální konstrukce zápustek, od surové oceli až po první produkční hit.
Co je razítkovací kostka a co obnáší její výroba
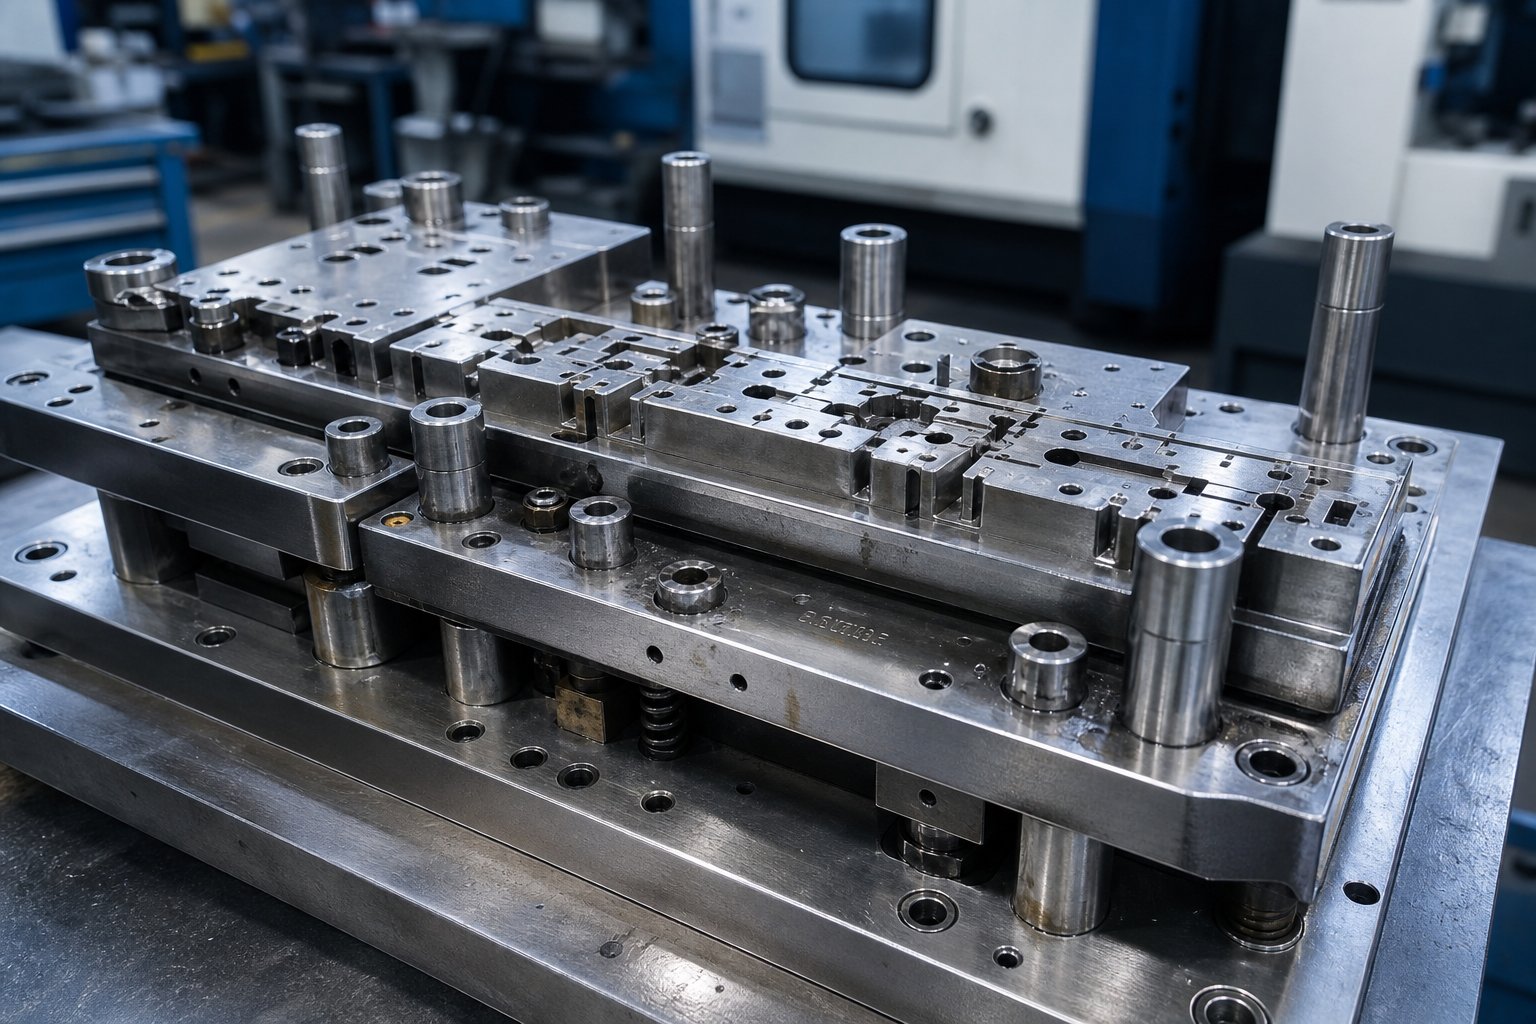
Co je tedy matrice ve výrobě? Ve svém jádru je lisovník přesný nástroj složený ze dvou protilehlých polovin, které řežou, ohýbají nebo tvarují plech do hotového tvaru pod tlakem lisování. V horní a dolní polovině jsou umístěny razníky, dutiny zápustek, stěrače, piloty a vodicí součásti, které spolupracují při lokalizaci materiálu, provádění operací a uvolňování hotového dílu. Jednoduchá definice lisování: proces s vysokou-silou, který transformuje plochý plech na trojrozměrné-komponenty produkční rychlostí.
Zde je však rozdíl, který většina obsahu přehlíží. Obsluha raznice znamená její naložení do lisu a běžících dílů. Vyrobit jeden znamená zkonstruovat každou součást z bloku nástrojové oceli, opracovat ji na mikronové-tolerance, vytvrdit ji a prokázat, že produkuje přijatelné díly dříve, než se vůbec dostane do výroby. Co je to lisovací lis bez správně postavené matrice? Jen tonáž s kam jít.
Rozsah tohoto článku se zaměřuje výhradně na konstrukční stránku: návrh, obrábění, tepelné zpracování, kontrolu a validaci. Pokud se ptáte, co jsou razidla a jak se staví, jste na správném místě.
Proč zemřít-Přesnost určuje kvalitu dílu
Každý rozměr na vylisovaném dílu se přímo vrací k tomu, jak byly vyrobeny jeho lisovací nástroje. Vůle děrování--ovládá výšku otřepů. Geometrie dutiny určuje tok materiálu. Povrchová úprava tvářecích ocelí určuje, zda se díly uvolní čistě, nebo zda se budou lepit a lepit. Když se tolerance posunou byť jen o několik tisícin palce, zmetkovitost stoupá, prostoje lisu se prodlužují a náklady na zásah rostou.
Kostka je DNA každého vyraženého dílu. Každá vada povrchové úpravy, rozměrová chyba nebo otřepy vedou zpět k tomu, jak byla matrice vyrobena.
Pochopení toho, co je lisování kovů na praktické úrovni, znamená uznat, že lisovací raznice na kov nejsou generickými nástroji. Jsou to na zakázku-vyrobené nástroje, kde se každá volba designu, výběr materiálu a operace obrábění spojují s kvalitou, dlouhou životností a hospodárností každého dílu, který vyrábějí. Úseky před námi přesně rozebírají, jak k tomu dochází, počínaje fází digitálního inženýrství, která předchází jakémukoli třískovému řezání.
Pracovní postup při navrhování zápustek od modelování CAD po programování CAM
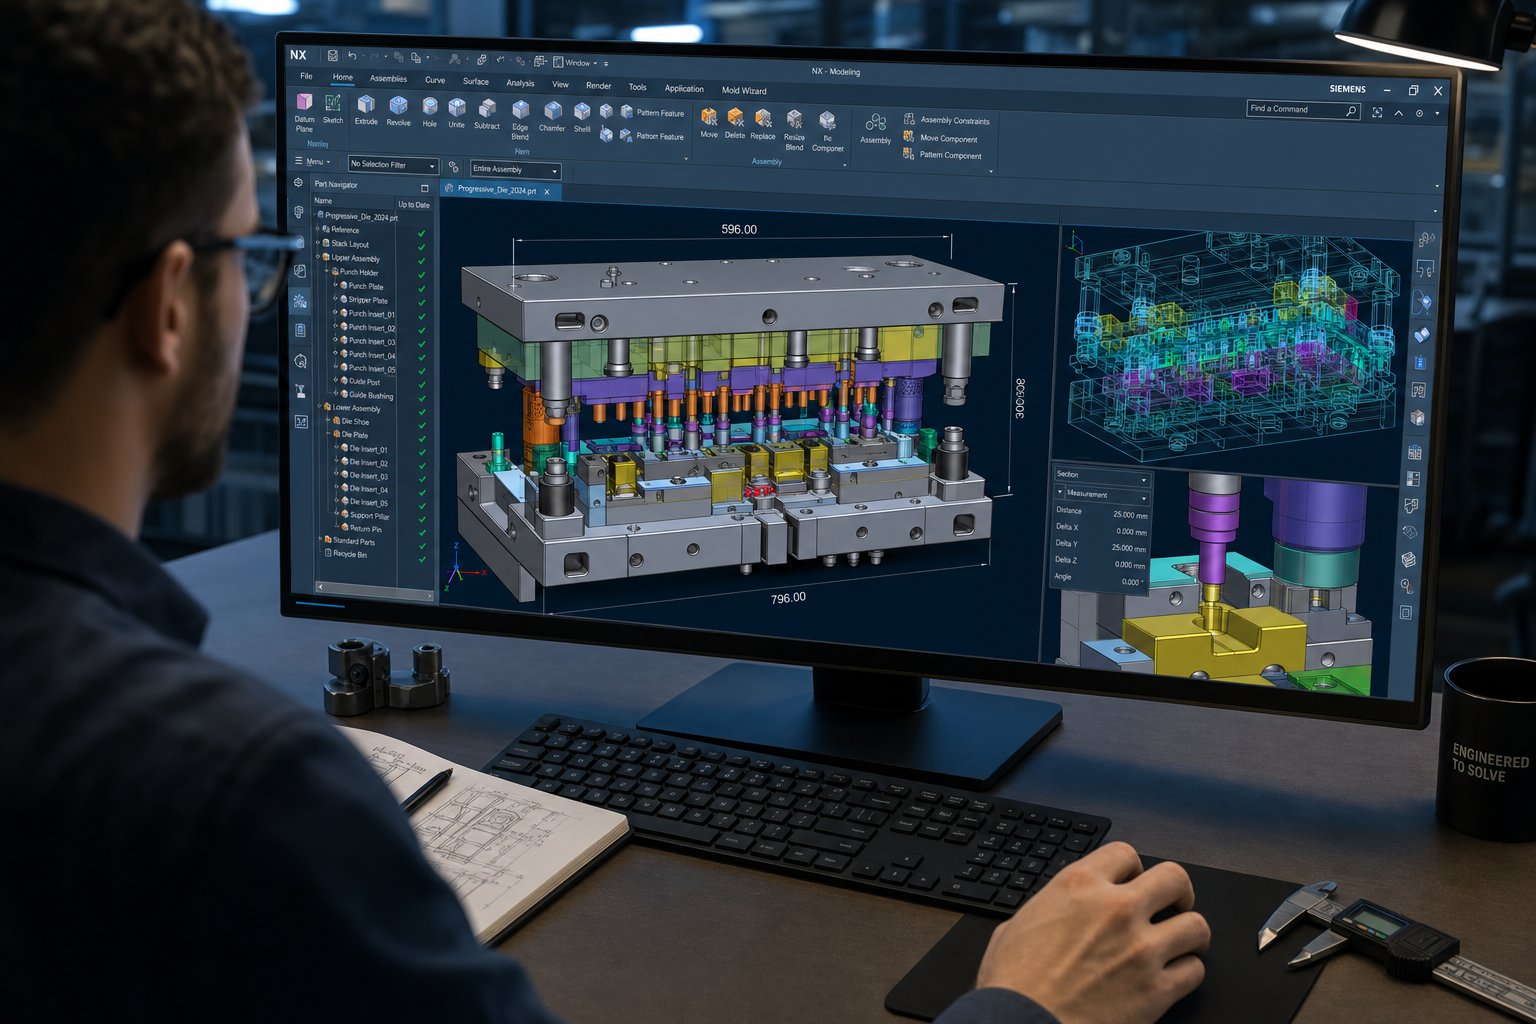
Před řezáním jakékoli nástrojové oceli existuje lisovník zcela jako digitální geometrie. Fáze předního-konstruování je místo, kde jsou náklady, přesnost a produkční výkon z velké části určovány, přesto je to krok, který většina diskusí o konstrukci lisovacích nástrojů přeskakuje.Moderní design raznicespoléhá na tři vzájemně propojené digitální disciplíny: 3D modelování CAD k definování každé součásti, simulaci CAE k ověření chování tváření a programování CAM ke generování drah nástroje, které obrobí každou součást. Udělejte tuto fázi správně a snížíte počet zkušebních smyček, zmetků a přepracování. Nechte to špatně a zaplatíte za ty chyby v oceli.
3D CAD modelování pro geometrii razníku a zápustky
Návrh kovové lisovací formy začíná 3D parametrickým modelem hotového lisovaného dílu. Inženýři importují geometrii součásti, obvykle jako STEP nebo nativní CAD soubor, a začnou pracovat zpětně od konečného tvaru, aby definovali, jak jej musí matrice vytvořit. Tento reverzní-technický přístup je tam, kde se design lisování plechů liší od obecného mechanického designu. Nemodelujete pouze pevné součásti; modelujete negativní prostor a pohyb, který vytvoří část milionkrát.
Parametrické modelování znamená, že každý rozměr je řízen vztahy. Změňte poloměr děrovače a dutina protilehlé matrice, otvor stírače a kapsa nosné desky se automaticky aktualizují. Tato asociativita zabraňuje neshodám, které způsobují interferenci během sestavování. Razníky se modelují pomocí jejich řezných profilů, délek hran a úhlů střihu. Bloky matric mají geometrii dutiny se správnými vůlemi pro konkrétní materiál a tloušťku, která je lisována. Odstraňovače, vodicí čepy, vodicí kolíky a patní bloky mají všechny tvary v rámci stejného modelu sestavy, což zajišťuje, že každá součást funguje jako koordinovaný systém.
Rozvržení proužků je kritickou součástí této fáze modelování. Návrhář určuje, jak bude plochý pás vnořen, kolik materiálu sedí mezi díly, kde se spojují nosné jazýčky a jaká rozteč vzdálenost odděluje stanice. Dobře-plánované rozvržení pásů vyvažuje využití materiálu proti rozložení tvářecí síly a stabilitě posuvu. Špatné hnízdění odpadní materiál. Špatné řazení vytváří nevyvážené síly, které opotřebovávají matrici nerovnoměrně.
CAE simulace pro předpovídání tvářecího chování
Představte si, že lisujete složitý tvar z vysokopevnostní oceli- a zjistíte, že stěna tahu se ztenčuje až k prasknutí, ale až poté, co jste již opracovali dutiny matrice. Ten scénář býval běžný. Dnes simulace CAE předpovídá tyto poruchy dříve, než bude existovat jakýkoli fyzický nástroj, což z ní činí jednu z nejcennějších technik lisování kovů, kterou mají k dispozici inženýři matric.
Analýza konečných prvků modeluje celý proces tváření: kontakt držáku polotovaru, dráhu razníku, tok materiálu do dutin a následnou elastickou obnovu. Simulace identifikuje zvrásnění v nepodepřených oblastech, ztenčení v úzkých poloměrech a praskání tam, kde napětí překračuje limity materiálu. Také předpovídá odpružení, což je tendence tvářeného kovu částečně obnovit svůj tvar, jakmile je odstraněna lisovací síla. U vysokopevnostních ocelí- může být zpětné odpružení dostatečně silné, aby zcela vytlačilo součásti z tolerance.Pokročilé simulační nástrojenyní počítejte velikost zpětného odpružení přes celý povrch součásti, což inženýrům umožňuje proaktivně kompenzovat geometrii zápustky, místo aby prováděli opravy během zkoušení.
Tato kompenzace funguje tak, že se záměrně upravuje čelo zápustky tak, aby se díl vrátil zpět do správného konečného tvaru. Bez simulace se inženýři spoléhali na fyzické pokusy-a{2}}omyly, přehnané dohady a opakování drahých výseků. Technologie lisování pokročila do bodu, kdy lze prototyp lisování kovu ověřit digitálně, než se zapojí do tvrdého obrábění, ušetří týdny z časových plánů vývoje a eliminují celá kola fyzického vzorkování.
Programování CAM a strategie dráhy nástroje
S uzamčenou geometrií a ověřenou simulací převádí programování CAM návrh do strojních instrukcí. Každá kontura, kapsa a profil na každé součásti matrice potřebuje dráhu nástroje, která vyvažuje kvalitu povrchu, rozměrovou přesnost a dobu cyklu. Zde se rozhodnutí o designu lisování setkávají s realitou výroby.
Programátoři CAM definují hrubovací strategie, které rychle odeberou sypký materiál a ponechávají zásobu pro polotovary{0}}dokončování a dokončovací operace. Vybírají geometrie fréz přizpůsobené konkrétním funkcím: kulové-čelní frézy pro tvarované dutiny, ploché stopkové frézy pro rovinné povrchy a nástroje s malým-průměrem pro úzké rohy. Strategie dráhy nástroje, jako je vysokorychlostní obrábění s konstantním třískovým zatížením, snižují řezné síly a prodlužují životnost nástroje, což je důležité při obrábění kalené nástrojové oceli při 60+ HRC po tepelném zpracování.
U složitých profilů zápustek se složenými křivkami a zářezy udržuje 5osé simultánní programování frézu optimálně orientovanou k povrchu, snižuje výšku vroubkování a minimalizuje ruční leštění. Jednodušší rovinné geometrie mohou vyžadovat pouze 3osou práci. Programátor činí tato rozhodnutí komponentu po komponentě na základě geometrické složitosti a požadavků na toleranci.
Typický pracovní postup návrhu lisování kovů od konceptu po programy připravené pro stroj-se řídí definovaným sledem:
- Import geometrie součásti a revize proveditelnosti
- Rozložení pásů, vnoření a pořadí operací
- Modelování součástí s plnou parametrickou asociativitou
- Simulace tváření, předpověď odpružení a kompenzace tváření zápustky
- Generování dráhy nástroje, ověření simulace a následné{0}}zpracování pro CNC
Každý krok krmí další. Přeskočení simulace za účelem úspory času téměř vždy stojí více přepracování. Uspěchané programování CAM vede ke špatným povrchovým úpravám, které vyžadují nadměrnou ruční práci. V digitální fázi se disciplína vyplácí, protože jakmile začnete řezat ocel, změny se exponenciálně prodraží. Tento přechod od digitálního modelu k fyzickému kovu, skutečnému obrábění součástí zápustek, je místem, kde se složitost konstrukce projevuje nejzřetelněji.
Typy lisovacích nástrojů a jak se liší konstrukce
Ne všechny raznice jsou vyrobeny stejným způsobem a složitost konstrukce se dramaticky liší v závislosti na typu. Jedno-zaslepovací matrice stanice může vyžadovat několik týdnů obrábění. Progresivní matrice s 20 stanicemi pro automobilovou lisovací matrici může trvat měsíce přesné práce na desítkách vzájemně souvisejících součástí. Pochopení typů lisovacích forem pomáhá vysvětlit, proč se strategie tvorby, tolerance a náklady mezi projekty tak výrazně liší.
Razidla pro jednu stanici vs. složené raznice
Raznice s jednou stanicí představují nejjednodušší kategorii plechových razidel. Každý zdvih lisu provede jednu operaci: polotovar, proražení nebo jednu formu. Konstrukce je relativně přímočará, protože vytváříte jednu sadu spojovacích nástrojů s jedním problémem zarovnání. Jednoduché raznice zvládají základní práce, jako je řezání podložek nebo prorážení montážních otvorů v konzolách.
Složené matrice zvyšují složitost o stupeň. Provádějí více řezných operací v jediném zdvihu na jedné stanici. Typická složená zápustka může vyprázdnit vnější profil a současně prorazit vnitřní otvory. Stavební výzvou je zde soustřednost. Každý otvor razníku a matrice musí přesně lícovat, protože všechny zabírají s materiálem ve stejném okamžiku. Tolerance se utahují a výrobce matrice musí počítat s průhybem při současných řezných silách.
Kombinované zápustky jdou ještě o krok dále tím, že mísí řezání a tvarování v jednom zdvihu. Můžete vyprázdnit tvar a nakreslit jej do šálku v jediném lisovacím cyklu. Jejich sestavení vyžaduje, aby výrobce matrice řídil jak střižné vůle, tak i poloměry tváření v rámci stejného nástroje, což vyžaduje pečlivou pozornost, jak materiál proudí během kombinované operace. Přesto jsou to všechny nástroje pro jednu-stanici. Skutečná eskalace složitosti sestavení nastane, když přejdete k nástroji fáze, která zpracovává pás přes více stanic.
Progresivní konstrukce matrice a sekvenční řazení stanic
Progresivní raznice jsou tahounem-vysokoobjemového lisování. Provádějí řadu operací na více stanicích s každým zdvihem lisu a postupně přeměňují kovový pás na hotový díl. Jak to popisuje časopis MetalForming Magazine, progresivní matrice provádí základní operace s plechem ve dvou nebo více stanicích současně, přičemž pás se pohybuje o předem stanovenou vzdálenost během každého zdvihu prostřednictvím automatizovaného podávacího systému.
V zásadě to zní přímočaře. V praxi patří stavba jednoho z nejnáročnějších úkolů při výrobě nástrojů a zápustek. Důvod:
- Zarovnání stanice-na{1}}stanici:Každá stanice musí držet pozici vzhledem ke všem ostatním v rámci mikronů. Kumulativní posun dokonce 0,01 mm přes deset stanic vytváří díly mimo toleranci. Výrobník matrice obrábí všechny prvky stanice ze společných vztažných bodů a ověřuje vyrovnání napříč celou sadou matric.
- Ovládání výšky tónu:Rozteč je pevná vzdálenost, o kterou se pás posune mezi tahy. Každý prvek v každé stanici musí být rozmístěn v přesných násobcích výšky tónu. Pokud je děrovací razník ve stanici 3 umístěn o 0,02 mm mimo rozteč od formovacího nástroje v osmé stanici, tyto prvky nebudou zarovnány na hotové součásti.
- Vedení a zvedání pásu:Pás musí hladce procházet všemi stanicemi, aniž by se zachytil o tvarované prvky nebo se prohýbal mezi zdviháky. Zvedače tyčí, vodicí lišty a odlehčovací kapsy mezi stanicemi – všechny vyžadují přesné obrábění, aby byla zachována vodorovná rovina podávání.
- Čas{0}}mezistanice:Piloti vstupují do dříve děrovaných otvorů, aby registrovali polohu pásu před zahájením každé operace. Tito piloti musí vstoupit a zatáhnout v koordinaci se striptéry a zvedáky. Chyby časování způsobují poškození proužku nebo zmeškané registrace.
Použití negativních a pozitivních obtokových zářezů v plechových lisovacích nástrojích také hraje roli v progresivní konstrukci lisovacích nástrojů. Tyto zářezy na okraji pásu poskytují fyzické referenční body pro umístění rozteče a umožňují senzorům detekovat krátké nebo dlouhé posuvy dříve, než způsobí poškození. Vytvoření vyřezávací stanice se správnou geometrií a polohou je jednou z prvních{2}}kritických operací zarovnání v matrici.
Konstrukce ocelových lisovacích nástrojů pro progresivní aplikace také vyžaduje výjimečnou konzistenci při výrobě součástí. Každý razník, vložka matrice a opěrná deska musí být broušeny rovně a paralelně. Vodicí kolíky a pouzdra musí držet horní a spodní patky ve vyrovnání při dynamickém lisovacím zatížení. Progresivní kostka není jen sbírka stanic; je to koordinovaný mechanický systém, kde každý komponent ovlivňuje výkon každého druhého.
Přenášecí matrice pro velké nebo hluboké{0}}tažené díly
Přenosové razítko má jiný přístup. Namísto udržování dílů připevněných k nosnému pásu jsou jednotlivé polotovary odříznuty na první stanici a mechanicky přenášeny mezi následujícími stanicemi pomocí chapadel nebo kyvadlových mechanismů. Tato metoda vyhovuje velkým dílům, hluboce-taženým skořepinám a geometriím, které nemohou zůstat připojeny k pásu během tvarování.
Formy pro přenos budov představují svou vlastní složitost. Každá stanice funguje jako nezávislý nástroj, ale všechny musí sdílet přesné vyrovnání s přenosovým systémem. Pozice chapadla, orientace dílu a rozestupy mezi stanicemi-k-stanici musí přesně odpovídat mechanickému převodovému mechanismu. Automobilové lisovací nástroje pro konstrukční panely karoserie, vnitřní části dveří a hlubokotažená pouzdra běžně používají přenosové konfigurace, protože velikost dílu a hloubka tažení přesahují to, co může pojmout progresivní pás.
Níže uvedená tabulka porovnává, jak se liší požadavky na konstrukci u těchto typů lisovacích nástrojů:
| Typ matrice | Typický počet stanic | Tolerance zarovnání | Budovat složitost | Běžné aplikace |
|---|---|---|---|---|
| Jednoduché (jedna-stanice) | 1 | +/- 0.05 mm | Nízký | Blanking, piercing, jednotlivé ohyby |
| Sloučenina | 1 (více operací) | +/- 0.02 mm | Mírný | Současné vyprázdnění a proražení |
| Kombinace | 1 (střih + forma) | +/- 0.02 mm | Střední-Vysoká | Prázdné a kreslení jedním tahem |
| Progresivní | 4 až 30+ | +/- 0.01 mm kumulativní | Vysoký | Konektory, držáky, automobilové spony |
| Převod | 3 až 12+ | +/- 0.02 mm na stanici | Vysoký | Velké panely, hluboké tažení, konstrukční díly |
Přechod z jedné-stanice na progresivní nebo přestupní konstrukci není jen otázkou přidávání stanic. Je to zásadní posun v tom, jak plánujete, obrábíte a ověřujete kostku. Každá další stanice násobí počet kritických rozměrů, počet komponent vyžadujících sub-mikrometrovou přesnost a počet interakcí, které musí fungovat ve shodě. Tato eskalace v požadavcích na přesnost řídí výběr materiálu, kterému výrobci lisovacích nástrojů čelí při výběru nástrojových ocelí, které budou tvořit páteř každé součásti.
Výběr nástrojové oceli podle toho, co lisujete
Raznice je jen tak odolná jako ocel, ze které je vyrobena, a správná třída závisí téměř výhradně na tom, jaký plech plánujete lisovat. Měkká ocel, nerez, hliník a slitiny s vysokou{1}}pevností kladou na nástroje jiné zatížení. Některé opotřebovávají hrany postupně otěrem. Jiné poskytují ostré rázové zatížení, které odštípne křehké oceli. Výběr materiálů pro lisování kovů pro lisovníky, bloky matric a tvarovací vložky bez ohledu na lisovaný materiál je jako výběr pneumatik bez znalosti povrchu vozovky.
Třídy nástrojových ocelí a jejich lisovací aplikace
Pět kategorií materiálů pokrývá většinu součástí lisovacích nástrojů používaných při výrobním lisování. Každý zaujímá jinou pozici ve spektru tvrdosti-houževnatosti a každý vyhovuje specifickému režimu selhání.
Nástrojová ocel D2je výchozí volbou, když abrazivní opotřebení omezuje životnost nástroje. Jeho vysoký obsah karbidu chromu udržuje řezné hrany ostré i při dlouhých výrobních sériích. Pro velkoobjemové vysekávání a děrování lisované oceli a potažených materiálů poskytuje D2 nejlepší zachování hran. Postrádá však houževnatost, aby přežil silný náraz, takže není ideální pro tlusto{5}}rozchodné tvářecí stanice, kde dominuje rázové zatížení.
Nástrojová ocel A2funguje nejlépe, když jasně nedominuje žádný režim jediné poruchy. Vyvažuje odolnost proti opotřebení s dostatečnou houževnatostí, aby zvládl mírný náraz, což z něj činí praktickou volbu pro progresivní raznice, kde na více stanicích dochází ke smíšeným podmínkám opotřebení, zatížení a cyklického nárazu. Pro středně-objemovou produkci pod 1 000 000 přístupů poskytuje A2 často nákladově-nejefektivnější výkon.
Nástrojová ocel S7upřednostňuje tvrdost nade vše ostatní. Když se při opakovaném nárazu odštípnou nebo prasknou, zejména při těžkém -rážení nebo na stanicích s agresivním děrným zatížením, S7 absorbuje cyklické namáhání, které by způsobilo zlomení vyšších-karbidů. Běží s nižší tvrdostí (56-58 HRC), ale odolává únavovému praskání mnohem lépe než D2 nebo M2.
M2 rychlořezná-ocelvyplňuje mezeru, kde jak opotřebení, tak tlakové zatížení přispívají k selhání. Razníky, které musí zachovat geometrii břitu při vysokém trvalém tlaku, těží z kombinace tvrdosti (60-65 HRC) a pevnosti v tlaku M2. Ve srovnání s D2 lépe odolává deformaci. Ve srovnání s S7 déle drží ostřejší hranu.
Karbid wolframubřitové destičky poskytují až 30krát vyšší odolnost proti opotřebení než běžná nástrojová ocel. Udržují rozměrovou přesnost po miliony cyklů, což z nich dělá jedinou praktickou možnost pro ultra-vysokoobjemové{3}}aplikace nebo při lisování vysoce abrazivních materiálů. Kompromis: karbid je křehký, drahý a jeho tvarování vyžaduje specializované broušení nebo EDM. Nedokáže absorbovat velké boční zatížení nebo nárazy bez rizika katastrofické zlomeniny.
| Stupeň | Tvrdost (HRC) | Houževnatost | Odolnost proti opotřebení | Nejlépe padnoucí-materiál |
|---|---|---|---|---|
| D2 | 58-62 | Mírný | Vynikající | Povlakovaná ocel, měkká ocel,-vysokoobjemové zaslepování |
| A2 | 58-62 | Dobrý | Dobrý | Smíšené operace, střední-objemová produkce |
| S7 | 56-58 | Vynikající | Mírný | Silná-ocel, těžké průrazy, nárazové-stanice |
| M2 | 60-65 | Mírný | Velmi dobré | Vysoko{0}}zatížené děrování, abrazivní plechy |
| Karbid (WC-Co) | 70+ (HRA 88-92) | Nízký | Výjimečný | Nerezová ocel, abrazivní slitiny, více-milionové série dílů |
Jak lisovaný materiál mění možnosti designu raznice
Plech procházející matricí určuje, které třídy patří na které pozice. Zvažte tři běžné scénáře:
Lisování z nerezové ocelipředstavuje dvojí výzvu. Austenitické třídy jako 304 a 316 jsou abrazivní a náchylné k adhezivnímu opotřebení (zadírání). Obrobek materiálu-během tváření rychle tvrdne, což zvyšuje řezné síly a urychluje poškození ostří. Nerezové lisování vyžaduje vysokou-tvrdost nástrojů, typicky D2 nebo karbidové destičky na obráběcích stanicích, v kombinaci s leštěnými povrchy a -nátěry proti zadření, aby se zabránilo nasávání materiálu na tvářené oceli.
Lisování hliníkuZdá se, že by to mělo být snadné na obrábění, protože materiál je měkký. V praxi vytváří proces lisování hliníku své vlastní problémy. Hliník má silnou tendenci přilnout k ocelovým povrchům nástrojů, usazovat se na čelech razníků a poloměrech zápustek, dokud se kvalita dílu nezhorší. Při práci s lisovaným hliníkovým plechem upřednostňují konstruktéři matric přednost povrchové úpravy a výběru povlaku před hrubou tvrdostí. Vložky A2 s povlakem DLC nebo TiN{4}} často překonávají tvrdší oceli bez povlaku, protože odolávají mechanismu adhezivního opotřebení, který využívá hliník.
Vysokopevnostní-ocel(nad 590 MPa v tahu) vyžaduje současně tvrdost i houževnatost. Vysoké tvářecí síly materiálu namáhají součásti nástrojů v tlaku, zatímco jeho tendence k odpružení vyžaduje těsnější geometrie zápustek. Razníky M2 nebo karbidové-hroty zvládají abrazivní zatížení na řezacích stanicích, zatímco S7 mohou lépe sloužit na tvářecích stanicích, kde dominuje ráz.
Kdy ospravedlňují tvrdokovové břitové destičky svou prémiovou cenu ve srovnání s-kalenou nástrojovou ocelí? Rozhodnutí obvykle padne na objem a abrazivnost materiálu. U výrobních sérií přesahujících jeden milion dílů nebo při lisování nerezových nebo vysokopevnostních slitin, které rychle spotřebovávají hrany D2, klesají celkové náklady na vlastnictví karbidu pod cenu oceli, protože eliminuje vícenásobné ostření a související prostoje. Pro nájezdy pod 100 000 dílů nebo při lisování měkčích kovů pro lisovací aplikace zůstává ekonomickou volbou průběžná{7}}kalená nástrojová ocel.
Výběr materiálu určuje scénu, ale svou plnou hodnotu poskytuje až poté, co správné obrábění a tepelné zpracování aktivují tyto vlastnosti materiálu. Dalším krokem v konstrukci je přeměna těchto bloků ze surové nástrojové oceli na přesné součásti zápustek prostřednictvím pečlivě sekvenovaných sérií CNC obráběcích operací.
CNC obráběcí procesy, které tvarují každou součást raznice
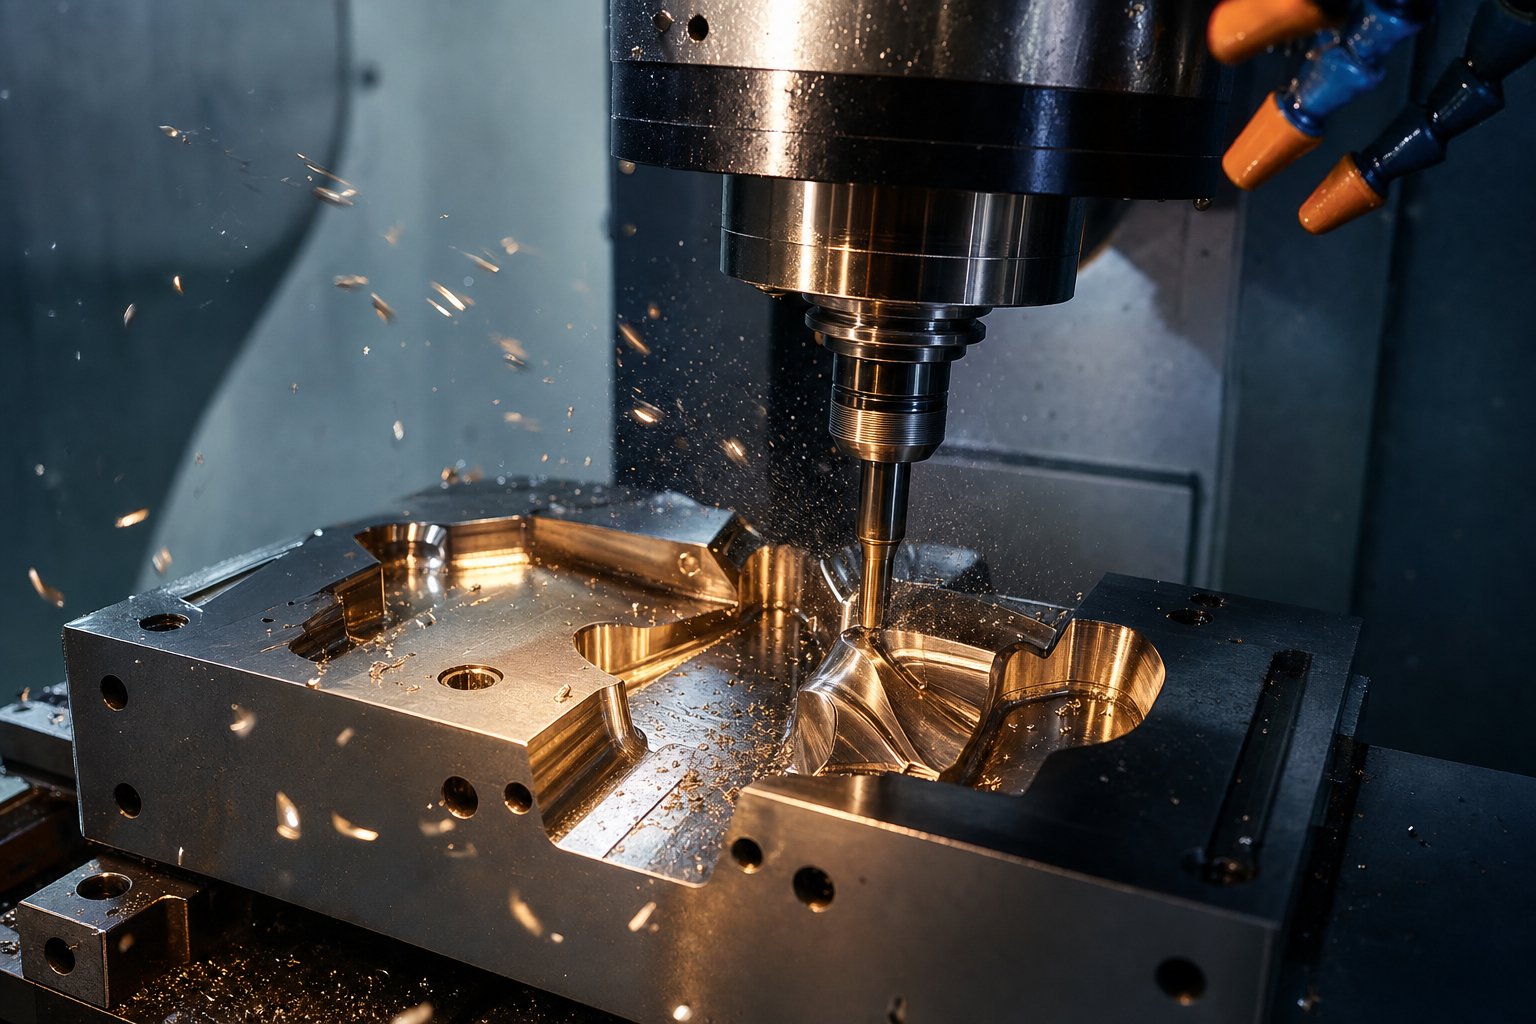
Blok D2 nebo M2 na paletě je jen surový potenciál. Přeměna na funkční součást raznice vyžaduje záměrnou sekvenci CNC obráběcích operací, z nichž každá se provádí v určité fázi z konkrétního důvodu. Na pořadí záleží stejně jako na samotných operacích. Hrubujete příliš agresivně a vytváříte vnitřní pnutí, která deformují součást během tepelného zpracování. Dokončete před kalením a ztratíte přesnost, když se ocel během kalení pohybuje. Každý nástroj pro lisování kovů a lisovna se řídí logikou obrábění postavenou na jednom principu: odstranit objem, dokud je ocel měkká, vytvrdit ji a poté ji upravit na konečnou velikost, dokud je tvrdá.
Hrubé frézování a polo{0}}dokončování před tepelným zpracováním
Součásti zápustek začínají svou životnost obrábění v žíhaném nebo před{0}}kaleném stavu, obvykle kolem 20–30 HRC. Při této měkkosti se materiál snadno řeže, nástroje vydrží déle a rychlost úběru materiálu zůstává vysoká. Hrubovací operace odstraní většinu přebytečného materiálu, přičemž na všech kritických površích zůstane 0,5 až 1,0 mm materiálu jako "přídavek na konečnou úpravu" pro pozdější operace.
Proč nechat ten příspěvek? Dva důvody. Za prvé, tepelné zpracování způsobuje pohyb rozměrů. I vakuově-kalená nástrojová ocel se mírně posouvá, jak se její krystalová struktura během kalení transformuje. Za druhé, samotný proces hrubování vytváří zbytkové napětí z řezných sil a lokalizovaného tepla. Pokud byste v této fázi obráběli na konečnou velikost, sledovali byste, jak se tyto rozměry po vytvrzení posunou.
Mezi hrubováním a tepelným zpracováním uvolňuje cyklus-odlehčení pnutí při teplotě přibližně 600-650 stupňů Celsia vnitřní pnutí vznikající agresivním řezáním. Polo{6}}průchody pak přibližují povrchy konečným rozměrům, obvykle v rozmezí 0,2-0,3 mm, při zachování jednotného stavu materiálu, který zajišťuje rovnoměrné pronikání tepla během následného kalícího cyklu. CNC soustružení v této fázi zpracovává kulaté součásti, jako jsou vodicí kolíky, pouzdra a kulaté razníky, čímž vzniká geometrie téměř čistého tvaru, než se ocel přemění.
Dokončovací broušení a vysokorychlostní{0}}tvrdé frézování po kalení
Jakmile tepelné zpracování přivede součásti k jejich pracovní tvrdosti 58-65 HRC, materiál se pod frézou chová úplně jinak. Nyní je to abrazivní pevnost, která odolává tradičnímu obrábění. S touto výzvou se vypořádají dvě dokončovací strategie: přesné broušení a vysokorychlostní tvrdé frézování.
Povrchové broušení přivádí ploché součásti, jako jsou zápustkové desky, opěrné desky a otěrové lišty, na konečnou tloušťku s tolerancemi rovinnosti +/- 0.005 mm nebo lepší. Válcové broušení dokončuje kulaté součásti s tolerancí průměru v mikrometrech. Broušení vyniká ve vytváření geometrické dokonalosti na přístupných površích. Jakspecialisté na přesné obrábění pozn, pokud design vyžaduje rovinnost nebo rovnoběžnost v rozmezí +/- 0.002 mm, je broušení jedinou logickou volbou, která poskytuje povrchovou úpravu až do Ra 0,1 mikrometru.
Vysokorychlostní{0}}tvrdé frézování se ukázalo jako účinný doplněk k broušení. Při použití nástrojů z tvrdokovu nebo PCBN při vysokých rychlostech vřetena tento proces využívá adiabatické smykové síly: doba kontaktu nástroje je tak krátká, že většina tepla se přenáší do třísky spíše než do obrobku. Výsledkem je efektivní úběr materiálu z kalené oceli bez tepelného poškození povrchu součásti. Tvrdé frézování může odstraňovat materiál až pětkrát rychleji než broušení a zároveň generovat zbytkové tlakové napětí na povrchu, což ve skutečnosti prospívá únavové životnosti lisovacích nástrojů vystavených cyklickému zatížení.
Praktické rozdělení těchto metod je jednoduché. Broušení zvládne ploché základny, rovnoběžné povrchy a jednoduché válcové profily. Tvrdé frézování se zabývá 3D konturami, geometriemi dutin a složitými profily dutin, které brusný kotouč fyzicky nemůže dosáhnout. Většina součástí matrice vyžaduje obojí: broušené referenční plochy pro usazení sestavy a tvrdé-frézované obrysy pro tvarování geometrie. Tento hybridní přístup je standardní praxí ve výrobě lisovacích nástrojů, protože každý proces pokrývá geometrie, které ostatní nemohou.
5osé CNC pro složité profily zápustek
Ne každý komponent matrice může být dokončen pomocí 3osé práce. Když má tvarovací razník složené křivky nebo má dutina zápustky hluboké stěny s úkosem a úzkými poloměry, 3osé frézovací síly jsou kompromisem. Nástroj se může přibližovat pouze shora, což vyžaduje delší frézy, které se při zatížení vychylují a zanechávají na šikmých površích stopy vroubkování, které vyžadují nadměrné ruční leštění.
5osé obrábění to řeší nakláněním nástroje nebo obrobku, což umožňuje fréze udržovat optimální orientaci vzhledem k řezanému povrchu. Podlesrovnání obráběcích schopností, 5osé frézy dosahují tolerancí +/- 0.0005 palců s povrchovými úpravami až do Ra 0,4 mikrometru a obrábějí složité 3D povrchy v jediném nastavení, které by vyžadovalo vícenásobné přemístění na 3osém stroji.
U nástrojů a lisovacích aplikací je 5osá schopnost nejdůležitější v těchto situacích:
- Hluboké vytahovací dutinyse složenými-zakřivenými stěnami, které vyžadují krátké, tuhé nástroje orientované kolmo k povrchu
- Stanice pro postupné tvarování zápusteks úhlovými prvky, které nelze dosáhnout z vertikálního přístupu
- Složité profily razníkůkde je třeba opracovat více prvků podříznutí bez opětovného{0}}upínání
Ne každá komponenta však ospravedlňuje 5{2}}osový čas. Jednoduché ploché lisovací desky, opěrné desky a vložky s rovnými -stěnnými vložkami lze efektivně obrábět na 3-osém zařízení za nižší hodinové sazby. Rozhodnutí přichází na geometrii: pokud prvek vyžaduje přemístění nebo nástroje s dlouhým dosahem na 3osém stroji, 5osý obvykle poskytuje lepší přesnost při nižších celkových nákladech i přes vyšší rychlost stroje. Při výrobě lisovacích nástrojů určených pro vysokorychlostní lis na kov se rozměrová přesnost dosažitelná prostřednictvím 5osého dokončování přímo promítá do užších tolerancí součástí a delších intervalů mezi údržbou.
Kompletní sekvence obrábění typické součásti zápustky, od surového bloku po leštěnou vložku připravenou k montáži, sleduje tento postup:
- Hrubovací frézování všech prvků v měkkém (žíhaném) stavu s ponecháním 0,5-1,0 mm polotovaru na kritických površích
- Uvolnění napětí při 600-650 stupních Celsia pro uvolnění zbytkového napětí způsobeného obráběním
- Polotovar{0}}dokončení s přesností 0,2–0,3 mm od konečných rozměrů s jednotným přídavkem materiálu
- Odeslat k tepelnému zpracování pro vakuové kalení a popouštění na cílovou tvrdost
- Dokončete broušení referenčních povrchů a tvrdé frézování složitých obrysů na konečné rozměry
- Finální leštění tvářecích povrchů na požadované hodnoty Ra pro tok materiálu a uvolňování dílu
Každý krok předchází dalšímu. Vynechání úlevy před tepelným zpracováním vede ke zkreslení. Tvrdé frézování před ověřením rozměrů po-tepelném{3}}zpracování plýtvá strojovým časem na součásti, která se mohla přesunout za limity obnovitelnosti. Disciplína této sekvence je to, co odděluje profesionální výrobu kovových nástrojů a zápustek od obchodů, které řeší problémy přepracováním.
Přesné broušení a tvrdé frézování zvládnou většinu geometrií zápustek, ale některé funkce jdou nad rámec toho, čeho může dosáhnout jakákoli rotující fréza nebo brusný kotouč. Ostré vnitřní rohy, úzké štěrbiny a složité průchozí-profily vyžadují zcela jiný mechanismus odstraňování, který řeže spíše elektrickou jiskrou než mechanickou silou.
Drátové EDM a Sinker EDM pro komplexní geometrie raznice
Fréza, bez ohledu na to, jak je její průměr malý, zanechává v každém vnitřním rohu poloměr rovný její vlastní velikosti. Do úzké štěrbiny se brusný kotouč nedostane. Tato fyzikální omezení znamenají, že určité součásti raznic, zejména složité raznice a raznice plechu, vyžadují zásadně odlišný proces odstraňování materiálu. Obrábění elektrickým výbojem odstraňuje kov řízenou jiskrovou erozí spíše než mechanickou řeznou silou, čímž vzniká geometrie, kterou žádný rotující nástroj nemůže replikovat.
EDM drát pro přesné děrovací a zápustkové profily
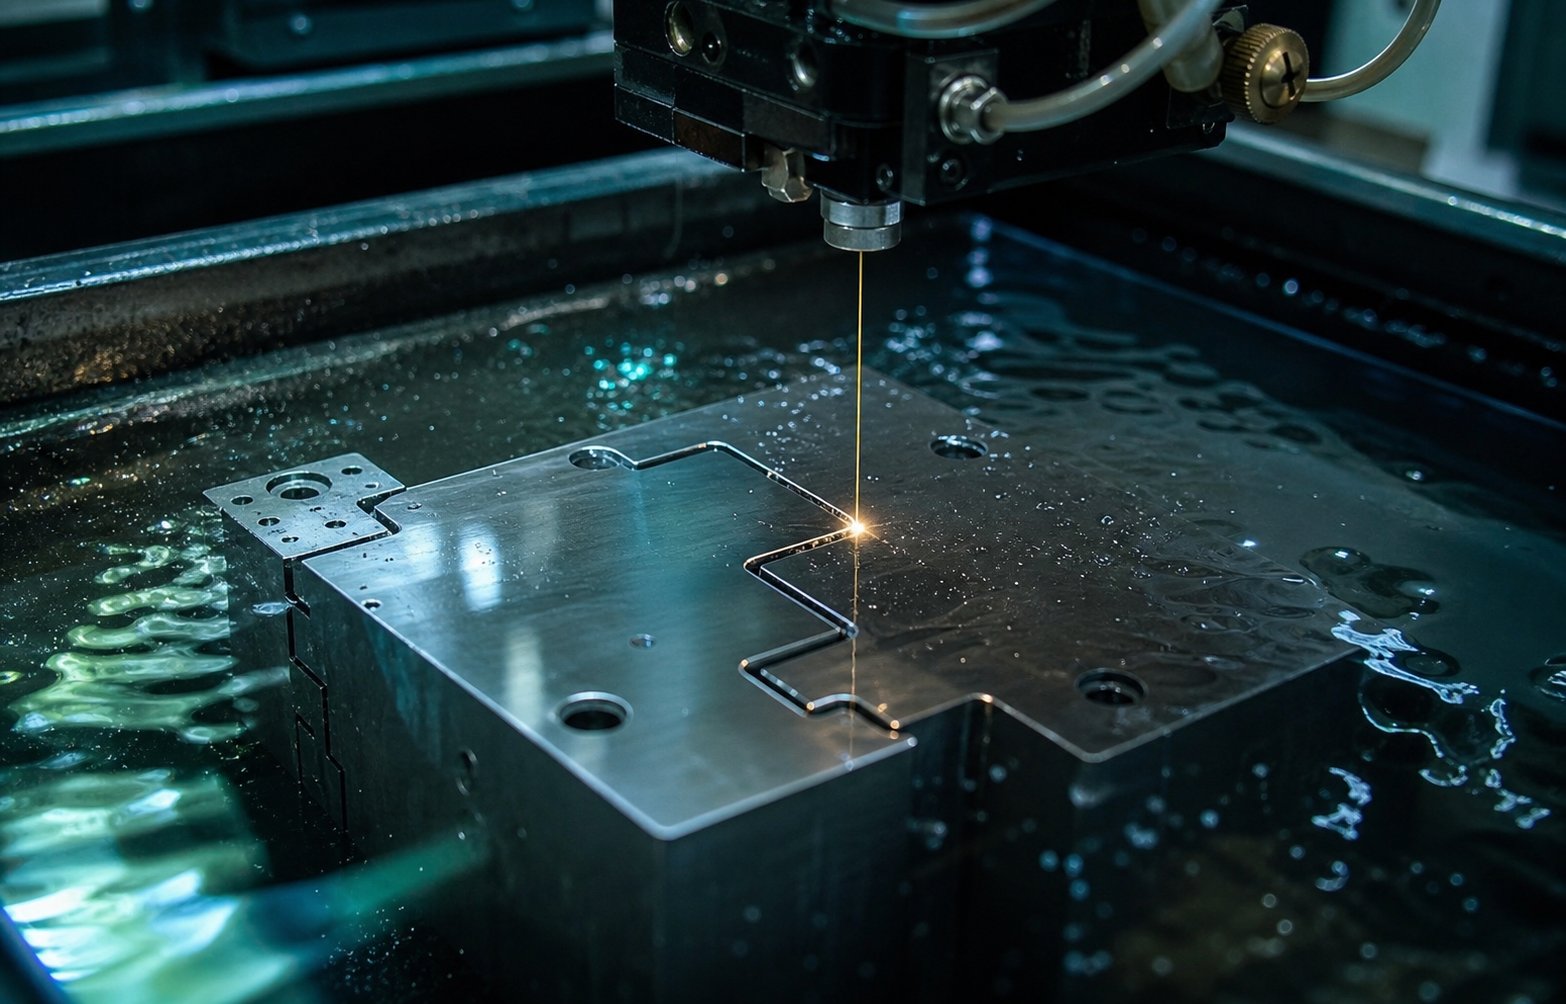
Wire EDM používá tenký mosazný nebo potažený drát, typicky o průměru 0,1 až 0,3 mm, jako elektrodu, která prořízne obrobek po CNC-naprogramované dráze. Drát se nikdy nedotýká materiálu. Místo toho rychlé elektrické výboje odpařují mikroskopické částice, zatímco deionizovaná voda proplachuje úlomky a ochlazuje zónu řezu. Protože drát prochází zcela obrobkem,drátové EDM vyrábí průběžné-řezané profily s vnitřním poloměrem tak malým, jako je samotný průměr drátu, mnohem ostřejší, než může dosáhnout jakákoliv fréza.
Pro lisovací raznici z plechu je drátové EDM -procesem řezání profilů děrování, otvorů v matrici a volných otvorů po tepelném zpracování. Všimnete si, že je to kritické: řezání kalené nástrojové oceli při 60+ HRC je rutinou pro drátové EDM, protože tvrdost materiálu má minimální vliv na jiskrovou erozi. Obráběcí stroje D2, M2 a dokonce i karbid se stejnou lehkostí. Profily lisovnic, které vyžadují těsné vztahy mezi lisovníkem a otvorem lisovnice, někdy jen 5–8 % tloušťky materiálu na stranu, spoléhají na schopnost EDM drátu udržet tolerance v rozsahu +/- 0.005 mm za kontrolovaných podmínek.
Vícenásobné sbírání postupně zdokonaluje přesnost a povrchovou úpravu. Hrubý řez odstraní většinu materiálu, poté dva až čtyři dokončovací průchody oholí mikrony najednou, čímž se zlepší jak rozměrová přesnost, tak kvalita povrchu s každým průchodem. Díky tomu je drátová elektroerozivní obrábění ideální pro řezání spojovacích profilů součástí lisovacích nástrojů, kde výška otřepu na každém lisovaném dílu určuje -k-prolisu.
Sinker EDM pro dutiny a složité obrysy
Tam, kde drátová elektroerozivní obrábění vyniká v průběžných{0}}řezaných profilech, ponořovací elektroerozivní obrábění zvládne slepé dutiny, 3D kontury a texturované povrchy, které drát fyzicky nedokáže vytvořit. Tento proces využívá vlastní-tvarovanou elektrodu, obvykle obrobenou z grafitu nebo mědi, která se „zaboří“ do obrobku prostřednictvím jiskrové eroze. Tvar elektrody přímo odpovídá geometrii dutiny, kterou potřebujete, a jak proces postupuje, tisíce mikro{5}}jisker za sekundu přesně odstraňují materiál, zatímco dielektrikum uhlovodíkového oleje řídí teplo a nečistoty.
V konstrukci lisovacích lisovacích nástrojů na kov nachází hloubicí EDM svou roli při vytváření dutin se složitými 3D povrchy, detaily ražení a ražení, kterých žádná fréza nedosáhne bez vychýlení. Vytváří také texturované povrchy na čelech raznic, kde řízená drsnost napomáhá toku materiálu během tváření. Proces nevytváří žádnou mechanickou sílu na obrobek, což znamená, že tenké části matrice a jemné prvky zůstávají během obrábění nezkreslené.
Kompromisem je rychlost a cena nástrojů. Každá elektroda musí být zakázkově-opracována tak, aby odpovídala požadované dutině, a elektrody se během používání opotřebovávají, což někdy vyžaduje více kopií pro jeden prvek. Časy cyklů běží pomaleji než drátové EDM pro ekvivalentní objemy materiálu. Ale pro slepé dutiny v kalené oceli zůstává hloubicí EDM jedinou praktickou možností.
| Parametr | Drátové EDM | Sinker EDM |
|---|---|---|
| Dosažitelná tolerance | +/- 0.002 až 0,005 mm | +/- 0.005 až 0,025 mm |
| Povrchová úprava (Ra) | 0,1 až 0,8 mikrometru | 0,4 až 3,2 mikrometrů |
| Nejlepší typy geometrie | Prostřednictvím-řezaných profilů, rovných-zazděných otvorů, obrysů děrování | Slepé dutiny, 3D kontury, texturované tvarovací povrchy |
| Typická doba cyklu | 2 až 12 hodin na profil (v závislosti na tloušťce a průchodech) | 4 až 40+ hodin na dutinu (v závislosti na hloubce a složitosti) |
Lapování a leštění pro kvalitu povrchu
EDM zanechává na obrobených površích charakteristickou přetavenou vrstvu, tenkou zónu znovu ztuhlého materiálu, který může být tvrdší a křehčí než základní ocel. Pro řezání součástí, jako jsou razníky a otvory v matrici, je tato vrstva obvykle přijatelná nebo dokonce výhodná. Pro tváření ploch, kde plech musí pod tlakem hladce proudit, je třeba jej odstranit.
Lapování používá jemné abrazivní směsi na plochých nebo konturovaných lapacích k odstranění materiálu na sub-mikronové úrovni, čímž se dosáhne rovinnosti a povrchových úprav, kterým se samotné broušení nevyrovná. Jedná se o standardní metodu pro uvedení kritických dosedacích povrchů plechové matrice do geometrické dokonalosti požadované pro rovnoměrný kontakt pod tlakem lisu.
Leštění se zaměřuje zejména na tváření povrchů. Jako zkušení výrobci raznic atPoznámka výrobceleštění ve směru toku kovu snižuje tření a pomáhá plechu pohybovat se přes tažné a tvarovací stanice bez zadření. Ne každý povrch však těží ze zrcadlové úpravy. Oceli s hrubším tahem-ve skutečnosti fungují lépe proti lehce strukturovaným nástrojům, protože jejich mikro-údolky zachycují mazivo. Rozhodnutí, kde leštit a kde ponechat řízenou texturu na razidle plechu, závisí na konkrétním lisovaném materiálu a typu tvářecí operace na každé stanici.
EDM a povrchová úprava společně dávají výrobcům matric kontrolu nad geometrií a stavem povrchu, které samotné CNC obrábění nemůže poskytnout. Tyto procesy dokončují fázi tvarování konstrukce formy. Ale hrubá geometrie a povrchová úprava jsou jen částí toho, co dělá součásti lisovacích nástrojů výkonné při výrobním zatížení. Ocel samotná musí být přeměněna tepelným zpracováním a ochrannými povlaky, aby odolala milionům nárazů, abrazivních cyklů a tepelných událostí, které vyžaduje výroba lisování.
Tepelné zpracování a povrchové nátěry, které prodlužují životnost matrice
Obrábění dává součásti formy její tvar. Tepelné zpracování mu dává mechanické vlastnosti, aby přežil výrobu. Bez řádného kalení a popouštění by se i ten nejpřesněji obrobený razník D2 deformoval při lisovacím zatížení během tisíců úderů. A bez ochranných povlaků by adhezivní opotřebení zničilo tvarovací povrchy dlouho předtím, než se otěr stal omezujícím faktorem. Tyto dva po-kroky obrábění, tepelné zpracování a potahování, jsou místa, kde se vyhrává nebo ztrácí životnost formy.
Sekvence vakuového kalení a temperování
Vakuové kalení zahřeje nástrojovou ocel na její austenitizační teplotu v nízkotlaké -komůrce a poté ji ochladí pomocí vysokotlakého inertního plynu. Vakuové prostředí zabraňuje oxidaci a oduhličení a zachovává integritu povrchu, která byla pečlivě vytvořena během dokončovacího obrábění. Díly vycházejí čisté a rozměrově stabilní, s minimálním zkreslením ve srovnání s metodami založenými-na atmosféře.
Jediný zhášecí cyklus není nikdy úplným příběhem. Po vytvrzení následuje temperování, obvykle ve dvou nebo třech cyklech při postupně se snižujících teplotách. Každá temperace přemění zadržený austenit na stabilní martenzit, uvolní vnitřní pnutí z kalení a vyladí konečnou rovnováhu mezi tvrdostí a houževnatostí. Přeskočení cyklu temperování zanechá nestabilní mikrostruktury, které se mohou během výroby rozměrově posunout, což způsobuje progresivní ztrátu tolerance, kterou je obtížné diagnostikovat.
Kryogenní úprava posouvá tuto transformaci dále. Chlazením komponent na přibližně -300 stupňů Fahrenheita pomocí kapalného dusíku při řízeném klesání po dobu několika hodin převádí kryogenní zpracování zbytkový austenit, který zanechává standardní temperování. Výzkum publikovaný vInternational Journal of Engineering Scienceprokázali, že vědecky řízený proces hluboké kryogenní reakce vede-prodloužení životnosti o více než 200 procent napříč různými nástrojovými aplikacemi. Změny na molekulární-úrovni, včetně zlepšené distribuce karbidů a úplné martenzitické transformace, snižují koeficient tření a trvale zvyšují rozměrovou stabilitu. U lisovacích nástrojů, u kterých se očekává, že provedou miliony cyklů, může kryogenní úprava po konvenčním tepelném zpracování zdvojnásobit nebo ztrojnásobit užitečnou životnost lisovacích nástrojů, než bude nutné přeostření.
PVD a CVD povlaky, které snižují opotřebení a zadírání
Tepelné zpracování optimalizuje sypký materiál. Povlaky chrání povrch, kde skutečně dochází ke kontaktu nástroje-na{2}}list. Fyzikální napařování (PVD) a chemické napařování (CVD) nanášejí tenké keramické vrstvy, typicky o tloušťce 2 až 5 mikronů, které dramaticky snižují tření a brání přenosu materiálu z lisovaného plechu na povrchy matrice.
Proč na tom záleží? Při lisování nerezové oceli má materiál sklon k práci-tvrdnout a vytvářet nánosy lepidla na povrchu matrice, což rychle snižuje kvalitu dílu. Zkouška v lisovně Ford Motor Company,informovali vědci z Deakin Universityzjistili, že matrice s povlakem TiCN-prodloužily životnost matrice o faktor více než 20 ve srovnání s leštěnými povrchy bez povlaku při lisování materiálů se sklonem k zadření-. Povlak odložil kritickou fázi přenosu materiálu-na neurčito v rámci zkušebního okna 20 000 cyklů.
Každý typ povlaku se zaměřuje na specifický mechanismus opotřebení:
- TiN (nitrid titanu):Univerzální-ochrana proti opotřebení s tvrdostí kolem 2000-2500 HV. Cenově-efektivní pro lisování smíšených materiálů při středních rychlostech a objemech.
- TiCN (karbonitrid titanu):Vyšší tvrdost a nižší tření než TiN. Vyniká proti abrazivním materiálům včetně lisování kovů z nerezové oceli, kde pracovní-kalené povrchy urychlují opotřebení hran.
- TiAlN (nitrid titanu a hliníku):Toleruje teploty nad 800 stupňů Celsia tím, že za tepla vytváří ochrannou vrstvu oxidu hlinitého. Hodí se pro vysokorychlostní lisování-a aplikace, kde rozpad maziva způsobuje zvýšené teploty nástroje.
- DLC (diamantový-jako uhlík):Extrémně nízký koeficient tření přibližně 0,1 až 0,15, který zabraňuje nasávání adhezivního materiálu. Primární volba pro lisovací nástroje na hliník a nástroje na lisování hliníku, kde je dominantním způsobem selhání spíše než abrazivní opotřebení odírání lisovaného hliníku na povrchu formy.
Výběr povlaku navazuje přímo na lisovaný materiál. Pro lisování nerezové oceli 316, kde současně působí jak otěr, tak adheze, poskytují TiCN nebo TiAlN tvrdost a chemickou inertnost potřebnou k odolnosti proti zadření na tvářecích stanicích. U lisování hliníku zabraňuje ultra-nízké tření DLC přilnutí měkkého materiálu k povrchům nástrojů, udržuje povrchy dílů čisté a intervaly údržby matric jsou dlouhé.Srovnání výkonupotvrzuje, že snížení tření DLC výrazně snižuje řezný odpor a zabraňuje ulpívání třísek při obrábění nebo tváření měkkých kovů, jako je hliník a měď.
Složený účinek těchto rozhodnutí je významný. Zápustka vyrobená ze správné jakosti nástrojové oceli, řádně vakuově-kalená kryogenním zpracováním a potažená správnou keramickou vrstvou může běžet třikrát až pětkrát déle než zápustka, kde byl ohrožen jakýkoli jednotlivý krok. Tento multiplikátor se přímo promítá do menšího počtu odstávek výroby, nižších nákladů na zásah a konzistentnější kvality lisovaného dílu po celou dobu životnosti matrice. Kvantifikace tohoto výkonu však vyžaduje přísné měření v každé fázi, od první kontroly rozměrů po tepelném zpracování až po konečnou kontrolu zkušebních-lisovaných dílů.
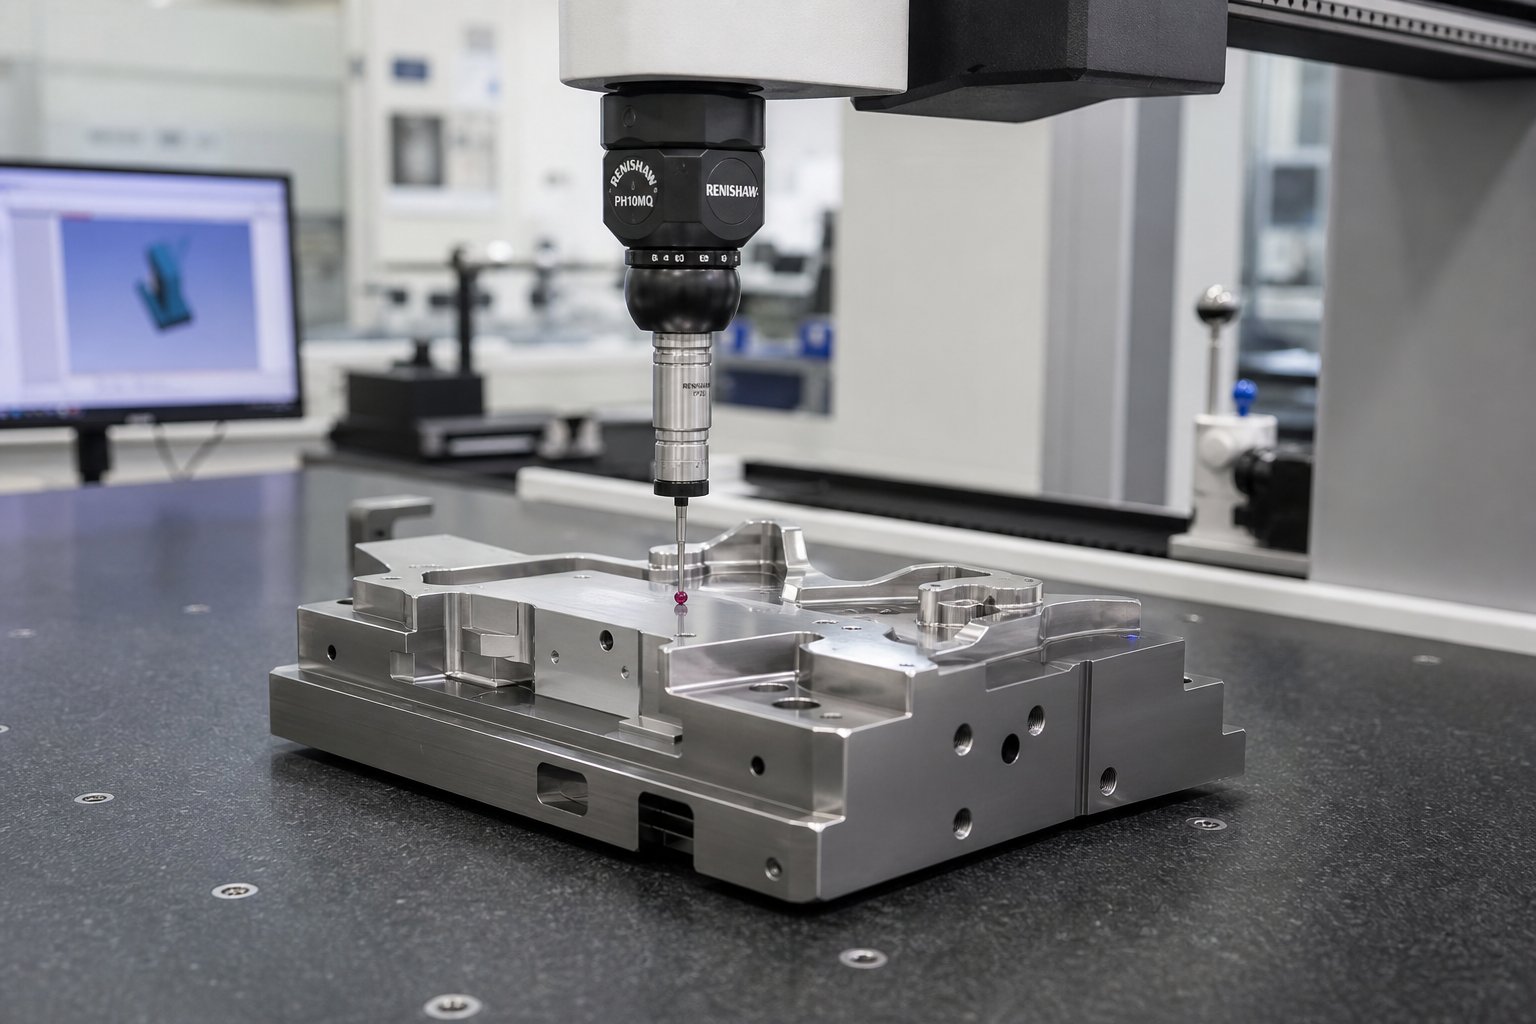
Kontrola kvality od prvního střihu až po zkušební ražení
Zápustku lze obrábět z prvotřídní nástrojové oceli, bezchybně tepelně-zpracovat a potáhnout ideální keramickou vrstvou, přesto však ve výrobě selže, pokud nikdo neověří rozměry mezi fázemi. Kontrola kvality v přesném lisování není konečným kontrolním bodem. Jedná se o sérii hradel zabudovaných do celé výrobní sekvence, z nichž každá potvrzuje, že součást je připravena k postupu. Přeskočte bránu a riskujete, že se při každé následující operaci vytvoří časná chyba, dokud se nevynoří jako šrot na podlaze lisu.
Kontrola souřadnicového měřicího stroje a ověření drsnosti povrchu
Souřadnicové měřicí stroje stojí v centru ověřování rozměrů pro lisování součástí raznic. Sonda CMM se dotýká nebo skenuje kritické prvky, zachycuje data souřadnic XYZ a porovnává je s 3D CAD modelem. U zápustkových vložek, razníků a dutinových bloků souřadnicový měřicí stroj kontroluje polohovou přesnost otvorů, shodu profilu konturovaných povrchů a geometrické vztahy, jako je rovinnost, rovnoběžnost a kolmost, které určují, jak do sebe při montáži lícují díly.
Kdy tato měření probíhají? Nejen na konci. Průběžné{1}}kontroly procesu po hrubovacím obrábění potvrzují, že na všech kritických površích zůstává dostatek materiálu před uvolněním pnutí a polodokončováním. Po tepelném zpracování opakovaná kontrola souřadnicového měřicího stroje- ověřuje, k jak velkému rozměrovému posunu došlo během kalení, což konečnému strojníkovi přesně sdělí, kolik materiálu má odebrat a kde. Kontrola broušení po-dokončení-vygeneruje závěrečnou zprávu o shodě, která uvolní každou součást k sestavení. Jak uvádí Moeller Precision Tool, výrobci přesných nástrojů dodržují tolerance až 0,0002 palce, přičemž používají souřadnicové měřicí stroje spolu s optickými komparátory a systémy měření profilu k ověření shody v každé fázi.
Měření drsnosti povrchu doplňuje rozměrová data. Profilometr sleduje obrobený nebo leštěný povrch a hlásí hodnoty Ra (aritmetická průměrná drsnost) a Rz (průměrný vrchol-do-výšky údolí). Proč je to důležité pro proces lisování kovů? Protože povrchová úprava tvářecích ocelí řídí tření, tok materiálu a uvolňování dílů. Tvarovací razník specifikovaný na Ra 0,2 mikrometrů, který ve skutečnosti měří Ra 0,8, vytvoří součásti s viditelnými stopami a nekonzistentní tloušťkou stěny. Ověření drsnosti povrchu před montáží zabrání tomu, aby se tyto následné problémy s kvalitou vůbec dostaly do lisu.
Testování tvrdosti tvoří další kritickou bránu, zejména po tepelném zpracování. Měření tvrdosti podle Rockwella na více místech každé součásti potvrzují rovnoměrnou transformaci. Razník, který ukazuje 60 HRC na čelní straně, ale 56 HRC na své základně, indikuje neúplné vytvrzení, potenciálně z nedostatečné doby namáčení nebo nekonzistence kalení. Protokoly průmyslové kontroly specifikují, že hodnoty tvrdosti musí spadat do definovaného rozsahu, protože příliš-nízká tvrdost vede k rychlému opotřebení, zatímco příliš{6}}vysoká tvrdost vytváří křehkost a riziko lomu při lisovacím zatížení.
Funkční kontrola lícování dokončí před-ověření montáže. Protilehlé součásti, jako je průbojník a jeho odpovídající otvor matrice, jsou fyzicky sestaveny na pracovním stole, aby se ověřily vztahy vůlí, kluzné uložení na vodicích prvcích a podmínky interference v detailech lisovaného- uložení. Optické komparátory překrývají zvětšené profily součástí proti geometrii návrhu, aby zachytily jemné odchylky, které by mohlo při bodovém snímání CMM chybět. Tyto kontroly lícování potvrzují, že jednotlivé součásti budou fungovat jako koordinovaný systém, jakmile budou přišroubovány k sadě matric.
Zkušební provoz a první{0}}měření části článku
Kontrola montáže potvrzuje, že matrice vypadá správně. Zkušební ražba dokazuje, že to jde. Dokončená matrice je namontována v lisu, pásový materiál je přiváděn a první díly vycházejí z nástroje. Toto je okamžik, který potvrzuje každé rozhodnutí, od geometrie CAD přes obrábění a tepelné zpracování. Úspěšná zkouška produkuje kovové lisované díly, které splňují tiskové rozměry, vykazují čisté okraje a tvar bez praskání, vrásnění nebo nadměrného odpružení.
Zkušební běhy se řídí strukturovaným protokolem. Forma je nastavena na vypočítanou uzavírací výšku, přiváděna řízenou rychlostí a zpočátku běží se sníženou tonáží, zatímco operátoři sledují postup pásu, naslouchají abnormálnímu hluku a vizuálně kontrolují prvních několik dílů. Stabilita podávání pásu, zapojení pilota a funkce striperu jsou monitorovány v reálném čase. Je-li matrice progresivního typu, je práce každé stanice hodnocena samostatně prozkoumáním částečně dokončených dílů na mezistanicích před konečným separačním řezem.
První{0}}kontrola článku měří zkušební-ražené díly proti technickému výkresu pomocí stejného zařízení souřadnicového měřicího stroje, které ověřovalo samotné součásti matrice. Zaznamenává se každý kritický rozměr, popis GD&T a specifikace povrchu. Výsledná zpráva buď potvrzuje shodu, nebo identifikuje odchylky, které vyžadují úpravu matrice. Mezi běžné úpravy patří vyrovnání tvarovacích stanic pro korekci úhlového odpružení, přeleštění{5}}povrchů, které vykazují stopy po tahu, nebo úprava děrování-aby-prolisování na stanicích produkujících nadměrné otřepy. Jak zdůrazňují specialisté na lisovací zkoušky, důkladná první-kontrola artiklu poskytuje podrobné zprávy o měření, fyzické zkušební vzorky a dokumentaci, která potvrzuje, že matrice je připravena k výrobě{10}}před odesláním.
Každý kovový lisovaný díl, který opouští výrobní lis, zdědí kvalitu zabudovanou do jeho matrice. Zkušební razítkování je místo, kde je toto dědictví prokázáno. Matrice, která projde první-kontrolou předmětu se všemi rozměry v rámci tolerance a se všemi povrchy bez defektů, představuje ověřené nástroje připravené k výrobě lisovaných kovových dílů konzistentně ve stovkách tisíc nebo milionů cyklů.
Celá sekvence inspekční brány, od prvního čipu po validovaný výrobní nástroj, následuje tento postup:
- Průběžné -rozměrové kontroly po hrubém a polo{1}}dokončovacím obrábění za účelem ověření přídavku zásob
- Ověření tvrdosti po-tepelném-zpracování a přeměření CMM-pro rozměrový pohyb
- Závěrečná zpráva souřadnicového měřicího stroje po dokončovacím broušení a tvrdém frézování potvrzuje všechny vlastnosti v rámci tolerance
- Kontrola montáže lícujících součástí, ověření vůle a porovnání optického profilu
- Zkušební lisování na produkčním-ekvivalentním lisu s kontrolovanými parametry
- První{0}}kontrola článku měřící lisované díly proti technickým výtiskům s plným rozměrovým hlášením
Každá brána musí projít před zahájením prací. Tato disciplína zabraňuje nejdražšímu selhání kvality při výrobě matric: odhalení problému po dokončení všech následných operací na vadné součásti.
Výrobci, kteří pokrývají celý tento životní cyklus pod jednou střechou, od posouzení proveditelnosti a simulace CAE přes přesné obrábění, zkušební provozy a kontrolu souřadnicových měřicích strojů, eliminují komunikační mezery, které vznikají, když jsou odpovědnosti rozděleny mezi více dodavatelů.YICHENův proces lisováníje příkladem tohoto integrovaného přístupu, který ověřuje lisovací nástroje v každé zde popsané fázi, takže nástrojoví inženýři a manažeři zdrojů obdrží nástroje připravené pro výrobu{0}}podložené zdokumentovanými kontrolními údaji u každé brány. Pro týmy, které přecházejí od výzkumu k aktivnímu vývoji RFQ, partnerství s jediným-poskytovatelem zdroje, který vlastní celý řetězec kontroly kvality, snižuje riziko a výrazně zkracuje časové osy.
Inspekce a validace uzavírají výrobní cyklus, ale skutečným měřítkem lisovacího nástroje je to, jak se všechna tato jednotlivá rozhodnutí, od geometrie CAD přes výběr materiálu, sekvenci obrábění, tepelné zpracování a ověřování kvality, spojí s dlouhodobým-výkonem výroby.
Spojení všeho od proveditelnosti po výrobu
Nyní jste prošli každou fází výroby lisovnice na kov: digitální návrh a simulace, výběr materiálu, CNC obrábění, EDM zpracování, tepelné zpracování, povlakování a ověřování kvality. Každá sekce zahrnovala izolovaný proces. Ve skutečnosti tyto kroky nefungují nezávisle. Skládají se. Konstrukční rozhodnutí v CAD se šíří kupředu prostřednictvím výběru materiálu, strategie obrábění a nakonec do kvality lisovaných dílů, které váš lis produkuje plnou rychlostí. Pochopení toho, jak toto složení funguje, je to, co odděluje lisovací matrici, která poskytuje 500 000 spolehlivých zásahů, od formy, která degraduje po 10 000.
Jak se každé výrobní rozhodnutí promítá do výkonu matrice
Přemýšlejte o procesu lisování spíše jako o řetězu multiplikátorů než o sledu přidávání. Výběr správné třídy nástrojové oceli nepřidává pouze trvanlivost. Znásobuje výhody každého následného kroku. Vakuové-kalení dobře{4}}vybrané destičky D2 přináší lepší výsledky než vakuové-kalení okrajové třídy. Aplikace povlaku TiCN na řádně temperovaný a leštěný povrch poskytuje jeho plný potenciál snížení tření-. Aplikujte stejný nátěr na povrch se zbytkovým napětím z vynechaných cyklů temperování a během tisíců tahů se odlupuje.
Stejná logika funguje i obráceně. Zkratka v jakékoli fázi rozděluje výkon všeho, co následuje. Uspěchaná simulace CAE a chybějící předpověď odpružení znamená, že geometrie zápustky je nesprávná ještě před zahájením obrábění. Pod-specifikací nástrojové oceli pro nerezovou aplikaci znamená povlaky prohraný boj s deformací substrátu pod nimi. Vynechání úlevy před tepelným zpracováním způsobuje deformaci, kterou se dokončovací broušení nemůže plně zotavit. Každý kompromis odečítá životnost matrice, kvalitu dílu a dobu provozuschopnosti výroby.
Co vlastně odděluje kostku, která běží 100,000+ zásahů od kostky, která selže dříve? Obvykle nejde o jedinou katastrofickou chybu, ale o nahromadění okrajových rozhodnutí:
- Designové zkratky:Nedostatečná simulace vede k opravám{0}}a{1}}omylů na kalené oceli, což oslabuje součásti opakovanými úpravami
- Materiálové kompromisy:Volba A2, kde je zaručena D2 nebo karbid, šetří počáteční náklady, ale zdvojnásobuje frekvenci přeostřování a prostoje lisu
- Porušení pořadí obrábění:Dokončení před řádným uvolněním pnutí zavádí rozměrovou nestabilitu, která se zhoršuje při cyklickém zatížení lisu
- Mezery tepelného zpracování:Chybějící cyklus temperování nebo vynechání kryogenní úpravy zanechává zadržený austenit, který se během výroby nepředvídatelně transformuje, což způsobuje progresivní posun tolerance
- Kontrola končí:Uvolnění součástí bez ověření rozměrů po-tepelném{1}}zpracování znamená sestavení matrice z částí, které již mohou být mimo specifikace
Výrobní proces lisování kovů odměňuje disciplínu u každé brány. Podle toho se přizpůsobí očekávání nákladů a časové osy. Jednoduchá-zaslepovací matrice s jednou stanicí může vyžadovat 4 až 6 týdnů a investice do nástrojů od 5 000 do 15 000 USD. Středně progresivní matrice s 8 až 12 stanicemi obvykle vyžaduje 8 až 12 týdnů a 25 000 až 60 000 USD. Složité automobilové progresivní nebo transferové matrice s úzkými tolerancemi, více tvářecími stanicemi a požadavky na vysokou{18}objemovou životnost mohou přesáhnout 16 týdnů a náklady na nástroje ve výši 100 000 USD. Tyto rozsahy odrážejí nejen počet hodin obrábění, ale kumulativní inženýrské, simulační, kontrolní a zkušební úsilí, které ověřuje každý nástroj na jeho zamýšlenou životnost.
Každý krok při výrobě raznice, od geometrie CAD až po finální povlak, je rozhodnutím, které buď přidává, nebo ubírá od životnosti raznice, kvality dílu a efektivity výroby. V procesu konstrukce lisování a lisování neexistují žádné neutrální volby.
Přechod od výzkumu k řešení RFQ-Ready Die
Pokud jste dočetli až sem, pravděpodobně spadáte do jedné ze dvou kategorií. Buď budujete interní znalosti pro efektivnější hodnocení dodavatelů, nebo se aktivně obracíte na RFQ na zakázkovou lisovací matrici na kov a chcete pochopit, jaké otázky klást a jaké schopnosti ověřit. Obě cesty těží ze stejného principu: výrobní proces lisování funguje nejlépe, když jediný partner vlastní celý řetězec od proveditelnosti až po ověřené výrobní nástroje.
Fragmentované získávání zdrojů, kdy design probíhá u jedné firmy, obrábění u druhé a zkoušení ve třetí, představuje riziko předání při každém přechodu. Rozměrový záměr se ztrácí mezi soubory CAD a operátory strojů. Specifikace tepelného zpracování jsou pro pohodlí zjednodušeny. Výsledky zkoušek se efektivně nepromítají do oprav návrhu. Matrice a lisovací nástroje, které fungují nejlépe v dlouhých výrobních sériích, téměř vždy pocházejí z integrovaných programů, kde každá fáze informuje další bez komunikačních mezer.
Pro manažery sourcingu a nástrojové inženýry, kteří jsou připraveni přejít od výzkumu k aktivnímu nabízení cen, hledejte partnera, jehož schopnosti pokrývají celý životní cyklus popsaný v tomto článku: posouzení proveditelnosti, CAE simulace pro tváření a odpružení, přesné CNC obrábění a EDM, řízené tepelné zpracování, zkušební lisování ve výrobě-v reprezentativních podmínkách a CMM{1}{1}{2}documented inspekce.Vlastní řešení lisovacích nástrojů YICHENpokrývají přesně tento rozsah a poskytují koncový-k{1}}koncový zdroj pro lisování kovů pro týmy, které potřebují ověřené nástroje dodávané na RFQ-připravené na základě zdokumentovaných údajů o kvalitě u každé výrobní brány.
Znalosti v tomto článku vám poskytnou slovní zásobu a rámec pro kritické zhodnocení procesu jakéhokoli dodavatele matrice. Nyní chápete, proč některé kroky stojí to, co dělají, proč se časové osy táhnou na určité prahové hodnoty složitosti a proč nejlevnější nabídka jen zřídka přináší nejnižší náklady na zásah po celou dobu životnosti matrice. Toto porozumění je základem pro přijímání informovaných rozhodnutí o získávání zdrojů v jakékoli formě a razítkování konverzace o nákupu.
Často kladené otázky o výrobě kovových razicích forem
1. Jak dlouho trvá výroba kovové raznice?
Termíny závisí na složitosti. Jednoduchá-zaslepovací matrice s jednou stanicí obvykle vyžaduje 4 až 6 týdnů. Středně progresivní matrice s 8 až 12 stanicemi trvá 8 až 12 týdnů. Složité automobilové progresivní nebo transferové matrice s úzkými tolerancemi a více tvářecími stanicemi mohou přesáhnout 16 týdnů. Tyto časové osy zahrnují fáze inženýrství, simulace, obrábění, tepelného zpracování a zkušební fáze.
2. Z jakých materiálů se vyrábí raznice?
Lisovací nástroje jsou vyrobeny především z nástrojových ocelí vybraných na základě lisovaného plechu. Mezi běžné možnosti patří D2 pro odolnost proti abrazivnímu opotřebení, A2 pro vyváženou houževnatost a tvrdost, S7 pro rázové-těžké aplikace, M2 pro vysoké tlakové zatížení a vložky z karbidu wolframu pro ultra-vysokoobjemové-objemové běhy nebo vysoce abrazivní materiály, jako je nerezová ocel. Každá třída zaujímá jinou pozici ve spektru tvrdosti-houževnatosti.
3. Jaký je rozdíl mezi progresivní matricí a přenosovou matricí?
Progresivní matrice udržují díly připojené k nosnému pásu, který postupuje přes několik stanic při každém zdvihu lisu, takže jsou ideální pro menší, velkoobjemové{0}}komponenty, jako jsou konektory a držáky. Přenášecí matrice odřezávají polotovary na první stanici a mechanicky je přesouvají mezi nezávislými stanicemi pomocí chapadel. Přetlačovací matrice se hodí pro velké díly, hlubokotažené-skořepiny a geometrie, které nemohou zůstat připevněny k pásu během tvarování, jako jsou panely karoserie automobilů.
4. Jak tepelné zpracování ovlivňuje výkon raznice?
Tepelné zpracování přeměňuje nástrojovou ocel z obrobitelného stavu na kalený pracovní nástroj schopný odolat milionům lisovacích cyklů. Vakuové kalení následované několika cykly popouštění vytváří stabilní martenzitickou strukturu. Přidání kryogenní úpravy může prodloužit životnost matrice o více než 200 procent přeměnou zbytkového austenitu a zlepšením distribuce karbidů. Bez náležitého tepelného zpracování by se i precizně opracované součásti rychle deformovaly nebo opotřebovávaly při výrobním lisovacím zatížení.
5. Kdo může vyrobit kompletní lisovací nástroj od návrhu až po ověření výroby?
Výrobci integrovaných nástrojů, kteří vlastní celý procesní řetězec, od posouzení proveditelnosti a simulace CAE přes CNC obrábění, EDM, tepelné zpracování, zkušební lisování a kontrolu souřadnicových měřicích strojů, poskytují nejspolehlivější výsledky. Společnost YICHEN nabízí tuto{1}}koncovou{2}}možnost pro vlastní řešení lisovacích nástrojů a poskytuje zdokumentované ověření kvality u každé výrobní brány, takže manažeři zdrojů a nástrojoví inženýři obdrží nástroje připravené k výrobě- bez rizika předávání mezi více dodavateli.


