


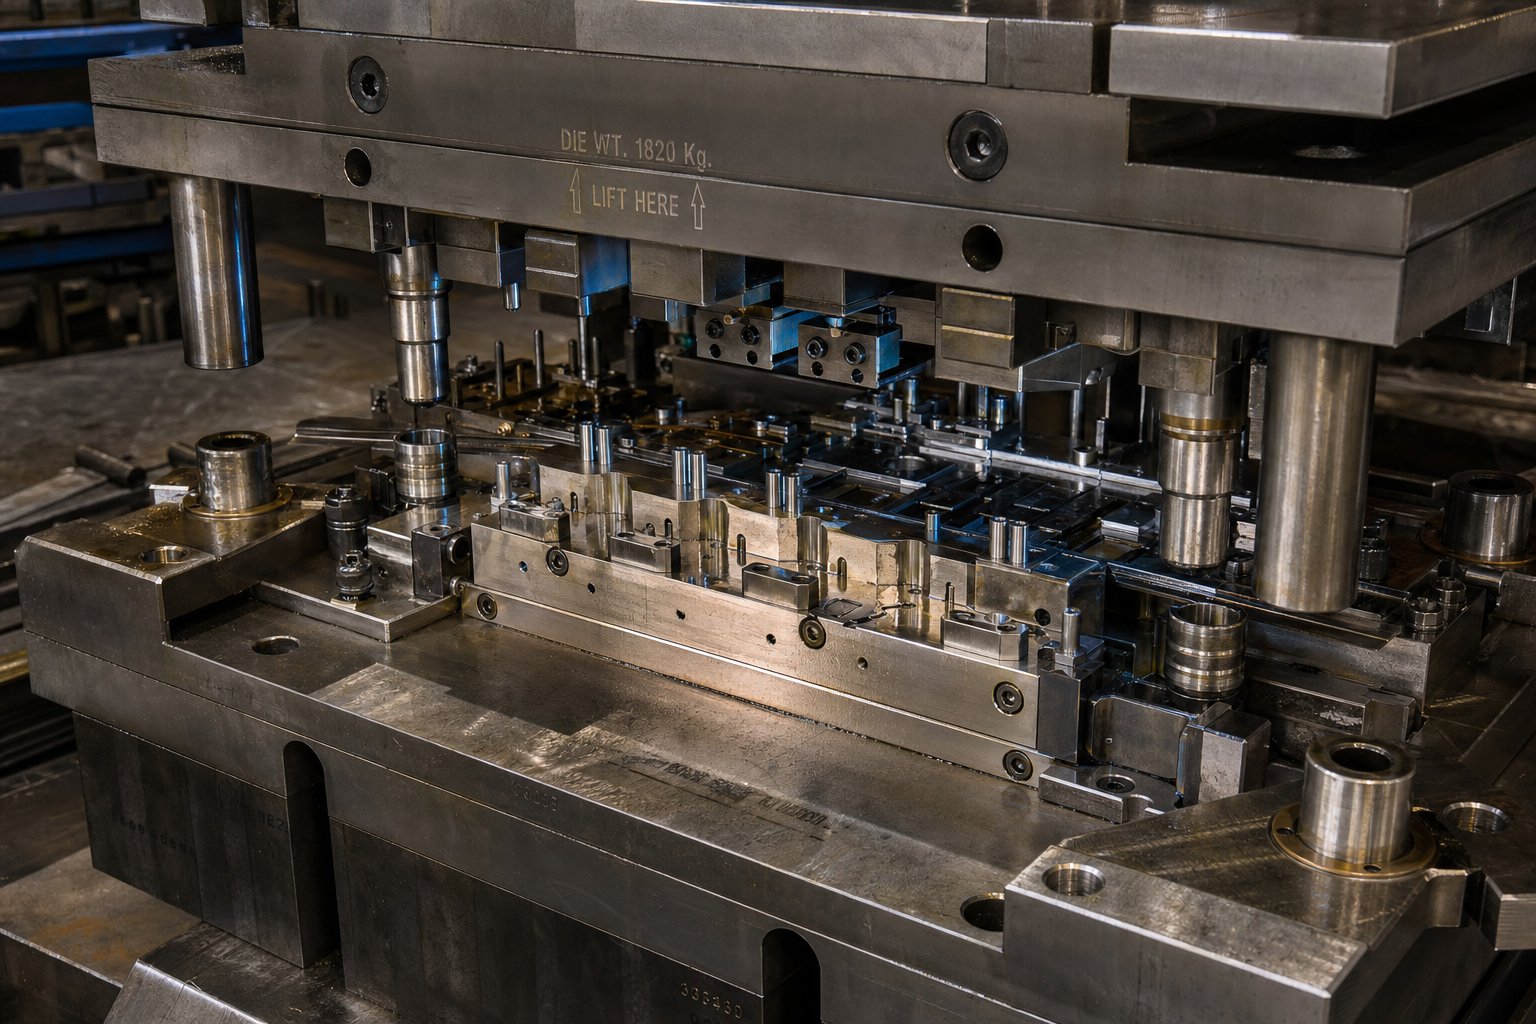
Co design raznic ve skutečnosti zahrnuje
Představte si, že vezmete plochý ocelový plech a uděláte z něj hotový automobilový držák, elektrický konektor nebo konstrukční součást, to vše ve zlomku sekundy. Tato transformace je to, co umožňuje design raznice. Přesto inženýři běžně podceňují, jak moc raná konstrukční rozhodnutí ovlivňují vše navazující, od kvality dílů přes náklady na nástroje až po dobu provozuschopnosti výroby.
Konstrukce lisovacích nástrojů je inženýrská disciplína vytváření přesných nástrojů, které řežou a tvarují plech do požadovaného tvaru prostřednictvím řízené plastické deformace za použití síly z mechanického nebo hydraulického lisu.
Definování designu raznice při tváření kovů
Takco je lisování kovův jádru? Lisovací raznice je na zakázku{0}}vyrobený nástroj, obvykle vyrobený z kalené nástrojové oceli, který působí silou na plochý plech a přetváří jej do hotové geometrie. Proces je klasifikován jako tváření za studena, což znamená, že se záměrně nepřivádí žádné vnější teplo. Tření během řezání a tváření vytváří teplo, ale přeměna materiálu závisí pouze na mechanické síle.
Každá volba návrhu, od geometrie razníku přes hodnoty vůle až po pořadí stanic, přímo určuje kvalitu břitu, rozměrovou přesnost a počet dílů, které mohou matrice vyrobit, než je vyžadována údržba. Výzkum v oblasti analýzy výrobních nákladů naznačuje, že více než 70 procent celkových nákladů na součást je zablokováno během raných rozhodnutí o návrhu. Při lisování plechů tato rozhodnutí žijí uvnitř matrice.
Proč jsou u každého lisovaného dílu důležité základy designu matrice
Chybné základy nevytvářejí jen špatnou část. Přechází do šrotu, předělávek, odstávek lisu a přestaveb nástrojů, které překračují rozpočet a harmonogram. Inženýři, kteří ovládají základní principy, výběr typu matrice, metodiku čištění, sekvenování stanic a řízení toku materiálu, se vyhýbají drahým -a{3}}smyčkám pokusů a omylů, které trápí-navržené nástroje.
Tento článek spojuje teorii učebnice s použitelnou metodologií. Projdete si strukturovaným rámcem pokrývajícím typy matric, funkce součástí, principy vůlí, progresivní logiku matrice, prevenci defektů, simulační pracovní postupy a výběr materiálu, přičemž každá sekce je vytvořena tak, aby zaplnila mezery, které standardní reference ponechávají otevřené.
Výběr správného typu matrice pro vaši aplikaci
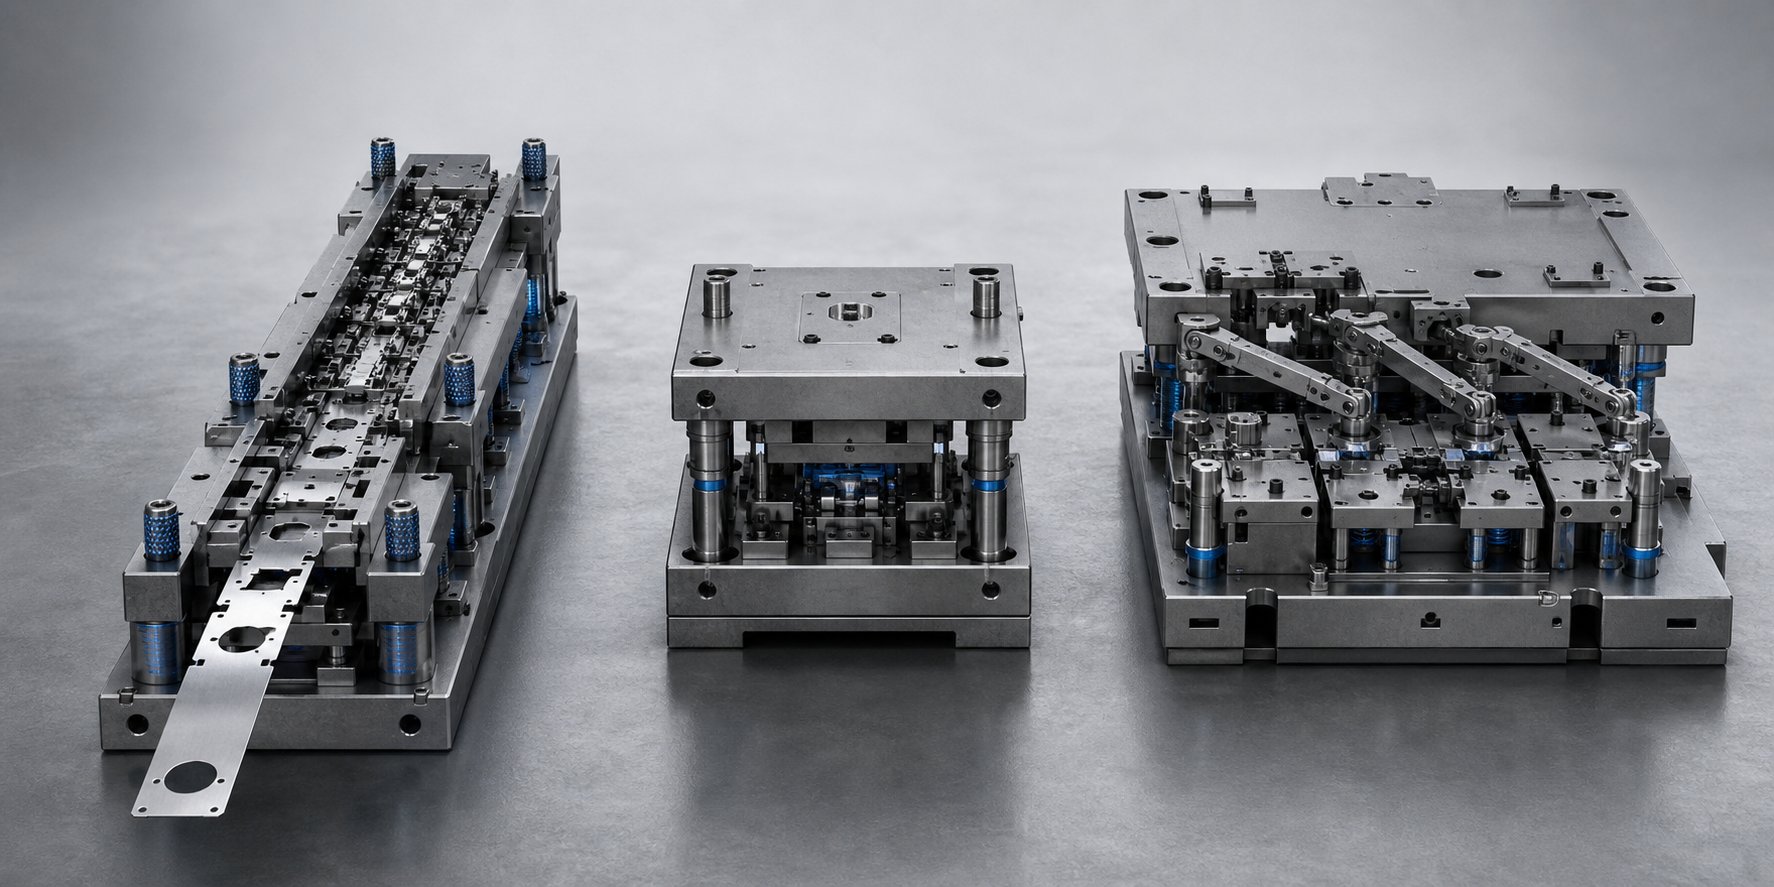
Výběr typu matrice je jedním z těch rozhodnutí, která na papíře vypadají přímočaře, ale tiše zjišťují, zda projekt dosáhne svých cílů v oblasti nákladů a kvality. Vyberte si špatnou architekturu a buď utrácíte nadměrně náklady na nástroje pro jednoduchý díl, nebo se potýkáte s dodržením tolerancí s matricí, která nebyla nikdy navržena pro vaši geometrii. Ve výrobních podlahách dominují tři základní typy lisovacích nástrojů: progresivní, složené a přenosové. Každý řeší jiný technický problém a pochopení toho, kde vynikají, zabrání druhu nesouladu, který posílá projekty zpět na rýsovací prkno.
Progresivní raznice pro-vysokoobjemovou kontinuální produkci
Progresivní razniceje v podstatě miniaturní výrobní linka obsažená v jediném nástroji. Svitek plechu se přivádí do matrice jako souvislý pás a při každém zdvihu lisu postupuje o pevné stoupání. Každá stanice podél pásu provádí odlišnou operaci, děrování vodícího otvoru, děrování prvku, vrubování profilu, ohýbání příruby, dokud se na konečné stanici neoddělí hotový díl. Každý zdvih vytváří dokončenou součást.
Tento přístup kontinuálního podávání poskytuje výjimečnou propustnost. Rychlost lisu může dosáhnout několika stovek zdvihů za minutu, a protože pás zůstává po celou dobu spojen, není mezi operacemi nutná žádná ruční manipulace. Kompromisem je vyšší počáteční investice do nástrojů a omezená flexibilita pro změny konstrukce, jakmile je raznice vyrobena. Progresivní matrice zazáří, když objemy výroby ospravedlní tuto investici, obvykle v sériích stovek tisíc až milionů dílů, a když je geometrie součásti malá až střední velikosti s mnoha funkcemi, které lze sekvenovat napříč stanicemi.
Složené matrice pro ploché díly s-těsnou tolerancí
Když je váš díl relativně plochý a vyžaduje výjimečnou soustřednost nebo přesnost polohy mezi prvky, přesným nástrojem pro tuto práci je složená matrice. Na rozdíl od progresivních matric, které pracují přes sekvenční stanice, složená matrice provádí dvě nebo více řezacích operací současně v jediném zdvihu lisu na jediné stanici. Klasický příklad: zaslepení vnějšího profilu a proražení vnitřního otvoru ve stejném okamžiku.
Protože veškeré řezání probíhá v jednom uzávěru, je relativní přesnost polohy mezi vnitřním a vnějším obrysem ze své podstaty lepší. Rovinnost dílu je také výhodná, protože nedochází k žádné kumulativní deformaci z vícenásobných přesunů stanic. Myslete na těsnění, přesné podložky, součásti přístrojů a laminovací kotouče. Omezení spočívá v tom, že složené matrice zvládnou pouze řezací operace. Nemohou ohýbat ani kreslit materiál, což je omezuje na 2D profily. Náklady na nástroje jsou nižší než progresivní matrice, což je činí vhodnými pro malé až střední objemy výroby, kde přesnost převažuje rychlost výroby.
Přenášecí matrice pro velkou nebo hlubokou{0}}kreslenou geometrii
Některé díly jsou jednoduše příliš velké nebo vyžadují příliš mnoho trojrozměrného tvarování, než aby zůstaly připojeny k nosnému pásu. Přetlačovací lisování to řeší oddělením jednotlivých přířezů od svitku na první stanici a následným mechanickým přesunem každého přířezu mezi následujícími tvářecími stanicemi pomocí robotických ramen nebo přenášecích tyčí. Každá stanice pracuje nezávisle, což znamená, že díl lze mezi operacemi přemístit, otočit nebo dokonce převrátit.
Díky této nezávislosti na geometrii pásů jsou přenosové nástroje vhodnou volbou- pro automobilové lisovací nástroje, jako jsou panely karoserie, olejové vany a konstrukční držáky, které vyžadují hluboké tažení nebo složité prostorové tvarování. Přenášecí systémy také využívají méně materiálu na díl, protože obrobky nespojuje žádný nosný pás, což snižuje náklady na zmetkovitost materiálů-náročných součástí. Kompromisem je celkově složitější systém, který často zahrnuje více lisů v koordinované linii, s obecně nižšími rychlostmi cyklu než vysokorychlostními progresivními operacemi.
Rámec pro porovnávání typů matric
| Kritéria | Progresivní zemřít | Compound Die | Přenosová matrice |
|---|---|---|---|
| Část Složitost | Více{0}}funkční díly s ohyby, tvary a řezy | Ploché profily s těsnou polohovou přesností | Velká nebo hluboce-kreslená 3D geometrie |
| Objem výroby | Vysoká až ultra{0}}vysoká (100 tisíc až miliony) | Nízká až střední (1K až 100K) | Střední až vysoká (10 tisíc až miliony) |
| Schopnost tolerance | Dobré, poháněné přesností pilota a přesností matrice | Vynikající soustřednost a rovinnost | Dobré, závisí na umístění převodu |
| Náklady na nástroje | Vysoká počáteční investice | Mírný | Vysoká (hlavice plus přenosový mechanismus) |
| Využití materiálu | Střední (nosný pás se stává šrotem) | Vysoká pro jednoduché profily | Vysoká (není nutný nosný pásek) |
| Rychlost cyklu | Velmi rychlé (stovky SPM) | Mírný | Střední (pomalejší než progresivní) |
| Ideální aplikace | Elektrické konektory, držáky, spony, drobné automobilové díly | Podložky, těsnění, lamely, kotouče nástrojů | Panely karoserie, olejové vany, konstrukční díly, bubny spotřebičů |
Správný typ raznice není nikdy univerzální řešení. Vychází z průsečíku geometrie vaší součásti, vaší prognózy objemu a vašich požadavků na toleranci. Správný výběr v této fázi nastaví základ pro vše, co následuje: dimenzování součástí, výpočty vůle a logiku stanice-by{3}}stanice, která přemění surový pás na hotové díly.
Komponenty jádra a jak spolupracují
Výběr typu matrice vám poskytne architekturu. Ale architektura bez porozumění jednotlivým komponentám lisovacích nástrojů je jako výběr stavebního stylu, aniž byste věděli, co sloupy, trámy a spoje vlastně dělají. Z čeho jsou tedy nástroje funkčně vyrobeny? Každá kovová raznice je sestavou vzájemně závislých prvků, z nichž každý plní specifickou roli při řezání, tvarování, kontrole materiálu nebo udržování zarovnání. Když jedna součást selže nebo je špatně specifikována, trpí tím celý systém.
Sestava horní a spodní čelisti
Zápustky tvoří strukturální páteř nástroje. Spodní patka se připevňuje k loži lisu, zatímco horní patka se připojuje k beranu lisu a vytváří pevný rám, který podpírá všechny ostatní komponenty při obrovské zátěži. Vodicí kolíky a pouzdra mezi nimi zajišťují vyrovnání horní a dolní poloviny s opakovatelnou přesností, často v tolerancích 0,0001 palce. Existují dvě běžné možnosti: třecí-přímé čepy typu pro základní aplikace a vodicí čepy-kuličkových ložisek, které kloužou po klecích pro hladší oddělení a delší životnost.
Patní bloky dodávají další vrstvu stability. Jsou namontovány po stranách sady zápustek, absorbují boční tah generovaný během tvářecích operací a zabraňují posunutí horní zápustky do stran při zatížení. Boty, vodicí kolíky a patní bloky dohromady tvoří vyrovnávací systém, který udržuje konzistentní registraci úderů-k{3}}knihu při milionech úhozů.
Vztahy s děrováním a zásekem
Pokud jsou kostrou raznice, děrovače a bloky raznice jsou ruce, které dělají skutečnou práci děrovacích razicích operací. Razník je vnitřní prvek, obvykle namontovaný v horní matrici. Jeho geometrie nosu, ať už je kulatá, podlouhlá, čtvercová nebo vlastní{2}}profilovaná, definuje tvar řezu nebo formy uložený na plech. Jak lis pohání razník dolů, vstupuje do protilehlé dutiny v bloku matrice pod ním.
Blok matrice představuje vnější protějšek a mezera mezi lisovníkem a blokem matrice umožňuje separaci materiálu nebo řízenou deformaci. Ta mezera není libovolná. Je navržen na základě typu a tloušťky materiálu a přímo ovlivňuje kvalitu břitu, tvorbu otřepů a opotřebení nástroje. Tlačítka zápustky, vyměnitelné vložky, které lemují otvory v bloku zápustky, zrcadlí profil razníku a jsou obvykle mírně větší, aby se vytvořila potřebná řezná vůle.
Odstraňovače, zvedáky a pilotní systémy
Řezání a tvarování součástí by bylo bez přesné kontroly materiálu k ničemu. Poté, co razník prorazí nebo vytvoří plech, elastické zotavení způsobí, že kov pevně sevře razník. Pružinové-stírací desky to řeší tím, že během zdvihu působí obrácenou silou, přičemž pásek čistě odtlačí od razníku a zároveň sevřou materiál naplocho během řezu, aby se zabránilo deformaci.
Mezi stanicemi v postupové matrici zdvihače zvednou pás mírně nad povrch matrice. To snižuje tření během podávání, zabraňuje zachycování pásu o spodní prvky matrice a zajišťuje hladký posun ve správném stoupání. Piloti, malé přesné špendlíky, které pronikají do předem -děrovaných otvorů v pásu, manipulují s registrací stanice-do{4}}. Před každým zdvihem lisu vytáhnou proužek do přesného zarovnání, přičemž zachovávají přesnost-k-prvku během celého postupu.
Komponenty lisovacích nástrojů podle funkce
- Řezné komponenty:Děrovačky, zápustkové knoflíky, zaslepovací vložky, ořezové oceli
- Tvarovací komponenty:Ohýbací razníky, rýsovací vložky, razicí štočky, ražební detaily
- Komponenty pro manipulaci s materiálem:Stahovací desky, zvedáky, podávací kolejnice, skluzy šrotu, odlehčení slimáků
- Součásti vyrovnání:Vodicí kolíky, vodicí pouzdra, patní bloky, vodící čepy, kolíky
Každá funkční skupina závisí na ostatních. Vyrovnávací komponenty udržují řezné a tvarovací prvky v zákrytu. Komponenty pro manipulaci s materiálem zajišťují, že pásek je správně umístěn před řezáním a poté je řádně vyčištěn. Když inženýři navrhnou tyto systémy jako integrovaný celek, nikoli jako izolované součásti, výsledkem je matrice, která spolehlivě běží při vysoké rychlosti, zachovává toleranci při dlouhých výrobních sériích a zjednodušuje údržbu, když je třeba vyměnit opotřebitelné součásti.
Pochopení toho, jak tyto prvky interagují, také odhalí, kde problémy vznikají. Problém s otřepy může mít původ v opotřebovaném tlačítku matrice, ale stejně snadno by mohl pocházet z vodícího kolíku, který vytvořil nadměrnou vůli a posunul razník mimo-střed. Tento druh základního-uvažování závisí na znalosti toho, jak vůle mezi razníkem a blokem matrice ovlivňuje řez, což je přesně místo, kde začíná další vrstva logiky návrhu.
Principy čištění matrice a kontrola otřepů
Vůle je pravděpodobně jedním z nejvíce nepochopených parametrů v celém procesu lisování. Inženýři si často zapamatují výchozí číslo, použijí ho univerzálně a pak se diví, proč má jejich vyražený plech nekonzistentní hrany nebo proč se jejich razníky předčasně opotřebovávají. Skutečnost je taková, že průraz-k-propuštění není pevnou hodnotou. Je to vypočítaný vztah, který se mění s každým materiálem, každou tloušťkou a každým požadavkem na kvalitu.
Jak clearance ovlivňuje kvalitu řezu a životnost matrice
Když razník sestoupí do otvoru matrice, plech se neoddělí čistě ani v jediném případě. Řezná hrana se tvoří v odlišných zónách, z nichž každá je ovlivněna tím, jak velká vůle existuje mezi střižníkem a řeznou hranou matrice. Na každé ostříhané hraně si všimnete čtyř charakteristických oblastí: převalení (kde je materiál vtažen do řezu), střižná zóna (hladký, leštěný pás), lomová zóna (hrubší povrch lomu) a otřepy (tenký vyvýšený okraj na spodní hraně).
Správná vůle vyrovná lomové roviny vycházející z hrany razníku a hrany matrice tak, aby se čistě stýkaly v rámci tloušťky materiálu. Když je vůle příliš těsná, tyto lomové roviny se navzájem míjejí, což vyvolává sekundární smyk, který dramaticky zvyšuje řeznou sílu a urychluje opotřebení razníku. Když je vůle příliš velká, materiál se spíše trhá než stříhá, což vytváří silné otřepy, drsnou oblast lomu a špatnou kontrolu rozměrů na hotové součásti.
Kromě kvality břitu má vůle přímo vliv na životnost nástroje. Výzkum namáhání vysekávacích nástrojů ukazuje, že zvýšení vůle od tradičních hodnot směrem k 11–20 % tloušťky materiálu může značně snížit namáhání součástí vysekávacího lisu během děrování, čímž se prodlouží provozní životnost bez obětování přijatelného stavu ostří pro mnoho aplikací.
Volba vůle podle typu materiálu a tloušťky
Vůle je vždy vyjádřena jako procento tloušťky materiálu na stranu. To znamená, že mezera na každé straně razníku vzhledem k otvoru matrice je úměrná tomu, jak silný je váš obrobek. Vůle 10 % na-stranu na 1,0 mm materiálu znamená 0,1 mm mezery na každé straně razníku.
Co určuje to procento? Tažnost a tvrdost materiálu. Měkčí, tažnější materiály, jako je hliník, stříhají s menší silou a snesou užší vůle. Tvrdší materiály, jako je vysokopevnostní ocel-, odolávají deformaci agresivněji a vyžadují větší mezery, aby se zóny lomu mohly správně šířit bez přetěžování nástrojů.
Zde se mnoho inženýrů dostává do problémů: vytáhnou z paměti jediné číslo a aplikují ho na všechny své plechové raznice. V praxi, dokonce i v rámci stejné progresivní matrice, mohou různé otvory vyžadovat různá procenta vůle v závislosti na geometrii prvku, požadavcích na toleranci a předpokládané životnosti nástroje. Vždy odkazujte na konkrétní{2}}tabulky odbavení materiálu z příruček k nářadí nebo z technických dat vašeho dodavatele razníku, než se spoléhat na univerzální výchozí nastavení.
Ovládání směru otřepů v rozvržení matrice
Každý řez při lisování vytváří na jedné straně materiálu otřepy. Při přesném lisování se inženýři nesnaží pouze minimalizovat výšku otřepů. Strategicky orientují, která strana součásti nese otřepy, na základě funkčních požadavků a následných operací.
Otřepy se vždy tvoří na straně materiálu proti vstupu razníku. Pokud razník vstupuje shora, objeví se otřepy na spodní straně. To znamená, že směr otřepů je řízen rozhodnutím, zda je prvek řezán shora nebo zespodu v rozvržení matrice. U dílů, které budou následně ohýbány, inženýři orientují otřepy směrem dovnitř poloměru ohybu, aby se zabránilo praskání na okraji. U montážních ploch nebo kosmetických ploch jsou otřepy směřovány pryč z kritické strany.
U progresivních matric se řízení směru otřepů stává složitější, protože více stanic vyřezává prvky z různých orientací. Pečlivé plánování rozvržení pásu zajišťuje, že všechny otřepy skončí na přijatelné straně hotového dílu.
Pokyny pro bezpečnou vzdálenost podle kategorie materiálu
| Kategorie materiálu | Relativní rozsah vůle (% na stranu) | Charakteristiky hrany | Klíčová úvaha |
|---|---|---|---|
| hliník (měkký) | 10-15% | Větší zóna převrácení, hladký smykový pás, minimální lom | riziko zadření; může vyžadovat potažené razníky |
| Měkká ocel / Nízká-uhlíková ocel | 10-12% | Vyvážený poměr smyku-k{1}}lomu, střední otřepy | Nejvíce odpouštějící; standardní základní materiál |
| Nerez | 12-16% | Opracování-tvrzená hrana, vyšší sklon k otřepům | Zvýšená řezná síla; pečlivě sledujte opotřebení razníku |
| Vysokopevnostní{0}ocel (HSLA, AHSS) | 18-20%+ | Dominantní lomová zóna, minimální smykový pás, potenciální mikrotrhlinky | Vyžaduje robustní provedení razníku a častou kontrolu |
Tyto rozsahy představují obecné výchozí body čerpané z publikovaných technických dat o nástrojích. Skutečná vůle by měla být ověřena podle vaší specifické certifikace materiálu, cílů objemu výroby a přijatelných norem kvality hran. Důležitý je také stav nářadí. Jak se razníky opotřebovávají, efektivní vůle se zvyšuje, takže vaše počáteční hodnota nastavení by měla zohledňovat očekávané opotřebení během intervalu údržby.
Rozhodnutí o povolení neexistují izolovaně. Interagují s každým dalším parametrem návrhu, zejména s tím, jak jsou operace sekvenovány mezi stanicemi. Hodnota vůle, která vytváří přijatelné okraje v izolaci, může způsobit deformaci nebo nesprávnou registraci pásu v kombinaci se sousedními tvářecími operacemi, což je přesně důvod, proč si logika sekvenování stanic zaslouží svůj vlastní disciplinovaný přístup.
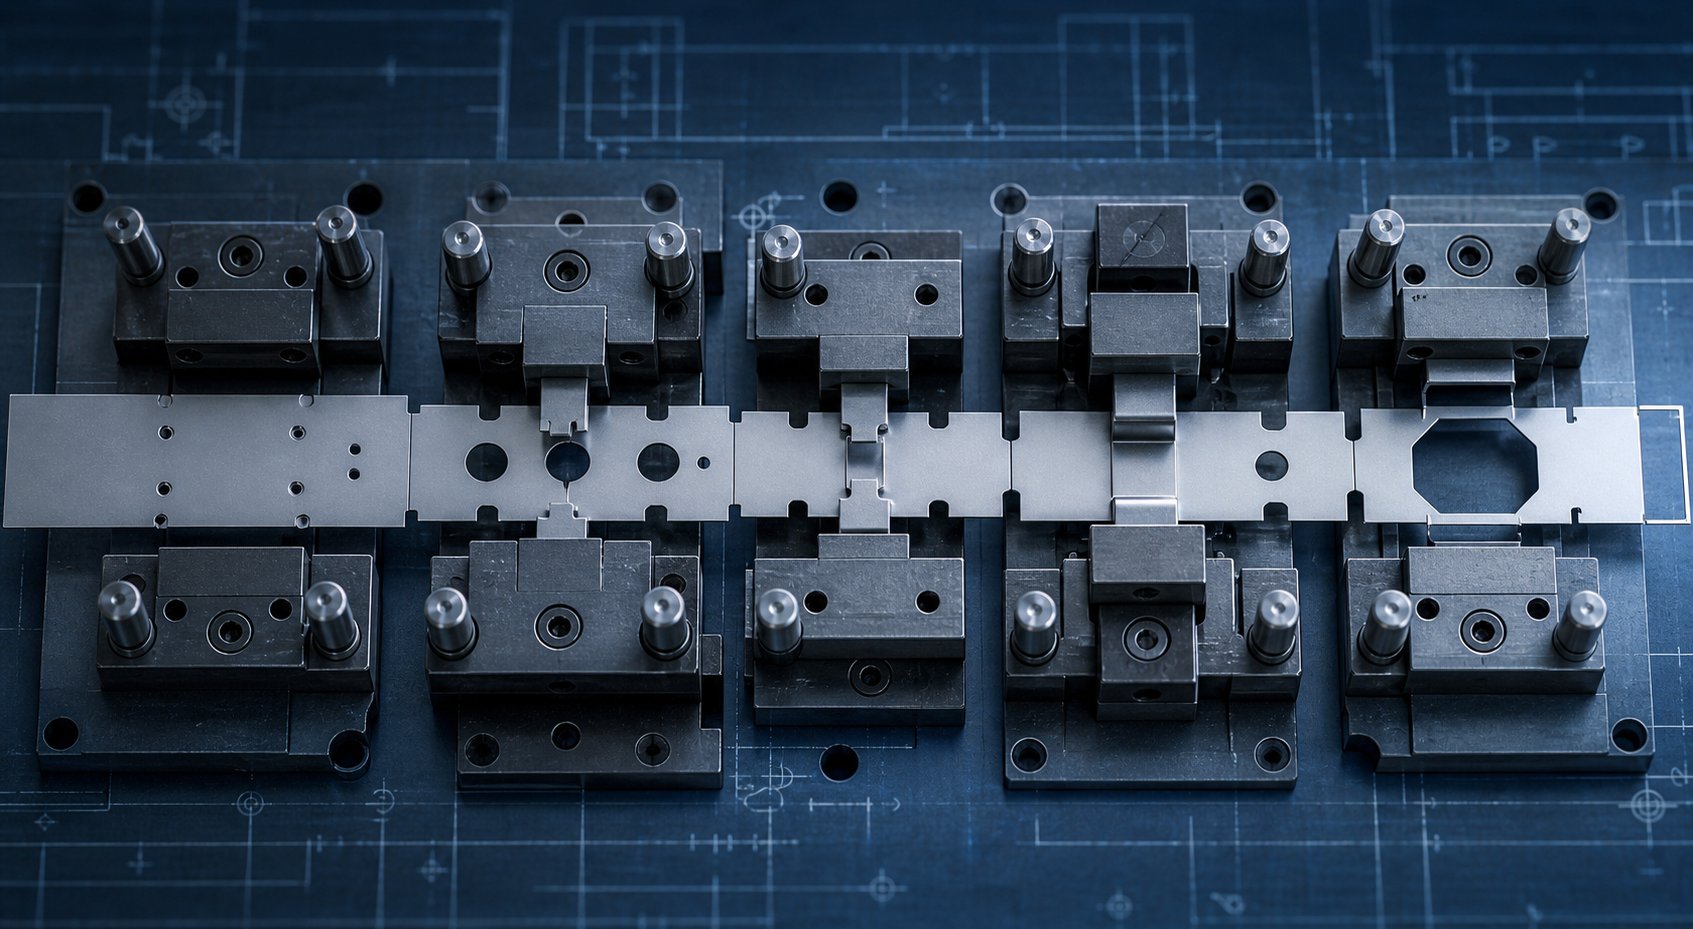
Logika sekvenování progresivních lisovacích stanic
Progresivní kostka může mít deset, dvacet nebo i více stanic, a přesto není nic náhodného na pořadí, ve kterém se operace objevují. Proces ražení se řídí přísnou inženýrskou logikou, kde každá stanice závisí na těch, které jsou před ní, a omezuje ty po ní. Chybné pořadí není menší nepříjemnost. Zkresluje rysy, vytahuje pásy z registru a generuje šrot, který pohltí váš konečný výsledek. To je místo, kde design lisování odděluje zkušené nástrojové inženýry od těch, kteří se stále tvrdě učí.
Určení posloupnosti operací a počtu stanic
Při plánování nástrojů pro fázi pro novou progresivní matrici není první otázkou "jaké operace potřebuji?" ale spíše "co se musí stát nejdříve, aby se podpořilo všechno ostatní?" Odpověď téměř vždy začíná stanovením počátků. Pilotní otvory jsou proraženy na úplně první stanici, protože slouží jako referenční poloha pro každou další operaci. Podle zavedenéhoprogresivní pravidla vyrobitelnosti zápustekděrování vodicích otvorů by mělo být vždy prováděno na první stanici, aby byla zajištěna přesnost registrace v průběhu proužku.
Na řadu přichází funkce nosného pásu. Jedná se o konstrukční spojení, která fyzicky přenášejí obrobek ze stanice na stanici. Bez předem vytvořeného robustního nosiče postrádá pás tuhost, aby se mohl přesně podávat lisovacími silami. Operace vrubování, které definují geometrii nosiče, obvykle následují bezprostředně po pilotování.
Odtud plyne obecný princip sekvenování takto: nejprve vyřízněte ploché prvky, jako druhé tvarujte a nakonec vyprázdněte. K propíchnutí a vrubů dochází, když je materiál ještě plochý, protože otvory vyražené do již-vytvořených povrchů se nepředvídatelně deformují. Operace tváření postupují od nejméně náročných k nejnáročnějším, což dává materiálu řízenou cestu od ploché ke konečné geometrii. Reliéf, pokud je přítomen, se často provádí brzy, aby se zabránilo deformaci jiných prvků. Blanking, operace, která odděluje hotový díl od nosného pásu, se vždy provádí na konečné stanici, protože díl již nelze indexovat, jakmile je volný.
Zní to jednoduše? Výzvou je, že skutečné díly mají desítky prvků se složitými geometrickými vztahy. Výzkum metod automatizovaného sekvenování identifikuje dva základní typy omezení, které řídí pořadí: omezení priority, které diktují, že určité operace musí proběhnout před ostatními na základě pravidel vyrobitelnosti, a omezení sousedství, která zabraňují tomu, aby byly prvky, které jsou příliš blízko u sebe, vyraženy na stejné stanici, aby se zabránilo vytváření slabých sekcí v oceli zápustky.
Vyvažování sil napříč stanicemi
Představte si progresivní zápustku, kde se všechny těžké děrovací operace shlukují na jedné straně a všechna tvářecí zatížení se soustředí na druhou. co se stane? Beran lisu se pod tímto nevyváženým momentem mikroskopicky naklání, matrice se vychyluje asymetricky a pás se pohybuje do stran. Výsledkem je chybná registrace, která se sdružuje s každým úderem.
Vyvažování sil napříč rozložením pásu je kritickým, ale často přehlíženým aspektem konstrukce lisovacích nástrojů. Inženýři toho dosahují pomocí několika technik. Střídavé řezy rozdělují střižné síly rovnoměrněji po šířce matrice a ve směru posuvu. Namísto děrování všech otvorů na jedné stanici, jejich rozdělení na dvě sousední stanice snižuje okamžité řezné zatížení na polovinu a snižuje rázy lisu.
Nečinné stanice, polohy, kde nedochází k řezání nebo tváření, slouží dvojímu účelu. Poskytují fyzický prostor mezi operacemi, které generují opačné síly, a dávají nosnému pásu šanci stabilizovat se před další deformací. U lisovnic se značným tvářecím zatížením nečinné stanice také zabraňují jedné operaci odtahování materiálu ze sousední stanice.Výzkum sekvenčního designu-založený na FEAukazuje, že rozložení napětí a zpevnění se přenáší z každé fáze do další, což znamená, že silový profil na pozdějších stanicích závisí na tom, co se stalo proti proudu. Nevyvážený točivý moment mezi dvěma polovinami progresivní matrice je zdokumentovanou příčinou nesprávné registrace pásu a zrychleného opotřebení.
Optimalizace rozvržení pásů a využití materiálu
Sekvenční řazení stanic neprobíhá izolovaně od geometrie pásu. Šířka pásu, rozteč posuvu a návrh obtokového zářezu spolupůsobí s tím, jak jsou operace uspořádány, a společně určují využití materiálu, procento nakoupených svitků, které se stanou hotovými díly spíše než kostrou odpadu.
Šířka proužku je nastavena podle největšího rozměru dílu kolmého ke směru podávání plus šířky nosiče na každé straně plus okraj pro vůli pro podávání uvnitř vodítek materiálu. Rozteč posuvu, vzdálenost, o kterou se pás posune při každém zdvihu lisu, je řízena rozměrem součásti ve směru posuvu plus minimálním pásem vyžadovaným mezi stanicemi pro strukturální integritu.
Obtokové zářezy jsou funkce, které inženýři používají k řízení postupu pásu a ověření správného posunu posuvu. Přicházejí ve dvou variantách. Pozitivní obtokové zářezy jsou jazýčky, které vyčnívají ven z okraje proužku a jsou detekovány senzorem nebo mechanickým prstem, jak se proužek pohybuje. Negativní obtokové zářezy v lisovacích lisech z plechu jsou výřezy podél okraje pásu, které slouží ke stejnému indexování, ale odstraňují materiál spíše než ponechávají vyčnívající poutko. Volba mezi pozitivními a negativními obtokovými zářezy závisí na dostupné šířce pásu, hlediscích manipulace se šrotem a na tom, zda zářez překáží sousedním operacím.
Optimalizace výtěžnosti materiálu vyžaduje iteraci mezi orientací dílu, uspořádáním vnoření a počtem stanic. Otáčení dílu v pásu, vkládání dvou dílů v opačných orientacích nebo běh více dílů přes šířku pásu jsou strategie, které snižují procento zmetkové kostry. Každá úprava vnořování se však vrací zpět do logiky sekvenování, protože mění, které operace mohou sdílet stanici a jak se rozdělují síly.
Plánování rozvržení stanice: Rámec sekvenčního rozhodování
Když se technik posadí, aby naplánoval nové progresivní uspořádání pásků, rozhodnutí následují disciplinovaně. Přeskakování kroků nebo jejich přeskupování téměř vždy vytváří konflikty, které vyžadují nákladné přepracování.
- Analyzujte geometrii hotové součásti a identifikujte všechny požadované operace ražení (děrování, vrubování, tvarování, kreslení, vysekávání).
- Omezení priority mapy: určete, které operace musí předcházet ostatním, na základě toku materiálu, požadavků na data a pravidel vyrobitelnosti.
- Mapovat omezení sousedství: identifikujte operace, které nemohou sdílet stanici kvůli omezení blízkosti nebo kvůli pevnosti nástrojů.
- Na prvních stanicích vytvořte vodicí otvory a geometrii nosného pásu, abyste vytvořili stabilní registrační a podávací systém.
- Seřaďte řezací operace na plochém materiálu před tvářecími operacemi, seřaďte formy od nejmenší po největší deformaci.
- Vyvažte řezné a tvarovací zatížení napříč stanicemi, vkládejte nečinné stanice tam, kde je to potřeba pro řízení rozložení síly a stability pásu.
- Určete šířku pásu, rozteč podávání a orientaci dílu, abyste maximalizovali využití materiálu při respektování požadavků na rozmístění stanic.
- Navrhněte geometrii obtokového vrubu (pozitivní nebo negativní) pro ověření posuvu a kontrolu postupu pásu.
- Umístěte operaci zaslepení nebo odříznutí na konečnou stanici, abyste oddělili dokončený díl od nosiče.
- Ověřte celou sekvenci proti vyvážení síly, tuhosti pásu a nahromaděné toleranci-a podle potřeby opakujte.
Tento rámec není jednorázovým-cvičením. Návrh rozvržení pásů je ze své podstaty iterativní a zkušení inženýři očekávají, že projdou více koncepty, než dosáhnou nejúčinnějšího a nejrobustnějšího řešení. Přínosem je lisovací nástrojový systém, který funguje spolehlivě a rychle, zachovává toleranci v rámci celé výrobní série a minimalizuje plýtvání materiálem, což jsou tři výsledky, které přímo vedou zpět k logice zakotvené v těchto prvních rozhodnutích o sekvenování.
Sekvence stanic definuje, co se stane a v jakém pořadí. Ale i dokonale sekvenovaná matrice bude produkovat vadné díly, pokud geometrie samotná poruší limity tváření materiálu. Minimální rozteč prvků, poloměry ohybu, poměry hloubek tažení a kompenzace odpružení, to vše ukládá svá vlastní omezení na to, čeho může matrice úspěšně dosáhnout, omezení, která přímo patří do oblasti návrhu z hlediska vyrobitelnosti.
Design pro vyrobitelnost a prevenci defektů
Perfektně sekvenovaná matrice s ideálními vůlemi bude stále produkovat odpad, pokud geometrie součásti sama o sobě bojuje s fyzikálními limity materiálu. Toto je místo, kde design lisování kovů přechází z nástrojového inženýrství do oblasti produktového designu. Každý prvek na lisovaném kovovém dílu, každý otvor, ohyb, příruba a tažení musí respektovat schopnost materiálu téci, natahovat se a zotavovat se. Porušte tyto limity a kostka se stane generátorem defektů bez ohledu na to, jak dobře je postavena.
Pravidla minimálních prvků pro razítkovatelnou geometrii
Představte si tato pravidla jako fyzikální-hranice, které oddělují razítkovatelnou část od seznamu přání. Nejsou svévolné. Odrážejí to, co materiál a nástroje fyzicky vydrží bez předčasného selhání.
První pravidlo zahrnuje vzdálenost-k{1}}okraji. Když děrovaný otvor sedí příliš blízko k okraji součásti nebo jinému prvku, úzký pás mezi nimi postrádá strukturální pevnost, aby odolal deformaci během tváření. Obecným principem je, že pás materiálu mezi dvěma prvky nebo mezi prvkem a okrajem by měl být alespoň 1,0 až 2,0 násobek tloušťky materiálu. Klesněte pod tuto hranici a zaznamenáte problémy se zkreslením, praskáním nebo-tahem slimáků.
Poloměry ohybu se řídí podobnou logikou. Vnitřní poloměr ohybu musí dosahovat nebo přesahovat 1,0 až 1,5 násobek tloušťky materiálu v závislosti na slitině a orientaci ohybu vzhledem ke směru zrna. Poloměr těsnější než tento koncentruje napětí na vnějším vláknu ohybu, dokud materiál nepraská. Přesná minima se u různých materiálů výrazně liší, proto se vždy raději obraťte na datový list dodavatele materiálu, než abyste použili jedinou univerzální hodnotu.
Poměry tažení nastavují limit toho, jak hluboko můžete vytáhnout šálek nebo skořepinu z plochého polotovaru v jedné operaci. Překročíte-li poměr a materiál se ztenčí za bod porušení. Hluboké díly obvykle vyžadují více stupňů tažení s mezilehlým žíháním nebo pečlivě řízenými cestami toku materiálu. Nejsou to čísla, která si jednou zapamatujete. Posouvají se s každou kombinací materiálu, tvrdosti a tloušťky, se kterou se vaše matrice setká.
Ještě jeden tip na design ražení, který zkušení inženýři brzy internalizují: všechny vnitřní rohy pro zářezy nebo výřezy by měly mít poloměr alespoň 0,5násobek tloušťky materiálu. Ostré vnitřní rohy vytvářejí nárůst napětí jak v součásti, tak v zápustkové oceli, což urychluje únavové selhání v obou.
Předcházení vrásnění, štěpení a odpružení prostřednictvím designu
Tři defekty představují většinu odmítnutí lisování na celém světě a každý z nich přímo navazuje na konkrétní parametr konstrukce lisu, který byl buď ignorován, nebo špatně spočítán.
Vrásčitostse objeví, když materiál proudí do dutiny s příliš malým omezením. Představte si, že přes stůl strčíte list papíru do tvaru šálku. Aniž by něco drželo okraje dolů, přebytečný materiál se prohýbá do záhybů. V lisovacím lisu nedostatečná síla držáku polotovaru umožňuje, aby se materiál příruby spíše stlačoval než natahoval, což vytváří vrásky na tažených částech. Protiopatření konstrukce matrice zahrnuje tažné housenky, vyvýšené hřebeny obrobené do povrchu pojiva, které lokálně zvyšují tření a řídí, jak rychle se materiál přivádí do tažné dutiny. Nastavení přítlaku držáku polotovaru a geometrie patky poskytuje inženýrům přesnou kontrolu nad vzorem toku materiálu.
Štípáníje opačný režim poruchy. Tam, kde zvrásnění znamená, že příliš mnoho materiálu teče příliš volně, štěpení znamená příliš málo materiálu dostupného pro požadovanou deformaci. Nadměrná hloubka tažení vzhledem k velikosti polotovaru, ostré poloměry razníku nebo nedostatečné mazání, to vše způsobuje ztenčování, dokud se materiál nezlomí. Oprava návrhu zahrnuje zvětšení poloměru průbojníku, přerozdělení toku materiálu umístěním housenky nebo rozdělení jednoho hlubokého tažení do několika progresivních fází, které umožňují materiálu postupně redistribuovat napětí.
Odpruženíje možná nejvíce frustrující defekt, protože je do určité míry nevyhnutelný. Každá kovová lisovací součást, která prochází ohýbáním, se po otevření lisu částečně vrátí do původního plochého stavu. Toto elastické zotavení je řízeno mezí kluzu materiálu: materiály s vyšší-pevností pruží agresivněji. Die designéři kompenzují tímnadměrné ohýbáníčást za cílovým úhlem tak, aby ji odpružení uvedlo do správné konečné polohy. Další strategie zahrnují ražení zóny ohybu, aby se materiál lokálně uvolnil za jeho mez pružnosti, rozšíření úhlu lisovnice nebo použití menšího poloměru razníku ke zvýšení plastické deformace v oblasti ohybu.
Tolerance Stack{0}}Up a GD&T Accommodation
Jeden lisovaný kovový díl může projít pěti, deseti nebo více tvářecími stanicemi. Každá stanice zavádí malé množství rozměrových variací a tyto variace se skládají. Posun o 0,05 mm na stanici tři by mohl být přijatelný izolovaně, ale když se nahromadí s podobnými posuny na stanicích pět a osm, konečné umístění prvku se odchyluje od specifikace.
Toto je místoPrincipy GD&Tse staly nezbytnými pro návrh matrice, nejen pro návrh součásti. Definováním prvků součásti vzhledem k funkčním počátkům namísto řetězení kót od prvku k prvku návrháři přeruší řetěz tolerancí. Ovládací prvky polohy vztažené k referenčnímu referenčnímu rámci zajišťují, že tolerance každého prvku je nezávislá spíše než kumulativní, což výrazně zjednodušuje jak návrh matrice, tak kontrolu.
V praxi návrháři zápustek přidělují těsnější tolerance formovacím stanicím, které vytvářejí základní prvky a umožňují mírně širší tolerance u méně kritických operací. To odráží způsob, jakým bude hotový díl kontrolován a sestavován: základní povrchy umísťují díl do jeho protilehlé sestavy, takže tyto povrchy vyžadují nejvyšší přesnost tváření. Sekundární prvky, které odkazují na tyto základny, mohou absorbovat více variací bez ovlivnění funkce.
Zpětná vazba funguje v obou směrech. Popisky GD&T na výkresu hotového dílu řídí, jak pevně musí být každá lisovací stanice postavena a udržována. Naopak realistická schopnost procesu lisování by měla informovat o tom, jaké tolerance specifikuje návrhář produktu. Když tyto dvě strany komunikují včas, výsledkem je kovový lisovaný díl, který je jak vyrobitelný, tak funkčně správný bez nadměrných nákladů na nástroje.
Běžné závady: Hlavní příčiny a nápravná opatření
- Vrásnění:Způsobeno nedostatečným tlakem držáku polotovaru nebo neomezeným tokem materiálu do dutiny matrice. Opravné opatření: přidejte nebo upravte tažné housenky, zvyšte sílu držáku polotovaru, přepracujte geometrii povrchu pojiva.
- Štípání/trhání:Způsobeno nadměrnou hloubkou tažení, úzkým poloměrem razníku nebo namáháním materiálu přesahujícím meze tažnosti. Nápravné opatření: zvětšit poloměr průbojníku, přidat fáze tažení, optimalizovat tvar polotovaru, zlepšit mazání.
- Odpružení:Způsobeno elastickým zotavením po tvarování, zejména u materiálů s vysokou{0}}pevností. Nápravné opatření: přehněte úhel zápustky, vytvořte zónu ohybu, použijte menší poloměr razníku ke zvýšení plastické deformace.
- Praskání v zatáčkách:Způsobeno poloměrem ohybu pod minimem materiálu nebo ohybem rovnoběžně se směrem zrna. Opravné opatření: zvyšte poloměr ohybu alespoň na 1,0T, změňte orientaci dílu tak, aby byl ohyb kolmý k vláknu.
- Nadměrné otřepy:Způsobeno opotřebenými řeznými hranami nebo nesprávnou vůlí-pro{1}}děrování. Opravné opatření: naostřit nebo přebrousit nástroje, přepočítat a upravit vůli podle specifikace materiálu.
- Zkreslení/deformace:Způsobeno nerovnoměrným uvolněním napětí nebo nevyváženými tvářecími silami napříč součástí. Nápravné opatření: přidejte výztužná žebra nebo korálky, začleňte re-nárazové nebo zplošťovací stanice.
- Polohový posun mezi stanicemi:Způsobeno nahromaděním tolerancí-v důsledku operací sekvenčního tvarování. Nápravné opatření: definujte funkční počátky pomocí GD&T, přidělte těsnější toleranci k výchozím-formovacím stanicím, ověřte statistickou toleranční analýzou.
Každé z těchto vad lze předejít, když konstrukce respektuje materiálové limity a matrice kompenzuje známé fyzikální chování. Společným tématem je, že prevence se odehrává na obrazovce, ve fázi návrhu, nikoli na tiskové ploše během zkoušení. Což vyvolává praktickou otázku: jak inženýři ověří všechny tyto parametry před řezáním oceli? Odpověď spočívá v simulačních pracovních postupech, které vám umožňují testovat tok materiálu, předvídat zpětné odpružení a virtuálně identifikovat zóny selhání dlouho předtím, než je obrobena první součást formy.
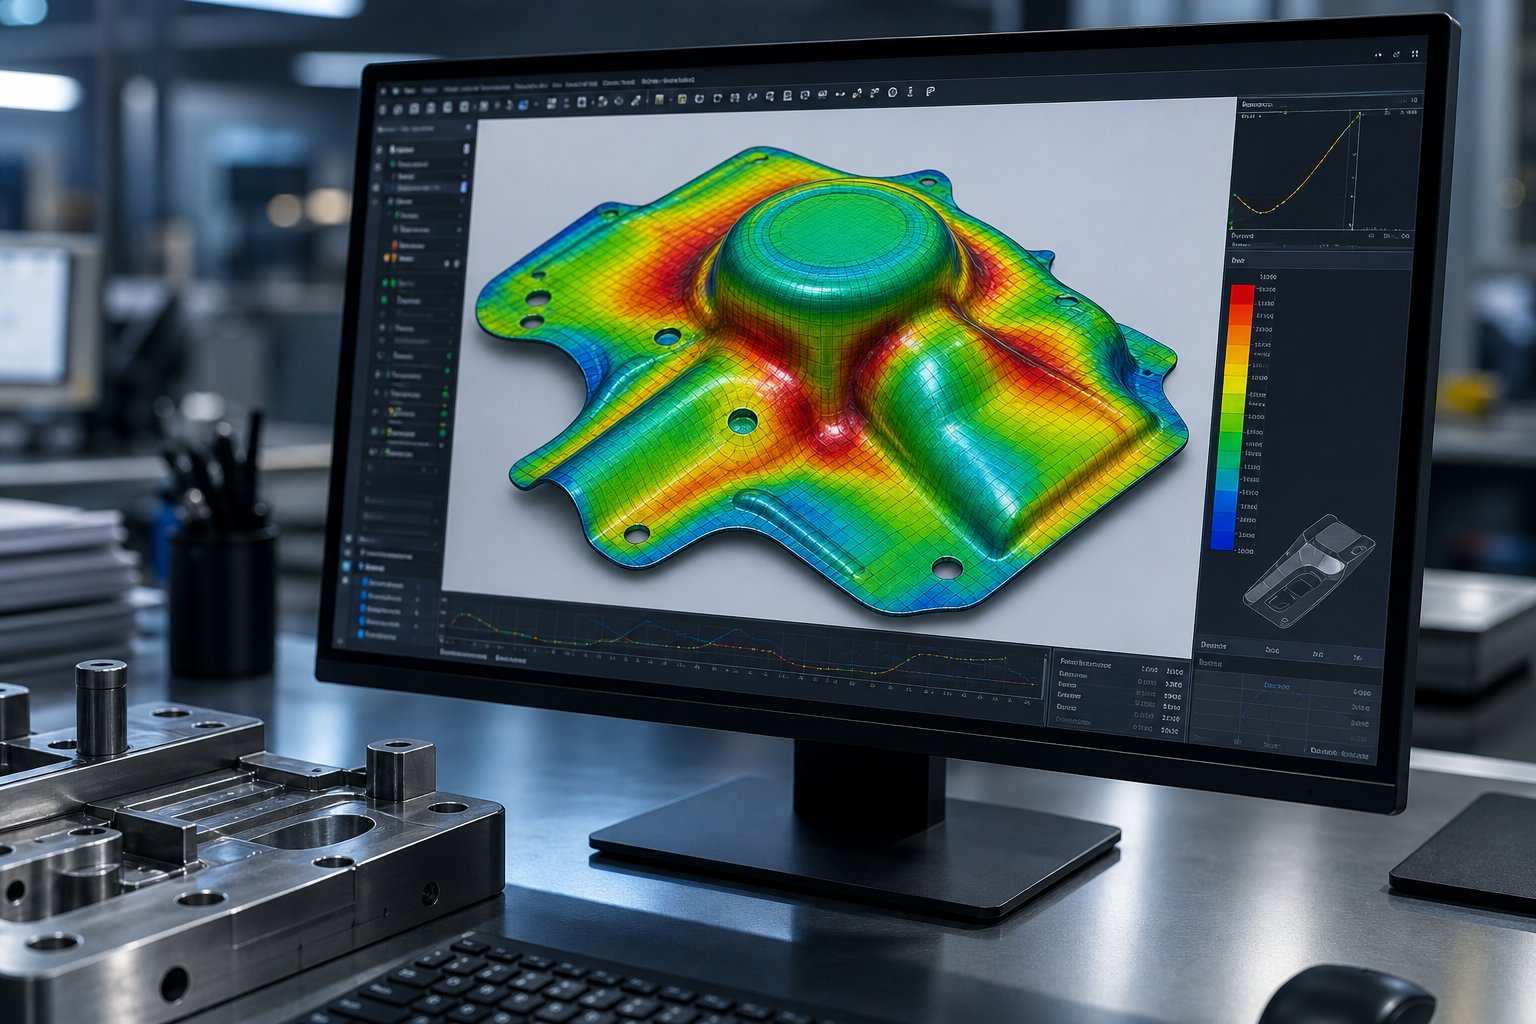
Simulační{0}}pracovní postupy řízeného návrhu lisovacích nástrojů
Řezání nástrojové oceli je drahé. Přeřezávání, protože zkouška odhalila chybu ve vašem designu kovové raznice, je mnohem dražší. Moderní technologie lisování posunula místo odhalení selhání z tiskové podlahy na obrazovku počítače, kde iterace stojí minuty místo týdnů. Pracovní postupy-řízené simulací nenahrazují technický úsudek. Umocňují to tím, že vám umožňují testovat nápady, rozbíjet virtuální díly a upřesňovat parametry předtím, než je obroben jediný blok D2.
CAD modelovací standardy pro součásti zápustek
Každý pracovní postup při návrhu matrice začíná ve 3D parametrickém CADu. Nekreslíte jen tvary. Vytváříte plně omezený digitální model, kde se změna jednoho parametru, řekněme poloměru děrovací hlavy, automaticky šíří prostřednictvím souvisejících prvků, jako jsou mezery, otvory pro odizolování a dutiny spojovacích bloků. Tento parametrický přístup umožňuje rychlou iteraci během revizí návrhů bez ruční úpravy desítek závislých kót.
Kromě vytváření geometrie slouží CAD jako rozhodčí interference. Automatická detekce kolizí identifikuje kolize mezi pohyblivými součástmi dříve, než k nim dojde ve fyzickém prostoru: zvedák, který narazí do tvářecího razníku v dolní úvrati, pilot, který při zatahování zanese kapsu stahováku. Simulace pohybu-na úrovni sestavy ověřuje úplnou kinematickou obálku každé součásti prostřednictvím jejího cyklu zdvihu. Jakmile je návrh zmrazen, automatizované generování výkresů vytváří přímo z 3D hlavního modelu-výtisky podrobností připravené pro výrobu, tabulky kusovníků a pohledy sestav, čímž se eliminují chyby v přepisu mezi návrhem a sestavením.
Simulace tvarovatelnosti FEA a predikce odpružení
Tam, kde CAD zpracovává geometrii nástroje, analýza konečných prvků řeší chování materiálu.Simulace tváření plechudigitálně replikuje to, co se děje s polotovarem, když přichází do styku s razníky, přetéká přes tažné perly a natahuje se do dutin matrice. Software propojí polotovar do tisíců prvků, přiřadí vlastnosti materiálu (mez kluzu, deformační-křivky zpevnění, hodnoty anizotropie) a vypočítá deformaci za definovaných podmínek procesu.
Výstup přesně odhaluje, kde k problémům dojde. Ztenčovací mapy zvýrazňují zóny blížící se limitům lomu materiálu. Indikátory komprese označují oblasti náchylné k pomačkání. Deformační diagramy vynesené proti křivkám mezních tvarování ukazují, jak blízko je každá oblast k porušení. Pro inženýry pracující s pokročilými-ocelimi s vysokou pevností nebo slitinami hliníku jsou tyto předpovědi zásadní, protože tyto materiály vykazují velké hodnoty zpětného odpružení, takže dosažení rozměrové přesnosti je trvalým problémem.
Predikce odpružení je místo, kde simulace přináší některé ze svých největších přínosů programům pro lisování kovů. Řešitel sleduje rozložení napětí v celém průběhu tváření a vypočítává, k jak velkému elastickému zotavení dojde po otevření lisu. Inženýři poté aplikují kompenzované povrchy zápustky, nadměrně ohýbají nebo přetvářejí geometrii nástroje tak, aby odpružení přineslo dílu zamýšlený konečný tvar. Tato kompenzace může být dokonce automatizována v rámci softwaru, čímž se generují upravené povrchy nástroje připravené pro programování CAM.
Od virtuálního ověření k fyzickému vyzkoušení
Simulace nevylučuje fyzické zkoušení. Dramaticky snižuje počet testovacích smyček, které potřebujete.Výzkum z Fraunhofer IWUdemonstruje, že začleněním modelů elastického chování matrice i lisu do simulace vytváří virtuální vzory skvrn, které úzce odpovídají skutečným-výsledkům, což inženýrům umožňuje korigovat povrch matrice během fáze návrhu, a nikoli nákladnými ručními přepracováním v dílně.
Skutečná síla se objevuje ve smyčce zpětné vazby. Výsledky fyzikálních zkoušek, naměřené úhly zpětného odpružení, skutečná distribuce ztenčení, pozorovaná místa vrásek se vkládají zpět do simulačního modelu jako ověřovací data. Tam, kde se předpovědi shodují s realitou, roste důvěra. Tam, kde se rozcházely, je model překalibrován: upraveny koeficienty tření, zpřesněny materiálové křivky, korigovány okrajové podmínky. V průběhu po sobě jdoucích projektů toto iterativní zdokonalování vytváří simulační prostředí, jehož předpovědi jsou stále přesnější pro vaše konkrétní lisovací zařízení, materiály a metody konstrukce lisovacích nástrojů.
Simulací-řízený návrh matrice obvykle snižuje počet opakování fyzických zkoušek o 50 % nebo více, čímž se časové osy vývoje zkrátí z měsíců na týdny a nákladné řešení-problémů s podlahou-se převádí na nízkonákladovou-virtuální optimalizaci.
Tato virtuální-to{1}}fyzická smyčka představuje současný stav techniky v metodologii navrhování lisovacích nástrojů. Ale ani ta nejsofistikovanější simulace nedokáže kompenzovat nástroje, které se předčasně opotřebovávají nebo selžou při výrobním zatížení. Výběr materiálu pro razníky, zápustkové bloky a opotřebitelné součásti určují, zda ověřený návrh skutečně zajistí svou předpokládanou životnost na lisu, což je rozhodnutí, které závisí na přizpůsobení vlastností nástrojové oceli vašim specifickým výrobním požadavkům.
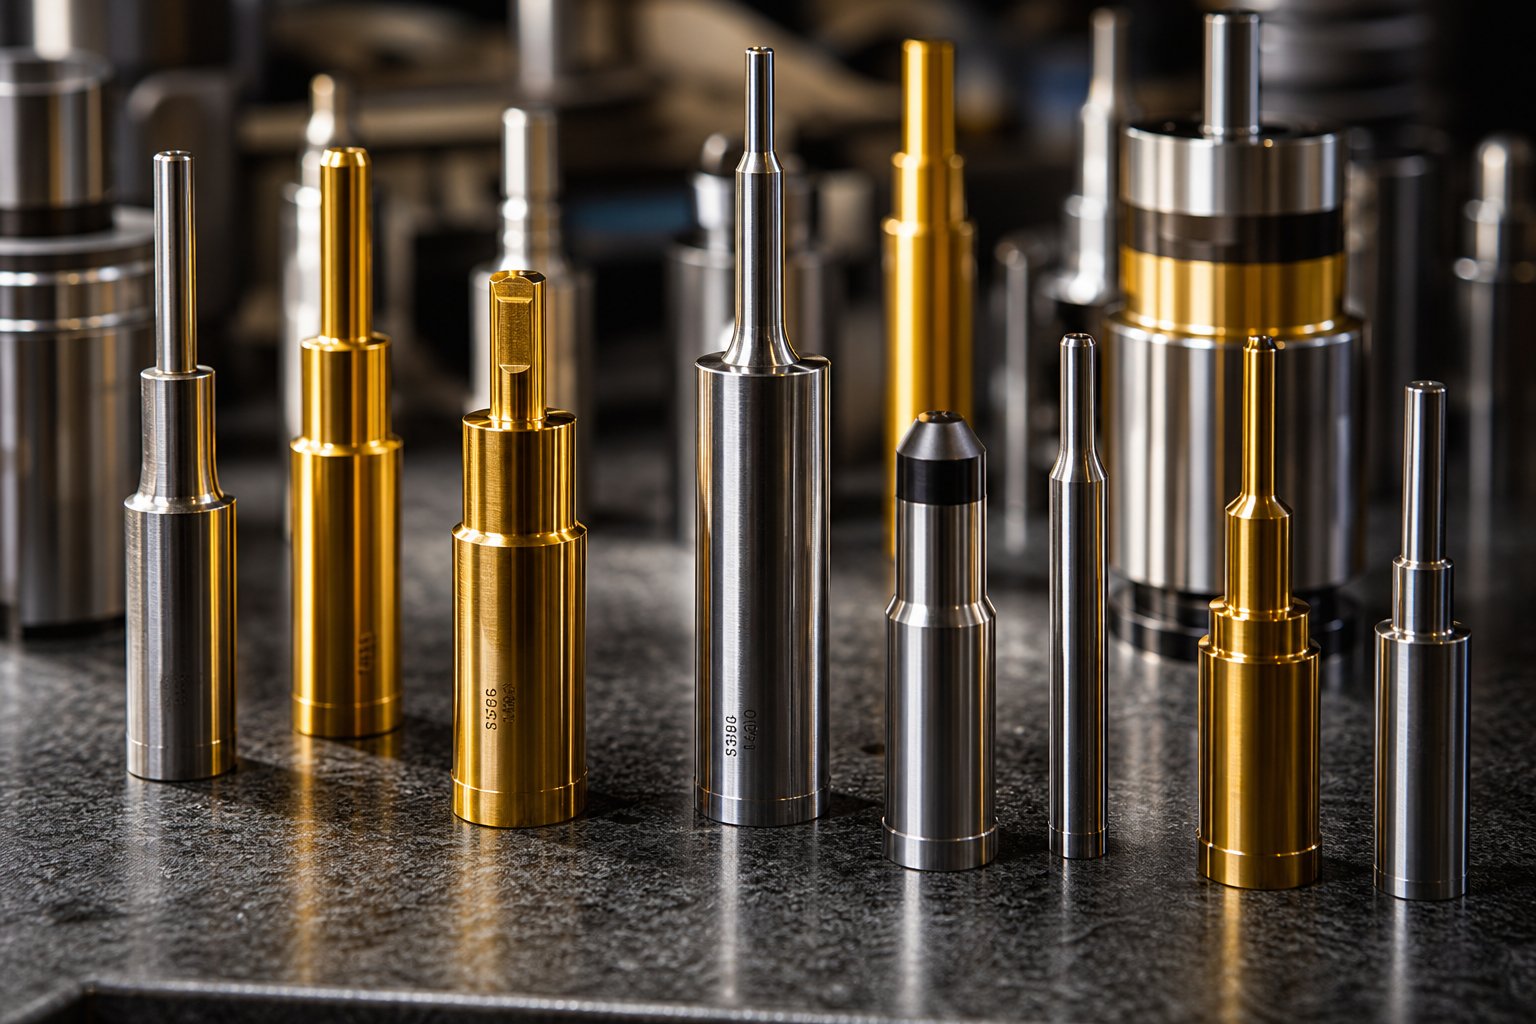
Výběr materiálu matrice a strategie povlakování
Vaše simulace předpovídala 500 000 zásahů před údržbou. Vaše rozvržení proužků je optimalizováno, povolení se volí a sekvence stanic je neprůstřelná. Přesto matrice selže při 80 000 úderech, protože materiál razníku nezvládl opakované nárazové zatížení vaší vysokopevnostní lisované oceli. Výběr materiálu je místo, kde se záměr návrhu setkává s fyzickou realitou, a jeho nesprávné provedení neguje každou optimalizaci, do které jste investovali.
Hlavní výzvou ocelových lisovacích nástrojů je, že žádný materiál nevyniká ve všem. Odolnost proti opotřebení, houževnatost a pevnost v tlaku tahem v konkurenčních směrech. Třída, která drží ostří břitvy pro miliony řezů, se při silném nárazu rozbije. Třída dostatečně odolná, aby absorbovala nárazové zatížení, se v abrazivních podmínkách rychle otupí. Úkolem inženýra je určit, který režim poruchy se v každé konkrétní aplikaci objeví jako první, a poté vybrat třídu, která tomuto dominantnímu mechanismu odolá.
Třídy nástrojové oceli pro razníky, zápustkové bloky a opotřebitelné díly
Čtyři rodiny nástrojových ocelí pokrývají velkou většinu aplikací lisovacích nástrojů. Každý z nich zaujímá odlišnou výkonnostní mezeru definovanou obsahem karbidů, složením slitiny a reakcí na tepelné zpracování.
AISI D2je výchozí volbou, když abrazivní nebo adhezivní opotřebení omezuje životnost nástroje. Jeho vysoký obsah chrómu a uhlíku vytváří hustou karbidovou strukturu, která umožňuje řezným hranám zachovat geometrii po dlouhé výrobní série. D2 najdete u vysekávacích a děrovacích děrovačů pro velkoobjemové-vytlačovací raznice v automobilovém průmyslu, kde ostrost hran přímo řídí výšku otřepu a kvalitu dílu. Omezením je křehkost: jakmile se během provozu objeví praskání nebo praskání, D2 již není správnou odpovědí.
AISI A2zakročí, když jasně nedominuje žádný jednotlivý režim selhání. Poskytuje vyváženou kombinaci odolnosti proti opotřebení a houževnatosti, díky čemuž je vhodný pro progresivní lisovací stanice, kde razníky současně prožívají otěr i mírný náraz. Pro objemy výroby pod 100 000 dílů nebo smíšené{4}}aplikace poskytuje A2 ekonomickou střední cestu bez rizika křehkosti než D2.
AISI S7je tlumič z rodiny nástrojových ocelí. Když vaše lisovací stanice vyžadují těžké-ražbu ocelového plechu nebo velké-propichování, opakovaná rázová namáhání poruší vyšší-třídy tvrdokovu, než se opotřebení stane problémem. Vynikající houževnatost S7 absorbuje cyklické nárazy, které by způsobily praskliny u D2 nebo podobných-tříd zaměřených na opotřebení. Vyměňuje určitou retenci hran za schopnost přežít trestající mechanické zatížení úder za úderem.
AISI M2zaujímá průsečík odolnosti proti opotřebení a pevnosti v tlaku. Ve srovnání s D2 poskytuje lepší odolnost proti plastické deformaci při zatížení. Oproti S7 si zachovává vyšší odolnost proti oděru. M2 se běžně používá u razníků, které musí držet jak geometrii hrany, tak i rozměrovou přesnost při trvalém tlakovém namáhání, což je scénář typický pro přesné děrování silných nebo- materiálů s vysokou pevností.
Povrchové nátěry a karbidové vložky pro prodlouženou životnost matrice
Když základní nástrojová ocel dosáhne svého výkonnostního stropu, povrchová úprava dále prodlouží životnost matrice. Tuto roli při lisování plní dvě základní technologie: tenké-potahy a vložky ze slinutého karbidu.
PVD povlaky(Physical Vapour Deposition) nanášejte tenké vrstvy extrémně tvrdých sloučenin, typicky o tloušťce 2-5 mikronů, při relativně nízkých teplotách kolem 500 stupňů Celsia. Protože proces probíhá chladně, zachovává ostré řezné hrany kritické pro přesné děrování v kovovém razidle. PVD povlaky jako TiN, TiCN a AlTiN snižují tření, odolávají adhezivnímu opotřebení a udržují tlakové napětí v povlakové vrstvě, což dodává houževnatost proti vylamování při přerušovaných operacích.
CVD povlaky(Chemical Vapour Deposition) vytváří silnější vrstvy, 5-20 mikronů, pomocí vysokoteplotních chemických reakcí. Výsledkem je vynikající tepelná odolnost a přilnavost, ale tento proces mírně zaobluje řezné hrany a ponechává povlak namáhaný v tahu. Pro lisovací aplikace funguje CVD nejlépe u tvářecích součástí, kde je nahromadění tepla z trvalého kontaktu s materiálem primárním degradačním mechanismem spíše než ostrost hran.
Vložky z tvrdokovupředstavují nejagresivnější přístup k odolnosti proti opotřebení. Pevné nástroje z karbidu wolframu mohou prodloužit životnost zápustek o 500-1000 % ve srovnání s tradičními nástrojovými oceli v aplikacích zahrnujících abrazivní materiály obrobků nebo extrémní objemy výroby. Kompromisem je křehkost: tvrdokovové břitové destičky jsou omezeny na operace s nízkým dopadem, jako je jemné stříhání a mělké tažení, kde je rázové zatížení minimální.
Rozhodnutí přebroušení vs. kabát
Tady záleží na poměru nákladů-přínosů. Razníky z nástrojové oceli bez povlaku lze několikrát přebrousit, když se hrany otupí, čímž se obnoví výkon při relativně nízkých nákladech na cyklus. Nástroje s povlakem běží déle mezi přebroušením, ale stojí více předem a některé povlaky komplikují proces přebroušení-a{4}}přenášení. Rozhodnutí závisí na vaší výrobní matematice:
- Nízký{0}}objem nebo běh prototypů:Nepovlakovaný A2 nebo D2 s pravidelným přebrušováním je obvykle cenově-nejefektivnější cesta.
- Velko{0}}objemová produkce:Razníky s PVD{0}}potahem snižují četnost výměny a prodloužená doba provozu mezi jednotlivými údržbovými akcemi často kompenzuje investice do povlakování zkrácením prostojů.
- Abrazivní materiály (nerez, HSLA):Tvrdokovové břitové destičky nebo vysoce{0}}nátěrové povlaky se rychle vrátí, když se nepovlakované nástroje degradují během tisíců zdvihů, nikoli desítek tisíc.
Pokročilé povlaky jako TiN nebo DLC mohou prodloužit životnost matrice o 30–50 % snížením tření a opotřebení, zejména při lisování z nerezové oceli. Klíčem je sladit chemii povlaku s materiálem vašeho obrobku a typem operace, spíše než výchozím nastavením jakéhokoli povlaku, který má váš dodavatel na skladě.
Srovnání materiálu matrice podle vlastností a použití
| Kategorie materiálu | Reprezentativní stupeň | Relativní odolnost proti opotřebení | Relativní houževnatost | Typické aplikace |
|---|---|---|---|---|
| High-Carbon High-Chrom | D2 | Vysoký | Nízká až střední | Velkoobjemové vysekávání, děrovače, tlačítka raznic pro automobilové razicí lisovací programy |
| Vzduchové-kalení (vyvážené) | A2 | Mírný | Mírný | Progresivní lisovací stanice se smíšeným opotřebením a nárazem, střední-výroba |
| Odolné-otřesům | S7 | Nízká až střední | Vysoký | Těžký-průraz, tvarovací údery, stanice s vysokým-nárazem |
| Vysokorychlostní-ocel | M2 | Vysoký | Mírný | Přesné razníky pod vysokým tlakovým zatížením, děrování silného materiálu |
| Slinutý karbid | Karbid wolframu | Velmi vysoká | Nízký | Jemné stříhání, velko{0}}objemové zpracování abrazivního materiálu, opotřebitelné vložky |
| Nástrojová ocel s povlakem PVD- | D2 + TiCN/AlTiN | Velmi vysoká (povrch) | Základní ocel závislá | Děrování s prodlouženou-životností, lisování z nerezové oceli, tvarování se sníženým{1}}třením |
Navigace v těchto rozhodnutích o materiálech a povlakech pro každý razník, blok matrice a součást opotřebení v rámci komplexní progresivní matrice je jednou z nejrozmanitějších výzev v konstrukci nástrojů. Každá stanice může vyžadovat jinou třídu na základě jejího specifického profilu zatížení, interakce s obrobkem a cílového intervalu údržby. Inženýři, kteří potřebují podporu přizpůsobení tříd nástrojových ocelí a povlaků specifickým výrobním požadavkům, mohou využít zakázková řešení zápustek od specialistů, jako jsouYICHEN, kteří navrhují výběr materiálů pro razníky, zápustkové bloky a opotřebitelné součásti na základě skutečných materiálů obrobků, výrobních objemů a cílové životnosti zápustek, spíše než jedna -velikost-se hodí- všem výchozím nastavením.
Výběr materiálu uzavírá smyčku návrhu jednotlivých komponent. Ale projekt raznice není souborem izolovaných rozhodnutí. Typ matrice, vůle, sekvence stanic, validace simulace a výběr materiálu, to vše se vzájemně ovlivňuje jako systém. Spojení těchto vláken do koherentního pracovního postupu projektu je to, co odděluje funkční matrici od matrice, která poskytuje trvalý výrobní výkon.
Uvedení těchto základů do praxe
Individuální rozhodnutí o designu jsou mocná. Sloučeny do disciplinovaného pracovního postupu se spojují do lisovacích a lisovacích systémů, které dosahují cílů kvality od první výrobní série, spíše než po měsících nákladných zkušebních iterací. Rozdíl mezi projektem, který jde hladce, a projektem, který se ve spirále přepracuje, téměř vždy spočívá v tom, zda se tým inženýrů řídil strukturovanou rozhodovací sekvencí, nebo skočil rovnou do CAD modelování, aniž by odůvodnil své předpoklady.
Kontrolní seznam pro inženýrské rozhodnutí pro nové projekty lisování
Každý proces lisování kovů sdílí stejnou základní cestu rozhodování bez ohledu na složitost dílu nebo objem výroby. Když zahájíte nový projekt lisování, propracováním těchto kroků v daném pořadí předejdete tomu druhu zpětného chodu, který narušuje plány a rozpočty.
- Úplně definujte požadavky na součástky.Získejte výkres hotového dílu s úplnými popisy GD&T, specifikací materiálu, roční prognózou objemu a cílovými náklady na kus. Identifikujte funkční základny, kritické-pro-kvalitu rozměrů a veškerá omezení sestavy, která ovlivňují směr otřepů nebo prioritu tolerance.
- Vyberte typ matrice.Porovnejte geometrii, objem a toleranci vaší součásti s progresivními, složenými nebo přenosovými architekturami. Nechte součást řídit rozhodnutí, spíše než se řídit tím, co váš obchod provozoval jako poslední.
- Určete vzdálenosti na stanici.Vypočítejte vůli děrování-k-prolisu jako procento tloušťky materiálu pro každou operaci řezání, přičemž odkazujte na-specifická data nástroje namísto univerzální výchozí hodnoty. Zohledněte požadavky na směr otřepů na každém proraženém a zaslepeném prvku.
- Sekvenční stanice a optimalizace rozložení pásu.Nejprve stanovte piloty a geometrii nosiče, před tvarováním sekvenční řezy, postupujte od nejmenší k nejzávažnější deformaci, vyvažte síly po šířce pásu a umístěte zaslepení na konečnou stanici.
- Ověření pomocí simulace.Spusťte analýzu tvarovatelnosti FEA, abyste potvrdili tok materiálu, zkontrolovali ztenčení oproti křivkám mezních tvarování, předpovězte velikost zpětného odpružení a aplikujte kompenzaci na povrchy matrice před uvolněním do výroby.
- Vyberte třídy nástrojových ocelí a povlaky.Přizpůsobte materiál každé součásti jejímu dominantnímu způsobu selhání: třídy odolné proti opotřebení-pro abrazivní podmínky, třídy odolné proti nárazům{1}}pro nárazové zatížení a povlaky nebo karbidové vložky tam, kde základní ocel dosahuje svého výkonnostního stropu.
- Uvolněte pro sestavení a poté smyčku ve zkoušce uzavřete.Použijte výsledky fyzických zkoušek k ověření předpovědí simulace, zpřesnění tření a materiálových modelů a vybudování institucionálních znalostí, které zlepšují přesnost dalšího projektu.
Propojení základů designu s úspěchem výroby
Všimněte si, jak každý krok v tomto kontrolním seznamu závisí na tom předcházejícím. Bez znalosti materiálu nemůžete vypočítat vůle. Nemůžete seřadit stanice, aniž byste věděli, jaké operace váš díl vyžaduje. Nemůžete si vybrat nástrojovou ocel, aniž byste porozuměli silám, kterým bude každá stanice vystavena. Tyto základy nejsou nezávislá témata, která studujete izolovaně. Tvoří propojený systém, kde síla v jedné oblasti zesiluje každou jinou a slabost v jedné oblasti podkopává zbytek.
Inženýři, kteří si osvojili tento systém,{0}}uvažovali na úrovni, tráví méně času hašením požárů na tiskové konferenci. Jejich programy lisování kovových dílů se spouštějí rychleji, udržují delší toleranci mezi cykly údržby a spotřebují méně materiálu na díl. Výplata není abstraktní. Projevuje se ve snížené míře zmetkovitosti, menším počtu neplánovaných tahů matrice a lisovaných dílech, které projdou kontrolou bez třídění nebo přepracování.
Pro týmy, které se pohybují ve složitých projektech, kde se prolínají struktura matrice, optimalizace prostupu, problémy s tokem materiálu a{0}}rozhodování o úrovni komponentů, urychluje spolupráce se zkušeným partnerem v oblasti nástrojů cestu od konceptu k nástrojům připraveným k výrobě-.Vlastní řešení lisovacích nástrojů YICHENpropojte nástrojové inženýry s odbornými znalostmi v celém rozsahu těchto základů, od počátečního výběru typu matrice přes strategie materiálů a povlaků, což pomáhá převést správnou metodologii inženýrství do matric, které fungují tak, jak byly navrženy od prvního dne.
Často kladené otázky Základy designu raznic
1. Jaký je rozdíl mezi progresivními, složenými a transferovými raznicemi?
Progresivní raznice podávají souvislý pás přes několik stanic, z nichž každá provádí jinou operaci, takže jsou ideální pro velkoobjemové malé díly. Složené matrice provádějí dvě nebo více řezných operací současně v jednom zdvihu, čímž poskytují vynikající soustřednost pro ploché profily, jako jsou podložky a laminace. Přenášecí matrice oddělují jednotlivé polotovary a přesouvají je mezi stanicemi pomocí mechanických ramen, což se hodí pro velké nebo hluboko tažené díly, jako jsou panely karoserie automobilů, které nemohou zůstat připevněny k nosnému pásu.
2. Jak určíte správný průbojník-k-vůli pro lisování?
Vůle se vypočítá jako procento tloušťky materiálu na stranu, liší se podle typu materiálu. Měkké materiály jako hliník obvykle používají 10-15 % na stranu, měkká ocel používá 10-12 %, nerezová ocel vyžaduje 12–16 % a vysokopevnostní oceli vyžadují 18–20 % nebo více. Správná hodnota závisí na tvrdosti materiálu, tažnosti, přijatelné kvalitě břitu a cílové životnosti nástroje. Konstruktéři by se měli raději odvolávat na tabulky odsouhlasení materiálu od dodavatelů nástrojů, než aby uplatňovali jedinou univerzální výchozí hodnotu pro všechny operace.
3. Co způsobuje zvrásnění, štěpení a odpružení lisovaných dílů?
Ke vrásnění dochází, když je tlak držáku polotovaru nedostatečný a materiál proudí příliš volně do dutiny matrice, což způsobuje kompresní přezky. Ke štěpení dochází, když hloubka tažení překročí meze tažnosti materiálu nebo jsou poloměry razníku příliš těsné, což si vynucuje lokalizované ztenčení až do prasknutí. Odpružení je důsledkem elastického zotavení po ohýbání, zejména u vysoce-pevných materiálů. Konstruktéři raznic tomu čelí pomocí rýhovacích korálků pro vrásnění, více{4}}tasů pro dělení a nadměrného ohýbání nebo ražení pro kompenzaci odpružení.
4. Proč záleží na sekvenování stanic v progresivním designu matrice?
Sekvence stanic určuje, zda progresivní matrice běží spolehlivě nebo generuje odpad. Nejprve musí být proraženy vodicí otvory, aby se stanovily poziční počátky pro všechny následující operace. Geometrie nosného pásu je zachována pro zachování tuhosti pásu. Operace řezání předchází tvarování, protože otvory vyražené do již-vytvarovaných povrchů se nepředvídatelně deformují. Síly musí být mezi stanicemi vyvážené, aby se zabránilo chybné registraci proužku. Zaslepení vždy nastane jako poslední, protože díl nelze po oddělení indexovat. Nesprávné řazení vede ke kumulativnímu posunu tolerance, chůzi pásu a předčasnému opotřebení matrice.
5. Jak si vybrat správnou nástrojovou ocel pro lisování součástí raznice?
Výběr závisí na identifikaci dominantního způsobu selhání pro každý komponent. Vysoko-chromová ocel D2 se hodí pro velkoobjemové vysekávání, kde abrazivní opotřebení omezuje životnost. A2 poskytuje vyváženou odolnost proti opotřebení a houževnatost pro smíšené-progresivní lisovací stanice. S7 absorbuje silné rázové zatížení při silných{9}}propichovacích operacích, kde by D2 praskla. Rychlořezná-ocel M2 zvládá vysoké tlakové zatížení při zachování geometrie hran. Pro extrémní odolnost proti opotřebení prodlužují karbidové břitové destičky životnost o 500-1000 % oproti běžným ocelím. Partneři jako YICHEN (https://www.yichen-group.com/stamping-die/) pomáhají technikům sladit jakosti a povlaky podle konkrétních výrobních požadavků.


