


Co je progresivní lisování kovů
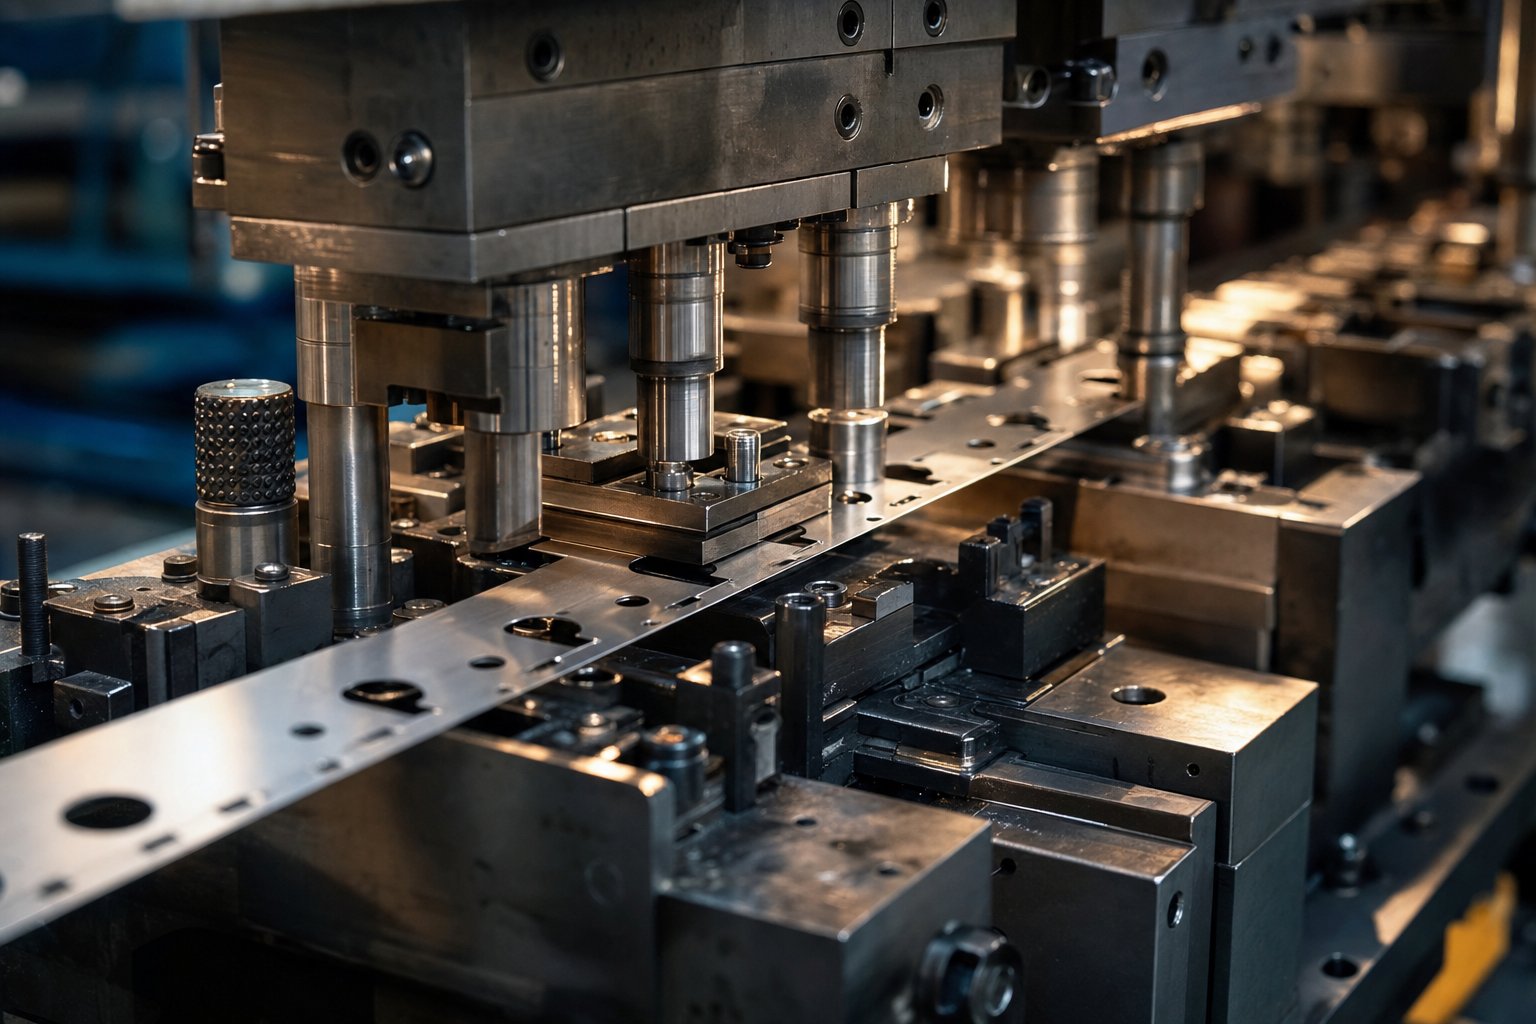
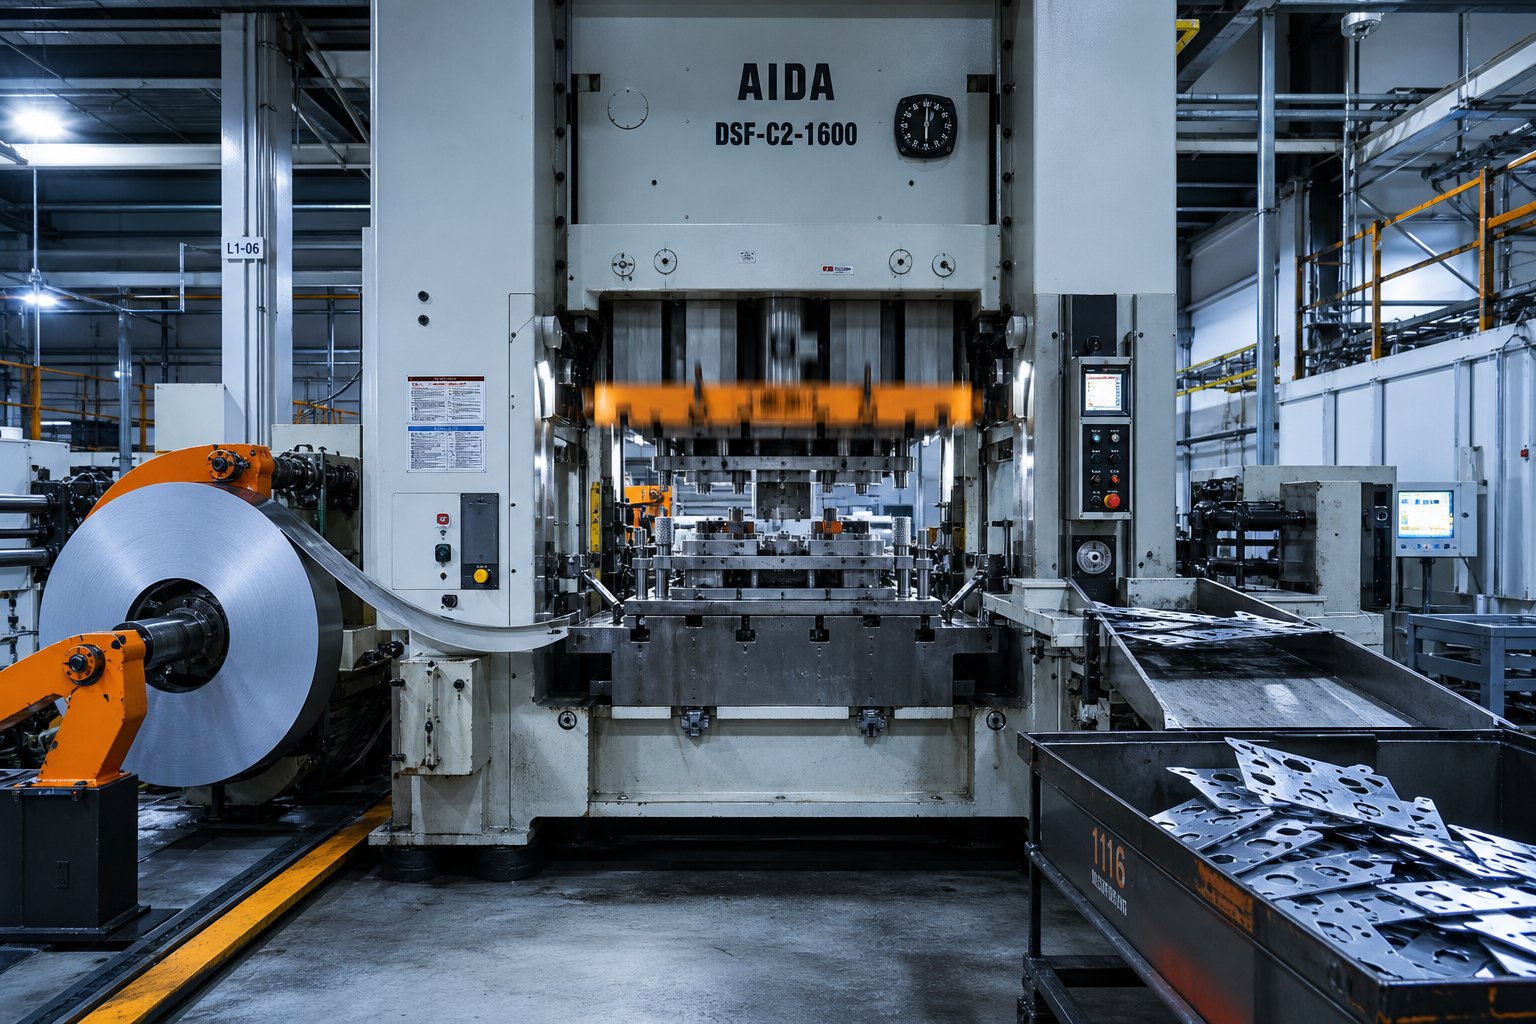
Takco je progresivní kostka, přesně? Představte si jeden nástroj vybavený více stanicemi uspořádanými za sebou. Nepřetržitý kovový pás prochází těmito stanicemi po jedné délce délky a při každém zdvihu lisu každá stanice provádí jinou operaci - propichování, ohýbání, tvarování nebo řezání - současně na jiné části pásu. Ve chvíli, kdy pás opustí konečnou stanici, vypadne hotový díl. To je progresivní lisování kovů ve své nejjednodušší podobě.
Progresivní lisování je velkoobjemový proces tváření kovu, při kterém se souvislý pás kovu postupuje skrz lis s více -stanicemi, přičemž každá stanice provádí sekvenční operaci a vytváří hotový díl s každým zdvihem lisu.
Proč existuje progresivní ražení
Představte si, že potřebujete složitou kovovou konzolu s otvory, ohyby a nakresleným vybráním. Při jednooperačním ražení byste díl protáhli samostatnými matricemi, přemístili jej mezi jednotlivými kroky a absorbovali veškerý čas manipulace a riziko zarovnání, které s tím souvisí. Progresivní lisování tento problém zcela odstraňuje. Jedna matrice, jedno lisování, jedno kontinuální podávání - a vyrábíte složité hotové díly rychlostí, která může dosáhnout 300 zdvihů za minutu na vysokorychlostním zařízení-. Žádné ruční přemisťování, žádná úzká místa v několika-nastaveních, žádné-oddíly{10}}obměny zavedené operátory.
Kdo používá služby progresivního lisování
Tři různé skupiny typicky pocházejí ze služeb progresivního lisování kovů a každá přichází s různými prioritami:
- Výrobní inženýřizaměřte se na schopnost procesu, tolerance a na to, zda návrh formy vydrží miliony cyklů bez degradace.
- Nákupní týmypoměřte investice do nástrojů v porovnání-nákladů na součást a hledejte prahovou hodnotu objemu, ve které progresivní lisování překonává alternativy.
- Produktoví designéřipotřebujete vědět, které geometrie jsou proveditelné v rámci progresivní matrice a jak jejich výběr vlastností ovlivňuje složitost nástroje.
Každý pohled vytváří jiné otázky - a různé chyby - při hodnocení dodavatelů. Mechanika toho, jak se proužek skutečně pohybuje těmito stanicemi, a co se děje na každé z nich, odhaluje, proč k těmto chybám vůbec dochází.
Jak proces progresivního lisování probíhá krok za krokem
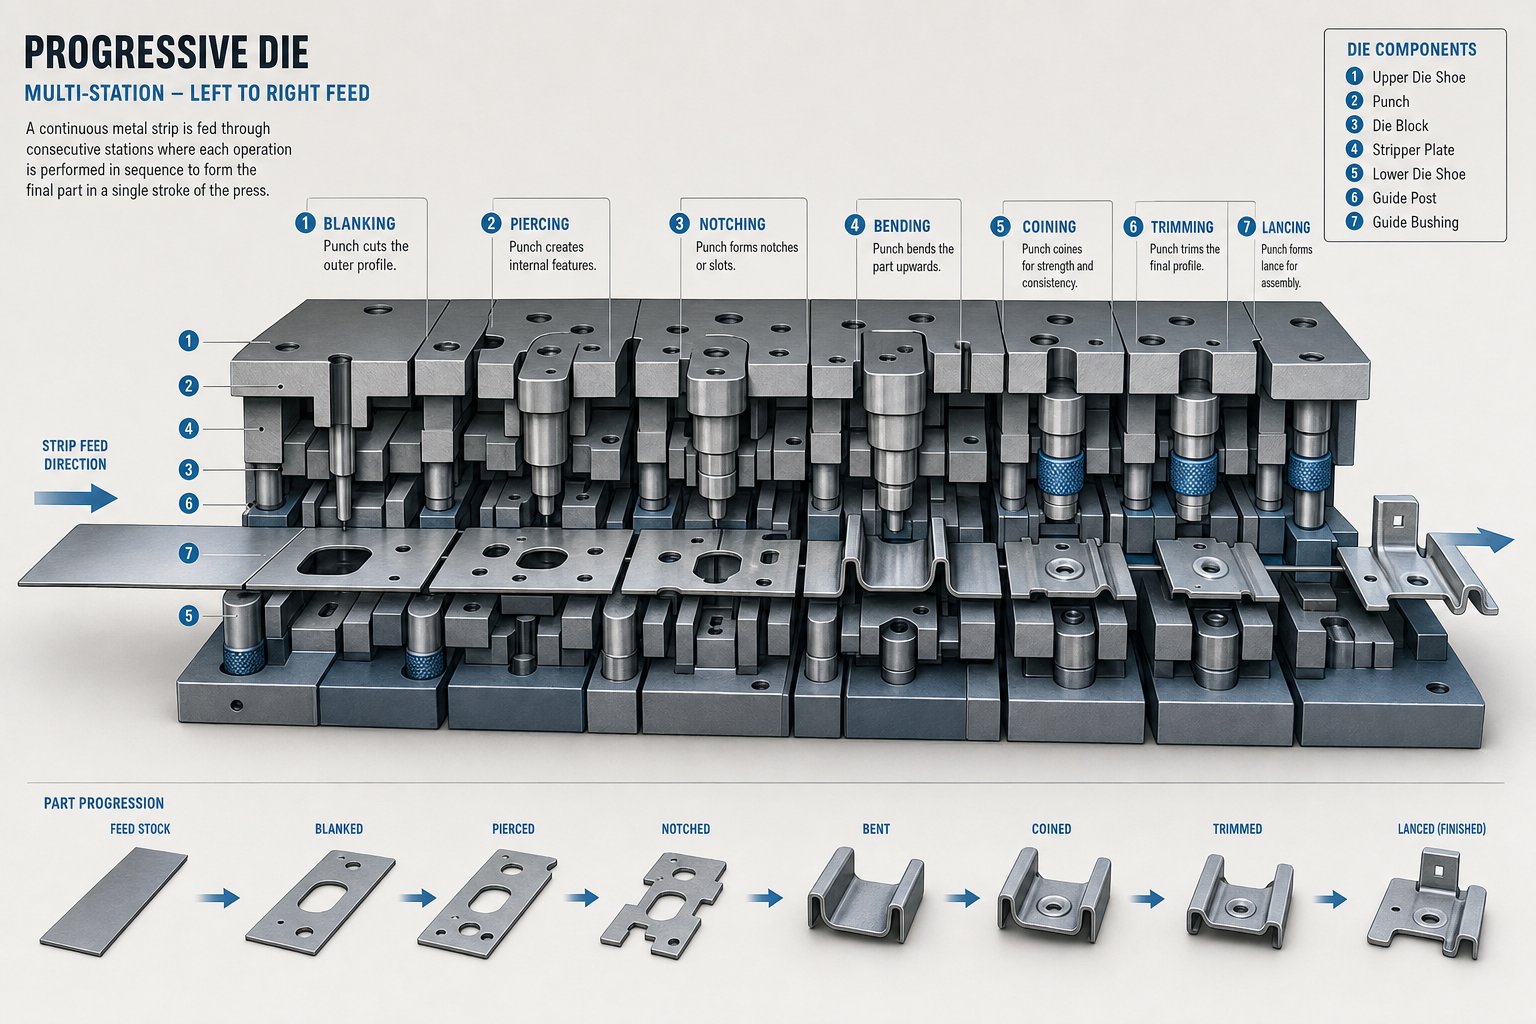
Na jednom konci jde cívka plochého kovu. Hotové díly vycházejí jako další. To, co se stane mezi těmito dvěma body, určuje, zda získáte spolehlivé, rozměrově konzistentní komponenty -, nebo problémy s výrobou. Tady je celá cesta, stanice po stanici.
Podávání pásu a odvíjení cívky
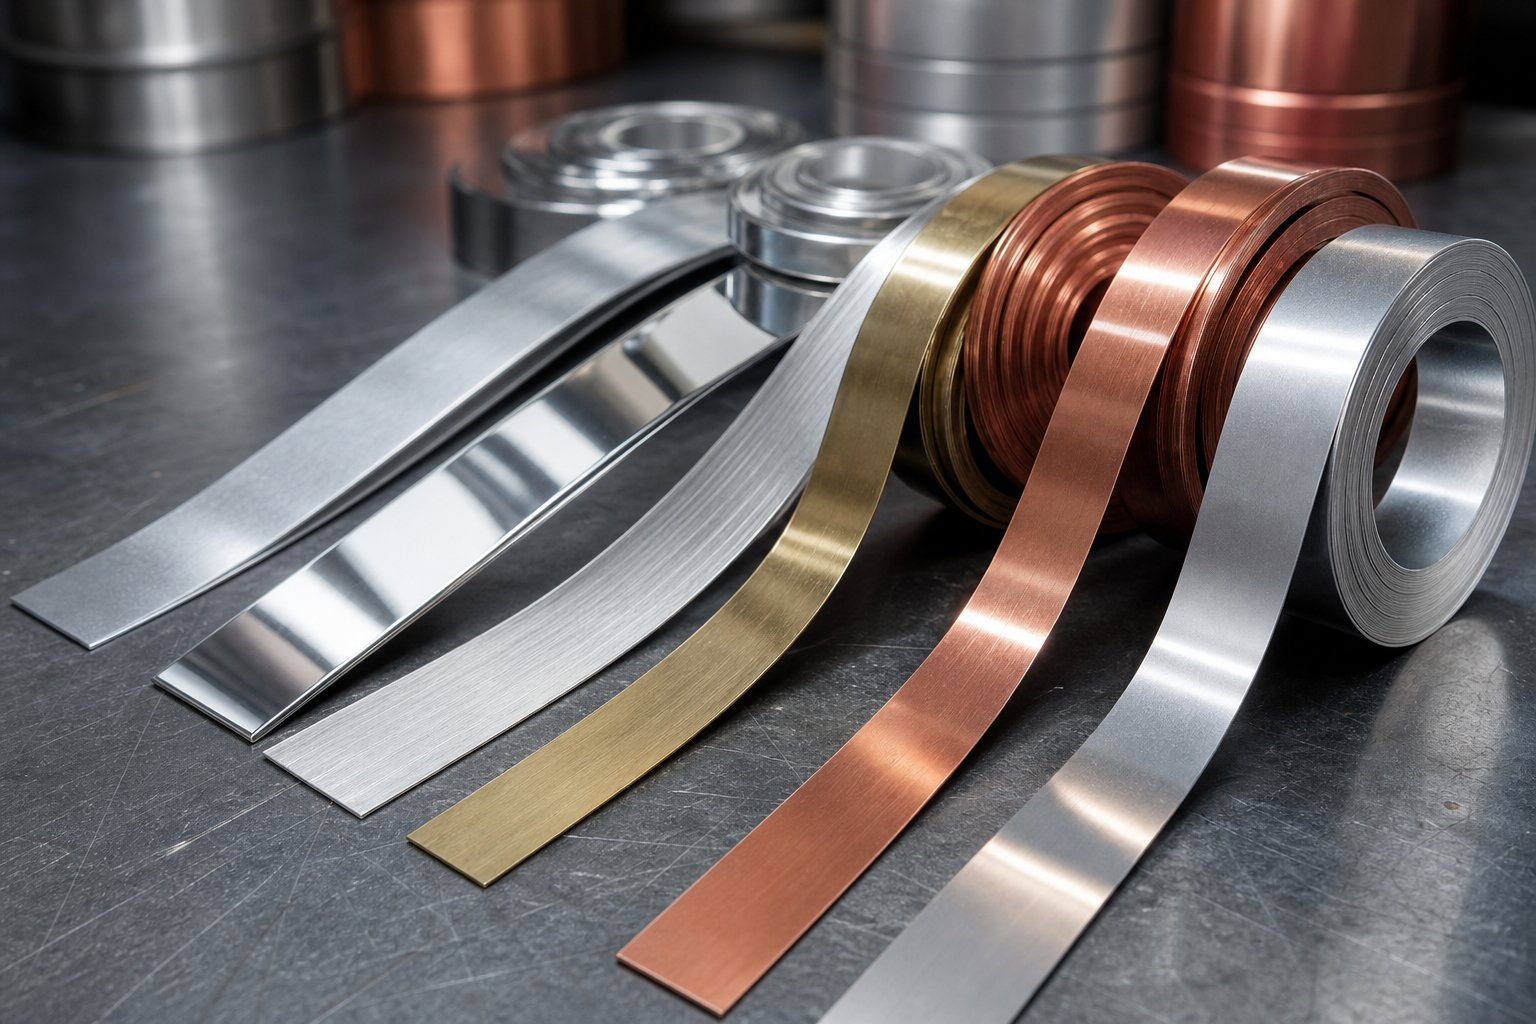
Každý cyklus postupného lisování a lisování začíná na odvíječce. Svitek plechu - oceli, hliníku, mědi, mosazi nebo nerezu - je naložen na trn, který se otáčí a uvolňuje materiál podle požadavků lisu. Pás nejprve prochází rovnačkou, která odstraňuje přirozenou křivku (tzv. coil set) zavedenou při navíjení. Bez tohoto kroku by se pás posouval nerovnoměrně a vytvářel by rozměrový posun napříč vašimi díly.
Z rovnačky servopodavač vtáhne pás do matrice s přesným přírůstkem nazývaným rozteč podávání. Na přesnosti krmiva zde záleží více, než si většina kupujících uvědomuje. Dokonce i odchylka 0,05 mm na zdvih směsi napříč stanicemi, což vytváří špatně zarovnané otvory, nerovnoměrné ohyby a odpad. Podavač se musí dokonale synchronizovat s cyklem zdvihu lisu, uvolňovat pás pouze tehdy, když je matrice zcela otevřená, a pokaždé jej posouvat o přesně stejnou vzdálenost.
Postup stanice od piercingu k cutoff
Jakmile jste uvnitřprogresivní raznice, pás narazí na sekvenci stanic -, z nichž každá provádí jednu konkrétní operaci. Díl zůstává během celého procesu spojen s nosným pásem (někdy nazývaným pás), který ho udržuje stabilní a přesně umístěný při pohybu vpřed. Přemýšlejte o nosiči jako o dopravníku zabudovaném do samotného materiálu.
Typická sekvence stanice v programovací kostce vypadá takto:
- Pilotní otvory- Nejprve propíchnout, aby se vytvořily přesné registrační body, které proužek provedou každou další stanicí.
- Pronikavý- Do pásu jsou vyraženy vnitřní otvory, štěrbiny a výřezy.
- Lansing- Částečné řezy vytvářejí štítky nebo žaluzie bez úplného odstranění materiálu.
- Tváření- Trojrozměrné tvary, žebra nebo reliéfní prvky jsou vtlačeny do součásti.
- Výkres- Materiál je tam, kde je to potřeba, vytažen do mělkých tvarů misky nebo kanálků.
- Razení mincí- Vysoký-tlak zjemňuje povrchy, zostřuje detaily nebo kalibruje kritické rozměry.
- Odříznutí- Hotový díl se oddělí od nosného proužku a vysune se ke sběru.
Ne každá část vyžaduje všechny tyto operace. Jednoduchý držák může vyžadovat pouze propíchnutí, ohnutí a odříznutí. Složitý elektrický konektor by mohl vyžadovat deset nebo více stanic. Jde o to, že každá operace se odehrává v pevné, navržené sekvenci - a tato sekvence se nikdy neliší od dílu k dílu.
Mechanika lisu a cyklus zdvihu
Zde je to, co dělá progresivní lisovací lis tak produktivním: každý jednotlivý zdvih beranu provádí všechny operace stanice současně na různých částech pásu. Zatímco první stanice proráží pilotní otvory do čerstvého materiálu, následující stanice ohýbají, tvarují a řežou díly, které vstoupily do matrice o několik zdvihů dříve. Vždy probíhá více dílů najednou.
Lis pro ražení v zápustce pracuje s pevnou rychlostí měřenou ve zdvihech za minutu (SPM). Vysokorychlostní operace lisování kovů na menších dílech mohou probíhat rychlostí 200 až více než 1 000 SPM, v závislosti na tloušťce materiálu, složitosti dílu a tonáži lisu. Každý zdvih posune pás přesně o jednu délku vpřed. Tento rytmus - postup, dupnutí, postup, dupnutí - vytváří hotový díl s každým cyklem.
Samotná rychlost však nedefinuje propustnost. Dobře-navržená matrice běžící rychlostí 400 SPM s nulovými prostoji předčí špatně navrženou matrici běžící rychlostí 600 SPM, která se zasekává každou hodinu. Stabilita posuvu, vyrovnání matrice, mazání a vyhazování šrotu – to vše určuje, zda se teoretická rychlost promítne do skutečného výkonu.
Tato mechanická logika - pevné stanice, řízené podávání, simultánní operace - vysvětluje, proč progresivní lisování poskytuje opakovatelné díly v objemu. Skutečnou technickou výzvou však není provozování tisku. Navrhuje samotnou matrici: vybírá, kolik stanic je potřeba, jakou sekvenci sledují a jak rozložení pásu zvládá namáhání materiálu během každé operace.
Základy konstrukce nástrojů a konstrukce zápustek
Uvedení lisu do cyklu je ta snadná část. Ke skutečné intelektuální investici do progresivního lisovacího nástroje dochází měsíce před prvním zdvihem - během plánování rozvržení pásu, řazení stanic a výběru materiálu pro samotnou lisovnici. Tato technická rozhodnutí zajišťují kvalitu dílu, životnost nástroje a-ekonomiku na kus pro celou výrobní sérii.
Rozložení pásů a logika sekvenování stanic
Jak se inženýr rozhodne, zda součást potřebuje šest stanic nebo čtrnáct? Začíná to geometrií součásti. Každá díra, ohyb, tvar a odříznutí vyžaduje alespoň jednu vyhrazenou stanici, ale sekvence musí respektovat chování materiálu. Po hlubokém tažení nemůžete razit povrch, aniž byste riskovali zkreslení. Nemůžete prorazit díru přilehlou k ohybu, který ještě nebyl vytvořen, aniž by došlo k napěťovým lomům.
Konstrukce progresivní raznice spoléhá na záměrnou logiku sekvenčního řazení: operace, které vytvářejí nejmenší namáhání materiálu, probíhají jako první, zatímco operace s vysokou{0}}silou, jako je ražení nebo hluboké tvarování, přicházejí později, když jsou okolní prvky již uzamčeny. Pozice nečinných stanic -, kde nedochází k žádné práci -, jsou strategicky umístěny tak, aby umožnily pásu stabilizovat se mezi agresivními operacemi a v případě potřeby poskytly prostor pro budoucí technické změny.
Umístění pilotního otvoru je dalším kritickým faktorem. Tyto malé, přesně děrované otvory registrují pás na každé stanici a jejich poloha vzhledem k tvarovacím prvkům určuje, jak přesně dopadnou následné operace. Výzkum publikovaný vInternational Journal of Production Researchidentifikuje čtyři klíčové faktory pro hodnocení rozvržení pásů: účinnost počtu stanic, momentové vyvážení, stabilitu pásu a výšku podávání -, každý bodovaný a vážený, aby bylo možné objektivně vyhodnotit možnosti konkurenčního rozvržení, spíše než se spoléhat na konsensus skupiny.
Design pro vyrobitelnost v progresivních zápustkách
Návrháři dílů mají obrovský vliv na složitost progresivních lisovacích nástrojů - a náklady - prostřednictvím výběru geometrie. Součást optimalizovaná pro progresivní lisování může běžet v matrici s 10 stanicemi. Stejný díl s nedostatečně uvažovanými vlastnostmi může vyžadovat 16 stanic, zdvojnásobit náklady na nástroje a zvýšit akumulaci tolerancí napříč pásem.
Mezi klíčové principy DFM pro progresivní raznice patří:
- Minimální poloměry ohybu:Udržujte vnitřní poloměry ohybu na nebo větší než 1,0x tloušťka materiálu, aby se zabránilo praskání v linii ohybu. Pro zvýšení životnosti nástroje je preferována tloušťka 1,2x až 1,5x.
- Mezní hodnoty průměru otvoru:Udržujte průměry otvorů na úrovni 1,0x tloušťky materiálu nebo vyšší, aby nedošlo k rozbití razníku při vysokorychlostním cyklování-.
- Rozestup prvků:Udržujte děrované prvky alespoň 2,0x tloušťku materiálu od hran a přilehlých prvků, aby se zabránilo zborcení oceli zápustky v průběhu času.
- Jednotná tloušťka stěny:Vyhněte se drastickým přechodům tloušťky, které vytvářejí nerovnoměrný tok materiálu a zvyšují nepředvídatelnost zpětného odpružení.
- Povědomí o směru zrna:Pokud je to možné, nasměrujte ohyby kolmo ke směru válcování, abyste snížili riziko zlomenin.
- Mělká tvarovací hloubka:Minimalizace hloubek tažení vzhledem k šířce dílu - nadměrná hloubka vyžaduje spíše procesy přenosové matrice než operace založené na postupném proužkování-.
Zkušení inženýři progresivních nástrojů a matric kontrolují výtisky dílů včas a označují funkce, které přidávají stanice, komplikují údržbu nebo snižují životnost matrice. Tato předběžná zpětná vazba DFM často ušetří více peněz než jakékoli vyjednávání o zdrojích.
Konstrukce nástrojů a materiály zápustek
Fyzická konstrukce progresivního lisovacího nástroje určuje, kolik milionů dílů může vyrobit, než bude vyžadovat zásadní renovaci. Součásti matrice odolávají opakovaným-nárazům při vysoké rychlosti, tření a toku materiálu-, takže na výběru materiálu pro samotné nástroje nesmírně záleží.
Většina progresivních sad zápustek používá nástrojovou ocel D2 nebo A2 pro razníky a zápustkové vložky. D2 nabízí vynikající odolnost proti opotřebení a zachování hran, což z něj činí tahouna pro děrovací a zaslepovací stanice. A2 poskytuje lepší houževnatost pro tvářecí stanice, kde je rázové zatížení vyšší, ale abrazivní opotřebení je nižší. Pro aplikace vyžadující extrémní životnost - lisování abrazivních nerezových ocelí v objemech přesahujících několik milionů dílů - progresivní karbidové lisovací nástroje s vložkami z karbidu wolframu nahrazují konvenční ocel v kritických bodech opotřebení. Jak poznamenává jedna průmyslová směrnice, karbid se chová jako beton: rozpadne se dříve, než se opotřebuje, takže je ideální pro stanice, kde by abraze rychle degradovala nástrojovou ocel.
Zápustkové desky a sady patek jsou obvykle vyrobeny z předtvrzené oceli S7 nebo 4140-, která poskytuje strukturální tuhost potřebnou k udržení vyrovnání napříč všemi stanicemi při plné tonáži lisu. Vodicí kolíky, pouzdra a vyrovnávací součásti musí být dostatečně robustní, aby překonaly boční síly generované mimo-vytvářením - detailu, který přímo souvisí s momentálním-vyvažovacím faktorem při vyhodnocování rozvržení pásu.
Rozhodování o materiálech nástrojů se nakonec vrací k jediné otázce: jaký je očekávaný objem výroby? Roční spotřeba 50 000-kusů neospravedlňuje karbidové břitové destičky všude, zatímco 5-milionový program si nemůže dovolit výpadky častých výměn razníků D2. Přizpůsobení konstrukce matrice očekáváním objemu je tam, kde se protínají technické úsudky a optimalizace nákladů – a kde lisovaný materiál zavádí vlastní sadu omezení.
Výběr materiálu a jak se kovy chovají v progresivních matricích
Na konstrukci matrice záleží -, ale materiál procházející touto matricí určuje téměř každé další technické rozhodnutí. Chování při podávání pásu, pořadí stanic, strategie mazání, vůle razníku a intervaly údržby se mění v závislosti na tom, jaký kov tvarujete. Kupující, kteří považují výběr materiálu za jednoduché zaškrtávací políčko nákupu, často v polovině-produkce zjistí, že jejich vybraná slitina vyžaduje zásadně odlišný přístup k nástrojům, než na jaký plánovali.
Úvahy o lisování oceli a nerezové oceli
Progresivní lisování z uhlíkové oceli zůstává nejběžnější aplikací progresivních matric. Nízkokarbonové třídy jako 1008 a 1010 nabízejí vynikající tvarovatelnost, předvídatelné chování napříč stanicemi a minimální opotřebení nástroje. Přijímají ostré zatáčky, hluboké tvary a-vysokou rychlost na kole bez dramatu. Typické rozsahy tloušťky pro postupné lisování oceli se pohybují mezi 0,4 mm a 3,0 mm, přičemž tenčí měřidla běží při vyšších zdvihech za minutu a tlustší materiál vyžaduje větší lisovací tonáž.
Na druhé straně progresivní lisování z nerezové oceli představuje zcela jinou sadu výzev. Austenitické třídy jako 304 pracují-agresivně při průchodu formovacími stanicemi -, což znamená, že každá následná operace naráží na postupně tvrdší materiál. Inženýři to musí zohlednit výpočtem exponenciálně vyšší tonáže na stanicích po proudu a sekvenováním operací, aby se minimalizovalo kumulativní napětí.
Odpružení je stejně problematické. Tam, kde by měkká ocel mohla po ohybu odskočit o 1 až 2 stupně, nerezová ocel běžně pruží o 3 až 5 stupňů nebo více. Nástrojoví inženýři kompenzují nadměrným ohýbáním - obráběcích úhlů razníku a matrice například na 93 stupňů, takže díl se uvolní do cílové 90stupňové geometrie. Bez této kompenzace zabudované do konstrukce matrice se každý ohnutý prvek dostane mimo toleranci.
Galling představuje nejrušivější způsob selhání. Vysoce třecí pásy na pasivní oxidové vrstvě nerezové oceli, což způsobuje, že exponovaný materiál se za studena- přivaří přímo na povrch nástroje. Jakmile začne oděrování, výroba se zastaví kvůli leštění v matrici. PVD povlaky, jako je TiCN na površích razníků, a maziva pro extrémní{4}}tlaky jsou povinnými protiopatřeními pro jakýkoli nerezový program běžící na objem.
Chování slitin mědi a mosazi v progresivních matricích
Měděné progresivní lisování dominuje na trhu elektrických konektorů a terminálů, a to z dobrého důvodu. Elektrolytická houževnatá měď C11000 poskytuje přibližně 101% vodivost IACS spolu s vynikající tažností, takže je ideální pro válcové tvary, kontaktní jazýčky a krimpovací prvky, které vyžadují progresivní lisovací měděné koncovky. Pásová cívka pro tyto aplikace má obvykle tloušťku od 0,13 mm do 1,5 mm, přičemž specifikovaná teplota (žíhaná až do{6}}tvrdé) přímo ovlivňuje chování při tváření na každé stanici.
Výzva? Měď agresivně působí proti nástrojové oceli - podobně jako nerez, ale je způsobena měkkostí mědi a vysokou povrchovou přilnavostí spíše než porušením vrstvy oxidu. Automatizované mazací systémy a leštěné povrchy matric jsou -nevyjednávatelné pro trvalou výrobu mědi.
Mosazné progresivní lisování nabízí praktickou alternativu tam, kde není vyžadována plná měděná vodivost. Mosaz kazety C26000 poskytuje vyšší pevnost a lepší pružinové vlastnosti pro přídržné spony, zatímco její nižší koeficient tření ji činí výrazně šetrnější k nástrojům než čistá měď. Fosforový bronz (C51000) vyplňuje mezeru pro aplikace vyžadující jak sílu pružiny, tak střední vodivost - myslím, že kontakty konektoru, které musí udržovat stálý tlak po tisíce párovacích cyklů.
Pracovní kalení ve slitinách mědi sleduje jinou křivku než ocel. Tyto materiály rychle ztvrdnou během počátečního tváření, ale dříve se ustálí, což znamená, že progresivní sekvence s více stanicemi musí před-zatížit nejtěžší deformaci, než slitina ztuhne. Inženýři často specifikují žíhaný temperovaný pás specificky, aby se rané stanice mohly tvořit agresivně bez lámání materiálu v následných operacích.
Výzvy pro progresivní lisování hliníku
Progresivní lisování hliníku oslovuje aplikace citlivé na hmotnost - automobilové tepelné štíty, skříně elektroniky, držáky pro letectví a kosmonautiku -, kde úspory hustoty ospravedlňují dodatečné technické úsilí. Slitiny jako 5052-H32 a 6061-T4 nabízejí přiměřenou tvarovatelnost v rozsahu tloušťky 0,5 mm až 3,0 mm, ale zavádějí chování při lisování, které kupující zaskočí.
Galling je opět na prvním místě seznamu. Vrstva měkkého oxidu hliníku se pod formovacím tlakem rozpadne a odkryje čerstvý materiál, který se okamžitě spojí s nástrojovou ocelí. Na rozdíl od nerezové oceli, kde většinu problémů řeší specializované povlaky, odírání hliníku často vyžaduje kombinaci přístupů: pochromované-povrchy matrice, maziva pro suchý film na bázi PTFE-na bázi PTFE- a větší vůle matrice (obvykle 8 % až 12 % tloušťky materiálu oproti 5 % až 8 % u oceli).
Tyto větší mezery existují, protože hliník se spíše trhá než čistě stříhá, když jsou mezery mezi děrováním-k-děrování příliš těsné. Kontrola otřepů se stává vyvažovacím mechanismem - příliš těsným a dochází k trhání a nadměrnému opotřebení razníku, příliš volné a výška otřepů překračuje přijatelné limity pro následnou montáž.
Náročnější jsou také požadavky na mazání. Standardní lisovací oleje, které perfektně fungují pro uhlíkovou ocel, často postrádají vlastnosti mezní vrstvy-, které hliník potřebuje. Bez řádného mazání se během několika stovek zdvihů hromadí rýhy na povrchu a nánosy matrice, což si vynucuje neplánované zastavení údržby.
| Materiální rodina | Tvařitelnost | Typický rozsah tloušťky | Běžné aplikace | Klíčové úvahy o ražení |
|---|---|---|---|---|
| Nízká-uhlíková ocel (1008/1010) | Vynikající | 0,4 – 3,0 mm | Konzoly, spony, konstrukční výztuhy, automobilový hardware | Minimální odpružení; nízké opotřebení nástroje; schopnost nejvyšší rychlosti |
| Nerezová ocel (304/316L) | Mírný | 0,3 – 2,5 mm | Lékařské komponenty, potravinářská zařízení, pouzdra odolná proti korozi- | Silné odpružení; zpevňování; zadření vyžaduje PVD povlaky a EP maziva |
| měď (C11000) | Vynikající | 0,13 – 1,5 mm | Elektrické svorky, přípojnice, konektory | tendence k zadření; měkkost způsobuje hromadění zemřít; kritická volba teploty |
| mosaz (C26000) | Velmi dobré | 0,2 – 2,0 mm | Konektorové pružiny, ozdobné kování, přístrojové komponenty | Nižší riziko zadření než u mědi; lepší zadržení pružiny; mírné pracovní otužování |
| Hliník (5052/6061) | Dobrý | 0,5 – 3,0 mm | Tepelné štíty, skříně, lehké držáky, chladiče | Vyžaduje se širší vůle matrice; PTFE maziva; pokud je vůle těsná, spíše se trhá než stříhá |
Každý materiál ukládá svá vlastní pravidla pro vůli formy, počet stanic, mazání a frekvenci údržby. Potisk součásti může vypadat identicky v oceli a hliníku, ale progresivní matrice za ní - a náklady na její sestavení a údržbu - se mohou dramaticky lišit. Tento rozdíl se zostřuje pouze tehdy, když začnete porovnávat, jak si tyto materiály vedou s alternativními metodami ražení, které s nimi zacházejí zásadně odlišnými způsoby.
Progresivní matrice vs přenosová matrice vs složená matrice
Chování materiálu tvaruje matrici -, ale zvolený typ matrice utváří celou výrobní strategii. Kupující často předpokládají, že progresivní raznice zvládnou všechno, nebo že všechny raznice a metody ražení jsou zaměnitelné s menšími rozdíly v ceně. Ve skutečnosti progresivní raznice, přenosové raznice a složené raznice řeší zásadně odlišné výrobní problémy. Výběr nesprávného není jen plýtváním rozpočtem na nástroje -, ale zamkne vás to v procesu, který bojuje s geometrií vaší součásti po celou dobu životnosti programu.
| Charakteristický | Progresivní zemřít | Přenosová matrice | Compound Die |
|---|---|---|---|
| Mechanika procesů | Část zůstává připojena k nosnému pásu přes všechny stanice | Část se odděluje od pásu brzy, mezi stanicemi se pohybuje mechanickými prsty | Více řezných operací provedených jedním zdvihem |
| Ideální složitost dílů | Malé až střední díly s mírným tvarováním, ohyby a děrovanými prvky | Velké nebo hlubokotažené-díly vyžadující rozsáhlé změny tvarování nebo orientace | Ploché díly vyžadující pouze vystřižení, proražení nebo jednoduché stříhání |
| Objemová vhodnost | 50,000+ jednotek/rok (optimálně nad 100,000+) | 25,000+ jednotek/rok | Střední až velké objemy jednoduchých geometrií |
| Rychlost cyklu | 200–1,000+ úderů za minutu | Střední (rychlost mechanického přenosu) | Rychlé pro jednoduché díly; pomalejší u větších součástí |
| Náklady na nástroje | Vysoká (30 000 USD–250 USD,000+) | Vysoká (srovnatelná s progresivním) | Nižší - jednodušší konstrukce, méně stanic |
| Za-dílnou cenu při objemu | Nejnižší pro kvalifikační geometrie | Nízká, ale vyšší než progresivní kvůli pomalejšímu cyklu | Nízká pro ploché části; nevztahuje se na tvarované díly |
Progresivní razítko vs transfer razítko
Rozlišení jádra je jednoduché: v progresivních matricích díl nikdy neopustí pás až do konečné stanice odříznutí. Při přetlačovacím lisování se díl odděluje od pásu při úplně první operaci a poté se fyzicky přesouvá mezi stanicemi mechanickými prsty nebo přenášecím mechanismem.
Proč na tom záleží? Protože nosný pás omezuje hloubku tažení. Pokud váš díl vyžaduje hluboké tváření - misky, skořepiny nebo kryty vyšší než přibližně 1,5násobek průměru dílu -, pás se před dokončením tvářecí operace roztrhne nebo zkroutí. Přenosové matrice toto omezení zcela odstraňují. Jakmile je polotovar uvolněn z pásu, lis může táhnout tak hluboko, jak to vlastnosti materiálu umožňují.
Přenášecí nástroje také zvládají větší díly, které vyžadují změny orientace mezi stanicemi, jako jsou panely karoserie automobilů nebo hlubokotažená pouzdra, která vyžadují rotaci pro více-tvarování. Progresivní matrice nemohou otáčet součástí -, jsou fyzicky přichyceny k pásu v celém rozsahu.
Kompromis? Rychlost. Přenášecí mechanismy potřebují čas na uchopení, pohyb a uvolnění každého polotovaru. Tento mechanický reset znamená, že přenášecí lisy obvykle běží s nižšími zdvihy za minutu než progresivní operace na díly ekvivalentní velikosti. U malých,-součástek s velkým objemem - elektrických svorek, pružinových svorek, tenkých držáků - progresivních lisů vítězí v propustnosti s velkým náskokem. U větších konstrukčních dílů nebo čehokoli, co vyžaduje hloubku tažení přesahující limity nosiče pásu, je přenosové ražení jedinou schůdnou cestou.
Liší se také body přechodu hlasitosti. Progresivní lisování kovů obvykle stojí -odůvodněně na 50 000 až 100,{5}} ročních jednotkách, zatímco programy transferových lisovacích nástrojů mohou ospravedlnit investice do nástrojů v objemech až 25 000 jednotek, částečně proto, že větší díly mají vyšší hodnotu na kus-.
Progresivní matrice vs Compound Die
Složené raznice fungují na zcela jiném principu. Spíše než sekvenční operace na více stanicích provádí složená matrice několik řezacích operací současně v jediném zdvihu lisu. Proužek jde dovnitř, jedním tahem se vystřelí a zcela zaslepená a propíchnutá plochá část vypadne.
Zní to efektivně - a pro správnou aplikaci to tak je. Složené lisování vytváří plošší díly s lepší rozměrovou přesností mezi prvky, protože všechny řezné hrany jsou vytvořeny v jedné akci, čímž se eliminuje nesouosost mezi jednotlivými operacemi. Podložky, podložky, těsnění a ploché elektrické laminace jsou učebnicové aplikace složených matric.
Omezení je zásadní: složené matrice mohou pouze řezat. Chybí jim formovací schopnost. Žádné ohýbání, žádné kreslení, žádné embosování. Pokud váš díl vyžaduje jakoukoli trojrozměrnou geometrii -, dokonce i jednoduchý 90-stupňový tabulátor – složené matrice jej nemohou vyrobit. Potřebovali byste sekundární ohýbání, což zvyšuje riziko manipulace, nákladů a kvality.
Složené nástroje jsou také levnější a rychlejší na výrobu než progresivní nástroje, což z nich dělá ekonomickou volbu pro ploché díly ve středních objemech, kde je požadavkem přesné lisování jednoduchých geometrií. Ale ve chvíli, kdy si složitost součásti vyžaduje tvarování, složená matrice narazí na tvrdý strop - a progresivní matrice se stanou nezbytnými.
Když je progresivní lisování nejlepší volbou
Ne každá část patří do postupové kostky. Rozhodnutí závisí na pěti prolínajících se kritériích:
- Velikost dílu:Progresivní matrice upřednostňují malé až střední součásti, které se vejdou do standardních šířek pásů (obvykle pod 300 mm).
- Složitost geometrie:Součásti vyžadující více operací - děrování plus tvarování plus ohýbání - nejvíce těží ze sekvenčního přístupu ke stanici.
- Roční objem:Vysoké počáteční náklady na nástroje mají smysl pouze při amortizaci v desítkách nebo stovkách tisíc dílů.
- Požadavky na toleranci:Průběh-proužků s registrací vodicího otvoru poskytuje konzistentní tolerance ±0,05 mm až ±0,10 mm v milionech cyklů.
- Eliminace sekundární operace:Pokud progresivní přístup lisování a lisování dokáže konsolidovat to, co by jinak vyžadovalo vícenásobné nastavení, snižuje celkové náklady na program, i když je nástroj drahý.
Progresivní zápustky se stávají nejekonomičtější volbou, když roční objemy přesahují 50 000 jednotek a geometrie součásti vyžaduje více tvářecích operací, které by jinak vyžadovaly samostatné nastavení nástrojů, ruční manipulaci nebo sekundární procesy.
Pod touto prahovou hodnotou objemu přinášejí jednodušší metody - složené matrice pro ploché díly, CNC laserové řezání pro prototypy nebo dokonce matrice s jednou stanicí pro tvary s nízkou-složitostí - lepší náklady-na-díl. Nad ním dominují progresivní lisovadla, protože-jednotkové náklady klesají směrem k surovině a lisovacímu času, zatímco každá alternativa nese lineární penalizaci práce nebo cyklu-, která se sčítá s objemem.
Správná volba závisí také na životnosti programu. Součást s pětiletou životností při výrobě 80 000 jednotek ročně (celkem 400 000) ospravedlňuje konstrukci prémiových nástrojů - karbidové břitové destičky, tvrzené vodicí systémy, rychlé{7}}výměnné součásti -, které by dvou-letý program s 60 000 jednotkami nemusel. Přizpůsobení investic do matrice celkovému objemu životnosti, nikoli pouze roční poptávce, odděluje inteligentní rozhodnutí o získávání zdrojů od drahých chyb.
Pochopení, který proces odpovídá vaší roli, je pouze prvním krokem. Další otázkou, kterou většina kupujících podceňuje, je to, jak certifikace, standardy dokumentace a sledovatelnost materiálu - v oboru -specifické požadavky - vrství další požadavky na to, co vypadá jako přímočaré rozhodnutí o ražení.
Odvětví, která se spoléhají na progresivní lisování
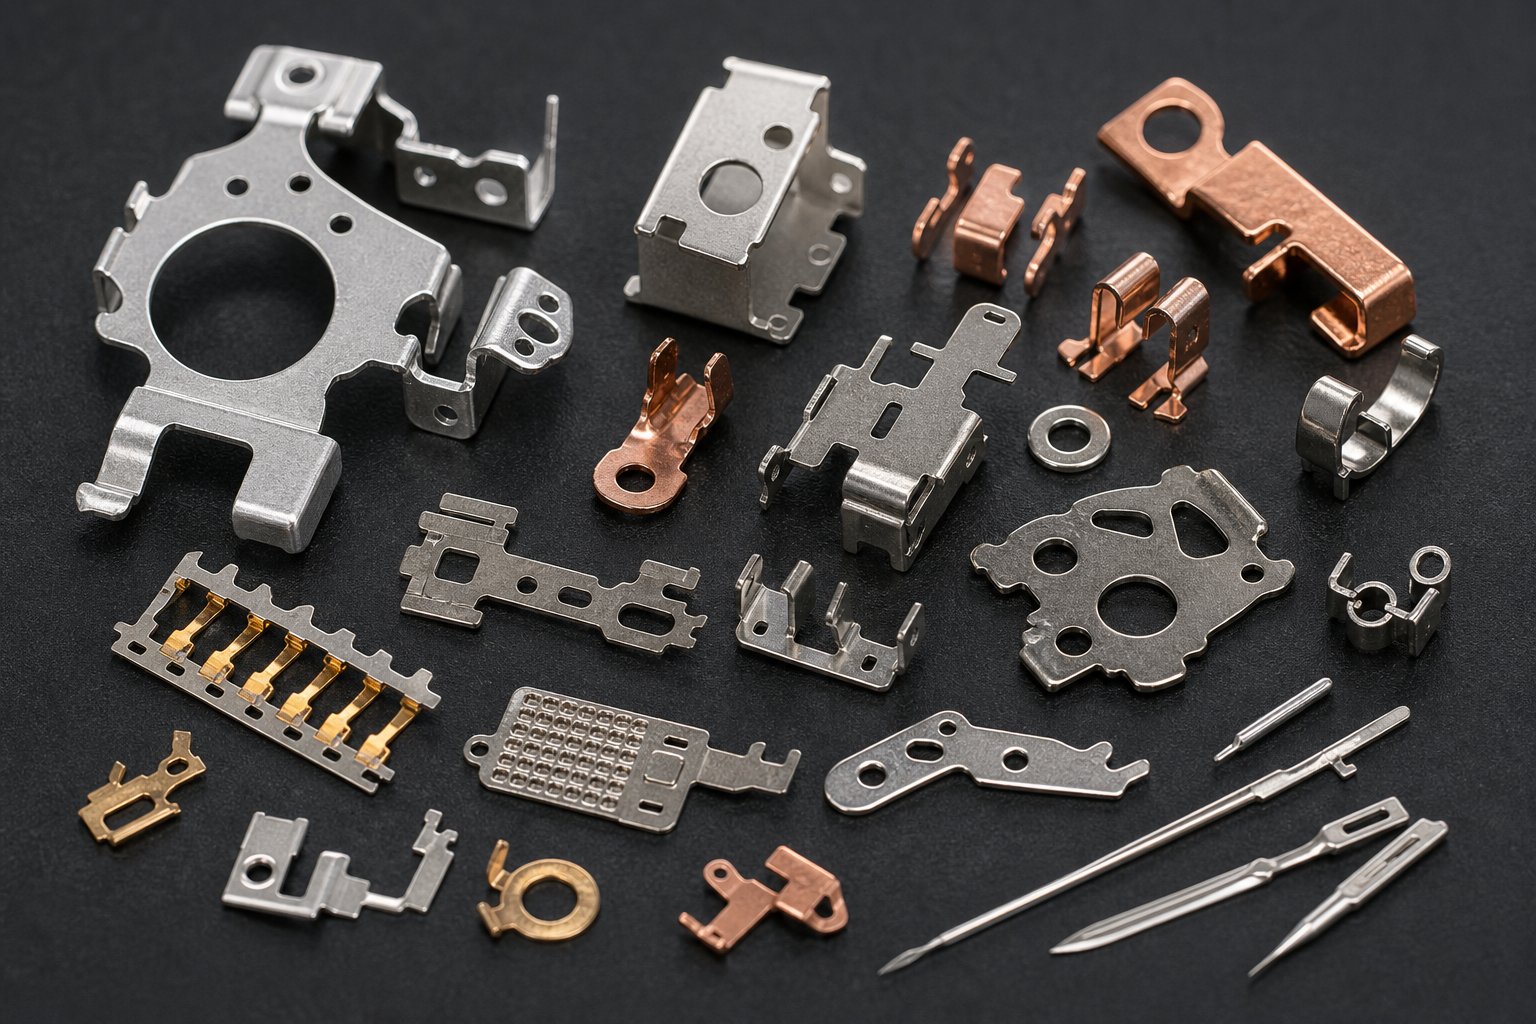
Každé odvětví razí kov. Důvod, proč každé odvětví volí progresivní lisování před alternativami, spočívá ve specifických technických požadavcích, kterým se jiné procesy v měřítku prostě nemohou vyrovnat. Výpis „automobilový průmysl, lékařství, elektronika“ vám nic užitečného neřekne. Důležité je, proč tyto sektory vyžadují zvláštní kombinaci rychlosti, opakovatelnosti a geometrické složitosti, kterou progresivní raznice poskytují.
Automotive High{0}}Požadavky na konzistenci objemu
Automobilové programy nevyžadují pouze díly -, ale zdokumentovaný důkaz, že každý díl je totožný s posledním milionem. To je důvod, proč progresivní lisování automobilových součástí funguje pod certifikací IATF 16949, která vyžaduje dokumentaci PPAP, statistické řízení procesu (SPC), analýzu systému měření (MSA) a analýzu režimu a efektů poruch (FMEA) v průběhu výroby.
Progresivní matrice poskytují opakovatelnost, kterou tyto programy vyžadují, protože proces je ze své podstaty -registrační. Vodicí otvory zarovnávají každý zdvih identicky a nosič pásu eliminuje odchylky při manipulaci se součástmi mezi operacemi. Když vyrábíte 500 000 konzol ročně pro sestavu dveřní západky, právě tato mechanická konzistence udržuje vaše hodnoty Cpk nad 1,33 bez neustálého zásahu operátora.
Mezi typické automobilové díly vyráběné progresivním lisováním patří:
- Konstrukční výztužné konzoly a montážní desky
- Svorky okenního regulátoru a součásti uchycení pružin
- Kryty elektrických konektorů a kontakty svorek
- Držáky rámu sedadla a kování bezpečnostního systému
- Kryty snímače klepání motoru a součásti solenoidového ventilu
Kombinace velkého objemu, přísných tolerancí a povinné dokumentace činí z progresivního lisování výchozí proces pro jakoukoli automobilovou lisovanou součást, která je dostatečně malá na to, aby se dala použít na pás.
Aplikace s mikro{0}}tolerancí pro lékařské zařízení
Progresivní ražení zdravotnických prostředků funguje na opačném konci spektra velikostí -, ale se stejnými nebo většími požadavky na přesnost. Jak se zařízení zmenšují směrem k minimálně invazivnímu designu, komponenty v nich následují. Čelisti chirurgických nástrojů, implantovatelné klipy a držáky diagnostických senzorů nyní vyžadují tolerance měřené v mikrometrech, nikoli v desetinách milimetrů.
To, co dělá lékařské progresivní ražení obzvláště náročným, je průnik tří omezení. Za prvé, biokompatibilní materiály - 316nerezová ocel L, titan, kobalt-slitiny chrómu - se hůře tvarují a jsou abrazivnější pro nástroje než standardní uhlíková ocel. Za druhé, mikrolisování pro implantovatelná zařízení vyžaduje specializované nástroje a přesné řídicí systémy, které překračují možnosti tradičních lisovacích zařízení. Za třetí, čisté výrobní prostředí a úplná sledovatelnost šarže materiálu přidávají procesní režii, která v komerčních lisovacích programech neexistuje.
Vysoce přesné lisování kovů pro lékařské aplikace běžně dosahuje tolerancí ±0,01 mm až ±0,025 mm u kritických prvků -, což je možné, protože progresivní raznice eliminují chyby při přemisťování, které jsou vlastní mnoha-procesům nastavení. Mezi běžné lékařské komponenty patří:
- Chirurgické svorky a polotovary klipů
- Výztužné pásy špičky katétru
- Kontakty a pouzdra baterie naslouchadla
- Základny ortodontických držáků
- Elektrodové kontakty diagnostického proužku
Elektronika a aplikace HVAC
Výrobci elektroniky spoléhají na progresivní přesné kovové výlisky z jednoho přímého důvodu: kolíky konektorů, kryty štítů a kontaktní pružiny jsou příliš malé a příliš geometricky složité na to, aby je bylo možné ekonomicky vyrábět jiným způsobem. Jediný konektor chytrého telefonu může obsahovat desítky lisovaných svorek, z nichž každý má tvarované ostny, kontaktní důlky a pájecí konce vyrobené ve 12staniční progresivní matrici běžící rychlostí 800+ zdvihů za minutu.
Mezi typické elektronické výlisky patří:
- Svorky konektoru USB a desky-na{1}}desku
- EMI stínící plechovky a zemnící svorky
- LED chladiče a komponenty tepelného rozhraní
- Kontaktní pružiny baterie
Progresivní lisování HVAC řeší jiný problém - nikoli miniaturizaci, ale naprostý objem při nízkých nákladech. Systémy HVAC spotřebují obrovské množství relativně jednoduchých lisovaných součástí: montážní konzoly, koncové zvony motoru ventilátoru, žebra výměníku tepla a upevňovací prvky potrubí. Tyto díly nevyžadují lékařské-tolerance, ale vyžadují miliony kusů ročně za ceny, kterých lze dosáhnout pouze-rychlostními progresivními operacemi.
Běžné výlisky HVAC vyráběné v progresivních matricích:
- Pole žeber kondenzátoru a výparníku
- Desky kompresorových ventilů a jazýčkové ventily
- Montážní držáky a lamely motoru
- Nosné desky trubek výměníku tepla
Každé z těchto odvětví dospívá k progresivnímu lisování z jiného směru - automobilový průmysl prostřednictvím přísné dokumentace, lékařství prostřednictvím mikro-tolerance, elektroniky prostřednictvím miniaturní složitosti a HVAC prostřednictvím čistě objemové ekonomiky. Všechny však sdílejí jednu společnou zranitelnost: podcenění toho, jak moc se změní struktura nákladů, když se specifické požadavky daného odvětví přenesou na ekonomiku základního lisování.
Nákladové hnací síly a ekonomika progresivního lisování
Odvětvové-požadavky přidávají nákladové vrstvy -, ale mnoho kupujících si špatně přečetlo základní ekonomiku ještě předtím, než se tyto vrstvy vůbec dostanou do obrazu. Služby progresivního lisování mají nákladovou strukturu, která nevypadá jako nákup komodit. Číslo předem je velké. Číslo dílu-je malé. A vztah mezi těmito dvěma údaji mate nákupní týmy, které hodnotí nabídky nástrojů stejným způsobem, jakým hodnotí nabídky surovin.
Investice do nástrojů vs. ekonomika-podílových nákladů
Zde je základní napětí: progresivní lisování se obvykle pohybuje od 30 000 USD do více než 250 000 USD v závislosti na složitosti. To je značný kapitálový výdaj, než bude existovat jediná výrobní část. Jakmile však tato matrice běží, marginální náklady na každou další část klesnou na o něco více, než je surovina plus doba lisování.
Co zvyšuje náklady na nástroje? Především počet stanic. Šesti-propichovací-a{3}}ohybová matrice z měkké oceli může přistát mezi 10 000 a 25 000 USD. Přidejte tvářecí operace, užší tolerance, karbidové břitové destičky pro abrazivní materiály nebo -balíčky pro snímání matrice, a hledáte 25 000 až 60 000 $ za středně{13}}složité nástroje -, na které se soustředí většina aplikací v automobilovém a elektronickém průmyslu. Vysokorychlostní progresivní raznice s hlubokým tažením, -klepáním v matrici nebo těžké lisovací operace na silných-materiálech výrazně přesahují tento rozsah.
Výplata? Snížení nákladů na-díl o 60 % až 80 % ve srovnání s diskrétními výrobními metodami. Montážní držák, který stojí 5,00 USD za jednotku prostřednictvím laserového řezání s ručními sekundárními operacemi, klesá na zhruba 0,50 USD za jednotku díky postupnému lisování. Díky tomuto rozpětí se počáteční investice vyplatí -, ale pouze v objemu.
Prahové hodnoty objemu a úvahy o{0}}vyrovnanosti
Kdy se progresivní lisování stane ekonomickou volbou? Běžně uváděná prahová hodnota je 50 000 jednotek ročně, ačkoli velmi-jednoduché díly mohou ospravedlnit použití nástrojů na 30 000 jednotek. Pod tímto rozsahem převažují náklady na kostky dělené počtem jednotek na-úspory na díl. Kromě toho dlouhodobé progresivní lisování amortizuje tuto investici do nástrojů rychle -, často dosahuje návratnosti během 6 až 18 měsíců od výroby.
Zvažte přímo matematiku. Zápustka za 50 000 USD, která produkuje 500 000 dílů, zvyšuje náklady na nástroje pouze o 0,10 USD na jednotku. Stejná matrice, která vyrábí pouze 5 000 dílů, přidává 10,00 $ za jednotku - a mění efektivní proces v ekonomickou katastrofu. Programy progresivního lisování OEM s víceletými-smlouvami na šestimístný{13}}roční objem posouvají příspěvek nástrojů ke zlomkům haléře na díl, díky čemuž se velkoobjemové lisování stává územím, kde progresivní raznice přinášejí největší výnosy.
Skryté nákladové faktory, kterým by kupující měli rozumět
Cena kostky a cena za díl-neříkají celý příběh. Zkušení kupující představují hnací síly nákladů, které se nikdy neobjeví v úvodní nabídce -, a tyto skryté faktory často určují, zda program zůstane v rámci rozpočtu nebo jej překročí.
- Požadavky na toleranci:Prvky držené pod ±0,05 mm vyžadují časté broušení lisovnic a nástrojové oceli vyšší{1}}třídy, což výrazně zvyšuje náklady na nástroje i údržbu.
- Míra využití materiálu:Efektivita rozvržení pásů určuje, kolik z vašeho zakoupeného svitku se stane hotovými součástmi oproti odpadu. Špatné hnízdění může vyplýtvat více než 30 % suroviny.
- Technické změny po konstrukci formy:Pozdější{0}}změna návrhu může stát až polovinu původní ceny nástroje - přepracování obrábění, tepelného zpracování a broušení se rychle zvýší.
- Sekundární operace:Kroky řezání závitů, pokovování, tepelné zpracování nebo montážní kroky, které matrice nedokáže konsolidovat, zvyšují-náklady na práci a manipulaci při objemu.
- Vývojové a zkušební iterace:Střední-komplexita obvykle vyžaduje 5 až 8 opakování vzorkování, než se dosáhne stabilní produkce. Tyto zkušební běhy spotřebovávají tiskový čas, technické hodiny a materiál, který se v původní nabídce objevuje jen zřídka.
- Údržba matrice po dobu výroby:Přeostření razníku, výměna břitové destičky a preventivní generální opravy jsou průběžné náklady, které se zvyšují s celkovým počtem dílů.
Disciplína nákupu, která funguje pro nákupy komodit - nejnižší vyhovující nabídka vítězí -, selhává u programů s progresivním lisováním. Cenová nabídka ve výši 22 000 USD, která nezahrnuje robustní simulaci, adekvátní zkušební rozsah a správnou konstrukci třídy zápustek, často generuje 15 000 USD nebo více v následných vývojových nákladech, kterým by se cenová nabídka ve výši 35 000 USD s důkladným předním-projektováním zcela vyhnula.
Chytří kupující vyhodnocují celkové náklady na vlastnictví: nástroje plus vývoj plus údržba plus cena za -díl po celou dobu trvání programu. Tento výpočet přesouvá pozornost z nákupní objednávky na ekonomiku výroby - a vyvolává praktičtější otázku, jak identifikovat dodavatele, kteří jsou schopni tuto ekonomiku spolehlivě dodávat.
Jak hodnotit dodavatele progresivních lisovacích forem
Celkové náklady na vlastnictví vám říkají, za co utratit. Hodnocení dodavatele vám řekne, kdo si to zaslouží. A to je místo, kde mnoho nákupních týmů klopýtá -, porovnávají nabídky řádek po řádku, aniž by si ověřovali, zda progresivní lisovací společnost za těmito čísly skutečně dokáže poskytnout technickou hloubku, kvalitní infrastrukturu a škálovatelnost výroby, kterou program vyžaduje.
Technické možnosti k ověření
Jediným největším rozdílem mezi výrobci progresivních lisovacích nástrojů je to, zda navrhují a vyrábějí nástroje-ve vlastní firmě, nebo je zadávají subdodavatelům. Dodavatel s interní konstrukcí lisovacích nástrojů může iterovat rozvržení pásů, upravovat pořadí stanic a odstraňovat problémy se zkoušením v řádu dnů, nikoli týdnů. Když váš výrobce nástrojů a vaše výrobní hala sdílejí stejnou střechu, zpětná vazba DFM probíhá v reálném čase -, nikoli prostřednictvím e-mailových řetězců mezi odpojenými společnostmi.
Kromě možností obrábění ověřte tato specifika před výběrem jakéhokoli dodavatele progresivních výlisků:
- Rozsah lisovací tonáže a velikosti lože:Odpovídá jejich vybavení tloušťce materiálu a půdorysu vašeho dílu? Dodavatel provozující 30tunové lisy si nedokáže poradit s tlustými nerezovými součástmi, které potřebují 150+ tun tvářecí síly.
- Kapacita manipulace s materiálem:Dokážou zpracovat šířky, tloušťky a slitiny cívek, které váš díl vyžaduje? Systémy servopohonů, rovnačky cívek a mazání na lince -ovlivňují, jaké materiály mohou spolehlivě fungovat.
- Sekundární operace:Závitování, svařování, pokovování, tepelné zpracování a montáž prováděné pod jednou střechou eliminují logistické náklady a riziko kvality mezi jednotlivými kroky procesu.
- Odbornost v oblasti formování více{0} stanic:Dodavatelé mají rádiYICHEN, která explicitně slouží výrobním inženýrům a týmům pro zásobování, které získávají progresivní lisovací nástroje pro velkoobjemové kovové díly, demonstrují druh cílené schopnosti - efektivní více{2}}formování na více stanicích, těsnou opakovatelnost a škálovatelnou hromadnou výrobu -, která odděluje kvalifikovaného partnera od běžné dílny.
Dodavatel investovaný do pokročilého CNC obrábění, drátového EDM a digitálních simulačních nástrojů, jako je Finite Element Analysis (FEA), dokáže předvídat a řešit problémy s nástroji ještě před řezáním oceli. Tato technologická zdatnost se přímo promítá do menšího počtu opakování zkoušek, kratších dodacích lhůt a nižších celkových nákladů na vývoj.
Systémy kvality a certifikace, na kterých záleží
Certifikace nejsou jen loga na webových stránkách. Každý z nich vyžaduje specifickou procesní disciplínu, která ovlivňuje, jak jsou vaše díly vyráběny, kontrolovány a dokumentovány:
| Osvědčení | Rozsah | Co to znamená pro vaše lisované díly |
|---|---|---|
| ISO 9001 | Obecná kvalita výroby | Základní řízení procesu, myšlení{0}}založené na riziku, neustálé zlepšování. Dostatečný pro běžné průmyslové výlisky. |
| IATF 16949 | Automobilová výroba | Mandáty PPAP, SPC, FMEA a MSA. Vyžadováno pro všechny dodavatele automobilové úrovně. Vynucuje Cpk větší nebo rovno 1,67 pro kritické charakteristiky. |
| AS9100 | Letectví a obrana | Přidává správu konfigurace, kontrolu prvního výrobku podle AS9102 a prevenci padělaných dílů. Nesmí se-vyjednávat pro prvotřídní letectví. |
Pro automobilové programy je vstupní branou do výroby PPAP (Production Part Approval Process). Typické progresivní lisování PPAP trvá 8 až 12 týdnů od spuštění nástroje- do schválené záruky na odeslání dílů. Tato časová osa zahrnuje výrobu zápustek, spuštění prvního článku, ověření rozměrů, studie schopností a celý balíček 18 prvků. Pokud výrobce progresivních nástrojů nedokáže jasně formulovat svůj proces PPAP, nespustil dostatek automobilových programů, aby zvládl ten váš.
Pro jiné než{0}}automobilové práce si stále můžete vyžádat podmnožinu: rozměrové zprávy, materiálové certifikáty, kontrolní plán a ukázkové díly. Struktura poskytuje odpovědnost, i když není vyžadována úplná zátěž automobilové dokumentace.
Otázky, které byste měli položit svému dodavateli lisování
Vědět, co ověřit, je jedna věc. Získání upřímných odpovědí vyžaduje kladení konkrétních otázek. Tento kontrolní seznam použijte při hodnocení výrobců lisovacích nástrojů -, pokrývá mezery, kde povrchní uvozovky skrývají skutečné rozdíly ve schopnostech:
- Vlastnictví nářadí:Komu patří kostka po zaplacení - vám nebo dodavateli? Můžete jej v případě potřeby přenést do jiného zařízení?
- V-vlastní strojírenství:Navrhují, simulují a staví progresivní razidla interně nebo zadávají jakoukoli fázi subdodavatelům?
- Proces zpětné vazby DFM:Zkontrolují váš návrh dílu a navrhnou úpravy pro lisovatelnost před uvedením nástroje? Jak rychle?
- Škálovatelnost objemu:Mohou škálovat z počátečního odběru vzorků na 500,{1}} ročních jednotek bez outsourcingu kapacity tisku?
- Zdroj materiálu:Mají na skladě standardní slitiny cívek, nebo každá objednávka vyžaduje dodací lhůtu pro pořízení materiálu?
- Rozsah testování a ověření:Kolik iterací vzorkování je zahrnuto v nabídce nástrojů? Co se stane, když jsou potřeba další zkoušky?
- Program údržby matrice:Jaký je jejich plán preventivní údržby? Kdo nese náklady na přeostření razníku a výměnu břitové destičky po dobu životnosti matrice?
- Proces technické změny:Jak zvládají středně{0}}revizi produkčního designu? Jaký je typický dopad na náklady a časovou osu?
- Kvalitní dokumentace:Mohou poskytnout PPAP úrovně 3, zprávy o kontrole prvního článku a průběžná data SPC jako standardní dodávky?
- Komunikace a projektový management:Budete mít vyhrazený technický kontakt, nebo jste vedeni přes obecný prodej?
Dodavatel, který na tyto otázky odpovídá konkrétními - skutečnými časovými osami, jmenovanými technickými kontakty, zdokumentovanými procesy -, signalizuje hloubku. Ten, kdo se odkloní k obecným ujištěním, signalizuje riziko. Mezi výrobci lisovacích forem na kov je rozdíl mezi spolehlivým dlouhodobým-partnerem a zdrojem opakujících se výrobních bolestí často viditelný v této fázi hodnocení, ještě před podpisem jakékoli objednávky.
Základem je výběr dodavatele. Ale pochopení toho, jak se projekt ve skutečnosti vyvíjí - od první kontroly návrhu až po produkční rampu -, určuje, zda jsou vaše očekávání v časové ose realistická nebo zbožné přání.
Od počáteční poptávky po plnou výrobu
Našli jste správného dodavatele. Hodnotící otázky byly prověřeny. Co se tedy vlastně stane dál? Většina kupujících vstupuje do programů služeb progresivního lisování kovů s nejasným pocitem, že se vyrábí nástroje, schvalují se vzorky a začíná výroba. Realita je strukturovaná sekvence technických bran, z nichž každá má svou vlastní časovou osu, výstupy a potenciální body selhání. Nepochopení tohoto životního cyklu je příčinou překročení plánu - nikoli z nekompetence dodavatele, ale z očekávání kupujících, která přeskakují kritické fáze.
Design Review a DFM Feedback Fáze
Každý projekt progresivního lisování kovů začíná technickým posouzením -, nikoli nákupní objednávkou. Nástrojoví inženýři dodavatele zkontrolují geometrii vašeho dílu, výběr materiálu, popisy tolerancí a roční cíle objemu, aby určili, zda je komponenta vůbec vhodná pro progresivní opracování matrice. Zde označují funkce, které přidávají zbytečné stanice, navrhují změny poloměru, které zabraňují praskání, a identifikují příležitosti ke konsolidaci sekundárních operací do samotné formy.
Očekávejte, že tato fáze bude zahrnovat:
- Koncepty rozvržení pásů zobrazující počet stanic, design nosiče a rozteč podávání
- Předběžný výběr lisu na základě výpočtů tonáže a požadavků na velikost lože
- Doporučení DFM - úpravy geometrie, které snižují náklady na nástroje nebo prodlužují životnost matrice
- Potvrzení materiálu, včetně diskuse o chování materiálů pro progresivní lisování a případných-specifických požadavcích na nástroje pro slitiny
- Rozpočtové nástroje a odhady{0}}kusových cen vázané na konkrétní předpoklady objemu
Typická doba trvání? Dva až čtyři týdny pro standardní složité části. Vysoce složité součásti s úzkými tolerancemi nebo exotické materiály mohou trvat déle, protože inženýři provádějí simulace tváření a vyhodnocují různé alternativy rozvržení pásů, než se zaměří na určitý směr. Uspěchání této fáze - nebo úplné vynechání zpětné vazby DFM - je nejčastější chybou kupujících. Každý dolar ušetřený při technické revizi generuje deset dolarů na přepracování nástrojů ve směru výroby.
Konstrukce nástrojů prostřednictvím schválení prvního článku
Jakmile jsou rozvržení pásů a návrh součásti uzamčeny, začíná konstrukce matrice. Vysoce kvalitní-progresivní matrice obvykle vyžaduje 12 až 20 týdnů na navržení, obrobení, tepelné zpracování, broušení, sestavení a uvedení do provozu. Složité matrice s mnoha stanicemi nebo úzkými tolerancemi mohou překročit tento rozsah. Tato časová osa není vycpávka -, odráží realitu přesných lisovacích a lisovacích nástrojů, které si musí zachovat rozměrovou přesnost v průběhu milionů cyklů.
Sekvence sestavení-po{1}}schvalování obecně probíhá takto:
- Detailní design matrice:Úplné 3D modelování každé stanice, komponenty a postupu pásů (2-4 týdny)
- Obrábění součástí:CNC frézování, drátové EDM a broušení razníků, zápustkových vložek a desek (4-8 týdnů)
- Tepelné zpracování a konečná úprava:Kalení zápustkových ocelí na specifikované Rockwellovy hodnoty, povrchové broušení na konečné rozměry (1-2 týdny)
- Montáž a montáž lavice:Instalace komponent, nastavení vůlí, ověření vyrovnání napříč všemi stanicemi (1-2 týdny)
- První vyzkoušení:Počáteční lisování za účelem ověření postupu proužku, identifikaci interference a výroby předběžných vzorků
- Iterace a upřesnění:Úprava výšek razníku, úprava poloměrů tváření, korekce rozměrových odchylek na základě měření vzorku
- První kontrola článku:Plná rozměrová zpráva proti tisku součásti, často včetně měření GD&T na kritických funkcích
U automobilových programů tato fáze vyvrcholí předložením PPAP - komplexního balíku dokumentace, který demonstruje způsobilost procesu prostřednictvím rozměrových dat, studií schopností (analýza Cpk), kontrolních plánů a záruky na předložení dílů. PPAP Level 3, nejběžněji požadovaná úroveň předložení, zahrnuje úplnou dokumentaci technických výkresů, toku procesu, studií schopností a vzorků výroby vyrobených za normálních podmínek.
Středně-komplexní nástroje obvykle vyžadují 5 až 8 opakování vzorkování, než se dosáhne stabilní kvality připravené k produkci-. Každá iterace zahrnuje spuštění dílů, jejich měření, identifikaci odchylek, úpravu nástrojů a opětovné spuštění. Kupující, kteří si rozpočítají na dva pokusy a pak zjistí, že jich potřebují šest, jsou těmi, kdo frustrovaně volají svému dodavateli v týdnu 18 -, kdy plán předpokládal, že výroba již běží.
Výrobní rampa a průběžné řízení kvality
Schválení prvního článku neznamená, že celá výroba začne následující den. Je zde záměrné období rozběhu, kdy se výrobní rychlost postupně zvyšuje, zatímco dodavatel ověřuje, že kvalita zůstává stabilní při rychlosti. Spuštění kostky rychlostí 50 úderů za minutu během zkoušení vám řekne, že nástroj funguje. Provoz na 400 SPM po dobu osmi po sobě jdoucích hodin vám prozradí, zda dokáže udržet výrobu bez tepelného posunu, poruchy mazání nebo problémů s hromaděním odpadu.
Během stabilní výroby se řízení kvality opírá o tři pilíře:
- Statistická kontrola procesu (SPC):Kritické rozměry jsou měřeny v definovaných intervalech a zaznamenávány do grafu, aby bylo možné detekovat posun dříve, než díly překročí toleranci. Kontrolní limity spouštějí nápravná opatření dlouho předtím, než se vadné díly dostanou do vašeho doku.
- Preventivní údržba raznice:Plánované odstávky kvůli přeostření razníku, kontrole břitových destiček a výměně pružiny zabraňují neplánovaným poruchám. Většina progresivních nástrojů vyžaduje údržbu každých 50 000 až 150 000 zdvihů v závislosti na abrazivitě materiálu a konstrukci nástroje.
- Sledování výroby:In{0}}snímače matrice, monitory tonáže a detektory nesprávného{1}}posuvu okamžitě zastaví lis, pokud se něco pokazí -, což chrání jak investice do nástrojů, tak kvalitu dílů.
Pro výrobní inženýry a nákupní týmy, které jsou připraveny začít svou progresivní cestu získávání lisovacích nástrojů, mají dodavatelé rádiYICHENzaměřte se konkrétně na úzkou opakovatelnost a škálovatelné možnosti hromadné výroby -, které jsou nejdůležitější během této fáze náběhu výroby, kde matrice musí prokázat, že dokáže dodávat konzistentní díly nejen při odběru vzorků, ale i v trvalých velkoobjemových sériích.
Celý životní cyklus - od první poptávky po stabilní výrobu - obvykle trvá 16 až 30 týdnů v závislosti na složitosti součásti, materiálových výzvách a požadavcích na dokumentaci. Kupující, kteří rozumí této časové ose, podle toho plánují uvedení svých produktů na trh. Ti, kteří neskončí tak, že zkomprimují inženýrské fáze, přeskakují ověřovací kroky a zaplatí za to kvalitními úniky a naplánují zpoždění, která stojí mnohem víc než týdny, které se snažili ušetřit.
Často kladené otázky o progresivním lisování kovů
1. Co je progresivní raznice při lisování kovů?
Progresivní matrice je nástroj s více stanicemi instalovaný v lisovacím lisu, kde souvislý kovový pás postupuje přes sekvenční stanice s každým zdvihem lisu. Každá stanice provádí specifickou operaci, jako je děrování, ohýbání, tvarování nebo řezání. Díl zůstává během procesu připevněn k nosnému pásu a je oddělen pouze na konečné odřezávací stanici, čímž se při každém cyklu zdvihu vytvoří hotová součást.
2. Kolik stojí progresivní lisování?
Progresivní lisovací nástroje se obvykle pohybují od 30 000 USD do více než 250 000 USD v závislosti na počtu stanic, požadavcích na materiál, požadavcích na toleranci a funkcích, jako jsou karbidové vložky nebo -zápustkové senzory. Jednoduchý šesti{6}}propichovací-a{8}}ohýbací nástroj z měkké oceli může stát 10 000 až 25 000 USD, zatímco středně{13}}nástroje pro automobilový průmysl nebo elektroniku obvykle stojí mezi 25 000 a 60 000 USD. Investice se stává ekonomickou, když se amortizuje v ročních objemech přesahujících 50 000 jednotek, kde náklady na část{20}}v porovnání s alternativními procesy výrazně klesají.
3. Jaký je rozdíl mezi progresivním lisováním a transferovým lisováním?
Při progresivním lisování zůstává díl připojen k nosiči kovového pásu přes všechny stanice až do konečného odříznutí. Při přetlačovacím lisování je díl předčasně oddělován od pásu a fyzicky přemísťován mezi stanicemi mechanickými prsty. Přenášecí zápustky se hodí pro větší díly nebo ty, které vyžadují hluboké tažení a změny orientace, zatímco progresivní zápustky vynikají menšími, velkoobjemovými-komponenty běžícími při vyšších zdvihech za minutu. Progresivní raznice se obvykle stávají nákladově-efektivními nad 50 000 ročních jednotek, zatímco programy transferových raznic mohou ospravedlnit investice v objemech až 25 000 jednotek.
4. Jaké materiály lze použít při progresivním lisování?
Mezi běžné materiály patří nízkouhlíková ocel (1008/1010), nerezová ocel (304/316L), měď (C11000), mosaz (C26000), fosforový bronz (C51000) a slitiny hliníku (5052/6061). Každý materiál vyžaduje specifické úpravy nástrojů. Ocel nabízí vynikající tvarovatelnost s minimálním opotřebením nástroje. Nerezová ocel vyžaduje kompenzaci odpružení a{13}}zátěrové vrstvy. Měď a mosaz potřebují speciální mazání, aby se zabránilo usazování matrice. Hliník vyžaduje širší vůle matrice a maziva na bázi PTFE{16}}, aby se zabránilo roztržení a poškrábání povrchu.
5. Jak dlouho trvá od počáteční poptávky po plnou výrobu s postupným lisováním?
Celý životní cyklus obvykle trvá 16 až 30 týdnů v závislosti na složitosti součásti a požadavcích na dokumentaci. Fáze kontroly DFM trvá dva až čtyři týdny, konstrukce formy vyžaduje 12 až 20 týdnů včetně návrhu, obrábění, tepelného zpracování a montáže a první schválení výrobku zahrnuje 5 až 8 iterací vzorkování. Po schválení se ve fázi rozběhu výroby ověřuje kvalita plnou rychlostí, než začne výroba v ustáleném stavu. Dodavatelé jako YICHEN, kteří se zaměřují na těsnou opakovatelnost a škálovatelnou hromadnou výrobu, mohou tuto časovou osu zefektivnit{10}pomocí vlastního návrhu nástrojů a konstrukčních možností.


