


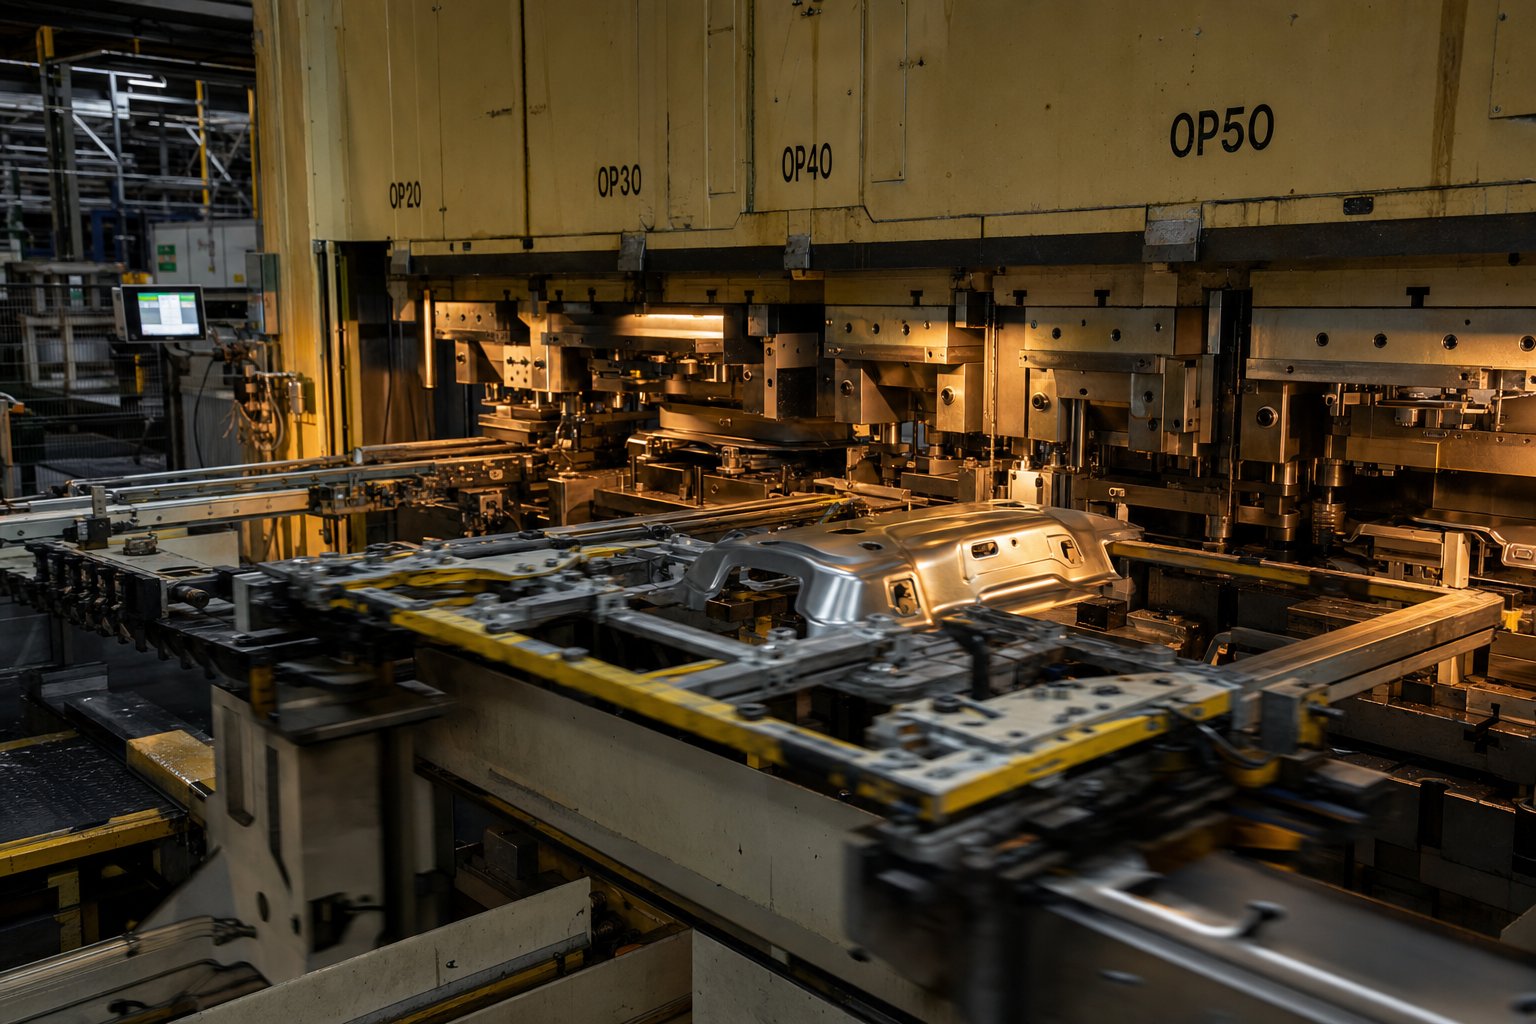
Co je ražení transferovou matricí a proč existuje
Představte si, že se pokoušíte hloubkově-vytáhnout velkou automobilovou olejovou vanu, zatímco je obrobek stále připoután k pásu kovu. Nosný pás by se prohnul, zdeformoval a vyhladil by tvarovací dutinu materiálu. Ten scénář přesně vystihujeproč existuje transferové lisování.
Definování ražby transferovým lisem
Přetlačovací lisování je proces tváření kovu s více -stanicemi, při kterém je polotovar nejprve oddělen od surového pásu, poté se mechanicky nebo roboticky přesunuje přes řadu nezávislých lisovacích stanic, přičemž každá stanice provádí speciální tvářecí operaci na volně-plovoucím obrobku.
Klíčovou frází je zde „odděleno od proužku“. Při progresivním lisování zůstává díl připojen k nosnému pásu, když postupuje přes stanice. Při transferovém ražení se polotovar stává volným agentem v okamžiku, kdy je řezán. Koordinovaný systém kolejnic, chapadel nebo prstů zvedne tento polotovar a přemístí jej z jedné stanice do druhé s vysokou přesností polohy.
Proč na prázdném oddělení záleží
Když obrobek zůstane připojen ke svému mateřskému materiálu, je každá tvářecí operace omezena. Hloubka tažení je omezená, protože materiál může proudit pouze ze stran, které jsou stále připojeny k pásu. Geometrie velkých dílů riskují deformaci nosiče. Víceosé tvarování je téměř nemožné.
Oddělení polotovaru odstraní všechna tato omezení. Materiál může volně proudit do dutiny formy ze všech směrů, což umožňuje hluboké tažení s rovnoměrnou tloušťkou stěny a komplexními 3D obrysy. Získáte svobodu zvedat, otáčet a přemisťovat díl mezi stanicemi, čímž se otevírají geometrie, kterých se lisování a konfigurace lisování vázané na pásek jednoduše dosáhnout nedají.
Tam, kde se lisování v transferovém lisu hodí při tváření kovů
Přetlačovací lisování zabírá prostor mezi progresivním lisováním a specializovanými-jednooperačními lisy. Zvládá díly, které jsou příliš velké, příliš hluboké nebo příliš geometricky složité pro progresivní matrici, a přesto stále potřebují opakovatelnost a objemovou průchodnost automatizovaného lisování. Myslete na pláště hasicích přístrojů, konstrukční automobilové sloupky nebo bubny zařízení, kde hloubka přesahuje průměr a tolerance zůstávají těsné.
Kompromis-je rychlost. Přetlačovací lis obvykle běží rychlostí 15 až 45 zdvihů za minutu ve srovnání se 100 a více u progresivního nastavení. Ale geometrická volnost a úspora materiálu často činí tento pomalejší cyklus celkově ekonomičtější volbou.
Pochopení toho, co přenášecí matrice může a nemůže dělat, začíná pochopením toho, jak funguje samotný přenášecí mechanismus, protože pohybový profil těchto chapadel určuje vše od uspořádání stanice po načasování lisu.
Jak přenosový systém fyzicky přesouvá díly mezi stanicemi
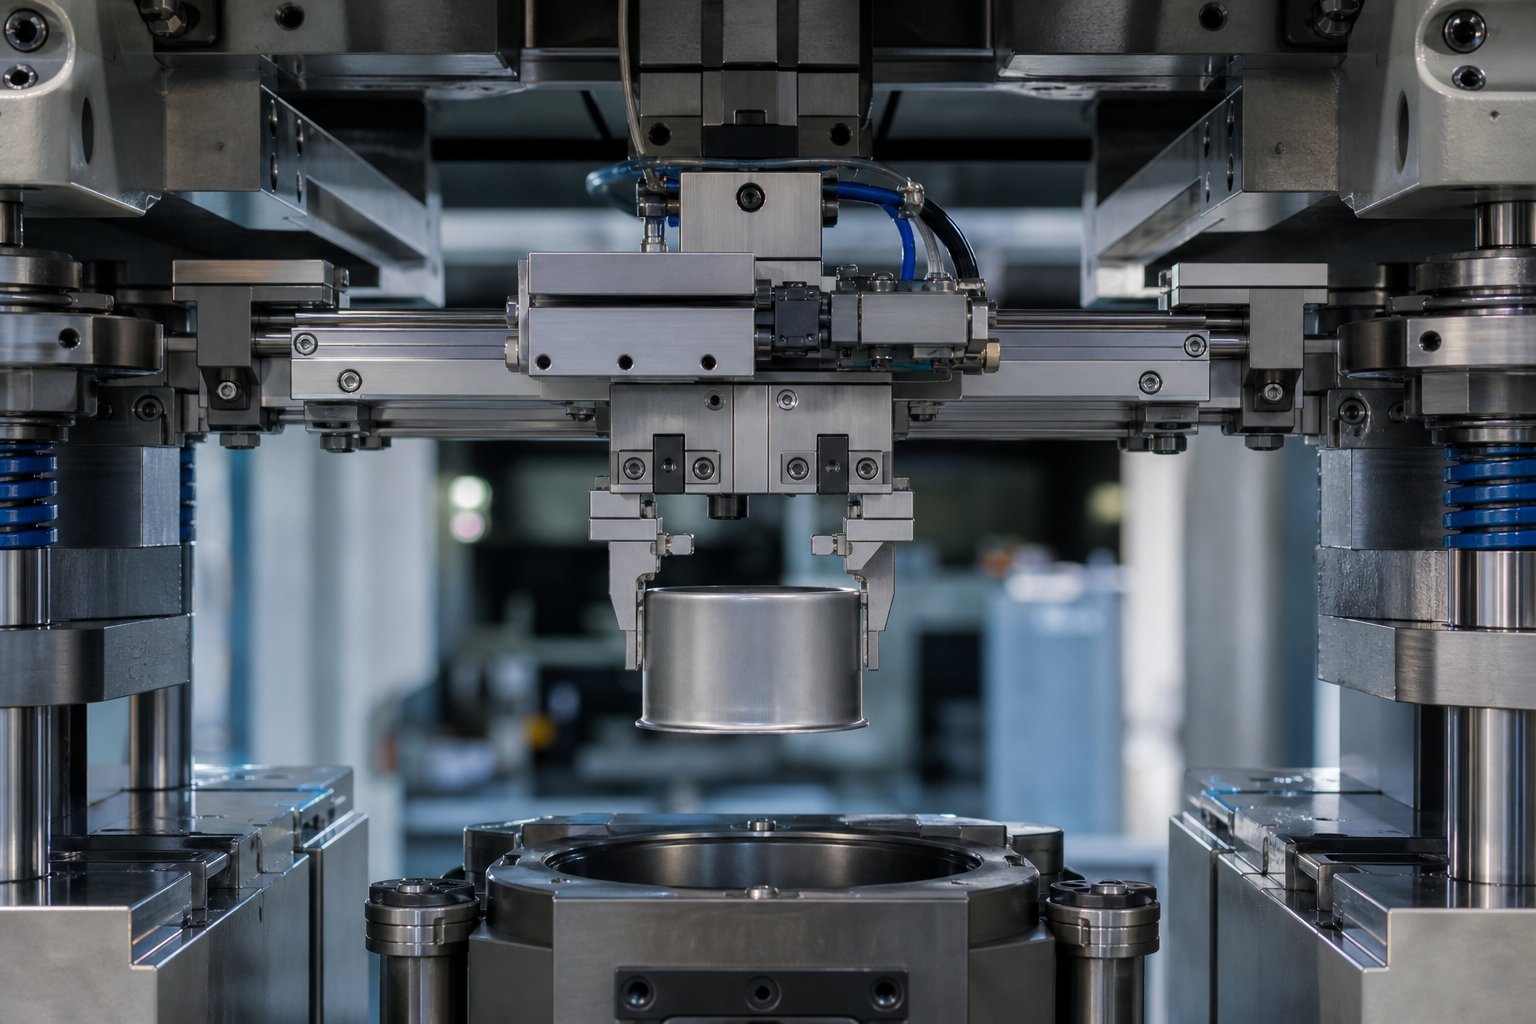
Přenosový mechanismus je srdcem každéhotransferový lisovací lis. Určuje dobu cyklu, přesnost dílu a jaké geometrie můžete vyrobit. Přesto to většina popisů procesu překrývá jedinou větou. Zde je to, co se ve skutečnosti děje mezi kostkami.
Typy přenosových mechanismů
Přenosové systémy spadají do tří kategorií na základě os pohybu, které poskytují. Správná volba závisí na složitosti součásti, hmotnosti a cílové rychlosti.
Dvouosý systém se pohybuje v jedné rovině, obvykle zdvih a posun (X-Z). Dvě kolejnice probíhající po délce matrice se zvednou, aby zvedly součást ze spodní matrice, posunuly ji o jednu vzdálenost k další stanici a spustily ji na lokátory. Vzhledem k tomu, že pohyb je jednoduchý, dvouosé přenosové nástroje podporují vyšší rychlosti zdvihů, ale nemohou upnout ani orientovat části, které by se mohly během pohybu posunout.
Tří{0}}osý systém přidává upínací pohyb. Kolejnice se zvednou, upnou dovnitř na díl, posunou se, spustí se a uvolní. Tentopohyb ve třech-osách v rovinách X-Y-Zumožňuje, aby byl obrobek zvednut dostatečně vysoko z matrice a umístěn přesně v mezích obvodu-na další stanici. Tří{2}}osé systémy jsou běžně montované na desku-nebo lisované-a s prstovými nástroji určenými k čištění spodních-ocílí, vaček a vodicích součástí na vratné dráze.
Robotický přesun nahrazuje mechanické kolejnice kloubovými roboty umístěnými mezi jednotlivými lisy v uspořádání lis -k{1}}lisu. Každý robot používá vakuové hrnky nebo magnetické koncové-efektory k vybírání, přemisťování a umísťování dílů. Typické doby cyklů se pohybují od 1,5 do 3 sekund na přenos, díky čemuž jsou robotické systémy pomalejší, ale mnohem flexibilnější pro složité přemístění, rotaci dílů nebo obrat mezi stanicemi.
| Typ převodu | Osy pohybu | Typická rychlost (SPM) | Nejlepší{0}}složitost přizpůsobených dílů |
|---|---|---|---|
| Dvě-osy | Zvednutí + Posun | 25 - 45 | Ploché nebo mělké-kreslicí součásti se stabilní geometrií |
| Tři-osy | Lift + Advance + Clamp | 15 - 30 | Hluboce-tažené misky, přírubové části, nepravidelné tvary |
| Robotický | 6-osý kloubový | 8 - 20 | Velké panely, požadovaný obrat, multi{0}}tiskové linky |
Konstrukce uchopovacích a prstových nástrojů
Chapadla nebo prsty jsou jedinými součástmi, které se fyzicky dotýkají obrobku během přenosu matrice. Jejich konstrukce přímo ovlivňuje kvalitu dílů a spolehlivost přenosu.
V mechanickém tříosém-systému jsou prsty namontovány na přenášecích kolejnicích v každé rozteči stanice. Jsou vlastní-profilovány tak, aby odpovídaly geometrii součásti v dané konkrétní fázi tvarování. První-prst, který svírá plochý polotovar, nevypadá jako pátý-prst, který drží hluboce-natažený pohár. Konstruktéři musí zajistit, aby prsty poskytovaly dostatečnou upínací sílu, aby zajistily součást během vysokých{8}}pohybů zrychlením, aniž by poškodily kosmetické povrchy nebo deformovaly tenké stěny.
Stejně důležité je umístění po uvolnění. Dvouosé systémy spoléhají na pružinové kolíky zatlačené do spodní matrice, aby udržely orientaci, dokud se matrice nezavře. Tříosé přenášecí lisovací nástroje využívají kombinaci geometrie součásti, vnořovacích bloků a lokačních kolíků k udržení polohy po zatažení prstů. U robotických systémů uchopují díl vakuové pohárky nebo magnety, které vyžadují, aby se obrobek vznášel alespoň 1 mm nad spodní zápustkou, aby se zabránilo úniku magnetické síly do oceli zápustky.
Důležitá je také délka hřiště. Delší roztečové vzdálenosti si vynucují vyšší zrychlení během přesunu, což může způsobit vibrace a nestabilní pohyb součásti, zejména u tenkého- materiálu, který postrádá tuhost. Těžší obrobky vyžadují pevnější kolejnice a prsty s větší hmotností, zvyšující setrvačné zatížení a často vyžadující nižší provozní rychlost.
Synchronizace přenosu pohybu s stisknutím
Každý pohyb přesunu musí být dokončen v okně, když je lis otevřený. Představte si sekvenci časování: beran dosáhne horní úvrati a matrice se otevře. Zvedače dílů zvednou obrobek ze spodního povrchu matrice. Přenášecí kolejnice se zavřou dovnitř, chapadla zapadnou do okrajů dílu a kolejnice zvednou polotovar bez všech součástí matrice. Sestava se posune o jednu rozteč vodorovně, spustí součást na lokátory další stanice, uvolní a zatáhne do výchozí polohy, to vše předtím, než beran začne svůj pracovní zdvih směrem dolů.
Tato choreografie je řízena otočnými vačkovými spínači nebo elektronickými vačkovými profily, které vydávají signály v přesných polohách-úhlů klik. Typický přetlačovací lis používá tři nebo více vačkových signálů: stisknout-v-provozu, stisknout-v-výchozí-poloze a příkaz vykládky-. Pokud se přenosový cyklus nemůže dokončit během dostupné doby otevření, musí se rychlost lisu zpomalit. V praxi je faktorem, který limituje rychlost výroby, čas přenosu, nikoli síla tváření.
Software pro simulaci pohybu Transfer- pomáhá inženýrům navrhovat profily pohybu, které vyvažují setrvačnost, vibrace a rychlost. Optimalizací křivek zrychlení můžete zvýšit rychlost cyklů, aniž byste obětovali přesnost polohy nebo riskovali nestabilitu součásti během přepravy.
Po pochopení mechaniky pohybu součásti se další otázkou stává, co se vlastně stane s polotovarem na každé stanici, kterou navštíví, od počátečního tažení až po konečné vyhození.
Postup krok-za{1}}krokem od vytvoření prázdného dílu po hotový díl
Surový svitek oceli vstupuje na jeden konec lisu. Dokončený, rozměrově přesný díl vystupuje z druhého. Mezi těmito dvěma body převádí přesně choreografická sekvence operací plochý list na složitou trojrozměrnou -geometrii, jednu stanici po druhé. Zde je přesně to, co se děje v každé fázi.
Vytváření prázdných míst a zpracování pásů
Vše začíná cívkou, někdy vážící několik tun, namontovanou na odvíječce. Pás prochází rovnačkou, která odstraňuje sadu svitků (paměť zakřivení z navíjení) a dodává plochý materiál do lisu. Konzistentní rovinnost je důležitá, protože jakákoli zbytková vlna oblouku nebo hrany se bude šířit do polotovaru a ohrozí přesnost tváření ve směru proudu.
Na první stanici uvnitř lisu odstřihne lisovník obrobek z pásu. Toto je určující okamžik procesu lisování v transferovém lisu: díl ztratí fyzické spojení se základním materiálem a stane se volně-plovoucím polotovarem. Prázdný tvar není vždy jednoduchý kruh nebo obdélník. Inženýři často navrhují vyvinuté polotovary s optimalizovanými obrysy, někdy vroubkovanými nebo vroubkovanými, aby řídili tok materiálu během následujících tažení a minimalizovali pozdější odpad při ořezávání.
V některých produkčních sestavách se polotovary vyrábí offline na samostatném vysekávacím lisu, stohují se a poté se vkládají do přenášecího lisu prostřednictvím automatického odkladače{0}}. Tento přístup odděluje rychlost vysekávání od rychlosti tváření, což je užitečné, když je operace vysekávání rychlejší než přenosový cyklus nebo když se do stejného lisu vkládá více tvarů polotovaru.
Sekvence vytváření více{0} stanic
Jakmile je polotovar vytvořen, přemísťovací mechanismus jej uchopí a začne ho přepravovat řadou nezávislých lisovacích stanic. Každá stanice má své vlastní nástroje a provádí jednu nebo dvě vyhrazené operace na volně-plovoucím obrobku. Sekvence je navržena tak, aby tvaroval díl postupně a nikdy nepřekročil limity tvárnosti materiálu jediným zásahem.
Zde je typický postup-po{1}}stanicích pro operaci přesného lisování:
- Výkres- Polotovar je vtlačen do dutiny matrice razníkem, čímž se vytvoří počáteční tvar misky nebo skořepiny. Držák polotovaru řídí tok materiálu a zabraňuje vrásnění na přírubě. Tato stanice stanoví primární geometrii.
- Znovu-kreslení- Když požadovaná hloubka přesáhne to, co lze dosáhnout jedním tažením (obecně nad poměrem tahu 1,5:1 až 2:1), jedna nebo více stanic pro přetahování zmenší průměr a zároveň zvětší hloubku. Každé překreslení-progresivně prohlubuje skořápku bez ztenčování stěn nad přijatelnou hranici.
- Ořezávání- Přebytečný materiál příruby zbylý z operace kreslení je odříznut. Trimovací stanice vytvářejí čistý, rozměrově přesný obvod. Šrot propadá matricí a je dopravován ven z lisu.
- Pronikavý- Děrovače vytvářejí díry, štěrbiny nebo jiné vnitřní prvky. Propichování je umístěno po tažení, protože otvory vyražené do plochého polotovaru by se při následném tváření deformovaly. Umístěním sem zachováte přesnost umístění otvoru.
- Obrubování- Hrany jsou ohnuty nebo srolovány, aby se vytvořily okraje, montážní příruby nebo vyztužující žebra. Obrubovací stanice používají tvarové razníky nebo vačkou{2}}poháněné saně k ohýbání materiálu pod úhly vzhledem ke směru zdvihu lisu.
- Coining nebo Restriking- Vysoká-komprese zjemňuje kritické rozměry, zostřuje poloměry, zplošťuje povrchy nebo vtiskuje detaily. Ražení dosahuje těsnějších tolerancí než standardní tváření, protože materiál je plasticky deformován proti tuhým povrchům matrice pod extrémním tlakem.
Počet stanic se liší v závislosti na složitosti součásti. Jednoduchá nakreslená skořápka může vyžadovat čtyři nebo pět stanic. Složitá automobilová konstrukční součást s mnoha vzory otvorů, přírubami v různých úhlech a úzkými rozměrovými popisy by mohla mít deset nebo více. Na rozdíl od progresivního lisovacího procesu, kde pás určuje rozteč stanic, přenosové lisovnice rozvržení prostorových stanic tak, aby vyhovovaly největšímu profilu součásti v každé fázi plus vůle pro prstové obrábění.
Co dělá tuto sekvenci silnou, je to, že matrice a lisovací nástroje každé stanice mohou být optimalizovány nezávisle. Tažná stanice se plně zaměřuje na tok materiálu. Trimovací stanice se zaměřuje výhradně na čisté stříhání. Neexistuje žádný kompromis vynucený tím, že je díl připoután k sousedním stanicím pomocí nosného pásu.
Závěrečné operace a vysunutí součásti
Poslední stanice v pořadí zvládají dokončovací práce a sekundární operace, které by jinak vyžadovaly samostatné stroje a další manipulaci. Toto je místo, kde transferové lisování poskytuje mezeru ve schopnostech, kterou plně využívá jen málo inženýrů.
Mezi-sekundární operace mohou patřit:
- Závitořezné hlavy, které řežou závity přímo do děrovaných otvorů
- Projekční svařovací jednotky, které připevňují matice, držáky nebo svorníky
- Automatizované podavače, které vkládají pouzdra, těsnění nebo dílčí-komponenty
- Značkovací nebo gravírovací stanice pro identifikaci dílů
Integrace těchto operací eliminuje následnou manipulaci, snižuje množství{0}}rozpracovaných{1}}inventářů a odstraňuje riziko kvality, které přináší přenos dílů mezi samostatnými výrobními buňkami. Část, která by tradičně vyžadovala lisování, poté přepravu na čepovací stanici a poté přepravu do svařovací buňky, místo toho opouští lis zcela dokončena.
Po konečném tváření nebo montážní stanici přesune předávací mechanismus hotový díl do vyhazovací polohy. Odtud odebere díl z lisu dopravník, stohovací mechanismus nebo robotický sběrací-a{2}}systém. Díly mohou být stohovány přímo do přepravních kontejnerů nebo umístěny na kontrolní dopravníky pro-kontrolu kvality na lince.
Celý cyklus, od podávání cívky až po konečné vyhození, se opakuje každé 2 až 4 sekundy v závislosti na rychlosti lisu a složitosti přenosu. Každý zdvih vytvoří jeden hotový díl a kadence pokračuje bez přerušení napříč výrobními sériemi, které mohou zahrnovat stovky tisíc kusů.
Dosažení této úrovně propustnosti samozřejmě silně závisí na přizpůsobení samotného lisu požadavkům tvářecí sekvence. Tonáž, velikost lože, délka zdvihu a systémy polštářů musí být v souladu s geometrií součásti a vytvářeným materiálem.
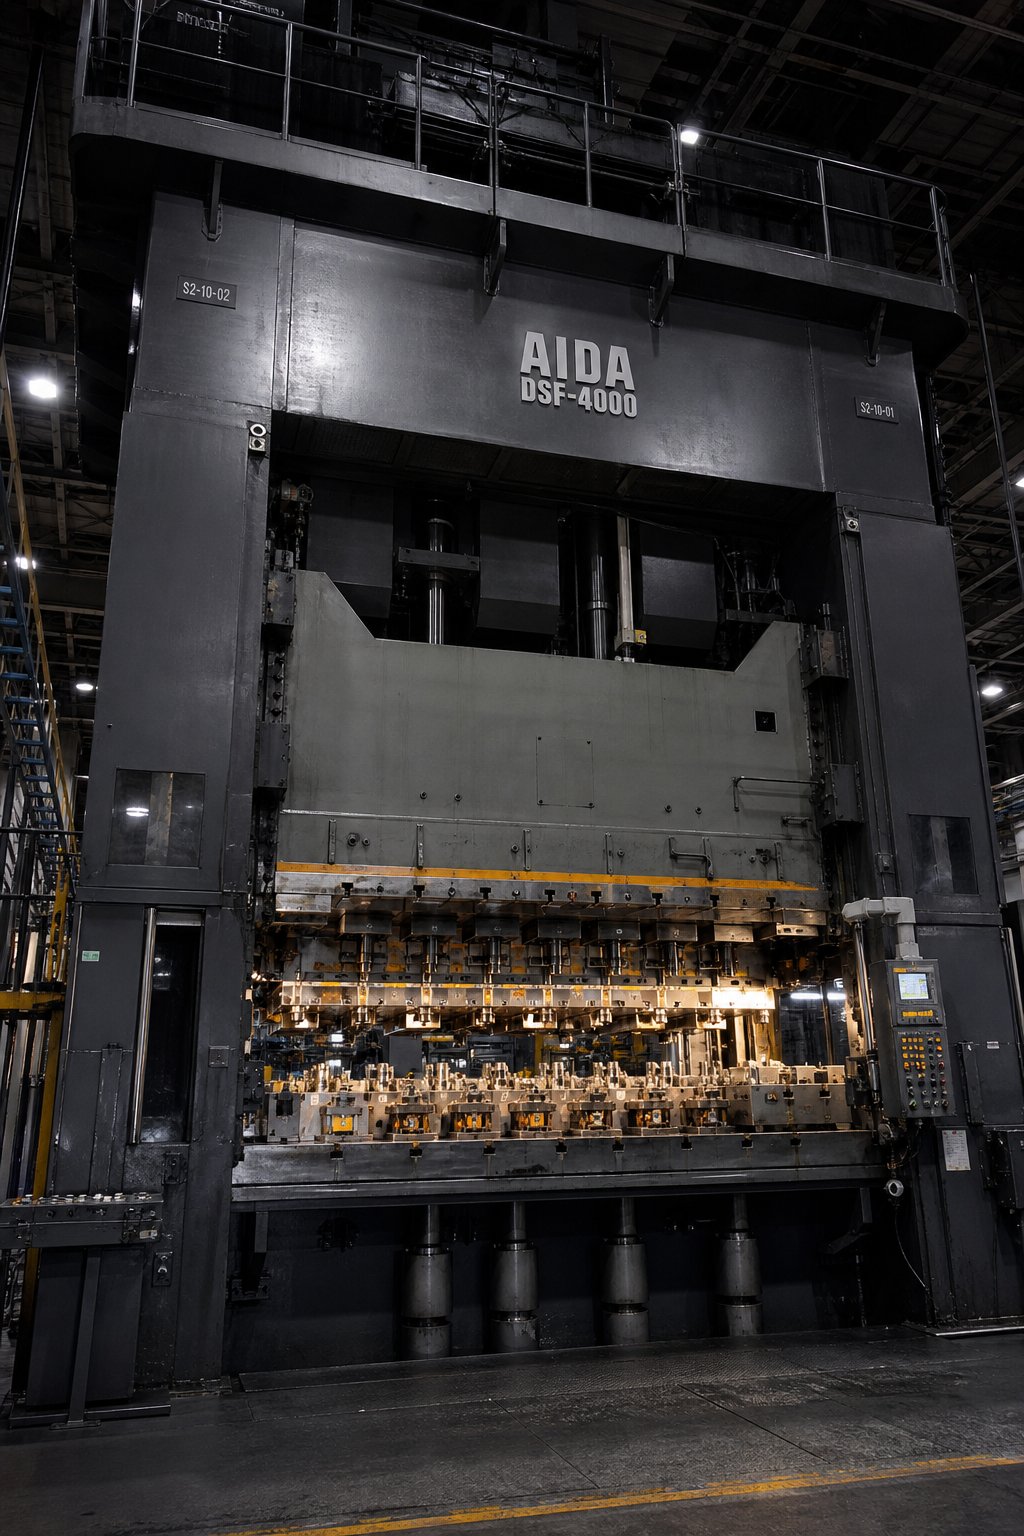
Požadavky na lis a specifikace materiálu pro lisování transferovou matricí
Tvarovací sekvence funguje stejně dobře jako lis za ní. Můžete navrhnout perfektní uspořádání stanice, ale pokud lisovací lis postrádá tonáž pro hluboké tažení, zdvih pro vůli součásti nebo plochu lože pro vůli kolejnice, proces se zastaví dříve, než první polotovar narazí do dutiny. Určení správného lisu je jedním z nejdůslednějších rozhodnutí v jakémkoli projektu lisování s transferovým lisem a je také jedním z nejčastěji pod-projektovaných.
Požadavky na tonáž a velikost postele
Přetlačovací lisování obecně vyžaduje vyšší tonáž než srovnatelný progresivní lisovací lis s podobně velkými vlastnostmi. Důvod je jasný: polotovary jsou větší, tahy hlubší a formovací zátěž každé stanice se naskládá na stejný skluz. Progresivní lisovací lis by mohl zvládnout řadu malých prvků o hmotnosti 200 až 400 tun. Přenášecí lis tvořící hluboce{5}}taženou skořepinu z tlustého polotovaru běžně pracuje v rozsahu 600 až 2 000 tun, přičemž velké konstrukční díly automobilů se tlačí na území o hmotnosti 2 500 až 3 000 tun.
Velikost postele je stejně důležitá a často přehlížená. Kolébka musí pojmout všechny nezávislé lisovací stanice uspořádané v pořadí, plus volný prostor na obou stranách pro přenosové kolejnice. Aprostřednictvím-systému{1}}okenního přenosuumístí kolejnice uvnitř okna lisu, ale mimo kolébku, čímž spotřebuje šířku okna, která by jinak mohla nést širší cívku. Přední-a{2}}zadní systémy udržují kolejnice zcela mimo lis, což umožňuje celou šířku okna pro polotovary a nástroje. V obou případech musí inženýři při dimenzování lože počítat s poloměrem zatáčení prstových nástrojů, zdvihem svěrky a vůlí zpětné dráhy mezi prsty a spodními součástmi matrice.
Vzhledem k tomu, že díly jsou stále složitější a výrobci OEM prosazují méně komponent na sestavu, očekávejte více stanic na sadu matric. Tento trend směřuje k větším výztuhám a -vedle{2}}vícenásobným{3}}tiskovým systémům vedle sebe, které mohou fungovat samostatně nebo se synchronizovat do jedné dlouhé přenosové linky, když je potřeba další stanice.
Zvažte délku tahu a rychlost
Mnoho inženýrů specifikuje délku zdvihu pouze na základě hloubky tváření. To je chyba. Zdvih lisu musí také zajišťovat dostatečný úhel kliky, aby přenášecí mechanismus dokončil celý svůj pohybový cyklus, zatímco je matrice otevřená. Osvědčeným návodem od specialistů na přenosové lisy je poměr 4:1: pokud součást vyžaduje 6 palců pracovního zdvihu, specifikujte lis s celkovým zdvihem alespoň 24 palců. Tento extra zdvih kupuje stupně rotace kliky, které převod potřebuje ke zvednutí, posunutí, spuštění a zatažení, aniž by se pohybový profil unáhlil.
Rychlost je místo, kde se lisování s přenosovým lisem nejostřeji liší od progresivní lisovací práce. Progresivní lisovací lis běžně provozuje 40 až 100{10}}+ zdvihů za minutu, protože pás posouvá pevnou rozteč s minimální mechanickou složitostí. Přenosový lis obvykle běží 10 až 30 SPM. Limitujícím faktorem není tvářecí síla ani chování materiálu. Je čas přestupu. Lis musí zůstat otevřený, dokud chapadla nedokončí celý cyklus. S pohonem lisu s linkovým pohybem se dostupné přenosové okno ještě více zmenší, protože beran setrvává v horní úvrati o méně stupňů kliky než standardní excentrický pohon.
Servo{0}}poháněné lisy nabízejí řešení. Programovatelný posuvný pohyb může setrvat v horní úvrati, což dává přenosovému systému další milisekundy k dokončení pohybu bez snížení celkové rychlosti cyklu. Tato flexibilita činí servolisy stále oblíbenějšími pro přenosové aplikace, kde je doba cyklu konkurenčním rozdílem.
Systémy polštářů a požadavky na přesnost
Hluboké{0}}tažné stanice uvnitř přenosové matrice se spoléhají na hydraulické nebo dusíkové tlumicí systémy zabudované do kolébky lisu. Tyto polštáře fungují jako držáky polotovaru během tažného zdvihu a vyvíjejí řízený tlak na přírubu polotovaru pro regulaci toku materiálu do dutiny formy. Bez dostatečné tonáže polštáře se tvoří vrásky. Při příliš velkém tlaku se materiál trhá.
Více{0}}bodové ovládání polštáře je u moderních přenášecích lisů standardní. Namísto jediné rovnoměrné síly vyvíjejí jednotlivé válce pod matricí různé tlaky na různých místech přes polotovar. To kompenzuje asymetrické geometrie součástí, kde se průtok materiálu mění z jedné strany na druhou.
Přesnost dolního-mrtvého{1}}centra (BDC) je další specifikací, která odděluje schopný přenosový lis od neadekvátního. Protože každá stanice provádí tváření s úzkými tolerancemi, jakákoliv změna polohy beranu v BDC se přímo promítne do rozměrových změn na součásti. Konzistentní BDC v rozmezí plus minus 0,025 mm je typické pro kvalitní přenosovou práci. Tepelná roztažnost rámu lisu během dlouhých výrobních sérií může vychýlit BDC, takže hydraulické systémy proti přetížení a automatické zavírání-výškové kompenzace jsou standardními zárukami.
| Specifikace | Razítkovací lis s transferovou matricí | Progresivní lisovací lis |
|---|---|---|
| Tonážní rozsah | 600 - 3 000 tun | 100 - 800 tun |
| Typická rychlost (SPM) | 10 - 30 | 40 - 100+ |
| Ložná plocha | 3 000 x 1 500 mm a větší | Typický rozměr 1 500 x 800 mm |
| Délka zdvihu | 300 - 600 mm (použito pravidlo 4:1) | 50 - 200 mm |
| Tloušťka materiálu | Běžné: 1.0 - 6.0 mm | Běžné: 0.2 - 3.0 mm |
| Systém polštářů | Více{0}}bodová hydraulika, vysoká tonáž | Na základě jednoho-bodu nebo pružiny{1}} |
| BDC přesnost | ± 0,025 mm | ± 0,05 mm |
Výběr materiálu přímo souvisí s kapacitou lisu. Přetlačovací lisovací lis zvládá tlustší tloušťky, obvykle 1,0 mm až 6,0 mm, protože volně -plovoucí polotovar a nezávislá konstrukce stanice vyhovují požadavkům na vyšší tvářecí síly. Nejběžnějšími substráty jsou měkká ocel, vysokopevnostní nízko{6}}legovaná ocel (HSLA) a nerezová ocel. Hliníkové slitiny v řadách 5000 a 6000 fungují dobře pro hluboké tažení, ale vyžadují pečlivé vyladění polštáře kvůli nižším mezím tažnosti. Měď a mosaz se používají v elektrických pouzdrech a tepelných výměnících, kde záleží na vodivosti, i když jejich vyšší materiálové náklady tlačí inženýry k progresivním nástrojům pro menší měděné nebo mosazné díly.
Měkčí tempery, jako jsou žíhané nebo polotvrdé podmínky, vyhovují hloubkovým{1}}přetahování, protože umožňují větší plastickou deformaci před zlomením. Tvrdší temperování snižuje tvarovatelnost a zvyšuje zpětné odpružení, což často vyžaduje dodatečné omezovací stanice pro dosažení konečných rozměrů. Přizpůsobení teploty materiálu tvarovací posloupnosti v rané fázi návrhu zabraňuje nákladnému přidávání stanic po sestavení zápustky.
S uzamčenými parametry lisu a materiálu se skutečná inženýrská výzva přesune na samotnou geometrii součásti: jaké tvary můžete formovat, jak hluboko můžete kreslit a jaká pravidla pro rozestupy udržují prvky nedotčené v celé sekvenci stanice.
Pravidla návrhu a geometrická omezení pro díly přenosových zápustek
Vědět, co může tisk přinést, je polovina rovnice. Druhá polovina je vědět, co geometrie vašeho dílu vyžaduje a zda zůstane v rámci obálky tvárnosti na každé stanici. Níže uvedená návrhová pravidla dávají konstruktérům konkrétní prahové hodnoty, které mohou včas vyhodnotit, než dojde k řezání nástrojové oceli a než počet stanic překročí rozpočet.
Poměry kreslení a limity hloubky
Poměr tažení, vztah mezi průměrem polotovaru a průměrem razníku, je tím nejkritičtějším číslem v jakékoli konstrukci přenášecí matrice pro hluboké tažení-. Překročíte limit materiálu a miska se zlomí na poloměru razníku. Zůstaňte v něm dobře a plýtváte stanicemi na zbytečný konzervatismus.
Pro operaci jednoho tažení závisí maximální poměry tažení silně na substrátu. Publikované směrnice DFM poskytují tyto limity při optimálním mazání a síle držáku polotovaru:
| Materiál | Max. poměr tahu (jedno tažení) | Maximální poměr vykreslení (s překreslením) |
|---|---|---|
| CRS DC04 (hluboce tažená ocel) | 2.0:1 | 3.5:1 |
| Nerez 304 | 1.8:1 | 3.0:1 |
| Hliník 5052-O | 1.8:1 | 3.2:1 |
| Měď C11000 | 2.1:1 | 4.0:1 |
| Mosaz C26000 | 2.0:1 | 3.5:1 |
Když hloubka tažení překročí zhruba 1,5násobek průměru razníku, naplánujte si alespoň jedno přetahovací stanoviště. Každé následné zmenšení by nemělo přesáhnout 20-25 % předchozího průměru skořepiny u oceli jakosti pro tažení. Tenčí měrky a tvrdší tempery tato procenta dále snižují. Jakprincipy návrhu hlubokého-kresleníZdůrazněte, že veškerý materiál potřebný pro konečný tvar součásti musí být přítomen v prvním tahu, takže velikost polotovaru je zadána dopředu a po tomto počátečním nastavení se nemůže změnit.
Ztenčování stěn během kreslení probíhá podle předvídatelného vzoru. Střední-stěna se natáhne o 5–15 % tenčí než původní polotovar. Spodní roh na poloměru razníku se ztenčuje až o 20 %, což z něj dělá zónu kritického selhání. Mezitím se oblast příruby zesílí o 10-20% z obvodového stlačení. Určete minimální tloušťku stěny na výkresech spíše než nominální, aby odrážela, jak se nakreslené součásti skutečně chovají.
Pravidla pro mezery mezi prvky a šířku webu
Díry, štěrbiny a výřezy se na přenosové-díle matrice nemohou dostat jen tak kamkoli. Prvky umístěné příliš blízko k okrajům nebo k sobě navzájem narušují síť materiálu, která drží vše pohromadě, zejména při přesunech s vysokým zrychlením mezi stanicemi, kde chapadla vyvíjejí upínací sílu na stěny součásti.
Zde jsou pravidla pro rozestupy, která by inženýři měli použít:
- Vzdálenost-k-okraji:Minimálně 2,0násobek tloušťky materiálu pro materiál do 3,0 mm; zvýšení na 2,5 t pro silnější měřidla. Obdélníkové prvky potřebují 2,5 t až 3,0 t kvůli vyšší koncentraci napětí v rozích.
- Rozteč-k{1}}otvoru:Minimální vzdálenost od středu-do{1}}středu 2,0násobek tloušťky materiálu se standardními nástroji; 1,5t s přesnými-vedenými razníky. Užší rozestupy riskují zborcení pásu během propichování.
- Vzdálenost od otvoru{{0} do-ohybu:Minimálně 2,0 t plus vnitřní poloměr ohybu (2,0 t + R) u měkké oceli; zvýšení na 2,5t + R pro nerez. Díry blíže než toto deformují, ovalizují nebo vytvářejí okrajové trhliny během lemování.
- Minimální průměr otvoru:1,0násobek tloušťky materiálu se standardními nástroji. Pod touto hranicí se životnost razníku sníží 3-5x a požadavky na vedení se podstatně zvýší.
- Minimální délka příruby:4násobná tloušťka materiálu. Kratší příruby nelze spolehlivě tvarovat bez speciálního vačkového nářadí.
- Kontaktní zóny chapadla:Udržujte alespoň 5 mm rovného, netvarovaného povrchu na okrajích dílů, kde budou prsty sevřít. Prvky v úchopové zóně vytvářejí nestabilitu při manipulaci a povrchové značení.
Tyto hodnoty platí široce napříč typy lisovacích nástrojů používaných při transferových pracích. Mějte na paměti, že progresivní lisovací materiály, jako je tenká-mosaz nebo měděný pásek, často používají přísnější pravidla pro rozestupy, protože nosný pásek poskytuje strukturální podporu, kterou volně{2}}plovoucí polotovar postrádá. U měděného progresivního ražení nebo mosazného progresivního ražení zůstávají díly připoutané, takže integrita pásu během přenosu není problémem. Části přenosových matric musí být v každé fázi-samonosné, takže o konzervativních rozestupech prvků nelze-vyjednávat.
Jak geometrie řídí počet stanic
Každý geometrický prvek na vaší části se mapuje alespoň na jednu stanici v kostce. Pochopení tohoto vztahu vám umožní odhadnout náklady na nástroje a velikost lisu ještě před zahájením podrobného návrhu matrice.
Několik základních pravidel pro podporu lisování velkých dílů:
- Každé snížení tahu přidá jednu stanici.Díl s poměrem konečného tažení 3,5:1 z oceli DC04 potřebuje počáteční tažení a minimálně dvě přetahovací stanice.
- Propichování po tvarování přidá jednu stanici na skupinu vzorů děr.Otvory v různých orientacích nebo výškách mohou vyžadovat samostatné stanice nebo vačkové{0}}jednotky.
- Každý jedinečný úhel ohybu nebo směr příruby přidává jednu staniciledaže by složené saně mohlo současně vytvořit více přírub.
- Ořezání obvykle vyžaduje jednu stanici, i když složité ořezové linie rozdělené do dvou úderů snižují řeznou sílu a zlepšují kvalitu hran.
- Razení nebo restriking pro úzké tolerance přidává jednu stanici.Jakýkoli rozměr udržovaný pod ±0,08 mm na tvarovaném povrchu pravděpodobně vyžaduje vyhrazené obnovení.
Jednoduchý tažený pohár s oříznutou přírubou a čtyřmi proraženými otvory může potřebovat pět stanic. Konstrukční automobilový držák se dvěma tažnými redukcemi, asymetrickými přírubami, vícenásobnými vzory otvorů v různých výškách a mincovní stanicí může vyžadovat deset nebo více. Při progresivním lisování oceli se mnohé z těchto operací odehrávají na stejném pásu s minimálním stoupáním, ale geometrická omezení víka nosného pásu omezují hloubku tažení a velikost dílu, což tlačí složité a velké díly přímo do oblasti přenosu.
Tato geometrická pravidla určují, zda součást patří do přenosové matrice. Dalším krokem je pochopení toho, jak transferové lisování porovnává hlavu-na-hlavu s progresivním lisováním v celé řadě rozhodovacích faktorů, od objemu a rychlosti po náklady a složitost.
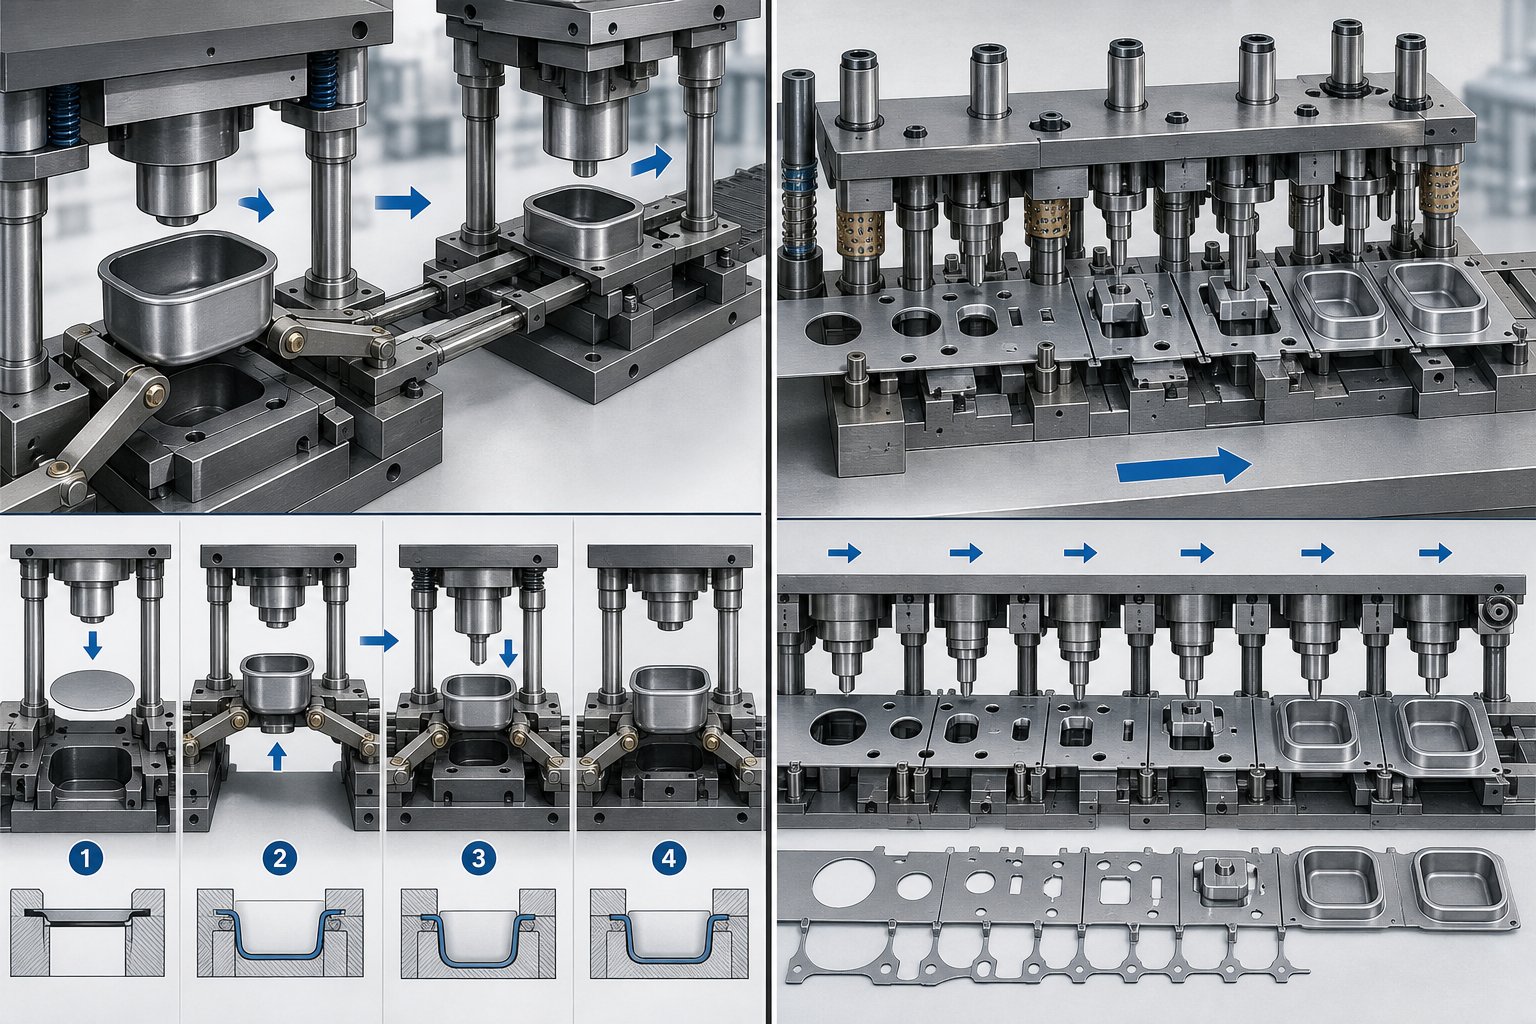
Přenosová matrice vs progresivní ražení matrice
Pravidla geometrického návrhu vám řeknou, zda lze součást tvarovat v přenosové matrici. Ale častější otázka, před kterou se inženýři potýkají, není "lze to vytvořit", ale "mělo by to být vytvořeno v přenosové matrici nebo progresivní matrici?" Odpověď závisí na tom, jak se geometrie, objem, rychlost a náklady u vaší konkrétní součásti vzájemně ovlivňují. Zde je srovnání, které se přesouvá za obecnosti a do rozhodovací logiky, která ve skutečnosti řídí nástrojovou strategii.
Porovnání omezení geometrie a velikosti
Co je progresivní kostka? Jedná se o jeden zápustkový blok obsahující více integrovaných stanic, kterými se souvislý pás kovu posune o jedno stoupání na zdvih lisu, přičemž každý prvek se přidává postupně, zatímco díl zůstává připojen k nosnému pásu. Tento nosný pás je zároveň silou i omezením progresivního lisování. Poskytuje vestavěný-přepravní mechanismus, a proto progresivní lisování poskytuje extrémní rychlost. Ale také omezuje každou tvářecí operaci na to, co může připojený pás tolerovat, aniž by došlo k vybočení, trhání nebo deformaci sousedních stanic.
Přetlačovací lisování toto omezení zcela odstraňuje. Protože se polotovar volně-vznáší, může každá stanice aplikovat tvářecí sílu z libovolného směru, v jakékoli hloubce, aniž by si dělala starosti, jak se tato síla šíří nosným pásem do sousedních částí. Toto rozlišení vytváří jasné geometrické rozdělení:
- Hloubka kreslení:Progresivní matrice obvykle omezují hloubku tažení na 1,0-1,5násobek průměru razníku, než se pás stane nestabilním. Přenášecí matrice běžně dosahují 3,5:1 nebo více s přetahovacími stanicemi.
- Velikost dílu:Progresivní lisování kovů funguje nejlépe pro díly, které se vejdou do šířky pásu zhruba 25 mm až 500 mm. Přenášecí matrice zpracovávají polotovary od 150 mm do 1500 mm nebo větší.
- Více{0}}osé tvarování:Progresivní matrice se tvoří především ve směru zdvihu lisu. Přenášecí matrice umožňují otáčení, překlápění a vačkové{1}}postranní akce na každé stanici, protože nic nespojuje součást s pásem.
- Přístup k funkcím:Konstrukce progresivních lisovacích nástrojů musí zachovat všechny prvky přístupné shora nebo zdola vzhledem k rovině pásu. Nastavení přenosu může vytvářet prvky na všech stranách obrobku, včetně podříznutí, které by nebylo možné u upoutaného polotovaru.
Praktické pravidlo od zkušených nástrojových inženýrů: pokud lze součást ekonomicky vnořit do pásu a nepřesahuje střední hloubky tažení, obvykle vítězí progresivní matrice. Pokud součást vyžaduje plnou 360stupňovou volnost tvarování, hluboké hrnky nebo půdorys, který se nemůže efektivně vejít do rozvržení pásu, přenos je schůdnou cestou.
Rychlostní a objemové kompromisy
Rychlost výroby je místo, kde má progresivní lisování svou největší výhodu. Proces progresivního lisování probíhá nepřetržitě, protože pás se automaticky podává při každém zdvihu lisu. Není třeba čekat na mechanický přesun, žádné zapojení chapadla, žádný zdvih-a-cyklus spotřebovávající úhel kliky. Výsledkem jsou frekvence zdvihů 40 až 100-plus SPM pro typické progresivní matrice, s vysokorychlostními progresivními konfiguracemi přesahujícími 200 SPM pro malé konektorové součásti.
Přetlačovací lisování pracuje pro většinu aplikací v rozsahu 10 až 30 SPM. Úzkým místem není tvarovací síla, ale doba přenosu: lis musí zůstat otevřený, dokud chapadla nedokončí celý cyklus pohybu. I u servo-poháněných lisů, které se nacházejí v horní úvrati, mechanická realita pohybu volně-plovoucí části prostorem omezuje rychlost, kterou systém může cyklovat.
Tato rychlostní mezera se zužuje, jak se části zvětšují. Progresivní lis s velkým držákem při šířce pásu 300 mm by mohl dosáhnout pouze 30-40 SPM, protože délka posuvu na zdvih je značná a tonážní požadavky zpomalují lis. Přenášecí matrice běžící na stejném dílu rychlostí 20-25 SPM s hlubší schopností tváření může ve skutečnosti produkovat více použitelných dílů za hodinu, jakmile započítáte sekundární operace, které by progresivní verze potřebovala po proudu.
Zohledňují se také limity objemu. Progresivní lisovací raznice ospravedlňují jejich vyšší počáteční konstrukční složitost, když roční objemy dosahují 500 000 kusů nebo více. Přenášecí nástroje mají ekonomický smysl při nižších objemech, někdy až 50 000 až 100 000 ročně, protože jejich nástroje jsou modulární a úpravy jednotlivých stanic jsou levnější, když nastanou změny designu.
Rozdíly v nákladech a investicích do nástrojů
Náklady na nástroje nejsou jednoduchým srovnáním typu „jeden je levnější“. Struktura nákladů se mezi těmito dvěma přístupy zásadně liší.
Progresivní matrice koncentrují všechny operace do jediného integrovaného bloku matrice. Díky tomu je návrh a sestavení samotného nástroje složité, což vyžaduje těsné zarovnání napříč všemi stanicemi, složité rozvržení pásů a přesné pilotování. Počáteční náklady na nástroj pro progresivní raznici jsou obvykle vyšší, protože jakákoli chyba v jedné stanici může ohrozit celý nástroj. Po sestavení a ověření však náklady na-díl dramaticky klesají, protože doba cyklu je rychlá a práce na kus je minimální.
Převáděcí matrice používají samostatné, nezávislé sady matric na každé stanici. Nástroje každé stanice jsou jednodušší v izolaci, ale celková investice zahrnuje několik sad matric plus přenosový mechanismus a prstové nástroje. Kombinované náklady často převyšují progresivní matrici pro ekvivalentní složitost součásti. Kompromis-je flexibilita: pokud jedna stanice potřebuje úpravu, změníte pouze tuto stanici, aniž byste se dotkli ostatních. Inženýrské změny po zahájení výroby stojí méně v nastavení přenosu, protože modularita zahrnuje dopad.
Další nákladovou pákou je materiálové využití. Progresivní zápustky vytvářejí kostru nosného pásu, která se po vyříznutí dílů stává šrotem. V závislosti na geometrii součásti může skeletový odpad spotřebovat 30-50 % příchozího materiálu. Přenášecí matrice vyřezávají obrobek s optimalizovanými obrysy, které se mohou těsně usadit na pás, čímž se často dosahuje 75-85% využití materiálu u kulatých nebo téměř kulatých dílů. Pokud dominují materiálové náklady (nerezová ocel, slitiny niklu, tlustoměrný materiál), může tato výhoda využití kompenzovat vyšší investice do nástrojů.
| Rozhodovací faktor | Převodní razítko | Progresivní lisování |
|---|---|---|
| Rozsah velikostí dílů | 150 mm až 1,500+ mm | Typicky 25 mm až 500 mm |
| Možnost hloubky kreslení | Až 3,5:1 nebo více (s překreslením) | Omezeno na 1,0-1,5:1 nosným páskem |
| Produkční rychlost (SPM) | 10 - 30 | 40 - 100+ (200+ pro malé části) |
| Náklady na nástroje (relativní) | Vyšší součet; modulární a snadněji upravitelné | Vysoká dopředu; nákladné měnit, jakmile je postaven |
| Využití materiálu | 75 - 85 % typické pro optimalizované mezery | 50 - 70 % (nosný pás se stane šrotem) |
| Geometrická složitost | Hluboké tažení, více{0}}os, velké 3D formy | Středně tažené, primárně rovinné prvky |
| Nejlepší rozsah hlasitosti | 50,000 - 500,000+ ročně | 500,{1}} milionů ročně |
| Flexibilita změny designu | Jednotlivé stanice upravovány nezávisle | Změny často vyžadují úplné přepracování matrice |
Střední cesta existuje pro díly, které by mohly technicky fungovat v obou procesech. Středně hluboká konzola se standardním vzorem otvorů a jednoduchými přírubami se může razit postupně nebo v přenosové matrici. Jsou-li obě proveditelné, jsou faktory překlopení roční objem (vysoký objem upřednostňuje progresivní), citlivost na materiálové náklady (drahé slitiny upřednostňují přenos pro lepší využití) a očekávané konstrukční změny (nestabilní konstrukce upřednostňují modularitu přenosu). Schopný tým techniků lisování vyhodnotí požadavky na tisk, materiál, objem a následnou montáž, než doporučí jednu cestu přes druhou.
Toto srovnání objasňuje, který proces vyhovuje dané části. Výběr správného postupu je ale jen začátek. Ověření toho, že zvolená konstrukce přenosové matrice bude skutečně vyrábět shodné díly, bez nákladných pokusů-a{3}}opakování na kalené nástrojové oceli, vyžaduje jinou sadu inženýrských nástrojů: simulaci a prototypování.
Simulace a prototypování v designu transferových lisovacích nástrojů
Zvolit správný postup a nastavit geometrická omezení na papíře je jedna věc. Prokázání těchto možností povede k výrobě shodných dílů před tím, než se šest míst zadá na kalenou nástrojovou ocel, je něco úplně jiného. Zde simulace a prototypování překlenují propast mezi záměrem návrhu a realitou výroby.
Simulace tváření a validace FEA
Analýza konečných prvků umožňuje inženýrům sledovat tok materiálu digitálně, stanici po stanici, dříve, než dojde k řezání jakéhokoli kovu. Software přesně předpovídá, kde se ztenčení přiblíží k hranici selhání, kde se vytvoří vrásky pod nedostatečným tlakem držáku polotovaru a jak velké odpružení bude díl vykazovat po otevření lisu.
Pracovní postup má logickou sekvenci:
- Importujte geometrii CADpro povrchy razníku, matrice a držáku polotovaru každé stanice.
- Definujte vlastnosti materiáluvčetně meze kluzu, křivek{0}}pracovního zpevnění, koeficientů anizotropie a hodnot tření pro konkrétní slitinu a použité mazání.
- Simulujte postupně každou stanici, přenášející stav napětí a deformace z jedné operace dopředu jako vstupní podmínku pro další. Toto sekvenční řetězení je kritické, protože zbytková napětí z tažení ovlivňují chování při ořezávání, což zase ovlivňuje přesnost obrubování.
- Analyzujte výsledkyproti diagramům mezních tvarů (FLD), rozměrovým cílům a specifikacím-ztenčování stěn.
Platformy pro simulaci tváření určené pro lisovací procesy, jako jsou tytopopsaný Keysight, poskytují prostředí virtuální lisovací{0}}linky, kde lze definovat, testovat a optimalizovat jakýkoli proces přenosové matrice dlouho před výrobou fyzických nástrojů. Tento přístup zjišťuje defekty, jako jsou trhliny, nadměrné ztenčení a rozměrové odchylky ve fázi konceptu, kdy změny stojí hodiny konstrukčního času spíše než týdny přepracování matrice. Na rozdíl od progresivních lisovacích nástrojů, kde kontinuita pásu přidává simulaci na složitosti, simulace přenosového lisu považuje každou stanici za nezávislou událost tváření na volném polotovaru, takže sekvenční analýza je přímočařejší.
Přístupy fyzického prototypování
Simulace zachycuje většinu problémů s tvářením, ale fyzické ověření je stále důležité pro potvrzení kvality povrchu, ověření chování materiálu na okrajích a budování důvěry před plnou investicí do výroby. Inženýři mají několik cest prototypování v závislosti na rozpočtu a časové ose:
- Zkoušky měkkých nástrojů:Kirksite (slitina zinku) nebo lisovnice z měkké oceli opracované téměř-produkční geometrii. Tyto nástroje přežijí stovky až tisíce zásahů, což je dostatečné množství k ověření hloubky tažení, toku materiálu a celkové tvarovatelnosti bez doby přípravy nebo nákladů na kalené sady progresivních nástrojů a matric.
- 3D-tištěné vložky matric:Výzkum ověřenAsnafi a kol. (2019)prokázali, že 3D-tištěné vložky z martenzitické oceli vyrobené pomocí laserového-tavení práškového lože přežily 50 000 tvářecích zdvihů a 100 000 ořezových zdvihů na 2 mm oceli DP600 se schválenou kvalitou povrchu. Pro ověřování formy a krátkodobou{10}výrobu zkracují 3D-tištěné břitové destičky dodací lhůtu zhruba na polovinu ve srovnání s konvenční výrobou nástrojů a zároveň odpovídají výkonu.
- Přírůstkové tvarování:Pro velmi malé objemy nebo včasné ověření--koncepční práce vytváří CNC inkrementální tvarování plechu reprezentativní geometrii součásti bez vyhrazených zápustek. Nedokáže přesně napodobit cesty výrobního napětí, ale potvrdí, zda je základní tvar dosažitelný ve zvoleném materiálu.
Každý přístup slouží jiné fázi připravenosti. Měkké nástroje potvrzují, že sekvence tváření funguje. 3D-tištěné břitové destičky ověřují chování při opotřebení a povrchovou úpravu za téměř-výrobních podmínek. Inkrementální tváření odpovídá na základní otázku, zda je geometrie vůbec proveditelná.
Snížení technických změn prostřednictvím předběžné analýzy
Technické změny po sestavení matrice jsou drahé. Úprava jedné stanice na kalené nástrojové oceli může stát 15 000 až 50 000 USD a přidat týdny k časové ose projektu. Znásobte to na několika stanicích v přenosové kostce a pozdní-změny ve fázi ohrožují životaschopnost projektu.
Simulace komprimuje riziko do fáze návrhu, kde jsou iterace levné. Zkušenosti v oboru potvrzují, že identifikace koncentrací napětí, tepelných problémů a bodů únavy ve virtuální fázi umožňuje hladší přechod do výroby a omezuje narušení navazujících procesů. Speciálně pro přetlačovací lisování zachycuje sekvenční simulace stanice problémy, jako je nedostatek materiálu ve fázích přetahování nebo akumulace odpružení v rámci vícenásobných zásahů, což jsou problémy, které se objeví pouze tehdy, když celá sekvence tváření proběhne v pořádku.
Zkušení dodavatelé transferových výlisků chápou tento ověřovací cyklus a začleňují jej do časových plánů svých projektů.YICHEN, například podporuje analýzu proveditelnosti a validaci procesu pro více{0}}stacionární tváření, což pomáhá výrobním inženýrům vyhodnotit, zda je přenosové ražení životaschopné pro jejich konkrétní geometrii součásti, než se zaváže k plné investici do nástrojů. Jejich přístup k návrhu přenosové raznice klade důraz na stabilní opakovatelnost od simulace až po výrobu, což znamená méně překvapení během fyzického zkoušení a kratší cestu od konceptu k ověřenému nástroji.
Pro inženýry, kteří vyhodnocují služby progresivního lisování kovů v porovnání s přístupy s přenosovými lisovacími nástroji, poskytuje simulace objektivní data na podporu rozhodnutí. Spusťte obě konfigurace digitálně, porovnejte využití materiálu, počet stanic a předpokládané riziko defektů a nechte výsledky řídit investici do nástrojů spíše než samotnou intuici.
Simulace a prototypování -omezují tvorbu nástrojů. Ale i dokonale ověřená kostka se nakonec nosí. Pochopení toho, jak se transferové matrice v průběhu času zhoršují, a jak tuto degradaci proaktivně řídit, určuje, zda nástroj dodává konzistentní díly pro 200 000 zdvihů nebo dva miliony.
Omezení a kdy NEPOUŽÍVAT ražení přenosovou matricí
Simulace může potvrdit, že se součást vytvoří správně. Nemůže vám říci, zda je ražení v transferovém lisu nejekonomičtějším způsobem jeho výroby. Každý proces má své hranice a inženýři, kteří chápou, kde tento proces zaostává, investují do nástrojů lépe než ti, kteří to neuplatňují, protože geometrie sedí.
Omezení rychlosti a objemu výroby
Nejhmatatelnějším omezením je rychlost. Přetlačovací lisování obvykle probíhá rychlostí 10 až 30 zdvihů za minutu. Vysokorychlostní progresivní lisovací zařízení produkující malé konektory nebo držáky pracuje při 40 až 100{11}} plus SPM, přičemž některé konfigurace překračují 200 SPM. Ta mezera není problém ladění. Je strukturální. Lis musí držet otevřený, zatímco chapadla se zvedají, posouvají, spouštějí a zatahují. Žádná optimalizace nevylučuje fyziku pohybu volně plovoucího polotovaru prostorem.
U dílů, u nichž roční poptávka překračuje jeden milion kusů a geometrie zůstává v mezích progresivních lisovacích nástrojů, činí penále za rychlost ražení nesprávnou volbou. Platíte za geometrickou volnost, kterou nepotřebujete, zatímco necháte čas cyklu na stole.
Kromě rychlosti se širší struktura nákladů skládá jinak, než mnozí inženýři očekávají. Přenášecí lisy spotřebují více podlahové plochy díky větším ložným plochám a vůli kolejnice. Ovládací prvky jsou sofistikovanější, protože přenosový pohyb se musí přesně synchronizovat se zdvihem lisu. Nároky na údržbu se zvyšují, protože řídíte jak tvářecí nástroje, tak mechanický přenosový systém s vlastními opotřebitelnými součástmi: kolejnice, prsty, vačkové mechanismy a servopohony.
Když jsou lepší progresivní nebo složené
Ne každý lisovaný díl potřebuje tvarovací svobodu, kterou poskytuje přenosová matrice. Několik běžných scénářů jasně upřednostňuje alternativní nástroje:
- Malé ploché díly s jednoduchým zaslepením a proražením:Složená matrice je vyrábí jediným zdvihem s vynikající rovinností a soustředností. Složené lisování zcela eliminuje potřebu více stanic, což snižuje náklady na nástroje i dobu cyklu pro podložky, podložky, laminace a podobné rovinné geometrie.
- Velké-objemové části se střední hloubkou kreslení:Pokud se díl vejde na nosný pás a hloubka tažení zůstane pod 1,5:1, progresivní lisování a výroba přináší nižší náklady na kus- při objemech nad 500 000 ročně. Progresivní nástroj zvládá tvarování, děrování a odřezávání v jedné integrované matrici bez přenosových mechanismů.
- Díly vyžadující extrémně těsnou rovinnost:Složená matrice působí symetricky při vysekávání a tváření při jediném zásahu, čímž se vytváří plošší díly než při přenosu na více stanicích, kde kumulativní manipulace způsobuje mírné zkreslení.
- Velmi nízké roční objemy (pod 10 000 kusů):CNC obrábění, řezání laserem s ohraňovacím lisem nebo hydraulické tváření mohou vyrábět díly ekonomičtěji, protože se zcela vyhnou investicím do speciálních lisovacích nástrojů.
- Jednoduché symetrické tvary bez sekundárních prvků:Hluboce-tažené misky bez děr, bez přírub a bez úzkých tolerancí mohou fungovat na jednočinných tažných lisech s ručním vkládáním- za zlomek nákladů na přenosové nástroje.
Společným tématem těchto scénářů je to, že geometrie součásti nevyžaduje více{0}}volnost tvarování na volně-plovoucím polotovaru. Když služby progresivního lisování dokážou poskytnout požadované funkce v rámci omezení-založených na pásech, tato cesta téměř vždy vyhraje, pokud jde o cenu za kus v měřítku.
Zvažte dobu nastavení a změnu
Výměna převodových matric trvá déle než postupná výměna matrice. Tam, kde progresivní výměna nástroje může na dobře-organizovaném lisu trvat 30 až 90 minut, výměna přenosové matrice zahrnuje výměnu několika nezávislých stanic matrice, pře-vyrovnání přenosových kolejnic, výměnu prstových nástrojů při každém stoupání a opětovnou-synchronizaci profilu přesunu pohybu s novým uspořádáním stanice. Celková doba výměny 2 až 4 hodiny je běžná. Složité{10}}nastavení více stanic může trvat déle než celou směnu.
Toto trvání řídí několik faktorů. Matrice každé stanice musí být jednotlivě přišroubována, podložena a vyrovnána. Přenášecí prsty musí být změněny tak, aby odpovídaly nové geometrii součásti v každé fázi tváření. Pokud nová zakázka používá jiné rozestupy stanic, může být nutné upravit rozteč kolejnic. Metodologie SMED pomáhá tím, že odděluje interní a externí nastavovací činnosti: příprava další-úseků úlohy, před-montáž prstových nástrojů na náhradní kolejnici a před-načítání parametrů lisu, to vše probíhá během aktuální úlohy.
Mezi strategie, které snižují dopad změny, patří standardizované výšky zápustek napříč všemi nástroji stanice, které eliminují zavírání{0}}výškových úprav, rychlou{1}}výměnné upínací systémy, které nahrazují šroubové spoje, a programovatelné ovládací prvky lisu, které ukládají kompletní sady parametrů pro každé číslo dílu. Výrobci, kteří často přestavují, by také měli zvážit vyčlenění lisů pro produktové rodiny s podobnými velikostmi polotovarů a počtem stanic, čímž se minimalizují výměny kolejnic a prstů, které zabírají nejvíce času.
U obchodů provozujících progresivní ražení a výrobu vedle přenosových prací je kontrast výrazný. Progresivní nástroj je jedna integrovaná jednotka, která zapadne do lisu jako jedna sestava. Přenosová matrice je systém nezávislých komponent, které musí být individuálně instalovány a synchronizovány. Tato složitost je cenou geometrické svobody a ekonomický smysl dává pouze tehdy, když to součást skutečně vyžaduje.
Tato omezení definují okrajové podmínky pro volbu transferového lisování. Ale když je proces správný, maximalizace návratnosti investice do nástroje závisí na tom, jak dobře zvládnete opotřebení nástroje a údržbu po dobu životnosti nástroje.
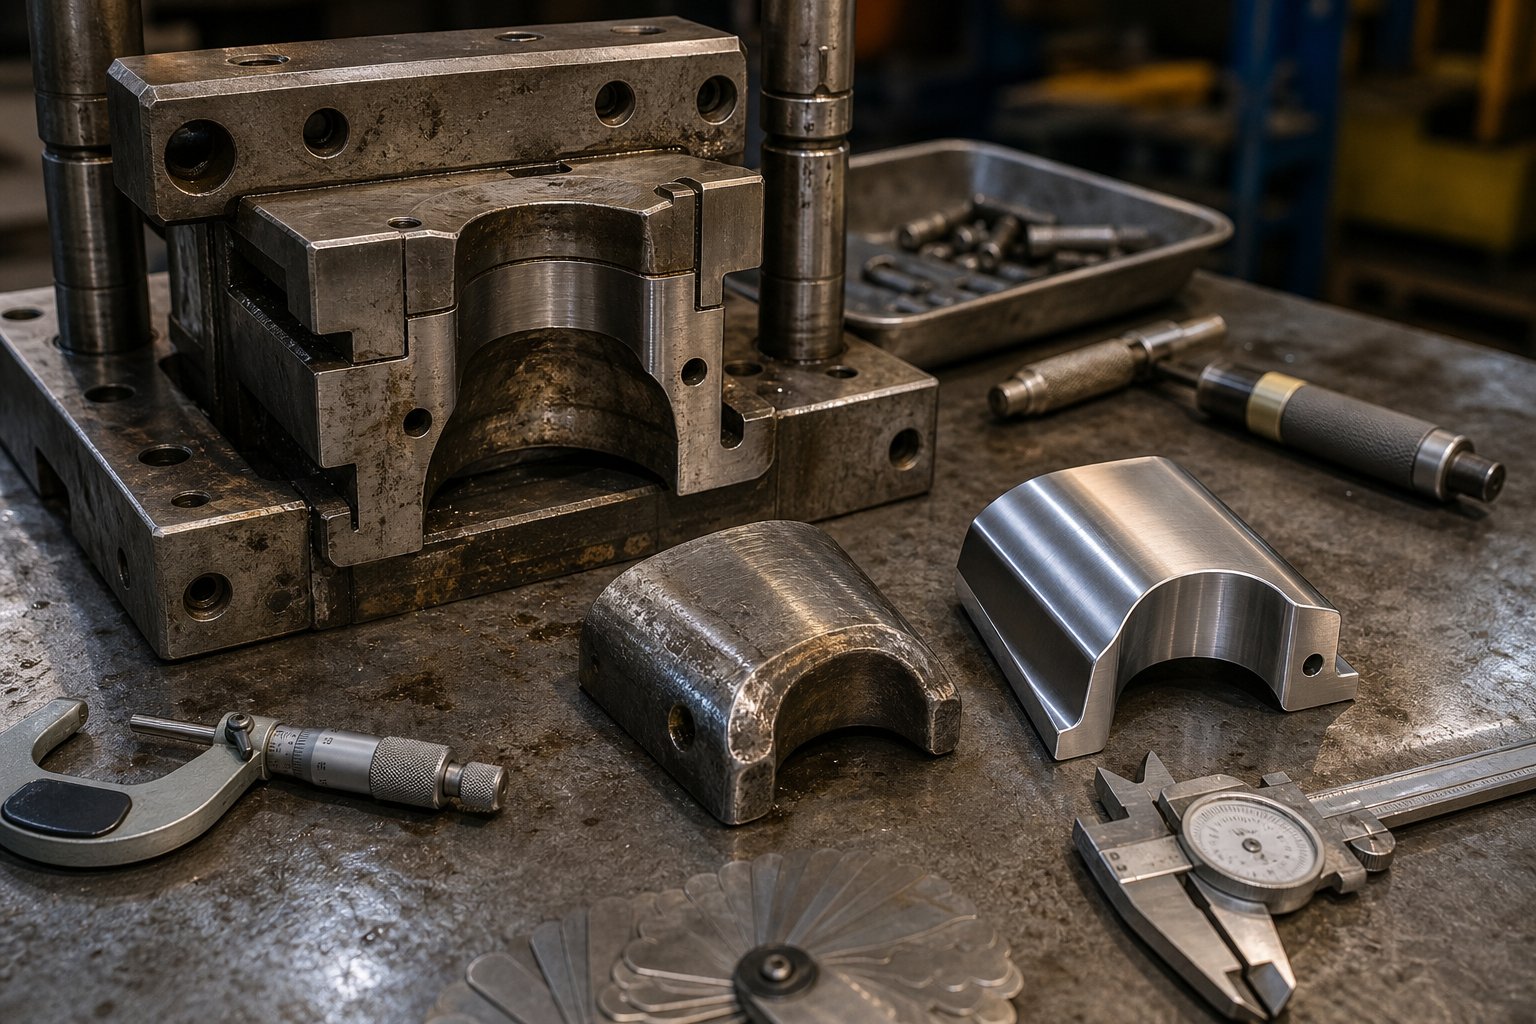
Údržba nástrojů a řízení životního cyklu lisovacích nástrojů
Přenosové matrice vydělávají více než stovky tisíc, někdy i miliony úderů. Ale geometrická svoboda, která je činí cennými, také vytváří jedinečné vzory opotřebení, které se zásadně liší od toho, co byste viděli u progresivních nástrojů používajících stejné materiály. Pochopení těchto vzorců a jejich proaktivní řízení je to, co odděluje matrici, která dodává konzistentní díly po dobu pěti let, od matrice, která se během měsíců vychýlí z tolerance.
Běžné vzory opotřebení v transferových matricích
Přenášecí nástroje koncentrují tvářecí síly na nezávislých stanicích, z nichž každá je vystavena jinému profilu napětí. Podpisy opotřebení se řídí předvídatelnými vzory:
- Nakreslete poloměr eroze:Vstupní poloměr na čerpacích a přetahovacích stanicích vykazuje nejvyšší tok materiálu. Abrazivní opotřebení postupně zaobluje profil poloměru, mění charakteristiky toku materiálu a zvyšuje ztenčování stěn. Toto je obvykle první stanice, která vyžaduje pozornost.
- Otupení děrovací hrany:Propichovací a ořezávací stanice postupně ztrácejí své řezné hrany. Průmyslové údaje naznačují, že více než 60 % rozměrových vad lisovaných dílů má původ v opotřebení nástroje, přičemž k tvorbě otřepů se primárně podílí degradace břitu-ostří.
- Opotřebení prstů chapadla:Na rozdíl od nastavení progresivních lisovacích nástrojů, kde si pás zajišťuje vlastní dopravu, přenosové matrice spoléhají na prsty, které zabírají díl tisíckrát za směnu. Kontaktní povrchy se opotřebovávají, upínací síla se zhoršuje a přesnost polohování kolísá. Opotřebení prstů je u přenosových systémů jedinečné a při rutinní kontrole formy je často přehlíženo.
- Odírání povrchu prázdného držáku:Tažné stanice zpracovávající nerezovou ocel nebo hliník vyvíjejí adhezivní opotřebení na povrchu přítlačné podložky, kde se materiál obrobku spojuje s čelem matrice a rýhuje následující díly.
Konstrukční výhodou přenosových matric je, že se každá stanice opotřebovává nezávisle. Tažná stanice zpracovávající tok těžkého materiálu degraduje rychleji než následná propichovací stanice, která vidí pouze lokalizovanou střižnou sílu. Můžete vytáhnout a opravit jedinou stanici s vysokým-opotřebením, aniž byste museli rozebírat celý nástroj, což je něco nemožného s integrovaným progresivním lisovacím strojem, kde všechny operace sdílejí jeden blok matrice.
Plánování preventivní údržby
Efektivní plánování pro přenosové matrice se řídí spouštěči počtu zdvihů, nikoli kalendářními intervaly, nikoli kalendářními intervaly, protože stanice se opotřebovávají různou rychlostí v závislosti na operaci, kterou provádějí. Tažná stanice může vyžadovat kontrolu poloměru každých 50 000 zdvihů, zatímco razicí stanice má toleranci 200 000.
- Každý výrobní cyklus:Vizuální kontrola kvality dílu na každé stanici, ověření zapojení chapadla a potvrzení mazacího systému.
- Každých 25 000–50 000 úderů:Nakreslete měření poloměrů podle původní specifikace, kontrolu řezné{0}}hrany při zvětšení, ověření upínací síly uchopovacího prstu a kontrolu utahovacího momentu upevňovacího prvku na stanicích s vysokými-rázy.
- Každých 100 000–250 000 úderů:Demontáž na plné stanici v místech s vysokým{0}}opotřebením, přebroušení povrchu poloměrů tažení, výměna razníku na ořezávacích a děrovacích stanicích a ověření vyrovnání převodové kolejnice.
- Každých 500,000+ tahů:Kompletní bourání všech stanic, renovace povrchu čelistí, výměna vodícího systému a generální oprava převodového mechanismu včetně přímosti kolejnice, prstových nástrojů a kalibrace vačky nebo servopohonu.
Die senzory a -systémy pro monitorování tisku urychlují přechod od údržby založené na čase-na kondici-. Senzory síly zabudované do tažných stanic detekují tonážní tečení, které signalizuje opotřebení poloměru. Senzory přiblížení na přenosových kolejnicích signalizují posun polohy dříve, než dojde k vytvoření vadných dílů. Průzkum preventivní údržby potvrzuje, že spouštěče založené na -počtu{7}} zdvihů, kalibrované podle skutečných údajů o opotřebení spíše než podle libovolných intervalů, trvale překonávají pevně stanovené plány při snižování neplánovaných prostojů a zbytečných servisních událostí.
Prodloužení životnosti zemřít prostřednictvím proaktivního řízení
Správa životního cyklu lisovnice začíná ve fázi návrhu, nikoli po prvním selhání. Inženýři, kteří od začátku plánují opotřebení, specifikují tvrdší nástrojové oceli na stanicích s vysokým-průtokem, nanášejí PVD povlaky pro tažení poloměrů a navrhují modulární břitové destičky, které lze vyměnit bez přepracování celého bloku zápustky.
Klíčové postupy, které prodlužují životnost přenosových matric:
- Navrhněte vyměnitelné břitové destičky se všemi poloměry tahu a-vysoce opotřebitelnými kontaktními plochami, takže přebroušení nebo výměna nevyžadují demontáž na celé stanici.
- Specifikujte povrchové úpravy (TiCN, CrN nebo nitridace) na stanicích zpracovávajících nerezovou ocel nebo hliník, aby odolávaly adhezivnímu opotřebení.
- Udržujte vyhrazené sady prstových nástrojů pro každou práci, aby změna nevynutila opětovné použití opotřebovaných chapadel.
- Nezávisle sledujte údaje o opotřebení na stanici a vytvořte historii, která předpovídá servisní intervaly se zvyšující se přesností v průběhu času.
- Zdokumentujte každou akci údržby s počtem zdvihů, zjištěními a nápravnými kroky, abyste vytvořili uzavřený{0}}cyklus zlepšování.
Spolupráce se zkušeným dodavatelem přenosových matric zde představuje měřitelný rozdíl.YICHENnavrhuje přenosové lisovací nástroje s řízením opotřebení zabudovaným do architektury nástrojů od začátku s ohledem na to, jak se větší a složitější kovové součásti vyžadující robotický přenos během výrobní životnosti zhorší. Jejich důraz na stabilní opakovatelnost znamená, že intervaly údržby jsou předvídatelné, spíše než reaktivní, a inženýři mohou plánovat servisní okna podle výrobních plánů, místo aby se pokoušeli po neočekávaném posunu kvality.
Sečteno a podtrženo: údržba přenosové matrice není těžší než údržba progresivních nástrojů, ale je jiná. Modularita, která vám dává geometrickou svobodu, vám také poskytuje možnost cílené údržby. Použijte to. Sledujte opotřebení na každé stanici, servisujte stanice, které to potřebují, a zbytek nechte běžet. Tato granularita na-úrovni stanice je výhodou správy životního cyklu, díky níž jsou přenosová razidla dlouhodobým-výrobním aktivem spíše než spotřebním{-materiálem s krátkou životností.
Často kladené otázky o ražení transferovou matricí
1. Jaký je rozdíl mezi transferovým lisováním a progresivním lisováním?
Hlavní rozdíl spočívá v tom, jak se obrobek pohybuje přes tvářecí stanice. Při přetlačovacím lisování se polotovar odděluje od kovového pásu a přesouvá se pomocí mechanických uchopovačů nebo robotů nezávislými lisovacími stanicemi jako volná-plovoucí část. Při progresivním lisování zůstává díl během všech operací připevněn k nosnému pásu. Tento rozdíl znamená, že přenosové matrice zvládnou hluboké tažení přesahující poměr 3,5:1, díly až do 1500 mm a více{8}}tvarování, zatímco progresivní matrice nabízejí rychlejší cykly 40-100+ SPM, ale omezují hloubku tažení na zhruba 1,0-1,5násobek průměru razníku.
2. Jak rychle běží přenosový lisovací lis ve srovnání s jinými lisovacími metodami?
Přetlačovací lisy obvykle pracují při 10 až 30 zdvihech za minutu (SPM), v závislosti na velikosti součásti a typu přenosového mechanismu. Dvou-osé systémy dosahují rychlosti 25-45 SPM u jednodušších dílů, tří-systémy běží 15-30 SPM a robotické přenosové linky pracují rychlostí 8-20 SPM. Překážkou rychlosti není formovací síla, ale čas potřebný k tomu, aby chapadla dokončili cyklus zvedání{13}}předsunutí-spuštění-zatažení. Servopoháněné lisy to mohou zlepšit tím, že budou setrvávat v horní úvrati, čímž dodají přenosovému systému více milisekund, aniž by se snížil celkový výkon.
3. Jaké typy dílů jsou nejvhodnější pro lisování v transferovém lisu?
Přetlačovací lisování vyniká u dílů, které jsou příliš velké, příliš hluboké nebo příliš geometricky složité pro progresivní raznice. Ideálními kandidáty jsou hluboce-tažené skořepiny, jako jsou karoserie hasicích přístrojů, velké automobilové konstrukční sloupky, bubny zařízení, olejové vany a jakékoli součásti, kde hloubka tahu přesahuje 1,5násobek průměru polotovaru. Součásti vyžadující více-tvarování, rotaci mezi stanicemi nebo další{5}}sekundární operace, jako je řezání závitů a svařování, jsou rovněž přínosem. Tento proces zpracovává materiály o tloušťce od 1,0 do 6,0 mm v ocelích, hliníku, nerezu, mědi a slitinách mosazi.
4. Jaká jsou hlavní konstrukční pravidla pro přenosové lisované díly?
Mezi klíčová pravidla návrhu patří udržování vzdáleností otvorů-k-okraji alespoň 2,0násobku tloušťky materiálu, rozteče-k-děrům minimálně 2,0 t a vzdálenosti -k-ohybu 2,0 t plus poloměr ohybu. Minimální průměr otvoru by se měl rovnat tloušťce materiálu. Délka příruby potřebuje alespoň 4 t a kontaktní zóny chapadla vyžadují 5 mm rovného netvarovaného povrchu na okrajích dílů. Pro operace tažení jsou jednotlivé-poměry tažení maximálně kolem 2,0:1 pro hlubokotažnou-ocel, přičemž stanice pro opětovné tažení jsou potřeba, když hloubka přesahuje 1,5násobek průměru razníku. Každé přetažení by nemělo zmenšit průměr o více než 20–25 %.
5. Jak udržujete přenosové nástroje, abyste maximalizovali jejich životnost?
Údržba přenosových matric se řídí -počítáním úderů, nikoli kalendářními intervaly, přičemž každá stanice je sledována nezávisle. Poloměry tahu by měly být kontrolovány každých 25 000-50 000 tahů, úplné rozebrání-poloh s vysokým opotřebením nastane při 100 000-250 000 tahech a ke kompletnímu roztržení dochází po 500 000 tahech. Mezi kritické body opotřebení patří eroze poloměrů tažení, otupení břitu razníku a degradace prstu chapadla. Navrhování vyměnitelných břitových destiček na površích s vysokým{15}opotřebením, nanášení PVD povlaků na abrazivní materiály a používání tlakových snímačů síly pro monitorování na základě stavu, to vše výrazně prodlužuje životnost matrice. Dodavatelé jako YICHEN navrhují řízení opotřebení do architektury nástrojů od začátku.


