


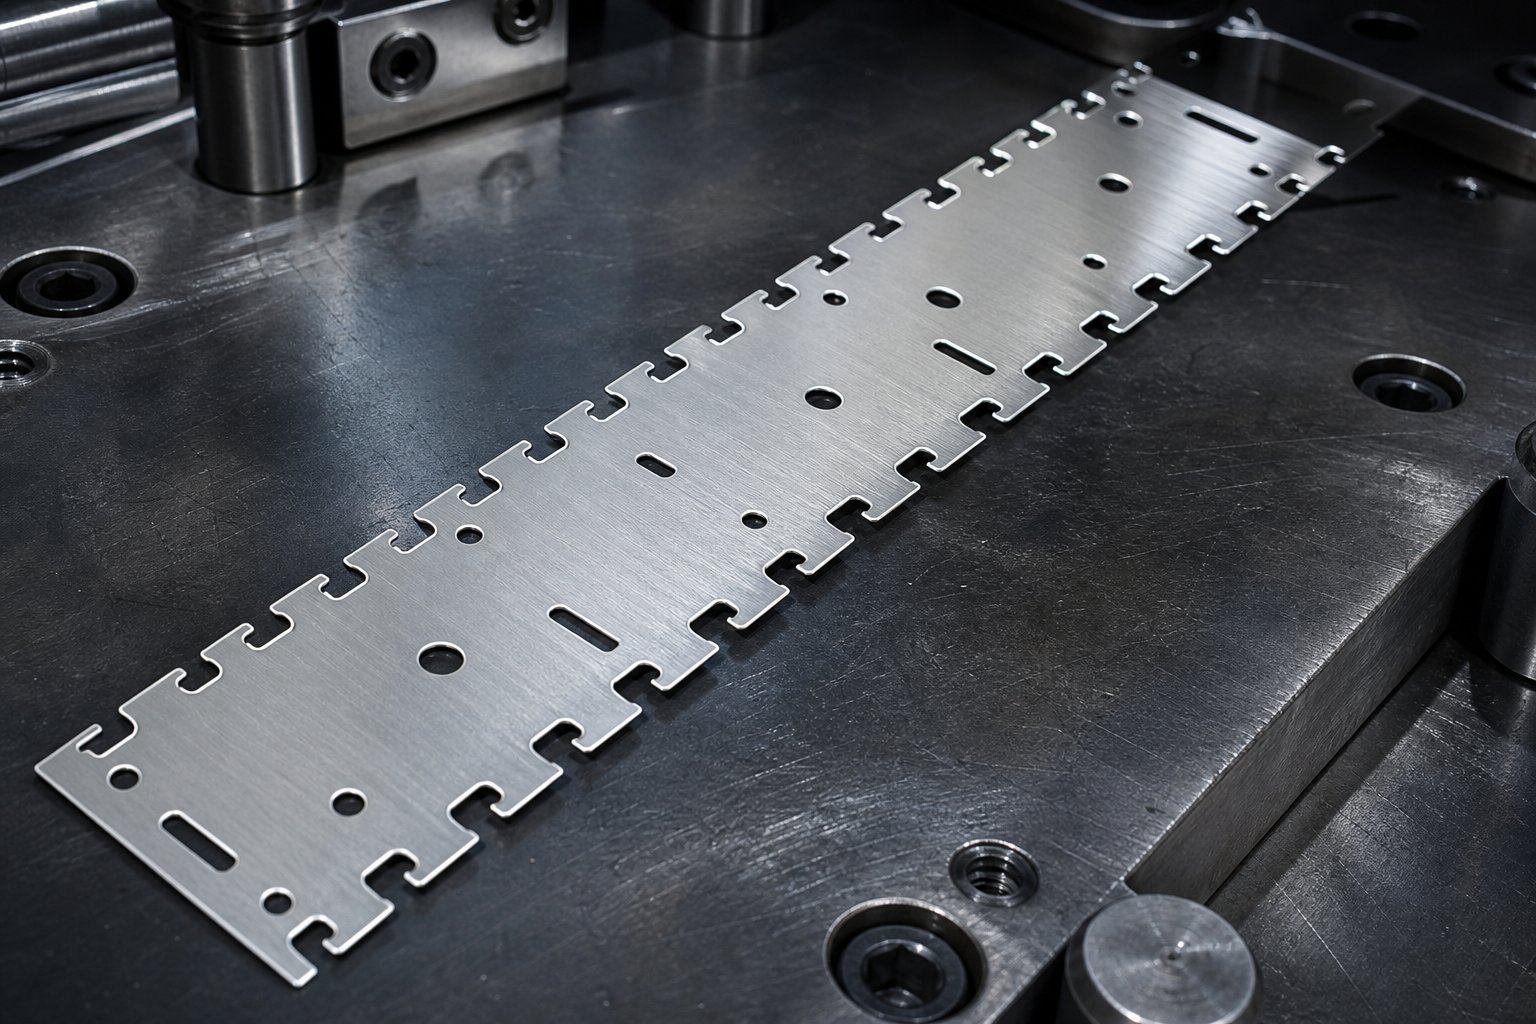
Pochopení obtokových zářezů v progresivních lisovacích nástrojích
Představte si kovový pásek projíždějící progresivní kostkou rychlostí stovek úderů za minutu. Na každé stanici děrovačky propichují, tvarují a ohýbají prvky do tohoto pásu. Co brání těmto čerstvě vytvořeným prvkům v kolizi s nástroji na další stanici? Odpovědí je v mnoha případech obtokový zářez.
Co jsou obtokové zářezy v progresivních matricích
Obtokové zářezy jsou záměrné výřezy vytvořené v nosiči pásu, které vytvářejí vůli pro tvarované prvky, zvednuté části nebo vyčnívající geometrii, když pás postupuje po sobě následujícími lisovacími stanicemi. Plní jinou roli než pitch notches (někdy nazývané French notches), které primárně zabraňují nadměrnému posuvu a odstraňují prohnutí hrany. Obtokové zářezy konkrétně umožňují postup pásu bez mechanické interference mezi dokončenou prací a navazujícím nástrojem.
Obtokový zářez je záměrný otvor v nosiči pásu progresivní raznice, který umožňuje, aby tvarované nebo vyčnívající prvky procházely sousedními stanicemi, aniž by se dotýkaly součástí raznice, a je k dispozici ve dvou konfiguracích: negativní (materiál odstraněn) a pozitivní (záložka ponechána nedotčená pro pozdější oříznutí).
Účel obtokových zářezů v lisovacích nástrojíchjde o jednu věc: nepřerušované cestování pásem. Bez nich by ohyb nebo reliéf vytvořený na stanici tři mohl narazit do zvedací kolejnice nebo bloku matrice na stanici čtyři, což by způsobilo zaseknutí, poškození nástrojů nebo vyřazené díly.
Proč je výběr typu vrubu důležitý pro postup pásu
Zde je rozhodnutí zajímavé. Negativní a pozitivní obtokové zářezy v plechové raznici řeší stejný problém s vůlí pomocí opačných strategií:
- Negativní zářezyodstraňte kapsu materiálu z okraje pásu dovnitř. Slimák propadne matricí a pás pokračuje otevřeným oknem, kde materiál kdysi existoval.
- Pozitivní zářezyponechte vyčnívající jazýček na okraji proužku, který vyčnívá směrem ven a vytváří vůli posunutím spíše než odstraněním. Tato záložka se ořízne na pozdější stanici.
Volba mezi negativními a pozitivními obtokovými zářezy v lisovacích lisech z plechu ovlivňuje vše následující: manipulaci se šrotem, stabilitu pásu, tonáž lisu, přesnost registrace pilota a intervaly údržby lisovacích nástrojů. Špatné zavolání zde může vést k problémům s posuvem, problémům s otřepy nebo předčasným opotřebením nástroje, které nevyřeší žádné zkušební vyrovnání.
Tato příručka sjednocuje oba typy vrubů do jediné reference, která zahrnuje geometrii, interakce materiálů, silové profily, způsoby porušení a kritéria výběru, takže můžete učinit spolehlivé rozhodnutí o návrhu dříve, než první razník zasáhne ocel.
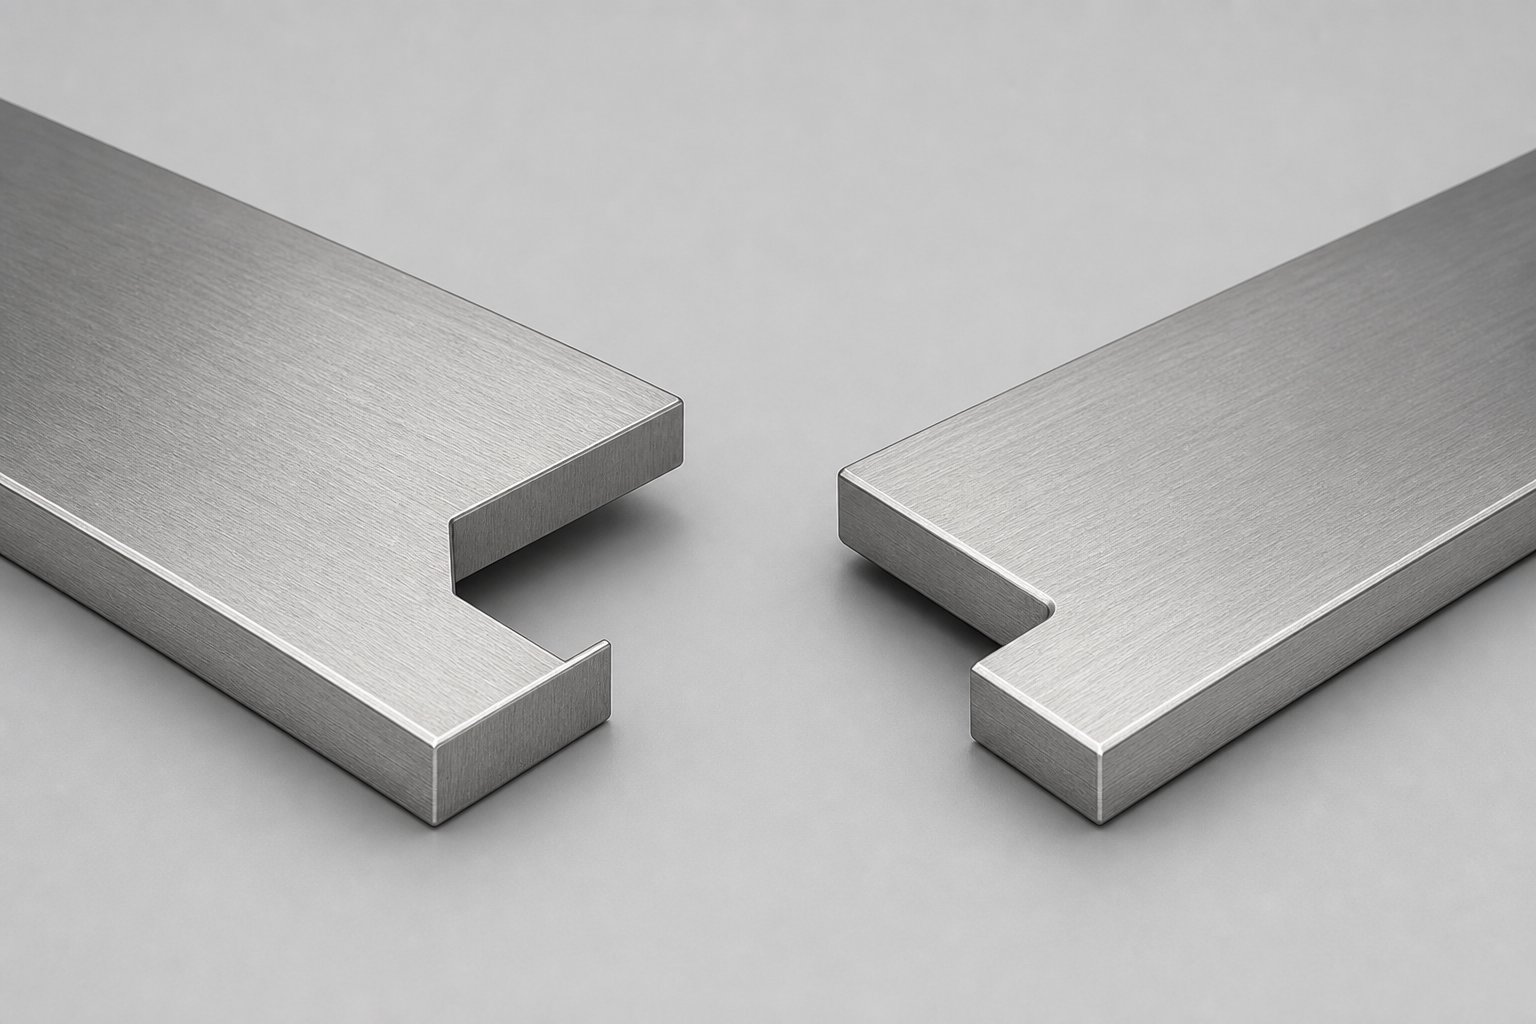
Geometrické členění negativních a pozitivních profilů vrubů
Vědět, že jeden zářez odstraňuje materiál, zatímco druhý ponechává jazýček, je užitečné, ale pro konstrukci matrice to nestačí. Potřebujete jasný prostorový obraz každé geometrie, jak sedí vzhledem ke směru podávání pásu a kam se razník pohybuje. Tyto popisy vám poskytnou mentální model, se kterým můžete pracovat i bez tisku před vámi.
Geometrie negativního zářezu a prostorová orientace
Představte si, že se díváte dolů na pás, jak se posunuje zleva doprava. Negativní obtokový zářez je pravoúhlá nebo lichoběžníková kapsa vyříznutá dovnitř od okraje pásu, kolmo ke směru podávání. Razník klesá vertikálně skrz pás a odstraněný polotovar vystupuje dolů přes odpovídající otvor v bloku matrice.
Typické poměry hloubek-k{1}}šířce pro negativní zářezy jsou mezi 1:1,5 a 1:2,5, což znamená, že zářez zasahuje do pásu zhruba 40 až 65 procent jeho šířkového rozměru podél osy podávání. Přední a zadní okraj kapsy jsou obecně vzájemně rovnoběžné a kolmé k okraji pásu. U lichoběžníkových variant pomáhá mírný úhel úkosu 2 až 5 stupňů na bočních stěnách při vyhazování slimáků a snižuje opotřebení razníku. Poloměry rohů na vnitřních rozích se obvykle pohybují od 0,5 do 1,0 násobku tloušťky materiálu, aby se zabránilo praskání v důsledku napětí v kořeni vrubu.
Pozitivní geometrie zářezu a konfigurace záložky
Pozitivní zářez převrací logiku. Namísto vyříznutí kapsy dovnitř vyřezává matrice kolem poutka, které vyčnívá ven z okraje pásu. Když se podíváte na proužek shora, uvidíte jazýčkový{2}}nebo obdélníkový výstupek přesahující původní hranici proužku, orientovaný buď rovnoběžně, nebo mírně pod úhlem ke směru podávání.
Šířka poutka je typicky 1,5 až 3 násobek tloušťky materiálu a jeho délka (měřeno od okraje pásu směrem ven) se pohybuje od 3 do 6 mm v závislosti na vůli požadované na sousedních stanicích. Tato vyčnívající geometrie prochází nad nebo vedle výstupních součástí nástrojů a poskytuje prostor pro tvarované prvky pod nimi. Jazýček zůstává připojen k nosiči pásu, dokud jej vyhrazená ořezávací stanice neustřihne v jedné rovině, přičemž ořezávací razník se pohybuje svisle dolů stejně jako standardní perforační operace.
Klíčové rozměrové parametry pro oba typy
Účel tváření plechů obtokových zářezů bude jasnější, když porovnáte jejich rozměrové charakteristiky vedle sebe. V následující tabulce jsou uspořádány kritické parametry pro negativní a pozitivní obtokové zářezylisovací nástroje pro tváření plechutakže se na ně můžete odkazovat při plánování rozvržení pásu.
| Parametr | Negativní zářez | Pozitivní zářez |
|---|---|---|
| Směr úběru materiálu | Dovnitř od okraje pásku | Okolní řezy ponechávají vnější poutko |
| Typická hloubka (na pás) | 40-65% šířky zářezu podél posuvu | N/A (karta projekty směrem ven) |
| Šířka poutka/kapsy (podél podávání) | 1,5-2,5x hloubka | 1,5-3x tloušťka materiálu |
| Délka projekce záložky | N/A | 3-6 mm za okrajem pásu |
| Úhel boční stěny | 0-5 stupňů (průvan pro uvolnění slimáků) | 0 stupňů (přímé smykové stěny) |
| Rohové poloměry | 0,5-1,0x tloušťka materiálu | 0,25-0,5x tloušťka materiálu |
| Směr výstupu slimáka/šrotu | Dolů skrz kostkovací blok na zářezové stanici | Dolů na pozdější trimovací stanici |
| Orientace vzhledem ke krmivu | Kapsa kolmá ke směru posuvu | Jazýček rovnoběžný nebo šikmý ke směru podávání |
Všimněte si, že specifikace poloměru rohu se u těchto dvou typů liší. Záporné zářezy vyžadují větší poloměry, protože pás musí nést zatížení přes zmenšený průřez- u kořene zářezu. Pozitivní zářezové rohy nesou menší strukturální riziko, protože okolní okraj pásu zůstává neporušený, dokud nedojde k oříznutí po proudu.
Tyto geometrické vztahy připravují půdu pro hlubší otázku: jak každá konfigurace zachází s odpadem, který vytváří, a co to znamená pro stabilitu pásu při vysokorychlostním podávání?{0}
Jak typ zářezu ovlivňuje správu šrotu a design nosiče pásů
Šrot jen tak nezmizí. Každý obtokový zářez produkuje odpadní materiál v určité fázi postupu a načasování tohoto vytvoření odpadu má přímý vliv na to, jak stabilní zůstane váš pás během podávání. Rozdíl mezi negativními a pozitivními zářezy je v podstatě otázkou toho, kdy a kde tento odpad opouští systém.
Řízení toku odpadu a slimáků podle typu vrubu
Negativní zářezy vytvářejí diskrétní zářez při každém zdvihu lisu. Ten slimák spadne dolů přes odlehčovací kapsu v bloku matrice a musí vyjít čistě, buď spadne do skluzu šrotu, nebo ho vytlačí pružinové-ejektory. Pokud se slimák přilepí nebo odrazí, může skončit mezi čelem úderu a proužkem při dalším úderu, což způsobí dvojité zásahy, stopy po úderech na součásti nebo dokonce poškození úderem. Správné strategie zadržování nábojů, jako jsou vakuové porty, pozitivní vyrážecí otvory nebo zúžené otvory matrice, se stávají nezbytnými při vysokých frekvencích zdvihů.
Pozitivní zářezy mají zcela odlišný přístup. Protože poutko zůstává připojeno k pásu přes mezistanice, nevzniká žádný odpad, dokud jej později v postupu neodstřihne vyhrazená ořezávací stanice. Tato strategie odloženého šrotu udržuje okraj pásu déle neporušený, což prospívá stabilitě podávání. Kompromis? Je třeba naplánovat vůli na každé stanici mezi bodem vytvoření zářezu a stanicí ořezu, aby vyčnívající jazýček nekolidoval s bloky matrice, zdviháky nebo sestavami horního razníku. Ve složitých postupech tváření kovů s úzkými rozestupy stanic může toto plánování odbavení spotřebovat cennou nemovitost.
Konfigurace pásových nosičů a kompatibilita zářezů
Nosný pás drží vše pohromadě, jak pás postupuje, a jeho konfigurace přímo ovlivňuje, který typ zářezu funguje nejlépe. Jakprincipy konstrukce nosných pásůzdůrazněte, že nosič musí zůstat dostatečně pevný, aby odolal ohýbání během podávání a zároveň umožňoval dílům volně se pohybovat ze stanice na stanici. Umístění zářezu tuto rovnováhu buď posiluje, nebo podkopává.
- Nosič okraje (jedna-strana):Přirozeně se spáruje s negativními zářezy. Protože nosič běží podél jednoho okraje pásu, vyříznutí kapsy do tohoto okraje pro vůli obtoku je jednoduché. Plátek vystupuje čistě a zbývající šířka nosiče stále poskytuje dostatečnou sílu posuvu. Pozitivní výstupky by vyčnívaly ven a hrozilo by, že budou překážet vodicím kolejnicím nebo zvedákům pažby.
- Středový nosič:Nabízí větší flexibilitu pro oba typy zářezů. Obtokové zářezy jsou umístěny na vnějších okrajích mimo strukturální středový pás, takže v závislosti na požadavcích na vůli mohou fungovat záporné kapsy nebo kladné výstupky. Software pro vnořování materiálu pro optimalizaci délky materiálu často upřednostňuje středové nosiče, protože umožňují užší rozestupy mezi díly-od{3}}, aniž by byla obětována integrita nosiče.
- Dvojitý nosič (obě hrany):Obvykle používá negativní zářezy na jedné nebo obou hranách. Uspořádání dvou-nosičů poskytuje dostatečnou strukturální redundanci, takže odstranění materiálu z okraje neohrozí stabilitu podávání. Tato konfigurace vyhovuje těžkému-rozchodnému materiálu, kde modul oceli vyžaduje tužší nosiče, aby se zabránilo prověšení mezi stanicemi zvedáku.
Praktické pravidlo: pokud se váš nosič musí vertikálně ohýbat mezi stanicemi, aby se přizpůsobil tvarovaným prvkům v různých výškách, negativní zářezy zmenšují průřez nosiče-a mohou oslabit ohybové body. Pozitivní zářezy zachovávají tento průřez déle-, což z nich činí bezpečnější sázku pro konstrukce nosičů strečových pásů nebo smyček, které potřebují přežít opakované cykly ohýbání bez prasknutí.
Stabilita pásu je však pouze částí rovnice. Samotný materiál má názory na to, jakou geometrii vrubu může tolerovat, a tyto názory jsou hlasitější, jak mez kluzu stoupá.
Vlastnosti materiálu, které řídí výběr typu zářezu
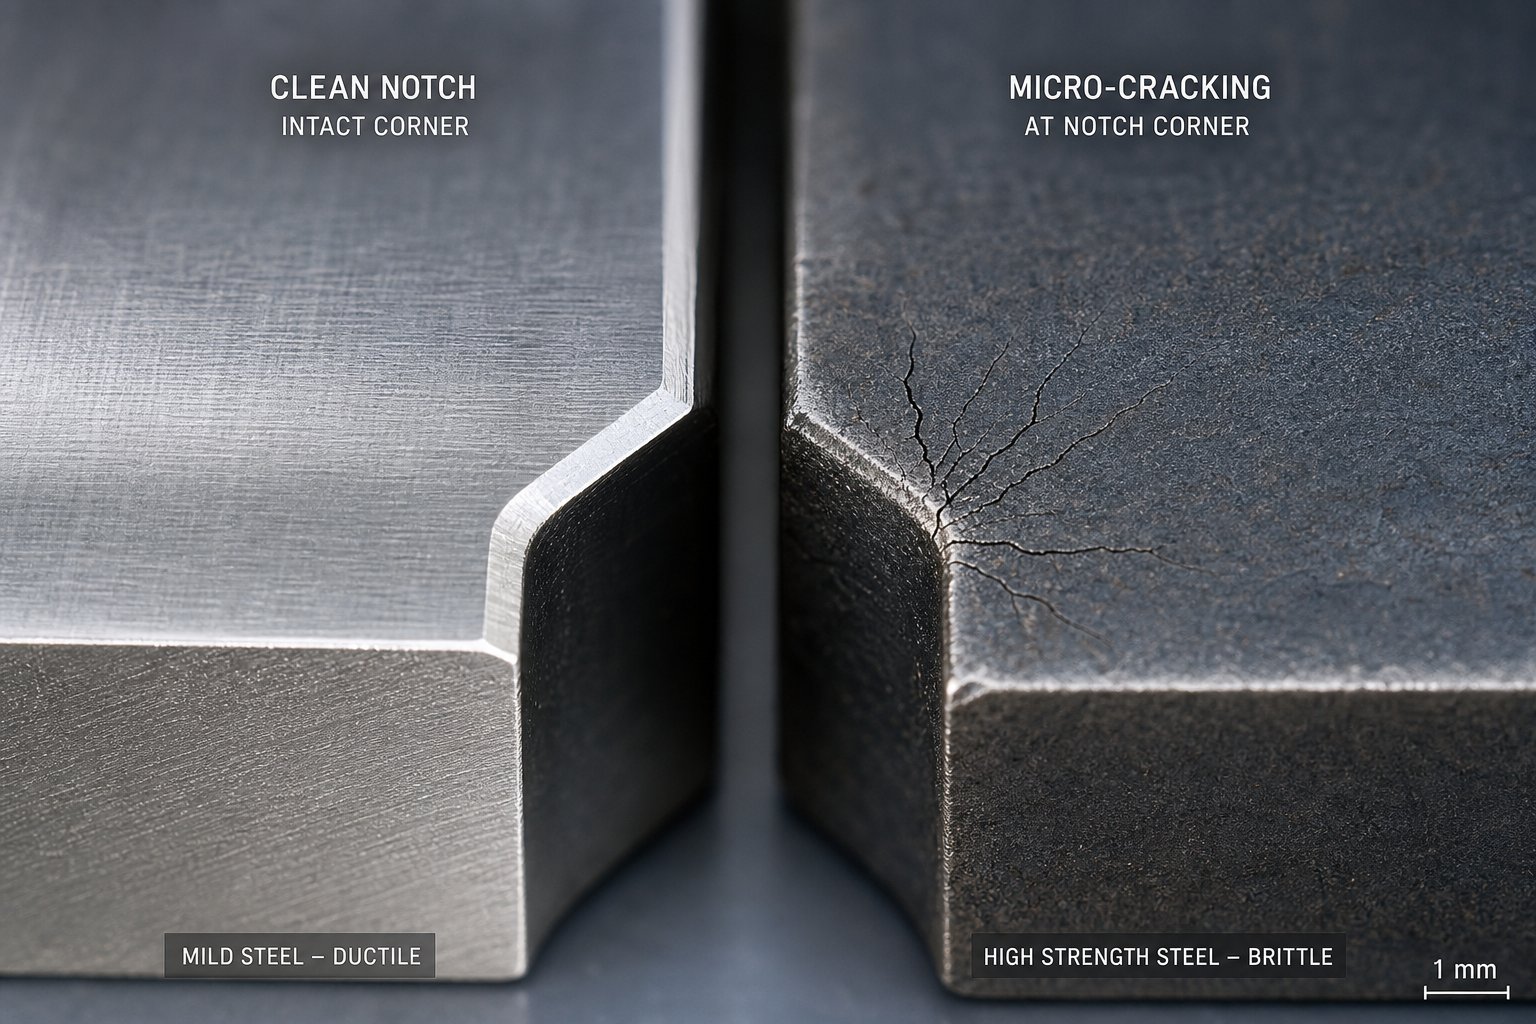
Pás z měkké oceli při meze průtažnosti 200 MPa se chová v rohu vrubu velmi odlišně než dvoufázový -pás 980, který tlačí přes 700 MPa. Geometrie, která perfektně funguje v jednom materiálu, může prasknout při prvním zásahu v jiném. Pochopení toho, jak mechanické vlastnosti interagují s koncentracemi vrubového napětí, je to, co odděluje spolehlivé uspořádání pásu od takového, který generuje zásobníky šrotu plné rozbitých nosičů.
Mez kluzu a koncentrace vrubového napětí
Každý roh zářezu působí jako prostředek pro zvýšení napětí. Když se pás pod napětím posune dopředu, zmenšený průřez-v záporném zářezu soustředí napětí na vnitřním poloměru. Čím ostřejší je tento poloměr, tím vyšší je lokální multiplikátor napětí. U nízkouhlíkových-ocelí s mezí kluzu pod 300 MPa může materiál absorbovat tuto koncentraci lokalizovaným plastickým tokem bez praskání. Rezervy tažnosti jsou dostatečně velké, aby se kořen vrubu mírně deformoval a přerozděloval zatížení.
Stoupání nad 500 MPa a situace se mění. Mez kluzu oceli v jakostech AHSS ponechává menší prostor mezi elastickým chováním a lomem. JakoPokyny AHSS InsightsVysvětlete, že tvářecí síly musí překročit mez kluzu, aby došlo k plastické deformaci, ale u tříd s vysokou{0}}pevností se mezera mezi poddajností a praskáním značně zužuje. Negativní roh vrubu, který dobře fungoval v měkké oceli, se nyní stává místem iniciace trhliny v DP 780 nebo TRIP 980. Faktor koncentrace napětí v kořeni ostrého vrubu může dosáhnout 2,5 až 3,0 násobku jmenovitého napětí pásu, čímž se místní napětí dostane daleko za mez lomu.
Pozitivní zářezy obcházejí většinu tohoto problému. Protože okraj pásu zůstává přes mezistanice neporušený, zůstávají koncentrace napětí během podávání nižší. Samotné poutko nese minimální zatížení, takže i když jsou jeho základní rohy relativně ostré, nevidí stejné tahové síly, jaké snáší kořen se záporným vrubem.
Účinky zpevnění na integritu vrubu
Kmenové kalení přidává další vrstvu složitosti. Jak se materiál během vysekávání deformuje v rohu zářezu, lokálně tvrdne, zvyšuje pevnost, ale snižuje zbývající prodloužení v této zóně. Hodnota n- neboli exponent zpevňování práce určuje, jak rychle k tomuto zpevnění dojde. Výzkum chování deformačního zpevnění ukazuje, že vyšší hodnoty n{4}} rozdělují deformaci rovnoměrněji a snižují tendenci k lokalizovanému ztenčování.
U negativních zářezů na tom záleží ve dvou okamžicích. Za prvé, během samotného vysekávacího zdvihu ztvrdne střižná zóna na obvodu zářezu, když se razník protlačí skrz. Za druhé, během každého následujícího cyklu podávání se tah pásu táhne přes již -zpevněnou zónu. Materiály s nízkou tažností a nízkými hodnotami n{4}}, jako jsou martenzitické oceli, vyčerpají svůj rozpočet na tažnost v rohu vrubu během vysekávání a nezbývá jim nic, aby se vyrovnaly napětím při posuvu. Výsledkem je praskání okraje, které se šíří směrem dovnitř od kořene vrubu po stovkách tahů.
Pozitivní zářezy se setkávají s pracovním zpevněním jinak. Formování poutka vytváří střižený okraj, ale tento okraj vyčnívá ven, kde nenese žádné posuvné napětí. Kritický průřez nosiče- zůstává v plné šířce a nedeformovaný, přičemž si zachovává svou původní kapacitu pro prodloužení pro úskalí vysokorychlostního postupu.
Pokyny pro výběr materiálu pro každý typ vrubu
Modul pružnosti kovů, jako je ocel, zůstává relativně konstantní kolem 200-210 GPa bez ohledu na jakost, což znamená, že odpružení a elastická deformační energie ve vrubu se chovají podobně u různých typů oceli. Co se dramaticky mění, je to, jak velké plastické namáhání materiál toleruje před zlomem. Tyto prahové hodnoty vedou úpravy návrhu zářezu:
- Mez kluzu pod 300 MPa (měkká ocel, EDDS):Oba typy zářezů fungují spolehlivě. Přijatelné jsou záporné poloměry rohů zářezu o velikosti 0,5x tloušťky materiálu. Nejsou potřeba žádné speciální úpravy geometrie.
- Mez kluzu 300-550 MPa (třídy HSLA, BH):Negativní zářezy zůstávají životaschopné, ale vyžadují poloměry rohů minimálně 1,0-1,5x tloušťky materiálu. Sledujte praskání hran po delších výrobních sériích. Pozitivní zářezy jsou preferovány, když prodloužení klesne pod 18 %.
- Mez kluzu 550-800 MPa (DP 590, DP 780, TRIP oceli):Důrazně doporučujeme kladné zářezy. Pokud jsou nutné záporné vruby, zvyšte poloměry rohů na tloušťku materiálu 2,0x a zvažte použití lichoběžníkových profilů pro rozložení napětí na širší zóny. Kmenové zpevnění na kořenech vrubů urychluje iniciaci trhlin.
- Mez kluzu nad 800 MPa (DP 980, MS 1200+, třídy CP):Výchozí volbou jsou kladné zářezy. Negativní zářezy riskují zlomení nosiče, pokud poloměry nepřekročí 2,5násobek tloušťky materiálu s leštěným povrchem zářezu, aby se eliminovala místa nukleace mikro-trhlin. Celkové prodloužení pod 10 % činí přežití negativního vrubu nepravděpodobným při četnosti produkčního zdvihu.
- Slitiny hliníku (řada 5xxx, 6xxx):Nižší modul pružnosti (zhruba 70 GPa) znamená vyšší elastické odpružení v rozích zářezů. Pozitivní zářezy to zvládají lépe, protože okraj pásu není vystaven cyklickému ohybovému zatížení ve zmenšené části.
Křivka napětí-deformace vypráví celý příběh. Když vynesete napětí na mezi průtažnosti proti celkovému prodloužení pro váš materiál, díváte se na obálku toho, co může kořen vrubu přežít. Materiály v horním-levém kvadrantu tohoto grafu, vysoká pevnost s nízkým prodloužením, vyžadují strategie pozitivního vrubu nebo silně zaoblené negativní geometrie s ovládacími prvky povrchové-úpravy, které výrazně přesahují standardní praxi.
Tato věcná{0}}rozhodnutí mají přímý dopad na načítání tisku. Tvrdší materiály odolávají řezání agresivněji a volba mezi odstraňováním materiálu nyní a ořezáváním jazýčků později mění způsob, jakým se řezné síly rozdělují po matrici.
Řezné síly a životnost matrice pro každý typ vrubu
Každý úder, který se dotkne pásu, spotřebuje část vašeho celkového rozpočtu na lisování. Negativní a pozitivní obtokové zářezy čerpají tento rozpočet zásadně odlišnými způsoby a rozdíl utváří vše od míry opotřebení razníku až po to, jak často plánujete cykly přebroušení.
Profily řezné síly pro negativní vrubové razníky
Negativní vrubový děrovač provádí střih po celém obvodu při každém jednotlivém zdvihu. Poddajná síla potřebná k oddělení polotovaru od pásu se řídí standardním vzorcem pro řezání: obvod řezu vynásobený tloušťkou materiálu vynásobenou pevností ve smyku. Pro typický negativní vrub o rozměrech 8 mm široký a 12 mm hluboký v 1,2 mm za studena válcované- oceli s pevností ve smyku 350 MPa to vychází zhruba na 3,4 kN na vrub, na zdvih, každý cyklus bez výjimky.
Jakprogresivní výpočty tonáževyžadují, musíte toto zatížení přidat ke každé další operaci probíhající současně: děrování pilotních otvorů, řezy po obvodu součásti, tlak na stahování pružin a tvářecí stanice, to vše se skládá na sebe. V matrici se čtyřmi negativními obtokovými zářezy to je dalších 13 až 14 kN přidaných ve stejné poloze zdvihu, kde již vystřelují vaše nejtěžší vysekávací razníky. Kumulativní efekt zpřísňuje tonážní rozpětí a zvyšuje špičkové zatížení lisovaného spoje.
Vzorce opotřebení děrováním na nástrojích s negativním vrubem odrážejí tuto neustálou poptávku po plném-střihu. Řezné hrany podléhají rovnoměrnému abrazivnímu opotřebení po celém obvodu se zrychlenou degradací v rozích, kde je koncentrace napětí nejvyšší. Poloměry rohů se opotřebovávají rychleji než rovné hrany, což znamená, že kořen zářezu nejprve ztratí svou navrženou geometrii, což je přesně tam, kde to nejvíce potřebujete pro celistvost pásu.
Strategie distribuované síly s pozitivními zářezy
Pozitivní zářezy rozdělují jejich celkovou řeznou práci na dvě samostatné stanice. Na počáteční stanici vytvářejí obrys poutka pouze částečné obvodové řezy, které obvykle stříhají dvě nebo tři strany, zatímco poutko zůstává připojeno na jeho základně. Poslední ořezová stanice zpracovává zbývající řez, aby oddělila chlopeň později v postupu.
Tato distribuce nabízí skutečnou výhodu: místo jednoho silného střihu získáte dva lehčí rozmístěné v kostce. Počáteční řezy mohou spotřebovat 60 procent celkové síly, přičemž ořezová stanice zvládne zbývajících 40 procent. Protože tyto stanice sedí v různých polohách podél délky matrice, jejich síly se neskládají pod stejným úhlem lisování. Konstruktéři, kteří vyvažují tonáž napříč rozložením pásu, jak je doporučeno ve výzkumu progresivních výkonových nástrojů, oceňují tuto flexibilitu. Snižuje špičkové okamžité zatížení a pomáhá udržovat střed--tlaku lisu blíže k bodu připojení lisu.
Opotřebení razníku na pozitivních vrubových stanicích má tendenci být méně závažné na součást, protože každý razník uřízne menší obvod na zdvih. Ořezávací děrovač, který působí proti malému příčnému řezu-kartonu, zvládá zlomek síly, kterou snáší děrování s úplným záporným vrubem.
Press Tonnage Budgeting a Die Life Implications
Praktický dopad se projevuje v intervalech údržby a ceně nářadí. Zde je ukázka srovnání těchto dvou přístupů mezi klíčovými provozními parametry:
| Parametr | Negativní zářez | Pozitivní zářez |
|---|---|---|
| Síla na zdvih (na zářez) | Úplný obvodový střih v každém cyklu | Rozdělit na dvě stanice (typicky 60/40) |
| Maximální příspěvek tonáže | Přidává se přímo k nejtěžšímu zatížení stanice | Distribuuje se po délce progrese |
| Vzor opotřebení | Rovnoměrné opotřebení obvodu, zrychlené v rozích | Lehčí opotřebení na děr, dvě součásti ke sledování |
| Typický interval přebroušení | 80 000-120 000 úderů | 120 000-180 000 zdvihů na stanici |
| Doporučení materiálu děrování | D2 minimum; PM-M4 nebo karbid pro AHSS | D2 dostačující pro většinu aplikací |
| Výhodný povlak | TiAlN nebo DLC pro rohy s vysokým-opotřebením | TiN dostačující pro střední nároky |
| Koncentrace napětí v zápustce | Vyšší (plný slimák se protlačí každým úderem) | Nižší na stanici; trim die vidí minimální zatížení |
| Dopad na plánování kapacity tisku | Spotřebovává více dostupné tonážní marže | Zachovává okraj pro složité tvářecí stanice |
Pro prodloužení životnosti matrice těží negativní vrubové razníky nejvíce z pokročilých povlaků, jako je TiAlN nebo DLC, aplikovaných na všechny řezné plochy, se zvláštní pozorností na poloměry rohů. Plánování přebroušení by mělo následovat po intervalech počítání tahů, spíše než čekat, až bude výška otřepů signalizovat degradaci. Přesné profily na těchto razidlech se často vyrábějí nebo obnovují pomocí elektroerozivního drátového obrábění, které zajišťuje těsné geometrie rohů a povrchové úpravy, které odolávají předčasnému vylamování.
Pozitivní vrubové nástroje naproti tomu vyžadují méně agresivní strategie povlakování, protože každý jednotlivý razník vidí méně kumulativní práce. Kompromisem je, že místo jedné budete udržovat dvě samostatné sady děrovačů. Celkové zásoby nástrojů se zvyšují, ale každá součást vydrží déle a přebroušení stojí méně.
Otázka síly má přímý následný důsledek, který přesahuje tonážní matematiku. To, jak se zářez chová při těchto opakovaných zatíženích po tisíce zdvihů, určuje, které režimy selhání se projeví jako první, a tyto poruchy vypadají velmi odlišně v závislosti na tom, který typ zářezu jste vybrali.
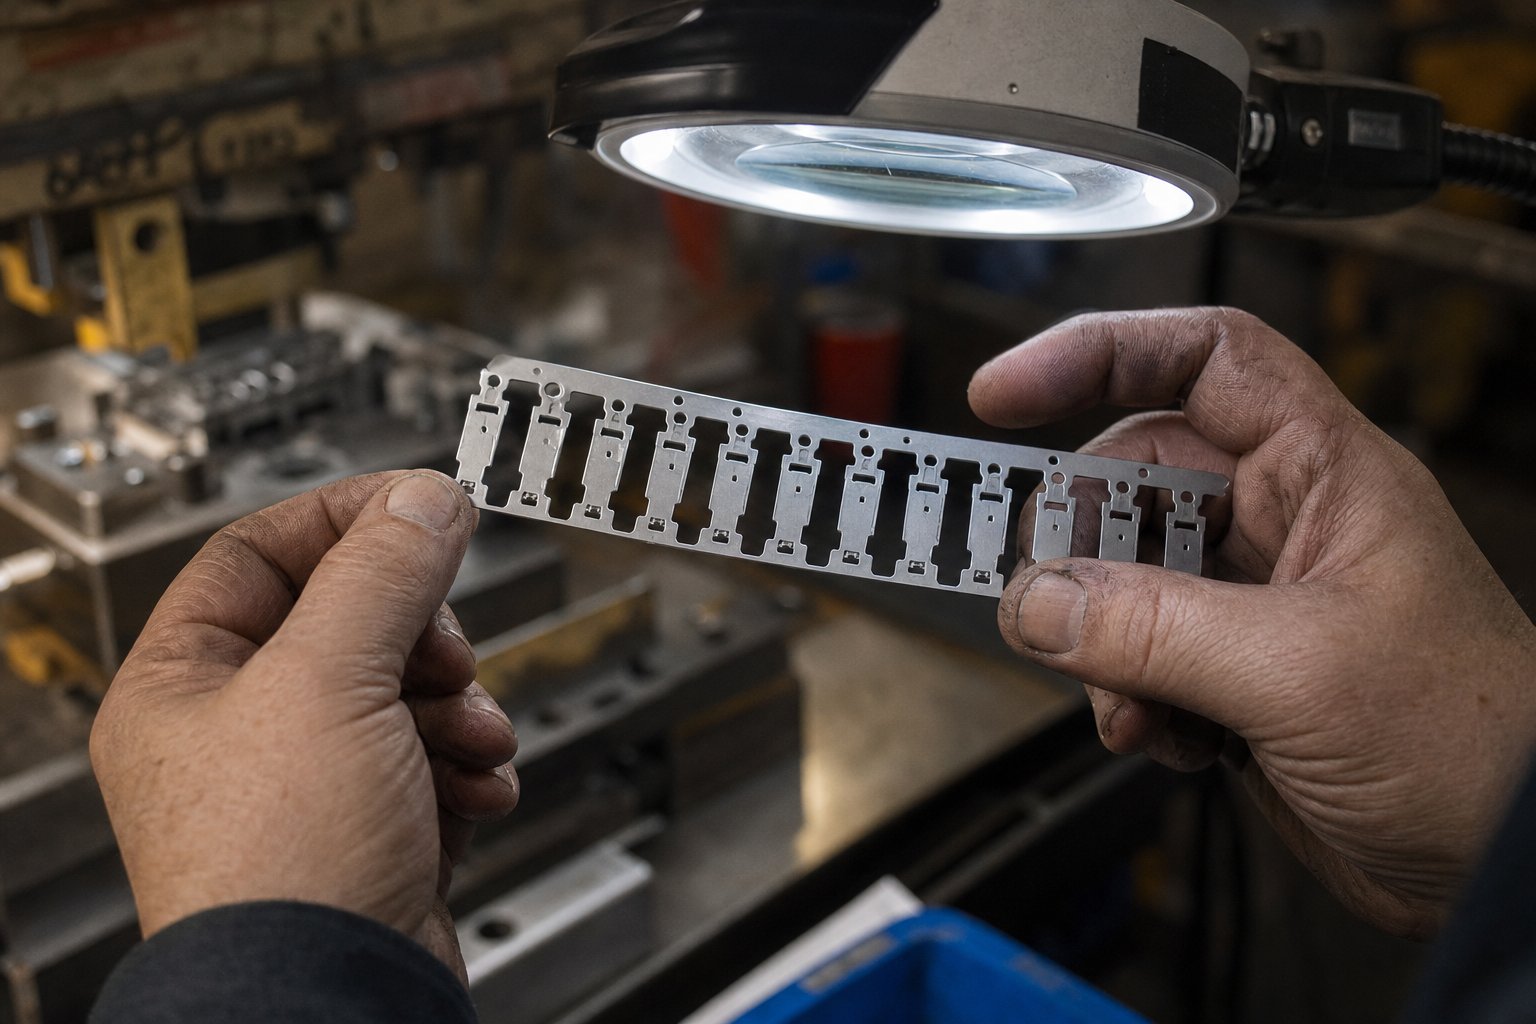
Běžné režimy poruch a odstraňování problémů podle typu zářezu
Tonážní rozpočty a předpovědi opotřebení vypadají na papíře čistě. Výroba má jiné plány. Každý typ obtokového zářezu se porouchá svým vlastním charakteristickým způsobem, a pokud včas nerozpoznáte příznaky, menší nepříjemnost na stanici tři se stane úplnou nehodou na stanici devět. Vědět, které poruchy patří ke které geometrii zářezu, zkrátí váš diagnostický čas na polovinu během zkoušení a zabrání neplánovaným prostojům, aby nesplnily váš plán běhu.
Pozitivní selhání vrubu a prevence vytažení slimáků
Nejrušivějším způsobem selhání pro pozitivní zářezy je vytahování slimáků na trimovací stanici. Když razník uvolní vyčnívající jazýček, může se odříznutý špalek přilepit na čelo razníku a vrátit se zpět nahoru do dráhy pásu při zpětném zdvihu. Jak vysvětluje výzkum vytahování slimáků, vzduch zachycený mezi čelem slimáka a průbojníku vytváří během vytahování vakuové těsnění. Kov se po obvodu razníku chová jako elastomer a těžká maziva pouze zesilují těsnicí účinek. Jediný vytažený špalek přenesený zpět na pás může poškodit každou následnou stanici v nástroji.
Několik faktorů činí kladné trimovací stanice obzvláště náchylné k tomuto problému:
- Malý průřez -kartou:Ořezové výstupky z pozitivních zářezů jsou tenké a lehké, což usnadňuje jejich zachycení podtlakem nebo magnetismem na čelní straně razníku. Na rozdíl od větších zaslepovacích čepů, které mají dostatek hmoty na to, aby mohly volně padat, tyto střípky drží.
- Velké řezné vůle:Když je vůle mezi ořezávacím lisovníkem a tlačítkem matrice štědrá pro delší životnost nástroje, zářez bude o něco menší než otvor matrice. Ztrácí kompresní uložení, které by jej jinak drželo v tlačítku matrice.
- Magnetizované nástroje:Po povrchovém broušení si razníky zachovají zbytkový magnetismus, který přitahuje železné plošky. Demagnetizace všech součástí matrice po přebroušení je nezbytná, ale často přehlížená.
Mezi strategie prevence patří odvětrání čela děrovače malým vzduchovým otvorem, aby se přerušilo vakuum, použití pružinových -vyhazovacích kolíků, které vytlačují děrovač při vytahování děrovače, nebo instalace tlačítek zpětného kužele-, která udržují děrování v tlaku, když prochází matricí. U velmi malých oušek může podtlaková jednotka umístěná pod lisovacím tlačítkem aktivně vytahovat špalky směrem dolů a pryč od razníku.
Kromě vytahování slimáků trpí pozitivní zářezy ohýbáním jazýčku během posuvu. Pokud se vyčnívající jazýček během pohybu pásu zachytí o vodicí lištu, zvedák nebo součást matrice, vychýlí se směrem dolů nebo do stran. Ohnutý jazýček mění účinnou šířku proužku v tomto místě, což může způsobit, že se proužek zasekne ve vodicích kanálcích nebo se posune do strany. Když další pilotní kolík vstoupí do svého otvoru, proužek již není ve své zamýšlené poloze a dojde k nesprávné registraci mezi stanicí a stanicí.
Poddimenzovaná geometrie štítku vytváří jemnější problém. Pokud délka výstupku poutka neposkytuje dostatečnou vůli za nástrojem sousední stanice, částečný kontakt během posuvu může vyvinout boční sílu na pás. Tato síla je malá při každém jednotlivém zdvihu, ale během tisíců cyklů vytváří progresivní boční posun, který se projevuje jako protáhlé vodicí otvory a prvky mimo-středové části.
Poruchy negativního vrubu a příčiny zkreslení pásu
Negativní zářezy selžou jinak, protože jejich poškození se hromadí v samotném nosiči spíše než v jednorázovém poutku. Nejčastější poruchou je deformace pásu z nadměrné hloubky zářezu. Když kapsa odebere příliš mnoho materiálu z okraje pásu, zbývající průřez nosiče-neodolá posuvnému napětí bez prohnutí nebo zúžení. Pás vytváří viditelné zúžení v každém místě zářezu a u progresivních stanic se toto zúžení hromadí do měřitelné chyby délky -pitch.
Popraskání hran je závažnější hrozbou, zejména u opracovaně zpevněných nebo vysoce{0}}pevných materiálů. Roh vrubu koncentruje tahové napětí během každého posuvu. V materiálech, které již byly podrobeny deformačnímu zpevnění předchozím zpracováním svitků nebo předřazenými formovacími stanicemi, může být zbývající tažnost na patě vrubu téměř vyčerpána. Trhliny začínají na poloměru vnitřního rohu a šíří se dovnitř směrem ke středové ose nosiče s každým cyklem tahu. Než trhlina dosáhne kritické délky, můžete spustit 10 000 dobrých dílů, v tomto okamžiku se nosič zcela oddělí a pás se zasekne.
Nejzranitelnější jsou materiály v blízkosti jejich meze kluzu oceli při normálním posuvovém napětí. Kombinace faktoru koncentrace napětí 2,5-3,0x u kořene vrubu plus cyklické zatížení od posuvu-a zpětného pohybu vytváří scénář únavy. Prasklina narůstá o nepatrný přírůstek na tah, pouhým okem neviditelná, dokud nosič katastrofálně selže. Kontrola okraje pásu se zvětšením v pravidelných intervalech během zkoušení může zachytit toto brzy.
Zužování proužků z negativních zářezů také způsobuje problém s posuvem, který lze snadno špatně diagnostikovat. Jak se nosná sekce v místě zářezu ztenčuje pod opakovaným tahem, efektivní délka stoupání v tomto bodě se mírně zvyšuje. Pás se táhne lokálně, což znamená, že dorazí na další stanici o kousek příliš daleko. Pilotní špendlíky pak musí zatáhnout proužek dozadu, aby došlo ke správné registraci, čímž dojde k deformaci vodicích otvorů a nerovnoměrnému opotřebení výčnělků. Metody analýzy proužků potvrzují, že i jeden nosný pás vyvíjející permanentní roztažnost způsobí prohnutí nebo změnu délky-délky sklonu, která prochází celým postupem.
Problémy s registrací pilota kvůli špatnému designu zářezu
Oba typy zářezů mohou způsobit selhání registrace pilota, ale prostřednictvím různých mechanismů. Pozitivní zářezy narušují registraci, když se jejich jazýčky fyzicky dotknou kolíků pilota nebo když boční síly související s jazýčky posunou proužek před zapojením pilotů. Negativní zářezy podkopávají registraci tím, že oslabují nosič přesně v místech, kde musí zůstat dostatečně tuhý, aby držel pozici během lokalizačního-bezpečného-pořadu práce, který popisují základní principy odstraňování problémů s matricí.
Nesprávná velikost zářezu vede k vybočení pásu mezi stanicemi v předvídatelném vzoru. Pokud zářez odstraňuje příliš mnoho materiálu (negativní) nebo chlopeň vytváří příliš velký odpor (pozitivní), pás nemůže udržet plochý profil mezi zvedacími kolejnicemi. Vypíná se směrem nahoru nebo dolů, a když se matrice zavře na prohnutém proužku, vodicí kolíky nemohou čistě vstoupit do svých otvorů. Výsledkem jsou ohnuté čepy, podlouhlé otvory nebo v nejhorším případě pruh, který zcela vyskočí z progrese.
Když se během zkoušení matrice setkáte s-problémy se zářezem, systematický přístup ušetří hodiny pokusů-a{2}}nastavování chyb. Postupujte podle této sekvence:
- Prohlédněte si okraj proužku:Vytáhněte progresivní vzorek a pod zvětšením zkontrolujte každé místo zářezu. Hledejte mikro-trhliny v rozích negativních zářezů, ohnuté nebo deformované kladné jazýčky a jakékoli stopy odření, které naznačují kontakt se součástmi matrice během podávání.
- Změřte zkreslení pilotního otvoru:Zkontrolujte vodicí otvory, zda nevykazují prodloužení, známky silného opotřebení na jedné straně nebo -nezaokrouhlené{1}}podmínky. Jedno-označení znamená, že proužek neustále přichází z pozice-ve stejném směru. Prodloužení znamená, že pilot silou opravuje chybu registrace.
- Zkontrolujte variaci délky rozteče:Změřte vzdálenost mezi po sobě jdoucími vodícími otvory na více místech podél vzorku proužku. Jakékoli progresivní zvýšení nebo snížení ukazuje na roztažení nosiče v místech vrubů, což ukazuje, že mez kluzu oceli v těchto průřezech je během normálního posuvu překročena.
- Ověřte{0}}časování vydání zdroje:Ujistěte se, že se podávací válečky otevírají až poté, co se vodicí kolík zasune dostatečně hluboko do otvoru, aby se zabránilo posunu pásu, ale dříve, než se zasune vodicí sekce o celém -průměru. Nesprávné načasování umožňuje proužku klouzat před registrací a vrubové-oslabené nosiče tento pohyb zesilují.
- Zkontrolujte zadržení slimáků:U stanic pro ořezávání s kladným zářezem zkontrolujte tlačítko matrice, zda na přední straně razníku nejsou naskládané špalky nebo stopy po zářezech. U záporných zářezů ověřte, že špalky vycházejí čistě blokem matrice a neodrážejí se do dráhy pásu. Indukční snímač přiblížení namontovaný pod blokem matrice může potvrdit načasování pádu slimáka, pokud vizuální kontrola není možná během běžící výroby.
- Vyhodnoťte rovinnost pásu mezi stanicemi:Při otevřené matrici v dolní úvrati zkontrolujte, zda se pás nevybočuje nebo prověšuje mezi kolejnicemi zvedáku. Pokud pás není plochý, umístění zářezů se může shodovat s polohami zvedače, což vytváří nepodporované rozpětí na nejslabších příčných-přících nosiče.
- Korelujte nálezy s geometrií vrubu:Porovnejte naměřené poruchy s navrženými rozměry vrubu. Pokud se objeví praskliny, zvyšte poloměry rohů. Pokud se jazýčky ohýbají, přidejte vůli nebo zkraťte délku projekce. Pokud se pás natahuje, snižte hloubku zářezu nebo přidejte výztužný důlek v blízkosti zářezu, aby se nosič lokálně zpevnil.
Každý z těchto poruchových režimů zanechá na proužku podpis, který vám řekne, co se pokazilo a kde. Klíčem je přečíst tyto podpisy předtím, než přerostou z kosmetických vad do úplného zastavení výroby. Stejně důležité je pochopit, jak tyto stejné geometrie vrubů interagují s širšími defekty lisování, kde tvorba otřepů, praskání na hranách a zvrásnění pásu jsou stopami zpět k rozhodnutím o vůli a geometrii učiněným během rozvržení pásu.
Strategie prevence defektů propojené s volbami designu Notch
Režimy selhání vám řeknou, co se pokazilo. Prevence defektů vám v první řadě říká, jak zabránit rozbití. Vady lisování, které trápí vruby, otřepy, praskliny, vrásnění a vlnění hran, to vše vede k nastavení vůlí, rozhodování o geometrii a úpravách procesu, které máte plně pod kontrolou během rozvržení pásu a zkoušení lisovnice. Trik je v pochopení, za kterou páku za který defekt zatáhnout.
Kontrola otřepů pomocí optimalizace vůle v zářezu
Výška otřepů na obtokových zářezech se řídí stejnou fyzikou jako jakákoli jiná operace propichování, ale následky nesprávného provedení jsou zesíleny. Otřepy na obvodu součásti mohou být přijatelné, pokud spadají do tolerance. Otřepy na hraně zářezu nosiče překážejí podávání pásu, zachycují se na vodicích kolejnicích a mohou rýhovat povrchy matrice na každé stanici po proudu.
U záporných vrubů je vztah mezi tvorbou otřepů v obtokových vrubech při ražení a -do{1}}výrazu přímý a předvídatelný. JakPokyny pro povolení MISUMIVysvětlete, správná vůle zarovná roviny lomu v horní a spodní části obrobku, aby se vytvořil čistý smyk. Když je vůle příliš těsná, roviny lomu se navzájem míjejí, čímž vzniká sekundární smyková zóna, která zanechává tenký otřep na straně polotovaru a převalování na straně pásu. Příliš volný a materiál se spíše táhne než stříhá, což vytváří těžký otřepy s otrhaným okrajem, který se zachytí během postupu podávání.
Standardní doporučení 10-12 % na stranu funguje pro vruby z měkké oceli, ale geometrie vrubu představuje komplikaci. Ve vnitřních rozích, kde se dva břity setkávají na poloměru, se efektivní vůle mění na základě vzorů opotřebení razníku. Rohy se opotřebovávají rychleji než rovné hrany, což znamená, že vaše 10% vůle v rohu se sníží na 13-15% během prvních 50 000 tahů. Toto lokalizované zvýšení vůle se projevuje jako těžší otřepy konkrétně u kořene zářezu, přesně tam, kde je nosič nejtenčí.
Pozitivní oříznutí zářezu vyžaduje vlastní optimalizaci vůle oddělenou od počátečních řezů-pro vytváření zářezů. Trimovací stanice ustřihne malý úzký zářez, který se chová jinak než větší kapesní zářez se záporným zářezem. Užší vůle na trimovací stanici, přibližně 8-10 % na stranu, pomáhá zajistit čisté oddělení bez zanechání otřepů, které by se mohly stočit nahoru a překážet v dráze pásu.
Prevence praskání na křižovatkách zářezů
Tam, kde se zářez setkává s obrysem součásti nebo protíná jiný prvek řezu, dostanete průsečík napětí. Dvě střižné hrany sbíhající se v bodě vytvářejí zónu, kde se deformační zpevnění a zpevnění z obou řezů překrývají. Materiál v této křižovatce již spotřeboval většinu svého rozpočtu na tvárnost z prvního řezu. Když dorazí druhý řez, ať už na stejné stanici nebo na následující stanici, tlačí do materiálu, který má velmi malé zbývající prodloužení.
Toto riziko prasknutí je nejvyšší, když:
- Příznak:Vlasové praskliny vycházející z rohů zářezů směrem k prvkům součásti.Hlavní příčina:Vrubový řez a řez po obvodu části dosedají příliš blízko u sebe, což vytváří překrývající se pracovní{0}}zpevněné zóny s kumulativní deformací na mezi kluzu v oceli přesahující její mez lomu.Nápravné opatření:Zvětšete vzdálenost pásu mezi rohem zářezu a nejbližším řezem dílu na minimálně 2násobek tloušťky materiálu nebo seřaďte řezy napříč samostatnými stanicemi, aby měl materiál čas se stabilizovat.
- Příznak:Rozdělení hran v zářezu-k{1}}přechodu nosiče v materiálech AHSS.Hlavní příčina:Poloměr rohu je příliš malý pro daný druh materiálu, koncentruje napětí nad mezí kluzu oceli v tomto průřezu-.Nápravné opatření:Zvětšete poloměry rohů na 2,0-2,5násobek tloušťky materiálu a vyleštěte poloměr, abyste odstranili mikrozářezy po EDM nebo broušení.
- Příznak:Zpožděné praskání objevující se po 5 000 až 10 000 zdvihech ve výrobě.Hlavní příčina:Šíření únavy z odstřižené hrany, která byla při zkoušce okrajově přijatelná, ale degraduje, protože opotřebení razníku zvyšuje výšku otřepů a zavádí mikro-trhliny na povrchu řezu.Nápravné opatření:Stanovte si plán přebroušení na základě počtu zdvihů a nečekejte na viditelné vady. Vyměňte nebo přeostřete razníky dříve, než se poloměry rohů opotřebují nad rámec jejich konstrukčního záměru.
Mačkání proužků a korekce stability podávání
Vrásnění pásu mezi stanicemi je problém geometrické nestability. Když negativní vruby odstraňují materiál asymetricky, odebírají více z jedné hrany než druhé nebo umisťují vruby v nerovnoměrných intervalech, pás vyvine vnitřní nerovnováhu napětí. Jedna hrana se zkrátí než druhá a pásek tento rozdíl zmírní tím, že se vyboulí do vlnitého nebo vrásčitého vzoru.
Okrajová vlna z nevyváženého úběru materiálu se řídí stejným principem, který způsobuje zvlněné hrany v štěrbinové cívce. Pokud vaše rozvržení proužků vyžaduje negativní zářezy pouze na jedné hraně, zatímco protilehlá hrana zůstane nedotčená, strana se zářezem se efektivně zkrátí. Neporušená strana nemá kam jít, než nahoru nebo dolů v sinusovém vzoru. Jak potvrzuje výzkum prevence defektů, zvrásnění pramení z nadměrného toku materiálu nebo nevyváženého tlaku a asymetrické umístění zářezů je učebnicovým spouštěčem tohoto stavu.
Nápravné strategie se řídí jasnou hierarchií:
- Příznak:Pásové přezky směrem nahoru mezi zvedacími kolejnicemi v pravidelných intervalech odpovídajících rozteči zářezů.Hlavní příčina:Hloubka zářezu odstraňuje příliš velkou šířku nosiče a snižuje místní tuhost pod prahovou hodnotu potřebnou k odolání tlaku pružiny zvedáku.Nápravné opatření:Snižte hloubku zářezu o 15-20 % a ověřte, zda zbývající šířka nosiče přesahuje 1,5násobek tloušťky materiálu na všech místech zářezů. Pokud požadavky na vůli brání zmenšení hloubky, přidejte výztužné žebro nebo reliéf v blízkosti zářezu.
- Příznak:Sinusová okrajová vlna pouze na jedné straně pásu.Hlavní příčina:Asymetrické umístění zářezu vytváří nestejné délky hran mezi stranami se zářezem a -nezářezem.Nápravné opatření:Vyvažte úběr materiálu přidáním odlehčovacích zářezů na protější hraně, i když tam není nutná obtoková vůle, nebo přepněte na kladné zářezy na postižené straně, abyste zachovali kontinuitu délky hrany.
- Příznak:Progresivní boční drift během prodloužených výrobních sérií.Hlavní příčina:Nerovnoměrné napnutí okraje z-jednostranného zářezu způsobí, že se pás během každého posuvu posune směrem ke straně se zářezem. Vodicí lišty mechanicky korigují posun, ale výsledné tření přináší teplo a opotřebení.Nápravné opatření:Symetricky vyvažte rozložení zářezu nebo přidejte malý pilotní{0}}řízený zářez na opačnou stranu, abyste vyrovnali napětí hran. Ověřte, že tlak podávacího válce je stejný po celé šířce pásu.
Úpravy zkušebních lisů pro defekty související-se zářezem by se měly řídit přístupem životního cyklu. Během plánování rozvržení pásu ověřte symetrii zářezu a vzdálenosti pásu pomocí simulace. Během prvního-testu kusu vytáhněte vzorky úplného postupu a zkontrolujte každý zářez pod zvětšením, než spustíte výrobní množství. Během výroby sledujte výšku otřepů v místech zářezů jako hlavní indikátor opotřebení razníku, než abyste čekali, až se objeví problémy s posuvem. Každý příznak defektu je signálem, zachyťte jej včas a nápravná akce zůstává jednoduchá. Ignorujte to a kaskáda do vybočení pásu, nesprávné registrace a nakonec poškození zemře se mnohem hůře zvrací.
Tyto vzory defektů se nakonec vracejí do fáze návrhu-: který typ zářezu, která geometrie a nastavení vůle odpovídají vaší konkrétní kombinaci požadavků na součást a chování materiálu? Sloučení těchto faktorů do opakovatelného rámce výběru činí výběr méně o intuici a více o inženýrství.
Praktický průvodce výběrem konfigurace obtokového zářezu
Strategie prevence defektů vám poskytují nástroje pro řešení problémů poté, co se objeví. Lepší otázka: jak se těmto problémům ve fázi návrhu vyhnete? Odpověď žije ve strukturovaném rámci výběru, který zvažuje vaše specifické aplikační proměnné se silnými stránkami a omezeními každého typu zářezu. Žádná konfigurace jednotlivého zářezu nezvítězí v každém scénáři, ale rozhodnutí se stane přímočarým, když přiřadíte správné faktory ke správné geometrii.
Rozhodovací matice pro výběr typu zářezu
Pět primárních faktorů řídí volbu mezi negativními a pozitivními bypassovými zářezy. Každý z nich má na rozhodnutí jiný vliv a ve většině skutečných-světů umírá, dva nebo tři z těchto faktorů dominují, zatímco ostatní slouží jako nerozhodné výsledky:
- Třída materiálu a mechanické vlastnosti:Vztah mezi mezí kluzu a mezí kluzu určuje, jakou koncentraci napětí může kořen vrubu tolerovat. Vysokopevnostní materiály s omezeným prodloužením silně tlačí směrem k pozitivním zářezům. Modul pružnosti oceli zůstává kolem 200-210 GPa napříč jakostmi, takže elastické chování v zářezu je konzistentní, ale plastická rezerva se enormně liší.
- Složitost geometrie součásti:Díly s hlubokým tažením, velkými prolisy nebo víceúrovňovými tvarovanými prvky potřebují větší obtokovou vůli, což často dává přednost kladkám s pozitivním zářezem, které lze dimenzovat nezávisle na omezení šířky pásu.
- Šířka pásu a konfigurace nosiče:Úzké proužky ponechávají méně prostoru pro zápornou hloubku zářezu, aniž by byla ohrožena integrita nosiče. Širší pásy se středovými nosiči nabízejí více volnosti pro oba typy.
- Objem výroby a kapacita údržby:Velké{0}}objemové běhy přesahující jeden milion úhozů upřednostňují kladné zářezy, protože mají prodloužené intervaly přebrušování. Úlohy s nižším-objemem, kde záleží na jednoduchosti nástroje, mohou upřednostňovat záporné zářezy, které vyžadují méně stanic.
- Požadavky na přesnost registrace:Díly s úzkými tolerancemi polohy pod 0,05 mm potřebují nosiče, které udržují konzistentní délku rozteče. Pozitivní zářezy lépe zachovávají průřez nosiče-a podporují těsnější registraci při delších jízdách.
Následující referenční tabulka konsoliduje kritické rozdíly mezi všemi parametry, o kterých se hovoří v tomto článku. Použijte jej jako výchozí bod při vyhodnocování nového rozvržení proužků.
| Parametr | Negativní zářez | Pozitivní zářez |
|---|---|---|
| Směr úběru materiálu | Dovnitř od okraje pásu; slimák vystupuje dolů | Okolní výřezy opouštějí kartu promítání- směrem ven |
| Načasování generování odpadu | Okamžitě, každý úder na zářezové stanici | Odloženo do trimovací stanice po proudu |
| Stabilita pásu během podávání | Zmenšený průřez nosiče-v zářezu; nižší tuhost | Plná šířka nosiče zachována až do oříznutí; vyšší tuhost |
| Použitelné typy materiálů | Nejlepší pro měkkou ocel a HSLA pod mez kluzu 550 MPa | Požadováno pro AHSS, DP, TRIP nad 550 MPa; preferováno pro hliník |
| Požadavky na sílu | Plný obvodový nůž na jedné stanici; vyšší špičková tonáž | Rozdělit na dvě stanice; nižší špičkové zatížení na stanici |
| Životnost a interval přebroušení | Typicky 80 000-120 000 úderů | 120 000-180 000 zdvihů na stanici |
| Rizikový profil selhání | Praskání hran, natažení nosiče, zúžení pásu | Tahání slimáků na trimovací stanici, ohýbání jazýčku, konflikty vůlí |
| Nejlepší-konfigurace operátora | Hranový nosič nebo dvojitý nosič | Středový nosič nebo strečový nosič |
| Dopad počtu stanic | Jedna stanice na zářez (jednodušší kostka) | Dvě stanice na zářez (forma + trim) |
| Složitost řízení slimáků/šrotu | Vyžaduje spolehlivé vyhození slimáka při každém úderu | Minimální do trimovací stanice; standardní ovládání slimáků při trimu |
Aplikační scénáře upřednostňující negativní zářezy
Negativní zářezy si vydobyjí své místo, když se podmínky vyrovnají v jejich prospěch. Představte si vysokorychlostní-konektorovou matrici s 0,4mm fosforovým bronzem rychlostí 1200 zdvihů za minutu. Materiál je tenký, tažný a pás je dostatečně široký, aby absorboval hloubku zářezu, aniž by došlo k oslabení nosiče. Řízení slimáků je u tohoto měřidla přímočaré, protože drobní slimáci volně klesají gravitací. Forma již má 30+ stanic, takže přidáním trimovací stanice pro kladné jazýčky by se délka matrice prodloužila nad kapacitu lisovacího lože.
Scénáře, kde jsou záporné zářezy jasnou volbou:
- Poměr mezi mez kluzu a pevnosti v tahu je nižší než 0,7 (indikuje významnou rezervu tažnosti)
- Šířka pásu přesahuje 4x požadovanou hloubku zářezu, takže zůstává dostatek nosného materiálu
- Výrobní objemy jsou mírné (méně než 500 000 zdvihů za životnost nástroje), což snižuje obavy z únavy v rozích zářezů
- Délka matrice je omezená a přidání trimovacích stanic není možné
- Konstrukce nosiče hran, kde je zářezová kapsa přirozeně zarovnána s geometrií nosiče
Aplikační scénáře upřednostňující pozitivní zářezy
Kladné zářezy se stanou výchozími, když vlastnosti materiálu nebo požadavky na přesnost převáží nad penalizací za počet stanic. Představte si automobilovou konstrukční konzolu vyraženou z DP 780 o tloušťce 1,6 mm. Ocel s modulem pevnosti v tahu zůstává konstantní, ale při této úrovni meze kluzu by rohy s negativním vrubem iniciovaly okrajové trhliny během prvních 20 000 zdvihů. Díl má hluboce{8}}tažené prvky vyžadující 8 mm vůle na sousedních stanicích a tolerance polohy na montážních otvorech jsou 0,03 mm. Pozitivní zářezové jazýčky zachovávají integritu nosiče ve všech mezilehlých stanicích, pružný pásový nosič se ohýbá bez rizika roztržení na zmenšeném průřezu{12}}a ořezávací stanice čistě odstraňuje jazýčky s minimální silou.
Scénáře, kde jsou preferovány pozitivní zářezy:
- AHSS nebo jiné-pevnostní materiály, kde je modul pružnosti oceli spárován s omezenou kapacitou plastické deformace
- Hluboké-tažení nebo více{1}}úrovňové tvarování, které vyžaduje pružné webové nosiče s průřezy v plné -šířce{3}}
- Požadavky na registraci přísnější než 0,05 mm na dlouhých postupech
- Objem výroby přesahující jeden milion zdvihů, kde se kumulativní únava v rozích zářezů stává-omezujícím faktorem života
- Díly s tvarovanými prvky přiléhajícími k okraji pásu, které vyžadují různé velikosti vůle na různých stanicích
Když jeden pás matrice vyžaduje na některých stanicích obtokovou vůli, která přesahuje to, co může nosič tolerovat jako negativní kapsy, ale jiné stanice potřebují pouze minimální vůli, která neospravedlňuje operaci ořezu, hybridní přístup využívající oba typy zářezů ve stejném postupu poskytuje nejlepší rovnováhu integrity pásu, hospodárnosti stanice a nakládání s odpadem.
Hybridní uspořádání jsou běžnější, než si mnozí inženýři uvědomují. Typický případ zahrnuje záporné vruby pro malé požadavky na vůli v prvních stanicích, kde je pás stále v plné síle, přecházející do kladných vrubů v blízkosti tvarovacích stanic, kde již byl nosič zeslaben zářezy. Klíčem je zajistit, aby oba typy zářezů sdílely kompatibilní systémy pro správu zářezů a aby celkové rozložení pásů odpovídalo různým průřezům nosiče- v každém místě zářezu.
Výběr správné konfigurace je jedním krokem. Ověření tohoto výběru před uvedením do výroby je to, co odlišuje návrh připravený pro výrobu-od nákladného zkušebního experimentu. Pro inženýry, kteří pracují se složitými rozvrženími pásů, kde se optimalizace obtokových zářezů protíná se strukturou matrice, materiálovým tokem a designem komponent, je k dispozici kooperativní technická podpora od specialistů, jako jeYICHENův vlastní tým pro lisovánímůže urychlit cestu od konceptu k ověřeným výrobním nástrojům.
Kontrolní seznam ověření návrhu a technické zdroje
Rámec výběru vás dostane ke správnému typu zářezu. To, co brání tomu, aby se tato volba rozpadla během výroby a výroby zápustek, je disciplinovaná ověřovací sekvence, která potvrzuje každý předpoklad před řezáním oceli. Návrh obtokového zářezu neexistuje izolovaně. Prochází strukturou matrice, geometrií razníku, architekturou nosiče a plánováním toku materiálu současně. Výrobce nástrojů a matric, který se zářezem zachází jako s dodatečným nápadem, stráví týdny zkoušením opravováním problémů, kterým by předešlo pět minut disciplíny v kontrolním seznamu.
Klíčové principy pro spolehlivý návrh obtokových zářezů
Než uvolníte jakékoli rozvržení pásů týmu sestavování matrice, projděte si tyto kroky ověření v daném pořadí. Každý z nich potvrzuje specifickou interakci mezi designem zářezu a širším systémem matrice:
- Potvrďte přiměřenost průřezu-operátora:Ověřte, zda zbývající šířka nosiče v každém záporném místě zářezu přesahuje 1,5násobek tloušťky materiálu. U kladných zářezů ověřte, že je zachována plná šířka nosiče přes všechny mezilehlé stanice před bodem trimování.
- Potvrďte povolení na každé stanici:Procházejte postupovou stanicí po stanici a ujistěte se, že kladky s pozitivním zářezem odstraňují všechny bloky matrice, zdviháky, držáky razníků a horní nástroje s okrajem alespoň 1,0 mm. U záporných zářezů ověřte, že výstupní cesty slimáků nejsou ucpané čelistí matrice.
- Zkontrolujte poloměry rohů zářezu podle třídy materiálu:Porovnejte-navržené poloměry rohů s prahovými hodnotami meze kluzu materiálu uvedenými v části čtyři. Pokud poloměry klesnou pod doporučené minimum pro váš sklon, zvyšte je před stavbou.
- Vyvážená tonáž v pásu:Sečtěte všechny řezné síly v každé poloze lisovacího úhlu, včetně vrubových razníků. Ujistěte se, že maximální okamžité zatížení zůstává v rozmezí 80 % dostupné kapacity lisu, aby byla zachována bezpečná provozní rezerva.
- Plán řízení slimáků:U záporných zářezů určete rozměry reliéfu bloku matrice, typ vyhazovače a vedení skluzu odpadu. U stanic seřízení s pozitivním zářezem určete funkce proti -skluzu-tahu (vakuové porty, vyhazovací kolíky nebo zpětná-zužovací tlačítka).
- Ověřte kompatibilitu pilotní registrace:Ujistěte se, že umístění zářezů se neshoduje se stanicemi pilotních kolíků nebo zeslabuje nosič v bodech záběru pilotů. Změřte vzdálenost pásu od okraje zářezu k nejbližšímu vodicímu otvoru a ujistěte se, že přesahuje 2x tloušťku materiálu.
- Simulovat podávání pásu při zatížení:Pokud jsou k dispozici nástroje CAE, spusťte simulaci posuvu s realistickými hodnotami napětí, abyste zkontrolovali natažení nosiče, vybočení nebo boční posun v místech zářezů.
- Kritéria přebroušení dokumentu:Stanovte si intervaly přebroušení na základě{0}}počtu{1}}tahů pro každý razník a ořez. Zaznamenejte základní výšku otřepů při zkoušce jako referenci pro monitorování výroby.
Tato sekvence zachycuje nejběžnější přehlédnutí konstrukce nástrojů a matric dříve, než se stanou výrobními problémy. Přeskočení byť jen jednoho kroku, zejména ověření odbavení nebo vyvážení tonáže, zve k poruchovým režimům, o kterých jsme hovořili dříve v této příručce.
Prostředky pro zakázkovou lisovací matrici
Komplexní rozvržení pásů, kde se optimalizace obchvatu protíná s formováním více{0}}stanic, problémy s tokem materiálu a přísnými požadavky na registraci často těží ze společné technické podpory. Zkušený výrobce matric přináší praktické-zkušenosti, které doplňují simulační data, zejména pro hybridní konfigurace zářezů nebo aplikace AHSS, kde se teoretické pokyny setkávají s reálnou-proměnlivostí.
Pro inženýry, kteří čelí těmto výzvám,Vlastní řešení lisovacích nástrojů YICHENnabízejí společnou podporu v celém rozsahu návrhu struktury zápustek, děrování a konstrukce součástí, optimalizace obtokového vrubu, strategie kontroly otřepů a plánování toku materiálu. Jejich přístup překlenuje propast mezi koncepcí rozvržení pásů a ověřenými výrobními nástroji, což je zvláště cenné, když rozhodnutí o návrhu zářezu interagují s konfiguracemi zvedáku, správou vůle a integritou nosiče způsoby, které vyžadují integrované řešení problémů- spíše než izolované opravy.
Ať už zadáváte záporné zářezy pro vysokorychlostní konektor konektoru{0}} nebo vytváříte kladné vůle zářezů pro konstrukční díl AHSS, zásady zůstávají konzistentní: ověřujte včas, ověřujte systematicky a zapojte specializované nástroje a zkušenosti s nástroji, když interakce mezi geometrií zářezu a architekturou zápustky překročí to, co pokrývají standardní pokyny.
Často kladené otázky o obtokových zářezech v lisovacích nástrojích
1. Jaký je rozdíl mezi negativními a pozitivními bypassovými zářezy u progresivních matric?
Negativní obtokové zářezy odstraňují kapsu materiálu směrem dovnitř od okraje pásu, přičemž zářez propadá blokem matrice při každém zdvihu. Pozitivní obtokové zářezy zanechávají vyčnívající jazýček na okraji pásu, který vytváří vůli posunutím spíše než odstraněním, přičemž jazýček se ořízne na pozdější stanici. Volba mezi nimi ovlivňuje manipulaci se šrotem, stabilitu pásu, rozložení tonáže lisu a intervaly údržby matrice. Negativní vruby vyhovují tvárným materiálům s mezí kluzu pod 550 MPa, zatímco pozitivní vruby jsou preferovány pro AHSS a vysokopevnostní oceli, kde koncentrace napětí v rozích vrubů riskuje praskání nosiče.
2. Jak se liší obtokové vruby od roztečových vrubů u progresivního ražení?
Obtokové zářezy a roztečné zářezy slouží v progresivní matrici různým funkcím. Pitch zářezy (také nazývané francouzské zářezy) primárně zabraňují nadměrnému podávání pásu a odstraňují prohnutí okraje, aby byla zachována přesná délka postupu pásu. Obtokové zářezy specificky vytvářejí vůli, takže vytvořené nebo vyčnívající prvky na pásu mohou procházet sousedními lisovacími stanicemi bez kontaktu s nástrojovými součástmi. Zatímco oba jsou řezány do nosiče pásu, obtokové zářezy jsou dimenzovány a umístěny na základě geometrie tvarovaných prvků na sousedních stanicích, zatímco roztečné zářezy jsou dimenzovány na základě požadavků na přesnost podávání.
3. Jaké materiály vyžadují pozitivní obtokové zářezy namísto negativních zářezů?
Materiály s mezí kluzu nad 550 MPa, včetně ocelí DP 590, DP 780, TRIP a martenzitických jakostí, silně upřednostňují pozitivní obtokové vruby. Tyto vysokopevnostní materiály mají omezené rezervy protažení, což znamená, že koncentrace napětí v rozích negativních vrubů může iniciovat okrajové trhliny, které se šíří během cyklického zatěžování. Hliníkové slitiny také těží z pozitivních vrubů díky jejich nižšímu modulu pružnosti, který vytváří vyšší odpružení v rozích vrubů. Obecně platí, že když celkové prodloužení klesne pod 18 %, pozitivní zářezy se stávají bezpečnější volbou pro zachování integrity nosiče prostřednictvím prodloužených výrobních sérií.
4. Jak zabráníte vytahování slimáků na stanicích seřízení s kladným zářezem?
K vytahování slimáků na stanicích seříznutí s pozitivním zářezem dochází, když odříznutá chlopeň přilne k čelu razníku prostřednictvím vakua nebo zbytkového magnetismu. Preventivní strategie zahrnují vyvrtání malého větracího otvoru skrz čelo razidla, aby se při vytahování porušilo vakuové těsnění, instalace pružinových -vyhazovacích kolíků, které vytlačují děrovače, použití reverzních{2}} tlačítek kuželové matrice, která při průchodu děrovače uchopí komprese, a umístění vakuových jednotek pod blok razidla, aby se šneky aktivně táhly dolů. Kromě toho demagnetizace všech součástí matrice po povrchovém broušení eliminuje zbytkový magnetismus, který přitahuje železné výstupky. Specialisté jako YICHEN nabízejí integrovaná řešení pro správu lisovacích nástrojů pro zakázkové konstrukce lisovacích nástrojů, které zahrnují složité konfigurace ořezových stanic, jako součást svých technických služeb lisovacích lisů.
5. Jaký je doporučený poloměr rohu pro obtokové zářezy ve vysokopevnostní oceli?
Požadavky na poloměr rohu se škálují podle meze kluzu materiálu. U měkké oceli pod 300 MPa spolehlivě fungují poloměry rohů již od 0,5násobku tloušťky materiálu. Třídy HSLA mezi 300-550 MPa potřebují minimálně 1,0-1,5násobek tloušťky materiálu. Oceli DP a TRIP od 550 do 800 MPa vyžadují 2,0x tloušťku materiálu s trapézovými vrubovými profily pro rozložení napětí. Nad 800 MPa by poloměry měly přesáhnout 2,5násobek tloušťky materiálu s leštěnými povrchy, aby se eliminovala místa nukleace mikrotrhlin. Tyto specifikace platí především pro záporné vruby, kde pás musí nést posuvové napětí napříč zmenšeným průřezem v patě vrubu.


