


Co je to výrobní cyklus raznice a proč na tom záleží
Sériová lisovnice je přesný{0}}nástroj vyrobený z kalené oceli nebo karbidových břitových destiček, určený k výrobě identických kovových dílů ve velkém objemu s opakovatelnou přesností v průběhu stovek tisíc nebo milionů lisovacích zdvihů. Na rozdíl od prototypu nebo krátkodobého-soft toolingu představuje dlouhodobou-investici kapitálu do konzistence výroby.
Definování výrobního cyklu raznice
Když v kontextu výroby uslyšíte „lisovací nástroje“, konverzace se soustředí na nástroje, které přežijí extrémní provozní cykly, aniž by vybočily z tolerance.Sériově vyráběná kovová raznicetypicky se vyznačuje konstrukcí z tvrzené nástrojové oceli (třídy jako D2, A2 nebo břitové destičky ze slinutého karbidu), precizním-broušením řezných a tvarovacích detailů a navrženými systémy vedení pásu, které udržují materiál indexovaný s přesností na tisíciny palce stanici za stanicí.
Tyto matrice integrují piloty, pozitivní stripery a robustní pružinové systémy, které udržují zarovnání při nepřetržitém-rychlostním provozu. Každá součást je vyrobena tak, aby odolala opotřebení, průhybu a tepelnému zkreslení při milionech zásahů, díky čemuž je standardní sada matrice základem opakovatelného výstupu spíše než jednorázový prototypový nástroj.
Jak se výroba umírá od prototypových nástrojů
Prototyp a krátkodobá razidla slouží k jinému účelu. Ověřují geometrii součásti rychle a levně, často používají měkčí materiály, jako je hliník, slitiny na bázi zinku-nebo -tepelně-neupravená ocel. Kompromisem je životnost a přesnost. Prototypová sada razítek a matric může zvládnout 1 000 až 10 000 zásahů, než opotřebení ovlivní kvalitu dílu, zatímco produkční{11}}nástroj je konstruován pro 100 000 až více než 1 000 000 cyklů při plné toleranci.
| Atribut | Prototyp / Krátká kostka- | Výroba Run Die |
|---|---|---|
| Primární materiál | Hliník, měkká ocel, měkké slitiny | D2, A2, M2, tvrdokovové destičky |
| Očekávaná životnost (požadavky) | 1,000 – 10,000 | 100,000 – 1,000,000+ |
| Schopnost tolerance | Střední (typicky ±0,005") | Těsné (±0,001" nebo lepší) |
| Typická dodací lhůta | 1 – 4 týdny | 8-16 týdnů |
Rozdíly přesahují tvrdost materiálu. Produkční matrice obsahují vyměnitelné vložky, přesné-zemní vodicí sloupky a-snímání matrice, což jsou všechny funkce, které chybí ve standardní matrici vytvořené pro rychlé ověření.
Když se výrobní matrice stane správnou investicí
Kdy má tedy smysl vázat rozpočet? Toto rozhodnutí řídí tři faktory:
- Objemová očekávání- Pokud váš program vyžaduje desítky tisíc dílů nebo více,-ekonomika jednoho kusu zápustek a lisování ve výrobní kvalitě daleko převyšuje opakované krátkodobé-cykly obrábění.
- Kritika části- Bezpečnostní komponenty, sestavy vyžadující konzistentní přizpůsobení nebo automatizované následné procesy podávání dílů vyžadují opakovatelnost, kterou poskytují pouze tvrzené nástroje.
- Požadavky na toleranci- Když se specifikace zpřísní pod ±0,002“, měkčí nástroje prostě nemohou udržet rozměry napříč smysluplnými veličinami.
Počáteční náklady jsou vyšší a dodací lhůta delší, ale správně specifikovaná výrobní matrice se sama vyplatí tím, že eliminuje zmetkovitost, zkracuje prostoje lisu a dodává konzistenci -k{1}}dílu, na které závisí následné operace. Skutečnou otázkou není, zda si můžete dovolit výrobní nástroje, ale zda bez nich mohou přežít vaše cíle v oblasti objemu a kvality.
Tento kompromis mezi cenou-a-schopností vyvolává hlubší otázku: jaký typ architektury matrice nejlépe vyhovuje vašemu konkrétnímu výrobnímu scénáři?
Typy lisovacích raznic mapovaných na objemy výrobního cyklu
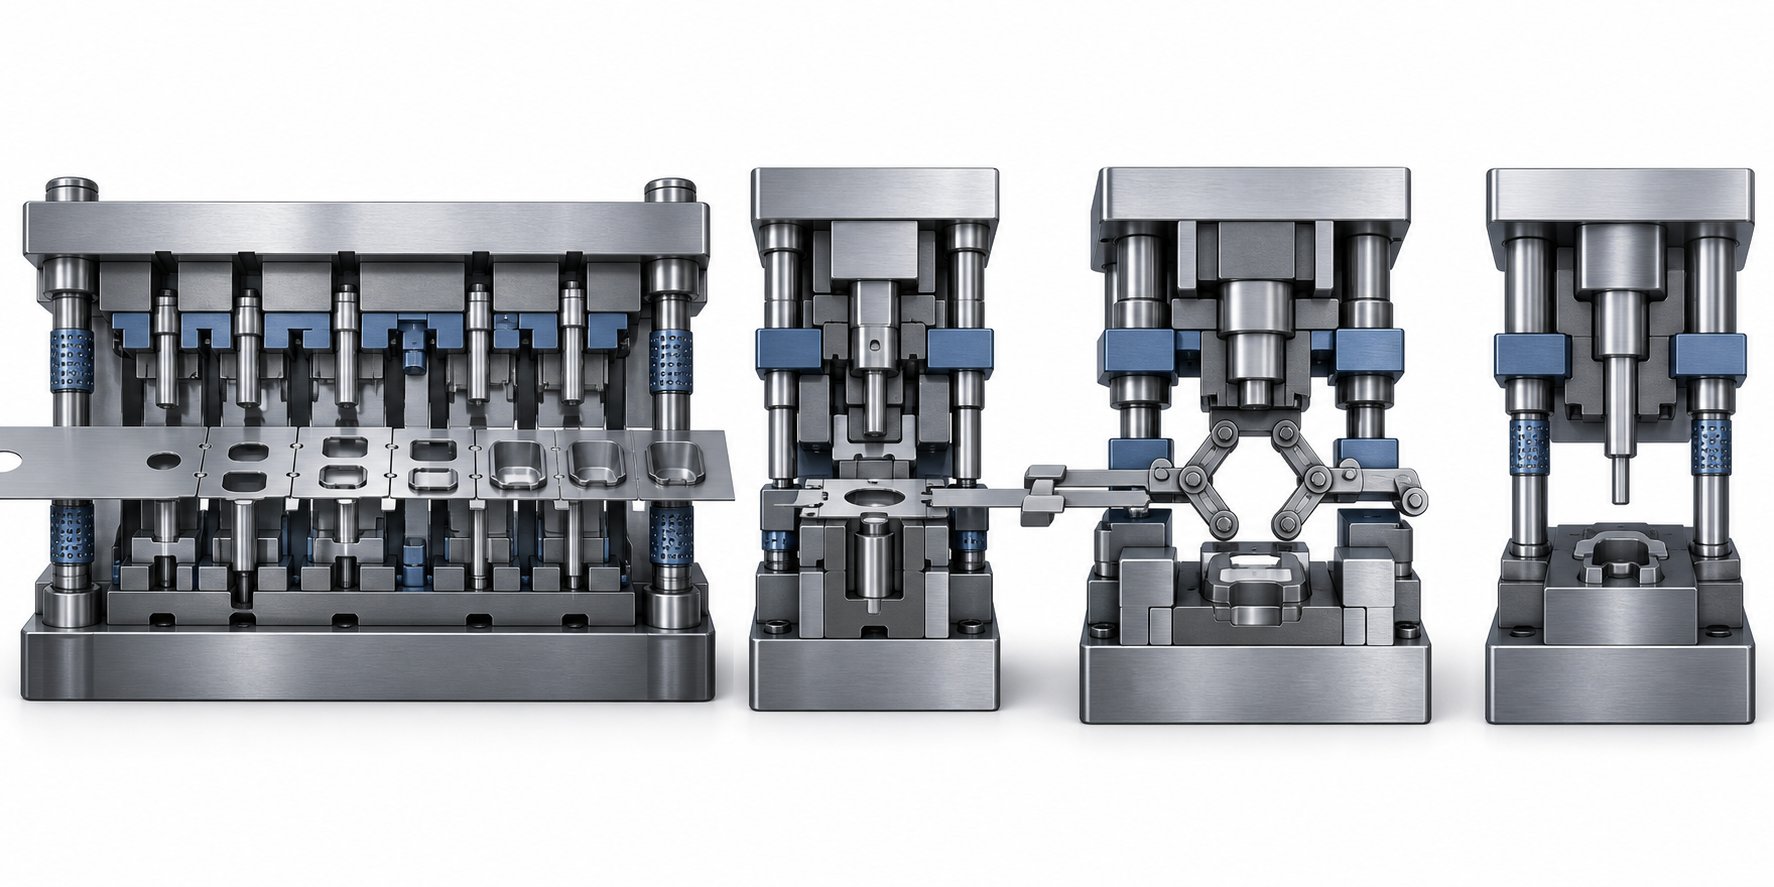
Výběr mezi typy lisovacích nástrojů není čistě inženýrským cvičením. Je to rozhodnutí o plánování výroby, které zablokuje rychlost vašeho cyklu, křivku jednotkových nákladů a kapacitní omezení po dobu životnosti programu. Každá architektura matrice řeší jinou rovnici objemu, složitosti součásti a ekonomiky lisu.
Progresivní matrice pro-vysokoobjemové kontinuální běhy
Představte si souvislý kovový pás, který prochází jedinou sadou lisovacích nástrojů s několika stanicemi, z nichž každá provádí odlišnou operaci - děrování, ohýbání, ražení, ořezávání - jedním tahem lisu. To je dlouhodobé progresivní ražení v akci. Obrobek zůstává připevněn k nosnému pásu od prvního nárazu do konečného oddělení, čímž se eliminuje manipulace se součástmi mezi operacemi.
Tato architektura z nějakého důvodu dominuje-výrobě ve velkém objemu.Progresivní lisovací a výrobní linkymůže pracovat rychlostí 200 až 600+ zdvihů za minutu a vyrábět složité hotové díly s minimálními zásahy práce. Kompromisem jsou počáteční náklady na nástroje - progresivních nástrojů se pohybují od 30 000 USD do více než 250 000 USD v závislosti na počtu stanic a požadavcích na toleranci -, ale náklady na-díl dramaticky klesají, jakmile objemy tuto investici ospravedlní. Ekonomická životaschopnost obvykle začíná kolem 50 000 až 100 000 jednotek ročně.
Dlouhodobé-progresivní lisování také snižuje plýtvání materiálem díky optimalizovanému rozvržení pásů a eliminuje sekundární operace zabudováním více kroků tváření přímo do formy.
Složené matrice pro těsnou-toleranci rovinnosti
Sdružené lisování má odlišný přístup: několik operací řezání a tváření probíhá současně v jediném zdvihu lisu, ale bez postupného postupu stanice. Celá část je dokončena najednou.
Díky tomu jsou matrice složeného stupně ideální pro ploché díly - podložky, podložky, elektrické laminace -, kde na vynikající rovinnosti a soustřednosti záleží více než na geometrické složitosti. Protože všechny operace probíhají v jedné rovině během jednoho zdvihu, díly vycházejí plošší než ty, které jsou vyráběny progresivními metodami, kde tah pásu může způsobit mírné zkreslení.
Náklady na nástroje jsou nižší než u progresivních zápustek a jednodušší konstrukce znamená méně intenzivní údržbu. Složené raznice jsou však omezeny na relativně jednoduché geometrie a nejsou vhodné pro hlubokotažené nebo více{2}}ohybové díly.
Přenos a jednotlivé-závitníky pro velké nebo hluboké-výkresy
Když je geometrie součásti příliš velká pro nosný pás nebo když by hluboké tažení roztrhlo spojovací body, řešením se stanou přenosové matrice. Zde je polotovar od pásu brzy oddělen a přesouván mezi nezávislými stanicemi mechanickými prsty nebo automatizací. To otevírá možnosti návrhu - závitů, žeber, rýhování a hlubokého tažení -, které progresivní metody nemohou pojmout.
Jedno{0}}staniční matrice slouží vyhrazeným operacím na větších dílech nebo když objem výroby neospravedlňuje složitost více stanic. Nabízejí nižší náklady na nástroje, ale vyžadují více manipulace a kratší doby cyklu.
| Typ matrice | Nejlepší rozsah hlasitosti | Složitost části | Typická rychlost cyklu | Relativní náklady na nástroje |
|---|---|---|---|---|
| Progresivní | 50 000 – 1 000,000+ dílů/rok | Vysoká (více{0}}operace) | 200 – 600+ SPM | Vysoká až velmi vysoká |
| Sloučenina | 10 000 – 500 000 dílů/rok | Nízká až střední (ploché části) | Vysoká (jeden zdvih) | Nízká až střední |
| Převod | 25 000 – 500 000 dílů/rok | Vysoká (velká nebo hluboká-kreslená) | Mírný | Vysoký |
| Jedna-stanice | 1 000 – 50 000 dílů/rok | Nízká až střední | Nízká až střední | Nízký |
Výběr typu lisovnice je rozhodnutím o plánování výroby, nikoli pouze technickou preferencí. Architektura, kterou si zvolíte, definuje vaši nákladovou křivku, strop propustnosti a zátěž údržby pro celý životní cyklus programu.
Pochopení typů razidel a jejich objemových sweet spotů je pouze první vrstva. Další proměnná - váš cíl specifického množství produkce - dále upřesňuje, jak je specifikována samotná matrice, od počtu stanic po jakost nástrojové oceli v ní.
Limity objemu výroby, které podněcují rozhodnutí o designu lisovnice
Váš roční počet dílů dělá více než jen vyplnění řádku na nákupní objednávce. Určuje materiál matrice, počet stanic, kompatibilitu lisu a v konečném důsledku strukturu nákladů každého kusu, který se z nástroje dostane. Přesto objemové klasifikace v lisování kovů zůstávají v celém odvětví překvapivě vágní. Zde je praktický rámec, který spojuje množství výroby s technickými volbami uvnitř matrice.
Krátkodobá výroba a mostové nástroje
Krátkodobé lisování obvykle pokrývá výrobní množství pod 10 000 až 50 000 dílů. Při těchto objemech málokdy dává závazek k plně zoceleným,-progresivním nástrojům pro více stanic ekonomický smysl. Počáteční investice do nástrojů zůstává vzhledem k počtu vyrobených dílů vysoká, takže konstruktéři zjednodušují, kde je to možné.
Jak to vypadá v praxi? Méně lisovacích stanic, měkčí materiály břitových destiček (nezpracovaná -tepelně{1}}ocel nebo dokonce slitiny na bázi zinku-) a efektivnější geometrie, které zkracují dobu obrábění. Do této kategorie spadá i nástroj Bridge tooling - dočasná výroba-vyrobený během vývoje konečného nástroje -. Dodává díly na trh bez čekání 12 až 20 týdnů na kalené progresivní nástroje.
Kovové lisovnice s krátkým{0}náběhem mohou používat ruční nebo polo{1}}automatický provoz a upřednostňují rychlost--výroby před dlouhou životností. Jsou dost dobré pro uvedení na trh, sestavení technického ověření nebo programy, kde se poptávka ještě nestabilizovala natolik, aby ospravedlnila plné výrobní investice.
Střední a dlouhodobé prahové hodnoty objemu
Středně{0}}sériová výroba obvykle zahrnuje 10 000 až 100 000 dílů. V tomto rozmezí se ekonomika posouvá. Nástroje z kalené oceli se stávají ospravedlnitelnými, protože náklady na součást významně klesají, když se rozdělí na desítky tisíc jednotek. Konstrukce zápustek se stávají složitějšími - progresivní nebo přenosové architektury se stávají životaschopnými a přísnější tolerance jsou udržitelné, protože nástrojová ocel odolá kumulativnímu opotřebení.
Dlouhodobé lisování kovů překračuje hranici 100 000 dílů a sahá do milionů. Zde jsou náklady na nástroje v absolutních hodnotách vysoké, ale na kus nízké, a zaměření se zcela přesouvá na maximalizaci efektivity výroby, provozuschopnosti lisu a konzistenci dílů během extrémních pracovních cyklů.
Při těchto objemech se vysokorychlostní lisování stává normou. Lisy pracující při800+ zdvihů za minutupoptávkové lisy navržené speciálně pro tento pracovní cyklus - extra-silné lisovací čelisti, velké válečkové vodicí kolíky, minimalizovaný zdvih pásu a robustní systémy vyhazování dílů. Vysokorychlostní lisovací lis při těchto rychlostech dodává materiál více než 13krát za sekundu, což znamená, že každá součást uvnitř matrice musí tolerovat extrémní setrvačné síly, aniž by se ohýbala, posouvala nebo lámala.
Vysokorychlostní výroba na této úrovni také vyžaduje těsnější integraci mezi matricí a pomocným zařízením: servopohony, rovnačky, odvíjecí cívky a senzory v- matrici musí fungovat jako synchronizovaný systém, nikoli jako nezávislé komponenty.
Jak objem cílí na specifikaci tvarové matrice
Výrobní množství, kterému se zavážete, se vlní každým konstrukčním parametrem v matrici. Zvažte, jak se tyto klíčové specifikace mění s rostoucím objemem:
- Počet stanic- Nízko{1}}objemové kostky mohou používat 3 až 5 stanic; vysokoobjemové progresivní matrice běžně provozují 10 až 20+ stanic, aby se konsolidovaly operace a odstranilo se sekundární zpracování.
- Třída materiálu matrice- Krátkodobé-nástroje používají nekalené nebo polokalené{2}}oceli; středně velké-nářadí přechází na tvrzené D2 nebo A2; dlouhodobé-nástroje mohou obsahovat M2 rychlořezné-ocelové nebo karbidové břitové destičky při opotřebení-kritických detailů razníku a matrice.
- Povrchové úpravy- Velkoobjemové- matrice často používají povlaky TiN, TiCN nebo jiné PVD, aby se snížilo tření, odolávalo zadření a prodloužily se intervaly ostření na stovky tisíc záběrů.
- Kompatibilita tisku- Větší série ospravedlňují vyhrazené lisovací linky se servoposuvy, systémy ochrany matrice a automatizovaným odstraňováním šrotu. Krátkodobé-zápustky mohou běžet na univerzálních-lisech s ručním nastavením podávání.
- Optimalizace rozložení pásů- Při velkých objemech i malá vylepšení ve využití materiálu (těsnější uložení, užší nosné proužky) ušetří tisíce dolarů na surovinách po dobu životnosti programu.
Typ a tloušťka materiálu také významně ovlivňují specifikaci formy. Výrobní razidla běžně zpracovávají uhlíkovou ocel (0,005" až 0,250" tlustá), nerezovou ocel, hliník, slitiny mědi a mosaz. Tvrdší a tlustší materiály obrobků vyžadují houževnatější zápustkové oceli, větší vůle a častější intervaly údržby. Například nerezová ocel a slitiny s vysokou pevností{5}} často vyžadují na obráběcích stanicích tvrdokovové břitové destičky, aby odolávaly abrazivnímu opotřebení, které by při výrobních objemech rychle degradovalo konvenční nástrojové oceli.
Tyto objemové-specifikace definují nejen výkon nástroje v první den, ale také jeho výdrž po celou dobu životnosti. Tato otázka odolnosti vede přímo ke strukturálním volbám - tvrzené konstrukce, designu břitových destiček a konstrukčnímu řešení součástí -, které oddělují produkční matrici od prototypového nástroje s krátkou životností-.
Metody konstrukce matrice pro dlouhou životnost výroby
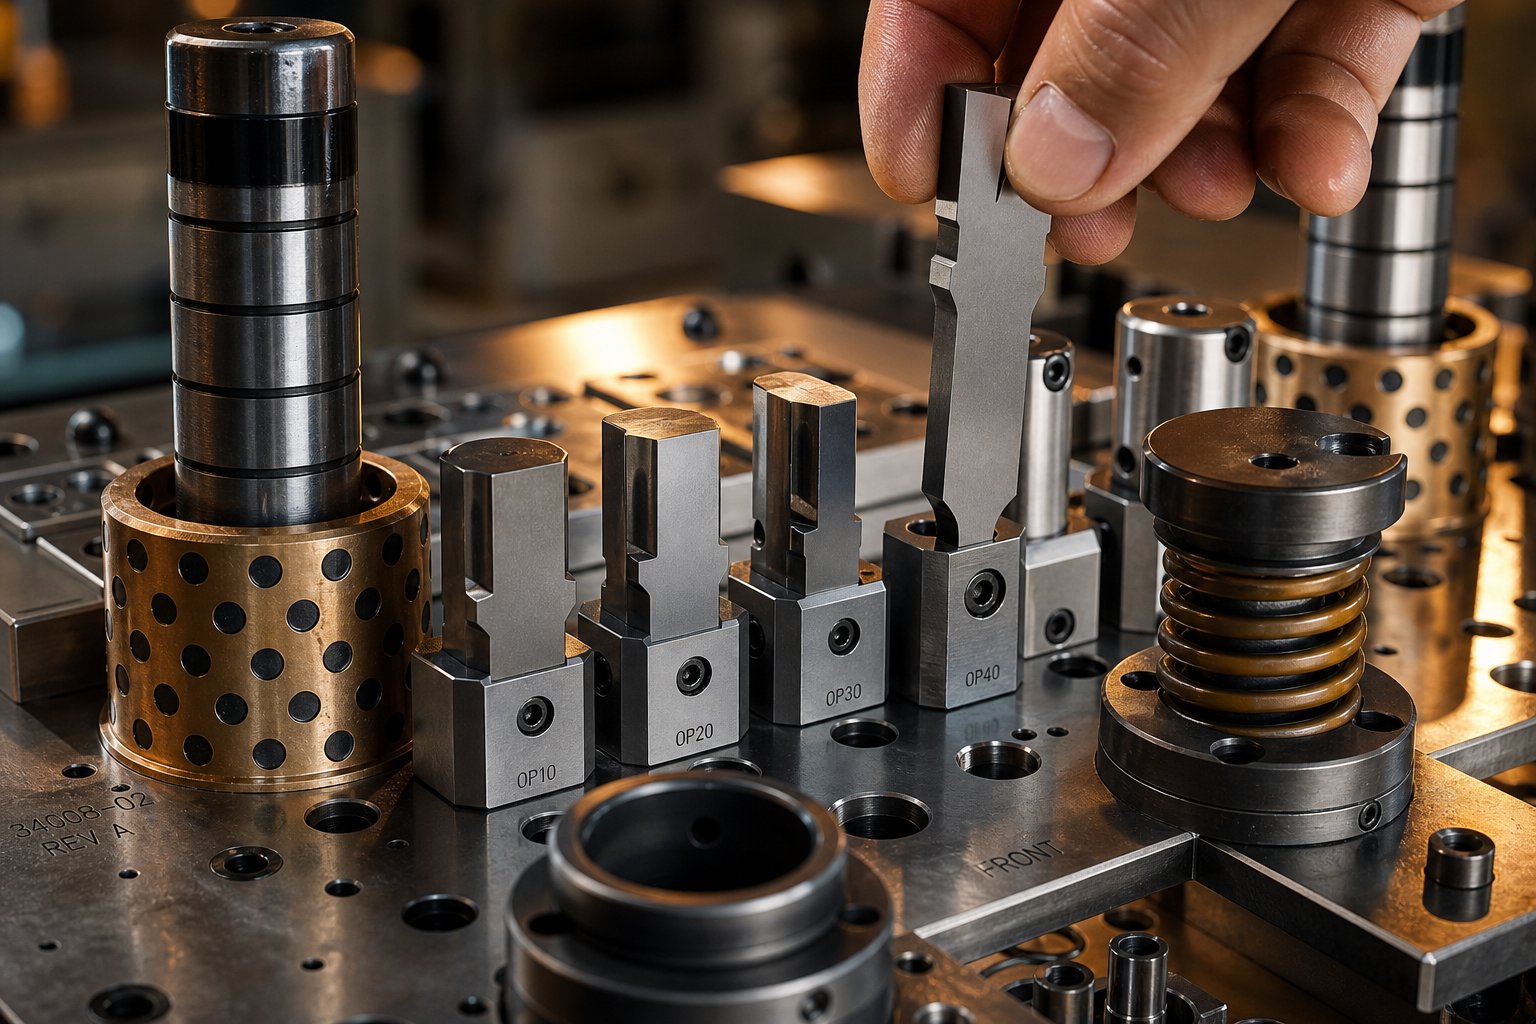
Kostka, která běží týden, a kostka, která běží tři roky, mohou navenek vypadat podobně. Rozdíl spočívá v konstrukčních rozhodnutích uložených uvnitř - třídy oceli v každém razníku, ať už jsou detaily řezu plné nebo ve stylu břitové destičky-, a jak každá součást odolává kumulativní únavě milionů lisovacích cyklů. Tyto konstrukční volby jsou tím, co samostatné ocelové lisovací nástroje vyrobené pro dlouhou životnost výroby od nástrojů navržených tak, aby prošly krátkým ověřovacím procesem.
Konstrukce břitových destiček z kalené nástrojové oceli a tvrdokovu
Výběr materiálu uvnitř výrobní matrice není jedno rozhodnutí. Je to úsudek-podle-technického posouzení stanice, který odpovídá zátěžovému prostředí každého detailu se správnou lisovací ocelí.
Nejběžnější možnosti jsou rozděleny takto:
- D2 (vysoký-uhlík, vysoký-chrom)- Odvětvový standard pro zaslepovací a propichovací stanice. D2 poskytuje výjimečnou odolnost proti opotřebení na HRC 60-62, což z něj činí výchozí nastavení pro operace řezání uhlíkové oceli a měkčích slitin. Jeho slabinou je křehkost – hrubé karbidy působí při silném nárazu jako koncentrátory napětí.
- A2 (tvrdnutí na vzduchu-)- Nabízí vyvážený profil s menší odolností proti opotřebení než D2, ale výrazně vyšší houževnatost. A2 také podléhá zhruba o 40 % menším rozměrovým změnám během tepelného zpracování než u olejových-ocel kalených, takže je ideální pro detailní geometrie děrování, kde záleží na přesnosti následného-tepelného{7}}zpracování.
- M2 (rychlořezná-ocel)- Používá se na stanicích, kde by třecí ohřev z-vysokorychlostního provozu změkčil konvenční oceli pro tváření za studena-. M2 si zachovává svou tvrdost při zvýšených teplotách, takže je vhodný pro matrice běžící rychlostí 600+ zdvihů za minutu.
- DC53 (vylepšená ocel pro práci-za studena)- Moderní evoluce D2, která dosahuje 62-64 HRC a zároveň poskytuje zhruba dvojnásobek houževnatosti D2. Kompatibilita DC53 s vysokoteplotním temperováním z něj také dělá vynikající substrát pro PVD povlaky, jako je TiN nebo DLC.
- Vložky z tvrdokovu- Vyhrazeno pro stanice s nejvyšším-opotřebením nebo při zpracování abrazivních materiálů, jako je nerezová ocel a vysoce-slitiny. Karbid poskytuje tvrdost nad 90 HRA a může přežít nástrojovou ocel 5 až 10krát, i když vyžaduje pečlivou podporu, aby se zabránilo praskání při rázovém zatížení.
Logika výběru je přímočará: přizpůsobte jakost oceli pro lisovací matrici abrazivitě materiálu obrobku, dominantnímu namáhání stanice (opotřebení vs. náraz) a očekávanému počtu zásahů před údržbou. Propichovací děrovač řezající 0,040" nerez při 400 úderech za minutu čelí zcela jinému opotřebení než tvářecí stanice ohýbající 0,020" měď - a zápustková ocel na každé stanici by měla tento rozdíl odrážet.
Vložit-styl vs. masivní konstrukce raznice
Zde se produkční myšlení ostře rozchází s logikou prototypu. Pevné zápustky -, kde je razník nebo detail zápustky obroben přímo z jednoho bloku -, nabízí vynikající tuhost a přesnost. Na krátké běhy tato jednoduchost funguje dobře. Když se ale řezná hrana otupí při počtu 80 000 v milionovém programu-kusů, nechcete k přebroušení tahat celou zápustku.
Konstrukce ve stylu insert{0}}to řeší oddělením opotřebitelných součástí od konstrukčního těla matrice. Děrovač nebo řezný detail je vyměnitelný kus zalisovaný nebo přišroubovaný do držáku nebo kapsy, což umožňuje jeho výměnu bez narušení zbytku sestavy matrice.
Výrobní výhody jsou významné:
- Rychlejší údržba- Opotřebovanou vložku lze vyměnit nebo přebrousit a znovu nainstalovat během několika minut, nikoli hodin. Raznice zůstane na lisu déle.
- Nižší náklady na přebroušení- Ostříte spíše malou břitovou destičku než velký monolitický blok, čímž zkrátíte úběr materiálu a strojní čas.
- Snížení prostojů- Náhradní vložky uložené v inventáři znamenají nulovou dobu čekání na přebroušení. Vyměňte, obnovte a naostřete opotřebovanou vložku offline.
- Optimalizace materiálu- Drahá karbidová nebo PM ocel jde pouze tam, kde si to opotřebení vyžaduje. Nosným držákem může být tvrdší, méně nákladná ocel, která odolává nárazům, aniž by vyžadovala extrémní tvrdost.
Pevné matrice stále hrají roli ve výrobě, když je tuhost prvořadá, - těžké tvářecí stanice nebo velké vysekávací operace, kde by rozhraní břitových destiček mohla způsobit vychýlení. Ale pro děrování, ořezávání a řezání detailů na progresivní matrici s více stanicemi je konstrukce břitových destiček výrobním standardem, protože přímo snižuje náklady-na-zásah během životního cyklu nástroje.
Kritické komponenty lisovacích nástrojů, které umožňují dlouhou životnost výroby
Produkční matrice je systém, nikoli jeden nástroj. Každá součást hraje roli při zachování přesnosti v milionech cyklů. Když jeden prvek selže nebo se posune, kvalita dílu okamžitě utrpí. Zde jsou kritické komponenty lisovacích nástrojů a jejich přínos:
- Sada matric (horní bota, spodní bota, vodící sloupky)- Základ, kde jsou namontovány všechny ostatní lisovací nástroje a součásti. Přesné-broušené čelisti matrice zachovávají rovnoběžnost mezi horní a spodní polovinou, zatímco vodicí sloupky a pouzdra (vyráběné s tolerancí do 0,0001“) zajišťují opakovatelný vyrovnávací zdvih po zdvihu.
- Údery- Řezné a tvářecí nástroje, které se přímo dotýkají obrobku. Výrobní razníky jsou obvykle přes -kalené a přesné{3}}broušené, dostupné ve standardní nebo vlastní geometrii nosu, aby odpovídaly profilu součásti.
- Die tlačítka- Protějšek k děrovačům, který poskytuje protilehlé ostří. Tlačítka matrice jsou odsazena o něco větší než nos děrovače (obvykle 5-10 % tloušťky materiálu na stranu), aby se vytvořila správná řezná vůle.
- striptérky- Během zatahování držte proužek naplocho proti čelu matrice a stahujte materiál z razníku. Výrobní lisy používají řízené stripery (pružinové-desky) spíše než jednoduché pevné stripery, což zlepšuje kontrolu pásu a zabraňuje vytahování slimáků při vysokých rychlostech.
- Piloti- Přesné kolíky, které registrují proužek na každé stanici zadáním dříve propíchnutých otvorů. Kompenzují drobné nepřesnosti posuvu a zajišťují, že každá stanice pracuje se správně umístěným materiálem.
- Pružiny (mechanické nebo dusíkové)- Zajistěte sílu, která ovládá tlak striperu, přídržnou sílu podložky a vysunutí součásti. Dusíkaté plynové pružiny poskytují konzistentnější sílu po delší dráze a jsou běžné ve výrobních lisovacích nástrojích vyžadujících vyšší stahovací sílu.
- Držáky- Držte razníky a tlačítka matrice na místě v matrici. Držáky kuličkového-zámku umožňují rychlou výměnu razníku bez vyjmutí matrice z lisu.
- Opěrné desky- Tvrzené destičky za razicími hlavami, které rozdělují sílu nárazu a zabraňují průrazu razníků do měkčích lisovacích botek v průběhu času.
Každá z těchto součástí je navržena tak, aby zabránila specifickým poruchovým režimům, které se stávají nevyhnutelnými v průběhu rozšířené výroby. Vedené odstraňovače zabraňují vytažení slimáka - tam, kde se vyříznutý slimák přilepí na čelo razníku a je vynášen zpět nahoru, čímž se zasekne matrice nebo se označí další díl. Správně dimenzované piloty zabraňují chybně -indexovaným proužkům ve výrobě-částí-s tolerancí. Podpěrné údery zabraňují rozmachu hlavy, který by posunul pozici úderu o tisíciny palce oproti stovkám tisíc zásahů.
Sada raznic jako celek funguje spíše jako přesný stroj než jako statický nástroj. Každá vůle, tuhost pružiny a povrchová úprava jsou navrženy tak, aby zůstaly stabilní po celou dobu životnosti matrice -, a když se něco opotřebuje, konstrukční filozofie založená na vložce- zajistí, že ji lze rychle obnovit bez přestavby celé sestavy.
Správná všechna tato strukturální rozhodnutí se neděje v dílně. Začíná mnohem dříve, ve fázi inženýrství, kde se sbíhají analýza proveditelnosti, simulace a přesné obrábění, aby přivedly produkční nástroj od konceptu k prvnímu schválenému dílu.
Die Engineering Process od proveditelnosti k prvnímu článku
Výrobní raznice nezačíná na obráběcím centru. Začíná to otázkou: lze tento díl spolehlivě tvarovat při této toleranci v tomto materiálu při výrobní rychlosti? Životní cyklus inženýrství, který odpovídá na tuto otázku, trvá měsíce a zahrnuje několik fází ověřování, než se ocel vůbec setká s pásem ve výrobním lisu. Každá fáze snižuje riziko a vynechání kterékoli z nich znásobuje náklady.
Analýza proveditelnosti a spolupráce DFM
Každý projekt lisovacího nástroje a raznice začíná posouzením proveditelnosti. Inženýři vyhodnocují geometrii součásti podle limitů tváření - minimálních poloměrů ohybu vzhledem k tloušťce materiálu, poměrům hloubek tažení a tomu, zda lze prvky vyrobit lisováním bez sekundárního obrábění.
Zde se vyplácí spolupráce DFM (Design for Manufacturability) mezi produktovým designérem a strojníkem. Komplexní analýza DFM potvrzuje, že poloměry ohybu splňují nebo překračují tloušťku materiálu, že průměry razníků jsou dostatečně velké, aby se zabránilo zlomení, a že strategie tolerance cílí na střední hodnoty pro kompenzaci přirozeného opotřebení nástroje během životního cyklu nástroje.
U progresivních nástrojů tato fáze také definuje rozložení pásu - pořadí stanic, využití materiálu, šířku nosného pásu a strategii pilotování. Nečinné stanice jsou často plánovány předem, aby se přizpůsobily budoucím technickým změnám bez nutnosti úplné přestavby matrice. Rozhodnutí o rozvržení pásů zachycují materiálové náklady na díl pro celý program, což z něj činí jednu z nejvyšších-inženýrských činností v procesu.
Simulace CAE a virtuální zkouška raznice
Představte si, že byste mohli otestovat svou kostku dříve, než bude fyzicky existovat. To je přesně to, co simulace CAE (Computer-Aided Engineering) přináší. Pomocí analýzy konečných prvků inženýři modelují, jak se bude plech chovat při tvářecích silách -, a předpovídají, kde by mohly vzniknout trhliny, kde se vyvine zvrásnění, kde nadměrné ztenčení vytváří slabá místa a jak velké odpružení lze očekávat po otevření lisu.
Virtuální zkoušky kostekumožňují výrobcům identifikovat a řešit potenciální závady před zahájením výroby, což výrazně snižuje náklady na fyzické pokusy-a{1}}chyby. Simulace také optimalizuje obrysy polotovaru pro maximalizaci využití materiálu a předpovídá minimální požadovanou lisovací sílu - kritická data pro výběr správného lisovacího stroje a lisovací linky.
U náročných materiálů, jako jsou pokročilé-oceli s vysokou pevností a slitiny hliníku, je simulace obzvláště cenná, protože tyto materiály vykazují velké hodnoty zpětného odpružení, které lze jen obtížně ovládat pomocí fyzické iterace. Digitální kompenzace odpružení upravuje geometrii zápustky před obráběním, takže první fyzická zkouška se přiblíží konečné specifikaci.
Přesné obrábění, montáž a zkušební provozy
Po ověření simulace a dokončení návrhu matrice začíná výroba. Sekvence obrábění výrobních matric ve výrobě obvykle sleduje tento postup:
- CNC frézování- Hrubé a polodokončovací-obrábění zápustkových patek, přídržných desek a tvarových detailů až po téměř-síťovou geometrii.
- Tepelné zpracování- Kalení a popouštění součástí nástrojové oceli na cílové hodnoty HRC s následným uvolněním napětí.
- Drátové EDM- Přesné řezání profilů děrovačů, otvorů v zápustkách a složitých geometrií s tolerancí 0,0001 palce, kam běžné frézování nedosáhne.
- Povrchové broušení- Konečná úprava lícovaných povrchů, čel matrice a děrovacích ploch pro dosažení rovnoběžnosti a specifikací povrchové úpravy.
- Montáž a montáž- Progresivní montáž součástí do sady lisovacích nástrojů s modrým-přiřazováním kritických povrchů a ověřováním vůlí na každé stanici.
Po sestavení se matrice přesune do zkušebních lisů pro počáteční vzorkování. Zkušební běhy ověřují tok materiálu, potvrzují rozměrovou přesnost a odhalují jakékoli problémy, které simulace nedokázala plně předpovědět - jemné interakce mezi stanicemi, chování při zvedání pásu nebo problémy s vyhazováním šrotu, které se objevují pouze ve skutečných podmínkách tisku.
První kontrola výrobku je poslední bránou. Díly ze zkušebního provozu procházejí úplným hlášením rozměrů proti tisku dílu, často včetně měření CMM, optického skenování a ověření GD&T. V případě programů pro lisování v automobilovém průmyslu se toto odešle přímo do žádosti PPAP (Production Part Approval Process), která uvolní matrici pro plnou výrobu.
Dodavatelé mají rádiYICHENnabídnout end{0}}to{1}}koncové schopnosti pokrývající celý tento životní cyklus - od počáteční proveditelnosti a CAE simulace přes přesné obrábění, zkušební provozy a finální rozměrovou kontrolu -, což poskytuje týmům zdrojů jediný bod odpovědnosti od konceptu po výrobu-připravených nástrojů.
Technické investice do tohoto procesu jsou značné, ale přímo určují ekonomiku výroby formy. Každé opakování simulace, kterému se vyhneme, každá zkušební smyčka a každý první-průchod článku dosažený podle plánu se promítá do nižších celkových nákladů na program -, což je vztah, který bude jasnější, když prozkoumáte, jak se investice do nástrojů amortizují v rámci objemu výroby.
Náklady-na-ekonomiku části investice do výroby
Zde je matematika, která řídí každé rozhodnutí o nástroji: matrice za 100 000 USD, která produkuje 1 000 000 dílů, přidá 0,10 USD za kus. Stejná matrice produkující pouze 5 000 dílů přidává 20,00 $ za kus. Samotná matrice se nezměnila - pouze objem, který jí protéká. Tato logika amortizace určuje, zda je produkční{13}nástroj chytrou investicí, nebo drahou chybou, a její pochopení odděluje strategické zdroje od odhadů.
Jak se Die Cost amortizuje v rámci objemu výroby
Představte si lisovací raznici výrobní série jako fixní náklady, které se rozdělí mezi každou vyrobenou součást. Čím více dílů spustíte, tím menší bude příspěvek nástrojů pro každou jednotku. Při malých objemech tento příspěvek dominuje vaší ceně za kus. Při velkých objemech se stává zanedbatelným -, často jen haléře za díl -, přičemž primárním tahounem nákladů zůstává surovina a doba tisku.
To je důvod, proč vyšší počáteční investice často vede k nižším celkovým nákladům na program pro velké série výlisků. Progresivní matrice za 150 000 USD s 15 stanicemi může vypadat draho vedle zjednodušeného nástroje za 40 000 USD, ale pokud progresivní matrice eliminuje tři sekundární operace (odjehlování, řezání závitů a samostatný krok tváření), následná úspora na směs součásti u každé vyrobené jednotky. Vynásobte tuto úsporu-dílu 500 000 kusy a z drahého nástroje se stane levnější program.
Vztah je v praxi ne-lineární. Včasná výroba rychle absorbuje náklady na nástroje - vašich prvních 10 000 dílů nese velké-zátěž na jednotku. Ale jak se objem vyšplhá přes 50 000, pak 100 000, amortizované náklady na nástroje se srovnají k nule, zatímco-úspory na díl z eliminovaných sekundárních operací se dále skládají. To je ekonomický motor stojící za každým rozhodnutím investovat do{13}}výrobních nástrojů na úkor krátkodobých{14}}alternativ.
Faktory, které ovlivňují cenu výroby
Cena matrice není jedno číslo vytažené z katalogu. Odráží kumulativní složitost všeho, co je součástí nástroje. Když obdržíte cenovou nabídku na výrobní nástroje, cena je utvářena těmito primárními nákladovými faktory:
- Počet stanic- Každá stanice v progresivní matrici přidává čas na návrh, obrábění, tepelné zpracování a montáž. Nástroj se 6 stanicemi stojí výrazně méně než nástroj se 16 stanicemi provádějící stejné operace ve více optimalizovaném pořadí.
- Třída materiálu matriceNástrojová ocel - D2 stojí méně než rychlořezná- ocel M2, která stojí méně než karbidové břitové destičky. Abrazivita materiálu obrobku a cílový počet zásahů mezi ostřeními určují, jakou třídu výrobce nástrojů specifikuje.
- Složitost dílů- Pevné poloměry, hluboké tažení, úzké-toleranční prvky a více os ohybu – to vše prodlužuje dobu obrábění a počet samostatných součástí uvnitř matrice.
- Požadavky na toleranci- Udržení ±0,001" vyžaduje přesné broušení, těsnější uložení součástí a přísnější kontrolu než ±0,005". Každý krok přísnější zvyšuje náklady jak na počáteční stavbu, tak na průběžnou údržbu.
- Sekundární operace zabudované do matrice- V-závitování, in{2}}sestavení matrice, kontaktní svařování nebo integrace senzorů eliminují následné procesy, ale zvyšují složitost (a náklady) samotnému nástroji.
- Požadavky na tonáž lisu- Větší, tlustší nebo vyšší{1}}pevnostní díly vyžadují zápustky vyrobené tak, aby vydržely větší tvářecí síly. Těžší čelisti, větší vodicí sloupky a robustnější pružinové systémy zvyšují náklady na materiál a obrábění.
Progresivní lisovací nástroje se obecně pohybují od 30 000 USD do více než 250 000 USD v závislosti na kombinaci těchto faktorů. Díly z nerezové oceli s vysokou tolerancí a mnoha tvářecími stanicemi jsou na vrcholu této řady, zatímco jednoduché geometrie z uhlíkové oceli s menším počtem operací jsou na spodním konci.
Porovnání ROI nástrojů napříč délkami chodu
Otázka zvratu je přímočará: při jakém objemu dražší výrobní matrice přináší nižší celkové náklady než opakované krátké-cykly nástrojů? Odpověď závisí na vaší konkrétní struktuře nákladů, ale vzorec je konzistentní napříč odvětvími.
| Faktor | Soft Tooling s krátkým{0}během | Výroba-Spusťte kalené nástroje |
|---|---|---|
| Rozsah počátečních nákladů | $5,000 – $30,000 | $30,000 – $250,000+ |
| Očekávaný život zemřít | 1 000 – 50 000 přístupů | 500 000 – 2 000,000+ přístupů |
| Trend dílčích nákladů- | Zůstává vysoká (omezená amortizace) | S rostoucím objemem prudce klesá |
| Frekvence údržby | Častá výměna nebo přestavba | Plánované ostření v dlouhých intervalech |
Pro krátkodobé-lisování kovů - řekněme 5 000 až 20 000 dílů - matematika často upřednostňuje měkké nástroje. Utratíte méně předem, přijmete kratší životnost a půjdete dál. Ale když poptávka přesáhne 50 000 kusů, ekonomika se obrátí. Krátkodobé-hlavice se opotřebovávají a vyžadují cykly výměny nebo přestavby, které zvyšují náklady i dobu realizace. Produkční matrice mezitím stále běží podle původního plánu ostření s výkonem dílů-za-minutu, kterému se měkké nástroje nemohou vyrovnat.
Existuje také skrytá cenová výhoda, kterou výše uvedená tabulka nezachycuje: v-operacích s kostkami. Výrobní nástroje mohou integrovat závitování, vkládání hardwaru, montáž kontaktů nebo dokonce -snímání procesu přímo do zdvihu lisu. Každá operace konsolidovaná do matrice eliminuje následný manipulační krok, samostatný stroj a související riziko kvality pohybu součástí mezi procesy. U velkosériových výlisků s vysokými ročními objemy tato hodnota-přidává centy za holení na díl, který se spojí do podstatných úspor po dobu životnosti programu.
Cena-za-část rovnice však vypovídá jen z poloviny. Forma, která poskytuje skvělou ekonomiku v první den, ale degraduje po 200 000 zásahech - vyžadujících neplánované přestavby nebo produkování odpadu -, tyto úspory rychle smaže. Druhou polovinou ekonomického obrazu je, jak dobře si matrice zachovává svůj výkon po celou zamýšlenou životnost, která zcela závisí na strategii údržby a schopnosti zachytit poruchové režimy dříve, než přejdou do prostojů.
Životnost matrice a údržba během životního cyklu výroby
Kolik hitů vlastně trvá produkční zemřít? Odpověď se pohybuje od 250 000 do více než 7 milionů - a jako odborník na věduArt Hedrick poznamenává, některé umírají 7 milionů zásahů denně po dobu pěti let před odchodem do důchodu. Tento obrovský rozsah není vágnost -, odráží skutečné rozdíly v jakosti zápustkové oceli, materiálu obrobku, podmínkách lisování a disciplíně údržby. Pochopení proměnných, které řídí životnost matrice, a vytvoření strategie údržby kolem nich, je to, co odděluje obchody, které tlačí maximální hodnotu ze svých investic do nástrojů, od těch, kteří neustále bojují s neplánovanými prostoji.
Očekávaná životnost matrice podle konstrukce a materiálu
Neexistuje žádný univerzální počet zásahů, který by definoval konec života kostky. Místo toho je životnost součinem několika vzájemně se ovlivňujících proměnných, z nichž každá je schopna zkrátit životnost nástroje na polovinu - nebo ji zdvojnásobit:
- Zápustková ocel- Nástroje vyrobené z monolitního karbidu mají zásadně odlišnou životnost než běžné nástrojové oceli jako A2 nebo D2. Upgrade na oceli CPM (prášková metalurgie) nebo karbidové břitové destičky na stanicích s vysokým -opotřebením může prodloužit životnost 3 až 10krát ve srovnání se standardními ocelmi pro tváření za studena-.
- Materiál obrobku- Tvrdší, silnější a abrazivnější materiály dramaticky zkracují životnost nástroje. Například hliníkové lisovací nástroje čelí paradoxu: hliník je měkký, ale díky své oxidové vrstvě vysoce abrazivní. Naráží na povrchy nástrojové oceli a urychluje opotřebení způsobem, který měkká ocel nedělá. Vysokopevnostní oceli a nerezové slitiny vyvíjejí větší řezné síly, čímž se zvyšuje rychlost lomu břitu.
- Rychlost a stabilita lisu- Dobře-udržovaný lis s těsným paralelismem berana prodlužuje životnost matrice. Opotřebovaný lis s nadměrným vychýlením, vibracemi nebo nekonzistentní výškou uzavření působí na nástroji jako zpomalený-vrak. Dokonce i precizně{5}}konstruovaná matrice předčasně selže v lisu, který nedokáže udržet zarovnání pod zatížením.
- Geometrie řezu- Větší a pevnější lisovací díly odolávají kumulativní únavě lépe než malé, křehké vložky. Tenké razníky nebo úzké řezné prvky koncentrují napětí a jsou náchylnější k praskání při delším provozu.
- Přesnost tepelného zpracování- Správně tepelně-zpracované části matrice mají rovnováhu mezi tvrdostí a houževnatostí potřebnou pro dlouhodobý-výkon. Špatně tepelně-zpracované součásti -, kde bylo kalení nerovnoměrné nebo teploty popouštění kolísaly -, předčasně měknou nebo praskají při výrobní zátěži.
Vzhledem ke všem těmto faktorům je nejspolehlivějším způsobem, jak odhadnout očekávanou životnost konkrétní matrice, odkaz na historii výroby podobných nástrojů, které používají srovnatelné materiály při podobných rychlostech. Bez tohoto srovnávacího testu hádáte - a při lisování kovových raznic vede hádání buď k předčasné výměně raznice (vyhozené peníze), nebo k neočekávanému selhání během-produkce (zbytečná výroba).
Plány preventivní údržby a přebroušení
Skutečná preventivní údržba udržuje matrici ve výkonu podle specifikace. Není to totéž jako oprava matrice -, což se stane, když se zanedbá údržba a něco se rozbije. Na rozlišení záleží.Preventivní údržbazahrnuje plánované činnosti prováděné bez ohledu na to, zda se zdá, že je matrice potřebuje, protože opotřebení je kumulativní a často neviditelné, dokud nevytvoří odpad.
Program údržby výroby obvykle zahrnuje:
- Intervaly ostření- Řezné hrany se postupně otupují, vznikají otřepy a problémy s podáváním. Plány ostření jsou nastaveny na základě počtu zásahů (například každých 50 000 až 150 000 úhozů v závislosti na materiálu a jakosti oceli), přičemž se nečeká, až se na hotových dílech objeví otřepy.
- Výměna pružiny- Vinuté pružiny a plynové lahve se unaví během milionů cyklů. Vyměňte je v jejich jmenovitém životním cyklu, ne poté, co rozbití způsobí havárii matrice.
- Kontrola uvolněných součástí- Při každém plánovaném vytažení zkontrolujte všechny šrouby, kolíky a držáky. Jediná uvolněná hmoždinka může umožnit posun části matrice a poškodit každou stanici po proudu.
- Kontrola stavu povrchu- Zkontrolujte otěrové desky, vačkové povrchy a detaily tvarování, zda nejsou zadřené nebo narušované. Dle potřeby přebruste a upravte, než rozměrový posun dosáhne součásti.
- Čištění a mazání- Odstraňte usazeniny slimáků, zbytky maziva a nečistoty. Namažte všechny dosedací plochy, abyste zabránili korozi mezi výrobními sériemi.
Při ostření řezných sekcí záleží na technice broušení. Použití nesprávného brusného kotouče -, který se spíše zatěžuje, než aby se volně rozpadal -, generuje nadměrné teplo, které může změkčit nebo prasknout část matrice. Zaplavovací chladicí kapalina a vhodný výběr kotouče (odpovídající konkrétní nástrojové oceli, která se brousí) zabraňují tepelnému poškození během přeostřování. Správné úhly střihu by měly být také udržovány během broušení, aby se řezné síly udržely v rovnováze napříč zápustkou.
Po každém broušení demagnetizujte všechny součásti. Plošné brusky používají k držení obrobků silné magnety a magnetizované razníky přitahují kovové úlomky a přispívají k vytahování slimáků během výroby.
Běžné režimy poruch a zmírnění prostřednictvím návrhu
I při disciplinované údržbě čelí výrobní lisovnice poruchovým stavům, které je nejlepší řešit ve fázi návrhu spíše než v dílně. Vědět, co selhává - a proč - umožňuje inženýrům zabudovat preventivní funkce od začátku:
- Tahání slimáků- Uříznuté slimáky se přilepí na čelo průbojníku a zanesou se zpět do pásu, poškodí části a matrici. Příčiny zahrnují zachycený vzduch (vakuum), velké řezné vůle, magnetizované razníky a lepkavá maziva. Konstrukční zmírnění: větrání děrovače (otvory pro odlehčení vzduchu), reverzní-tlačítka kuželové matrice, která drží náboje ve stlačeném stavu, pružinové-vyhazovače nábojů a správná specifikace řezné vůle pro zachování vzájemného uložení mezi nábojem a matricí.
- Odstraňte zaseknuté papíry- Pás se posouvá příliš daleko, příliš krátce nebo se naklání do strany, čímž se materiál dostává mimo pozici pro další stanici. Zmírnění: příliš velké piloty, které samy-opravují drobné chyby podávání, kladné zvedáky pásů, které zabraňují přetažení, vnitřní-senzory chybného podávání, které zastaví lis, než dojde k poškození, a systémy-sledování délky podávání.
- Zlomení úderu- Razníky s malým-průměrem nebo razníky s vysokým poměrem délky-k-průměru soustřeďují namáhání v ohybu a při výrobním zatížení zaskakují. Zmírnění: vedené odstraňovače, které podpírají razník v blízkosti místa řezu, stupňovité děrovací hlavy, které zvětšují průřez-od hrotu, střihové úhly, které snižují sílu proražení-, a správné opěrné destičky, které zabraňují vychýlení hlavy.
- Galling- Materiál obrobku se pod tlakem a teplem přivaří k povrchu matrice, roztrhne součást a poškrábe nástroj. Společné s nerezovou ocelí, hliníkem a titanem. Zmírnění: PVD povlaky (TiN, TiCN, DLC) na tvářecích površích, leštěné poloměry zápustek, správné mazání a výběr ocelí zápustek s vysokým obsahem chromu nebo vanadu, které odolávají adhezi.
- Praskání části matrice- Tepelné namáhání z broušení, nadměrné koncentrace síly nebo nesprávného tepelného zpracování vede k šíření trhlin v kalených detailech matrice. Zmírnění: temperování-od pnutí po broušení, správné poloměry zaoblení na přechodech geometrie a vyhýbání se ostrým vnitřním rohům, které fungují jako iniciační body trhlin.
Každá z těchto poruch s sebou nese náklady daleko přesahující samotnou rozbitou součást. Jediný vytažený zářez procházející progresivní matricí může poškodit každou stanici v nástroji. Zlomený průbojník může zničit matrici, což vyžaduje dny oprav a tisíce dolarů na náhradní díly. Navrhování proti těmto režimům od začátku - spíše než jejich opravování poté, co nastanou -, je to, co udržuje produkční nástroj ziskový po celou zamýšlenou životnost.
Stejně důležité je vědět, kdy kostka dosáhne konce-{1}}života. Kritéria pro vyřazení z provozu se liší, ale mezi běžné ukazatele patří: rozměrový posun, který nelze opravit přeostřením, kumulativní vyrovnání přesahující konstrukční toleranci, opakované poruchy na stejné stanici navzdory řádné opravě nebo zhoršení stavu materiálu, kdy kontrola tepla nebo mikrotrhliny činí další výrobu riskantní.
Udržení výkonu po miliony cyklů je jedna strana rovnice dlouhověkosti. Druhá strana ověřuje, že díly vycházející z matrice skutečně splňují specifikaci - nejen při prvním článku, ale průběžně po celou dobu výroby. Toto ověření závisí na systémech kvality zabudovaných přímo do samotné formy.
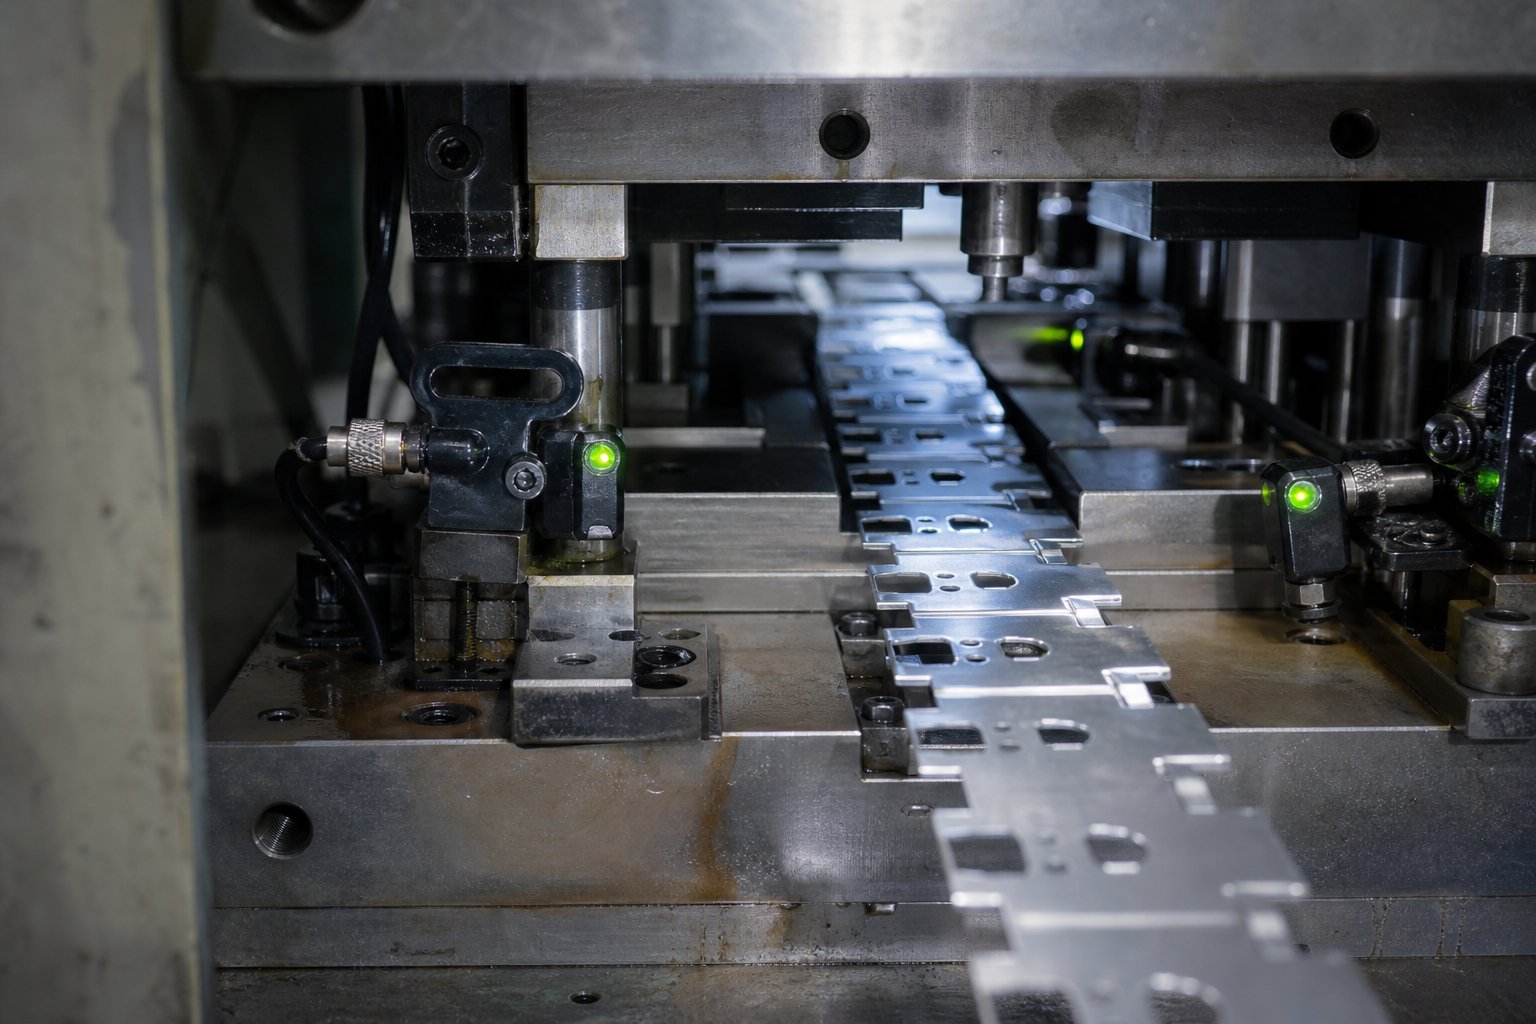
Kontrola kvality vestavěná do lisovacích lisovacích nástrojů
Kvalita se nekoná na konci výrobní linky. V dobře-konstruované plechové lisovací matrici je zabudován do samotného nástroje - zabudovaný do senzorů, funkcí pro kontrolu pásů a ověřovacích protokolů, které zachycují problémy dříve, než produkují odpad. Na rozdílu záleží: následná kontrola dílů zachytí závady, ale v-systémy kvality jim zabrání.
In{0}}Sensory a automatické monitorování
Když vysokorychlostní-lisovací lis běží rychlostí 400 nebo více zdvihů za minutu, může jediné chybné podávání během milisekund přerůst v pád matrice. Lidská reakční doba nemůže nástroj ochránit. To je důvod, proč výrobní raznice integrují elektronické snímací systémy, které monitorují každý zdvih a zastaví lis, jakmile se něco odchýlí od normálu.
Mezi běžné-technologie detekce patří:
- Detekce chybného podávání- Přibližovací nebo fotoelektrické senzory ověřují, že pás posunul správný sklon, než lis dokončí další zdvih. Pokud dojde k výpadku nebo překročení posuvu, lis se zastaví dříve, než piloti vtlačí nesprávně zarovnaný materiál do řezacích stanic.
- Senzory vyhazování dílů- Fotoelektrické oči potvrzují, že hotové díly a odpadní šneky vyčistily matrici před dalším cyklem. Zaseknutá část zanesená zpět do nástroje způsobí okamžité poškození.
- Monitorování polohy striptérky- Senzory pod stěrači pružiny zjišťují, zda se stěrač po každém zdvihu úplně vrátil. Monitorování pozice striptéra v každém rohu také detekuje vytažené slimáky -, pokud se jeden roh zvedne výše, než se očekává, slimák je pravděpodobně uvězněn pod ním.
- Detekce dvojitého-prázdna- Senzory měří tloušťku materiálu na vstupu matrice a zastaví lis, pokud jsou současně podávány dvě vrstvy materiálu.
- Ověření návratu kamery- Boční-akční vačky se musí před otevřením lisu zcela zatáhnout. Senzory potvrzují polohu vačky, aby se zabránilo interferenci mezi pohyblivými součástmi.
Moderní řídicí jednotky ochrany lisovacích nástrojů používají časování založené-na resolveru s přesností na jednu-třetinu stupně otáčení klikového hřídele, což umožňuje detekci událostí trvajících méně než 10 milisekund. Řídicí jednotka monitoruje každý senzor podle naprogramovaných časových oken - některé signály by měly být krátkodobé (vysunutí součásti), jiné nepřetržité (přítomnost materiálu) a jiné cyklické (posuv pásu). Logika zabezpečená proti selhání- také zachytí nefunkční senzory: pokud cyklický senzor zůstane aktivovaný po celý zdvih, systém jej označí, místo aby předpokládal normální provoz.
Nejlepším postupem je trvale zapojit všechny -namontované senzory do spojovací krabice na spodní patce lisu, připojené k rozhraní namontovanému na lisu- prostřednictvím jediného hlavního kabelu. To eliminuje chyby v zapojení během nastavování a zabraňuje opotřebení kabelu, které způsobuje většinu poruch snímačů v produkčním prostředí.
Obtokové zářezy a funkce ovládání proužků
Snímače zachycují hrubé chybné podávání, ale co drobné chyby indexování, které spadají do tolerancí snímače, přesto stále vytvářejí vadné díly? Zde slouží obtokové zářezy jako mechanická kvalitativní brána uvnitř plechové raznice.
Účel obtokových zářezů v lisovacích nástrojích je přímočarý: vytvářejí fyzickou interferenci, která brání nesprávně indexovanému pásku v postupu do navazujících stanic. V progresivních matricích spolupracují negativní a pozitivní obtokové zářezy pro mechanické ověření polohy pásu při každém zdvihu.
- Pozitivní obtokové zářezy- Malý jazýček nebo výčnělek vyražený do pruhu na rané stanici. Je-li pás správně podáván, prochází tento jazýček neškodně přes reliéf v pozdějších stanicích. Pokud se pásek posune přes-nebo pod-posuv, poutko se dotkne pevné ocelové matrice a fyzicky zablokuje postup -, čímž zastaví lis nebo zasekne pás dříve, než bude možné vyrobit vadný díl.
- Negativní obtokové zářezy- Zářez nebo štěrbina vyříznutá do proužku, který musí být zarovnán s odpovídajícím senzorem nebo mechanickým prvkem ve směru proudu. Pokud se zarovnání nezdaří, pás nemůže pokračovat.
Negativní a pozitivní obtokové zářezy v lisovacích lisech z plechu společně vytvářejí bezpečný{0}}systém ověřování indexování, který funguje nezávisle na elektronických senzorech. I když senzor nefunguje správně nebo je obejit, mechanický zářezový systém zabraňuje nejškodlivějšímu výsledku: výrobě dílů z nesprávně umístěného materiálu. Tato redundance je kritická u vysokorychlostního lisu-, kde jeden chybně indexovaný zásah může poškodit více stanic současně.
Ověření matrice a schválení PPAP
Než bude produkční matrice uvolněna do-provozu v plném objemu, musí projít formálním ověřovacím postupem, který prokáže, že dokáže vyrábět shodné díly opakovaně - nejen jednou, ale konzistentně za normálních výrobních podmínek.
Proces ověření obvykle probíhá v tomto pořadí:
- Zkouška zemřít- Počáteční odběr vzorků na zkušebním lisu k ověření toku materiálu, podávání pásu a formování součásti. Inženýři pozorují každou stanici a kontrolují anomálie, jako je zvrásnění, ztenčení nebo problémy s vyhazováním.
- Kontrola prvního článku (FAI)- Díly ze zkušebního běhu procházejí úplným měřením rozměrů oproti výkresu dílu. Každý požadavek GD&T, poloha otvoru, úhel ohybu a požadavek na povrchovou úpravu jsou ověřeny, obvykle pomocí CMM a optických měřicích systémů.
- Dimenzionální reporting- Výsledky jsou dokumentovány ve formálním rozměrovém rozvržení zobrazující skutečné naměřené hodnoty oproti nominální hodnotě a toleranci pro každou kritickou charakteristiku.
- Proces schvalování součástí (PPAP)- Pro automobilový průmysl a další regulovaná odvětví ověřují balíčky PPAP schopnost dodavatele spolehlivě vyrábět díly, které splňují všechny požadavky zákazníků. AOdeslání PPAP obsahuje 18 prvků: záznamy o návrhu, vývojové diagramy procesů, kontrolní plány, analýza systému měření, studie SPC, výsledky rozměrů, certifikace materiálů a další.
PPAP není jednorázová-událost. Je vyžadován znovu, kdykoli je nástroj upraven, přemístěn nebo neaktivní déle než jeden rok. Tím je zajištěno, že jakákoli změna -, i když nepodstatná -, bude znovu ověřena před obnovením výroby.
Kvalita začíná u návrhu formy, nikoli u konečné kontroly. Senzory, obtokové zářezy a ověřovací protokoly jsou technická rozhodnutí učiněná měsíce před odesláním prvního produkčního dílu.
Tyto systémy kvality chrání matrici a její díly. Ale i ten nejlépe-navržený nástroj, monitorovaný těmi nejlepšími senzory, nakonec závisí na širším rozhodnutí: kdo jej postavil, jaké schopnosti přinesl do projektu a zda může nástroj podporovat během celého jeho životního cyklu výroby. Tato otázka vede přímo k hodnocení dodavatele.
Výběr správného partnera pro výrobu matrice
Výrobní raznice je pouze tak spolehlivá, jako partner za ní. Nejlepší design matrice na světě se rozpadne, pokud dodavatel postrádá přesnost obrábění, nemůže provést řádné vyzkoušení nebo se na týdny uprostřed-výroby odmlčí. Pro manažery získávání zdrojů, kteří hodnotí dodavatele lisovacích a lisovacích nástrojů -, zejména u programů zahrnujících lisovací lisy pro automobilový průmysl nebo jiné -kritické aplikace -, sahají kritéria výběru výrazně nad rámec nabízené ceny.
Klíčové schopnosti pro hodnocení u dodavatele lisovacích nástrojů
Ne všechny kamenné obchody jsou si rovny. Někteří se specializují na design, ale zadávají obrábění. Jiné stroje krásně, ale postrádají schopnost simulace. Nejsilnější partneři v oblasti výrobních lisů jsou vertikálně integrovaní -, kteří pod jednou střechou zvládají celý proces od proveditelnosti až po konečnou kontrolu. Tato integrace eliminuje chyby při předávání, komprimuje časové osy a poskytuje vám jediný bod odpovědnosti, když nastanou problémy.
Při hodnocení potenciálních dodavatelů lisovacích forem pro plechy je seřaďte podle těchto kritérií:
- Vertikálně integrovaný návrh-prostřednictvím{1}}možnosti kontroly- Dodavatel interně zajišťuje simulaci CAE, spolupráci DFM, přesné obrábění, montáž, vyzkoušení formy a kontrolu rozměrů. Toto je nejsilnější ukazatel řízení procesu a spolehlivosti harmonogramu.
- Vlastní -kapacita přesného obrábění- Drátové EDM, CNC frézování a povrchové broušení se provádějí na-místě, nikoli na farmě. Hledejte seznamy zařízení a specifikace stroje, které odpovídají složitosti vaší matrice.
- Zkušební lisy- Vyhrazené zkušební lisy (nikoli produkční lisy zapůjčené mezi sériemi) s tonáží odpovídající vašim výrobním podmínkám. Vyzkoušení na poddimenzovaném lisu maskuje problémy, které se objeví později ve výrobě.
- Metrologická a kontrolní zařízení- Souřadnicové měřicí stroje, optické komparátory a nástroje pro měření povrchu schopné ověřit každý popis GD&T na vašem výkresu součásti. Požádejte o ukázkové rozměrové zprávy z předchozích programů.
- Transparentnost zdrojů materiálu- Certifikovaná zápustková ocel pocházející ze známých závodů s plnou sledovatelností. Ověřte, že dodavatel poskytuje zprávy o zkouškách materiálu a záznamy o tepelném zpracování jako standardní dokumentaci.
- Inženýrská komunikační disciplína- Pravidelné aktualizace průběhu, zpětná vazba DFM během dnů (nikoli týdnů) a jasné protokoly{1}}pro správu změn. Ticho během fáze obrábění je varovným signálem, že se problémy množí bez vyřešení.
- Podpora životního cyklu- Ochota podporovat přebroušení, dodávku náhradních destiček a technické změny po spuštění výroby. Dodavatel, který po dodání zmizí, vás nechá na starosti údržbu.
Pro automobilové raznice a další regulované -průmyslové programy přidejte do hodnocení certifikaci IATF 16949, schopnost předkládat PPAP a zkušenosti se-specifickými požadavky na kvalitu zákazníka. V oblasti automobilových lisovnic, kde jsou standardy sledovatelnosti a procesní dokumentace obzvláště přísné, o nich nelze-vyjednávat.
Od výzkumu k RFQ-Připravená specifikace
Identifikovali jste schopné dodavatele. Dalším krokem je převedení vašich produkčních požadavků do balíčku RFQ, který vám poskytne přesné, srovnatelné nabídky -, nikoli odhady doplněné o nepředvídatelnost, protože informace chyběly.
Kompletní RFQ pro kovovou raznici by měla obsahovat:
- Výkresy dílů- 2D tisky s úplnými popisky GD&T a 3D modelem CAD (STEP nebo nativní formát). Zahrňte úroveň revize a všechny čekající změny ECN.
- Specifikace materiálu- Požadavky na slitinu, temperování, tloušťku a jakékoli požadavky na povrchovou úpravu vstupní cívky nebo polotovaru.
- Roční objemové cíle- V případě potřeby zahrňte{1}}projekce nárůstu. Rozdíl mezi 50 000 a 500 000 ročními díly mění každou specifikaci uvnitř matrice.
- Toleranční popisky- Zvýrazněte kritické rozměry odděleně od obecných tolerancí. Vyvolejte všechny funkce vyžadující studie Cpk.
- Sekundární operace- Určete, zda je třeba do nástroje zabudovat závitování, vkládání hardwaru, přípravu pokovení nebo in{1}}detekci matrice, nebo zda je třeba je zpracovávat ve směru proudu.
- Tisková informace- Pokud máte určenou lisovací linku, uveďte velikost lože, tonáž, výšku uzavření a podrobnosti o podávacím zařízení, aby byla matrice navržena pro vaše konkrétní produkční prostředí.
Dodavatelé mají rádiYICHEN, kteří nabízejí end{0}}to{1}}možnosti od CAE simulace a spolupráce DFM prostřednictvím přesného obrábění, zkušebních provozů a rozměrové kontroly, mohou využít tento balíček RFQ a vrátit nejen cenu -, ale také posouzení proveditelnosti, které identifikuje rizika před nasazením nástroje. Tento konzultativní přístup, kdy váš partner v oblasti razítek a razítek nahlásí potenciální problémy během cenové nabídky, místo aby je objevil během zkoušení, je nejjasnějším signálem dodavatele, který chrání vaši časovou osu a rozpočet.
Bez ohledu na to, zda získáváte svou první lisovnici pro automobilový průmysl nebo vyměňujete stárnoucí nástroj na velkoobjemové lince, rámec zůstává stejný: vyhodnoťte kapacitu před náklady, ověřte integraci před reklamací a vyberte partnera, jehož procesní disciplína odpovídá přesnosti, kterou očekáváte od samotné formy.
Často kladené otázky týkající se lisovacích raznic za běhu výroby
1. Jak dlouho vydrží lisovací raznice výrobní série?
Výrobní raznice obvykle vydrží mezi 500 000 a více než 2 000 000 zásahy, přičemž některé vysoce{5}}kvalitní raznice mají 7 milionů zásahů denně po celá léta. Životnost závisí na jakosti zápustkové oceli, tvrdosti materiálu obrobku, rychlosti lisování, disciplíně údržby a kvalitě tepelného zpracování. Karbidové břitové destičky přežijí životnost konvenčních nástrojových ocelí 5 až 10krát na stanicích s vysokým-opotřebením. Pravidelná preventivní údržba, včetně plánovaného ostření každých 50 000 až 150 000 zdvihů, výměny pružiny a kontroly povrchu, maximalizuje návratnost vaší investice do nástrojů.
2. Jaký je rozdíl mezi progresivní kostkou a složenou kostkou?
Progresivní matrice pohybuje souvislým kovovým pásem přes několik stanic postupně, přičemž provádí různé operace (děrování, ohýbání, ořezávání) na každé stanici během jednoho lisovacího zdvihu. Vyniká ve velkých-objemových složitých dílech s rychlostí 200 až 600+ úderů za minutu. Složená matrice provádí všechny operace řezání a tváření současně v jediném zdvihu bez postupu stanice, takže je ideální pro ploché díly, jako jsou podložky a laminace, kde jsou rozhodující vynikající rovinnost a soustřednost. Progresivní zápustky jsou dražší, ale zvládají větší složitost, zatímco složené zápustky nabízejí jednodušší konstrukci a nižší údržbu u geometricky jednoduchých dílů.
3. Kolik stojí výroba raznice?
Výroba lisovacích nástrojů se obvykle pohybuje od 30 000 USD do více než 250 000 USD v závislosti na počtu stanic, jakosti materiálu matrice, složitosti součásti, požadavcích na toleranci a na tom, zda jsou do nástroje zabudovány sekundární operace, jako je řezání závitů nebo vkládání hardwaru. Klíčovým ekonomickým poznatkem je amortizace: matrice za 100 000 USD, která produkuje 1 000 000 dílů, přidává pouze 0,10 USD za kus. Vyšší počáteční investice často vedou k nižším celkovým nákladům na program eliminací sekundárních operací a snížením nákladů na{12}}díl ve velkém měřítku. Dodavatelé jako YICHEN poskytují spolu s cenovými nabídkami posouzení proveditelnosti, aby pomohli kupujícím porozumět skutečnému vztahu mezi cenou-k{15}}hodnotě, než se zavážou.
4. Z jakých materiálů se vyrábí výrobní raznice?
Výrobní lisovací nástroje používají kalené nástrojové oceli vybrané stanice-po{1}}stanici na základě požadavků na opotřebení a rázy. Mezi běžné možnosti patří D2 (vysoko-uhlíková, vysoce{5}}chromová při HRC 60-62 pro stříhání), A2 (kalení na vzduchu-s vynikající houževnatostí a rozměrovou stabilitou), M2 (vysokorychlostní ocel pro zvýšené-tepelné provozy s houževnatostí nad 600 SPM za studena (DC 600 SPM) D2) a břitové destičky ze slinutého karbidu (nad 90 HRA pro zpracování abrazivních materiálů, jako je nerezová ocel). Pro snížení tření a prodloužení intervalů ostření se často používají PVD povlaky, jako je TiN a TiCN.
5. Co bych měl zahrnout do RFQ pro produkční lisovací matrici?
Kompletní balíček RFQ by měl obsahovat 2D výkresy dílů s úplnými popisy GD&T a 3D CAD modelem, specifikaci materiálu (slitina, temperování, tloušťka), roční cílové objemy s projekcemi-navýšení, popisy kritických tolerancí s požadavky na Cpk, potřeby sekundárního provozu a informace o tisku (velikost lože, tonáž, výška uzavření, podávací zařízení). Poskytování úplných informací předem umožňuje dodavatelům vracet přesné cenové nabídky spíše než odhady doplněné nepředvídatelností. Partneři s kompletním{5}}servisem, jako je YICHEN, mohou tento balíček využít k poskytnutí nejen cen, ale také posouzení proveditelnosti, které identifikuje rizika před zahájením závazku nástroje.


