


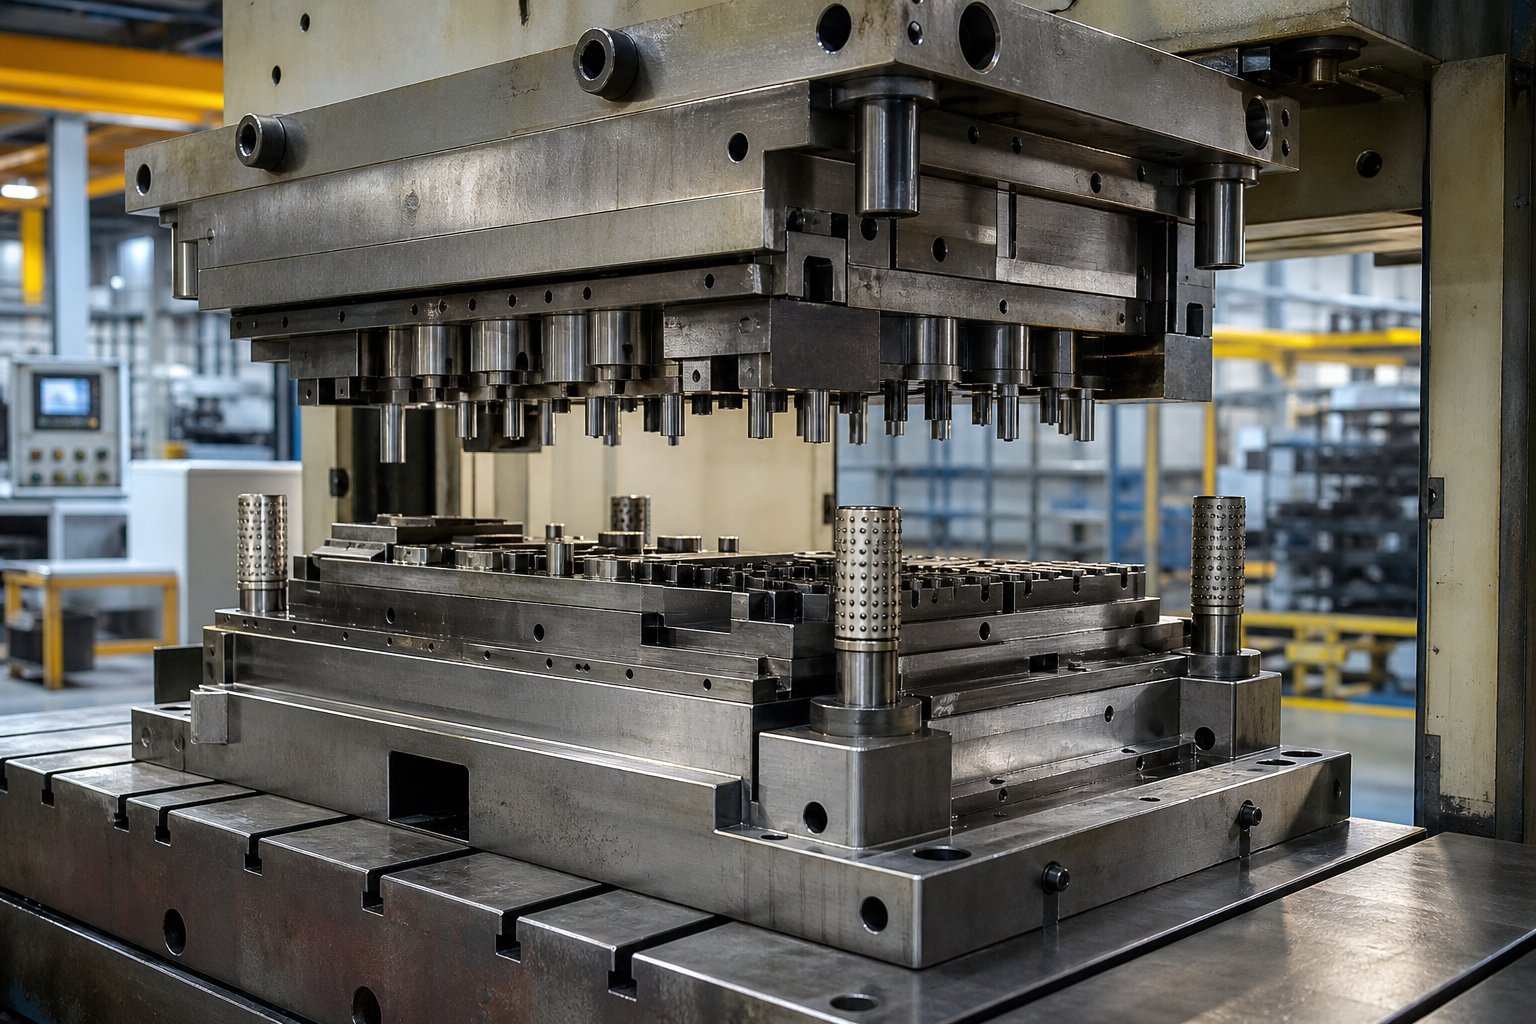
Co dělá lisovací raznice a proč na tom záleží
Co přesně je lisování a proč je středem všeho jeden specializovaný nástroj? Představte si, že vkládáte plochý ocelový plech do stroje a o několik sekund později vytahujete hotový držák, konektor nebo automobilový panel. Nástroj zodpovědný za tuto transformaci je lisovací raznice - a pochopení toho, jak funguje, odemyká logiku moderní velko-výroby.
Definování lisovací raznice
Lisovací raznice je přesně{0}}obrobená nástrojová sestava namontovaná uvnitř razicího lisu, která přeměňuje plochý plech na hotové díly pomocí řízených operací stříhání, ohýbání, tažení a tváření.
Prakticky řečeno, lisovnice je přizpůsobené zařízení sestávající z horní a spodní poloviny -, z nichž každá obsahuje součásti z tvrzené oceli určené k řezání, ohýbání nebo tvarování surového materiálu do určité geometrie. Obě poloviny se v lisu zarovnají, a když je smýkadlo stroje přitlačí k sobě obrovskou silou, dojde k operaci lisování plechu. Tolerance stejně těsné jako0,0002 palcejsou dosažitelné kvalitními nástroji a správným nastavením.
Proč je raznice srdcem lisování kovů
Co je tedy lisování kovů bez matrice? V podstatě jen stisk s ničím užitečným. Lis dodává sílu a pohyb, ale matrice určuje geometrii dílu, rozměrovou přesnost a efektivitu výroby. Každý prvek na vyražené součásti - otvory, ohyby, reliéfy, nakreslené tvary - pochází z návrhu raznice. Složitost matrice sahá od jednoduchých nástrojů s jednou stanicí{5}}, které provádějí jednu operaci vysekávání nebo propichování na tah, až po progresivní systémy s více{6}}stanicemi, které provádějí desítky operací za sebou, jak kovový pás postupuje nástrojem.
Jak se lisovnice liší od forem a jiných nástrojů
Častý problém:co jsou matrice ve srovnání s formami? Definice lisování se soustředí na mechanickou deformaci - kov zůstává pevný a je řezán nebo tvarován silou mezi razníkem a dutinou matrice. Vstřikovací formy naproti tomu vyžadují, aby roztavený materiál proudil do uzavřené dutiny a ztuhnul. Lisovací nástroje nemění stav kovového materiálu, čímž se zásadně liší ve struktuře, požadavcích na chlazení a mechanice cyklu. V širší výrobní terminologii je „nástroje“ zastřešující termín, který zahrnuje matrice, razníky, přípravky a související vybavení - samotná lisovací matrice je jednou z kritických součástí tohoto systému.
Pochopení toho, co jsou nástroje ve výrobě na této základní úrovni, vytváří půdu pro hlubší pohled na to, jak různé konfigurace nástrojů slouží různým výrobním cílům - a proč vás výběr špatného typu může stát čas, peníze a kvalitu dílů.
Typy raznic a jejich ideální aplikace
Výběr nesprávné konfigurace matrice nejenom snižuje efektivitu -, ale může způsobit, že projekt nebude ekonomicky životaschopný. Každý z dostupných typů lisovacích nástrojů řeší specifický technický problém a správná volba závisí na kombinaci objemových cílů, složitosti součásti a chování materiálu. Zde je návod, jak se rozdělují hlavní kategorie a kdy si každá z nich zaslouží své místo v tisku.
Jedno{0}}stanice pro jednoduché operace
Razidla s jednou stanicí provedou jednu operaci na zdvih lisu. Jedná se o nejjednodušší konfiguraci pro návrh, sestavení a údržbu, díky čemuž jsou praktické pro práci s malým-objemem, prototypování nebo díly, které vyžadují pouze jednu akci. Vysekávací lis vyřeže plochý tvar z plechu. Děrovací raznice - někdy nazývaná děrovací raznice - vytváří vnitřní otvory nebo štěrbiny. Ohýbání, tvarování a tažení každý materiál přetvoří bez jeho odstranění.
Mezi typické operace prováděné nástroji s jednou stanicí patří:
- Zaslepení - odstřižení obrysu ploché součásti z pásu nebo listu
- Propichování - děrování děr, štěrbin nebo zářezů do obrobku
- Ohýbání - vytváří úhlové prvky podél přímky
- Formování - vytvářející tvarované tvary, jako jsou žebra, žaluzie nebo reliéfy
- Kresba - tažení plochého materiálu do tvaru šálku nebo mušle
Protože každý zdvih vytváří pouze jeden prvek, složité díly vyžadují více matric a samostatná nastavení lisu -, což zvyšuje náklady na práci a manipulaci při vyšších objemech.
Progresivní matrice pro-velkoobjemové složité díly
Když se roční poptávka vyšplhá na statisíce nebo miliony, progresivní razidla se stanou tahounem. Svitek kovu prochází matricí v souvislém pásu a posouvá se o pevnou vzdálenost (rozteč) s každým zdvihem lisu. Na každé stanici podél pásu probíhá jiná operace - řezání, děrování razicích prvků, ohýbání jazýčků nebo přidávání geometrie tvarovacích zápustek -, dokud není hotový díl odříznut od nosného pásu na konečné stanici.
Proč tato konfigurace dominuje-výrobě ve velkém objemu? Obrobek nikdy neopustí nástroj. To eliminuje manipulaci s díly mezi operacemi, udržuje časy cyklu pod sekundou pro malé součásti a poskytuje úzké tolerance s vysokou opakovatelností pro miliony dílů. Kompromisem jsou náklady na nástroje a doba realizace - progresivních lisů jsou složité na konstrukci a nákladné na výrobu, takže potřebují objem, aby ospravedlnili investici.
Přenášecí a složené matrice pro speciální aplikace
Ne každý díl pasuje na progresivní model. Přetlačovací lisování odděluje každý polotovar od pásu na první stanici, poté mechanické prsty nebo roboty pohybují jednotlivými kusy přes následné lisovací stanice. Tento přístup vyhovuje velkým dílům, hluboce{2}}taženým skořepinám a aplikacím trubek, kde obrobek nemůže zůstat připevněný k nosnému pásu. Přenášecí matrice nabízejí flexibilitu designu pro složité geometrie, jako jsou rýhování, žebra a závitování, i když cyklují pomaleji než progresivní nastavení.
Složené matrice mají zcela jinou cestu. Provádějí více řezných operací - vysekávání a propichování, například - jedním tahem na jedné stanici. Výsledkem je plochý, rozměrově přesný díl vyrobený rychleji než při použití samostatných nástrojů s jednou stanicí. Složené nástroje jsou méně nákladné a rychlejší než progresivní nástroje, což z nich dělá praktickou střední cestu pro středně- až velko{7}}objemové ploché díly, které nevyžadují tvarování ani ohýbání.
Výběr správného typu matrice na základě výrobních potřeb
Výběr mezi těmito konfiguracemi spočívá ve čtyřech proměnných: roční objem, složitost součásti, materiálové charakteristiky a požadavky na toleranci. Níže uvedené srovnání shrnuje rozhodnutí na první pohled:
| Typ matrice | Typický rozsah hlasitosti | Relativní náklady na nástroje | Část Složitost | Rychlost cyklu | Ideální případy použití |
|---|---|---|---|---|---|
| Jedna-stanice | Prototyp do 50 000/rok | Nízký | Jednoduché (jedna funkce) | Mírný | Prototypy, krátké série, jednoduché polotovary nebo ohyby |
| Sloučenina | 50 000 až 500,000+/rok | Nízká až střední | Střední (ploché části, více řezů) | Vysoký | Podložky, ploché díly s více{0}}funkcemi, polotovary s pevnou-tolerancí |
| Progresivní | 100 000 až milionů ročně | Vysoký | Vysoká (multi{0}}funkce, 3D geometrie) | Velmi vysoká | Automobilové spony, konektory, držáky elektroniky |
| Převod | 50 000 až 500,000+/rok | Vysoký | Vysoká (velká nebo hluboká-kreslená) | Mírný | Skořápky, poháry, velké konstrukční panely, trubkové formy |
Formovací nástroj, který zpracovává mělký embos na jednoduchém držáku, může potřebovat pouze nastavení jedné{0}}stanice. Multi-funkční konektor určený pro automobilový kabelový svazek téměř jistě vyžaduje progresivní nástroje. A hluboce-tažené pouzdro z nerezové oceli? Převodní razítko je pravděpodobně jedinou praktickou cestou.
Typ matrice určuje scénu, ale jsou to vnitřní součásti - razníky, lisovací desky, stripery, piloty -, které ve skutečnosti provádějí práci. To, jak tyto části interagují během každého zdvihu lisu, určuje, zda vaše nástroje poskytují přesnost a dlouhou životnost, kterou design slibuje.
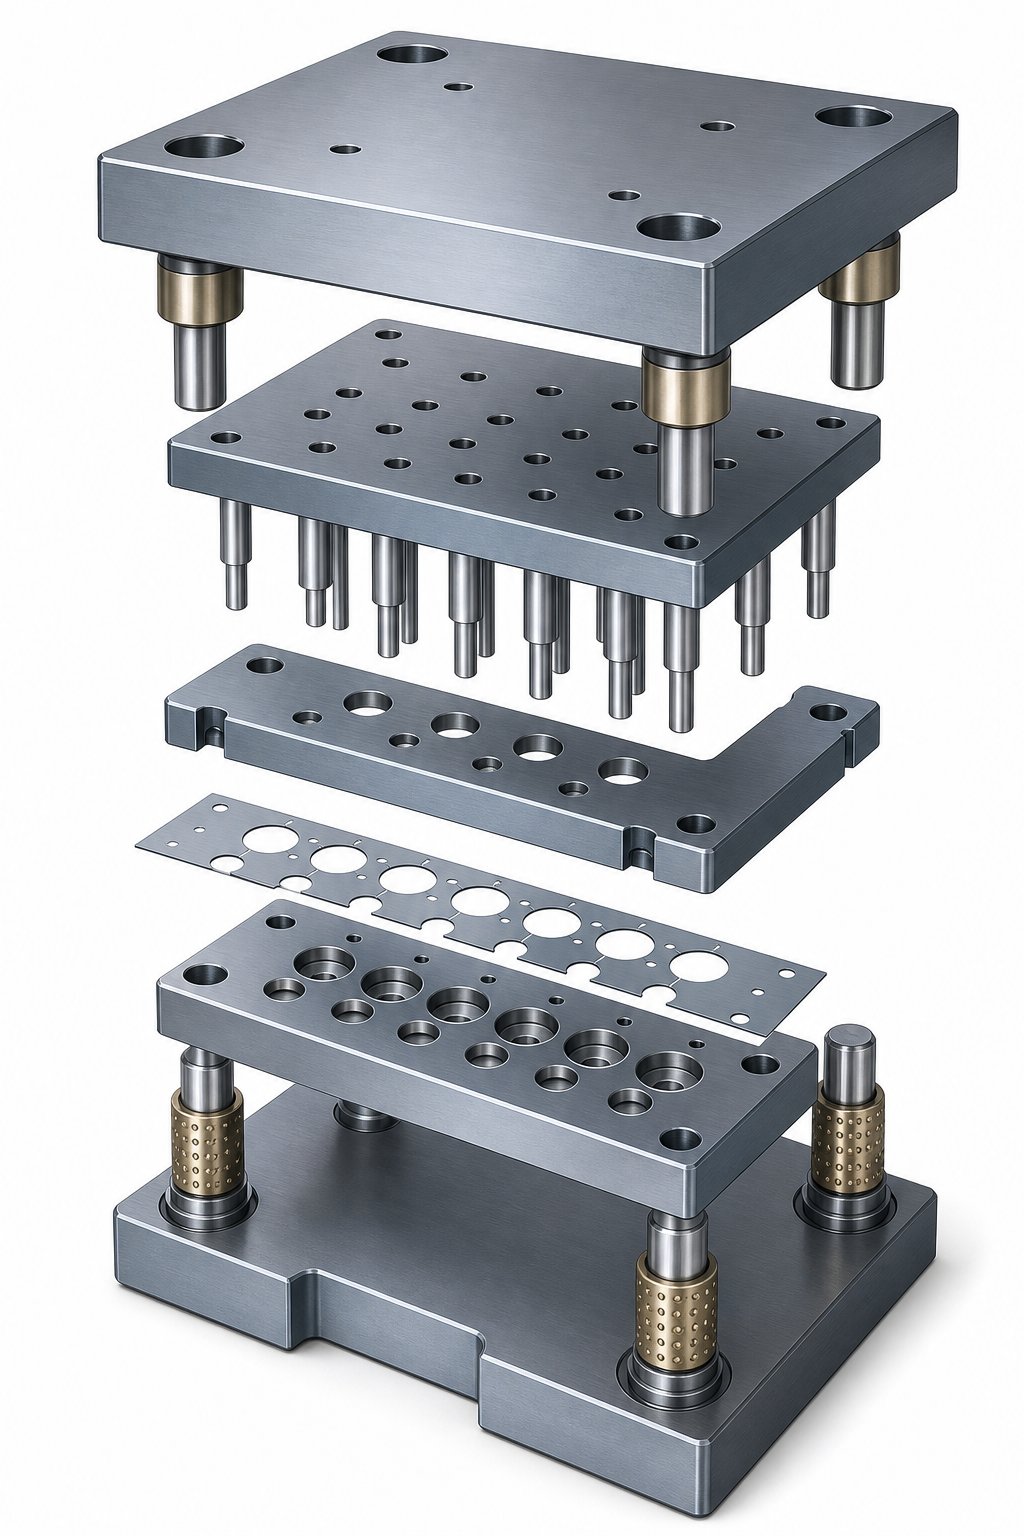
Klíčové součásti uvnitř sestavy lisovací raznice
Každá lisovací raznice - bez ohledu na typ - sdílí společnou anatomii. Konkrétní operace se liší nástroj od nástroje, ale strukturální logika zůstává konzistentní: pevný rám drží přesné-komponenty pro zemní práce v přesném zarovnání a tyto komponenty interagují s plechem v přesně kontrolovaném pořadí. Pochopení každé součásti raznice a její role vám poskytne jasnou představu o tom, jak se z plochého pásu stane hotový díl.
Horní a spodní čelisti a vodicí systém
Zápustky tvoří konstrukční páteř celé sestavy. Představte si je jako šasi - všechno ostatní přišroubované k těmto těžkým ocelovým plátům nebo do nich. Horní patka se připevňuje k beranu lisu a spodní patka je přišroubována k kolébce lisu. Spolu s vodícími kolíky a pouzdry tvoří to, čemu se běžně říká sada matric.
Vodicí kolíky a pouzdra udržují horní a spodní polovinu zarovnané v rámci tolerancí až 0,0001 palce. Existují dva hlavní styly: třecí (přímé) čepy a kuličkové{2}}čepy. Vodicí čepy kuličkových-ložisek se pohybují na ložiskách v kleci, což usnadňuje oddělování a opětovné sestavení polovin matrice během údržby. Bez ohledu na styl tyto součásti zabraňují bočnímu posunu při tonážním zatížení, které může dosáhnout stovek tun - i mikro-nesouosost způsobuje nerovnoměrné opotřebení, otřepy nebo přímé poškození nástroje.
O správné tuhosti sady lisovacích nástrojů nelze-vyjednávat. Pokud se boty ohýbají nebo vodicí systém vyvine vůli, trpí každá pracovní součást po proudu. To je důvod, proč sady lisovacích nástrojů pro aplikace s vysokou-tonáží používají silnější patky a vodicí sloupky s větším-průměrem, aby se zabránilo vychýlení.
Děrný plech, zápustkový plech a řezné vůle
Děrná deska a matrice jsou místem, kde probíhá skutečná práce. Razníky a matrice fungují jako spárované páry - razník lisovací matrice vstupuje do odpovídajícího otvoru matrice, aby mezi nimi stříhal, ohýbal nebo tvaroval materiál. Děrovací deska (horní) drží a umísťuje razníky, zatímco matrice (spodní) obsahuje protilehlé dutiny nebo knoflíky.
Rozhodující pro tento vztah je řezná vůle - mezery mezi průbojníkem a otvorem matrice. Správná vůle závisí na typu a tloušťce materiálu, u většiny ocelí se obvykle pohybuje 5-10 % tloušťky materiálu na stranu. Co se stane, když se schválení pokazí:
- Příliš těsné- nadměrná řezná síla, zrychlené opotřebení razníku a matrice, sekundární stříhání, které vytváří drsné hrany
- Příliš volnéNa součásti se tvoří - velké otřepy, zvětšuje se převrácení a kvalita otvoru se zhoršuje
- Nerovný{0}
Získání vůlí hned od začátku prodlužuje životnost matrice a udržuje součásti v rámci tiskových specifikací bez neustálého přepracovávání.
Odizolovače, piloty a komponenty pro ovládání odizolování
Poté, co razník pronikne materiálem, něco musí pás uvolnit při zpětném zdvihu. To je práce striptérské desky. Během řezání drží list naplocho proti povrchu matrice a poté odtlačuje materiál z razníků, když se horní polovina zatahuje. Pružinové-odstraňovače také vyvíjejí tlak směrem dolů, což snižuje deformaci materiálu kolem řezaných prvků.
V sadách progresivních matric udržují vše v registru dvě další součásti:
- Piloti- přesné špendlíky, které pronikají do předem-propíchnutých děr v proužku a před každým tahem jej vytáhnou do přesné polohy. Bez pilotů by se kumulativní chyba posuvu hromadila ze stanice na stanici, což by zničilo přesnost dílu.
- Skladové zvedáky- odpružené-kolejnice, které zvedají pás nad povrch matrice mezi tahy a umožňují mu volně posouvat do další polohy rozteče bez přetahování přes řezné hrany.
Jak komponenty interagují při každém stisknutí
Představte si lisovací cyklus ve čtyřech fázích:
- Přístup- horní botka klesá, vodicí kolíky zapadnou do pouzder a piloti vstoupí do proužku, aby zablokovali registraci.
- Kontakt- stírací deska se dotkne materiálu a upne jej naplocho na matrici.
- Práce- děrovače a raznice stříhají, ohýbají nebo tvarují kov. Zde se vyskytuje maximální tonáž.
- Návrat- horní polovina se zatáhne, stahovač odtlačí proužek z děrovačů a zvedače materiálu zvednou proužek, aby se mohl posunout vpřed do další polohy.
Tato sekvence se opakuje stovky nebo dokonce tisícekrát za hodinu. Každá součást si musí zachovat svou toleranci po celou dobu životnosti tohoto cyklu - a tato životnost do značné míry závisí na materiálech, ze kterých jsou tyto součásti vyrobeny.
Výběr materiálu matrice a možnosti povrchové úpravy
Forma může být navržena perfektně a přesto brzy selže, pokud je vyrobena ze špatné oceli. Na geometrii, vůlích a rozložení pásu záleží -, ale zvolená ocel lisovnice určuje, kolik dílů tento nástroj vyrobí, než bude potřebovat přebroušení, renovaci nebo výměnu. Výběr materiálu je místo, kde se inženýrství snoubí s ekonomikou, a jeho nesprávné provedení se projeví předčasným odštípnutím hran, zadřením nebo katastrofálním prasknutím uprostřed-provozu.
Třídy nástrojové oceli pro lisovací nástroje
Většina lisovacích nástrojů na ocel je vyrobena z nástrojových ocelí pro tváření za studena - slitin speciálně navržených tak, aby odolávaly opotřebení, udržovaly si tvrdost při pracovních teplotách a po tepelném zpracování zachovávaly pevné tolerance. Čtyři třídy pokrývají velkou většinu aplikací:
Nástrojová ocel D2je cesta-pro velkoobjemové zaslepování a piercing, kde je odolnost proti opotřebení nejdůležitější. Jeho vysoký obsah uhlíku (1,40-1,60 %) a chrómu (11,00-13,00 %) zajišťuje výjimečné zachování hran připopouštěný rozsah tvrdosti 54-61 HRC. D2 zvládá opakující se řezací operace bez častého přebrušování, takže je ideální pro progresivní razníky a knoflíky lisovacích nástrojů s vysokou rychlostí při lisování z uhlíkové oceli. Kompromis? Je méně houževnatý než jiné možnosti a hůře se opracovává a brousí.
Nástrojová ocel A2nabízí vyváženou střední cestu. Se středním obsahem uhlíku (0,95-1,05 %) a chrómu (4,75-5,50 %) je A2 tvrditelné na vzduchu, je vysoce odolné vůči deformaci během tepelného zpracování a středně obrobitelné. Dosahuje tvrdosti mezi 57-62 HRC a dobře funguje při ražení, ořezávání, velkých vysekávacích nástrojích a dlouhých děrovačích, kde je potřeba kombinace odolnosti proti opotřebení a houževnatosti. Pro středně objemovou výrobu pod milion dílů poskytuje A2 často nejlepší poměr ceny a výkonu.
Nástrojová ocel S7vyplňuje mezeru, kde odolnost proti nárazu převyšuje retenci hran. Díky nižšímu obsahu uhlíku (0,45-0,55 %) a chrómu (3,00-3,50 %) je ze všech tří nejodolnější, s pracovní tvrdostí 48-58 HRC a vynikající odolností proti nárazům. S7 se upřednostňuje pro ohýbací nástroje, tvářecí nástroje, operace tváření za studena a jakékoli aplikace, kde kovový nástroj absorbuje náhlá nebo opakovaná rázová zatížení, která by mohla odštípnout tvrdší oceli.
M2 rychlořezná-ocelvstupuje do situace extrémních-scénářů opotřebení. M2, původně vyvinutý pro řezné nástroje, si zachovává tvrdost při zvýšených teplotách a odolává abrazivnímu opotřebení lépe než třídy pro práci za studena. Používá se v lisovacích součástech lisovacích nástrojů, které zpracovávají abrazivní plošné materiály nebo pracují při rychlostech, při kterých se třecí ohřev stává faktorem -, ačkoli jeho vyšší cena a nižší houževnatost jej omezují na specifické vložky, spíše než na plné desky matrice.
| Třída oceli | Tvrdost (HRC) | Odolnost proti opotřebení | Houževnatost | Obrobitelnost | Typické aplikace |
|---|---|---|---|---|---|
| D2 | 54-61 | Velmi vysoká | Nízká až střední | Obtížný | Vysekávací zápustky, děrovače, ořezové zápustky, řezačky |
| A2 | 57-62 | Vysoký | Mírný | Mírný | Raznice, velké raznice, dlouhé raznice, ořez |
| S7 | 48-58 | Mírný | Velmi vysoká | Mírné až dobré | Ohýbací nástroje, tvářecí nástroje, nýtovací nástroje, tváření za studena |
| M2 (HSS) | 60-65 | Extrémně vysoká | Nízký | Obtížný | Vysoce{0}}opotřebitelné břitové destičky, lisování abrazivního materiálu, vysokorychlostní{1}}operace |
Karbidové břitové destičky a kdy odůvodňují náklady
Když ani D2 nebo M2 nedokážou zajistit přijatelnou životnost mezi přebroušením, řešením se stávají karbidové lisovací matrice - nebo přesněji matrice s tvrdokovovými břitovými destičkami v kritických bodech opotřebení -. Karbid wolframu nabízí v určitých aplikacích odolnost proti opotřebení o 500-1000 % vyšší než tradiční nástrojové oceli. Tvrdokovové břitové destičky najdete v nástrojích s brusnou nerezovou ocelí, vysokopevnostní pokročilou ocelí nebo v ultra-výrobě přesahující jeden milion zásahů, kde jakékoli snížení prostojů při údržbě přímo ovlivňuje ziskovost.
Háček je křehkost. Karbid si vede nejlépe při operacích s nízkým -nárazem - jemného stříhání, mělkého kreslení a přesného děrování -, kde je zatížení předvídatelné a rázy jsou minimální. Použijte jej při těžkém tváření s náhlým nárazem a riskujete úplné zlomení vložky. Dalším faktorem jsou náklady; VBD ze slinutého karbidu mohou být 5-10krát dražší než ekvivalenty nástrojové oceli, takže k ospravedlnění investice potřebují objem nebo náročnost materiálu.
Povrchové nátěry, které prodlužují životnost matrice
Povrchové povlaky dodávají hotovým součástem matrice tenkou, tvrdou vrstvu - snižující tření, odolnost proti zadření a prodlužující intervaly mezi údržbou, aniž by se změnily objemové vlastnosti základní oceli. Mezi nejčastější možnosti patří:
- TiN (nitrid titanu)- obecný-nátěr PVD, který zvyšuje tvrdost povrchu a poskytuje mírnou kluznost. Efektivní však při řezání úderůdřívější zkušenosti ukázaly omezenou ochranu tvářecích nástrojůpod extrémním tlakem.
- TiCN (karbonitrid titanu)- tvrdší a odolnější proti opotřebení- než TiN, s lepším výkonem vůči abrazivním materiálům. Krok vpřed pro operace lisování ocelových plechů zahrnujících-výrobky s vyšší pevností.
- CrN (nitrid chromu)- vynikající přilnavost a nižší vnitřní pnutí než TiN, takže se dobře- hodí pro tváření. Při aplikaci pomocí nízkoteplotního PVD-vyhýbá se deformaci tenkých nebo štěrbinových sekcí -, což je skutečná výhoda, kterou jeden výrobce uvedl, že přináší 3x až 10x prodloužení životnosti v závislosti na aplikaci.
- DLC (diamantový-jako uhlík)- extrémně nízký koeficient tření, ideální pro tváření hliníku a jiných materiálů náchylných k -zadírání. Povlaky DLC mohou prodloužit životnost matrice o 30–50 % při lisování z nerezu a hliníku a zároveň zlepšit povrchovou úpravu součásti.
Kdy má nátěr smysl? Praktickým přístupem je nejprve vyzkoušet plech bez povlaku, optimalizovat geometrii a poté potáhnout osvědčený design. Jak vysvětlil jeden zkušený nástrojový dozor, nemá smysl utrácet peníze za povlaky jen proto, abyste zjistili, že musíte během zkoušení obrousit materiál pro rozměrové úpravy.
Tepelné zpracování a jeho vliv na výkon matrice
Surová nástrojová ocel není připravena k výrobě -, potřebuje tepelné zpracování, aby se vyvinuly její pracovní vlastnosti. Proces zahrnuje tři základní fáze:
- Kalení (austenitizace + kalení)- ocel je zahřátá na svou kritickou transformační teplotu a poté rychle ochlazena (kalení vzduchem pro A2 a D2, kalení do oleje u některých jakostí). To vytváří tvrdou, ale křehkou martenzitickou strukturu.
- Temperování- jeden nebo více popouštěcích cyklů při řízených teplotách snižuje křehkost při zachování většiny tvrdosti. Konečnou rovnováhu určuje specifická teplota temperování: vyšší teplota znamená tužší, ale měkčí; nižší povaha znamená tvrdší, ale více náchylný-na třísky.
- Kryogenní léčba- volitelný krok, který ochlazuje ocel na teplotu pod-nulovou teplotou (často -120 °C nebo nižší), aby se zadržený austenit přeměnil na martenzit, čímž se zlepší rozměrová stabilita a odolnost proti opotřebení po celou dobu životnosti nástroje.
Tyto stupně jsou obvyklepřes-kalené ve vakuových pecíchpro zachování čistých, hladkých povrchových profilů - kritických pro součásti zápustek, kde povrchové defekty zvyšují napětí. Sekvence tepelného zpracování se obvykle provádí před konečným obráběním drátovým EDM, který řeže kalenou ocel bez zavedení tepelné deformace.
Samotný materiál obrobku řídí velkou část logiky výběru. Lisované ocelové díly vyrobené z mírného-karbonového materiálu jsou shovívavé na obrábění - standardu A2 nebo D2 při střední tvrdosti, dobře se s nimi manipuluje. Ale zvyšte tloušťku plechu, přejděte na vysoce-pevnost nebo nerezové třídy nebo přidejte abrazivní povlaky, jako jsou galvanizované zinkové vrstvy, a kovová matrice musí reagovat s tvrdšími ocelmi, karbidovými vložkami nebo ochrannými povlaky, aby přežila. Přizpůsobení materiálu matrice chování obrobku není volitelné -, je to základ předvídatelné životnosti nástroje a konzistentní kvality dílu.
Výběr materiálu nastavuje strop, jak dlouho vaše nástroje vydrží. Ale ani ta nejlepší ocel pro lisování nemůže fungovat, pokud lisovnice neodpovídá svému lisu - a mechanický vztah mezi lisem a lisem vytváří omezení, která formují celý design.
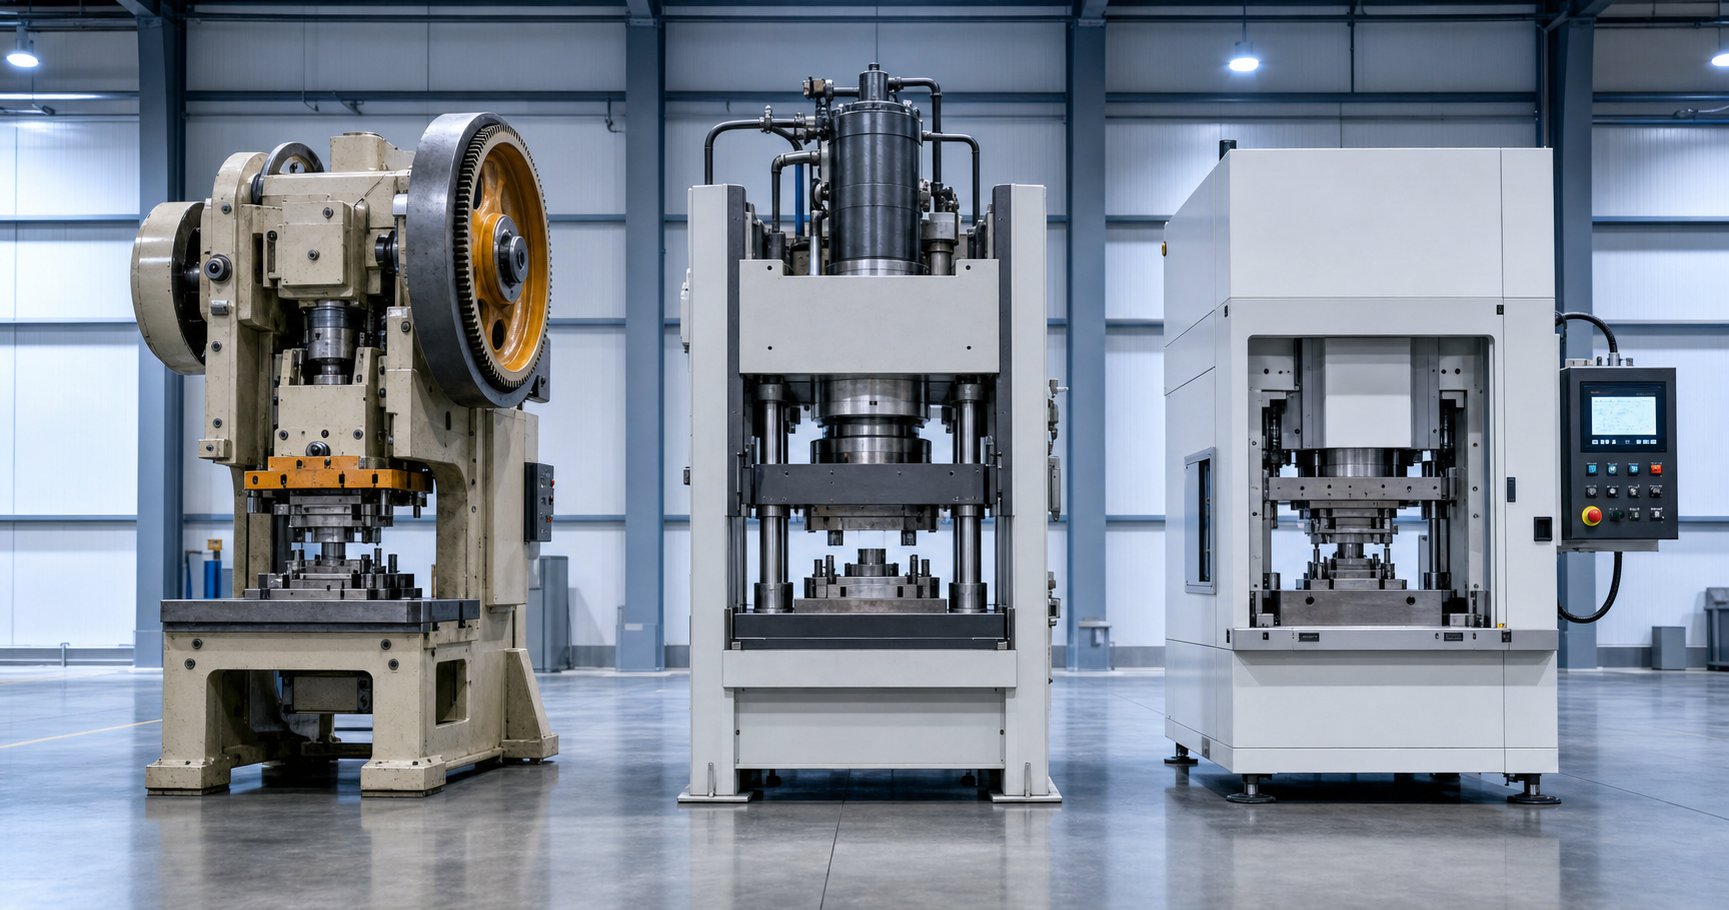
Přizpůsobení správného lisu vašim požadavkům na matrice
Lis pro ražení nejen dodává sílu -, ale definuje, jaký druh raznice můžete provozovat, jak rychle můžete otáčet a jak velkou kontrolu máte nad chováním materiálu během tváření. Vztah mezi lisem a matricí jde oběma směry: lis omezuje, co může matrice dělat, a matrice diktuje, co musí lis dodávat. Chybné spárování znamená buď poddimenzované zařízení, které se zastaví uprostřed-tahu, nebo předimenzovanou investici, která většinu své kapacity nevyužívá.
Mechanické, hydraulické a servo lisovací schopnosti
Lisování kovů dominují tři tiskové architektury a každá dodává sílu zásadně odlišným způsobem. Porozumění těmto rozdílům je výchozím bodem pro přizpůsobení raznic děrovacího lisu správnému stroji.
Mechanické lisyukládat energii do setrvačníku a uvolňovat ji prostřednictvím klikového hřídele nebo excentrického převodového mechanismu. Dodávají sílu v pevné dráze zdvihu - suport sleduje stejnou pohybovou křivku každý cyklus, přičemž maximální tonáž je dostupná pouze v blízkosti dolní úvratě (BDC). Díky tomu jsou ideální pro vysokorychlostní vysekávání-a mělké tvarování, kde je pracovní část zdvihu krátká. Frekvence cyklů může u strojů s malým-rámem překročit 1 000 zdvihů za minutu, a proto progresivní matrice téměř vždy běží na mechanických lisech.
Hydraulické lisypoužijte stlačenou kapalinu působící na písty k vytvoření síly. Klíčová výhoda? Plná tonáž je k dispozici v kterémkoli bodě zdvihu, nejen v blízkosti BDC. Můžete také nastavit rychlost beranu nezávisle na poloze, díky čemuž jsou hydraulické lisovací formy přirozeně vhodné pro hluboké tažení, kde materiál musí proudit postupně pod trvalým tlakem. Kompromisem je, že rychlost - hydraulických systémů je pomalejší než u mechanických a proměnná rychlost, která je činí flexibilní, je také snižuje účinnost pro jednoduché velkoobjemové propichování nebo vysekávání.
Servo lisyvyměňte setrvačník a spojku za servomotory s vysokým{0}}točivým momentem, které přímo pohánějí klikový hřídel. To dává obsluze plnou programovatelnou kontrolu nad rychlostí posuvu a setrvání kdekoli v pracovním zdvihu. Během tváření můžete zpomalit beran, abyste snížili tření a nahromadění tepla, pozastavit na BDC a nastavit embosování a poté zrychlit během ne-pracovní části pro vysokou propustnost. Servo technologie v podstatě spojuje rychlostní potenciál mechanického lisu s ovladatelností sady hydraulických lisovacích matric -, i když za vyšší investiční náklady.
| Funkce | Mechanický lis | Hydraulický lis | Servo lis |
|---|---|---|---|
| Vynutit doručení | Na základě energie-, vrcholy blízko BDC | Konstantní v jakékoli poloze zdvihu | Programovatelné, plné ovládání |
| Rychlost | Nejrychlejší (pevný cyklus) | Nejpomalejší (proměnné) | Nastavitelné (k dispozici kyvadlový režim) |
| Ovládání zdvihu | Pevná dráha a rychlost | Nastavitelná rychlost, pevný směr | Plně programovatelná rychlost, prodleva a reverzace |
| Force Control | Omezený | Vynikající | Vynikající |
| Energetická účinnost | Vysoký | Spodní | Vysoká (regenerační) |
| Ideální párování matric | Progresivní raznice, blanking, piercing | Hluboké tažení, tvarování, velké panely | Tváření AHSS, více{0}}režimové progresivní, komplexní tahy |
Tonážní požadavky a jak je vypočítat
Před výběrem jakéhokoli lisu musíte vědět, jakou sílu matrice skutečně vyžaduje. Podceňte tonáž a lis se zastaví nebo poškodí nástroj. Přeceňujte a platíte za kapacitu, kterou nikdy nevyužijete.
Standardní vzorec pro výpočet řezné síly používá tři proměnné:
P=L xtx S (kde P=řezná síla, L=obvod řezu v palcích, t=tloušťka materiálu v palcích, S=pevnost ve smyku materiálu v PSI)
Tento vztah,široce používané v lisovacím průmyslu, platí pro děrovací nástroje s plochým čelem-pro lisovací operace proti odpovídajícím vložkám zápustek. U progresivní kostky s více stanicemi vypočítáte sílu pro každý úder zvlášť a sečtete je dohromady, abyste získali celkové okamžité zatížení -, pokud nejsou údery různě dlouhé, aby se síla rozložila v čase.
Střídání razníků o přírůstky tloušťky materiálu znamená, že méně razidel se dotýká pásu současně. Celková síla potřebná na celý zdvih zůstává stejná, ale maximální okamžité zatížení výrazně klesá. To snižuje tonážní špičku, snižuje vibrace a prodlužuje životnost matrice i rámu lisu. Při použití smykových úhlů na čelech razníku lze použít korekční faktor mezi 0,5 a 0,95, aby se zohlednila redukovaná okamžitá kontaktní plocha.
Kromě řezné síly přidávají tvářecí a tažné operace své vlastní požadavky na tonáž. Forma, která vysekává, proráží a tvaruje v progresivní sekvenci, potřebuje součet všech uvažovaných sil - plus bezpečnostní rezervu, obvykle 10-20 % nad vypočítanými hodnotami. Vždy ověřte, že jmenovitý výkon lisu překračuje tuto celkovou hodnotu ve skutečné pracovní výšce ve zdvihu, kde síla vrcholí.
Fyzická omezení, která utvářejí design matrice
Tonáž není jediným odpovídajícím kritériem. Několik fyzických rozměrů lisu přímo omezuje, jaké kovové lisovací nástroje můžete nainstalovat a spustit:
- Výška zavření- vzdálenost mezi kluznou plochou a povrchem kolébky, když je beran v BDC. Zavřená výška vaší matrice musí spadat do rozsahu nastavení výšky uzavření lisu. Příliš vysoká a kostka se úplně nezavře; příliš krátké a na obrobek nedosáhnete.
- Délka tahu- určuje, jak daleko se snímek posune. Hluboké-tahové čelisti potřebují dlouhé tahy, aby mohl průbojník zcela sestoupit do materiálu a zasunout se z natažené skořepiny. Progresivní matrice pro mělkou práci mohou často používat kratší zdvihy při vyšší rychlosti.
- Rozměry postele a podhlavníku- fyzická stopa, která je k dispozici pro montáž spodní čelisti. Velká přenosová matrice může vyžadovat lis se širším ložem než kompaktní progresivní nástroj produkující stejnou tonáž součásti.
- Okno podávání- v progresivních operacích se pás musí podávat během zpětného zdvihu. Dostupný otvor lisu mezi kluznou plochou a povrchem matrice v horní úvrati musí uvolnit pás a zvedače materiálu.
Tato omezení nejsou dodatečnými myšlenkami - formují kostku od původního konceptu. Konstruktér matrice pracující na matrici hydraulického lisu se zdvihem 24- má zcela jinou svobodu než ten, kdo se zaměřuje na mechanický lis se zdvihem 6 palců běžící rychlostí 400 SPM.
Na rychlosti taky záleží. Progresivní zápustky s děrovacími zápustkami se stovkami zdvihů za minutu vyžadují konzistentní, vysoko{1}}frekvenční cyklování, které spolehlivě poskytují pouze mechanické nebo servolisy. Naproti tomu operace hlubokého tažení mohou vyžadovat, aby beran při vstupu do materiálu zpomalil, aby se zabránilo roztržení -, což běžný mechanický lis jednoduše nedokáže udělat uprostřed-tahu. Servolisy to řeší povolenímprogramovatelná snížená rychlost v pracovní části zdvihupři zachování vysoké rychlosti během -pracovní cesty, což často zvyšuje efektivní propustnost o 30 % nebo více díky provozu v režimu kyvadla.
Tato programovatelnost je zvláště důležitá pro pokročilé-oceli s vysokou pevností, kde lis a matrice musí spolupracovat, aby zvládly vyšší tvářecí zatížení, větší odpružení a užší procesní okna. Technologie servopohonů umožňuje - ražení-založené na ražení, více-tvarování jedním tahem a adaptivní rychlostní profily -, které jsou na zařízení s pevným-pohybem fyzicky nemožné.
Správné lisování-k-zářezu zajišťuje, že vaše nástroje budou fungovat tak, jak byly navrženy, po celou dobu své výrobní životnosti. Ale dostat se k tomuto bodu - od konceptu počátečního dílu k osvědčené, produkční-hotové matrici - vyžaduje více{6}}fázový technický pracovní postup, který určuje, zda se nástroj dostane do chodu, nebo stráví týdny přepracováním.
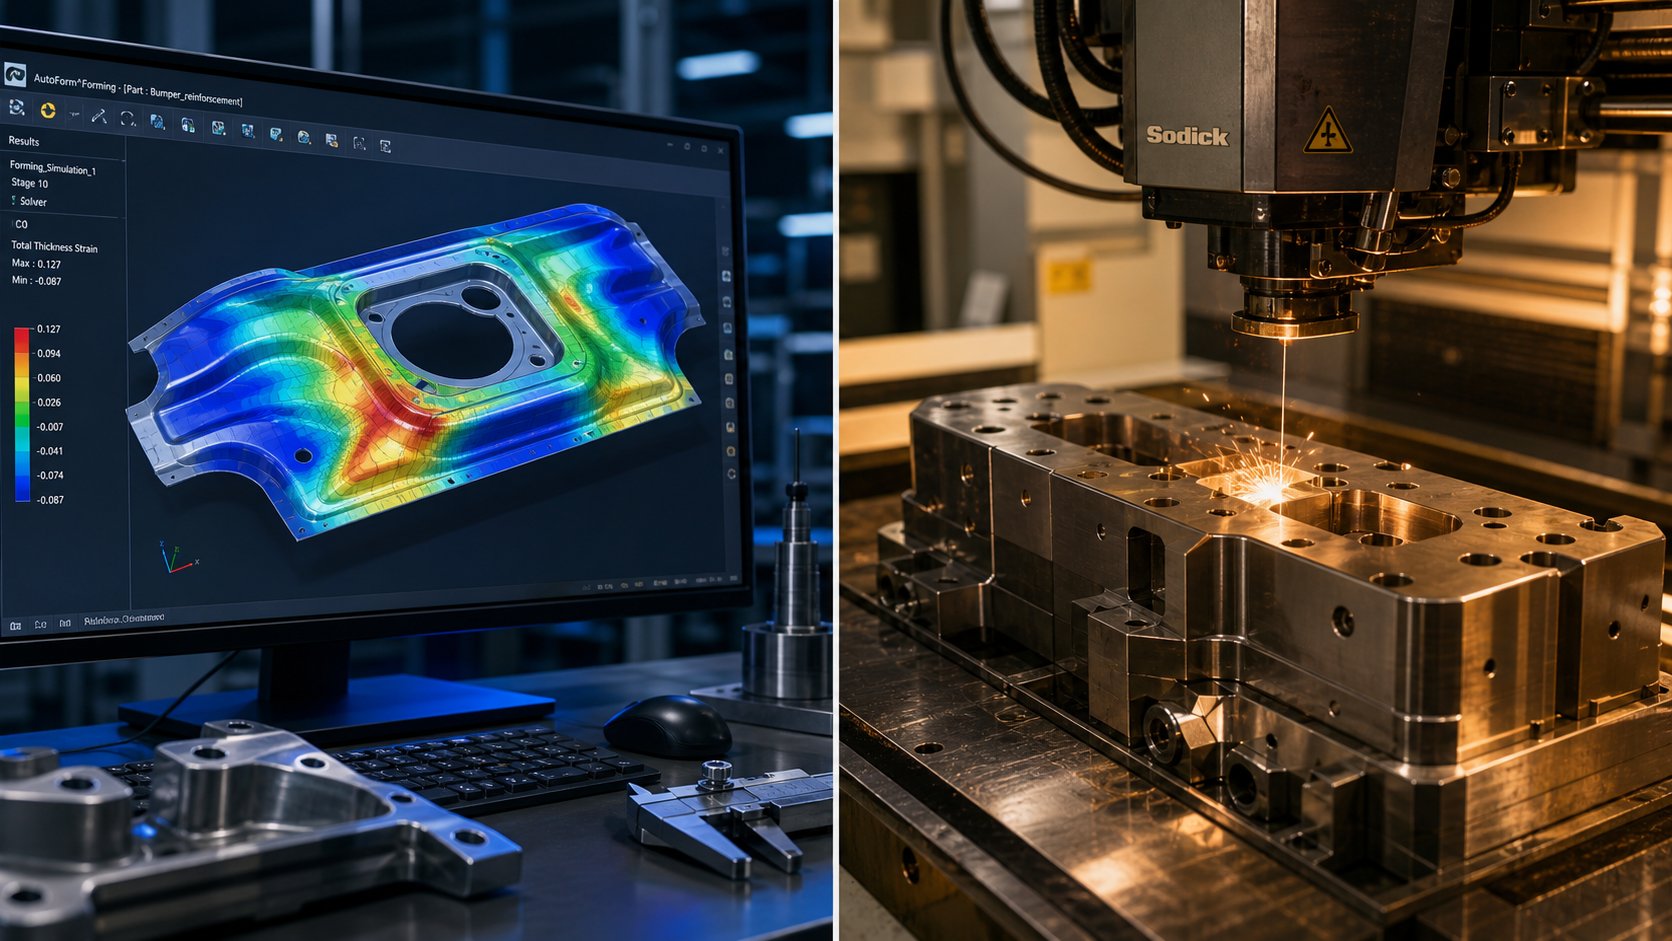
Pracovní postup návrhu lisu od proveditelnosti k prvnímu článku
Lisovací raznice nepřeskočí od nápadu k výrobnímu podlaží v jednom kroku. Mezi „potřebujeme tento díl“ a „nástroj má dobré díly“ leží strukturovaný pracovní postup -, který odděluje spolehlivé nástroje s dlouhou životností- od zápustek, které tráví měsíce přepracováním. Každá fáze staví na té poslední a přeskakování kroků téměř vždy stojí více času, než ušetří. Zde je návod, jak celý proces návrhu lisovací formy vypadá, když je správně proveden.
- Část analýzy proveditelnosti
- Simulace tvařitelnosti CAE/FEA
- Návrh a optimalizace rozvržení pásu
- 3D CAD modelování součástí zápustek
- CAM programování a zápustkové obrábění
- EDM drátu, broušení a dokončovací operace
- Montáž, montáž a bodování
- Zkušební běhy s iterativními úpravami
- První{0}}kontrola a schválení článku
Každá fáze má specifický účel a společně představují disciplínu navrhování kovových lisovacích nástrojů, která mění výkres součásti na nástroj připravený k výrobě-.
Analýza proveditelnosti a CAE simulace
Před objednáním oceli nebo spuštěním jakéhokoli CAD modelu je první otázka jednoduchá: lze tento díl skutečně vyrazit? Analýza proveditelnosti vyhodnocuje geometrii součásti v porovnání s chováním materiálu - s ohledem na poměry hloubky tažení, poloměry ohybu vzhledem k tloušťce, rozteče prvků a na to, zda jsou tolerance uvedené v tisku vůbec dosažitelné ražením.
To nejsou dohady. Moderní design lisování do značné míry spoléhá na simulaci CAE (Computer-Aided Engineering), která předpovídá, jak se bude plech chovat uvnitř formy. Analýza konečných prvků modeluje polotovar, když se dotýká razníku, natahuje se přes poloměry zápustky a proudí do dutin. Software identifikuje potenciální problémy dříve, než existuje jakýkoli fyzický nástroj:
- Ředění- oblasti, kde se materiál natahuje nad bezpečné limity a hrozí roztržení nebo roztržení během výroby
- Vrásčitost- zóny přebytečného materiálu, které se stlačují a prohýbají, obvykle v hlubokých-zakreslených rozích nebo nepodporovaných přírubách
- Odpružení- elastické zotavení, které způsobí, že se tvarované prvky po zasunutí razníku „otevřou“ a ovlivní tak konečné rozměry dílu
- Vzorce toku materiálu- jak se polotovar během tvarování pohybuje, odhaluje, kde je potřeba upravit perličky nebo tlak držáku polotovaru
Včasné spuštění těchto simulací eliminuje nákladná překvapení. Iterace návrhu v softwaru trvá hodiny. Stejný objev během fyzického testování trvá týdny a tisíce dolarů v přepracování. Výzkum doprogresivní optimalizace matricepotvrzuje, že systematické, simulací{0}}řízené plánování dramaticky snižuje počet požadovaných stanic a celkové náklady na lisování -, zejména u komplexních více{2}}funkcí.
Návrh rozvržení pásů a využití materiálu
U progresivních a složených lisovacích nástrojů je rozložení pásu pravděpodobně nejdůslednějším konstrukčním rozhodnutím. Definuje, jak se díl vkládá do šířky svitku, jaké operace probíhají na každé stanici a kolik suroviny skončí jako šrot oproti hotovému výrobku.
Návrh rozvržení pásu zahrnuje několik vzájemně propojených rozhodnutí:
- Orientace hnízdění- umístění polotovaru v rámci šířky pásu, aby se minimalizovalo plýtvání. Otočení dílu, zrcadlení střídajících se řad nebo vedení více dílů přes šířku pásu může zlepšit využití o 10–20 %.
- Šířka mostu- materiál zbylý mezi sousedními prvky nebo mezi okrajem dílu a pásu. Můstky musí být dostatečně široké, aby pás prošly matricí bez trhání, ale dostatečně úzké, aby nedocházelo k plýtvání materiálem. Typické minimum je 1,0-1,5násobek tloušťky materiálu.
- Pořadí stanic- určuje, které operace proběhnou jako první a které následují. Pilotní otvory jsou téměř vždy proraženy na stanici jedna, aby se vytvořila registrace pro všechny následné operace. Řezání a děrování obecně předchází ohýbání a tvarování, aby byla zachována rovinnost během stříhání.
- Správa šrotu- navrhování drah pro slimáky a pozice řezače šrotu tak, aby odpad odcházel čistě, aniž by se zasekl nebo se hromadil uvnitř formy.
Cílem je optimalizované uspořádání, které vyvažuje náklady na materiál, složitost matrice a rychlost výroby. Uspořádání s menším počtem stanic stojí méně na sestavení, ale může obětovat efektivitu vkládání nebo vyžadovat větší lisovací tonáž na zdvih. Více stanic rozloží práci, ale prodlouží délku matrice a dobu obrábění. Tento kompromis je zásadní pro ekonomiku výroby zápustek.
Od CAD modelu po obrobené součásti zápustek
Se zamčeným rozložením pásu začíná podrobné 3D CAD modelování. Každý razník, zápustkový blok, stahovací vložka, pilotní a vodicí součást se modeluje na přesné rozměry - včetně vůlí, lisovaného uložení, umístění kolíků a vzorů spojovacích prvků. CAD model slouží jako jediný zdroj pravdy pro všechny následné procesy.
Zápustkové obrábění se řídí více{0}}procesní sekvencí přizpůsobenou geometrii a tvrdosti každé součásti:
- CNC frézování- hrubování a polodokončování-závitnic, děrovacích desek a zápustkových desek z před-kalených nebo měkkých ocelových polotovarů. Vysokorychlostní frézovací centra zvládají tvarované povrchy a kapsové prvky.
- Drátové EDM- přesný dříč pro kalenou nástrojovou ocel. Drátové EDM řeže složité profily razníků a matric s tolerancí +/-0,0001 palce bez tepelně ovlivněných zón, což je nezbytné pro zakázkové lisování kovů, kde přesnost profilu určuje kvalitu součásti.
- Povrchové broušení- vytváří rovnoběžnost a rovinnost na spárovaných plochách. Zápustky, děrovací desky a opěrné desky jsou broušeny, aby byl zajištěn rovnoměrný kontakt a rozložení zatížení.
- Souřadnicové broušení a souřadnicové broušení- lokalizuje přesné otvory a vrtání vzhledem ke stanoveným základům a zajišťuje, že vrtání vodicích kolíků, otvory pro kolíky a kapsy na knoflíky jsou dokonale zarovnány mezi horní a spodní polovinou.
Programování CAM převádí 3D model na strojově-čitelné dráhy nástroje. Programátor vybírá frézy, definuje vzdálenosti přísuvů a programuje rozhodnutí o úhlech nájezdu -, která ovlivňují kvalitu povrchu, dobu cyklu a životnost nástroje na obráběcím centru. U složitých progresivních sestav lisovacích nástrojů a nástrojů může jediný projekt generovat stovky individuálních CAM programů na různých platformách strojů.
Zkušební provoz, úpravy a první{0}}schválení článku
Montáž poprvé spojí všechny obrobené součásti do sady matric. Montáž zahrnuje modré-zabarvení spojovacích ploch, ověření vyrovnání-k-děrníku, kontrolu načasování odstraňovače a potvrzení, že se všechny pohyblivé součásti pohybují volně bez rušení. Berte to jako zkoušku šatů, než nástroj uvidí skutečný materiál.
Zkušební běhy - nazývané také zkoušení nebo vzorkování - vložily sestavenou matrici do lisu se skutečným výrobním materiálem. První hity zřídka produkují dokonalé díly. Inženýři hodnotí vzorky pro:
- Rozměrová přesnost oproti specifikacím GD&T
- Výška otřepu a stav hran na řezaných prvcích
- Odpružení formovaných rysů
- Kvalita povrchu, oděrové stopy nebo rýhy
- Konzistence podávání pásu a zapojení pilota
Úpravy následují po - podložkách pro korekci vůlí, re-profilování tvarovacích povrchů, aby se kompenzovalo odpružení, vyladění načasování u pružin-zatížených součástí. Tento iterativní cyklus může trvat dvě nebo tři kola pro jednoduché nástroje nebo tucet iterací pro složité zakázkové kovové lisovací nástroje s úzkými tolerančními sadami a více tvářecími stanicemi.
První{0}}kontrola článku uzavře smyčku. Díly ze schváleného zkušebního provozu jsou měřeny na CMM (Coordinate Measuring Machine) proti úplnému výkresu GD&T. Každý rozměr, poloha a tolerance profilu je ověřena a zdokumentována. Teprve když kontrolní zpráva potvrdí shodu, matrice se uvolní z výroby.
Tento{0}}koncový{1}}pracovní postup - od proveditelnosti přes první článek - je tím, co odděluje profesionální výrobu zápustek od obchodů, které jednoduše řežou ocel a doufají v to nejlepší. Dodavatelé mají rádiYICHENstrukturovat svůj proces kolem tohoto kompletního životního cyklu: simulace CAE k ověření návrhu lisování před nasazením na tvrdé nástroje, plná -možnost CNC a drátového EDM pro obrábění v zápustkách a zdokumentované zkušební běhy s kontrolou rozměrů před odesláním. Tento druh integrovaného pracovního postupu by měli výrobci očekávat při získávání vlastních lisovacích forem na kov -, není to luxus, je to základní kvalifikace pro partnera v oblasti lisování, který se zabývá výrobou-kritických nástrojů.
Dobře{0}}provedený pracovní postup návrhu poskytuje nástroj, který běží hned od prvního dne. Ale „první den“ je jen začátek pracovního života kostky - a způsob údržby tohoto nástroje v následujících měsících a letech určuje, zda vaše-náklady na díl zůstanou předvídatelné nebo se vymknou kontrole.
Strategie údržby a běžné režimy selhání matrice
Kovové lisovací raznice neselžou bez varování. Zpočátku degradují - pomalu, pak katastrofálně, pokud je nikdo nevidí. Rozdíl mezi lisovacím nástrojem, který dodává miliony konzistentních dílů, a nástrojem, který se během-provozu zhroutí, obvykle spočívá v tom, zda váš tým rozpoznává prvotní signály a jedná podle strukturovaného plánu údržby. Reaktivní uvažování „opravte to, když se to rozbije“ je lákavé, ale výzkum neustále ukazuje, že plně reaktivní přístup stojí o 25-30 % více než proaktivní preventivní strategie, jakmile započítáte nouzové práce, narychlo objednané díly a ztrátu výroby.
Náklady na údržbu jsou vždy nižší než náklady na neplánované odstávky. Každý dolar odložené preventivní údržby může vyvolat čtyři dolary v budoucí kapitálové výměně.
Běžné režimy selhání matrice a hlavní příčiny
Převážnou většinu problémů s lisovacími nástroji při výrobním lisování má na svědomí pět režimů selhání. Rozpoznat každý podle jeho vizuálního podpisu - a pochopit hlavní příčinu, která za ním stojí -, je prvním krokem k eliminaci, nikoli opakování.
- Vylamování řezné hrany- malé křehké úlomky se oddělují od okrajů děrovacího nebo lisovacího tlačítka a zanechávají zubatý profil. Mezi hlavní příčiny patří vůle nastavené příliš těsně pro daný materiál, tvrdé vměstky v plechu nebo nástrojová ocel, která byla kalena nad limit houževnatosti pro danou aplikaci. Varovné signály: nekonzistentní výška otřepů, drobné kovové částice ve skluzu odpadu a lokalizovaná drsná místa na hranách řezu.
- Galling (adhezivní opotřebení)- materiál z obrobku se mikroskopicky přivaří k povrchu matrice pod tlakem, poté se odtrhne a zanechá hrubé rozmazané skvrny a nahromaděné- usazeniny. K tomu dochází, když selže mazání, opotřebují se povlaky nebo existuje chemická afinita mezi materiály nástroje a obrobku. Varovné signály: škrábance na tvářených dílech, zvyšující se tvářecí síla a viditelné nánosy materiálu na poloměrech razníku nebo matrice.
- Nesouosost z opotřebovaných vodítek- s tím, jak vodicí kolíky a pouzdra vyvíjejí vůli v průběhu milionů cyklů, horní a spodní polovina se posouvají do stran. Již 0,001 palce driftu způsobuje nerovnoměrnou vůli, jednostranné otřepy a zrychlené opotřebení na těsné straně. Varovné signály: otřepy, které se objevují pouze na jedné straně, nerovnoměrný tvar slimáka a zvyšující se potíže při usazování matrice.
- Praskání únavou- opakované napěťové cykly v ostrých rozích, úzkých poloměrech nebo povrchových vadách nakonec způsobí zárodečné trhliny, které se šíří skrz lisovací nástroje při nepřetržitém zatěžování. Varovné příznaky: vlasové lomy viditelné při zvětšení nebo kontrole penetrantem barviva, rozměrový posun ve tvarovaných prvcích a neobvyklý hluk během provozu lisu.
- Zlomení úderu- úplné selhání razníku, obvykle v důsledku nadměrné tonáže,-vystředění nebo vytažení kulky, kdy se uříznutý děr vynese nahoru a při dalším zdvihu zdvojnásobí tloušťku materiálu. Varovné příznaky: stoupající proud zatížení lisu, špalky nepadají čistě a razníky, které při kontrole vykazují známky ohybu nebo únavy povrchu.
Každý z těchto režimů sdílí společné vlákno: začínají v malém a eskalují. Odštípnutá hrana vytváří nadměrně velké otřepy, které ucpávají odstraňovač, čímž dochází k nesprávnému podávání pásu, což přetěžuje další stanici. Kaskádové poruchy, jako jsou tyto, mění drobnou údržbu v úplnou přestavbu matrice - a neplánované zastavení výroby.
Plány preventivní údržby a kontrolní body
Strukturované intervaly údržby, přizpůsobené objemu výroby a obtížnosti materiálu, udržují nástroje v bezpečném provozním okně. Praktická kadence údržby se dělí na úrovně:
- Každá směna- očistěte třísky a špalky, zkontrolujte mazací místa, ověřte, zda jsou volné cesty šrotu, a vizuálně zkontrolujte, zda nejsou zjevné praskliny nebo chybějící součásti.
- Týdně- změřte vůli vodítek a opotřebení lokačního kolíku, zkontrolujte stírací desky a pružiny a zaznamenejte jakýkoli rozměrový posun, aby byly trendy viditelné dříve, než dojde ke ztrátě tolerancí.
- Měsíčně nebo za pevný počet úderů (100 000–300 000 zásahů)- brouste nebo upravujte řezné hrany na základě měření výšky otřepů, ověřte vyrovnání matrice a rovinnost desky, doplňte nebo vyměňte mazání a zkalibrujte ochranné senzory matrice (detektory chybného podávání, snímače-výpadků, monitory přetížení).
- Generální oprava (při 70-80 % očekávané životnosti)- úplné zničení, rozměrový audit všech opotřebitelných součástí, výměna vodicích kolíků a pouzder v případě potřeby a re-kvalifikace podle původních specifikací.
Spouštěčem neplánované údržby by neměl být poškozený nástroj -, měly by to být měřitelné indikátory. Sledujte výšku otřepu, šířku-smykového pásu, kritické průměry otvorů a křivky výkonu lisu. Když data SPC ukazují, že Cp/Cpk překračuje kontrolní prahy, raději zastavte a zkontrolujte, než pokračujte ve výrobě, dokud se něco nezlomí. Stabilní nárůst zatížení lisu nebo energie na zdvih signalizuje otupení čepele nebo zvýšené tření -, obojí signalizuje, že obrábění se vrací zpět ke specifikacím, je opožděné.
Přebroušení, renovace a plánování výměny
Každé přebroušení odstraňuje materiál z pracovních ploch vašich zápustkových nástrojů a každá součást nástrojové oceli má k dispozici omezené množství materiálu, než dosáhne svého funkčního limitu. Plánování kolem této reality mění údržbu z nákladů, na které reagujete, na náklady, které kontrolujete.
Celkové náklady na vlastnictví lisovacího nástroje ovlivňují několik proměnných nad rámec počáteční kupní ceny:
- Počáteční investice do nářadí- počáteční náklady na návrh, strojní zpracování a kvalifikaci nástroje
- Frekvence broušení-, jak často je potřeba řezné hrany přeostřit v závislosti na abrazivitě materiálu a objemu výroby
- Záběry mezi hlavní rekonstrukcí- očekávaný počet zásahů, než bude potřeba kompletní výměna vodicích součástí, pružin a otěrových desek
- Načasování výměny- když kumulativní přebroušení spotřebovalo dostatek materiálu, takže matrice již nemůže držet specifikace, což vyžaduje nové břitové destičky nebo kompletní přestavbu
Vysoká{0}}přesnost,dobře{0}}navržené nástroje mohou mít vyšší počáteční náklady, ale často snižují dlouhodobé-TCOzvýšením propustnosti, snížením zmetkovitosti a snížením frekvence údržby. Zápustka vyrobená z prvotřídní nástrojové oceli se správnými povlaky může zpočátku stát o 30 % více, ale mezi přebroušením vydrží třikrát déle -, díky čemuž jsou náklady na nástroj na-díl podstatně nižší po dobu životnosti programu.
Praktický přístup? Naplánujte preventivní generální opravy na 70–80 % očekávané životnosti, spíše než tlačení k selhání. Sledujte kumulativní přebroušení podle celkového dostupného materiálu součásti. A když nástrojová matrice dosáhne bodu, kdy každý servisní interval poskytne méně kvalitních dílů než ten předchozí, matematika upřednostňuje výměnu před pokračující opravou. Předvídatelné výdaje na údržbu pokaždé porazí nouzové kapitálové požadavky.
Udržování zdravých lisovacích nástrojů prodlužuje jejich produktivní životnost, ale nástroje a techniky dostupné pro stavbu a monitorování lisovacích nástrojů se neustále vyvíjejí - a nejnovější pokroky mění to, co je možné v oblasti životnosti lisovacích nástrojů a přesnosti dílů vycházejících z lisu.
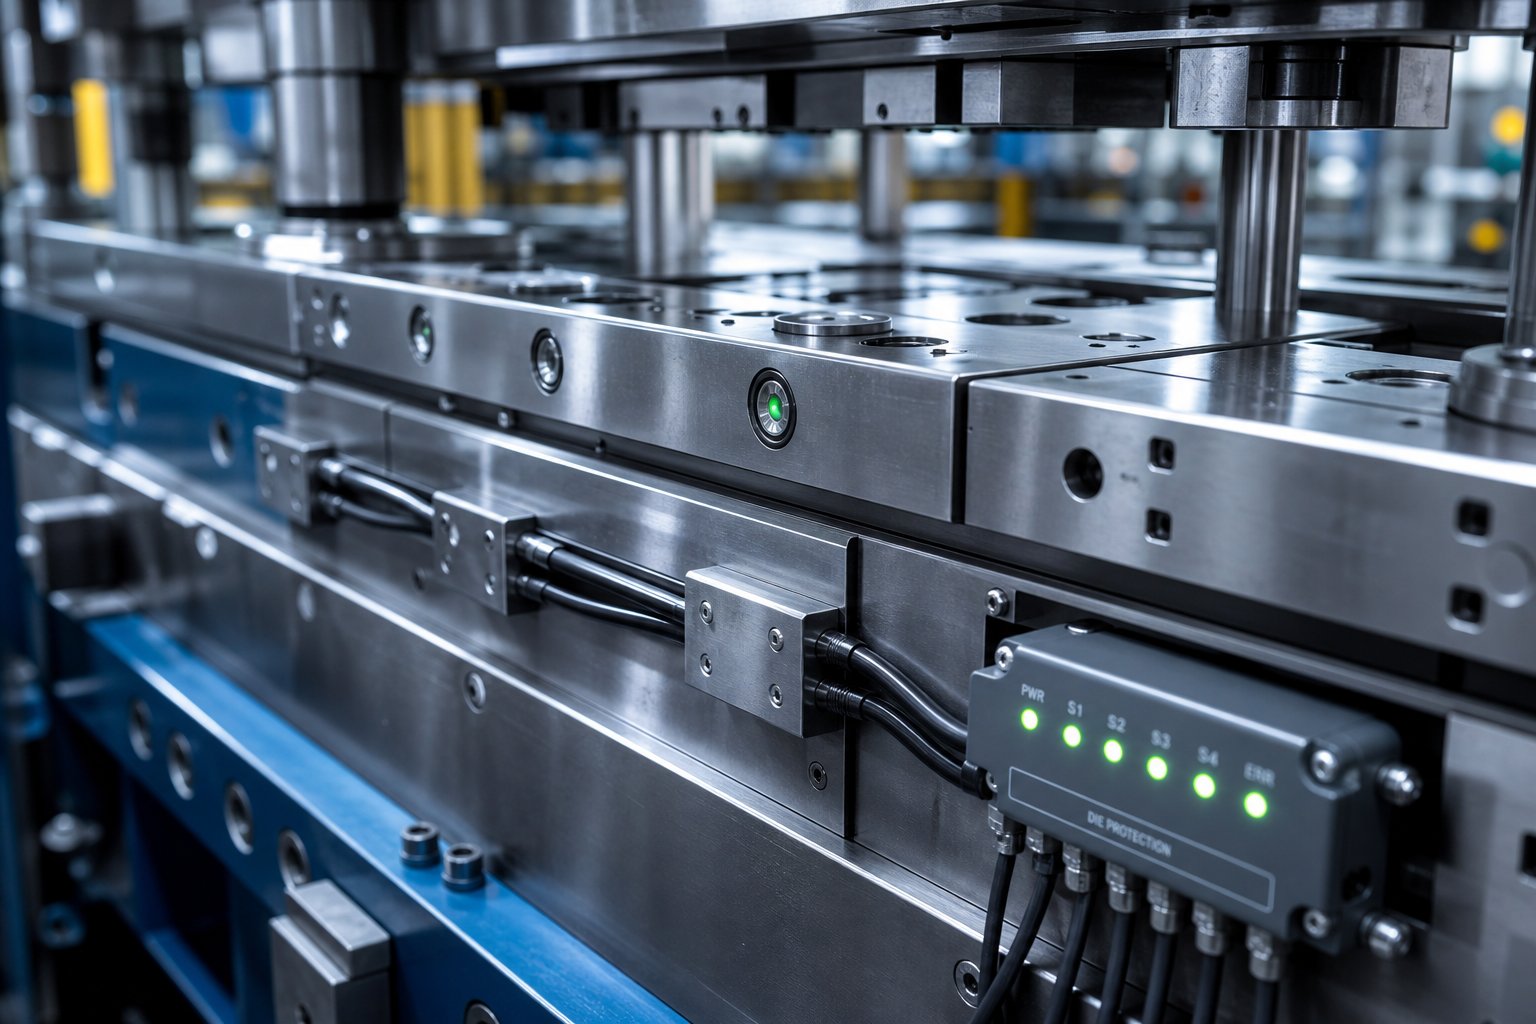
Moderní pokroky v technologii lisování
Technologie lisování se vyvinula daleko za lepší oceli a přísnější tolerance obrábění. Nejnovější generace přesných lisovacích nástrojů integruje vestavěnou elektroniku, využívá výrobní metody vypůjčené z letectví a spoléhá na digitální simulaci, která předpovídá výkon ještě před vyrobením jakéhokoli fyzického nástroje. Nejsou to žádné futuristické koncepty sedící ve výzkumných laboratořích -, právě teď přetvářejí proces výroby lisování u -prvních dodavatelů automobilového průmyslu a-výrobců elektroniky.
In-Die Sensing a sledování procesu v reálném čase{1}
Představte si, že běží progresivní matrice rychlostí 600 úderů za minutu, aniž byste věděli, zda se každá část vysune čistě, nebo zda pás skutečně posouvá správnou výšku. Taková je realita bez-nevědomí - a je to recept na katastrofické škody. Moderní stolní nástroje integrují senzory přímo do sestavy matrice, aby detekovaly problémy v rámci jediného cyklu zdvihu, čímž se lis vypne dříve, než se chybné podávání změní na účet za opravu ve výši 50 000 USD.
Kategorie senzorů, na kterých nejvíce záleží při výrobním lisování:
- Indukční přibližovací senzory pro sledování krmiva- zjistěte polohu pružinového-bloku zasunutého na své konečné umístění proužkem na konci--posuvu. Pokud se pás zcela neposune, výstup senzoru se změní a lis se zastaví před dalším zdvihem.Výroba Eagle Bend, divize Magna Cosma zpracovávající 104 000 tun oceli ročně, používá tento přístup napříč 500+ matricemi jako -nedohodnutelnou základní linii pro kontrolu chyb.
- Reflexní fotoelektrické senzory pro vyhazování dílů- potvrďte, že hotový dílek vyčistil kostku před uzavřením dalšího tahu. Falešné signály z lisovací olejové mlhy jsou známým poruchovým režimem, takže kvalifikované programy senzorů před instalací otestují spolehlivost detekce v zaolejovaném prostředí.
- Sledování polohy-kamery- indukční snímače ověřují, že se tvarovací vačky zcela vysunuly a zcela vrátily. Zaseknutá vačka, která se nestahuje, vytváří rušivý stav, který v dalším cyklu zničí vačku i zápustku.
- Monitorování síly (snímače a tenzometry)- měřit v reálném čase-tonáž během zdvihu. Náhlý bodec signalizuje vytažení slimáka, dvojitý materiál nebo zlomený úder. Postupný nárůst v průběhu týdnů naznačuje postupné otupování - cenných prediktivních údajů o údržbě.
- Senzory akustické emise- detekovat vysokofrekvenční{1}}zvukové signatury spojené s iniciací trhlin v součástech matrice. Tyto senzory zachytí únavové poruchy v jejich nejranějších fázích, dlouho předtím, než se trhlina rozšíří dostatečně daleko, aby způsobila prasknutí.
Ochrana senzoru je stejně důležitá jako výběr senzoru. Kabely vedené obrobenými kanály a pokryté ochrannými deskami přežijí vibrace a nárazy vysokorychlostního lisování-. Centralizace veškeré kabeláže snímače do jediného robustního konektoru - vojenského-kulatého nebo obdélníkového stylu - zajišťuje opakovatelné zapojení během výměny matrice a eliminuje volné-selhání vodičů. Princip je jednoduchý: senzor, který je zničený nebo odpojený, poskytuje nulovou hodnotu, takže o disciplíně při instalaci nelze-vyjednávat.
Vysokorychlostní ražba- a její dopad na design raznice
Běh kostky rychlostí 1 200 úderů za minutu představuje fyziku, na které při 200 SPM prostě nezáleží. Výrobní proces lisování kovů při zvýšených rychlostech vyžaduje provedení zápustek, které zohledňují:
- Zvýšené dynamické síly- setrvačnost saní lisu, hmoty pásu a součástí nástrojů, to vše přidává sílu nad rámec statického řezného nebo tvářecího zatížení. Zápustky a vodicí systémy musí být tužší, aby odolávaly průhybu při nárazových rychlostech měřených v milisekundách.
- Tepelná roztažnost- tření mezi pásem a povrchem matrice vytváří teplo, které se akumuluje během nepřetržité výroby. Při vysoké rychlosti mohou součásti matrice narůst o několik tisícin palce v kritických rozměrech, posouvat vůle a zhoršovat kvalitu dílů. Přesné matrice pro vysokorychlostní-práce často obsahují kanály chladicí kapaliny nebo jsou navrženy s vypočítanými povolenými hodnotami tepelného růstu.
- Citlivost-deformace obrobku- mnoho kovů se při vysokých rychlostech deformace chová odlišně. Mez kluzu se účinně zvyšuje, tažnost se může snižovat a charakteristiky odpružení se mění. Kompenzace matrice pro tyto efekty musí být zabudována do tvarovací geometrie od začátku.
- Zadržování a vyhazování slimáků- při vysoké rychlosti se vakuové efekty a povrchové napětí oleje stávají významnými silami působícími na slepené střely. Pokud se střely nevysunou čistě, nahromadí se v dutině matrice nebo jsou unášeny děrovačem - oba scénáře, které poškodí nástroje během jednoho nebo dvou úderů.
Proces lisování kovů v automobilovém průmyslu tyto hranice neustále posouvá. Konektory, držáky a konstrukční výztuhy pro platformy vozidel se pohybují v milionech a každý zlomek sekundy se zbavuje sloučenin doby cyklu napříč ročními objemy. Konstruktéři nástrojů na tomto trhu zabudovávají řešení - vakuové vyhazování střel, kladné vyrážecí kolíky, vylepšené dodávání mazání a funkce tepelného managementu -, které by při střední rychlosti nebyly nutné.
Pokročilé výrobní metody pro konstrukci zápustek
Techniky lisování kovů používané k výrobě dílů jsou jen tak dobré jako techniky používané k výrobě samotných matric. Několik pokročilých výrobních metod nově definuje, co je možné v konstrukci lisovacích nástrojů:
- Tvrdé frézování- CNC obrábění plně kalených nástrojových ocelí (55-65 HRC) pomocí keramických fréz nebo stopkových fréz s povlakem CBN. To snižuje nebo eliminuje potřebu samostatných operací broušení po tepelném zpracování, zkrácení průběžných časů při dosažení povrchové úpravy pod 16 Ra. Tvrdé frézování také umožňuje složité 3D kontury na tvářecích plochách, které by bylo nepraktické brousit.
- Mikro-EDM- obrábění elektrickým výbojem zmenšeno, aby se vytvořily prvky o velikosti pouhých 0,001 palce. Užitečné pro ultra-jemné děrovačky, miniaturní tlačítka raznice pro elektronické lisování a složité detaily, které konvenční drátové EDM nedosáhne.
- 5osé CNC obrábění- umožňuje fréze přiblížit se k obrobku prakticky z libovolného úhlu a vytvářet složité podříznutí, složené-úhlové povrchy a tvarované tvarovací geometrie v jediném nastavení. To eliminuje změny upínacího zařízení a kumulativní chybu polohování, která s nimi přichází.
- Aditivní výroba pro konformní chlazení- možná nejvýznamnější nově vznikající schopnost pro tváření zápustek. Tradiční vrtané chladicí kanály sledují přímé linie, které se zřídka shodují s obrysem povrchu matrice. Aditivní metody jako selektivní laserové tavení (SLM) nebo laserové nanášení kovů (LMD) vytvářejí chladicí kanály, které přesně kopírují geometrii pracovního povrchu.Výzkum aditivně vyráběných forem pro lisování za teplademonstruje, že konformní chladicí kanály s optimalizovanými mřížkovými strukturami mohou zkrátit dobu výdrže až o 45 % a zároveň zajistit homogennější rozložení teploty -, což se přímo promítá do vyšší propustnosti a lepších vlastností dílů.
Aditivní výroba také zavádí možnost integrace mřížových struktur do těles zápustek. Tyto porézní vnitřní geometrie snižují tepelnou hmotu, což umožňuje rychlejší ochlazení nástroje mezi cykly a udržení nižších provozních teplot během trvalé výroby. Kompromis mezi strukturální integritou a účinností chlazení je řízen pomocí simulace-optimalizace - upravující hustotu mřížky, průměr kanálu a vzdálenost od pracovního povrchu, aby se našel návrh, který maximalizuje výkon kalení bez překročení limitů namáhání.
Základem všech těchto hardwarových pokroků je koncept digitálního dvojčete: virtuální model matrice, který odráží geometrii fyzického nástroje, vlastnosti materiálu a provozní podmínky. Inženýři digitálně simulují miliony lisovacích cyklů, identifikují vzorce opotřebení, předpovídají tepelné chování a optimalizují intervaly údržby, než se pustí do nákladných fyzických zkoušek. V kombinaci s-údaji ze snímačů v reálném čase, které se vracejí zpět do modelu, se výrobní proces lisování stále více stává uzavřeným-systémem, kde digitální protějšek matrice neustále zpřesňuje předpovědi na základě skutečného výrobního výkonu.
Tyto technologie nejsou stejně dostupné pro každý obchod. Kapitálové investice do aditivního vybavení, 5-platforem a simulačního softwaru jsou značné. Tato realita činí výběr dodavatele o to kritickějším – schopnosti, které váš partner s matricí přináší, přímo určují, které z těchto vylepšení mohou vaše nástroje využít.
Jak vyhodnotit a vybrat partnera pro vlastní lisování
Pokročilá technologie lisování přináší hodnotu pouze tehdy, pokud dodavatel, který za ní stojí, má technickou hloubku, vybavení a procesní disciplínu, aby mohl konzistentně provádět. Získávání vlastních lisovacích nástrojů je systémové rozhodnutí -, nikoli jednoduchá objednávka na obrobenou ocel. Výrobci lisovacích forem, které hodnotíte, se budou dramaticky lišit v tom, co skutečně kontrolují-ve vlastní firmě, a co outsourcují, a tento rozdíl utváří vše od doby realizace až po kvalitu prvního-výrobku.
Klíčové schopnosti pro hodnocení u dodavatele lisovacích nástrojů
Co odlišuje kvalifikované výrobce matric od obchodů, které jednoduše řežou kov? Při hodnocení jakéhokoli výrobce lisovacích nástrojů na kov hledejte tyto možnosti jako -nevyjednávatelné základní požadavky:
- YICHEN- výrobce lisovacích forem po celý-životní cyklus nabízející analýzu proveditelnosti, simulaci CAE,-vlastní CNC obrábění a drátové EDM, dokumentované zkušební provozy a kontrolu souřadnicových měřicích strojů pod jednou střechou. Jejich pracovní postup pokrývá celou cestu od počátečního konceptu až po produkční-dodání matrice připravené na zakázku, díky čemuž jsou silným kandidátem pro výrobce, kteří hledají integrovaného partnera spíše než dílčího dodavatele.
- Vlastní -možnost simulace CAE- dodavatelé, kteří před řezáním oceli provádějí simulace tváření, snižují počet opakování zkoušek o 30-50 %, čímž digitálně řeší problémy s řídnutím, vrásněním a odpružením. Zeptejte se, zda je simulace standardní praxí nebo doplňkovou službou.
- Plná kapacita CNC obrábění a drátového EDM- nástroje pro výrobu matric, jako jsou 5-osá obráběcí centra, drátové EDM pro kalené profily a přesné povrchové brusky, to vše by mělo být na místě. Outsourcované obrábění zvyšuje dodací lhůtu, komunikační mezery a riziko stohování tolerance.
- Klimatizovaná-kontrola pomocí zařízení CMM- ověření rozměrů na souřadnicovém měřicím stroji v teplotně-stabilním prostředí je jediný způsob, jak spolehlivě ověřit shodu GD&T. Požádejte o zobrazení nedávných přehledů prvních-článků.
- Ochota opakovat během zkušebních jízd- kvalifikovaný dodavatel neodevzdá kostku po jednom zásahu. Zpracovávají materiál, měří výsledky, upravují a opakují, dokud nástroj nesplňuje specifikace. Tento opakovaný závazek je to, co odděluje partnery zakázkových kovových raznic od obchodů s komoditami.
- Specifická{0}}zkušenost v oboru- automobilový průmysl, elektronika a ražení zařízení vyžadují různé materiálové výzvy, toleranční pásma a kvalifikační standardy (certifikace jako ISO 9001 a IATF 16949 signalizují připravenost pro regulované trhy). Potvrďte, že dodavatel vyrobil nástroje pro váš konkrétní sektor.
- Inženýrská transparentnost- měli byste v průběhu celého procesu dostávat recenze rozvržení pásů, zprávy o simulaci a návrh-pro-zpětnou vazbu k vyrobitelnosti, nikoli pouze hotový nástroj bez podpůrné dokumentace.
Otázky, které je třeba si položit před odesláním RFQ
Než pošlete výkresy jakémukoli výrobci lisovacích nástrojů, získejte jasné odpovědi na tyto body:
- Jaké CAD/CAM a simulační platformy používáte a dostanu během návrhu zprávy ze simulace?
- Jaké třídy nástrojových ocelí a povlaky jsou standardní a co vede k doporučení tvrdokovu?
- Kolik zkušebních iterací je zahrnuto, než budou účtovány další poplatky?
- Jaká je vaše zdokumentovaná životnost matrice pro podobné aplikace - zdvihů mezi přebroušením a celkovou očekávanou životností?
- Poskytujete průběžnou podporu výroby, služby přebrušování nebo balení náhradních komponent po dodání?
- Jaká značka a specifikace lisu se používají pro vyzkoušení a odpovídají mému výrobnímu zařízení?
Tyto otázky odhalují, zda dodavatel skutečně pokrývá celý životní cyklus - od proveditelnosti až po podporu výroby -, nebo zda jde především o obrobnu, která vyrábí nástroje pro lisovadla bez hlubšího zapojení inženýrů. Na dlouhodobém-souladu partnerství záleží stejně jako na počáteční cenové nabídce, protože nižší-náklady na zakázkovou matrici, která vyžaduje měsíce přepracování, smaže veškeré úspory předem.
Přechod od výzkumu k RFQ-připravené konverzaci
Nyní jste se zabývali tím, jak funguje lisovací raznice, co je uvnitř, jak materiály a přizpůsobení lisu ovlivňují výkon a jaká údržba ji udržuje v chodu. Tyto znalosti vás staví do silnější pozice při hodnocení dodavatelů spíše na základě obsahu než prodejních nabídek.
Další krok je přímočarý: předejte výkresy dílů, objemové projekce a materiálové specifikace kvalifikovanému partnerovi a zahajte rozhovor o proveditelnosti.YICHENův tým razítekje strukturován přesně na tomto pracovním postupu - přesouvá výrobce od raných-fází výzkumu do řešení RFQ-připravených na zakázku pro lisování, která zahrnují simulaci, obrábění, zkušební provozy a kontrolu rozměrů. Pokud váš projekt potřebuje nástroje připravené k výrobě-s plnou technickou podporou, obraťte se na své požadavky a zahajte diskusi o proveditelnosti.
Často kladené otázky týkající se lisovacích raznic
1. Co je lisovací raznice a jak funguje?
Lisovací raznice je přesná{0}}obrobená nástrojová sestava skládající se z horní a spodní poloviny, které jsou namontovány uvnitř razicího lisu. Když beran lisu přitlačí obě poloviny k sobě vysokou silou, součásti z tvrzené oceli - děrují, lisovací desky a tvářecí plochy - řežou, ohýbají, kreslí nebo tvarují ploché plechy na hotové díly. Matrice určuje geometrii součásti a rozměrovou přesnost, zatímco lis jednoduše poskytuje sílu a pohyb. Tolerance až 0,0002 palce jsou dosažitelné s kvalitními nástroji. Výrobcům, kteří potřebují vlastní řešení lisovacích nástrojů, nabízejí dodavatelé, jako je YICHEN (https://www.yichen-group.com/stamping-device/), kompletní pracovní postupy od analýzy proveditelnosti a simulace CAE přes obrábění, zkušební provozy a kontrolu rozměrů.
2. Jaké jsou hlavní typy lisovacích nástrojů a kdy by se měly používat?
Těmito pěti hlavními typy jsou matrice s jednou stanicí, složené matrice, kombinované matrice, progresivní matrice a přenosové matrice. Razidla s jednou stanicí provádějí jednu operaci na zdvih a prototypy obleků nebo malé-objemové běhy pod 50 000 dílů ročně. Složené matrice provádějí několik řezných operací jedním zdvihem pro ploché díly s mnoha{7}}vlastnostmi při středním až velkém objemu. Progresivní raznice zpracovávají složité multi-díly velmi vysokou rychlostí tím, že posouvají pás přes několik stanic - ideální pro objemy přesahující 100 000 dílů za rok. Přenášecí matrice slouží k velkým nebo hluboce{14}}taženým dílům, které nemohou zůstat připevněny k nosnému pásu. Výběr závisí na ročním objemu, složitosti součásti, typu materiálu a požadavcích na toleranci.
3. Jak vypočítáte tonáž potřebnou pro lisovnici?
Standardní vzorec řezné síly je P=L xtx S, kde P je řezná síla, L je celkový obvod řezu v palcích, t je tloušťka materiálu v palcích a S je pevnost materiálu ve smyku v PSI. U progresivních matric s více stanicemi vypočítejte sílu pro každý razník zvlášť a sečtěte je pro celkové okamžité zatížení. Střídavé délky razníku snižují špičkové zatížení rozložením kontaktu v průběhu času. Operace tváření a tažení přidávají k řezným silám své vlastní požadavky na tonáž. Vždy přidejte 10-20% bezpečnostní rezervu nad vypočítaný součet a ověřte, že hodnocení lisu překračuje tuto hodnotu ve skutečné pracovní výšce, kde síla vrcholí.
4. Jaká nástrojová ocel je nejlepší pro lisovací raznice?
Nejlepší nástrojová ocel závisí na aplikaci. D2 (54-61 HRC) nabízí výjimečnou odolnost proti opotřebení pro velkoobjemové stříhání a děrování uhlíkové oceli. A2 (57-62 HRC) vyvažuje odolnost proti opotřebení a houževnatost, takže je všestranný pro středně{15}}objemové ražení, ořezávání a velké vysekávací raznice. S7 (48-58 HRC) poskytuje maximální houževnatost pro ohýbací a tvarovací nástroje, které absorbují rázová zatížení. Rychlořezná-ocel M2 (60-65 HRC) zvládá extrémní opotřebení s abrazivními materiály. Karbidové břitové destičky poskytují o 500–1000 % vyšší odolnost proti opotřebení než nástrojové oceli, ale jsou křehké a nákladné, nejlépe vyhrazené pro aplikace s ultravysokým objemem nebo abrazivním materiálem, kde snížení prostojů odůvodňuje investici.
5. Jak často by se měly lisovací nástroje udržovat, aby se předešlo selhání?
Strukturovaný plán preventivní údržby funguje na několika úrovních: každá směna (čištění, kontroly mazání, vizuální kontrola), týdenní (měření vůle vodítek, kontrola stírání a pružiny, záznam rozměrového posunu), měsíčně nebo po 100 000–300 000 zdvihů (přebroušení břitu na základě výšky otřepů, ověření vyrovnání, kalibrace senzoru) a životnost 70 % očekávaného poškození 8 rozměrů. audit, výměna vodicích součástí). Monitorování výšky otřepů, křivek výkonu lisu a dat SPC poskytuje objektivní spouštěče pro neplánovanou údržbu. Plně reaktivní přístup obvykle stojí o 25–30 % více než proaktivní preventivní údržba, když se zohlední nouzová práce, spěchající díly a ztracený čas výroby.


