


Co je to progresivní matrice a proč na ni továrny OEM spoléhají
Představte si jediný nástroj, který děruje, ohýbá, tvaruje a ořezává kovový díl v rychlém sledu, a to vše bez toho, aby se lidské ruce dotýkaly obrobku mezi jednotlivými kroky. Tento nástroj je progresivní raznice a je srdcem každé velkoobjemové-továrny na výrobu progresivních raznic a lisů OEM, se kterou se setkáte při získávání přesných kovových součástí.
Co je to progresivní kostka
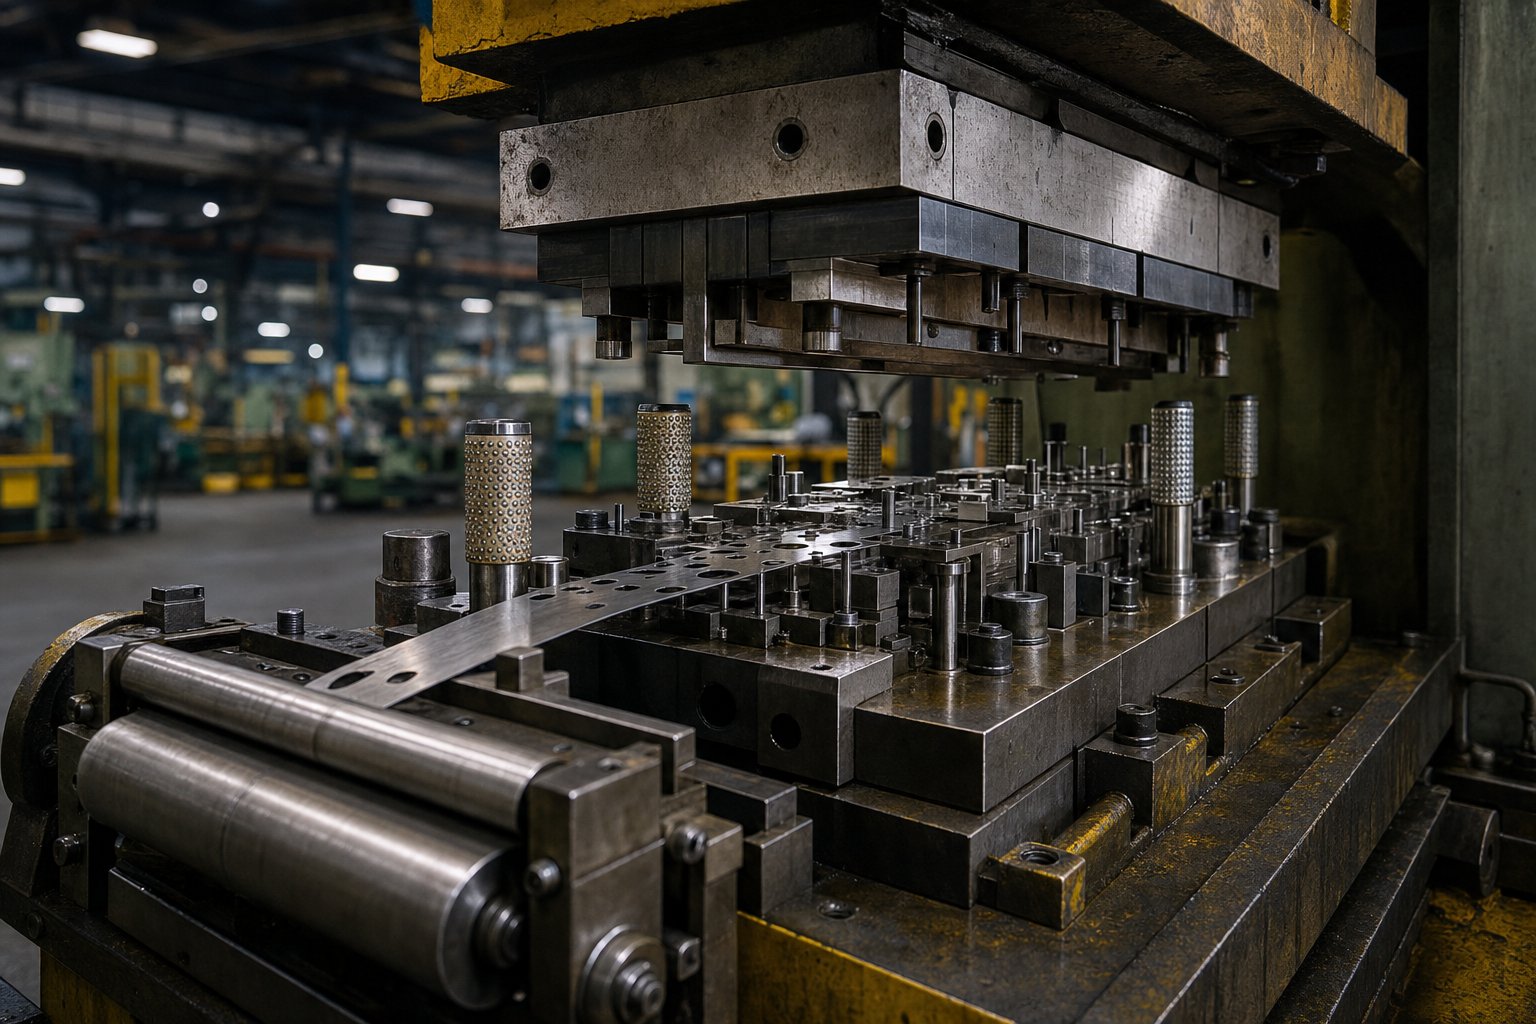
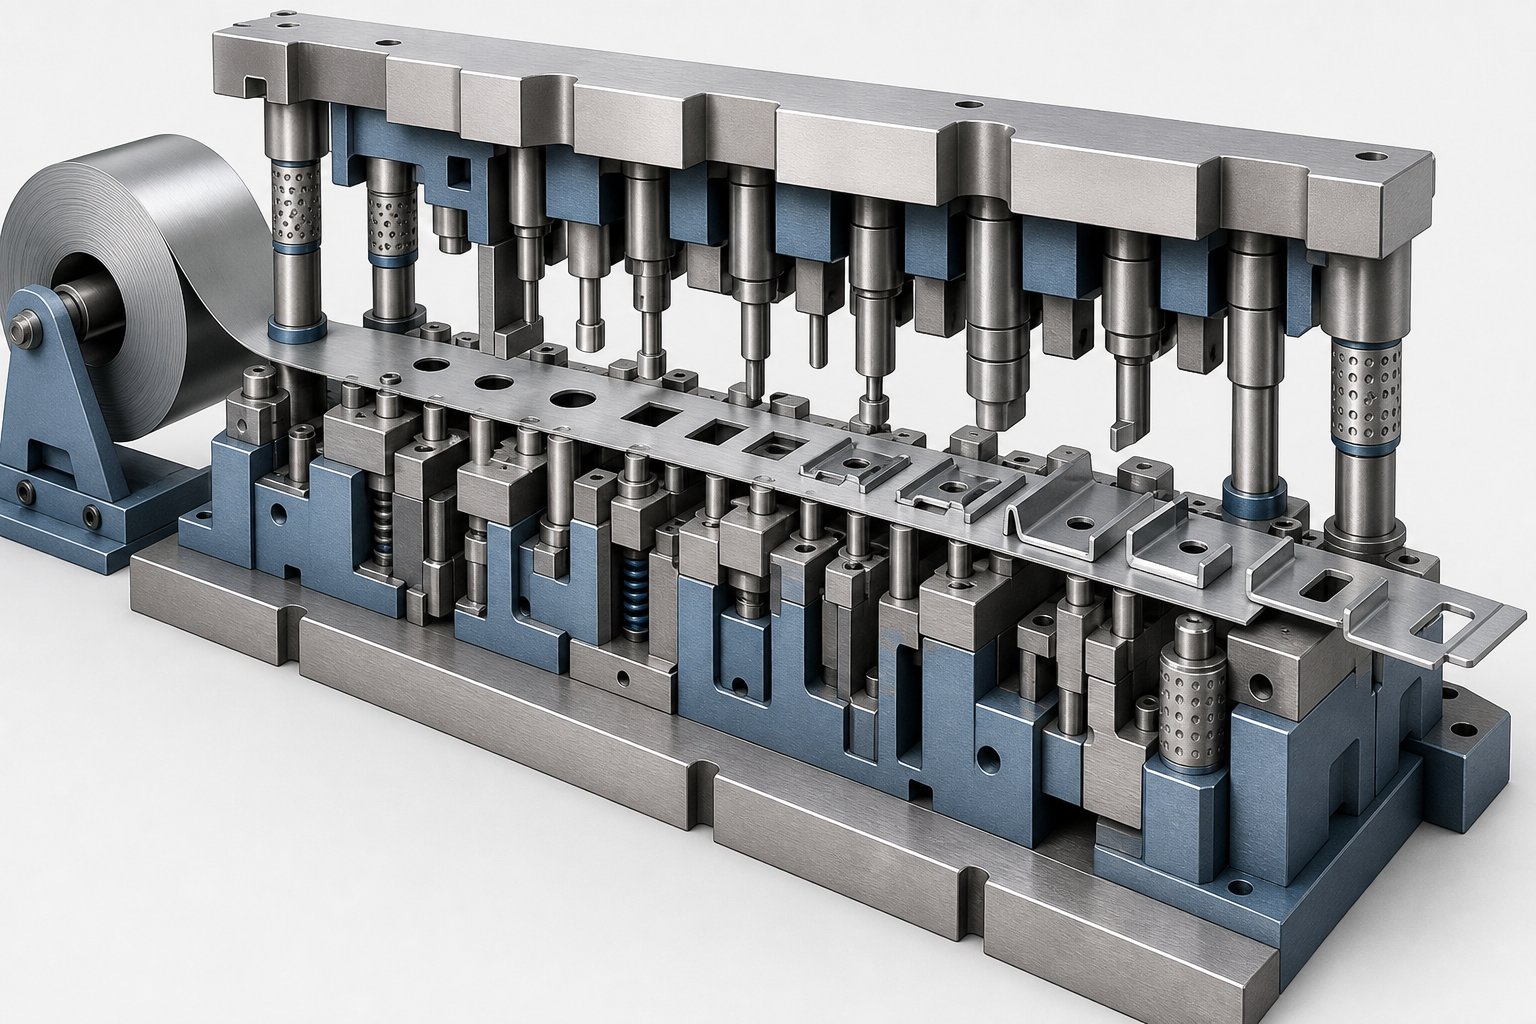
Progresivní raznice je specializovaný lisovací nástroj obsahující více stanic uspořádaných za sebou uvnitř jedné sady raznic. Svitkem přiváděný kovový pás prochází těmito stanicemi při každém zdvihu lisu a každá stanice provádí odlišnou operaci, jako je děrování, vysekávání, ohýbání, tvarování nebo ražení, dokud není hotový díl oddělen na konečné stanici.
Klíčový koncept zaprogresivní lisováníje simultánní, sekvenční akce. Zatímco jeden úsek pásu se proráží na stanici jedna, další úsek se ohýbá na stanici tři a další se dostává k přerušení v konečné stanici. Každý zdvih lisu vytvoří dokončený díl, jakmile pás projde všemi stanicemi. Tento nepřetržitý cyklus je to, co dělá programovací matrici tak efektivní pro velké výrobní série.
Porovnejte to s jednostupňovou matricí{0}}, která provádí pouze jednu operaci na jeden zdvih lisu na jedné stanici. Díl vyžadující pět prvků, řekněme dva otvory, ohyb, formu a lem, by potřeboval pět samostatných matric, pět nastavení lisu a ruční manipulaci mezi každým krokem. Progresivní lisování sloučí všechny tyto operace do jednoho nástroje a jednoho lisovacího cyklu, čímž se eliminuje manipulace s díly, zkracuje se doba cyklu a výrazně se zlepšuje rozměrová konzistence kus od kusu.
Několik termínů, se kterými se budete při práci s lisovnami opakovaně setkávat:
- Stanice- Jednotlivé pozice v matrici, kde probíhá konkrétní operace řezání nebo tváření.
- Pás- Souvislý pás plechu, odvíjený ze svitku, který prochází matricí.
- Pilotní otvory- Přesné otvory proražené na začátku pásu, které přesně lokalizují materiál na každé následující stanici pomocí vodicích kolíků.
- Nosný pásek- Část materiálu, která spojuje částečně vytvarované díly a dopravuje je přes matrici až do konečného odříznutí.
Jak továrny OEM používají progresivní raznice
Když majitel značky nebo produktová společnost potřebuje tisíce nebo miliony lisovaných kovových součástek, jen zřídka vyrábí a provozuje nástroje sám. Místo toho spolupracují s továrnou na progresivní lisování a lisování OEM, která za ně zajišťuje jak strojírenství, tak objemovou výrobu.
V tomto vztahu kupující OEM, obvykle výrobní inženýr nebo tým nákupu, poskytuje výkresy dílů, objemové požadavky a kontext aplikace. Lisovna poté navrhne progresivní matrici, postaví nástroje, ověří první výrobky a spustí pokračující výrobu. Továrna vlastní procesní expertizy; kupující vlastní design výrobku a specifikace výkonu.
Tato dělba práce existuje, protože progresivní konstrukce a provoz zápustek vyžaduje hlubokou specializaci. Optimalizace rozvržení pásů, řazení stanic, vyvažování sil a registrace pilotů – to vše vyžaduje nástrojové inženýry s dlouholetými-zkušenostmi. Pro nakupující organizaci znamená outsourcing do specializované lisovny přístup k těmto odborným znalostem, aniž by museli udržovat vlastní nástrojárnu, strojní park nebo tým údržby lisovacích nástrojů.
Výplata je přímočará: vysoká opakovatelnost, nízké-náklady na kus a objem a konzistentní kvalita ve všech výrobních sériích, které mohou zahrnovat miliony zdvihů. Ale zachycení těchto výhod zcela závisí na tom, co se děje uvnitř matrice a uvnitř továrny, což je přesně místo, kde většina kupujících postrádá viditelnost.
Jak funguje proces progresivního lisování
Co se vlastně stane během těch několika set milisekund mezi jedním a dalším stisknutím? Theprogresivní proces lisováníje zdánlivě jednoduchý v konceptu, ale hluboce přesný v provedení. Každý cyklus přeměňuje surový materiál svitků na hotový komponent prostřednictvím pečlivě sestavené sekvence mechanických událostí.
Kroková{0}}sekvence{1}}stanice
Představte si svitek plochého kovového pásu naložený na odvíječ, narovnaný přes rovnačku a přiváděný do otvoru matrice. Od tohoto okamžiku se postupné lisování odvíjí v pevném pořadí s každým zdvihem lisu:
- Podávání a rovnání cívky- Pás se odvíjí z cívky, prochází rovnačkou, aby se odstranilo zakřivení, a servo nebo mechanický podavač jej posune o přesnou vzdálenost (rozteč podávání) do formy.
- Registrace pilota- Pilotní kolíky sestupují do dříve propíchnutých otvorů, aby zajistily pás v přesné poloze před zahájením řezání nebo tvarování. Tím se eliminuje kumulativní chyba posuvu.
- Propíchnutí a zaslepení- Prorazí otvory, drážky nebo profilové části. Tyto rané stanice často vytvářejí základní prvky, na které odkazují pozdější operace.
- Tváření a ohýbání- Stanice postupně tvarují plochý polotovar do trojrozměrné{1}}geometrie pomocí ohybů, tažení nebo reliéfů.
- Coining a restrike- Tam, kde jsou vyžadovány těsné tolerance nebo specifické povrchové úpravy, lisovací stanice komprimují materiál na konečné rozměry.
- Oříznutí a odříznutí- Hotová součást je oddělena od nosného pásu a vyhozena z matrice, zatímco odpadní pás je nasměrován do skluzů pod lisem.
Každá z těchto operací se provádí současně v různých bodech podél pásu během jediného zdvihu lisu. Toto překrývání je hlavním důvodem, proč progresivní lisování dosahuje propustnosti, které jednotlivé-operativní metody nemohou odpovídat.
Optimalizace rozvržení pásů zde hraje klíčovou roli. Konstruktéři určují, jak se díly vkládají do pásu, jak široké musí být nosné výstupky a kolik materiálu se nachází mezi prvky. Dobře-navržené rozvržení může posunout využití materiálu nad 80 %, zatímco špatně naplánované rozvržení generuje nadměrnou zmetkovitost a zvyšuje náklady na kus, což kupující OEM vidí jen zřídka, dokud detailně neprozkoumají návrh pásu.
Stiskněte Mechanika a Rychlost cyklu
Progresivní lisovací lis, který řídí tento proces, je dimenzován tak, aby odpovídal požadavkům lisovnice. Kupující OEM by měli pochopit několik základních specifikací:
- Tonáž- Celková síla dostupná na zdvih, obvykle v rozmezí od 30 tun pro malé konektorové matrice až po 600 tun nebo více u konstrukčních automobilových dílů. Tonáž musí překročit součet všech sil na stanici plus bezpečnostní rezervu.
- Údery za minutu (SPM)- Definuje rychlost cyklu. Standardní výroba často běží mezi 60 a 150 SPM, ale vysokorychlostní progresivní lisování menších dílů může přesáhnout 300 až 500 zdvihů za minutu, zejména u elektrických svorek a tenkých -dílů.
- Velikost lůžka a kapacita šířky pásu- Lisovací podložka musí pojmout celou délku matrice, která se zvětšuje s rostoucím počtem stanic.
Zde je vztah, který je třeba mít na paměti: složitější geometrie součásti vyžaduje více stanic, což znamená delší matrici, což vyžaduje větší lisovací lože. Matrice s 6-stanicemi pro jednoduchý držák se hodí do kompaktního lisu, zatímco matrice s 20{4}}stanicemi pro sestavu konektoru s více ohyby může vyžadovat lisovací lis se širokým ložem a možností servoposuvu.
Vyšší počet stanic také rozděluje tvářecí síly rovnoměrněji po pásu, což snižuje namáhání každé jednotlivé stanice a prodlužuje životnost matrice. Ale zvyšují náklady na nástroje a prodlužují konstrukci matrice. Pro kupující OEM je tento kompromis mezi složitostí dílů, požadavky na lis a investicemi do nástrojů jedním z prvních technických rozhodnutí, která formují ekonomiku projektu, což je téma, které přímo zasahuje do toho, jak výběr materiálu dále ovlivňuje jak návrh formy, tak výsledky výroby.
Průvodce výběrem materiálu pro progresivní lisování
Kov, který si vyberete, nedefinuje pouze výkon součásti. Určuje míru opotřebení matrice, strategie mazání, limity rychlosti lisu a v konečném důsledku cenu za-kus. Většina kupujících OEM však specifikuje materiál pouze na základě požadavků na konečné-použití, bez ohledu na to, jak se slitina chová, když protéká progresivní matricí s více stanicemi. Technické zdůvodnění progresivních lisovacích materiálů si zaslouží bližší pozornost, protože přímo ovlivňuje životnost nástrojů a efektivitu výroby.
Dominují dvě široké kategorie: železné kovy (uhlíkové oceli a nerezové oceli) a neželezné kovy- (měď, mosaz a slitiny hliníku). Každý z nich nese odlišné tvarovací charakteristiky, které ovlivňují způsob, jakým lisovna navrhuje a udržuje matrici.
Železné materiály pro progresivní ražení
Uhlíková ocel zůstává tahounem ocelového progresivního lisování. Jeho dostupnost, nákladová efektivita a široký rozsah mechanických vlastností z něj činí výchozí výchozí bod pro konstrukční držáky, spony a součásti podvozku. Klíčovou proměnnou je obsah uhlíku:
- Nízkouhlíková ocel (1008, 1010)- Vysoce tažný a snadno tvarovatelný. Ideální pro hluboké tažení, složité ohyby a díly vyžadující značný tok materiálu. Progresivní lisování z uhlíkové oceli u těchto jakostí probíhá při vyšších rychlostech lisu, protože měkký materiál generuje menší opotřebení razníku.
- Středně-uhlíková ocel (1045, 1050)- Vyšší pevnost v tahu a tvrdost, vhodné pro nosné-konzoly a funkční hardware. Snížená tažnost znamená užší poloměry ohybu a větší pozornost věnovanou kompenzaci zpětného odpružení v konstrukci matrice.
- Vysoce{0}}uhlíková ocel (1070, 1095)- Používá se pro pružiny, spony a řezné hrany. Tvařitelnost je omezená, takže sekvenování stanice musí pečlivě distribuovat napětí, aby se zabránilo praskání.
Progresivní lisování z nerezové oceli přináší vyšší tvářecí síly a větší opotřebení matrice ve srovnání s uhlíkovou ocelí. Řada 300 (304, 316) nabízí vynikající odolnost proti korozi a je ne-magnetická, takže je vhodná-pro lékařské přístroje, zařízení na zpracování potravin a námořní komponenty. Řada 400 (410, 430) poskytuje magnetické vlastnosti a mírnou odolnost proti korozi při nižších nákladech, montuje panely spotřebičů a automobilové ozdobné aplikace. Obě řady pracují-rychle tvrdnou během tváření, což znamená, že nerezové nástroje vyžadují tvrdší nástrojové oceli nebo tvrdokovové vložky na stanicích s vysokým{12}}opotřebením a agresivnější mazání, aby se zabránilo zadření.
Typické rozsahy tloušťky pro železné progresivní lisování se pohybují mezi 0,15 mm a 6,0 mm, ačkoli většina-výrobních rychlostí se soustředí na rozsah 0,3 mm až 3,0 mm, kde rychlosti lisu a životnost matrice zůstávají příznivé.
Neželezné-materiály a jejich aplikace
Když elektrická vodivost, tepelný výkon nebo snížení hmotnosti pohánějí návrh, nastupují ne-železné slitiny. Každá přináší specifické chování při tváření, které ovlivňuje konstrukci zápustek:
- měď (C110, C101)- Extrémně vysoká elektrická a tepelná vodivost. Progresivní lisování mědi vyrábí svorky, přípojnice a konektory baterií. Měkkost čisté mědi znamená nízké opotřebení razníku, ale tendenci materiálu přilnout k povrchům matrice (sběr), což vyžaduje speciální povlaky nebo mazání.
- Mosaz (C260, C280, C360)- Slitina mědi-zinku nabízející rovnováhu mezi pevností, odolností proti korozi a vizuální přitažlivostí. Mosazné progresivní lisování slouží pro elektrické kontakty, dekorativní kování a vodovodní armatury. Díky dobré tvarovatelnosti a nižšímu odpružení než ocel je shovívavý ve více-ohybových zápustkách.
- Hliník (3003, 5052, 6061)- Lehký s dobrou odolností proti korozi. Progresivní lisování hliníku je běžné u automobilových tepelných štítů, HVAC žeber a skříní spotřební elektroniky. Měkkost hliníku umožňuje vysokou-rychlost výroby, ale jeho sklon k odírání nástrojové oceli vyžaduje pečlivou povrchovou úpravu matrice a konzistentní mazání.
Níže uvedená tabulka shrnuje technické aspekty, které by měli kupující OEM a výrobní inženýři zvážit při výběru progresivních lisovacích materiálů:
| Materiál | Typický rozsah tloušťky | Běžné aplikace | Klíčové aspekty formování |
|---|---|---|---|
| Nízkouhlíková ocel (1008-1010) | 0.3 - 4.0 mm | Automobilové držáky, konstrukční spony, kryty | Vynikající tažnost; nízké opotřebení matrice; minimální odpružení |
| Středně-uhlíková ocel (1045-1050) | 0.5 - 5.0 mm | Zátěžové-konzoly, ozubená kola, hardware | Vyšší tvářecí síly; nutná kompenzace odpružení |
| Nerezová ocel řady 300 | 0.15 - 3.0 mm | Lékařská zařízení, potravinářská zařízení, námořní části | Práce-rychle tuhne; vyžaduje tvrdokovové nástroje a silné mazání |
| Nerezová ocel řady 400 | 0.3 - 3.0 mm | Panely spotřebičů, obložení automobilů, magnetické komponenty | Mírné pracovní-tvrdnutí; nižší náklady než série 300 |
| měď (C110, C101) | 0.1 - 2.0 mm | Elektrické svorky, přípojnice, konektory baterií | Měkký; náchylné k nabírání materiálu na nástrojích; vynikající vodivost |
| Mosaz (C260, C360) | 0.15 - 3.0 mm | Elektrické kontakty, dekorativní kování, vodovodní armatury | Nízké odpružení; dobrá tvarovatelnost; mírné opotřebení matrice |
| Hliník (3003, 5052, 6061) | 0.2 - 4.0 mm | Tepelné štíty, komponenty HVAC, pouzdra elektroniky | lehký; riziko zadření vyžaduje potažené nástroje; dosažitelné vysoké rychlosti lisu |
Všimněte si vzoru: měkčí, tažnější materiály umožňují rychlejší cykly a delší intervaly mezi údržbou matrice, zatímco tvrdší slitiny vyžadují robustnější nástroje a přísnější řízení procesu. Tento kompromis je přesně tím, co formuje konstrukční fázi návrhu matrice, kde sekvenování stanice, výběr materiálu vložky a výpočty síly převádějí výběr materiálu do fungujícího výrobního nástroje.
Design inženýrství a nástrojová ekonomika
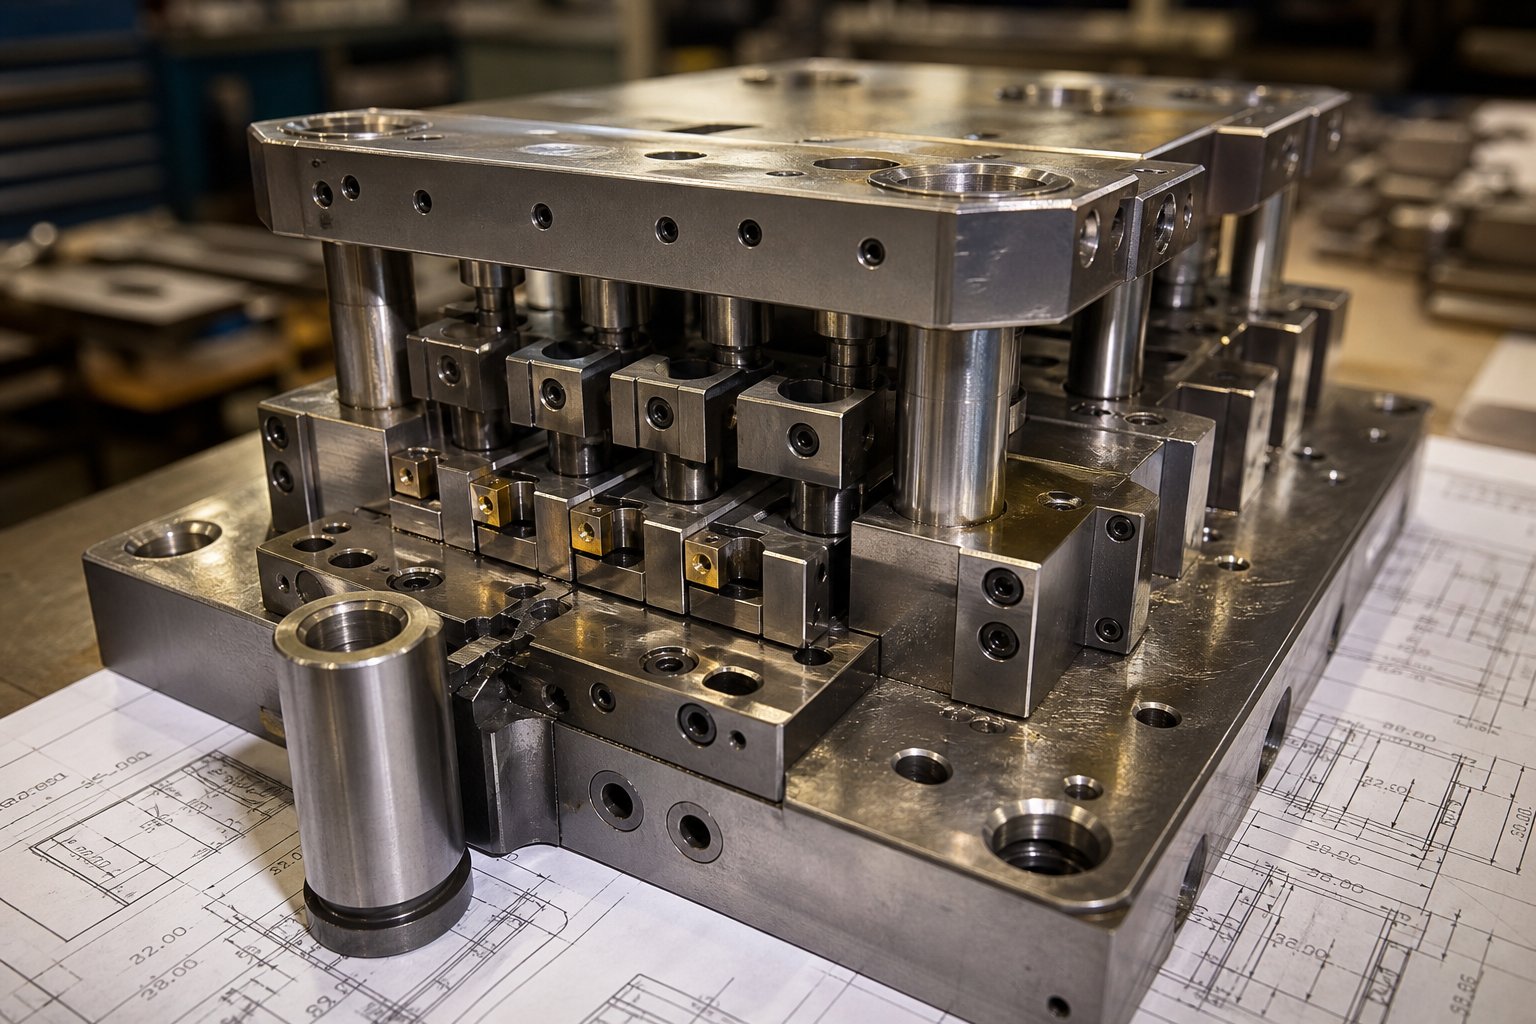
Projekt progresivního designu raznice buď uspěje, nebo selže dlouho před prvním výrobním zdvihem. Inženýrský pracovní postup, který transformuje výkres dílu na fungující nástroj s více stanicemi, zahrnuje úzkou spolupráci mezi inženýrským týmem kupujícího OEM a designéry lisovacích nástrojů a je to místo, kde se zablokuje většina struktury nákladů projektu.
Tato spolupráce obvykle začíná revizí Design for Manufacturability. Nástrojoví inženýři továrny zkoumají geometrii součásti, identifikují prvky, které mohou způsobit nestabilitu pásu, navrhují úpravy, které zjednodušují matrici bez kompromisů ve funkci, a označují popisy tolerance, které povedou ke složitosti nástrojů. Změny DFM provedené v této fázi nic nestojí. Stejné změny požadované poté, co je již vyrobeno progresivní lisování, se stávají nákladnou přepracováním.
Rozložení pásů a plánování stanice
Rozložení pásů je místo, kde se progresivní design lisovacích nástrojů stává uměním i inženýrskou disciplínou. Nástrojový inženýr musí odpovědět na řadu vzájemně propojených otázek: Jak by měly být operace řazeny mezi stanicemi? Kde potřebuje nosný pás vyztužení, aby podpíral částečně tvarované prvky? Jak široké musí být nosné výstupky, aby byla zachována tuhost pásu bez plýtvání materiálem?
Tato rozhodnutí řídí několik faktorů:
- Vyrovnání sil- Řezné a tvářecí síly na každé stanici musí být rozloženy tak, aby zatížení lisu zůstalo vystředěno. Nevyvážené síly způsobují nerovnoměrné opotřebení matrice a průhyb pásu.
- Řízení materiálových toků- Tvářecí stanice musí zohledňovat, jak se kov natahuje a ztenčuje. Pořadí stanic ovlivňuje, zda ohyb nebo kreslení zkreslí prvky vytvořené na dřívějších stanicích.
- Optimalizace šrotu- Šířka nosného pruhu, vzdálenost rozteče a orientace dílu na pruhu – to vše určuje využití materiálu. Dobře{2}}plánované rozvržení může snížit zmetkovitost o několik procentních bodů ve srovnání s naivním uspořádáním.
- Počet stanic- Složitější geometrie součásti vyžaduje více stanic. Každá další stanice zvyšuje délku matrice, zvyšuje náklady na nástroje a vyžaduje větší lisovací lože, ale také rozkládá napětí postupně a zlepšuje kvalitu dílu.
Díl může na výkrese vypadat přímočaře, ale vyžaduje dvanáct nebo více stanic, jakmile inženýři započítají pilotní otvory, nečinné stanice pro stabilizaci pásu a postupné tvářecí sekvence, které zabraňují praskání materiálu. Rozvržení pásů je trvale jedním z největších nákladových faktorů v jakémkoli programu progresivních lisovacích nástrojů, protože diktuje téměř vše ve směru výroby.
Doby a nákladové faktory nástrojů
Progresivní lisovací nástroje představují významnou počáteční investici, ale ekonomika se dramaticky mění v objemu. Představte si to takto: kostka, která stojí desítky tisíc dolarů, zvyšuje smysluplné náklady na součást při 5 000 kusech, ale při 500 000 kusech stejná investice přispívá zlomkem centu ke každé jednotce. Průmyslová data ukazují, že progresivní matrice se mohou pohybovat od zhruba 10 000 USD za jednodušší nástroje až po 350 000 USD za složité sestavování více stanic, s dobře udržovanými nástroji, které vydrží miliony lisovacích cyklů.
Několik faktorů tlačí progresivní lisovací raznice k horní hranici tohoto rozsahu:
- Vyšší počet stanic pro složité geometrie
- Přísnější tolerance vyžadující přesné broušené součásti a funkce{0}}pro úpravu procesu
- Tvrdší pásové materiály, které urychlují opotřebení na řezných a tvářecích plochách
- Požadavky na in{0}}detekci, automatickou detekci odpadu nebo systémy vyhazování dílů
Vlastnictví nástrojů je další úvahou, kterou kupující OEM často přehlížejí. Některé továrny si ponechají vlastnictví matrice a amortizují náklady na cenu za kus, zatímco jiné vyrábějí nástroje, které kupující přímo vlastní. Každý model má důsledky pro dlouhodobou-flexibilitu, zejména pokud předpokládáte přesun výroby mezi dodavateli.
Výběr materiálů vložek na stanicích s vysokým-opotřebením přímo utváří životnost matrice. Konvenční nástrojová ocel (D2, A2, M2) se dobře hodí pro střední objemy výroby a měkčí pásové materiály. Ale u progresivních karbidových lisovacích nástrojů mohou vložky z karbidu wolframu na hrotech razníků a tvářecích plochách prodloužit životnost několikanásobně ve srovnání s nástrojovou ocelí, zejména při lisování abrazivních nerezových slitin nebo při vysokých rychlostech. Kompromisem je cena a křehkost: tvrdokovové břitové destičky jsou dražší a méně odolné vůči bočním silám, takže vyžadují těsnější vyrovnání lisu a tužší konstrukci matrice.
Dodací lhůty u progresivních lisovacích nástrojů se značně liší v závislosti na složitosti, nevyřízené výrobní činnosti a na tom, zda jsou zahrnuty zkoušky prototypů. Jednodušší raznice se mohou expedovat během týdnů, zatímco složité nástroje pro více stanic s rozsáhlým testováním a ověřováním mohou trvat několik měsíců. Nákupčí OEM, kteří zapojují továrny v rané fázi návrhu a dokončují spolupráci DFM, než se zavážou ke konečným specifikacím nástrojů, mají tendenci zkracovat časové osy a vyhýbat se nákladným revizím v polovině-výroby.
Veškeré toto inženýrské úsilí a investice do nástrojů slouží jedinému účelu: vyrábět díly s nejnižšími možnými celkovými náklady, jakmile se objem zvýší. Ale rozhodnutí investovat do progresivních nástrojů má smysl pouze ve vztahu k alternativním metodám ražení a pochopení toho, kde je rovnováha, vyžaduje jasné-srovnání mezi procesy.
Progresivní lisování vs. jiné metody
Takže víte, že progresivní raznice přinášejí nízké náklady na-kus a objem. Je ale progresivní přístup k lisování skutečně tím správným řešením pro vaši stranu? To závisí na geometrii, velikosti chodu, tloušťce materiálu a na tom, kolik jste ochotni investovat do nástrojů předem. Čtyři primární metody lisování soutěží o dolary za projekt OEM: progresivní matrice, přenosová matrice, složená matrice a čtyřskluzová (multislide). Každý zaujímá odlišnou sladkou tečku a výběr špatného znamená platit buď příliš mnoho za kus, nebo příliš mnoho za nástroje, které nikdy nevrátí svou investici.
Progresivní matrice vs přenosová matrice vs složená matrice
Rozdíly mezi těmito procesy spočívají v tom, jak se obrobek pohybuje, jaké geometrie součástí každá metoda dobře zvládá a kde je ekonomika upřednostňována před druhou. Přenášecí matrice například oddělují polotovar od pásu brzy a pomocí mechanických prstů jej přemisťují mezi nezávislými stanicemi. Díky tomu jsou ideální pro větší díly vyžadující hlubší tažení a složitější tvary, které nemohou zůstat spojené s nosným pásem. Složené matrice mají zcela odlišný přístup: provádějí všechny operace řezání a tváření v jediném zdvihu lisu v jedné rovině, díky čemuž jsou rychlé a levné pro jednoduché ploché geometrie, ale nejsou vhodné pro vše, co vyžaduje více ohybů nebo trojrozměrné tváření.
Fourslide ražení přidává další možnost. Místo vertikální lisovací síly využívá čtyři horizontální nástrojové suporty k tvarování materiálu z více úhlů. Tato metoda vyniká u malých, složitě ohýbaných součástí, jako jsou pružinové spony, kontakty konektorů a tvary drátů, kde by bylo obtížné dosáhnout vícesměrného ohýbání v konvenčním uspořádání progresivního lisování kovů.
Níže uvedená tabulka uvádí srovnání těchto lisovacích a lisovacích metod napříč kritérii, na kterých záleží nejvíce-tvůrcům OEM:
| Kritéria | Progresivní zemřít | Přenosová matrice | Složená matrice | Fourslide / Multislide |
|---|---|---|---|---|
| Složitost dílů | Střední až vysoká (více-funkce, více-ohybů) | Vysoká (hluboké kresby, velké 3D tvary) | Nízká (provoz na rovině,-jedno letadlo) | Střední až vysoké (složité ohyby z více{0}}úhlů) |
| Ideální rozsah hlasitosti | Vysoký objem (statisíce až miliony) | Střední až vysoká hlasitost | Nízká až střední hlasitost | Nízká až střední hlasitost |
| Rozsah tloušťky materiálu | Typické: 0.1 - 6.0 mm | 0.5 - 10+ mm | 0.2 - 6.0 mm | 0.1 - 2.5 mm |
| Schopnost tolerance | Těsné (konzistentní registrace stanice-k{1}}stanici) | Těsné (nezávislé vyrovnání stanice) | Dobré pro funkce jednoho letadla- | Střední (více{0}}osová variabilita) |
| Cena za-kus při objemu | Nejnižší při vysokých hlasitostech | Mírný | Nízká pro jednoduché díly | Mírný |
| Investice do nástrojů | Vysoký | Vysoká (plus přenosový mechanismus) | Nízká až střední | Mírný |
| Ideální aplikace | Konektory, držáky, svorky, lamely motoru | Velké panely karoserie, hluboce{0}}tažené skříně, konstrukční díly | Podložky, jednoduché polotovary, ploché podložky | Pružinové spony, drátěné formy, malé ohnuté kontakty |
Když je progresivní lisování tou správnou volbou
Progresivní razidla vydělávají svou investici, když se shoduje několik podmínek. Potřebujete je, když váš díl vyžaduje více operací, jako je děrování, tvarování a ořezávání, prováděné v těsném sledu v tolerancích, které vyžadují opakovatelnou registraci stanice-do{2}}stanice. Potřebujete je, když roční objemy ospravedlní vyšší náklady na nástroje prostřednictvím dramaticky nižších cen kusů. A potřebujete je, když záleží na době cyklu, protože dlouhodobé progresivní lisování na dobře{5}}navržené matrici produkuje díly rychleji než jakákoliv transferová nebo složená alternativa při srovnatelné složitosti.
Hranice objemu, kdy se progresivní nástroje vyplatí, se liší podle složitosti součásti a materiálu. Platí obecná průmyslová zásada: čím více operací váš díl vyžaduje, tím nižší bude vratný objem ve srovnání s prováděním těchto operací v samostatných nastaveních. Jednoduchý držák, který potřebuje pouze dvě funkce, nemusí ospravedlnit progresivní kostku, dokud objemy nedosáhnou stovek tisíc. Více-ohybový konektor s osmi funkcemi může dosáhnout zlomu mnohem dříve, protože alternativní, provozování osmi jednoduchých-nastavení operací s manipulací se součástmi mezi každým, s sebou nese vysoké riziko práce a kvality při jakémkoli objemu.
Kdy byste se měli poohlédnout jinde?
- Převod umírájsou výhodné, když jsou díly fyzicky příliš velké na to, aby zůstaly na nosném pásu, vyžadují velmi hluboké tažení (hloubka přesahující šířku materiálu) nebo vyžadují operace na površích, které nejsou přístupné, když je díl připojen k popruhu.
- Směs zemřestačí, když je díl plochý, geometrie jednoduchá a tolerance jsou dosažitelné jediným tahem. Spadají sem podložky, podložky a první-provozní polotovary.
- Čtyřsnímkové raženívyhrává, když jsou díly malé, vyžadují více{0}}ohyby a objemy se pohybují v nízkém-až{2}}středním rozsahu, kdy progresivní lisovací nástroje nemohou pokrýt své náklady.
Pro kupující OEM rozhodnutí často spočívá v jednoduché otázce: kompenzují úspory na kus-dlouhodobého progresivního lisování počáteční investici do matrice v rámci vašeho plánovaného životního cyklu objemu? Pokud je odpověď ano a váš díl potřebuje více než dvě tvářecí operace, progresivní zápustky téměř vždy poskytují nejlepší celkové náklady na vlastnictví.
Výběr správné metody je však jen polovinou rovnice. I ta nejvhodnější volba procesu ztrácí svou hodnotu bez přísné kontroly kvality, která zajistí, že každý díl opouštějící matrici splňuje specifikaci, zdvih za zdvihem, v milionech cyklů.
Normy kontroly kvality a tolerance v progresivním lisování
Progresivní lisovnice může být navržena brilantně a stále produkovat odpad, pokud systémy kontroly kvality neodpovídají přesnosti zabudované do nástrojů. Pro kupující OEM je pochopení toho, jak továrna monitoruje, měří a dokumentuje kvalitu dílů, stejně důležité jako hodnocení tonáže lisu nebo počtu stanic. Nejlepší služby progresivního lisování kovů se oddělují nikoli prostřednictvím marketingových tvrzení, ale prostřednictvím ověřitelných procesních kontrol, které udržují přesné rozměrové odchylky v průběhu milionů cyklů.
Schopnosti tolerance podle materiálu a složitosti
Jaké tolerance můžete reálně očekávat? Odpověď závisí na třech vzájemně souvisejících proměnných: typu materiálu, složitosti součásti a úrovni investic do nástrojů, kterou váš projekt odůvodňuje. Standardní progresivní lisování kovů typicky drží tolerance v rozsahu ±0,05 mm až ±0,10 mm pro většinu výrobních prací. Je možné dosáhnout přesnějších specifikací, přičemž přední továrny dosahují polohových tolerancí až ±0,005 mm u kritických prvků, ačkoli tato úroveň přesnosti podstatně zvyšuje náklady na nástroje, frekvenci údržby a požadavky na ostření.
Níže uvedená tabulka organizuje dosažitelné rozsahy tolerancí podle materiálu a složitosti, což poskytuje výrobním inženýrům OEM praktické reference při definování specifikací:
| Kategorie materiálu | Jednoduché ploché (pouze propíchnutí/prázdné) | Mírné tvarování (1-2 ohyby) | Komplexní vícenásobné-ohyby (3+ ohyby, tažení) |
|---|---|---|---|
| Nízkouhlíková-ocel | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Nerezová ocel (300/400) | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
| Slitiny mědi | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Slitiny hliníku | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
Všimněte si vzoru: materiály s vyšší{0}}rychlostí zpevnění (nerez, hliník) přinášejí větší variabilitu odpružení a rozšiřují dosažitelné tolerance pro složité geometrie. Měkčí materiály, jako je nízkouhlíková- ocel a měď, udrží užší rozměry, protože jejich chování při tváření je předvídatelnější a konzistentní od zdvihu k zdvihu.
Tolerance se také utahují nebo povolují podle typu prvku. Pozice proražených děr zůstávají vysoce opakovatelné, protože jsou stanoveny pevnou vůlí úderu-a{2}}zápustky. Tvarované nebo ohýbané rozměry mají větší variabilitu v důsledku kolísání materiálových vlastností mezi závity. Schopná lisovna bude o těchto skutečnostech diskutovat během přezkumu DFM spíše než slibovat tolerance plošného spoje, které platí pouze za ideálních podmínek.
In{0}}Monitorování kvality procesu
Jak moderní progresivní lisovací stroj udržuje tyto tolerance v rámci výrobní série stovek tisíc dílů? Odpověď spočívá ve vrstvených snímacích a statistických systémech, které zachycují odchylky dříve, než se složí do šrotu.
In-snímačepředstavují první obrannou linii. Popisují zkušení lisovnícitři standardní detekční metodykterý by měl být přítomen v každé výrobní progresivní raznici:
- Detekce chybě pilota- Pružina-zatížená vodicí lišta se zatáhne, pokud se pás neposune správně, a spustí senzor, který zastaví lis před uzavřením matrice na nesprávně zarovnaném materiálu.
- Mikronové (vzdálenostní) senzory- Změřte mezeru, když je kostka uzavřena. Pokud se slimák vtáhne do dutiny formy nebo se pásek vyboulí, senzor okamžitě detekuje anomálii.
- Monitory tonáže- Průběžně měřte sílu potřebnou během každého tahu. Postupné zvyšování tonáže odhaluje utahující se kapsy nebo opotřebení matrice dříve, než dojde ke katastrofickému selhání.
Kromě těchto základů pokročilé továrny instalují snímače cyklu podávání na více pozicích podél matrice, aby ověřily posun pásu při 50–70 % cyklu podávání, nejen při uzavírání. To dává řídicímu systému lisu dostatek času na to, aby zastavil beran při zdvihu, mnohem dříve, než nástroje narazí na nesprávně umístěný materiál. Snímače přezky na vstupu matrice detekují překážky v pásu ještě předtím, než se podávací mechanismus vůbec pokusí posouvat materiál.
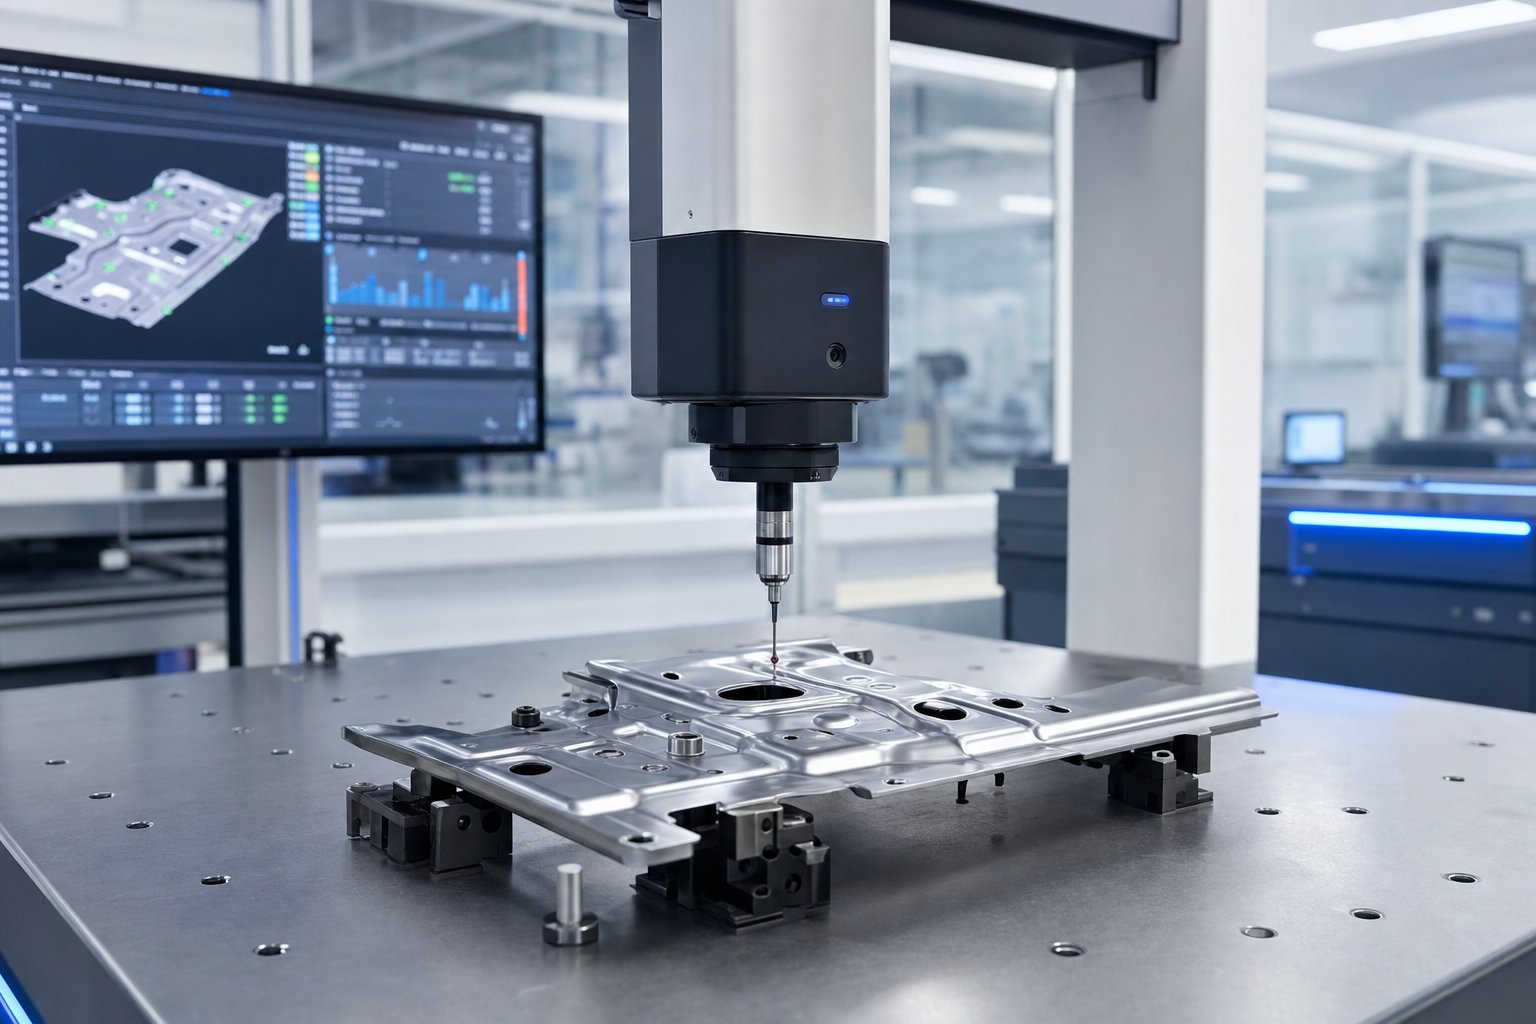
Automatizované kontrolní systémyintegrovat přímo s operacemi lisu pro ověření rozměrového výstupu bez zpomalení výroby. Systémy vidění používají kamery umístěné na výstupu lisu ke kontrole přítomnosti prvku, orientace a hrubé rozměrové shody při plné rychlosti lisu. Laserové měřicí stanice odebírají kritické rozměry na vysunutých dílech v definovaných intervalech a vkládají data přímo do softwaru SPC. Inspekce CMM (Coordinate Measuring Machine) poskytuje nejvyšší přesnost pro ověření prvního-článku a periodická auditní měření, přičemž obvykle dosahuje nejistoty měření pod ±0,002 mm.
Statistické řízení procesu (SPC)spojuje všechna tato data dohromady. Namísto kontroly jednotlivých dílů a rozhodování o vyhovění/neúspěchu SPC sleduje trendy procesu v průběhu času. Regulační diagramy ukazují, zda je variace stabilní, driftuje nebo směřuje k limitům specifikace. Tento rozdíl je důležitý, protože stabilní proces s přijatelnými variacemi může běžet bez dozoru, zatímco driftovací proces potřebuje zásah, než způsobí defekty.
Pro zákazníky OEM v automobilovém průmyslu a zdravotnictví jsou tyto kontroly formalizovány do rámce PPAP (Production Part Approval Process). PPAP vyžaduje, aby továrna před odesláním výrobních dílů prokázala procesní způsobilost, zdokumentovanou prostřednictvím studií Cpk (Process Capability Index). TheStandard AIAG vyžaduje minimální Cpk 1,33pro kritické charakteristiky, což znamená, že proces nevyužívá více než 75 % dostupné tolerance a zůstává dobře-vycentrován v mezích specifikace. Mnoho výrobců OEM vyžaduje Cpk 1,67 nebo vyšší pro bezpečnostní-kritické součásti, což ve skutečnosti vyžaduje, aby proces využíval méně než 60 % tolerančního pásma.
Studie Cpk zahrnuje měření statisticky významného vzorku, typicky 30 nebo více po sobě jdoucích částí, výpočet procesního průměru a standardní odchylky a prokázání, že distribuce dobře zapadá do horních i dolních specifikačních limitů. Továrny, které investují do SPC v reálném{2}čase, mohou Cpk nepřetržitě monitorovat a zaznamenat degradaci schopností během několika minut, místo aby ji odhalily během auditů na konci--směny.
Pro kupující OEM, kteří hodnotí potenciálního partnera pro lisování, položte přímou otázku: může vám továrna ukázat historická data Cpk z podobných výrobních programů? Továrna, která monitoruje a archivuje data o kapacitě procesu, má zásadně odlišnou kulturu kvality než továrna, která spoléhá pouze na konečnou kontrolu. Tato infrastruktura kvality se stává ještě kritičtější, když díly slouží regulovaným průmyslovým odvětvím, kde požadavky-specifické pro konkrétní aplikace vrství nad standardní postupy lisování další ovládací prvky.
Průmyslové aplikace pro progresivní lisované díly
Regulovaná průmyslová odvětví nepožadují pouze přísnější tolerance. Zavádějí celé ekosystémy řízení kvality, které formují fungování lisovny od příjmu surovin až po konečnou zásilku. Tyto požadavky se dramaticky liší v závislosti na tom, kde končí hotový díl, a každý vertikální trh přináší svou vlastní kombinaci materiálových preferencí, rozměrových požadavků a očekávání dokumentace, které musí OEM továrna na progresivní lisování a lisování splnit.
Automobilové a HVAC aplikace
Progresivní lisování automobilových komponentů představuje hlavní podíl na výrobě progresivních zápustek po celém světě. Důvod je jasný: moderní vozidla obsahují stovky lisovaných kovových dílů a objemy na platformu snadno ospravedlní progresivní investice do nástrojů. Progresivní lisované automobilové díly sahají od malých elektrických svorek až po velké konstrukční výztuhy, vše vyráběné rychlostí a úrovní konzistence, kterým se žádný alternativní proces ekonomicky nevyrovná.
Mezi běžné progresivní lisované díly v automobilovém průmyslu patří:
- Progresivní lisované držáky pro montáž motoru, konstrukci karoserie a vnitřní sestavy
- Laminace motoru pro hnací motory elektrických vozidel a spouštěče
- Elektrické konektory, svorky a přípojnice v systémech kabelových svazků
- Konstrukční spony a upevňovací prvky pro tělo-v-bílé sestavě
- Součásti rámu sedadla a seřizovací mechanismy
Čím je automobilový průmysl na trhu jedinečný? Certifikace IATF 16949. Tento standard řízení kvality staví na ISO 9001, ale přidává specifické požadavky pro automobilový průmysl na pokročilé plánování kvality produktu (APQP), kontrolní plány a analýzu poruchových stavů (FMEA). Továrna, která lisuje zápustky pro automobily, musí udržovat sledovatelnost od šarže ohřívaného svitkem až po hotový díl, prokázat způsobilost procesu prostřednictvím průběžného monitorování Cpk a reagovat na výstrahy kvality během několika hodin, nikoli dnů. Náklady na odstávku linky v automobilovém OEM se pohybují v tisících dolarů za minutu, což vysvětluje, proč výrobci automobilů dodržují své dodavatele lisování podle nejpřísnějších kvalifikačních norem ve výrobě.
Progresivní lisování kovů HVAC zabírá jiný technický prostor. Zde je kritickým požadavkem konzistentní rovinnost a rozměrová uniformita napříč velkými částmi populace spíše než přesnost jednotlivých{1}}funkcí. Žebra tepelného výměníku mohou být například geometricky jednoduchá, ale i malé odchylky rovinnosti snižují účinnost přenosu tepla, když se tisíce žeber skládají dohromady v jádru kondenzátoru nebo výparníku.
Mezi typické progresivní lisované díly HVAC patří:
- Lamely výměníku tepla a vzory žaluzií
- Montážní konzoly a součásti skříně pro vzduchotechnické jednotky
- Laminace motoru ventilátoru
- Listy ventilační klapky
- Spony vedení chladiva a nosné konzoly
Díly HVAC často pracují z hliníku nebo oceli s povlakem při vysokých rychlostech, kde je třeba pečlivě sledovat vzory opotřebení formy, aby se zabránilo postupné degradaci formy během dlouhých výrobních sérií. Žebrová matrice produkující několik stovek zdvihů za minutu generuje miliony dílů před údržbou, díky čemuž jsou karbidové vložky a -monitorování síly matrice nezbytné pro trvalou kvalitu.
Aplikace elektrických a lékařských zařízení
Výroba elektrických konektorů se do značné míry spoléhá na progresivní matrice, protože díly jsou malé, složité a je jich potřeba obrovské množství. Jedno pouzdro konektoru může obsahovat desítky jednotlivých lisovaných kontaktů, z nichž každý vyžaduje přesnou geometrii pružiny a konzistentní kontaktní sílu. Slitiny mědi a mosazi dominují tomuto prostoru díky své vodivosti a konstrukce zápustek často přesahuje 20 stanic, aby bylo dosaženo složitých geometrií více-ohybů, které tyto kontakty vyžadují.
Mezi běžné progresivní lisované elektrické součásti patří:
- Svorky a kolíkové kontakty pro automobilové a průmyslové konektory
- Přípojnice pro distribuci energie v bateriových sadách EV
- Stínící plechovky a EMI skříně pro RF elektroniku
- Olověné rámečky pro balení polovodičů
- Bateriové kontakty pro spotřební elektroniku
Lékařské progresivní ražení představuje nejpřísnější procesní kontrolu ze všech vertikál. Díly určené pro chirurgické nástroje, implantabilní zařízení nebo diagnostická zařízení musí splňovat požadavky na biokompatibilitu a udržovat plnou sledovatelnost šarže. Samotné výrobní prostředí se dostává pod kontrolu:Čisté prostory v souladu s ISO 14644kontrolovat kontaminaci vzduchem přenášených částic během lisování a manipulace se součástmi, které se dostanou do kontaktu s pacienty. Předpisy FDA podle 21 CFR Part 820 vyžadují ověřené procesy, dokumentované postupy a monitorování životního prostředí, které jdou nad rámec standardní praxe průmyslového lisování.
Mezi progresivní lisované součásti zdravotnického zařízení patří:
- Polotovary chirurgických čepelí a součásti řezných nástrojů
- Upevňovací spony a kotvy implantátu
- Kryty a stínění diagnostických přístrojů
- Výztužné kroužky katetru
- Pružiny a kontakty mechanismu podávání léků
Továrny, které slouží výrobcům OEM ve zdravotnictví, musí udržovat materiálové certifikace pro každou cívku, zaznamenávat parametry procesu pro každou výrobní šarži a uchovávat vzorky po delší dobu, aby byla podpořena-sledovatelnost po uvedení na trh. Režie systému kvality je značná, ale objemy zdravotnických prostředků a cena za kus-odrážejí tuto investici.
In{0}}Sestavení matrice a integrace sekundárního procesu
Jednou ze schopností, která odděluje pokročilé lisovny od základních lisoven, je -sestavení matrice, schopnost provádět operace nad rámec tvarování a řezání bez vyjímání součásti z progresivní matrice. Představte si držák, který potřebuje závitový otvor, nýtovanou vložku nebo přivařenou matici. Tradičně tyto vlastnosti vyžadují sekundární operace: lisovaný díl opustí lis, přesune se na samostatnou pracovní stanici a podstoupí další manipulaci. Každý převod zvyšuje náklady, dobu cyklu a riziko kvality.
In{0}}sestavení matrice tyto přenosy eliminuje integrací sekundárních operací přímo do sekvence stanic matrice:
- V-klepání na zem- Hlavy pro-formování nebo řezání závitů-namontované v matrici vytvářejí během lisovacího cyklu otvory se závitem a poskytují tak díl připravený-k-sestavení na výstupu z matrice.
- V-svařování- Odporové nebo laserové svařovací stanice spojují sekundární součásti (matice, kolíky, kontakty) s lisovaným dílem, který zůstává na nosném pásu.
- V-vkládání kostek- Lisovaná-lícovaná pouzdra, nýty nebo kontaktní kolíky se přivádějí a instalují do lisovacích stanic a vytvářejí pod-sestavu namísto surového výlisku.
- V-ohýbání a nýtování- Součásti podávané z více pásů- jsou spojeny dohromady, formovány přes sebe a mechanicky upevněny v matrici.
Pro kupce OEM se in{0}}montáž formy přímo promítá do nižších celkových nákladů. Odstraněním sekundární operace odpichu například odstraníte stroj, operátora, zařízení a mezi{2}}procesní frontu z toku hodnot. Vynásobte to několika funkcemi a několika stovkami tisíc dílů ročně a úspory se stanou značnými. Zlepšuje také kvalitu, protože součást nikdy neopustí kontrolované prostředí matrice, takže přesnost polohy mezi lisovanými prvky a přidanými součástmi zůstává řízena přesností matrice spíše než opakovatelností upínacích přípravků.
Šíře obsluhovaných průmyslových odvětví a hloubka integrace procesů v rámci jediné progresivní matrice zdůrazňují, proč na výběru továrny tolik záleží. Dodavatel, který je schopen provozovat zápustky pro automobily podle IATF 16949, zdravotnické díly podle protokolů pro čisté prostory a -sestavu matric pro elektrické konektory, funguje na zásadně jiné úrovni než obchod, který pouze provozuje lis. Pochopení toho, jak vyhodnotit tuto schopnost a co hledat během kvalifikace, je místo, kde většina kupujících OEM potřebuje nejjasnější pokyny.
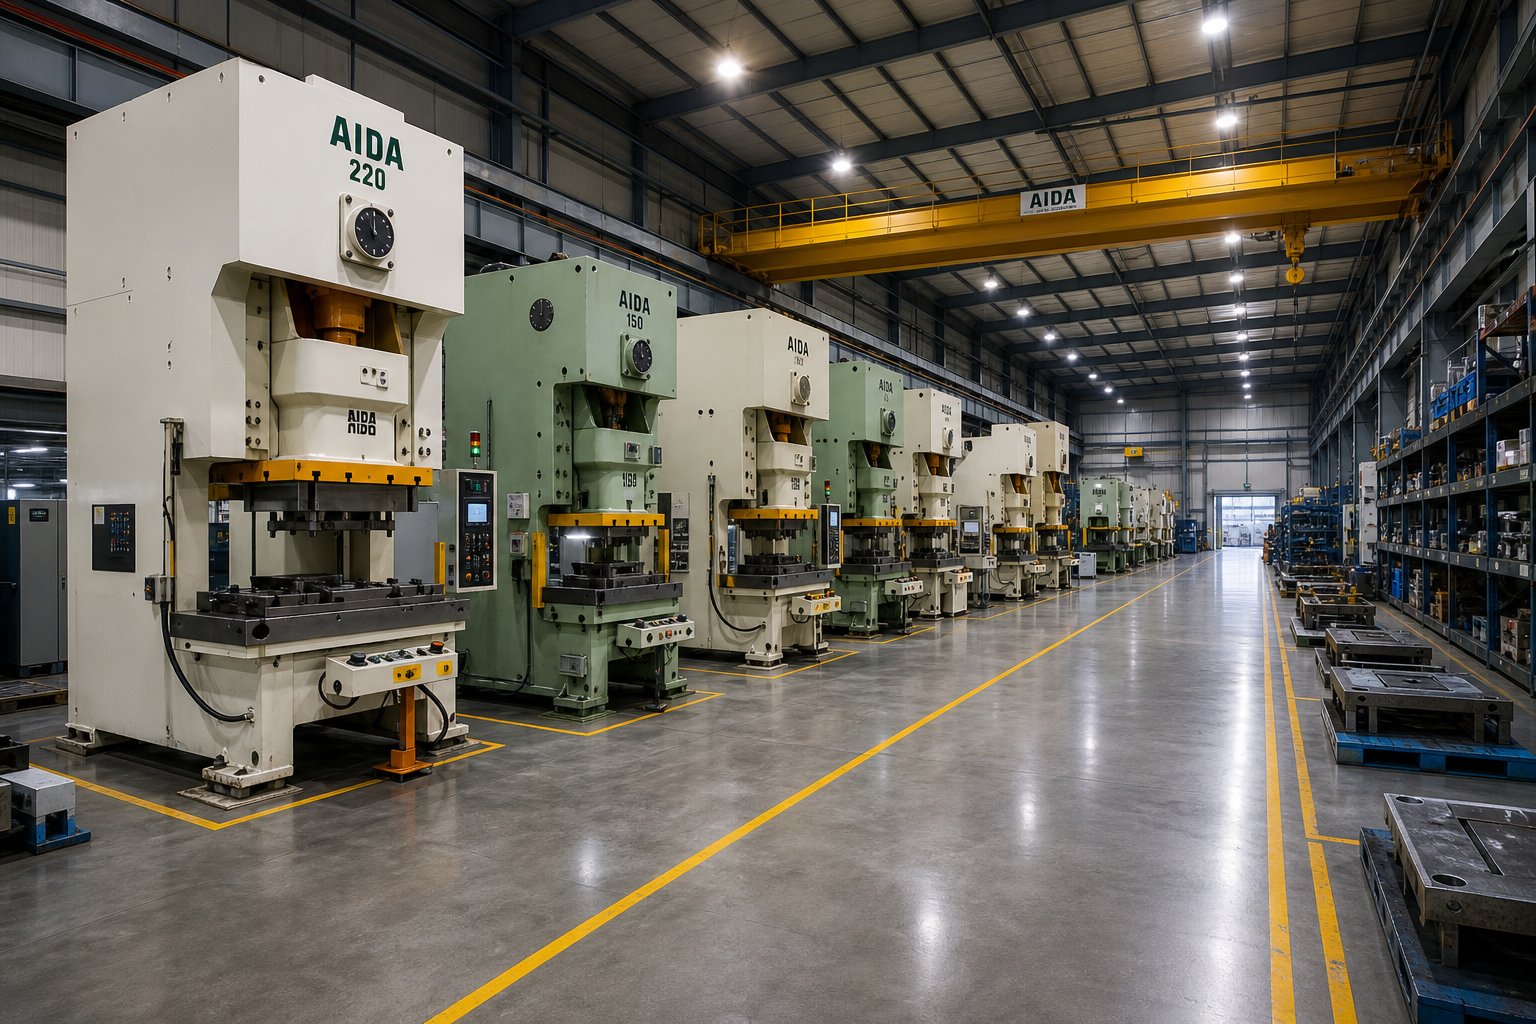
Jak vyhodnotit a vybrat továrnu na progresivní lisování OEM
Vědět, která metoda lisování vyhovuje vašemu dílu a které normy kvality platí, příliš nepomůže, pokud továrna, kterou zvolíte, nedokáže tyto požadavky konzistentně plnit. Přesto většina kupujících OEM posuzuje výrobce progresivních lisovacích nástrojů pouze na základě ceny za kus, přičemž vynechává technickou a relační due diligence, která určuje, zda program skutečně uspěje během svého výrobního životního cyklu. Strukturovaný kvalifikační rámec eliminuje dohady a chrání vaši investici do nástrojů od začátku.
Posouzení technické způsobilosti
Když procházíte výrobní halou nebo si prohlížíte balíček schopností dodavatele, hledáte důkaz, že jejich vybavení, nástroje a infrastruktura odpovídají požadavkům vašeho konkrétního programu. Dodavatel lisovacích nástrojů, který agresivně uvádí ceny, ale postrádá správný rozsah lisu nebo hloubku nástroje, vás bude stát mnohem více zpoždění, problémů s kvalitou a převodů uprostřed-programu, než by kdy byla o něco vyšší cena za kus.
Zde je to, co je třeba posoudit při technickém hodnocení jakékoli progresivní lisovací společnosti:
- Tonážní rozsah lisu- Pokrývá vozový park váš současný program a předvídatelný růst? Hledejte šířku, ne jen jeden stisk, který se sotva vejde do vaší kostky. Továrně běžící lisy od 30 do 300+ tun se mohou přizpůsobit vývoji designu bez nutnosti nového dodavatele.
- Maximální šířka pásu a velikost lůžka- Potvrzuje, zda továrna může fyzicky spustit vaši matrici, což je zvláště důležité pro díly s vysokým počtem stanic, které vyrábějí dlouhé nástroje.
- Schopnost počítání stanic- Zeptejte se na nejsložitější matrice, které v současné době používají ve výrobě. Továrna vybavená tryskami pro stanice 20+ funguje na jiné technické úrovni než jedna s doplňováním na osm.
- V-domácí nástrojárně- U seriózních programů o tom nelze-vyjednávat. Továrny, které interně navrhují, vyrábějí a udržují zápustky, reagují rychleji na technické změny, přísněji kontrolují kvalitu a snižují riziko průběžné doby ve srovnání s outsourcingem práce s nástroji.
- Sekundární operace a -sestavení matrice- Může továrna dodat hotové dílčí-sestavy, nebo budete potřebovat další dodavatele pro závitování, svařování, pokovování nebo vkládání?
- Systémy manipulace s materiálem- Úložná kapacita cívky, přesnost podávání servopohonů a automatizovaná manipulace se součástmi na matrici zaručují vyspělost produkce všech signálů.
- Inspekční infrastruktura- Vybavení souřadnicových měřicích strojů, systémy počítačového vidění, software SPC a vlastní{1}}detekce potvrzují kvalitu továrního monitoru, nikoli pouze kontrolu hotových dílů.
Během auditů na místě se dívejte za linii výstavního lisu. Zkontrolujte, zda v nástrojárně nejsou záznamy aktivní preventivní údržby. Prostudujte si podmínky skladování nástrojů-vlastněných zákazníkem. Ověřte, zda jsou kalibrační nálepky na měřidlech aktuální. Tyto detaily prozrazují, zda systém jakosti funguje denně nebo existuje pouze v dokumentačních pořadačích. Systémy založené na prevenci-exportních{6}}lisoven kvality obvykle dosahují míry vad v rozsahu 50 až 200 PPM, zatímco obchody spoléhající na koncové{10}}třídění{11}}přijímají výrazně vyšší úrovně.
Struktura partnerství a komunikace
Samotné technické schopnosti nedělají spolehlivého partnera pro služby v oblasti lisování kovů OEM. Struktura vztahů, což znamená, jak továrna spolupracuje s vaším týmem během celého životního cyklu programu, určuje, zda se tato schopnost promítne do konzistentního poskytování. Nejlepší dodavatelé progresivních výlisků považují programy spíše za spolupráci než za transakce.
Kompletní životní cyklus partnerství OEM obvykle následuje takto:
- Prvotní konzultace návrhu- Před cenovou nabídkou zkontroluje továrna vaši koncepci dílu, požadavky aplikace a objemové projekce. Zde se otevřeně diskutuje o alternativách progresivního lisování a výroby.
- Recenze DFM- Nástrojoví inženýři upozorňují na obavy ohledně vyrobitelnosti, navrhují úpravy geometrie a doporučují materiálové možnosti, které zlepšují životnost matrice a snižují náklady na kus.
- Prototypový přístup- Měkké nástroje nebo drát-Vzorky EDM ověřují geometrii součásti předtím, než se pustí do výroby kalených výrobních nástrojů.
- Stavba a vyzkoušení nářadí- Továrna zkonstruuje progresivní matrici, spustí první vzorky, změří výsledky s tiskem a iteruje, dokud rozměry a kvalita tvarování nesplní specifikace.
- podání PPAP- Rozměrové sestavy, studie Cpk, kontrolní plány a dokumentace toku procesů prokazují připravenost výroby.
- Nárůst produkce-- Počáteční nízká-výroba ověřuje logistiku dodavatelského řetězce, balení a kadenci dodávek před vydáním plného-objemu.
- Průběžné řízení výroby- Doplňování kanbanů, harmonogramy dodávek JIT, pravidelné opětovné{1}}ověření a činnosti neustálého zlepšování udržují kvalitu a dostupnost po celou dobu životnosti programu.
Kde se hroutí vztahy s OEM-továrnou na výrobu razítek? Opakovaně se objevují tři běžné režimy selhání:
- Komunikační mezery- Továrna považuje váš program za vyřízení objednávky, nikoli za partnerství. Žádný specializovaný technický kontakt, žádné proaktivní aktualizace stavu matrice nebo změn materiálu. Jak poznamenávají odborníci z oboru, dodavatelé, kteří komunikují proaktivně a označují potenciální zpoždění nebo materiální problémy před eskalací, budují důvěru a umožňují rychlejší řešení problémů.
- Zanedbání nástrojů- Preventivní údržba se odkládá, aby lisy zůstaly v chodu, a progresivní opotřebení matrice postupně snižuje rozměrový výstup, dokud díly nezačnou selhávat při kontrole ve vašem montážním závodě.
- Nepružné škálování- Zvyšuje se poptávka nebo technické změny narážejí na zeď, protože továrna postrádá kapacitu lisu, šířku pásma nástrojárny nebo ochotu investovat do úprav lisovacích nástrojů.
Předcházení těmto selháním spočívá ve stanovení jasných očekávání během kvalifikace. Definujte kadenci komunikace, požadavky na hlášení údržby a kapacitní vyrovnávací paměti ve své smlouvě o dodávce, spíše než předpokládat, že k nim dojde organicky.
Továrny, které podporují celý životní cyklus od konzultace DFM přes škálovatelnou hromadnou výrobu, jako je napřYICHEN, poskytují výrobním inženýrům a týmům zásobování jediné místo pro progresivní lisovací nástroje vyžadující více{0}}stacionární tvarování, úzkou opakovatelnost a objemovou flexibilitu. Tento integrovaný model, zahrnující progresivní lisování a výrobu v rámci jednoho provozního rámce, snižuje riziko předání a zjednodušuje odpovědnost, když se objeví změny v programech nebo inženýrství.
Nakonec výběr správné továrny není o hledání nejlevnější nabídky. Jde o to, sladit technickou hloubku, komunikační disciplínu a oddanost partnerství se složitostí a požadavky životního cyklu vašeho programu, poté ověřit tyto kvality prostřednictvím strukturovaného hodnocení, než se zavázat k dolarům na nástroje.
Další kroky pro nákupčí OEM připraveni získat progresivní matrice
Hodnotící rámce a technické znalosti vytvářejí hodnotu pouze tehdy, když se promítají do akce. Pro výrobní inženýry a profesionály v oblasti nákupu, kteří zvažují programy progresivního lisování OEM, cesta vpřed vyžaduje převedení rozhodovacích kritérií obsažených v této příručce do konkrétní sekvence spuštění projektu, která ochrání investice do nástrojů i dlouhodobé{1}}výsledky výroby.
Rámec pro rozhodování o ceně-k{1}}value
Každý projekt progresivního lisování a lisování se opírá o čtyři vzájemně se ovlivňující proměnné: investice do nástrojů, cena za kus,-požadavky na kvalitu a projekce objemu. Tyto nefungují samostatně. Vyšší investice do nástrojů z tvrdokovu a dalších stanic zvyšují počáteční náklady, ale snižují cenu za kus- a prodlužují intervaly údržby. Přísnější požadavky na toleranci zvyšují složitost nástrojů, ale mohou eliminovat problémy s následnou montáží, které s sebou nesou skryté náklady. Projekce objemu určují, jak rychle se nástroje amortizují, ale příliš optimistické předpovědi uzavírají kapitál do nástrojů, které nikdy nedosáhnou prahové hodnoty.
Správný výrobce progresivních matric snižuje celkové náklady na vlastnictví nad rámec samotné ceny za kus. Továrny, které nabízejí spolupráci DFM,-montáž lisovacích nástrojů a integrované systémy kvality, eliminují předávání, sekundární dodavatele a úniky z kvality, které zvyšují pořizovací náklady. Při porovnávání cenových nabídek vyhodnoťte celkové náklady programu v průběhu očekávaného životního cyklu výroby spíše než izolujte jakoukoli jednotlivou položku. Dodavatel, který uvádí vyšší cenu za kus, ale dodává díly připravené na PPAP-s doplňováním Kanban a nulovým tříděním, může stát méně než tři roky než uchazeč s nejnižší nabídkou vyžadující neustálé kvalitativní zásahy.
Zahájení projektu progresivního lisování
Jste připraveni přejít od výzkumu k angažmá? Tyto praktické kroky umístí váš program pro hladké spuštění:
- Připravte kompletní výkresy součástí s popisky GD&T- Zadejte kritické rozměry, základní struktury a požadavky na povrchovou úpravu. Neúplné výtisky nutí dodavatele k předpokladům, které generují nesoulad cenových nabídek a střední-překvapení.
- Definujte odhady ročního objemu a projekce životního cyklu- Zahrňte plány{1}}náběhu, scénáře špičkové poptávky a očekávanou dobu trvání programu. Tyto informace utvářejí rozhodnutí o návrhu nástrojů podle životnosti matrice a plánování údržby.
- Identifikujte požadavky na materiál a povrchovou úpravu- Určete jakost slitiny, temperaci, tloušťku a jakékoli úpravy po-lisování (pokovování, povlakování, tepelné zpracování). Výběr materiálu ovlivňuje konstrukci matrice, takže její včasné uzamčení zabraňuje nákladným revizím nástrojů.
- Zapojte potenciální tovární partnery včas o vstup DFM- K největšímu-snížení nákladů dochází před zahájením návrhu nástrojů. Specializovaní výrobci progresivních matric jako napřYICHENnabídnout konzultaci DFM, která pomáhá výrobním inženýrům optimalizovat geometrii součástí pro efektivní více{0}}staniční tváření a škálovatelnou hromadnou výrobu.
- Vyžádejte si zdokumentovaný důkaz o způsobilosti- Požádejte o data Cpk z podobných programů, historii PPM a reference ze srovnatelných odvětví. Služby progresivního lisování se velmi liší v kvalitní infrastruktuře a důkazy pokaždé překonávají tvrzení.
Nejkritičtějším kritériem výběru pro jakýkoli program progresivního lisování OEM není cena za kus, ale prokázaná schopnost procesu, což znamená továrnu, která může prokázat statistickou kontrolu u dílů podobných té vaší, udržovat tuto kontrolu v milionech zdvihů a transparentně komunikovat, když se podmínky změní.
Dobře{0}}strukturované zapojení dodavatelů, postavené na úplných specifikacích, realistických objemech a rané spolupráci DFM, zkracuje dodací lhůty, zabraňuje překvapením v polovině{1}}programu a vytváří základ pro partnerství, které rok od roku přináší konzistentní hodnotu. Továrny, které vydělávají-dlouhodobé vztahy OEM, jsou ty, které od prvního dne považují váš program za technickou spolupráci, nikoli za nákupní objednávku.
Často kladené otázky o OEM továrnách na progresivní raznice a raznice
1. Co je progresivní kostka a jak se liší od jednofázové- kostky?
Progresivní matrice je nástroj pro lisování s více stanicemi, kde kovový pás postupuje postupnými operacemi (děrování, ohýbání, tvarování, ořezávání) s každým zdvihem lisu a v každém cyklu vytváří hotový díl. Na rozdíl od jednostupňové matrice, která provádí jednu operaci na zdvih a vyžaduje ruční manipulaci mezi kroky, progresivní matrice spojuje všechny operace do jednoho nástroje a jednoho lisovacího cyklu. To eliminuje manipulaci s díly, zkracuje dobu cyklu a zlepšuje rozměrovou konzistenci, takže je ideální pro velko-objemovou výrobu, kde továrny OEM potřebují efektivně vyrábět tisíce nebo miliony identických kovových součástí.
2. Kolik stojí progresivní lisování a kdy se investice vyplatí?
Progresivní lisovací nástroje se obvykle pohybují od přibližně 10 000 USD za jednodušší nástroje do 350 000 USD za složité sestavování více-stanic. Investice se vyplatí díky dramaticky nižším nákladům na kus-při objemu. Forma, která stojí desítky tisíc, zvyšuje smysluplné náklady na součást při 5 000 kusech, ale při 500 000 kusech tato investice přispívá zlomky centu na jednotku. Bod zvratu závisí na složitosti součásti, počtu stanic, materiálu a ročním objemu. Díly vyžadující více operací tváření dosáhnou rozbití ještě dříve, protože alternativa provozování samostatných nastavení jedné operace s sebou nese vysoké riziko práce a kvality. Továrny jako YICHEN (https://www.yichen-group.com/stamping-de/progressive-ražba-vytlačovací matrice/) pomáhají kupujícím OEM optimalizovat návrhy matric a maximalizovat návratnost investic do nástrojů prostřednictvím efektivního formování na více stanicích.
3. Jakých tolerancí lze dosáhnout progresivním lisováním?
Dosažitelné tolerance závisí na typu materiálu a složitosti součásti. Pro jednoduché ploché operace, jako je děrování a vysekávání, nízkouhlíková ocel a slitiny mědi udrží ±0,03 až ±0,05 mm. Mírné tváření s jedním až dvěma ohyby obvykle dosahuje ±0,05 až ±0,10 mm. Komplexní více-ohybové díly se třemi nebo více ohyby se pohybují v rozmezí ±0,08 až ±0,15 mm. Materiály s vyšší{12}}rychlostí tvrdnutí, jako je nerezová ocel a hliník, přinášejí větší variabilitu odpružení. Přední továrny mohou u kritických prvků dosáhnout polohových tolerancí až ±0,005 mm, i když to vyžaduje vyšší investice do nástrojů, karbidové břitové destičky a častější cykly údržby.
4. Jaké materiály jsou nejvhodnější pro progresivní lisování?
Mezi nejběžnější materiály patří nízkouhlíková ocel (1008-1010) pro automobilové držáky a kryty, nerezová ocel řady 300 a 400 pro korozivzdorné lékařské a přístrojové díly, slitiny mědi (C110, C101) pro elektrické svorky a přípojnice, mosaz (C260, hliníkové konektory, C3503 a dekorativní hardware), 502 pro 6061) pro lehké automobilové a HVAC komponenty. Výběr materiálu ovlivňuje opotřebení matrice, potřeby mazání, rychlost lisování a dosažitelné tolerance. Měkčí materiály, jako je měď, umožňují vyšší rychlosti a delší intervaly údržby, zatímco tvrdší slitiny, jako je nerez, vyžadují nástroje z tvrdokovu a agresivní mazání, aby se zabránilo zadření.
5. Jak by měli kupující OEM hodnotit a vybrat továrnu na progresivní lisování?
Vyhodnoťte továrny napříč technickými schopnostmi a strukturou partnerství. Mezi klíčová technická kritéria patří tonáž lisu, maximální šířka pásu, možnost počítání stanic (zeptejte se na jejich nejsložitější výrobní lisovnici),-vlastní nástrojárna pro návrh a údržbu lisovacích nástrojů, sekundární operace a schopnost vlastní montáže lisovacích nástrojů a infrastruktura kontroly včetně CMM, kamerových systémů a softwaru SPC. Kromě vybavení posuďte komunikační disciplínu, ochotu spolupráce DFM, kvalitu dokumentace PPAP a kapacitní vyrovnávací paměti pro výkyvy poptávky. Vyžádejte si data Cpk z podobných programů a historii PPM. Továrny-založené na prevenci obvykle dosahují 50 až 200 chyb za minutu. Nejkritičtějším faktorem je prokázaná schopnost procesu, nikoli samotná cena za kus.


