


Co jsou progresivní razítka a proč na nich záleží
Představte si jediný nástroj, který děruje, ohýbá, tvaruje a řeže hotový kovový díl jedním souvislým pohybem, stovkykrát za minutu. Přesně to dělá progresivní raznice. Pro výrobní inženýry a nákupní týmy, které mají za úkol škálovat výstup při zachování přísných tolerancí, je pochopení tohoto nástrojového systému zevnitř tím rozdílem mezi hladkým spuštěním a nákladným pokusem-a-omyl.
Co je to progresivní raznice
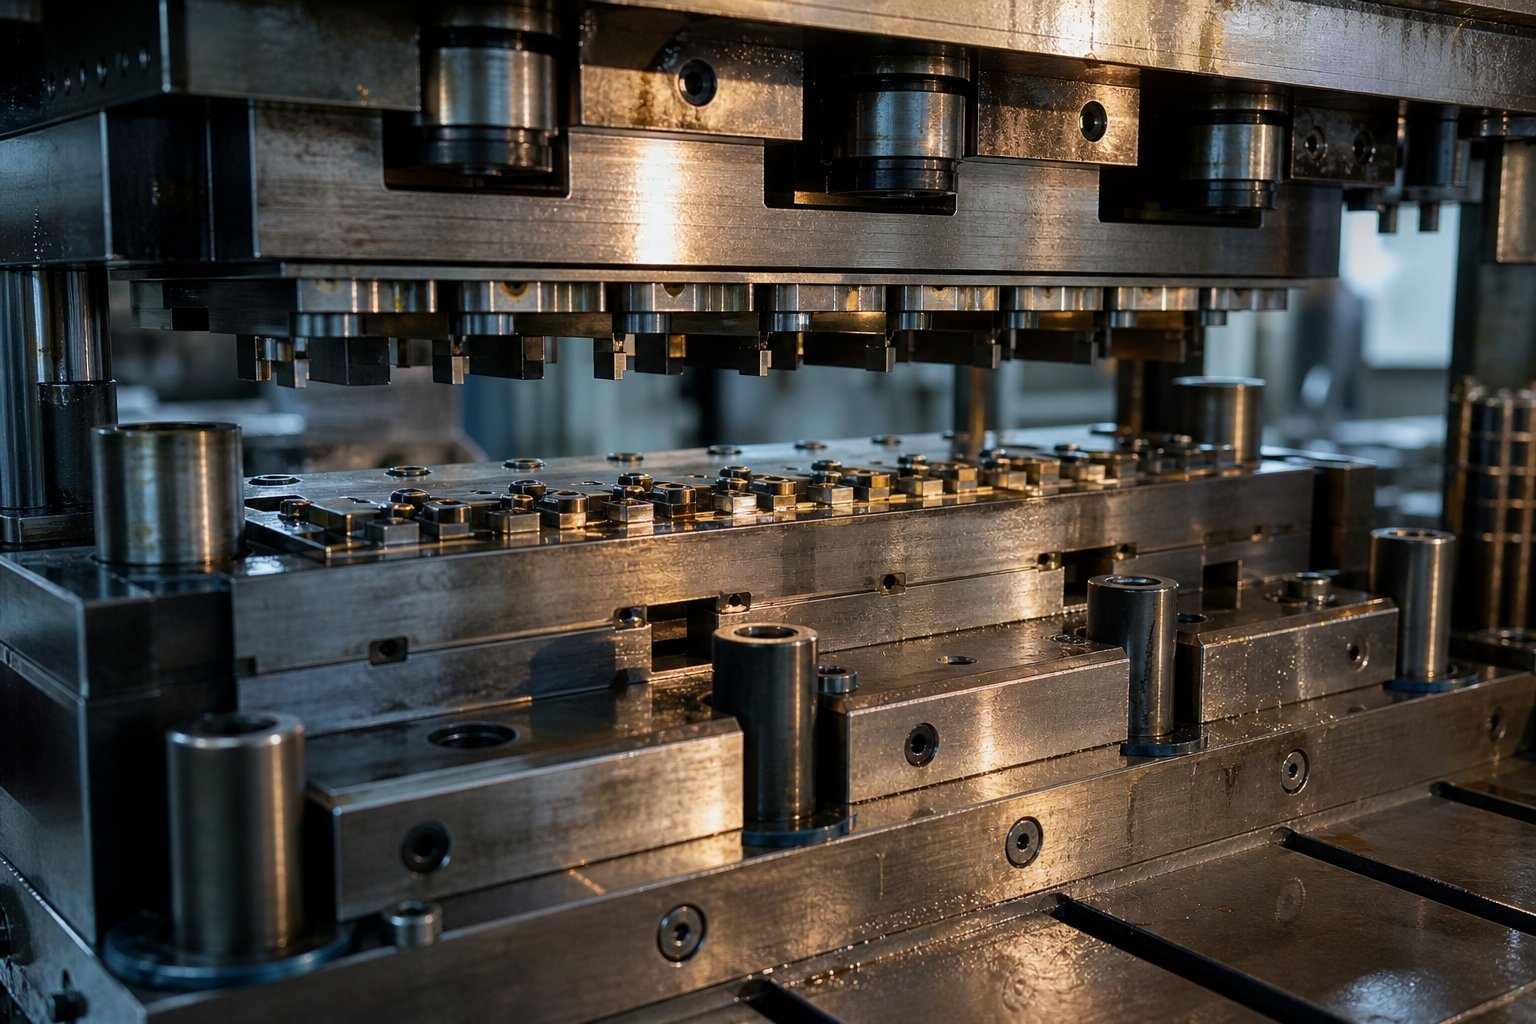
Progresivní lisovací lis je přesný nástroj instalovaný v lisovacím lisu, který pohybuje kovovým pásem přes řadu sekvenovaných stanic, z nichž každá provádí specifickou operaci řezání nebo tváření na zdvih lisu, dokud není hotový díl oddělen na konečné stanici.
Takco je progresivní kostka z praktického hlediska? Je to samostatný produkční systém-. Svitek plechu se přivádí do lisu a servopodavač posouvá pás při každém zdvihu o pevnou vzdálenost, nazývanou rozteč. Na každé stanici se pás setkává s jinou operací: děrováním, ohýbáním, ražením, embosováním nebo ořezáváním. Díl zůstává po celou dobu připojen k nosnému pásu a udržuje zarovnání, dokud jej neuvolní konečné odříznutí. Jeden tah dovnitř, jeden hotový komponent ven, nepřetržitě.
Někdy uslyšíte,{0}}že to týmy z dílny nazývají prog kostkou. Bez ohledu na zkratku je základní princip stejný: více operací sloučených do jednoho automatizovaného cyklu, který eliminuje manipulaci s díly mezi kroky.
Proč progresivní razidla dominují-vysokoobjemové produkci
Progresivní ražení přináší kombinaci, se kterou se jiné metody jen těžko vyrovnávají: rychlost, opakovatelnost a nízké-jednotkové náklady v měřítku. Lisy s progresivními matricemi fungují odkudkoli25 až přes 200 úderů za minutu, což znamená, že hotový díl klesá každý zlomek sekundy. Protože je každá stanice broušená a kalená na mikrometrickou-přesnost, rozměrová konzistence se drží v milionech cyklů bez ručního zásahu.
Pro týmy nákupu, které hodnotí náklady, je matematika jednoduchá. Investice do nástrojů jsou vysoké předem, ale mezní náklady na každou další součást se scvrknou na něco málo více než na suroviny a lisovací čas. Při ročních objemech nad 50 000 kusů progresivní lisovací nástroje běžně snižují náklady na díl-o 30 až 80 procent ve srovnání s CNC výrobními metodami. Tato ekonomická logika je důvodem, proč automobilové konektory, elektronické stínící komponenty a držáky HVAC v drtivé většině pocházejí z progresivních lisovacích operací.
Zvýšení účinnosti však zcela závisí na tom, co se děje uvnitř matrice. Rozvržení pásu, pořadí stanic a strategie tvarování určují, zda nástroj běží na miliony zásahů nebo vyžaduje neustálý zásah. Tato technická hloubka je místem, kde tento typ nástroje odhaluje svou skutečnou složitost.
Jak funguje proces progresivního lisování
Rozložení proužků a řazení stanic zní na papíře přímočaře, ale v praxi anoprogresivní proces lisováníje přesně choreografický systém, kde tři stroje fungují jako jeden: podavač svitků, lis a samotná matrice. Pochopení toho, jak interagují na úrovni zdvihu, odhaluje, proč tento proces lisování vyrábí hotové díly rychleji než jakákoli jiná více-kroková alternativa.
Mechanika podávání pásu a postupu
Vše začíná u odvíječe. Svitek plochého plechu, obvykle o tloušťce od 0,1 mm do 6 mm, se odvíjí do rovnačky, která odstraňuje zakřivení svitků-. Odtud servo nebo vzduchový podavač uchopí pás a posune jej o přesnou, opakovatelnou vzdálenost s každým zdvihem lisu. Tato vzdálenost je rozteč a přesně odpovídá rozestupu mezi stanicemi uvnitř matrice.
Přesnost je zde rozhodující. Pokud se délka posuvu posune byť jen o zlomek milimetru, každá následná stanice se vychýlí. To je důvod, proč vodicí kolíky, kalené válcové sloupky namontované v horní matrici, vstupují do předem proražených otvorů v pásu na začátku každého zdvihu. Fyzicky stahují pás do přesné registrace před zahájením řezání nebo tvarování. Přemýšlejte o pilotech jako o pozičním resetu systému, který opravuje jakoukoli menší odchylku posuvu v každém jednotlivém cyklu.
Sekvence stanice od polotovaru k hotovému dílu
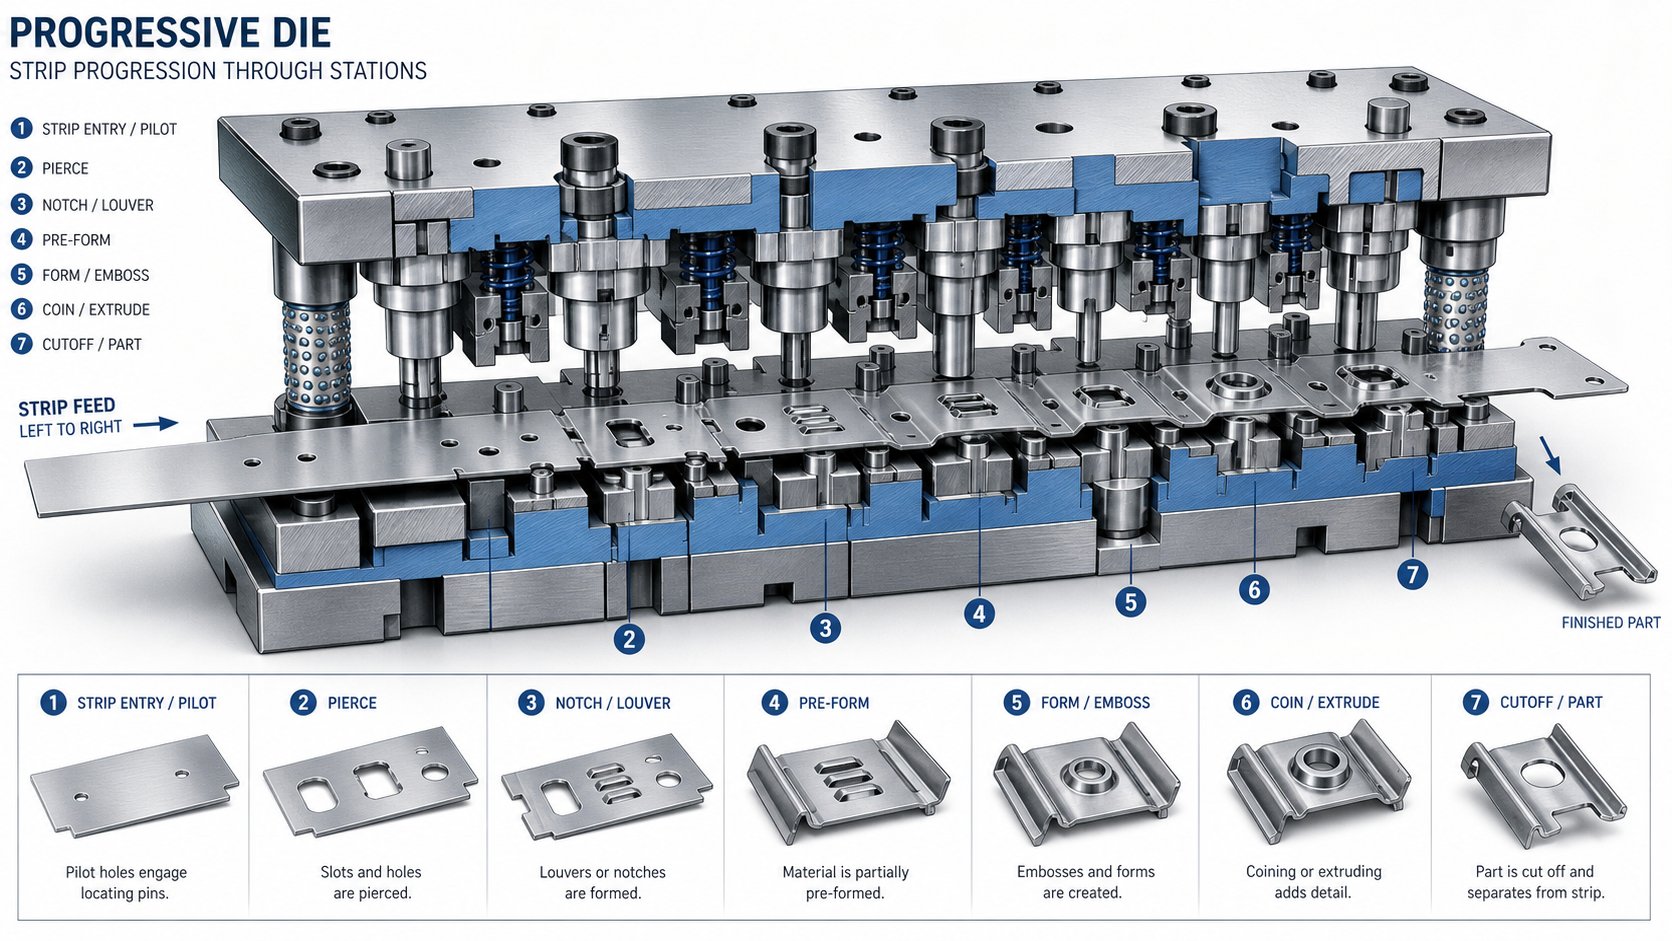
Uvnitř matrice jsou stanice uspořádány v lineárním pořadí. Každá stanice provede jednu nebo dvě operace na pásu, když se postupový lisovací lis zavírá. Geometrie součásti se postupně vyvíjí, stanici po stanici, přičemž zůstává připojena k nosnému pásu prostřednictvím úzkých poutek nebo pásů materiálu.
Typický postup progresivního ražení probíhá v tomto pořadí:
- Pilotní otvory jsou proraženy v nosném pásu, aby se vytvořila registrace pro všechny následující stanice.
- Vnitřní prvky, jako jsou štěrbiny, otvory a zářezy, jsou proraženy nebo zaslepeny.
- Tvarovací operace jako ohýbání, ražení nebo kreslení tvarují geometrii součásti postupně.
- Dodatečné operace ořezávání nebo opětovného upínání zpřesňují rozměry a uvolňují zbytkové napětí.
- Konečná odřezávací stanice odděluje hotový díl od nosného pásu a opouští matrici jako hotová součást.
Mezi stanicemi se částečně vytvarovaný díl pohybuje podél nosného pásu jako cestující na dopravníku. Tím se eliminuje robotická manipulace s výběrem-a{2}}místem a časy cyklů jsou měřeny ve zlomcích sekund namísto sekund.
Stiskněte Cyklus zdvihu a časování
Jak funguje lisovací lis ve shodě s matricí? Beran lisu klesá, uzavírá horní matrici na spodní matrici a provádí všechny operace stanice současně v jednom zdvihu. Když se beran zasouvá, podavač posune pás o jednu délku a zvedací kolíky zvednou pás mírně nad spodní povrch matrice, takže se může volně pohybovat. Beran znovu klesá a cyklus se opakuje.
Lisovací lis s progresivními nástroji rychlostí 200 zdvihů za minutu dokončí celou tuto sekvenci, podávání, soutisk, tvarování, zatahování, za 300 milisekund. Při této rychlosti je časové okno podavače měřeno v desítkách milisekund a stírací deska matrice musí před dalším posunem pás čistě vyčistit. Každá součást v systému je synchronizována s otáčením klikového hřídele lisu, díky čemuž se progresivní lisování stává méně sérií diskrétních událostí a spíše kontinuálním mechanickým rytmem.
Tento rytmus však zůstává konzistentní pouze tehdy, když jednotlivé součásti uvnitř matrice vydrží miliony opakovaných nárazů. Geometrie razníku, vůle matrice a výběr materiálu na úrovni součásti určují, zda nástroj tuto kadenci vydrží, nebo začne produkovat odpad.
Kritické součásti uvnitř progresivní matrice
Geometrie razníku a vůle matrice udržují rytmus stabilní, ale co přesně tyto části jsou a jak do sebe zapadají? Progresivní raznice není jediný monolitický blok. Jedná se o sestavu přesných-komponentů broušených lisovacích nástrojů, z nichž každý má specifickou úlohu a pracuje společně při extrémním opakovaném zatížení. Když pochopíte, co každý díl dělá, bude řešení problémů spíše logické než dohady.
Součásti sestavy horní matrice
Horní polovina matrice se montuje na lisovací beran a dodává sílu, která řeže a tvoří pás. Mezi jeho klíčové prvky patří:
- Děrovací plech (držák):Tvrzená ocelová deska, která drží všechny razníky v přesné poloze. Každý razník je broušen tak, aby odpovídal geometrii otvoru nebo tvaru, který vytváří, a držák je zajišťuje na místě, takže se nemohou otáčet nebo posunout pod zatížením.
- Opěrná deska:Tato tvrzená deska, umístěná mezi děrovací deskou a horní čelistí matrice, zabraňuje vtlačení kalených vložek do měkčí patky matrice opakovanou rázovou silou lisu.
- Stahovací deska:Tato součást sevře pásový materiál proti bloku matrice, když se lis zavírá. Neméně důležité je, že během zdvihu strhává materiál z razníků. Bez ní by se pás při zatahování přilepil na kovové děrovací nástroje, vytáhl by se do horní matrice a způsobil by okamžité poškození.
- piloti:Odrážky,{0}}které pronikají do předem-propíchnutých otvorů v proužku, aby jej usadily do konečného zarovnání před zahájením jakékoli operace. Opravují drobné nepřesnosti posuvu při každém záběru.
Součásti sestavy spodního lisu
Spodní polovina sedí na kolébce lisu a přijímá řezné a tvářecí síly shora. Mezi jeho základní prvky patří:
- Blok kostek (honička):Hlavní těleso, kde se obrábějí nebo vkládají řezné a tvarovací obrysy. U větších-objemových ocelových lisovacích nástrojů obsahuje blok matrice vyměnitelné břitové destičky vyrobené z prvotřídní nástrojové oceli nebo karbidu, což umožňuje lokální opravy bez přestavby celého bloku.
- Tlačítka matrice:Kalené cylindrické vložky zalisované do bloku matrice, které poskytují protilehlou řeznou hranu pro každý razník. Vůle mezi průbojníkem a jeho protilehlým knoflíkem, obvykle 5 až 10 procent tloušťky materiálu, řídí kvalitu řezné hrany.
- Zvedače raznic:Odpružené-kolíky nebo kolejnice, které po každém tahu pás mírně zvednou z povrchu matrice. Tato vůle umožňuje podavači pás volně posouvat bez přetahování přes řezné hrany, což snižuje opotřebení a zabraňuje chybnému podávání při vysoké rychlosti.
- Zastávkové bloky:Přesné-broušené bloky, které nastavují výšku uzavření matrice v lisu. Technici rozdrtí pájku v zemní štěrbině na dorazovém bloku, aby ověřili, že razníky a tvary dosáhnou správné hloubky během nastavování.
Naváděcí a registrační systémy
Představte si uzavření horní a spodní poloviny dohromady rychlostí 200 zdvihů za minutu s vůlemi měřenými v tisícinách palce. Naváděcí systémy umožňují:
- Vodicí čepy a pouzdra:Tvrzené kolíky namontované na jedné čelisti matrice zabírají s přesnými pouzdry na druhé straně a vyrovnávají horní a spodní polovinu v rámci tolerancí 0,0001 palce. Vodicí kolíky kuličkových{2}}ložisek, které se pohybují na klecích, se staly průmyslovým standardem pro jejich hladké zapojení a snadné oddělování matrice.
- Boty (sada kostek):Horní a spodní základové desky, které drží všechny ostatní komponenty na místě. Absorbují vychylovací síly a zajišťují pevné montážní rozhraní lisu.
- Pružiny:Přítlačné pružiny s vysokou{0}}sílou, buď mechanická spirála, nebo plynný dusík, které poskytují řízený tlak pro funkce stahování, přidržování a vyhazování dílů během cyklu zdvihu.
Níže uvedená tabulka shrnuje tyto součásti lisovacích nástrojů, jejich funkce a typický výběr materiálů do rychlého-referenčního formátu:
| Komponent | Funkce | Typický materiál |
|---|---|---|
| Die boty | Základové desky, které montují všechny ostatní komponenty a udržují vyrovnání | Měkká ocel nebo tvárná litina |
| Vodicí čepy a pouzdra | Zarovnejte horní a spodní polovinu matrice s přesností na desetiny tisíciny | Kalená legovaná ocel; hliníkové kuličkové klece |
| Děrný plech (držák) | Drží a umísťuje všechny razníky | Nástrojová ocel A-2 nebo D-2 |
| Opěrná deska | Chrání botku před nárazovými silami | A-2 kalená nástrojová ocel |
| Stripovací deska | Upíná pásový materiál a zbavuje jej úderů při zatažení | Nástrojová ocel A-2 nebo měkká ocel (vedení s vedením) |
| Nástrojové razníky | Pásový materiál odřízněte, propíchněte nebo vytvarujte | D-2, M-2, CPM nebo karbid |
| Blok matrice / vložky | Zajistěte protilehlé řezné hrany a tvarovací obrysy | D-2, M-2, CPM nebo karbidové destičky |
| Die tlačítka | Vyměnitelné ostří-protějšky razníků | Prostřednictvím-kalené legované oceli nebo karbidu |
| Piloti | Registrujte proužek do přesné polohy při každém tahu | Kalená nástrojová ocel, leštěný nos |
| Pružiny (mechanické / dusíkové) | Zajistěte stahovací sílu, přítlak-a vyhazování součásti | Chrome-silikonové láhve nebo láhve s dusíkem |
| Zvedáky | Zvedněte pás z povrchu matrice pro volný postup mezi zdvihy | Kalená nástrojová ocel s vratnou pružinou |
| Zastavovací bloky | Během nastavení nastavte výšku uzavření a ověřte hloubku lisu | Kalená nástrojová ocel, přesně broušená |
Každá z těchto součástí musí zachovat rozměrovou integritu v milionech lisovacích cyklů. Když se jediný úder opotřebí nad míru tolerance nebo se unaví pružina zvedáku, celý systém se posune. Tato vzájemná závislost je důvodem, proč výběr materiálu a strategie návrhu na úrovni komponentů mají stejnou váhu jako celkové rozložení pásu, což je vztah, který je zvláště jasný během fáze návrhu formy.
Progresivní design matrice od konceptu po validaci
Vzájemná závislost komponent na fyzické úrovni je jedna věc. Docílit toho, aby všechny tyto díly spolupracovaly před řezáním jakékoli oceli? To je místo, kde progresivní design matrice buď ušetří měsíce výrobních bolestí hlavy, nebo je vytvoří. Dobře-provedený návrh lisovacího nástroje nezačíná geometrií CAD, ale důkladným pochopením toho, co musí hotový díl dělat, kolik jich je potřeba a jaká omezení materiál klade.
Návrhové vstupy a požadavky zákazníků
Typický projekt návrhu kovové lisovací formy začíná, když zákazník odešle tisk dílu, obvykle doprovázený 3D CAD modelem. Ale toto kreslení samo o sobě nedává návrháři matrice dost na to, aby začal. Než dojde k jakékoli práci s rozvržením pásu, musí návrhář získat úplný obrázek o kontextu výroby. Zmeškáte kritický vstup brzy a celý koncept nástroje může vyžadovat přepracování.
Zde jsou kritické konstrukční vstupy potřebné před zahájením progresivního vývoje nástrojů:
- Geometrie součásti: 2D výkresy a 3D objemové modely s kompletními popisy GD&T definujícími všechny kritické kóty a referenční podklady.
- Specifikace materiálu: Typ slitiny, tvrdost, tloušťka a mechanické vlastnosti včetně pevnosti v tahu, meze kluzu, prodloužení a n-hodnoty.
- Roční požadavky na objem: Očekávaná množství za rok, velikosti šarží a předpokládaná životnost programu, které přímo ovlivňují třídu konstrukce matrice a výběr materiálu.
- Požadavky na toleranci: Které funkce jsou kritické-pro-funkci (CTF) a které nesou standardní komerční tolerance, protože přísnější specifikace vyžadují další stanice nebo operace ražení mincí.
- Sekundární operace: Jakékoli procesy po{0}}lisování, jako je pokovování, tepelné zpracování, svařování nebo montáž, které omezují směr otřepů, povrchovou úpravu nebo rozměrovou stabilitu.
- Dostupnost lisu a podavače: Pokud má zákazník stávající lisovací linku, její prostorová kapacita, velikost lože, délka zdvihu a typ podavače omezují obálku matrice od začátku.
Jak poznamenává časopis MetalForming Magazine, specifikace plechu s příliš malým množstvím technických detailů může vést k problémům s výkonem lisovacích nástrojů. Forma navržená na základě předpokládaných vlastností materiálu může produkovat odpad, když dorazí skutečné výrobní svitky s různými hodnotami tvrdosti nebo prodloužení. Kostka v jistém smyslu určuje, jaký materiál potřebuje ke správnému chodu.
Strategie optimalizace rozvržení pásů
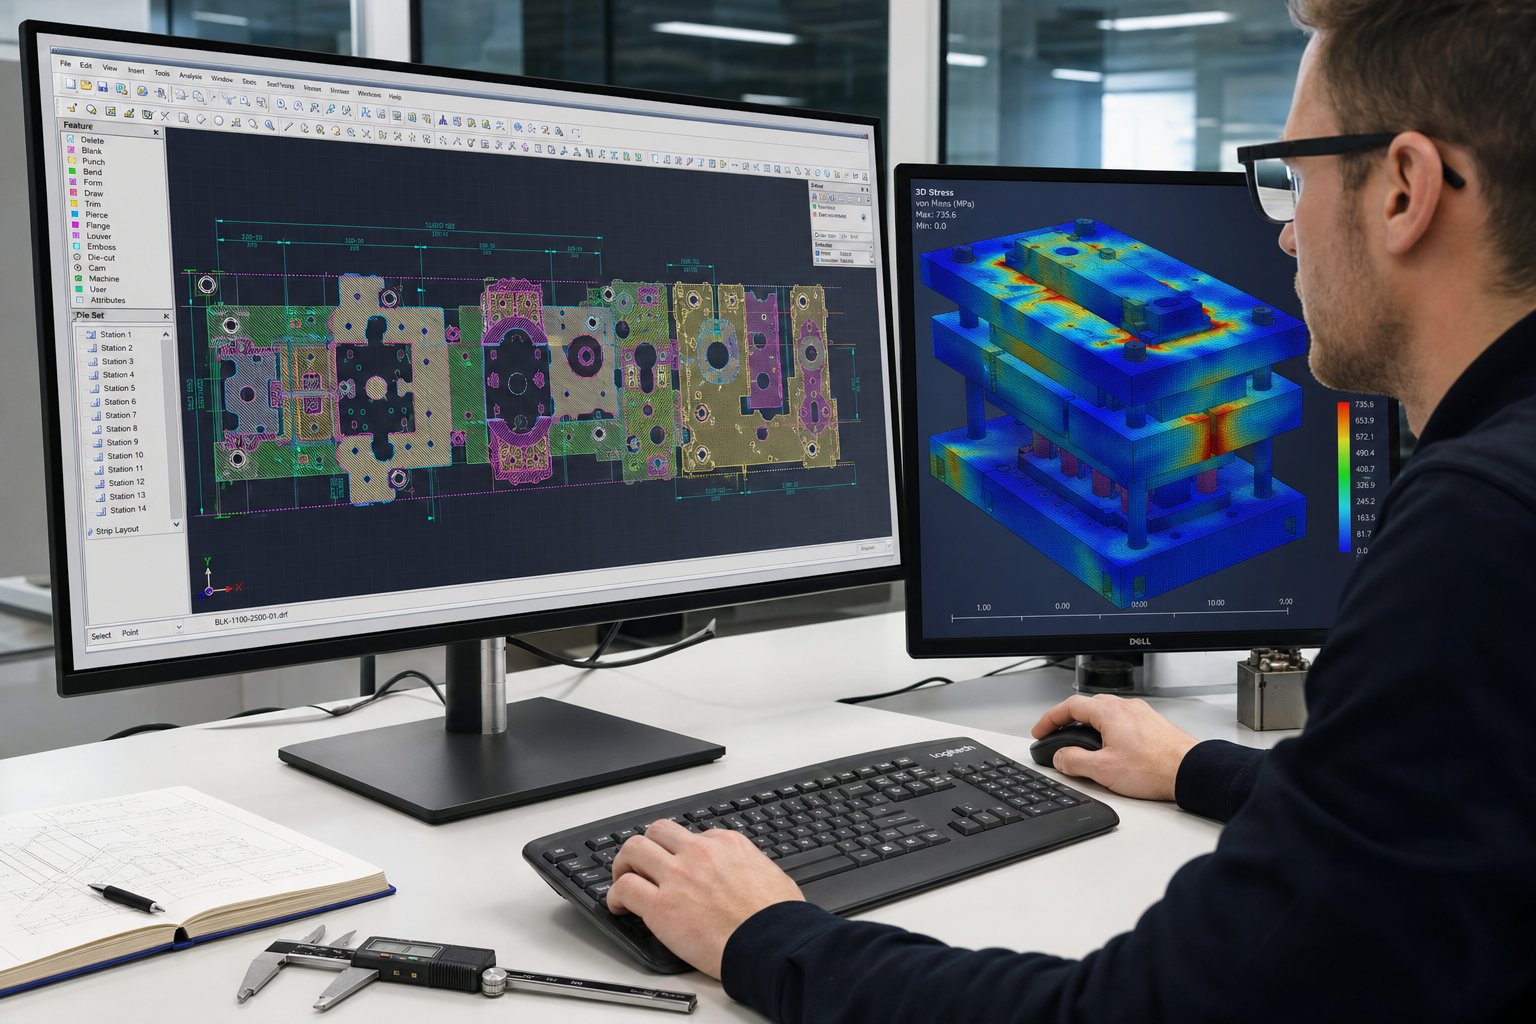
S uzamčenými vstupy se návrhář přesune k jedinému nejdůležitějšímu rozhodnutí v návrhu progresivního lisovacího nástroje: rozložení pásu. Toto je plán, který definuje, jak se plochý pás transformuje na hotový díl, stanici po stanici. Určuje využití materiálu, velikost matrice, počet stanic, rozložení síly a nakonec náklady na-díl.
Rozvržení pásu specifikuje:
- Orientace dílu vzhledem ke směru podávání pásu a směru zrna
- Vzdálenost mezi stanicemi
- Typ nosiče, šířka a upevňovací body
- Operační sekvence od prvního propíchnutí po konečné odříznutí
- Geometrie kostry odpadu a procento výtěžnosti materiálu
Zní to přímočaře? V praxi se každá proměnná vyměňuje za jinou. Otočení součásti pro zarovnání kritických ohybů kolmo ke směru vláken zlepšuje tvarovatelnost, ale může zvýšit šířku pásu a zmetkovitost. Kratší rozteč snižuje délku lisovnice a požadavky na lože lisu, ale stlačuje stanice dohromady, což omezuje pevnost lisovníku a přístup k údržbě. Zkušení konstruktéři často během zkoušek lisování vzorků několikrát upravují rozvržení pásů, čímž odhalují problémy s podáváním, nevyváženost sil a problémy se směrem zrna, které se objevují pouze za skutečných podmínek lisu.
Stanovení počtu stanic se řídí rozložením proužků. Návrhář postupuje operace tak, aby k proražení a vrubu došlo brzy, zatímco materiál zůstal plochý, čímž se zabrání deformaci prvků během pozdějšího tvarování. Stanice pro ohýbání a kreslení přicházejí poté, co profil získá tvar. Nečinné stanice, kde nedochází k žádným operacím, se vkládají mezi stanice těžkého tváření, aby se řídilo rozložení síly a poskytovaly strukturální podporu v zápustce. Nástroj pro postupné lisování s 12 stanicemi není u středně složité součásti nic neobvyklého a složité geometrie mohou posunout počet přes 20.
Ověření návrhu-na simulaci
Než existoval moderní software pro progresivní návrh zápustek, výrobci nástrojů sestrojili zápustku, provedli zkušební díly, identifikovali problémy, upravili nástroj a opakovali, dokud výsledky nesplnily specifikace. Tento cyklus by mohl spotřebovat týdny a desítky tisíc dolarů na přepracování. Dnes simulace komprimovala tuto iterační smyčku do digitálního prostoru.
Nástroje pro analýzu konečných prvků (FEA) modelují materiálový tok, ztenčení, vrásnění a odpružení v každé tvářecí stanici předtím, než je obroben jeden blok nástrojové oceli. Inženýři virtuálně testují různé varianty rozvržení pásů, upravují úhly ohybu pro kompenzaci zpětného odpružení nebo upravují hloubku tažení, aby se předešlo ztenčování nad přijatelné limity. Výsledkem je ověřený návrh, který rychleji dosáhne připravenosti k výrobě s menším počtem fyzických prototypů.
Výpočty tonáže jsou další oblastí, kde se simulace vyplácí. Řezné a tvářecí síly každé stanice musí být součet menší, než je kapacita zvoleného lisu, počítaná s pracovní výškou nad dolní úvratí, kde klesá mechanická výhoda. U stanic pro hluboké tváření se omezujícím faktorem stává pracovní energie, nejen špičková tonáž. Simulace zachycuje tato omezení brzy a zajišťuje, že progresivní nástroje odpovídají lisovací lince ještě před přijetím závazků.
Kombinace parametrického modelování CAD/CAM, simulace tváření FEA a studií digitálního pohybu výrazně zkrátila časové osy vývoje. To, co dříve vyžadovalo tři nebo čtyři opakování fyzického zkoušení, lze často vyřešit v jednom, čímž se zkrátí týdenní pauza-na-výrobu a eliminují se nákladné úpravy zápustek po kalení.
Přesto i ten nejpropracovanější simulační model funguje na idealizovaných vstupech. Variace materiálu ve skutečném světě, průhyb lisu a podmínky mazání zavádějí proměnné, které se objevují až při plné výrobní rychlosti, a proto výběr materiálu pro součástky obrobku i matrice hraje tak rozhodující roli v dlouhodobém-výkonu nástroje.
Materiály v progresivním lisování a výběr nástrojové oceli
Simulační modely běží na idealizovaných materiálových vlastnostech, ale cívky přicházející na lisovací linku nesou skutečné{0}}rozdíly v tvrdosti, tažnosti a stavu povrchu. Tyto rozdíly se prolínají každým aspektem výkonu matrice. Progresivní lisovací materiály, které zvolíte pro obrobek, určují, kolik stanic matrice potřebuje, jak rychle může lis pracovat a jak dlouho vydrží součásti nástrojů před údržbou.
Běžné materiály obrobků a jejich charakteristiky lisování
Progresivní lisování kovů zpracovává širokou škálu slitin, z nichž každá přináší odlišnou kombinaci tvarovatelnosti, pevnosti a abrazivity. Materiál s vysokou tažností se snadno ohýbá, ale může se o povrch nástroje zadřít. Tvrdší slitina řeže čistě, ale zvyšuje nároky na tonáž a urychluje opotřebení razníku. Přizpůsobení obrobku aplikaci a zároveň zohlednění výměny-životnosti zápustky je balancováním, kterému čelí každý inženýr.
Zde je srovnání nejběžnějších progresivních lisovacích materiálů:
| Materiál obrobku | Hodnocení tvarovatelnosti | Typické aplikace | Úvahy o opotřebení |
|---|---|---|---|
| uhlíková ocel (CRS, SPCC) | Dobré až vynikající | Konzoly, pouzdra, konstrukční spony, automobilové spojovací prvky | Mírné opotřebení; abrazivní oxid u variant válcovaných za tepla-zkracuje životnost razníku |
| Nerezová ocel (301, 304, 316) | Mírný | Lékařské kryty, komponenty pro zpracování-potravin, námořní hardware | Vysoká tendence k zadření a pracovní-tvrdnutí zvyšují tření a urychlují opotřebení lepidla |
| Hliník (1100, 3003, 5052) | Vynikající | Chladiče, EV skříně, lehké konstrukční díly | Měkký materiál se hromadí na čelech razníků; vyžaduje leštěné nástroje a časté čištění |
| Mosaz (C260, C270) | Vynikající | Elektrické koncovky, dekorativní kování, vodovodní armatury | Nízká míra opotřebení; obsah zinku zajišťuje přirozenou kluznost a prodlužuje intervaly mezi nástroji |
| měď (C110, C102) | Velmi dobré | Přípojnice, konektory, RF stínění | Mírná abraze, ale vysoká tažnost způsobuje tah-trhání, pokud jsou vůle příliš těsné |
Progresivní lisování z uhlíkové oceli zůstává tahounem pro nákladově -citlivé a-objemové díly. Za studena-válcovaná uhlíková ocel nabízí hladký povrch, dobrou tvarovatelnost a nízké náklady na suroviny, takže je výchozí volbou pro konzoly, spony a konstrukční součásti. Progresivní lisování z nerezové oceli vyžaduje od matrice více: vyšší tonáž, přísnější kontrolu mazání a nástrojové oceli s odolností proti opotřebení-adhezivem. Konstruktéři zápustek často přidávají nečinné stanice při tváření nerezových tříd, aby se rozložily síly a snížilo se pnutí v pásech.
Progresivní lisování hliníku probíhá při vyšších rychlostech lisu, protože řezné síly jsou nižší, ale tato měkkost způsobuje, že materiál přilne k povrchům razníku, což je stav zvaný zadření. Progresivní lisování mědi představuje podobnou výzvu: vysoká tažnost materiálu znamená, že výlisky mohou být vytaženy zpět skrz matrici, pokud není optimalizována vůle mezi průbojníkem-k-zápustce. Naproti tomu mosazné progresivní ražení bývá shovívavé. Obsah zinku v mosazi působí jako mírné mazivo, snižuje tření na rozhraní nástroje a prodlužuje intervaly mezi ostřením.
Výběr nástrojové oceli pro součásti zápustky
Obrobek určuje, co musí matrice vydržet. Při lisování měkké uhlíkové oceli střední rychlostí poskytují běžné nástrojové oceli, jako je D2 (vysoko-chromová a-uhlíková ocel pro tváření za studena), přijatelnou životnost za rozumnou cenu. D2 poskytuje dobrou rovnováhu mezi odolností proti opotřebení a obrobitelností, a proto je již po desetiletí standardem.
Tvrdší nebo abrazivnější obrobky mění rovnici. Chování nerezové oceli při práci-kalení může posunout tvrdost řezné-hrany blízko k tvrdosti samotné matrice, což urychluje vylamování a únavové praskání. V těchto případechpráškové metalurgie (PM) nástrojové ocelinabízejí jemnější, rovnoměrněji rozložené karbidy, které zlepšují jak houževnatost, tak odolnost proti opotřebení ve srovnání s konvenčními odlitky-ingotů. PM oceli jako CPM 10V nebo Vanadis 4 Extra odolávají abrazivnímu opotřebení, aniž by obětovaly rázovou pevnost potřebnou k přežití při vysokorychlostním stříhání.
Pro progresivní lisování oceli v extrémních objemech nebo s pokročilou vysokou{0}}pevností plechu se karbidové břitové destičky stávají praktickými na místech s nejvyšším-opotřebením, obvykle při děrování a odřezávání. Karbid wolframu nabízí tvrdost přesahující 90 HRA a v abrazivních aplikacích přežije běžnou nástrojovou ocel pětkrát až desetkrát. Kompromis-je křehkost: tvrdokovové břitové destičky vyžadují tuhou konstrukci matrice a nemohou tolerovat nesouosost nebo mimo{6}}středové zatížení.
Povrchové úpravy přidávají další vrstvu ochrany. PVD povlaky, jako je TiAlN nebo CrN, snižují tření a odolávají zadření, zejména při vytváření pozinkovaného nebo nerezového materiálu. Iontová nitridace vytvrzuje povrch substrátu bez rozměrového zkreslení a vytváří pevné pouzdro, které podpírá povlak nad ním. Ukázalo se, že kombinace nitridovaného substrátu a PVD povlaku prodlužuje životnost nástroje z 50 000 dílů na více než 1,2 milionu dílů v dokumentovaných výrobních scénářích.
V konečném důsledku je výběr nástrojové oceli ekonomickým rozhodnutím navrstveným na technickém. Tvrdokovová břitová destička stojí předem více, ale snižuje četnost údržby a zmetkovitost po dobu životnosti matrice. Tato kalkulace celkových nákladů na vlastnictví, vyvažující investice do materiálu nástroje proti prostojům a nákladům na výměnu, se stává ústřední, jakmile se matrice přesune z konstrukčního stolu do výrobního prostředí.
Progresivní raznice vs složené raznice vs přenosové raznice
Ekonomika nástrojové oceli a celkové náklady na vlastnictví vyprávějí jen část příběhu. Než tato rozhodnutí vůbec vstoupí do hry, celý projekt formuje zásadnější otázka: jaký typ matrice se k této části hodí? Progresivní razidla nejsou vždy řešením. V závislosti na geometrii, objemu a složitosti tvarování může složená matrice nebo přenosová matrice poskytovat lepší výsledky s nižším rizikem. Pochopení typů lisovacích nástrojů a jejich výběrových kritérií zabraňuje nákladnému nesouladu mezi investicí do nástrojů a realitou výroby.
Progresivní matrice pro sekvenční tváření s více stanicemi{0}
Progresivní lisování vynikne, když potřebujete velké objemy malých až{0}}středně velkých dílů s mírnou složitostí. Pás zůstává během procesu připojen a udržuje přesnost polohy na každé stanici. Díky této nepřetržité registraci je tento přístup tak rychle opakovatelný.
Kde má lisování pomocí progresivních nástrojů největší smysl? Představte si pouzdra automobilových konektorů, sestavy držáků nebo součásti stínění, díly, které kombinují propichování, ohýbání a ořezávání v jediném cyklu. Roční objemy nad 50 000 kusů obvykle ospravedlňují počáteční investici do nástrojů a při množství přesahujícím několik stovek tisíc je obtížné překonat náklady na díl-jakýmkoli jiným způsobem.
Kompromis-je flexibilita. Protože díly zůstávají připevněny k nosnému pásu, hluboké tažení je omezeno napětím pásu a vícesměrné tvarování se stává obtížným. Pokud součást vyžaduje rotaci mezi stanicemi nebo tvarování úhlů, kterým spojení pásu fyzicky brání, progresivní raznice narazí na stěnu.
Složené matrice pro simultánní operace na jedné-stanici
Složené lisování má zásadně odlišný přístup. Namísto sekvenování operací na více stanicích dokončuje všechny operace řezání v jediném zdvihu lisu na jedné stanici. Razník a zápustka pracují současně z obou stran materiálu a vyrobí hotový polotovar jedním úderem.
Díky tomu jsou složené matrice ideální pro ploché díly, které vyžadují vysokou rozměrovou přesnost, myslíme podložky, těsnění, podložky a jednoduché zaslepené součásti. Vzhledem k tomu, že všechny prvky jsou vyříznuty jedním tahem, neexistuje žádný kumulativní zásobník tolerance-od stanice-do{3}}přenosu stanice. Plochost a soustřednost bývají lepší, než čeho dosahuje progresivní matrice na stejné geometrii.
Omezení? Složené matrice nemohou provádět tvářecí operace, jako je ohýbání nebo tažení. Zvládají řezání a ražení, ale jakékoli trojrozměrné{1}}tvarování vyžaduje samostatný proces. Výrobní rychlost také klesá pod progresivní nástroje, protože díly obvykle vyžadují individuální podávání polotovaru spíše než kontinuální postup pásu. Pro střední objemy jednoduchých plochých dílů, kde na přesnosti záleží více než na rychlosti, přinášejí složené matrice vysokou hodnotu při nižších nákladech na nástroje.
Přenosové matrice pro velké nebo složité geometrie
Přetlačovací lisování odděluje obrobek od pásu na začátku procesu. Mechanický přenosový systém sestávající z kolejnic, prstů nebo robotických ramen fyzicky přemisťuje volnou část ze stanice na stanici. Každá stanice pracuje na dílu nezávisle, bez omezení pásem.
Ta svoboda mění, co je možné. Hluboké tažení, více{1}}směrové tvarování, rotace součástí mezi stanicemi a operace vyžadující plný přístup k obrobku – to vše je proveditelné. Přenášecí lisovací nástroje si poradí s většími díly, které jednoduše nemohou zůstat připevněny k úzkému nosnému pásu, součástmi, jako jsou automobilové konstrukční panely, hluboce-tažená pouzdra a složitě tvarované kryty.
Jak poznamenává časopis MetalForming Magazine, přenosové matrice zcela eliminují omezení postupu proužku-, což umožňuje robustnější razníky tvaru a ořezu, které zlepšují životnost a použitelnost matrice. Často se také zlepšuje využití materiálu, protože přířezy mohou být vnořovány efektivněji, než umožňují rozložení pásů. Kompromis-je rychlost cyklu a cena: přenosové systémy zvyšují mechanickou složitost, požadavky na synchronizaci a vyšší režii na údržbu ve srovnání s progresivními operacemi-napájenými páskou.
Níže uvedená tabulka uvádí všechny tři typy lisovacích nástrojů vedle sebe napříč rozhodovacími kritérii, na kterých nejvíce záleží výrobním inženýrům a týmům nákupu, kteří hodnotí možnosti lisovacích nástrojů a lisovacích nástrojů:
| Výběrová kritéria | Progresivní zemřít | Compound Die | Přenosová matrice |
|---|---|---|---|
| Ideální velikost dílu | Malé až střední | Malý až střední (pouze plochý) | Střední až velké |
| Roční prahová hodnota objemu | 50,000+ jednotek (náklady-optimalizovány nad 200 000) | 5 000 až 100 000 jednotek | 10,000+ jednotek (odůvodněno složitostí součásti) |
| Typický rozsah tolerance | +/-0,025 mm až +/-0,10 mm | +/-0,01 mm až +/-0,05 mm | +/-0,05 mm až +/-0,15 mm |
| Relativní náklady na nástroje | Vysoká (výstavba více{0}}stanic) | Nízká až střední (jedna stanice) | Vysoká (sada matric plus přenosový systém) |
| Rychlost cyklu | Velmi vysoká (100-400+ SPM) | Střední (60–150 SPM) | Střední (15–80 SPM) |
| Schopnost tváření | Pierce, ohýbání, mince, mělké tažení | Pierce, blank, coin (bez tvarování) | Celý rozsah včetně hlubokého tažení a rotace |
| Nejlepší-scénář použití | Velkoobjemové{0}}přesné díly s více{1}}krokovými funkcemi | Ploché polotovary vyžadující přesnou rozměrovou kontrolu | Velké nebo geometricky složité díly vyžadující neomezené tvarování |
Z tohoto srovnání vyplývá praktické pravidlo výběru. S rostoucím objemem se progresivní matrice stávají ekonomickým vítězem. Se zvyšující se složitostí součástí získává výhodu lisování v transferovém lisu. A když jednoduchost dominuje designu, složené lisování zajišťuje přesnost za zlomek investice do nástroje.
Skutečné{0}}rozhodnutí je jen zřídka černobílé. Některé lisy používají hybridní přístupy: progresivní matrice zvládá počáteční fáze vysekávání a děrování, poté přenášecí systém přesune součást přes formovací stanice, které vyžadují volný přístup-pro pásy. Procesy lisování a lisování lze kreativně kombinovat, když to díl vyžaduje.
Bez ohledu na to, která metoda lisování a lisování se hodí pro danou aplikaci, jedna výzva zůstává u všech tří konstantní: udržení kvality dílu při rychlosti výroby. Čím rychleji jsou lisovací cykly, tím méně času musí obsluha zachytit drift a tím kritičtější se stává automatizované monitorování.
Kontrola a sledování kvality v progresivním lisování
Progresivní lisovací lis běžící rychlostí 200 nebo více zdvihů za minutu produkuje hotový díl každých 300 milisekund. Při tomto tempu může jediné nezjištěné chybné podávání nebo opotřebený razník vytvořit stovky vadných dílů za méně než minutu. Ruční kontrola prostě nemůže držet krok. Vysokorychlostní progresivní lisování vyžaduje automatizované systémy kvality, které detekují posun procesu v reálném čase, odstavují lis před poškozením sloučenin a poskytují data pro neustálé zlepšování.
In-Die Sensing a sledování v reálném čase-
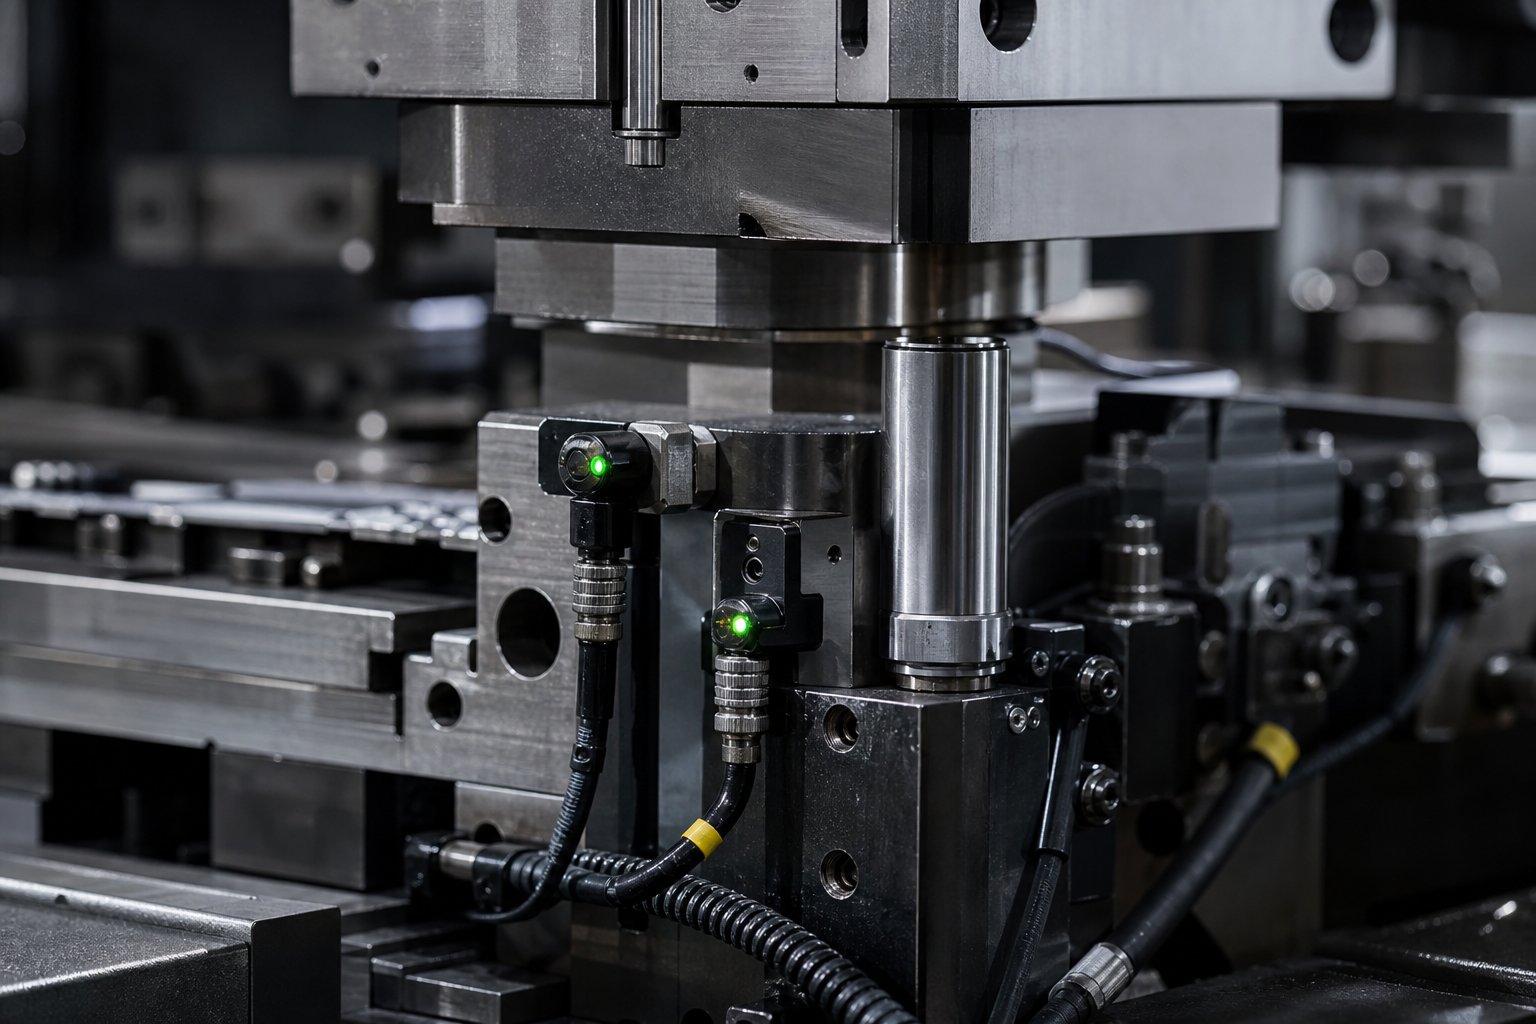
Nejúčinnější místo pro zachycení problémů je uvnitř samotné kostky, přesně tam, kde se akce odehrává. Vnitřní{1}senzory monitorují podmínky v místě kontaktu mezi nástrojem a materiálem a označují abnormality během jediného cyklu zdvihu. Moderní řídicí jednotky ochrany lisovacích nástrojů používají časovací signály založené na -rozkladači s přesností na jednu-třetinu stupně otáčení klikového hřídele, což umožňuje detekci událostí trvajících méně než 10 milisekund.
Běžné typy snímačů používané v progresivním lisovacím stroji a jejich funkce zahrnují:
- Snímače zatížení (tenzometr nebo zátky):Změřte razicí sílu na každé stanici nebo napříč lisovacími sloupy. Náhlý nárůst zátěže signalizuje vytažení slimáka, dvojitý materiál nebo prasknutí součásti matrice.
- Senzory zablokování (přiblížení nebo fotoelektrické):Před uzavřením lisu ověřte, že lisovací posuv posunul pás o správnou vzdálenost rozteče. Pokud je proužek krátký nebo dlouhý, ovladač zastaví lis dříve, než se piloti pokusí znovu-zaregistrovat nesprávně zarovnaný materiál.
- Části-senzorů (fotoelektrické nebo přiblížení):Ujistěte se, že hotové díly a šrot zcela vypadly z matrice. Část, která se přilepí před snímač, indikuje zaseknutí, které by při příštím zdvihu způsobilo pád matrice.
- Slimavé senzory (blízkost pod tlačítky matrice):Zjistěte vytažené slimáky, které byly vytaženy zpět otvorem matrice. Slimky zachycené mezi pásem a čelem razníku způsobují okamžité poškození nástroje.
- Snímače polohy striptérky (sondy vířivých proudů):Sledujte, zda se stahováky pružin vrátí do správné výšky. Prověšený stahovač značí zlomenou pružinu nebo stav vazby.
- Materiálové přezkové senzory:Zjistěte vybočení pásu mezi podavačem a vstupem matrice, což indikuje problém s přívodem nebo smyčkou cívky, která se bude šířit do matrice.
Dobře{0}}implementovaný program ochrany matrice propojuje všechny{1}}namontované senzory prostřednictvím jediné spojovací krabice a hlavního kabelu, nikoli jednotlivých volných vodičů. Tento přístup eliminuje chyby v kabeláži během nastavování a zabraňuje chybám při práci s kabelem-způsobeným opakovaným smotáváním a odvíjením uvolněných vodičů snímače.
Statistické řízení procesu pro lisované díly
Senzory zachytí akutní poruchy, ale co postupný drift? Zde vstupuje do hry statistická kontrola procesu. SPC aplikované na progresivní ražení používá údaje o zatížení jako spojitý signál kvality. Každý zdvih lisovacího stroje generuje měřitelnou sílu azměny v tomto zatížení přímo korelují se změnami rozměrůve vyražené části.
Moderní monitory zatížení ukládají hodnoty síly pro každý úder ve výrobním cyklu, a to i při rychlosti lisu přesahující 1000 zdvihů za minutu. Tato data poskytují X-sloupcové a sigma regulační diagramy v reálném čase. Horní a dolní kontrolní limity jsou nastaveny na plus nebo minus tři standardní odchylky od průměru vzorku, takže systém zastaví lis pouze tehdy, když se proces skutečně vymkne statistické kontrole, spíše než aby reagoval na normální variaci od -k-požadavku.
Výzkum publikovaný vJournal of Manufacturing and Materials Processingpotvrzuje silnou ne{0}}lineární korelaci mezi lisovací silou a geometrií součásti, zejména úhly ohybu a celkovou šířkou. To znamená, že monitorování zátěže může sloužit jako náhrada pro měření rozměrů, zachycující posun kvality předtím, než díly opustí lis, aniž by vyžadoval fyzický kontakt s obrobkem.
Metody rozměrové kontroly
-Sledování v reálném čase a SPC zajišťují-dohled, ale pro ověření samotného monitorovacího systému zůstává zásadní pravidelné ověřování rozměrů. Běžné kontrolní přístupy pro progresivní lisované díly zahrnují souřadnicové měřicí stroje (CMM) pro ověření GD&T, optické komparátory pro kontrolu profilu a systémy vidění integrované do výstupních dopravníků pro 100% kontrolu povrchu při rychlosti.
Souhra těchto metod vytváří vrstvený systém kvality. Vnitřní{1}senzory poskytují okamžitou prevenci nehod. SPC grafy sledují schopnost procesu během běhu. A rozměrová kontrola potvrzuje, že statistické signály korelují se skutečnými rozměry dílů. Společně umožnili progresivnímu lisu vyrábět miliony shodných dílů s minimálním zásahem člověka.
Včasné zachycení posunu dělá více než jen ochranu kvality dílu. Přímo prodlužuje životnost matrice tím, že zabraňuje kaskádovému poškození, ke kterému dochází, když opotřebovaná nebo rozbitá součást zůstane nezjištěna po tisíce zdvihů. Toto spojení mezi disciplínou sledování a životností nástrojů formuje celou strategii údržby progresivních zápustek.
Postupy údržby matrice a celkové náklady na vlastnictví
Včasné zachycení driftu procesu chrání součásti i nástroje, ale ani ten nejlepší monitorovací systém nemůže zcela eliminovat opotřebení. Každý zdvih lisu odstraňuje mikroskopický materiál z řezných hran, stlačuje pružiny a zatěžuje vodicí plochy. V průběhu stovek tisíc cyklů tato kumulativní degradace určuje, zda sada lisovacích nástrojů poskytuje předvídatelný výkon, nebo se dostane do neplánovaných odstávek. Údržba lisovacích nástrojů není reaktivní opravárenská činnost. Je to plánovaná, měřitelná disciplína, která přímo řídí vaše náklady na součást po dobu životnosti nástroje.
Plány preventivní údržby a kontrolní body
Nejlepší{0}}ve-programu údržby ve své třídě začíná jedním principem: identifikujte, měřte a vyhodnoťte každou oblast nástroje, která se časem zhorší. JakVýrobcepoznamenává, že nejběžnějším nedopatřením je předpoklad, že určité oblasti opotřebení neovlivňují kvalitu dílu, a pak budete překvapeni, když se počty zásahů stanou nekonzistentní od běhu k běhu.
Účinná preventivní údržba progresivních lisovacích nástrojů se řídí zdokumentovaným plánem vázaným na počet zdvihů spíše než na kalendářní čas. Mezi klíčové kontrolní body a indikátory opotřebení patří:
- Ostrost řezné hrany: Zkontrolujte všechny děrovací a zaslepovací razníky při zvětšení. V naplánovaných intervalech měřte výšku otřepů na vzorcích. Růst otřepů nad stanovený limit spustí ostření bez ohledu na vizuální vzhled.
- Stav pilota: Zkontrolujte opotřebení průměru a profil nosu. Opotřebené piloty umožňují posun umístění pásu, který se spojuje napříč všemi stanicemi po proudu.
- Geometrie tvarovacího razníku a vložky: Změřte tvarovací plochy podle tolerancí tisku. Dokonce i opotřebení, které se zdá kosmetické, může posunout úhly ohybu nebo hloubku reliéfu mimo specifikaci.
- Funkce zvedáku a pružiny: Ověřte sílu pružiny pomocí zátěžového testeru. Unavené pružiny snižují výšku zdvihu pásu, což způsobuje stopy tažení a chybné podávání při rychlosti.
- Vůle vodícího čepu a pouzdra: Změřte boční vůli mezi horní a spodní polovinou matrice. Opotřebovaná vodítka umožňují,-k-děrování nesouosost, která urychluje vylamování hran.
- Rovinnost a rovnoběžnost stírací desky: Zkontrolujte nerovnoměrné opotřebení, které vytváří nekonzistentní stírací tlak po celé šířce pásu.
- Cesty pro evakuaci odpadu: Odstraňte nahromaděné slimáky a ověřte, zda jsou vyhazovací kanály volné. Zachycení slimáci způsobují okamžité poškození matrice.
Dokumentace je stejně důležitá. Každý servisní technik musí dodržovat stejný kontrolní postup, měřit stejné rozměry a konzistentně zaznamenávat výsledky. Bez této standardizace nemůžete použít SPC na svá data údržby ani předvídat, kdy bude potřeba další služba.
Intervaly broušení a výměna součástí
Přebroušení je nejčastější údržbou progresivního nástroje a matrice. Každý cyklus ostření odstraňuje řízené množství materiálu, obvykle 0,05 až 0,15 mm, z čel řezu razníku a povrchů knoflíků matrice, aby se obnovily čisté střižné hrany. Interval závisí do značné míry na materiálu obrobku: vysokorychlostní lisování z nerezové oceli může vyžadovat přebroušení každých 50 000 až 100 000 zásahů, zatímco měkčí slitiny mosazi nebo mědi mohou mezi jednotlivými operacemi provést 300 000 nebo více zásahů.
Čekání, až budou otřepy vizuálně zřejmé, je běžnou chybou. V té době se již řezné zatížení zvýšilo, stahovací síly vzrostly a riziko vytažení slimáků se zvýšilo. Většina přesných lisů stanoví plány ostření na základě skutečného počtu zdvihů a měření výšky otřepů, spíše než samotného úsudku operátora.
Každý cyklus přebroušení zkracuje razník. Po definovaném počtu přebroušení klesne délka razníku pod svůj minimální funkční rozměr a musí být vyměněn. Progresivní karbidové raznice tyto intervaly výměny výrazně prodlužují. Tvrdokovové břitové destičky na děrovacích stanicích s vysokým-opotřebením přežijí životnost konvenční nástrojové oceli D2 pětkrát až desetkrát, což snižuje jak frekvenci ostření, tak celkový počet výměn během výrobní životnosti matrice.
Výměna součástí kromě děrovačů zahrnuje pružiny, piloty, vodicí pouzdra a sestavy zvedáku. Dokumentovaný systém údržby sleduje počty cyklů pro každý spotřební materiál a plánuje výměnu před poruchou, nikoli po ní. Cílem je nula neplánovaných zastávek.
Faktory, které určují životnost
Jak dlouho by měla progresivní smrt trvat? Odpověď se pohybuje od 200 000 přístupů na špatně udržovaný nástroj až po více než 10 milionů na nástroj, který dostává disciplinované služby. Rozdíl mezi těmito čísly spočívá v několika ovlivnitelných faktorech:
- Tvrdost materiálu obrobku:Tvrdší nebo abrazivnější plošné materiály urychlují opotřebení hran a zvyšují rázové zatížení každé součásti. Pokročilé vysokopevnostní-oceli zkracují servisní intervaly ve srovnání s měkkou uhlíkovou ocelí.
- Mazací strategie:Konzistentní, správně aplikované mazání snižuje tření, hromadění tepla a zadření. Lokalizované suché kontaktní zóny, zejména kolem hlubokých děrovacích stanic, způsobují zrychlené opotřebení, i když se zdá, že celkový mazací systém je funkční.
- Rychlost lisování:Rychlejší cyklování generuje více tepla za jednotku času a zvyšuje dynamické síly na vedení, odstraňovače a řezné hrany. Vyšší rychlost vyžaduje častější kontrolu a často ospravedlňuje prémiové nástrojové oceli nebo povlaky.
- Přesnost vedení pásu:Opotřebované vodicí kolejnice nebo degradované vodicí systémy umožňují boční pohyb pásu, který-zatěžuje razníky, čímž dochází k nerovnoměrnému opotřebení a předčasnému vylamování.
- Třída konstrukce matrice:Raznice třídy A zkonstruovaná pro dlouhodobé progresivní ražení používá od počátku tvrzené břitové destičky, kuličková{0}}ložiska a karbid na kritických místech. Prototypová matrice třídy C používá měkčí materiály a jednodušší konstrukci, přináší nižší počáteční náklady, ale mnohem méně celkových zásahů před odchodem do důchodu.
Když matrice dosáhne konce své ekonomické životnosti, je rozhodnuto o její přestavbě nebo výměně. Přestavba je oprávněná, když čelisti a celková konstrukce zůstávají tuhé, vodicí systémy jsou obnovitelné a pouze lokalizované stanice se opotřebovaly nad rámec korekce. Úplná přestavba může obnovit výrobní kapacitu za 40 až 60 procent nákladů na novou sadu lisovacích nástrojů. Výměna se stává lepší investicí, když několik stanic ztratilo zarovnání, patka raznice se trvale vychýlila nebo změny designu produktu způsobily, že stávající rozložení pásů je zastaralé.
Celkové náklady na vlastnictví progresivních lisovacích nástrojů nejsou kupní cenou na faktuře. Jde o počáteční investici plus každý cyklus přebroušení, každý výměnný razník, každou hodinu neplánovaných prostojů a každý vyřazený díl vyrobený nástrojem běžícím mimo specifikaci. Dodavatelé mají rádiYICHENřešit tuto perspektivu životního cyklu podporou celého rozsahu od návrhu matrice přes velkoobjemovou{0}}výrobu a průběžné plánování údržby, což týmům pomáhá kontrolovat celkové náklady namísto optimalizace pouze počátečního počtu.
Disciplinovaná údržba mění ekonomiku dlouhodobého progresivního lisování. Zápustka, která má konzistentní, zdokumentovaný servis, běží předvídatelně, vyrábí shodné díly a dosahuje své plné konstrukční životnosti. Tato předvídatelnost je také tím, co odděluje dobře- řízený program lisovacích nástrojů od programu, který se potácí mezi reaktivními opravami, a stává se klíčovým hodnotícím kritériem při získávání nových nástrojů.
Jak získat progresivní raznice pro velkoobjemovou-produkci
Předvídatelný výkon zápustek závisí na disciplinované údržbě, ale začíná ještě dříve, výběrem správných výrobců progresivních zápustek, kteří nástroj postaví. Rozhodnutí o výběru zdroje určuje každý následný výsledek: kvalitu dílu, zátěž na údržbu, dobu provozuschopnosti výroby a celkové náklady na program. Pro výrobní inženýry a nákupní týmy hodnotící služby progresivního lisování je výzvou odlišit skutečné inženýrské schopnosti od leštěných prodejních desek.
Klíčová hodnotící kritéria pro dodavatele lisovacích nástrojů
Ne každá společnost zabývající se progresivním lisováním může podporovat celý rozsah velkoobjemového-programu. Někteří se specializují na prototypové-nástroje třídy. Jiní postrádají simulační zdroje nebo nemohou kostku po doručení opravit. Následující kritéria oddělují schopné partnery od těch, kteří způsobí problémy navazujícím směrem:
- Konstrukční inženýrská kapacita:Může dodavatel provést kompletní optimalizaci rozvržení pásů, sekvenování stanic a analýzu tonáže-vlastně? Outsourcovaný návrh vytváří komunikační mezery a zpomaluje iteraci.
- Možnosti simulace:Používá stavitel FEA simulaci tváření a pohybové studie k ověření návrhů před řezáním oceli? To přímo snižuje počet opakování zkoušek a čas-do-produkce.
- Rozsah materiálu:Vyhodnoťte, zda má dodavatel zdokumentované zkušenosti s vaší konkrétní slitinou. Stavitel, který má zkušenosti s uhlíkovou ocelí, může postrádat nástroje potřebné pro nerezové nebo vysokopevnostní-materiály.
- Záruka tolerance:Zeptejte se, jak dodavatel ověřuje rozměrovou shodu. Schopné služby progresivního lisování kovů budou odkazovat na cíle Cpk a SPC data z výrobních sérií, nejen na tiskové tolerance.
- Podpora údržby:Forma, která běží roky, potřebuje partnera, který podporuje přebrušování, výměnu součástí a technické změny v průběhu celého životního cyklu výroby.
- Škálovatelnost:Dokáže dodavatel zvládnout vaše projektované objemy? Programy progresivního lisování OEM se často rozšiřují od pilotního množství až po miliony dílů ročně a výrobce matrice musí od prvního dne navrhnout tuto trajektorii.
Jak zdůrazňuje společnost Eigen Engineering, výsledky dodavatele s dlouhou životností nástrojů a-poprodejní odezvou jsou často důležitější než uváděná cena za kus. Interní zkušební a ověřovací zařízení jsou silným indikátorem toho, že stavitel před odesláním prokazuje nástroje za reálných podmínek.
Přizpůsobení možností zápustek výrobním požadavkům
Hodnotící kritéria poskytují rámec, ale skutečné rozhodnutí se hodí. Partner pro progresivní lisování kovů musí být v souladu s vaším konkrétním výrobním kontextem: složitost dílů, roční objem, požadavky odvětví a očekávání kvality dokumentace.
Například progresivní razítkování zdravotnických prostředků vyžaduje sledovatelnost, ověřené procesy a přísnou dokumentaci, kterou mnoho univerzálních razítek nemůže poskytnout. Týmy zásobující dodavatele pro regulovaná prostředí by měly potvrdit, že dodavatel působí v rámci systémů jakosti certifikovaných podle ISO- a má přímé zkušenosti s podporou lékařských programů progresivního ražení, kde jsou základními očekáváními kontrola šarže a připravenost na audit.
U velkoobjemových{0}}komerčních a automobilových aplikací se priorita posouvá směrem k rychlosti cyklu, využití materiálu a dlouhodobé-stabilitě nákladů. Dodavatelé mají rádiYICHENpodporuje celý životní cyklus od progresivního návrhu lisovacích nástrojů až po škálovatelnou hromadnou výrobu a nabízí výrobním inženýrům partnerství s jediným{0}}zdrojem, které pokrývá nástroje pro více{1}}stanic, přísné požadavky na opakovatelnost a nárůst objemu bez změny dodavatele uprostřed-programu.
Bez ohledu na to, které služby progresivního lisování budete hodnotit, vyžádejte si reference z programů s podobným objemem a složitostí. Pokud je to možné, zařízení navštivte. Zkontrolujte jejich vybavení, sledujte jejich kvalitní pracovní postupy a zeptejte se, jak zvládají technické změny po ověření. Odpovědi odhalují, zda bude dodavatel dlouhodobým-aktivem nebo krátkodobým-bolestem hlavy, a ve velko-objemovém progresivním lisování kovů se tento rozdíl spojuje ve všech částech, které matrice vyrábí.
Často kladené otázky o progresivních raznicích
1. Co je to progresivní raznice a jak funguje?
Progresivní raznice je přesný nástroj instalovaný v razicím lisu, který posouvá kovový pás přes více sekvenovaných stanic v jediném cyklu zdvihu lisu. Každá stanice provádí specifickou operaci, jako je děrování, ohýbání, ražení nebo ořezávání. Pás zůstává během procesu připevněn k nosiči a hotový díl je oddělen na konečné odřezávací stanici. Servopodavače posouvají pás každým zdvihem o pevnou vzdálenost, zatímco pilotní kolíky zajišťují přesnou registraci před zahájením jakékoli operace. To umožňuje produkční rychlosti 100 až 400+ zdvihů za minutu s konzistentní rozměrovou přesností v milionech cyklů.
2. Jaký je rozdíl mezi progresivní matricí a přenosovou matricí?
Progresivní matrice udržují obrobek připevněný k nosnému pásu ve všech stanicích, takže jsou ideální pro malé až střední díly při velmi vysokých rychlostech (100-400+ SPM). Přenášecí matrice oddělují polotovar od pásu brzy a pomocí mechanických prstů nebo robotických ramen přemisťují volný díl mezi stanicemi. To poskytuje přenosové matrice neomezené možnosti tváření včetně hlubokého tažení a rotace součástí, takže se lépe hodí pro větší nebo geometricky složité součásti. Přenosové matrice však cyklují pomaleji (15-80 SPM) a mají vyšší mechanickou složitost. Progresivní zápustky vyhrávají rychlostí a náklady na díl při objemu, zatímco přenosové zápustky vyhrávají flexibilitou tvarování pro složité geometrie.
3. Jak dlouho vydrží progresivní raznice?
Životnost matrice se pohybuje od 200 000 zásahů na špatně udržovaném nástroji až po více než 10 milionů zásahů na nástroji s disciplinovanou preventivní údržbou. Mezi klíčové faktory ovlivňující životnost patří tvrdost materiálu obrobku, strategie mazání, rychlost lisování, přesnost vedení pásu a třída konstrukce matrice. Zápustky třídy A vyrobené pro-dlouhodobou výrobu používají tvrzené vložky, kuličková-vodítka a karbid na kritických místech. Pravidelné přebrušování v pravidelných intervalech-počítání zdvihů, včasná výměna součástí a správné mazání – to vše výrazně prodlužuje životnost. Tvrdokovové břitové destičky na stanicích s vysokým{10}opotřebením vydrží pětkrát až desetkrát déle než běžná nástrojová ocel D2.
4. Jaké materiály lze zpracovávat progresivními raznicemi?
Progresivní matrice zpracovávají širokou škálu kovů včetně uhlíkové oceli, nerezové oceli (301, 304, 316), hliníku (1100, 3003, 5052), mosazi (C260, C270) a mědi (C110, C102). Každý materiál představuje jedinečné výzvy. Uhlíková ocel nabízí dobrou tvarovatelnost a nízkou cenu, ale za tepla-válcované varianty obsahují abrazivní oxidové okují. Nerezová ocel-tvrdne a otírá povrchy nástrojů. Hliník běží při vyšších rychlostech, ale má tendenci ulpívat na čelech razníku. Mosaz je shovívavá díky přirozené mazací schopnosti zinku. Výběr nástrojové oceli, povrchové povlaky a strategie mazání jsou upraveny na základě konkrétního materiálu obrobku, aby se optimalizovala životnost matrice a kvalita dílu.
5. Co bych měl hledat při získávání dodavatele progresivních matric?
Vyhodnoťte dodavatele podle šesti klíčových kritérií: -vlastní konstrukční kapacita pro optimalizaci rozvržení pásu a analýzu tonáže, možnosti simulace FEA pro ověření návrhů před řezáním oceli, zdokumentované zkušenosti s vaší konkrétní řadou slitin a materiálů, záruky tolerance podpořené cíli Cpk a údaji SPC, nepřetržitá podpora údržby včetně přebrušování a výměny součástí a škálovatelnost pro zvládnutí nárůstu objemu dílů z pilotních množství ročně na miliony. Vyžádejte si reference z programů s podobnou složitostí, navštivte zařízení, abyste zkontrolovali vybavení a kvalitní pracovní postupy, a potvrďte, že mohou podporovat technické změny po ověření. Dodavatelé jako YICHEN nabízejí-celoživotní partnerství od návrhu lisovacích nástrojů až po-výrobu a plánování údržby ve velkém objemu.


