


Co jsou přesné lisovací raznice a proč na nich záleží
A přesná razniceje zakázkový{0}}nástroj používaný v lisovacím lisu k řezání, tvarování nebo tvarování plechů na vysoce přesné-díly při zachování tolerancí menších než ±0,05 mm v milionech výrobních cyklů. Na rozdíl od obecných lisovacích nástrojů navržených pro volnější rozměrové požadavky vyžadují tyto lisovací nástroje těsnější průraz-k-zápustce, vynikající nástrojové oceli a pokročilé naváděcí systémy, které zajišťují opakovatelnou přesnost při výrobní rychlosti.
Definování přesných lisovacích nástrojů
Představte si nástroj, který musí reprodukovat stejnou geometrii součásti s odchylkou v mikrometrech, ať už jde o lisování dílu číslo jedna nebo díl číslo jeden milion. To je hlavní problém, který řeší přesné lisovací formy. Kostka se skládá ze dvou protilehlých polovin: razníku, který se pohybuje, a bloku matrice, který zůstává nehybný. Když se mezi ně zasouvá plech, razník vyvine sílu pro tvarování nebo řezání materiálu do specifického tvaru. To, co povyšuje toto nářadí ze standardního na přesné, je inženýrství za každým prvkem povrchu, vůle a zarovnání.
Požadavky na přesnost přesnosti matrice se obvykle pohybují od ±0,01 mm do ±0,05 mm, v závislosti na aplikaci. Dosažení této úrovně přesnosti není jediným-proměnným problémem. Jedná se o výsledek systémového{5}}inženýrství, kde spolupůsobí design matrice, výběr lisu, výběr materiálu a strategie údržby. Chyba v kterémkoli prvku snižuje výkon celého systému, bez ohledu na to, jak dobře jsou ostatní prvky provedeny.
Proč je přesnost u velkoobjemového-ražby důležitá
Když vyrábíte stovky tisíc dílů, i malý rozměrový posun vytváří problémy se složením. Otřepy, které během výrobní série narostou o 0,02 mm, se mohou zdát samostatně neškodné, ale ve směru toku způsobují překážky v sestavě, selhání konektoru nebo -od{3}} odmítnutí specifikace při příchozí kontrole. Míra šrotovného stoupá. Zastávky linky se množí. Náklady eskalují způsoby, které daleko převyšují původní investice do nástrojů.
Přesnost na úrovni matrice není luxusní specifikací. Je to základ, který se promítá do spolehlivosti produktu, konzistence sestavy a celkových výrobních nákladů u každého dílu, který matrice vyrábí.
To je důvod, proč vysoce přesné lisovací nástroje nelze hodnotit pouze podle ceny matrice. Skutečnou otázkou je, zda matrice dokáže udržet své cílové tolerance po celou dobu své zamýšlené výrobní životnosti, a to závisí na tom, jak dobře každý prvek systému spolupracuje. V této odpovědi hraje roli typ matrice, druh materiálu, lisovací schopnost a protokol údržby.
Přesné vs standardní razicí nástroje
Takže co přesně dělá matrici "přesnou" spíše než "standardní"? Odpovědí není jediná specifikace nebo marketingové označení. Je to řada záměrných inženýrských rozhodnutí, která se prolínají v celém nástroji, od výběru materiálu přes povrchovou úpravu až po naváděcí systémy, které udržují vše v zarovnání. Pochopení těchto rozdílů vám pomůže vyhnout se dvěma nákladným chybám: příliš-specifikování nástrojů pro díly, které je nepotřebují, nebo nedostatečné-specifikování dílů, které je potřebují.
Toleranční rozsahy a standardy opakovatelnosti
Nejviditelnějším rozdílem je schopnost tolerance. Standardní lisovací nástroje obvykle pracují v tolerančním rozsahu ±0,1 mm až ±0,5 mm, což pokrývá širokou škálu všeobecných- aplikací, jako jsou držáky, kryty a konstrukční hardware. Přesné lisovací raznice naopak cílové tolerance od±0,01 mm až ±0,05 mm, přičemž některé ultra{0}}přesné aplikace tlačí u mikro-konektorů a lékařských komponent pod ±0,01 mm.
Zde je však nuance, kterou samotné srovnání tolerance lisovnice postrádá: skutečným rozlišovacím znakem není tolerance na první části z lisu. Je to opakovatelnost přes objem výroby. Standardní kostka může narazit na těsný rozměr při svých prvních sto úhozů, ale poté se posune, jak se opotřebení hromadí. Přesné nástroje jsou navrženy tak, aby dodržely svou cílovou specifikaci ve stovkách tisíc nebo milionech cyklů, protože každý prvek matrice, od třídy oceli až po povrchový povlak, je vybrán tak, aby odolal specifickým mechanismům opotřebení, které způsobují rozměrový posun.
Rozdíly ve složitosti návrhu a konstrukce
Přísnější tolerance vyžadují přísnější konstrukci na každé úrovni nástroje. Při porovnávání požadavků na přesnou vůli a konstrukci se standardními nástroji si všimnete několika klíčových rozdílů:
- Povolení úderem-k-zlomení:Přesné zápustky používají vůle jen 3-5 % tloušťky materiálu oproti 8–12 % nebo více u standardních zápustek. Tato užší mezera vytváří čistší řezné hrany a konzistentnější rozměry dílů, ale také vyžaduje kvalitnější komponenty, které dokážou tuto mezeru udržet i při zatížení.
- Třídy nástrojové oceli:Standardní zápustky často používají běžné nástrojové oceli jako Cr12MoV nebo základní varianty D2. Přesné raznice posouvají k vysoce-výkonnostním stupňům, jako je napřDC53, SKD11, nebo oceli práškové metalurgiekteré nabízejí vynikající houževnatost, odolnost proti opotřebení a rozměrovou stabilitu při tepelném cyklování.
- Povrchové úpravy:Kritické povrchy na přesných matricích jsou broušeny a leštěny do zrcadlového lesku, čímž se snižuje tření-způsobené opotřebení a zabraňuje přilnavosti materiálu (zadírání), které by jinak časem zhoršovalo kvalitu dílu.
- Naváděcí systémy:Standardní matrice se mohou spoléhat na základní vodicí sloupky a pouzdra. Přesné nástroje zahrnují vodicí systémy s kuličkovými{1}}ložisky, přesné vyrovnávací mechanismy a vodicí kolíky, které udržují přesnost polohy v mikrometrech, zdvih po zdvihu.
- Výrobní procesy:Přesné zápustky vyžadují drátovou EDM pro složité profily razníků a zápustek, přesné broušení pro referenční povrchy a přísnější kontrolní protokoly. Razníky a zápustky jsou při výrobě často řezány na ±0,001 mm.
Tyto rozdíly nejsou nezávislé aktualizace. Fungují jako systém: užší vůle přináší výhody pouze v případě, že vodicí systém drží vyrovnání, a vodicí systém si zachovává přesnost pouze tehdy, když nástrojová ocel odolává opotřebení. Odstraňte jeden článek a přesný řetěz se přetrhne.
Když jsou standardní matrice dostatečné
Přesné nástroje nejsou vždy správnou odpovědí. Poctivé inženýrství znamená rozpoznat, kdy standardní raznice slouží aplikaci naprosto dobře, a další výdaje by byly spíše plýtváním než investicí. Standardní nástroje obvykle postačují v těchto scénářích:
- Velké konstrukční díly s velkorysými tolerancemi:Konzoly, pouzdra a panely, kde je přijatelná ±0,1 mm nebo volnější, zřídka ospravedlňují náklady na přesné lisovnice.
- Nízký{0}}objem prototypů:Když je roční produkce nižší než 20 000 dílů a design se může stále měnit, dávají jednodušší nástroje nebo dokonce drátěné EDM polotovary ekonomičtější smysl.
- Ne-kritické kosmetické aplikace:Součásti, u kterých se na lícování a funkci nevztahují-tolerance, jako jsou dekorativní kryty nebo-nedoléhající součásti.
Rozhodnutí spočívá v přizpůsobení investic do nástrojů požadavkům na součástky. Přílišná-tolerance dílů, které to nepotřebují, přináší zbytečné náklady do každé fáze výroby a údržby lisovacích nástrojů.
| Dimenze | Standardní lisovací nástroje | Přesné lisovací nástroje |
|---|---|---|
| Typické tolerance | ±0,1 mm až ±0,5 mm | ±0,01 mm až ±0,05 mm |
| Materiály matrice | Běžné nástrojové oceli (Cr12MoV, základní D2) | Vysoce{0}}výkonné oceli (DC53, SKD11, prášková metalurgie, karbidové břitové destičky) |
| Naváděcí systémy | Standardní vodicí sloupky a pouzdra | Kuličková{0}}vodítka ložisek, přesné vyrovnávací mechanismy, vodicí kolíky |
| Povrchová úprava | Standardně opracované | Precizně broušené a leštěné |
| Vhodnost objemu výroby | Nízká až střední hlasitost; jednoduché geometrie | Vysoký{0}}objem běhů (100,000+ cyklů); složité, tolerance-kritické části |
| Proražení-k-vyražení | 8-12% tloušťky materiálu | 3-5% tloušťky materiálu |
| Relativní náklady | Nižší počáteční investice | Vyšší počáteční náklady; nižší náklady na-díl při objemu díky menšímu zmetkovitosti a delší životnosti matrice |
Konverzace o nákladech na standardní versus přesné nástroje se často zaměřuje na počáteční investice, ale měla by se zaměřit na celkové náklady na přijatelnou součást po dobu životnosti nástroje. Přesná matrice, která stojí dvakrát tolik, ale běží třikrát déle s polovičním zmetkovitostí, přináší mnohem lepší ekonomiku pro velkoobjemovou-výrobu s kritickou tolerancí-. Skutečná otázka nezní "která matrice stojí méně", ale "která matrice odpovídá mým požadavkům na součást, objemu a očekáváním kvality." A dobrá odpověď na tuto otázku vyžaduje pochopení typů dostupných přesných matric a toho, jak si mezi nimi vybrat.
Typy přesných raznic a jejich výběr
Výběr správného typu matrice je stejně důležitý jako výběr správného tolerančního pásma. Dvě matrice vyrobené podle identických standardů přesnosti mohou přinést značně odlišné výsledky, pokud jedna z nich je nesprávná architektura pro geometrii součásti, objem výroby nebo materiál. Problém je v tom, že většina pokynů na toto téma považuje typy kostek spíše za izolované kategorie než za možnosti v rámci rozhodovacího rámce. Zde je návod, jak k tomuto rozhodnutí přistupovat s inženýrskou disciplínou.
Progresivní matrice pro-velkoobjemové složité díly
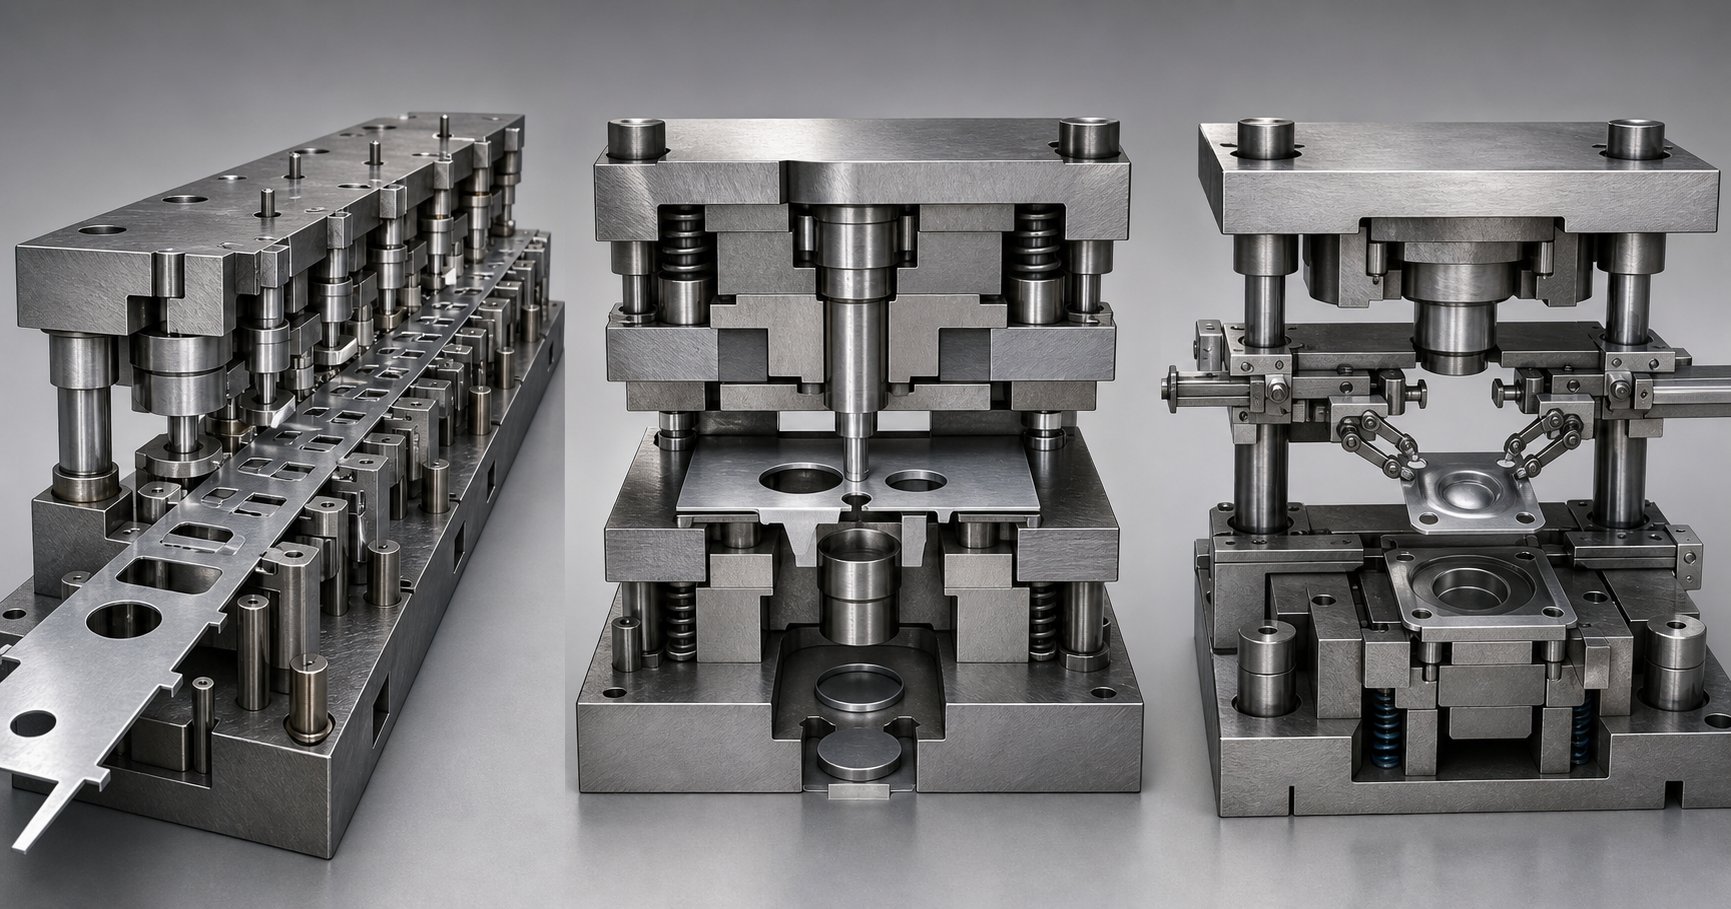
Progresivní matrice je pás{0}}podávaný, více{1}}staniční nástroj, kde materiál cívky postupuje pomocí sledu operací, přičemž každá stanice přidává funkci: řez, ohyb, tvar, proražení. V okamžiku, kdy pás dosáhne konečné stanice, je hotový díl oddělen od nosného pásu. Tato architektura z něj činí dominantní volbu jako progresivní matrice pro velkoobjemové lisování středně složitých dílů.
Proč vyniká v přesných aplikacích? Každá stanice zpracovává jednu operaci, což znamená, že vůle a zarovnání děrování-k{1}}možnostem a zarovnání lze optimalizovat nezávisle pro každý řez nebo tvar. Sekvenční řazení stanic také umožňuje inženýrům řídit odpružení rozložením tvářecích operací do více kroků namísto vynucení všech deformací do jediného zdvihu. Výsledkem je přísnější kontrola rozměrů hotového dílu, a to i u geometrií, které by bylo obtížné udržet v jedné operaci.
Progresivní matrice mohou vyrábět odkudkolisedm nebo osm dílů za minutu až 1500 dílů za minutua po správném nastavení často běží bez dozoru. Komponenty HVAC, jako jsou malé držáky, žebra výměníku tepla a koncovky konektorů, jsou běžnými příklady aplikací, kde progresivní lisování kombinuje vysoký objem s opakovatelností, kterou vyžaduje přesnost.
Kompromis: počáteční náklady na nástroje jsou vyšší než u jednodušších typů matric a poškození jedné stanice vyžaduje odstranění celé sady matric pro opravu. Progresivní matrice také vyžadují systém podavače svitků a lis s otevřeným{1}}koncem, který umožňuje podávání pásu.
Složené a kombinované matrice pro ploché{0}}kritické části
Když potřebujete složenou matrici pro ploché-kritické části, architektura se zásadně změní. Složená zápustka provádí několik řezných operací v jediném zdvihu lisu a vytváří hotový polotovar jedním úderem. Protože všechny prvky jsou řezány současně vzhledem ke stejnému základu, součást opouští matrici s výjimečnou přesností polohy mezi prvky a minimálním zkreslením.
Díky tomu jsou složené matrice ideální pro podložky, těsnění, podložky a jakoukoli součást, kde na rovinnosti a soustřednosti záleží více než na geometrické složitosti. Thepřístup jedním-tahem minimalizuje riziko nesouosostimezi operacemi a generuje méně odpadového materiálu ve srovnání s metodami s více stanicemi.
Kombinované matrice rozšiřují tento koncept přidáním tvářecí operace (jako je mělké tažení nebo embosování) k řezacím operacím v rámci stejného zdvihu. Zaujímá střední místo mezi složenými a progresivními matricemi: schopnější než čisté složené matrice, ale bez složitosti a nákladů na úplný progresivní nástroj.
Omezením je rychlost výroby. Složené a kombinované matrice jsou obecně pomalejší než progresivní matrice a jsou vhodnější pro střední objemy, kde přesnost dílu převažuje nad propustností.
Přenášecí matrice pro velké nebo hluboké{0}}tažené díly
Některé části jsou jednoduše příliš velké, příliš hluboké nebo příliš geometricky složité pro podávání pásu. Přenášecí lisy řeší tento problém mechanickým přesunem jednotlivých polotovarů ze stanice na stanici pomocí pojezdových kolejnic s uchopovacími prsty, spíše než spoléhání se na spojený nosič pásu.
Při progresivním výběru matrice vs. přenosové matrice je často rozhodujícím faktorem velikost součásti a hloubka tažení. Přenosové systémy zvládají pohyb ve třech osách-: pohyb dovnitř, aby se díl uchopil, vertikálně jej zvedá, posouvá jej na další stanici a spouští jej na místo. Tato flexibilita umožňuje součásti během procesu přenosu obracet nebo otáčet, což umožňuje tvářecí sekvence, které by u nástrojů s pásovým-posuvem nebyly možné.
U velmi velkých dílů umisťují sestavy tandemových lisovacích linek jednotlivé matrice do samostatných lisů uspořádaných za sebou. Servo-přenášecí systémy lze naprogramovat tak, aby vyhovovaly různým dílům, rychlostem lisu a délkám zdvihu, což zvyšuje flexibilitu pro smíšená-produkční prostředí.
Přenášecí matrice nesvazují díly dohromady v pruhu, což často přináší úspory materiálu u větších polotovarů. Vyžadují však složitější automatizaci, přídavné senzory ochrany matrice a systém skládání polotovarů ze stohu pro podávání jednotlivých kusů do první stanice.
Jak vybrat správný typ raznice
Výběr z těchto možností není jedno{0}}proměnné rozhodnutí. Použijte tuto sekvenci k systematickému zúžení pole:
- Složitost dílu:Jednoduché ploché díly s více otvory směřují ke složeným matricím. Střední složitost se sekvenčními funkcemi upřednostňuje progresivní matrice. Hluboké tažení nebo velké 3D geometrie vyžadují přenosové matrice.
- Roční objem:Velké{0}}náklady (100,000+ dílů) ospravedlňují progresivní investice do matric. Střední objemy mohou upřednostňovat složené nebo kombinované formy. Přenášecí matrice jsou vhodné pro krátké i dlouhé provozy v závislosti na velikosti dílu.
- Požadavky na toleranci:Plochost-kritických částí těží ze složených matric. Těsných polohových tolerancí napříč mnoha prvky lze dosáhnout pomocí postupného sekvenování lisovacích stanic. Přenášecí matrice si zachovávají přesnost díky řízené tříosé manipulaci s díly-.
- Tloušťka materiálu:Tenké materiály se dobře podávají progresivními matricemi. Silnější polotovary nebo polotovary vyžadující hluboké tažení jsou lepšími kandidáty pro přenosové systémy.
- Omezení nákladů:Progresivní raznice mají nejvyšší počáteční náklady, ale nejnižší-náklady na díl při objemu. Složené matrice nabízejí nižší náklady na nástroje pro jednodušší geometrie. Přenášecí nástroje mají vyšší provozní náklady, ale šetří materiál na velkých dílech.
Žádný jednotlivý typ matrice není univerzálně lepší. Správná odpověď vzejde z přizpůsobení požadavků na součást architektuře matrice a následného navržení této architektury na úroveň přesnosti, kterou aplikace vyžaduje. A toto inženýrství, bez ohledu na typ matrice, začíná stejnou otázkou: jak bude tento nástroj navržen a vyroben tak, aby udržoval přesnost na úrovni mikronů- po celou dobu své výrobní životnosti?
Jak jsou navrženy a vyrobeny přesné raznice
Každá přesná raznice začíná jako soubor technických omezení: geometrie součásti, vlastnosti materiálu, objem výroby a toleranční pásmo, které nelze po celou dobu životnosti nástroje překročit. Proces návrhu přesného lisovacího nástroje transformuje tato omezení na fyzické nástroje prostřednictvím sledu fází, z nichž každá nese rozhodnutí, která buď zabudují přesnost do systému, nebo vnesou chybu, kterou nelze později opravit. Zde je návod, jak se tento proces vyvíjí, od prvního náčrtu CAD až po finální ověřený výrobní nástroj.
Návrh CAD a optimalizace rozvržení pásů
Rozvržení pásu je místo, kde se materiálová efektivita a přesnost dílu buď shodují, nebo si konkurují. V progresivní matrici rozvržení pásu definuje, jak se svitkový materiál pohybuje každou stanicí, kde dochází k řezům a tvarům a kolik nosného materiálu spojuje díl s pásem mezi operacemi. Optimalizace rozmístění lisovacích pásů je v zásadě vyvážením: těsnější vkládání snižuje procento zmetků, ale může shlukovat stanice dohromady, což omezuje prostor dostupný pro tvářecí operace a umístění vodících kolíků.
Inženýři vyhodnocují několik orientací vnoření a vzdáleností roztečí pomocí softwaru CAD a hledají rozvržení, které maximalizuje využití materiálu, aniž by došlo k ohrožení rozestupů stanic potřebných pro přesné tvarování. Uspořádání, které ušetří 3 % materiálu, ale nutí tvářecí stanice příliš blízko sebe, může způsobit deformaci pásu, která snižuje rozměrovou přesnost u všech součástí.
Výpočty vůle matrice probíhají souběžně s prací na uspořádání pásu. Mezera mezi razníkem a matricí přímo ovlivňuje kvalitu břitu, tvorbu otřepů a životnost matrice. Příliš těsný a lisovník se předčasně opotřebovává v důsledku nadměrného bočního tlaku. Příliš volné a řezná hrana se degraduje převalováním a zvýšenou výškou otřepů. Pro přesné aplikace se vůle obvykle vypočítává jako procento tloušťky materiálu, upravená podle tvrdosti obrobku a pevnosti v tahu. Získání tohoto čísla přímo ve fázi návrhu zabrání problémům, které nelze vyřešit žádným následným nastavením.
CNC obrábění, drátové EDM a přesné broušení
Jakmile je návrh uzamčen, výroba následuje záměrnou sekvenci, kde každý proces přispívá určitou úrovní přesnosti k hotovému nástroji. Pochopení toho, jak se lisovací raznice vyrábí, znamená pochopit, proč na tomto pořadí záleží.
CNC obrábění zvládne počáteční hrubé tvarování zápustkových bloků, držáků razníků a konstrukčních součástí. Stanovuje celkovou geometrii s tolerancemi v rozsahu ±0,01 mm až ±0,02 mm, což je dostatečné pro ne-kritické povrchy, ale ne pro pracovní hrany, které se dotýkají plošného materiálu.
Drátové EDM pro výrobu lisovacích nástrojů přebírá roli tam, kde CNC dosahuje svých limitů. Tenký elektricky nabitý drát řeže kalenou nástrojovou ocel bez mechanického kontaktu a vytváří složité profily razníku a matrice s tolerancemi až ±0,005 mm. Tento proces je nezbytný pro složité obrysy, těsné vnitřní poloměry a jakoukoli geometrii, kde by konvenční obrábění způsobilo vychýlení nástroje nebo tepelné zkreslení. Wire EDM také řeže plně tvrzený materiál, což znamená, že součásti mohou být tepelně-zpracovány na konečnou tvrdost před profilováním, čímž se eliminují rozměrové změny, které by jinak tepelné zpracování způsobilo.
Přesné povrchové broušení dokončí sekvenci. Kritické referenční plochy, uzavírací výšky a protilehlé plochy jsou broušeny do roviny a rovnoběžnosti v mikrometrech. Tyto povrchy slouží jako referenční roviny, se kterými se během montáže vyrovnávají všechny ostatní součásti matrice. Pokud nejsou ploché a rovnoběžné, žádné množství podložek nepřinese konzistentní výsledky.
Montáž, vyrovnání a vyzkoušení
Jednotlivé komponenty, z nichž každá je vyrobena podle přísných specifikací, se musí spojit jako integrovaný systém. Montáž začíná u sady matric: jsou osazeny vodicí sloupky, bloky matric jsou umístěny na broušených podkladových plochách a razníky jsou instalovány s kontrolovanými vůlemi ověřenými spároměry nebo optickým měřením.
Shimming zde hraje klíčovou roli. Inženýři upravují vůli mezi průbojníkem a matricí přidáním nebo odstraněním přesných podložek a dolaďováním- mezery, kterou návrh specifikoval. Vodicí sloupky s kuličkovými-ložisky udržují svislé vyrovnání mezi horní a spodní polovinou matrice v rámci mikrometrů dráhy, což zajišťuje, že razník vstoupí do otvoru matrice při každém zdvihu přesně ve stejné poloze.
Zkušební a validační proces pak začíná postupnými běhy vzorků na produkčním lisu nebo na vyhrazeném zkušebním lisu. Počáteční zdvihy probíhají při snížené rychlosti, přičemž díly se měří proti rozměrovému tisku na každé stanici. Inženýři kontrolují výšku otřepu, stav hran, rozměrovou přesnost a kvalitu tváření, podle potřeby upravují časování, výšku uzavření a tlaky pružin.
Simulační nástroje CAE výrazně snížily počet požadovaných opakování fyzických zkoušek. Software pro simulaci tváření předpovídá tok materiálu, ztenčení a vrásnění ještě předtím, než je forma vyrobena. Předpověď odpružení pomocí pokročilých materiálových modelů, jako je napřYoshida-Kinematický model kalení Uemori, umožňuje inženýrům kompenzovat elastické zotavení v samotné geometrii matrice. Bez přesných údajů o odpružení se mohou tvarované díly výrazně lišit od jmenovitých rozměrů, což je problém, který historicky vyžadoval několik kol fyzického přepracování zápustek k vyřešení.
Tyto simulační schopnosti neeliminují zkoušení, ale zkrátí jej z týdnů na dny. První fyzické vzorky vycházejí blíže k tisku a opravy jsou menší a předvídatelnější. Pro inženýrské týmy pracující s pokročilými-ocelami s vysokou pevností, kde je chování odpružení složité a nelineární, není simulace volitelná. Je to rozdíl mezi řízeným vývojovým procesem a nákladnou hádankou.
V době, kdy přesná matrice projde validací, byly všechny vlastnosti povrchu, vůle a vyrovnání ověřeny podle specifikace. Nástroj je-připraven k výrobě. Ale „produkce-připravena“ není trvalý stav. Materiály a povlaky, které tvoří pracovní plochy raznice, určují, jak dlouho tato připravenost vydrží při trestuhodném opakování-vysokoobjemového ražení.
Materiály a povlaky, které zajišťují dlouhou životnost
Forma, která projde validací v první den, přináší hodnotu pouze tehdy, pokud zachovává stejné tolerance po celou dobu své výrobní životnosti. Pracovní povrchy přesného lisovacího nástroje vydrží miliony nárazů, z nichž každý vytváří tření, teplo a tlakové napětí. Jak dlouho si tyto povrchy udrží svou geometrii, závisí téměř výhradně na dvou rozhodnutích: z čeho je matrice vyrobena a jaký povlak ji chrání. Výběr materiálu matrice pro velkoobjemové lisování není o výběru nejtvrdší dostupné oceli. Jde o přizpůsobení vlastností materiálu konkrétnímu mechanismu selhání, který s největší pravděpodobností ukončí životnost nástroje.
Třídy nástrojových ocelí a jejich aplikace
Která nástrojová ocel je nejlepší pro lisování? Odpověď závisí na tom, jak kostka selže. Hrany se mohou progresivně opotřebovávat, deformovat při zatížení nebo se mohou odštípnout opakovaným nárazem. Identifikace dominantního mechanismu je výchozím bodem pro výběr materiálu.
Zde je návod, jak nejběžnější třídy mapují výrobní podmínky:
- AISI D2 (SKD11):Tahoun pro-vysokoobjemové vysekávání a řezání. Vysoký obsah karbidu chromu v D2 dává řezným hranám výjimečnéodolnost proti opotřebení, což jim umožňuje zachovat geometrii během dlouhých výrobních sérií. Pracovní tvrdost se pohybuje v rozmezí 58-60 HRC. Vyniká, když je životnost nástroje omezena abrazivním nebo adhezivním opotřebením, ale jakmile se objeví vylamování břitu, je zapotřebí houževnatější třída.
- AISI A2 (SKD12):Vybírá se, když nedominuje žádný režim jediné poruchy. A2 poskytuje rovnováhu mezi odolností proti opotřebení a houževnatostí při 58-62 HRC, díky čemuž je vhodný pro progresivní matrice, kde více stanic současně čelí různým podmínkám zatížení. V nástrojové oceli D2 vs. A2 pro rozhodování o zápustce vítězí A2, když jsou přítomny smíšené podmínky a riziko vylamování hrany je mírné.
- AISI M2 (SKH51):Používá se tam, kde opotřebení i tlakové namáhání přispívají k selhání. M2 pracuje při 60-65 HRC a poskytuje lepší odolnost proti deformaci než D2, přičemž si zachovává vyšší odolnost proti opotřebení než třídy odolné proti nárazům-. Běžně se používá pro razníky, které musí držet pevnost ostří při opakovaném vysokozátěžovém lisování.
- AISI S7:Volba-při odlamování, praskání nebo únavě z opakovaného nárazu omezuje životnost nástroje. Při 56-58 HRC absorbuje S7 cyklická rázová namáhání, která by lámala vyšší-karbidové oceli. Z této třídy těží nejvíce-ražební stanice a vysokozátěžové děrovací stanice.
Pro ultra{0}}vysokoobjemové-aplikace přesahující několik milionů cyklů nemusí konvenční nástrojová ocel zajistit dostatečnou životnost. Oceli pro práškovou metalurgii (PM), jako jsou CPM 10V a Vanadis 4 Extra, nabízejí jemnější, rovnoměrněji rozložené karbidy, které zlepšují jak houževnatost, tak odolnost proti opotřebení, než dosahují konvenční roztavené oceli. Vložky z karbidu wolframu to posouvají ještě dále a poskytují extrémní tvrdost řezných hran v aplikacích, kde se i PM oceli příliš rychle opotřebovávají, ačkoli jejich křehkost vyžaduje pečlivou konstrukci matrice, aby se zabránilo zlomení při rázovém zatížení.
Povrchové nátěry, které prodlužují životnost matrice
I ta nejlepší nástrojová ocel těží z povrchových úprav, které řeší specifický mechanismus opotřebení působící na matrici. Výrazně se rozšířily možnosti povlakování lisovacích nástrojů pro odolnost proti opotřebení, přičemž každá se zaměřuje na jiný způsob selhání:
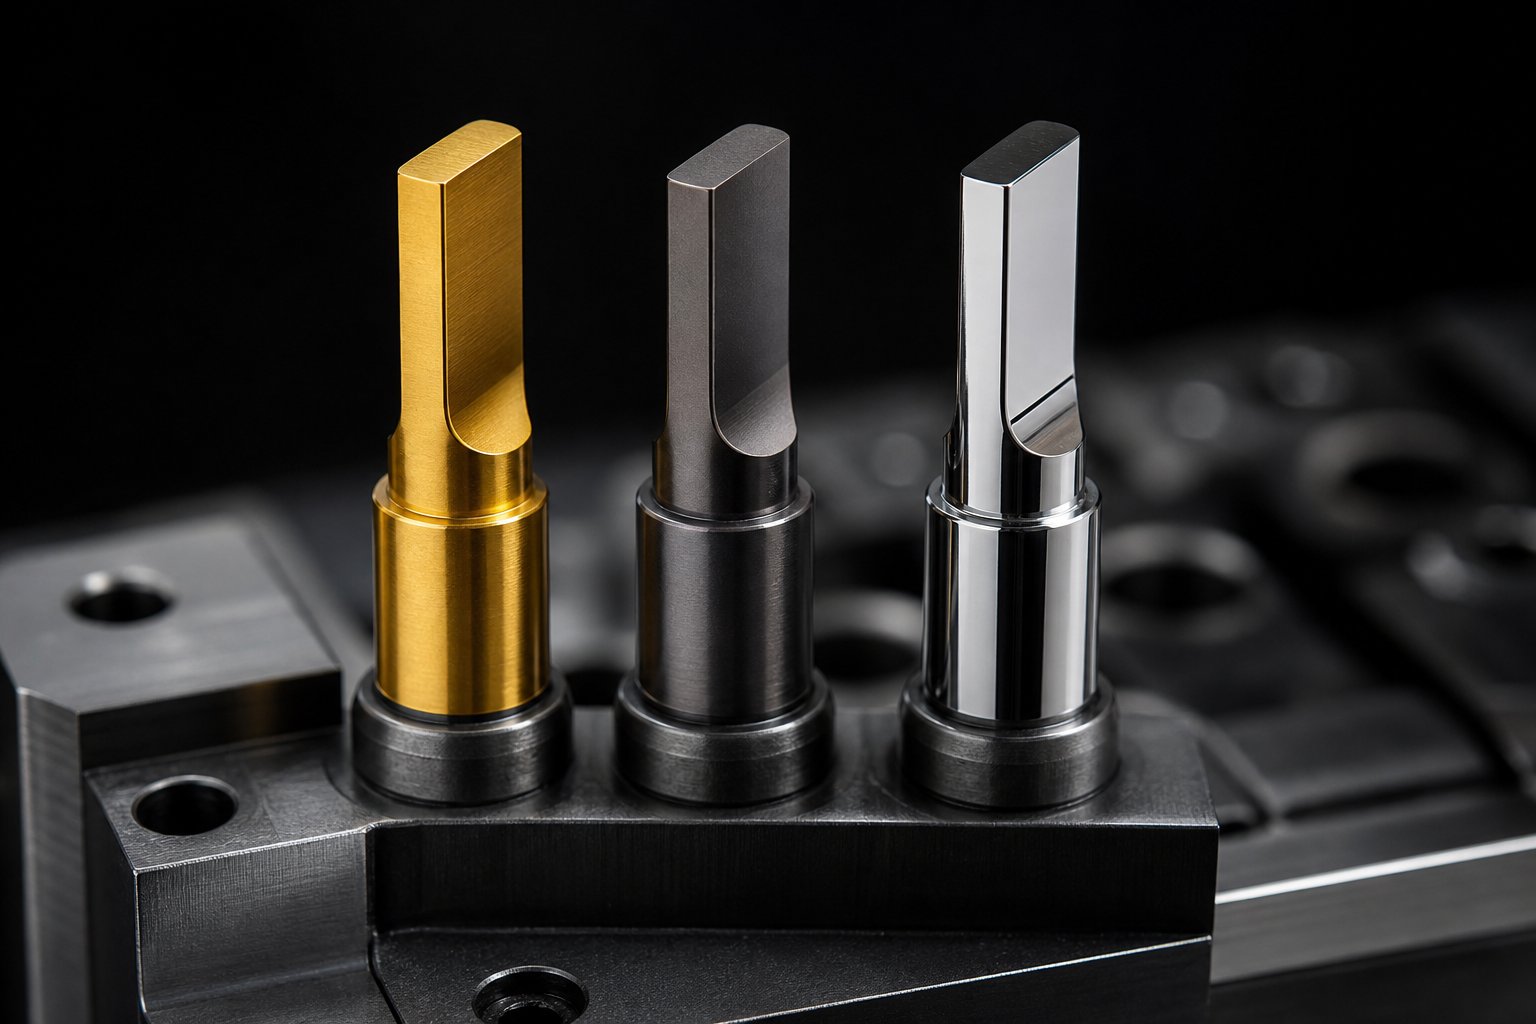
- TiN (nitrid titanu):Univerzální-PVD povlak, který zvyšuje tvrdost povrchu a snižuje tření. Poskytuje mírné zlepšení proti abrazivnímu opotřebení a je nákladově-efektivní pro standardní aplikace, i když je lepší než novější povlaky v náročných prostředích.
- TiCN (karbonitrid titanu):Tvrdší než TiN s lepší odolností proti abrazivnímu opotřebení. TiCN dobře funguje proti materiálům, které vytvářejí vysoké kluzné tření, takže je vhodný pro tváření tvrdších plechů.
- TiAlN (nitrid titanu a hliníku):Vyniká v aplikacích, kde je opotřebení lepidla a zadření primárními způsoby selhání. Astudie publikovaná v Micromachinesprokázali, že lisovací raznice AISI D2 s povlakem TiAlN{0}} dosáhly odhadovaného prodloužení životnosti přesahující 500 % ve srovnání s nástroji bez povlaku, čímž se prodloužily intervaly obnovy z 80 000 cyklů na projektovaných 500 000 cyklů. Povlak také snížil koeficient tření na 0,18, což je výrazně nižší hodnota než 0,74 zaznamenaná pro kontakt nepotažené oceli-na-pocínovaném plechu.
- DLC (diamantový-jako uhlík):Extrémně nízký koeficient tření (často pod 0,15) a vynikající odolnost proti opotřebení lepidlem. Povlaky DLC jsou zvláště účinné pro lisování hliníku, mědi a dalších měkkých kovů náchylných k zadření na povrchy nástrojů bez povlaku.
- Nitridace:Nitridace, spíše difúzní úprava než nanášení povlaku, vytváří vytvrzenou povrchovou vrstvu, která proniká do ocelového substrátu. Zlepšuje odolnost proti únavě a poskytuje střední ochranu proti opotřebení bez přidání samostatné fólie, která by se mohla při extrémním nárazu oddělit.
Pochopení toho, jak prodloužit životnost lisovacích nástrojů pomocí povlaků, začíná diagnostikou režimu selhání. Abrazivní opotřebení vyžaduje TiCN nebo TiAlN. Adhezivní opotřebení a zadření reagují na DLC nebo TiAlN. Popraskání povrchu-související s únavou těží z nitridace. Použití nesprávného nátěru na nesprávný problém plýtvá penězi bez prodloužení životnosti matrice.
Přizpůsobení materiálů matrice vlastnostem obrobku
Samotný obrobek omezuje vaše materiálové možnosti. Měkká měděná fólie pro lisování v matrici čelí zcela jiným požadavkům než jedna řezaná vysoce-nerezová ocel. Pevnost v tahu, povrchová tvrdost, tažnost a tloušťka materiálu ovlivňují to, která jakost nástrojové oceli a kombinace povlaku zajistí přijatelnou životnost.
Tvrdší materiály obrobků způsobují větší abrazivní opotřebení řezných hran, což vyžaduje vyšší-karbidové oceli. Měkčí, tažnější materiály mají tendenci způsobovat adhezivní opotřebení a přenos materiálu (zadírání), kdy se materiál obrobku spojuje s povrchem matrice. Tlustší pažba zvyšuje tlakové zatížení razníků, což upřednostňuje třídy s vyšší odolností proti deformaci.
| Třída nástrojové oceli | Pracovní tvrdost | Doporučené materiály obrobku | Očekávaný rozsah životnosti zemřít | Typické aplikace |
|---|---|---|---|---|
| AISI D2 | 58-60 HRC | Uhlíková ocel, nerezová ocel, pružinová ocel | 500 000–2 000,000+ tahů | Velkoobjemové{0}}vysávání,-dlouhodobé řezání |
| AISI A2 | 58-62 HRC | Smíšené materiály, slitiny střední{0}}tvrdosti | 300 000-1 000 000 úderů | Progresivní matrice s více typy operací |
| AISI M2 | 60-65 HRC | Vysokopevnostní{0}ocel, abrazivní slitiny | 500 000-1 500 000 úderů | Vysoko-zátěžové děrovačky, vysoká-rychlost vysekávání |
| AISI S7 | 56-58 HRC | Těžká-ocel, tlustá pažba | 200 000-800 000 úderů | Nárazové-stanice, těžké-ražby |
| prášková metalurgie (CPM 10V) | 60-63 HRC | Abrazivní materiály, vysoce-křemíkové oceli | 2 000 000–5 000,000+ tahů | Mimořádně-vysokoobjemová-výroba abrazivních obrobků |
| Karbid wolframu | 85-92 HRA | Veškeré plechy, zejména brusné slitiny | 5 000 000–10 000,000+ tahů | Řezné břitové destičky pro extrémní{0}}objemové aplikace |
Vztah mezi materiálem matrice, povlakem a obrobkem není vyhledávací tabulka, kterou použijete slepě. Je to soubor technických kompromisů. Tužší ocel s tvrdým povlakem může někdy překonat tvrdší ocel bez povlaku, protože povlak zvládá opotřebení, zatímco substrát absorbuje náraz. Správná kombinace je to, co odděluje lisovací nástroje, které běží roky, od lisovacích nástrojů, které selžou během měsíců, a to je také to, co činí lisovací a vodicí subsystémy tak kritickými. Dokonce i nejlepší párování materiálů má nižší výkon, pokud lis dodává nekonzistentní sílu nebo vodicí systém umožňuje poziční posun.
Subsystémy pro výběr lisů a matrice pro dosažení přísných tolerancí
Přesná matrice může dodat pouze to, co umožňuje lis pod ní. Představte si instalaci chirurgického nástroje do sbíječky: konstrukce nástroje se stává irelevantní, pokud stroj dodávající sílu nemůže řídit rychlost, polohu a zatížení s odpovídající přesností. Výběr typu lisu pro lisování s pevnou tolerancí není dodatečný nápad. Je to omezení, které definuje strop dosažitelné přesnosti bez ohledu na to, jak dobře je vyrobena samotná matrice.
Mechanické, hydraulické a servo lisovací schopnosti
Každá architektura lisu ukládá různé limity pro to, jak přesně síla dosáhne na obrobek. Pochopení těchto limitů vám pomůže sladit kapacitu lisu s požadavky lisovacích nástrojů, spíše než zjišťovat neshody během výroby.
Mechanické lisypohánět šoupátko přes klikový hřídel nebo excentrický převodový mechanismus, čímž vzniká pevný profil zdvihu určený rotační energií setrvačníku. Vynikají rychlostí a konzistencí: jakmile jsou nastaveny, poskytují stejný pohybový cyklus zdvihu po cyklu s minimálními odchylkami. Pro vysokorychlostní-progresivní lisovací operace, kde dominuje vysekávání a děrování, nabízejí mechanické lisy vynikající opakovatelnost. Jejich omezením je tuhost v profilu pohybu. Rychlost skluzu v dolní úvrati (BDC) je dána geometrií, nikoli programováním. Při tvářecích operacích, kde materiál potřebuje čas na tok, může tato pevná rychlost způsobit proražení-otřesem, obrácené tonážní špičky, které namáhají jak matrici, tak rám lisu, a boční vychýlení razníku, které snižuje přesnost polohy.
Hydraulické lisypoužijte tlak kapaliny k pohybu šoupátka a poskytněte plnou tonáž v libovolném bodě zdvihu. Díky tomu jsou ideální pro hluboké tažení, kde je nezbytná konzistentní kontrola síly v celé hloubce tváření. Umožňují také setrvání v BDC, což dává materiálu čas na nastavení tvarovaného tvaru. Kompromisem je rychlost. Hydraulické systémy se otáčejí pomaleji než mechanické lisy a mohou způsobit mírné odchylky polohy způsobené změnami teploty oleje a zpožděním odezvy ventilů, což omezuje jejich vhodnost pro výrobu s extrémně-těsnou-tolerancí a vysokou-rychlostí.
Servo lisypředstavují nejschopnější architekturu pro přesné tváření. Servolis pro přesné lisování nahrazuje setrvačník a spojku servomotorem s přímým pohonem-, který dává obsluze programovatelnou kontrolu nad rychlostí posuvu a setrváním kdekoli v pracovní části zdvihu. V okamžiku, kdy se razník dotkne obrobku, můžete skluz zpomalit, aby se plazil, čímž se sníží-naskakování nárazem a minimalizuje se boční pohyb razníku, který způsobuje nesouosost. Můžete naprogramovat okamžitou prodlevu pro nastavení reliéfu nebo profilu. Můžete běžet v režimu kyvadla, kde saně kmitá pouze pracovní částí zdvihu, místo aby dokončila úplnou rotaci o 360 stupňů, čímž se rychlost výroby zvýší o 30 % nebo více při stejných otáčkách motoru.
U přesných lisovacích nástrojů zpracovávajících pokročilé-pevnostní oceli není tento programovatelný pohyb volitelný. Tyto materiály vyžadují více tvářecí energie a generují vyšší zpětné zatížení. Řízení rychlosti přímo v místě kontaktu s materiálem minimalizuje nahromadění tření, snižuje proskakovací- síly a prodlužuje životnost matrice omezením bočního namáhání razníků. Výsledkem je přísnější kontrola rozměrů tvarovaných prvků a delší intervaly mezi údržbou.
Subsystémy navádění a polohování matrice
Lis dodává sílu. Vnitřní subsystémy kostky řídí, kam tato síla dopadne. Ani dokonale vyladěný servolis nemůže kompenzovat nedbalé vedení matrice. Jak poznamenává odborník na design zápustek Art Hedrick, vodicí kolíky jsou určeny k přesnému umístění horní a spodní patky tak, aby se všechny součásti zápustky dotýkaly správné vůle, ale nemohly opravit špatně udržovaný lis. Oba systémy musí fungovat tak, jak to inženýr zamýšlel.
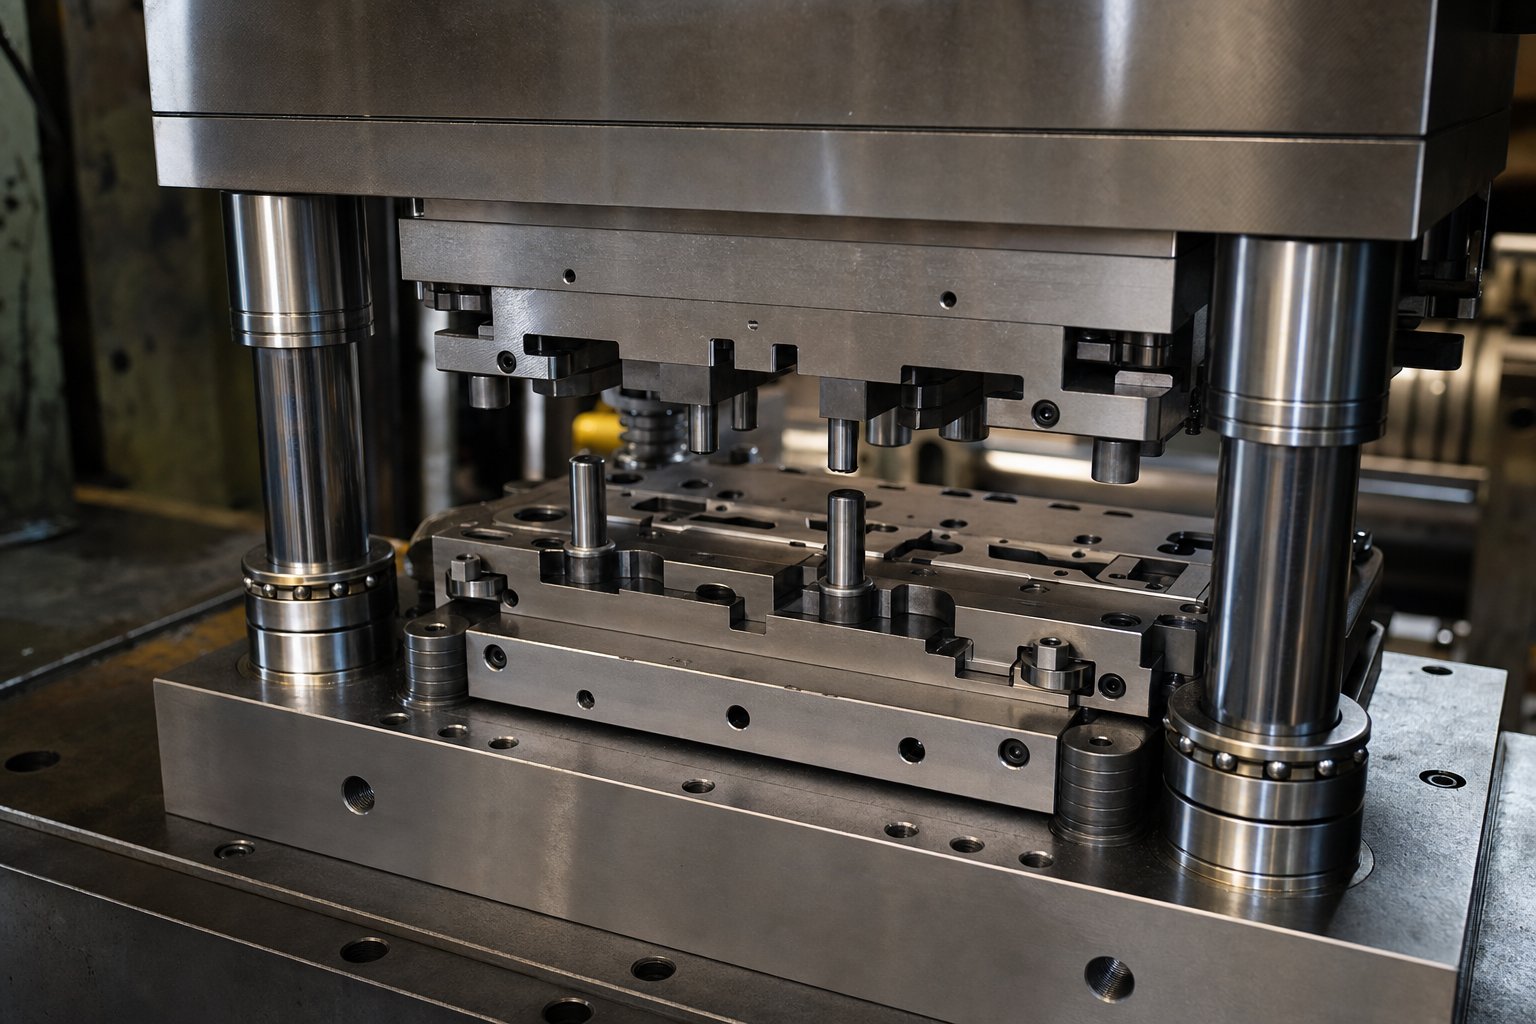
Vodicí sloupky pro kuličková-ložiskajsou základem přesnosti vyrovnání vodicích kolíků. Na rozdíl od třecích-vodicích kolíků, které se pohybují na tenkém olejovém filmu a generují teplo při rychlosti, kuličkové-ložiskové sloupky používají kalené ocelové kuličky v přesné kleci, aby se dosáhlo toho, co výrobci nazývají „negativní slop“: sestava čepu-a{4}}ložiska je přibližně o 0,0002 palce větší než pouzdro. Toto uložení s nulovou-vůlí zajišťuje, že se horní a spodní polovina matrice vrátí do přesně stejné relativní polohy při každém zdvihu, a to i při vysokých produkčních rychlostech, kdy by se třecí čepy přehřívaly a vázly.
Pilotní kolíkyplnit jinou funkci. Zatímco vodicí sloupky vyrovnávají poloviny matrice k sobě, vodicí kolíky vyrovnávají pásový materiál k matrici. Předtím, než na dané stanici dojde k jakémukoli tvarování nebo řezání, zadávají předem propíchnuté otvory v pásu, čímž stahují materiál do přesné registrace. V progresivních nástrojích běžících při stovkách zdvihů za minutu dokonce 0,02 mm pásových směsí s nesprávným umístěním napříč stanicemi, čímž vznikají díly s -netoleranci{6}}. Pilotní kolíky eliminují tento posun tím, že mechanicky odkazují pás na geometrii matrice při každém posunu.
Skladové zvedákyzvedněte pás mezi tahy, aby se mohl volně posouvat bez přetahování přes povrch matrice. Tím se zabrání deformaci pásu, vytahování slimáků a poškození povrchu.Speciální skladové zvedací válcenavrženo pro progresivní zápustky absorbují boční tah a montují se přímo na pažbu, udržují konzistentní výšku zdvihu i při bočním zatížení.
Pod těmito viditelnými součástmi jeelastický systémtiše řídí, jak se síly rozdělují v kostce. Pružiny, uretanové podložky a lahve s dusíkem poskytují protitlak, který řídí stripery, držáky polotovarů a tlaky podložek. Nesprávný výběr pružiny je jedním z nejčastějších zdrojů chyb polohy u jinak dobře-konstruovaných matric. Pružina stahováku, která je příliš slabá, umožňuje, aby se proužek zvedal nerovnoměrně, čímž dochází k naklánění. Dusíkový pružinový systém pro lisovací raznice, který je nesprávně nabitý, poskytuje nekonzistentní sílu držáku polotovaru, což způsobuje změny toku kovu, které se projevují jako rozměrový rozptyl ve tvarovaných dílech. Rozdělovače dusíku, které sjednocují více válců prostřednictvím propojených plynových kanálů, omezují nárůst tlaku asi na 15 %, když jsou plně stlačeny, a poskytují rovnoměrnější a předvídatelnější sílu než jednotlivé pružiny.
Tyto komponenty dohromady tvoří taxonomii přesných{0}}udržovacích subsystémů. Každý z nich řeší konkrétní zdroj polohové chyby:
- Systém navádění(vodicí sloupky kuličkových{0}}ložisek, patní bloky, otěrové desky): Udržuje zarovnání mezi horní a spodní polovinou matrice v rámci mikronů dráhy, čímž zabraňuje bočnímu posunu, který by změnil vůli razníku-na-.
- Polohovací systém(pilotní kolíky, registrační prvky, lokalizační počátky): Zarovnává materiál obrobku s geometrií matrice na každé stanici a zajišťuje, že každá operace odkazuje na stejný počátek polohy.
- Elastický systém(pružiny, uretan, dusíkové láhve, potrubí): Ovládá proti-tlakové síly, které drží, stahují a tlumí materiál během tvarování, čímž zabraňují nerovnoměrnému zatížení způsobujícímu rozměrové odchylky.
- Krmný systém(servopodavače, vodítka zásob, ovládání délky podávání): Posouvá materiál v přesných, opakovatelných krocích přizpůsobených rozteči pásu, což zajišťuje, že každá stanice přijímá materiál ve správné poloze.
- Snímací systém(v-senzorech matrice, detektorech chybného podávání, monitorech zatížení): V reálném čase detekuje poziční chyby, zborcení materiálu nebo abnormální síly a zastaví lis dříve, než se z nesprávného umístění stane poškozená matrice nebo dávka zmetkových dílů.
Tyto subsystémy nefungují izolovaně. Chyba posuvu, kterou snímací systém nedokáže zachytit, se stává polohovou chybou, kterou naváděcí systém nemůže opravit. Opotřebený dusíkový válec, na který spoléhá elastický systém, zavádí nekonzistentní tlak podložky, který se projevuje jako rozměrový rozptyl v hotovém dílu. Přesnost je produktem všech pěti subsystémů fungujících v rámci jejich konstrukčního záměru současně, zdvih po zdvihu, v průběhu celé výrobní série.
Tato vzájemná závislost také vysvětluje, proč se přesnost časem snižuje. Opotřebení, únava a znečištění postupně narušují výkon každého subsystému a výsledná ztráta kvality je jen zřídka náhlá. Tiše se hromadí, dokud části nezačnou vybočovat z tolerance. Rozpoznat tyto včasné varovné signály a vědět, jak reagovat, než dojde ke ztrátě přesnosti, je rozdíl mezi matricí, která dodává miliony dobrých dílů, a matricí, která generuje narůstající šrot.
Režimy selhání matrice a údržba, která zachovává přesnost
Přesnost nezmizí přes noc. Eroduje, jeden tah po druhém, prostřednictvím mechanismů opotřebení, které zanechávají jemné otisky prstů na kvalitě součásti dlouho předtím, než samotná matrice vykazuje viditelné poškození. Otřep, který naroste o 0,01 mm na deset tisíc tahů. Tvarovaný rozměr, který se během týdne výroby posune směrem ke spodnímu kontrolnímu limitu. Povrchový škrábanec, který se objevuje na každém pátém díle. Tyto signály vám přesně řeknou, co se děje uvnitř vaší kostky, pokud víte, jak je číst.
Nakládání s režimy a příčinami selhání lisovacích nástrojů jako s předvídatelnými technickými jevy spíše než s náhodnou smůlou transformuje údržbu z reaktivní opravy na proaktivní řízení životního cyklu. Cílem není jen udržet kostku v chodu. Zachovává přesnost na úrovni mikronů-, do které jste investovali při návrhu a výrobě, po celou dobu produktivní životnosti matrice.
Běžné režimy poruch a hlavní příčiny
Čtyři primární mechanismy selhání napadají během výroby přesné lisovací nástroje. Každý z nich sleduje jinou fyziku, zaměřuje se na různé vlastnosti kostek a zanechává zřetelný podpis na součástech vycházejících z lisu. Rozpoznání toho, který mechanismus je aktivní, určuje, zda je správnou reakcí ostření, překrytí, přerovnání nebo výměna.
Chipping:Malé úlomky se oddělují od řezných hran, obvykle v ostrých rozích, úzkých poloměrech nebo složitých profilech razníků. Základní příčinou je téměř vždy nerovnováha mezi tvrdostí a houževnatostí: zápustková ocel, která je příliš křehká pro rázové zatížení, nebo řezné hrany vystavené bočním silám z nevyrovnaného materiálu. Na dílech se vydrolování projevuje jako nepravidelné otřepy, které se liší výškou a umístěním od zdvihu k zdvihu, na rozdíl od rovnoměrného růstu otřepů způsobeného jednoduchým opotřebením ostří. Diagnostický rámec pro selhání matrice identifikuje štípání jako jeden ze „čtyř zabijáků“ lisovacích raznic a poznamenává, že výsledná hrana se při zvětšení jeví jako zubatá nebo pilovitá-.
Galling:Když se materiál obrobku mikroskopicky přivaří k povrchu matrice pod tlakem a poté se při oddělení odtrhne, vytvoří drsné, rozmazané skvrny a nahromaděné- usazeniny na tvářecích površích. Zadírání se rychle zrychluje, protože přenášený materiál zvyšuje tření, což vytváří více tepla, což podporuje větší přenos materiálu. Odírání na dílech vytváří škrábance, rýhy a drsnost povrchu, které se postupně zhoršují. Nejčastěji se vyskytuje při lisování nerezové oceli, hliníku nebo jiných materiálů s chemickou afinitou k nástrojové oceli, zejména když je mazání nedostatečné nebo jsou příliš úzké vůle pro tažení.
Praskání únavou:Opakované cykly namáhání nakonec překračují limit odolnosti zápustkové oceli a vytvářejí mikro-trhliny při vysokém{1}}namáhání prvků, jako jsou poloměry, přechody zaoblení a drážky. Tyto trhliny se pomalu šíří materiálem, dokud nedosáhnou kritické délky a způsobí náhlý zlom. Zákeřným aspektem únavy je načasování: matrice může bezchybně běžet 800 000 úhozů, než prasklina, která začala při úhoze 200 000, konečně dosáhne řezné hrany. Efekty kvality dílu se projevují jako občasné rozměrové odchylky, povrchové stopy od prasklin-přilehlého ohýbání materiálu nebo náhlé katastrofické selhání hrany bez předchozího varování z postupného růstu otřepů.
Nesouosost-způsobená opotřebení:Když dojde k degradaci vodicích systémů, horní a spodní poloviny matrice se již při každém zdvihu nestýkají v přesně stejné relativní poloze. Dokonce i 0,01 mm bočního posunu znamená, že razník vstupuje do otvoru matrice mimo střed-, čímž se opotřebení soustředí na jednu stranu řezné hrany. To vytváří asymetrické otřepy,-jednostranné zaoblení hran a progresivní rozměrový posun v jednom směru. Je to nejběžnější způsob selhání u zápustek s třecími vodícími kolíky- nebo u lisů s opotřebenými lištami a často se nezjistí, protože operátoři přisuzují postupný posun kvality běžnému opotřebení hran.
Strategie preventivní údržby
Efektivní preventivní údržba lisovacích raznic se řídí strukturovaným rytmem, který kombinuje časovou{0}}kontrolu s produkčními-spouštěči. Spoléhání se pouze na kalendářní intervaly se míjí s realitou, že opotřebení závisí na úhoze, tvrdosti materiálu a provozních podmínkách, nikoli na dnech na polici.
Plánované intervaly ostření:Plán ostření lisovnice by se měl řídit skutečnými počty zdvihů spíše než libovolnými časovými obdobími. Odvětvová praxe propojuje kontrolu ostření s dokumentovanými servisními-intervaly-provozu zjištěnými z historie opotřebení. Aprodukční-přístup PMdoporučuje používat počty lisů pro kontrolu ostření, kontrolu břitových destiček a vybrané náhradní body. U přesných zápustek je spoušť obvykle nastavena konzervativně: k ostření dochází, když se výška otřepu blíží 50-70 % maximální povolené specifikace, nikoli když díly již vybočily z tolerance. Veškeré ostření musí být provedeno na speciální brusce na povrchy se správnou chladicí kapalinou a přípravky. Ruční ruční broušení nebo nesprávné brusné kotouče jsou hlavní příčinou předčasného poškození hran a tepelného poškození kalených povrchů.
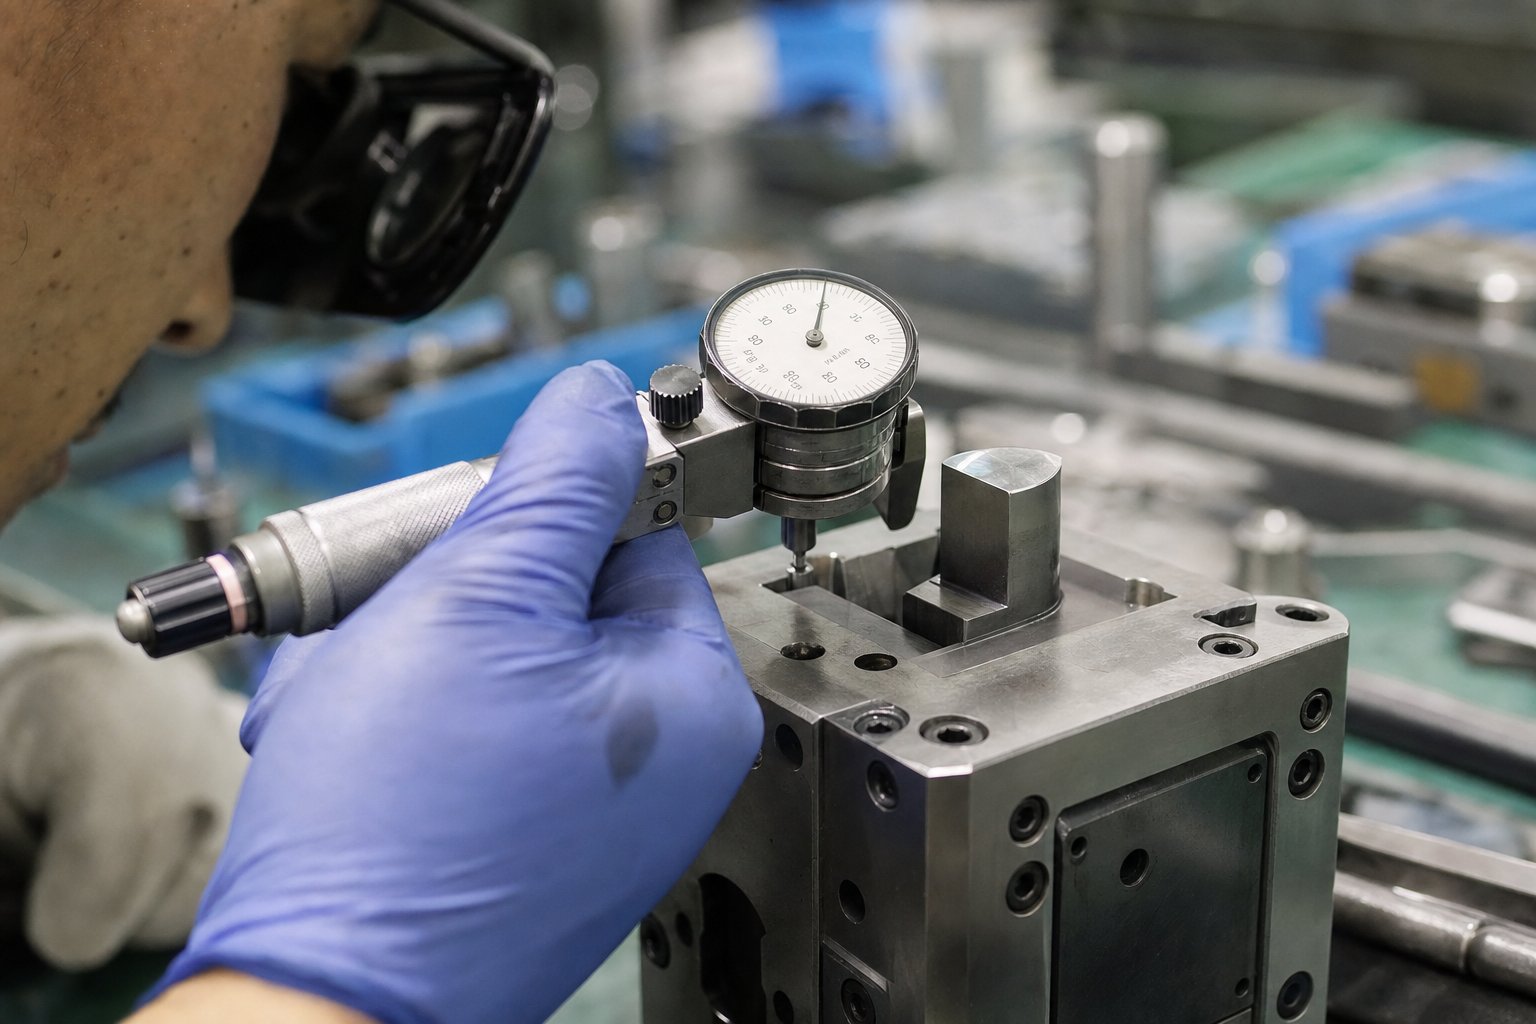
Kontrolní protokoly pro měření opotřebení:Kvantitativní kontrola odděluje objektivní rozhodnutí o údržbě od dohadů. Pomocí mikrometrů a optických komparátorů změřte zmenšení průměru razníku, zvětšení otvoru matrice a změny vůle v každém intervalu PM. Kontroly vůle spároměru by měly ověřit, zda odchylka mezery mezi průbojníkem-k-nepřesahuje 0,02 mm od specifikace. Sledujte tato měření v průběhu času. Při vykreslování proti počtu zdvihů se trendy opotřebení stanou předvídatelnými, což vám umožní naplánovat údržbu během plánovaných odstávek, spíše než reagovat na alarmy kvality během výroby.
Údržba založená na stavu-pomocí-senzorů:Moderní přesné raznice obsahují snímače zatížení, snímače přiblížení a detektory chybného podávání, které poskytují procesní data-v reálném čase. Když se údaje o tonáži posunou nebo když senzory polohy pásu detekují rostoucí odchylky, matrice komunikuje, že se něco změnilo. Údržba založená na stavu-na tyto signály reaguje spíše než čekání na další naplánovaný interval a zachycuje problémy, jako je únava pružin, opotřebení vodítek a progresivní nesouosost dříve, než způsobí zmetkovitost. Tento přístup překlenuje propast mezi preventivní a prediktivní údržbou a ke spuštění servisu využívá skutečné chování matrice spíše než odhady.
Výzkum neustále ukazuje, že plně reaktivní přístup k údržbě stojí o 25-30 % více než proaktivní preventivní strategie. Dodatečné náklady pocházejí z toho, že zaplatíte dvakrát až třikrát více za nouzové práce, o 25–50 % více za náhradní díly objednané ve velkém a absorbujete mnohem větší ztráty z přerušené výroby.
Renovace a rozhodnutí o-konci{1}}života
Jak prodloužit životnost přesné matrice je v konečném důsledku otázkou poznání, kdy může údržba obnovit původní schopnosti, a kdy se matrice posunula za hranici obnovy. Tento rozdíl určuje, zda investujete do renovace nebo začnete pořizovat náhradní nástroje.
Při přebrušování a přelakování obnovte přesnost:Pokud je opotřebení omezeno na řezné hrany a tvářecí povrchy a konstrukční geometrie nástroje, vodicí systémy a montážní povrchy zůstávají v mezích specifikací, přebroušení a překrytí může vrátit nástroj do -stavu připraveného k výrobě. Každé přebroušení odstraní malé množství materiálu z čela razníku, čímž se zkrátí délka řezu. Většina přesných zápustek je navržena s přídavkem přebroušení 1-3 mm, což poskytuje více cyklů obnovy, než se razník stane příliš krátkým, aby fungoval. Po přebroušení obnovuje opětovná aplikace PVD povlaků, jako je TiAlN nebo TiCN, tvrdost povrchu a odolnost proti opotřebení.
Když kostka dosáhne rozměrových limitů:Přebroušení nemůže opravit vše. Pokud jsou vývrty vodicích kolíků oválné, pokud se u bloků matrice vytvořily únavové trhliny v konstrukčních částech nebo pokud kumulativní přebroušení spotřebovalo dostupné přídavky, matrice dosáhla konce--životnosti. Pokračování v běhu matrice za tímto bodem produkuje díly, které nemohou spolehlivě držet specifikaci, čímž vzniká odpad, který stojí více než výměna nástrojů.
Rozhodnutí mezi renovací a výměnou by mělo vycházet z důkazů ze záznamů o údržbě a údajů o způsobilosti procesu, nikoli z intuice. Když hodnota Cpk navzdory ověřené údržbě trend pod 1,33 nebo když se interval mezi požadovaným servisem neustále zkracuje, kostka vám oznamuje, že vstoupila do fáze konce--životnosti.
Sledujte tyto varovné signály, že kostka ztrácí přesnost:
- Zvýšení výšky otřepů:Otřepy, které po každém cyklu ostření narůstají rychleji, naznačují, že přebroušení již plně neobnovuje geometrii břitu nebo že se vůle otevřela za bodem, kdy samotné ostření může kompenzovat.
- Rozměrový posun za prahy Cpk:Když indexy způsobilosti procesu klesnou pod 1,33 i po údržbě a ověření nastavení, mechanický stav matrice již nemůže podporovat požadované toleranční pásmo.
- Nekonzistentní podávání proužků:Postupné zdrsňování povrchů matrice, opotřebené vodicí otvory nebo degradované vodicí systémy vytvářejí proměnlivé umístění pásu, které se projevuje jako rozměrový rozptyl mezi stanicí-do{1}}stanice.
- Viditelné vzory opotřebení na čelech razníků:Nerovnoměrné opotřebení, asymetrické stopy po leštění nebo svědecké čáry na děrovacích plochách naznačují nesouosost nebo degradaci vodícího systému, které čištění a ostření nenapraví.
Dokumentování těchto pozorování v každém intervalu údržby vytváří datovou stopu, díky které jsou rozhodnutí o konci{0}}konce{1}} objektivní spíše než emocionální. Kostka, která spolehlivě sloužila dva miliony úhozů, si zaslouží náhradu řádným plánováním, nikoli krizí-řízenými tahanicemi, když nakonec během produkčního cyklu katastrofálně selže.
Vědět, kdy kostka dosáhla svých limitů, je jedna stránka řízení životního cyklu. Druhá strana, stejně důležitá, je vědět, kde získat její náhradu a jak vyhodnotit, zda dodavatel dokáže dodat přesnost, konzistenci a podporu výroby, kterou aplikace vyžaduje.
Jak vyhodnotit a vybrat dodavatele přesných lisovacích nástrojů
Výměna opotřebené matrice nebo uvedení nové vyražené součásti vás postaví-čelí{1}}rozhodnutí o zdroji, které s sebou nese dlouhodobé-důsledky. Dodavatel, který dokáže narazit na vaši toleranci u vzorku dílu, není stejný jako ten, který jej dokáže udržet po dobu jednoho milionu-kusů ročně a zároveň poskytuje okamžitou podporu, když se něco pohne. Propast mezi těmito dvěma schopnostmi odděluje transakčního dodavatele od skutečného partnera v oblasti nástrojů a překlenutí této mezery vyžaduje strukturované hodnocení, které jde daleko nad rámec požadavku na cenovou nabídku.
Klíčová hodnotící kritéria pro dodavatele lisovacích nástrojů
Při sestavování vašeho kontrolního seznamu pro přesné lisovací formy jsou nejdůležitější tři kategorie schopností: technická hloubka, systémy kvality a infrastruktura podpory výroby. Slabost v kterékoli oblasti se nakonec projeví jako rozměrové problémy, zpoždění dodávky nebo bolesti hlavy při údržbě.
Technické možnostidefinovat, co může dodavatel skutečně postavit. Hledejte spíše specifika než obecnosti:
- Dosažitelné tolerance:Požádejte o zdokumentované důkazy o tolerancích ve výrobě, nejen o to, co obchod tvrdí, že může dosáhnout na jediném vzorku. Dodavatel zaměřující se na ±0,01 mm až ±0,05 mm by měl být schopen zobrazit data Cpk ze skutečných výrobních sérií, nikoli pouze měření prvního-článku.
- Vlastní{0}obráběcí zdroje:Drátové EDM, přesné povrchové broušení, CNC souřadnicové vyvrtávání a broušení optických profilů by měly žít pod jednou střechou. Outsourcing kritických procesů zavádí variace předávání, které precizní práce nedokáže absorbovat. Obchody, které mají vlastní oddělení EDM drátů a broušení, si udržují přísnější kontrolu nad iterativním lícováním-a{3}}kontrolují cykly, které vyžaduje přesná montáž lisovacích nástrojů.
- Simulační nástroje:Software pro simulaci tváření, predikci odpružení a optimalizaci rozvržení pásu ukazuje na dodavatele, který před řezáním oceli řeší problémy digitálně. Tato schopnost přímo redukuje opakování zkoušek a zkracuje dodací lhůty.
Systémy kvalityoddělené obchody, které kontrolují díly, od obchodů, které kontrolují procesy. Rozdíl je pro přesné nástroje nesmírně důležitý:
- První kontrola článku (FAI):Přísný proces FAI ověřuje, že výrobní proces může konzistentně vyrábět díly splňující všechny požadavky na design před zahájením plné výroby. Hledejte dodavatele, kteří dodávají kompletní zprávy FAI s rozměrovými daty mapovanými ke každému kritickému prvku, certifikací materiálů a procesní dokumentaci. Tento ověřovací krok zachytí rozměrové, materiálové nebo procesní chyby dříve, než se dostanou do vaší výroby.
- Statistická kontrola procesu (SPC):Dodavatelé provozující SPC na kritických rozměrech matrice během výroby a během výroby lisovaných dílů prokazují povědomí o procesu, nejen schopnost kontroly. Požádejte o vzorové regulační diagramy a dokumentaci Cpk ze srovnatelných minulých projektů.
- certifikace:Certifikace ISO 9001 zavádí základní disciplínu řízení kvality. Pro automobilové aplikace je standard IATF 16949 obvykle povinný. Tytocertifikace kvality výrobce přesných matricpotvrdit, že dodavatel udržuje zdokumentované systémy pro řízení procesů, nikoli pouze výsledky konečné kontroly.
Podpora výrobyurčuje, co se stane po kostkách. Přesné nástroje se nekupují-a-zapomeňte:
- Vyzkoušení služeb:Může dodavatel provádět produkční{0}}reprezentativní zkoušky na lisech, které odpovídají vaší tonáži, rychlosti a profilu zdvihu? Vyzkoušení na poddimenzovaném nebo neodpovídajícím lisu maskuje problémy, které se objevují pouze ve vašem produkčním prostředí.
- Průběžné programy údržby:Nabízí dodavatel plánovanou údržbu, služby přebroušení a podporu při nouzových opravách? Dodavatel, který sestrojí matrici a odejde, nechává na vás veškerá rizika životního cyklu.
- Technická odezva:Když matrice potřebuje úpravu pro změnu materiálu nebo technickou revizi, záleží na době odezvy. Dodavatelé se specializovaným technickým personálem se přizpůsobují rychleji než obchody, kde výrobci nástrojů slouží jako konstruktéři.
Přizpůsobení schopností dodavatele požadavkům projektu
Ne každý projekt potřebuje stejný profil dodavatele. Kritéria hodnocení dodavatele lisovacích nástrojů, která upřednostňujete, by se měla posunout na základě vašich specifických parametrů aplikace. Velká konstrukční konzola vylisovaná z měkké oceli s tloušťkou ±0,1 mm představuje zcela odlišné požadavky na zdroje než miniaturní koncovka elektrického konektoru udržovaná na ±0,02 mm u pěti milionů kusů ročně.
Váš užší výběr by měly řídit čtyři proměnné projektu:
- Velikost dílu a geometrie:Dodavatelé rozvíjejí odborné znalosti v oblasti velikostních rozsahů. Obchod optimalizovaný pro velké automobilové panely funguje jinak než obchod zaměřený na malé složité komponenty. Přizpůsobení obálky vašeho dílu požadavkům dodavatele zajistí, že jejich vybavení, upevnění a kontrolní schopnosti budou přirozeně odpovídat vašim požadavkům.
- Toleranční pásmo:Přísnější tolerance vyžadují dodavatele s prokázanou procesní způsobilostí na této úrovni, nikoli pouze zařízení, které je toho teoreticky schopné. Požadujte důkazy z výrobních sérií, nikoli prototypy.
- Roční objem:Velko{0}}objemové programy vyžadují, aby dodavatelé s disciplínou plánování kapacity, strategiemi zálohovacích nástrojů a produkční infrastrukturou udrželi propustnost bez zhoršení kvality po delší dobu.
- Typ materiálu:Exotické slitiny, pokročilé -oceli s vysokou pevností nebo tenké- slitiny mědi představují jedinečné výzvy při tváření. Dodavatelé, kteří mají zkušenosti s vaším konkrétním materiálem obrobku, se vyhnou chybám-křivky učení, které stojí čas a nástroje.
Pro technické týmy, které získávají nástroje pro malé, vysoce{0}}přesné a kritické{1}}součástky s tolerancí, poskytují specializovaní dodavatelé často lepší výsledky než specializované obchody. Specialisté na tento prostor, jako napřYICHEN, zaměřují svá zařízení, vývoj procesů a systémy kvality konkrétně na opakovatelnou hromadnou výrobu komponent s přísnou-tolerancí. Tato soustředěná odbornost se promítá do kratších vývojových cyklů, menšího počtu opakování zkoušek a předvídatelnějších výsledků výroby ve srovnání s obchody, které šíří svou pozornost napříč širokou škálou velikostí dílů a tříd tolerance.
Níže uvedená hodnotící sekvence poskytuje opakovatelný rámec pro přechod od definice požadavků k výběru dodavatele:
- Definujte požadavky na toleranci a objem:Než se obrátíte na dodavatele, zdokumentujte rozměrové specifikace, které jsou kritické-pro-kvalitu, roční objem a očekávanou životnost matrice. Vágní požadavky vytvářejí vágní nabídky.
- Užší výběr dodavatelů s prokázanou schopností:Filtrujte kandidáty na základě zdokumentovaných důkazů o dosažení vašeho tolerančního pásma při srovnatelných objemech. Odstraňte dodavatele, kterým chybí-domácí drát EDM, broušení nebo relevantní simulační nástroje.
- Vyžádejte si nejprve-ukázky článku:Nechte dodavatele z užšího výběru vyrobit ukázkové díly z nástrojů produkčního{0}}záměru s použitím vámi specifikovaného materiálu. Vyhodnoťte rozměrovou shodu, kvalitu hran, povrchovou úpravu a konzistenci v celé vzorkové šarži, nikoli pouze u jednoho kusu.
- Ověřte dokumentaci SPC:Zkontrolujte data o způsobilosti procesu ze vzorového běhu. Hodnoty Cpk nad 1,33 u kritických rozměrů indikují proces se středem v rámci svého tolerančního pásma s rezervou pro normální odchylku. Hodnoty pod 1,0 signalizují proces, který nemůže spolehlivě dodržet specifikaci.
- Posuďte podmínky průběžné podpory a údržby:Potvrďte, co se stane po doručení kostky. Vyhodnoťte služby přebrušování, dostupnost náhradních dílů, obrátky technických změn a záruční podmínky. Nižší cena matrice od dodavatele bez podpory na trhu s náhradními díly často stojí více po dobu životnosti nástroje.
Tento strukturovaný přístup odstraňuje subjektivitu z toho, co je nakonec inženýrským rozhodnutím. Cena je důležitá, ale je to jedna z mnoha proměnných. Dodavatel, který dodá nejnižší cenovou nabídku, ale nemůže prokázat procesní způsobilost, poskytnout kompletní dokumentaci FAI nebo podporovat matrici po celou dobu její výrobní životnosti, je zřídkakdy tou nejnižší -nákladovou volbou, měřeno v průběhu celého životního cyklu nástroje. Jak vybrat dodavatele přesných lisovacích forem spočívá v porovnání ověřené schopnosti s dokumentovanými požadavky a poté potvrzení této shody s fyzickými důkazy před provedením objemu výroby.
Vytváření strategie přesné raznice
Výběr správného dodavatele je posledním článkem řetězce, který začíná mnohem dříve. Každé rozhodnutí popsané v tomto článku, od výběru typu matrice přes specifikaci materiálu až po přizpůsobení lisu, se promítá do jediného výsledku: zda vaše lisované díly trvale splňují specifikace za cenu, která dává obchodní smysl. Konstruktérské týmy, které to dokážou správně, berou přesné lisovací matrice jako systémový problém, nikoli jako nákup komponent.
Chybám ve specifikaci je třeba se vyhnout
K většině nákladných chyb dochází před řezáním oceli. Tyto běžné chyby v konstrukci lisovacích nástrojů tiše navyšují rozpočty a stlačují životnost lisovacích nástrojů, aniž by přinesly jakoukoli výhodu v oblasti výkonu:
- Nadměrná-tolerance ne-kritických funkcí:Každá desetinná čárka na výkresu nese cenu. Jak průmysloví inženýři neustále pozorují, specifikace ±0,02 mm u funkce, která funguje perfektně při ±0,1 mm, si vynutí užší vůle matrice, tvrdší nástrojové oceli a častější ostření, to vše bez vylepšení produktu. Vyhraďte si úzké tolerance pro funkce, které je skutečně vyžadují.
- V části-zadání materiálů matrice pro objem výroby:Zápustka vyrobená z A2, když životnost vyžaduje D2 nebo ocel z práškové metalurgie, se předčasně opotřebí, což vyžaduje včasnou renovaci, která narušuje úspory nákladů z levnějších nástrojů.
- Ignorování kompatibility tisku:Navrhování formy bez potvrzení tonáže lisu, výšky uzavření, plochy lože a profilu posuvného pohybu vede k překvapením při zkoušení, která zdržují výrobu a někdy vyžadují úpravu formy.
- Selhání plánování údržby od fáze návrhu:Zápustky navržené bez přídavku na přebroušení, přístupné opotřebitelné součásti nebo opatření pro montáž snímače vyžadují reaktivní údržbu, která stojí o 25–30 % více než proaktivní přístup.
Vědět, jak snížit náklady na lisovací nástroje bez ztráty přesnosti, začíná zde: strávit čas inženýra ve fázi kreslení zjišťováním, které tolerance skutečně řídí funkci, a poté přizpůsobit každé následné rozhodnutí těmto skutečným požadavkům, nikoli libovolným specifikacím.
Vytvoření strategie přesného ražení
Strategie lisovacích nástrojů pro inženýrské týmy sleduje logickou sekvenci, která sladí požadavky na součást s rozhodnutími o nástrojích:
- Začněte funkcí součásti. Určete, které rozměry jsou kritické pro montáž, výkon nebo bezpečnost a které umožňují standardní tolerance.
- Vyberte typ matrice, který odpovídá vaší geometrii, objemu a profilu tolerance: progresivní pro-objemovou složitost, složený pro ploché-kritické součásti, přenos pro velké nebo hlubokotažené-geometrie.
- Specifikujte materiály matric a povlaky na základě očekávané životnosti a vlastností obrobku, nejen na základě vstupních nákladů.
- Přizpůsobte možnosti lisování požadavkům na tvarování matrice, zejména ovládání posuvného pohybu pro operace tvarování s-těsnou tolerancí.
- Stanovte si protokoly údržby, intervaly ostření, kontrolní kritéria a prahy konce{0}}životnosti{1}} před zahájením výroby, nikoli až poté, co se objeví problémy.
Výkon přesných lisovacích nástrojů je výsledkem systému, nikoli specifikací součásti. Žádný jednotlivý prvek, ať už jde o materiál, povlak, lis nebo plán údržby, neposkytuje přesnost v izolaci. Vychází z integrovaných rozhodnutí, která se vzájemně posilují v průběhu celého životního cyklu nástroje.
Dodržování osvědčených postupů specifikace přesné lisovací matrice znamená akceptovat, že každé rozhodnutí omezuje další. Cílová tolerance určuje jakost materiálu. Druh materiálu ovlivňuje výběr povlaku. Výkon povlakování závisí na dynamice lisu. Chování lisu určuje frekvenci údržby. Přerušte jakékoli spojení a systém nebude fungovat bez ohledu na to, jak dobře jsou navrženy ostatní prvky.
Pro inženýrské týmy, které jsou připraveny přejít od výzkumu k aktivnímu získávání zdrojů, zejména pro malé díly-kritické z hlediska tolerance vyrobené pro opakovatelnou hromadnou výrobu,Řešení přesných lisovacích nástrojů YICHENnabídnout praktický výchozí bod pro rozhovory s dodavateli založené na výše uvedeném hodnotícím rámci.
Často kladené otázky o přesných lisovacích nástrojích
1. Jaký je rozdíl mezi přesným razidlem a standardním razidlem?
Přesná lisovací matrice se zaměřuje na tolerance od ±0,01 mm do ±0,05 mm s opakovatelností v milionech cyklů, zatímco standardní raznice pracují s ±0,1 mm nebo volnější. Přesné zápustky vyžadují těsnější průraz-k-vůli zápustek (3-5 % tloušťky materiálu oproti 8-12 %), nástrojové oceli vyšší{12}}jakosti jako DC53 nebo SKD11, vodicí systémy s kuličkovými ložisky a zrcadlově leštěné povrchy. Skutečným rozdílem není tolerance na prvním dílu, ale schopnost zachovat rozměrovou přesnost po celou dobu životnosti nástroje.
2. Jak dlouho vydrží matrice pro přesné lisování?
Životnost matrice závisí na jakosti nástrojové oceli, povrchových nátěrech, materiálu obrobku a disciplíně údržby. Matrice AISI D2 obvykle dosahují 500 000 až 2 000000+ zdvihů při operacích vysekávání. Oceli z práškové metalurgie, jako je CPM 10V, prodlužují životnost na 2 000 000 až 5 000{13}} zdvihů, zatímco břitové destičky z karbidu wolframu mohou dosáhnout 5 000 000 až 10 000000+ zdvihů. Aplikace povlaků, jako je TiAlN, může prodloužit intervaly obnovy o více než 500 %. Správná preventivní údržba, včetně plánovaného ostření a monitorování stavu, je nezbytná pro trvalé dosahování těchto hodnot.
3. Jak si vybíráte mezi progresivní kostkou a přenosovou kostkou?
Rozhodnutí závisí na velikosti dílu, geometrii a objemu. Progresivní matrice vynikají pro malé až střední díly s mírnou složitostí při vysokých objemech (100,000+ ročně), používající pásové-více stanic{4}}posuvné sekvence k efektivnímu dosažení těsných tolerancí. Přenášecí matrice jsou nezbytné, když jsou díly příliš velké pro podávání pásu, vyžadují hluboké tažení nebo je třeba otáčet mezi stanicemi. Přenášecí systémy pohybují jednotlivými polotovary pomocí uchopovacích prstů, což nabízí větší flexibilitu pro složité 3D geometrie, ale vyžaduje více automatizační infrastruktury.
4. Jaké povlaky fungují nejlépe pro prodloužení životnosti lisovacích nástrojů?
Nejlepší povlak závisí na dominantním způsobu poruchy. TiAlN je vysoce účinný proti opotřebení adhezivem a zadření, přičemž studie ukazují, že životnost zápustek D2 přesahuje 500 %. Povlaky DLC poskytují extrémně nízké tření (pod 0,15) a zabraňují zadření při lisování hliníku nebo mědi. TiCN nabízí vynikající odolnost proti abrazivnímu opotřebení pro tvrdší plechy. Nitridace zlepšuje odolnost proti únavě prostřednictvím difúzně-tvrzené vrstvy, která odolává praskání povrchu. Přizpůsobení povlaku konkrétnímu mechanismu opotřebení je kritické, protože nesprávný povlak poskytuje minimální výhody bez ohledu na náklady.
5. Co byste měli hledat při výběru dodavatele přesných lisovacích nástrojů?
Vyhodnoťte dodavatele napříč třemi dimenzemi: technická způsobilost (dokumentované tolerance z výrobních sérií, -vlastní elektroerozivní elektroerozivní obrábění a broušení, simulační software), systémy kvality (první-kontrola artiklu s kompletním mapováním rozměrů, data SPC s Cpk nad 1,33, certifikace ISO 9001 nebo IATF 16949, certifikace odezvy na změny ve výrobě, podpora údržby na reprezentativních přípravách). U malých dílů,-kritických pro toleranci, se specialisté jako YICHEN zaměřují konkrétně na opakovatelné nástroje pro hromadnou výrobu, které nabízejí specializované odborné znalosti, které mohou obchody pro všeobecné použití postrádat. Před odevzdáním objemu vždy ověřte schopnost pomocí fyzických vzorků.


