


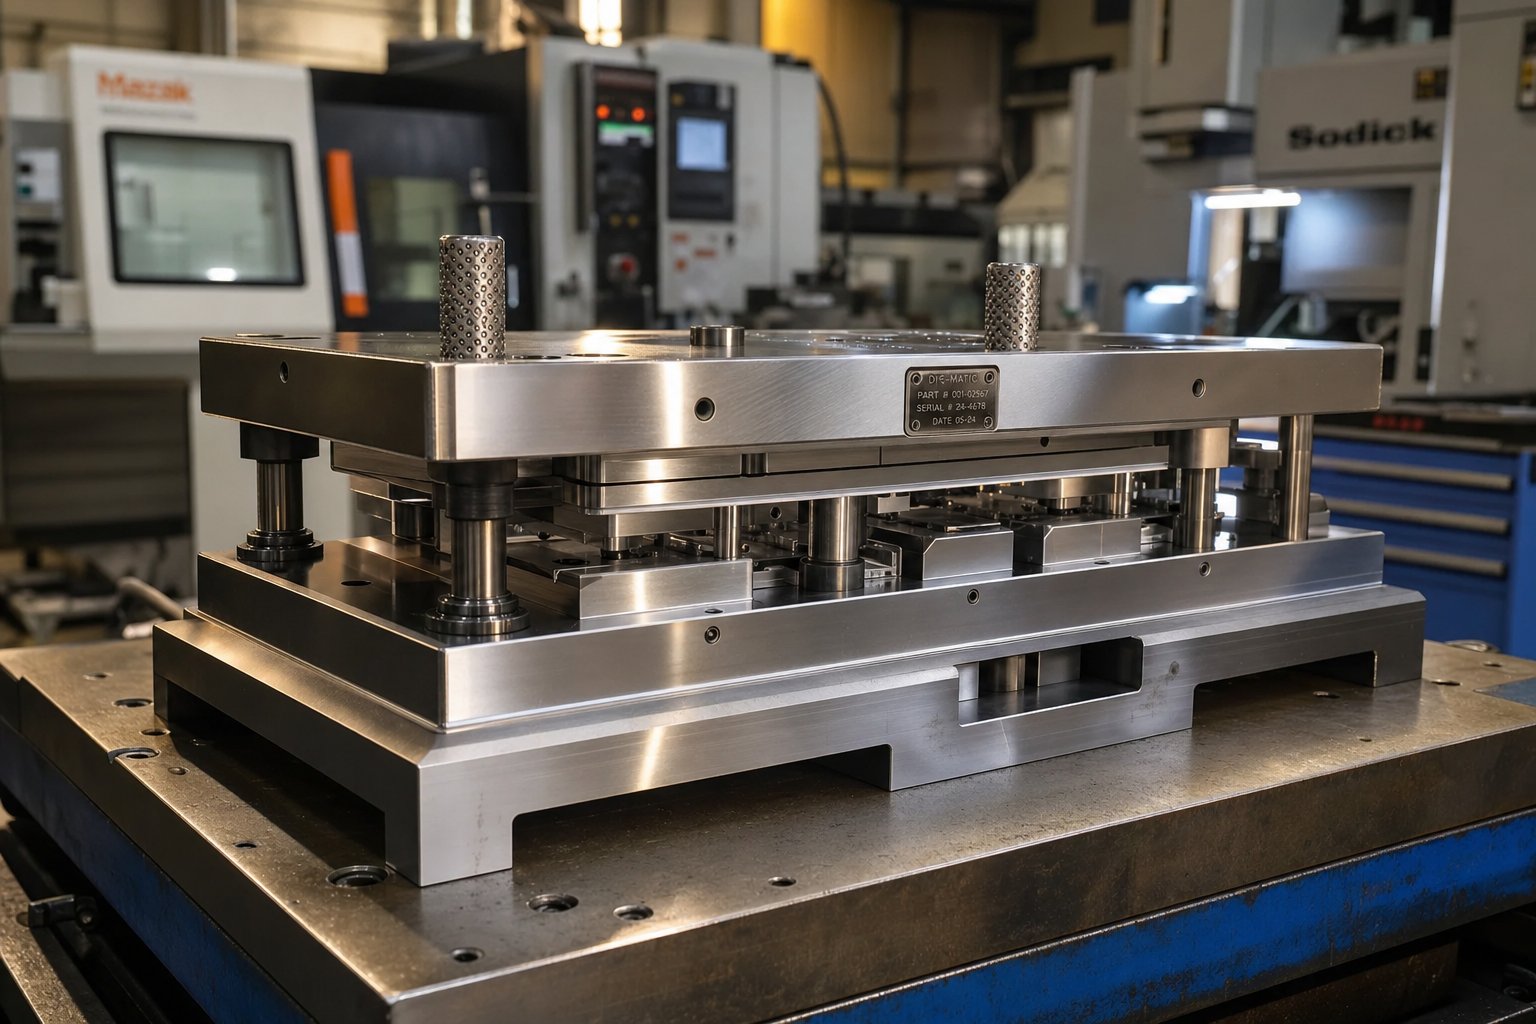
Co vlastně dělá výrobce raznic
Když slyšíte výraz "výrobce raznic“, může odkazovat na dvě věci: na zkušeného řemeslníka, který vyrábí a udržuje lisovací raznice, nebo na specializovanou dílnu, která je používá. V každém případě tato práce zahrnuje přeměnu surové nástrojové oceli na přesné nástroje schopné tvarovat kovové díly při výrobní rychlosti. Je to řemeslo, které stojí přímo na pomezí strojírenství, metalurgie a vysoce přesného-obrábění.
Výrobce lisovacích nástrojů je specialista, který interpretuje technické výkresy, navrhuje geometrii lisovacích nástrojů, programuje CNC stroje, montuje součásti z tvrzené oceli a ověřuje hotové nástroje prostřednictvím zkušebních lisovacích běhů, aby mohl vyrábět lisovací nástroje, které řežou, tvarují a tvarují plechy s opakovatelnou přesností.
Definování role výrobce raznic
Rozsah této role sahá daleko za provozování stroje. Výrobce matric čte a interpretuje plány, soubory CAD a rozměrové specifikace, aby pochopil přesnou požadovanou geometrii součásti. Odtud počítají tolerance, plánují sekvence obrábění a určují, jak bude každá raznice fungovat při zatížení lisem. PodleUS Bureau of Labor Statistics, výrobci nástrojů a matric konstruují přesné nástroje nebo kovové formy používané k řezání, tvarování a formování kovů, plastů a dalších materiálů.
Zodpovědnosti pokrývají celý životní cyklus: od počátečních konceptů návrhu nástroje a matrice přes CNC programování, montáž součástí, povrchovou úpravu a závěrečné testy. Když hotová matrice vyrazí svou první část na zkušebním lisu, výrobce matrice zkontroluje vady, změří rozměrovou přesnost a upraví, dokud vše neodpovídá specifikaci. V kanadském Ontariu vyžadují učňovské programy pro tento obor přibližně8 000 hodinkombinovaná na--práci a školení ve třídě, což odráží hloubku příslušných odborných znalostí.
Dovednosti, které odlišují výrobce matric
To, co odděluje schopného výrobce zápustek od běžného strojníka, je kombinace analytického uvažování, manuální zručnosti a hlubokých znalostí materiálu, které spolupracují v přísných tolerancích, někdy v rozmezí 0,0001 palce. Přesné lisovací a lisovací práce vyžadují odbornost v několika oborech současně. Zjistíte, že nejlepší praktici kombinují digitální plynulost s rukama-na instinktu a upravují razítka podle hmatu po ověření pomocí měřicích přístrojů.
Mezi základní kompetence patří:
- Návrh formy a vývoj rozložení pásů
- CNC programování a více{0}}osé obrábění
- Elektroerozivní obrábění drátu a ponoru
- Tolerance povrchového broušení-
- Znalosti tepelného zpracování pro kalení a popouštění nástrojových ocelí
- Nastavení tisku, vyzkoušení a ověření výroby
Tyto dovednosti neexistují izolovaně. Každá raznice představuje jedinečnou hádanku, kde geometrie součásti, chování materiálu a objem výroby ovlivňují to, jak musí být nástroj vyroben. Tato souhra mezi typem matrice a aplikací je to, co v konečném důsledku určuje, zda projekt vyžaduje jednoduchý nástroj s jednou -stanicí nebo složitou progresivní matrici s více- stanicemi.
Typy raznic a kdy je použít
Znát dostupné typy lisovacích nástrojů je jedna věc. Pochopení toho, který typ vyhovuje vašemu konkrétnímu dílu, rozpočtu a výrobnímu cíli, je to, co vám ve skutečnosti ušetří peníze. Většina techniků získávání zdrojů se setkává s doporučeními typu raznice od jejich výrobce raznic bez jasného vysvětlení, proč jeden přístup překonává jiný. Zde je zdůvodnění výběru, které se zřídkakdy vysvětlí.
Progresivní matrice pro-vysokoobjemové běhy
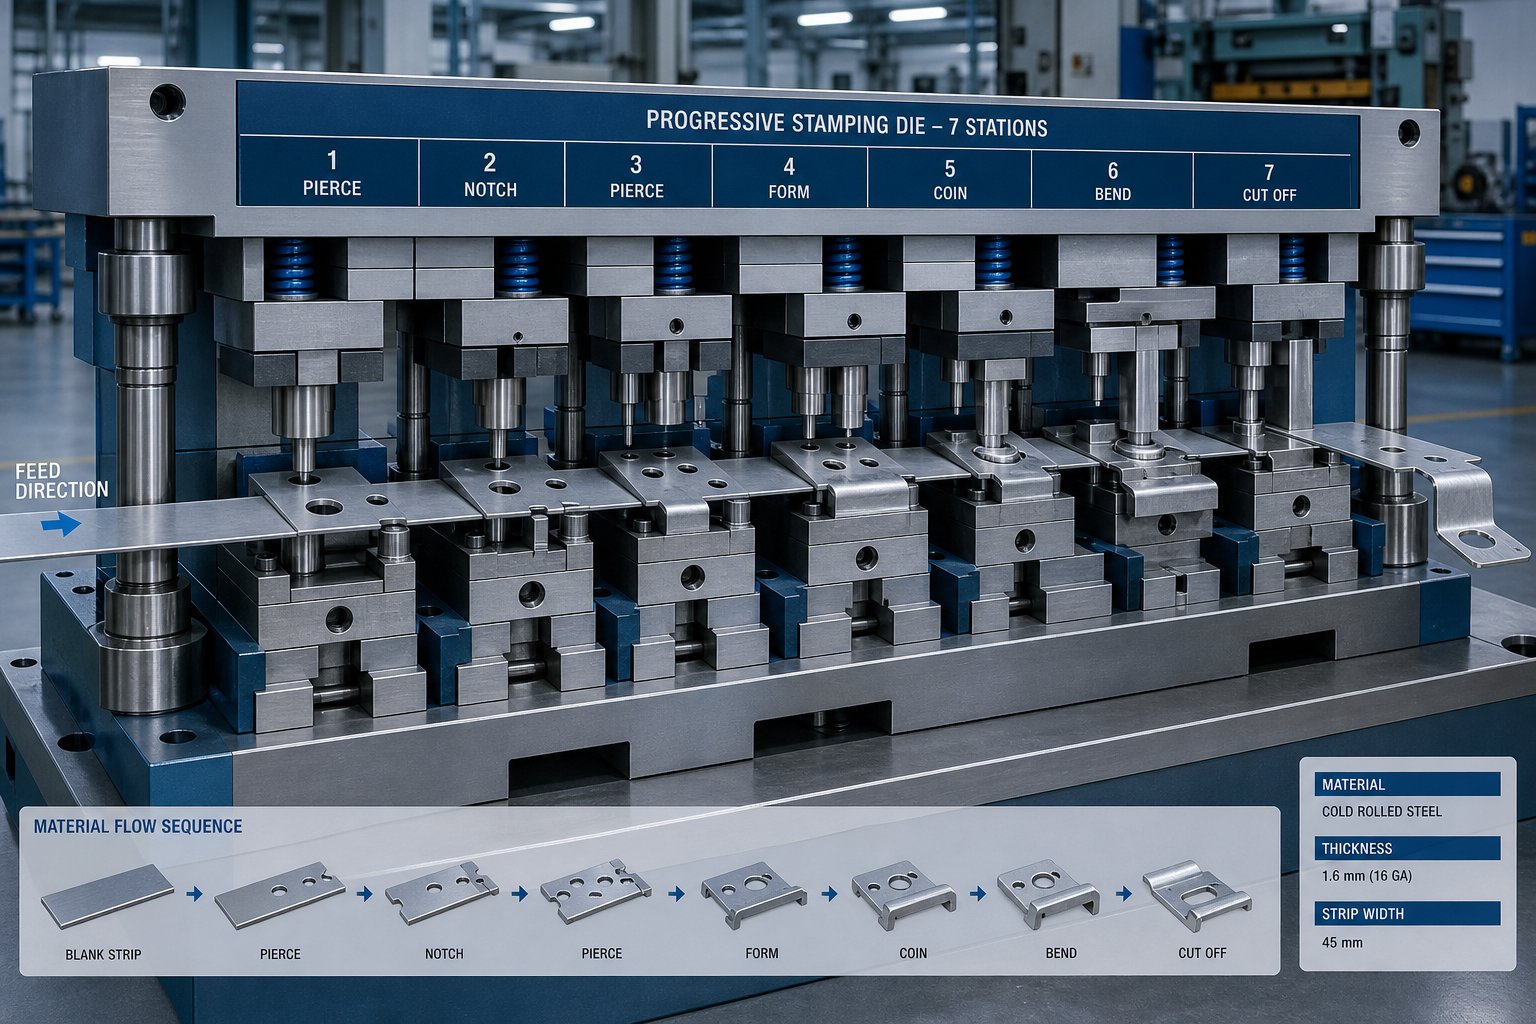
Představte si svitek plechu, který se nepřetržitě posouvá skrz matrici s několika stanicemi, z nichž každá provádí jiný řez, ohyb nebo tvar. To je progresivní design raznice v akci. Obrobek zůstává připojen k nosnému pásu od začátku do konce a pohybuje se po stanici, dokud se na konci neoddělí hotový díl. Tato architektura umožňuje časy cyklů měřené ve zdvihech za minutu spíše než v dílech za hodinu, což z ní činí standardní volbu pro automobilové lisovací lisy, elektrické konektory pro lisování kovů a jakékoli součásti vyráběné ve stovkách tisíc ročně.
Kompromis? Vyšší počáteční náklady na nástroje a delší časové osy návrhu. Progresivní zápustky vyžadují pečlivé inženýrství rozvržení pásů a přesné obrábění na každé stanici. Když však objem ospravedlní investici, náklady na kus- dramaticky klesnou a opakovatelnost zůstává po miliony cyklů omezená.
Přenosové a složené matrice
Větší díly, které nemohou zůstat připevněny k nosnému pásu, vyžadují jiný přístup. Přenášecí matrice nejprve oddělí polotovar, poté mechanické prsty posunou jednotlivý obrobek přes nezávislé tvářecí stanice. Díky tomu jsou přenosové nástroje ideální pro hluboce{2}}tažená pouzdra, konstrukční držáky a součásti příliš široké nebo příliš hluboké pro postupné podávání pásu. Lisování s přenosovými systémy zvládá složité 3D geometrie, které by jinak vyžadovaly více samostatných operací.
Složené matrice zaujímají opačný konec spektra složitosti. Provádějí více operací, řezání, děrování a někdy i tvarování, jediným zdvihem lisu. Myslete na ploché podložky, jednoduché podložky nebo laminovací stohy. Výsledkem je vysoká rovinnost, vynikající soustřednost mezi prvky a mírné náklady na nástroje. Pro jednoduchou geometrii součástí při středních objemech, kombinované matrice často poskytují nejlepší rovnováhu mezi rychlostí a hospodárností.
Jedno{0}}stanice a speciální lisy
Ne každý projekt vyžaduje nástroje pro více{0}}stanic. Tažné raznice, vysekávací raznice, děrovací raznice a kombinované raznice zvládnou menší-objemové nebo specializované lisovací aplikace, kde na flexibilitě záleží více než na rychlosti cyklu. Vysekávací lis vysekává ploché profily z plechu. Tažná matrice natahuje materiál do tvaru pohárku nebo skořepiny. Tytojedno{0}}stanice pro lisování kovůstojí méně na sestavení a rychleji se upravují, když se návrhy vyvíjejí, takže jsou praktické pro běhy prototypů nebo specializovanou výrobu.
| Typ matrice | Nejlepší pro | Typický rozsah hlasitosti | Relativní náklady | Úroveň složitosti |
|---|---|---|---|---|
| Progresivní | Malé až střední-díly se složitými funkcemi | 100,000+ ročně | Vysoký | Vysoký |
| Převod | Velké nebo hluboko tažené-díly | 25,000 - 500,000+ | Vysoký | Vysoký |
| Sloučenina | Ploché díly s více prvky v jedné rovině | 10,000 - 200,000 | Střední | Nízká až střední |
| Zatemnění | Jednoduché ploché profily | 5,000 - 100,000 | Nízký | Nízký |
| Remíza | Tvary poháru, mušle nebo ohrádky | 5,000 - 100,000 | Střední | Střední |
Výběr správného typu závisí na několika praktických kritériích, která byste měli posoudit, než požádáte o nabídku:
- Velikost dílu a maximální rozměry obálky
- Roční objem výroby a předpokládaná životnost nástroje
- Požadavky na toleranci a složitost funkcí
- Druh materiálu a tloušťka plechu
Získání přístupu k razicím a lisování přímo v této fázi zabraňuje pozdějším nákladným redesignům. Výběr, který zde provedete, také určuje, s jakými materiály bude váš výrobce lisoven pracovat, jaké třídy nástrojové oceli se používají a jak dlouho nástroje vydrží při výrobním zatížení.
Proces výroby matrice od konceptu až po produkční vydání
Výběr správného typu kostky je jen výchozím bodem. Co se stane mezi tímto počátečním rozhodnutím a nástrojem připraveným k výrobě-, zahrnuje měsíce inženýrství, přesného obrábění a opakovaného ověřování. Většina kupujících nikdy nevidí tento proces v plném rozsahu, což ztěžuje plánování rozpočtů, stanovení realistických časových plánů nebo zjištění, kdy je jejich vstup potřebný. Zde je návod, jak se ve skutečnosti odvíjí výroba nástrojů a matric, krok za krokem.
- Kontrola koncepce a posouzení proveditelnosti
- Vývoj rozložení pásů
- Detailní design matrice
- CNC obrábění dílů lisovacích nástrojů
- Montáž a montáž komponentů
- Tepelné zpracování a povrchové kalení
- Zkušební tisk běží
- Oprava a ladění
- Odhlášení z výroby-
Každý milník představuje rozhodovací bránu, kde výrobce matrice a často i zákazník potvrzuje připravenost, než se pohne vpřed. Přeskočení nebo uspěchání jakékoli fáze má tendenci zhoršovat problémy po proudu.
Analýza proveditelnosti a návrh formy
Před řezáním jakékoli oceli výrobce lisovacích nástrojů vyhodnotí, zda lze součást skutečně tvarovat tak, jak je tažena. Tato fáze proveditelnosti zahrnuje analýzu geometrie součásti, úhlů stěn, hloubek tažení a limitů roztažení materiálu. Inženýři používají simulaci tváření na základě FEA-, někdy nazývanou CAE analýza, aby předpověděli, jak se bude plech chovat uvnitř formy. Tyto simulace označují problémy, jako je nadměrné ztenčení, tendence ke vrásnění nebo odpružení, ještě před objednáním jednoho bloku nástrojové oceli.
Výzkum voptimalizace simulace lisovánípotvrzuje, že metody konečných prvků mohou předvídat vady tváření, jako je trhání a vrásnění, pomocí analýzy rozložení napětí, změn tloušťky a limitů tváření během virtuálních zkoušek. Tento druh předběžné analýzy zkracuje vývojové cykly a snižuje nákladné přepracování.
Po potvrzení proveditelnosti začíná fáze návrhu lisovacího nástroje. Inženýři vyvinou rozvržení pásu, které definuje, jak plochý polotovar prochází každou stanicí, jak je maximalizováno využití materiálu a kde se tvoří odpad. Architektura matrice, včetně dimenzování desek, vodicích systémů a sekvenování stanic, se dokončuje v CAD. Zde se koncept kostky stává sestavitelným plánem.
Obrábění, montáž a tepelné zpracování
Přeměna tohoto designu na fyzické nástroje vyžaduje přesnost v každém kroku. CNC frézování řeže bloky zápustek a děrovací profily do téměř-čistého tvaru. Wire EDM si poradí se složitými konturami a úzkými vnitřními vůlemi, kterých běžné frézování nedosáhne. Broušení povrchů přivádí kritické protilehlé povrchy k toleranci rovinnosti měřené v mikronech.
Jakmile jsou jednotlivé díly raznice opracovány, začíná montáž. Výrobci matric nasazují razníky do držáků, vyrovnávají břity, nastavují uzavírací výšku a ověřují, zda se každá součást pohybuje podle plánu. Tento proces montáže do značné míry závisí na rukou-na dovednostech, protože i několik tisícin palce nesouososti může způsobit předčasné opotřebení nebo vady dílů.
Tepelné zpracování následuje po montáži kritických součástí opotřebení. Procesy kalení a popouštění zvyšují tvrdost nástrojové oceli na požadovanou úroveň, obvykle mezi 58 a 62 HRC pro řezné hrany. Na pořadí záleží: obrábění probíhá před kalením, protože plně kalená ocel je mnohem obtížnější a nákladnější na řezání. Po tepelném zpracování obnoví dokončovací broušení přesné rozměry, které se mohou během kalícího cyklu mírně posunout.
Vyzkoušení, ladění a produkční vydání
Se sestavenou a vytvrzenou matricí se přesune do zkušebního lisu. Zde se teorie setkává s realitou. Výrobce matrice zpracovává vzorky dílů, kontroluje je, zda nejsou rozštěpené, zvrásněné, rozměrové odchylky a povrchové vady, a poté vysleduje každý problém zpět k jeho hlavní příčině.Analýza virtuálních zkoušek pomocí nástroje Keysightpoznamenává, že oprava defektů, které se objeví během prvních zkoušek, je jak časově{0}}náročná, tak i nákladná, což je přesně důvod, proč se simulace předem stala standardem v lisovnách a lisovnách.
Odlaďování vlastních kovových lisovacích raznic je zřídka-jednoprůchodový proces. Odpružení může vyžadovat úpravy kompenzace. Dělení může vyžadovat revidované poloměry tažení nebo další tvářecí stanice. Vrásnění může vyžadovat vyladění tlaku držáku polotovaru nebo úpravy geometrie. Po každé opravě následuje další zkušební běh, dokud díly konzistentně nesplňují tiskové specifikace.
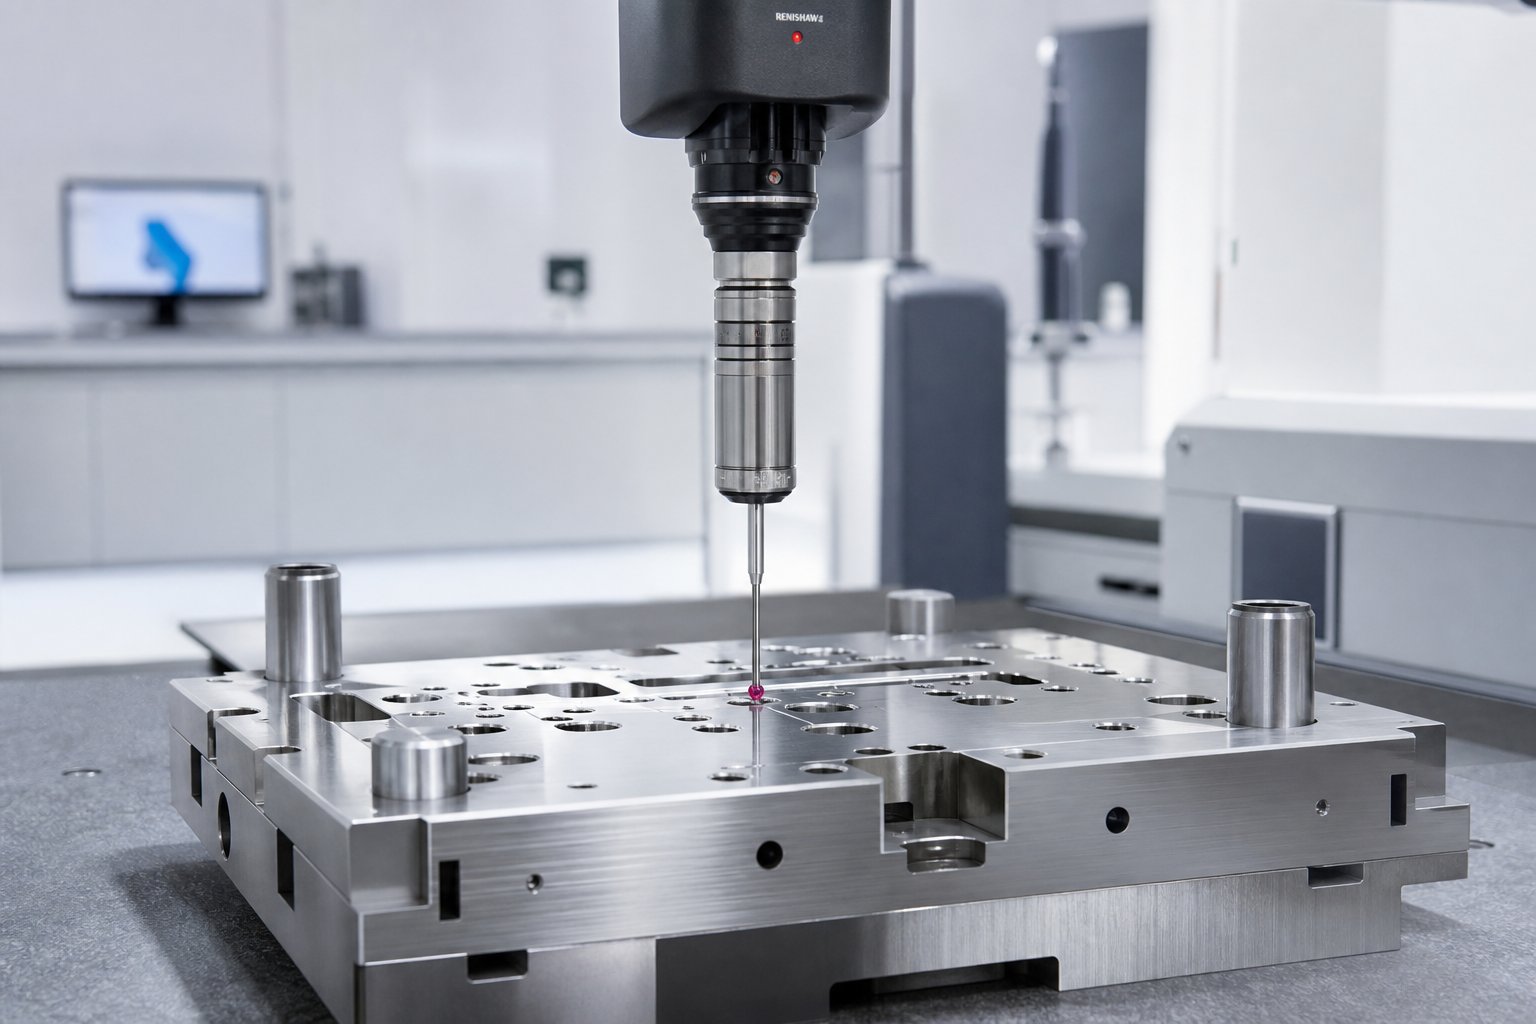
Výrobní značka-nastane, když rozměrová kontrola, často prostřednictvím souřadnicového měřicího stroje, potvrdí, že díly spadají do tolerance ve statisticky významném vzorku. V tomto okamžiku je fáze výroby zápustek dokončena a nástroj se přesune do výrobní haly.
Celá tato sekvence, od proveditelnosti až po odhlášení-, je také místem, kde se skrývají největší proměnné nákladů a časové osy. Pochopení toho, co řídí tyto proměnné, dává kupujícím mnohem větší vliv při plánování a vyjednávání.
Výběr materiálu matrice a jakosti nástrojové oceli
Ocel uvnitř vaší matrice určuje, jak dlouho vydrží, jak často potřebuje údržbu a nakonec kolik vás stojí každý lisovaný díl během výrobního cyklu. Přesto je výběr materiálu jedním z nejméně diskutovaných témat mezi kupujícími a jejich výrobcem raznic. Většina uvozovek uvádí známku jako „D2“ bez vysvětlení, proč byla tato známka vybrána nebo jaké alternativy by vám mohly lépe posloužit. Zde je to, co řídí toto rozhodnutí.
Běžné jakosti nástrojové oceli pro lisovací nástroje
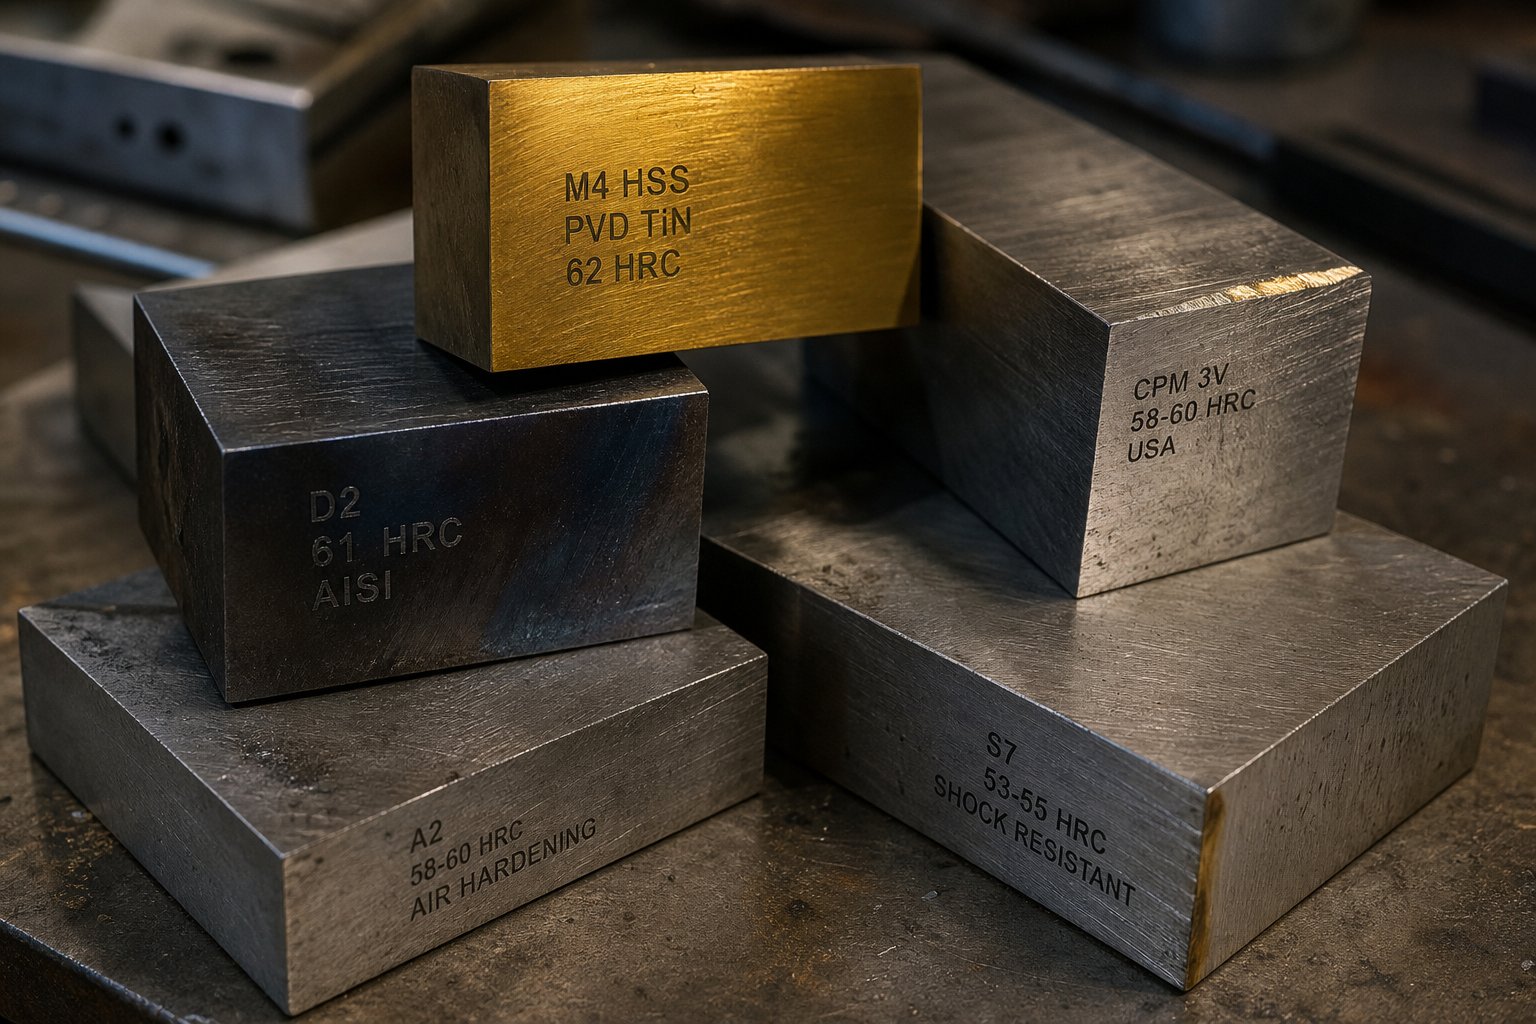
Každá kovová raznice vyvažuje tři konkurenční vlastnosti: tvrdost pro zachování tvaru při zatížení, odolnost proti opotřebení pro dlouhou životnost a houževnatost absorbovat náraz bez praskání. Žádná ocel s jednou lisovací matricí maximalizuje všechny tři, takže výběr jakosti vždy zahrnuje kompromisy mapované pro vaši konkrétní aplikaci.
D2je tažným koněm-vysokoobjemového vysekávání a piercingu. Jeho vysoký obsah uhlíku a chrómu (1,40-1,60 % C, 11,00-13,00 % Cr) poskytuje výjimečnou odolnost proti opotřebení při 54-61 HRC.D2 se běžně používáve vysekávacích zápustkách, lisovacích zápustkách, řezacích a ořezávacích zápustkách, kde výjimečná houževnatost není primárním požadavkem. U dlouhodobých-ocelových lisovacích nástrojů produkujících stovky tisíc dílů zůstává D2 výchozí volbou.
A2nabízí střední cestu. S o něco méně chromu (4,75-5,50 %) a uhlíku (0,95-1,05 %) než D2, dosahuje 57-62 HRC při zachování střední houževnatosti. A2 funguje dobře při tváření, ražení a velkých vysekávacích nástrojích, kde je nástroj vystaven ohybovému namáhání spolu s opotřebením. Berte to jako vyváženou možnost pro plechové raznice, které musí řezat i tvarovat materiál.
S7sedí na konci spektra houževnatosti. Jeho nižší obsah uhlíku (0,45-0,55 %) a snížený obsah chrómu (3,00-3,50 %) poskytují pracovní tvrdost 48-58 HRC s vynikající odolností proti nárazům. S7 je ideální pro silné tváření, zápustky pro ohýbání za studena a zápustky pro lisování kovů vystavené náhlým nárazovým zatížením. Pokud vaše kostka praská a ne se opotřebovává, S7 řeší hlavní příčinu.
M2 a M4rychlořezné oceli slouží operacím, kde zvýšená teplota a rychlost posouvají konvenční oceli pro tváření za studena- za jejich hranice. Tyto třídy si zachovávají tvrdost i při vyšších provozních teplotách, díky čemuž jsou vhodné pro aplikace s vysokým-zdvihem-.
Pro stanice s extrémním-opotřebením, zejména v progresivních nástrojích s abrazivními nerezovými nebo-materiály s vysokou pevností,tvrdokovové břitové destičkyposkytnout skokovou{0}}změnu v dlouhověkosti. Karbidové raznice nebo karbidové-vložené stanice mohou prodloužit životnost o 500-1000 % ve srovnání s konvenčními nástrojovými ocelmi, i když jejich křehkost se používá pro operace s nízkým dopadem, jako je jemné stříhání a mělké tažení. Naproti tomu hliníkové lisovací nástroje často upřednostňují povrchovou úpravu a odolnost proti oděru před hrubou tvrdostí, protože měkčí materiály obrobků mají tendenci přilnout k povrchům nástrojů spíše než je opotřebovat.
| Stupeň | Tvrdost (HRC) | Primární případ použití | Relativní náklady | Očekávaný život zemřít |
|---|---|---|---|---|
| D2 | 54 - 61 | Vysokoobjemové zatemnění a piercing | Nízká až střední | Nejdelší mezi konvenčními ocelmi |
| A2 | 57 - 62 | Tváření, ražení a vyvážené aplikace | Nízká až střední | Mírné až dlouhé |
| S7 | 48 - 58 | Těžké-rozměrové tváření a rázy{1}}zatížené matrice | Střední | Střední (omezené-opotřebení) |
| M2/M4 | 60 - 65 | Operace s vysokou{0}}rychlostí a{1}}vysokou teplotou | Střední až vysoká | Dlouhé ve vhodných aplikacích |
| Karbid | 70+ | Extrémní-otěrové vložky pro abrazivní materiály | Vysoký | Výrazně delší než nástrojové oceli |
Správná třída závisí na třech faktorech, které spolupracují: váš objem výroby, lisovaný materiál obrobku a požadavky na toleranci hotového dílu. Výrobce matric, který vybírá materiál, aniž by kladl podrobné otázky o všech třech, spíše hádá než konstruuje.
Povrchové úpravy a nátěry
I ta nejlepší lisovací ocel těží z vylepšení povrchu. Nátěry a úpravy přidávají tvrdší, nižší-třecí vrstvu, která snižuje zadření, zpomaluje postup opotřebení a prodlužuje intervaly mezi odstávkami údržby.
Mezi běžné možnosti nátěru patří:
- TiN (nitrid titanu)- všeobecný-nátěr PVD, který zvyšuje tvrdost povrchu a snižuje tření
- TiCN (karbonitrid titanu)- tvrdší než TiN s lepší odolností proti opotřebení pro řezací a děrovací stanice
- TD (Toyota Diffusion / Thermo{0}}reaktivní depozice)- CVD-rodinný proces, který vytváří extrémně tvrdou vrstvu karbidu vanadu, která je účinná proti zadření při tváření vysokopevnostní oceli-
- TiAlN (nitrid titanu a hliníku)- funguje dobře při zvýšených teplotách generovaných během vysokorychlostního ražení-
Výzkum zAplikační směrnice AHSSukazuje praktický rozdíl, který povlaky tvoří: pochromovaný-nástroj D2 selhal po 50 000 dílech, zatímco stejná nástrojová ocel s iontovou nitridací a PVD povlakem z nitridu chromu vyrobila více než 1,2 milionu dílů. To není okrajové zlepšení. Jedná se o zásadně odlišné náklady-na-části rovnice.
Nitridace, jak plynové, tak plazmové (iontové) varianty, vytváří zpevněnou povrchovou vrstvu difuzí dusíku do oceli. Iontová nitridace probíhá při nižších teplotách než plynová nitridace, což snižuje riziko deformace a vytváří povrch odolný proti opotřebení-. Pochromování, kdysi standardní přístup, upadlo v oblibu kvůli tendencím k mikrotrhlinkám a obavám o životní prostředí. Studie ukazují, že to není nejlepší volba pro zápustky zpracovávající pokročilé-oceli s vysokou pevností.
Jedna praktická poznámka: nátěry by měly být aplikovány po počátečním vyzkoušení a dokončení ladění. Úprava geometrie matrice po potažení znamená, že odstraníte právě tu vrstvu, za kterou jste právě zaplatili. Zkušení lisovny nejprve provedou všechny opravy, poté aplikují konečnou povrchovou úpravu před uvedením do výroby.
Volby materiálů a povlaků se promítají přímo do nákladů a časové osy projektu. Forma vyrobená z oceli práškové metalurgie s PVD povlakem stojí předem více než standardní matrice D2, ale tato investice zcela mění matematiku údržby během několika-letého výrobního cyklu.
Moderní technologie přetvářející obchod
Výběr jakosti oceli a povlaku jsou inženýrská rozhodnutí zakořeněná v desetiletích metalurgických znalostí. Ale způsob, jakým výrobce lisovacích forem aplikuje tyto znalosti, od počátečního ověření návrhu až po provedení v dílně, se dramaticky posunul. Digitální nástroje a pokročilé obráběcí platformy komprimují časové osy, eliminují dohady a zvyšují úroveň toho, co může schopná lisovna poskytnout.
CAE simulace a digitální prototypování
Největším skokem v konstrukci lisovacích nástrojů za poslední desetiletí není nový stroj. Je to schopnost lisovat součást prakticky předtím, než se ořízne jakákoli ocel. Simulace tváření založená na FEA-umožňuje inženýrům digitálně replikovat celý proces tváření plechu: hluboké tažení, tažení, lemování a ořezávání. Software mapuje rozložení napětí, předpovídá kolísání tloušťky, označuje zóny vrásek a vypočítává deformaci odpružení, a to vše během několika hodin, nikoli týdnů na zkušebním lisu.
Co to znamená prakticky? Podleprůmyslová data od specialistů na simulaci CAE, výrobci, kteří integrují simulaci do svého pracovního postupu služeb návrhu nástrojů, obvykle snižují počet opakování zkoušek o 30-50 %. To se přímo promítá do kratších dodacích lhůt a nižších nákladů na úpravy. Analýza limitního diagramu formování identifikuje rizikové zóny- trhlin a zvrásnění způsobené kompresí před zahájením obrábění, což umožňuje technikům upravit tvar polotovaru, tlak pojiva a kreslit geometrii housenky, přičemž změny mohou být stále volné.
Samotná odpružená kompenzace ospravedlňuje investice do simulace u mnoha projektů. Namísto zjištění, že tvarovaný panel po vytvrzení matrice vyskočí z tolerance, inženýři před-kompenzují geometrii povrchu nástroje digitálně. Výsledkem je zápustka, která produkuje rozměrově správné díly již od prvního výrobního cyklu.
Vysokorychlostní{0}obrábění a automatizace
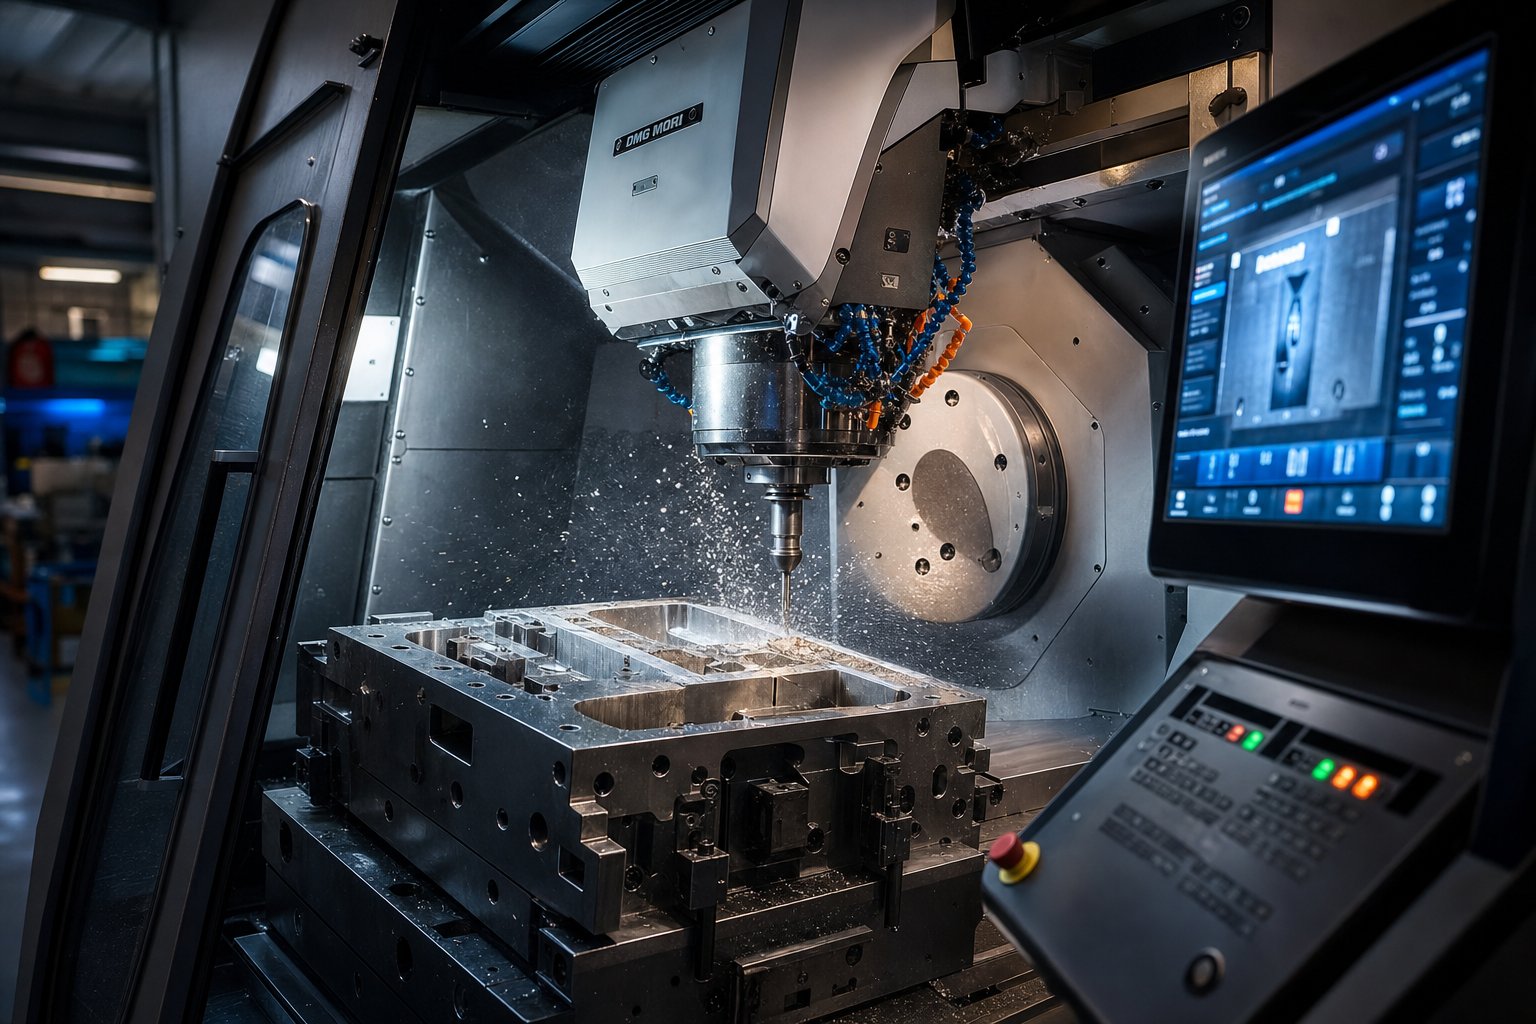
5osé vysokorychlostní obrábění v dílně předefinovalo to, co je možné při řezání zápustkových bloků. Tradiční 3osé CNC vyžadovalo více nastavení a rozsáhlé ruční dokončovací práce. Moderní 5osé systémy obrábějí složité čela zápustek při jediném upnutí, přičemž zachovávají optimální úhly nástroje v průběhu řezu. To vytváří vynikající povrchové úpravy přímo ze stroje, čímž se zkracuje nebo eliminuje čas ručního leštění.
Automatizační nástrojárny a lisovny nyní nasazují automatizované elektroerozivní elektroerozivní buňky, které běží bez dozoru přes noc a nakládají a indexují obrobky bez zásahu operátora. Robotické leštící systémy poskytují konzistentní povrchové úpravy na velkých plochách matrice, kde by ruční leštění přineslo variabilitu. Dynamika nástrojů se zde liší od automatizace na úrovni lisovací výroby. V lisovně se automatizace zaměřuje na přesnost a opakovatelnost u jednorázového-nástroje. Ve výrobě cílí na průchodnost identických dílů.
Kombinovaný účinek 5osého HSM a automatizovaných sekundárních procesů je měřitelný: nástroje pro lisování kovů, které kdysi vyžadovaly 12-16 týdnů obráběcího času, mohou být často dodány za 8-10 týdnů, aniž by došlo ke snížení přesnosti.
Digitální dvojčata a údržba řízená{0}}daty
Vznikající hranice v lisovacích nástrojích zahrnuje zabudování senzorů přímo do samotné formy. Tyto instrumentované nástroje sledují počty zdvihů, tonáž na cyklus, kolísání teploty a rozměrový drift v reálném čase. Apřípadová studie z automobilového lisovnypomocí 12 vysokorychlostních{1}}lisů bylo zjištěno, že 68 % neplánovaných odstávek bylo možné předejít varováním 4 až 48 hodin předem, a to pomocí údajů, které jsou již k dispozici v senzorech lisů a v systémech kontroly dílů.
Platformy digitálních dvojčat korelují tyto signály napříč lisy a sadami matric, předpovídají postup opotřebení a plánují údržbu dříve, než se objeví závady. Progresivní vzory opotřebení matrice se stanou viditelnými v metrikách kvality dílu tři dny před katastrofickým selháním nástroje. Zařízení nasazující tyto systémy vykazují přesnost předpovědi dosahující 85–92 % během šesti měsíců od nasazení.
Pro kupující to znamená, že matrice postavená-se zabudovanou schopností snímání matrice stojí předem, ale přináší nižší náklady na životnost díky menšímu počtu překvapivých odstávek a prodloužené životnosti.
Technologie, které dnes přetvářejí obchod s lisovacími nástroji:
- 3D simulace tvarování s analýzou limitního diagramu tvarování
- Topologie-optimalizované struktury matrice pro hmotnost a tuhost
- Vysokorychlostní-5osé CNC obrábění
- Automatizované drátové EDM buňky s bezobslužným provozem
- V-detekci pro monitorování síly, teploty a zdvihu
- Digitální dvojité platformy pro prediktivní údržbu a sledování životnosti
Tyto schopnosti nejsou v odvětví rovnoměrně rozloženy. Některé obchody fungují na špičce, zatímco jiné spoléhají na metody nezměněné po celá desetiletí. Tato mezera vytváří skutečné rozdíly v tom, co stojí projekt zápustky, jak dlouho to trvá a jak funguje hotový nástroj, jakmile dosáhne vašeho lisu.
Nákladové faktory a dodací lhůty pro projekty lisů
Technologická propast mezi lisovnami přímo utváří dvě proměnné, o které se kupující nejvíce zajímají: kolik nástroj stojí a kdy dorazí. Přesto náklady a dodací lhůta zůstávají nejneprůhlednějšími aspekty práce s lisovacím lisem. Cenové nabídky se obchod od obchodu divoce liší, časové osy se táhnou bez jasného vysvětlení a faktory stojící za každým číslem se se zákazníkem jen zřídka podělí. Tento nedostatek transparentnosti neznamená, že matematika je nepoznatelná. Znamená to, že rámec nebyl nikdy dostatečně jasně navržen, aby kupující mohli klást správné otázky.
Co zvyšuje náklady na lisování
Každá zakázková cenová nabídka pro lisování kovů je složena z rozhodnutí, z nichž některá jste učinili vy, některá tvůrce raznice a některá diktovala fyzika. Pochopení toho, které proměnné mají největší váhu, vám umožní optimalizovat náklady před vystavením první nákupní objednávky.
Jediným největším hnacím motorem nákladů je složitost, konkrétně počet stanic a operace prováděné na každé z nich. Údaje z odhadu průmyslových nákladů naznačují, že každá další stanice v progresivní matrici zvyšuje celkové náklady zhruba o 8-12 % v důsledku delší doby návrhu, hodin obrábění a montážní práce. Zaslepovací a děrovací matrice s pěti-stanicemi je zásadně odlišná investice než progresivní nástroj s dvanácti{5}}stanicemi s tvarováním, vačkami a závitováním v matrici.
Velikost dílu je důležitá, protože určuje fyzické měřítko sady lisovacích nástrojů, které se kaskádovitě promítá do materiálových nákladů, doby obrábění a tonážní třídy lisu potřebného pro zkoušku. Zápustka, která se vejde do 200tunového lisu, využívá méně nástrojové oceli a běží na šířeji dostupném zařízení než ta, která vyžaduje 600tunový stroj.
Zde jsou hlavní nákladové faktory uvedené v sestupném pořadí podle typického dopadu na nabídku zakázkového nástroje pro lisování kovů:
- Die složitost- počet stanic, akce vaček, in{1}}klepání na zem, zvedací mechanismy a speciální funkce
- Geometrie součásti a tolerance- užší tolerance posouvají obrábění ze standardního CNC na přesné EDM a souřadnicové broušení, které přináší výrazně vyšší hodinové sazby
- Třída nástrojové oceli a kalení- prémiové třídy jako M4 nebo karbid-vložené stanice stojí násobky standardních D2 a tepelné zpracování zvyšuje náklady i čas na plánování
- Velikost dílu a obálka matrice- větší matrice vyžadují více surovin, delší cykly obrábění a těžší manipulační zařízení
- Roční objem výroby-vysokoobjemové{1}}programy ospravedlňují nástroje třídy A s prvotřídní konstrukcí, zatímco menší objemy mohou používat lehčí{2}}nástroje
- Povrchové úpravy a nátěry- PVD povlaky, TD úprava nebo nitridace zvyšují cenu předem, ale snižují-náklady na díl díky prodloužené životnosti matrice
- Rozsah návrhu a simulace- úplná analýza tváření CAE a recenze DFM přidávají technické hodiny, ale často snižují celkové náklady na projekt tím, že zachycují problémy ještě před zahájením obrábění
Třída nástrojů dále ovlivňuje rovnici. Zápustky třídy A, určené pro výrobní série často přesahující jeden milion zdvihů, používají tvrzené prémiové oceli a jsou konstruovány pro snadný přístup k údržbě. Počáteční investice je vyšší, ale amortizace za kus- s objemem prudce klesá. Třída C neboli „měkké“ nástroje vyhovují prototypům a krátkým sériím pod 10 000 dílů, přičemž odolnost vyměňuje za rychlost a nižší počáteční náklady. Přizpůsobení třídy nástrojů vašim skutečným objemovým požadavkům je jedním z nejúčinnějších způsobů, jak správně-velikost vaší investice do kovových matric.
Investice do matrice a náklady na jednotku dílu jsou nepřímo propojeny s životností výroby. Vyšší-kvalitní matrice snižuje-náklady na kus, minimalizuje neplánované prostoje a snižuje celkové náklady na vlastnictví -, díky čemuž je počáteční číslo mnohem méně vypovídající než číslo životnosti.
Jednou z často přehlížených proměnných je, jak moc se na ceně podílí váš vlastní design. Tolerance, které jsou přísnější, než vyžadují funkční požadavky, zbytečné funkce, které přidávají formovací stanice, nebo výběr materiálů, které urychlují opotřebení matrice, to vše zvyšuje nabídku. Zapojení vašeho výrobce matrice do diskusí Design for Manufacturability před dokončením geometrie součásti může snížit náklady na nástroj, aniž by došlo ke snížení výkonu součásti. Projekty zakázkového přesného lisování mají z tohoto společného přístupu enormní prospěch, protože úpravy geometrie, které se na obrazovce CAD zdají být nepatrné, mohou eliminovat celé lisovací stanice.
Typické faktory dodací doby
Časové osy frustrují kupující více než náklady, částečně proto, že proměnné jsou méně intuitivní. Vlastní kovová raznice neprochází pouze lineární frontou. O zdroje soutěží několik paralelních a sekvenčních procesů a úzká místa se mění v závislosti na kapacitě dílny, dostupnosti materiálu a počtu požadovaných iterací návrhu.
Mezi nejčastější faktory dodací lhůty patří:
- Návrhové revizní cykly- každé kolo změn návrhu resetuje technické hodiny a může vyžadovat aktualizované běhy simulací; tři cykly revizí mohou přidat týdny do projektu, který by jinak plynul hladce
- Obstarávání materiálu- standardní nástrojové oceli jako D2 a A2 jsou obvykle dostupné během několika dní, ale speciální třídy, velké bloky zápustek nebo dovážené slitiny mohou přidat týdny do plánu
- Složitost obrábění- matrice se složitými 3D povrchy, úzkými vnitřními vůlemi a vícenásobným vačkovým mechanismem jednoduše vyžaduje více hodin na CNC a EDM strojích než plochý vysekávací nástroj
- Plánování tepelného zpracování- komerční zařízení na tepelné zpracování fungují podle vlastních časových plánů a velké nebo složité části lisovadla mohou vyžadovat více cyklů zpracování
- Zkušební iterace- první-běhy lisování článků zřídkakdy produkují dokonalé díly okamžitě; každý cyklus opravy-a{3}}opakovaného pokusu přidává čas a složité tvářecí operace mohou vyžadovat několik kol ladění
- Kontrola a dokumentaceProgramy - vyžadující dokumentaci PPAP, zprávy CMM nebo zákaznické svědecké zkoušky začleňují do procesu vydání další kroky
Zde je neintuitivní pravda, kterou zkušení nástrojoví inženýři chápou: spěchání ve fázi návrhu téměř vždy prodlužuje celkovou dobu realizace. Když technické zkratky zanechávají nejednoznačnosti v rozložení pásu nebo pořadí stanic, tyto mezery se vynoří během obrábění jako přepracování, během montáže jako problémy s lícováním nebo během zkoušení jako defekty součásti. Každá z těchto následných oprav stojí více času, než jsou ušetřené hodiny návrhu. Zakázkové kovové výlisky vyrobené z dobře-konstruovaných raznic se dostanou do výroby rychleji než ty, které byly vyrobeny z uspěchaných návrhů, i když počáteční konstrukční fáze trvá déle.
Kapacita prodejny je další proměnnou, kterou kupující vidí jen zřídka. Zakázkový projekt kovového razidla s cenou deseti týdnů předpokládá dostupný strojový čas a kvalifikovanou práci v každé fázi. Pokud provozovna běží na plnou kapacitu, plánování mezer mezi obráběním, EDM a montáží může prodloužit kalendář bez přidání produktivních hodin. Zeptání se na aktuální nevyřízené položky a metodiku plánování během fáze nabídky vám poskytne lepší přehled o tom, zda je uvedená časová osa realistická.
Nejproduktivnější rozhovory s vaším výrobcem lisovacích forem nastanou, když dorazíte s jasným pochopením těchto faktorů nákladů a časové osy. Nemusíte znát předem přesná čísla v dolarech nebo počty týdnů. Musíte vědět, které páky ovládáte, které ovládá obchod a kde spolupráce mezi oběma stranami stlačuje plán a snižuje celkovou investici. Tento základ také výrazně usnadňuje odlišení schopných partnerů od obchodů, které vám jednoduše řeknou, co chcete slyšet.
Jak ohodnotit výrobce raznic
Vědět, co ovlivňuje náklady a dodací lhůty, je užitečné pouze tehdy, pokud dokážete rozlišit mezi výrobci lisovacích nástrojů, kteří dodrží své sliby, a těmi, kteří je nesplní. Na procesu hodnocení záleží, protože projekt, který se pokazil, není jen plýtváním peněz za nástroje. Zdržuje to uvedení vašeho produktu na trh, namáhá váš výrobní plán a vynucuje si drahé střední-korekce. Ať už prověřujete místní obchod nebo kontrolujete návrhy zámořských výrobců lisovacích forem na kov, signály, které oddělují spolehlivé partnery od těch rizikových, jsou pozoruhodně konzistentní.
Varovné signály, které signalizují riziko
Některé červené vlajky se objeví ve fázi nabídky. Ostatní se stanou viditelnými, až když položíte správné{1}}následné otázky. Pokud výrobce lisovacích nástrojů vykazuje několik z těchto charakteristik, považujte je spíše za indikátory kumulativního rizika než za izolované zvláštnosti.
- Žádné vlastní-možnosti návrhu- obchod, který outsourcuje strojírenství, ztrácí kontrolu nad nejkritičtější fází projektu a vytváří komunikační mezery mezi projektantem a stavitelem
- Nemožnost zobrazit zkušební data- pokud nemohou vyrobit vzorové díly, rozměrové zprávy nebo záznamy o tonáži z předchozích projektů, jejich proces postrádá kázeň v dokumentaci
- Žádné kontrolní zařízení CMM- bez možnosti měření souřadnic závisí ověřování rozměrů na povrchových deskách a ručních měřidlech, které jsou nedostatečné pro práci s přísnou-tolerancí
- Chybí certifikace materiálů- renomované lisovny poskytují frézovací certifikáty pro nástrojovou ocel a mohou vysledovat každý blok zpět k jeho zdroji; absence této praxe signalizuje-ořezávání kultury
- Neochota diskutovat o údržbě matrice- výrobce matric, který se vyhýbá tématu průběžné podpory, náhradních součástí nebo dokumentace údržby, pravděpodobně vyrábí nástroje, za kterými nehodlá stát
- Citace bez kontroly geometrie součásti- jakýkoli obchod, který je ochotný vám poskytnout pevné číslo na základě slovního popisu nebo 2D náčrtu, provádí odhad, nikoli inženýrství
Věnujte pozornost tomu, jak rychle obchod řekne ano. Nejlepší výrobci lisovacích lisovacích nástrojů na kov potlačují geometrii, která způsobí výrobní problémy. Obchody, které přijímají vše bez otázek, mají tendenci objevit problémy později, na vaší časové ose a vašem rozpočtu.
Indikátory schopného partnera
Zelené vlajky ukazují na továrnu na lisovací raznice, která váš projekt považuje spíše za technickou výzvu než za transakci. Tyto ukazatele silně korelují s-časovým dodáním, úspěšností prvního-vyzkoušení a dlouhodobým-výkonem nástroje.
- Kompletní interní simulace CAE-- analýza tváření, predikce odpružení a studie ztenčování provedené před zahájením obrábění, což výrazně snižuje počet opakování zkoušek
- Dokumentovaná metodika zkoušení- jasné postupy pro běh vzorků, klasifikaci defektů, analýzu hlavních příčin a sledování nápravných opatření
- Transparentní hlášení o milníku- pravidelné aktualizace projektu s fotografiemi, postupem obrábění a prognózami naplánování namísto ticha mezi objednávkou a dodáním
- Vertikálně integrované obrábění- CNC frézování, drátové EDM, povrchové broušení a tepelné zpracování pod jednou střechou, což eliminuje prodlevy mezi subdodavateli-
- Ukončit-k-ukončit vlastnictví procesu- obchod přebírá odpovědnost od počáteční kontroly proveditelnosti až po konečnou kontrolu a uvolnění do výroby
- Ochota podporovat zemřít během výrobního života- včetně plánování údržby, poskytování náhradních dílů a technických změn podle toho, jak se vyvíjejí objemy dílů
Výrobce lisovacích forem na kov, který prokazuje tyto kvality, působí jako vývojový partner, nikoli pouze jako prodejce plnící objednávku. Například,YICHENOVA razniceOperation ilustruje tento kompletní-servisní model v praxi: jejich pracovní postup zahrnuje posouzení proveditelnosti a simulaci CAE přes přesné obrábění, zkušební provozy a kontrolu rozměrů, vše řízeno interně. Tento druh vertikální integrace poskytuje kupujícím jediný bod odpovědnosti a eliminuje riziko koordinace, které přichází s roztříštěnými dodavatelskými řetězci.
Při porovnávání návrhů od různých výrobců lisovacích nástrojů važte tyto kvalitativní ukazatele stejně silně jako cenu. Nižší cenová nabídka z obchodu, kterému chybí polovina výše uvedených zelených vlajek, obvykle stojí celkově více, pokud vezmete v úvahu prodloužené časové osy, další zkušební kola a -opravy dodávky. Hodnocení, které provedete před zadáním projektu, přímo utváří zážitek, který z něj budete mít, a nakonec určí, zda se vaše lisované díly dostanou do výroby podle plánu a v rámci specifikací.
Přechod od výzkumu k partnerství připravenému na -požadovanou nabídku
Hodnocení potenciálních partnerů je jedna věc. Vstup do této první připravené konverzace je to, co ve skutečnosti urychluje váš projekt. Rozdíl mezi produktivním počátečním zapojením a týdny zpětného-a{3}}objasňování obvykle spočívá v tom, jak kompletní je balíček požadavku, když jej odešlete. Dobře-připravený RFQ poskytuje vašemu dodavateli lisovacích nástrojů informace potřebné k tomu, aby mohl odpovědět skutečným technickým návrhem, nikoli odhadem.
Příprava vašeho balíčku RFQ
Než se obrátíte na jakéhokoli poskytovatele služeb v oblasti návrhu lisovacích nástrojů, shromážděte dokumentaci, která umožňuje přesné posouzení proveditelnosti a cenovou nabídku. Chybějící byť jen jedna z těchto položek nutí obchod vytvářet předpoklady a předpoklady zvyšují ceny, aby pokryly riziko.
- 3D CAD model ve formátu STEP nebo IGES, představující aktuální revizi návrhu
- 2D výkres s popisy GD&T, kritickými rozměry a referenčními referencemi jasně identifikovanými
- Specifikace materiálu pro lisovaný díl, včetně třídy, tvrdosti a tloušťky plechu
- Roční objemová projekce a požadavky na očekávanou životnost nástroje
- Klasifikace tolerancí odlišující kritické vlastnosti od standardních rozměrů
- Požadavky na povrchovou úpravu a jakékoli kosmetické normy
- Cílová časová osa, včetně případných pevných dat spuštění, která řídí plán
- Rozpočtový rozsah, pokud je k dispozici, pomůže obchodu doporučit vhodnou třídu nástrojů
Tento kontrolní seznam platí bez ohledu na to, zda získáváte vlastní lisovací matrice pro uvedení nového produktu na trh nebo výměnu stárnoucích nástrojů a lisovacích nástrojů ve stávajícím programu. Čím kompletnější je váš balíček, tím srovnatelnější a přesnější budou nabídky, které obdržíte. Strukturované RFQ s jasně definovanými specifikacemi eliminují nejednoznačnost rozsahu a snižují rozdíly cenových nabídek, které znemožňují srovnání jablek-k-jablkům.
Nejlepší výsledky v projektech přesných lisovacích lisů pocházejí ze zapojení výrobce lisovnic na počátku vývoje produktu, spíše než po zmrazení návrhů. Včasná spolupráce odemkne zpětnou vazbu DFM, která zjednodušuje geometrii, snižuje počet stanic a zkracuje náklady i dobu realizace.
Představte si, že dokončíte konstrukci kovového lisovacího nástroje, abyste se během citování dozvěděli, že malá změna poloměru by mohla odstranit celou formovací stanici. Tato konverzace je během vývoje konceptu zdarma. Po zmrazení návrhu se stane technickou změnou, která resetuje vaši časovou osu.
Co můžete očekávat po prvním kontaktu
Jakmile váš balíček RFQ přistane u kvalifikovaného obchodu, rozvine se předvídatelná sekvence zapojení. Vědět, co přijde dál, vám pomůže plánovat interní zdroje a nastavit realistická očekávání se zúčastněnými stranami.
Typická sekvence vypadá takto:
- Počáteční revize proveditelnosti- výrobce matrice vyhodnotí geometrii, materiál a objem vašeho dílu, aby potvrdil, že projekt je životaschopný, a identifikuje potenciální problémy při tváření
- Předběžná nabídka s předpoklady- orientační odhad založený na počáteční kontrole, který uvádí všechny otevřené otázky nebo oblasti návrhu, které vyžadují objasnění
- Navrhněte-pro-zpětnou vazbu ohledně vyrobitelnosti- konkrétní doporučení pro úpravy geometrie, které snižují složitost nástroje, zlepšují tvarovatelnost nebo prodlužují životnost matrice
- Formální návrh s časovou osou- podrobnou cenovou nabídku týkající se konstrukce matrice, zkušebních a dodacích milníků po vyřešení všech technických otázek
- Zahájení projektu-- potvrzení směru rozvržení pásu, nákupu oceli a první brány pro kontrolu návrhu
Tento postup obvykle trvá dva až čtyři týdny od prvního kontaktu do zahájení-v závislosti na složitosti součásti a na tom, jak rychle mohou obě strany vyřešit otevřené položky. Vlastní projekt razítka s jasnou dokumentací prochází touto fází rychleji, protože se stráví méně času hledáním chybějících informací.
Pro čtenáře připravené přejít od výzkumu k akci,YICHENOVA raznicetým přesně dodržuje tento model zakázky: posouzení proveditelnosti, simulace CAE, obrábění, zkušební provozy a kontrola, přičemž každá fáze se řídí jasnými výstupy. Jejich pracovní postup poskytuje manažerům sourcingu a nástrojovým inženýrům konkrétní cestu od počátečního dotazu až po produkčně-ověřené nástroje, s viditelností na každém milníku.
Bez ohledu na to, kterého dodavatele lisovacích nástrojů si nakonec vyberete, principy zůstávají stejné. Přijeďte s kompletní dokumentací. Zapojte se s dostatečným předstihem, abyste mohli těžit ze vstupu DFM. Hodnotit partnery podle přísnosti procesu, nejen podle ceny. A zacházejte s investicí do nástrojů tak, jaká je: základ, který určuje vaše-náklady na součást, konzistenci kvality a dobu provozuschopnosti výroby pro nadcházející roky.
Často kladené otázky o výrobcích lisovacích raznic
1. Co dělá výrobce raznic?
Výrobce lisovacích nástrojů interpretuje technické výkresy, navrhuje geometrii lisovacích nástrojů, programuje CNC stroje, montuje součásti z tvrzené oceli a ověřuje hotové nástroje prostřednictvím zkušebních lisů. Tato role spojuje znalosti CAD/CAM, znalosti metalurgie, EDM a brusné dovednosti a instinkt{1}}řešení problémů při výrobě zápustek, které řežou, tvarují a tvarují plechy s opakovatelnou přesností. Mnoho učňovských programů vyžaduje přibližně 8 000 hodin školení, což odráží hloubku odborných znalostí v tomto oboru.
2. Kolik stojí raznice?
Cena lisovacího nástroje závisí na několika proměnných: složitost lisovacího nástroje a počet stanic, velikost dílu, požadavky na toleranci, jakost nástrojové oceli, roční objem výroby a povrchové úpravy. Každá další stanice v progresivní kostce může zvýšit celkové náklady zhruba o 8-12 %. Spíše než pevné cenové rozpětí by kupující měli pochopit, že třída nástrojů (třída A pro velké objemy versus třída C pro prototypy) a složitost designu jsou největšími tahouny nákladů. Včasné zapojení výrobce matric do zpětné vazby Design for Manufacturability může snížit počet stanic a výrazně snížit investice do nástrojů.
3. Jaký je rozdíl mezi progresivní matricí a přenosovou matricí?
Progresivní matrice podávají souvislý pás plechu přes několik stanic, zatímco obrobek zůstává připojen k nosnému pásu, takže jsou ideální pro malé až střední-díly s objemy nad 100 000 ročně. Přenášecí matrice nejprve oddělí polotovar, poté mechanické prsty přesunou jednotlivé obrobky mezi nezávislými tvářecími stanicemi. Přenášecí nástroje jsou vhodné pro větší nebo hluboce{5}}tažené díly, které nemohou zůstat na pásu, jako jsou konstrukční držáky a pouzdra. Progresivní matrice nabízejí rychlejší časy cyklu, zatímco přenosové matrice zvládají složitější 3D geometrie.
4. Jak dlouho trvá výroba raznice?
Doba přípravy lisovacího nástroje závisí na cyklech revizí návrhu, nákupu materiálu, složitosti obrábění, naplánování tepelného zpracování a počtu požadovaných zkušebních iterací. Mezi klíčové faktory, které prodlužují časové osy, patří více kol změn designu, pořizování speciální nástrojové oceli, složité 3D obráběcí operace a problémy s tvářením, které vyžadují opakované ladění. V rozporu s intuicí, spěchání ve fázi návrhu často prodlužuje celkovou dobu realizace, protože nevyřešené technické mezery se vynořují při přepracování během obrábění, montáže nebo zkušebních fází.
5. Jaká nástrojová ocel je nejlepší pro lisování?
Nejlepší nástrojová ocel závisí na vaší aplikaci. D2 nabízí výjimečnou odolnost proti opotřebení pro-vysokoobjemové vysekávání a propichování. A2 poskytuje rovnováhu mezi tvrdostí a houževnatostí pro operace tváření a ražení. S7 poskytuje vynikající odolnost proti nárazům pro těžké-práce, kde je problém s prasknutím. Rychlořezné oceli M2/M4 si zachovávají tvrdost při zvýšených teplotách pro aplikace s vysokým-zdvihem{13}}. Tvrdokovové břitové destičky dramaticky prodlužují životnost při extrémním-opotřebení, ale jsou omezeny na operace s nízkým{16}}dopadem. Povrchové povlaky jako TiN, TiCN a TD úpravy dále prodlužují životnost matrice bez ohledu na jakost základní oceli.


